
旋盤で削ってからマシニングセンタへ、研削盤へと機械を渡り歩く。最後に手作業のバリ取りが残る。プレス部品を集めて溶接し、塗装とめっきは外に出して何日も待つ。工程の多くは、図面に書いた公差・形・つなぎ方・材料の指定から生まれます。設計の段階で決めごとを見直すと、工程そのものを減らせることがあります。
段取り替えが多いのか、後工程が多いのか、つなぐ工程が多いのか、外に出す工程で待っているのか、それとも理由が分からないのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 工程集約(複合加工機・5軸・ワンチャッキング) | 成形で製品に近い形にする(冷間鍛造・精密鋳造・順送プレス) | つなぐ工程を減らす(一体化・金型内組立・かしめ) | 後工程のいらない材料(塗装済み・めっき済みの鋼板、熱処理のいらない材料) | 工程を考えた設計(公差・形の見直し、設計段階の VA・VE 相談) |
|---|---|---|---|---|---|
| A機械を何台も渡り、段取り替え・つかみ直しが多い | ◎ | ○ | |||
| B削り・仕上げ・バリ取りの後工程が多い | ○ | ◎ | ○ | ||
| C溶接・ねじ止め・圧入など、つなぐ工程が多い | ○ | ◎ | ○ | ||
| D塗装・めっき・熱処理を外に出していて、待ちが長い | ◎ | ||||
| E工程が多い理由が、設計にあるのか分からない | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に使える方法は、部品の形・大きさ・材料、求められる精度と強度、作る数(金型や設備の費用を回収できるか)によって異なります。症状Aの「成形」の「○」は、旋盤・マシニングの部品を冷間鍛造の順送プレスに変えて加工機の台数を減らした事例(サイベックコーポレーション)を示します。症状Bの「工程集約」の「○」は、複合加工機で面取りまで行い手作業のバリ取りをなくした事例(今製作所)、「設計」の「○」は、バリ取りは設計から変えないと手作業が残るという指摘(スギノマシン、MONOist)を示します。症状Cの「成形」の「○」は、溶接していた部品を精密鋳造や順送プレスで一体にした事例(旧 北陸ケーティシーツール〔現 京都機械工具〕、サイベックコーポレーション)、「設計」の「○」は、設計段階の相談で溶接ナットをかしめに変えた事例(佐藤電機製作所)を示します。症状Eの「成形」の「○」は、寸法と形の確保が必須の所とそうでない所を洗い出して工法を変えた事例(アライパーツ)を示します。◎は、公的機関・学会・業界の資料や企業の事例で、その症状に直接はたらくとされている方法、○は効果が期待できる方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(段取り替え、後工程、つなぐ工程、外に出す工程、理由が分からない)から、使える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
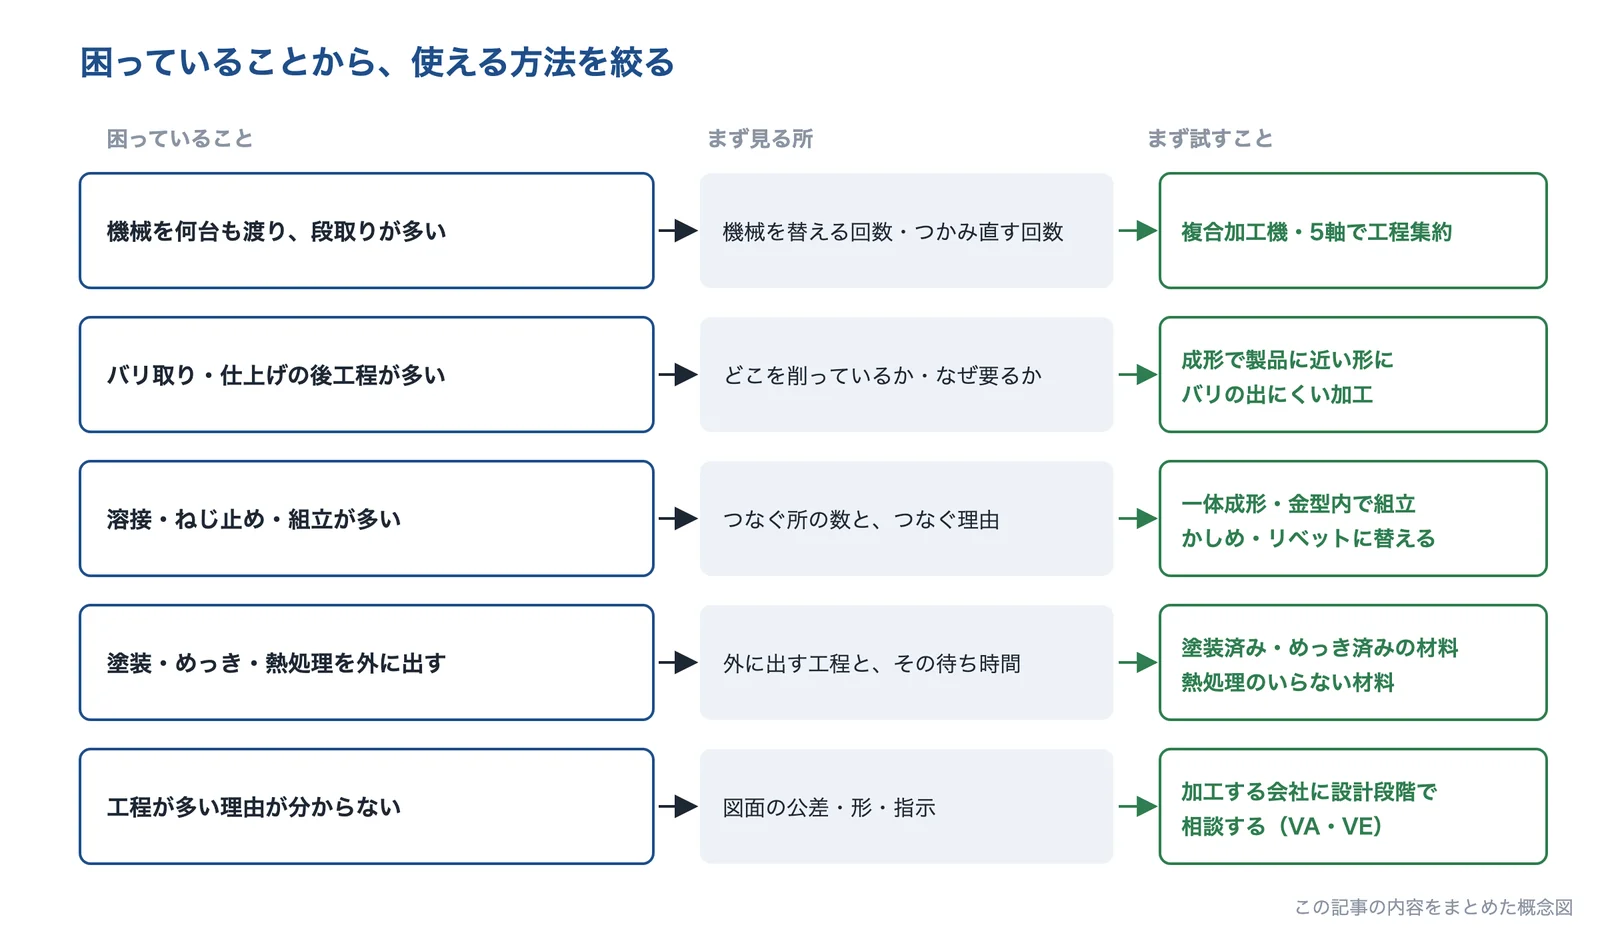
出典:この記事の内容をもとに AI(Claude)で作成
機械を何台も渡り、段取り替え・つかみ直しが多い
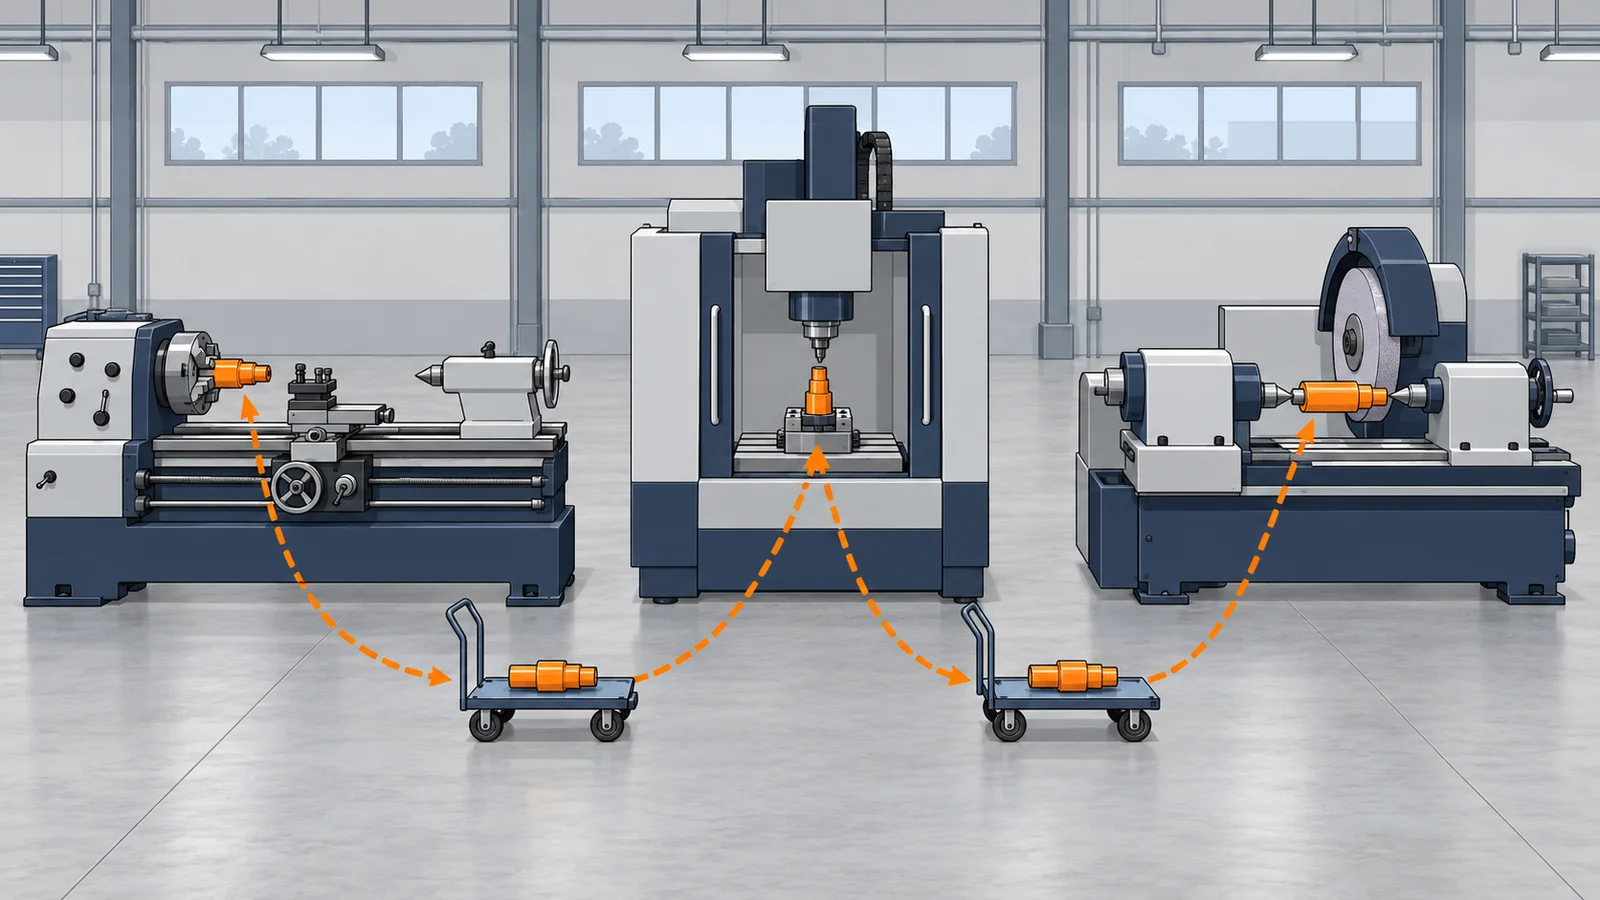
旋盤で削ってからマシニングセンタへ、さらに研削盤へ。機械を替えるたびに段取りをし、ワークを運んで、測り直している。
- 起きている現象
- 工程を機械ごとに分けると、工程と工程のあいだにワークの搬送、段取り替え、つかみ直し、測定が入ります(編集部の解説)。DMG森精機は、自社のボールねじの加工で、5種類の機械を使い工程ごとにワークを取り出して測定していたのを、研削と計測を加えた複合加工機で1工程にまとめ、リードタイムを24%削減したとしています(MONOist)。
複合加工機は、複数の工程を複数の機械で同時に進められず、動作も単能機より遅いため、単一品の大量生産は不得意とされています(今製作所)。作る数によって、工程集約と工法の転換のどちらが合うかが変わります。
削り・仕上げ・バリ取りの後工程が多い
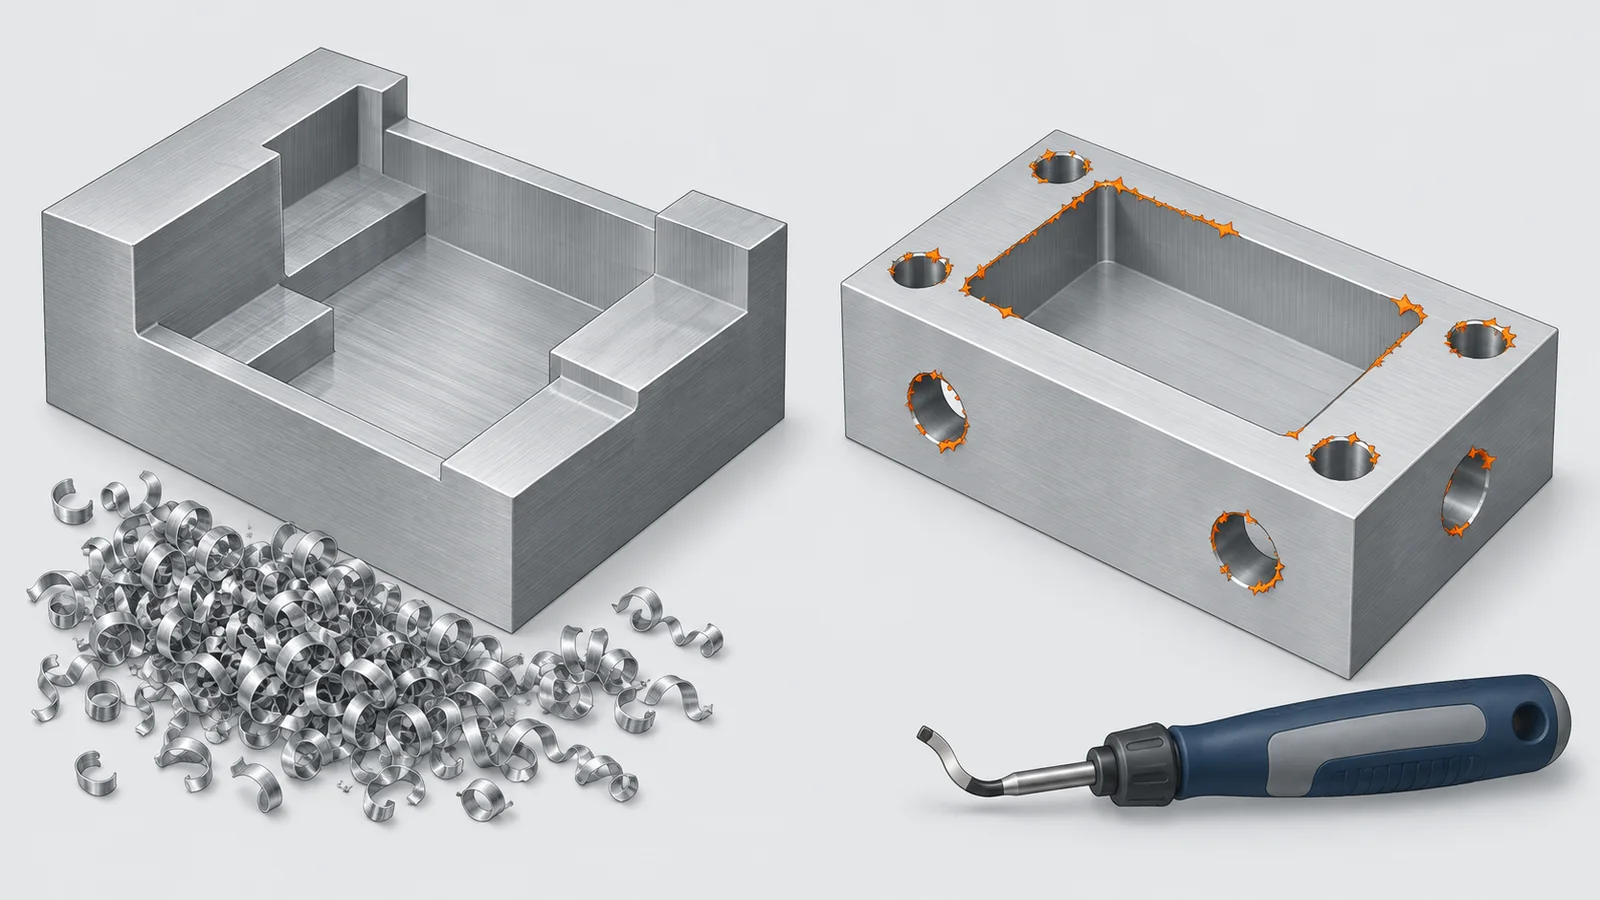
形の大部分を削り出していて、仕上げの加工が多い。最後に手作業のバリ取りが残っている。
- 起きている現象
- 茨城県工業技術センターは、ニアネットシェイプ成形を機械加工などの仕上げ加工の手間やコストが削減できる、最終製品に近い形状を得る成形法としています。バリ取りについて、スギノマシンのデバラボの武藤充氏は「設計から変えないとバリ取りの自動化はできない」と述べています(MONOist)。
- 解決に使える技術
- 成形で製品に近い形に冷間鍛造・精密鋳造で外形を作り、精度の要る所だけ削る
- 機械で面取りまで複合加工機の工程に面取りを入れ、手作業のバリ取りをなくす
- 図面の指示を見直す「バリなきこと」の状態とエッジの指示を、機能に合わせて決める
成形では、形によって作れない場合があります。たとえば MIM(金属粉末射出成形)は、離型が難しい形には向かず、金型のコストも高く、焼結で縮むため寸法の予測が難しいとされています(近畿大学)。
溶接・ねじ止め・圧入など、つなぐ工程が多い
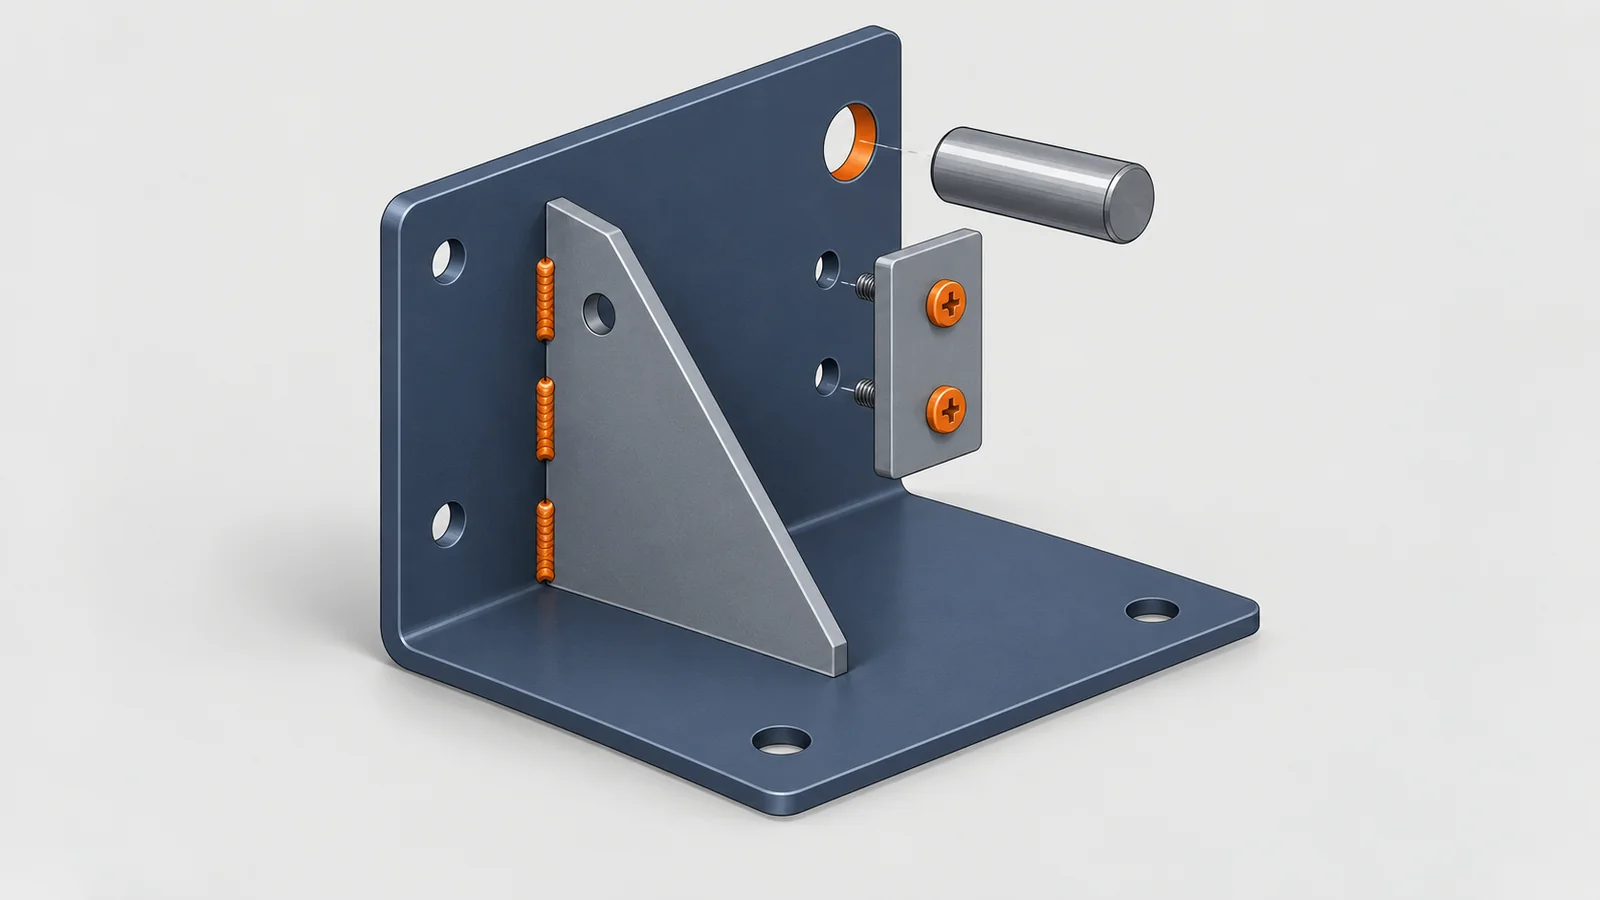
プレス部品を集めて溶接している。部品ごとに作ってから、人の手でかしめ・圧入している。
- 起きている現象
- セキコーポレーションは、部品をそれぞれのプレスで作り、集めて人手でかしめ・圧入する従来の方法に対し、1台のプレス機に載せた複数の順送型の中で組立まで行う技術を開発し、組立工数が減るため一般的には約30〜50%のコストダウンに貢献するとしています(2006年ごろの多摩ブルー賞の応募内容)。
- 解決に使える技術
- 一体に作る溶接していた部品を、順送プレス・精密鋳造で1部品にする
- 金型の中で組み立てる順送型の中でかしめ・圧入・タップまで行う
- つなぎ方を替える溶接をかしめ・リベットにできないか、強度を確かめて検討する
つなぎ方を替えるときは、求められる強度と機能を確かめます。佐藤電機製作所は、強度と機能を分析して品質上の問題がないことを確かめてから、溶接ナットをかしめに変えています。
塗装・めっき・熱処理を外に出していて、待ちが長い
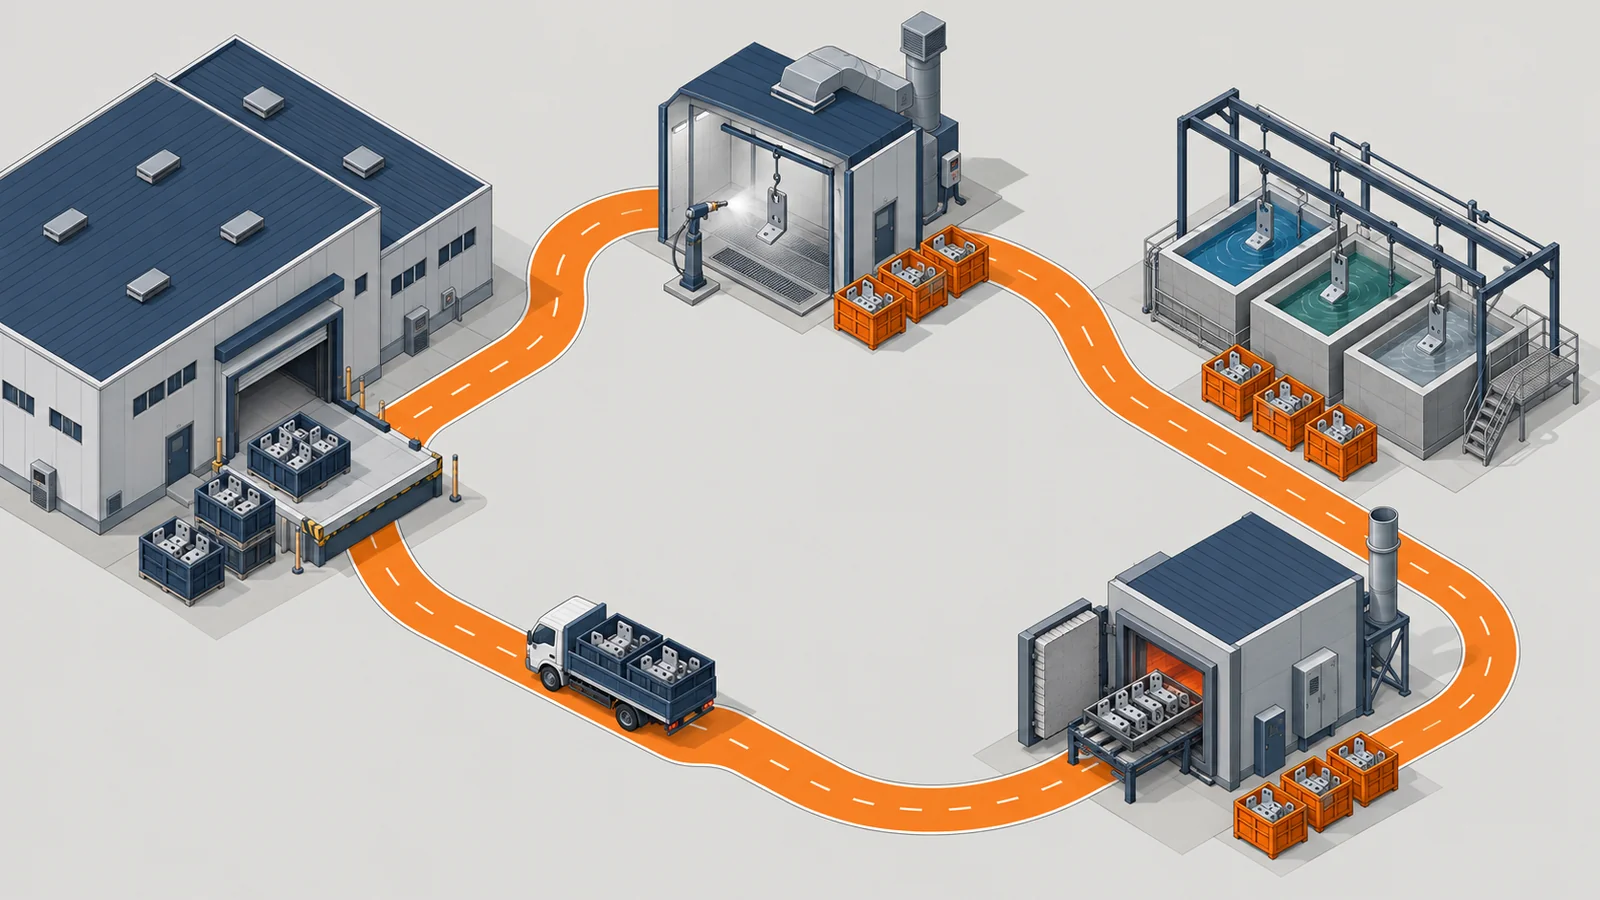
加工は社内で終わるのに、塗装・めっき・熱処理の外注の行き帰りで何日もかかる。
- 起きている現象
- 日本製鉄の技報は、プレコート鋼板(あらかじめ塗装を施した鋼板)を使うことで、鋼板ユーザーは自社での塗装工程を省略できるとし、家電や建材のメーカーを中心に広く用いられているとしています。佐藤電機製作所は、後からのクロメートめっきを、めっき済みの黒ZAM材に変えて、部品の生産リードタイムを1週間短縮したとしています。
- 解決に使える技術
- 塗装済み・めっき済みの鋼板後から塗る・めっきする工程を、材料の段階で済ませる
- 熱処理のいらない材料焼き入れで強度を出していた部品を、高強度の材料に替える
- 塗装のいらない樹脂着色した樹脂・塗装レスの成形品にする
塗装済みの材料は、塗った後に切断・曲げ・つなぎをするので、塗膜が割れない加工か、切断した端やつなぎ目の見た目と防錆をどうするかを確かめます(編集部の解説)。材料を替えるときは、強度・耐食性などの仕様を満たすかも確かめます。
工程が多い理由が、設計にあるのか分からない
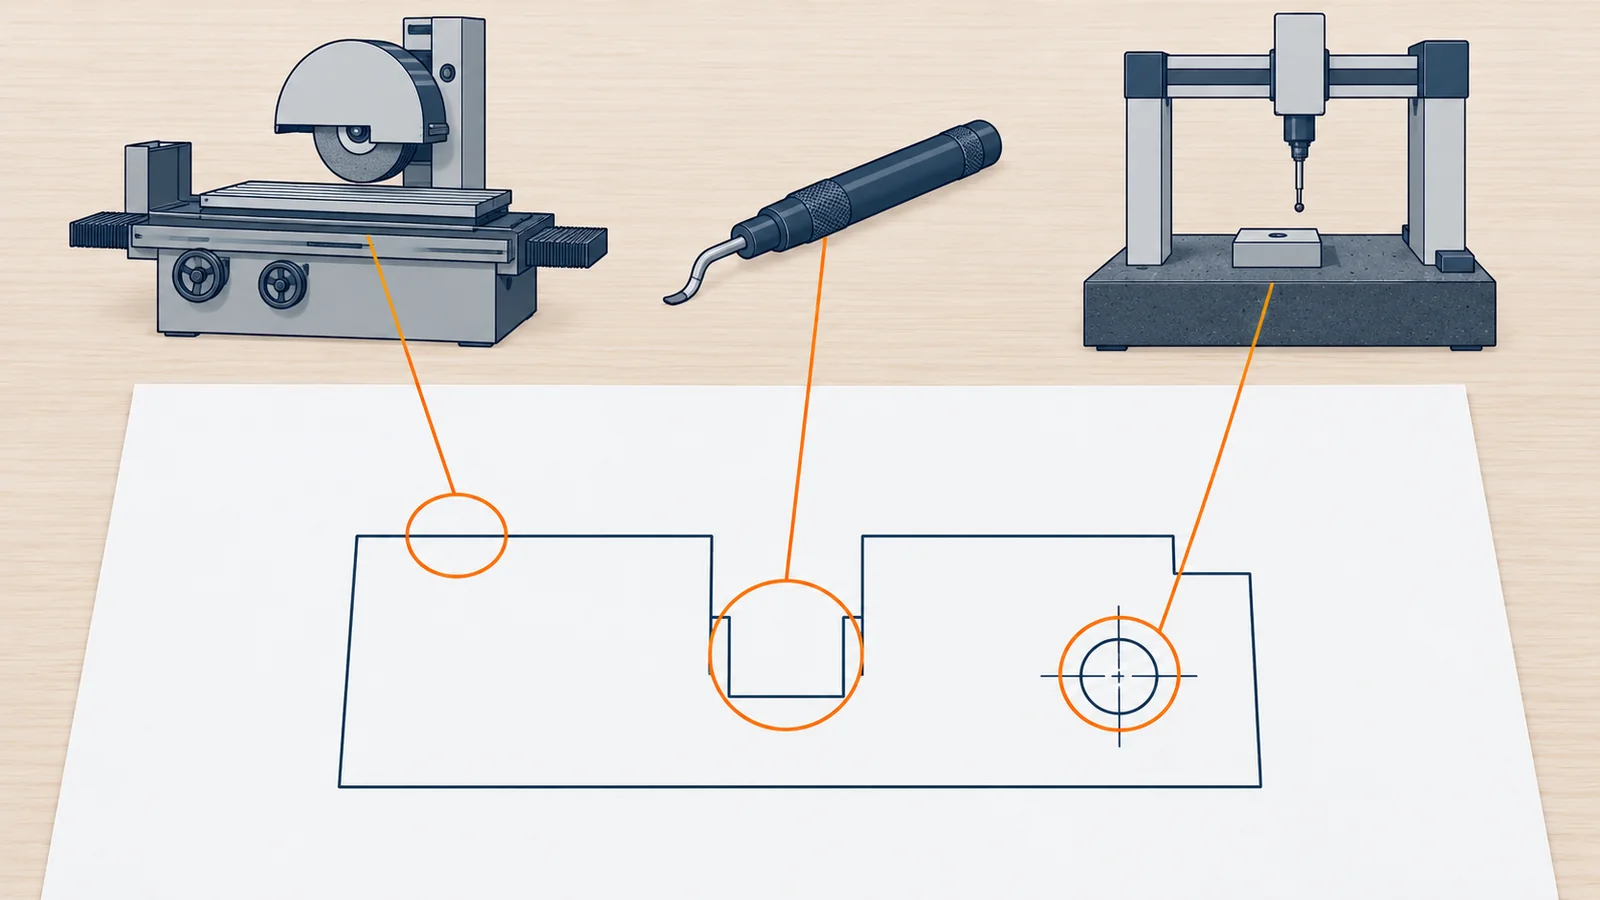
前の図面を引き継いでいて、なぜこの公差なのか、なぜこの形なのか分からない。加工する会社からは「この形だと工程が増える」と言われる。
- 起きている現象
- MONOist の連載は、部品加工でコストを決める要素は、材料費用、加工方法、加工工程、加工時間で、難易度の高い加工は調達に時間がかかり、部品コストも上がるとしています。同じ MONOist の別の連載では、製品の品質やコストの80%は設計段階で決まり、工程が進むほど仕様変更の柔軟性は下がるとしています(調査の出典は示されていません)。
- 解決に使える技術
- 工程表に理由を書く工程ごとに「図面のどこが、その工程を必要にしているか」を書き出す
- 加工する会社に相談する図面を出す前に、形と公差を見てもらう(VA・VE)
- 工法を変える必須の寸法と、そうでない所を分けて、工法を選び直す
公差を緩めればすぐにコストが下がるとは限りません。MONOist の連載の筆者は、公差を見直しても、部品1点ごとの正確な見積もりができず、結局部品コストが変わらなかった経験を書いています(一品受注生産で、社外で加工した場合の例)。見直しは、加工する会社と一緒に工程で確かめます(編集部の解説)。
なぜ、工程が多くなるのか
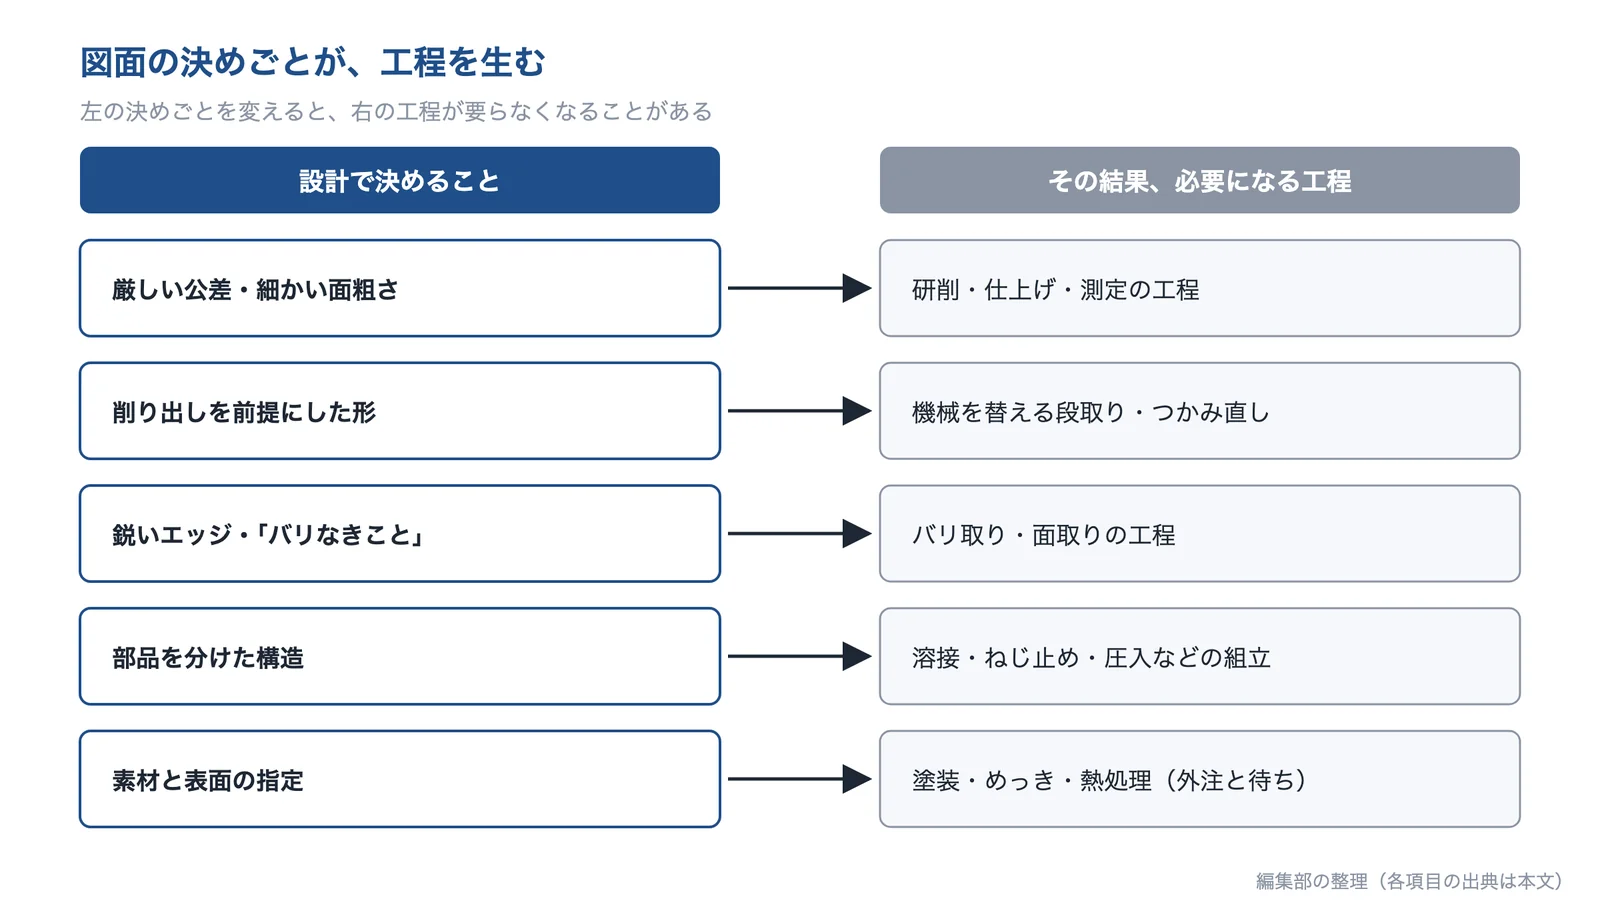
図面の決めごとが、工程を生む
部品の工程は、図面に書いた決めごとから逆算して組まれます(編集部の解説)。厳しい公差や細かい面粗さには仕上げの加工と測定が、削り出しを前提にした複雑な形には機械を替える段取りが、鋭いエッジや「バリなきこと」の指示にはバリ取りが、部品を分けた構造にはつなぐ工程が、素材と表面の指定には塗装・めっき・熱処理が必要になります。
出典:この記事の内容をもとに AI(Claude)で作成
MONOist の連載(3D設計推進者の眼)は、部品加工でコストを決める要素は、材料費用、加工方法、加工工程、加工時間で、難易度の高い加工は調達に時間がかかり、部品コストも上がるとしています。同じ連載の筆者は、設計者だったころ、厳しい公差を入れた図面について資材の担当者から指導を受けた経験を書いています。
工程が決まるのは、設計の段階
MONOist の別の連載(PLMと原価企画)は、製品の品質やコストの80%は設計段階で決まり、モノづくりの工程が進むに従って、仕様変更の柔軟性は低下するとしています(数字の調査の出典は示されていません)。工程も同じで、図面ができてから加工する会社が減らせる工程には限りがあります(編集部の解説)。
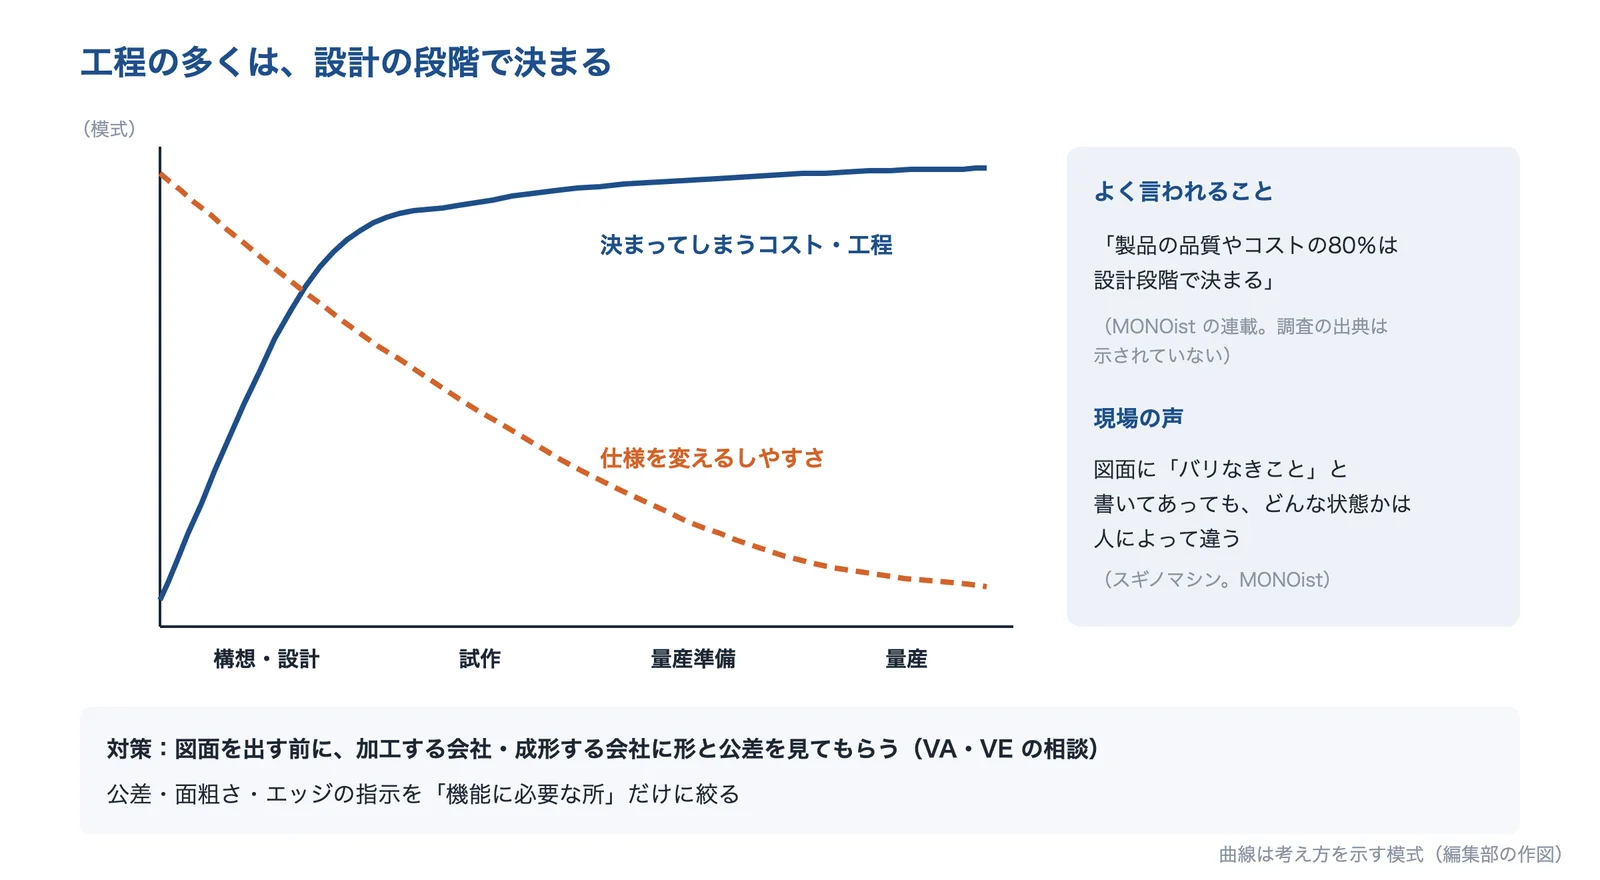
曲線は模式。引用はMONOist の連載(PLMと原価企画)・MONOist の記事(スギノマシン)による。AI(Claude)で作成
バリ取りについて、スギノマシンのデバラボの武藤充氏は「バリ取りは基本的に手作業で、設計者もそう考えている。上流の設計者までアクセスしないと手作業が残り続ける」と述べています。同社の杉野氏も、図面に「バリなきこと」と書いてあっても、それがどんな状態なのかは人それぞれの価値観になっていると指摘しています(MONOist)。
原因の切り分け方
次は編集部の目安です。今の工程表を書き出し、工程ごとに「図面のどこが、その工程を必要にしているか」を書き足します。理由が機械の都合(段取り替え・つかみ直し)なら工程集約、形なら成形への転換、つなぎなら一体化とつなぎ方、表面と素材なら材料の見直し、公差なら公差の見直しが候補です。理由が書けない工程は、前の図面から引き継いだだけかもしれません。
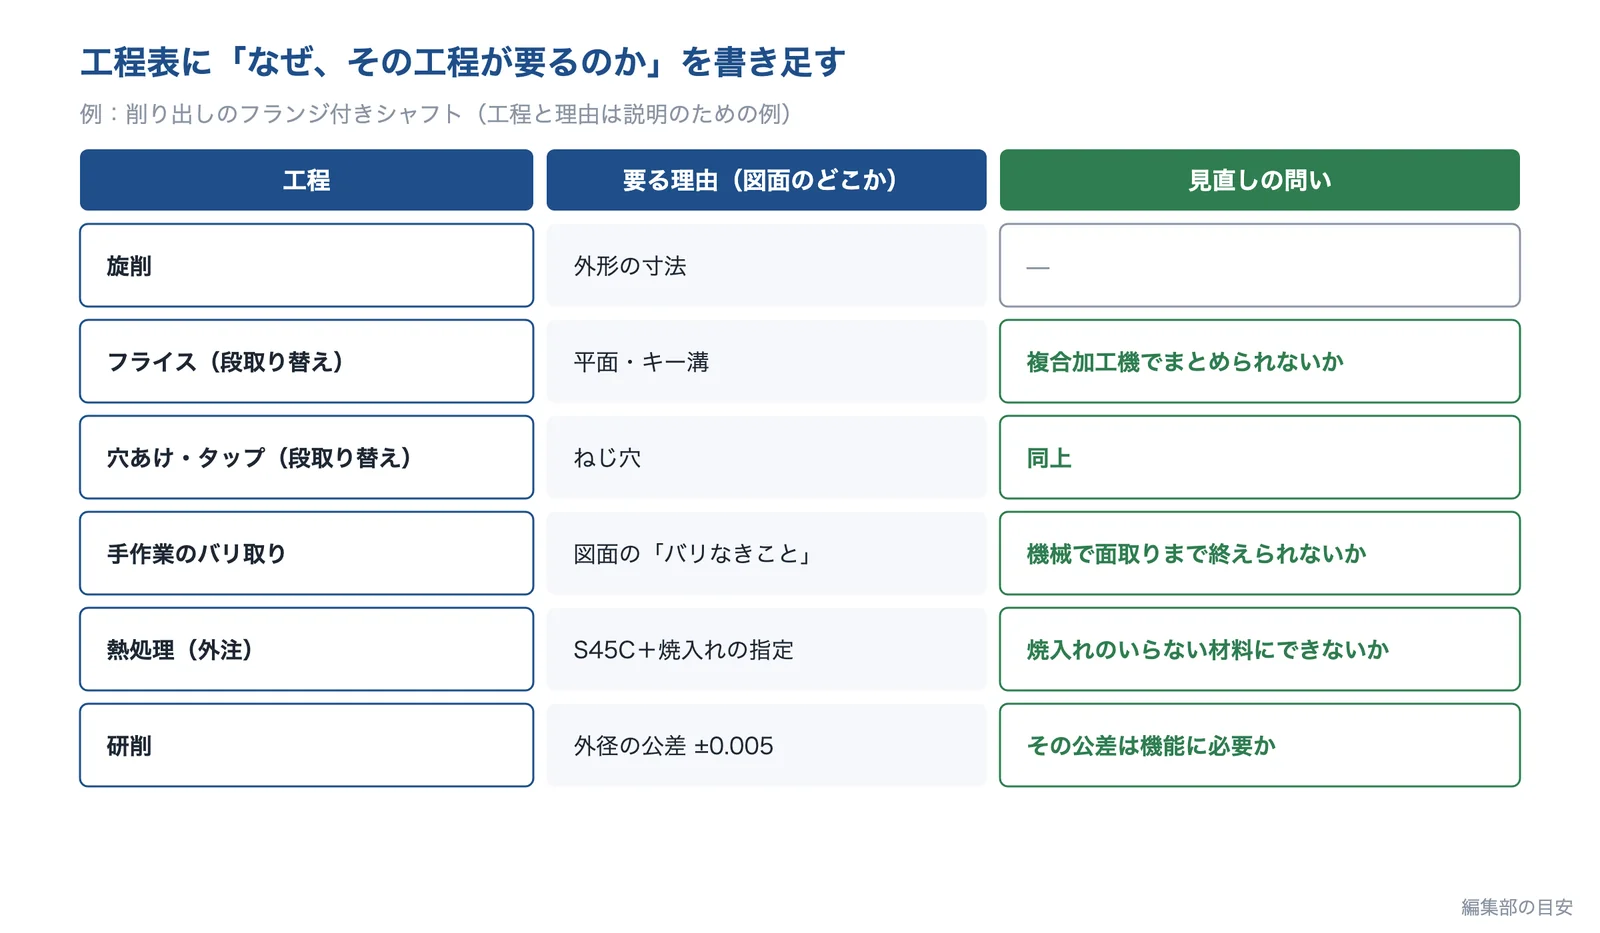
部品と数値は説明のための例。編集部の目安。AI(Claude)で作成
出典:公差を緩くすればコストダウンできるわけではない:3D設計推進者の眼(27)(1/3ページ)|MONOist、“稼ぐ力”の基礎は設計/製造の連携にあり!共通言語に「原価」を据えよ(2/2ページ)|MONOist、バリ取りを制す者がモノづくりを制す、新たな研究開発拠点で目指すバリの数値化(2/2ページ)|MONOist
解決技術の詳細
工程を減らす方法は、大きく5つに分けられます。前の3つは作り方(機械・成形・つなぎ方)の見直し、4つ目は材料の見直し、5つ目は設計の段階での見直しです。
工程集約(複合加工機・5軸・ワンチャッキング)
工程集約は、複合加工機(NC旋盤とマシニングセンタの機能を持つ機械)や5軸加工機で、1回つかんだまま旋削・ミーリング・穴あけなどを終える方法です。DMG森精機は、自社の新しい工場で、大型5面加工機5台と大型研削盤4台の計9台を5軸加工機3台に置き換え、工程間の搬送や段取り替えの時間を短くしようとしています。粗加工や仕上げ加工に20時間かかっていたリードタイムが、7時間まで短くなったケースもあるとしています(MONOist の取材記事)。
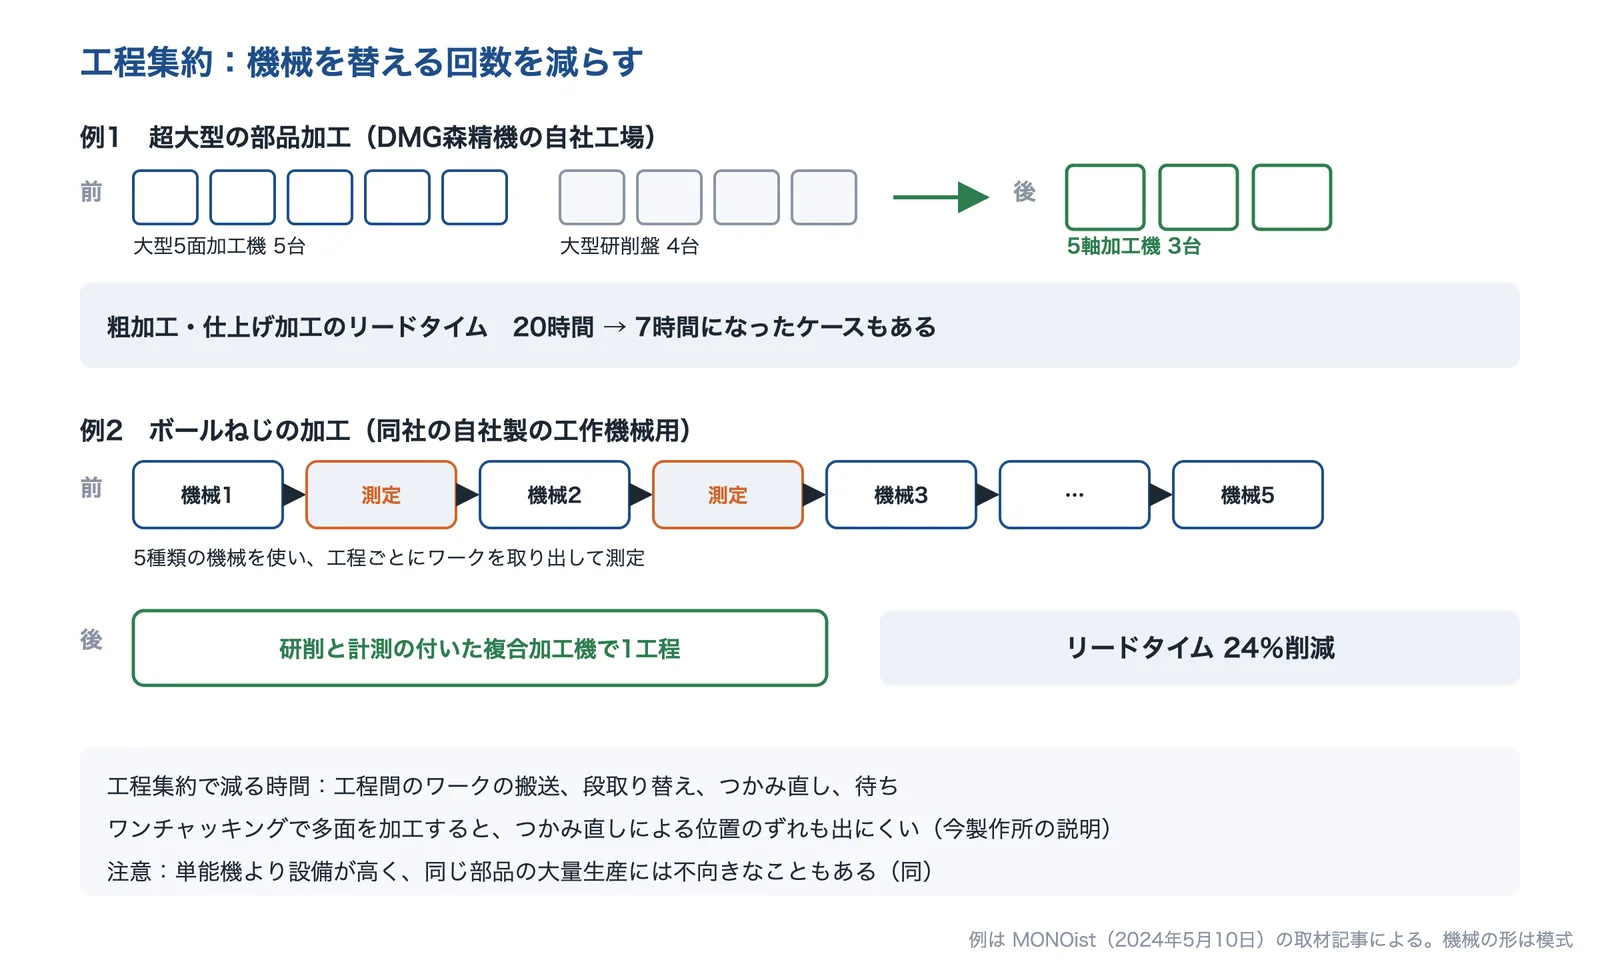
出典:MONOist の取材記事(DMG森精機)・今製作所の複合加工の説明をもとに AI(Claude)で作成(機械の形は模式)
今製作所は、複合加工機のメリットとして、工程ごとのチャッキング・クランプ作業が大幅に減ること、ワンチャッキングの多面加工で姿勢公差の精度が上がること、治具が減ること、を挙げています。一方で、複数の工程を複数の機械で同時に進められないため単一品の大量生産は不得意で、単能機より設備費が高く動作も遅いとし、1個から月に数百個程度の小ロット生産で単能機より有利としています。バリについては、不二越がバリの発生を極小化してバリ取り工程を不要にするという切削工具のシリーズ(ドリル・タップ・エンドミル)を発売しています(MONOist)。
成形で製品に近い形にする(冷間鍛造・精密鋳造・順送プレス)
形の大部分を削り出している部品は、鍛造・鋳造・プレスで製品に近い形まで作ると、削る工程が減ります。茨城県工業技術センターは、ニアネットシェイプの塑性加工の適用で、切削加工の削減による低コスト化・材料歩留まりの改善が実現可能としています。北海道立総合研究機構の工業試験場は、鋳物部品の穴あけやフランジ面の機械加工をプレス加工に代えると加工時間を短縮し生産コストを低減でき、納期やコストの厳しい分野への適用が期待できるとして、プレスで加工できる伸びの大きい鋳鉄を開発しています。
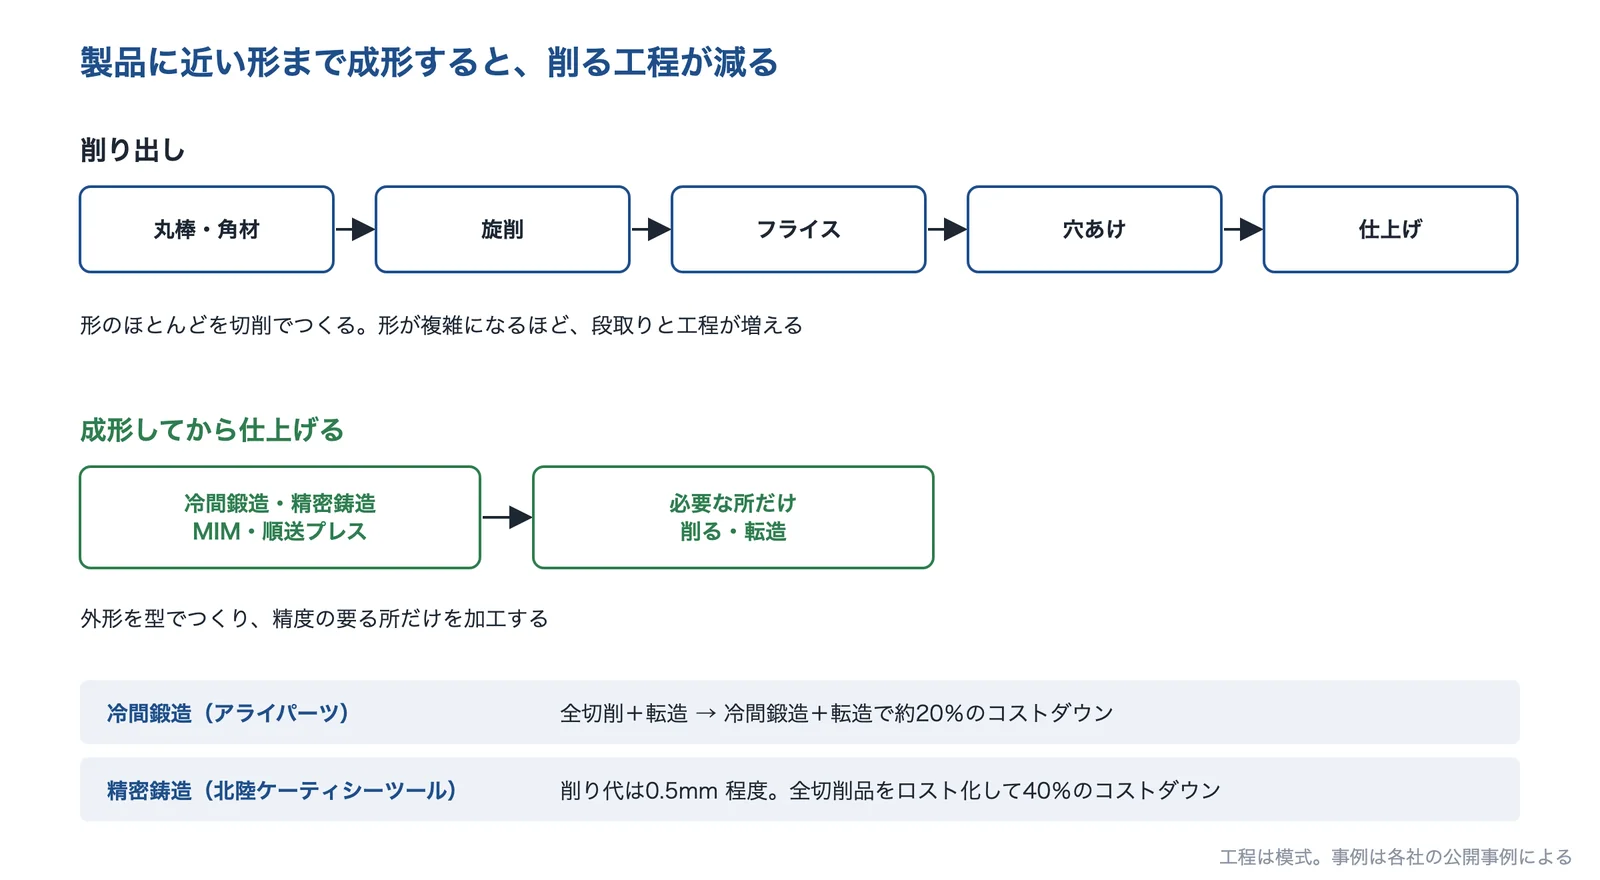
工程は模式。事例はアライパーツ・北陸ケーティシーツールの事例ページによる。AI(Claude)で作成
成形には、型の費用と、形の制約があります。近畿大学の論文は、MIM(金属粉末射出成形)について、小型精密部品を安定して量産できる一方、離型が難しい形は向かず、金型の製造コストが高く、焼結の収縮で寸法の予測が難しいため、迅速な試作や少量生産には課題があるとしています。作る数と形を、成形する会社と一緒に確かめます(編集部の解説)。
つなぐ工程を減らす(一体化・金型内組立・かしめ)
部品を分けて作ってつなぐ構造は、つなぐ工程(溶接・ねじ止め・圧入・かしめ)と、部品を集めて運ぶ工程を生みます。セキコーポレーションは、1台のプレス機に載せた複数の順送型に帯板を送り、内蔵したかしめ型や圧入型で組立まで一貫して加工する技術を開発しました。個々の順送型の位置合わせと、かしめ部分を高い精度で合わせるのが難しく、金型の設計と加工の技術で解決したとしています(2006年ごろの多摩ブルー賞の応募内容)。
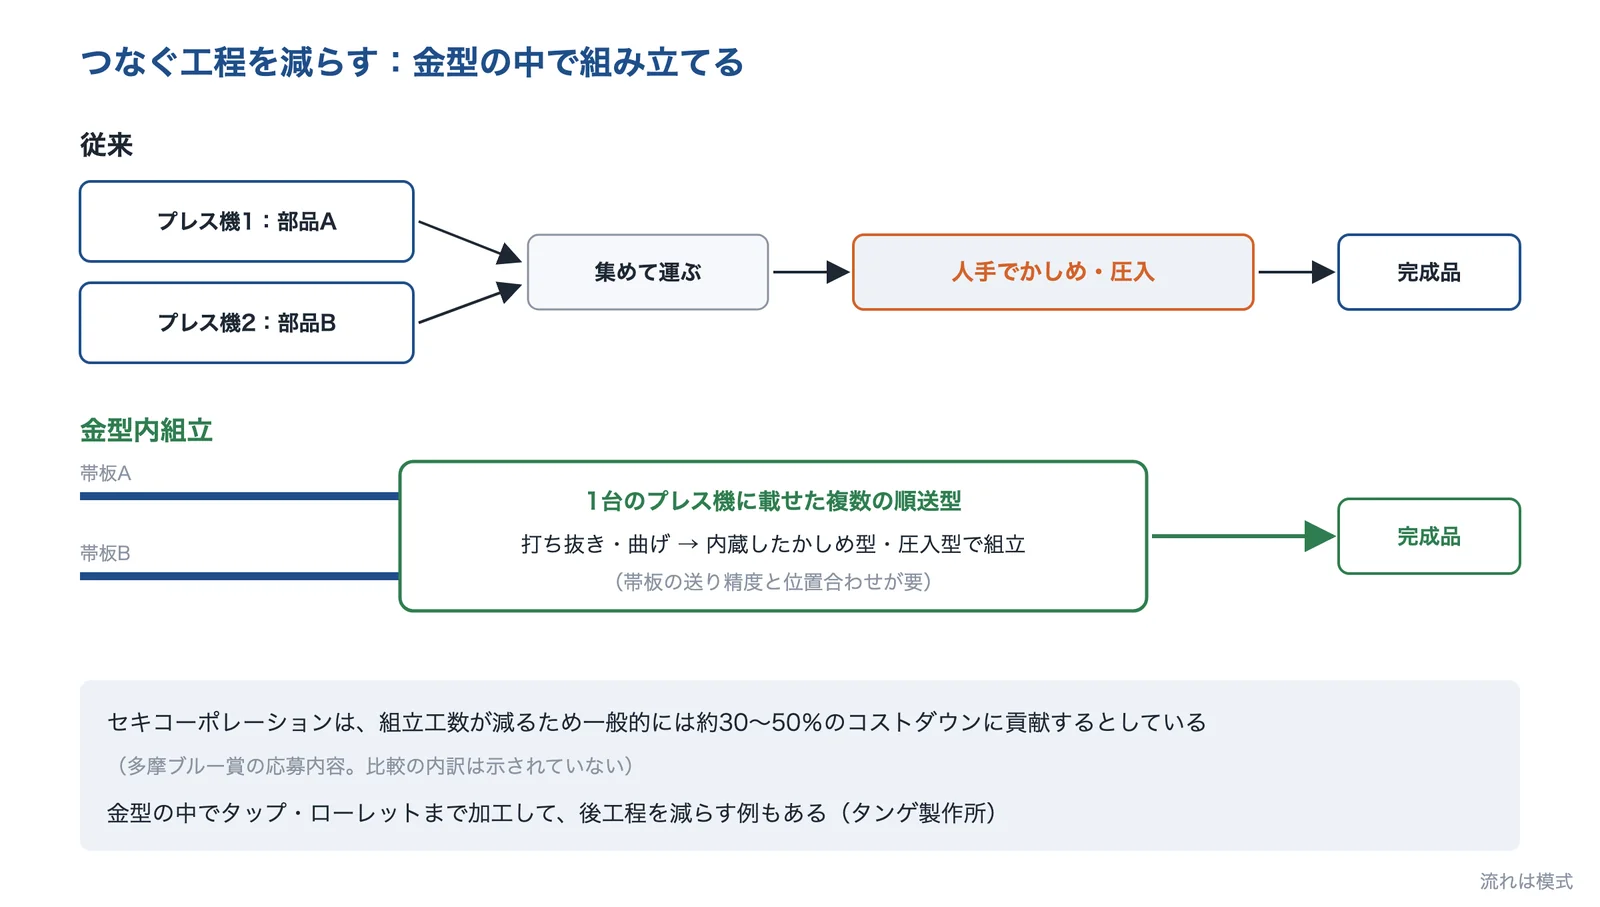
出典:多摩ブルー賞の応募内容(セキコーポレーション)・日経BP の出展紹介(タンゲ製作所)をもとに AI(Claude)で作成(流れは模式)
金型の中で、つなぐ以外の加工まで済ませる例もあります。タンゲ製作所は、順送プレスの工程に独自のタップ加工ユニットとローレット加工ユニットを組み込み、金型内で全ての加工を完了させ、後工程を削減するとしています(日経BP の展示会の出展紹介)。どちらも順送型の費用がかかるので、量産の部品で効く方法です(編集部の解説)。
後工程のいらない材料(塗装済み・めっき済みの鋼板、熱処理のいらない材料)
塗装・めっき・熱処理は、外に出すことが多く、行き帰りの待ちがリードタイムを延ばします(編集部の解説)。日本製鉄の技報は、プレコート鋼板を使うことで自社での塗装工程を省略でき、VOC 問題の解決や、塗装設備に使用していたスペースの有効活用などのメリットが得られるとしています。技報では、プレコート鋼板の表面の塗膜は、下塗りのプライマーと上塗りのトップコートの2層構造が一般的としています。
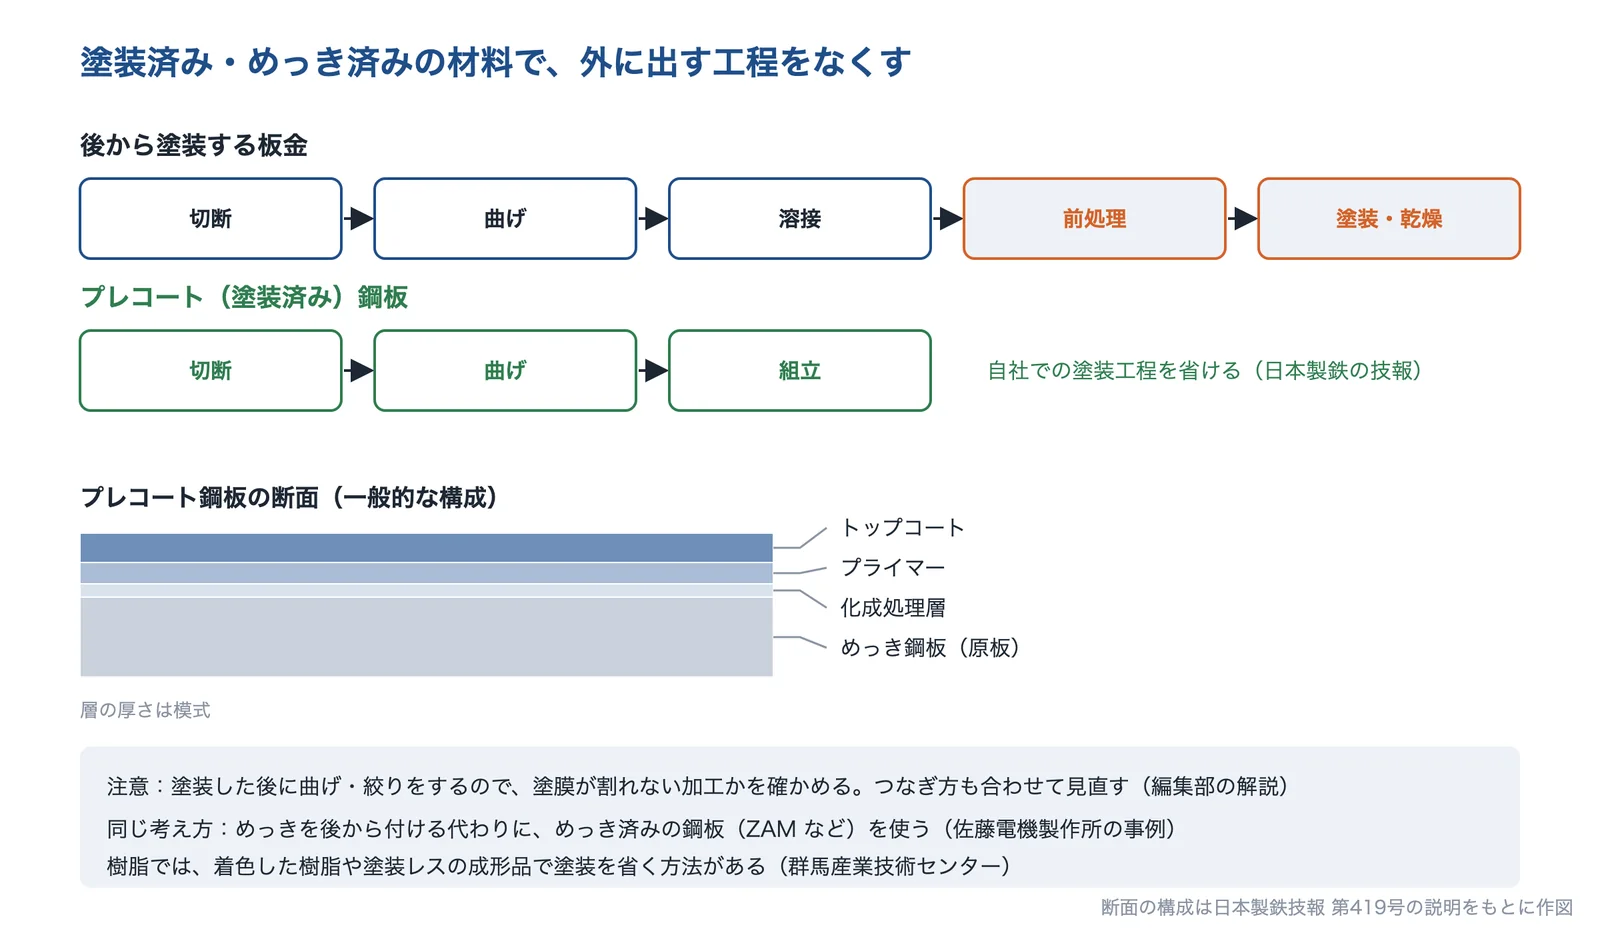
出典:日本製鉄技報 第419号の説明をもとに AI(Claude)で作成(層の厚さは模式)
樹脂の部品では、塗装を省く成形の方法があります。群馬産業技術センターは、柴田合成と共同で、メタリック塗装を省きながらメタリック感のある塗装レスメタリック樹脂成形品を開発しました(2012年の発表。穴のない製品形状で成功し、穴のある形は今後の検討としています)。熱処理では、熊谷精機が、焼き入れで強度を出していたギアを高強度の780ハイテン材に替えて焼き入れの工程をなくした事例を公開しています(企業紹介を参照)。
工程を考えた設計(公差・形の見直し、設計段階の VA・VE 相談)
工程を減らす方法の多くは、図面を変えないと使えません(編集部の解説)。成形に変えるには形を、つなぎ方を替えるには構造を、材料を替えるには仕様を変える必要があります。紹介した企業の事例でも、アライパーツは寸法と形状の確保が必須の所とそうでない所を洗い出してから工法を提案し、佐藤電機製作所は設計段階からの相談で溶接ナットをかしめに変えています。
公差の見直しは、機能に必要な所を見極めてから行います。MONOist の連載の筆者は、公差を最適化して緩めても、部品1点ごとの正確な見積もりができず、結局部品コストが変わらなかった経験も書いています(一品受注生産で、社外で加工した場合の例)。図面を出す前に、加工する会社・成形する会社に形と公差を見てもらい、工程で確かめるのが確実です(編集部の解説)。
出典:超大型加工機9台が3台に、DMG森精機が新設の第3精密加工工場が見せた工程集約(2/2ページ)|MONOist、切削加工でのバリ発生を極小化し、バリ取り工程を削減する新シリーズ|MONOist、ニアネットシェイプ塑性加工に関する活動(平成20年度)|茨城県工業技術センター、塑性加工に対応した高延性薄肉鋳鉄の開発|北海道立総合研究機構 工業試験場、金属粉末射出成形品の試作迅速化のための製造技術|近畿大学、金属プレス加工における金型内組立加工技術(セキコーポレーション、多摩ブルー賞 最優秀賞)|多摩信用金庫、タップもローレットも型内一括加工!工程集約でプレス加工の限界に挑戦!(タンゲ製作所)|日経BP、日本製鉄技報 第419号(プレコート鋼板)|日本製鉄、「塗装レスメタリック樹脂成形品」を開発しました(2012年8月9日)|群馬産業技術センター、なかなかうまくいかぬ、公差設計推進の理想と現実(2/2ページ)|MONOist
工程を減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。機械をまとめたいのか、削る工程を成形に変えたいのか、つなぐ工程を減らしたいのか、塗装・めっきの工程を減らしたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 今製作所 | 加工会社(切削) | 5軸の複合加工機のワンチャッキングで、旋削・フライス・面取りを1台にまとめ、段取り替えとつかみ直しを減らす。 | A 機械を何台も渡り、段取り替え・つかみ直しが多い B 削り・仕上げ・バリ取りの後工程が多い E 工程が多い理由が、設計にあるのか分からない | |
| アライパーツ | 加工会社(冷間鍛造) | 複合加工機や全切削で作っていた複雑な量産部品を、冷間鍛造+プレスに変える工法転換を設計の段階から相談できる。 | A 機械を何台も渡り、段取り替え・つかみ直しが多い E 工程が多い理由が、設計にあるのか分からない | |
| 京都機械工具(旧 北陸ケーティシーツール) | 加工会社(精密鋳造) | 切削・板金・溶接で作っていた部品を、ロストワックスの精密鋳造で一体にする。 | B 削り・仕上げ・バリ取りの後工程が多い C 溶接・ねじ止め・圧入など、つなぐ工程が多い | |
| 熊谷精機 | 金型・プレス加工 | 単発プレスの多工程や、プレス部品の溶接・かしめを、順送プレスの一体加工にまとめる。 | B 削り・仕上げ・バリ取りの後工程が多い C 溶接・ねじ止め・圧入など、つなぐ工程が多い D 塗装・めっき・熱処理を外に出していて、待ちが長い | |
| サイベックコーポレーション | 金型・プレス加工 | 旋盤・マシニングや溶接で作っていた量産部品を、冷間鍛造の順送プレスで作るプレス化の提案を行う。 | A 機械を何台も渡り、段取り替え・つかみ直しが多い C 溶接・ねじ止め・圧入など、つなぐ工程が多い | |
| 佐藤電機製作所 | 加工会社(精密板金) | 塗装済み鋼板・めっき済み鋼板と、かしめ・リベットで、板金の塗装・めっき・溶接の後工程を減らす。 | C 溶接・ねじ止め・圧入など、つなぐ工程が多い D 塗装・めっき・熱処理を外に出していて、待ちが長い E 工程が多い理由が、設計にあるのか分からない |
有限会社今製作所|複合加工機のワンチャッキングで、旋削・フライス・面取りを1台にまとめる
今製作所とは
今製作所は、東京都大田区にある切削加工の会社です(1951年創業、1952年設立)。一般機械部品、自動車・産業機械のエンジン部品(試作を含む)、治具・型を作っています。5軸の複合加工機を複数台持ち、工程の集約によるコストダウンを掲げています。
今製作所の得意技術
| 技術 | 内容 |
|---|---|
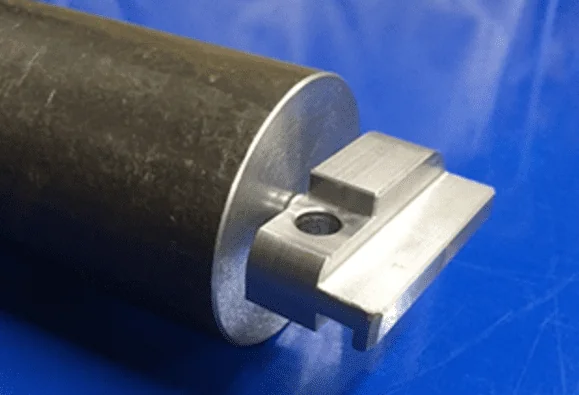
| ワンチャッキングの工程集約 | NC旋盤とマシニングセンタの機能を持つ複合加工機で、1回つかんだまま旋削とミーリングを行う。同社は、チャッキング・クランプ作業が大幅に減る、治具費が減り治具を作る時間もなくなる、多面加工の姿勢公差(平行度・直角度など)の精度が上がる、をメリットに挙げている |
| 角物を丸材から加工 | フライス盤で多工程をかけるのが一般的な角物を、丸材をチャックで固定して旋盤加工と5面加工を行い、工程を大幅に減らした事例を公開している |
| バリ取りまで機械で | 旋盤加工・フライス加工のあとに手作業でバリ取りをしていた部品で、複合加工機の工程を「旋盤→フライス→面取り(バリ取り)→フライス仕上げ→旋盤仕上げ」と組み替え、手作業の工程をなくした |
同社は、複合加工機は1個から月に数百個程度の小ロット生産で単能機より有利な一方、複数の工程を複数の機械で同時に進められないため単一品の大量生産は不得意で、設備費も比較的高いとしています。
今製作所が解決できる課題
- 旋盤とマシニングセンタを行き来していて、段取り替えとつかみ直しが多い
- 手作業のバリ取りが残っている
- 多面加工で、段取り替えのたびに平行度・直角度などの精度を出しにくい
公開されている実績
- 自動車部品メーカー:複合加工に変えて工程を集約し、加工時間を38%短縮(社名は非公開)
- 医療機器メーカー:複数の加工工程を一元化し、加工時間を50%短縮(同)
出典:会社概要|今製作所、複合加工機による高精度かつ加工時間1/2を実現!|今製作所
株式会社アライパーツ|複合加工機で削っていた複雑な部品を、冷間鍛造+プレスに変えて工程を減らす
アライパーツとは
アライパーツは、埼玉県八潮市にある冷間鍛造の会社です(1972年設立)。特殊・精密冷間鍛造品と金属の機構機能部品を作っています。「冷間鍛造・VA/VEセンター」のサイトで、工法転換の事例を公開しています。
アライパーツの得意技術
| 技術 | 内容 |
|---|---|
| 複合加工機からの工法転換 | エンジン回りの特殊ナットは、複雑な形のため多軸複合加工機で削るしかない状況だった。寸法と形状の確保が必須の所とそうでない所を洗い出し、「冷間鍛造+プレス+穴タップ」で作れる形を提案した(M5 のタップ、有効ねじ深さ5.5mm の要求を満たした)。当初の想定より40%以上のコストダウン |
| 全切削を冷間鍛造に | 段付きのシャフトを、全切削+転造から冷間鍛造+転造に変えた。外形の成形はすべて鍛造、溝は転造で加工し、約20%のコストダウンと生産能力の改善につなげた |
アライパーツが解決できる課題
- 複雑な形の量産部品を、複合加工機や全切削で作っていて高い
- どこまでを鍛造で作り、どこを加工で残すかを設計の段階で相談したい
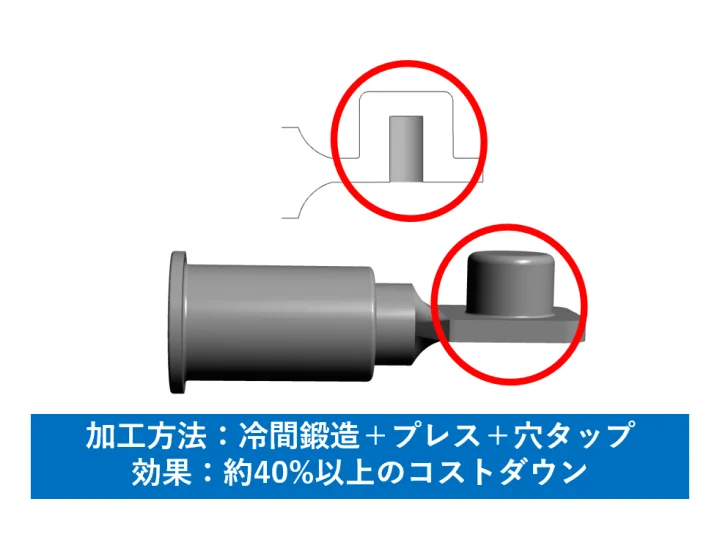
出典:会社案内|アライパーツ、エンジン回りで使用される特殊ナットの工法転換によるコストダウン事例|冷間鍛造・VA/VEセンター、シャフトの工法転換(オール切削+転造→冷間鍛造+転造)によるコストダウン事例|同
京都機械工具株式会社(旧 北陸ケーティシーツール)|削り出し・板金・溶接の部品を、ロストワックスの精密鋳造で一体にする
京都機械工具(旧 北陸ケーティシーツール)とは
京都機械工具(KTC)は、京都府久世郡久御山町に本社(久御山工場)を置く、1950年設立の工具メーカーです(本店は京都市伏見区)。営業品目に、精密鋳造・塑性加工・機械加工・板金加工などの受託加工を挙げています。ここで紹介する精密鋳造の事例は、石川県羽咋市にあった完全子会社の北陸ケーティシーツール(1970年創立)のもので、同社は2026年10月1日付で京都機械工具に吸収合併されました(京都機械工具・北陸ケーティシーツールのお知らせ)。
京都機械工具(旧 北陸ケーティシーツール)の得意技術
| 技術 | 内容 |
|---|---|
| 削り出し品のロスト化 | ロストワックス法の精密鋳造で製品に近い形を作り、削り代は0.5mm 程度。必要な寸法だけを切削するので、機械加工の数が大幅に減らせるとしている |
| 複合部品の一体化 | 寄せ集めの部品をロストワックスで一体にし、溶接と組み付けをなくす。部品点数が減り、積み重ねの誤差の心配もなくなるとしている |
京都機械工具(旧 北陸ケーティシーツール)が解決できる課題
- 全切削や、切削・板金・溶接を組み合わせて作っている部品の工程を減らしたい
- 複数の部品を溶接・組立している所を、一体にしたい
公開されている実績
- 燃焼装置部品:切削&板金&溶接品をロスト品に変更して50%コストダウン(金型費350,000円)
- 変速装置部品:ワイヤーカット&溶接品をロスト品に変更して65%コストダウン(金型費400,000円)
- 建築金物部品:全切削品をロスト品に変更して40%コストダウン(金型費250,000円)
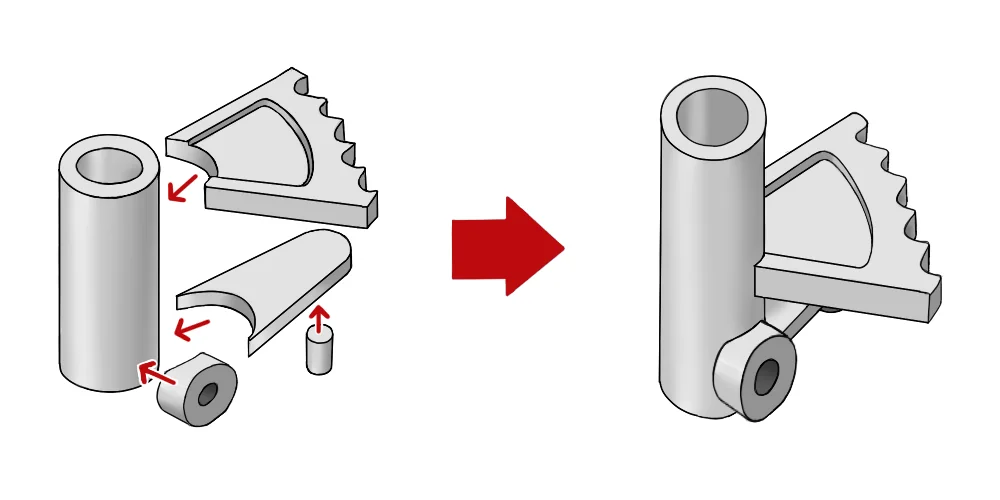
出典:会社概要|KTC 京都機械工具、完全子会社の吸収合併に関するお知らせ(2026年3月11日)|京都機械工具、会社情報|北陸KTCツール、精密鋳造-コストダウン事例|北陸KTCツール
熊谷精機株式会社|単発プレスの10工程や、部品の溶接を、順送プレスの一体加工にまとめる
熊谷精機とは
熊谷精機は、長野県下伊那郡豊丘村にある金型とプレス加工の会社です(1961年創業、1968年設立)。金型の設計・製造、プレス加工、試作・開発、両面研磨を行っています(会社概要では、自動車関係を70%としています)。「精密せん断プレス加工.com」のサイトで、技術提案の事例を公開しています。
熊谷精機の得意技術
| 技術 | 内容 |
|---|---|
| 単発プレスの順送化 | ストライカーを単発プレス10工程で作っていたのを、順送プレス+切削に変えた。40%のコストダウン、70%のリードタイム短縮。同社の最大能力の300t プレスでは切削部分の冷間鍛造(500t)ができず、最終工程に切削を残した |
| 溶接していた部品の一体化 | プレス部品3つを溶接していたカラーフレームを、順送プレスの冷間鍛造で一体に加工し、後工程をなくした。30%のコストダウン、50%のリードタイム短縮 |
| 材料を替えて熱処理をなくす | S45C を加工して焼き入れしていたドリブンギア(300g)を、780ハイテン材+精密せん断に変え、焼き入れの工程をなくした。プレスから焼き入れまで計3日かかっていたものが数時間で作れるようになり、40%のコストダウン |
熊谷精機が解決できる課題
- 単発プレスで何工程もかけている板金部品
- プレス部品を溶接・かしめで組み合わせている部品
- 焼き入れなどの熱処理が必要で、リードタイムが長い
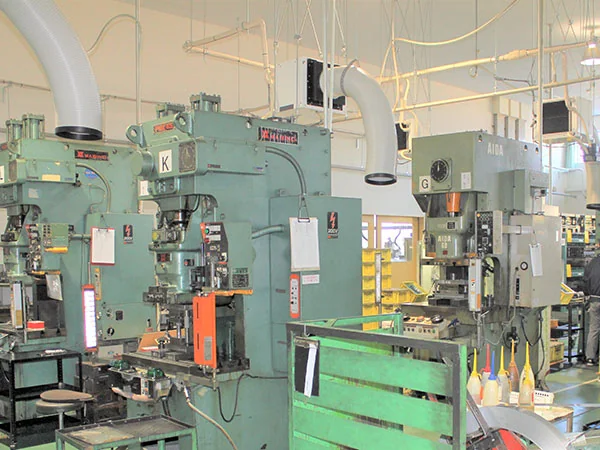
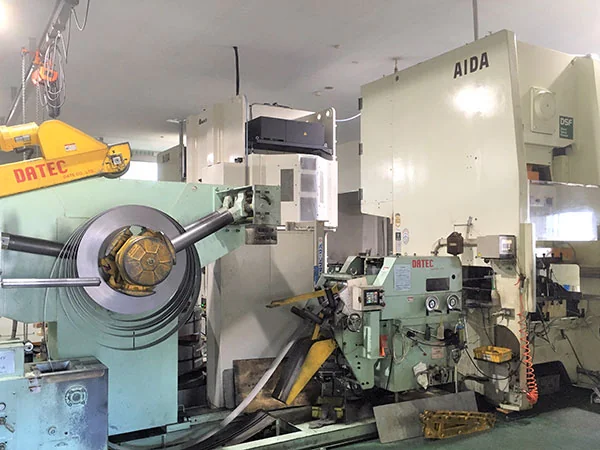
出典:企業情報|熊谷精機、単発プレス加工から順送プレス加工化することで70%リードタイム短縮|精密せん断プレス加工.com、複数部品の一体加工化で30%コストダウン|同、“780ハイテン材”への材質変更により熱処理廃止で40%コストダウン|同
株式会社サイベックコーポレーション|旋盤・マシニングや溶接で作っていた部品を、冷間鍛造の順送プレスで作る
サイベックコーポレーションとは
サイベックコーポレーションは、長野県塩尻市に本社・工場を置く会社です(1973年設立)。超精密部品の金型開発とプレス加工を事業とし、プレスでは作れなかった部品をプレス化する VA・VE 提案を行っています。
サイベックコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| 切削からの工法転換 | 自動車ブレーキ用部品を、旋盤+マシニング加工から冷間鍛造順送プレス加工に変えた。内面の面粗度 Ra1.6 はそのままで、月40万個を作るときの加工機はマシニングセンタ8台から順送金型1型に、生産能力は毎分5個から50個になった |
| 溶接工程の削減 | 自動車トランスミッション用部品を、ファインブランキング+溶接から冷間鍛造順送プレスの一体成形に変えた。溶接工程を減らし、強度試験が不要になった(対称度は0.2 → 0.1) |
サイベックコーポレーションが解決できる課題
- 量産部品を旋盤・マシニングで削っていて、機械の台数と時間がかかる
- ファインブランキングや焼結の部品に、溶接・切削の工程を足している
公開されている実績
- 量産実績(事例ページの記載):ブレーキ用部品 月80万個、トランスミッション用部品 月10万個
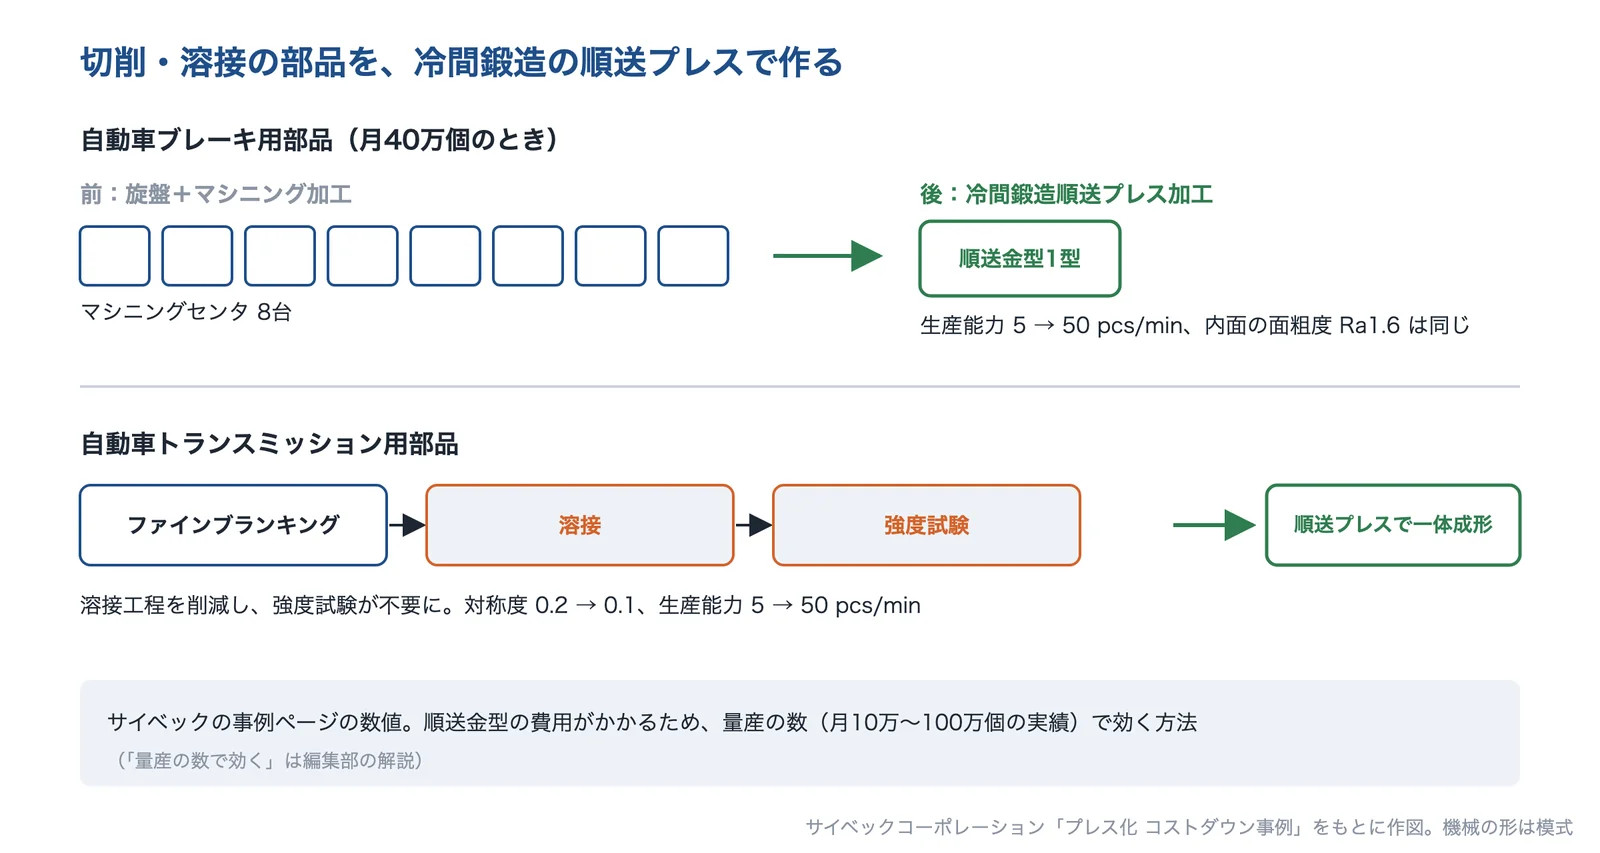
出典:サイベックコーポレーション「プレス化 コストダウン事例」の数値をもとに AI(Claude)で作成(機械の形は模式)
出典:会社概要|サイベックコーポレーション、プレス化 コストダウン事例|サイベックコーポレーション
株式会社佐藤電機製作所|塗装済み鋼板・めっき済み鋼板とかしめ・リベットで、板金の後工程を減らす
佐藤電機製作所とは
佐藤電機製作所は、東京都三鷹市に東京本社、山梨県山梨市に山梨工場を置く精密板金の会社です(1951年創業)。筐体・フレームなどの板金を、設計段階からの VA・VE 提案とあわせて手がけています。
佐藤電機製作所の得意技術
| 技術 | 内容 |
|---|---|
| 塗装済み鋼板で塗装をなくす | ガソリンスタンド精算機用の屋外キャビネットで、塗装済み鋼板「ビューコート」のうち導電性の基準を満たすタイプを選び、板金加工後の塗装工程を不要にした。コストを最大3割削減し、リードタイムも短縮した |
| めっき済み鋼板でめっきをなくす | 半導体装置部品で、後からのクロメートめっき処理をやめ、高耐食めっきの黒ZAM材に変えた。部品の生産リードタイムを1週間短縮し、最大1〜2割のコストを削減した |
| 溶接をかしめ・リベットに | 図面に溶接ナットの指示があった部品で、求められる強度と機能を分析してかしめに変え、溶接工程そのものを削減した。半導体製造装置の筐体では、ほとんどの溶接箇所をリベットに変える設計を提案した |
佐藤電機製作所が解決できる課題
- 板金の筐体で、塗装・めっきの工程があり、リードタイムが長い
- 溶接ナットや溶接構造を、ほかのつなぎ方にできないか設計段階で相談したい
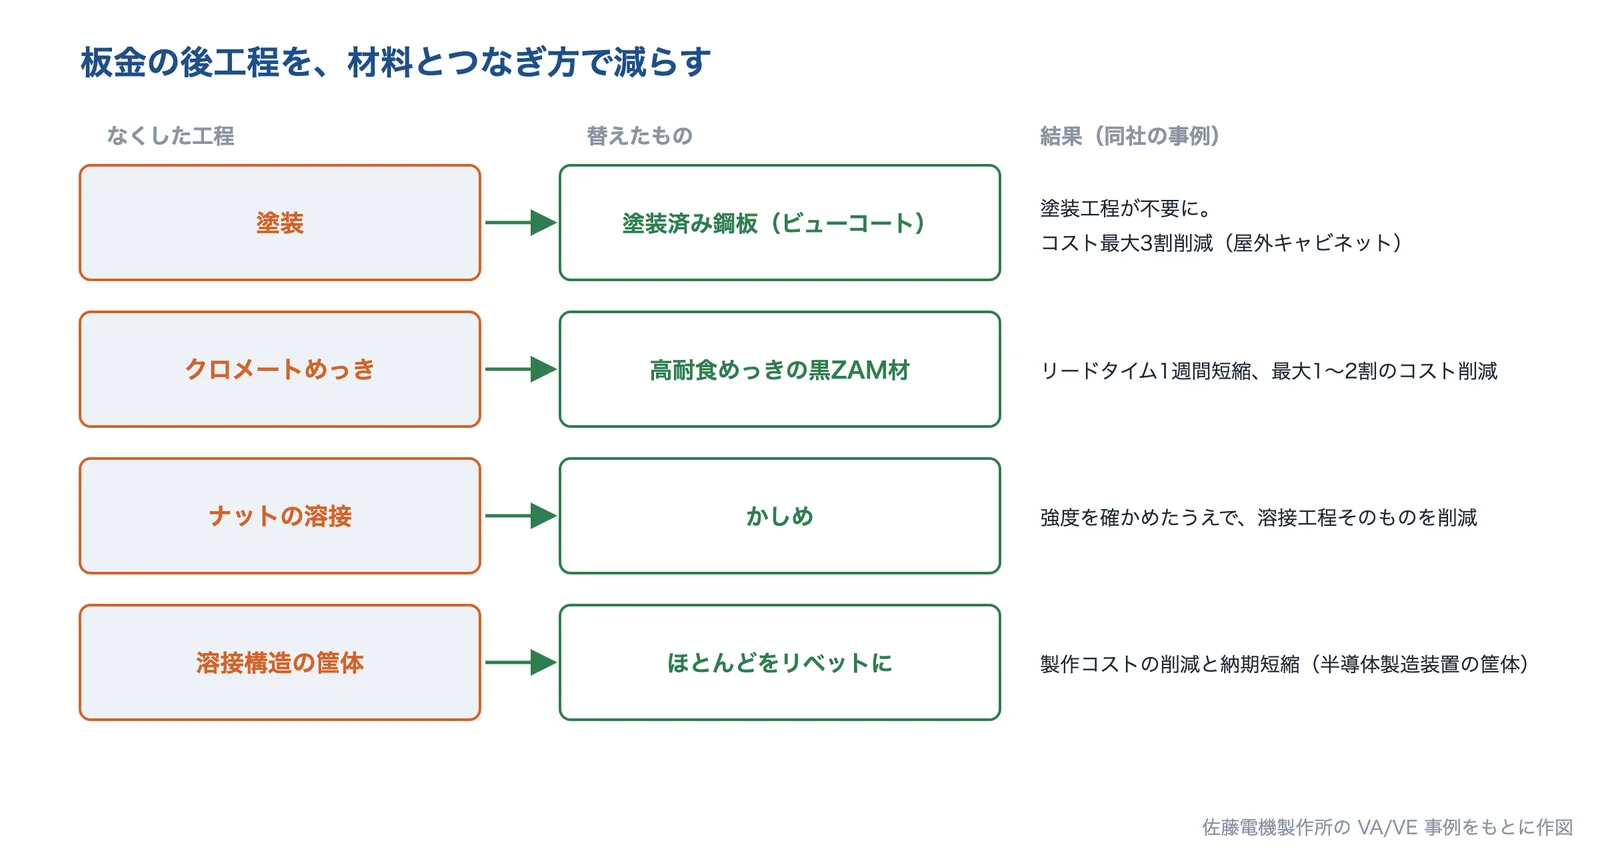
出典:佐藤電機製作所の VA/VE 事例をもとに AI(Claude)で作成
出典:会社概要|佐藤電機製作所、【VA/VE事例】メッキ済み鋼板で最大30%のコストダウンを実現|佐藤電機製作所(イプロス)、【VA/VE事例】メッキレス化で部品生産リードタイムを1週間短縮|同、【VA/VE事例】溶接ナットからカシメへの工法転換|同、【VA/VE事例】溶接構造をリベット化にてコスト削減|同
選ぶ前に確かめる条件
加工する会社・成形する会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 部品の図面と、材料・重さ・今の工程表(外注している工程も含めて)
- 工程ごとの時間・費用と、外注の行き帰りにかかる日数
- 月あたり・年あたりの数と、何年作るか(金型や設備の費用を回収できるか)
- 変えられない所(寸法・公差・面粗さ・材質・表面処理)と、その理由
- 求められる強度・耐食性・外観と、工法や材料を替えた場合に必要な試験
- つなぐ所の数と、そこに求められる強度・気密・導電などの機能
- 設計を変えられる時期(試作前か、量産中の変更か)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








