
NC旋盤とは、汎用旋盤に数値制御装置(NC装置)を組み込み、加工プログラムどおりに自動で削る旋盤です。回る材料に刃物を当てて丸い部品を削るのは汎用旋盤と同じですが、刃物の動きをプログラムで決めるので、同じ形を、ばらつきを小さく、何個でも削れるのが大きな違いです。いまの NC旋盤はほぼコンピューターで制御するため、CNC旋盤とも呼ばれます。
この記事では、NC旋盤と汎用旋盤・マシニングセンタとの違い、機械の構造と軸の呼び方、タレット形・くし刃形・主軸台移動形(スイス型)・複合加工機などの種類、できる加工と G コードの基本、精度を左右する要因(面粗さ・たわみ・熱変位)、カタログの仕様の見方と選び方、労働災害の事例から学ぶ安全の要点を、図と表で順に説明します。NC旋盤のメーカー6社も紹介します。
知りたいことから読む
- NC旋盤とは何か、汎用旋盤と何が違うのか知りたい → NC旋盤とは・汎用旋盤との違い
- マシニングセンタとの違いを知りたい → マシニングセンタとの違い
- NC旋盤の各部の名前と X軸・Z軸を知りたい → 構造と軸の呼び方
- タレット形とくし刃形の違いを知りたい → 刃物台の形
- 主軸台移動形(スイス型)の自動旋盤を知りたい → 主軸台移動形と主軸台固定形
- G00・G01・G96 などの G コードを知りたい → プログラムの基本
- 面粗さを良くしたい(送りとノーズ半径) → 送りとノーズ半径
- カタログの「振り」「最大加工径」の意味を知りたい → カタログの仕様の見方
- NC旋盤の事故を防ぎたい → 労働災害の事例
NC旋盤とは
NC旋盤とは:プログラムどおりに自動で削る旋盤
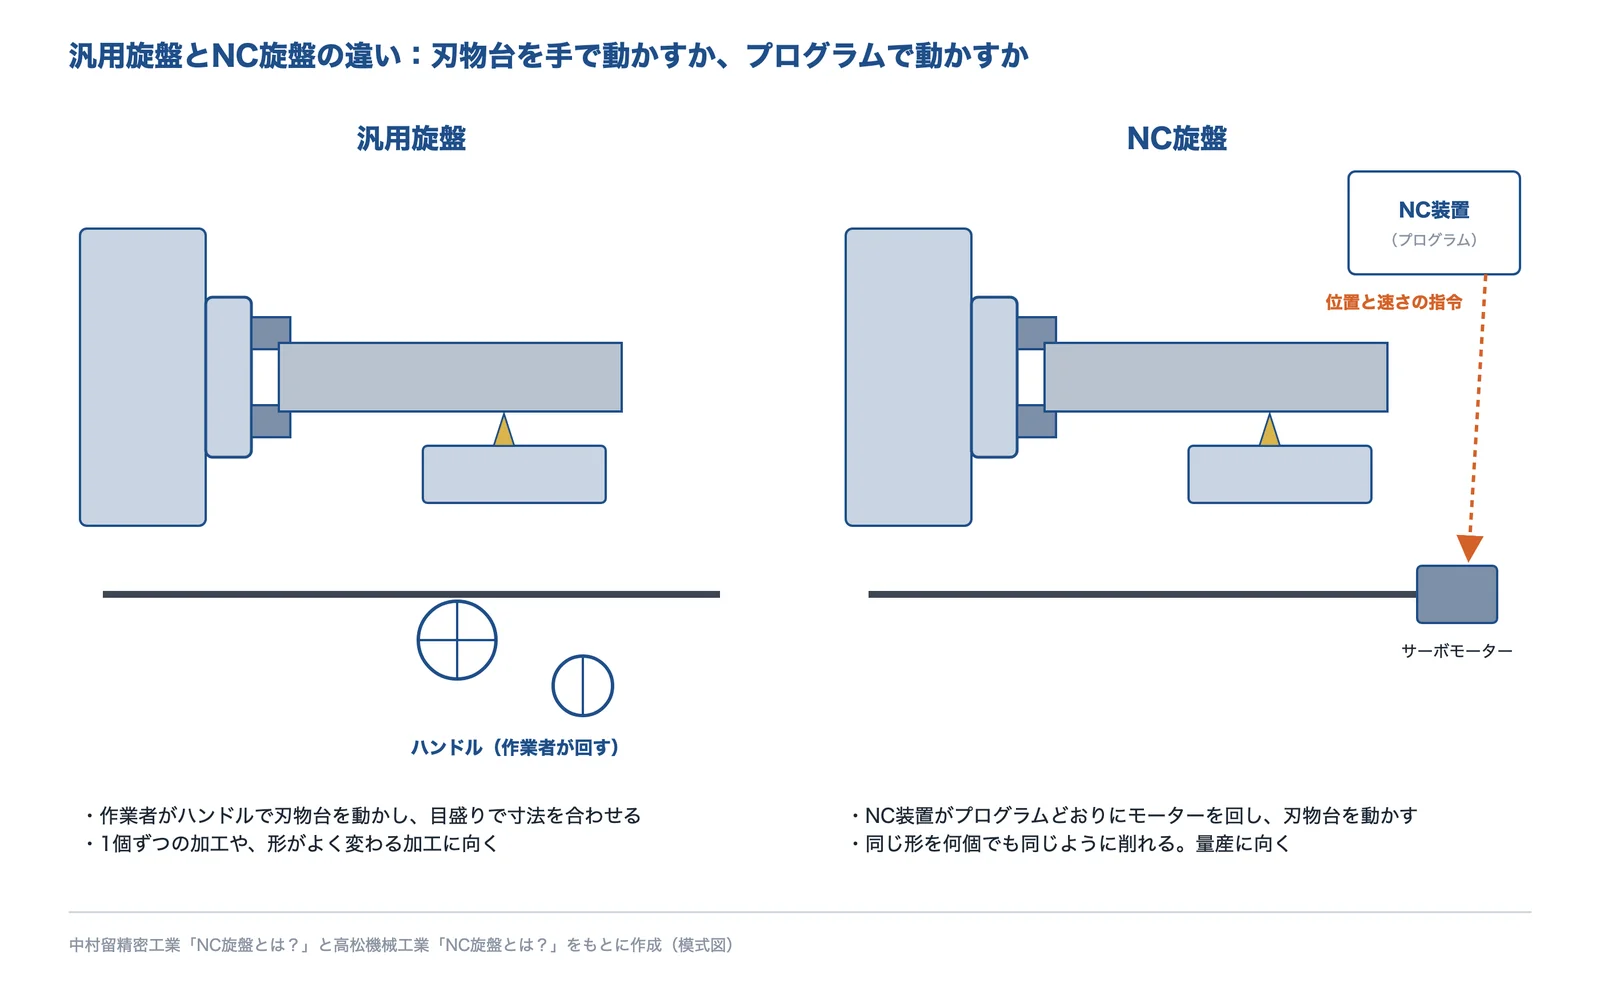
キーエンスは、旋盤を円柱状の材料を回転させ、バイト(刃物)を当てて不要な部分を削りとる工作機械と説明し、NC旋盤は数値制御をもとに、あらかじめ設定した手順で数十種類に及ぶバイトを使い分けて自動加工を行うのが特徴だとしています。中村留精密工業は、NC旋盤を汎用旋盤に数値制御装置(NC装置)を組み込んだ機械とし、NC装置、作業者が命令を出す操作盤、NC装置の指示で動くサーボモーターの3つが組み合わさって動く、と説明しています。
厚生労働省の技能検定のマニュアル(数値制御旋盤作業編)は、NC旋盤を、工具の動きや加工条件を約束に従って書いた加工プログラムを NC装置で読み取り、自動で加工する旋盤で、いまの製造現場では一般的な加工機械としています。
出典:NC旋盤(なるほど!機械加工入門)|キーエンス、NC旋盤とは?汎用旋盤との大きな違いを解説!|中村留精密工業、ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
汎用旋盤との違い
出典:中村留精密工業「NC旋盤とは?」と高松機械工業「NC旋盤とは?」をもとに AI(Claude)で作成
厚生労働省のマニュアルは、NC旋盤を普通旋盤(汎用旋盤)と比べた特徴として、次の5つを挙げています。
- 加工技能の熟練を必要としない
- 加工方法や加工条件の間違いを防止できる
- 加工精度のばらつきが少なく、品質と生産性を同時に向上できる
- 一人で同時に複数台の機械を受け持つことができる
- プログラムの作成は、対話型方式や CAD/CAM 方式で容易になっている
一方で同マニュアルは、切削工具で工作物を削る部分は普通旋盤と同じで、加工手順や切削条件は普通旋盤と同じように検討する必要がある、主な仕事は加工プログラムの作成と、プログラムどおりに加工できるかを確かめる段取りだ、としています。高松機械工業は、汎用旋盤はハンドルやレバーを手で操作し、単品加工や修正加工に向くが複雑な形は苦手、NC旋盤は量産加工に向き、曲面や複雑な形も得意だが、プログラムの作成に一定の知識が要り、段取りにも時間がかかる、と比べています。
| 比べる点 | 汎用旋盤 | NC旋盤 |
|---|---|---|
| 刃物台の動かし方 | 作業者がハンドル・レバーで動かす | NC装置がプログラムどおりにサーボモーターで動かす |
| 向いている仕事 | 単品・修正加工、1個だけの試作 | 同じ形の量産、曲面や複雑な形 |
| 品質 | 作業者の技能で変わる | ばらつきが少ない |
| 準備 | 図面を見てすぐ削れる | プログラムの作成と段取りが要る |
表は、高松機械工業・厚生労働省のマニュアル・中村留精密工業の説明をもとに編集部がまとめたものです。
出典:ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省、NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業、NC旋盤とは?汎用旋盤との大きな違いを解説!|中村留精密工業
マシニングセンタとの違い
高松機械工業は、NC旋盤とマシニングセンタの大きな違いを、NC旋盤は工作物を回転させ、マシニングセンタは刃物を回転させること、そして ATC(自動工具交換装置)の有無だとしています(ATC を載せた NC旋盤も一部のメーカーから出ている)。丸い軸・円筒の部品は NC旋盤、角のあるブロックの面や穴はマシニングセンタ、と考えると分かりやすくなります(編集部の補足)。
両方の機能を1台にまとめたのが複合加工機です。ブラザー工業は、JIS B 0105:2012 の定義として、回転工具主軸・連続割出しできる工作主軸・工具マガジンを備え、工具を自動で交換する機能を持ち、段取り替えなしに旋削やフライス削りなど複数の加工ができる数値制御工作機械、と紹介しています。NC旋盤を基本にマシニングセンタの機能を組み込んだターニングセンタは、複合加工機とほぼ同じ意味で使われる、としています。切削加工全体のしくみは 技術「切削加工(旋盤・フライス・マシニングセンタ)」で説明しています。
出典:NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業、複合加工機とは?(マシナビ)|ブラザー工業
NC と CNC の違い・NC旋盤の歴史
NC は Numerical Control(数値制御)、CNC は Computerized Numerical Control(コンピューター数値制御)の略です。高松機械工業は、いまは NC旋盤といえばほぼコンピューター制御なので、両者はほとんど同じ意味で使われているとしています。キーエンスによると、NC工作機械は1950年代に登場し、NC旋盤は1950年代後半に日本の大学で開発され、1960年代後半には既存の旋盤にサーボ機構を付けた製品が広まりました。
日本工作機械工業会の資料によると、2025年の日本の工作機械の生産高は 9,826億円で、そのうち NC工作機械が 9,150億円、NC比率は 93.1%です。NC旋盤の生産高は 2,235億円でした。
出典:NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業、NC旋盤(なるほど!機械加工入門)|キーエンス、工作機械需給動向(2025年1〜12月実績)|日本工作機械工業会
NC旋盤の構造としくみ
主な部分と軸の呼び方(X軸・Z軸)
出典:高松機械工業「NC旋盤とは?」(構造)と厚生労働省「数値制御旋盤作業編」(X は直径指令)をもとに AI(Claude)で作成
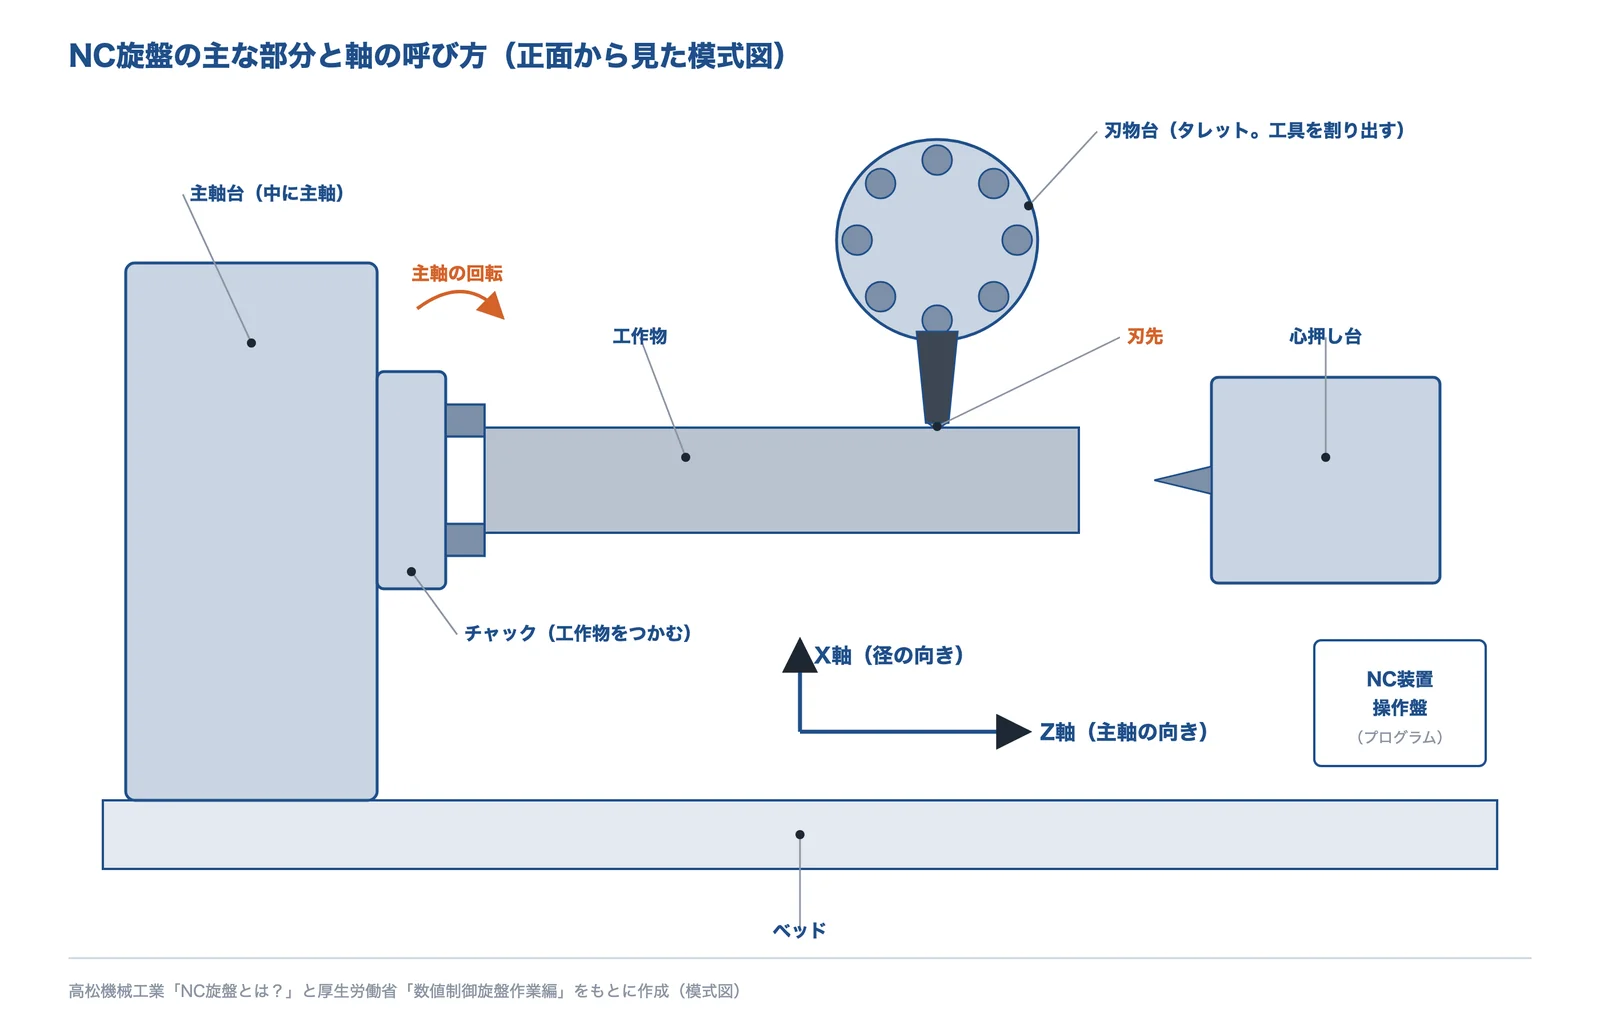
高松機械工業は、NC旋盤の構造を次の5つに分けて説明しています。軸は、厚生労働省のマニュアルではZ が長手(主軸の向き)、X が直径の指令で、X には半径ではなく直径の値を書きます。
| 部分 | 中身(高松機械工業の説明) |
|---|---|
| 機械本体 | 主軸、刃物台、心押し台 |
| NC装置 | 数値演算部、サーボ制御部など |
| 操作盤 | ボタン式が中心だが、タッチパネル式も増えている |
| オイルユニット | 油圧ユニット(チャックの締め付けに使う)と潤滑油ユニット(摺動面への給油) |
| 付属装置 | ローダ(ワークの搬送)、ストッカ(ワークをためる)、チップコンベア(切りくずの運搬)など |
出典:NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業、ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
チャックと生づめ:工作物をつかむ
工作物は主軸の先のチャックでつかみます。高松機械工業は、チャックの大きさは工作物の大きさで変わり、同社は 3インチから 10インチまで約30種類をそろえている、としています。厚生労働省のマニュアルは、NC旋盤では生づめを、加工する工作物に合わせて削って(成形して)使うと説明しています。つかむ所の形と寸法に合わせてつめを削ることで、工作物を正しい位置でつかめます(編集部の補足)。
出典:NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業、ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
NC旋盤の種類
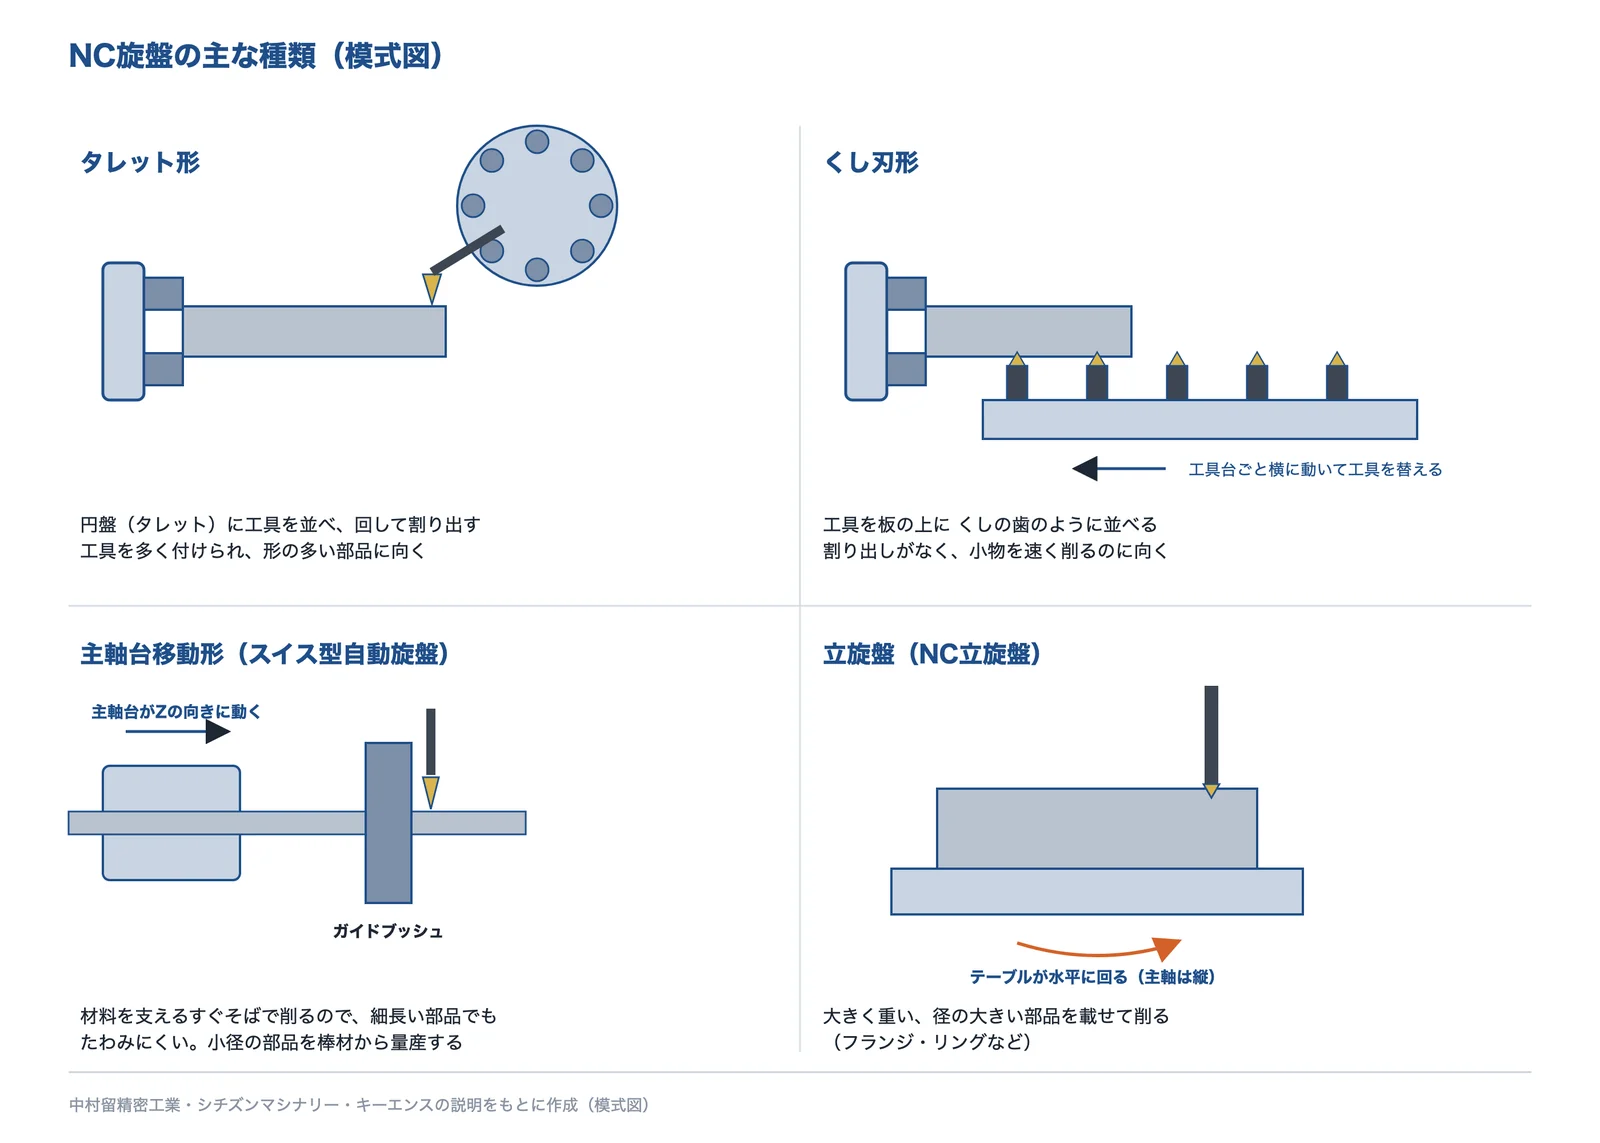
出典:中村留精密工業「NC旋盤とは?」(刃物台)、シチズンマシナリー「早わかりCNC自動旋盤」、キーエンス「NC旋盤」をもとに AI(Claude)で作成
刃物台の形:タレット形・くし刃形・フラット形
中村留精密工業によると、汎用旋盤の刃物台は工具が4本ほどしか付かず、付け替えは人の手でした。NC旋盤では自動加工を生かすため、次の刃物台が作られました。
| 刃物台 | 形(中村留精密工業・高松機械工業の説明) | 長所 | 注意 |
|---|---|---|---|
| タレット形 | 大きな円筒状の台のまわりに工具を並べ、回して割り出す | 多くの工具を付けられ、多工程の加工に向く。多くの NC旋盤が採用 | — |
| くし刃形 | 水平な台に工具を並べる | 工具の割り出し時間が要らず、繰り返し精度が高い | 工具が並ぶので、加工中の干渉に注意 |
| フラット形 | 汎用旋盤と同じ形で、刃物台全体を回して工具を替える(4角が主流、8角や多角も) | 芯出しが簡単 | 付けられる工具が少なく、途中で付け替えが要ることがある |
出典:NC旋盤とは?汎用旋盤との大きな違いを解説!|中村留精密工業、NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業
主軸台移動形(スイス型)と主軸台固定形
小さな部品を棒材から量産するCNC自動旋盤には、主軸台移動形と主軸台固定形があります。シチズンマシナリーは、主軸台移動形を小径長物加工、主軸台固定形を中径短尺加工が得意な機械としています。
主軸台移動形は、材料を支えるガイドブッシュを持ちます。シチズンマシナリーによると、ガイドブッシュは魚の口のような開閉機構で材料をほどよくつかみ、そのすぐ近く(1〜2 mm くらい)で工具が材料に切り込むので、材料がたわみにくい。材料をつかんでいるチャックの側(主軸台)を長手方向に動かすので主軸台移動形と呼び、細くて長いものを加工するのが得意だとしています。主軸台移動形は、スイス型自動旋盤とも呼ばれます(編集部の補足)。
出典:製品情報(主軸台移動形・主軸台固定形)|シチズンマシナリー、早わかりCNC自動旋盤|シチズンマシナリー
複合加工機・多軸の機械・立旋盤
| 種類 | 特徴(出典の説明) | 出典 |
|---|---|---|
| 複合加工機(ターニングセンタ) | 回転工具で、旋削に加えてフライス削り・穴あけなども段取り替えなしでできる。段取り替えの減少・24時間稼働・省スペース・少量多品種への対応が利点、高価で何千〜何万個の大量生産には不向き | ブラザー工業 |
| 主軸・タレットを複数載せた機械 | 1回のチャッキングで複数か所を同時に加工できる機種が普及している | キーエンス |
| 多軸自動旋盤 | 主軸を複数備え、異なる加工を同時に行える。生産効率が高い | キーエンス |
| 単軸自動旋盤 | 単一の加工を連続して行うのに向く。オートローダーで同じ形を大量に加工 | キーエンス |
| 正面旋盤・立旋盤・車輪旋盤 | 大きな加工物用の正面旋盤や立旋盤、鉄道車両の車輪を加工する車輪旋盤など | キーエンス |
日本工作機械工業会によると、2025年の旋盤の受注額は 5,305億円で、そのうち複合加工機が 2,514億円、占める割合は 47.4%と、毎年過去最高を更新しています。同会は、その背景を人手不足や固定費の圧縮などによる自動化・工程短縮の需要としています。
出典:複合加工機とは?(マシナビ)|ブラザー工業、NC旋盤(なるほど!機械加工入門)|キーエンス、工作機械需給動向(2025年1〜12月実績)|日本工作機械工業会
できる加工とプログラム
NC旋盤でできる加工
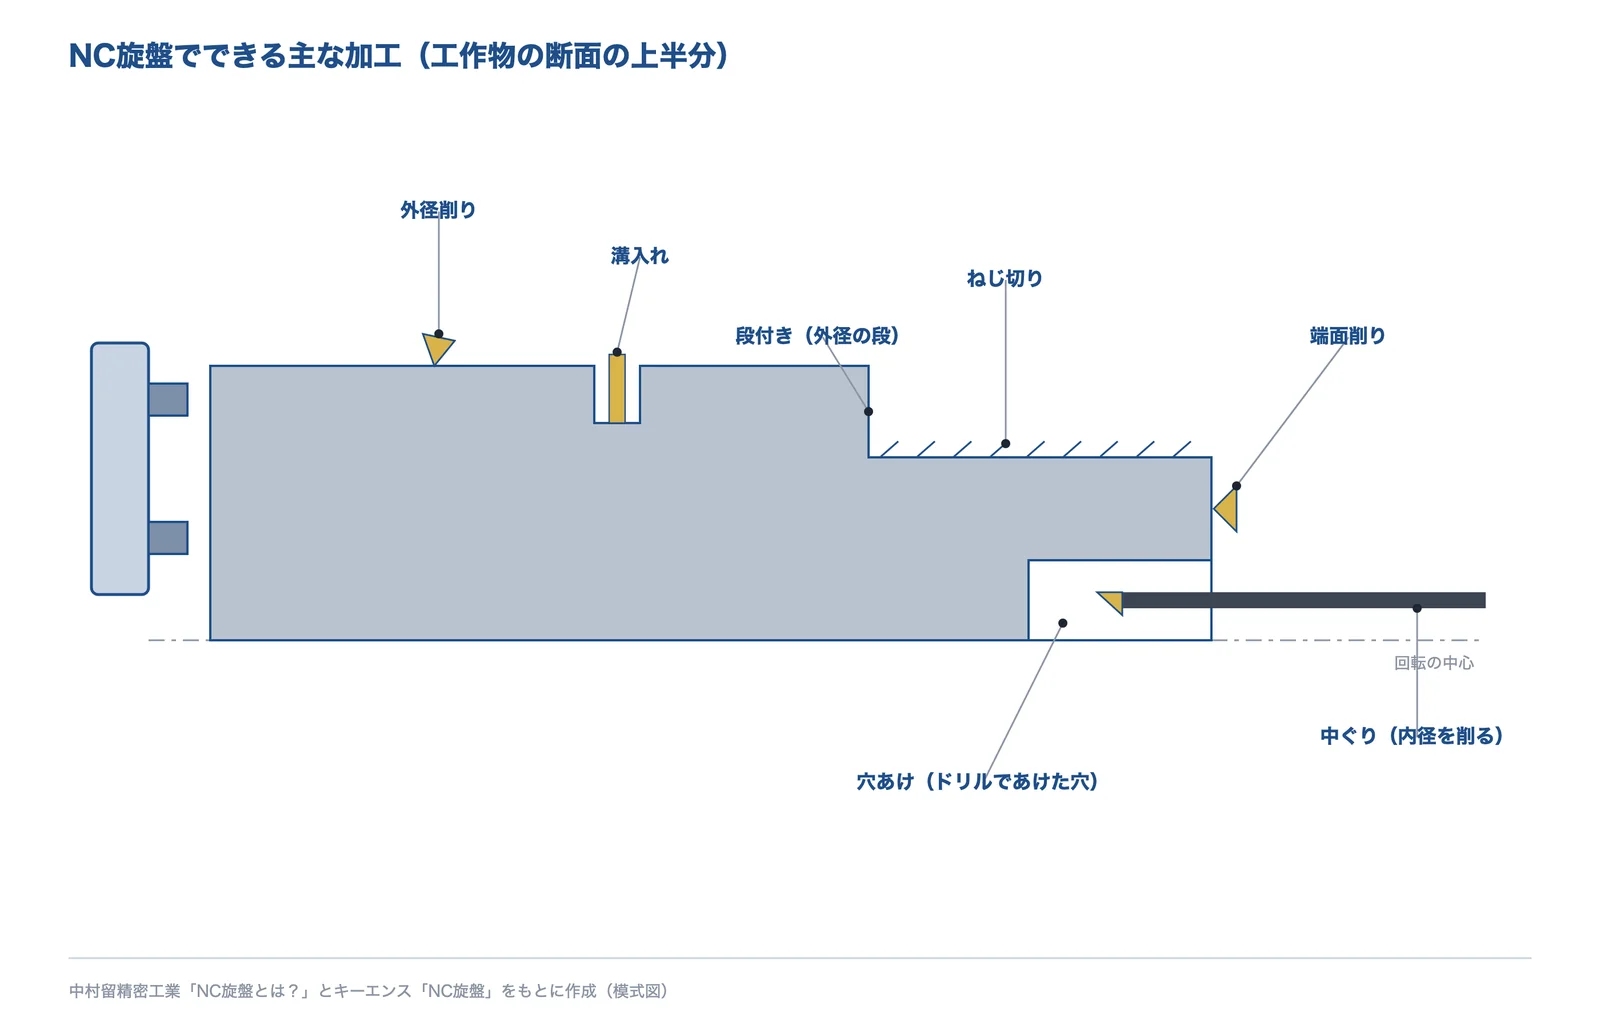
出典:中村留精密工業「NC旋盤とは?」とキーエンス「NC旋盤」(できる加工)をもとに AI(Claude)で作成
中村留精密工業は、NC旋盤の基本的な加工性能は汎用旋盤と変わらないとし、外径加工・内径加工・端面加工・ねじ加工・溝加工・穴加工(ドリル加工)・テーパー加工を挙げています。キーエンスは、右片刃バイトによる旋削のほか、穴あけ・中ぐり・溝加工・ねじ切りができ、突切りバイトや中ぐりバイトなどを使い分けてさまざまな形を作る、と説明しています。
ミーリング機能の付いた機械や複合加工機なら、回転工具で横穴・キー溝・平面なども同じ機械で加工できます(ブラザー工業の複合加工機の説明をもとにした編集部の補足)。丸くない形が多い部品は、マシニングセンタの方が向くこともあります。
出典:NC旋盤とは?汎用旋盤との大きな違いを解説!|中村留精密工業、NC旋盤(なるほど!機械加工入門)|キーエンス、複合加工機とは?(マシナビ)|ブラザー工業
プログラムの基本:G コードと M コード
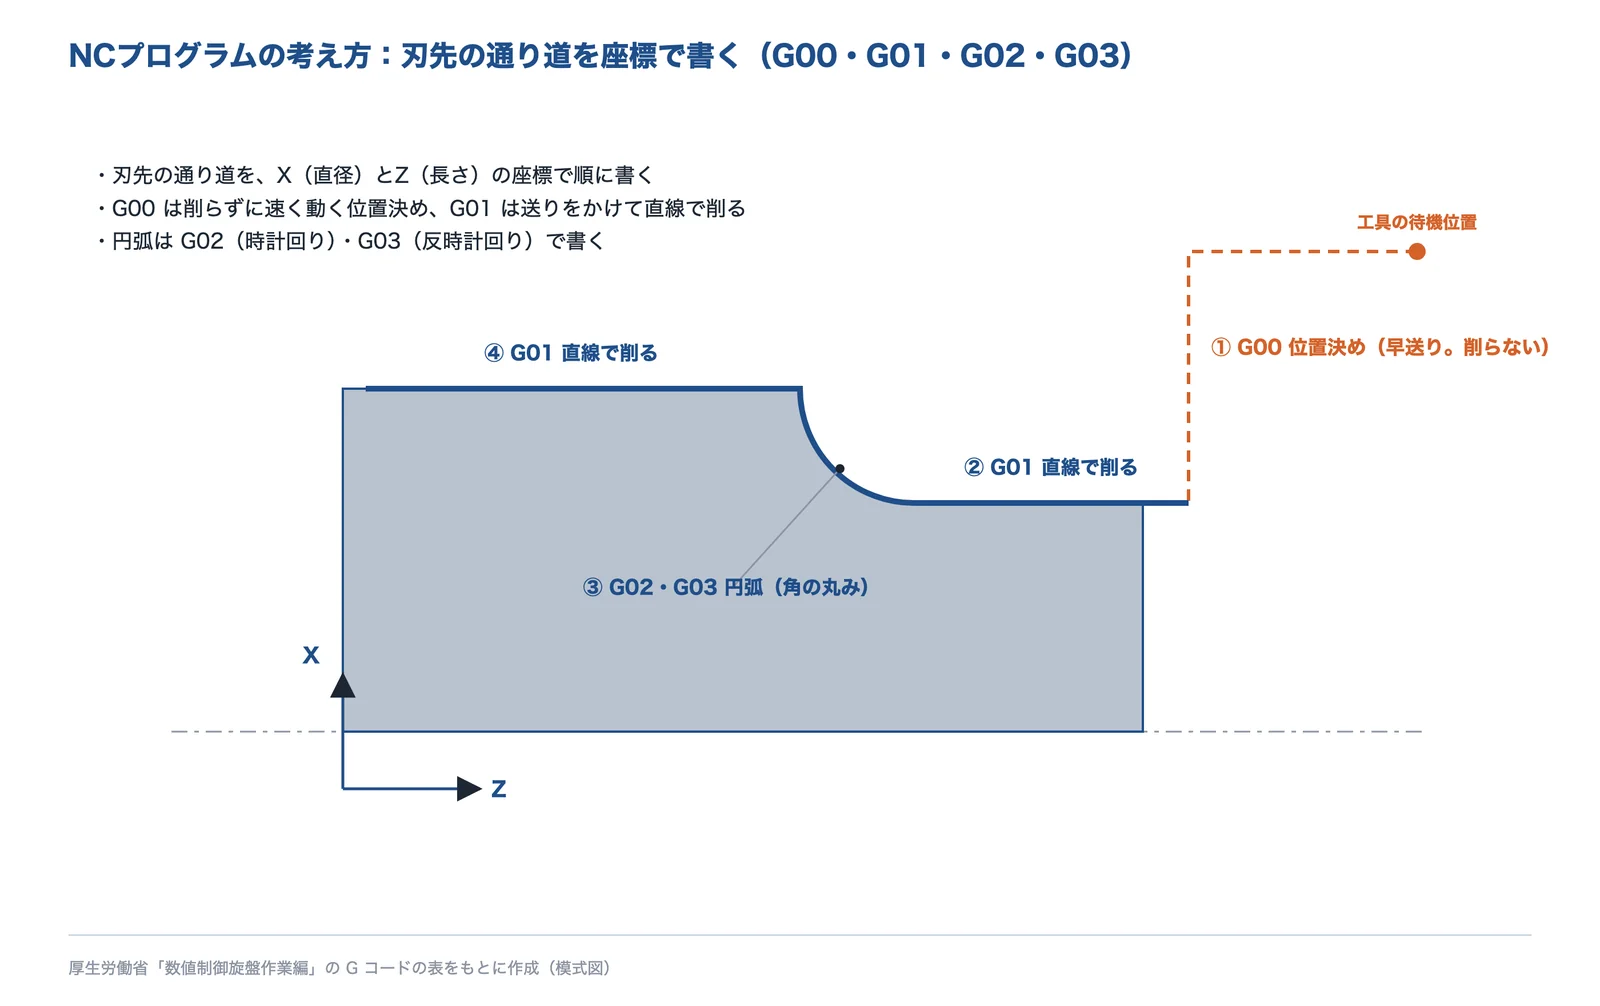
出典:厚生労働省「数値制御旋盤作業編」(G コードの表)をもとに AI(Claude)で作成
NC プログラムは、刃先が通る道を X(直径)と Z(長さ)の座標で順に書き、主軸の回転や切削油などの命令を加えたものです。厚生労働省のマニュアルの表から、主な G コード(準備機能)を抜き出すと次のとおりです。
| コード | 機能(厚生労働省のマニュアル) |
|---|---|
| G00 | 位置決め(早送り) |
| G01 | 直線補間(切削送り) |
| G02 / G03 | 円弧補間(時計回り/反時計回り) |
| G28 | リファレンス点への自動復帰 |
| G40 / G41 / G42 | 刃先R補正キャンセル/左側/右側 |
| G50 | 主軸最高回転数設定(座標系設定)。例:G50 S2000 で最高回転数は 2000 min⁻¹ 以上にならない |
| G96 / G97 | 周速一定制御/周速一定制御キャンセル |
G96(周速一定制御)は、削る位置の直径が変わっても切削速度(周速)を一定に保つ命令です。直径が小さくなるほど回転数が上がるので、G50 で最高回転数を決めておくのが基本です(編集部の補足)。M コード(補助機能)では、同マニュアルは M03(主軸正転)・M05(主軸停止)・M08/M09(切削油剤の入/切)・M02(プログラム終了)などを挙げ、プログラムを工具の選択 → 最高回転数の設定 → 周速一定制御と主軸の起動 → 切削油 → 加工 → 停止・終了、の順に組む例を示しています。
出典:ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
工具補正と刃先R補正
厚生労働省のマニュアルによると、工具の位置のずれは、工具形状補正(工具ごとの刃先の位置)と工具摩耗補正(刃先の摩耗による誤差)で直します。工具の先には丸み(刃先R)があり、プログラム上の仮想の刃先は実在しないため、そのまま削るとテーパや円弧の部分で削り残しが出ます。この誤差を自動で直すのが刃先R補正(G41・G42)です。同マニュアルは、仕上げのプログラムに寸法チェックのためのテストカット(試し削り)を入れるとよい、としています。
出典:ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
精度を左右する要因とトラブル
切削条件の目安
厚生労働省のマニュアルは、一般的な被削材 S45C を削るときの推奨切削条件として、次の値を示しています(荒加工は超硬・ノーズ半径 0.8R、仕上げはサーメット・ノーズ半径 0.4R)。
| バイトの材質 | 切削速度(m/min) | 切込み(mm) | 送り(mm/rev) |
|---|---|---|---|
| 超硬(荒加工) | 100〜120 | 2.0〜3.0 | 0.2〜0.3 |
| サーメット(仕上げ) | 160〜180 | 0.1〜0.2 | 0.05〜0.1 |
工具の材料(超硬・サーメット・cBN など)の選び方は 技術「超硬合金」と「切削加工」、切削油は課題「切削油(クーラント)を選びたい」で説明しています。
出典:ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
面粗さ:送りとノーズ半径で決まる
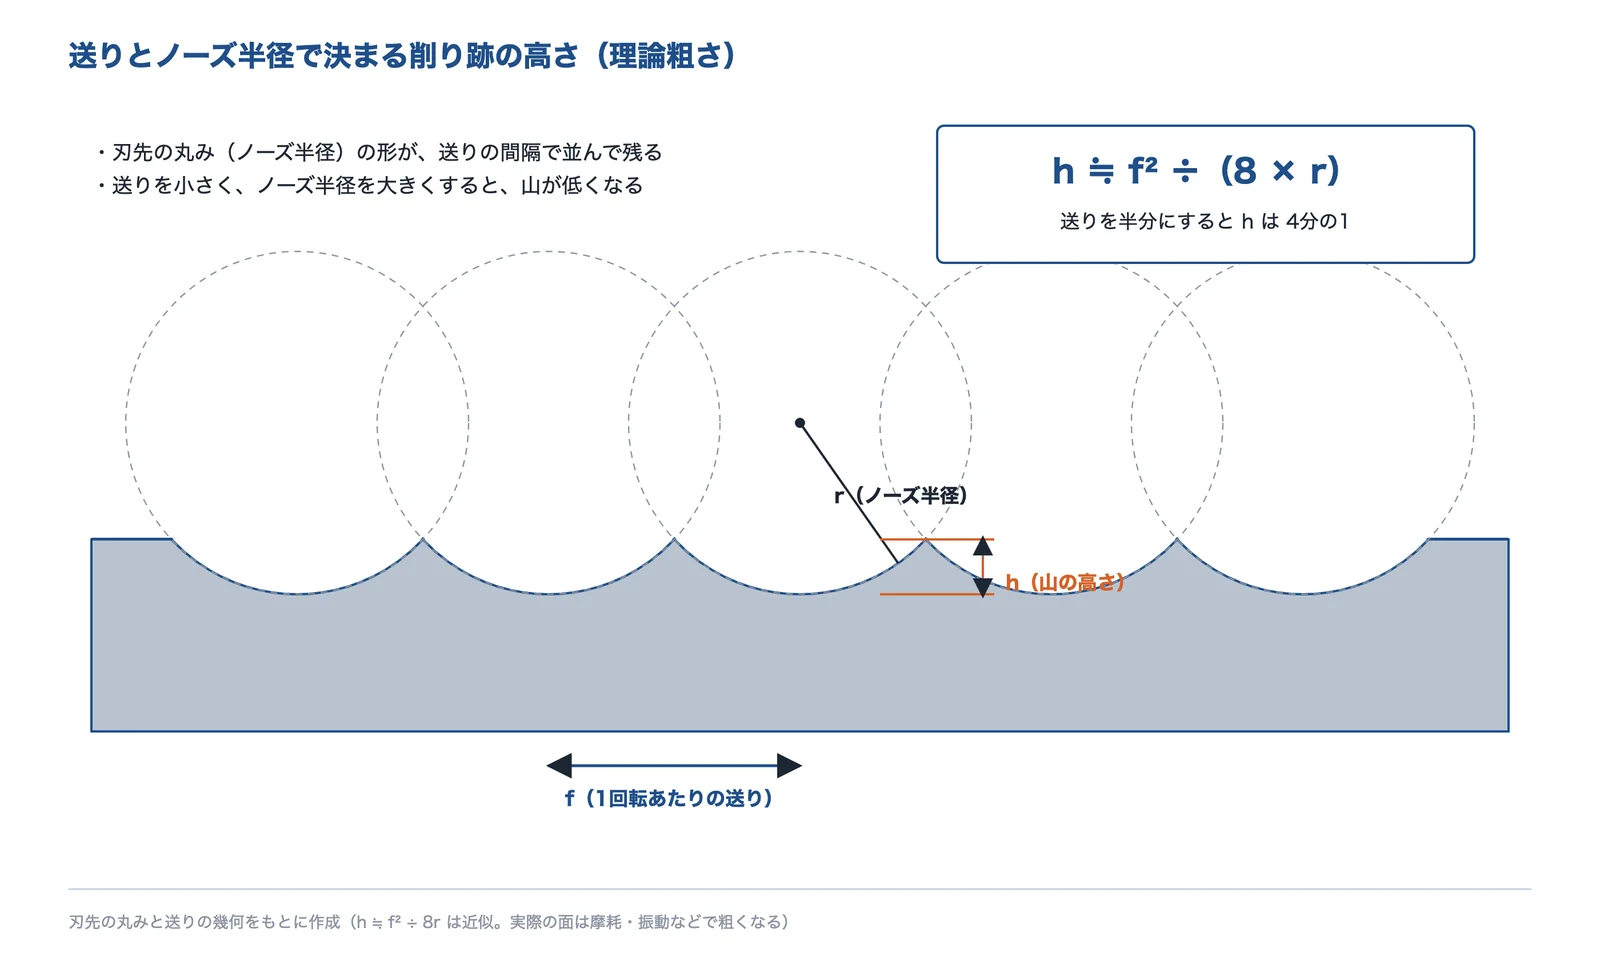
出典:刃先の丸みと送りの幾何(編集部の計算)と厚生労働省「数値制御旋盤作業編」(表面粗さと送り)をもとに AI(Claude)で作成
旋削の削り跡は、刃先の丸み(ノーズ半径 r)の形が、1回転あたりの送り f の間隔で並んだものです。円の幾何から、山の高さ h はh ≒ f² ÷(8 × r)と近似できます(編集部の計算。実際の面は、刃先の摩耗や振動、構成刃先などで理論より粗くなります)。送りを半分にすると山の高さは約4分の1、ノーズ半径を2倍にすると約半分です。
厚生労働省のマニュアルも、表面粗さに応じた参考の推奨送りを示しています。
| 表面粗さ | Ra 25 | Ra 6.3 | Ra 1.6 |
|---|---|---|---|
| 推奨送り(mm/rev) | 0.25〜0.30 | 0.08〜0.15 | 0.05 以下 |
表面粗さの記号の読み方は 基礎知識「表面粗さ(Ra・Rz)」で説明しています。
出典:ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
細長い軸のたわみ:支え方で防ぐ
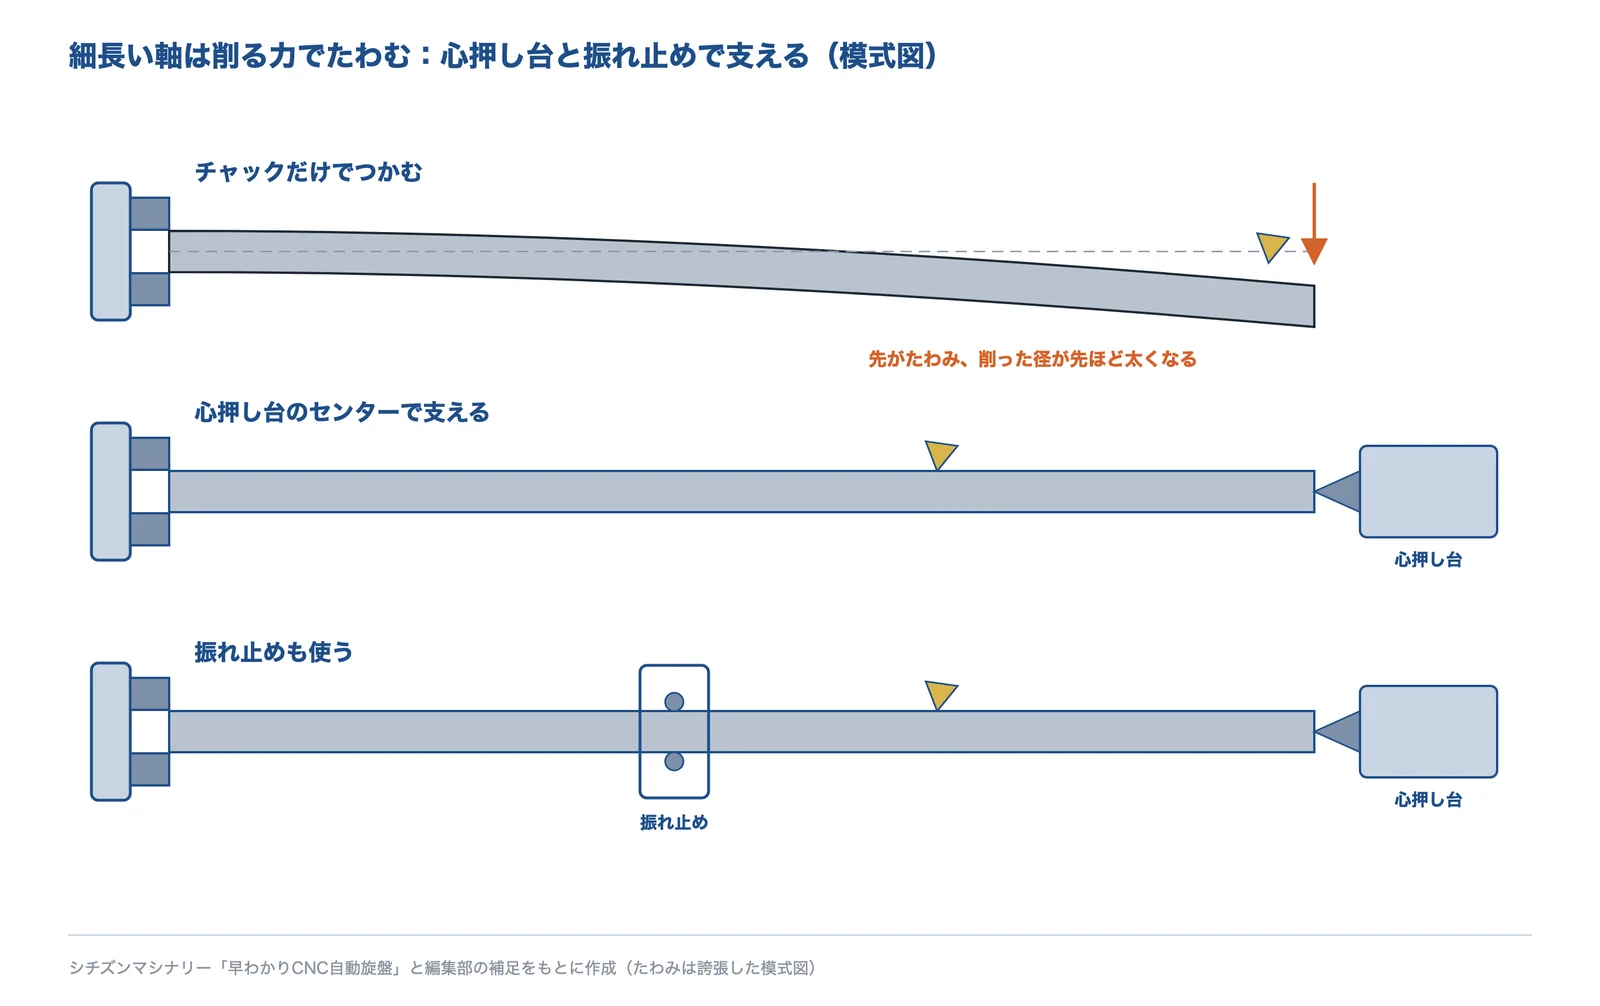
出典:シチズンマシナリー「早わかりCNC自動旋盤」(ガイドブッシュの近くで削るとたわみにくい)と編集部の補足をもとに AI(Claude)で作成
細長い軸をチャックだけでつかんで削ると、削る力で先の方がたわみ、刃物から逃げるので、先の方ほど削り残して太くなりやすくなります。先を心押し台のセンターで支えたり、途中を振れ止めで支えたりして、たわみを小さくします(編集部の補足)。主軸台移動形の自動旋盤は、ガイドブッシュのすぐ近く(1〜2 mm くらい)で削るので材料がたわみにくい、とシチズンマシナリーは説明しています。
びびり振動の原因と対策は課題「切削のびびり振動を抑えたい」、量産での寸法のばらつきは課題「量産で寸法がばらつく」で説明しています。
熱変位:温度で寸法がずれる
機械や工作物の温度が変わると、伸び縮みで寸法がずれます。DMG森精機と京都大学の研究(井戸ほか、2016年)は、主軸や送り軸の発熱に加えて切削熱も熱変位の主な要因の一つで、切削熱の大部分は切削油(クーラント)に移ってその温度を上げること、高負荷の切削状態を再現して熱変位を測るとベッドと刃物台の変位が支配的であることを示し、切削熱による熱変位を減らす補正を実験で確かめています。
メーカーも熱変位を抑える工夫をうたっています。たとえばオークマは、温度変化を受け入れる考え方で、特別な対策なしに一般的な工場環境で高精度を実現するという「サーモフレンドリーコンセプト」を掲げ、LB3000 EXⅢ(L仕様)の切削加工で室温が 8℃ 変化したときの経時の加工寸法変化が直径で 5 μmという実績値を示しています(仕様・工具・加工条件などによっては得られないことがある、と同社は注記。後の企業紹介)。熱膨張の考え方は 分野「熱膨張・熱応力」で説明しています。
出典:井戸ほか「NC旋盤の熱変位補正に関する研究」日本機械学会 第11回生産加工・工作機械部門講演会(2016)|J-STAGE、LB EXⅢ シリーズ|オークマ
NC旋盤の選び方
カタログの仕様の見方:振り・最大加工径・最大加工長
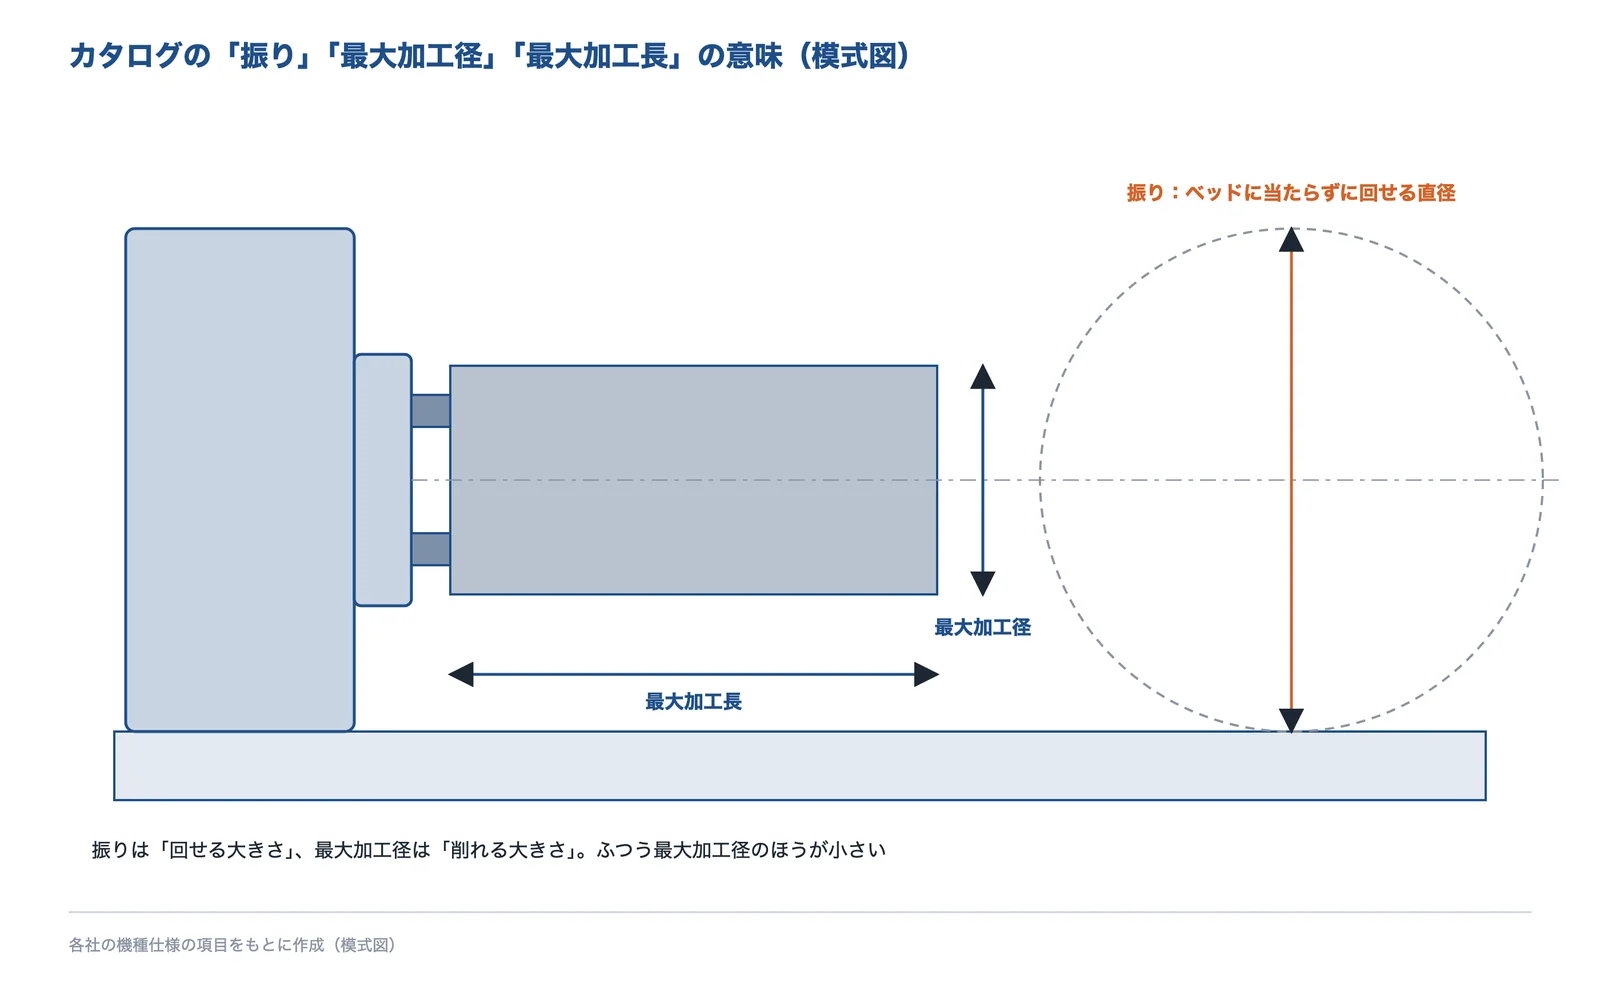
出典:TAKISAWA・オークマなどの機種仕様の項目(編集部が意味を整理)をもとに AI(Claude)で作成
NC旋盤のカタログには、次のような項目が並びます。値は機種ごとに違うので、例として各社の公式ページの値を並べます(項目の意味は編集部の整理)。
| 項目 | 意味 | 値の例(出典の機種) |
|---|---|---|
| 最大加工径 | 削ることのできる最大の直径 | φ410 mm(TAKISAWA TCN-2100、8角タレット)、φ20 mm(スター精密 SR-20JⅡ) |
| 最大加工長 | 削ることのできる最大の長さ | 300・600 mm(TCN-2100) |
| 棒材作業能力(棒材径) | 主軸の穴に通して送れる棒材の最大径(バーフィーダでの連続加工の目安) | φ51 mm(TCN-2100、中村留精密工業 WY-150V 標準) |
| チャックの大きさ | 主軸に付くチャックのインチ数 | 8 インチ(TCN-2100) |
| 主軸の最高回転数 | 細い部品ほど高い回転数が要る | 3,200 min⁻¹(TCN-2100)、10,000 min⁻¹(SR-20JⅡ) |
| 刃物台・工具の数 | タレットの角数・付けられる工具の数・回転工具の有無 | V12 刃物台(オークマ LB3000 EXⅢ)、工具最大 48本(WY-150V) |
出典:TCN-2100|TAKISAWA、SR-20JⅡ|スター精密、WY-150V|中村留精密工業、LB EXⅢ シリーズ|オークマ
加工する部品から選ぶ
出典の説明をもとに、編集部が選び方の目安を整理すると次のとおりです(「向いている機械」は編集部の補足を含みます)。
| 加工する部品・やりたいこと | 向いている機械 | 理由 |
|---|---|---|
| 1個だけの試作・修理の部品 | 汎用旋盤(または小型の NC旋盤) | プログラムなしですぐ削れる(高松機械工業) |
| 軸・フランジなど中くらいの部品の量産 | タレット形の NC旋盤 | 多くの工具で多工程を1台で削れる(中村留精密工業) |
| φ20〜30 mm 前後までの細く長い部品の量産 | 主軸台移動形(スイス型)自動旋盤 | ガイドブッシュの近くで削るのでたわみにくい(シチズンマシナリー) |
| 小物を速く大量に | くし刃形の NC旋盤 | 工具の割り出し時間が要らない(中村留精密工業) |
| 横穴・キー溝もある部品を1回で | 複合加工機・ミーリング付き NC旋盤 | 段取り替えなしで旋削とフライス削りができる(ブラザー工業) |
| 大きく重い・径の大きい部品 | 立旋盤・正面旋盤 | 大きな加工物に対応(キーエンス) |
部品を設計する側からは、旋盤で削りやすい形にしておくと、加工時間とコストを減らせます。考え方は課題「加工しやすい形状にしたい」と「工程を減らせる設計にしたい」で説明しています。
出典:NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業、NC旋盤とは?汎用旋盤との大きな違いを解説!|中村留精密工業、早わかりCNC自動旋盤|シチズンマシナリー、複合加工機とは?(マシナビ)|ブラザー工業、NC旋盤(なるほど!機械加工入門)|キーエンス
NC旋盤の安全
労働災害の事例
厚生労働省の「職場のあんぜんサイト」には、NC旋盤での重い労働災害の事例が載っています。原因と対策の要点をまとめます。
回転中の部品を研磨していて、軍手が巻き込まれた(死亡)
CNC旋盤で寸法がわずかに大きかったため、回転中の部品にサンドペーパーを手で当てて研磨したところ、軍手が引っかかって巻き込まれた。対策として、回転中の部品に手を近づけない(ペーパーを可動式の支持台に付けて当てるなど)、回転機械の近くでは手袋を禁止する、作業手順書をつくって教育する、が挙げられている。(出典:労働災害事例:CNC旋盤で部品を研磨中、軍手が巻き込まれ死亡|職場のあんぜんサイト(厚生労働省))
柵を開けたまま運転していて、タレットとチャックの間にはさまれた(死亡)
自動制御の旋盤で、落とした製品を拾おうと上半身を入れ、動いてきたタレットとチャックの間にはさまれた。前面の柵にインターロックがなく、1個約2分と短いため柵を開けたまま作業するようになっていた。対策は、柵を開けたら直ちに止まり、開いている間は動かないインターロック、押しやすい位置の非常停止、手順書と教育。(出典:労働災害事例:自動制御の旋盤で、タレットとチャックの間にはさまれ死亡|職場のあんぜんサイト(厚生労働省))
座標の入力ミスで工具がワークに衝突し、ワークが飛んだ
NC正面旋盤で、300 mm と入れるところが前回の 500 mm のまま動き、工具が約 340 kg のワークに衝突、ワークがチャックから外れて飛散した。つかみ代も浅かった。対策は、プログラムチェックの徹底(入力ミスの警告や送り停止スイッチなど設備面の改善も)、つかみ代の基準を決めて守ること。(出典:労働災害事例:NC正面旋盤の座標の入力ミスで工具がワークに衝突し飛散|職場のあんぜんサイト(厚生労働省))
機械の外に突き出した長い棒材が振れ回った(死亡)
NC旋盤で長い六角棒材を、機械の外に突き出したまま高速で回したところ、ぶれて曲がり、回りながら作業者に当たった。対策は、機械の外に出ない長さに切ってから加工する、突き出すなら覆いを設ける、安全作業マニュアルの整備。長いパイプを1か所のチャックだけでつかんで突き出して回し、遠心力で曲がった死亡事例もある。(出典:労働災害事例:NC旋盤で機械の外に突き出した棒材が振れ回り激突|職場のあんぜんサイト(厚生労働省))
出典:労働災害事例:長いパイプが遠心力で曲がり激突|職場のあんぜんサイト(厚生労働省)
安全の決まりと作業の基本
労働安全衛生規則は、機械の原動機・回転軸・歯車・プーリー・ベルトなどの危ない部分に覆い・囲いなどを設けること(第101条)、立旋盤・タレット旋盤などから突き出して回転している加工物が危険なときは、覆い・囲いなどを設けること(第113条)を決めています。第113条は立旋盤・タレット旋盤などを例に挙げていて、NC旋盤で長い材料を突き出して回すときにも同じ考え方が当てはまります(編集部の補足)。第111条は、ボール盤・面取り盤などの回転する刃物に手が巻き込まれるおそれがあるときに手袋を使わせてはならない、としています。
厚生労働省のマニュアルは、NC旋盤の作業の安全として、次のことを挙げています。
- 安全装置を無効にしない。動作中は手を出さない
- 非常停止ボタンの位置を確かめ、すぐ押せるようにしておく
- 自動運転中は扉を閉めておく
- 作業帽・保護めがね・安全靴を着け、袖口をまとめる
- 手袋は使わない(段取り作業のときを除く)
出典:労働安全衛生規則 第101条〜第111条(原動機・回転軸等、手袋の使用禁止)|労働新聞社、労働安全衛生規則 第112条〜(突出した加工物の覆い等)|労働新聞社、ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
自動化と導入の事例
ローダ・ロボットで夜も動かす
NC旋盤は、ワークを出し入れするローダやロボット、棒材を送るバーフィーダと組み合わせて、人が付かずに動かせます。キーエンスは、加工物の搬入出・洗浄・計測まで自動化した機種も出ている、としています。
オークマ:NC旋盤の加工室にロボットを組み込んだ「ARMROID」
NC旋盤の加工室の中に多関節ロボットを組み込み、昼は小ロットを手で、夜は量産品を自動で加工する使い方を想定した仕組み(2018年発表)。(出典:オークマ、NC旋盤の加工室にロボットを組み込んだ「ARMROID」|MONOist(2018年10月30日))
村田機械:古い機械の置き換えで台数を減らす
生産量を保ったまま機械の台数を減らしたいという要望に、CNC旋盤 MW100II で、試し削りでサイクルタイムを縮め、ガントリーローダーで搬送を速くした事例。搬送のサイクルは、積み下ろしの約 6 秒を含めて最短 12 秒としている。(出典:Case study: MW100II(平行2軸 CNC旋盤の導入事例)|村田機械)
工場の搬送の自動化は課題「工場内の搬送を自動化したい」で説明しています。
企業紹介(NC旋盤の技術)
相談先は、削りたい部品で変わります。
| 困りごと | 相談先の例 |
|---|---|
| 軸・フランジなどを量産する NC旋盤を入れたい | タレット形の NC旋盤のメーカー |
| 工程をまとめて1台で仕上げたい | 複合加工機・2主軸2タレットの機械のメーカー |
| 細く長い小径の部品を棒材から量産したい | 主軸台移動形(スイス型)自動旋盤のメーカー |
| 人が付かずに夜も動かしたい | ローダ・ロボットのセルを出しているメーカー |
ここでは、NC旋盤のメーカー6社を紹介します。得意な機械が重ならないように選びました。写真は、規約で転載を禁止している会社、許諾が要る会社、転載の可否を確認できなかった会社があるため載せていません。
| 会社 | タレット形 NC旋盤 | 複合加工機・ 2主軸2タレット | 主軸台移動形 (スイス型) | 自動化 (ローダ等) |
|---|---|---|---|---|
| 高松機械工業小型の NC旋盤(石川県白山市) | ● | ● | ||
| 中村留精密工業複合加工機(石川県白山市) | ● | ● | ||
| TAKISAWACNC旋盤(岡山市北区) | ● | ● | ||
| オークマNC旋盤・複合加工機(愛知県大口町) | ● | ● | ● | |
| スター精密スイス型自動旋盤(静岡市駿河区) | ● | |||
| 野村DS主軸台移動形自動旋盤(東京都青梅市) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
高松機械工業株式会社|小型の CNC旋盤と自動化
高松機械工業とは
石川県白山市に本社を置く会社です(同社の拠点紹介)。同社の沿革によると、1948年に高松鉄工所として創業し、1961年に株式会社になりました。従業員数は単体で469名(2026年3月末)です。CNC旋盤のほか、コレットチャックや自動車部品の加工も手がけています。
高松機械工業の得意技術
| 技術 | 内容 |
|---|---|
| CNC旋盤 | 標準の単軸旋盤 Xシリーズ、GANG(くし刃)タイプ、表裏を同時に加工する XW、2主軸2タレットの XY など |
| 代表機種の例 | XTL-8MYS:チャック 主軸 8インチ/副主軸 6インチ、主軸 4,000 min⁻¹、12角タレット(ハーフインデックスで最大24工具)、回転工具 最大12本。同社は、副主軸を標準で備え表裏を加工できると説明 |
高松機械工業が解決できる課題
- 小型の軸物の部品を量産したい
- 表と裏の加工を1台で済ませたい
出典:拠点紹介|高松機械工業、会社概要|高松機械工業、沿革|高松機械工業、製品情報|高松機械工業、XTL-8MYS|高松機械工業
中村留精密工業株式会社|複合加工機と多タレットの CNC旋盤
中村留精密工業とは
石川県白山市に本社を置く会社です(同社の会社概要)。同社の沿革によると、1949年に金沢市で創業し、1960年に設立しました。従業員数は611名(2026年1月)です。1974年に NC精密ターニングセンタを発表しています(同社の沿革)。
中村留精密工業の得意技術
| 技術 | 内容 |
|---|---|
| 機械 | ATC 付きの複合加工機、旋回 B軸タレットの機械、3タレット・2タレットの機械、シングルタレットの機械など |
| 代表機種の例 | WY-150V:最大加工径 φ225 mm、棒材 φ51 mm(オプション φ65・φ80)、主軸 6,000 min⁻¹(棒材 φ51 mm のとき)、Y軸2タレット・対向2主軸、工具 最大48本。同社は「クロノカット」でアイドル時間を短くすると説明 |
中村留精密工業が解決できる課題
- 多くの工程を1台にまとめたい
- 表裏の同時加工でサイクルタイムを縮めたい
出典:会社概要|中村留精密工業、沿革|中村留精密工業、WY-150V|中村留精密工業
株式会社TAKISAWA|汎用から量産まで幅広い CNC旋盤
TAKISAWAとは
岡山市北区に本社を置く会社です(同社の会社案内)。1922年に大阪で創業し、1944年に株式会社になりました。2022年に滝澤鉄工所から社名を変えています。従業員数は単体で363名(2026年4月)。1968年に NC旋盤の生産を始めました。
TAKISAWAの得意技術
| 技術 | 内容 |
|---|---|
| CNC旋盤 | TCN・TC・TS(対向2主軸)などのシリーズ |
| 代表機種の例 | TCN-2100:チャック 8インチ、最大加工径 φ410 mm(8角タレット)、最大加工長 300・600 mm、棒材 φ51 mm、主軸 3,200 min⁻¹、全軸に角型スライド |
TAKISAWAが解決できる課題
- 最大加工径 φ400 mm クラスまでのチャック作業の部品を削りたい
- 汎用から量産まで機種を選びたい
公開されている実績・用途
- 納入先:自動車をはじめ、一般機械・電気機械・精密機械などの製造業や官公庁・学校(同社の会社情報)
出典:会社案内|TAKISAWA、会社情報|TAKISAWA、TCN-2100|TAKISAWA
オークマ株式会社|NC旋盤から複合加工機・自動化まで
オークマとは
愛知県丹羽郡大口町に本社を置く会社です(同社の会社概要)。1898年に創業し、1918年に設立しました。従業員数は単体 2,396名・連結 4,101名(2026年6月)です。
オークマの得意技術
| 技術 | 内容 |
|---|---|
| CNC旋盤 | 1サドルの CNC旋盤 LB EXⅢ シリーズ(LB2000・LB3000・LB4000 EXⅢ)など |
| 代表機種の例 | LB3000 EXⅢ:最大加工径 φ410 mm、主軸 5,000 min⁻¹、V12 刃物台 |
| 熱変位の対策 | 温度変化を受け入れる考え方の「サーモフレンドリーコンセプト」。LB3000 EXⅢ(L仕様)の切削加工で、室温 8℃ の変化に対し経時の加工寸法変化 直径 5 μm の実績値を示している(条件によっては得られないことがある、と同社は注記) |
オークマが解決できる課題
- 温度が変わる工場でも寸法をそろえたい
- NC旋盤にロボットを組み込んで自動化したい
出典:会社概要|オークマ、LB EXⅢ シリーズ|オークマ、オークマ、NC旋盤の加工室にロボットを組み込んだ「ARMROID」|MONOist(2018年10月30日)
スター精密株式会社|スイス型 CNC自動旋盤
スター精密とは
静岡市駿河区に本社を置く会社です(同社の会社概要)。1950年に創立し、従業員数は527名(2025年12月)です。小型プリンターと、CNC自動旋盤などの工作機械を手がけています。
スター精密の得意技術
| 技術 | 内容 |
|---|---|
| CNC自動旋盤 | スイス型 CNC自動旋盤など |
| 代表機種の例 | SR-20JⅡ:最大加工径 φ20 mm、主軸 10,000 min⁻¹、回転工具 3〜15本、背面刃物台 4軸または 8軸。ガイドブッシュ型とノンガイドブッシュ型を切り替えられる |
スター精密が解決できる課題
- φ20 mm 前後までの細く長い部品を量産したい
- 表と裏(背面)の加工を1台で終えたい
株式会社野村DS|主軸台移動形の自動旋盤
野村DSとは
東京都青梅市に本社を置く会社です(同社の会社概要)。2008年に設立し、工作機械の製造販売をしています。
野村DSの得意技術
| 技術 | 内容 |
|---|---|
| 自動旋盤 | 主軸台移動形(スイス型)の自動旋盤の各シリーズ |
| 代表機種の例 | NN-32J:最大加工径 φ32 mm 以下、最大加工長 300 mm(1チャック)、主軸 8,000 rpm、工具 最大32本(オプションで33本)。同社は、アリ溝すべり案内とキサゲ仕上げを特徴に挙げている |
野村DSが解決できる課題
- φ32 mm までの部品を棒材から量産したい
- 工具を多く使う複雑な小物を1台で削りたい
よくある質問
- NC旋盤とは、わかりやすく言うと?
- 回る材料に刃物を当てて丸い部品を削る旋盤に、数値制御装置(NC装置)を組み込み、プログラムどおりに自動で削れるようにした機械です(NC旋盤とは)。
- NC旋盤と CNC旋盤の違いは?
- NC は数値制御、CNC はコンピューター数値制御です。いまの NC旋盤はほぼコンピューター制御なので、ほとんど同じ意味で使われています(NC と CNC の違い)。
- NC旋盤と汎用旋盤の違いは?
- 汎用旋盤は作業者がハンドルで刃物台を動かし、NC旋盤はプログラムで動かします。NC旋盤は熟練が要らず、ばらつきが少なく、1人で複数台を受け持てます(汎用旋盤との違い)。
- NC旋盤とマシニングセンタの違いは?
- NC旋盤は工作物を回し、マシニングセンタは刃物を回します。丸い部品は NC旋盤、角のあるブロックの面や穴はマシニングセンタが向きます(マシニングセンタとの違い)。
- NC旋盤の X軸と Z軸はどちら向き?
- Z軸が主軸の向き(長さ)、X軸が径の向きです。X は直径で指令します(構造と軸の呼び方)。
- G96 と G50 は何をする命令?
- G96 は直径が変わっても切削速度を一定に保つ周速一定制御、G50 は主軸の最高回転数を決める命令です(プログラムの基本)。
- 面粗さを良くするには?
- 送りを小さく、ノーズ半径を大きくすると、削り跡の山が低くなります。山の高さは送りの2乗に比例し、ノーズ半径に反比例します(送りとノーズ半径)。
- NC旋盤で手袋をしてはいけないのはなぜ?
- 回転する部品に手袋が引っかかって巻き込まれる事故が起きているためです。厚生労働省のマニュアルは、手袋を使わない(段取り作業を除く)としています(労働災害の事例)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 切削加工(旋盤・フライス・マシニングセンタ)
- 超硬合金
- タップ(ねじ立て)
- ノギス・マイクロメーター・ダイヤルゲージ
- 放電加工
- 炭素鋼・合金鋼
- 表面粗さ(Ra・Rz)
- 熱膨張・熱応力
- 切削のびびり振動を抑えたい
- 切削油(クーラント)を選びたい
- 加工しやすい形状にしたい
出典・確認日
- NC旋盤(なるほど!機械加工入門)|キーエンス
- NC旋盤とは?汎用旋盤との大きな違いを解説!|中村留精密工業
- ものづくりマイスター 人材育成マニュアル「数値制御旋盤作業編」(平成30年3月)|厚生労働省
- NC旋盤とは?汎用旋盤やマシニングセンタとの違いについて解説!|高松機械工業
- 複合加工機とは?(マシナビ)|ブラザー工業
- 工作機械需給動向(2025年1〜12月実績)|日本工作機械工業会
- 製品情報(主軸台移動形・主軸台固定形)|シチズンマシナリー
- 早わかりCNC自動旋盤|シチズンマシナリー
- 井戸ほか「NC旋盤の熱変位補正に関する研究」日本機械学会 第11回生産加工・工作機械部門講演会(2016)|J-STAGE
- LB EXⅢ シリーズ|オークマ
- TCN-2100|TAKISAWA
- SR-20JⅡ|スター精密
- WY-150V|中村留精密工業
- 労働災害事例:CNC旋盤で部品を研磨中、軍手が巻き込まれ死亡|職場のあんぜんサイト(厚生労働省)
- 労働災害事例:自動制御の旋盤で、タレットとチャックの間にはさまれ死亡|職場のあんぜんサイト(厚生労働省)
- 労働災害事例:NC正面旋盤の座標の入力ミスで工具がワークに衝突し飛散|職場のあんぜんサイト(厚生労働省)
- 労働災害事例:NC旋盤で機械の外に突き出した棒材が振れ回り激突|職場のあんぜんサイト(厚生労働省)
- 労働災害事例:長いパイプが遠心力で曲がり激突|職場のあんぜんサイト(厚生労働省)
- 労働安全衛生規則 第101条〜第111条(原動機・回転軸等、手袋の使用禁止)|労働新聞社
- 労働安全衛生規則 第112条〜(突出した加工物の覆い等)|労働新聞社
- オークマ、NC旋盤の加工室にロボットを組み込んだ「ARMROID」|MONOist(2018年10月30日)
- Case study: MW100II(平行2軸 CNC旋盤の導入事例)|村田機械
- 拠点紹介|高松機械工業
- 会社概要|高松機械工業
- 沿革|高松機械工業
- 製品情報|高松機械工業
- XTL-8MYS|高松機械工業
- 会社概要|中村留精密工業
- 沿革|中村留精密工業
- 会社案内|TAKISAWA
- 会社情報|TAKISAWA
- 会社概要|オークマ
- 会社概要|スター精密
- 会社概要|野村DS
- NN-32J|野村DS
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図・写真は転載していません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月31日 本ページの内容は一般的な情報です。機種の仕様・切削条件は出典の例で、実際の値は機械・工具・材料で変わります。作業は、各メーカーの取扱説明書と、労働安全衛生法などの法令に従ってください。各社の製品は、その会社の公開情報をもとに紹介しています。








