
切削油のタンクがくさい、加工した部品に錆が出る、泡があふれる、作業者の手が荒れる、そもそも不水溶性と水溶性のどちらを使えばよいかわからない――。切削油(クーラント)の困りごとの多くは、油剤の選び方と、濃度・pH・浮上油の管理のどこかに原因があります。
この記事では、困りごとから原因と手の打ち方を切り分ける流れを示し、JIS K 2241 の切削油剤の種類、水溶性の濃度(屈折計の読み×換算係数)と pH の測り方、腐敗のしくみと対策、MQL(セミドライ加工)までを、相談できる企業5社とあわせて紹介します。切削加工そのものは技術ページ切削加工(旋盤・フライス・マシニングセンタ)にまとめています。
困りごとから、原因と手の打ち方を切り分ける
まず、油剤を選ぶ段階の困りごと(A・B)なのか、使っている液の管理の困りごと(C〜F)なのかを分けます。管理の困りごとの多くは、濃度・pH・浮上油を測って見るところから始まります。
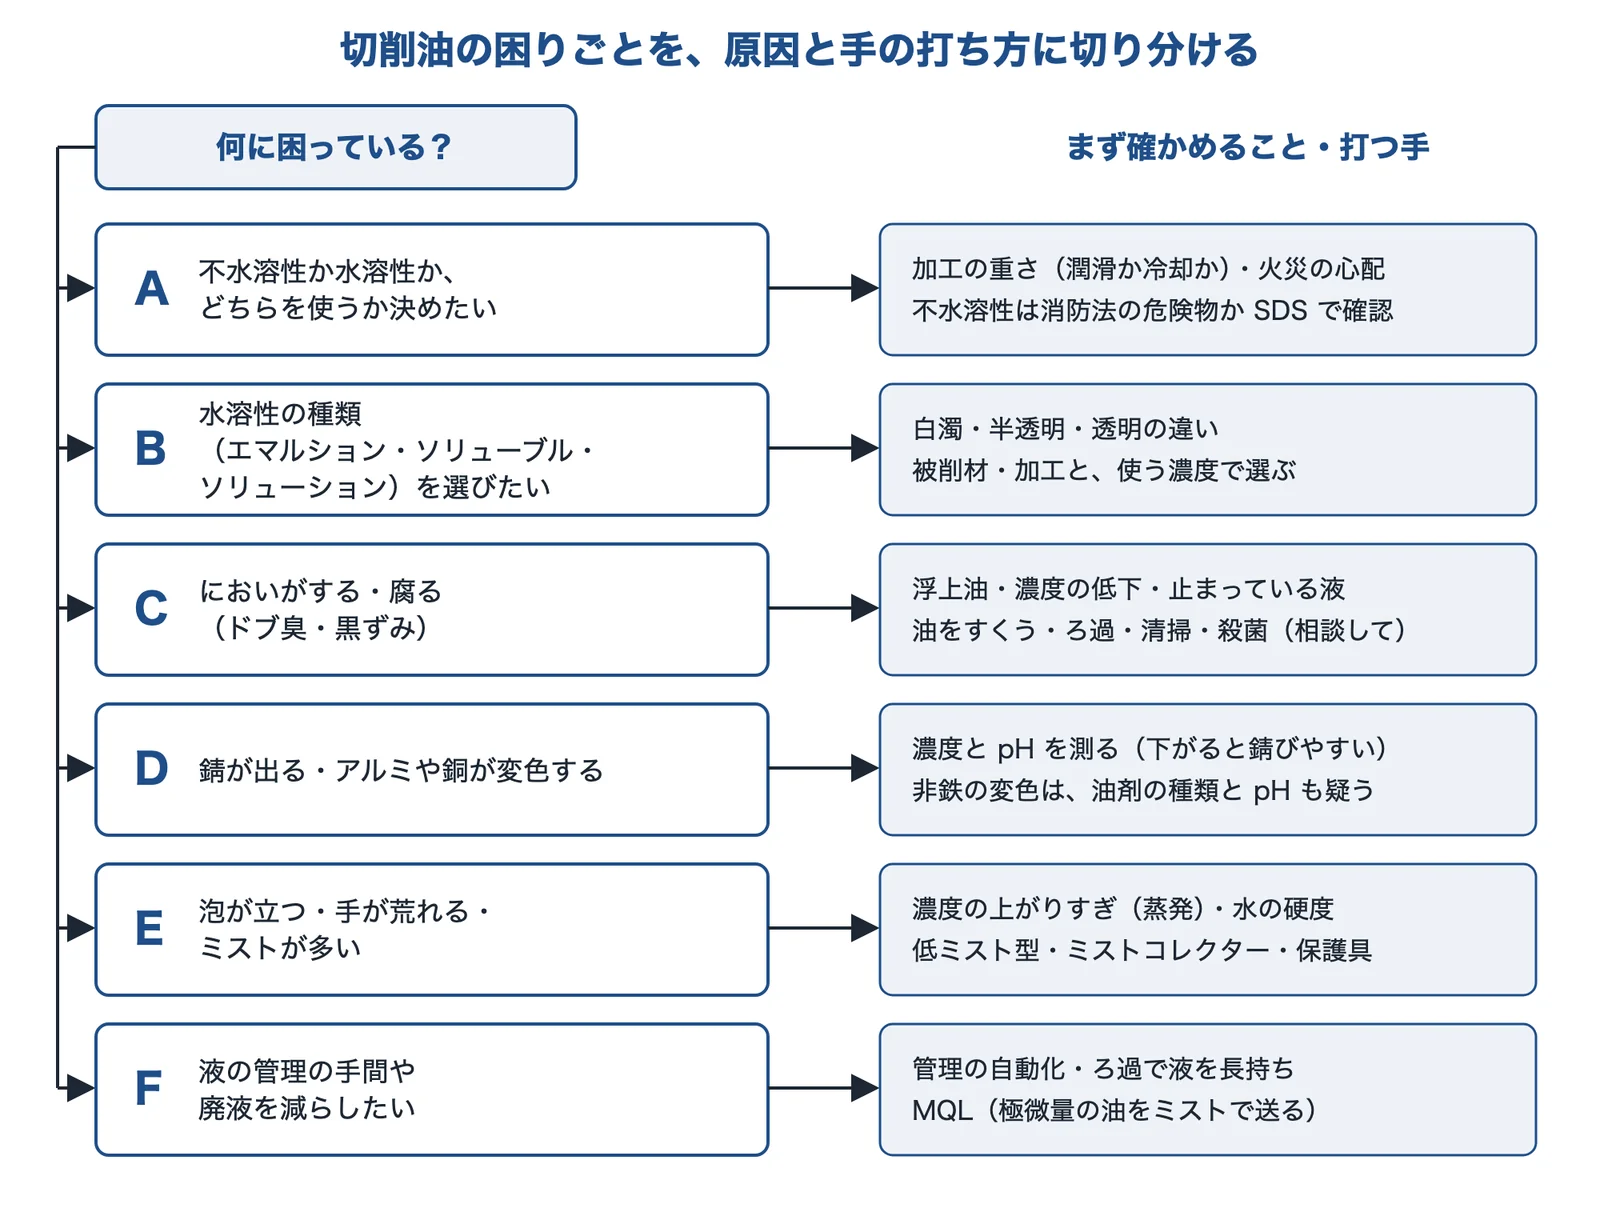
出典:ENEOS「石油便覧 切削油剤」・牧野技術サービス「水溶性切削液のメンテナンス」・サンワケミカルの解説・長岡石油「切削油とは」と編集部の整理をもとに AI(Claude)で作成
においや錆が出たとき、液を全部替えるだけでは、同じ原因(浮上油・濃度の低下・汚れたタンク)が残っていればまた起きます。替える前に原因を確かめます(編集部の解説)。
困りごとごとの見分け方と選び方
困りごと(A〜F)ごとに、起きていること、使える方法、選ぶときの注意、相談できる企業をまとめました。
不水溶性と水溶性の、どちらを使うか決めたい
重切削やタップ・ブローチで工具がもたない。逆に、高速の加工で熱がこもる。火災や油のにおいも気になる。
- 起きている現象
- 切削油剤は、水で薄めずに使う不水溶性と、水で薄めて使う水溶性に分かれます。ENEOS の石油便覧は、不水溶性は潤滑作用を重視し、水溶性は冷却作用を主な目的にするとしています。一方で水溶性は使用液が変質しやすく、液の管理が重要で、廃棄には廃水処理が要るとしています。
不水溶性は引火点によって消防法の危険物(第4類)に当たり、保管の量などに決まりがあります。使う製品の SDS で引火点と区分を確かめます。切り替えるときは、工作物・機械・加工方法・被削材・作業環境を伝えて油剤メーカーに相談し、試しに使う期間をとります(長岡石油)。
水溶性の種類(エマルション・ソリューブル・ソリューション)を選びたい
水溶性に替えたいが、製品の種類が多く、白いもの・透明なものの違いがわからない。
においがする・腐る(ドブ臭・黒ずみ)
休み明けにタンクがくさい。液が黒っぽく、浮いた油が増えた。液を替えても、すぐまたにおう。
錆が出る・アルミや銅が変色する
加工した部品や機械のテーブルに錆が出る。アルミの部品にしみのような変色が出る。
- 起きている現象
- 水溶性は、濃度や pH が下がると錆びやすくなります。牧野技術サービスは、濃度が低いと防錆効果が下がり、pH が低いと鉄系の材質が腐食するとしています。サンワケミカルは、pH が低下すると防錆性能が著しく低下するとしています。
- 解決に使える技術
- 濃度と pH を測る下がったら原因を探す
- 種類と選び方非鉄に合う油剤
pH の目安は、サンワケミカルが 8.5〜9.5、牧野技術サービスが 8.0〜9.4 とするなど資料で少しずつ違うので、使う製品の推奨値に合わせます。水だけを足すと添加剤が減り、錆や腐敗の原因になります(牧野技術サービス)。
泡が立つ・手が荒れる・ミストが多い
タンクから泡があふれる。作業者の手荒れが増えた。高圧のクーラントで工場の床がべたつく。
- 起きている現象
- 牧野技術サービスは、濃度が高いと発泡・べとつきが起き、軟水は泡立ちやすいとしています。サンワケミカルは、濃度や pH が高すぎると皮膚への刺激が強くなることがあり、手荒れの増加は油剤の交換を考えるサインの一つとしています。長岡石油は、オイルミストには低ミスト型の切削油への変更とミストコレクターの設置が有効としています。
濃度が上がるのは、多くは水が蒸発するためです。手袋・ゴーグル・マスクなどの保護具も使います(サンワケミカル)。ユシロは、低ミスト型の「ユシローケン Revos」で、決まった試験条件で水溶性ミストを50%減らしたとしています。
液の管理の手間や、廃液を減らしたい
濃度を測る人が足りない。液の交換と廃液の処理にお金がかかる。
- 起きている現象
- 管理を機械にまかせる方法と、液を長持ちさせる方法、油の量そのものを減らす方法があります。ユシロは、水溶性切削油剤を自動で維持管理するシステム「ALFRED」を JIMTOF2026 で発表しました。フジBC技研は、油剤の消費量が1時間あたり4〜30mLのMQLセミドライ加工システムで、廃液がほとんど出ないとしています。
- 解決に使える技術
- 管理の自動化・ろ過液を長持ちさせる
- MQL(セミドライ)極微量の油をミストで
MQL は、水溶性クーラントの冷却や切りくずを流す働きがなくなるので、加工・材料・機械に合うかを試して確かめます(編集部の解説)。
切削油の種類と、腐るしくみ
JIS K 2241 の種類:不水溶性と水溶性
切削油剤は JIS K 2241 で、不水溶性の N1〜N4種と、水溶性の A1〜A3種に分けられています。ENEOS の石油便覧は、N1種(混合油)は鉱油に油脂類などを加えたもので非鉄金属の切削や鉄鋼の軽切削に、N2〜N4種(極圧油)は極圧添加剤を加え加工条件の適用範囲が広いとし、N2〜N4種は硫黄系添加剤による銅の変色(腐食)の程度で区分されるとしています。塩素系の極圧添加剤は、ダイオキシン問題を背景に、2000年に JIS の項目から外されました。
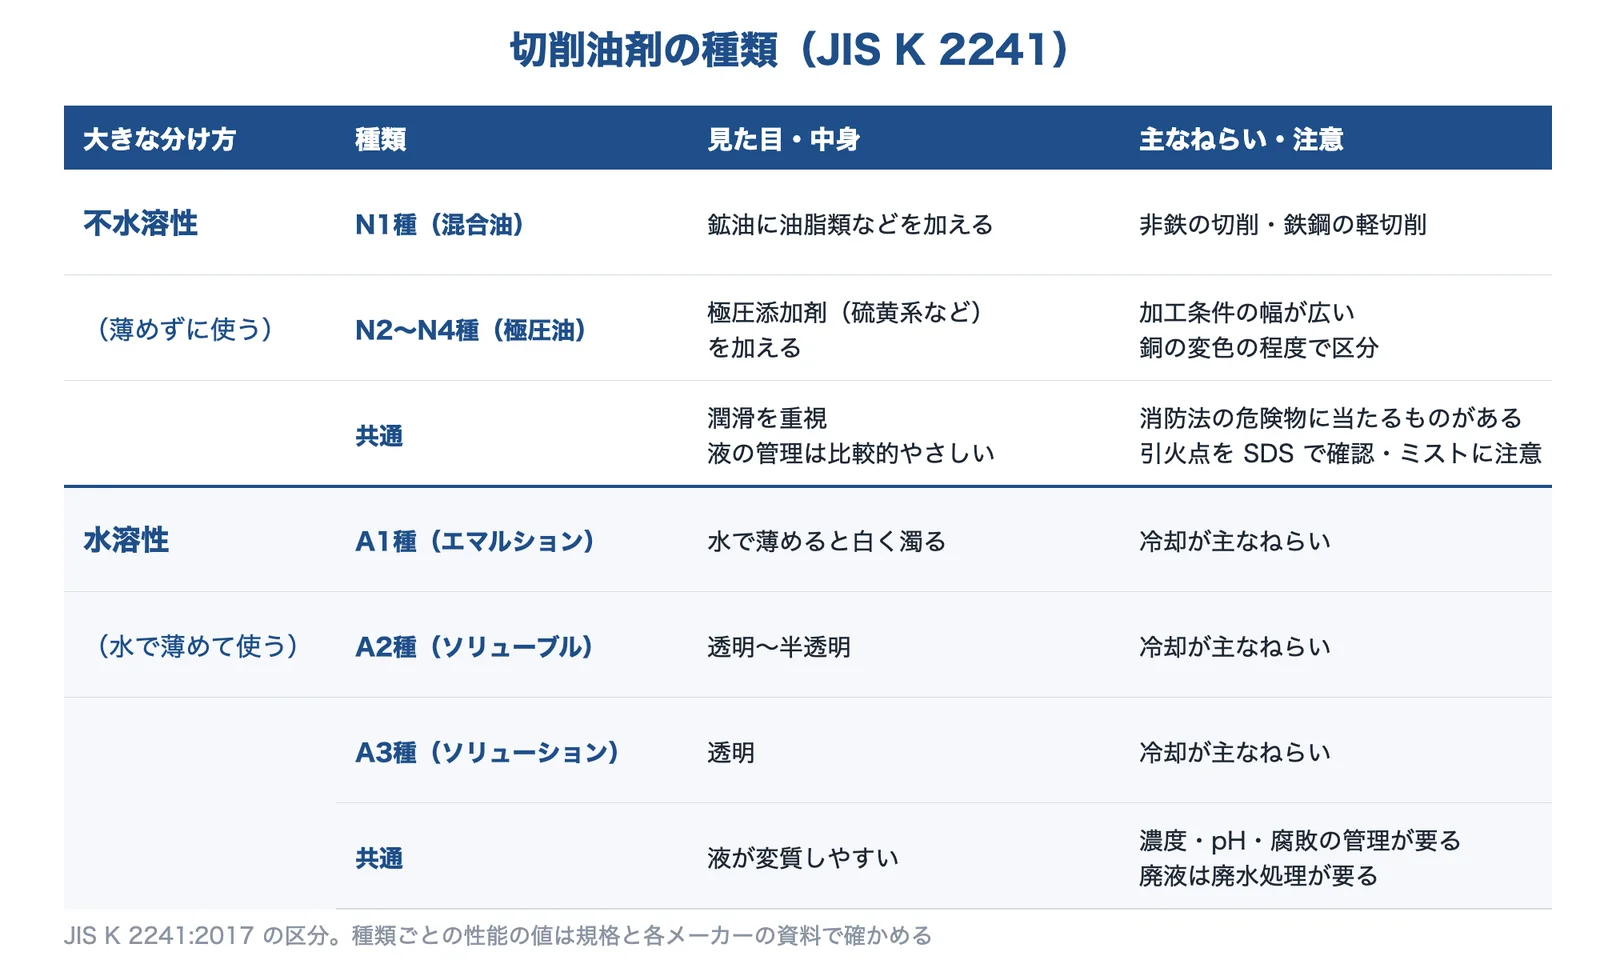
出典:ENEOS「石油便覧 切削油剤」・長岡石油「切削油とは」をもとに AI(Claude)で作成
水溶性は、薄めたときの見た目で分かれ、A1種(エマルション)は白く濁り、A2種(ソリューブル)は透明〜半透明、A3種(ソリューション)は透明です(ENEOS)。
水溶性が腐るしくみ
モノタロウの解説は、水溶性切削油の添加剤が微生物の栄養源になって劣化・腐敗が起こり、微生物は空気中にもいるので混入自体は防げないとしています。腐敗が進むと pH が下がって酸性に近づき、切削性能が落ちるほか、作業者の健康被害にもつながるとしています。
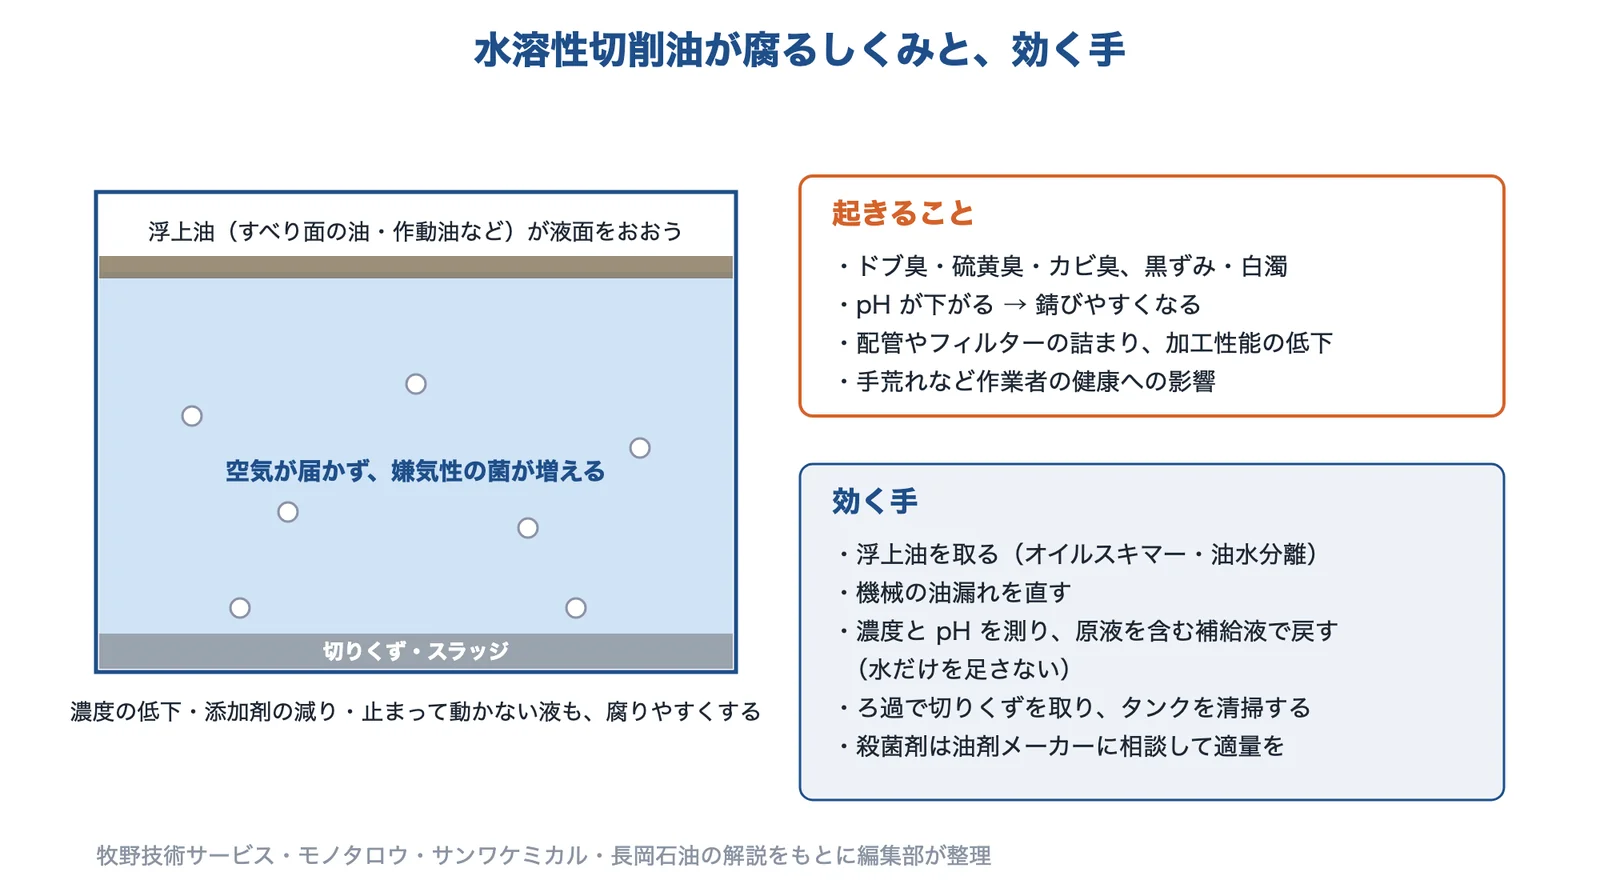
出典:牧野技術サービス「水溶性切削液のメンテナンス」・モノタロウ「水溶性切削油の管理」・サンワケミカルの解説・長岡石油「切削油とは」をもとに AI(Claude)で作成
腐りやすくする原因として、牧野技術サービスは浮上油が液面を覆って空気を遮断すること、モノタロウは濃度が推奨範囲を外れて防腐性・抗菌性が失われること、他油に含まれる添加剤が混ざってバランスが崩れること、切りくずから金属元素が溶け出して成分を乱すことを挙げています。
出典:石油便覧 切削油剤|ENEOS、水溶性切削液のメンテナンス|牧野技術サービス、水溶性切削油の管理|モノタロウ、切削油とは|長岡石油
選び方と管理の詳しい内容
種類を選ぶ:加工・被削材・火災の心配
ENEOS の石油便覧は、不水溶性は潤滑作用を重視し液の管理は比較的やさしく、水溶性は冷却作用が主な目的で、使用液が変質しやすく管理が重要としています。長岡石油は、工作物の種類・機械・加工方法・被削材・作業環境を聞き取って油剤を選び、いまの油剤が最適とは限らないので、試行期間を設けた切り替えも勧めています。
不水溶性の油は、引火点によって消防法の危険物(第4類)に当たります。消防庁の資料は、第3石油類を1気圧で引火点70℃以上200℃未満、第4石油類を200℃以上250℃未満とし、引火点250℃以上の液体は危険物ではなく指定可燃物(可燃性液体類)としています。長岡石油は、第3石油類の不水溶性切削油を使っていた工場が第4石油類への切り替えを検討した例を紹介しています。保管の量や置き場所の決まりが変わるので、使う製品の SDS で引火点と区分を確かめ、所轄の消防に確認します(編集部の解説)。
濃度と pH を測る:屈折計の読み × 換算係数
牧野技術サービスは、水溶性の濃度を「濃度計での読み × 製品の換算係数」で求め、タンクの液面ではなく、クーラント供給ノズルから出てくる液を測るとしています(液面は浮上油の影響を受けやすいため)。換算係数は製品ごとに違い、ユシロの「ユシローケン Revos」の性状表では、糖度計係数が NM1 で 1.4、NM2 で 1.6、NE4 で 0.9 です。
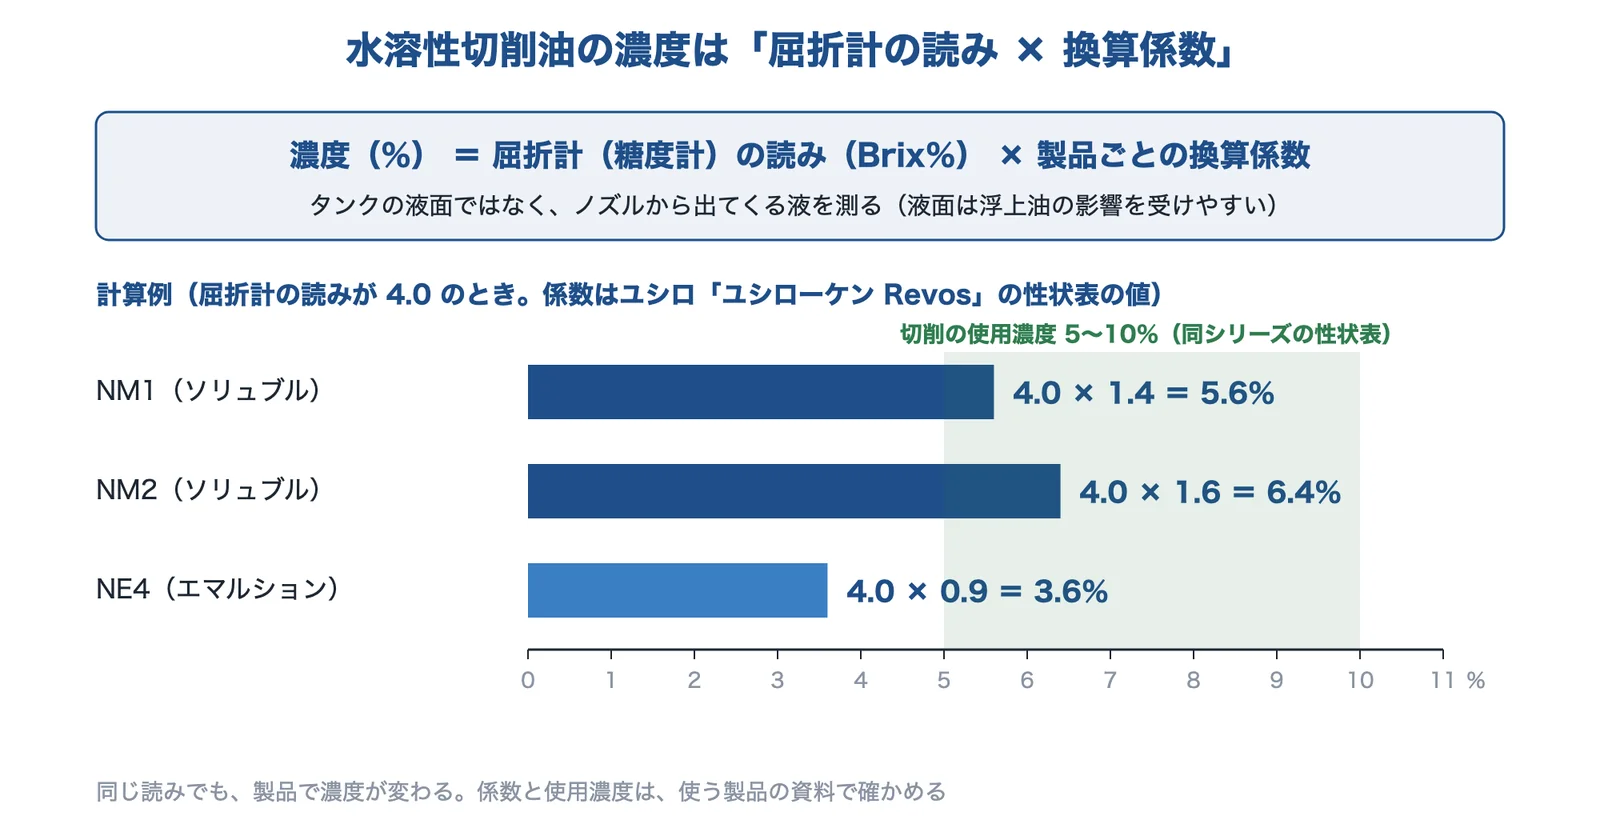
出典:牧野技術サービス「水溶性切削液のメンテナンス」・ユシロ「ユシローケン Revos」(計算は編集部)をもとに AI(Claude)で作成
濃度が外れたときに起きることとして、牧野技術サービスは、高いと発泡・べとつき・原液の使いすぎ、低いと加工性能の不足・防錆効果の低下・pH の低下・悪臭を挙げています。サンワケミカルは、濃度が上がるおもな原因は水の蒸発で、週1回くらい屈折計で濃度と pH を測ることを勧めています。
pH は、薄めた直後でおおむね8〜10の弱アルカリ性で、劣化・腐敗が進むと下がります(モノタロウ)。牧野技術サービスは適正な pH を 8.0〜9.4、サンワケミカルは目安を 8.5〜9.5 とし、どちらも製品の推奨値を優先します。サンワケミカルは、pH が異常に高いときは洗浄剤などアルカリ性の物の混入を疑うとしています。
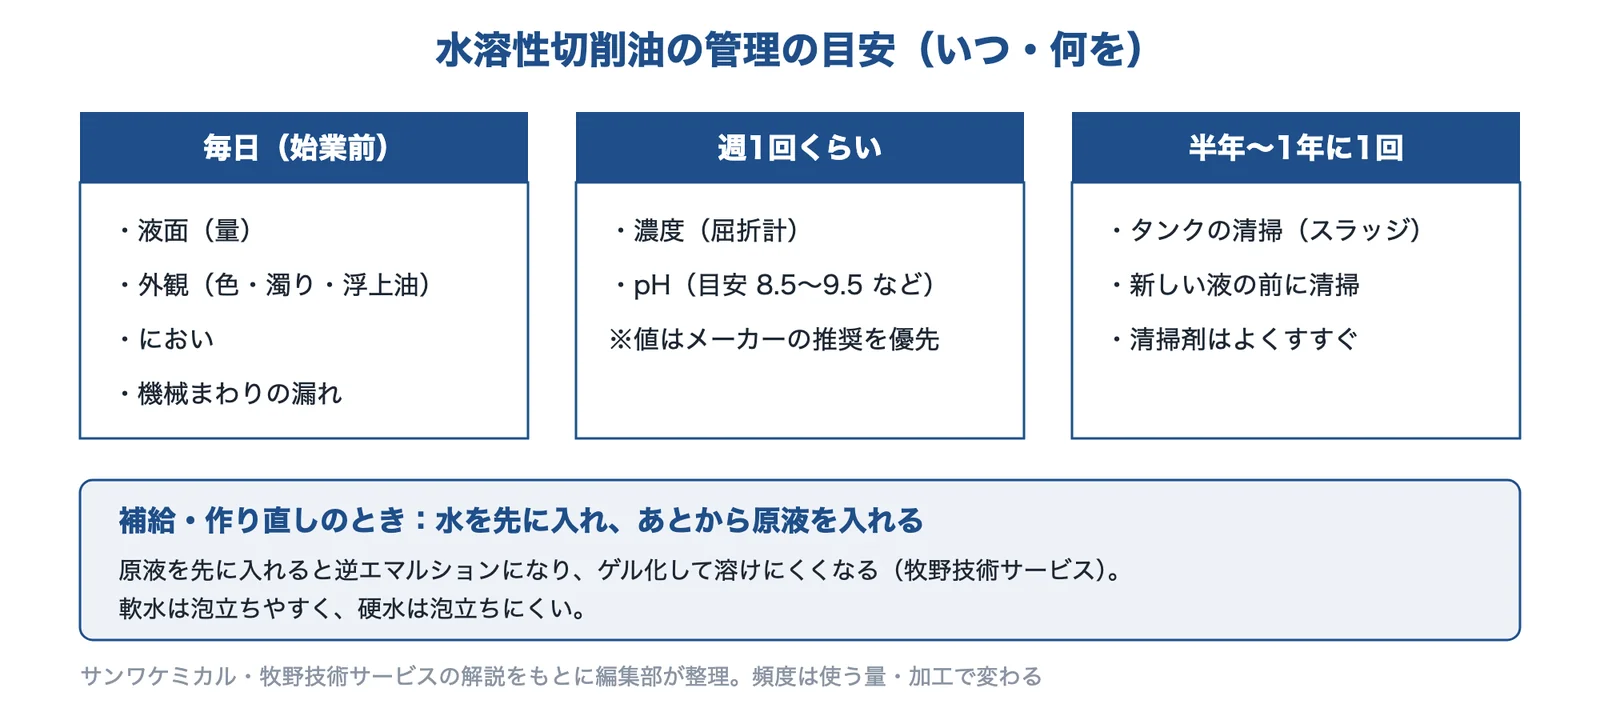
出典:サンワケミカルの解説・牧野技術サービス「水溶性切削液のメンテナンス」と編集部の整理をもとに AI(Claude)で作成
補給や作り直しのときは、水を先に入れ、あとから原液を入れます。牧野技術サービスは、原液を先に入れると逆エマルションになりやすく、ゲル化して溶けにくくなるとしています。水だけを足すと添加剤が減り、錆や腐敗の原因になるとしています。
腐敗を防ぐ:浮上油・ろ過・清掃・殺菌
いちばん効くのは、腐る原因を減らすことです。浮上油はオイルスキマーなどで取り除き、機械の油漏れを直します(モノタロウ・サンワケミカル)。アメロイドの浮上油回収装置「FU型」は、液面に追従するフロートサクションで浮上油を吸い、油水分離タンクで分けて、きれいな液をタンクに戻すとしています。
切りくずやスラッジはフィルターで取り、タンクを清掃します。サンワケミカルは清掃の目安を半年〜1年に1回とし、清掃剤の成分が残ると新しい油剤の性能に悪影響が出るので十分にすすぐとしています。牧野技術サービスは、スラッジを放置すると固着し、吐出不良・ポンプの故障・刃物の折損・電食によるタンクの穴あきが起きるとしています。
殺菌は、サンワケミカルが油剤メーカーに相談して適合する薬剤を決まった量で使うよう勧めています。薬剤を入れない方法として、industria の「eCELL」は、装置の中で銅イオンを発生させて殺菌し、腐敗の悪臭を抑えるとしています。ユシロの「ALFRED」のように、水溶性切削油剤を自動で維持管理するシステムも出てきています。
ミストと MQL(セミドライ加工)
長岡石油は、工作機械の高圧化・高速化で切削油のオイルミストが作業環境に影響する例が増えており、低ミスト型の切削油への変更とミストコレクターの設置が有効としています。ユシロの「ユシローケン Revos」は、マシニングセンターで吐出圧 0.5MPa などの条件で、水溶性ミストを50%減らしたとしています。
油の量そのものを減らす方法が MQL(Minimum Quantity Lubrication、セミドライ加工)です。フジBC技研は、油剤の消費量が1時間あたり4〜30mL と極少量で、工具寿命が延び、後工程の洗浄を減らせ、切削油の廃液がほとんど出ないとしています。水溶性クーラントのように大量の液で冷やしたり切りくずを流したりはしないので、加工の種類や材料で合うかを試して確かめます(編集部の解説)。
出典:石油便覧 切削油剤|ENEOS、消防法別表|消防庁、第4類の判定フロー|消防庁、切削油とは|長岡石油、水溶性切削液のメンテナンス|牧野技術サービス、水溶性切削油の管理の秘訣|サンワケミカル、水溶性切削油の管理|モノタロウ、ユシローケン Revos|ユシロ、ALFRED のプレスリリース|ユシロ、浮上油回収装置 FU型|アメロイド、eCELL|industria、MQL セミドライ加工システム|フジBC技研
切削油の選び方・管理を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。切削油剤のメーカー、油剤の選定と分析、浮上油の回収とタンクの清掃、腐敗の防止とろ過、MQL の装置を挙げました。
株式会社ユシロ|切削・研削油剤と、クーラントの自動管理システム「ALFRED」
ユシロとは
ユシロは、神奈川県横浜市港北区に本社がある金属加工油剤のメーカーです(1944年設立)。切削・研削油剤、塑性加工用の潤滑剤、ダイカスト用の離型剤、洗浄剤、さび止め剤などをつくっています。
ユシロの得意技術
| 技術 | 内容 |
|---|---|
| 低ミスト型水溶性切削油「ユシローケン Revos」 | ソリュブルタイプの NM1・NM2 とエマルションタイプの NE4 をそろえ、使用濃度(切削)は 5〜10%、糖度計係数は NM1 が 1.4・NM2 が 1.6・NE4 が 0.9。マシニングセンターでの試験条件で水溶性ミストを50%低減したとしている |
| クーラントの自動管理システム「ALFRED」 | 「測らない、迷わない、止まらない」として、水溶性切削油剤を自動で維持管理できるシステムを JIMTOF2026(2026年10月26〜31日)で発表した |
ユシロが解決できる課題
- ミストを減らせる水溶性切削油を選びたい
- 濃度の測定と補給の手間を減らしたい
出典:会社概要|ユシロ、ユシローケン Revos|ユシロ、ALFRED のプレスリリース|ユシロ
長岡石油株式会社|切削油の選定の提案と、油剤のサンプリング分析
長岡石油とは
長岡石油は、新潟県長岡市に本社がある会社です。工業用の潤滑油・切削油・研削油などの販売と、最適な油剤の提案、油剤の管理・再生を手がけ、切削油の基本やトラブル対策を解説する記事を公開しています。
長岡石油の得意技術
| 技術 | 内容 |
|---|---|
| 油剤の選定の提案 | 工作物の種類、機械、加工方法、被削材、作業環境や作業状況を聞き取って油剤を選び、試行期間を設けた切り替えも勧めている |
| 油剤のサンプリング | 油剤をサンプリングして状態や成分を確かめ、科学的な根拠をもって問題点を見つけて提案できるとしている |
長岡石油が解決できる課題
- 今の切削油が加工に合っているか見直したい
- においや性能低下の原因を、液の分析で確かめたい
出典:会社案内|長岡石油、切削油とは?種類・効果・選び方・管理方法とトラブル対策|長岡石油
株式会社アメロイド|浮上油回収装置と、液を抜かずに掃除できるクーラント掃除機
アメロイドとは
アメロイドは、神奈川県横浜市中区に本社がある会社です(1959年設立)。フィルタ、遠心分離機、油水分離機、排水処理装置、切粉脱油システム、クーラント掃除機などの液体浄化装置を開発・製造・販売しています。
アメロイドの得意技術
| 技術 | 内容 |
|---|---|
| 浮上油回収装置「FU型」 | 液面の上下に追従するフロートサクションで浮上油を吸い、油水分離タンクの仕切板で油を分けて連続で出し、きれいになった液をタンクに戻す。本体に可動部がなく、処理流量は FU-03 が 3L/min、FU-15 が 15L/min としている |
| クーラント掃除機(GH9V型・VC2型) | タンクの液を抜かずに、たまった切粉やスラッジを吸い取って液を浄化でき、水溶性・油性の両方に使えるとしている |
アメロイドが解決できる課題
- タンクの浮上油を、自動で取り続けたい
- 液を抜かずにタンクのスラッジを掃除したい
出典:会社概要|アメロイド、浮上油回収装置 FU型|アメロイド、製品案内(クーラント掃除機)|アメロイド
株式会社industria|銅イオンの腐敗防止装置「eCELL」と、ろ材の要らないフィルター
industriaとは
industria(インダストリア)は、埼玉県入間市に本社がある会社です(1991年設立)。自社ブランドのフィルターや装置の企画・開発・製造・販売、各種装置の設計・製造、微細加工・溶接・磨きの受託加工を手がけています。
industriaの得意技術
| 技術 | 内容 |
|---|---|
| 水溶性クーラント腐敗防止装置「eCELL」 | 装置の中で銅イオンを発生させて殺菌し、切削油が腐って出る悪臭を抑えるとしている。対象は水溶性切削油(エマルジョン)、流量 10〜30L/min、本体 100×100×300mm |
| エレメントレスフィルター「FILSTAR」 | ろ材を使わず、水流の制御で液の中の固形物を分ける。固体の粒子 10μm〜2mm・比重 1.5 以上を対象にし、ろ材の交換が要らないとしている |
industriaが解決できる課題
- 水溶性クーラントの腐敗臭を抑えたい
- ろ材の交換なしに、クーラントの切りくずを取りたい
出典:会社案内|industria、eCELL|industria、FILSTAR|industria
フジBC技研株式会社|MQL セミドライ加工システム(外部給油・内部給油)
フジBC技研とは
フジBC技研は、愛知県名古屋市瑞穂区に本社がある会社です(1972年設立)。切削工具と、切削油・給油装置の輸入と製造・卸販売を手がけています。
フジBC技研の得意技術
| 技術 | 内容 |
|---|---|
| MQL セミドライ加工システム | 油剤の消費量は1時間あたり4〜30mLと極少量で、ほぼドライに近い状態で加工する。給油装置は外部給油と内部給油があり、専用油剤、セミドライ加工専用の旋削ホルダもそろえている |
| ねらい | 工具寿命が延びて工具の交換回数が減り、後工程の洗浄を減らせ、切削油の廃液がほとんど出ないとしている |
フジBC技研が解決できる課題
- 切削油の量と廃液を大きく減らしたい
- 加工後の洗浄の工程を減らしたい
出典:会社概要|フジBC技研、MQL セミドライ加工システム|フジBC技研
選ぶ前に確かめる条件
切削油の選定や管理の見直しを相談する前に、次のことを整理しておくと話が早く進みます。
- 加工の種類(旋削・フライス・穴あけ・タップ・研削など)と条件(速度・高圧クーラントの有無)
- 被削材(鋼・鋳鉄・ステンレス・アルミ・銅合金など)と、錆・変色の許されかた
- いまの油剤の名前・種類(不水溶性か水溶性か)と、使っている濃度・pH・換算係数
- タンクの容量、液を替える周期、浮上油・切りくずの量、ろ過の装置
- 困りごとの記録:においの出る時期(休み明け・夏)、錆や手荒れが出たときの濃度と pH
- 不水溶性なら引火点と消防法の区分、水溶性なら廃液の処理の方法と費用
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月31日








