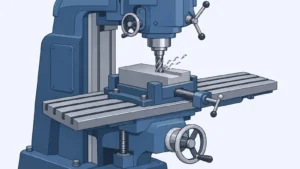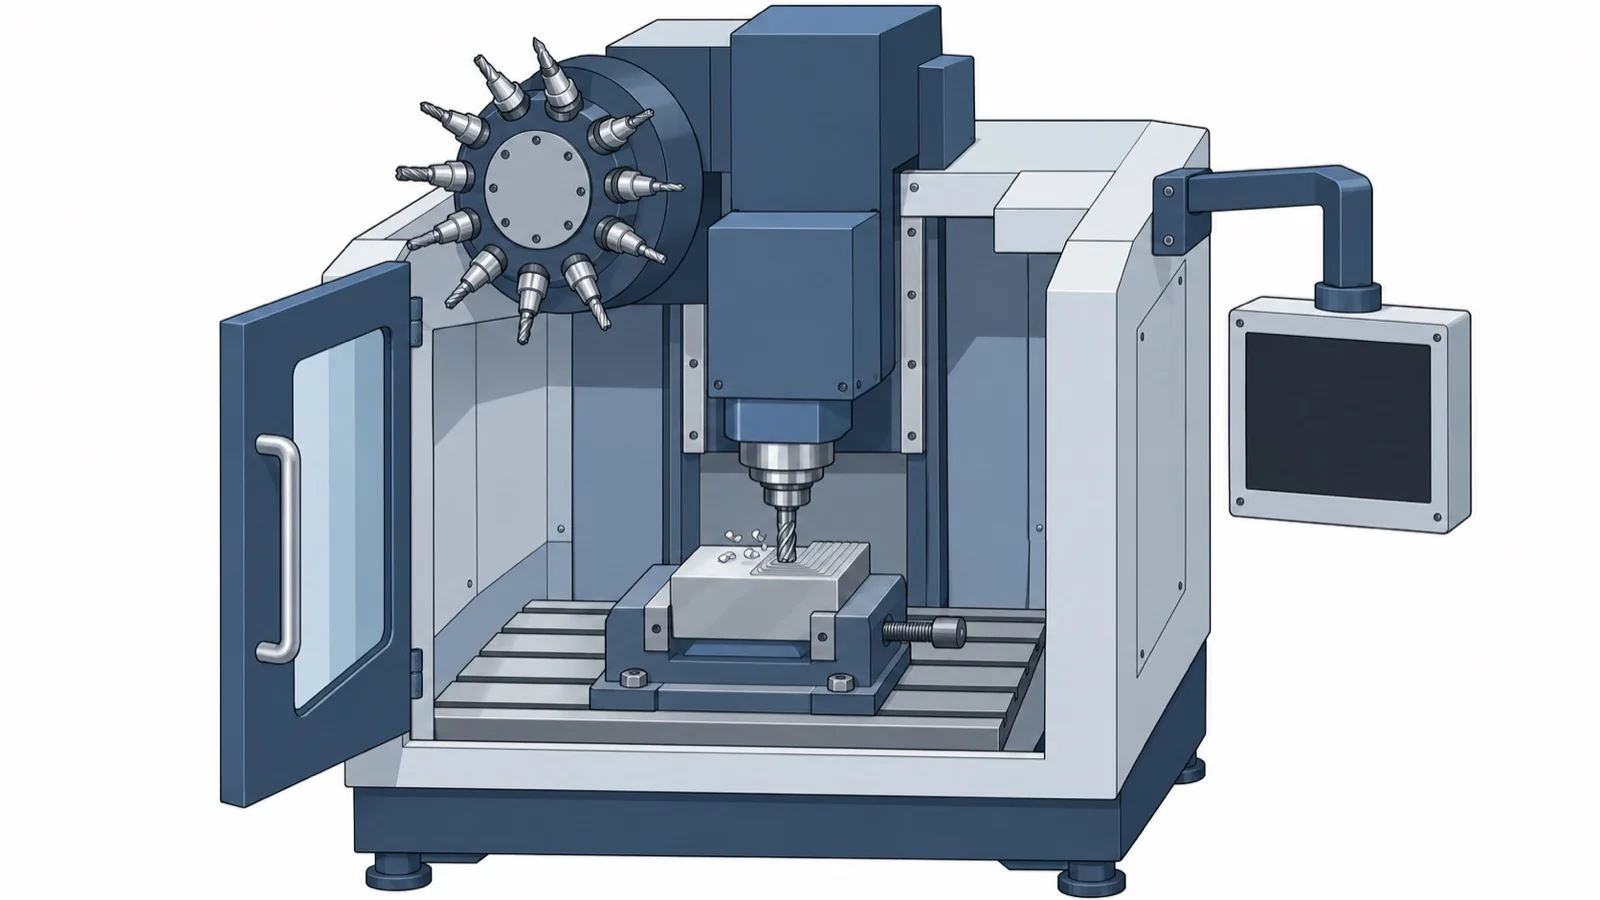
マシニングセンターは、金属などのかたまりを削って部品をつくる工作機械です。工具をプログラムのとおりに自動で取り替えながら、平面を削り、穴をあけ、ねじを切るところまでを1台で行います。このページでは、しくみ、フライス盤との違い、NC の意味、種類、回転数の計算を順に説明します。
JIS の用語は「マシニングセンタ」と書き、略して MC とも呼びます。このページの本文でも「マシニングセンタ」と書きます。
マシニングセンターとは:ひとことで言うと
マシニングセンタ(Machining Center)
JIS では、主に回転する工具で、フライス削り・中ぐり・穴あけ・ねじ立てを含む複数の切削加工ができ、加工プログラムに従って工具を自動で交換できる数値制御の工作機械とされています。
大事なのは「数値で動く」ことと「工具を自動で替える」ことの2つです。
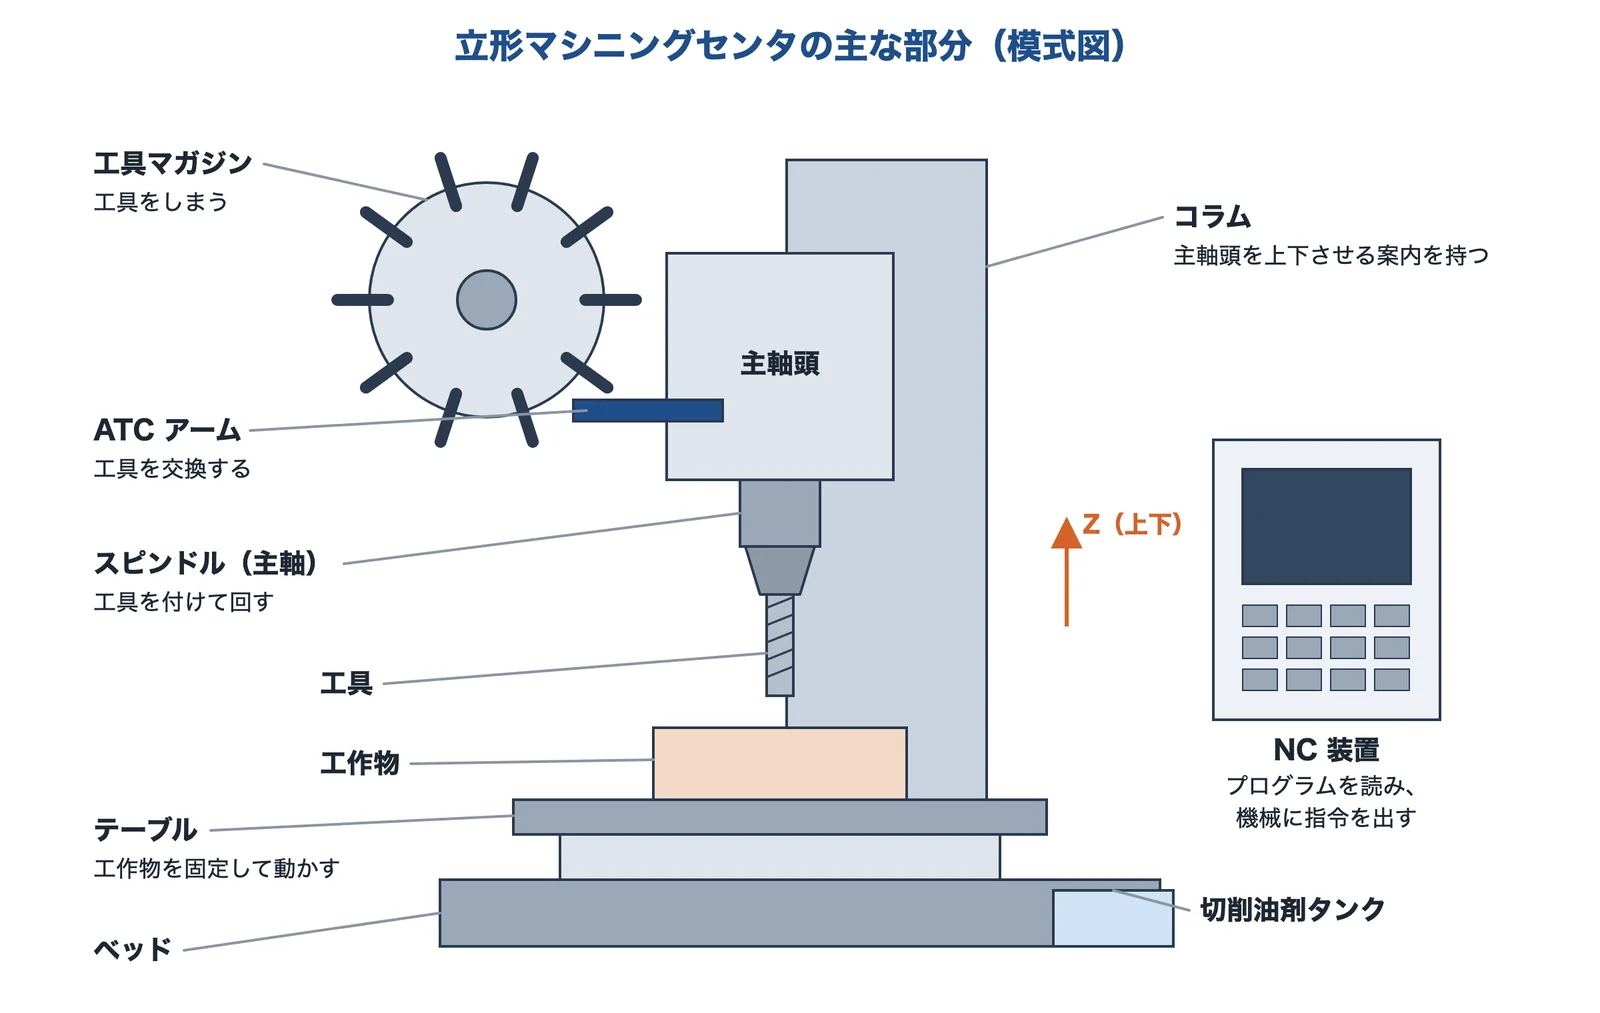
出典:日刊工業新聞社の書籍「マシニングセンタの構造と機能」の章をもとに AI(Claude)で作成
日本工作機械工業会の定義にも、工作物の取り付けを変えずに、いろいろな作業ができることが入っています。部品を付けたまま、工具を替えながら加工を進められます。
出典:JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)、第1章 マシニングセンタの構造と機能(日刊工業新聞社の書籍の試し読み PDF)
できる加工:削る・穴をあける・ねじを切る
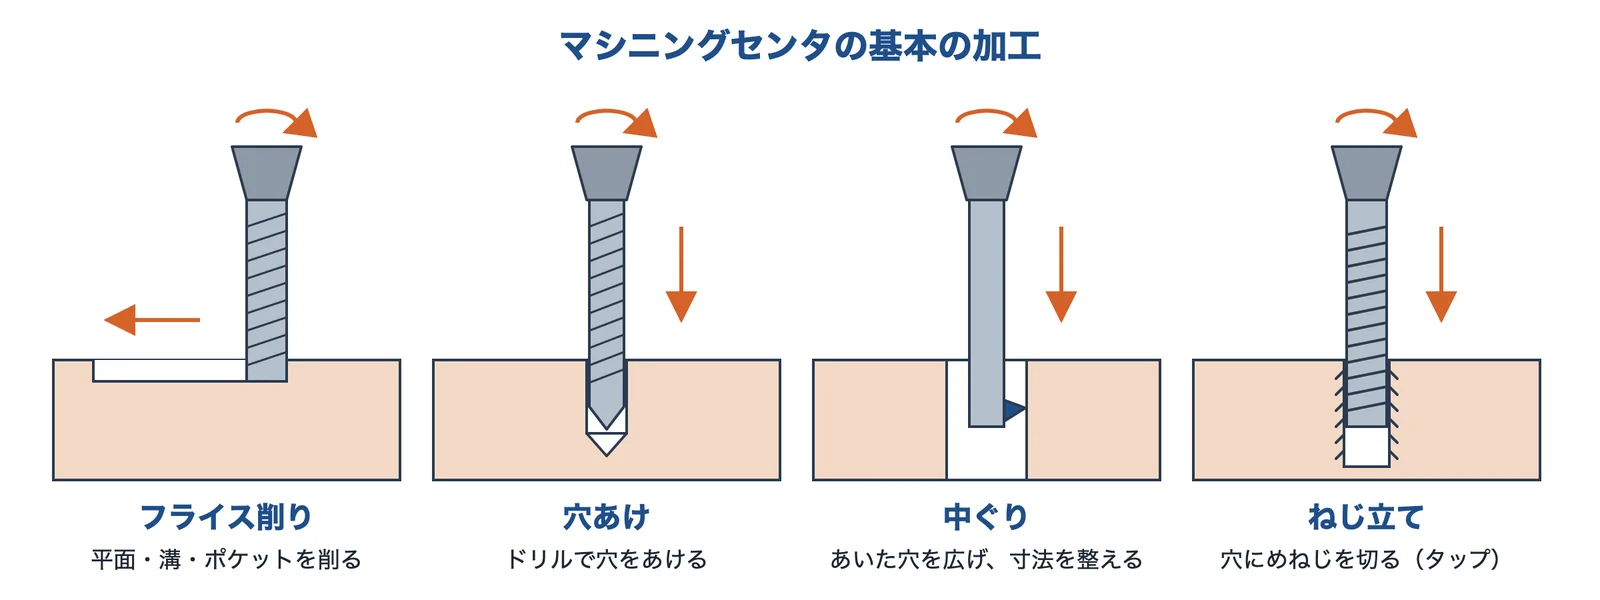
出典:JIS B 0105:2012をもとに AI(Claude)で作成
| 加工 | 何をするか |
|---|---|
| フライス削り | 回る刃物で、平面や溝を削る |
| 穴あけ | ドリルなどで穴をあける |
| 中ぐり | あいている穴の内側を削って広げ、寸法を整える |
| ねじ立て | 穴の内側にめねじを切る |
旋盤とは、回るものが逆
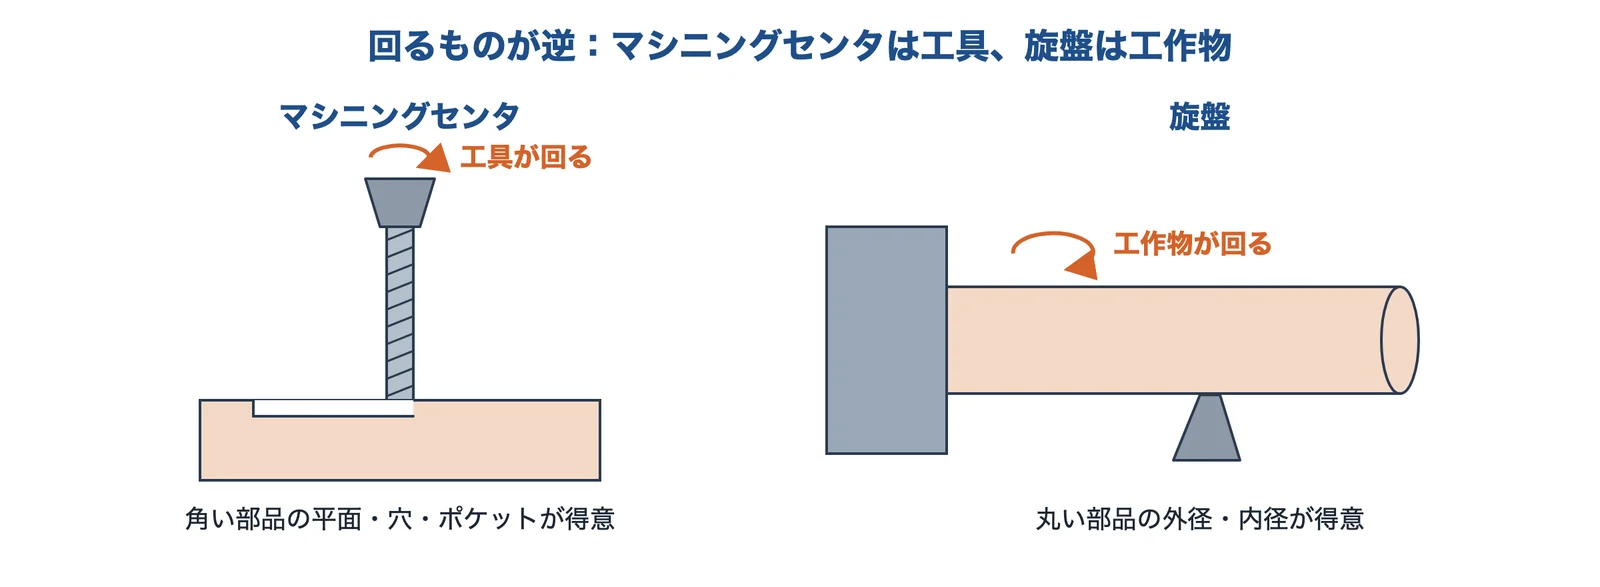
出典:日刊工業新聞社の書籍「マシニングセンタの構造と機能」の章をもとに AI(Claude)で作成
マシニングセンタは、基本的には工具のほうが回る機械です。旋盤は、工作物のほうが回ります。丸い部品を削る機械については、技術:NC 旋盤で説明しています。
工作物を回転主軸に付けて、旋盤の機能も持たせた形もあります。JIS には、段取り替えなしで旋削・フライス削り・穴あけ・研削などの異なる加工ができる「複合マシニングセンタ」という用語もあります。
出典:JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)、第1章 マシニングセンタの構造と機能(日刊工業新聞社の書籍の試し読み PDF)
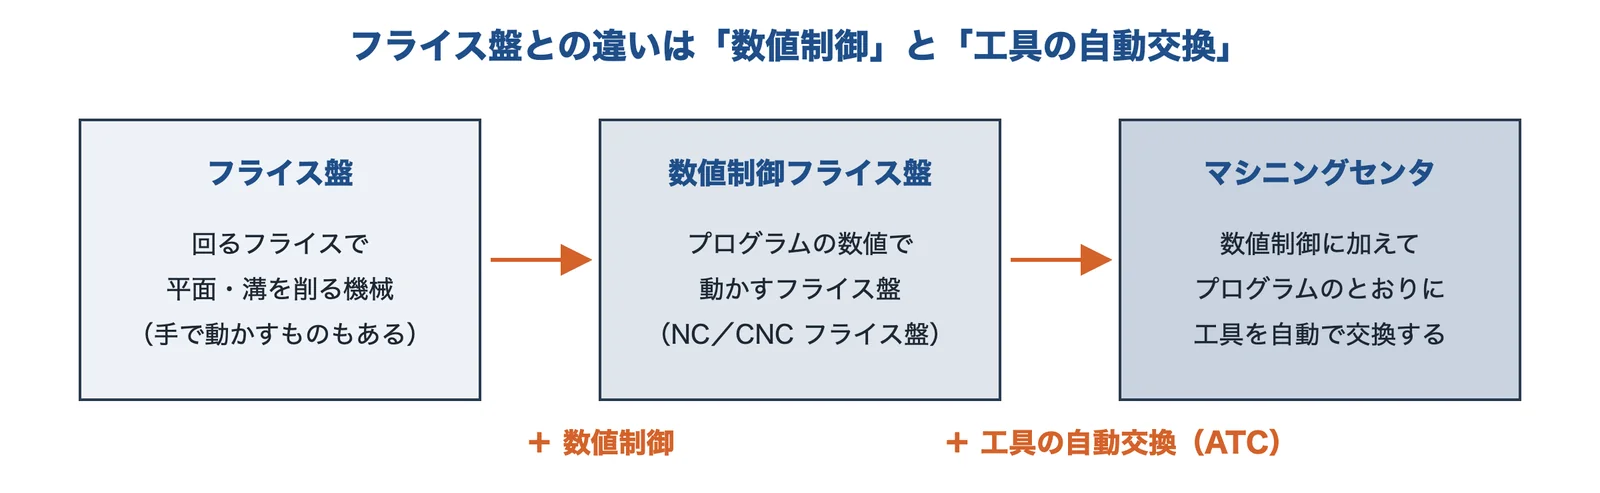
フライス盤・NC フライス盤との違い
出典:JIS B 0105:2012をもとに AI(Claude)で作成
JIS では、フライスで平面削りや溝削りをする工作機械がフライス盤で、数値制御で運転するものを特に数値制御フライス盤と呼びます。CNC フライス盤との大きな違いは、プログラムに従って工具を自動で交換できることです。
| フライス盤 | 数値制御フライス盤 | マシニングセンタ | |
|---|---|---|---|
| 動かし方 | 数値制御によらないものもある | 数値制御 | 数値制御 |
| 工具の自動交換 | 定義に含まれない | 定義に含まれない | 定義に含まれる |
| JIS の定義にある加工 | 平面削り、溝削りなど | (フライス盤と同じ) | フライス削り、中ぐり、穴あけ、ねじ立てを含む複数の加工 |
出典:JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)
NC・CNC とは:数値で機械を動かす
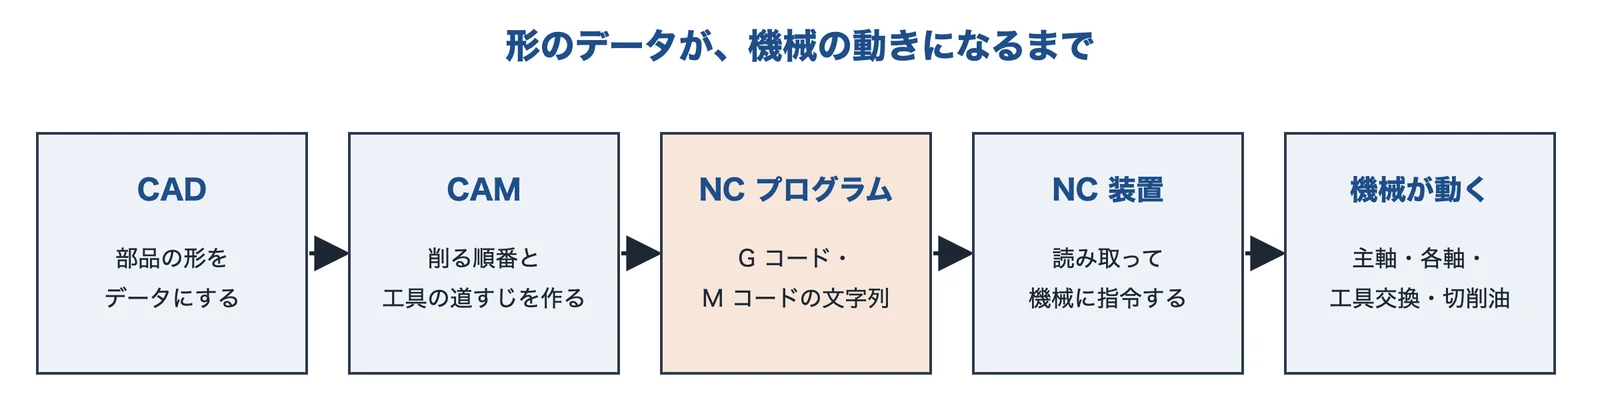
NC は Numerical Control(数値制御)の略で、行う動作を数値の情報で指令する制御のしかたです。CNC は、プログラムを解釈するコンピュータと組み合わせたものです。今は CNC ではない NC 工作機械はほとんどなく、単に「NC 工作機械」と言えば CNC を指します。
出典:MONOist「設計者のための部品加工技術の世界(5)」、Cadem「G and M Code in CNC Programming」、日刊工業新聞社の書籍「マシニングセンタの構造と機能」の章をもとに AI(Claude)で作成
プログラムの作成は CAM というソフトウェアに任せるのが一般的です。ただし、材料の固定のしかたや加工条件の工夫など、人が考える部分は残ります。
G コードと M コード
NC プログラムでよく使うのが G コードと M コードです。G コードは機械の動きを、M コードは工具交換や切削油など動き以外の機能を指令します。
| コード | 意味 |
|---|---|
| G00 | 指定の位置へ早送りで動く |
| G01 | 直線に送りながら動く |
| M03 | 主軸を時計回りに回す |
| M06 | 工具を交換する(使う工具は T で指定する) |
| M08 | 切削油を出す |
出典:数値制御|Wikipedia、切削加工のエース!フライス加工とマシニングセンター加工の技術(2/3ページ)|MONOist、G and M Code in CNC Programming|Cadem
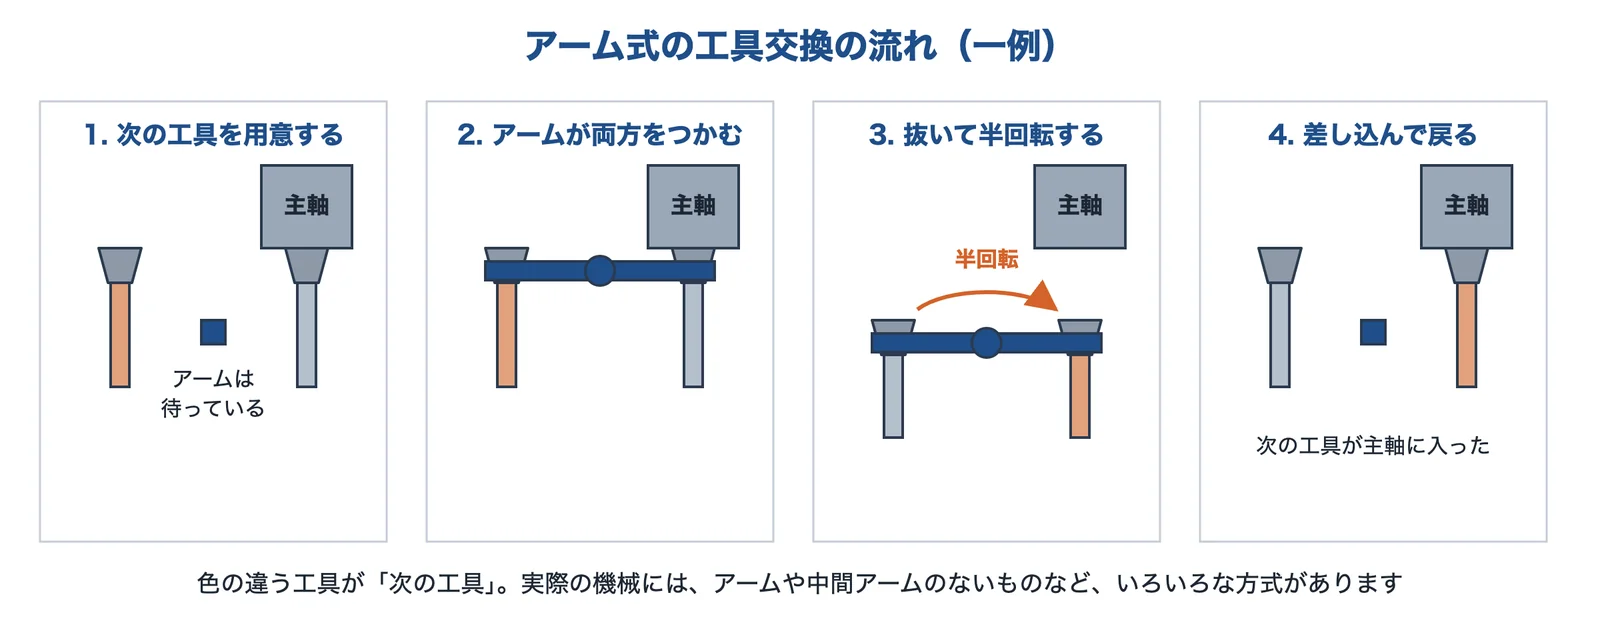
工具を自動で替えるしくみ(ATC)
出典:日刊工業新聞社の書籍「マシニングセンタの構造と機能」の章をもとに AI(Claude)で作成
工具は工具マガジンにしまってあります。交換するのが ATC(自動工具交換装置)のアームで、スピンドルと中間アームのあいだで工具を入れ替えます。方式はいろいろで、中間アームや ATC アームのないものもあります。図は一例で、中間アームは省いています。
収納できる工具の本数と交換の速さは機種によって違います。
| 機種の例 | 工具の本数 | 工具交換の時間 | 主軸(標準) |
|---|---|---|---|
| ブラザー SPEEDIO S300X1 | 14 本または 21 本 | Tool to Tool 0.8 秒、Chip to Chip 1.4 秒 | 7/24 テーパー No.30、最高 10,000 min⁻¹(オプションで 16,000・27,000 min⁻¹) |
| マザック VARIAXIS i-600 NEO | 標準 30 本(オプションで 40・80・120 本) | — | BT40、最高 12,000 min⁻¹ |
| マザック VARIAXIS i-800 NEO | 標準 30 本(オプションで 40・80・120 本) | — | BT50、最高 10,000 min⁻¹ |
ブラザーの値は S700X1・S500X1・S300X1 の共通の表のものです。「—」は、確かめた製品ページで値を確認していない項目です。
出典:第1章 マシニングセンタの構造と機能(日刊工業新聞社の書籍の試し読み PDF)、SPEEDIO S700X1/S500X1/S300X1 Specifications|Brother、VARIAXIS i NEO|ヤマザキマザック
工具を主軸に付ける部分:BT と HSK
出典:タンガロイのカタログ、Wikipedia「Machine taper」(英語版)をもとに AI(Claude)で作成
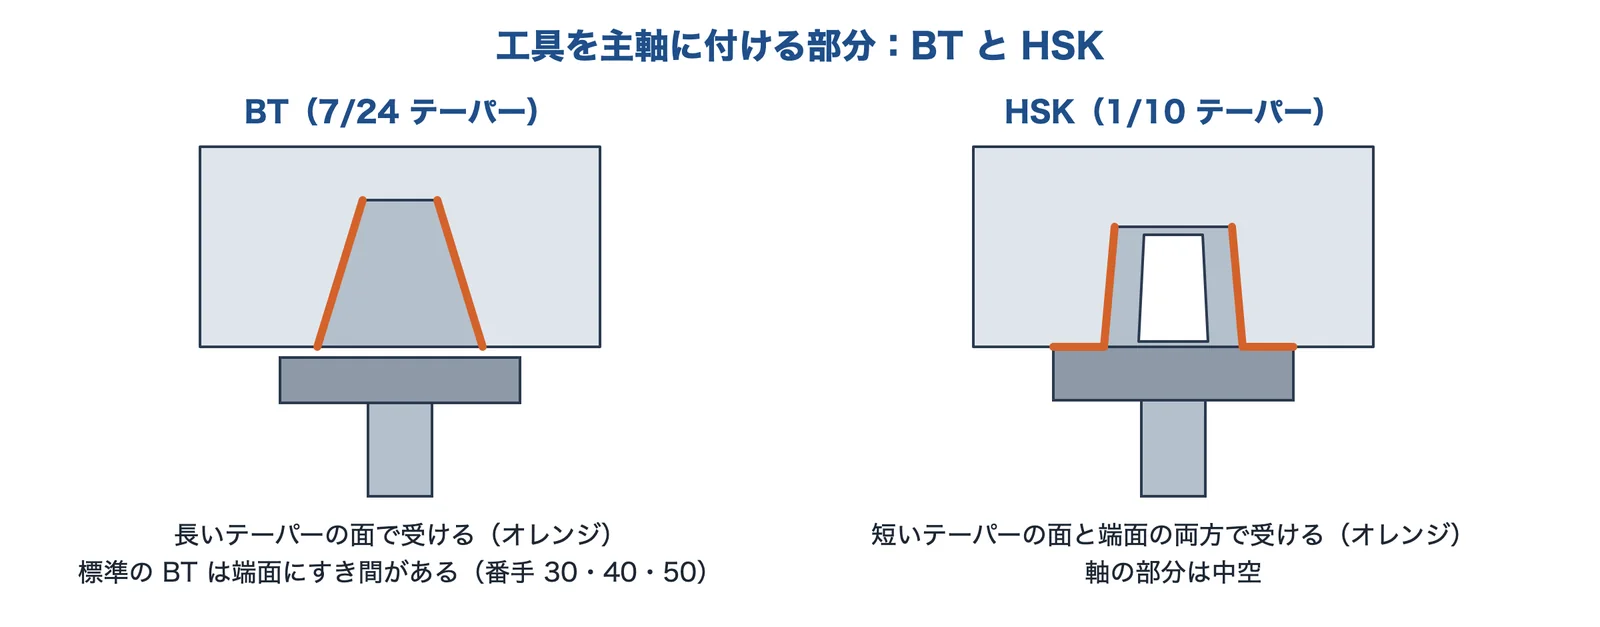
工具は、ホルダーを介して主軸の穴に差し込みます。よく使われる BT は 7/24 のテーパーで、番号が大きいほど寸法が大きくなります。
| 形 | フランジ径 | テーパー部の長さ(L) |
|---|---|---|
| BT30 | 46 mm | 48.4 mm |
| BT40 | 63 mm | 65.4 mm |
| BT50 | 100 mm | 101.8 mm |
HSK は 1/10 の短いテーパーで、軸の部分は中空です。テーパーの面とフランジの端面の両方で主軸に接します。BT にも、端面で接する二面拘束の形(BT dual contact)があります。機械に合う形を使います。
出典:Standards on Tapers(マシニングセンタ用テーパーシャンク)|タンガロイのカタログ掲載ページ、Machine taper|Wikipedia(英語版)、SPEEDIO S700X1/S500X1/S300X1 Specifications|Brother
マシニングセンタの種類
出典:日刊工業新聞社の書籍「マシニングセンタの構造と機能」の章をもとに AI(Claude)で作成
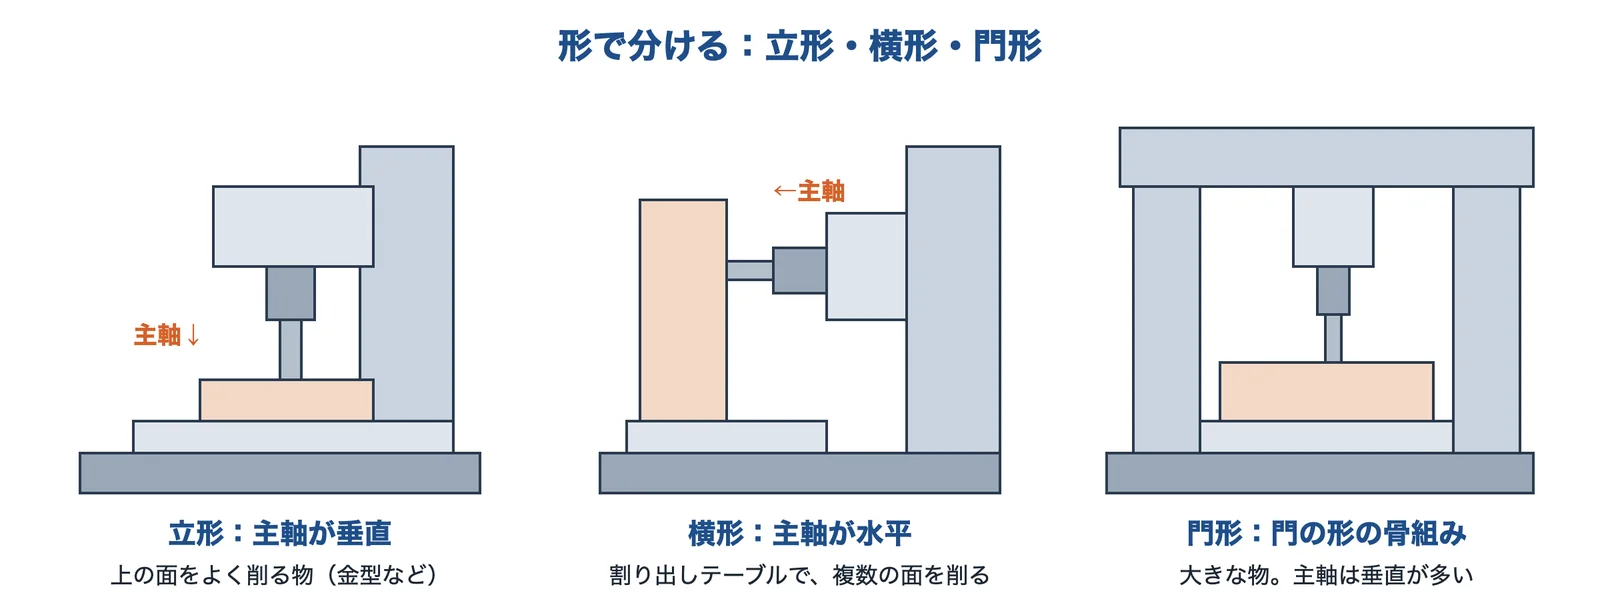
主軸の向きと骨組みの形で分けると、立形・横形・門形があります。JIS は主軸の向きで、水平の横形と垂直の立て形を示しています。
| 種類 | 形 | 向いているもの |
|---|---|---|
| 立形 | 主軸が垂直 | 工作物の上の面の加工が多い物。例えば金型 |
| 横形 | 主軸が水平 | 割り出しテーブルで、1回の取り付けで複数の面を加工する物 |
| 門形 | 骨組みが門の形。主軸は垂直が多い | 大型の物 |
パレットと、それを自動で交換する APC(自動パレット交換装置)は、横形でよく使われます。パレットチェンジャーを付けて連続で運転できるので、横形は量産の部品に使われます。立形では、パレットを使わないのが一般的です。
出典:第1章 マシニングセンタの構造と機能(日刊工業新聞社の書籍の試し読み PDF)、JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)、切削加工のエース!フライス加工とマシニングセンター加工の技術(2/3ページ)|MONOist
5軸マシニングセンタ
出典:MONOist「設計者のための部品加工技術の世界(5)」をもとに AI(Claude)で作成
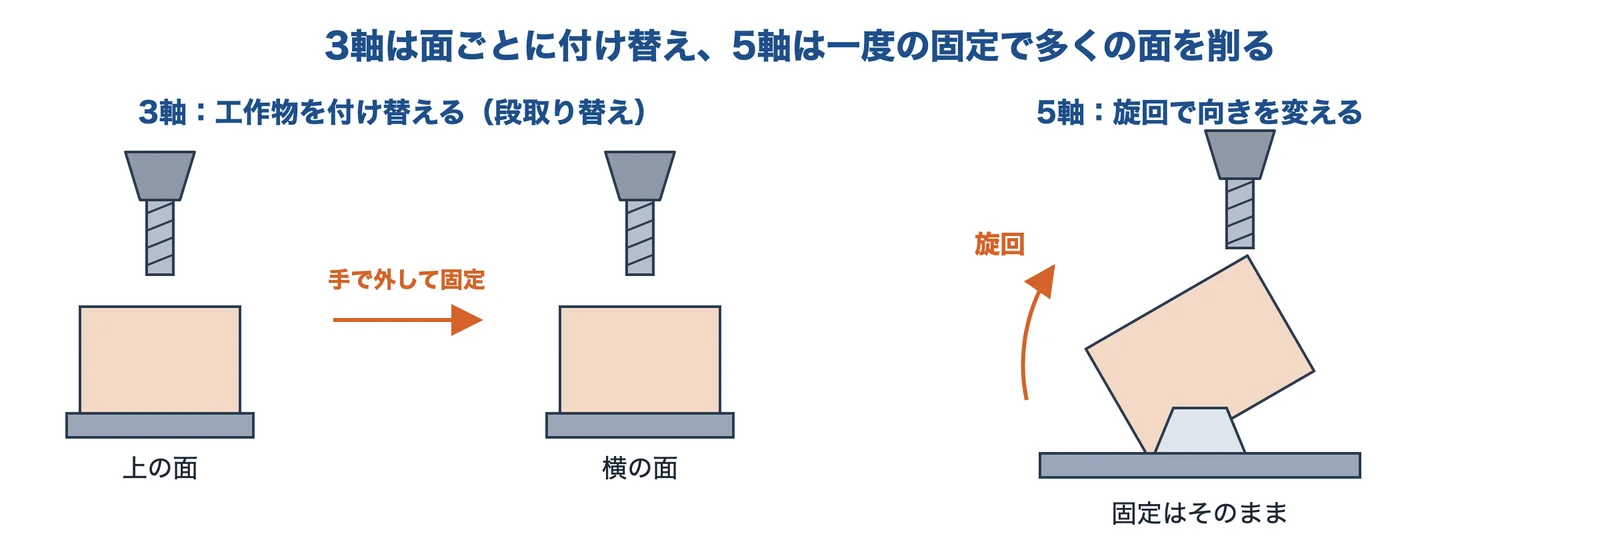
X・Y・Z の3軸に回転の2軸を足したものが5軸です。3軸の機械では、ほかの面を削るときに工作物を手で付け替えます(段取り替え)。5軸では、一度固定しただけで多くの面を加工できます。
| 5軸の加工 | やり方 |
|---|---|
| 割り出し加工 | 回転の2軸で先に角度を決めて止め、残りの3軸で削る |
| 同時制御加工 | 回転の2軸と直交の3軸の計5軸を同時に動かして削る。タービンブレードやインペラのようなねじれた形に使う |
出典:JIS B 0105:2012をもとに AI(Claude)で作成
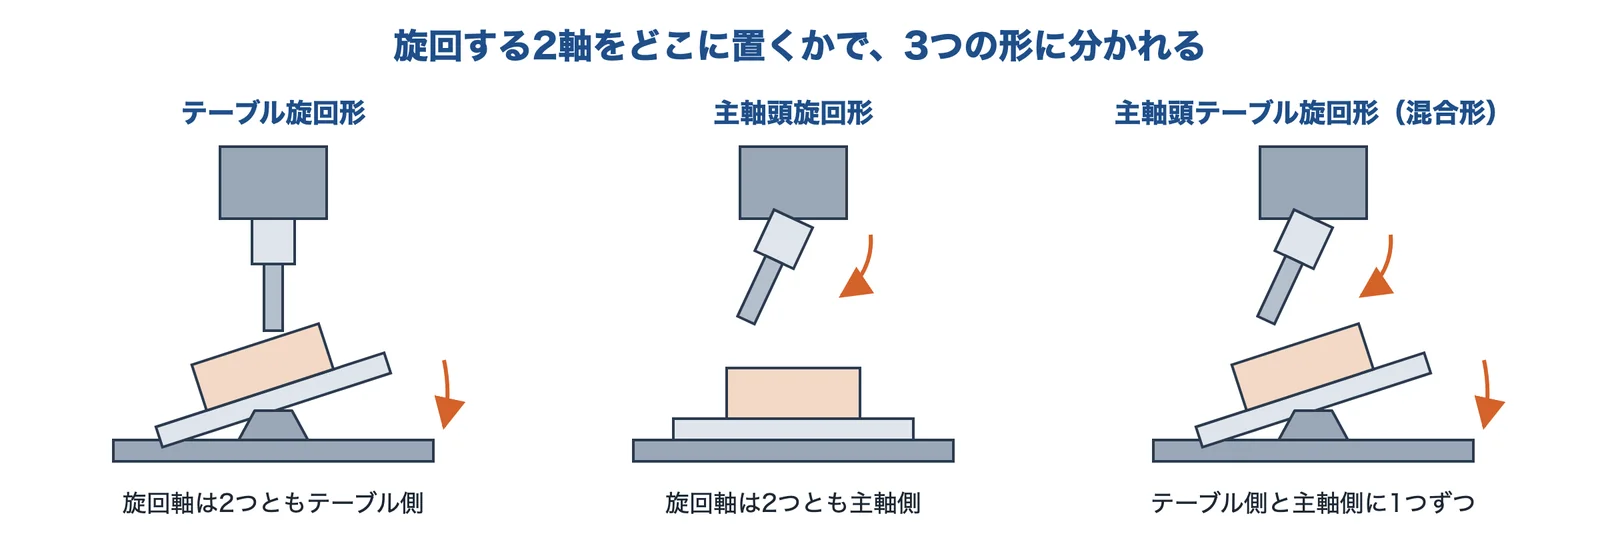
JIS は、旋回軸の場所で、テーブル旋回形、主軸頭旋回形、主軸頭テーブル旋回形(混合形)に分けています。
出典:切削加工のエース!フライス加工とマシニングセンター加工の技術(2/3ページ)|MONOist、CNCによる機械加工の進化~第2期後半 複合加工機と5軸加工機の登場(2/3ページ)|MONOist、JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)
回転数と送り速度の計算
出典:住友電工ハードメタルの技術資料をもとに AI(Claude)で作成
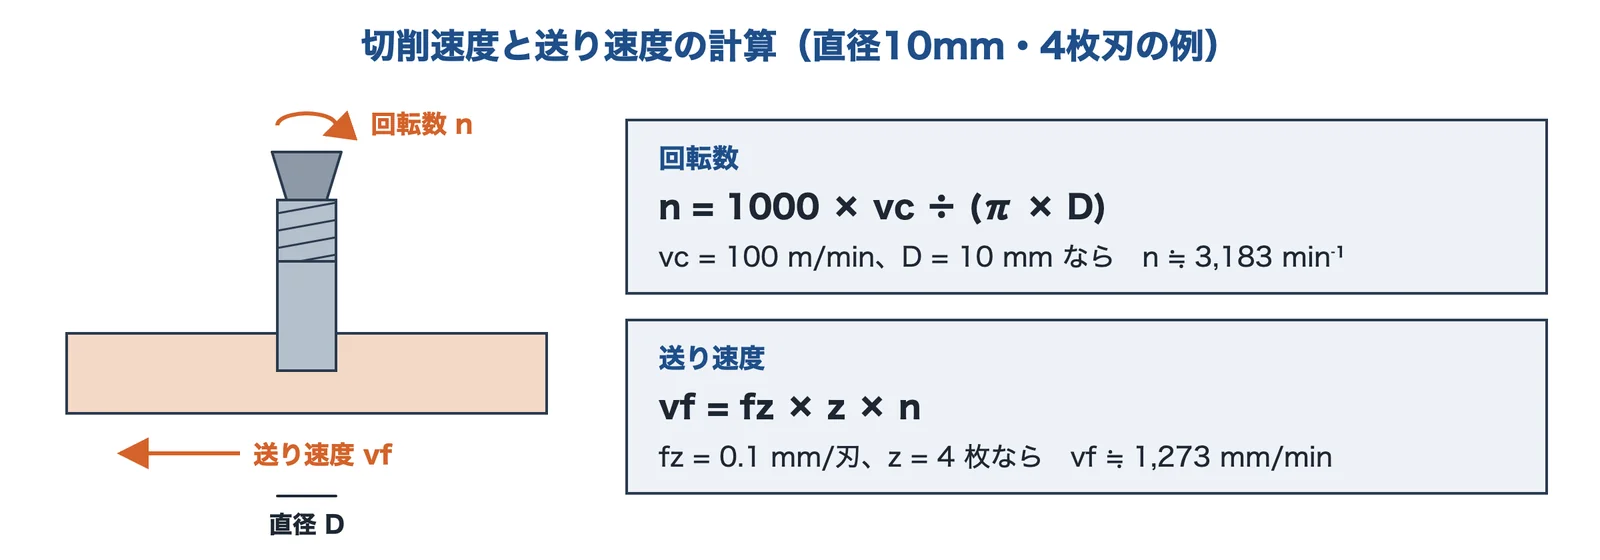
プログラムに入れる回転数と送り速度は、次の式で求めます。切削速度 vc と1刃の送り fz を決めると、回転数 n と送り速度 vf が決まります。
| 求めるもの | 式 | 単位 |
|---|---|---|
| 回転数 n | n = 1000 × vc ÷(π × D) | min⁻¹ |
| 送り速度 vf | vf = fz × z × n | mm/min |
D は工具の直径(mm)、vc は切削速度(m/min)、fz は1刃あたりの送り(mm/刃)、z は刃の数です。
例えば、D = 10 mm、z = 4、vc = 100 m/min、fz = 0.1 mm/刃とします。n = 1000 × 100 ÷(π × 10)≒ 3,183 min⁻¹、vf = 0.1 × 4 × 3,183 ≒ 1,273 mm/min です。この例の vc と fz は計算のための仮の値です。実際の値は、材料と工具に合わせて工具メーカーの資料で決めます。
出典:テクニカルガイダンス(切削の計算式)|住友電工ハードメタル
精度の数字の見方
カタログには、狙った位置にどれだけ正しく止まるか(位置決め精度)と、同じ位置に何度も止めたときのばらつき(繰返し精度)が書かれています。例えばブラザーの SPEEDIO S700X1・S500X1・S300X1 の表は、ISO 230-2:2006 の値として、位置決め精度を 0.006〜0.020 mm、繰返し精度を 0.004 mm 未満としています。
これは機械の精度で、できあがった部品の精度とは同じではありません。同じ規格の値どうしで比べます。測定の誤差については基礎知識:誤差で説明しています。
出典:SPEEDIO S700X1/S500X1/S300X1 Specifications|Brother
歴史:1950年代に生まれた機械
出典:Wikipedia「数値制御」、三菱重工技報 Vol.40 No.1、MONOist「CNC発展の歴史からひもとく工作機械の制御技術(4)」をもとに AI(Claude)で作成
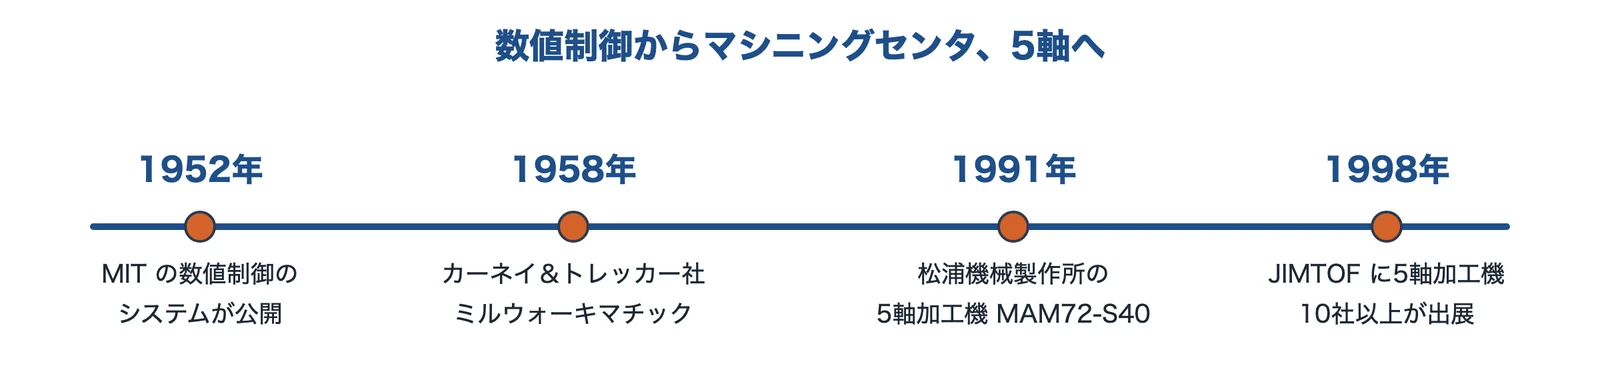
数値制御は、ジョン・T・パーソンズが発明者とされ、MIT のシステムが1952年に公開されました。三菱重工技報によると、マシニングセンタの歴史は、1958年にアメリカのカーネイ&トレッカー社が開発した実用機「ミルウォーキマチック」にさかのぼります。
日本で最初の5軸加工機は、松浦機械製作所が1991年に開発した MAM72-S40 といわれています。初期の5軸加工機は割り出し加工が中心で、その後、同時5軸制御によってタービンブレードやインペラのようなねじれた形を削れるようになりました。
出典:数値制御|Wikipedia、物つくりの原点-マザーマシン/マシセン昨日・今日・あした|三菱重工技報 Vol.40 No.1(2003)、CNCによる機械加工の進化~第2期後半 複合加工機と5軸加工機の登場(2/3ページ)|MONOist
マシニングセンタの話が出てくるページ
出典
- JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)
- 第1章 マシニングセンタの構造と機能(日刊工業新聞社の書籍の試し読み PDF)
- 数値制御|Wikipedia
- 切削加工のエース!フライス加工とマシニングセンター加工の技術(2/3ページ)|MONOist
- G and M Code in CNC Programming|Cadem
- SPEEDIO S700X1/S500X1/S300X1 Specifications|Brother
- VARIAXIS i NEO|ヤマザキマザック
- Standards on Tapers(マシニングセンタ用テーパーシャンク)|タンガロイのカタログ掲載ページ
- Machine taper|Wikipedia(英語版)
- CNCによる機械加工の進化~第2期後半 複合加工機と5軸加工機の登場(2/3ページ)|MONOist
- テクニカルガイダンス(切削の計算式)|住友電工ハードメタル
- 物つくりの原点-マザーマシン/マシセン昨日・今日・あした|三菱重工技報 Vol.40 No.1(2003)
※図は、出典の説明をもとに編集部がまとめた模式図です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・装置ではありません。
情報の確認日:2026年11月2日