ものの長さや重さ、温度を測ると、どんなに注意しても、測った値はほんとうの値(真の値)とぴったり同じにはなりません。この差が誤差(ごさ)です。このページでは、計測の用語を定めた JIS Z 8103(計測用語)をもとに、誤差とは何か、誤差の種類(系統誤差と偶然誤差)、精度・正確さ・精密さの違い、測定の不確かさ、計測と測定の違いを図でやさしく説明します。
誤差とは:ひとことで言うと
誤差
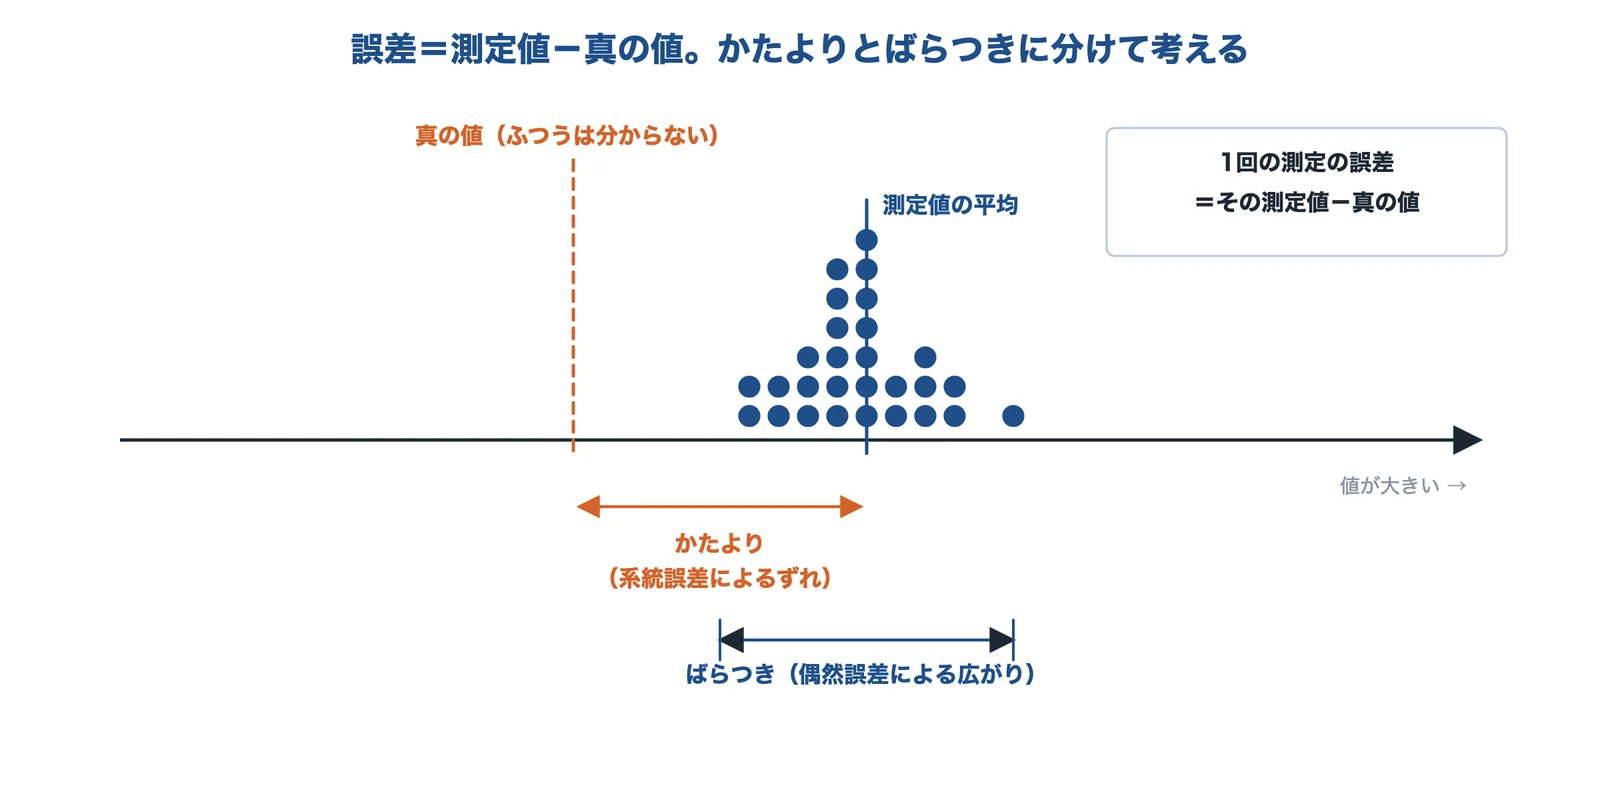
誤差=測定値-真の値。測って得た値が、ほんとうの値からどれだけずれているか、です。
ずれには、いつも同じ向きにずれる「かたより」と、測るたびに上下する「ばらつき」の2つの成分があります。
ただし、ほんとうの値(真の値)は、ふつうは分かりません。そこで、実際の測定では「どのくらいの幅で信じてよいか」を表す不確かさを使います。
出典:JIS Z 8103:2019をもとに AI(Claude)で作成
JIS の定義
JIS Z 8103:2019(計測用語)は、(測定)誤差を「測定値から真値を引いた値」と定義しています。真値は「量の定義と整合する量の値」です。同じ規格は、かたよりを「測定値の母平均から真値を引いた値」、ばらつきを「測定値がそろっていないこと。また、ふぞろいの程度」と定義し、ふぞろいの程度は、たとえば標準偏差で表せるとしています。
Wikipedia「誤差」は、測定値から誤差をなくすことは不可能で、私たちが知り得るのは、いつも誤差付きの値だけだと説明しています。真の値が分からないという立場では、同じ測定を何回かしたときの平均値などを、真の値の代わり(最確値)として使うことが多い、とも書いています。
出典:JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)、誤差|Wikipedia
誤差の大きさの表し方:絶対誤差と相対誤差
誤差の大きさは、2つの表し方があります。絶対誤差は、測定値と真の値の差の大きさそのもの(単位は測った量と同じ)です。相対誤差は、絶対誤差を真の値の大きさで割ったもので、百分率(%)で表すこともあります(英語版 Wikipedia「Approximation error」)。
| 測ったもの(真の値) | 測定値 | 絶対誤差 | 相対誤差 |
|---|---|---|---|
| 長さ 100 mm の部品 | 100.2 mm | 0.2 mm | 0.2 ÷ 100 = 0.2 % |
| 長さ 10 mm の部品 | 10.2 mm | 0.2 mm | 0.2 ÷ 10 = 2 % |
同じ 0.2 mm のずれでも、小さいものを測るときほど、相対誤差は大きくなります。測定器の性能が「±0.5 %」のように割合で示されることがあるのも、大きさの違うものを同じものさしで比べやすくするためと考えられます(表の数値と、この一文は編集部の説明)。
出典:Approximation error|Wikipedia(英語版)
誤差の種類:系統誤差・偶然誤差・まちがい
| 種類 | JIS Z 8103 の定義(要点) | 例(編集部) | 減らし方(編集部) |
|---|---|---|---|
| 系統誤差 | 反復測定で、一定のままか、予測できる変化をする誤差の成分 | ゼロ点のずれた測定器、すり減った物差し、温度による伸び縮み | 原因が分かれば補正する。校正する |
| 偶然誤差 | 反復測定で、予測できない変化をする誤差の成分 | 読み取りのたびのわずかな違い、まわりの小さな揺れ | 回数を増やして平均する |
| まちがい(過失) | 測定者が気付かずにおかした誤り、またはその結果の測定値 | 目盛の読み違い、書き写しの間違い | 確認の手順で見つけて除く |
系統誤差:いつも同じ向きにずれる
Wikipedia「誤差」は、系統誤差の例として、端がすり減った竹の物差しで升(ます)の深さを測ると、いつもすり減った分だけ大きく測れることを挙げています。大きさが分かっているものを同じ物差しで測れば、ずれの大きさが分かり、補正できます。ただし、原因と傾向をこのように特定することは、一般には難しいとしています(同)。英語版 Wikipedia「Observational error」は、測定器のゼロ点の合わせ間違いを、系統誤差の例に挙げています。
温度もよくある原因です。JIS Z 8103 は、23 ℃の部屋にある鋼の棒の長さは、指定の温度(20 ℃)での長さとは違うので、補正が必要という例を挙げています。金属は温度で伸び縮みするためです(熱膨張)。JIS は、既知の系統誤差を補償するために補正を適用できる、としています。
偶然誤差:測るたびに上下する
偶然誤差は、同じものを同じように測っても、毎回少しずつ違う値が出る原因です。JIS Z 8103 は、一組の反復測定の偶然誤差は、一般に期待値(平均)がゼロと仮定される分布になるとしています。上にも下にも同じようにずれるので、たくさん測って平均すると、ずれは小さくなっていきます(下の「平均すると減る誤差、減らない誤差」で説明します)。
まちがい・個人誤差・視差
JIS Z 8103 は、測る人に関係する用語も定めています。まちがい(過失)は「測定者が気付かずにおかした誤り」、個人誤差は「測定者固有のくせによって,測定上又は調整上に生じる誤差」、視差は「読取りに当たって、視線の方向の違いによって生じる誤差」です。目盛を斜めから読むと値がずれるのが視差です。ノギスやマイクロメーターの読み方の注意は、技術ページ「ノギス・マイクロメーター・ダイヤルゲージの使い方」で説明しています。
出典:JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)、誤差|Wikipedia、Observational error|Wikipedia(英語版)
精度・正確さ・精密さの違い
出典:JIS Z 8103:2019、Wikipedia「Accuracy and precision」(英語版)をもとに AI(Claude)で作成
「精度が高い」という言い方はよく使われますが、計測の用語では、意味を分けて考えます。JIS Z 8103:2019 の定義は次のとおりです。
| 用語 | JIS Z 8103 の定義(要点) | かかわる誤差 |
|---|---|---|
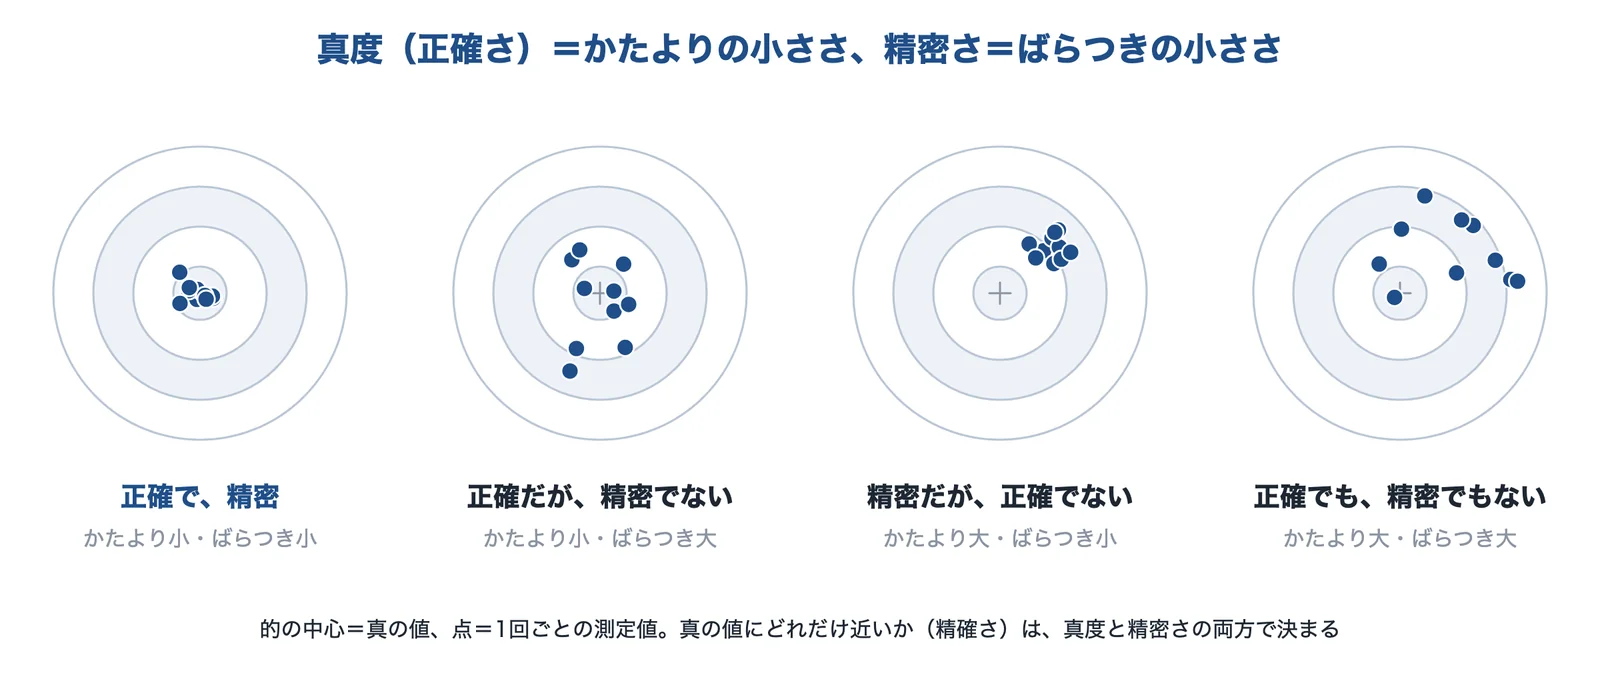
| 真度(正確さ) | 無限回の反復測定で得られる測定値の平均と、参照値との一致の度合い。かたよりの小ささを表す | 系統誤差 |
| 精密さ(精度) | 決めた条件で、同じものをくり返し測ったときの測定値どうしの一致の度合い。標準偏差などで表す | 偶然誤差 |
| 精確さ(総合精度) | 測定値と真値との一致の度合い。真度と精密さの両方に関係する | 両方 |
的の図でいうと、点の集まりの真ん中が的の中心に近いほど真度(正確さ)が高い、点どうしが寄り集まっているほど精密さが高いことになります。真の値にどれだけ近いか(精確さ)は、この両方で決まります。英語版 Wikipedia「Accuracy and precision」も、ISO 5725-1 では accuracy(精確さ)が trueness(真度)と precision(精密さ)から成ると説明しています。
「精度」ということばに注意
JIS Z 8103 は、従来、機械・物理の分野では「精度」を精確さの意味で、化学の分野では精密さの意味で使ってきたと注記しています。そのため見出しの用語は「精確さ」とし、意味を取り違えるおそれがないときは「総合精度」や「精度」を使ってもよい、としています。また、「正確さ」は「精確さ」と同じ発音なので注意するよう書いています。図面や仕様書で「精度」と書かれていたら、かたよりの話か、ばらつきの話か、両方かを確かめると誤解を防げます。
出典:JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)、Accuracy and precision|Wikipedia(英語版)
平均すると減る誤差、減らない誤差
出典:Wikipedia「Standard error」(英語版)、Wikipedia「Observational error」(英語版)をもとに AI(Claude)で作成
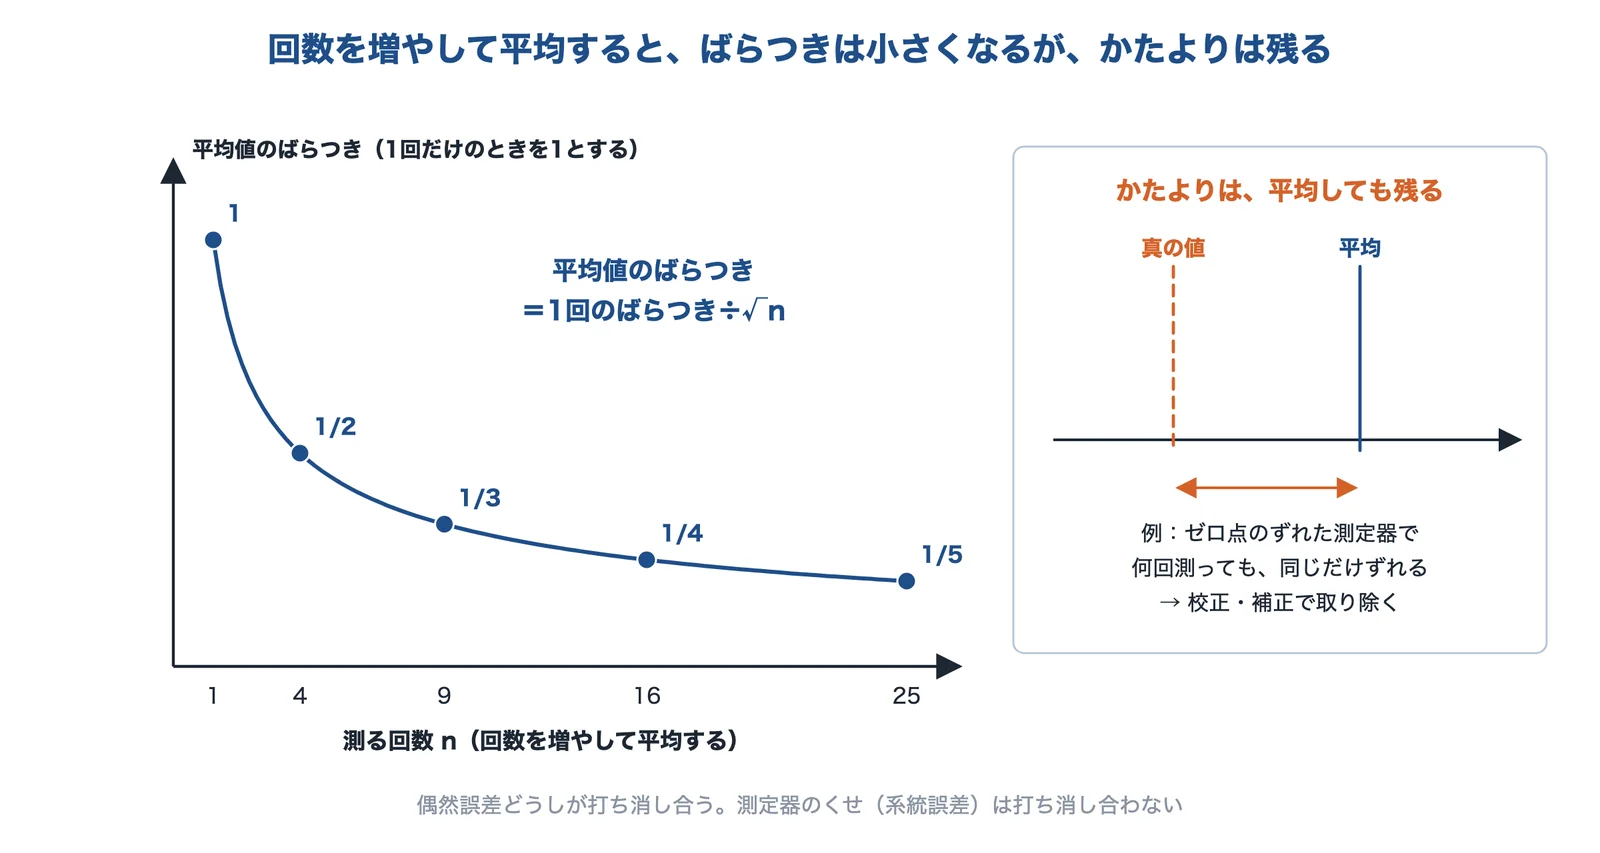
同じものを何回も測って平均すると、偶然誤差は打ち消し合って小さくなります。英語版 Wikipedia「Standard error」によると、平均値のばらつき(平均の標準誤差)は、1回ごとの標準偏差を、回数の平方根(√n)で割ったものです。4回測ればばらつきは1/2、100回測れば1/10になります。
一方で、英語版 Wikipedia「Observational error」は、系統誤差はくり返し測っても、たくさんの結果を平均しても取り除けないとし、取り除くよく使われる方法は測定器の校正だとしています。ゼロ点のずれた測定器で何回測っても、平均は同じだけずれたままです。
器差と補正
測定器そのもののずれを器差といいます。JIS Z 8103 は、器差を「指示値から真値を引いた値」と定義し、正しい値を得るには、指示値から器差を引けばよいとしています。実際には、真値の代わりに参照値が使われます(同)。器差を調べて結果を直すしくみは、基礎知識「校正」で説明しています。
出典:Standard error|Wikipedia(英語版)、Observational error|Wikipedia(英語版)、JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)
測定の不確かさ:結果に「幅」を添える
出典:JIS Z 8103:2019、Wikipedia「68–95–99.7 rule」(英語版)をもとに AI(Claude)で作成
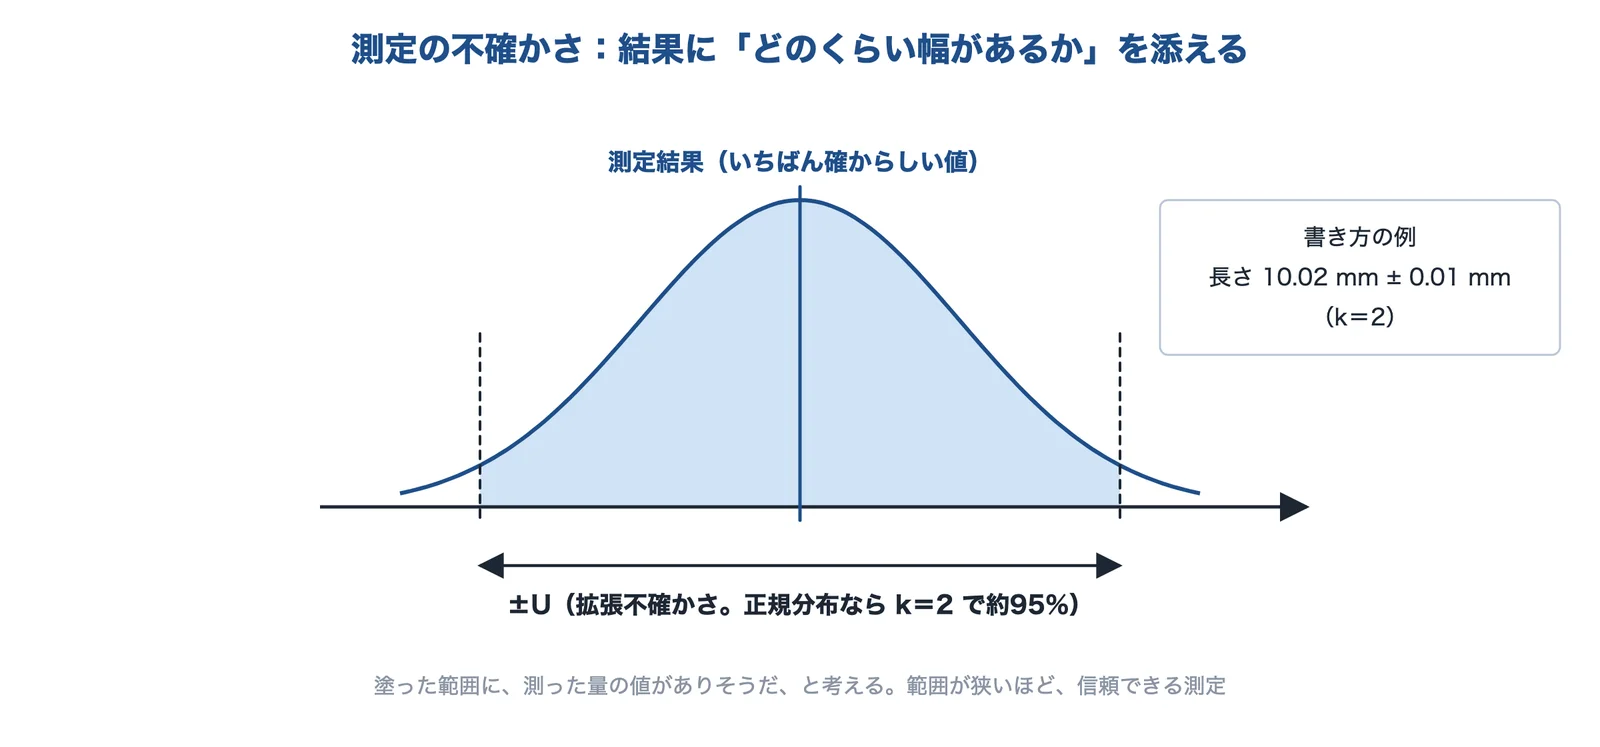
誤差は「測定値-真の値」なので、真の値が分からないと計算できません。そこで今の計測では、測定の不確かさを使って、測定結果がどのくらい信頼できるかを表します。JIS Z 8103 は、不確かさを「測定値に付随する、合理的に測定対象量に結び付けられ得る値の広がりを特徴づけるパラメータ」と定義しています。
不確かさは、標準偏差で表した標準不確かさや、それに包含係数を掛けた拡張不確かさで示します。JIS は、包含係数は通常2から3の範囲にあるとしています。測定値の分布が正規分布なら、平均から±2σ(σは標準偏差)の範囲に約95 %(95.45 %)が入ります(英語版 Wikipedia「68–95–99.7 rule」)。このため、校正の結果などは「10.02 mm ± 0.01 mm(k=2)」のように、包含係数 k と一緒に書かれることがよくあります(数値は説明のための例)。
JIS によると、不確かさは、くり返し測った値を統計的に解析して求める成分(タイプA評価)と、経験やほかの情報から求める成分(タイプB評価)からできています。誤差は「ずれそのもの」、不確かさは「その結果をどのくらいの幅で信じてよいか」と考えると、違いがつかめます(この一文は編集部のまとめ)。
出典:JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)、68–95–99.7 rule|Wikipedia(英語版)
計測と測定の違い
出典:JIS Z 8103:2019をもとに AI(Claude)で作成
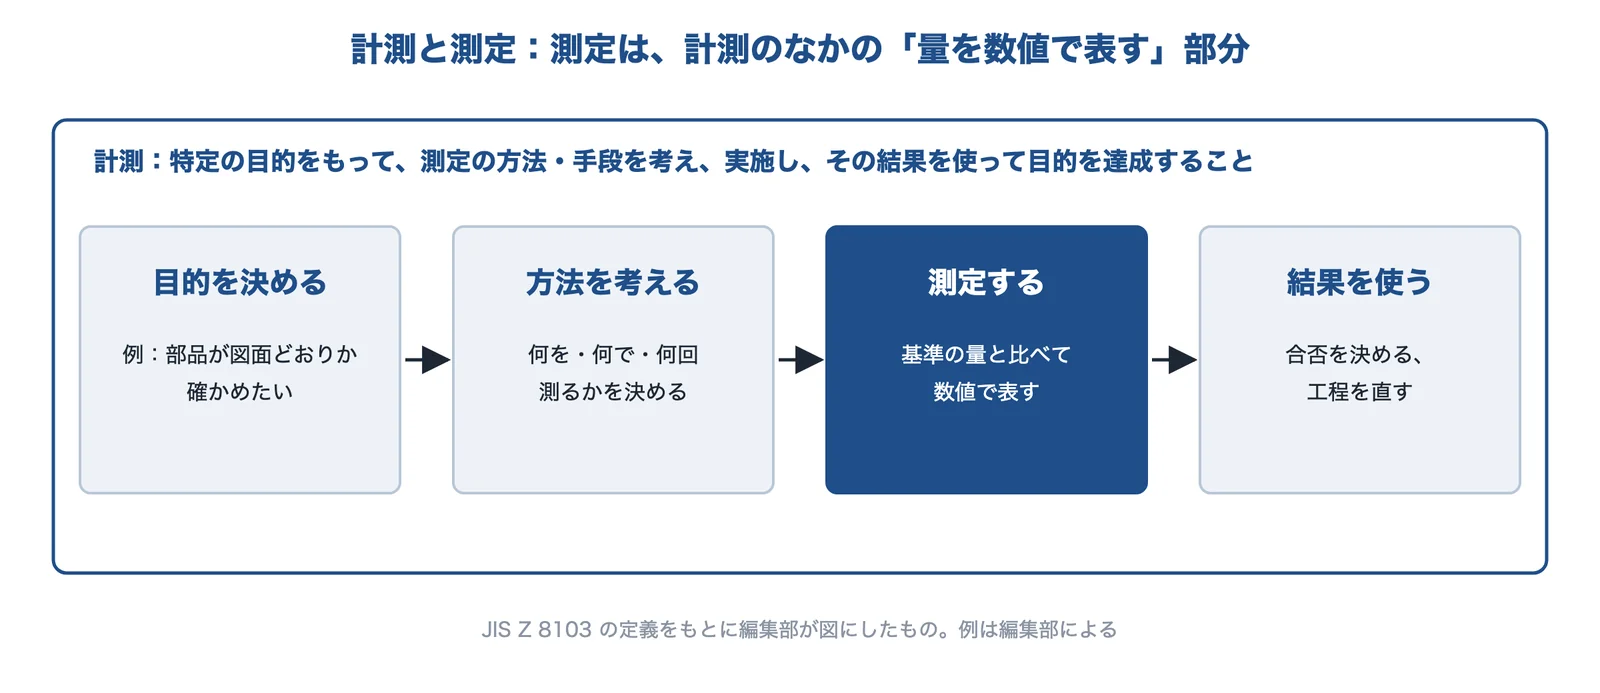
「計測」と「測定」は、ふだんは同じように使われますが、JIS Z 8103 では意味が違います。測定は「ある量をそれと同じ種類の量の測定単位と比較して、その量の値を実験的に得るプロセス」です。計測は「特定の目的をもって、測定の方法及び手段を考究し、実施し、その結果を用いて所期の目的を達成させること」です。
つまり、測定は「数値を得る」ところまで、計測は「目的のために測り方を考え、結果を使う」ところまでを含みます。たとえば、部品が図面どおりかを確かめるために、どの測定器で何か所を何回測るかを決め、測った値で合否を判断するところまでが計測です。JIS は、公的に取り決めた測定標準をもとにする測定を「計量」と定義しています。
出典:JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)
ものづくりで誤差を考える場面
部品の検査では、測定の誤差(ばらつき)が、確かめたい公差に比べて十分小さいことが前提になります。Wikipedia「誤差」は、ある部品の寸法が±1 %の範囲に入っているかを確かめたいのに、測定方法自体が±1 %の誤差を持っていると、測定自体が意味をなさなくなると説明しています。測定器は、あらかじめ誤差を確かめ、測ろうとしている精度に対して誤差が十分小さいことを確認しておく必要があります(同)。
このほか、量産の寸法のばらつき(工程能力指数 Cp・Cpk)、公差の決め方、三次元測定機の精度の見方、流量や温度の測り方など、誤差の考え方は多くの場面で出てきます。下のページもあわせて読むと、つながりが分かります。
出典:誤差|Wikipedia
誤差の話が出てくるページ
出典
- JIS Z 8103:2019 計測用語(kikakurui.com の掲載ページ)
- 誤差|Wikipedia
- Approximation error|Wikipedia(英語版)
- Observational error|Wikipedia(英語版)
- Accuracy and precision|Wikipedia(英語版)
- Standard error|Wikipedia(英語版)
- 68–95–99.7 rule|Wikipedia(英語版)
※図は、出典の説明をもとに編集部がまとめた模式図です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・工場ではありません。
情報の確認日:2026年11月1日