
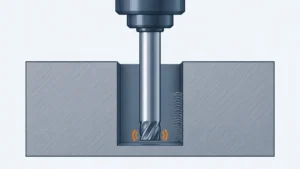
深いポケットを削ろうと工具を長く出したら、加工面に細かい縞模様が出た。回転数を上げたら、急に「キーン」という音に変わった。薄い壁を削ると、ワークが揺れて寸法が出ない。こうしたびびり振動は、加工面を荒らし、工具を欠けさせ、加工の能率を落とします。
びびりは、工具・ホルダー・ワーク・機械のどこが揺れやすいか、どんな条件で削っているかで起き方が変わります。どこが揺れているかで、効く対策が違います。症状から対策を選べるように、まずマトリクスで全体を見てください。
課題と解決技術のマトリクス
| 課題(症状) | 切削条件の見直し(回転数・切込み・工程) | 工具の形(不等ピッチ・不等リードなど) | 保持と取付けの剛性(ホルダー・突出し・治具) | 制振(防振工具・ダンパー・支持具) | 測って予測する(ハンマリング・安定限界線図・監視) |
|---|---|---|---|---|---|
| A工具を長く出すとびびる(深いポケット・深溝・壁) | ○ | ○ | ◎ | ○ | ○ |
| B薄い・細長いワークがびびる | ○ | ◎ | ○ | ||
| C回転数や切込みを上げると、急にびびる | ◎ | ○ | ○ | ◎ | |
| D中ぐり・ねじ切りなど旋削でびびる | ○ | ○ | ○ | ◎ | |
| E工具か、ワークか、機械か、原因が分からない | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は公開されている研究報告・技術資料に基づく目安です。どの対策が合うかは、工具と被削材、機械とホルダー、加工の種類(フライス・旋削)、びびりの型(強制・再生・モードカップリング)によって変わります。症状Aの「保持と取付けの剛性」の「◎」は、バイトの突出しを55mm から95mm に長くすると1050Hz 付近の工具の変位成分が5.7μm から23.7μm に増えた実験(金沢大学)と、ホルダーの選び方でびびり安定度が0.53〜2.53と大きく変わった実験(広島県立総合技術研究所)、「切削条件」の「○」は、切込みを分けるNCの修正でびびりを避けた例(広島県)、「工具の形」と「制振」の「○」は、不等ピッチの工具と支持具で深溝加工の安定限界を約20倍にした例(名古屋大学)、「測って予測する」の「○」はホルダーの測定と計算でホルダーを選んだ例(広島県)を示しています。症状Bの「保持と取付けの剛性」の「◎」は、自励びびりの対策として工具や被削材の形状や把持方法の改善で動コンプライアンスを下げることを挙げる解説(社本、電気製鋼)、「切削条件」の「○」は切込みや回転数の見直しを挙げる同じ解説、「測って予測する」の「○」は、薄いワークの強制びびりは切削力と加工点の周波数応答関数から解析できるとする同じ解説を示しています。症状Cの「切削条件」の「◎」は、安定な回転数は共振周波数/(刃数×整数)の近辺にあり、切込みを減らすと安定するとする解説(社本)、「測って予測する」の「◎」は、安定限界線図でびびりにくい回転数を選ぶ方法(広島県)と、センサーでびびりを測って主軸の回転速度を自動で変える工作機械の機能(オークマ)、「工具の形」の「○」は不等ピッチ工具の使用を挙げる解説(社本)、「保持」の「○」はホルダーで安定度が変わる例(広島県)を示しています。症状Dの「制振」の「◎」は、防振機構を内蔵して最大突出し7D で使えるとするボーリングバー(大昭和精機)、「切削条件」の「○」はパスごとに回転数を変えて長尺ねじのびびりを抑えた例(オークマ)、「工具の形」の「○」はノーズ半径の減少などで重複係数を減らすとする解説(社本)、「保持」の「○」は突出しの実験(金沢大学)を示しています。症状Eの「測って予測する」の「◎」は、インパルスハンマの加振で周波数応答関数を測るのが一般的とする報告(広島県)を示しています。◎は、その症状に直接はたらくと資料で示されている対策、○は効果が期待できる対策を示します。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
どこから手を付けるかは、困っていることと、最初に確かめる所で見当をつけられます(編集部の整理)。
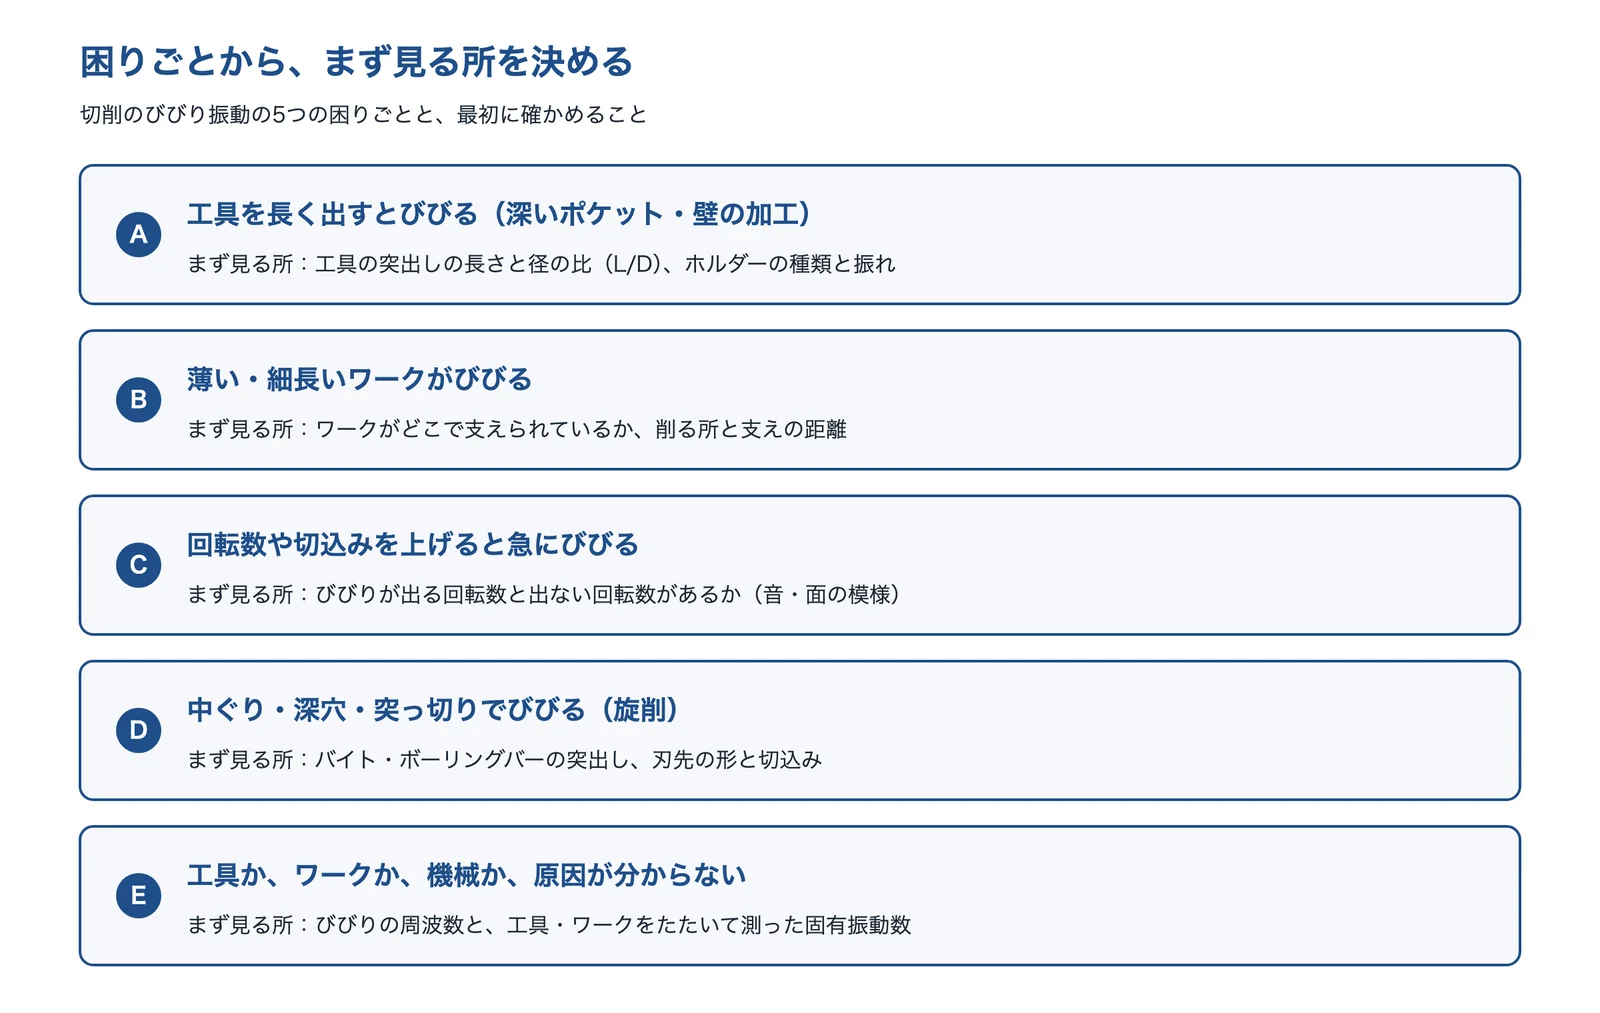
出典:この記事の内容をもとに AI(Claude)で作成
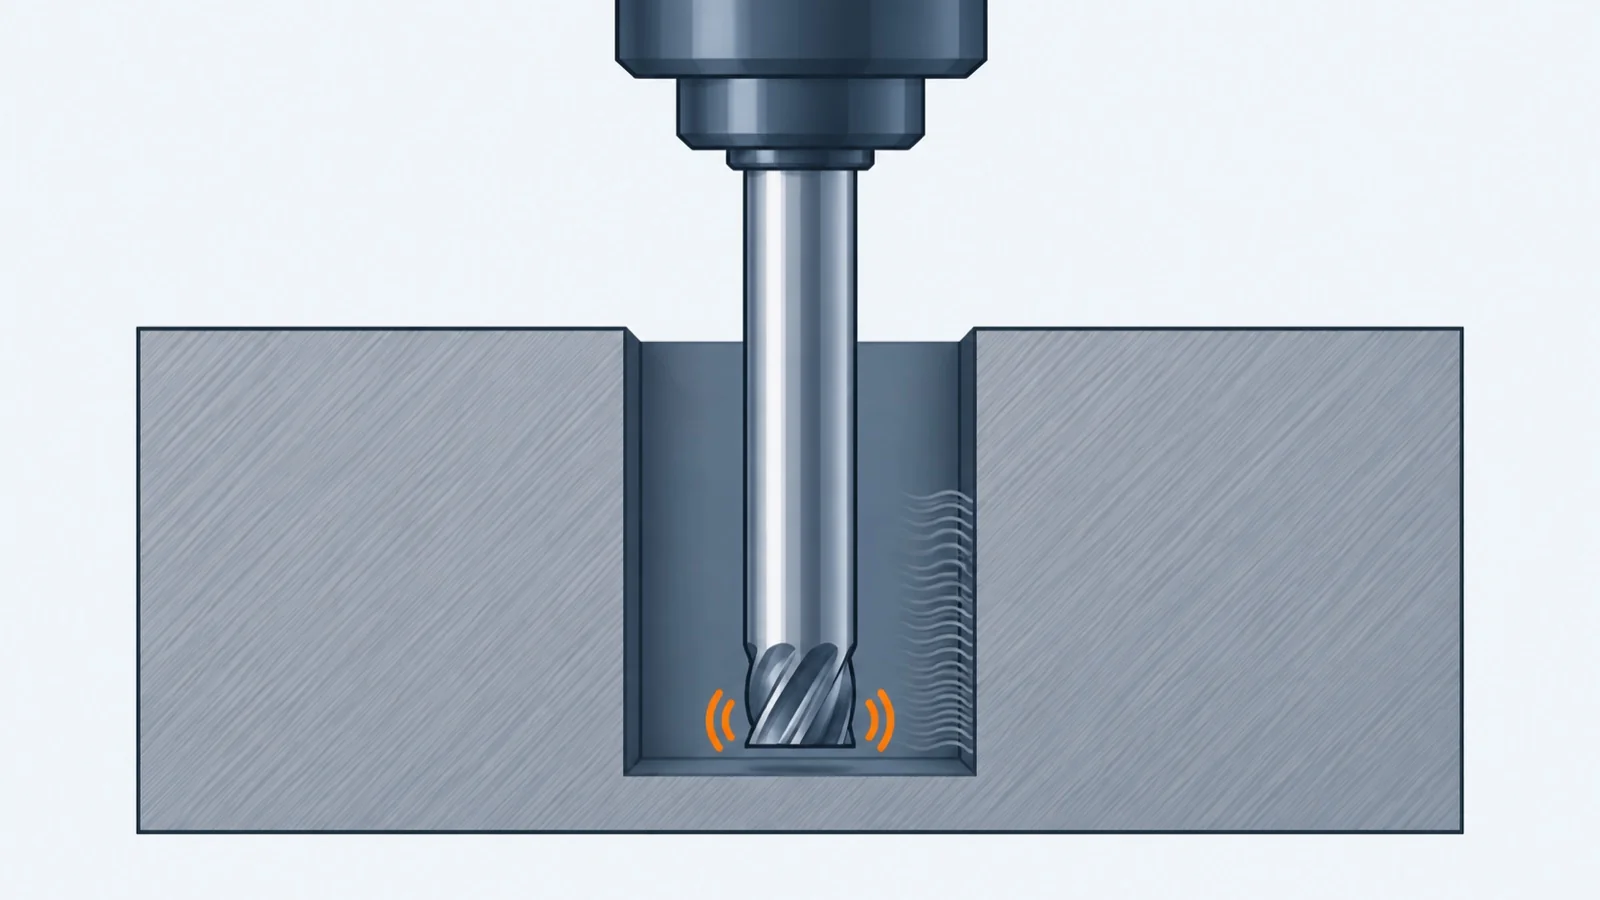
工具を長く出すとびびる(深いポケット・深溝・壁)
深い所を削るために工具を長く出したら、加工面に縞模様が出て、工具がすぐ欠ける。
- 起きている現象
- 工具を長く出すほど、先端はたわみやすく揺れやすくなります。金沢大学の旋削の実験では、バイトの突出しを55mm・75mm・95mm にすると、1050Hz 付近の工具の変位成分は5.7μm・11.6μm・23.7μm と大きくなりました。名古屋大学の資料は、深溝加工ではモードカップリングと再生の2つの自励びびりが同時に起き、L/D の大きい加工が難しくなっているとしています。
- 解決に使える技術
- ホルダー・突出しを見直す長いほど安定とは限らない
- 不等ピッチ工具と支持具2つの型を同時に抑える
- 切込みを分けて削るNC の工具経路を直す
ホルダーを長くすると必ず悪くなるわけではありません。広島県の実験では、長さだけが違う4本のホルダーのうち、2番目に長いホルダーだけがびびらず、いちばん長いホルダーは不安定でした。測るか計算して選ぶと、びびりを避けやすくなります(広島県の実験では、計算で選んだホルダーだけがびびらなかった)。
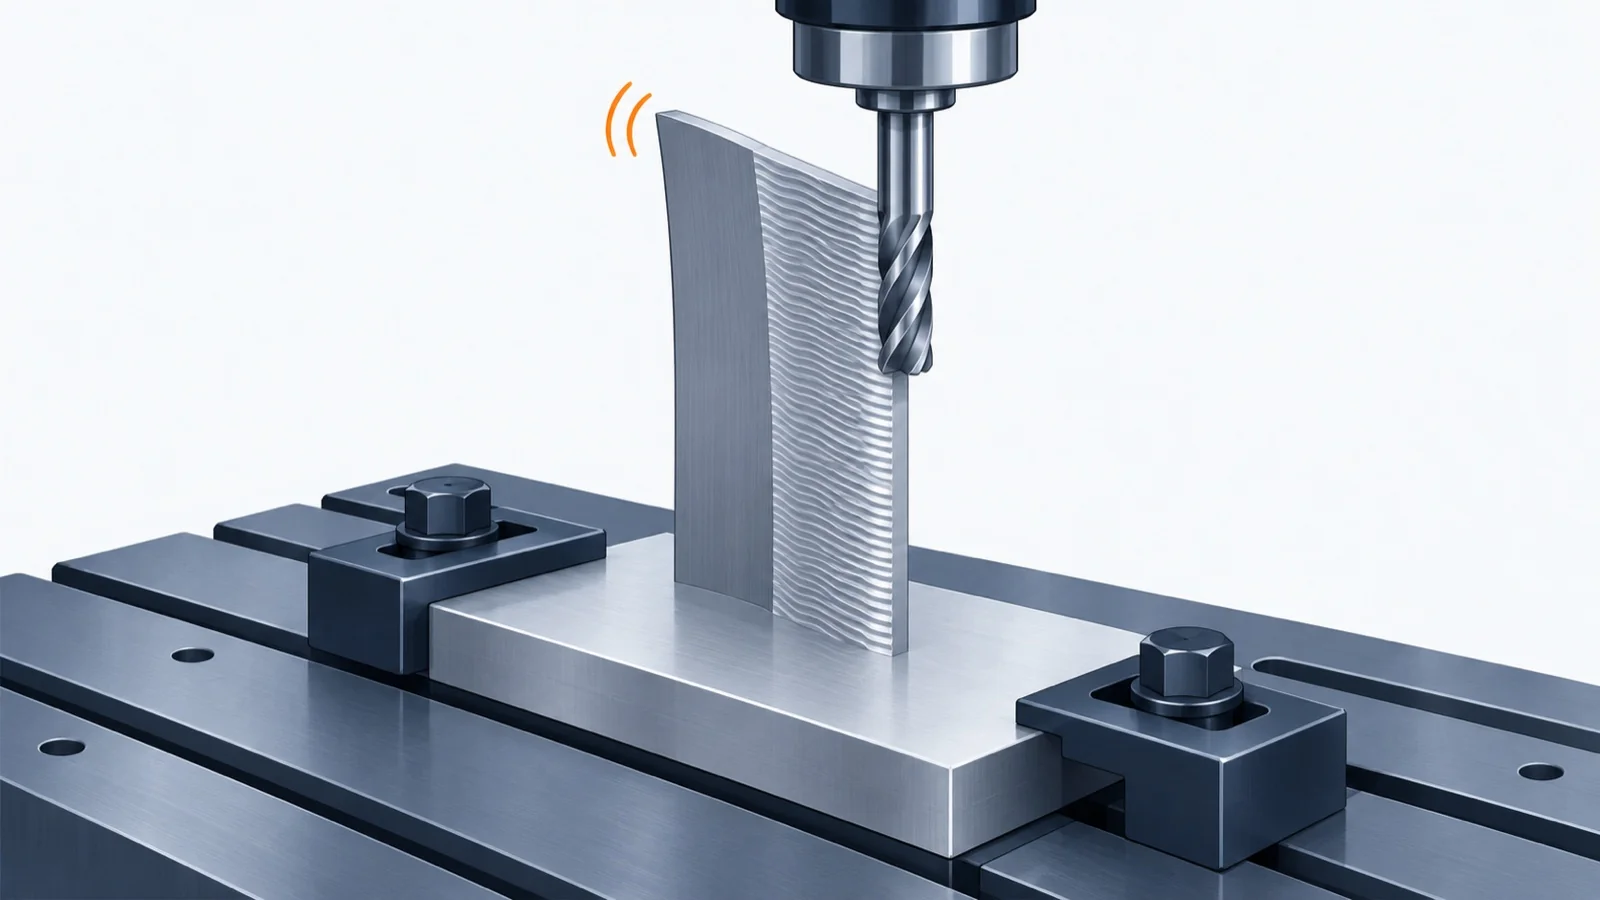
薄い・細長いワークがびびる
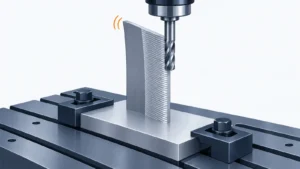
薄い壁や細長い軸を削ると、ワークのほうが揺れて加工面が荒れる。
- 起きている現象
- 大同特殊鋼の技術誌の解説(社本英二)は、薄肉部品などの低剛性の工作物やロングシャンクエンドミルは安定限界が低く、振動の問題が頻発するとしています。薄肉の円筒では、円形の断面が変形する形のびびり(工作物変形型)が出ることが報告されています(科研費の研究)。
- 解決に使える技術
- ワークの支え方を見直す把持方法・治具・振れ止め
- 切込みと回転数を見直す切込みを減らす
- 加工点の揺れやすさを測るワーク側の周波数応答
振れ止めを付けても十分とは限りません。オークマが紹介する長尺ねじの例(L/D=23)では、自走式振れ止めを使ってもびびりが出ました。支えと、回転数・切込みの見直しを組み合わせます。
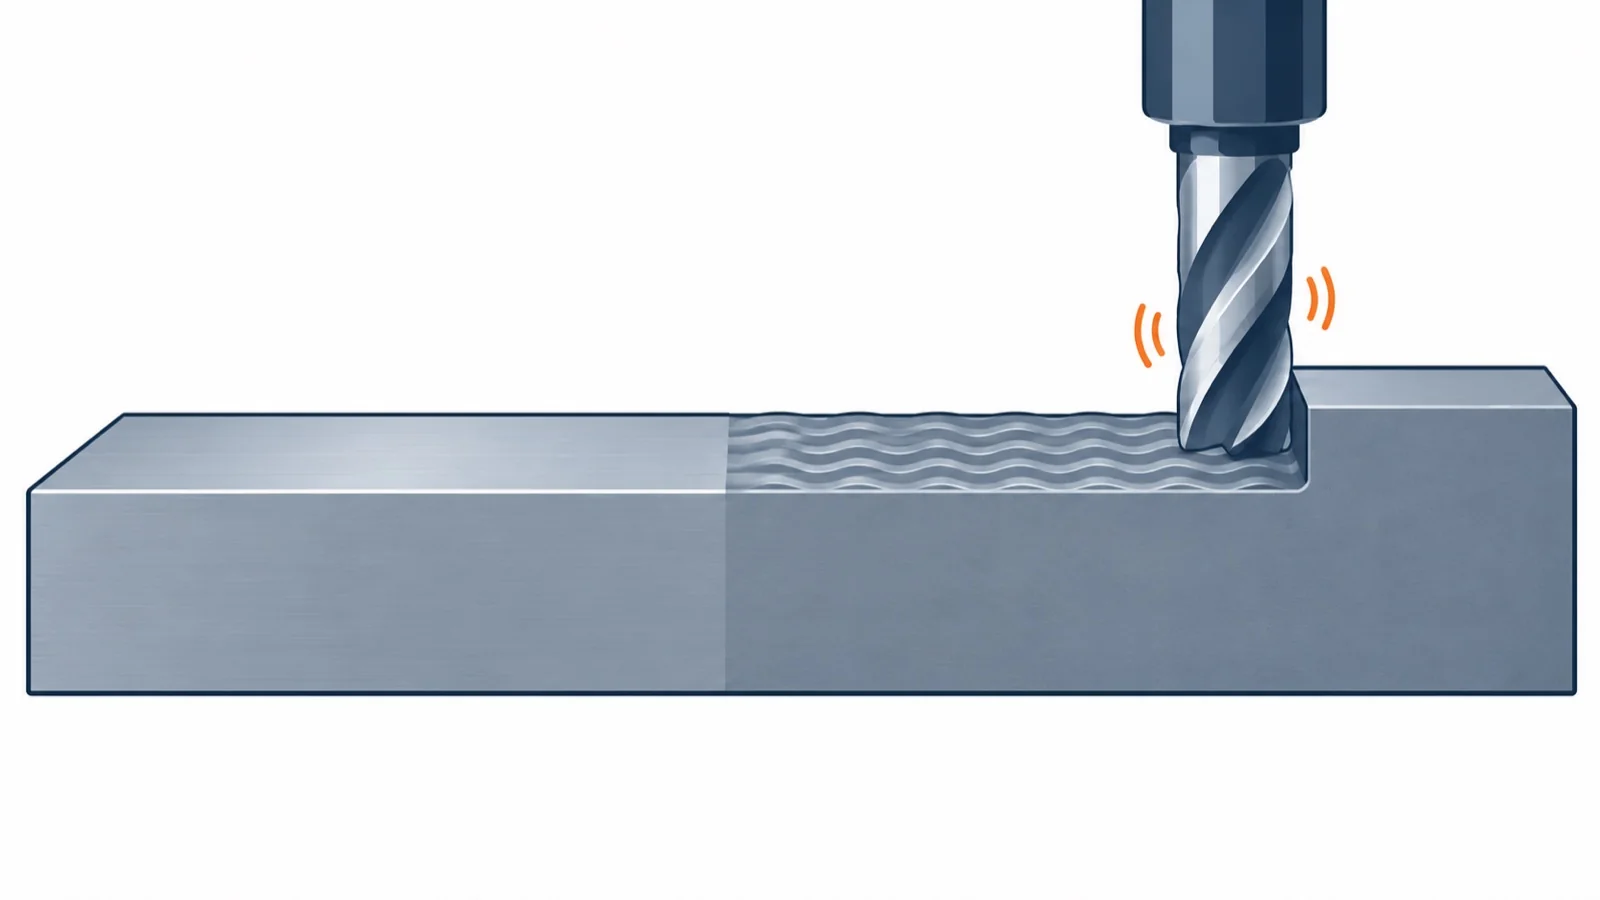
回転数や切込みを上げると、急にびびる
能率を上げようと切込みや回転数を上げたら、ある所から急に音が変わり、加工面に縞模様が出た。
- 起きている現象
- 再生びびりは、ある切込みを超えると急に起き、振動が指数関数的に大きくなる性質があります(社本)。びびらない切込みの限界は回転数で大きく変わり、エンドミルでは、安定な回転数は共振周波数/(刃数×整数)の近辺にあるとされます。
- 解決に使える技術
- 安定な回転数を選ぶ安定ポケットを使う
- 安定限界線図をつくる回転数と切込みのマップ
- びびりを検知して回転数を変える工作機械の機能
安定な回転数は、工具・ホルダー・機械の組み合わせで変わります。工具を替えたら、同じ回転数で安定とは限りません。広島県の報告は、自動で回転数を変える機能も、切込みによっては回避できず、小径工具などで負荷が小さいと検知できないとしています。
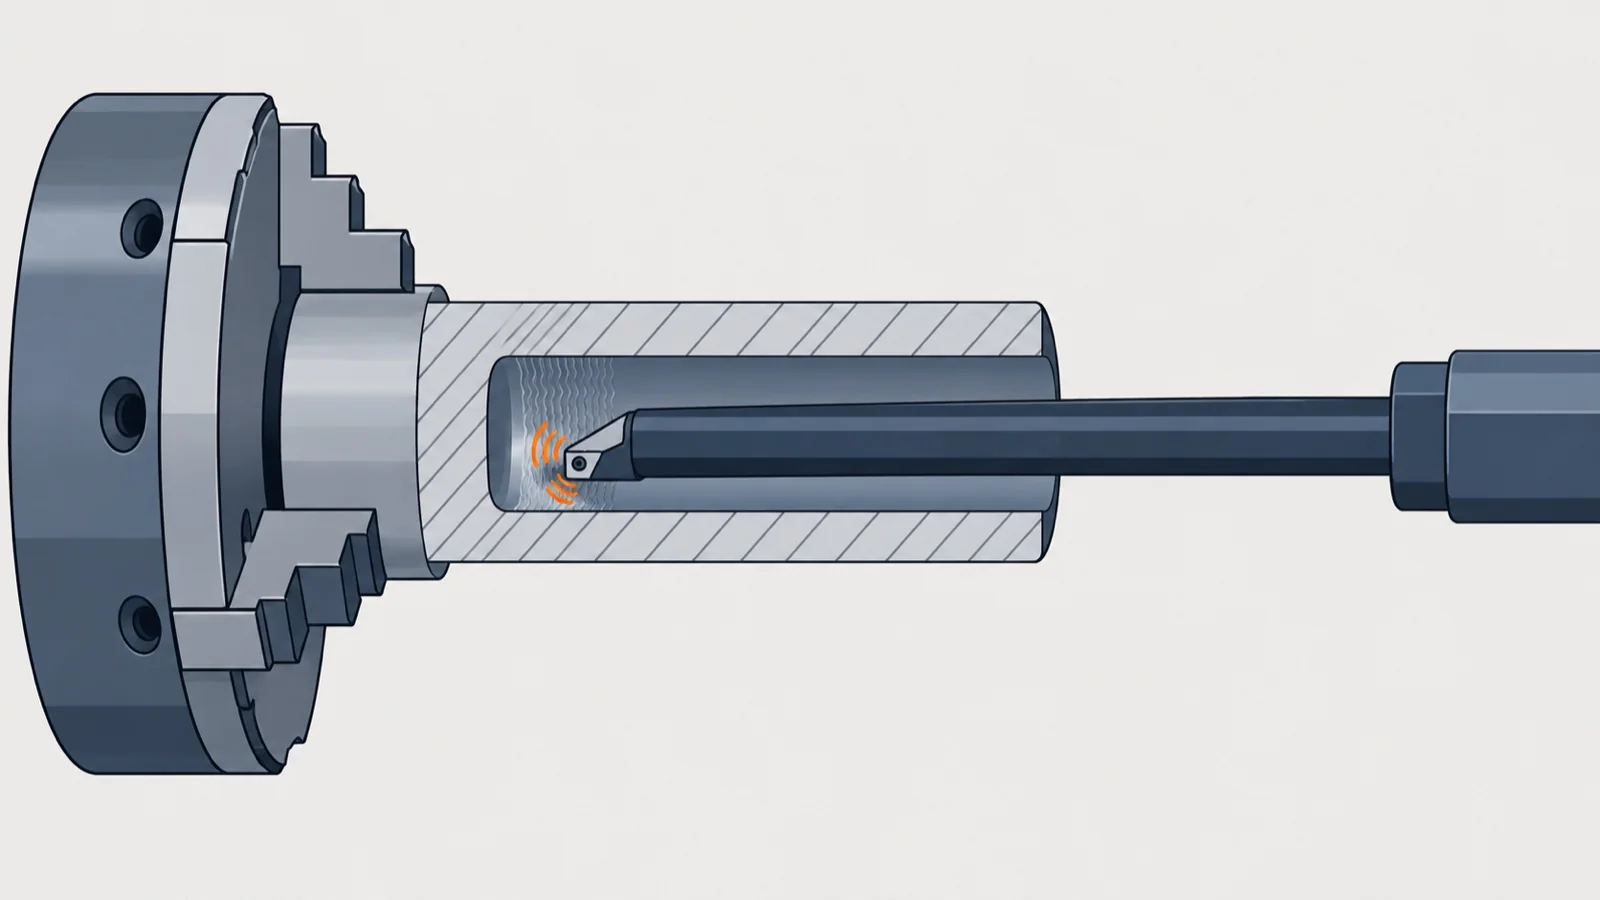
中ぐり・ねじ切りなど旋削でびびる
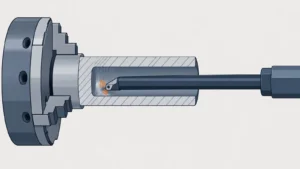
穴の奥の中ぐりや、長いねじの加工で、刃先がびびって加工面が荒れる。
- 起きている現象
- 中ぐりでは穴の深さに応じてボーリングバーを長く突き出すことが多く、刃先が揺れやすくなります(編集部の解説)。社本の解説では、旋削の再生びびりの対策として、切削幅を減らす、ノーズ半径を小さくするなどで重複係数を減らす、主軸の回転数を変える(特にねじ切り)、などを挙げています。
- 解決に使える技術
- 防振ボーリングバーを使うダンパー内蔵
- パスごとに回転数を変えるねじ切りなど
- 刃先の形を見直すノーズ半径・切込み
防振工具にも、使える突出しの長さに上限があります。大昭和精機の防振ボーリングバーのカタログでは、最大突出し長さを7D としています。
工具か、ワークか、機械か、原因が分からない
いろいろ条件を変えてもびびりが止まらず、どこが揺れているのか分からない。
- 起きている現象
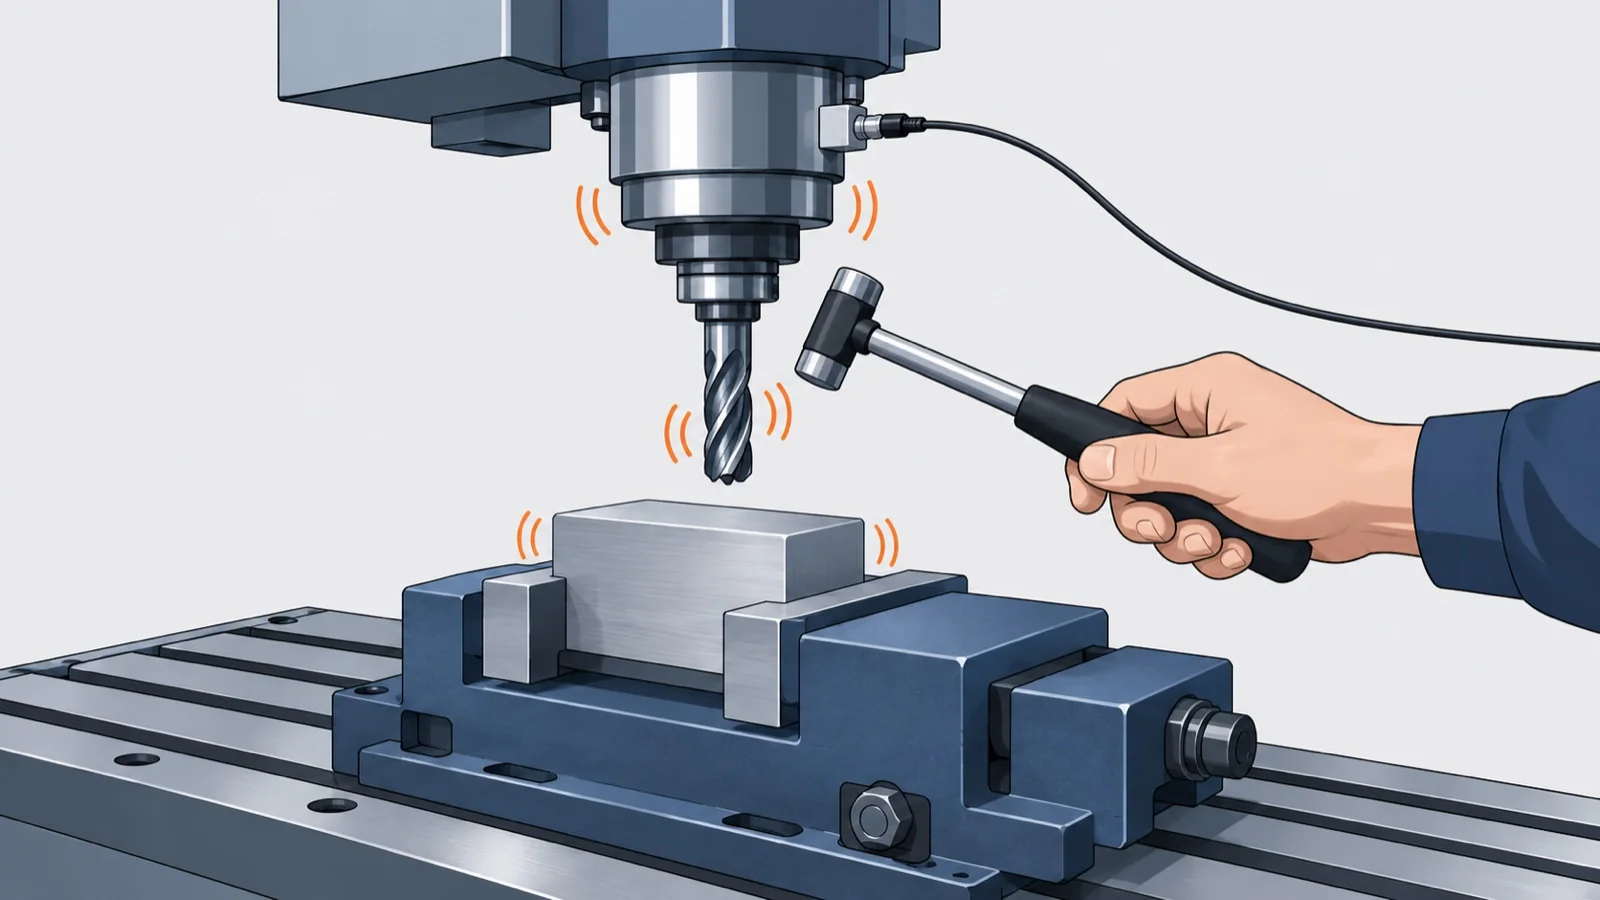
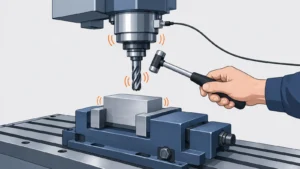
- びびりには、外から周期的な力で揺すられる強制びびりと、削ること自体で揺れが大きくなる自励びびりがあり、対策が違います(社本)。どこが揺れやすいかは、工具・ホルダー・ワークをたたいて揺れやすさ(周波数応答関数)を測ると分かります。
- 解決に使える技術
- ハンマリング試験で測るインパルスハンマで加振
- びびりの周波数を比べる音・振動を測る
- 安定限界線図で条件を選ぶ測った値から計算
旋削の再生びびりでは、びびる周波数は共振周波数より少し高くなり、エンドミルでは共振周波数の前後で出ることがあります(社本)。周波数を比べるときは、ぴったり一致しなくても近い固有振動数をもつ所を疑います(編集部の解説)。
なぜ、びびり振動が起きるのか
強制びびりと自励びびり
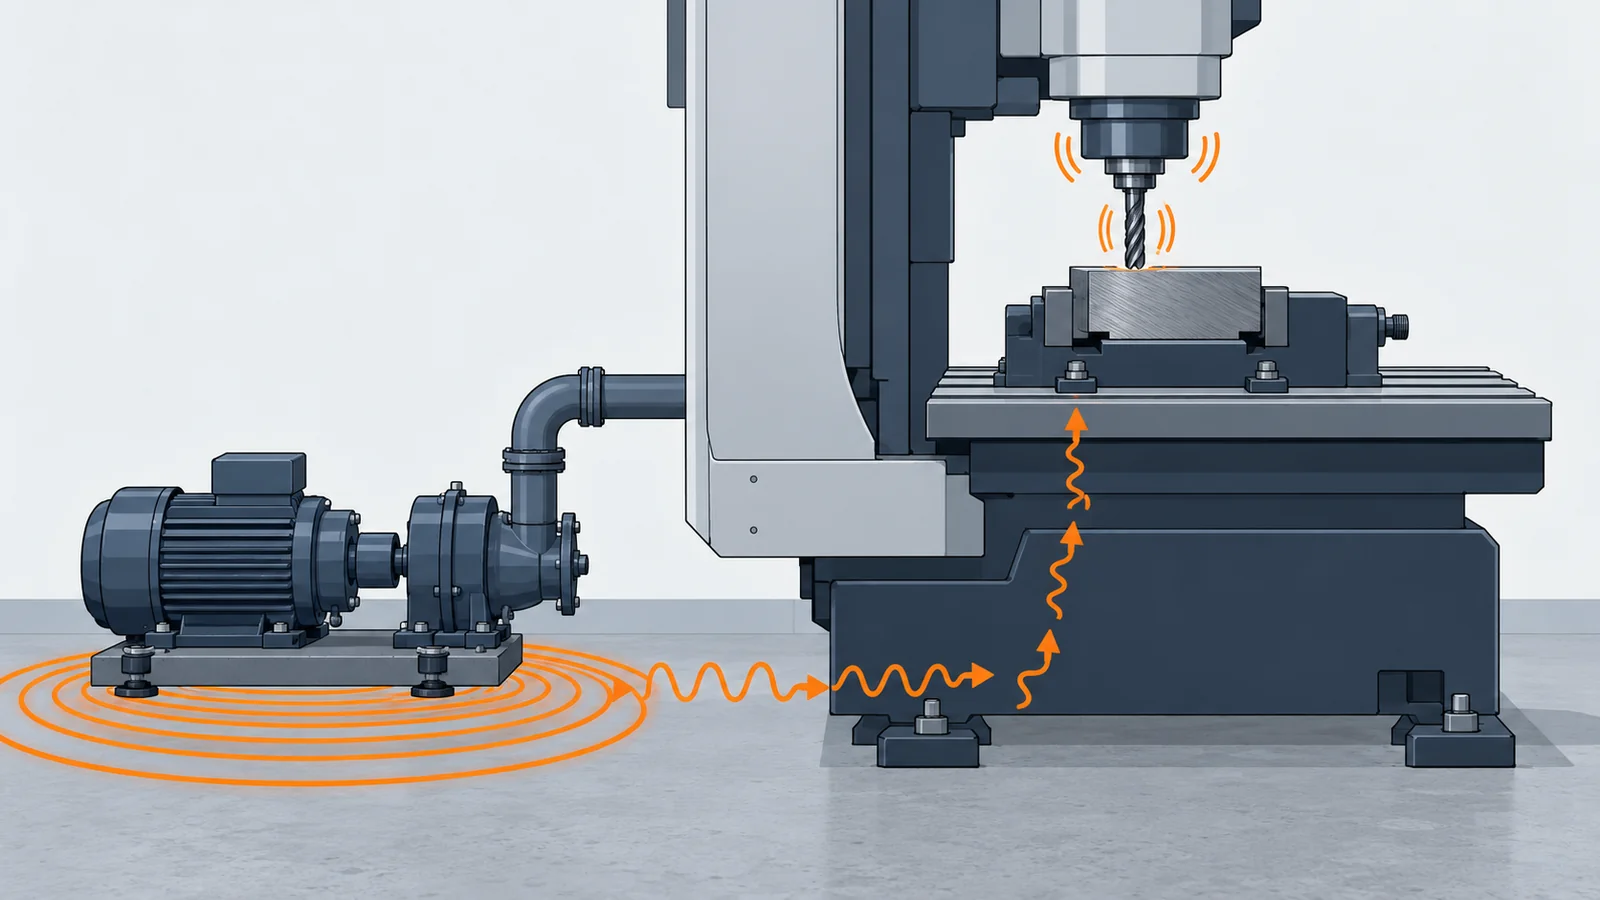
社本英二の解説(大同特殊鋼「電気製鋼」2011年)は、びびり振動を強制びびりと自励びびりに大別しています。強制びびりは、フライス加工などの断続切削の周期的な切削力、軸受・歯車・モーター、回転軸の不釣り合い、床からの振動などに揺すられて起きます。対策は、力の周波数を共振周波数の整数分の1付近からずらす、力を減らす、動剛性を上げる、です。
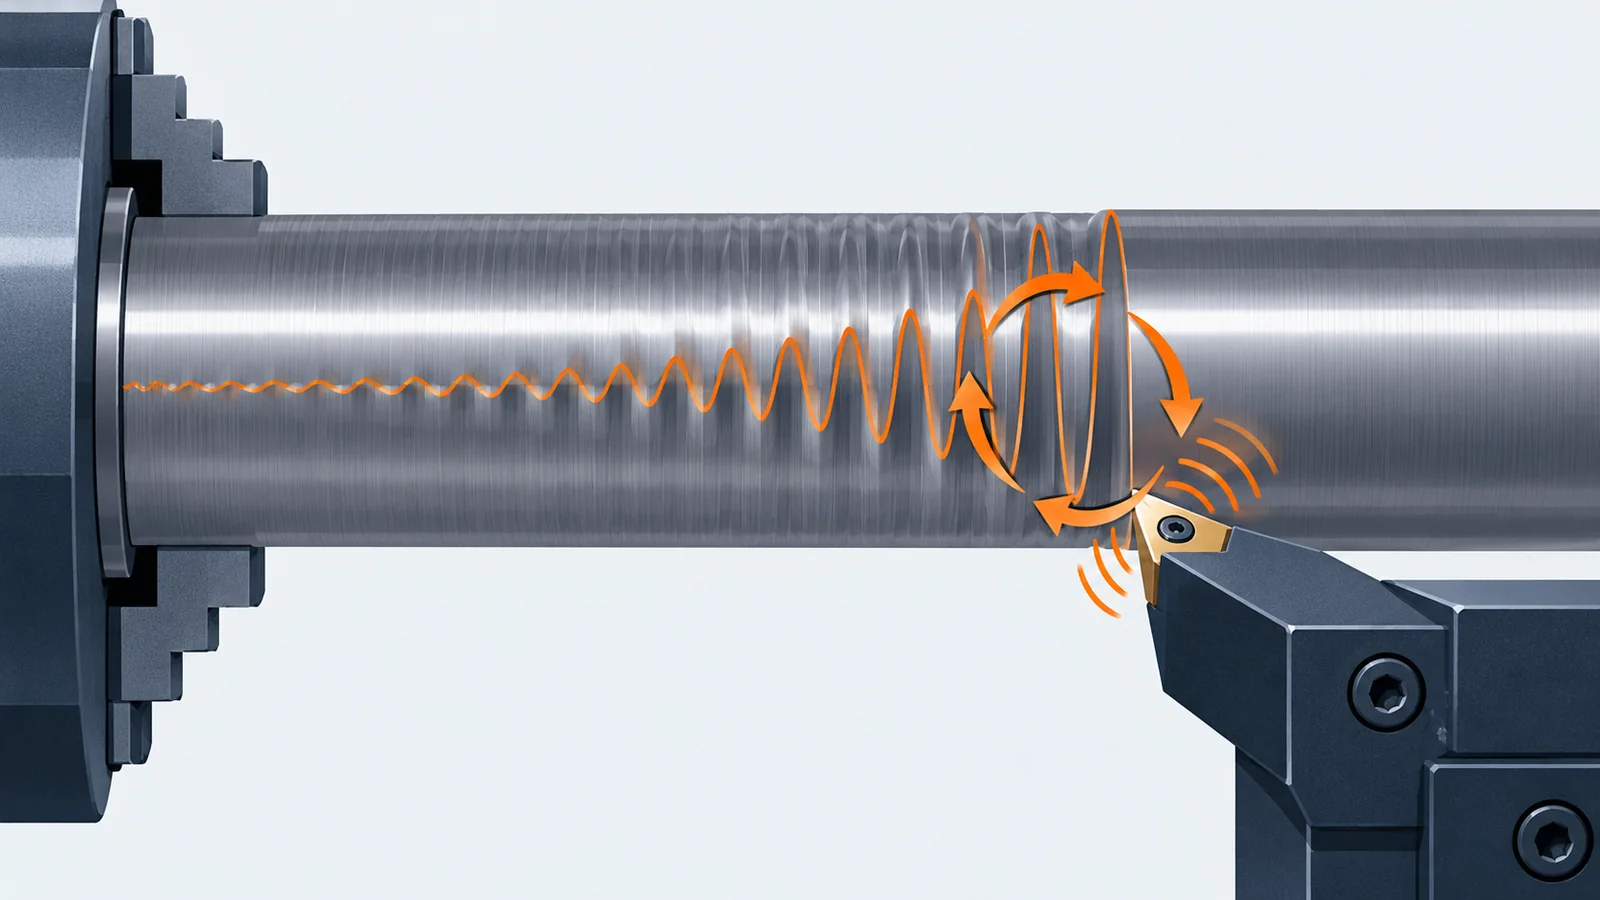
自励びびりは、振動が切削力を通じて自分を大きくする閉じたループがあるときに起きます。再生型とモードカップリング型の2つがあり、モードカップリング型は、近い固有振動数をもつ2方向の揺れが組み合わさって起きます。ロングシャンクエンドミルは、直交する2方向に似た振動のモードをもつとしています。
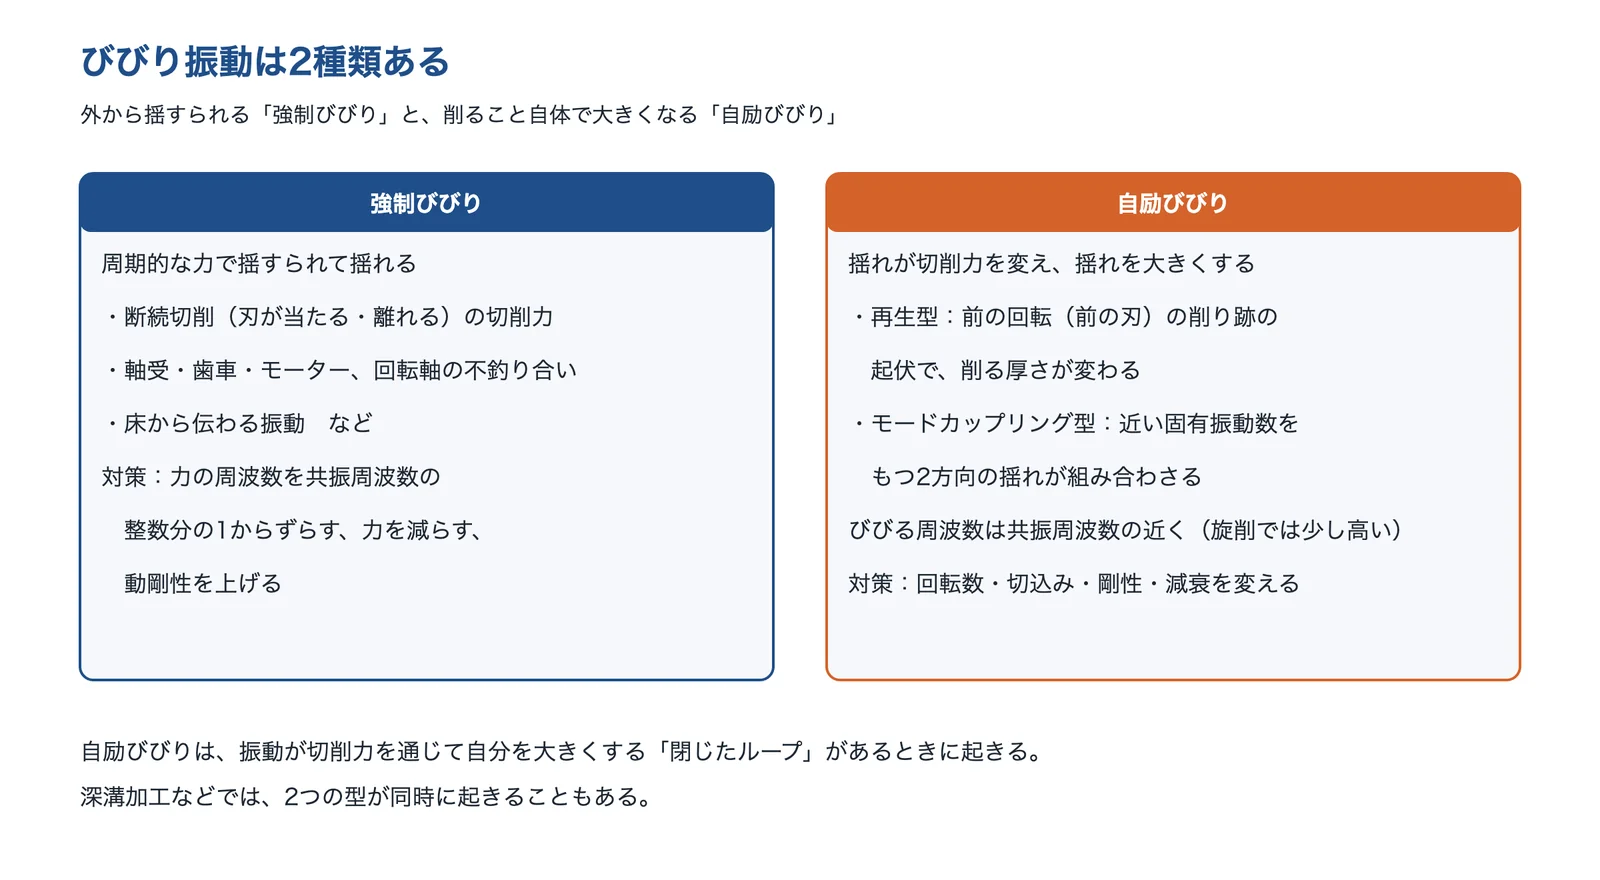
出典:社本英二「切削加工におけるびびり振動の発生機構と抑制」(大同特殊鋼「電気製鋼」2011年)をもとに AI(Claude)で作成
再生びびり:前の削り跡が、今の揺れを大きくする
再生型では、1回転前(多刃の工具では1刃前)の切削で残った面の起伏が、今の切取り厚さの変動として再生されます(社本)。前の起伏と今の揺れの位相がそろっていれば削る厚さは変わりませんが、ずれていると削る厚さが増えたり減ったりして切削力が変わり、揺れが続きます。旋削では、このためびびる周波数は共振周波数より少し高くなります(エンドミルでは、2方向の揺れが組み合わさりやすく、共振周波数の前後で出ることがあります)。
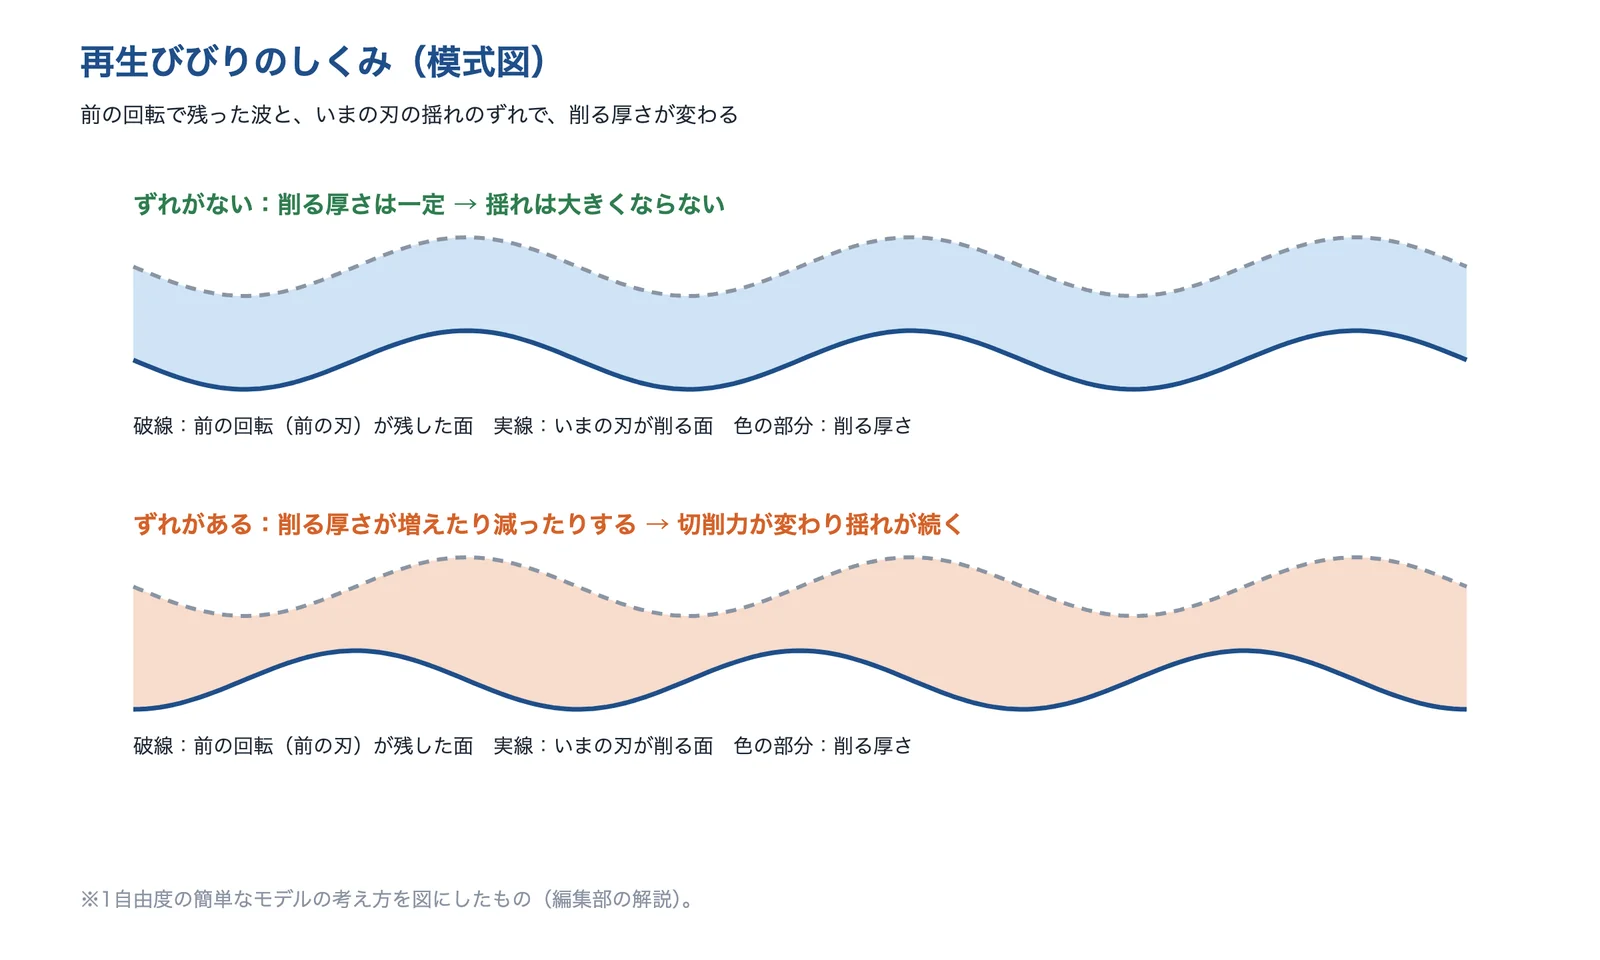
出典:社本英二「切削加工におけるびびり振動の発生機構と抑制」(大同特殊鋼「電気製鋼」2011年)をもとに AI(Claude)で作成
安定限界線図:びびらない切込みは、回転数で変わる
回転数と切込みの2次元のマップに、びびる・びびらないの境界線を描いたものを安定限界線図といいます(広島県立総合技術研究所)。社本の解説では、安定限界は共振周波数の整数分の1ごとに高くなり、その安定な範囲は高速になるほど広くなります。低速ではプロセスダンピング(逃げ面の摩擦で揺れが抑えられる効果)が効くため、「びびったら回転数を下げる」のは、この効果を使う方法と説明しています。
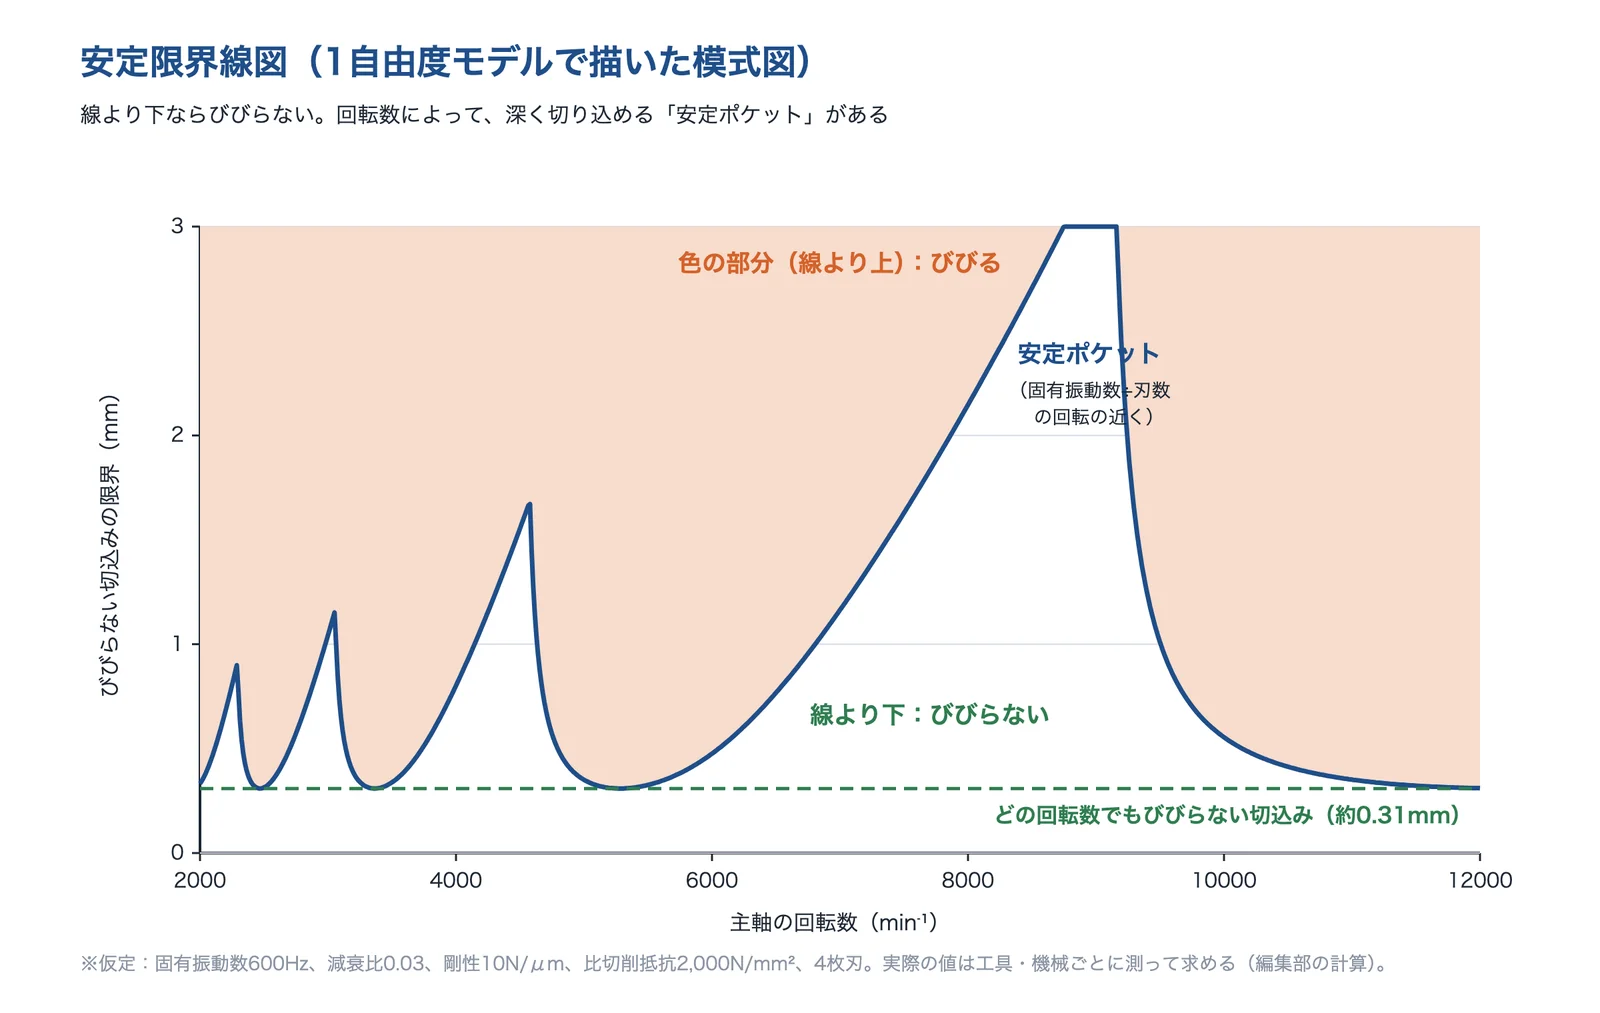
仮定の値で編集部が計算し、安定な回転数の考え方は社本英二「切削加工におけるびびり振動の発生機構と抑制」(大同特殊鋼「電気製鋼」2011年)による。AI(Claude)で作成
エンドミルでは、軸方向・半径方向の切込みが大きいほど、比切削抵抗・刃数・動コンプライアンス(揺れやすさ)が大きいほど再生びびりが出やすく、送り速度やねじれ角(軸方向の振動の場合を除く)はあまり影響しないとしています(社本)。
原因の切り分け方
次は編集部の整理です。まず、びびりが出る条件を記録します(工具・突出し・ホルダー・回転数・切込み・加工の場所)。回転数を少し変えただけで消えたり出たりするなら再生びびり、回転数を変えても同じ周波数で揺れ続けるなら外からの振動など別の原因を疑います(刃が当たる周期の強制びびりは、回転数で周波数が変わります)。次に、音や振動の周波数を測り、工具・ホルダー・ワークをたたいて測った固有振動数と比べると、どこが揺れているかの見当がつきます。
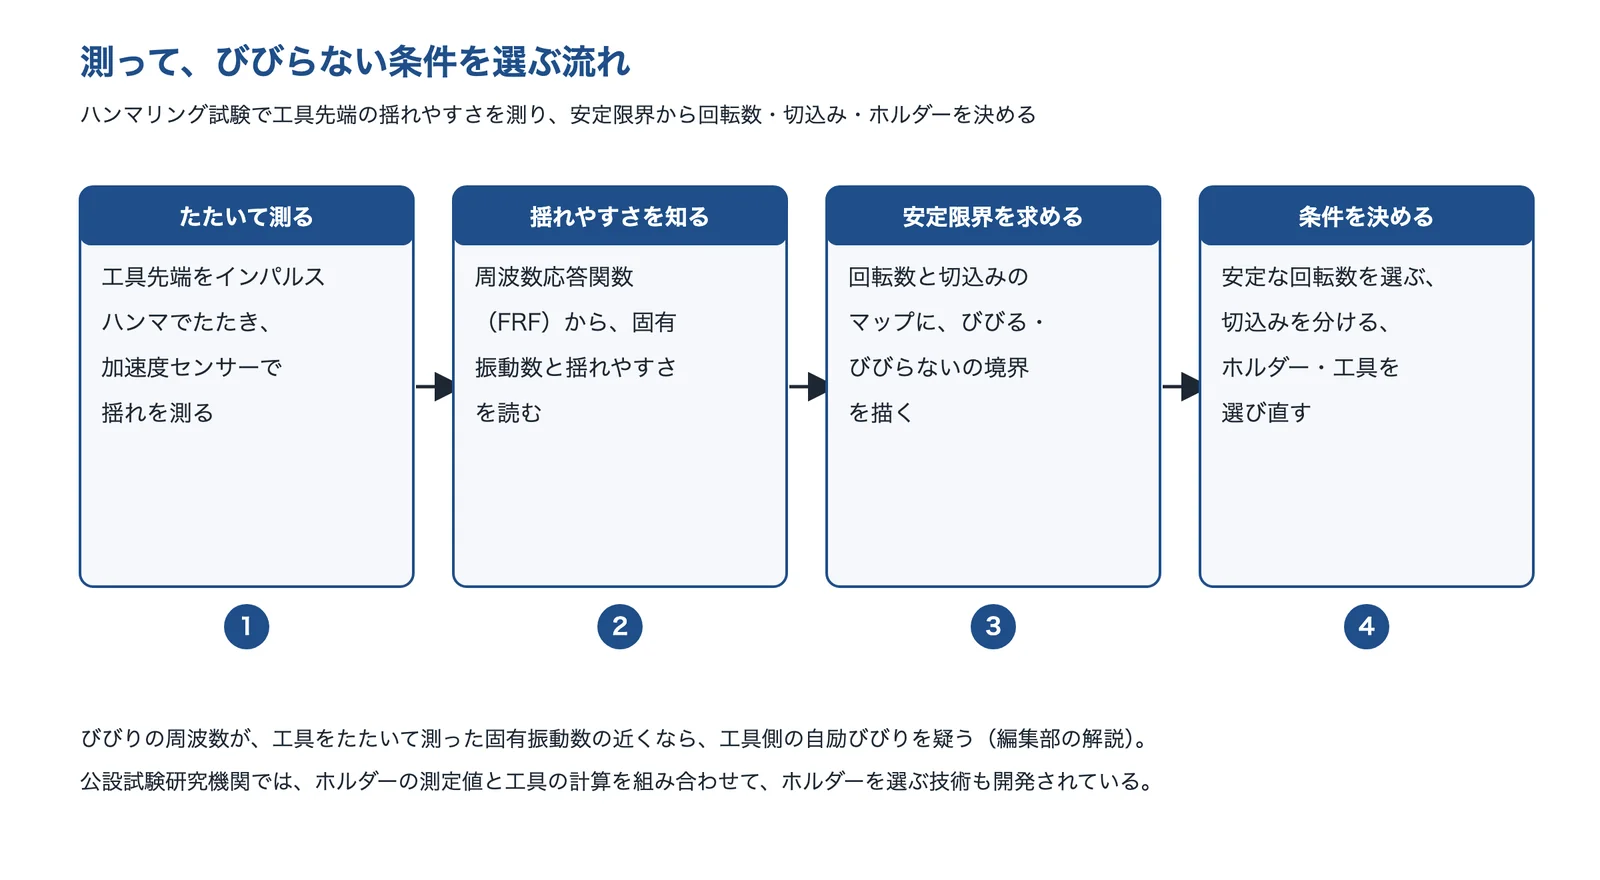
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.66・同 No.63をもとに AI(Claude)で作成
出典:社本英二「切削加工におけるびびり振動の発生機構と抑制」電気製鋼 第82巻2号(2011年)|大同特殊鋼、西川隆敏ほか「エンドミル加工のびびり解析 NCシミュレータの開発」研究報告 No.63(2020年)|広島県立総合技術研究所 西部工業技術センター、姫宮一輝・西川隆敏「びびり安定度に基づく最適ホルダ選択技術の開発」研究報告 No.66(2023年)|広島県立総合技術研究所 西部工業技術センター
解決技術の詳細
びびりの対策は、条件を変える(回転数・切込み・工程)、工具の形を変える、保持と取付けの剛性を上げる、揺れを吸い取る(制振)、測って予測する、の5つに分けられます(編集部の整理)。どこが揺れているかを確かめてから選ぶと、むだな試行錯誤が減ります。
切削条件の見直し(回転数・切込み・工程)
社本の解説は、エンドミルの再生びびりの対策として、軸方向・半径方向の切込みを減らして送りを増やす、刃数を減らす、安定な回転数(共振周波数/(刃数×整数)の近辺)を選ぶ、主軸の回転数を変動させる、などを挙げています。ただし、モードカップリング型が混ざっている場合は、主軸の回転数の変動や不等ピッチ工具などの効果が少ないとしています。
広島県立総合技術研究所は、直径20mm・突出し60mm・4枚刃のエンドミルで A5052 のポケットを削る例(11,600rpm、送り速度4,600mm/min、軸方向切込み5mm)で、びびる所の切込みを1.667〜5mm に分けるようにNC の工具経路を修正して、びびりを避けました。同センター(当時は広島県立西部工業技術センター)の別の報告(2004年)では、首下長35mm(L/D=17.5)の直径2mm のボールエンドミルで SKD61 の深い金型を削る例で、びびりの小さい回転数を探し、等高線の断面ごとに仕上げる方法でびびりを避けています。
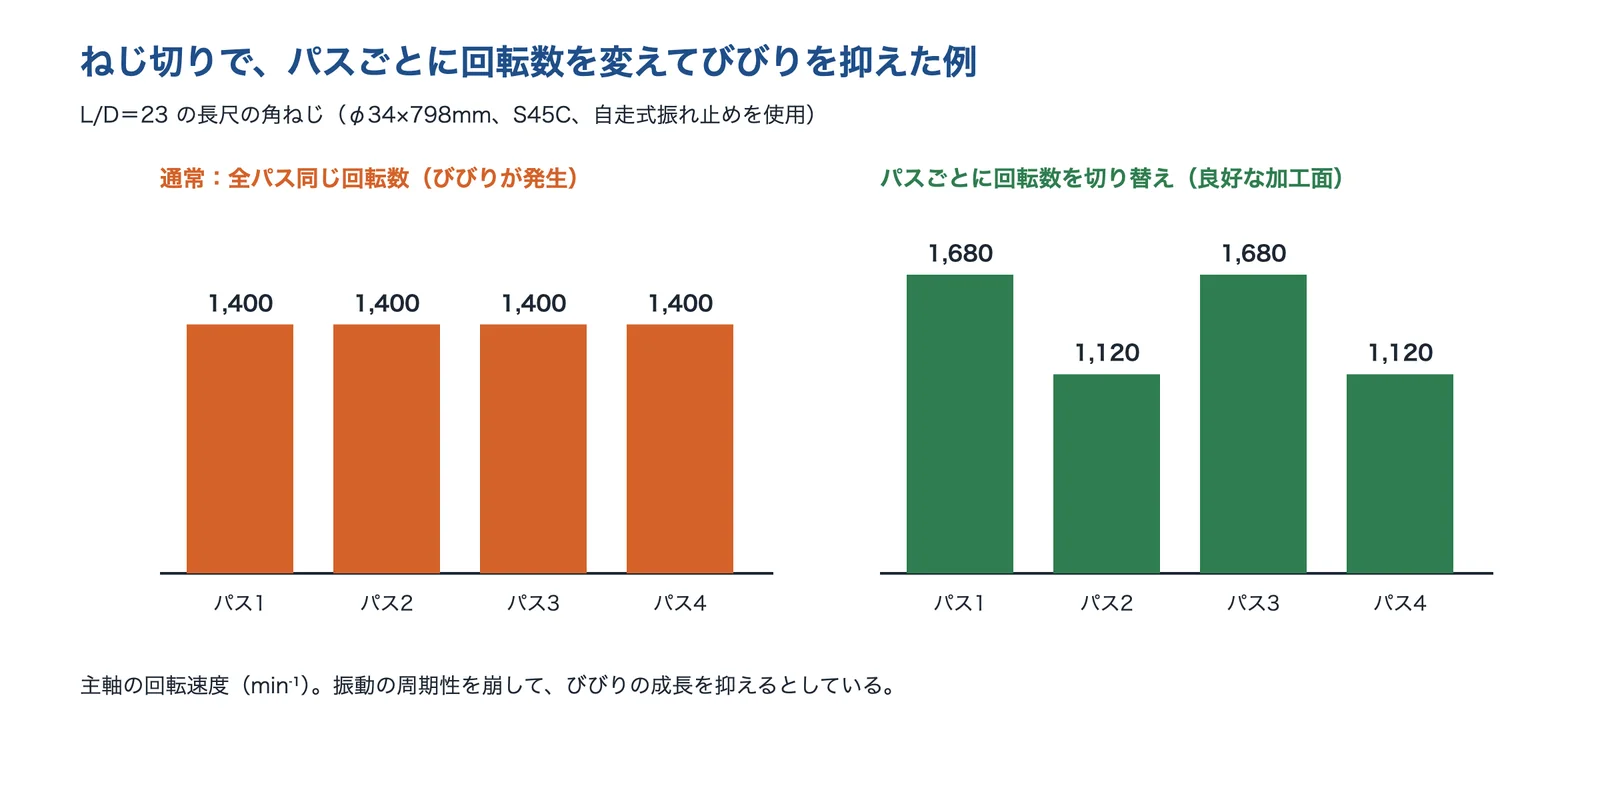
出典:オークマ「加工ナビ」をもとに AI(Claude)で作成
旋削やねじ切りでは、回転数を一定にせず変える方法もあります。オークマは、L/D=23 の長尺の角ねじで、自走式振れ止めを使ってもびびった加工を、切削パスごとに主軸の回転速度を1,680 と1,120min⁻¹ に切り替えて、良好な加工面で終えた例を紹介しています。振動の周期性を崩して、びびりの成長を抑えるとしています。
工具の形(不等ピッチ・不等リードなど)
刃の間隔(ピッチ)や、ねじれ(リード)を刃ごとに少しずつ変えた工具は、前の刃の削り跡と今の刃の揺れのリズムをそろいにくくして、再生びびりを抑えるねらいがあります(編集部の解説)。社本の解説は、不等ピッチ工具を使ってピッチ角度や主軸の回転数を適切に設定することを対策に挙げています。ただし、モードカップリング型が混ざる場合は効果が少ないとしており、名古屋大学の例では、再生型には不等ピッチ、モードカップリング型には支持具と、組み合わせて抑えています。
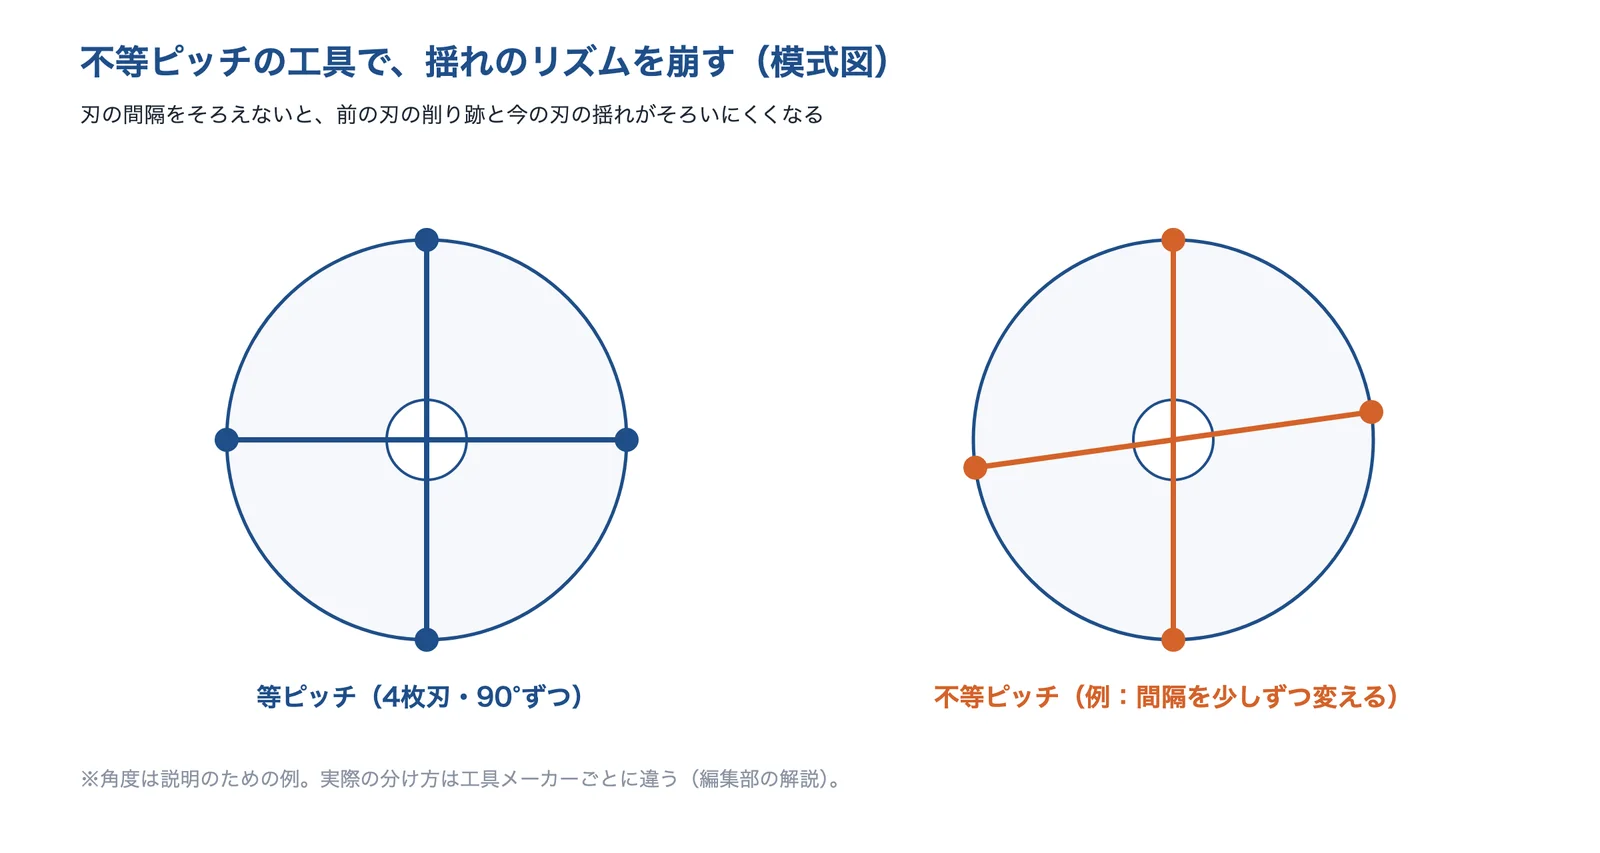
角度は説明のための例で、編集部の解説。AI(Claude)で作成
茨城県工業技術センターの研究は、不等リードのエンドミルは、実験に使った実用工具より切削抵抗と切削音が小さく、切削表面のびびりが他の工具に比べて著しく減ったと結論づけています(上向き削りの仕上げ面粗さは工具によって5.0μmRmax と11.0μmRmax に分かれ、下向き削りでは全工具が約8〜10μmRmax でした)。旋削では、ノーズ半径を小さくするなどで重複係数(切削幅に対する、前の仕上げ面と重なる部分の幅の比)を減らすことが対策に挙げられています(社本)。
保持と取付けの剛性(ホルダー・突出し・治具)
工具の突出しは、短くするほど揺れにくくなります。金沢大学の実験では、バイトの突出しを長くすると工具の変位が大きくなり、びびりをともなう切削では、びびりのない切削より逃げ面・境界の摩耗の進みが速く、突出し95mm では欠損も起きました。工具を一様な丸棒とみなすと、先端のたわみは突出しの長さの3乗に比例し、径の4乗に反比例します(編集部の計算)。
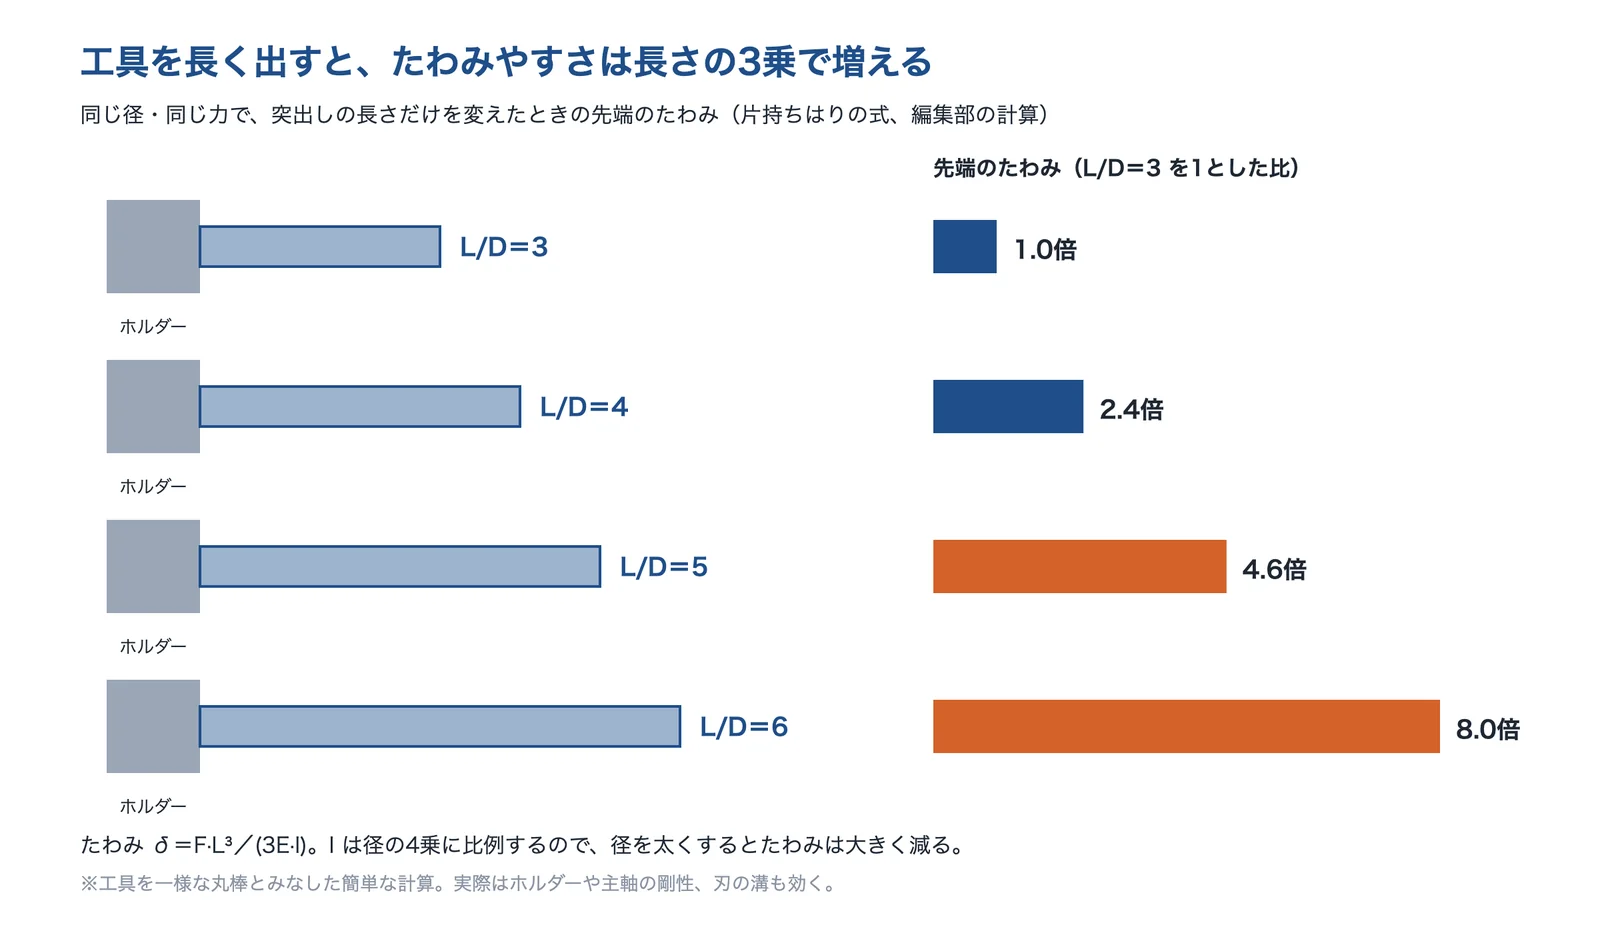
片持ちはりの式で編集部が計算。AI(Claude)で作成
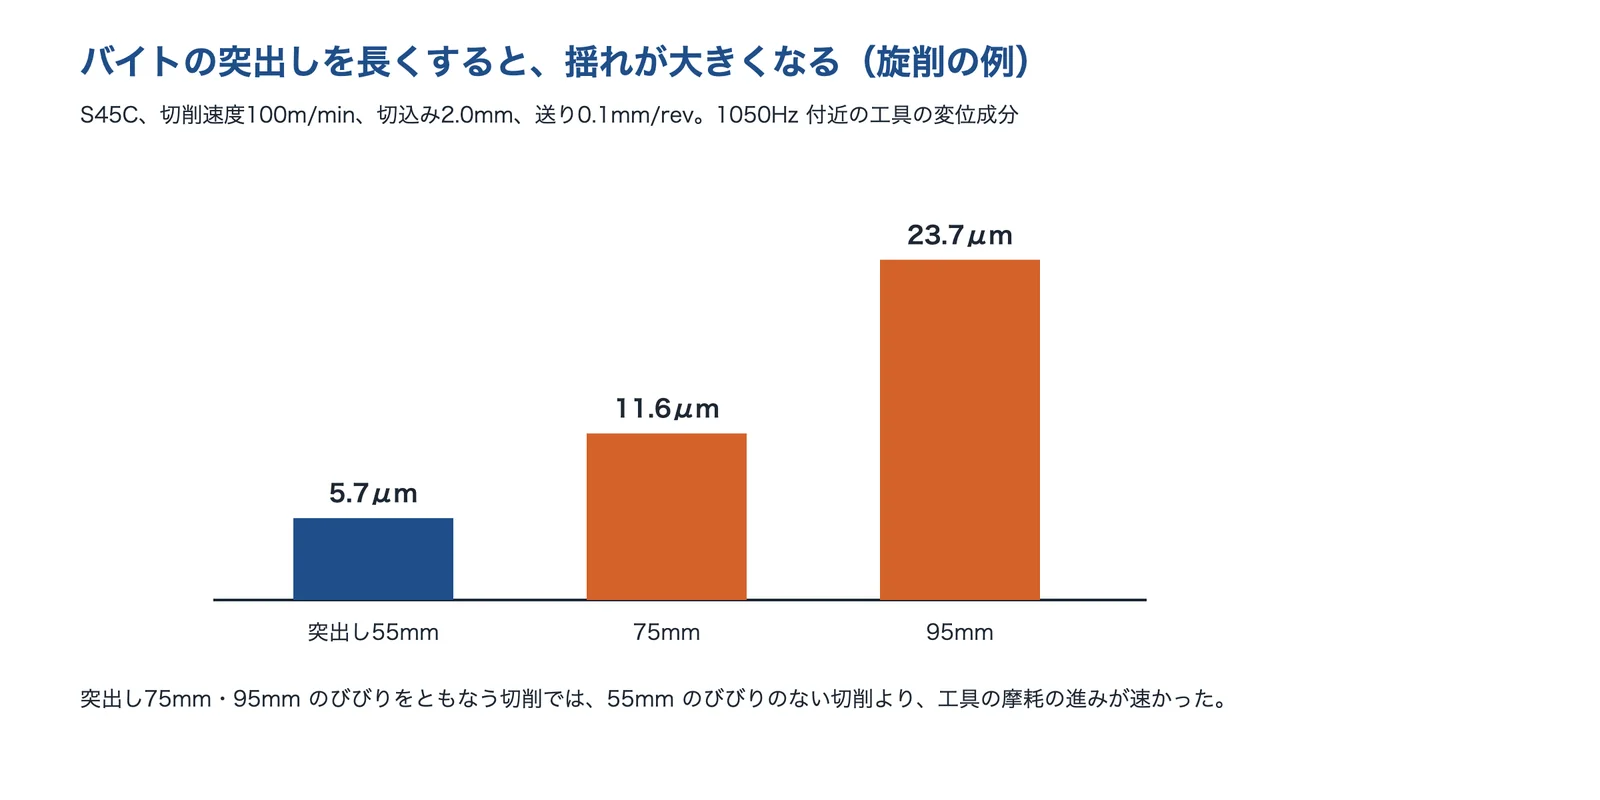
出典:河合ほか 2009年度精密工学会秋季大会講演論文集(金沢大学)をもとに AI(Claude)で作成
ホルダーも揺れやすさを大きく変えます。広島県立総合技術研究所の報告(2023年)では、直径8mm・突出し48mm のラジアスエンドミルを、長さだけが違う4本のコレットホルダーに付けて SKD61 を削りました。ホルダーの測定値と工具の計算を組み合わせて求めたびびり安定度は0.53〜2.53で、安定度が1を超えた1本だけがびびりマークなし・Rz 2.36μm でした(ほかは4.36〜6.38μm。軸方向切込み0.45mm・10,000rpm の条件)。長いほど安定とも、短いほど安定とも限らないことを示しています。
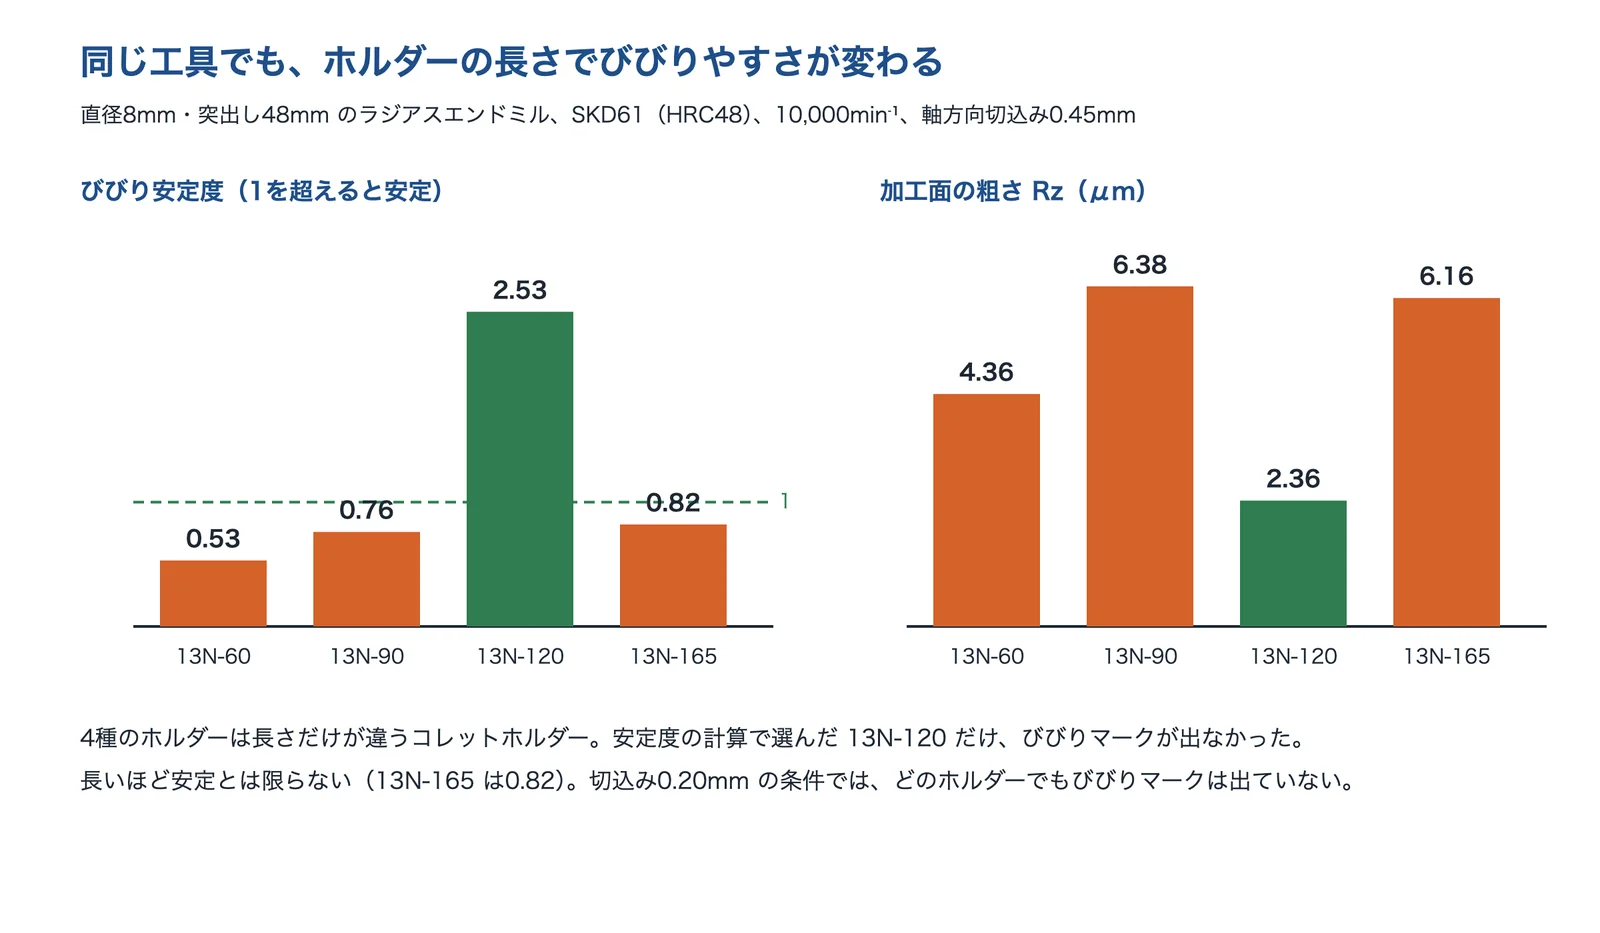
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.66をもとに AI(Claude)で作成
ワーク側では、工具や被削材の形状や把持方法を改善して揺れやすさ(動コンプライアンス)を下げることが、対策に挙げられています(社本)。ナベヤの技術情報は、薄肉のワークは内側から支えるサポートジグや補助のクランプで剛性を改善でき、切削点のできるだけ近くを広い面積で均一な力で支えることが鍵としています。
制振(防振工具・ダンパー・支持具)
剛性を上げきれないときは、揺れを吸い取る方法があります。中ぐりでは、バーの中におもりとばね・減衰の要素を入れた防振(ダンパー内蔵)のボーリングバーが使われます(編集部の解説)。大昭和精機のカタログでは、防振機構(ダイナミックダンパー)を内蔵して最大突出し長さ7D で使えるとしています。
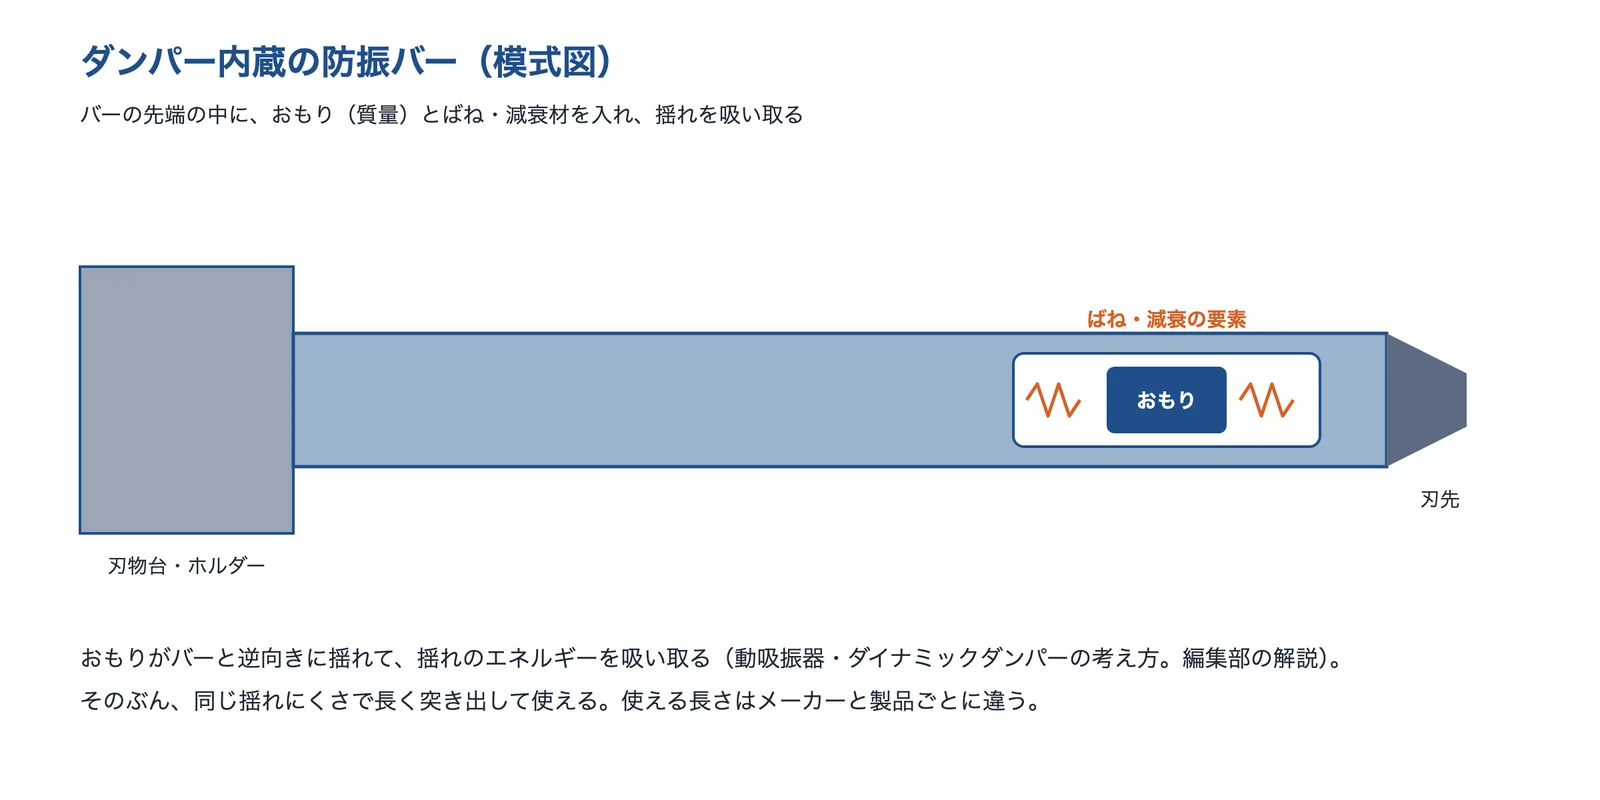
動吸振器の考え方をもとにした編集部の解説。AI(Claude)で作成
工具を支える方法もあります。名古屋大学(社本英二ほか)は、回転するロングシャンクエンドミルを薄い支持具で送り方向に支えてモードカップリング型を、不等ピッチのエンドミルで再生型を抑え、深溝加工の軸方向切込みの安定限界を、従来の最大0.027mm から解析で約0.5mm、実験で約0.6mm にしました。安定限界は20倍程度になったとしています。
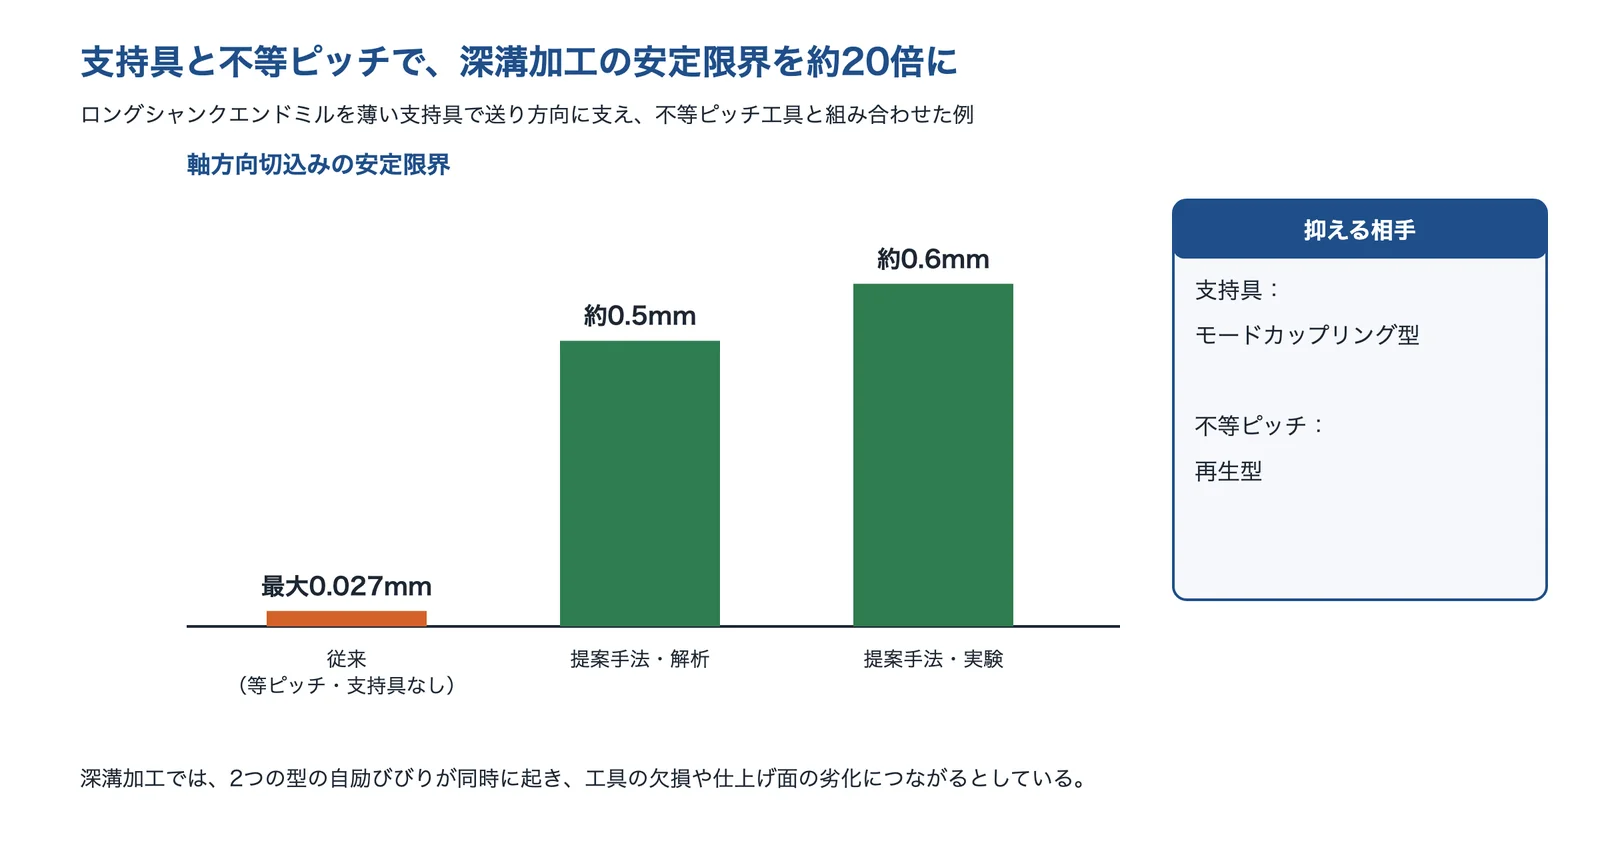
出典:名古屋大学「深溝加工装置」(知の拠点あいち)をもとに AI(Claude)で作成
測って予測する(ハンマリング・安定限界線図・監視)
工具先端の揺れやすさ(周波数応答関数、FRF)は、インパルスハンマで加振して測るのが一般的です(広島県立総合技術研究所)。測った値から安定限界線図をつくれば、びびりにくい回転数を選んで、大きな切込みで能率よく削れます。ただし、径方向の切込みが一定という前提があるため、実際の加工で切込みが変わる場合は評価が難しいとしています。
加工中に測る方法もあります。オークマの「加工ナビ」は、機械に埋め込んだセンサーでびびりを測って最適な主軸の回転速度に自動で変える機能や、マイクで拾ったびびりの音から回転速度の候補を表示する機能を紹介しています。
出典:社本英二「切削加工におけるびびり振動の発生機構と抑制」電気製鋼 第82巻2号(2011年)|大同特殊鋼、深溝加工装置〜支持具と不等ピッチ工具で加工能率20倍アップ〜(名古屋大学)|知の拠点あいち、研究報告 No.63(2020年)|広島県立総合技術研究所 西部工業技術センター、西川隆敏ほか「小径ロング工具による高速金型加工」研究報告 No.47(2004年)|広島県立西部工業技術センター、研究報告 No.66(2023年)|広島県立総合技術研究所 西部工業技術センター、河合ほか「びびり振動が工具摩耗に与える影響 −乾式旋削の場合(第1報)−」2009年度精密工学会秋季大会講演論文集|金沢大学、不等リードエンドミルの切削性能に関する研究(研究報告 第19号)|茨城県工業技術センター、加工ナビ|オークマ、薄肉円筒工作物のびびり振動の抑制(科研費 19K04283)|KAKEN
びびり振動の対策の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。中ぐりのびびりなら防振工具、ミーリングの工具の保持ならツールホルダー、ワークの固定ならジグ・クランプ、工具そのものなら不等分割の工具、原因や条件を測って探すならモニタリングの機器、薄肉の部品を任せたいなら加工会社が相談先になります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 大昭和精機 | 工具メーカー | 防振機構を内蔵したボーリング工具。長く出した中ぐりのびびりを抑え、切込みや条件を上げる | A 工具を長く出すと D 中ぐり・ねじ切り | |
| ユキワ精工 | 工具メーカー | 振動減衰構造のツールホルダー。エンドミルのホルダーの振動を抑えて送りを上げる | A 工具を長く出すと | |
| ナベヤ | 治具メーカー | ジグ・クランプと除振・防振。ワークの固定のしかたや、隣の設備から伝わる振動を見直す | B 薄い・細長いワーク E 原因が分からない | |
| 日進工具 | 工具メーカー | 不等分割・不等リードの小径エンドミル。ステンレス・炭素鋼をびびりを抑えて高能率に削る | A 工具を長く出すと C 回転数・切込みで急に | |
| 山本金属製作所 | 計測・加工 | 加工中の振動・温度のモニタリング。測ったデータから、びびらない条件や原因を探す | C 回転数・切込みで急に E 原因が分からない | |
| 中農製作所 | 加工会社 | 特殊治具による薄肉の精密加工。薄肉の中型リングの加工を任せる | B 薄い・細長いワーク |
大昭和精機株式会社|防振機構を内蔵したボーリング工具
大昭和精機とは
大昭和精機は、大阪府東大阪市に本社・精密組立工場がある、ツールホルダー・ボーリング工具などのメーカーです(BIG DAISHOWA グループ)。
大昭和精機の得意技術
| 技術 | 内容 |
|---|---|
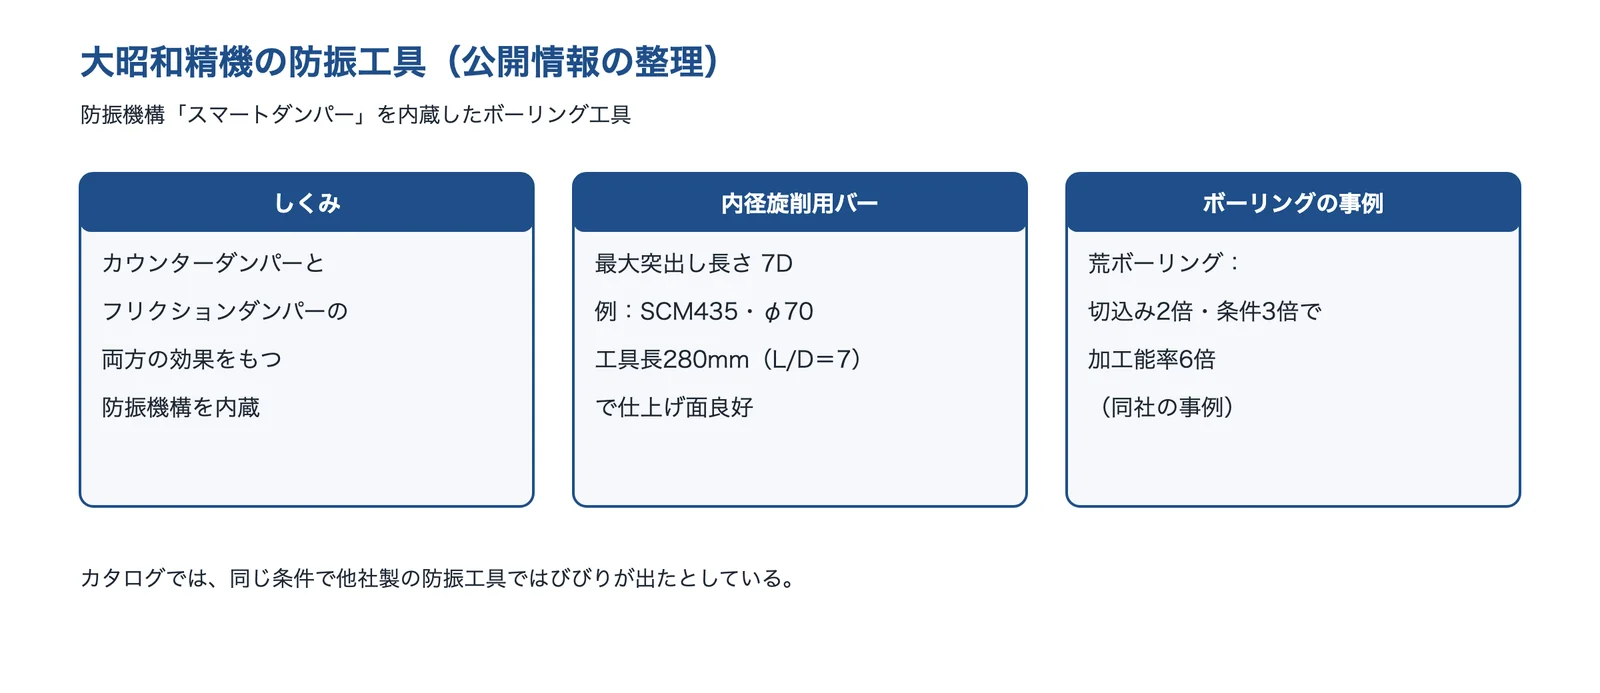
| 防振機構を内蔵したボーリング工具 | 「スマートダンパー」は、カウンターダンパーとフリクションダンパーの両方の効果をもつ特殊な防振機構を内蔵し、フリクションダンパーの効果を高めるために内部のウェイトの形状を工夫したとしている。ボーリングヘッド、大径用のボーリングシステム、L/D=6倍の CK シャンク、エクステンション、フェイスミルアーバなどのシリーズがある |
| 内径旋削用の防振ボーリングバー | カタログでは、防振機構を内蔵した内径旋削用のボーリングバーで、最大突出し長さ7D の加工ができるとしている。SCM435・加工径φ70・工具長280mm(L/D=7)の例で、他社製の防振工具ではびびりが出た条件でも、仕上げ面が良好だった比較を示している |
| 加工事例 | 荒ボーリング加工で、切込み2倍・切削条件3倍で6倍の加工能率アップ、仕上げボーリング加工で、被削材をひっくり返して両側から加工していたのを一度に加工できるようになった、という事例を紹介している |
大昭和精機が解決できる課題
- 深い穴の中ぐりで、ボーリングバーを長く出すとびびる
- 荒・仕上げのボーリングで、びびらずに切込みや条件を上げたい
出典:大昭和精機「スマートダンパー」・同 カタログをもとに AI(Claude)で作成
出典:大昭和精機株式会社(拠点)|BIG DAISHOWA、スマートダンパー|BIG DAISHOWA、スマートダンパーボーリングバー カタログ|BIG DAISHOWA
ユキワ精工株式会社|振動減衰構造のツールホルダー
ユキワ精工とは
ユキワ精工は、新潟県小千谷市に本社がある、ツールホルダー・ドリルチャック・コレットチャック・CNC 円テーブルなどのメーカーです(1946年創業)。
ユキワ精工の得意技術
| 技術 | 内容 |
|---|---|
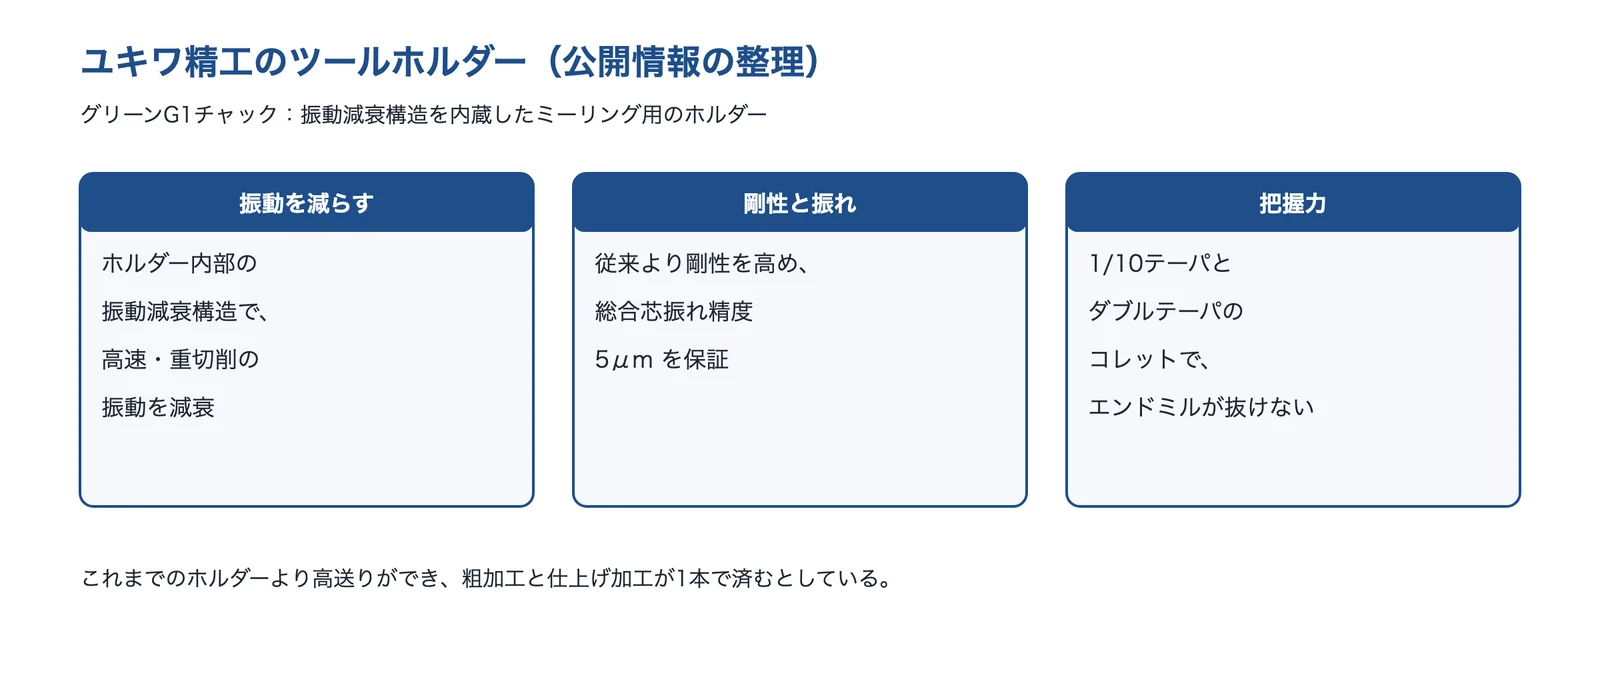
| 振動減衰構造のツールホルダー | 「グリーンG1チャック」は、ホルダーの内部に振動減衰構造を設け、高速・重切削での振動を減衰するとしている。エンドミル加工で、これまでのツールホルダーより高送りができ、サイクルタイムを短縮できるとしている |
| 剛性と振れ精度 | 従来のツールホルダーより剛性を高め、高速・重切削でも面粗度が良好で、粗加工用と仕上げ加工用のホルダーが1本で済むとしている。総合芯振れ精度5μm を保証し、工具の負担を軽くして工具寿命が延びるとしている |
| 高い把握力のコレット | コレットに1/10テーパとダブルテーパ方式を採用して把握力を高め、高速・高送りの加工でもエンドミルが抜けないとしている |
ユキワ精工が解決できる課題
- エンドミルの加工で、ホルダーの振動を抑えて送りを上げたい
- 荒加工と仕上げ加工でホルダーを使い分けずに済ませたい
出典:ユキワ精工「グリーンG1チャック」をもとに AI(Claude)で作成
出典:会社概要|ユキワ精工、グリーンG1チャック|ユキワ精工
株式会社ナベヤ|ジグ・クランプと除振・防振
ナベヤとは
ナベヤは、岐阜県岐阜市に本社がある会社です。マシニング用ジグ、機械要素製品、除振・防振製品、定盤・測定用機器などを生産しています。
ナベヤの得意技術
| 技術 | 内容 |
|---|---|
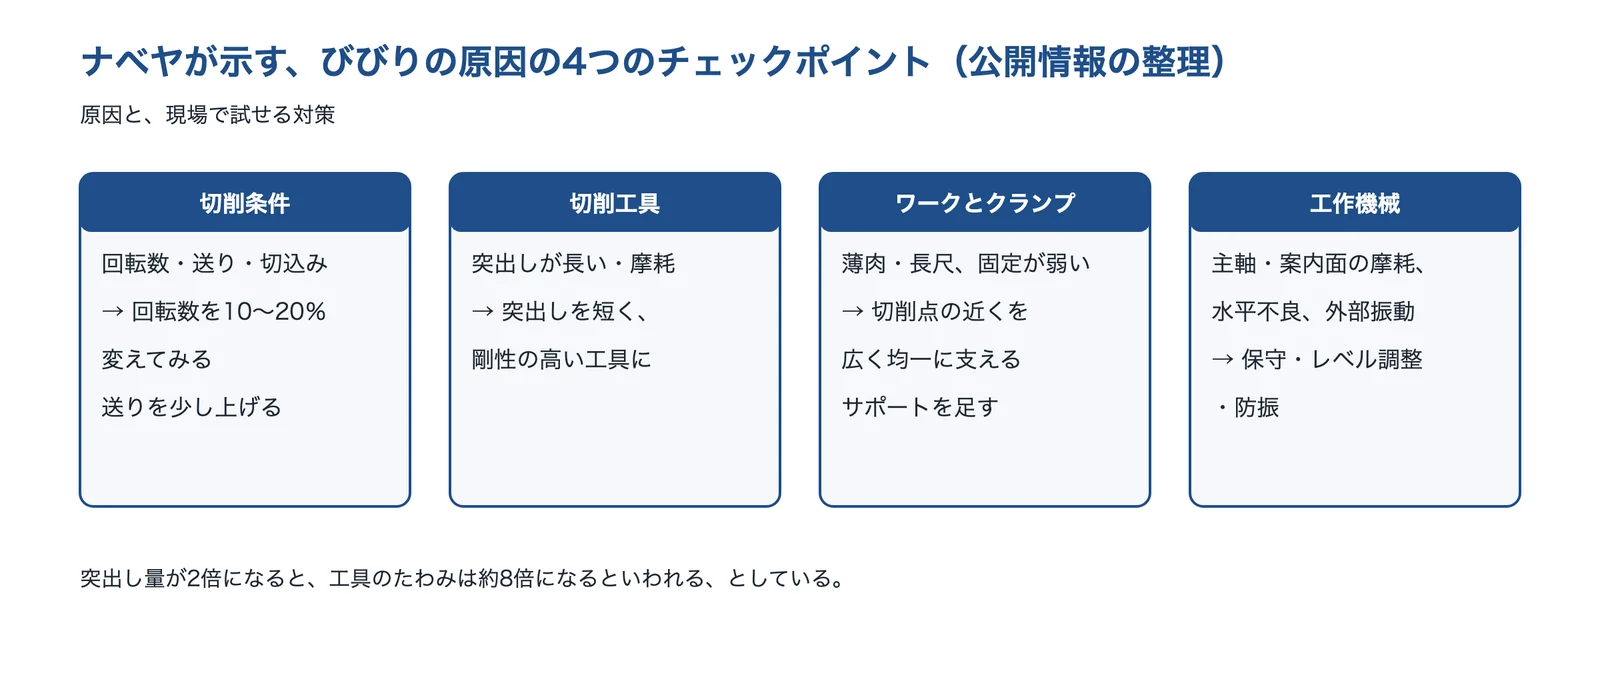
| びびりの原因を切り分ける | 技術情報で、びびりを強制びびりと自励びびりに分け、原因を「切削条件」「切削工具」「ワーク」「工作機械」の4つの観点で探す方法を解説している。自励びびりでは主軸の回転数を10〜20%変えるだけで安定領域に入るケースがあること、突出し量が2倍になると工具のたわみは約8倍になるといわれることも紹介している |
| ワークの保持とジグ | 薄肉のワークは内側から支えるサポートジグや補助のクランプで剛性を改善でき、切削点のできるだけ近くを広い面積で均一な力で支えることが鍵としている。ジグ・クランプ・ワークサポートを扱っている |
| 除振・防振 | 隣の設備のポンプやプレスの振動が伝わる強制びびりには、機械の設置場所の見直しや防振材・防振基礎の導入が必要としている。除振台・防振マウントなどを扱っている |
ナベヤが解決できる課題
- 薄いワーク・細長いワークの固定のしかたを見直したい
- 隣の設備の振動が工作機械に伝わっている
出典:ナベヤ「びびり対策」をもとに AI(Claude)で作成
出典:会社概要|ナベヤ、びびり対策〜加工現場で即試せる原因特定と改善手法〜|ナベヤ
日進工具株式会社|不等分割・不等リードの小径エンドミル
日進工具とは
日進工具は、東京都品川区に本社がある切削工具のメーカーです(1954年創業)。金型・部品加工向けの超硬エンドミルを作っています。
日進工具の得意技術
| 技術 | 内容 |
|---|---|
| 不等分割・不等リード | SUS 用・炭素鋼用の高能率エンドミル(外径φ1〜6)に、共振を抑えびびりを防止する不等分割・不等リードを採用し、工具寿命と加工面の品位が上がるとしている |
| 小径でもびびりを抑える刃形 | 外周刃の強度を上げた刃形で、外径φ1の小径工具でもびびりを抑えた高能率な加工ができるとしている。先端付近は切りくずの排出をよくする大きなチップポケット、後端付近はしっかりした芯厚で剛性を高めた設計としている |
| 首下の長い工具 | 被削材への干渉を防ぐロングネックタイプ(首下長は外径の3倍・4倍・5倍)もそろえている |
同社のサイトは、私的使用など法律で認められる範囲を超える情報の使用を事前の許可なく禁じているため、画像は使わず、公開されている内容をもとに図にしました。
日進工具が解決できる課題
- 小径のエンドミルで、ステンレス・炭素鋼をびびりを抑えて高能率に削りたい
- 被削材との干渉を避けるロングネックの小径エンドミルがほしい
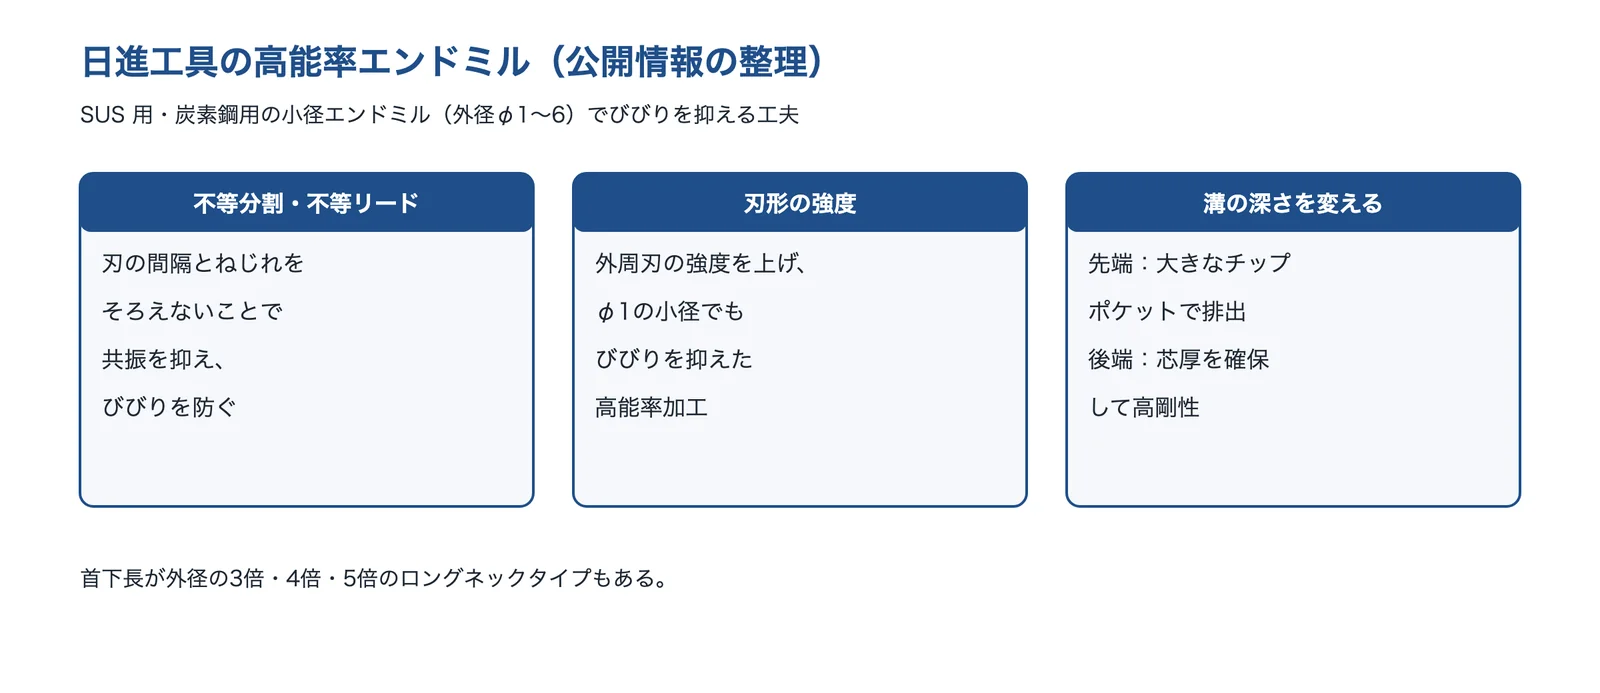
出典:日進工具「高能率”Z”エンドミルシリーズ」をもとに AI(Claude)で作成
出典:会社概要|日進工具、高能率”Z”エンドミルシリーズ|日進工具
株式会社山本金属製作所|加工中の振動・温度のモニタリング
山本金属製作所とは
山本金属製作所は、大阪市平野区に本社がある会社です(1965年創業、1989年設立)。切削の受託加工、摩擦攪拌接合(FSW)、被削性評価試験などのサービスと、加工をモニタリングする機器を手がけています。
山本金属製作所の得意技術
| 技術 | 内容 |
|---|---|
| 加工中の振動・温度のモニタリング | 「MULTI INTELLIGENCE®」は、切削や FSW の加工中の温度・振動・力をリアルタイムにモニタリングできる IoT デバイスで、切削工具に温度センサ、ホルダーの内部に加速度センサ・無線送受信機を内蔵し、工具の刃先付近の温度・振動などをワイヤレスで測るとしている |
| 振動の周波数解析 | 切削振動計測のタイプは、加速度データを44.1kHz の高速サンプリングで取り、周波数解析ができるとし、最適な加工条件の選定を支えるとしている。据置型の無線加速度センサ(25×25×25mm、防水)もある |
| 相談できること | 要望の例として「ビビりを抑制できる加工条件を見つけたい」「加工が上手く行かない原因を探りたい」を挙げている |
山本金属製作所が解決できる課題
- びびりを抑えられる加工条件を、振動を測って探したい
- 加工がうまくいかない原因を、加工中のデータから探りたい
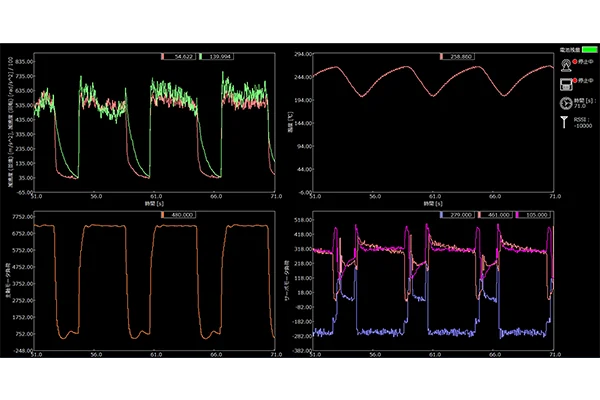
出典:山本金属製作所「MULTI INTELLIGENCE®」
出典:会社概要|山本金属製作所、MULTI INTELLIGENCE®|山本金属製作所
株式会社中農製作所|特殊治具による薄肉の精密加工
中農製作所とは
中農製作所は、大阪府東大阪市に本社がある会社です(1949年創業、1957年設立)。油圧機器・空気圧機器・半導体関連機器などの部品の精密切削加工と組立、部品洗浄機の製造を行っています。
中農製作所の得意技術
| 技術 | 内容 |
|---|---|
| 特殊治具による薄肉加工 | 旋盤に薄肉のワークを固定するとき、通常のチャックでは避けられない三角形の変形を、自社開発の特殊治具で抑えるとしている。ワークへのストレスを最小限にとどめ、びびりが発生しないよう特殊治具で適切に固定することで、ミクロンオーダーの加工を実現しているとしている |
| 中型リングの薄肉加工 | φ100程度・肉厚1mm の中型リング形状で、研磨なしの切削だけで真円度6μm を実現したとしている |
| 残留応力の除去 | 残留応力を除く熱処理のノウハウと、残留応力の少ない材料の選定・調達、応力を除く前の荒加工の形状などの寸法管理を組み合わせているとしている |
中農製作所が解決できる課題
- 薄肉の中型リングを、チャックの歪みやびびりを抑えて精密に加工してほしい
- チャックの歪みで真円度が出ない部品を相談したい
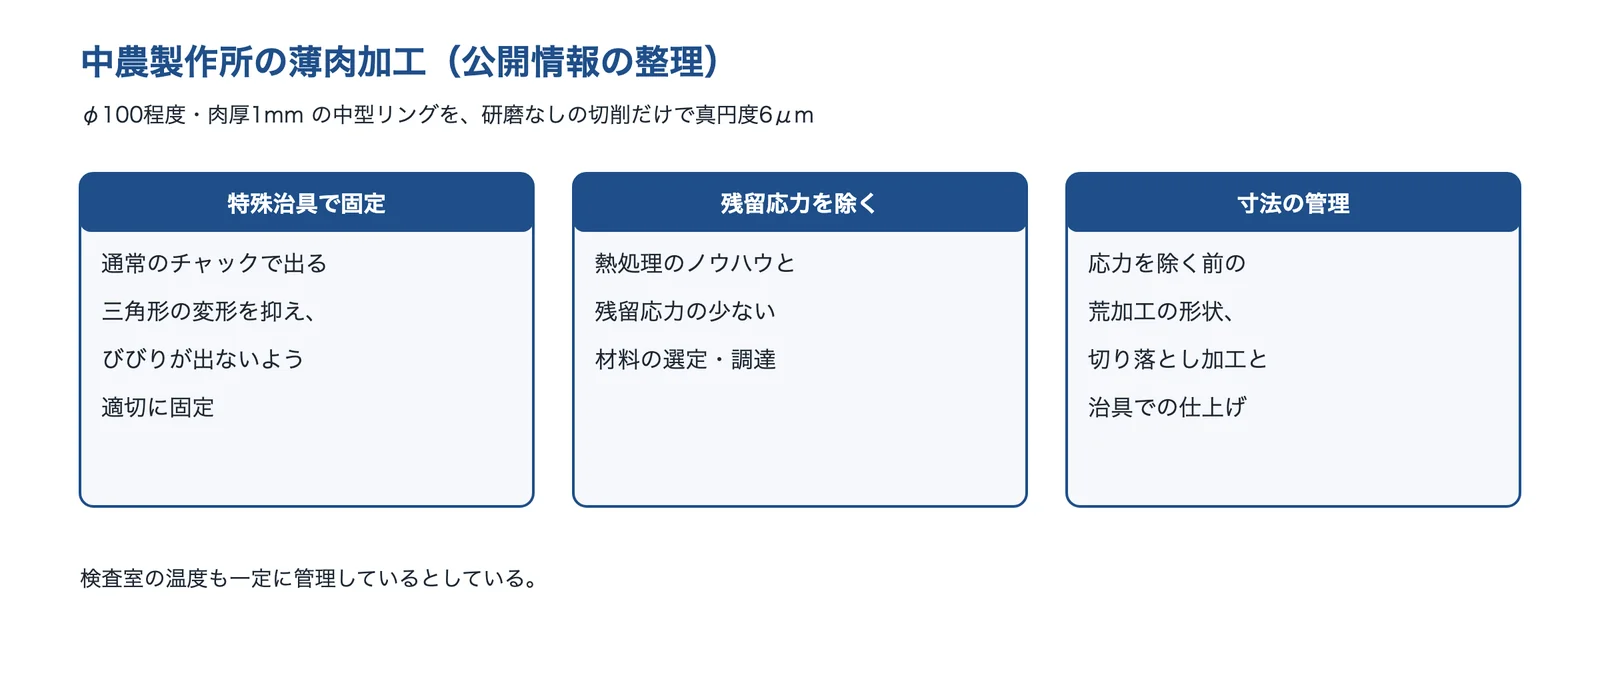
出典:中農製作所「薄肉加工技術」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 加工の種類(エンドミル・中ぐり・ねじ切り・突っ切りなど)と、被削材と硬さ
- 工具の径・刃数・突出しの長さ(L/D)と、ホルダーの種類
- びびりが出る回転数・切込み・送りと、出ない条件
- びびりが出る場所(深い所・薄い壁・角など)と、加工面の模様
- ワークの固定のしかた(バイス・治具・チャック・振れ止め)
- 機械の主軸の回転数の範囲と、びびりを抑える機能の有無
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








