
ホーム › 企業紹介 › 紹介ページのある企業 › 大昭和精機株式会社
COMPANY PROFILE / 企業紹介
企業紹介|ツーリング(チャック・ボーリング・タッパ)・切削工具・測定器・製造情報管理ソフト
大昭和精機株式会社
工作機械の主軸と工具をつなぐツーリングを、チャックからボーリング・タッパ・測定器・管理ソフトまで揃える、大阪府東大阪市の会社(BIG DAISHOWA グループ)
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年11月7日
OVERVIEW
大昭和精機とは
工作機械の主軸と工具をつなぐツーリングを、チャックからボーリング・タッパ・測定器・管理ソフトまで揃える、大阪府東大阪市の会社(BIG DAISHOWA グループ)
大昭和精機は、大阪府東大阪市に本社・精密組立工場がある、工作機械用ツーリングのメーカーです。1967年に創業しました。BIG DAISHOWA グループには、国内営業の BIG DAISHOWA Japan と、海外拠点をもつ BIG DAISHOWA International があり、グループの従業員は960名です。工場は、東大阪の本社・大阪工場と、兵庫県洲本市(淡路島)の淡路第1〜第9工場にあります。
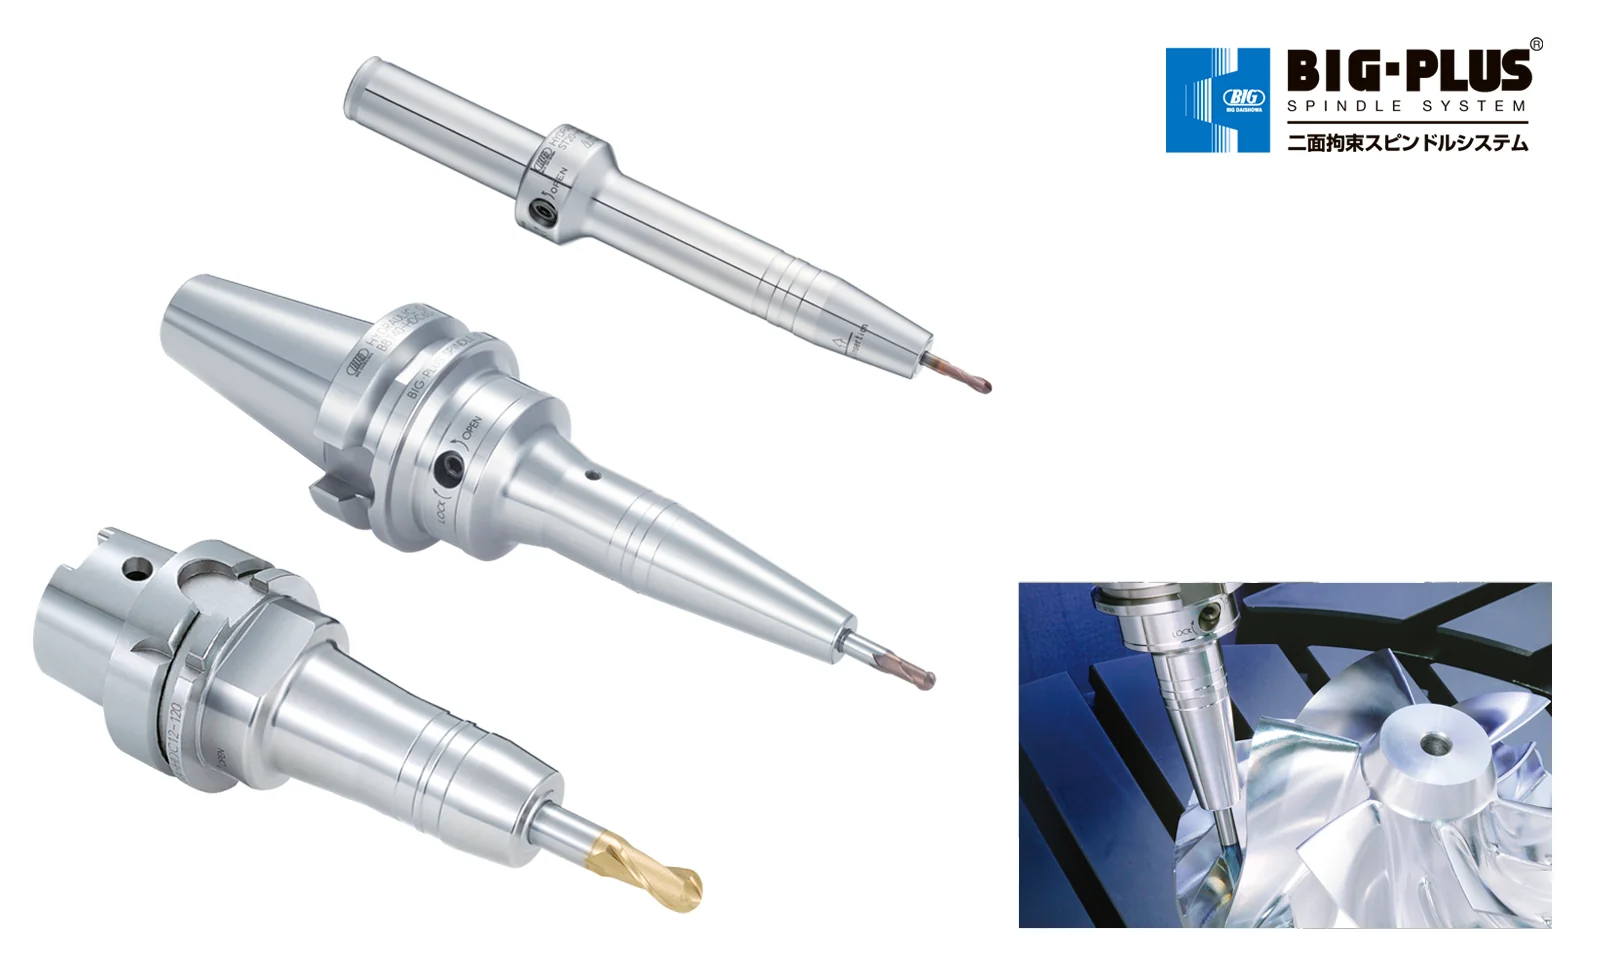
グループの主要業務は、工具保持具・精密測定機器・FA 工場内管理ソフトなどの開発、製造および販売です。製品は、チャック、KAISERボーリング、タッパ、切削工具、複合加工機・旋盤用ツール、測定・計測、製造情報管理ソフトなどに分かれています。二面拘束の主軸システム「BIG-PLUS」の主軸を採用している機械メーカー・スピンドルメーカーは、2024年4月現在で183社(国内68社・海外115社)としています。
こんな相談に向いています
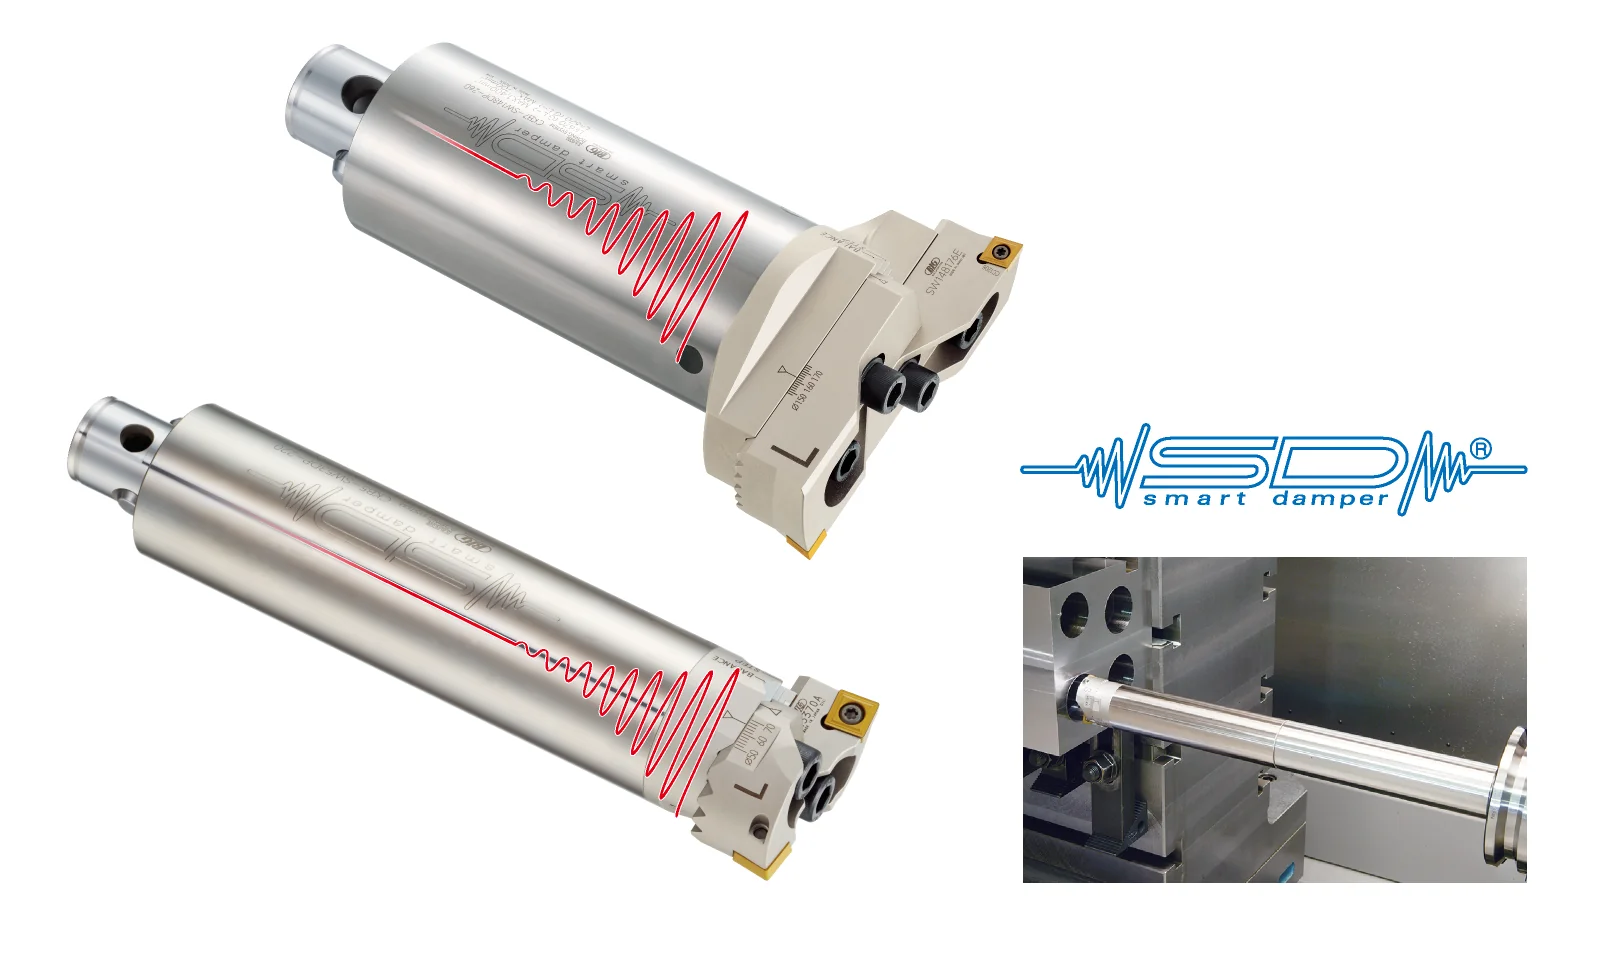
深い穴のボーリングで、びびりを抑えたい
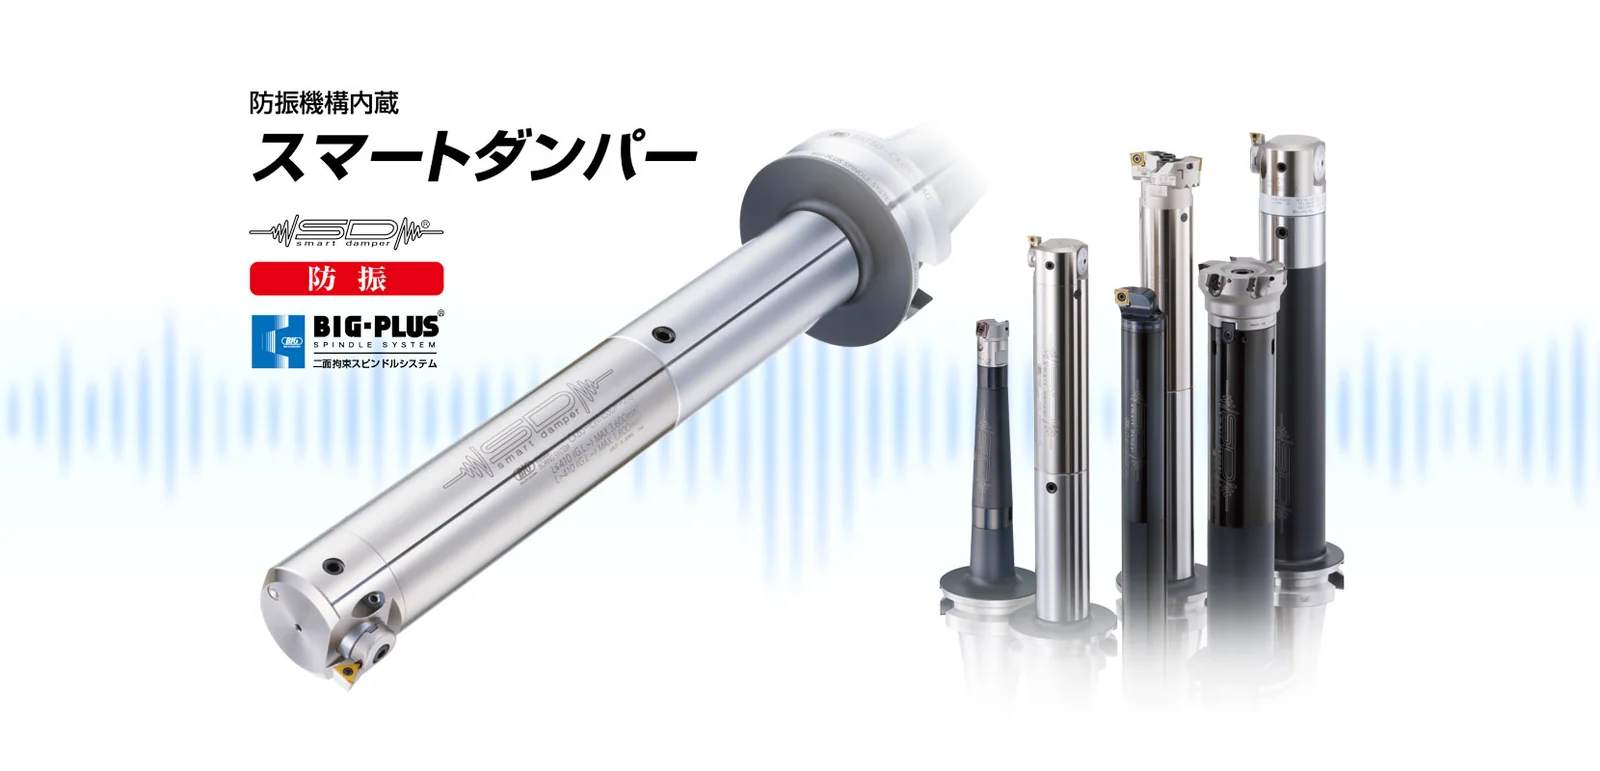
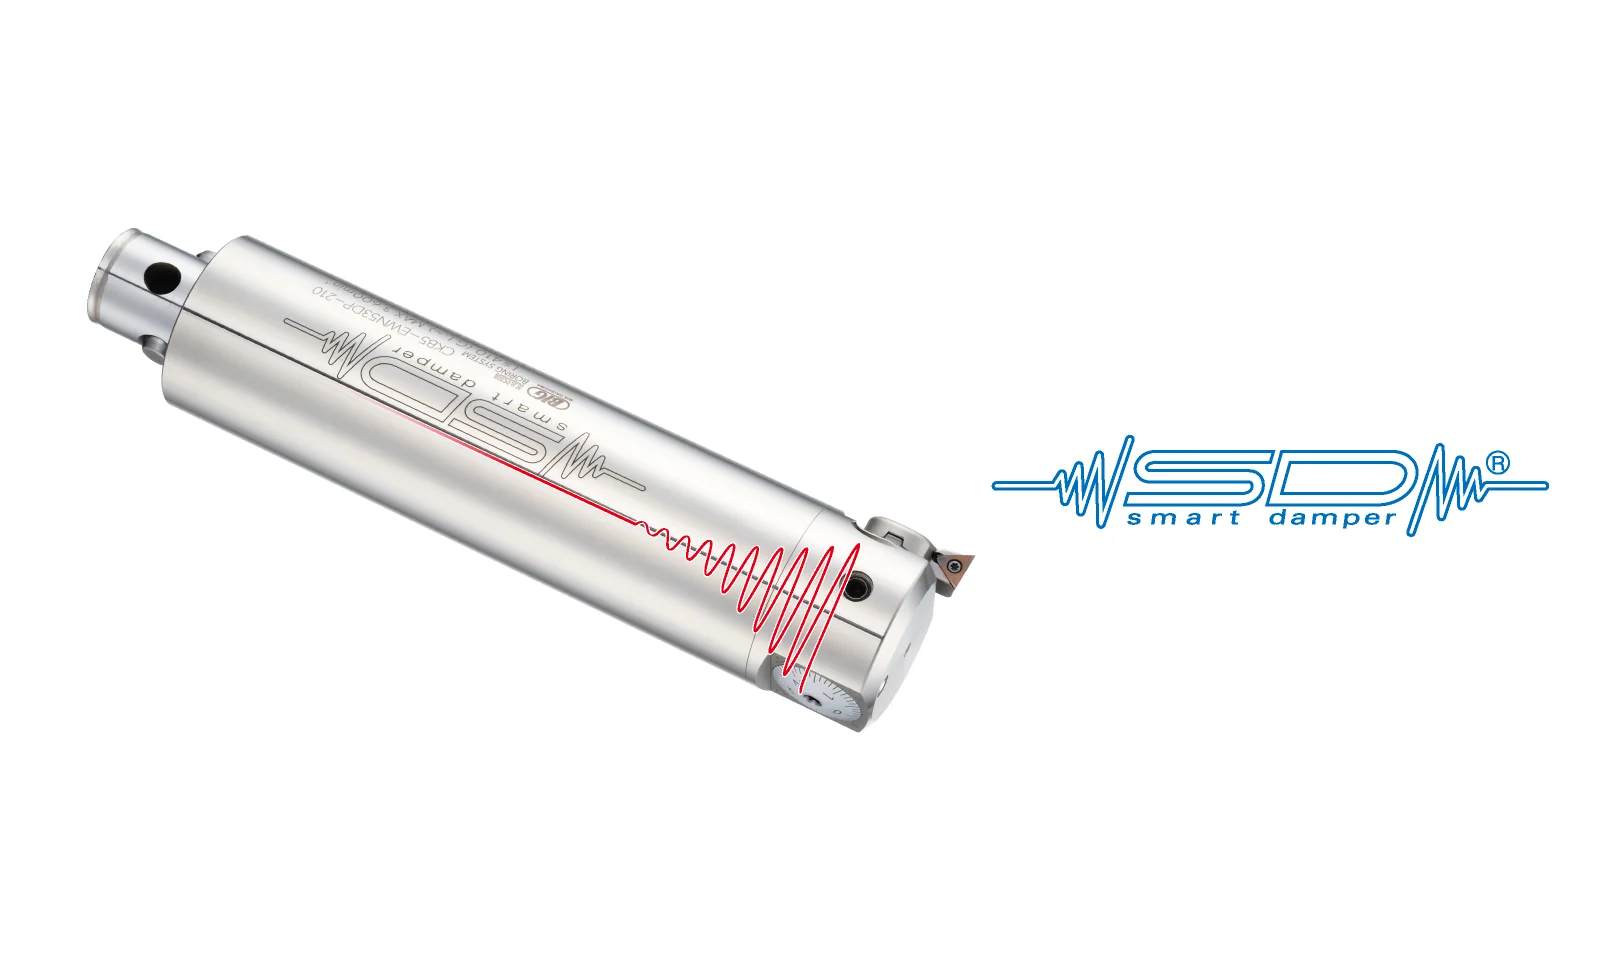
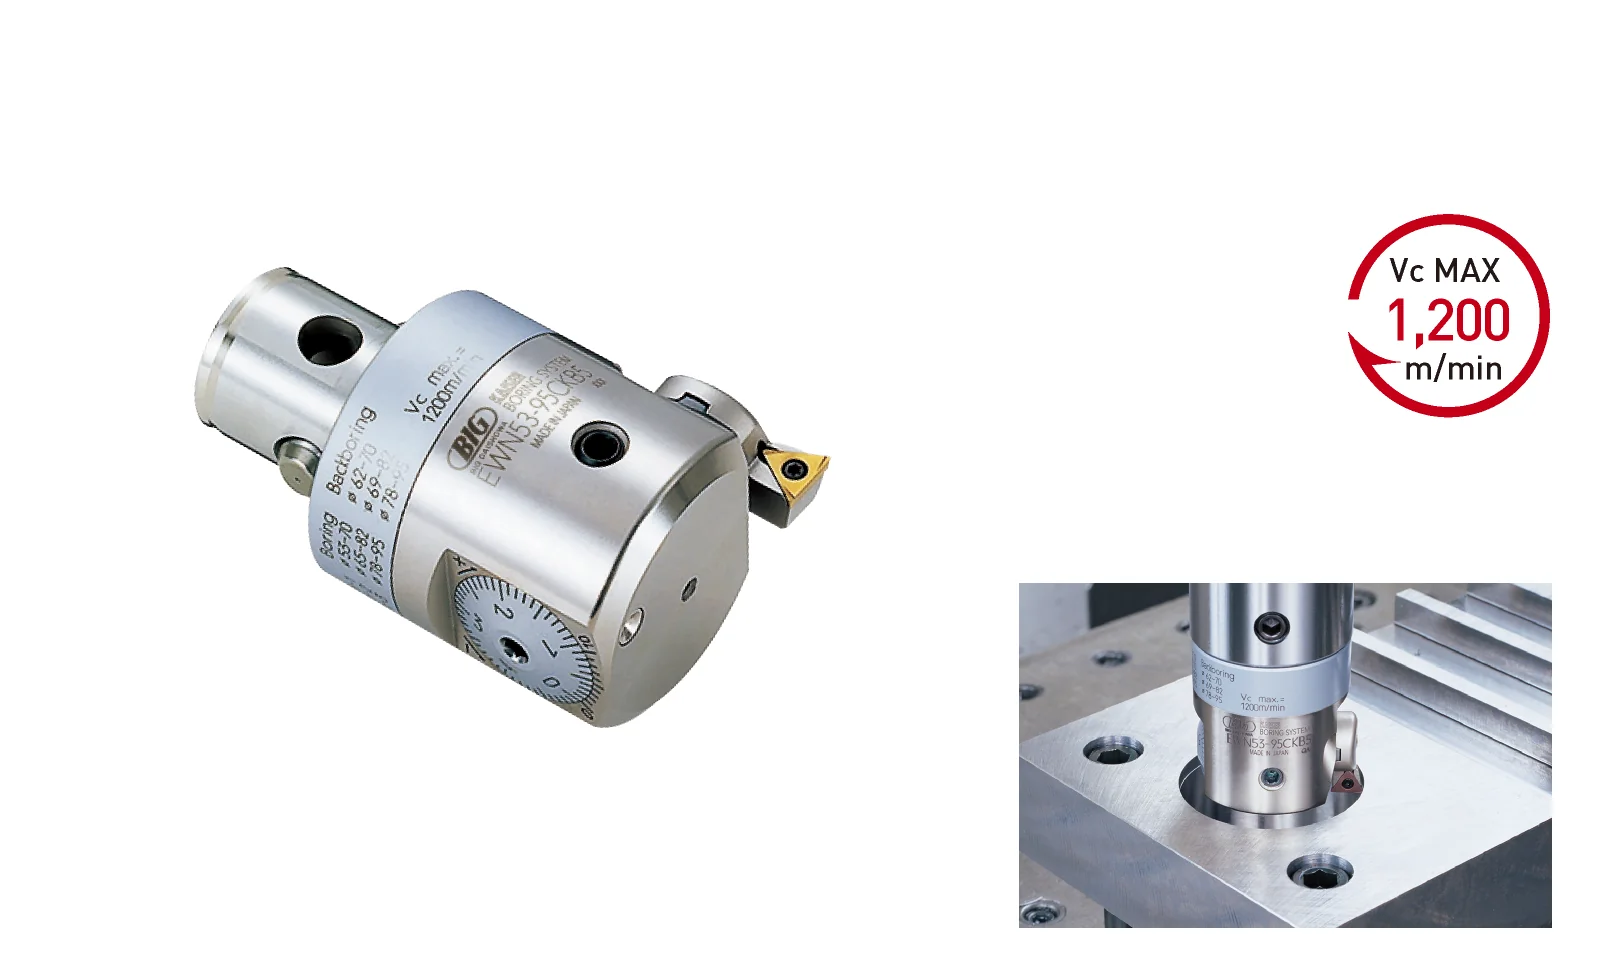
防振機構「スマートダンパー」を内蔵したボーリングヘッドとボーリングバーを出している。
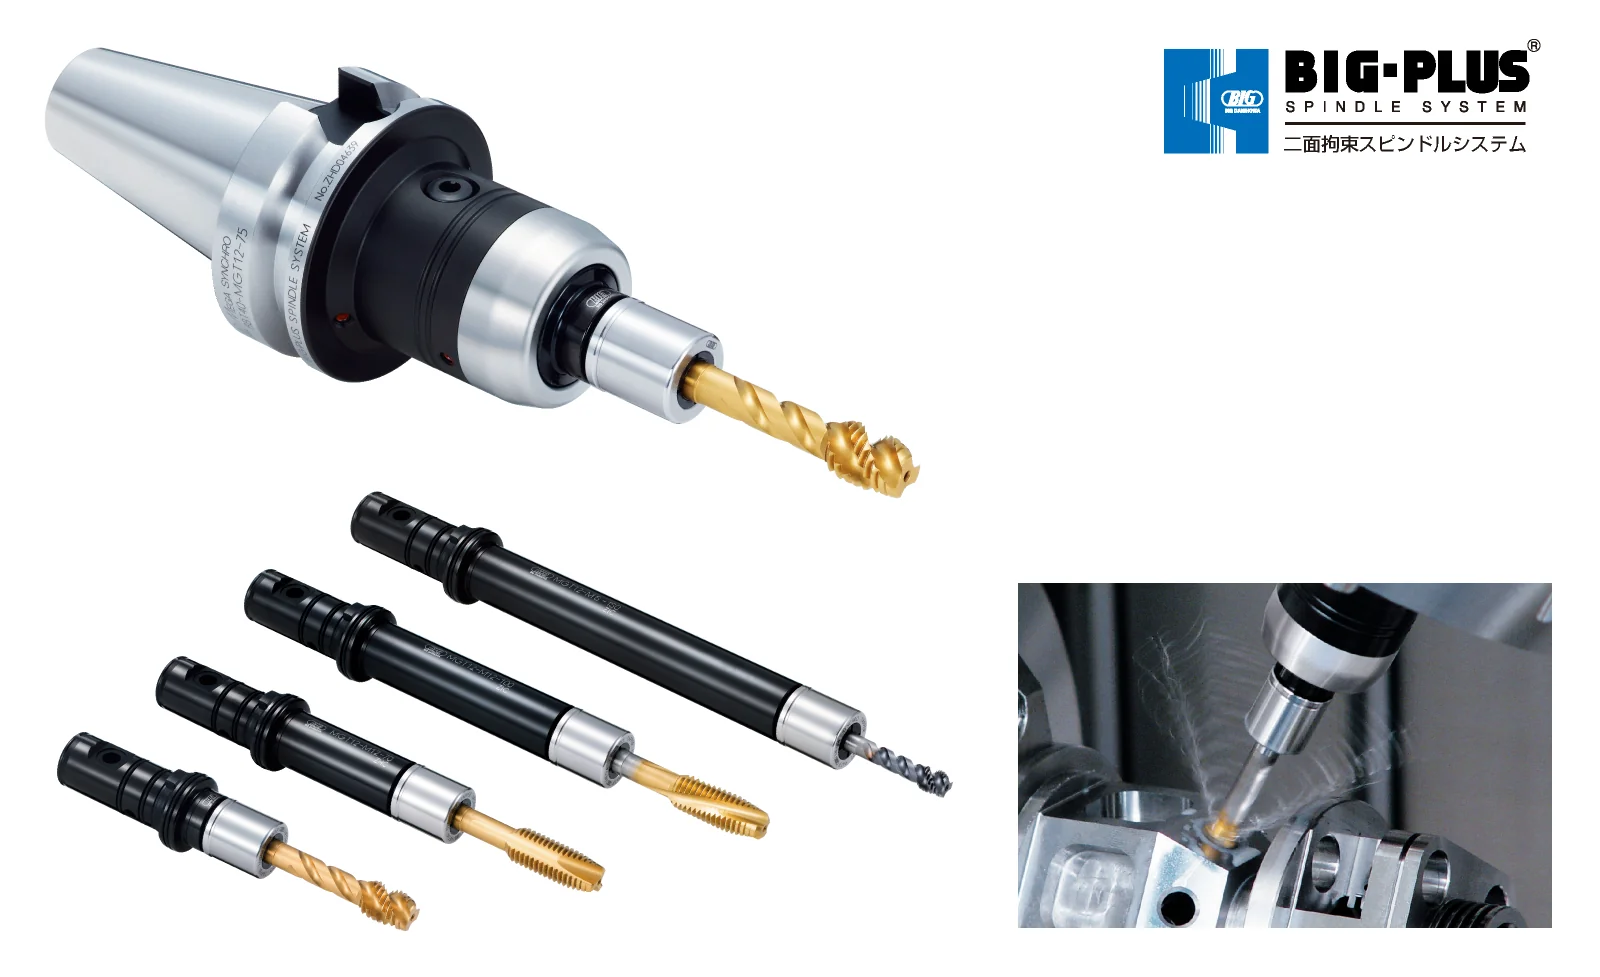
タッピングのねじ精度と、タップの寿命を上げたい
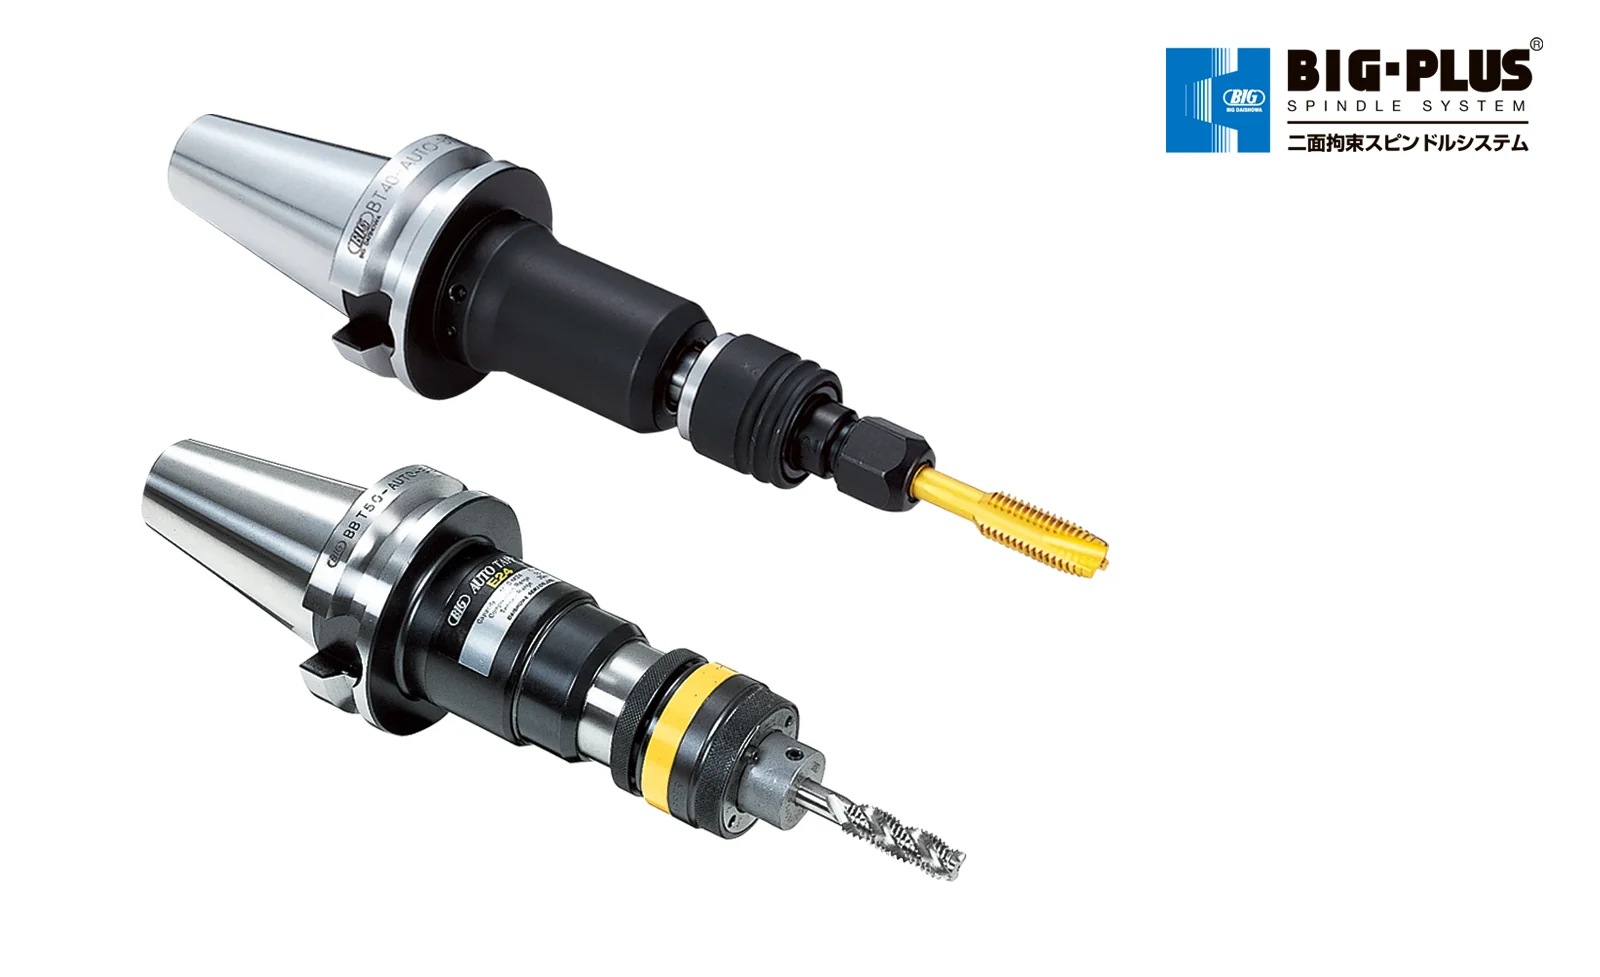
メガシンクロ タッピングホルダは、同期誤差で生じるスラスト負荷を1/10に低減し、ねじ精度とタップ寿命の向上を図れるとし…
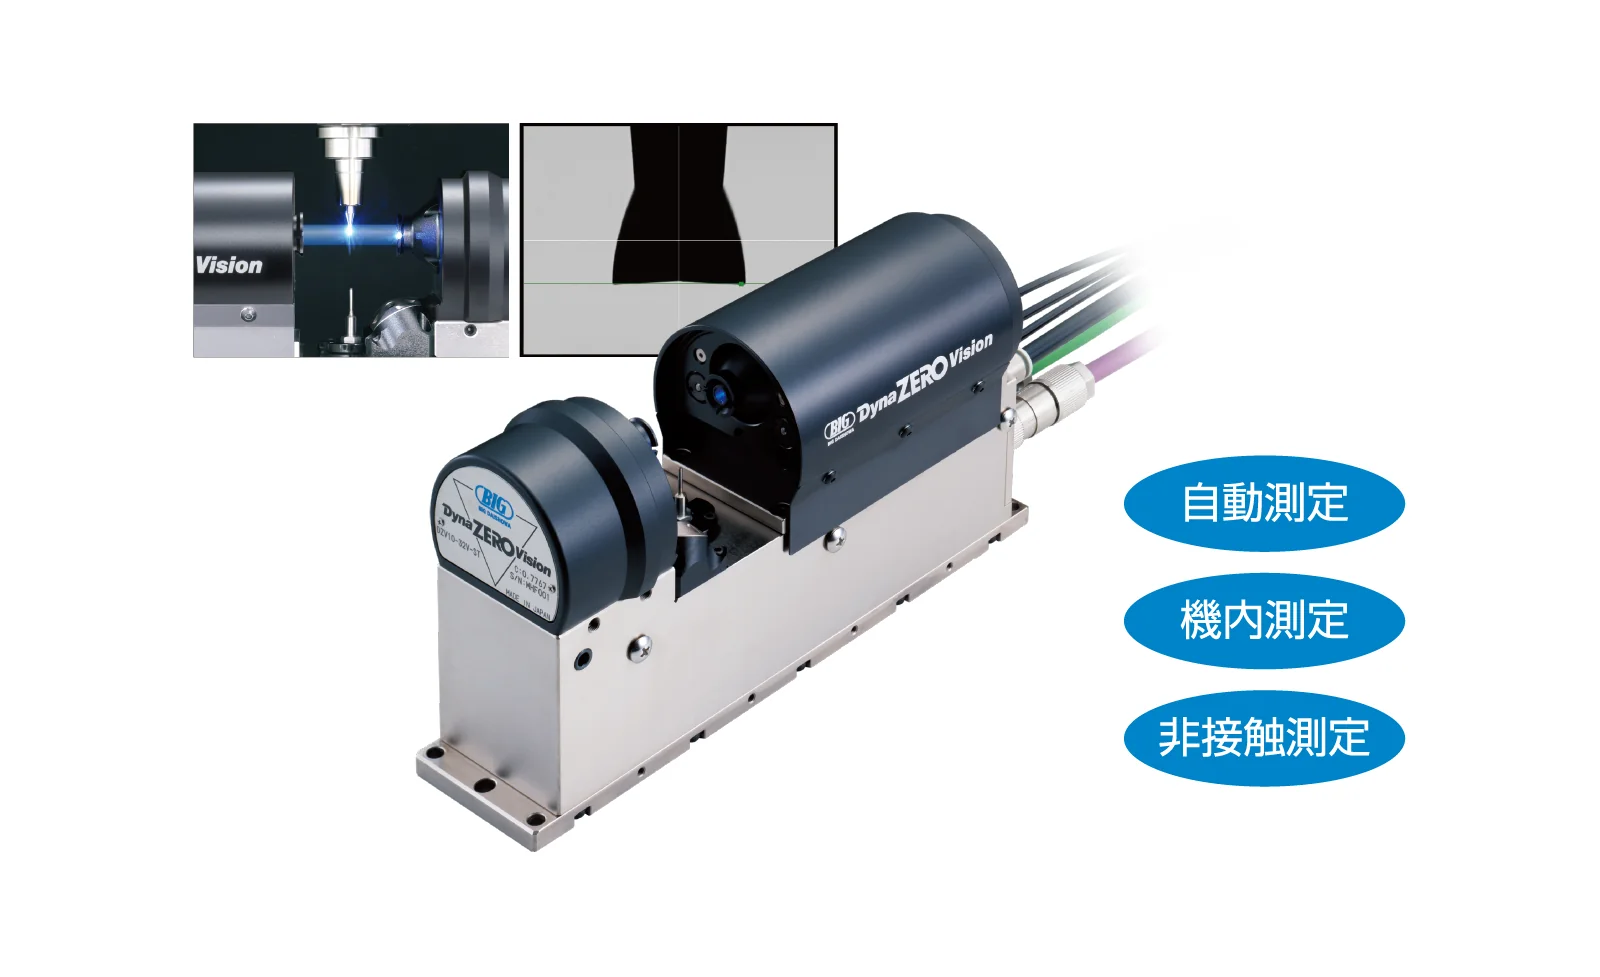
高速回転中の刃先の振れを、機上で測って追い込みたい
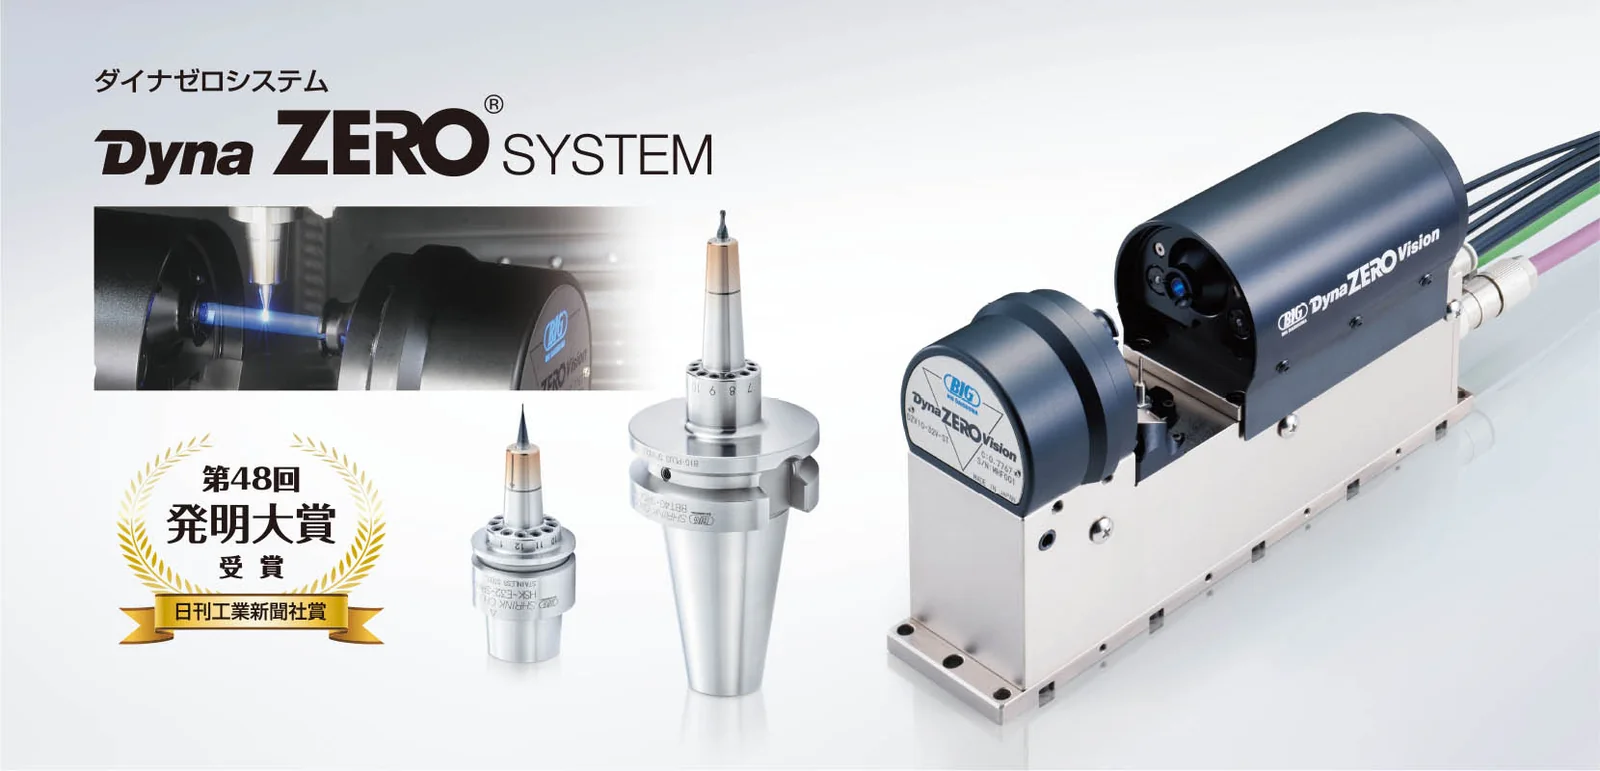
ダイナゼロビジョンは、ストロボ効果で工具(機械主軸)の回転1°ごとの振れを機上で非接触に測る。
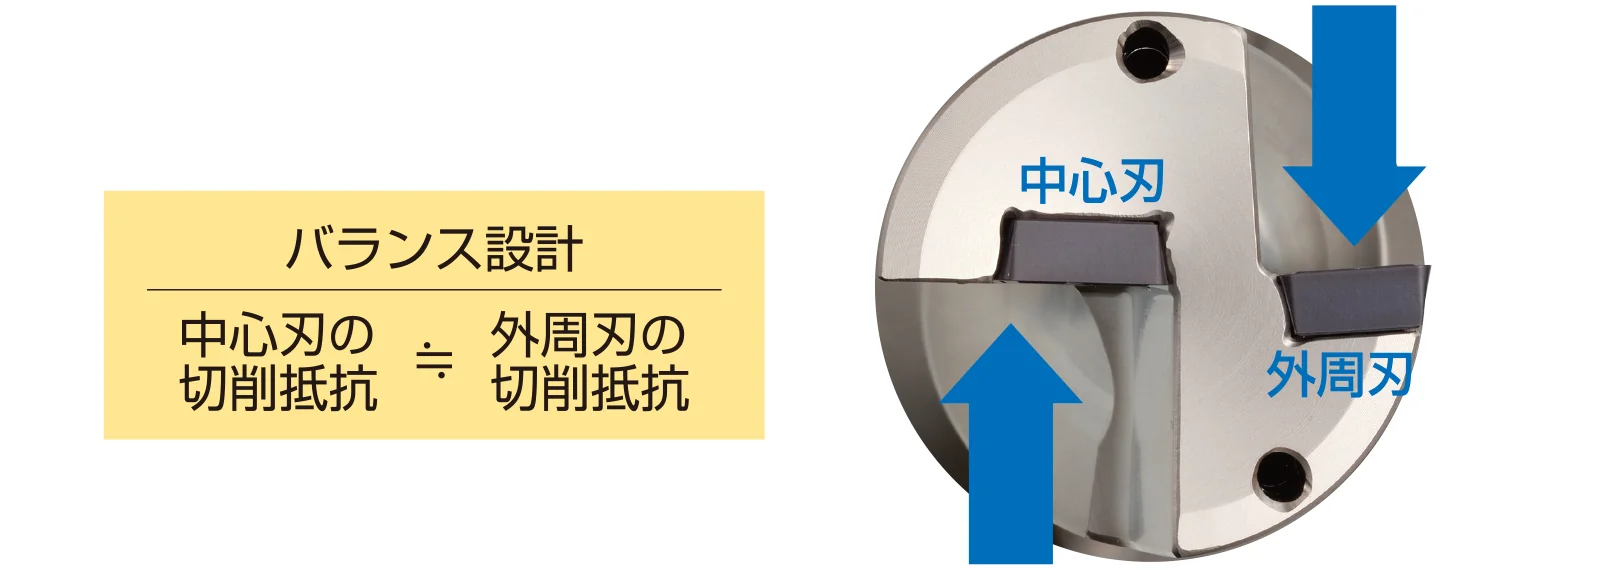
穴あけの工程を減らしたい
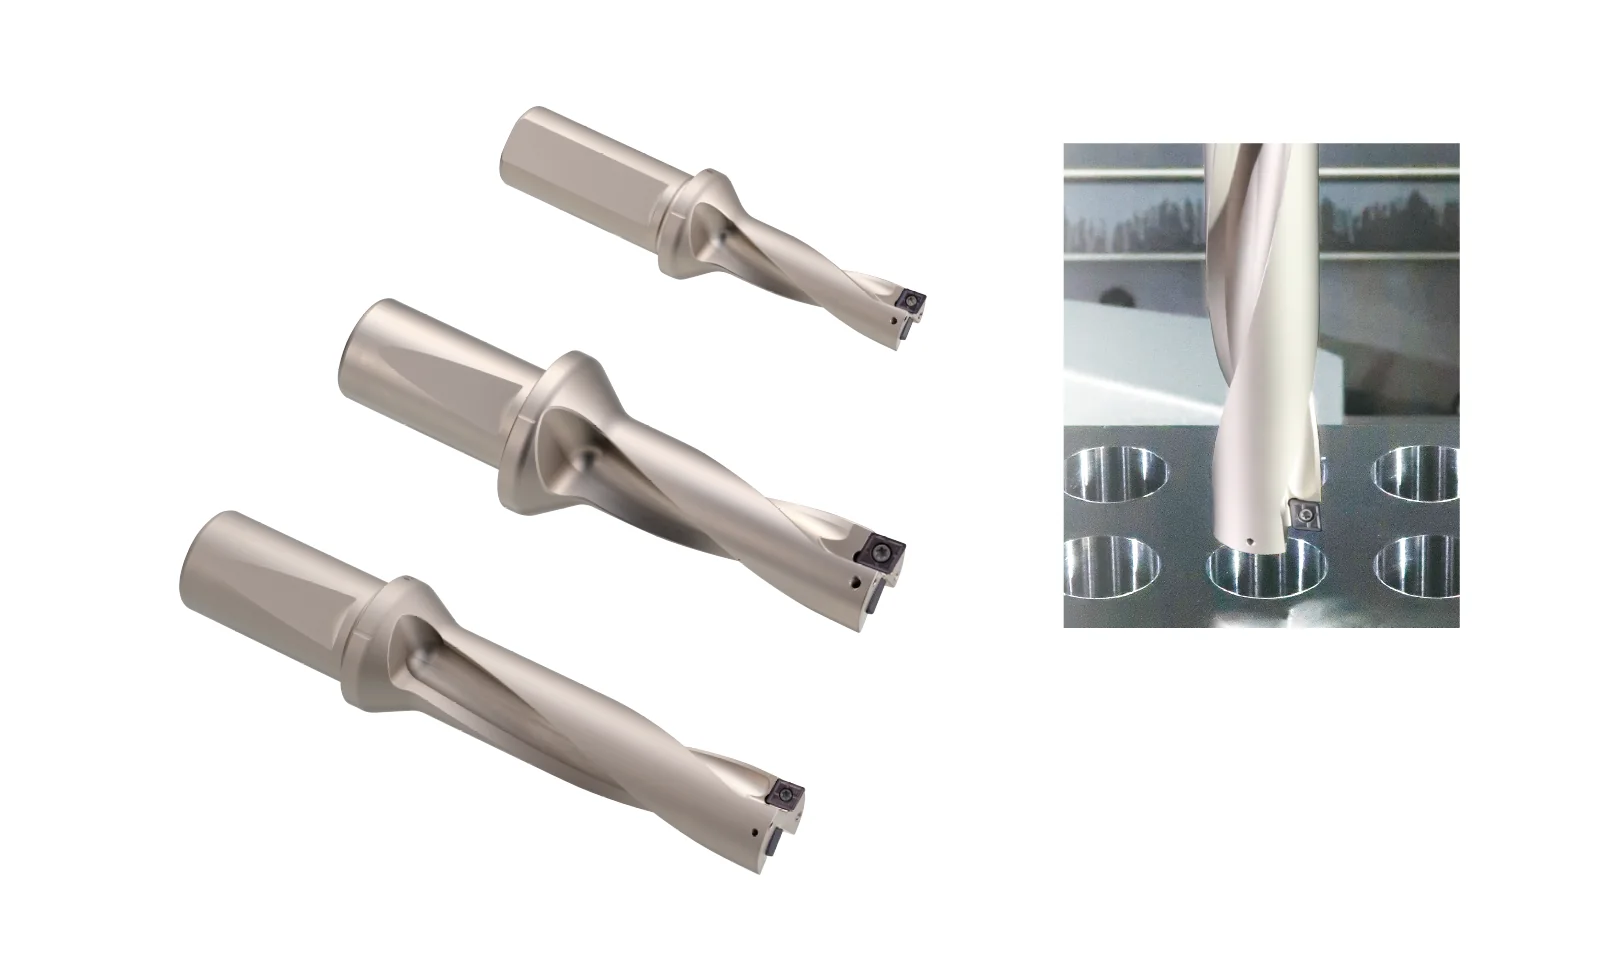
スピードスターは、工具径φ13〜φ40の刃先交換式ドリル。
出典:企業情報|BIG DAISHOWA、大昭和精機株式会社(拠点)|BIG DAISHOWA、グループ概要|BIG DAISHOWA、BIG-PLUS|BIG DAISHOWA、製品情報|BIG DAISHOWA
SERVICES
技術・サービス
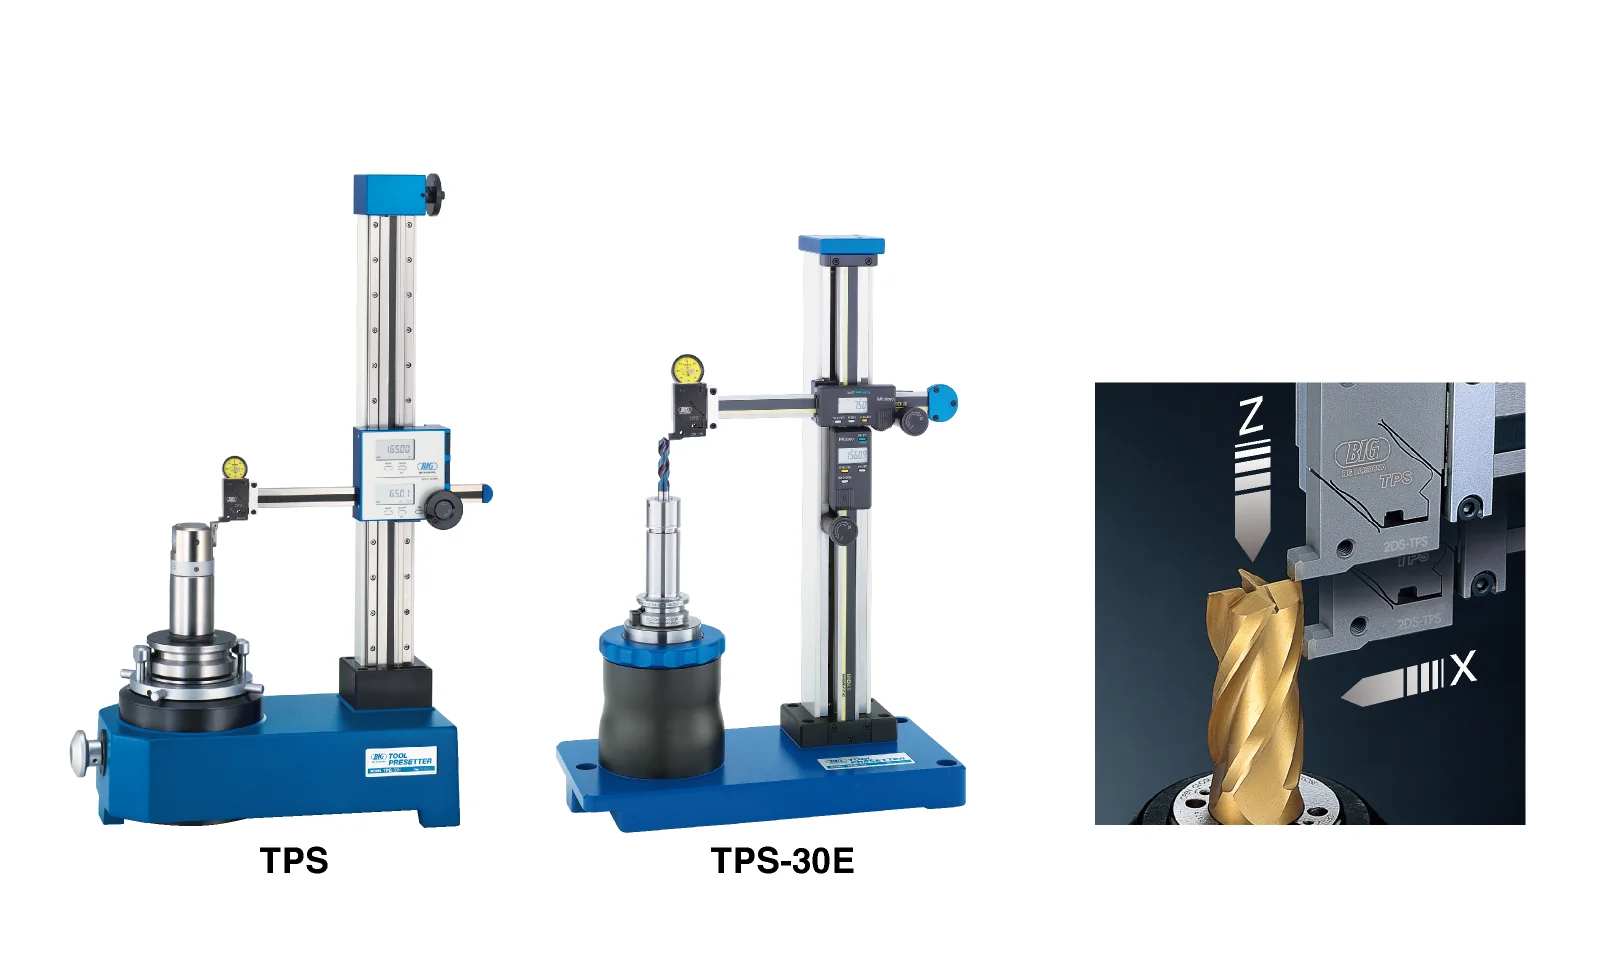
大昭和精機(BIG DAISHOWA)の公式サイトは、製品を「チャック」「KAISERボーリング」「タッパ」「一般ツール」「アングルヘッド・エアタービン他」「切削工具」「複合加工機・旋盤用ツール」「測定・計測」「周辺機器・その他」「製造情報管理ソフト」などに分けています。ここでは、製造業の設計・開発の方に関係の深い6つを並べました。
CASES
実績(公開されている事例)
大昭和精機が公式サイトで公開している事例から、編集部が9件を選びました。詳しい内容は各事例のページでご覧ください。
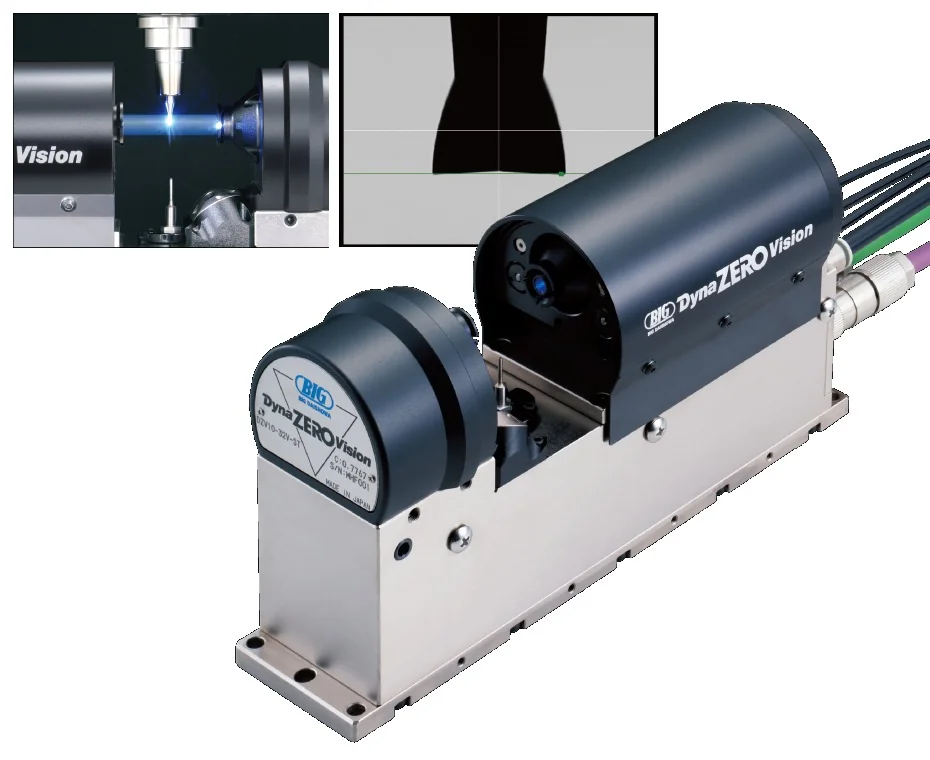
高速回転中の工具の振れ測定器
ストロボ効果で工具(主軸)の回転1°ごとの動的振れを機上で測るダイナゼロビジョン。振れ調整ホルダのダイナゼロチャックと組み合わせ、加工中の刃先振れを1μm以下にするとしている。2つの組み合わせ「ダイナゼロシステム」は、第48回発明大賞の日刊工業新聞社賞を受けた。
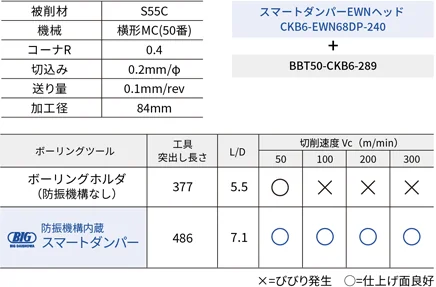
仕上げボーリング(φ84)を、防振ヘッドで一度に加工
従来の工具では被削材をひっくり返して両側から加工するしかなかったが、スマートダンパーのEWNヘッドに替えて一度で加工できるようになったとしている。S55C・加工径84mmの比較表では、防振機構なしは切削速度100m/min以上でびびりが出て、防振機構内蔵は50〜300m/minで仕上げ面が良好だった。
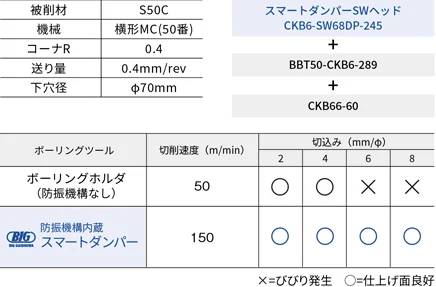
荒ボーリングで、切込み2倍・切削条件3倍
スマートダンパーのSWヘッドで、切込み2倍・切削条件3倍の6倍の加工能率になったとしている。S50C・下穴径φ70の比較表では、防振機構なしは切削速度50m/min・切込み4mm/φまでで、防振機構内蔵は切削速度150m/min・切込み8mm/φまで仕上げ面が良好だった。
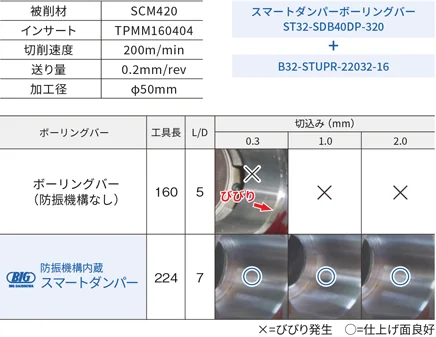
旋盤の内径仕上げ(φ50)で、突き出しを長くしても仕上げ面が良好
SCM420・加工径φ50の内径仕上げで、防振機構なしのボーリングバー(工具長160mm・L/D=5)は、切込み0.3・1.0・2.0mmのすべてでびびりが出た。スマートダンパー ボーリングバー(工具長224mm・L/D=7)は、切込み0.3・1.0・2.0mmのすべてで仕上げ面が良好だった。
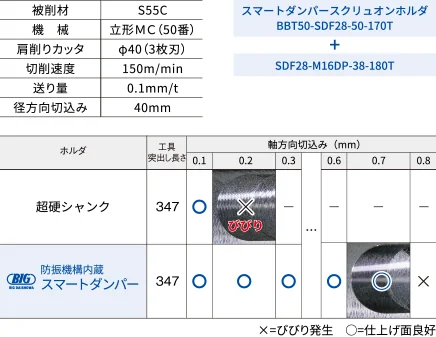
スクリュオンホルダの防振(切削条件の比較)
立形MC(50番)で肩削りカッタ(φ40・3枚刃)を使い、工具突出し長さ347mmで比べた例。超硬シャンクは軸方向切込み0.2mmでびびりが出たが、スマートダンパーは0.7mmまで仕上げ面が良好だった(0.8mmはびびり)。
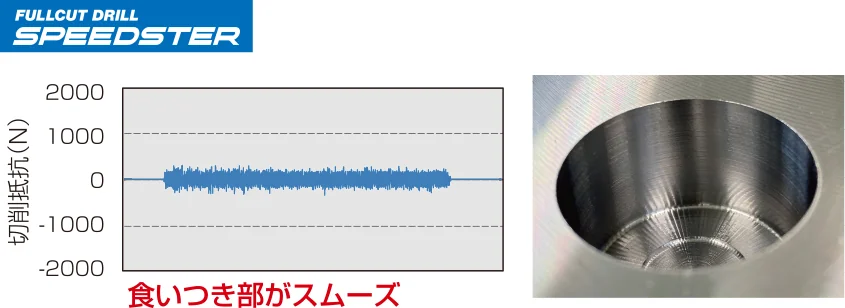
止まり穴あけで、食いつき部の振動が小さいドリル
S55C・φ30・深さ50mmの止まり穴(切削速度150m/min・送り0.12mm/rev・10穴)で、水平方向の切削抵抗を他社品と比べた例。スピードスターは食いつき部がスムーズだとしている。穴径は入口・中間・出口でほぼ同じで、安定した穴加工としている(10穴の平均)。
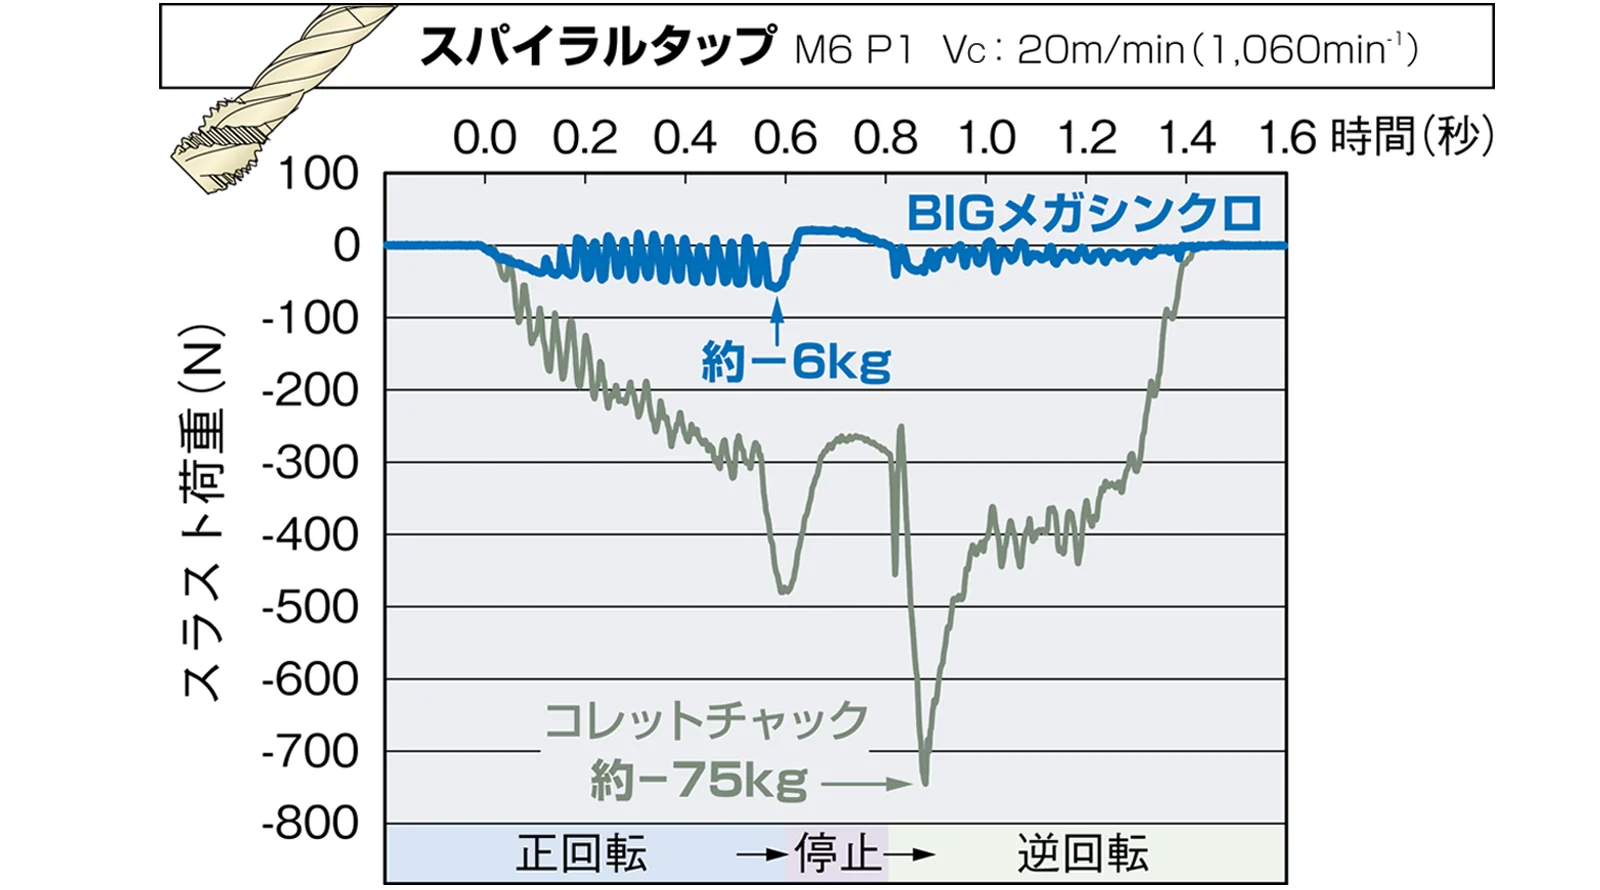
スパイラルタップのスラスト荷重を、メガシンクロで小さく
スパイラルタップ(M6・P1、切削速度20m/min)で、正回転・停止・逆回転のスラスト荷重を比べたグラフ。ピークはコレットチャックで約75kg、メガシンクロで約6kgとしている。メガシンクロは同期誤差で生じるスラスト負荷を1/10に低減するとしている。
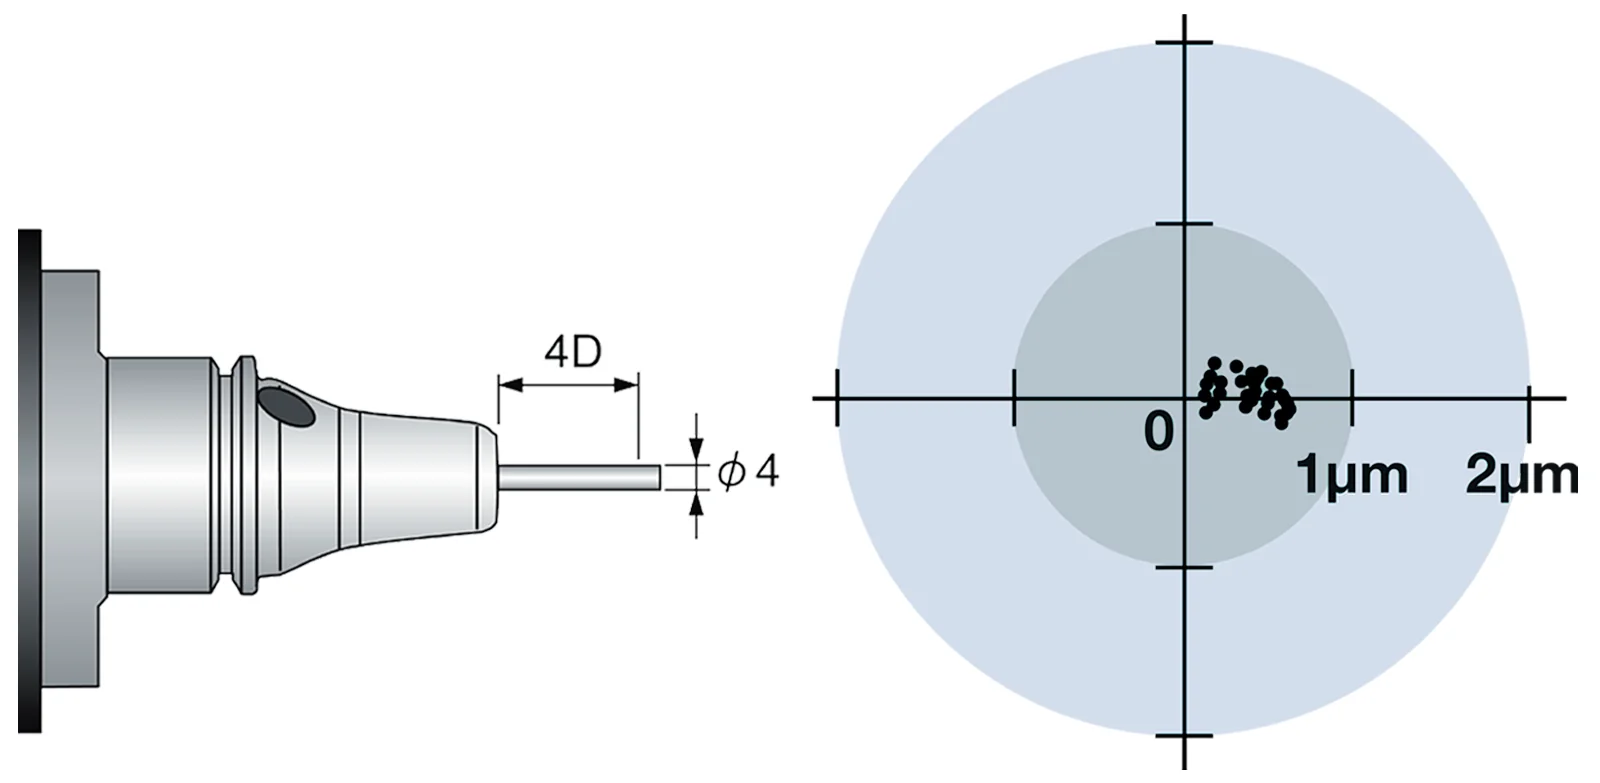
ハイドロチャックUPの、繰り返し振れ精度テスト
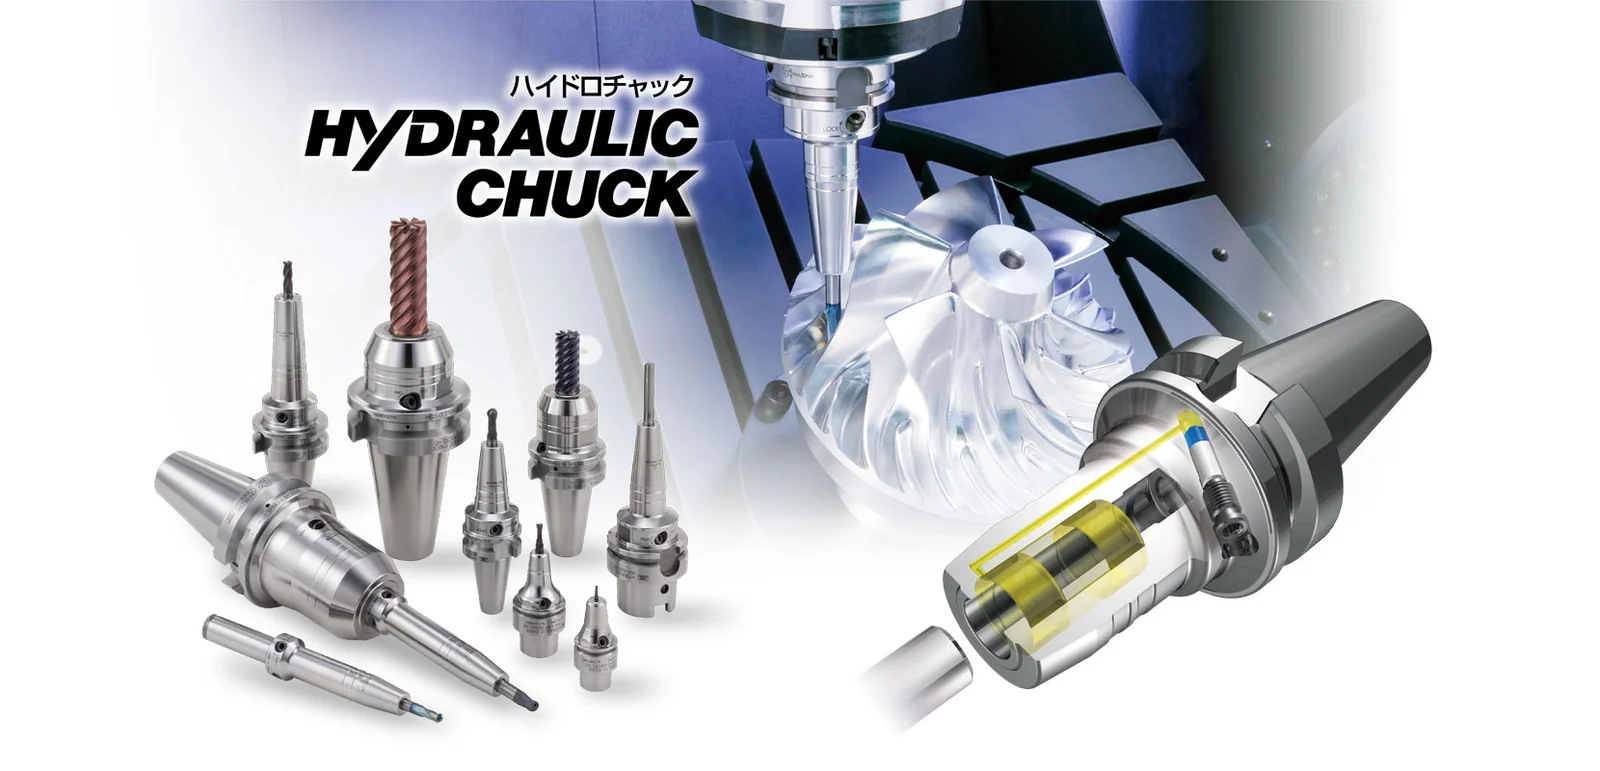
HSK-E32のハイドロチャックUP(4D=16mm先端、φ4の工具)で、30回の測定をしたテスト。測定点は4D先端で1μmの円の内側に集まっている。
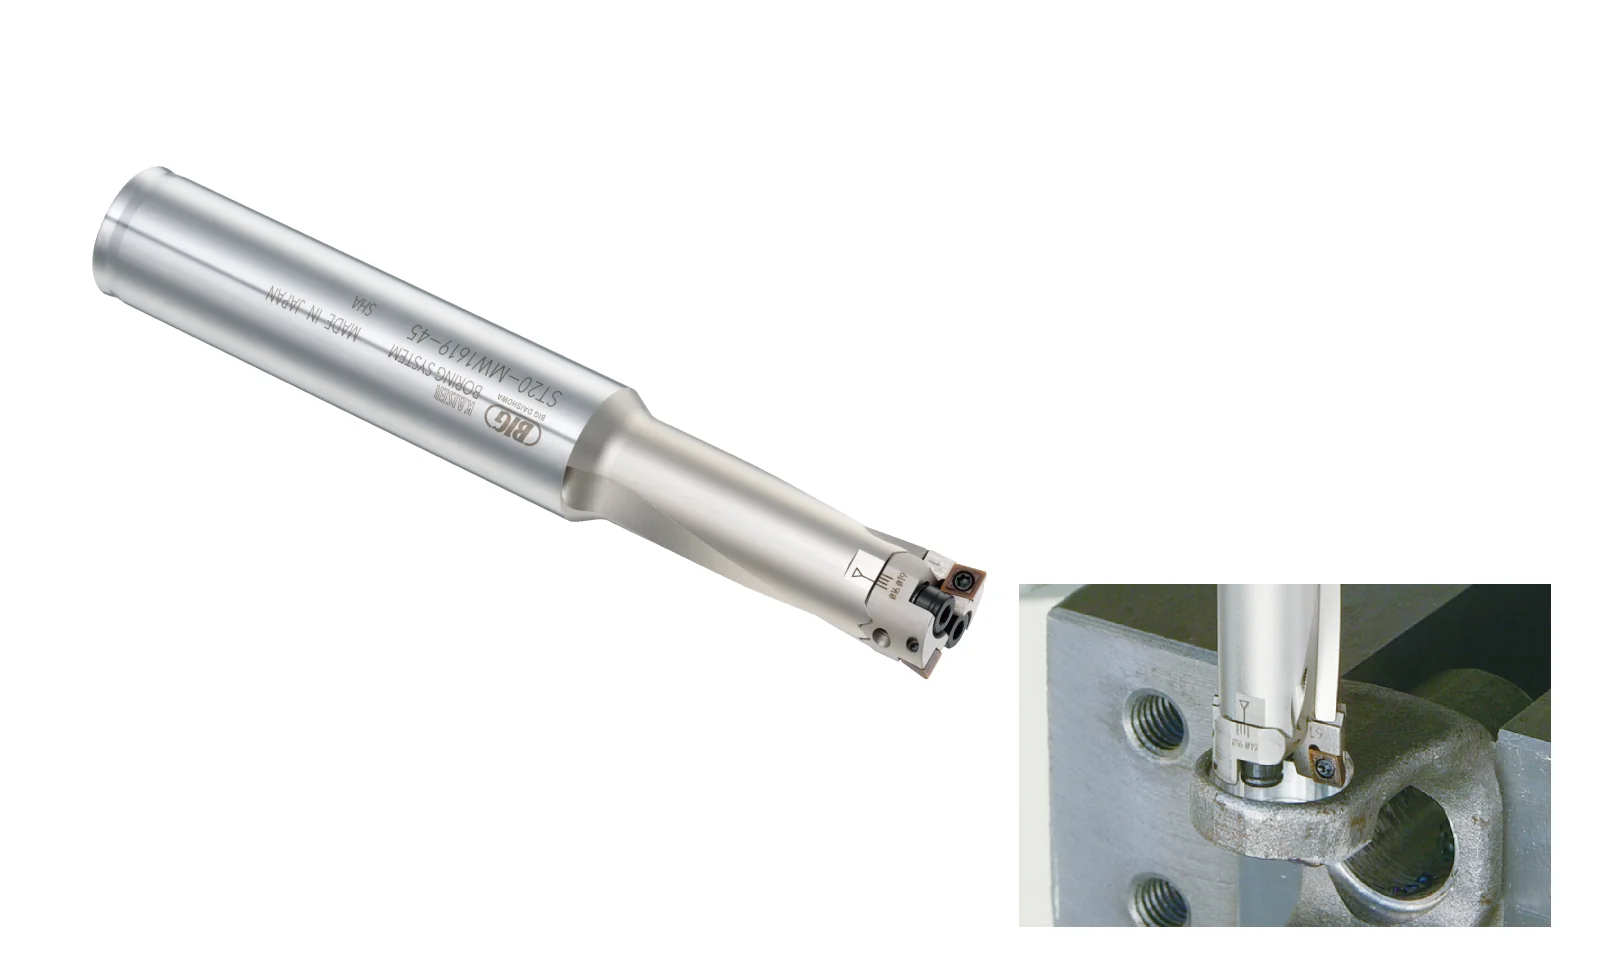
MWボーリングヘッドが、近畿地方発明表彰の発明奨励賞
加工径φ16〜φ21の小径2枚刃の荒ボーリングヘッドが、令和6年度 近畿地方発明表彰(公益社団法人 発明協会)の発明奨励賞を受けた(2024年12月11日のお知らせ)。精密セレーションで2枚のカートリッジをクランプする。
出典:大昭和精機の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
大昭和精機の公式サイトには、導入事例のページはありません。上の9件は、特集ページ(スマートダンパー・スピードスター)の「加工事例」から5件と、製品ページの測定・比較データから2件、ニュースの受賞のお知らせ1件、ダイナゼロビジョンの1件を選びました。顧客名は、どの事例にも載っていません。
物流センターには約150万点以上の製品を揃え、全国の営業拠点にはショールームを併設しているとしています。
| 設備 | 主な仕様・用途 |
|---|---|
| 本社・精密組立工場 | 大阪府東大阪市西石切町3-3-39 |
| 大阪工場 | 大阪府東大阪市宝町5-2 |
| 淡路島の工場 | 兵庫県洲本市五色町に、淡路第1〜第9工場。第2工場はメガテクニカルセンター、第9工場は MEGA V.I.P CENTER |
| 国内の営業拠点 | BIG DAISHOWA Japan の12支店(東北・北関東・東京・神奈川・長野・静岡・名古屋・北陸・大阪・岡山・広島・九州)と物流センター |
| 海外の拠点 | タイ、中国(上海・広東・瀋陽・成都・武漢・天津・合肥)、ドイツ(BIG DAISHOWA Europe GmbH。2026年7月に新社屋が竣工)、スイス、アメリカ |
上の数字の帯:183社 BIG-PLUS 主軸を採用する機械・スピンドルメーカー(2024年4月現在)/150万点以上 物流センターに揃える製品/960名 グループ総従業員数/1967年 創業
出典:特集 スマートダンパー|BIG DAISHOWA、特集 スピードスター|BIG DAISHOWA、ニュースリリース 2024年|BIG DAISHOWA、企業情報|BIG DAISHOWA、グループ概要|BIG DAISHOWA、大昭和精機株式会社(拠点)|BIG DAISHOWA
COMPANY
会社概要
| 会社名 | 大昭和精機株式会社(BIG DAISHOWA グループ) |
|---|---|
| 創業 | 1967年 |
| グループ総従業員数 | 960名 |
| 主要業務(グループ) | 工具保持具の開発、製造および販売/精密測定機器の開発、製造および販売/FA工場内管理ソフトや RF-ID(非接触自動認識装置)システムの開発および販売 |
| 本社・精密組立工場 | 〒579-8013 大阪府東大阪市西石切町3-3-39 |
| TEL | 072(982)2312(代) |
| 国内の営業 | BIG DAISHOWA Japan 株式会社(東京本社:東京都豊島区駒込3-23-1) |
| 住所 | 大阪府東大阪市西石切町3-3-39(本社・精密組立工場) |
| 従業員 | グループ総従業員数 960名 |
| 分野 | 工作機械ツーリング・切削工具 |
出典:大昭和精機株式会社(拠点)|BIG DAISHOWA、グループ概要|BIG DAISHOWA、企業情報|BIG DAISHOWA
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で大昭和精機を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 切削のびびり振動を抑えたい →防振機構を内蔵したボーリング工具
- タップ(ねじ立て)の種類と選び方 →タッピングホルダ・ツーリング
BEFORE CONTACT
問い合わせる前に整理しておくこと
お問い合わせは、公式サイトのお問い合わせフォーム(日本国内・海外)と、BIG DAISHOWA Japan の最寄りの支店の電話で受け付けています。国内フォームの項目は、会社名・担当者名・住所・電話番号・メール・ご相談内容(必須)と、フリガナ・部署名・役職名・FAX番号で、ファイルの添付欄はありません。電話の受付時間は書かれていません。土日・祝祭日・休業日にいただいた問い合わせは、翌営業日以降の回答としています。
- 使っている工作機械と主軸の規格(BBT・HSK・BIG CAPTO など)
- 加工する材質・穴径・加工長(L/D)と、いまの加工条件(切削速度・送り・切込み)
- 困っている症状(びびり・振れ・工具寿命・ねじ精度など)と、ほしい精度
- いまの工具やホルダと、置き換えたいシリーズ(カタログのどの製品か)
- 台数と時期、カタログを見たいか、デモ加工を見たいか
CONTACT
大昭和精機に問い合わせる
お問い合わせフォーム(日本国内)から相談できます。
電話:BIG DAISHOWA Japan の各支店(例:東京支店 03(5961)1323/名古屋支店 052(871)8601/大阪支店 072(986)5800)。ほかの支店は公式サイトの BIG DAISHOWA Japan のページ
ボタンを押すと大昭和精機の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「製品・デバイス」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
このページは、大昭和精機の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年11月7日