
焼入れした金型に、直径0.1mm 前後の細い穴をあけたい。超硬の部品に、幅0.1mm 以下のスリットを入れたい。ガラスやセラミックスの板に、小さな穴をたくさんあけたい。ところが、ドリルはすぐ減って折れ、ガラスは穴の縁が欠ける。硬い材料の細かい加工は、刃物で削るだけでは限界があり、材料と形に合った加工法を選ぶことがポイントです。
加工法は、材料が電気を通すか、入れたいのが穴か溝か形か、加工面の割れや熱の影響を許せるかで変わります。困っていることから、次のマトリクスで候補になる加工法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 放電加工(細穴・ワイヤ・形彫り) | 超短パルスレーザー加工 | 超音波加工(超音波を加えた研削・穴あけ) | 電解加工 | 研削・ダイヤモンド工具の切削 |
|---|---|---|---|---|---|
| A焼入れ鋼・超硬に、細い穴・深い穴をあけたい | ◎ | △ | △ | △ | |
| B焼入れ鋼・超硬に、細い溝・小さな角・細かい形を入れたい | ◎ | △ | ○ | ||
| Cガラス・セラミックスなど電気を通さない材料に、穴・溝を入れたい | ◎ | ◎ | ○ | ||
| D加工した面の割れ・変質層・欠けを避けたい | △ | ○ | ○ | ◎ | ○ |
| E加工に時間と費用がかかる(工具がすぐ減る・数が多い) | △ | ○ | ○ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、材料、穴や溝の大きさと深さ、精度、数量、費用によって変わります。症状Aの「放電加工」の「◎」は、ドリルでは加工が困難な細くて深い穴を加工でき、超硬合金やチタン合金なども加工できるとする説明(ソディック)と、硬い材質の細穴は細穴放電加工機で加工するとする説明(キンコー)、「超短パルスレーザー」の「△」は、金属ではニッケル基合金の溝加工の報告があり、材料の熱的性質で加工性が決まり、パルス幅で熱影響が変わるとされること(岩手県工業技術センター。焼入れ鋼・超硬の細穴の報告ではありません)、「電解加工」の「△」は、材料の硬さによらず加工できるが加工精度が悪いとされること(金沢大学)、「研削・ダイヤモンド工具の切削」の「△」は、穴の内径を研削で精度よく仕上げる方法があること(フタワ精密製作所。直径20mm 以下の内径の仕上げで、細穴そのものの加工ではありません)を示します。症状Bの「放電加工」の「◎」は、ワイヤ放電加工でピン角や幅の細いスリットを加工できるとする説明(ナムテクノ)、「電解加工」の「△」は、単純な形の電極を走らせて溝を加工する研究があるが精度に課題があること(金沢大学)、「研削・ダイヤモンド工具の切削」の「○」は、ダイヤモンドコーティングのエンドミルで超硬の金型を直彫りした例(知の拠点あいち)と、プロファイル研削で細いパンチなどを加工する例(フタワ精密製作所)を示します。症状Cの「超短パルスレーザー」の「◎」は、ガラスに数十μm の穴をテーパーなしであける受託加工(オプトピア)と研究の成果(理化学研究所)、「超音波加工」の「◎」は、石英ガラスやセラミックスに小径穴をあける受託加工(寿原テクノス)、「研削・ダイヤモンド工具の切削」の「○」は、セラミックスの加工は主にダイヤモンド砥石で行うとする報告(茨城県工業技術センター)を示します。放電加工と電解加工は、電気を通す材料が前提です(電気を通すセラミックスは放電加工できる場合があります)。症状Dの「電解加工」の「◎」は、加工変質層が生じない、クラック・バリが生じないとする説明(金沢大学)、「超短パルスレーザー」の「○」は、パルス幅が短いほうが熱影響が少なかったとする報告(岩手県工業技術センター)、「超音波加工」の「○」は、アルミナの穴加工で穴の入口の欠けを抑える効果があったとする報告(大分県産業科学技術センター)、「研削・ダイヤモンド工具の切削」の「○」は、微小な切り込みのときに研削傷と面粗さが改善したとする報告(茨城県工業技術センター)、「放電加工」の「△」は、超微粒超硬合金のワイヤ放電加工で加工面にクラックが生じ、研削で除去していたとする報告(北海道立工業試験場)を示します。症状Eの「超音波加工」の「○」は、石英ガラスの400穴を工具1本で加工した例(寿原テクノス)、「超短パルスレーザー」の「○」は、ガラスに毎秒3,000穴の貫通穴を形成した研究の例(理化学研究所)、「研削・ダイヤモンド工具の切削」の「○」は、超硬の金型を直彫りする加工の時間を当初の半分に短縮した例(知の拠点あいち)、「放電加工」の「△」は、細い電極の消耗が材質や条件によって大きいこと(岩手県工業技術センター)を示します。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
材料が電気を通すかと、入れたい形から、まず相談する加工法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
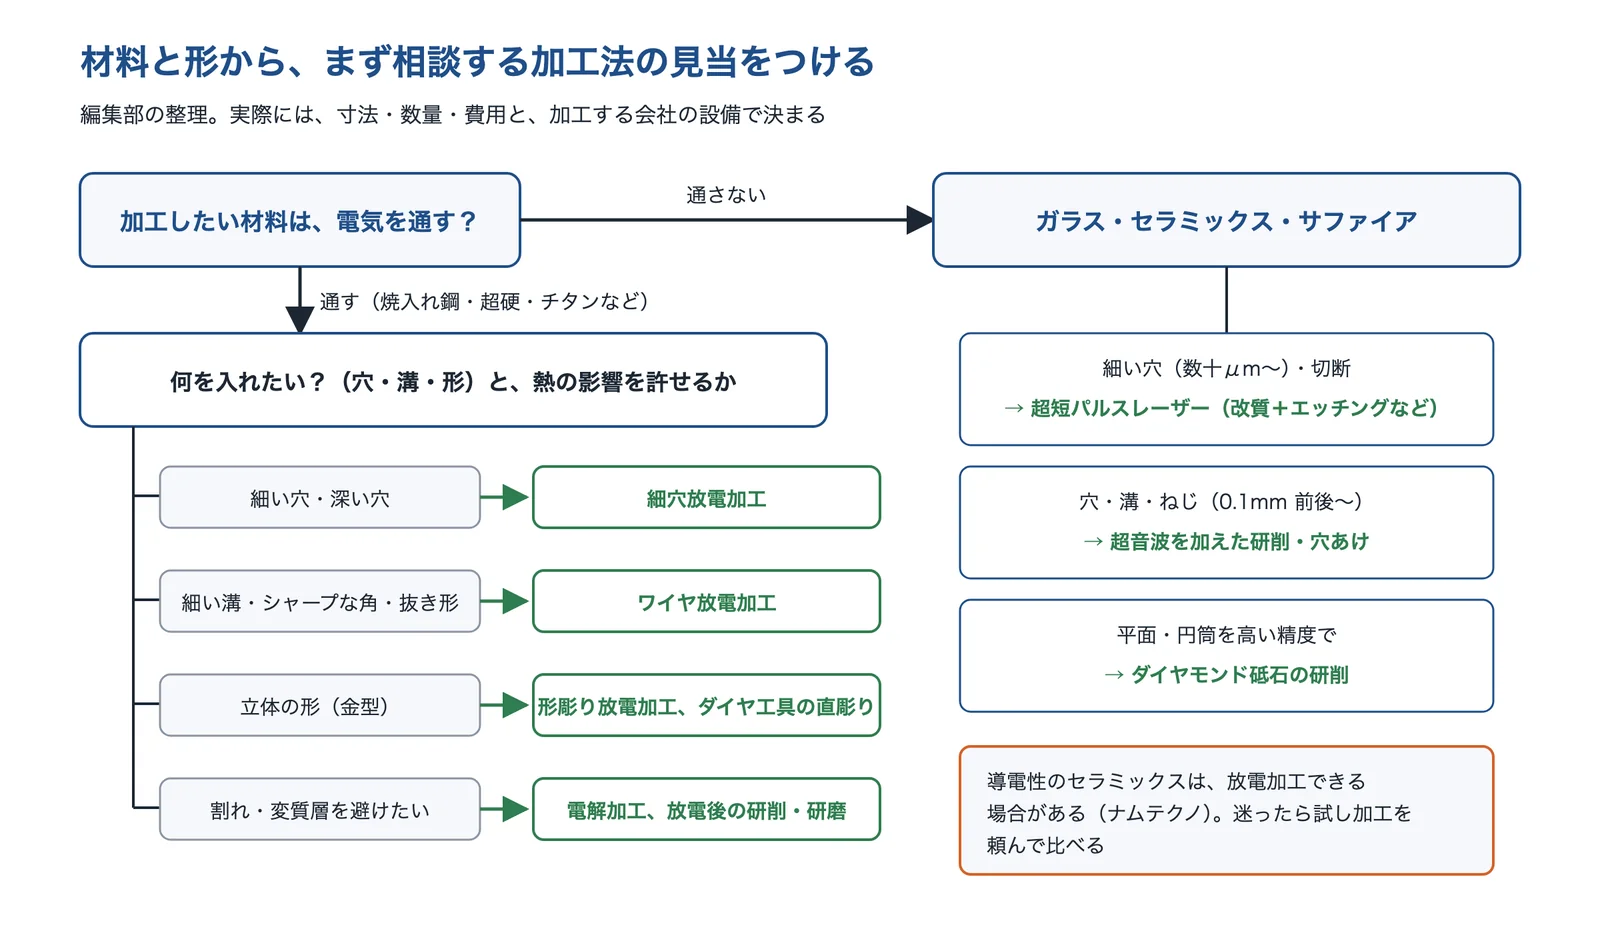
出典:この記事の内容をもとに AI(Claude)で作成
焼入れ鋼・超硬に、細い穴・深い穴をあけたい
焼入れした金型や超硬の部品に、直径0.1mm 前後の穴をあけたい。ドリルが折れる、すぐ減る。
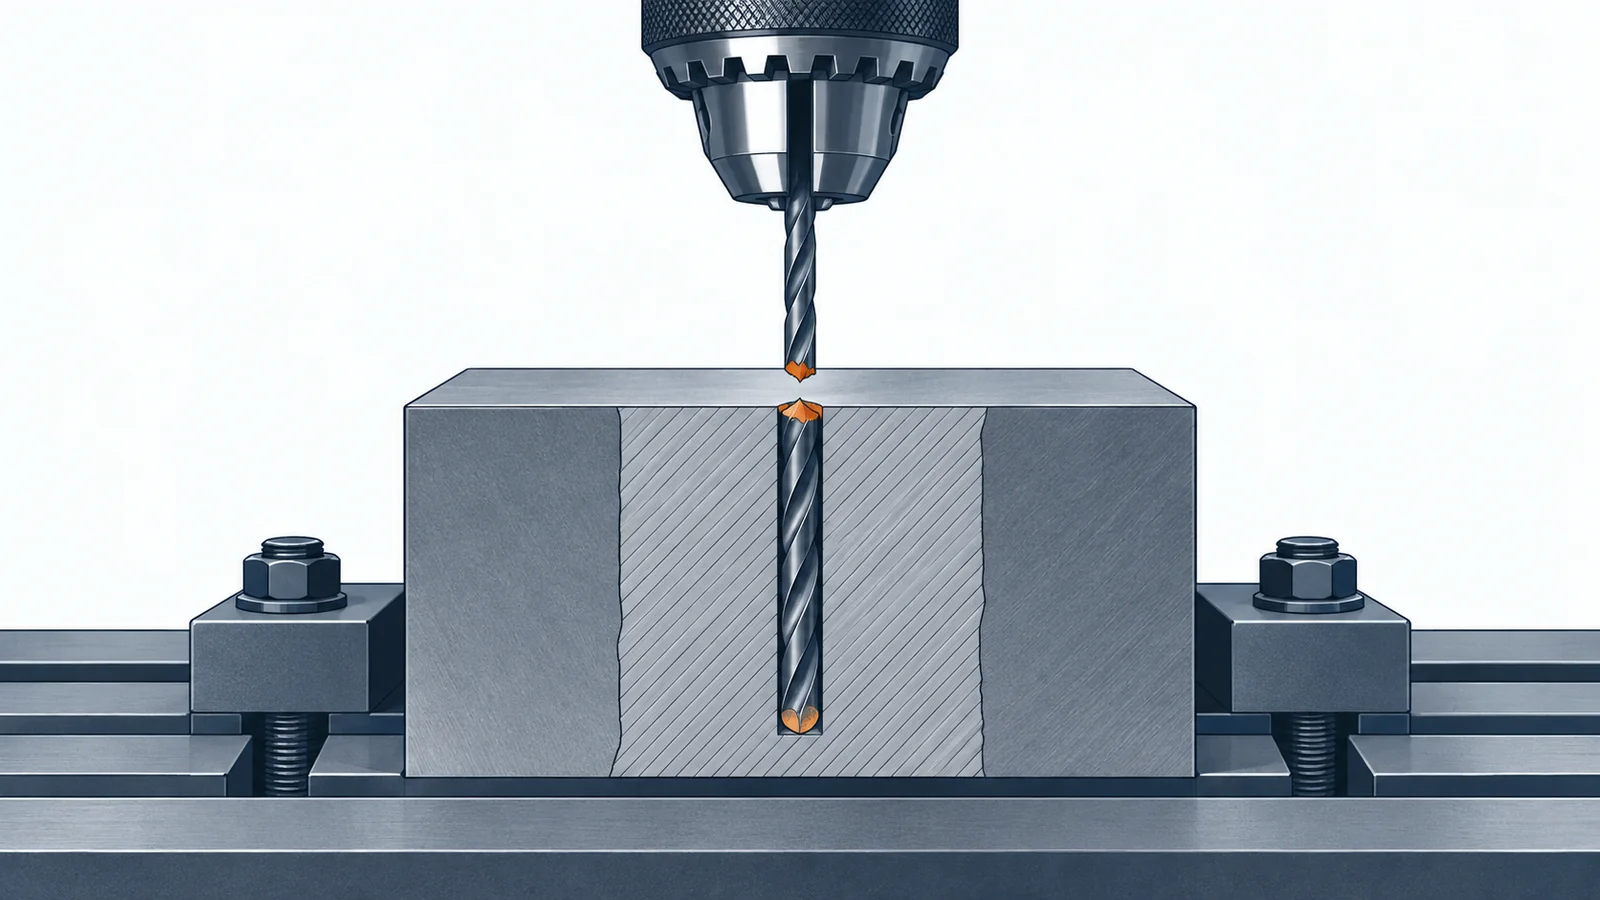
- 起きている現象
- 硬い材料にドリルで細い穴をあけると、刃先がすぐ摩耗します(キンコー)。細いドリルほど折れやすくもなります(編集部の解説)。キンコーは、硬い材質への細穴加工はドリルの摩耗が激しく適さないとして、超硬や高硬度材は細穴放電加工機で、それ以外の材質は微細マシニング加工機で加工するとしています。ソディックは、ドリルでは加工が困難な細くて深い穴、出口にバリのない穴などで、細穴放電加工のニーズが高まっているとしています。
- 解決に使える技術
- 細穴放電加工電気を通す材料なら、硬さに関係なく穴をあけられる
- 微細放電加工数μm〜数十μm の極小の穴
- 内径を研削で仕上げる穴の精度を上げたいとき
放電加工では電極も消耗し、その量は電極の材質や条件で大きく変わります(岩手県工業技術センター)。キンコーと大和テクノシステムズは、深さは穴径の10倍程度を目安としています。それより深い穴は、試し加工で確かめます(編集部の解説)。
焼入れ鋼・超硬に、細い溝・小さな角・細かい形を入れたい
金型の部品に、幅0.1mm 以下のスリットや、角の小さい抜き形を入れたい。超硬の金型に細かい立体の形を彫りたい。
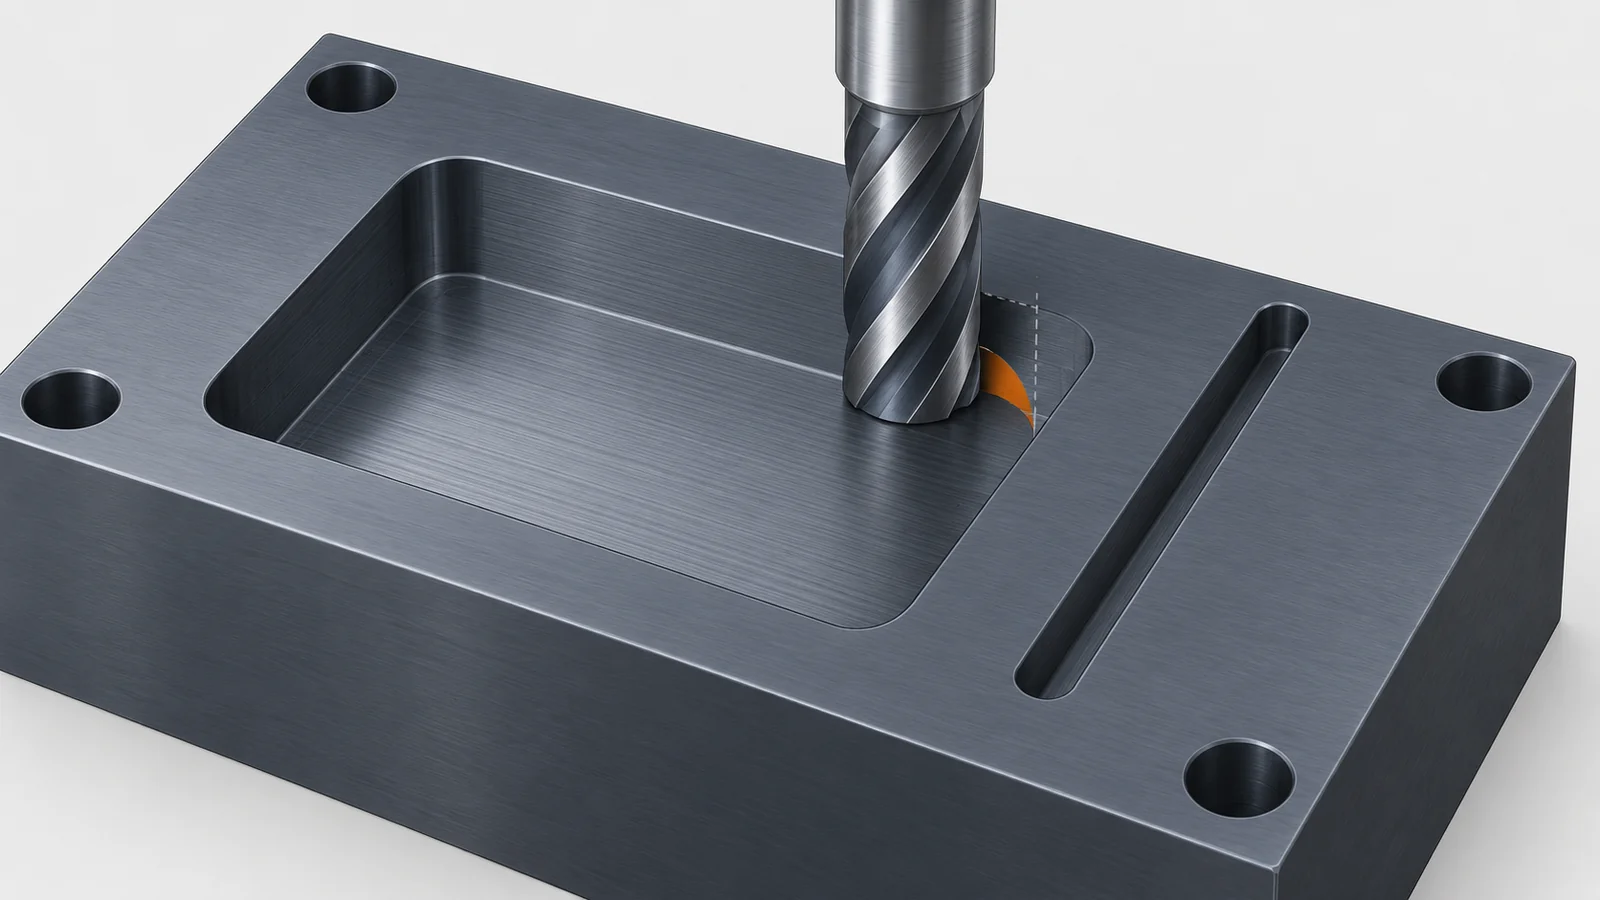
- 起きている現象
- エンドミルなどの刃物は丸いので、内側の角には刃物の半径の R が残ります。細い溝ほど細い刃物が要り、硬い材料では刃物が減って折れやすくなります(編集部の解説)。細いワイヤで糸のこのように切り抜くワイヤ放電加工なら、ナムテクノは、最小0.02mm のワイヤで、ピン角(コーナー R が小さい)や幅の細いスリットを加工できるとしています。
- 解決に使える技術
- ワイヤ放電加工細いスリット・小さな角・抜き形
- 形彫り放電加工金型の立体の形
- ダイヤ工具の直彫り・プロファイル研削超硬金型を切削で直接彫る、細いパンチの先端
ワイヤ放電加工は、ワイヤを通すスタート穴が要ります。スリット幅0.1mm 以下の加工では、スタート穴が残る問題があり、ナムテクノはあとで穴の部分を除くなどの工夫で対応するとしています。超微粒超硬合金をワイヤ放電加工した面には細かいクラックが残ることがあるので、仕上げが要るかを確かめます(北海道立工業試験場)。
ガラス・セラミックスなど電気を通さない材料に、穴・溝を入れたい
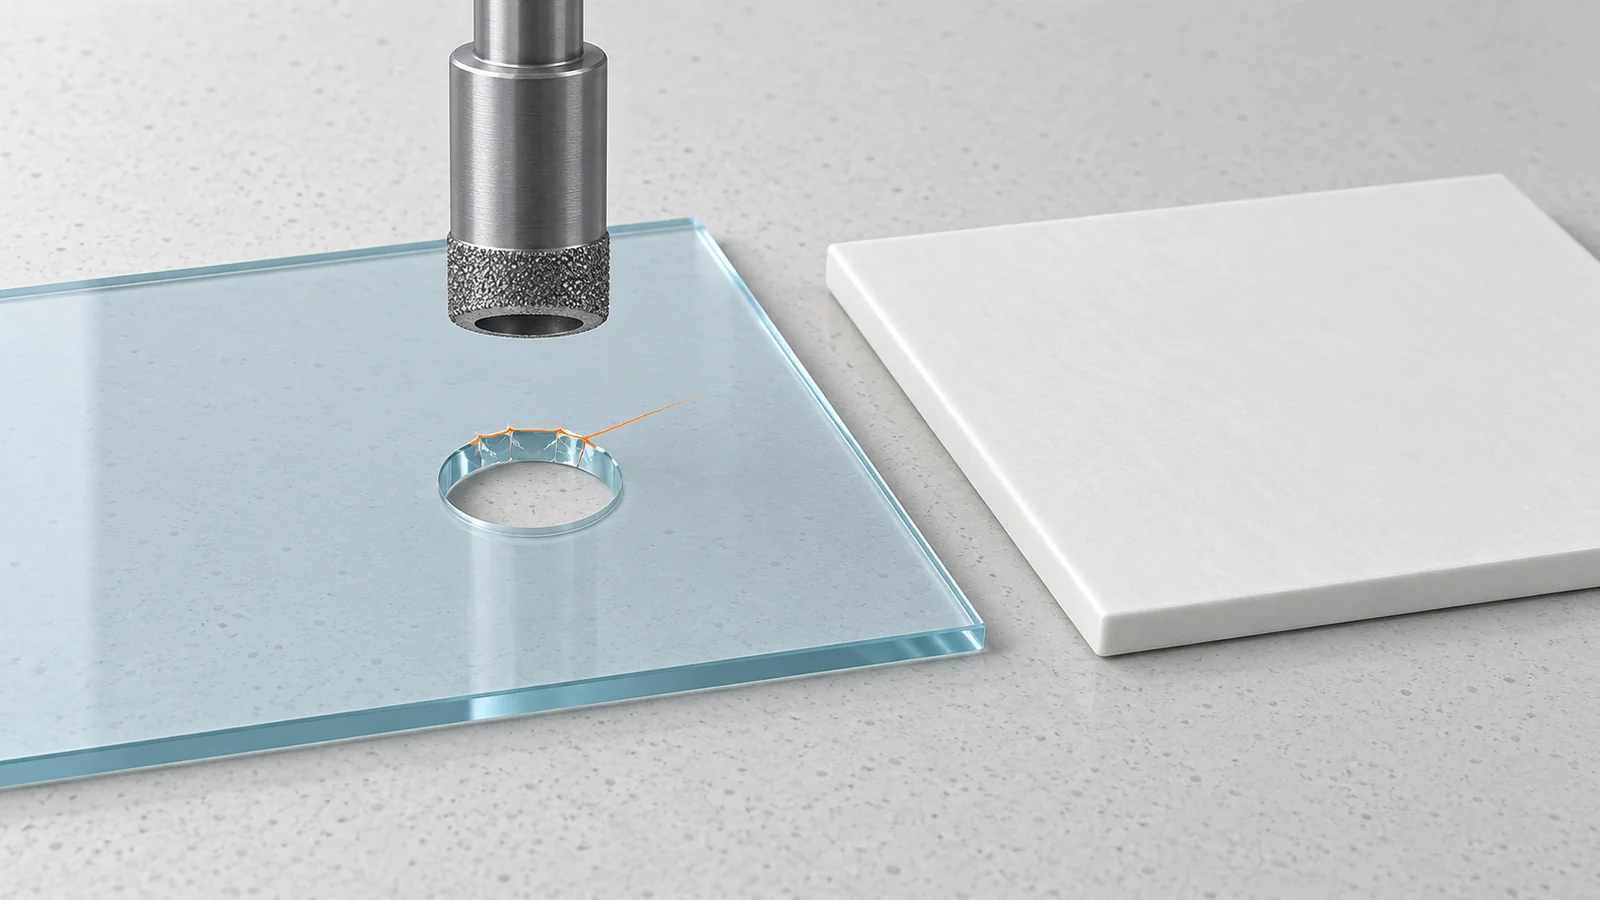
石英ガラスやサファイア、アルミナ、ジルコニアの板に、小さな穴や溝をたくさん入れたい。ドリルで穴をあけると、入口が欠ける・割れる。
- 起きている現象
- ガラスやセラミックスは硬くてもろい材料です。寿原テクノスは、石英ガラスはダイヤモンド砥粒の工具で加工するが、欠け・チッピング・割れを起こしやすいとしています。電気を通さないので、放電加工と電解加工は使えません(電気を通すセラミックスは放電加工できる場合があります)。
- 解決に使える技術
- 超短パルスレーザー(改質+エッチング)数十μm の穴、テーパーのない穴、切断
- 超音波を加えた穴あけ・研削0.1mm 前後からの穴・溝・ねじ
- ダイヤモンド砥石の研削平面・外形を精度よく
同じガラスでも、石英ガラス・ホウケイ酸ガラス・強化ガラスなどで加工のしやすさが違います。加工する会社に、同じ材料での実績を聞き、試し加工で欠けの大きさを確かめます(編集部の解説)。
加工した面の割れ・変質層・欠けを避けたい
放電加工したあと、部品が早く割れた。加工面の変質層やバリ、穴の入口の欠けが問題になる。
- 起きている現象
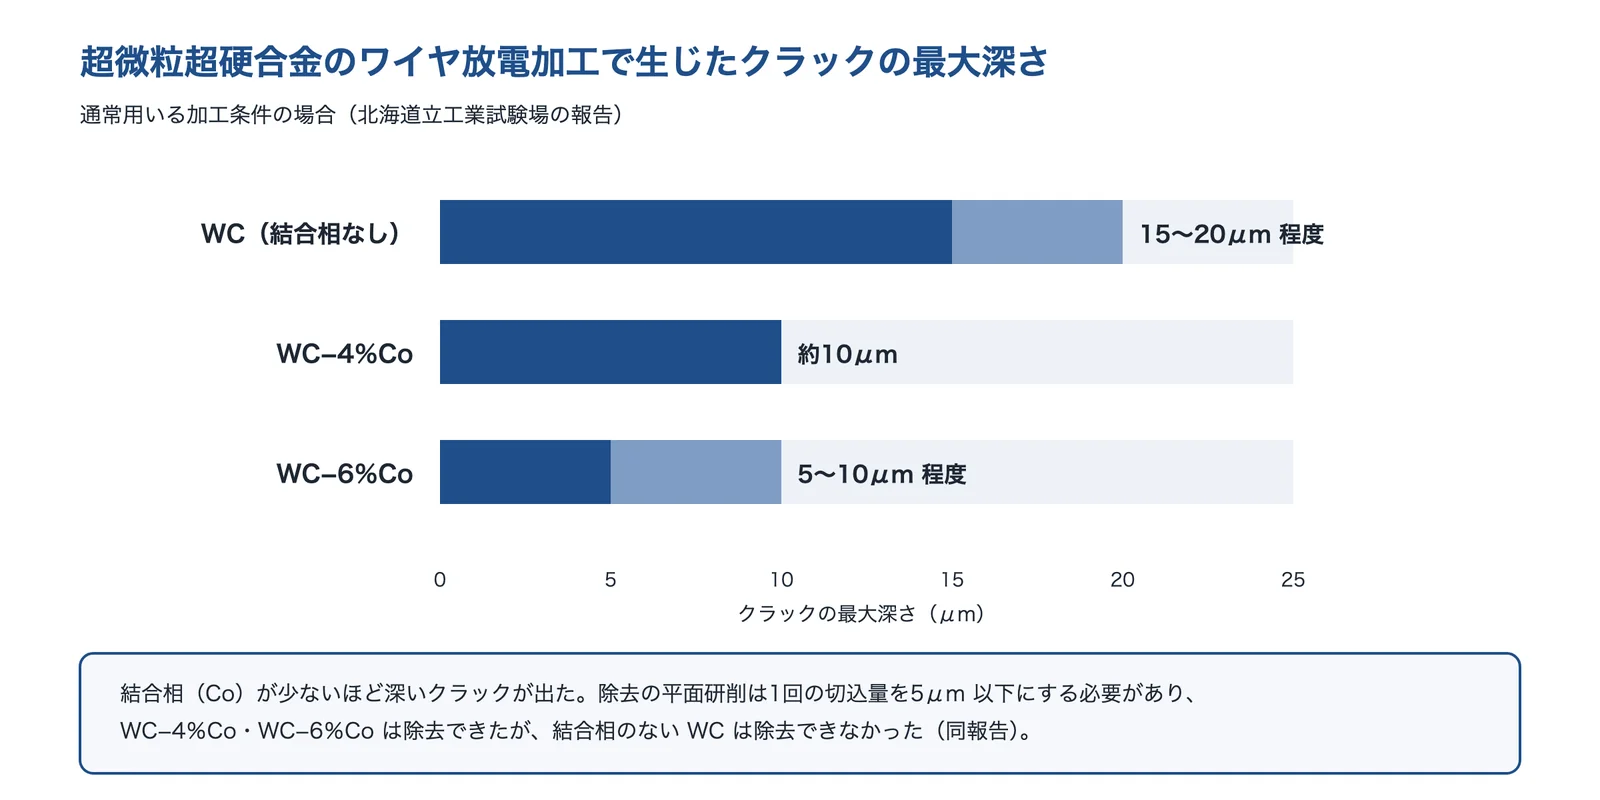
- 北海道立工業試験場の報告は、超微粒超硬合金をワイヤ放電加工すると、加工面から垂直に細かいクラックが入り、製品の寿命を縮めるとしています。クラックは、結合相(コバルト)の少ない材料ほど深く、最大で15〜20μm 程度の材料もありました。研削でもクラックが進展する可能性があるとしています。
- 解決に使える技術
- 電解加工変質層・クラック・バリが生じないとされる
- 超短パルスレーザーパルスが短いほど熱影響が少ない
- 超音波・微小切り込みの研削欠けや研削傷を減らす
放電加工のあとに研削で仕上げる場合、同じ報告は、1回の切込量を5μm 以下にする必要があるとしています。割れが問題になる部品では、加工面をどこまで仕上げるかを図面で指定し、加工する会社と相談します(編集部の解説)。
加工に時間と費用がかかる(工具がすぐ減る・数が多い)
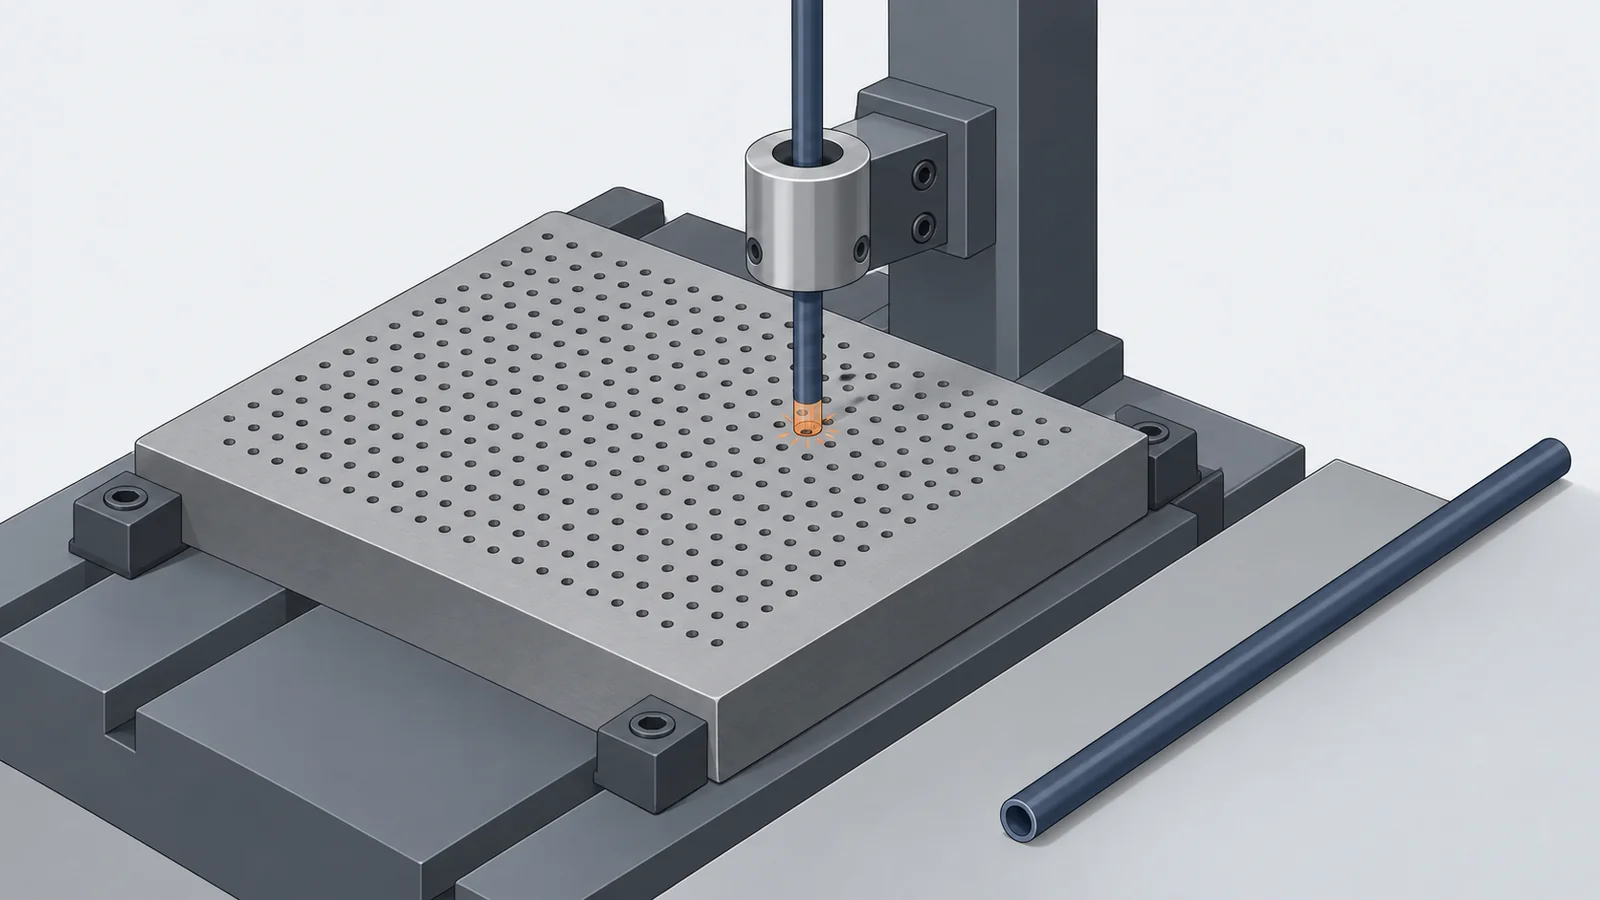
細い穴を何百・何千とあけたい。超硬の金型を作るのに、放電加工と磨きの時間がかかる。
- 起きている現象
- 細い工具や電極は、加工のたびに減ります(編集部の解説)。岩手県工業技術センターの報告では、φ0.08mm のパイプ電極で細穴を放電加工したときの電極消耗率は、振れ止めガイドの径などの条件によって銅で95〜98%、黄銅で166〜203%でした。知の拠点あいちの資料は、超硬金型は一般に放電加工と磨き作業で作られ、製作時間が長くコストが高いことを課題としています。
- 解決に使える技術
- 超音波を加えた穴あけ工具の負担を減らし、1本で多くの穴
- ダイヤ工具の直彫り超硬金型を切削で直接彫る
- 超短パルスレーザーガラスの多数の穴を速く
どの方法でも、公差・深さ・面の粗さを本当に必要な所に絞ると、加工時間と費用が下がります(編集部の解説)。形そのものの見直しは、課題「加工しやすい形状にしたい」も参考にしてください。
なぜ、硬い材料の細かい加工はむずかしいのか
硬い材料は刃物を減らし、もろい材料は欠ける
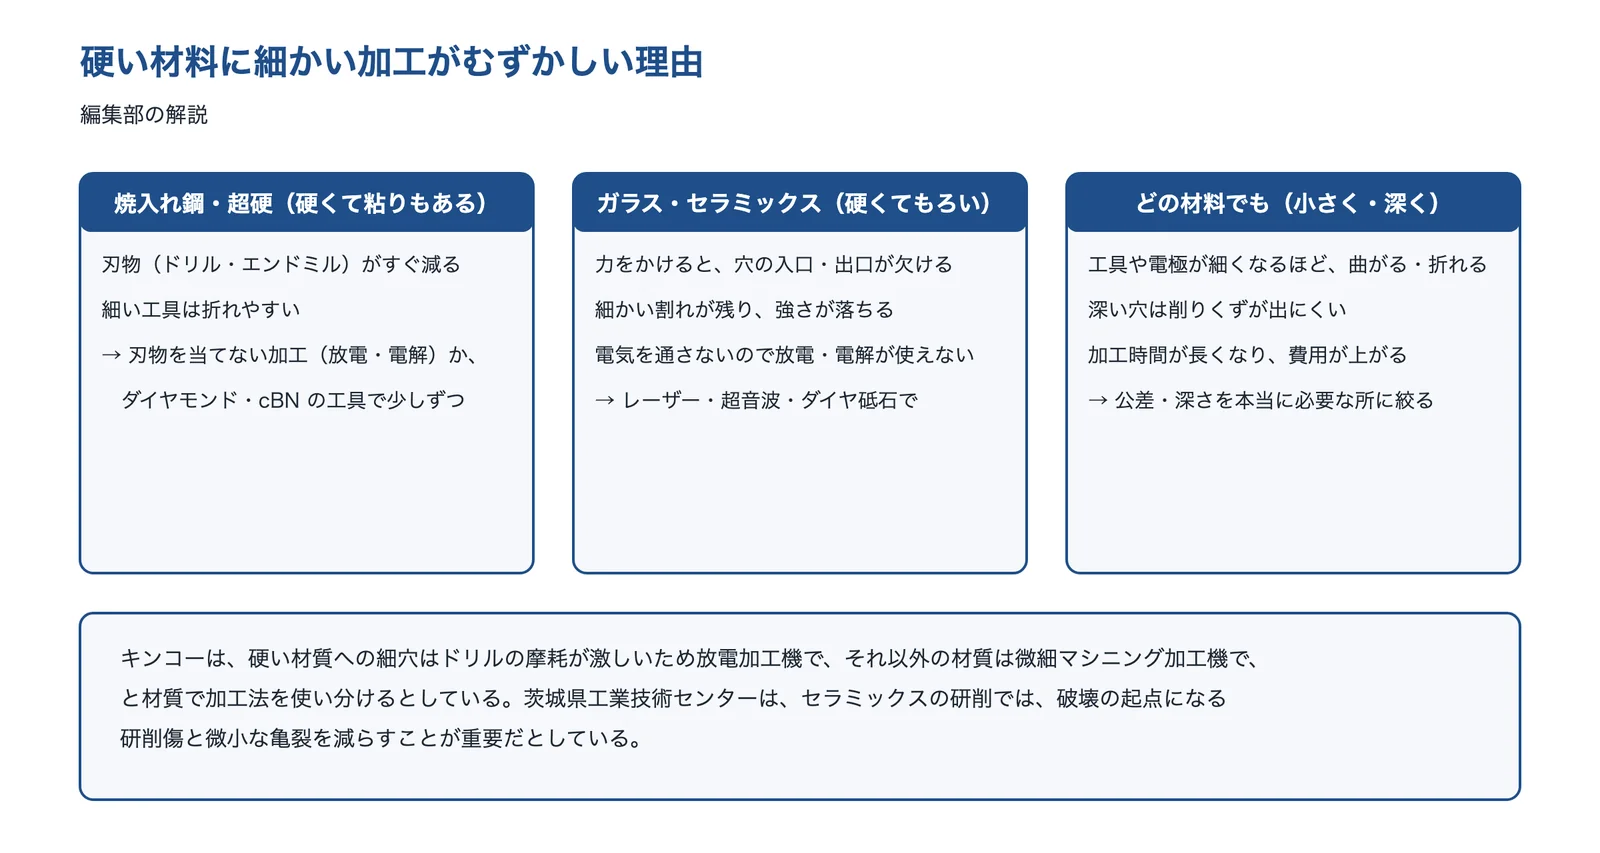
焼入れ鋼や超硬合金は硬いため、ドリルやエンドミルの刃先がすぐ減ります。大分県工業試験場(現 大分県産業科学技術センター)の報告は、HRC55 を超える高硬度の焼入れ鋼などの加工は、従来は研削・放電加工・磨きの領域とされ、これらは能率の面では切削加工に劣るのが一般的としています。ガラスやセラミックスは硬いうえにもろく、力をかけると欠けや細かい割れが出ます。茨城県工業技術センターの報告は、セラミックスの研削では、破壊の起点になる研削傷と微小な亀裂を減らすことが重要だとしています。
出典:キンコー「細穴加工サービス」・茨城県工業技術センター 研究報告 第21号をもとに AI(Claude)で作成
材料を取り除くしくみが、加工法ごとに違う
硬い材料の細かい加工には、刃物を当てずに取り除く方法がいくつもあります。放電加工は火花の熱で溶かし、電解加工は電気化学的に溶かし、超短パルスレーザーはごく短い光のパルスで取り除き、超音波加工は振動させた工具と砥粒で少しずつ砕きます。研削や切削は、ダイヤモンドなどの硬い砥粒や刃物で削ります(編集部の整理)。放電加工と電解加工は、電気を通す材料にしか使えません。
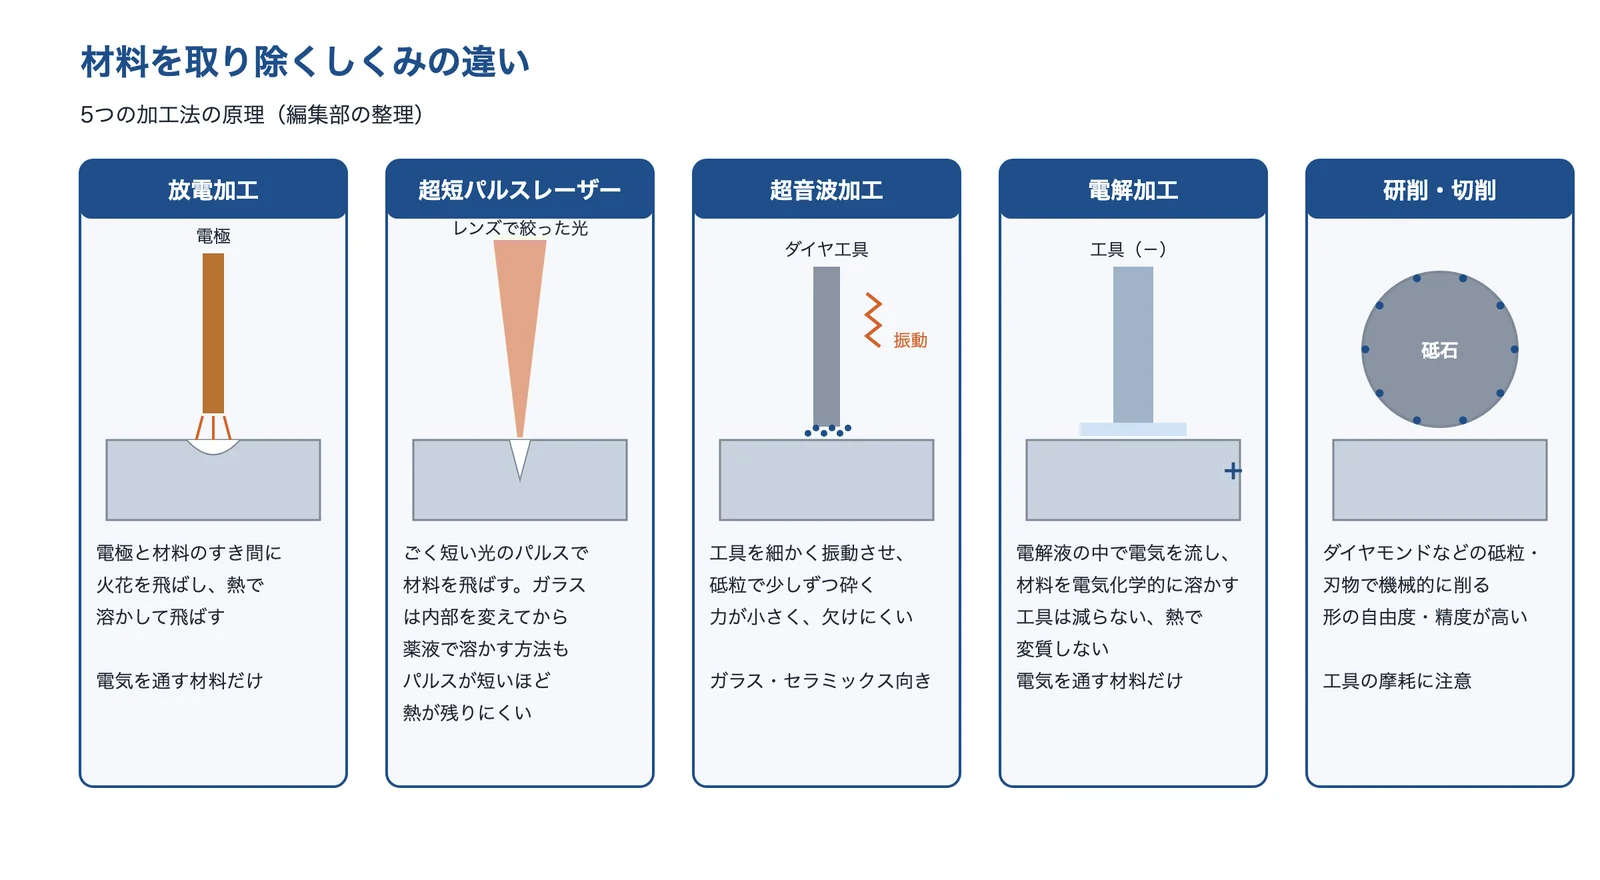
出典:この記事の内容をもとに AI(Claude)で作成
どこまで小さくできるか(公表されている例)
各社・各機関が公表している最小の穴径は、加工法によって桁が違います。ただし、材料・深さ・数量の条件がそろっていないので、そのまま比べられません。深さは、キンコーと大和テクノシステムズが穴径の10倍程度を目安とし、超音波加工では穴径の10倍以上、条件によって40倍以上もできるとする会社もあります(寿原テクノス)。
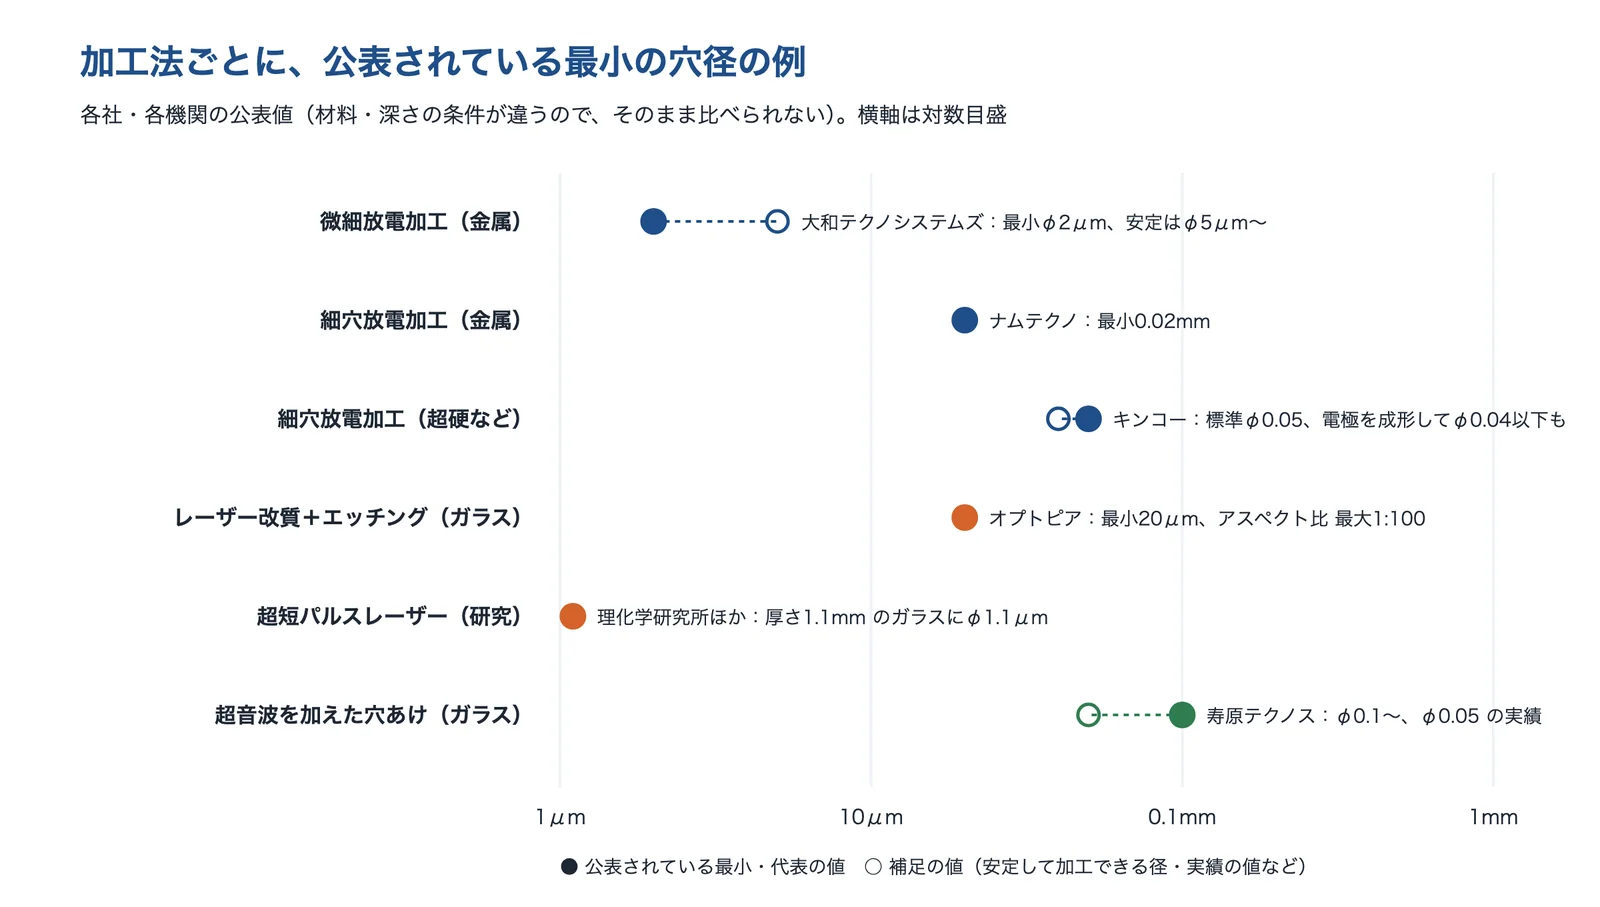
出典:大和テクノシステムズ・ナムテクノ・キンコー・オプトピア・理化学研究所・寿原テクノスをもとに AI(Claude)で作成
原因の切り分け方
次は編集部の整理です。まず、材料が電気を通すかを確かめます。通すなら放電加工が第一の候補で、割れや変質層を避けたいなら電解加工や、放電加工のあとの仕上げを考えます。通さないガラス・セラミックスなら、レーザー、超音波、ダイヤモンド砥石の研削が候補です。そのうえで、穴の径と深さ、数量、許せる面の状態を、加工する会社に伝えて試し加工を頼み、比べます。
出典:高硬度焼き入れ鋼のエンドミル加工における加工精度と加工面特性の研究(平成5年度)|大分県工業試験場(現 大分県産業科学技術センター)、ファインセラミックス研削加工技術研究 ― まとめ ―(研究報告 第21号、1992年)|茨城県工業技術センター、リニアモータ駆動 超高速細穴放電加工機「K4HL」発売のお知らせ(2020年)|ソディック、世界最高速のガラス微細貫通穴加工技術を開発(2026年)|理化学研究所
解決技術の詳細
硬い材料の細かい加工に使う方法は、大きく5つに分けられます。1つの部品でも、穴は放電加工、外形は研削、のように組み合わせることがよくあります(編集部の解説)。
放電加工(細穴・ワイヤ・形彫り)
放電加工は、電極と材料のすき間に火花(放電)を繰り返し飛ばし、その熱で材料を溶かして取り除く方法です。刃物を当てないので、電気を通す材料なら、硬さに関係なく加工できます(大和テクノシステムズ)。細いパイプや棒の電極で穴をあける細穴放電加工、細いワイヤで切り抜くワイヤ放電加工、形の電極を写す形彫り放電加工があります。
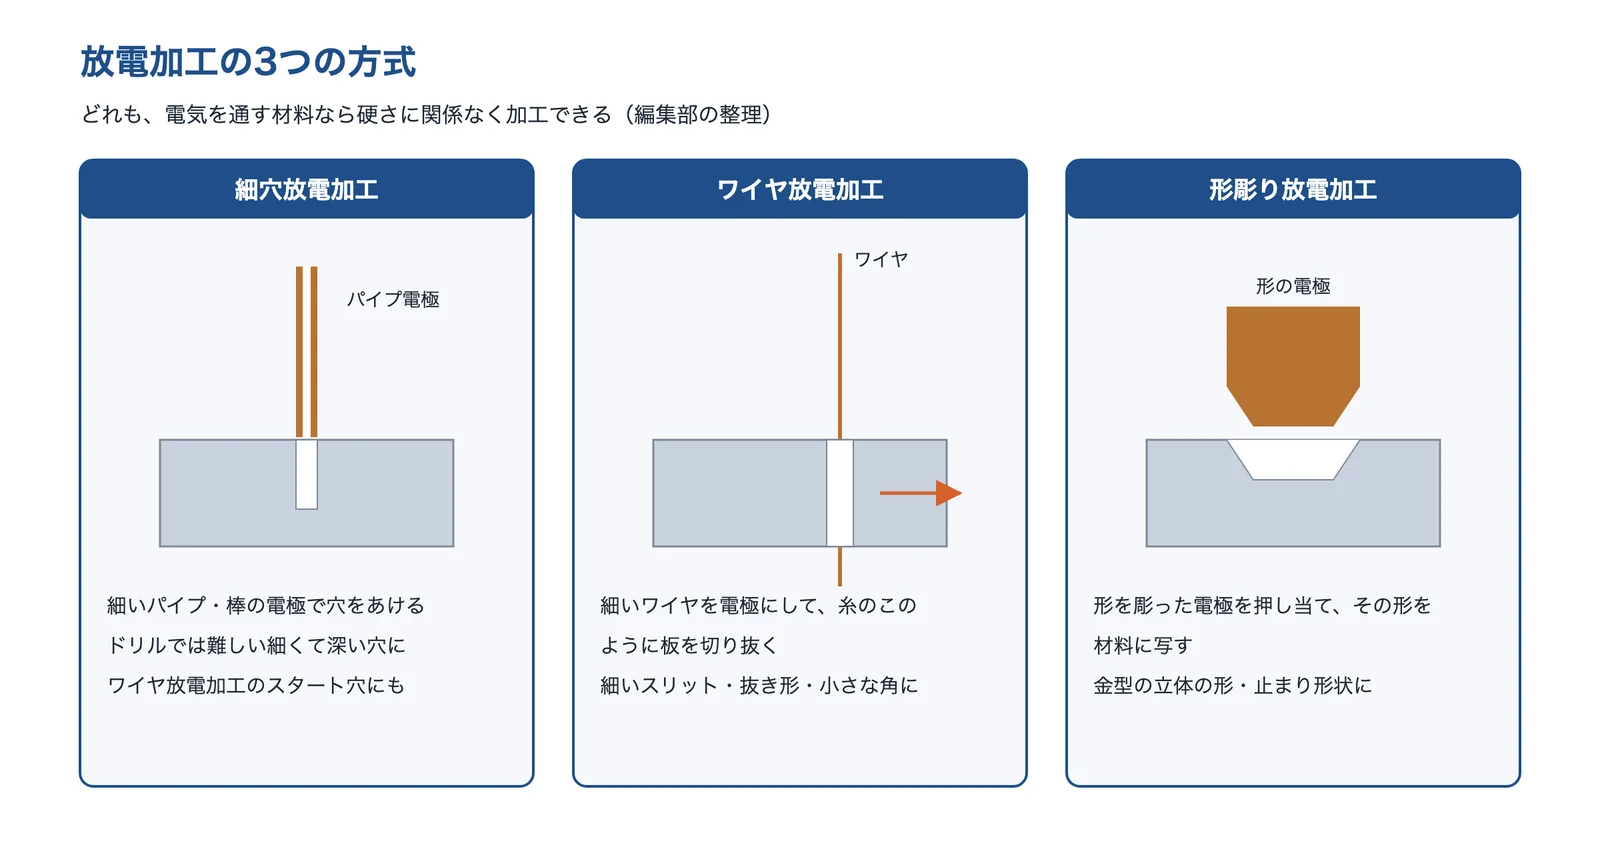
出典:ナムテクノ「細穴放電加工」・同「ワイヤーカット放電加工」・大和テクノシステムズ「微細放電穴加工」をもとに AI(Claude)で作成
岩手県工業技術センターの報告は、φ0.1mm 未満の細穴は、細穴放電加工機という専用機で加工するのが通常だとしています。同じ報告で、形彫り放電加工機にφ0.08mm のパイプ電極を付けて試した結果、電極消耗率は振れ止めガイドの径などの条件によって銅で95〜98%、黄銅で166〜203%で、電極を取り付ける作業のしやすさは黄銅のほうがよかったとしています。
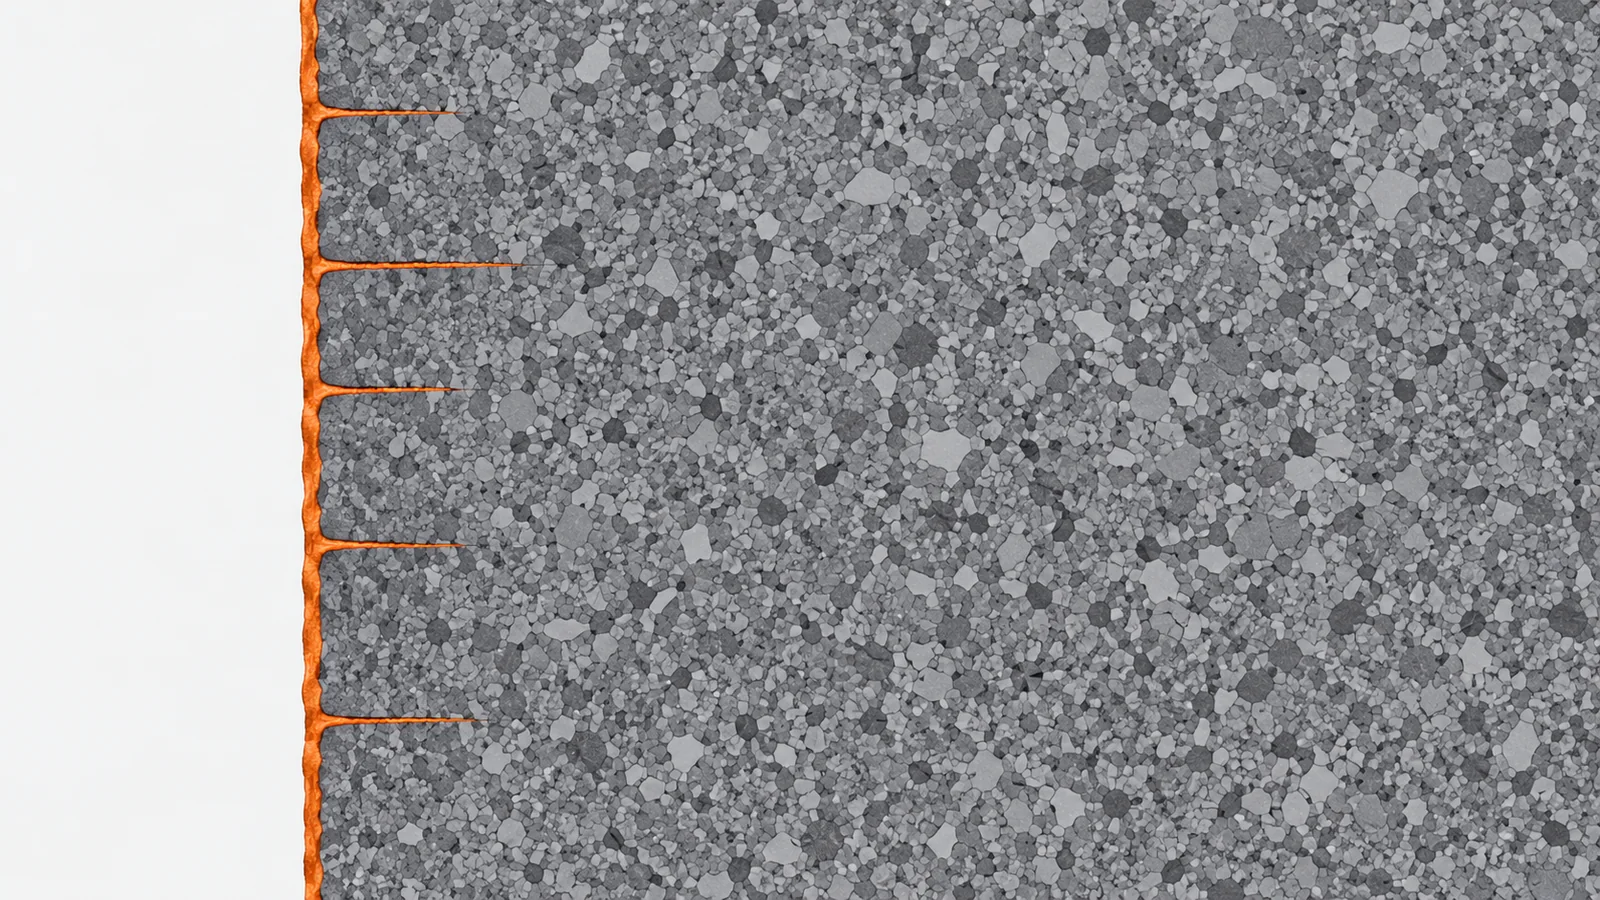
注意点は、加工面に熱の影響が残ることです。北海道立工業試験場の報告は、超微粒超硬合金のワイヤ放電加工で、加工面から垂直にクラックが入り、その除去のために放電加工後にクラック深さの数倍と見込まれる深さまで研削していたとしています。一般に使う加工速度(1.0〜2.0mm/min)では速いほどクラックが多く、約1.0mm/min で最も少なかったとしています。
出典:北海道立工業試験場「超微粒超硬合金のワイヤ放電加工特性」をもとに AI(Claude)で作成
超短パルスレーザー加工
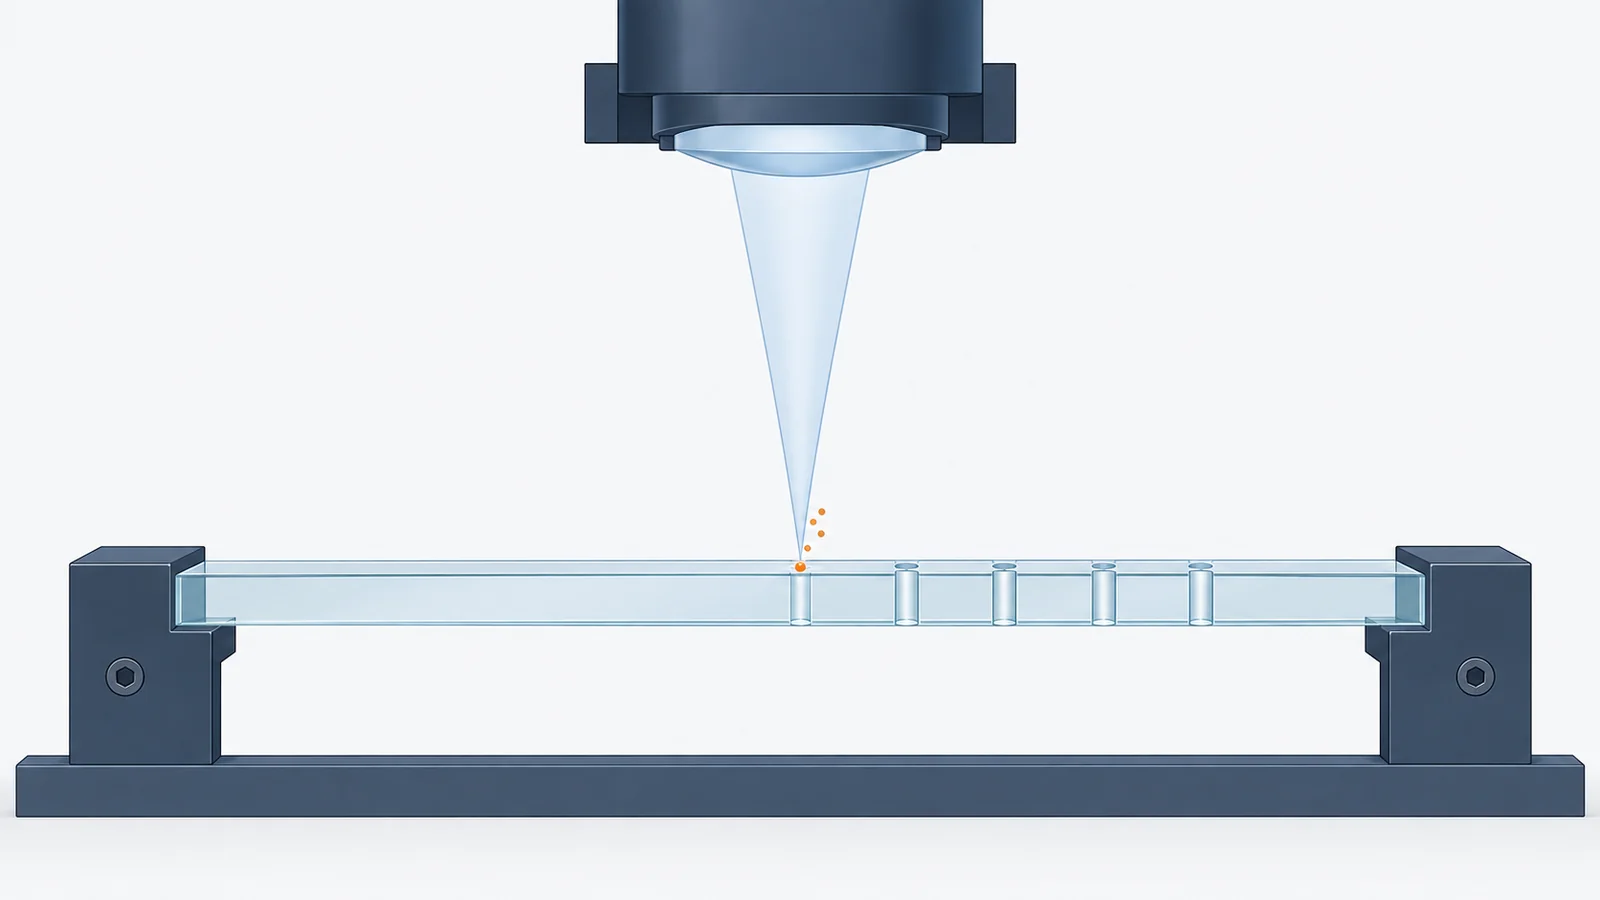
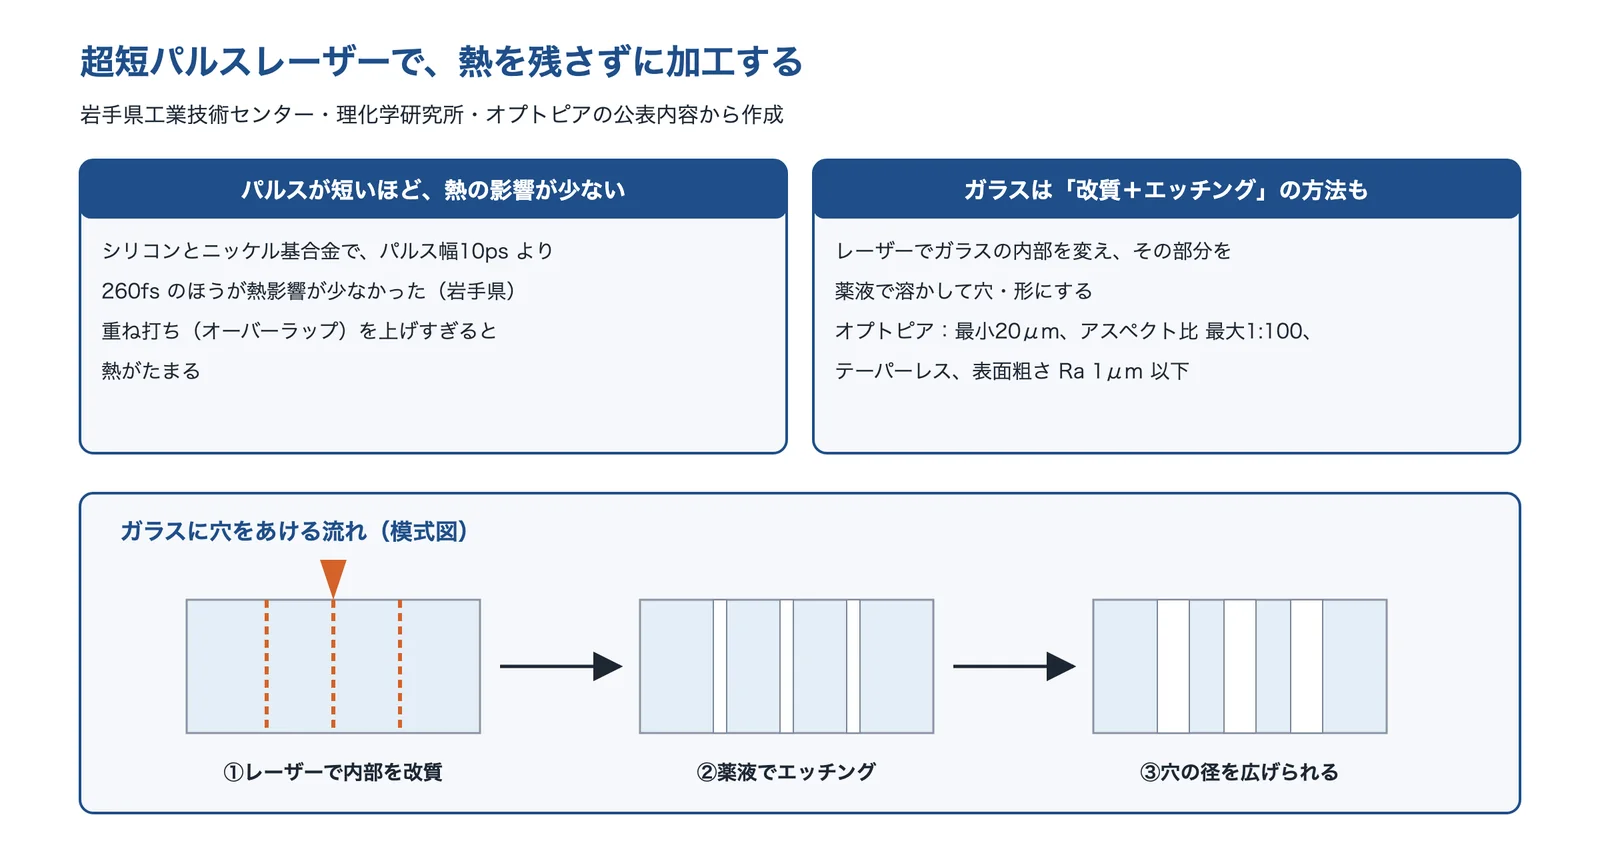
超短パルスレーザーは、ピコ秒(1兆分の1秒)やフェムト秒(1,000兆分の1秒)という、ごく短い光のパルスで材料を取り除く方法です。岩手県工業技術センターの報告は、シリコンとニッケル基合金で、パルス幅10ps より260fs のほうが熱影響が少なかったとし、重ね打ち(オーバーラップ)の割合を必要以上に上げないことが有効だとしています。
出典:岩手県工業技術センター 研究報告 第18号・理化学研究所・オプトピアをもとに AI(Claude)で作成
ガラスには、レーザーで内部を改質してから、改質した部分を薬液で溶かして穴や形にする方法もあります(オプトピア)。
研究では、理化学研究所などの研究グループが2026年に、GHz バーストの超短パルスレーザーで、厚さ1.1mm のガラスに穴径1.1μm・アスペクト比1,000の貫通穴を1ナノ秒以下の照射で直接形成し、毎秒3,000穴の速度を達成したと発表しました。そのあと水酸化ナトリウム溶液でエッチングすると、テーパーのないまま穴径を広げられるとしています。半導体のガラス基板(インターポーザ)への応用が期待される成果です。
超音波加工(超音波を加えた研削・穴あけ)
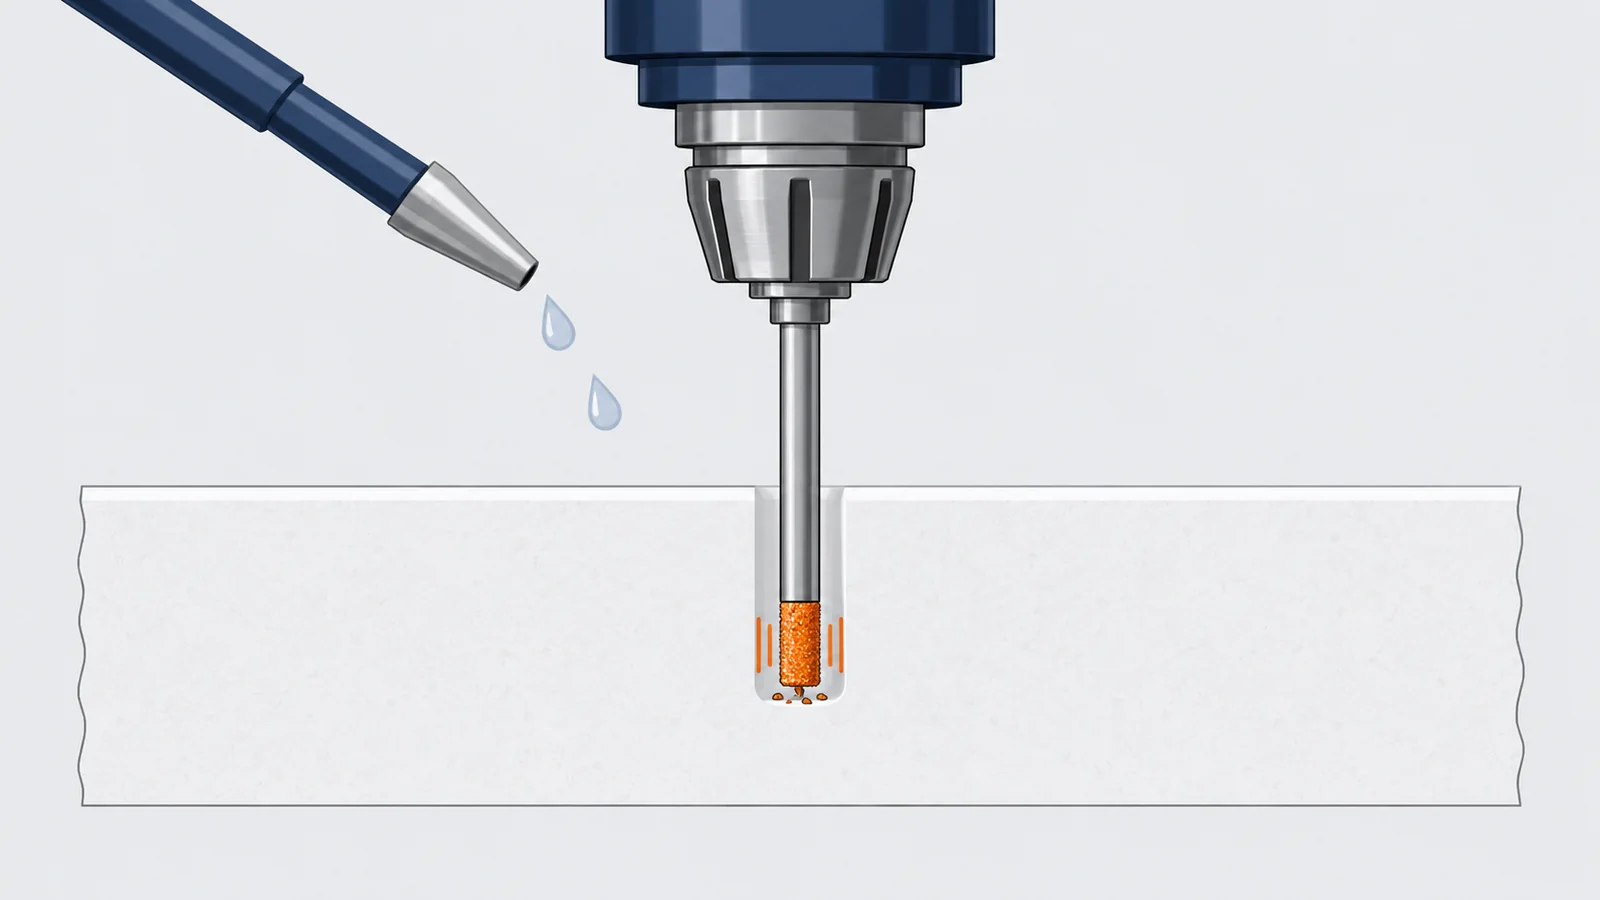
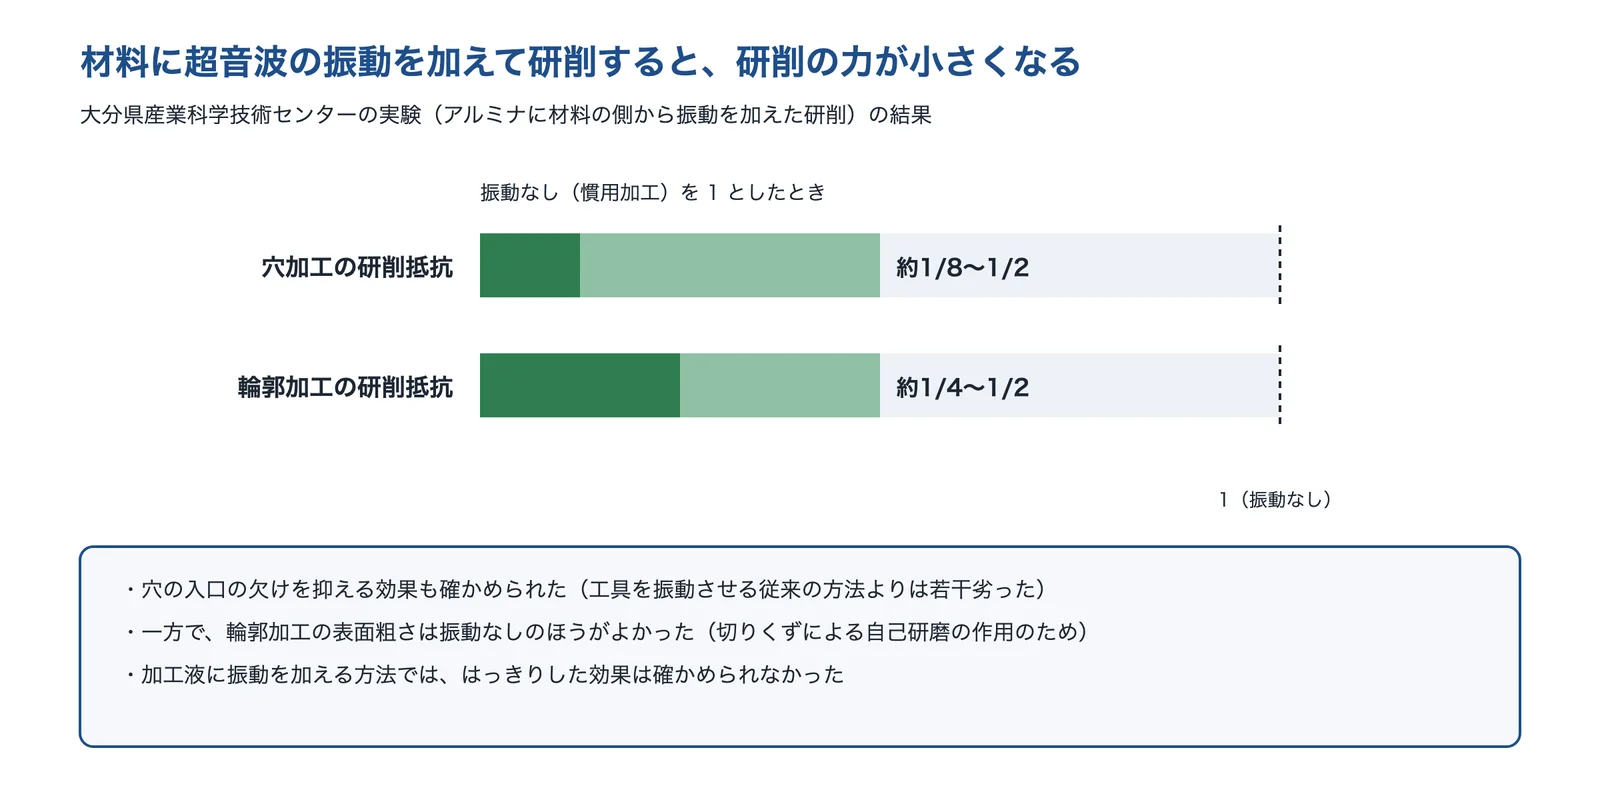
超音波加工は、工具や材料を超音波で細かく振動させながら、ダイヤモンドなどの砥粒で少しずつ削る方法で、ガラスやセラミックスのような硬くてもろい材料に使います(編集部の解説)。寿原テクノスは、超音波スピンドルで加工抵抗を激減させ、欠けを抑えるとしています。大分県産業科学技術センターの報告は、アルミナに材料の側から高周波(超音波)振動を加えた研削(ジグ研削盤)で、穴加工の研削抵抗が振動なしの約1/8〜1/2に下がり、穴の入口の欠けを抑える効果も確かめられたとしています(欠けの抑え方は、工具を振動させる従来の方法よりは若干劣りました)。
出典:大分県産業科学技術センター 研究報告(平成11年度)をもとに AI(Claude)で作成
一方で、同じ報告は、輪郭加工の表面粗さは振動なしのほうがよく、加工液に振動を加える方法でははっきりした効果が確かめられなかった(穴の深さ0.5mm 以下でわずかに効果)としています。超音波を加えれば何でもよくなるわけではないので、目的(欠けを減らす、深い穴をあける、工具を長持ちさせる)を決めて試します(編集部の解説)。
電解加工
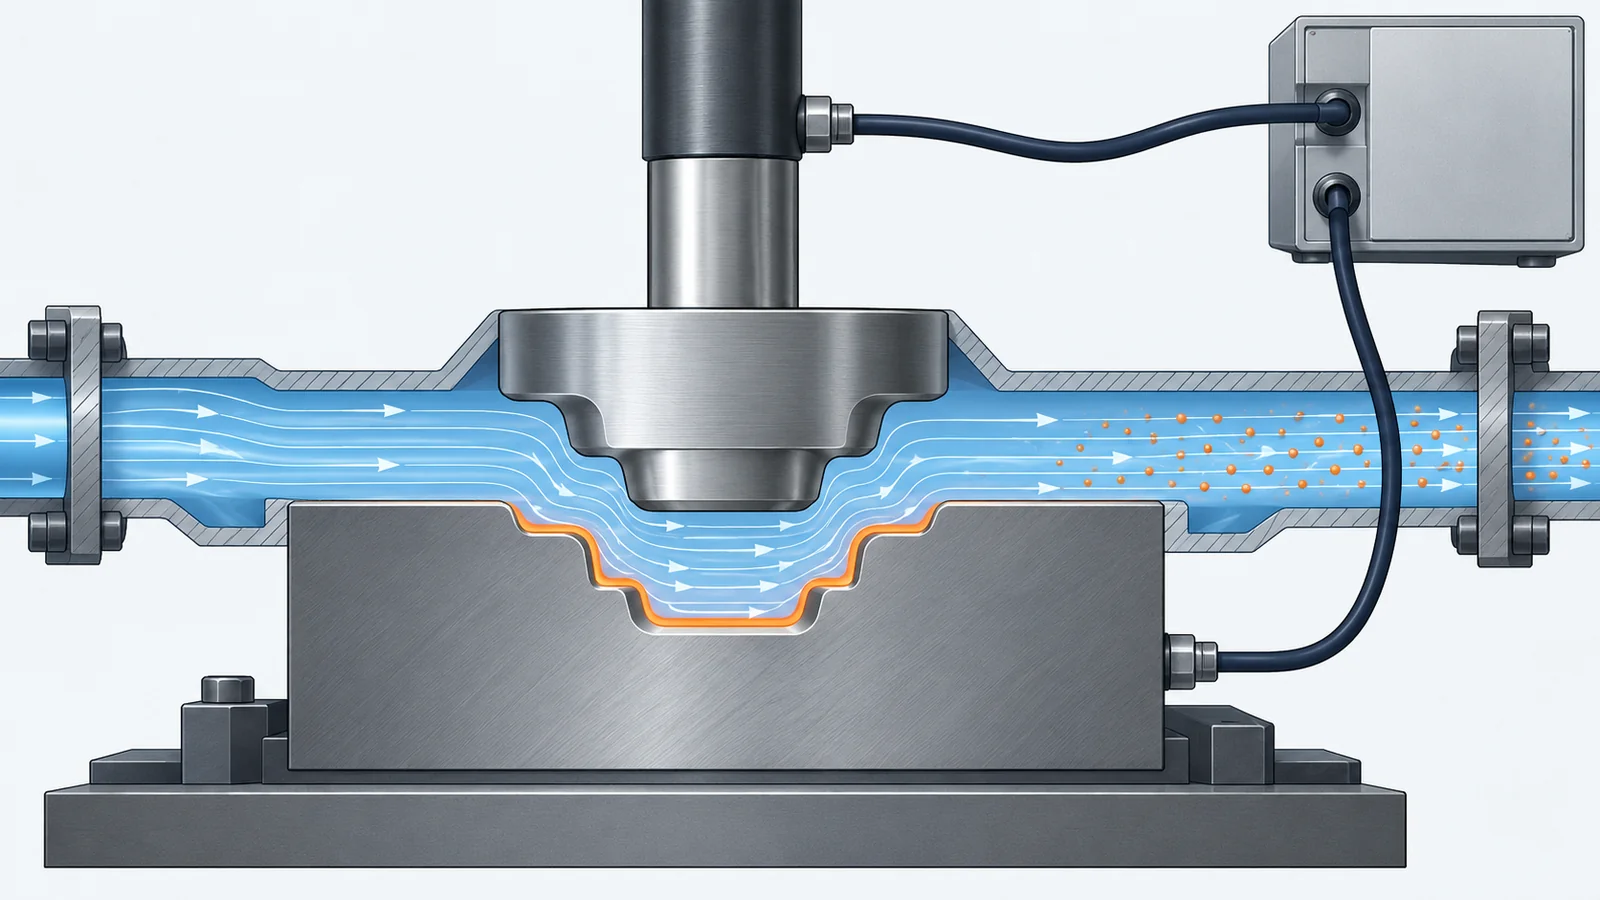
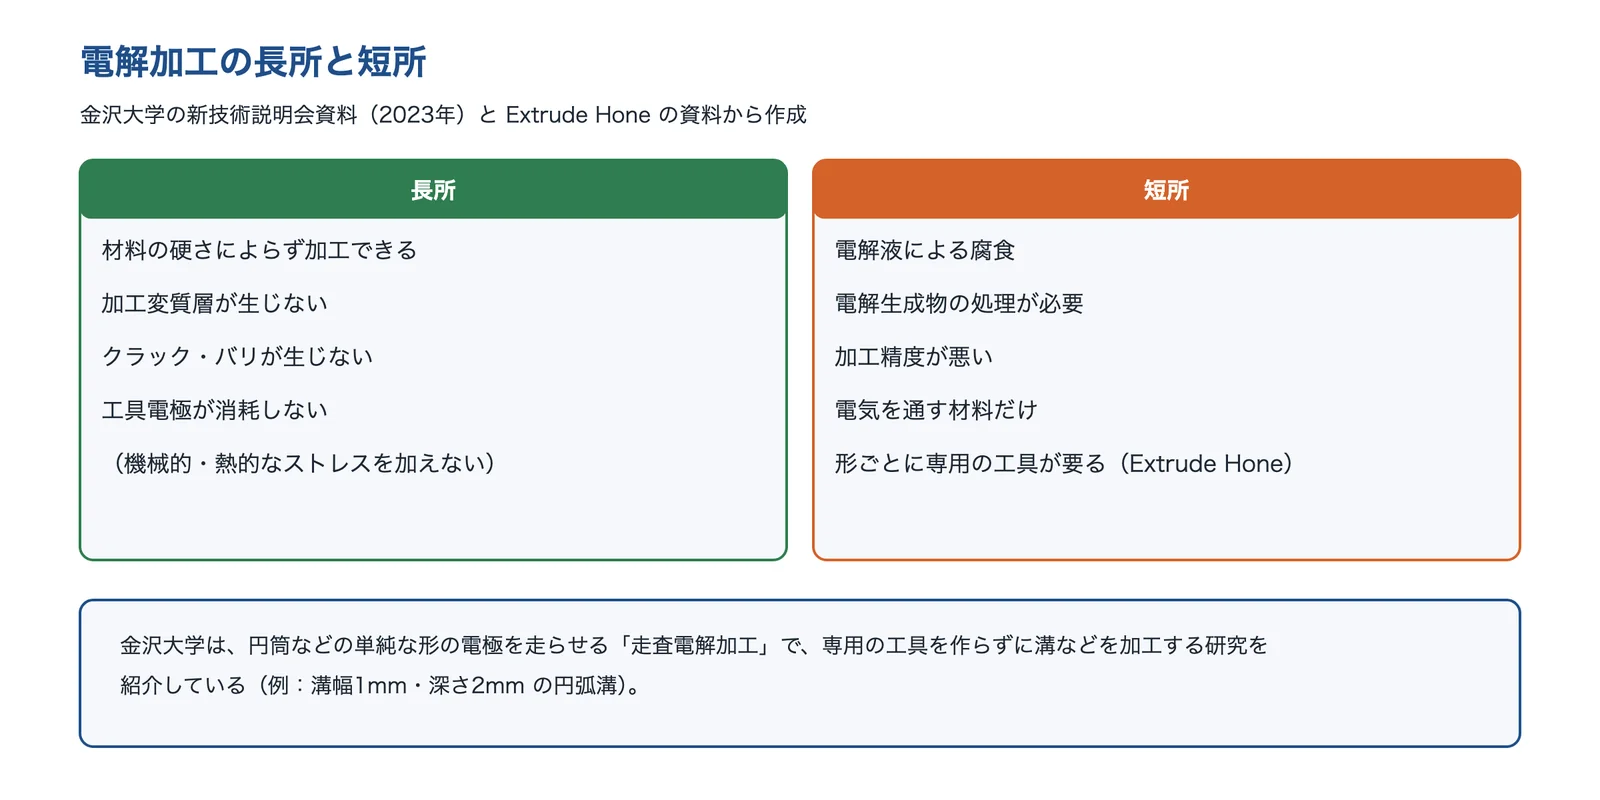
電解加工は、電解液の中で工具(陰極)と材料(陽極)の間に電流を流し、材料を電気化学的に溶かして取り除く方法です。金沢大学の資料は、材料の硬さによらず加工でき、加工変質層が生じない、クラック・バリが生じない、工具電極が消耗しないことを特徴に挙げています。一方で、電解液による腐食、電解生成物の処理、加工精度が悪いことを欠点に挙げています。
出典:金沢大学 新技術説明会資料(2023年)・Extrude Hone の資料をもとに AI(Claude)で作成
Extrude Hone の資料は、電解加工は導電性の素材に限られ、加工物に機械的・熱的なストレスを加えないとする一方、加工物ごとに専用の工具が必要としています。細かい形への使い方は、バリ取りや微細な構造の形成などです。金沢大学は、単純な形の電極を走らせて加工する走査電解加工の研究を紹介しています。
研削・ダイヤモンド工具の切削
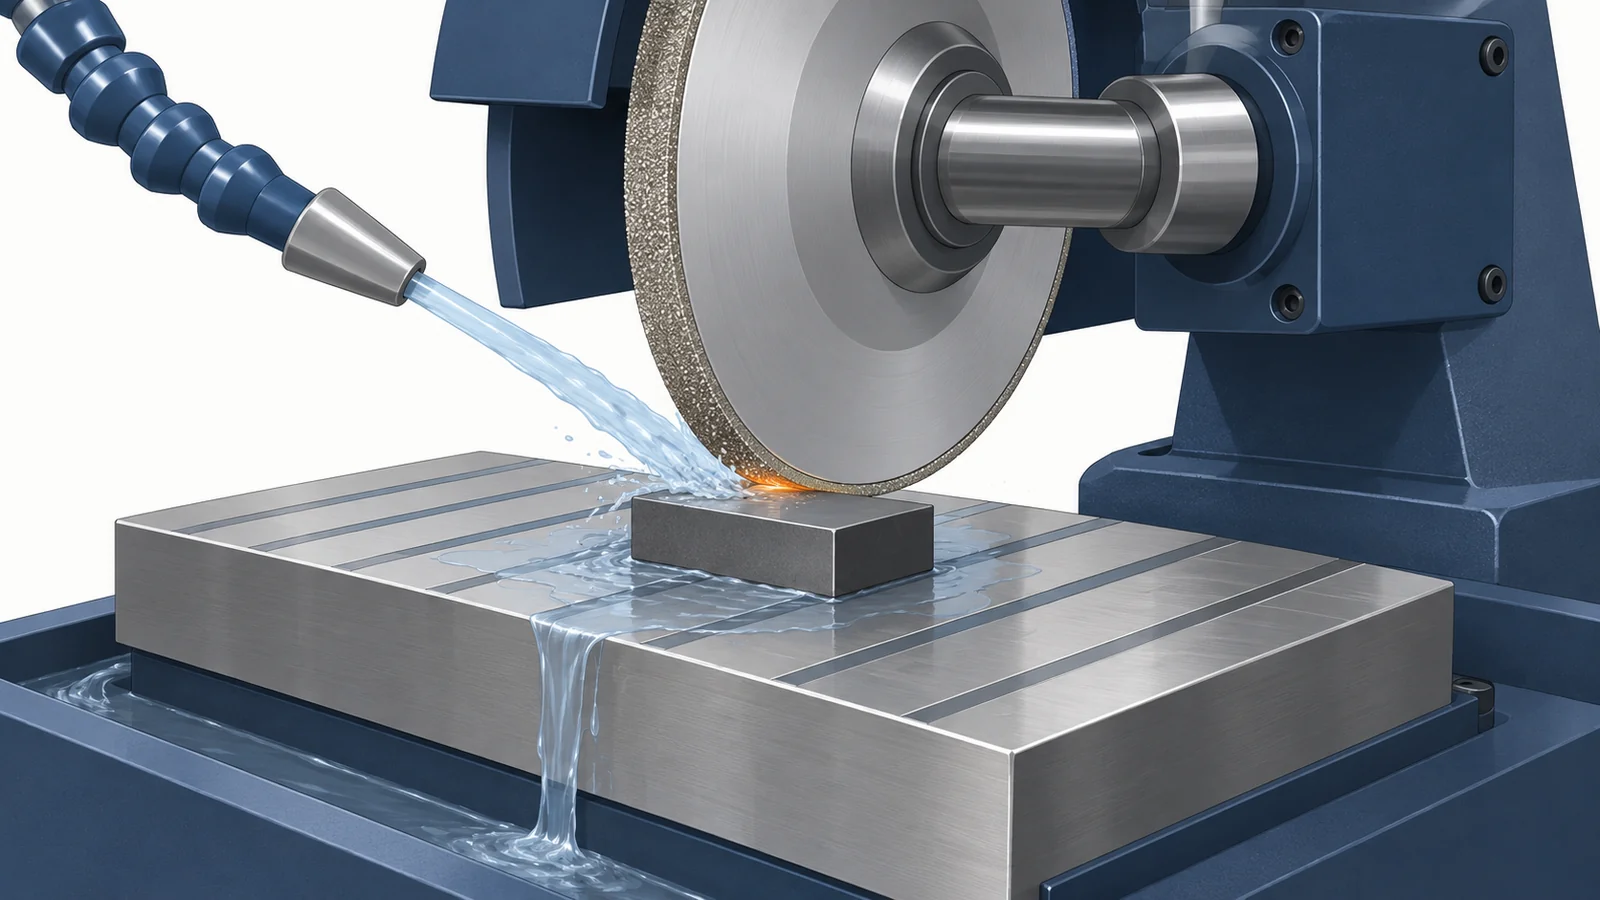
研削は、ダイヤモンドなどの硬い砥粒の砥石で削る方法で、超硬合金やセラミックスの部品を精度よく仕上げるのに使います(編集部の解説)。フタワ精密製作所は、超硬合金はダイヤモンドを含む砥石で研削するとしています。茨城県工業技術センターの報告は、セラミックスの二次加工は主にダイヤモンド砥石で行い、破壊の起点になる研削傷と微小な亀裂を減らすことが重要だとして、結合材の弾性率が小さく欠けが出にくい砥石と、微小な切り込みによる研削(延性モード研削)を調べています。
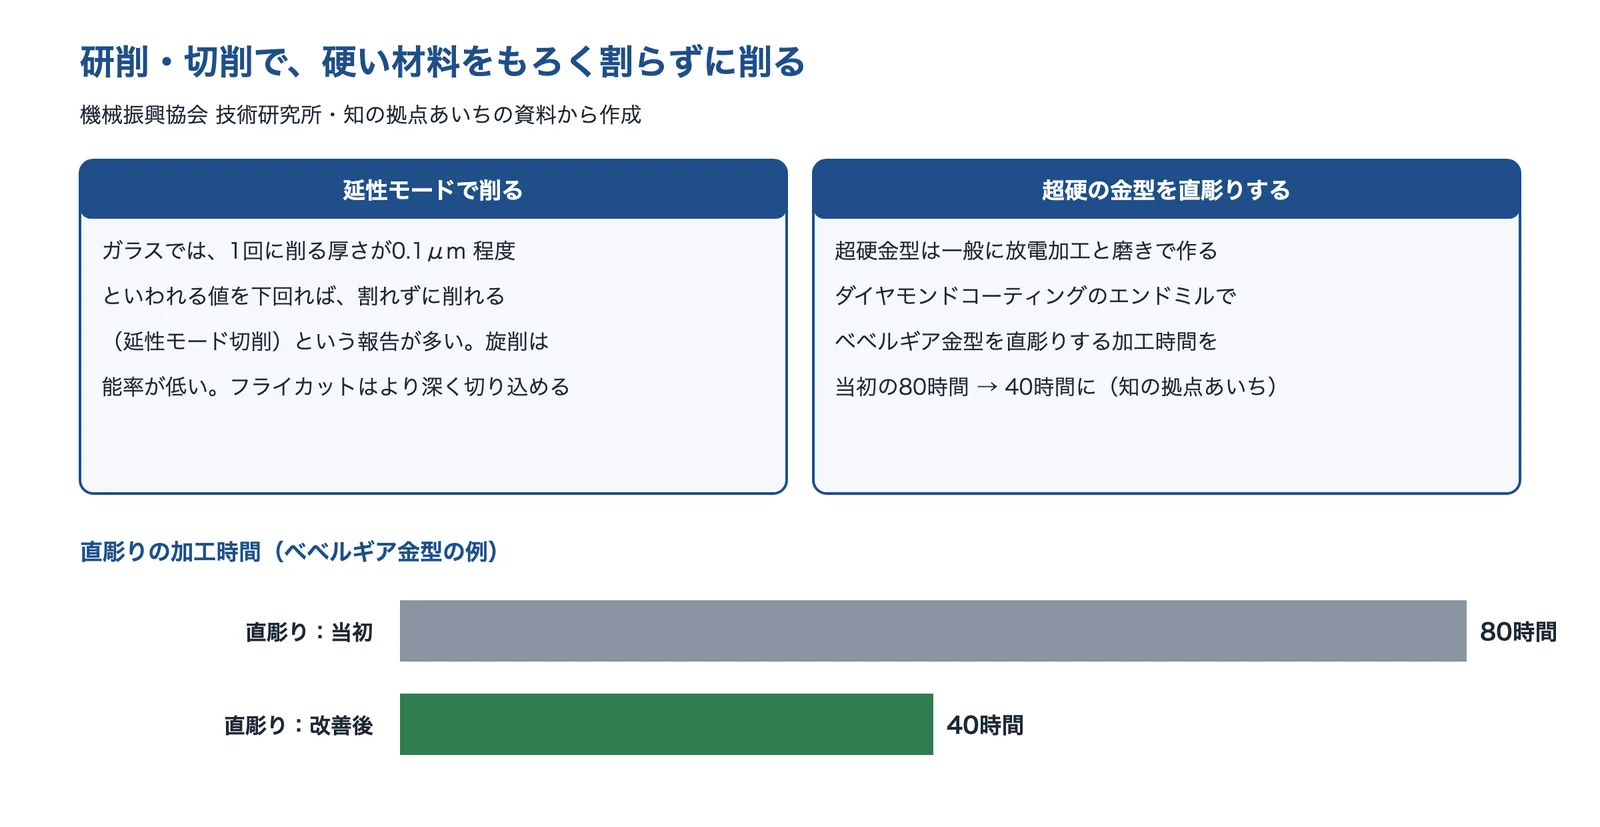
出典:機械振興協会 技術研究所・知の拠点あいち「超硬金型加工技術の高度化」をもとに AI(Claude)で作成
切削も進んでいます。機械振興協会 技術研究所の資料は、焼入れ鋼の金型などは、かつては研削や放電加工だったが、コーティング工具・cBN 工具の出現とマシニングセンタの性能向上で、切削による磨きレス加工が主流になったとしています。知の拠点あいちの資料は、超硬金型は一般に放電加工と磨き作業で作られ、製作時間が長くコストが高いことを課題とし、ダイヤモンドコーティングのエンドミルで超硬合金のベベルギア金型を直彫りする加工の時間を、当初の80時間から40時間に短縮した例を紹介しています。ガラスの延性モード切削は、同じ機械振興協会の資料で、旋削では能率が非常に低く形を作る加工に向かないとされ、フライカットでは旋削の100倍以上の切込み深さで延性モード切削ができるとしています。
出典:ごく細パイプ電極を使用した細穴放電加工(研究報告 第18号)|岩手県工業技術センター、超微粒超硬合金のワイヤ放電加工特性(報告 No.304)|北海道立工業試験場、超短パルスレーザを用いる Si および Ni 基合金の微細加工(研究報告 第18号)|岩手県工業技術センター、世界最高速のガラス微細貫通穴加工技術を開発(2026年)|理化学研究所、高周波振動付加によるセラミックスの高能率・高精度研削加工に関する研究(第1報、平成11年度)|大分県産業科学技術センター、パラレルメカニズムを用いた高速走査電解加工における加工電圧制御(新技術説明会資料、2023年)|金沢大学、Extrude Hone による電解加工(ECM)アプリケーション|Extrude Hone、ファインセラミックス研削加工技術研究 ― まとめ ―(研究報告 第21号、1992年)|茨城県工業技術センター、硬脆材料の延性モード切削に関する研究|機械振興協会 技術研究所、超硬金型加工技術の高度化|知の拠点あいち(あいち産業科学技術総合センター)
硬い材料の細かい加工の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。金属の細い穴・溝なら放電加工、ガラス・セラミックスならレーザーや超音波、仕上げの精度なら研削、というように、材料と形で合う相談先が変わります。電解加工で細かい形を受ける中小企業は、公開情報では見つけられませんでした。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| ナムテクノ | 加工会社(放電加工) | 細穴放電加工とワイヤ放電加工で、超硬・焼入れ材・高融点金属に細い穴や、幅0.1mm 以下のスリット・角の小さい抜き形を入れる。 | A 焼入れ鋼・超硬に、細い穴・深い穴をあけたい B 焼入れ鋼・超硬に、細い溝・小さな角・細かい形を入れたい | |
| キンコー | 加工会社(放電・研削) | 材質に合わせて細穴放電とマシニングを使い分け、超硬・焼入れ材に細い穴をたくさんあける。異形の細穴も入れる。 | A 焼入れ鋼・超硬に、細い穴・深い穴をあけたい B 焼入れ鋼・超硬に、細い溝・小さな角・細かい形を入れたい E 加工に時間と費用がかかる(工具がすぐ減る・数が多い) | |
| 大和テクノシステムズ | 加工会社(微細放電) | φ2μm までの微細放電穴加工で、高融点金属などに極小の穴をあける。 | A 焼入れ鋼・超硬に、細い穴・深い穴をあけたい | |
| 寿原テクノス | 加工会社・装置(超音波) | 超音波加工で、ガラス・セラミックス・サファイアに小さな穴や深い穴をあけ、入口の欠けを抑える。 | C ガラス・セラミックスなど電気を通さない材料に、穴・溝を入れたい D 加工した面の割れ・変質層・欠けを避けたい E 加工に時間と費用がかかる(工具がすぐ減る・数が多い) | |
| オプトピア | レーザー加工 | フェムト秒レーザーとエッチングで、ガラスに数十μm の穴をテーパーなしであける。強化ガラスやサファイアの切断も行う。 | C ガラス・セラミックスなど電気を通さない材料に、穴・溝を入れたい D 加工した面の割れ・変質層・欠けを避けたい E 加工に時間と費用がかかる(工具がすぐ減る・数が多い) | |
| フタワ精密製作所 | 加工会社(研削) | 超硬合金の部品をダイヤモンドを含む砥石で精密に研削し、放電加工と研削を組み合わせた部品もまとめて受ける。 | B 焼入れ鋼・超硬に、細い溝・小さな角・細かい形を入れたい D 加工した面の割れ・変質層・欠けを避けたい |
株式会社ナムテクノ|0.02mm からの細穴放電とワイヤ放電
ナムテクノとは
ナムテクノは、岐阜県可児市にある、ワイヤーカット放電加工・細穴放電加工と精密金型の会社です(2003年設立、社員6名)。細穴放電加工機4台とワイヤー放電加工機5台をそろえ、ミツトヨの CNC 画像測定機で寸法を測っています。
ナムテクノの得意技術
| 技術 | 内容 |
|---|---|
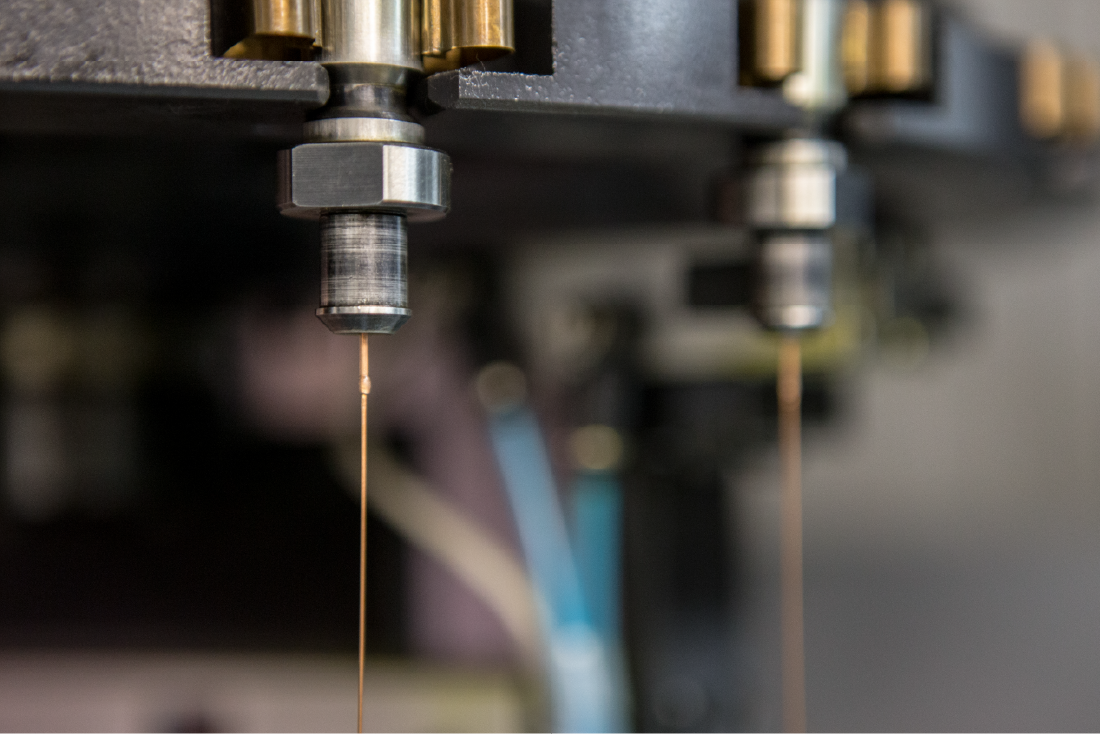
| 細穴放電加工 | 最小0.02mmの極小径穴に対応し、傾いた面や難削材にも穴をあけられるとしている。非接触なので、穴あけ時の圧力による変形・歪み・割れのリスクを大幅に軽減でき、バリやカエリもできないとしている |
| ワイヤーカット放電加工 | 最小ワイヤー径0.02mmのワイヤーで、1/1,000mm 単位の加工ができるとしている。ピン角(コーナー R が小さい)、幅の細いスリット、小さい穴の加工ができるとしている |
| スリット・タップ・難素材 | 厚さ0.5〜1mm の金属に幅0.05mm のスリット、放電加工による M1以下のめねじ。超硬・焼入れ材のほか、タングステン・タンタル・モリブデン・チタンや電導性のセラミックスも加工できるとしている |
ナムテクノが解決できる課題
- 超硬・焼入れ材・高融点金属に、ドリルでは難しい細い穴をあけたい
- 幅0.1mm 以下のスリットや、角の小さい抜き形を入れたい
- 1個からの試作で、細穴やスリットを試したい
公開されている実績
- 主な取引先に、大手民間企業・研究機関と大学(大阪大学・東京大学・名古屋大学など)を挙げている
出典:ナムテクノ「細穴放電加工」
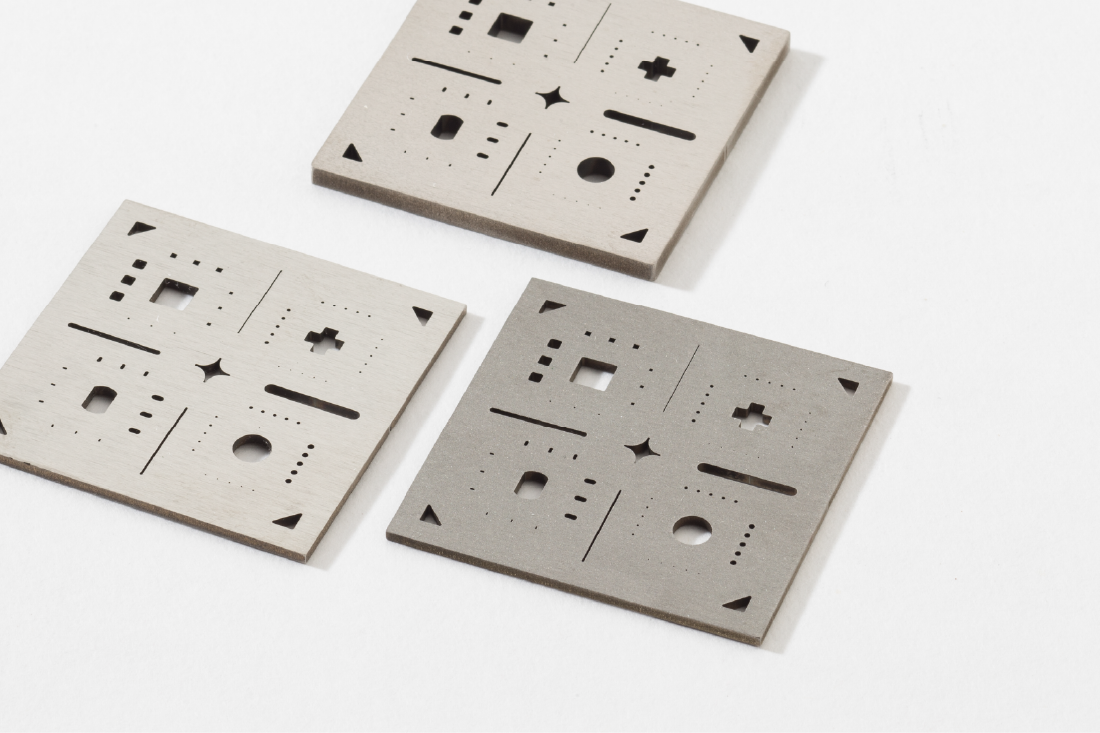
出典:ナムテクノ「細穴放電加工」
出典:会社案内|ナムテクノ、細穴放電加工|ナムテクノ、ワイヤーカット放電加工|ナムテクノ、タップ加工・スリット加工・難素材加工|ナムテクノ
株式会社キンコー|材質で放電とマシニングを使い分ける細穴加工
キンコーとは
キンコーは、鹿児島県薩摩川内市に本社工場がある、精密金型と超硬品の精密加工の会社です(1976年創業、1977年設立)。放電加工と研削加工を中心に、超硬材への微細放電の多数穴加工、ワイヤー放電加工、プロファイル研削などを手がけています。細穴加工のサイト「超硬加工.COM」を運営しています。
キンコーの得意技術
| 技術 | 内容 |
|---|---|
| 材質による加工法の使い分け | ドリルではできない超硬や高硬度材などの硬い材質は細穴放電加工機で、ステンレス・SK材・ダイス鋼・アルミなどは微細マシニング加工機(最高主軸回転60,000min⁻¹)で加工するとしている |
| 細穴放電加工 | 放電加工の最小径は標準でφ0.05、電極を成形してφ0.04以下にも対応するとしている。丸穴の精度は±0.001〜0.002、ピッチ精度は±0.002程度、アスペクト比は材質や穴径によるがおおよそ10倍程度としている |
| 多数穴・異形の穴 | 連続10,000穴の加工に対応するとしている。導電性のある材質なら、電極を成形して楕円などの異形の細穴も、下穴加工のあとワイヤーカット放電加工で小判穴なども加工できるとしている |
キンコーが解決できる課題
- 超硬・焼入れ材に、細い穴をたくさんあけたい
- 材質に合った細穴の加工法(放電かドリルか)を相談したい
- 楕円・小判などの異形の細穴を入れたい
公開されている実績
- 細穴加工の実績として、超硬微細穴加工品(φ0.05)、超硬細穴加工(φ0.12×1.2mm 350穴)、タングステン細穴加工品(φ0.2)などを掲載している
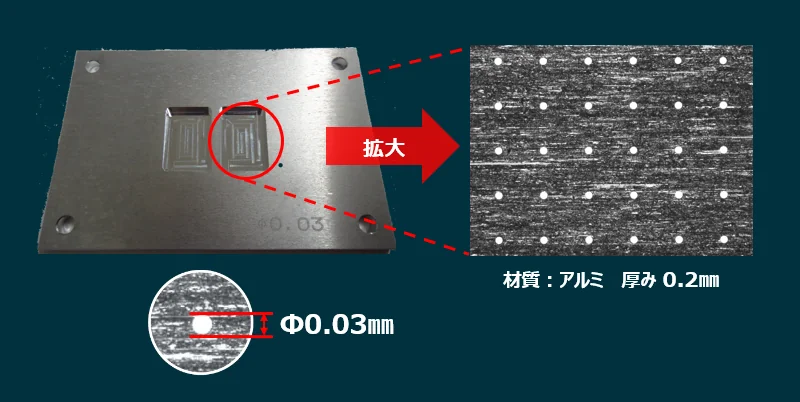
出典:キンコー「細穴加工サービス」
出典:会社概要|キンコー、細穴加工サービス|超硬加工.COM(キンコー)
株式会社大和テクノシステムズ|φ2μm までの微細放電穴加工
大和テクノシステムズとは
大和テクノシステムズは、東京都町田市に本社がある会社です。1967年に電子顕微鏡用フィラメントの製造会社として創立し、電子顕微鏡の部品を軸に、分析装置・医療機器・半導体製造装置などの部品を手がけています。
大和テクノシステムズの得意技術
| 技術 | 内容 |
|---|---|
| 微細放電穴加工 | 導電素材に最小φ0.002mm(φ2μm)の穴をあけられるとしている。安定して加工できるのはφ0.005以上で、得意な範囲はφ0.005〜φ0.500、深さは穴径の1〜10倍程度としている |
| 電極の内製 | 放電電極はすべて自社で加工し、φ0.001mm 以下の細さの電極も製作できるとしている |
| 得意な材料と用途 | モリブデン・タンタル・タングステンなどの純金属、チタン・インコネル・白金・ステンレスなど。アルミや真鍮などの柔らかい素材はどちらかというと苦手としている。用途は電子顕微鏡の絞り(アパーチャー)、X線の遮蔽用のピンホール、コリメータ、オリフィスなど |
大和テクノシステムズが解決できる課題
- φ0.01mm 以下の極小の穴が必要だが、対応できる会社が見つからない
- モリブデン・タングステン・タンタルなどの高融点金属に、細い穴をあけたい
- 切削での穴あけを断られた
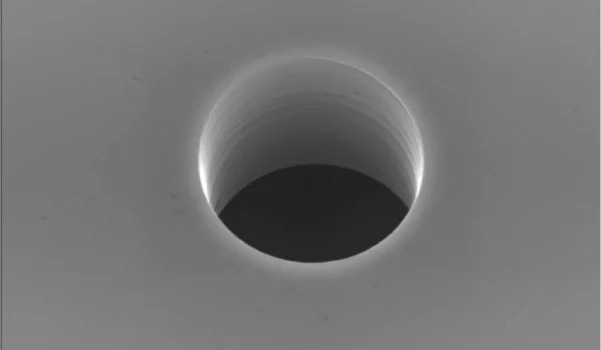
出典:大和テクノシステムズ「微細放電穴加工」
出典:会社案内|大和テクノシステムズ、微細放電穴加工|大和テクノシステムズ
株式会社寿原テクノス(福岡ファクトリー)|超音波でガラス・セラミックスに小径穴
寿原テクノスとは
寿原テクノスは、愛知県稲沢市に本社がある会社です。福岡市中央区の福岡ファクトリーが、ガラス・セラミックの加工と、超音波加工装置(超音波スピンドルなど)の開発・製造・販売を行っています(2023年1月に寿原テクノスが事業を継承)。
寿原テクノスの得意技術
| 技術 | 内容 |
|---|---|
| 超音波スピンドルを使った加工 | 石英ガラスは衝撃にもろく、ダイヤモンド砥粒の工具で欠け・チッピング・割れが起きやすいが、超音波スピンドルで加工抵抗を激減させ、切り粉の排出もよくなるので、アスペクト比1:10以上の深穴もできるとしている |
| 穴・溝・ねじの目安 | 石英ガラスなどの穴はΦ0.1〜(Φ0.1 の場合は深さ1.5mm まで、その他の穴径はアスペクト15倍以上)、サファイア・ジルコニア・炭化ケイ素も Φ0.1〜。溝は幅0.1〜、ねじは石英ガラスで M1.5〜。φ0.05 の加工実績があるとしている |
| 位置出しと材料 | CCD カメラで位置精度±5μm を実現するとしている。石英ガラス・サファイア・シリコンウエハ・窒化アルミ・アルミナ・ジルコニア・SiC などの脆性材料を、1個から受けるとしている |
寿原テクノスが解決できる課題
- ガラス・セラミックス・サファイアに、小さな穴や深い穴をあけたい
- 穴の入口の欠け(チッピング)を抑えたい
- ガラスやセラミックスに、溝・ねじ・ザグリを入れたい
公開されている実績
- 石英ガラスにφ0.2・深さ2mm の穴を400穴、超音波スピンドルを使い、ダイヤモンド電着ツール1本で加工した例
- 石英ガラスにφ2・深さ100mm の貫通穴、厚さ1.2mm のサファイアにΦ0.14 の貫通穴を加工した例
- JAXA(宇宙航空研究開発機構)での採用実績があるとしている
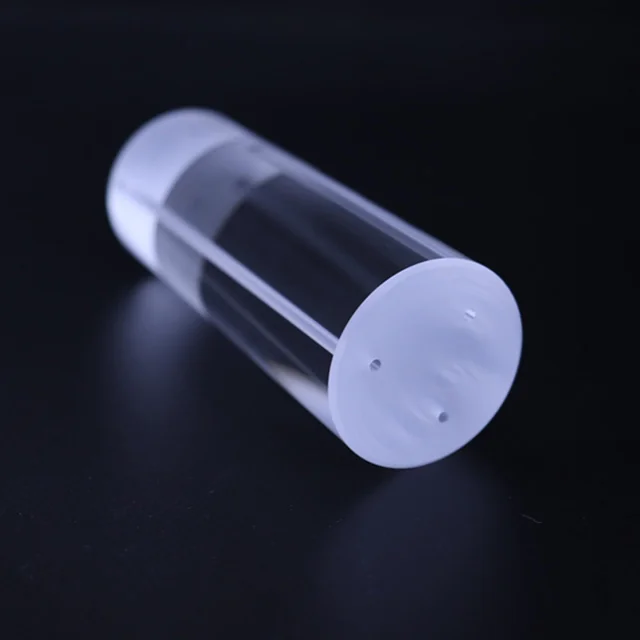
出典:寿原テクノス 福岡ファクトリー「受託加工」
出典:会社概要|寿原テクノス 福岡ファクトリー、受託加工|寿原テクノス 福岡ファクトリー、加工サンプル|寿原テクノス 福岡ファクトリー
株式会社オプトピア|フェムト秒レーザーとエッチングでガラスに微細穴
オプトピアとは
オプトピアは、神奈川県川崎市高津区(かながわサイエンスパーク)にある会社です(2005年設立)。レーザーと光学系の機器の輸入・販売・保守、レーザー加工装置の開発と販売のほか、ガラスの受託加工を行っています。
オプトピアの得意技術
| 技術 | 内容 |
|---|---|
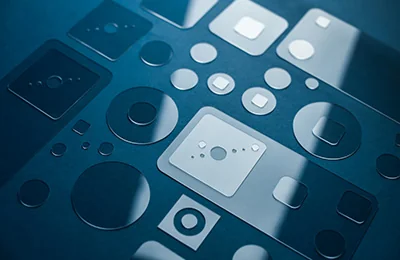
| 改質とエッチングによるガラスの加工 | フェムト秒レーザーでガラスを改質し、改質した部分をエッチングして、穴あけ・多角形の加工・切断を行うとしている(同社は特許技術としている) |
| 穴の大きさと精度 | 穴径は最小20μmから自由形状に加工でき、アスペクト比は最大1:100。穴と断面はテーパーレスで、表面粗さは Ra 1μm 以下、穴径精度は±1μm、加工位置精度は±3μm 以下、ガラスの厚さは30μm〜10mm に対応するとしている |
| 材料と設備 | 石英ガラス・ボロフロート・テンパックス・BK7 などのガラスのほか、セラミック・サファイア・シリコンウエハ・ルビーなどにも微細孔加工などができるとし、フェムト秒レーザー加工装置を中心に加工装置を13台持つとしている |
オプトピアが解決できる課題
- ガラスに、数十μm の小さな穴をテーパーなしであけたい
- 強化ガラスやサファイアを切断したい
- ガラス・セラミックスの微細加工を、試作から量産まで相談したい
公開されている実績
- 応用例として、スマートフォンのボタン・カメラレンズ、ウエハのダイシング、プローブカード、強化ガラスやサファイアの切断を挙げている
出典:オプトピア「レーザー受託加工」
出典:会社情報|オプトピア、レーザー受託加工(フェムト秒レーザーによる微細加工)|オプトピア
株式会社フタワ精密製作所|超硬合金・セラミックの精密研削
フタワ精密製作所とは
フタワ精密製作所は、大阪府東大阪市にある、超硬合金の精密加工の会社です(1971年創業)。研削加工を中心に、材料の手配から完成品の納品まで一貫して受けています。
フタワ精密製作所の得意技術
| 技術 | 内容 |
|---|---|
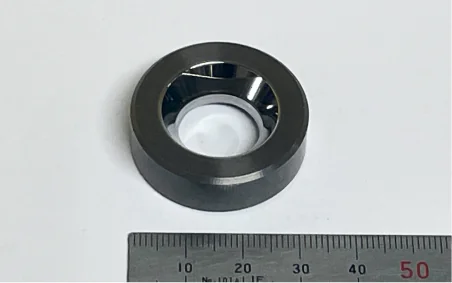
| 超硬合金の精密研削 | 超硬合金は切削が難しく、研削加工と放電加工が主な加工方法になるとし、ダイヤモンドを含む砥石で研削する。円筒研削に力を入れ、焼入れ鋼材やセラミック素材も加工するとしている |
| プロファイル研削 | NC プロファイル研削盤2台で、超硬小型測定子・先端極細パンチ・順送金型のダイなどを±0.001mmの精度で加工するとしている。端面の直径がφ0.05mmの抵抗測定子の加工にも挑戦したとしている |
| 内径研削と協力会社 | 自社製の内径加工機で直径20mm 以下の穴の内径を仕上げるとしている。型彫り放電・ワイヤー放電・マシニングは協力会社と組んで、窓口になって受けるとしている |
フタワ精密製作所が解決できる課題
- 超硬合金の部品を、ミクロン単位の精度で仕上げたい
- 細いパンチや測定子の先端を、精密に研削したい
- 放電加工と研削を組み合わせた部品を、まとめて頼みたい
公開されている実績
- 2023年に大阪ものづくり優良企業賞を受けたとしている
出典:フタワ精密製作所「超硬合金の精密研削加工」
出典:会社概要|フタワ精密製作所、超硬合金の精密研削加工|フタワ精密製作所、プロファイル研削|フタワ精密製作所、内径研削|フタワ精密製作所、選ばれる理由|フタワ精密製作所
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 材料の種類と硬さ(焼入れ鋼の HRC、超硬の種類、ガラス・セラミックスの種類)と、電気を通すか
- 入れたいもの(穴・溝・スリット・立体の形)と、その寸法(穴径・幅・深さ・角の R)
- 必要な精度(寸法公差・位置の精度・面の粗さ)と、穴の入口・出口の欠けやバリの許容
- 加工面の割れ・変質層・熱の影響を許せるか(あとで研削や研磨をするか)
- 数量(試作の1個か、量産か)と、1つの部品の穴の数
- 材料を支給するか、加工する会社に手配してもらうか、予備の材料を用意できるか
- ほかの加工(外形の研削・熱処理・コーティング)との順番
関連する課題
この課題に関係する分野・技術・製品のページ
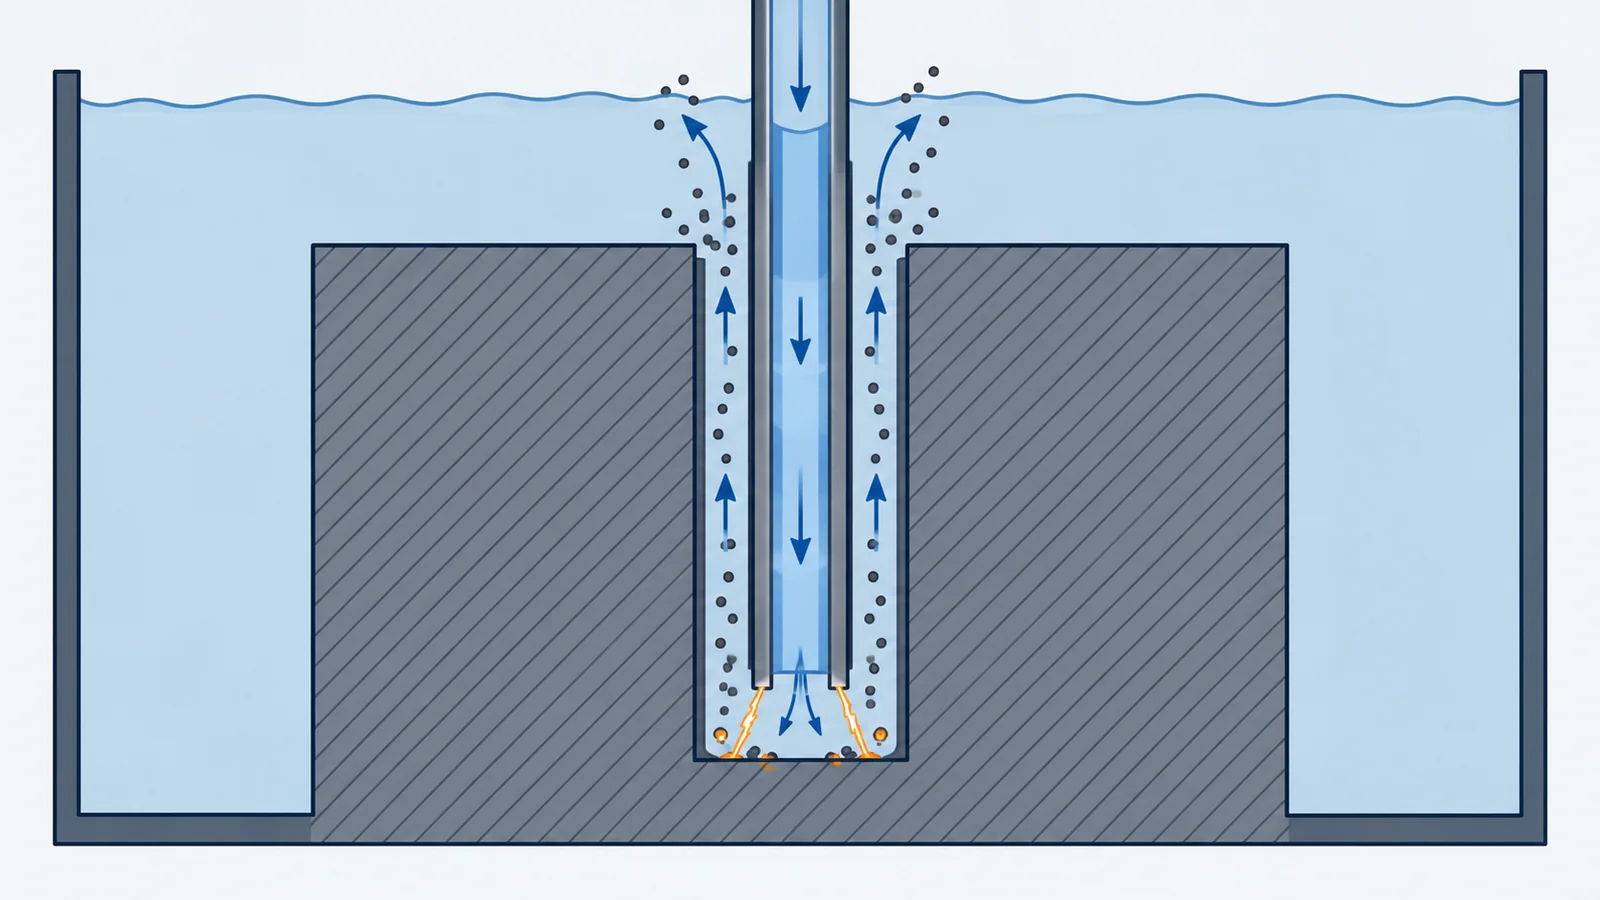
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








