真鍮(黄銅)のパイプや継手、金具をつなぎたい。ところが、真鍮を鉄と同じように溶接すると、白い煙がもくもく出て、ビードに穴があいたり、割れたりします。原因は、真鍮に含まれる亜鉛です。
この記事では、真鍮の溶接・ろう付けの困りごとを7つの場面に分けて、青銅系の溶加材を使う TIG・MIG 溶接、酸化炎とフラックスのガス溶接、母材を溶かさないろう付け、材料の見直し、割れを防ぐ焼鈍、ヒューム対策を比べます。あわせて、相談できる企業4社を紹介します。
課題と解決技術のマトリクス
場面(A〜G)ごとに、使える方法を ◎○△ で示しました。場面をクリックすると、下の診断と解決策に移ります。
| 課題(症状) | TIG・MIG 溶接(青銅系の溶加材) | ガス溶接(酸化炎・フラックス) | ろう付け(銀ろう・黄銅ろう) | 材料の見直し(鉛入り・高亜鉛を避ける) | ひずみ取り焼鈍・ゆっくり冷やす | ヒューム対策(換気・保護具) |
|---|---|---|---|---|---|---|
| A真鍮の部品どうしをつなぎたい。溶接とろう付けのどちらにするか | ○ | ○ | ◎ | |||
| B溶接すると白い煙が出て、穴(ブローホール)があく | ◎ | ○ | ○ | |||
| C快削黄銅(鉛入り)の部品を溶接したら、割れた・穴だらけになった | ◎ | ○ | ||||
| Dろう付けした真鍮の継手に、あとから割れが入った | ○ | ◎ | ||||
| E電気を通す所や薄い板の真鍮を、溶かさずにつなぎたい | ◎ | |||||
| F真鍮と鉄・ステンレスなど、違う金属をつなぎたい | ○ | ◎ | ||||
| G亜鉛の煙が出る作業で、決まりを守って安全にしたい | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典がその場面の方法として挙げているもののうち、もっとも直接に効くもの(編集部の判断を含みます)、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。数値は各資料の条件での値です。
課題の診断と解決策
場面ごとに、起きていること、使える技術、選ぶときの注意、相談できる企業をまとめました。
真鍮の部品どうしをつなぎたい。溶接とろう付けのどちらにするか
真鍮(黄銅)のパイプや金具をつなぎたい。鉄と同じように溶接してよいのか、ろう付けにすべきか迷っている。
- 起きている現象
- 溶接情報センターは、銅・銅合金をつなぐ方法として、アーク溶接(TIG・MIG・被覆アーク)、ガス溶接、ろう付けなどを挙げています。真鍮は溶接の熱で亜鉛が蒸発するので、溶接は難しい部類です。母材を溶かさないろう付けなら、亜鉛の沸点(907℃)より低い温度でつなげます(銀ろう付けはおおよそ 700〜800℃。佐藤製作所の解説をもとにした編集部の解説)。
- 解決に使える技術
- ろう付け母材を溶かさない
- TIG・MIG 溶接青銅系の溶加材
- ガス溶接酸化炎・フラックス
強さ・気密・電気を通すか・使う温度で、方法とろう材を選びます(編集部の解説)。快削黄銅(鉛入り)かどうかを、図面の材料記号で先に確かめます。
溶接すると白い煙が出て、穴(ブローホール)があく
真鍮を溶接すると白い煙がもくもく出て、ビードに穴があく。
- 起きている現象
- 黄銅(Cu-Zn 系)は溶接の熱で亜鉛が蒸発し、多量のヒュームが出ます(溶接情報センター)。亜鉛の沸点は 907℃ で、銅・銅合金が溶ける温度(897〜1097℃ 程度)と重なります。このため共金(真鍮と同じ成分)の溶接材料は使えず、鉛を含まない黄銅は、主に TIG・MIG で、青銅系の溶加材が使われます(溶接情報センター)。
- 解決に使える技術
- TIG・MIG 溶接低亜鉛はシリコン青銅・リン青銅、高亜鉛はアルミ青銅
- ガス溶接酸化炎・フラックス
- ヒューム対策換気・保護具
ガス溶接で真鍮を溶接するときは、亜鉛が蒸発してブローホールが出やすいので、フラックスを使い酸化炎で行います(溶接情報センター)。
快削黄銅(鉛入り)の部品を溶接したら、割れた・穴だらけになった
削って作った真鍮の部品(C3604 など)を溶接したら、割れや穴だらけになった。
ろう付けした真鍮の継手に、あとから割れが入った
真鍮の継手をろう付けしたら、しばらくしてろう付け部の近くに割れが入った。
- 起きている現象
- 冷間加工した黄銅は、残った応力とアンモニアなどの腐食環境で、粒界に沿って割れることがあります(時期割れ)。ろう付けの加熱と冷却でも応力が残るので、ろう付けした黄銅でもこの割れの危険はなくならないとされています。亜鉛が多いほど割れやすく、6-4黄銅は特に注意が要ります(溶接情報センター)。
溶接情報センターの再現試験では、固まったフラックスを取るときに部品を水で冷やすと、割れが目立って出ました。トーチで加熱するときは徐々に温め、水冷しないとしています。
電気を通す所や薄い板の真鍮を、溶かさずにつなぎたい
電気を流す部品や、薄い真鍮の板・細いパイプをつなぎたい。溶接で溶け落ちたり、ゆがんだりするのが心配。
- 起きている現象
- 溶接情報センターは、電気伝導性が要る所や、薄板で溶接が難しい所には、銀ろう・黄銅ろうなどのろう付けが用いられるとしています。ろう付けは母材を溶かさず、すき間にろう材を流し込んでつなぎます(佐藤製作所の解説)。
- 解決に使える技術
- ろう付け銀ろう・黄銅ろう
ろう材によって溶ける温度と強さが違います。使う温度や、まわりの部品が耐える温度もあわせて、ろう材のメーカーやろう付けの会社に相談します(編集部の解説)。
真鍮と鉄・ステンレスなど、違う金属をつなぎたい
真鍮の部品を、鉄やステンレスの部品とつなぎたい。
- 起きている現象
- 東京ブレイズは、銀ろうを、鉄・ステンレス鋼・銅・真鍮など幅広い金属の接合に使えるとしています。特殊電極のガス溶接用の棒 COB(59Cu-40Zn-Sn)は、用途を「銅合金・炭素鋼のろう接」としています。
違う金属を水のある所でつなぐと、異種金属の接触で腐食することがあります。異種金属の接触で起きる腐食(電食)を防ぎたいもご覧ください。
亜鉛の煙が出る作業で、決まりを守って安全にしたい
真鍮を溶接する作業場で、作業者の体調や、法令の決まりが気になる。
- 起きている現象
- 亜鉛を加熱すると有毒なヒュームが出て、吸い込むと金属ヒューム熱を起こすことがあります。症状は数時間たってから出ることがあります(職場のあんぜんサイト)。溶接ヒュームは特定化学物質(第2類物質)になり、令和3年4月1日から順次施行された改正で、金属アーク溶接等作業では、濃度の測定・呼吸用保護具・全体換気・特殊健康診断・作業主任者の選任などの措置が求められます(愛知労働局・福岡労働局。施行の時期は項目で異なります)。
- 解決に使える技術
- ヒューム対策換気・保護具・測定
どの作業が決まりの対象になるかは、労働局の資料で確かめます。ヒュームを吸い取る道具は溶接ヒュームを減らしたい・吸い取りたいにまとめています。
なぜ真鍮の溶接は難しいのか
黄銅(真鍮)は銅と亜鉛の合金で、純銅より強く、展延性に優れます。亜鉛を 30% 含む 7-3黄銅は加工しやすい α 相の合金、40% 含む 6-4黄銅は α+β の2相の合金で、熱間加工しやすい一方、置き割れが起きやすいとされています(溶接情報センター)。
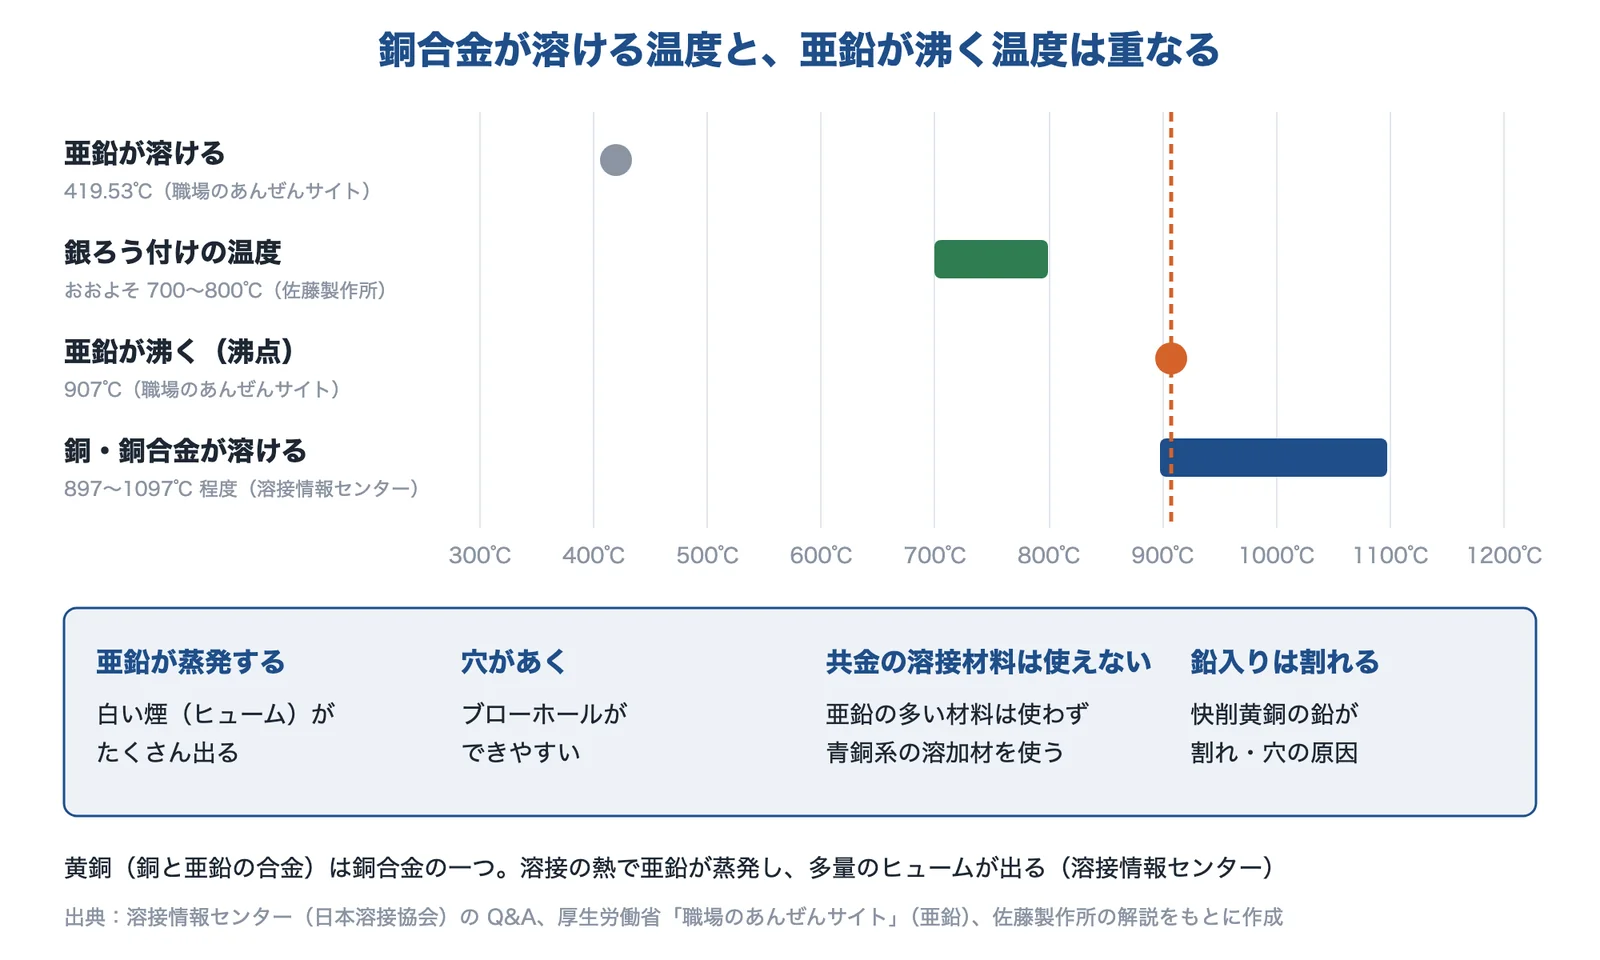
出典:溶接情報センター(日本溶接協会)・職場のあんぜんサイト(亜鉛)・佐藤製作所の解説をもとに AI(Claude)で作成
溶接を難しくするのは亜鉛です。亜鉛は 419.53℃ で溶け、907℃ で沸騰します(職場のあんぜんサイト)。溶接情報センターによると、銅・銅合金の融点は 897〜1097℃ 程度で、Cu-Zn 系の合金は溶接の熱で亜鉛が蒸発して多量のヒュームが出るので、共金系の溶接材料は使えません。
鉛が入ると、さらに難しくなる
削りやすくするために鉛を加えた黄銅(快削黄銅)は、溶接のとき鉛が比較的低い温度で溶けて沸騰し、ブローホールが出ます。鉛は割れやすさも高めるので、鉛入りの黄銅の溶接は困難とされています(溶接情報センター)。銅合金では、鉛などの第三元素が粒界に集まって割れが出やすいことも挙げられています(同)。
熱が逃げやすく、ひずみやすい
銅・銅合金は鋼の 1.4〜1.8 倍の線膨張係数を持ち、溶接ひずみが大きくなって、拘束が強いと割れやすくなります。溶接情報センターは、開先角度を大きくとる、仮付けを多くする、ピーニングを行うなどの配慮を挙げています。銅合金は純銅より熱伝導性がかなり低くなりますが、純銅は熱が母材に逃げやすく、高い予熱が要ります(同)。
出典:Q-02-03-26|溶接情報センター、Q-02-03-27|溶接情報センター、Q-06-08-05|溶接情報センター、亜鉛|職場のあんぜんサイト(厚生労働省)
解決技術の詳細
真鍮をつなぐ方法は、大きく分けて母材も溶かす TIG・MIG 溶接、炎で溶かすガス溶接、母材を溶かさないろう付けの3つです。あわせて、材料の選び方、割れを防ぐ熱処理、ヒューム対策を確かめます。
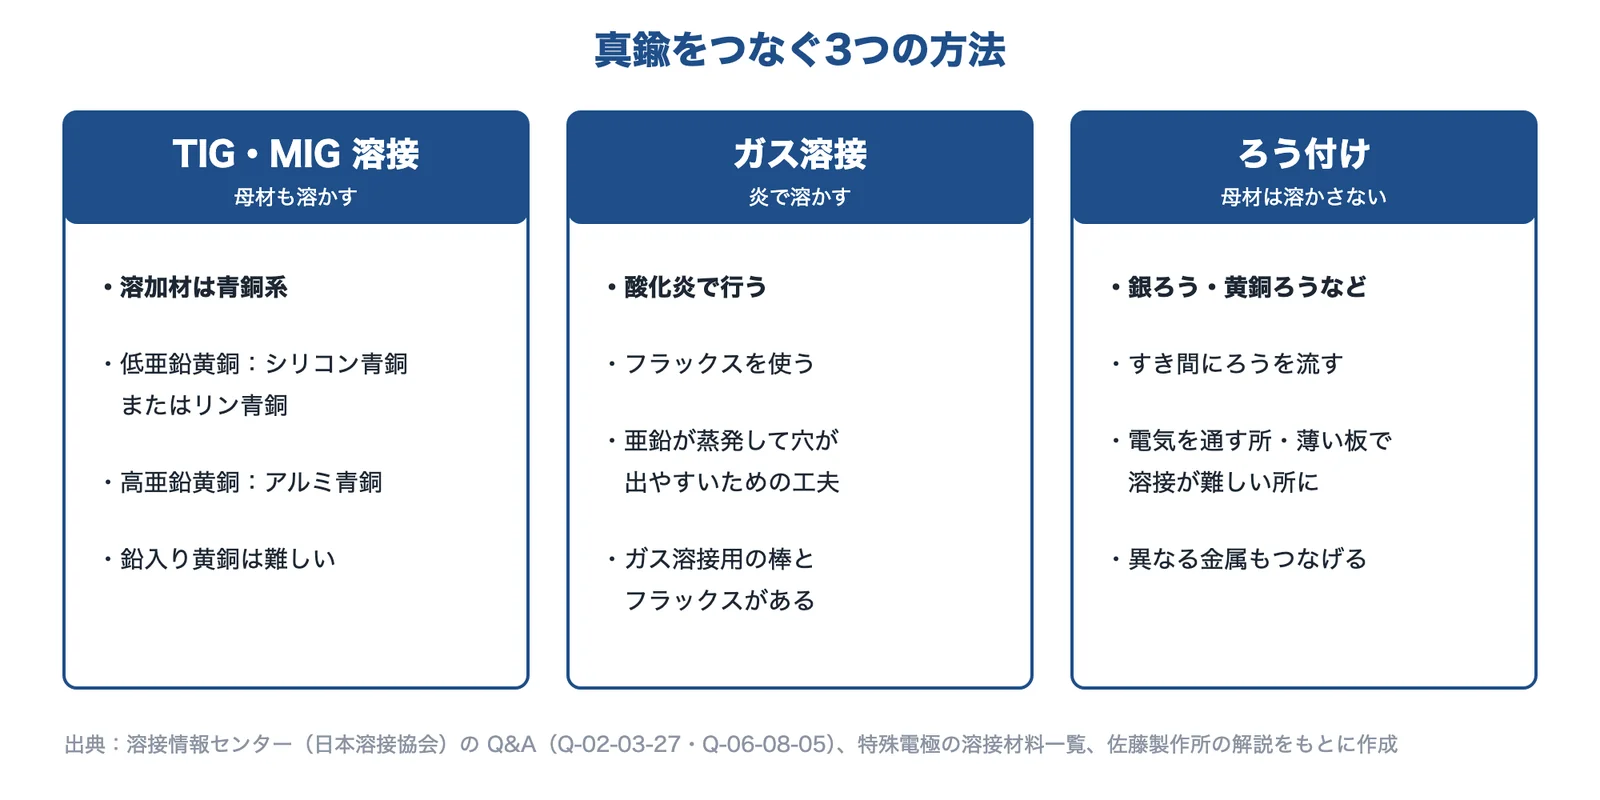
出典:溶接情報センター(日本溶接協会)・溶接情報センター・特殊電極「銅及び銅合金の溶接材料」・佐藤製作所の解説をもとに AI(Claude)で作成
TIG・MIG 溶接:溶加材は青銅系を選ぶ
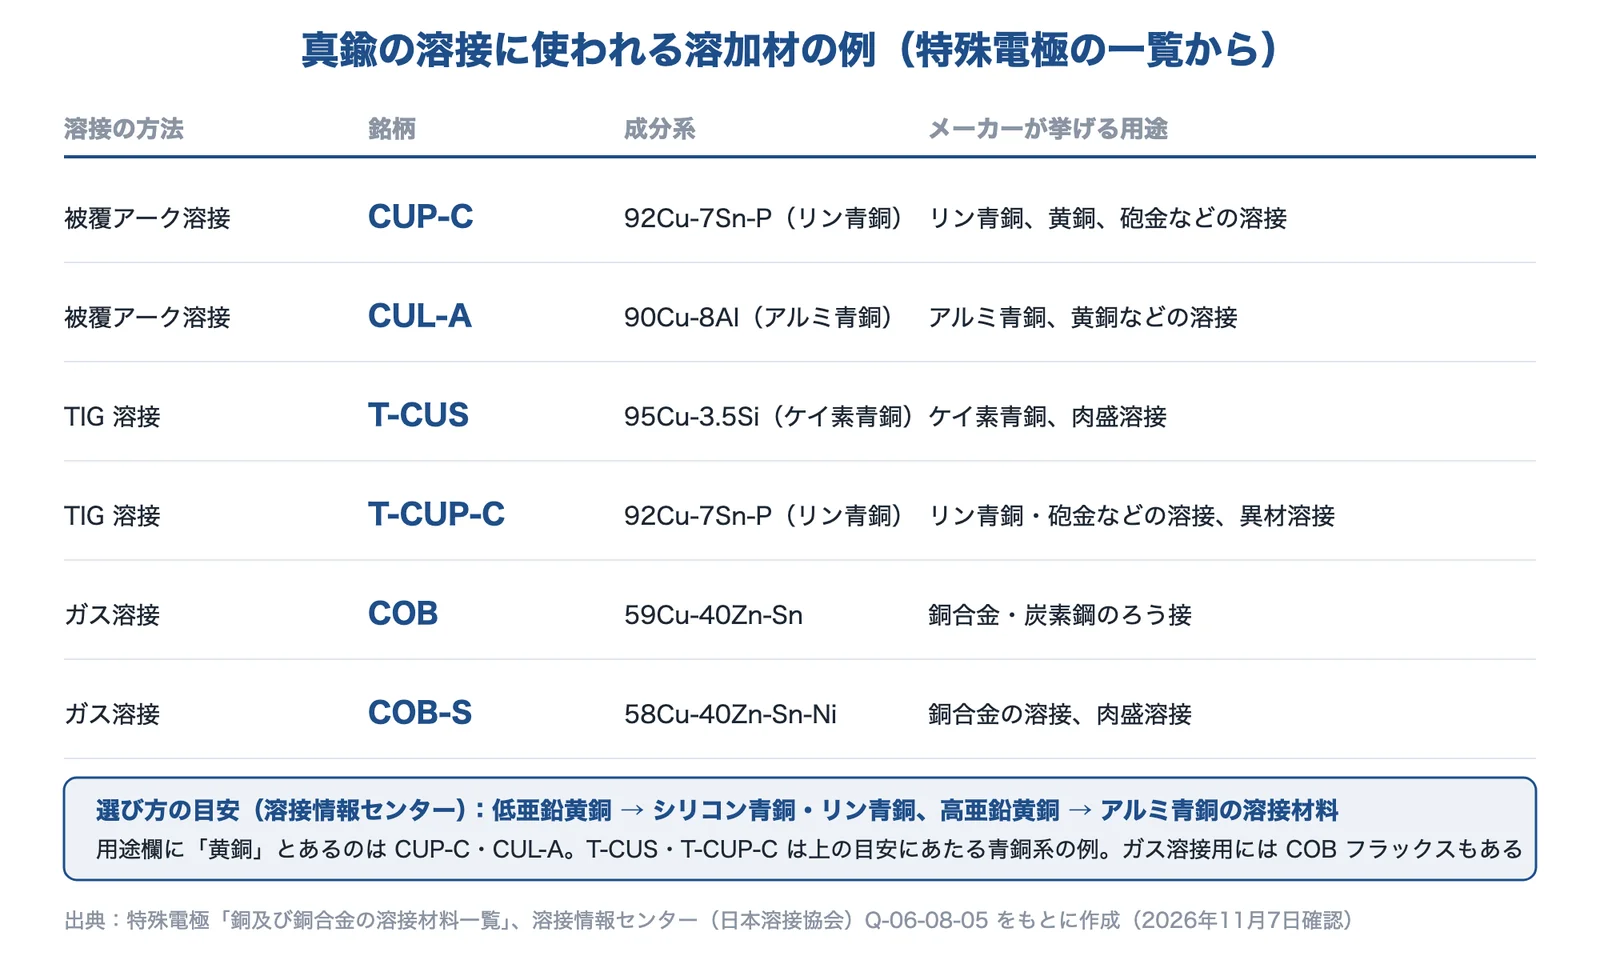
溶接情報センターは、鉛を含まない黄銅は主に TIG(GTAW)・MIG(GMAW)で溶接し、低亜鉛黄銅にはシリコン青銅またはリン青銅、高亜鉛黄銅にはアルミ青銅の溶接材料を使うとしています。一方で、別の Q&A では、TIG 溶接について「黄銅を除くほとんどの溶接が可能」としています。黄銅は亜鉛が蒸発するので、TIG でも青銅系の溶加材を選びます(編集部の解説)。
出典:特殊電極「銅及び銅合金の溶接材料」・溶接情報センターをもとに AI(Claude)で作成
製品の例です。特殊電極は、被覆アーク溶接棒の CUP-C(92Cu-7Sn-P)の用途に「リン青銅、黄銅、砲金などの溶接」、CUL-A(90Cu-8Al)に「アルミ青銅、黄銅などの溶接」を挙げています。TIG 用にはケイ素青銅の T-CUS(95Cu-3.5Si)、リン青銅の T-CUP-C(92Cu-7Sn-P)などがあります。この2つは用途欄に黄銅の記載はなく、溶接情報センターの「低亜鉛黄銅にはシリコン青銅・リン青銅」にあたる材料の例です。溶接の方法の選び方はアーク溶接の方法を選びたいをご覧ください。
ガス溶接:酸化炎とフラックスで
ガス溶接は、純銅や黄銅の溶接にしばしば用いられます。黄銅の溶接では亜鉛が蒸発しやすくブローホールが出やすいので、フラックスを用い、酸化炎で行います(溶接情報センター)。特殊電極は、ガス溶接用の被覆棒 COB(59Cu-40Zn-Sn)・COB-S(58Cu-40Zn-Sn-Ni)と、銅合金のガス溶接用の COB フラックスをそろえています。炎の種類はガス溶接・ガス切断で解説しています。
ろう付け:母材を溶かさずにつなぐ
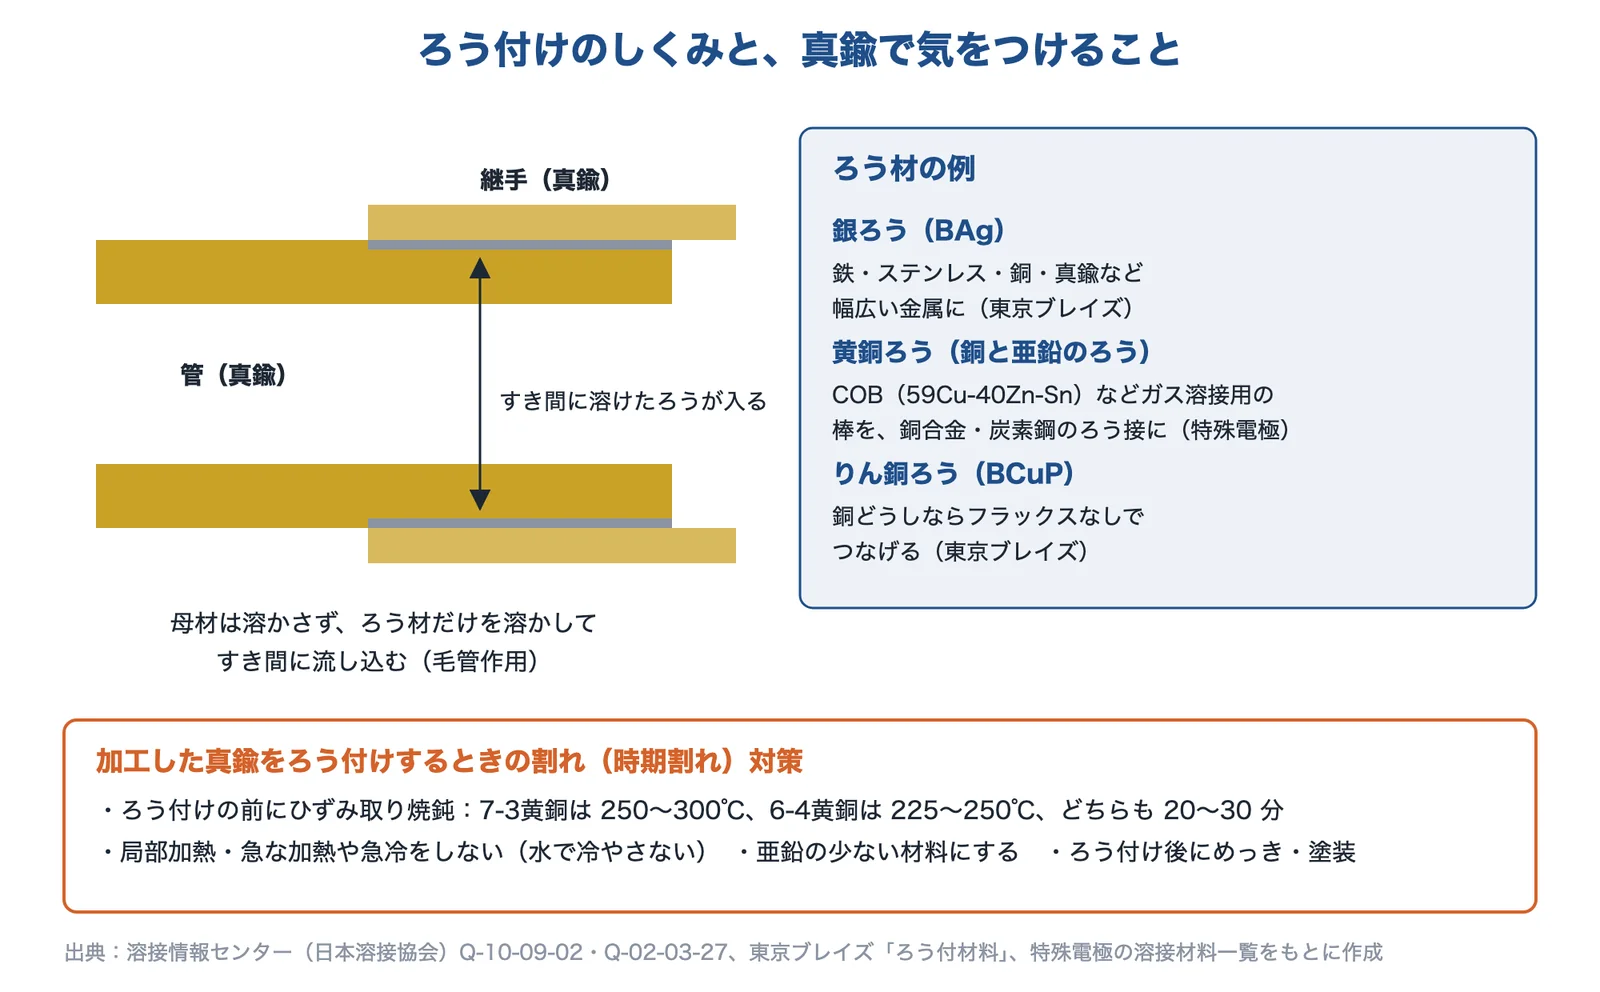
ろう付けは、母材を溶かさず、母材より低い温度で溶けるろう材をすき間に流し込んでつなぐ方法です(佐藤製作所の解説)。電気伝導性が要る所や、薄板で溶接が難しい所には、銀ろう・黄銅ろうなどが用いられます(溶接情報センター)。
出典:溶接情報センター・溶接情報センター(日本溶接協会)・東京ブレイズ「ろう付材料」・特殊電極「銅及び銅合金の溶接材料」をもとに AI(Claude)で作成
ろう材の例です。東京ブレイズは、銀ろう(BAg-4・BAg-7・BAg-8 など)を鉄・ステンレス鋼・銅・真鍮など幅広い金属の接合に使えるとし、りん銅ろう(BCuP-2・BCuP-6 など)は銅どうしならフラックスなしで接合できるとしています。銀ろう付けの温度はおおよそ 700〜800℃ です(佐藤製作所の解説)。ろう材の選び方はろう付けのページをご覧ください。
材料の見直し:鉛入り・高亜鉛を避ける
溶接やろう付けでつなぐ部品は、材料の段階で手を打てます。鉛入りの黄銅は溶接が困難で(溶接情報センター)、亜鉛が多い黄銅ほど時期割れを起こしやすいとされています(同)。溶接情報センターは、割れの対策の一つに「Zn量の低い材質に変更する」を挙げています。黄銅の種類と記号は銅・真鍮・銅合金のページにまとめています。
ひずみ取り焼鈍:ろう付けの前後で割れを防ぐ
強く加工した黄銅をろう付けするときの注意として、溶接情報センターは次を挙げています。ろう付けの前にひずみ取り焼鈍をする(7-3黄銅は 250〜300℃、6-4黄銅は 225〜250℃、どちらも 20〜30 分)。局部加熱や急な加熱・急冷をせず、トーチで加熱するときは徐々に温めて水冷しない。腐食環境と絶縁するために、ろう付けの直後にめっきや塗装をする。ろう付けの直後に焼鈍する。
ヒューム対策:換気・保護具・測定
亜鉛のヒュームは、吸い込むと金属ヒューム熱を起こすことがあります(職場のあんぜんサイト)。令和3年4月から、溶接ヒュームは特定化学物質(第2類物質)になり、金属アーク溶接等作業では、溶接ヒュームの濃度測定、呼吸用保護具の使用、特定化学物質作業主任者の選任、全体換気、特殊健康診断などの決まりが強化されました(福岡労働局)。具体的な道具の選び方は溶接ヒュームを減らしたい・吸い取りたいをご覧ください。
出典:Q-06-08-05|溶接情報センター、Q-02-03-27|溶接情報センター、Q-10-09-02|溶接情報センター、銅及び銅合金の溶接材料|特殊電極、ろう付材料|東京ブレイズ、ロウ付けの解説|佐藤製作所、亜鉛|職場のあんぜんサイト、溶接ヒューム|愛知労働局、金属アーク溶接等作業|福岡労働局
真鍮の溶接・ろう付けを相談できる企業
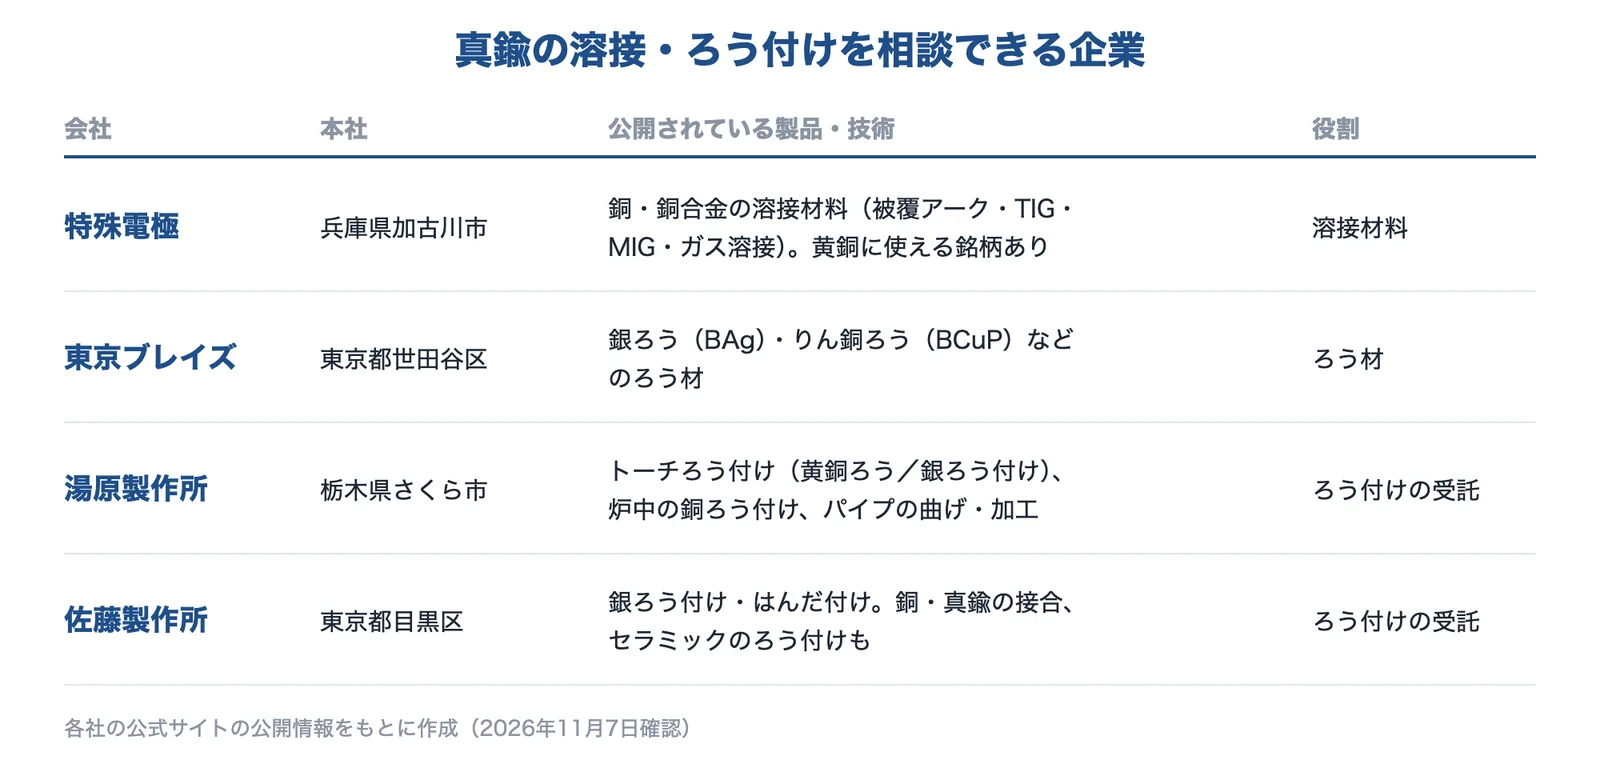
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。溶接材料・ろう材のメーカーと、ろう付けを受託する会社を挙げました。
出典:特殊電極・東京ブレイズ「ろう付材料」・湯原製作所・佐藤製作所の解説をもとに AI(Claude)で作成
特殊電極株式会社|銅・銅合金の溶接材料
特殊電極とは
特殊電極は、兵庫県加古川市に所在地がある溶接材料の会社です。銅・銅合金の溶接材料を、被覆アーク溶接・ガス溶接・MIG・TIG の方法ごとに一覧で公開しています。
特殊電極の得意技術
| 技術 | 内容 |
|---|---|
| 黄銅に使える溶接棒 | 被覆アーク溶接棒 CUP-C(92Cu-7Sn-P)は「リン青銅、黄銅、砲金などの溶接」、CUL-A(90Cu-8Al)は「アルミ青銅、黄銅などの溶接」を用途としている |
| ガス溶接用の棒とフラックス | COB(59Cu-40Zn-Sn)は銅合金・炭素鋼のろう接、COB-S は銅合金の溶接・肉盛。銅合金のガス溶接用の COB フラックスもある |
特殊電極が解決できる課題
- 真鍮を溶接するときの溶接材料を選びたい
- 真鍮と炭素鋼をガス溶接用の棒でつなぎたい
東京ブレイズ株式会社|銀ろう・りん銅ろうなどのろう材
東京ブレイズとは
東京ブレイズは、東京都世田谷区に本社がある会社です。ろう付けの材料を扱い、銀ろう・りん銅ろう・銅ろうなどの品番を公開しています。
東京ブレイズの得意技術
| 技術 | 内容 |
|---|---|
| 銀ろう(BAg) | TB-604(BAg-4)・TB-607(BAg-7)・TB-608(BAg-8)など。鉄、ステンレス鋼、銅、真鍮など幅広い金属の接合に対応としている |
| りん銅ろう(BCuP) | TB-702(BCuP-2)・TB-706(BCuP-6)など。銅どうしの接合で、フラックスを使わずに接合できるとしている |
東京ブレイズが解決できる課題
- 真鍮と鉄・ステンレスをろう付けでつなぎたい
- 形(ワイヤー・板・ペースト)に合ったろう材がほしい
株式会社湯原製作所|黄銅ろう・銀ろうのトーチろう付け
湯原製作所とは
湯原製作所は、栃木県さくら市に本社がある会社です。パイプの曲げ・端末加工から接合、切削までを営業品目にしています。
湯原製作所の得意技術
| 技術 | 内容 |
|---|---|
| ろう付け | トーチろう付け(黄銅ろう/銀ろう付け)と、連続式雰囲気炉での銅ろう付けを営業品目に挙げている |
| パイプの加工 | 同径R曲げ・極小R曲げなどの曲げ加工、スプール・バルジ・フレアなどの端末加工、アーク溶接(MIG/MAG) |
湯原製作所が解決できる課題
- パイプの曲げ加工から接合まで、まとめて頼みたい
- 黄銅ろう・銀ろうのトーチろう付けを頼みたい(材質は問い合わせで確かめる)
株式会社佐藤製作所|銅・真鍮の銀ろう付け
佐藤製作所とは
佐藤製作所は、東京都目黒区に所在地がある会社です。銀ろう付け・はんだ付けを得意とし、ろう付けのしくみを自社のサイトで解説しています。
佐藤製作所の得意技術
| 技術 | 内容 |
|---|---|
| 銀ろう付け | 大気中でアセチレンガスのバーナーを使って銀ろう付けを行う。ろう付けは主に銅や真鍮などの銅合金を接合する目的で使われると解説している |
| セラミックのろう付け | セラミックどうしや、セラミックとアルミ・銅・ステンレスの異種接合にも対応するとしている |
佐藤製作所が解決できる課題
- 銅・真鍮の部品を銀ろう付けでつなぎたい
- 試作の部品のろう付けを頼みたい
出典:会社概要|佐藤製作所、銀ろう付け・はんだ付け|佐藤製作所
選ぶ前に確かめる条件
真鍮の溶接・ろう付けを相談する前に、次のことを整理しておくと話が早く進みます。
- 材料:図面の材料記号(C2600・C2801・C3604 など)。鉛入りの快削黄銅かどうか
- つなぎ方:溶接(母材も溶かす)か、ろう付け(母材は溶かさない)か
- 求める性能:強さ・気密・電気を通すか・使う温度
- 相手の材料:真鍮どうしか、鉄・ステンレス・銅との組み合わせか
- 形と大きさ:板厚・パイプの径、すき間の大きさ、加熱できる範囲
- 使う環境:水・アンモニアなど腐食の原因があるか(時期割れ・電食)
- 作業の環境:ヒュームを吸い取る設備・換気・保護具があるか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月7日