
ろう付けは、融点が 450℃以上のろう材を溶かして、部品と部品のすき間に流し込み、母材を溶かさずにつなぐ接合の方法です(東京ブレイズ)。同じく母材を溶かさないはんだ付けとは、使う材料の融点(450℃)で分けられ、母材を溶かす溶接とは別の技術です。熱による歪みが少なく、違う金属どうしもつなげ、炉の中で数百か所を一度に接合できるので、自動車やエアコンの熱交換器、半導体製造装置の部品などに使われています。
出典:ろう付とは(ろう付の基礎)|東京ブレイズ、ろう付技術とは?|東京ブレイズ
このページでは、ろう付けのしくみ(すき間と毛細管現象)、ろう材の種類と母材の組み合わせ、加熱の方法(トーチ・高周波・炉中・真空)、アルミのろう付け、よくある失敗と対策をまとめ、ろう材・装置・受託加工の得意分野が違う会社を紹介します。溶かしてつなぐ方法は技術「溶接」で扱っています。
ろう付けの企業(早見表)
| 企業 | 真空 ろう付け | 雰囲気炉 (連続炉) | トーチ (バーナー) | 高周波 | アルミ | 超硬・ 異種金属 |
|---|---|---|---|---|---|---|
| ナイス銀ろう・ニッケルろうの材料と、真空ろう付の受託(兵庫県) | ● | ● | ● | |||
| ニッコーシ薄肉パイプ・微細な孔の精密な真空ろう付(東京都) | ● | ● | ||||
| 関東冶金工業ろう付炉のメーカーと、浜松の炉中ろう付の受託(神奈川県) | ● | ● | ||||
| 佐藤製作所バーナーでの銀ろう付けを1個から(東京都) | ● | ● | ● | ● | ||
| ウチダ高周波とバーナーでの異種金属のろう付け受託(山梨県) | ● | ● | ● | ● | ||
| イービーアール超硬工具の高周波による銀ろう付け(神奈川県) | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
ろう付けが効くのは、細い流路やたくさんの接合点を一度につなぎたい、溶接では歪む・溶け落ちる、違う金属をつなぎたい、漏れない継手にしたいといった困りごとです。東京ブレイズは、ろう付けの利点として、熱歪みが少ない、異種金属を接合できる、複雑な形・多点の同時接合に向く、高い気密性を出せる、を挙げています。
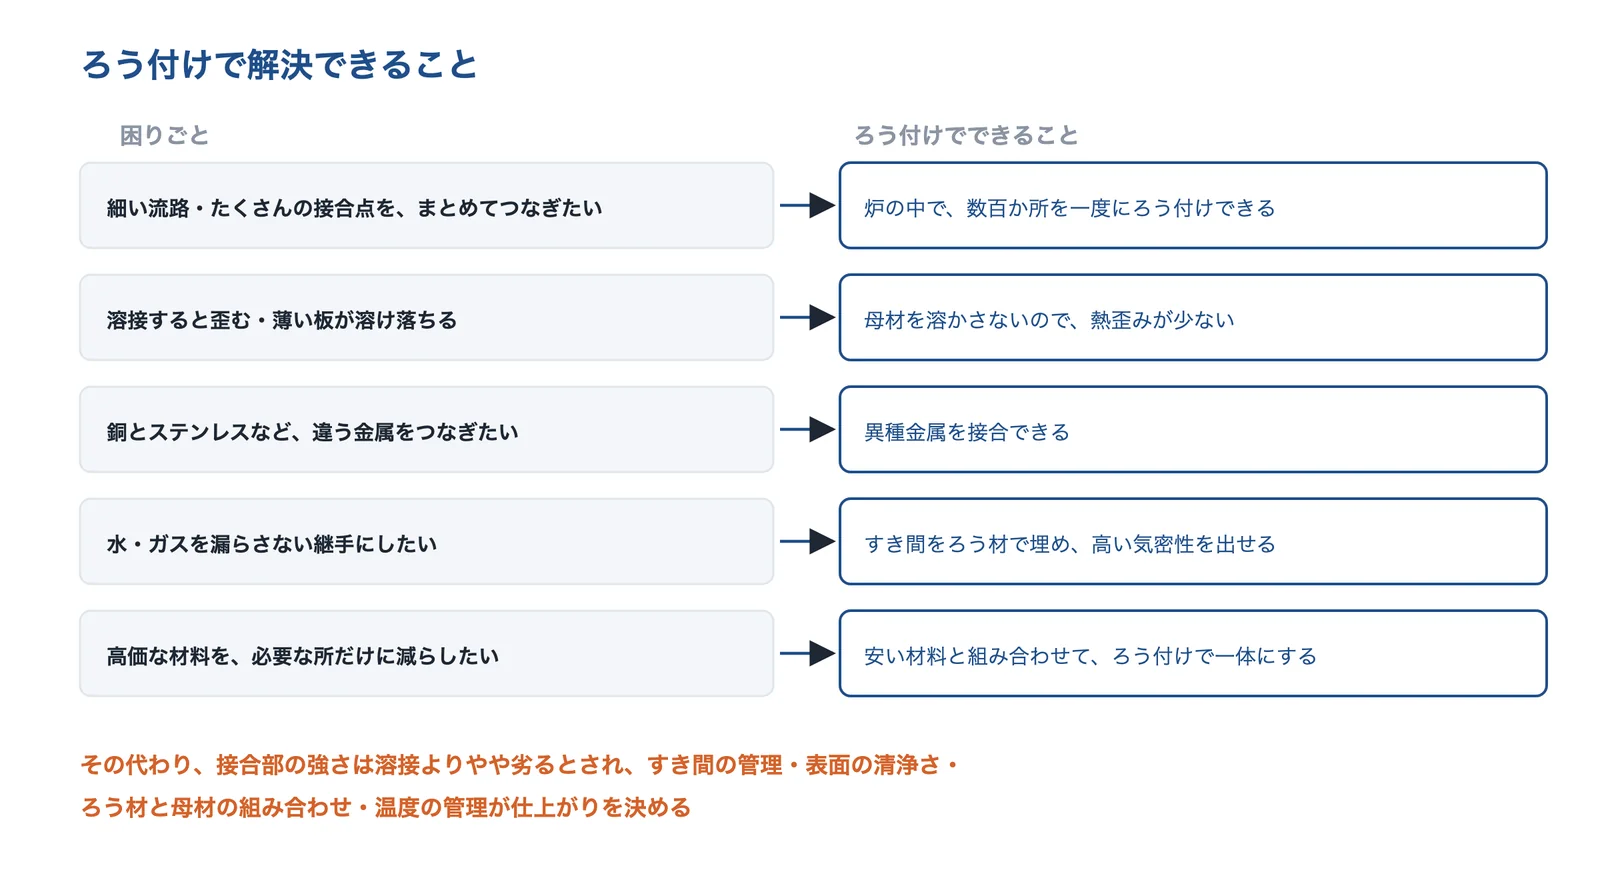
出典:東京ブレイズ「ろう付とは」「得意分野」をもとに AI(Claude)で作成
出典:ろう付とは(ろう付の基礎)|東京ブレイズ、得意分野|東京ブレイズ
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 熱交換器を小さくしたい | 仕切り板と波形のフィンを積み重ね、ろう付けで一体にする(プレートフィン) | フィン・プレートフィン |
| 材料費を下げたい | 銅でなければならない所だけに銅を残し、ほかを安い材料にして異種金属のろう付けでつなぐ | 材料を替える |
| アルミと鉄など異種金属をしっかり接合したい | 母材を溶かさずにつなぐ方法の一つとして比べる | 異種金属の接合の方法 |
| 液漏れ・気密不良を防ぎたい | すき間をろう材で埋めた継手を、リークテストで確かめる | リークテスト |
| 真空装置の漏れ・到達圧力不足を解決したい | すき間を作らない接合で仮想リークを防ぎ、ヘリウムで漏れを確かめる | ヘリウムで漏れの場所を探す |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:母材を溶かさず、すき間に流し込む
東京ブレイズは、ろう付け・はんだ付け・溶接の違いを、母材を溶かすかどうかと、接合材の融点で整理しています。ろう付けとはんだ付けはどちらも母材を溶かさず、接合材の融点が 450℃以上ならろう付け、450℃未満ならはんだ付けです。この 450℃の区分には物理的な意味はなく、450℃近くで溶けるろう材やはんだが少なかったためと説明する解説もあります(エンジニア教育)。
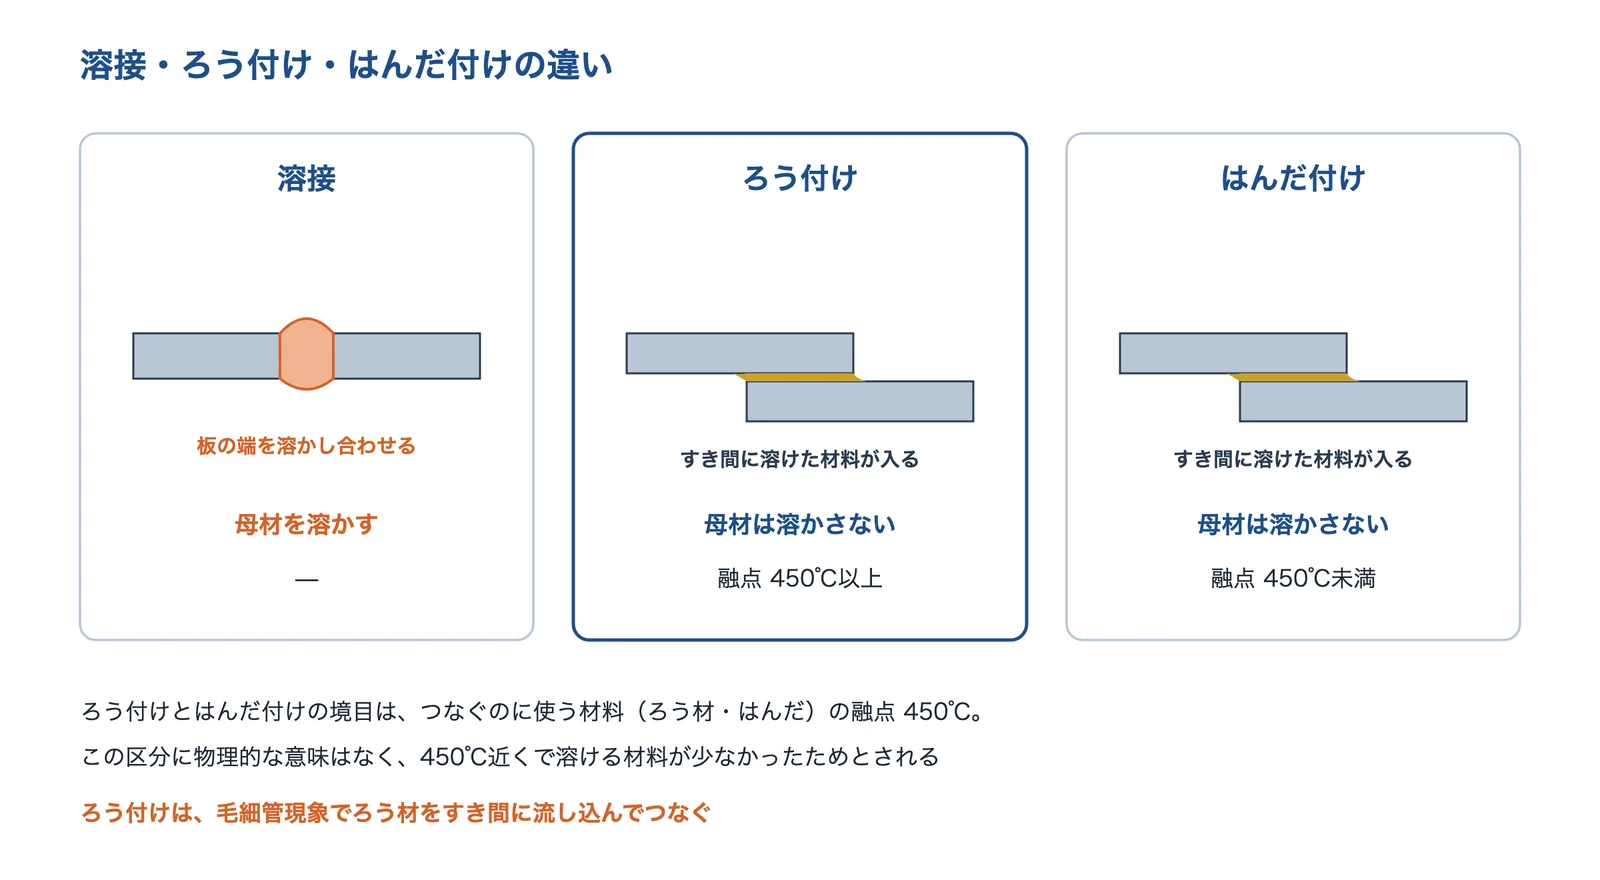
出典:東京ブレイズ「ろう付とは」・エンジニア教育の解説をもとに AI(Claude)で作成
出典:ろう付とは(ろう付の基礎)|東京ブレイズ、ろう付けの基礎知識・早わかり解説|エンジニア教育
すき間に吸い込まれる:毛細管現象とぬれ
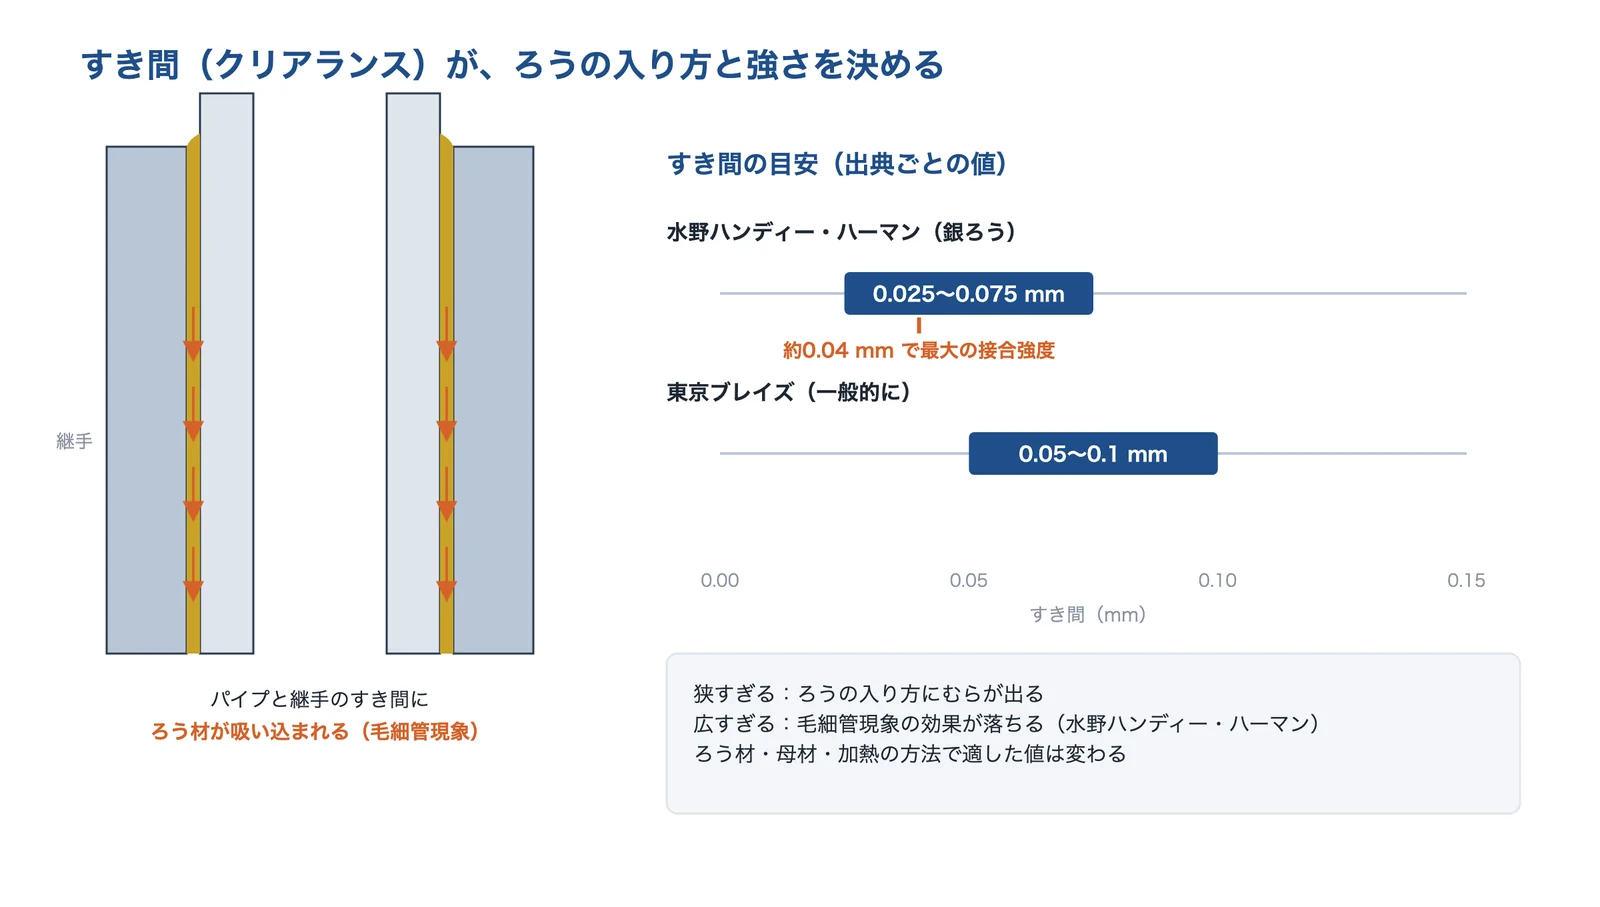
ろう材がすき間に入るのは、毛細管現象のためです。東京ブレイズは、接合したい金属どうしに適切なすき間(クリアランス)を設けることで、溶けたろう材が深く浸透するとし、一般的なすき間を 0.05〜0.1mm 程度としています。さらに、ろう材が母材の表面になじみ(ぬれ)、金属の原子が拡散して混ざり合うことで、強い接合になるとしています。金属溶材も、ろう付けを「ぬれ、および毛管現象により母材になじませ、母材を溶かさないで接合する方法」と説明しています。
出典:ろう付とは(ろう付の基礎)|東京ブレイズ、初めての方へ|金属溶材
すき間の目安
水野ハンディー・ハーマンは、銀ろうのろう付けでは 0.025〜0.075mm のすき間があれば十分で、約 0.04mm で接合強度が最大になるとしています。すき間が狭すぎるとろうの入り方にむらが出て、広すぎると毛細管現象の効果が落ちます。目安は出典やろう材で違うので、図面のすき間はろう材と加熱の方法に合わせて決めます(編集部)。
出典:水野ハンディー・ハーマン「ろう付けの基礎」・東京ブレイズ「ろう付とは」をもとに AI(Claude)で作成
出典:ろう付けの基礎|水野ハンディー・ハーマン、ろう付とは(ろう付の基礎)|東京ブレイズ
種類と選び方:ろう材と加熱の方法
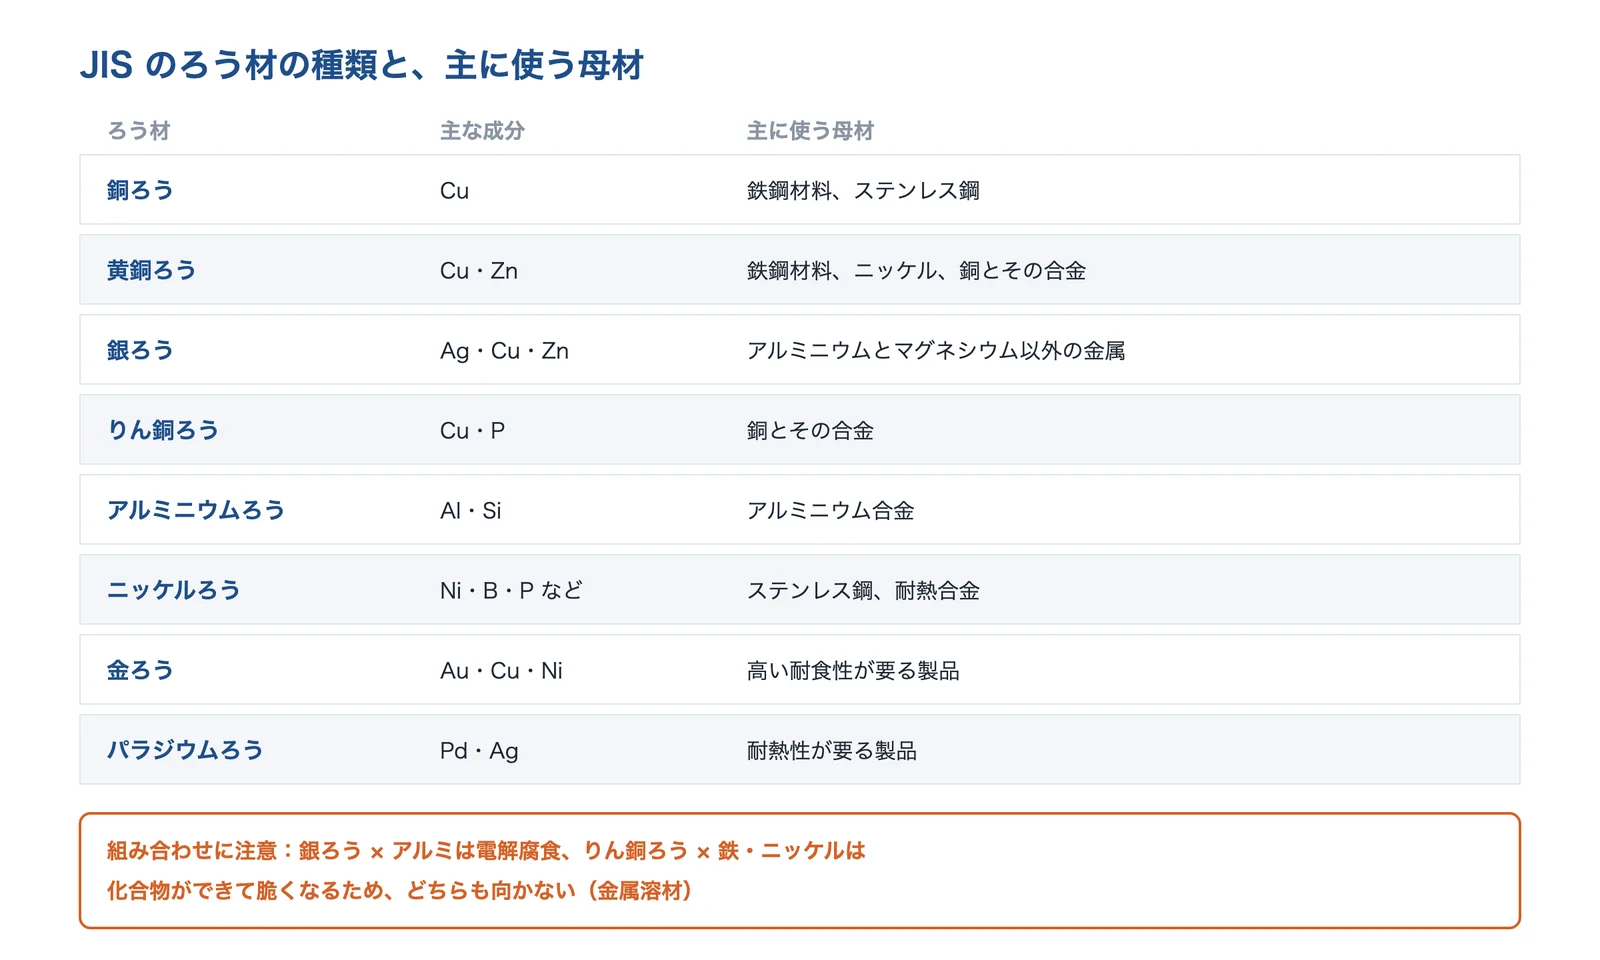
ろう材は、主な成分と、つなぐ母材で選びます。JIS のろう材は、銅ろう・黄銅ろう・銀ろう・りん銅ろう・アルミニウムろう・ニッケルろう・金ろう・パラジウムろうの8種類があり、たとえば銀ろうはアルミニウムとマグネシウム以外の金属、りん銅ろうは銅とその合金、ニッケルろうはステンレス鋼・耐熱合金に使われます(エンジニア教育)。
出典:エンジニア教育の解説(JIS のろう材)・金属溶材「初めての方へ」をもとに AI(Claude)で作成
出典:ろう付けの基礎知識・早わかり解説|エンジニア教育、初めての方へ|金属溶材
組み合わせてはいけない母材とろう材
金属溶材は、銀ろうとアルミニウムは電解腐食を生じ、りん銅ろうと鉄・ニッケルは化合物を作って脆くなるため、どちらも不適としています。また、手作業でろう付けするときは、母材とろう材の融点の差が 100℃以上あることが望ましく、温度を細かく管理できる炉中ろう付けなら、それ以下でもできるとしています。
出典:初めての方へ|金属溶材
加熱の方法:大気中か、炉の中か
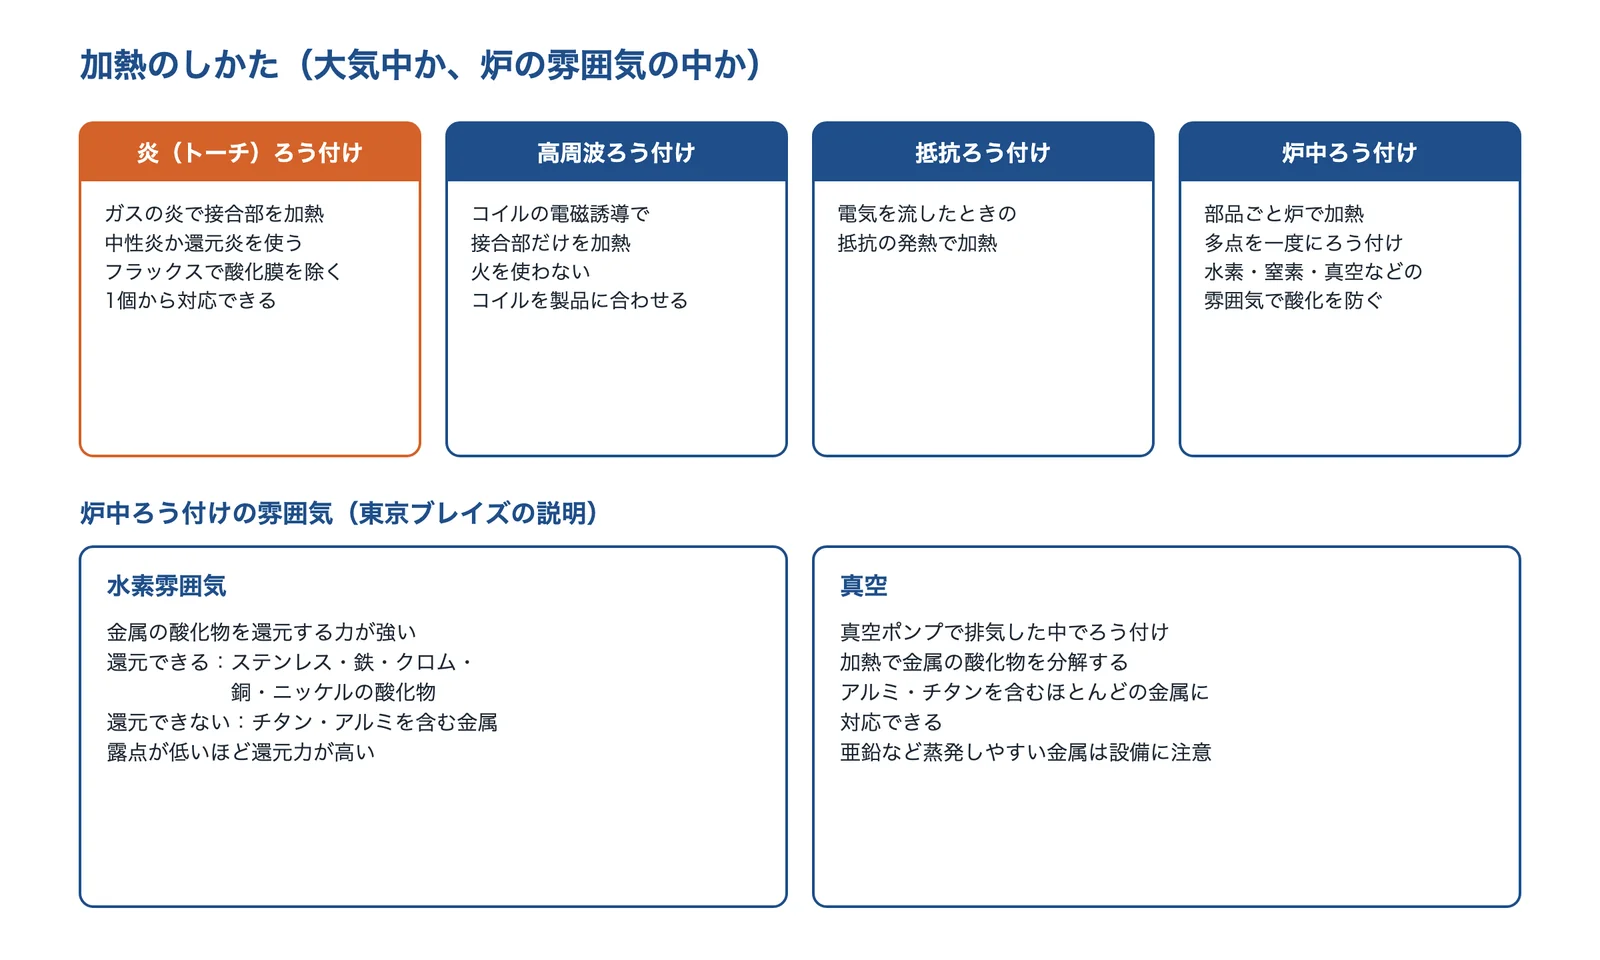
金属溶材は、ろう付けの加工方法を、炎ろう付け・炉中ろう付け・高周波ろう付け・抵抗ろう付けに分けています。炎(トーチ)ろう付けでは、中性炎か還元炎を使い、ろう材の液相温度より少し高い温度まで加熱するのが目安です(水野ハンディー・ハーマン)。炉中ろう付けでは、雰囲気で酸化を防ぎます。東京ブレイズによると、水素はステンレス・鉄・クロム・銅・ニッケルの酸化物を還元できるが、チタンやアルミを含む金属の酸化物は還元できない。真空は、加熱で酸化物を分解し、アルミやチタンを含むほとんどの金属に使えますが、亜鉛など蒸発しやすい金属は設備に注意が要るとしています。
出典:金属溶材「初めての方へ」・水野ハンディー・ハーマン・東京ブレイズの雰囲気ろう付けの解説をもとに AI(Claude)で作成
出典:初めての方へ|金属溶材、ろう付けの基礎|水野ハンディー・ハーマン、【わかりやすいロウ付けシリーズ】ロウ付け方法1~雰囲気ロウ付け|東京ブレイズ(イプロス)
フラックス:酸化膜を除き、温度の目安にもなる
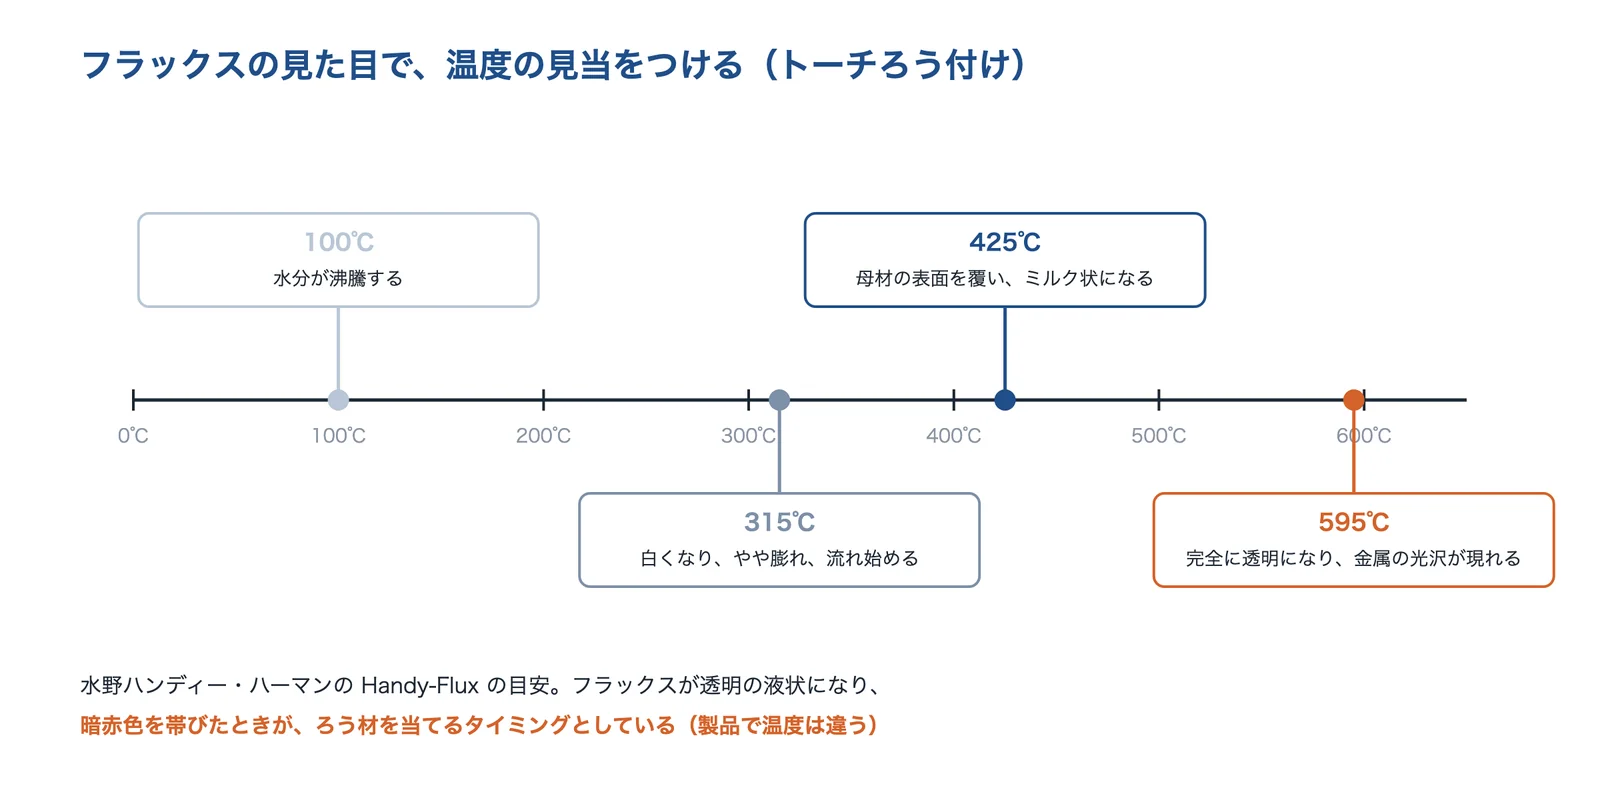
大気中の炎ろう付けでは、フラックスで金属の表面の酸化膜を除きます。水野ハンディー・ハーマンは、フラックスを 50〜60℃に温めておくと表面張力が下がって塗りやすくなるとし、同社の Handy-Flux では、100℃で水分が沸騰し、315℃で白くなって流れ始め、425℃でミルク状、595℃で完全に透明になり、光沢のある金属の表面が現れるとしています。ろう付けのあとに残ったフラックスは、ほとんどが水溶性なので、50℃以上の湯に浸すと落としやすいとしています。
出典:水野ハンディー・ハーマン「ろう付けの基礎」(Handy-Flux)をもとに AI(Claude)で作成
選ぶ順番:母材 → 数と形 → 加熱の方法
出典の内容を、選ぶ順番に並べると下の図のようになります。銅の配管を少しずつならトーチ・高周波と銀ろう・りん銅ろう、ステンレスを変色なく多点でなら水素炉・真空炉、アルミの熱交換器ならブレージングシートと窒素炉・真空炉が出発点です(編集部が整理)。
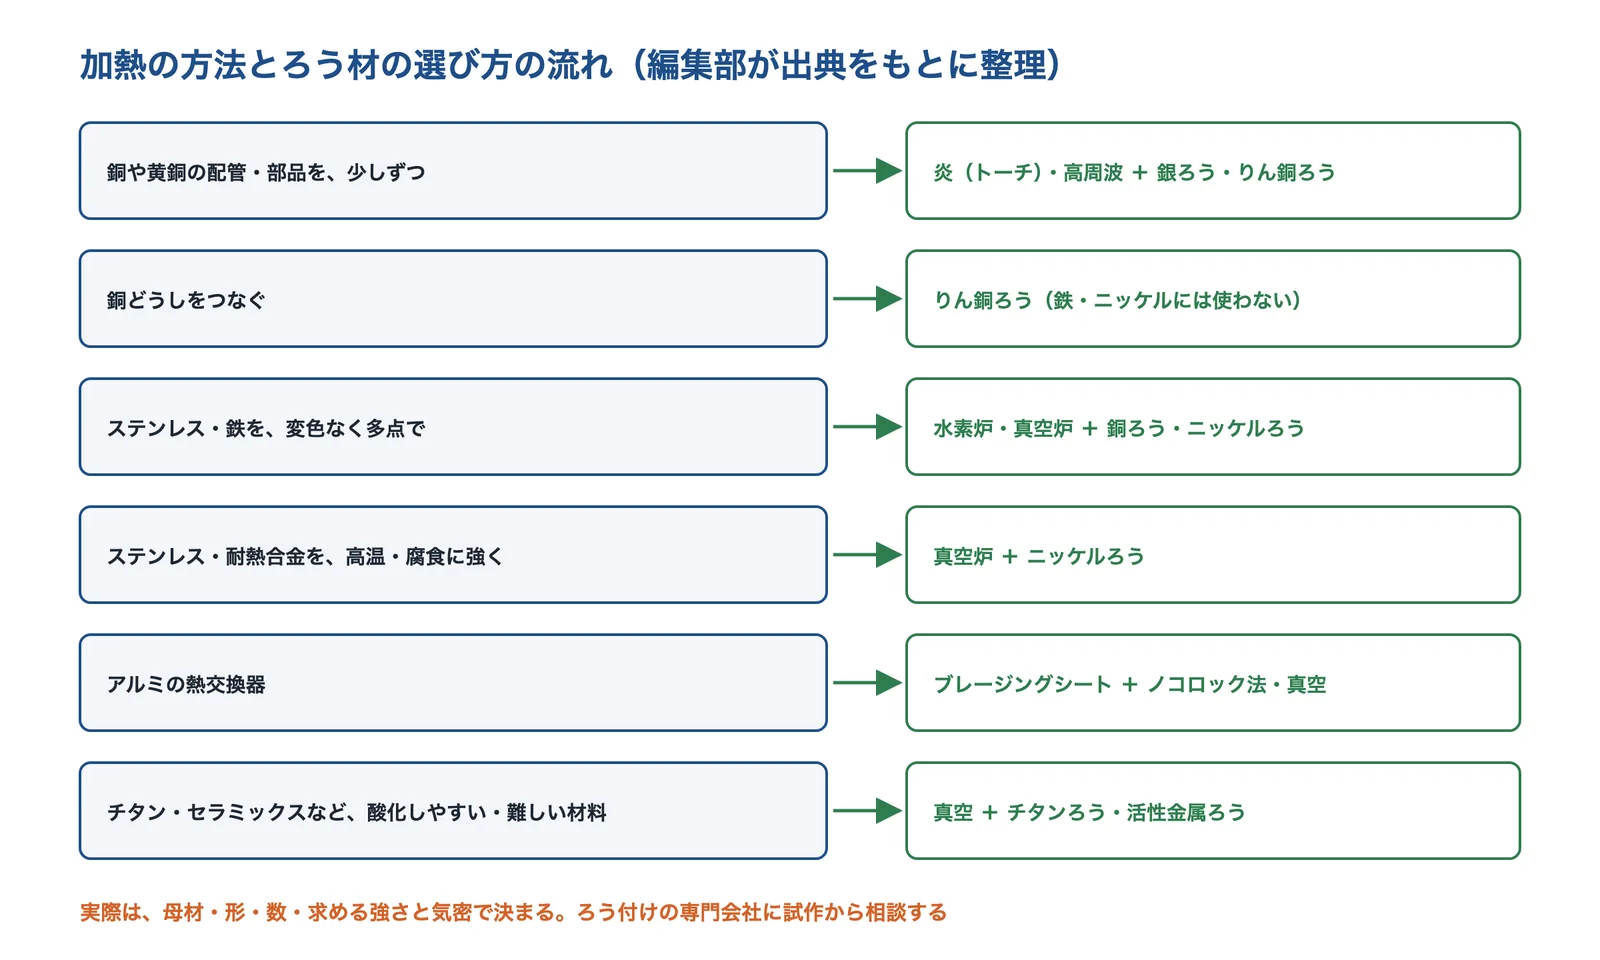
出典:このページの出典(東京ブレイズ・エンジニア教育・金属溶材・佐藤製作所)をもとに AI(Claude)で作成
出典:ろう付けの基礎知識・早わかり解説|エンジニア教育、初めての方へ|金属溶材、【わかりやすいロウ付けシリーズ】ロウ付け方法1~雰囲気ロウ付け|東京ブレイズ(イプロス)、素材・技術|東京ブレイズ、ろう付け基礎知識(銀ロウ付け)|佐藤製作所
使う場面ごとの選び方
| 使う場面 | よく使われる方法・ろう材 | 選ぶときのポイント |
|---|---|---|
| 空調の銅の熱交換器・部品 | 炉中(DX ガス)・トーチ・高周波、りん銅ろう・銀ろう | りん銅ろうは鉄・ニッケルに使わない。水漏れの検査 |
| アルミの熱交換器(コンデンサー・エバポレーター) | ブレージングシート、ノコロック法(窒素中)・真空 | 温度を 600℃でそろえる。マグネシウム・亜鉛の入った材料に注意 |
| ステンレス・銅の装置部品(真空・半導体) | 真空炉・水素炉、ニッケルろう・銀ろう | 変色させない。ヘリウムでの気密の確認 |
| 超硬工具の刃 | 高周波、銀ろう | コイルを形に合わせる。ろう切れ・寸法・割れの検査 |
| セラミックス・チタンとの接合 | 真空、活性金属ろう・チタンろう | 専門の会社に試作から相談 |
用途は東京ブレイズ・大陽日酸技報・ニッコーシ・佐藤製作所・ウチダ・イービーアール・ナイスの記載から。方法とポイントの列は、このページの出典をもとに編集部が整理したものです。
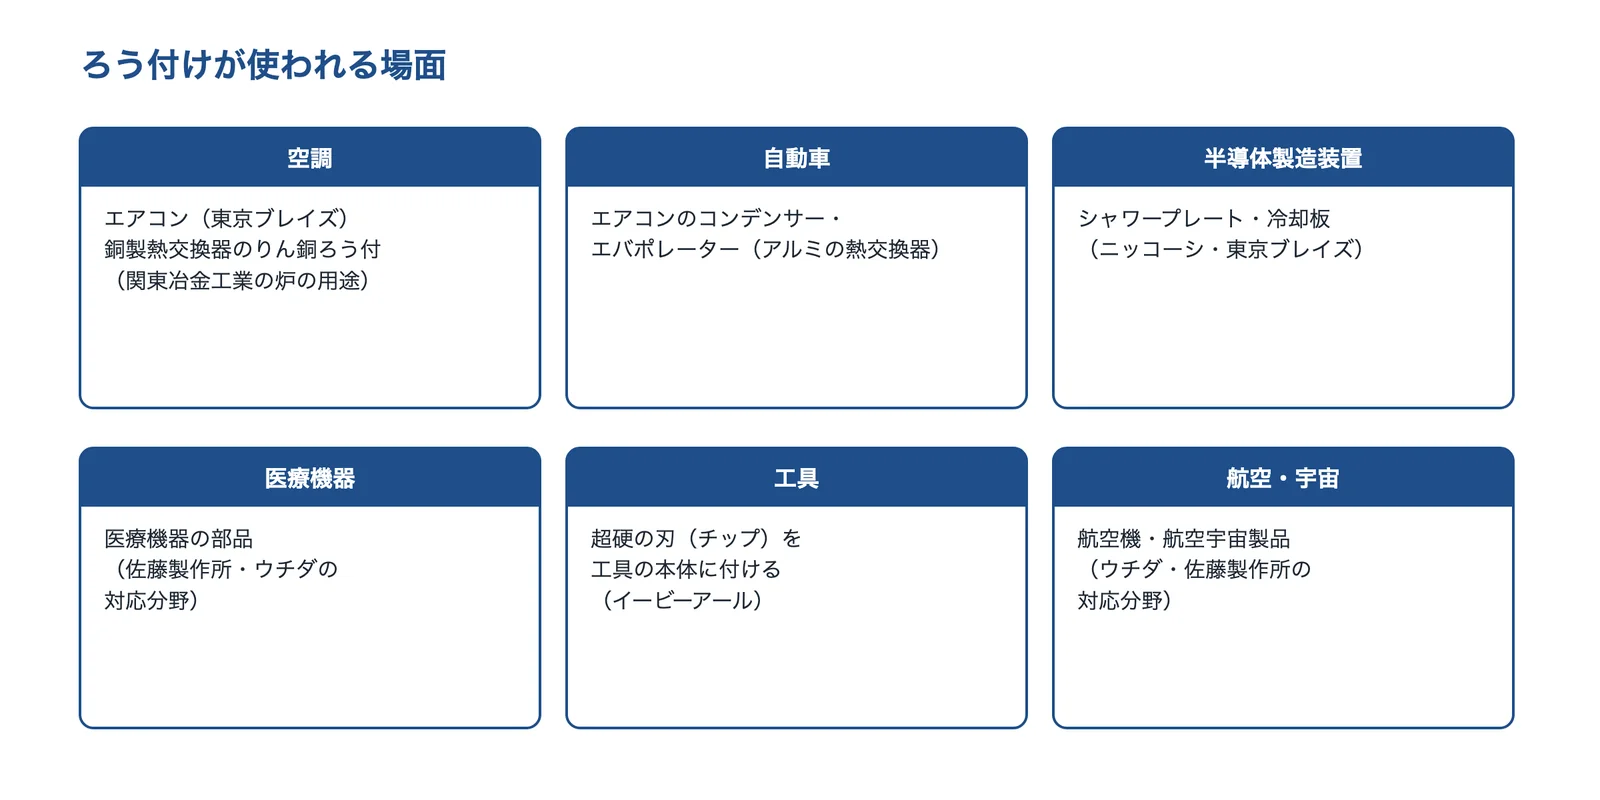
出典:東京ブレイズ・大陽日酸技報・ニッコーシ・佐藤製作所・ウチダ・イービーアールをもとに AI(Claude)で作成
出典:ろう付技術とは?|東京ブレイズ、アルミニウムのノンフラックスろう付法(大陽日酸技報 No.30、2011年)|日本酸素ホールディングス、真空ろう付|ニッコーシ、ろう付け基礎知識(銀ロウ付け)|佐藤製作所、ろう付け加工|ウチダ、設備のご紹介・製作事例|イービーアール
アルミの熱交換器:ブレージングシートで一度に
アルミの表面には強くて緻密な酸化被膜があり、ろう付けは非常に難しいとされていました(大陽日酸技報)。今は、非腐食性のフラックスを使うノコロック法と、真空ろう付けで製品が作られています。ノコロック法は自動車用熱交換器に広く使われていますが、フラックスのフッ素とマグネシウムが反応してろう付け不良を起こすため、マグネシウムを入れた高強度のアルミ合金には使えません。真空ろう付けは 10⁻³Pa の高真空で行い、ろう材のマグネシウムが酸化被膜を壊しますが、耐食性のために入れた亜鉛が蒸発してしまうとしています。ノコロックのフラックスを販売する Solvay は、炉では部材の温度分布を 600℃で均一にすることが大切とし、フラックスは 5g/m² で均一に塗るとしています。
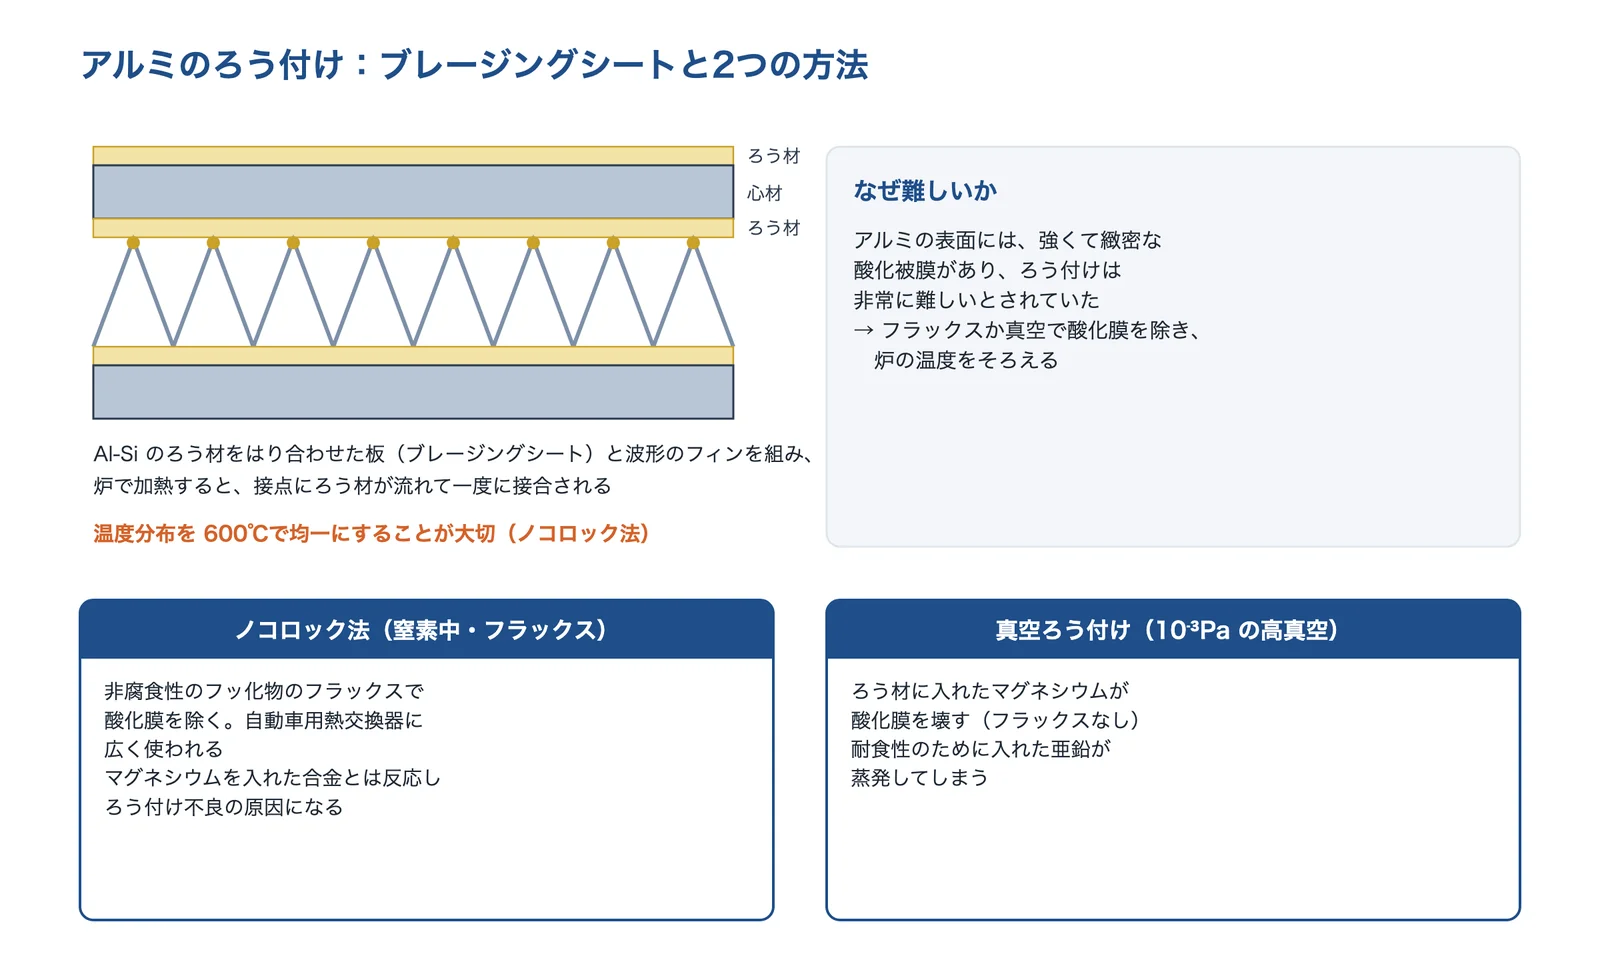
出典:Solvay(NOCOLOK)の解説・大陽日酸技報 No.30をもとに AI(Claude)で作成
出典:アルミニウムのノンフラックスろう付法(大陽日酸技報 No.30、2011年)|日本酸素ホールディングス、アルミニウムろう付け - 成功への7つのステップ|Solvay(NOCOLOK)
向いている条件と注意点
ろう付けが向いている条件
- 熱による歪みを小さくしたい
- 銅とステンレスなど、違う金属をつなぎたい
- 複雑な形・たくさんの接合点を一度につなぎたい
- 水やガスを漏らさない継手にしたい
- 薄い板・細いパイプをつなぎたい(ニッコーシは肉厚 50µm のパイプの実績)
注意点
- 接合部の強さは、溶接よりやや劣るとされる(接合面積を広くとる設計で補う)
- すき間を決めて管理する必要がある
- 母材とろう材の組み合わせ(銀ろう×アルミ、りん銅ろう×鉄など)
- 大気中では変色する。フラックスの残りを落とす
- 炉では、亜鉛など蒸発しやすい金属に注意
この一覧は、このページの出典(東京ブレイズ・水野ハンディー・ハーマン・金属溶材・ニッコーシ)をもとに編集部が整理したものです。
よくある失敗:すき間・汚れ・フラックス・組み合わせ
出典に出てくる注意を、症状ごとに並べました。ろうが入らない・むらがあるときは、すき間と表面の汚れを、ろうが流れすぎる・流れないときはフラックスの量を、あとで腐食する・脆くなるときは母材とろう材の組み合わせとフラックスの残りを疑います。水野ハンディー・ハーマンは、ろう付けの前に錆や酸化被膜を完全に取り除き、グリースやオイル類を良質の溶剤で落とすとしています。
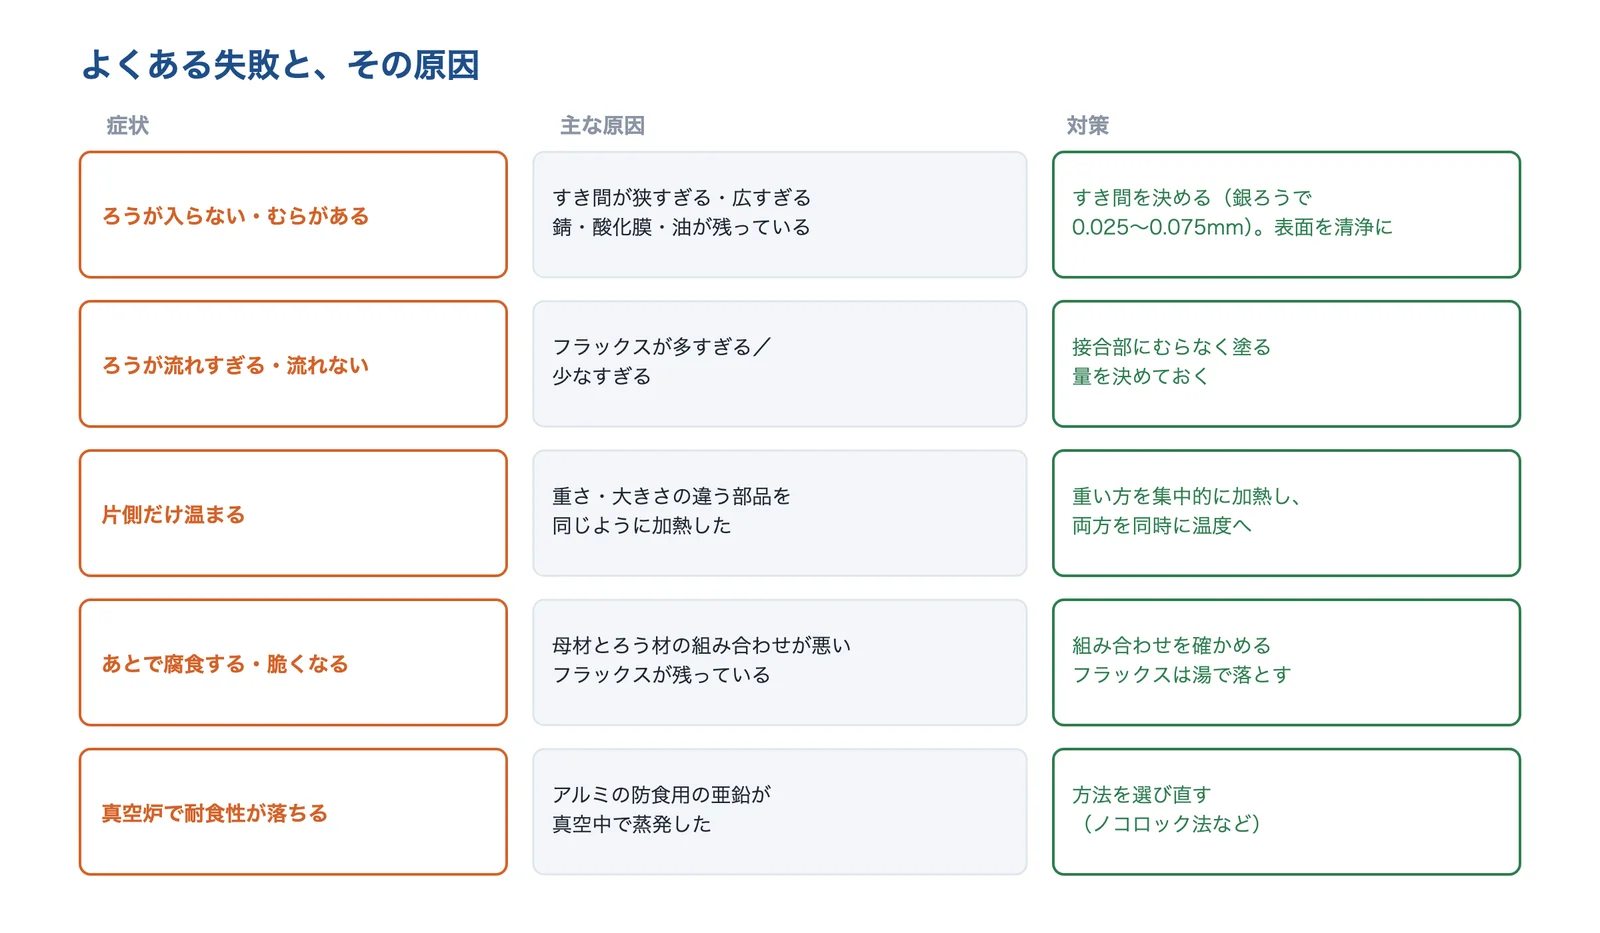
出典:水野ハンディー・ハーマン・金属溶材・大陽日酸技報をもとに AI(Claude)で作成
出典:ろう付けの基礎|水野ハンディー・ハーマン、初めての方へ|金属溶材、アルミニウムのノンフラックスろう付法(大陽日酸技報 No.30、2011年)|日本酸素ホールディングス
変色と強さ:炉の雰囲気と接合面積で補う
東京ブレイズは、ろう付けの欠点として「強度がやや劣る」と「変色の可能性」を挙げ、接合面積を広くする設計と、水素炉・真空炉で補えるとしています。部品をきれいな仕上がりのまま多点で接合したいときは、雰囲気炉・真空炉の受託加工を使うのが近道です。
カタログ値(ろう材の表)の見方
| 項目 | 見方 |
|---|---|
| JIS・AWS の記号 | BAg(銀ろう)、BCuP(りん銅ろう)、BNi(ニッケルろう)、BAu(金ろう)など。種類と成分の目安 |
| 固相線・液相線 | 溶け始めと溶け終わりの温度。トーチでは液相温度より少し高い温度まで加熱するのが目安(水野ハンディー・ハーマン) |
| ろう付け温度 | 母材の融点との差。手作業なら100℃以上あることが望ましい(金属溶材) |
| フラックスの要否 | 大気中の炎ろう付けで要るか。どの温度で働くか。ろう付けのあとの落とし方 |
| カドミウムなどの有害成分 | カドミウムを含まない(Cd フリー)銀ろうか(東京ブレイズは Cd フリー銀ろうを扱う) |
| 形 | 線・棒・リング・板(箔)・ペースト・ブレージングシート |
見方の列は、このページの出典をもとに編集部が整理したものです。
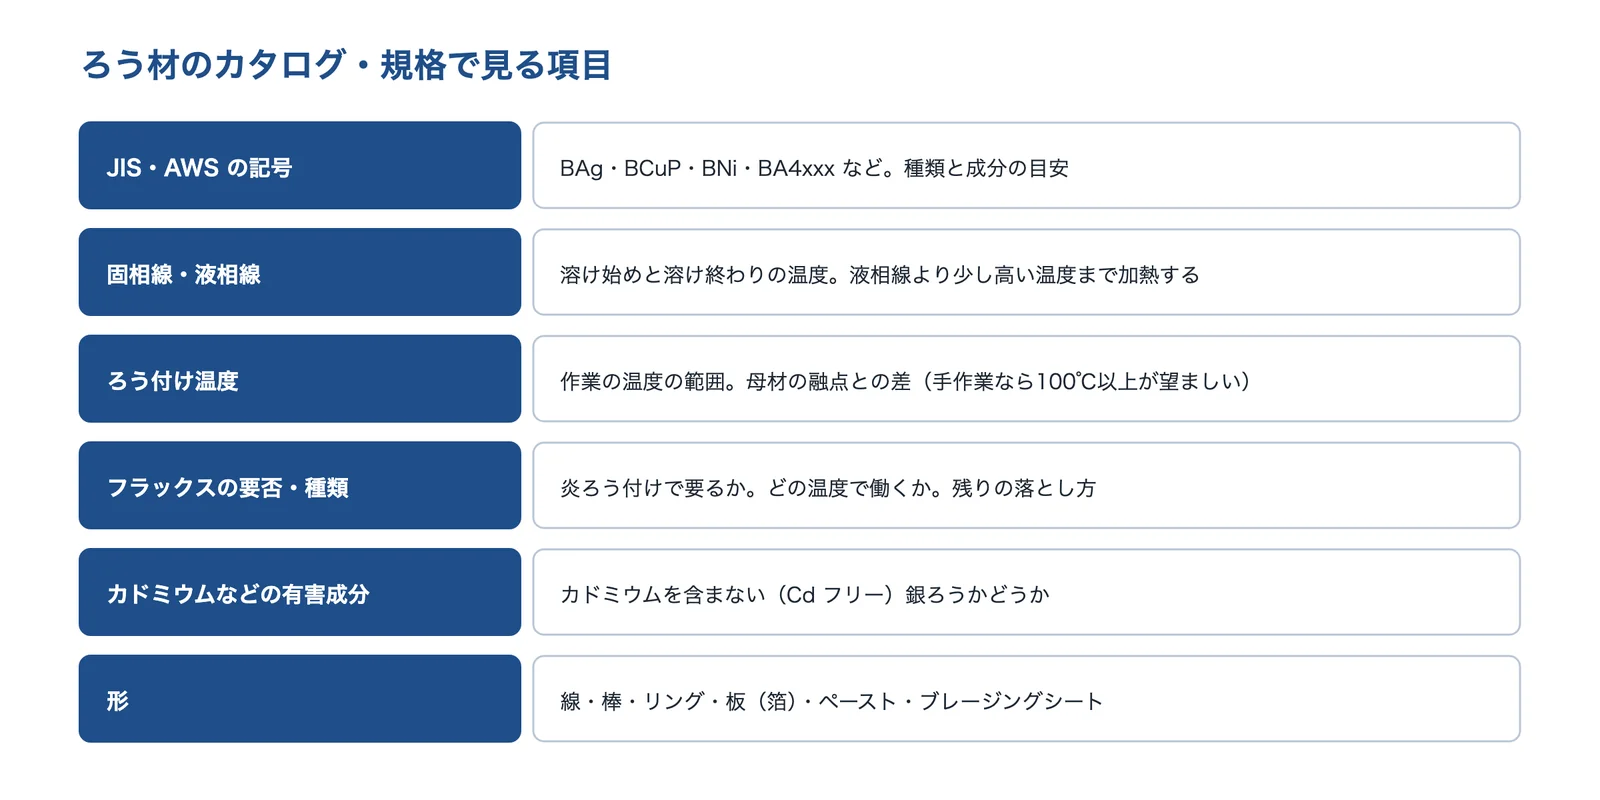
出典:このページの出典をもとに AI(Claude)で作成
出典:ろう付けの基礎|水野ハンディー・ハーマン、初めての方へ|金属溶材、素材・技術|東京ブレイズ
同じ「銀ろう」でも温度が違う
ナイスの真空ろう付の資料では、同じ無酸素銅(C1020)の接合でも、銀ろう V1008 は 780℃、V1008-2M は 800℃、ニッケルろうの BNi-2 は 1000℃、BNi-7 は 890℃、金ろうの BAu-11 は 970℃と、ろう材によって温度(液相線)が大きく違うことがわかります。ろう材の名前だけでなく、温度と母材の組み合わせまで確かめます(編集部)。
出典:真空ろう付受託|ナイス
組み込み・量産・信頼性の注意
- すき間と表面を管理するすき間を図面で決め、錆・酸化膜・油を落とす
- 熱を奪わない治具点で支え、重い部品を集中的に加熱する
- 気密・耐圧で確かめる水没・ヘリウムリーク・耐圧の試験
この3点は、このページの出典(水野ハンディー・ハーマン・佐藤製作所・ナイス・ニッコーシ)をもとに編集部が整理したものです。
治具と加熱:熱を奪わない、同時に温める
水野ハンディー・ハーマンは、部品と接する面積が大きくかさばった治具は接合部から熱を奪うので、ピンポイントで部品を支える形や、ナイフの刃先のような形にするとしています。重さや大きさの違う部品をろう付けするときは、重い(大きい)方を集中的に加熱し、両方の部品をできるだけ速く、同時にろう付け温度にすることが重要としています。
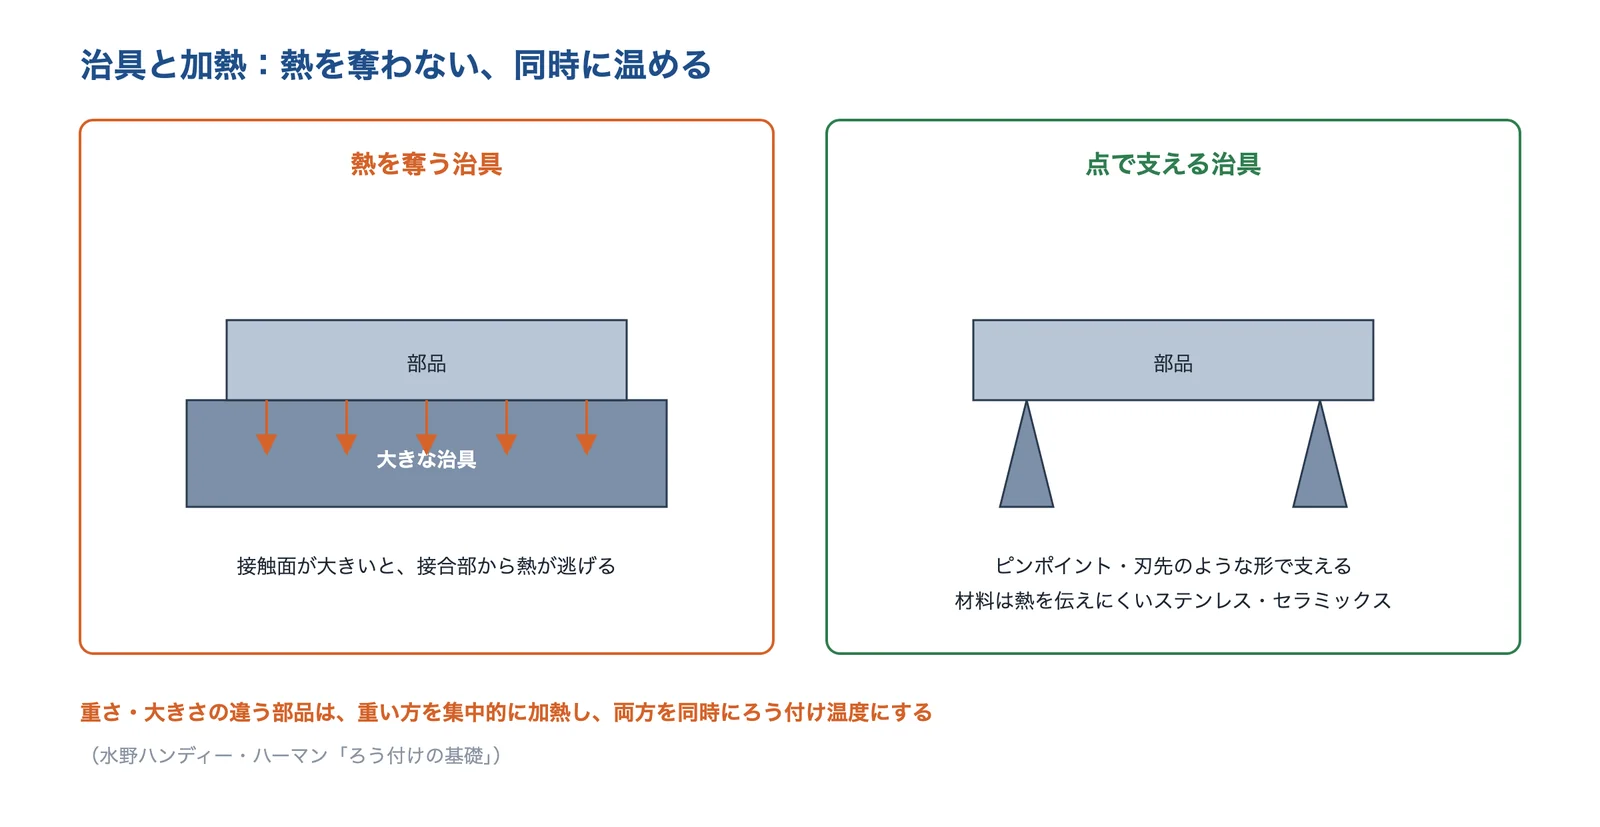
出典:水野ハンディー・ハーマン「ろう付けの基礎」をもとに AI(Claude)で作成
検査:漏れと強さを確かめる
ろう付けした部品は、漏れと強さを確かめます。佐藤製作所は、外観・水没・ヘリウムリーク・引張強度・非破壊での内部の検査を行い、バーナーのろう付けで最大 25気圧(2.5MPa)の耐圧試験をクリアした実績を挙げています。ナイスは、真空ろう付したアルミの部品でヘリウムの漏れ量 1.0×10⁻⁹ Pa·m³/s 以下としています。漏れの探し方は課題「真空装置の漏れ・到達圧力不足を解決したい」で扱っています。
出典:ろう付け基礎知識(銀ロウ付け)|佐藤製作所、真空ろう付受託|ナイス
相談する前に整理すること
ろう付けを受託加工の会社に相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
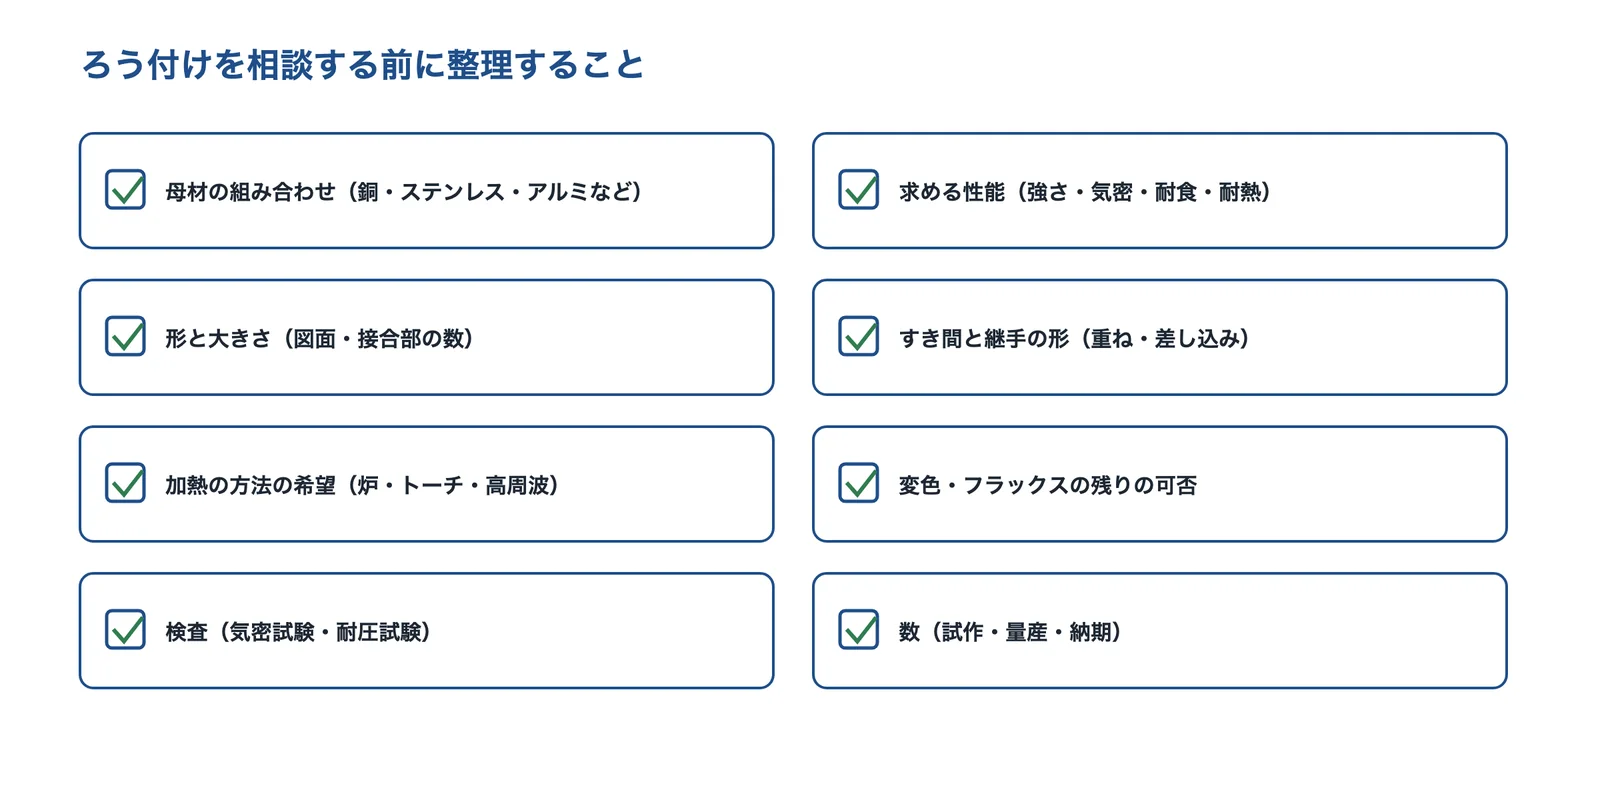
出典:このページの出典をもとに AI(Claude)で作成
- 母材の組み合わせ(銅・ステンレス・アルミ・超硬・セラミックスなど)
- 求める性能(強さ・気密・耐食・使う温度)
- 形と大きさ(図面、接合する所の数、炉に入る大きさか)
- すき間と継手の形(重ね・差し込み)
- 加熱の方法の希望(炉・トーチ・高周波)
- 変色・フラックスの残りを許せるか
- 検査(水没・ヘリウムリーク・耐圧・引張)
- 数(試作・量産の数、納期)
企業紹介(ろう付けの技術)
ろう材・装置のメーカー、真空ろう付・炉中ろう付の受託、バーナー・高周波のろう付けの受託まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 真空 ろう付け | 雰囲気炉 (連続炉) | トーチ (バーナー) | 高周波 | アルミ | 超硬・ 異種金属 |
|---|---|---|---|---|---|---|
| ナイス銀ろう・ニッケルろうの材料と、真空ろう付の受託(兵庫県) | ● | ● | ● | |||
| ニッコーシ薄肉パイプ・微細な孔の精密な真空ろう付(東京都) | ● | ● | ||||
| 関東冶金工業ろう付炉のメーカーと、浜松の炉中ろう付の受託(神奈川県) | ● | ● | ||||
| 佐藤製作所バーナーでの銀ろう付けを1個から(東京都) | ● | ● | ● | ● | ||
| ウチダ高周波とバーナーでの異種金属のろう付け受託(山梨県) | ● | ● | ● | ● | ||
| イービーアール超硬工具の高周波による銀ろう付け(神奈川県) | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
ナイス株式会社|ろう材メーカーが、真空ろう付を素材から受託
ナイスとは
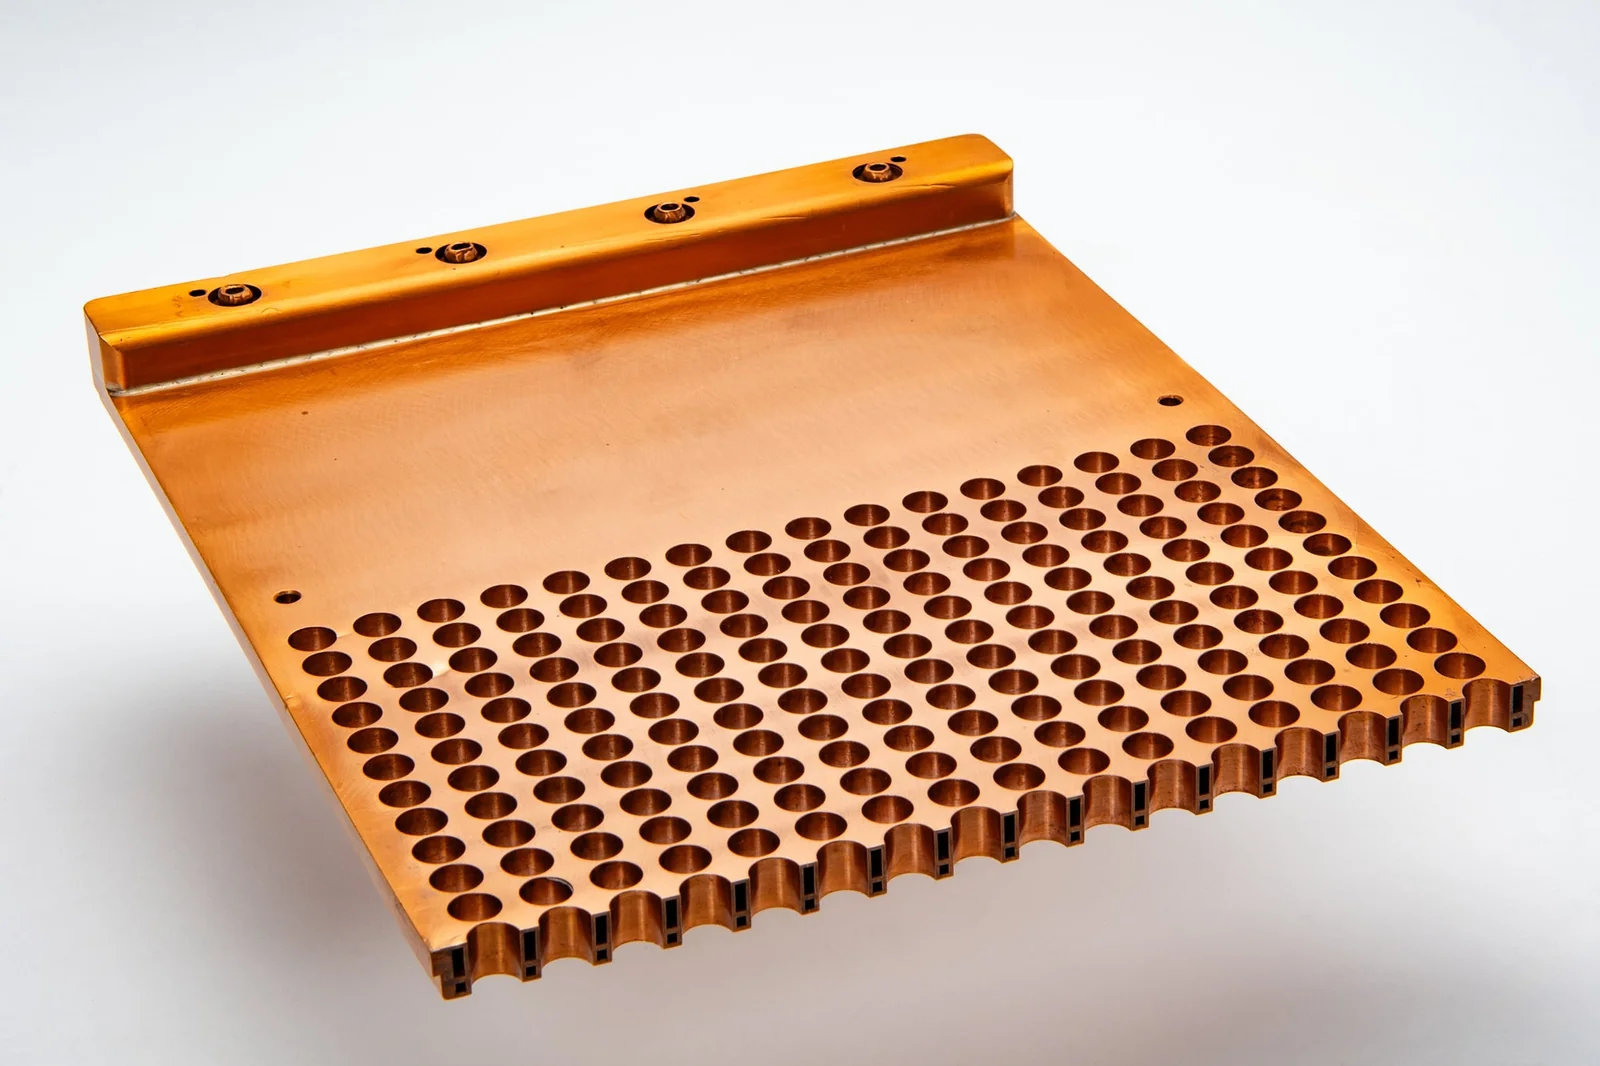
兵庫県尼崎市に本社を置く、特殊溶接材料の会社です(設立1948年、従業員194人)。特殊溶接材料の製造販売、特殊溶接の施工、自動機器・真空機器の設計・製作、真空ろう付施工を行っています。
ナイスの得意技術
| 技術 | 内容 |
|---|---|
| 真空ろう付の受託 | 素材から製品の完成までの受託加工ができ、小ロット・単品にも対応するとしている |
| アルミ・銅・ステンレス | アルミ(A1100・A6061)、無酸素銅(銀ろう・ニッケルろう・金ろう)、ステンレス(銀ろう 800℃、ニッケルろう 890〜1135℃)の資料を公開 |
| セラミックス・薄膜 | アルミナ・窒化アルミ・炭化ケイ素と金属のろう付け、ベリリウムの薄膜ろう付け |
ナイスが解決できる課題
- アルミや銅の冷却板・真空の部品を、漏れなく一体にしたい
- セラミックスと金属をつなぎたい
- ろう材の選定から加工までまとめて頼みたい
公開されている実績・用途
- アルミ(A6061/A6061)のせん断引張で約9.0kgf/mm²、ヘリウムの漏れ量 1.0×10⁻⁹ Pa·m³/s 以下(同社の資料)
- Al₂O₃-コバールのセラミックス真空部品(せん断引張 約9.0kgf/mm²)
ニッコーシ株式会社|肉厚50µm の薄肉パイプや微細な孔を、真空ろう付で
ニッコーシとは
東京都港区新橋に本社を置く、微細加工技術と磁気応用技術をもとにした会社です(設立1951年、従業員は単体216名・連結862名)。
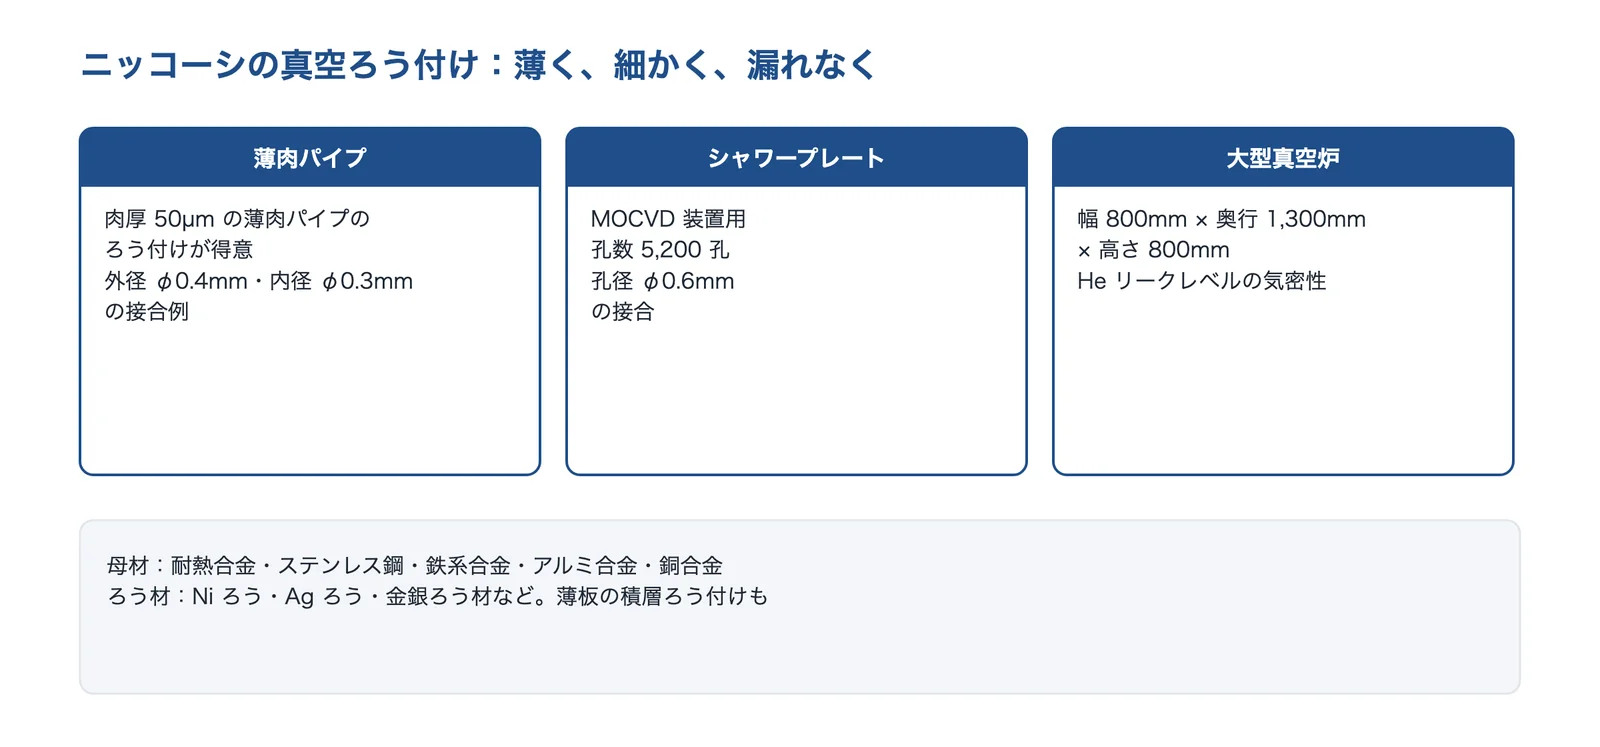
出典:ニッコーシ「真空ろう付」をもとに AI(Claude)で作成
ニッコーシの得意技術
| 技術 | 内容 |
|---|---|
| 精密な真空ろう付 | 肉厚 50µm の薄肉パイプのろう付けや、薄板の積層ろう付けが得意としている |
| 母材とろう材 | 耐熱合金・ステンレス鋼・鉄系合金・アルミ合金・銅合金を、Ni ろう・Ag ろうなどで接合 |
| 大型真空炉 | 幅 800mm × 奥行 1,300mm × 高さ 800mm。He リークレベルの気密性 |
ニッコーシが解決できる課題
- 細いパイプ・薄い板を、変形させずに接合したい
- 半導体製造装置の部品で、漏れのない接合が要る
公開されている実績・用途
- MOCVD 装置用シャワープレート(孔数 5,200 孔・孔径 φ0.6mm)、薄肉パイプの接合(外径 φ0.4mm・内径 φ0.3mm)
関東冶金工業株式会社|ろう付炉のメーカーと、浜松の炉中ろう付の受託
関東冶金工業とは
神奈川県平塚市に本社を置く、工業炉の会社です(設立1957年、従業員125名)。本社工場で工業炉を製造し、浜松ブレージング工業所(静岡県浜松市)で金属熱処理・ろう付けの受託加工を行っています。
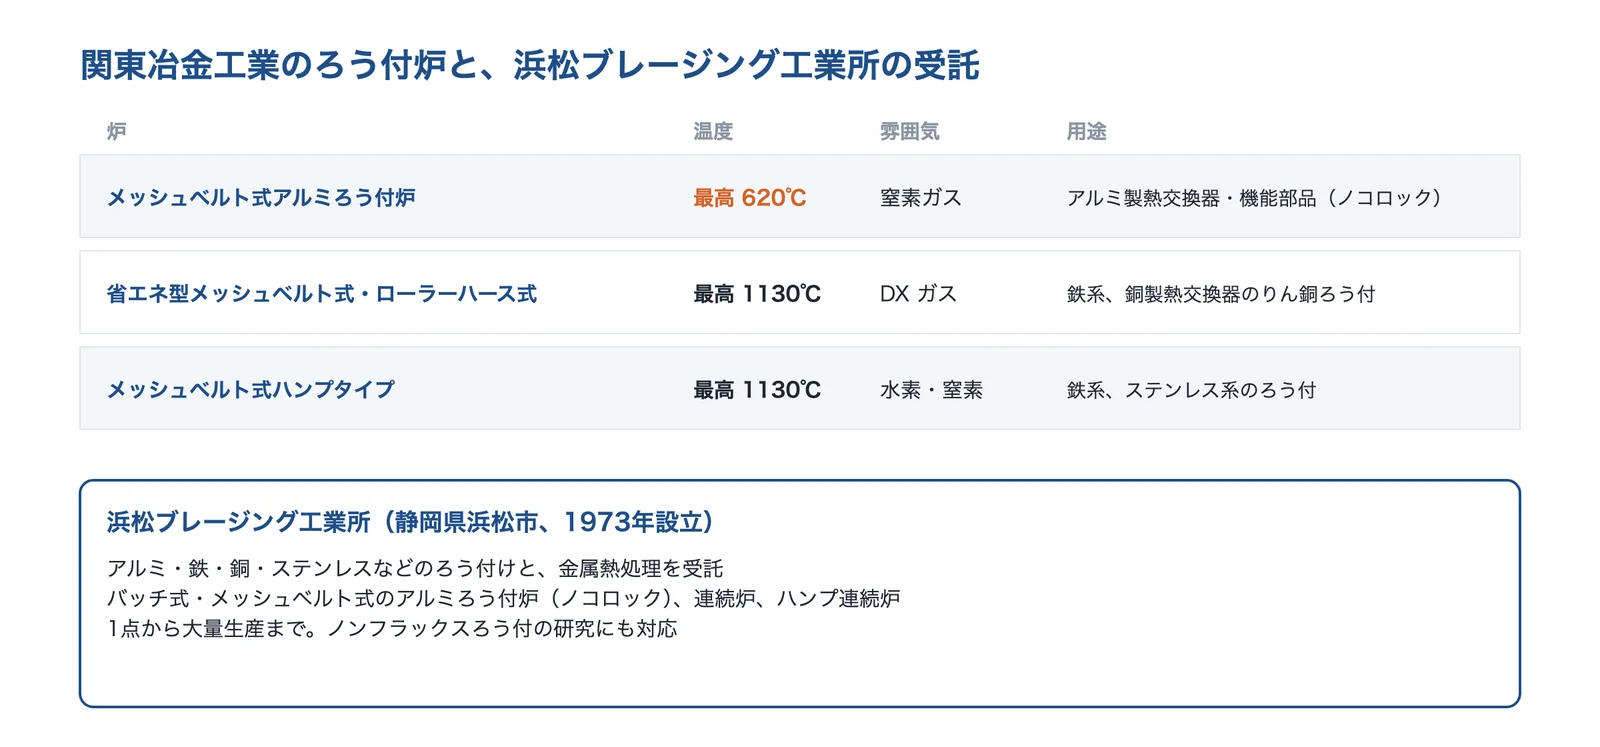
出典:関東冶金工業「ろう付炉」「浜松ブレージング工業所」をもとに AI(Claude)で作成
関東冶金工業の得意技術
| 技術 | 内容 |
|---|---|
| アルミろう付炉 | メッシュベルト式(ノコロック・ブレージング、最高620℃、窒素ガス)。200基以上の実績で、初号機は1980年納入としている |
| 鉄・銅・ステンレスの炉 | 省エネ型のメッシュベルト式・ローラーハース式(DX ガス、りん銅ろう付も)、ハンプタイプ(水素・窒素)。どちらも最高1130℃ |
| 受託加工 | 浜松ブレージング工業所で、アルミ・鉄・銅・ステンレスなどのろう付けを1点から大量生産まで。ノンフラックスろう付の研究にも対応 |
関東冶金工業が解決できる課題
- アルミの熱交換器を、炉で量産したい
- ろう付けを外に頼んで試し、量産で炉を入れるか決めたい
公開されている実績・用途
- アルミ製熱交換器・機能部品、銅製熱交換器のりん銅ろう付、鉄系・ステンレス系のろう付(炉の用途)
出典:会社概要|関東冶金工業、ろう付炉|関東冶金工業、浜松ブレージング工業所|関東冶金工業
株式会社佐藤製作所|バーナーの銀ろう付けを、1個から
佐藤製作所とは
東京都目黒区の、銀ろう付け・はんだ付けなどの会社です(1958年設立、従業員約20名)。ISO 9001、日本溶接協会のろう付認定、医療機器製造業の登録があります。
佐藤製作所の得意技術
| 技術 | 内容 |
|---|---|
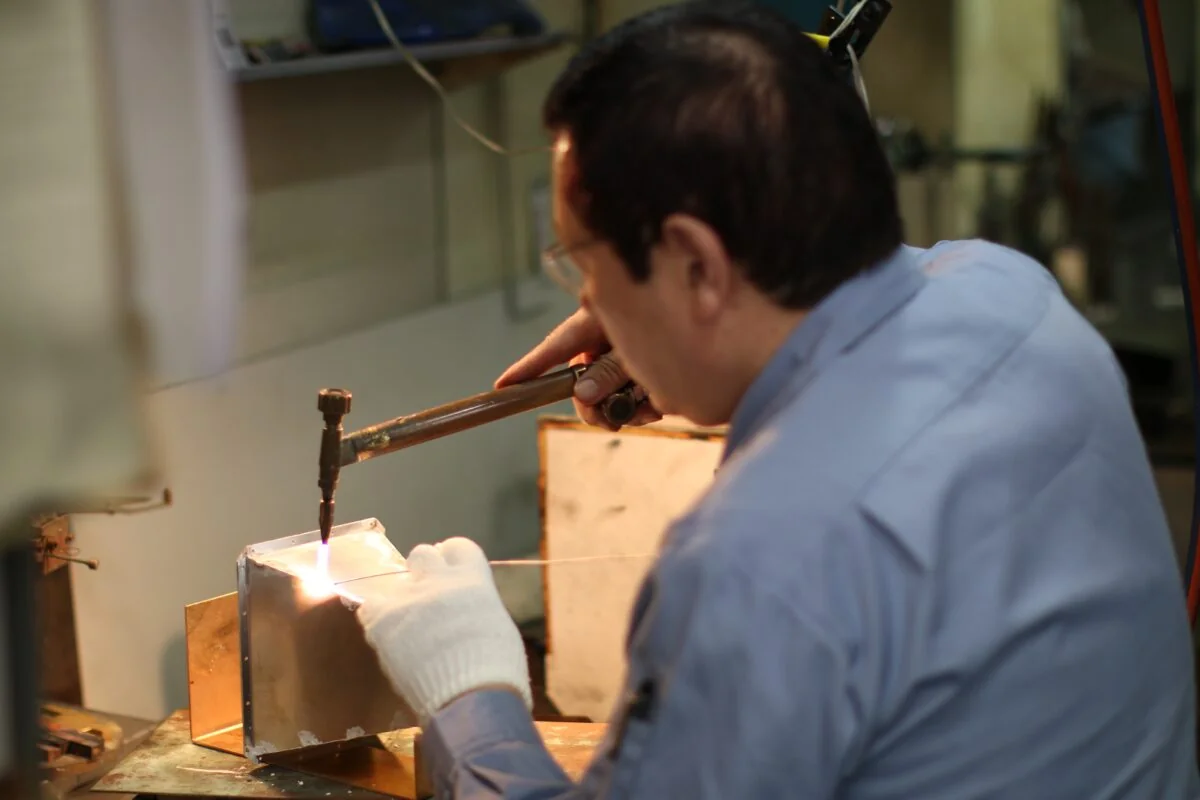
| 銀ろう付け | 仕事の8割以上が銀ろう付け。銀ろうの融点は700℃前後、ろう付けの温度は約700〜800℃としている |
| つなぐ材料 | 主に銅や真鍮などの銅合金。ステンレス・鉄・超硬・セラミックなど、異種金属にも対応 |
| 方法と検査 | バーナー(手作業)、真空炉、大気炉。外観・水没・ヘリウムリーク・引張強度の検査 |
佐藤製作所が解決できる課題
- 試作品や少量の部品を、1個からろう付けしてほしい
- 水漏れの許されない部品を、耐圧を確かめてつなぎたい
公開されている実績・用途
- バーナーのろう付けで最大 25気圧(2.5MPa)の耐圧試験をクリアした実績。医療機器・航空宇宙製品・自動車関連部品に対応(同社)
出典:会社概要|佐藤製作所、ろう付け基礎知識(銀ロウ付け)|佐藤製作所
株式会社ウチダ|高周波とバーナーで、異種金属をろう付け
ウチダとは
山梨県南アルプス市に本社を置く会社です。ろう付け加工、検査受託、製造受託などを行い、増穂事業所(山梨県富士川町)があります。
ウチダの得意技術
| 技術 | 内容 |
|---|---|
| 2つの加熱 | 高周波誘導加熱による非接触の加熱と、バーナーによる直接の加熱 |
| つなぐ材料 | 鉄・銅・真鍮・ニッケル・ステンレス・チタン・ニッケルチタン・貴金属・超硬・アルミの、異種・同種の金属 |
| 実績 | 40年以上ろう付けに取り組み、試作品・小ロット品・量産品のすべてに対応するとしている。RoHS2 対応も相談できる |
ウチダが解決できる課題
- 違う金属どうしの小さな部品をつなぎたい
- 試作から量産まで、同じ会社に頼みたい
公開されている実績・用途
- 分野:自動車・航空機・医療機器・通信機器・電気機械器具・工具など(同社の記載)
有限会社イービーアール|超硬工具の刃を、高周波の銀ろう付けで
イービーアールとは
神奈川県横浜市港北区の、銀ろう付け加工とサンドブラスト処理の会社です。
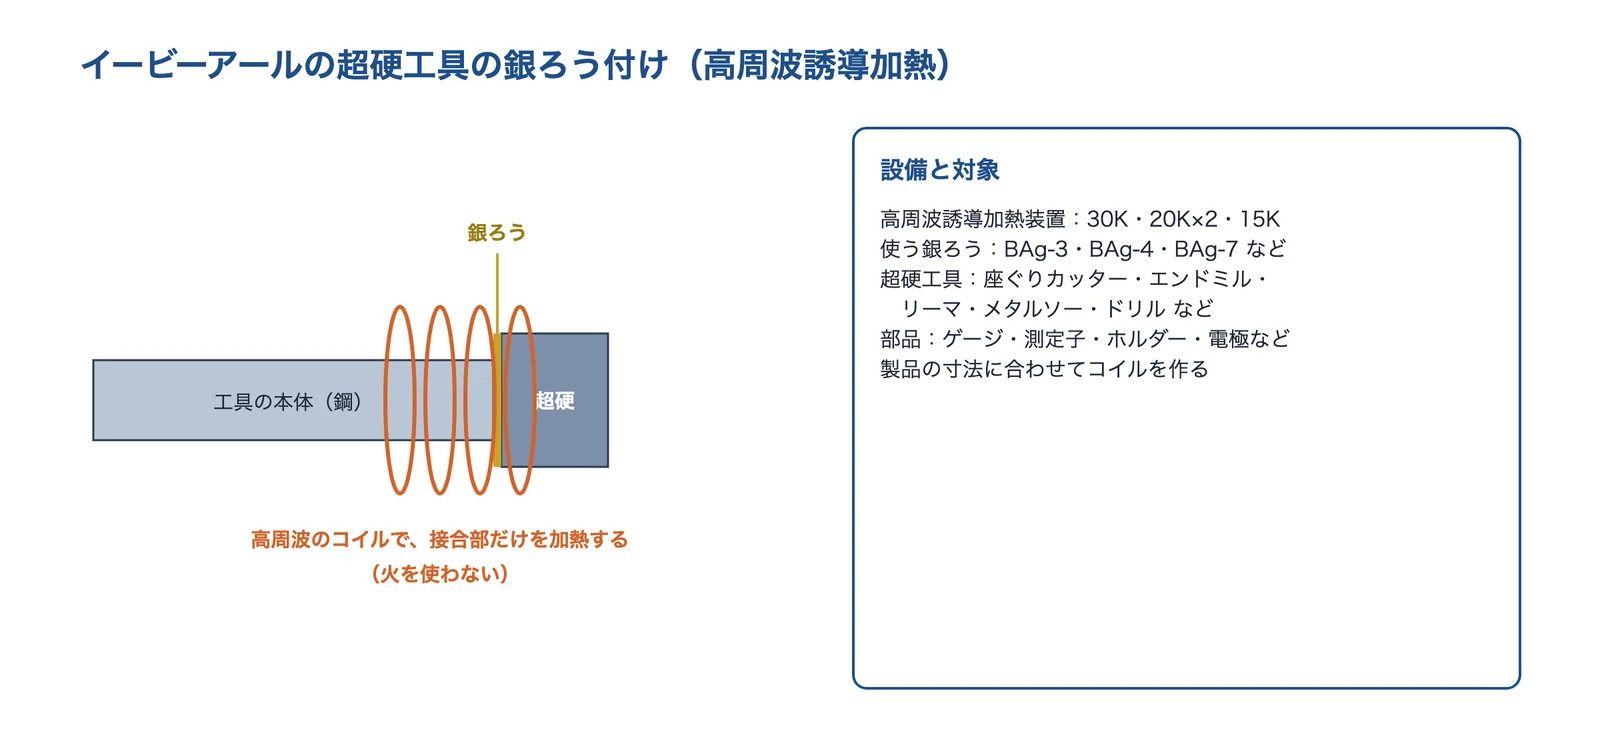
出典:イービーアール「設備のご紹介・製作事例」をもとに AI(Claude)で作成
イービーアールの得意技術
| 技術 | 内容 |
|---|---|
| 高周波誘導加熱 | 高周波誘導加熱装置(30K 1台・20K 2台・15K 1台)でろう付け。火を使わないので、きれいな作業環境にできるとしている |
| コイルとスポット加熱 | 加熱用のコイルを多くそろえ、製品の寸法に合わせてコイルも作るので、製品の大小にかかわらずろう付けできるとしている |
| 銀ろう | BAG-3・BAG-4・BAG-7 など |
イービーアールが解決できる課題
- 超硬の刃をもつ工具を作りたい・直したい
- ゲージ・測定子・電極などの部品に、超硬などをろう付けしたい
公開されている実績・用途
- 座ぐりカッター・エンドミル・リーマ・Tスロットカッター・面取りカッター・メタルソー・ドリル、ゲージ・測定子・ホルダー・電極など(同社の記載)
使われる製品・事例
東京ブレイズは、ろう付けが使われる製品として自動車・エアコン・半導体製造装置を挙げ、熱交換器の納入は累計9,000台以上、冷却板では数百か所に及ぶ多点接合を行っているとしています。大陽日酸技報は、エアコンのコンデンサーやエバポレーターなど、接合点の多い自動車用熱交換器の接合にろう付けが有効としています。
出典:ろう付技術とは?|東京ブレイズ、得意分野|東京ブレイズ、アルミニウムのノンフラックスろう付法(大陽日酸技報 No.30、2011年)|日本酸素ホールディングス
関連する技術
- 溶接(アーク・レーザー・スポット・摩擦攪拌)
- 接着剤
- ヒートパイプ・ベーパーチャンバー
- ステンレス鋼
- ファインセラミックス
- チタン・チタン合金
- 非破壊検査
- フィン・プレートフィン(熱交換器を小さくしたい)
- 材料を替える(材料費を下げたい)
- はんだ付け不良を減らしたい
- イオン化傾向(技術の基礎知識)
- 熱
出典・確認日
- ろう付とは(ろう付の基礎)|東京ブレイズ
- ろう付技術とは?|東京ブレイズ
- 得意分野|東京ブレイズ
- ろう付けの基礎知識・早わかり解説|エンジニア教育
- 初めての方へ|金属溶材
- ろう付けの基礎|水野ハンディー・ハーマン
- 【わかりやすいロウ付けシリーズ】ロウ付け方法1~雰囲気ロウ付け|東京ブレイズ(イプロス)
- 素材・技術|東京ブレイズ
- ろう付け基礎知識(銀ロウ付け)|佐藤製作所
- アルミニウムのノンフラックスろう付法(大陽日酸技報 No.30、2011年)|日本酸素ホールディングス
- 真空ろう付|ニッコーシ
- ろう付け加工|ウチダ
- 設備のご紹介・製作事例|イービーアール
- アルミニウムろう付け - 成功への7つのステップ|Solvay(NOCOLOK)
- 真空ろう付受託|ナイス
- 会社概要|ナイス
- 会社概要|ニッコーシ
- 会社概要|関東冶金工業
- ろう付炉|関東冶金工業
- 浜松ブレージング工業所|関東冶金工業
- 会社概要|佐藤製作所
- 会社概要|ウチダ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月8日 本ページの内容は一般的な情報で、実際の接合の強さ・気密・加工の可否・費用は、母材・ろう材・形・加熱の方法・加工する会社により異なります。








