
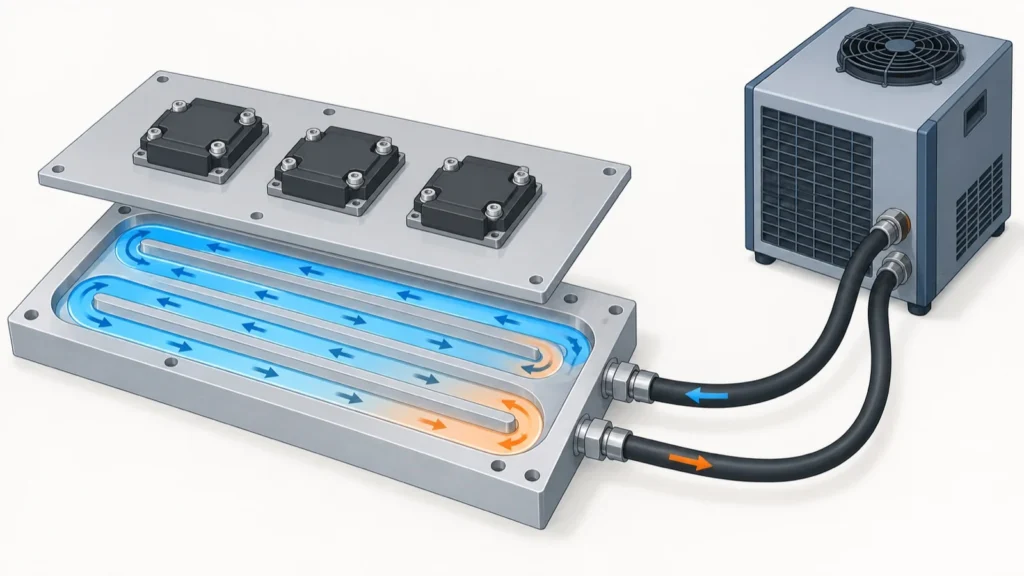
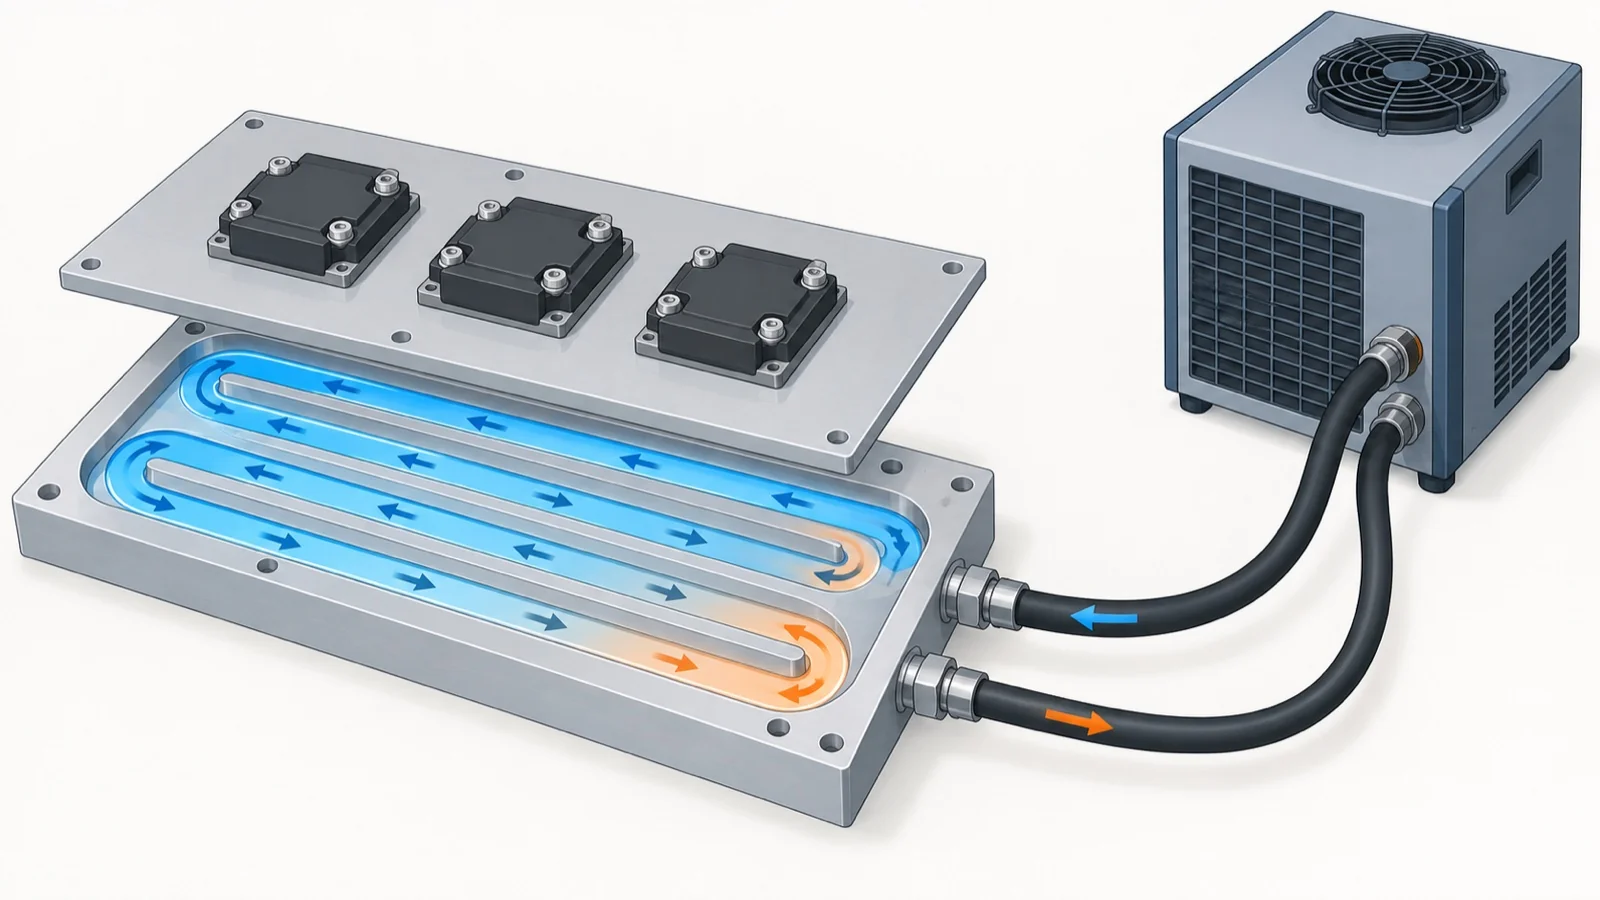
液冷は、部品の熱を金属の冷却板(コールドプレート・水冷ジャケット)で受け取り、中を流れる水や不凍液で運び出す冷やし方です。流れている水の熱伝達率は、流れている空気より1桁ほど大きく(CEND)、同じ面積・同じ温度差なら多くの熱を運べるので、空冷のヒートシンクでは間に合わない大きな熱を、小さな面積で取り除けます(編集部の解説)。パワー半導体のインバーター、半導体製造装置、真空の中の装置などで使われています。
出典:対流熱伝達とは(熱対策)|CEND、コールドプレートの設計・製作|協友製作所
このページでは、液冷のしくみ(熱抵抗と流量)、冷却板の作り方と材料、冷却液の選び方、ポンプ・チラーの見積もり、よくある失敗と対策をまとめ、冷却板・チラーの得意分野が違う会社を紹介します。部品と冷却板の間に挟む材料は技術「放熱シート・グリス」、液を使わずに熱を運ぶ部品は技術「ヒートパイプ・ベーパーチャンバー」で扱っています。
液冷の企業(早見表)
| 企業 | パイプ 埋め込み | 溝+蓋 (FSW・溶接) | ろう付け | 銅 | アルミ | ステンレス | チラー |
|---|---|---|---|---|---|---|---|
| 協友製作所FSW・TIG 溶接の水冷ジャケットを特注で(神奈川県) | ● | ● | ● | ● | ● | ||
| 東京ブレイズ真空炉で、銅・ステンレスの冷却板をろう付け(東京都) | ● | ● | ● | ||||
| 日本電熱パイプを板に圧入したクーリングプレート(長野県) | ● | ||||||
| 高木製作所銅製を中心に約80種類の水冷ヒートシンクの標準品(茨城県) | ● | ● | ● | ● | |||
| アピステ冷却水を循環させるチラー(大阪府) | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
液冷が効くのは、発熱が大きくて空冷では間に合わない、小さくしたら温度が上がった、出力を上げたい、面の温度をそろえたいといった困りごとです。協友製作所は、コールドプレート(水冷ヒートシンク)を、内部を循環する冷却液で熱を取り除く冷却方法として、ディスプレイ製造に使う蒸着装置の真空チャンバーの中などでも使われると説明しています。
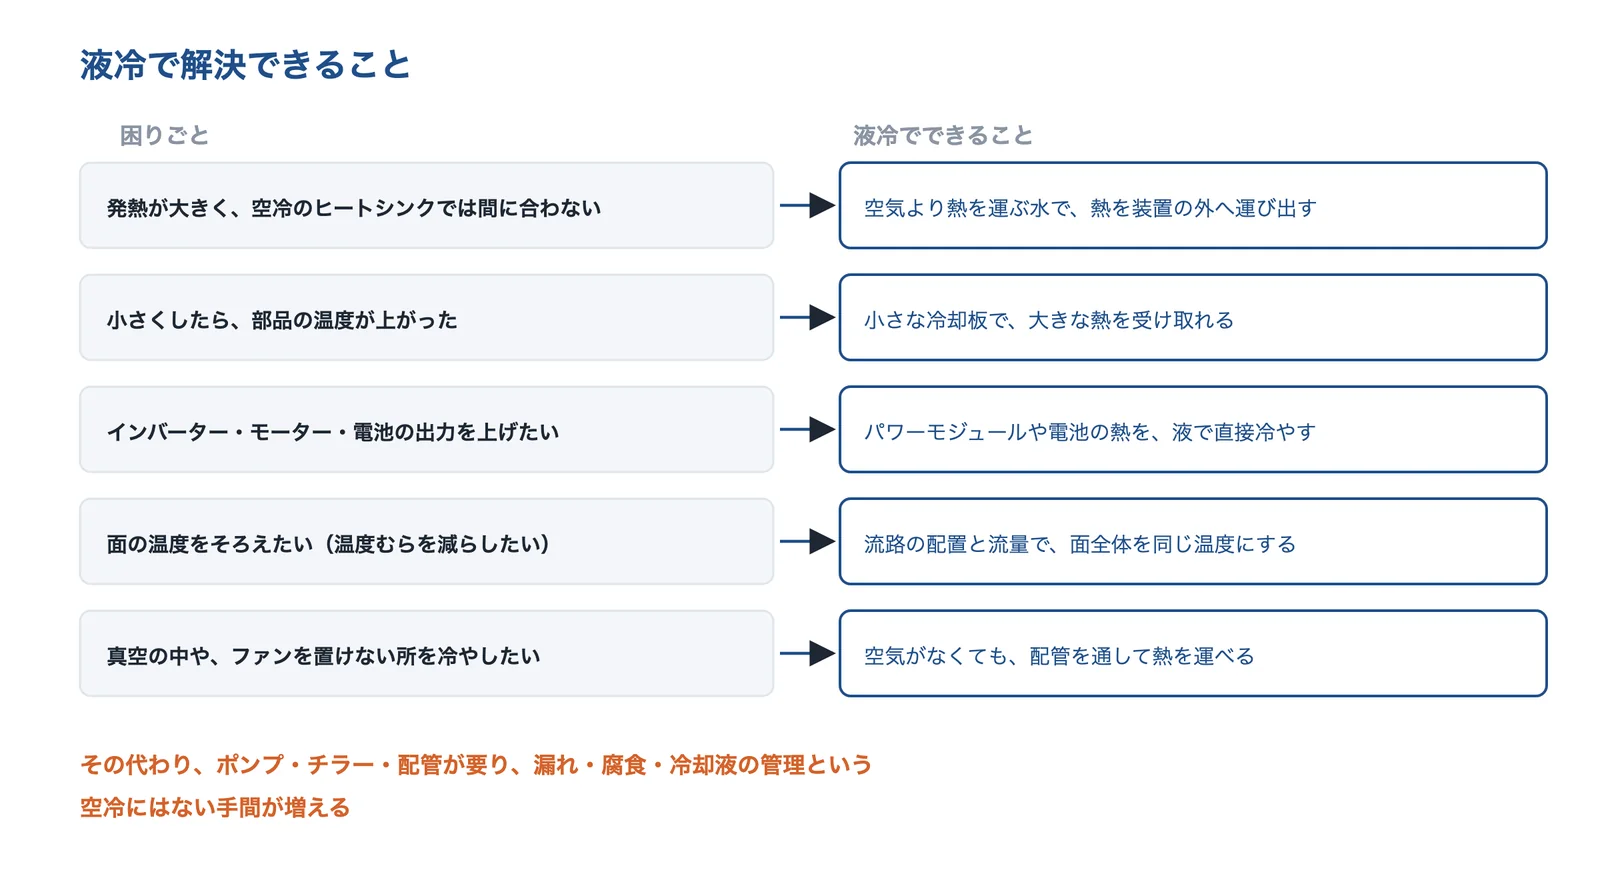
出典:協友製作所・三菱電機技報・日本電熱・高木製作所をもとに AI(Claude)で作成
出典:コールドプレートの設計・製作|協友製作所、自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 小型化で部品の温度が上がる | 空冷のヒートシンク・ファンでは足りないとき、冷却板と冷却液で熱を運び出す | 冷却部品 |
| 小型のまま出力を上げたい | モーター・インバーターを液で冷やし、同じ大きさで電流を増やす | 冷却の強化(液冷) |
| 加熱・冷却の温度むらで品質がばらつく | 流路の配置と流量で、板の面の温度をそろえる | 均熱の熱板 |
| 電池の劣化を抑えたい | 冷却板で電池の温度を管理し、高温を避ける | 温度管理 |
| 電池の熱暴走・発火を防ぎたい | 冷却で熱をためない設計にする | 熱設計・冷却 |
| 配管・熱交換器のスケール(水あか)を防ぎたい | 冷却水の水質を管理し、流路の詰まりと効きの低下を防ぐ | 軟水化・純水化 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:熱を板で受け取り、液で運び出す
表面から流体へ熱が移る移りやすさを熱伝達率といいます。CEND の解説は、熱伝達率の代表的な値を、流れている空気で 10〜250、流れている水で 250〜5,000 W/(m²·K)としています。同じ面積・同じ温度差なら、熱伝達率が大きいほど多くの熱を運べるので、水で冷やすと小さな冷却板で大きな熱を取り除けます。熱伝達率は流れの状態・流体・形で変わる値で、熱伝導率と違って物性値ではないとしています。
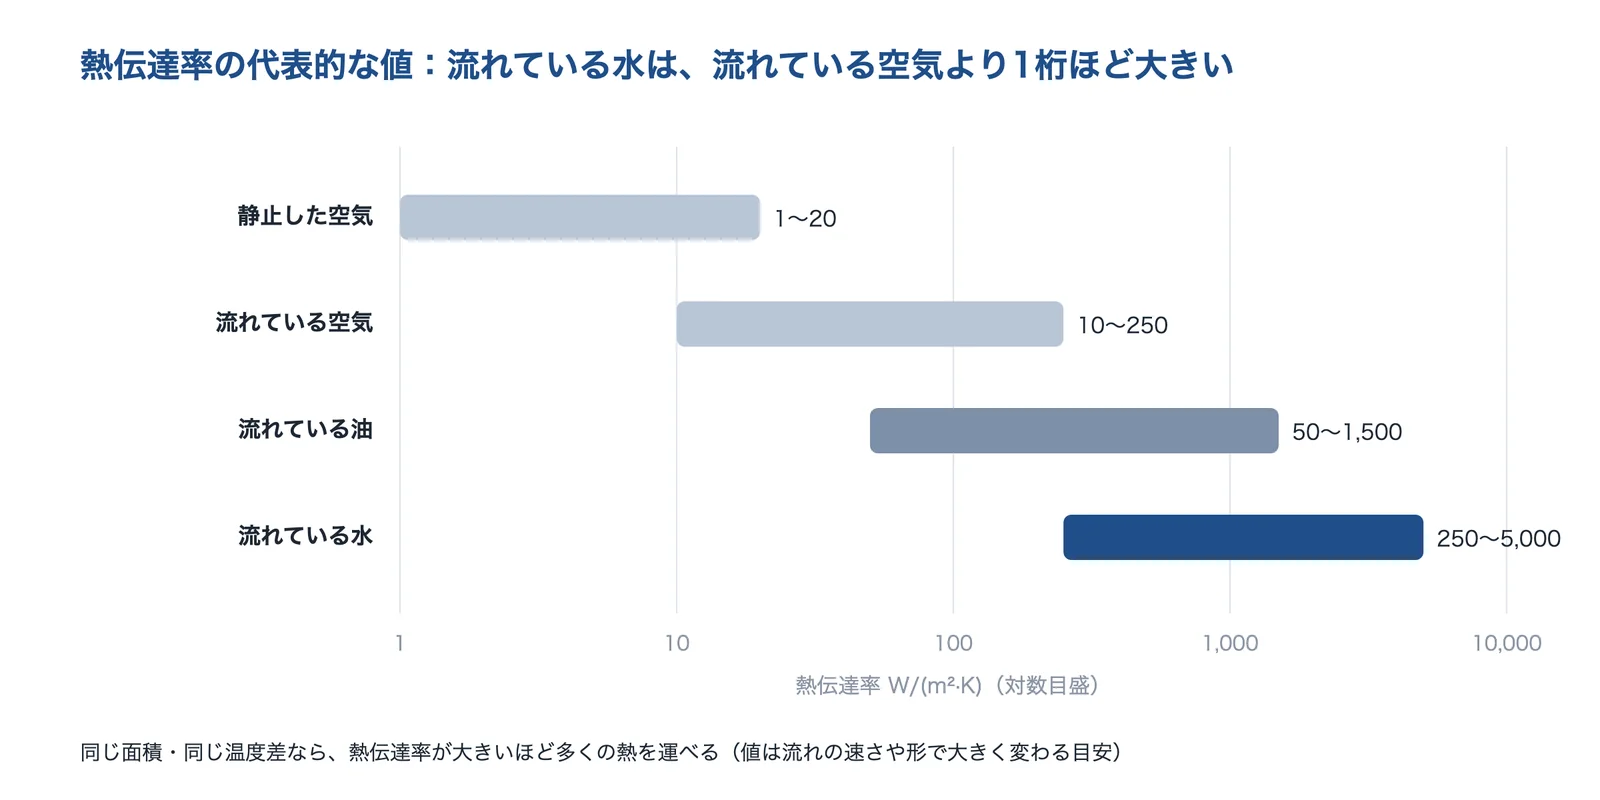
出典:CEND「対流熱伝達とは」をもとに AI(Claude)で作成
熱伝達率の考え方は、技術の基礎知識「熱伝達率」で詳しく説明しています。
熱抵抗を足し算して、部品の温度を見積もる
部品から冷却液までの熱は、部品の中 → 放熱グリース・シート(TIM)→ 冷却板のベース → 流路の壁 → 冷却液、の順に通ります。それぞれの熱抵抗(℃/W)を足すと、部品の温度 ≒ 冷却液の温度 + 発熱量 × 熱抵抗の合計で見積もれます(編集部の解説)。三菱電機技報は、放熱グリースの熱伝導率は金属より2桁低く、その厚みが熱抵抗に大きく影響するとしています。冷却板を良くしても、TIM の厚みや密着が悪いと部品の温度は下がりません。
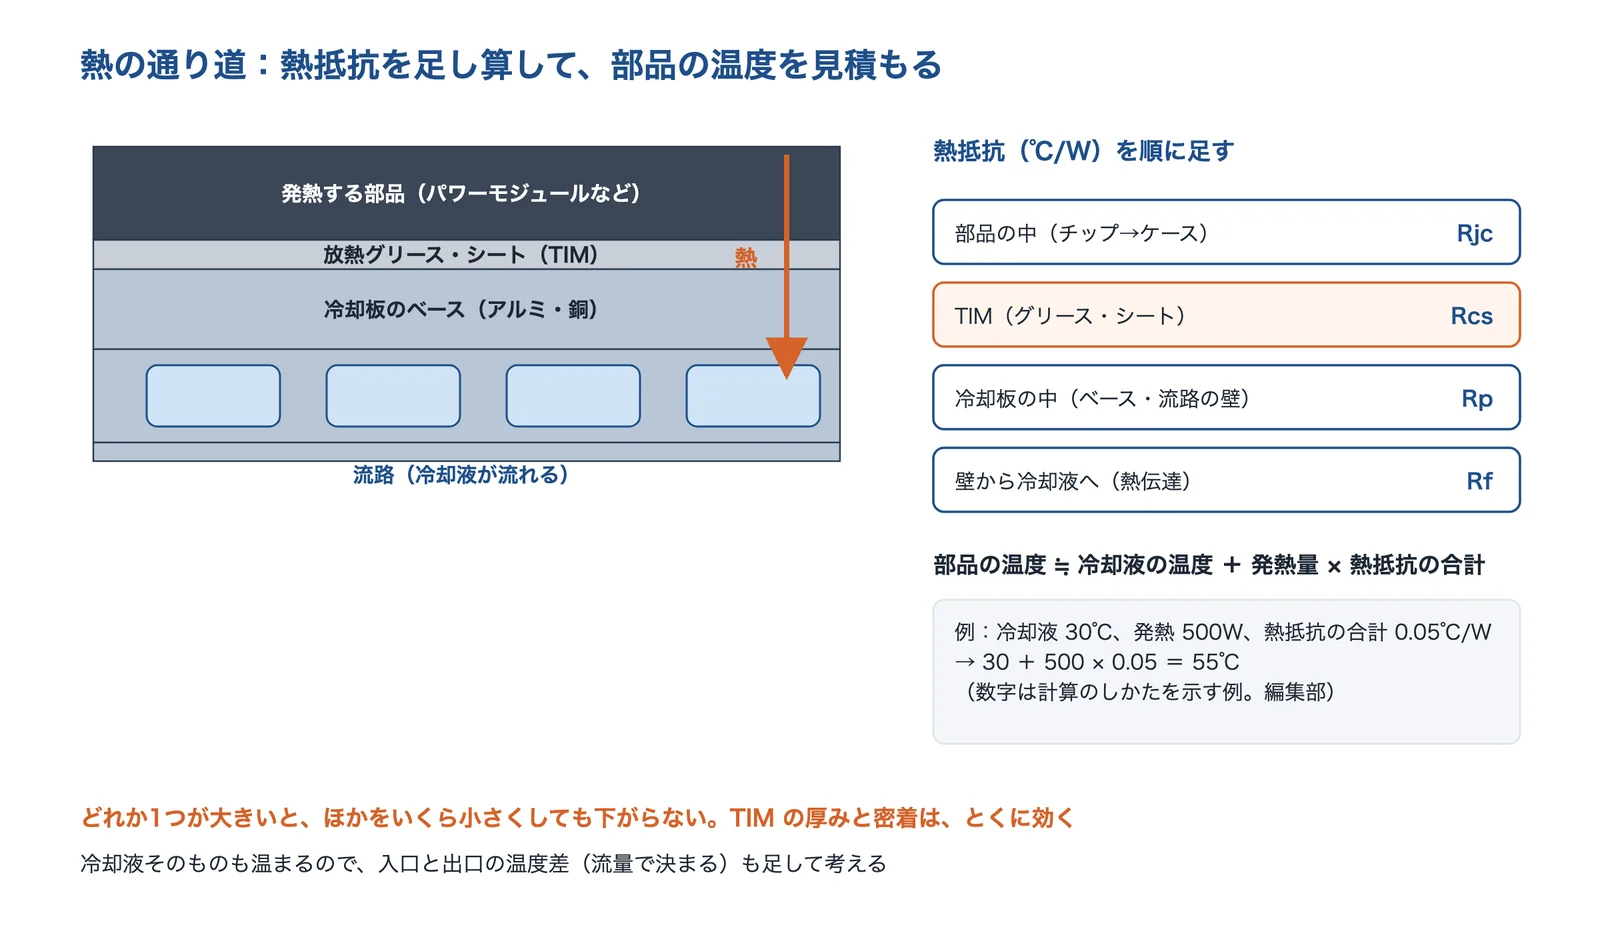
出典:三菱電機技報(2014年)・協友製作所(計算例は編集部)をもとに AI(Claude)で作成
出典:自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
冷却水が運べる熱:流量と温度差
冷却液自体も温まります。アピステは、装置に流れる循環水の流量と入口・出口の温度差から、装置の熱負荷を求める式を示し、流量 12 L/min の水が 30℃で入って 32℃で出るなら、熱負荷は約 1.68 kWという計算例を挙げています。同じ式で、1 kW の熱を水で運ぶと、5 L/min なら温度差は約2.9℃、2 L/min なら約7.1℃です(編集部の計算)。流量を減らすと冷却液の出口が温まり、下流の部品ほど冷えにくくなります。
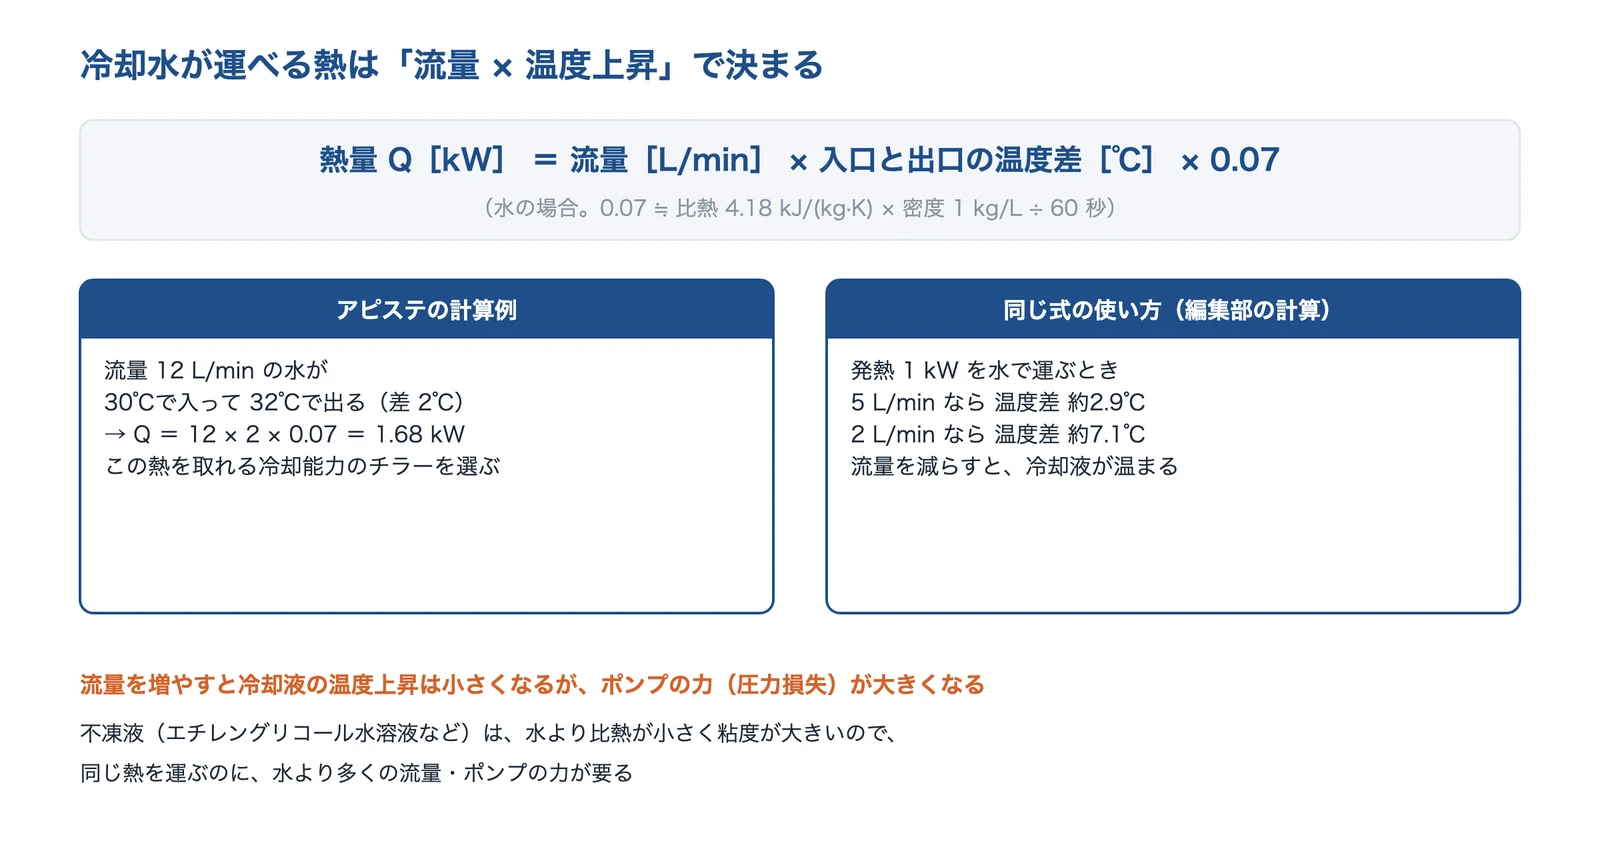
出典:アピステ「チラーの冷却能力の決定方法」(計算例の後半は編集部)をもとに AI(Claude)で作成
出典:チラーの冷却能力の決定方法(チラーまるわかりガイド)|アピステ
流れが速いほど、熱が移りやすい
福島県の研究報告は、アルミの板の中に銅パイプを通して冷却水を流す水冷ヒートシンク(LSIクーラーの製品)を調べています。内径 8mm のパイプに 2.5 L/min を流すと流速は約 0.832 m/s で、レイノルズ数が臨界の2,300より大きいので乱流として解析しました(報告の値は約4,968。報告に書かれた密度・粘度で計算し直すと約8,300で、どちらも2,300より大きい。編集部)。発熱 512W の実験では、流量を 1.5 から 2.5 L/min に増やすと、測定点の温度が約2〜3℃下がりました。流れが速いほど熱は移りやすくなりますが、ポンプの力(圧力損失)も大きくなります。層流と乱流は技術の基礎知識「レイノルズ数」を参照してください。
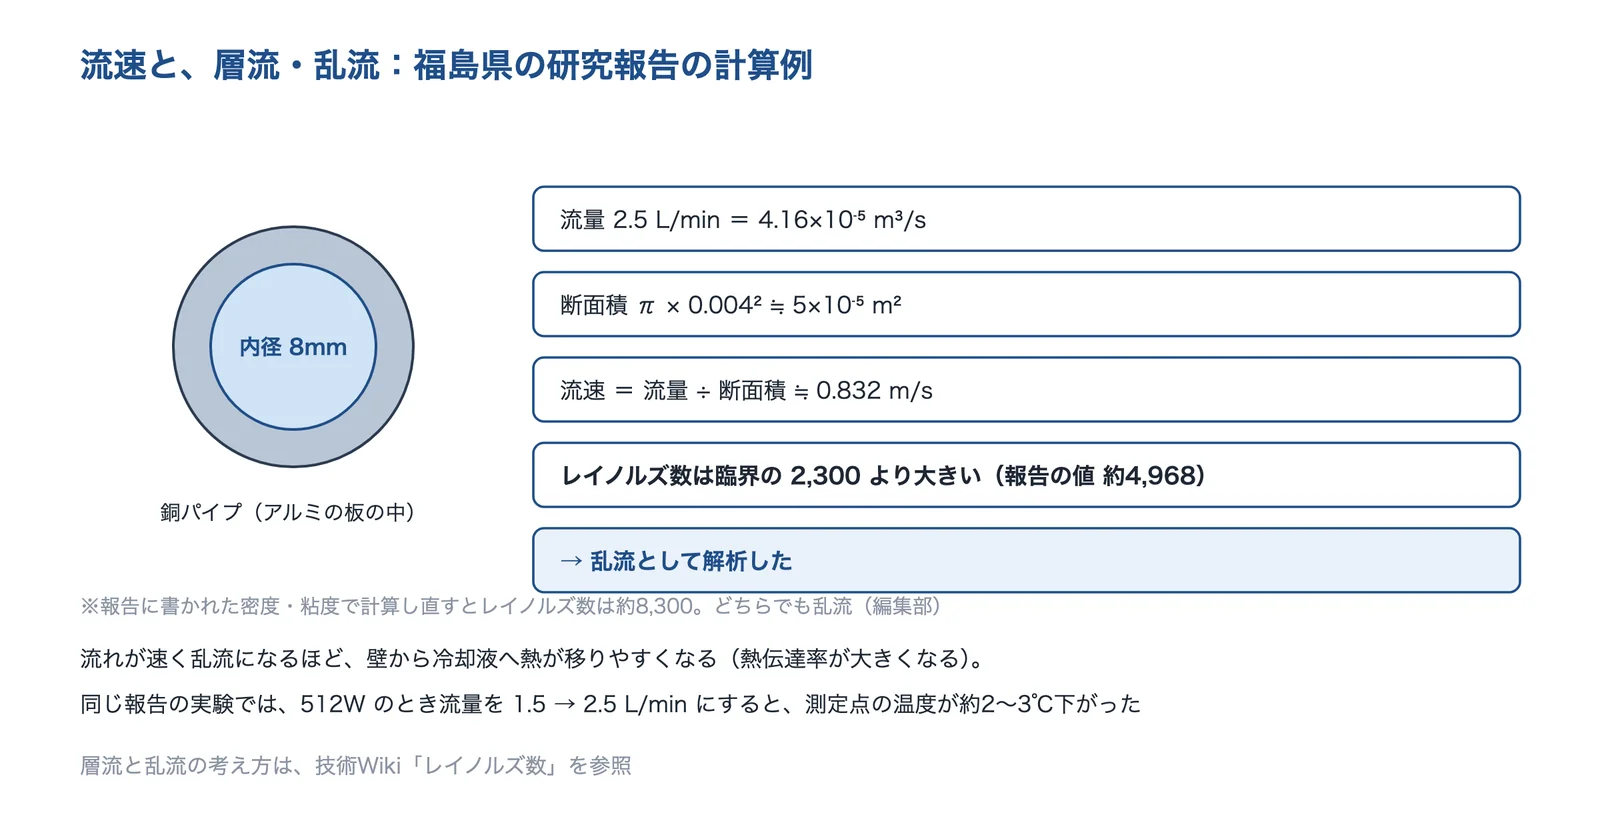
出典:福島県の研究報告「ヒートシンクの熱流体解析シミュレーション手法の開発」をもとに AI(Claude)で作成
出典:ヒートシンクの熱流体解析シミュレーション手法の開発(研究報告)|福島県
種類と選び方:冷却板の作り方・材料・冷却液
冷却板の作り方には、板にパイプを埋め込む、溝を彫って蓋を接合する(FSW・溶接)、ろう付け・積層、ピンフィンで直接冷やすなどがあります。協友製作所は、パイプを埋め込むチューブインプレート型は製造が簡単で費用を抑えやすい一方、複雑な流路を作りにくく、曲がりの部分でパイプと板の間にすき間ができて局所的に冷却性能が下がることがあるとしています。
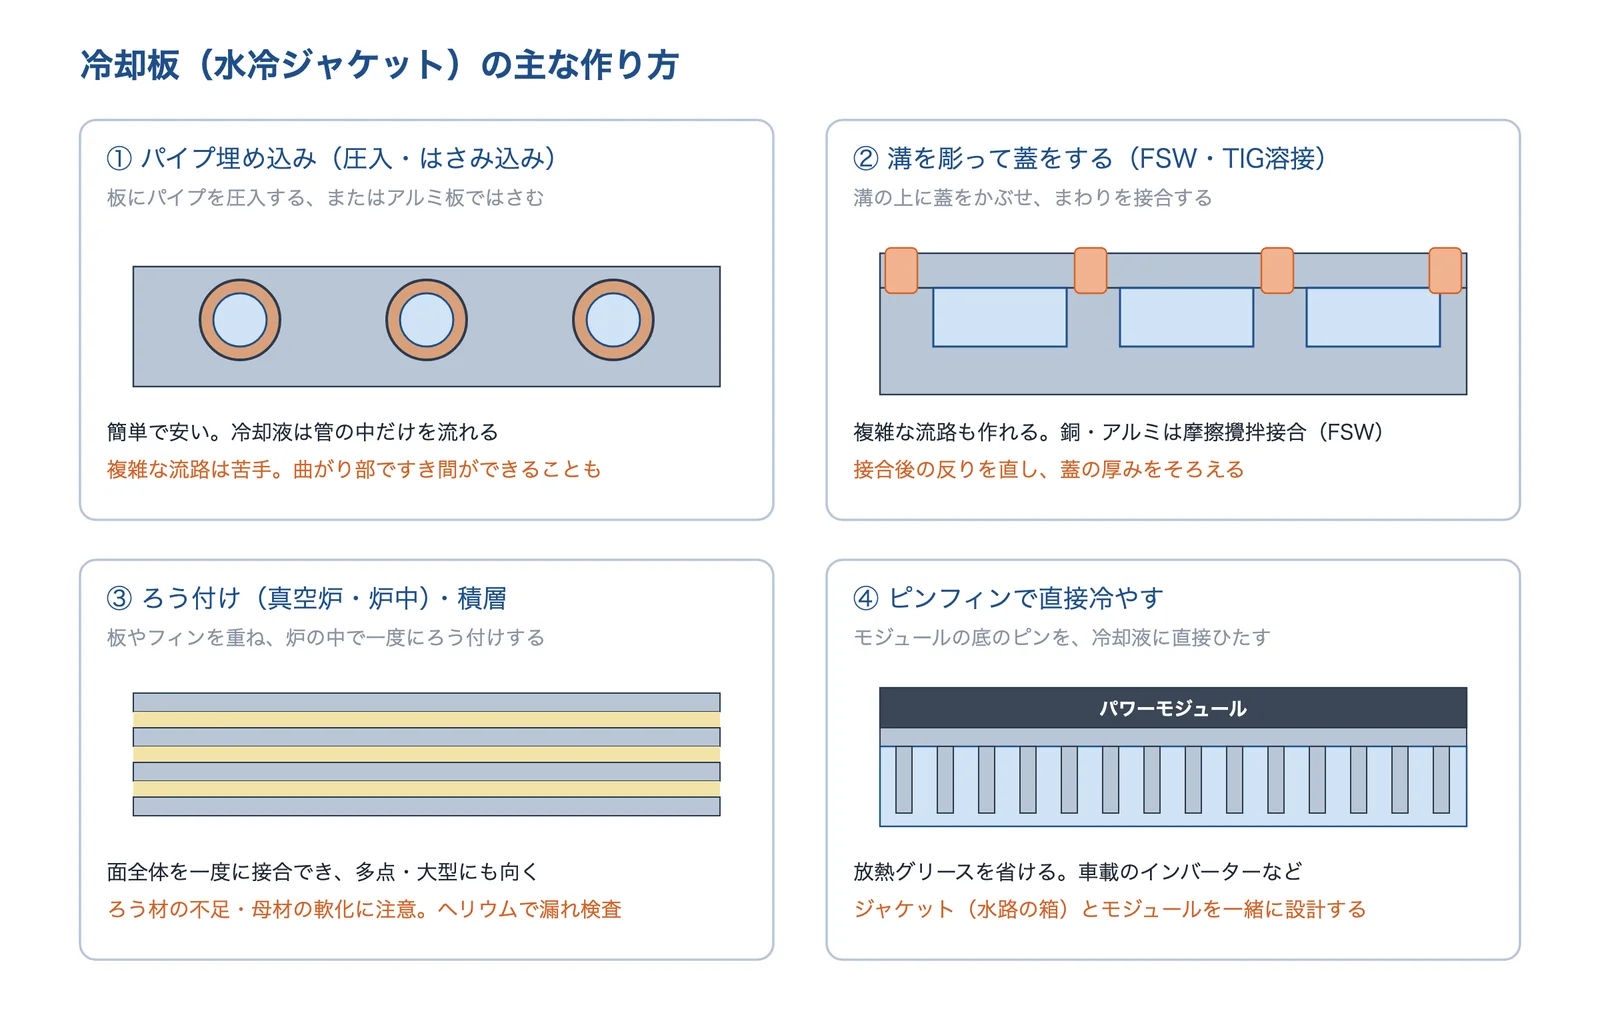
出典:協友製作所・日本電熱・東京ブレイズ・三菱電機技報をもとに AI(Claude)で作成
出典:コールドプレートの設計・製作|協友製作所、クーリングプレート(高寸法な熱冷却プレート)|日本電熱、ろう付(ロウ付け)の受託加工事例|東京ブレイズ、自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
| 作り方 | 形と特徴 | 例(出典の会社・製品) | 向いている場面 | 注意 |
|---|---|---|---|---|
| パイプ埋め込み(圧入・はさみ込み) | 板にパイプを圧入する、またはパイプを板ではさむ。冷却液はパイプの中だけ。パイプの材質は冷却液に合わせて選ぶ | 日本電熱のクーリングプレート(圧入。角型〜950×1100mm)、高木製作所のパイプ式(銅またはステンレスのパイプをアルミ板ではさむ) | 基板・装置の壁の冷却、腐食しやすい液 | 複雑な流路は苦手。曲がり部のすき間 |
| 溝を彫って蓋をする(FSW・TIG溶接) | 本体に流路を彫り、蓋をまわりで接合する。銅・アルミは FSW | 協友製作所(施工範囲の表記は最大 幅1,000×長さ2,000mm、円形φ800mm) | 複雑な流路、真空の中の装置 | 接合後の反りを直し、蓋の厚みをそろえる |
| ろう付け(真空炉)・積層 | 流路を彫った板と蓋や、重ねた板を炉の中で面ごと接合する | 東京ブレイズの銅製冷却板(350×350×25mm)、高木製作所の積層型 | 半導体製造装置、多点・大型 | ろう材の不足、加熱による母材の軟化 |
| ピンフィンで直接冷やす | モジュールの底のピンを冷却液にひたし、グリースを省く | 三菱電機の車載用パワーモジュール J1シリーズ | インバーターのパワーモジュール | 水冷ジャケットとモジュールを一緒に設計 |
表は、各社の公式サイトと三菱電機技報の記載をもとに編集部が整理したものです。熱抵抗は測り方の条件が違うので、表には並べていません。
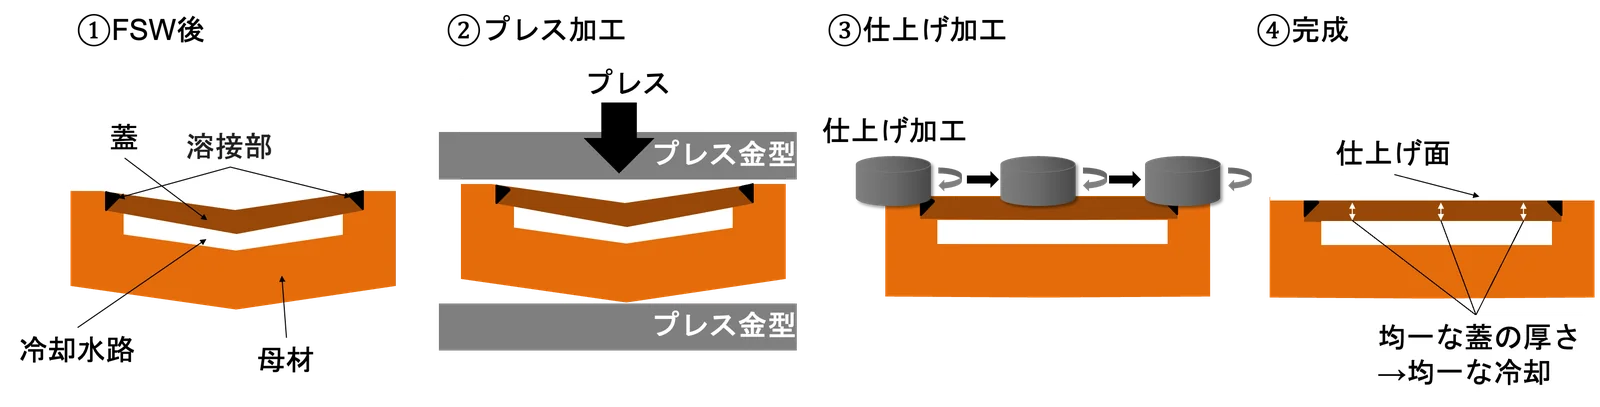
協友製作所は、蓋の厚みが場所によって違うと温度にばらつきが出るため、FSW のあとに専用のプレス機で反りを直してから仕上げ加工をして、蓋の厚みをそろえるとしています。また、FSW は母材を溶かさない固相接合なので、スラグや気泡がほとんどなく、ろう付けのように全体を高温にしないので母材が軟化しないと説明しています(同社の説明)。
材料:銅・アルミ・ステンレス
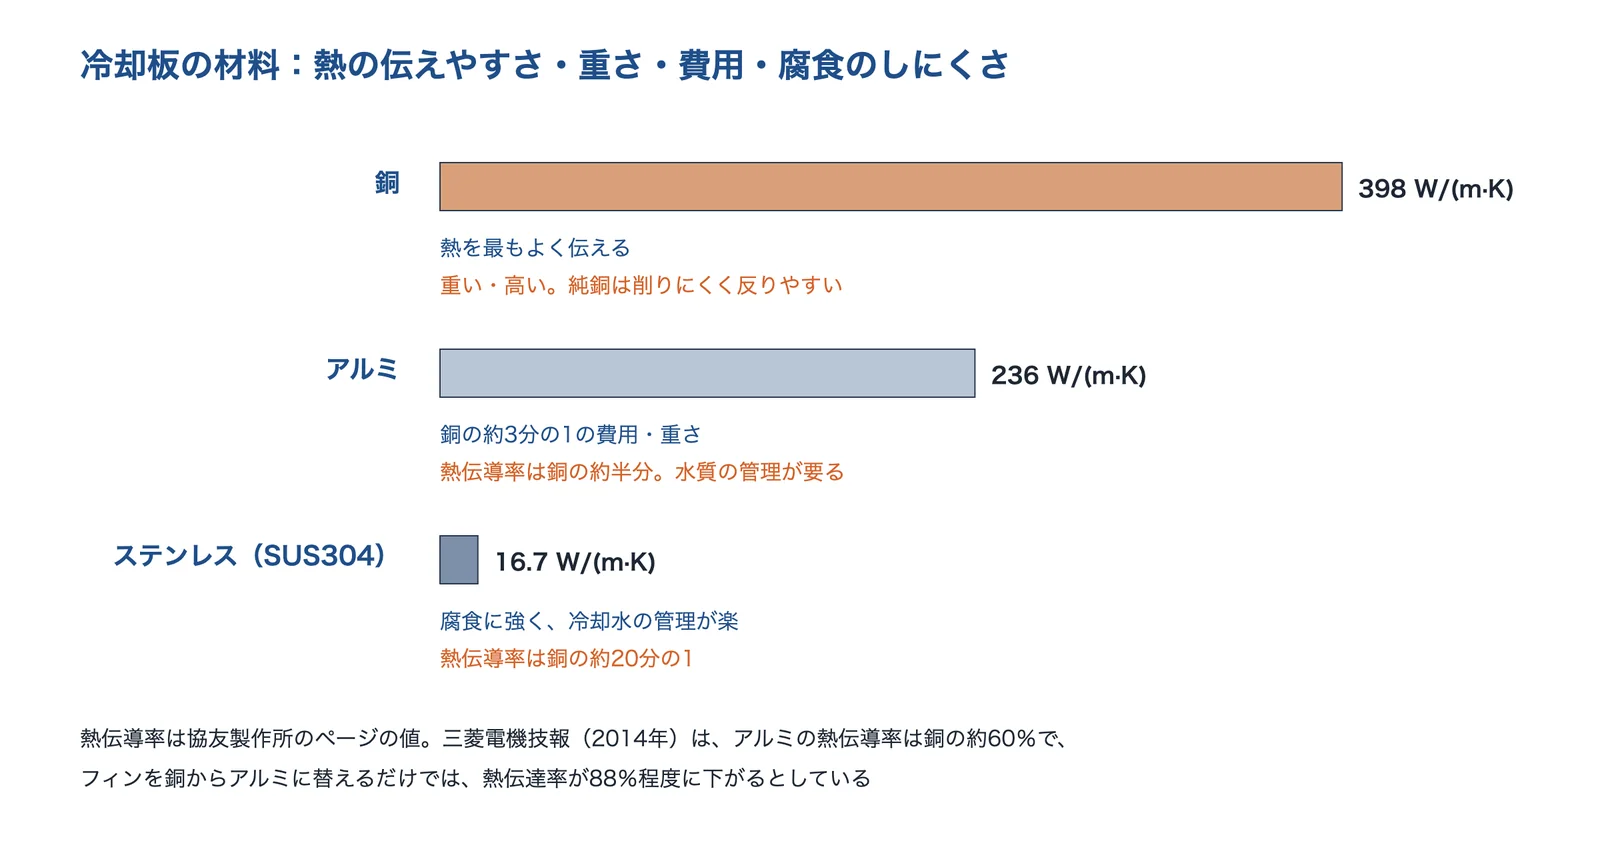
協友製作所は、熱伝導率を銅 398、アルミ 236、ステンレス鋼(SUS304)16.7 W/(m·K) とし、アルミは銅と比べて費用も重さも約3分の1だが、熱伝導率は約半分、ステンレスは腐食に強く、イオン交換装置が要らず冷却水の管理が楽としています。三菱電機技報は、アルミの熱伝導率は銅の約60%で、フィンを銅からアルミに替えるだけでは熱伝達率が88%程度に下がるとしたうえで、ピンの形と配置、流路を最適化して銅と同じ熱抵抗にしたとしています。
出典:協友製作所・三菱電機技報(2014年)をもとに AI(Claude)で作成
出典:コールドプレートの設計・製作|協友製作所、自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
冷却液:水・純水・不凍液・フッ素系
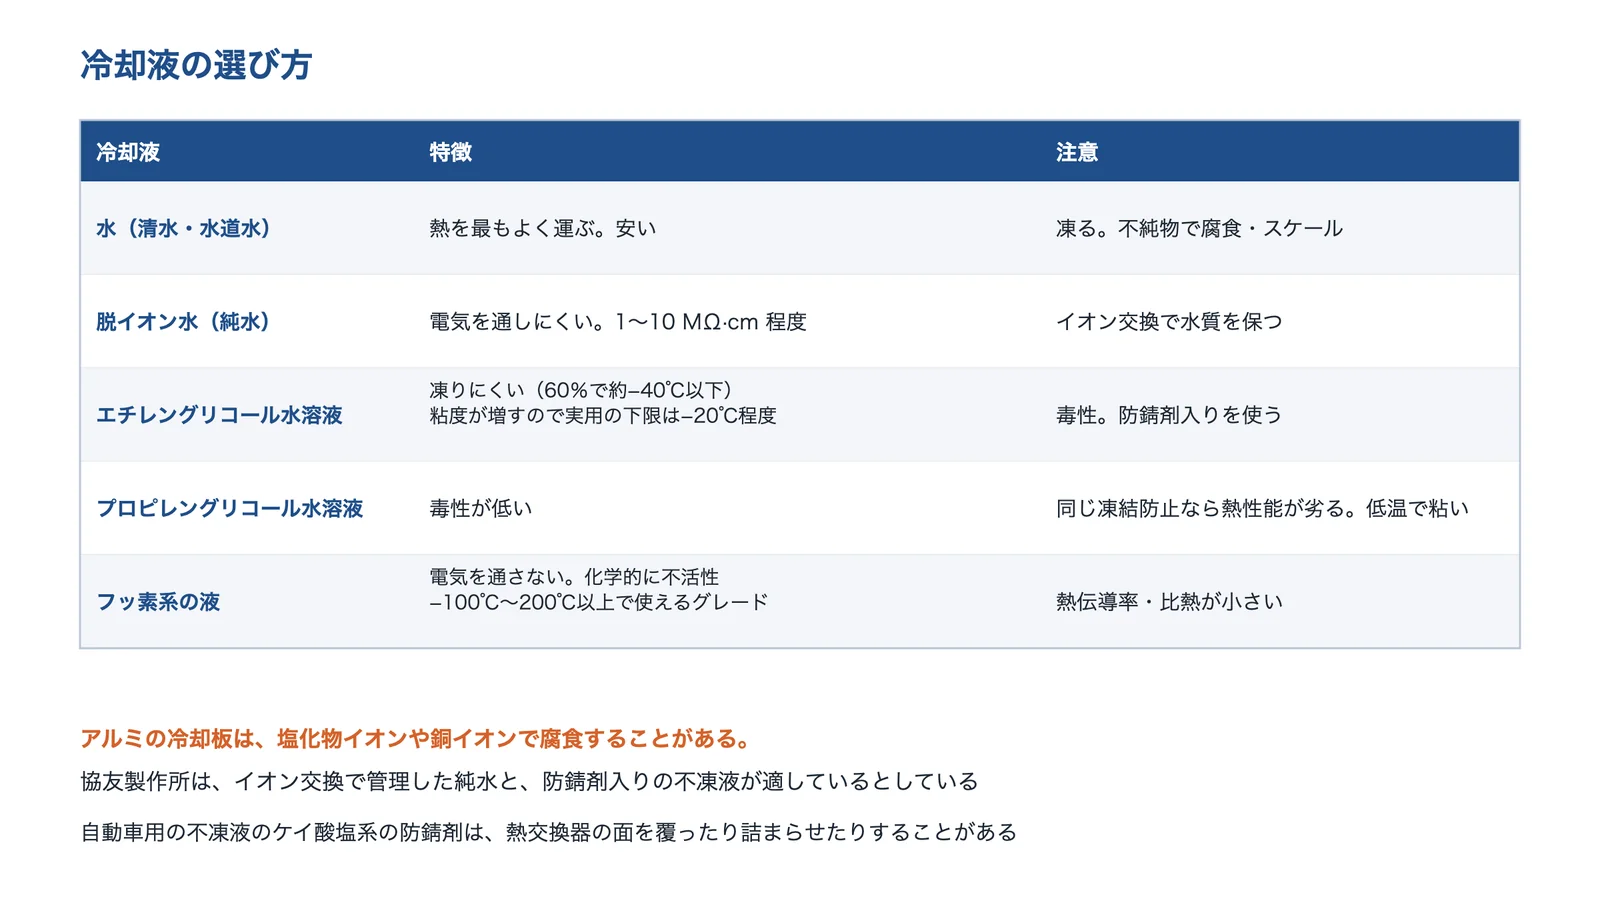
SMC の用語集は、エチレングリコール水溶液の凝固点を60%の濃度で約−40℃以下としつつ、低温では粘度が増えるので−20℃程度が実用的な最低温度としています。脱イオン水(純水)は、実際には 1〜10 MΩ·cm 程度の水をそう呼ぶことが多いとしています。Electronics Cooling は、プロピレングリコール水溶液は毒性が低い一方、同じ凍結防止の度合いならエチレングリコールより熱性能が劣り、低温での粘度が高いこと、自動車用の不凍液のケイ酸塩系の防錆剤が熱交換器の面を覆ったり詰まらせたりすることがあると注意しています。電気を通さない液が要る所には、フッ素系の液なども使われますが、熱伝導率や比熱は小さいとしています。
出典:SMC「冷却液の物性」・Electronics Cooling・協友製作所をもとに AI(Claude)で作成
出典:用語集:冷却液の物性(温調機器)|SMC、Antifreeze Coolants(2009年)|Electronics Cooling、コールドプレートの設計・製作|協友製作所
冷却液は冷却板の材料と組み合わせて選びます。協友製作所は、適切な冷却水を選ばないと、材料と冷却水の間で電気化学反応が起こって腐食するとし、アルミなら水中の塩化物イオンや銅イオンでも腐食が起こる可能性があるので、イオン交換ユニットで管理した純水と、防錆剤入りの不凍液が適しているとしています。
選ぶ順番:熱の量 → 冷却液 → 作り方 → 流量
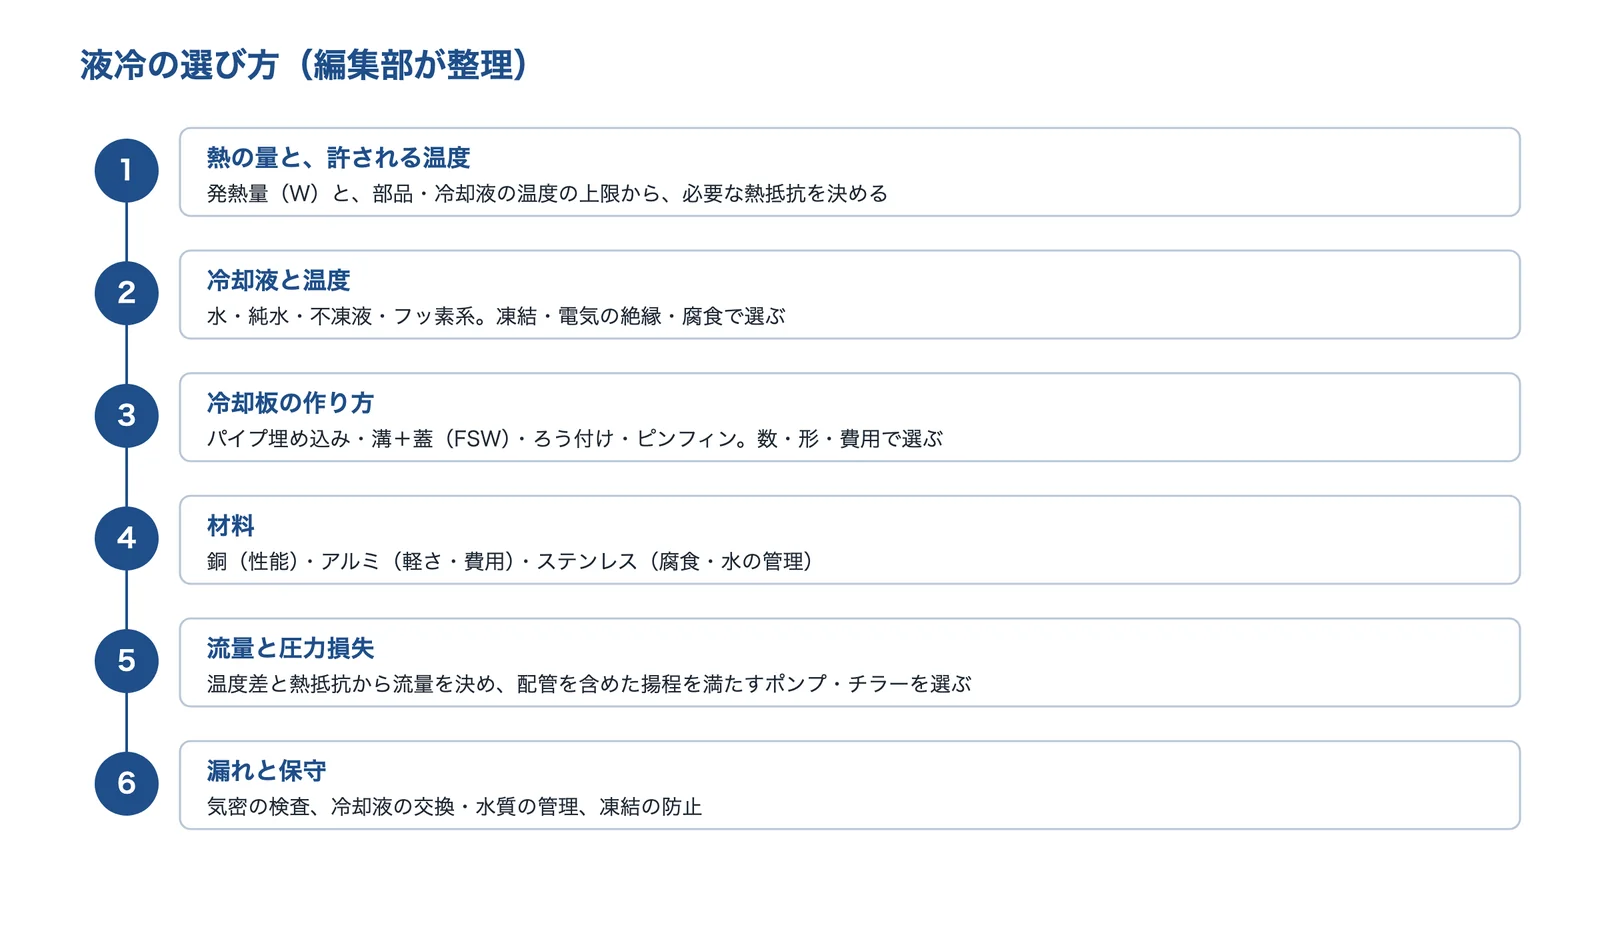
出典の内容を、選ぶ順番に並べると下の図のようになります。まず発熱量と許される温度から必要な熱抵抗を決め、次に冷却液、冷却板の作り方と材料、最後に流量とポンプ・チラーを決めます(編集部が整理)。
出典:このページの出典(協友製作所・アピステ・SMC・三菱電機技報)をもとに AI(Claude)で作成
出典:コールドプレートの設計・製作|協友製作所、チラーまるわかりガイド|アピステ、用語集:冷却液の物性(温調機器)|SMC、自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
使う場面ごとの選び方
| 使う場面 | よく使われる形 | 選ぶときのポイント |
|---|---|---|
| 車載インバーターのパワーモジュール | ピンフィンを冷却液にひたす直接冷却 | グリースを省いて熱抵抗を下げる。ジャケットと一緒に設計 |
| 半導体製造装置(ウェハー・チャンバー) | 銅・ステンレスの冷却板(ろう付け・FSW) | 平面度と気密。ヘリウムリーク・超音波で検査 |
| 真空の中の装置(蒸着装置など) | 溝+蓋の水冷ジャケット | 接合部の信頼性と、接地面の平面度 |
| ペルチェ素子・レーザーダイオード・LED | 小型の銅製水冷ヒートシンク | 熱抵抗の条件を確かめる。配管のねじ |
| 基板・装置の外壁の温度管理 | パイプ埋め込みのクーリングプレート | 大きさ・表面処理・パイプの材質 |
用途は三菱電機技報・東京ブレイズ・協友製作所・高木製作所・日本電熱の記載から。形とポイントの列は、このページの出典をもとに編集部が整理したものです。
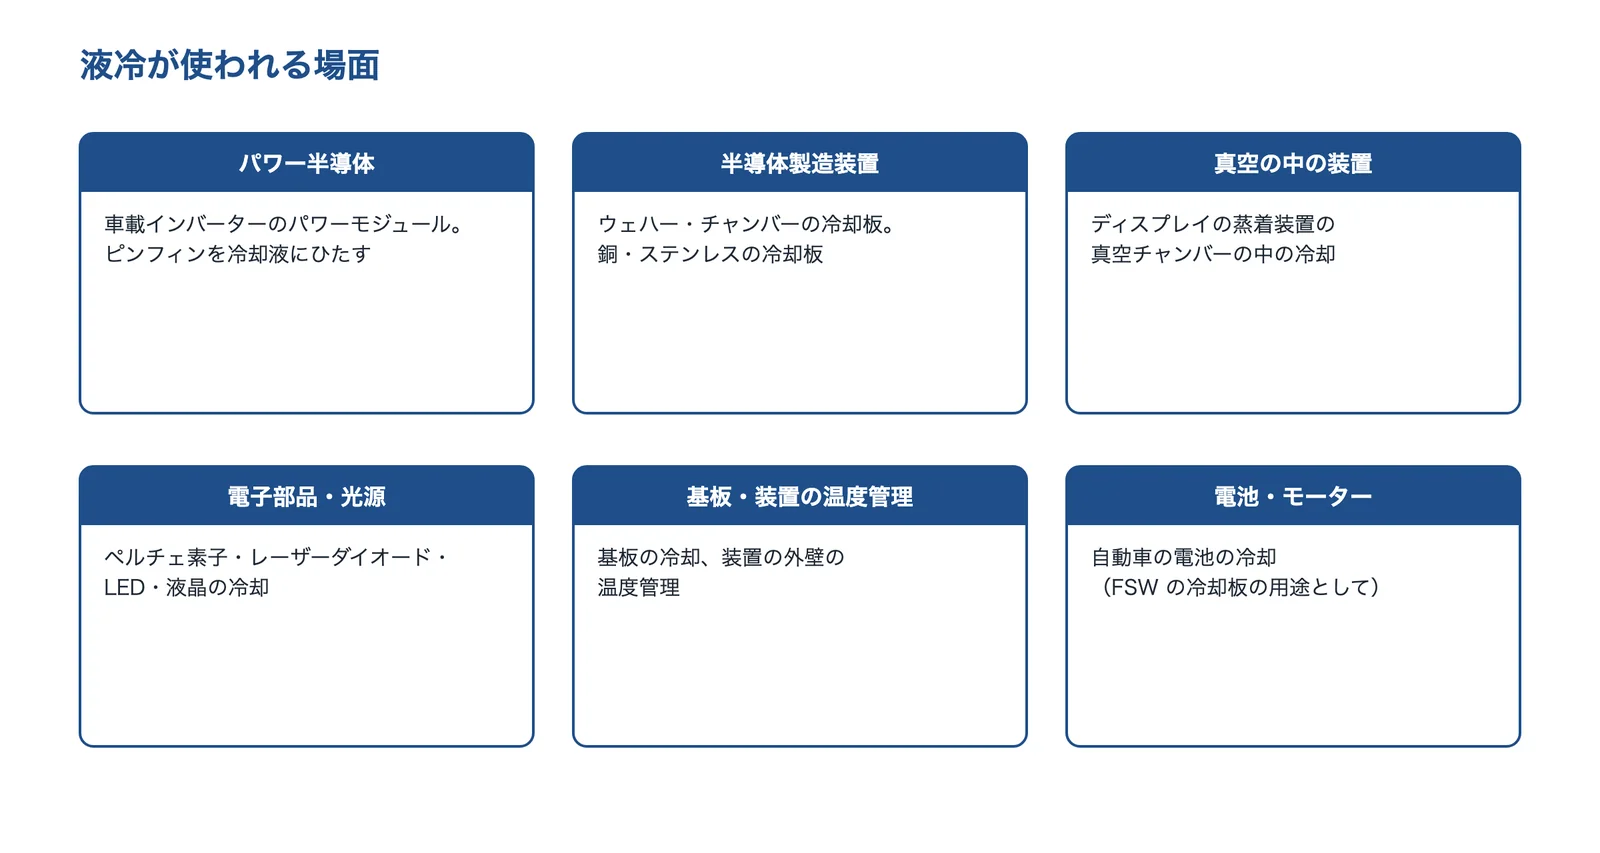
出典:三菱電機技報・東京ブレイズ・協友製作所・高木製作所・日本電熱をもとに AI(Claude)で作成
出典:自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機、ろう付(ロウ付け)の受託加工事例|東京ブレイズ、コールドプレートの設計・製作|協友製作所、水冷ヒートシンク(プレート)一覧|高木製作所 H&C社、クーリングプレート(高寸法な熱冷却プレート)|日本電熱
パワーモジュール:放熱グリースをなくして直接冷やす
三菱電機技報は、車載用パワー半導体モジュール J1シリーズで、従来はモジュールと銅の冷却フィンの間に塗っていた放熱グリースをなくし、セラミックス絶縁基板をアルミのピンフィンと一体にしました。ピンの形・配置と流路を最適化し、モジュール全体の熱抵抗を約30%改善、水冷ジャケットを含めた実装面積を従来品に比べて40%縮小し、76%軽量化したとしています。冷却水の流路の断面積を小さくして、圧力損失が許される範囲で流速を高めたとしています。
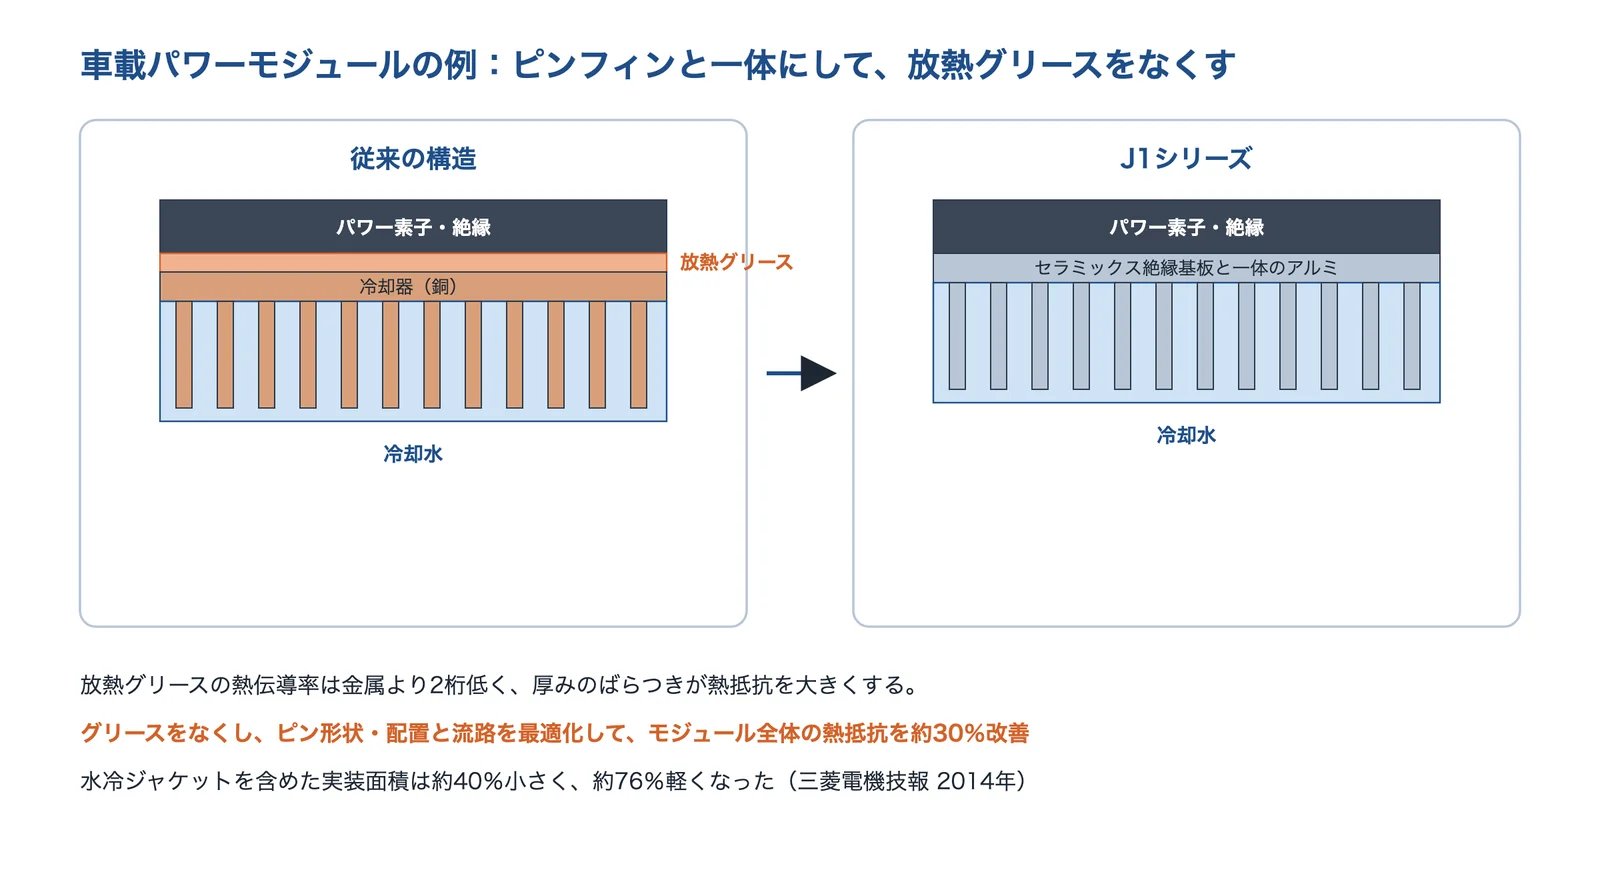
出典:三菱電機技報 Vol.88 No.5(2014年)をもとに AI(Claude)で作成
出典:自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
パワー半導体そのものは技術「SiC・GaN のパワー半導体」で扱っています。
向いている条件と注意点
液冷が向いている条件
- 発熱が大きく、空冷のヒートシンク・ファンでは間に合わない
- 冷やす所が小さく、大きな放熱器を置けない
- 面の温度をそろえたい(流路の配置で均熱にする)
- 真空の中など、空気で冷やせない所
- 熱を装置から離れた所(チラー)で捨てたい
注意点
- ポンプ・チラー・配管が要り、費用と場所が増える
- 漏れると周りの電気部品を壊すおそれがある
- 材料と冷却液の組み合わせで腐食する
- 不凍液は低温で粘度が増し、ポンプの力が要る
- 冷却液の交換・水質の管理が続く
この一覧は、このページの出典(協友製作所・アピステ・SMC・Electronics Cooling・三菱電機技報)をもとに編集部が整理したものです。
よくある失敗:温度むら・腐食・詰まり・漏れ
出典に出てくる注意を、症状ごとに並べました。面の温度がそろわないときは蓋の厚みと流れの偏り、腐食したときは材料と冷却液の組み合わせを疑います。三菱電機技報は、水路の中の流れをそろえる(均流化する)ためのヘッダ部分が必要で、J1シリーズではその面積のロスをなくすようジャケットを並行して開発したとしています。
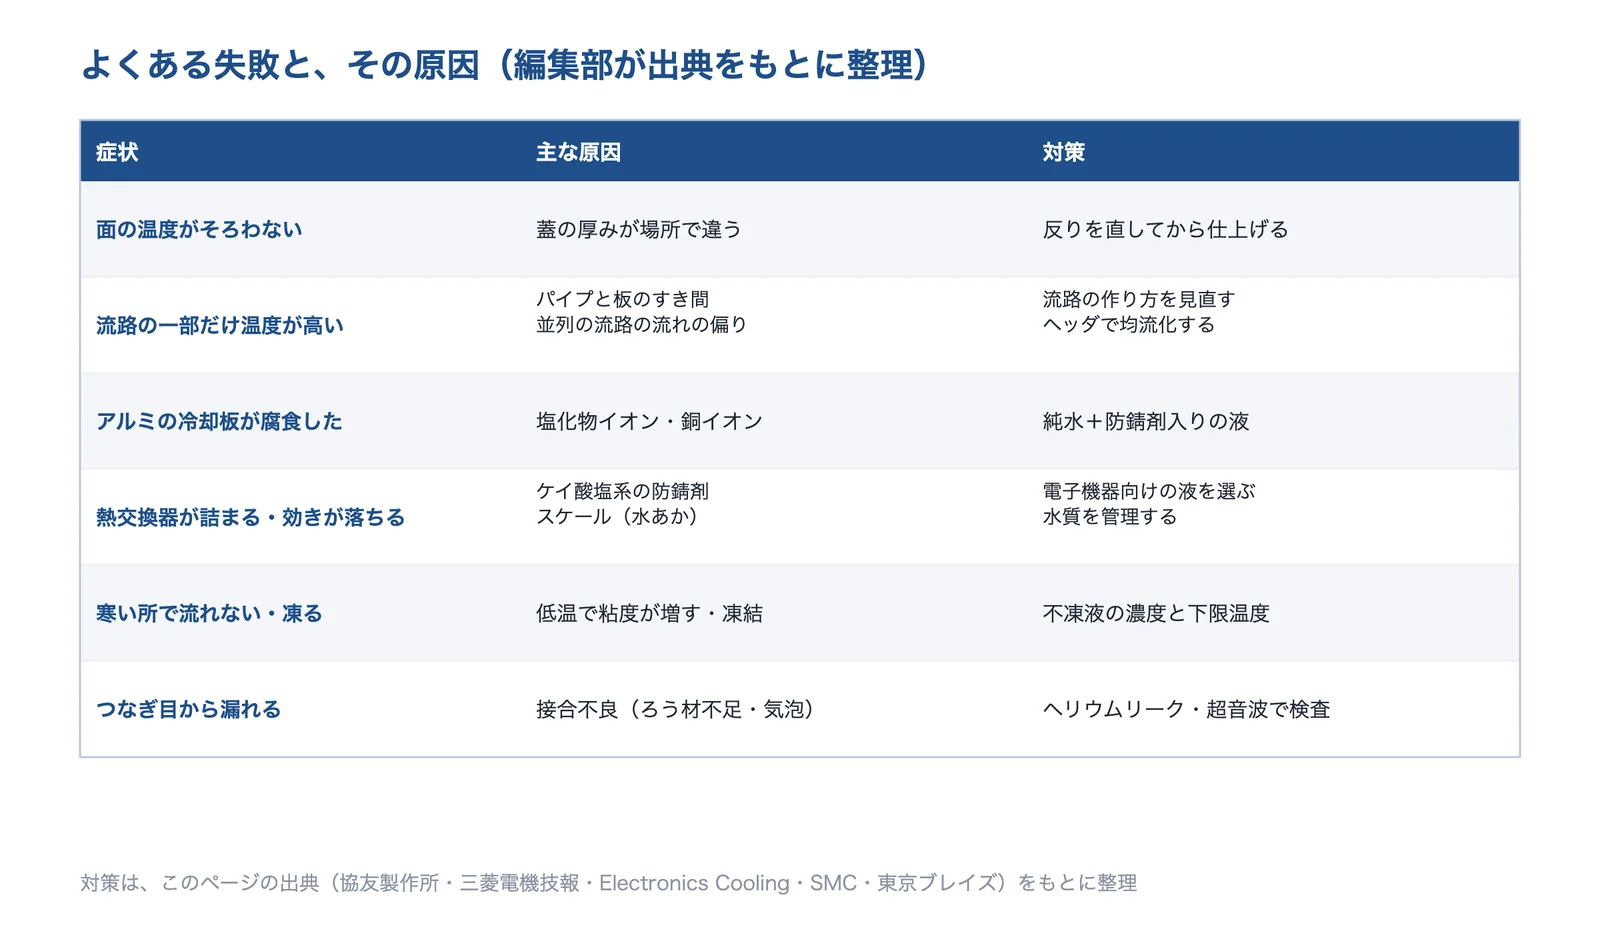
出典:協友製作所・三菱電機技報・Electronics Cooling・SMC・東京ブレイズをもとに AI(Claude)で作成
出典:コールドプレートの設計・製作|協友製作所、自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機、Antifreeze Coolants(2009年)|Electronics Cooling、用語集:冷却液の物性(温調機器)|SMC、ろう付(ロウ付け)の受託加工事例|東京ブレイズ
冷却水の水あかについては課題「配管・熱交換器のスケール(水あか)を防ぎたい」、純水の管理は課題「洗浄・製造に使う純水の水質を保ちたい」で扱っています。
カタログ値(冷却板・チラーの仕様)の見方
| 項目 | 見方 |
|---|---|
| 熱抵抗(℃/W) | どこからどこまでの値か、流量・液温・発熱の当て方の条件。条件が書かれていなければ問い合わせる |
| 圧力損失(kPa) | 流量ごとのグラフ。配管・継手の損失と足して、ポンプの揚程と比べる |
| 流量(L/min) | 熱抵抗も圧力損失も流量で変わる。どの流量のときの値か |
| 材質・表面処理 | 銅・アルミ・ステンレス。アルマイト・無電解ニッケルなど。冷却液と合うか |
| 配管の接続 | PT1/4 などのねじ、パイプの外径、チューブ継手 |
| チラーの冷却能力・温度・揚程 | 設定温度の範囲と安定度、周りの温度ごとの冷却能力、流量ごとの揚程 |
見方の列は、このページの出典をもとに編集部が整理したものです。
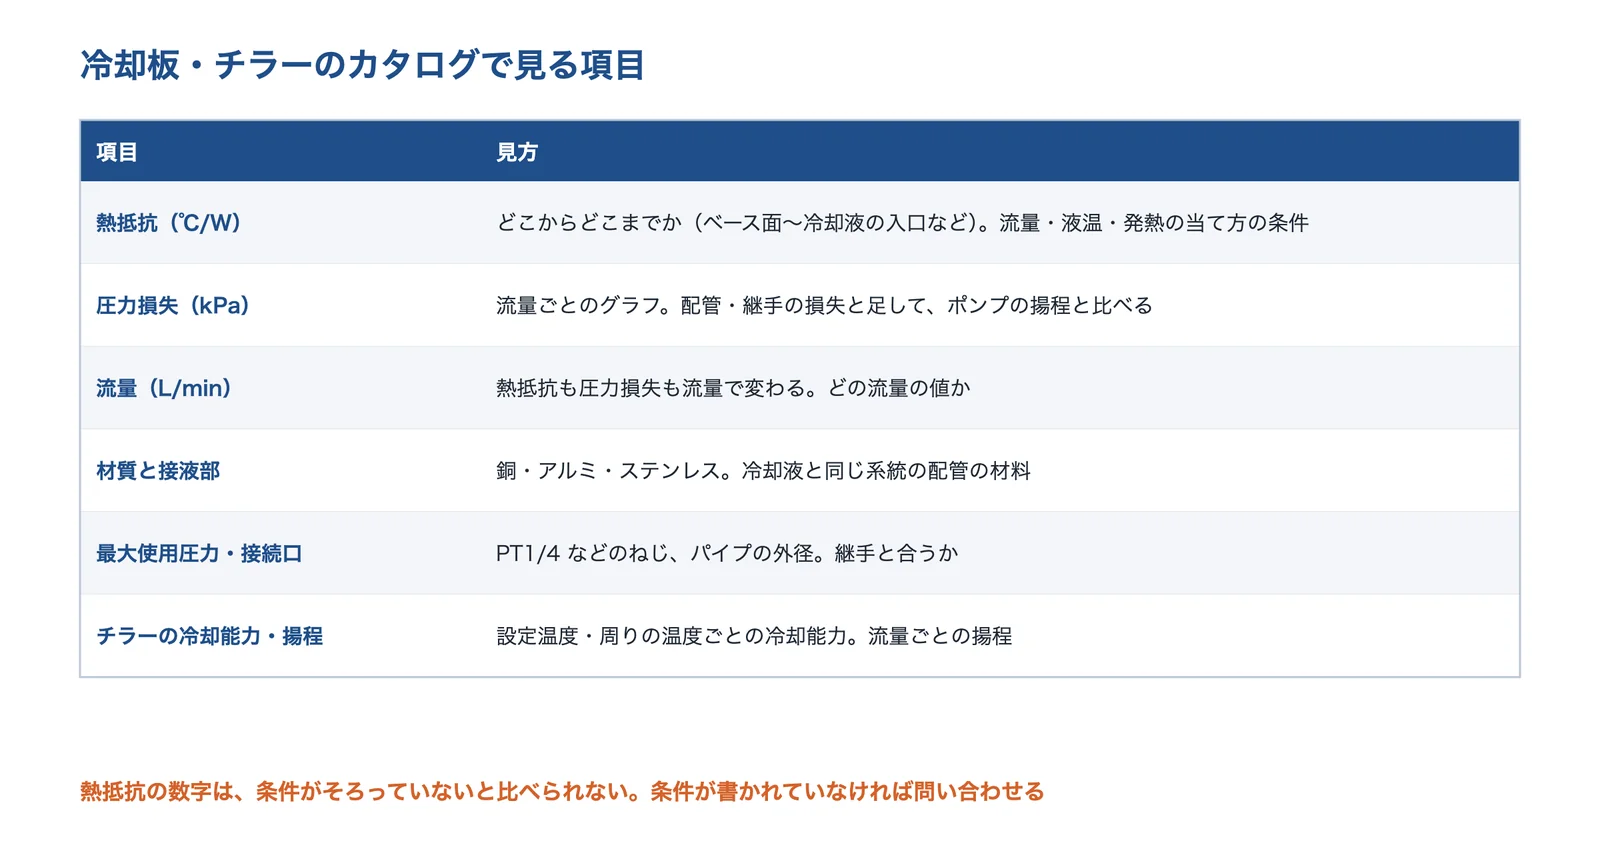
出典:このページの出典(高木製作所・アピステ・三菱電機技報)をもとに AI(Claude)で作成
出典:水冷ヒートシンク(プレート)一覧|高木製作所 H&C社、チラーまるわかりガイド|アピステ、自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
熱抵抗の数字は、条件をそろえて比べる
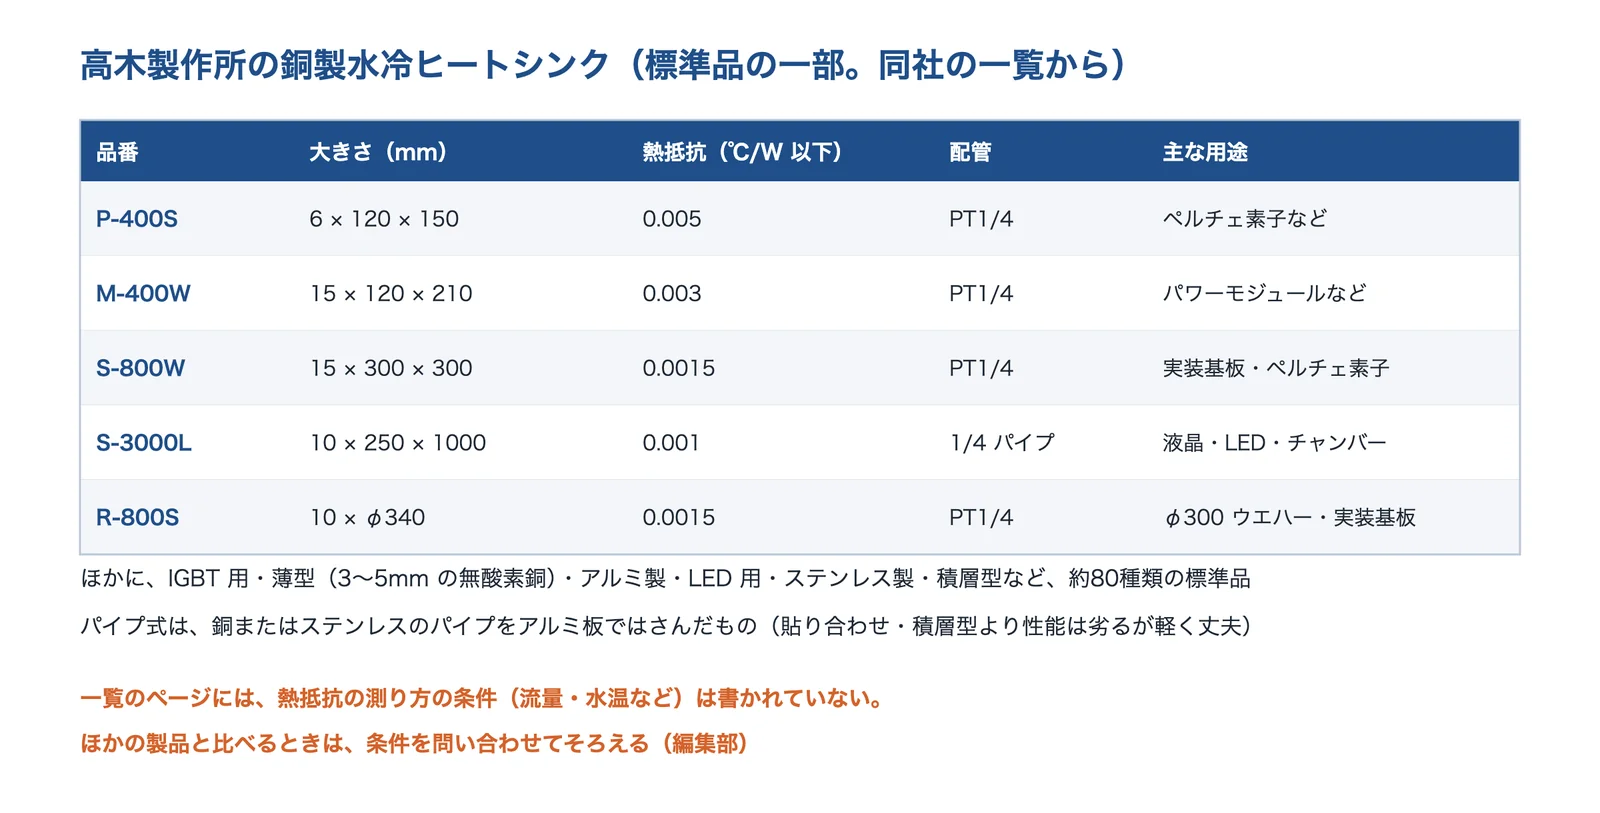
高木製作所の水冷ヒートシンクの一覧は、品番ごとに熱抵抗を「℃/W 以下」で示しています(たとえば 15×300×300mm の S-800W は 0.0015℃/W 以下)。ただし、一覧のページには、流量や水温などの測り方の条件は書かれていません。熱抵抗は流量や液温、熱の当て方で変わるので、ほかの製品と比べるときは、条件を問い合わせてそろえます(編集部)。
出典:水冷ヒートシンク(プレート)一覧|高木製作所 H&C社
ポンプの力(揚程)を見積もる
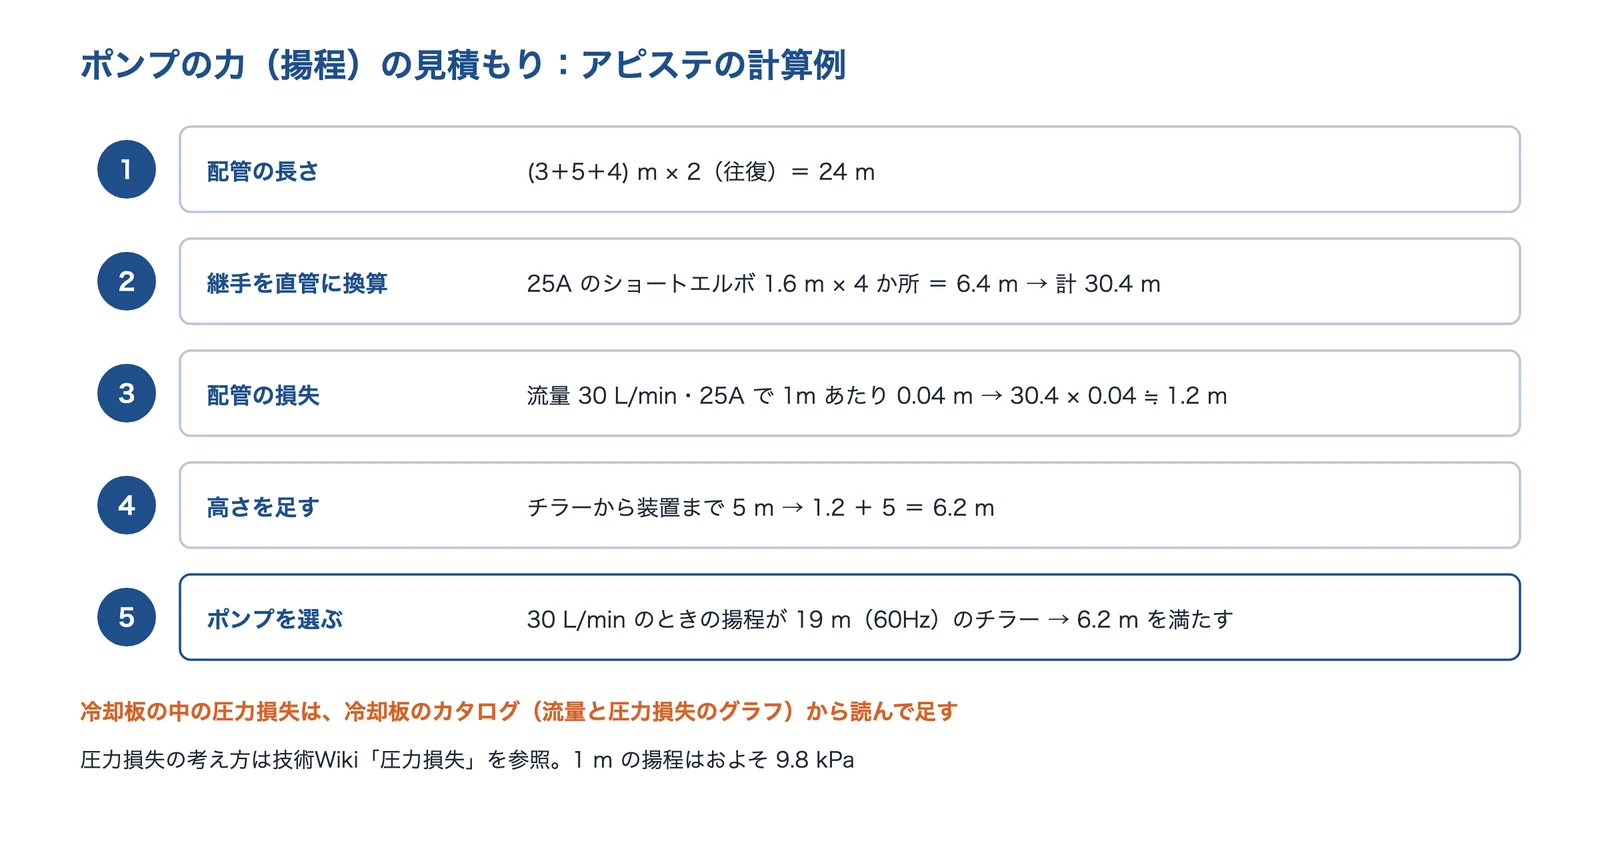
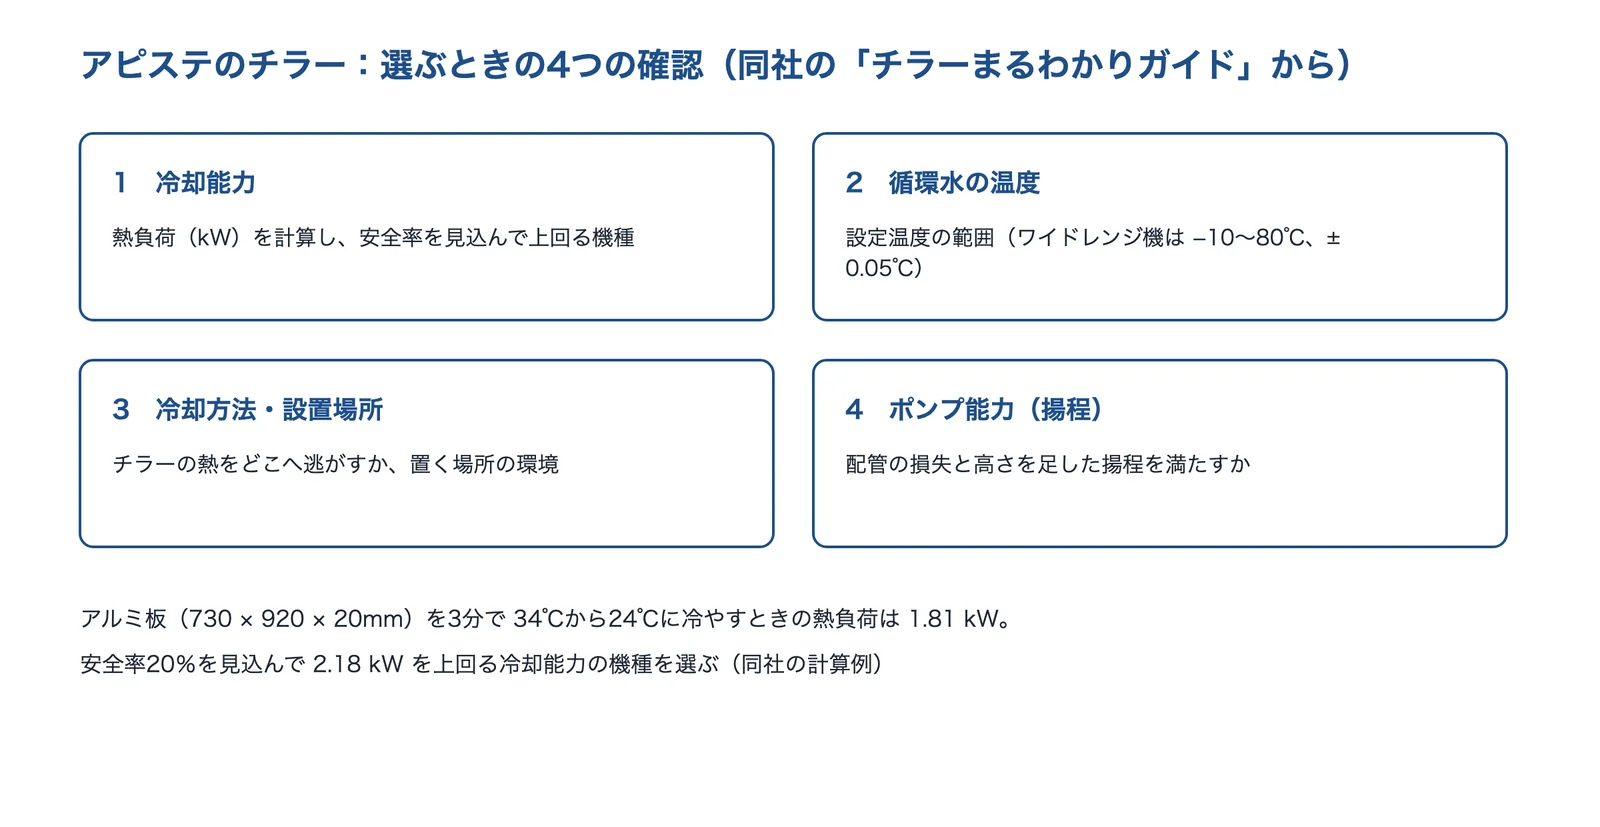
アピステは、チラーのポンプの力を揚程で表し、配管の長さ、継手を直管に換算した長さ、流量と配管の太さから求めた損失、高さを足して必要な揚程を求める手順を示しています。例では、配管 24m と継手の換算 6.4m で 30.4m、流量 30 L/min・25A で 1m あたり 0.04m の損失から約1.2m、高さ5m を足して 6.2mになり、30 L/min のときの揚程が 19m(60Hz)のチラーなら満たすとしています。冷却板そのものの圧力損失も、カタログのグラフから読んで足します(編集部)。圧力損失の考え方は技術の基礎知識「圧力損失」を参照してください。
出典:アピステ「チラーのポンプ能力(揚程)の決定方法」をもとに AI(Claude)で作成
出典:チラーのポンプ能力(揚程)の決定方法(チラーまるわかりガイド)|アピステ
組み込み・量産・信頼性の注意
- 接合と気密を確かめるヘリウムリーク・超音波探傷で、流路のつなぎ目を検査する
- 平面度と TIM を管理する接地面の平面度をそろえ、放熱材の厚みのばらつきを抑える
- 冷却液を管理する材料に合う液と防錆剤、凍結の下限、交換の時期
この3点は、このページの出典(東京ブレイズ・協友製作所・三菱電機技報・SMC)をもとに編集部が整理したものです。
接合のしかたと、漏れの検査
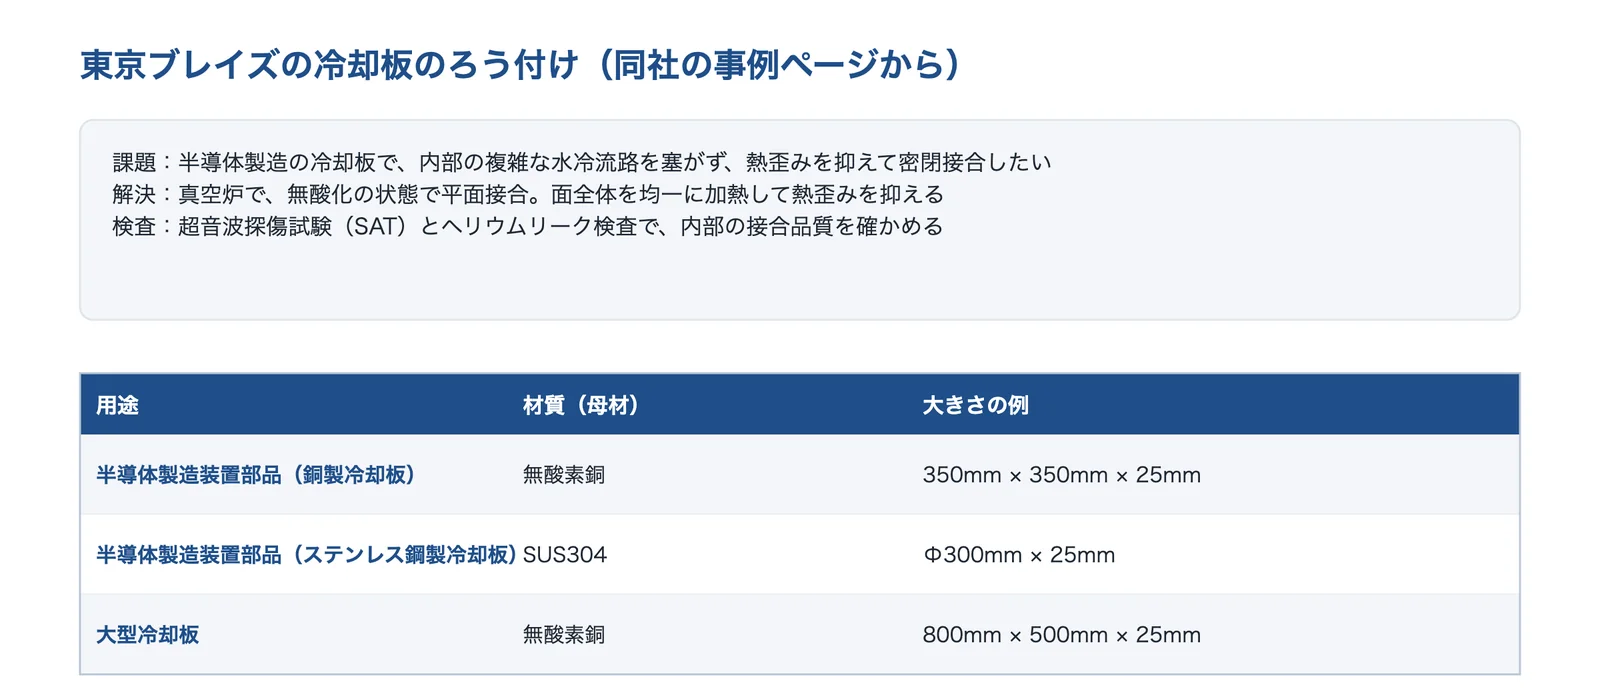
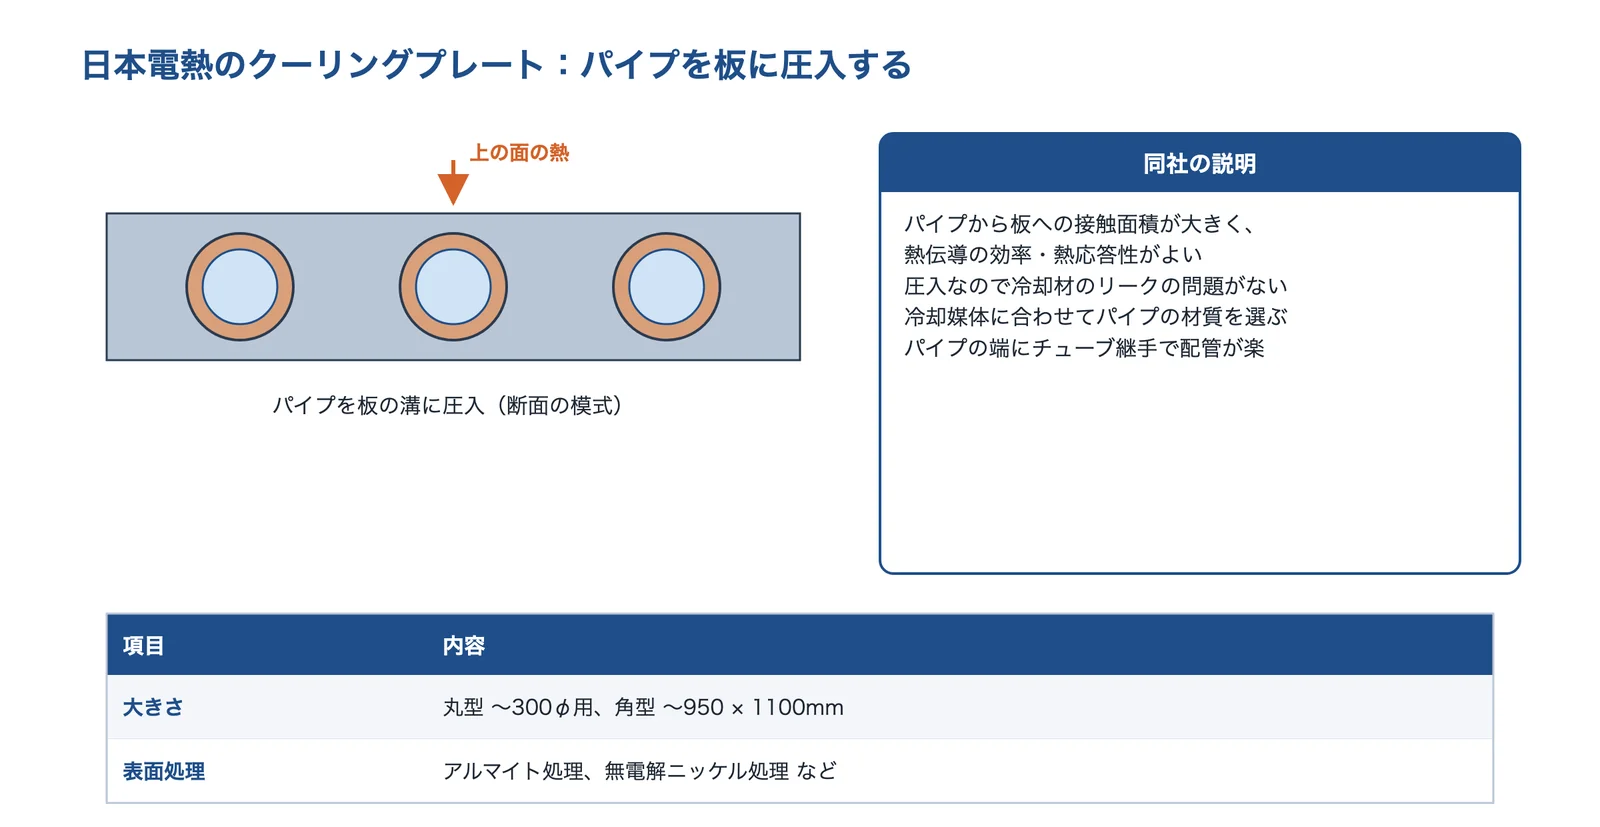
東京ブレイズは、半導体製造の冷却板で、内部の複雑な水冷流路を塞がずに熱歪みを抑えて密閉接合するため、真空炉で無酸化の状態で平面接合し、超音波探傷試験(SAT)やヘリウムリーク検査で内部の接合品質を確かめるとしています。日本電熱は、冷却用のパイプを板に圧入しているので冷却材のリークの問題がないとしています。協友製作所は、ろう付けではろう材不足による接合不良、電子ビームの溶融溶接ではスラグや気泡が心配される一方、FSW では接合不良はほとんど起きないと説明しています(いずれも各社の説明)。漏れの探し方は課題「真空装置の漏れ・到達圧力不足を解決したい」も参照してください。
出典:ろう付(ロウ付け)の受託加工事例|東京ブレイズ、クーリングプレート(高寸法な熱冷却プレート)|日本電熱、コールドプレートの設計・製作|協友製作所
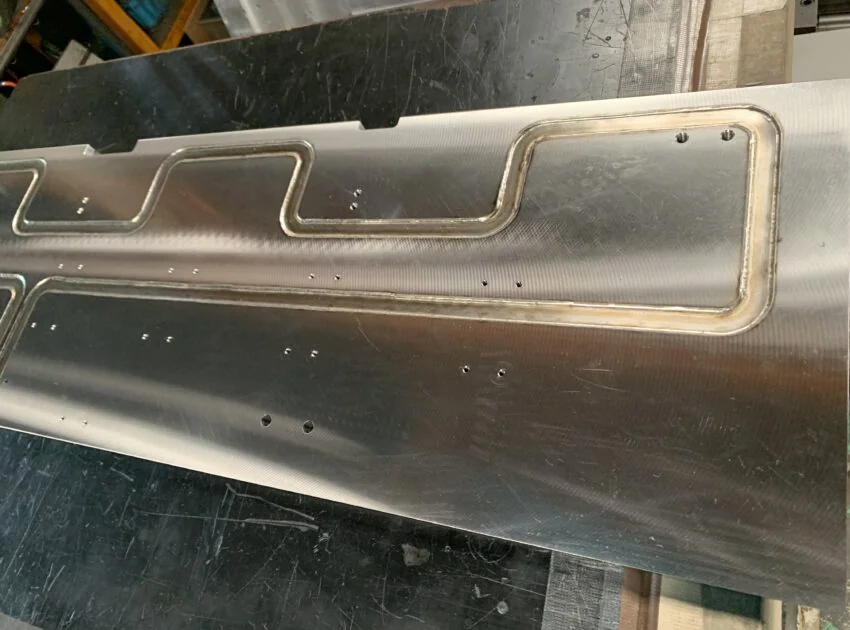
協友製作所は、ステンレスの角型の冷却板では、厚さ10mm 前後の本体の片面に水冷溝を彫り、2mm 前後の蓋をかぶせて TIG 溶接し、独自の歪み取りで熱源との接地面を 0.2 以内の平面度にするとしています(単位は同社のページの表記どおり)。
平面度と放熱材:接触面の熱抵抗を小さくする
三菱電機技報は、従来の構造では、モジュールと冷却フィンの面の形のばらつき、グリースの塗り方のばらつき、組立て作業のばらつきによって、安定した冷却性能を得るのが難しかったとしています。冷却板の接地面の平面度と、間に挟む放熱材の厚みの管理が、量産での温度のばらつきを左右します(編集部)。放熱材の選び方は技術「放熱シート・グリス」を参照してください。
出典:自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
相談する前に整理すること
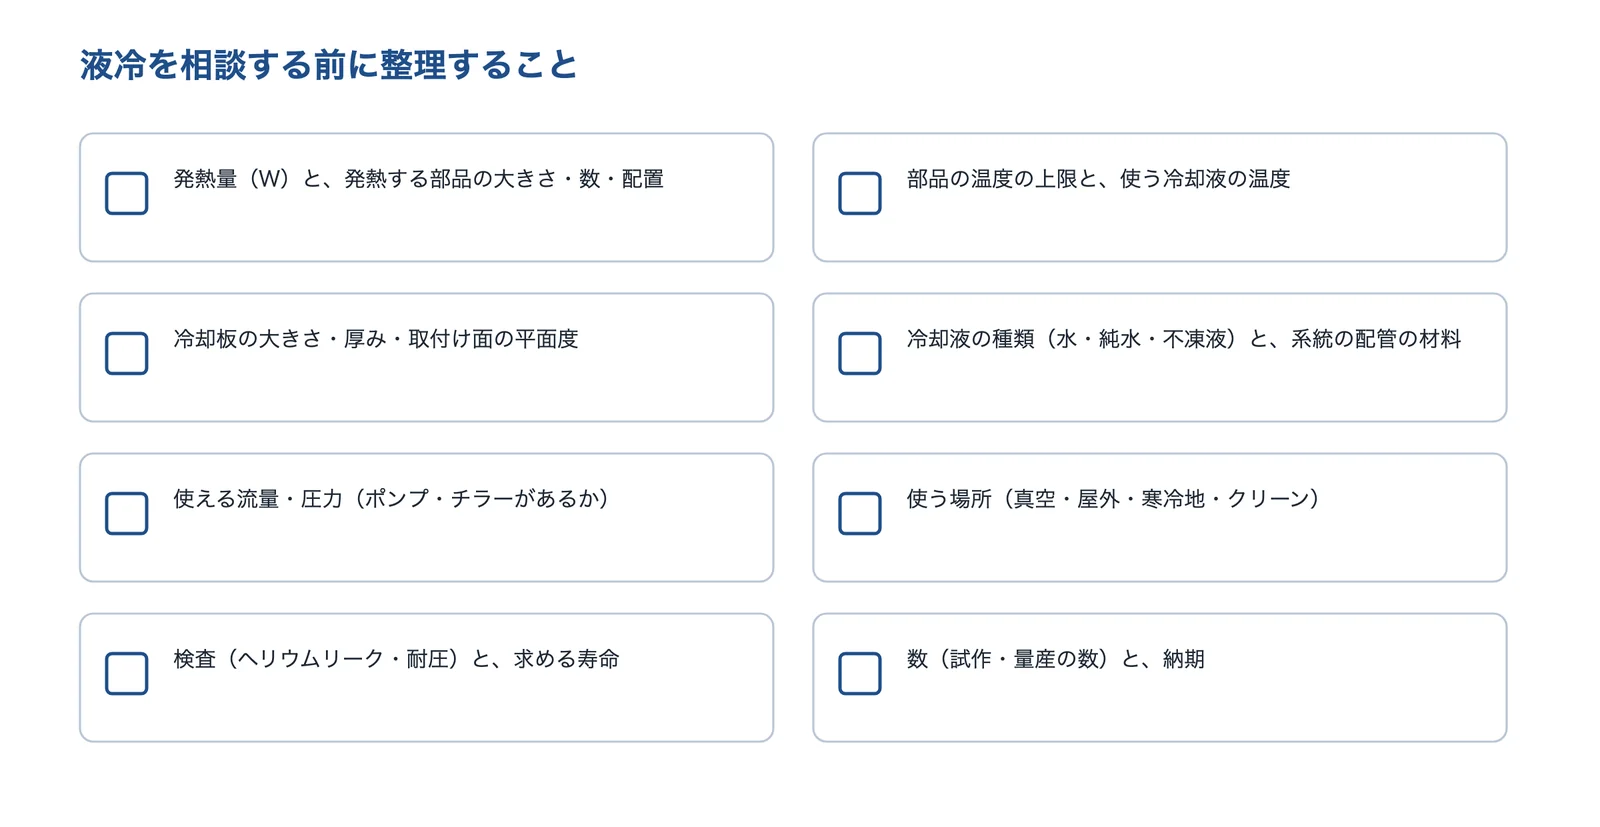
冷却板やチラーを会社に相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
出典:このページの出典をもとに AI(Claude)で作成
- 発熱量(W)と、発熱する部品の大きさ・数・配置
- 部品の温度の上限と、使う冷却液の温度
- 冷却板の大きさ・厚み・取付け面の平面度
- 冷却液の種類(水・純水・不凍液)と、系統の配管の材料
- 使える流量・圧力(ポンプ・チラーがあるか)
- 使う場所(真空・屋外・寒冷地・クリーンルーム)
- 検査(ヘリウムリーク・耐圧)と、求める寿命
- 数(試作・量産の数)と、納期
企業紹介(液冷の技術)
水冷ジャケットの特注品、ろう付けの冷却板、パイプ圧入のクーリングプレート、標準品の水冷ヒートシンク、冷却水を回すチラーまで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | パイプ 埋め込み | 溝+蓋 (FSW・溶接) | ろう付け | 銅 | アルミ | ステンレス | チラー |
|---|---|---|---|---|---|---|---|
| 協友製作所FSW・TIG 溶接の水冷ジャケットを特注で(神奈川県) | ● | ● | ● | ● | ● | ||
| 東京ブレイズ真空炉で、銅・ステンレスの冷却板をろう付け(東京都) | ● | ● | ● | ||||
| 日本電熱パイプを板に圧入したクーリングプレート(長野県) | ● | ||||||
| 高木製作所銅製を中心に約80種類の水冷ヒートシンクの標準品(茨城県) | ● | ● | ● | ● | |||
| アピステ冷却水を循環させるチラー(大阪府) | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社協友製作所|FSW・TIG 溶接の水冷ジャケットを、特注で
協友製作所とは
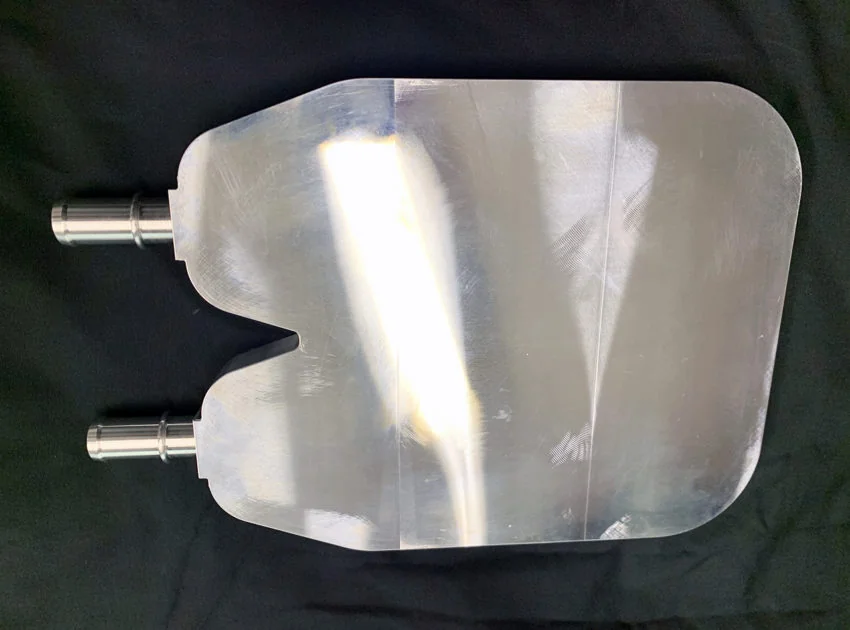
神奈川県藤沢市の、産業機械部品の受託加工の会社です(1973年創立、従業員15名)。真空薄膜製造装置関連と環境プラント関連の部品を加工し、コールドプレート(水冷プレート)、バッキングプレート、真空チャンバーを設計・製作しています。
協友製作所の得意技術
| 技術 | 内容 |
|---|---|
| 水冷ジャケット構造 | 本体に水冷溝を彫り、蓋を上から接合する。様々な外形・複雑な水路に対応し、すべて顧客仕様 |
| 接合方法 | 銅・アルミは摩擦攪拌接合(FSW)、ステンレスは TIG 溶接。真空ろう付け・電子ビーム溶接も |
| 歪み取り | FSW のあとプレス機で反りを直してから仕上げ、蓋の厚みをそろえる。最大 φ800mm、長方形は幅1,000×長さ2,000mm |
協友製作所が解決できる課題
- 真空チャンバーの中などで使う、複雑な流路の冷却板を顧客仕様で特注したい
- 面の温度のばらつきを小さくしたい
- 銅・アルミ・ステンレスのどれにするか相談したい
公開されている実績・用途
- ディスプレイ製造の蒸着装置の真空チャンバーの中で使うコールドプレート(同社の記載)
- ステンレス製の円形コールドプレート(直径400〜900mm、SUS304・SUS316。真空分野)
出典:会社概要|協友製作所、コールドプレートの設計・製作|協友製作所
東京ブレイズ株式会社|真空炉で、銅・ステンレスの冷却板を密閉接合
東京ブレイズとは
東京都世田谷区に本社を置く、ろう付けの専門の会社です。ろう付けの受託加工を、自動車用部品・半導体製造装置・医療機器などに提供しています。
出典:東京ブレイズ「ろう付の受託加工事例」をもとに AI(Claude)で作成
東京ブレイズの得意技術
| 技術 | 内容 |
|---|---|
| 冷却板の平面接合 | 真空炉で無酸化の状態で、面全体を均一に加熱して熱歪みを抑え、高気密に接合する |
| 材質と大きさ | 無酸素銅(350×350×25mm、800×500×25mm)、SUS304(Φ300×25mm)の冷却板の実績 |
| 検査 | 超音波探傷試験(SAT)とヘリウムリーク検査で、内部の接合品質を確かめる |
東京ブレイズが解決できる課題
- 半導体製造装置の冷却板を、流路を塞がずに歪みを抑えて接合したい
- 大型の銅の冷却板を量産したい
公開されている実績・用途
- 半導体製造装置向けの大型冷却板の安定した量産(同社の事例)
- 数百か所の接合を一度の加熱で行う多点接合。熱交換器の累計納入 9,000台以上(同社の事例)
出典:会社紹介|東京ブレイズ、ろう付(ロウ付け)の受託加工事例|東京ブレイズ
日本電熱株式会社|パイプを板に圧入した、寸法精度の高いクーリングプレート
日本電熱とは
長野県安曇野市に本社を置く、産業用ヒーター・ボイラーの会社です(1946年創業、従業員200名。エア・ウォーターの100%子会社)。熱板・クーリングプレートなどの産業機器も作っています。
出典:日本電熱「クーリングプレート」をもとに AI(Claude)で作成
日本電熱の得意技術
| 技術 | 内容 |
|---|---|
| パイプ圧入 | 冷却用のパイプを板に圧入。パイプから板への接触面積が大きく、熱伝導の効率と熱応答性がよいとしている |
| 大きさ・表面処理 | 丸型 〜300φ用、角型 〜950×1100mm。アルマイト処理、無電解ニッケル処理など |
| パイプの材質 | 冷却媒体に合わせてパイプの材質を選び、腐食性の高い冷却媒体にも対応する |
日本電熱が解決できる課題
- 半導体の焼成後の冷却チャンバーや、基板を冷やしたい
- 装置の外壁など、システムの温度を管理したい
公開されている実績・用途
- 半導体焼成後の冷却チャンバーの冷却など、必要な仕様に応じて提案(同社の記載)
出典:会社概要|日本電熱、クーリングプレート(高寸法な熱冷却プレート)|日本電熱
株式会社高木製作所|銅製を中心に、約80種類の水冷ヒートシンクの標準品
高木製作所とは
茨城県ひたちなか市に本社を置く、銅部品の専門メーカーです(1947年創業、従業員約150名)。H&C社で水冷ヒートシンク・ヒータープレート・ペルチェユニットなどの熱製品を扱っています。
出典:高木製作所 H&C社「水冷ヒートシンク(プレート)一覧」をもとに AI(Claude)で作成
高木製作所の得意技術
| 技術 | 内容 |
|---|---|
| 標準品 | 銅製・IGBT 用・パイプ式・薄型・アルミ製・LED 用・ステンレス製・積層型など約80種類。20mm 角から 1m 長まで |
| 薄型の水冷プレート | 3〜5mm の薄さの無酸素銅製。3×60×80mm から 450mm 角、φ480mm まで |
| 特注と周辺機器 | 特注品の製作と、冷却水循環装置などの周辺機器の販売 |
高木製作所が解決できる課題
- ペルチェ素子・パワーモジュール・レーザーダイオードの水冷を、標準品から選びたい(銅製の標準品は在庫品で即納できるとしている)
- ウエハーや液晶・LED を冷やす板を、標準品から選びたい
公開されている実績・用途
- 主な用途の例:ペルチェ素子、パワーモジュール、実装基板、液晶・LED・チャンバー、φ300ウエハー、レーザーダイオード(同社の一覧)
出典:会社概要|高木製作所、水冷ヒートシンク(プレート)一覧|高木製作所 H&C社、水冷ヒートシンク(プレート)|高木製作所 H&C社
株式会社アピステ|冷却水を循環させるチラーと、選び方のガイド
アピステとは
大阪市北区に本社を置く、制御盤用クーラー・精密空調機・チラー・集塵機などの会社です。
出典:アピステ「チラーまるわかりガイド」をもとに AI(Claude)で作成
アピステの得意技術
| 技術 | 内容 |
|---|---|
| チラーのシリーズ | ノンフロンチラー、高耐久・省エネチラー、ワイドレンジ・高精度チラー(−10〜80℃、±0.05℃)、ポンプ・タンクレスチラー |
| 選定のガイド | 冷却能力・循環水の温度・冷却方法と設置場所・ポンプ能力(揚程)の4つの確認の手順と計算例を公開 |
| 計算の例 | 冷却能力(流量と温度差からの熱負荷)、揚程(配管の長さ・継手・高さ)の求め方 |
アピステが解決できる課題
- 冷却板に流す冷却水の温度を一定に保ちたい
- 必要な冷却能力と揚程から、チラーを選びたい
出典:会社概要|アピステ、ワイドレンジ・高精度チラー|アピステ、チラーまるわかりガイド|アピステ、チラーの冷却能力の決定方法(チラーまるわかりガイド)|アピステ
使われる製品・事例
三菱電機技報は、電気自動車・ハイブリッド車のパワー半導体モジュールを、ピンフィンと一体にして水冷ジャケットで冷やす例を示しています。東京ブレイズは半導体製造装置の銅・ステンレスの冷却板、協友製作所はディスプレイの蒸着装置の真空チャンバーの中のコールドプレート、日本電熱は半導体の焼成後の冷却チャンバー、高木製作所はペルチェ素子・パワーモジュール・ウエハー・液晶・LED の冷却を、用途として挙げています。協友製作所は、FSW の冷却板が自動車の電池の冷却にも向くとしています。
出典:自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機、ろう付(ロウ付け)の受託加工事例|東京ブレイズ、コールドプレートの設計・製作|協友製作所、クーリングプレート(高寸法な熱冷却プレート)|日本電熱、水冷ヒートシンク(プレート)一覧|高木製作所 H&C社
関連する技術
- 放熱シート・グリス
- ヒートパイプ・ベーパーチャンバー
- ペルチェ素子(熱電冷却)
- SiC・GaN のパワー半導体
- ろう付け
- 溶接(摩擦攪拌接合を含む)
- CAE(構造解析・熱流体解析)
- 冷却部品(小型化で部品の温度が上がる)
- 冷却の強化(小型のまま出力を上げたい)
- 熱伝達率(技術の基礎知識)
- 圧力損失(技術の基礎知識)
- 熱
出典・確認日
- 対流熱伝達とは(熱対策)|CEND
- コールドプレートの設計・製作|協友製作所
- 自動車用パワー半導体モジュール J1シリーズのパッケージ技術(三菱電機技報 Vol.88 No.5、2014年)|三菱電機
- チラーの冷却能力の決定方法(チラーまるわかりガイド)|アピステ
- ヒートシンクの熱流体解析シミュレーション手法の開発(研究報告)|福島県
- クーリングプレート(高寸法な熱冷却プレート)|日本電熱
- ろう付(ロウ付け)の受託加工事例|東京ブレイズ
- 用語集:冷却液の物性(温調機器)|SMC
- Antifreeze Coolants(2009年)|Electronics Cooling
- チラーまるわかりガイド|アピステ
- 水冷ヒートシンク(プレート)一覧|高木製作所 H&C社
- チラーのポンプ能力(揚程)の決定方法(チラーまるわかりガイド)|アピステ
- 会社概要|協友製作所
- 会社紹介|東京ブレイズ
- 会社概要|日本電熱
- 会社概要|高木製作所
- 水冷ヒートシンク(プレート)|高木製作所 H&C社
- 会社概要|アピステ
- ワイドレンジ・高精度チラー|アピステ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月8日 本ページの内容は一般的な情報で、実際の冷却性能・圧力損失・寿命・費用は、発熱・冷却板の形と材料・冷却液・流量・使う環境により異なります。








