
真空装置をいつものように排気しているのに、到達圧力まで下がらない。排気に前より時間がかかる、部品を交換したら圧力が出なくなった――こうした症状の原因は、外からの漏れ(リーク)だけではありません。内壁に付いた水や材料から出るガス、容器の中に閉じ込めた空気(仮想リーク)、ポンプや配管の能力不足、真空計の読み違いでも、同じように「圧力が下がらない」状態になります。
原因によって打つ手はまったく違います。漏れならヘリウムで場所を探して直し、水や放出ガスならベーキングや洗浄、配管が細いなら太く短くします。この記事では、ポンプ側のバルブを閉じて圧力の上がり方を見ることを中心に原因を切り分ける流れを示し、原因ごとの対策と確かめ方、相談できる企業を紹介します。
圧力の上がり方から原因を切り分ける
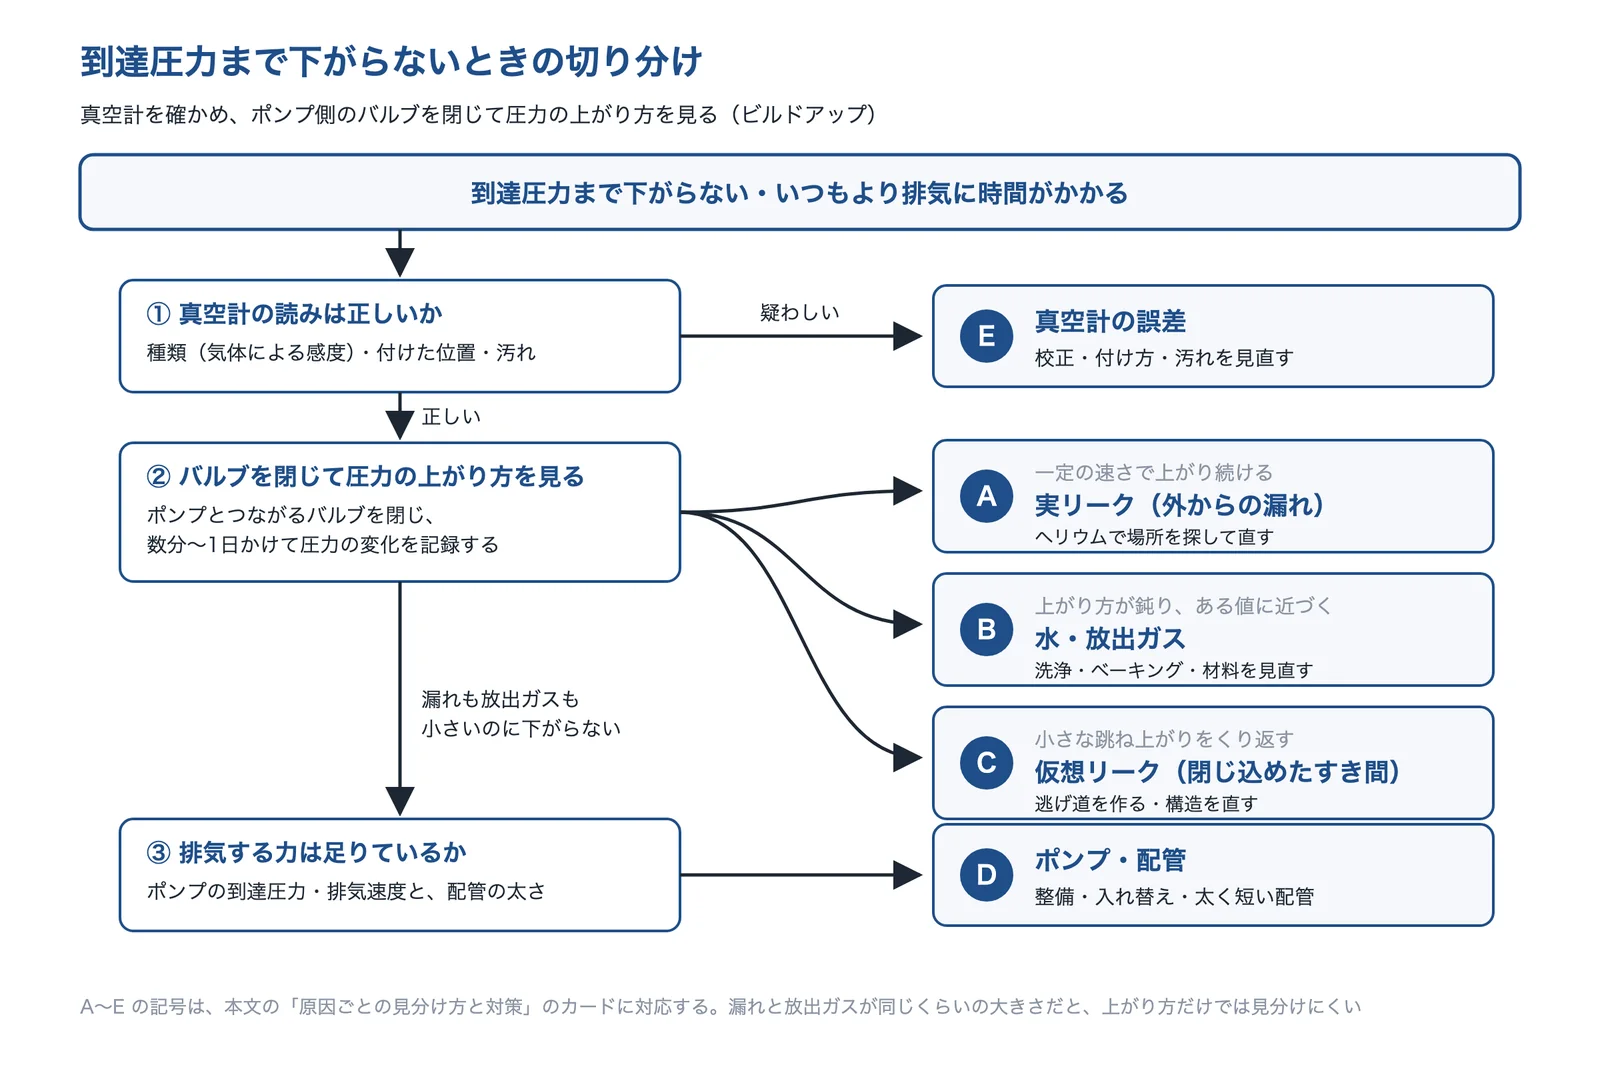
まず真空計の読みが正しいかを確かめ、次にポンプとつながるバルブを閉じて、圧力がどう上がるかを観察します(ビルドアップ、圧力上昇法)。上がり方の形で、漏れか放出ガスかの見当がつきます。
出典:学習院大学「真空実験技術」・Normandale Community College「Understanding virtual leaks」と編集部の整理をもとに AI(Claude)で作成
漏れの大きさによって、観察には数分から1日かけます(学習院大学のテキスト)。漏れと放出ガスが同じくらいの大きさだと上がり方だけでは見分けにくいので、そのときは A のヘリウムでの漏れ探しに進みます。
原因ごとの見分け方と対策
原因(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
実リーク:外から大気が漏れ込んでいる
排気しても圧力がある値で止まり、ポンプ側のバルブを閉じると一定の速さで上がり続ける。
- 起きている現象
- 漏れがあると、排気している間の圧力はある一定の値に固定してほとんど変化しなくなり、ポンプとつながるバルブを閉じると、圧力は一定の速さで上がります(学習院大学のテキスト)。漏れは、フランジの接合部・溶接部・電流導入端子などに現れます(同)。変形したときの金属疲労の割れ、溶接のひずみによる割れ、ガスケットの接触面やフランジ面の傷も原因になります(大阪産業技術研究所)。
- 解決に使える技術
- ヘリウムで漏れの場所を探す吹き付け法・フード法で場所と量を調べる
- フランジ・シールを直す締め直し・交換・溶接の補修
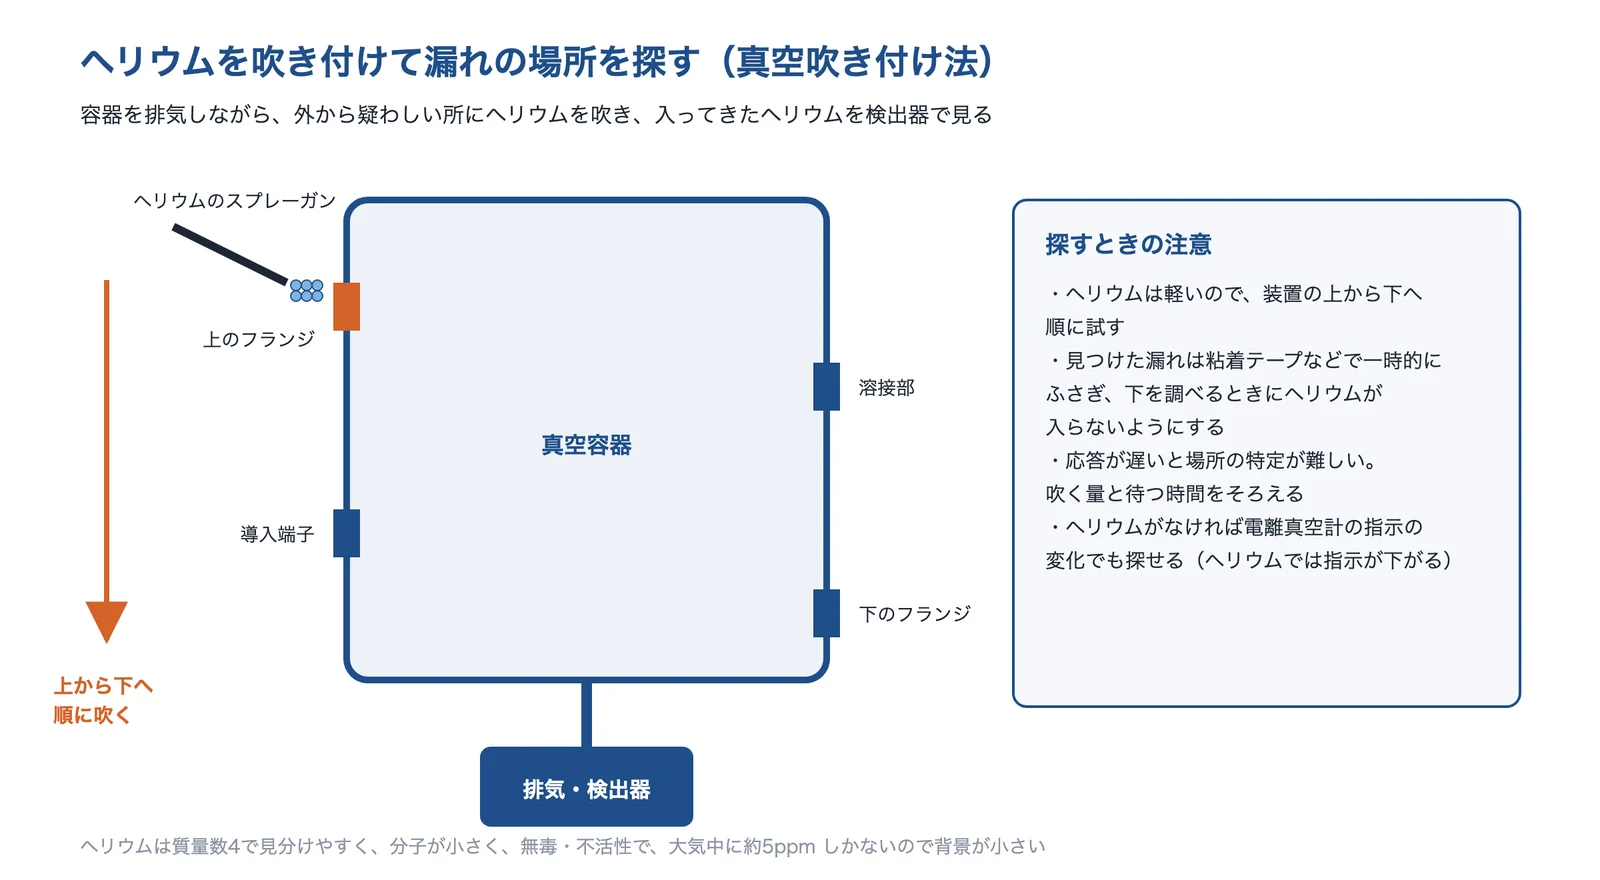
ヘリウムは軽いので、装置の上から下へ順に試します。見つけた漏れは粘着テープなどで一時的にふさぎ、下を調べるときにヘリウムが入らないようにします(学習院大学のテキスト)。エポキシ系のリークシーラーは応急処置で、使った所はあとで再溶接できなくなります(同)。
水・放出ガス:内壁や材料からガスが出ている
圧力はゆっくり下がり続けるが、なかなか目標に届かない。バルブを閉じると上がり方が鈍り、ある値に近づく。
- 起きている現象
- 漏れがなければ、排気中の圧力はゆっくりと下がり続けます。これは内壁に吸着した水を排気している状態で、バルブを閉じたときの圧力は、ある値に飽和する傾向を示します(学習院大学のテキスト)。10−4 Pa 程度の到達圧力は、主に装置の中の表面に吸着している水で決まり、水を吸う多孔質の材料・有機材料や汚れが多いと下がりません(同)。
- 解決に使える技術
- ベーキング(加熱脱ガス)温度を上げて壁の水を早く追い出す
- 洗浄と材料の見直し汚れ・樹脂・多孔質の材料を減らす
容器の中にエラストマー(Oリングのゴムなど)があると、吸い込んでいた酸素をゆっくり吐き出すので、質量分析計で見ても漏れと間違えることがあります(学習院大学のテキスト)。漏れの大きさと壁から出るガスの量が同じくらいになると、圧力の変化だけでは見分けにくくなります(同)。
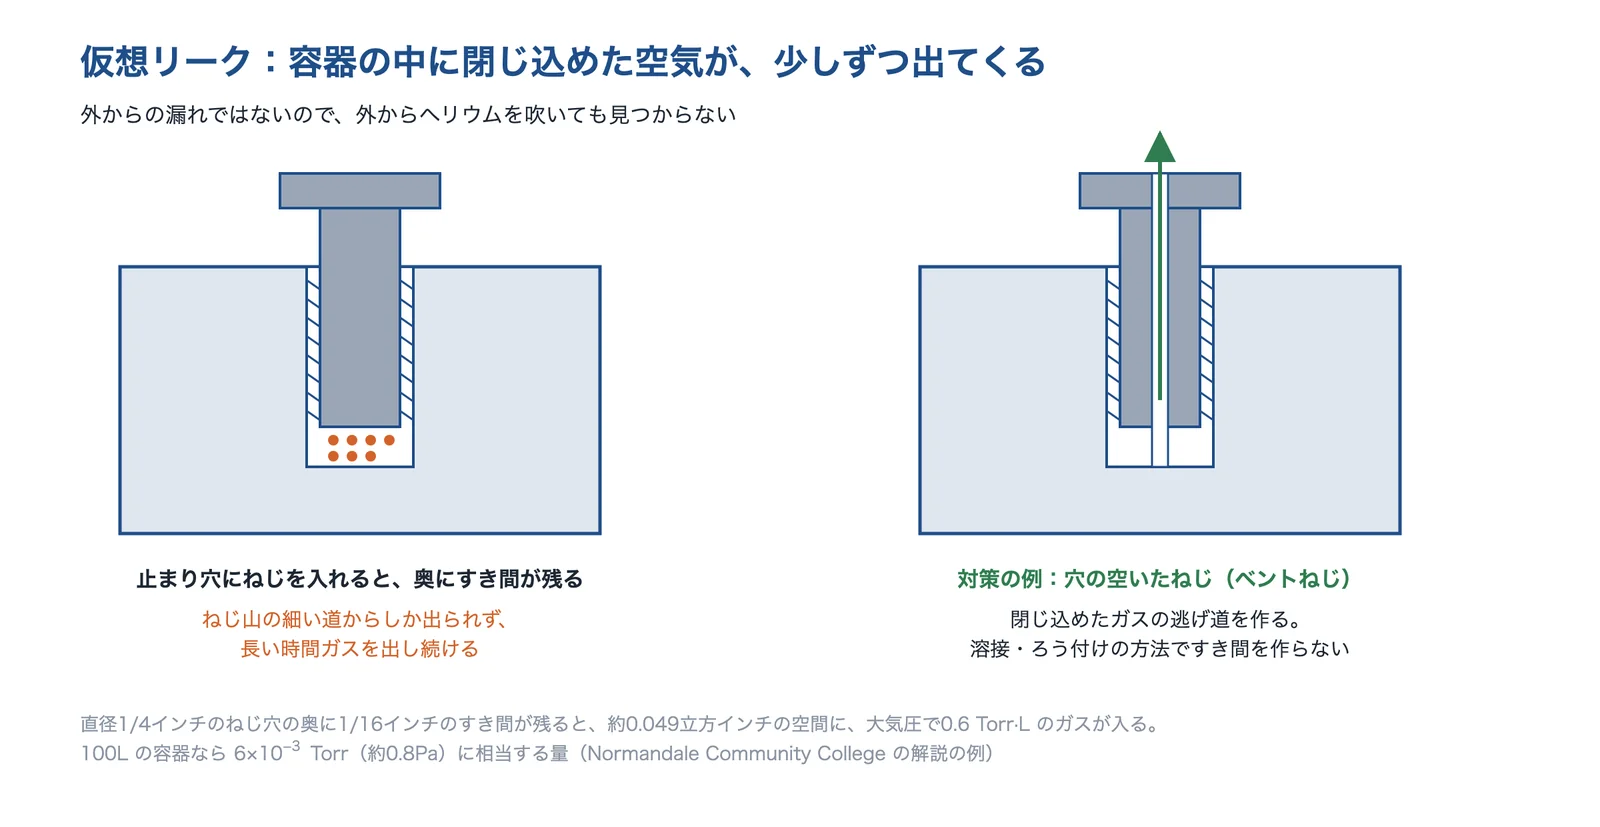
仮想リーク:容器の中に閉じ込めた空気が出ている
外からヘリウムを吹いても反応がないのに、ガスが出続ける。真空計の指示が小さく跳ね上がっては戻る。
- 起きている現象
- 仮想リークは、容器の中に閉じ込められ、ごく細い道だけで容器とつながっているガスのたまりです(Normandale Community College の解説)。溶接部の内側の割れや、ねじを入れた止まり穴の奥がよくある例で、大気にさらしたあとに入った水蒸気もなかなか抜けません。アナログの電離真空計では、小さく跳ね上がってすぐ元に戻る動きをくり返すことが多く、疑わしい所を温めると跳ね上がる頻度が増え、冷やすと減るとされます(同)。
- 解決に使える技術
- 閉じ込めた空気の逃げ道を作る穴の空いたねじ・すき間を作らない組み方
仮想リークは容器の中にあるので、外からヘリウムを吹き付けても見つかりません(編集部の解説)。いったん装置ができあがると直すのは難しく、分解できる部品を作り直したり、逃げ道の穴を加工したりします(Normandale Community College の解説)。
ポンプ・配管:排気する力が足りない
漏れも放出ガスも大きくないのに、排気に時間がかかる・到達圧力が出ない。
- 起きている現象
- 容器の位置での排気速度(有効排気速度)は、配管やバルブの抵抗でポンプ固有の排気速度より小さくなります(学習院大学のテキスト)。また、大気圧から高真空までを1台のポンプで排気することはできず、ダイヤフラムポンプとターボ分子ポンプのように2台以上で分担します。ターボ分子ポンプは水素を圧縮する力が小さいので、到達圧力50Pa のダイヤフラムポンプと水素の圧縮比 106 のターボ分子ポンプでも、残った気体が水素だけという極端な場合は 5×10⁻⁵ Pa にしかなりません(同)。
- 解決に使える技術
- ポンプの組み合わせと配管を見直す太く短い配管・合ったポンプ・整備
ターボ分子ポンプは、高速で回っているときに大気を入れると壊れるおそれが大きいとされます(学習院大学のテキスト)。ベントや大気開放の手順を守ります。
真空計の誤差:読みが正しくない
いつもと違う値が出る・2台の真空計の値が合わない。
- 起きている現象
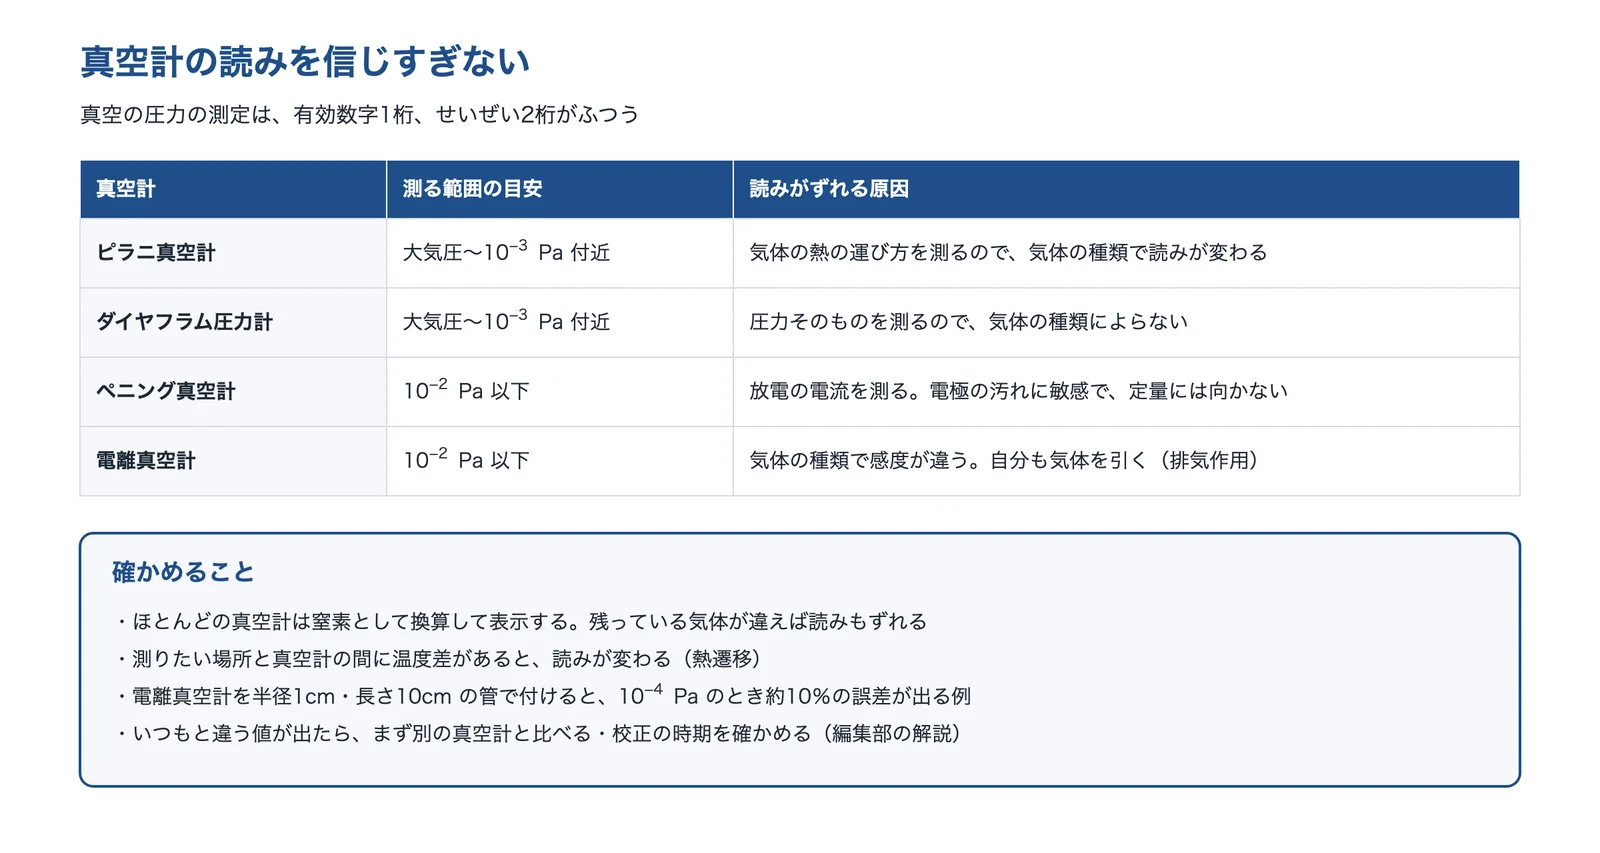
- 真空の圧力の測定は、数ある物理量の測定の中でも精度が悪いもので、有効数字1桁、せいぜい2桁がふつうとされます(学習院大学のテキスト)。ダイヤフラム圧力計以外の真空計は気体の種類によって感度が違い、ほとんどは窒素として換算して表示します。ペニング真空計は電極の汚れに敏感で、定量的な測定には向きません(同)。
- 解決に使える技術
- 真空計の付け方と校正を確かめる気体の種類・取り付け位置・汚れ
電離真空計は、気体の種類によってはポンプとして働きます。この排気作用のある電離真空計を細い管(半径1cm・長さ10cm)で付けると、その分の圧力差が出て、10−4 Pa のときに約10%の誤差になる例があります(学習院大学のテキスト)。読みがおかしいときは、別の真空計と比べてから漏れを疑います(編集部の解説)。
なぜ到達圧力まで下がらないのか
ポンプが引くのは、空間の空気だけではない
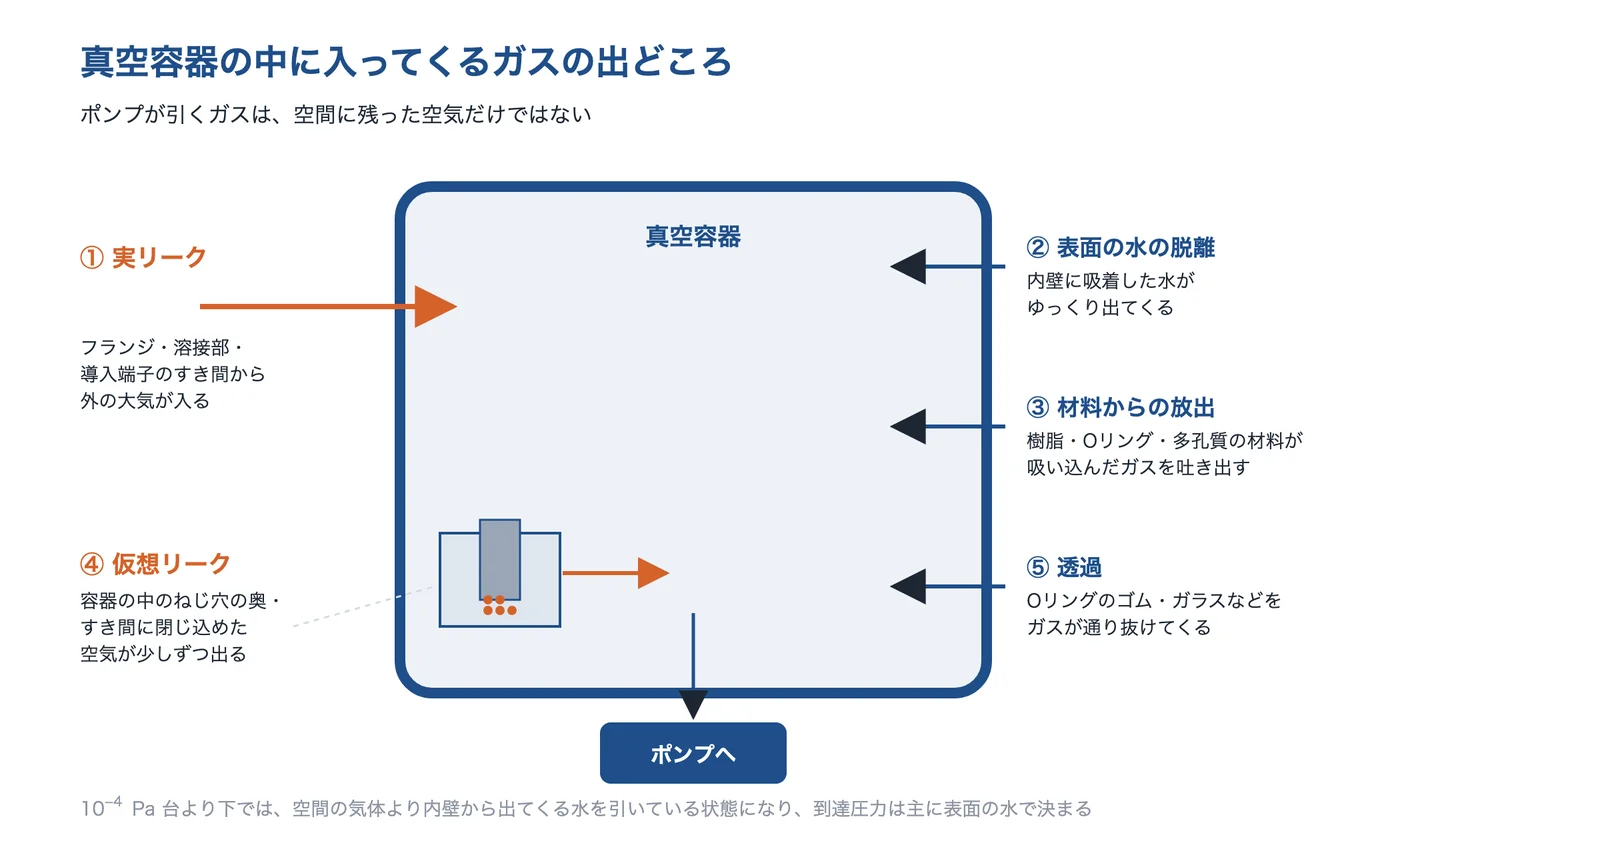
排気を始めたばかりのころは、容器の空間にある窒素・酸素を引いています。しかし学習院大学のテキストによると、ターボ分子ポンプなどで 10−4 Pa 台まで下がると、それより先は急には下がりません。容器の内壁に吸着している気体(主に水)がゆっくり出てくるのを排気している状態になるからです。
出典:学習院大学「真空実験技術」・Normandale Community College「Understanding virtual leaks」をもとに AI(Claude)で作成
このほか、プラスチック・ビニールのように揮発しやすい成分(可塑剤など)を含む有機材料や、水を吸い込む多孔質のセラミック、厚い多孔質の酸化皮膜も、大きなガスの出どころになります(学習院大学のテキスト)。外からの漏れ(実リーク)、容器の中に閉じ込めた空気(仮想リーク)、材料を通り抜けてくるガス(透過)も加わります。
漏れと放出ガスは、圧力の変化の形で見分ける
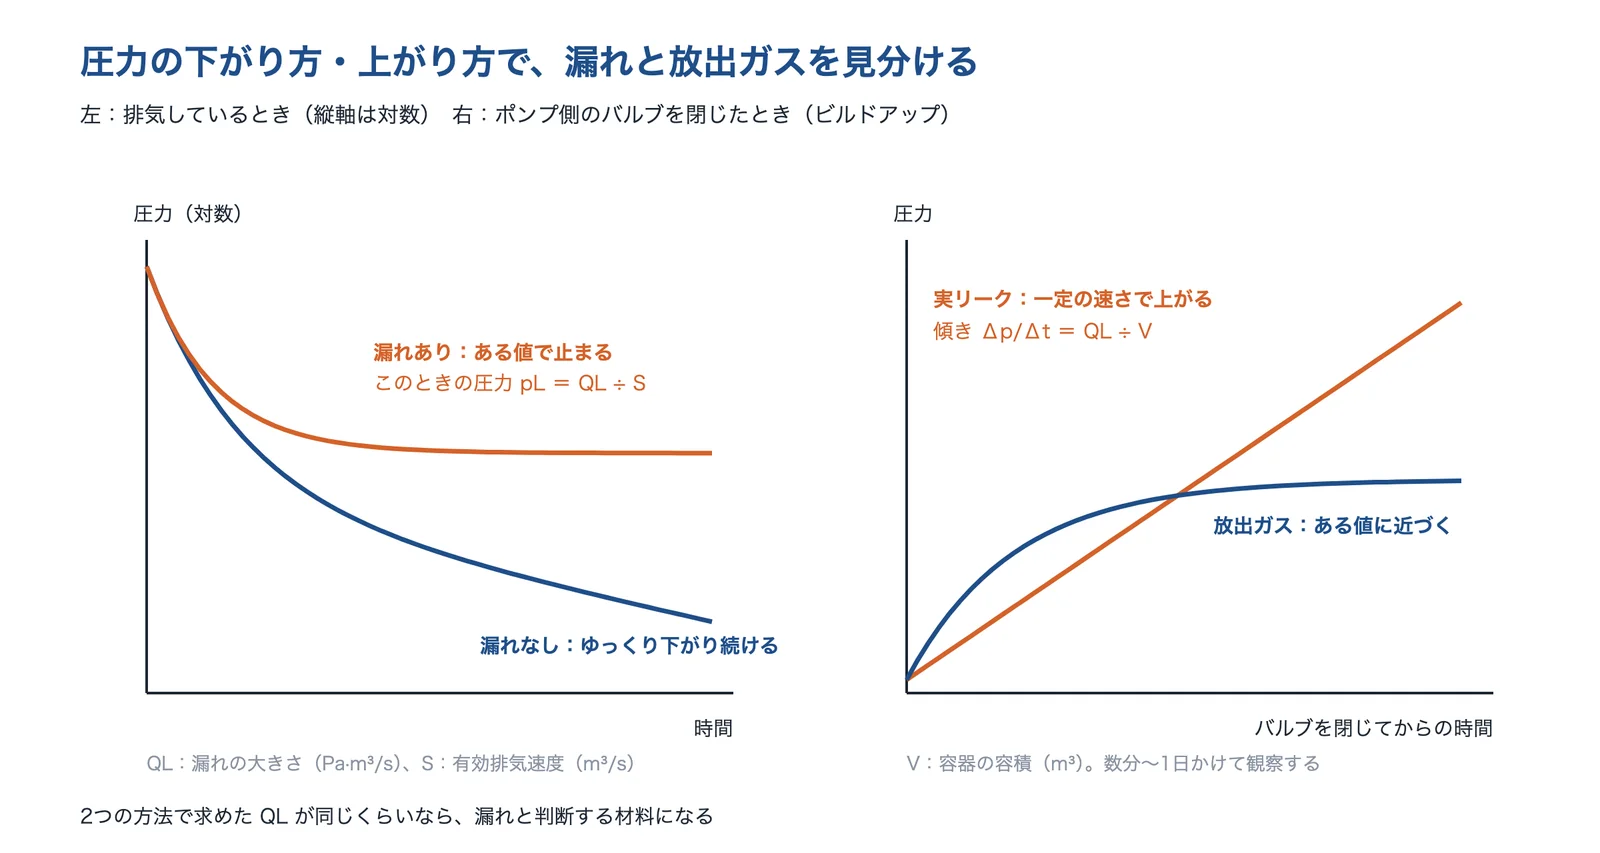
漏れの大きさを QL(Pa·m³/s)、有効排気速度を S(m³/s)とすると、漏れがあるときに排気中の圧力が止まる値は pL = QL ÷ S です。ポンプ側のバルブを閉じたときの圧力の上がる速さは、容器の容積を V(m³)として Δp/Δt = QL ÷ V になります。2つの方法で求めた QL が同じくらいなら、それも漏れと判断する材料になります(学習院大学のテキスト)。
出典:学習院大学「真空実験技術」をもとに AI(Claude)で作成
学習院大学のテキストは目安として、内容積0.01m³ 程度の容器を有効排気速度0.1m³/s 程度のターボ分子ポンプとダイヤフラムポンプで排気すれば、10分もかからずに 10−3〜10−4 Pa に届き、そうならないときは漏れか甚だしい汚れを疑うべきだとしています。
どのくらいの漏れまで許されるか
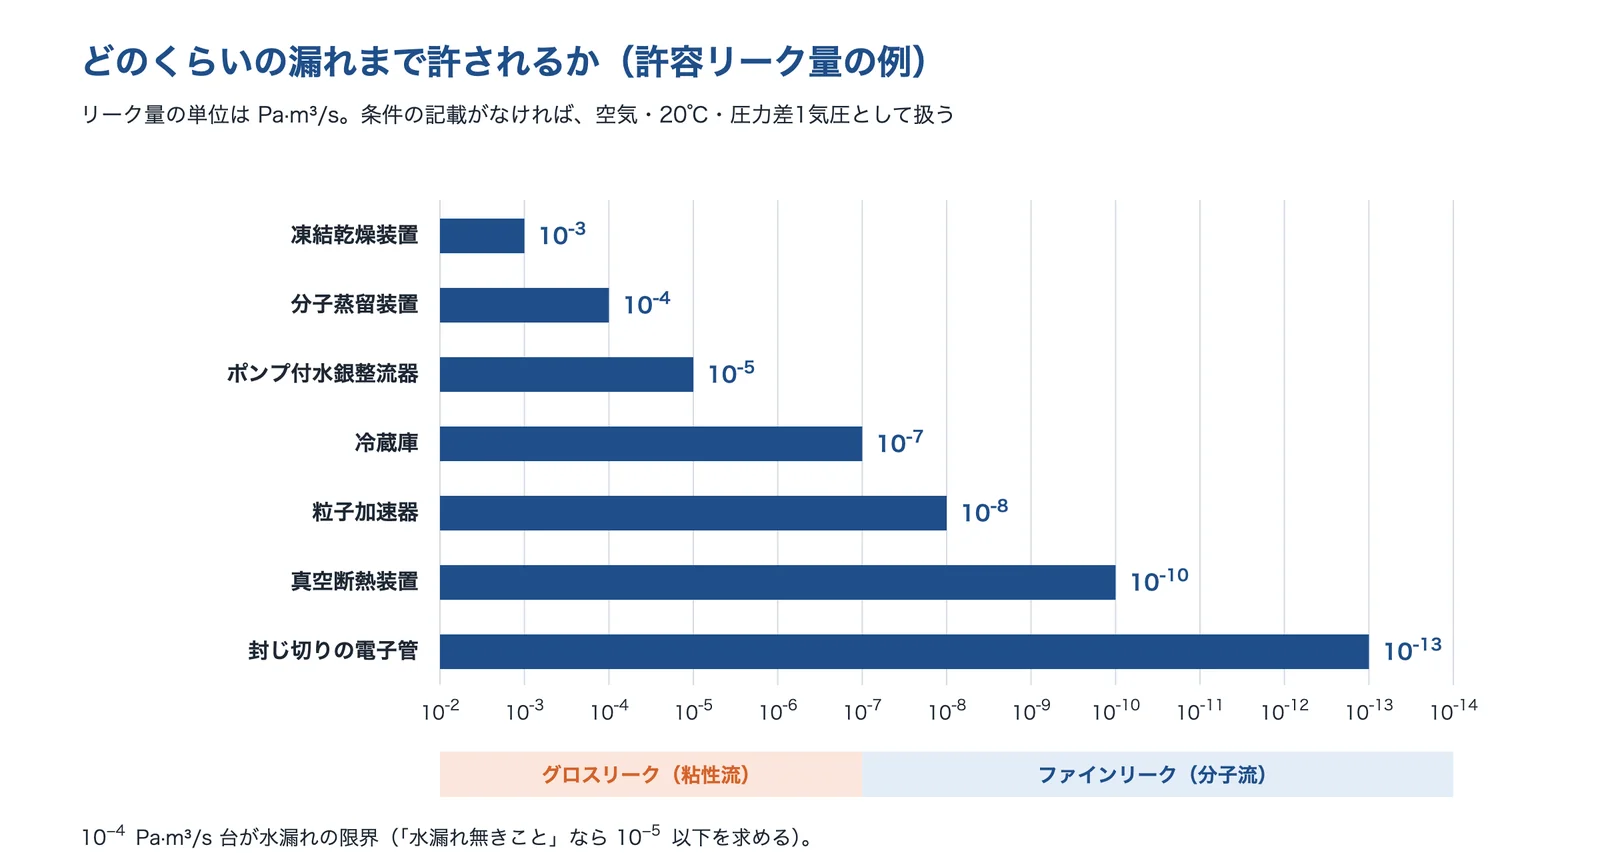
漏れの程度は、漏れの孔を通る気体の流量(リーク量)で表し、単位は Pa·m³/s です。条件の記載がなければ、気体は空気、温度20℃、圧力差1気圧として扱います(大阪産業技術研究所)。許されるリーク量は装置によって大きく違い、凍結乾燥装置の 10−3 から、封じ切りの電子管の 10−13 Pa·m³/s まで10桁も幅があります。
出典:大阪産業技術研究所「ヘリウムリークディテクター」をもとに AI(Claude)で作成
大阪産業技術研究所によると、10−4 Pa·m³/s 台は水漏れの限界で、「水漏れ無きこと」なら 10−5 以下が求められます。10−7 Pa·m³/s 台はガス漏れの限界で、ガスの漏れを保証するなら 10−8 以下が求められます。目標の到達圧力と装置の用途から、どこまでの漏れを探すかを決めます。
出典:2−9 真空実験技術(荒川一郎)|学習院大学 理学部、技術シート No.22-27 ヘリウムリークディテクター(2023年)|大阪産業技術研究所
対策の詳しい内容
ヘリウムで漏れの場所を探す
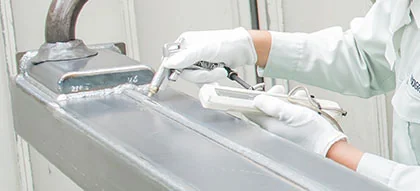
漏れの場所は、疑わしい所に気体を吹き付け、真空計や検出器の反応を見て探すのが一般的です。ヘリウムが使われるのは、質量数4で見分けやすく、分子が小さく漏れの孔に入り込みやすく、無毒・不活性で、大気中に約5ppm しかなく背景が小さいからです(大阪産業技術研究所)。ヘリウムリークディテクターは、ヘリウムだけを測る質量分析器と排気装置を組み合わせたものです。
出典:学習院大学「真空実験技術」・大阪産業技術研究所「ヘリウムリークディテクター」・SOGA「ヘリウムリークテスト」をもとに AI(Claude)で作成
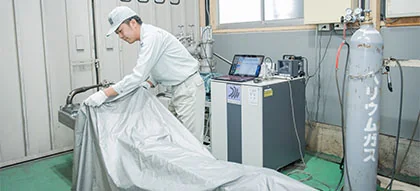
容器を真空にして外からヘリウムを吹き付ける真空吹付け法は場所の特定に、容器をフードで覆ってヘリウムを満たす真空フード法は全体の漏れ量の確認に向きます。内部が陽圧の容器は、漏れ出たヘリウムを吸込みプローブで吸うスニファー法で調べますが、大気中のヘリウムも一緒に吸うので、測れる限界は真空の方法より劣ります(SOGA)。大阪産業技術研究所が紹介する装置では、検出感度は通常 10−12、高感度で 10−13 Pa·m³/s です。
出典:SOGA「ヘリウムリークテスト」
リークディテクターがなくても、電離真空計が使える圧力なら探せます。ヘリウムの空気に対する感度はおよそ4分の1なので、漏れの位置にヘリウムがかかって空気の代わりに入ると、電離真空計の指示は下がります(学習院大学のテキスト)。ヘリウムが電離真空計に感じにくいためで、圧力が下がったわけではありません(編集部の解説)。アリオスは、アルコールを吹きかけて指示の変化を見る方法も紹介していますが、学習院大学のテキストは、乾くまで次の作業に移れず周りに回り込むので、あまり薦めないとしています。漏れの量が内部から出るガスと同じくらい以下になると、こうした方法では見つけにくく、ヘリウムリークディテクターが要ります。
出典:SOGA「ヘリウムリークテスト」
フランジ・シールを直す
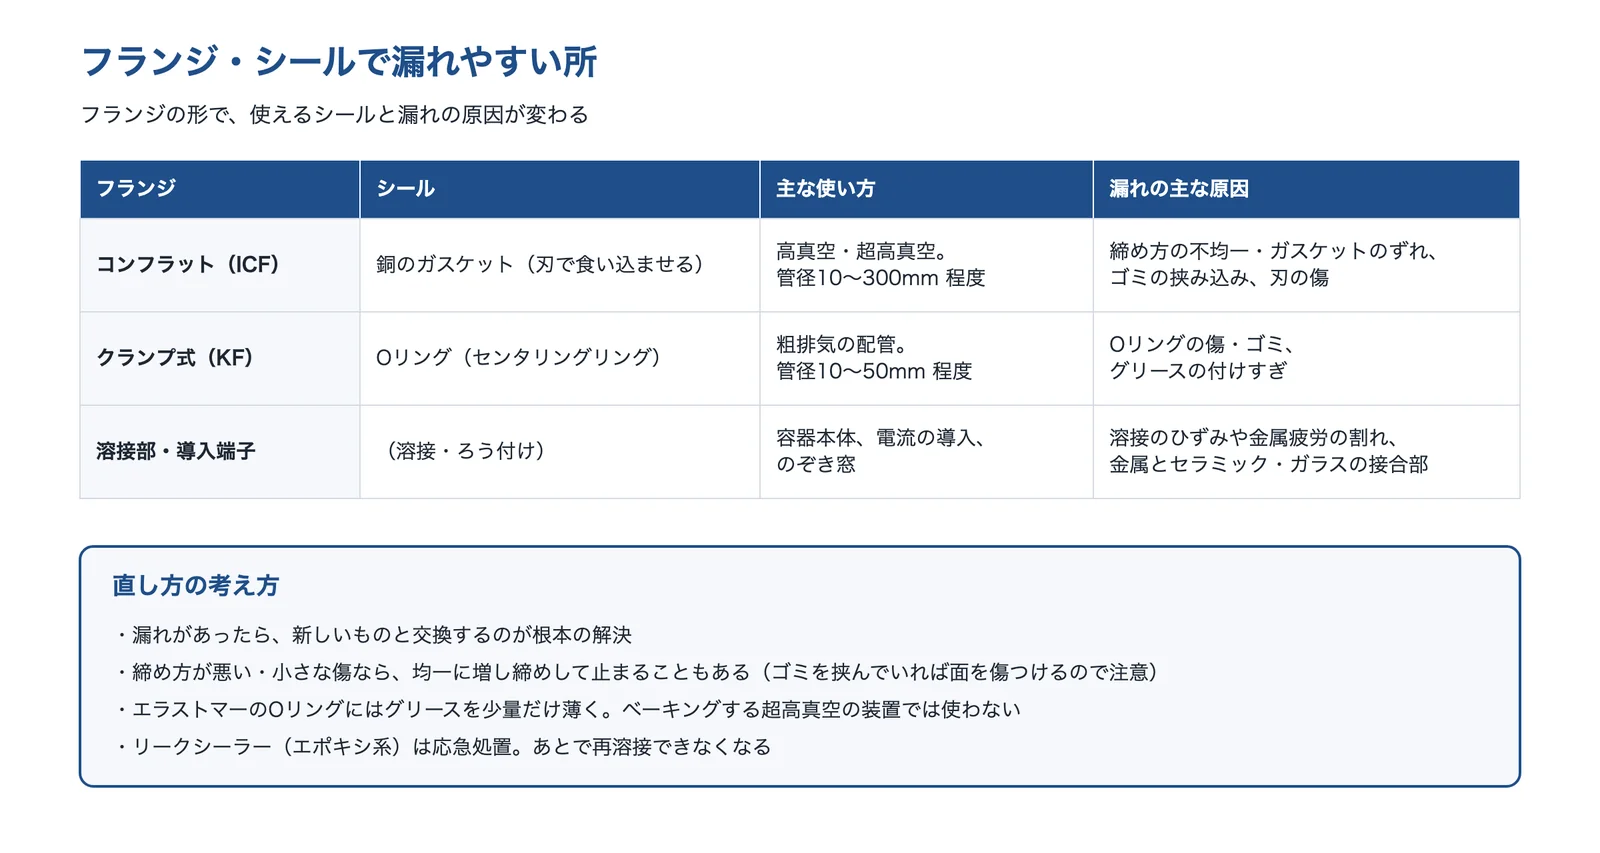
金属のガスケットを使うコンフラット(ICF)型のフランジは、管径10〜300mm 程度でほぼ世界の標準になっています。漏れの原因は、ガスケットのずれや不均一なボルトの締め方、ゴミの挟み込み、シール面やガスケットの傷です(学習院大学のテキスト)。締め方が悪い・小さな傷なら、均一に増し締めして止まることもありますが、何かを挟み込んでいるとシール面を傷つけるおそれがあります。
出典:学習院大学「真空実験技術」・大阪産業技術研究所「ヘリウムリークディテクター」をもとに AI(Claude)で作成
エッジ(刃)に傷が付いたコンフラット型は修復がほぼ無理で、フランジを交換できないときは、エッジの斜面でシールする IPD ガスケットを使います(学習院大学のテキスト、アリオス)。エラストマーのガスケットは接触面から少し漏れるので真空グリースを塗りますが、グリースもガスの出どころになるので少量を薄く塗り、ベーキングする超高真空の装置では使いません(学習院大学のテキスト)。溶接部の漏れは、できれば再溶接でふさぎます(同)。
ベーキング(加熱脱ガス)
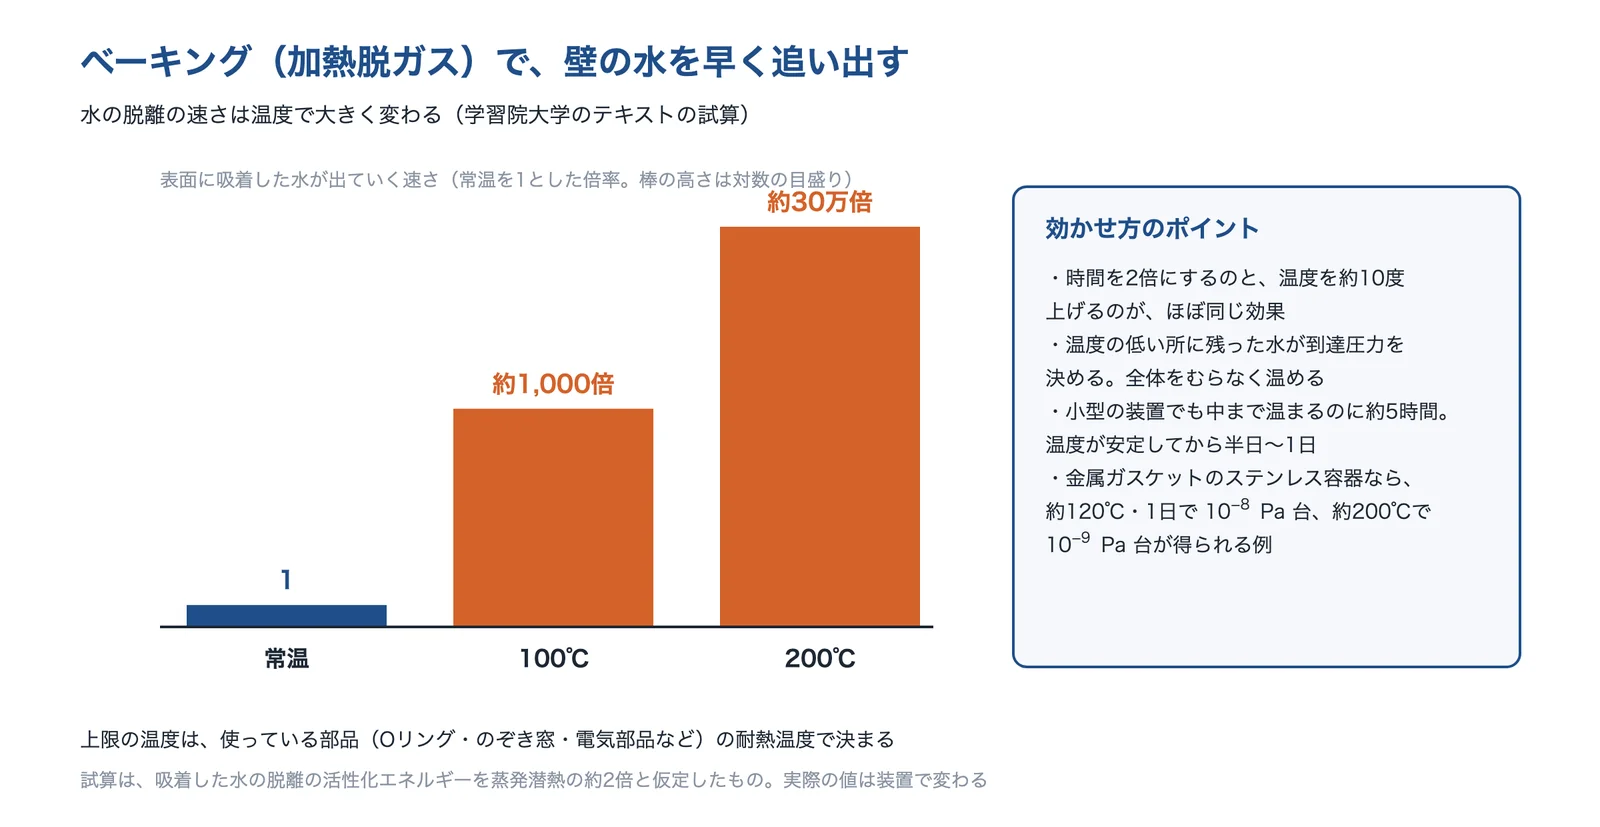
ベーキングは、常温では排気し続けてもなかなか尽きない壁の水などを、温度を上げて短い時間で追い出す操作です。学習院大学のテキストの試算では、表面に吸着した水が出ていく速さは、常温に比べて100℃で約1,000倍、200℃で約30万倍になり、時間を2倍にするのと温度を約10度上げるのがほぼ同じ効果です。
出典:学習院大学「真空実験技術」をもとに AI(Claude)で作成
温度の低い部分に残った水が最終的な到達圧力を決めるので、装置全体をむらなく温めます。外側から加熱すると小型の装置でも中が温まるのに約5時間かかり、温度が安定してから半日〜1日が実用的な長さとされます。金属ガスケットを使ったステンレスの容器でエラストマーなどの大きなガス源がなければ、約120℃で1日のベーキングで 10−8 Pa 台に入り、約200℃なら 10−9 Pa 台も得られます(学習院大学のテキスト)。
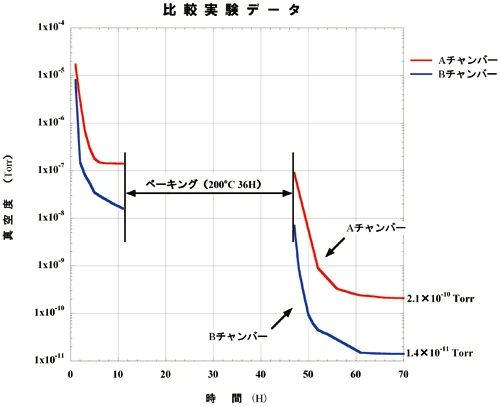
部品を作る段階で高温のベーキングをしておく方法もあります。北野精機は、電解研磨した2台のクロス管で、200℃・36時間のベーキングだけをしたものと、先に真空ベーキング炉で450℃まで加熱してから同じベーキングをしたものを比べ、初期の排気・到達圧力ともに約1桁の差があったとしています。
出典:北野精機「真空ベーキング処理効果の検証」
洗浄と材料の見直し
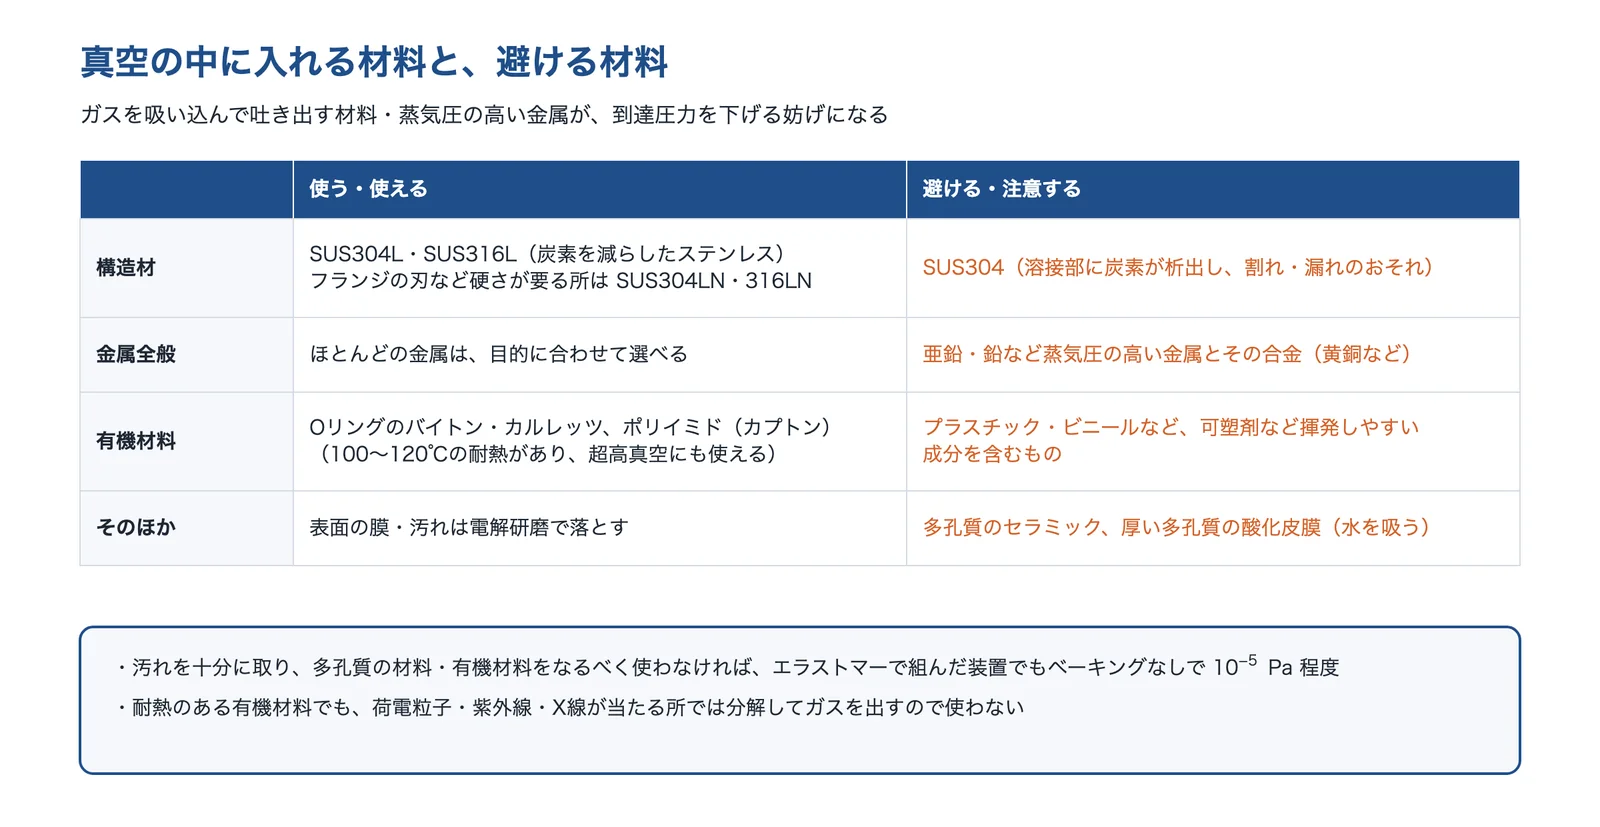
学習院大学のテキストによると、エラストマーのガスケットで組んだ装置でも、水を吸う多孔質の材料や有機材料をなるべく使わず、汚れを十分取り除けば、ベーキングをしなくても 10−5 Pa 程度の到達圧力が得られます。構造材は、溶接部に炭素が析出して割れ・漏れのおそれがある SUS304 ではなく、炭素を減らした SUS304L・SUS316L を使うべきとしています。素材の表面の膜や汚れは電解研磨(業者に頼むのが最善)で落とします。
出典:学習院大学「真空実験技術」・アリオス「真空の常識と非常識」をもとに AI(Claude)で作成
持ち込む部品にも注意が要ります。アリオスは、10−2 Pa より低い圧力を得るときは試料を素手で触らず、脱脂・脱水をきちんと行うこと、黄銅は亜鉛の蒸気圧が高いので高真空の中に持ち込まないこと(ニッケルめっきした黄銅のねじはステンレスのねじと見分けにくい)を挙げています。学習院大学のテキストも、亜鉛・鉛など蒸気圧の高い金属を避けるよう書いています。
仮想リークの逃げ道を作る
Normandale Community College の解説は、仮想リークを、すき間・割れ・面どうしの接触・閉じ込めたたまりの4種類に分けています。止まり穴にねじを入れたものは代表的な例で、直径1/4インチのねじ穴の奥に1/16インチのすき間が残ると、大気圧で0.6 Torr·L のガスを閉じ込め、100L の容器なら 6×10⁻³ Torr(約0.8Pa)に相当します。
出典:Normandale Community College「Understanding virtual leaks」をもとに AI(Claude)で作成
対策は、設計の段階で溶接・ろう付けの方法を工夫してすき間を作らないこと、避けられないすき間にはガスの逃げ道を設けることです。軸に沿って穴の空いたボルトが市販されています。できあがった装置では、分解できる部品を作り直す、容器の部品に逃げ道の穴を加工するなどで対応します(Normandale Community College の解説)。
ポンプの組み合わせと配管を見直す
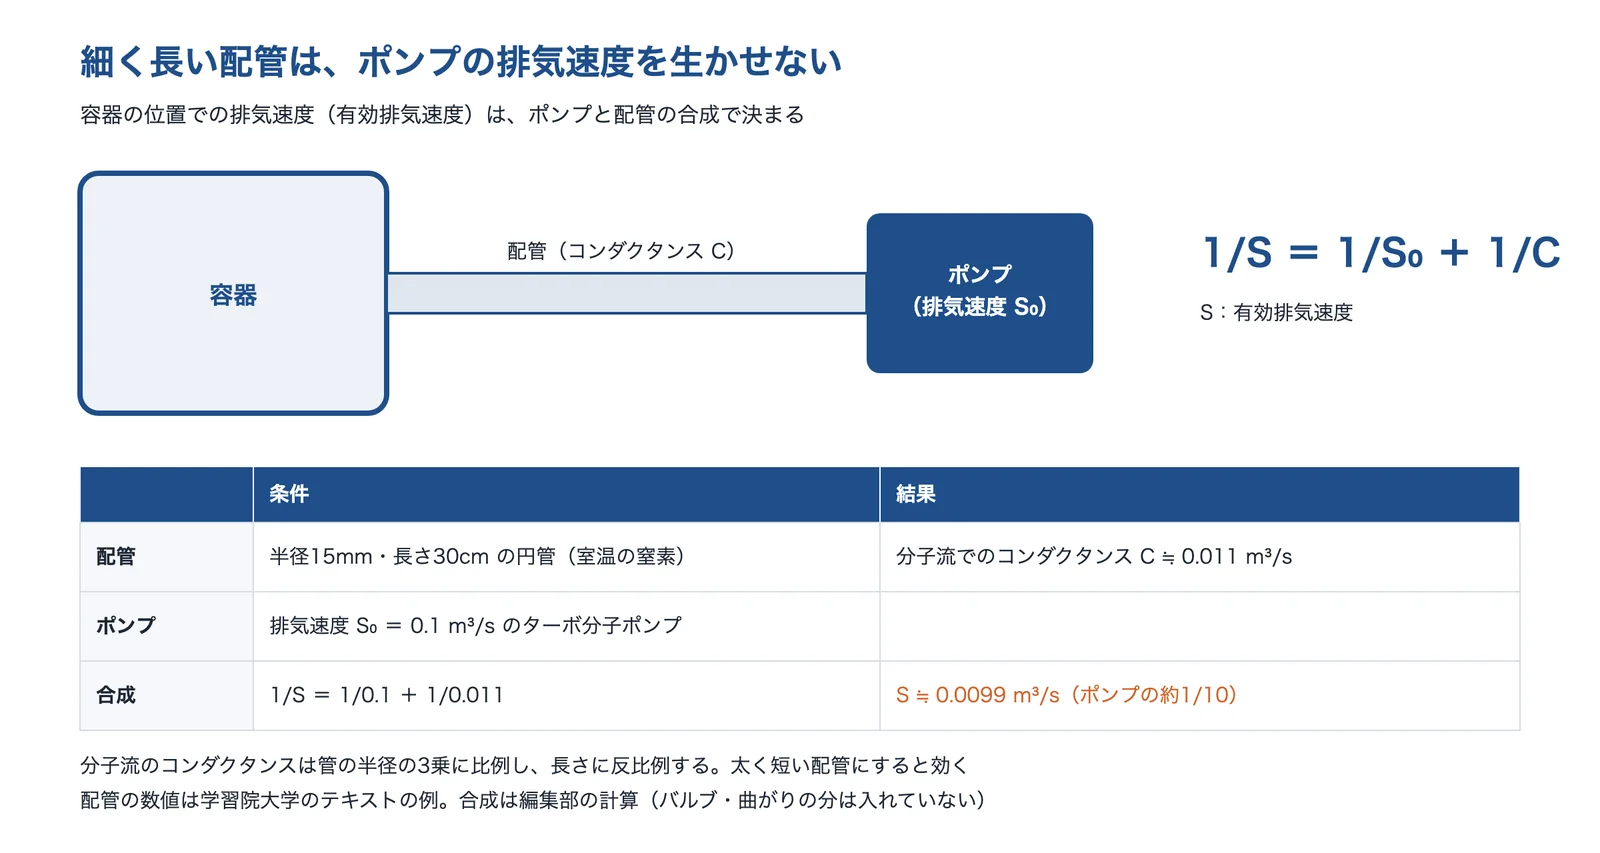
ポンプ固有の排気速度を S₀、配管のコンダクタンスを C とすると、容器の位置での有効排気速度 S は 1/S = 1/S₀ + 1/C で決まります(学習院大学のテキスト)。分子流の領域では、円管のコンダクタンスは管の半径の3乗に比例し、長さに反比例するので、細く長い配管はポンプの能力を生かせません。
出典:学習院大学「真空実験技術」と編集部の計算をもとに AI(Claude)で作成
学習院大学のテキストの例では、半径15mm・長さ30cm の円管のコンダクタンスは分子流で 1.1×10⁻² m³/s です。これを排気速度0.1m³/s のポンプにつなぐと、有効排気速度は約0.0099m³/s とポンプの約10分の1になります(編集部の計算。バルブや曲がりの分は入れていません)。粘性流の領域のコンダクタンスは分子流よりはるかに大きいので、配管は分子流で十分なコンダクタンスが得られるように設計します(学習院大学のテキスト)。
ポンプの組み合わせも確かめます。ターボ分子ポンプは水素に対する圧縮比が小さいので、背圧を保つ前段のポンプはなるべく到達圧力の低いものを選び、超高真空を目指すときはターボ分子ポンプを2台直列にするのが常套手段とされます(学習院大学のテキスト)。ポンプそのものの性能が落ちている疑いがあれば、修理・オーバーホールを相談します。
真空計の付け方と校正を確かめる
真空計は、圧力そのものではなく気体の性質を測って圧力に換算しています。ダイヤフラム圧力計は気体の種類によりませんが、ほかの多くの真空計は窒素として換算して表示するので、残っている気体の成分が違えば読みもずれます(学習院大学のテキスト)。
出典:学習院大学「真空実験技術」をもとに AI(Claude)で作成
測りたい場所と真空計の間に温度の差があると、分子流の条件では読みが変わります(熱遷移)。たとえば測りたい場所が液体窒素の温度で、真空計が室温にあれば、本当の圧力は指示値のおよそ2分の1です(学習院大学のテキスト)。正確な測定を目的とするなら、ダイヤフラム圧力計やスピニングローター真空計が適しているとされます(同)。
出典:2−9 真空実験技術|学習院大学 理学部、技術シート No.22-27 ヘリウムリークディテクター|大阪産業技術研究所、ヘリウムリークテスト・漏れ検査(気密試験)|SOGA、真空の常識と非常識|アリオス、真空ベーキング処理効果の検証|北野精機、Understanding virtual leaks|Normandale Community College
真空の漏れ・到達圧力の改善を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ヘリウムリークテストの受託・出張検査、真空ポンプの修理、放出ガスを減らす真空部品・チャンバーの製作、真空機器の設計・製造の会社を挙げました。
株式会社SOGA|真空吹付け法・フード法・スニファー法で調べる、ヘリウムリークテスト
SOGAとは
SOGA は、群馬県太田市に本社がある、熱交換器・真空容器・圧力容器の溶接と板金・製缶の会社です(1974年設立)。製品の検査として行ってきたヘリウムリークテストを、検査だけでも受けています。
SOGAの得意技術
| 技術 | 内容 |
|---|---|
| 4つのリークテスト | 真空容器には、外からヘリウムを吹き付ける真空吹付け法と、容器をフードで覆ってヘリウムを満たす真空フード法、圧力容器には吸込みプローブで吸うスニファー法を使い分ける。加圧積分法も行う |
| 大きな溶接容器の検査 | 最大で内容量1,500L の実績があり、内容量30〜1,000L 程度の溶接構造の容器を、応答時間30分、漏れ量 10−8〜10−9 Pa·m³/s 以下で製造している |
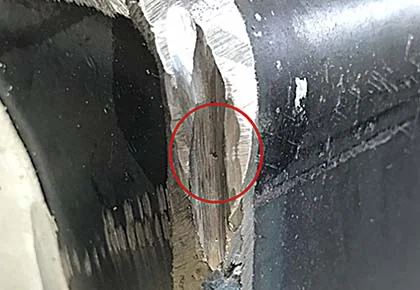
| 漏れた所の原因調査 | 反応のあった溶接部の表面を削り、外観では分からなかったピンホールを確かめた例を公開している。ピンホール・ブローホール・溶け込み不足による漏れも検出できるとしている |
SOGAが解決できる課題
- 溶接した真空容器・配管が、どこから漏れているかを調べてほしい
- 大きな容器の漏れ量を、数値で確かめたい
- 漏れた溶接部の原因(ピンホール・溶け込み不足など)まで調べたい
公開されている実績
- スニファー法は大気中の約5ppm のヘリウムも一緒に吸うため、真空フード法・吹付け法に比べて測れる限界が劣ると説明している
出典:SOGA「ヘリウムリークテスト」
出典:会社概要|SOGA、ヘリウムリークテスト・漏れ検査(気密試験)|SOGA
株式会社ソナスリンク|装置の漏れを現地で探す出張検査と、真空ポンプの修理
ソナスリンクとは
ソナスリンクは、神奈川県横浜市緑区にある、真空機器とトランス(電子部品)の会社です(2019年設立、拠点は厚木工場)。真空ポンプの修理と、ヘリウムリーク検査を行っています。
ソナスリンクの得意技術
| 技術 | 内容 |
|---|---|
| 出張でのリーク検査 | 真空装置・真空炉・組立中のユニット・タンク・施工済みの配管などで、リークの有無とリークポイントを現地で調べる。結果はその場で伝え、後日の報告書にも書く |
| 受託検査とレンタル | 真空部品・自動車部品・溶接部品・継手などを預かって微少なリークや不具合品を調べるほか、ヘリウムリークディテクターを3日間7万円から貸し出す |
| 真空ポンプの修理 | 真空ポンプの修理・オーバーホールを行い、旧アルカテル・ファイファーバキューム・エドワーズ・アルバック・樫山工業などのポンプに対応する。置き換えやトラブルの再発防止の提案もする |
画像は、公開されている内容をもとに編集部が図にしました。
ソナスリンクが解決できる課題
- 稼働中の真空装置・真空炉の漏れの場所を、現地で探してほしい
- リークディテクターを、必要なときだけ借りたい
- 到達圧力が出なくなった真空ポンプを、修理・オーバーホールしたい
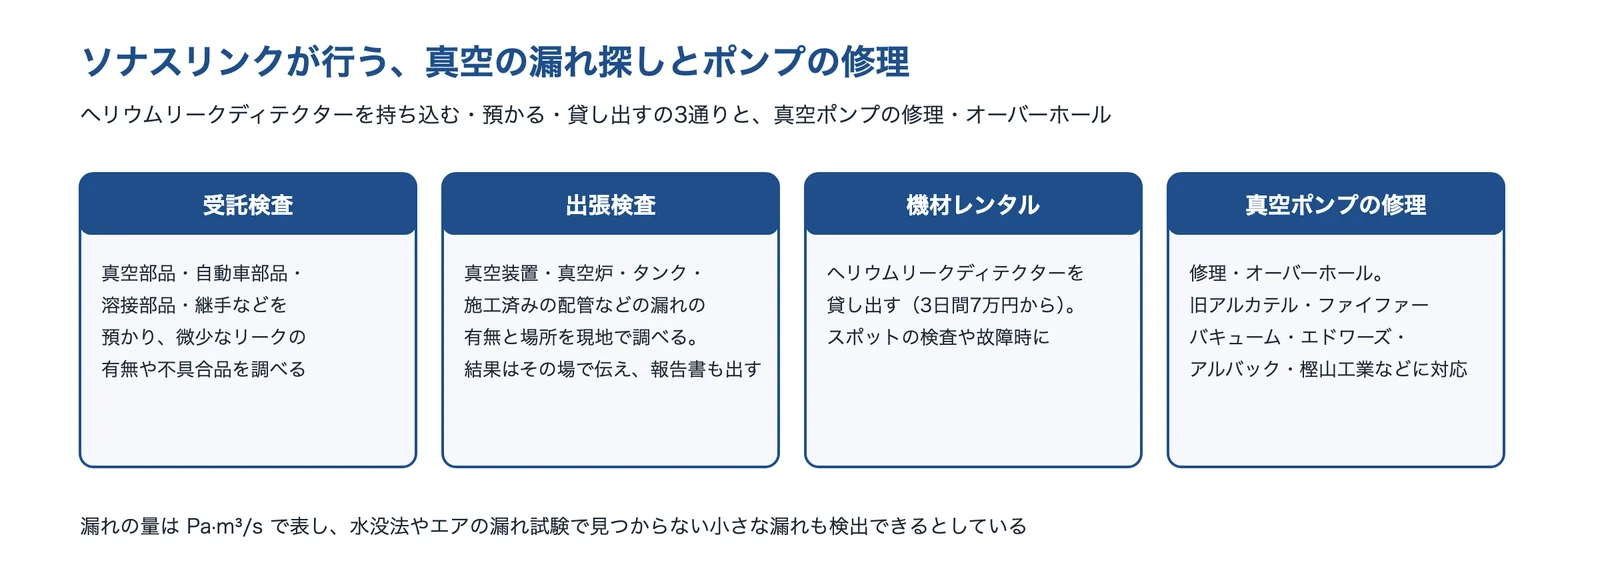
出典:ソナスリンク「ヘリウムリーク検査」・同「出張検査」・同「真空ポンプ修理」をもとに AI(Claude)で作成
出典:会社案内|ソナスリンク、ヘリウムリーク検査|ソナスリンク、出張検査|ソナスリンク、真空ポンプ修理|ソナスリンク
北野精機株式会社|450℃の真空ベーキング炉で放出ガスを減らす、真空部品・チャンバー
北野精機とは
北野精機は、東京都大田区にある、真空部品・真空チャンバー・真空装置のメーカーです(1958年設立)。サイト「真空機器・部品.com」で、ベーキングや残留ガスの技術資料を公開しています。
北野精機の得意技術
| 技術 | 内容 |
|---|---|
| 真空ベーキング炉 | 真空槽が1,000mm 角、到達圧力 1×10⁻⁵ Pa 以下、最高温度450℃の炉で、真空容器や部品を作る段階であらかじめ高温でベーキングし、放出ガスを減らす。ベーキングの前・中・後の残留ガス分析も示している |
| ベーキングの効果の比較 | 電解研磨した ICF-152 のクロス管2台で、200℃・36時間のベーキングだけをしたものと、先に炉で450℃まで加熱してから同じベーキングをしたものを比べ、初期の排気・到達圧力ともに約1桁の差があったとしている |
| リークテスト | 製作した真空部品・チャンバーは、ヘリウムリークディテクターにつないで排気し、ヘリウムを吹き付けて漏れの場所を特定する。漏れがあれば補修して、もう一度試験する |
北野精機が解決できる課題
- 新しく作る真空チャンバー・部品の放出ガスを、最初から減らしたい
- ベーキングしても到達圧力が下がらない部品を、高温で処理したい
- 超高真空用の部品を、リークテストまで済ませて調達したい
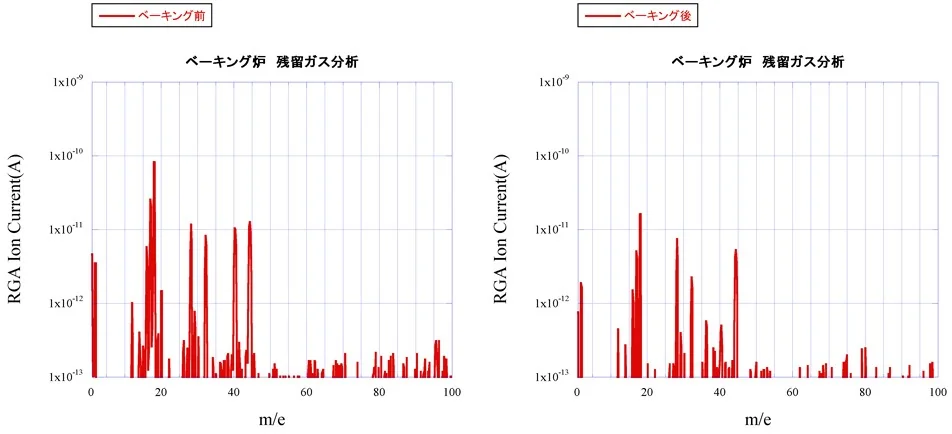
出典:北野精機「真空ベーキング炉による高温ベーキングの有意性」
出典:会社概要|北野精機(真空機器・部品.com)、真空ベーキング炉による高温ベーキングの有意性|北野精機、真空ベーキング処理効果の検証|北野精機、リークテスト|北野精機
株式会社コスモ・サイエンス|設計から電解研磨・全数のリークテストまで行う、真空チャンバー・配管の製作
コスモ・サイエンスとは
コスモ・サイエンスは、神奈川県平塚市に本社がある、真空装置の受託製造の会社です(1984年創業、フェローテックグループ)。真空装置の修理・改造・移設や、真空チャンバー・配管の設計・製作を行っています。
コスモ・サイエンスの得意技術
| 技術 | 内容 |
|---|---|
| 真空チャンバー・配管の製作 | SUS304・SUS316L・アルミ・チタン・鉄で、角型・円筒型・特殊形状のチャンバーと、真空引きの配管・プロセスガスの配管を作る。図面がなくても、ポンチ絵や口頭の説明から設計する |
| 全数のリークテスト | Heリークディテクターでの検査を全数行い、バフ研磨・電解研磨・精密洗浄にも対応して、納品後そのまま使える状態にする |
| 事例 | 真空蒸着装置用の水冷ジャケット付き角チャンバー(SUS304、電解研磨仕上げ、内寸約1,000mm 角、真空仕様 1.0×10⁻³ Pa 以下)を、図面作成1か月・製作2か月で作った例を公開している |
画像は、公開されている内容をもとに編集部が図にしました。
コスモ・サイエンスが解決できる課題
- 漏れや放出ガスが多い古いチャンバー・配管を、作り直したい
- 真空引きの配管を、仕様に合わせて設計・製作してほしい
- 真空装置を改造・移設したあとも、漏れなく使えるようにしたい
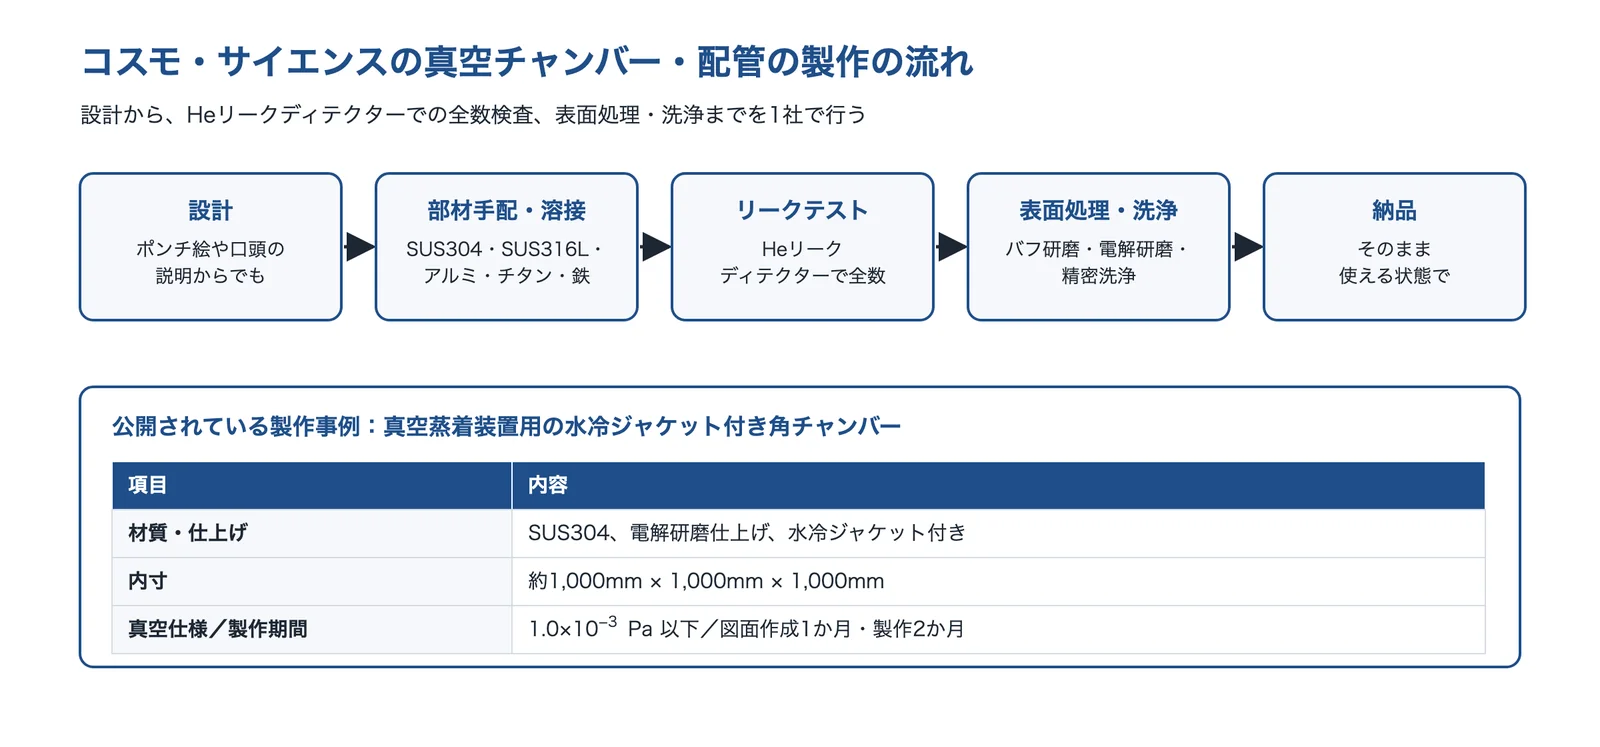
出典:コスモ・サイエンス「真空チャンバー・配管製作」・同「真空蒸着装置用チャンバー製作」をもとに AI(Claude)で作成
出典:会社情報|コスモ・サイエンス、真空チャンバー・配管製作|コスモ・サイエンス、真空蒸着装置用チャンバー製作|コスモ・サイエンス
ステンレスジョイント株式会社|溶接から電解研磨・Heリークテストまで一社で行う、ステンレスの真空チャンバー・配管
ステンレスジョイントとは
ステンレスジョイントは、兵庫県尼崎市にある、ステンレスの真空チャンバー・真空配管の溶接と機械加工の会社です。材料の手配から溶接・検査まで一社で行うことを強みにしています。
ステンレスジョイントの得意技術
| 技術 | 内容 |
|---|---|
| 薄板から厚板までの TIG 溶接 | ステンレスの板材を0.5mm の薄板から30mm くらいの厚板まで TIG で溶接し、全線の裏波溶接で全線 PT(浸透探傷)・全線 RT(放射線透過)といった要求にも応じる |
| 材料手配から Heリークテストまで | 薄物の真空機器で Heリークテストが要る、材料手配からリークテストまで一社でやってほしい、ベローズの組立と電解研磨が要る、といった要望に対応するとしている |
| 超高真空チャンバーの事例 | 加速器向けの SUS304 の超高真空チャンバー(板厚1.65・2・15mm、概略寸法1,100×600×400mm)を、電解研磨し、完成後にリークディテクターで Heリークテストをして、1か月未満で作った例を公開している |
ステンレスジョイントが解決できる課題
- 溶接部から漏れない真空チャンバーを、短い納期で作りたい
- 電解研磨まで済ませたチャンバーがほしい
- 溶接部の検査(PT・RT・Heリークテスト)を合わせて頼みたい
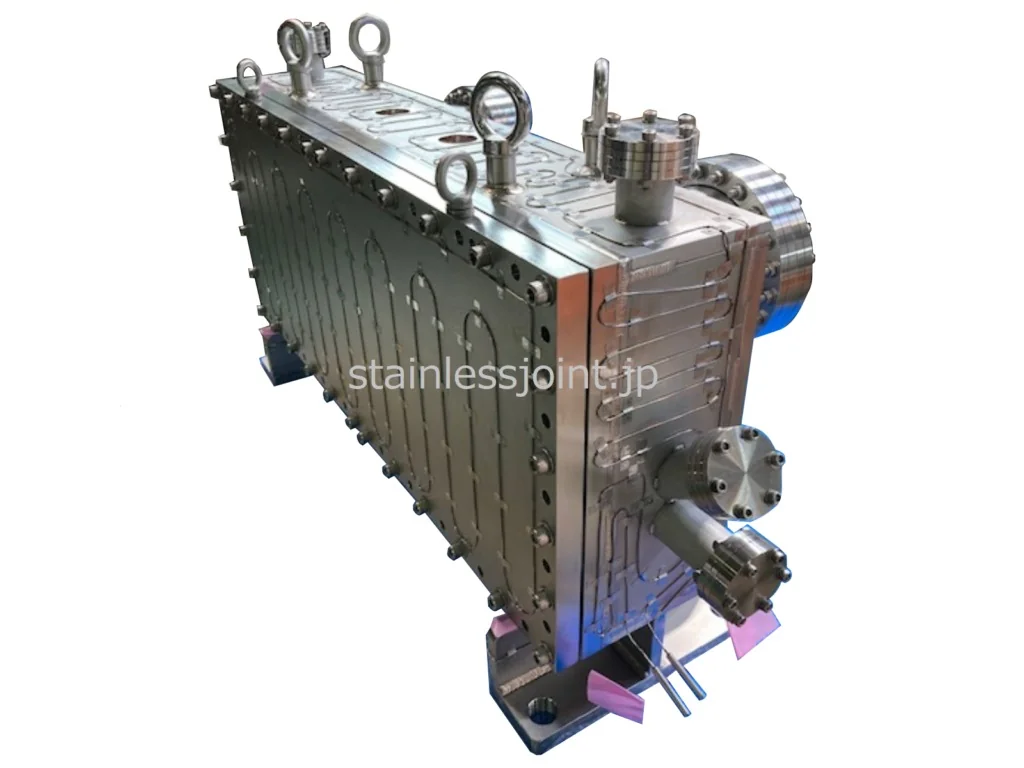
出典:ステンレスジョイント「シーズヒーター付き超高真空チャンバー」
出典:会社概要|ステンレスジョイント、当社の強み|ステンレスジョイント、シーズヒーター付き超高真空チャンバー|ステンレスジョイント
アリオス株式会社|漏れの探し方・直し方を解説する、超高真空機器の設計・製造
アリオスとは
アリオスは、東京都昭島市に本社がある、超高真空機器・装置とプラズマ応用機器の会社です(1972年創立)。サイトの資料館で、真空の漏れの探し方や材料の注意を解説しています。
アリオスの得意技術
| 技術 | 内容 |
|---|---|
| 漏れの量に合わせた探し方 | ヘリウムリークデテクターがあればそれを使い、ないときは、電離真空計が入らないほど漏れが多ければ目と音で、電離真空計が入るくらいならアルコールを吹きかけて指示の変化を見る方法を紹介している |
| 直し方 | 漏れがシール面なら磨き上げ、溶接面なら溶接で盛る・作り直す・真空用の接着剤で埋める。接着剤はやり直しができず、ベーキングが要る超高真空では使えないので最後の手段としている |
| 材料と扱いの注意 | 丸材を輪切りにしたフランジは引き抜き方向の細かな穴が漏れの原因になるので平板から切り出す、10−2 Pa より低い圧力では試料を素手で触らない、黄銅は亜鉛の蒸気圧が高いので高真空の中に持ち込まない、などを挙げている |
画像は、公開されている内容をもとに編集部が図にしました。
アリオスが解決できる課題
- 漏れの探し方・直し方を、真空機器のメーカーの解説で確かめたい
- 研究用・実験用の超高真空の装置やユニットを、設計から作りたい
- フランジのエッジを傷めたときの対処を知りたい
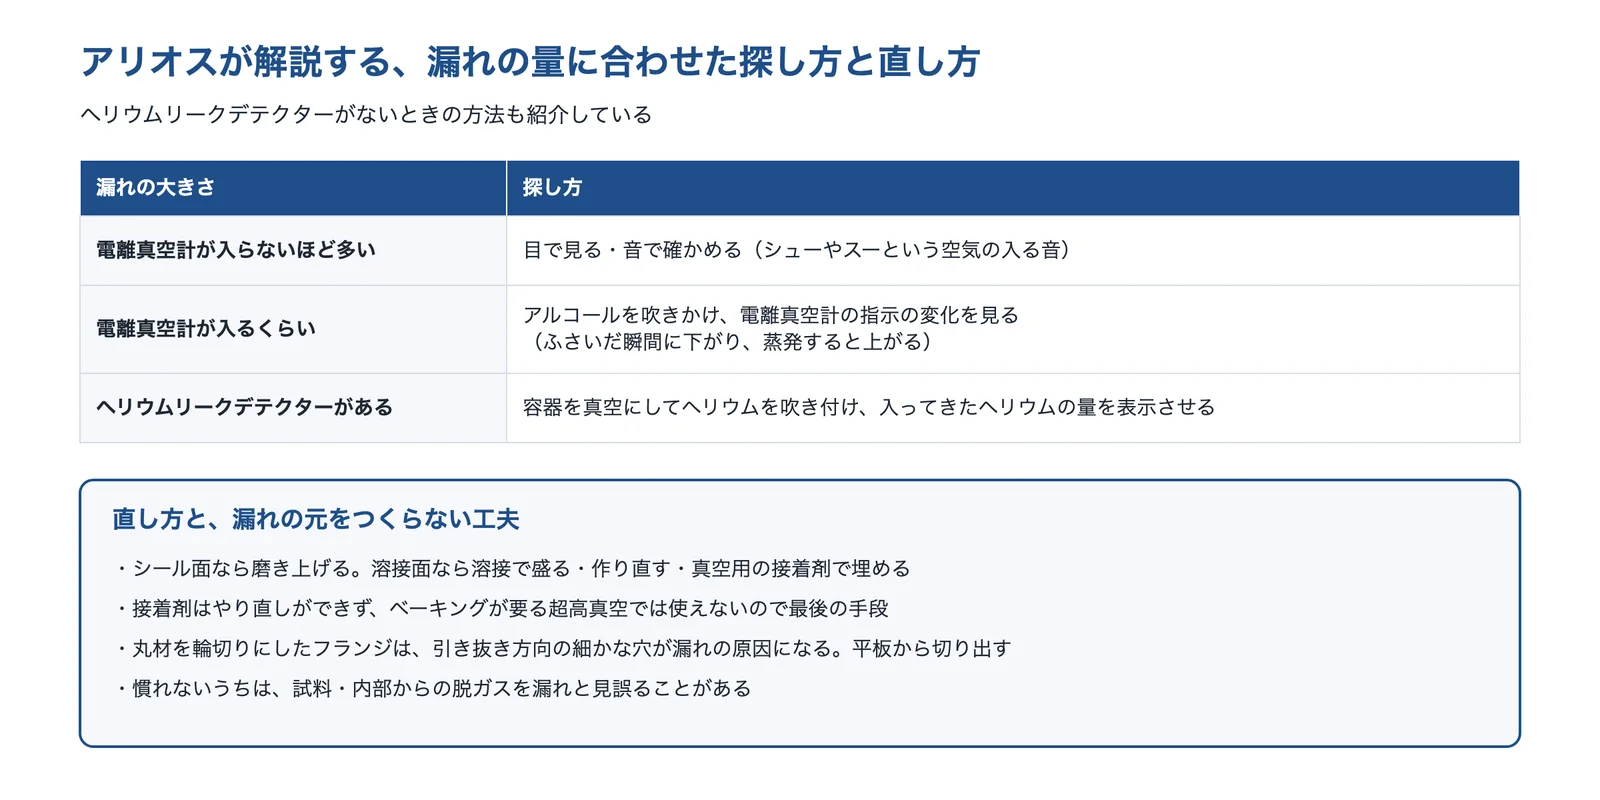
出典:アリオス「真空の常識と非常識」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
真空の漏れや到達圧力の改善を相談する前に、次のことを整理しておくと話が早く進みます。
- 目標の到達圧力と、いま届いている圧力・届くまでの時間(前は何分で届いていたか)
- 排気中の圧力の変化と、ポンプ側のバルブを閉じたときの圧力の上がり方の記録
- ポンプの種類と組み合わせ、配管の太さ・長さ、真空計の種類と付けた位置
- 最近の変更(部品の交換・分解・大気開放・新しい試料や材料の持ち込み)
- フランジ・シールの種類(ICF・KF・Oリングの材質)と、ベーキングできる温度の上限
- 求める対策(漏れの場所の特定・修理・ベーキング・チャンバーの作り直し・ポンプの修理)と、止められる期間
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月7日








