
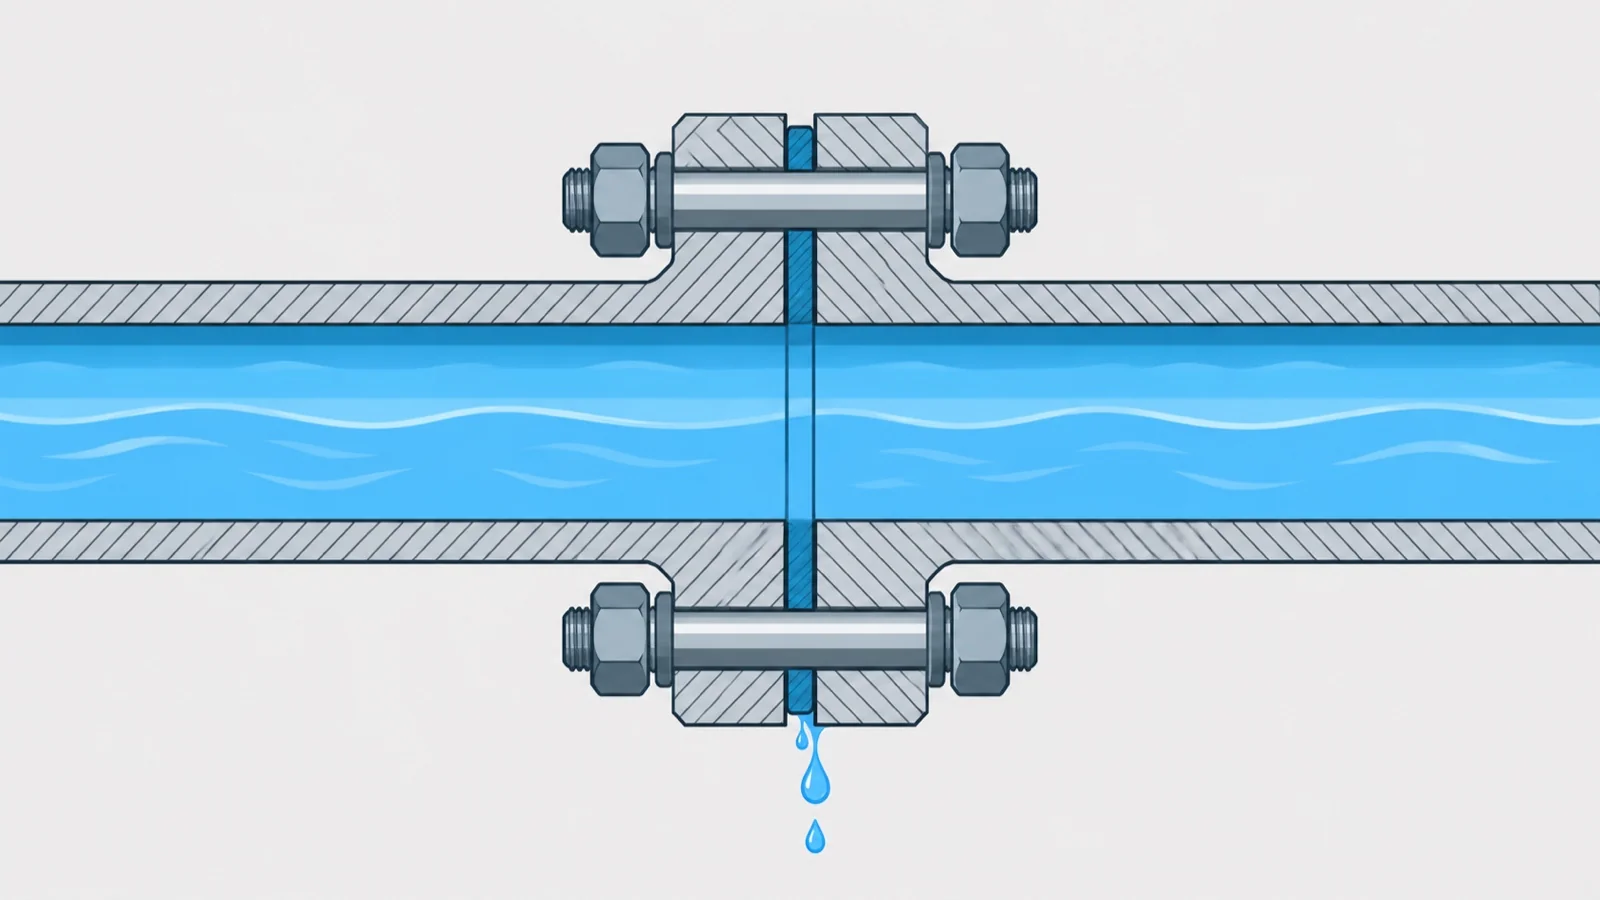
配管のフランジを締め直しても、しばらくするとまた漏れる。O リングを交換したのに漏れが止まらない。ポンプの軸から液が垂れる。アルミダイカストのケースが気密試験で落ちる。液漏れ・気密不良は、場所によって原因も対策も違います。漏れの主なものは、部品と部品のすきまを流体が通り抜けることで起き、ほかに、シール材そのものを通り抜ける漏れや、部品の巣・割れからの漏れがあります。
まず「どこから漏れているか」で当たる技術を絞り、そのうえで、なぜすきまが開いたのかを確かめます。次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | O リング・パッキンの材質と溝の設計 | ガスケットとフランジの締め付け管理 | 回転軸のシール(メカニカルシール) | 液状ガスケット・含浸 | リークテスト |
|---|---|---|---|---|---|
| Aフランジ・継手のガスケットから漏れる(締めたのに、運転や温度の変化のあとで漏れる) | ◎ | △ | ○ | ||
| BO リングのところから漏れる(はみ出し・へたり・膨らみ) | ◎ | ○ | |||
| Cポンプ・撹拌機の回転軸から漏れる | ○ | ◎ | |||
| D鋳物・ダイカストの部品の本体からにじむ(巣・ピンホール) | ◎ | ◎ | |||
| Eケース・カバーの合わせ面から油やガスがにじむ | ○ | △ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に効く方法は、流体の種類、圧力、温度、動くかどうか、分解するかどうか、求める漏れの少なさとコストによって異なります。「液状ガスケット・含浸」の「△」(症状A)は、ねじ部やフランジの面に液状ガスケットを使える場合に限ることを、「ガスケットとフランジの締め付け管理」の「△」(症状E)は、合わせ面にシート状のガスケットを使っている場合に限ることを示します。「O リング・パッキン」の「○」(症状C)は、メカニカルシールの中の O リング(二次シール)の材質を指します。リークテストは漏れを止める技術ではありませんが、漏れの場所を見つけ、対策の効果を確かめるために使います。空欄は、その技術だけでは直接の対策になりにくいことを示します。
記号の理由と出典(13件)
マトリクスの記号ごとに、理由と出典をまとめました。出典が「編集部の解説」のものは、この記事の本文の説明をもとにした編集部の評価です。症状の記号を押すと、その症状の説明へ移ります。
| 症状 | 技術 | 記号 | 理由 | 出典 |
|---|---|---|---|---|
| A | ガスケットとフランジの締め付け管理 | ◎ | 対角に交互に締め、面圧を均等にそろえることが漏れ止めの基本のため | 石油産業活性化センターのガイドライン |
| A | 液状ガスケット・含浸 | △ | ねじ部・フランジ面に液状ガスケットを使える場合に限り有効なため | シールエンド |
| A | リークテスト | ○ | 漏れの場所と量を確かめ、対策の前後で比べる使い方のため(止める技術ではない) | 編集部の解説 |
| B | O リング・パッキンの材質と溝の設計 | ◎ | へたり(圧縮永久ひずみ)が現場で多い原因で、材質と溝の見直しが直接効くため | ダイコー |
| B | リークテスト | ○ | 交換後に漏れがないかを組み立て後の検査で確かめられるため | 編集部の解説 |
| C | O リング・パッキンの材質と溝の設計 | ○ | メカニカルシール内の二次シールの O リングは、高温の液で硬化して漏れの原因になるため材質選びが有効 | 伏虎金属工業 |
| C | 回転軸のシール(メカニカルシール) | ◎ | 回転環と固定環の摺動面で、回る軸の漏れを最小限にする部品のため | モーノポンプ |
| D | 液状ガスケット・含浸 | ◎ | 巣の漏れ経路を含浸でふさぎ、廃棄していた部品を使えるようにできるため | Godfrey & Wing |
| D | リークテスト | ◎ | 巣漏れはヘリウムリークテストの対象で、漏れる部品の発見と含浸効果の確認に使えるため | 日本溶接協会 |
| E | O リング・パッキンの材質と溝の設計 | ○ | 溝を設けて O リングで止める形にすれば、合わせ面の漏れを抑えられるため | 編集部の解説 |
| E | ガスケットとフランジの締め付け管理 | △ | シート状のガスケットを使っている合わせ面に限り、締め付け管理が効くため | 編集部の解説 |
| E | 液状ガスケット・含浸 | ◎ | 液体なので面の凹凸に浸透し、固まっても弾性を保って複雑な合わせ面を止めるため | モーノディスペンサー |
| E | リークテスト | ○ | 組み立て後の気密を数値で確かめられ、対策の効果を確認できるため | 編集部の解説 |
課題の診断と解決策
フランジ・継手のガスケットから漏れる
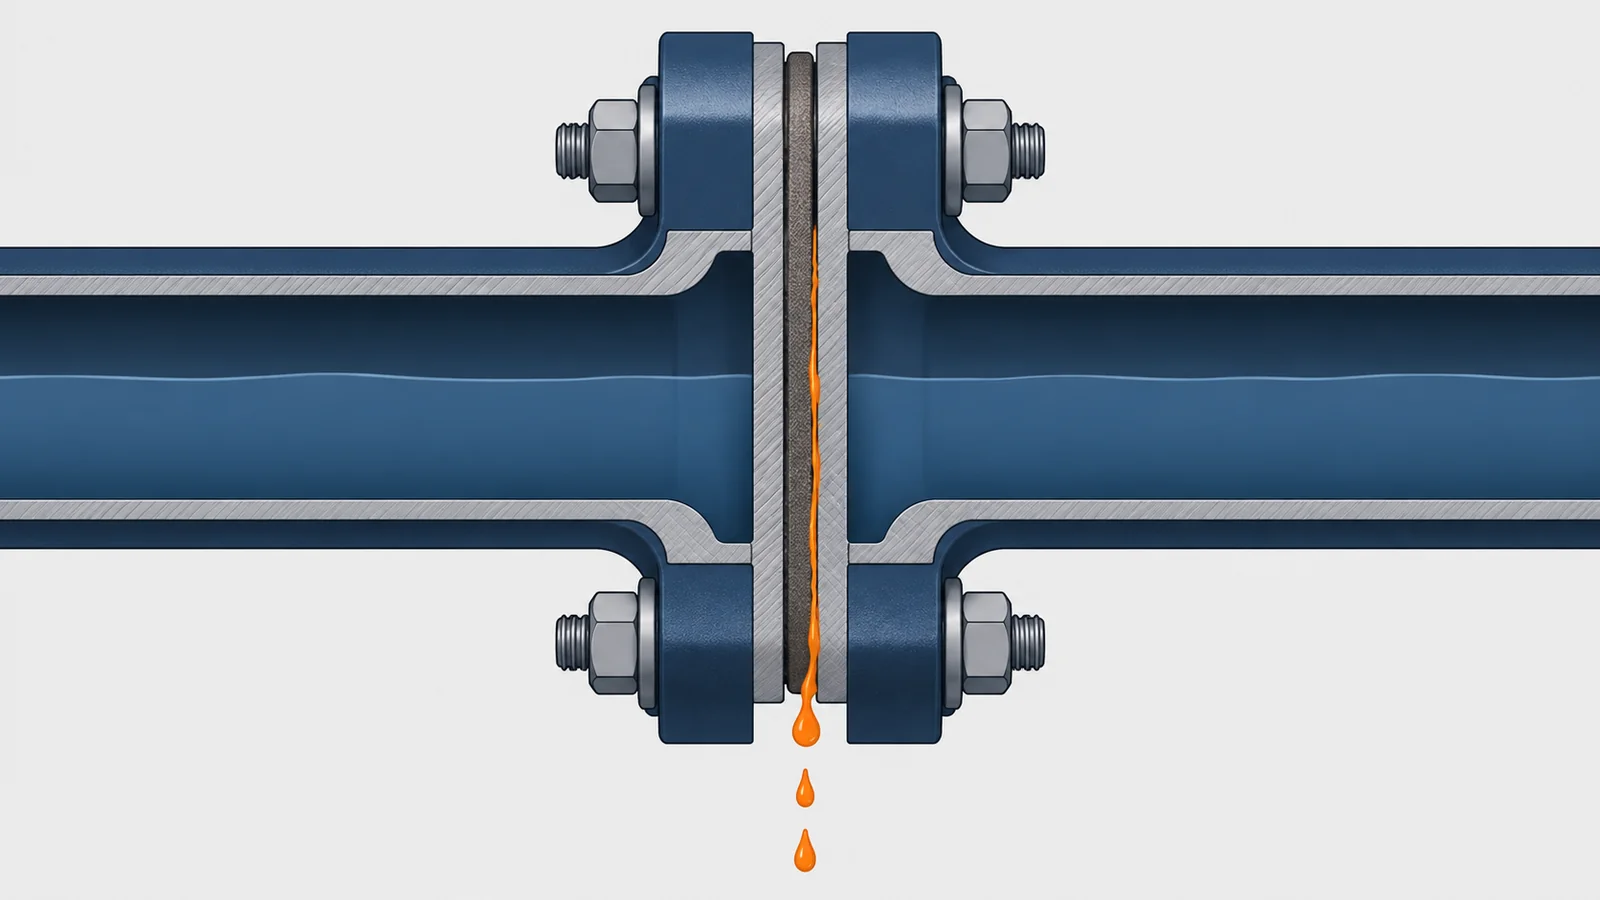
配管のフランジを規定のトルクで締めたのに、しばらく運転したあと、あるいは温度が上がり下がりしたあとで、ガスケットのところから漏れ始めた。
- 起きている現象
- ガスケットは、ボルトで押し付けられた力(面圧)で、フランジの面の細かな凹凸を埋めて漏れを止めています。締め付けが不均一だったり、時間とともにガスケットがなじんで面圧が下がったり(応力緩和)、温度の変化でボルトの力が抜けたりすると、面圧が漏れを止めるのに必要な値を下回って漏れます。
- 解決に使える技術
- ガスケットとフランジの締め付け管理対角に段階的に締め、応力緩和の小さいガスケットを選ぶ
- リークテスト漏れの場所と量を確かめ、対策の前後で比べる
ジョイントシートは、昇温後に時間がたつと硬くなるため、その状態で増し締めすると割れるおそれがあるとされます。増し締めの可否は、ガスケットの種類で判断します。
O リングのところから漏れる
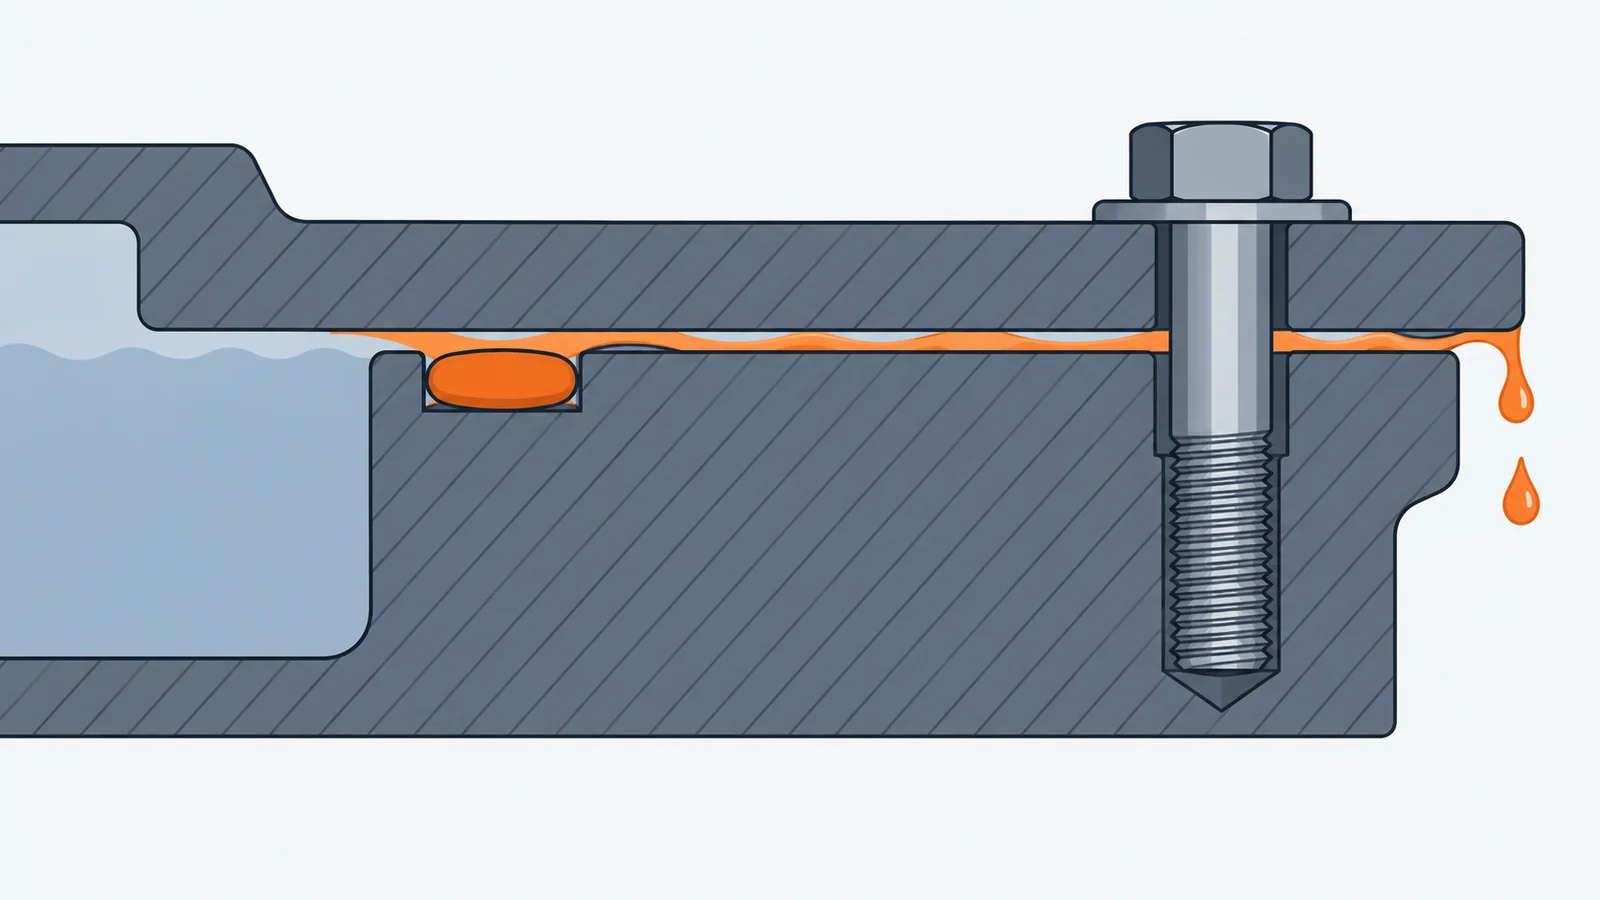
O リングで止めているふたや継手から漏れる。外した O リングは、平たくつぶれたままだったり、一部がかじられていたり、膨らんでいたりした。
- 起きている現象
- O リングは、溝の中でつぶされた反発力と、流体の圧力で押し付けられる力で漏れを止めます。つぶしが足りない、長く押されて元に戻らなくなった(圧縮永久ひずみ、へたり)、高い圧力ですきまに食い込んだ(はみ出し)、液に合わない材質で膨らんだ、などが原因になります。
- 解決に使える技術
- O リング・パッキンの材質と溝の設計つぶし率・すきま・材質を見直し、必要ならバックアップリングを入れる
- リークテスト組み立てたあとに漏れがないかを検査する
O リングの傷み方(つぶれ・かじり・膨らみ・ひび)で原因が違います。交換するだけでは再発するため、外した O リングをよく見てから対策を選びます。
ポンプ・撹拌機の回転軸から漏れる
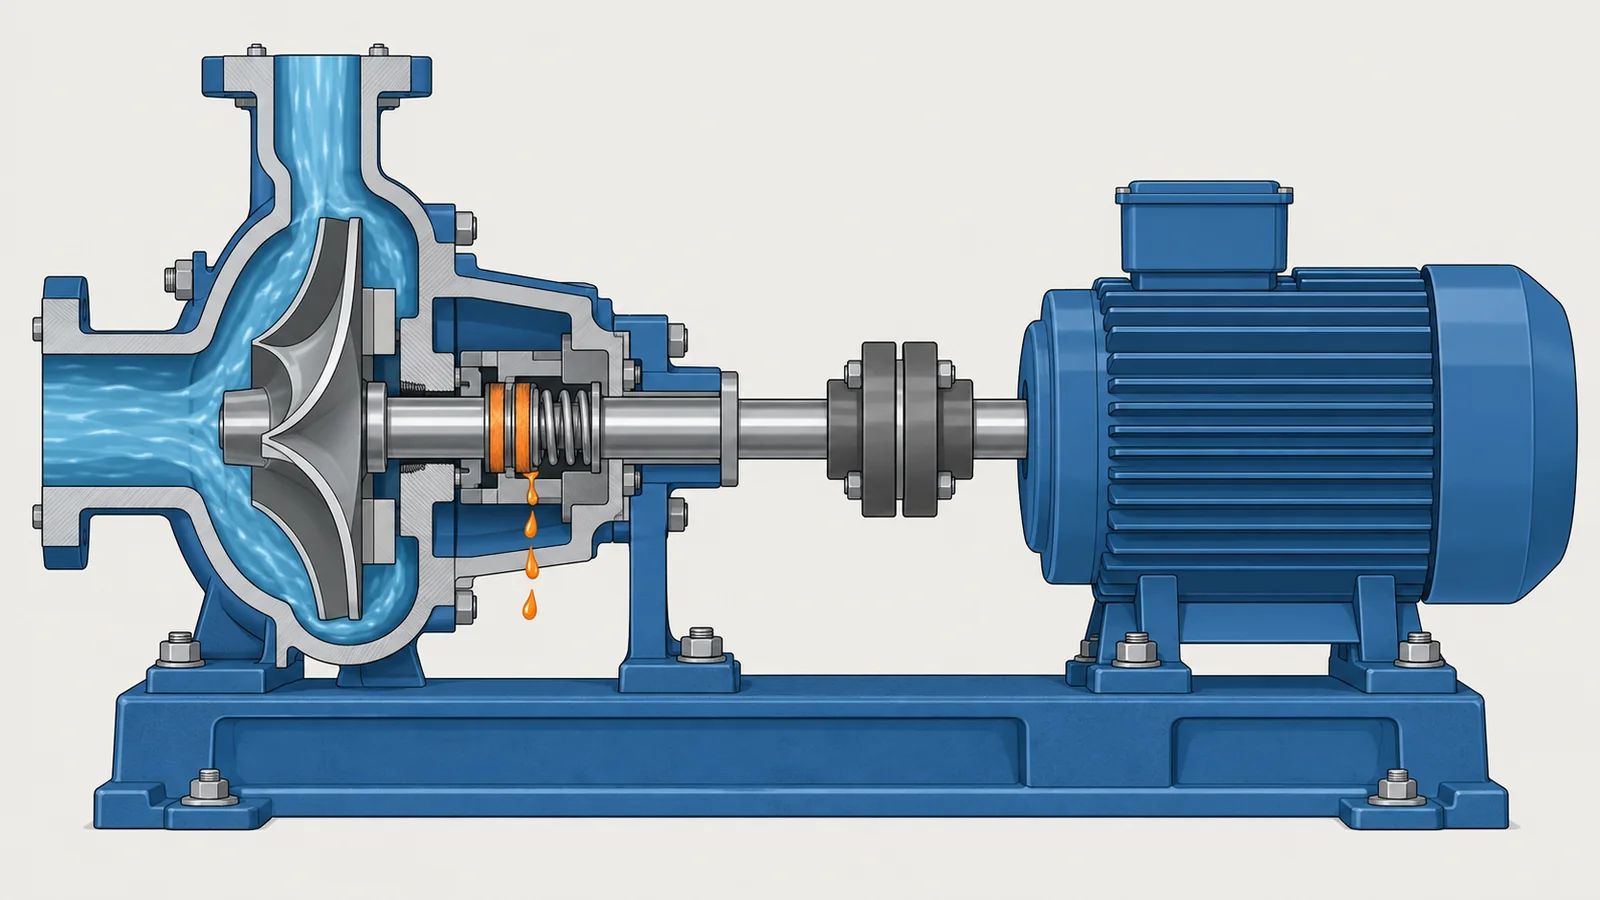
ポンプの軸のメカニカルシールから、交換したばかりなのに漏れ始めた。熱い液を扱うポンプだけ、すぐに漏れる。
- 起きている現象
- メカニカルシールは、回転する面と回らない面(摺動面)を押し付け、その間のごく薄い液の膜で潤滑しながら漏れを抑えています。液がない状態で回す(空運転)、異物が噛み込んで面に傷が付く、液が摺動面で蒸発して潤滑されない、といったことで面が傷み、漏れます。
- 解決に使える技術
- 回転軸のシール(メカニカルシール)運転条件と液に合う構造・材質を選び、空運転や異物を防ぐ
- O リング・パッキンの材質メカニカルシールの中の O リング(二次シール)の材質を液・温度に合わせる
メカニカルシールは、潤滑と冷却のための微量な漏れを前提にした部品です。「どこまでの漏れを許すか」を決めてから、構造を選びます。
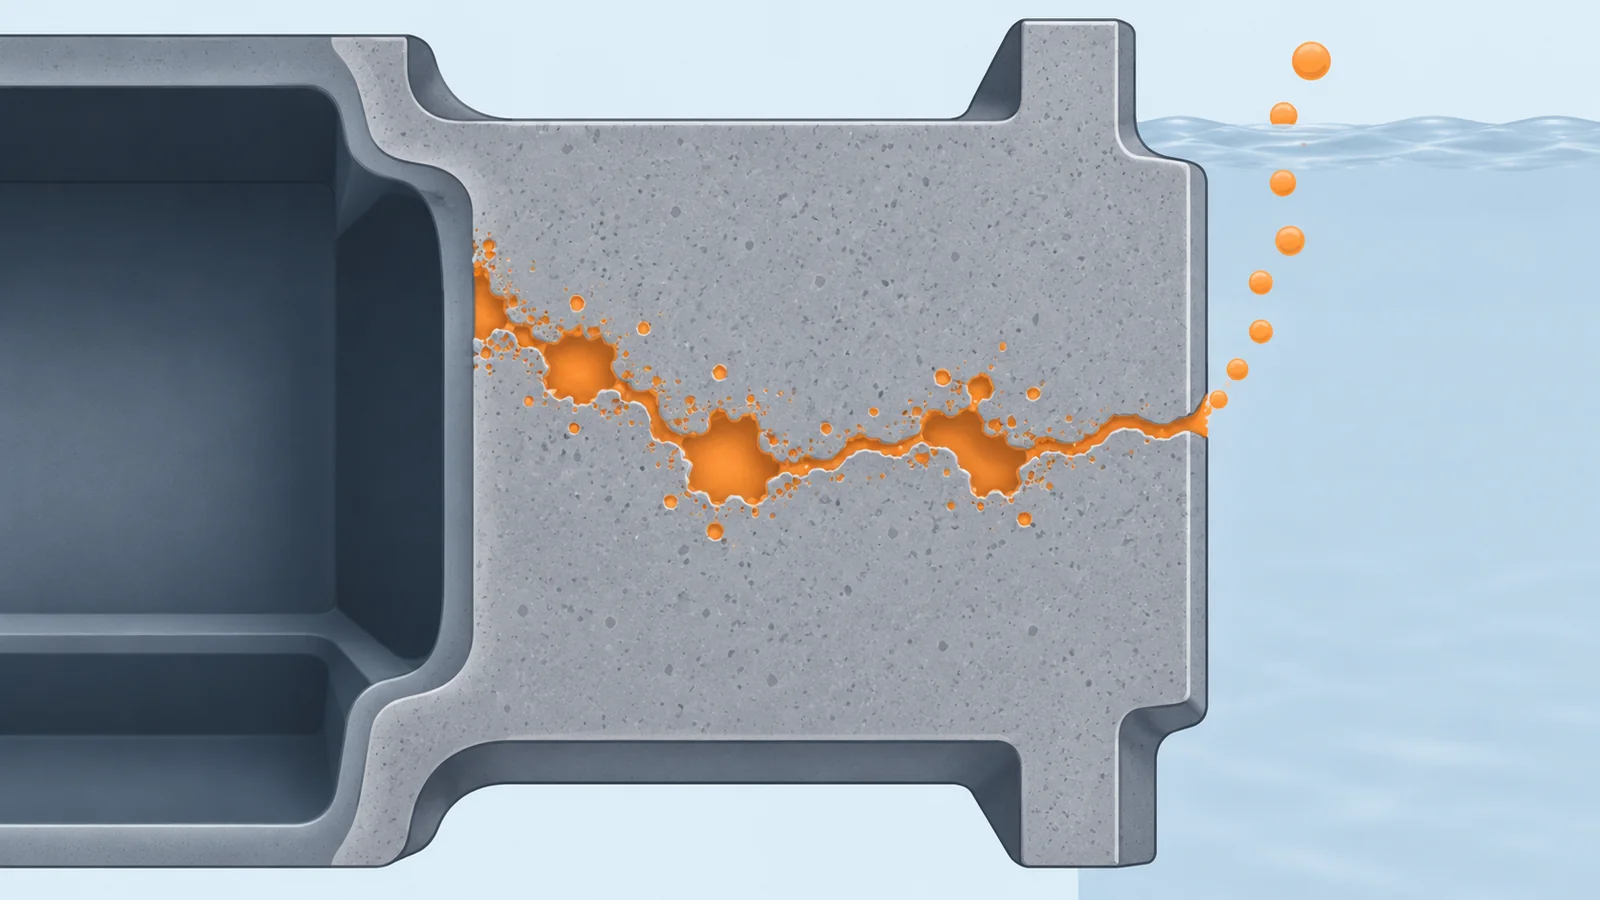
鋳物・ダイカストの部品の本体からにじむ
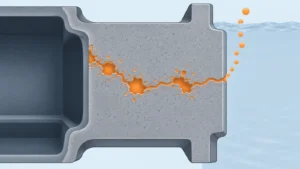
アルミダイカストのケースを気密試験にかけると、合わせ面ではなく、部品の壁そのものから泡が出る。削った面から漏れることもある。
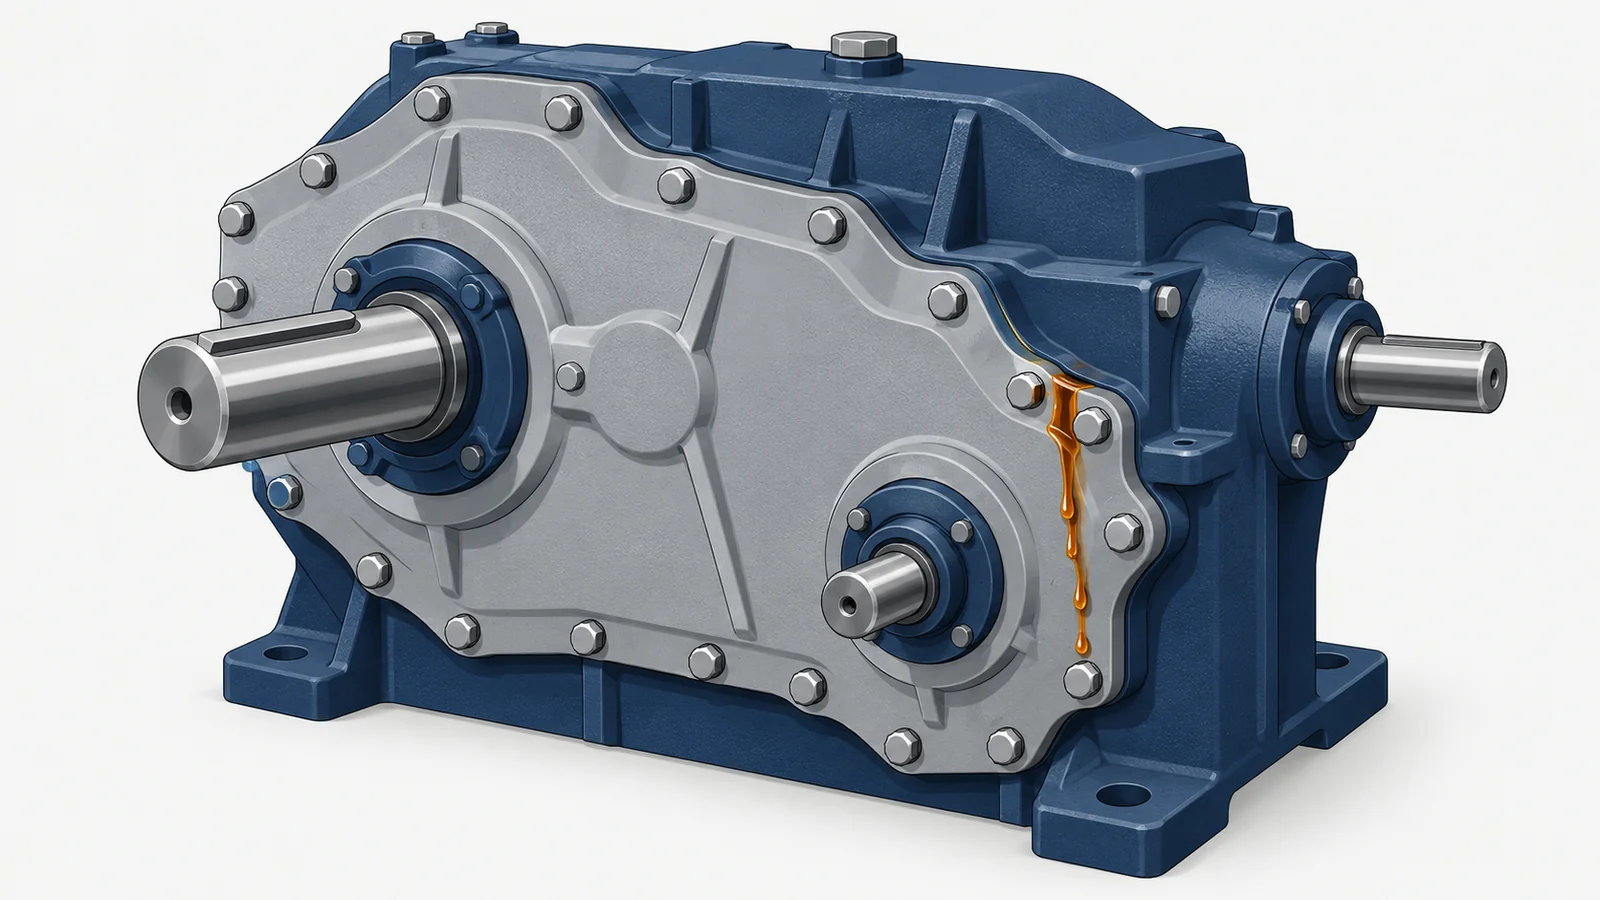
ケース・カバーの合わせ面から油やガスがにじむ
ギアケースやエンジンのカバーの合わせ面から、油がにじむ。形が複雑で、シート状のガスケットでは合わせ面の形に合わせにくい。
- 起きている現象
- 合わせ面には、加工の凹凸やわずかなうねりがあります。シート状のガスケットでは、形が複雑だったり、ボルトの間で面圧が下がったりするところで、すきまが残って漏れます。
- 解決に使える技術
- 液状ガスケット(FIPG・CIPG)液体を塗って面の凹凸を埋め、固まったあとも弾性を保つ
- O リング・パッキンの溝の設計溝を設けて O リングやパッキンで止める形にする
- リークテスト組み立てたあとの気密を数値で確かめる
分解・再組立をする所か、しない所かで、液状ガスケットの使い方(FIPG か CIPG か)が変わります。
なぜ、液漏れ・気密不良が起きるのか
漏れの通り道は3つある
漏れは、通り道で分けると考えやすくなります。漏れの主なものは、シール面の接触しているところの微小なすきまを、圧力の差で流体が流れ出る接面漏れです。これに対して、流体がシール材の中を毛細管現象などで通り抜けるものを浸透漏れと呼びます(ジュンツウネット21)。
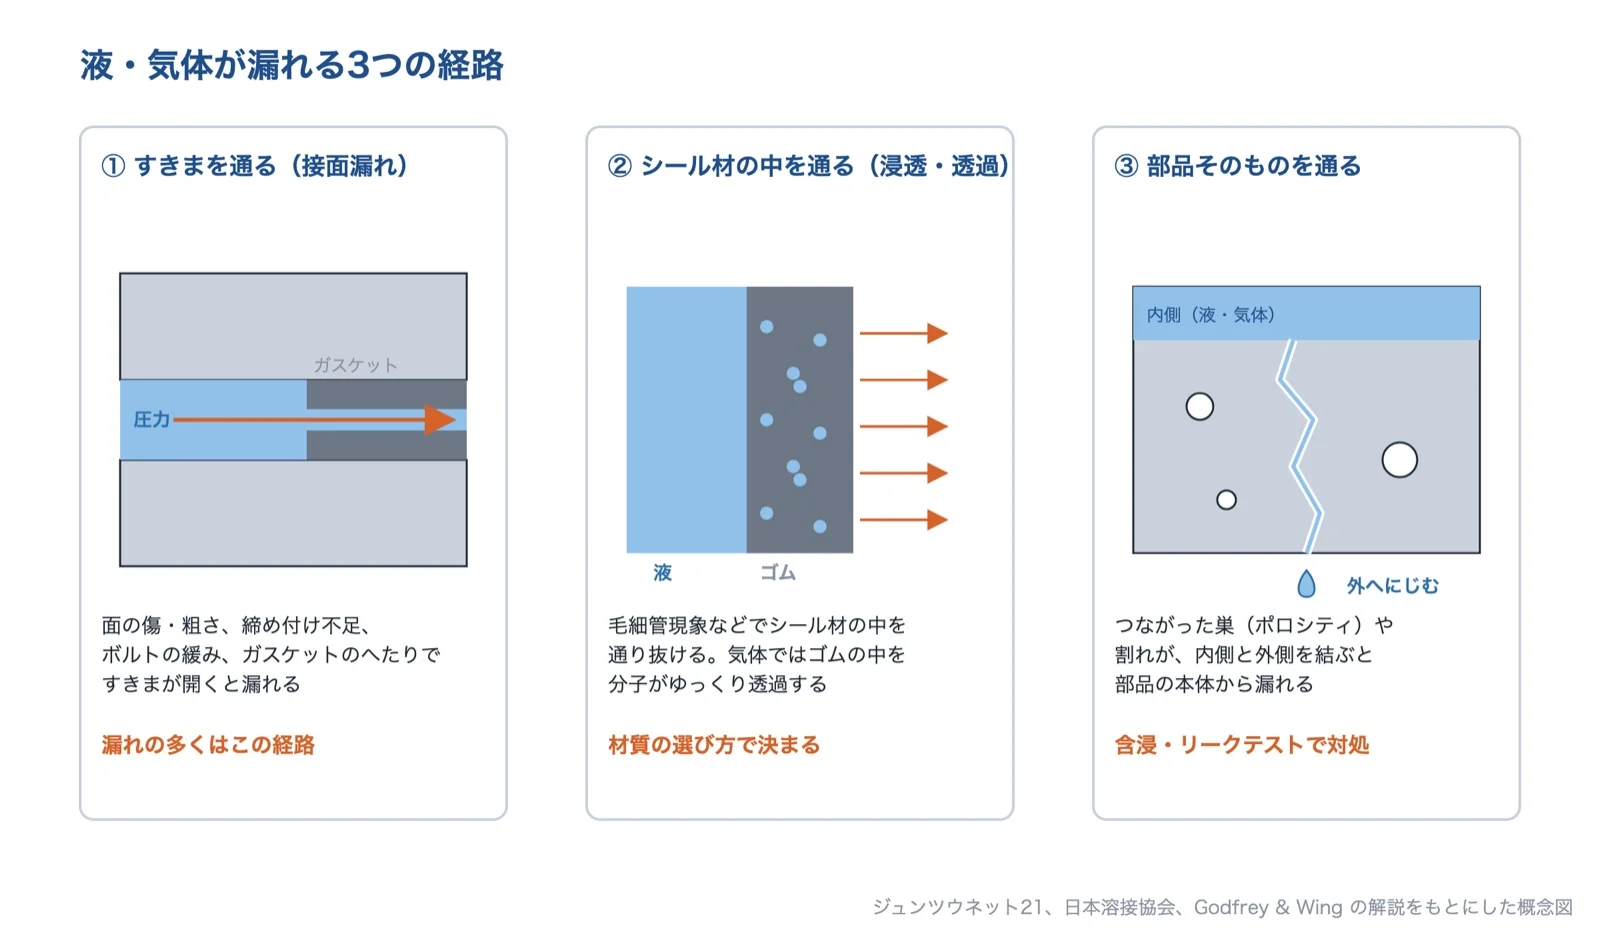
出典:ジュンツウネット21、日本溶接協会、Godfrey & Wingの解説をもとに AI(Claude)で作成
もう一つは、部品そのものに通り道がある場合です。鋳造や成形の過程では、ポロシティ(巣)が自然に発生してしまい、これが漏れの経路になります(Godfrey & Wing)。溶接部の巣も漏れの原因になり、ヘリウムリークテストの対象の例に「真空配管の溶接箇所、巣漏れ」が挙げられています(日本溶接協会)。
すきまが開く原因:押し付ける力が足りなくなる
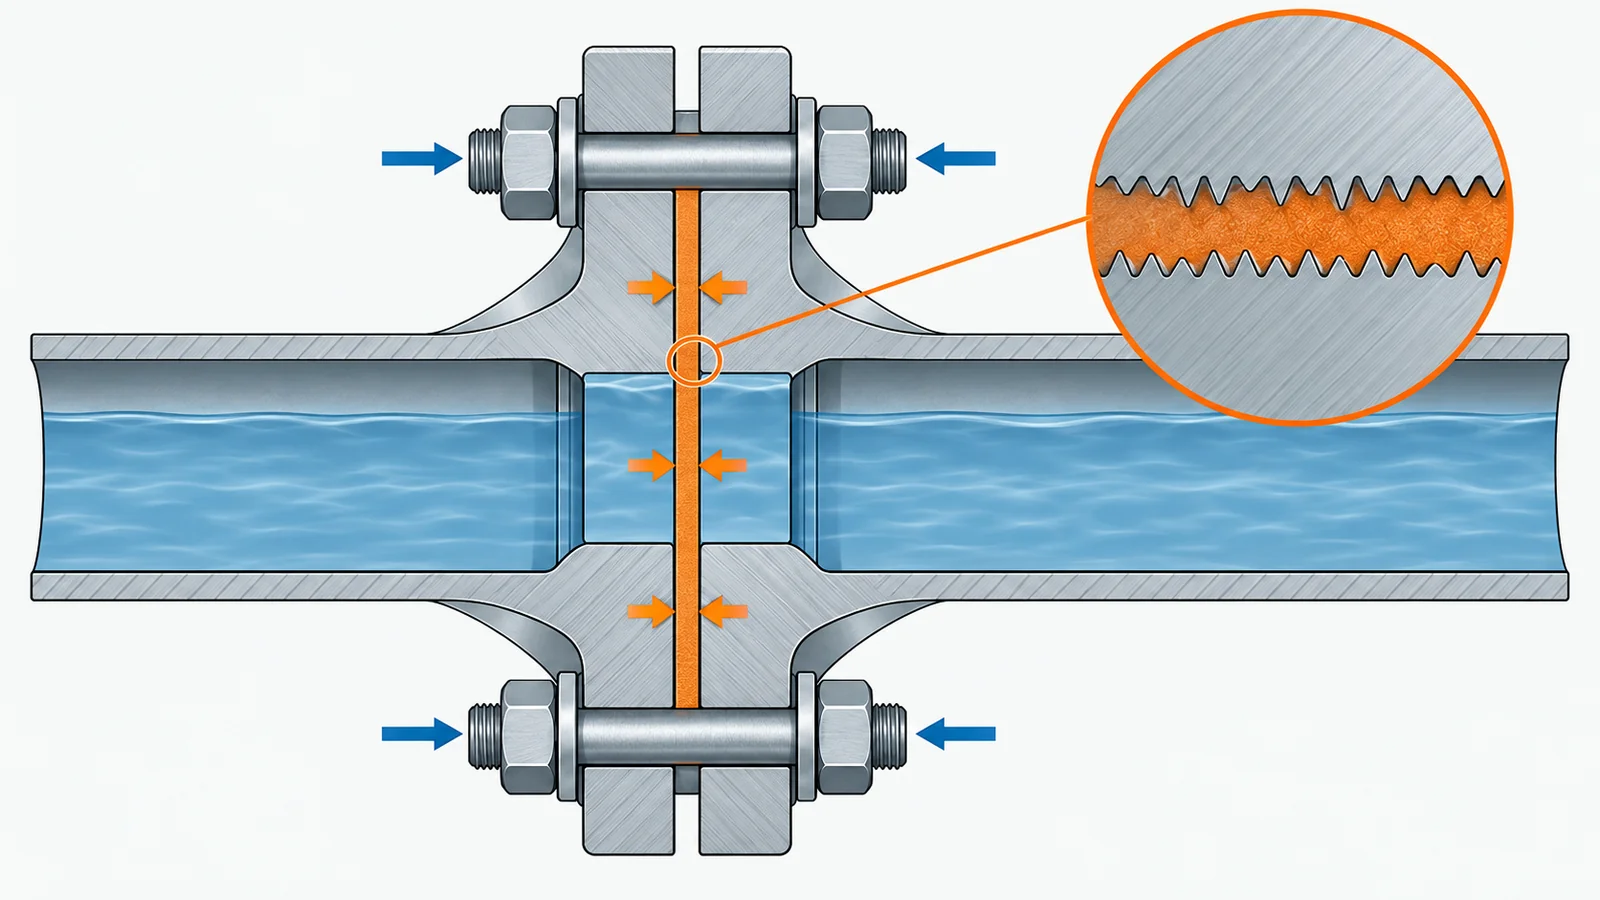
接面漏れを止めているのは、シール材を相手の面に押し付ける力です。O リングでは、つぶした分の反発力で、圧力がない状態でも初期シールが形成されます(ダイコー)。ガスケットでは、ボルトの力でガスケットを押す力(面圧)が、漏れを止めています。
この押し付ける力は、時間や温度で変わります。ガスケットは、時間とともに素材がなじんで反発力が下がり(応力緩和)、必要な締付面圧を下回ると漏えいが発生します(ダイコー)。石油産業活性化センターのガイドラインでは、解析の条件で、圧力を保ったまま温度が先に下がる運転をすると、スペーサー付きの配管フランジ継手などで漏洩する可能性が高く、圧力と温度が同時に下がる場合は漏洩の可能性はほとんどないとしています(実際の運転は解析より複雑だとも書いています)。温度の上げ下げがある配管では、運転の手順も漏れに関係します。
原因を切り分けるには、まず漏れの場所を特定し、外したシール材の状態(つぶれ・かじり・膨らみ・ひび・摩耗)を見ます。そのうえで、締め付けの記録、運転の温度・圧力の変化、流体の種類を合わせて見ると、材質・設計・組み立て・運転のどこを直すべきかがわかります。
出典:接面漏れと浸透漏れはどのように違うのか|ジュンツウネット21、真空含浸|Godfrey & Wing、ヘリウムリークテスト(PDF)|日本溶接協会「軽金属溶接」Vol.50 No.4、O リング完全ガイド|ダイコー、ガスケットの応力緩和|ダイコー、熱影響を考慮したフランジ継手の締付管理に関するガイドライン(PDF)|石油産業活性化センター
解決技術の詳細
漏れ対策は、漏れている場所によって当たる技術が違います。どの技術を選んでも、漏れの場所を見つけ、対策の効果を確かめるためにリークテストを使います。まず、漏れている場所から候補を絞ります。
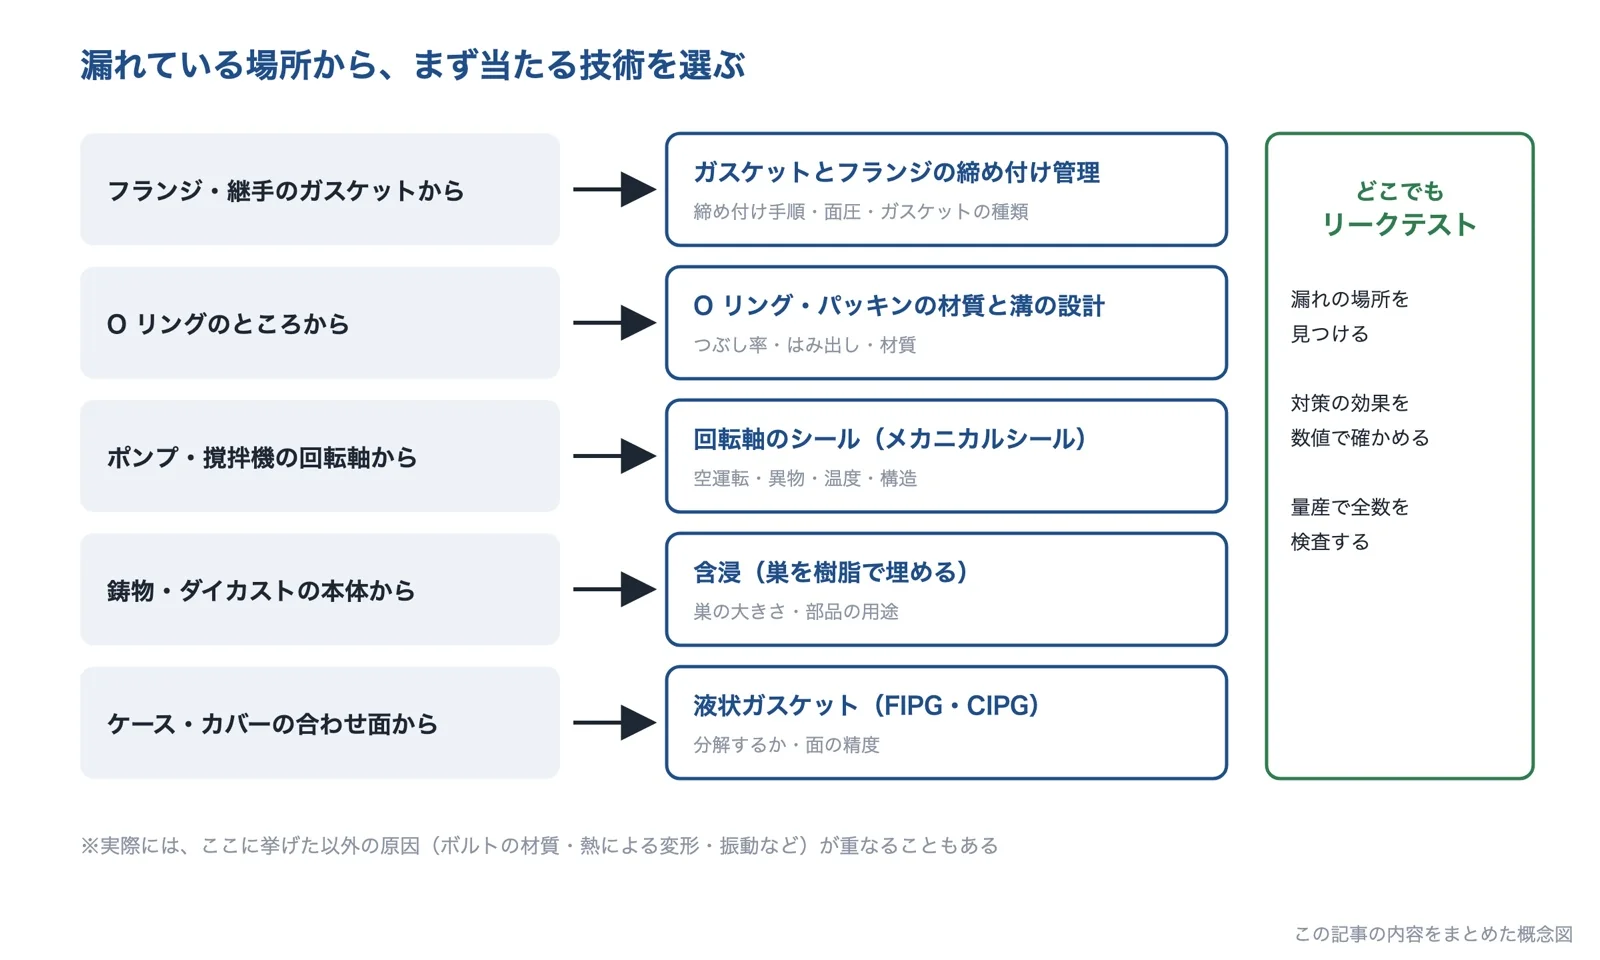
出典:この記事の内容をもとに AI(Claude)で作成
O リング・パッキンの材質と溝の設計
O リングは、溝に入れてつぶすことで漏れを止めます。つぶした量を線径で割ったものがつぶし率で、桜シールは8〜30%の範囲が適正で、40%以上になると破損するおそれがあるとしています。ダイコーは、目安を静的シール(固定用)で15〜30%、動的シール(運動用)で10〜20%程度としています。動く所では、摺動抵抗が大きくなるのを避けるため、固定用よりつぶし率を小さく設定します(桜シール)。
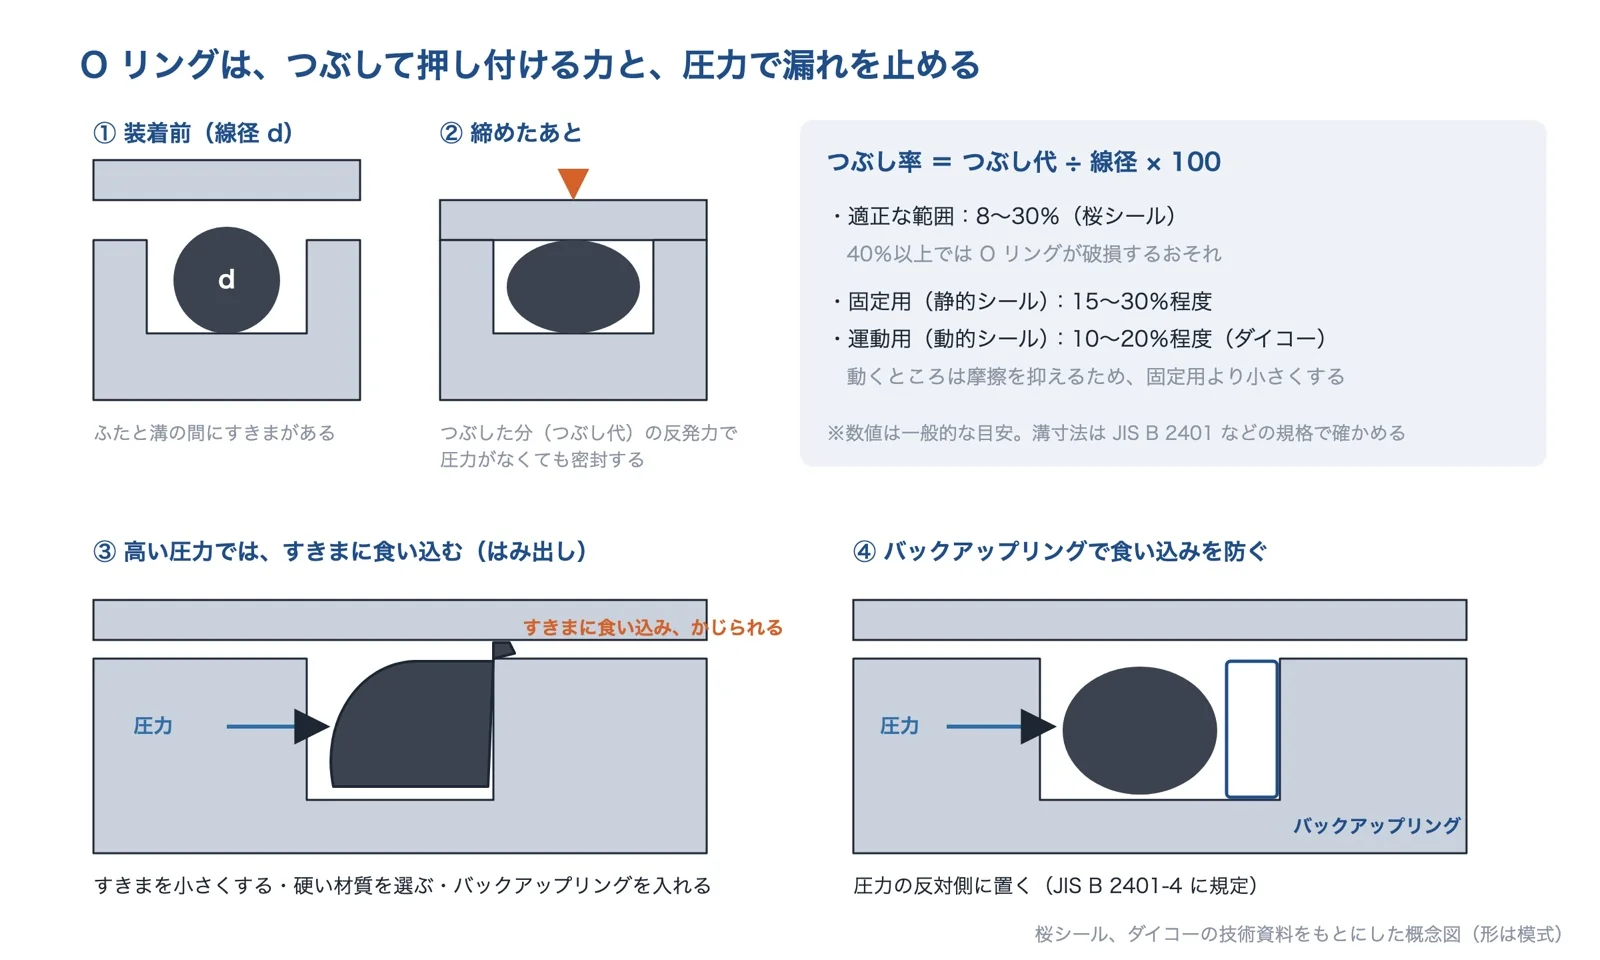
出典:桜シール「つぶし代とつぶし率」、同「バックアップリング」、ダイコーの技術資料をもとに AI(Claude)で作成(形は模式)
高い圧力では、O リングが溝のすきまに食い込む「はみ出し」が起きます。硬い材質を選ぶのが一般的ですが、バックアップリングを併用すると、より優れた耐圧性が得られます(桜シール。規格は JIS B 2401-4)。運動用では、相手の面の材質と仕上げが O リングの寿命に関係し、ホーニングによるクロスハッチの仕上げがよく、鏡面仕上げは逆効果とされます(パッキンランド)。
材質は、流体と温度で選びます。ダイコーの一覧では、耐熱温度の目安を NBR(ニトリルゴム)で-25〜120℃、FKM(フッ素ゴム)で-15〜220℃、EPDM で-40〜120℃(鉱物油には使えない)としています。現場で最も多い漏れの原因の一つは、圧縮永久ひずみ(へたり)です(ダイコー)。
ガスケットとフランジの締め付け管理
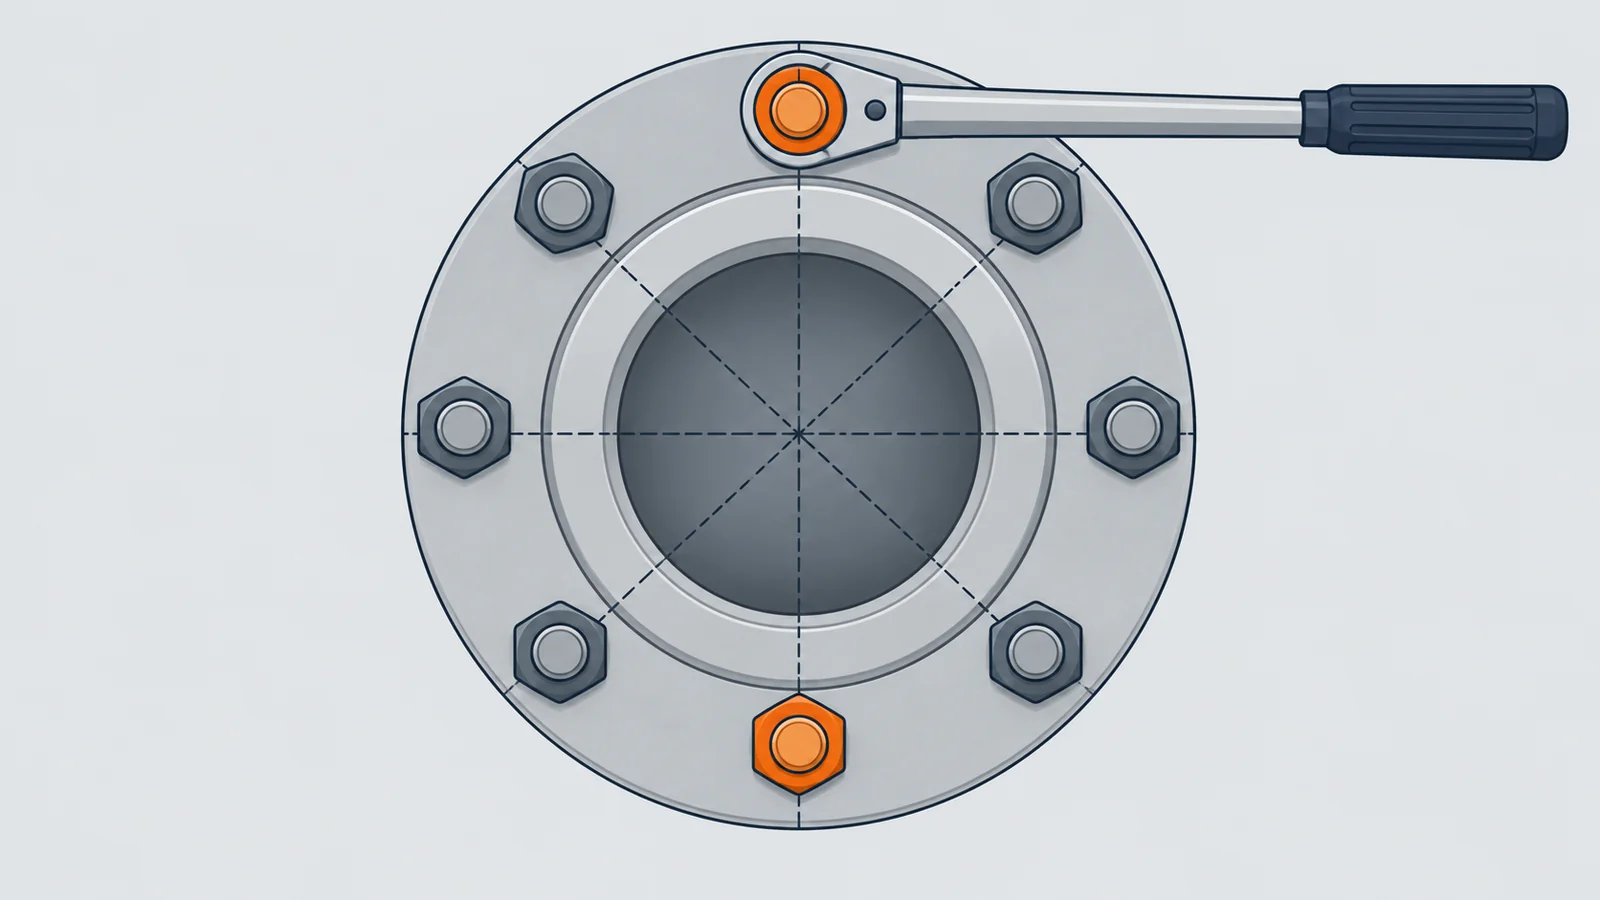
フランジの漏れでは、まず締め付けの不均一と、面圧の低下を疑います。バルカーの技術誌は、片締めなどを防いで均等に締め付けるため、段階的に締付力を上げることが推奨されているとし、JIS B 2251 や ASME PCC-1 などで規格化されているとしています。石油産業活性化センターのガイドラインでも、ボルトの締付けは対角方向に交互に行うことを基本としています。
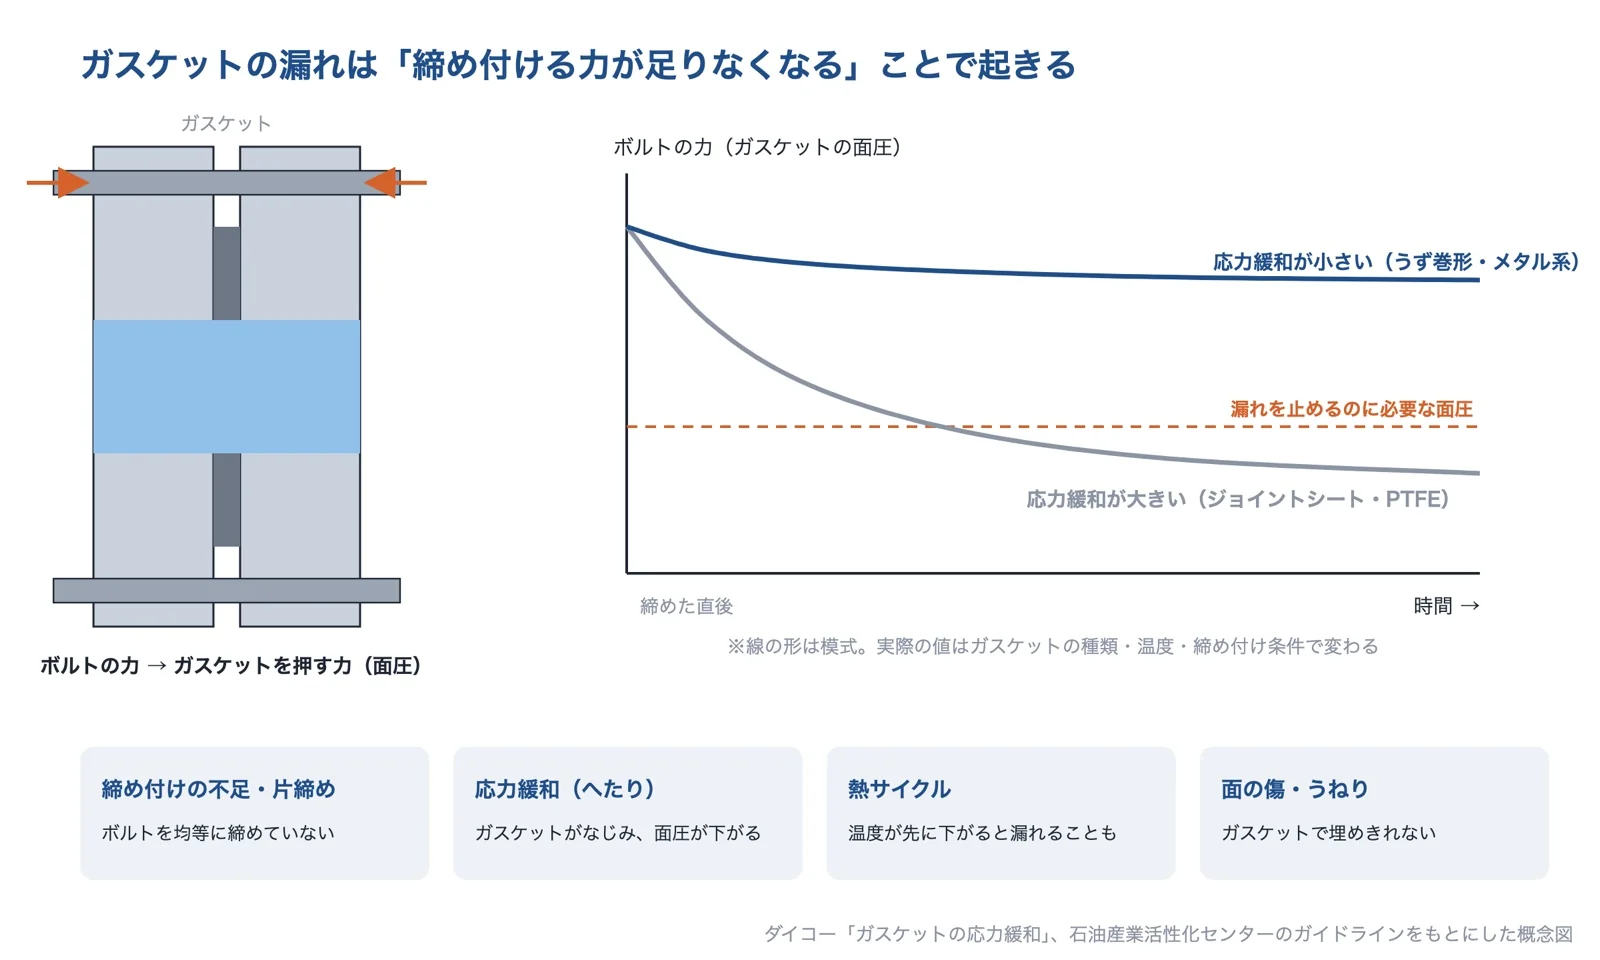
出典:ダイコー「ガスケットの応力緩和」、石油産業活性化センターのガイドラインをもとに AI(Claude)で作成(線の形は模式で実測値ではない)
ガスケットの種類で、面圧の下がり方が違います。ダイコーは、ジョイントシートやふっ素樹脂系のガスケットは応力緩和が比較的大きく、うず巻形などのセミメタル系・メタル系は応力緩和が小さく、初期の締付力を長期間維持しやすい傾向にあるとしています。バルカーの試験では、漏れ量が一定以下になる面圧(シール達成面圧)を目標にして締め付けています。ガスケットの種類と、目標にする面圧を決めてから、締め付けの手順を決めます。
回転軸のシール(メカニカルシール)
ポンプや撹拌機の回転軸では、メカニカルシールがよく使われます。軸と一緒に回る回転環と、回らない固定環の、軸に垂直な摺動面が接触しながら回ることで、流体の漏れを最小限にします。ただし、漏れを完全に止めるものではありません(モーノポンプ)。
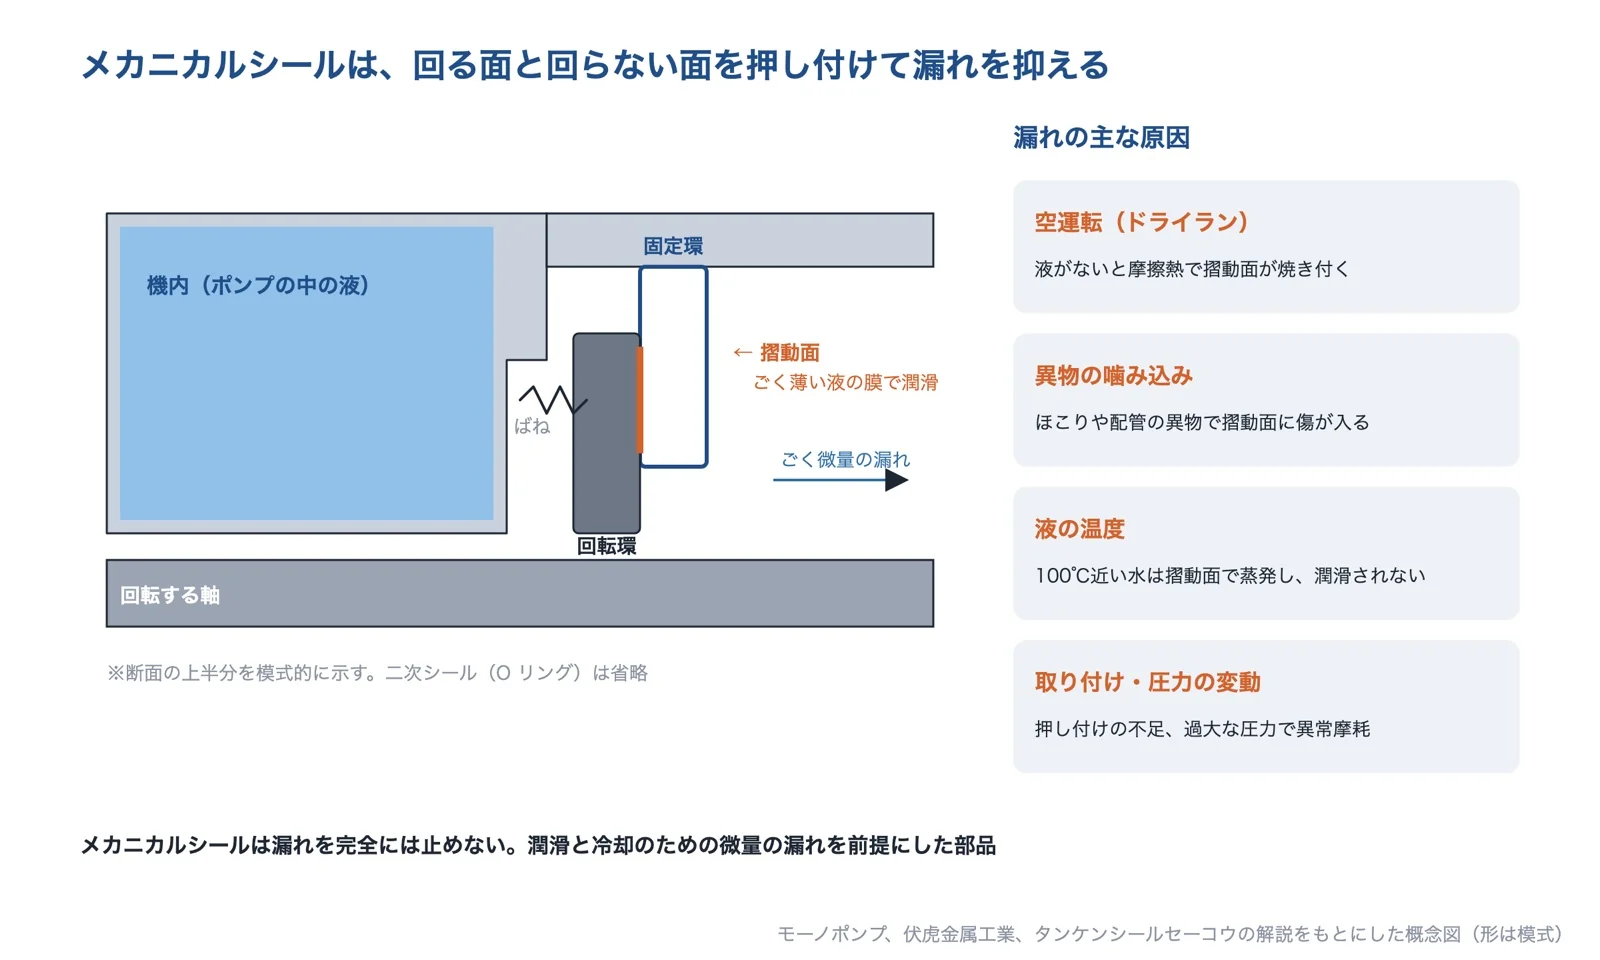
出典:モーノポンプ、伏虎金属工業、タンケンシールセーコウの解説をもとに AI(Claude)で作成(形は模式)
伏虎金属工業の解説では、漏れの原因として、液がない状態で回して摩擦熱で摺動面が焼き付く空運転、組み立てのときのほこりや配管の異物の噛み込みによる傷、100℃に近い水が摺動面で蒸発して潤滑性がなくなること、高温の液による O リングの硬化などを挙げています。交換しても漏れが再発するときは、運転条件と液の性質を見直します。
液状ガスケット・含浸
合わせ面の形が複雑なときは、液状ガスケットを使います。液体なので、面の仕上げ粗さに多少の凹凸があっても浸透し、固まっても弾性を保ちます。使い方は2つあり、FIPG は両方の面に接着させるため分解・再組立をしない所に、CIPG は片側の面だけに接着させるため分解・再組立をする所に使います(モーノディスペンサー)。
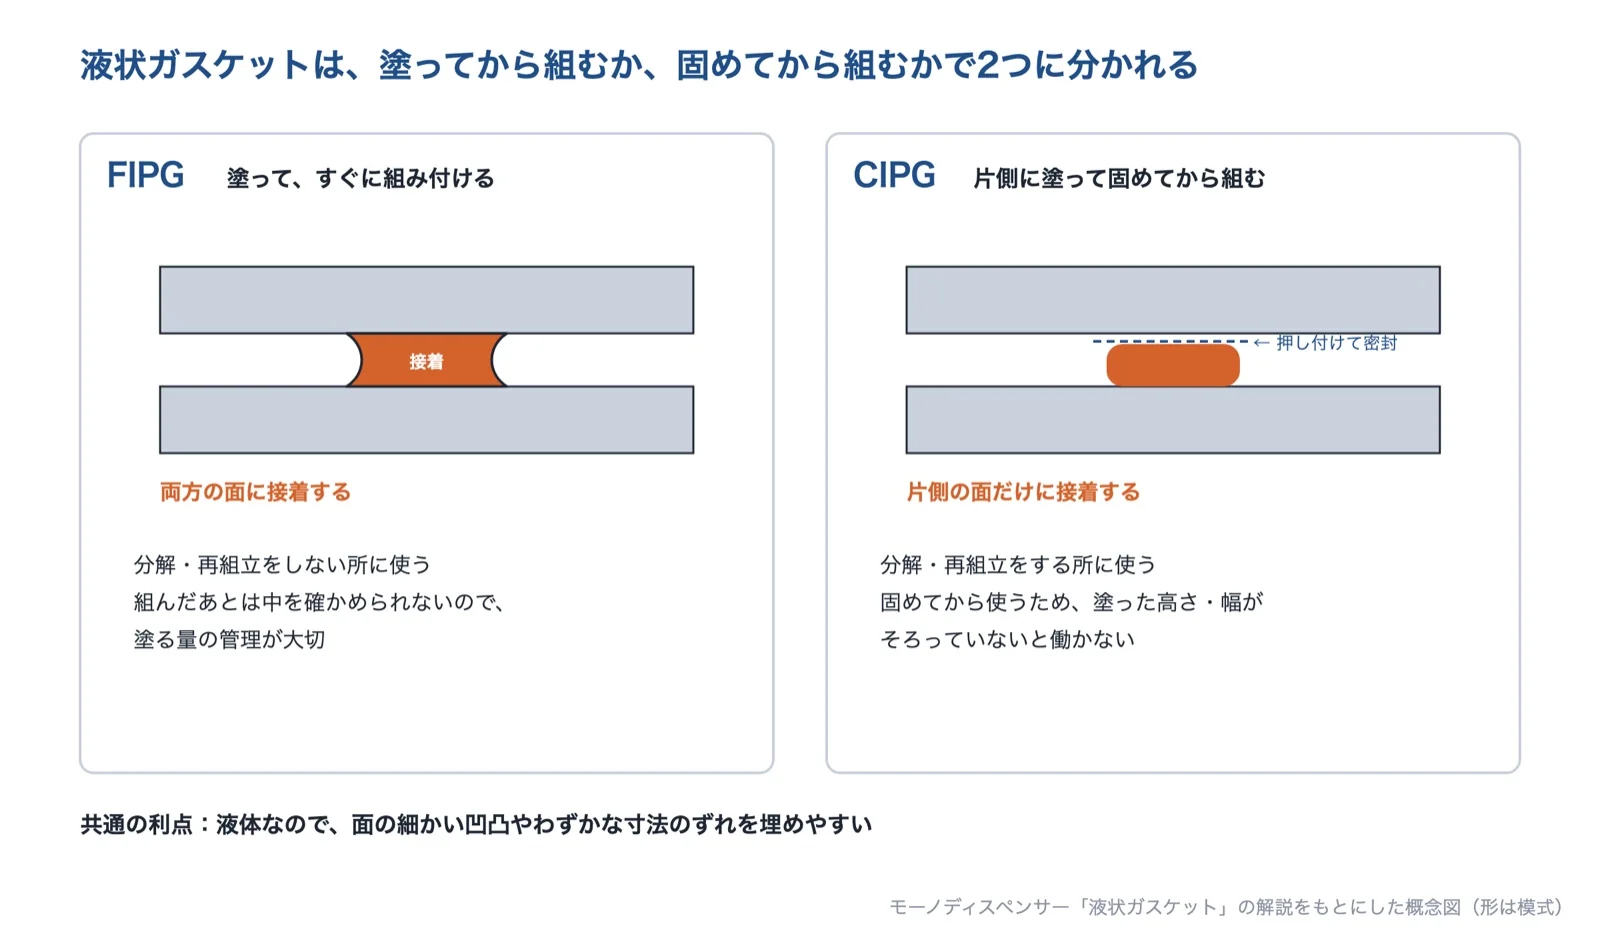
出典:モーノディスペンサーの解説をもとに AI(Claude)で作成(形は模式)
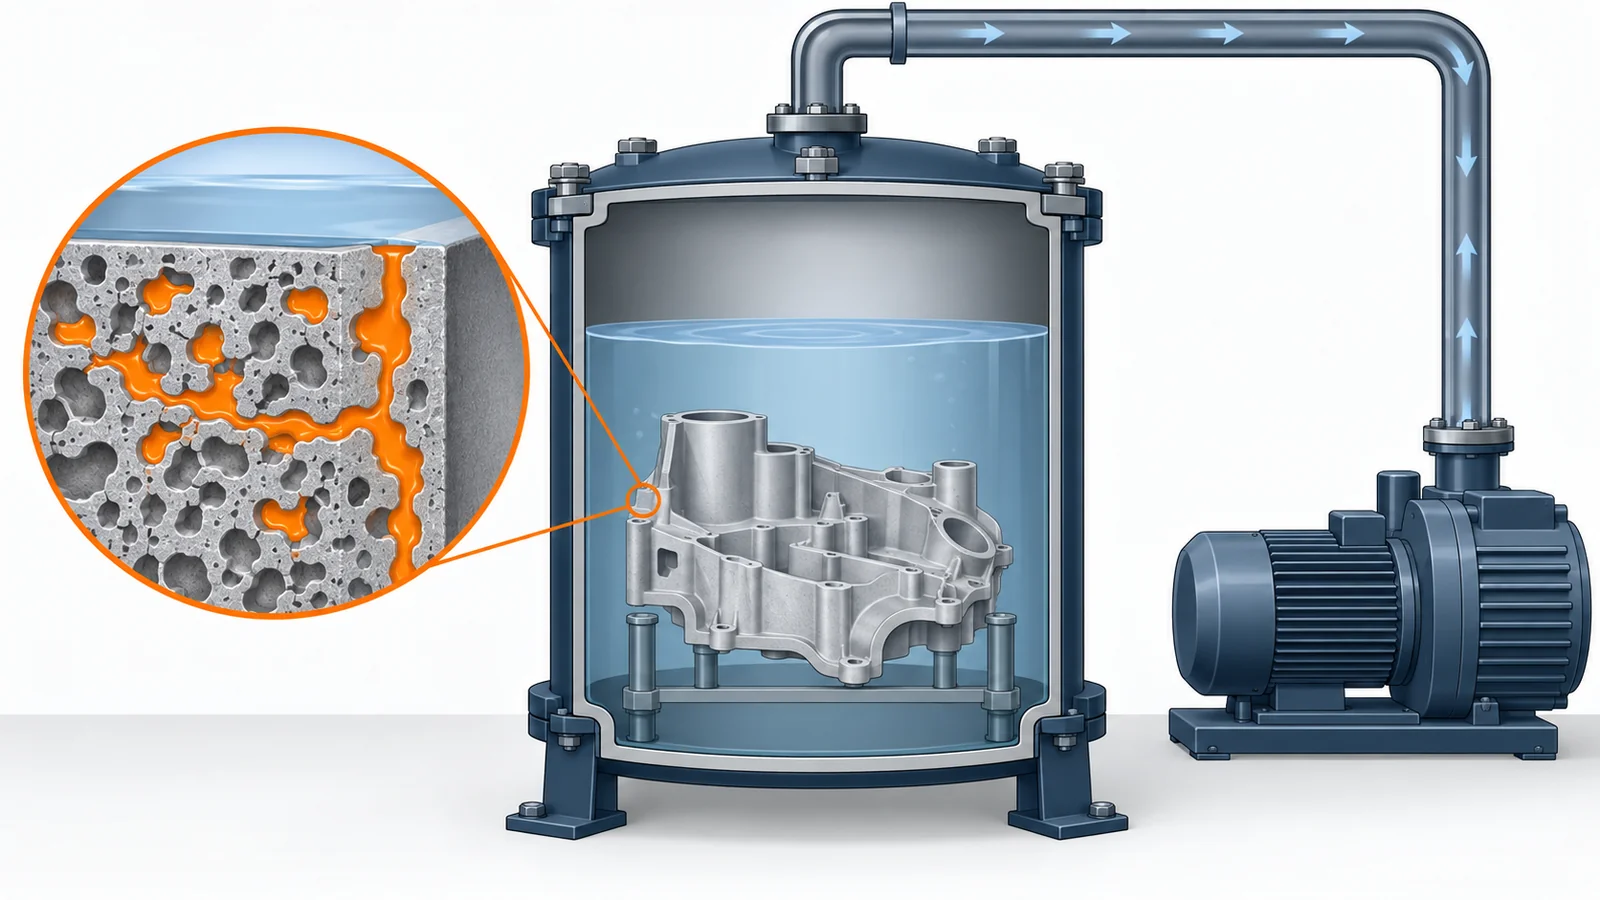
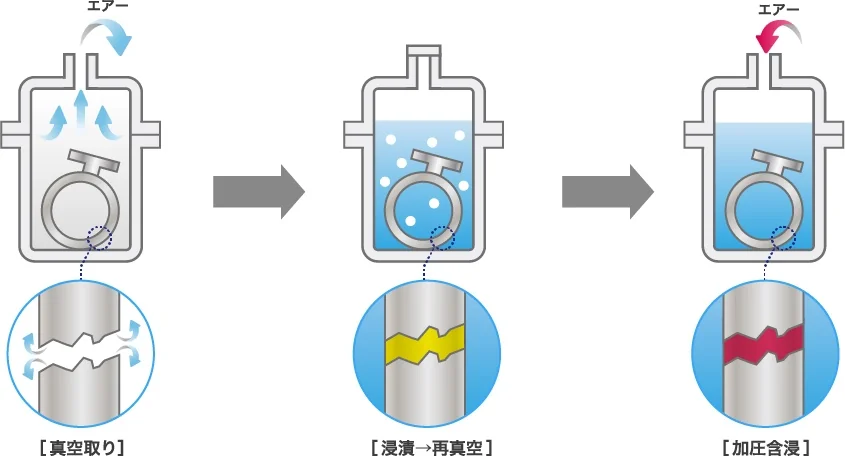
部品の本体の巣から漏れるときは、含浸を使います。真空含浸は、鋳造や成型の過程で発生したポロシティや漏れの経路をシールし、従来は廃棄されていた部品を使えるようにします(Godfrey & Wing)。真空で巣の中の空気を抜いてから含浸剤を入れ、加圧して奥まで満たし、洗浄して固めます。
リークテスト
漏れの対策には、漏れを見つけて測る方法が欠かせません。日本溶接協会の資料では、検知レベルの目安を、水没法で10⁻⁴ Pa·m³/s、水圧法・石鹸水法で10⁻² Pa·m³/s、ヘリウム吸込み法で10⁻⁷ Pa·m³/s、ヘリウム吹付け法・真空容器法で10⁻¹¹ Pa·m³/s としています。ヘリウムリークテストは、いま行われている様々なリークテストの中で、最も高感度で信頼性が高いとされます。
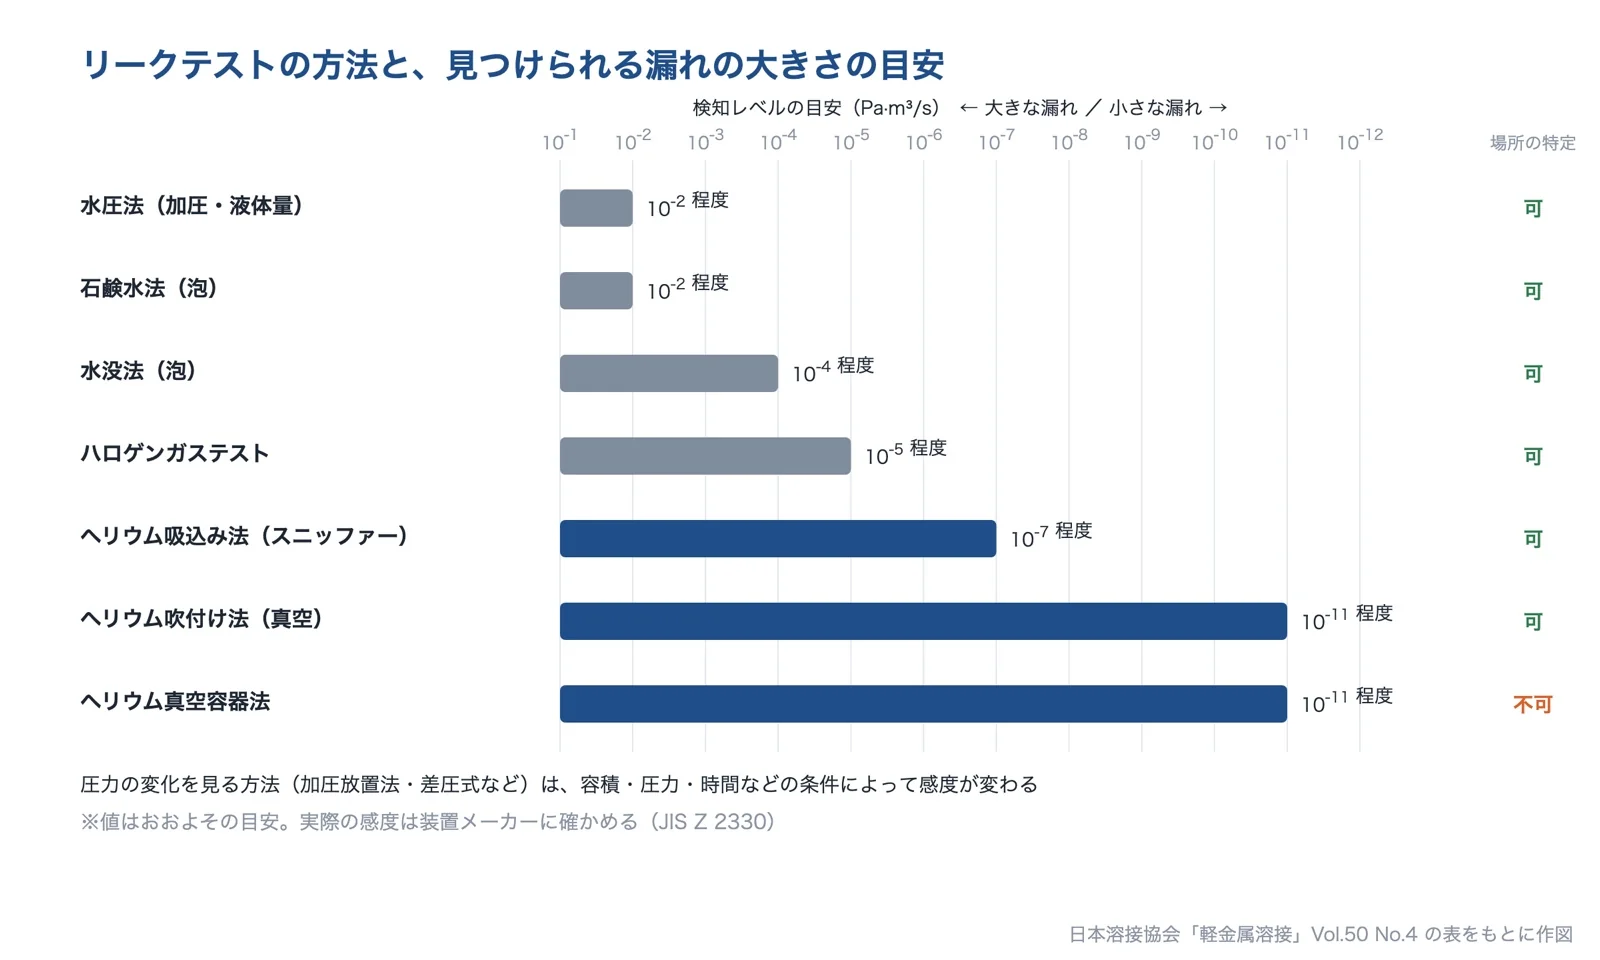
出典:日本溶接協会「軽金属溶接」Vol.50 No.4の表をもとに AI(Claude)で作成(実際の感度は条件と装置で変わる)
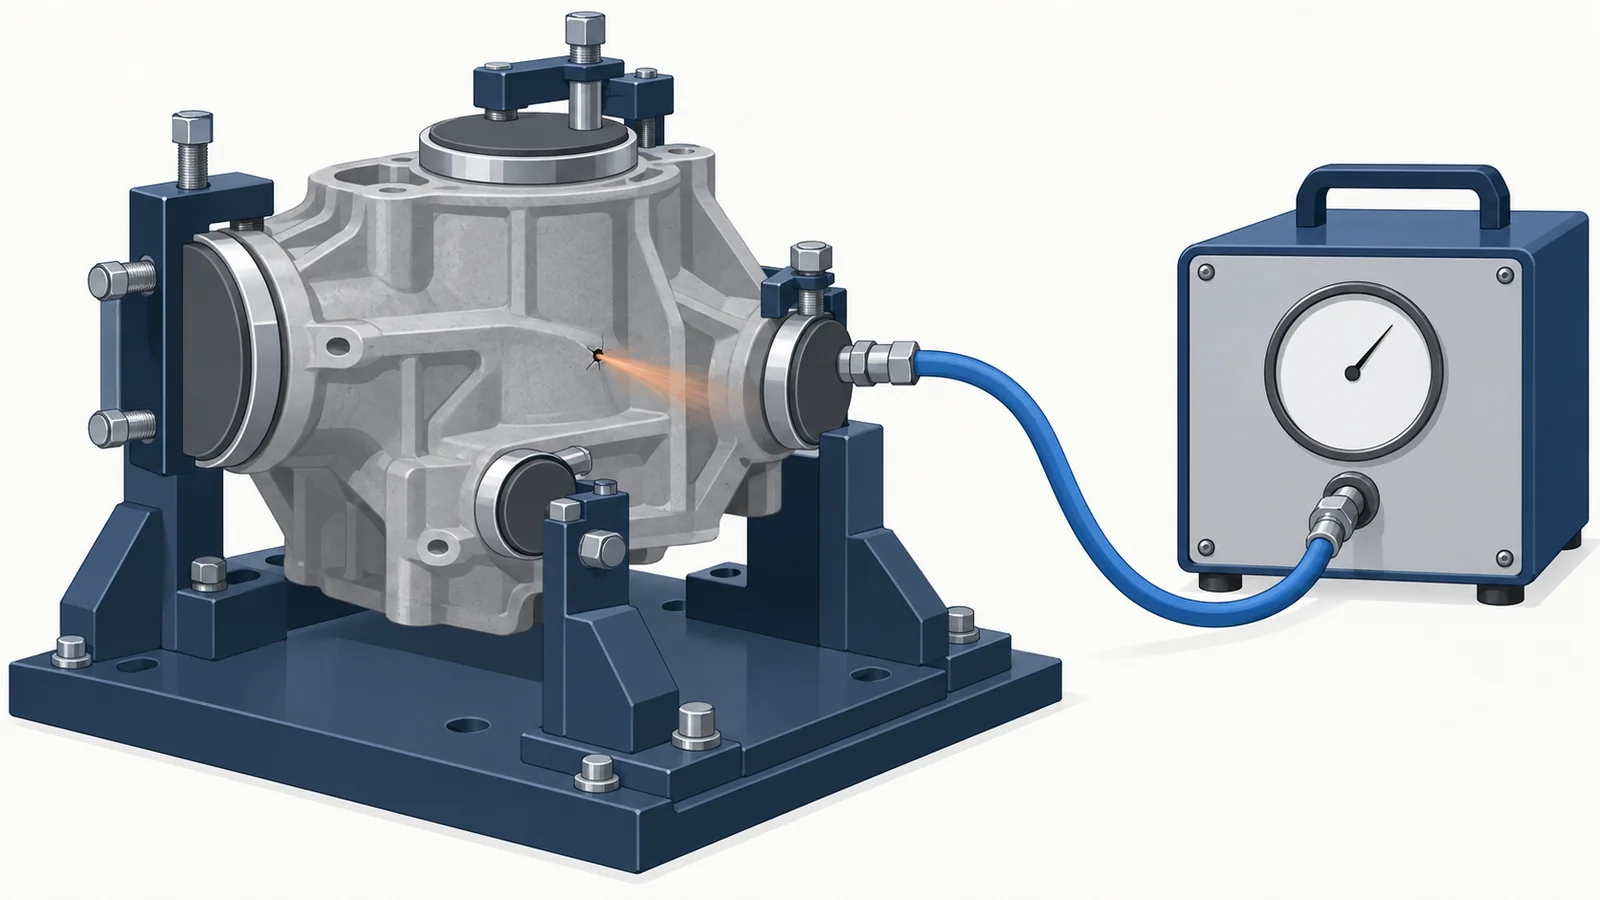
量産のラインでは、空気で加圧して圧力の変化を見るエアリークテスターがよく使われます。コスモ計器は、水に沈めて泡を目視する方法には、見落としが避けられない、乾燥工程が必要、自動化ができないなどの欠点があるとしています。どの方法も、検出できる漏れの大きさは条件で変わります。JIS Z 2330 は、方法ごとの可検リーク量は目安であり、実際の感度は装置の製造業者に確認する必要があるとしています。
出典:O リングのつぶし代とつぶし率|桜シール、O リングとバックアップリング|桜シール、O リング溝の材料と粗さ|パッキンランド、O リング完全ガイド|ダイコー、段階締付の検討(PDF)|バルカー技術誌 No.37、熱影響を考慮したフランジ継手の締付管理に関するガイドライン(PDF)|石油産業活性化センター、ガスケットの応力緩和|ダイコー、メカニカルシールの基礎|モーノポンプ、メカニカルシールの漏れの原因|伏虎金属工業、液状ガスケット|モーノディスペンサー、真空含浸|Godfrey & Wing、ヘリウムリークテスト(PDF)|日本溶接協会「軽金属溶接」Vol.50 No.4、エアリークテスター導入のメリット|コスモ計器、JIS Z 2330 非破壊試験-漏れ試験方法の種類及びその選択
液漏れ・気密不良を防ぐ技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。シール材を選び直したいのか、締め付け方を見直したいのか、回転軸のシールを直したいのか、巣をふさぎたいのか、漏れを検査したいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| ダイコー | ガスケット・パッキンのメーカー | O リング・ガスケットの製造販売。漏れの原因から、材質の選び方とフランジの締め方まで相談できる。 | A フランジ・継手のガスケットから漏れる B O リングのところから漏れる | |
| 大野社 | ガスケットのメーカー | うず巻形・メタルガスケットや、フッ素樹脂のガスケットを特注で設計・製作する。 | A フランジ・継手のガスケットから漏れる | |
| タンケンシールセーコウ | メカニカルシールのメーカー | メカニカルシールの製作と、軸からの漏れの原因調査・修理。 | C ポンプ・撹拌機の回転軸から漏れる | |
| シールエンド | 液状ガスケットのメーカー | ケース・カバーの合わせ面の漏れを、液状ガスケット(液体パッキング)で止める。 | E ケース・カバーの合わせ面から油やガスがにじむ | |
| 日本電磁測器 | 含浸の受託加工 | 鋳物・ダイカストの巣を樹脂で埋める含浸加工(グループの日本検査機材が行う)。 | D 鋳物・ダイカストの部品の本体からにじむ | |
| フクダ | 漏れ検査の計測器メーカー | エアリークテスタからヘリウムの超微小漏れの検査まで、漏れを数値で検査する装置。 | A フランジ・継手のガスケットから漏れる B O リングのところから漏れる D 鋳物・ダイカストの部品の本体からにじむ E ケース・カバーの合わせ面から油やガスがにじむ |
株式会社ダイコー|O リングとガスケットを、選び方と締め方まで
ダイコーとは
ダイコーは、大阪市西成区に本社を置く、1974年創業(1984年設立)の会社です(資本金1,000万円、従業員80名)。ガスケット・パッキンの製造販売を行っており、東京都大田区に東京支社があります。
ダイコーの得意技術
| 技術 | 内容 |
|---|---|
| O リングの選び方 | 技術コラムで、つぶし代の目安(静的シールで15〜30%、動的シールで10〜20%程度)や、材質ごとの耐熱温度の目安(NBR は-25〜120℃、FKM は-15〜220℃など)を解説している |
| フランジの締め付け手順 | JIS B 2251 に準拠した手順として、対角に目標トルクの10%→20%→60%→100%と段階的に締め、円周締めのあと、4時間以上たってから増し締めする方法を紹介している |
| ガスケットの加工 | ウォータージェットカッター、CAD データで切り出すカッティングプロッター、大型加工機を持ち、試作1枚からの製作や、継ぎ目のない大型ガスケットに対応するとしている |
O リングの漏れで現場に多い原因として、圧縮永久ひずみ(へたり)を挙げ、耐熱性の高い材質への変更や、定期的な交換を対策にしています。
ダイコーが解決できる課題
- O リングやパッキンから漏れる原因を突き止め、材質を選び直したい
- フランジのガスケットの漏れを、締め付け方から見直したい
- 特殊な形・大きなガスケットを、少ない数から作りたい
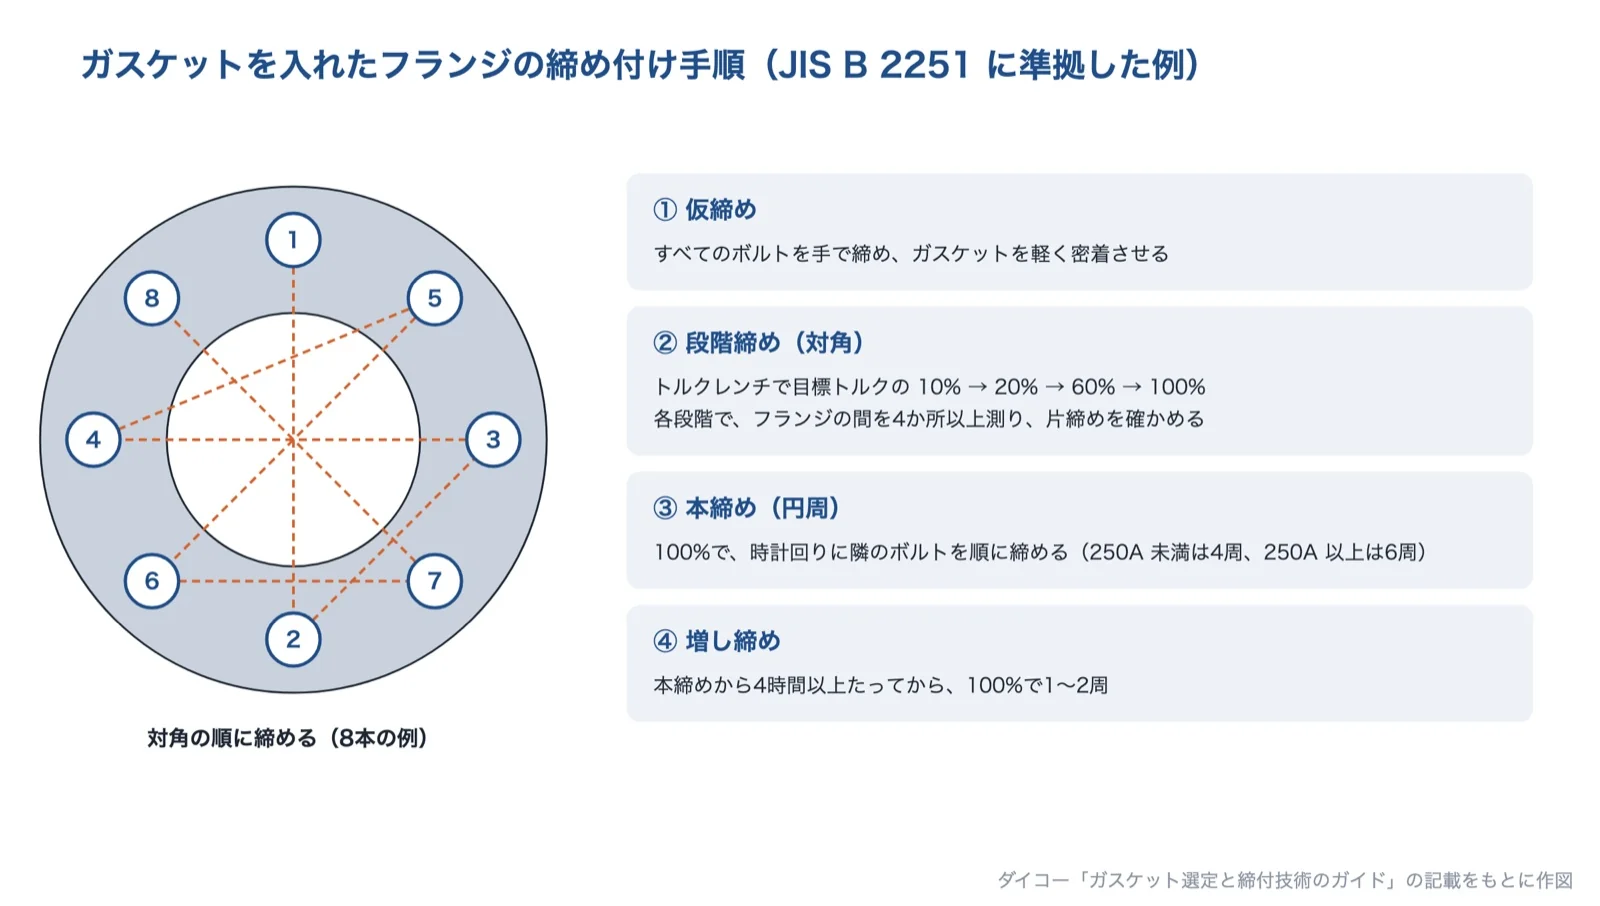
出典:ダイコー「ガスケット選定と締付技術のガイド」の記載をもとに AI(Claude)で作成
出典:O リング完全ガイド|ダイコー、ガスケット選定と締付技術のガイド|ダイコー、ガスケットの応力緩和|ダイコー、会社概要|ダイコー
株式会社大野社|うず巻形・メタルガスケットを特注で製作
大野社とは
大野社は、神戸市北区に本社・神戸工場を置く、1907年(明治40年)創業、1943年(昭和18年)設立の会社です(資本金3,000万円、従業員100名)。工業用パッキン・ガスケットの設計・製造・販売、フッ素樹脂を中心としたエンジニアリングプラスチックの成形・加工、金属加工を行っています。
大野社の得意技術
| 技術 | 内容 |
|---|---|
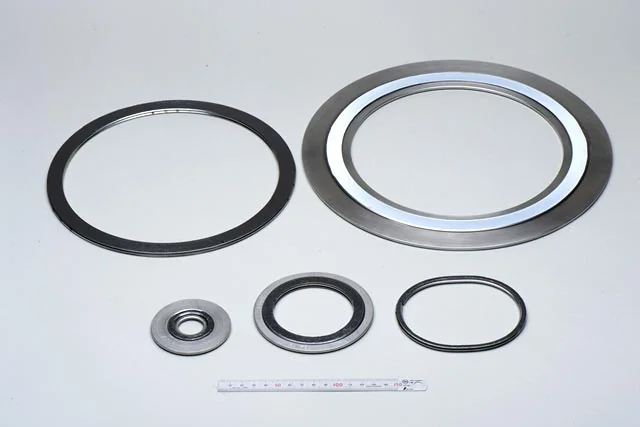
| うず巻形ガスケット | 配管やフランジに使う。温度やフランジの径に合わせて補強を入れたり、フィラーを PTFE・グラファイトに換えたりして製作する。Φ10程度からΦ2000程度まで、楕円形や枝付も製作でき、最高使用温度は400℃まで |
| メタルガスケット・メタルジャケットガスケット | 温度・圧力に合わせて、鉄・銅・SUS・チタンなどの材質で製作する。メタルジャケットガスケットは外径φ3000まで製作できる |
| 包みガスケット | PTFE は弾力性に乏しく、コールドフロー(押されて流れるように変形すること)を起こしやすいため、中芯に弾力性のあるものを使い、比較的低い締付面圧でシールできるようにしている(最高使用温度150℃) |
大野社が解決できる課題
- 高温・高圧の配管のフランジから漏れるので、ガスケットの種類を見直したい
- 大きな径や楕円などの特殊な形のガスケットがほしい
- 薬液のラインで、PTFE の性質を生かしたガスケットを使いたい
株式会社タンケンシールセーコウ|メカニカルシールの製作と、漏れの原因調査・修理
タンケンシールセーコウとは
タンケンシールセーコウは、東京都大田区に本社を置く、1955年創業のメカニカルシールのメーカーです(資本金1億円、株式会社PILLAR の100%出資。従業員253名)。メカニカルシールの心臓部であるカーボンリングの製造から始まった会社です。
タンケンシールセーコウの得意技術
| 技術 | 内容 |
|---|---|
| メカニカルシールの修理・メンテナンス | 他社製・海外製のメカニカルシールの修理、廃盤になった他社品の新規製作、突発漏洩時の緊急整備などを行う。海外製品の事例では、使用済み品から漏洩の原因を調べ、設計値と材質を提案してシールの寿命を延ばしたとしている |
| 静圧形非接触メカニカルシール(HS シール) | 多孔質カーボンにシールガスを送り、摺動面の間に数μm のすきまを保って、気体・液体・粉体をシールする。軸径φ30〜φ200mm、許容温度200℃ |
| ドライコンタクトシール | シール液(潤滑油)を使わない撹拌機用のメカニカルシール。製造物へのシール液の混入を防げるとしている(圧力〜0.5MPa) |
同社は、メカニカルシールは潤滑と冷却のために極めて微量な漏れがある部品で、「制御された微量漏れ」を許容しながら安定した運転を実現するのが技術の本質だとしています。
タンケンシールセーコウが解決できる課題
- ポンプ・撹拌機の軸から漏れる原因を調べ、再発を防ぎたい
- 廃盤・海外製のメカニカルシールを修理・製作したい
- シール液を製品に混ぜたくない、粉体をシールしたい
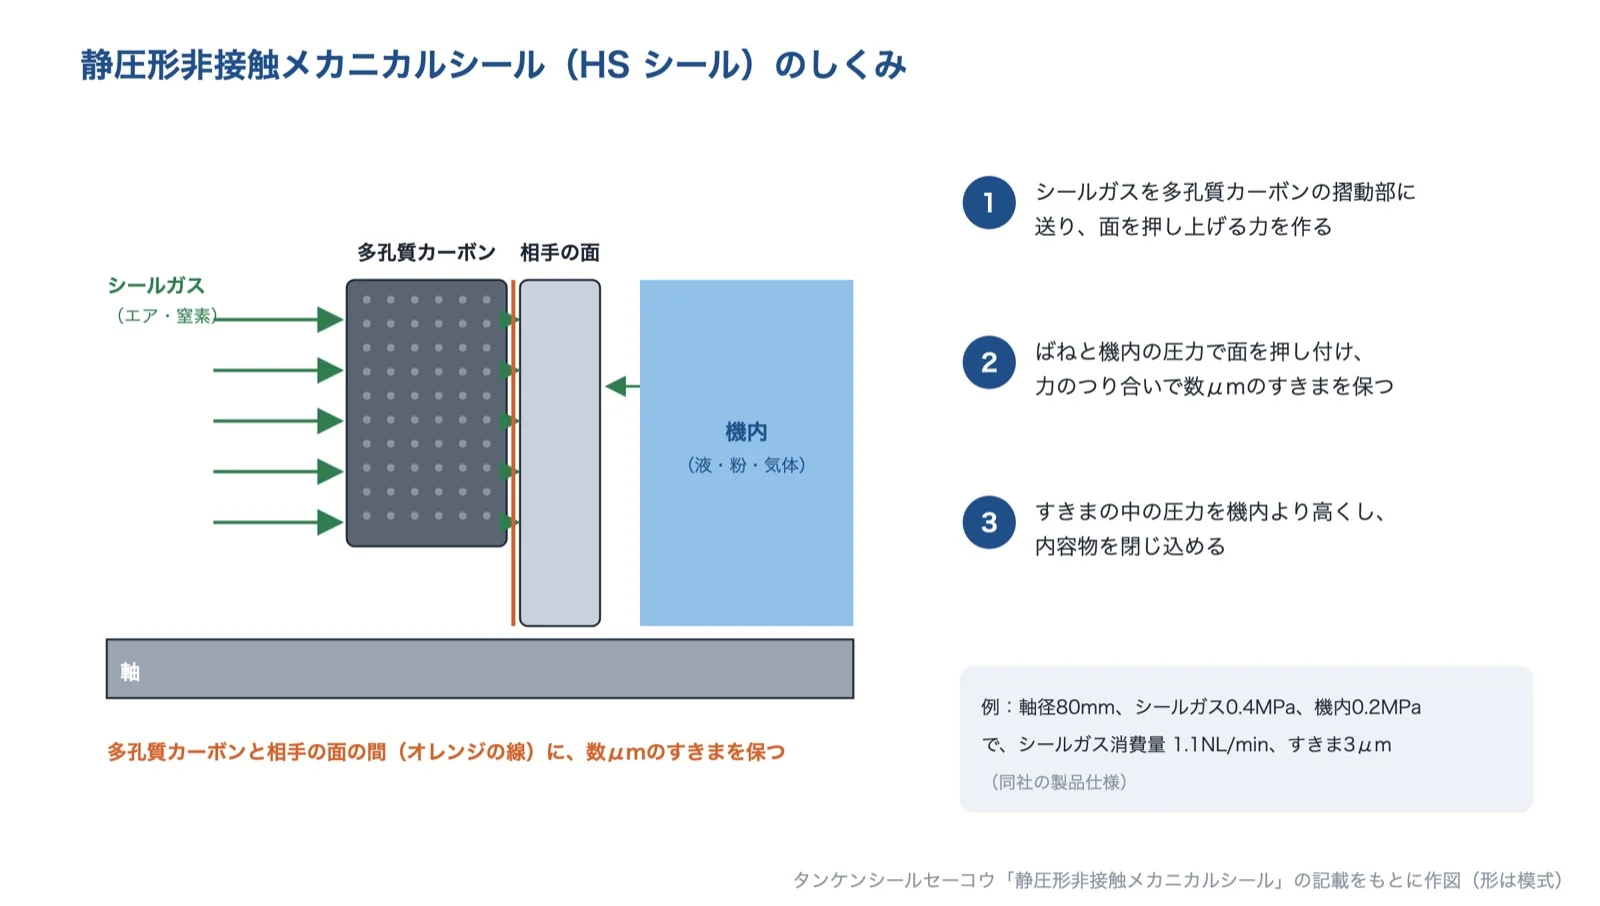
出典:タンケンシールセーコウ「静圧形非接触メカニカルシール」の記載をもとに AI(Claude)で作成(形は模式)
出典:メカニカルシールの修理・メンテナンス|タンケンシールセーコウ、静圧形非接触メカニカルシール|タンケンシールセーコウ、ドライコンタクトシール|タンケンシールセーコウ、メカニカルシールとは?|タンケンシールセーコウ、会社概要・沿革|タンケンシールセーコウ
シールエンド株式会社|ケース・カバーの合わせ面を液体パッキングで
シールエンドとは
シールエンドは、東京都大田区池上に本社・工場を置く、1957年創業(1958年設立)の会社です(資本金1,000万円)。液状ガスケット・潤滑剤・接着剤などの工業用ケミカル製品を製造販売しています。
シールエンドの得意技術
| 技術 | 内容 |
|---|---|
| 液体パッキング「シールエンド」 | 各種機械・装置のケース・カバーの接合面、ねじ部、パイプフランジの接合面などからの水・油・ガスなどの洩れ防止に使うとしている |
| 用途に合わせた液状ガスケット | 耐熱性・耐薬品性・耐油性の液状ガスケットや、剥離型、不乾性無溶剤の液状ガスケットの相談に応じている |
| 嫌気性接着剤「ロックエンド」 | 空気から遮断されると硬化し、振動や衝撃によるゆるみ・離脱・洩れを、接合封着力で防ぐとしている |
シールエンドが解決できる課題
- ケース・カバーの合わせ面から油やガスがにじむのを止めたい
- 耐熱・耐油など、条件に合う液状ガスケットを選びたい
- ねじ部の緩みと漏れを一緒に防ぎたい
日本電磁測器株式会社|鋳物・ダイカストの鋳巣を樹脂で埋める含浸加工
日本電磁測器とは
日本電磁測器は、東京都立川市に本社・工場を置く、1953年設立の会社です(資本金1,000万円)。着磁器や磁粉探傷装置などの磁気応用機器を作っています。含浸の受託加工は、グループの日本検査機材の箕輪工場(長野県上伊那郡箕輪町)が行っています。
日本電磁測器の得意技術
| 技術 | 内容 |
|---|---|
| 真空加圧含浸 | 真空装置の中を減圧して鋳巣から空気や異物を除き、含浸剤を注入してから圧縮空気で加圧し、欠陥部分に含浸液を満たす。前処理・含浸・洗浄・硬化・後処理の5つの工程で行う |
| 対象と目安 | 金属鋳物や粉末冶金(焼結体)などの鋳巣・ピンホールを封孔する。鋳巣の大きさは100μm 以下で、表面欠陥の封孔を目安にしている |
| 含浸後の耐久性能 | 耐熱性180℃、耐熱水性100℃、-30℃⇔150℃(各60分)の熱サイクル250サイクル、ガソリン・ATF・LLC・モーターオイルへの耐性の試験に合格したとしている |
同社は、含浸加工を、不良品の救済、めっき・塗装の前処理、生産性の向上などに使えるとしています。
日本電磁測器が解決できる課題
- 鋳物・ダイカストの部品が、気密試験で漏れて不良になる
- 交換できない鋳物部品の漏れを、修理で止めたい
- めっき・塗装のふくれを、下地の巣から防ぎたい
株式会社フクダ|エアリークテスタからヘリウムの超微小漏れまで
フクダとは
フクダは、東京都練馬区に本社を置く、1964年設立の工業用計測器のメーカーです(資本金4,960万円、社員130名。長野計器グループ)。エアリークテスタなどの漏れ検査の装置を作っています。
フクダの得意技術
| 技術 | 内容 |
|---|---|
| エアリークテスタ | 密封したワークを空気で加圧し、その圧力の変化で漏れを判定する。一般的な差圧式のほか、漏れ量に合わせて直圧式や流量計を使った製品もそろえる |
| ヘリウムリークテストシステム | ヘリウムを検知ガスに使い、漏れ出たヘリウムを検知する。同社のリークテスタの中で、最も細かい漏れを検知できる方式としている |
| ウルトラファインリークテストシステム | 独自の「カプセル蓄積法」で、従来は実質10⁻¹⁰ Pa·m³/s(He)台までだった測定を、10⁻¹⁵ Pa·m³/s(He)台まで可能にしたとしている(測定できる量はワークと条件で異なる) |
フクダが解決できる課題
- 量産ラインで、部品の漏れを全数・数値で検査したい
- 水没の泡の目視検査を、自動の検査に置き換えたい
- 小型の電子部品など、とても小さな漏れを測りたい
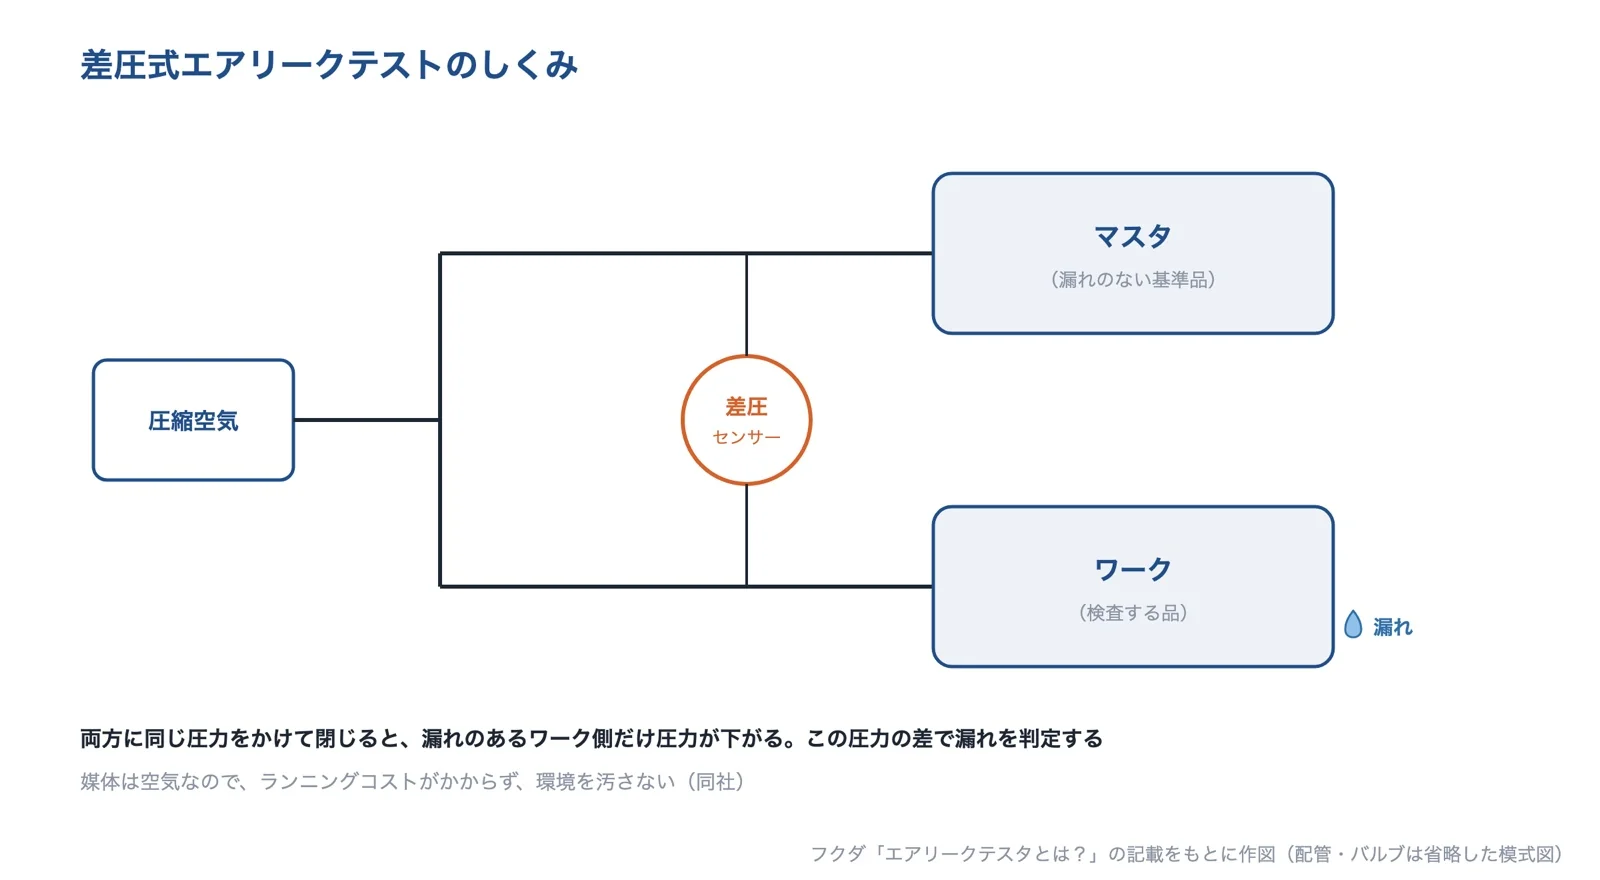
出典:フクダ「エアリークテスタとは?」の記載をもとに AI(Claude)で作成(配管・バルブは省略)
出典:エアリークテスタ|フクダ、ヘリウムリークテストシステム|フクダ、ウルトラファインリークテストシステム|フクダ、会社案内|フクダ
選ぶ前に確かめる条件
メーカーや加工会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 漏れている場所(フランジ、O リング、回転軸、部品の本体、合わせ面など)と、漏れの量(にじむ・垂れる・泡が出る)
- 流体の種類(水・油・薬液・蒸気・ガス)と、圧力・温度の範囲
- 漏れ始めた時期(組み立ててすぐ、運転中、温度の上げ下げのあと、交換のあと)
- 今のシール材(O リング・ガスケット・メカニカルシールの種類と材質)と、外したものの状態
- 締め付けの方法と記録(トルク、締める順番、増し締めの有無)
- 分解・再組立をするか、動く所か(回転・往復)
- 許せる漏れの大きさ(どの試験方法で、どこまでを合格にするか)
- 数量、納期、予算
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








