
樹脂の部品を、ねじや接着剤を使わずにつなぎたい。プラスチック溶接(溶着)は、接合面を溶かして一体にする方法です。超音波、振動、熱板、レーザー、熱風と工法がいくつもあり、どれを選べばよいか迷うことがあります。溶着したのに強度がばらつく、漏れる、といった困りごとも起こります。
この記事では、工法の違いと選び方を流れ図と比較表で整理し、場面ごとの解決策、材料の相性、不良の切り分け方を紹介します。溶着機を扱う企業6社も紹介します。
プラスチック溶接(溶着)とは
プラスチック溶接は、樹脂の接合面を溶かし、押さえたまま固めてつなぐ方法です。工場の量産品では「溶着」と呼ぶことが多く、溶接棒を使う手作業は「溶接」と呼ぶことが多いようです(編集部の整理)。溶かして固めるので、使えるのは熱可塑性の樹脂です。超音波溶着について、精電舎電子工業は熱硬化性の樹脂には適さないとしています。
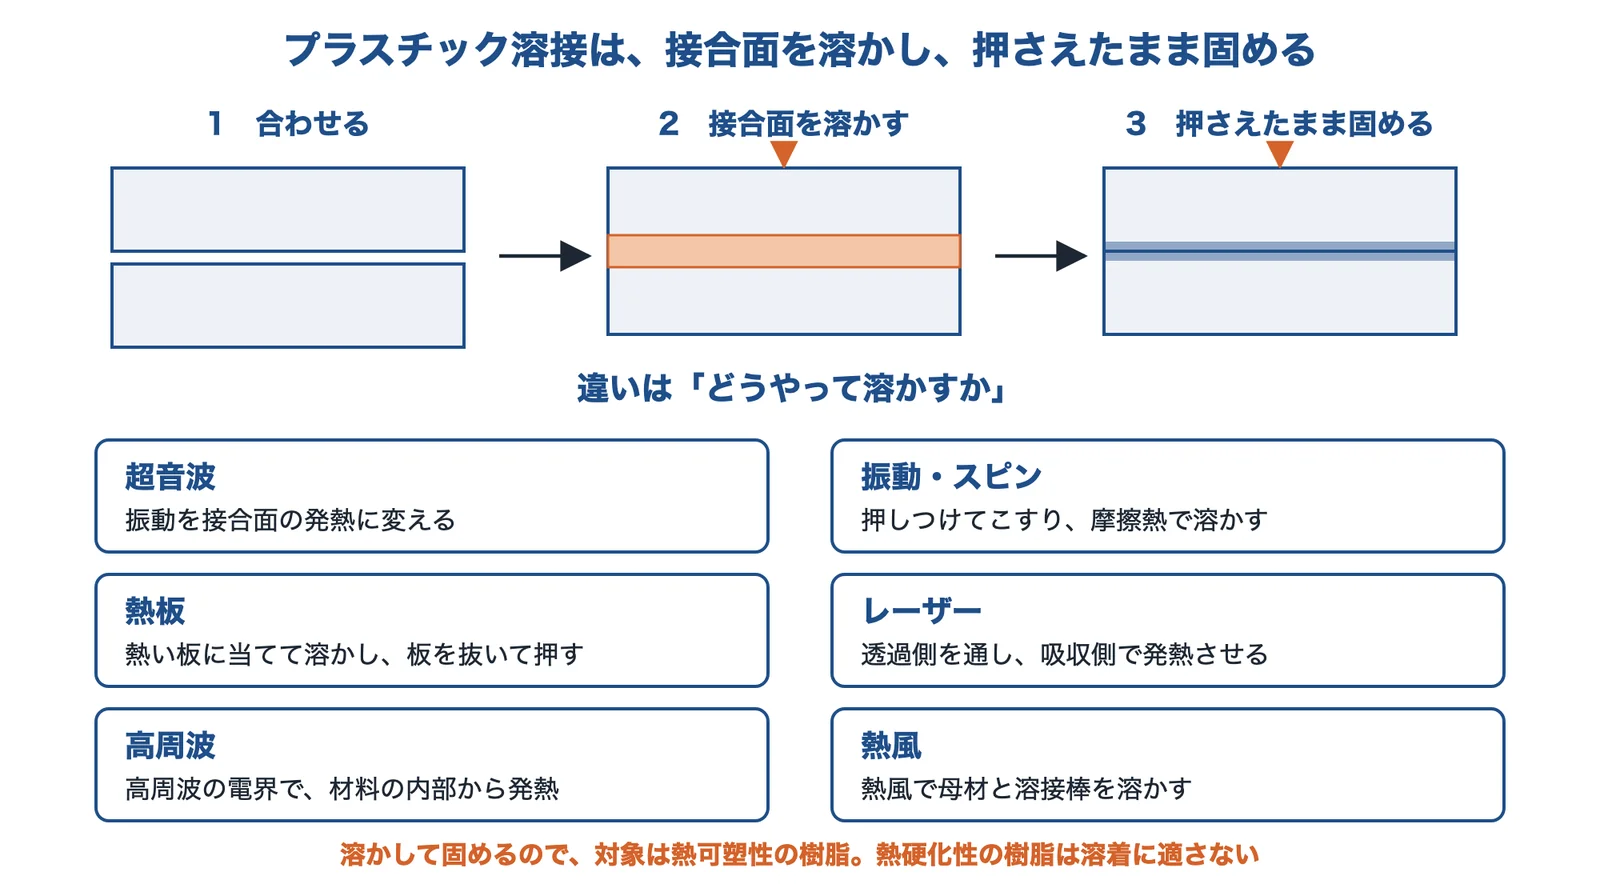
出典:精電舎電子工業「超音波溶着」・デュケインジャパン「振動溶着」・デュケインジャパン「熱板溶着」・パナソニック インダストリー「樹脂溶着の工法比較」・精電舎電子工業「高周波溶着」・愛媛大学工学部等技術部の報告をもとに AI(Claude)で作成
出典:超音波溶着の原理|精電舎電子工業、樹脂溶着の工法比較|パナソニック インダストリー
プラスチック溶接の工法の選び方
工法は、材料、部品の大きさと形、内部の部品、数量で切り分けます。下の流れ図は順番の一例です。
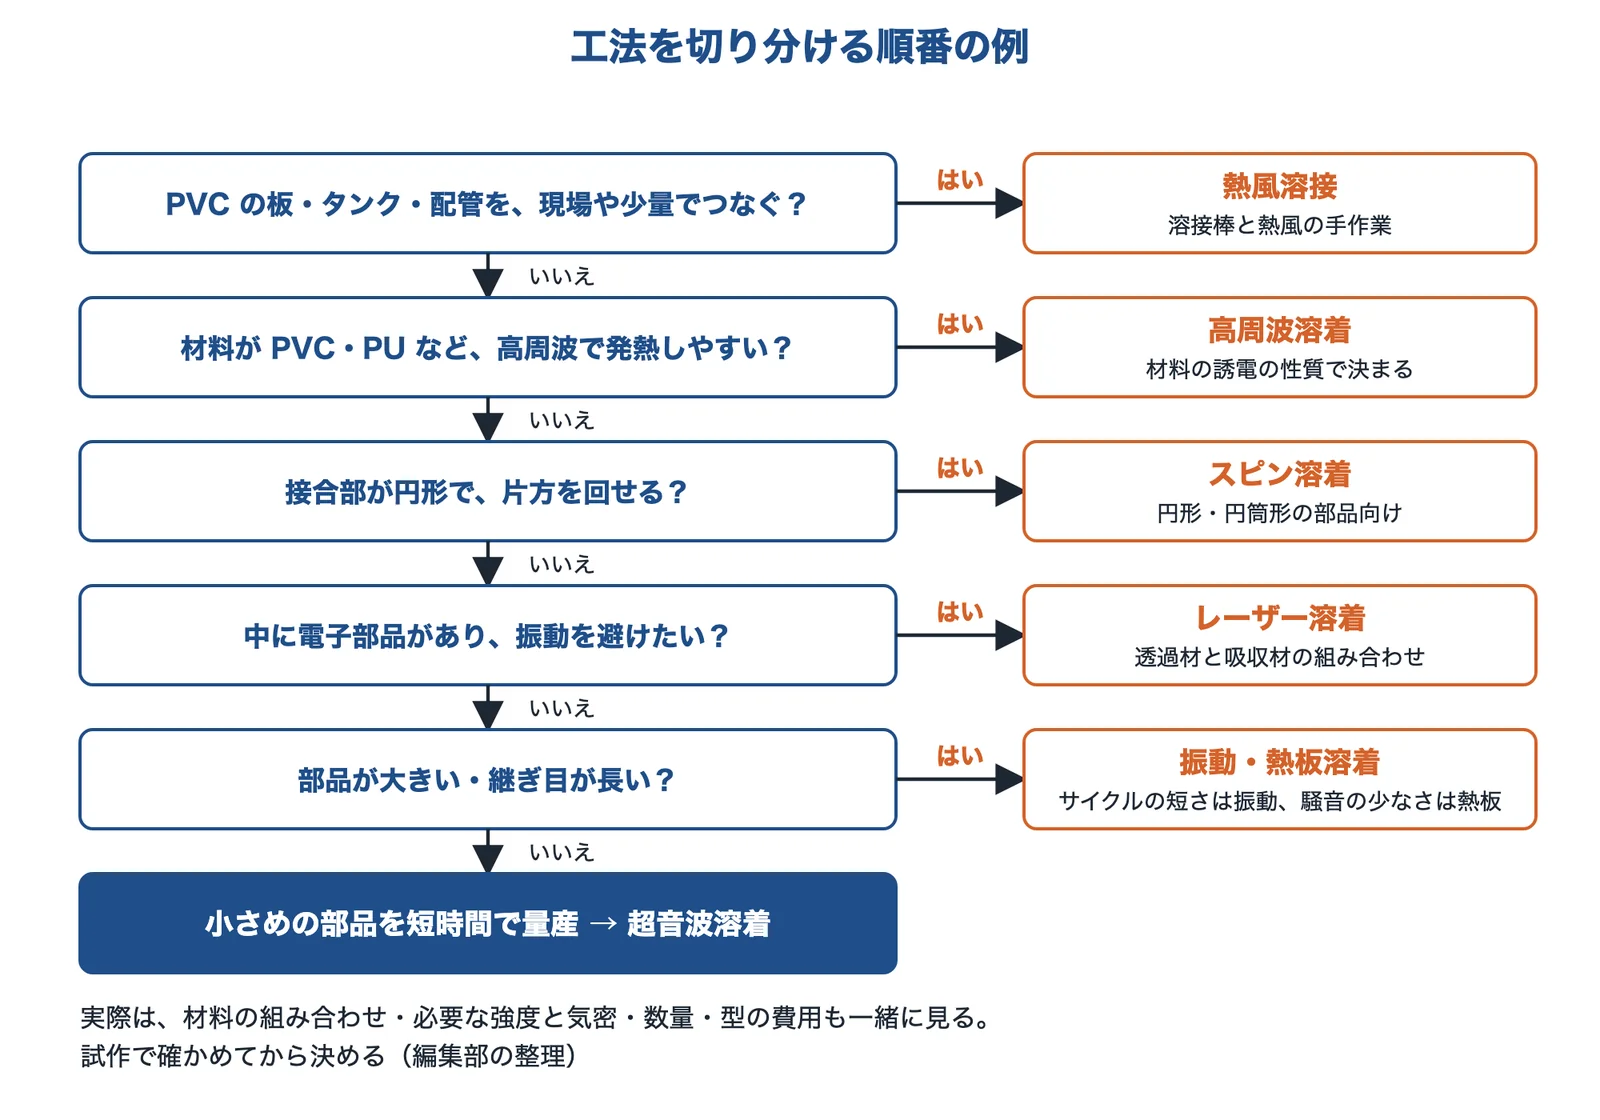
出典:パナソニック インダストリー「樹脂溶着の工法比較」・デュケインジャパン「振動溶着」・デュケインジャパン「スピン溶着」・精電舎電子工業「高周波溶着」・愛媛大学工学部等技術部の報告と編集部の整理をもとに AI(Claude)で作成
| 工法 | 公開されている条件の例 | 向くもの | 気をつけること |
|---|---|---|---|
| 超音波溶着 | 主に 15〜60 kHz、振幅は数〜数十 μm(精電舎電子工業) | 短いサイクル、小物 | 内部部品へのダメージ、ホーンの費用、バリ・粉塵、薄肉は不向き |
| 振動溶着 | 約 200〜250 Hz、振幅 約 0.5〜2.0 mm(デュケインジャパン) | 大物(デュケインジャパン)、中〜大型の複雑な形(ブランソン) | 内部部品へのダメージ、バリ・粉塵、騒音(パナソニック インダストリーは超音波・振動として記載) |
| スピン溶着 | 最大 約 4,000 rpm(デュケインジャパン) | 円形・円筒形 | 接合部が円形の部品に限られる |
| 熱板溶着 | 熱板で溶かしてから押す(デュケインジャパン) | 大物、立体物、ブロー成形品、水密・気密 | サイクルが遅い、装置が大きい、消費電力が多い |
| レーザー溶着 | 半導体レーザ 808〜980 nm など(精電舎電子工業) | 振動を避けたい部品、狭い接合幅 | 透過材と吸収材の工夫、装置の価格 |
| 高周波溶着 | 高周波の電界で内部から発熱(精電舎電子工業) | 塩化ビニールなど、誘電の性質が合う材料 | 合う材料が限られる |
| 熱風溶接 | 熱風で母材と溶接棒を溶かす(愛媛大学工学部等技術部の報告) | 塩ビのタンク・配管、修理 | 手作業の技能が要る |

出典:Dukane(YouTube)
出典:樹脂溶着の工法比較|パナソニック インダストリー、振動溶着|デュケインジャパン、スピン溶着|デュケインジャパン、熱板溶着|デュケインジャパン、高周波溶着|精電舎電子工業
場面ごとの見分け方と解決策
場面(A〜G)ごとに、起きていること、使える方法、選ぶときの注意、相談できる企業をまとめました。
小さめの樹脂部品を、短い時間で量産したい
ケースのふたと本体を、ねじや接着剤を使わずに付けたい。1個あたりの時間を短くしたい。
大きな部品・長い継ぎ目を溶着したい
自動車部品や家電の大きな樹脂部品を、1周ぐるりとつなぎたい。水や空気が漏れないようにしたい。
中に電子部品があり、振動を伝えたくない
基板やセンサーが入ったケースを封止したい。振動で中の部品が傷まないか心配だ。
- 起きている現象
- 超音波や振動の溶着では、振動で内部の部品が傷むことがあります。レーザー溶着は、振動によるダメージがなく、局所を加熱するので熱の影響も小さくなります(パナソニック インダストリー)。
- 解決に使える技術
- レーザー溶着透過材と吸収材の組み合わせ
レーザーを通す材料と吸う材料を組み合わせる工夫が必要です。装置の価格も比べます。
円形の部品を、気密を保って溶着したい
丸いキャップや円筒の容器をつなぎたい。漏れは許されない。
- 起きている現象
- スピン溶着は、上の部品を回転させて押しつけ、摩擦熱で溶かします。円形・円筒形の部品に向き、気密に優れ、内部の部品にダメージを与えにくいとされています(デュケインジャパン)。
- 解決に使える技術
- スピン溶着回して摩擦熱で溶かす
使えるのは接合部が円形の部品です。円形でなければ、ほかの工法を選びます。
塩ビの板・タンク・配管をつなぎたい
接着剤では接合力が足りなかった。少量で、大きな設備は入れられない。
溶着の強度がばらつく・漏れる
同じ条件のはずなのに、強いものと弱いものが混ざる。気密試験で漏れる。
付かない・付いてもすぐはがれる材料がある
ほかの部品ではうまくいったのに、材料を変えたら付かなくなった。異なる樹脂どうしをつなぎたい。
- 起きている現象
- 溶着のしやすさは樹脂で変わります。非晶性は半結晶性より溶着しやすく、半結晶性は基本的に同じ材質どうしです(デュケインジャパン)。PMMA は押出品と成形品で分子量が違い、溶着できないことがあります(精電舎電子工業)。
- 解決に使える技術
- 材料の相性非晶性と結晶性、異種の組み合わせ
カタログの相性は目安です。実際の材料(グレード)の組み合わせで試して確かめます。
なぜ付く樹脂と付かない樹脂があるのか
溶着は、両方の樹脂が溶けて混ざり、固まることで成り立ちます。そのため、樹脂の種類と組み合わせで結果が変わります。精電舎電子工業の表では、ABS・AS・PMMA・PVC・PC などを非晶性、PA・POM・PP・PE・PBT などを結晶性に分けています。
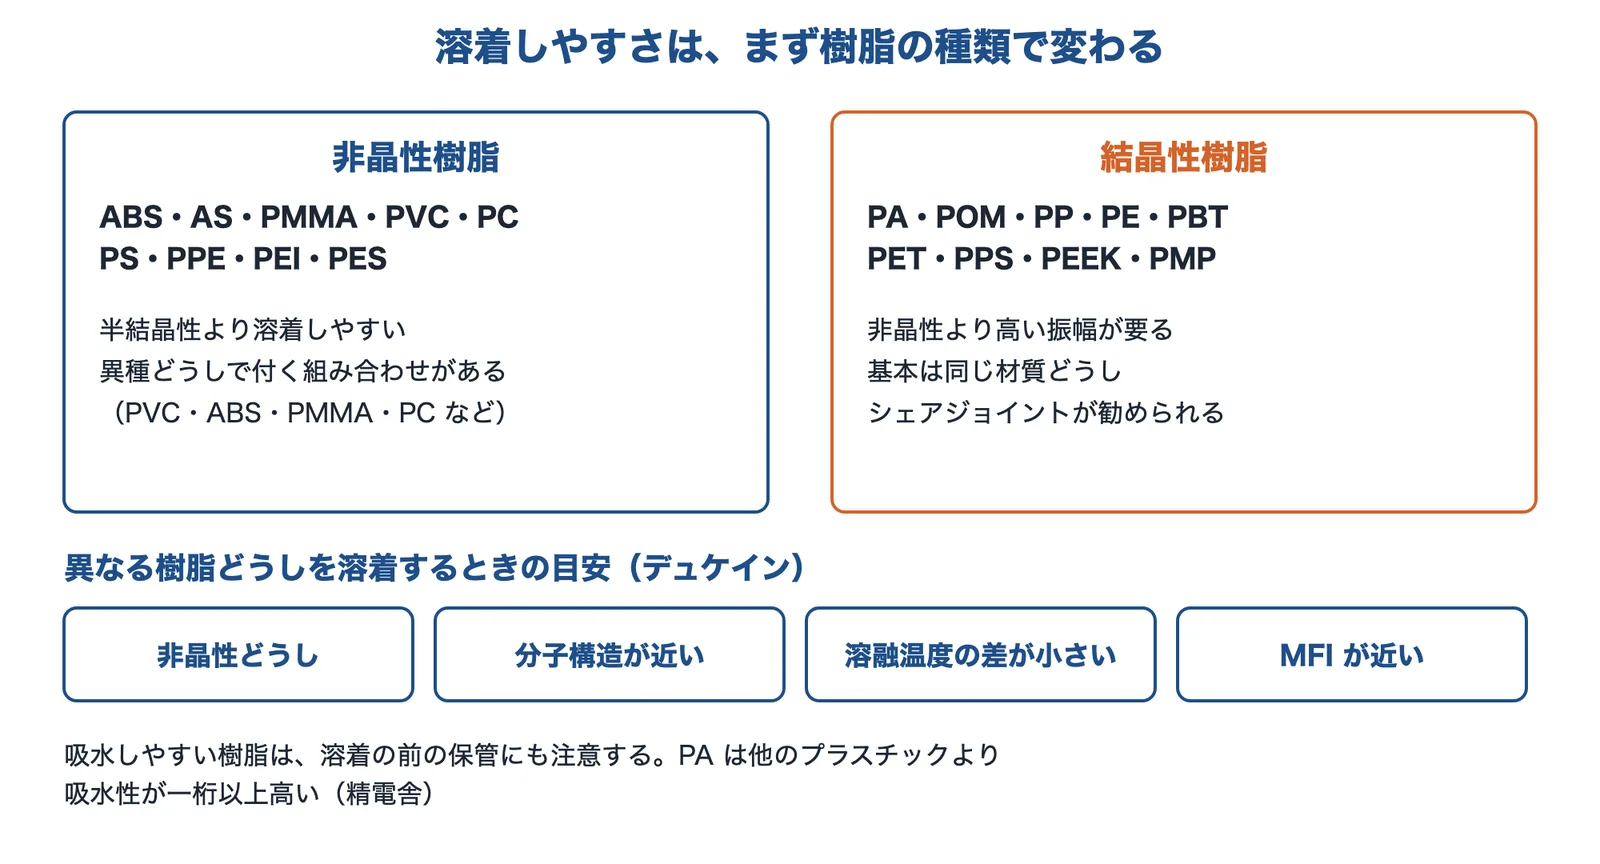
出典:精電舎電子工業「プラスチックの溶着相性」・デュケインジャパン「材料の適合性」・デュケインジャパン「設計の指針」・TWI「Ultrasonic welding of injection moulded components」をもとに AI(Claude)で作成
デュケインジャパンは、非晶性は半結晶性より溶着しやすく、半結晶性は同じ材質どうしで適合するとしています。異なる樹脂どうしの適合は、非晶性どうしであること、分子構造が近いこと、溶融温度の差が小さいこと、MFI(溶融時の流れやすさ)が近いことで決まります。
精電舎電子工業は、異なる樹脂を溶着するときは融点の高いほうにリブを付けるとしています。吸水にも注意が必要で、PA は他のプラスチックより吸水性が一桁以上高いとされています。
樹脂そのものの選び方は、汎用プラスチックとエンジニアリングプラスチックをご覧ください。
出典:プラスチックの溶着相性|精電舎電子工業、材料の適合性|デュケインジャパン、Ultrasonic welding of injection moulded components|TWI
プラスチック溶接の工法の詳しい内容
超音波溶着:振動を接合面で熱に変える
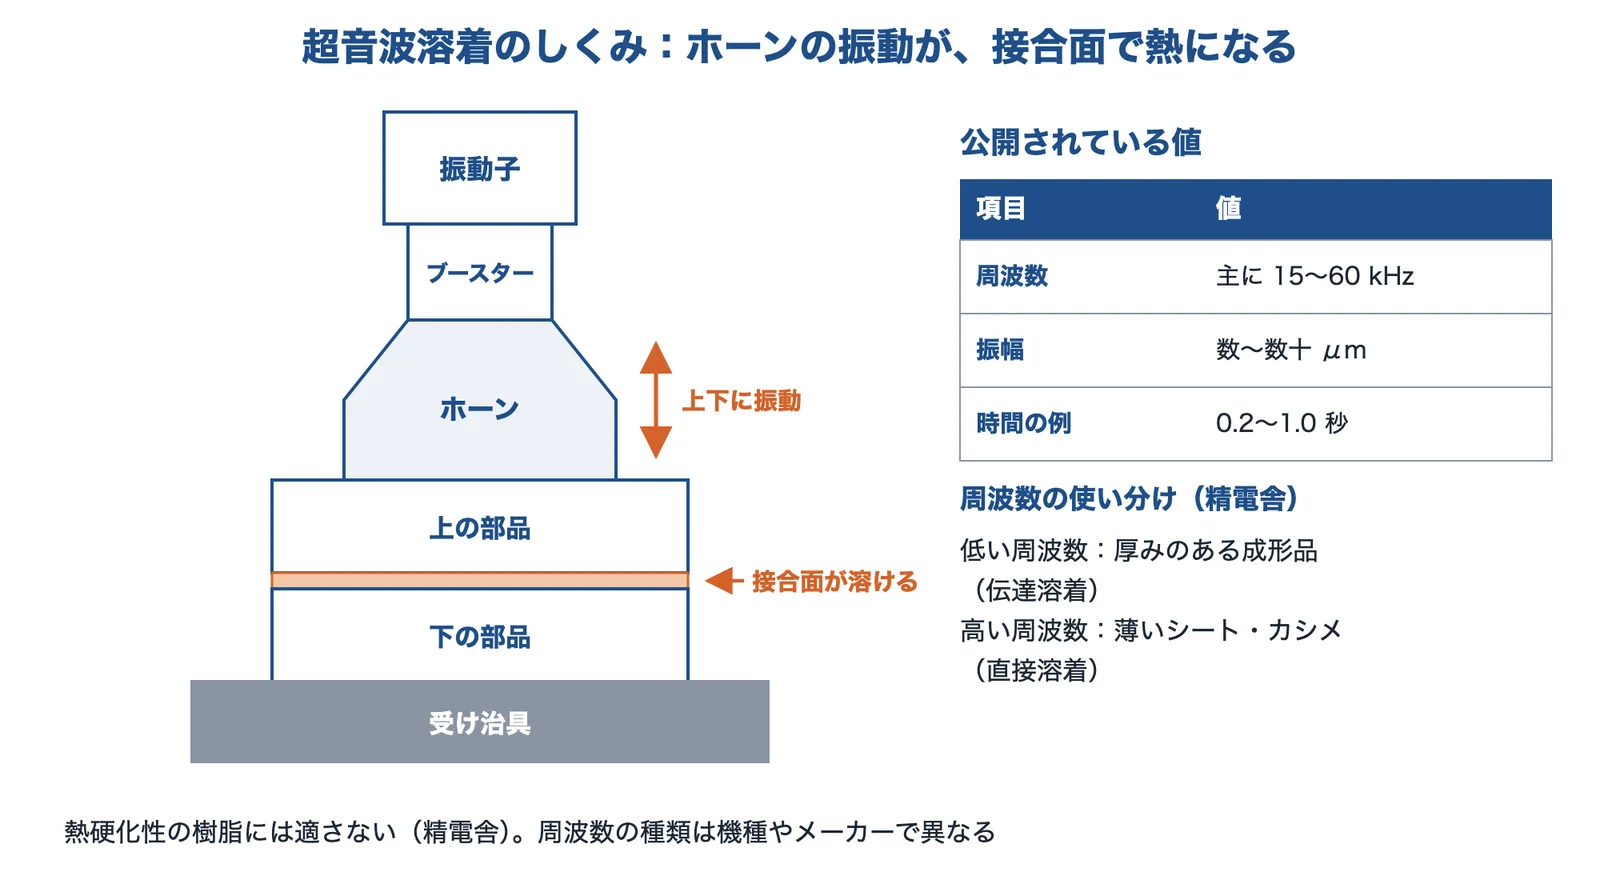
超音波溶着は、熱源を使わず、超音波振動の摩擦と衝突で樹脂自体を発熱させます。振幅は数〜数十 μm で、15 kHz の例では、ほとんどの樹脂が1秒以下で溶融温度に達します(精電舎電子工業)。周波数が低いと振幅は大きくなり、半結晶性は非晶性より高い振幅が要ります(デュケインジャパン)。
出典:精電舎電子工業「超音波溶着」・デュケインジャパン「超音波溶着の原理」・TWI「Ultrasonic welding of injection moulded components」をもとに AI(Claude)で作成
精電舎電子工業は、低い周波数の方法を厚みのある成形品どうしの「伝達溶着」、高い周波数の方法を薄いシートやカシメの「直接溶着」と説明しています。

出典:BransonJP(YouTube)
接合部の形:エネルギーダイレクターとシェアジョイント
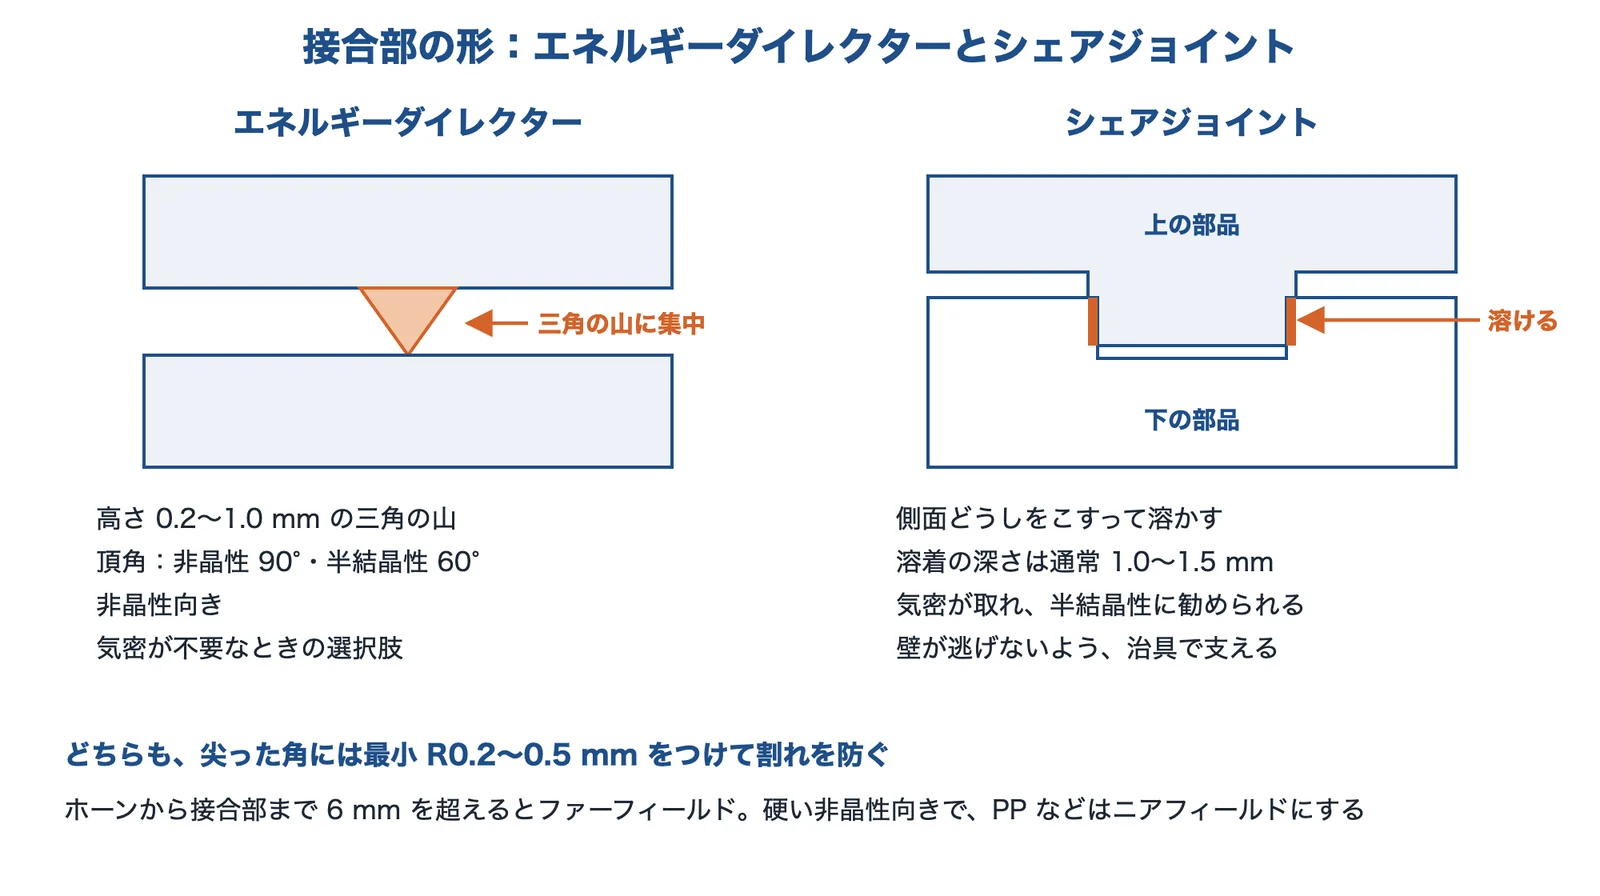
超音波溶着の結果は、接合部の形で大きく変わります。TWI の解説によると、エネルギーダイレクターは高さ 0.2〜1.0 mm の三角の山で、振動のエネルギーをここに集めます。頂角は非晶性で 90°、半結晶性で 60°です。
出典:TWI「Ultrasonic welding of injection moulded components」をもとに AI(Claude)で作成
シェアジョイントは、部品の側面どうしをこすって溶かす形です。溶着の深さは通常 1.0〜1.5 mm で、こすり合わせて隙間をなくすので気密が取れます。半結晶性の樹脂ではシェアジョイントが勧められています。壁が外へ逃げないよう、治具で支えます。
ホーンから接合部までの距離も効きます。6 mm を超えるものをファーフィールドと呼び、PS・ABS・PMMA のような硬い非晶性の樹脂向きです。PP のように超音波を伝えにくい樹脂では、ニアフィールドにします(TWI)。
振動溶着とスピン溶着:こすって摩擦熱で溶かす
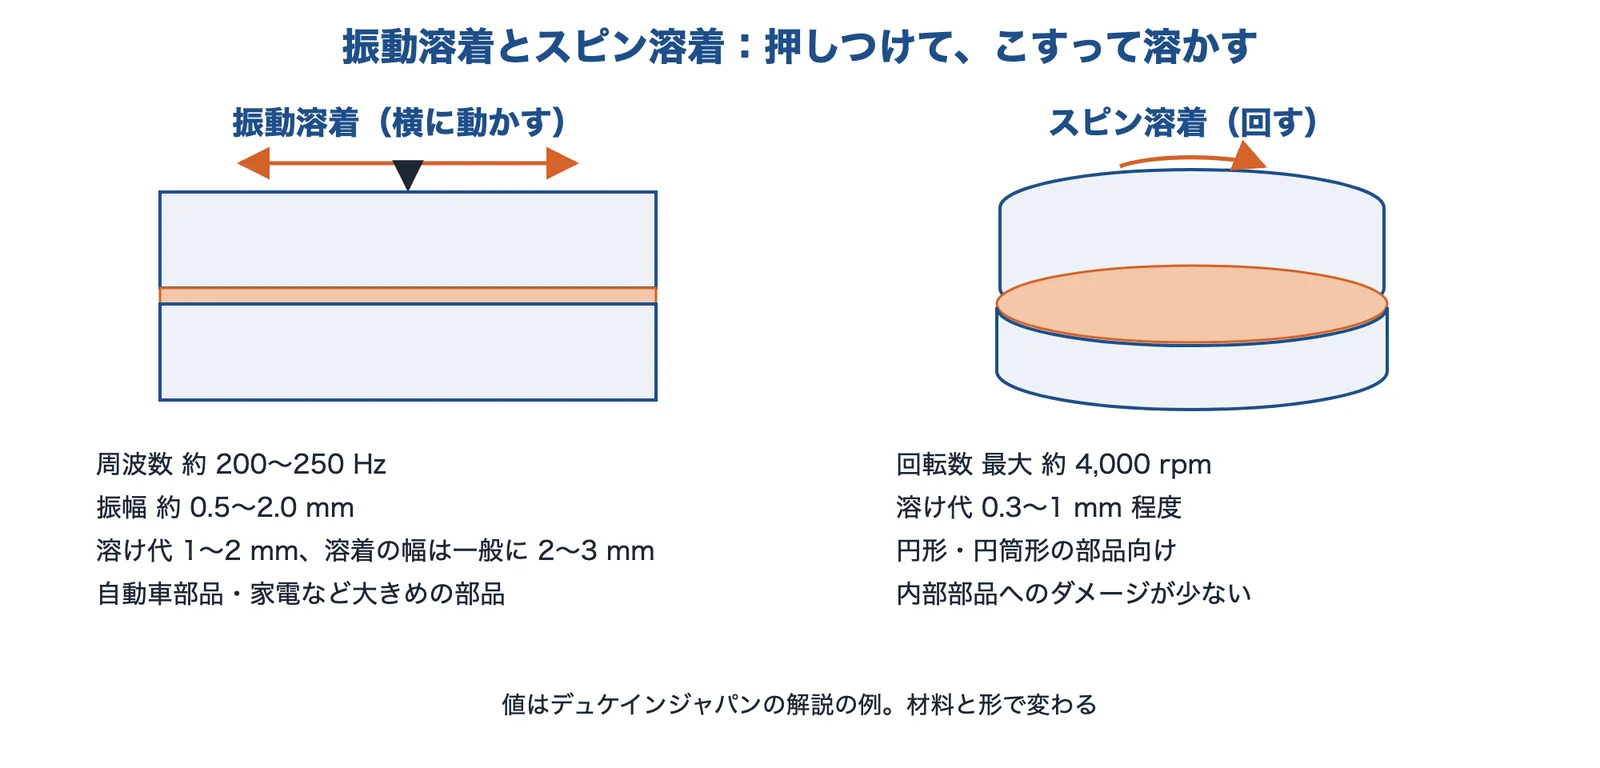
振動溶着は、圧力をかけて部品を左右に動かし、摩擦熱で溶かします。周波数は約 200〜250 Hz、振幅は約 0.5〜2.0 mm です。スピン溶着は、上の部品を回転させて押しつける方法で、回転数は最大で約 4,000 rpm です(どちらもデュケインジャパン)。
出典:デュケインジャパン「振動溶着」・デュケインジャパン「スピン溶着」をもとに AI(Claude)で作成

出典:日本エマソン株式会社ブランソン事業本部(YouTube)
熱板溶着:熱板で溶かしてから押す
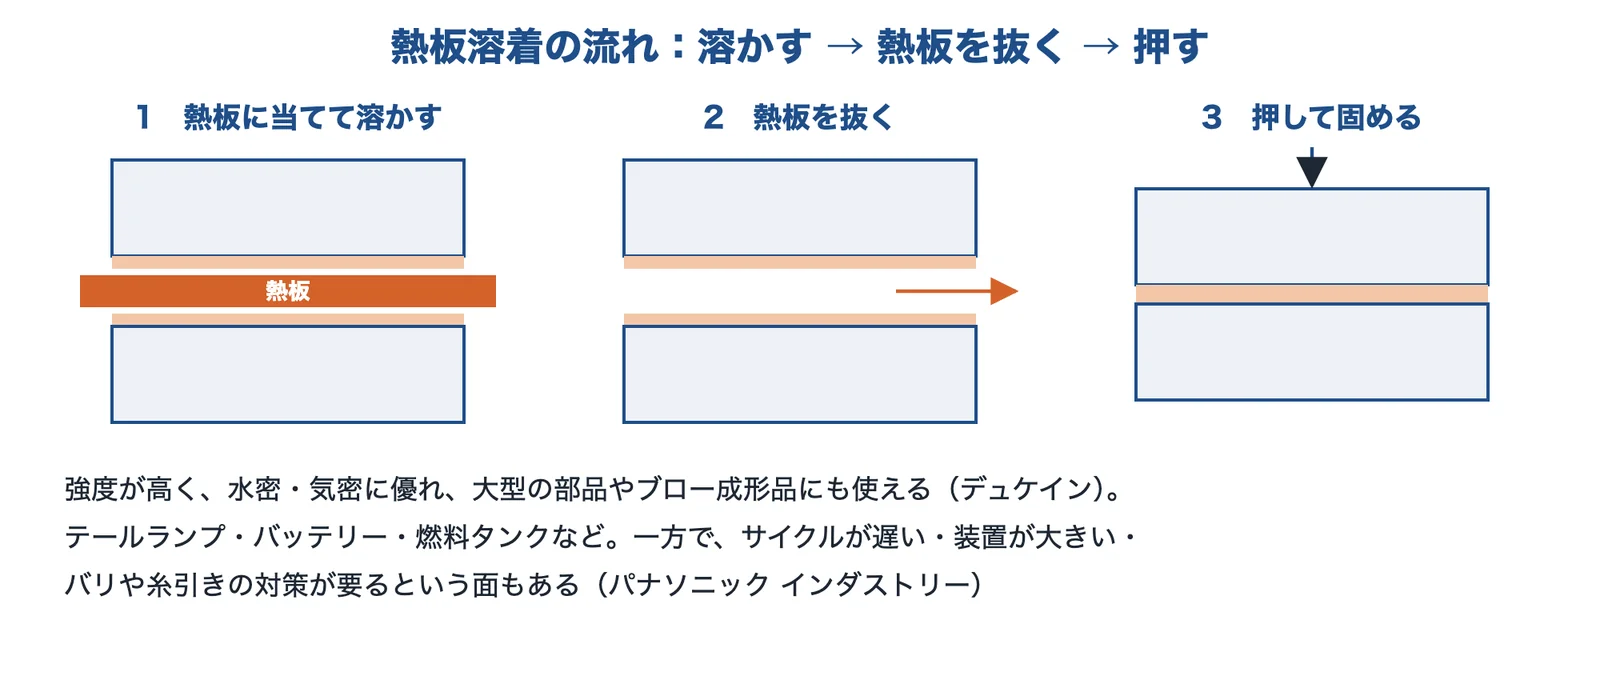
熱板溶着は、熱板で両方の接合面を溶かし、熱板を離してから押して固めます。デュケインジャパンは、強度が高いこと、消耗材が要らないこと、大型の部品やブロー成形品に使えること、水密・気密に優れることを挙げています。用途はテールランプ・バッテリー・燃料タンクなどです。
出典:デュケインジャパン「熱板溶着」・パナソニック インダストリー「樹脂溶着の工法比較」をもとに AI(Claude)で作成
パナソニック インダストリーの比較では、サイクルが遅いこと、装置が大きいこと、バリと糸引きの対策が要ることが短所に挙げられています。糸バリについてはデュケインジャパンが「出ない」と説明しており、説明が分かれるので、実際の材料と装置で確かめます。
レーザー溶着:透過材と吸収材を組み合わせる
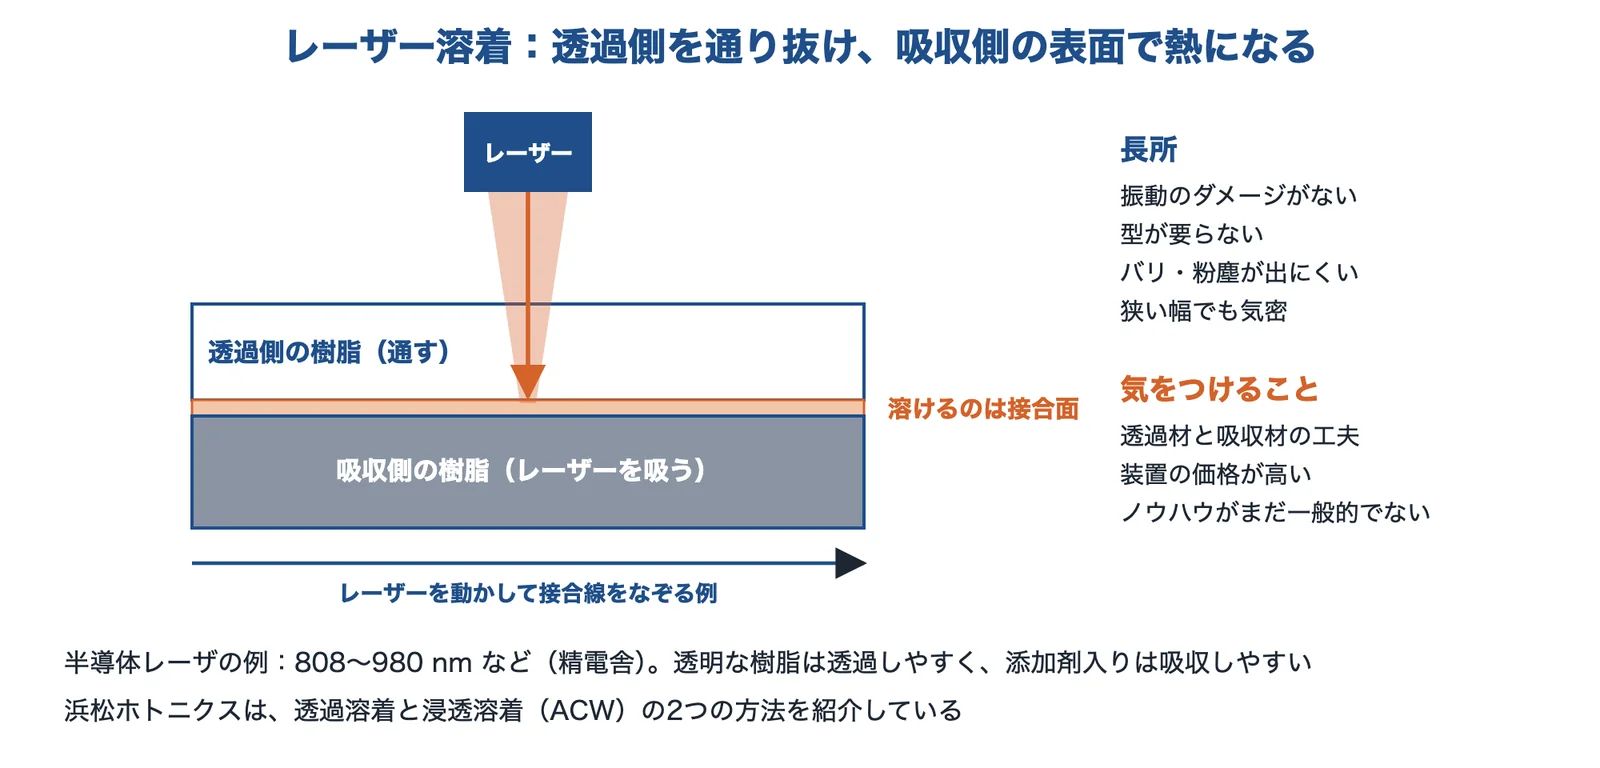
レーザー溶着では、透過側の樹脂がレーザーを通し、吸収側の樹脂がレーザーを吸って発熱します(パナソニック インダストリー)。振動のダメージがなく、型が要らず、バリや粉塵が出にくいのが特徴です。浜松ホトニクスは、O リングや接着剤をなくして部品点数を減らせること、母材並みの接合強度が得られることを挙げています。
出典:パナソニック インダストリー「樹脂溶着の工法比較」・精電舎電子工業「レーザ溶着」・浜松ホトニクス「レーザ樹脂溶着」をもとに AI(Claude)で作成
精電舎電子工業の解説では、半導体レーザの波長は 808〜980 nm(1.5 μm も挙げられています)で、透明な樹脂は透過しやすく、添加剤の入った樹脂は吸収しやすいとされています。
高周波溶着:材料の内部から発熱させる
高周波溶着は、高周波の電界で分子を動かし、材料の内部から発熱させます。発熱のしやすさには誘電力率(tanδ)が大きく関わるので、適する材料は限られます。精電舎電子工業は、例として塩化ビニール、ナイロン、塩化ビニリデン、ポリウレタンを挙げています。
熱風溶接:熱風と溶接棒でつなぐ
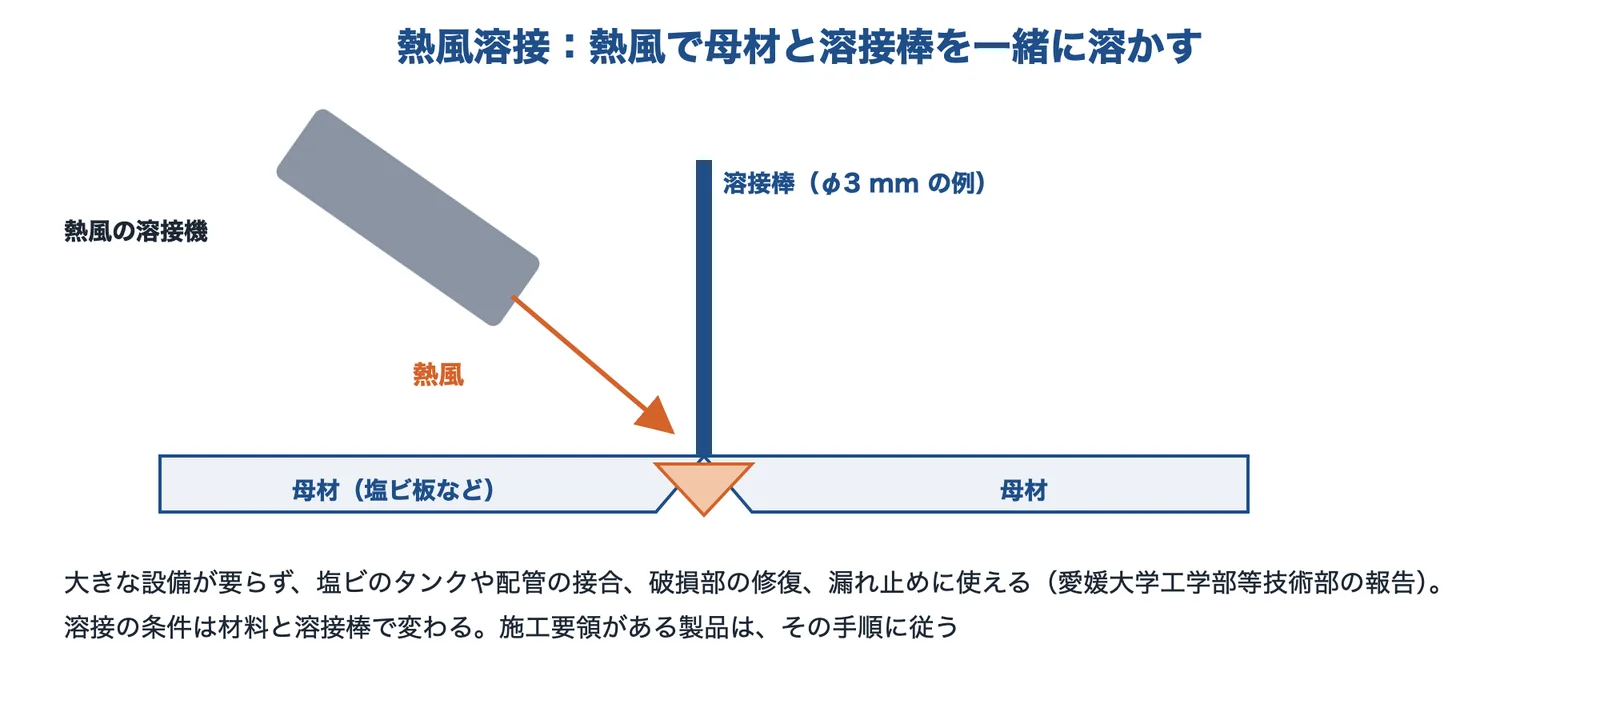
熱風溶接(ホットジェット溶接)は、熱風で母材と溶接棒を溶かしてつなぐ方法です。愛媛大学工学部等技術部の報告は、大容量のタンクや動的な荷重がかかる塩ビ配管では接着剤の接合力が足りず破損することがあり、その対策の一つになるとしています。大きな設備が要らず、破損部の修復や漏れ止めにも使えます。
出典:愛媛大学工学部等技術部の報告をもとに AI(Claude)で作成

出典:積水化学工業 / SEKISUI CHEMICAL(YouTube)
不良の切り分け:症状ごとに確かめる
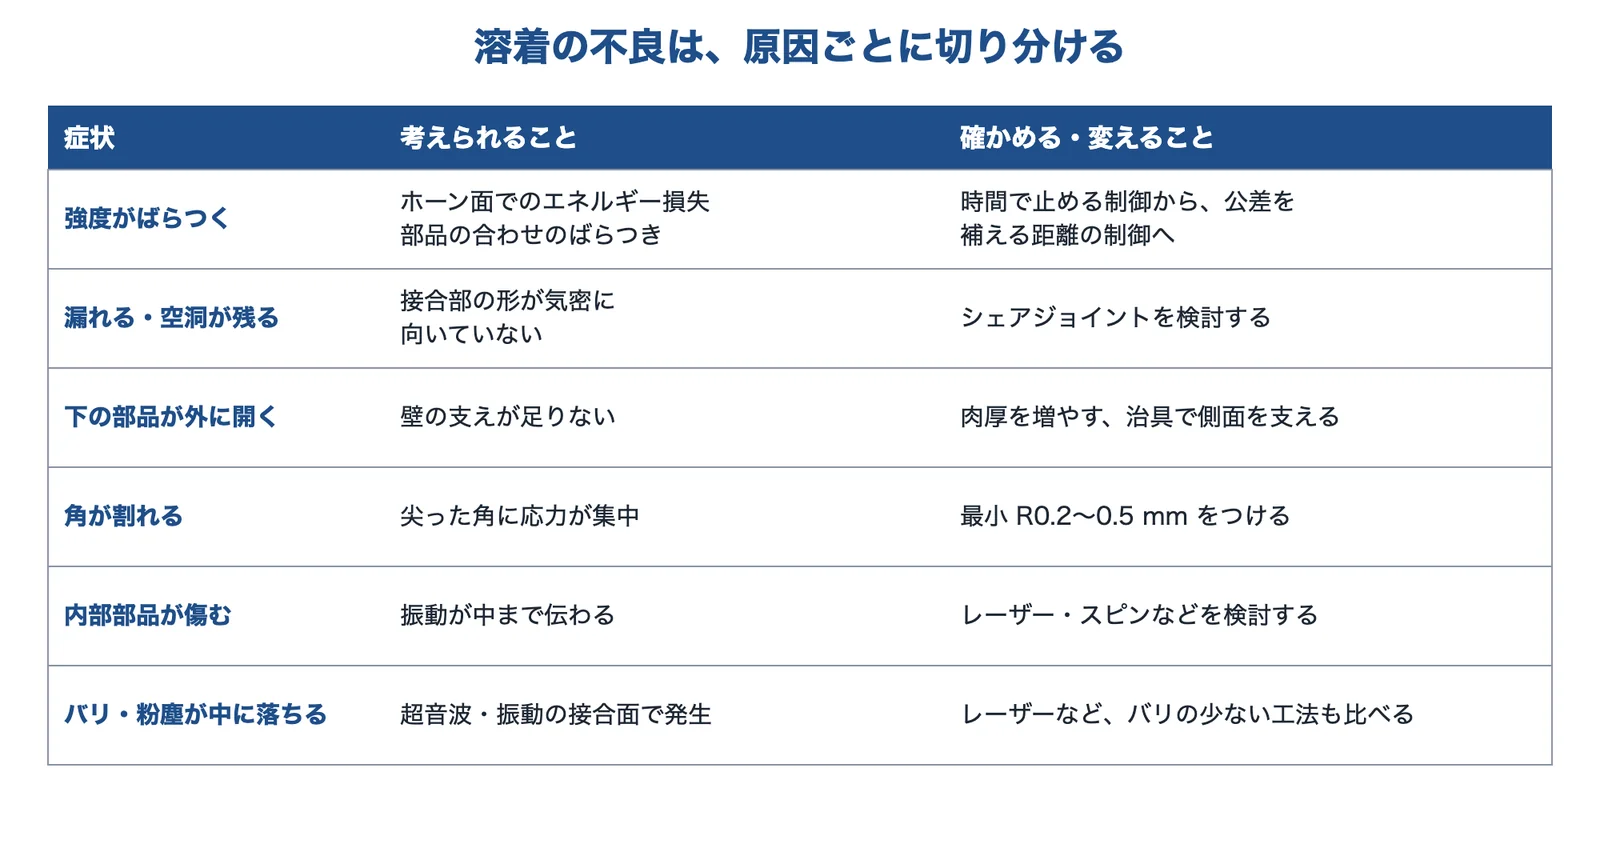
超音波溶着の時間は、TWI の解説で通常 0.2〜1.0 秒です。時間で止める方法は部品のばらつきの影響を受けます。エネルギーで止める制御もありますが、ホーン面の損失でばらつくことがあります。距離で止める制御は部品の公差を補えるとされています。
出典:TWI「Ultrasonic welding of injection moulded components」・パナソニック インダストリー「樹脂溶着の工法比較」をもとに AI(Claude)で作成
出典:超音波溶着|精電舎電子工業、超音波溶着の原理|デュケインジャパン、Ultrasonic welding of injection moulded components|TWI、振動溶着|デュケインジャパン、スピン溶着|デュケインジャパン、熱板溶着|デュケインジャパン、樹脂溶着の工法比較|パナソニック インダストリー、レーザ樹脂溶着|浜松ホトニクス、レーザ溶着|精電舎電子工業、高周波溶着|精電舎電子工業、ホットジェット溶接技術の習得と普及|愛媛大学工学部等技術部
プラスチック溶接の装置を扱う企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。複数の工法を扱う装置メーカーと、レーザーに強みを持つ会社を選びました。
精電舎電子工業株式会社|超音波・高周波・レーザの溶着装置
精電舎電子工業とは
精電舎電子工業は、東京都荒川区に本社がある会社です。超音波・高周波・レーザ・熱・振動を使った溶着と溶断の装置を扱っています。
精電舎電子工業の得意技術
| 技術 | 内容 |
|---|---|
| 超音波溶着機 | 超音波溶着機を扱い、原理と樹脂の相性表を自社サイトで公開している |
| 高周波・レーザの溶着 | 高周波溶着とレーザ溶着の解説と装置を扱う |
精電舎電子工業が解決できる課題
- どの樹脂の組み合わせなら溶着できるかを確かめたい
- 超音波のほかに高周波・レーザも比べたい
出典:会社概要|精電舎電子工業、超音波溶着機|精電舎電子工業、プラスチックの溶着相性|精電舎電子工業
日本エマソン株式会社 ブランソン事業本部|超音波・振動・赤外線の溶着機
ブランソンとは
日本エマソンのブランソン事業本部は、神奈川県厚木市にあります。超音波プラスチック溶着機、振動溶着機、レーザー溶着機、赤外線溶着機などを扱っています。
ブランソンの得意技術
| 技術 | 内容 |
|---|---|
| 振動溶着機 | 中〜大型で複雑な形の部品に向き、シール性が強く、溶着サイクルが短いと説明している。用途は自動車部品・家電・OA 機器 |
| 超音波溶着機 | 超音波溶着機のほか、超音波金属接合機も扱う |
ブランソンが解決できる課題
- 大きな樹脂部品を、気密を保って溶着したい
- 超音波と振動のどちらがよいかを比べたい
出典:会社情報|ブランソン(イプロス)、製品|ブランソン(イプロス)、振動溶着機|ブランソン(イプロス)
日本アビオニクス株式会社|超音波溶着機と発振機
日本アビオニクスとは
日本アビオニクスは、神奈川県横浜市に本社がある会社です。超音波発振機 SW-D シリーズ、超音波溶着機 W5000・W3000、ハンドウェルダー HW-D などを扱っています。
日本アビオニクスの得意技術
| 技術 | 内容 |
|---|---|
| 超音波発振機 SW-D | ATHMOS 方式で周波数を速く自動で追尾し、振幅を安定して保つと説明している |
| ハンドウェルダー HW-D | 手で持って使うタイプの超音波溶着機 |
日本アビオニクスが解決できる課題
- 超音波溶着の条件を安定させたい
- 手作業の少量の溶着も超音波で行いたい
出典:本社|日本アビオニクス、超音波溶着機|日本アビオニクス
デュケインジャパン株式会社|超音波・振動・スピン・熱板・レーザーの溶着機
デュケインジャパンとは
デュケインジャパンは、千葉県柏市にある会社です。超音波・振動・スピン・熱板・レーザー・ホットガスの溶着機の販売とサービス、自動機の設計製作を行っています。
デュケインジャパンの得意技術
| 技術 | 内容 |
|---|---|
| 複数の工法の溶着機 | 超音波からスピン・熱板まで扱い、工法ごとの解説を自社サイトで公開している |
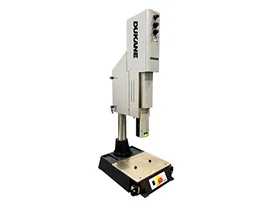
| 超音波溶着機 P220 | 20 kHz で 1200・2600・3600 W の機種がある |
デュケインジャパンが解決できる課題
- 複数の工法を比べて選びたい
- 溶着機を組み込んだ自動機を作りたい
出典:デュケインジャパン「超音波溶着機」
出典:会社概要|デュケインジャパン、超音波溶着機|デュケインジャパン、技術解説|デュケインジャパン
パナソニック インダストリー株式会社|レーザー溶着機
パナソニック インダストリーとは
パナソニック インダストリーは、東京都港区に本社がある会社です。ガルバノスキャニング式のレーザー溶着機を扱っています。
パナソニック インダストリーの得意技術
| 技術 | 内容 |
|---|---|
| レーザー溶着機 VL-W1 シリーズ | ガルバノスキャニング式のレーザー加工機。溶着の工法の比較も公開している |
パナソニック インダストリーが解決できる課題
- 内部の部品に振動を伝えずに封止したい
- 狭い接合幅で気密を取りたい
出典:企業情報|パナソニック インダストリー、樹脂溶着の工法比較|パナソニック インダストリー
浜松ホトニクス株式会社|レーザ樹脂溶着の加熱システム
浜松ホトニクスとは
浜松ホトニクスは、静岡県浜松市に本社がある会社です。レーザ樹脂溶着の方法として、透過溶着法と浸透溶着法(ACW 法)を紹介しています。
浜松ホトニクスの得意技術
| 技術 | 内容 |
|---|---|
| レーザ加熱システム L16490-343 | レーザ樹脂溶着のおすすめ製品として掲載 |
| 透過溶着と浸透溶着 | O リングや接着剤をなくして部品点数を減らす、母材並みの接合強度が得られると説明している |
浜松ホトニクスが解決できる課題
- O リングや接着剤をなくしたい
- 同じ材料どうしをレーザーで溶着したい
出典:本社事務所|浜松ホトニクス、レーザ樹脂溶着|浜松ホトニクス
選ぶ前に確かめる条件
工法を決める前、装置メーカーに相談する前に、次のことを整理しておくと話が早く進みます。
- 材料:樹脂の種類とグレード、ガラス繊維などの添加材、色。上下の部品で同じ材料か
- 部品:大きさ、肉厚、接合部の形と長さ、円形かどうか
- 要求:必要な強度、水密・気密の条件、外観(バリ・焼け)
- 内部:電子部品など、振動や熱に弱いものが入っていないか
- 数量:サイクルタイム、品種の数。ホーンや治具の費用が合うか
- 保管:吸水しやすい樹脂の、溶着までの保管のしかた
- 検査:強度や気密をどう確かめるか。試作で条件を決められるか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月4日








