
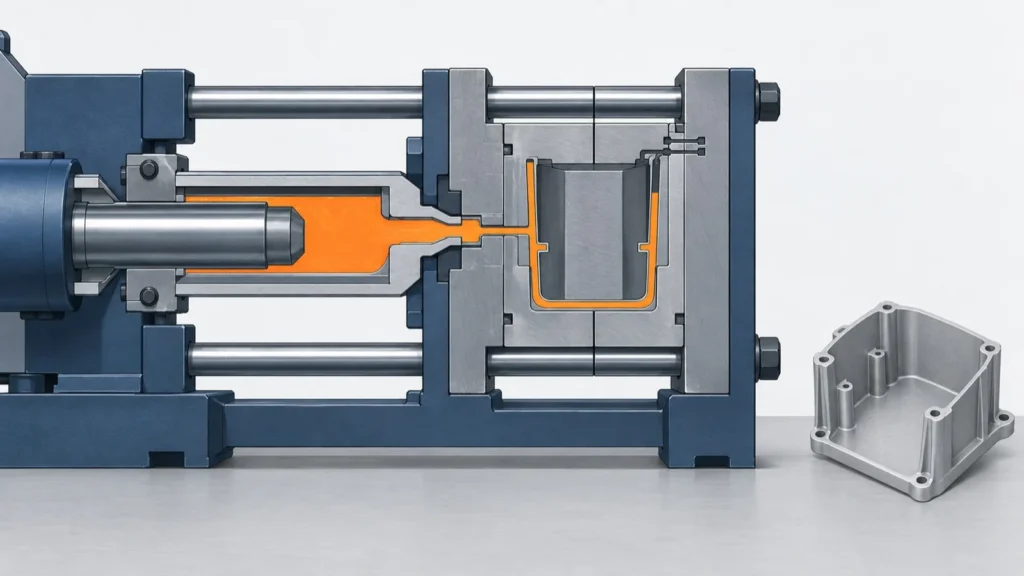
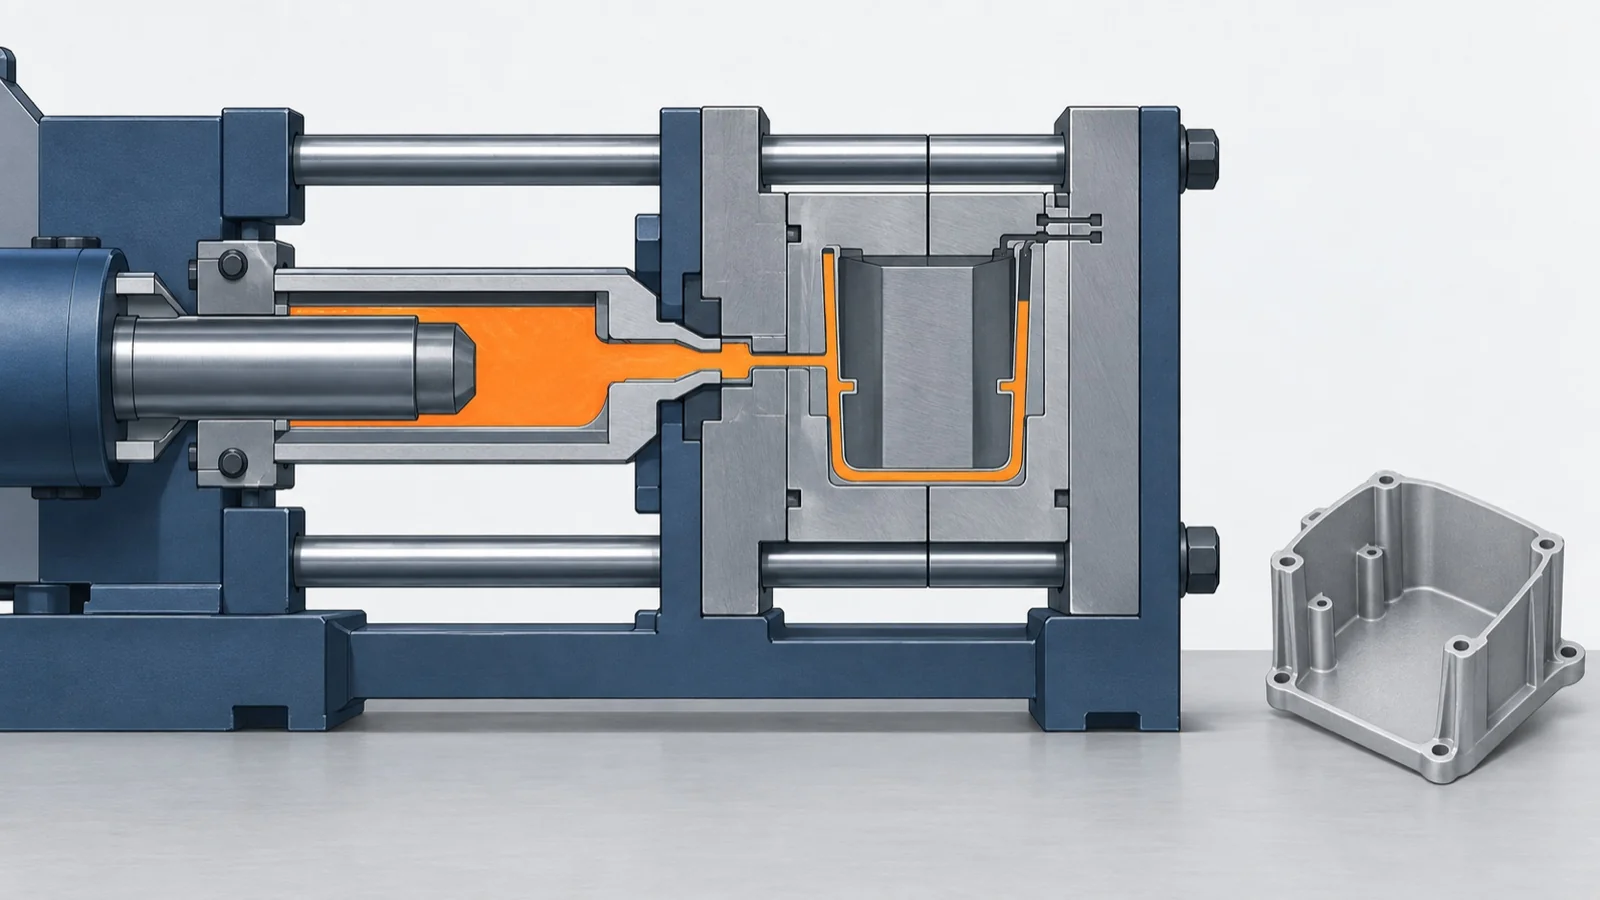
ダイカストは、溶けた金属を精密な金型に押し込んで固め、寸法の精度がよく鋳肌のきれいな鋳物を、速いサイクルでたくさん作る鋳造の方法です。日本ダイカスト協会の資料によると、日本のダイカストの生産量(重さ)の 97.9%はアルミニウム合金で(2020年)、自動車のシリンダブロックやトランスミッションケース、オイルパンなどに使われています。
出典:日本ダイカスト協会「ダイカストって何?」p.11(ダイカストとは)、日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)、日本ダイカスト協会「ダイカストって何?」p.17(マシンの大きさと製品)
このページでは、ダイカストの仕組み(コールドチャンバーとホットチャンバー)、アルミ・マグネシウム・亜鉛の合金の選び方、巣(内部の空洞)などの不具合と、真空・スクイズ・半凝固といった巣を減らす工法、設計と金型の注意をまとめ、ダイカスト部品を作る企業を紹介します。
ダイカストの企業(早見表)
| 企業 | アルミ | マグネ シウム | 亜鉛 | 巣を減らす 工法 | 大型品 (1,000t 以上) | 金型の 設計・製作 | 解析・ X線/CT |
|---|---|---|---|---|---|---|---|
| 筑波ダイカスト工業アルミとマグネシウムの量産 | ● | ● | ● | ● | ● | ||
| 川金ダイカスト工業大型アルミと半凝固のナノキャスト | ● | ● | ● | ||||
| 旭工精真空・スクイズの精密ダイカスト | ● | ● | ● | ● | |||
| 岩機ダイカスト工業縦型のスクイズと金型づくり | ● | ● | ● | ● | ● | ||
| ツオイスダイカスト亜鉛の精密な小物 | ● | ||||||
| テラダイ車載部品のアルミ、解析から検査まで | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「巣を減らす工法」は真空・スクイズ・半凝固などのダイカスト、「大型品」は型締力 1,000トン以上のマシンを持つこと、「解析・X線/CT」は鋳造のシミュレーションや X 線の検査の設備を公開していること、「金型の設計・製作」は金型の設計か製作を自社で行うとしていることです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
ダイカストが効くのは、軽くしたい・部品をまとめたい・複雑な形をたくさん安く作りたいというときです。日本ダイカスト協会の資料は、プラスチックの成形品と比べた長所として、薄肉にできること、寸法が安定して経年変化がないこと、熱をよく伝えること、燃えないこと、電磁波を遮ること、材料をリサイクルしやすいことを挙げています。
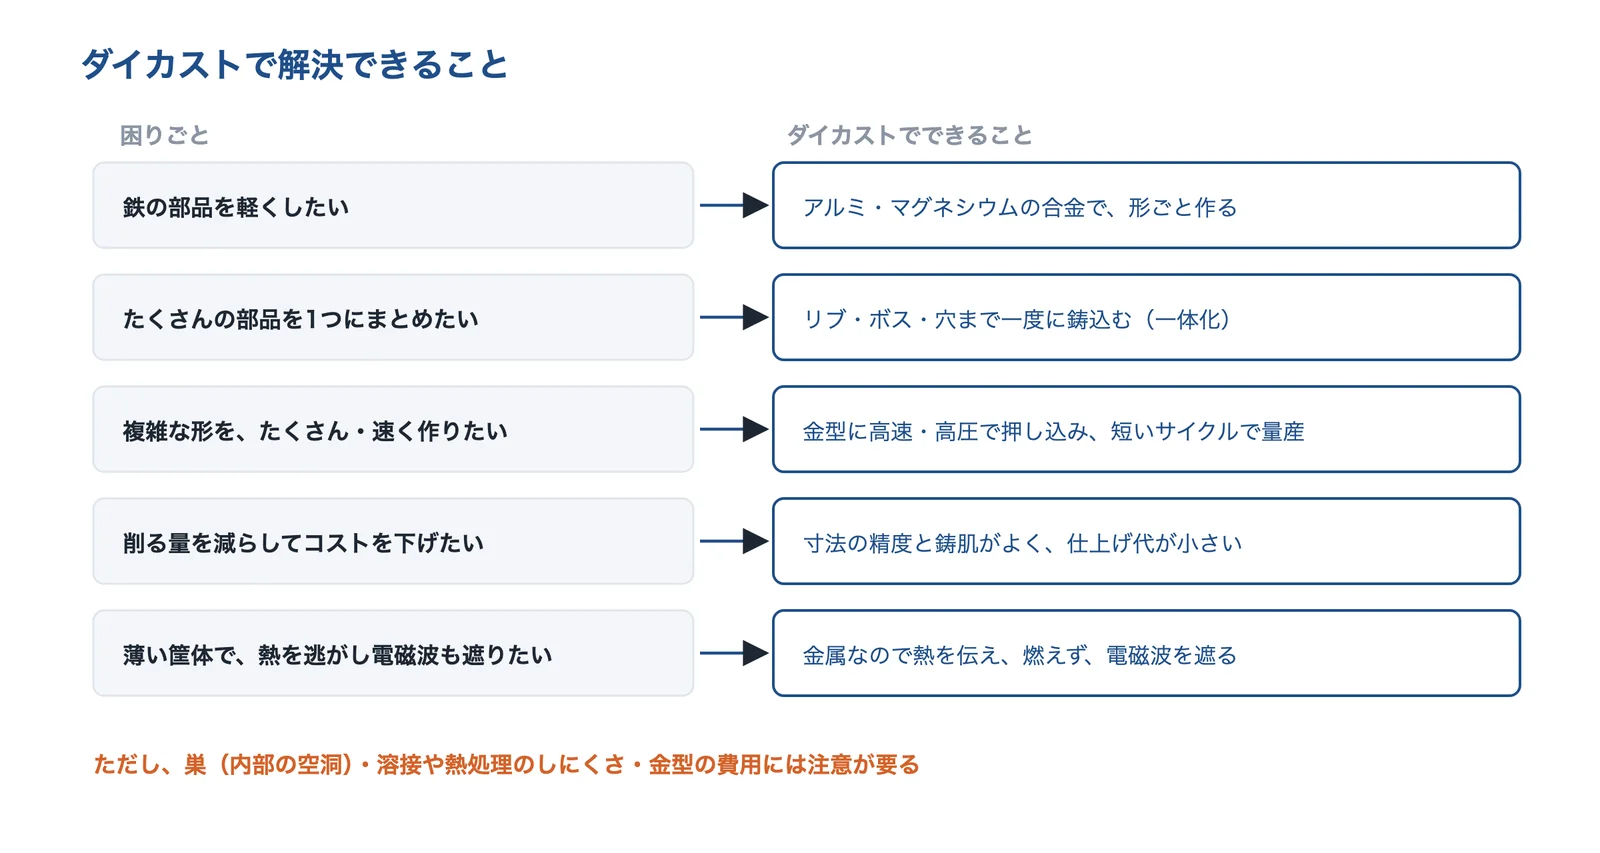
出典:このページの出典をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.33(ほかの工法との比較)
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 鉄をアルミ・樹脂・複合材に替えて軽くしたい | 鉄の部品を、アルミ合金・マグネシウム合金のダイカストに置き換える | アルミニウム合金マグネシウム合金 |
| 部品点数を減らしたい | いくつもの部品を、1つのダイカストにまとめる | 金属の一体成形 |
| 工法を切り替えたい | 削り出し・板金の溶接構造を、ダイカストに切り替える | 鋳造(ダイカスト) |
| 加工しやすい形状にしたい | 肉厚・抜き勾配・リブ・R を、ダイカストに向いた形にする | 成形向けの形 |
| 液漏れ・気密不良を防ぎたい | 巣からの漏れを、含浸(巣をふさぐ処理)や巣を減らす工法で止める | 液状ガスケット・含浸 |
| バリを出さない・バリ取りを減らしたい | 金型の合わせ目のバリを、型と工法で減らす | 型と工法の見直し |
| 作る前に性能を予測したい | 湯の流れと固まり方を、鋳造のシミュレーションで確かめる | 成形・加工のシミュレーション |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
日本ダイカスト協会の資料によると、ダイカストの金型は固定型と可動型の2つ以上でできていて、型締め → 射出・充填・凝固・冷却 → 型開き → 押出し → 離型剤の塗布を1サイクルとしてくり返します。溶けた金属を高速・高圧で金型に押し込み、圧力をかけたまま固めるので、薄い壁や細かい形まで写し取れます。
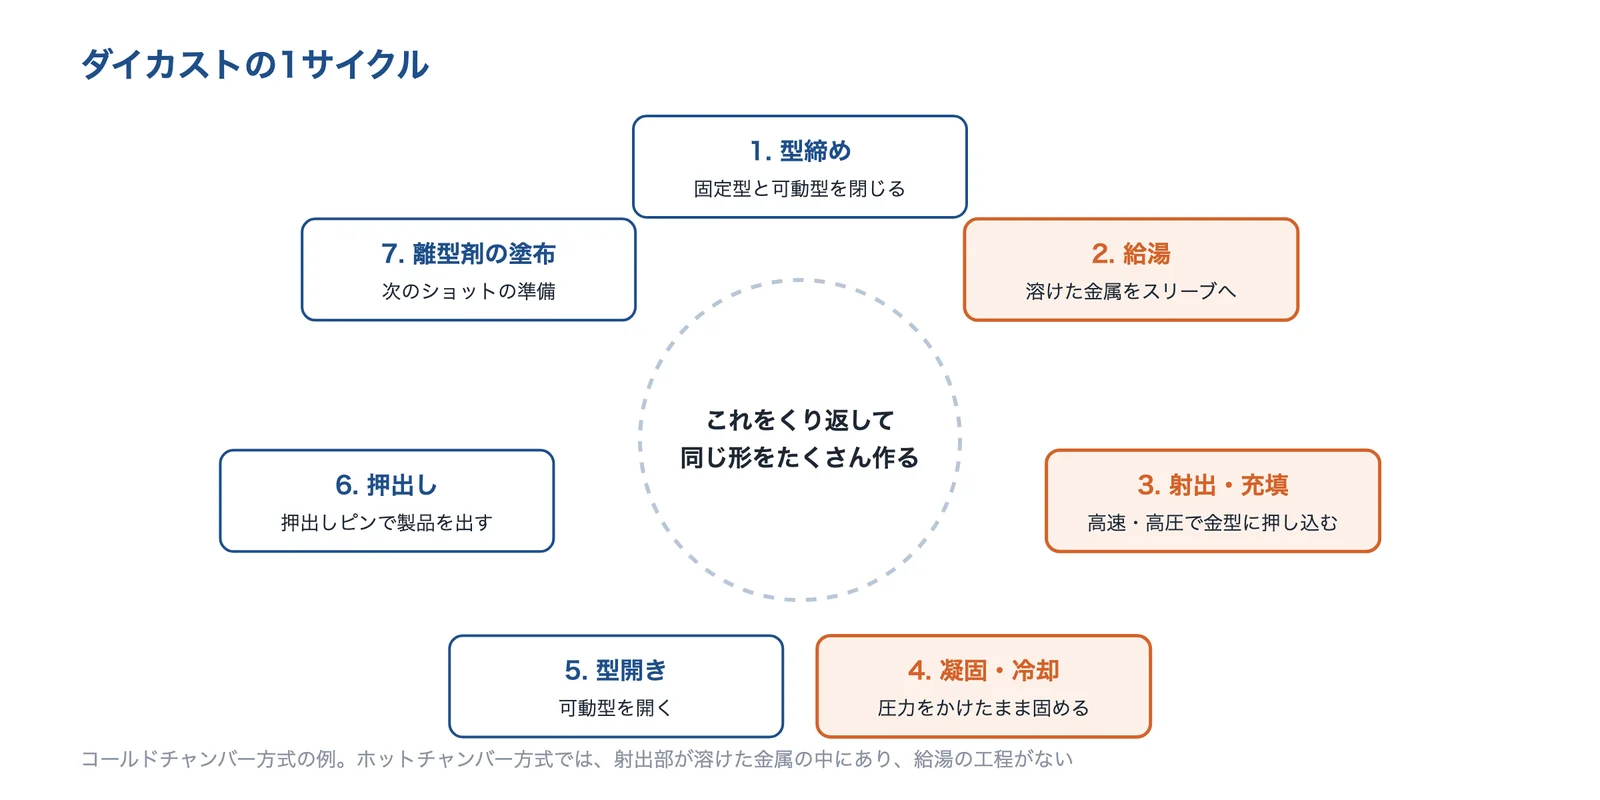
出典:日本ダイカスト協会「ダイカストって何?」をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.11(ダイカストとは)
コールドチャンバーとホットチャンバー
ダイカストマシンには2つの方式があります。コールドチャンバー方式は、溶けた金属をサイクルごとにスリーブへ注いで押し込む方式で、鋳造圧力は 40〜100MPa 程度、大物が作れる一方、注湯の時間だけサイクルが長くなります。アルミ合金と銅合金は通常この方式で鋳造します。ホットチャンバー方式は、射出部が溶けた金属の中にあり、注湯が要らずサイクルが速く、鋳造圧力は 10〜35MPa と低めで、主に亜鉛合金とマグネシウム合金に使います(マグネシウム合金はどちらの方式でも鋳造されます)。
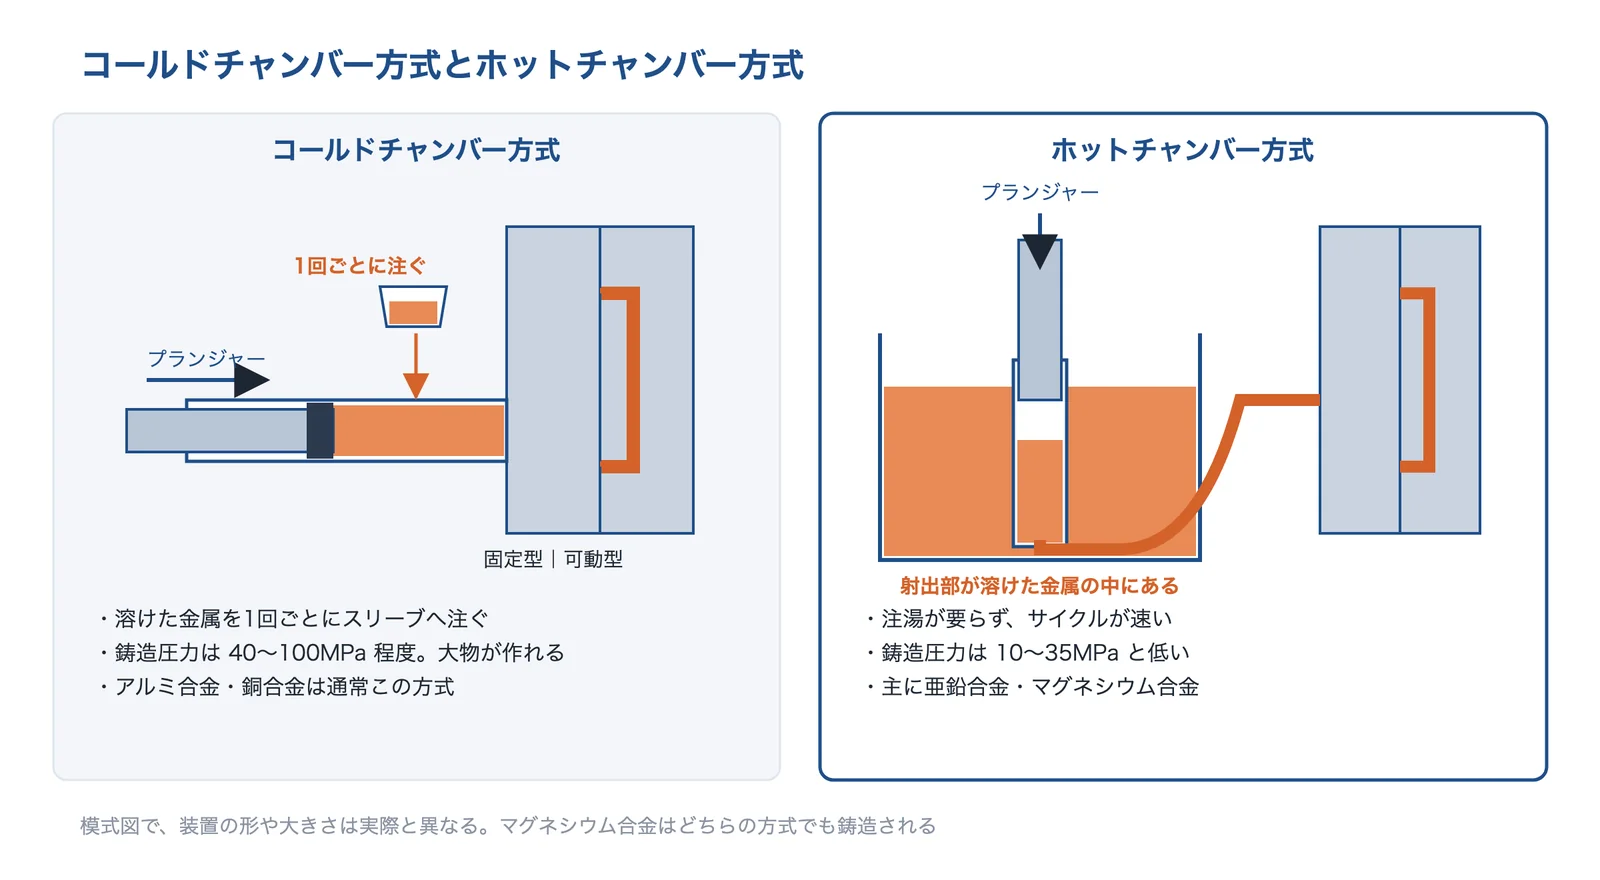
出典:日本ダイカスト協会「ダイカストって何?」をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.14(コールドチャンバーマシン)、日本ダイカスト協会「ダイカストって何?」p.16(ホットチャンバーマシン)、日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)
射出の速さと時間の目安
宇部興産機械の報告(素形材 2019年3月号)では、型締力 12,258kN のマシンで、充填時間 57〜111ms、昇圧時間 約90ms、鋳造圧力 約45MPa の条件を調べています。溶けた金属がおよそ 0.1 秒で型を満たす速さです。マツダ技報(2013年)は、ゲートを通る溶湯の速さを従来の 40m/s 以下から 60m/s に上げ、型の中をゲージ圧 −90kPa 以下に減圧して、シリンダブロックの一般肉厚 2.5mm を実現したと報告しています。
出典:宇部興産機械「高真空・高速ダイカストによる構造部品の鋳造」(素形材 2019年3月号)、マツダ技報(2013年)のダイカストの論文
種類と選び方
ダイカストの選び方は、合金(アルミ・マグネシウム・亜鉛)と、巣を減らす工法を使うかどうかの2つで考えると整理しやすくなります。生産量のほとんどはアルミ合金で、日本ダイカスト協会の資料(経済産業省の統計の図)では 2020年の重さの割合がアルミ合金 97.9%・亜鉛合金 1.7%・その他 0.5%でした。2023年のダイカストの生産量は 961,949トン(前年比 7.6%増)です。
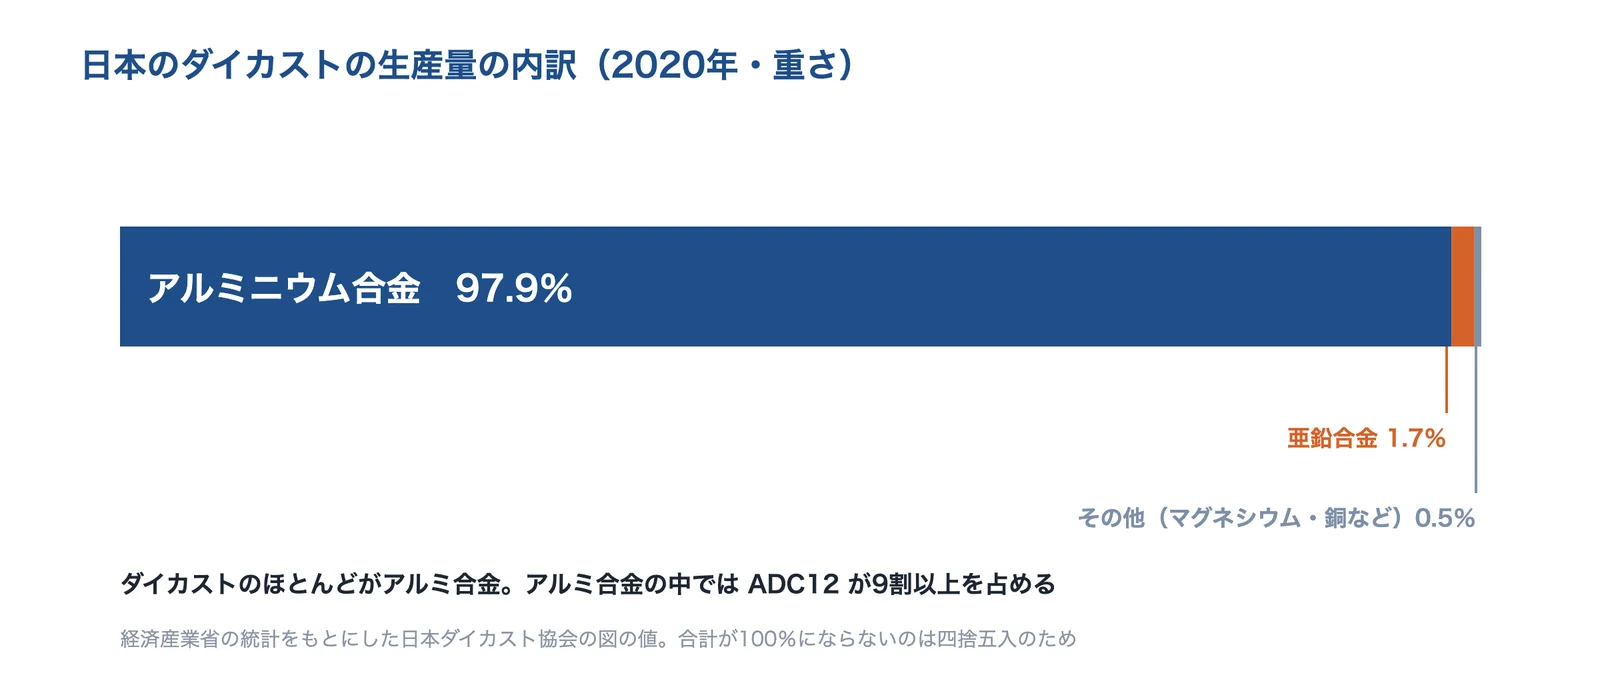
出典:日本ダイカスト協会「ダイカストって何?」(経済産業省の統計)をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)、日本ダイカスト協会「2023年度 事業報告書」
| 合金 | 代表の規格 | 特徴 | 向いている場面 | 注意 |
|---|---|---|---|---|
| アルミニウム合金 | ADC12(Al-Si-Cu 系)など。JIS H 5302 | 軽く(密度 約2.7)、湯流れがよい。ADC12 の熱伝導率は 96W/(m・K) | エンジン・トランスミッションのケース、筐体、ヒートシンク | ADC12 はアルマイトがしにくいと言われる |
| マグネシウム合金 | MDC1D(AZ91D 相当)・MDC2B(AM60B 相当)など。JIS H 5303 | さらに軽い(密度 約1.8)。ホット・コールドの両方式 | パソコン・ビデオカメラの部品、ステアリングの部品 | 参考値の強さはアルミ合金より低め(MDC1D は 230MPa) |
| 亜鉛合金 | ZDC1・ZDC2 | 融点が低く(ZDC1 は 379〜388℃)、湯流れがよい。重い(密度 約6.7) | 精密機器・光学機器の小さな部品 | 重い(アルミ合金の約2.5倍の密度) |
この表は、日本ダイカスト協会の資料・三重県工業研究所の報告・タカチ電機工業の材質表・各社の製品の例をもとに編集部が整理したものです。数値は JIS の参考値などで、保証値ではありません。
出典:日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)、日本ダイカスト協会「ダイカストって何?」p.24(マグネシウム合金)、三重県工業研究所 研究報告(2015年)のダイカスト材の陽極酸化、タカチ電機工業「材質表」(技術資料)、筑波ダイカスト工業「製品紹介」、ツオイスダイカスト「会社案内」
合金の強さと伸び
JIS の参考値では、ADC12 の引張強さは 310MPa・伸び 3.5%、マグネシウムの MDC1D は 230MPa・3%です。伸びの大きい合金には、ADC6(Al-Mg-Mn 系、伸び 10.0%)や MDC2B(AM60B 相当、6%)があります。ただし、実際の製品は、巣の量や肉厚で参考値より下がることがある点に注意します。日本大学の報告では、板厚 3mm のダイカストの板(摩擦攪拌接合の研究の母材)の測定値で、ADC12 が引張強さ 278MPa・伸び 1.5%、AZ91D が 178MPa・1.7%でした。
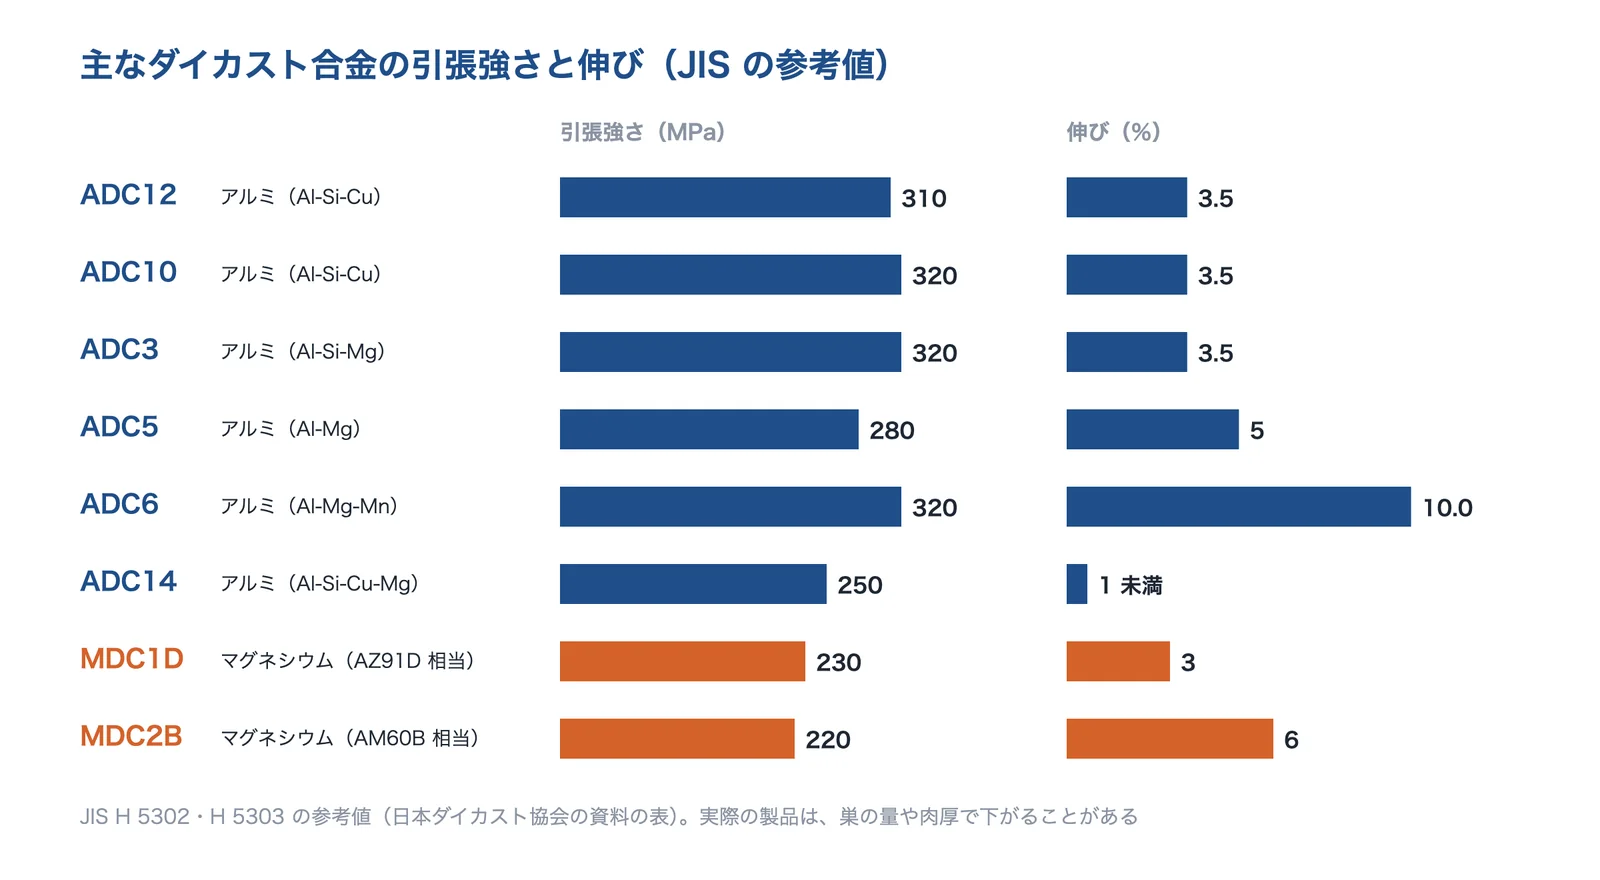
出典:日本ダイカスト協会「ダイカストって何?」(JIS H 5302・H 5303 の参考値)をもとに AI(Claude)で作成
アルミ合金の中では ADC12 がよく使われ、三重県工業研究所の報告は ADC12 の使用比率を「9割以上」としています。
出典:日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)、日本ダイカスト協会「ダイカストって何?」p.24(マグネシウム合金)、日本大学生産工学部 学術講演会(2011年)のダイカスト材の報告、三重県工業研究所 研究報告(2015年)のダイカスト材の陽極酸化
使う場面ごとの選び方
検討するときは、数量 → 材料 → 後の処理(溶接・熱処理・気密) → 形と大きさ → 仕上げの順に考えると、候補が絞れます。金型の費用がかかるので、まず数量で回収できるかを考えます。
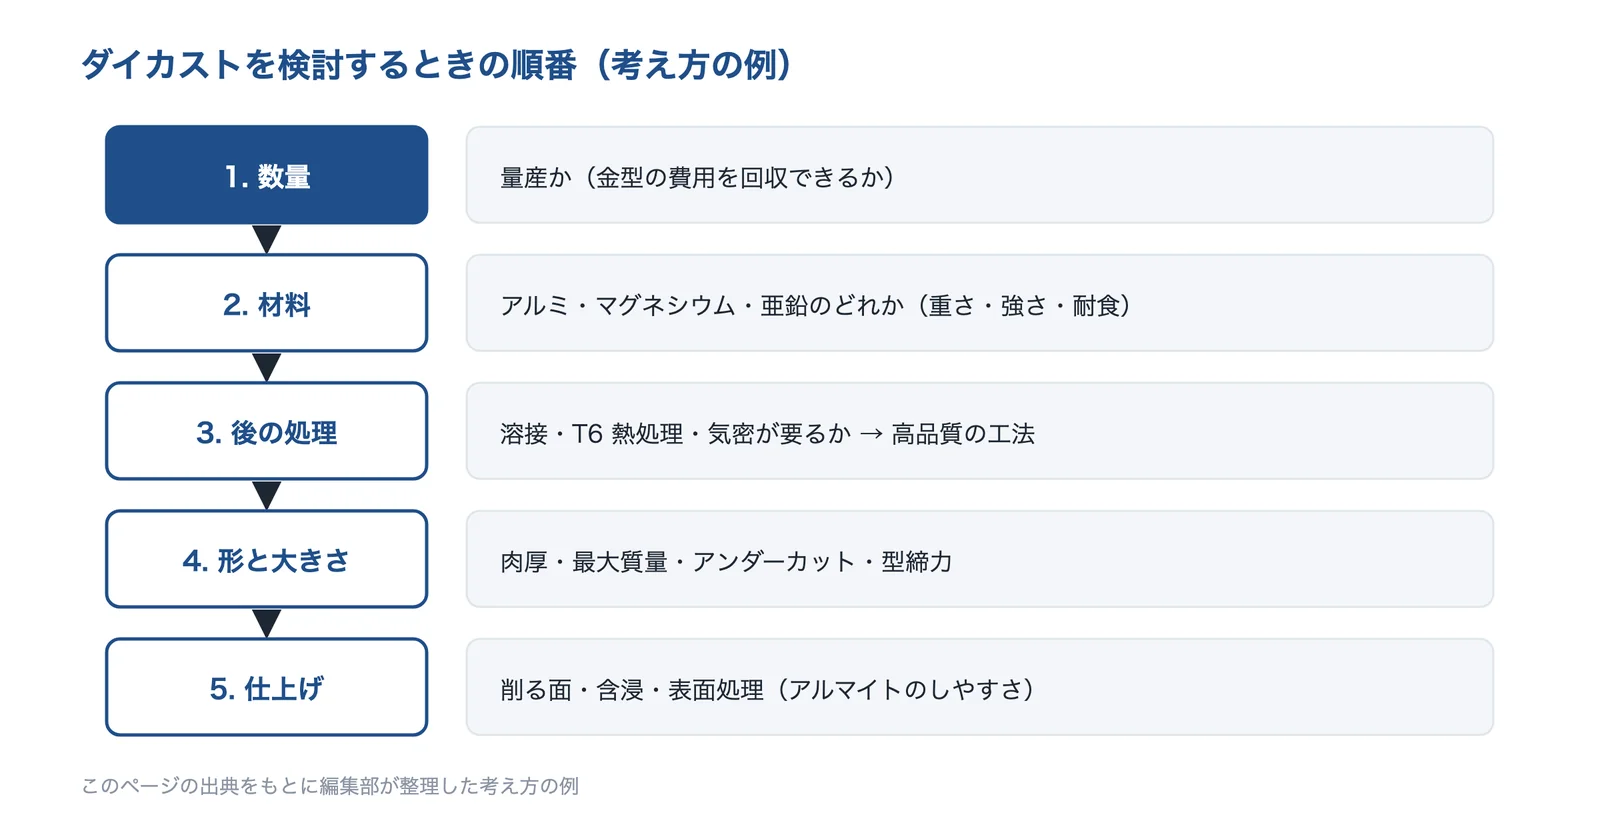
出典:このページの出典をもとに AI(Claude)で作成
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 自動車のエンジン・駆動系のケース | アルミ合金(コールドチャンバー、大型マシン) | 型締力・肉厚・耐圧。削る面の巣 | シリンダブロック・ミッションケース・オイルパン(日本ダイカスト協会の表) |
| 溶接・熱処理する構造部品 | 高真空ダイカスト・スクイズ・半凝固 | 製品の中のガスの量、T6・T7 の熱処理 | 真空ダイカストのショックタワーの試験用モデル(宇部興産機械) |
| 軽い筐体(電子機器) | マグネシウム合金 | 薄肉、表面処理、樹脂との組み合わせ | パソコン・業務用ビデオカメラの部品(筑波ダイカスト工業) |
| 精密な小物・機構部品 | 亜鉛合金(ホットチャンバー) | 寸法の精度、二次加工を減らせるか | 精密機器・光学機器の部品(ツオイスダイカスト) |
| 車体の大きな部品 | 大型の一体ダイカスト(ギガキャスト) | 型締力、修理のしやすさ | トヨタ自動車の次世代 EV に向けた車体後部の試作(ニュースイッチ) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:日本ダイカスト協会「ダイカストって何?」p.17(マシンの大きさと製品)、宇部興産機械「高真空・高速ダイカストによる構造部品の鋳造」(素形材 2019年3月号)、筑波ダイカスト工業「製品紹介」、ツオイスダイカスト「製品事例」、ニュースイッチ(日刊工業新聞、2023年7月6日)トヨタのギガキャスト
肉厚と大きさの目安
日本ダイカスト協会の資料の表では、一般的な肉厚の目安を、アルミ合金で小物 0.8〜3.0mm・大物 2.0〜6.0mm、マグネシウム合金で小物 0.8〜2.0mm・大物 2.0〜4.0mm、亜鉛合金で小物 0.5〜3.0mm・大物 1.0〜6.0mm としています。製品の最大質量の目安は、アルミ合金 40kg、マグネシウム合金 20kg、亜鉛合金 35kg です。
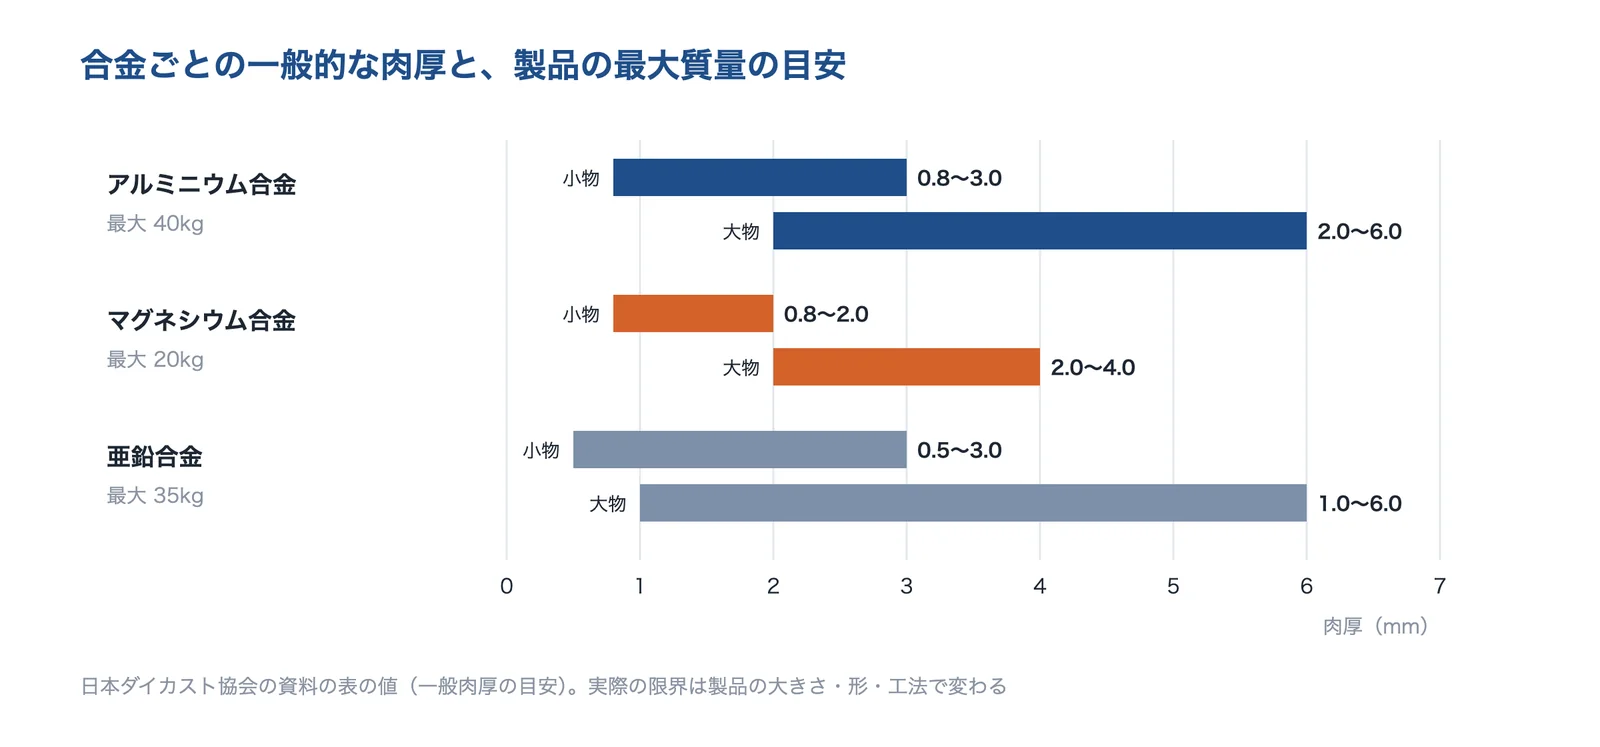
出典:日本ダイカスト協会「ダイカストって何?」の表をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.29(ダイカストの設計)
大きな部品を一体で作る(ギガキャスト)
車体の大きな部品を1回で鋳造する動きもあります。MONOist は、テスラのモデルY のリアアンダーボディーに使われたマシンの型締め力を 6,000tf(約58.8MN)とし、従来のダイカストマシンの上限は約 4,000tf だったと説明しています。日刊工業新聞(ニュースイッチ)によると、トヨタ自動車は2026年に出す予定の次世代 EV に向けた車体後部の試作で、86部品・33工程を1部品・1工程にしたとしており、大型化で修理・交換がしにくくなる点にもふれています。Car Watch は、この試作品を bZ4X のリアまわりの部品を置き換えたものと伝えています。
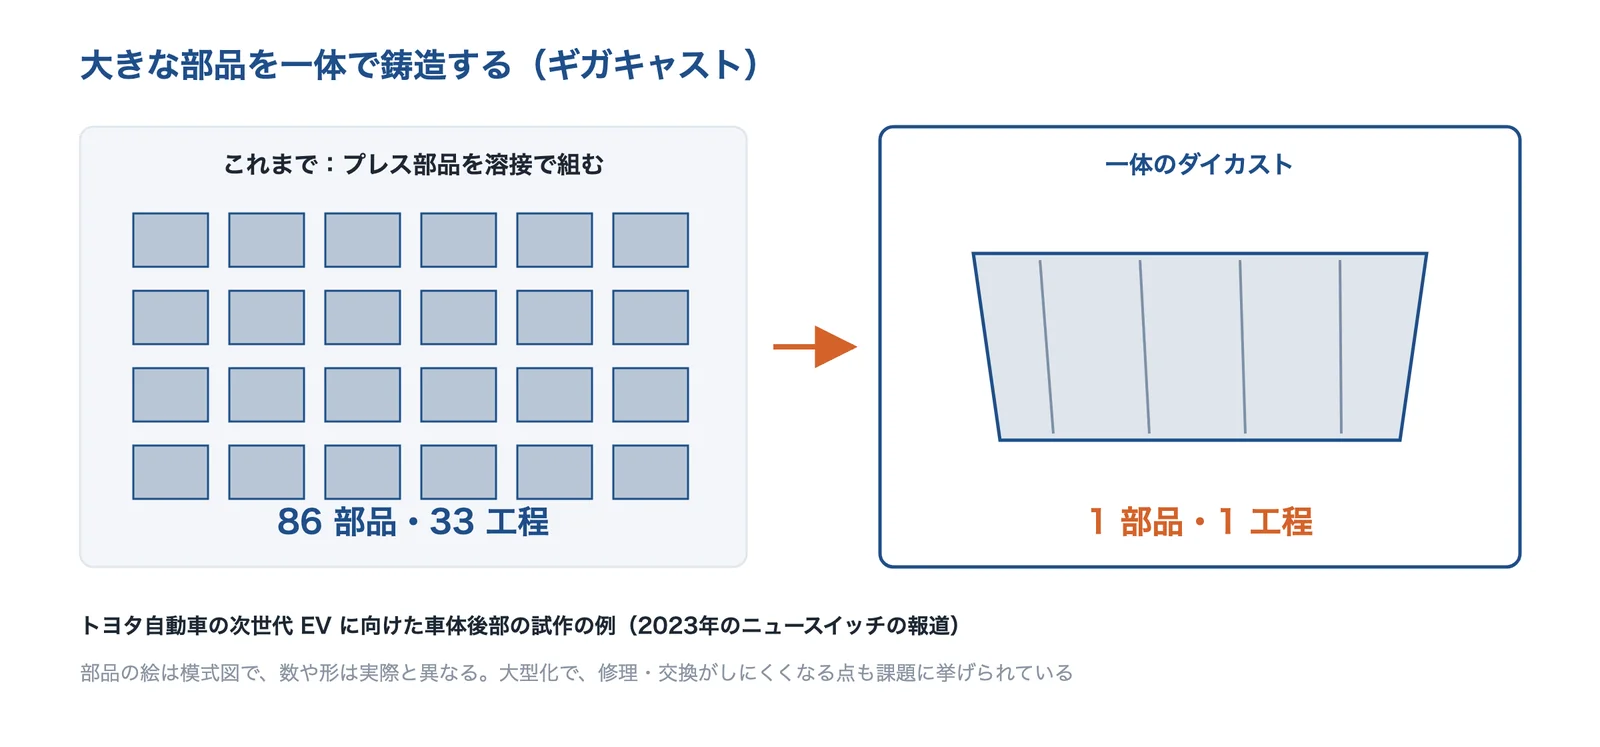
出典:ニュースイッチ(2023年7月6日)の報道をもとに AI(Claude)で作成
出典:MONOist(2025年7月29日)のギガキャストの解説、ニュースイッチ(日刊工業新聞、2023年7月6日)トヨタのギガキャスト、Car Watch(2023年10月19日)トヨタのギガキャストの展示
向いている条件と注意点
向いている条件
- 同じ形をたくさん作る(金型の費用を数量で回収できる)
- 薄い壁・リブ・ボスのある複雑な形
- 軽くしたい(アルミ・マグネシウム)、熱を逃がしたい
- 削る量を減らしたい(寸法の精度と鋳肌がよい)
注意点
- 中に巣(空洞)ができやすく、削った面に出ることがある
- ふつうのダイカストは、溶接や T6 熱処理がしにくい
- 金型が高く、合金の融点が高いほど寿命が短い
- 数が少ないと割高。肉厚の大きく違う形は苦手
この一覧は、日本ダイカスト協会の資料・三重県工業研究所の報告・くれ産業振興センターの報告をもとに編集部が整理したものです。
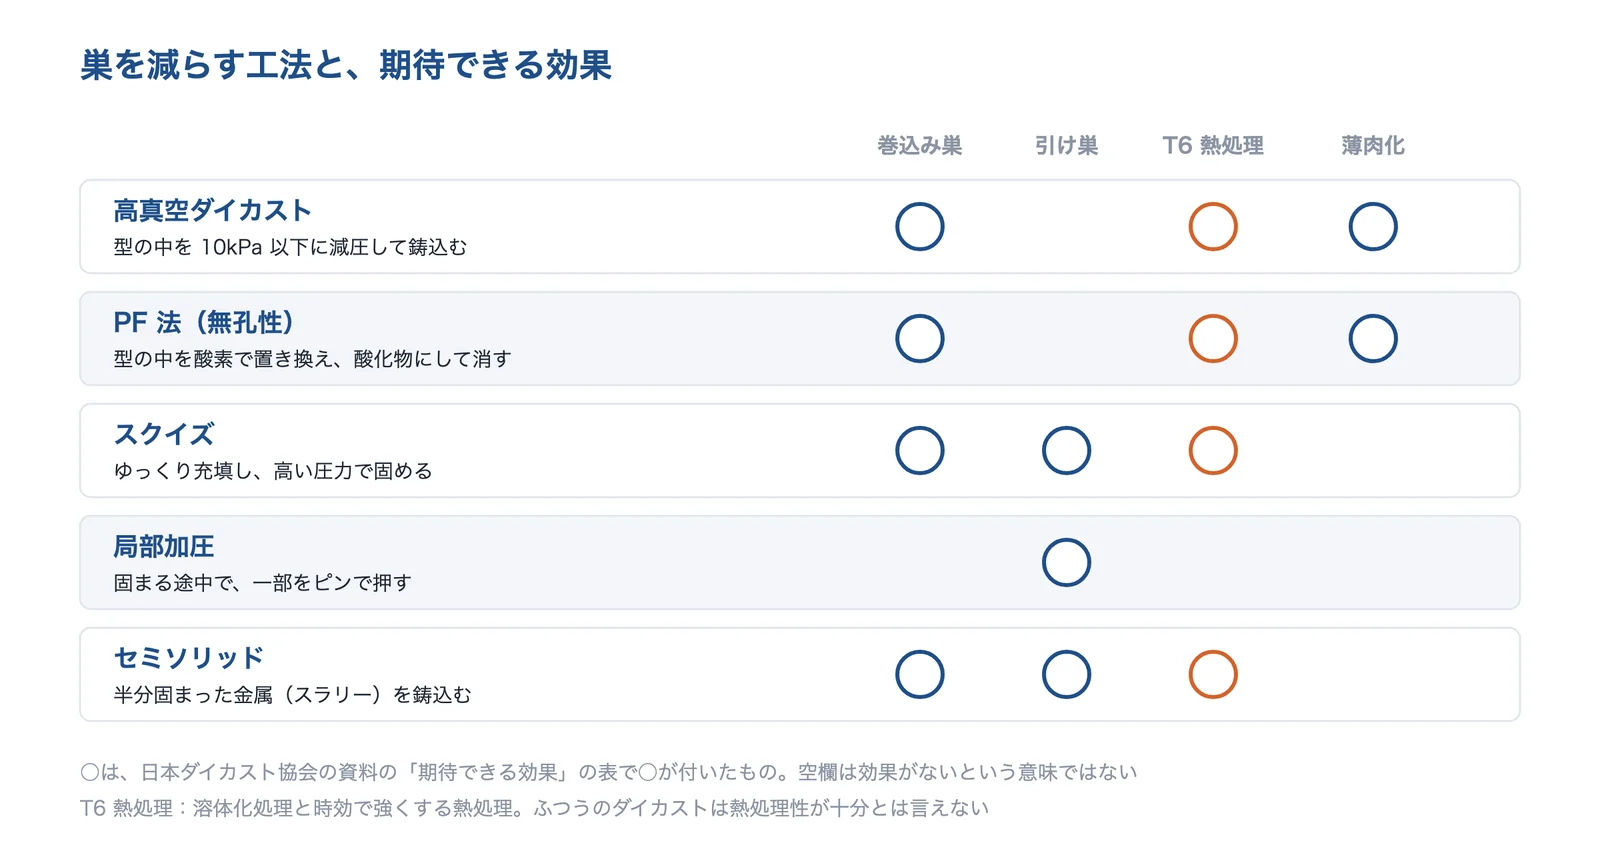
出典:日本ダイカスト協会「ダイカストって何?」の特殊ダイカスト法の表をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.27(特殊ダイカスト法)、日本ダイカスト協会「ダイカストって何?」p.28(特殊ダイカスト法)、三重県工業研究所 研究報告(2016年)のアルミダイカストのボイドの調査、中小企業庁 戦略的基盤技術高度化支援事業の成果報告書(くれ産業振興センター、2007年)
よくある失敗:巣を見込まずに、溶接・熱処理・削る面を決めてしまう
三重県工業研究所の報告は、ダイカストの巣には、空気や離型剤・プランジャーの潤滑剤の分解ガスを巻き込んでできる巣と、固まるときに縮んでできる引け巣があるとし、強度の低下のほか、削った面に出る外観の不良や耐圧の不良の原因になるとしています。くれ産業振興センターの報告は、巣が多いために熱処理や溶接ができないことが、ダイカストの用途を限る問題だと述べています。
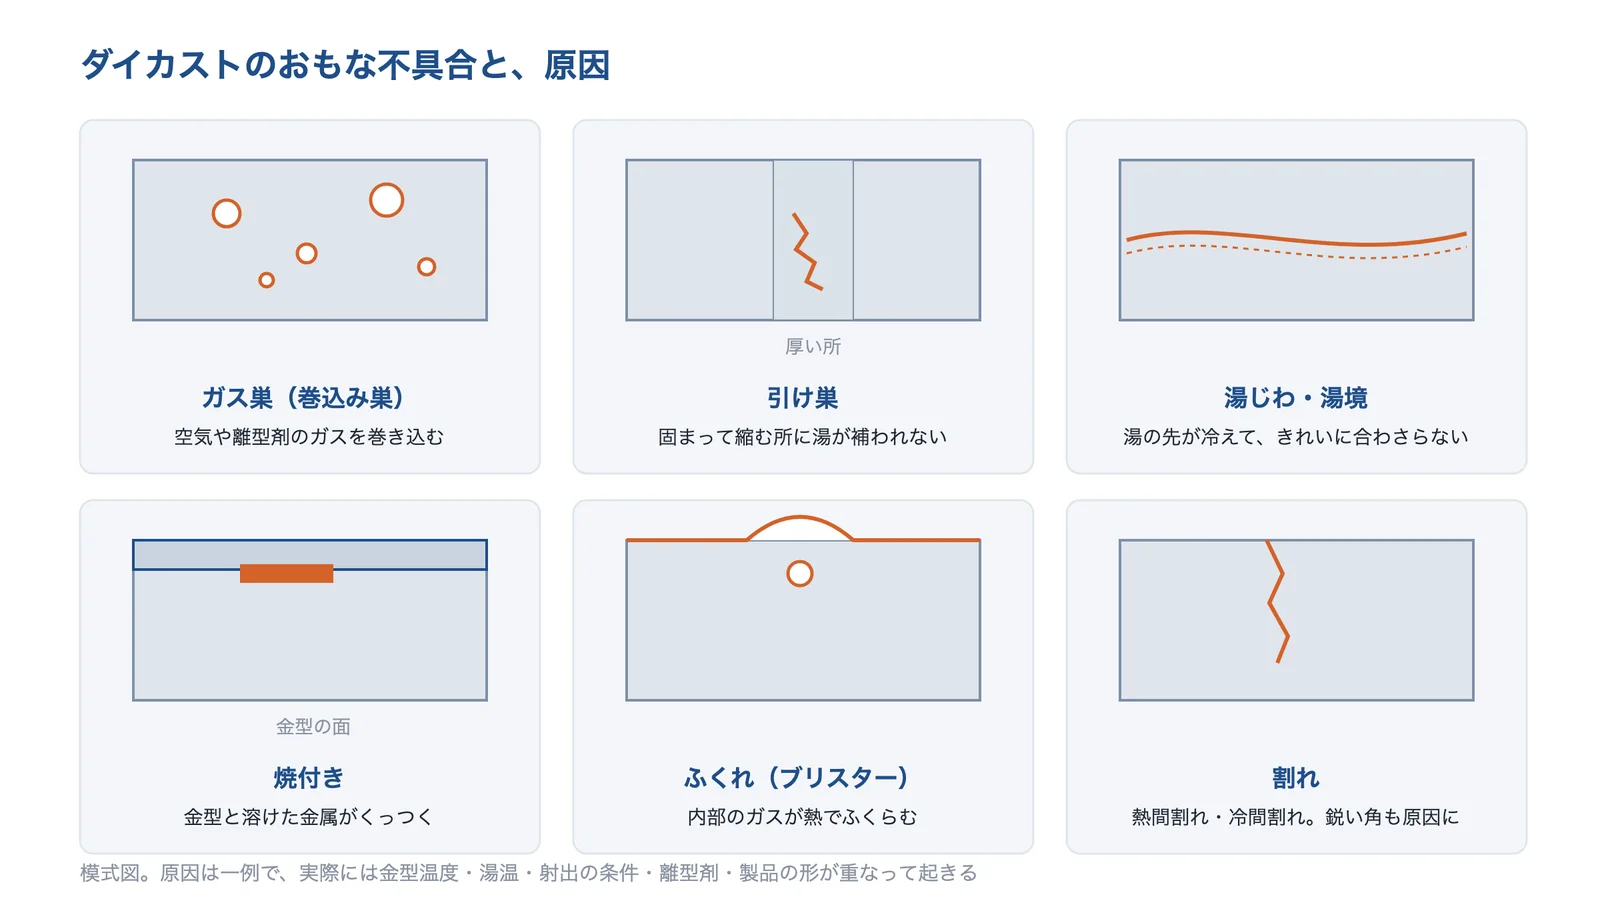
出典:三重県工業研究所の報告・マテリアルデザインの解説・日本ダイカスト協会の資料をもとに AI(Claude)で作成
同じ三重県の調査では、ADC12 の16製品を X 線 CT で調べ、鋳造圧力 約40MPa ではボイドの体積率が約0〜4%、約70MPa では約2.5%以下でした。ボイドがゼロになる限界の冷却速度は、鋳造圧力 40MPa 未満で約750℃/s、40〜60MPa で約300℃/s、60MPa 以上で約150℃/s で、冷却が遅い所ではボイドが急に増えました。
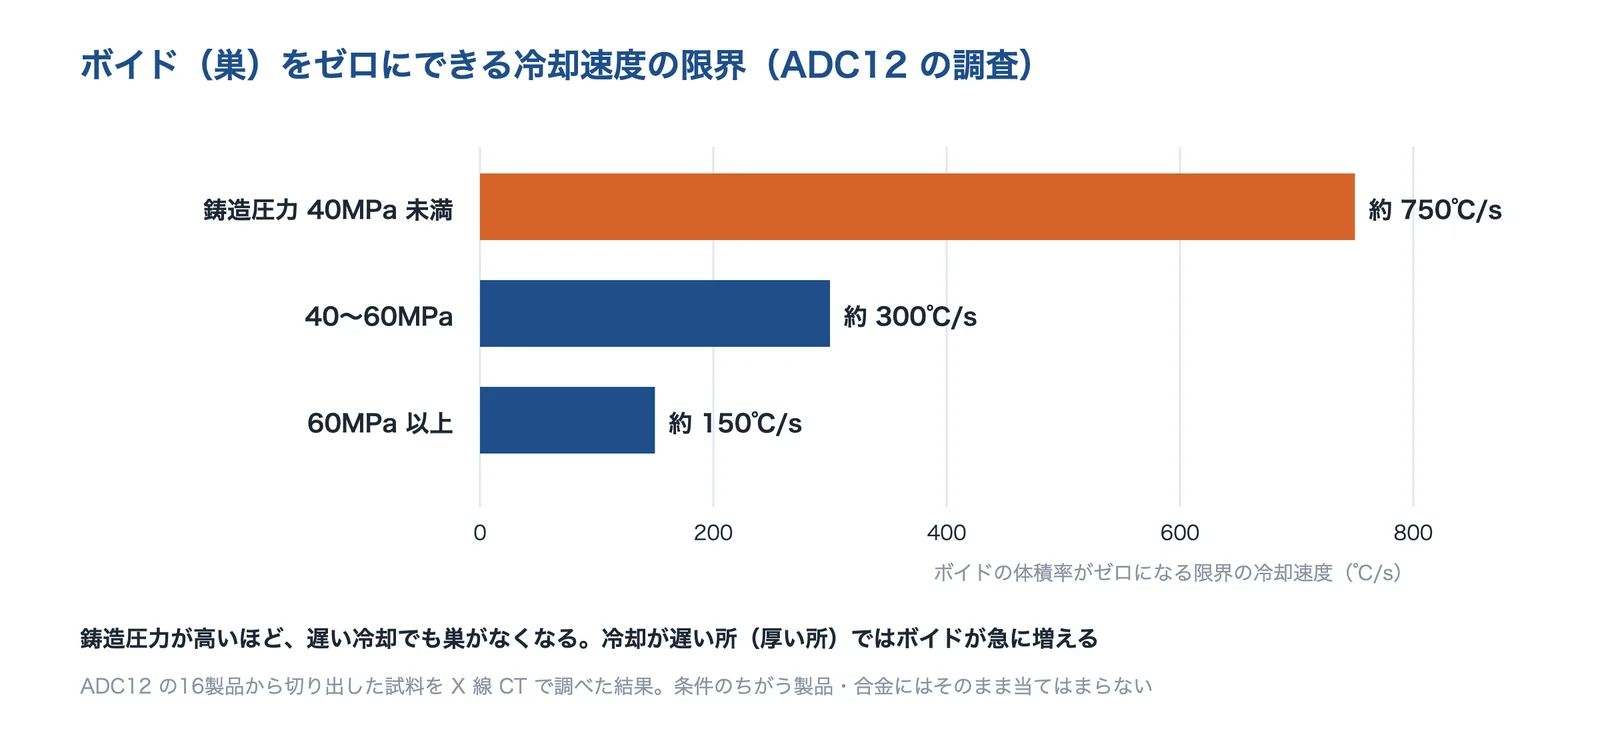
出典:三重県工業研究所 研究報告(2016年)をもとに AI(Claude)で作成
出典:三重県工業研究所 研究報告(2016年)のアルミダイカストのボイドの調査、中小企業庁 戦略的基盤技術高度化支援事業の成果報告書(くれ産業振興センター、2007年)
巣を減らす工法:真空・スクイズ・半凝固
日本ダイカスト協会の資料は、巣を減らす特殊なダイカスト法として、型の中を 10kPa 以下にして鋳込む高真空ダイカスト、型の中を酸素で置き換えて酸化物にする PF 法(無孔性ダイカスト)、ゆっくり充填して高い圧力で固めるスクイズ、固まる途中で一部を押す局部加圧、半分固まった金属を鋳込むセミソリッド(レオキャスト・チクソキャスト)を挙げています。高真空・PF 法・スクイズ・セミソリッドには、T6 熱処理ができる効果が示されています。
宇部興産機械の報告では、真空ダイカストのショックタワー(Silafont-36、T7 熱処理)で、充填時間が 72ms のとき伸び 13.0%、128ms のとき 10.8%となり、平均値で伸びの要求値 10%をほぼ満たしたのは高速の設定 5.0m/s 以上(充填時間 75ms 以下)でした(同社の形状モデルでの試験鋳造です)。このとき型の中の減圧は −95kPa 以下を目標にし、高速の設定 6.0m/s の試料の平均のガスの量は 1.8cc/100gAl でした。くれ産業振興センターの報告は、ふつうのダイカストの平均のガスの量を 10〜20cc/100gAl としています。
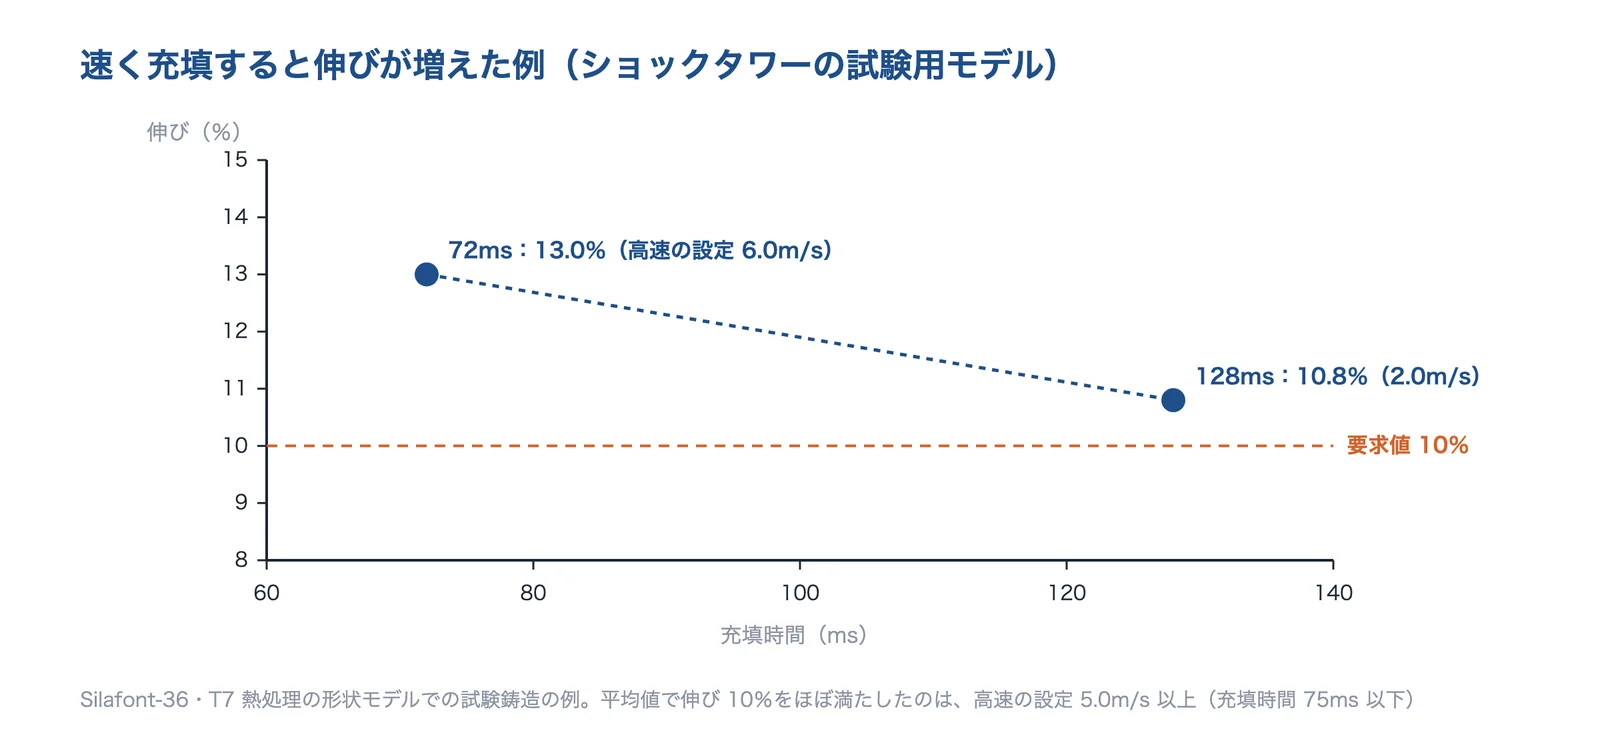
出典:宇部興産機械(素形材 2019年3月号)をもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.27(特殊ダイカスト法)、日本ダイカスト協会「ダイカストって何?」p.28(特殊ダイカスト法)、宇部興産機械「高真空・高速ダイカストによる構造部品の鋳造」(素形材 2019年3月号)、中小企業庁 戦略的基盤技術高度化支援事業の成果報告書(くれ産業振興センター、2007年)
カタログ値・仕様の見方
ダイカストの会社の設備や合金の表を見るときは、どの条件の値か(マシンの型締力、合金の参考値、製品のガスの量)をそろえて比べます。
| 項目 | 見方 |
|---|---|
| 型締力(トン・kN) | 金型を閉じておく力。大きいほど大きな製品を作れる。日本ダイカスト協会の表では、30,000〜40,000kN のマシンで 10〜40kg の製品の例がある |
| 合金の引張強さ・伸び | JIS の参考値は、決まった試験片での値。製品から切り出すと低く出ることがある |
| 製品の中のガスの量(cc/100gAl) | アルミ 100g に含まれるガスの体積。熱処理・溶接ができるかの目安になる |
| 耐圧(MPa) | 部品に水や油の圧力をかけて漏れないか。巣と湯回りの不良が重なると漏れやすい |
| 寸法の許容差 | 標準より厳しい許容差は、必要な所だけに指定する(日本ダイカスト協会の設計のガイド) |
| 金型の寿命(ショット数) | 何回鋳込めるか。合金の融点が高いほど短い |
この表は、日本ダイカスト協会の資料・宇部興産機械の報告・マテリアルデザインの解説をもとに編集部が整理したものです。
出典:日本ダイカスト協会「ダイカストって何?」p.17(マシンの大きさと製品)、日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)、日本ダイカスト協会「ダイカストって何?」p.29(ダイカストの設計)、宇部興産機械「高真空・高速ダイカストによる構造部品の鋳造」(素形材 2019年3月号)、マテリアルデザイン「ダイカストの不良」の解説
カタログの値と実際の違い:工法で変わる生産性と金型寿命
同じ製品を作る場合でも、工法で生産性は大きく変わります。くれ産業振興センターの報告の比較表では、成形サイクルがダイカスト 52秒・重力鋳造 200秒・スクイズ 85秒、金型の寿命がダイカスト 10万ショット・重力鋳造 3万ショット・スクイズ 10万ショットとされています(一つの製品を想定した例です)。
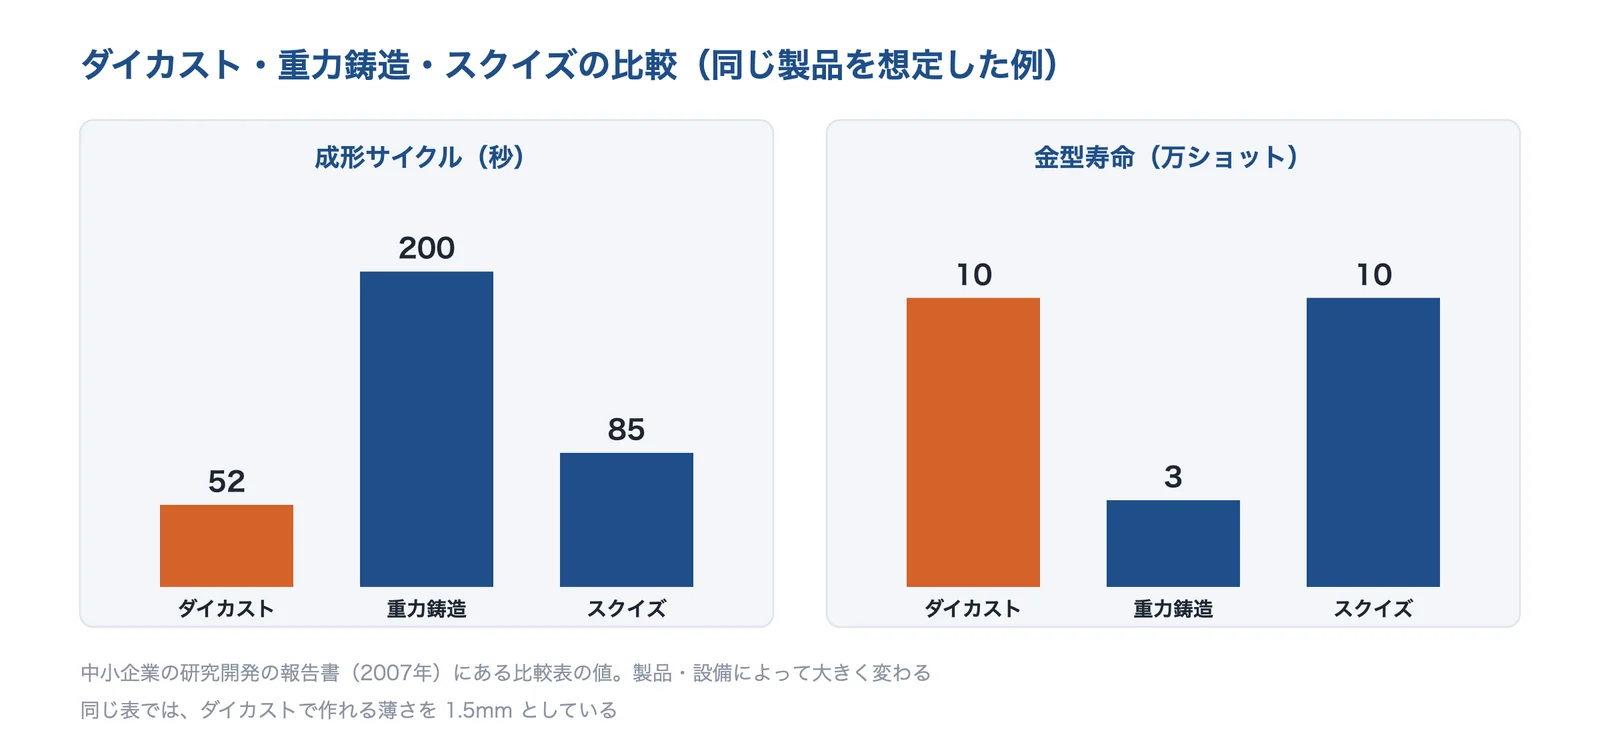
出典:くれ産業振興センターの成果報告書(2007年)の比較表をもとに AI(Claude)で作成
出典:中小企業庁 戦略的基盤技術高度化支援事業の成果報告書(くれ産業振興センター、2007年)
組み込み・量産・信頼性の注意
- 形をダイカスト向きに肉厚をそろえ、R・抜き勾配・リブを付ける
- 金型を守るヒートチェック・焼付きを抑え、補修の計画を立てる
- 漏れと仕上げ削る面の巣、含浸、表面処理のしやすさ
この3点は、このページの出典(協会の資料・公設試の報告・解説)をもとに編集部が整理したものです。
設計:肉厚をそろえ、R と抜き勾配を付ける
日本ダイカスト協会の設計のガイドは、肉厚をできるだけそろえて引け巣を減らし、変えるなら少しずつ変えること、変形を防ぎ強さと湯の流れを助けるリブを付けること、隅と角に丸み(R)を付けること、抜き勾配を付けること、厚い所は肉盗みでくぼませること、アンダーカットをなるべくなくすこと、標準より厳しい寸法の許容差を指定しないことなどを挙げています。削る面の仕上げ代は 0.25〜0.8mm としています。
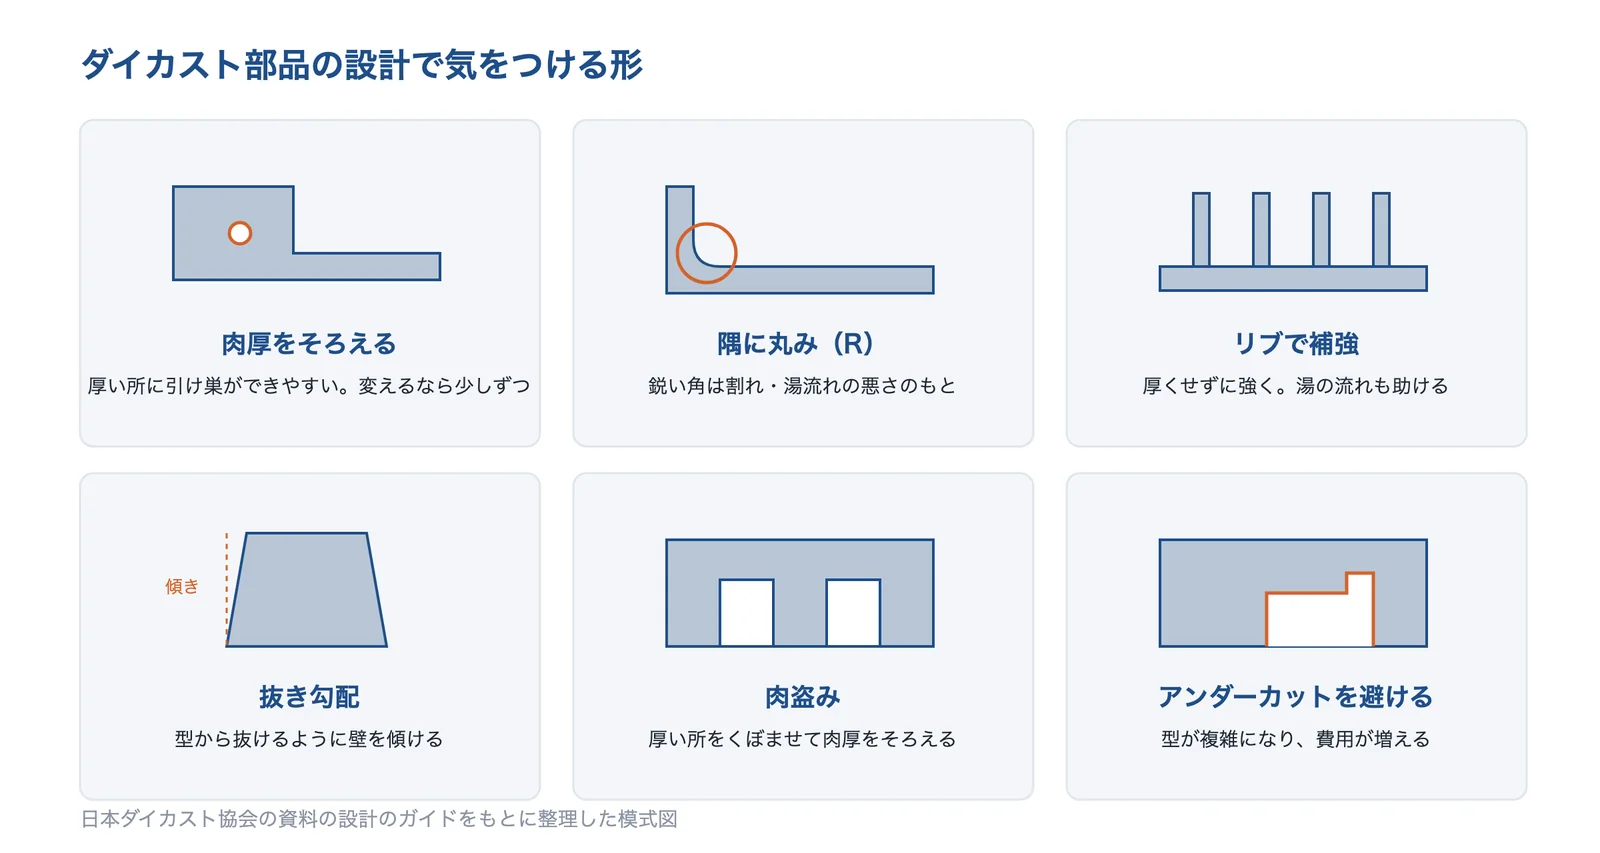
出典:日本ダイカスト協会「ダイカストって何?」の設計のガイドをもとに AI(Claude)で作成
出典:日本ダイカスト協会「ダイカストって何?」p.29(ダイカストの設計)、日本ダイカスト協会「ダイカストって何?」p.30(ダイカストの設計)、日本ダイカスト協会「ダイカストって何?」p.31(ダイカストの設計)
金型:ヒートチェックと焼付き
金型には、熱間工具鋼の SKD61 やその改良材を使います。日本ダイカスト協会の資料は、合金の融点が高いほど金型の寿命は急に短くなり、銅合金では数千ショットのこともあるとしています。溶けた金属で熱せられ離型剤で冷やされるくり返しで、表面に細かい割れ(ヒートチェック、ヒートクラックとも)が出て、岐阜県工業技術研究所は定期的な補修などのメンテナンスが必要としています。焼付きは、金型と溶けた金属がくっつく不具合で、離型剤を増やしたり金型を冷やしたりして抑えますが、ほかの品質とのかね合いがあります(マテリアルデザイン)。
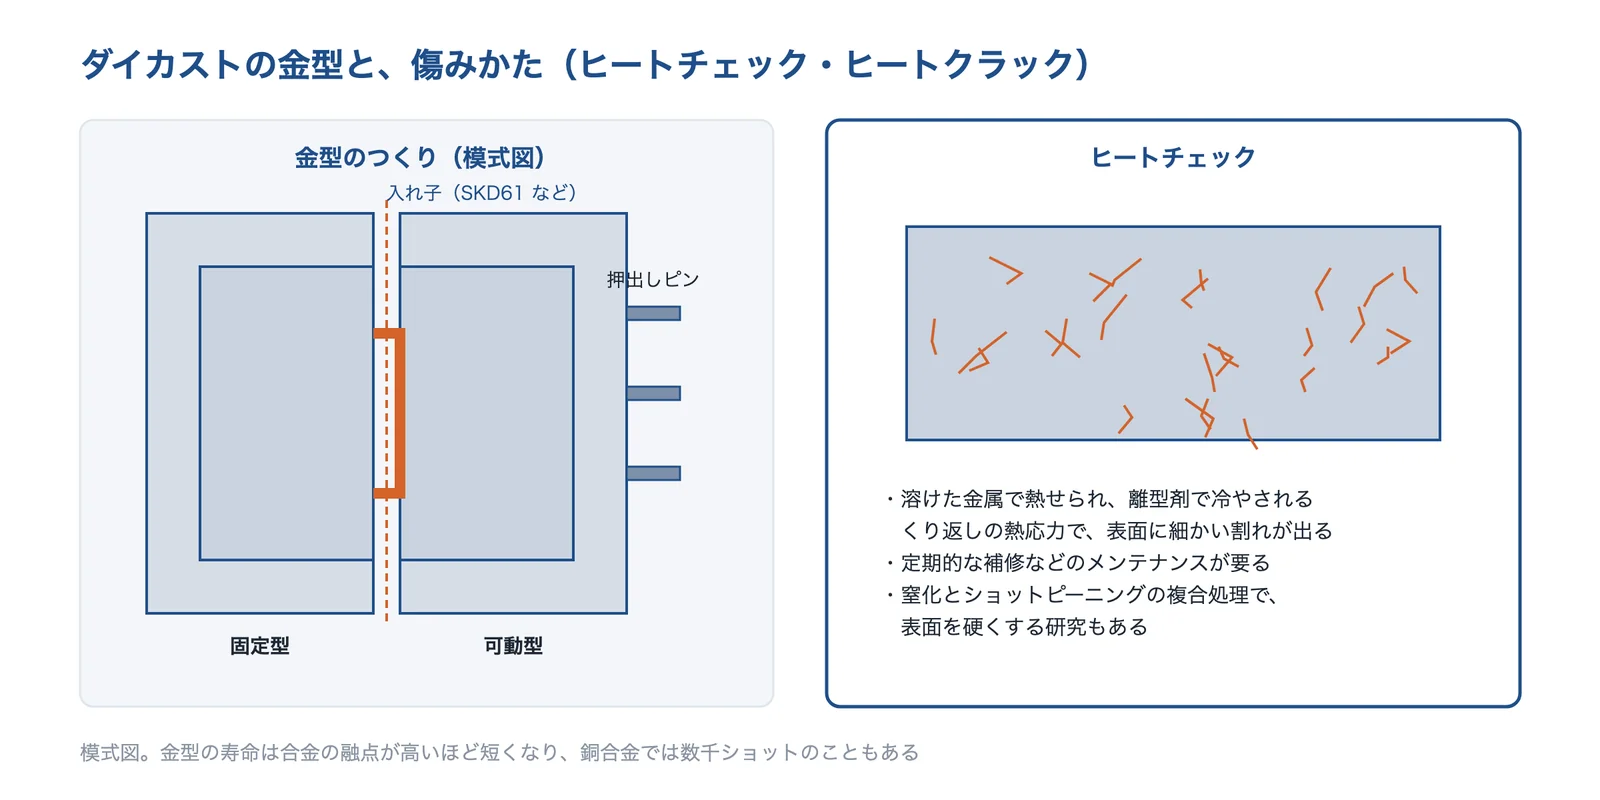
出典:日本ダイカスト協会の資料・岐阜県工業技術研究所の報告をもとに AI(Claude)で作成
岐阜県工業技術研究所は、SKD61 にガス窒化とショットピーニングを組み合わせた処理で、耐摩耗性と溶損への強さが上がり、窒化層の表面の硬さが 900〜1,000HV になったと報告しています。マツダ技報は、焼付き・引け巣・湯回りを鋳造のシミュレーション(CAE)で検討し、焼付きを予測する技術を作ったとしています。
出典:日本ダイカスト協会「ダイカストって何?」p.18(金型)、日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)、マテリアルデザイン「ダイカストの不良」の解説、岐阜県工業技術研究所 研究報告(2017年)ダイカスト金型の表面処理、マツダ技報(2013年)のダイカストの論文
漏れ・削る面・表面処理
マテリアルデザインの解説は、圧漏れは、巣や湯回りの不良が重なって起きることが多いとし、削ったときに工具を欠く硬い介在物(ハードスポット)にもふれています。特許公報(JPS5930780A)は、ミクロンの大きさから測るのが難しいほど小さな内部の欠陥でも圧漏れの原因になることと、巣をふさぐ含浸に水ガラス系の液などが使われてきたことを記しています。表面処理では、三重県工業研究所の報告が、Si・Cu を含む ADC12 は陽極酸化(アルマイト)の処理性が損なわれると言われているとして、ADC3 と比べています。
このほか、大阪産業技術研究所は、スリーブの中で固まった金属のかけらが製品に混ざったものを破断チル層とし、周りとのつながりが乏しく、壊れる起点になるとしています。マテリアルデザインの解説は、コールドチャンバー特有の不具合で、CT や超音波探傷で見つけにくいとしています。
出典:マテリアルデザイン「ダイカストの不良」の解説、特許公報 JPS5930780A(アルミニウムダイカスト部品の圧洩れ欠陥の含浸密封)、三重県工業研究所 研究報告(2015年)のダイカスト材の陽極酸化、大阪産業技術研究所 技術シート No.10020(ダイカストの破断チル層)
相談する前に整理すること
ダイカスト部品を相談するときは、形(いちばん薄い所・厚い所)・合金・数量・後の処理を整理しておくと、工法と金型の提案を受けやすくなります。
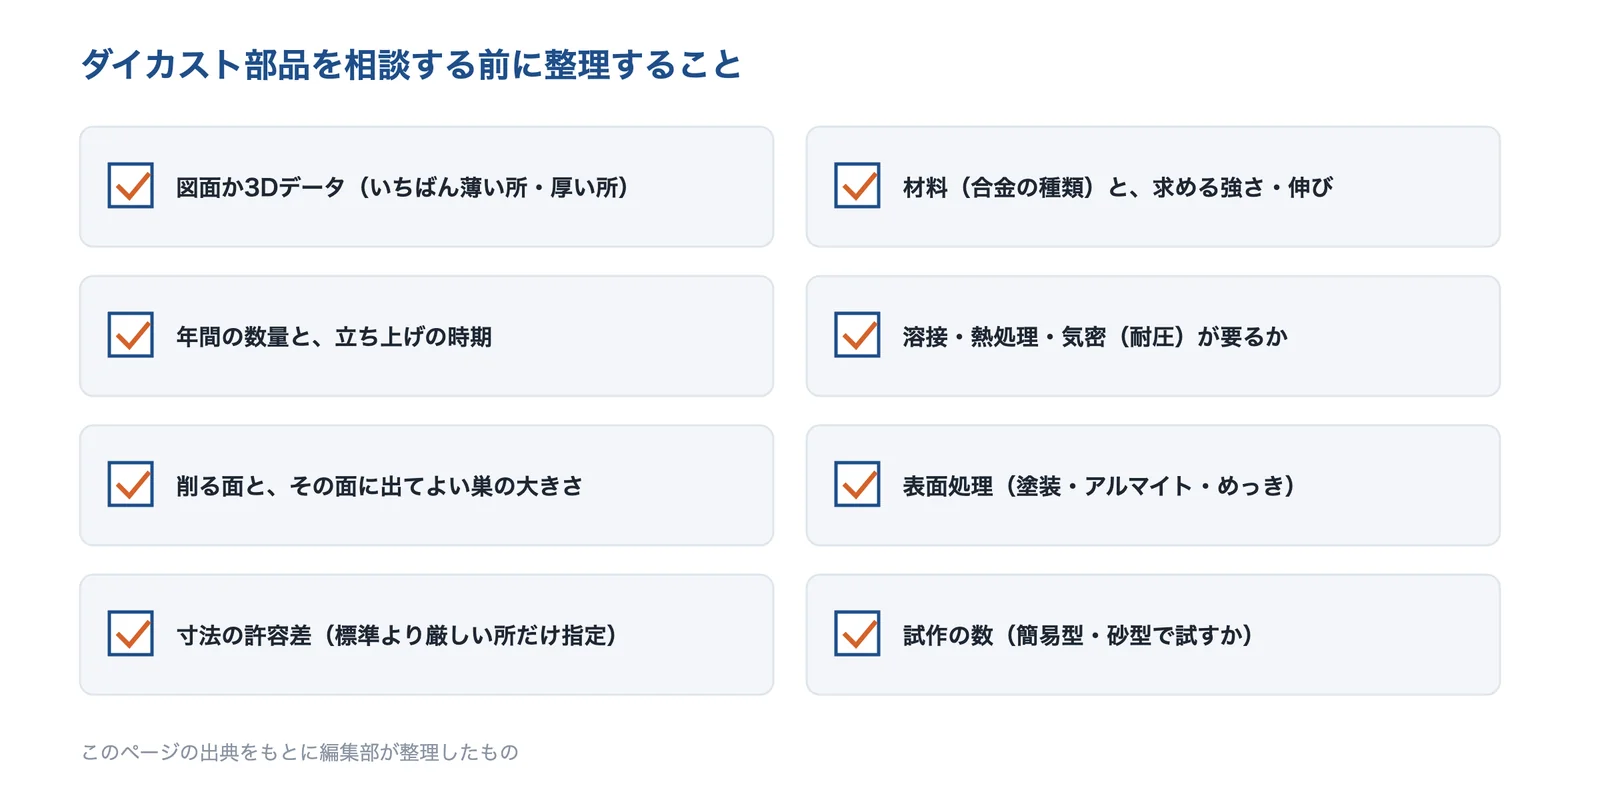
出典:このページの出典をもとに AI(Claude)で作成
- 図面か3Dデータ(いちばん薄い所・厚い所)
- 材料(合金の種類)と、求める引張強さ・伸び
- 年間の数量と、立ち上げの時期
- 溶接・熱処理・気密(耐圧)が要るか
- 削る面と、その面に出てよい巣の大きさ
- 表面処理(塗装・アルマイト・めっき)
- 寸法の許容差(標準より厳しい所だけ指定)
- 試作の数(簡易型・砂型で試すか)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(ダイカスト技術)
ダイカスト部品を作る企業を、得意な種類が重ならないように選びました。アルミとマグネシウムの量産、大型のアルミと半凝固のダイカスト、真空・スクイズの精密ダイカスト、縦型のスクイズと金型づくり、亜鉛の精密な小物、解析から検査までの車載部品の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | アルミ | マグネ シウム | 亜鉛 | 巣を減らす 工法 | 大型品 (1,000t 以上) | 金型の 設計・製作 | 解析・ X線/CT |
|---|---|---|---|---|---|---|---|
| 筑波ダイカスト工業アルミとマグネシウムの量産 | ● | ● | ● | ● | ● | ||
| 川金ダイカスト工業大型アルミと半凝固のナノキャスト | ● | ● | ● | ||||
| 旭工精真空・スクイズの精密ダイカスト | ● | ● | ● | ● | |||
| 岩機ダイカスト工業縦型のスクイズと金型づくり | ● | ● | ● | ● | ● | ||
| ツオイスダイカスト亜鉛の精密な小物 | ● | ||||||
| テラダイ車載部品のアルミ、解析から検査まで | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「巣を減らす工法」は真空・スクイズ・半凝固などのダイカスト、「大型品」は型締力 1,000トン以上のマシンを持つこと、「解析・X線/CT」は鋳造のシミュレーションや X 線の検査の設備を公開していること、「金型の設計・製作」は金型の設計か製作を自社で行うとしていることです。社名を押すと、その会社の紹介へ移ります。
筑波ダイカスト工業株式会社|アルミとマグネシウムのダイカストを、国内とベトナムで量産
筑波ダイカスト工業とは
東京都北区に本社を置く会社です(1951年創業)。埼玉・遠野・宮城の国内工場とベトナムの工場で、アルミニウム・マグネシウム・亜鉛の合金のダイカスト製品を作っています。
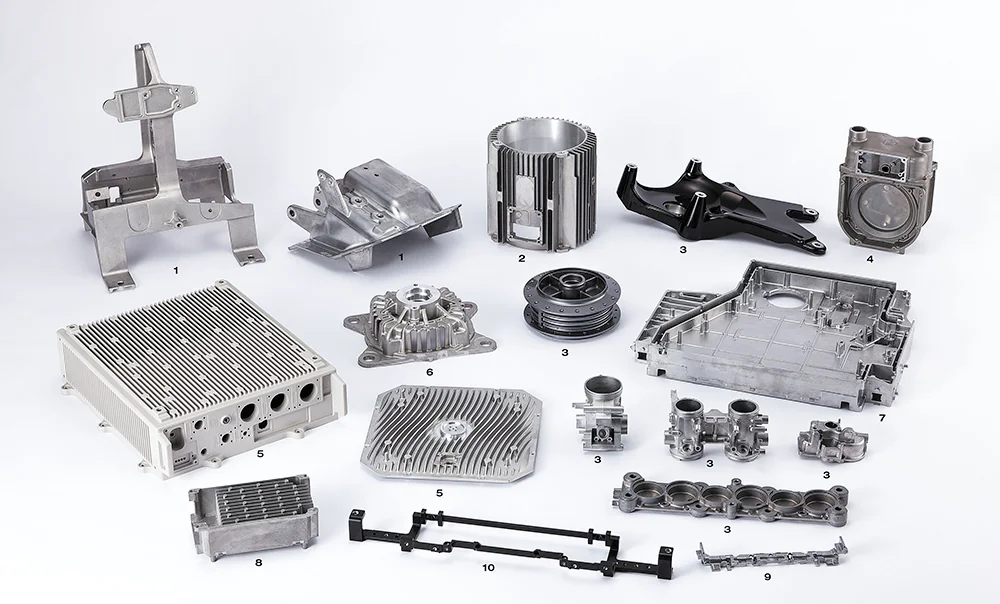
筑波ダイカスト工業の得意技術
| 技術 | 内容 |
|---|---|
| アルミニウムダイカスト | コールドチャンバーのマシンを 90〜1,000トンで持ち、設備一覧の小計は 53台(国内の3工場とベトナム)。ADC-12・ADC-3・ADC-6 などの合金を扱う |
| マグネシウムダイカスト | コールドチャンバー(最大 1,250トン)とホットチャンバー(150トン・100トン)を宮城工場とベトナムに持つ。AZ91D・AM60B・耐熱難燃性マグネシウム合金などを扱う |
| 新しい製法 | 超薄肉のマグネシウムの筐体に樹脂をインサート成形する「ハイブリッド製法」をはじめとした新製法の開発を掲げている |
筑波ダイカスト工業が解決できる課題
- 鉄や樹脂の部品を、アルミ・マグネシウムのダイカストで軽くしたい
- 薄いマグネシウムの筐体を作りたい
- 国内と海外の工場で、量産の部品を頼みたい
公開されている実績・用途
- アルミでは四輪トラック・二輪・フォークリフト・減速機モーター・都市ガス・通信基地局・インバーターなどの部品、マグネシウムではパソコンと業務用ビデオカメラの部品を製品紹介に挙げている
出典:筑波ダイカスト工業「会社案内」、筑波ダイカスト工業「製品紹介」
株式会社川金ダイカスト工業|大型のアルミダイカストと、半凝固のダイカスト「ナノキャスト」
川金ダイカスト工業とは
福島県白河市に本社を置く会社です(1934年創業)。福島の本社工場と熊本工場で、自動車・船外機・二輪車・農機具などのアルミダイカスト部品を作っています。
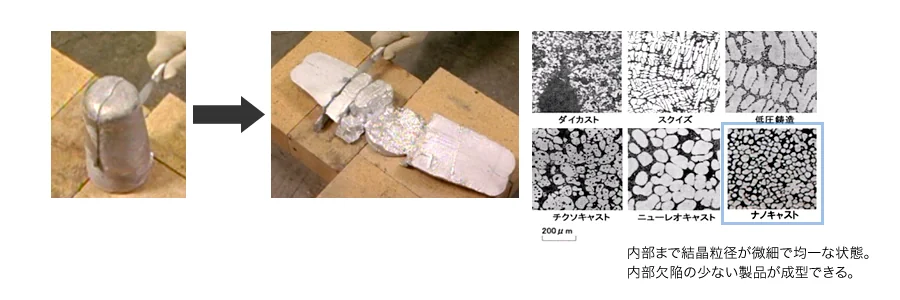
川金ダイカスト工業の得意技術
| 技術 | 内容 |
|---|---|
| 大型のダイカスト | 本社工場に大型のダイカストマシン(1,650トン・1,250トン)を持ち、鋳込みインサートの自動化と自動のバリ取り機を入れている |
| ナノキャスト(半凝固ダイカスト) | 従来の半凝固の製法と比べて、金属組織の結晶粒が 100μm から約 50μm に、スラリーを作る時間が 120〜300秒から 5〜40秒になり、使える材料も AC4CH だけから広がったとしている |
| ガスの少ない組織 | 同社の比較表では、ナノキャストのガスの量を 0.2〜3cc/100g-Al、熱処理への対応を○としている |
川金ダイカスト工業が解決できる課題
- 大きなアルミの部品をダイカストで作りたい
- 巣を減らして、熱処理できる・耐圧の高い部品にしたい
公開されている実績・用途
- 製造事例に、オイルパン・DCDC ケース・ウォーターポンプのボディなどの自動車部品と、船外機・二輪車・農機具・計量機の部品を載せている
出典:川金ダイカスト工業「会社概要・沿革」、川金ダイカスト工業「製品紹介(ナノキャスト)」、川金ダイカスト工業「設備紹介」、川金ダイカスト工業「製造事例」
旭工精株式会社|真空・スクイズで、巣がないとする精密なアルミダイカスト
旭工精とは
大阪府東大阪市に本社を置く会社です(1946年設立)。1972年にダイカスト成型機を入れて薄肉・精密ダイカスト部品の生産を始め、精密金型・精密切削・組立てまで手がけています。マレーシアにも工場があります。
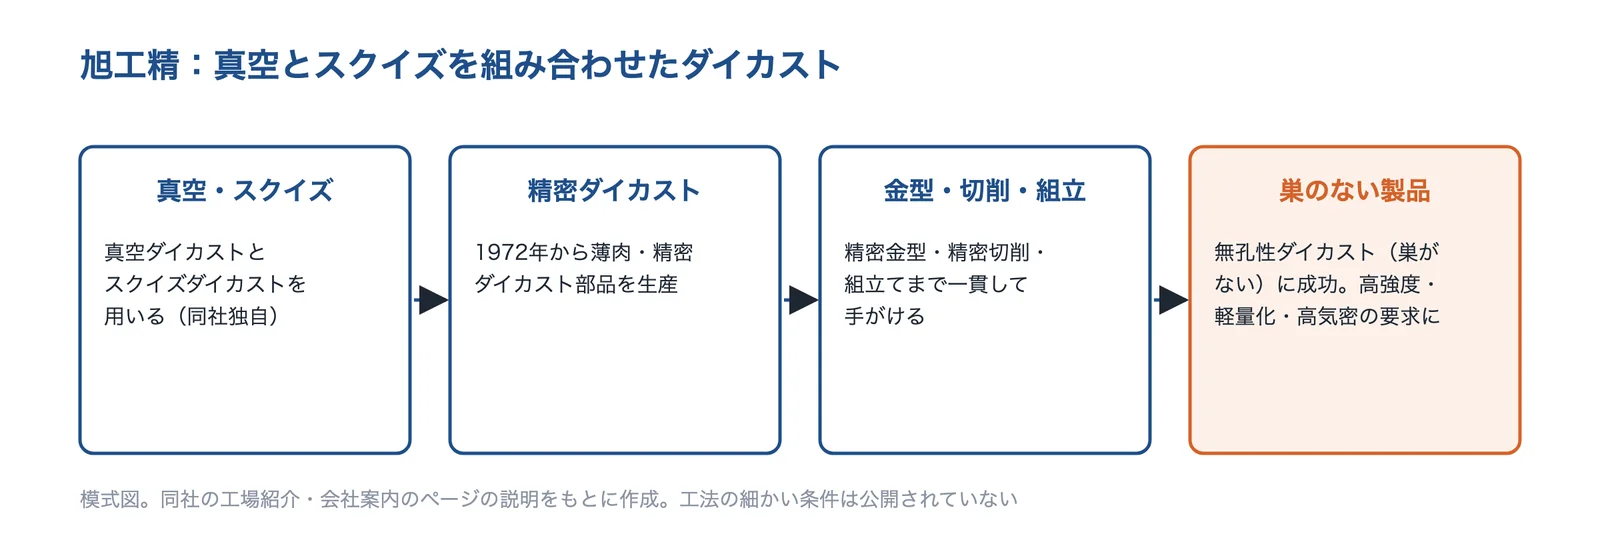
出典:旭工精の工場紹介・会社案内のページをもとに AI(Claude)で作成
旭工精の得意技術
| 技術 | 内容 |
|---|---|
| 真空・スクイズダイカスト | 独自の真空・スクイズダイカストで、これまでアルミダイカストでできなかった製品を無孔性ダイカスト(巣がない)にすることに成功したとしている |
| 精密ダイカストの設備 | 2007年に 350トンの超高速ダイカストマシンを入れ、工場で 19台が稼動、関連会社で 40台を持つ(沿革) |
| 一貫生産 | 業種を精密ダイカスト製造・精密金型・精密切削・組立てとしている。2022年に鋳造プロセスのシミュレーションソフト(MAGMASOFT)を導入した(沿革) |
旭工精が解決できる課題
- 巣のない(気密の高い)アルミダイカスト部品がほしい
- 高強度・軽量化の要求のある部品を、ダイカストで作りたい
- 金型から切削・組立てまでまとめて頼みたい
公開されている実績・用途
- 自動車・航空宇宙・ロボットなどの製品の高強度・軽量化・高気密の要求に応えるとしている。主な納入先にダイハツ工業などを挙げている
出典:旭工精「企業概要」、旭工精「沿革」、旭工精「工場紹介」、旭工精「お問い合わせ」(本社の所在地)
旭工精は、技術がわかる大きさの写真が見つからなかったため、同社のページの説明をもとにした図にしています。
岩機ダイカスト工業株式会社|縦型のスクイズダイカストで、熱処理・溶接できるアルミ部品
岩機ダイカスト工業とは
宮城県亘理郡山元町に本社を置く会社です(1969年設立)。アルミ・亜鉛のダイカストと、鉄・ステンレスの金属粉末射出成形(MIM)を手がけ、1975年に金型部門を開設して、金型の設計・製作も行っています。
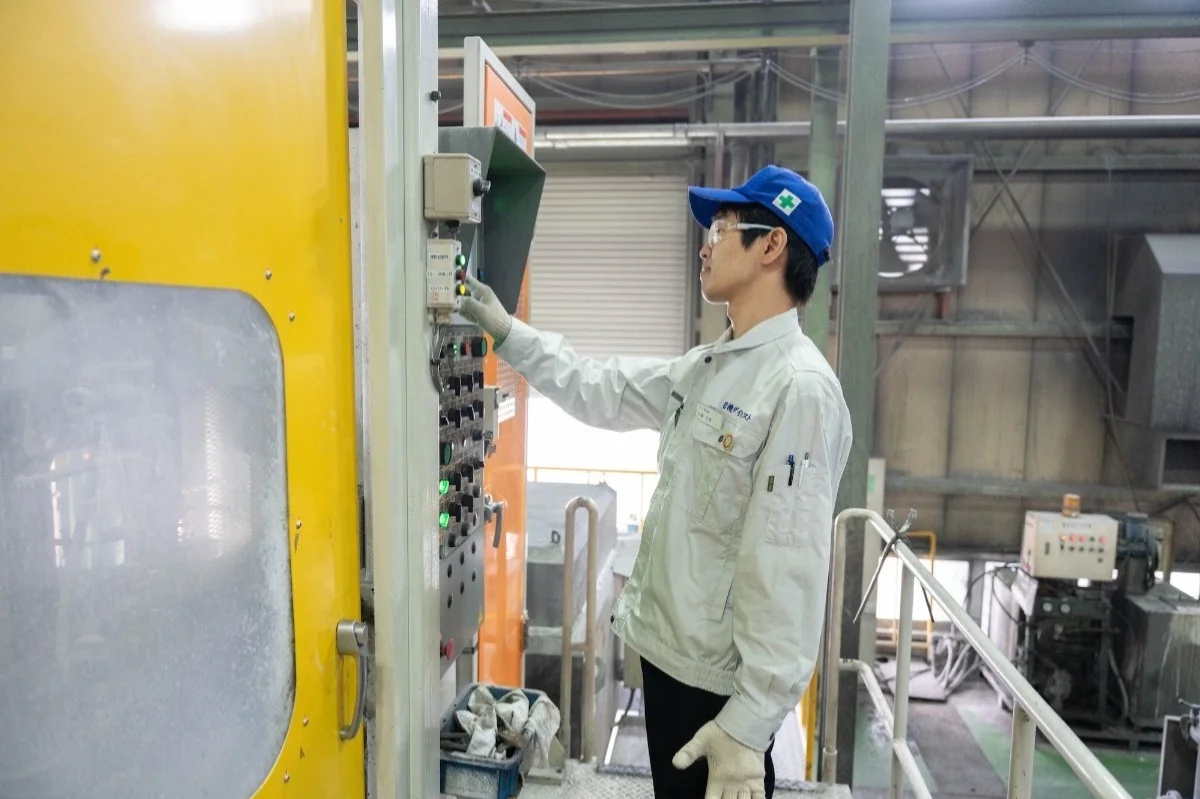
岩機ダイカスト工業の得意技術
| 技術 | 内容 |
|---|---|
| スクイズダイカスト | 横型締め・縦射出のマシンで、低速で充填して巻込み巣を減らし、固まるまで高い圧力をかけ続けて引け巣を減らす。250〜350トンを持ち、重さ 2kg 以下・最低肉厚 5mm 以上の製品に対応する |
| 熱処理・溶接ができる品質 | 製品の中のガスの量を 1cc/100gAl 以下とし、熱処理・溶接ができるとしている。耐圧部品は 35MPa までの実績があり、X 線検査機で巣を確かめ、連続熱処理炉も持つ |
| 金型の設計・製作 | 2005年に設計・生産・試作・検査を技術管理棟に集め、3D-CAD のデータを共有して金型を設計・製作する。焼入れしたキャビ・コアを直接彫る高速切削を使う |
岩機ダイカスト工業が解決できる課題
- 鍛造の部品を、ダイカストに置き換えたい
- 熱処理・溶接する強度部品・油圧部品を作りたい
- 金型の設計から量産まで、まとめて頼みたい
公開されている実績・用途
- 自動車のブレーキ部品・油圧式パワーユニット・ギアポンプ(ADC12)、コンプレッサー部品(B390-T7)などを載せている。鍛造部品のダイカスト化の実績があるとしている
出典:岩機ダイカスト工業「会社案内」、岩機ダイカスト工業「スクイズダイカスト」、岩機ダイカスト工業「ダイカスト金型」
ツオイスダイカスト株式会社|亜鉛ダイカスト専業で、二次加工の少ない精密な小物
ツオイスダイカストとは
福島県安達郡大玉村に本社(大玉工場)を置く会社です(1988年設立)。亜鉛ダイカストを専業とし、本宮工場も持っています。
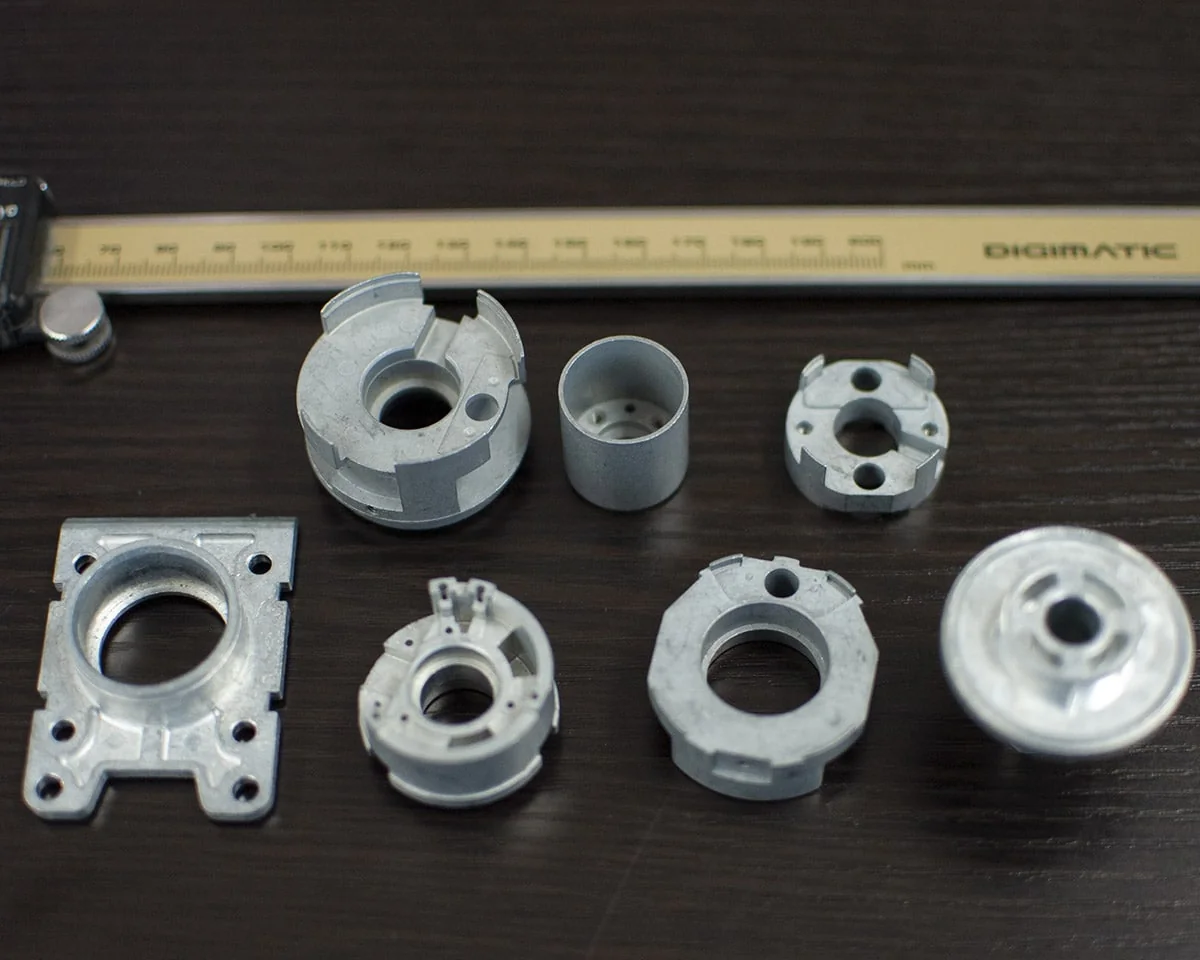
ツオイスダイカストの得意技術
| 技術 | 内容 |
|---|---|
| ホットチャンバーのマシン | 全台が減圧装置付きのホットチャンバーのマシン(50トン 2台・25トン 5台・15トン 6台・2トン 1台)を持つ |
| 金型 | 金型の保証ショット数を 100万ショットとしている |
| 二次加工を減らす | 寸法の精度を金型で追求し、タップ加工を除いて二次加工をなくす(減らす)ことを目指している。湯流れがよいので複雑な形に向き、不要な部分の薄肉化で材料費を減らせるとしている |
ツオイスダイカストが解決できる課題
- 精密な小物の金属部品を、削らずに作りたい
- アルミの削り出し・ダイカストを、亜鉛ダイカストと比べたい
公開されている実績・用途
- 取扱品目に、自動車部品・半導体実装機部品・精密機器(モーター・エンコーダ・減速機など)・光学機器(カメラ・交換レンズ)・音響機器・建築金物・OA 機器の部品を挙げている
出典:ツオイスダイカスト「会社案内」、ツオイスダイカスト「設備情報」、ツオイスダイカスト「亜鉛ノススメ」、ツオイスダイカスト「製品事例」
株式会社テラダイ|車載のアルミダイカスト部品を、金型設計・解析から検査・組立まで
テラダイとは
埼玉県入間市に本社を置く会社です(1976年設立)。アルミダイカスト製品の鋳造・加工・組立とダイカスト金型の設計を行い、主な製品は車載部品です。中国にも拠点があります。
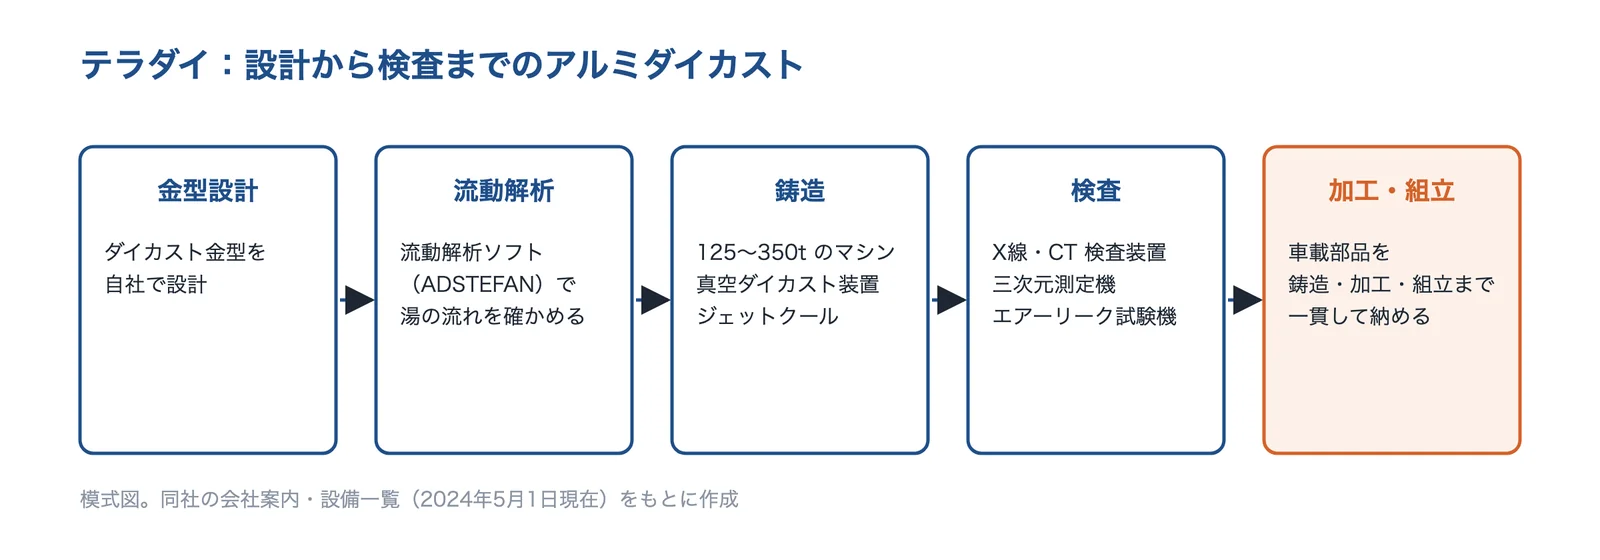
出典:テラダイの会社案内・設備一覧をもとに AI(Claude)で作成
テラダイの得意技術
| 技術 | 内容 |
|---|---|
| 鋳造の設備 | 125〜350トンのダイカストマシン、真空ダイカスト装置、ジェットクールシステムを持つ(設備一覧、2024年5月1日現在) |
| 解析と検査 | 流動解析ソフト(ADSTEFAN)、X 線・CT 検査装置 2台、三次元測定機 3台、エアーリーク試験機などを持つ |
| 一貫生産 | アルミダイカスト製品の鋳造・加工・組立と、ダイカスト金型の設計を業務としている |
テラダイが解決できる課題
- 車載のアルミダイカスト部品を、鋳造から加工・組立までまとめて頼みたい
- 巣や形を、解析や CT で確かめながら量産したい
公開されている実績・用途
- 主な製品を車載部品としている。沿革には、2009年に産官学の研究開発「チームナノキャスト」を発足したとある
テラダイは、設備の写真が他社製の装置のため、同社のページの説明をもとにした図にしています。
使われる製品・事例
日本ダイカスト協会の資料は、マシンの大きさ別の製品の例として、オイルパン・シリンダーヘッドカバー・ガスメーターのケース、シリンダブロック・ミッションケース・エスカレーターのステップ、クラッチハウジング・クロスメンバ、マグネシウムのステアリングの部品やトランスミッションケースを挙げています。課題ページでは、鉄をアルミ・樹脂・複合材に替えて軽くしたい・部品点数を減らしたい・工法を切り替えたいで、ダイカストを使う対策を紹介しています。
出典:日本ダイカスト協会「ダイカストって何?」p.17(マシンの大きさと製品)
関連する技術
ダイカストとあわせて検討される技術です。
- 鍛造(熱間・冷間・精密鍛造)
- 射出成形
- 金属3Dプリンター
- CAE(構造解析・熱流体解析)
- アルマイト(陽極酸化)
- 非破壊検査
- 表面硬化(窒化・浸炭・高周波焼入れ)
- 含浸(液漏れ・気密不良を防ぎたい)
- 比重・密度(技術の基礎知識)
- 応力とひずみ(技術の基礎知識)
- 材料(物性・劣化)
- 筐体・ケース
出典・確認日
- 日本ダイカスト協会「ダイカストって何?」p.11(ダイカストとは)
- 日本ダイカスト協会「ダイカストって何?」p.19-20(ダイカスト合金)
- 日本ダイカスト協会「ダイカストって何?」p.17(マシンの大きさと製品)
- 日本ダイカスト協会「ダイカストって何?」p.33(ほかの工法との比較)
- 日本ダイカスト協会「ダイカストって何?」p.14(コールドチャンバーマシン)
- 日本ダイカスト協会「ダイカストって何?」p.16(ホットチャンバーマシン)
- 宇部興産機械「高真空・高速ダイカストによる構造部品の鋳造」(素形材 2019年3月号)
- マツダ技報(2013年)のダイカストの論文
- 日本ダイカスト協会「2023年度 事業報告書」
- 日本ダイカスト協会「ダイカストって何?」p.24(マグネシウム合金)
- 三重県工業研究所 研究報告(2015年)のダイカスト材の陽極酸化
- タカチ電機工業「材質表」(技術資料)
- 筑波ダイカスト工業「製品紹介」
- ツオイスダイカスト「会社案内」
- 日本大学生産工学部 学術講演会(2011年)のダイカスト材の報告
- ツオイスダイカスト「製品事例」
- ニュースイッチ(日刊工業新聞、2023年7月6日)トヨタのギガキャスト
- 日本ダイカスト協会「ダイカストって何?」p.29(ダイカストの設計)
- MONOist(2025年7月29日)のギガキャストの解説
- Car Watch(2023年10月19日)トヨタのギガキャストの展示
- 日本ダイカスト協会「ダイカストって何?」p.27(特殊ダイカスト法)
- 日本ダイカスト協会「ダイカストって何?」p.28(特殊ダイカスト法)
- 三重県工業研究所 研究報告(2016年)のアルミダイカストのボイドの調査
- 中小企業庁 戦略的基盤技術高度化支援事業の成果報告書(くれ産業振興センター、2007年)
- マテリアルデザイン「ダイカストの不良」の解説
- 日本ダイカスト協会「ダイカストって何?」p.30(ダイカストの設計)
- 日本ダイカスト協会「ダイカストって何?」p.31(ダイカストの設計)
- 日本ダイカスト協会「ダイカストって何?」p.18(金型)
- 岐阜県工業技術研究所 研究報告(2017年)ダイカスト金型の表面処理
- 特許公報 JPS5930780A(アルミニウムダイカスト部品の圧洩れ欠陥の含浸密封)
- 大阪産業技術研究所 技術シート No.10020(ダイカストの破断チル層)
- 筑波ダイカスト工業「会社案内」
- 川金ダイカスト工業「会社概要・沿革」
- 川金ダイカスト工業「製品紹介(ナノキャスト)」
- 川金ダイカスト工業「設備紹介」
- 川金ダイカスト工業「製造事例」
- 旭工精「企業概要」
- 旭工精「沿革」
- 旭工精「工場紹介」
- 旭工精「お問い合わせ」(本社の所在地)
- 岩機ダイカスト工業「会社案内」
- 岩機ダイカスト工業「スクイズダイカスト」
- 岩機ダイカスト工業「ダイカスト金型」
- ツオイスダイカスト「設備情報」
- ツオイスダイカスト「亜鉛ノススメ」
- テラダイ「会社案内」
- テラダイ「設備一覧」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の強さ・寸法・品質は、合金・形・工法・条件により異なります。








