
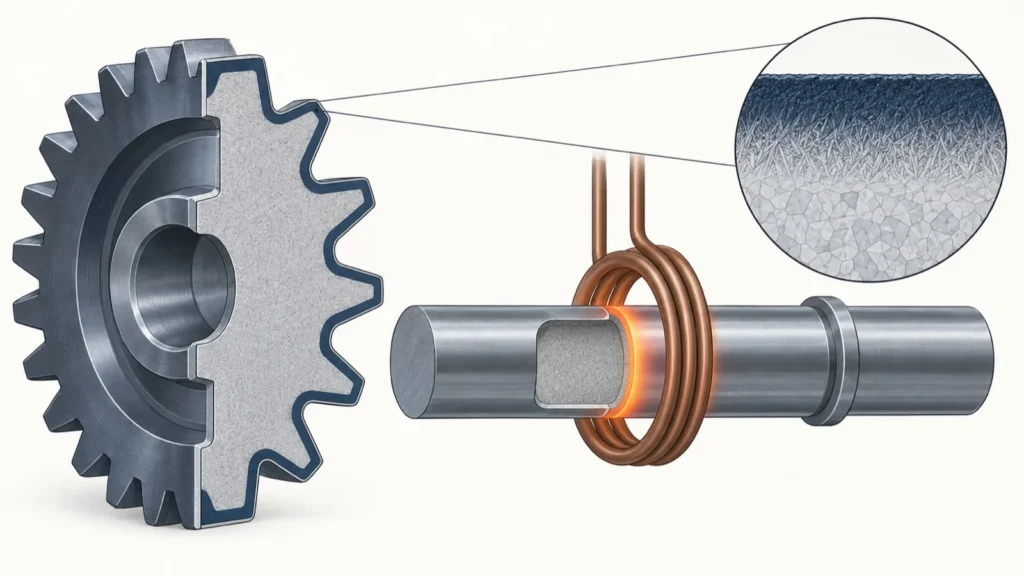
表面硬化は、鋼の部品の表面だけを硬くし、内部はねばさを残す熱処理です。歯車・軸・カム・金型など、表面はすり減りやくり返しの力にさらされ、内部は衝撃に耐えなければならない部品に使われます。代表的な方法は、炭素をしみ込ませてから焼入れする浸炭、窒素をしみ込ませる窒化・軟窒化、表面だけを電気で急に熱して焼入れする高周波焼入れの3つで、層の深さ・硬さ・歪み・使える材料が大きく違います。
このページでは、表面硬化の仕組み、浸炭・窒化・高周波焼入れの違いと選び方、硬さと層の深さの見方、焼割れ・歪み・はく離などの不具合をまとめ、熱処理の受託・装置・評価の企業を紹介します。
表面硬化の企業(早見表)
| 企業 | 浸炭 | 真空 浸炭 | 窒化・ 軟窒化 | 高周波 焼入れ | レーザー 焼入れ | 装置 (炉・設備) | 評価 ・試験 |
|---|---|---|---|---|---|---|---|
| 日本テクノ火を使わない浸炭と浸硫窒化、熱処理炉 | ● | ● | ● | ● | |||
| 東海イオンプラズマ窒化・ガス軟窒化の専業 | ● | ||||||
| パーカー熱処理工業塩浴軟窒化 ISONITE と低圧浸炭炉 ICBP | ● | ● | ● | ● | |||
| 富士電子工業高周波焼入れの装置・受託と検査 | ● | ● | ● | ||||
| 高周波熱錬高周波焼入れの受託と誘導加熱設備 | ● | ● | |||||
| 中日クラフト金型などのレーザー焼入れ | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。日本テクノの「窒化・軟窒化」はガス浸硫窒化などを、中日クラフトの「装置」はレーザー装置の製作を指します。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
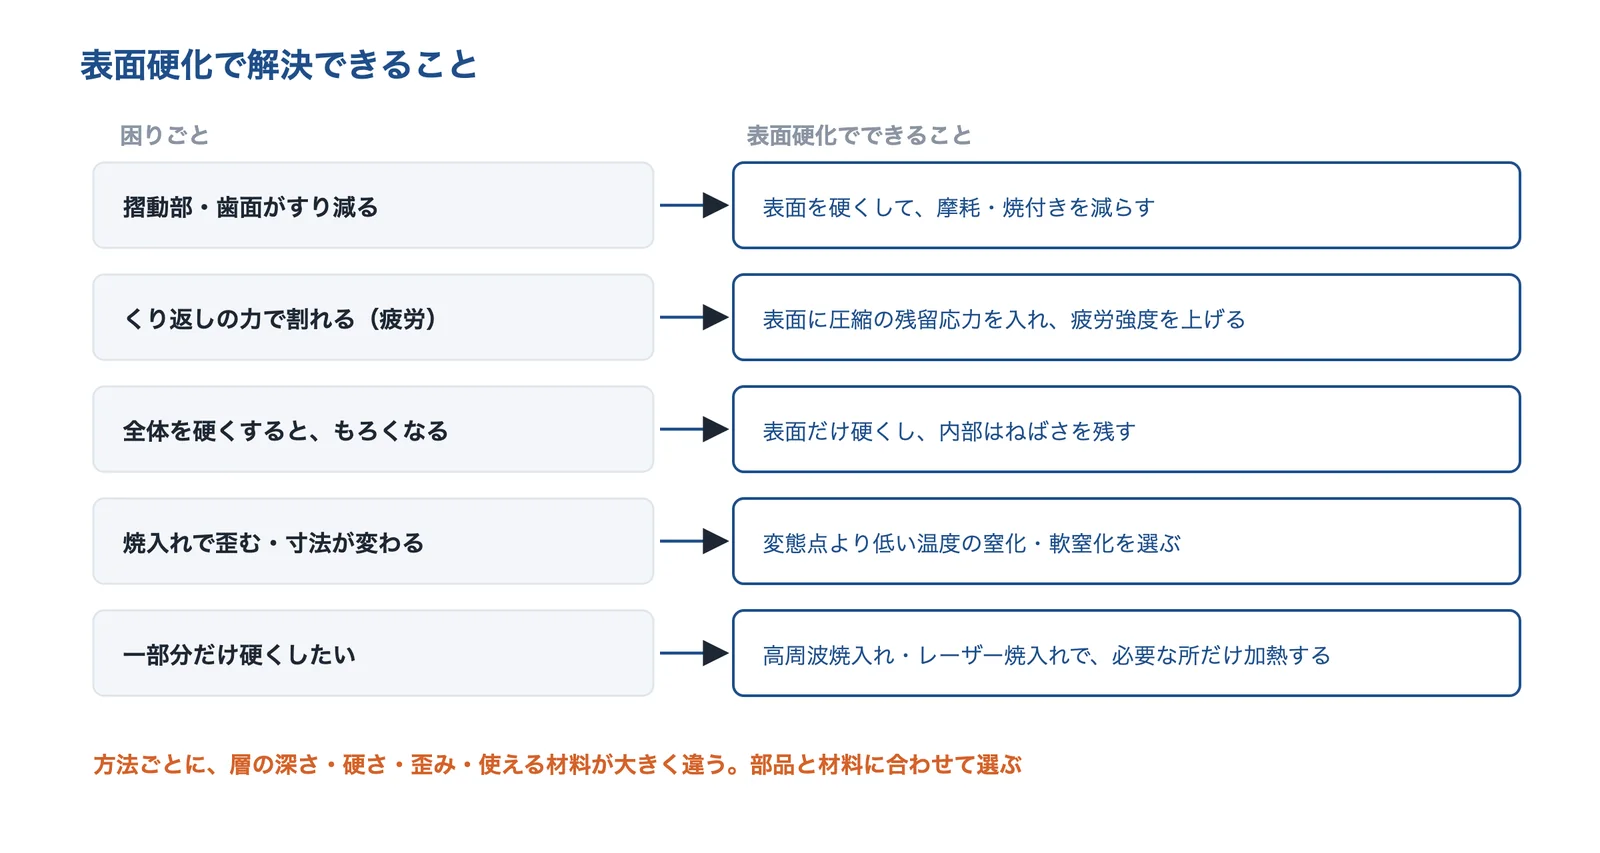
表面硬化が役に立つのは、表面のすり減り・くり返しの力による割れを防ぎたいが、部品全体を硬くするともろくなるときです。歪みを嫌う部品には低い温度の窒化を、一部分だけ硬くしたい部品には高周波焼入れを、と方法を選びます。
出典:機械工学便覧の表・名古屋市工業研究所・日本製鉄技報をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 摺動部がすり減る | 高周波焼入れ・浸炭・窒化で、表面を当たる相手や粒子より硬くする | 表面硬化 |
| 繰り返し荷重・熱サイクルで割れる | 窒化などで表面に圧縮の残留応力を入れ、疲労強度を上げる | 窒化などの表面硬化 |
| 熱処理で歪む・割れる | 部品全体を焼入れせず、窒化・高周波焼入れなどで表面だけを硬くする | 歪みの小さい表面硬化 |
| 軸受の寿命を延ばしたい | 浸炭と残留オーステナイトの調整などで、異物に強い軸受を選ぶ | 長寿命材料の軸受 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
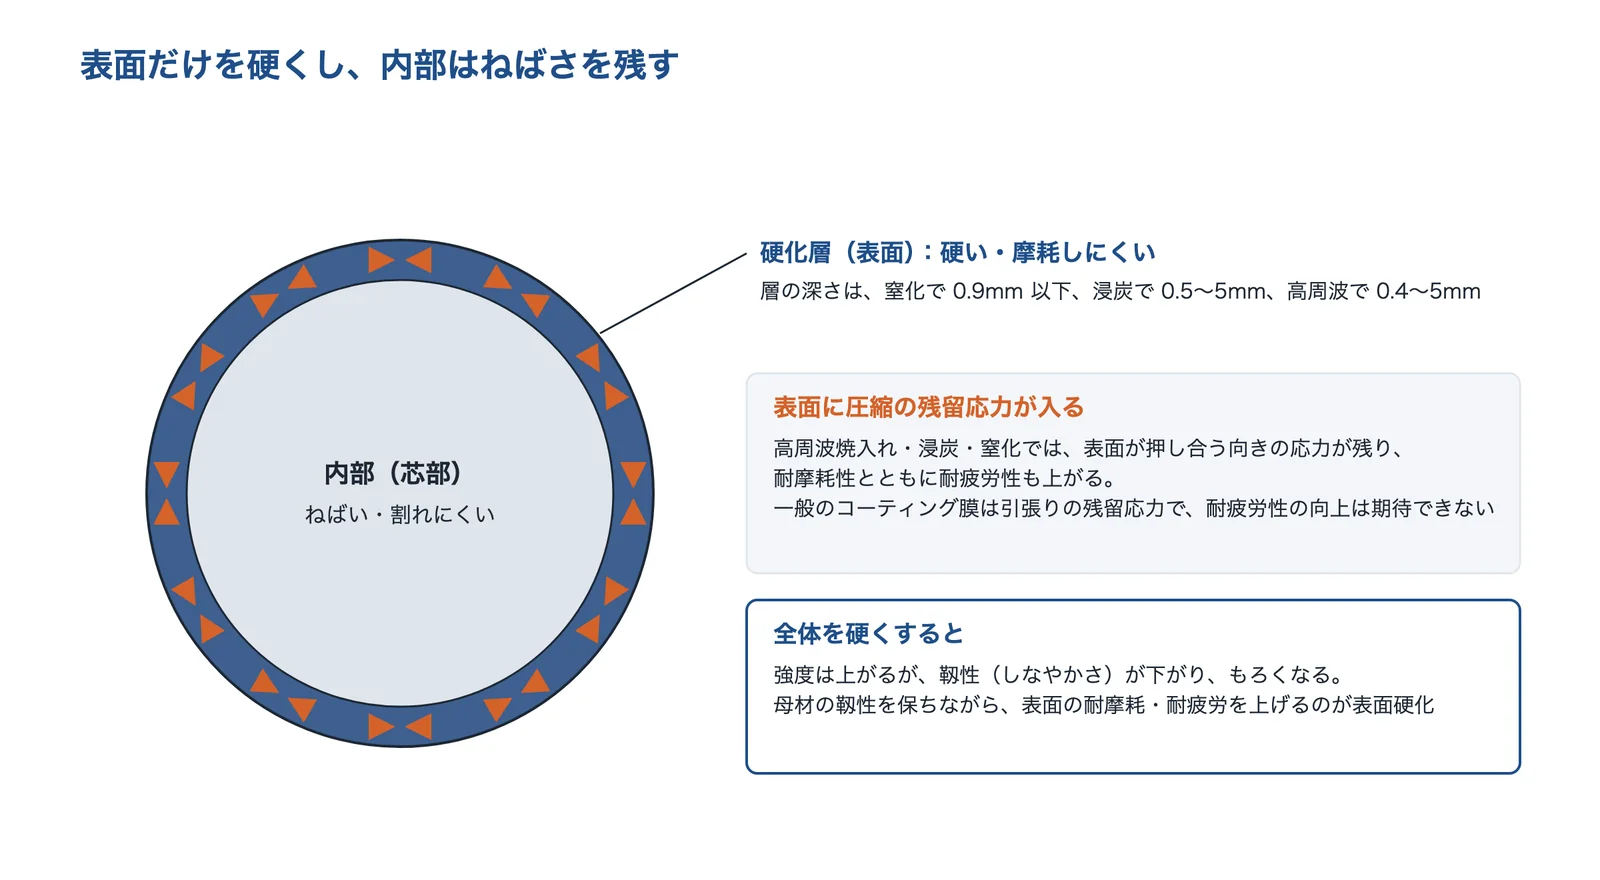
鋼は、全体を焼入れして硬くすると強度は上がりますが、靱性(しなやかさ)が下がってもろくなります。名古屋市工業研究所の解説は、母材の靱性を確保しつつ、耐疲労性・耐摩耗性を上げたいときは、表面だけを硬くするとしています。
出典:名古屋市工業研究所の技術解説と機械工学便覧の表をもとに AI(Claude)で作成
同じ解説によると、高周波焼入れ・浸炭・窒化では表面に圧縮の残留応力がかかるので、耐摩耗性とともに耐疲労性も向上します。一方、一般にコーティング膜には引張りの残留応力がかかるので、耐疲労性の向上は期待できないとしています。
出典:名古屋市工業研究所「熱処理による鉄鋼材料の表面改質〜窒化の利点〜」月刊名工研・技術情報 No.703(2010年)
3つの方法:炭素・窒素を入れるか、表面だけ熱するか
日本製鉄技報は、機械部品の表面硬化熱処理を浸炭、高周波焼入れ、(軟)窒化の三種類に大別しています。浸炭と高周波焼入れは、高温からの焼入れ(マルテンサイト変態)で硬くするので、深い硬化層が得やすい反面、変態のひずみが大きくなります。窒化・軟窒化は低い温度で窒素を入れる処理で、ほかの熱処理に比べてひずみが極めて小さいのが特徴です。
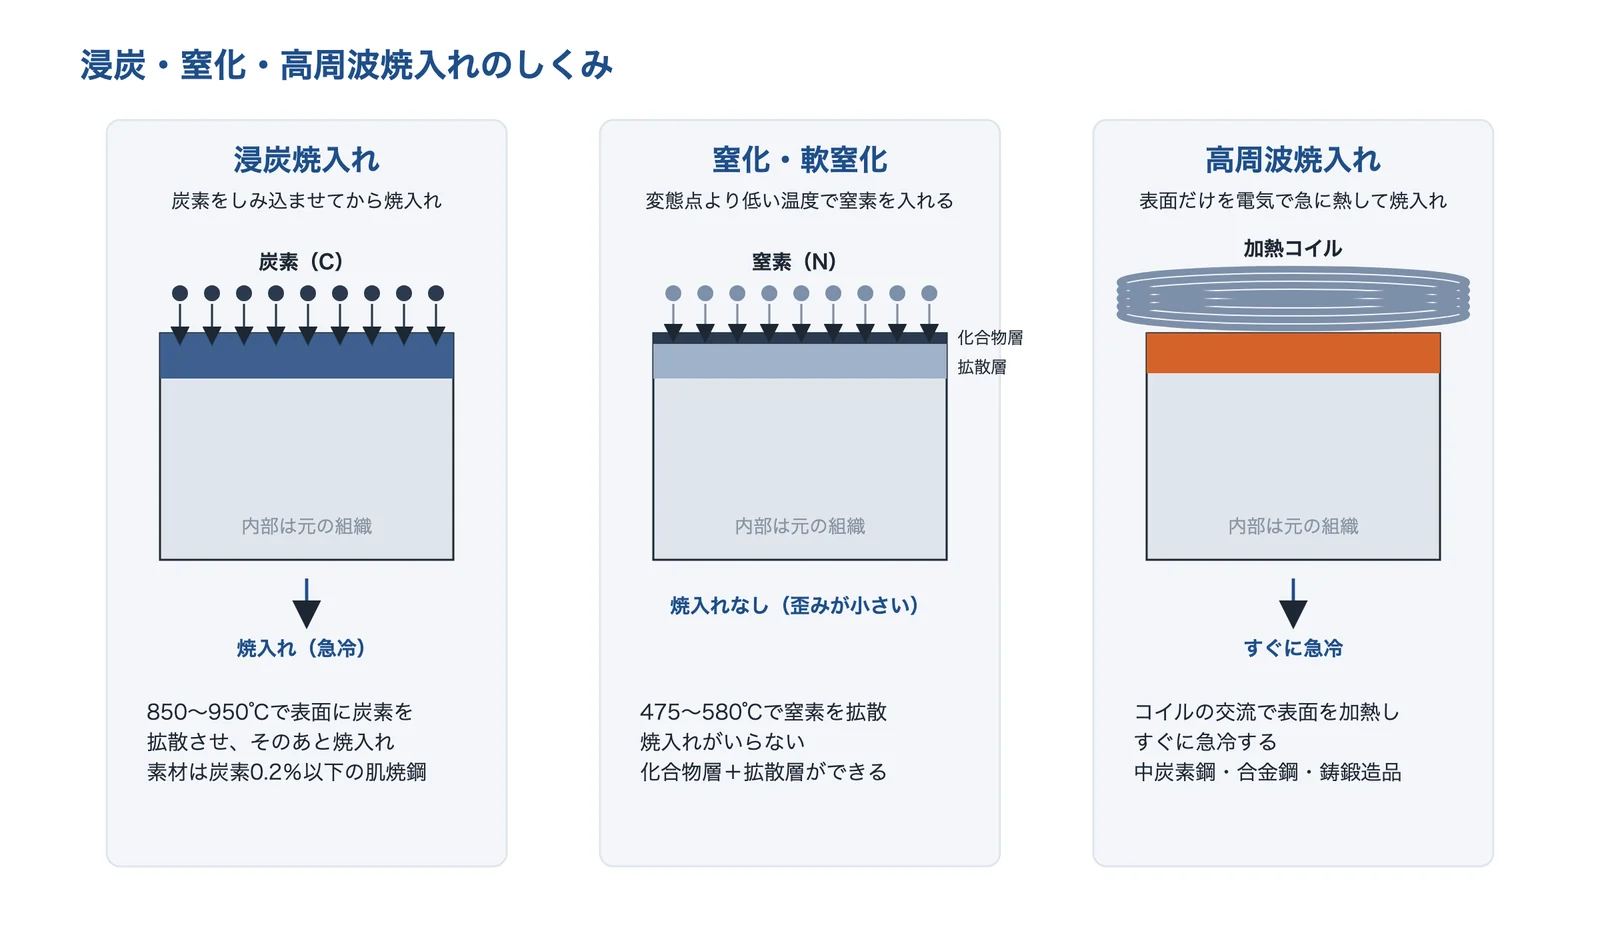
出典:機械工学便覧の表と日本製鉄技報をもとに AI(Claude)で作成
| 方法 | 処理温度 | 素材 | 層の深さ・硬さ(機械工学便覧) |
|---|---|---|---|
| 浸炭 | 850〜950℃。処理後に焼入れ | 炭素 0.2%以下の鋼(肌焼鋼) | 浸炭深さ 0.5〜5mm、700〜850HV。素材の変形に注意 |
| 窒化 | 475〜580℃。処理前に熱処理と機械加工ができる | ガス窒化は窒化鋼(Cr・Mo・Al などを含む)。イオン窒化はほとんどの鋼種 | 窒化深さ 0.9mm 以下、600〜1150HV。素材の変形が小さい |
| 浸炭窒化 | 700〜900℃。処理後に焼入れ | 浸炭と同じ。炭素鋼にも | 1mm 以下、800HV 程度 |
| 高周波焼入れ | 表面を高周波誘導電流で急熱・急冷 | 中炭素鋼・合金鋼・鋳鍛造品など | 硬化層 0.4〜5mm。作業時間が短い。素材の変形が小さい |
| 炎焼入れ | 表面を酸素と燃料の炎で急熱・急冷 | 高周波焼入れと同じ | 硬化層 1〜数mm |
| レーザー・電子ビーム焼入れ | ビームで表面を急熱・急冷 | 焼入れ性があれば、とくに制限はない | 硬化層がごく薄い。局部の硬化ができる |
表は、日本機械学会「機械工学便覧」の表(鍋屋バイテック会社の技術資料に掲載)から抜き出したものです。高周波焼入れの「素材の変形が小さい」は便覧の表の記載です。富士電子工業は、高周波焼入れは形によっては歪みが生じやすいとしています(下の「処理温度と歪み」)。
出典:日本製鉄技報 第412号(2019年)「鋼材と工法を組み合わせた窒化技術の開発」、日本機械学会「機械工学便覧」の表「主な表面処理の原理と特徴」(鍋屋バイテック会社の技術資料に掲載)
種類と選び方
3つの方法は、層の深さ・表面の硬さ・処理温度(歪み)で比べると違いがわかります。浸炭と高周波焼入れは数mm の深い層が作れ、窒化は 0.9mm 以下と浅いぶん、硬さが高く歪みが小さい処理です。
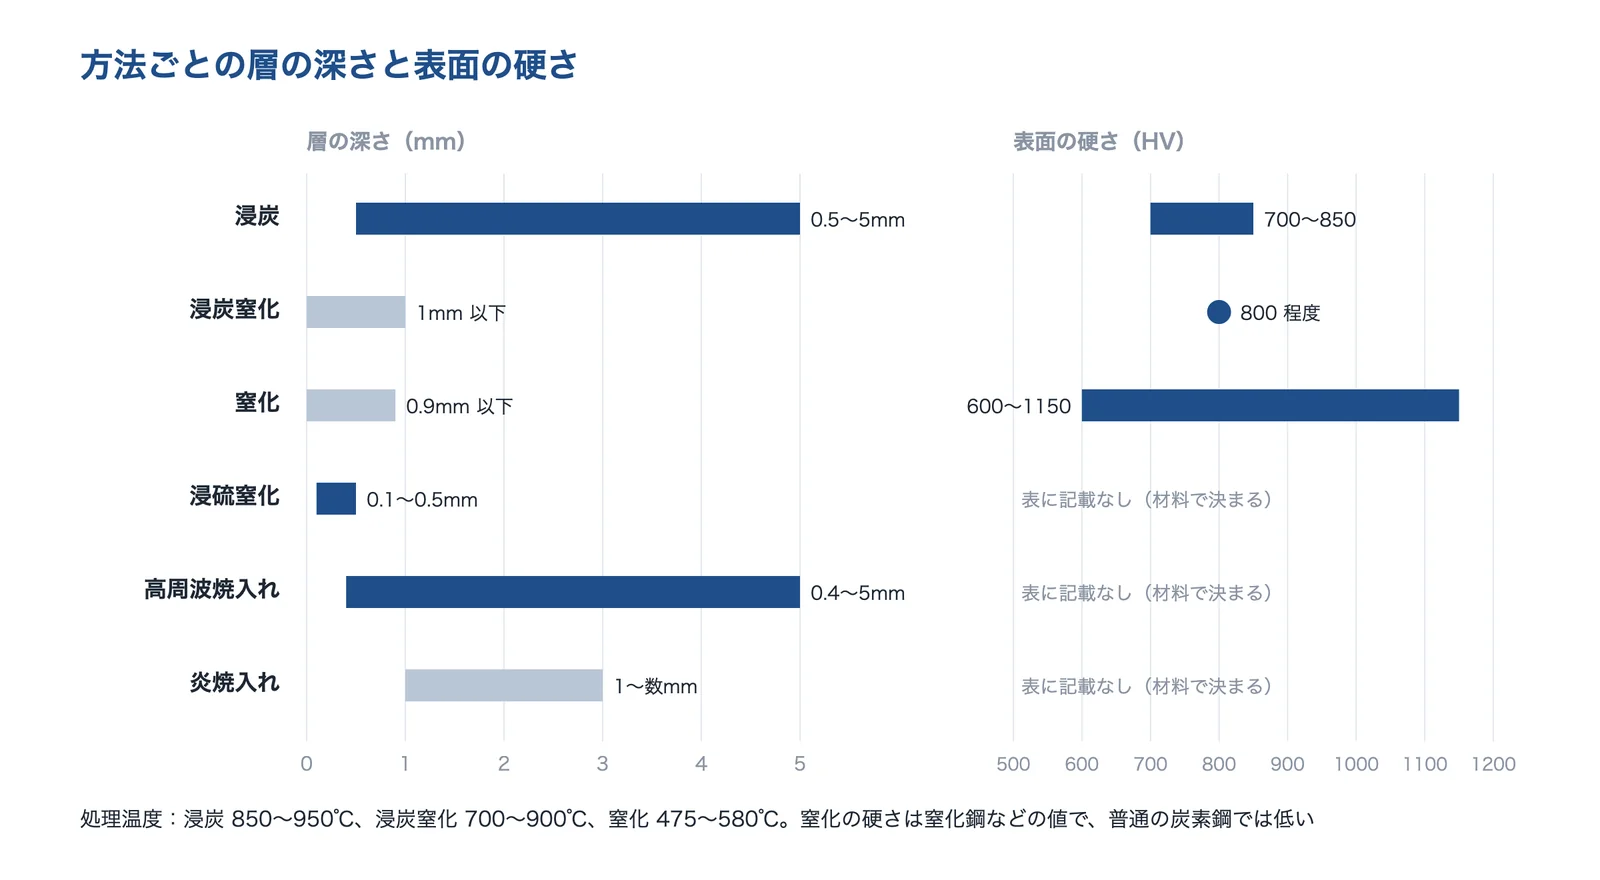
出典:機械工学便覧の表(鍋屋バイテック会社の技術資料に掲載)をもとに AI(Claude)で作成
硬さの範囲は材料で大きく変わります。たとえば窒化の 600〜1150HV は、窒化鋼などに処理した値です。ぷらすとすの解説によると、通常の炭素鋼は窒素の拡散層が最大でも 200HV 程度しか硬くならないため、Al や Cr を入れた窒化用鋼(日本では SACM645)を使い、拡散層の硬さは 1000HV 以上になります。
出典:日本機械学会「機械工学便覧」の表「主な表面処理の原理と特徴」(鍋屋バイテック会社の技術資料に掲載)、星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会
処理温度と歪み:変態しない温度で処理する窒化
歪みの大きさは、処理の温度と焼入れの有無でほぼ決まります。神奈川県産業技術センターの研究報告は、窒化は母相がα相の温度域での処理なので、マルテンサイト変態を伴う表面硬化処理より歪み(寸法変化)が格段に小さいことが最大の長所としています。一方で、浸炭・高周波焼入れなどと比べると、硬化層の深さが不十分になりがちで、表面の化合物層が破壊の起点になることがあるなど、疲労強度に劣ると言われていることも紹介しています。
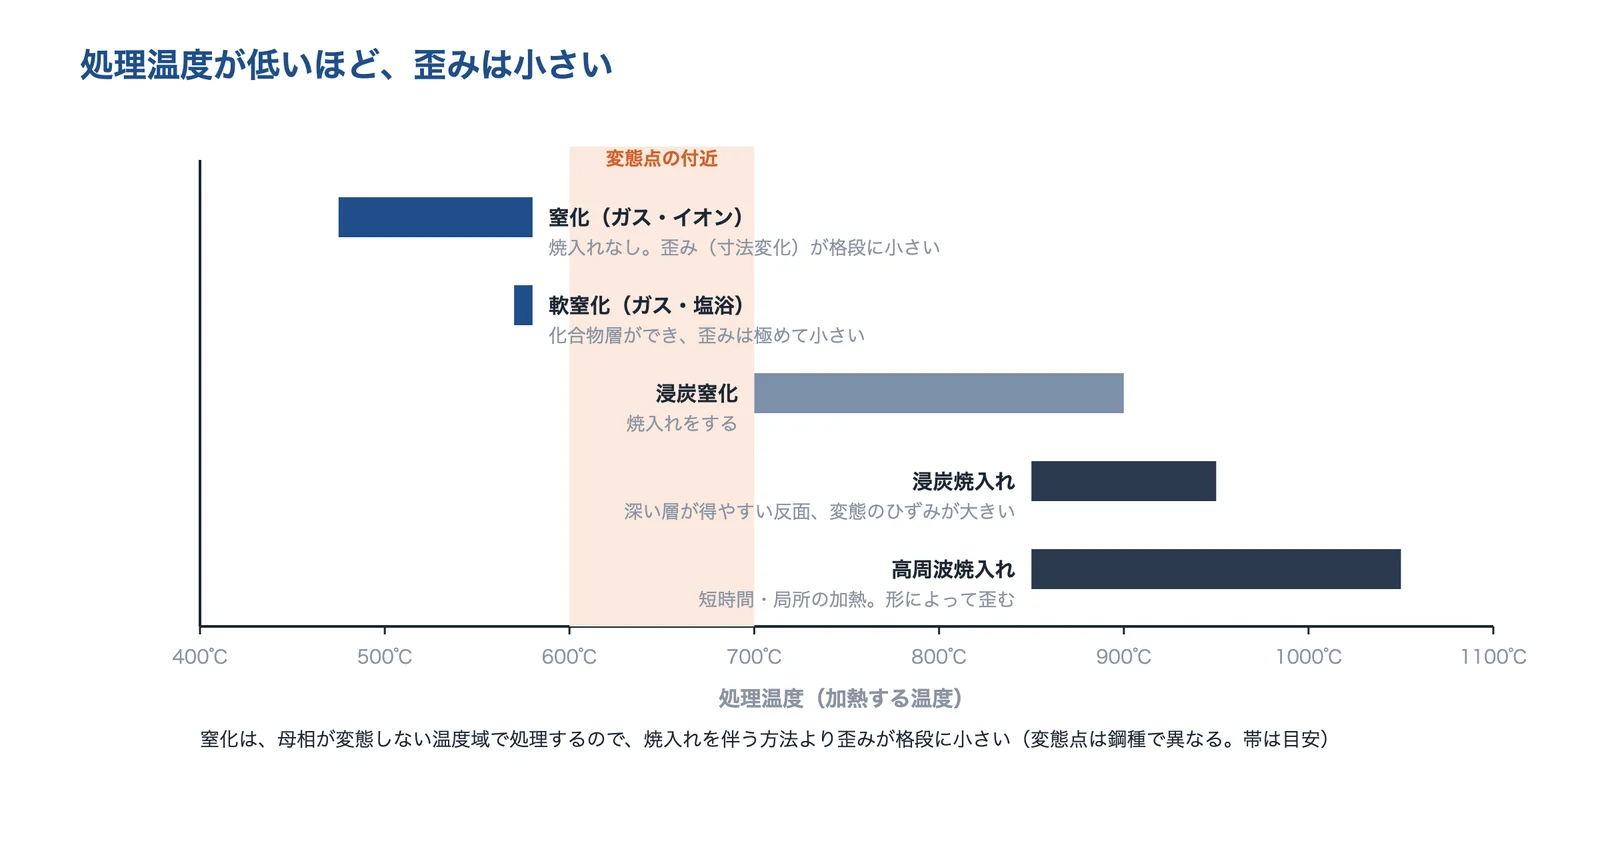
出典:機械工学便覧の表・日本製鉄技報・神奈川県産業技術センターの研究報告・富士電子工業の解説をもとに AI(Claude)で作成
富士電子工業の比較では、窒化は加熱温度が約550℃と低く歪みが生じにくい一方、処理時間は1時間〜数十時間で、硬化層の深さは概ね 0.01〜0.3mm としています。高周波焼入れは変態点以上まで加熱するので形によっては歪みが生じやすいものの、数秒〜数十秒の加熱と冷却で 0.1〜数mm 以上の硬化層が得られる、としています。
出典:高木眞一ほか「窒化処理した SCM435 鋼の疲労強度特性」神奈川県産業技術センター研究報告 No.19(2013年)、富士電子工業「他の熱処理との違い」、日本機械学会「機械工学便覧」の表「主な表面処理の原理と特徴」(鍋屋バイテック会社の技術資料に掲載)
浸炭:ガス浸炭と真空浸炭
浸炭は、炭素の少ない鋼の表面に炭素をしみ込ませ、焼入れして表面だけを硬くします。新日鉄住金技報によると、ガス浸炭は現在も主流で、上限は 950℃程度とされます。減圧下で炭化水素のガスを使う真空浸炭(低圧浸炭)は、1000℃以上の高温浸炭ができ、雰囲気に酸化成分がないので表層に不完全焼入れ層ができないため、ガス浸炭より高強度化が見込めるとしています。
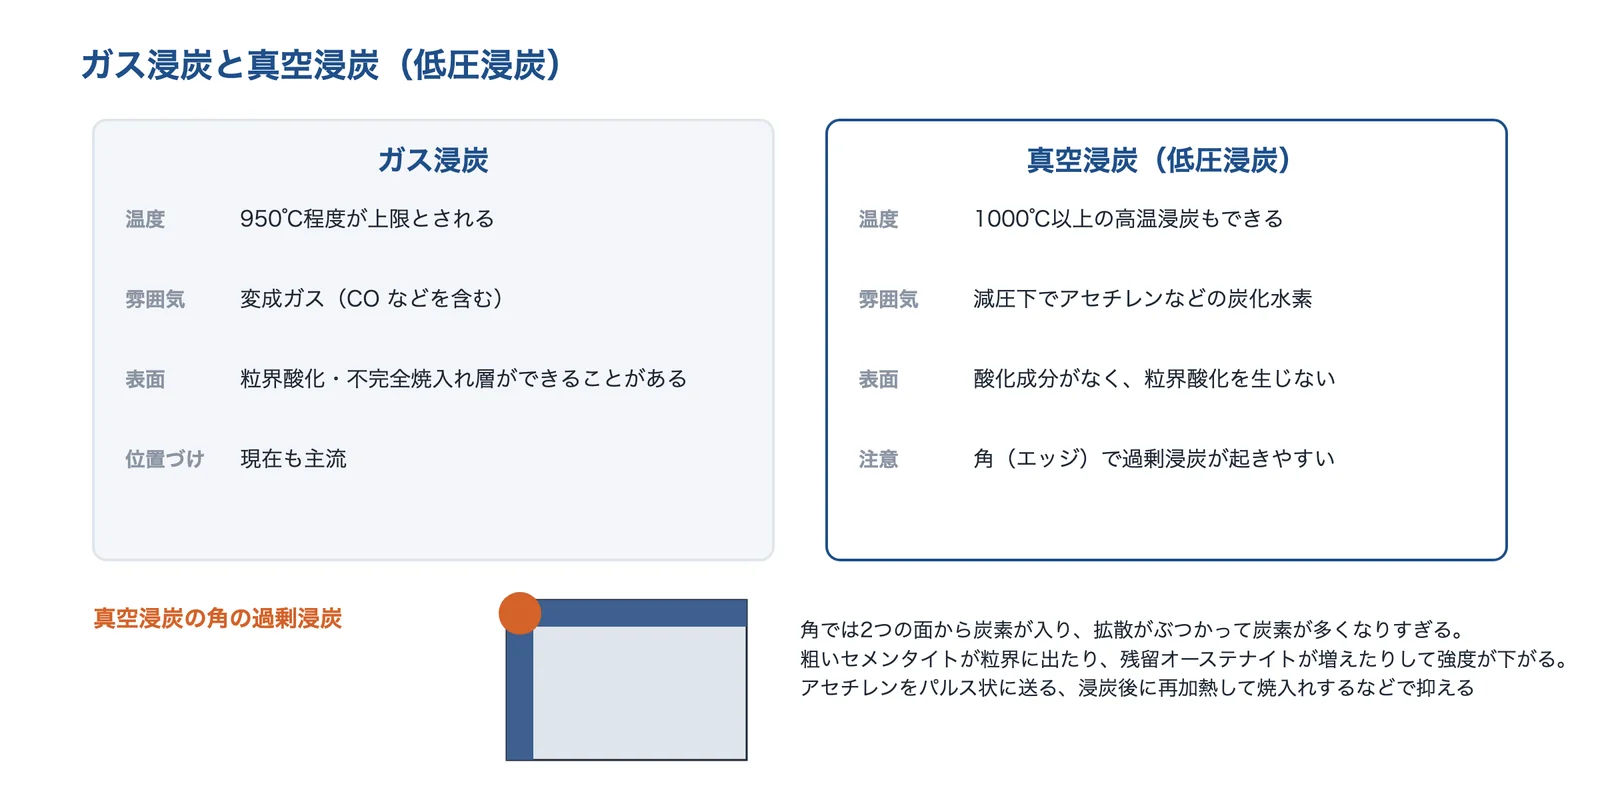
出典:新日鉄住金技報と大阪産業技術研究所の技術シートをもとに AI(Claude)で作成
一方で真空浸炭には、処理品の角(エッジ)で炭素が多くなりすぎる過剰浸炭の問題があり、粗いセメンタイトが粒界に出たり、残留オーステナイトが増えたりして強度が下がります(新日鉄住金技報)。大阪産業技術研究所は、真空浸炭は粒界酸化を生じないが、すすの発生や過剰浸炭が問題だったこと、アセチレンをパルス状に送ることで抑えられることを紹介しています。
出典:新日鉄住金技報 第406号(2016年)「真空浸炭の利用技術開発」、大阪産業技術研究所 技術シート No.17-16「多目的真空熱処理炉」
窒化・軟窒化:化合物層と拡散層
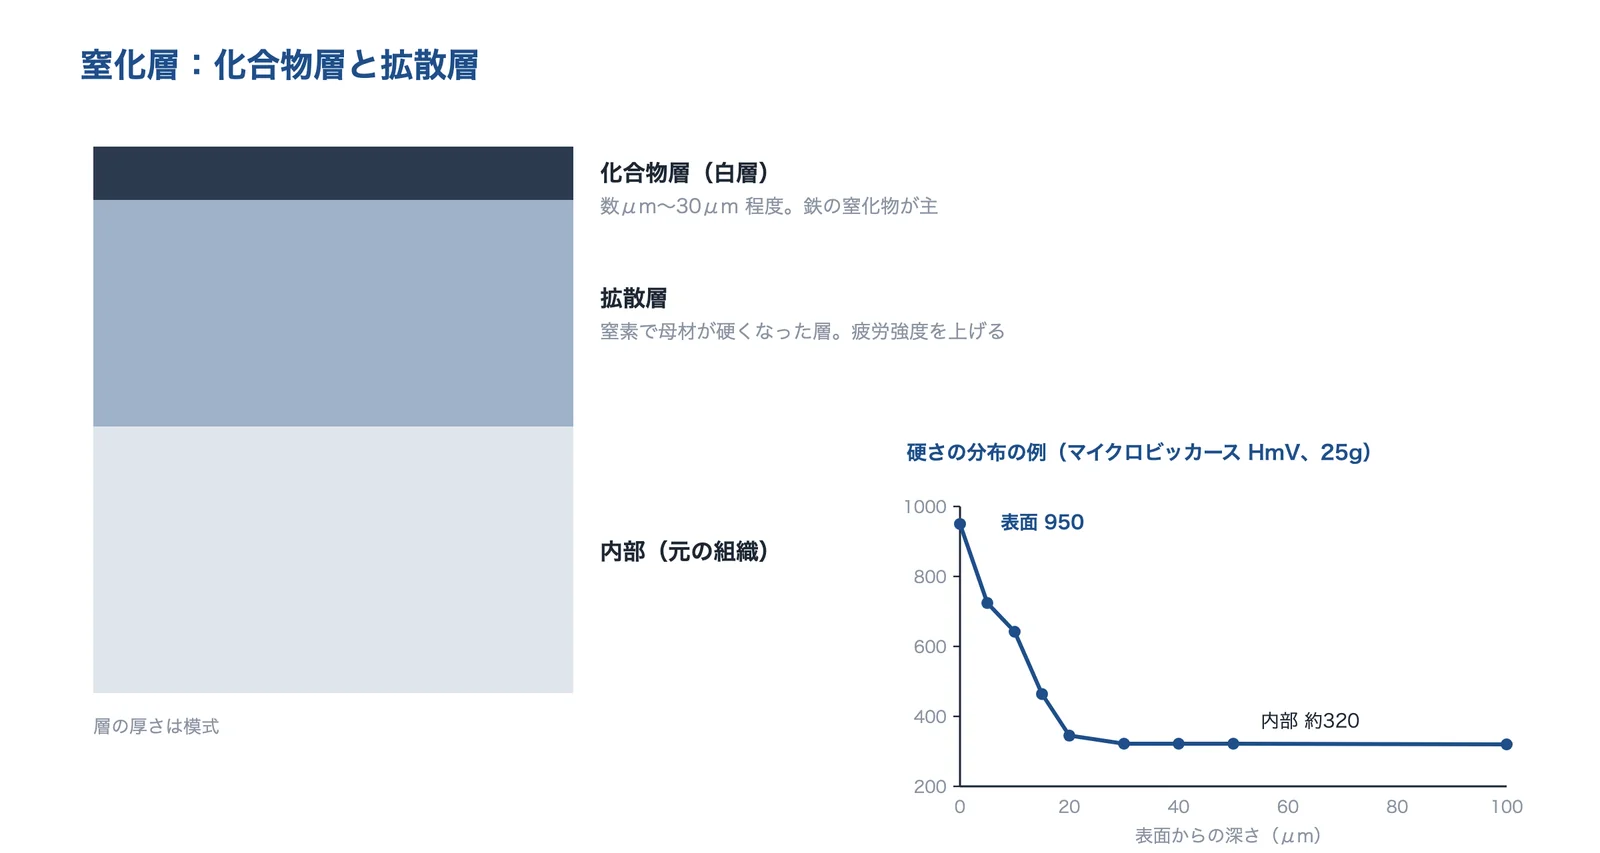
窒化では、表面に窒素が入って2つの層ができます。日本製鉄技報は、軟窒化では最表面に厚さ数μm から 30μm 程度の鉄窒化物を主とする化合物層ができ、その下に窒素で硬くなった拡散層ができるとしています。ぷらすとすの解説によると、化合物層は耐摩耗性・耐焼付性・耐食性を持ち、拡散層は疲れ強さを上げます。
出典:日本製鉄技報・ぷらすとすの解説と東海イオンの硬度分布表をもとに AI(Claude)で作成
窒化の種類には、500℃近くのアンモニアの雰囲気で長時間処理するガス窒化、580℃前後で短時間処理するガス軟窒化、塩浴で処理する塩浴軟窒化(タフトライド、いまはイソナイトとも呼ばれる)、イオン窒化(プラズマ窒化)があります(ぷらすとす)。東海イオンは、プラズマ窒化を真空中でプラズマを発生させて窒化する方法と説明しています。窒素の拡散は浸炭の炭素の拡散より二桁遅く、ガス窒化は処理時間が長くなります。窒化した部品は 500〜600℃近くまで熱が加わっても強度が下がらない、という特長もあります。
出典:日本製鉄技報 第412号(2019年)「鋼材と工法を組み合わせた窒化技術の開発」、星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、東海イオン「硬度分布表」、東海イオン「プラズマ系処理技術」
高周波焼入れ:周波数で深さが変わる
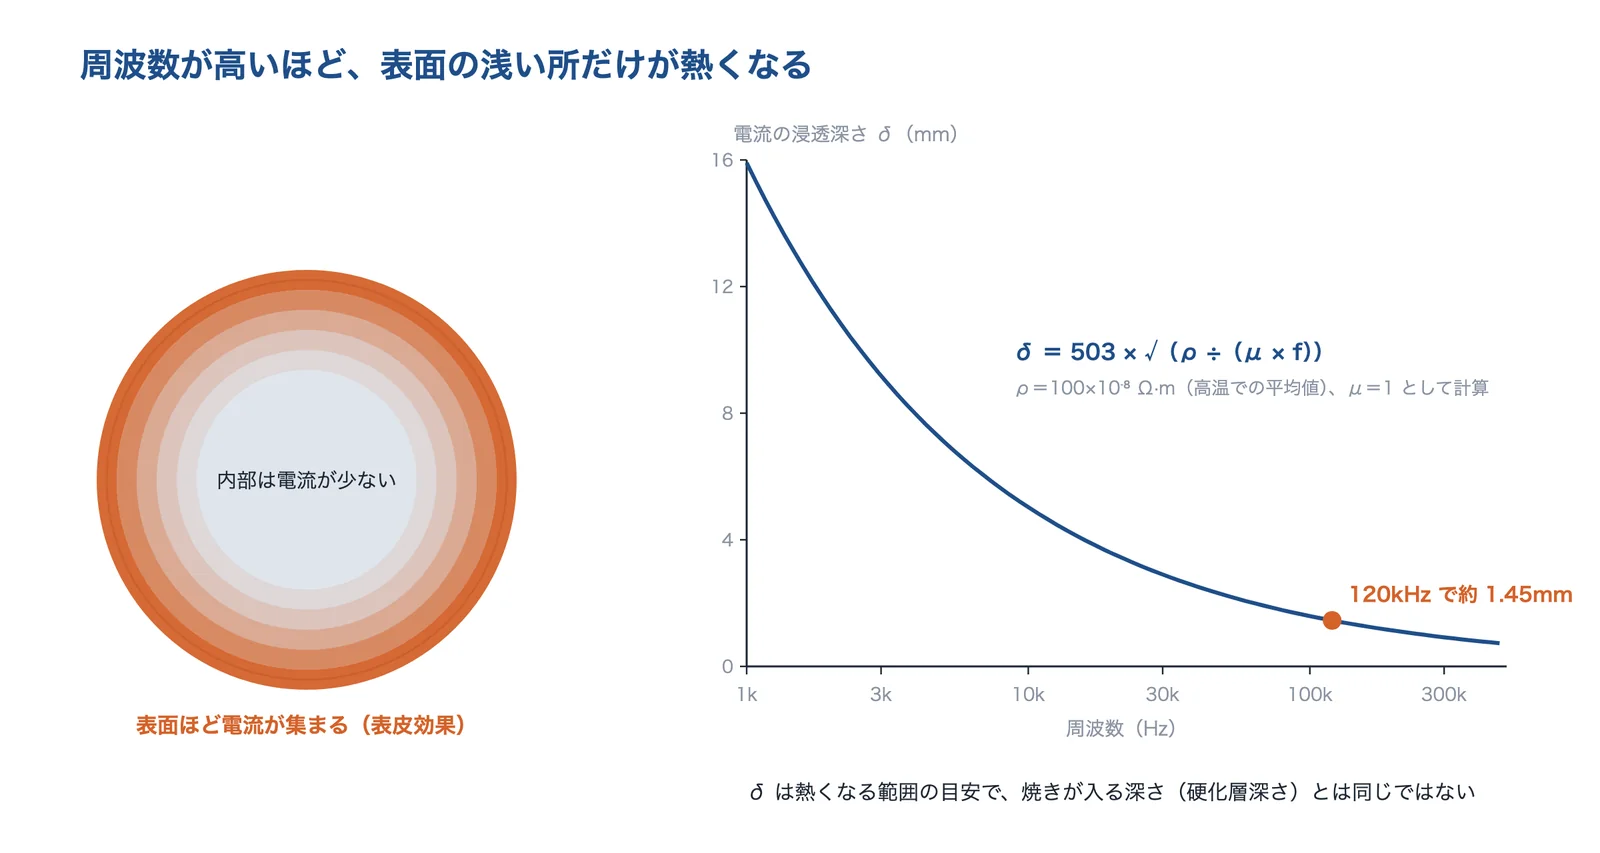
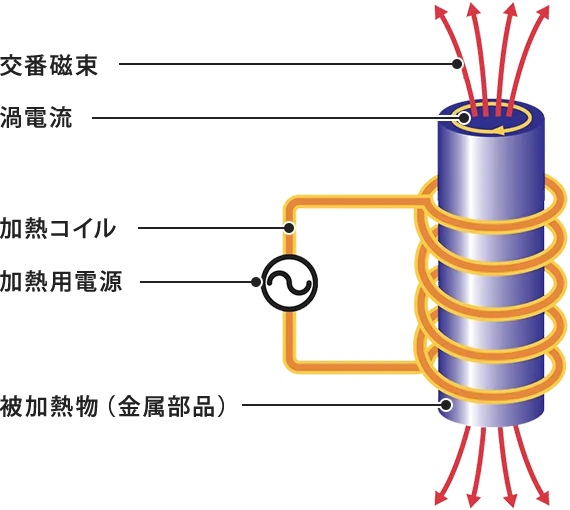
高周波焼入れは、コイルに交流を流して部品に電流を誘導し、表面を急に熱して焼入れします。交流は表面に近いほど電流密度が高くなり(表皮効果)、富士電子工業は、周波数が高くなるほど、より表面に電流が集中するので、必要な硬化層深さに応じて周波数を選ぶとしています。
出典:石川県工業試験場の研究報告と富士電子工業の解説をもとに AI(Claude)で作成
石川県工業試験場の報告は、電流の透過深さを δ=503√(ρ/μf)で求め、高温での抵抗率の平均値と周波数 120kHz から 1.45mm としています。ただしこれは発熱する範囲の目安で、焼きが入る深さとは同じではありません。新潟県工業技術総合研究所は、高周波焼入れには S45C などの炭素鋼や SCM435 などの低合金鋼が使われ、焼入れ前に調質して金属組織を細かく均一にすると、硬さが安定するとしています。
出典:富士電子工業「高周波焼入れを学ぶ」(表皮効果と電流浸透深さ)、石川県工業試験場 研究報告「高周波焼入れシミュレーションのパラメータ値設定の検討」、新潟県工業技術総合研究所 技術トピックス「高周波焼入れした炭素鋼 S45C の金属組織と硬さ」(2020年)
使う場面ごとの選び方
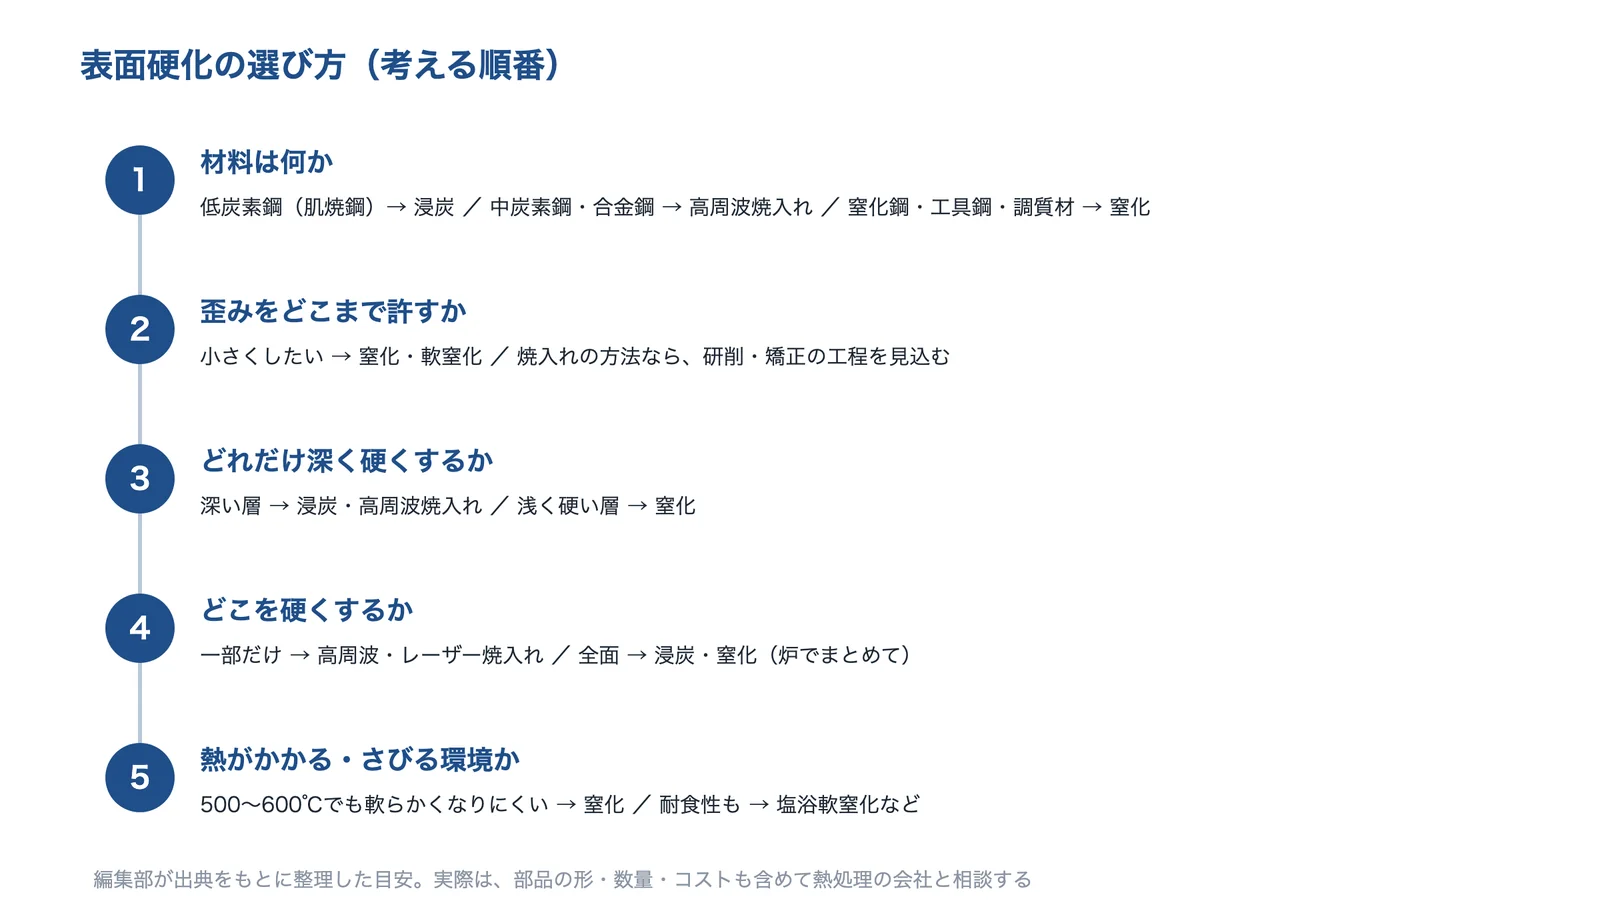
選ぶときは、材料・許せる歪み・必要な深さ・硬くする範囲・使う温度の順に考えると、候補が絞れます。
出典:機械工学便覧の表・ぷらすとすの解説ほかをもとに AI(Claude)で作成
| 使う場面 | よく使われる方法 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 歯車・軸(大きな力と摩耗) | 浸炭焼入れ・高周波焼入れ | 深い層が要る。浸炭は歪みを見込んで研削代を取る | クラッチ部品・歯車の浸炭(日本テクノ)、等速ジョイント・ドライブシャフトの高周波焼入れ(富士電子工業) |
| 寸法を崩したくない精密部品・金型 | 窒化・軟窒化・イオン窒化 | 処理前に仕上げ加工できる。層は浅い | 転造ダイス・歯車・治工具のプラズマ窒化(東海イオン) |
| エンジン部品・摺動部(摩耗と疲労と焼付き) | 塩浴軟窒化・ガス軟窒化 | 化合物層で耐摩耗・耐焼付き。種類によって耐食性も | クランクシャフト・カムシャフト(パーカー熱処理工業の ISONITE TF) |
| 大きな部品の一部だけ | 高周波焼入れ・レーザー焼入れ | コイル・ビームの形と冷却で範囲を決める | 直径1.8m の旋回輪(富士電子工業)、プレス金型のダイR(中日クラフト) |
| ステンレスも硬くしたい | イオン窒化・低温のガス窒化など | 普通の窒化は耐食性が落ちることがある | オーステナイト系ステンレス専用の処理(東海イオンの HART 処理) |
「よく使われる方法」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:熱処理技術ナビ(日本テクノ)「熱処理 開発・加工事例」、富士電子工業「加工実績」、東海イオン「プラズマ系処理技術」、パーカー熱処理工業「軟窒化プロセス」、中日クラフト「レーザ焼入れ」、星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会
量産の観点:炉でまとめるか、1個ずつ流すか
浸炭・窒化は炉に部品をまとめて入れて処理し、高周波焼入れは1個ずつ流れの中で処理できます。高周波熱錬は高周波熱処理の特徴として、秒単位で 1000℃までの表面の急速加熱、コンピュータ制御によるインライン化のしやすさなどを挙げています。真空浸炭の設備では、パーカー熱処理工業の ICBP-FLEX(量産対応)が有効寸法 610W×1000L×750H・750kg(グロス)/セルで、納入実績を 271基1372セルとしています。
出典:高周波熱錬「高周波熱処理(焼入れ・焼戻し)技術」、パーカー熱処理工業「低圧浸炭処理設備」
向いている条件と注意点
向いている条件
- 鋼の部品で、表面の摩耗・疲労が問題(内部はねばさが要る)
- 材料を処理に合わせて選べる(肌焼鋼・中炭素鋼・窒化鋼)
- 歯車・軸・カム・金型など、硬くしたい面がはっきりしている
- 処理前に仕上げ加工をしておきたい(窒化は処理前に熱処理と機械加工ができる)
注意点
- 方法によって使える材料が違う(浸炭は低炭素鋼、高周波は中炭素鋼)
- 焼入れを伴う方法は歪み・焼割れの心配がある
- 窒化は層が浅い。化合物層は硬い反面もろく、破壊の起点になることもある
- ステンレス・非鉄は処理できない方法がある(ガス軟窒化など)
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:材料と方法が合っていない
新潟県工業技術総合研究所は、高周波焼入れの前の調質を省いて生材のまま焼入れすると、十分な焼入れ硬さが得られなかったり、硬さや組織がばらついたりすることがあり、「材料メーカーを変えたら焼きが入らなくなった」といったトラブルが起こりうるとしています。試験では、S45C の高周波焼入れの有効硬化層深さ(450HV の位置まで)は、焼入れのままで 1.9mm、200℃で1時間焼戻したあとで 1.8mm でした。
窒化でも、材料の状態が効きます。ぷらすとすの解説は、窒化鋼(SACM645)の表面に脱炭層があると窒化で表面に必ずはく離が起きること、ガス軟窒化はステンレスと非鉄には処理できないことを挙げています。
出典:新潟県工業技術総合研究所 技術トピックス「高周波焼入れした炭素鋼 S45C の金属組織と硬さ」(2020年)、星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会
硬さと層の深さの見方
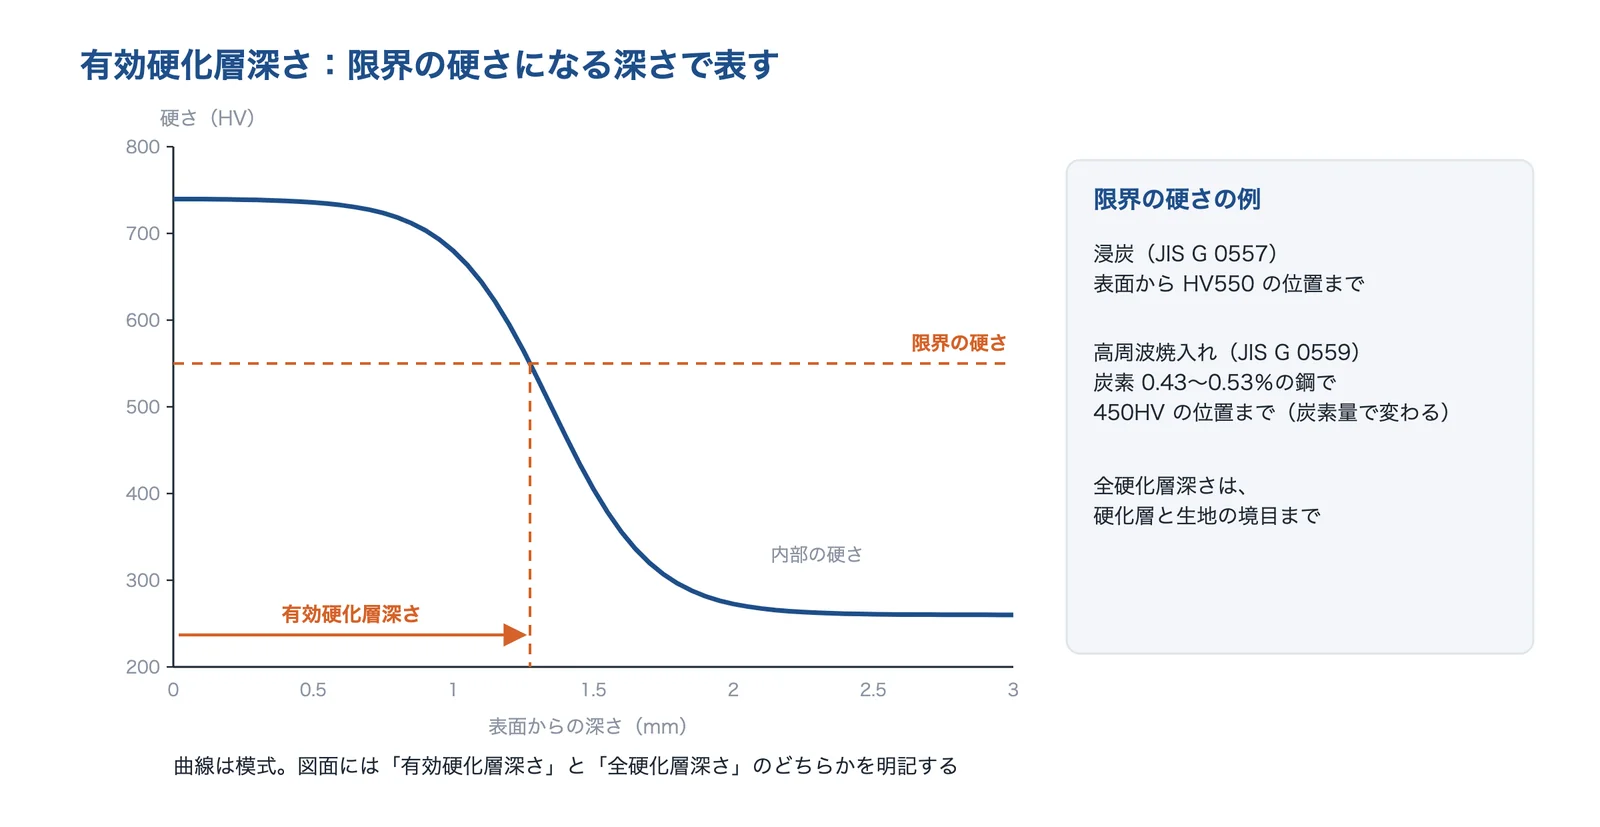
図面や熱処理の会社の資料には、表面の硬さと層の深さが書かれます。層の深さは「どの硬さの位置までか」で決まるので、定義をそろえて読みます。
出典:tec-note の解説と新潟県工業技術総合研究所の技術トピックスをもとに AI(Claude)で作成
| 項目 | 見方 |
|---|---|
| 有効硬化層深さ(浸炭) | 表面から HV550 の位置までの距離(JIS G 0557)。焼入れのまま、または 200℃を超えない焼戻しの状態で測る |
| 有効硬化層深さ(高周波焼入れ) | 炭素量で限界の硬さが変わる(JIS G 0559)。炭素 0.43%以上 0.53%未満の鋼では 450HV の位置まで |
| 全硬化層深さ | 硬化層と生地(元の組織)の境目までの距離。有効硬化層深さより深い |
| 表面の硬さ | HV(ビッカース)か HRC(ロックウェル C)。窒化のような薄い層は、小さな荷重のマイクロビッカース(HmV など)で測る |
| 化合物層の厚さ | 窒化・軟窒化の最表面の層。数μm〜30μm 程度。硬いがもろい |
この表は、tec-note の解説・新潟県工業技術総合研究所の技術トピックス・日本製鉄技報・東海イオンの硬度分布表をもとに編集部が整理したものです。規格の細かい条件は JIS で確かめてください。
出典:tec-note「浸炭焼入れとは」(有効硬化層深さと JIS)、新潟県工業技術総合研究所 技術トピックス「高周波焼入れした炭素鋼 S45C の金属組織と硬さ」(2020年)、日本製鉄技報 第412号(2019年)「鋼材と工法を組み合わせた窒化技術の開発」
カタログ値と実際の違い:硬さの分布は処理と材料で変わる
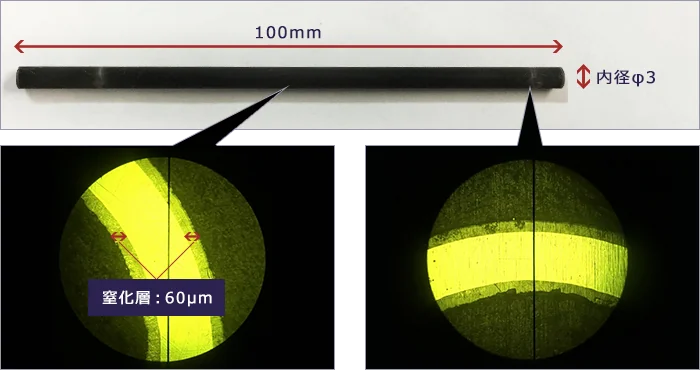
熱処理の会社が公開する硬さの分布は、特定の材料・条件での代表例です。東海イオンの硬度分布表(ウルトラプラズマ窒化の例)では、表面の 950HmV が深さ 15μm で 464、20μm で 345 まで下がり、30μm より深い所は約 322 でした。石川県工業試験場の報告では、S45C(炭素 0.44%)の最高硬さは文献で約 60HRC(約 HV690)なのに対し、実物の表面硬さは HV740 程度でした。必要な硬さと深さは、使う材料で試験片を作って確かめます。
出典:東海イオン「硬度分布表」、石川県工業試験場 研究報告「高周波焼入れシミュレーションのパラメータ値設定の検討」、東海イオン「プラズマ系処理技術」
組み込み・量産・信頼性の注意
- 焼割れを防ぐ炭素量・角の形・冷やし方・焼戻しを見直す
- 歪みを見込む変化量を試して把握し、研削代や矯正を決める
- 層の質を確かめる硬さ・層の深さ・組織・化合物層を測る
この3点は、このページの出典(公設試の報告・技報・熱処理の会社の解説)をもとに編集部が整理したものです。
よくある不具合と原因
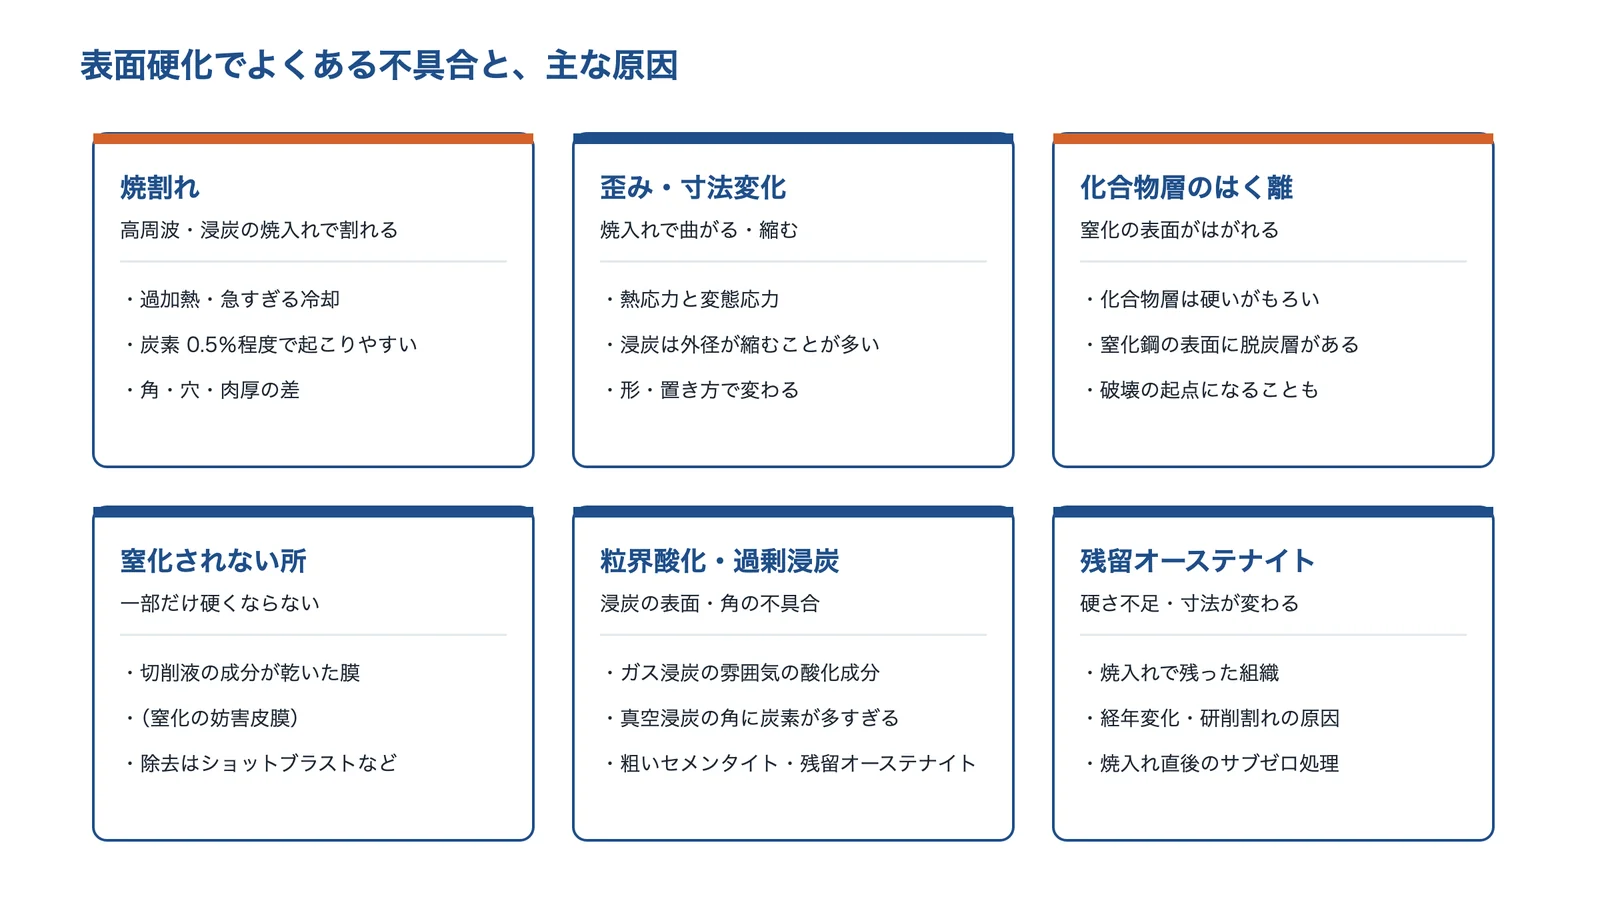
表面硬化の不具合には、焼入れを伴う方法に多い焼割れ・歪み・残留オーステナイトと、窒化に特有の化合物層のはく離・窒化されない所、ガス浸炭に多い粒界酸化、真空浸炭で問題になる過剰浸炭があります。
出典:ウエストヒル・ぷらすとす・新日鉄住金技報・モノタロウの解説ほかをもとに AI(Claude)で作成
ウエストヒルの解説は、焼割れのもっとも多い原因は急な冷却による内部応力で、水冷は油冷やガス冷却よりリスクが高いとし、冷却媒体の選択、応力除去焼鈍などの前処理を対策に挙げています。ぷらすとすの解説は、切削液などが乾いて目に見えない膜になると窒化されない箇所ができ(窒化の妨害皮膜)、除去はショットブラストなどの機械的な方法に限られるとしています。残留オーステナイトは、寸法の経年変化や研削割れの原因になり、焼入れ直後・焼戻し前のサブゼロ処理で減らします(モノタロウの解説)。
出典:ウエストヒル「焼き割れとは」、星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、モノタロウ「工具の熱処理・表面処理基礎講座:残留オーステナイトの功罪とサブゼロ処理の効果」、新日鉄住金技報 第406号(2016年)「真空浸炭の利用技術開発」、大阪産業技術研究所 技術シート No.17-16「多目的真空熱処理炉」
疲労強度:窒化で約27%上がった例
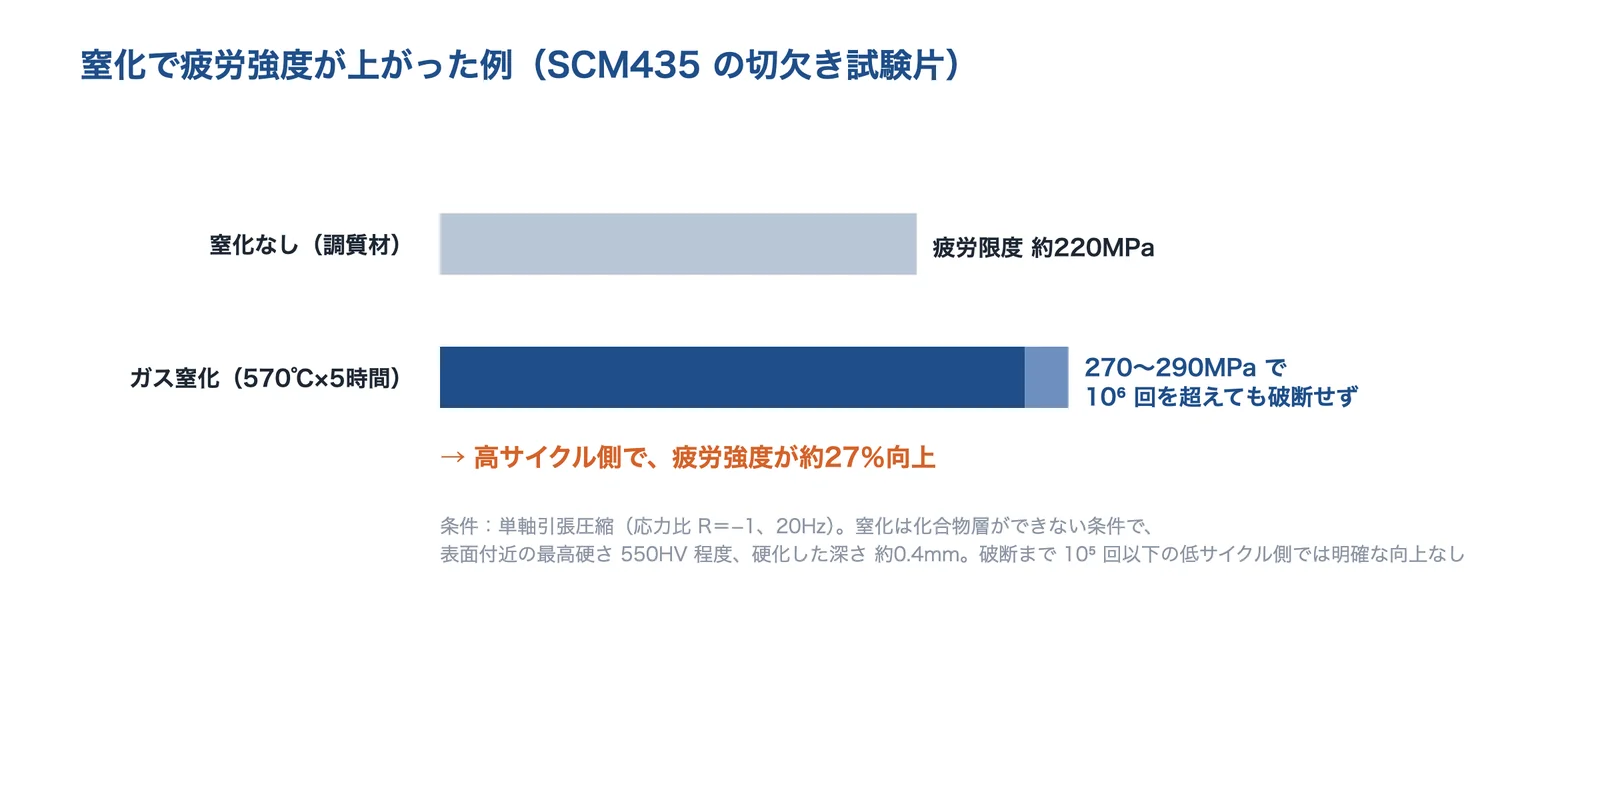
神奈川県産業技術センターは、SCM435 の切欠き試験片に、化合物層ができない条件のガス窒化(570℃・5時間)をして疲労試験をしました。窒化しない調質材の疲労限度は 220MPa 程度でしたが、窒化材は応力振幅 270〜290MPa でも 10⁶ 回を超えて破断せず、高サイクル側で疲労強度が約27%向上したとしています。ただし、破断まで 10⁵ 回以下の低サイクル側では、明確な向上はありませんでした。
出典:神奈川県産業技術センターの研究報告をもとに AI(Claude)で作成
疲労の課題の対策全体は、課題ページ「繰り返し荷重・熱サイクルで割れる」もご覧ください。
出典:高木眞一ほか「窒化処理した SCM435 鋼の疲労強度特性」神奈川県産業技術センター研究報告 No.19(2013年)
相談する前に整理すること
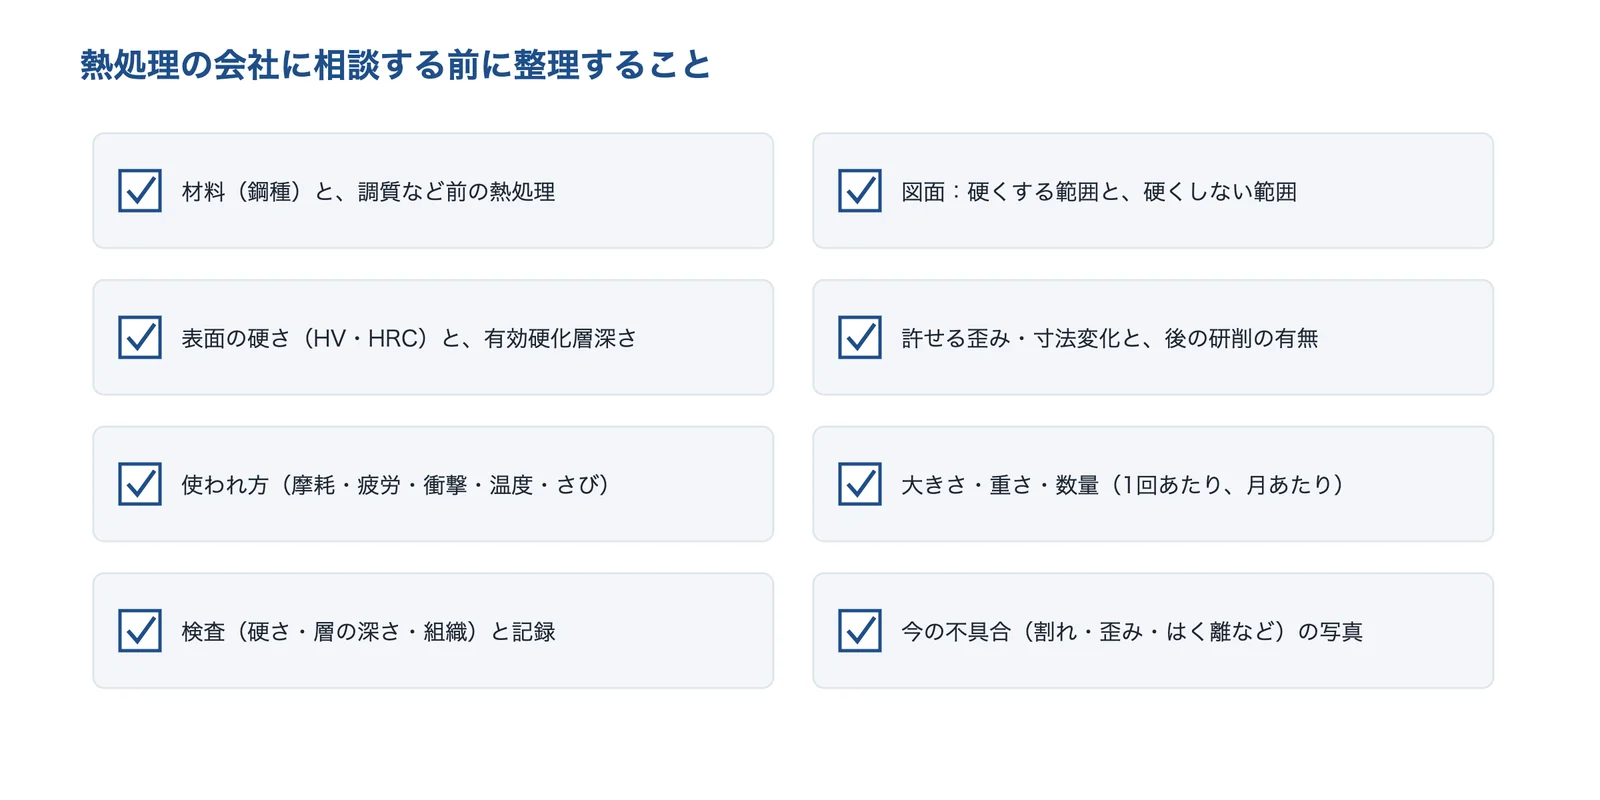
熱処理の会社に相談するときは、材料と図面に加えて、硬くする範囲・必要な硬さと深さ・許せる歪みを整理しておくと、方法と条件の提案を受けやすくなります。
出典:このページの出典と各社の公式サイトをもとに AI(Claude)で作成
- 材料(鋼種)と、調質など前の熱処理
- 図面:硬くする範囲と、硬くしない範囲(ねじ部・溶接部など)
- 表面の硬さ(HV・HRC)と、有効硬化層深さか全硬化層深さか
- 許せる歪み・寸法変化と、熱処理のあとの研削の有無
- 使われ方(摩耗・疲労・衝撃・使う温度・さび)
- 大きさ・重さ・数量(1回あたり、月あたり)
- 検査(硬さ・層の深さ・組織)と、記録の要否
- 今の不具合(割れ・歪み・はく離など)があれば、その写真と条件
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(表面硬化技術)
表面硬化の企業を、得意なものが重ならないように選びました。火を使わない浸炭と浸硫窒化・熱処理炉、プラズマ窒化の専業、塩浴軟窒化と低圧浸炭炉、高周波焼入れの装置と検査、高周波焼入れの受託と誘導加熱設備、レーザー焼入れの会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 浸炭 | 真空 浸炭 | 窒化・ 軟窒化 | 高周波 焼入れ | レーザー 焼入れ | 装置 (炉・設備) | 評価 ・試験 |
|---|---|---|---|---|---|---|---|
| 日本テクノ火を使わない浸炭と浸硫窒化、熱処理炉 | ● | ● | ● | ● | |||
| 東海イオンプラズマ窒化・ガス軟窒化の専業 | ● | ||||||
| パーカー熱処理工業塩浴軟窒化 ISONITE と低圧浸炭炉 ICBP | ● | ● | ● | ● | |||
| 富士電子工業高周波焼入れの装置・受託と検査 | ● | ● | ● | ||||
| 高周波熱錬高周波焼入れの受託と誘導加熱設備 | ● | ● | |||||
| 中日クラフト金型などのレーザー焼入れ | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。日本テクノの「窒化・軟窒化」はガス浸硫窒化などを、中日クラフトの「装置」はレーザー装置の製作を指します。社名を押すと、その会社の紹介へ移ります。
株式会社日本テクノ|火を使わない浸炭・浸硫窒化と、熱処理炉の製作
日本テクノとは
埼玉県蓮田市に本社を置く会社です(創立1985年)。熱処理設備の製造販売、熱処理の受託加工、試作と研究を事業内容にしています。技術の情報サイト「熱処理技術ナビ」を運営しています。
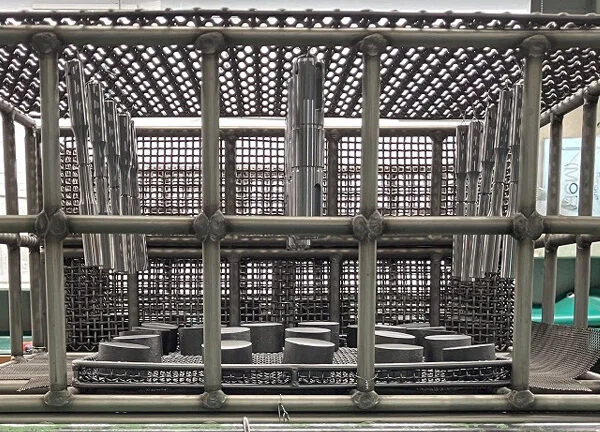
日本テクノの得意技術
| 技術 | 内容 |
|---|---|
| 浸炭 | ダイレクト浸炭(真空浸炭)と常圧スマート浸炭(グリーンガス浸炭)。ダイレクト浸炭はアセチレンガスを使い、火を使わずに処理するとしている |
| 窒化・浸窒 | マルチナイト(ガス浸硫窒化)、Nハード(浸窒焼入れ)、Sコートなど。特許を取った技術としている |
| 熱処理炉 | 浸炭炉・真空炉・窒化炉などの設計・製作と改造・メンテナンス。500台以上の炉の納入実績としている |
日本テクノが解決できる課題
- 歯車・軸受・チェーンを浸炭したいが、火を使う炉の作業環境や CO₂ を減らしたい
- 金型・油圧部品のかじり・摩耗を、浸硫窒化で抑えたい
- 熱処理を内製するために、炉と処理条件をまとめて相談したい
公開されている実績・用途
- 事例に、クラッチ部品の浸炭、鍛造金型へのマルチナイト処理、カーエアコン部品の浸窒焼入れ(変形抑制)、ノズル内部の細い穴へのダイレクト浸炭などを載せている
出典:日本テクノ「会社概要」、熱処理技術ナビ(日本テクノ)「いまだかつてない熱処理工場」、熱処理技術ナビ(日本テクノ)「熱処理 開発・加工事例」、熱処理技術ナビ(日本テクノ)「ローラーピッチング試験片のダイレクト浸炭(真空浸炭)、グリーンガス浸炭(常圧スマート浸炭)」
東海イオン株式会社|プラズマ窒化・ガス軟窒化の専業と、長さ6m の大型炉
東海イオンとは
愛知県名古屋市中川区に本社を置く、窒化処理を専門とする会社です。ガス窒化・ガス軟窒化・プラズマ窒化に全国対応するとしています。
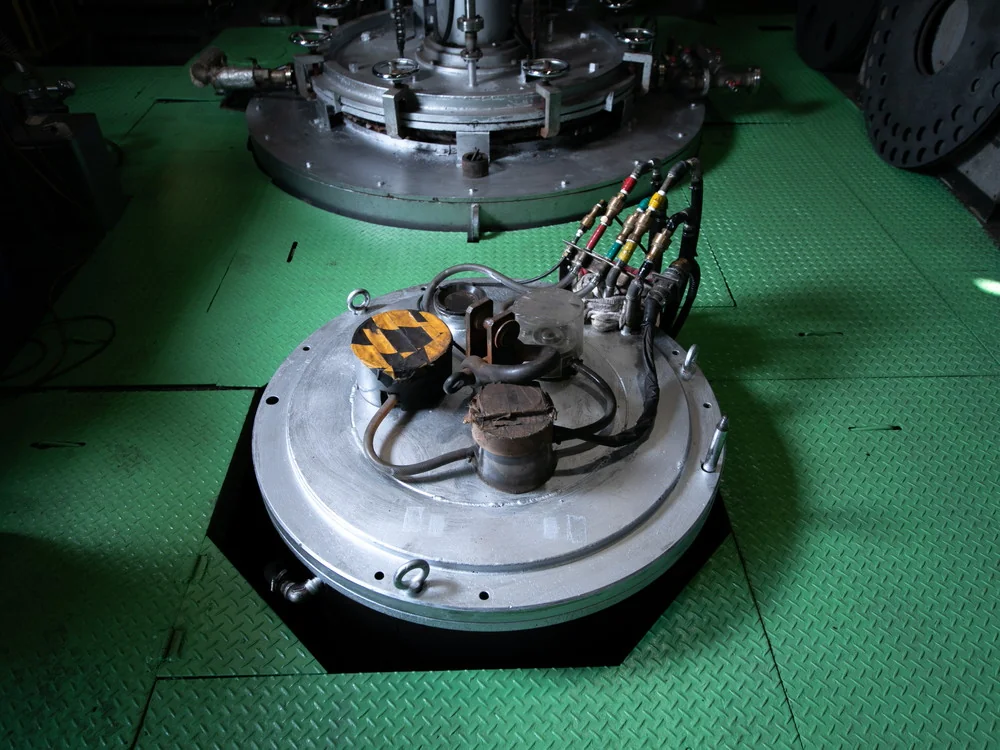
東海イオンの得意技術
| 技術 | 内容 |
|---|---|
| プラズマ(イオン)窒化 | 処理時間が短く、ガス窒化の欠点である脆い層ができないとしている。SUS の窒化もできる |
| ウルトラプラズマ窒化(独自) | 細いパイプの内径・外径に同じ厚みの窒化層を作れる。M6 のねじの山と谷の窒化層の差を 30μm から 20μm に |
| 設備 | プラズマ窒化装置 JIN-20S型(200kW)で有効寸法 Φ910×6,000L。ほかに Φ1,300×1,750L などの装置 |
| ステンレス向け | オーステナイト系ステンレス専用の HART 処理(耐食性をなるべく保ちながら表面を硬くする) |
東海イオンが解決できる課題
- 寸法を崩さずに、金型・転造ダイス・歯車の表面を硬くしたい
- 長い軸や細いパイプの内側まで、均一に窒化したい
- ステンレス部品を、さびにくさを保ったまま硬くしたい
公開されている実績・用途
- 主な用途に、転造ダイス・歯車・産業機械部品・治工具、自動車部品・金型・射出成形機部品を挙げている。硬度分布表で処理ごとの硬さの分布を公開している
出典:東海イオン「会社案内」、東海イオン「プラズマ系処理技術」、東海イオン「保有設備」、東海イオン「硬度分布表」
パーカー熱処理工業株式会社|塩浴軟窒化 ISONITE と、低圧浸炭炉 ICBP
パーカー熱処理工業とは
神奈川県川崎市川崎区に所在する会社です(会社概要の所在地)。表面処理の加工、熱処理設備(プラント)、塩浴処理剤などの工業薬品の3つの部門を持っています。
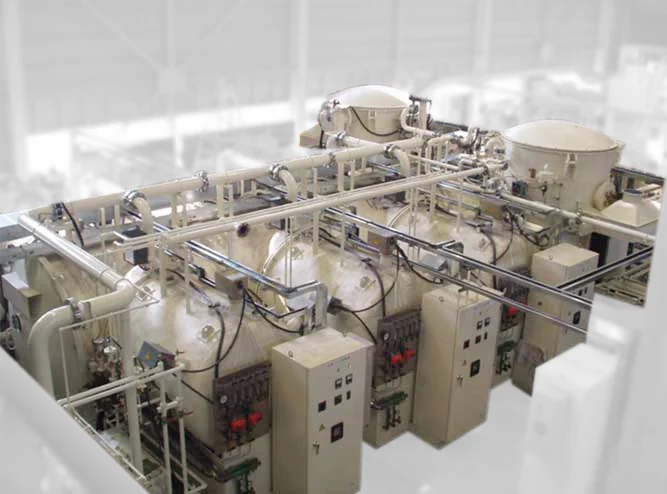
パーカー熱処理工業の得意技術
| 技術 | 内容 |
|---|---|
| 塩浴軟窒化 ISONITE | TF・SQ・SQP・QPQ・LS の種類。LS は軟窒化と酸化を一工程で行い、シリーズでも群を抜く高耐食性としている |
| 浸炭・窒化の加工 | 真空浸炭(ICBP)、制御窒化(PICONite。化合物層レスなどを狙うガス窒化・ガス軟窒化)、ガス浸炭焼入 |
| 熱処理設備 | 低圧浸炭処理設備 ICBP(フランス ECM 社と技術提携)、ピット式ガス窒化炉、溶融塩設備など |
パーカー熱処理工業が解決できる課題
- クランクシャフト・カムシャフトなどの耐摩耗・疲労強度・耐焼付性を上げたい
- ロッドやスライドレールを、硬くするのと同時にさびにくくしたい
- ガス浸炭炉を、粒界酸化の少ない低圧浸炭炉に置き換えたい
公開されている実績・用途
- ISONITE LS の応用例にベアリングケース・スライドレール・ガススプリングロッド・油圧ピストン、TF の応用例にクランクシャフト・カムシャフト・エンジンバルブ・アルミサッシ押出金型を挙げている
出典:パーカー熱処理工業「会社概要」、パーカー熱処理工業「軟窒化プロセス」、パーカー熱処理工業「浸炭/焼入れ・窒化プロセス」、パーカー熱処理工業「低圧浸炭処理設備」、パーカー熱処理工業「ガス窒化炉・ガス軟窒化炉」
富士電子工業株式会社|高周波焼入れの装置・受託加工と、焼入れの検査
富士電子工業とは
大阪府八尾市に本社を置く会社です(創立1960年)。高・中周波の熱処理の受託加工、高周波誘導加熱装置の製造販売などを営業品目にしています。
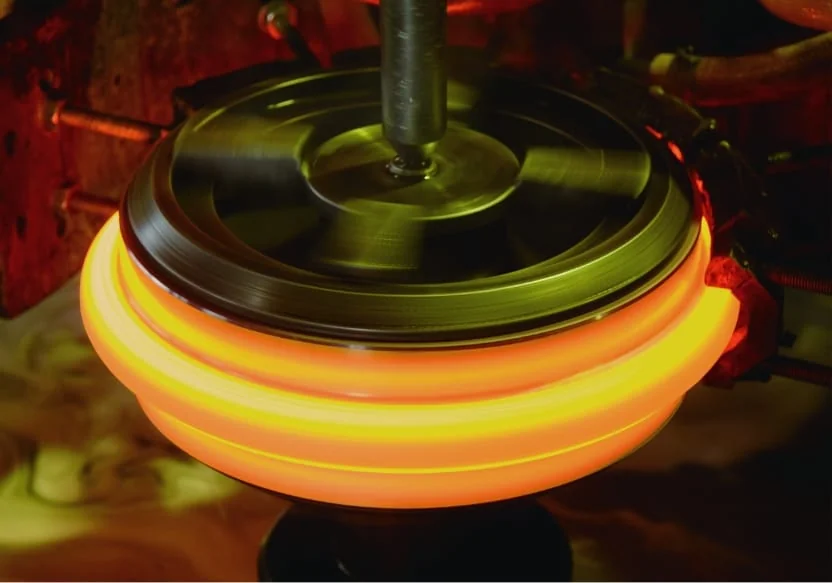
富士電子工業の得意技術
| 技術 | 内容 |
|---|---|
| 受託加工 | 単品から月10万個を超える量産まで。直径1.8m・モジュール15 の旋回輪でも、全周ワンショット焼入で歯底まで深く焼入れできるとしている |
| 装置 | 高周波誘導加熱装置・トランジスタインバータの製造販売。コイルの形・電力・冷却速度で硬さや焼入れ範囲を調整するとしている |
| 検査 | 焼入範囲・焼入後硬度・有効硬化層深さの確性検査のほか、X線残留応力・残留オーステナイトの測定、金属組織の観察 |
富士電子工業が解決できる課題
- 炉の熱処理から、必要な所だけの高周波焼入れに切り替えたい
- 大きな歯車・旋回輪を、歯底まで焼入れしたい
- 焼割れが出るロットと出ないロットの原因を、組織や残留応力から調べたい
公開されている実績・用途
- 検査の事例に、加熱の表面温度を 950℃以下に抑えて組織を細かくし、お客様の試験で面圧が 1.5倍程度になった例を挙げている
出典:富士電子工業「会社概要」、富士電子工業「加工実績」、富士電子工業「品質保証・受託検査」、富士電子工業「他の熱処理との違い」
高周波熱錬株式会社|高周波焼入れの受託加工と、誘導加熱設備の製造
高周波熱錬とは
東京都品川区に本社を置く会社です(1946年に現社名で設立。東証プライム上場)。機械部品などの高周波焼入れの受託加工、誘導加熱装置と高周波焼入設備の製造・販売を営業内容に含めています。
高周波熱錬の得意技術
| 技術 | 内容 |
|---|---|
| 高周波熱処理 | 秒単位で 1000℃までの表面の急速加熱。周波数・出力・加熱コイル・冷却システムの組み合わせで加熱と冷却の条件を変えられるとしている |
| 材料面の特徴(同社の整理) | 高い表面硬さ、深めで調整可能な硬化層深さ、高い表面圧縮残留応力、少ない脱炭、少ない変形 |
| 変形の制御 | W-テイ(定・低)変形技術。加熱冷却の制御で、部品の焼入れ変形を制御するとしている |
高周波熱錬が解決できる課題
- 自動車・建設機械の部品を、高周波焼入れで量産したい
- 焼入れの変形を小さく、そろえたい
- 高周波焼入れの設備を、自社のラインに入れたい
出典:高周波熱錬「会社概要」、高周波熱錬「高周波熱処理(焼入れ・焼戻し)技術」、高周波熱錬「W-テイ(定・低)変形技術」、高周波熱錬「ネツレンの高周波熱処理技術」
中日クラフト株式会社|金型などの部分を硬くするレーザー焼入れ
中日クラフトとは
愛知県春日井市に本社工場を置く会社です(創立1958年)。硬質クロムめっきなどの表面処理、金型・専用機の設計製作、レーザー溶接・レーザー焼入れを事業内容にしています。
中日クラフトの得意技術
| 技術 | 内容 |
|---|---|
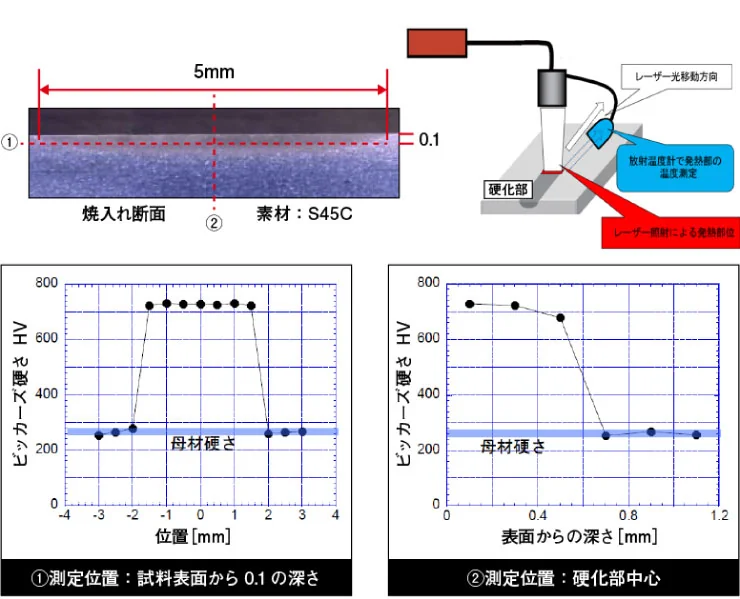
| レーザー焼入れ | レーザー光を照射し、内部への熱伝導による自己冷却でマルテンサイトにする。水や油などの冷却材が不要で、短時間かつ部分的に熱処理できるとしている |
| 硬さ | 焼入れ箇所は 700HV 以上。材質別の表面硬度の自社実績は S45C で HRC55〜65、SCM440 で HRC50〜59、FCD700 で HRC50〜65 |
| 制御 | サーモグラフィーで温度を測り、凸部では出力を下げ、凹部では上げて、焼入れ温度を一定に保つ |
中日クラフトが解決できる課題
- プレス金型のダイR・ビードなどを、部分的に硬くしたい
- 火炎焼入れの硬さのばらつきや、歪みの修正加工を減らしたい
- 金型の摺動面の焼付きを防ぎたい
公開されている実績・用途
- 事例に、ドアインナープレス金型(FC300、HRC58〜63)で硬質クロムめっきの再めっきまでのショット数が 5〜7万から 10万以上になった例、ルーフローラーヘミング金型で歪みを 0.3mm 程度から 0.1 以下にして修正の切削を不要にした例を挙げている。SKD-11 はレーザー焼入れに適した材質ではないとしている
出典:中日クラフト「会社概要・沿革」、中日クラフト「レーザ焼入れ」
使われる製品・事例
公開されている例には、歯車・チェーン・軸受・クラッチ部品の浸炭(日本テクノ)、転造ダイス・歯車・金型のプラズマ窒化(東海イオン)、クランクシャフト・カムシャフト・油圧ピストンの塩浴軟窒化(パーカー熱処理工業)、等速ジョイント・ドライブシャフト・旋回輪・工作機械の部品の高周波焼入れ(富士電子工業)、プレス金型・樹脂金型のレーザー焼入れ(中日クラフト)があります。課題ページでは、摺動部がすり減る・熱処理で歪む・割れる・繰り返し荷重・熱サイクルで割れるで、表面硬化の考え方と会社を紹介しています。
出典:熱処理技術ナビ(日本テクノ)「熱処理 開発・加工事例」、東海イオン「プラズマ系処理技術」、パーカー熱処理工業「軟窒化プロセス」、富士電子工業「加工実績」、中日クラフト「レーザ焼入れ」
関連する技術
表面硬化とあわせて検討される技術です。
- DLC・低摩擦コーティング
- めっき(硬質クロムめっき・無電解ニッケルめっき)
- アルマイト(アルミの表面処理)
- 非破壊検査(渦電流探傷など)
- 硬質皮膜・肉盛り(PVD・溶射など)
- ピーニングで圧縮の残留応力を入れる
- 焼戻し・サブゼロ処理
- 硬さ(技術の基礎知識)
- 応力とひずみ(技術の基礎知識)
- 摩擦・摩耗
- 破壊・強度
出典・確認日
- 名古屋市工業研究所「熱処理による鉄鋼材料の表面改質〜窒化の利点〜」月刊名工研・技術情報 No.703(2010年)
- 日本製鉄技報 第412号(2019年)「鋼材と工法を組み合わせた窒化技術の開発」
- 日本機械学会「機械工学便覧」の表「主な表面処理の原理と特徴」(鍋屋バイテック会社の技術資料に掲載)
- 星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会
- 高木眞一ほか「窒化処理した SCM435 鋼の疲労強度特性」神奈川県産業技術センター研究報告 No.19(2013年)
- 富士電子工業「他の熱処理との違い」
- 新日鉄住金技報 第406号(2016年)「真空浸炭の利用技術開発」
- 大阪産業技術研究所 技術シート No.17-16「多目的真空熱処理炉」
- 東海イオン「硬度分布表」
- 東海イオン「プラズマ系処理技術」
- 富士電子工業「高周波焼入れを学ぶ」(表皮効果と電流浸透深さ)
- 石川県工業試験場 研究報告「高周波焼入れシミュレーションのパラメータ値設定の検討」
- 新潟県工業技術総合研究所 技術トピックス「高周波焼入れした炭素鋼 S45C の金属組織と硬さ」(2020年)
- 熱処理技術ナビ(日本テクノ)「熱処理 開発・加工事例」
- 富士電子工業「加工実績」
- パーカー熱処理工業「軟窒化プロセス」
- 中日クラフト「レーザ焼入れ」
- 高周波熱錬「高周波熱処理(焼入れ・焼戻し)技術」
- パーカー熱処理工業「低圧浸炭処理設備」
- tec-note「浸炭焼入れとは」(有効硬化層深さと JIS)
- ウエストヒル「焼き割れとは」
- モノタロウ「工具の熱処理・表面処理基礎講座:残留オーステナイトの功罪とサブゼロ処理の効果」
- 日本テクノ「会社概要」
- 熱処理技術ナビ(日本テクノ)「いまだかつてない熱処理工場」
- 熱処理技術ナビ(日本テクノ)「ローラーピッチング試験片のダイレクト浸炭(真空浸炭)、グリーンガス浸炭(常圧スマート浸炭)」
- 東海イオン「会社案内」
- 東海イオン「保有設備」
- パーカー熱処理工業「会社概要」
- パーカー熱処理工業「浸炭/焼入れ・窒化プロセス」
- パーカー熱処理工業「ガス窒化炉・ガス軟窒化炉」
- 富士電子工業「会社概要」
- 富士電子工業「品質保証・受託検査」
- 高周波熱錬「会社概要」
- 高周波熱錬「W-テイ(定・低)変形技術」
- 高周波熱錬「ネツレンの高周波熱処理技術」
- 中日クラフト「会社概要・沿革」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の硬さ・層の深さ・歪みは、材料・形・処理の条件により異なります。








