
ホーム › 企業紹介 › 紹介ページのある企業 › 富士電子工業株式会社
COMPANY PROFILE / 企業紹介
企業紹介|高周波焼入(高周波誘導加熱による熱処理)の受託加工と、高周波誘導加熱装置・トランジスタインバータ(発振器)の設計・製造・販売。試作・共同開発、品質保証・受託検査、加熱シミュレーション、IoT による設備の可視化サービス(FD-ioT)も行う。大阪府八尾市に本社と加工工場があり、東京・名古屋に営業所、中国・米国に子会社がある
富士電子工業株式会社
高周波焼入の受託加工と焼入装置の製造を一社で行い、焼入れの検査までこなす、大阪府八尾市の会社
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月10日
OVERVIEW
富士電子工業とは
高周波焼入の受託加工と焼入装置の製造を一社で行い、焼入れの検査までこなす、大阪府八尾市の会社
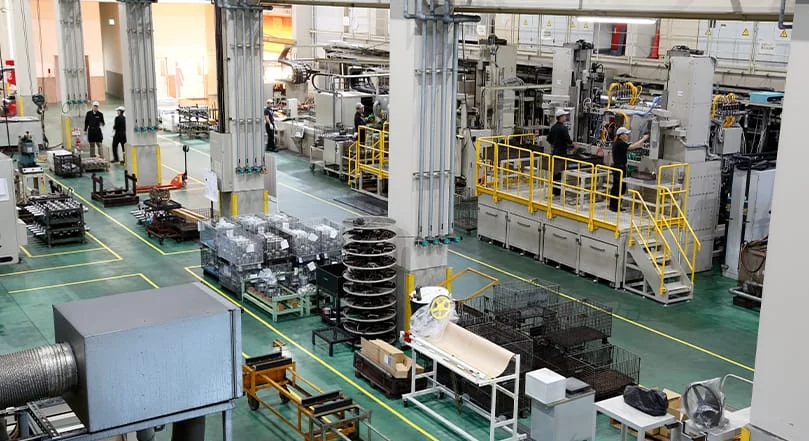
富士電子工業は、大阪府八尾市に本社を置く、高周波焼入の受託加工と、高周波誘導加熱装置・トランジスタインバータ(発振器)の製造販売を行う会社です。昭和35年(1960年)6月に創立され、資本金は8000万円、従業員は125名です。自動車・工作機械・ロボット・建機・農機・船舶・鉄道などの部品の焼入れを受託し、同社の設備の納入先は海外20カ国以上としています。
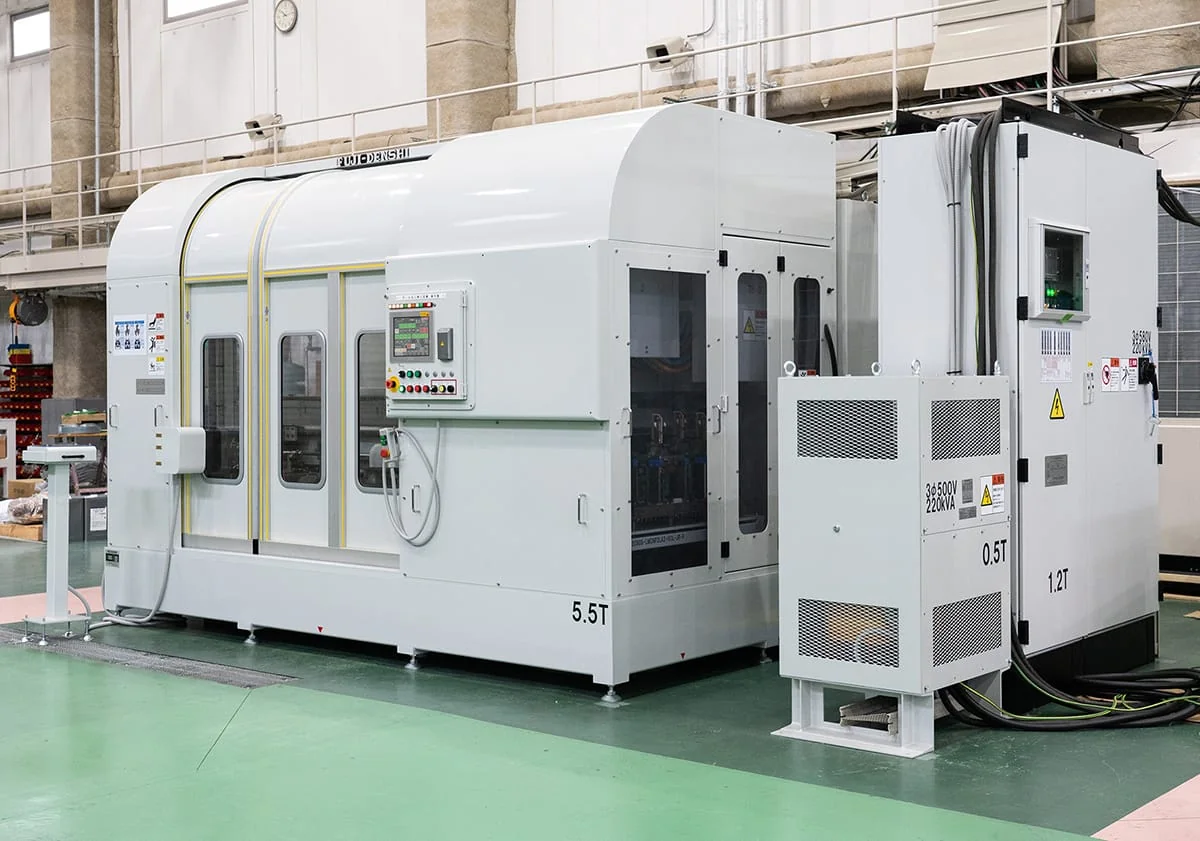
強みは、設備メーカーでもある立場から、単品から月10万個を超える量産、直径1.8m・モジュール15の旋回輪の全周ワンショット焼入、最大出力1100kWの発振器による幅3m・長さ15m・高さ2m・重さ40tまでのワークの焼入に対応していることです。受託加工のほかに、試作・共同開発、X線残留応力測定や金属組織観察などの受託検査、加熱シミュレーションも同社が行うとしています。
こんな相談に向いています
焼入れで、歪み・焼ムラ・焼割れを出したくない
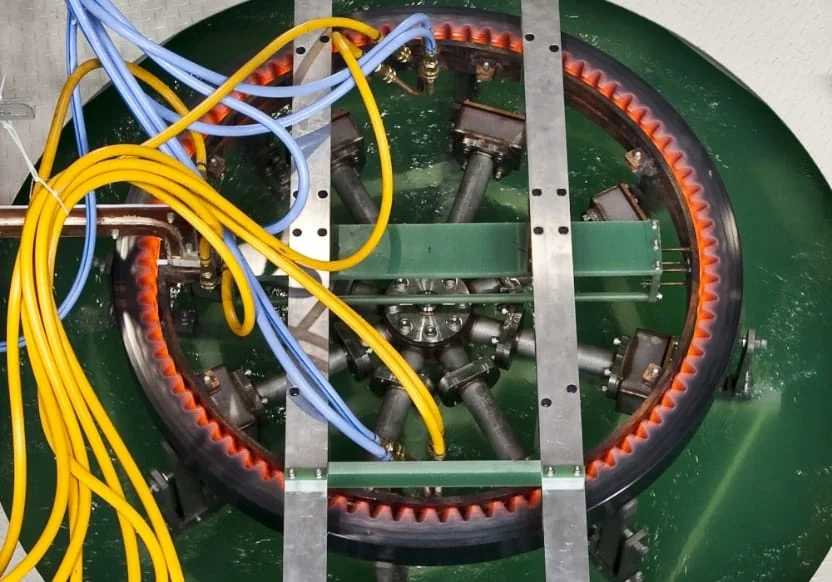
建機・農機部品:旋回輪ギヤの全周ワンショット焼入の事例があります 実績を見る ↓
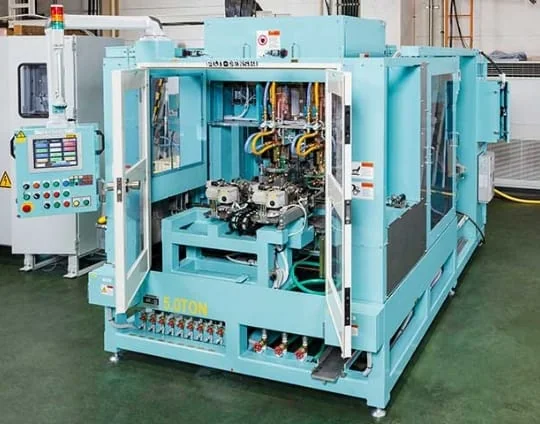
浸炭焼入れや炉での処理を、時間と電気代の少ない高周波焼入れに切り替えたい
同社は、ピニオンギヤの焼入れを浸炭焼入からIH焼入へ移すことで、エネルギー量を80%削減できるとしている。
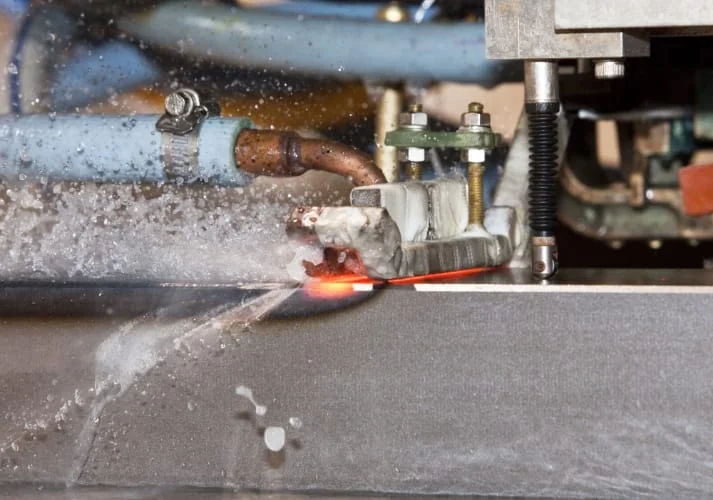
大きな・長い部品を、必要な箇所だけ焼入れしたい
工作機械部品:ベッド・コラム・ボールネジ・リニアガイド・レールの事例があります 実績を見る ↓
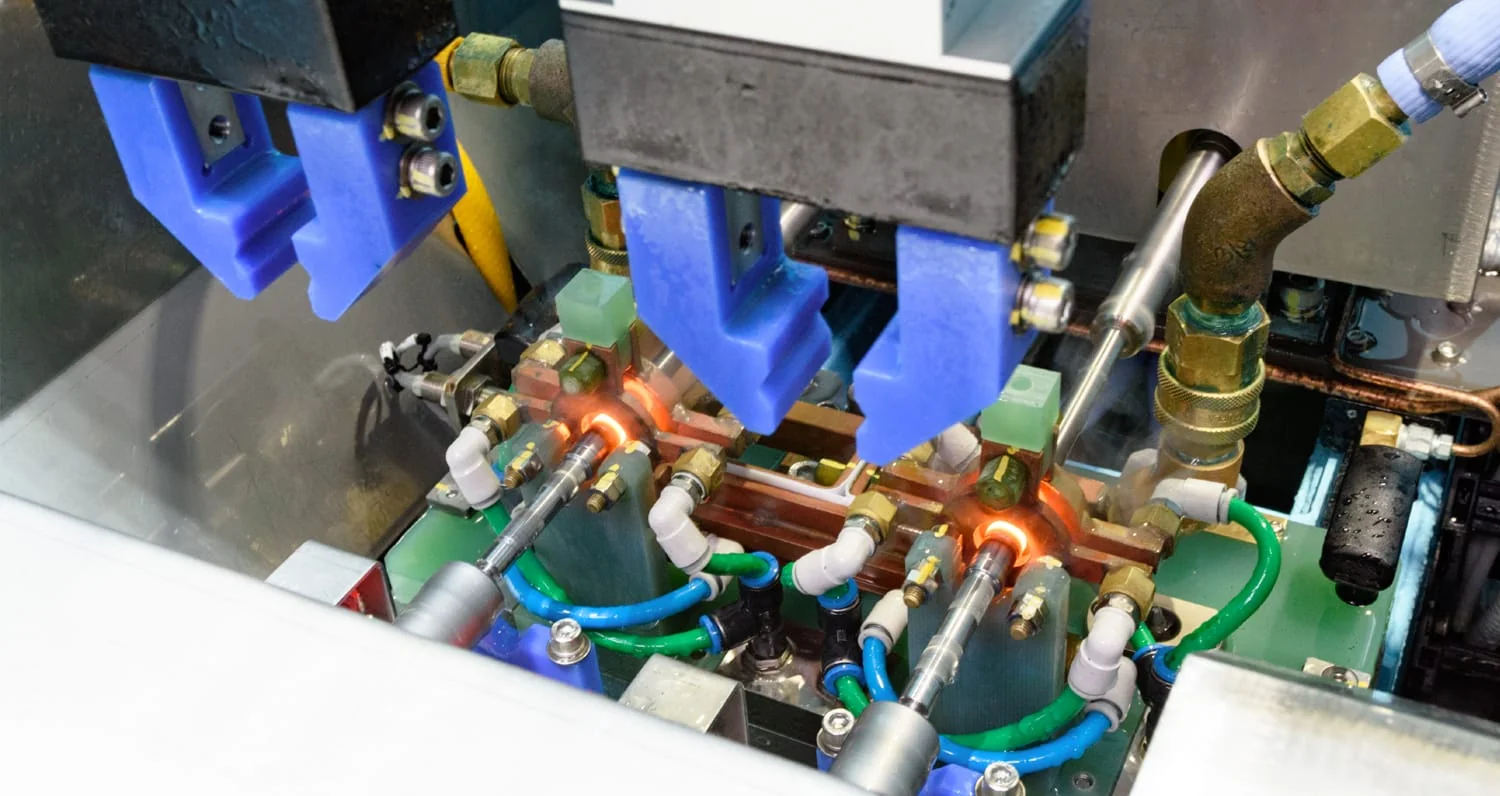
焼割れや硬度不足の原因を調べたい、新しい部品の熱処理を試したい
同社は、既存の量産品の焼割れ・歪み・生産性の課題の熱処理試作や、浸炭・火炎焼入れから高周波への切替検討を受け付けるとして…
出典:会社概要|富士電子工業、会社沿革|富士電子工業、納入実績国・取引先|富士電子工業、加工実績|富士電子工業、品質保証・受託検査|富士電子工業
SERVICES
技術・サービス
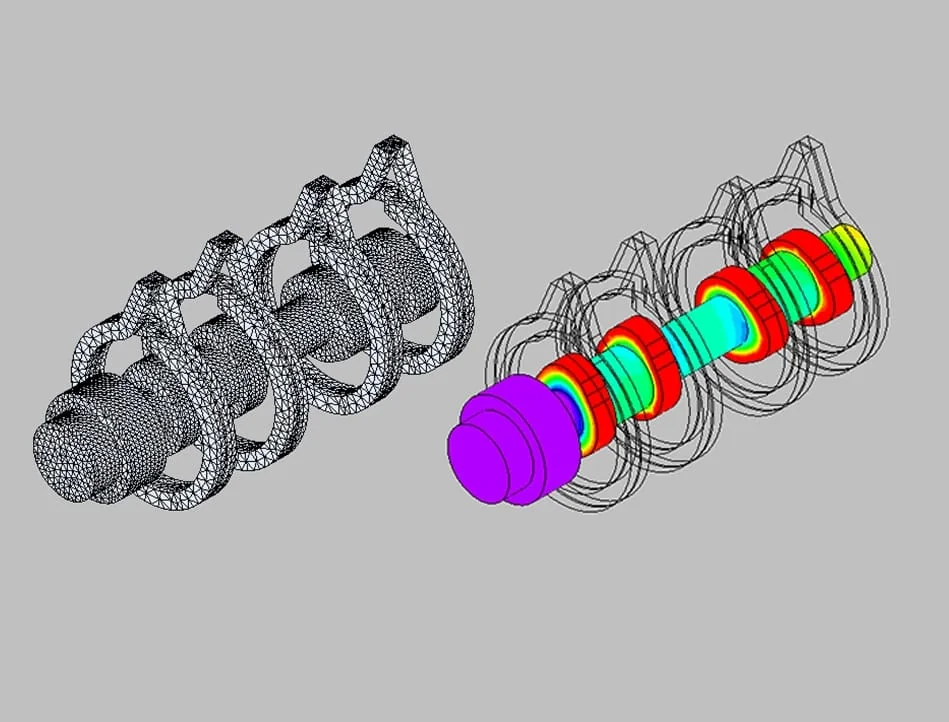
富士電子工業の公式サイトは、「事業内容(装置・受託加工・試作・共同開発)」「サービス(FD-ioT・品質保証・受託検査・加熱シミュレーション)」「開発中(3Dコイル・ハイブリット加熱)」「技術通信」「会社案内」「お問い合わせ」などのページに分かれています。編集部では、事業とサービスを6つに整理しました。
CASES
実績(公開されている事例)
富士電子工業が公式サイトで公開している事例から、編集部が9件を選びました。詳しい内容は各事例のページでご覧ください。
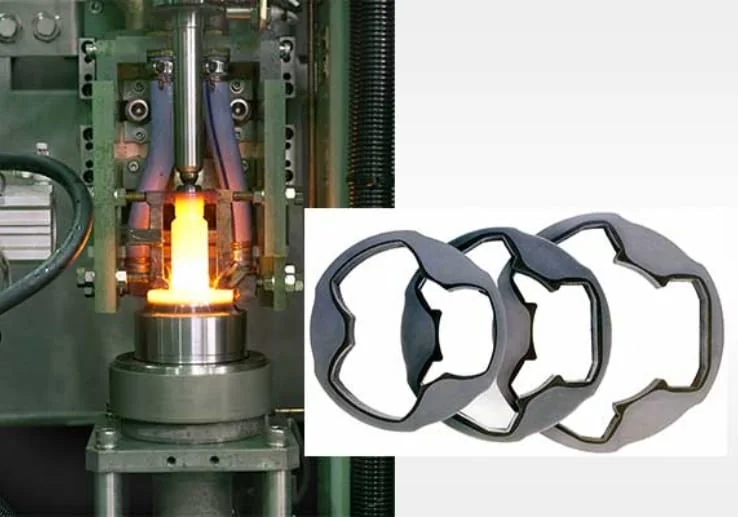
自動車部品:等速ジョイント・ドライブシャフト・カムシャフト(受託加工)
同社は、自動車業界の重要保安部品の要求仕様を満たす焼入技術と、単品から10万個/月を超える大量生産を可能とする生産能力を保有するとしている。加工実績には、等速ジョイント(CVJ)、アッパーシャフト、ドライブシャフト、カムシャフト、ヨーク、クランクシャフトを載せている。
出典:富士電子工業「加工実績」
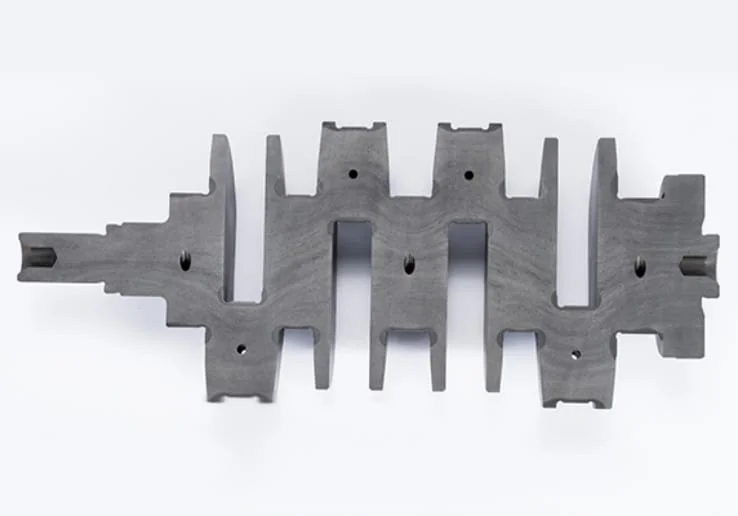
自動車部品:クランクシャフトの焼入装置
同社は、半開放コイルを回転するワークに追従させながら焼入れして、歪みを最小限にするとしている。ワークの回転角度に応じて出力を調整する「パワーリダクション方式」で、ピン部のトップ側とバランスウェイト側の焼入範囲の差をなくすとしている。焼入幅10.5mmを実現するコイルと薄型ディスクトランスも供給するとしている。
出典:富士電子工業「加工実績」
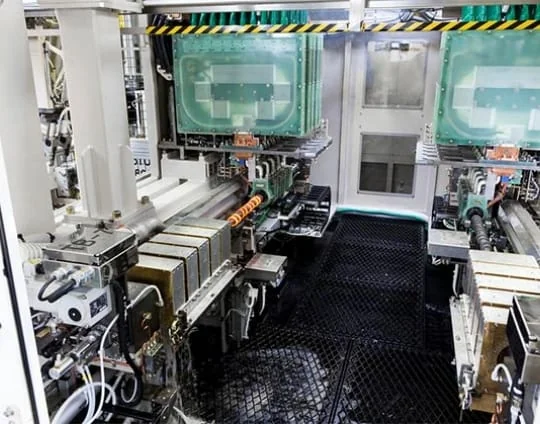
自動車部品:カムシャフトの焼入装置
同社は、回転するカムのトップ部・ボトム部のギャップを一定に保つようコイルを偏芯させ、カム全体に均一な焼入硬化層を形成するとしている。これにより、トップ部のオーバーヒートによる焼割れや、後工程の研磨割れを防止するとしている。
建機・農機部品:旋回輪ギヤの全周ワンショット焼入
同社は、「全周ワンショット焼入」は炉と違い必要な時に必要な数だけ処理でき、直径1.8m・モジュール15の旋回輪でも短時間で歯底まで深く焼入れできるとしている。「浸漬噴射冷却」でワーク全体を均一に冷やし、焼ムラ・歪み・割れのない均一な硬化層を形成するとしている。
出典:富士電子工業「加工実績」
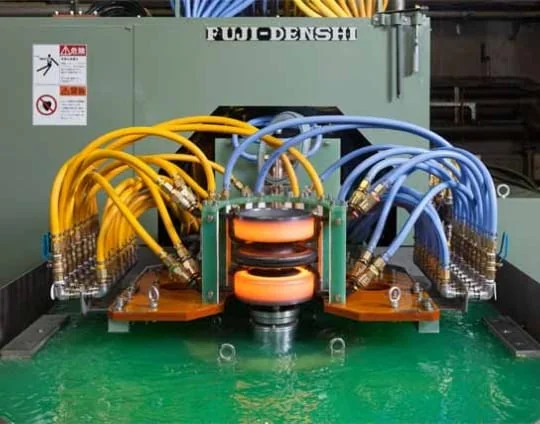
建機・農機部品:アイドラー・ローラーの焼入装置
同社は、半開放コイルによる両端一発焼入れでサイクルタイムを短縮し、移動焼入れで起きるソフトゾーンのない品質にするとしている。高周波焼入れの扱いが難しい鋳物でも、予熱と本加熱の組み合わせと、浸漬噴射による冷却で、焼割れのない均一な硬化層を確保するとしている。
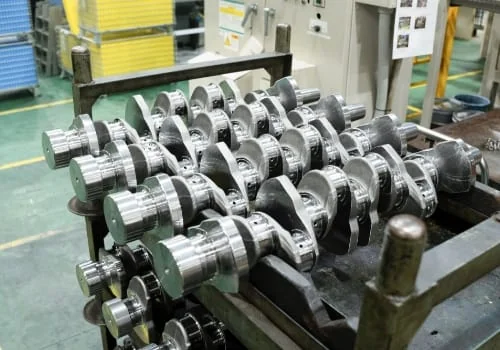
船舶・鉄道部品:大型クランクシャフト・大型ギヤ
同社は、船舶用の大型クランクシャフトや、鉄道用の大型ギヤの試作・量産の焼入加工を行うとしている。炉を用いた熱処理からの工程変更の相談も受け付けるとしている。
出典:富士電子工業「加工実績」
工作機械部品:ベッド・コラム・ボールネジ・リニアガイド・レール
同社は、サイズが大きいワークや、焼入面積が広く大出力が必要なワークにも対応するとしている。最大出力1100kWの発振器で、幅3m・長さ15m・高さ2m・重さ40tまでのワークを焼入可能とする設備を保有し、安定稼動させているとしている。
出典:富士電子工業「加工実績」
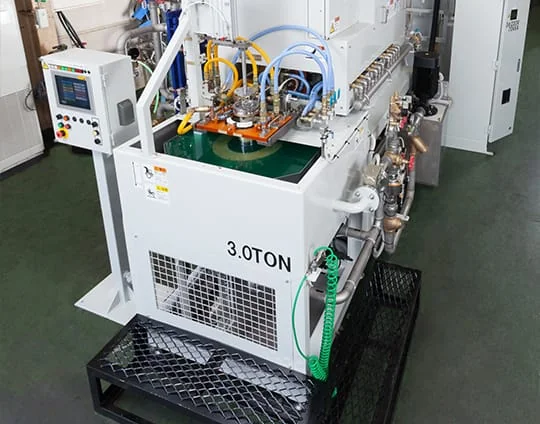
ロボット部品・クロスローラーベアリングの焼入れ
同社は、必要な箇所のみの一発焼入れで歪みの少ない品質にし、軸があるワークでも不要な熱影響による軸の倒れが発生しないとしている。鋭角な溝部を焼入れするクロスローラーベアリングでは、独自のコイルと冷却方案で、焼割れやオーバーヒートを起こさない焼入れパターンを実現するとしている。
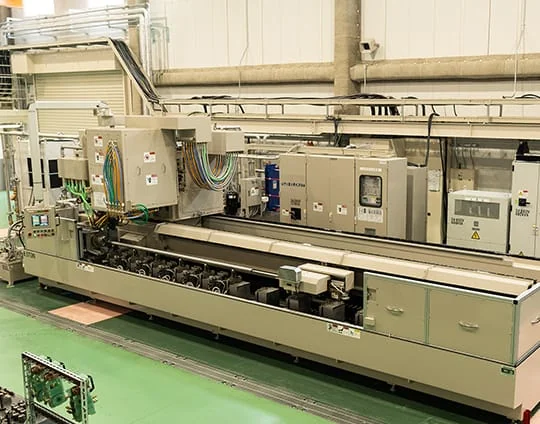
ボールねじ焼入装置
同社は、半開放コイルで軸方向に電流を流すことで、ボール径の大きい谷部でも十分な焼入深さを確保するとしている。谷部を集中的に冷却したあと全体を包みこむように冷やす「均一冷却コンビネーション」で、高精度なリードピッチと低歪を確保するとしている。
出典:富士電子工業の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
公式サイトには、導入先名や効果の数値を載せた個別の「導入事例」ページはなく、「加工実績」(受託加工した部品の一覧)と、装置の「納入実績」のページ(自動車関連・工作機械・産業機械・ロボット関連・建機・農機・船舶関連)に、部品・装置ごとの説明が載っています。ここでは、それらのページに書かれた事実を9件にまとめました。
写真は、加工実績・装置のページに載っている同社の部品・設備の写真を使っています。個別の事例ページはないため、リンクは各一覧のページです。
| 設備 | 主な仕様・用途 |
|---|---|
| 発振器と焼入機 | 仕様の異なる15台の発振器と30台の焼入機(試作・共同開発のページ) |
| 大型ベッド焼入設備 | 定格出力1100kW・周波数10〜80kHz・最長15m・最大質量40t。加工ワークはベッド、コラム、大型スクリューなど(バーチャル工場見学のページ) |
| 大型浸漬焼入設備 | 定格出力1100kW/800kW・周波数10〜80kHz/10kHz以下・最大径Φ1.8m(バーチャル工場見学のページ) |
| ボールねじ焼入設備 | 定格出力670kW・周波数10〜80kHz・最長6m・最大径Φ0.2m(バーチャル工場見学のページ) |
| 焼戻炉 | 最長7m:7m(L)×1.2m(W)×1.2(H)、最長3m:3m(L)×1.2m(W)×1.2(H)(バーチャル工場見学のページ) |
| 検査機器 | 金属材料分析装置、デジタルマイクロスコープ、X線残留応力測定装置、3次元測定機、磁粉探傷装置、ロックウェル硬さ試験機、ビッカース硬さ試験機など(品質保証・受託検査のページ。台数の記載なし) |
上の数字の帯:1960年 創立(会社概要・沿革の記載。昭和35年6月18日)/125名 従業員数(会社概要の記載)/1100kW 発振器の最大出力(加工実績・バーチャル工場見学のページの記載)/20カ国以上 納入実績国の数(納入実績国・取引先のページの記載)
出典:加工実績|富士電子工業、装置 自動車関連|富士電子工業、装置 建機・農機・船舶関連|富士電子工業、装置 工作機械・産業機械・ロボット関連|富士電子工業
COMPANY
会社概要
| 会社名 | 富士電子工業株式会社 |
|---|---|
| 創立年月日 | 昭和35年6月18日 |
| 本社所在地 | 〒581-0092 大阪府八尾市老原6-71 TEL:072-991-1361(代)/FAX:072-991-1309 |
| 資本金 | 8000万円 |
| 代表者 | 渡邊 弘子 |
| 従業員 | 125名 |
| 営業品目 | 高、中周波熱処理受託加工/高周波誘導加熱装置およびその部品の製造販売/トランジスタ・インバータおよびその部品の製造販売/電子応用機器の製造販売/誘導加熱付帯各種自動機機器の製造販売 |
| 拠点一覧 | 技術研究所・加工工場(八尾市老原6-91、TEL:072-991-1401)、東京営業所(東京都港区浜松町1丁目12-14、TEL:03-5472-1361)、名古屋営業所(名古屋市中区金山1-9-17、TEL:052-322-1361) |
| 子会社 | 株式会社萩原熱処理工業所(静岡県富士市)、富志(佛山)电子有限公司(中華人民共和国広東省)、FUJI-DENSHI US Corporation(米国ミシガン州) |
| 所在地 | 〒581-0092 大阪府八尾市老原6-71(会社概要の表記は「本社所在地」。本社・製造工場。ほかに技術研究所・加工工場(八尾市老原6-91)、東京営業所(東京都港区)、名古屋営業所(名古屋市中区)、子会社の萩原熱処理工業所(静岡県富士市)・富志(佛山)电子有限公司(中国)・FUJI-DENSHI US Corporation(米国)) |
| 創立 | 昭和35年6月18日(会社概要の表記は「創立年月日」。沿革は「1960年6月18日 富士電子工業株式会社(資本金150万)設立」) |
| 従業員数 | 125名 |
| 認証 | ISO 9001・ISO 14001(沿革は2000年に ISO9001・ISO9002、2009年に ISO14001 を取得。基本理念と環境方針のページに登録番号 JQA-QM5292・JQA-EM6328 の記載) |
| 分野 | 表面処理・コーティング |
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で富士電子工業を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 表面硬化(窒化・浸炭・高周波焼入れ) →高周波焼入れの装置・受託加工と、焼入れの検査の会社として紹介
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、公式サイトのフォーム、電話、FAX で受け付けています。同社は、受託加工の可否には対象ワークの図面の確認が必要としていて、お問い合わせの際は、会社名、担当者名、連絡先、受託加工の内容を書くよう案内しています。
- 処理個数と納期。同社は、単品から10万個ほどの量産品まで対応するとしている
- 対象ワークの図面と材質、全体のサイズ。受託加工の可否の判断に、図面の確認が必要としている
- 加熱・焼入れをする箇所と、その付近の形状・サイズ。コイルの新規製作が必要な場合があるため、早めに伝えるよう案内している
- 加熱・焼入れの品質規格(表面硬度、有効硬化層深さ、焼入範囲など)。同社は、焼入範囲・焼入後硬度・有効硬化層深さを測る確性検査のほか、特殊な測定・分析にも対応するとしている
- 品質検査の内容(測定方法、切断検査の有無、測定箇所と箇所数など)
- 運送の内容(荷姿、持込、チャーター便など)。同社は、お見積書の提出のあと、ご注文書の受領後に処理に着手し、品質検査表を添えて出荷するとしている
- 切断不要品・コイル製作不要品は、翌日もしくは中一日の納品を約束するとしている(同社の CFD プロジェクトの案内)
CONTACT
富士電子工業に問い合わせる
問い合わせは、公式サイトのフォームと、電話・FAX・メールで受け付けています。
電話:072-991-1361(代表)/FAX:072-991-1309/メール:info@fujidenshi.co.jp/受付時間:公式サイトに記載なし
ボタンを押すと富士電子工業の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「表面処理・熱処理」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
表面処理・熱処理の、近くの会社
 大阪府株式会社エフ・シー1986年設立、大阪府柏原市の会社。フッ素樹脂コーティング・ライニングに加え、セラミックやPEEKなどPFASフリーのコーティング、溶射を手がける
 大阪府日本フッソ工業株式会社化学・半導体・電子材料などの設備に、フッ素樹脂の焼付コーティングとライニングを施す、大阪府堺市のコーティング会社
 大阪府株式会社オカノブラストブラストやショットピーニングで金属の表面を整える受託加工の会社
 大阪府株式会社オークマ工塗ゴミ・ブツ(塗装面の異物)の対策に力を入れ、試作1個から量産まで手吹きとロボットで請け負う、東大阪市の焼付塗装の会社
 大阪府大阪冶金興業株式会社1941年創業、大阪市に本社、兵庫県三木市に工場を置く会社。真空熱処理、ステンレス鋼の表面改質処理 Hi-NiTo®、金属射出成形(MIM)、金属積層造形を手がける
このページは、富士電子工業の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月10日