
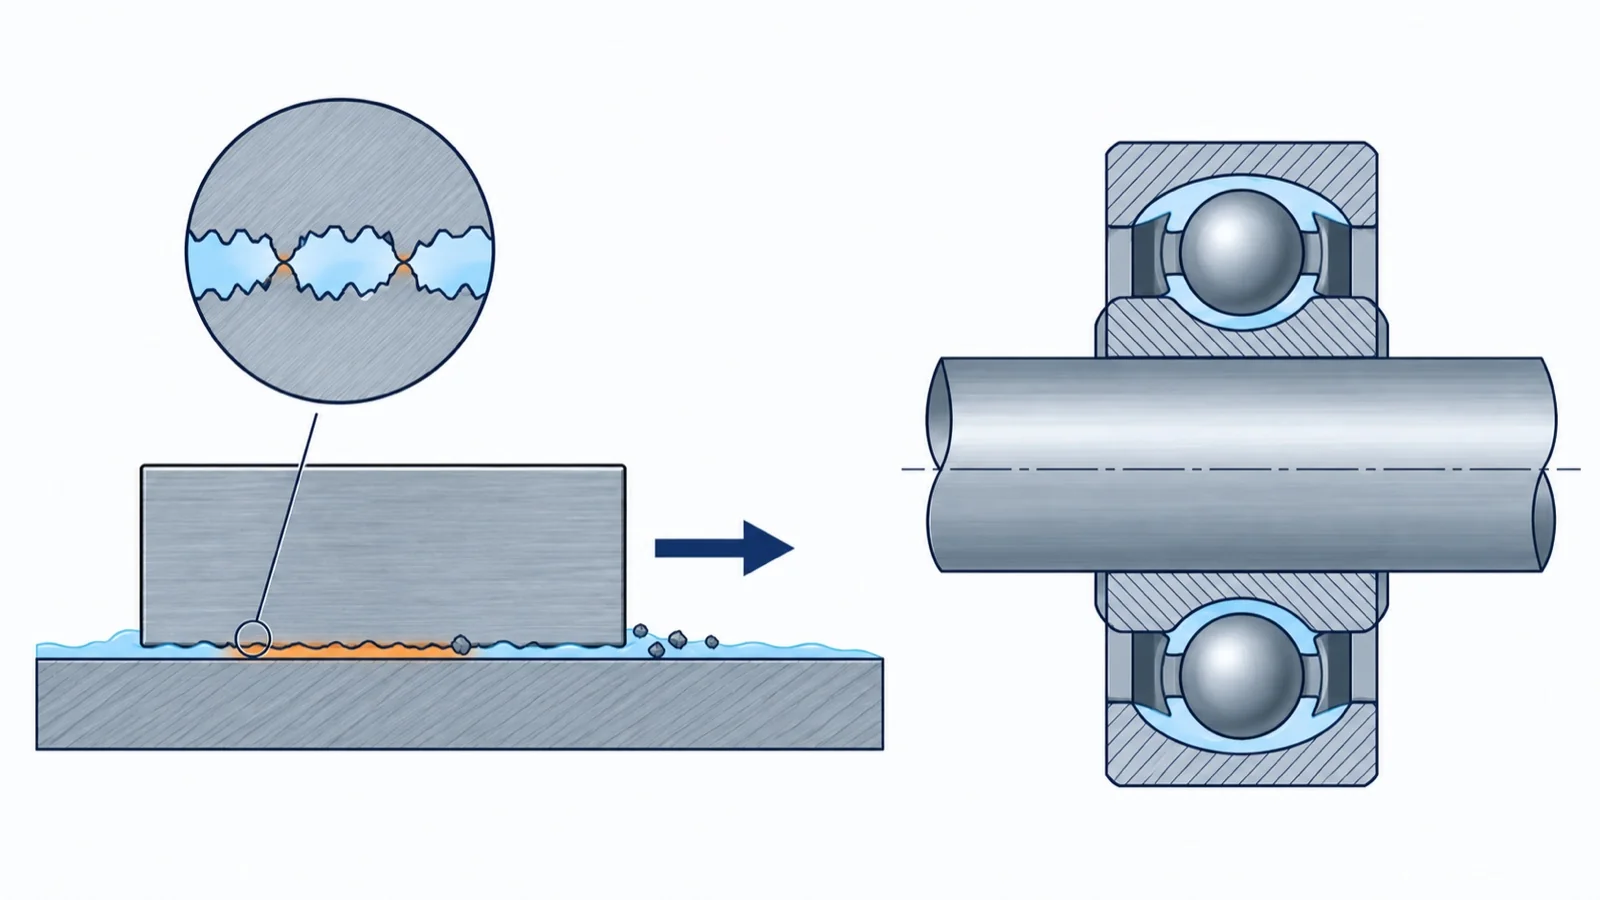
摩擦・摩耗の課題から探す
| 困りごと | 課題 |
|---|---|
| 動きが重い・ガタガタ動く・電気代がかかる | 摩擦損失を減らしたいボールねじの寿命・剛性を見極めたい |
| すり減る・かじる・焼き付く・寿命が短い | 摺動部がすり減る軸受の寿命を延ばしたい |
| こすれて音が出る・接触が悪くなる | 機械の異音の原因を突き止めたい(軸受・歯車・モーター・ファン)歯車の騒音を下げたいコネクターの接触不良を防ぎたい |
| 摩擦で留めている所が、ゆるむ・抜ける | ねじ・ボルトがゆるむのを防ぎたい圧入・焼きばめの部品が抜ける・割れる(はめあいを決めたい) |
課題ごとの解決技術は、下の「摩擦・摩耗の課題と、解決する技術」にまとめています。
送り軸を動かすのに大きなモーターが要る。ゆっくり動かすとガタガタする。摺動部がすり減ってガタが出た、焼き付いた。軸受が計算より早くゴロゴロ鳴り出した。同じトルクで締めたのに、ボルトの締まり具合がばらつく。コネクターの接触抵抗が、使ううちに上がっていく。こうした困りごとは、どれも2つの面がふれ合って動く(または動かないように留める)ところで起きる、摩擦と摩耗の問題です。
このページは、摺動部・軸受・ねじ・接点の設計や不具合に向き合う技術者のための入口です。摩擦と摩耗は材料だけで決まる値ではなく、相手の材料・潤滑・荷重・速度・環境の組み合わせで決まることを押さえたうえで、摩擦と潤滑、摩耗の形、潤滑と寿命、表面処理と摺動材料、摩擦を使う所(ねじ・接点)の5つのテーマごとに、しくみと注意点をまとめました。最後に、関係する課題・技術・製品のページへつないでいます。
この分野で扱うテーマ
 摩擦と潤滑油膜の厚さで、摩擦は桁で変わる
 摩耗の形削れる・くっつく・欠ける・揺れて減る
 潤滑と寿命汚れと温度で、寿命が何倍も変わる
 表面処理と摺動材料硬くする・覆う・材料を替える
 摩擦を使う所ねじ・はめあい・接点は摩擦で留まる
イラストはAI(Claude)で作成したイメージです。
基本の考え方
摩擦係数:摩擦力を、押し付ける力で割った値
物を面の上で動かそうとすると、動きをじゃまする向きに摩擦力がはたらきます。摩擦力は押し付ける力(垂直荷重)にほぼ比例し、その比が摩擦係数 μ です。止まっている物を動かし始めるときの静止摩擦は、動いている間の動摩擦より大きいことが多く、この差が、低速でガタガタ動く原因になります(東京理科大学 野田研究室の講義資料)。摩擦係数は、材料の組み合わせ、表面の状態、潤滑、温度・湿度によって変わります。カタログや表の値は、その試験の条件での値として読みます。
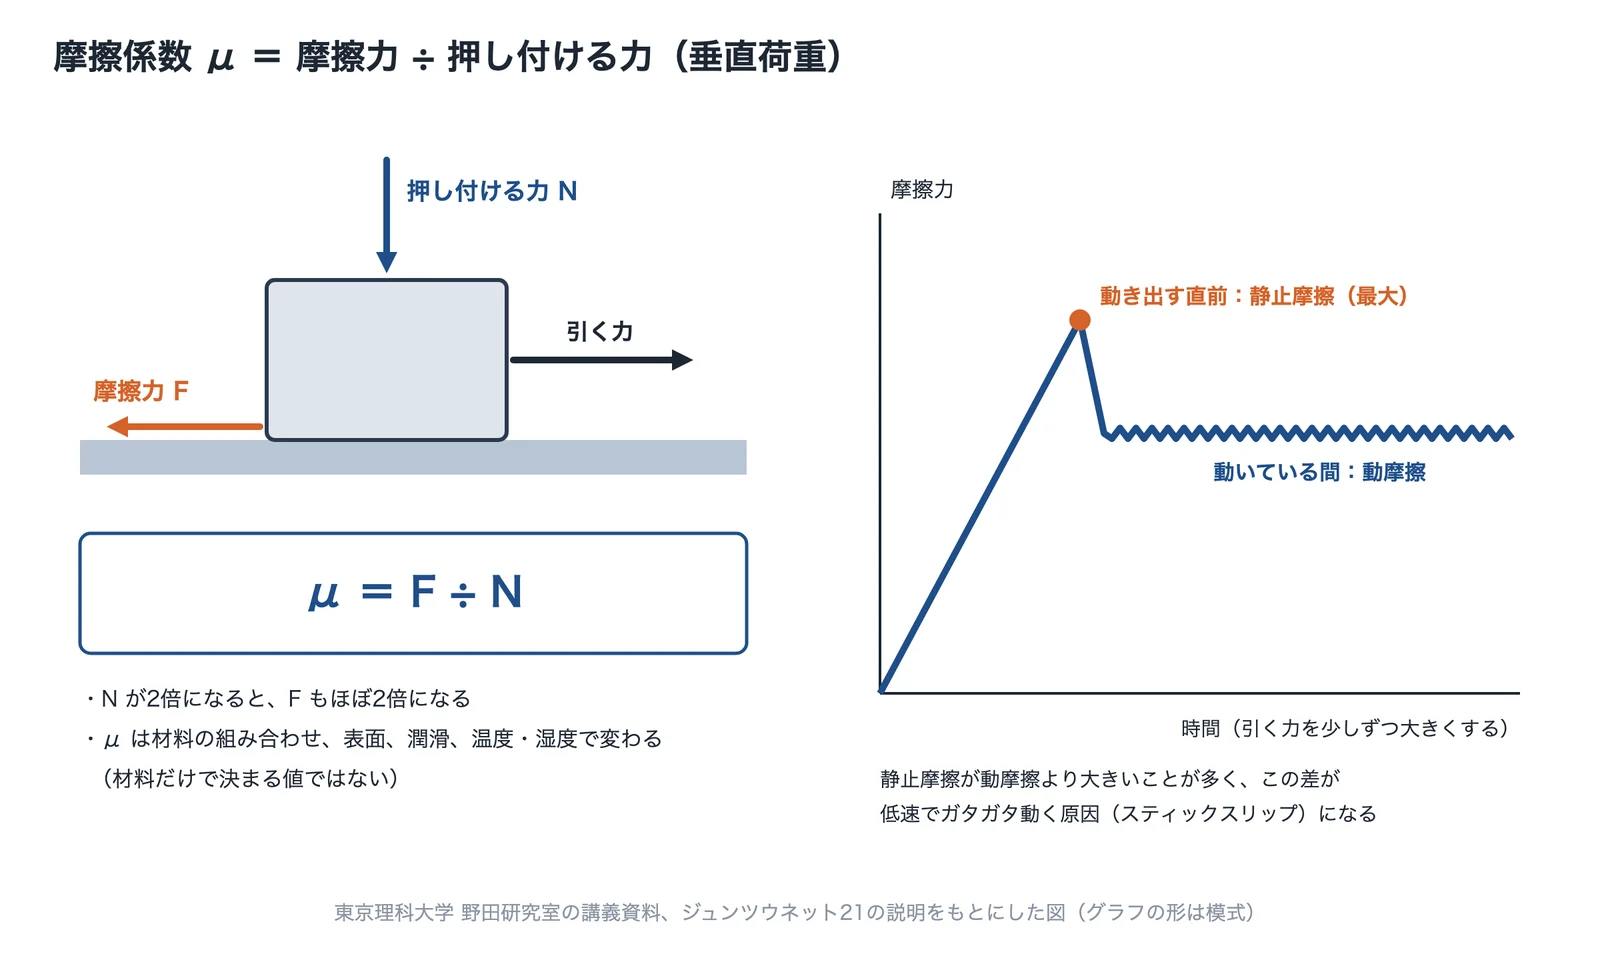
出典:東京理科大学 野田研究室の講義資料、ジュンツウネット21の説明をもとに AI(Claude)で作成
出典:摩擦(friction)講義資料|東京理科大学 野田研究室
摩擦係数の意味と測り方は、技術の基礎知識「摩擦係数」でくわしく解説しています。
油膜の厚さで、摩擦は桁で変わる(ストライベック曲線)
油で潤滑している面の摩擦は、油膜の厚さによって3つの状態に分かれます。ジュンツウネット21の解説では、油膜が表面の凹凸よりずっと厚く、面が完全に離れている流体潤滑の摩擦係数は0.001〜0.01程度で、面どうしが頻繁に接触する境界潤滑では0.1〜0.3程度に上がります。その間が、油膜と接触が混ざった混合潤滑です。横軸を「粘度×速度÷荷重」にして摩擦係数を描いたものがストライベック曲線で、速度が落ちる、荷重が増える、温度が上がって粘度が下がる、のどれでも境界潤滑の側へ移ります。右端の流体潤滑でも、油の粘りによる抵抗が速度とともに増えます。
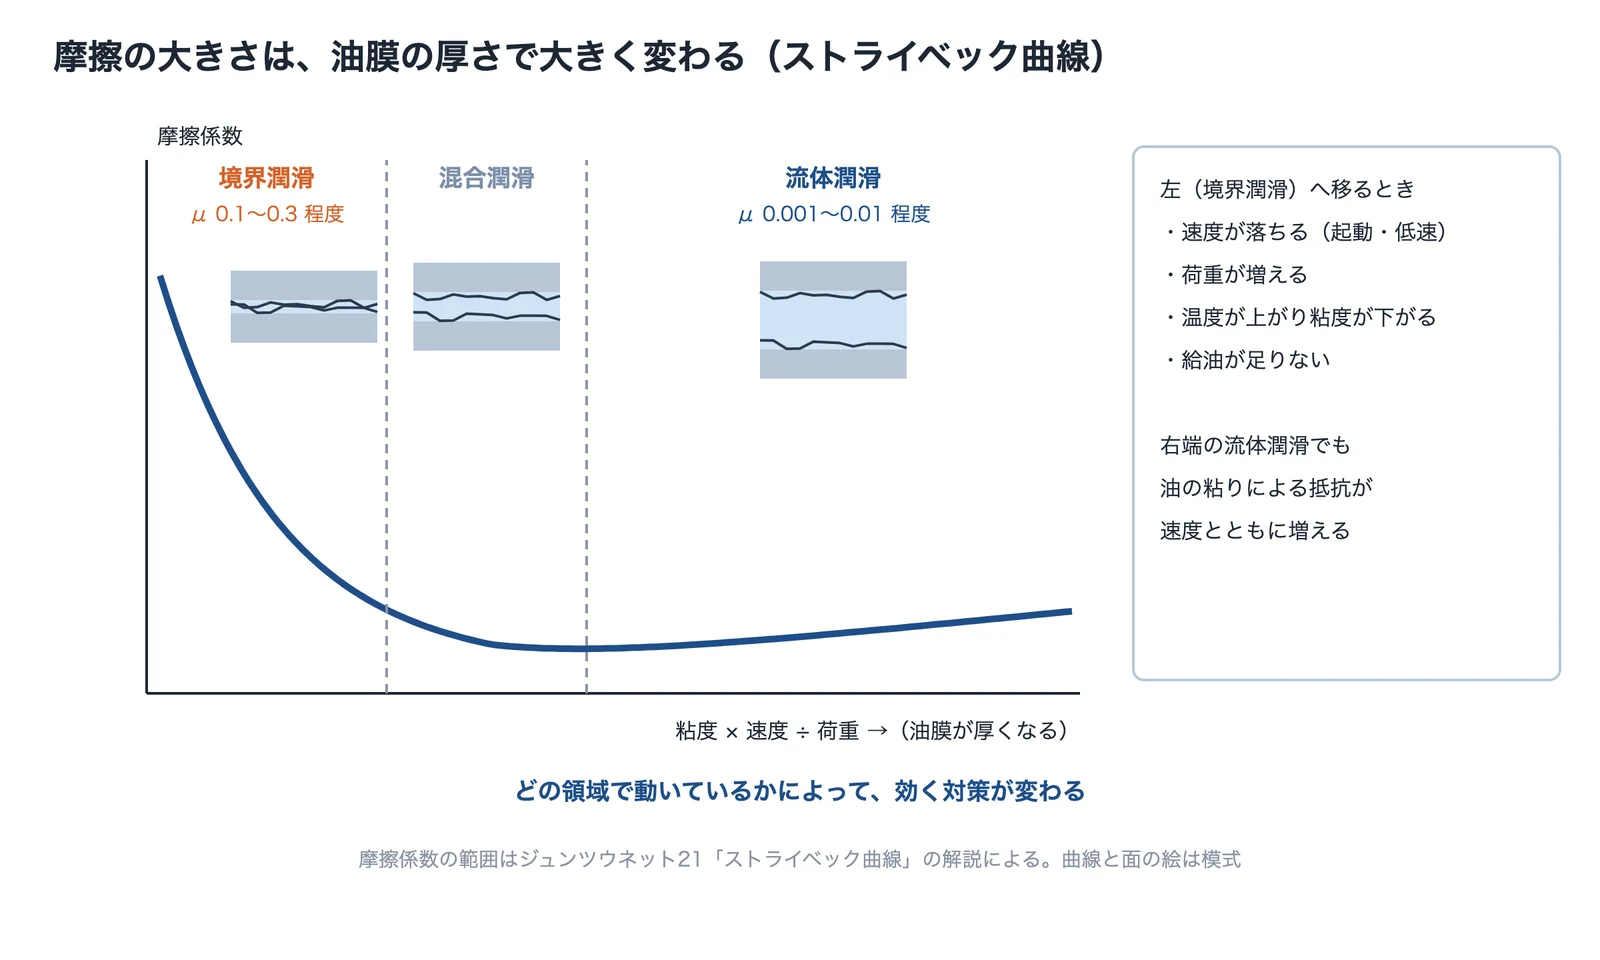
出典:ジュンツウネット21「ストライベック曲線」の解説をもとに AI(Claude)で作成
すべりと転がりで、摩擦係数は1桁以上違う
ジェイテクトの資料では、転がり軸受の摩擦係数を、深溝玉軸受で0.0010〜0.0015、形式によって0.0008〜0.0035としています。境界潤滑のすべり(0.1〜0.3)のおよそ100分の1です。転がり案内の摩擦抵抗はすべり案内の1/20〜1/40(THK)、ボールねじの機械効率は90%以上で、すべりねじは30%(黒田精工)とされます。一方、水素を含む DLC は、真空中や乾燥した雰囲気で摩擦係数が約0.02と低い一方、水分を含む雰囲気では0.2程度まで上がるという報告があり(表面科学)、樹脂のすべり軸受 iglidur G は、乾いた状態で0.08〜0.15としています(igus)。
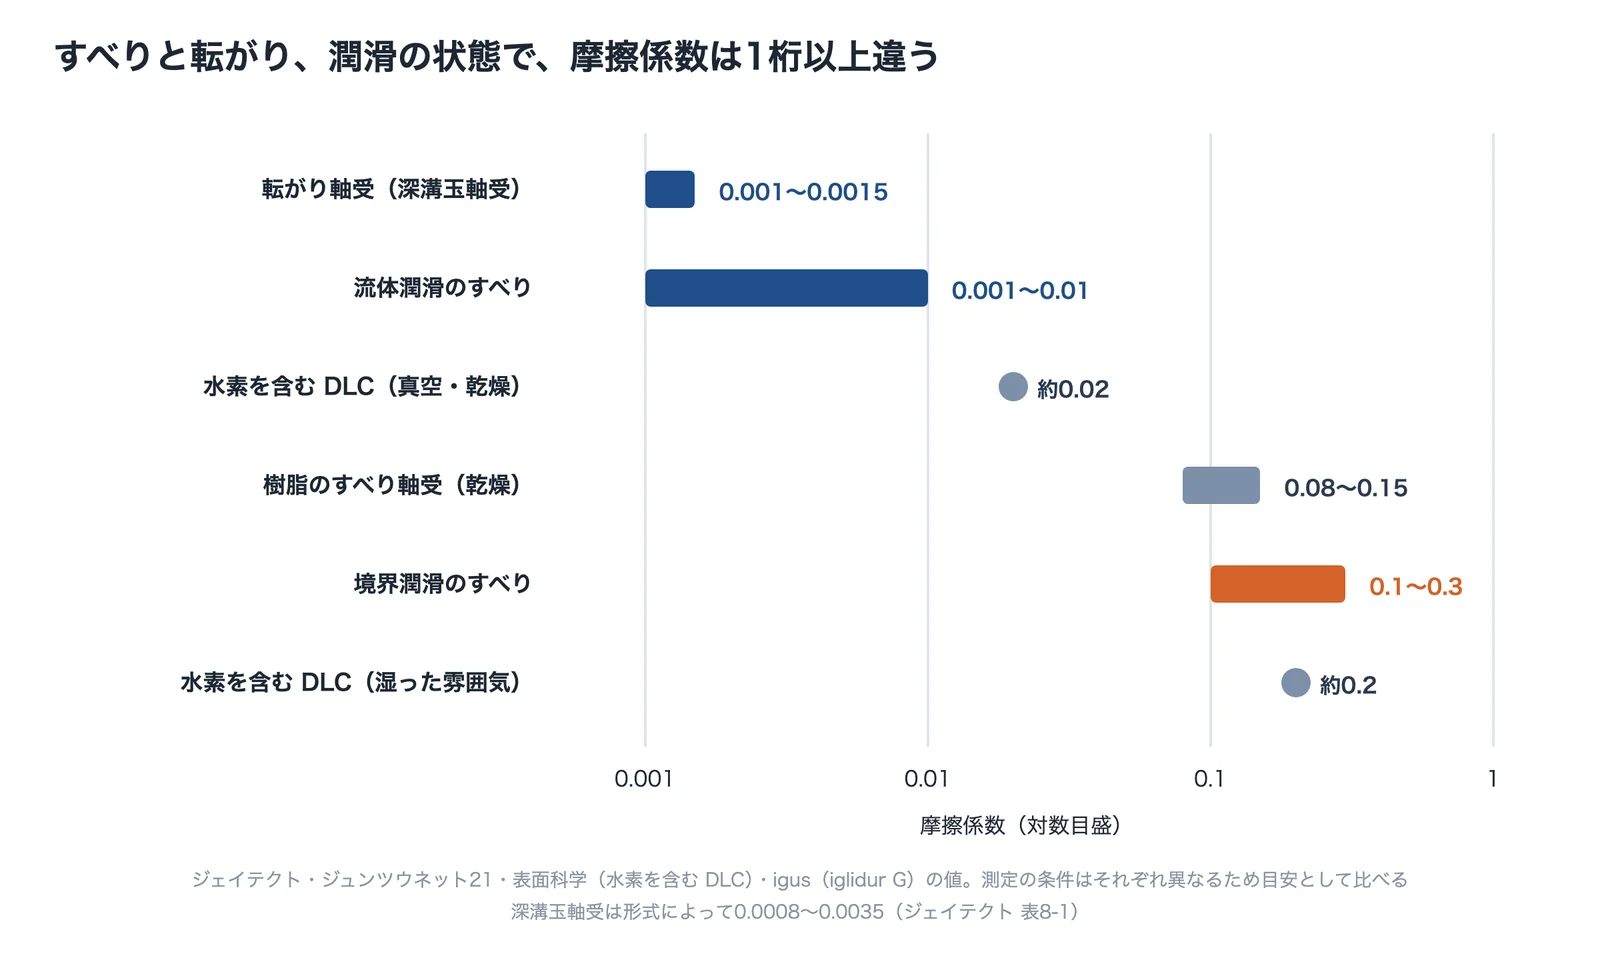
出典:ジェイテクト 表8-1、ジュンツウネット21、表面科学、igus の値をもとに AI(Claude)で作成
出典:軸受の摩擦係数(参考)|ジェイテクト、LMガイドの摩擦係数は、どのくらいですか?|THK、ボールねじの推力について教えてください②|黒田精工、DLC 皮膜の形成と固体潤滑特性|表面科学、iglidur G 材質データ|igus
止まる・滑るを繰り返す(スティックスリップ)
静止摩擦が動摩擦より大きく、速度が遅いほど摩擦が増える面では、止まる(固着)と滑るを繰り返すスティックスリップが起きることがあります。ジュンツウネット21の解説では、原因として、摺動速度による摩擦係数の変化、油に混ざった空気の圧縮性、摺動面の形、作動油の粘度、機器や配管の剛性と共振を挙げています。日本ゴム協会誌の解析では、起きやすさには摩擦の性質に加えて、系を支える剛性と減衰が深く関わるとしています。摺動面の対策と、駆動系の剛性の見直しを、両方から考えます。
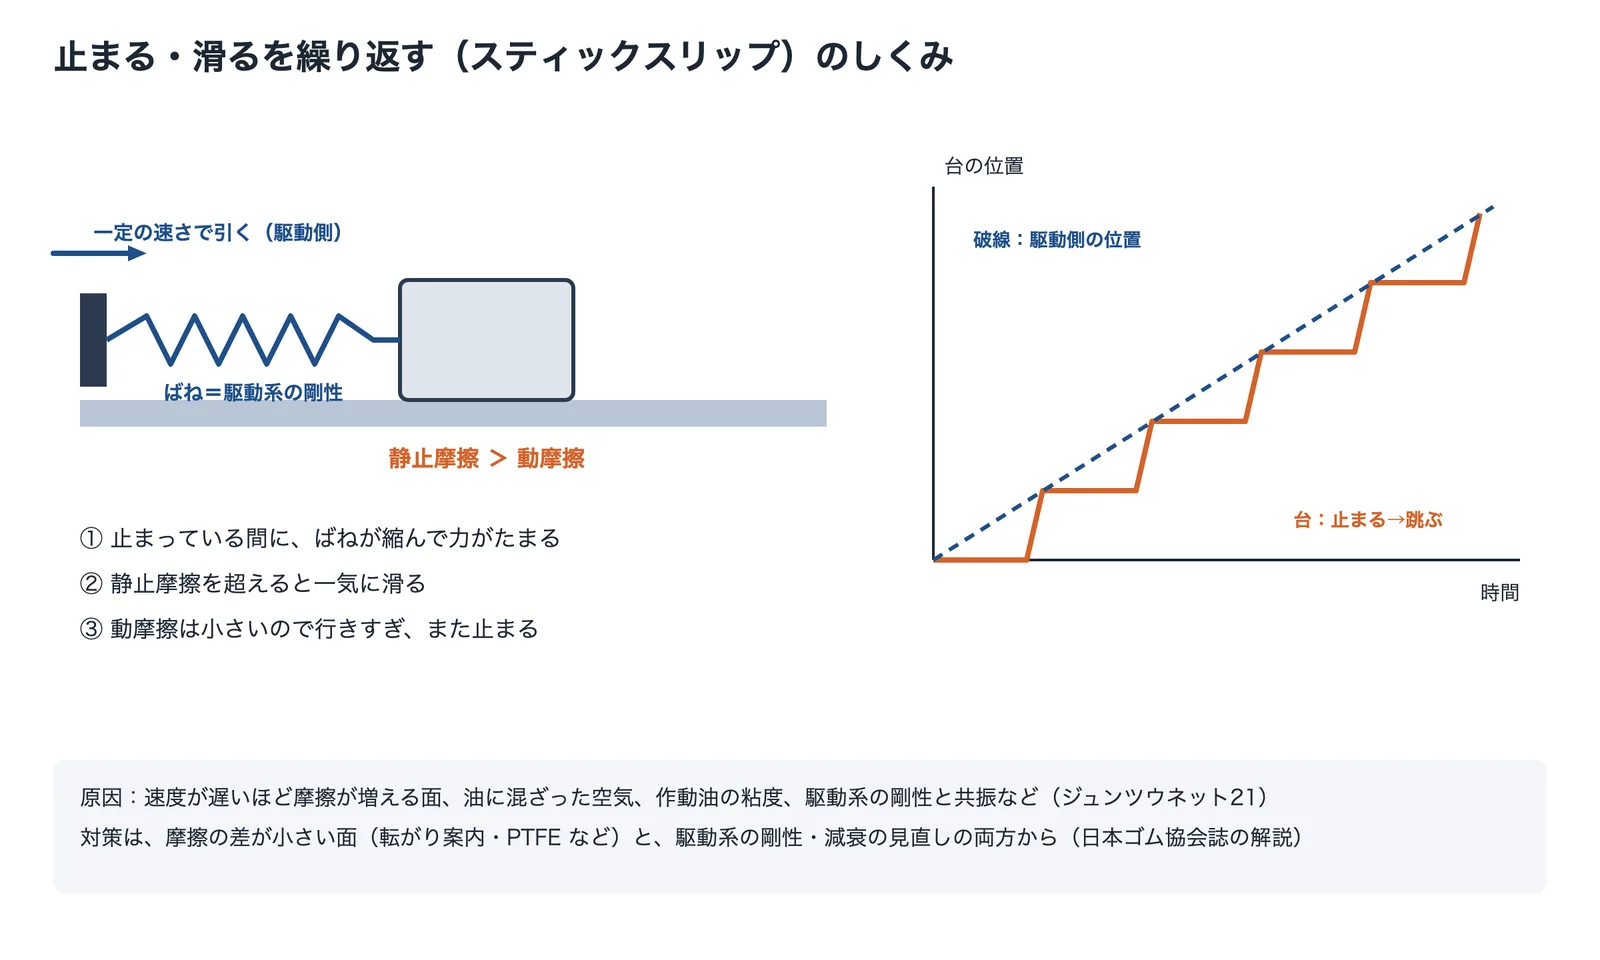
出典:ジュンツウネット21、日本ゴム協会誌の解説をもとに AI(Claude)で作成
出典:スティックスリップ現象とリップパッキンによる防止策|ジュンツウネット21、スティックスリップ回避のための設計指針|日本ゴム協会誌 80(4)
摩擦・摩耗の設計・対策の進め方
摩擦と摩耗の設計・対策は、使う条件を決め、いまどの潤滑の状態で動いているかを見てから、方式・材料・表面処理を選ぶと、むだな試行錯誤が減ります(編集部の整理)。すり減った・焼き付いたときは、摩耗面と摩耗粉から摩耗の形を見分けてから対策を選びます。
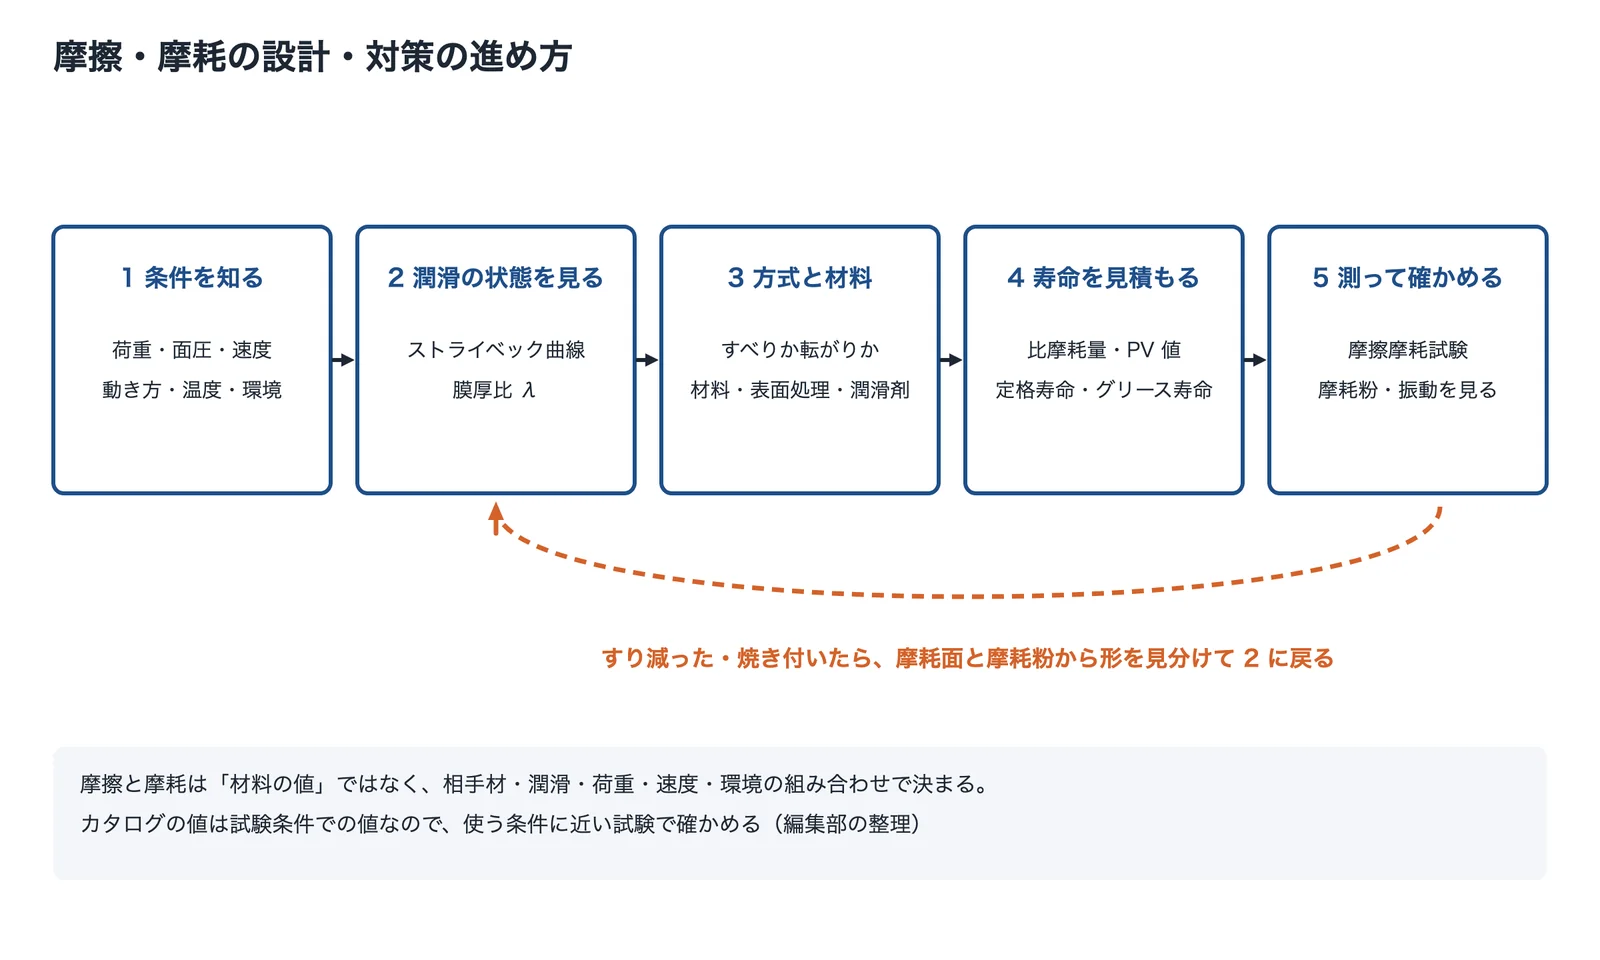
出典:この記事の内容をもとに AI(Claude)で作成
- 条件を知る:荷重(面圧)、すべり速度、動き方(回転・往復・わずかな揺れ)、温度、周りの粉じん・水・真空などを決めます。
- 潤滑の状態を見る:ストライベック曲線や膜厚比 λ で、境界・混合・流体潤滑のどこにいるかを考えます(「潤滑と寿命」の節)。
- 方式と材料を選ぶ:すべりか転がりか、材料の組み合わせ、表面処理、潤滑剤を選びます(「表面処理と摺動材料」の節)。
- 寿命を見積もる:比摩耗量・PV 値・軸受の定格寿命・グリースの寿命で、どれくらいもつかを見積もります。
- 測って確かめる:使う条件に近い摩擦摩耗試験で比べ、運転中は摩耗粉や振動で変化をつかみます(「測る・見つける」の節)。
計算例:潤滑の状態で、すり減る量は何桁も変わる
摩耗の量は、荷重とすべった距離に比例するという経験式で見積もります。日刊工業新聞社の解説では、摩耗量=比摩耗量×荷重×すべり距離とし、比摩耗量の目安を、無潤滑の凝着摩耗で10⁻³〜10⁻⁷、境界潤滑で10⁻⁶〜10⁻⁹、流体潤滑で10⁻⁹〜10⁻¹² mm³/(N·m) としています。荷重100N、平均すべり速度0.1m/s で1日8時間・年250日動かすと、1年ですべる距離は72万m です。比摩耗量をそれぞれの範囲から1×10⁻⁵、1×10⁻⁷、1×10⁻¹⁰ と選ぶと、1年の摩耗量は720mm³、7.2mm³、0.0072mm³ で、10mm×20mm の面に均一に広がるとすると、深さは約3.6mm、約36μm、約0.036μmになります(編集部の計算。説明のための例です)。
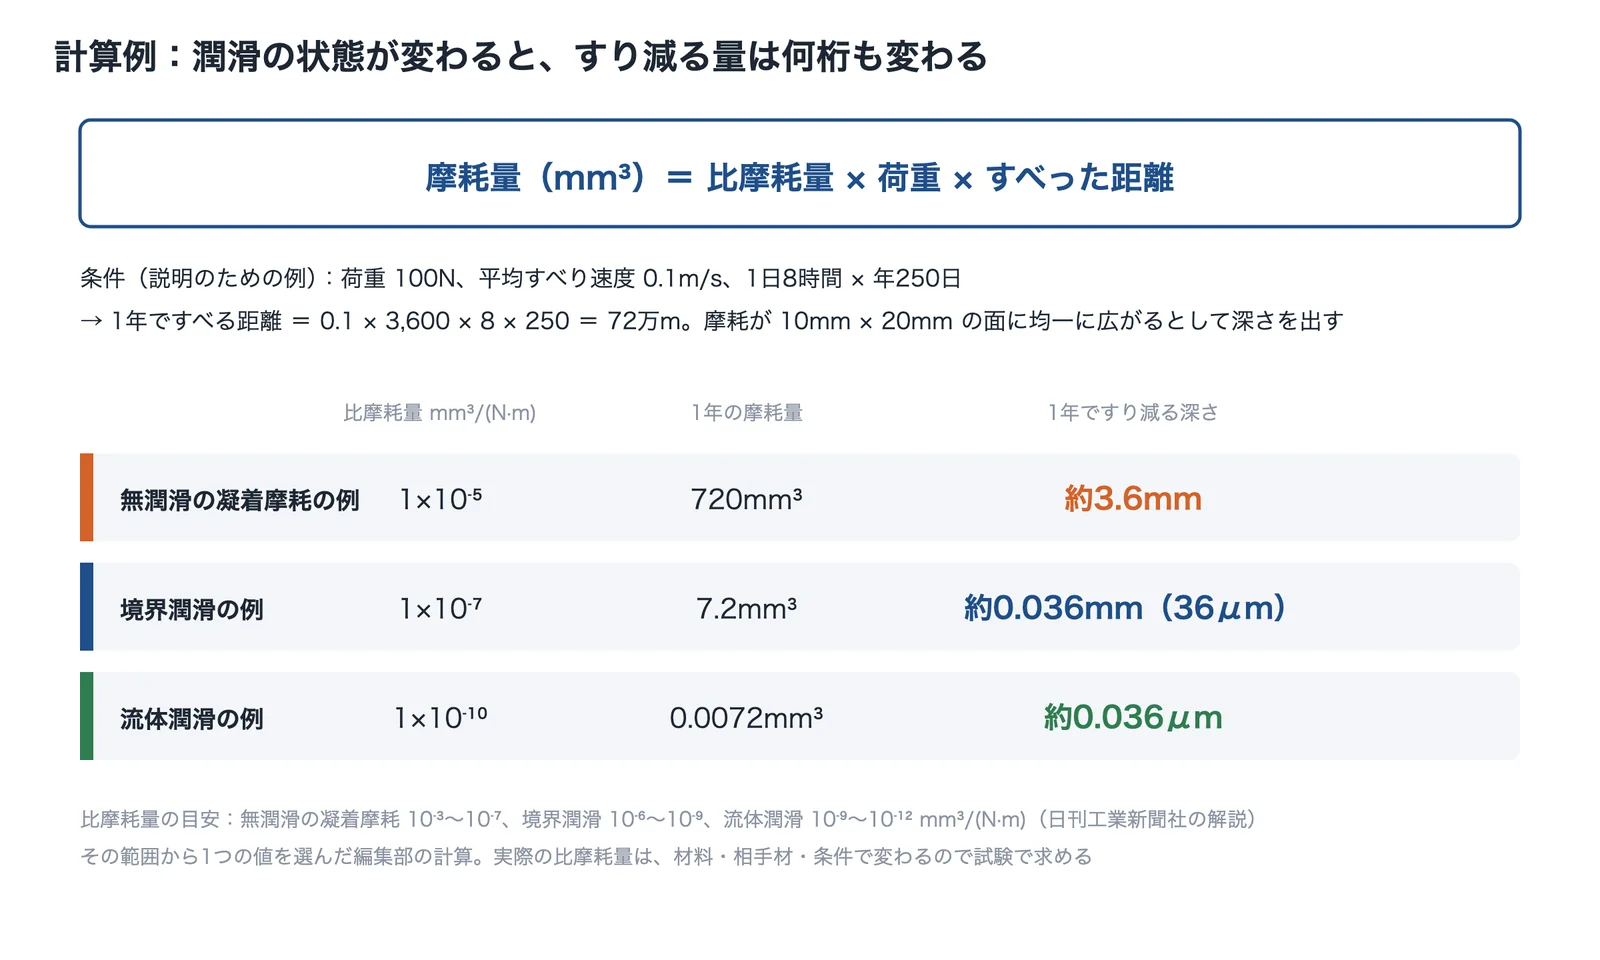
出典:日刊工業新聞社「第3回 摩耗」の式と比摩耗量の目安をもとに AI(Claude)で作成
実際の比摩耗量は、材料・相手材・面の粗さ・荷重・速度で大きく変わるので、使う条件に近い試験で求めます。オイレス工業も、摩耗量を見積もりつつ、実機やベンチ試験の結果で判断することが重要だとしています。
出典:第3回 摩耗|日刊工業新聞社 工場マガジンラック、推定摩耗量の考え方|オイレス工業
摩擦と潤滑:油膜の厚さで、摩擦は桁で変わる
摩擦を減らす方法は、潤滑剤を変える、表面に摩擦の小さい膜を付ける、表面に微細な凹みを付けて油を保つ、油がなくても滑る材料に替える、すべりを転がりに置き換える、の大きく5つです(課題ページ「摩擦損失を減らしたい」の整理)。いまどの潤滑の状態で動いているかによって、効く方法が変わります。
潤滑油:粘度は下げすぎない、摩擦調整剤で補う
流体潤滑の領域で動いているなら、油の粘度を下げると、粘性抵抗が減ります。ただし、粘度を下げすぎると油膜が薄くなって境界潤滑の割合が増え、かえって摩擦が増えることがあります。そこで使われるのが摩擦調整剤で、例えば MoDTC(有機モリブデン化合物)は、摩擦を受けた接触部で分解して、せん断抵抗の小さい二硫化モリブデン(MoS₂)の膜を作ります(オレオサイエンスの解説)。見落としやすいのがシールの摩擦で、ジュンツウネット21の解説では、オイルシールのリップの断面を小さくして緊迫力を下げ、摩擦トルクを30%減らした例を紹介しています。
出典:MoDTC による低粘度エンジン油の省燃費効果|オレオサイエンス 20(8)、オイルシールの低摩擦化|ジュンツウネット21
膜・表面の形・材料・転がりで減らす
面どうしの接触が避けられない摺動部には、DLC(ダイヤモンドライクカーボン)や、二硫化モリブデン・グラファイト・PTFE などの固体潤滑剤を含む被膜を付けます。Holmberg らは、乗用車が時速60km で走るとき、燃料の化学エネルギーの11.5%がエンジンの摩擦損失として消費されると試算しており、エンジンでは水素を含まない DLC がバルブリフターやピストンリングに使われています(まてりあ 53(12))。油を差せない所には、材料そのものが潤滑する働きを持つすべり軸受を使います(オイレス工業)。摩擦をいちばん大きく下げられるのは、すべりを転がりに置き換える方法ですが、形と寸法が変わるので、設計の段階で検討します(課題ページ「摩擦損失を減らしたい」)。
出典:自動車エンジン用トライボロジー材料技術の動向|まてりあ 53(12)、すべり軸受とは?|オイレス工業、LMガイドの摩擦係数は、どのくらいですか?|THK
詳しくは課題ページ「摩擦損失を減らしたい」、膜については技術ページ「DLC・低摩擦コーティング」で解説しています。
摩耗の形:削れる・くっつく・欠ける・揺れて減る
摩耗の形は、古くから凝着摩耗、アブレシブ摩耗、腐食摩耗、疲労摩耗の4つに大別されてきました。アイアール技術者教育研究所の解説では、アブレシブ摩耗は「やすりで削りとられていく」ような摩耗、凝着摩耗は粘着してはがれ取れていく摩耗で、同じ材料どうしで特に起きやすいとしています。疲労摩耗では、繰り返しの応力でできた細かな割れが広がり、はく離して脱落します。症状が似ていても、形によって効く対策が違います。
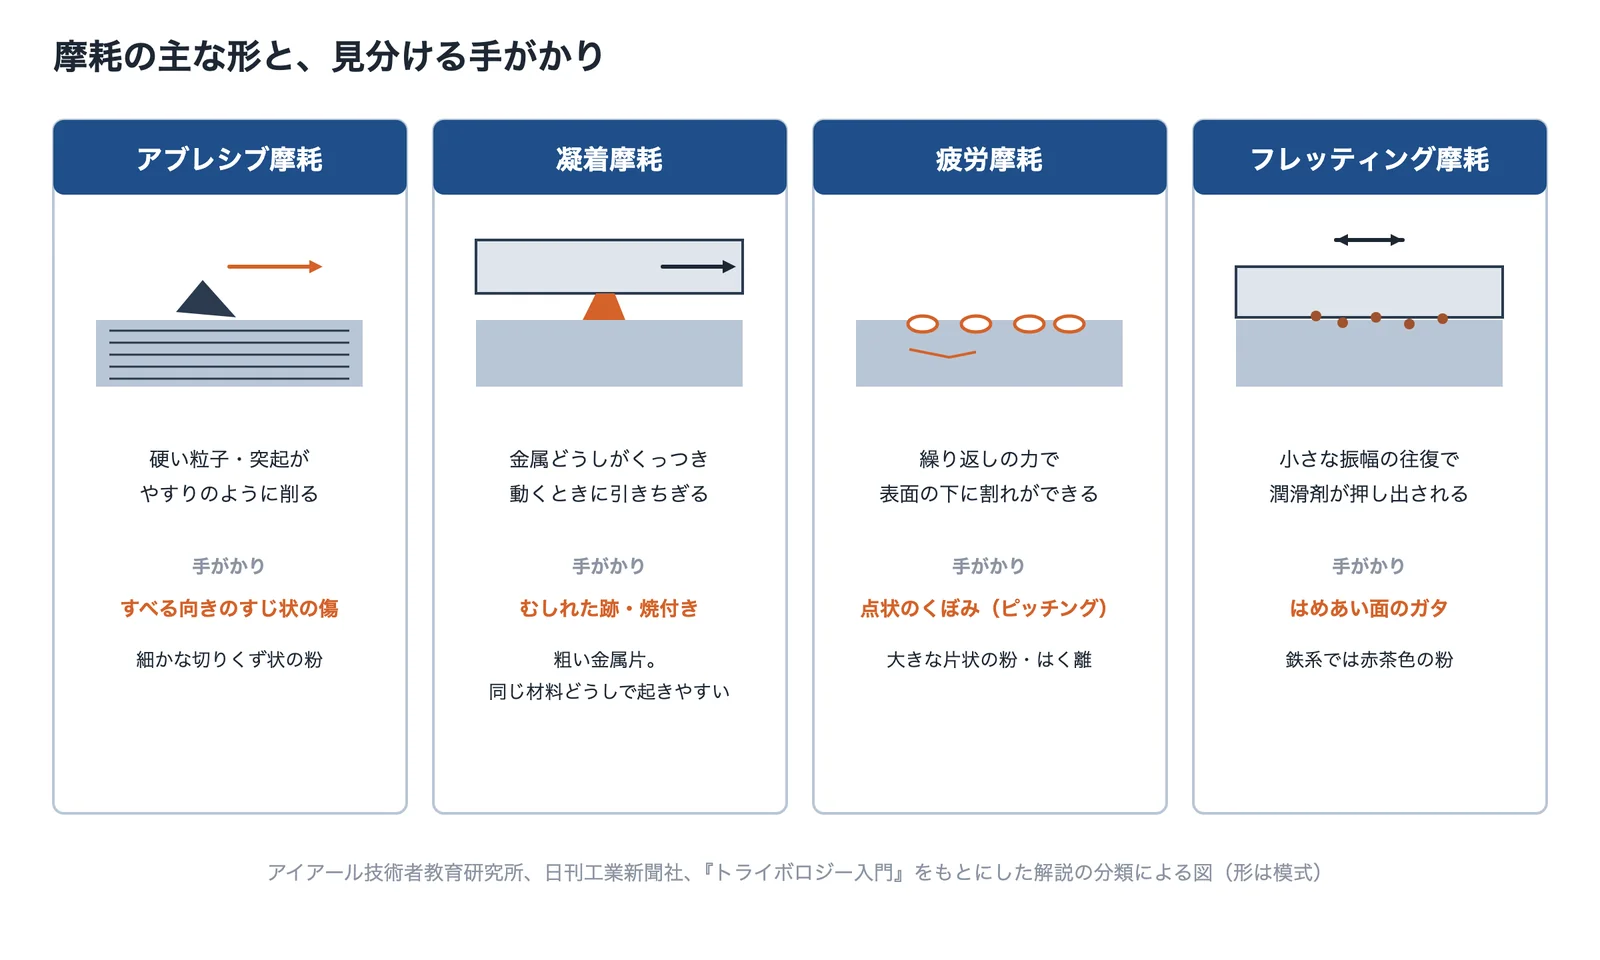
出典:アイアール技術者教育研究所・日刊工業新聞社・『トライボロジー入門』をもとにした解説をもとに AI(Claude)で作成
出典:アブレシブ摩耗、アドヘッシブ摩耗、そして疲労摩耗|アイアール技術者教育研究所、第3回 摩耗|日刊工業新聞社 工場マガジンラック、4.7 その他の摩耗|ものづくり・ひとづくり(『トライボロジー入門』より)
わずかに揺れる面も、すり減る(フレッティング)
小さな振幅で往復する面では、フレッティング摩耗が起きます。潤滑剤が押し出されて乾いた摩擦になり、出た摩耗粉が酸化して硬くなって、二次的なアブレシブ摩耗を起こします。鉄系では、赤褐色の細かな酸化物の粉が目印です(『トライボロジー入門』をもとにした解説)。三菱電機の FAQ では、ギヤードモータの出力軸とスプロケットの間などを例に挙げ、ガタが出て精度が下がり、振動・騒音の原因になるとしています。
出典:4.7 その他の摩耗|ものづくり・ひとづくり(『トライボロジー入門』より)、フレッティング|三菱電機 FA FAQ
原因の切り分け:まず摩耗面と摩耗粉を見る
すべる向きのすじ状の傷と細かな切りくずならアブレシブ摩耗、不規則にむしれた跡と粗い金属片なら凝着摩耗、点状のくぼみと大きな片状の粉なら疲労摩耗、赤茶色の粉ならフレッティング摩耗を疑います。そのうえで、相手の材料と硬さ、潤滑の方法と油の汚れ、荷重とすべり速度、摩耗が始まった時期を合わせて見ると、硬さ・潤滑・材料・設計のどこを直すべきかがわかります(課題ページ「摺動部がすり減る」の整理)。
詳しくは課題ページ「摺動部がすり減る」で解説しています。
潤滑と寿命:汚れと温度で、寿命が何倍も変わる
潤滑の状態は、油膜の厚さと、2つの面を合わせた粗さの比(膜厚比 λ)で見ます。λ が3以上なら流体潤滑、1〜3なら混合潤滑、1以下なら境界潤滑とされます(INVITIN’)。油膜が面の凹凸より薄くなると、突起どうしがふれて摩耗が進みます。油の粘度や速度で油膜を厚くするか、面を滑らかに仕上げて λ を大きくします。
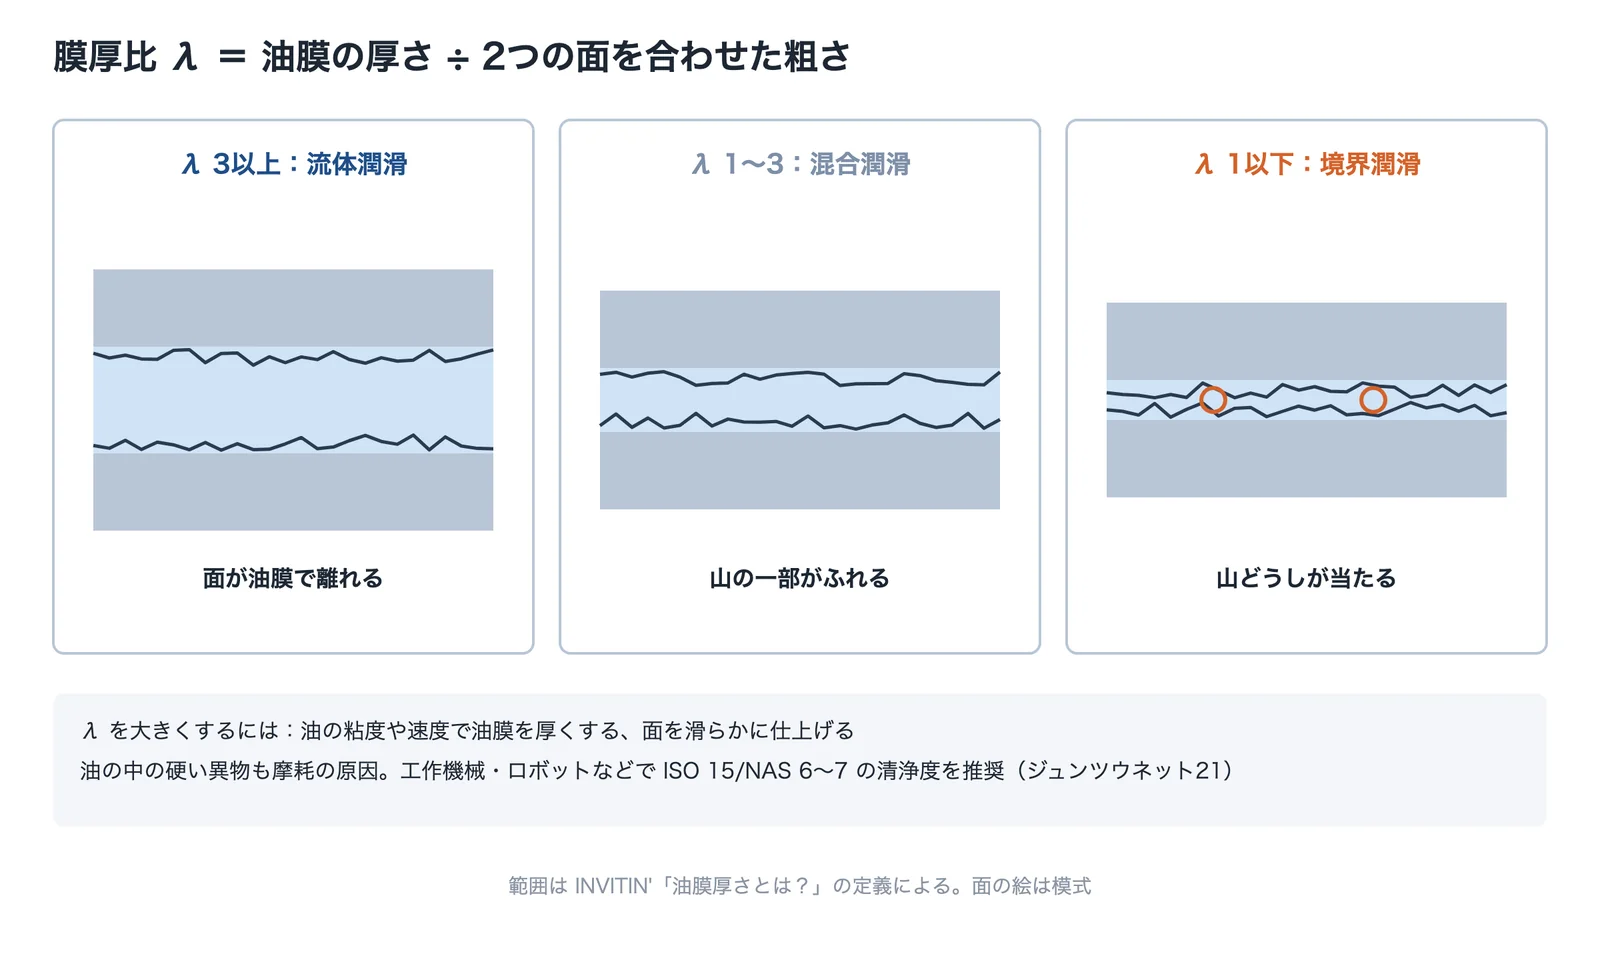
出典:INVITIN’「油膜厚さとは?」の定義と範囲をもとに AI(Claude)で作成
油の中の硬い異物が、摩耗を広げる
ジュンツウネット21の資料では、潤滑油が汚れると摺動面に損傷が起き、そこから出た金属摩耗粉がほかの摺動部に入り込んで損傷を広げるとし、推奨する汚染度を、工作機械・ロボットなどで ISO 15/NAS 6〜7、産業用油圧で ISO 17/NAS 8〜9 としています。転がり軸受でも同じで、軸受の寿命計算の例では、同じ潤滑でも異物が入ると、修正定格寿命が約13.8万時間から約1.87万時間と、7分の1ほどに下がります(課題ページ「軸受の寿命を延ばしたい」の計算。ISO 281 の式による)。
出典:潤滑油・作動油の汚染劣化診断と対策|ジュンツウネット21、軸受の寿命計算|ジェイテクト Koyo
グリースの寿命は温度で縮む
グリースで潤滑する軸受では、グリースそのものが熱で劣化して寿命を迎えます。日本精工は、軸受の温度が70℃を超えたら、15℃上がるごとにグリースの補給間隔を半分にするとしています。NTN は、80℃以上では10℃上がるごとに補給間隔を1/1.5にすることを、おおまかな目安にしています。NTN の総合カタログは、軸受は正しく扱えば転がり疲れの寿命まで使えるが、予想より早く壊れたときは、選び方、取扱い、潤滑などに何らかの不備があると考えるべきだ、としています。
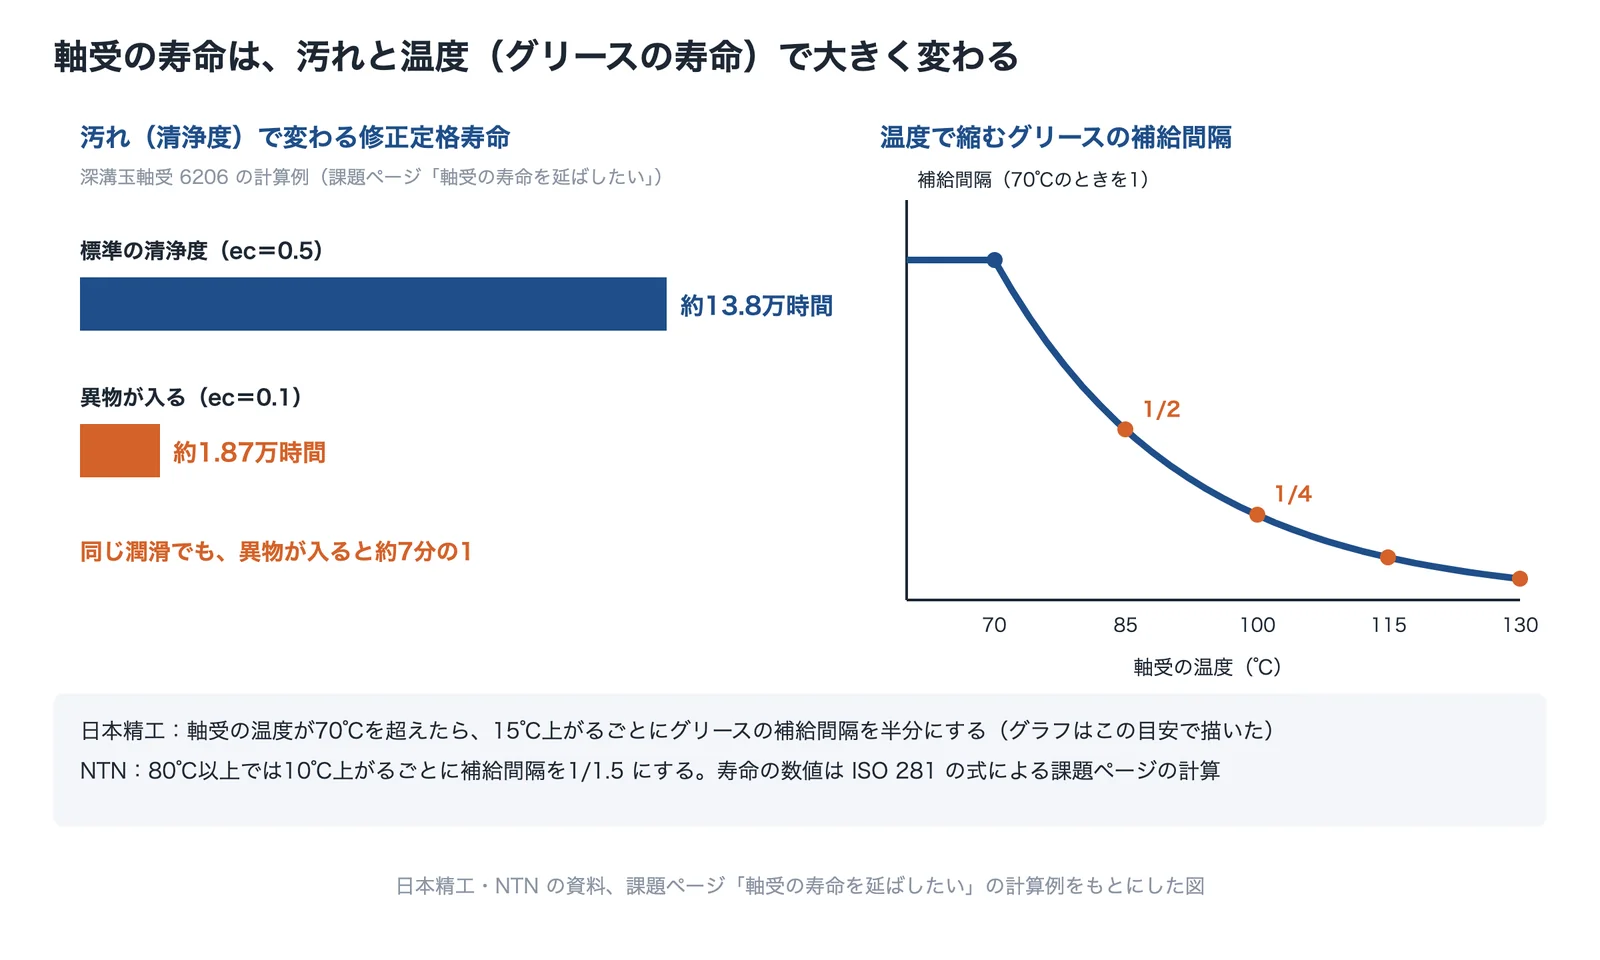
出典:課題ページ「軸受の寿命を延ばしたい」の計算例と、日本精工・NTN の資料をもとに AI(Claude)で作成
出典:グリース潤滑|日本精工、11. 潤滑(総合カタログ)|NTN、16. 軸受の損傷と対策(総合カタログ)|NTN
詳しくは課題ページ「軸受の寿命を延ばしたい」「ボールねじの寿命・剛性を見極めたい」、製品ページ「軸受(ベアリング)」で解説しています。
表面処理と摺動材料:硬くする・覆う・材料を替える
アブレシブ摩耗には、表面を当たる粒子より硬くするのが基本です。ウエストヒルのコラムは、アブレシブ摩耗には焼入れで HRC60以上(高周波焼入れでは HRC60近く)、摩耗と疲労が重なる環境には浸炭焼入れを挙げ、凝着摩耗には窒化・軟窒化の表面化合物層(800〜1000HV)を挙げています。富士電子工業の比較では、高周波焼入れは0.1mm以上の硬化層を作り、窒化は約550℃と低い温度で0.01〜0.3mm で、ひずみは窒化では生じにくいとしています。
皮膜は、硬さと厚さの組み合わせで選ぶ
表面を別の硬い材料で覆う方法では、皮膜の種類で硬さと厚さが大きく違います。日本アイ・ティ・エフの資料では、TiN 系の PVD 皮膜は1700〜2000HV・膜厚1〜4μm、DLC は水素フリー系で4000〜7000HV・0.5〜1.0μm としています。硬質クロムめっきは厚さ25μm 以上で Hv800〜1000(三和メッキ工業)、WC-Co(超硬)溶射はビッカース硬さ約900で、粉塵摩耗・土砂摩耗の対策に使われます(中田エンジン)。PVD・DLC の膜厚が数μm なのに対し、硬質クロムめっきは1〜1000μm 程度で、粉や砂で大きく削られる所では、厚く盛れる方法が選択肢になります。皮膜は、下地が柔らかいと荷重で下地ごとへこんで割れることがあるので、下地の硬さと合わせて選びます(課題ページ「摺動部がすり減る」)。
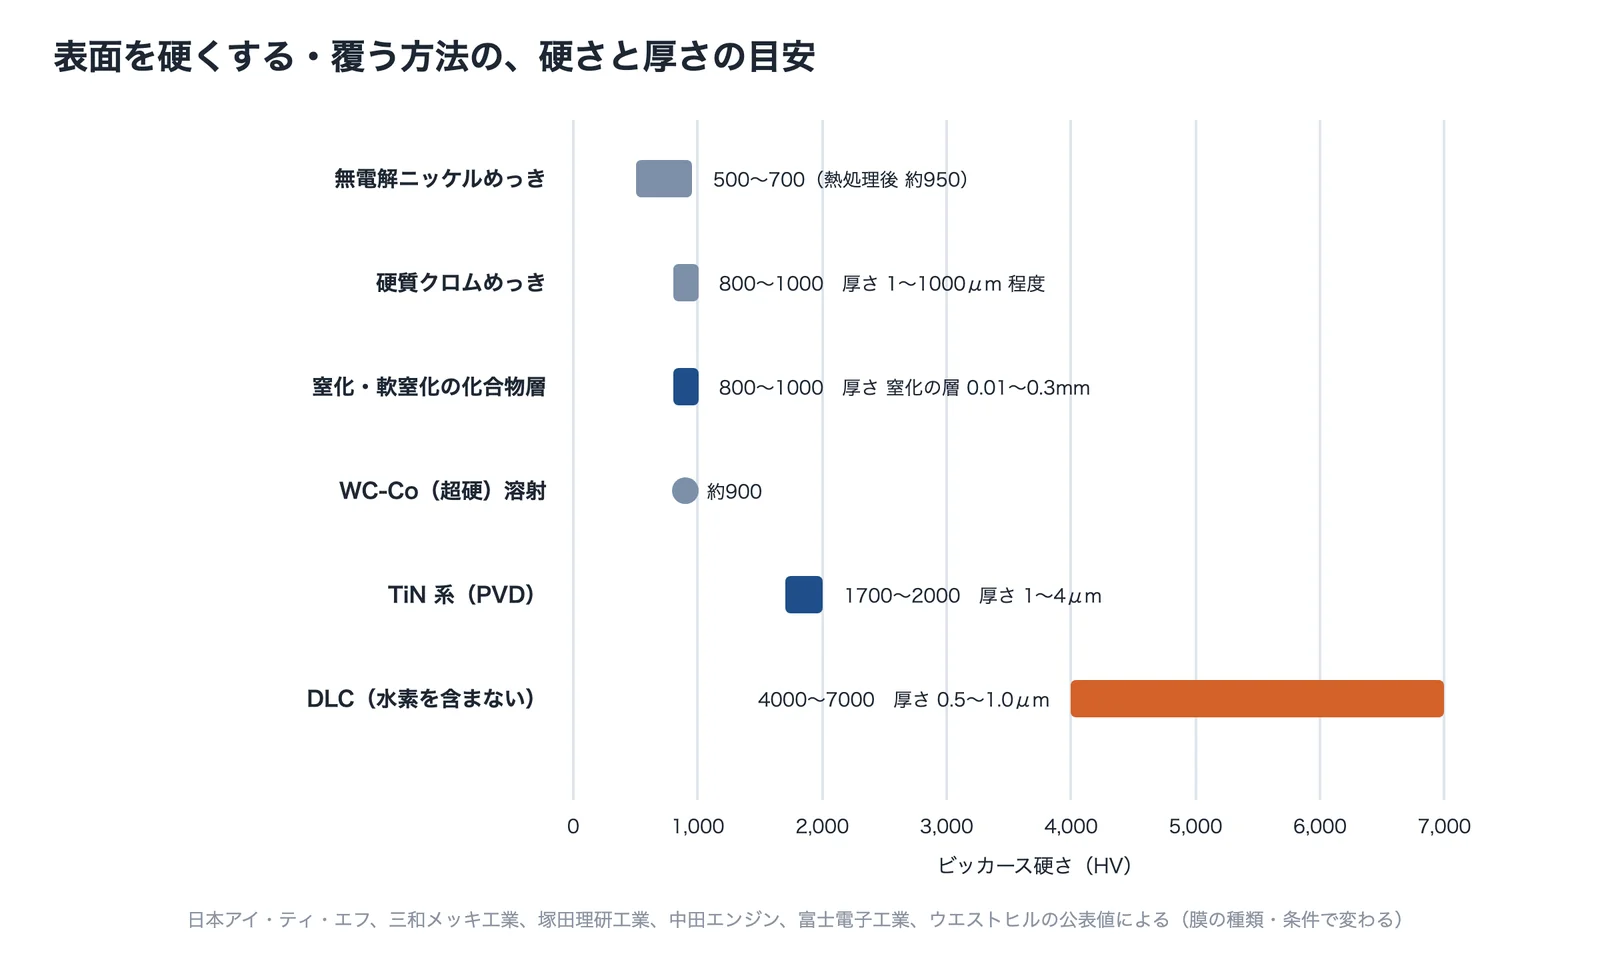
出典:日本アイ・ティ・エフ・三和メッキ工業・塚田理研工業・中田エンジン・富士電子工業・ウエストヒルの公表値をもとに AI(Claude)で作成
出典:熱処理と摩耗形態の関係|ウエストヒル、他の熱処理との違い|富士電子工業、窒化物系 PVD コーティング|日本アイ・ティ・エフ、DLC コーティングシリーズ|日本アイ・ティ・エフ、硬質クロムめっき|三和メッキ工業、無電解ニッケルめっきの硬度|塚田理研工業、超硬(サーメット)溶射|中田エンジン
凝着には、同じ材料どうしを避ける
プロテリアルは、凝着摩耗の対策として、潤滑材で材料どうしの接触を防ぐこと、めっきなどの表面処理で凝着しにくい皮膜を作ること、材料の選び方として、鉄に凝着しにくい元素に銀・鉛・ビスマスを挙げています。凝着摩耗は同じ材料どうしで特に起きやすいので(アイアール技術者教育研究所)、相手と同じ材料を避けることも考えます。アブレシブ摩耗には、硬度の高い部材や炭化物を多く含む鋼種を使い、粒子が挟まる場合は摺動部を密封し、潤滑系統にフィルタを設けることを挙げています。
出典:金型のかじりとは?|プロテリアル、アブレシブ摩耗、アドヘッシブ摩耗、そして疲労摩耗|アイアール技術者教育研究所
すべり軸受・樹脂の摺動材料は PV 値で選ぶ
樹脂の摺動材料には、圧力 P とすべり速度 V の積で決まる、使える限界の値(限界 PV 値)があります。樹脂プラスチック材料環境協会の解説では、使う速度が決まれば、使える圧力は限界 PV 値÷速度で求まり、同協会の例では、ポリカーボネートの限界 PV 値240に対し、すべり速度60cm/s のとき使える圧力は 240÷60=4kg/cm² としています(計算の際は、PV 値と速度の単位をそろえます)。カタログの PV 値は試験条件での値なので、相手の材料や面の粗さ、放熱のしやすさで、実際に使える範囲は変わります(課題ページ「摺動部がすり減る」)。
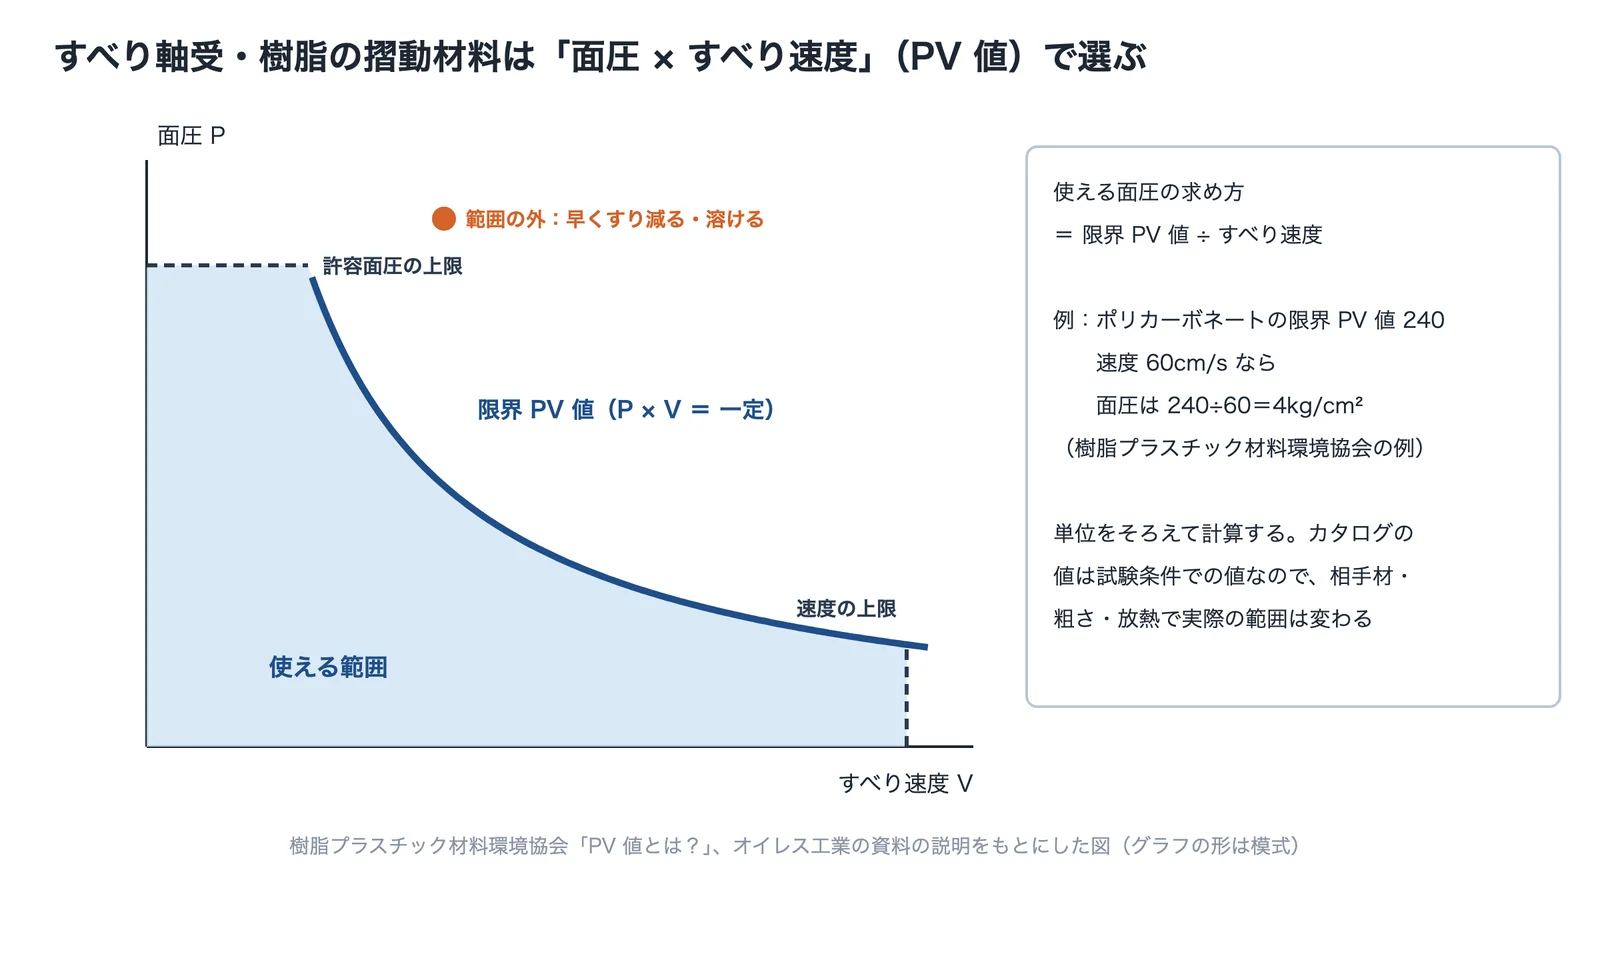
出典:樹脂プラスチック材料環境協会・オイレス工業の説明をもとに AI(Claude)で作成
出典:摺動性を評価するための PV 値とは?|樹脂プラスチック材料環境協会、すべり軸受とは?|オイレス工業
めっきは技術ページ「めっき(電気めっき・無電解めっき)」「アルマイト(陽極酸化)」、硬さの意味は技術の基礎知識「硬さ(ビッカース・ロックウェル)」で解説しています。
摩擦を使う所:ねじ・はめあい・接点は、摩擦で留まる
摩擦は減らすだけのものではありません。ねじの締結、圧入・焼きばめのはめあい、ロボットハンドの把持は、摩擦の力で物を留めています。こうした所では、摩擦が小さすぎても、ばらついても困ります。また、留まっているように見える面でも、わずかに動けばすり減ります(編集部の整理)。
ねじ:締付けトルクの大部分は摩擦に使われる
締付けトルクのうち、ボルトを伸ばす力(軸力)になるのは約10%で、残りは座面とねじ面の摩擦に使われます(ハードロック工業)。東日製作所の資料では、マシン油を塗ったときのトルク係数は0.14〜0.26 とばらつき、M10 を24N·m で締めても軸力は約9,230N〜約17,140Nと倍近く変わります。トルクの公差だけを小さくしても、トルク係数(摩擦)のばらつきを小さくしなければ意味がないとされます(東日製作所)。
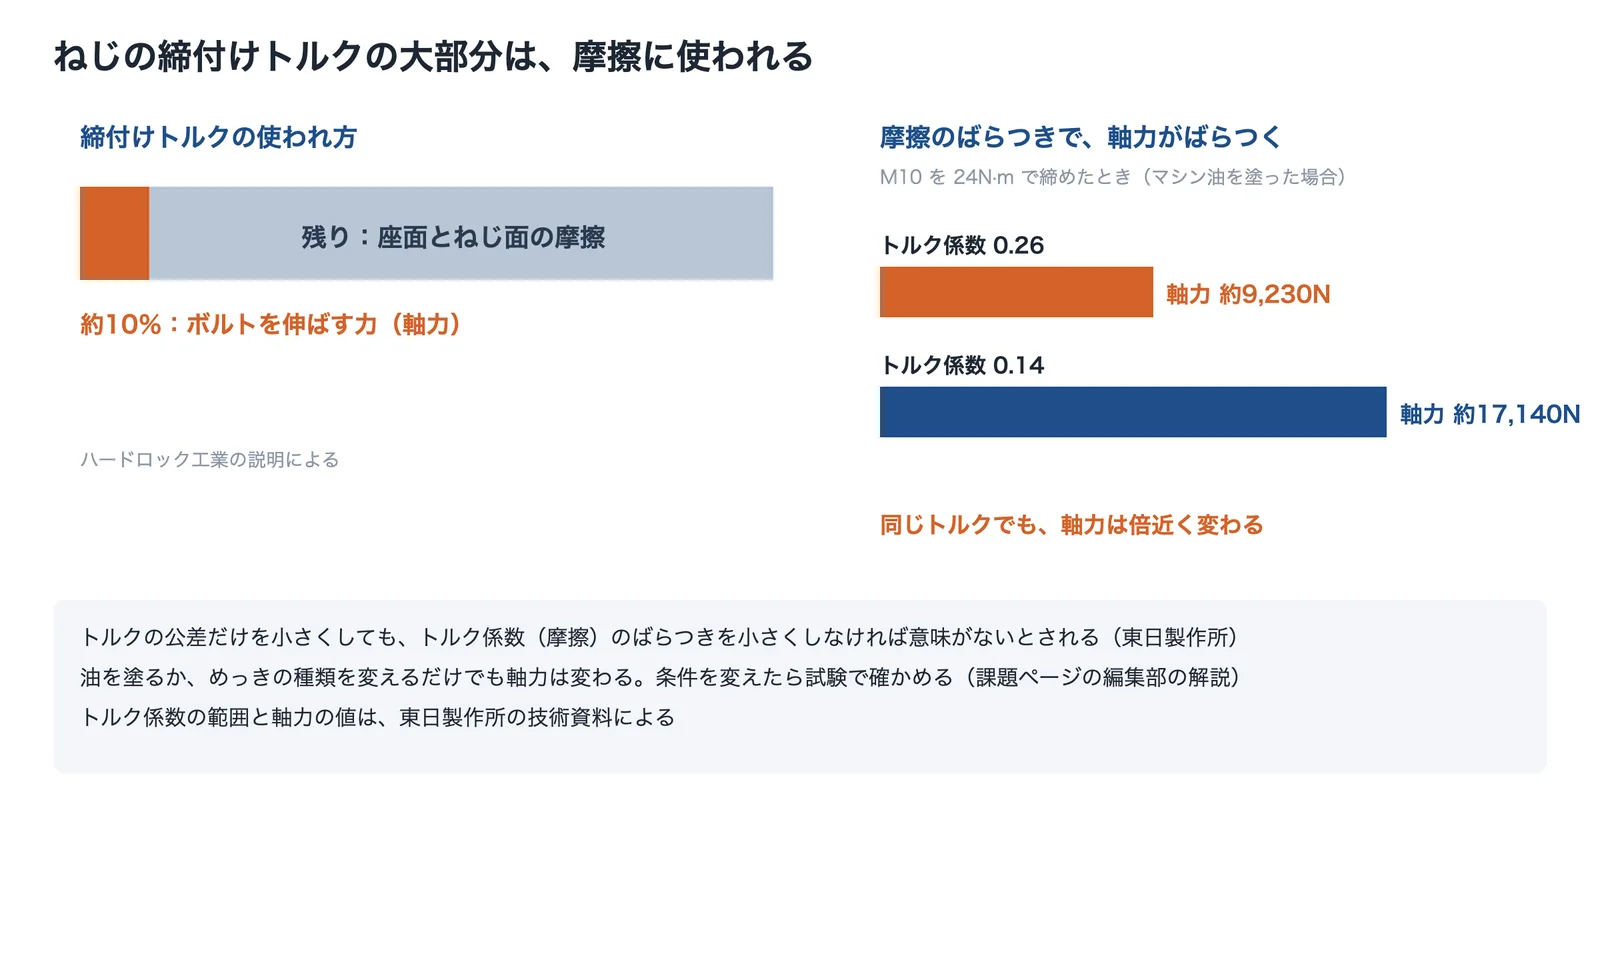
出典:ハードロック工業・東日製作所の技術資料をもとに AI(Claude)で作成
出典:トルク法(ボルトの締付け方法)|ハードロック工業 ねじ締結技術ナビ、技術資料 ねじ締付け(トルクハンドブック)|東日製作所
詳しくは課題ページ「ねじ・ボルトがゆるむのを防ぎたい」「圧入・焼きばめの部品が抜ける・割れる」で解説しています。
接点:わずかな動きで、めっきがすり減る
嵌合したコネクターの端子どうしは、固定されているように見えても、振動や温度変化による伸び縮みの差で、接点が数µm〜数十µm の範囲で往復します。こすれ合うたびにめっきが摩耗し、出た摩耗粉が酸化して接点の間にたまり、接触抵抗が上がります。これがフレッティングコロージョン(微摺動摩耗)で、接圧の低い接点や、スズなどの卑金属の接点で起きやすいとされます(課題ページ「コネクターの接触不良を防ぎたい」。フォスター・テトラの解説)。
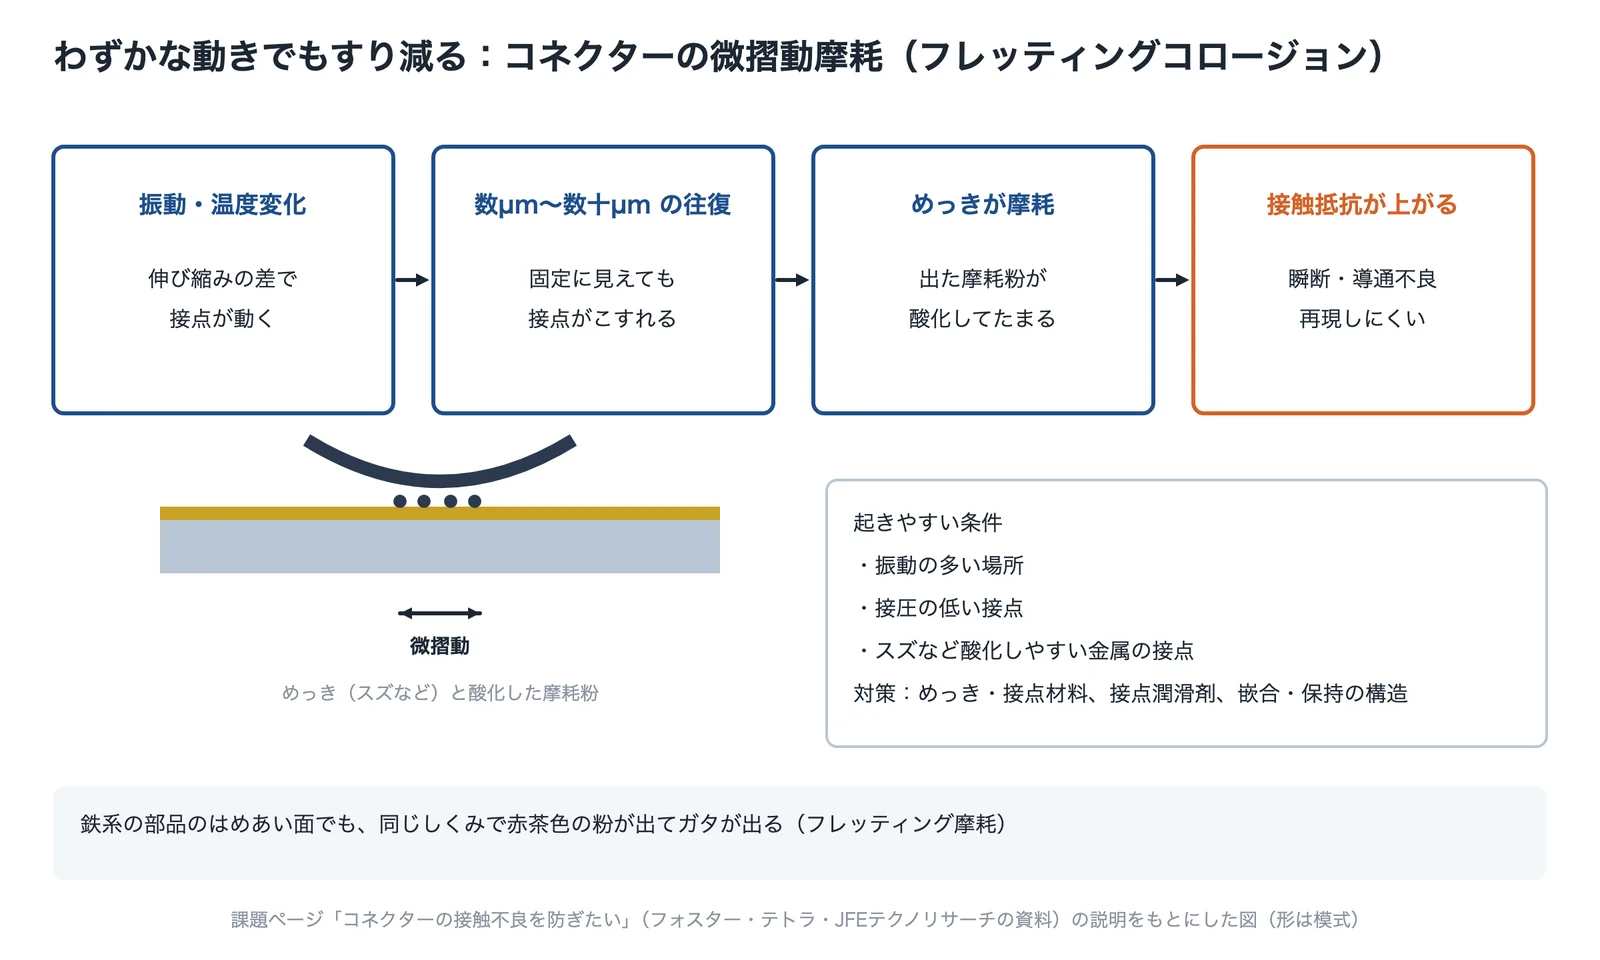
出典:課題ページ「コネクターの接触不良を防ぎたい」(フォスター・テトラの解説)をもとに AI(Claude)で作成
出典:フレッティングコロージョンとは?コネクタの接触不良原因を解説|フォスター、フレッティングコロージョンの原因と対策|テトラ
詳しくは課題ページ「コネクターの接触不良を防ぎたい」、製品ページ「配線・コネクター」で解説しています。
測る・見つける
摩擦と摩耗は、使う条件で大きく変わるため、候補は試験で比べ、運転中は変化を測ってつかむのが近道です(編集部の整理)。材料・皮膜・潤滑剤の候補は、ピンオンディスクやボールオンディスクの試験で、一定の荷重と速度でこすり合わせ、摩擦係数と摩耗量を測って比べます(ジュンツウネット21)。セラミックスのボールオンディスク試験を定めた JIS R 1613 では、比摩耗量を摩耗体積÷(荷重×すべり距離)で求めます。動いている機械では、油の中の摩耗粒子を調べて摩耗の進み方をつかみます。川重テクノロジーの解説では、フェログラフィで粒子の形と大きさを見て、切削状の粒子は砂粒の混入、球状の粒子は軸受の疲労、平板状の粒子は歯車の疲労を示すとしています。
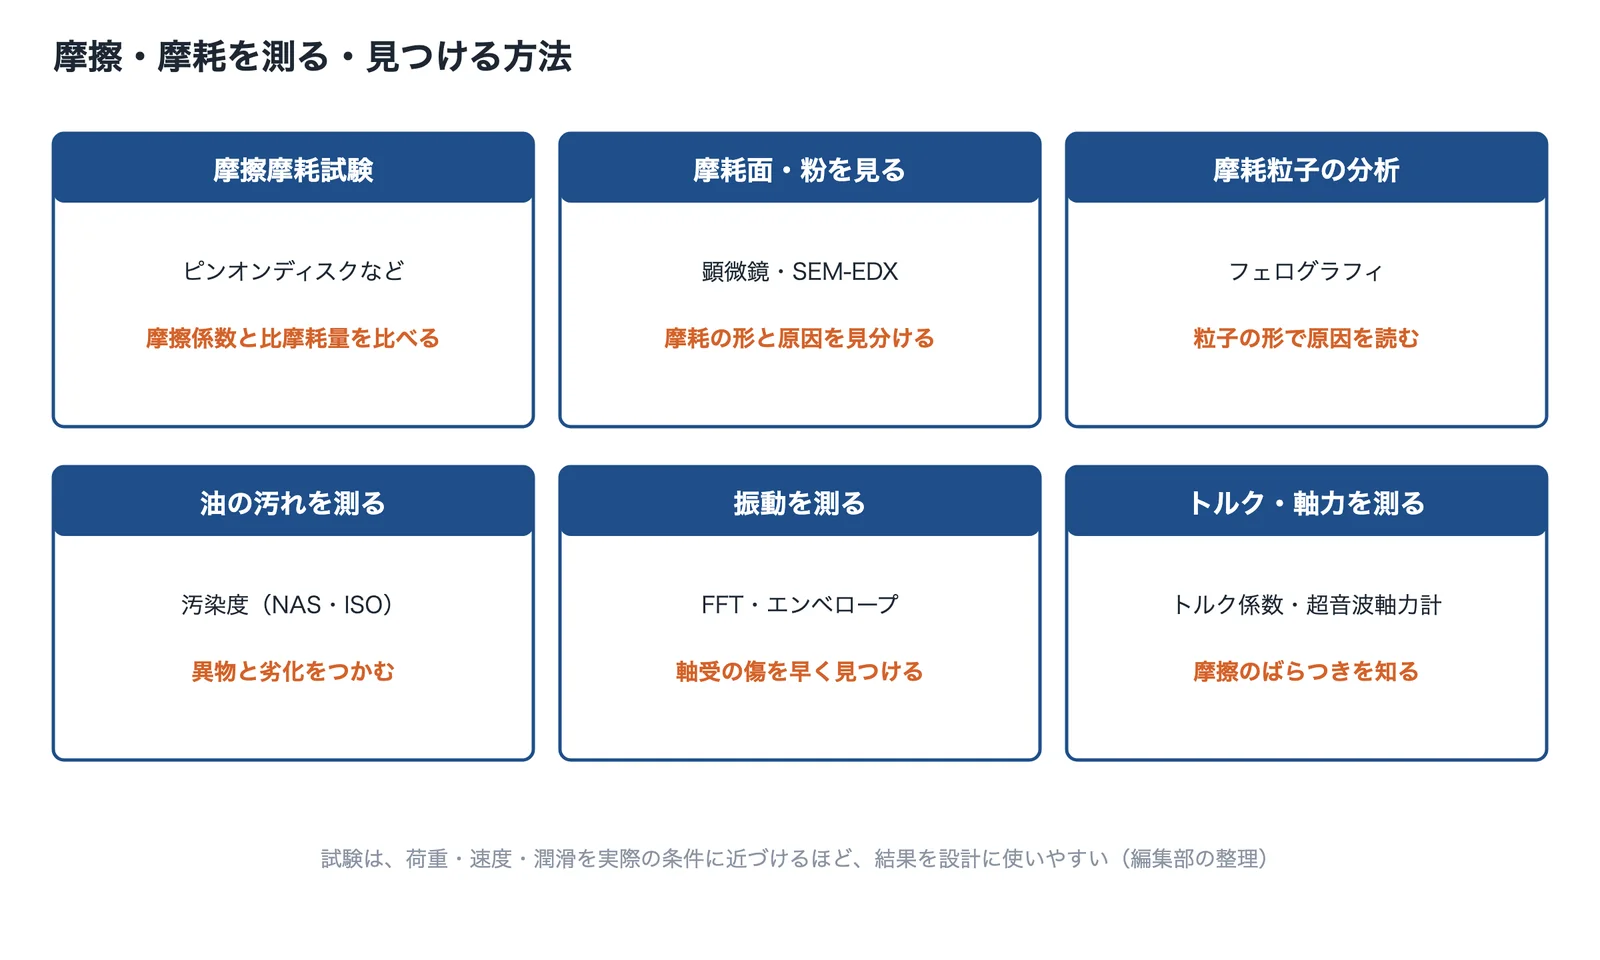
出典:この記事の内容をもとに AI(Claude)で作成
出典:摩擦摩耗試験の目的と方法|ジュンツウネット21、JIS R 1613 ファインセラミックスのボールオンディスク法による摩耗試験方法、フェログラフィ分析による機械の故障予知診断|川重テクノロジー
軸受や歯車の傷を振動で見つける方法は課題ページ「機械の異音の原因を突き止めたい」、測る技術全般は分野「計測・制御」で解説しています。
よく使う用語
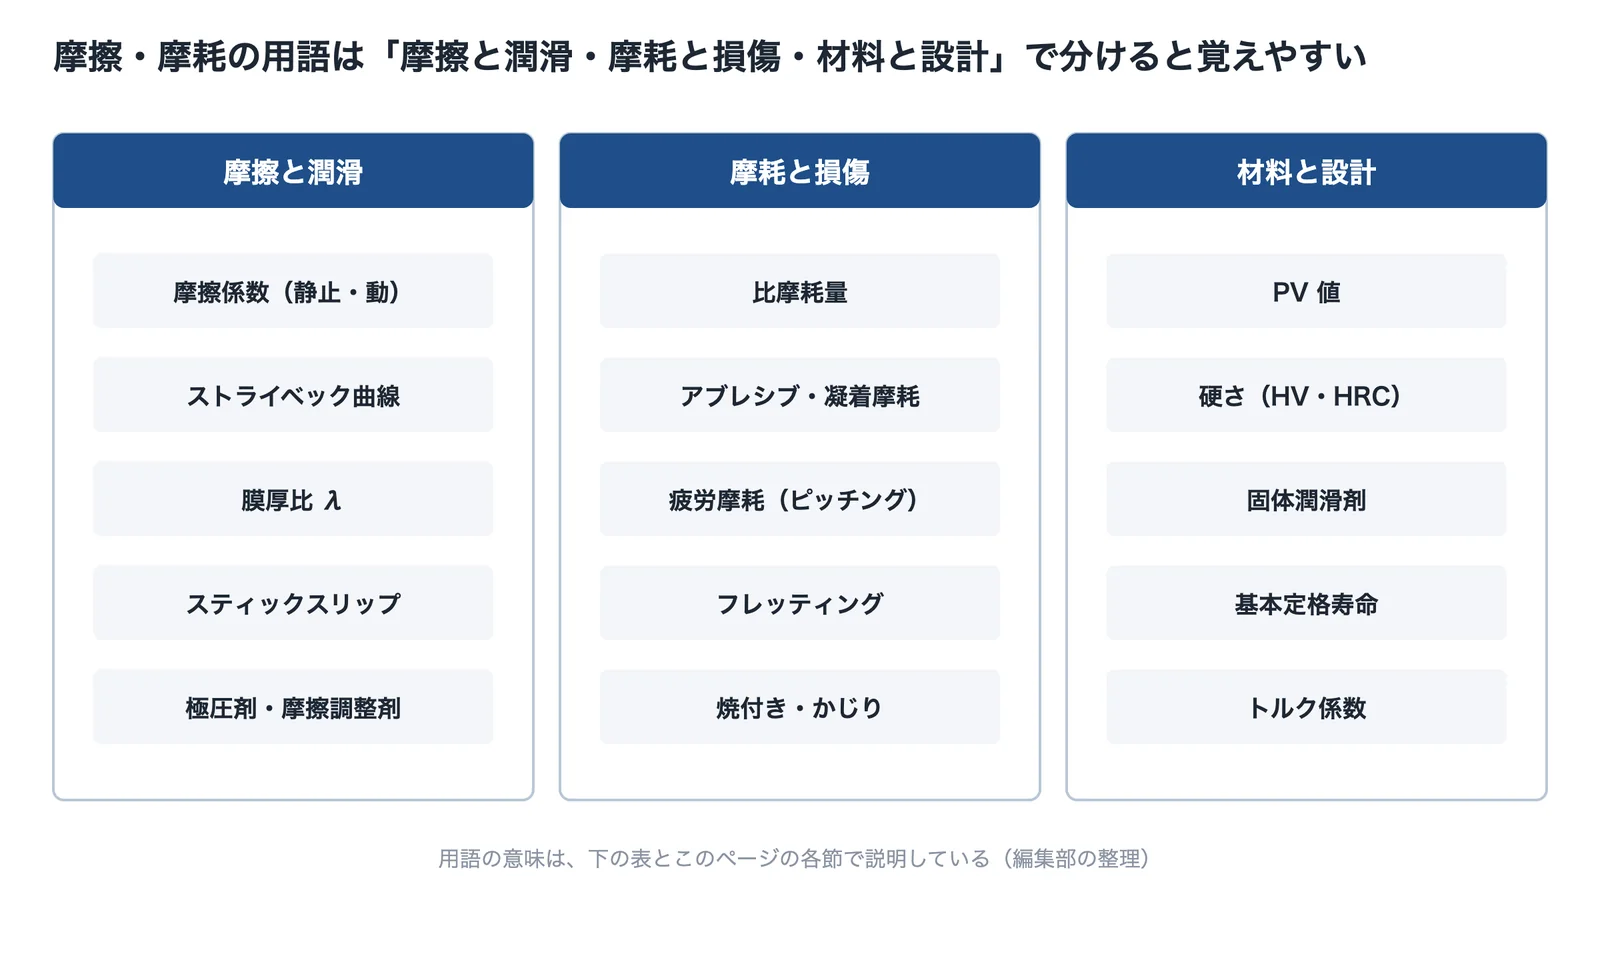
出典:この記事の内容をもとに AI(Claude)で作成
| 用語 | 意味 | 単位 |
|---|---|---|
| 摩擦係数(静止・動) | 摩擦力 ÷ 押し付ける力。動き出す直前が静止摩擦、動いている間が動摩擦 | ― |
| ストライベック曲線 | 「粘度×速度÷荷重」と摩擦係数の関係。境界・混合・流体潤滑に分かれる | ― |
| 膜厚比 λ | 油膜の厚さ ÷ 2つの面を合わせた粗さ。3以上で流体潤滑 | ― |
| スティックスリップ | 止まる(固着)と滑るを繰り返す動き | ― |
| 極圧剤・摩擦調整剤 | 油膜が切れたときの焼付きを防ぐ添加剤と、摩擦を下げる添加剤 | ― |
| 比摩耗量 | 荷重1N で1m すべったときに減る体積 | mm³/(N·m) |
| アブレシブ・凝着摩耗 | 硬い粒子で削られる摩耗と、金属どうしがくっついて引きちぎられる摩耗 | ― |
| 疲労摩耗(ピッチング) | 繰り返しの力で表面の下に割れができ、欠け落ちる摩耗 | ― |
| フレッティング | 小さな振幅の往復で起きる摩耗。鉄系では赤茶色の粉が出る | ― |
| 焼付き・かじり | 油膜が切れて金属どうしが溶着し、むしれる損傷 | ― |
| PV 値 | 面圧 × すべり速度。すべり軸受・樹脂の摺動材料の使える範囲を表す | N/mm²·m/s など |
| 固体潤滑剤 | 二硫化モリブデン・グラファイト・PTFE など、油の代わりに潤滑する固体 | ― |
| 基本定格寿命 | 同じ軸受の90%が、転がり疲れではく離せずに回れる回転数(時間) | 回転・h |
| トルク係数 | 締付けトルクと軸力の関係を表す係数。ねじ面と座面の摩擦で変わる | ― |
用語の意味は、このページで引用した各資料をもとにした編集部の要約です。
摩擦・摩耗の課題と、解決する技術
このサイトは、課題から、それを解決する技術と企業を探せるようにしています。困りごとに近い課題を選ぶと、課題ページで原因・解決技術・その技術を持つ企業がわかります。緑のボタンは、課題ページの中でその技術を解説している節へ直接移ります。
動きが重い・ガタガタ動く・電気代がかかる
すり減る・かじる・焼き付く・寿命が短い
こすれて音が出る・接触が悪くなる
摩擦で留めている所が、ゆるむ・抜ける
摩擦・摩耗に関係する技術
反対に、技術から探すときの一覧です。その技術で解決できる課題を並べています。
| 技術 | 何をするか | 解決できる課題 |
|---|---|---|
| 潤滑油・グリース・自動給脂 | 油膜を保ち、摩擦と摩耗を減らす。汚れと劣化を防ぐ | 摩擦損失を減らしたい摺動部がすり減る軸受の寿命を延ばしたい |
| DLC・低摩擦コーティング | 接触が避けられない面の摩擦と凝着を下げる | 摩擦損失を減らしたい摺動部がすり減る |
| 表面硬化(焼入れ・浸炭・窒化) | 表面を硬くして、削られる・欠けるのを防ぐ | 摺動部がすり減る |
| めっき・溶射・肉盛り | 硬い・凝着しにくい層で覆う。接点の材料を選ぶ | 摺動部がすり減るコネクターの接触不良を防ぎたい |
| 自己潤滑の摺動材料・すべり軸受 | 油を差せない所で、材料そのものが潤滑する | 摩擦損失を減らしたい摺動部がすり減る |
| 転がり軸受・ボールねじ・転がり案内 | すべりを転がりに置き換えて摩擦を大きく下げる | 摩擦損失を減らしたいボールねじの寿命・剛性を見極めたい |
| 表面テクスチャ | 微細な凹みで油を保ち、摩耗粉を捕らえる | 摩擦損失を減らしたい |
| 締付け管理・ゆるみ止め | 摩擦のばらつきを抑えて、軸力を正しく出す | ねじ・ボルトがゆるむのを防ぎたいねじ・ボルトがゆるむのを防ぎたい |
| 摩擦摩耗試験・摩耗粒子の分析・振動診断 | 候補を比べる・摩耗の進み方と原因をつかむ | 摺動部がすり減る機械の異音の原因を突き止めたい(軸受・歯車・モーター・ファン)軸受の寿命を延ばしたい |
摩擦・摩耗に関係する製品
ほかの分野:機構・運動(歯車・ねじ・直動)、材料(物性・劣化)(材料の選び方)、化学反応・表面(表面処理・腐食)、振動・音(軸受・歯車の音)、熱(摩擦熱)
出典・参考
- 摩擦(friction)講義資料|東京理科大学 野田研究室
- ストライベック曲線|ジュンツウネット21
- 軸受の摩擦係数(参考)|ジェイテクト
- LMガイドの摩擦係数は、どのくらいですか?|THK
- ボールねじの推力について教えてください②|黒田精工
- DLC 皮膜の形成と固体潤滑特性|表面科学
- iglidur G 材質データ|igus
- スティックスリップ現象とリップパッキンによる防止策|ジュンツウネット21
- スティックスリップ回避のための設計指針|日本ゴム協会誌 80(4)
- 第3回 摩耗|日刊工業新聞社 工場マガジンラック
- 推定摩耗量の考え方|オイレス工業
- MoDTC による低粘度エンジン油の省燃費効果|オレオサイエンス 20(8)
- オイルシールの低摩擦化|ジュンツウネット21
- 自動車エンジン用トライボロジー材料技術の動向|まてりあ 53(12)
- すべり軸受とは?|オイレス工業
- アブレシブ摩耗、アドヘッシブ摩耗、そして疲労摩耗|アイアール技術者教育研究所
- 4.7 その他の摩耗|ものづくり・ひとづくり(『トライボロジー入門』より)
- フレッティング|三菱電機 FA FAQ
- 油膜厚さとは?|INVITIN’
- 潤滑油・作動油の汚染劣化診断と対策|ジュンツウネット21
- 軸受の寿命計算|ジェイテクト Koyo
- グリース潤滑|日本精工
- 11. 潤滑(総合カタログ)|NTN
- 16. 軸受の損傷と対策(総合カタログ)|NTN
- 熱処理と摩耗形態の関係|ウエストヒル
- 他の熱処理との違い|富士電子工業
- 窒化物系 PVD コーティング|日本アイ・ティ・エフ
- DLC コーティングシリーズ|日本アイ・ティ・エフ
- 硬質クロムめっき|三和メッキ工業
- 無電解ニッケルめっきの硬度|塚田理研工業
- 超硬(サーメット)溶射|中田エンジン
- 金型のかじりとは?|プロテリアル
- 摺動性を評価するための PV 値とは?|樹脂プラスチック材料環境協会
- トルク法(ボルトの締付け方法)|ハードロック工業 ねじ締結技術ナビ
- 技術資料 ねじ締付け(トルクハンドブック)|東日製作所
- フレッティングコロージョンとは?コネクタの接触不良原因を解説|フォスター
- フレッティングコロージョンの原因と対策|テトラ
- 摩擦摩耗試験の目的と方法|ジュンツウネット21
- JIS R 1613 ファインセラミックスのボールオンディスク法による摩耗試験方法
- フェログラフィ分析による機械の故障予知診断|川重テクノロジー
情報の確認日:2026年10月6日 本ページの内容は一般的な説明で、実際の摩擦・摩耗・寿命は、材料と相手材、表面の状態、潤滑、荷重、速度、温度、使う環境により異なります。数値の計算例は説明のための例です。図とテーマのイラストはAI(Claude)で作成した概念図、冒頭の画像はAI(ChatGPT)で生成したイメージ画像です。