
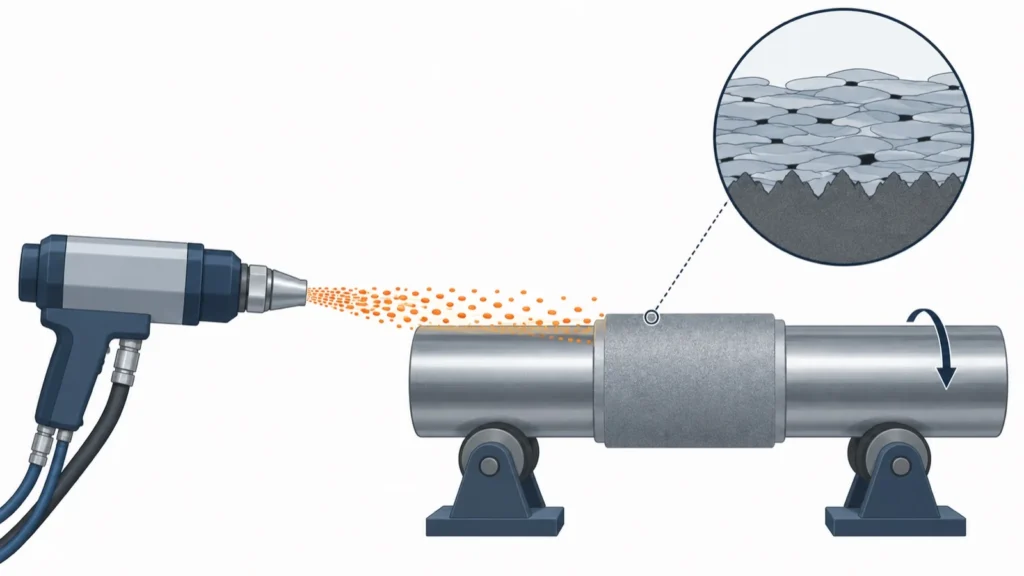
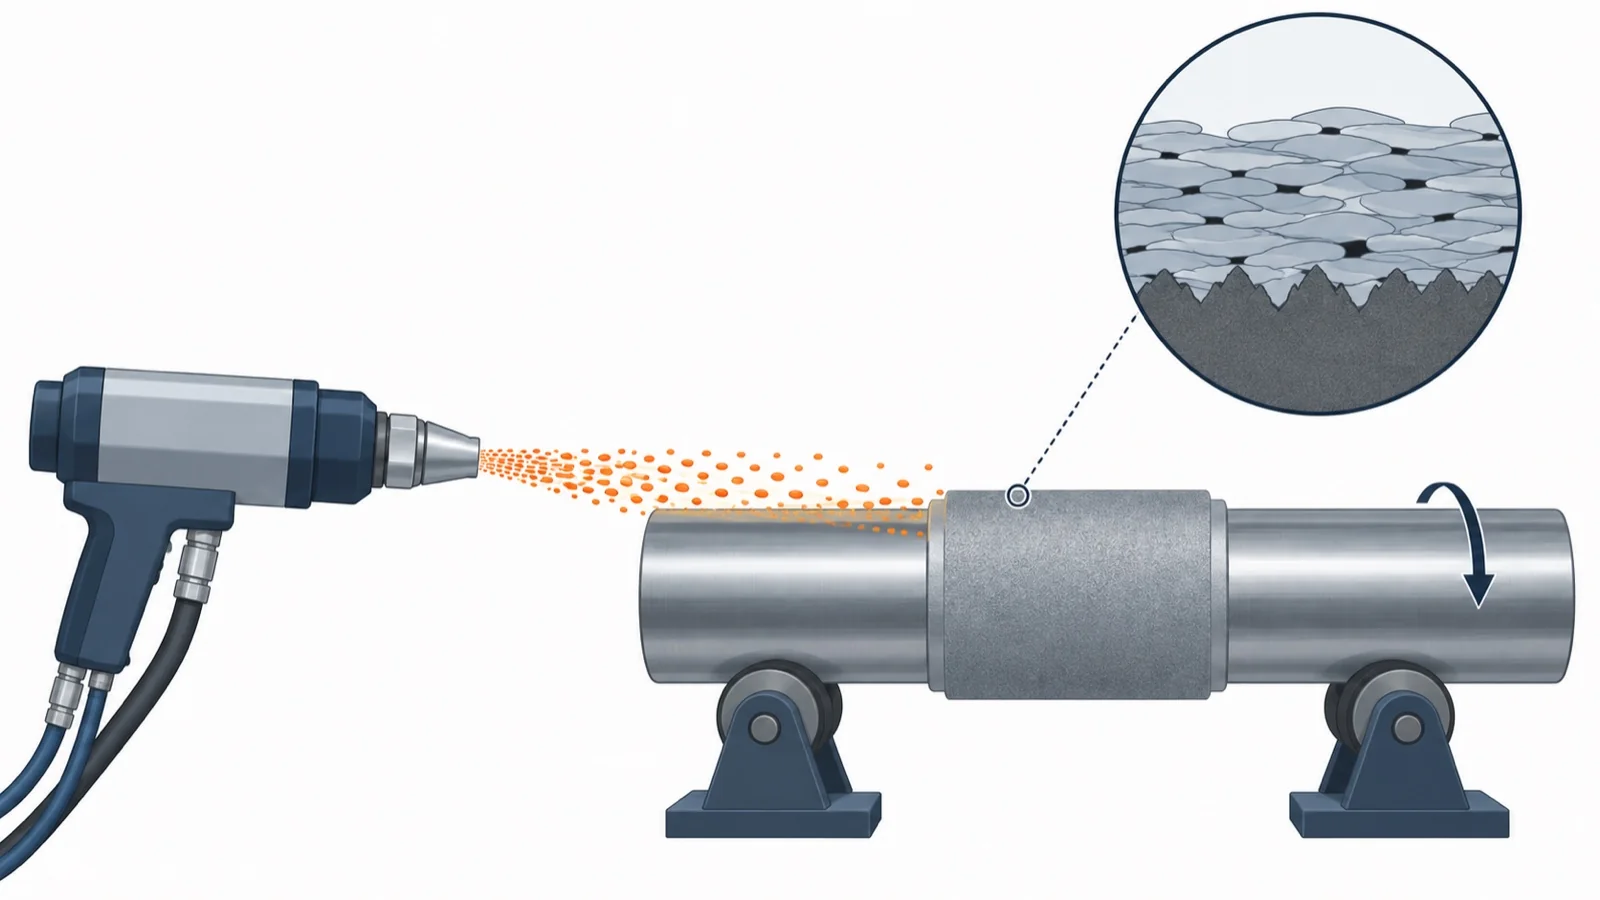
溶射は、金属やセラミックスの材料を熱で溶かし(または半分溶かし)、高速で部品の表面に吹き付けて皮膜をつくる表面処理です。日本溶射学会は、溶射を、溶けた粒子を次々と基材に衝突・積層させて皮膜をつくる方法とし、めっきや蒸着に比べて皮膜の緻密さでは劣るものの、材料と基材の組み合わせを広く選べ、速く・広い面積に皮膜をつけられるのが特徴だとしています。
このページでは、溶射の原理、方式(フレーム・アーク・プラズマ・高速フレーム・爆発・コールドスプレー)、皮膜の材料と JIS、前処理と封孔処理、気孔と密着の注意点、硬質クロムめっきとの比べ方、遮熱コーティングと防食溶射の例をまとめ、得意分野の違う溶射の会社を紹介します。薄い硬質の皮膜は技術ページ「DLC・低摩擦コーティング」、めっきは「めっき」、焼入れや窒化は「表面硬化」で扱っています。
溶射の企業(早見表)
| 企業 | HVOF (高速フレーム) | プラズマ 溶射 | アーク・フレーム (ワイヤー)溶射 | コールド スプレー | 自溶合金・ 肉盛 | セラミックス 皮膜 |
|---|---|---|---|---|---|---|
| 共進サーフェーシング摩耗部品の再生・硬質クロムめっきの代わり | ● | ● | ● | ● | ● | |
| 日本技商半導体・FPD 装置部品のセラミックス溶射 | ● | ● | ||||
| プラズマ技研工業コールドスプレーと溶射の装置・加工 | ● | ● | ● | |||
| ウイル大型設備の防食溶射を現地で | ● | ● | ● | ● | ||
| 村田ボーリング技研大きなロールの HVOF・自溶合金 | ● | ● | ● | ● | ● | |
| シンコーメタリコン全方式。橋の防食・サスペンション溶射 | ● | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「アーク・フレーム(ワイヤー)溶射」は、ワイヤー溶射を含みます。プラズマ技研工業の HVOF とプラズマ溶射は、装置として扱っているものを含みます。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
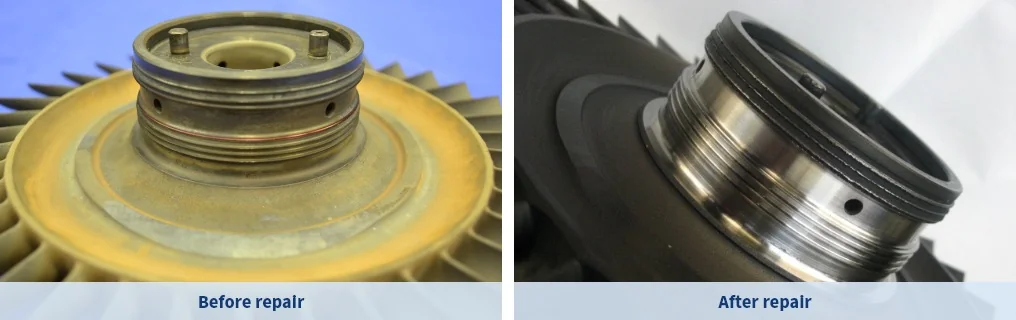
溶射が効くのは、すり減る・さびる・熱で傷むといった表面の困りごとを、部品をまるごと替えずに表面の皮膜で解決したいときです。すり減った部品の寸法を皮膜で戻して、もう一度使う(補修・再生)のにも使われます。
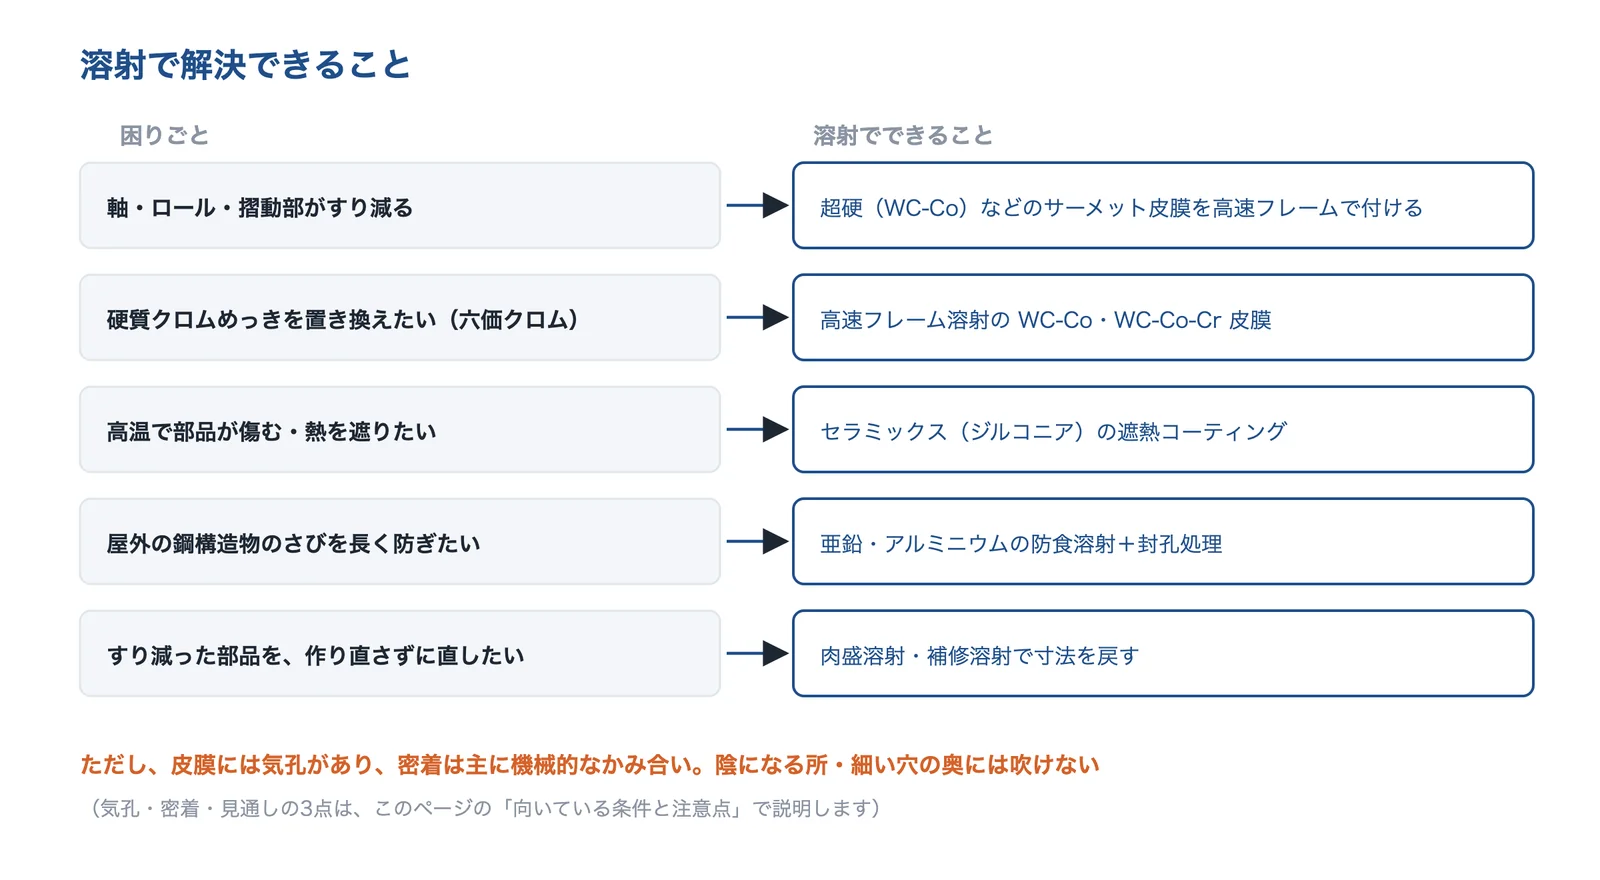
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 摺動部がすり減る | 高速フレーム溶射で、超硬(WC-Co)などのサーメットの皮膜を付ける | 硬質皮膜・肉盛り |
| 六価クロムを使わずに表面処理したい | 硬質クロムめっきを、高速フレーム溶射の皮膜に置き換える | 溶射・無電解ニッケル |
| 高温でも使える材料にしたい | セラミックスの遮熱コーティングで、基材の温度を下げる | 耐熱・遮熱コーティング |
| ポンプのキャビテーションを防ぎたい | 壊食を受ける面に、硬い皮膜を付けて壊れにくくする | 材料・表面処理 |
| 錆びる・腐食する | 亜鉛・アルミニウムを溶射し、封孔・塗装を重ねて環境から切り離す | 塗装・ライニング |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
溶射の皮膜は、①材料を加熱して飛ばす、②基材に当たった粒子が平たくつぶれて固まる、③その平たい粒子(スプラット)が積み重なる、という3つの段階でできます。日本溶射学会は、皮膜は主に機械的な結合で基材に付くとしています。材料は粉末か線材で、金属・セラミックス・ポリマー・サーメット(セラミックスと金属の複合材料)が使われます。
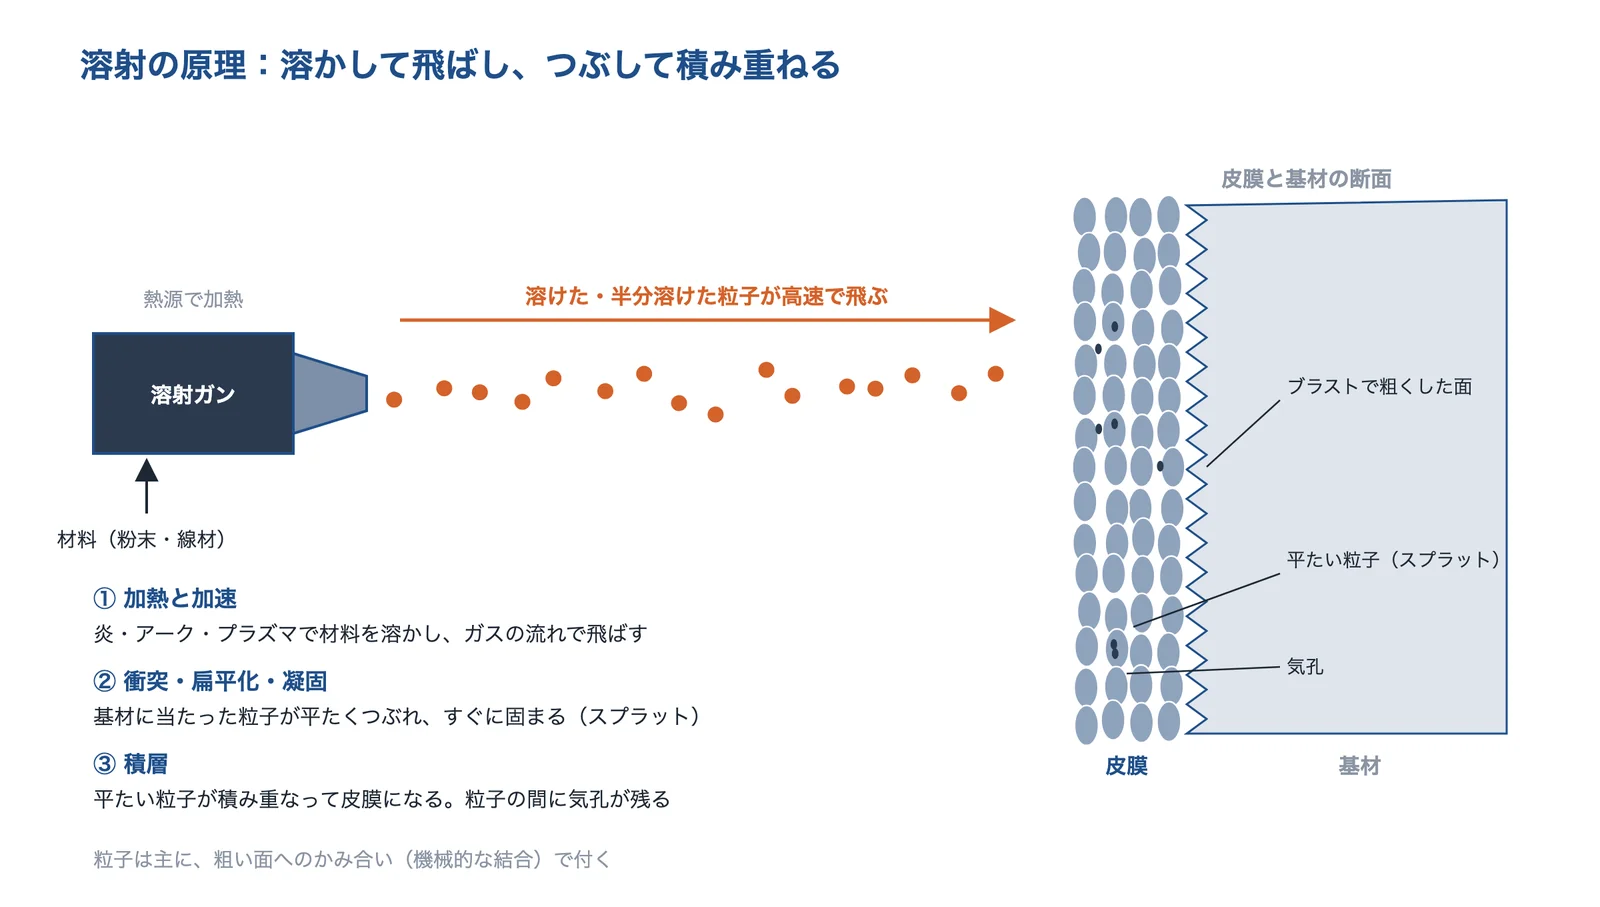
出典:日本溶射学会「溶射技術について」をもとに AI(Claude)で作成
出典:日本溶射学会「溶射技術について」、日本溶射学会「溶射用語」
膜は厚く、広い面に付けられる
溶射の皮膜の厚さは、広島県の研究報告では数µm から数百µm、物質・材料研究機構(NIMS)はめっきや蒸着より厚い 100 ミクロン以上の膜を速く広い面積につけられるとしています。部品を組み立てた現地でも施工できることも特徴として挙げられています。ただし、部品がどこまで温まるかは方式と条件で変わります。精密工学会誌の解説は、HVOF では部材が高温にさらされるため小さい部材には使えないとしているので、熱に弱い部品や薄い部品は事前に確かめます。
出典:花房龍男・大田耕平「水素ガスによる金属溶射皮膜の作製」広島県立総合技術研究所 東部工業技術センター研究報告 No.38(2025年)、物質・材料研究機構「画期的な防食コーティング技術を開発」(2002年1月30日)、眞保良吉「工業用硬質めっきの環境適応化」精密工学会誌 Vol.78 No.12(2012年)
種類と選び方
溶射の方式は、材料を溶かす熱源(炎・アーク・プラズマ)と、粒子を飛ばす速さで分けられます。日本溶射学会は、フレーム溶射とアーク溶射は熱と速さが比べて低く膜質は劣るが装置が簡単でコストに有利、プラズマ溶射と高速フレーム溶射は皮膜の性能にすぐれるがコストは高い、としています。
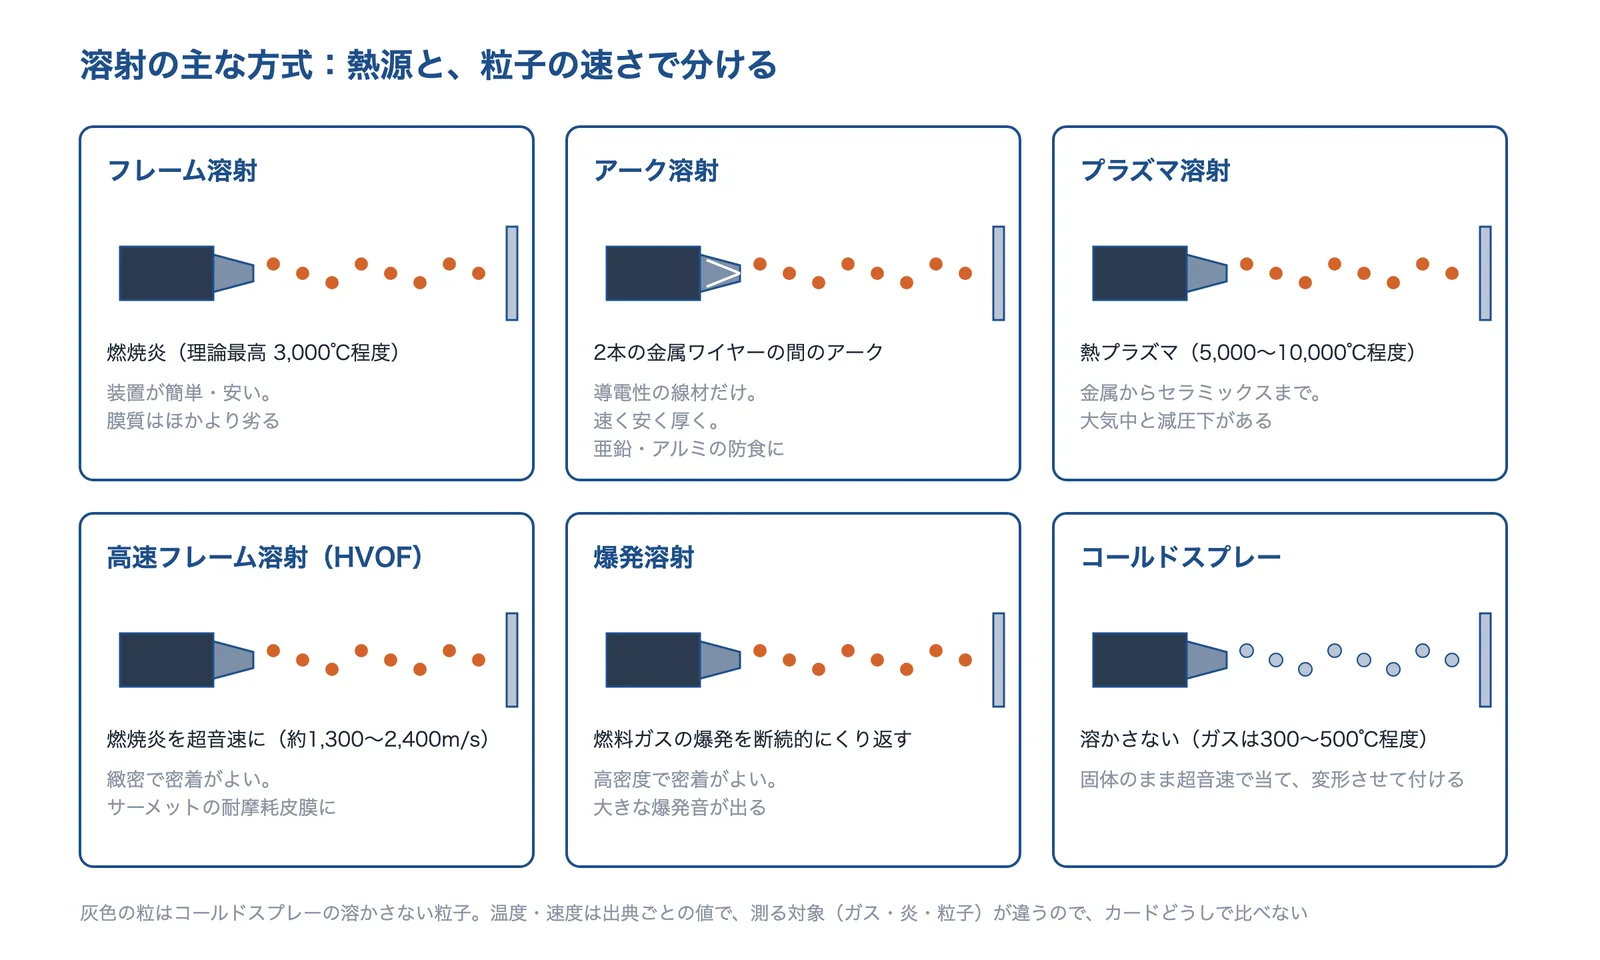
出典:日本溶射学会「溶射技術について」「溶射用語」をもとに AI(Claude)で作成
出典:日本溶射学会「溶射技術について」、日本溶射学会「溶射用語」
| 方式 | 熱源と特徴 | 向いている皮膜の例 | 注意 |
|---|---|---|---|
| フレーム溶射 | 燃焼炎で溶かす。炎の理論最高温度は高々 3,000℃程度 | 金属・自溶合金 | 膜質はほかの方式より劣る |
| アーク溶射 | 2本の金属ワイヤーの間のアークで溶かし、圧縮空気で吹く。速く、コストが低い | 亜鉛・アルミニウムの防食 | 導電性で、線材にできる材料だけ |
| プラズマ溶射 | 熱プラズマ(通常 5,000〜10,000℃程度)で、金属からセラミックスまで溶かす。大気中と減圧下がある | セラミックス | 減圧プラズマは装置が複雑で高い |
| 高速フレーム溶射(HVOF) | 高圧で燃やした炎を超音速に(約 1,300〜2,400m/s)。緻密で密着のよい皮膜を安く | WC-Co などのサーメット | 小さい部品や内面には吹きにくい(下の節) |
| 爆発溶射 | 爆発のエネルギーで粒子を高速にし、断続的に吹く。高密度で密着がよい | サーメット・セラミックス | 大きな爆発音が出る |
| コールドスプレー | 材料を溶かさず、300〜500℃程度の高圧ガスで固体のまま当てる。およそ 500m/s 以上で付き始める | 銅・ニッケル・チタンなどの金属 | 粒子が変形して付くので、材料と条件を確かめる(編集部の補足) |
この表は、日本溶射学会の「溶射技術について」と「溶射用語」をもとに編集部が整理したものです。温度・速さは出典ごとに測る対象(炎・ガス・粒子)が違うので、行どうしで比べないでください。
出典:日本溶射学会「溶射技術について」、日本溶射学会「溶射用語」
同じ粉末でも、方式で皮膜が変わる
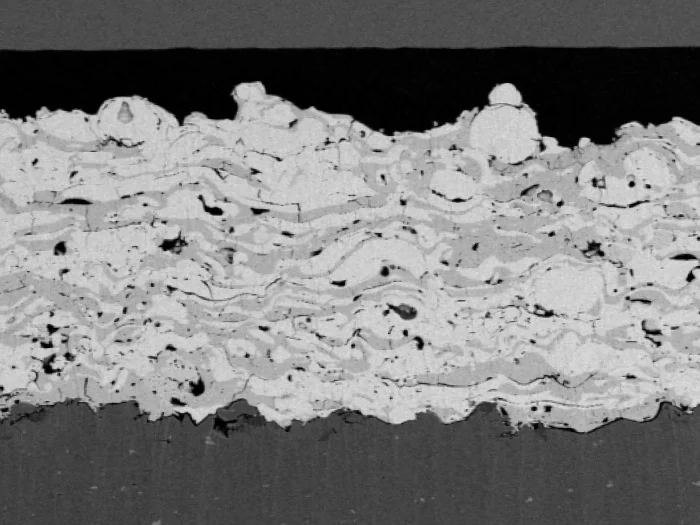
岩手県工業技術センターは、同じ Co-Cr-Mo 合金の粉末を、フレーム・HVOF・プラズマの3つの方式で溶射して比べています。装置の条件表では、粒子の温度はフレームと HVOF が約 3,000℃、プラズマが約 15,000℃、粒子の速さはフレームが約 150m/s、HVOF が約 500m/s、プラズマが約 200m/s でした。皮膜の気孔率はフレーム 12%、HVOF 7%、プラズマ 2%で、HVOF とプラズマの皮膜は約 450HV の緻密な皮膜になったとしています。同じ報告は、一般に緻密な溶射皮膜でも気孔率は 2〜3%といわれるとしています。
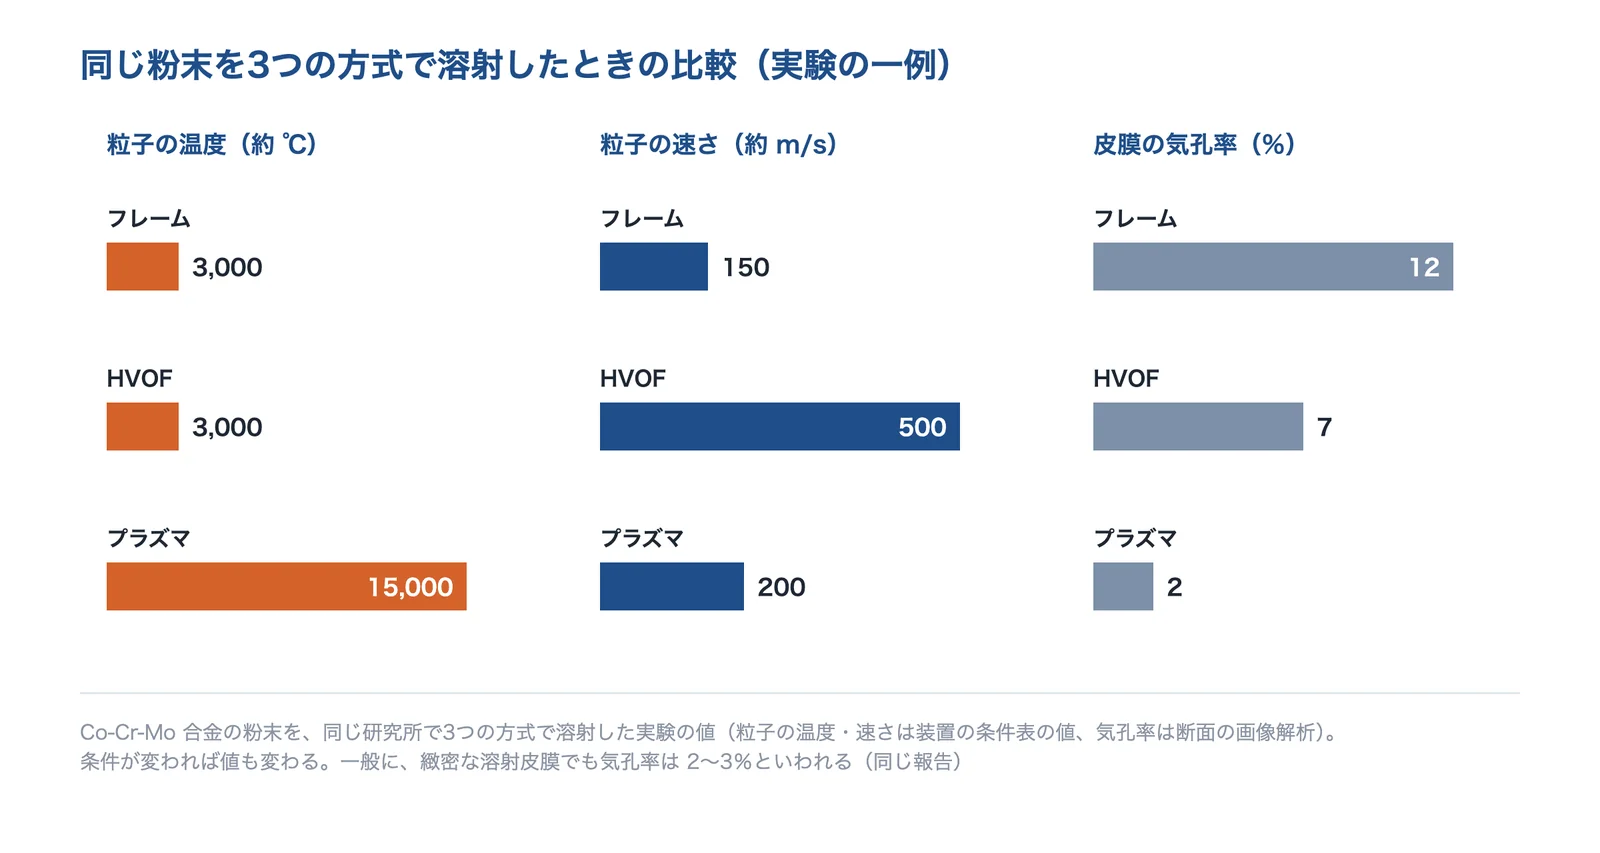
出典:岩手県工業技術センター研究報告 第14号(2007年)の表1・表2をもとに AI(Claude)で作成
出典:小野元ほか「溶射およびプラズマ粉体肉盛溶接による Co-Cr-Mo 合金の複合化」岩手県工業技術センター研究報告 第14号(2007年)
皮膜の材料と JIS
皮膜の材料は、目的で選びます。耐摩耗には WC-Co・Cr3C2-NiCr などのサーメット、耐摩耗・電気絶縁・遮熱にはセラミックス、鋼構造物の防食には亜鉛・アルミニウムが使われます。自溶合金は、ニッケル基・ニッケルクロム基・コバルト基の合金にホウ素とケイ素を 1%から数%加えたもので、溶射したあと再び溶かす(フュージング)と、緻密で基材との密着の高い皮膜になります(日本溶射学会の用語集)。JIS では、亜鉛・アルミニウムの溶射が JIS H 8300、自溶合金溶射が JIS H 8303、セラミック溶射が JIS H 8304、サーメット溶射が JIS H 8306 で決められています。
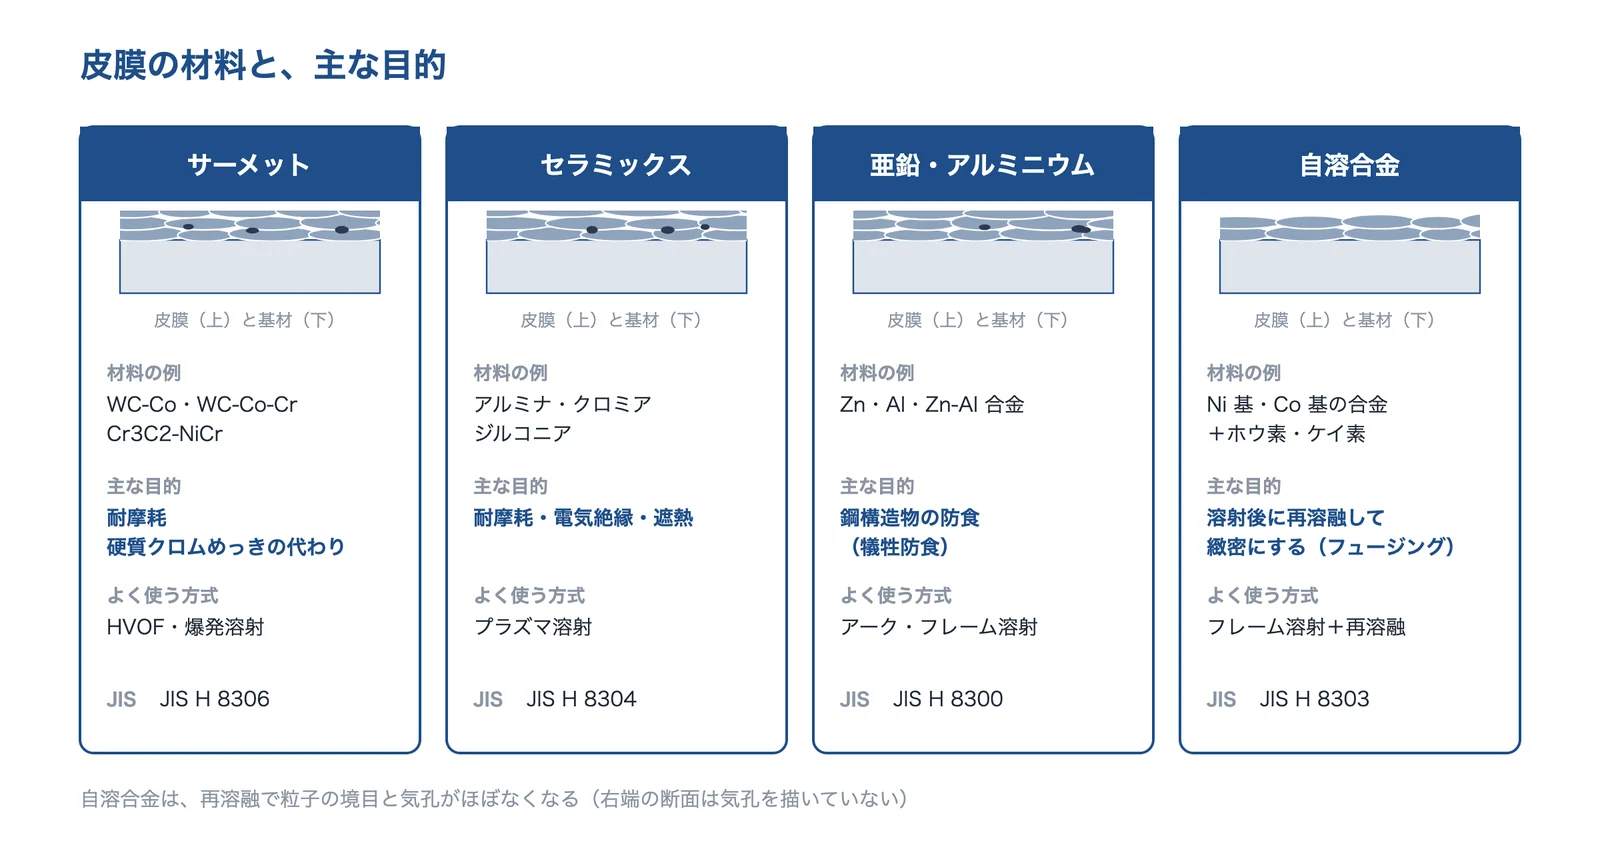
出典:日本溶射学会「溶射用語」・JIS H 8300/8303/8304/8306 の適用範囲をもとに AI(Claude)で作成
出典:日本溶射学会「溶射用語」、JIS H 8300:2021「亜鉛,アルミニウム及びそれらの合金溶射」(日本規格協会のプレビュー)、JIS H 8303:2010「自溶合金溶射」(日本規格協会のプレビュー)、JIS H 8304:2024「セラミック溶射」(日本規格協会のプレビュー)、JIS H 8306:2009「サーメット溶射」(日本規格協会のプレビュー)
使う場面ごとの選び方
選ぶときは、何から表面を守りたいか(摩耗・腐食・熱・電気)→ 皮膜の材料 → 方式 → 膜厚と仕上げ → 前処理と後処理の順に決めていくと、候補が絞れます。
| 使う場面 | よく使われる皮膜と方式 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 軸・ロッド・ロールの摩耗 | WC 系サーメット(HVOF) | 膜厚と研磨の仕上げ、相手材と潤滑 | ピストンロッドに WC 系を t0.1〜0.2mm、円筒研磨で Ra0.2(共進サーフェーシング) |
| 硬質クロムめっきの置き換え | WC-Co・WC-Co-Cr(HVOF) | 部品の大きさ・内面か外面か・費用 | 航空機産業でクロムめっきの代わりが進んでいるとされる(精密工学会誌) |
| ガスタービンの高温部品 | ジルコニア系セラミックス+MCrAlY | トップコートのはがれ、ボンドコートの酸化 | タービンの翼を守る遮熱コーティング(文部科学省の研究概要) |
| 橋・鉄塔・タンクのさび | 亜鉛・アルミ・その合金(アーク・フレーム) | 膜厚、封孔処理、現地で施工できるか | 金属溶射は最小 100µm、封孔処理を重ねる(日本橋梁建設協会) |
| 半導体・FPD 装置の部品 | セラミックス(プラズマ溶射) | 汚染の少なさ、皮膜の緻密さ | ドライエッチング装置の静電チャック(日本技商) |
「よく使われる皮膜と方式」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:共進サーフェーシング「超硬溶射・HP-HVOF溶射」、眞保良吉「工業用硬質めっきの環境適応化」精密工学会誌 Vol.78 No.12(2012年)、文部科学省「長寿命・高信頼性遮熱コーティングを実現する拡散バリヤ型ボンドコートの創製」(科学研究費補助金の研究概要)、日本橋梁建設協会「新防食技術の開発状況について」(2012年12月18日、橋梁長寿命化技術に関する技術研究交流会)、日本技商「溶射」
硬質クロムめっきを置き換えるとき
精密工学会誌の解説は、硬質クロムめっきの代わりとしてHVOF の WC-Co・WC-Co-Cr の皮膜が推奨されているとし、硬さは硬質クロムめっきの約 900HV に対して 1,200〜1,300HV、耐摩耗性はめっきの3倍以上といわれる、としています。一方、費用は硬質クロムめっきの 1.5 倍程度といわれ(皮膜の寿命が長いので、長く使えば費用でも対抗できるといわれる)、部品が高温になるため小さい部品には使えない、複雑な形や円筒の内面には吹きにくい、溶射のときに粉じんが出る、原料の粉末が高い、といった課題も挙げています。六価クロムの問題の中心は、めっき液に六価クロムを含むことと作業の環境で、代わりの方法には、溶射のほかに無電解ニッケルめっきや三価クロムめっきもあるとしています。
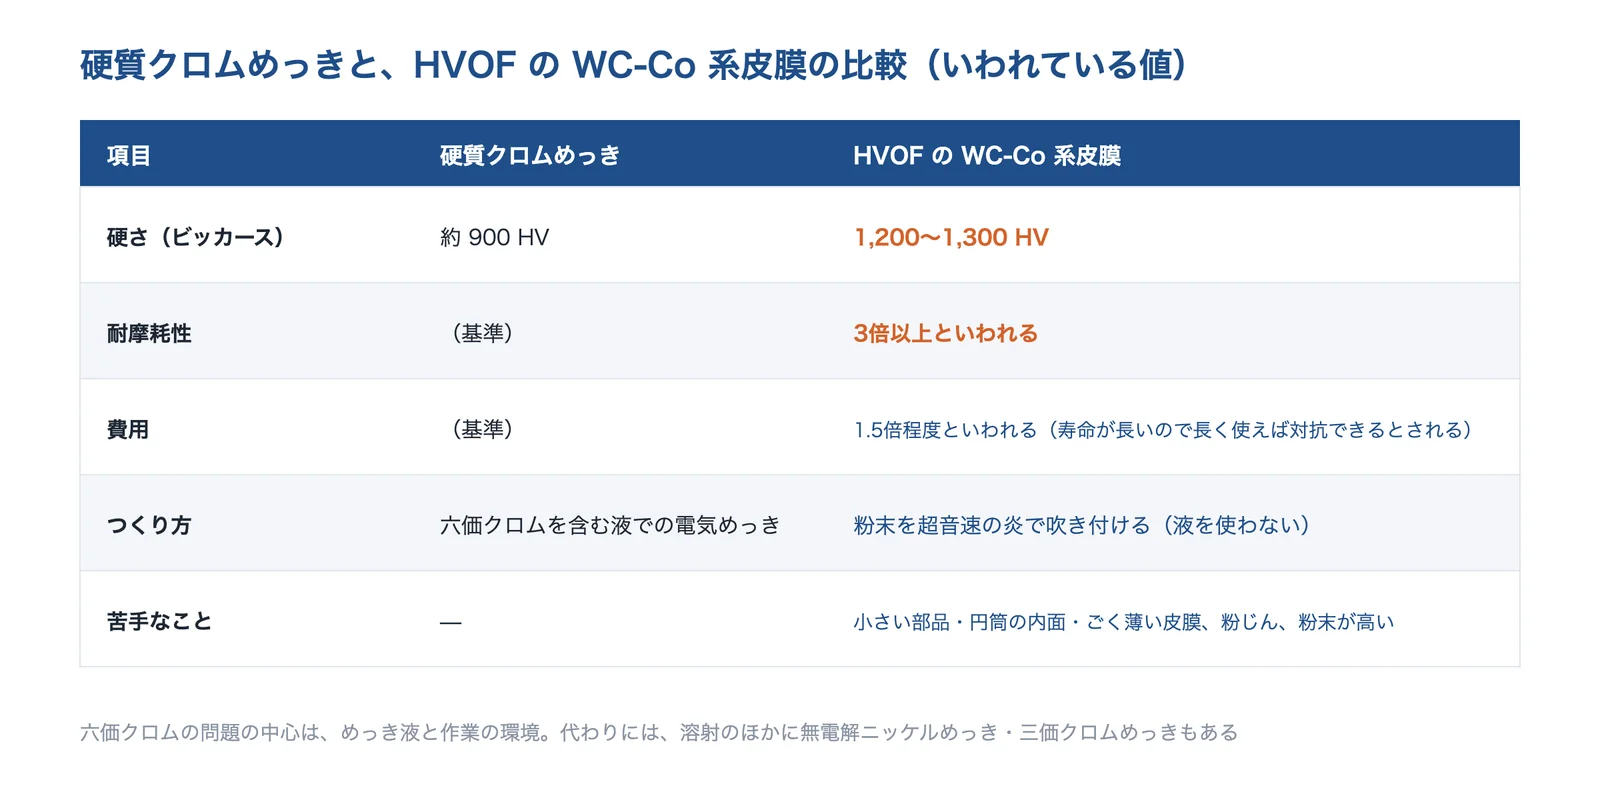
出典:精密工学会誌 Vol.78 No.12(2012年)の解説をもとに AI(Claude)で作成
出典:眞保良吉「工業用硬質めっきの環境適応化」精密工学会誌 Vol.78 No.12(2012年)
向いている条件と注意点
向いている条件
- 表面だけに、耐摩耗・耐食・耐熱・絶縁の機能を足したい
- 金属・セラミックス・サーメットなど、皮膜の材料を広く選びたい
- すり減った部品の寸法を戻して、もう一度使いたい
- 大きな部品や構造物に、厚い皮膜を付けたい(現地での施工も)
注意点
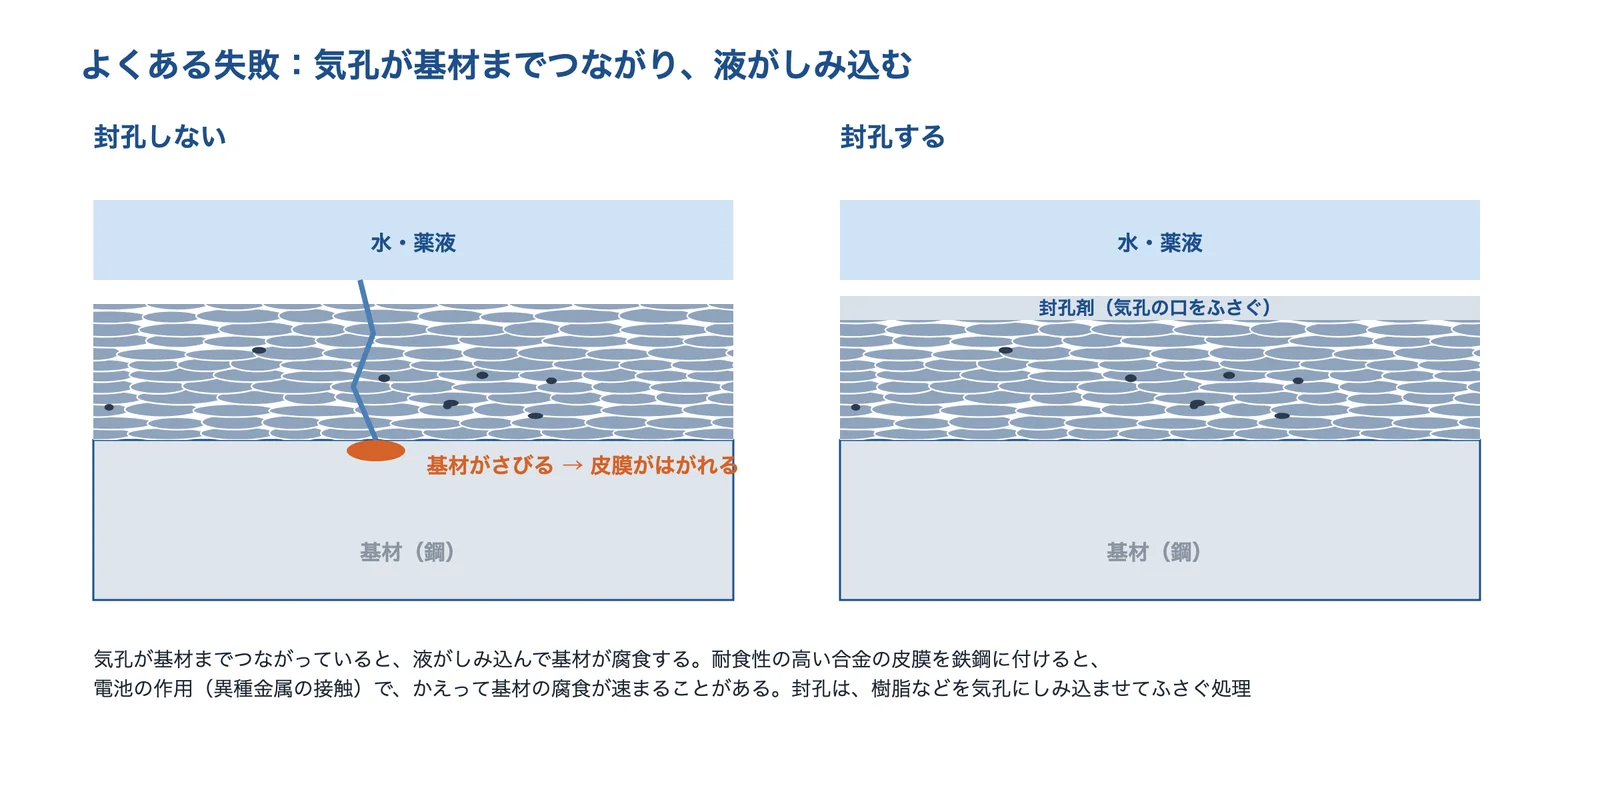
- 皮膜には気孔がある。液が基材までしみると、基材がさびる
- 密着は主に機械的なかみ合い。硬い粒子の衝撃や点の荷重ではがれることがある
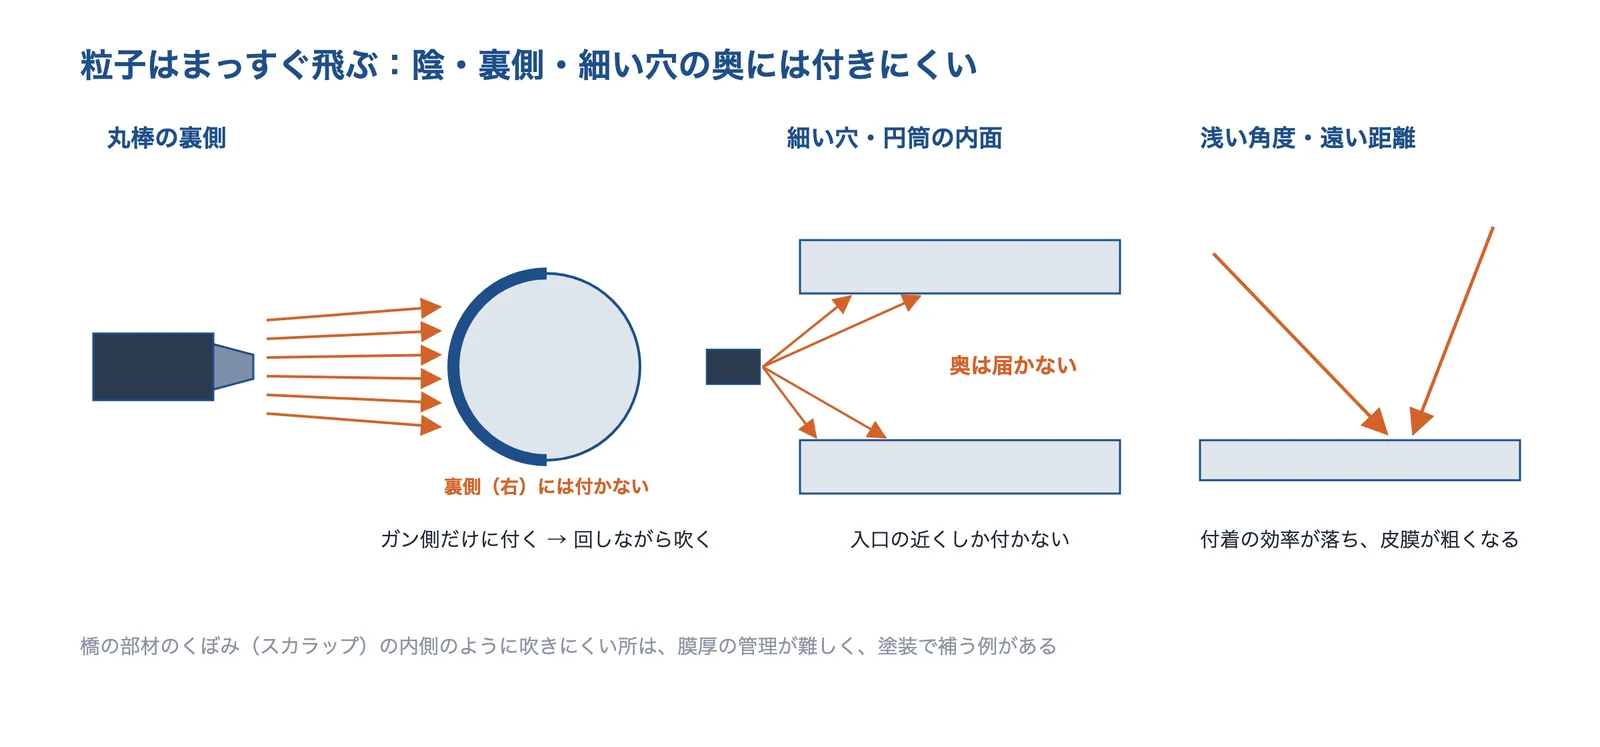
- 粒子はまっすぐ飛ぶ。陰・裏側・細い穴の奥には付きにくい
- ブラストと溶射で、粉じん・騒音が出る
この一覧は、このページの出典(日本溶射学会・岩手県工業技術センター・物質・材料研究機構・日本橋梁建設協会・広島県の研究報告)をもとに編集部が整理したものです。
よくある失敗:気孔から液がしみて、基材がさびる
岩手県工業技術センターの報告は、溶射皮膜は未溶融の粒子や積み重ねのしくみから多孔質になりやすく、基材との密着力が低く、硬い粒子を衝撃的に受けると簡単に皮膜がはがれることがあるとしています。NIMS は、気孔が基材までつながっていると溶液がしみ込んで基材が腐食すること、耐食性の高い合金の皮膜を鉄鋼に付けると、異種金属の電池の作用で基材の腐食がかえって速まる場合があることを挙げています。気孔をふさぐ方法として、樹脂などを気孔にしみ込ませる封孔処理と、皮膜を再溶融して緻密にする方法が行われてきたとしています。日本溶射学会の Q&A には、製鉄のハースロールの WC 系皮膜で、封孔処理をすると3〜5年もつが、しないと1年程度しかもたないことがある、という1社の経験談も載っています。
出典:物質・材料研究機構のプレスリリース(2002年)・日本橋梁建設協会の資料をもとに AI(Claude)で作成
出典:高橋幾久雄・桑嶋孝幸「溶射皮膜のブラストエロージョン特性」岩手県工業技術センター研究報告 第7号(2000年)、物質・材料研究機構「画期的な防食コーティング技術を開発」(2002年1月30日)、日本溶射学会「溶射 Q&A」(日本溶射協会誌からの転載)
見通しの限界:粒子はまっすぐ飛ぶ
日本橋梁建設協会の資料は、溶射の粒子は直線的に飛ぶので、反対側には付着しないとし、橋の部材のくぼみ(スカラップ)の内側のような所は膜厚を確保しにくく、溶射の角度が浅く距離が大きいと付着の効率が悪くなって皮膜が粗くなるとしています。そうした部位は塗料で補う例が示されています。丸い部品は回しながら吹く、穴の内面は内面用の装置があるかを溶射の会社に確かめる、といった点は編集部の補足です。
出典:日本橋梁建設協会の資料(2012年)をもとに AI(Claude)で作成
出典:日本橋梁建設協会「新防食技術の開発状況について」(2012年12月18日、橋梁長寿命化技術に関する技術研究交流会)
カタログ値・仕様の見方
溶射の会社の資料や見積もりでは、膜厚・硬さ・気孔率・密着強さ・仕上げの面粗さを、同じ測り方・同じ条件の値どうしで比べます。
| 項目 | 見方 |
|---|---|
| 膜厚(µm・mm) | 仕上げの研磨で削る分を含むかを確かめる。厚くするほど密着力が下がる傾向がある(広島県の研究報告)。測り方は JIS H 8401 |
| 硬さ(HV) | 皮膜の断面か表面か、荷重はいくつかで値が変わる。WC-Co 系で 1,200〜1,300HV の例がある |
| 気孔率(%) | 断面の画像解析で出すことが多い。同じ粉末でも方式で 2〜12% と変わった例がある |
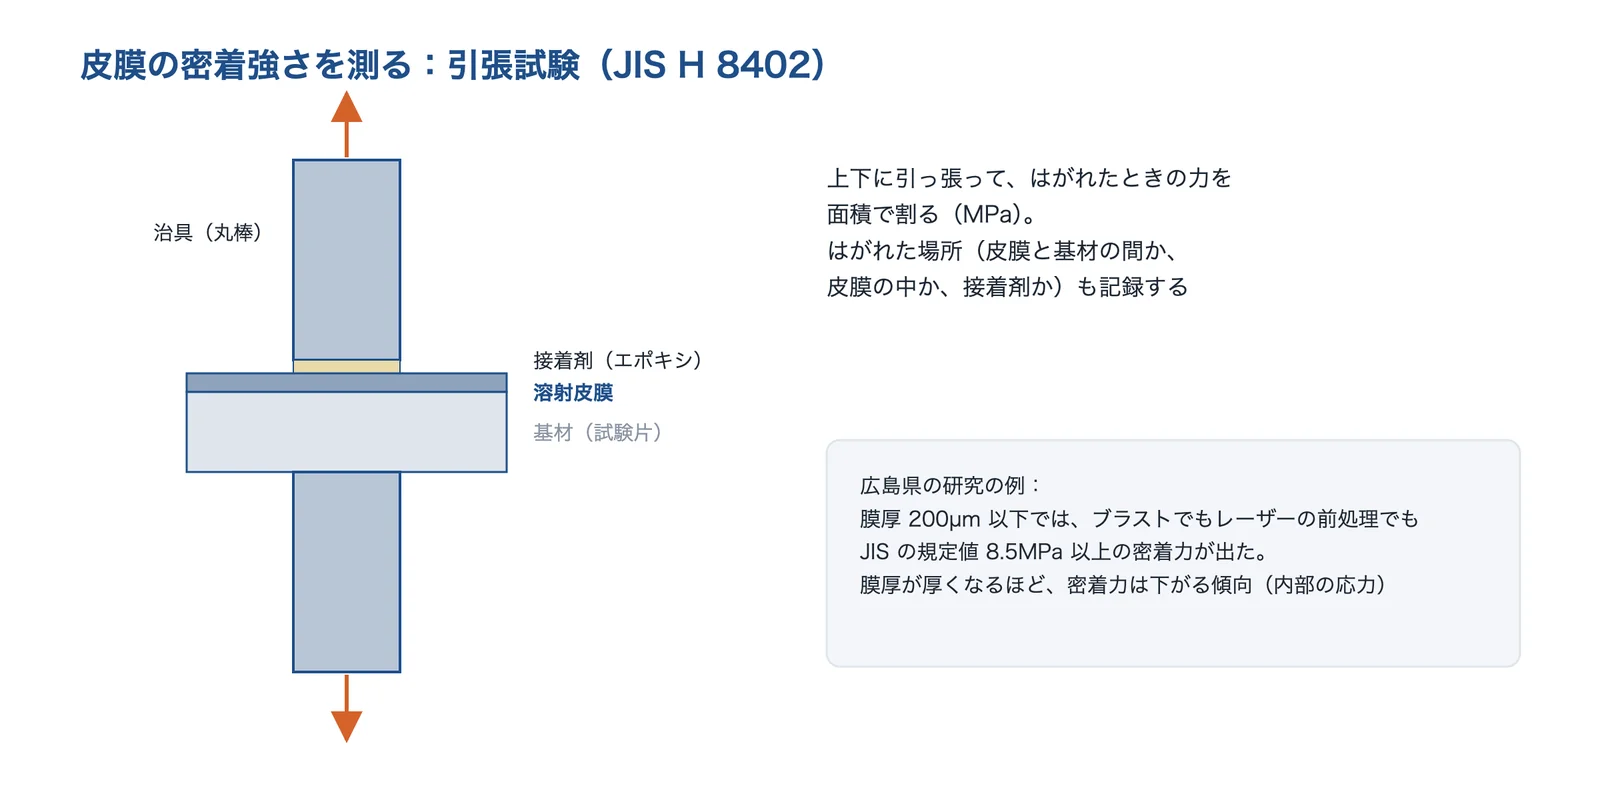
| 密着強さ(MPa) | 接着剤で治具を付けて引っ張る試験(JIS H 8402)。接着剤の強さより上は測れない |
| 面粗さ(Ra) | 溶射のままか、研削・研磨後か。ピストンロッドを円筒研磨で Ra0.2 に仕上げた例がある |
この表は、広島県の研究報告・岩手県工業技術センターの報告・精密工学会誌の解説・共進サーフェーシングのページと、JIS H 8306 の引用規格の一覧をもとに編集部が整理したものです。「接着剤の強さより上は測れない」は編集部の補足です。
出典:大田耕平「レーザ加工による溶射前処理手法の検討」広島県立総合技術研究所 東部工業技術センター研究報告 No.36(2023年)、小野元ほか「溶射およびプラズマ粉体肉盛溶接による Co-Cr-Mo 合金の複合化」岩手県工業技術センター研究報告 第14号(2007年)、眞保良吉「工業用硬質めっきの環境適応化」精密工学会誌 Vol.78 No.12(2012年)、共進サーフェーシング「超硬溶射・HP-HVOF溶射」、JIS H 8306:2009「サーメット溶射」(日本規格協会のプレビュー)
密着強さの試験と、膜厚の関係
広島県の研究報告は、直径 20mm の円柱の治具をエポキシ系の接着剤で皮膜に付けて引っ張り、密着力を測っています。ブラストとレーザーの前処理を比べたところ、膜厚 200µm 以下では、どちらの前処理でも JIS の規定値 8.5MPa 以上の密着力が出て、膜厚が厚くなるほど密着力は下がる傾向(皮膜の内部の応力による)だったとしています。
出典:広島県の研究報告(2023年)をもとに AI(Claude)で作成
出典:大田耕平「レーザ加工による溶射前処理手法の検討」広島県立総合技術研究所 東部工業技術センター研究報告 No.36(2023年)
組み込み・量産・信頼性の注意
- 前処理脱脂とブラストで、清浄で粗い面にする
- 封孔と仕上げ気孔をふさぎ、研削・研磨で寸法を出す
- 安全粉じん・騒音の対策と、技能をもつ人
この3点は、このページの出典をもとに編集部が整理したものです。
前処理から仕上げまでの工程
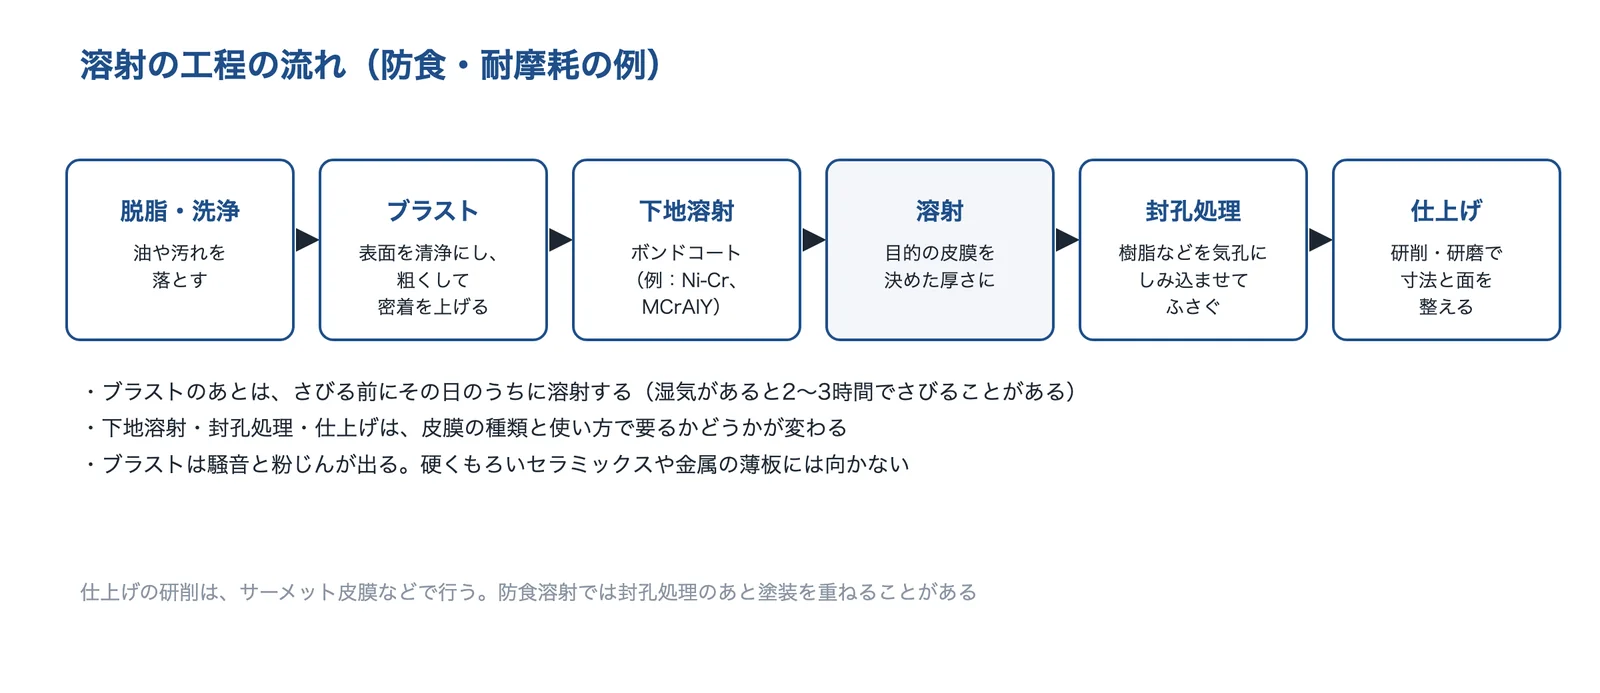
厚生労働省の溶射技能検定の資料は、防食溶射の前処理として、脱脂・酸化物の除去・粗面処理(ブラスト)・下地溶射を挙げ、後処理として封孔処理を挙げています。広島県の研究報告は、ショットブラストを基材を清浄にし粗くして皮膜の密着を上げる重要な工程とする一方、騒音や粉じんが出ること、硬くもろいセラミックスや金属の薄板など変形しやすい基材には向かないことを挙げています。日本溶射学会の Q&A では、ブラストのあとの基材は8時間くらいは置けるがその日のうちに溶射する、湿気があると2〜3時間でさびることがある、としています。
出典:日本溶射学会の Q&A・広島県の研究報告(2023年)・厚生労働省の溶射技能検定の資料をもとに AI(Claude)で作成
出典:厚生労働省「溶射技能検定試験の試験科目及びその範囲並びにその細目」(令和2年2月)、大田耕平「レーザ加工による溶射前処理手法の検討」広島県立総合技術研究所 東部工業技術センター研究報告 No.36(2023年)、日本溶射学会「溶射 Q&A」(日本溶射協会誌からの転載)
遮熱コーティング(TBC):層の組み立てと、はがれ
発電用のガスタービンでは、タービンの入口温度が 1,300〜1,500℃になり、ニッケル基の超合金の翼を守るために遮熱コーティング(TBC)が使われます。文部科学省の研究概要では、TBC はジルコニア(ZrO2)のトップコートと、MCrAlY 合金のボンドコートからなり、寿命の課題は、ボンドコートとの界面にできるアルミナ(Al2O3)系の酸化物によるトップコートのはがれと、基材とボンドコートの間の拡散による基材の強度の低下だとしています。
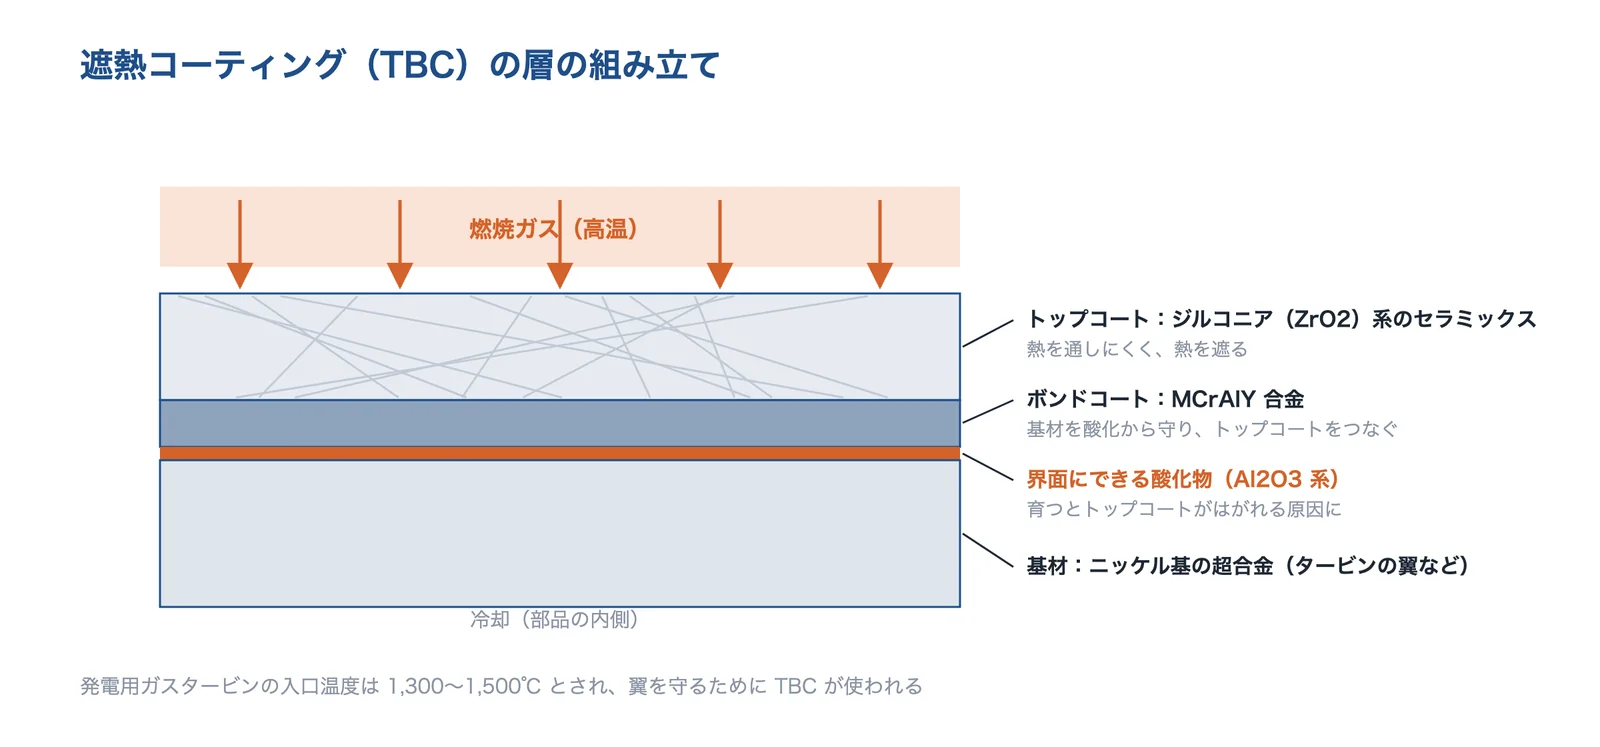
出典:文部科学省の科研費の研究概要をもとに AI(Claude)で作成
出典:文部科学省「長寿命・高信頼性遮熱コーティングを実現する拡散バリヤ型ボンドコートの創製」(科学研究費補助金の研究概要)
鋼構造物の防食溶射
日本橋梁建設協会の資料は、金属溶射を、鋼より電気化学的に「卑」な亜鉛・アルミニウム・その合金を吹き付けて鋼を守る方法とし、素地調整(ブラスト)→ 金属溶射(最小 100µm)→ 封孔処理 → 必要なら塗装の順に重ねる仕様を示しています。北海道立工業試験場の報告は、日本の橋で最初の亜鉛溶射が 1963年の皇居の二重橋、長大橋で最初が 1971年完成の関門橋とし、海岸の地域では溶融亜鉛めっきや亜鉛の溶射皮膜より、アルミニウムや亜鉛・アルミニウム合金の溶射皮膜の方が白さびが少なく、封孔処理も白さびを減らすのに有効だったとしています。
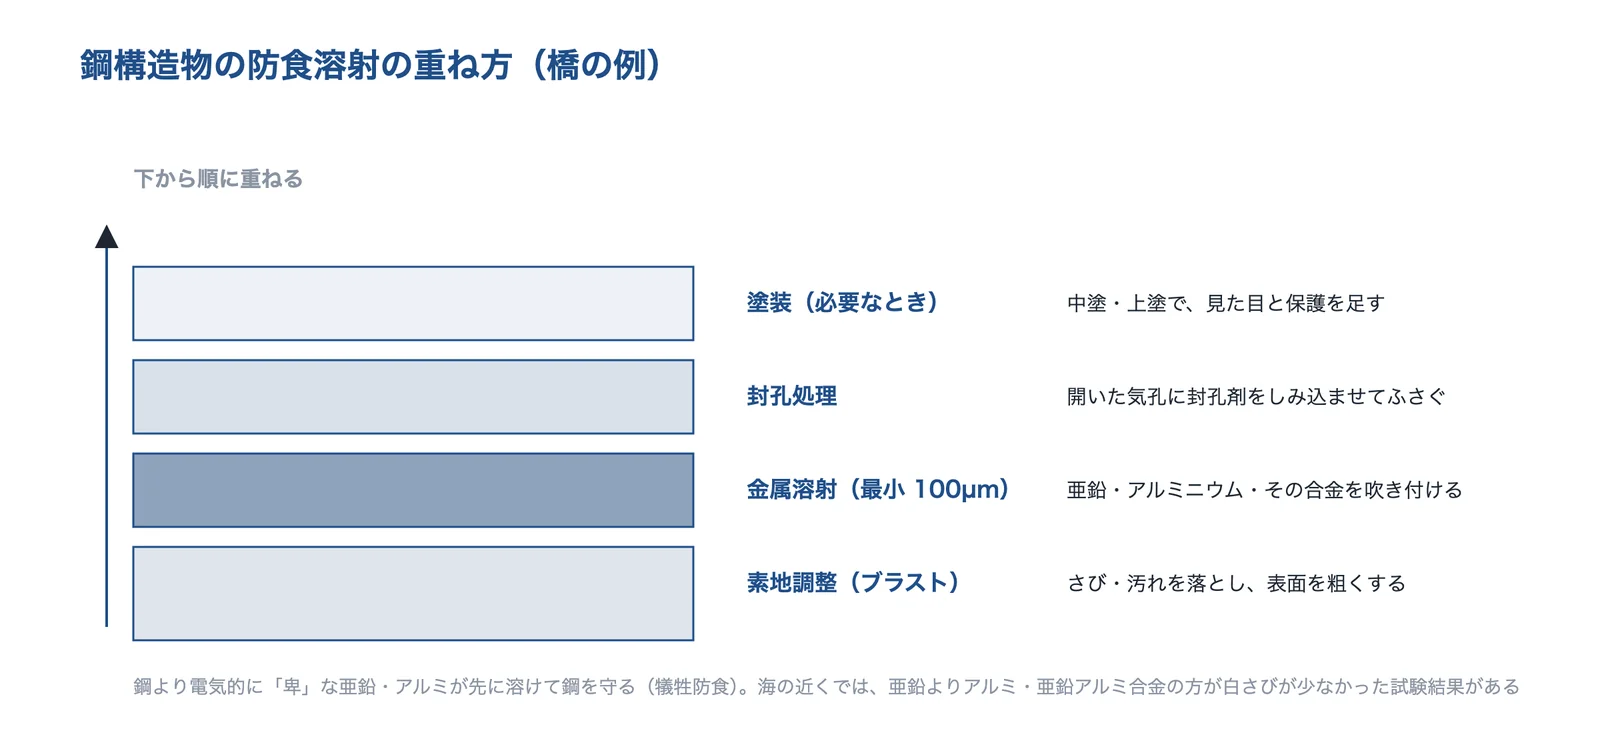
出典:日本橋梁建設協会の資料(2012年)・北海道立工業試験場報告 No.306をもとに AI(Claude)で作成
出典:日本橋梁建設協会「新防食技術の開発状況について」(2012年12月18日、橋梁長寿命化技術に関する技術研究交流会)、赤沼正信ほか「鋼道路橋への防食溶射技術」北海道立工業試験場報告 No.306
安全:粉じんと技能
粉じん障害防止規則の別表第1は、粉じん作業として金属を溶射する場所における作業を挙げています。厚生労働省の溶射技能検定の資料は、安全衛生として有害物の抑制装置・保護具・溶射作業で起こりうる病気の予防を挙げ、装置の知識に集じん装置も含めています。溶射を外に頼むときも、自社で始めるときも、集じんと保護具、技能をもつ人がいるかを確かめます。
出典:粉じん障害防止規則 別表第1(労働新聞社 労働法令の条文)、厚生労働省「溶射技能検定試験の試験科目及びその範囲並びにその細目」(令和2年2月)
相談する前に整理すること
溶射を相談するときは、何から守りたいか・どこに付けたいか・どんな寸法に仕上げたいか・新品か補修かを整理しておくと、皮膜の材料と方式の提案を受けやすくなります。
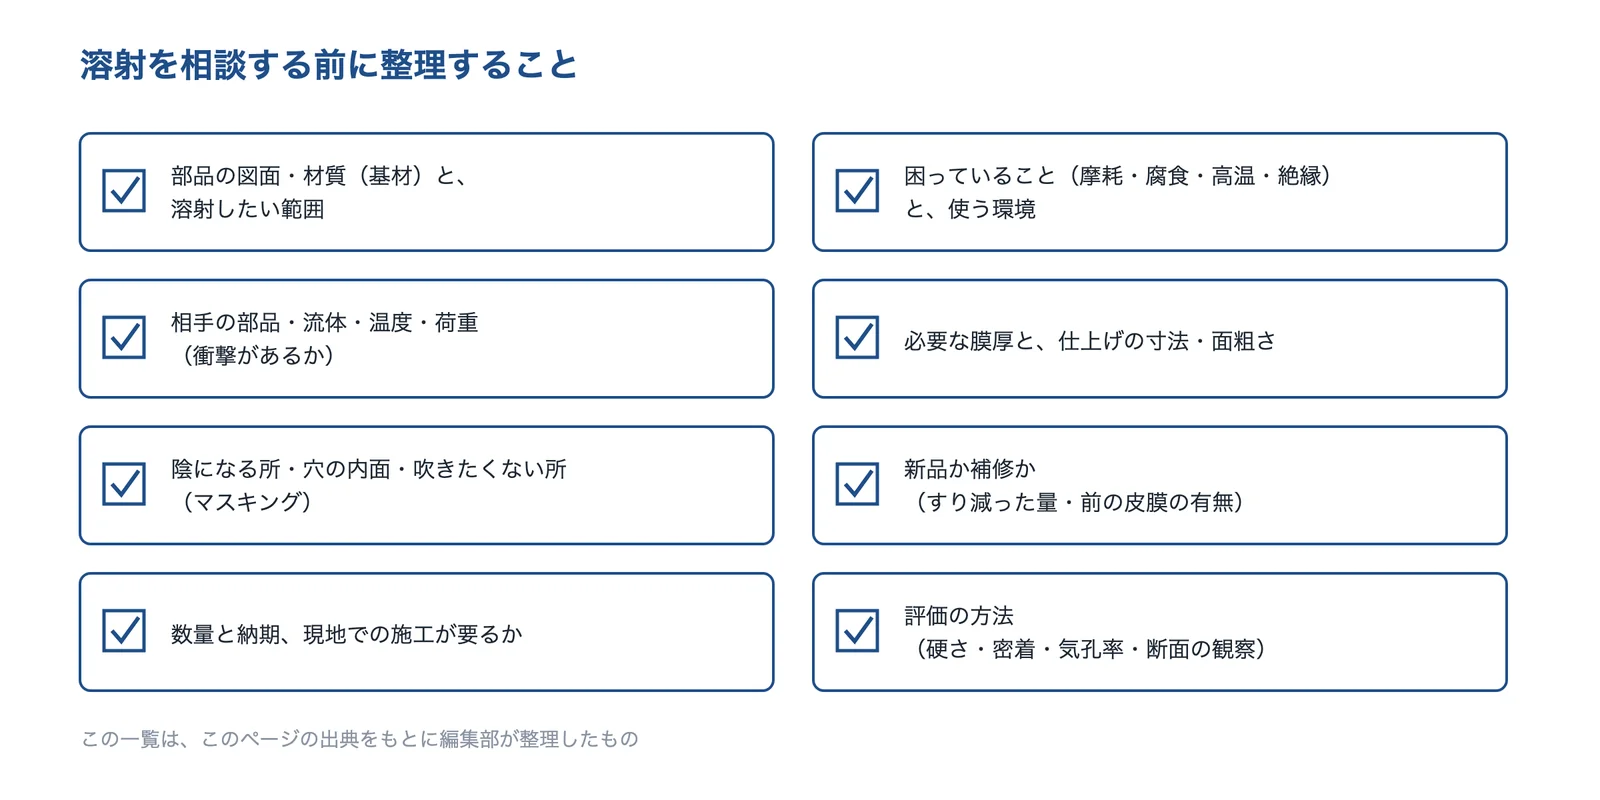
出典:このページの出典をもとに AI(Claude)で作成
- 部品の図面・材質(基材)と、溶射したい範囲
- 困っていること(摩耗・腐食・高温・絶縁)と、使う環境
- 相手の部品・流体・温度・荷重(衝撃があるか)
- 必要な膜厚と、仕上げの寸法・面粗さ
- 陰になる所・穴の内面・吹きたくない所(マスキング)
- 新品か補修か(すり減った量・前の皮膜の有無)
- 数量と納期、現地での施工が要るか
- 評価の方法(硬さ・密着・気孔率・断面の観察)
この一覧は、このページの出典をもとに編集部が整理したものです。日本溶射学会の Q&A には、クロムめっきの上にサーメットを溶射すると密着力がきわめて低いという記載もあるので、前の皮膜が残っているかも伝えます。
出典:日本溶射学会「溶射 Q&A」(日本溶射協会誌からの転載)
企業紹介(溶射技術)
溶射の会社を、得意な分野が重ならないように選びました。摩耗部品の再生の会社、半導体装置の部品のセラミックス溶射の会社、コールドスプレーの装置と加工の会社、大型設備の現地での防食溶射の会社、大きなロールの溶射の会社、すべての方式を持つ専門の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | HVOF (高速フレーム) | プラズマ 溶射 | アーク・フレーム (ワイヤー)溶射 | コールド スプレー | 自溶合金・ 肉盛 | セラミックス 皮膜 |
|---|---|---|---|---|---|---|
| 共進サーフェーシング摩耗部品の再生・硬質クロムめっきの代わり | ● | ● | ● | ● | ● | |
| 日本技商半導体・FPD 装置部品のセラミックス溶射 | ● | ● | ||||
| プラズマ技研工業コールドスプレーと溶射の装置・加工 | ● | ● | ● | |||
| ウイル大型設備の防食溶射を現地で | ● | ● | ● | ● | ||
| 村田ボーリング技研大きなロールの HVOF・自溶合金 | ● | ● | ● | ● | ● | |
| シンコーメタリコン全方式。橋の防食・サスペンション溶射 | ● | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「アーク・フレーム(ワイヤー)溶射」は、ワイヤー溶射を含みます。プラズマ技研工業の HVOF とプラズマ溶射は、装置として扱っているものを含みます。社名を押すと、その会社の紹介へ移ります。
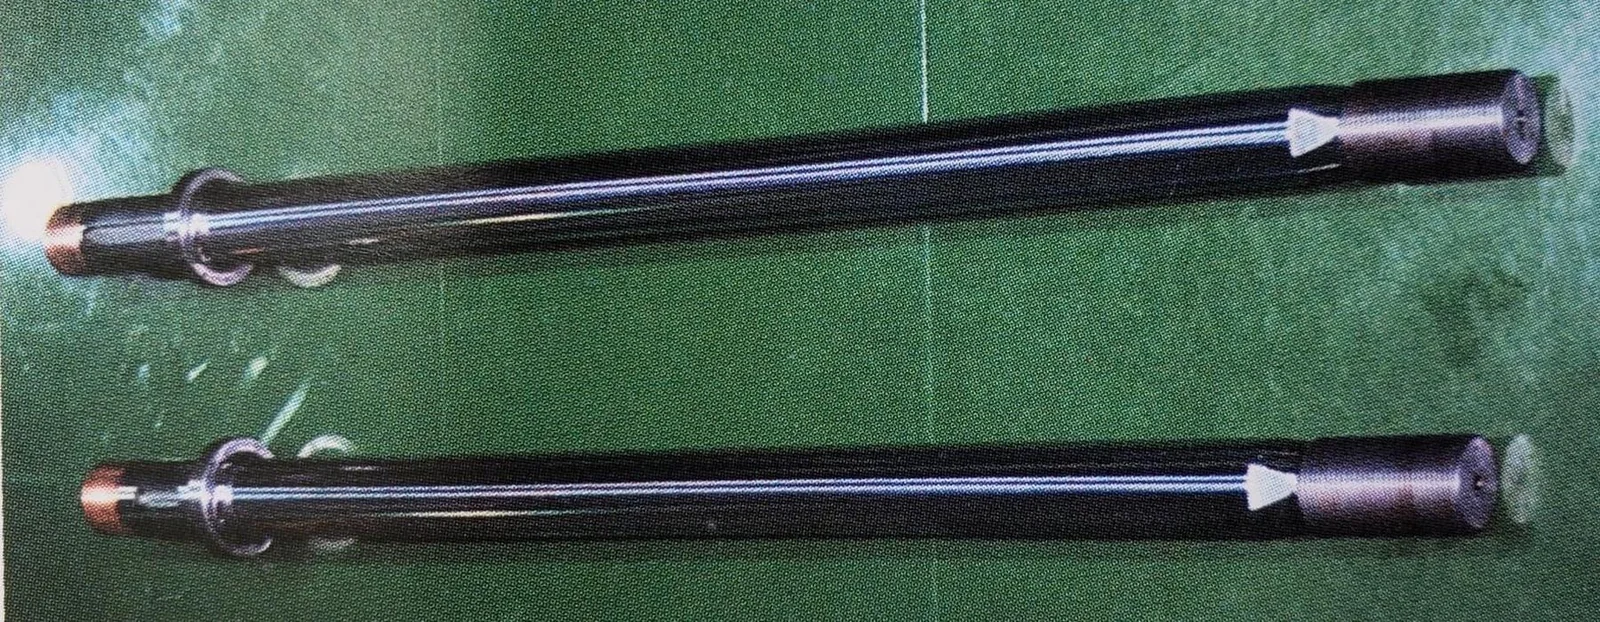
株式会社共進サーフェーシング|すり減った軸・ロールを、超硬の溶射で再生する
共進サーフェーシングとは
広島県東広島市に本社工場を置く会社です(1975年に株式会社共進の呉営業所として発足、1991年に現在の社名で本社工場を設立)。溶射と肉盛溶接で、摩耗・腐食した産業機械の部品を再生・延命するとしています。
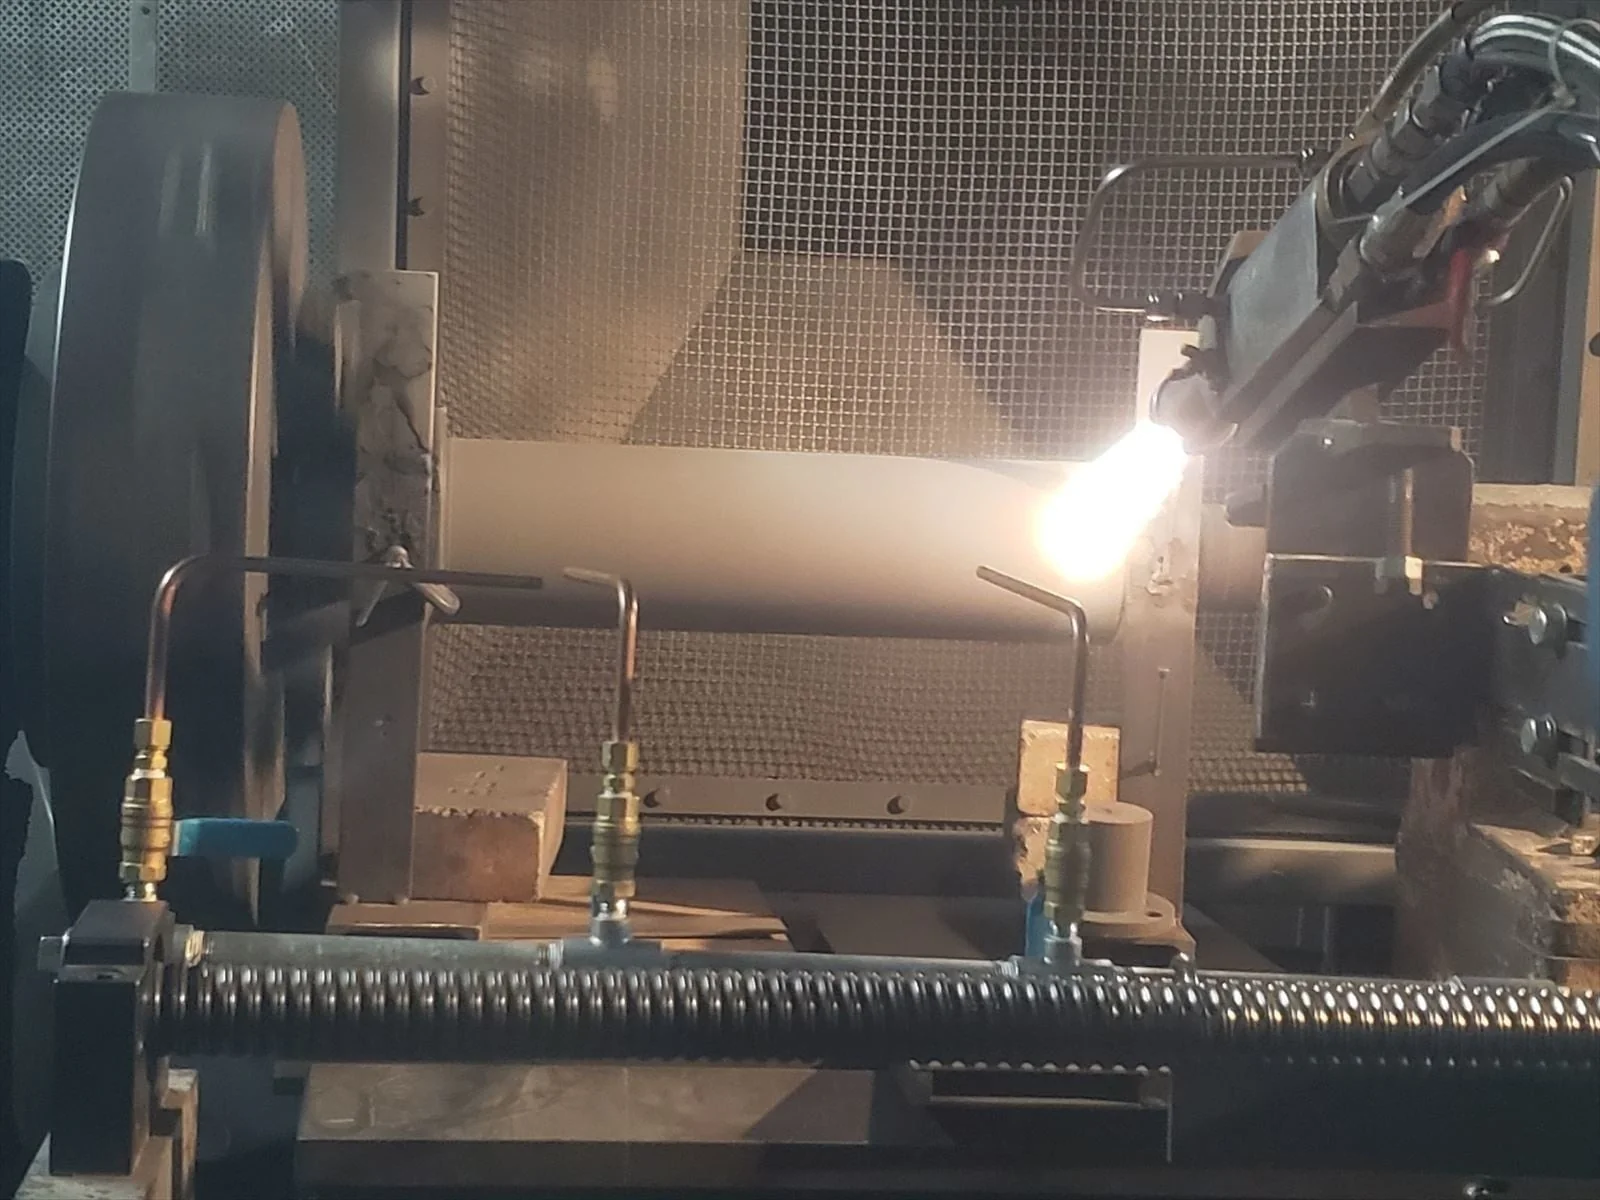
共進サーフェーシングの得意技術
| 技術 | 内容 |
|---|---|
| 超硬溶射・HP-HVOF溶射 | WC 系(超硬)や Cr3C2 系の材料で、シャフト・ロール・スリーブ・ピストンロッドなどの摩耗部を補修・再生する。研磨による寸法の仕上げまで一貫して対応するとしている |
| プラズマ溶射 | セラミックスなど融点の高い材料のコーティングに使い、絶縁・耐食・高温部の表面の機能を足すとしている |
| 自溶性合金溶射・肉盛溶接 | 溶射のあと再溶融(フュージング)する自溶性合金溶射と、粉体プラズマ肉盛溶接(P.T.A)を行う |
共進サーフェーシングが解決できる課題
- 摩耗した軸の径を戻して、もう一度使いたい(図面がなくても、1個からでも相談できるとしている)
- 硬質クロムめっき以外の補修の方法を検討したい
公開されている実績・用途
- コンプレッサー用のピストンロッドの胴部の摩耗に、WC 系の材料を膜厚 t0.1〜0.2mm で溶射し、円筒研磨で Ra0.2 に仕上げて寸法を戻した例を載せている
- ポンプ用のケーシングライナーの耐摩耗にも、HP-HVOF 溶射を使った例を載せている
出典:共進サーフェーシング「会社概要」、共進サーフェーシング「超硬溶射・HP-HVOF溶射」、共進サーフェーシング「プラズマ溶射」、共進サーフェーシング「自溶性合金溶射」
株式会社日本技商|半導体・FPD 装置の部品に、セラミックスをプラズマ溶射
日本技商とは
大阪市西淀川区に本社を置く会社です(2012年設立)。金属・セラミックスの加工、研磨加工、設計製作、プラズマ溶射、ブラストを事業とし、滋賀県東近江市に湖東工場があります。
日本技商の得意技術
| 技術 | 内容 |
|---|---|
| 半導体・FPD 装置部品のセラミックス溶射 | 半導体や FPD の製造工程で使う装置の部品へのセラミックス溶射を数多く扱い、代表例にドライエッチング装置の静電チャックを挙げている |
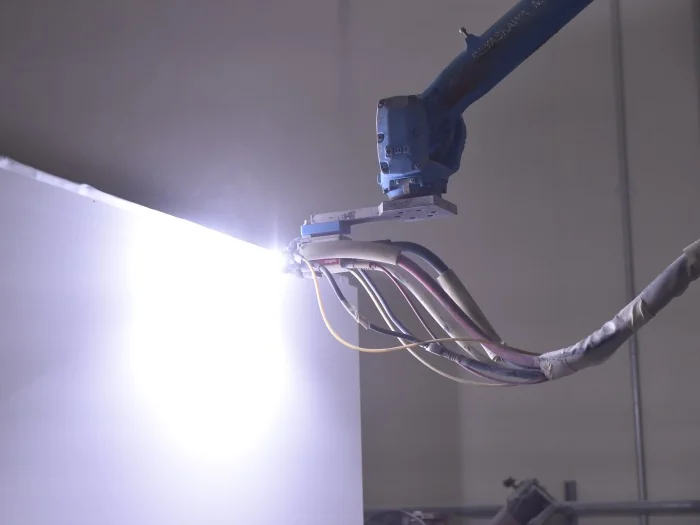
| 大気プラズマ溶射 | 7,000℃以上といわれる高温のプラズマジェットで、金属・合金・セラミックス・サーメットの粉末を溶射する。プラズマ溶射の装置を合わせて8式持つ(主要設備のページ) |
| ブラストと皮膜の開発 | 前処理・後処理のブラストを単体でも受け、溶射材料のメーカーと共同でオリジナルの皮膜の開発にも対応するとしている |
日本技商が解決できる課題
- 半導体・FPD の装置の部品に、汚染の少ないセラミックスの皮膜を付けたい
- 大きな FPD 製造装置の部品にも溶射したい
出典:日本技商「会社概要」、日本技商「溶射」、日本技商「主要設備」
プラズマ技研工業株式会社|コールドスプレーと溶射の装置を作り、加工も受ける
プラズマ技研工業とは
埼玉県大里郡寄居町に本社・埼玉工場を置く会社です。1980年の創業以来、溶射加工の専門メーカーとして、溶射とコールドスプレーの装置・溶射用の粉末・受託加工を扱い、コールドスプレーの装置を実際に試せるオープンラボもあるとしています。
プラズマ技研工業の得意技術
| 技術 | 内容 |
|---|---|
| コールドスプレー装置 | チャンバーのガス温度 1,000℃・ガス圧力最高 5MPa の装置や、作動圧力 7.5MPa・温度 1,100℃の装置、パイプなどの内周に皮膜を付けられる内径用の装置(5MPa・700℃)を載せている |
| 溶射の装置 | プラズマ溶射・減圧プラズマ溶射・高速フレーム溶射・爆発溶射などの装置と、粉末の供給装置・周辺機器・生産ラインを扱う |
| 溶射加工 | 耐摩耗・耐食・絶縁・断熱・補修などの目的に合わせた受託加工を行う |
プラズマ技研工業が解決できる課題
- 溶かさず固体のまま当てるコールドスプレーで、金属の皮膜や補修を試したい
- 溶射やコールドスプレーの装置を入れて、自社で皮膜を付けたい
公開されている実績・用途
- 施工例に、IN718 で補修したガスタービンの部品、10mm を超える厚い亜鉛の皮膜、純銅を付けた超電導モーターの部品などを載せている
出典:プラズマ技研工業「会社案内」、プラズマ技研工業「コールドスプレー装置」、プラズマ技研工業「コールドスプレーの施工例」、プラズマ技研工業「溶射加工」、プラズマ技研工業「オープンラボ」
株式会社ウイル|タンクや構造物の防食溶射を、現地に出向いて
ウイルとは
岡山市東区に本社を置く会社です(1988年創業)。溶射・ブラスト・ライニング・機械保全などを事業とし、防錆・防食の溶射と、耐摩耗の溶射・肉盛復元を行っています。
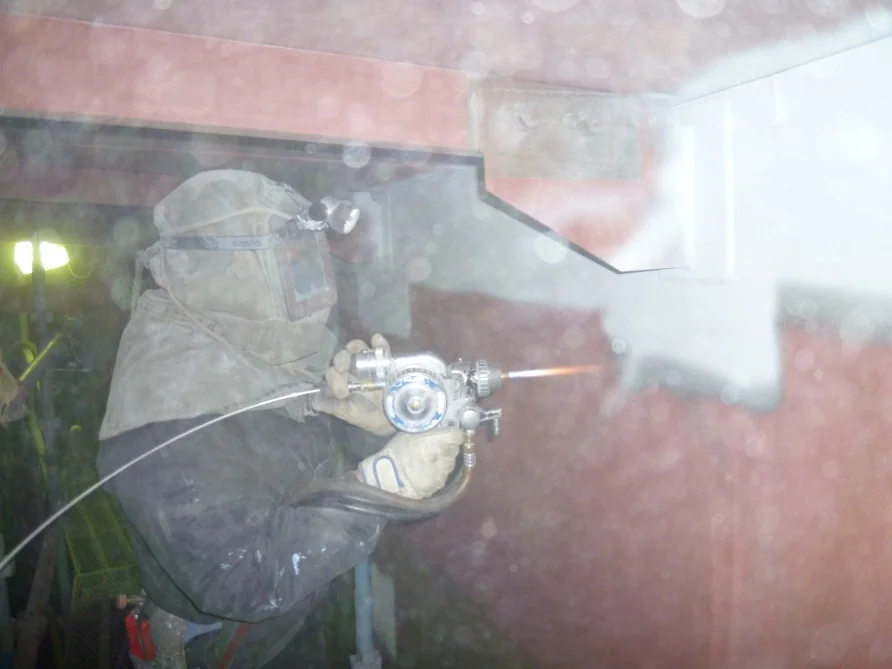
ウイルの得意技術
| 技術 | 内容 |
|---|---|
| 防錆・防食溶射 | アーク溶射・フレーム溶射で、アルミニウム・亜鉛・その合金を吹き付ける。橋や鉄塔などの大型構造物にも施工でき、皮膜の厚さを数 10µm から数 mm まで制御できるとしている |
| 現地施工 | 溶射・ブラスト・ピーニングを、現地に出張して施工でき、施工する物の大きさに制限がないとしている |
| 耐摩耗溶射・肉盛復元 | 高速フレーム溶射と自溶性合金溶射で、WC(炭化タングステン)系や CrC(炭化クロム)系の皮膜を付ける |
ウイルが解決できる課題
- 運べない大きなタンク・設備のさびを、その場で防ぎたい
- 摩耗した部品の寸法を戻し、表面を硬くしたい
公開されている実績・用途
- 現地施工のページに、ケミカルタンクや空気タンクの現地での施工の写真を載せている
出典:ウイル「会社概要」、ウイル「保有技術」、ウイル「防錆・防食溶射」、ウイル「現地施工」、ウイル「耐摩耗溶射・肉盛復元」
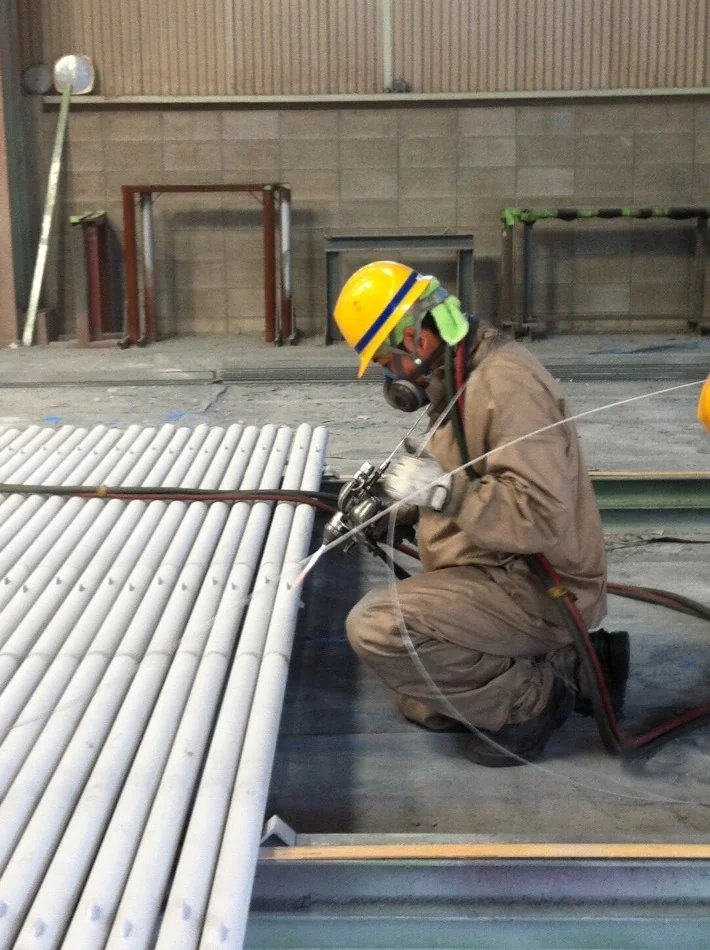
村田ボーリング技研株式会社|大きなロールの HVOF と、自溶合金の溶射
村田ボーリング技研とは
静岡市駿河区に本社工場を置く会社です。1950年にエンジンの再生(ボーリング)を目的に創業し、1961年に溶射設備を入れて溶射加工を始めました。名古屋・東北・上海にも工場があります。
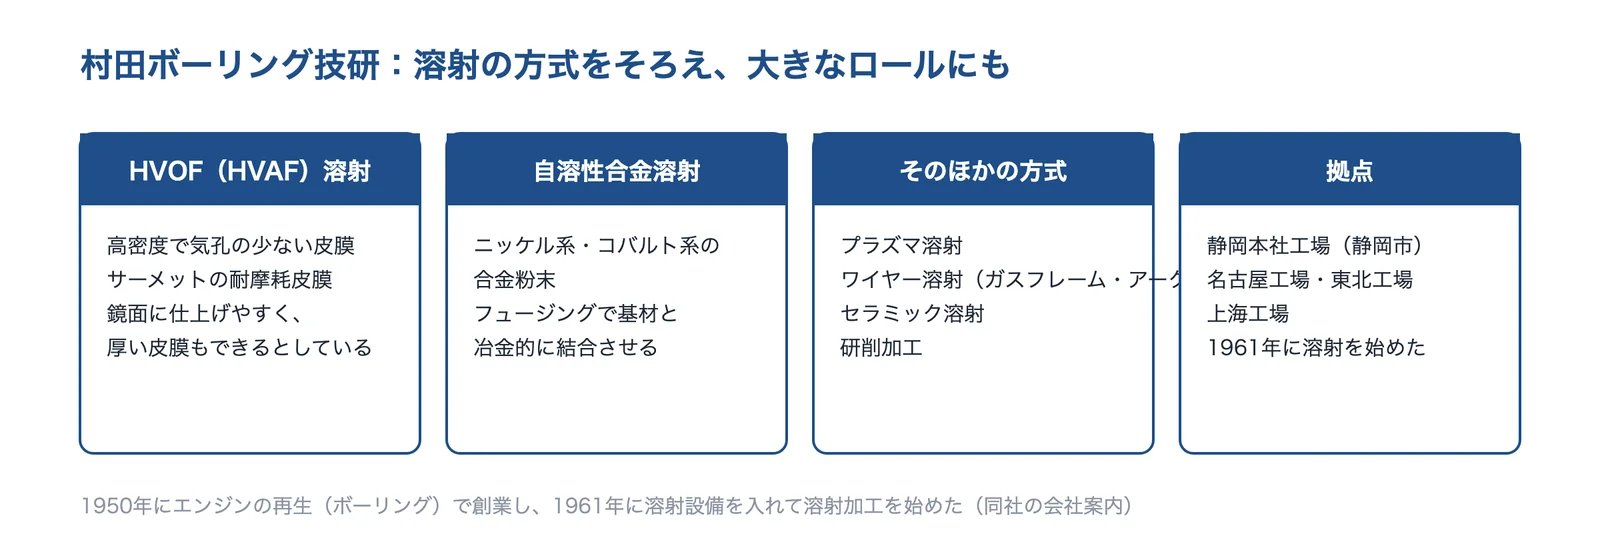
出典:村田ボーリング技研の会社案内・HVOF溶射・自溶性合金溶射のページをもとに AI(Claude)で作成
村田ボーリング技研の得意技術
| 技術 | 内容 |
|---|---|
| HVOF 溶射(HVAF 溶射) | 超高速の溶射装置で、高品質で気孔の少ない高密度の皮膜をつくり、初めの層から終わりの層まで均一な硬さになるとしている |
| 自溶性合金溶射 | ニッケル系・コバルト系の自溶合金を使い、フュージングで基材と冶金的に結合させて、貫通孔のない均質な皮膜をつくる。耐摩耗・耐キャビテーション・耐食性をもつとしている |
| そのほかの方式 | プラズマ溶射・ワイヤー溶射・セラミック溶射と、研削加工も行う |
村田ボーリング技研が解決できる課題
- 製紙機械などの大きなロールの摩耗を減らしたい
- キャビテーションやエロージョンを受ける部品に、緻密な皮膜を付けたい
出典:村田ボーリング技研「会社案内」、村田ボーリング技研「HVOF溶射(HVAF溶射)」、村田ボーリング技研「自溶性合金溶射(サーモスプレイ)」
村田ボーリング技研は、公開されている写真が小さい(横 332px 以下)ため、同社のページの説明をもとにした図にしています。
株式会社シンコーメタリコン|すべての溶射の方式を持ち、橋の防食から半導体まで
シンコーメタリコンとは
滋賀県湖南市に本社・工場を置く会社です(1933年創業)。日本で最も長い歴史をもち、すべての溶射プロセスを持つ溶射の専門メーカーだとしています。JIS H 8300 の日本産業規格の表示工場です。
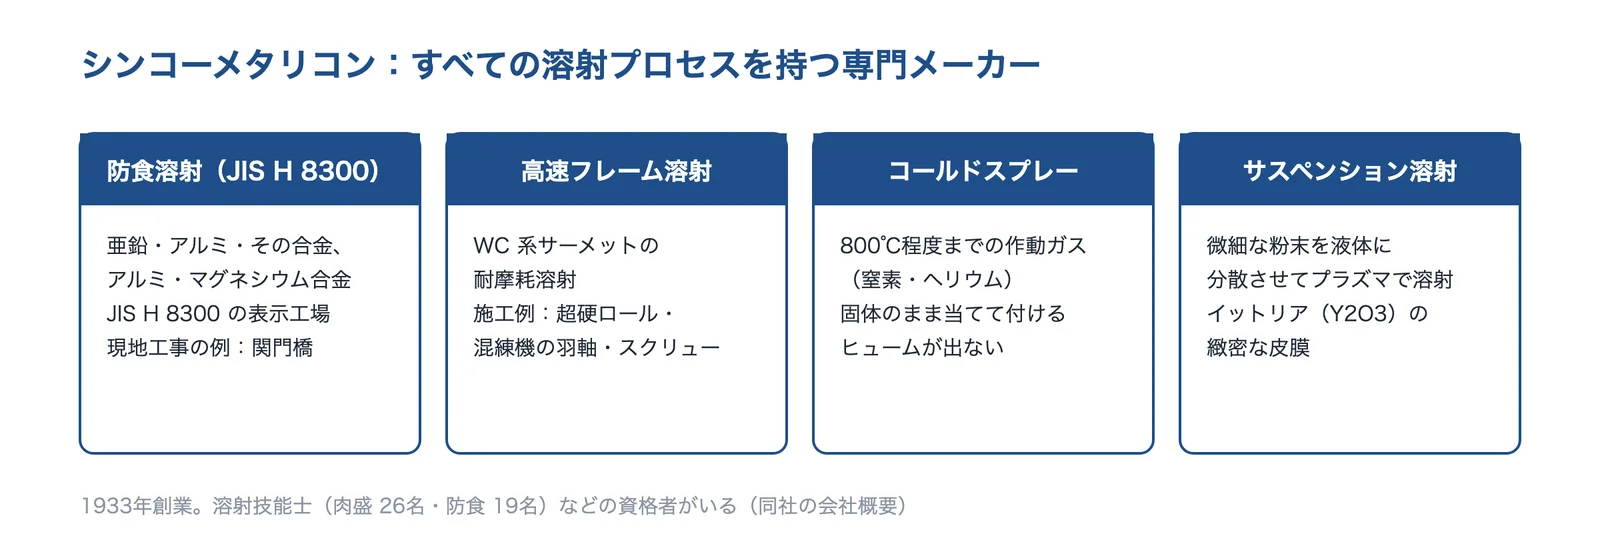
出典:シンコーメタリコンの会社概要と各溶射法のページをもとに AI(Claude)で作成
シンコーメタリコンの得意技術
| 技術 | 内容 |
|---|---|
| 防食溶射(JIS H 8300) | 亜鉛・アルミニウム・亜鉛アルミニウム合金・アルミニウムマグネシウム合金を溶射する。現地工事の例に関門橋を挙げている |
| 高速フレーム溶射 | WC 系サーメットの耐摩耗溶射に使い、皮膜が圧縮応力になるため厚盛りもできるとしている。施工例に超硬ロール・混練機の羽軸・スクリュー |
| コールドスプレーとサスペンション溶射 | 800℃程度までの作動ガスで固体のまま当てるコールドスプレーと、微細な粉末を液体に分散させてプラズマで溶射し、緻密なイットリア(Y2O3)の皮膜をつくるサスペンション溶射を行う |
シンコーメタリコンが解決できる課題
- 橋や道路の設備など、大きな鋼構造物を現地で防食したい
- 緻密なセラミックス(イットリア)の皮膜がほしい
公開されている実績・用途
- 施工例に、道路の案内表示板・屋外用のキュービクル・高速道路の情報板の防食溶射を載せている
出典:シンコーメタリコン「会社概要」、シンコーメタリコン「防食溶射(JIS H8300)」、シンコーメタリコン「高速フレーム溶射」、シンコーメタリコン「コールドスプレー」、シンコーメタリコン「サスペンションプラズマ溶射」
シンコーメタリコンは、サイトポリシーで許諾のない転載を断っているため、同社のページの説明をもとにした図にしています。
使われる製品・事例
溶射は、ポンプのケーシングライナーやピストンロッド・シャフト・ロールなどの摩耗部品、ガスタービンの高温部品、半導体・FPD の製造装置の部品、橋・鉄塔・タンクなどの鋼構造物に使われています。課題ページでは、摺動部がすり減る・六価クロムを使わずに表面処理したい・高温でも使える材料にしたい・ポンプのキャビテーションを防ぎたいで、溶射を使う対策を紹介しています。
出典:共進サーフェーシング「超硬溶射・HP-HVOF溶射」、文部科学省「長寿命・高信頼性遮熱コーティングを実現する拡散バリヤ型ボンドコートの創製」(科学研究費補助金の研究概要)、日本技商「溶射」、日本橋梁建設協会「新防食技術の開発状況について」(2012年12月18日、橋梁長寿命化技術に関する技術研究交流会)
関連する技術
溶射とあわせて検討される技術です。
- めっき(電気めっき・無電解めっき)
- DLC・低摩擦コーティング
- 表面硬化(窒化・浸炭・高周波焼入れ)
- アルマイト(陽極酸化)
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- 金属3Dプリンター(積層造形)
- 硬質皮膜・肉盛り(摺動部がすり減る)
- 溶射・無電解ニッケル(六価クロムを使わずに表面処理したい)
- 硬さ(ビッカース・ロックウェル)(技術の基礎知識)
- 融点(と軟化点)(技術の基礎知識)
- 摩擦・摩耗
- 化学反応・表面
出典・確認日
- 日本溶射学会「溶射技術について」
- 日本溶射学会「溶射用語」
- 花房龍男・大田耕平「水素ガスによる金属溶射皮膜の作製」広島県立総合技術研究所 東部工業技術センター研究報告 No.38(2025年)
- 物質・材料研究機構「画期的な防食コーティング技術を開発」(2002年1月30日)
- 眞保良吉「工業用硬質めっきの環境適応化」精密工学会誌 Vol.78 No.12(2012年)
- 小野元ほか「溶射およびプラズマ粉体肉盛溶接による Co-Cr-Mo 合金の複合化」岩手県工業技術センター研究報告 第14号(2007年)
- JIS H 8300:2021「亜鉛,アルミニウム及びそれらの合金溶射」(日本規格協会のプレビュー)
- JIS H 8303:2010「自溶合金溶射」(日本規格協会のプレビュー)
- JIS H 8304:2024「セラミック溶射」(日本規格協会のプレビュー)
- JIS H 8306:2009「サーメット溶射」(日本規格協会のプレビュー)
- 共進サーフェーシング「超硬溶射・HP-HVOF溶射」
- 文部科学省「長寿命・高信頼性遮熱コーティングを実現する拡散バリヤ型ボンドコートの創製」(科学研究費補助金の研究概要)
- 日本橋梁建設協会「新防食技術の開発状況について」(2012年12月18日、橋梁長寿命化技術に関する技術研究交流会)
- 日本技商「溶射」
- 高橋幾久雄・桑嶋孝幸「溶射皮膜のブラストエロージョン特性」岩手県工業技術センター研究報告 第7号(2000年)
- 日本溶射学会「溶射 Q&A」(日本溶射協会誌からの転載)
- 大田耕平「レーザ加工による溶射前処理手法の検討」広島県立総合技術研究所 東部工業技術センター研究報告 No.36(2023年)
- 厚生労働省「溶射技能検定試験の試験科目及びその範囲並びにその細目」(令和2年2月)
- 赤沼正信ほか「鋼道路橋への防食溶射技術」北海道立工業試験場報告 No.306
- 粉じん障害防止規則 別表第1(労働新聞社 労働法令の条文)
- 共進サーフェーシング「会社概要」
- 共進サーフェーシング「プラズマ溶射」
- 共進サーフェーシング「自溶性合金溶射」
- 日本技商「会社概要」
- 日本技商「主要設備」
- プラズマ技研工業「会社案内」
- プラズマ技研工業「コールドスプレー装置」
- プラズマ技研工業「コールドスプレーの施工例」
- プラズマ技研工業「溶射加工」
- プラズマ技研工業「オープンラボ」
- ウイル「会社概要」
- ウイル「保有技術」
- ウイル「防錆・防食溶射」
- ウイル「現地施工」
- ウイル「耐摩耗溶射・肉盛復元」
- 村田ボーリング技研「会社案内」
- 村田ボーリング技研「HVOF溶射(HVAF溶射)」
- 村田ボーリング技研「自溶性合金溶射(サーモスプレイ)」
- シンコーメタリコン「会社概要」
- シンコーメタリコン「防食溶射(JIS H8300)」
- シンコーメタリコン「高速フレーム溶射」
- シンコーメタリコン「コールドスプレー」
- シンコーメタリコン「サスペンションプラズマ溶射」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の皮膜の性能・可否・費用は、材料・形・使い方・溶射の条件により異なります。








