
圧入した軸が、使っているうちに抜けてくる。歯車やプーリーが空回りする。強く圧入したらボスが割れた。圧入の途中で荷重が急に上がって、穴の壁に傷が付いた。アルミのハウジングの軸受が、温まると回り出した。圧入・焼きばめの困りごとの多くは、しめしろ(軸と穴の寸法の差)が、保持力には足りないか、部品の強さには大きすぎるかのどちらかから始まります(編集部の解説)。
どんな困りごとか(抜ける・割れる・かじる・温度でゆるむ・軸受の輪が回る)で、効く対策が変わります。困っていることから、次のマトリクスで候補になる方法を確かめてください。ねじ・ボルトのゆるみはねじ・ボルトがゆるむのを防ぎたい、金属と樹脂の直接の接合は樹脂と金属をしっかり接合したい、軸受そのものの寿命は軸受の寿命を延ばしたいで扱っています。
課題と解決技術のマトリクス
| 課題(症状) | しめしろの設計(はめあい公差・有効しめしろ) | 焼きばめ・冷やしばめ | 圧入の条件と荷重・位置の監視 | 回り止め・抜け止め(ローレット・接着剤) | 試験と解析で確かめる |
|---|---|---|---|---|---|
| A抜ける・回る:使っているうちに、軸やピンがずれる・空回りする | ◎ | ○ | ◎ | ○ | |
| B割れる:圧入したボス・ハウジング・輪が割れる | ◎ | ○ | △ | ◎ | |
| Cかじる・曲がる・ばらつく:圧入力が高い、傷が付く、軸が曲がる | ○ | ◎ | ◎ | ○ | |
| D温度が上がるとゆるむ:アルミ・樹脂の相手、高温の油の中 | ◎ | ○ | ◎ | ||
| E軸受の輪が回る(クリープ):はめあい面が摩耗する・異音 | ◎ | ○ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、材料・形・荷重・温度・量産の数によって変わります。症状Aの「しめしろの設計」の「◎」は、荷重・温度・粗さで減る分を見込んで必要なしめしろを決める方法(NTN の技術資料)と、研削・旋削で有効なしめしろが変わるとする解説(ティーエイチエー)、「回り止め・抜け止め」の「◎」は、圧入部品にローレットを施して回転防止・抜け止めの機能を持たせるとする技術情報(山田マシンツール)、「監視」の「○」は荷重の波形で圧入のばらつきを見る方法(ティーエイチエー)、「試験」の「○」は、理論値と乖離するケースもあるとして抜け荷重を実測する方法(ティーエイチエー)です。症状Bの「しめしろの設計」の「◎」は、しめしろの上限を軸径の1/1000以下、はめあいによる最大応力を127MPa 程度以下とする軸受の軌道輪の目安(NTN、東京理科大学の講義資料。ほかの部品では材料の強さで上限を決めます)、「試験」の「◎」は、樹脂への圧入部から試験片をとってクリープラプチャー試験で破断までの時間を確かめる方法(JFEテクノリサーチ)、「監視」の「○」は、薄い樹脂のクラックを圧入のスピードで防いだ事例(サンテクス)、「接着剤」の「△」は、はめ合い用接着剤ですきまばめでの固定ができるとする説明(ヘンケル)で、強度は条件によります。症状Cの「焼きばめ」の「◎」は、プレスやハンマーによる圧入は圧こんや傷の原因になるとし、誘導加熱で軸受を傷めずに膨張させるとする説明(江藤電機)、「監視」の「◎」は、超音波振動の併用で圧入の荷重を下げ、試験の範囲でかじりが出なかった報告(ヤマハ発動機)と、荷重と位置でワークや金型が壊れる前に止めるサーボプレス(コアテック)、「しめしろの設計」と「試験」の「○」は、圧入力の見積もりと圧入試験装置による確認(ティーエイチエー)です。症状Dの「しめしろの設計」の「◎」は、温度差と線膨張係数の差で減る分の式(NTN)、「試験」の「◎」は、油の中で常温〜200℃のピンの抜け荷重を測る試験(JFEテクノリサーチ)、「接着剤」の「○」は、異種金属の組立も可能とする説明(ヘンケル)です。症状Eの「しめしろの設計」の「◎」は、しめしろが足りないとクリープが起きるとする解説(日本精工、東京理科大学の講義資料)、「回り止め」の「○」は回り止めピン・O リング付きの軸受などの対策(ジェイテクト、日本精工)、「試験と解析」の「○」は CAE でクリープの量を比べた開発(ジェイテクト)です。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
まず、どの部品が、いつ(組立のとき・使い始め・温まったとき)、どうなったか(抜けた・回った・割れた・傷が付いた)を確かめます。それで、しめしろの下限・上限・圧入の工程・温度のどれを見るかの見当がつきます(編集部の整理)。症状ごとの詳しい見方は、下のカードで確かめてください。
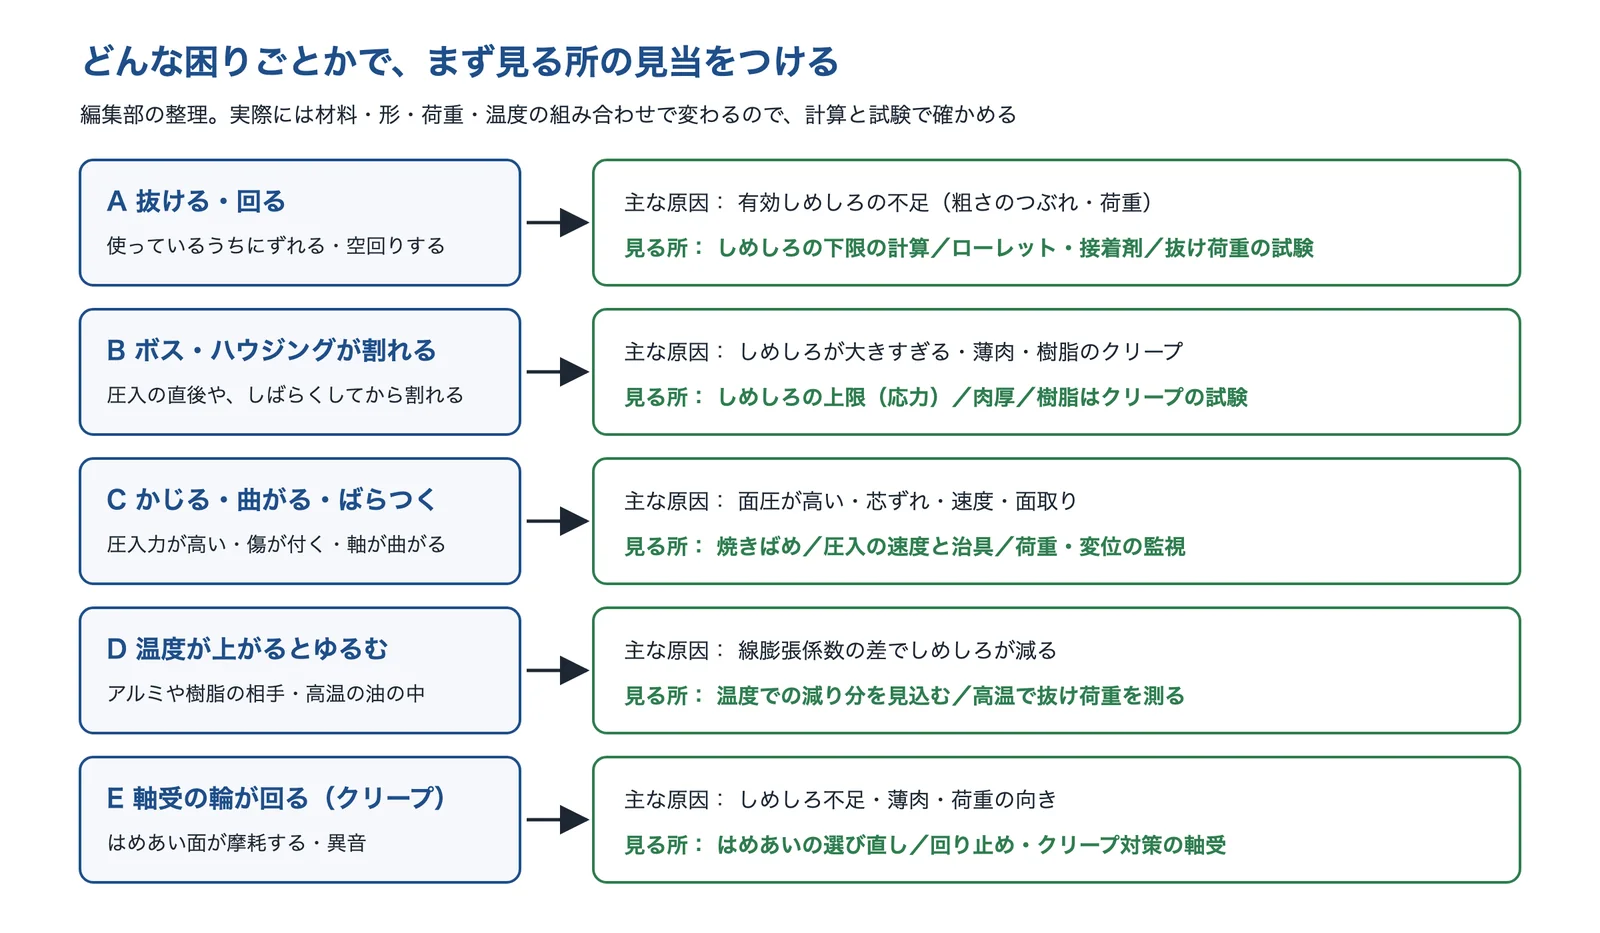
出典:この記事で紹介した出典をもとに AI(Claude)で作成
抜ける・回る:使っているうちに、軸やピンがずれる・空回りする
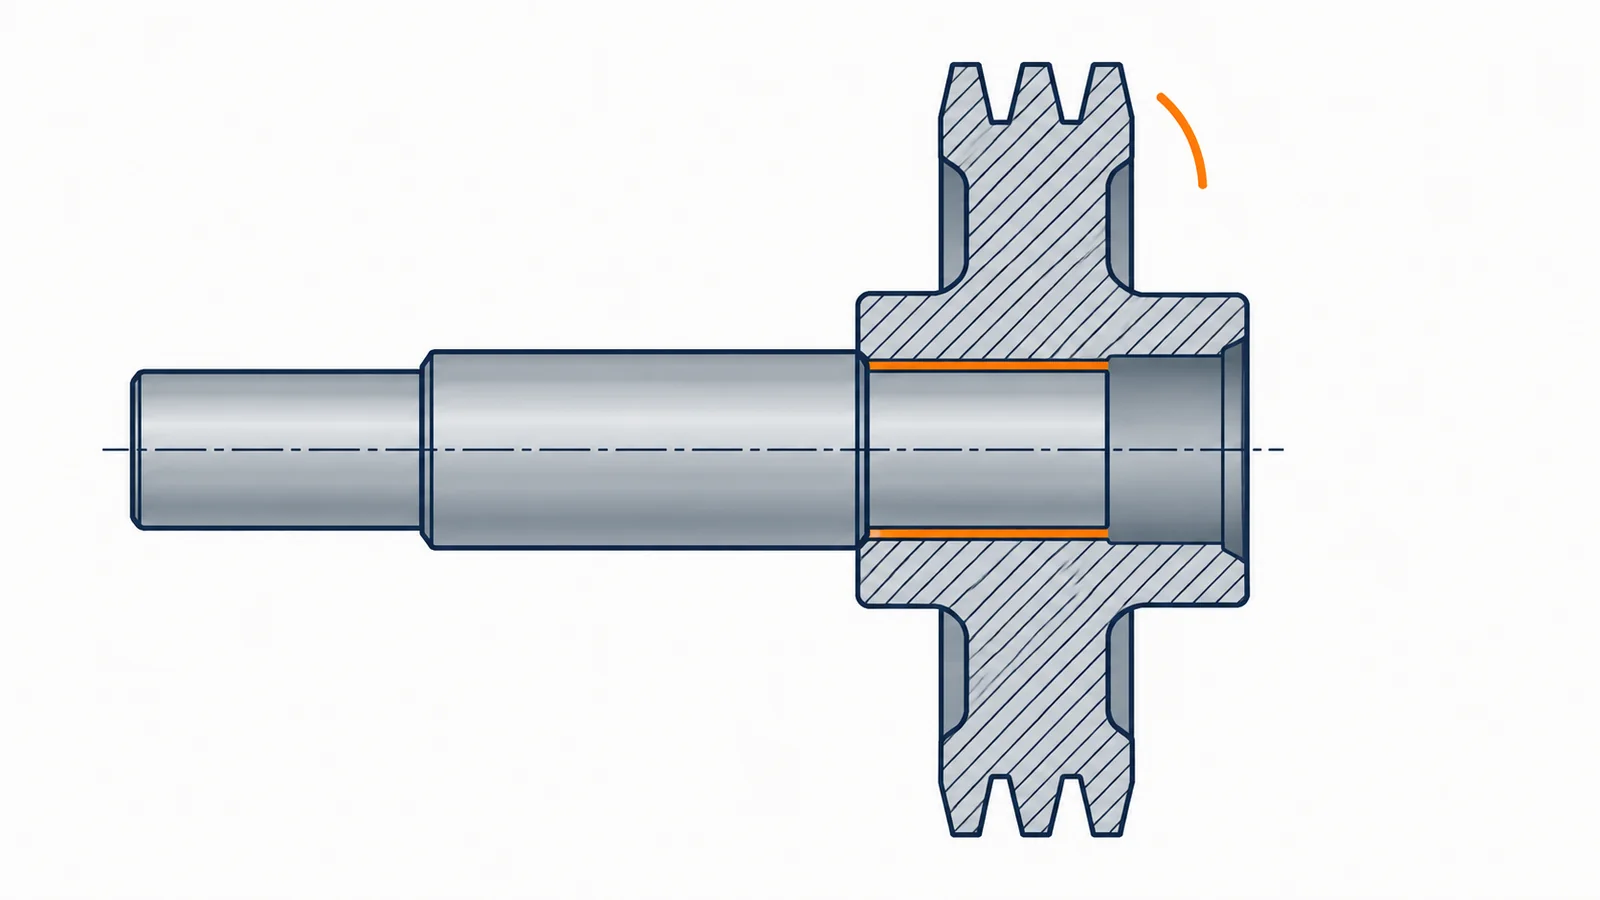
組み立てたときは固かったのに、使っているうちに軸が抜けてくる、歯車やプーリーが空回りする。
- 起きている現象
- はめあいで部品を留める力は、しめしろでできる面圧と摩擦です。図面どおりの寸法でも、実際に効くしめしろ(有効しめしろ)は小さくなります。NTN の技術資料は、圧入で表面の凸凹がつぶれる分として研削の軸で1.0〜2.5μm、旋削の軸で5.0〜7.0μmを差し引くとしています。運転中の温度差やラジアル荷重でも、しめしろは減ります(NTN、日本精工)。公差の幅の下限の組み合わせでは、保持力がいちばん小さくなります。
- 解決に使える技術
- しめしろの下限で保持力を計算する粗さ・温度・荷重の減り分を引く
- ローレットで回り止め・抜け止めにする平目・斜目
- はめ合い用の接着剤を併用するすき間を埋めて固める
- 抜け荷重を実測する理論値と合わないことがある
抜けを止めようとしてしめしろを大きくすると、こんどは割れや圧入のかじりの心配が出ます。下限で保持力が足りるか、上限で割れないかを、同じ公差の幅で両方確かめるのが基本です(編集部の解説)。
割れる:圧入したボス・ハウジング・輪が割れる
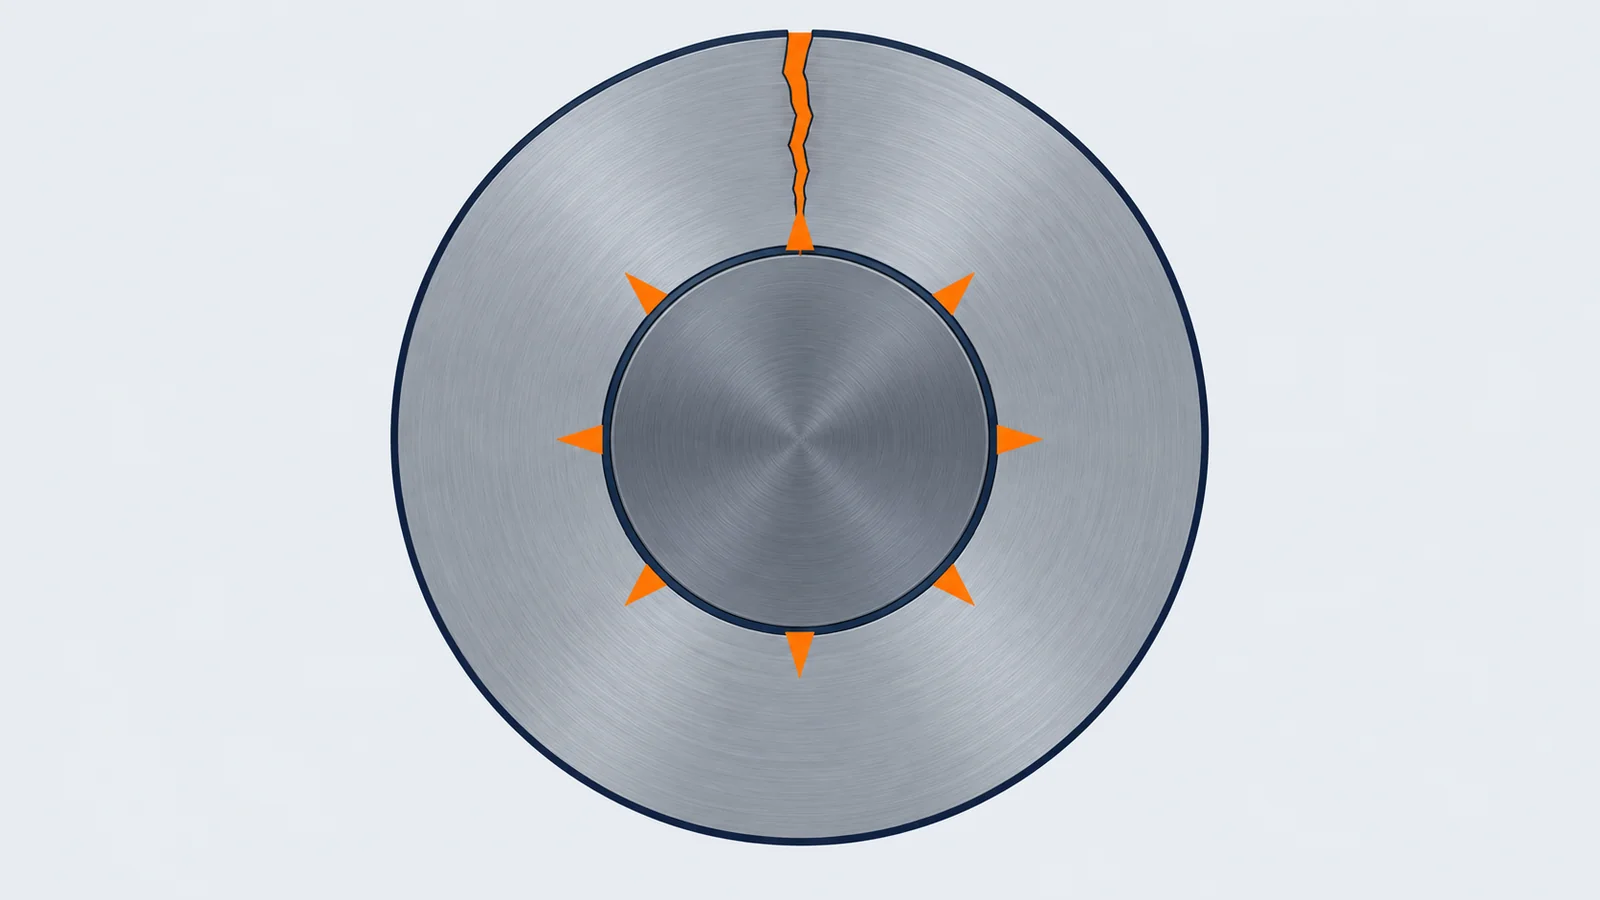
圧入した直後、またはしばらく使ってから、穴の側の部品(ボス・ハブ・ハウジング・軸受の輪)に割れが入る。
- 起きている現象
- しめしろは、穴の側の部品を内側から押し広げます。穴の内面には周方向の引張りの応力が出て、その値は内面でいちばん大きくなります(アイアール技術者教育研究所の計算例では、内面約152MPa・外面約93MPa)。軸受では、NTN がしめしろの上限を軸径の1/1000以下、はめあいによる最大応力を127MPa 程度以下を目安とし(軌道輪の値)、日本精工は過大なしまりばめが内輪の割れを起こしやすいとしています。樹脂の部品では、圧入部に長い時間荷重がかかり続けるため、圧入荷重が高すぎる部位でクラックが生じることがあるとされます(JFEテクノリサーチ)。
- 解決に使える技術
- しめしろの上限で応力を計算する内面の周方向応力を見る
- 樹脂はクリープの試験で確かめる圧入部から試験片をとる
- 圧入のスピード・治具を見直す薄肉の部品
- すきまばめ+接着剤にする条件によっては選択肢になる
肉の薄い部品では、同じしめしろでも穴の内面の応力が大きくなりやすい一方、変形しやすいぶん面圧が上がりにくく、NTN は中空軸や薄肉ハウジング、軽合金・樹脂のハウジングでは大きなしめしろが要る場合があるとしています(前半は編集部の解説)。保持力と割れの両方を、形と材料に合わせて計算することが大切です。
かじる・曲がる・ばらつく:圧入力が高い、傷が付く、軸が曲がる
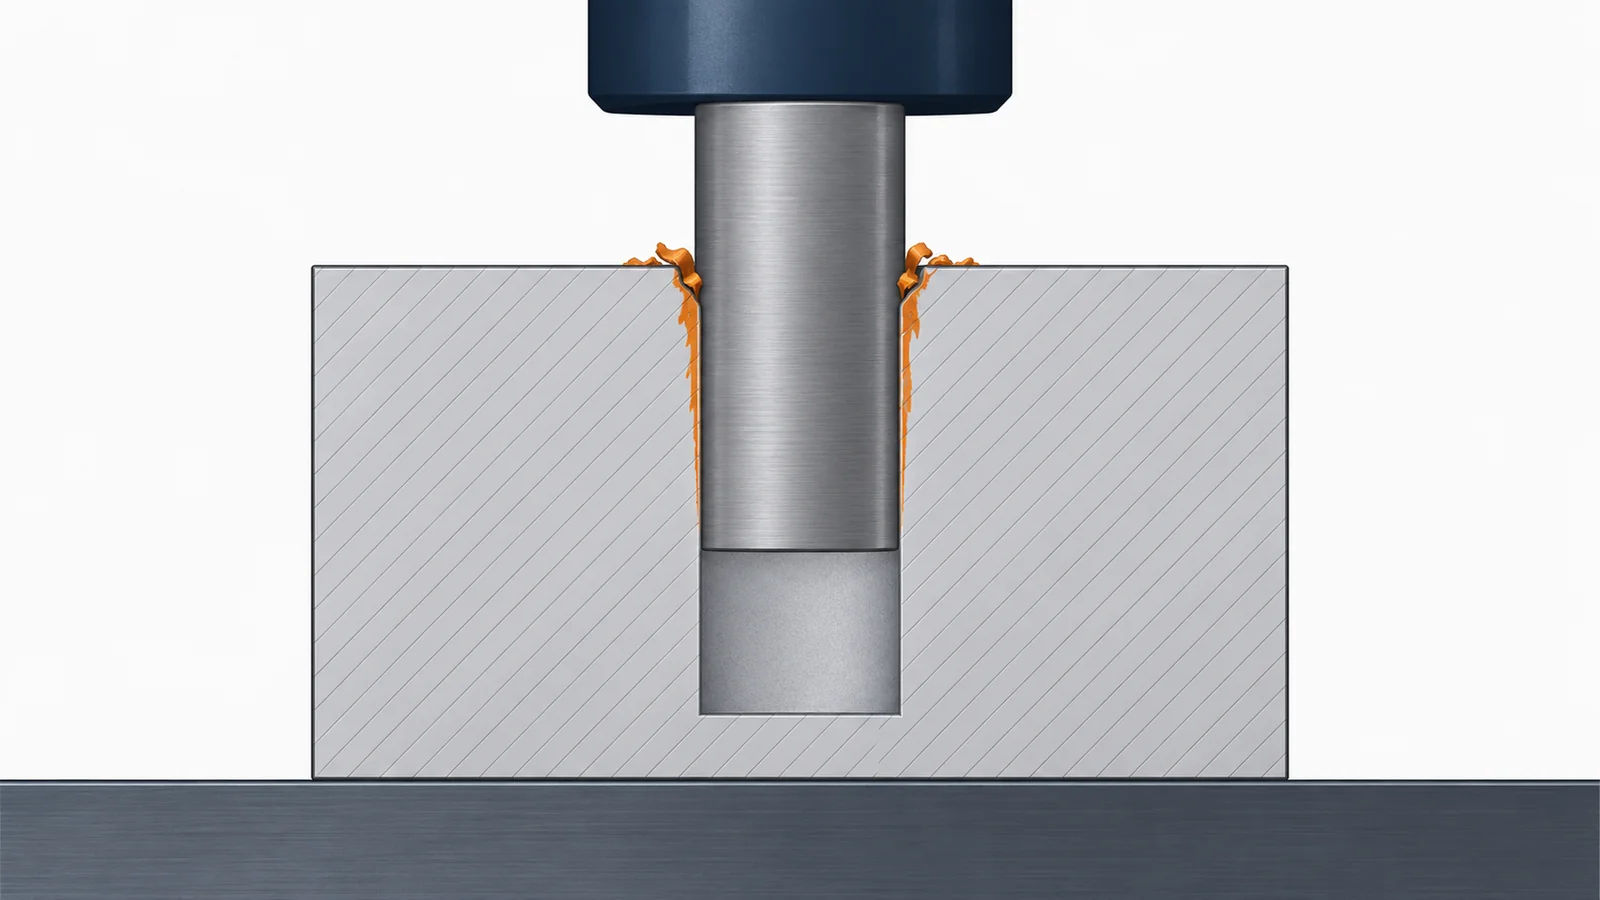
圧入の途中で荷重が急に上がる。穴の壁がむしれたような傷が付く。細い軸が曲がる。圧入の力が部品ごとにばらつく。
- 起きている現象
- ヤマハ発動機の報告では、φ7.9mm の鋼球をアルミの穴に締め代 φ0.15mm で圧入するのに 1,500〜2,000N が必要で、穴の壁がむしれたような傷(かじり)が出ることがあり、圧漏れの原因になるとしています。穴が過度に塑性変形するため、抜け荷重の低下に対する管理が必要ともしています。江藤電機は、プレスやハンマーによる圧入は圧こんや傷を付ける原因になるとしています。細い軸では、荷重が偏ると曲がります(サンテクスの事例)。
- 解決に使える技術
- 焼きばめにして、圧入の力をなくす穴を温めて広げる
- 圧入の条件と治具を見直す速度・芯出し・超音波の併用
- 荷重と位置を全数記録する急な荷重の上がりを止める
- 圧入力を見積もり、試験で確かめるμ の幅を見込む
焼きばめでも、穴が均一に広がらないと途中でかじりつくおそれがあり、部品全体を均一に温める管理が要ります(アイアール技術者教育研究所)。温度を上げすぎると、材料の熱処理の温度域にかかるおそれもあります。
温度が上がるとゆるむ:アルミ・樹脂の相手、高温の油の中
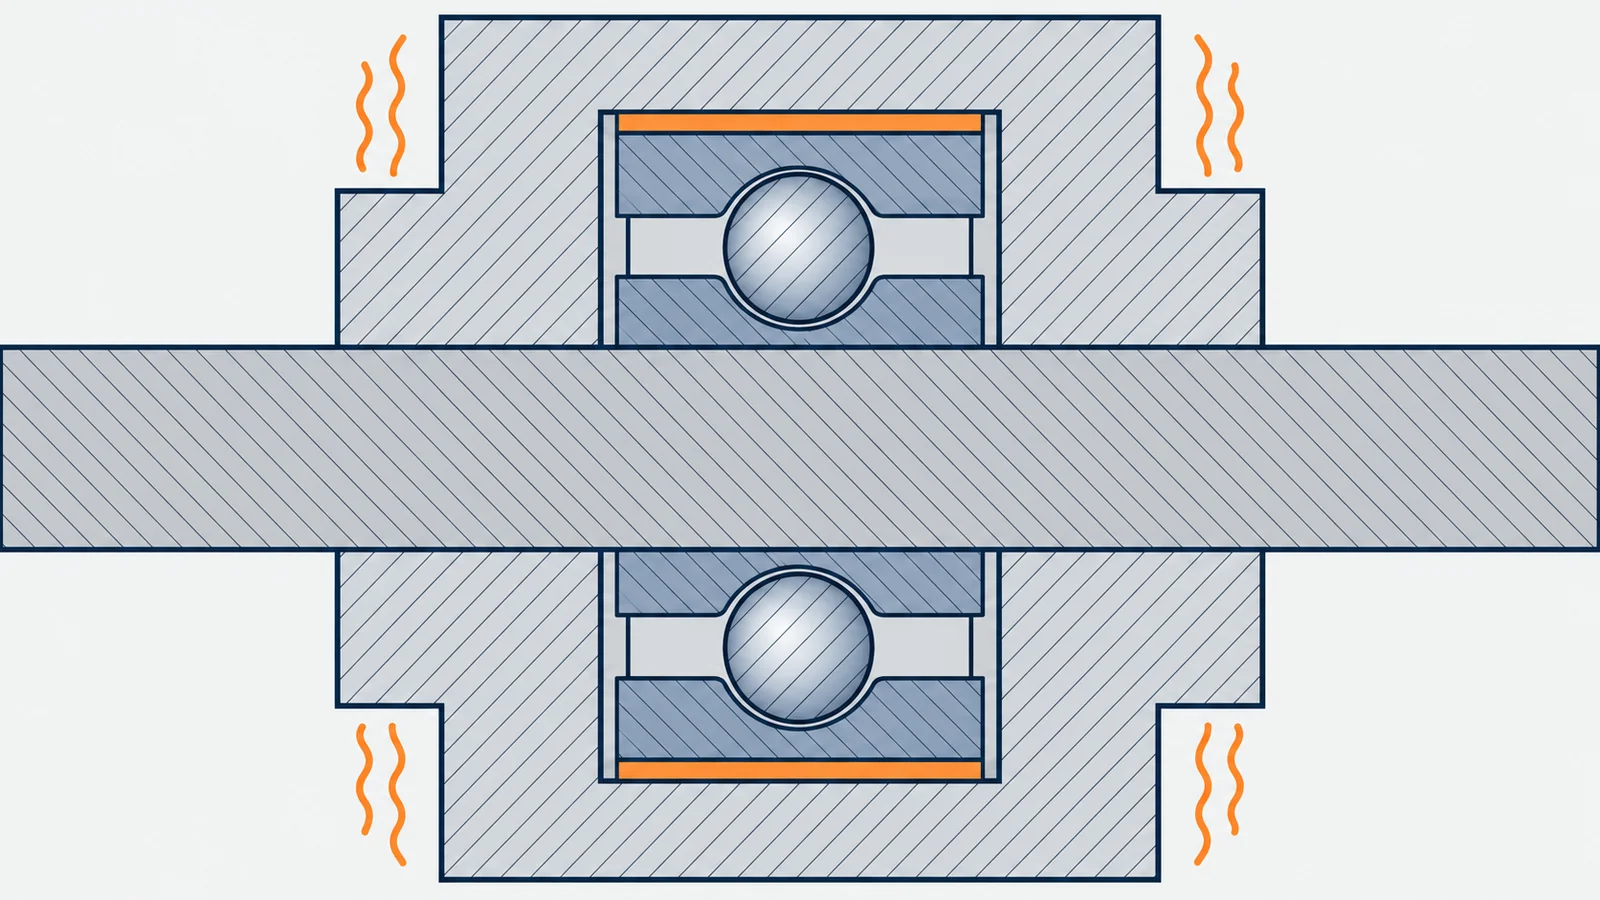
室温では締まっていたのに、運転して温まると軸受がハウジングの中で動く。高温の油の中で使うピンが抜ける。
- 起きている現象
- 材料ごとに、温度で伸びる割合(線膨張係数)が違います。NTN は、軸やハウジングが鋼以外のときに、線膨張係数の差×径×温度差の分だけしめしろが変わるとしています。編集部の計算では、外径62mm の軸受をアルミ合金(A5052)のハウジングに入れ、80℃ 上がると、しめしろは約59μm 減ります(鋼の値は S50C で代用)。油に浸かって使う圧入ピンの部品(エンジン部品・ギア芯など)は、JFEテクノリサーチが油の中で常温〜200℃の抜け荷重を測る試験を行っています。
- 解決に使える技術
- 温度での減り分をしめしろに足すΔd=(α1−α2)×d×ΔT
- 使う温度・油の中で抜け荷重を測る常温の値だけで決めない
- 接着剤で固定を補う異種金属の組立
- 回り止めを付けるピン・ローレット
軽合金や樹脂のハウジングでは、温まるとしめしろが減る一方、冷えると締まりすぎることがあります(編集部の解説)。使う温度の範囲の両端で、保持力と応力を確かめます。
軸受の輪が回る(クリープ):はめあい面が摩耗する・異音
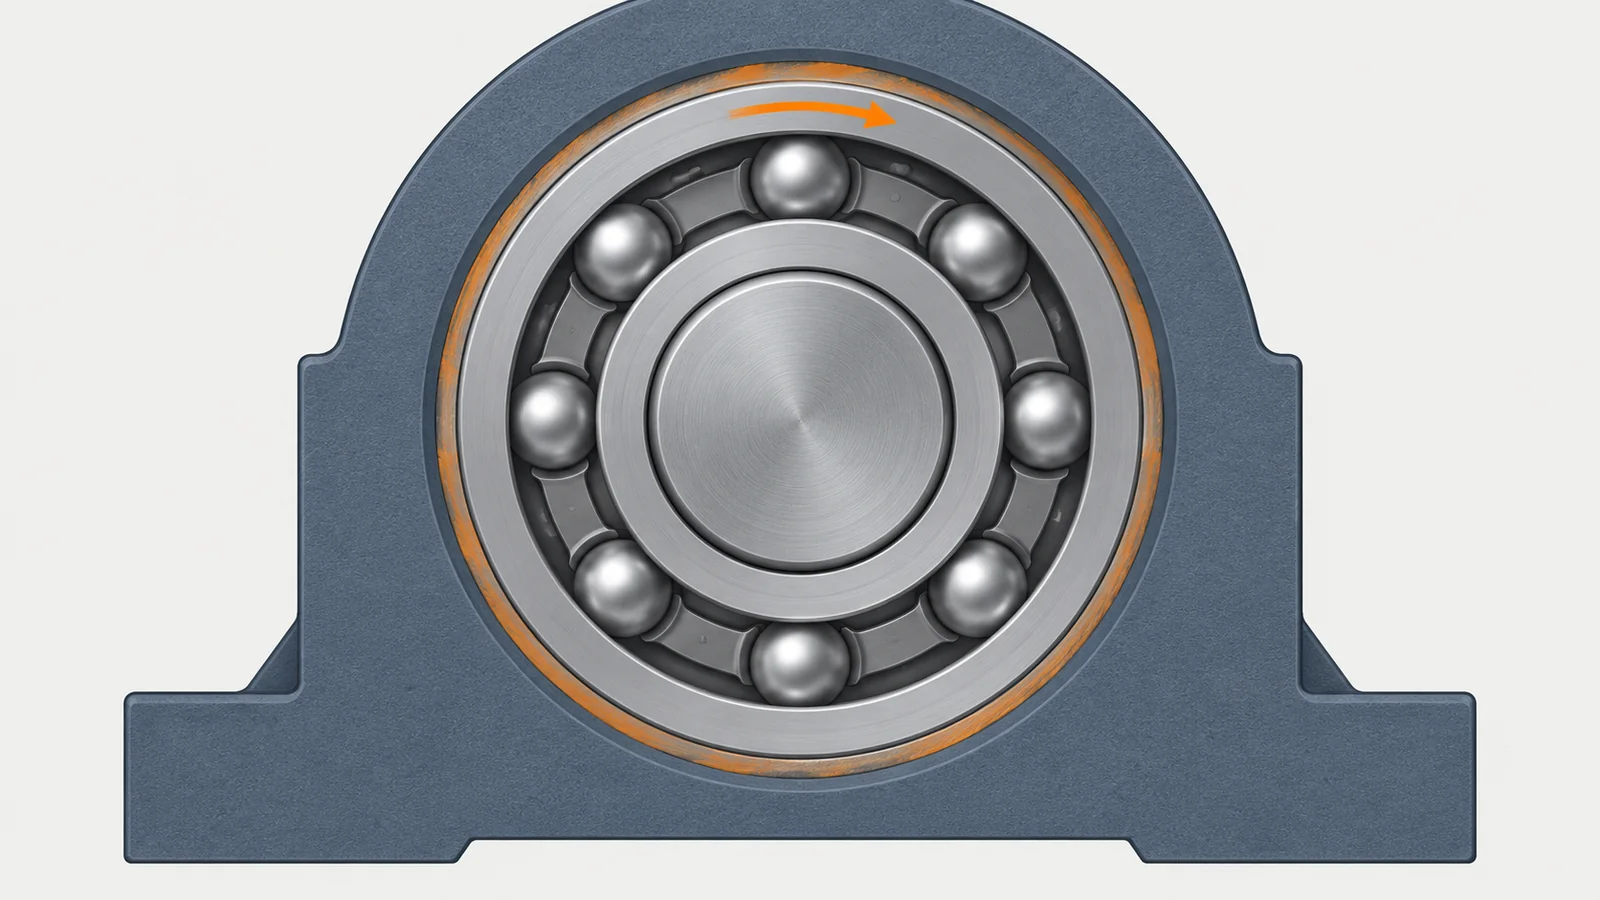
軸受の外輪や内輪が、ハウジングや軸に対して少しずつ回る。はめあい面が摩耗し、軸の芯がずれる・傾く・異音が出る。
- 起きている現象
- 日本精工は、少ないしめしろで取り付けた軸受の内輪が荷重を受けて回転すると、内輪と軸の間に円周方向の有害な滑り(クリープ)が出るとし、東京理科大学の講義資料は、しめしろが足りないとクリープが起きるとしています。ジェイテクトは外輪のクリープを、ひずみによるもの・連れ回りによるもの・振れ回りによるものの3つに分け、クリープが進むと軸受とハウジングの間で摩耗が進み、軸の芯ずれ・傾き・異音につながるとしています。軽量化のための薄肉の玉軸受で、これまで問題にならなかったクリープが問題になっているとしています。
- 解決に使える技術
- 荷重の向きに合わせて、はめあいを選び直す回転する輪はしまりばめ
- 回り止め・クリープ対策の軸受O リング・みぞ・厚肉
- CAE でクリープの量を比べる形の違いを試作前に比べる
外輪を締めればクリープは止まりやすくなりますが、組み立てやすさや内部すきまにも効きます(編集部の解説)。どの種類のクリープかを、荷重の向きと回転の条件から見分けてから対策を選びます(ジェイテクトの分類)。
なぜ抜ける・割れるのか
はめあいは「すきまばめ・中間ばめ・しまりばめ」の3つ
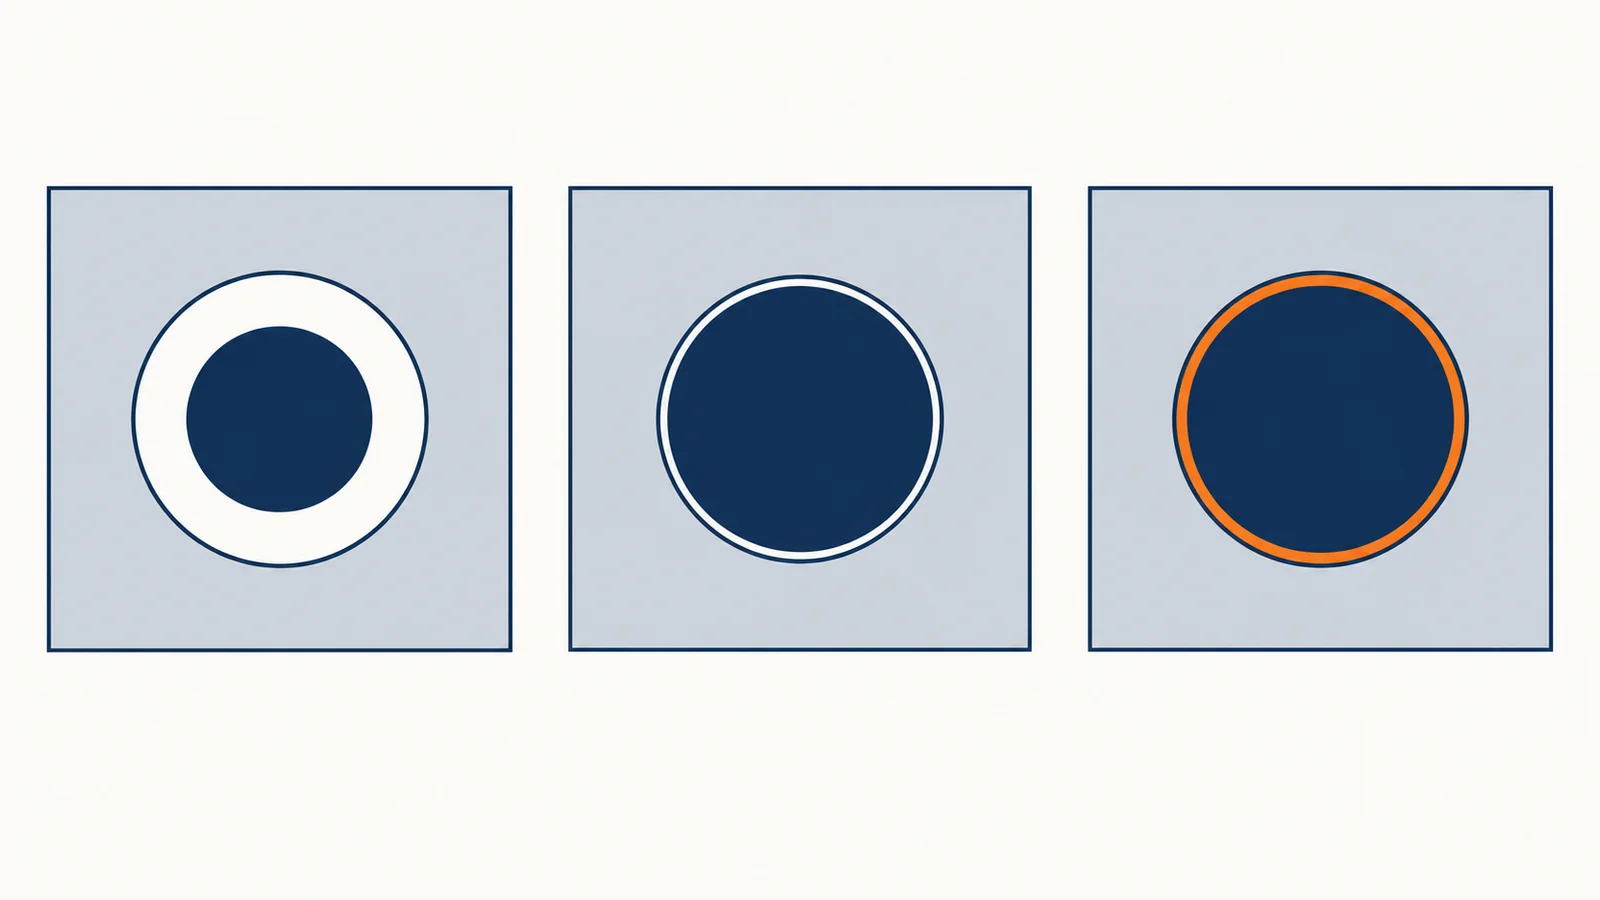
穴と軸の寸法の関係を、はめあいといいます。東京理科大学の講義資料は、穴の内径が軸の直径より大きいものをすきまばめ、ほぼ同じものを中間ばめ、小さいものをしまりばめとしています。公差の幅の中で、中間ばめはすきまにもしめしろにもなります(編集部の解説)。圧入・焼きばめ・冷やしばめは、しまりばめの部品を組み立てる方法です。
同じ記号のはめあいでも、しめしろには幅があります。アイアール技術者教育研究所の例では、穴 φ50 H7(50.000〜50.025mm)と軸 s6(50.043〜50.059mm)で、最大しめしろは0.059mm、最小しめしろは0.018mmです。保持力はいちばん小さいしめしろで、割れはいちばん大きいしめしろで確かめる必要があります(編集部の解説)。
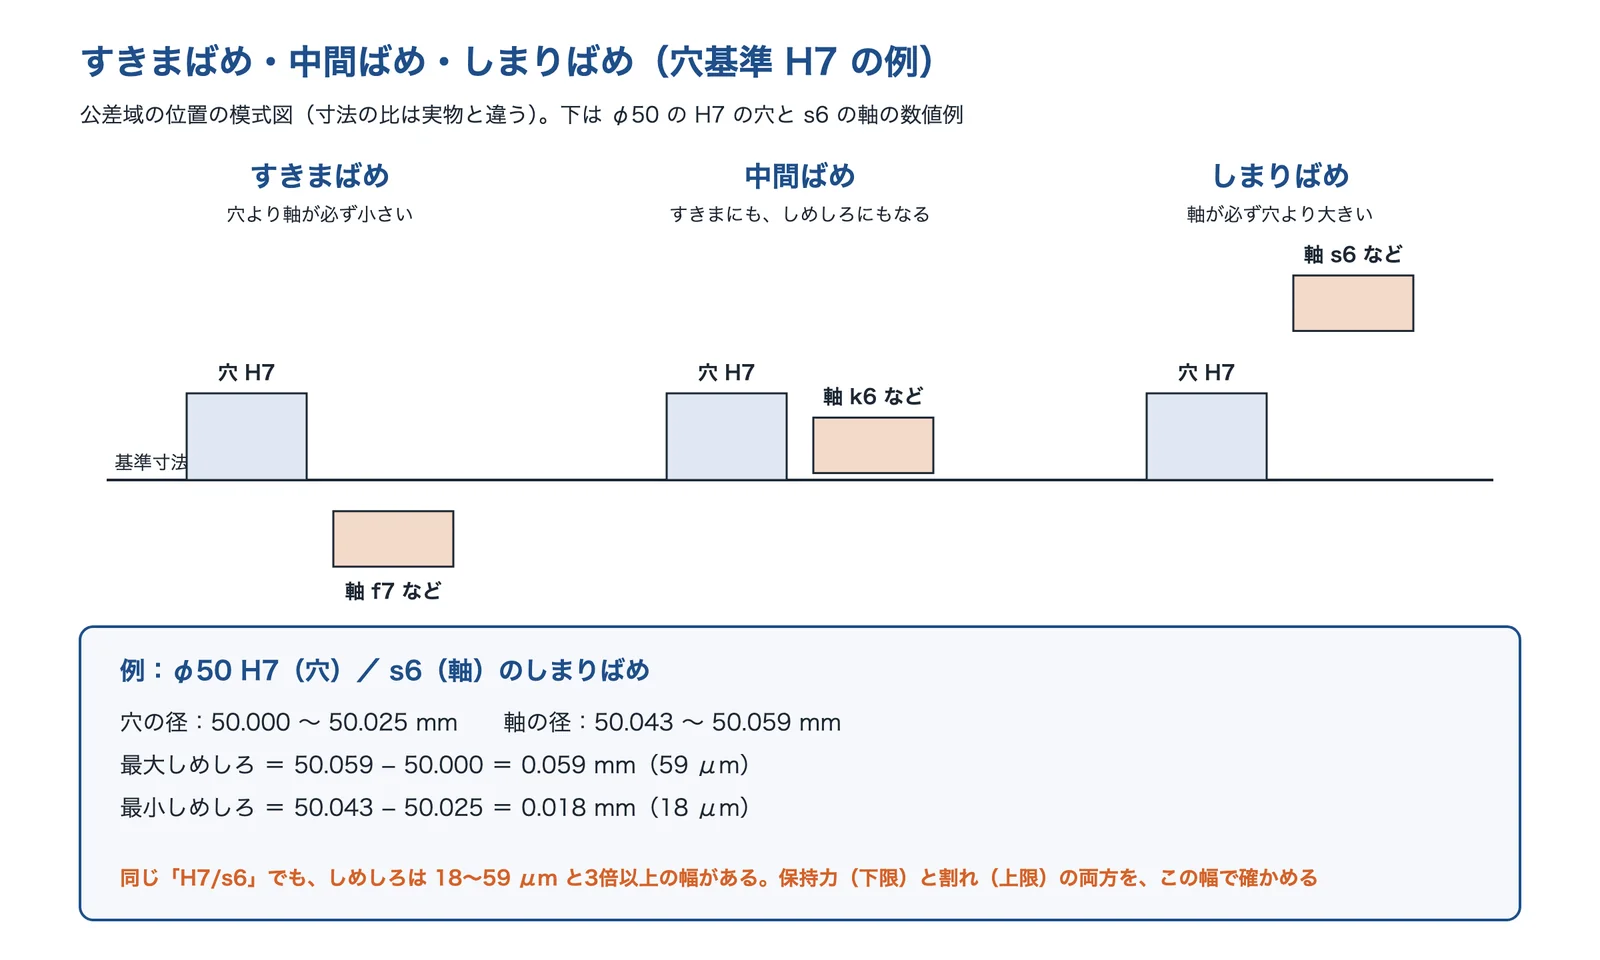
出典:東京理科大学「転がり軸受の基礎(5)はめあい」・アイアール技術者教育研究所「焼きばめ・冷やしばめに関する必須知識と計算方法」をもとに AI(Claude)で作成
しめしろは面圧になり、穴の内面に引張りの応力を生む
しめしろの分だけ、軸は縮み、穴は広がろうとします。そのとき接する面を押し合う力が面圧で、面圧と摩擦係数と接する面積で、伝えられるトルクと抜ける力が決まります。アイアール技術者教育研究所は、中実の軸に厚肉の円筒をはめたときの面圧を p=Eδ(Do²−Di²)/(2DiDo²) とし、しめしろ0.1mm、穴径100mm、外径150mm の鋼で面圧約58.3MPa、摩擦係数0.15・長さ80mm で伝達トルク約10,988N·m の例を示しています。
同じ例で、円筒の周方向の応力は内面で約152MPa(最大)、外面で約93MPaです。割れの心配は、いちばん応力の大きい穴の内面で見ます。
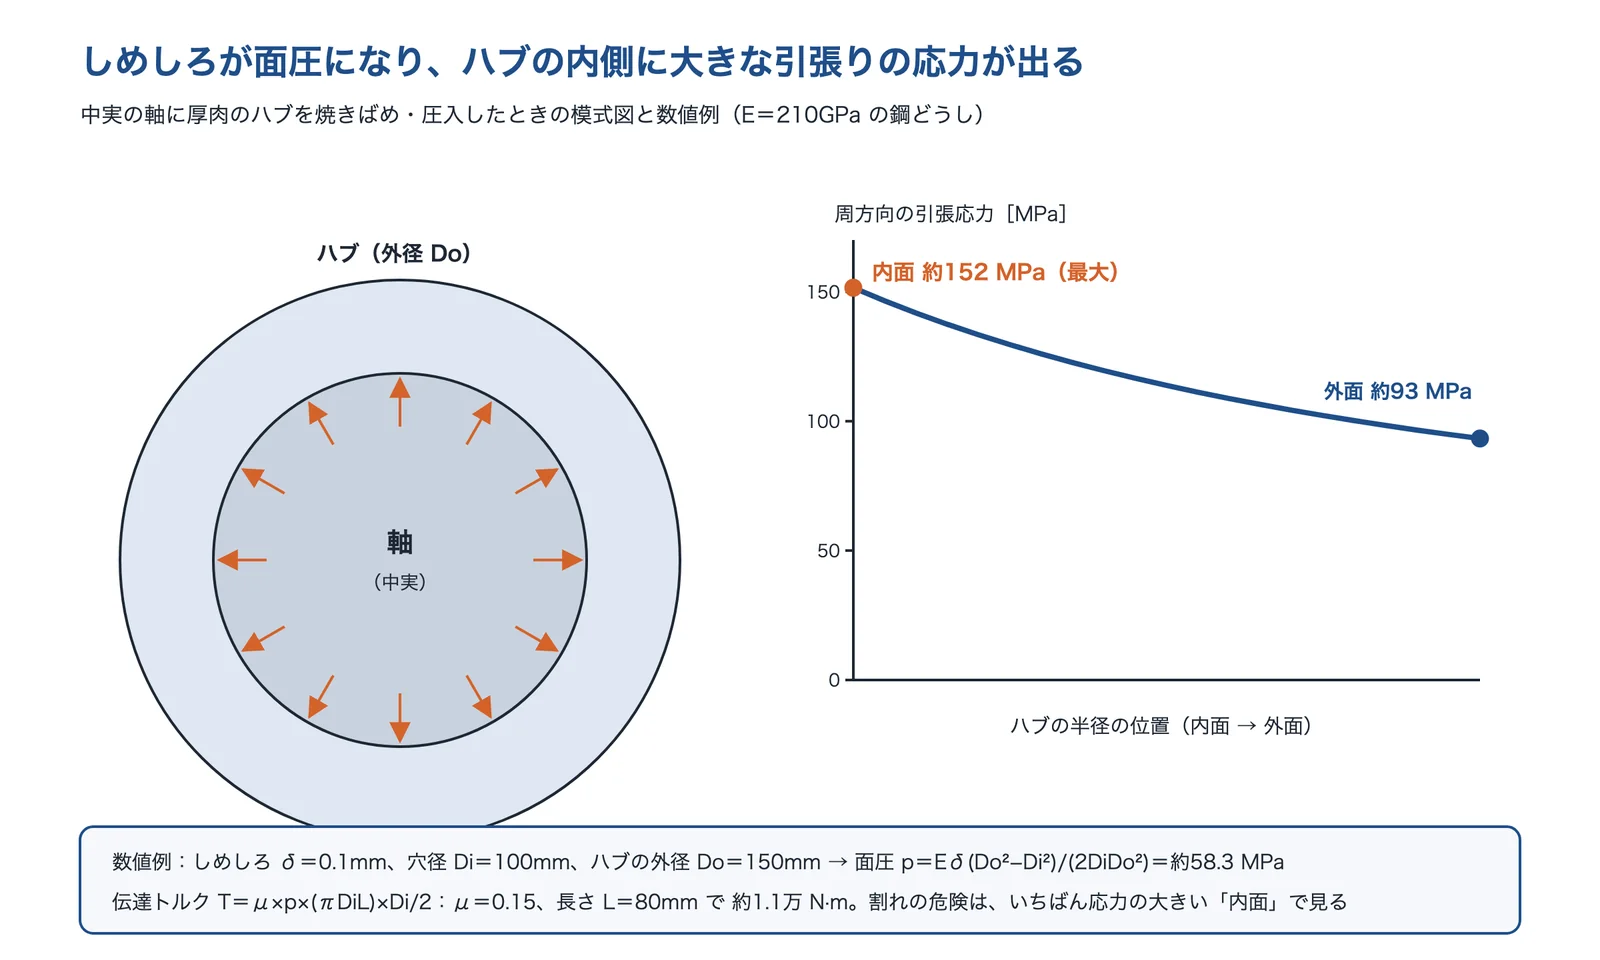
出典:アイアール技術者教育研究所「焼きばめ・冷やしばめに関する必須知識と計算方法」をもとに AI(Claude)で作成
図面のしめしろより、実際に効くしめしろは小さい
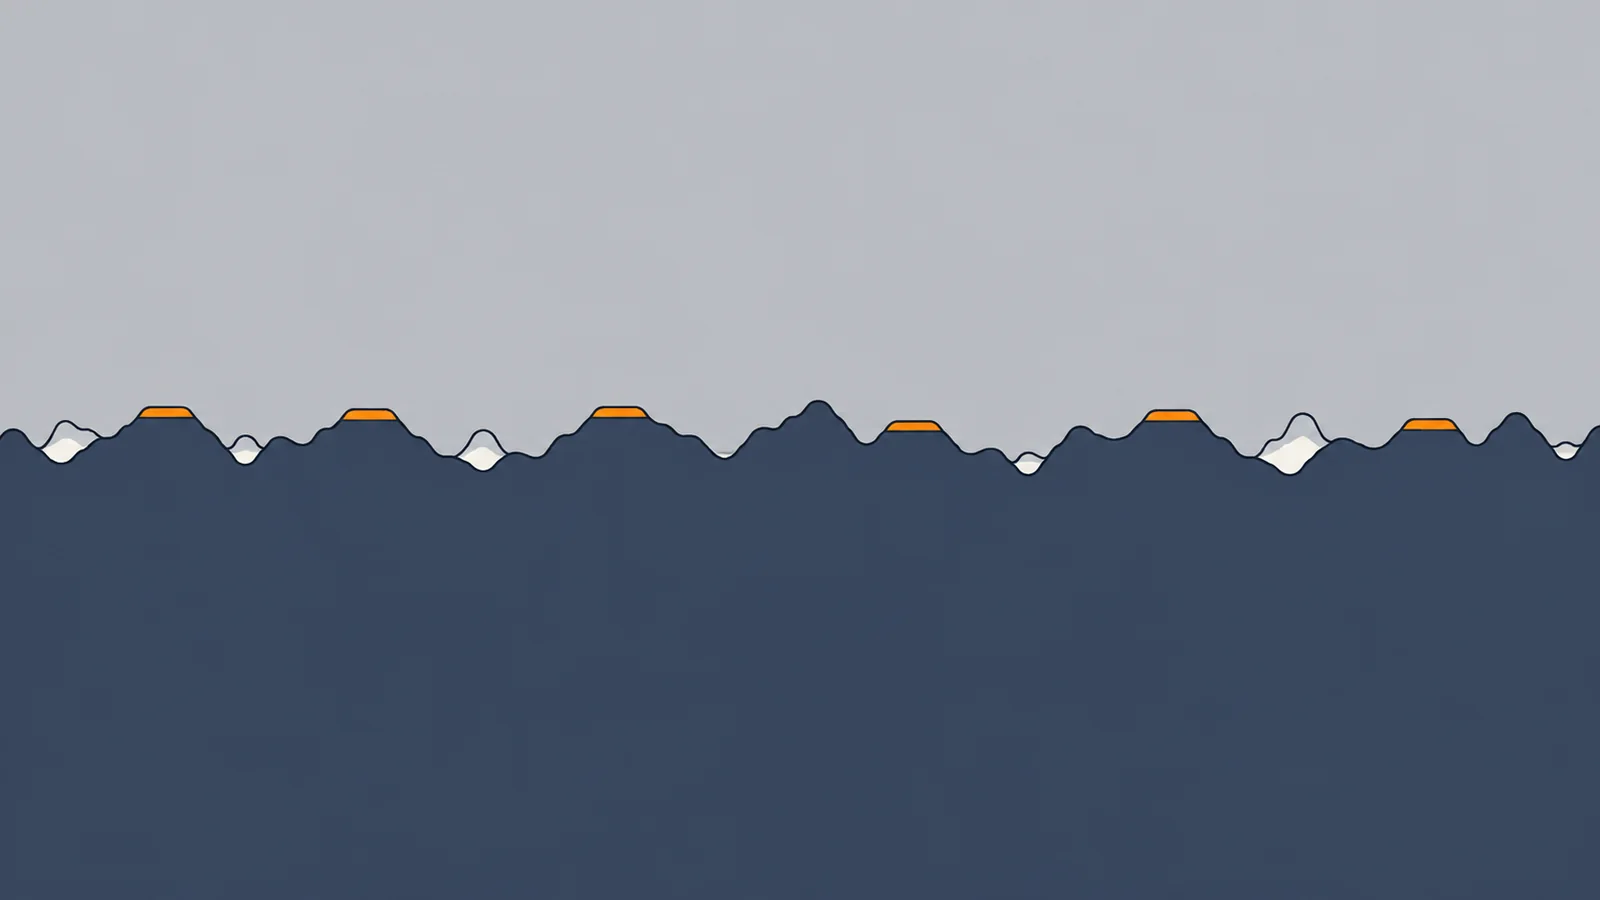
NTN の技術資料は、実際に効くしめしろ(有効しめしろ)が、圧入で表面の粗さがつぶれる分(研削の軸で1.0〜2.5μm、旋削の軸で5.0〜7.0μm)、運転中の温度差(Δd=0.0015×d×ΔT)、ラジアル荷重による内輪の広がりで小さくなるとしています。日本精工も、負荷荷重・はめあい面の粗さ・運転中の温度などではめあいが減り、はめあい面にすきまができると、フレッチングやクリープが起きやすくなるとしています。
一方で、しめしろが大きすぎても困ります。NTN は上限の目安を軸径の1/1000以下、はめあいによる最大応力を127MPa 程度を超えないこととし、はめあいの選び方が不適切だと、輪の割れ・早期のはく離・クリープ・フレッチングコロージョン・内部すきまの減りすぎによる焼付きが起こるとしています(いずれも軸受の値です。ほかの部品では、材料の強さで上限を決めます。下の計算例のハブには、この値は当てはまりません)。
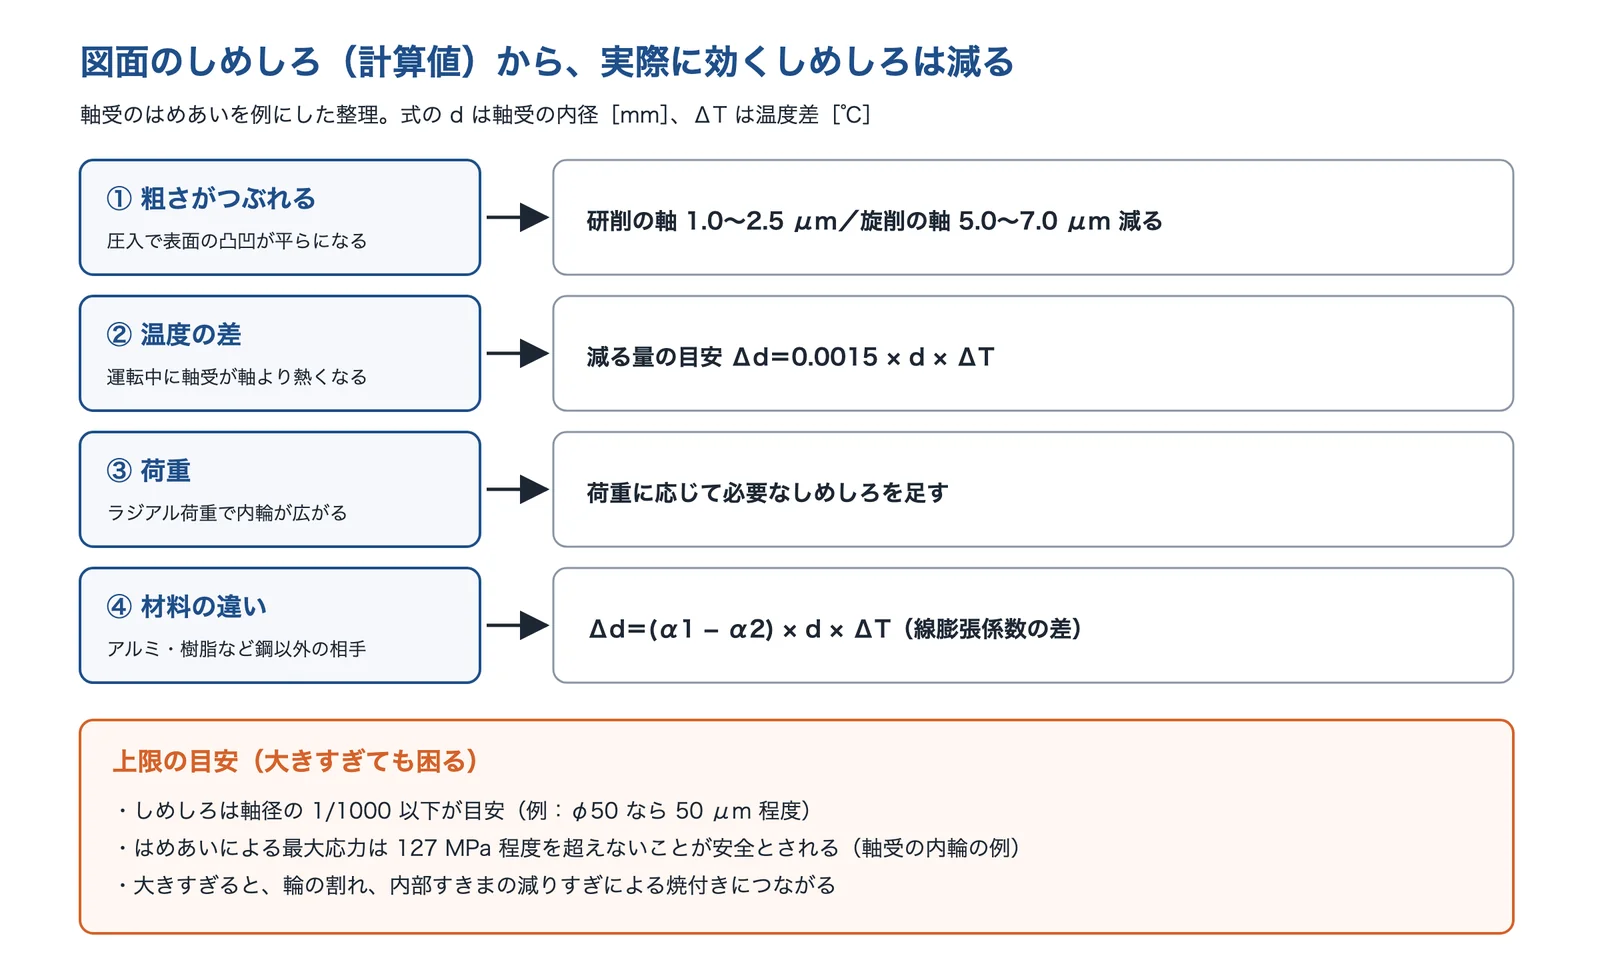
出典:NTN「転がり軸受のはめあい」・東京理科大学「転がり軸受の基礎(5)はめあい」・日本精工「ベアリングのABC はめあいとすきま」をもとに AI(Claude)で作成
温度が変わると、しめしろも変わる
軸と穴の材料が違うと、温度が変わったときにしめしろが変わります。NTN は、その量を (α1−α2)×d×ΔT(α は線膨張係数)としています。線膨張係数は、アルミ合金 A5052 が23.8×10⁻⁶/℃(大阪富士工業)、鋼 S50C が11.9×10⁻⁶/℃(プロテリアル特殊鋼、20〜200℃の平均値)で、アルミは鋼の約2倍伸びます。
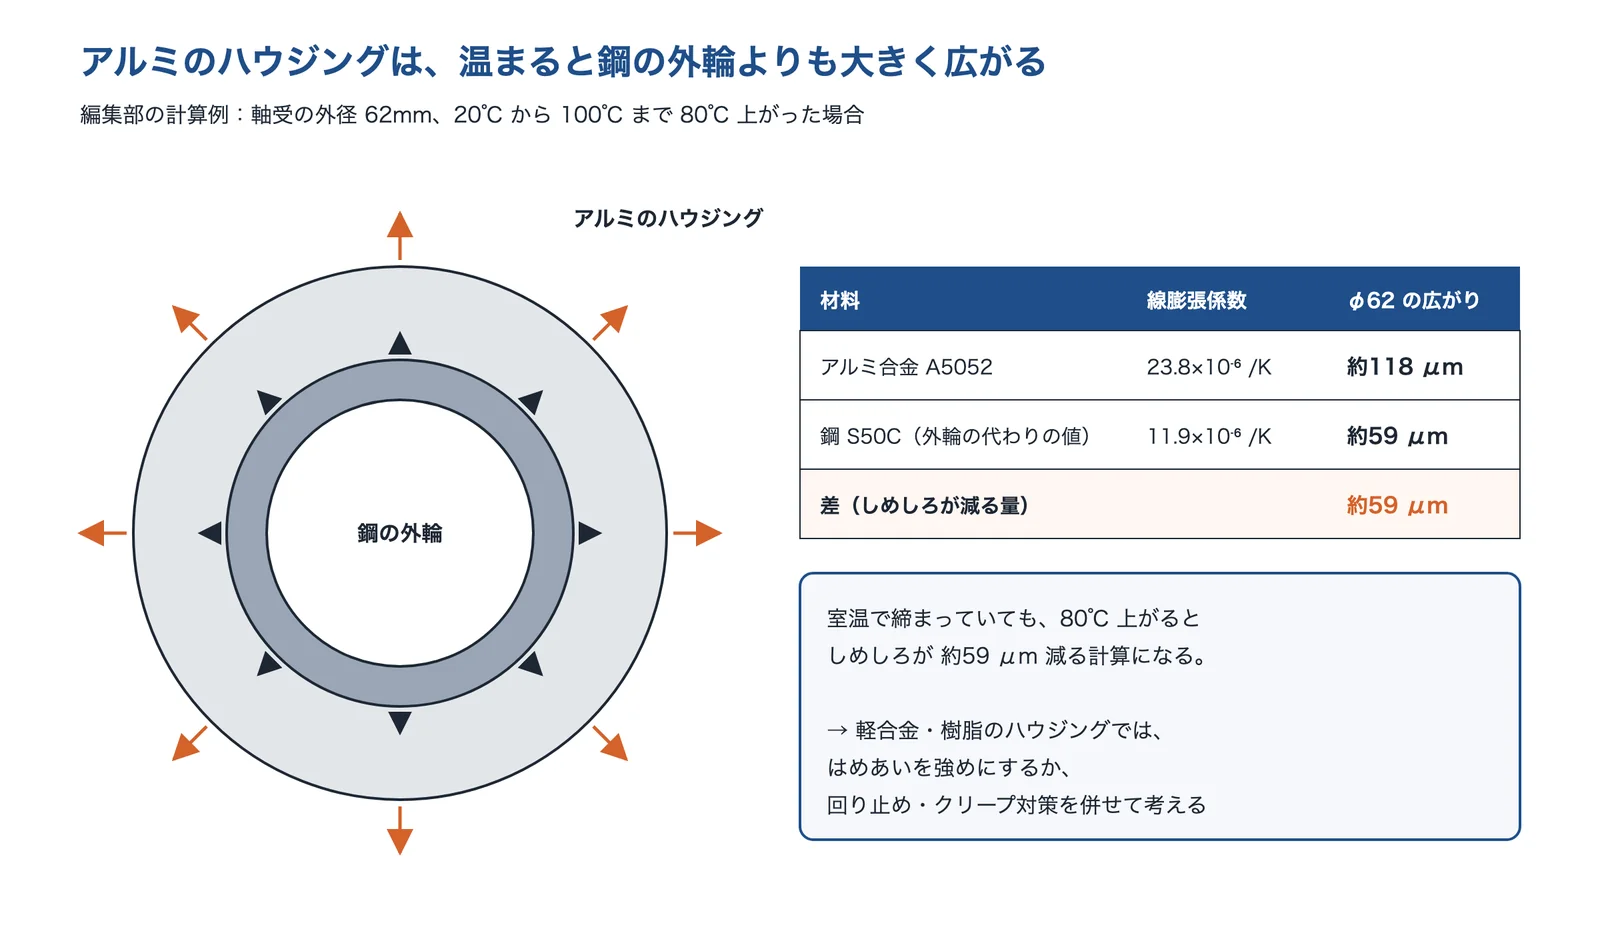
出典:編集部が計算し、NTN「転がり軸受のはめあい」の式・大阪富士工業「各種材料との比較」・プロテリアル特殊鋼「材料の物理的性質」をもとに AI(Claude)で作成
樹脂の部品に金属を圧入すると、圧入部には長い時間一定の荷重がかかり続けます。JFEテクノリサーチは、圧入荷重が高すぎる部位でクラックが生じることがあるとし、圧入部の近くから小さな試験片をとってクリープラプチャー試験で破断までの時間を比べています。同じ成形品に同じ条件で圧入しても、部位によって破断の時間に差があった例を示しています。
出典:転がり軸受のはめあい(総合カタログ)|NTN、ベアリングのABC はめあいとすきま|日本精工、転がり軸受の基礎(5)はめあい(講義資料)|東京理科大学 野口昭治、焼きばめ・冷やしばめに関する必須知識と計算方法|アイアール技術者教育研究所、各種材料との比較|大阪富士工業、材料の物理的性質|プロテリアル特殊鋼、小型部品から採取した微小試験片を使用したクリープラプチャー試験|JFEテクノリサーチ
計算例:φ50 H7/s6 で、保持力と応力はどれだけ変わるか
上の式を使って、同じ図面の公差の中で、保持力と応力がどれだけ変わるかを編集部が計算しました。条件は、鋼の中実の軸(φ50)に、鋼のハブ(外径100mm・長さ50mm)を H7/s6 ではめたもの、ヤング率210GPa、摩擦係数0.15(アイアール技術者教育研究所の例と同じ値)です。旋削の軸は、NTN の資料の粗さのつぶれの上限(7μm)を最小しめしろから引きました。
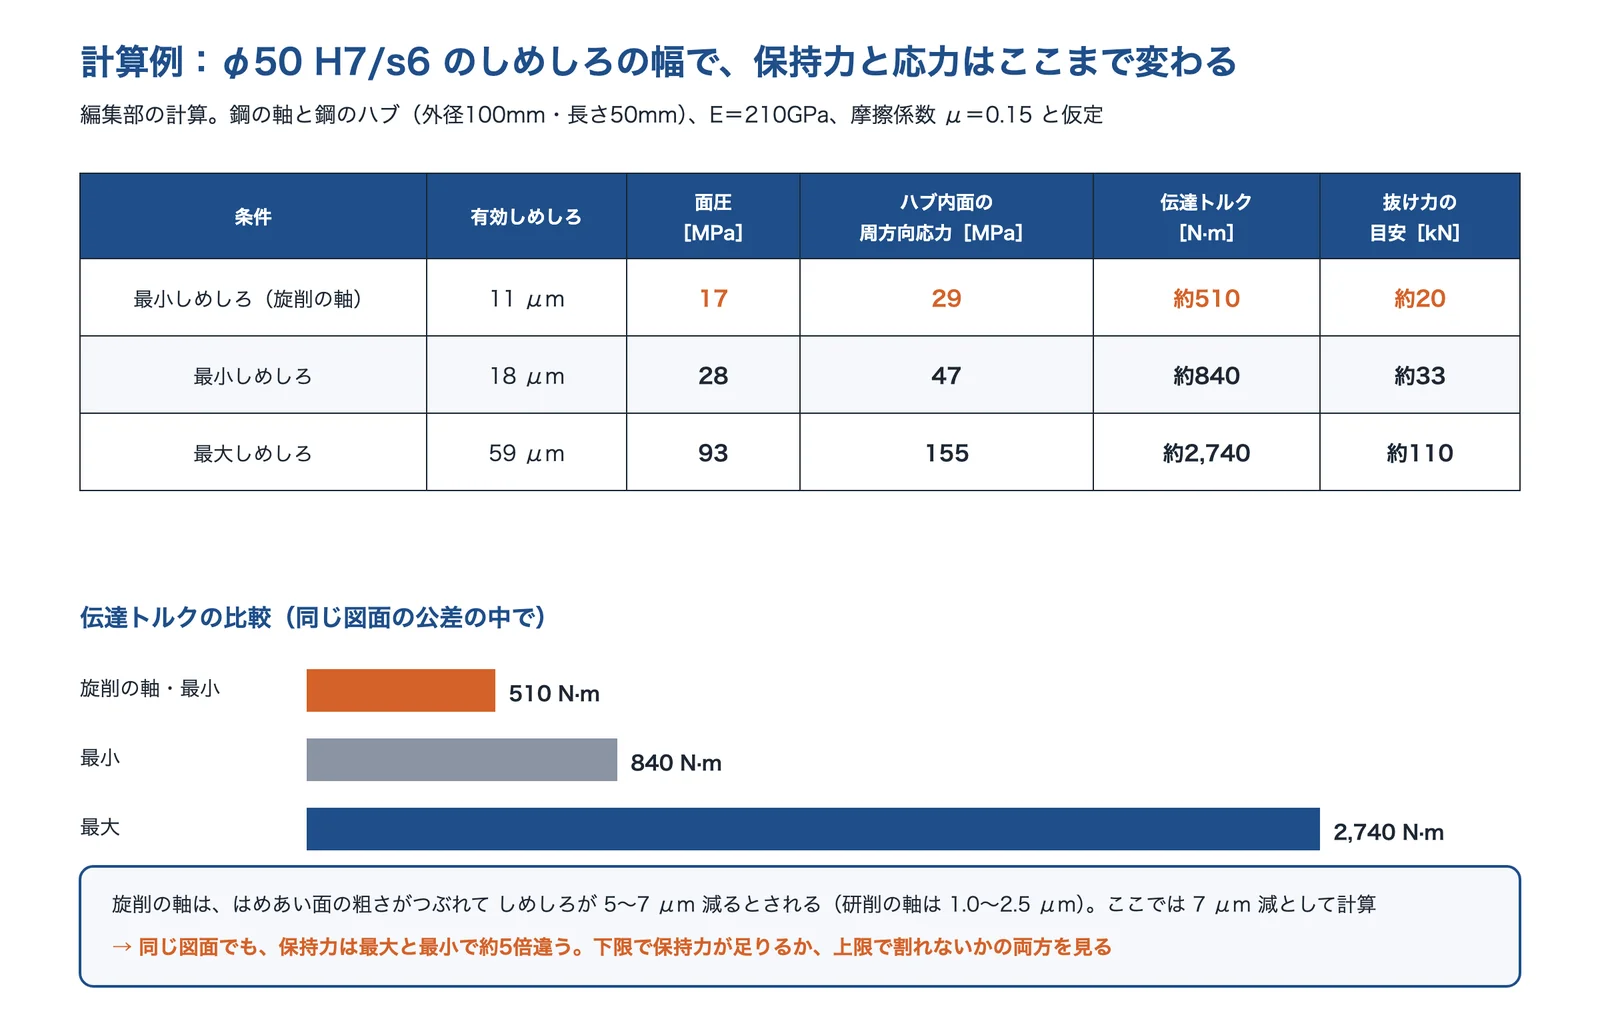
出典:編集部が計算し、アイアール技術者教育研究所の式・NTN「転がり軸受のはめあい」をもとに AI(Claude)で作成
最大しめしろ(59μm)では面圧約93MPa・伝達トルク約2,740N·m ですが、旋削の軸の最小しめしろ(11μm)では面圧約17MPa・伝達トルク約510N·m で、同じ図面でも保持力は約5倍違います。抜け力の目安(摩擦係数×面圧×接する面積)も、約20kN〜約110kN の幅になります。必要なトルク・抜け力は、いちばん小さい組み合わせで確かめ、割れはいちばん大きい組み合わせの内面の応力(約155MPa)をハブの材料の強さと比べて確かめます(編集部の解説)。
なお、摩擦係数は、面の粗さや潤滑で変わります。ティーエイチエーは、圧入力の計算で摩擦係数を0.12〜0.3(一般的には0.2)とし、安全率を1.0〜3.0 掛けるとしています。計算は目安で、最後は実物の圧入力と抜け荷重を測って確かめます(ティーエイチエーは、抜け荷重について「実際は理論値と乖離するケースもあり」としています)。
出典:焼きばめ・冷やしばめに関する必須知識と計算方法|アイアール技術者教育研究所、転がり軸受のはめあい|NTN、圧入(設計段階)|ティーエイチエー、抜け荷重(抜去力)を知りたい(EMIDAS)|ティーエイチエー
解決技術の詳細
圧入・焼きばめの困りごとを減らす方法は、しめしろを設計する、焼きばめ・冷やしばめにする、圧入の条件と荷重を管理する、回り止め・抜け止めを足す、そして試験と解析で確かめる、の5つに分けられます。まず計算でしめしろの幅を決め、工程と試験で確かめるのが基本です。
しめしろの設計(はめあい公差・有効しめしろ)
はめあいは、どちらの部品が荷重に対して回るかで選びます。日本精工は、産業用モーターのような内輪回転荷重の例で、内輪をしまりばめ、外輪をすきまばめとしています。ティーエイチエーは、静止荷重なら「すきまばめ」か「中間ばめ」(g6・h6・js5・H7・JS7 程度)、回転荷重なら「しまりばめ」(k5・n5・n6・N7・P7)とする考え方を示しています。
しめしろの下限は、粗さのつぶれ・温度・荷重で減る分を足して決めます(NTN)。上限は、穴の内面の応力が材料の強さを超えないことで決めます(編集部の解説)。NTN は、大きな振動や衝撃荷重がかかるとき、中空軸や薄肉ハウジング、軽合金・樹脂のハウジングでは大きなしめしろが、高い回転精度が要るときや小径・薄肉の軸受では小さなしめしろが必要になるとしています。
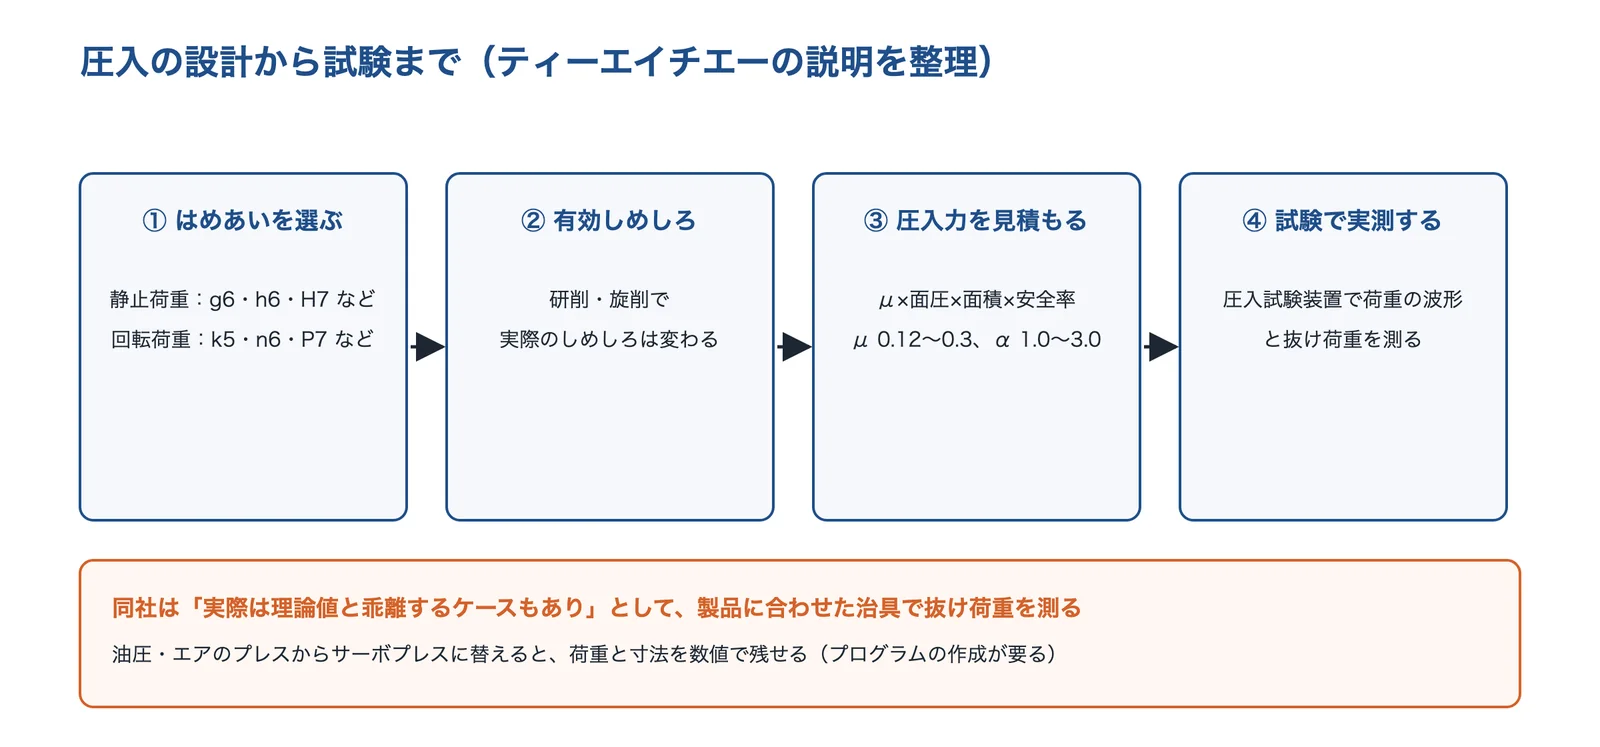
出典:ティーエイチエー「圧入(設計段階)」・同「圧入試験装置」をもとに AI(Claude)で作成
焼きばめ・冷やしばめ
焼きばめは、穴の側の部品を温めて広げ、軸を入れてから冷やして締める方法です。圧入の力がほとんど要らないので、かじりや圧こんを避けられます(江藤電機)。アイアール技術者教育研究所の例では、鋼の線膨張係数を11.8×10⁻⁶/K として、φ50 の穴は温度差100K で0.059mm 広がり、H7/s6 の最大しめしろとちょうど同じになります。入れやすくするには、さらに温度を上げます。
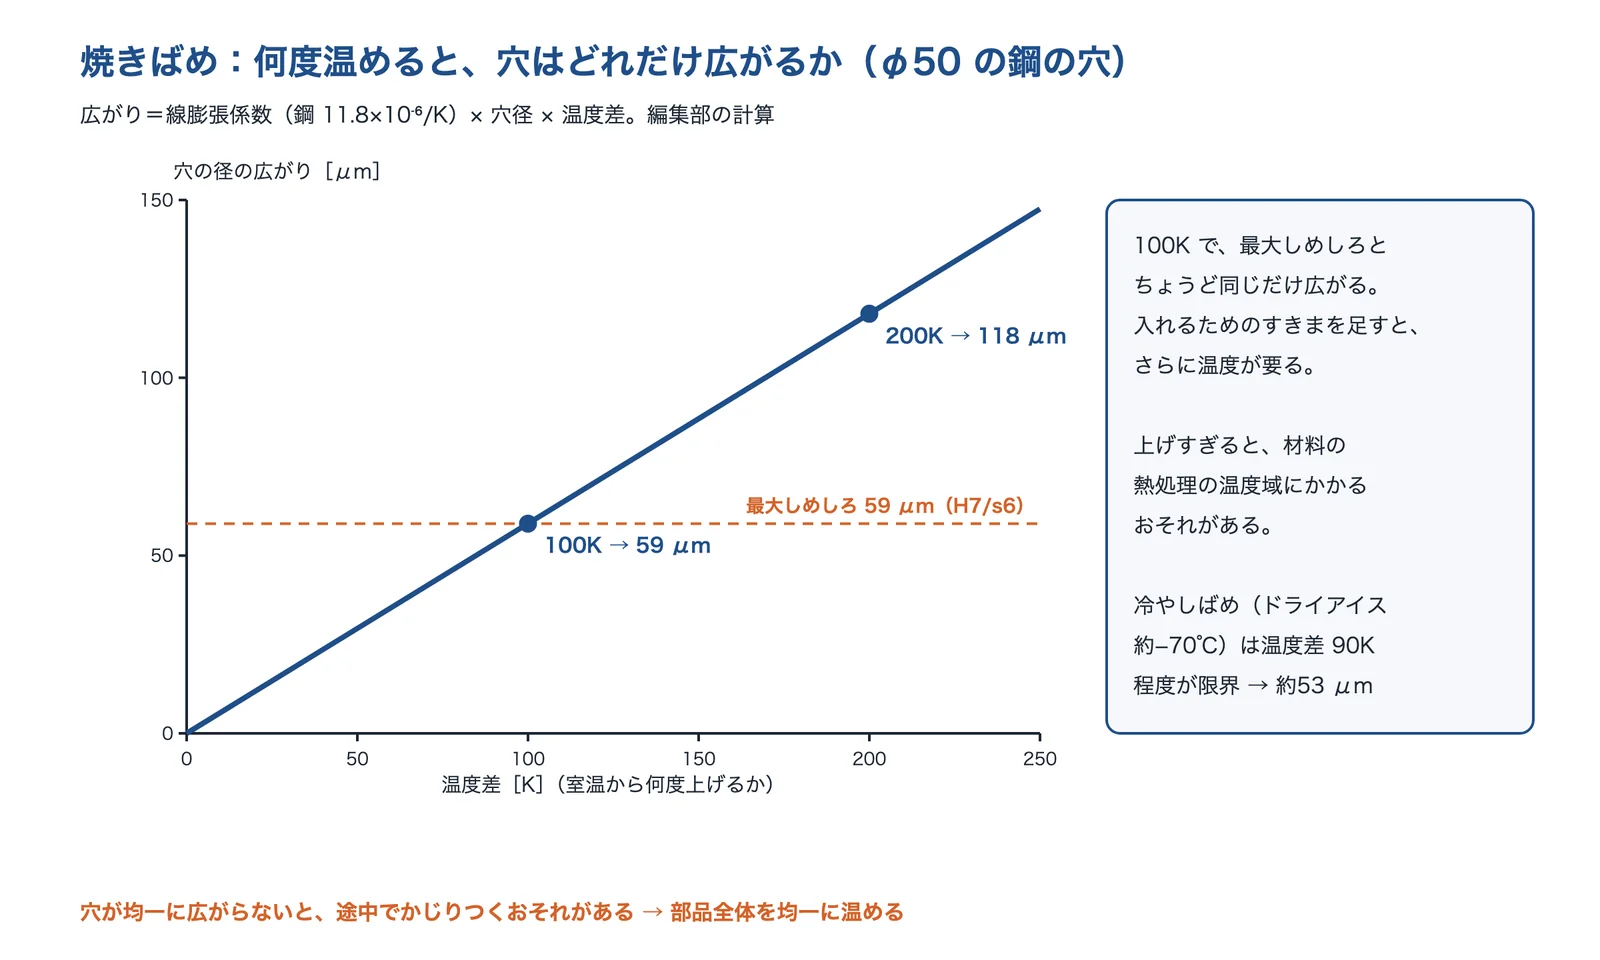
出典:編集部が計算し、アイアール技術者教育研究所「焼きばめ・冷やしばめに関する必須知識と計算方法」をもとに AI(Claude)で作成
温めすぎると、材料の熱処理の温度域にかかるおそれがあり、穴が均一に広がらないとかじりつくおそれがあるので、部品全体を均一に温める管理が必要です(アイアール技術者教育研究所)。冷やしばめは、ドライアイスなどで軸を冷やして縮める方法で、−70℃ 程度で温度差90K 程度が限界とされ、大きなしめしろには使えません(同)。φ50 の鋼の軸なら、90K で約53μm 縮む計算です(編集部の計算)。
誘導加熱の装置は、部品だけを電磁誘導で温めます。江藤電機は、油で温める焼きばめでは挿入後の清掃が要るとし、誘導加熱なら火や油を使わずに温められるとしています。
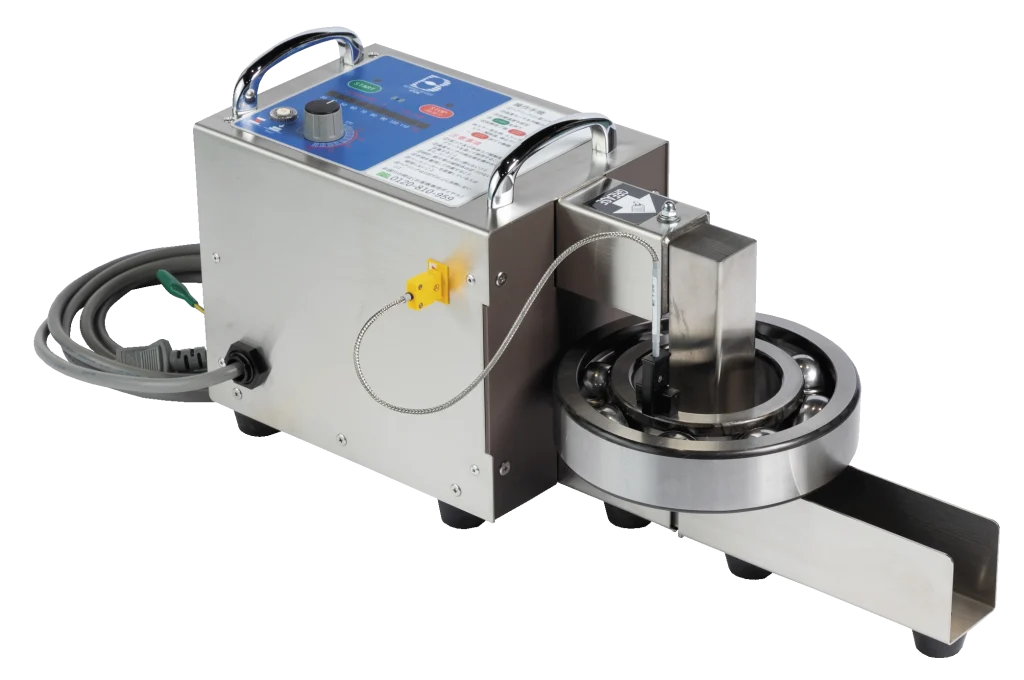
出典:江藤電機「ベアリングヒーター」
圧入の条件と荷重・位置の監視
圧入では、速度・芯出し・治具で、かじりや曲がりが変わります。サンテクスは、圧入部が φ0.6mm の部品で荷重の偏りを治具で防いで曲がり対策を行い、肉の薄い樹脂ではクラックを防ぐために圧入のスピードを工夫したとしています。ヤマハ発動機は、超音波振動を併用して、圧入の荷重を1,500〜2,000N から700N に下げ、n=48 すべてで圧入でき、かじりと圧漏れがなく、抜け荷重は従来より大きくなったと報告しています(荷重の反対側を支える治具が要り、ワークの変形が課題とも書いています)。
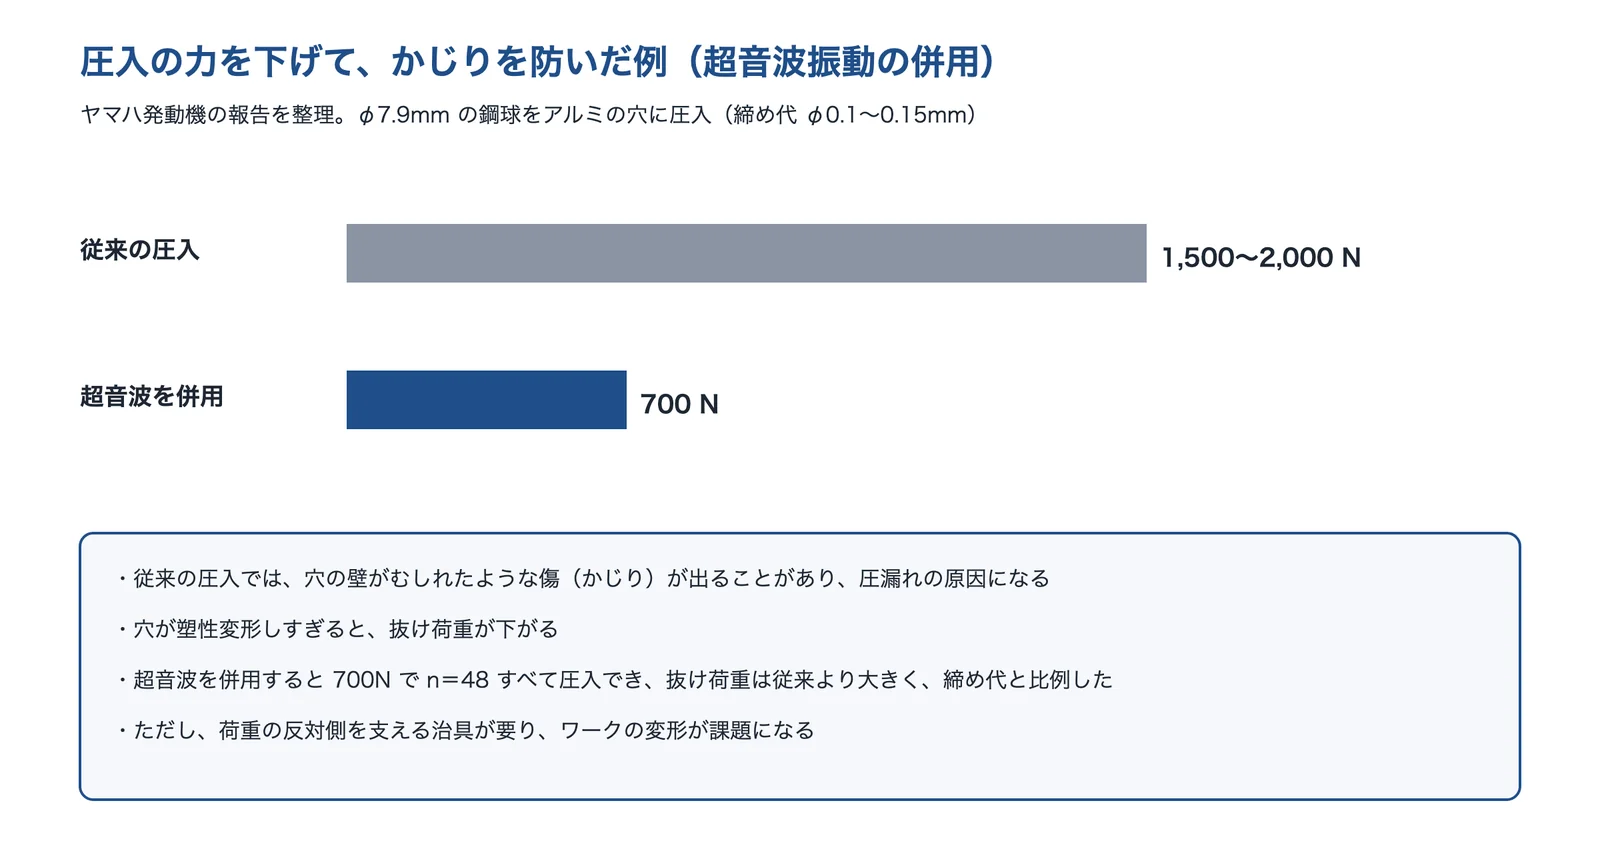
出典:ヤマハ発動機「超音波振動を応用した圧入機の開発」をもとに AI(Claude)で作成
荷重と位置の監視は、圧入した部品の良否を、荷重の波形で全数判定する方法です。コアテックは、ロードセルを内蔵したサーボプレスで位置と荷重を同時に制御・判定し、ワークのセットミスによる高さの変化や生産ロットによる寸法の違いを見逃さず、壊れる前に止めるとしています。ティーエイチエーは、油圧・エアのプレスからサーボプレスに替えると、荷重と寸法を数値で時系列に残せるとしています。
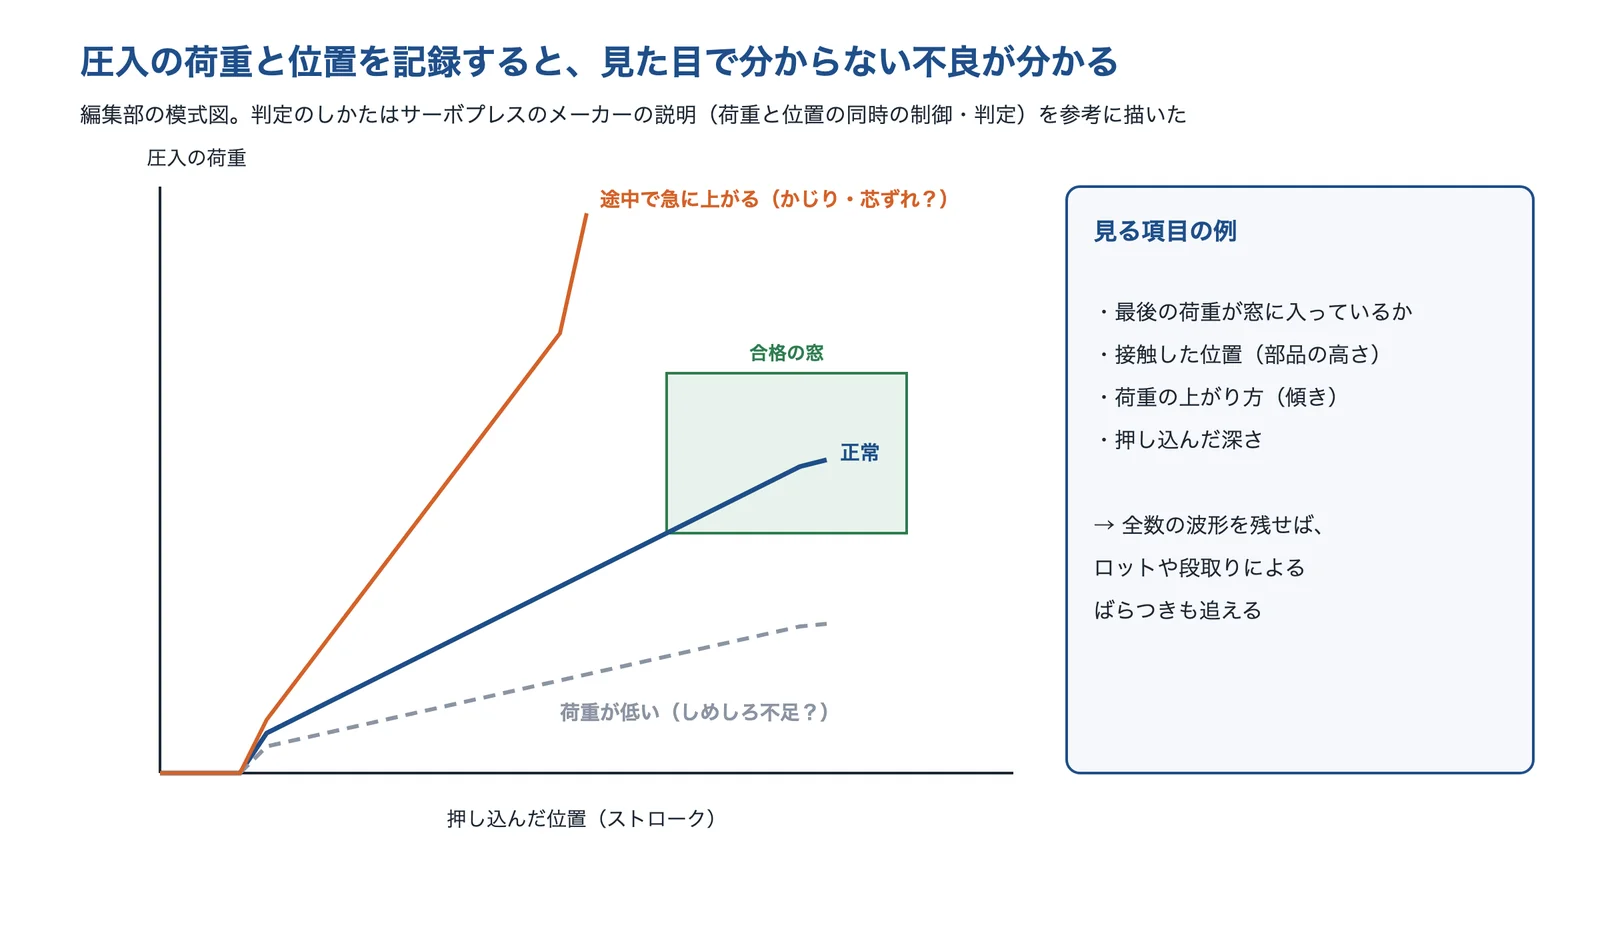
出典:コアテック「マルチプレス」・ティーエイチエー「圧入(設計段階)」をもとに AI(Claude)で作成
回り止め・抜け止め(ローレット・接着剤)
しめしろだけで保持力が足りないときは、形や接着剤で補います。山田マシンツールは、圧入部品のオス部分にローレットを施して、回転防止や抜け止めの機能を持たせるとし、平目は圧入部品の回り止め、斜目は回しながら圧入する部品に使い、左右のねじれを組み合わせて抜け止めを期待することも多いとしています。
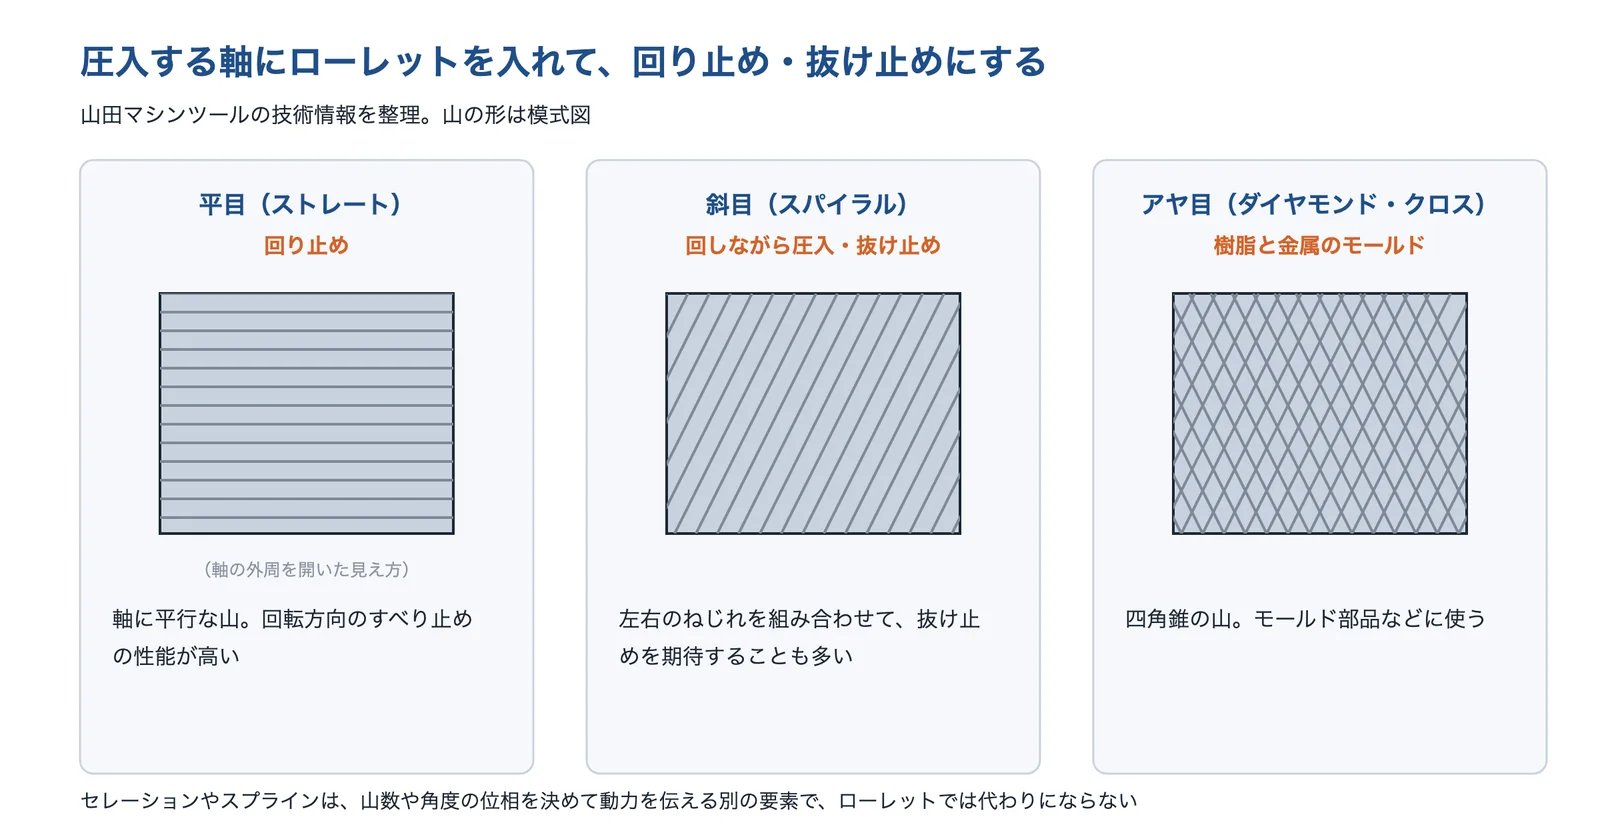
出典:山田マシンツール「ローレット技術情報」をもとに AI(Claude)で作成
はめ合い用の接着剤は、軸と穴のすき間に入って固まる接着剤です。ヘンケルは、同社のはめ合い用接着剤(嫌気性)で、すきまばめでの固定ができ、組立の簡素化と加工の精度をゆるめることによる加工費の低減に役立ち、異種金属の組立やシールもできるとしています。どの程度の強さになるかは、すき間・材料・表面の状態で変わるので、メーカーの資料と試験で確かめます(編集部の解説)。サンテクスは、軸に横穴を開けてピンを圧入し、抜けを防ぐ例も紹介しています。
軸受のクリープには、軸受の側の対策もあります。ジェイテクトは、外輪の外径にみぞを付けた開発品で、ひずみによるクリープの量を現行品の約50%に抑えたとし(CAE 解析)、対策として外輪の厚肉化や回り止めピンなども挙げています。日本精工は、外輪のみぞに O リングを付けて、はめあいのすきまが広がるのを抑える軸受を出しています。
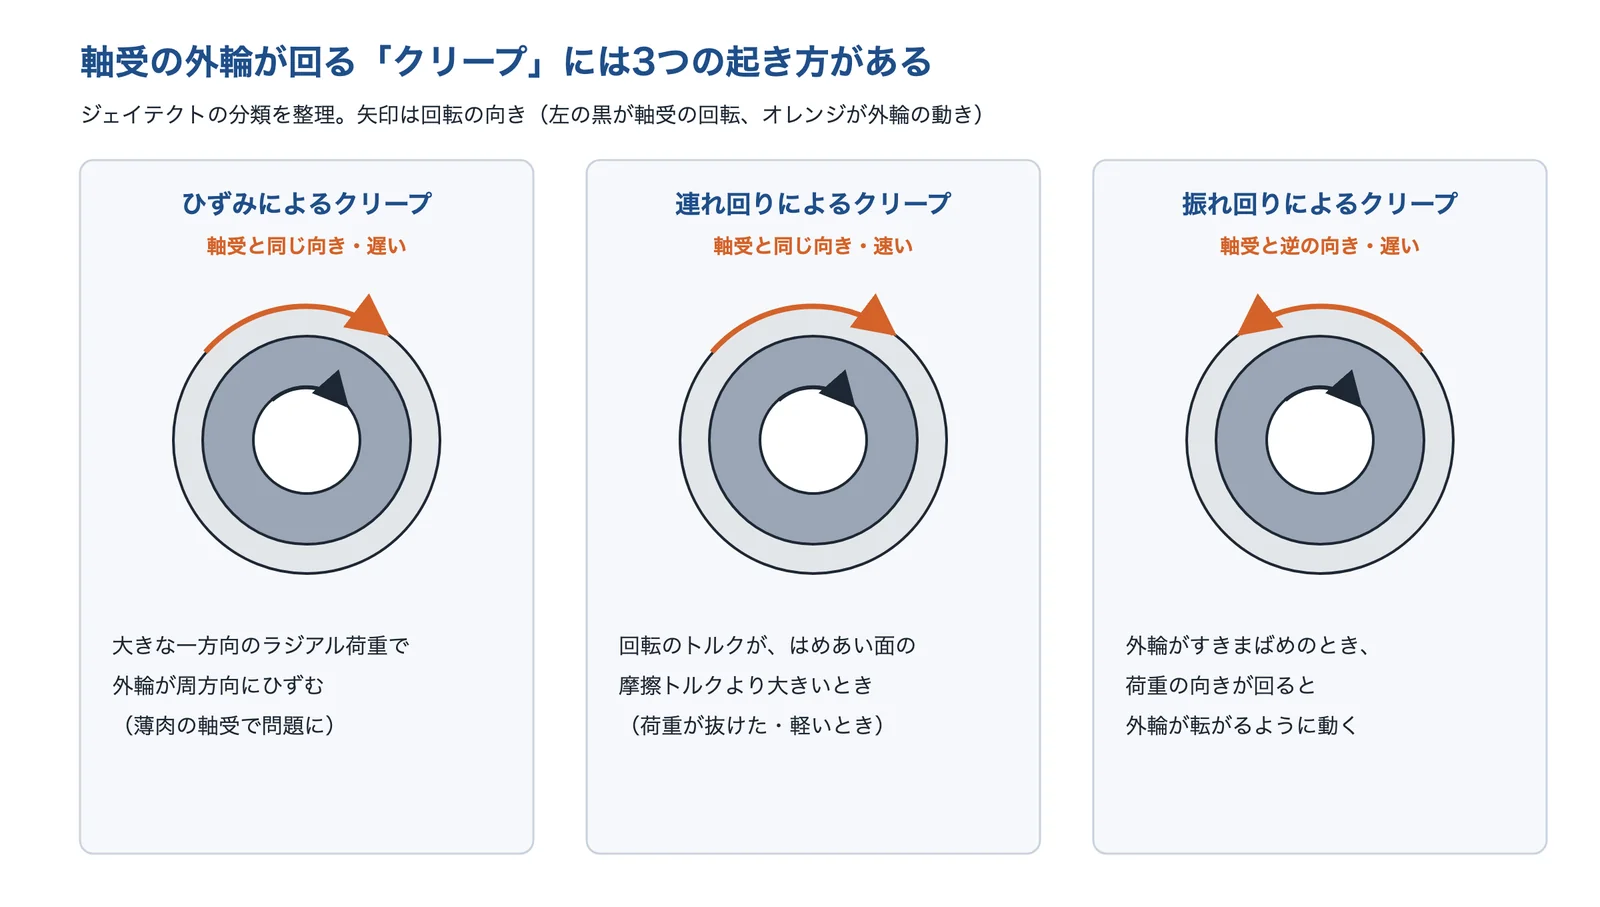
出典:ジェイテクト「外輪アンチクリープ玉軸受の開発」をもとに AI(Claude)で作成
試験と解析で確かめる(抜け荷重・クリープ・CAE)
計算した保持力は、実物で確かめます。ティーエイチエーは、製品に合わせた治具をつくり、圧入した製品がどの程度の力で外れるかを圧入試験装置で測るとしています。JFEテクノリサーチは、油の中で常温〜200℃、荷重をかける速さを変えて、圧入ピンの抜け荷重を測る試験を行っています。樹脂の部品では、圧入部から試験片をとったクリープラプチャー試験で、圧入の条件が適切かを確かめられるとしています。
形を変えたときの違いは、CAE(有限要素法などの解析)で試作の前に比べられます。ジェイテクトは、外輪のクリープの量を CAE で比べ、開発品の効果を確かめています。解析で比べたら、最後は実物の試験で確かめます(編集部の解説)。
出典:ベアリングのABC はめあいとすきま|日本精工、転がり軸受のはめあい|NTN、圧入(設計段階)|ティーエイチエー、焼きばめ・冷やしばめに関する必須知識と計算方法|アイアール技術者教育研究所、ベアリングヒーター|江藤電機、圧入部品|サンテクス、超音波振動を応用した圧入機の開発(2002年)|ヤマハ発動機、マルチプレス|コアテック、ローレット技術情報|山田マシンツール、M-Tech 2023 出展資料(はめ合い用接着剤)|ヘンケル、外輪アンチクリープ玉軸受の開発(JTEKT ENGINEERING JOURNAL No.1014、2016年)|ジェイテクト、クリープフリー軸受|日本精工、圧入試験装置|ティーエイチエー、抜け荷重(抜去力)を知りたい(EMIDAS)|ティーエイチエー、圧入ピン固定部品の油中でのピン抜け荷重評価|JFEテクノリサーチ、小型部品から採取した微小試験片を使用したクリープラプチャー試験|JFEテクノリサーチ
圧入・焼きばめの技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。圧入の設計と試験の会社、圧入部品の受託の会社、焼きばめの装置と受託の会社、サーボプレスのメーカー、ローレットの工具のメーカーと、得意な所が分かれます。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| ティーエイチエー | 組立機・試験機メーカー | しめしろと圧入力の考え方を公開し、治具で抜け荷重を実測して、計算と実際の違いを確かめる。 | A 抜ける・回る:使っているうちに、軸やピンがずれる・空回りする B 割れる:圧入したボス・ハウジング・輪が割れる D 温度が上がるとゆるむ:アルミ・樹脂の相手、高温の油の中 E 軸受の輪が回る(クリープ):はめあい面が摩耗する・異音 | |
| サンテクス | 加工会社・圧入機 | 小さな軸や樹脂への圧入を受託し、自社用の圧入機の設計製作と自動化も支援する。 | A 抜ける・回る:使っているうちに、軸やピンがずれる・空回りする B 割れる:圧入したボス・ハウジング・輪が割れる C かじる・曲がる・ばらつく:圧入力が高い、傷が付く、軸が曲がる | |
| 江藤電機 | 焼きばめ装置メーカー | 誘導加熱のベアリングヒーターで軸受・ギア・カップリングを温め、打ち込まずに取り付ける。 | C かじる・曲がる・ばらつく:圧入力が高い、傷が付く、軸が曲がる D 温度が上がるとゆるむ:アルミ・樹脂の相手、高温の油の中 | |
| 遠州熱研 | 熱処理の会社 | 熱処理とあわせて、焼きばめを受託する。 | C かじる・曲がる・ばらつく:圧入力が高い、傷が付く、軸が曲がる | |
| コアテック | FA 設備メーカー | 荷重と位置で圧入の良否を全数判定するサーボプレスをつくる。 | C かじる・曲がる・ばらつく:圧入力が高い、傷が付く、軸が曲がる | |
| 山田マシンツール | 工具メーカー | 回り止め・抜け止めのローレット加工の工具をつくる。 | A 抜ける・回る:使っているうちに、軸やピンがずれる・空回りする |
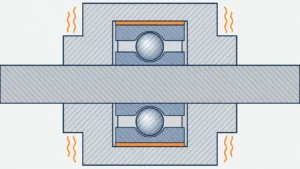
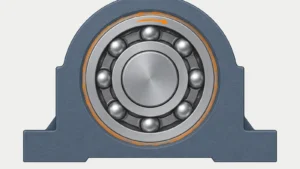
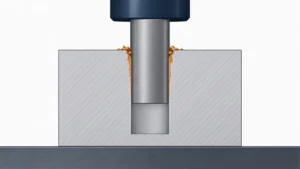
株式会社ティーエイチエー|しめしろと圧入力の考え方を公開し、抜け荷重を実測
ティーエイチエー(THA)とは
ティーエイチエーは、愛知県岡崎市に本社がある、自動組立機・検査装置のメーカーです(1985年設立)。自動組立機の設計製作、製品性能テスター・各種性能試験機の設計製作、産業用ロボットのティーチングなどを行っています。
ティーエイチエー(THA)の得意技術
| 技術 | 内容 |
|---|---|
| はめあいとしめしろの考え方 | 静止荷重なら「すきまばめ」か「中間ばめ」(g6・h6・js5・H7・JS7 程度)、回転荷重なら「しまりばめ」(k5・n5・n6・N7・P7)とし、研削・旋削で実際に有効になるしめしろが変わるとしている |
| 圧入力の見積もり | 圧入力=μ×面圧×π×径×深さ×安全率 α とし、μ は面の粗さで変わるので0.12〜0.3(一般的には0.2)、α は1.0〜3.0で計算するとしている。抜く力も同じ式だが、圧入荷重と抜け荷重は同じにならないとしている |
| 圧入試験装置と抜け荷重の測定 | 荷重・スピードを細かく設定し、荷重を波形グラフで見られる圧入試験装置で試験を受ける。製品に合わせた治具をつくり、実際に圧入した製品がどの程度の力で外れるかを測るとしている |
同社は、公差による保持力の変化は計算だけでなく、圧入力と保持力を測れる圧入試験装置で確かめることを勧めています。
ティーエイチエー(THA)が解決できる課題
- はめあいの公差としめしろの決め方が分からない
- 計算した圧入力・抜け荷重が、実際と合わない
- 量産の前に、圧入のばらつきと抜け荷重を確かめたい
出典:会社概要|ティーエイチエー、圧入(設計段階)|ティーエイチエー、圧入試験装置|ティーエイチエー、抜け荷重(抜去力)を知りたい(EMIDAS)|ティーエイチエー
株式会社サンテクス|小さな軸・樹脂への圧入の受託と圧入機
サンテクスとは
サンテクスは、埼玉県八潮市にある、切削加工の会社です(2000年創業)。切削加工のほか、圧入部品の受託加工と、お客様の工場で使う圧入機器の設計製作・自動化の支援も行っています。
サンテクスの得意技術
| 技術 | 内容 |
|---|---|
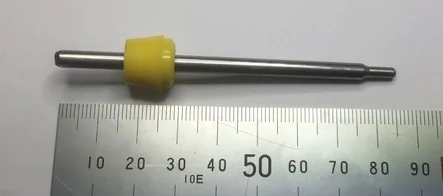
| 圧入部品の受託加工 | 旋盤で削った部品に、軸・ピン・樹脂部品を圧入する。圧入部が φ0.6mm の部品では、荷重で偏らないよう治具を工夫し、曲がり対策も行ったとしている |
| 樹脂への圧入 | 樹脂の肉厚が薄くクラックが入る部品で、圧入のスピードを工夫して製作したとしている。樹脂歯車にステンレスの軸を圧入する例も紹介している |
| 抜け防止ピンと圧入代の管理 | ステンレスの軸に横穴を開けてピンを圧入し、抜けを防ぐ例や、ステンレスの軸を真鍮の部品に圧入する例で「圧入代の管理が重要」としている |
| 圧入機の設計製作 | 圧入の試作テストの相談と、オーダーの圧入機の製作を受けるとしている |
サンテクスが解決できる課題
- 細い軸や薄い樹脂に、曲がりや割れなく圧入したい
- 抜け止めのピンを圧入したい
- 圧入の工程を試作し、自社用の圧入機もほしい
出典:サンテクス「圧入部品」
株式会社江藤電機|誘導加熱で軸受などを温める焼きばめ装置
江藤電機とは
江藤電機は、福岡県北九州市八幡東区にある、産業用電気機器のメーカーです。主要製品は、ベアリングヒーター(環状金属焼きばめ装置)です。
江藤電機の得意技術
| 技術 | 内容 |
|---|---|
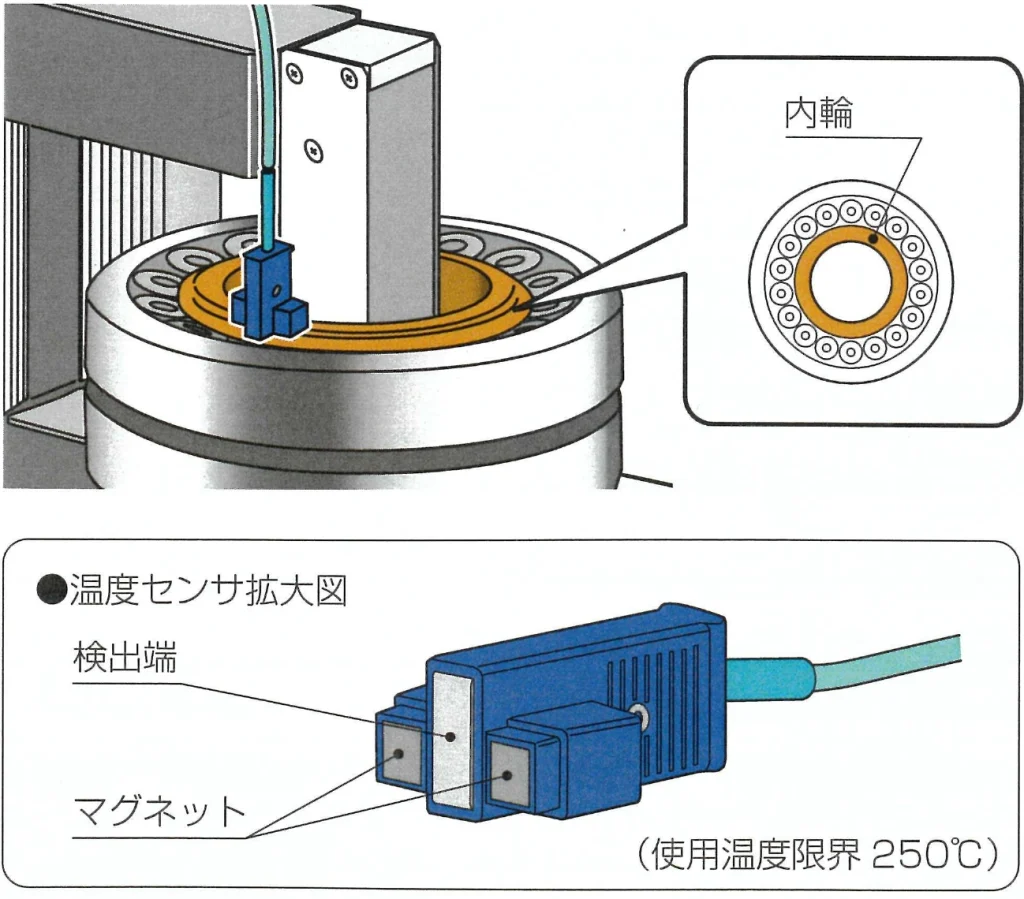
| 誘導加熱のベアリングヒーター | プレスやハンマーによる圧入は圧こんや傷の原因になるとし、むらなく均一に加熱する誘導加熱で、軸受に損傷を与えずに熱膨張させるとしている |
| 油を使わない焼きばめ | 油による焼きばめは挿入後の清掃が要るとし、火や油を使わないので、グリース封入形の軸受もきれいに加熱できるとしている。ベアリングのほか、ギアやカップリングなどの環状の金属にも使える(一部の機種はベアリング専用) |
| 温度の管理 | 温度設定の範囲は機種により〜120℃・〜200℃・〜250℃。マグネット内蔵の温度センサが全機種に付き、加熱後は自動で脱磁するとしている |
江藤電機が解決できる課題
- 軸受・ギア・カップリングを、打ち込みで傷めずに取り付けたい
- 油で温める焼きばめの清掃や油の管理をなくしたい
- 加熱の温度をそろえたい
出典:江藤電機「ベアリングヒーター」
遠州熱研有限会社|熱処理の会社による焼き嵌めの受託
遠州熱研とは
遠州熱研は、静岡県磐田市にある、金属の熱処理と表面処理の会社です(1972年創立)。焼入れ・焼戻し、浸炭、窒化、焼きならしなどの熱処理と、黒染めやショットブラストを受けています。
遠州熱研の得意技術
| 技術 | 内容 |
|---|---|
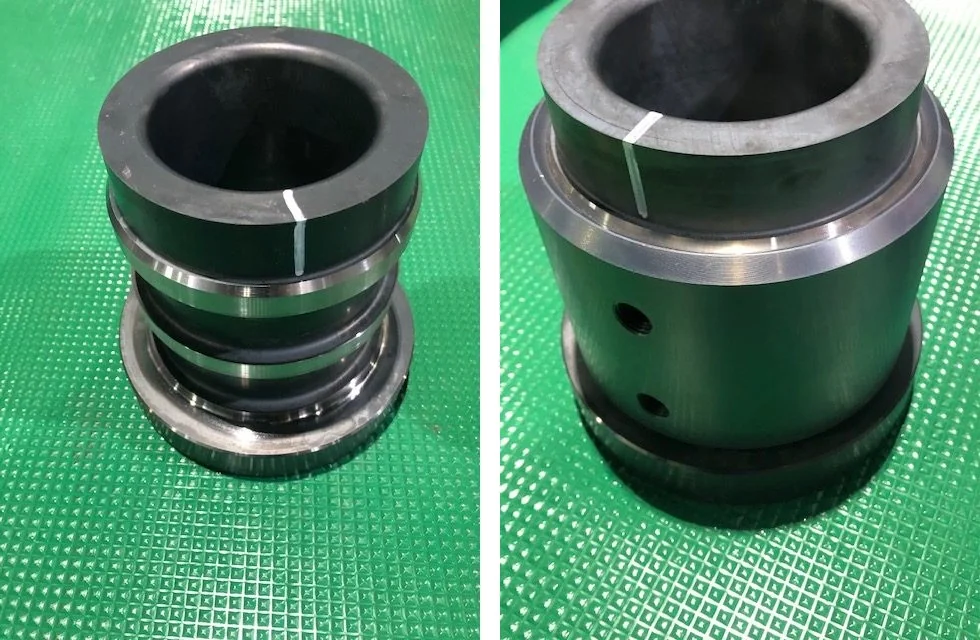
| 焼き嵌めの受託 | 軸受け(穴の側の部品)だけを加熱膨張させた状態で軸をはめ込み、冷めることで固着させる処理を受ける。処理できる大きさは W500×D950×H750、材質は鉄鋼材料、納期の目安は翌日〜中2営業日としている |
| 熱処理と合わせて頼める | 同じ会社で、焼入れ・焼戻しなどの熱処理も受けている。熱処理では製品の歪み・変形を減らすことを大きな課題としている |
遠州熱研が解決できる課題
- 焼きばめを、設備を持たずに外に出したい(納期の目安は翌日〜中2営業日)
- 熱処理と焼きばめを同じ会社にまとめて頼みたい
出典:遠州熱研「焼き嵌め」
コアテック株式会社|荷重と位置で良否を判定するサーボプレス
コアテックとは
コアテックは、岡山県総社市にある、FA の自動化設備のメーカーです(1972年設立)。FA 自動化設備、AC サーボのツール、画像検査システムなどをつくっています。
コアテックの得意技術
| 技術 | 内容 |
|---|---|
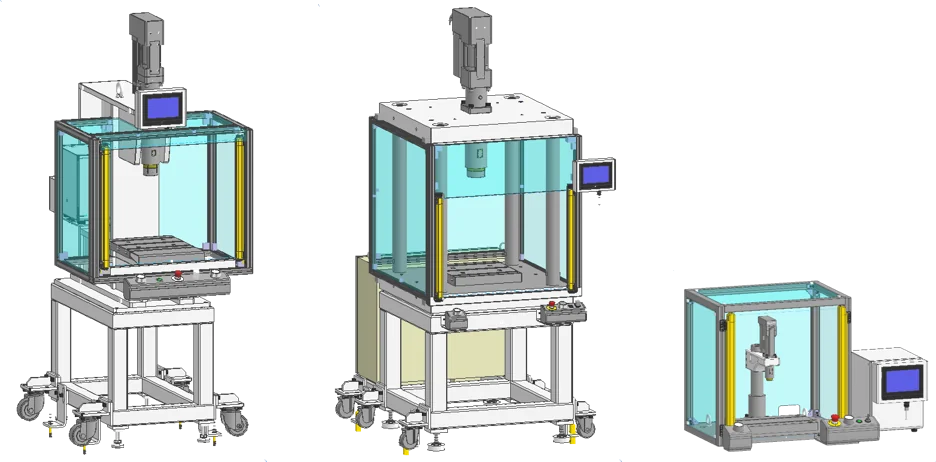
| 荷重と位置で判定するサーボプレス | ロードセルを内蔵し、「位置制御」と「荷重制御」を同時に行って OK/NG を判定するとしている。ワークのセットミスによる高さの変化や、生産ロットによる寸法の違いを見逃さず、ワークや金型が壊れる前にラムを止めるとしている |
| 圧入の用途 | 用途の例として、バルブガイドとシートの圧入、シャフトの圧入、プラグの圧入を挙げている。運転の結果はグラフで表示する |
| 機種とサンプルテスト | 2kN〜200kN の機種がある。導入の前に、判定がねらいどおりにできるか、実際の荷重などを試せるとしている |
コアテックが解決できる課題
- 圧入の良否を、荷重と位置で全数判定したい
- セットミスや寸法違いで、ワークや型を壊したくない
- 導入の前に、自社の部品で圧入を試したい
出典:コアテック「マルチプレス」
出典:会社概要|コアテック、マルチプレス|コアテック、マルチプレスの用途事例|コアテック
山田マシンツール株式会社|回り止め・抜け止めのローレットの工具
山田マシンツールとは
山田マシンツールは、東京都台東区に本社がある、機械工具のメーカーです(1947年創業)。ローレット加工・キー溝加工・バニシングなどの工具、マーキングの装置、FA を扱っています。
山田マシンツールの得意技術
| 技術 | 内容 |
|---|---|
| 圧入部品のローレット | 圧入部品のオス部分にローレットを施すことで、圧入部の回転防止や抜け止めの機能を持たせるとしている |
| パターンの使い分け | 平目は回転方向のすべり止めの性能が高く、圧入部品の回り止めによく使う。斜目は回しながら圧入する部品に使い、左右のねじれを組み合わせて抜け止めの効果を期待することも多いとしている |
| 山の形と外径 | 圧入部品やモールド部品では、密着性を確保するために尖った山を求められることもあるとしている。圧入部品で仕上がりの外径が大事な場合は、外径に公差を入れることもできるとしている |
同社は、ローレットとセレーション・スプラインは機能が違い、代わりにはならないとしています。
山田マシンツールが解決できる課題
- 圧入した軸の回り止め・抜け止めを、追加の部品なしで持たせたい
- ローレットの種類(平目・斜目・アヤ目)とピッチを選びたい
出典:会社案内|山田マシンツール、ローレット技術情報|山田マシンツール
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 困りごとの内容(抜けた・回った・割れた・傷が付いた)と、起きた時期(組立のとき・使い始め・温まったとき)
- 軸と穴の材料、寸法と公差(はめあいの記号)、表面の仕上げ(研削・旋削)
- 穴の側の部品の外径・肉厚(中空軸・薄肉かどうか)
- 伝えるトルク・抜けの力・荷重の向き(回転するのは軸か、穴の側か)
- 使う温度の範囲と、油・水の中で使うか
- いまの組立の方法(プレス・ハンマー・焼きばめ)と、圧入の荷重・速度の記録の有無
- 量産の数と、全数の検査が必要か
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








