
機械の点検で、ナットがゆるんでいた。ばね座金を入れたのに、振動でボルトが回って外れかけた。アルミの部品を留めたねじが、しばらくすると軸力が落ちていた。ねじのゆるみは、ナットが回るゆるみと、回らずに軸力が落ちるゆるみで、原因も対策も違います。
「ゆるみ止め部品を付ければよい」と決める前に、どの向きにどんな力がかかっているか、最初に必要な軸力が出ているか、温度や時間で軸力が変わっていないかを切り分けることが大切です。困っていることから、次のマトリクスで候補になる対策を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 締付け管理(軸力を正しく出す) | ゆるみ止めナット・座金 | ねじロック剤・プレコート | 締結の設計(座面・ボルトの長さ・材料) | ゆるみ試験と軸力の確認・監視 |
|---|---|---|---|---|---|
| A振動や横向きのくり返しの力で、ナットが回ってゆるむ | ○ | ◎ | ○ | ○ | △ |
| B同じトルクで締めても、軸力がばらつく・足りない | ◎ | △ | ○ | ||
| C回っていないのに、時間がたつと軸力が落ちる(へたり・陥没) | ○ | △ | ◎ | ○ | |
| D温度が上がり下がりすると、ゆるむ | △ | △ | ◎ | ○ | |
| Eゆるみや締め忘れに、点検で気づけない | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの対策が合うかは、ボルトの大きさ、かかる力の向きと大きさ、相手の材料、温度、点検のしやすさ、費用によって変わります。症状Aの「ゆるみ止めナット・座金」の「◎」は、回転ゆるみの防止方法に「ゆるみ止め部品を利用する」を挙げる説明(ハードロック工業)と、ユンカー式試験でナットの種類によって軸力の残り方が大きく違った同社の比較、「締付け管理」の「○」は、防止方法に「ボルト軸力を大きくする」を挙げる説明(同)、「ねじロック剤・プレコート」の「○」は、回転ゆるみはねじ面を固着する接着剤で対策できるとする説明(ミスミ)、「締結の設計」の「○」は、ボルトの本数を増やす、外力を小さくする設計、ボルトを細く長くする、を挙げる説明(ハードロック工業)、「ゆるみ試験」の「△」は、ユンカー式・NAS 式の試験で対策の効果を確かめられること(冨士精密・ヤマシナ)を示します。症状Bの「締付け管理」の「◎」は、管理方法によって軸力のばらつき(締付け係数 Q)が1.2〜3と違うとする JIS B 1083 の表(TONE の解説)と、潤滑でトルク係数が0.14〜0.26 とばらつくとする資料(東日製作所)、「ゆるみ試験と軸力の確認」の「○」は、超音波で軸力を測る機器(日本プララド)とトルクと軸力の関係を評価する試験(ヤマシナ)、「締結の設計」の「△」は、表面処理と摩擦係数安定剤の選定を相談できること(ヤマシナ)を示します。症状Cの「締結の設計」の「◎」は、非回転ゆるみの防止方法に、ボルトや被締結体を細く長くする、接触面の陥没量を小さくする工夫を挙げる説明(ハードロック工業)と、フランジ付きの頭は座面が広く陥没によるゆるみを減らすとする説明(ミスミ)、「締付け管理」の「○」は、時間がたってから増し締めすると軸力を回復できるとする説明(ミスミ)、「ゆるみ止めナット・座金」の「△」は、皿ばね座金で戻り回転によらないゆるみへの対策がかなり期待できるとする CAE 解析(MONOist。ばね座金は同じ解析で対策になりにくいとされています)と、皿ばね座金・ばね座金で初期ゆるみに対策できるとする説明(ミスミ)、「ゆるみ試験と軸力の確認」の「○」は、軸力クリープ確認試験(ヤマシナ)と残留軸力の測定(日本プララド)を示します。症状Dの「締結の設計」の「◎」は、各部材を線膨張係数の差が小さなものにするとする説明(ハードロック工業)、「ゆるみ試験と軸力の確認」の「○」は、ヒートサイクル軸力試験(ヤマシナ)、「ゆるみ止めナット・座金」の「△」は、全金属製で耐熱耐寒性があるとするナット(冨士精密)、「ねじロック剤・プレコート」の「△」は、加工の種類ごとに使用温度範囲が決まっていること(ニッセイテクニカ)を示します。症状Eの「ゆるみ試験と軸力の確認・監視」の「◎」は、合いマークで目視でゆるみを確かめる方法(大阪府の点検要領)と、ボルトの軸力を遠隔で監視するシステム(日本プララド)、「締付け管理」の「○」は、締め忘れを防ぐ機器とトルクに達すると印を残す機器(東日製作所)を示します。合いマークで分かるのはナットが回ったかどうかで、回らずに軸力が落ちるゆるみは分かりません(編集部の解説)。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている対策、○は効果が期待できる対策、△は条件によって有効な対策を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
ナットが回ったか(合いマークがずれたか)と、軸力が足りているかで、まず見る対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
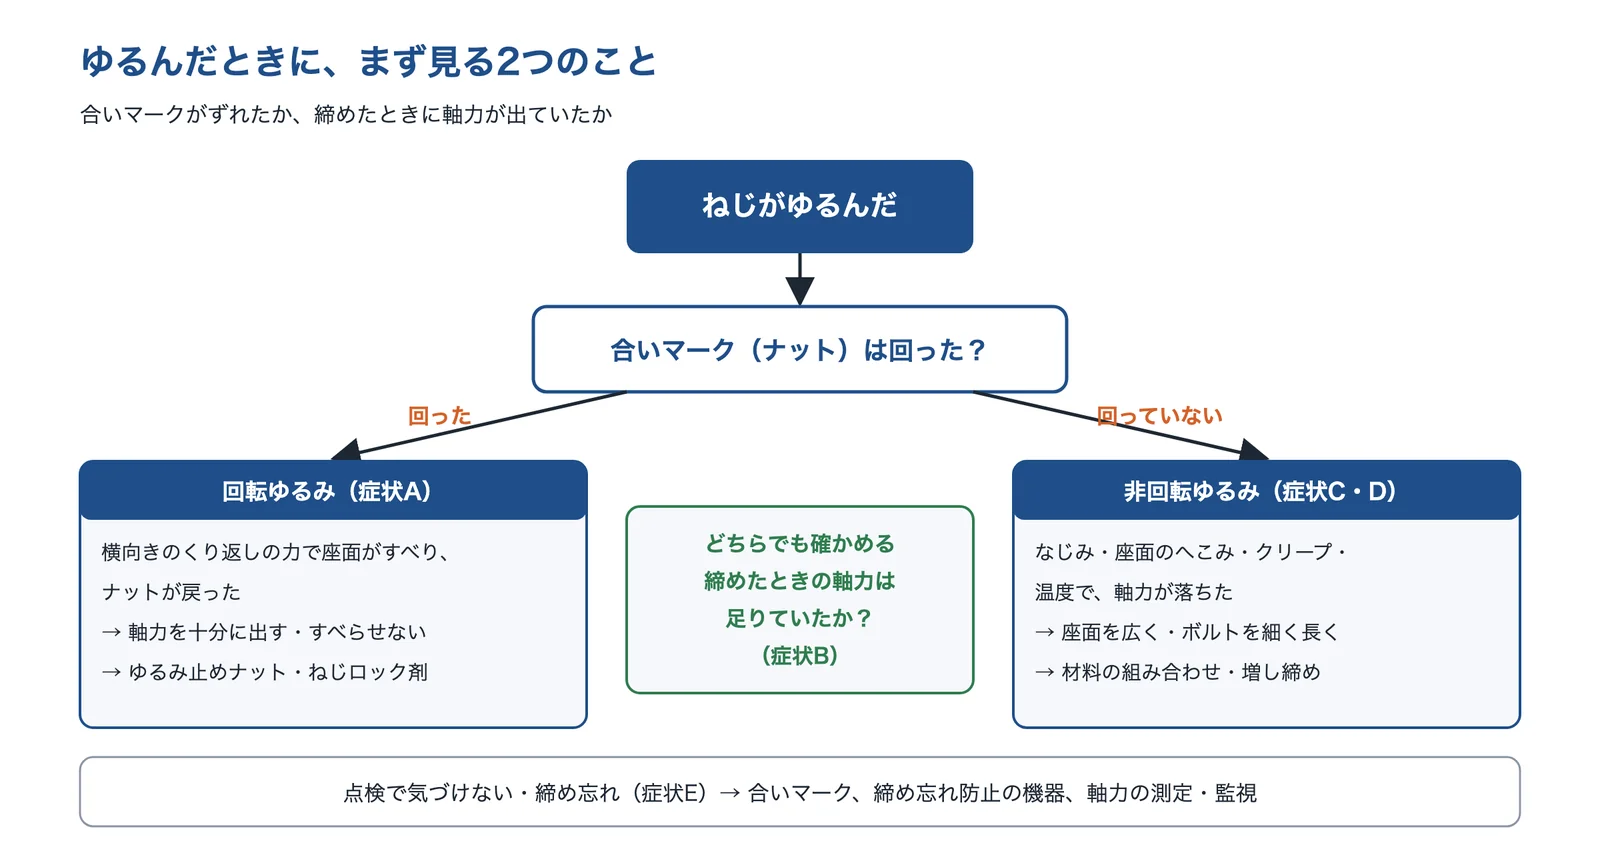
出典:この記事の内容をもとに AI(Claude)で作成
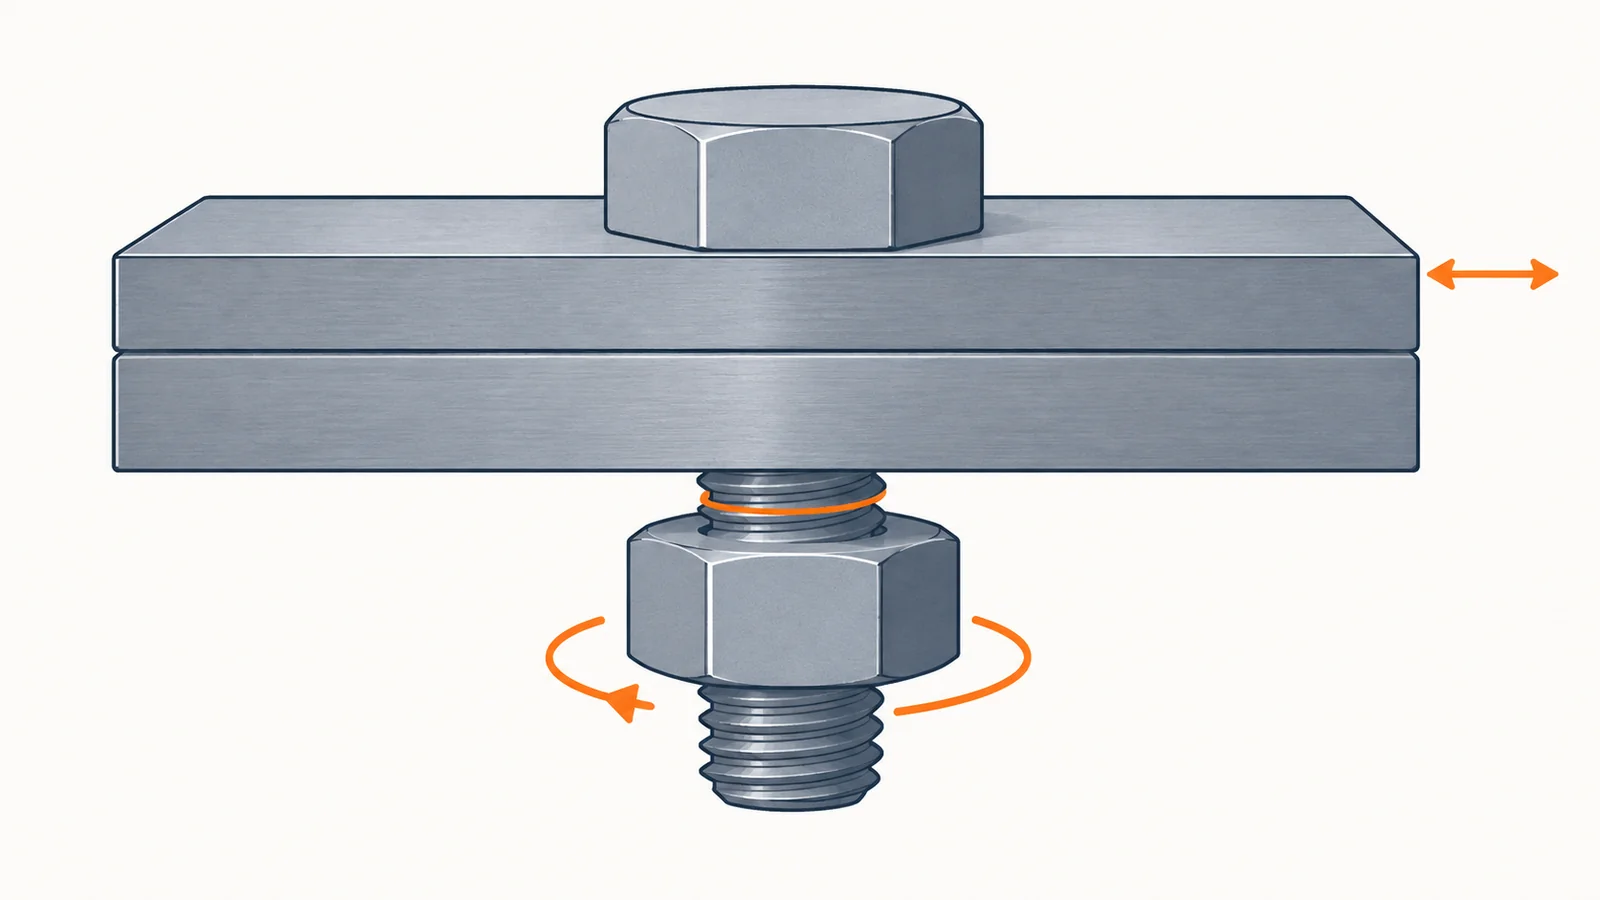
振動や横向きのくり返しの力で、ナットが回ってゆるむ
機械の運転中に、ナットが少しずつ戻って回り、最後には外れそうになる。ばね座金を入れているのにゆるむ。
- 起きている現象
- ナットとボルトがゆるむ向きに回るのが回転ゆるみです。ハードロック工業は、ボルトに引張・ねじり・軸に直角(横向き)の3種類の力がかかり、横向きにくり返し力がかかって部材が少しでもすべり始めると、軸力の低下が起きるとしています。
- 解決に使える技術
- ゆるみ止めナットくさび・金属リング・樹脂などで戻り回転を止める
- 十分な軸力で締める部材をすべらせない
- ねじロック剤・プレコートねじのすき間を埋めて固める
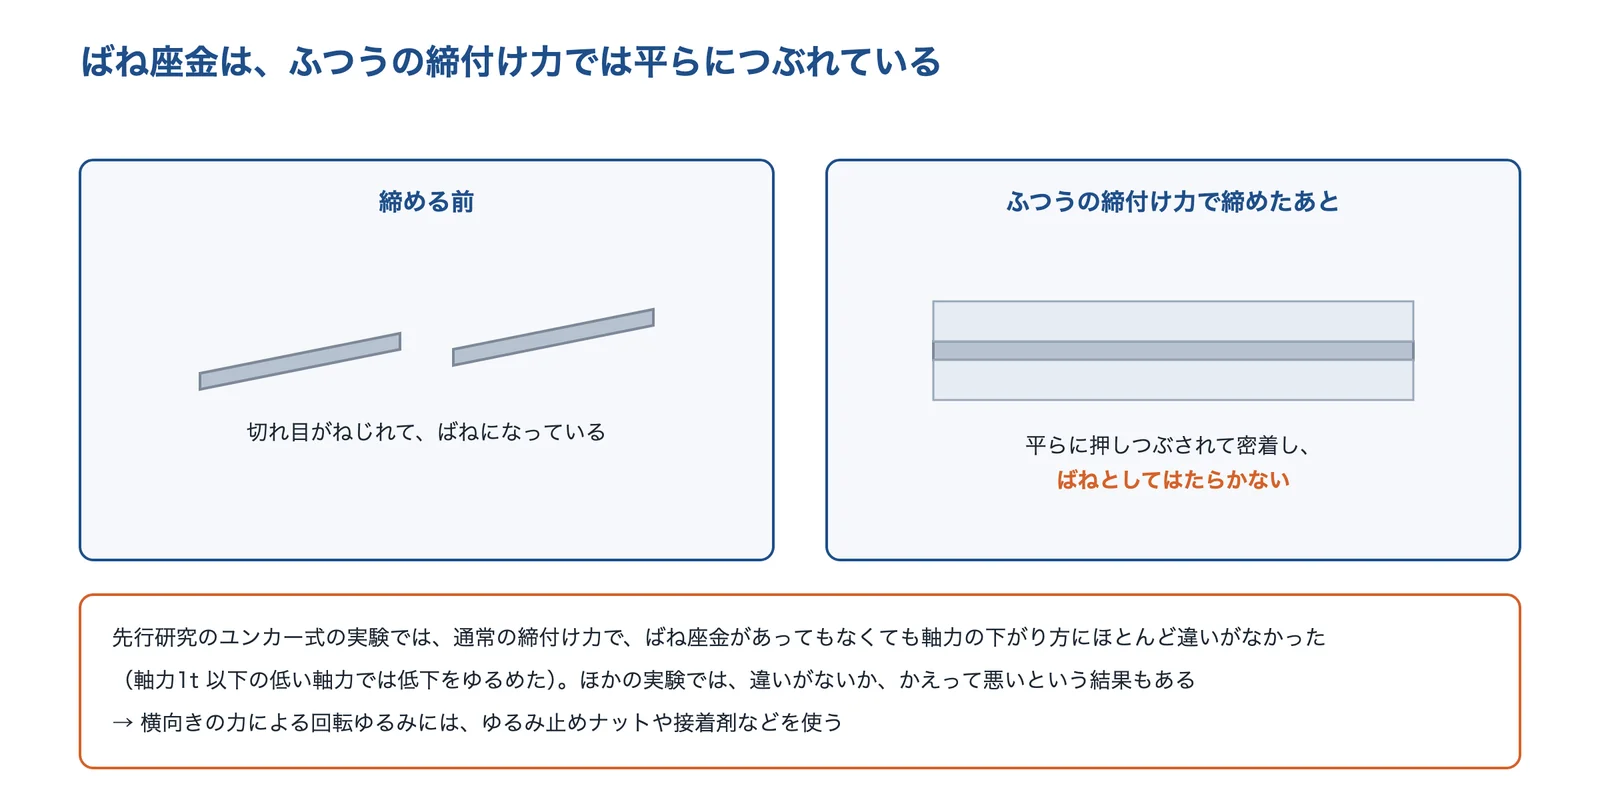
ばね座金は、通常の締付け力では平らに押しつぶされてばねとしてはたらかず、ゆるみ止めの効果は座金なしと変わらないか、かえって悪いとする研究があります(東京大学)。ダブルナットも、決まった手順で締め合わせないと効果がほとんど得られないとされます(ハードロック工業)。
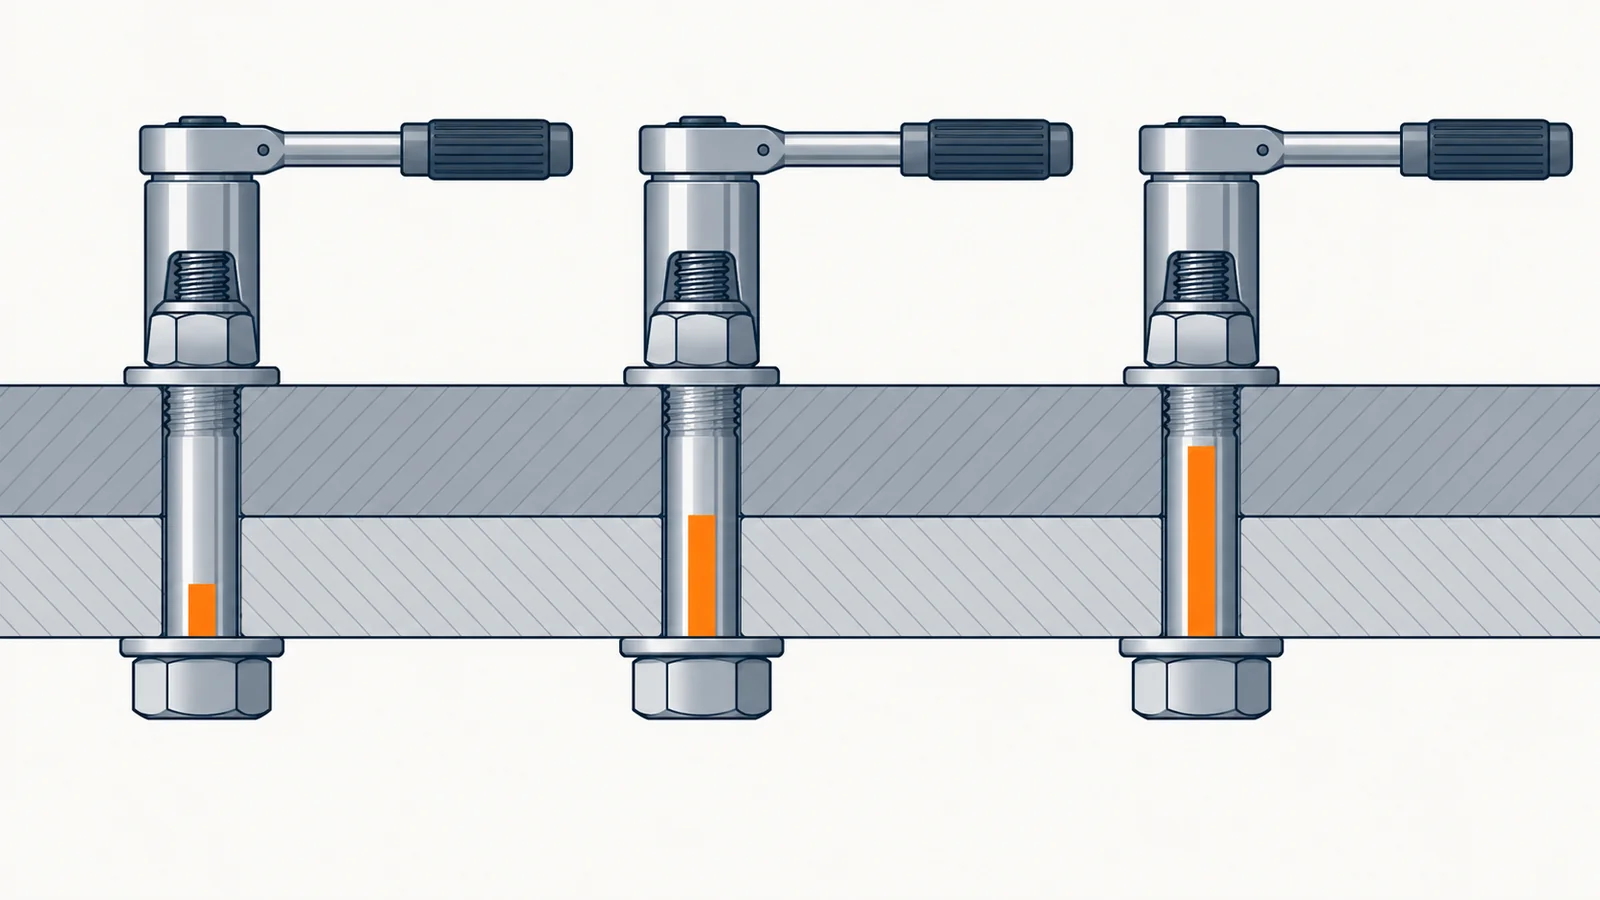
同じトルクで締めても、軸力がばらつく・足りない
決められたトルクで締めたのに、ボルトによって締まり方が違う。ゆるんだボルトを調べると、そもそも軸力が足りていなかった。
- 起きている現象
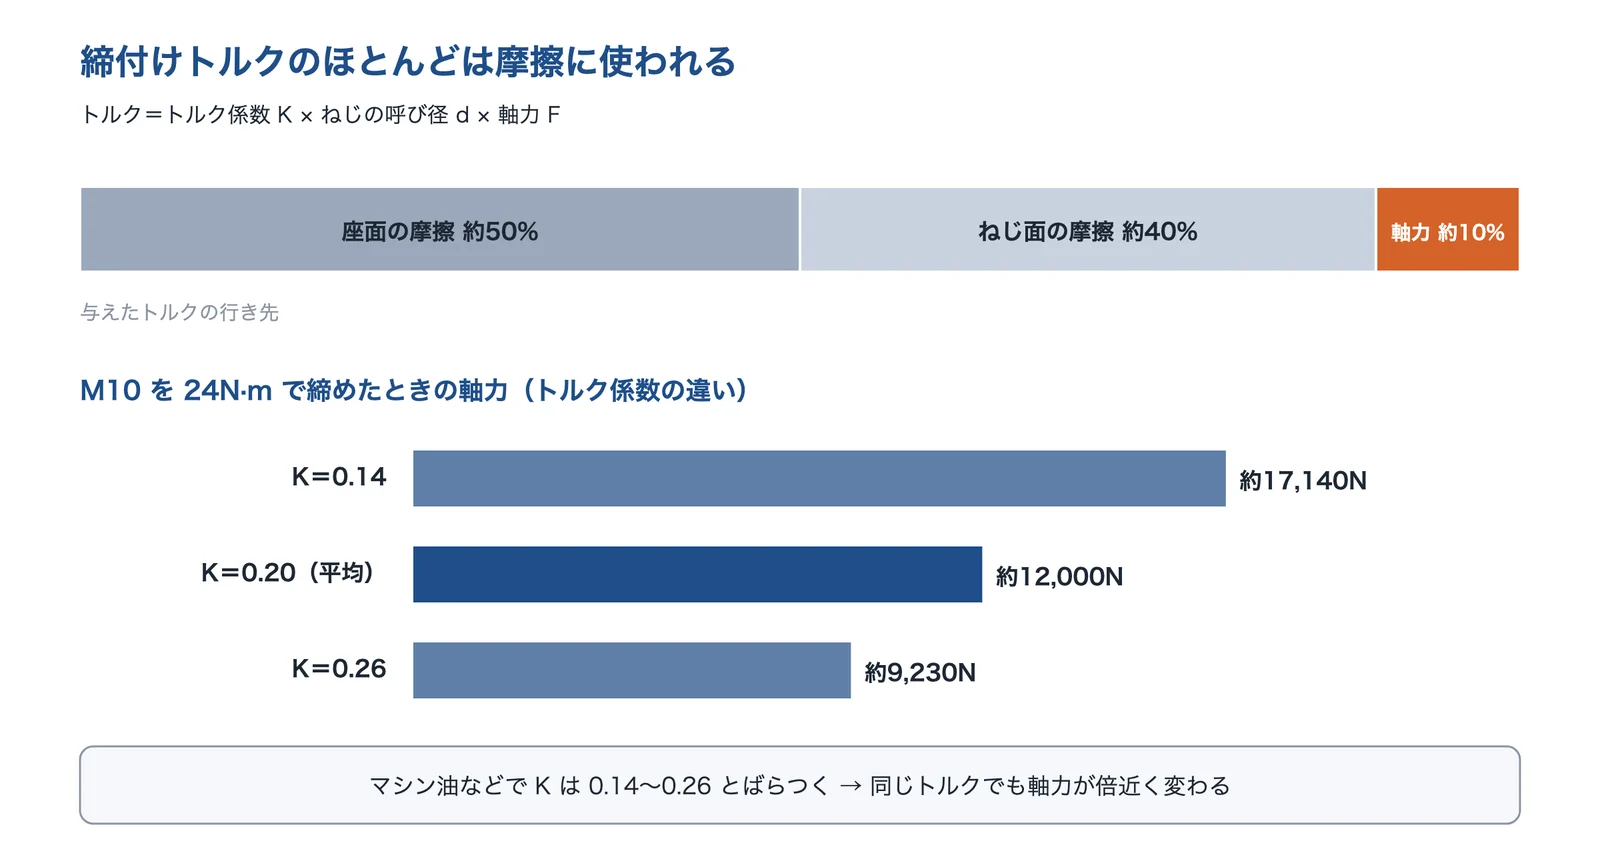
- 締付けトルクのうち、ボルトを伸ばす力(軸力)になるのは約10%で、残りは座面とねじ面の摩擦に使われます(ハードロック工業)。東日製作所の資料では、マシン油を塗ったときのトルク係数は0.14〜0.26 とばらつき、M10 を24N·m で締めても軸力は約9,230N〜約17,140Nと倍近く変わります。
- 解決に使える技術
- 締付け管理の方法を選ぶ回転角法・トルクこう配法でばらつきを小さく
- 摩擦をそろえる潤滑・表面処理・摩擦係数安定剤
- 軸力を測る超音波軸力計・トルクと軸力の試験
トルクの公差だけを小さくしても、トルク係数(摩擦)のばらつきを小さくしなければ意味がないとされます(東日製作所)。ねじに油を塗るかどうか、めっきの種類を変えるだけでも軸力は変わるので、条件を変えたら試験で確かめます(編集部の解説)。
回っていないのに、時間がたつと軸力が落ちる(へたり・陥没)
合いマークはずれていないのに、増し締めすると回る。樹脂やアルミの部品をねじで留めたら、しばらくしてゆるんだ。
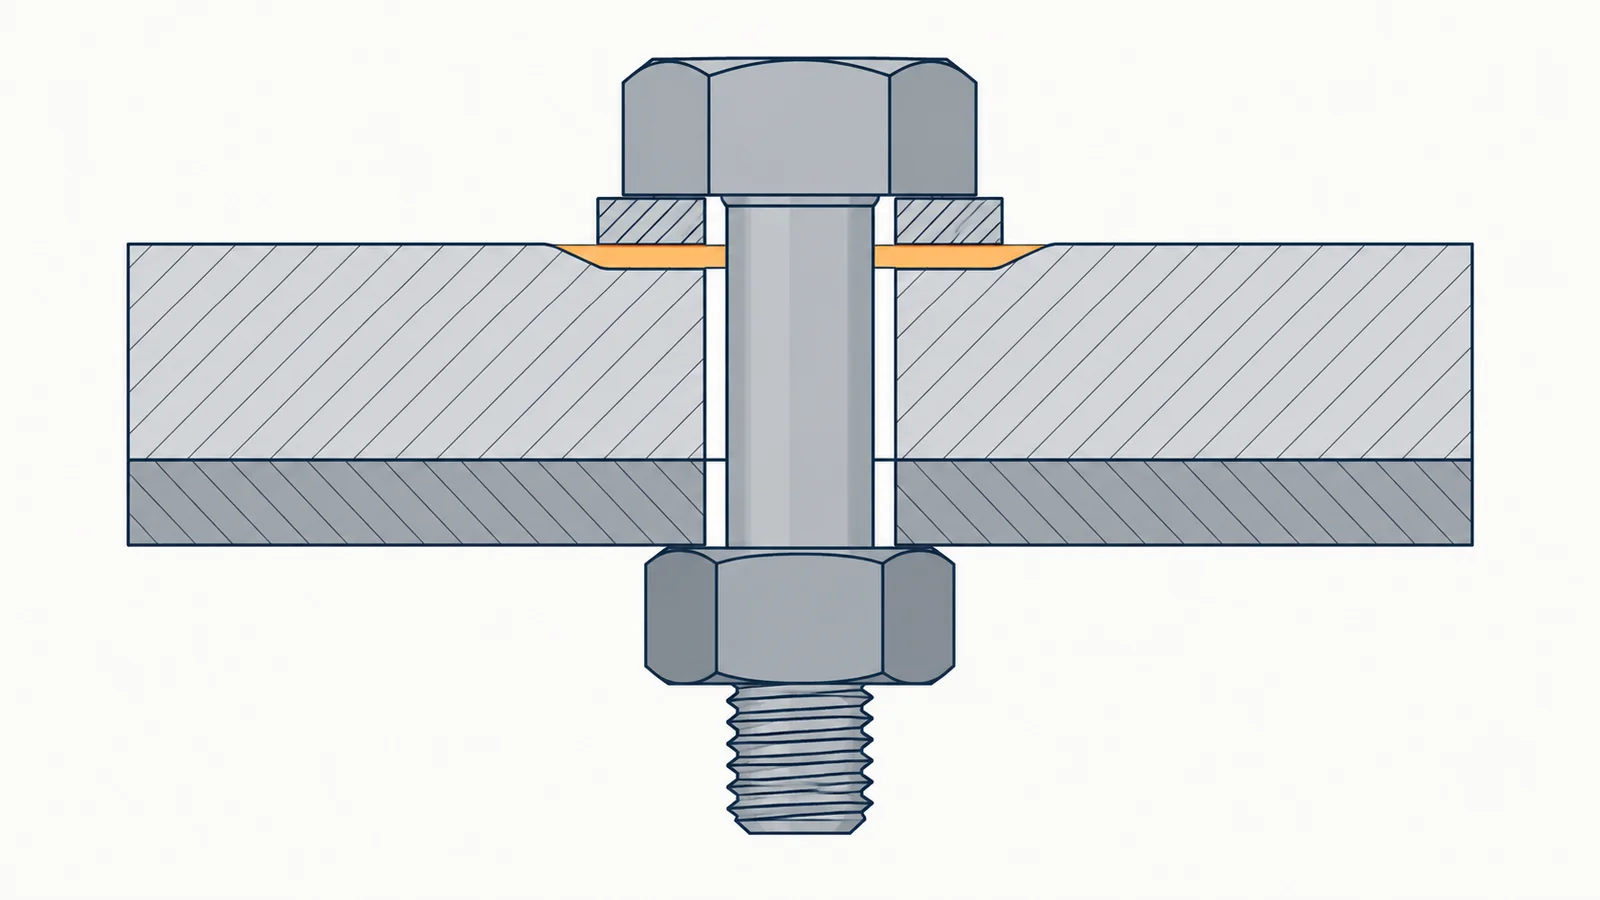
- 起きている現象
- ナットが回らずに軸力が落ちるのが非回転ゆるみです。締めたあとのなじみによる初期ゆるみ、座面がへこむ陥没ゆるみ、微動摩耗、熱によるゆるみなどがあります(ハードロック工業)。MONOist の解説は、被締結体が樹脂や高温の金属だと、時間の経過とともに陥没が進むとしています。
- 解決に使える技術
- 座面を広く・ボルトを細く長く面圧を下げ、伸びの余裕を大きく
- 増し締めなじんだあとで軸力を戻す
- 軸力の変化を測るクリープ試験・残留軸力の測定
MONOist の解説は、戻り回転によらないゆるみの対策はかなりやっかいで、多くのゆるみ止め製品が無力になるとしています。同じ解説の CAE 解析では、少しゆるんだときに皿ばね座金は軸力の減りが17%にとどまった一方、ばね座金は約40分の1に減りました。座面の面圧と、ボルトの伸びの余裕を設計で見直します(編集部の解説)。
温度が上がり下がりすると、ゆるむ
アルミの部品を鋼のボルトで留めたら、熱くなる所でゆるんだ。冷えたときにすき間ができた。
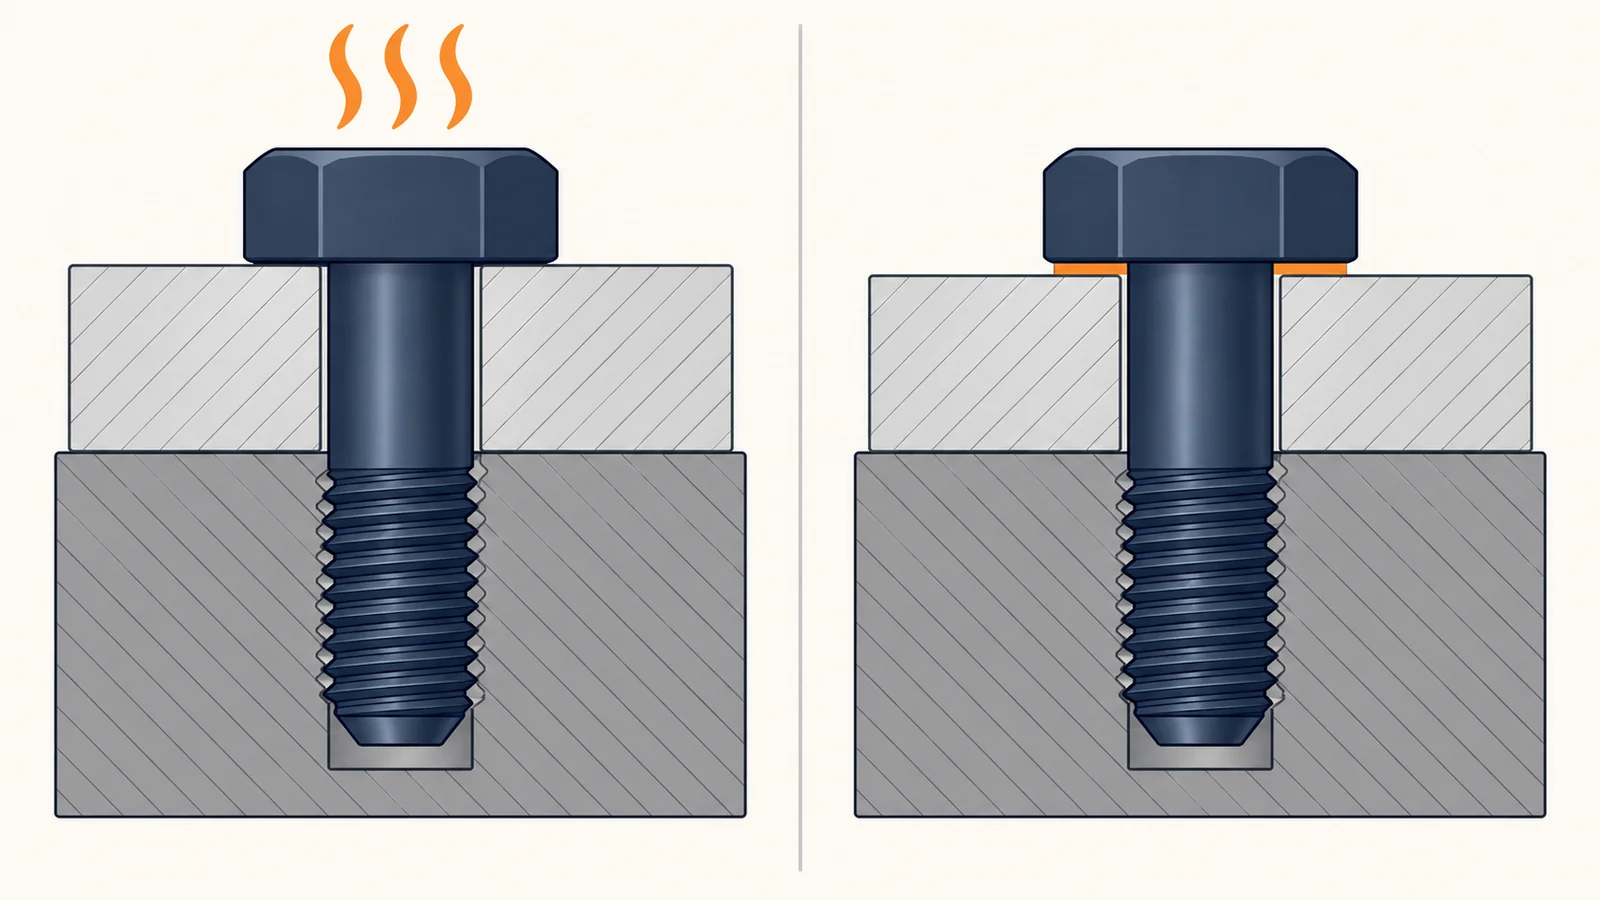
- 起きている現象
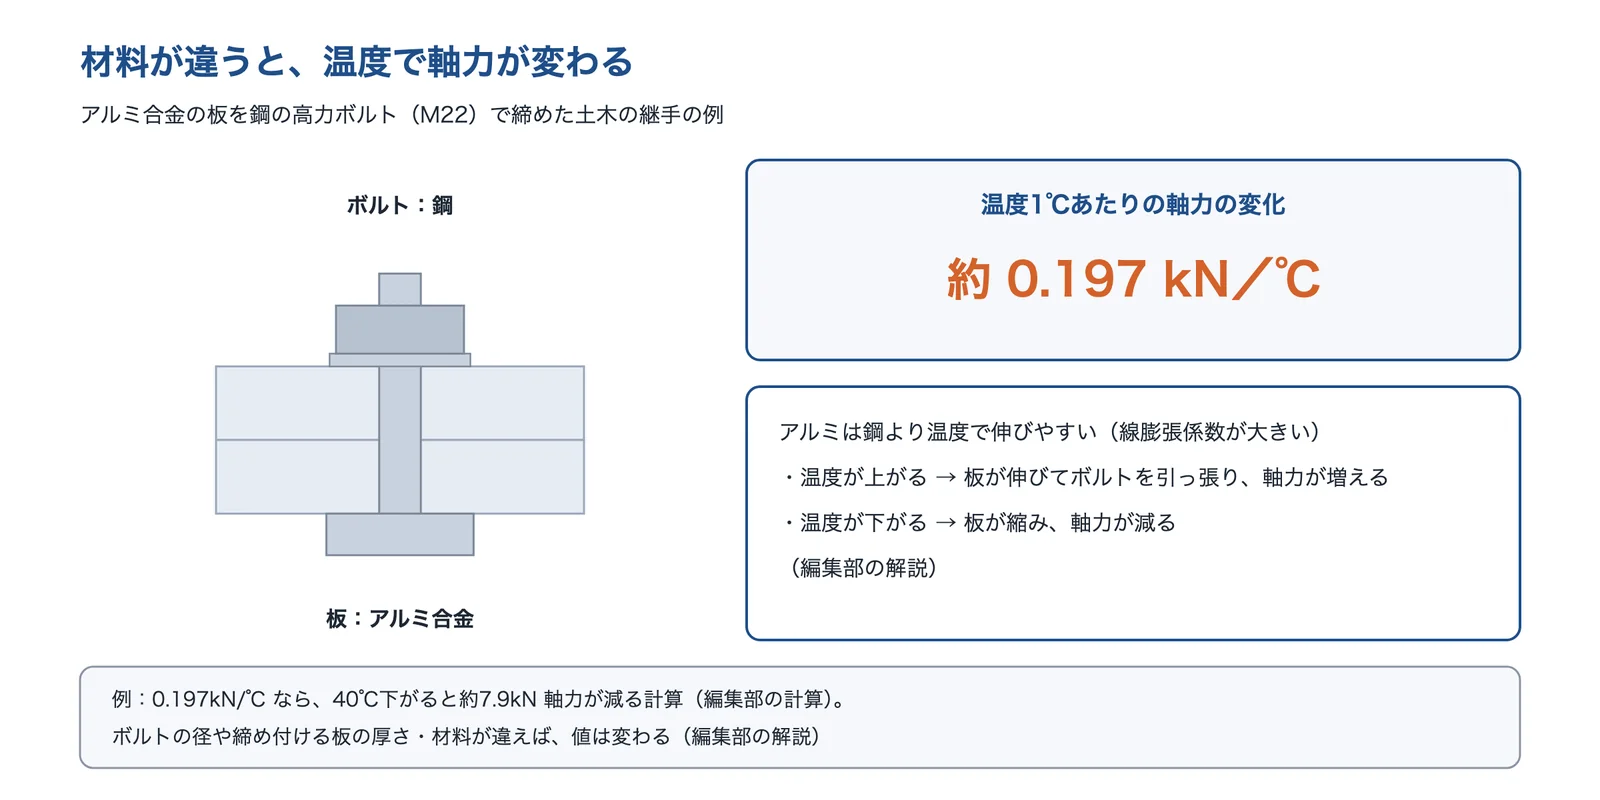
- ボルトと部材の材料が違うと、温度による伸び(線膨張係数)が違うため軸力が変わります(MONOist)。日本アルミニウム協会のレポートでは、アルミ合金の板を鋼の高力ボルト(M22)で締めたとき、温度1℃あたりの軸力の変化は0.197kNとされています。
- 解決に使える技術
- 材料の組み合わせを見直す線膨張係数の差を小さく
- 冷熱試験で確かめるヒートサイクルでの軸力の変化
- 温度に合ったゆるみ止め全金属製のナット・使用温度範囲
樹脂の膜を使うゆるみ止め(ナイロンなど)やねじロック剤は、使用温度範囲が決まっています。高い温度で使う所は、範囲を確かめて選びます(ニッセイテクニカの製品の表示より。編集部の解説)。
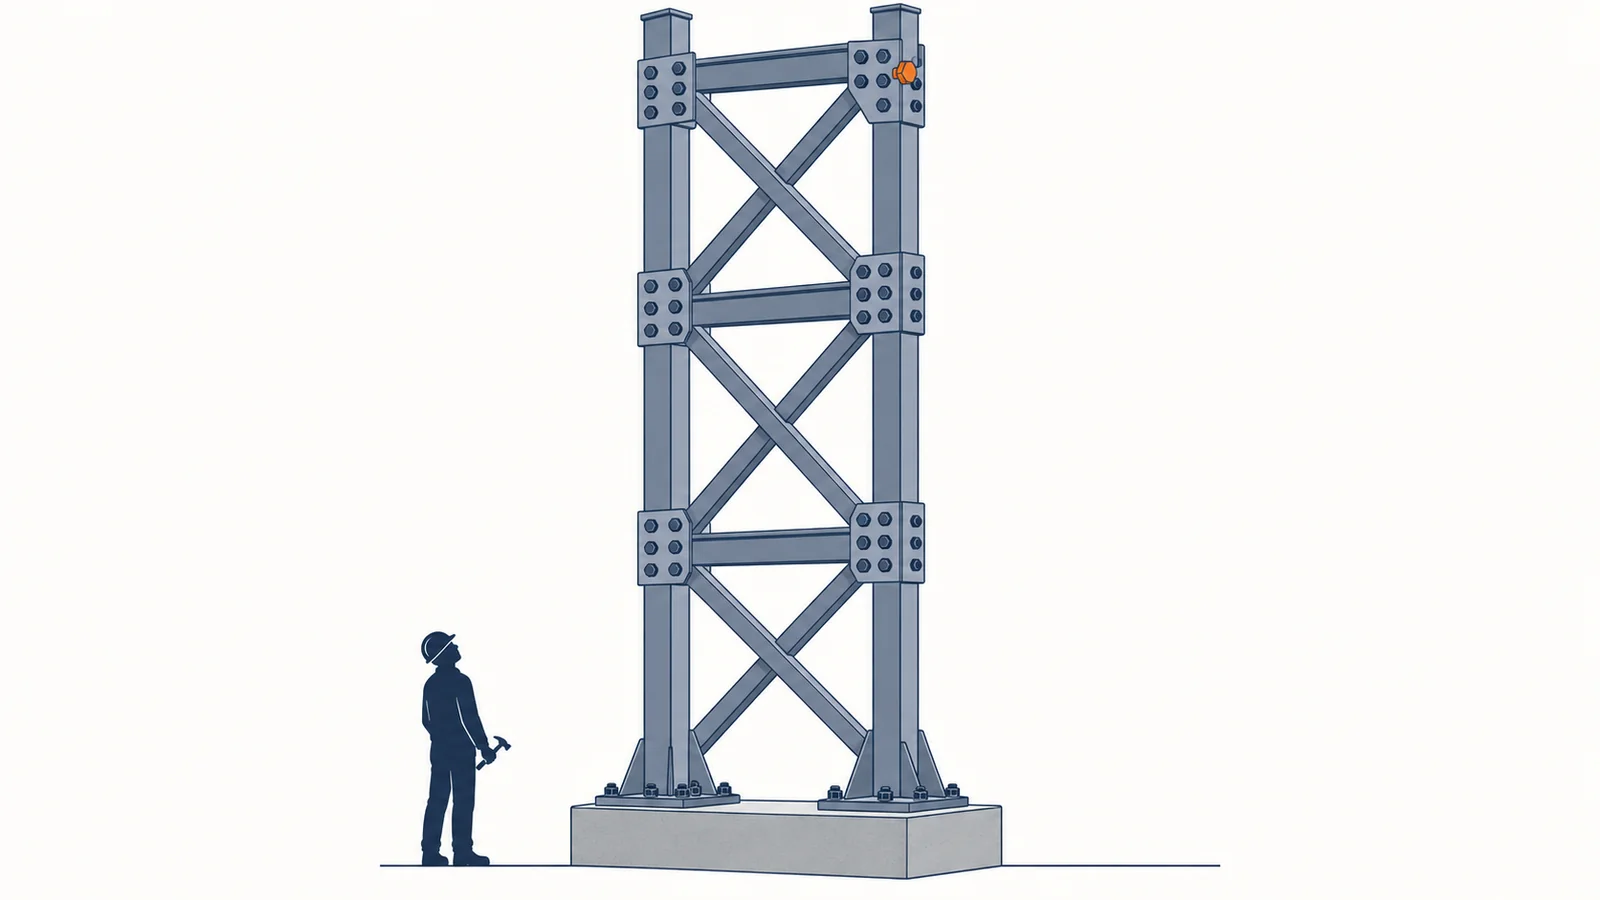
ゆるみや締め忘れに、点検で気づけない
数が多くて全部を点検できない。高い所や遠い所のボルトを見に行けない。組立で締め忘れが出た。
なぜ、ねじはゆるむのか
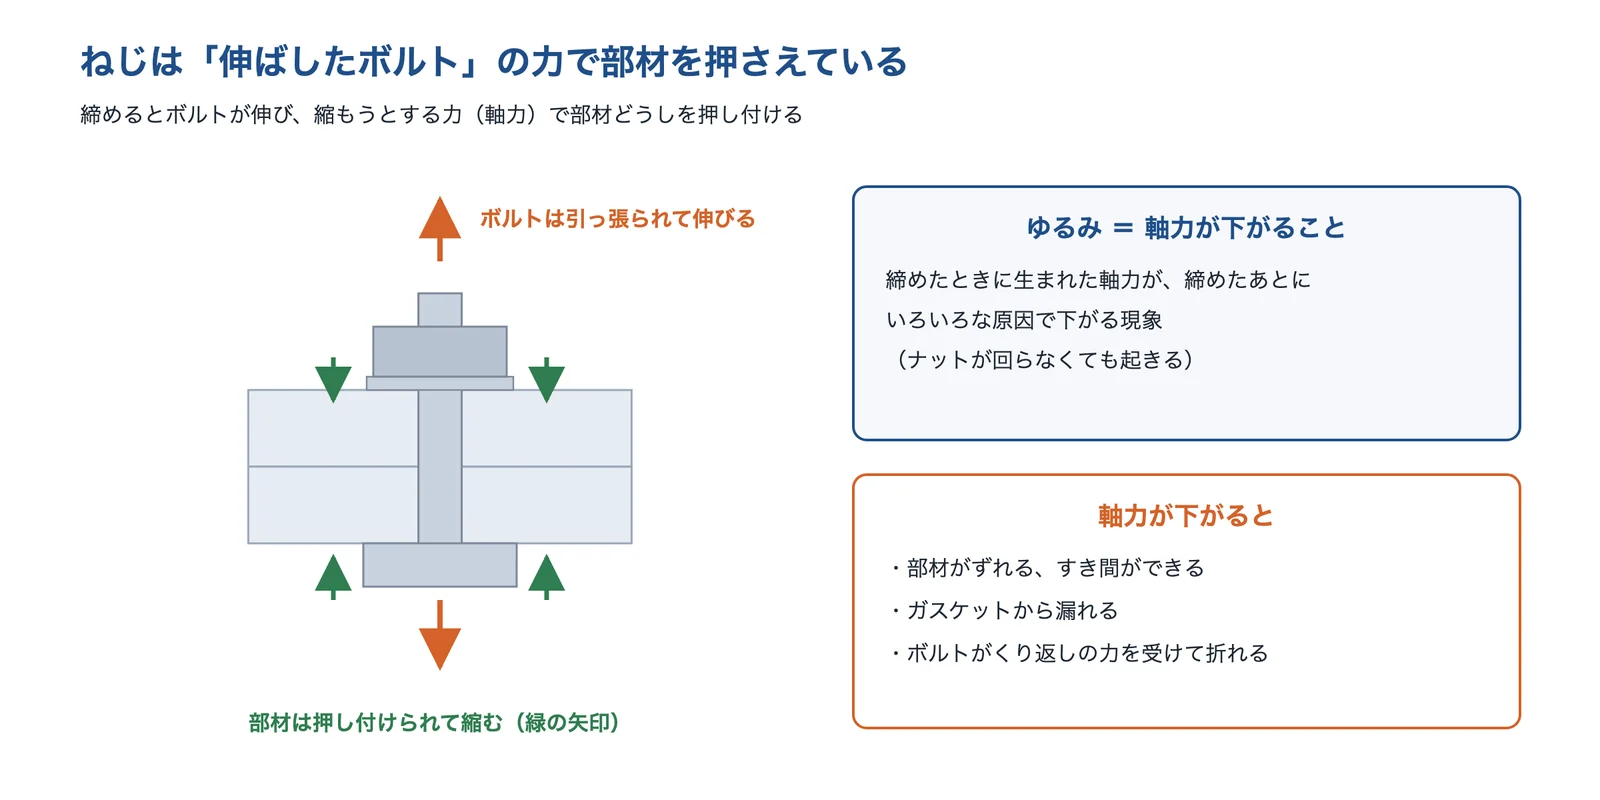
ねじは「伸ばしたばね」の力で留まっている
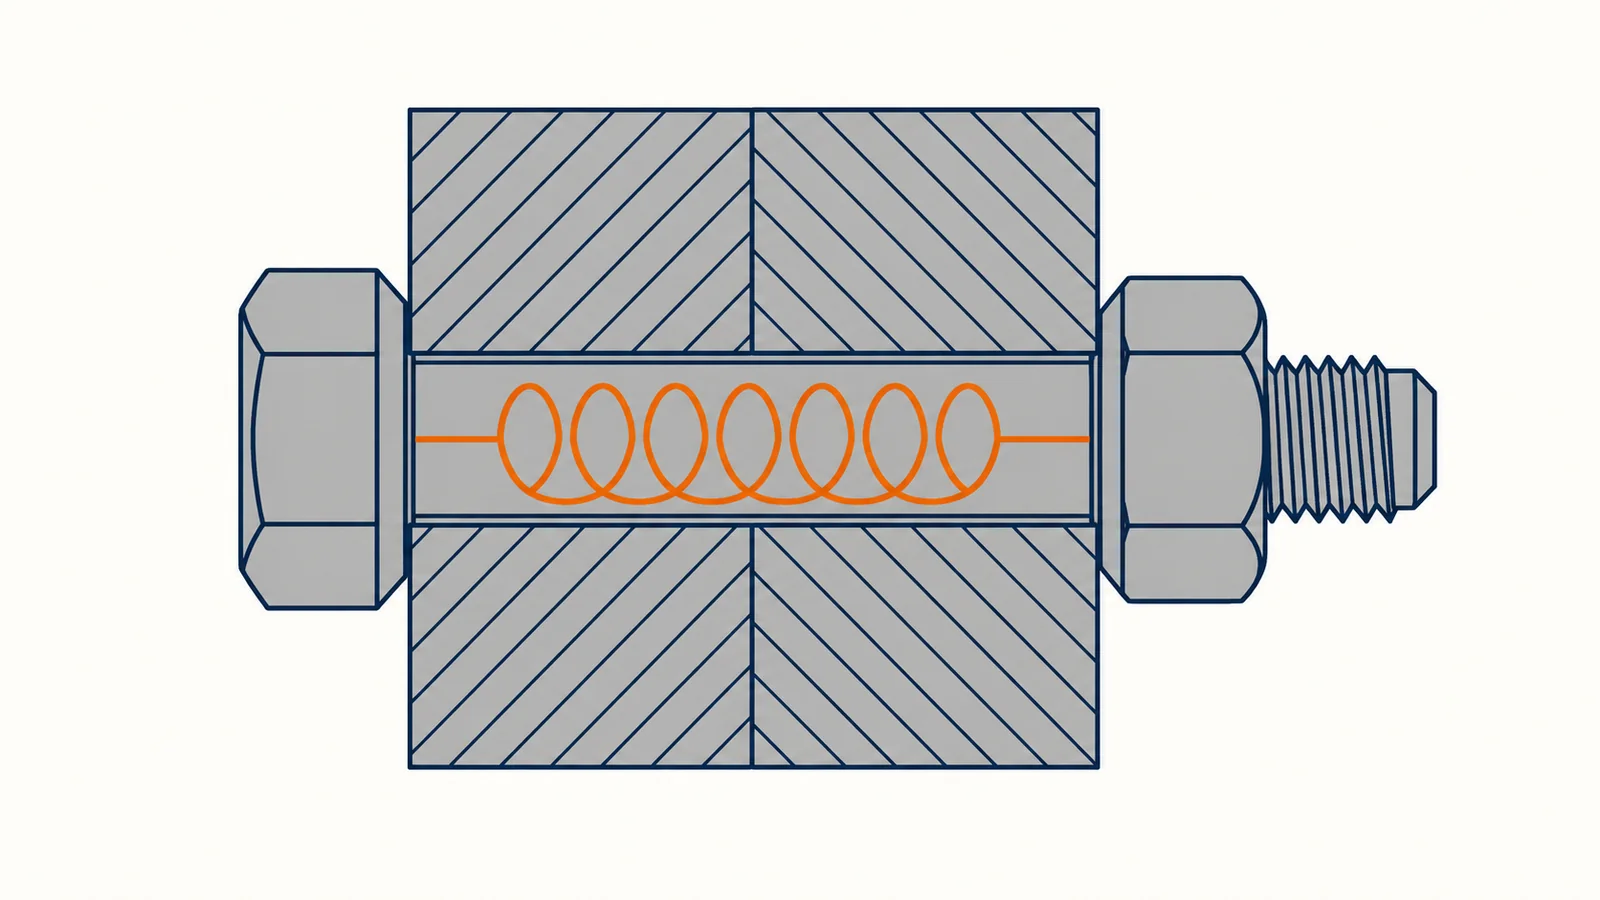
ボルトを締めると、ボルトはわずかに伸び、縮もうとする力(軸力)で部材どうしを押し付けます。ねじのゆるみは、この締付けで生まれた軸力が、締めたあとにいろいろな原因で下がる現象です(ハードロック工業)。軸力が下がると、部材がずれたり、すき間ができたり、ボルトがくり返しの力を受けて折れたりします(編集部の解説)。
出典:ハードロック工業「なぜ ねじはゆるむのか」をもとに AI(Claude)で作成
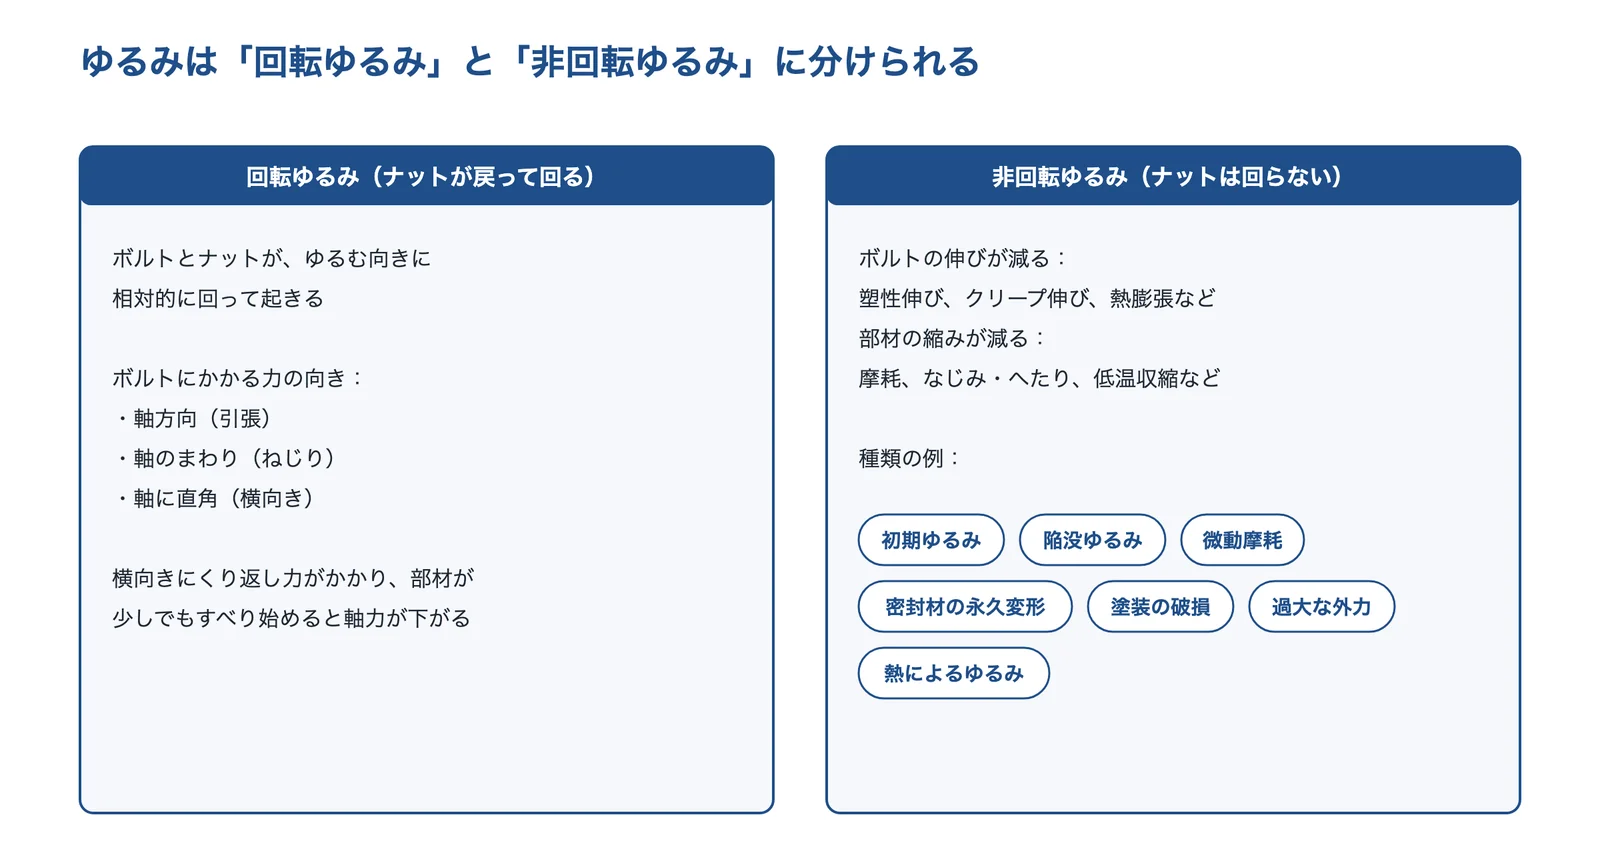
ゆるみには、回転ゆるみと非回転ゆるみがある
ハードロック工業は、ゆるみを2つに分けています。回転ゆるみは、ボルトとナットがゆるむ向きに回って起きるゆるみです。非回転ゆるみは、ナットが回らずに起きるゆるみで、ボルトの伸びが減る原因(塑性伸び、クリープ、熱膨張など)と、部材の縮みが減る原因(摩耗、なじみやへたり、低温での収縮など)があります。初期ゆるみ、陥没ゆるみ、微動摩耗、密封材の永久変形、塗装の破損、過大な外力、熱によるゆるみが挙げられています。
出典:ハードロック工業「なぜ ねじはゆるむのか」をもとに AI(Claude)で作成
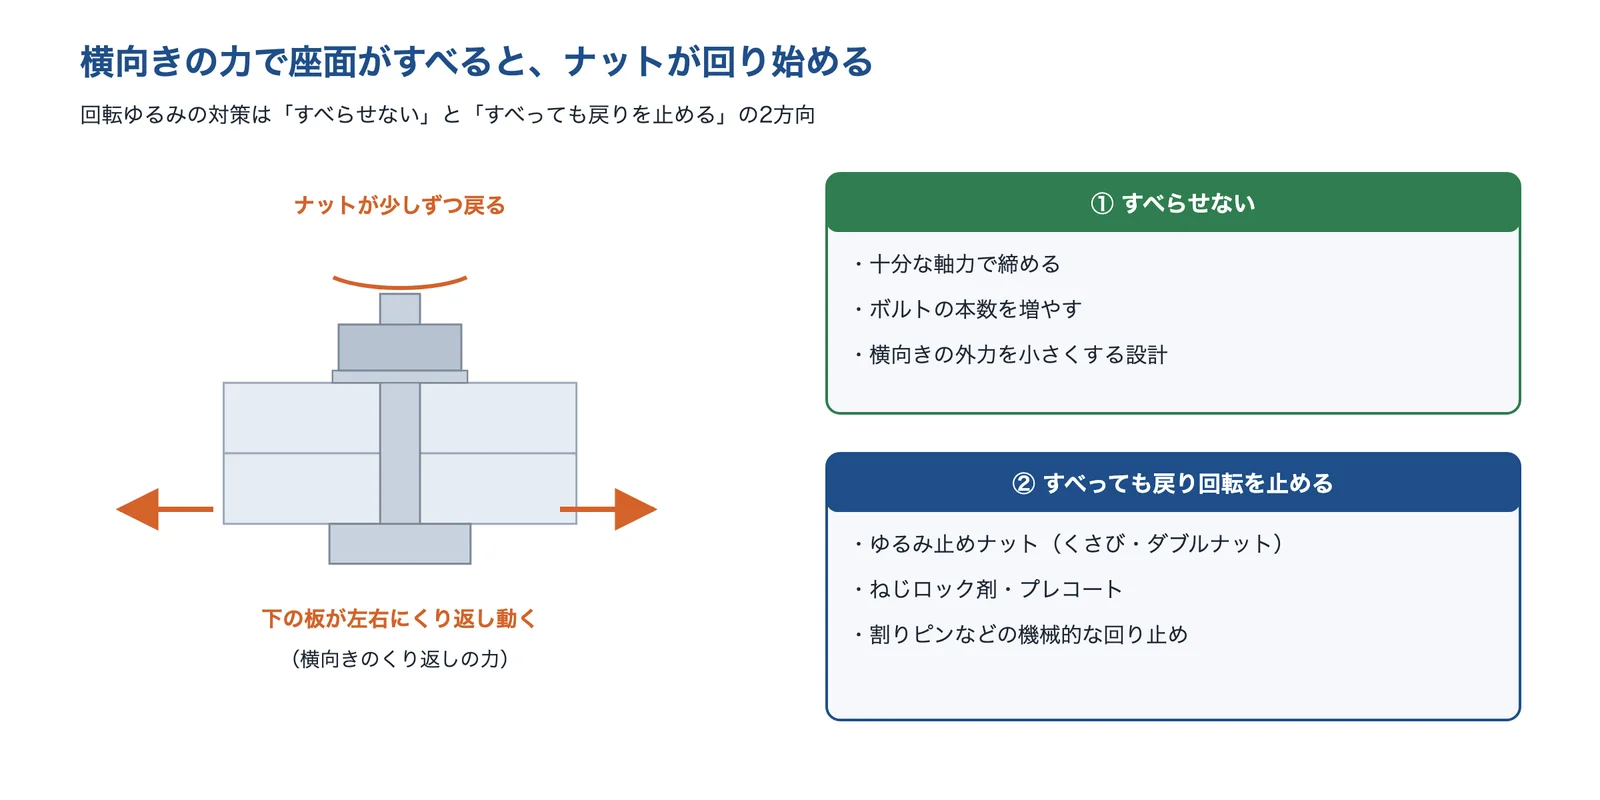
横向きの力で座面がすべると、ナットが回り始める
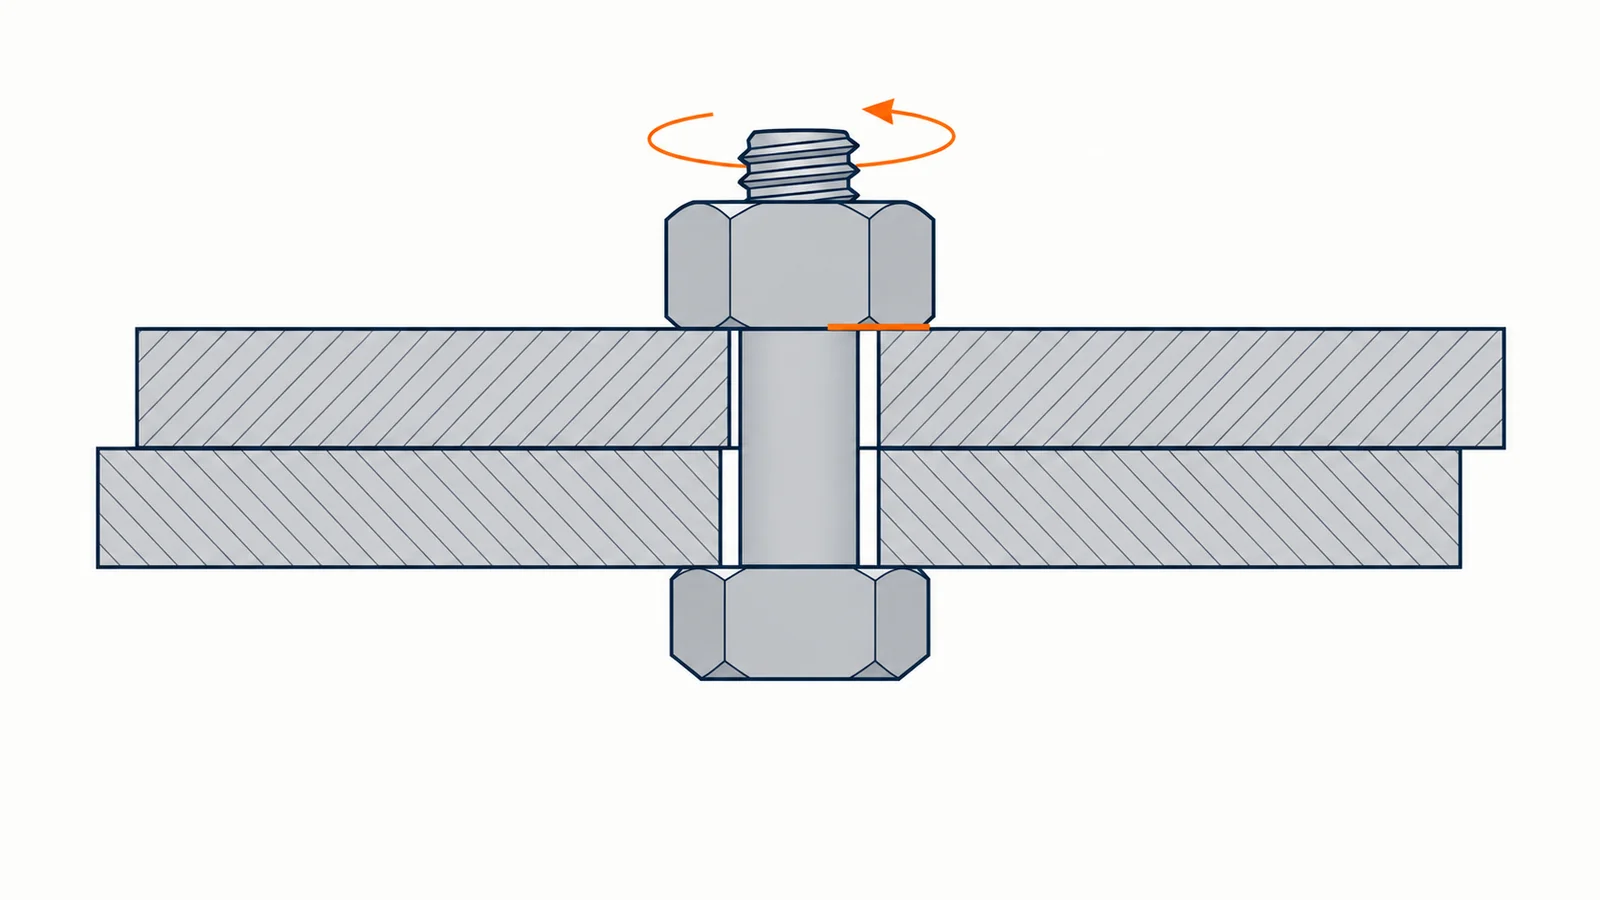
回転ゆるみは、ボルトの軸に直角な横向きの力がくり返しかかるときに起きやすいとされます。ハードロック工業は、横向きにくり返し力がかかって部材が少しでもすべり始めると、バランスが崩れて軸力の低下が起きるとしています。東京大学の研究(日本機械学会論文集、2006年)は、座面がすべって起きるゆるみでは、平座金にもフランジナットにもゆるみ止めの性能はないとしています。座面がわずかにすべって起きるゆるみでは、フランジナットはゆるむ速さを小さくし、平座金は逆にゆるみやすくするとしています。
このため、回転ゆるみの対策は、①部材をすべらせない(十分な軸力、ボルトの本数、外力を小さくする設計)、②すべっても戻り回転を止める(ゆるみ止め部品・接着剤)の2つの方向があります(ハードロック工業の防止方法を編集部が整理)。
出典:ハードロック工業「なぜ ねじはゆるむのか」・泉・木村・酒井(日本機械学会論文集、2006年)をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の整理です。まず、ゆるんだナットの合いマークを見ます。ずれていれば回転ゆるみで、横向きの力と軸力の不足を疑います。ずれていなければ非回転ゆるみで、座面のへこみ、部材のへたり、温度の変化を疑います。どちらの場合も、締めたときに必要な軸力が出ていたかを確かめます。軸力が最初から足りなければ、ゆるみ止め部品を付けても根本の解決になりません。
出典:なぜ ねじはゆるむのか|ハードロック工業、三次元有限要素法解析による平座金およびフランジナットのゆるみ止め性能評価(日本機械学会論文集 A編 72巻721号、2006年)|東京大学 泉・木村・酒井、ボルトの緩み対策:設計者向けCAEを使ったボルト締結部の設計(9)(2021年)|MONOist
解決技術の詳細
ゆるみの対策は、大きく5つに分けられます。1つの締結部でも、締付け管理で軸力を出し、ゆるみ止め部品で戻りを止め、合いマークで点検する、のように組み合わせて使います(編集部の解説)。
締付け管理(軸力を正しく出す)
締付けトルクと軸力の関係は「トルク=トルク係数×ねじの呼び径×軸力」で表されます(東日製作所)。ただし、与えたトルクの約50%は座面の摩擦に、約40%はねじ面の摩擦に使われ、軸力になるのは約10%です(ハードロック工業)。そのため、潤滑や表面の状態でトルク係数が変わると、同じトルクでも軸力がばらつきます。東日製作所の資料では、マシン油でトルク係数は0.14〜0.26(ばらつき幅は±3σ)、二硫化モリブデン系で0.10〜0.20 です。
出典:ハードロック工業「トルク法」・東日製作所「技術資料 ねじ締付け」をもとに AI(Claude)で作成
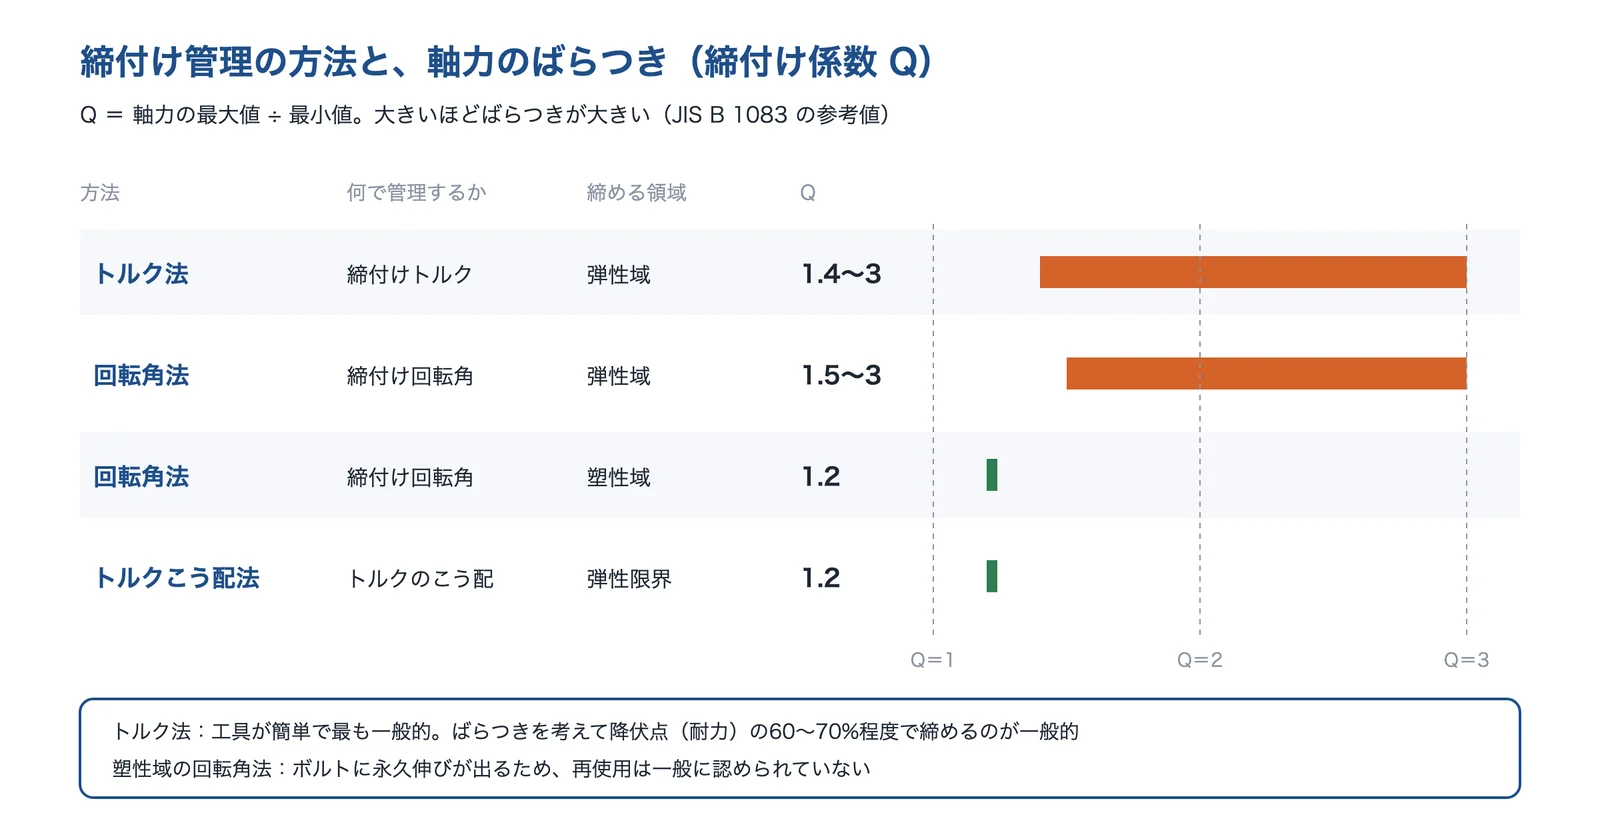
締付けの管理方法は、JIS B 1083 で、トルク法・回転角法・トルクこう配法の3つが取り上げられています。軸力の最大値を最小値で割った締付け係数 Qは、トルク法で1.4〜3、塑性域の回転角法とトルクこう配法で1.2 です(TONE の解説)。トルク法は特別な工具が要らず最も一般的で、ばらつきを考えて降伏点(耐力)の60〜70%程度で締めるのが一般的とされます。塑性域の回転角法で締めたボルトは永久に伸びるため、再使用は一般に認められていません(TONE)。
出典:TONE「ねじの締付け管理方法について」をもとに AI(Claude)で作成
初期ゆるみには増し締めも効きます。ミスミは、ある程度時間がたってから増し締めすると軸力を回復できるとしています。MONOist の解説は、1日後に増し締めしてトルクの減り方を測ると、初期ゆるみによる軸力の低下量が分かるとしています。
ゆるみ止めナット・座金
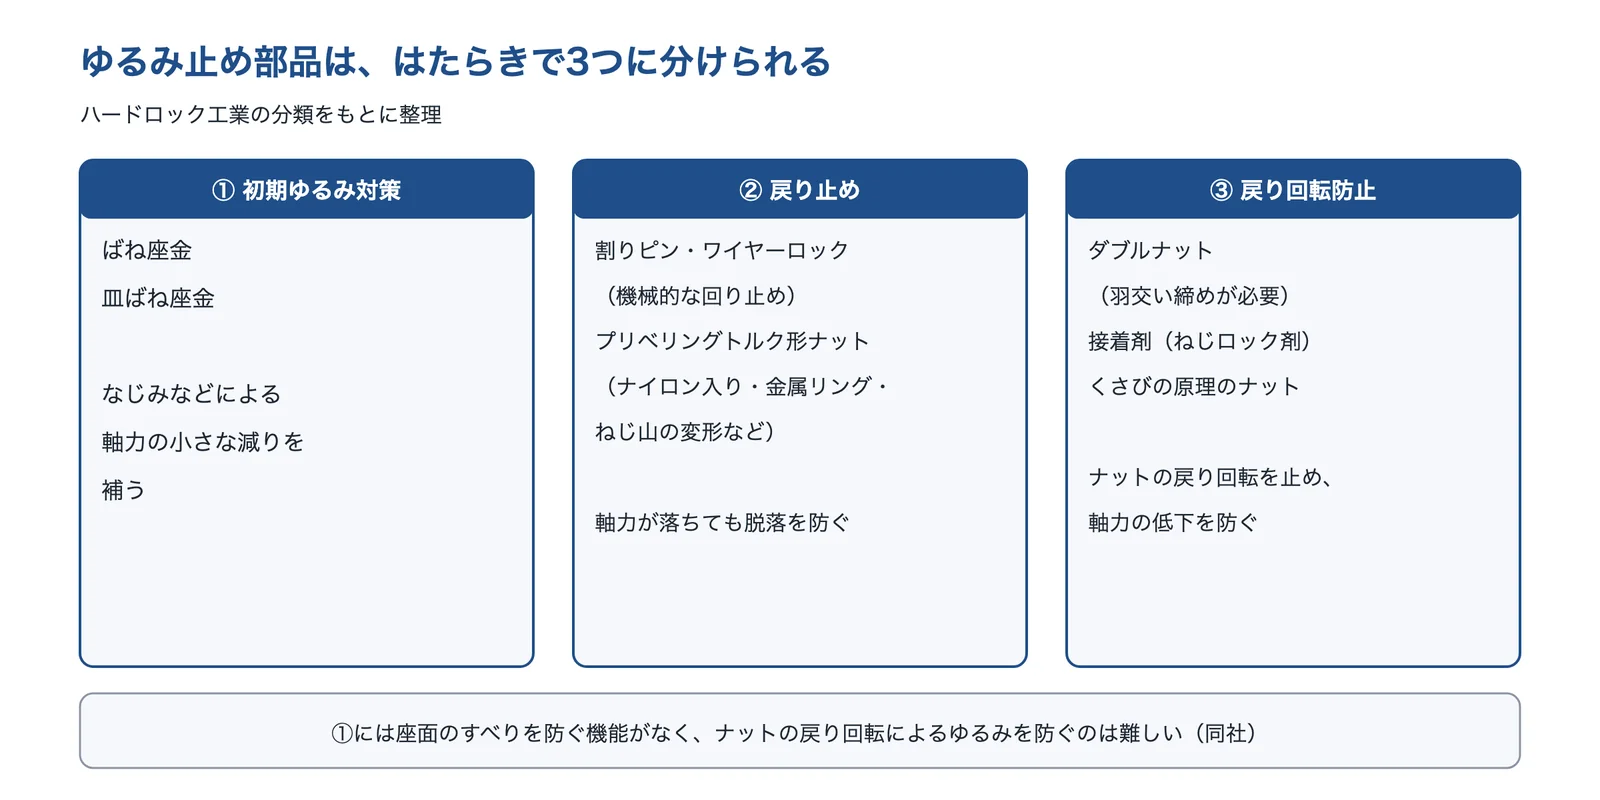
ハードロック工業は、ゆるみ止め部品を、①初期ゆるみ対策、②軸力消失防止(戻り止め)、③戻り回転防止(ゆるみ止め)の3つに分けています。②には、割りピンやワイヤーロックなどの機械的な回り止めや、ナイロンをはさむ・ねじ山を変形させるなどで戻りにくくするプリベリングトルク形ナット(JIS B 1199)があり、軸力が落ちても脱落を防ぎます。③には、ダブルナット、接着剤、くさびの原理のナットなどがあります。
出典:ハードロック工業「ゆるみ止め部品の種類とその効果」をもとに AI(Claude)で作成
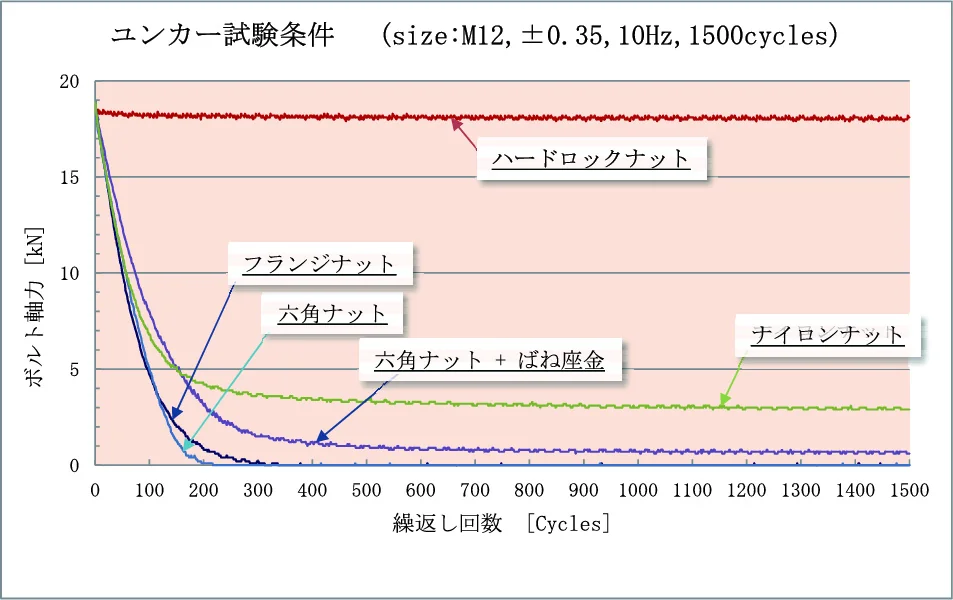
ハードロック工業の M12 のユンカー式試験(振幅±0.35mm、10Hz、1,500回)の比較では、初めの軸力は約19kN で、六角ナットとフランジナットは軸力がほぼなくなり、六角ナット+ばね座金は1kN を下回り、ナイロンナットは約3kN が残ったのに対し、同社のハードロックナットは約18kN とほとんど変わりませんでした(同社のグラフからの読み取り。メーカーの自社試験です)。
出典:ハードロック工業「ユンカー試験(特徴)」
広く使われているばね座金(スプリングワッシャ)には注意が要ります。東京大学の論文(日本機械学会論文集、2007年)は、先行研究のユンカー式の実験で、通常の締付け力ではばね座金を使っても使わなくても軸力の低下の様子にほとんど違いはなく(軸力1t 以下の低い軸力では低下を緩和)、別の実験では違いがないか、かえって悪いという結果だったことを紹介し、通常の締付け力ではばね座金は密着状態になっていて、ばねとしての機能をはたしていないとしています。そのうえで、有限要素法の解析で、ばね座金がゆるみを早めるしくみを説明しています。MONOist の CAE 解析(M10)でも、少しゆるんだときのばね座金の反力は424N で、締めたときの軸力17,079N の約40分の1になり、ばね座金は戻り回転によらないゆるみの対策にはならないように思える、としています(同じ解析で、皿ばね座金は17%の減少で、対策がかなり期待できるとしています)。
出典:木村・泉・酒井(日本機械学会論文集、2007年)をもとに AI(Claude)で作成
ダブルナットは、下のナットと上のナットを締め合わせる「羽交い締め(ロッキング)」をすると効果があります。東京大学の研究(2006年)は、適切にロッキングすれば非常に有効だが、確実にできなければゆるみ止めとして当てにできないとしています。ハードロック工業も、単に下と上のナットを順に締めるだけでは効果はほとんど得られないとしています。
ねじロック剤・プレコート
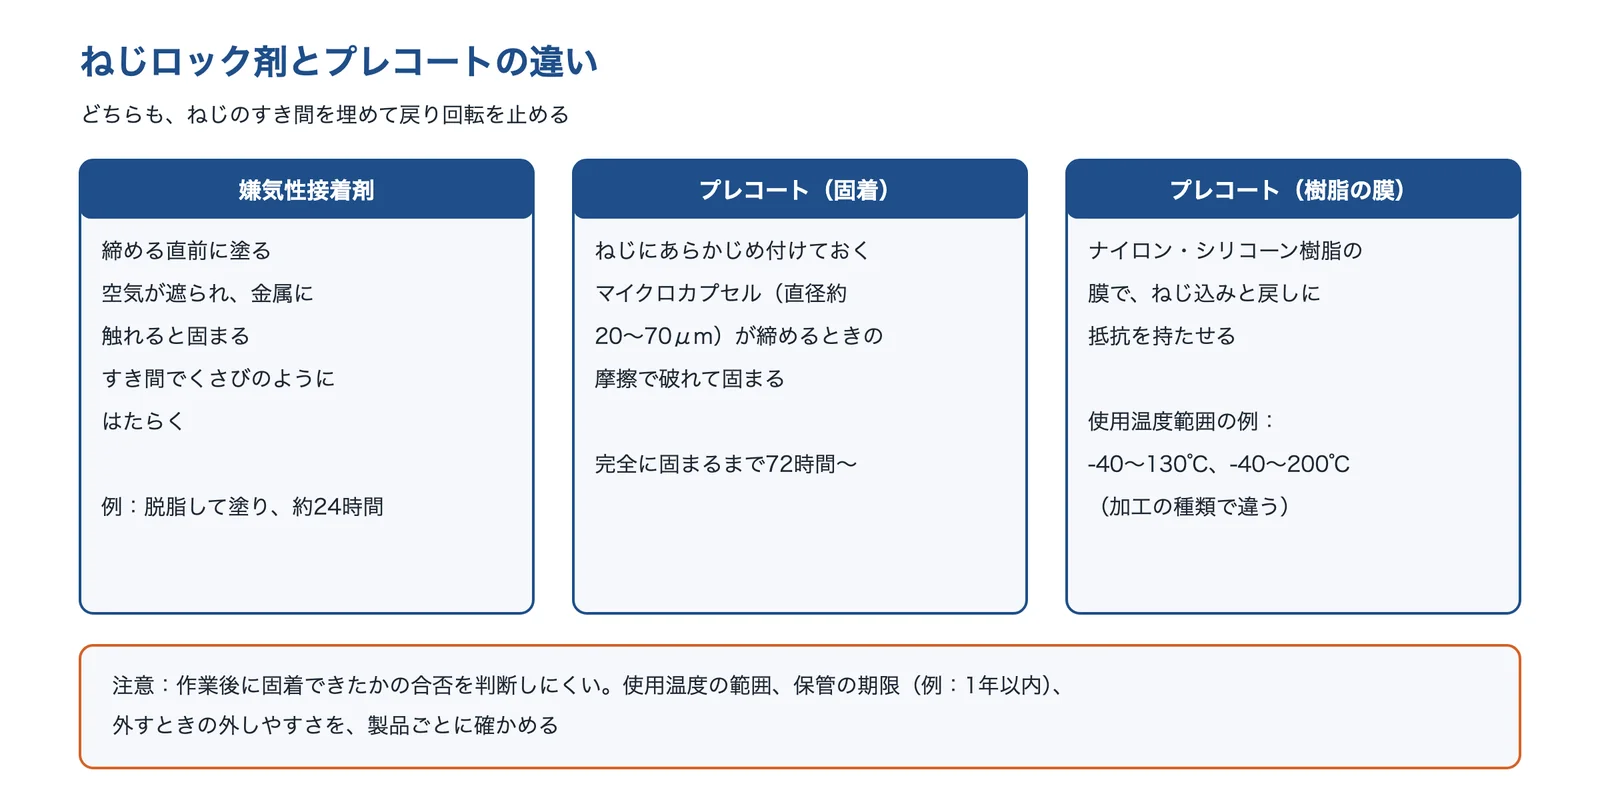
ねじのすき間に接着剤を入れて固める方法です。嫌気性接着剤は、空気が遮られ金属に触れると固まり、すき間でくさびのようにはたらきます(ミスミ)。プレコートは、ねじにあらかじめ膜を付けておく方法で、マイクロカプセル式は、締め込むときの摩擦で直径約20〜70μm のカプセルが破れて固まります(ミスミ。完全に固まるまで72時間〜)。ナイロンなどの樹脂の膜で戻りに抵抗を持たせるタイプもあります(ニッセイテクニカ)。
出典:ミスミ「ねじのゆるみ止め特集」・ハードロック工業・ニッセイテクニカ「製品紹介」をもとに AI(Claude)で作成
注意点は、作業の手順です。ハードロック工業は、一般的な嫌気性接着剤では、ボルトを完全に脱脂して塗り、約24時間乾かして完全に固着するとし、作業後に固着できているかの合否を判断できないことが現場で使いにくい理由の1つだとしています。使用温度の範囲や、外すときの取り外しやすさも、製品ごとに確かめます(編集部の解説)。
締結の設計(座面・ボルトの長さ・材料)
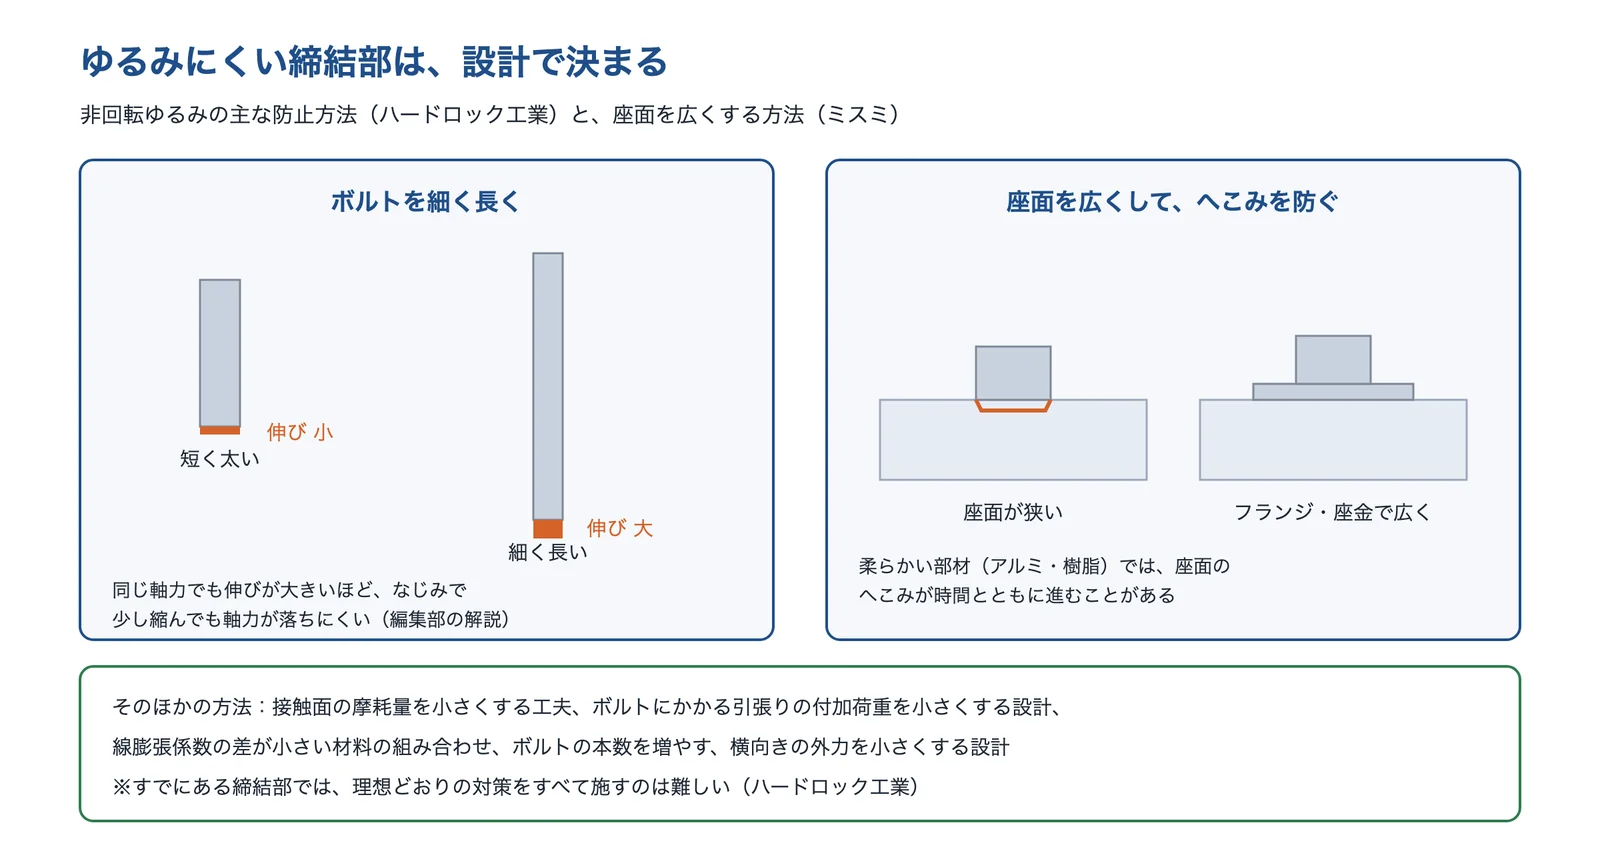
ゆるみにくさは、締める前の設計でも大きく変わります。ハードロック工業は、非回転ゆるみの主な防止方法に、ボルトや被締結体を細く長くする、接触面の摩耗量や陥没量を小さくする工夫、ボルトにかかる引張りの付加荷重を小さくする設計、各部材を線膨張係数の差が小さいものにすることを挙げています。細く長いボルトは、同じ軸力でも伸びが大きく、少しへこんだりなじんだりしても軸力が落ちにくい、という考え方です(編集部の解説)。
出典:ハードロック工業「なぜ ねじはゆるむのか」・ミスミ「ねじのゆるみ止め特集」・MONOist(2021年)をもとに AI(Claude)で作成
座面の陥没には、座面を広くする対策があります。ミスミは、フランジ付きのボルトは頭の座面が広いため、座面陥没によるゆるみを減らすとしています。日本アルミニウム協会のレポート(大阪大学、2013年)は、アルミ合金の板を鋼の高力ボルト(M22)で締めた試験で、柔らかい A5083-O では座金の下の表面にへこみが出て、くり返しの荷重に対して、へこみはボルトのゆるみにつながるので避けなければならないとしています。
温度については、同じ協会のレポート(2012年)が、アルミ合金と鋼は線膨張係数が違うため温度の変化でボルトの軸力が変わり、M22 の鋼の高力ボルトでは温度1℃あたり0.197kN変わるとしています(土木の摩擦接合継手の例)。アルミは鋼より伸びやすいので、温度が上がると軸力は増え、下がると減ります(編集部の解説)。
出典:日本アルミニウム協会 ALST 研究レポート27をもとに AI(Claude)で作成
ゆるみ試験と軸力の確認・監視
ゆるみ止めの効果は、試験で比べます。代表的なのは、ボルトの軸に直角な向きにくり返し力をかけるユンカー式試験(DIN65151 など。2015年に航空宇宙分野に限って ISO 16130 として国際規格化)と、衝撃的な振動をくり返し与える NAS 式試験(NAS3350)です。ハードロック工業は、ねじのゆるみの評価はとても難しく、明確な国際基準は今のところ定まっていないとしています。NAS 式は、約1,750〜1,800回/分で30,000回(約17分)振動させ、ボルトとナットのずれが1回転(360度)以内であることをゆるみの限度とします。
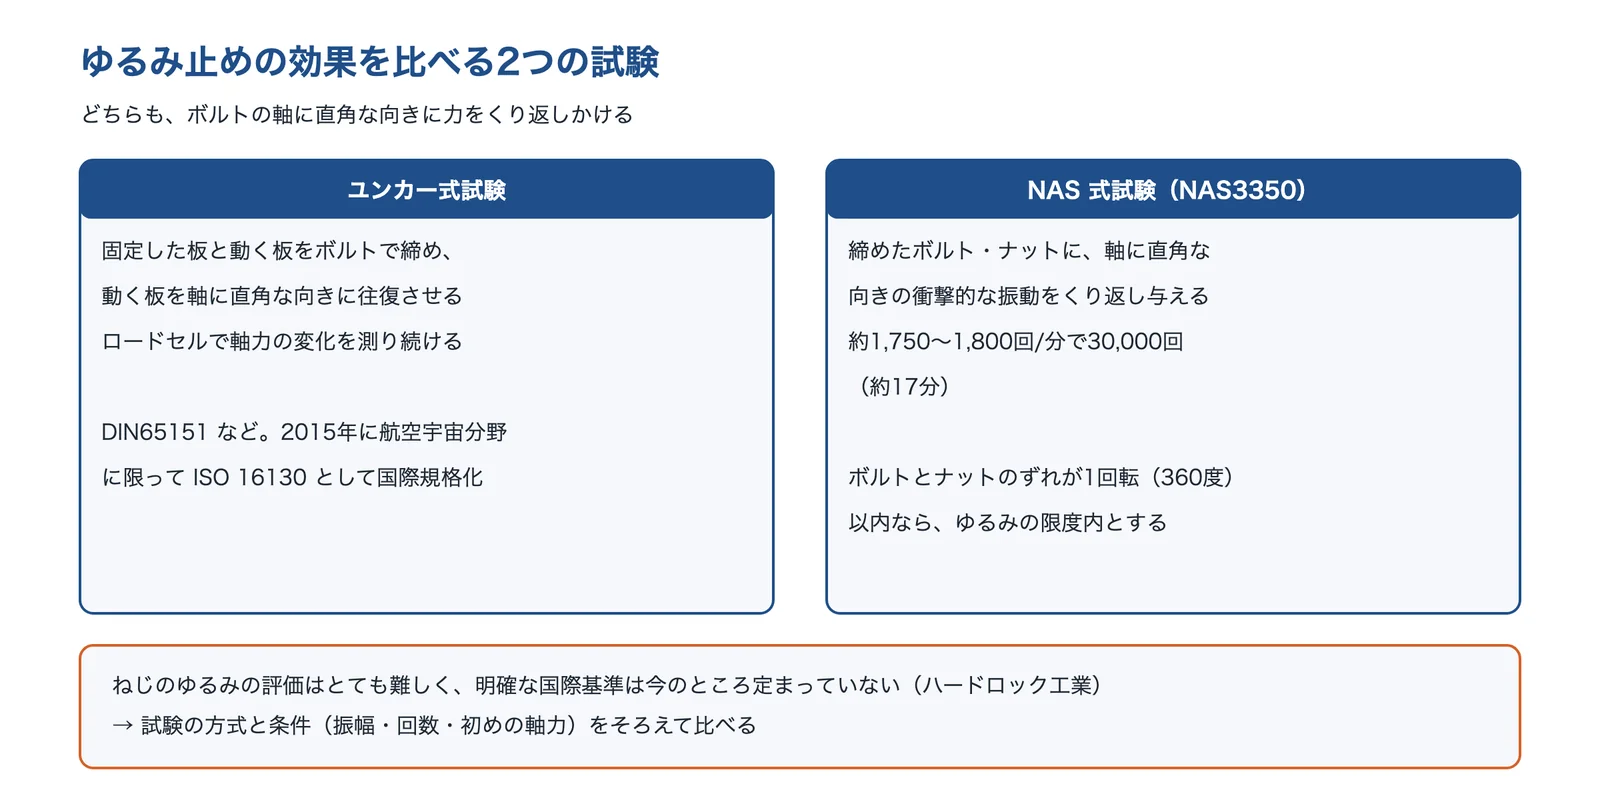
出典:ハードロック工業「ねじゆるみ試験の種類と試験方法」をもとに AI(Claude)で作成
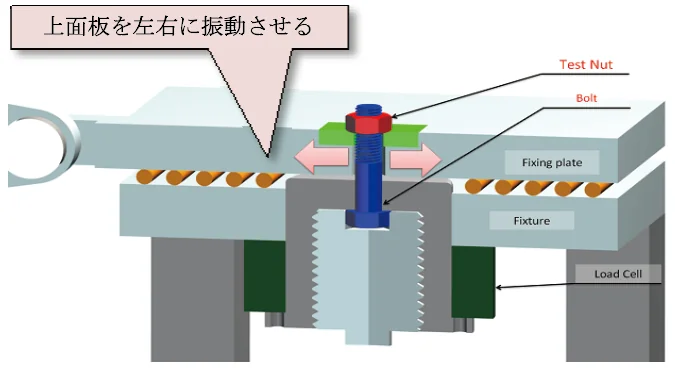
出典:ハードロック工業「ユンカー試験(特徴)」
締めたあとの点検では、合いマークが基本です。大阪府の点検要領は、合いマークを目視でボルト・ナットのゆるみを確かめるための措置とし、ゆるんでいないことを確かめてから、ボルト・ナットだけでなく座金・部材にも連続して記入し、部材と反対の色の耐久性のある塗料を使うとしています。軸力そのものを確かめるには、超音波でボルトの伸びを測る軸力計や、センサーを入れたボルトで軸力を送るシステムがあります(日本プララド)。研究では、ボルトをたたいたときの振動を加速度センサーで測り、ボルトの頭の固有振動数から締まり具合を調べる方法も開発されています(芝浦工業大学)。
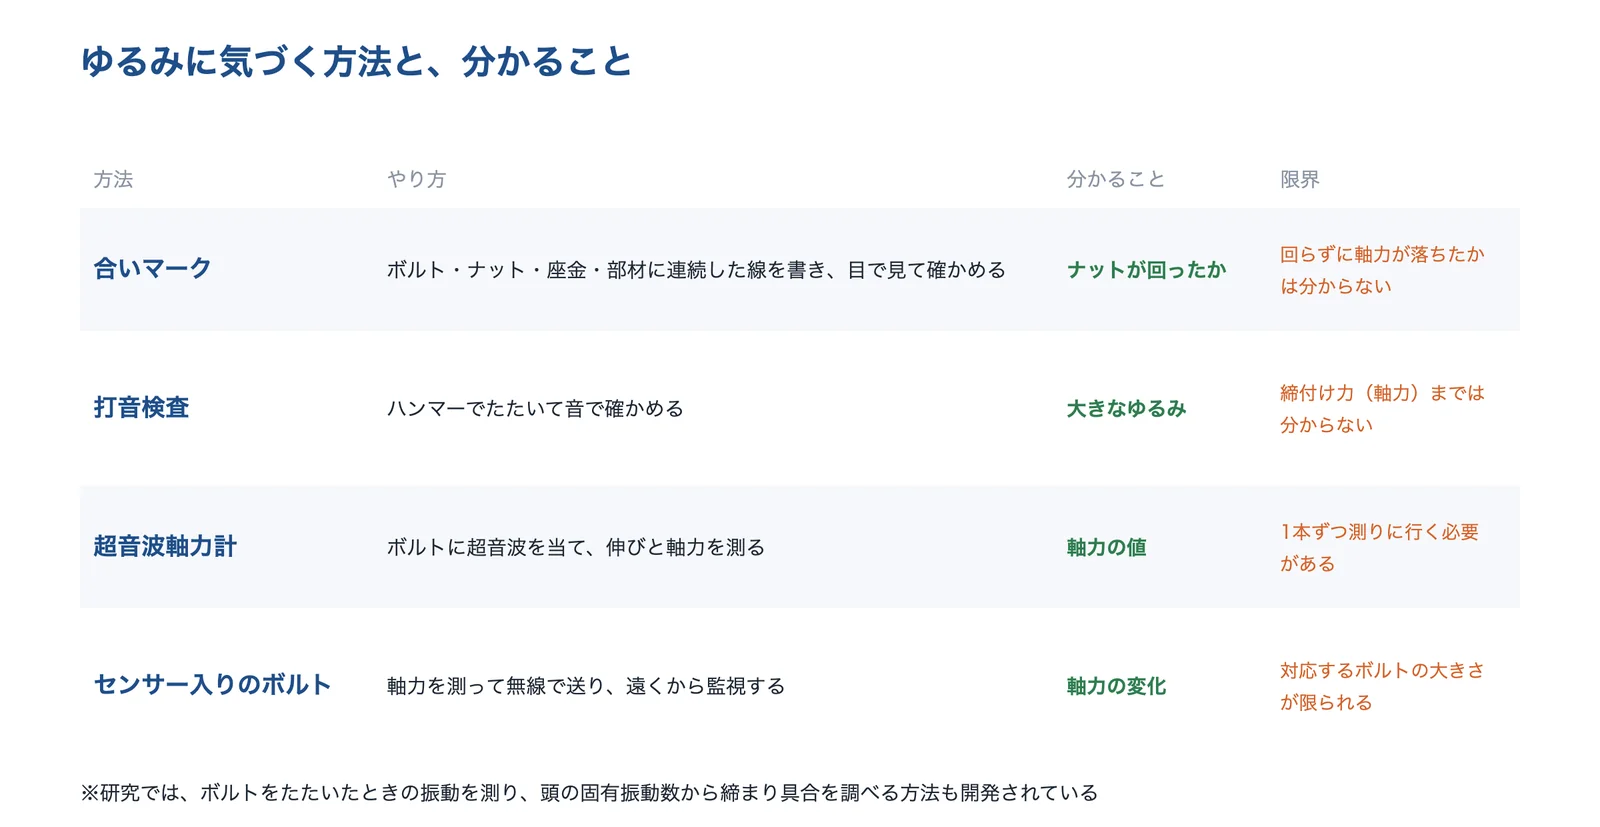
出典:大阪府 点検要領 付録-8・芝浦工業大学・日本プララドをもとに AI(Claude)で作成
出典:技術資料 ねじ締付け(トルクハンドブック)|東日製作所、トルク法(ボルトの締付け方法)|ハードロック工業 ねじ締結技術ナビ、知っておきたい締結の世界 第3回 ねじの締付け管理方法について|TONE、ねじのゆるみ止め特集|ミスミ、ゆるみ止め部品の種類とその効果|ハードロック工業、ユンカー試験(特徴)|ハードロック工業、ボルトの緩み対策:設計者向けCAEを使ったボルト締結部の設計(9)(2021年)|MONOist、三次元有限要素法によるばね座金のゆるみ挙動解析(日本機械学会論文集 A編 73巻734号、2007年)|東京大学 木村・泉・酒井、三次元有限要素法によるダブルナットの締め付けおよびゆるみ挙動解析(日本機械学会論文集 A編 72巻719号、2006年)|東京大学 木村・泉・酒井、アルミニウム合金板摩擦接合継手のボルト径と最小板厚の関係(ALST 研究レポート33、2013年)|日本アルミニウム協会、アルミニウム合金板摩擦接合継手のすべり試験におけるボルト本数が摩擦係数に与える影響(ALST 研究レポート27、2012年)|日本アルミニウム協会、ねじゆるみ試験の種類と試験方法|ハードロック工業、大阪府道路附属物点検要領 付録-8 合いマークの施工(2024年)|大阪府、軸力計測レンチの開発(2017年)|芝浦工業大学・東日製作所、ごくわずかな振動を計測してボルトのゆるみを検知する手法を開発|芝浦工業大学
ねじのゆるみ対策の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。戻り回転を止めたいならゆるみ止めナット、小さなねじにはプレコート加工、原因が分からないなら締結試験、軸力を確かめたいなら軸力計、というように、困りごとで合う相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| ハードロック工業 | ゆるみ止めナット | くさびの原理のゆるみ止めナットを開発・製造し、振動試験機やユンカー式の試験機でゆるみ止めの効果を試験で比べられる | A 振動や横向きのくり返しの力で、ナットが回ってゆるむ E ゆるみや締め忘れに、点検で気づけない | |
| 冨士精密 | ゆるみ止めナット | 金属リングのゆるみ止めナット U-NUT を作り、テクニカルセンターでねじのゆるみ試験・締付け試験を行う | A 振動や横向きのくり返しの力で、ナットが回ってゆるむ C 回っていないのに、時間がたつと軸力が落ちる(へたり・陥没) D 温度が上がり下がりすると、ゆるむ | |
| ニッセイテクニカ | ゆるみ止め加工 | ねじ・ナットにゆるみ止めの膜を付けるプレコート加工を受託し、使う温度に合った膜やシール・導通も選べる | A 振動や横向きのくり返しの力で、ナットが回ってゆるむ D 温度が上がり下がりすると、ゆるむ | |
| ヤマシナ | ねじメーカー・試験 | ねじメーカーとして有料の締結試験とコンサルティングを受け、温度や時間による軸力の変化も確かめられる | B 同じトルクで締めても、軸力がばらつく・足りない C 回っていないのに、時間がたつと軸力が落ちる(へたり・陥没) D 温度が上がり下がりすると、ゆるむ | |
| 日本プララド | 軸力管理・計測 | 超音波軸力計やボルトテンショナーで大型ボルトの軸力を測り・管理し、締めたあとの軸力の残り方も測れる | B 同じトルクで締めても、軸力がばらつく・足りない C 回っていないのに、時間がたつと軸力が落ちる(へたり・陥没) E ゆるみや締め忘れに、点検で気づけない | |
| 東日製作所 | トルク機器 | トルクレンチなどのトルク機器と計測機器を作り、締め忘れやトルクの不足を防ぐ締付けの管理と記録ができる | B 同じトルクで締めても、軸力がばらつく・足りない E ゆるみや締め忘れに、点検で気づけない |
ハードロック工業株式会社|くさびの原理のゆるみ止めナット
ハードロック工業とは
ハードロック工業は、大阪府東大阪市に本社と工場がある、ゆるみ止めねじの会社です(1974年設立)。会社概要の主要事業は「ゆるみ止めねじの開発製造販売」で、NAS 式振動試験機やユンカー式ねじゆるみ試験機、トルク軸力測定機などの実験設備をそろえています。ねじのゆるみの原因や試験方法の技術情報も公開しています。
ハードロック工業の得意技術
| 技術 | 内容 |
|---|---|
| ハードロックナット | 中心を少しずらした凸ナットの上に凹ナットを重ねて締め付け、くさびを打ち込んだのと同じような力でボルトとナットを一体にする、としている |
| ゆるみ試験 | ドイツ規格 DIN65151 に準じたユンカー式試験と、NAS3350/3354 に準じる NAS 試験で、ナットの種類ごとのゆるみを比べている |
| 技術情報 | ゆるみの原因(回転ゆるみ・非回転ゆるみ)、ゆるみ止め部品の種類と効果、試験の方法を解説している |
同社のゆるみ止め部品の評価は、メーカーとしての自社の評価です。使う条件での効果は、実機や試験で確かめます(編集部の解説)。
ハードロック工業が解決できる課題
- 振動や横向きのくり返しの力で、ナットが回ってゆるむ
- ゆるみ止め部品の種類ごとの違いを、試験の結果で比べたい
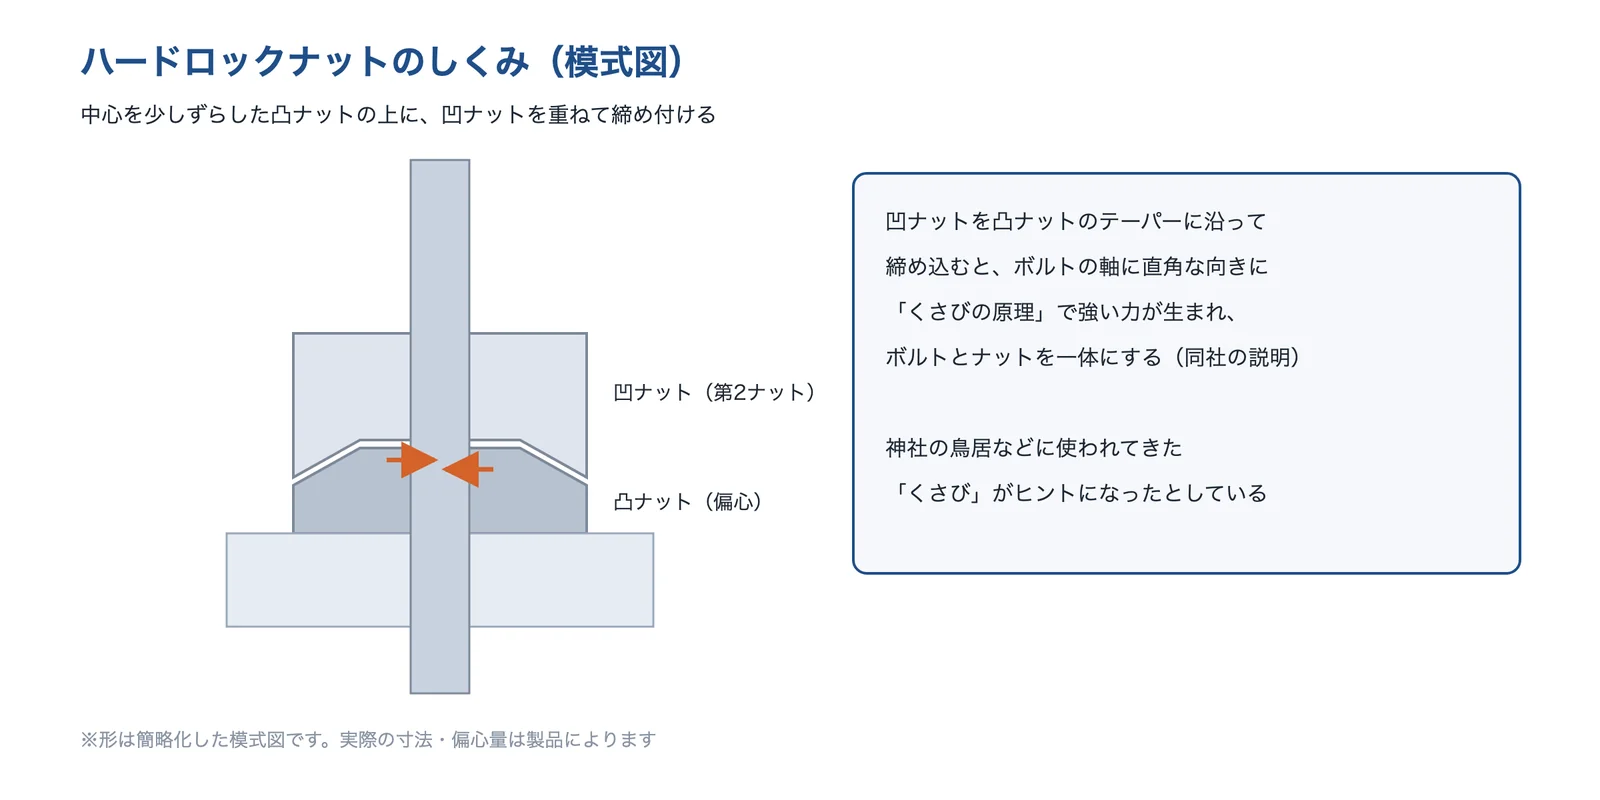
出典:ハードロック工業「ハードロックナットはなぜゆるまないのか」をもとに AI(Claude)で作成
出典:会社概要|ハードロック工業、ユンカー試験(特徴)|ハードロック工業、ハードロックナットはなぜゆるまないのか|ハードロック工業、ゆるみ止め部品の種類とその効果|ハードロック工業
株式会社冨士精密|金属リングのゆるみ止めナット U-NUT と試験
冨士精密とは
冨士精密は、大阪府豊中市に本社がある、ゆるみ止めナットの会社です(1962年創業、1970年設立)。営業品目に U-NUT をはじめとするゆるみ止めナットを挙げ、ねじのゆるみ試験と締付け試験の設備をそろえたテクニカルセンターを持っています。
冨士精密の得意技術
| 技術 | 内容 |
|---|---|
| U-NUT(プリベリングトルク型ナット) | ナット本体とフリクションリング(特殊バネ)の2点でできていて、リングがねじ山に摩擦トルクを生み、自由に回るのを止める、としている。M3〜M115 に対応する |
| 再使用 | M12 の同社試験では、ねじ戻しのプリベリングトルクの最小値が1回目0.70N·m、10回目0.50N·m で、10回使っても低下はわずかで再使用が可能としている |
| テクニカルセンター | NAS 式高速ねじゆるみ試験機3台、ねじ締付け試験機3台(M3〜M75)、ユンカー式試験機をそろえ、トルク・軸力・回転角からトルク係数や摩擦係数を求める。お客さまの締結体そのものを加振台に載せて振動させることもできる(重量制限あり)としている |
冨士精密が解決できる課題
- 振動でナットがゆるむ・脱落するのを防ぎたい
- ゆるみ止めナットを、再使用しても効果が続くものにしたい
- 今使っているねじの締結体で、ゆるみ試験をしてみたい
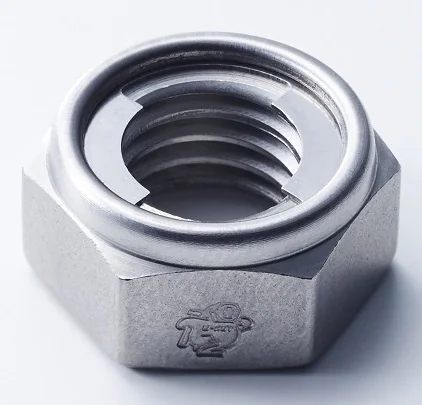
出典:冨士精密「U-NUT」
出典:会社概要|冨士精密、U-NUT|冨士精密、テクニカルセンター|冨士精密
株式会社ニッセイテクニカ|ねじのゆるみ止め加工(プレコート)の受託
ニッセイテクニカとは
ニッセイテクニカは、富山県中新川郡上市町にある、ねじのゆるみ止め加工の会社です(1988年設立)。会社概要の主要業務は「ねじ、ナットの緩み止め加工並びに緩み止め剤の研究開発」で、ゆるみ止めの液も自社で作っています。
ニッセイテクニカの得意技術
| 技術 | 内容 |
|---|---|
| 抵抗タイプ(樹脂タイプ) | ねじにシリコーン樹脂やナイロン樹脂の膜を付け、ねじ込みと戻しに抵抗を持たせる。使用温度範囲は加工の種類で-40〜130℃、-40〜200℃など。導電フィラー入りや、食品衛生法の規格に適合した樹脂を使う加工もある |
| 固着タイプ(マイクロカプセルタイプ) | エポキシ樹脂のマイクロカプセルをねじに付け、締めると固着する。NEO 加工は使用温度範囲 -40〜170℃ で、固着力が強いとしている |
| 極小ねじへの加工 | 通常のねじから極小ねじに至るまであらゆるサイズの加工を確立したとしている。主な加工の対応サイズは M0.8 から |
加工したねじ・ナットは、常温常湿(推奨例23℃、50%RH)で保管し、1年以内に使うよう案内しています。
ニッセイテクニカが解決できる課題
- 小さな電子機器のねじに、あとからゆるみ止めを付けたい
- ゆるみ止めと一緒に、防水・シールや導通も持たせたい
- 使う温度に合ったゆるみ止めの膜を選びたい
公開されている実績
- 使われる製品の代表例に、液晶ディスプレイ、デジタルカメラ、パソコン、スマートフォンなどの弱電全般や、食品の製造・運搬器具を挙げている
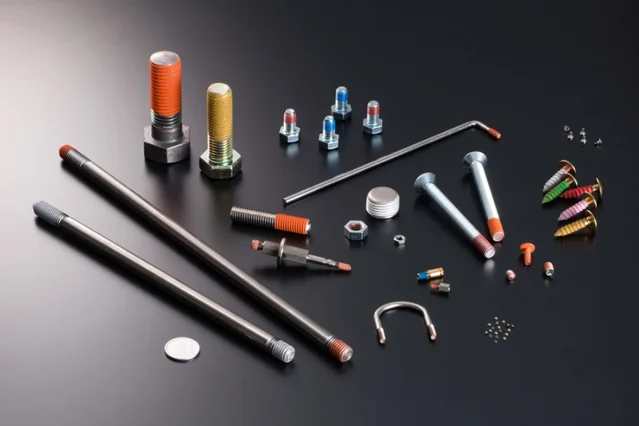
出典:ニッセイテクニカ「製品紹介」
出典:会社概要|ニッセイテクニカ、製品紹介|ニッセイテクニカ、業務案内|ニッセイテクニカ
株式会社ヤマシナ|ねじメーカーの締結試験・コンサルティング
ヤマシナとは
ヤマシナは、京都市山科区にある、ねじなど金属製品の会社です。会社概要の設立は2024年4月で、同年10月に前の会社から金属製品事業を引き継ぎました。沿革は1925年から続き、1949年に十字穴付きねじを初めて国産化したとしています。ねじメーカーとして、有料の締結試験とコンサルティングを受けています。
ヤマシナの得意技術
| 技術 | 内容 |
|---|---|
| 機能試験 | 締め付け破断試験、トルクと軸力の関係の評価、摩擦係数の算出、ユンカース振動試験、軸力クリープ確認試験、ヒートサイクル軸力試験(冷熱試験)、ばね座金の圧縮荷重特性の評価などを受けるとしている |
| 締結条件のコンサルティング | 最適な下穴径・締め付けトルクの選定、塑性域締結の条件設定、表面処理と摩擦係数安定剤の選定、ねじ形状の提案を挙げている |
| 観察・分析 | マイクロスコープによる破壊面の分析、蛍光X線による表面処理の分析、断面写真による締結の状態の観察など |
ヤマシナが解決できる課題
- 新しい製品の締結の性能や安全性を、試験で確かめたい
- 支給されたボルトの性能や、締結の条件の情報がない
- 温度の上がり下がりや時間で、軸力がどう変わるかを知りたい
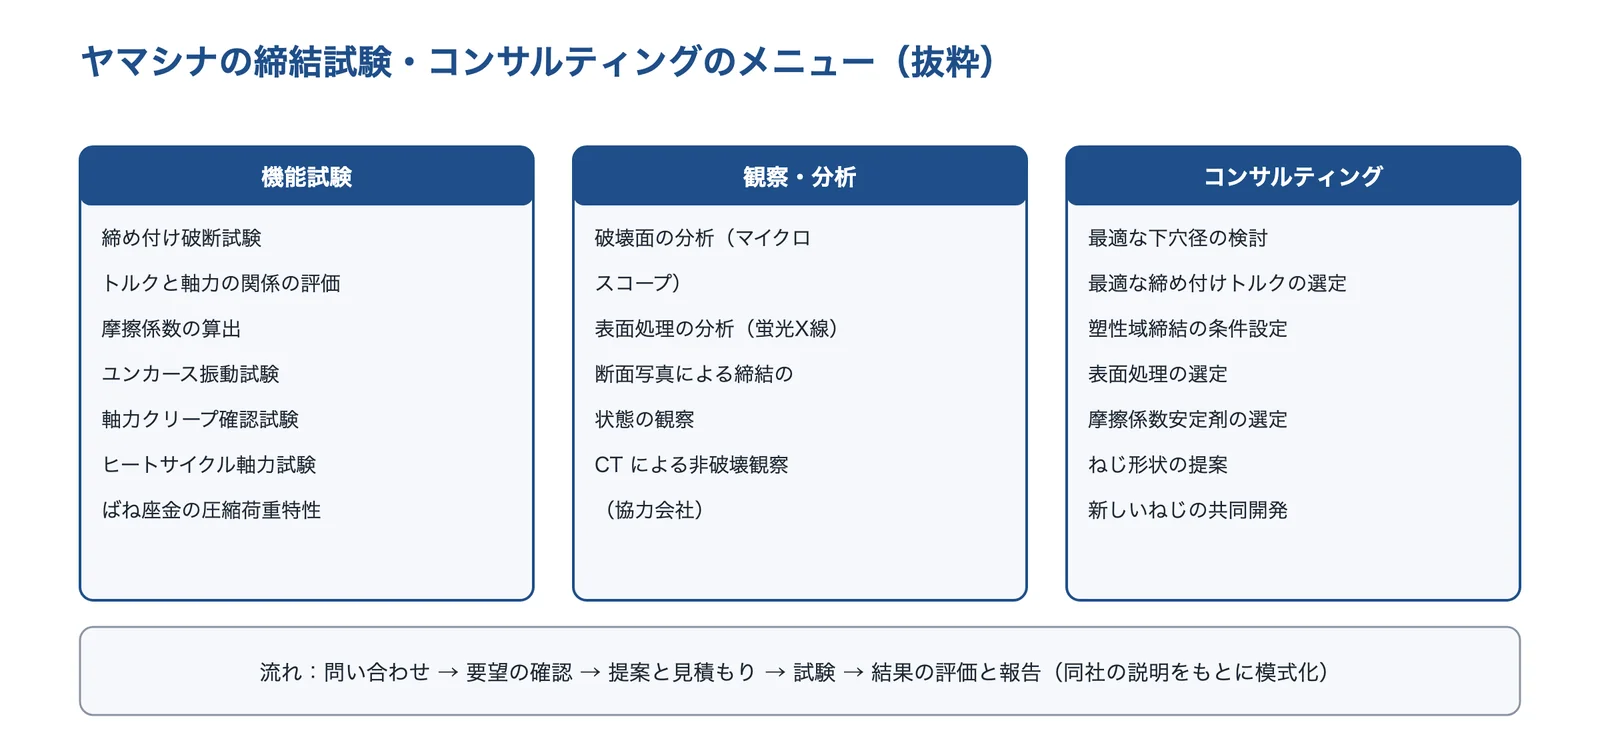
出典:ヤマシナ「有料締結試験サービス・締結コンサルティングサービス」をもとに AI(Claude)で作成
出典:会社概要|ヤマシナ、沿革|ヤマシナ、有料締結試験サービス・締結コンサルティングサービス|ヤマシナ
株式会社日本プララド|超音波軸力計と大型ボルトの軸力管理
日本プララドとは
日本プララドは、兵庫県神戸市西区に本社がある、大型ボルトの締結の会社です(1984年設立)。事業内容に、ボルトテンショナー・油圧ナットなどの軸力管理工具、ゆるみ止めナット・ワッシャの開発・製造、ボルト締結問題の研究・調査を挙げています。
日本プララドの得意技術
| 技術 | 内容 |
|---|---|
| 超音波ボルト軸力計 ECM-1 | ボルトに超音波を当て、軸力 0.01kN、伸び 0.0001mm の分解能で軸力を測るとしている。M5 以上・全長6mm〜15m のボルトを測れ、経年変化による残留軸力の確認にも使えるとしている |
| インターボルト(遠隔の軸力監視) | 同社が販売総代理店として扱うシステム。軸力を1kN 単位で測って無線でクラウドへ送り、離れた場所からボルトのゆるみを監視するシステム。軸力の精度は標準±5%(校正のオプションで±3%)、対応は六角ボルト M18 以上など |
| テンションナット | 斜面のディスクの角度をねじのリード角より大きくし、ゆるむ向きに回ろうとすると軸力が増える構造のナット、としている |
大型のボルト(風力発電・橋梁・プラントなど)が中心で、小さなねじには向かない製品もあります(編集部の解説)。
日本プララドが解決できる課題
- トルクで締めても、実際の軸力が分からない
- 高い所や遠くにある大型ボルトのゆるみを、点検に行かずに知りたい
- 締めたあとの軸力が、時間とともにどれだけ残っているかを測りたい
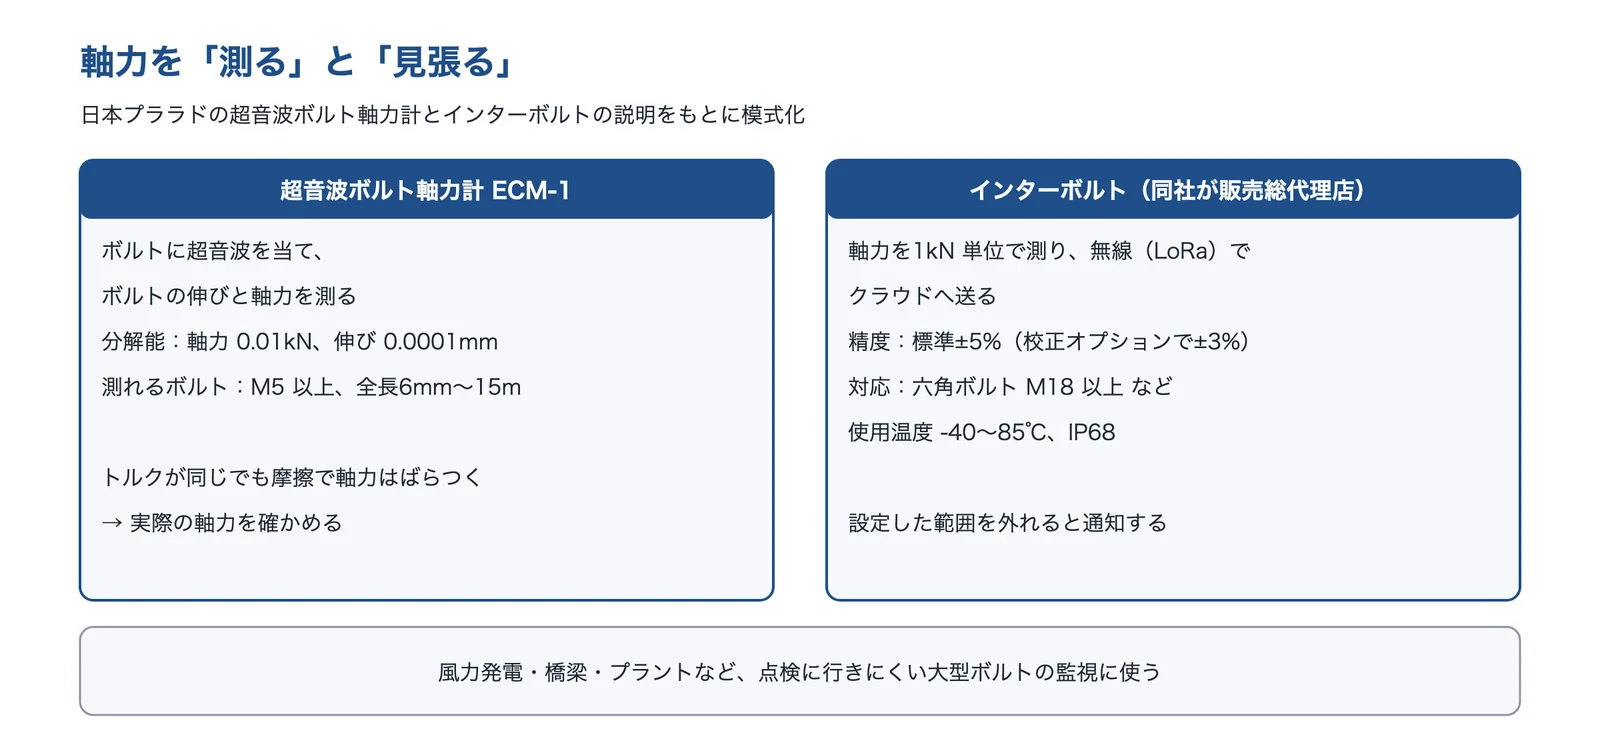
出典:日本プララド「超音波ボルト軸力計」・同「インターボルト」をもとに AI(Claude)で作成
出典:会社概要|日本プララド、超音波ボルト軸力計|日本プララド、インターボルト|日本プララド、テンションナットが緩まない理由|日本プララド
株式会社東日製作所|トルク機器と締め忘れを防ぐ締付保証
東日製作所とは
東日製作所は、東京都大田区に本社がある、トルク機器の会社です(1949年設立)。事業内容は、手動式・動力式のトルク機器、機械式・電子式のトルク計測機器、ソフトウェア・システムの製造販売です。ねじの締付けの技術資料(トルクハンドブック)も公開しています。
東日製作所の得意技術
| 技術 | 内容 |
|---|---|
| 締付保証システム | 締め付けの問題点を取り除き、正しい締め付け作業が行われるように提案するとしている。導入から2年半後に「約150万本締めて、締め忘れがゼロ!」という導入担当者の声を紹介している |
| 締め忘れ防止(ポカヨケ) | 「ねじ締めのトラブルで最も多いのが『締め忘れ』」として、締付け回数の管理で締め忘れを防ぐ機器や、設定したトルクに達するとねじの頭に正しく締めた証拠を残すマーキング機器を挙げている |
| トルクと軸力の技術資料 | トルク係数のばらつき(マシン油で0.14〜0.26 など)と、同じトルクでも軸力が変わる例を示している |
東日製作所が解決できる課題
- 締め忘れや、トルクの不足をなくしたい
- トルクレンチを正しく管理し、締め付けの記録を残したい
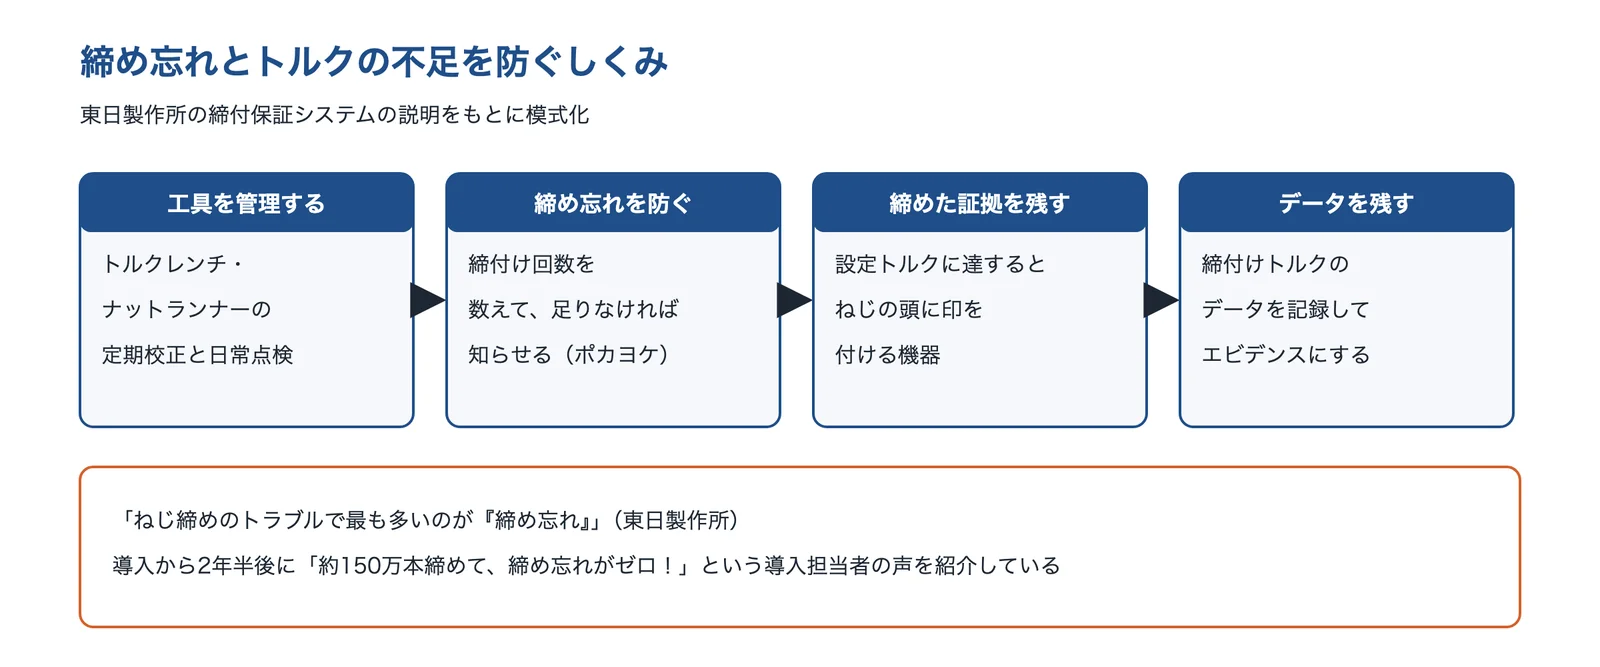
出典:東日製作所「締付保証システム」をもとに AI(Claude)で作成
出典:会社概要|東日製作所、締付保証システム|東日製作所、技術資料 ねじ締付け|東日製作所
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- ボルトの呼び径・強度区分・長さと、ナット・座金の種類
- ゆるんだときに合いマークがずれていたか(回転ゆるみか、非回転ゆるみか)
- かかる力の向き(横向き・軸方向・ねじり)と、振動や衝撃の大きさ・回数
- 締付けの方法(トルク・角度)と、トルクの値、潤滑の有無、めっきなど表面の状態
- 相手の部材の材料(鋼・アルミ・樹脂)と、座面の大きさ、ガスケットなどのはさみ物
- 使う温度の範囲と、温度の上がり下がりの回数
- 点検のしやすさ(高い所・見えない所か)と、分解して再使用するか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








