
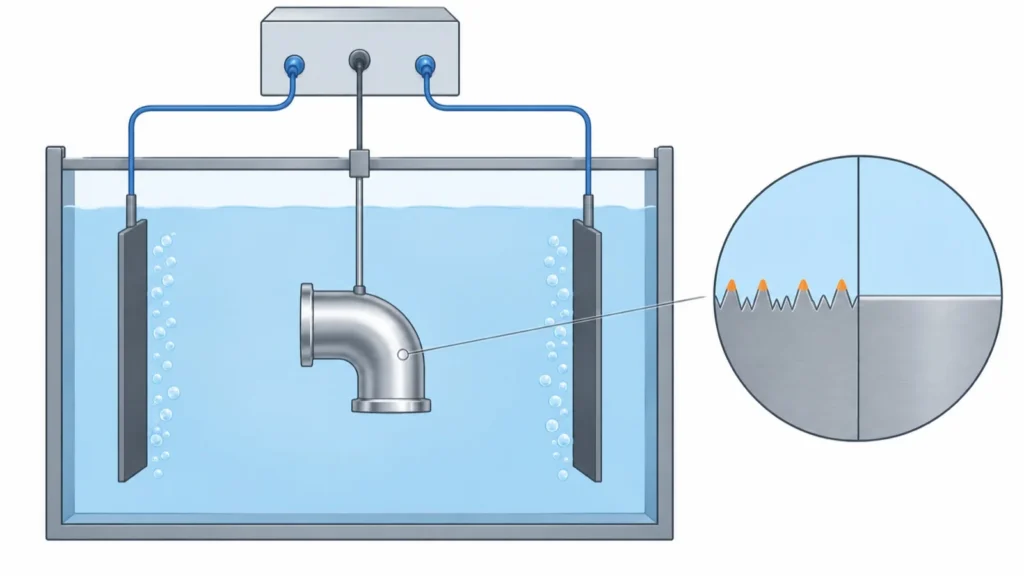
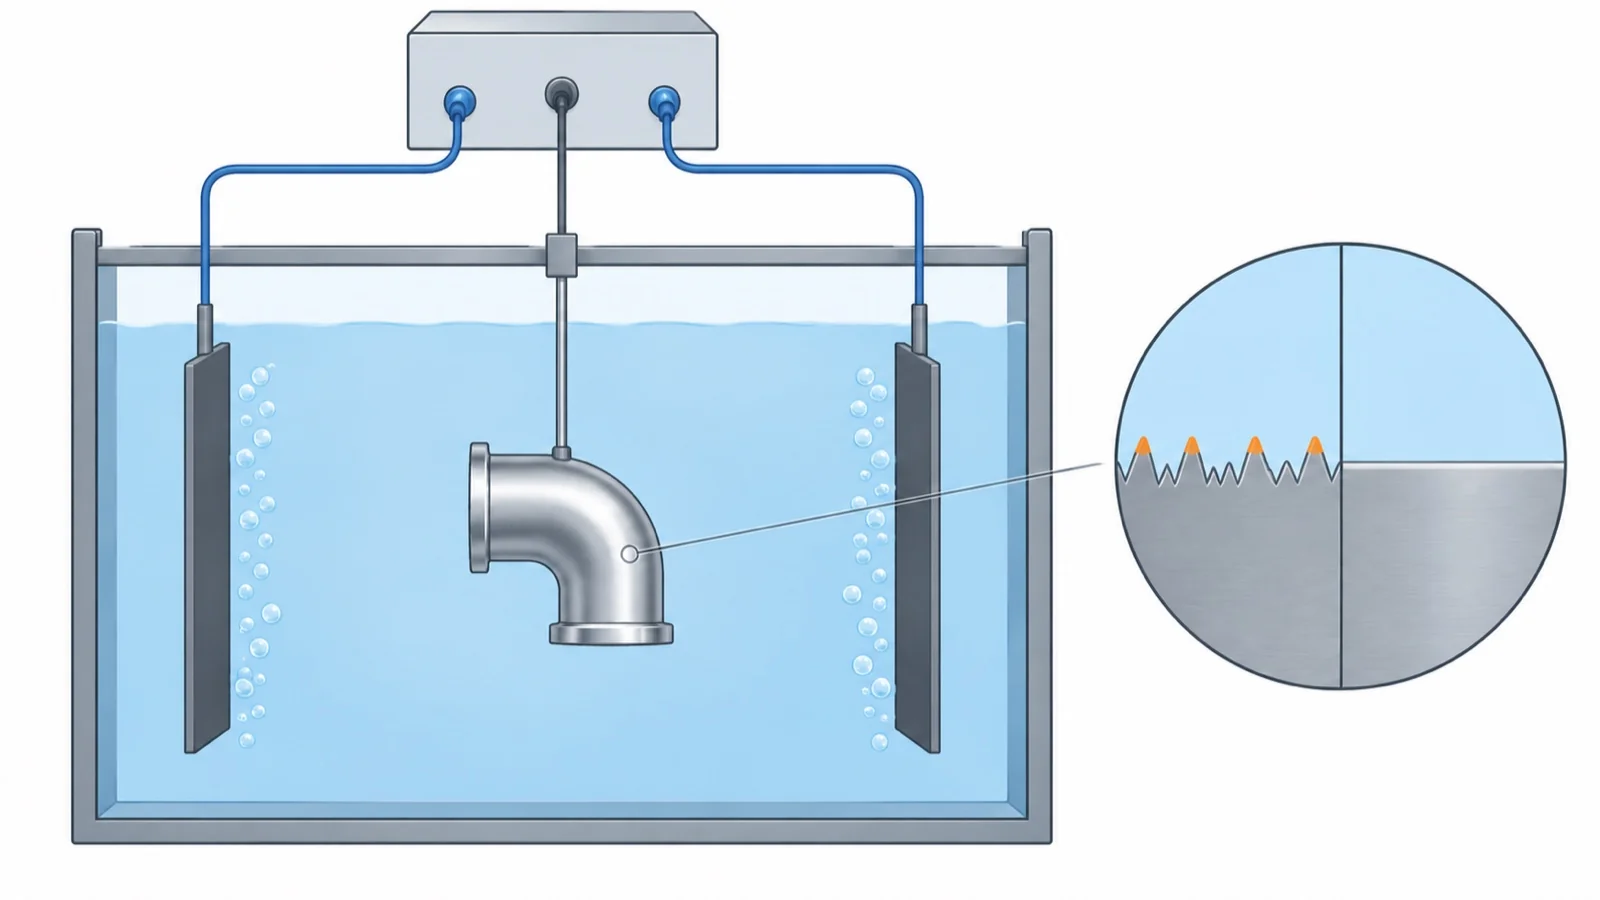
電解研磨は、磨きたい金属の部品を陽極(+)にして電解液に浸け、直流の電気を流して、表面の凸部を優先して溶かし、平らで光沢のある面にする方法です。刃物や砥粒で削らないので、研磨剤が残らず、表面を溶かしたあとに新しい不動態皮膜ができて、汚れが付きにくく錆びにくい面になります。食品・医療・半導体の装置のステンレスのタンクや配管、医療器具、真空の部品などに使われます。
出典:東陽理化学「電解研磨とは?仕組み・メリット・用途をご紹介」、埼玉県産業技術総合センター研究報告 第11巻(2013)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発-電極移動によるステンレス鋼板の電解研磨-」(PDF)、三和鍍金「電解研磨」
このページでは、電解研磨のしくみ、バフ研磨との違い、やり方の種類(槽に浸ける・内面・現地・電解複合研磨)、材料の向き不向き、寸法が減る「取り代」の考え方、半導体の配管部品で決める値の例をまとめ、得意分野の違う電解研磨の会社を紹介します。鋼種の選び方は技術「ステンレス鋼」、ほかの表面処理は「めっき」も参考になります。
電解研磨の企業(早見表)
| 企業 | ステンレス | チタン・ アルミなど | 大物・ 長尺 | 内面・ 現地 | 小物 |
|---|---|---|---|---|---|
| 三和産業出張研磨と電解複合研磨、チタンの電解研磨(山口県) | ● | ● | ● | ||
| 三和鍍金全自動ライン2台、処理可能 幅1,800mm まで(群馬県) | ● | ● | ● | ||
| マルイ鍍金工業タンク内面を浸漬で研磨する新工法(兵庫県) | ● | ● | |||
| アサヒメッキ約3,000L の大型槽と、長さ4m の長尺品(鳥取県) | ● | ● | ● | ||
| 広一化学工業ステンレス・チタン・アルミ、チャンバーの内面(新潟県) | ● | ● | ● | ||
| マルエス工業小物の鏡面・白面と光沢バレル(埼玉県) | ● | ● | ● |
●は、各社の公式サイトで扱い・設備・事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「内面・現地」は、配管・容器・チャンバーの内面の研磨か、設置場所での研磨の例があるものです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
電解研磨が効くのは、ステンレスの面に汚れや菌が残る、研磨剤や加工の変質層が残る、溶接焼けや錆が気になる、小さな部品の微細なバリが取れないといった困りごとです。埼玉県産業技術総合センターの研究報告は、電解研磨を使う理由に、表面の清浄性に優れる、加工変質層を除去できる、材料除去能率が優れる、耐食性に優れる、線材や箔などに適用できることを挙げ、食品、医療、半導体産業等で用いられるタンクや配管などをクリーンな内面に仕上げるうえで重要な技術としています。
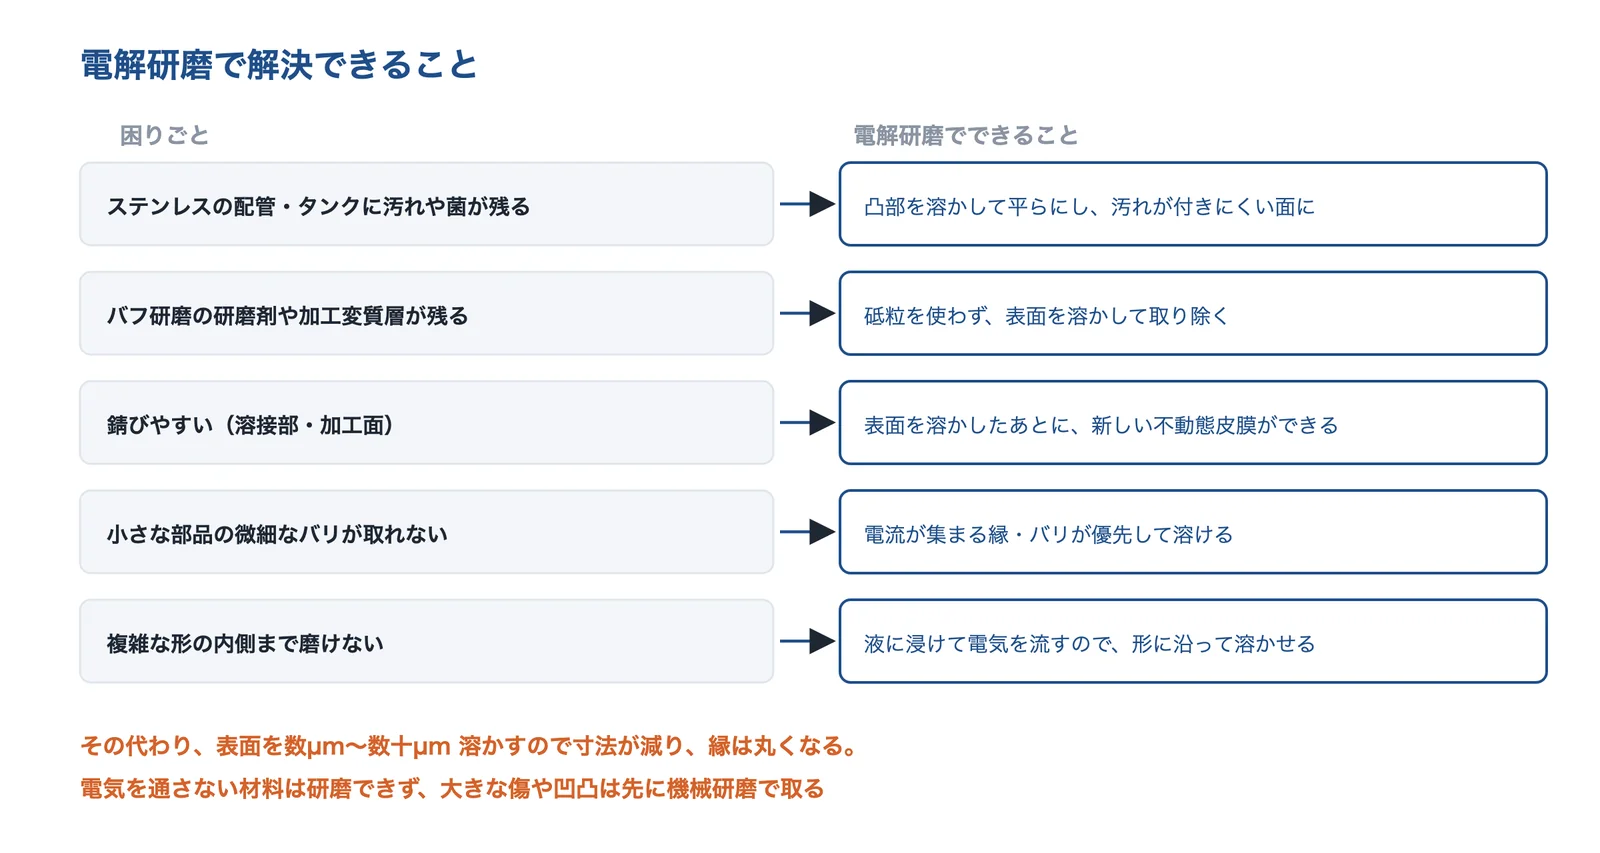
出典:このページの出典(埼玉県産業技術総合センター・Manufacturing Processes・各社の公開情報)をもとに AI(Claude)で作成
出典:埼玉県産業技術総合センター研究報告 第11巻(2013)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発-電極移動によるステンレス鋼板の電解研磨-」(PDF)、Manufacturing Processes「Electropolishing — Process Guide」(英語)
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 人や食品に触れても安全にしたい | ステンレスの面を電解研磨して、汚れや粉が残りにくい、洗いやすい面にする | 衛生設計(洗いやすい形・電解研磨) |
| 医療機器の部品を滅菌・消毒に耐えるようにしたい | 電解研磨と不動態化で、消毒・洗浄をくり返す金属の部品の耐食性を上げる | 金属の表面処理と手入れ |
| バリを出さない・バリ取りを減らしたい | 電流が集まる縁・バリを優先して溶かし、プレス品・小物の微細なバリを取る | 電解・熱・高圧水のバリ取り |
| 真空装置の漏れ・到達圧力不足を解決したい | チャンバー・配管の内面を平らできれいにして、汚れ・付着物を減らす | 洗浄と材料の見直し |
右の列は、関係する課題ページ(対策の節)へのリンクです。
仕組み:部品を陽極にして、電解液の中で溶かす
東陽理化学の解説によると、研磨する金属製品を陽極、対極となる電極を陰極として、電解液を満たした槽に浸けて直流電流を流すと、陽極である金属製品の表面が溶け始めます。このとき微細な凸部が優先的に溶け、同時に新しい不動態皮膜ができるので、平らで錆びにくい面になります。ステンレスの電解研磨では、りん酸-硫酸系の電解液を使うのが一般的です(埼玉県産業技術総合センター)。
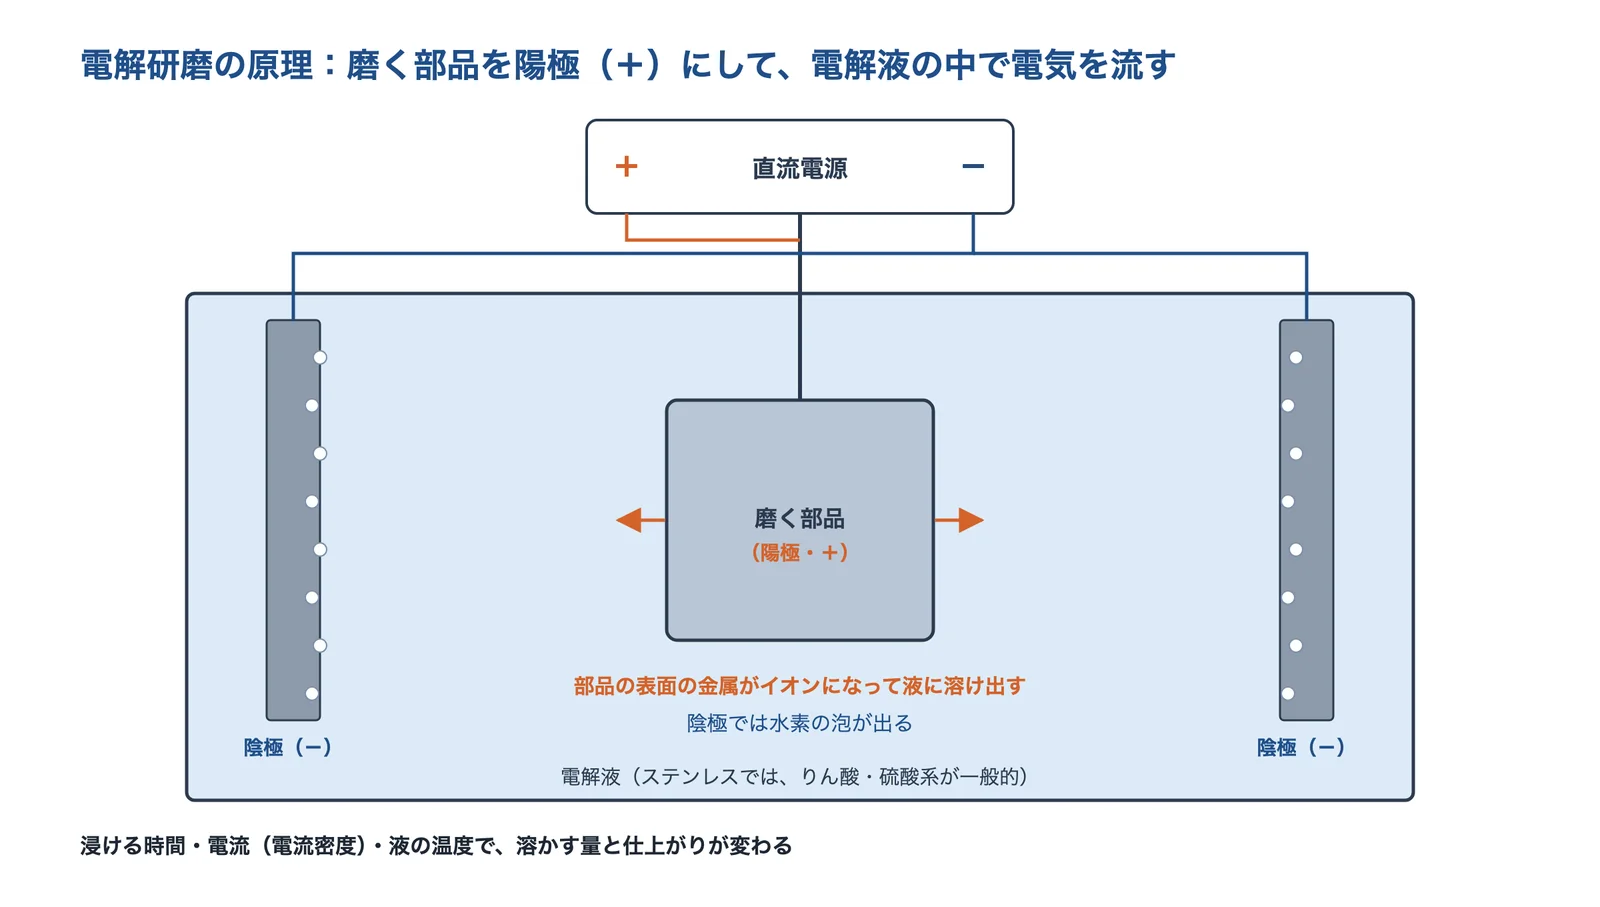
出典:東陽理化学の解説・埼玉県産業技術総合センターの研究報告・Manufacturing Processes の解説をもとに AI(Claude)で作成
出典:東陽理化学「電解研磨とは?仕組み・メリット・用途をご紹介」、埼玉県産業技術総合センター研究報告 第10巻(2012)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発」(PDF)
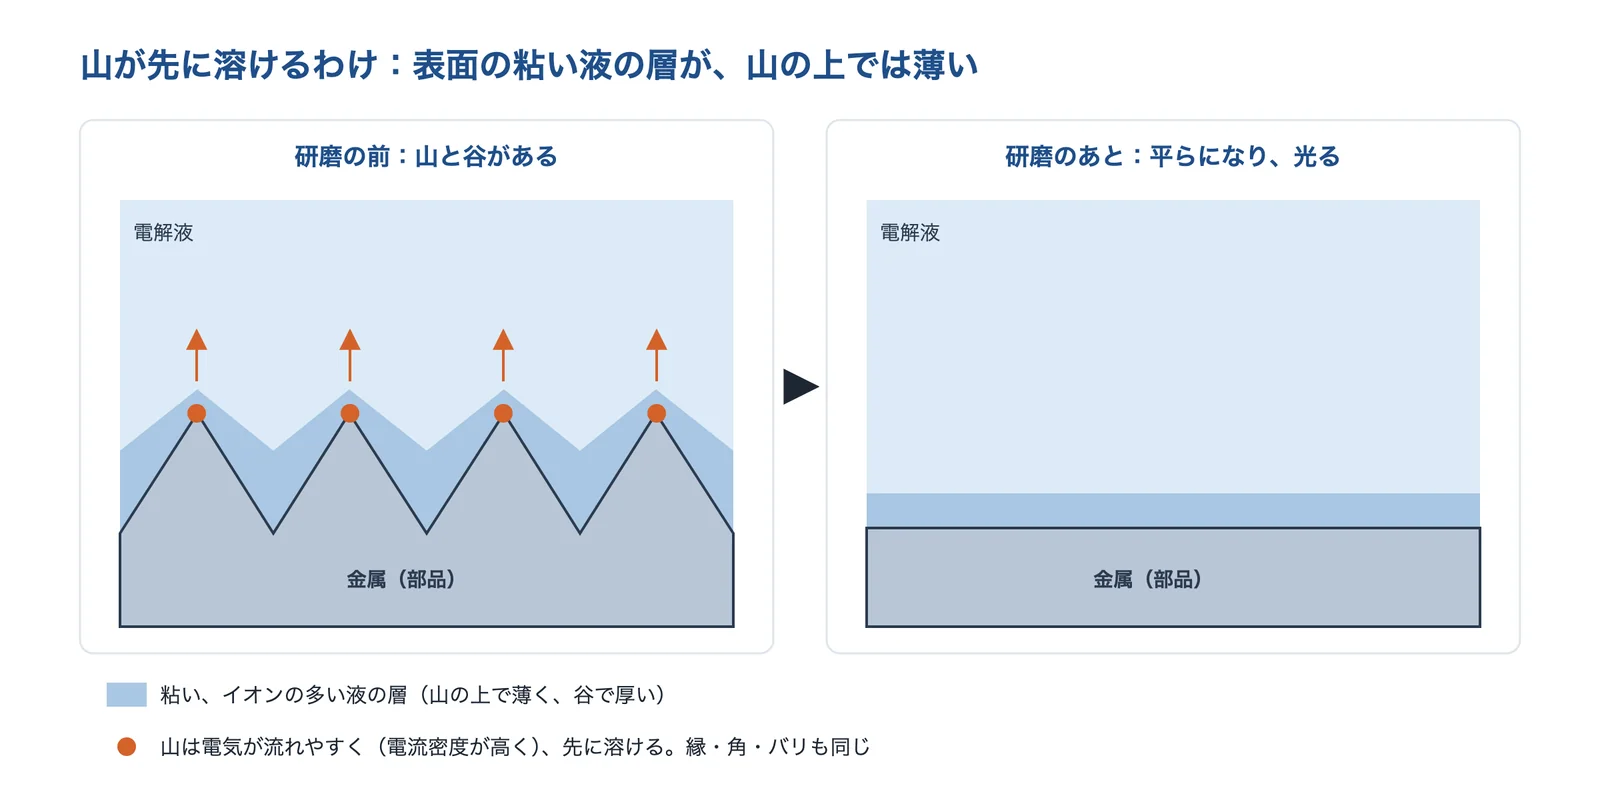
山が先に溶けるわけ
英語の解説サイト Manufacturing Processes は、表面に粘りのある、イオンの多い境界層ができ、この層は山の上では谷より薄いので、山は抵抗が低く、局所の電流密度が高くなって速く溶けると説明しています。電流は縁・外側の角・薄い部分に集まりやすく、ここがよく溶けます。電解研磨で微細なバリが取れるのも、角が丸くなるのも、同じ理由です。
出典:Manufacturing Processes の解説・東陽理化学の解説をもとに AI(Claude)で作成
出典:Manufacturing Processes「Electropolishing — Process Guide」(英語)
条件:電流・温度・時間と、電極の置き方
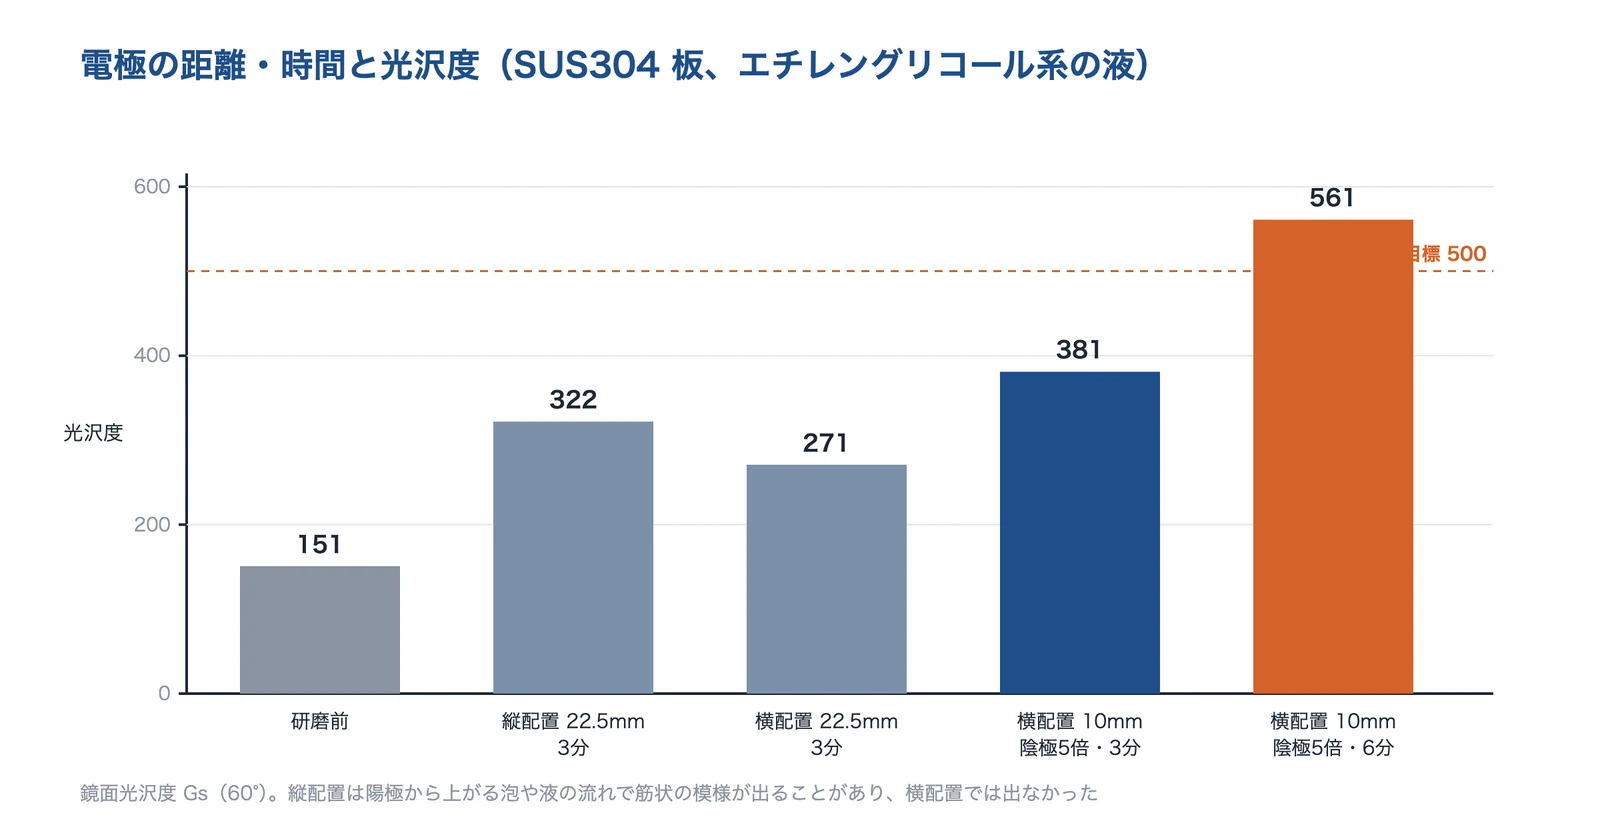
溶ける量と仕上がりは、電流(電流密度)・液の温度・時間で変わります。海外の解説では、ステンレスで電流密度 150〜450A/ft²(約16〜48A/dm²。編集部の換算)、時間はふつう3分から最大20分程度、除去の速さは1分に露出面あたり 0.00005〜0.0001インチ(約1.3〜2.5µm。編集部の換算)としています(Finishing & Coating)。埼玉県産業技術総合センターの研究では、陰極を部品に近づけ、陰極の面積を部品の2〜5倍程度以上にすると光沢が上がりやすいこと、陰極を横に寝かせて部品の上に向かい合わせると、泡や液の流れによる筋状の模様が出なかったことを報告しています。
出典:埼玉県産業技術総合センター研究報告 第10巻(2012)をもとに AI(Claude)で作成
出典:Finishing & Coating, Stephen F. Rudy「Electropolishing Process Considerations」(2021年、英語)、埼玉県産業技術総合センター研究報告 第10巻(2012)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発」(PDF)
種類と選び方:浸漬・内面・現地・電解複合研磨
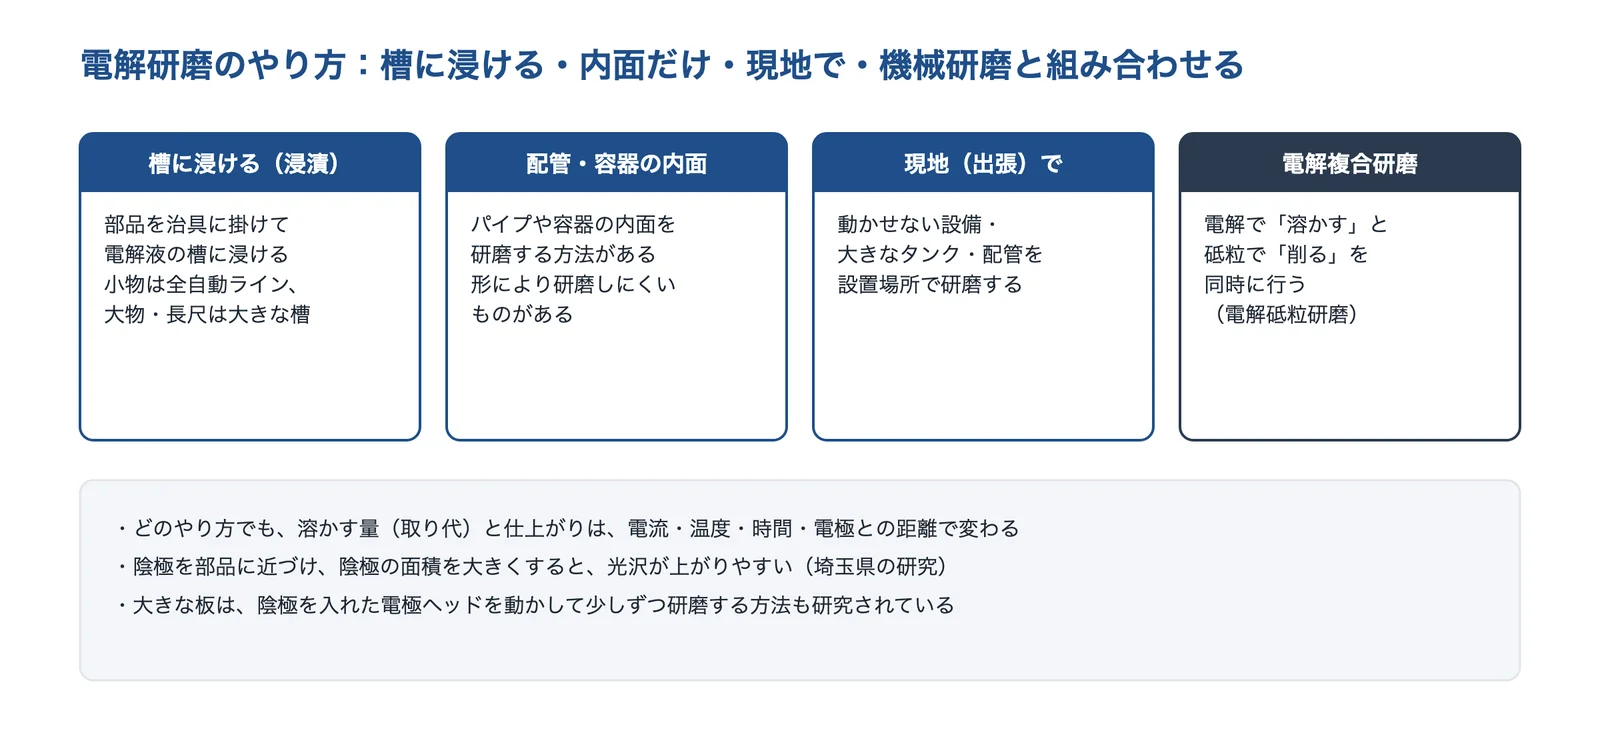
電解研磨は、部品を治具に掛けて電解液の槽に浸ける(浸漬)のが基本です。大きなタンクや配管は、内面だけを研磨する方法や、設置場所に機材を持ち込む出張(現地)の研磨もあります。電気で「溶かす」のと砥粒で「削る」のを同時に行う電解複合研磨(電解砥粒研磨)は、より平らな鏡面をねらう方法です(三和産業)。
出典:三和鍍金・アサヒメッキ・三和産業・マルイ鍍金工業の公開情報と、埼玉県産業技術総合センターの研究報告(第10巻・第11巻)をもとに AI(Claude)で作成
出典:三和鍍金「電解研磨」、三和産業「電解複合研磨」、三和産業「出張研磨」、マルイ鍍金工業「新・電解研磨法:2025」、埼玉県産業技術総合センター研究報告 第11巻(2013)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発-電極移動によるステンレス鋼板の電解研磨-」(PDF)
| やり方 | どう行うか | 公開されている例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 槽に浸ける(浸漬) | 部品を治具に掛けて電解液の槽に浸ける。小物は全自動ライン | 処理可能 1,800×500×1,200mm(三和鍍金)、長さ4m の長尺品(アサヒメッキ) | 小物から長尺物、量産 | 槽に入る大きさまで。治具の当たる所の扱い |
| 配管・容器の内面 | 内面を研磨する方法を持つ会社に頼む | パイプ内面の電解研磨法の特許(三和産業)、ノズルのないタンクの浸漬の新工法(マルイ鍍金工業) | 配管・タンク・チャンバーの内面 | パイプの内側など、形により研磨しにくいものがある(アサヒメッキ) |
| 現地(出張) | 動かせない設備の所へ行って研磨する | プラントの設備・タンク・容器・配管内(三和産業) | 大きな設備・据え付けたタンク | 現場の条件(液・電源・養生)を事前に調整 |
| 電解複合研磨 | 砥粒を回転工具に供給しながら押し付けて電気を流す | ステンレス・チタン・ハステロイ(三和産業) | より平らな鏡面、真空・半導体の部品 | 砥粒を使う。対応できる会社が限られる |
向いている場面と注意の列は、このページの出典をもとに編集部が整理したものです。
バフ研磨との違い
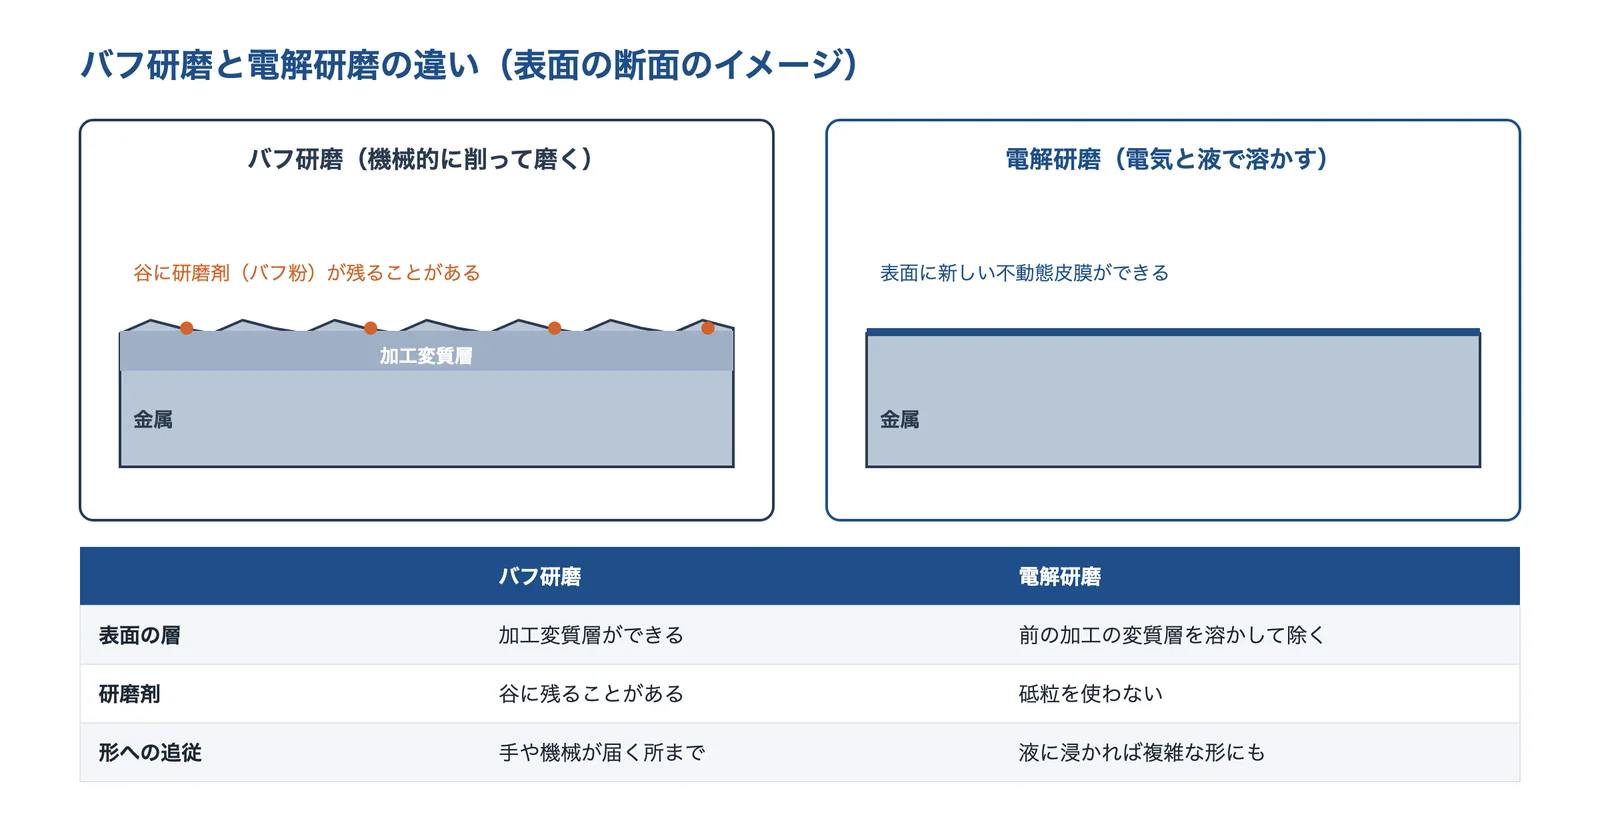
マルイ鍍金工業は、バフ研磨などの機械的加工を施した面には変形層等の加工変質層があるが、電解研磨ではこのような層ができないこと、液の中で処理するので熱履歴を受けないこと、汚れを保持しにくい滑らかな曲線の面になることを特徴に挙げています。三和鍍金は、片側5〜10µ 研磨することで、前加工による変質層や酸化スケールが除かれると共に、表面の異物(研磨砥粒やゴミ、鉄粉、汚れ)が除かれて洗浄されるとしています。一方で、小花製作所の解説は、表面の凹凸が大きすぎると電解研磨しても凹凸が残るので、事前にバフ研磨で凹凸を小さくする必要があるとしています。実際には、バフ研磨のあとに電解研磨をする組み合わせもよく使われます(マルエス工業の事例など)。
出典:マルイ鍍金工業「電解研磨」・三和鍍金「電解研磨」・埼玉県産業技術総合センターの研究報告をもとに AI(Claude)で作成
出典:マルイ鍍金工業「電解研磨」、三和鍍金「電解研磨」、小花製作所「電解研磨とは?」、マルエス工業「ステンレス電解研磨」
使う場面ごとの選び方
| 使う場面 | よく使われるやり方 | 選ぶときのポイント |
|---|---|---|
| 食品・医薬の装置のタンク・配管 | 浸漬、内面、現地 | 洗いやすさ・菌の残りにくさ。溶接焼けも取れる(三和鍍金) |
| 半導体の装置・ガスの配管部品 | 電解研磨+不動態化 | 粗さ Ra・表面の Cr/Fe 比などを数値で決める(Swagelok の仕様の例) |
| 医療器具・医療部品 | 浸漬(小物) | 鏡面か白面か、ロストワックスなど鋳造品の扱い(マルエス工業の事例) |
| 真空のチャンバー・部品 | 浸漬、内面、電解複合研磨 | 内面の平らさときれいさ(広一化学工業・三和産業) |
| プレス品・小物の微細なバリ | 浸漬 | バリ取りが主目的か、光沢も要るか。SUS430 はバリ取りが主(三和鍍金) |
ポイントの列は、このページの出典をもとに編集部が整理したものです。
半導体の配管部品:数値で決める例
半導体の製造設備の薬品・ガスの供給に使うステンレス部品の接ガス・接液面については、SEMI F19 という仕様があります。部品メーカーの Swagelok は、超高純度の製品の仕様で、接液・接ガス部を Ra 0.13µm で仕上げ(ベローズ・シール・バルブとダイヤフラム・バルブは Ra 0.20µm)、電解研磨で酸化クロムの耐食性の層を作り、そのあと必ず不動態化処理で浮遊鉄を取り除くとしています。表面の評価には、クロムと鉄の比(Cr/Fe)2.0 以上(SEMI F60 に基づく ESCA)、酸化膜の厚さ 15Å 以上(工程平均。オージェ電子分光法、SEMI F72 に基づく)などの値を挙げています。
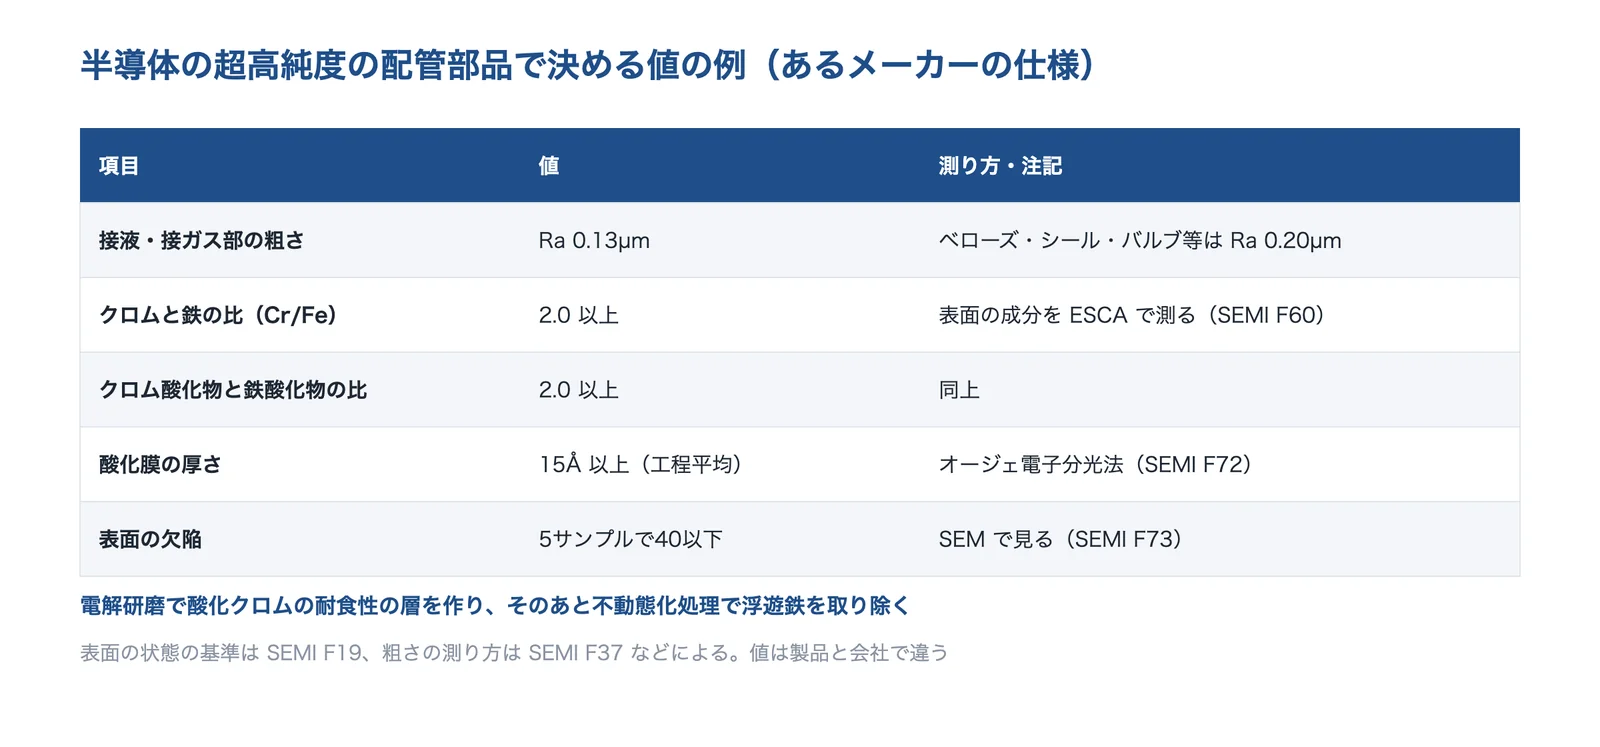
出典:Swagelok「超高純度工程仕様 SC-01」をもとに AI(Claude)で作成
出典:Swagelok「超高純度工程仕様 SC-01」(PDF)、SEMI「SEMI F19 ステンレススチール部品の接ガス・接液面の表面仕上げのための仕様」
向いている条件と注意点
電解研磨が向いている条件
- オーステナイト系ステンレス(SUS304・316・316L)の部品
- 洗いやすさ・菌の残りにくさ・錆びにくさが要る面
- 研磨剤や鉄粉を残したくない部品
- 微細なバリや溶接焼けを取りたい部品
- 形が複雑で、手や機械では磨きにくい部品
注意点
- 表面を溶かすので寸法が減り、縁が丸くなる
- 大きな傷・凹凸は取り切れない(先にバフ研磨などで)
- 快削ステンレス(SUS303)・鋳物・焼結品はピットや穴が出やすい
- 電気を通さない材料は研磨できない
- パイプの内側など、形によっては研磨しにくい
この一覧は、このページの出典(Manufacturing Processes・小花製作所・アサヒメッキ・三和鍍金ほか)をもとに編集部が整理したものです。
材料の向き不向き
Manufacturing Processes は、304・316・316L が最も明るく、そろった仕上がりになる一方、303 は硫化物の介在物でピットやすじが出て、鋳物や焼結品は中の小さな穴(ポロシティ)が表に出るとしています。Finishing & Coating は、ステンレス(300・400系)のほか、アルミ、黄銅、銅、ニッケル、チタン、インコネル、ハステロイなども電解研磨できる金属に挙げ、非金属介在物などの表面の欠陥は電解研磨で隠せないことがあり、ひどい傷や極端なピットは取り切れないことがあるとしています。日本の会社では、三和産業がチタン(アルコール系の液)やハステロイ C-22、広一化学工業がチタン・アルミ、アサヒメッキが SUS420J2 などのマルテンサイト系・フェライト系に対応する新技術の開発を掲げています(同社ページの完成予定は2020年度で、今の対応は問い合わせて確かめます)。三和鍍金は、SUS430(フェライト系)はバリ取りが主で、光沢はオーステナイト系より劣るとしています。
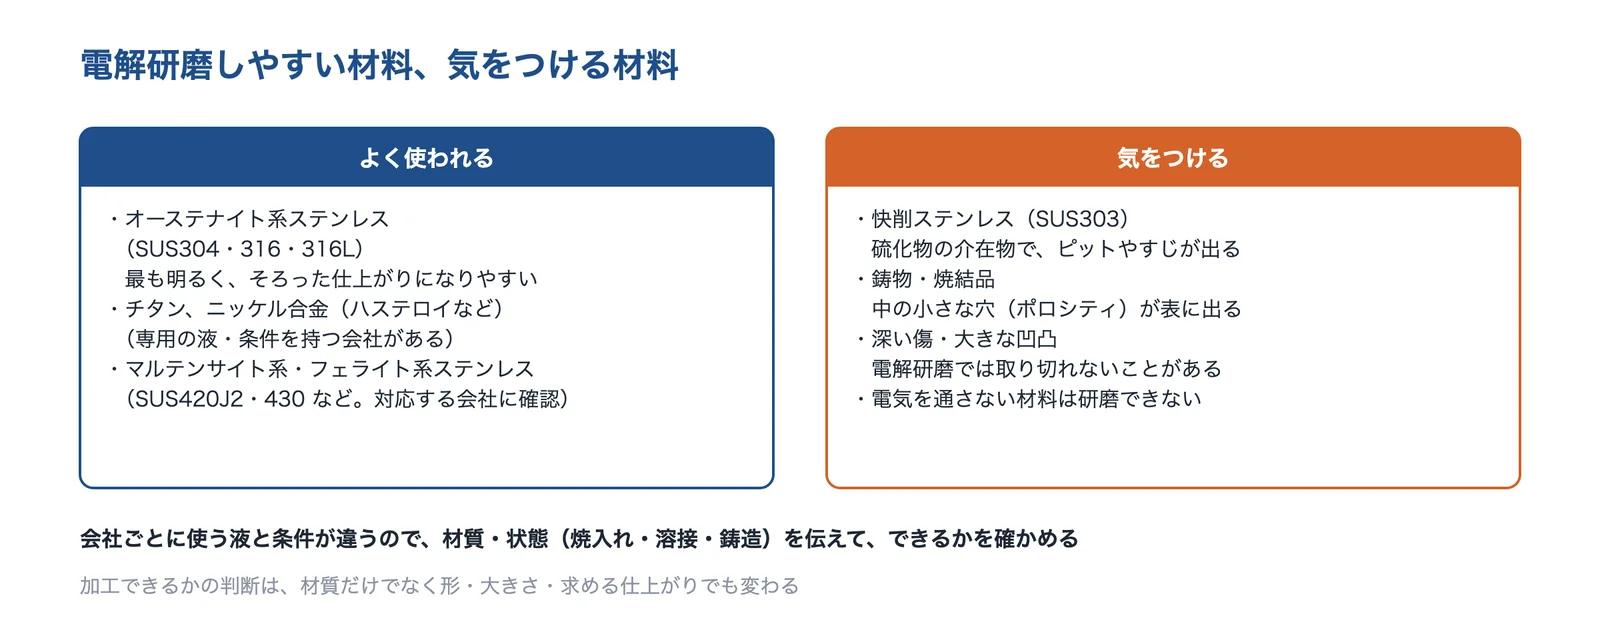
出典:Manufacturing Processes・Finishing & Coating の解説と、三和産業・アサヒメッキ・広一化学工業の公開情報をもとに AI(Claude)で作成
出典:Manufacturing Processes「Electropolishing — Process Guide」(英語)、Finishing & Coating, Stephen F. Rudy「Electropolishing Process Considerations」(2021年、英語)、三和産業「チタン電解研磨」、広一化学工業「電解研磨」、アサヒメッキ「電解研磨」、三和鍍金「電解研磨」
よくある失敗:寸法が減る・縁が丸くなる
電解研磨は表面を溶かすので、寸法が減ります。Manufacturing Processes は、ふつうのサイクルで片面 5〜25µm、多いと 38µm 程度が溶け、穴は直径でその2倍広がり、軸は2倍細くなるとし、とがった角は目に見えて丸くなり、薄い刃先は 0.002〜0.003インチ(50〜75µm)失うことがあるとしています。三和鍍金は片側5〜10µ の研磨を例に挙げています。公差の厳しい穴・ねじ・はめあいの部品は、溶かす量を前もって加工する会社と決めます。
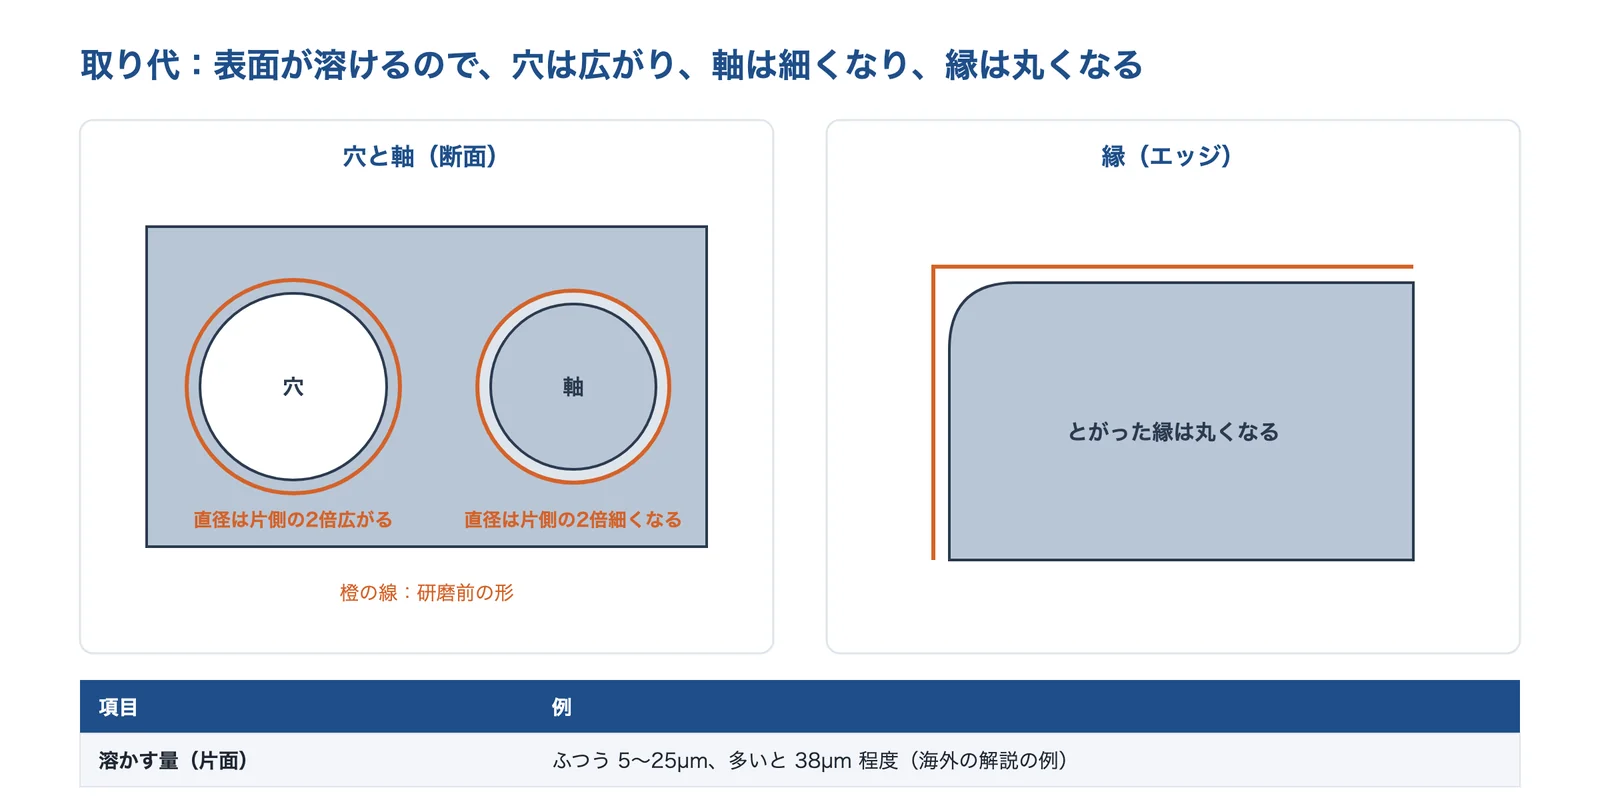
出典:Manufacturing Processes の解説をもとに AI(Claude)で作成
出典:Manufacturing Processes「Electropolishing — Process Guide」(英語)、三和鍍金「電解研磨」
加工会社の案内の見方(大きさ・仕上がり・取り代)
電解研磨の会社の案内には、対応する材質、処理できる大きさ、仕上がりの種類、事例などが並びます。槽の大きさと「処理可能」の寸法は違うので、部品が入るかは処理可能の寸法で見ます。たとえば三和鍍金は、槽 2,000×700×1,500mm のラインで処理可能 1,800×500×1,200mm としています。粗さの数値を載せていない会社も多く、Ra の値が要るときは、測る場所と保証するかを確かめます。
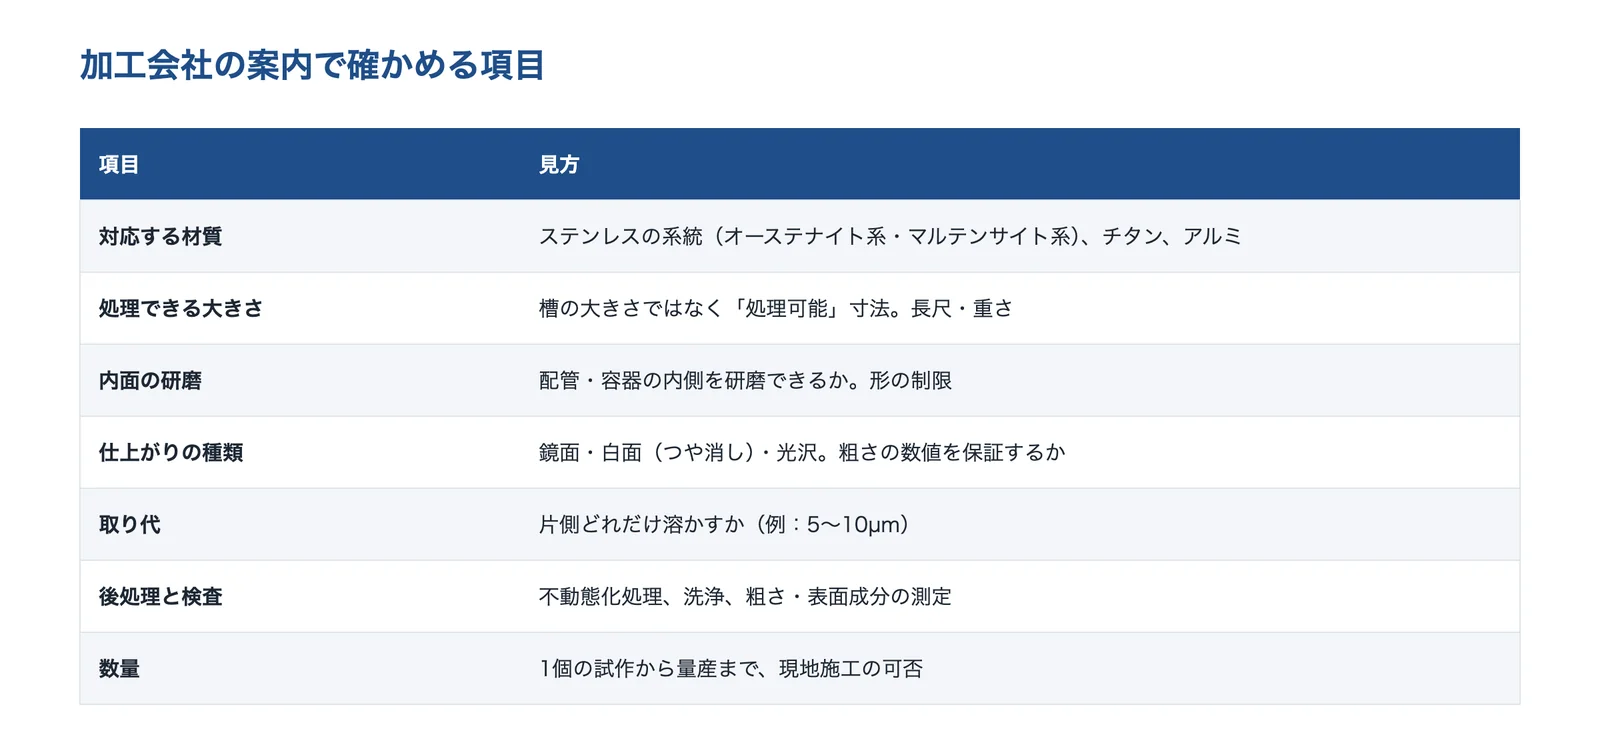
出典:このページで紹介する加工会社の公開情報をもとに AI(Claude)で作成
出典:三和鍍金「電解研磨」
| 項目 | 見方 |
|---|---|
| 仕上がりの種類 | 鏡面・白面などの種類がある(マルエス工業)。光沢度や Ra で決めるかを相談する |
| 粗さの変化 | Ra は元の粗さのおよそ半分が目安(例:0.8µm → 0.4µm。Manufacturing Processes)。大きな凹凸は前の加工で取る |
| 溶かす量 | 片側の量で示す(例:片側5〜10µ。三和鍍金) |
| 後処理 | 不動態化処理を組み合わせると、さらに耐食性が上がる(マルイ鍍金工業) |
出典:マルエス工業「ステンレス電解研磨」、Manufacturing Processes「Electropolishing — Process Guide」(英語)、三和鍍金「電解研磨」、マルイ鍍金工業「電解研磨」
見方の列は、このページの出典をもとに編集部が整理したものです。
粗さの変化の目安
Manufacturing Processes は、電解研磨は入ってきた面の Ra をおよそ半分にするとし、削った面の Ra 32µin(0.8µm)が 16µin(0.4µm)近くに仕上がる例を挙げています。電解研磨は細かい凹凸を平らにするのが得意で、深い傷や削り目は残ります。鏡のような面が要るときは、バフ研磨などで粗さをそろえてから電解研磨します。
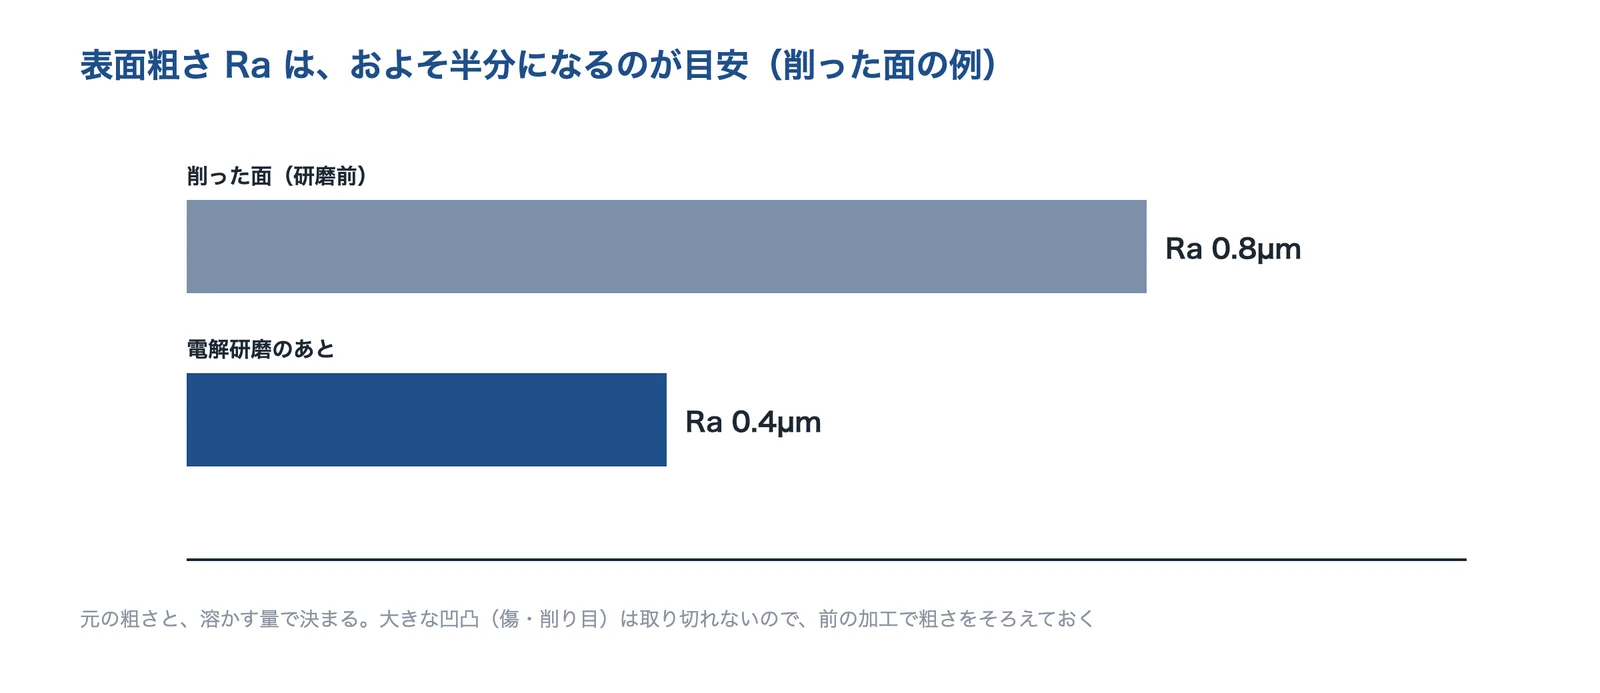
出典:Manufacturing Processes の解説をもとに AI(Claude)で作成
出典:Manufacturing Processes「Electropolishing — Process Guide」(英語)、小花製作所「電解研磨とは?」
液・治具・後処理の注意
- 溶かす量を決める公差の厳しい所は、取り代を見込んで加工する
- 前の加工をそろえる大きな傷・削り目は先にバフ研磨などで取る
- 後処理と検査を決める不動態化・洗浄と、粗さ・外観の確かめ方
この3点は、このページの出典をもとに編集部が整理したものです。
電解液と、むら・模様
埼玉県産業技術総合センターの研究報告は、従来のりん酸-硫酸系の電解液に含まれる硫酸は劇物で作業安全性に課題があり、ステンレスでは含まれるクロムに起因して電解研磨により六価クロムの生成が懸念されるとし、毒劇物を含まないエチレングリコール系の電解液で SUS304 の鏡面(光沢度500以上)を得ています。同じシリーズの研究では、陰極と部品を縦に並べると、泡や液の流れで筋状の模様が出る場合がありました(第10巻)。大きな板を、陰極を入れた電極ヘッドを動かして研磨する方法では、開口部のエッジが通る所に白濁やピットが出ましたが、移動を速くすると出なくなり、そのぶん下がった光沢は、ヘッドの移動を5回くり返すことで光沢度314まで戻しています(第11巻)。液や電極の置き方で仕上がりのむらが変わるので、外観が大事な部品は試作で確かめます。
出典:埼玉県産業技術総合センター研究報告 第10巻(2012)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発」(PDF)、埼玉県産業技術総合センター研究報告 第11巻(2013)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発-電極移動によるステンレス鋼板の電解研磨-」(PDF)
図面と発注:材質・面・後処理を書く
図面に「電解研磨」とだけ書くと、溶かす量や仕上がり(鏡面か白面か、Ra の値)の解釈がずれやすくなります(編集部)。研磨する面(外面・内面)、マスキングする所、溶接・焼入れ・鋳造などの材料の状態、後処理(不動態化・洗浄)まで書いておくと、見積もりと仕上がりが合いやすくなります。三和鍍金のよくある質問には、パイプ等の内側は電解研磨できるか、箱型の製品の内側が電解研磨後に白くボケるのはなぜか、といった質問が並んでおり、内面や奥まった所は特に事前の相談が要ります。
出典:三和鍍金「電解研磨」
相談する前に整理すること
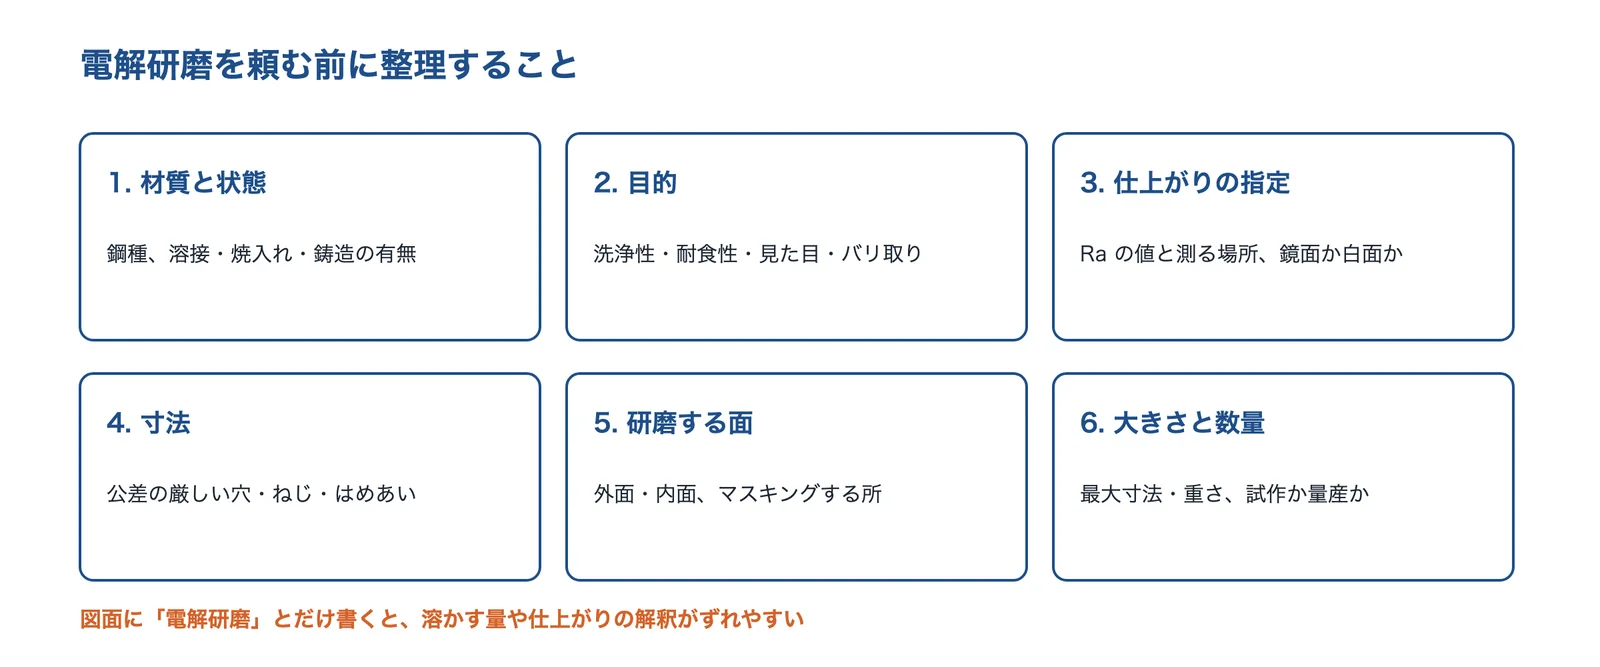
出典:このページの出典をもとに AI(Claude)で作成
- 材質と状態(鋼種、溶接・焼入れ・鋳造の有無、前の加工の仕上げ)
- 目的(洗浄性・耐食性・見た目・バリ取りのどれが主か)
- 仕上がりの指定(鏡面か白面か、Ra の値と測る場所)
- 寸法(公差の厳しい穴・ねじ・はめあい、溶かしてよい量)
- 研磨する面(外面・内面、マスキングする所)
- 大きさと数量(最大寸法・重さ、試作か量産か、現地での施工か)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(電解研磨技術)
電解研磨を受託する会社を、得意な分野が重ならないように6社紹介します。出張研磨と電解複合研磨、全自動ラインの量産、タンク内面、大型槽と長尺品、チタン・アルミ、小物の鏡面・白面など、困りごとに近い会社から見てください。掲載の内容は、各社の公式サイトで確認できた情報です。
| 企業 | ステンレス | チタン・ アルミなど | 大物・ 長尺 | 内面・ 現地 | 小物 |
|---|---|---|---|---|---|
| 三和産業出張研磨と電解複合研磨、チタンの電解研磨(山口県) | ● | ● | ● | ||
| 三和鍍金全自動ライン2台、処理可能 幅1,800mm まで(群馬県) | ● | ● | ● | ||
| マルイ鍍金工業タンク内面を浸漬で研磨する新工法(兵庫県) | ● | ● | |||
| アサヒメッキ約3,000L の大型槽と、長さ4m の長尺品(鳥取県) | ● | ● | ● | ||
| 広一化学工業ステンレス・チタン・アルミ、チャンバーの内面(新潟県) | ● | ● | ● | ||
| マルエス工業小物の鏡面・白面と光沢バレル(埼玉県) | ● | ● | ● |
●は、各社の公式サイトで扱い・設備・事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「内面・現地」は、配管・容器・チャンバーの内面の研磨か、設置場所での研磨の例があるものです。社名を押すと、その会社の紹介へ移ります。
三和産業株式会社|電解研磨・電解複合研磨・チタンの電解研磨と、動かせない設備への出張研磨
三和産業とは
山口県下松市に本社がある、金属の表面処理(研磨)の会社です(1918年創業)。電解研磨、バフ研磨、電解複合研磨、不動態化処理などを手がけ、1997年には「パイプ内面の電解研磨法」の特許が登録されています。
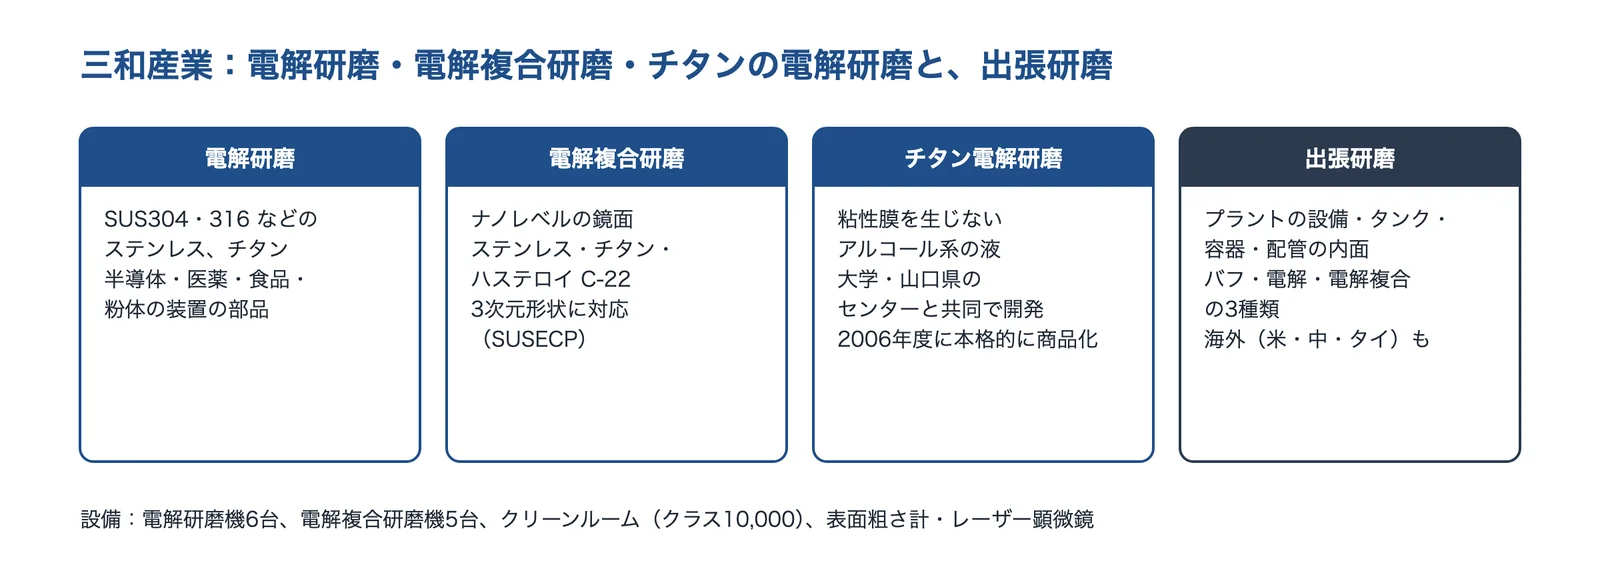
出典:三和産業「会社案内」「電解研磨」「電解複合研磨」「チタン電解研磨」「出張研磨」をもとに AI(Claude)で作成
三和産業の得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨 | SUS304・SUS316 などのオーステナイト系ステンレスやチタン。0.01〜0.1µm 程度の微小な凸凹の平滑化と、数µm 程度の比較的大きな凸凹の除去が同時に行われるとしている |
| 電解複合研磨 | 「溶かす」電解研磨と「削る」研磨を同時に行う(電解砥粒研磨)。3次元の製品に対応した超精密鏡面研磨方法 SUSECP を開発。ステンレス・チタン・ハステロイ C-22 などに対応 |
| チタン電解研磨 | 通電しても粘性膜を生じないアルコール系の電解研磨液を使う。山口大学・九州歯科大学・山口県産業技術センターと開発し、2006年度に本格的に商品化 |
| 出張研磨 | 移動できない設備や超大型の設備(プラントの製造設備・タンク・容器・配管内など)を、バフ・電解・電解複合研磨で研磨。海外(アメリカ・中国・タイ)の実績もある |
三和産業が解決できる課題
- 据え付けたタンク・配管の内面を、設置場所で鏡面にしたい
- 半導体・医薬・食品の装置の部品を、より平らな鏡面にしたい
- チタンの部品を電解研磨したい
公開されている実績・用途
- 半導体関係装置、医薬・化学・食品製造装置、粉体装置の部品・タンク・熱交換器などの処理。設備は電解研磨機6台、電解複合研磨機5台、クリーンルーム(クラス10,000)
出典:三和産業「会社案内」、三和産業「電解研磨」、三和産業「電解複合研磨」、三和産業「チタン電解研磨」、三和産業「出張研磨」
株式会社三和鍍金|全自動ライン2台で、小物から長尺物まで短い納期で電解研磨
三和鍍金とは
群馬県高崎市の表面処理の会社です(1950年創業、1971年設立)。めっき・塗装・研磨(電解研磨・化学研磨)などを手がけています。
三和鍍金の得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨のライン | 全自動ラインを2台(同社は「県内唯一」としている)。キャリヤの槽 2,000×700×1,500mm(処理可能 1,800×500×1,200mm)、エレベーターの槽 800×1,000×1,500mm(処理可能 500×600×1,200mm)。ハンド電解研磨機で小物も |
| 材質 | オーステナイト系(SUS301・303・304 など)が中心。SUS430(フェライト系)はバリ取りが主で、光沢はオーステナイト系より劣るとしている |
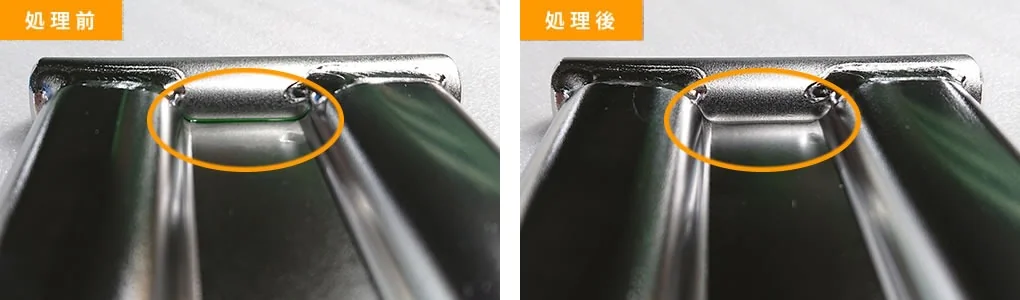
| 効果 | 片側5〜10µ の研磨で前加工の変質層や酸化スケール、研磨砥粒・鉄粉・汚れを除く。組み立て溶接でできた溶接焼けも除ける |
三和鍍金が解決できる課題
- 医療・食品の現場で使うステンレス製品を、洗いやすい面にしたい
- 溶接焼けを取って、外観をそろえたい
- 幅 1.8m までの部品や、小ロットから大ロットまでを短い納期で頼みたい
公開されている実績・用途
- 医療用部品(SUS304)の電解研磨の事例を公開。衛生面に厳しい医療、食品関係の現場でも数多く採用されているとしている
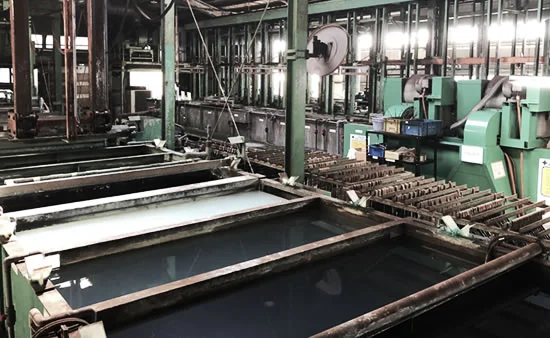
マルイ鍍金工業株式会社|タンクの内面を浸漬で電解研磨する新工法と、精密洗浄
マルイ鍍金工業とは
兵庫県姫路市に本社がある表面処理の会社です(1967年設立)。精密洗浄、電解研磨、溶融亜鉛めっき、無電解ニッケルめっきなどを手がけ、青森県八戸市と千葉県柏市にも工場があります。姫路工場は、航空宇宙防衛分野の品質マネジメント規格 JISQ9100 の認証を「医薬品製造設備用ステンレスタンクの電解研磨」の範囲で取得しています。
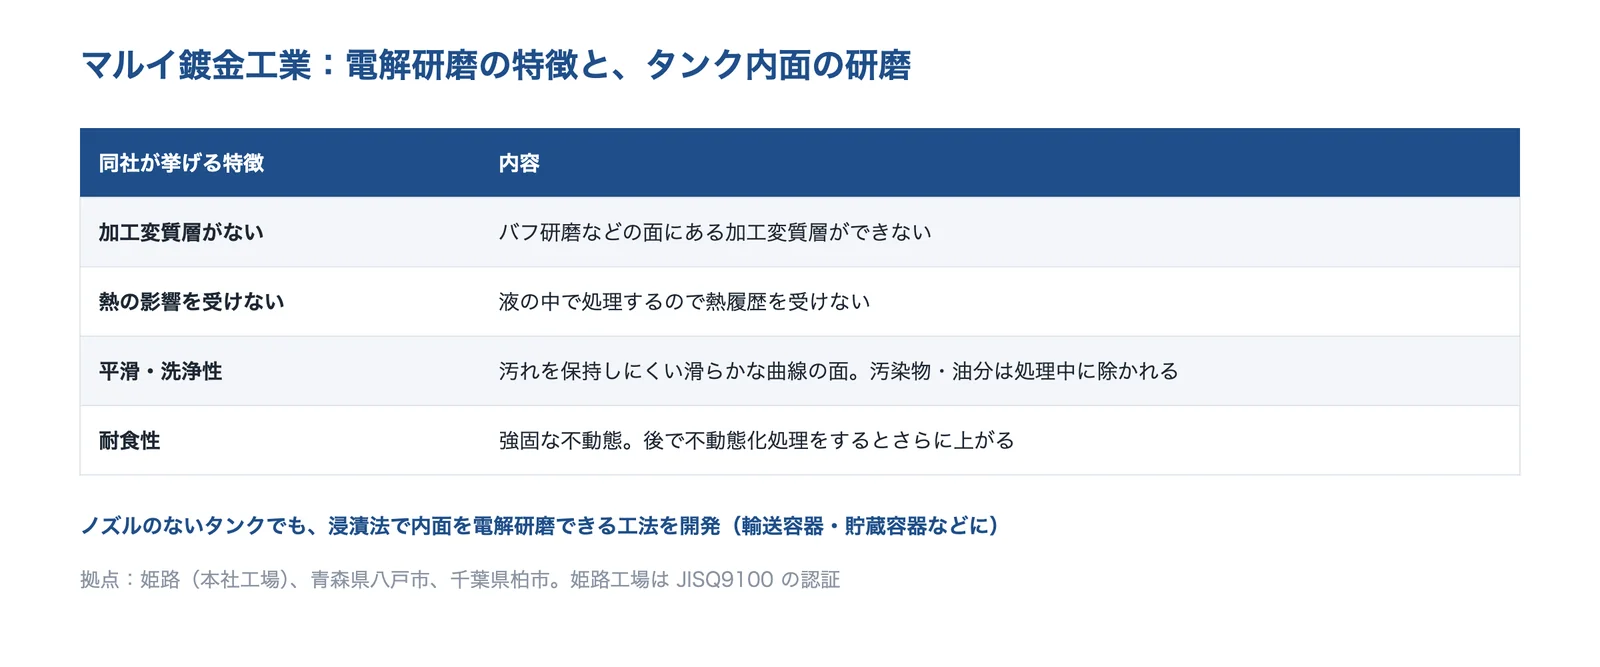
出典:マルイ鍍金工業「電解研磨」「新・電解研磨法:2025」「会社概要」をもとに AI(Claude)で作成
マルイ鍍金工業の得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨 | 製品(陽極)に対し陰極を設定して酸性の電解液に浸け、適正に電流を通じる。加工変質層がなく、熱の影響を受けず、強固な不動態ができるとしている。後で不動態化処理をすると、さらに耐食性を上げられる |
| タンク内面の新工法 | ノズルのないタンクにも、浸漬法で内面を電解研磨できる工法を開発(新・電解研磨法:2025)。輸送容器・貯蔵容器などに使える |
| ほかの処理 | 精密洗浄、溶融亜鉛めっき、無電解ニッケルめっき、バレル研磨などを主要加工種目に挙げている |
マルイ鍍金工業が解決できる課題
- 輸送容器・貯蔵容器などのタンクの内面を電解研磨したい
- 電解研磨と精密洗浄をまとめて頼みたい
出典:マルイ鍍金工業「会社概要」、マルイ鍍金工業「電解研磨」、マルイ鍍金工業「新・電解研磨法:2025」
株式会社アサヒメッキ|約3,000L の大型槽と、長さ4m の長尺品の電解研磨
アサヒメッキとは
鳥取県鳥取市に本社がある、めっき・表面処理の会社です(1946年創業、1958年設立)。米子市にも工場があります。
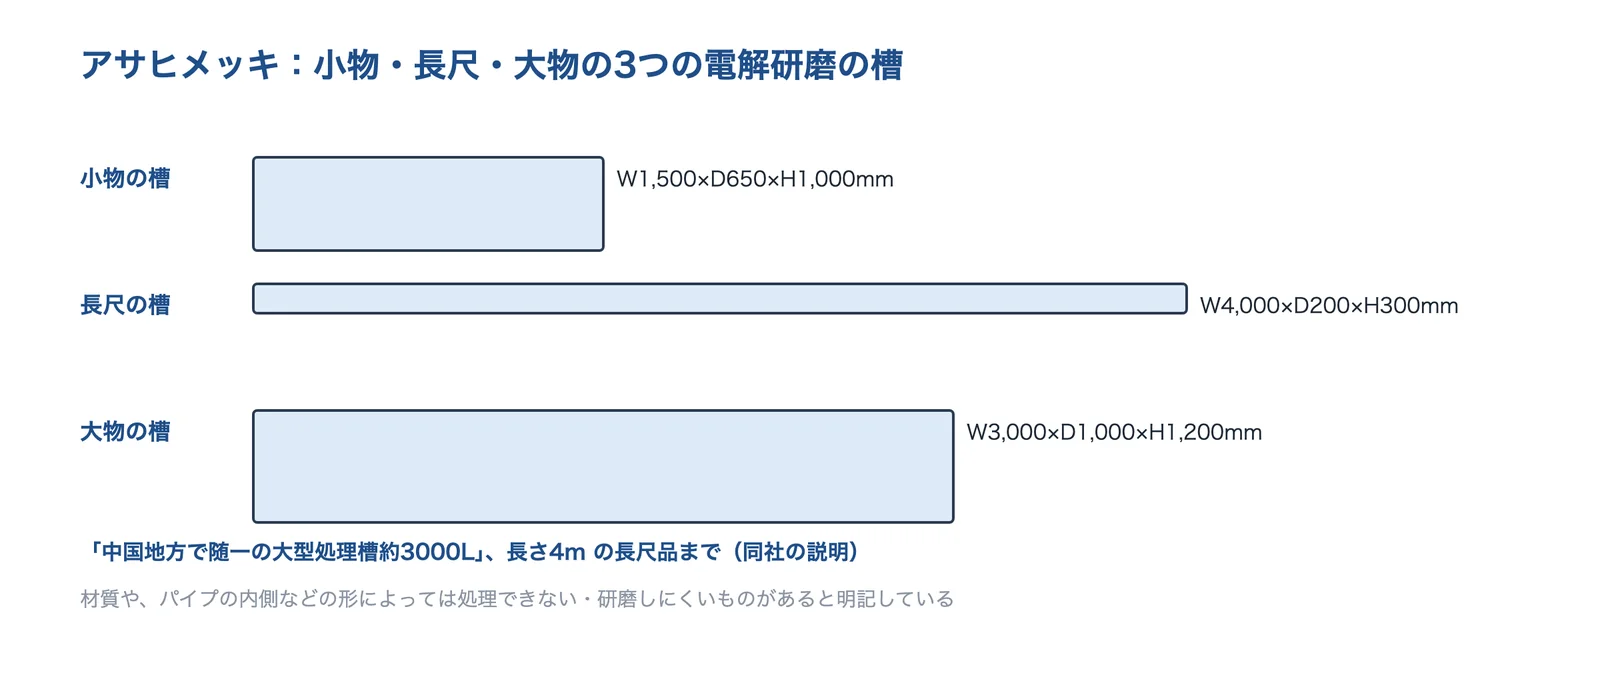
出典:アサヒメッキ「電解研磨」をもとに AI(Claude)で作成
アサヒメッキの得意技術
| 技術 | 内容 |
|---|---|
| 処理槽 | 小物専用 W1,500×D650×H1,000mm、長尺専用 W4,000×D200×H300mm、大物専用 W3,000×D1,000×H1,200mm。「中国地方で随一の大型処理槽約3000L」と長さ4m の長尺製品まで |
| 効果 | バリ取り、スケール除去、耐食性の向上、光沢の付与 |
| 材質 | マルテンサイト系・フェライト系(SUS420J2・SUS410・SUS430 など)の新技術を新規開発中とし、完成予定は2020年度としている(今の対応は要問い合わせ)。材質や、パイプの内側など形により処理できない・研磨しにくいものがあると明記 |
アサヒメッキが解決できる課題
- 長さ 4m までの長尺品や大物を電解研磨したい
- バリ取りとスケール除去をまとめて行いたい
有限会社広一化学工業|ステンレス・チタン・アルミの電解研磨と、チャンバーの内面
広一化学工業とは
新潟県燕市の金属表面処理の会社です。電解研磨、サンドブラスト、酸洗、不動態化処理、バレル研磨、バフ研磨などを手がけています。
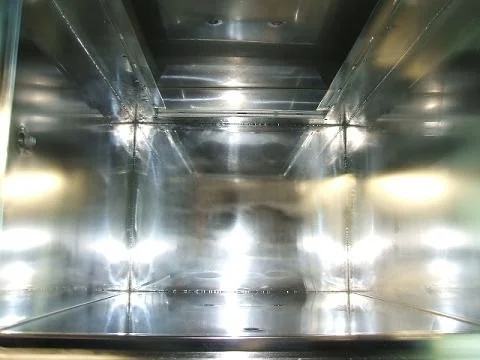
広一化学工業の得意技術
| 技術 | 内容 |
|---|---|
| 材質 | ステンレス(SUS430・SUS420J2 を含む)、チタン、アルミ |
| 電解研磨液 | りん酸を主とする液。SUS420J2 では、通常は白くなってしまうところを光沢を出すことに成功したとしている(クロム酸等は使用していない) |
| 工程 | 非複雑形状では、電気で油や汚れを除いてから研磨し、液を流し落として酸性の液で水酸化物を溶かす |
広一化学工業が解決できる課題
- 真空装置のチャンバーの内面を、平らできれいな面にしたい
- チタン・アルミの部品を電解研磨したい
- 自動車の排気系部品の焼けを取り、光沢を出したい
公開されている実績・用途
- ステンレスチャンバーの内面、試験管立て、自動車用排気系パーツ(焼け取り・光沢出し)、チタン電解研磨品、SUS420J2 のパイプなどの処理例を公開。同社は電解研磨の用途に、保存容器・反応容器・真空装置・医療用品を挙げている
出典:広一化学工業(トップページ)、広一化学工業「電解研磨」
株式会社マルエス工業|小物の電解研磨(鏡面・白面)と、バレル研磨・バフ研磨との組み合わせ
マルエス工業とは
埼玉県吉川市の表面処理の会社です(1968年創立)。バレル研磨・バフ研磨・ステンレス電解研磨などの研磨と黒染処理を手がけ、試作品から量産まで対応しています。
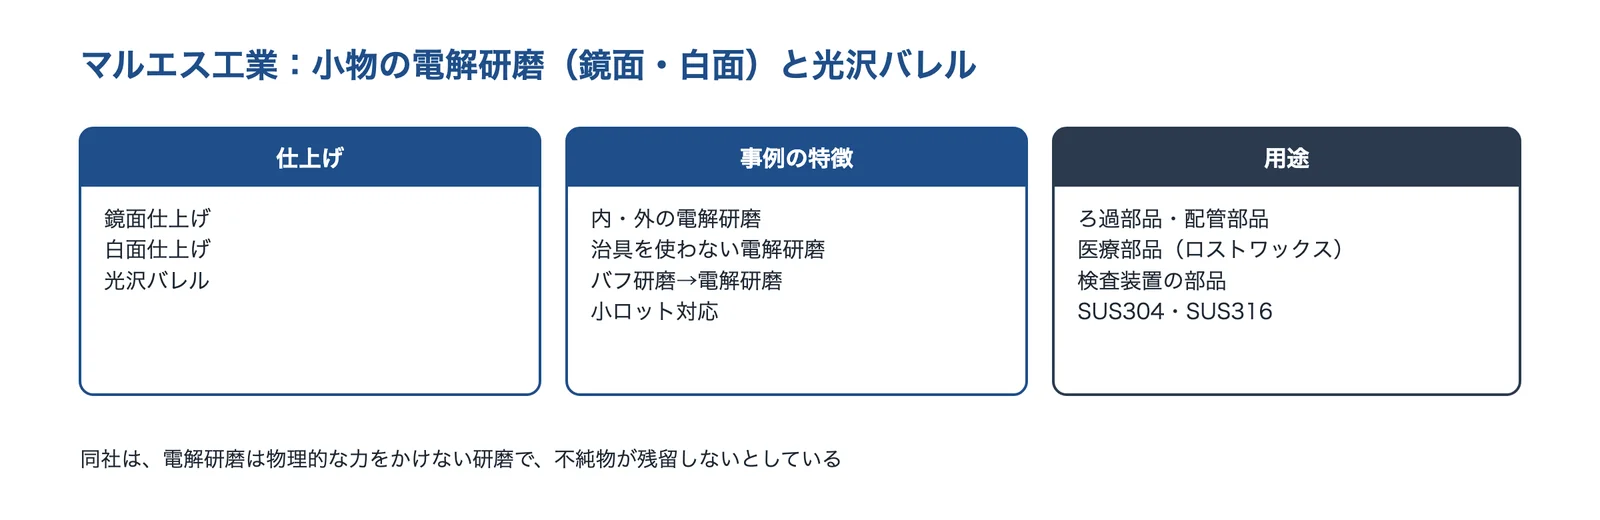
出典:マルエス工業「ステンレス電解研磨」をもとに AI(Claude)で作成
マルエス工業の得意技術
| 技術 | 内容 |
|---|---|
| 仕上げ | 鏡面仕上げ・白面仕上げ・光沢バレル |
| 事例の特徴 | 内・外の電解研磨、治具を使わない電解研磨、バフ研磨のあとの電解研磨、小ロット対応 |
| 材質 | SUS304・SUS316 などのステンレス、ロストワックス(精密鋳造)品 |
マルエス工業が解決できる課題
- 医療部品・ろ過部品などの小物を、鏡面や白面にしたい
- バフ研磨やバレル研磨とあわせて、まとめて頼みたい
公開されている実績・用途
- ろ過部品・配管部品・医療部品・検査装置の部品の事例を公開。同社は電解研磨を、物理的な力をかけない研磨で不純物が残留しない方法としている
出典:マルエス工業「会社概要」、マルエス工業「ステンレス電解研磨」
使われる製品・事例
東陽理化学の解説は、電解研磨の用途に医療機器(手術器具・内視鏡・インプラント)、食品加工機器、半導体製造装置、建築部材を挙げています。埼玉県産業技術総合センターの研究報告は、食品、医療、半導体産業等のタンクや配管をクリーンな内面に仕上げる技術としています。紹介した会社は、半導体・医薬・食品の装置の部品とタンク、真空のチャンバー、医療部品、自動車の排気系部品などの事例を公開しています。
出典:東陽理化学「電解研磨とは?仕組み・メリット・用途をご紹介」、埼玉県産業技術総合センター研究報告 第11巻(2013)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発-電極移動によるステンレス鋼板の電解研磨-」(PDF)
関連する技術
- ステンレス鋼
- めっき
- ショットピーニング・ブラスト
- 研削加工
- チタン・チタン合金
- 放電加工
- アルマイト(陽極酸化)
- 表面粗さ(Ra・Rz)
- 衛生設計(人や食品に触れても安全にしたい)
- 電解のバリ取り(バリを出さない・バリ取りを減らしたい)
- 洗浄と材料の見直し(真空装置の漏れ・到達圧力不足)
- 表面処理
出典・確認日
- 東陽理化学「電解研磨とは?仕組み・メリット・用途をご紹介」
- 埼玉県産業技術総合センター研究報告 第11巻(2013)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発-電極移動によるステンレス鋼板の電解研磨-」(PDF)
- 三和鍍金「電解研磨」
- Manufacturing Processes「Electropolishing — Process Guide」(英語)
- 埼玉県産業技術総合センター研究報告 第10巻(2012)出口・河西・三木「ステンレス鋼の六価クロムフリー電解研磨技術の開発」(PDF)
- Finishing & Coating, Stephen F. Rudy「Electropolishing Process Considerations」(2021年、英語)
- 三和産業「電解複合研磨」
- 三和産業「出張研磨」
- マルイ鍍金工業「新・電解研磨法:2025」
- マルイ鍍金工業「電解研磨」
- 小花製作所「電解研磨とは?」
- マルエス工業「ステンレス電解研磨」
- Swagelok「超高純度工程仕様 SC-01」(PDF)
- SEMI「SEMI F19 ステンレススチール部品の接ガス・接液面の表面仕上げのための仕様」
- 三和産業「チタン電解研磨」
- 広一化学工業「電解研磨」
- アサヒメッキ「電解研磨」
- 三和産業「会社案内」
- 三和産業「電解研磨」
- 三和鍍金「会社案内」
- マルイ鍍金工業「会社概要」
- アサヒメッキ「会社概要」
- 広一化学工業(トップページ)
- マルエス工業「会社概要」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の仕上がり・溶かす量・費用・納期は、材質・形・大きさ・数量・加工する会社により異なります。








