
丸棒から削り出していて、部品より切り屑のほうが重い。板から部品を抜くと、周りに大きな端材が残る。前の機種と同じ高価な材料を使い続けている。銅や銀の価格が上がって、原価が上がった。材料費は「使う材料の量 × 単価」で決まり、使う量は、製品の重さと、切り屑・端材として捨てる量で決まります。
削り屑が多いのか、端材が多いのか、材料そのものが高いのか、どこでむだになっているのか分からないのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | ニアネットシェイプ(冷間鍛造・圧造・焼結で削り代を減らす) | 板取り・ネスティング(配置・定尺・素材の大きさ) | 材料を替える(鋼種・樹脂化・高価な材料は必要な所だけ) | 形を見直して使う量を減らす(取り代・最適化・CAE) | むだを金額で見える化する(MFCA・端材とスクラップの管理) |
|---|---|---|---|---|---|
| A削り出しで、材料の多くが切り屑になる | ◎ | ○ | ○ | ○ | |
| Bプレス・板金で、端材・スクラップが多い | ◎ | ○ | ○ | ||
| C必要以上に高い材料・多くの材料を使っている | ◎ | ◎ | |||
| D銅・銀・ステンレスなど、材料の価格が上がった | ○ | ◎ | ○ | ||
| Eどこで材料がむだになっているのか分からない | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に使える方法は、部品の形・大きさ、材料、求められる精度と強度、作る数(金型の費用を回収できるか)によって異なります。症状Aの「材料を替える」の「○」は、冷間圧造に変えるときに材質も替えた事例(荻野工業)、「形を見直す」の「○」は取り代を減らした事例(東陽製作所)を示します。症状Bの「形を見直す」の「○」は、CAE で成形の条件を確かめて素材を小さくした事例(茨城県産業技術イノベーションセンター)を示します。症状Dの「ニアネットシェイプ」の「○」は、高価なバー材や購入品のパイプを冷間圧造に変えた事例(荻野工業)、「形を見直す」の「○」は、使う量が減れば単価の上がった分の影響も小さくなるという編集部の見立てです。症状Eの「板取り・ネスティング」の「○」は、板取りでは歩留まりと素材費を式で計算できること(OR 学会誌)を示します。◎は、公的機関・学会の資料や企業の事例で、その症状に直接はたらくとされている方法、○は効果が期待できる方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(切り屑、端材、材料の選び方、材料の価格、むだの見える化)から、使える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
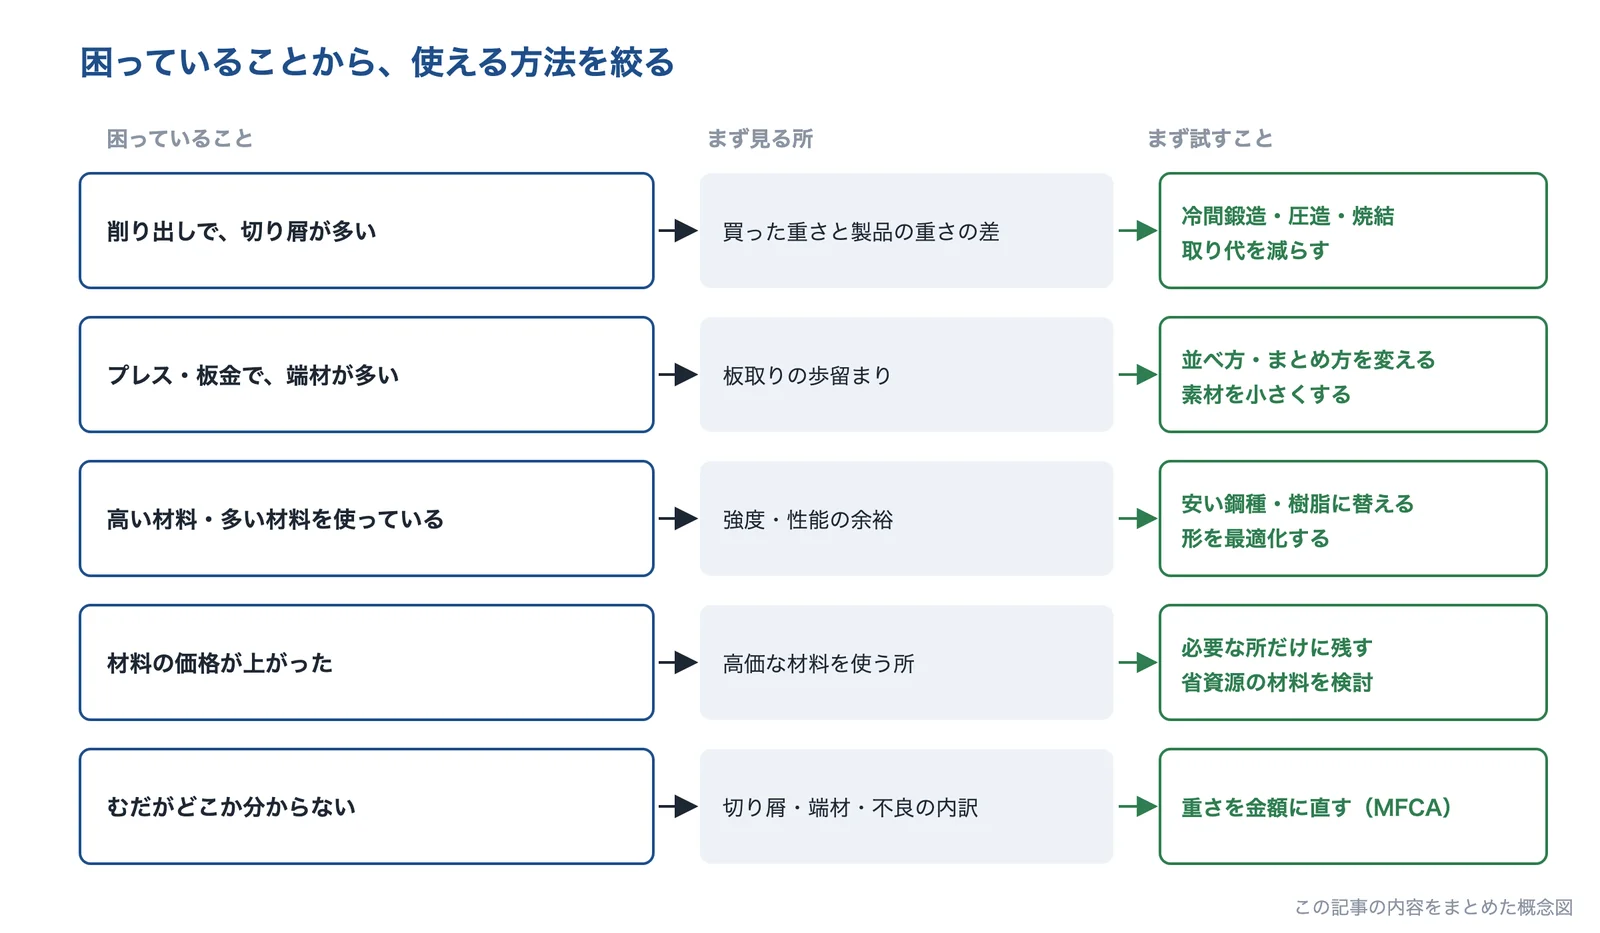
出典:この記事の内容をもとに AI(Claude)で作成
削り出しで、材料の多くが切り屑になる
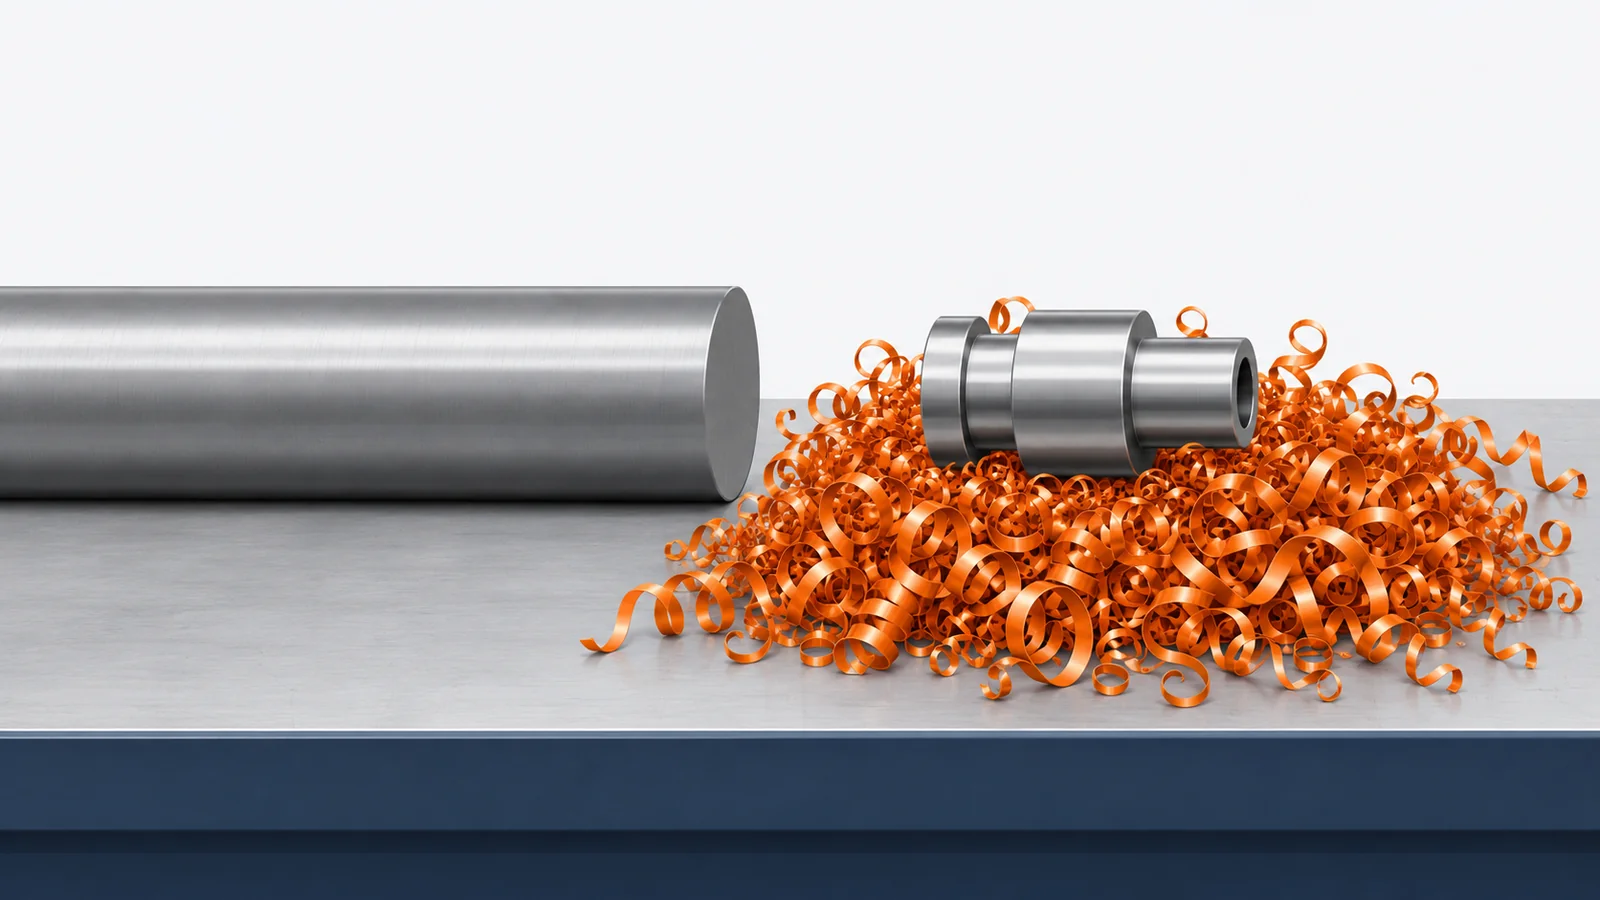
丸棒から削り出していて、でき上がった部品より切り屑のほうが重い。高価な材料ほど、捨てている分が惜しい。
- 起きている現象
- 埼玉県産業技術総合センターの報告は、粉末冶金成形(焼結)を材料の歩留まりもよく、大量生産にも適している技術としています。荻野工業は、SUS630 のバルブ部品で、バー材が高価で、削り代が多い全切削のため材料のロスも多いことを、コストが下がらない理由に挙げていました。
鍛造・圧造・焼結は金型が要るため、作る数が少ないと金型の費用を回収できません。荻野工業のパイプの事例でも、金型の初期費用はかかるが繰り返し品のためトータルでコストが下がったとしています。
プレス・板金で、端材・スクラップが多い
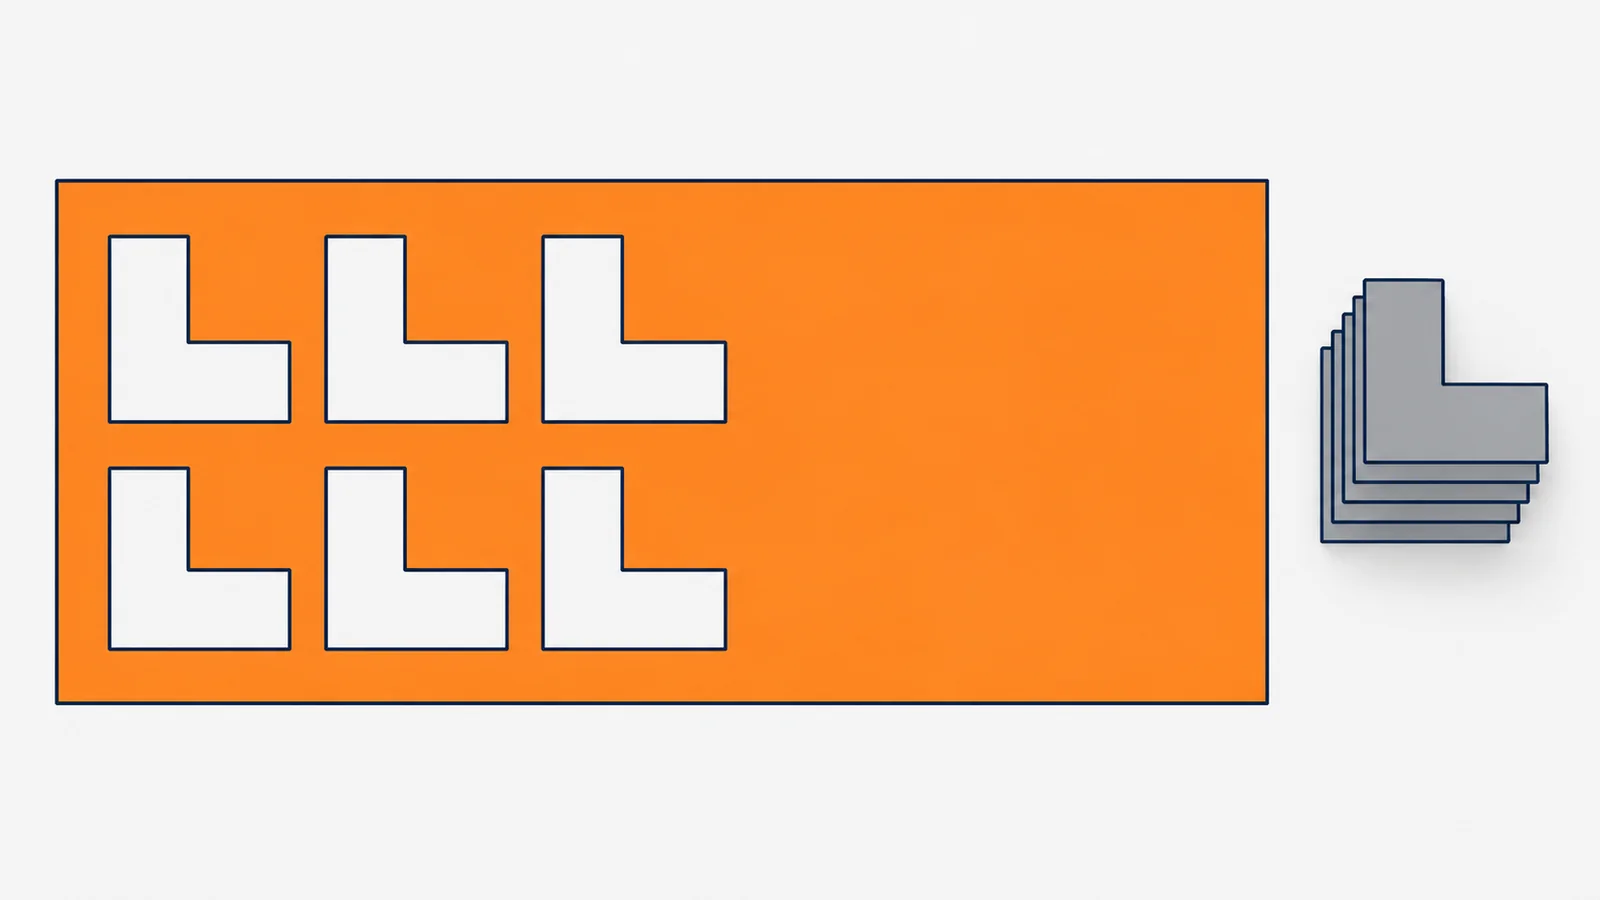
定尺の板から部品を切り出すと、周りに大きな端材が残る。少量の注文ごとに新しい板を使っている。
- 起きている現象
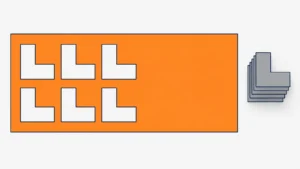
- OR 学会誌の論文は、プレス金型でコイル材からブランクを抜くときの歩留りをブランク面積 ÷(送りピッチ × コイル幅)× 100(%)とし、板取りは材料歩留りの向上による素材費の低減を主な目的に行うとしています。製缶の日和工業(香川県)は、切断計画を最適化して、鋼板のスクラップの割合を約15.9%から8.1%に下げたとしています。
- 解決に使える技術
- 板取り・ネスティング部品の向き・並べ方・まとめ方を変えて、1枚の板から多く取る
- 素材を小さくするCAE で成形できるかを確かめて、加工前の素材を小さくする
- 端材の管理端材の量を金額で数え、使い道とスクラップの回収先を決める
OR 学会誌の論文は、歩留りが最大の板取りが、必ずしも素材費が最小になるとは限らないとしています(コイル幅によって素材の単価が変わる場合など)。歩留まりと一緒に、素材の単価とスクラップの売却額も見ます。
必要以上に高い材料・多くの材料を使っている
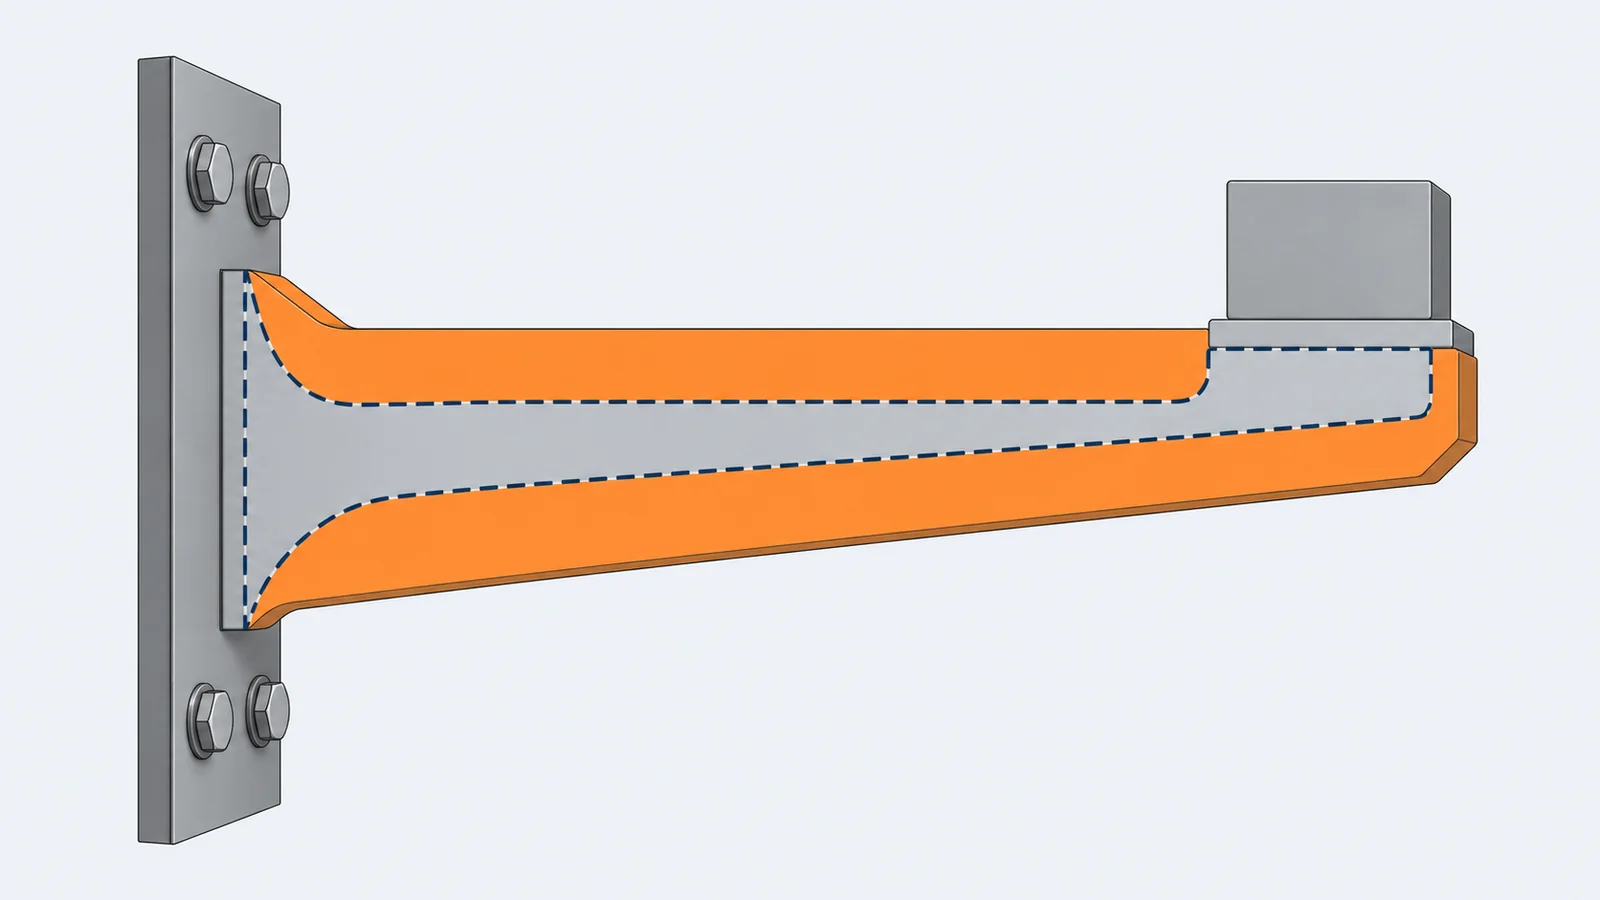
前の機種の材料と板厚をそのまま使っている。強度に余裕がありすぎる所も、全体を同じ高価な材料で作っている。
- 起きている現象
- MONOist の連載は、一般的には樹脂 → 板金 → 金属の順にコストが高くなるとし、作る数に合わせて材質と加工方法を決めるとしています。カシオ計算機は、関数電卓のインナープレートをアルミから樹脂に替え、絶縁テープの廃止と合わせて、加工と部品のコストを76%下げたとしています(MONOist)。
材料を替えるときは、強度・剛性だけでなく、耐熱・耐食・加工のしやすさ・仕入れやすさも確かめます。形を最適化した結果は、条件によっては機能を維持できない形になることがあります(兵庫県立工業技術センター)。
銅・銀・ステンレスなど、材料の価格が上がった
銅や銀の価格が上がって、部品の原価が上がった。購入している材料の単価が上がり続けている。
- 起きている現象
- 内閣府の資料によると、中小企業庁の調査(2023年9月時点)では、コストに占める原材料費の割合が高い業種ほど、原材料費を販売価格へ転嫁する割合も高い傾向がありました。価格に転嫁するだけでなく、高価な材料の使い方そのものを見直す方法もあります。
- 解決に使える技術
- 高価な材料を必要な所だけに銅・銀ろうなどを、性能に必要な所だけに残す
- 省資源の材料ニッケル・モリブデンを含まないステンレスなどを検討する
- 工法を変える高価な購入品や削り代の多いバー材を、圧造などに変える
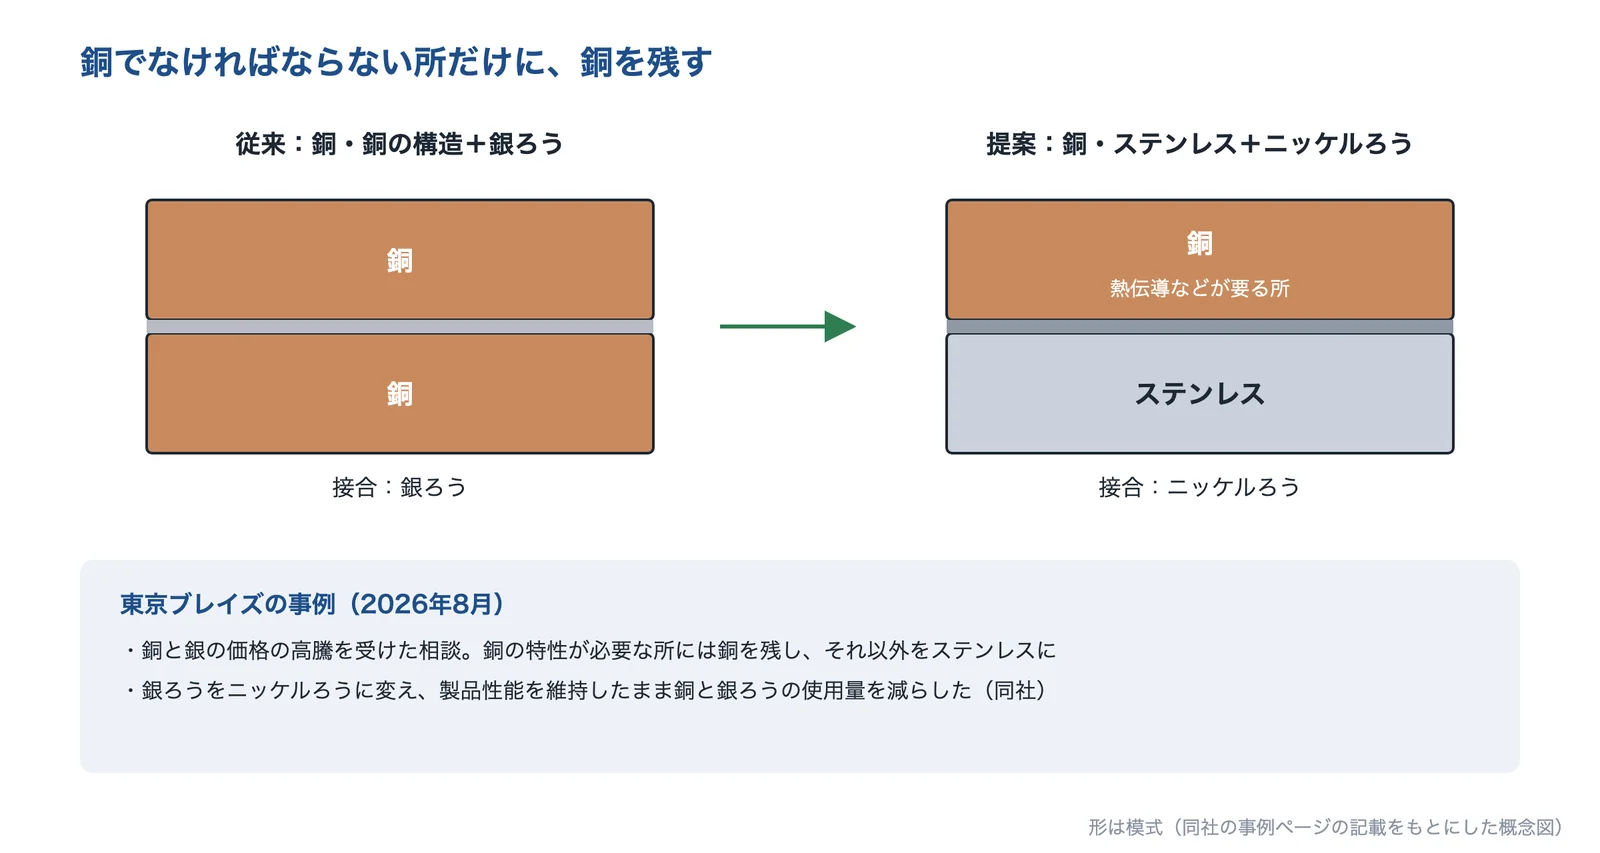
材料や接合の方法を変えると、強度・耐食・熱伝導などの性能が変わります。東京ブレイズは、「銅でなければならない所」と「置き換えられる所」の切り分けから始めるとしています。
どこで材料がむだになっているのか分からない
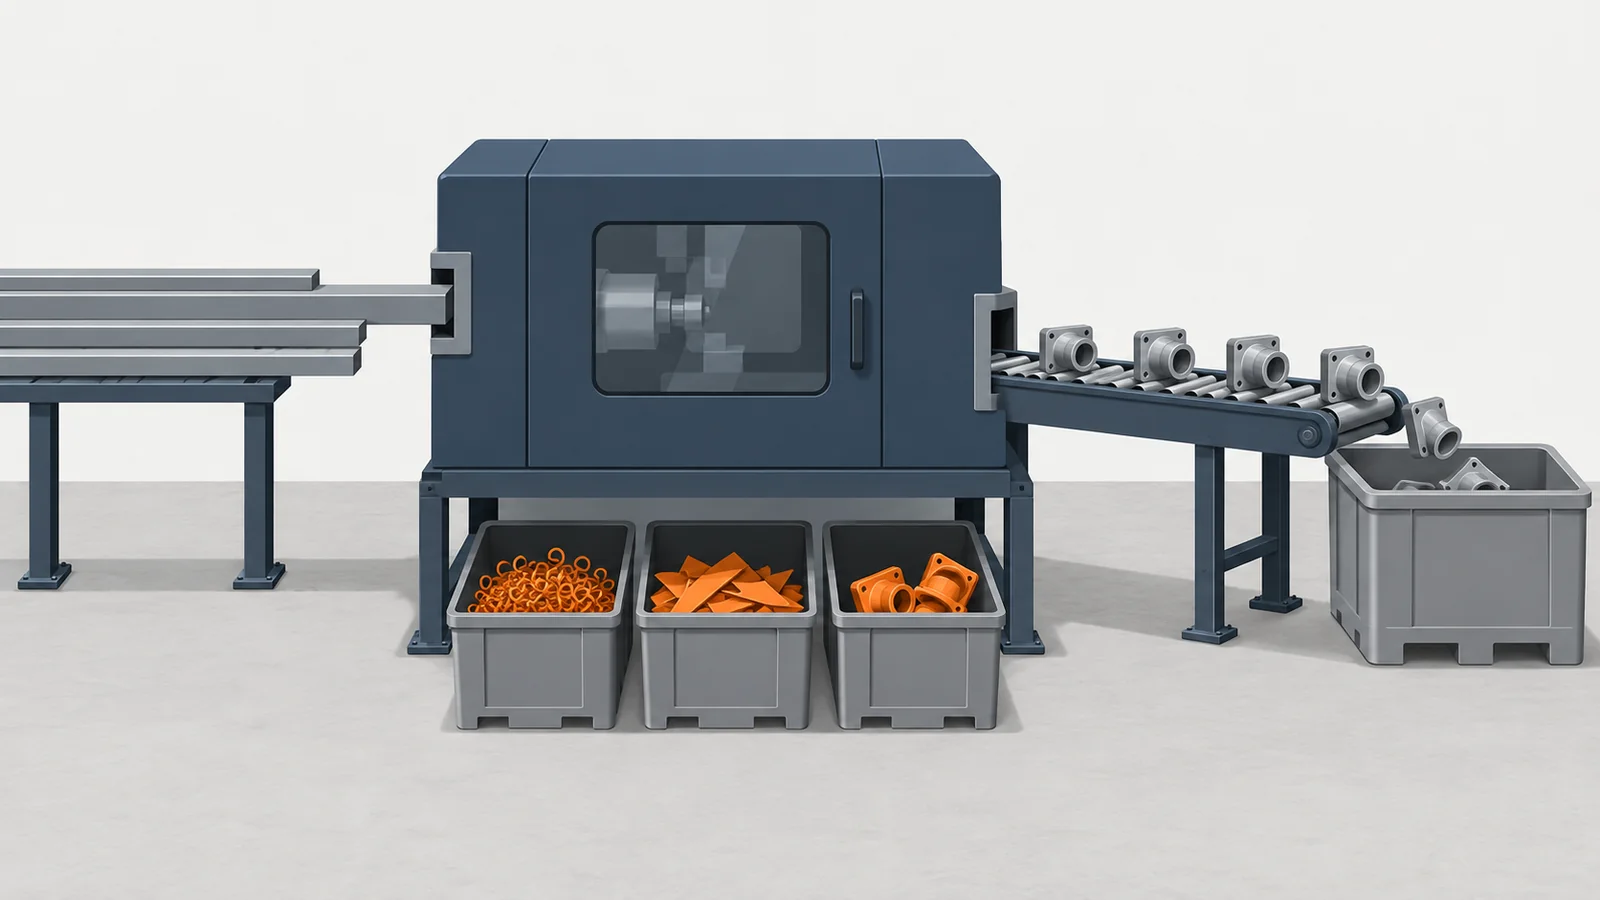
材料費が高いのは分かっているが、切り屑・端材・不良のどれがどれだけか分からない。歩留まりは知っていても、金額にしたことがない。
- 起きている現象
- 日本政策金融公庫の資料は、「歩留率」や「不良率」は比率なので、どのくらいむだなコストがかかったのか金額では把握できないとし、投入した材料の重さのうち、端材や不良品の重さの割合をむだなコストとみなして算出するマテリアルフローコスト会計(MFCA)を紹介しています。
MFCA は、むだな材料だけでなく、加工にかかったコスト(システムコスト)やエネルギーコストも、材料の重さの比で案分して含めます(日本政策金融公庫)。まずは、材料費の大きい部品から、投入した重さと製品の重さを比べてみます(編集部の解説)。
なぜ、材料費がかさむのか
材料費は「使う量 × 単価」で、使う量には捨てる分も入る
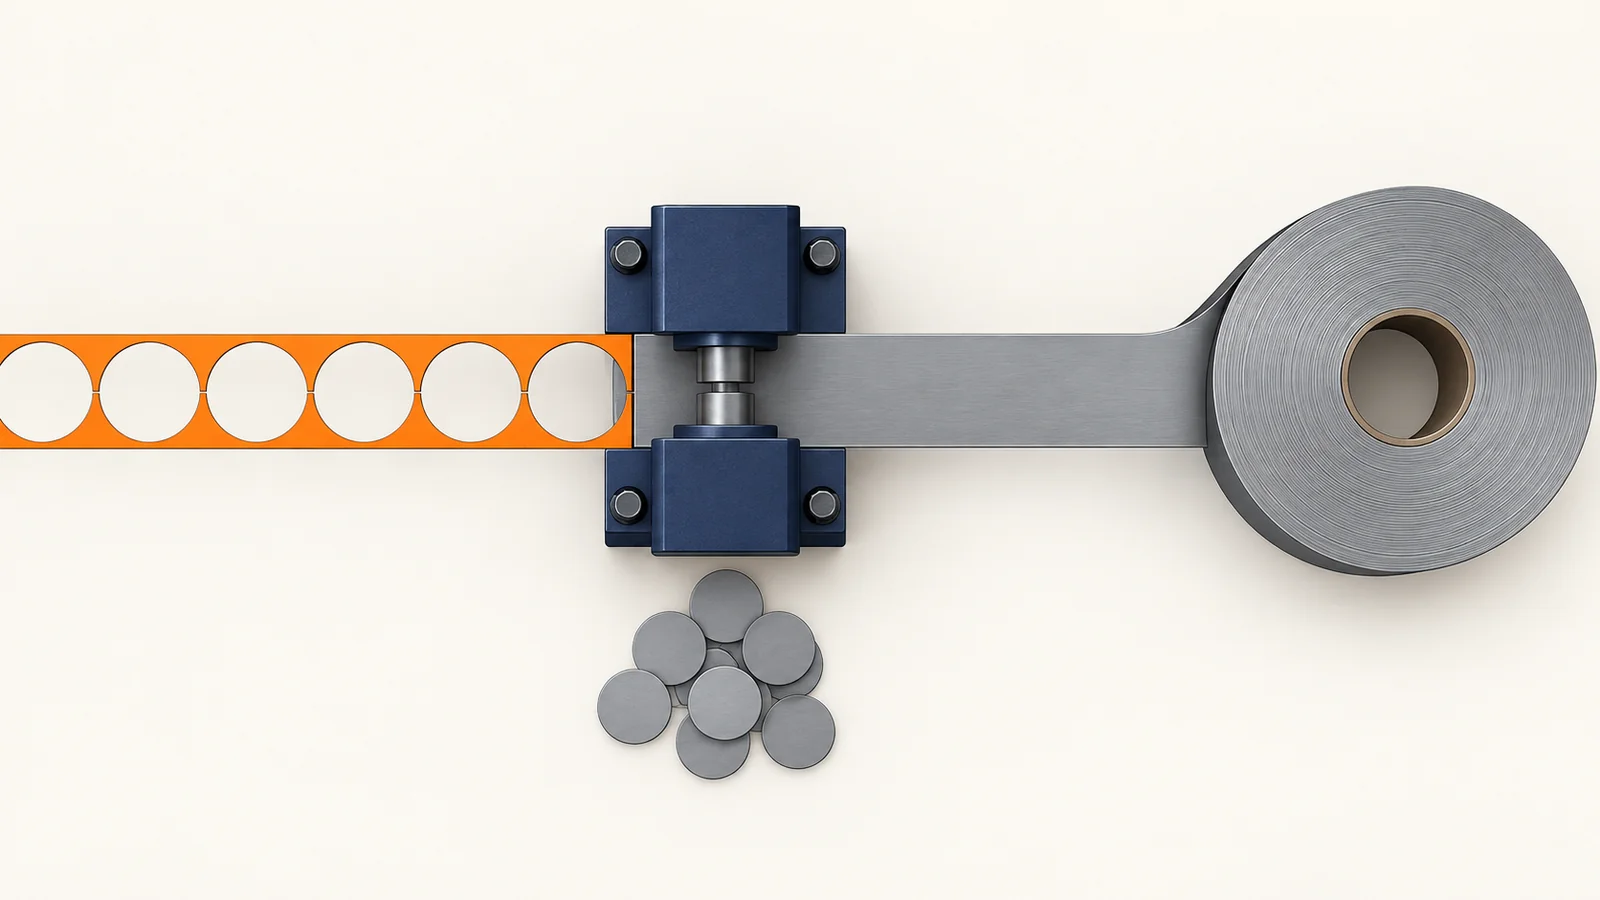
部品1個の材料費は、買った材料の量と単価で決まります。買った材料のうち、製品として残る割合が材料歩留まりです。OR 学会誌の論文は、プレス金型でコイル材からブランクを抜くときの歩留りをブランク面積 ÷(送りピッチ × コイル幅)× 100(%)とし、素材費を「送りピッチ × コイル幅 × 板厚 × 比重 × 素材単価 − スクラップ重量 × スクラップ単価」で表しています。この式から見ると、材料費を下げる道は、製品を軽くする、捨てる分を減らす、単価を下げる、捨てる分を高く売る、のどれかです(編集部の整理)。
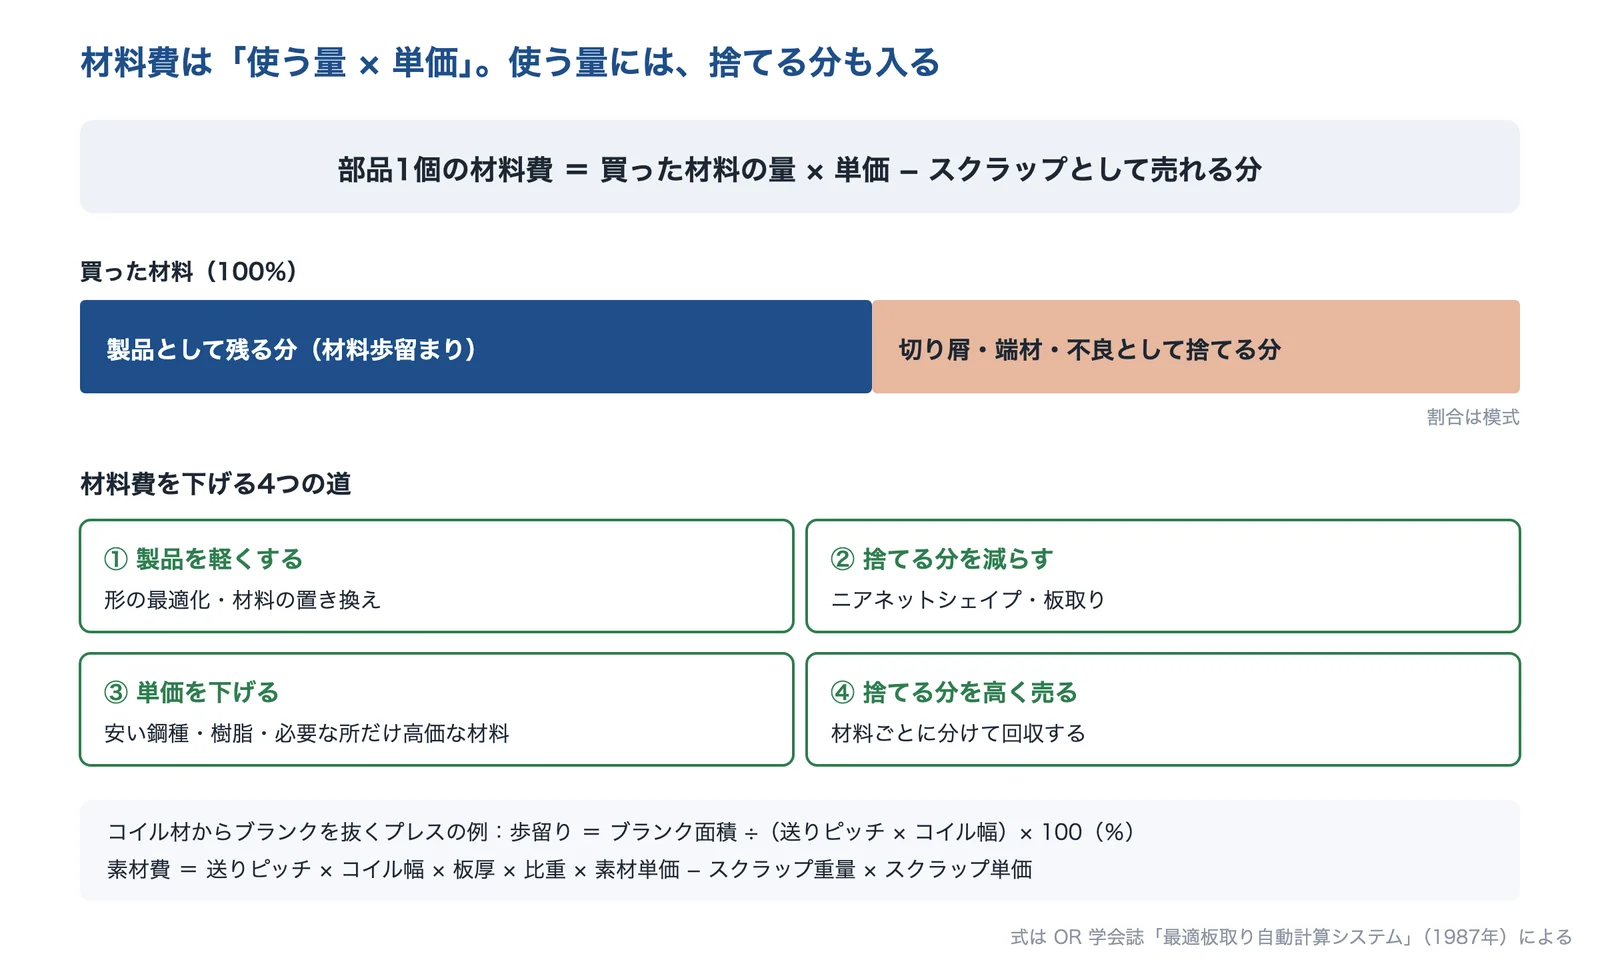
式はOR 学会誌「最適板取り自動計算システム」による。割合は模式。AI(Claude)で作成
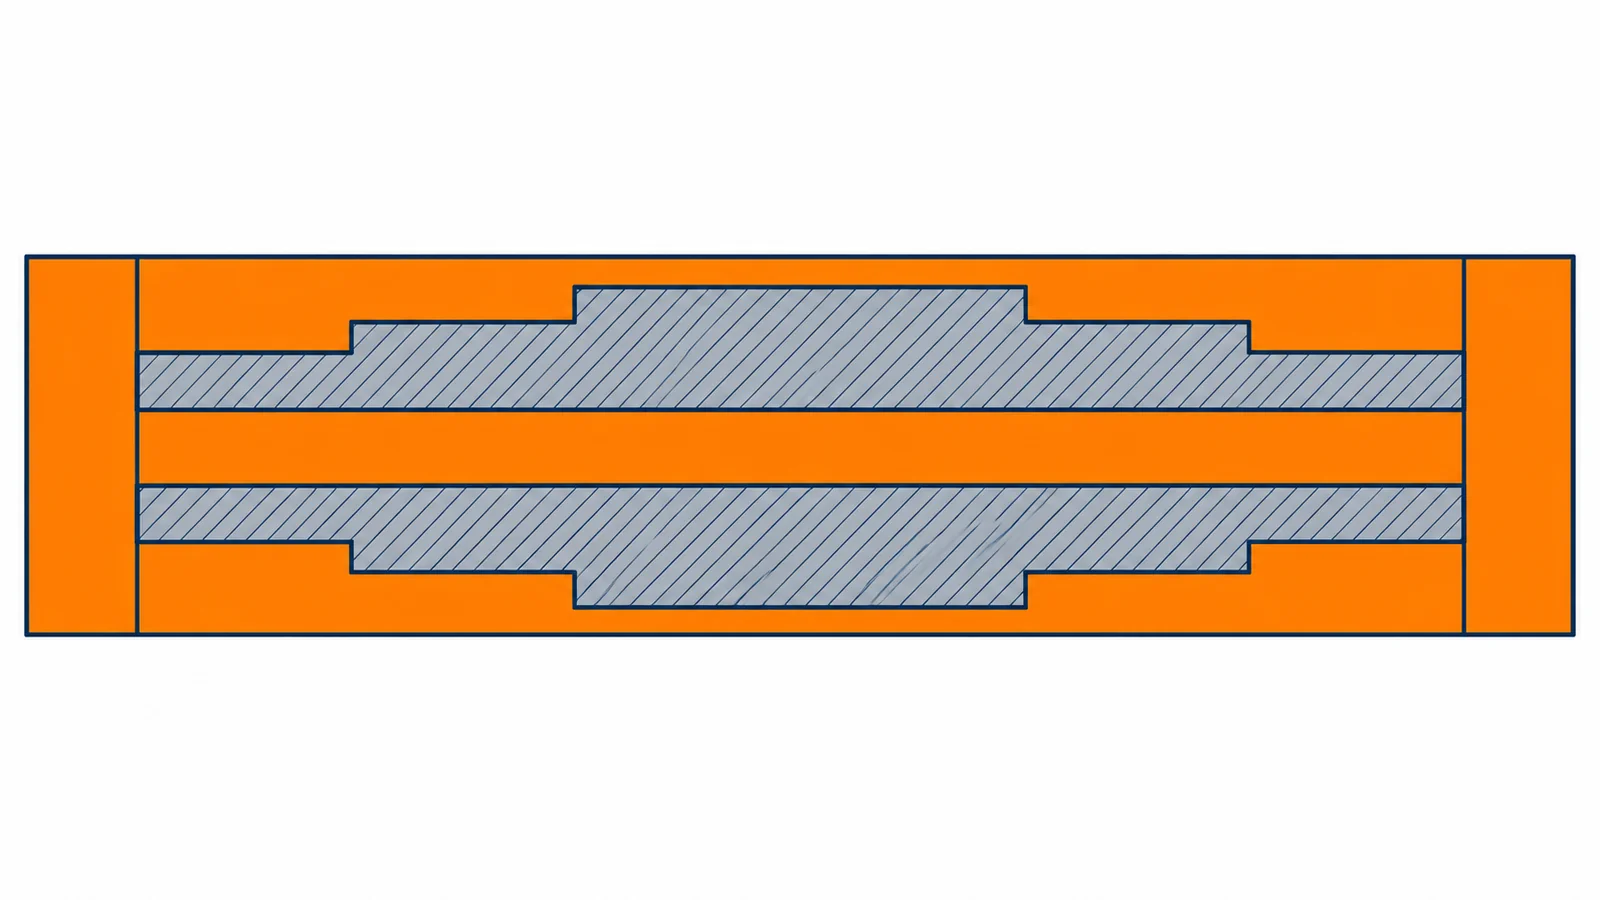
削り出しでは、丸棒の外側や内側を削った分がすべて切り屑になります(編集部の解説)。鍛造でも、ブランクの作り方で材料のむだが変わります。小川工業(和歌山県)は、外注していた自動車のトランスミッション部品のブランクを熱間鍛造から冷間鍛造に切り替え、歩留まり率を18ポイント程度上げ、生産性を4倍に高めたとしています(熱間鍛造のブランクは精度にばらつきが出やすく、材料のむだも多かった)。
材料と工法の組み合わせで、コストの順が決まる
MONOist の連載は、一般的には樹脂 → 板金 → 金属の順にコストが高くなるとし、材質と加工方法(樹脂は射出成形と切削、板金はプレスとタレットパンチプレス、金属は鋳造と切削)を合わせて考えるとしています。大量生産(1か月に1回、300個以上)の製品は樹脂を基本に考え、強度の要る部品を板金、さらに高い強度が要る部品を金属にする、という目安も示しています(300個は生産期間が2〜3年の場合の目安で、厳密には金型の有無で総額を比べるとしています)。
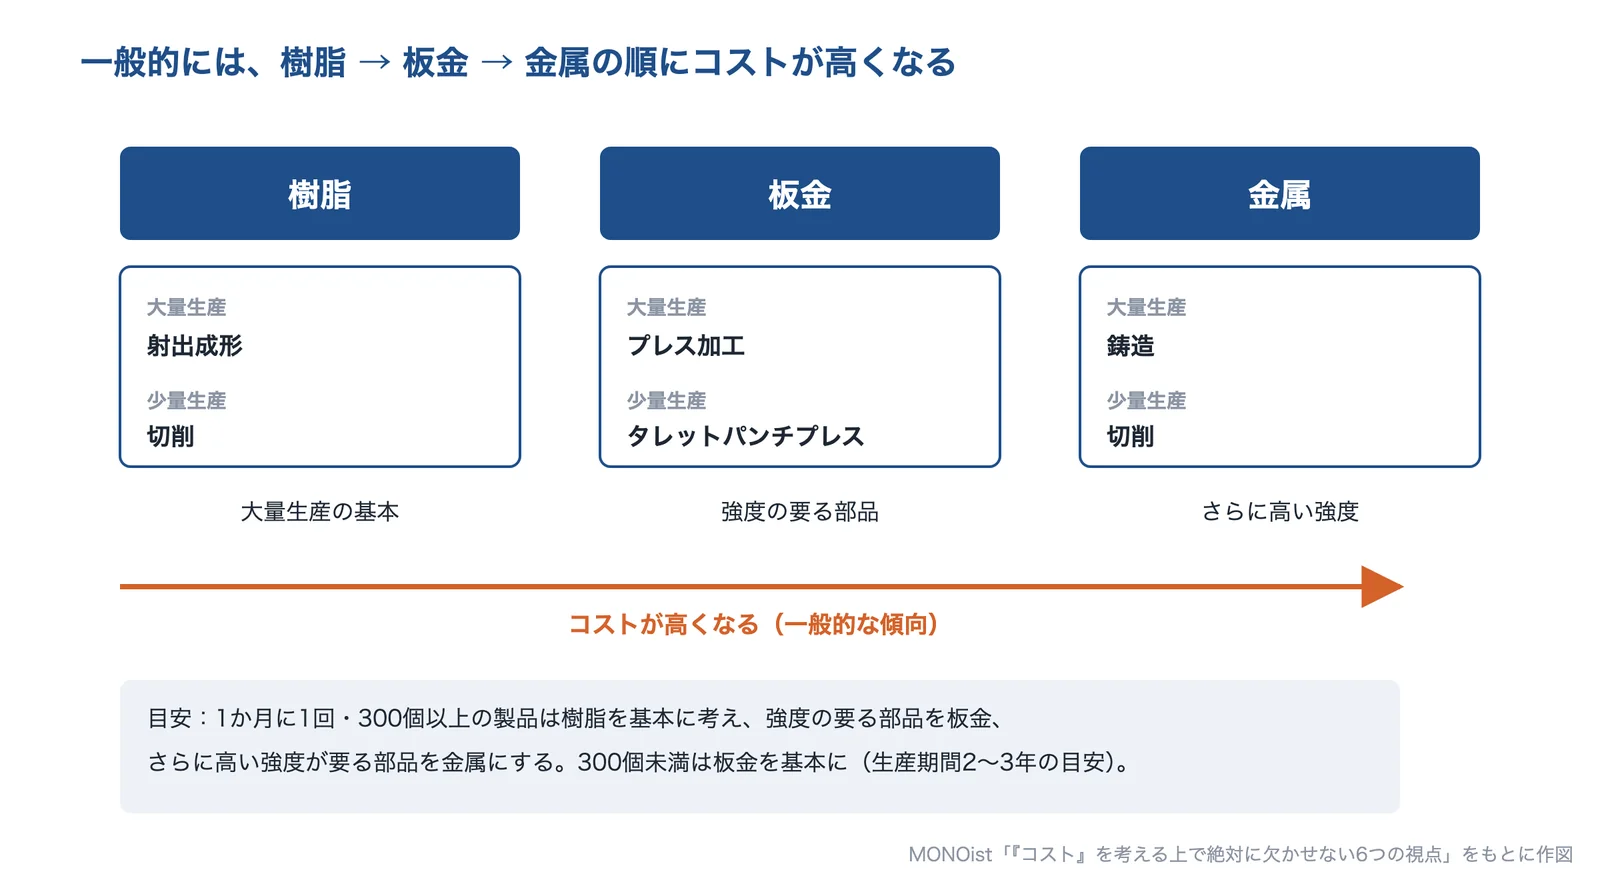
出典:MONOist の連載をもとに AI(Claude)で作成
材料の価格が上がったときの影響も、材料費の割合で変わります。内閣府の資料によると、中小企業庁の調査(2023年9月時点)では、コストに占める原材料費の割合が高い業種ほど、原材料費を販売価格へ転嫁する割合も高くなっていました。
原因の切り分け方
日本政策金融公庫の資料は、歩留率や不良率は比率なので、むだなコストの金額は分からないとし、投入した材料の重さのうち端材や不良品の重さの割合を、むだなコストとみなして金額にするマテリアルフローコスト会計(MFCA)を紹介しています。資料の例では、むだとして扱う「負の製品」に、削りかす・端材・製品以外の部位が入ります。
次は編集部の目安です。部品ごとに、買った材料の重さと製品の重さを比べます。差の多くが切り屑なら工法(ニアネットシェイプ)と取り代、端材なら板取り、差は小さいのに材料費が高いなら材料の選び方と形を見直します。どこでむだが出ているか分からないなら、まず MFCA の考え方で金額にします。
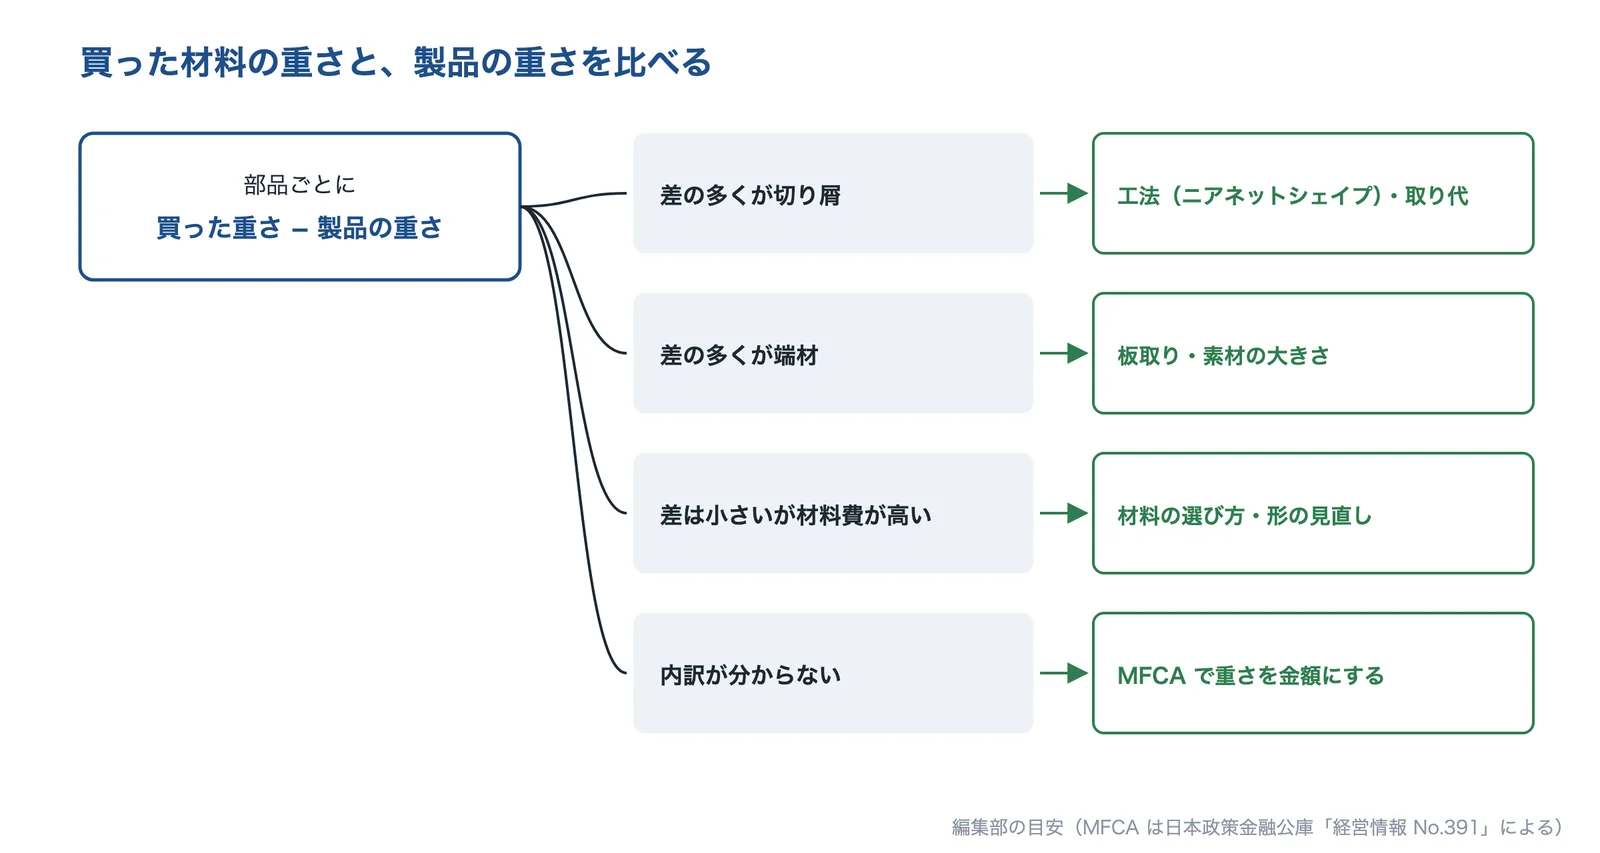
編集部の目安。MFCA は日本政策金融公庫の資料による。AI(Claude)で作成
出典:最適板取り自動計算システム(オペレーションズ・リサーチ 1987年4月号)|日本オペレーションズ・リサーチ学会、自動車ATミッション部品の新工法開発(小川工業、優良賞)|りそな中小企業振興財団、「コスト」を考える上で絶対に欠かせない6つの視点(3/3ページ)|MONOist、中小企業におけるコストの価格転嫁について(今週の指標 No.1326、2023年12月19日)|内閣府、経営情報 No.391 マテリアルフローコスト会計(MFCA)|日本政策金融公庫
解決技術の詳細
材料費を下げる方法は、大きく5つに分けられます。前の2つは捨てる分を減らす工法の工夫、3つ目と4つ目は材料と形の設計、5つ目はむだを数える管理の方法です。
ニアネットシェイプ(冷間鍛造・圧造・焼結で削り代を減らす)
ニアネットシェイプは、鍛造・圧造・焼結などで製品に近い形まで成形し、削る量を減らす方法です。小川工業は、熱間鍛造のブランクを冷間鍛造に切り替え、複数の工程を仕上げプレスにまとめ、切削とマシニングの2工程をマシニングだけにして、歩留まり率を18ポイント程度上げ、浸炭処理後も精度を ±0.01mm に保ったとしています。
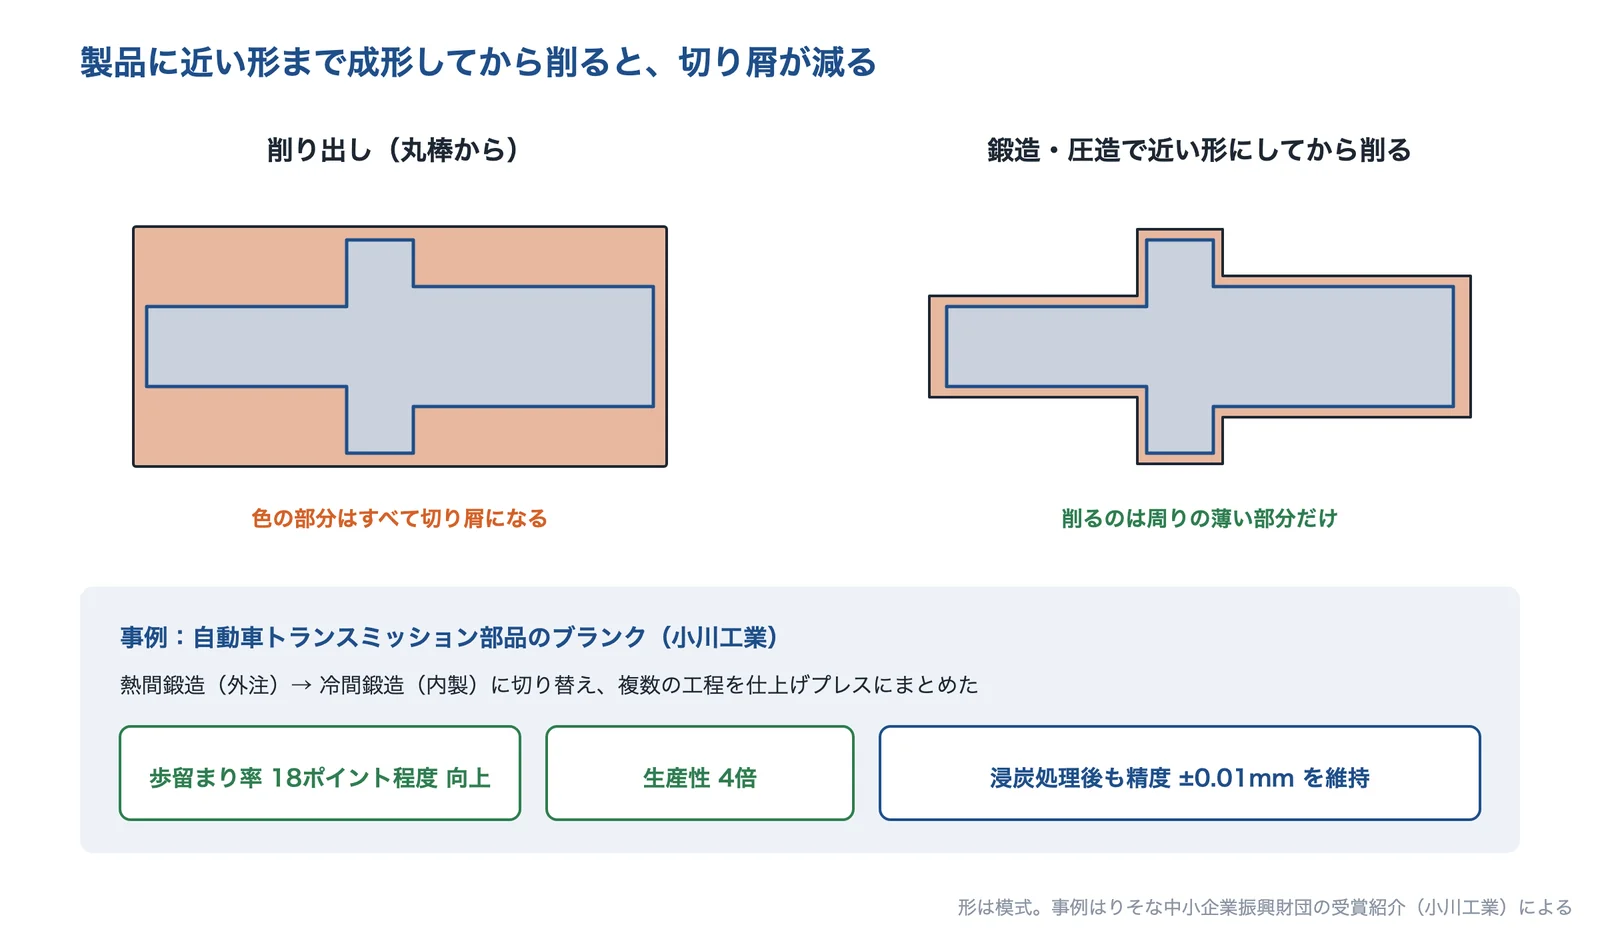
形は模式。事例はりそな中小企業振興財団の受賞紹介(小川工業)による。AI(Claude)で作成
焼結(粉末冶金)について、埼玉県産業技術総合センターの報告は、材料の歩留まりもよく大量生産にも適している技術とする一方、寸法精度のばらつきのため仕上げの切削・研磨が要る製品もあり、追加工程のコストは製品販売価格の3割程度を占めているとしています。成形だけで仕上がる精度かどうかで、効果が変わります。
板取り・ネスティング(配置・定尺・素材の大きさ)
板取り(ネスティング)は、1枚の板やコイルから部品を取る並べ方を決めることです。OR 学会誌の論文は、ブランクの傾け角ごとに歩留りが最大の並べ方を求め、それぞれの素材費を計算して最小のものを選ぶ方法を示しています。コイル幅によって素材の単価が変わる場合は、歩留りが最大の並べ方が、素材費が最小とは限らないとしています。
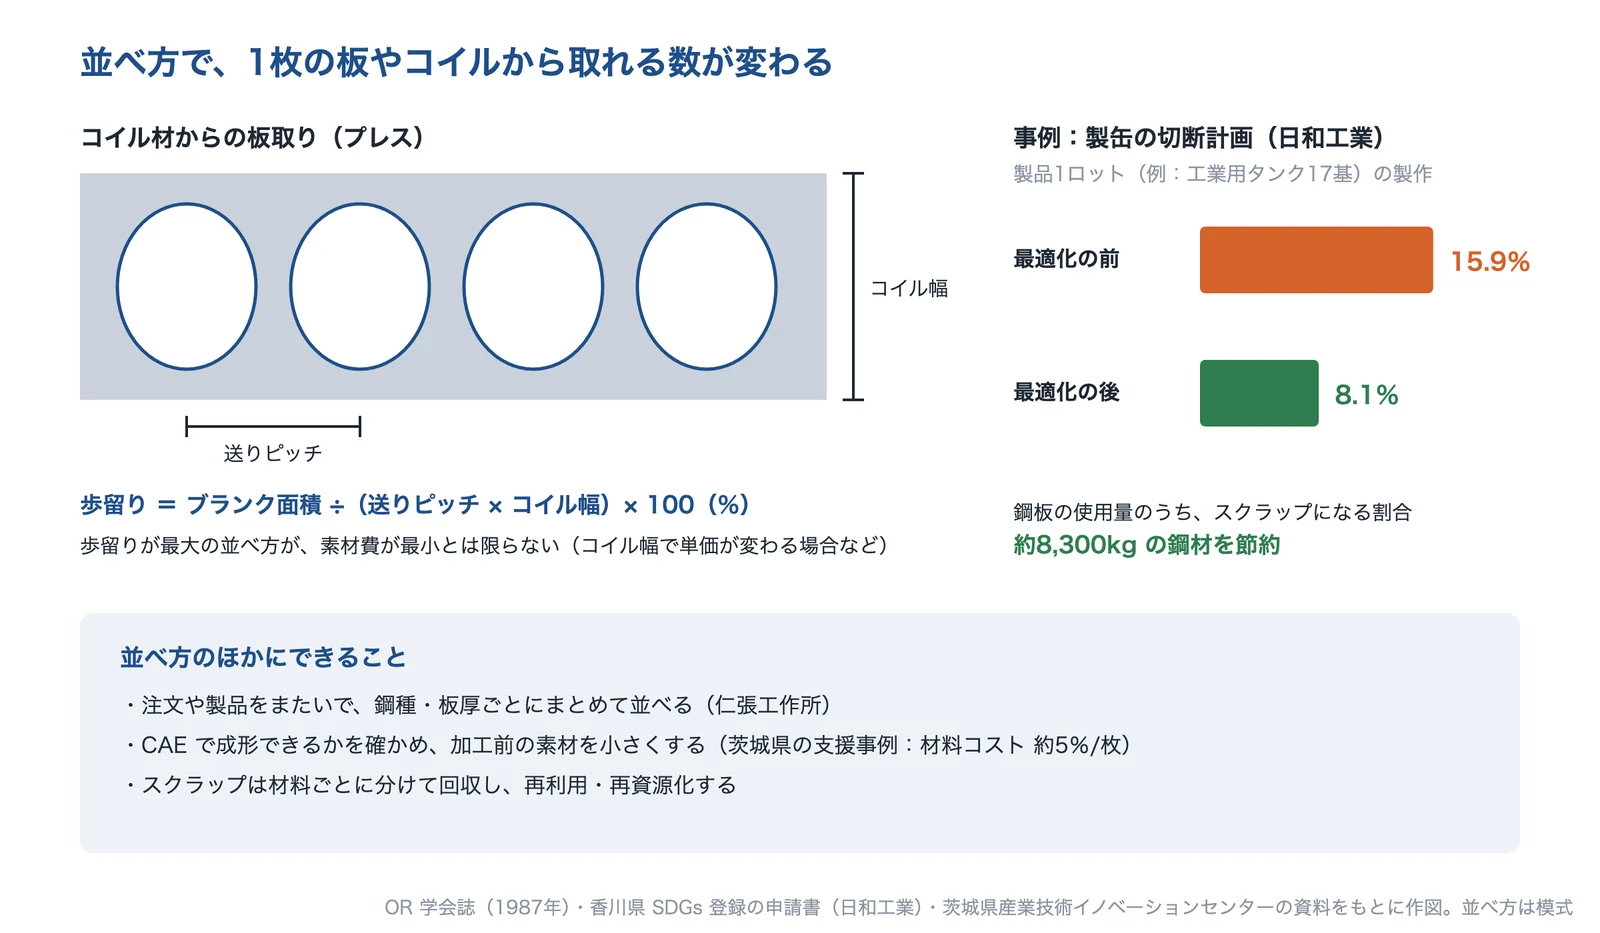
出典:OR 学会誌・香川県 SDGs 登録の申請書(日和工業)・茨城県産業技術イノベーションセンターの資料をもとに AI(Claude)で作成
製缶の日和工業は、製品1ロット(例として工業用タンク17基)の製作で、切断計画を最適化し、鋼板の使用量のうちスクラップになる割合を約15.9%から8.1%に下げ、約8,300kg の鋼材を節約したとしています(香川県の SDGs 登録の申請書)。発生したスクラップも、再利用・再資源化の回収先を確保しているとしています。
並べ方だけでなく、加工前の素材を小さくする方法もあります。茨城県産業技術イノベーションセンターは、日本鏡板工業のワンプレス深絞りの鏡板で、CAE 解析で成形の条件を確かめ、加工前の素材を小さくしても成形できる加工法を実現しました。材料コストの削減の効果は1枚あたり約5%で、実生産機でも成形できたとしています。
材料を替える(鋼種・樹脂化・高価な材料は必要な所だけ)
材料を替える方法には、より安い鋼種に替える、金属を樹脂に替える、高価な材料を必要な所にだけ使う、があります。カシオ計算機は、関数電卓のインナープレートをアルミから樹脂に替え、絶縁テープの廃止と合わせて加工と部品のコストを76%下げ、重さも9.8g から5.2g にしたとしています(MONOist)。設計者が CAE で確かめながら進めた事例です。
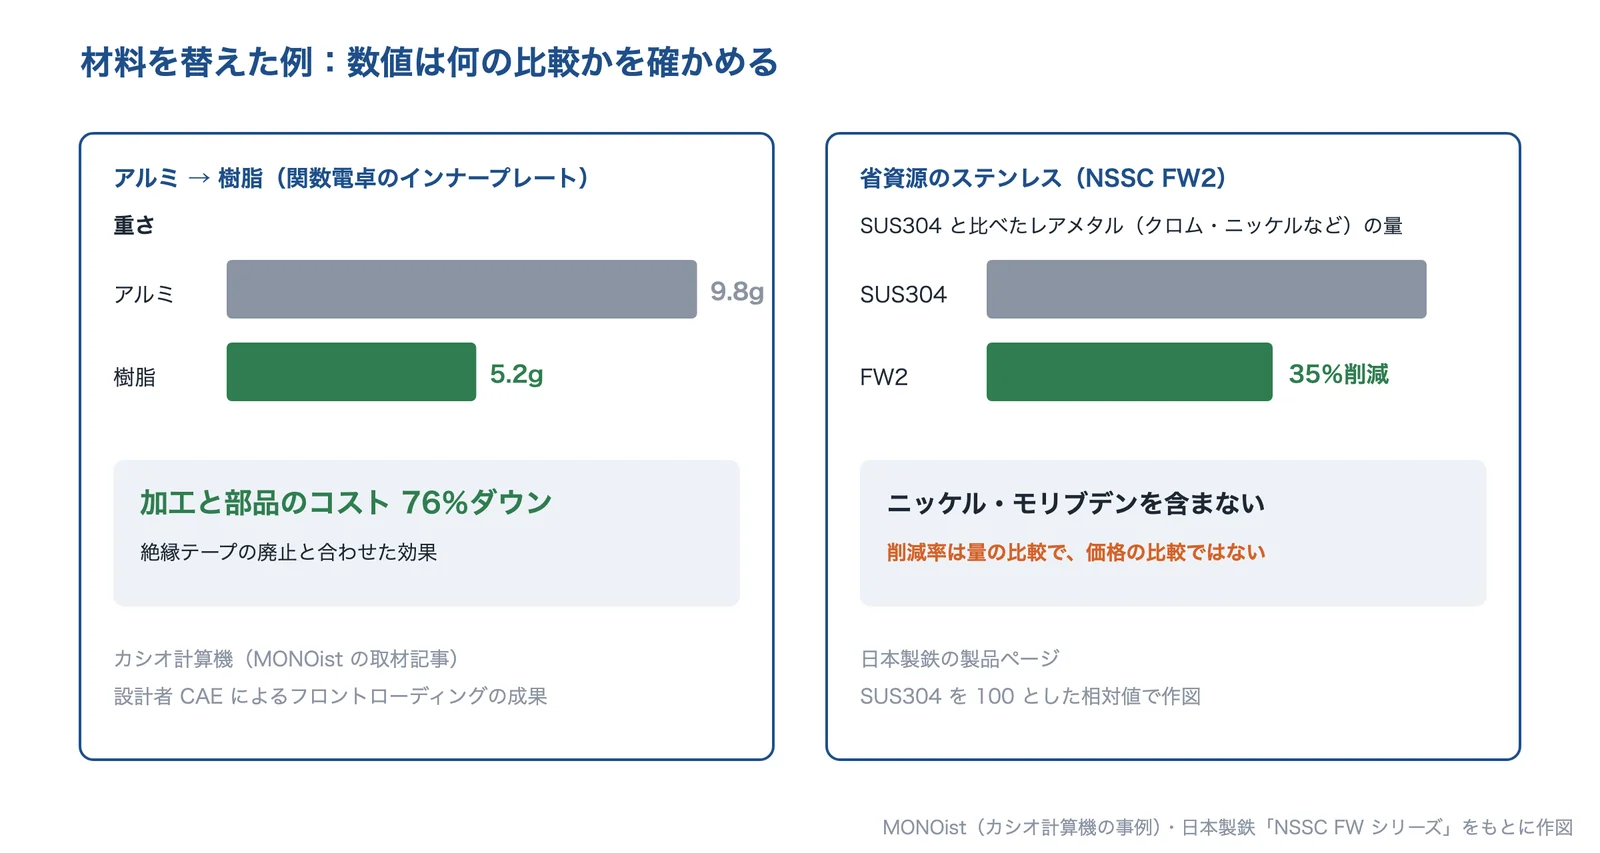
出典:MONOist(カシオ計算機の事例)・日本製鉄「NSSC FW シリーズ」をもとに AI(Claude)で作成
ステンレスでは、レアメタルの使用量が少ない鋼種があります。日本製鉄の NSSC FW シリーズは、ニッケルとモリブデンを含まず、FW2 はSUS304 と比べてクロム・ニッケルなどのレアメタルを35%削減したとしています(削減率はレアメタルの量で、価格の削減率ではありません)。材料を替えるときは、耐食性・加工性・溶接性などを、使う環境に合わせて確かめます。
形を見直して使う量を減らす(取り代・最適化・CAE)
製品の重さそのものを減らせば、材料費も下がります。トポロジー最適化は、荷重と拘束の条件のもとで、材料を必要な所にだけ残す形を計算する方法です。岩手県工業技術センターの報告では、子ども用のトレーニングバイクのフロントフォーク(チタン合金に置き換えた既存形状で254g)を最適化し、設計領域を広げて計算すると、およそ50%軽くなる形が得られました(安全係数1.5 の質量の最小化)。既存の形のままの領域で計算すると163g で、トポロジー最適化は初期の形に強く影響を受けることが示唆されたとしています。
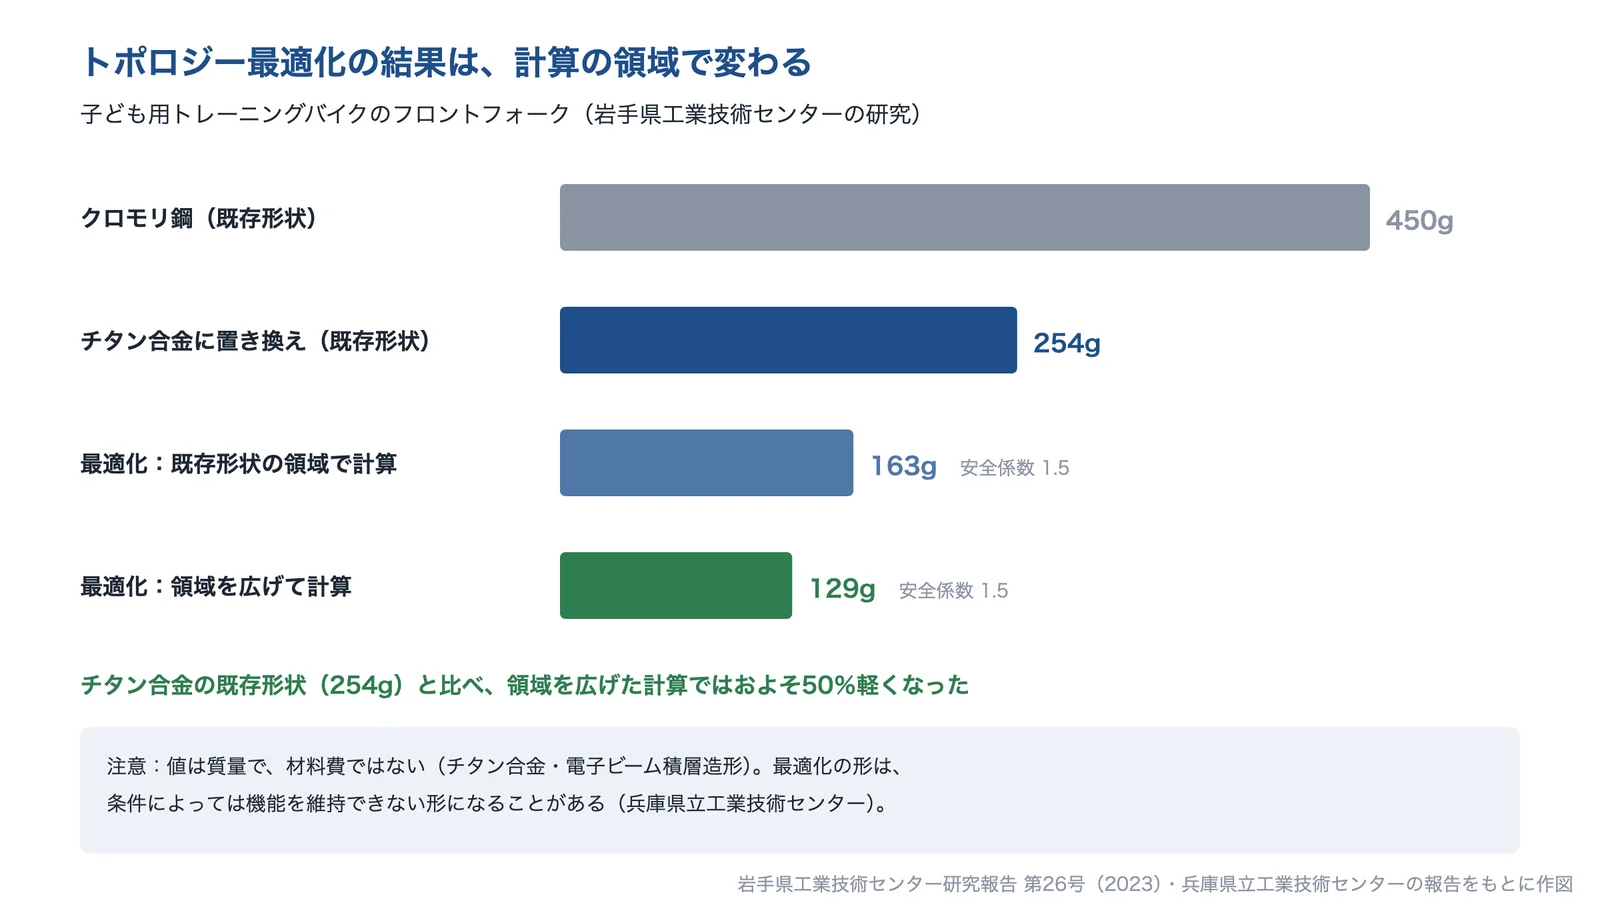
出典:岩手県工業技術センター研究報告 第26号・兵庫県立工業技術センターの報告をもとに AI(Claude)で作成
ただし、最適化した形は、そのままでは作れないことがあります。兵庫県立工業技術センターは、型抜きの方向に制約を付けたレンチの形で最適化を行い、条件によっては機能を維持できない形になることも明らかになったとしています。最適化の結果は、型抜きの方向など作り方の制約を入れて計算し、強度を確かめ直します(編集部の解説)。材料費を下げるのが目的なら、削る部品の取り代を減らすなど、今の工法のままでできる見直しから始める方法もあります(編集部の解説)。
むだを金額で見える化する(MFCA・端材とスクラップの管理)
マテリアルフローコスト会計(MFCA)は、工程ごとに、投入した材料のうち製品にならなかった分(削りかす・端材・不良品など)を重さで数え、その割合でむだなコストを金額にする方法です。日本政策金融公庫の資料は、通常の原価計算では、製造の途中でどれだけむだが出たかを把握できないとし、MFCA を使うと、通常の原価計算では把握しきれなかったコストを、失われた価値(コスト改善の余地)として「見える化」できるとしています。資料では、製造工程ごとに、次の工程に送られる材料を「正の製品」、送られないものを「負の製品」に分けて数えます。
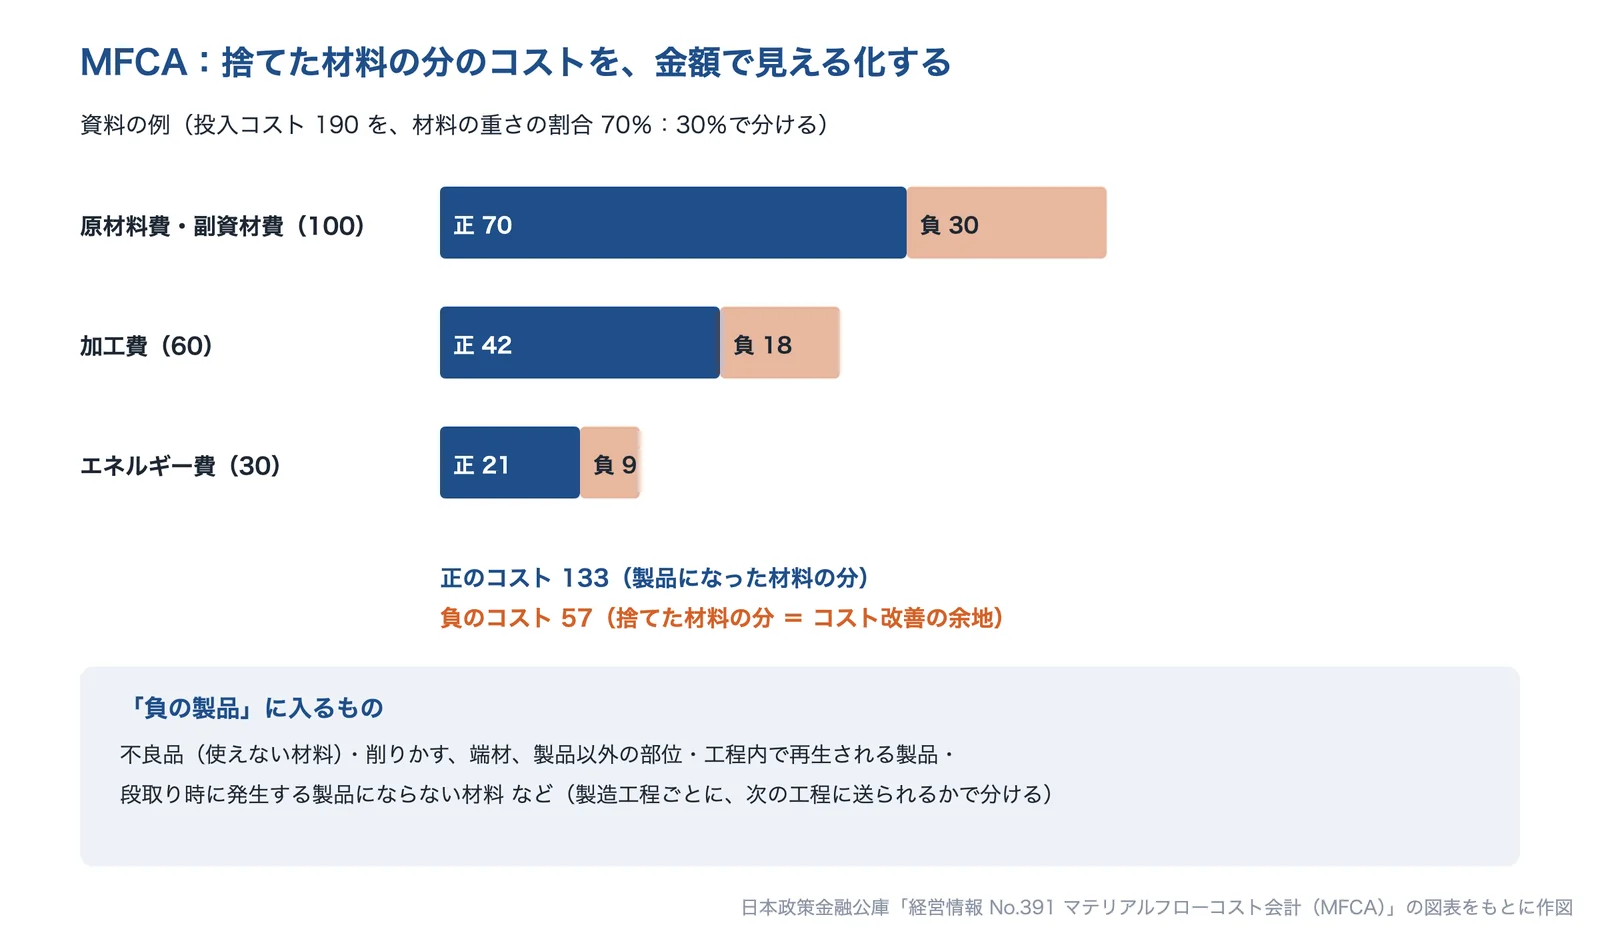
出典:日本政策金融公庫「経営情報 No.391」の図表をもとに AI(Claude)で作成
出たスクラップをどう扱うかも、材料費に関わります。OR 学会誌の素材費の式は、スクラップの重さ × スクラップの単価を差し引く形になっています。材料の種類ごとに分けて回収すると、スクラップとして売りやすくなります(編集部の解説)。
出典:自動車ATミッション部品の新工法開発(小川工業、優良賞)|りそな中小企業振興財団、高精度粉末冶金成形技術の開発(研究報告 第9巻)|埼玉県産業技術総合センター、最適板取り自動計算システム(オペレーションズ・リサーチ 1987年4月号)|日本オペレーションズ・リサーチ学会、香川県SDGs推進登録事業者 申請書(日和工業)|香川県、深絞り加工のシミュレーションによる加工コストの削減(令和7年 成果集)|茨城県産業技術イノベーションセンター、カシオが設計者CAEによるフロントローディングで関数電卓の従来課題を解消(3/4ページ)|MONOist、NSSC FW シリーズ|日本製鉄、設計最適化ツールを用いたものづくりの有用性と課題(研究報告 第26号)|岩手県工業技術センター、トポロジー最適化を用いた従来の加工法によって製造可能な最適化形状の検討|兵庫県立工業技術センター、経営情報 No.391 マテリアルフローコスト会計(MFCA)|日本政策金融公庫
材料費を下げる技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。削り出しを成形に変えたいのか、端材を減らしたいのか、高価な材料を減らしたいのか、形を見直したいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 荻野工業 | 部品メーカー(冷間鍛造) | 全切削の部品を冷間圧造に変える工法転換。材料のロスと工程を減らす。 | A 削り出しで、材料の多くが切り屑になる C 必要以上に高い材料・多くの材料を使っている D 銅・銀・ステンレスなど、材料の価格が上がった | |
| 東陽製作所 | 部品メーカー(シャフト) | シャフトの粗材の形と鍛造の工法を見直し、削り代を減らして材料歩留まりを上げる。 | A 削り出しで、材料の多くが切り屑になる E どこで材料がむだになっているのか分からない | |
| 仁張工作所 | 板金加工 | 注文をまたいで鋼種・板厚ごとにまとめるネスティングで、定尺の歩留まりを上げる。 | B プレス・板金で、端材・スクラップが多い E どこで材料がむだになっているのか分からない | |
| 東京ブレイズ | ろう付 | 異種金属のろう付で、銅でなければならない所だけに銅を残す。 | C 必要以上に高い材料・多くの材料を使っている D 銅・銀・ステンレスなど、材料の価格が上がった | |
| テクノソリューションズ | 解析ソフト・3Dプリンタ | トポロジー最適化のソフトと3Dプリンタで、必要な所にだけ材料を置く形を探す。 | C 必要以上に高い材料・多くの材料を使っている |
荻野工業株式会社|全切削の部品を冷間圧造に変え、材料のロスと工程を減らす
荻野工業とは
荻野工業は、東京都墨田区に本社、茨城県守谷市に工場を置く金属部品のメーカーです(1924年創業、1962年設立)。エンジン部品・油圧機器部品などの冷間鍛造品や精密機械加工品を作っています。「量産精密金属加工 コストダウンセンター」のサイトで、工法転換の事例を公開しています。
荻野工業の得意技術
| 技術 | 内容 |
|---|---|
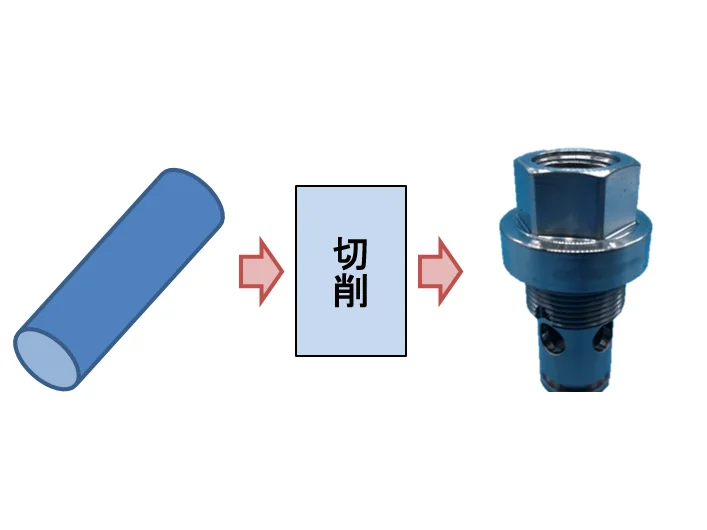
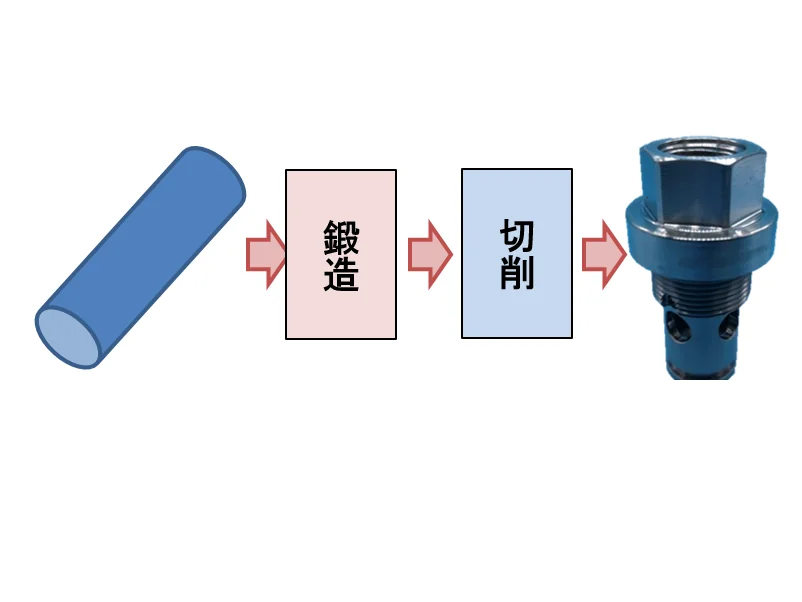
| 全切削から冷間圧造+切削へ | オイルポンプ用のリリーフバルブで、S45C のバー材からの全切削を、冷間圧造に切り替えて材質を S15C に変更し、六角(二面幅26mm)を成形した。細かな所は切削で仕上げ、材質変更と切削工程の見直しで1個あたり10円のコストダウン |
| 高価な材料の部品の冷間圧造化 | SUS630 のバルブのボディ部品では、バー材が高価で削り代が多く材料のロスも多かった。コイル材を冷間圧造で成形し、切削を2工程から1工程にして、材料費と加工費を下げた |
| 購入品のパイプを圧造で作る | STKM12B のパイプ材の単価が上がったため、SWCH10R のコイル材からの冷間圧造に変えた。金型の初期費用はかかるが、繰り返し品のため、1個あたり約2円のコストダウン |
荻野工業が解決できる課題
- 削り出しの部品で、材料の多くが切り屑になっている
- 高価な材料のバー材を削っていて、材料費が高い
- 購入しているパイプ材などの単価が上がった
出典:会社概要|荻野工業、全切削から冷間鍛造+切削加工への工法転換によるコストダウン事例|量産精密金属加工 コストダウンセンター、SUS630製バルブパーツの冷間圧造化によるコストダウン事例|同、パイプ購入品を冷間圧造化で1個2円のコストダウンを実現|同
株式会社東陽製作所|シャフトの粗材の形と鍛造の工法を見直し、削り代を減らして材料歩留まりを上げる
東陽製作所とは
東陽製作所は、東京都府中市にある金属部品のメーカーです(1946年創業、1952年設立)。自動車部品、小型エンジン用のクランクシャフト、スプラインシャフトなどを作っています。「量産シャフト加工VA・VEセンター」のサイトで、提案の事例を公開しています。
東陽製作所の得意技術
| 技術 | 内容 |
|---|---|
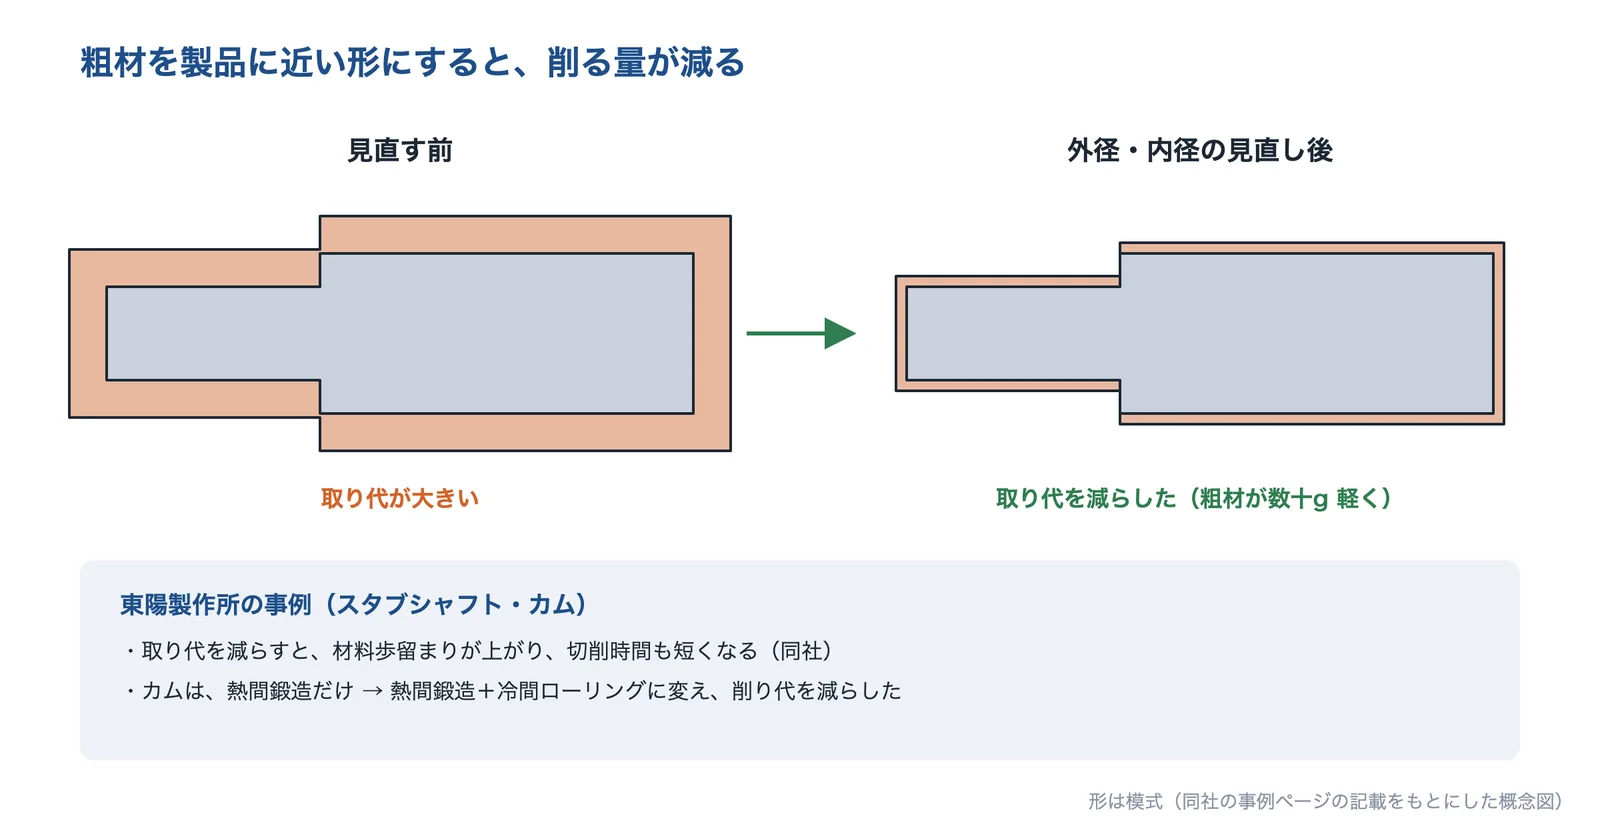
| 粗材の形の見直し | スタブシャフト(ドライブトレイン部品)の量産で、製品の外径・内径を変えて切削の取り代を減らし、粗材の重さを数十gほど軽くした。同社は、加工取り代を減らすと、材料歩留まりが上がり、切削時間も短くなるとしている |
| 鍛造の工法転換 | ステアリング部品のカムで、熱間鍛造だけでは削り代が大きく材料コストが高くなるため、熱間鍛造+冷間ローリング(ロール成形)に変えた。削り代が減り、材料歩留まりが上がり、材料費と加工費が下がった |
東陽製作所が解決できる課題
- シャフトやカムの削り代が大きく、材料費が高い
- 支給された粗材や鍛造品の形を見直して、材料を減らしたい
出典:東陽製作所の事例ページの記載をもとに AI(Claude)で作成(形は模式)
出典:会社概要|東陽製作所、粗材の形状変更による原価低減・軽量化の提案事例|量産シャフト加工VA・VEセンター、カムの鍛造工法転換によるコストダウン事例|同
株式会社仁張工作所|注文をまたいで鋼種・板厚ごとにまとめるネスティングで、定尺の歩留まりを上げる
仁張工作所とは
仁張工作所は、大阪府東大阪市にある板金加工の会社です(1964年創業、1974年に法人化)。精密板金・箱物板金と、ロッカーなどのスチール家具を設計から塗装・組立まで作っています。
仁張工作所の得意技術
| 技術 | 内容 |
|---|---|
| 注文をまたいだネスティング | レーザー・タレットパンチの複合機で定尺材から部品を切り出す。1製品ごとに定尺を使うと歩留まりが悪く材料費が大きくなるため、生産管理システムから1か月先の加工情報を出力し、お客様ごとの区分を取り払って鋼種・板厚ごとにまとめてネスティングし、定尺の歩留まりを上げて鋼材費を下げている |
| 見込み生産との組み合わせ | 過去の生産履歴から汎用部品を洗い出し、生産管理システムと RPA を組み合わせた見込み生産を課題としている。まとめた部品を見分けるため、ブランク材を自動で識別する装置の開発も行っている |
仁張工作所が解決できる課題
- 板金部品の端材が多く、鋼材費がかさむ
- 少量の注文ごとに定尺材を使っていて、歩留まりが悪い
出典:会社概要・沿革|仁張工作所、先を見たネスティングで歩留りを向上させる技術|仁張工作所
東京ブレイズ株式会社|銅でなければならない所だけに銅を残す、異種金属のろう付
東京ブレイズとは
東京ブレイズは、東京都世田谷区に本社を置く、ろう付の専門会社です(1970年設立)。ろう付の加工と熱処理加工、ろう付の材料と装置の製造・販売を行っています。
東京ブレイズの得意技術
| 技術 | 内容 |
|---|---|
| 母材の見直し(銅 → ステンレス) | 銅と銀の価格の高騰を受けた相談で、熱伝導など銅の特性が必要な所には銅を残し、それ以外をステンレスに置き換えた。必要な性能を保ちながら、高価な銅の使用量を大きく抑えた |
| ろう材の見直し(銀ろう → ニッケルろう) | 母材を変えたのに合わせて、接合方法とろう材を見直し、価格が高騰している銀ろうをニッケルろうに変えた。同社は、製品性能を維持したまま銅と銀ろうの使用量を減らし、大幅なコストダウンを達成したとしている |
東京ブレイズが解決できる課題
- 銅や銀の価格が上がって、部品の材料費が上がった
- 全体を高価な材料で作っている部品を、必要な所だけに減らしたい
出典:東京ブレイズの事例ページの記載をもとに AI(Claude)で作成(形は模式)
出典:会社紹介|東京ブレイズ、銅・銀の価格高騰に対応。銅・ステンレスの異種金属接合で大幅コスト削減(2026年8月25日)|東京ブレイズ
株式会社テクノソリューションズ|トポロジー最適化のソフトと3Dプリンタで、必要な所にだけ材料を置く形を探す
テクノソリューションズとは
テクノソリューションズは、東京都新宿区に本社を置く、製造業向けの IT の会社です(2005年に三菱商事の子会社から分離独立)。CAD・CAM・CAE・PDM のシステムの開発・販売と、3Dプリンタ・3Dスキャナの販売を行っています。
テクノソリューションズの得意技術
| 技術 | 内容 |
|---|---|
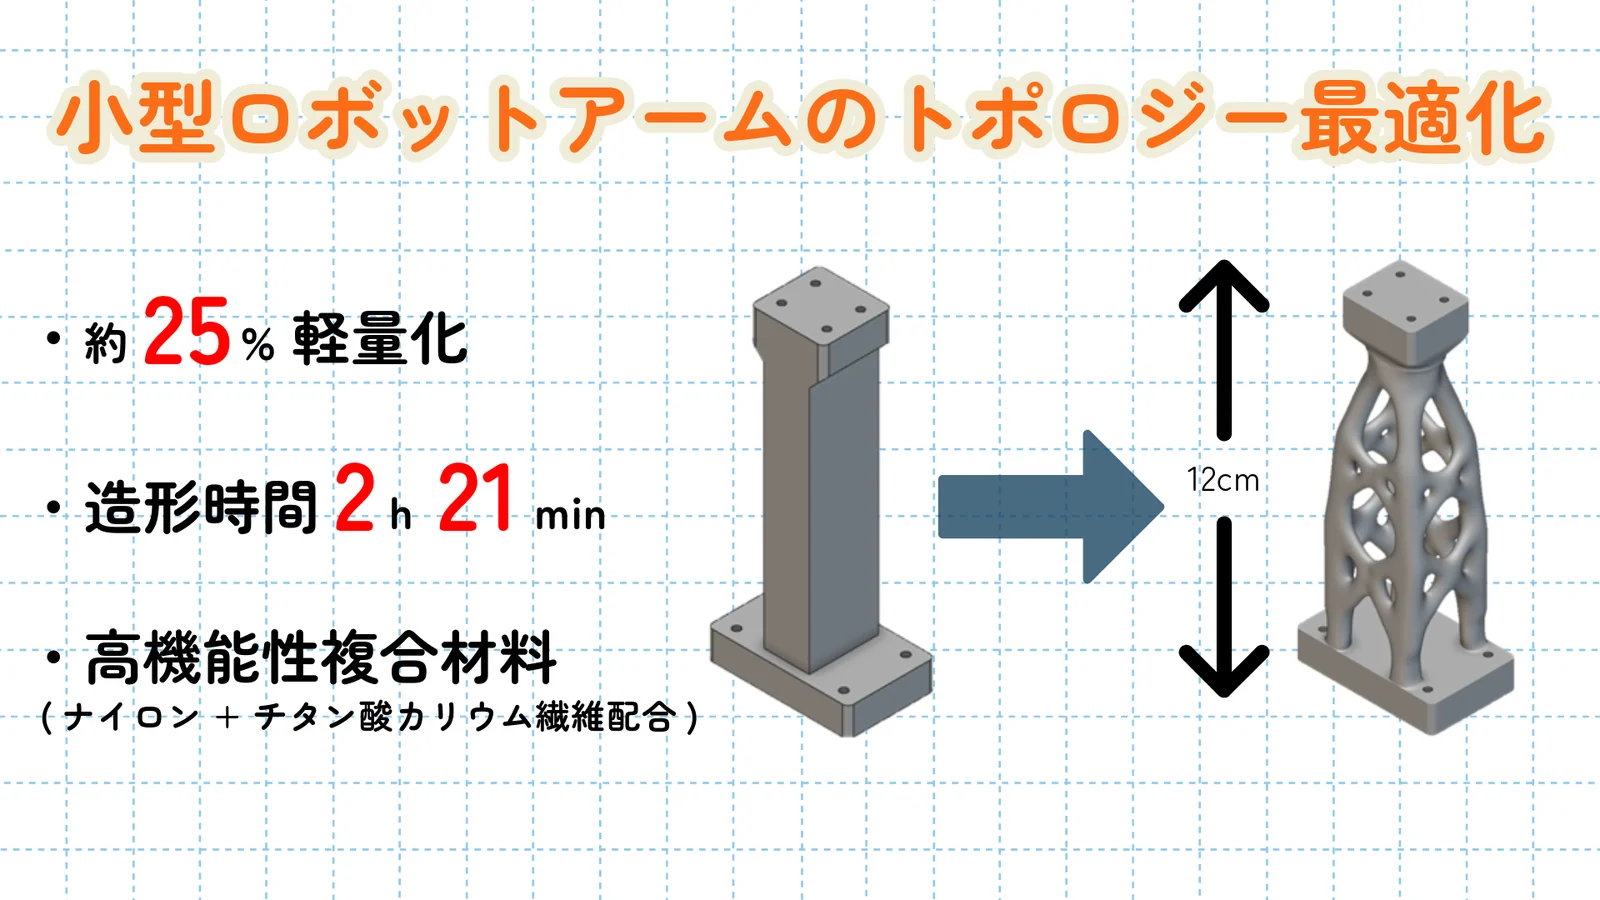
| トポロジー最適化 | 荷重と拘束の条件、目的(剛性の最大化など)と制約(体積30%以下など)を決めて計算し、材料を必要な所にだけ残す形を求める。同社が扱うソフト nTop で小型ロボットのアームを最適化し、25%軽くした(一方の面を拘束し、反対の面に500N の荷重、線形静解析、体積の制約と対称の制約) |
| 3Dプリンタで造形 | 最適化した形は複雑になることがあり、スーパーエンプラも出力できる FFF 方式の3Dプリンタ G-ZERO で造形した。同社は、トポロジー最適化で材料費を減らせる可能性がある一方、形が複雑になって従来の工法では作りにくい場合があるとしている |
テクノソリューションズが解決できる課題
- 部品の形を見直して、使う材料を減らしたい
- トポロジー最適化のソフトを使って、軽い形を探したい
出典:会社概要|テクノソリューションズ、トポロジー最適化について初心者にも分かりやすく解説!!|テクノソリューションズ
選ぶ前に確かめる条件
加工会社や解析の会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 部品の図面と、材料・重さ・今の工法(削り出し・プレス・鍛造など)
- 1個あたりの材料費と、買っている材料の形(丸棒・コイル・定尺板・購入品)と単価
- 買った材料の重さと製品の重さ(分かれば、切り屑・端材・不良の内訳)
- 月あたり・年あたりの数と、何年作るか(金型の費用を回収できるか)
- 変えられない所(材質・寸法・公差・表面処理)と、その理由
- 求められる強度・耐熱・耐食などの性能と、替えた場合に必要な試験
- 端材・スクラップの今の扱い(売却・廃棄・社内での再利用)
関連する課題
この課題に関係する分野・技術・製品のページ
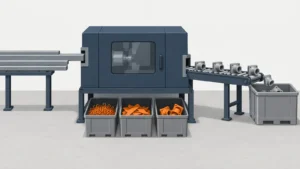
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








