
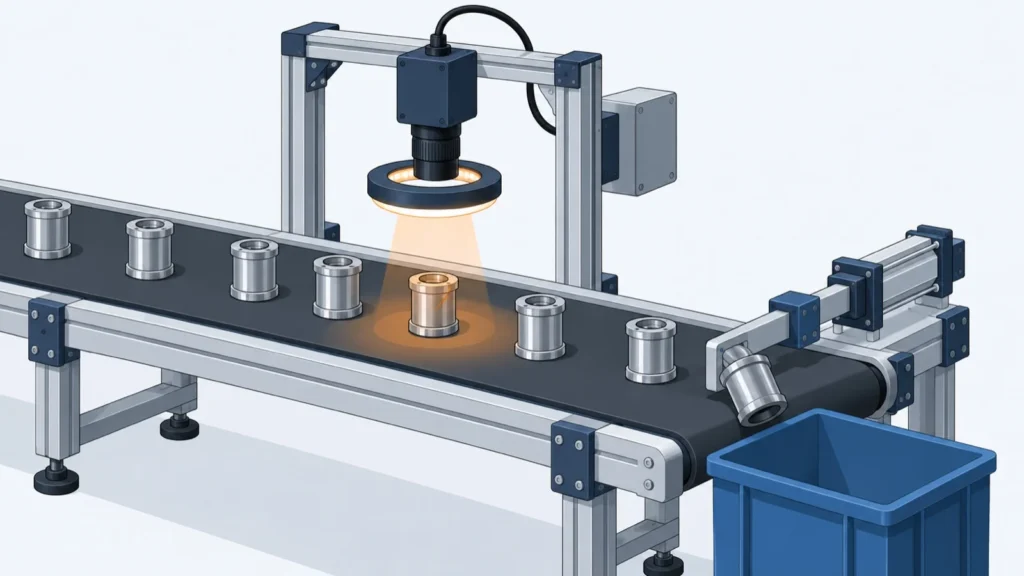
外観検査装置は、カメラ・レンズ・照明で製品の表面を写し、画像処理で傷・汚れ・異物・欠け・寸法の不良を見つけ、不良品をラインから外す装置です。目視検査の見逃しや人手不足を減らす手段として使われます。装置を選ぶときにいちばん効くのは、判定のソフトよりも「見つけたい欠陥が画像にはっきり写るか」を決める、照明・レンズ・カメラと撮像の方式です。
この記事では、装置の構成から、カメラ・レンズ・照明の選び方、3D や近赤外などの撮像の方式、ルールベースと AI の使い分け、見逃しと過検出の決め方、ラインへの組み込み、トラブルと対策までを、図と表で順に説明します。AI のしくみ・学習データ・精度の評価の詳しい話は、技術ページ「画像認識AI」にまとめています。
知りたいことから読む
- 外観検査装置は何でできているか → 構成:画像化と画像処理
- エリアカメラかラインカメラか、何画素要るか → カメラの選び方
- 高さがばらつき寸法がずれる・ピントが合わない → レンズの選び方
- 傷や打痕が画像に写らない → 照明の選び方
- 高さ・内部・材質の違いを見たい → 撮像の方式
- ルールベースか AI か迷う → ルールベースと AI の使い分け
- 見逃しと過検出の目標の決め方 → 検出能力の評価
- 頼み先・相談先を知りたい → 企業紹介
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| 傷や打痕が画像でははっきりしない | 照明の当て方・色が欠陥に合っていない | 当て方で、光る所と影になる所が変わる |
| 光沢のある面で、映り込みを不良と判定する | 照明の映り込み・正反射 | 光沢・映り込みの対策(めっき部品の研究) |
| 高さがばらつくワークで、寸法の値がずれる | ふつうのレンズの倍率の変化 | ふつうのレンズとテレセントリックレンズ |
| 搬送の速さが変わると、画像が伸び縮みする | ラインスキャンの撮り方・トリガー | 撮るタイミングと排出 |
| 良品を不良と判定する(過検出)が多い | 撮像条件・しきい値・判定の方法 | 見逃しと過検出を分けて数える |
| 模様のある面で、浅い凹凸だけを見たい | 照明だけでは模様と凹凸を分けられない | フォトメトリックステレオ(照度差ステレオ) |
| 包装の中・材質の違いを見たい | 可視光では写らない | 可視光で写らない欠陥を見る |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
外観検査装置の基本
構成:画像化と画像処理
広島県立総合技術研究所の支援事例の資料は、カメラを使った外観検査を「画像化」と「画像処理」の2つの工程に分けて説明しています。画像化で決めるのは、カメラ(解像度・露光時間)、レンズ(分解能・視野・絞り)、照明(形状・発光色)、撮影機器と照明の配置、ラインの設置スペースです。画像処理は、前処理(位置ずれの補正・ノイズの除去)と、良否判定(良品の画像との差分の抽出と、その判定)です。
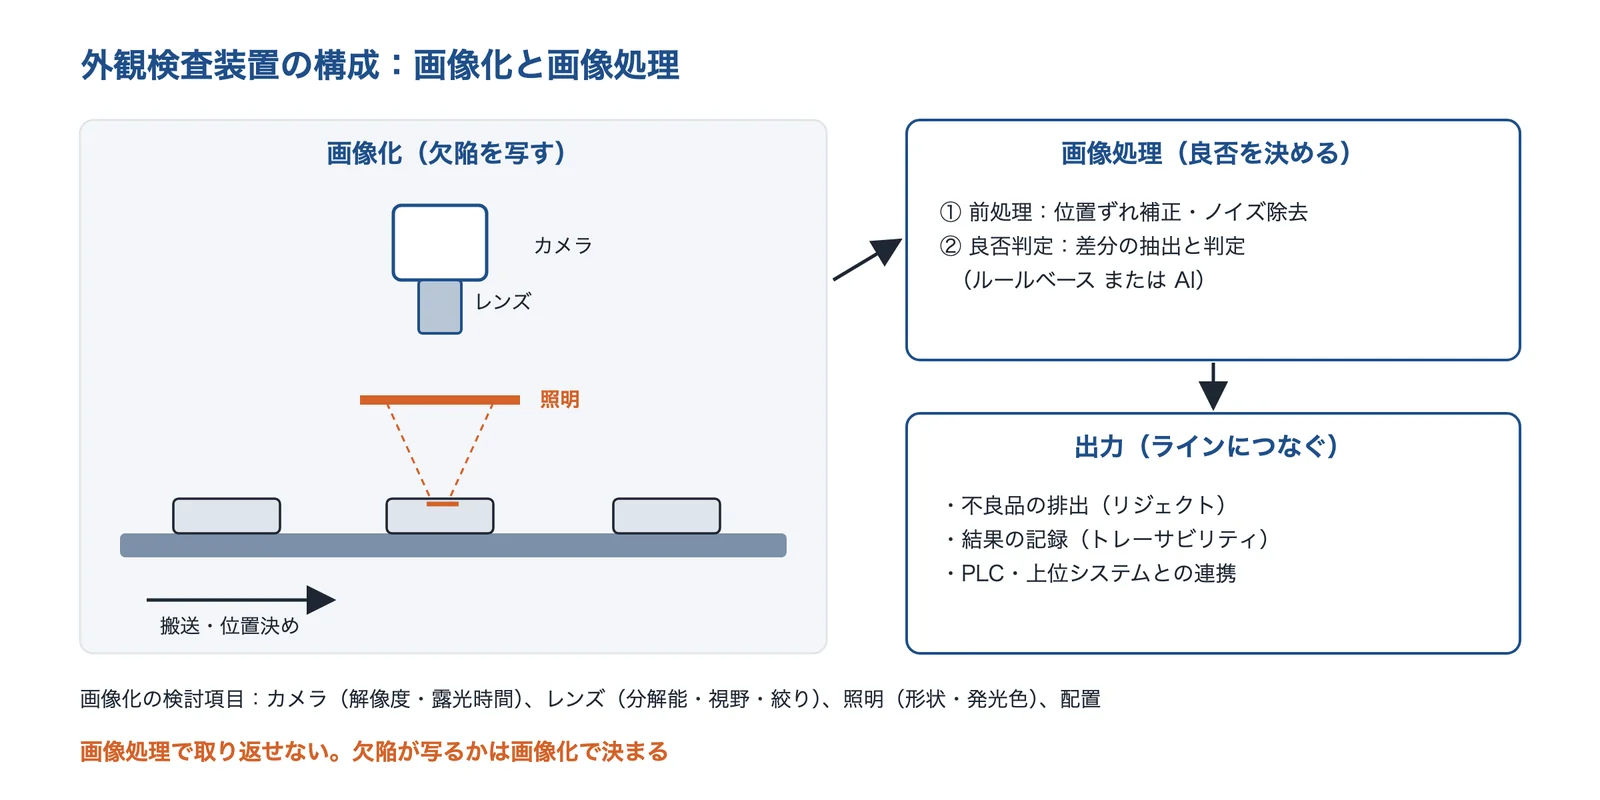
出典:広島県立総合技術研究所 西部工業技術センターの資料をもとに AI(Claude)で作成
実際の装置には、これにワークを運んで位置を決める搬送と、不良品を外す排出(リジェクト)、結果を記録して上位のシステムへ渡す仕組みが加わります(編集部の整理)。兵庫県立工業技術センターの報告は、画像による外観検査を求める背景に、品質の安定化と人件費の低減のニーズを挙げています。
出典:樹脂成形品の検査精度向上の支援(大下産業株式会社様の事例)|広島県立総合技術研究所 西部工業技術センター、深層学習を用いた金属部品の外観検査(兵庫県立工業技術センター 研究報告)|兵庫県立工業技術センター
目視検査の限界
人の目視検査は、見逃しと見過ぎの両方を起こします。米国 Sandia 国立研究所の研究(Human Factors、2015年)では、検査員 82名が 140個の部品で 8種類の欠陥を検査し、不良品の 85%を正しく不合格にした一方、良品の 35%を誤って不合格にしました。論文は、目視検査で欠陥を見つける割合の業界平均を 80% としています。
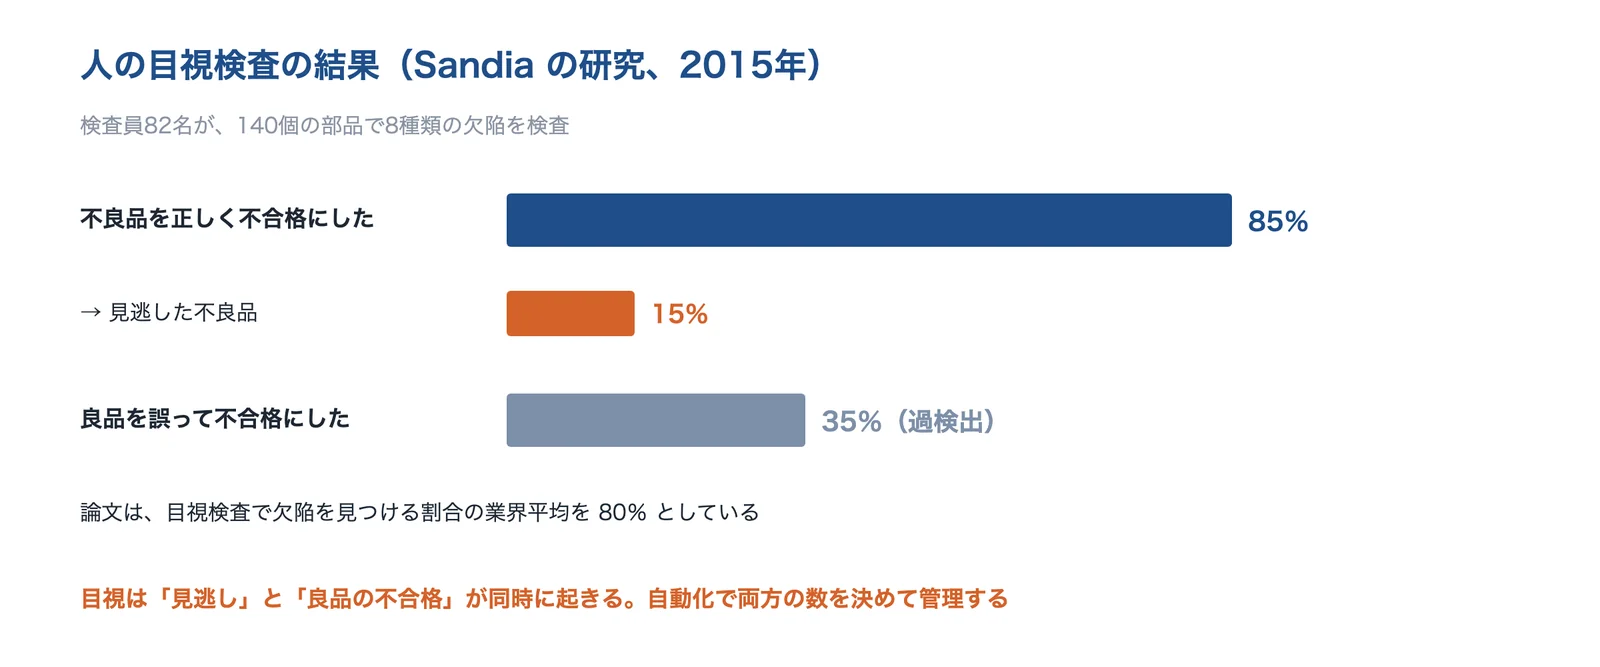
出典:Sandia National Laboratories の論文の要旨(2015年)をもとに AI(Claude)で作成
茨城県工業技術センターの報告は、検査員の疲労や体調で検査もれが出るため、検査を二重に行う会社もあり、作業者の負担とコストが増えていると書いています。同じ報告は、目視検査の中には一般的な画像処理で十分に対応できるものがある、とも述べています。
出典:Visual inspection reliability for precision manufactured parts(J. E. See、Human Factors 57(8)、2015年)|Sandia National Laboratories、画像処理技術の中小企業への適用可能性調査(茨城県工業技術センター研究報告 第36号)|茨城県産業技術イノベーションセンター
目視検査の信頼性の研究(Sandia)
上の Sandia の研究は、検査員の自信の度合いで段階的に検査するやり方は効果がなかったとし、目視の結果は業界平均の 80% を大きく上回るものではなく、目視では通常見られない高い不良判定(廃棄)の上に成り立っていたと述べています。人の目視を基準にして装置の目標を決めるときは、人の見逃しと過検出の両方を測っておく必要があります(編集部の整理)。
どれくらいの市場か
外観検査装置だけの公的な市場統計は見つかりませんでしたが、近い範囲の調査があります。矢野経済研究所によると、非破壊検査の日本市場は 2024年度に 2,376億円(推計)で、うち装置・機器が 1,057億円、受託業務が 1,319億円、2025年度は 2,454億円の見込みです。食品・農産物用の非破壊検査装置(外観検査装置・内部検査装置・等級選別機など。メーカー出荷金額ベースで輸出分を含む)は、2023年度に 535億円(前年度比 107.6%)でした。
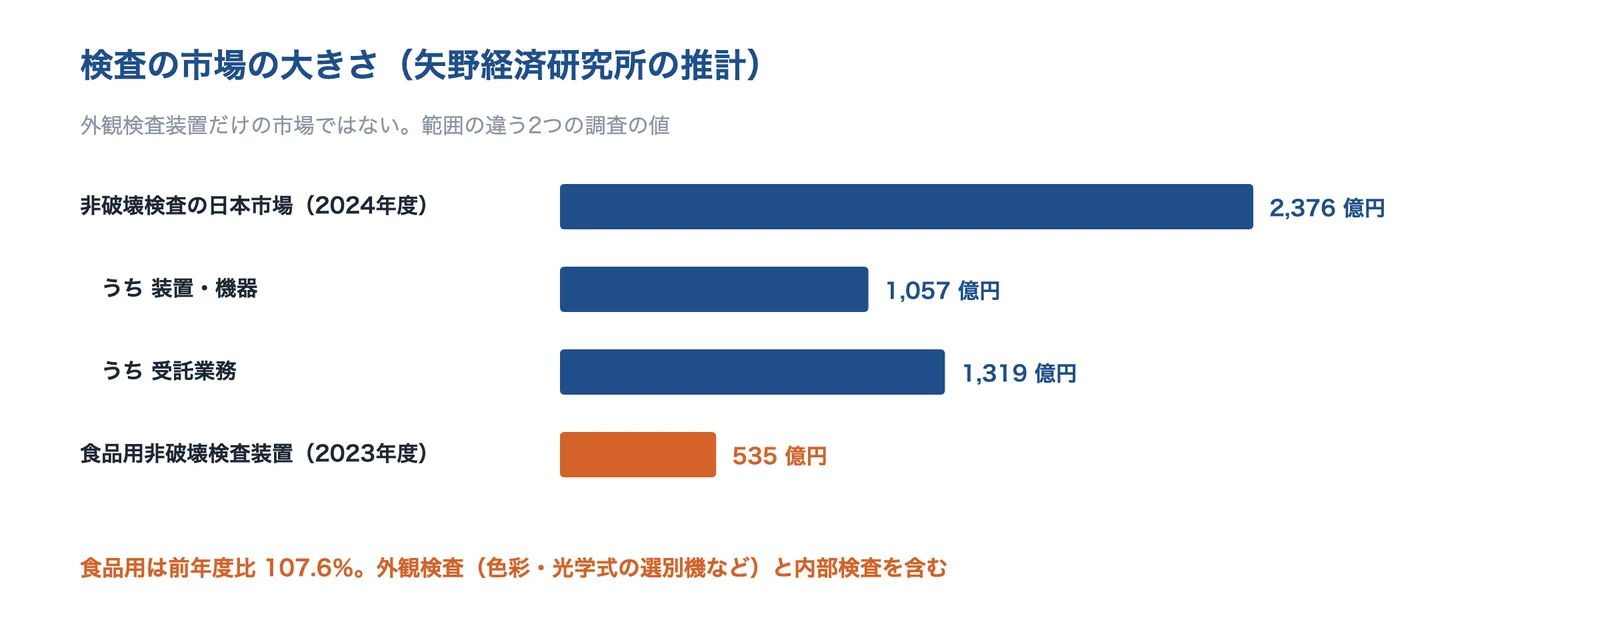
出典:矢野経済研究所の発表(2024年12月24日・2025年7月1日)をもとに AI(Claude)で作成
出典:非破壊検査世界市場に関する調査を実施(2025年)(2025年7月1日発表)|矢野経済研究所、食品用非破壊検査装置市場に関する調査を実施(2025年)(2024年12月24日発表)|矢野経済研究所
カメラの選び方
エリアスキャンとラインスキャン
エドモンド・オプティクス・ジャパンの解説によると、エリアスキャンのセンサーの水平の画素は 4,000 程度までなのに対し、ラインスキャンは 16,000 画素以上もめずらしくありません。ラインスキャンのフレームレートは最大 100kHz までで、高速で動くものや幅の広いものの撮像に向きます。一方で、ラインスキャンは良い画像を得るためにワークをカメラに対して正確に動かす必要があり、装置への組み込みが難しくなります。エリアスキャンはシステムのセットアップが容易で、ラインスキャンより低価格としています。
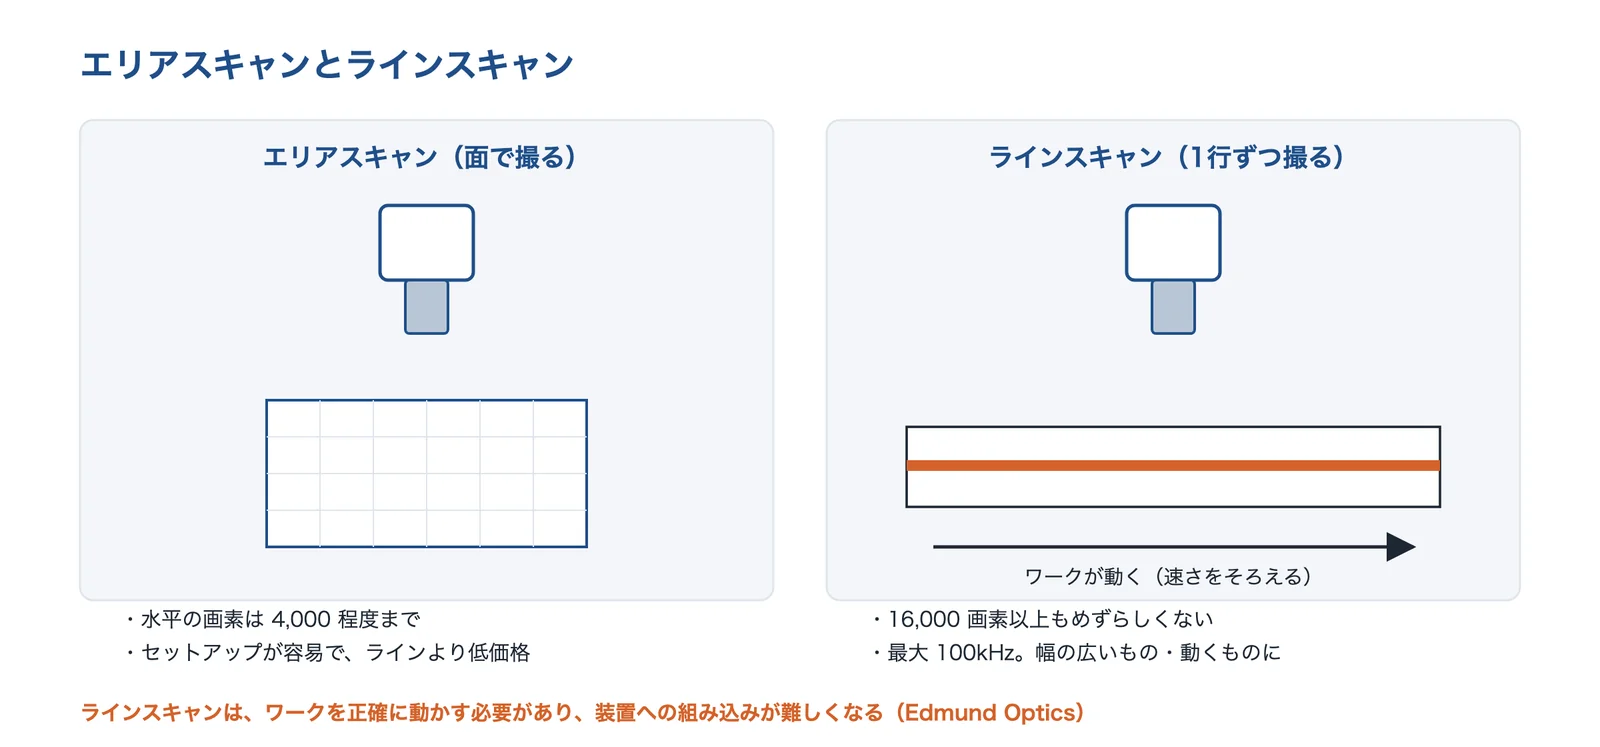
出典:エドモンド・オプティクス・ジャパンの解説をもとに AI(Claude)で作成
部品を1個ずつ止めて撮るならエリアスキャン、フィルム・シート・鋼板のように流れ続けるものや、円筒を回して全周を撮るならラインスキャンが基本です(編集部の整理)。
出典:マシンビジョンカメラの選び方(カメラの種類とインターフェース)|エドモンド・オプティクス・ジャパン
シャッターと、白黒・カラー
同じ解説によると、グローバルシャッターは全ての画素を同時に露光し、ローリングシャッターはラインごとに露光のタイミングがずれるため、動くものを撮ると画像が歪みます。低速で動くものでは問題にならないこともあり、全てのラインが露光している間だけストロボを光らせれば影響を小さくできるとしています。
色について、単板のカラーカメラはベイヤー型の RGB のモザイクフィルターを使うので、白黒カメラの解像度は、単板式のカラーカメラより通常 10%以上高いとしています(単板式は色を見分けるのに多くの画素を使うため)。色の違いを見る必要がなければ、白黒カメラと照明の色の組み合わせで欠陥を浮かび上がらせるのが一般的です(照明の色とワークの色)。
出典:マシンビジョンカメラの選び方(カメラの種類とインターフェース)|エドモンド・オプティクス・ジャパン
画素の大きさから、見つけられる欠陥を決める
1画素が写す大きさは、視野 ÷ 画素数で求まります。例えば視野 100mm を 2,000 画素で撮れば、1画素は 0.05mm です(編集部の計算)。Edmund Optics の解説は、センサーの解像の理論上の限界をナイキスト限界とし、1組の白黒の線を見分けるのに少なくとも 2 画素が要るという考え方で説明しています(例:画素 6.45μm のセンサーは 155 画素/mm、ナイキスト限界は 77.5 lp/mm)。
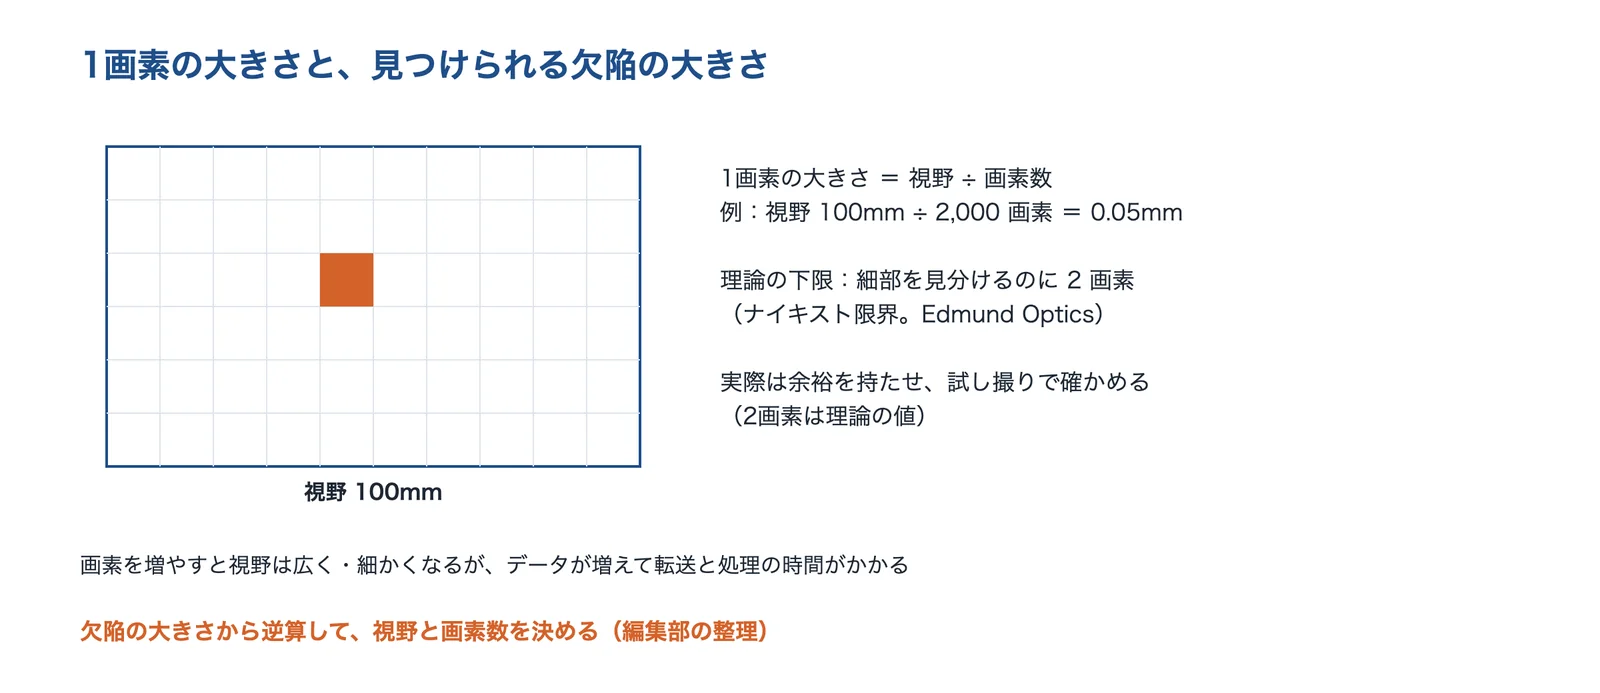
出典:Edmund Optics の解説をもとに AI(Claude)で作成
2画素は理論の値で、実際の欠陥はコントラストが低かったり形がぼやけたりします。見つけたい最小の欠陥の大きさから視野と画素数を逆算し、試し撮りで本当に写るかを確かめるのが確実です(編集部の整理)。画素を増やすほどデータが増え、転送と処理の時間が延びる点も一緒に考えます。
出典:Imaging Electronics 101: Camera Resolution for Improved Imaging System Performance|Edmund Optics
インターフェースの規格
カメラとパソコン(または画像入力ボード)をつなぐ規格は、日本インダストリアルイメージング協会(JIIA)が紹介しています。ケーブル1本あたりの画像データの転送速度は、GigE Vision が 1 GigE で 115MB/s・10 GigE で 1,100MB/s、USB3 Vision が 400MB/s 以上、CoaXPress が CXP-12 で 1,200MB/s、Camera Link が Base で 255MB/sです。
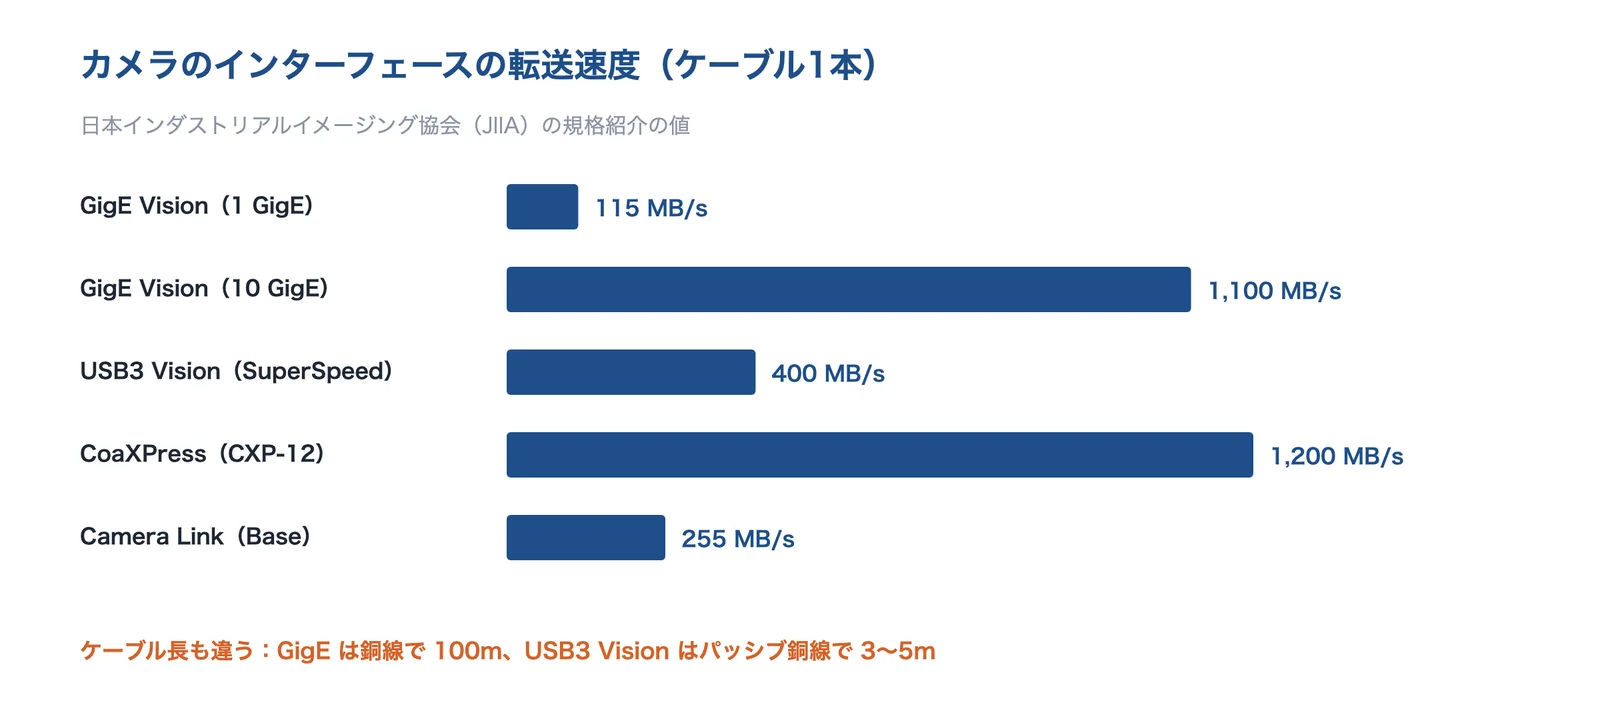
出典:日本インダストリアルイメージング協会(JIIA)の規格紹介をもとに AI(Claude)で作成
| 規格 | 初版 | 転送速度(ケーブル1本) | ケーブル長の目安 | 特徴(JIIA の紹介) |
|---|---|---|---|---|
| GigE Vision | 2006年5月 | 115MB/s(1 GigE)〜1,100MB/s(10 GigE) | 銅線で 100m | 標準のイーサネットのケーブル。複数のカメラをつなぎやすい |
| USB3 Vision | 2013年1月 | 400MB/s 以上(SuperSpeed) | パッシブ銅線で 3〜5m | ふつうの USB のポートで使える |
| CoaXPress | 2010年12月 | 300MB/s(CXP-3)〜1,200MB/s(CXP-12) | CXP-12 で 25m など | 同軸ケーブル1本でデータ・制御・電源(13W) |
| Camera Link | 2000年10月 | 255MB/s(Base)。2本で 850MB/s | およそ 4〜15m(カメラクロックによる) | 画像入力ボード(フレームグラバ)につなぐ |
このほか、GenICam は、インターフェースの種類によらず同じ API でカメラを制御できるようにする規格です。カメラの感度やノイズを同じ方法で測って示す規格として、欧州マシンビジョン協会の EMVA 1288 があり、2021年6月に Release 4.0 が発効しています。カメラを比べるときは、カタログの値がどの方法で測られたかを確かめます(編集部の整理)。
出典:GigE Vision(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)、USB3 Vision(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)、CoaXPress(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)、Camera Link(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)、GenICam(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)、EMVA 1288(カメラの特性の測り方の標準)|European Machine Vision Association
レンズの選び方
ふつうのレンズとテレセントリックレンズ
エドモンド・オプティクス・ジャパンの解説によると、ふつうのレンズには画角があり、ワークがレンズから離れると小さく、近づくと大きく写るため、ワークの位置が前後すると寸法の測定の精度が下がります。テレセントリックレンズは画角を 0° にしたレンズで、ワークの位置が変わっても写る大きさ(倍率)が変わりません。コンベヤーの上でワークの高さや位置がばらつくときの測定誤差をなくせるとしています。
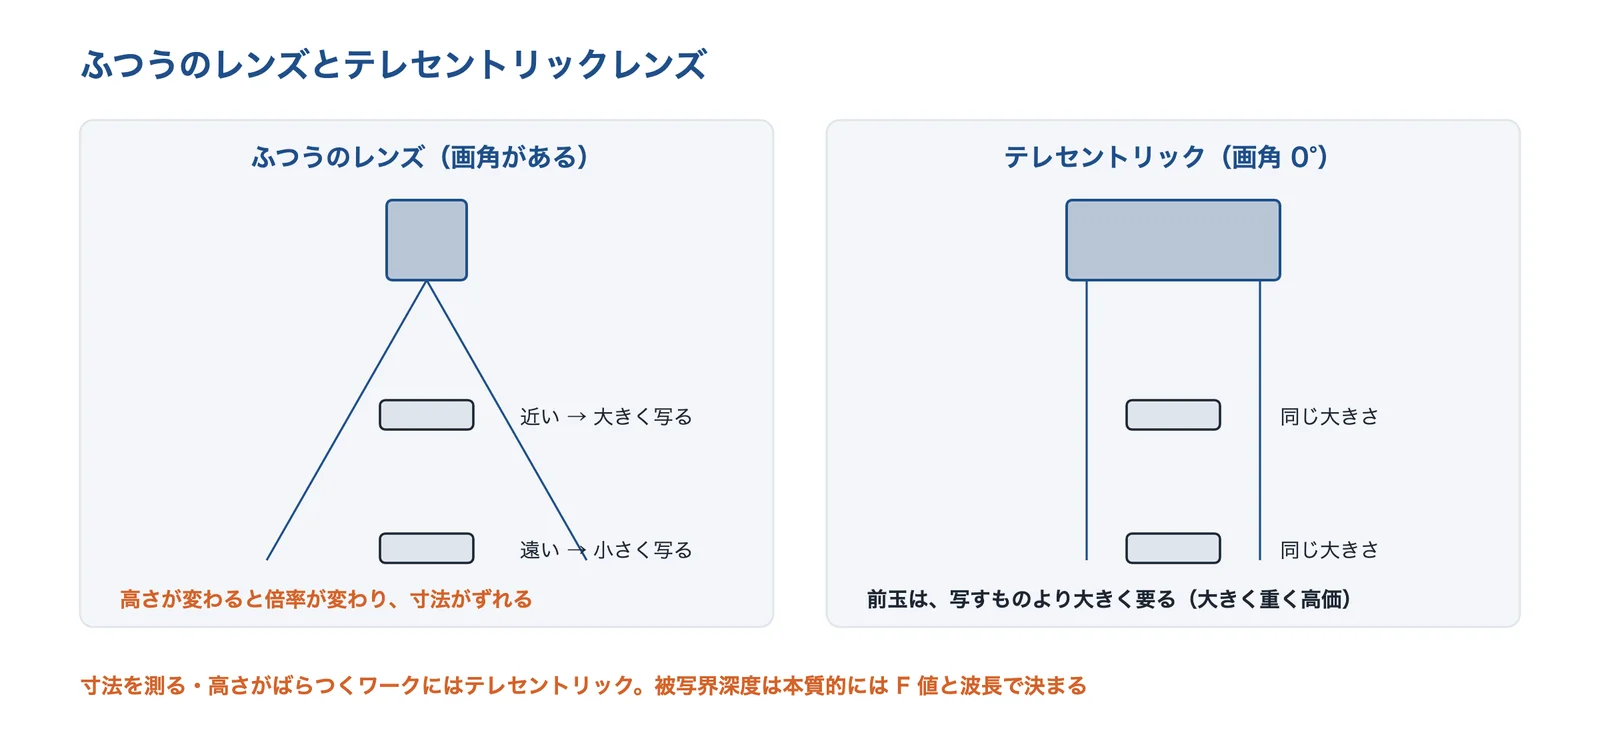
出典:エドモンド・オプティクス・ジャパンの解説をもとに AI(Claude)で作成
ただし同じ解説は、「テレセントリックレンズは被写界深度が本質的に大きい」というのは誤った捉え方だとしています。被写界深度は使う波長と F 値で決まります。一方で、テレセントリックレンズの像のぼけは、ピントの位置から前後に対称に起き、倍率も変わらないので、ピントの範囲から外れてもコントラストが残っていれば位置を正確に測り続けられ(例:ピンの中心の位置)、実用的な被写界深度の範囲は大きくできる、としています。テレセントリックレンズは、写すものより大きな前玉が要るため、大きく重く高価になりがちです(編集部の整理)。
出典:テレセントリックレンズのメリットと高精度計測|エドモンド・オプティクス・ジャパン
被写界深度と作動距離
被写界深度は、ワークが前後に動いても必要な写りを保てる奥行きです。エドモンド・オプティクス・ジャパンの解説によると、F 値を大きくする(絞る)と被写界深度は深くなりますが、解像の限界は下がります。作動距離(レンズからワークまでの距離)を長くすると深くなり、見分けたい細部が小さいほど浅くなります。
| 変えること | 被写界深度 |
|---|---|
| F 値を大きくする(絞る) | 深くなる。ただし解像の限界は下がる |
| 作動距離を長くする | 深くなる |
| 見分けたい細部を小さくする | 浅くなる |
| テレセントリックレンズにする | 本質的には変わらない(ぼけが前後対称で、倍率は変わらない) |
高さのばらつくワーク・凹凸の大きいワークでは、F 値・作動距離・必要な細かさの釣り合いで決めることになります(編集部の整理)。レンズのメーカーに、ワークの高さのばらつきと、見分けたい欠陥の大きさを一緒に伝えます。
出典:被写界深度と焦点深度|エドモンド・オプティクス・ジャパン
レンズで欠陥を浮かび上がらせる例
シーシーエスの課題解決事例では、ヘアライン(細い筋目)のある金属板の打痕の検査で、2倍のテレセントリックレンズのNA(開口数)を 0.1 から 0.031 に小さくすると、下地のヘアラインからの反射光が減り、打痕が浮かび上がったとしています。レンズは「くっきり写す」だけでなく、取り込む光の角度を選ぶ道具にもなります。光学設計の基本(F 値・NA・MTF)は、技術ページ「光学設計」にまとめています。
出典:ヘアラインの影響を抑えて打痕を撮りたい(課題解決事例)|シーシーエス
照明の選び方
当て方で、光る所と影になる所が変わる
シーシーエスの照明の撮り比べ(500円硬貨)では、同軸照明では平らな部分が光ってエッジと曲面が影になり、ローアングル照明では逆にエッジが光って平らな部分が影になりました。ほぼ真横から当てるとエッジの反射が細くなり、輪郭がくっきり出ます。バー照明を一方向から当てると、ふだんは見えない刻印が浮かび上がり、反対方向からでは消えました。同社は、照明で明視野と暗視野の撮り方を変えられるとしています。
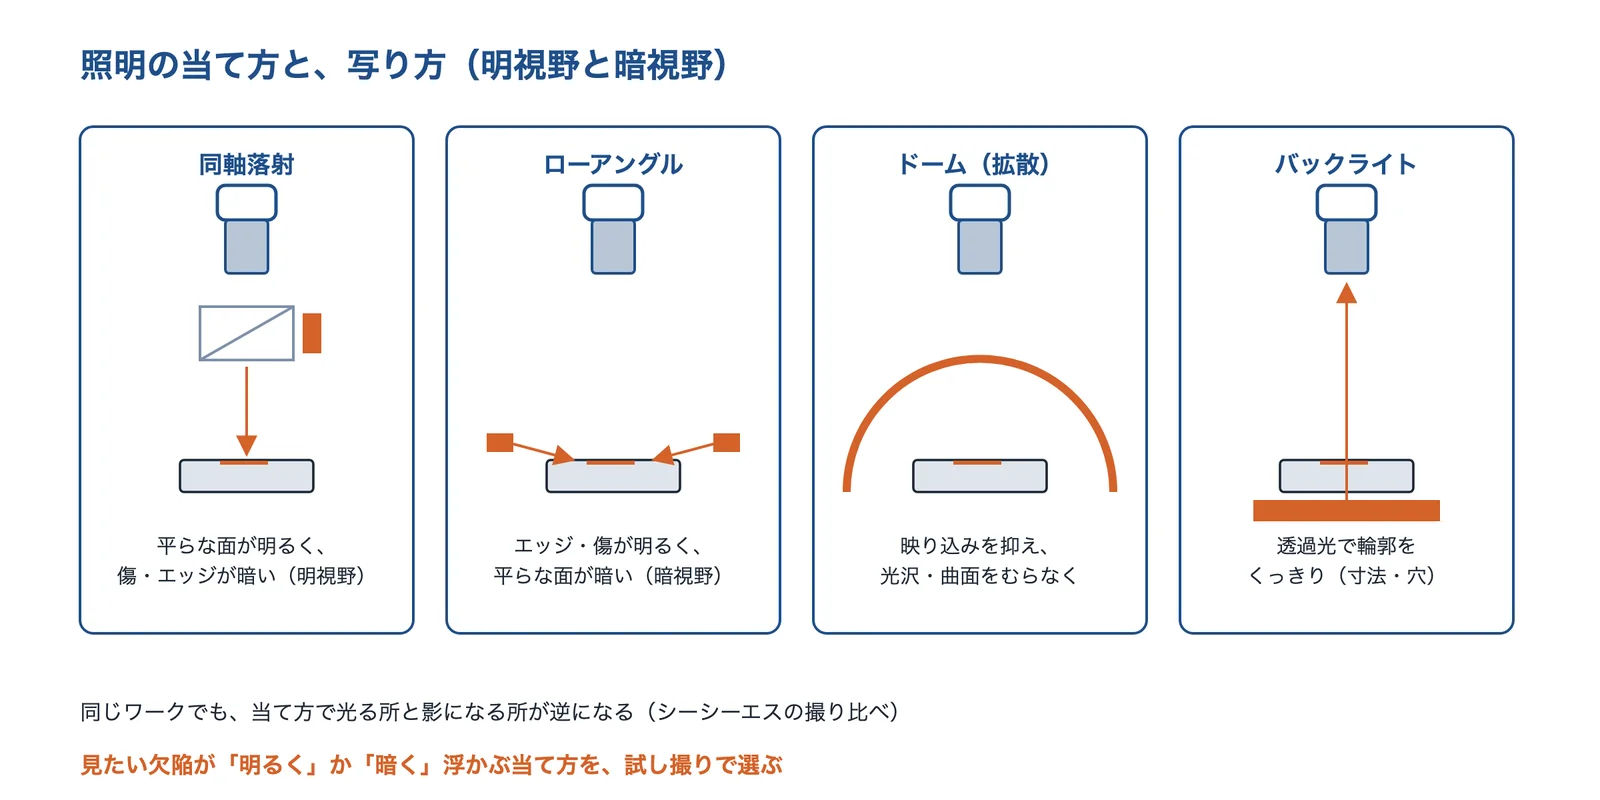
出典:シーシーエスの照明ガイドをもとに AI(Claude)で作成
| 照明 | 写り方 | 向いている検査の例 |
|---|---|---|
| 同軸落射 | カメラと同じ向きから当てる。平らな面が明るく、傷・凹凸が暗い(明視野) | 光沢のある平らな面の傷・刻印 |
| ローアングル(リング・バー) | 低い角度から当てる。エッジ・傷・凹凸が明るく、平らな面が暗い(暗視野) | 浅い凹凸・エンボス・傷 |
| ドーム・フラットドーム(拡散) | いろいろな向きから柔らかく当て、映り込みを抑える | 光沢のある曲面・包装・金属部品 |
| バックライト(透過) | ワークの後ろから当て、輪郭を影絵のように写す | 寸法・穴・欠け・透明なフィルムの異物 |
| ライン照明 | ラインスキャンカメラと組み合わせ、細い線状に当てる | フィルム・印刷物などのシート、円筒 |
シーシーエス・モリテックスの照明の解説と、茨城県・岐阜県の報告をもとに編集部が整理したものです。実際の写り方はワークで変わるので、試し撮りで確かめてください。
茨城県工業技術センターの調査では、同軸落射照明ではかしめ部分が二重の線に写って数えられませんでしたが、ローアングルのリング照明に変えると数えられるようになり、傷もはっきり写りました。照明の変更だけで、ふつうの画像処理で検査できた例です。
出典:照明による撮像の違い|シーシーエス、LED 照明|モリテックス、画像処理技術の中小企業への適用可能性調査(茨城県工業技術センター研究報告 第36号)|茨城県産業技術イノベーションセンター
照明の色とワークの色
シーシーエスの解説によると、照明と同じ色の部分は白く、それ以外の色の部分はグレーに写ります(色は同系色の光を反射し、補色の関係の光を吸収するため)。白色照明では、明るさが同じならどの色も同じグレーに見え、カラーカメラで撮るときや多色のワークに向くとしています。
| 照明とワーク | 写り方(白黒カメラ) |
|---|---|
| 照明と同じ色(赤い照明で赤い印刷) | 白く写る(反射する) |
| ほかの色(赤い照明で緑・青) | グレーに写る(補色の光は吸収される) |
| 白色照明 | 明るさが同じなら、どの色も同じグレー |
| 近赤外 1450nm | 水を含んだ所が黒く写る |
| 近赤外 1200nm | シリコンを透過し、中が見える |
波長を可視光の外に広げると、見えるものが変わります。同社の撮像事例では、1450nm の赤外照明で水を含んだ所が黒く写り、1200nm の赤外光はシリコンを透過するので、ウエハーのパターンや異物を観察できるとしています。
出典:照明とワーク色による撮像の違い|シーシーエス、近赤外照明+近赤外線カメラ(外観検査ソリューション事例)|シーシーエス
同軸照明とライン照明の注意
同軸照明は、照明の中のハーフミラーで光をカメラと同じ向きに曲げます。シーシーエスの解説によると、同軸照明の有効な視野は、照明からワークまでの距離(LWD)とカメラからワークまでの距離(WD)で決まり、LWD が短いほど広くなります。光沢のある金属面の刻印を読むときは、有効な視野がカメラの視野より狭くなり、端の文字が読めないことがあります。
ライン照明は、フィルム・印刷物などのシートや筒状のワークを、ラインスキャンカメラで撮るときに使います。同社の解説では、暗視野・明視野・ドーム・同軸・透過の構成と、集光・拡散光・斜光の当て方を組み合わせ、例えば透明フィルムのスクラッチ(擦り傷)は斜光で検査する例を挙げています。
出典:同軸方式の視野決定について|シーシーエス、ライン照明(ラインスキャンカメラ用照明)|シーシーエス
撮像の方式:3D・フォトメトリックステレオ・特殊な波長
高さを測る方式
産業技術総合研究所の調査報告(2019年)によると、光切断法は、スリット光を当てて三角測量で形を求める方法で、大きな物にも使えますが、光を走査する必要があり、細かい形の計測は難しいとしています。縞投影法は、縞の模様を投影してその歪みから形を求め、1回の撮影で計測でき、毎秒 4,000 コマの 3 次元計測も報告されていますが、空間分解能は投影する装置で制約されます。
| 方式 | しくみ | 得意・不得意 |
|---|---|---|
| 光切断(レーザー) | スリット光を当て、三角測量で形を求める | 大きな物にも使える。走査が要り、細かい形は苦手 |
| 縞投影・位相シフト | 縞を投影し、縞の歪みから形を求める | 1回の撮影で計測できる。分解能は投影する装置で決まる |
| フォトメトリックステレオ | 向きの違う照明で何枚か撮り、面の傾きを求める | 模様を消して凹凸を強調する(次の節) |
シーシーエスの二軸位相シフト照明は、縦縞4つ・横縞4つの計8パターンを高速で切り替えて撮り、8枚の画像から模様を除いて凹凸だけを強調する照明です。浅い打痕・ヒケ、光沢のある金属や樹脂の打痕・傷、透明な樹脂やガラスのヒケ・脈理に向くとしています。
出典:全視野高精度動的計測技術に関する調査研究(夏鵬、産総研計量標準報告 Vol.10 No.1、2019年)|産業技術総合研究所、二軸位相シフト照明(外観検査ソリューション事例)|シーシーエス
フォトメトリックステレオ(照度差ステレオ)
フォトメトリックステレオは、向きの違う複数の照明で順に撮り、画素ごとの明るさの変わり方から面の向き(法線)を求める方法です。シーシーエスの撮像事例では、模様やハレーションを消して凹凸や文字を強調でき、タイヤの文字、柄のあるタイルの文字、ヒートシールの凹凸などの例を挙げています。
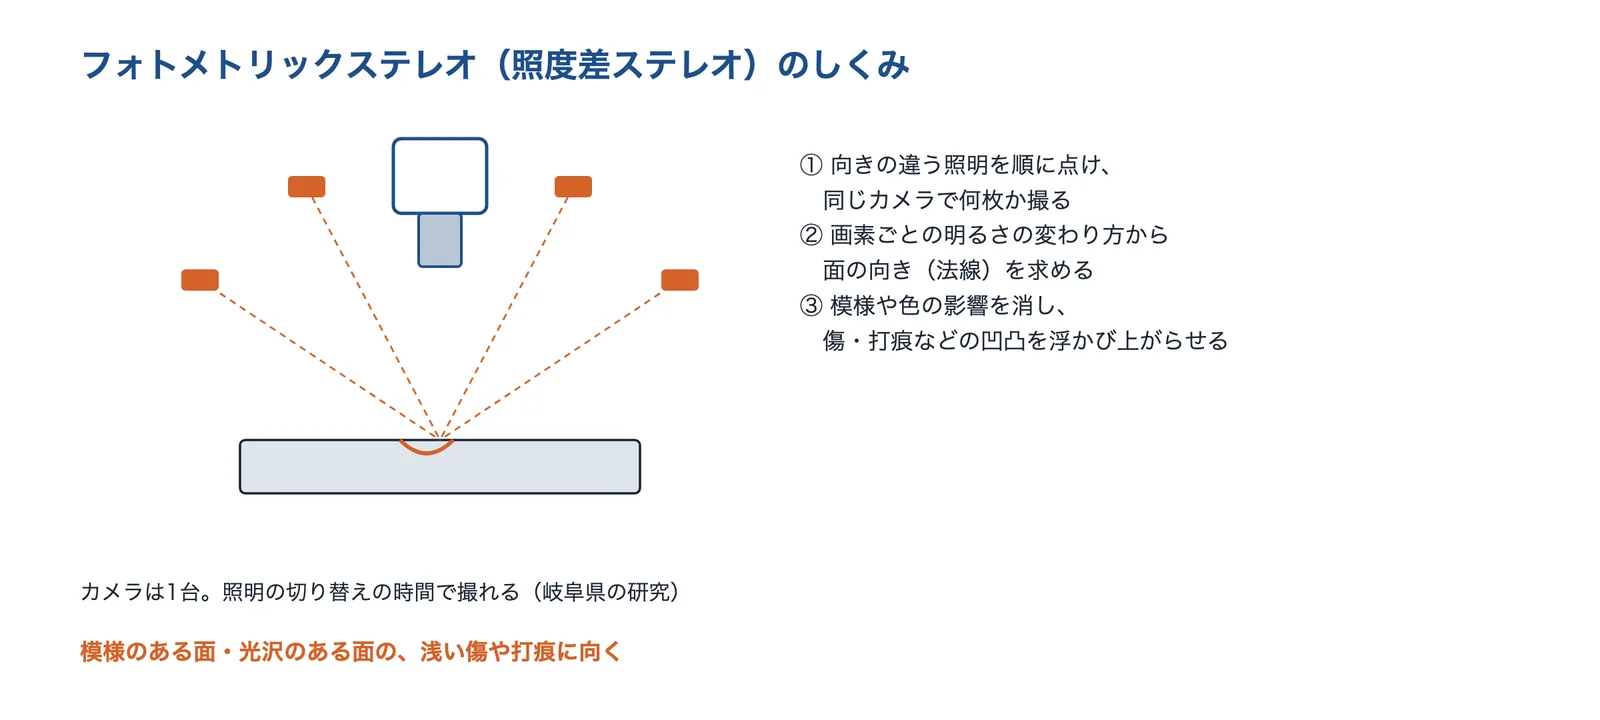
出典:岐阜県情報技術研究所の研究報告・シーシーエスの撮像事例をもとに AI(Claude)で作成
岐阜県情報技術研究所は、金属部品の傷・打痕を見つけるために、カメラの上と左右に置いたテレセントリックの照明(平行な光)で照度差ステレオの撮影システムを作りました。1台のカメラで、照明の切り替えの時間程度で撮影が終わり、カメラ同士の位置合わせ(キャリブレーション)も要らないとしています。
出典:フォトメトリックステレオ法による外観検査の撮像事例|シーシーエス、金属部品の外観検査システムの研究開発 ― 照度差ステレオ法による検査システムの構築 ―(岐阜県情報技術研究所研究報告 第18号)|岐阜県
可視光で写らない欠陥を見る
シーシーエスの撮像事例では、近赤外の照明とカメラで包装の中や水分・半導体の内部を、ハイパースペクトルカメラで材質(PS・PET・PP)の違いを、X線でアルミ包装の噛み込みや中の員数・欠けを、偏光カメラで色では見えにくい汚れをとらえています。
| 撮像 | 見えるもの(シーシーエスの撮像事例) |
|---|---|
| 近赤外 | 包装の中、水分の有無、シリコンの中のパターン・異物 |
| ハイパースペクトル | 波長ごとに分けて撮り、材質(PS・PET・PP)を見分ける |
| X線 | アルミ包装の噛み込み、中の員数・欠け |
| 偏光 | 色では見えにくい汚れ |
Edmund Optics の解説によると、ハイパースペクトル(ほぼ連続した多くの波長)とマルチスペクトル(用途に合わせて選んだ数波長)の撮像は、ほかのマシンビジョンの部品に比べて大幅に高価で、そのため導入が進みにくいとしています。可視光の照明の工夫で足りるかを先に確かめるのが近道です(編集部の整理)。
出典:近赤外照明+近赤外線カメラ(外観検査ソリューション事例)|シーシーエス、ハイパースペクトルイメージング(外観検査ソリューション事例)|シーシーエス、X線透過検査(外観検査ソリューション事例)|シーシーエス、色味では捉えにくい汚れを検知したい(課題解決事例)|シーシーエス、Hyperspectral and Multispectral Imaging|Edmund Optics
ルールベースと AI の使い分け
判定基準を人が決めるか、画像から学ぶか
兵庫県立工業技術センターの報告は、従来の画像検査は、人が判定基準を決める「ルールベース」だと説明しています。金属部品では、表面の光沢によるハレーションや鋳肌・切削痕の影響で判断の基準が複雑になり、ルールの設定・管理・修正が煩雑になるため、深層学習が注目されているとしています。
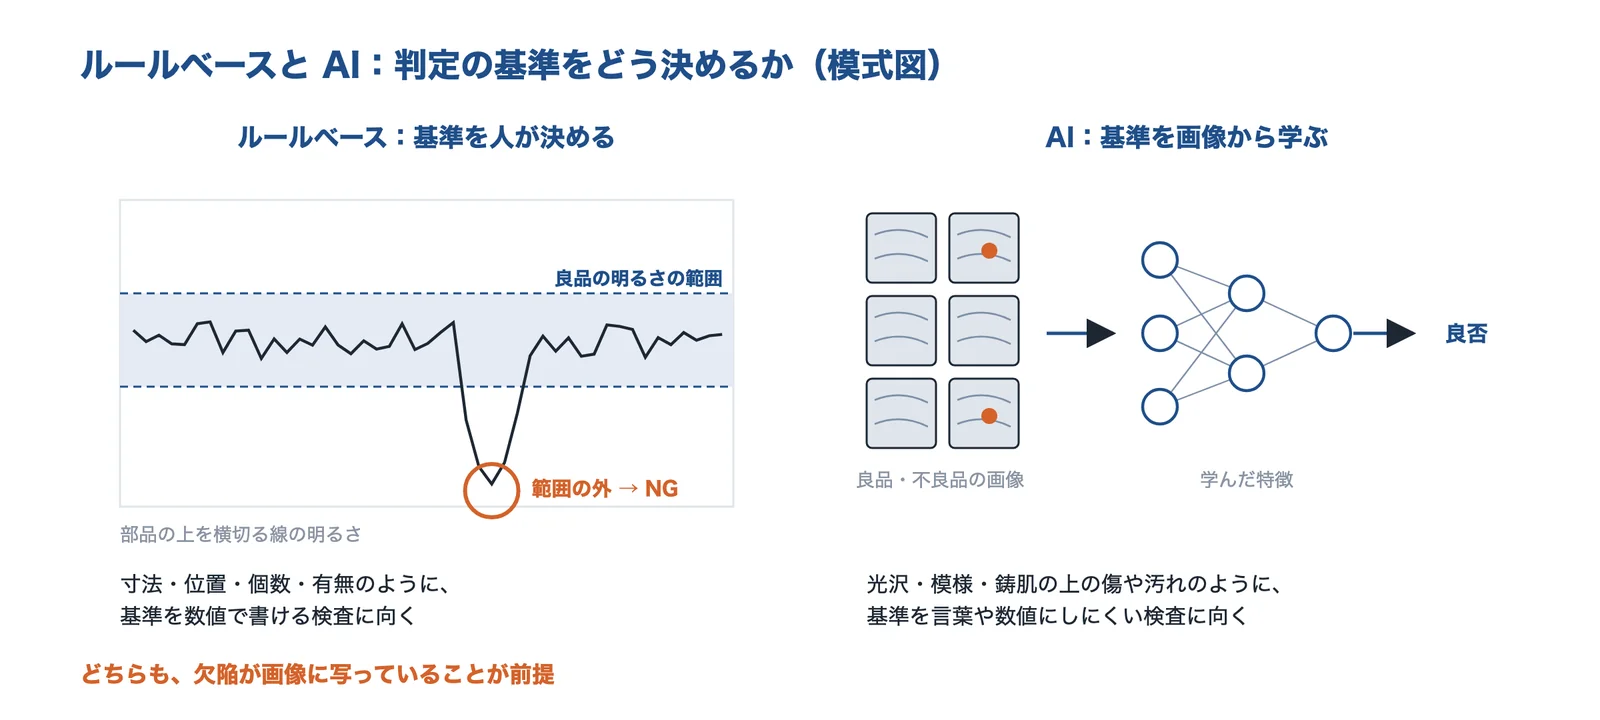
出典:三重県工業研究所・兵庫県立工業技術センターの報告をもとに AI(Claude)で作成
三重県工業研究所は、目視で判定していためっきの汚れの検査で、画像処理では「良品の明るさの範囲」を、AI では「良品・不良品のデータから学んだ特徴」を判定基準にして、どちらでも自動で定量的に判定できたと紹介しています。茨城県の調査では、照明を変えて、ふつうの画像処理(パターンマッチングなど)で検査できた例がありました(当て方で、光る所と影になる所が変わる)。
| 見たいこと | 向きやすい方法 | 理由(編集部の整理) |
|---|---|---|
| 寸法・位置・個数・有無 | ルールベース | 基準を数値で書ける。結果の理由を説明しやすい |
| 決まった形の欠け・印字のかすれ | ルールベース(パターンマッチング) | 良品の見本との違いで判定できる |
| 光沢・模様・鋳肌の上の傷や汚れ | AI | 基準を言葉や数値にしにくい |
| 不良品の画像が少ない新しい製品 | AI の良品学習(異常検知) | 良品の画像だけで学べる |
出典:深層学習を用いた金属部品の外観検査(兵庫県立工業技術センター 研究報告)|兵庫県立工業技術センター、工業研究所だより 第1号(2022年10月)|三重県工業研究所、画像処理技術の中小企業への適用可能性調査(茨城県工業技術センター研究報告 第36号)|茨城県産業技術イノベーションセンター
AI を使うときに装置の側で決めること
AI を使う場合も、欠陥が画像に写っていることが前提です。兵庫県立工業技術センターは、深層学習のソフトのライセンス費と GPU 付きのパソコンが導入の壁になるとして、無償のオープンソースと GPU のない小さなコンピューター(エッジ機器)で M6 ナットの傷を検出する仕組みを試作しました。1枚あたりの推論の時間は、NNabla で 3.56秒、OpenVINO を使うと 0.38秒(約 9.4倍速い)でした。
装置の側では、判定に使える時間(タクト)、動かす機器(パソコン・エッジ機器)、学習用の画像を撮る撮像条件を、量産と同じにすることを決めます(編集部の整理)。良品学習・不良品学習のしくみ、学習データ、精度の評価の詳しい話は、技術ページ「画像認識AI」で扱っています。
出典:深層学習を用いた金属部品の外観検査(兵庫県立工業技術センター 研究報告)|兵庫県立工業技術センター
検出能力の評価:見逃しと過検出
見逃しと過検出を分けて数える
装置の判定には、不良品を良品とする「見逃し」と、良品を不良品とする「過検出(見過ぎ)」の2つの誤りがあります。見逃しは不良品の流出につながり、過検出は良品の廃棄や再検査の手間につながります。カナデビアの技術報告は、検知率を「欠陥の数に対して正しく検知された数の割合」、過検知率を「総検知数に対する過検知数の割合」と定義しています。
| 装置の判定 | 本当は良品 | 本当は不良品 |
|---|---|---|
| 良品 | 正しく合格 | 見逃し(不良品が流出する) |
| 不良品 | 過検出(見過ぎ)(良品を捨てる・再検査) | 正しく不合格 |
しきい値を厳しくすると見逃しは減りますが、過検出が増えます。「正解率○%」のような1つの数字ではなく、見逃しと過検出を別々に目標にするのが基本です(編集部の整理)。
出典:画像を用いたラッピングプレートの外観検査技術(Kanadevia Technical Review Vol.86、2025年12月)|カナデビア
見逃しを 0 にしたときの過検出
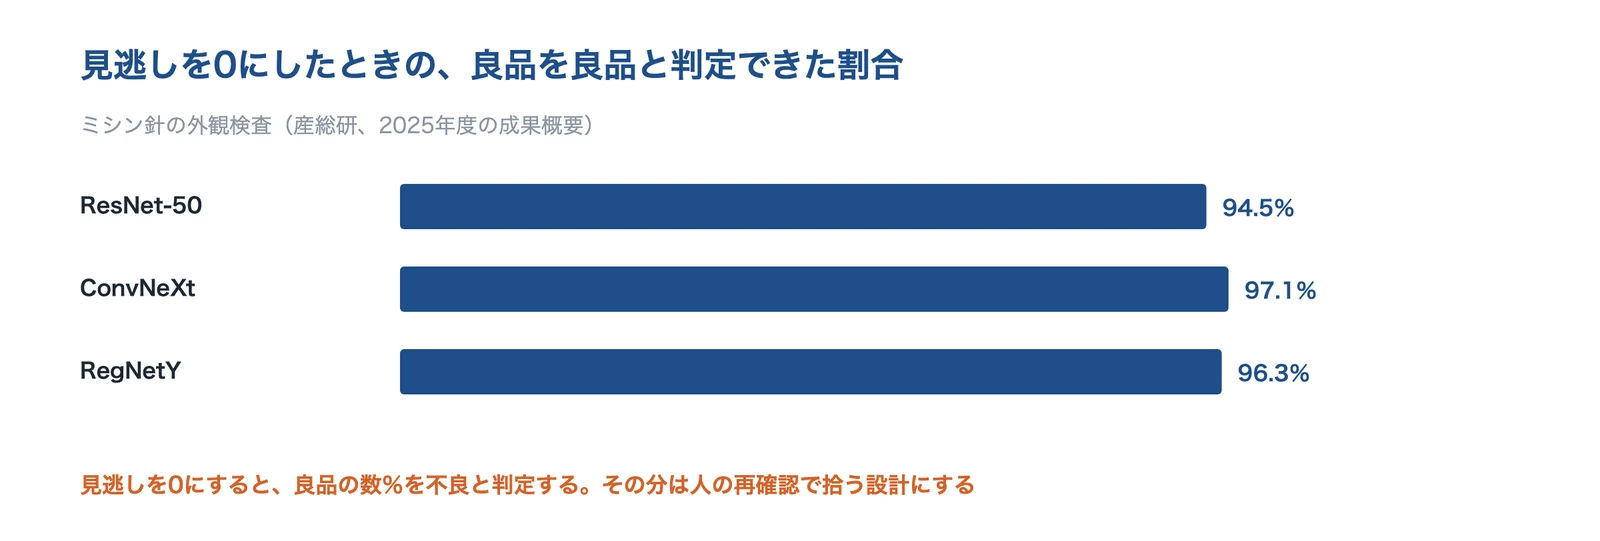
産業技術総合研究所の成果概要(2025年度)は、ミシン針の外観検査の AI で、不良品の見逃しを出さない条件で、良品を良品と判定できた割合が ResNet-50 で 0.945、ConvNeXt で 0.971、RegNetY で 0.963だったとしています。CPU で1本あたり 27ミリ秒で処理できたとしています。
出典:産業技術総合研究所の成果概要(2025年度)をもとに AI(Claude)で作成
裏を返すと、見逃しを 0 にすると、良品の数%を不良と判定するということです。その分を人の再確認で拾う工程を残すか、過検出の許容量を決めておきます(編集部の整理)。
出典:多品種少量生産品の外観検査に有効な人工知能技術の研究開発(ABCI 3.0 開発加速利用 2025年度 成果概要)|産業技術総合研究所
人の判定のそろい方を確かめる(属性一致分析)
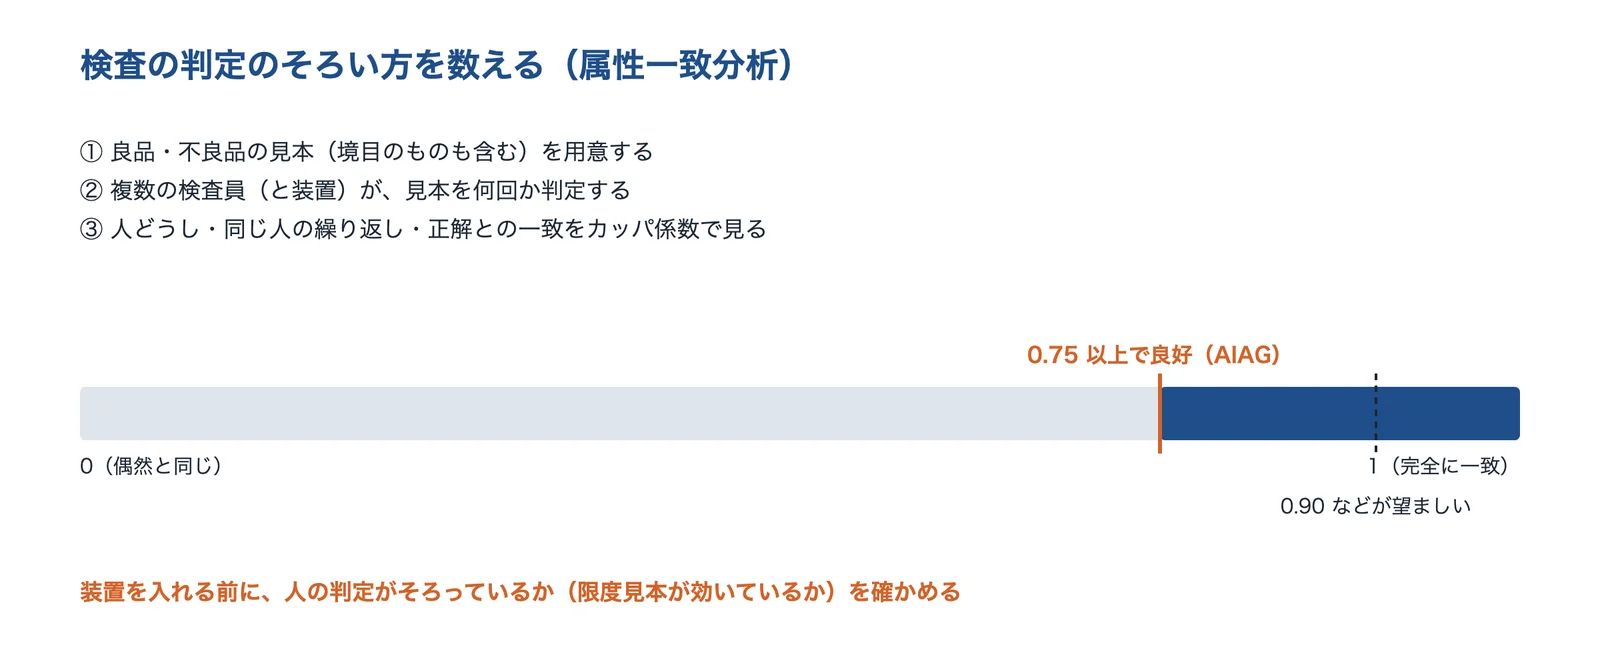
装置の目標を決める前に、今の目視検査の判定が、人によって・同じ人でも日によってそろっているかを確かめておくと、装置との比較ができます。合否のような判定のそろい方は「属性一致分析」で調べ、カッパ係数で表します。Minitab の解説によると、カッパは 1 で完全に一致、0 で偶然と同じで、AIAG は 0.75 以上を良好な一致としていますが、0.90 のような高い値が望ましいとしています。
出典:Minitab の属性一致分析の解説をもとに AI(Claude)で作成
見本には、はっきりした良品・不良品だけでなく、境目のもの(限度見本に近いもの)を入れます。人の判定がそろっていなければ、装置の正解を決めることもできません(編集部の整理)。
出典:Kappa statistics and Kendall’s coefficients(属性一致分析)|Minitab
アルゴリズムを同じ課題で比べる場
精密工学会の画像応用技術専門委員会は、外観検査アルゴリズムコンテストを開いています。2026年の回は、詳細の発表が 6月26日、作品の提出の締め切りが 9月25日の日程でした。同じ画像の課題で手法を比べる場があるので、自社の課題に近い過去の課題があれば参考になります(編集部の整理)。
出典:外観検査アルゴリズムコンテスト|精密工学会 画像応用技術専門委員会
ラインへの組み込みと導入の事例
撮るタイミングと排出
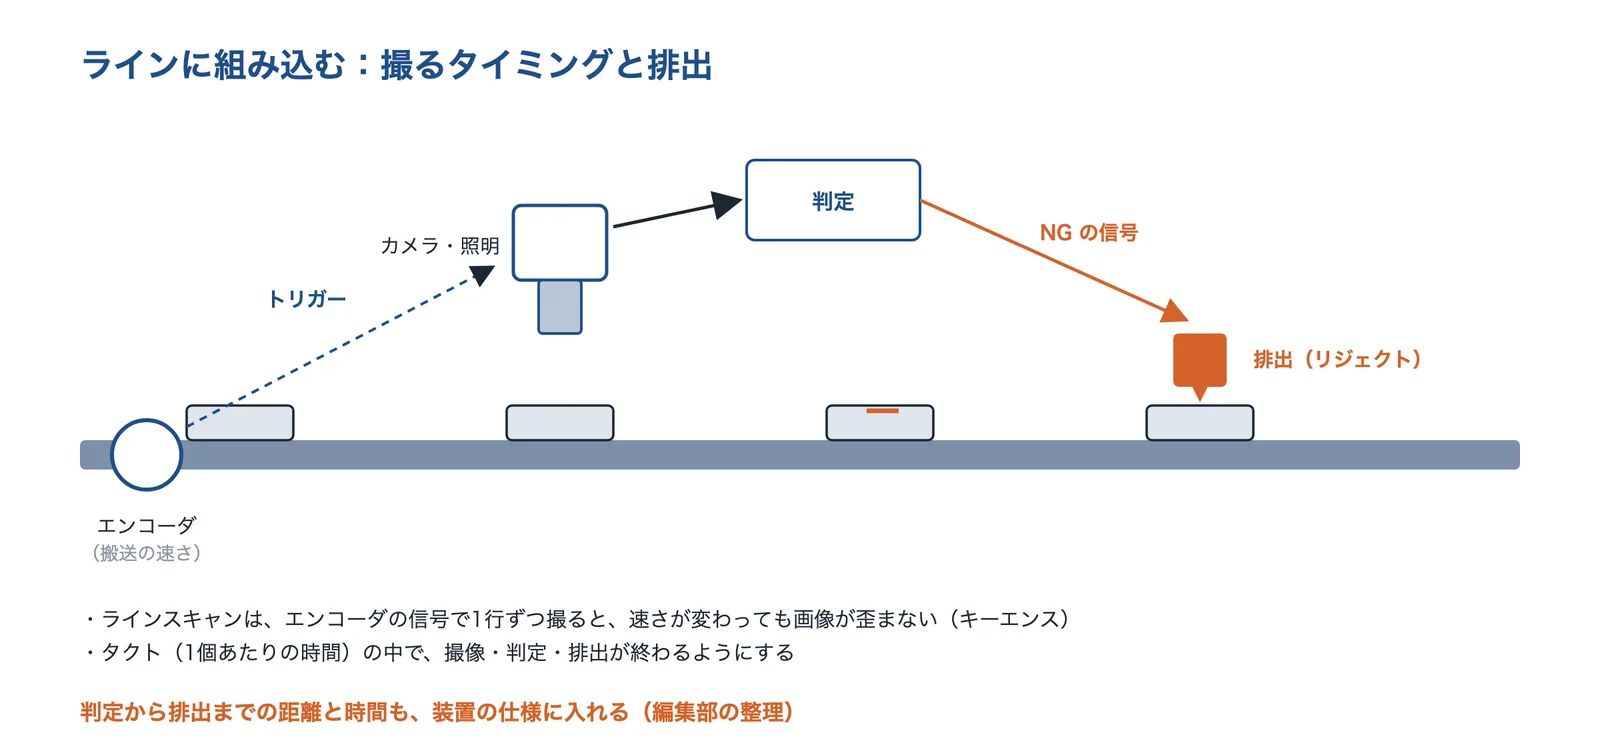
キーエンスの解説によると、ラインスキャンカメラは1行ずつ撮り、エンコーダが伝える搬送の速さの信号で各行の撮像を始める(トリガー)ので、コンベヤーの速さが変わっても画像が歪みません。同社のシステムは毎秒 165,000 ライン以上で撮れ、毎分 100m で流れるシートにも対応するとしています。
出典:キーエンスの解説をもとに AI(Claude)で作成
エリアスキャンでも、ワークがカメラの下に来たことをセンサーで知らせて撮ります。撮像・判定・排出を、1個あたりの時間(タクト)の中で終わらせ、判定した場所から排出する場所までの距離と時間も仕様に入れる必要があります。判定の結果は、PLC や上位のシステムに送り、ロットや個体の情報と一緒に記録すると、不良の原因を追いやすくなります(編集部の整理)。
出典:High-Resolution Line Scan Cameras for High-Speed Imaging|KEYENCE
量産に使えるかを決める基準の例
浅田可鍛鋳鉄所が国の支援事業で開発した鋳鉄部品の自動外観検査(中小企業庁の成果報告書)では、従来は検査員 4名の目視検査でした。開発したシステムは、重大な不良品の流出 0件、過検出(良品を不良品と判定)20%以下、システムのタクト 6秒以下、合否判定 1個 3秒以内の目標をすべて満たしました。
| 確かめたこと | 基準 |
|---|---|
| 重大な不良品の流出 | 0件 |
| 過検出(良品を不良品と判定) | 20%以下 |
| システムのタクト | 6秒以下(合否判定は1個3秒以内) |
| 量産と同じ条件で動かす | 6秒/個・4,800個/直。全数を検査員が再チェック |
| 装置の耐久性 | 1か月のメンテナンスフリー |
量産に採用する前には、量産と同じ条件(6秒/個、4,800個/直)で動かし、検査した品物を全数、検査員が再チェックして、見逃しゼロと過検出率 20%以下を確かめる段取りを決めています。装置の耐久性として、1か月のメンテナンスフリーも目標にしました。
出典:自動外観検査とトレーサビリティの活用による鋳鉄部品の革新的品質保証システムの開発(戦略的基盤技術高度化支援事業 成果報告書、浅田可鍛鋳鉄所)|中小企業庁
置き場所と日常の点検
外観検査装置は、外からの光(窓の日差し・天井の照明)、振動、ほこり・油のミスト、温度で写り方が変わります(編集部の整理)。照明やカメラを覆いで囲う、レンズやカバーの汚れを点検する、照明の明るさの低下を見る、決まった見本(良品・限度見本・不良品)を始業時に流して判定が変わっていないかを確かめる、といった日常の点検を、装置の導入と一緒に決めておきます。
岐阜県の研究では、光沢のあるめっき部品で、ドーム照明だとカメラの穴が映り込んで影になったため、フラットドーム照明に変えました(光沢・映り込みの対策(めっき部品の研究))。置き場所や部品の形で、映り込みの出方も変わります。
出典:めっき処理部品の外観不良を検出する画像検査システムの開発(岐阜県産業技術総合センター研究報告 第6号)|岐阜県産業技術総合センター
仕様を決めるときに確かめること
外観検査装置を入れる・仕様を決めるときに確かめたいことを、編集部が整理しました。
- 欠陥の定義:見つけたい欠陥の種類・最小の大きさを決め、限度見本を用意した
- 視野と分解能:欠陥の大きさから視野と画素数を逆算し、試し撮りで写るのを確かめた
- カメラ:止めて撮るか流して撮るか(エリア・ライン)、シャッターの方式、白黒かカラーかを決めた
- レンズ:作動距離・被写界深度・寸法を測るならテレセントリックかを決めた
- 照明:当て方・色・映り込みを、良品と不良品の現物で比べた
- 判定:ルールベースで書ける基準か、AI が要るかを決めた
- 評価:見逃しと過検出を別々に目標にし、人の判定のそろい方も確かめた
- ライン:タクト・トリガー・排出・記録・日常の点検を決めた
出典:樹脂成形品の検査精度向上の支援(大下産業株式会社様の事例)|広島県立総合技術研究所 西部工業技術センター、Imaging Electronics 101: Camera Resolution for Improved Imaging System Performance|Edmund Optics、テレセントリックレンズのメリットと高精度計測|エドモンド・オプティクス・ジャパン、照明による撮像の違い|シーシーエス、Kappa statistics and Kendall’s coefficients(属性一致分析)|Minitab、自動外観検査とトレーサビリティの活用による鋳鉄部品の革新的品質保証システムの開発(戦略的基盤技術高度化支援事業 成果報告書、浅田可鍛鋳鉄所)|中小企業庁
円筒の樹脂部品:目視検査の時間を 36% 減らす(事例)
経済産業省の資料(2021年)によると、従業員約100名のプラスチック加工の墨田加工は、3cm 程度の円筒状の樹脂部品を月に約 4,320個、検査員 2名が 3日かけて目視で検査していました。AI の検査機を入れ、目視で検査する時間が 36% 減りました(梱包や休憩を除く)。導入費用は約 15万円、導入期間は約 70日、社内でプログラミングのできる人はいませんでした。AI で検査できない部分(製品の内部など)は目視で見て、NG と判定されたものは検査員がもう一度確かめる運用です。
出典:中小企業におけるAI導入の活用・促進(2021年、墨田加工の事例を含む)|経済産業省(岩手県の掲載資料)
鋳鉄部品:検査員 4名の目視を自動化し、流出 0件(事例)
中小企業庁の成果報告書によると、浅田可鍛鋳鉄所は、検査員 4名の目視に頼っていた鋳鉄部品の外観検査を自動化するシステムを開発しました。黒皮の表面で欠陥の位置がばらばらなため、実用化の例がなかった検査です。重大な不良品の流出 0件、過検出 20%以下、タクト 6秒以下の目標を満たし、量産と同じ条件で全数を検査員が再確認する段取りを経て量産に採用する計画としています(量産に使えるかを決める基準の例)。
出典:自動外観検査とトレーサビリティの活用による鋳鉄部品の革新的品質保証システムの開発(戦略的基盤技術高度化支援事業 成果報告書、浅田可鍛鋳鉄所)|中小企業庁
パウチのスパウト:撮像条件の見直しで、過検出が 1/4 以下に(事例)
広島県立総合技術研究所の支援事例では、大下産業がパウチ飲料のストロー(スパウト)の、異なる色のペレットの混入(茶点)と異物の付着(黒点)を自動検査していましたが、良品を不良と判定する過検出が課題でした。撮影条件から見直す支援で、過検出が支援前の 1/4 以下になりました。判定のソフトより先に、撮像を見直した例です。
出典:樹脂成形品の検査精度向上の支援(大下産業株式会社様の事例)|広島県立総合技術研究所 西部工業技術センター
ラッピングプレート:フォトメトリックステレオで鋳造欠陥を検知(事例)
カナデビアの技術報告(2025年)によると、直径 1〜2.5m のラッピングプレートの、数百μm〜数mm の鋳造欠陥を目視で確かめていましたが、習熟度や集中力によって見落としの恐れがありました。フォトメトリックステレオで欠陥を強調し、2値化などで検知する方法で、0.5mm 以上の欠陥を対象にした実証試験で検知率 100%、過検知率 11%でした。ほこりや加工の痕は、画素の値のばらつきを使って除き、過検知を減らしています。
出典:画像を用いたラッピングプレートの外観検査技術(Kanadevia Technical Review Vol.86、2025年12月)|カナデビア
事例の1件目と3件目は国・公設試の資料、2件目は国の支援事業の成果報告書、4件目は企業の技術報告です(編集部の整理)。
トラブルと対策
よくあるトラブルと、まず疑うところ
外観検査装置を入れるときに起きやすいトラブルと、まず疑うところをまとめました。
| トラブル | まず疑うところ | 対策 | 出典 |
|---|---|---|---|
| 欠陥が画像に写らない | 照明の当て方・色 | 同軸・ローアングル・ドームを試し撮りで比べる(当て方で、光る所と影になる所が変わる) | シーシーエス・茨城県 |
| 良品を不良と判定する | 撮像条件・しきい値 | 撮像条件から見直す。広島県の事例では過検出が 1/4 以下に(パウチのスパウト:撮像条件の見直しで、過検出が 1/4 以下に(事例)) | 広島県 |
| 光沢・映り込みで誤判定 | 照明の映り込み・正反射 | フラットドーム照明、NA を小さくする(光沢・映り込みの対策(めっき部品の研究)・レンズで欠陥を浮かび上がらせる例) | 岐阜県・シーシーエス |
| 高さがばらつき、寸法がずれる | ふつうのレンズの倍率の変化 | テレセントリックレンズ(ふつうのレンズとテレセントリックレンズ) | Edmund Optics |
| 動くワークの画像が歪む | ローリングシャッター・撮るタイミング | グローバルシャッター、エンコーダのトリガー(撮るタイミングと排出) | Edmund Optics・キーエンス |
| 模様と凹凸を分けられない | 1方向の照明 | フォトメトリックステレオ・位相シフト(フォトメトリックステレオ(照度差ステレオ)) | シーシーエス・岐阜県 |
| 判定がタクトに間に合わない | 画素数・転送・計算機 | インターフェース・計算機の見直し、推論の高速化(AI を使うときに装置の側で決めること) | JIIA・兵庫県 |
このページの出典をもとに編集部が整理したものです。
光沢・映り込みの対策(めっき部品の研究)
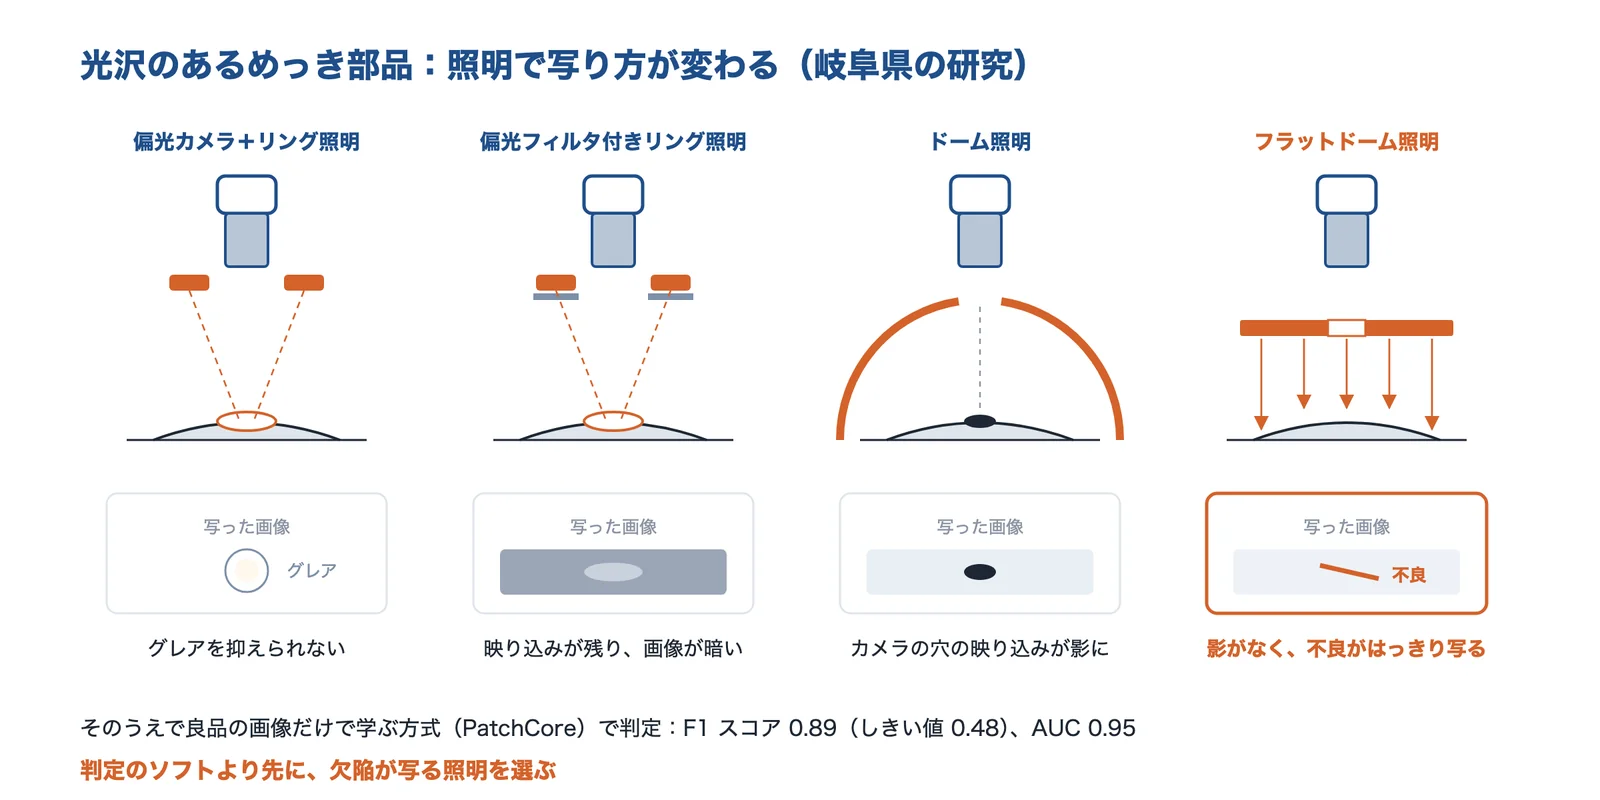
岐阜県産業技術総合センターの研究報告は、めっき部品の外観不良の検査で、まず撮像の方法を比べました。偏光カメラとリング照明ではグレアを抑えられず、偏光フィルタ付きのリング照明では映り込みが残って画像が暗くなり、ドーム照明ではカメラの穴の映り込みが影になりました。フラットドーム照明と通常のカメラで、影がなく不良部分をはっきり撮れました。
出典:岐阜県産業技術総合センターの研究報告をもとに AI(Claude)で作成
そのうえで、良品の画像だけで学ぶ方式(PatchCore)を使い、正常品 50枚で学習し、正常 16枚・異常 16枚で評価しました。F1 スコア(見逃しと誤検出の両方が少ないほど高い指標)は、しきい値 0.48 で 0.89、AUC は 0.95でした。ただし小さな不良の異常スコアは 0.49 で、しきい値に近い値でした。評価の枚数が少ない点にも注意が要ります。
出典:めっき処理部品の外観不良を検出する画像検査システムの開発(岐阜県産業技術総合センター研究報告 第6号)|岐阜県産業技術総合センター
企業紹介(外観検査装置の技術)
照明・レンズ・カメラの部品のメーカーから、フィルム・基板・錠剤の外観検査装置、システム開発まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。各社のサイトの画像は使わず、公開されている情報をもとに図にしました。
相談する前に整理すること
外観検査装置や照明・カメラを相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- ワーク:材質・色・光沢・大きさ・形
- 欠陥:種類と最小の大きさ。良品・不良品・限度見本の現物
- 流れ方:搬送の速さ・タクト・ワークの向きと位置のばらつき
- 見る面:上面だけか、側面・全周・内部まで見るか
- 目標:見逃しと過検出の許容量。今の目視の実績
- 置き場所:スペース・外からの光・振動・ほこり
- つなぐ先:PLC・排出の方法・結果の記録
- 数量と時期:試し撮りだけか、試作機か、量産ラインか
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 欠陥が写らない。照明を試し撮りで選びたい | 画像処理用照明のメーカー | シーシーエス・モリテックス |
| 寸法を測る・高さがばらつくのでレンズを選びたい | マシンビジョン用レンズのメーカー | モリテックス |
| 高解像度や近赤外のカメラがほしい | 産業用カメラのメーカー | アートレイ |
| フィルム・ウェーハ・基板・錠剤など、決まった品物を検査したい | 分野別の外観検査装置のメーカー | タカノ・サキコーポレーション・池上通信機 |
| 円筒など、自社の品物に合わせたシステムを作りたい | 画像検査のシステム開発 | パシフィックシステム |
| AI の判定を作りたい | AI の受託開発 | 技術ページ「画像認識AI」の企業紹介 |
各社の公式サイトの情報をもとに編集部が整理したものです。会社の紹介は、この下にあります。
| 企業 | 照明 | レンズ | カメラ | 外観検査 装置(専用機) | システム 開発・SI |
|---|---|---|---|---|---|
| シーシーエス画像処理用 LED 照明(京都府) | ● | ||||
| モリテックスレンズ・照明(神奈川県) | ● | ● | |||
| アートレイ産業用カメラ(東京都) | ● | ||||
| タカノフィルム・ウェーハ・FPD の検査装置(長野県) | ● | ● | |||
| サキコーポレーション実装基板の検査装置(東京都) | ● | ||||
| 池上通信機錠剤・シートの検査装置(東京都) | ● | ● | |||
| パシフィックシステム外観検査システムの開発(埼玉県) | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
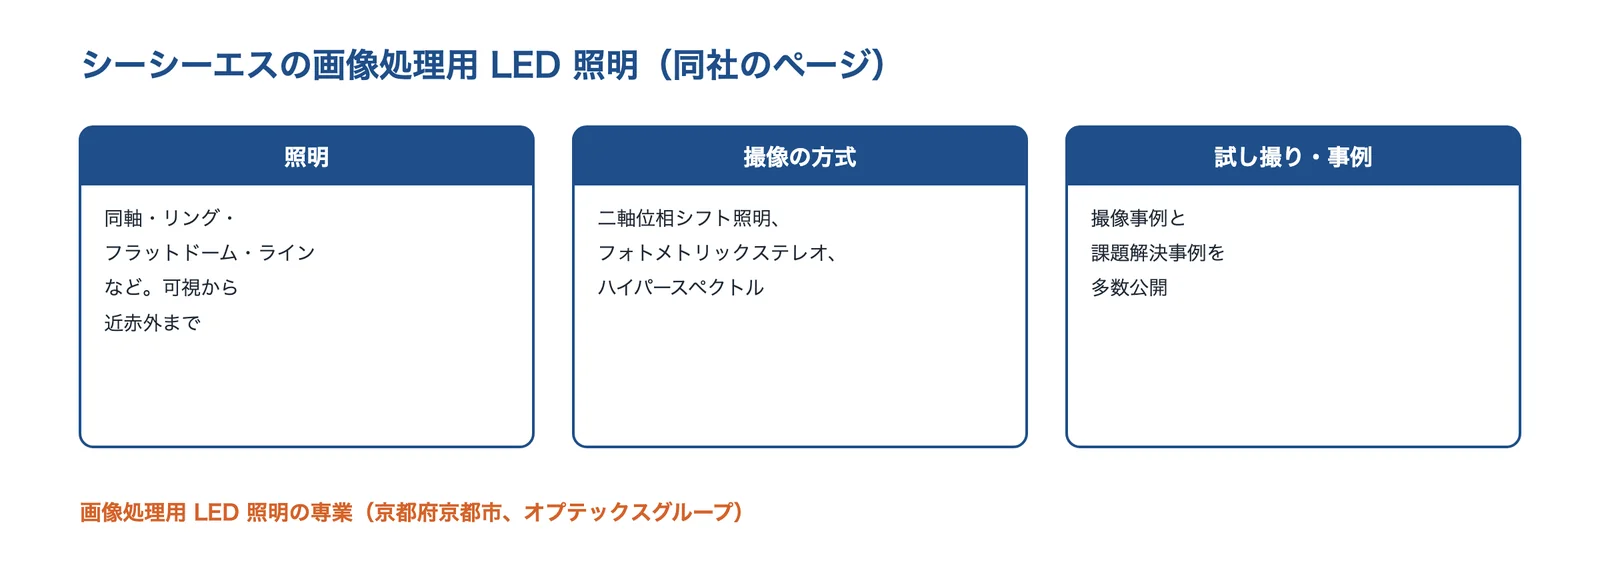
シーシーエス株式会社|画像処理用の LED 照明と、欠陥を写す撮像の方式
シーシーエスとは
京都府京都市上京区に本社を置く会社です(1993年10月設立、従業員 単体315名・連結486名、臨時雇用者を含む、2026年6月末現在)。2016年にオプテックスグループ(旧オプテックス)の子会社になりました(同社の沿革)。
出典:シーシーエスの公式サイトをもとに AI(Claude)で作成
シーシーエスの得意技術
| 技術 | 内容 |
|---|---|
| 画像処理用の LED 照明 | 同軸・リング・バー・ライン照明など。フラットドーム照明 LFXV は導光板で画像のむらとモアレを減らし、10サイズ・40機種、発光色は赤・白・青・赤外(同社サイト) |
| 撮像の方式 | 二軸位相シフト照明、フォトメトリックステレオ、近赤外・ハイパースペクトル・X線・偏光の撮像事例(同社サイト) |
| 近赤外の照明 | 1050〜1650nm の6種類の波長の近赤外 LED 照明(同社サイト) |
シーシーエスが解決できる課題
- 傷・打痕・異物が画像にはっきり写らない
- 光沢・模様のあるワークで、凹凸だけを浮かび上がらせたい
公開されている実績・用途
- 照明の当て方・色の違いによる撮り比べ、ワークごとの撮像事例を公開(同社サイト)
出典:会社概要|シーシーエス、沿革|シーシーエス、フラットドーム照明 LFXV シリーズ|シーシーエス、近赤外照明+近赤外線カメラ(外観検査ソリューション事例)|シーシーエス
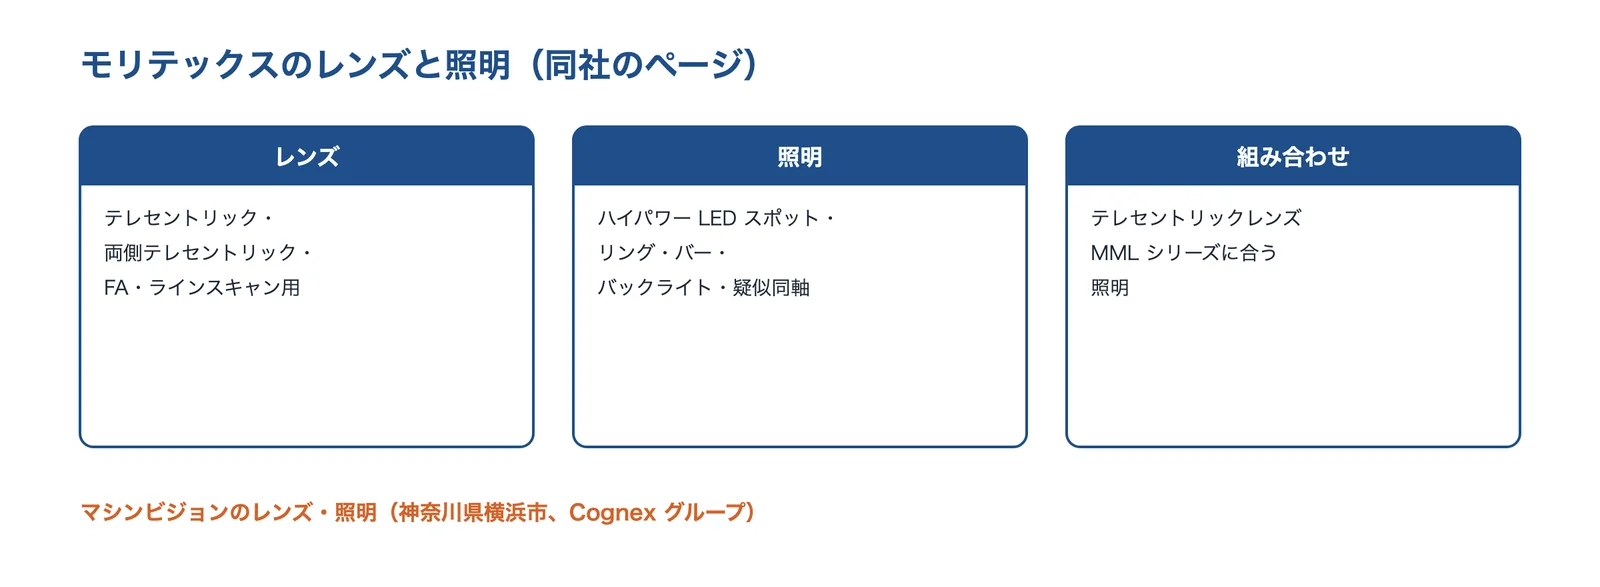
株式会社モリテックス|マシンビジョンのレンズと照明(テレセントリックレンズなど)
モリテックスとは
神奈川県横浜市青葉区に所在する会社です。1973年の創業で、光技術をもとにしたマシンビジョンの事業を中心にしています。2023年10月に Cognex グループになりました(同社サイト)。
出典:モリテックスの公式サイトをもとに AI(Claude)で作成
モリテックスの得意技術
| 技術 | 内容 |
|---|---|
| レンズ | テレセントリック・両側テレセントリック・FA・ラインスキャン用のレンズ(同社サイト) |
| 照明 | ハイパワー LED スポット照明、リング照明、バー照明、バックライト、テレセントリックレンズ用の疑似同軸照明(同社サイト) |
| 用途 | 半導体製造装置・電子部品・液晶製造装置から、スマートフォン・自動車まで(同社サイト) |
モリテックスが解決できる課題
- 寸法を測る検査で、ワークの高さのばらつきに強いレンズがほしい
- レンズと照明を組み合わせて選びたい
出典:会社概要|モリテックス、テレセントリックレンズ|モリテックス、LED 照明|モリテックス
株式会社アートレイ|高解像度・近赤外の産業用カメラと、画像処理の開発
アートレイとは
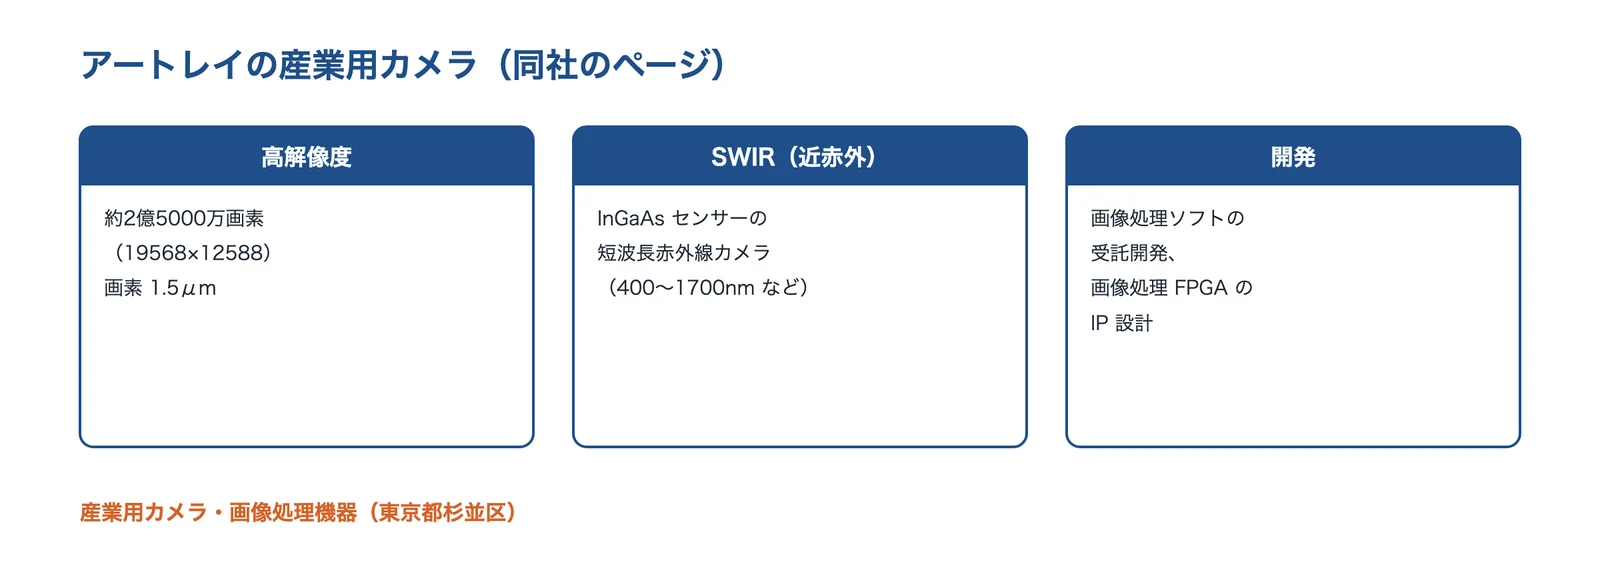
東京都杉並区に本社を置く会社です(1989年11月設立、社員 20名、2022年9月現在)。画像処理関連の機器・ソフトウェアの開発・製造・販売を行っています(同社サイト)。
出典:アートレイの公式サイトをもとに AI(Claude)で作成
アートレイの得意技術
| 技術 | 内容 |
|---|---|
| 高解像度カメラ | ARTCAM-8020-USB3:約2億5000万画素(19568×12588)、画素 1.5μm、1.4fps(同社サイト) |
| SWIR カメラ | InGaAs センサーの短波長赤外線カメラ。ARTCAM-99xSWIR シリーズは 400〜1700nm(ソニー製センサー)。ほかに 950〜1700nm のシリーズもある(同社サイト) |
| 開発 | 1996年から画像処理ソフトウェアの受託開発、1999年から画像処理 FPGA の IP 設計(同社の沿革) |
アートレイが解決できる課題
- 広い範囲を一度に細かく撮りたい
- 可視光では見えない材質や水分の違いを撮りたい
出典:会社概要・沿革|アートレイ、高解像度カメラ ARTCAM-8020-USB3|アートレイ、SWIR カメラ ARTCAM-99xSWIR シリーズ|アートレイ
タカノ株式会社|フィルム・ウェーハ・FPD の外観検査装置
タカノとは
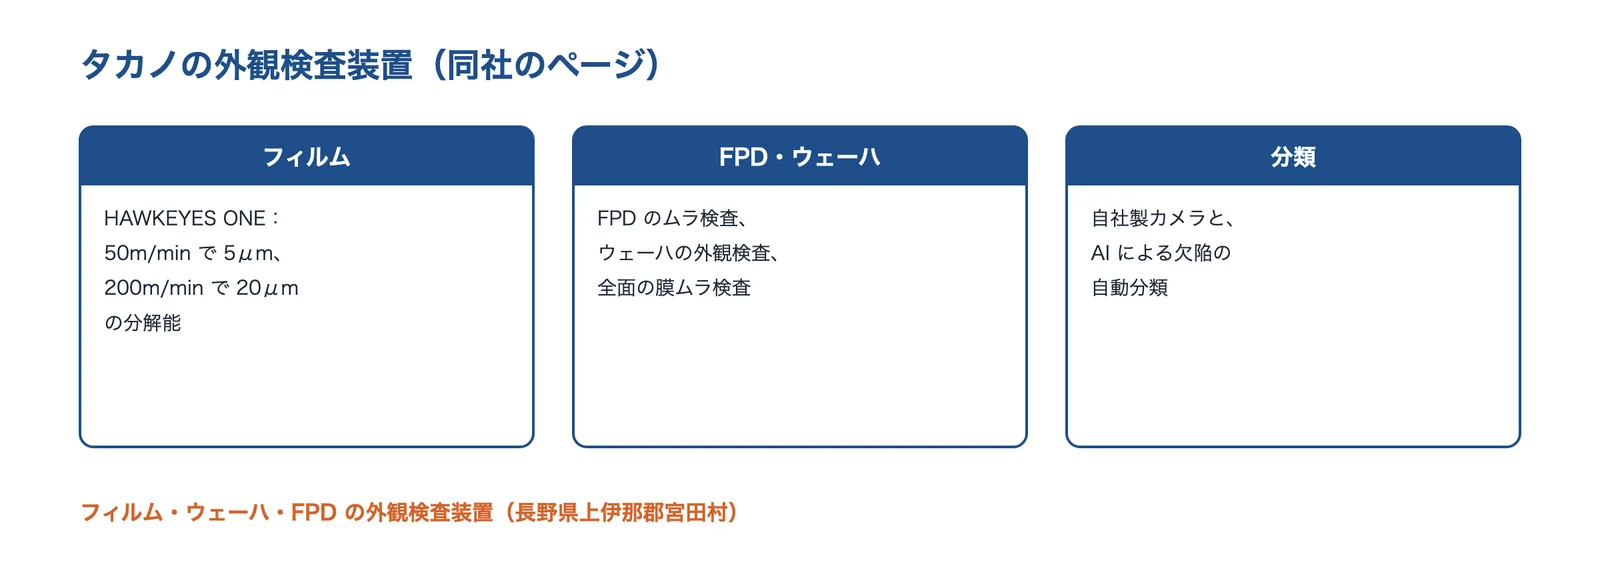
長野県上伊那郡宮田村に本社を置く会社です(1953年7月設立、従業員 616名、2026年3月31日現在、契約社員・派遣社員を除く)。オフィス家具・ばねなどとともに、検査計測装置を扱っています(同社サイト)。
出典:タカノの公式サイトをもとに AI(Claude)で作成
タカノの得意技術
| 技術 | 内容 |
|---|---|
| フィルムの検査装置 | 超高速無地フィルム外観検査装置 HAWKEYES ONE:有効画素 8,000・16,000 pix。流れ方向の分解能は、ライン速度 50m/min で 5μm、100m/min で 10μm、200m/min で 20μm(同社サイト) |
| FPD・ウェーハ | FPD の生産工程のムラ検査装置、ウェーハ外観検査装置、全面膜ムラ検査装置(同社サイト) |
| 欠陥の分類 | 自社製カメラの画像と、特徴量の分類・AI による欠陥の自動分類(同社サイト) |
タカノが解決できる課題
- 高速で流れるフィルムの細かい欠陥を見つけて分類したい
- FPD・ウェーハのムラを検査したい
出典:会社概要|タカノ、超高速無地フィルム外観検査装置 HAWKEYES ONE|タカノ、画像処理検査装置の製品情報|タカノ
株式会社サキコーポレーション|実装基板の 3D 外観検査と X 線検査
サキコーポレーションとは
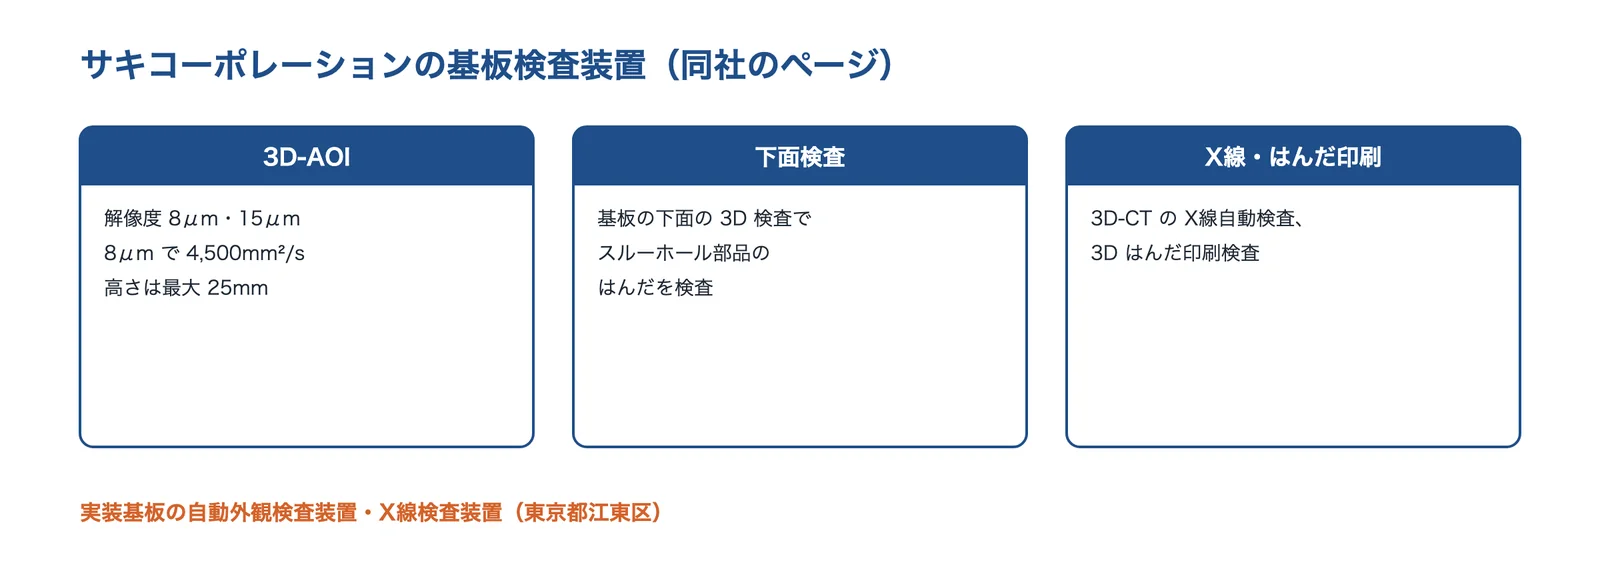
東京都江東区に本社を置く会社です(1994年4月設立)。実装基板の自動外観検査装置と X 線自動検査装置の開発・製造・販売を行っています(同社サイト)。
出典:サキコーポレーションの公式サイトをもとに AI(Claude)で作成
サキコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| 3D 自動外観検査(3D-AOI) | 解像度 8μm・15μm のカメラ。8μm で 4,500mm²/s、15μm で 7,000mm²/s。高さの計測はカメラ単体で最大 25mm(同社サイト) |
| 3D 下面検査 | 基板の下面を 3D で検査し、スルーホール部品のはんだの品質を確かめる(同社サイト) |
| ほかの検査装置 | 3D はんだ印刷検査(3D-SPI)、3D-CT の X 線自動検査(同社サイト) |
サキコーポレーションが解決できる課題
- 小さな部品と背の高い部品が混ざった基板を検査したい
- はんだ付けの不良を後工程に流したくない
公開されている実績・用途
- AOI・SPI・AXI の検査プログラムのデータを共通にし、ライン立ち上げの時間をおよそ 1/3 に短縮(同社の説明)
出典:会社概要|サキコーポレーション、3D 自動外観検査装置(3D-AOI)|サキコーポレーション、3D 下面検査装置(Bottom-Side 3D-AOI)|サキコーポレーション
池上通信機株式会社|錠剤・シートの外観検査装置と、カメラの技術
池上通信機とは
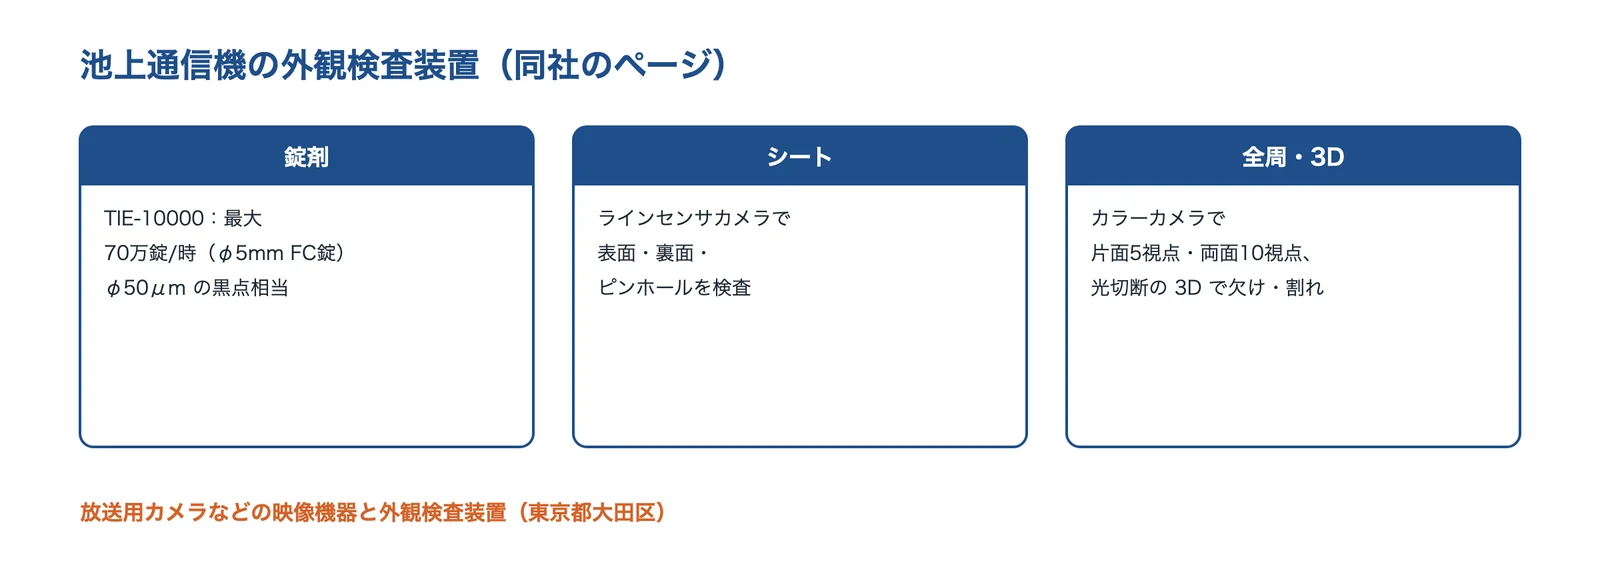
東京都大田区に本社を置く会社です(1948年2月創立)。放送用カメラ・セキュリティカメラ・医用カメラのシステムとともに、各種の外観検査装置を作っています(同社サイト)。
出典:池上通信機の公式サイトをもとに AI(Claude)で作成
池上通信機の得意技術
| 技術 | 内容 |
|---|---|
| 錠剤の検査装置 | TIE-10000:最大 70万錠/時(φ5mm の FC 錠)、検査精度 φ50μm の黒点相当、搬送ベルトは最大 65m/分(同社サイト) |
| 全周・3D の検査 | カラーエリアセンサカメラで片面5視点・両面10視点を撮り、レーザースリット光の 3D 検査で欠け・割れを見る(同社サイト) |
| シートの検査装置 | インラインのシート表面検査装置:ラインセンサカメラで表面・裏面とピンホールを検査(同社サイト) |
池上通信機が解決できる課題
- 錠剤の汚れ・欠け・割れ・印刷の不良を高速で全数検査したい
- 流れるシートの表面とピンホールを検査したい
出典:会社概要|池上通信機、事業所一覧|池上通信機、錠剤検査装置 TIE-10000|池上通信機、インライン シート表面検査装置|池上通信機
パシフィックシステム株式会社|円筒やワイヤーなど、現場に合わせた外観検査システム
パシフィックシステムとは
埼玉県さいたま市桜区に本社を置く会社です(1980年8月設立、従業員 634名、2026年3月末、グループ含む)。太平洋セメントグループの一員です(同社サイト)。
出典:パシフィックシステムの公式サイトをもとに AI(Claude)で作成
パシフィックシステムの得意技術
| 技術 | 内容 |
|---|---|
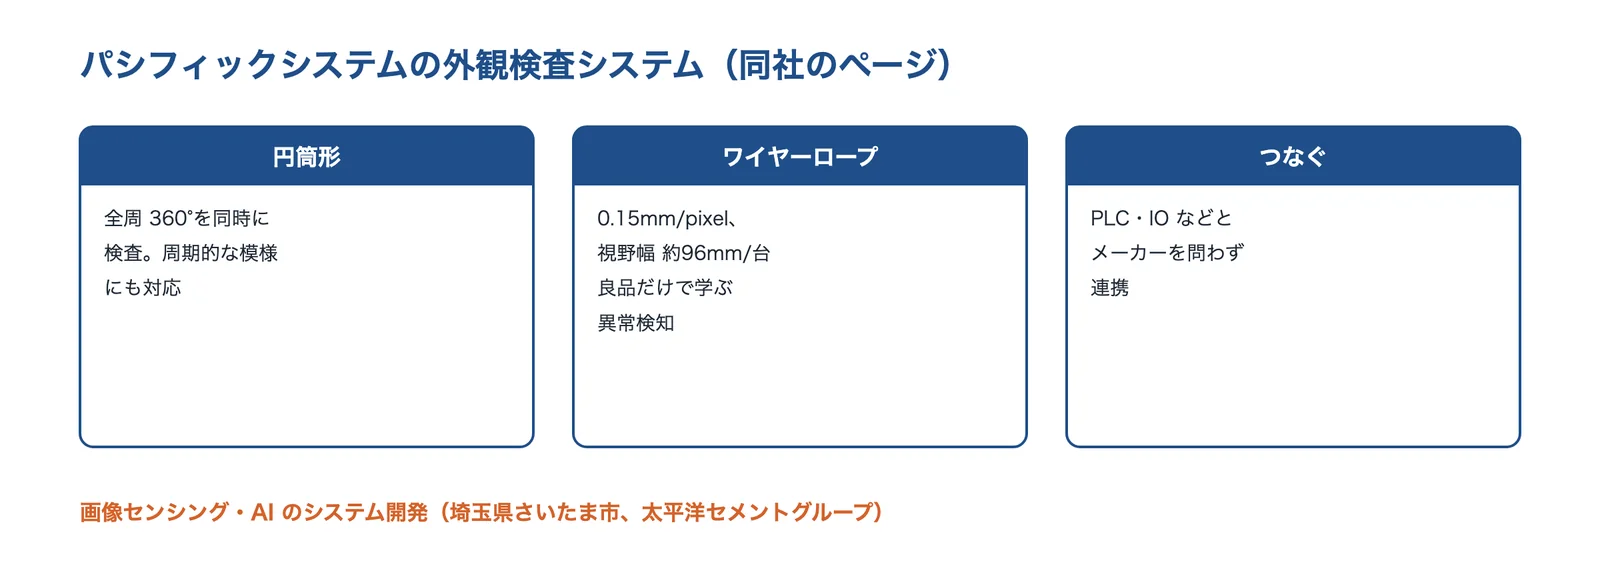
| 円筒形外観検査装置 | 円筒の全周 360°を同時に検査。周期的な模様があっても検査でき、金属・織物・樹脂に対応。長さ 0.5m から(同社サイト) |
| ワイヤーロープの全周検査 | 光学分解能 0.15mm/pixel、視野幅 約96mm(カメラ1台あたり)。正常な状態だけを学ぶ異常検知で、欠陥の画像を集めにくい現場に対応(同社サイト) |
| 外部との連携 | PLC や IO など、検査機との外部連携はメーカー・機種を問わず対応。導入後にディープラーニングなどを追加できる(同社サイト) |
パシフィックシステムが解決できる課題
- 円筒状の品物の全周を目視で見ていて、手間と時間がかかる
- 欠陥の画像が少なく、不良品で学習させにくい
出典:会社概要|パシフィックシステム、円筒形外観検査装置|パシフィックシステム、クレーンワイヤー全周囲外観検査システム|パシフィックシステム
よくある質問
しくみと選び方
- 外観検査装置は、どんな部品でできていますか?
- 照明・レンズ・カメラで写す「画像化」と、画像処理で良否を決める「画像処理」、それに搬送・排出・記録の仕組みでできています(構成:画像化と画像処理)。
- エリアカメラとラインカメラは、どう選びますか?
- 部品を1個ずつ止めて撮るならエリア、シートのように流れ続けるものや円筒の全周ならラインが基本です。ラインはワークを正確に動かす必要があります(エリアスキャンとラインスキャン)。
- 何画素のカメラが要りますか?
- 1画素の大きさ=視野÷画素数で、見つけたい最小の欠陥から逆算します。理論の下限は2画素ですが、余裕を持たせて試し撮りで確かめます(画素の大きさから、見つけられる欠陥を決める)。
- テレセントリックレンズは、いつ使いますか?
- 寸法を測るときや、ワークの高さ・位置がばらつくときです。倍率が変わらないので測定の誤差が出にくくなります。被写界深度が本質的に深くなるわけではありません(ふつうのレンズとテレセントリックレンズ)。
- 照明はどう選べばよいですか?
- 見たい欠陥が明るく、または暗く浮かぶ当て方(同軸・ローアングル・ドーム・バックライトなど)と色を、現物の試し撮りで選びます(当て方で、光る所と影になる所が変わる)。
- 高さや凹凸を見たいときは?
- 高さの値が要るなら光切断や縞投影の 3D、凹凸が見えればよいならフォトメトリックステレオや位相シフトの照明が使えます(高さを測る方式)。
判定と導入
- ルールベースと AI は、どう使い分けますか?
- 寸法・位置・個数のように基準を数値で書ける検査はルールベース、光沢や模様の上の傷のように基準を書きにくい検査は AI が向きます。まず欠陥を写すことが前提です(判定基準を人が決めるか、画像から学ぶか)。
- 精度の目標はどう決めますか?
- 見逃し(不良品を良品とする)と過検出(良品を不良品とする)を別々に目標にします。見逃しを0にすると過検出が増えるので、人の再確認の量も一緒に決めます(見逃しと過検出を分けて数える)。
- 導入の前に何を用意すればよいですか?
- 良品・不良品・限度見本の現物、欠陥の種類と最小の大きさ、タクト、置き場所、排出と記録の方法です(相談する前に整理すること)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| 外観検査を自動化したい | 照明・撮像・判定の選び方(照明の選び方・ルールベースと AI の使い分け) | 照明の選び方 |
| 不良の再発を防ぎたい | 流出を止める検査と見逃しの管理(見逃しと過検出を分けて数える) | 検査で流出を止める |
| 異物が混入する | 近赤外・X線・ハイパースペクトルで見る(可視光で写らない欠陥を見る) | 異物の検査 |
| はんだ付け不良を減らしたい | 基板の 3D 外観検査(株式会社サキコーポレーション) | 検査 |
| 部品・製品のトレーサビリティを取りたい | 検査結果の記録とつなぎ方(撮るタイミングと排出) | 読み取りの確認 |
| 塗装の仕上がり不良を減らしたい | 光沢面の凹凸を写す撮像(フォトメトリックステレオ(照度差ステレオ)) | 仕上がりの評価 |
右の列は、関係する課題ページの対策の節へのリンクです。
関連する技術・課題
- 画像認識AI
- 光学設計
- 三次元測定機・形状測定
- 産業用ロボット
- IoT
- 外観検査を自動化したい
- 不良の再発を防ぎたい
- 異物が混入する
- はんだ付け不良を減らしたい
- 部品・製品のトレーサビリティを取りたい
- 塗装の仕上がり不良を減らしたい
- 画像検査(技術カテゴリー)
- 計測・制御(分野)
- センサー(製品)
出典・確認日
- 樹脂成形品の検査精度向上の支援(大下産業株式会社様の事例)|広島県立総合技術研究所 西部工業技術センター
- 深層学習を用いた金属部品の外観検査(兵庫県立工業技術センター 研究報告)|兵庫県立工業技術センター
- Visual inspection reliability for precision manufactured parts(J. E. See、Human Factors 57(8)、2015年)|Sandia National Laboratories
- 画像処理技術の中小企業への適用可能性調査(茨城県工業技術センター研究報告 第36号)|茨城県産業技術イノベーションセンター
- 非破壊検査世界市場に関する調査を実施(2025年)(2025年7月1日発表)|矢野経済研究所
- 食品用非破壊検査装置市場に関する調査を実施(2025年)(2024年12月24日発表)|矢野経済研究所
- マシンビジョンカメラの選び方(カメラの種類とインターフェース)|エドモンド・オプティクス・ジャパン
- Imaging Electronics 101: Camera Resolution for Improved Imaging System Performance|Edmund Optics
- GigE Vision(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)
- USB3 Vision(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)
- CoaXPress(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)
- Camera Link(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)
- GenICam(マシンビジョン標準規格の紹介)|日本インダストリアルイメージング協会(JIIA)
- EMVA 1288(カメラの特性の測り方の標準)|European Machine Vision Association
- テレセントリックレンズのメリットと高精度計測|エドモンド・オプティクス・ジャパン
- 被写界深度と焦点深度|エドモンド・オプティクス・ジャパン
- ヘアラインの影響を抑えて打痕を撮りたい(課題解決事例)|シーシーエス
- 照明による撮像の違い|シーシーエス
- LED 照明|モリテックス
- 照明とワーク色による撮像の違い|シーシーエス
- 近赤外照明+近赤外線カメラ(外観検査ソリューション事例)|シーシーエス
- 同軸方式の視野決定について|シーシーエス
- ライン照明(ラインスキャンカメラ用照明)|シーシーエス
- 全視野高精度動的計測技術に関する調査研究(夏鵬、産総研計量標準報告 Vol.10 No.1、2019年)|産業技術総合研究所
- 二軸位相シフト照明(外観検査ソリューション事例)|シーシーエス
- フォトメトリックステレオ法による外観検査の撮像事例|シーシーエス
- 金属部品の外観検査システムの研究開発 ― 照度差ステレオ法による検査システムの構築 ―(岐阜県情報技術研究所研究報告 第18号)|岐阜県
- ハイパースペクトルイメージング(外観検査ソリューション事例)|シーシーエス
- X線透過検査(外観検査ソリューション事例)|シーシーエス
- 色味では捉えにくい汚れを検知したい(課題解決事例)|シーシーエス
- Hyperspectral and Multispectral Imaging|Edmund Optics
- 工業研究所だより 第1号(2022年10月)|三重県工業研究所
- 画像を用いたラッピングプレートの外観検査技術(Kanadevia Technical Review Vol.86、2025年12月)|カナデビア
- 多品種少量生産品の外観検査に有効な人工知能技術の研究開発(ABCI 3.0 開発加速利用 2025年度 成果概要)|産業技術総合研究所
- Kappa statistics and Kendall’s coefficients(属性一致分析)|Minitab
- 外観検査アルゴリズムコンテスト|精密工学会 画像応用技術専門委員会
- High-Resolution Line Scan Cameras for High-Speed Imaging|KEYENCE
- 自動外観検査とトレーサビリティの活用による鋳鉄部品の革新的品質保証システムの開発(戦略的基盤技術高度化支援事業 成果報告書、浅田可鍛鋳鉄所)|中小企業庁
- めっき処理部品の外観不良を検出する画像検査システムの開発(岐阜県産業技術総合センター研究報告 第6号)|岐阜県産業技術総合センター
- 中小企業におけるAI導入の活用・促進(2021年、墨田加工の事例を含む)|経済産業省(岩手県の掲載資料)
- 会社概要|シーシーエス
- 沿革|シーシーエス
- フラットドーム照明 LFXV シリーズ|シーシーエス
- 会社概要|モリテックス
- テレセントリックレンズ|モリテックス
- 会社概要・沿革|アートレイ
- 高解像度カメラ ARTCAM-8020-USB3|アートレイ
- SWIR カメラ ARTCAM-99xSWIR シリーズ|アートレイ
- 会社概要|タカノ
- 超高速無地フィルム外観検査装置 HAWKEYES ONE|タカノ
- 画像処理検査装置の製品情報|タカノ
- 会社概要|サキコーポレーション
- 3D 自動外観検査装置(3D-AOI)|サキコーポレーション
- 3D 下面検査装置(Bottom-Side 3D-AOI)|サキコーポレーション
- 会社概要|池上通信機
- 事業所一覧|池上通信機
- 錠剤検査装置 TIE-10000|池上通信機
- インライン シート表面検査装置|池上通信機
- 会社概要|パシフィックシステム
- 円筒形外観検査装置|パシフィックシステム
- クレーンワイヤー全周囲外観検査システム|パシフィックシステム
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月22日 本ページの内容は一般的な情報です。装置の性能は、ワークと条件で変わるため、各社の試し撮り・評価で確かめてください。各社の技術・実績は、その会社の公開情報にもとづきます。








