
不具合が見つかったのに、どのロットのどの製品が対象なのか絞り込めない。部品に入れた2次元コードが、熱処理や塗装のあとで読めない。出荷の検査では読めたのに、客先では読めない。工程の記録が手書きで、製品の番号とつながらない――部品・製品のトレーサビリティ(追跡できること)を取ろうとすると、こうした困りごとが出てきます。
こうした症状の多くは、「どの単位で管理するか」「どの方法で、どの工程の前に表示を入れるか」「読めることをどう確かめるか」「読んだ番号をどう記録するか」を、別々に決めていることが原因です。表示の入れ方、読み取りの確かめ方、データのひも付け方で、効く対策が違います。まず下のマトリクスで、症状と対策の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | レーザーマーキング | ドットピン刻印 | 読み取り・印字品質の検証 | データのひも付け(システム) |
|---|---|---|---|---|
| A不具合が出たとき、対象の範囲を絞り込めない | ○ | ○ | ◎ | |
| B刻印した2次元コードが、現場で読めない・読みにくい | ○ | ◎ | ||
| C熱処理・塗装などの工程を通ると、表示が読めなくなる | ◎ | ○ | ||
| D小さい部品・工具・樹脂の部品に表示を入れたい | ◎ | ○ | ○ | |
| E工程の条件や検査の結果を、手書きで記録している | ○ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の対策(または大きな効果の事例)として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
出典:一宗のコラムと編集部の整理をもとに AI(Claude)で作成
課題の診断と解決策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
不具合が出たとき、対象の範囲を絞り込めない
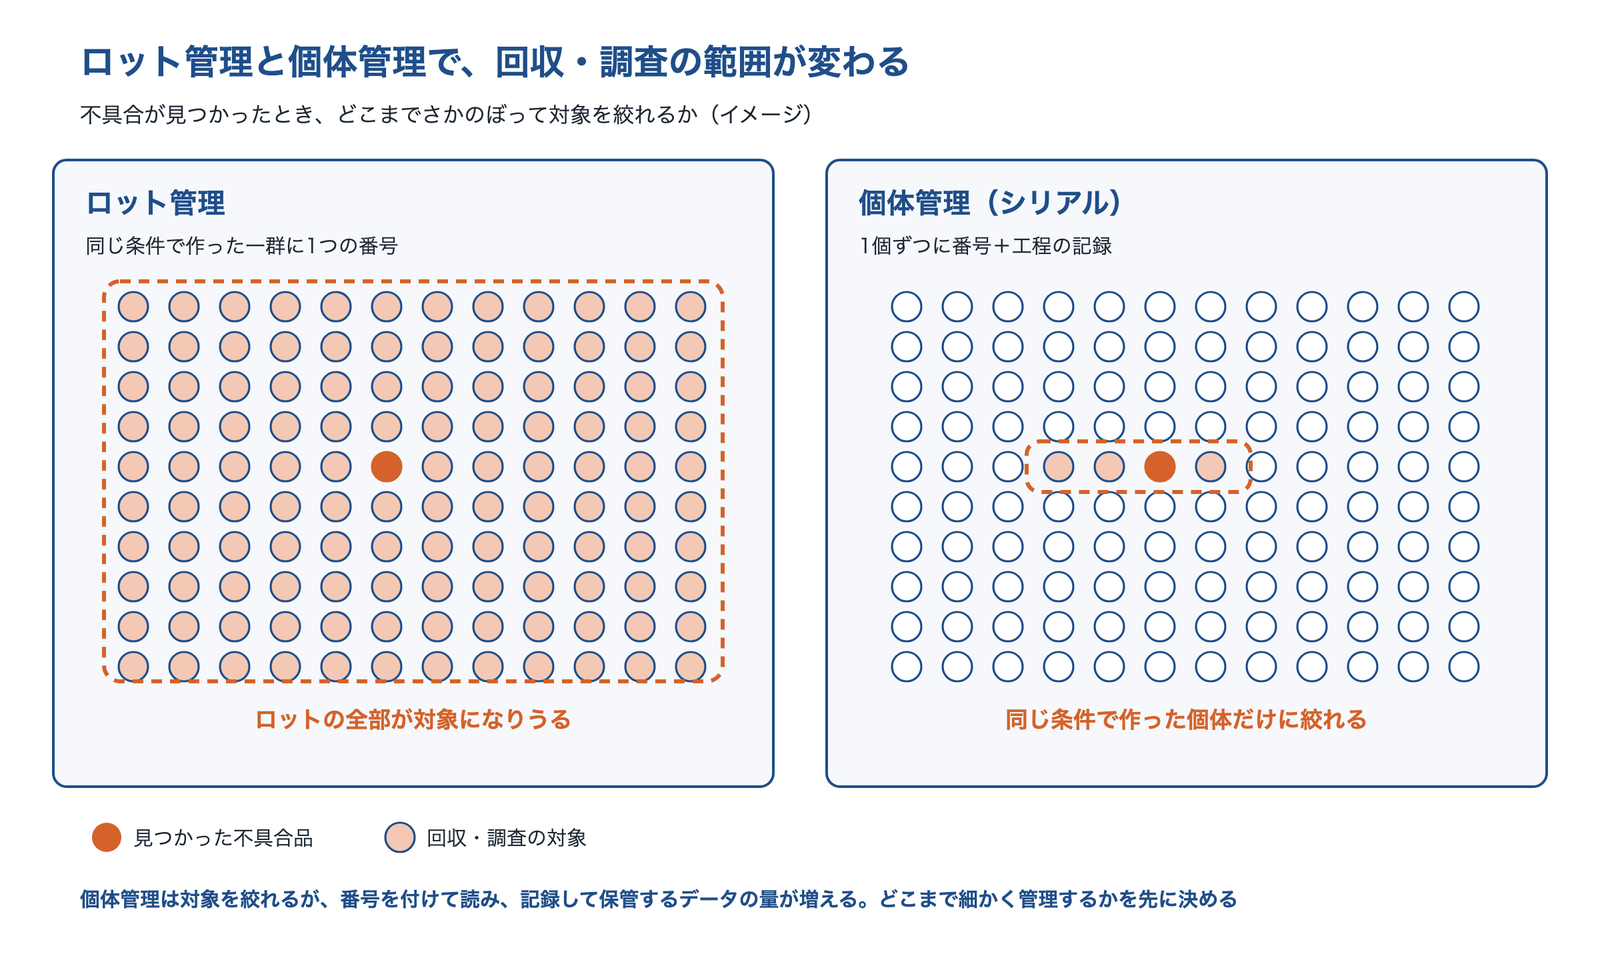
1個の不良で、同じロットをすべて回収・点検することになる。どの製品にどの部品が入ったか分からない。
- 起きている現象
- ロット管理は、同じ条件で作った一群に1つの番号を付ける方法で、記録は少なくて済みますが、不具合のときは同じロットの全部が対象になります。個体ごとに番号を付けるシリアル管理なら、対象を個体の単位まで絞れます(一宗のコラム)。
- 解決に使える技術
- データのひも付け(システム)個体の番号に、工程・検査・組み付け先を記録する
- レーザーマーキング部品そのものに番号のコードを入れる
- ドットピン刻印金属の部品に、くぼみで番号を入れる
番号を付けるだけでは対象は絞れません。番号と工程の記録がひも付いていて、あとから検索できることが要ります。個体の管理は、番号を読む・記録する・保管するデータの量が増えるので、どの部品を個体で、どの部品をロットで管理するかを先に決めます(一宗のコラム)。
刻印した2次元コードが、現場で読めない・読みにくい
出荷の検査では読めたのに、組立や客先の現場で読めない。光る金属や丸い部品で、読むのに時間がかかる。
- 起きている現象
- 金属の表面は光を反射するので、どんな処理をしても読み取りに影響します。レーザーマーキングの受託の会社は、出荷のときの検査で読取率が100%でも、使う現場では50%まで下がることもあるとしています(ティアンドエスラボラトリ)。針で打ったドットのコードも、光沢のある丸い部品では読みにくくなります(wenglor の解説)。
- 解決に使える技術
- 読み取り・印字品質の検証直接マーキング用の規格で等級を見る。照明・リーダーを選ぶ
- レーザーマーキング大きさ・表面の処理・刻印の条件を見直す
「読めた・読めない」だけでなく、余裕をもって読めるかを見ます。部品に直接マーキングしたコードには、ラベル用(ISO/IEC 15415)とは別の評価の方法(ISO/IEC TR 29158)があります(キーエンスの解説)。大きさを 10×10mm 角以上にする、ブラストでつやを消すと読取率が上がるとする受託の会社もあります(ティアンドエスラボラトリ)。
熱処理・塗装などの工程を通ると、表示が読めなくなる
加工の最初に入れたコードが、熱処理の色むらや塗装で読めなくなる。そのため、途中の工程の記録がつながらない。
- 起きている現象
- 熱処理をすると表面にグラデーション状の色むらが出て、コードが読みにくくなります(キーエンスのリードフレームの事例)。塗装では、塗膜でコードが埋まります。表面が変わる工程の前に入れた表示は、その工程のあとで読めることを確かめないと、記録がそこで途切れます。
- 解決に使える技術
- レーザーマーキング深く彫って、塗装のあとも読めるようにする
- 読み取り・印字品質の検証色むらの影響を受けにくいリーダー・照明を選ぶ
レーザーで深く彫る「超深彫り」で、表面処理の工程をまたいで2次元コードを読めるようにし、塗装のあとも印字が消えないとするメーカーの方法があります(パナソニック インダストリー)。どの工程の前に刻印し、どの工程のあとで読むかを、試作の段階で実物で確かめます。
小さい部品・工具・樹脂の部品に表示を入れたい
ラベルを貼る場所がない。シールがはがれる。部品に力をかけたくない。
- 起きている現象
- シールやラベルは、はがれたり、インクは摩耗で消えたりします。部品に直接印字すれば、その心配がありません。レーザーは非接触なので、部品に力をかけず、変形させずに印字できます(ダイコー)。データマトリックスは小さな部品にも入れやすく、直接マーキングでは 0.380mm のセルの大きさが推奨される例があります(キーエンスの解説)。
- 解決に使える技術
- レーザーマーキング金属の工具・樹脂の部品に、細かいコードを入れる
- ドットピン刻印小さな金属部品に、くぼみで刻印する
- 読み取り・印字品質の検証極小のコードを読めるリーダーを選ぶ
小さな面積に刻印するときは、熱の影響を避けながら鮮明に印字する条件が要るので、本番の前に試し打ちをします(アコン)。刻印した小さなコードは、ふつうのリーダーでは読みにくいことがあるので、直接マーキング用のリーダーと組み合わせて確かめます(ウェルコムデザイン)。
工程の条件や検査の結果を、手書きで記録している
作業の記録が紙と手書きで、データが正確でない。社内で共有できず、製品をさかのぼれない。
- 起きている現象
- ダイカストのメーカーの事例では、作業の実績を手書きで記録していたため、データの正確さに課題があり、社内で情報を共有するしくみもなかったとされます(ティージェイエス)。表示を入れても、工程ごとに読んで記録しなければ、個体と工程のデータはつながりません。
- 解決に使える技術
- データのひも付け(システム)コードを読んで、測定機器の結果を自動で記録する
- レーザーマーキング最初の工程で、読める番号を入れる
- ドットピン刻印生産ラインの設備とつないで、刻印を自動にする
シリアル番号の QR コードをハンディターミナルで読み、測定機器とつないでデータベースで一元管理するようにした事例では、梱包の前に NG の製品を見分けられるようになったとされます(ティージェイエス)。手入力を残すと、読み間違い・書き間違いが残ります。
なぜ対象を絞れない・コードが読めないのか
トレーサビリティは「さかのぼる」と「追いかける」の両方
トレーサビリティは、JIS Q 9000(ISO 9000)で「対象の履歴、適用又は所在を追跡できること」と定義されています。実務では、記録すること・番号で見分けること・照会できることの3つがそろって成り立ちます(一宗のコラム)。不具合品から使った部品や作った条件をさかのぼることと、同じ条件で作ったほかの製品がどこにあるかを追いかけることの両方ができて、初めて対象を絞れます。
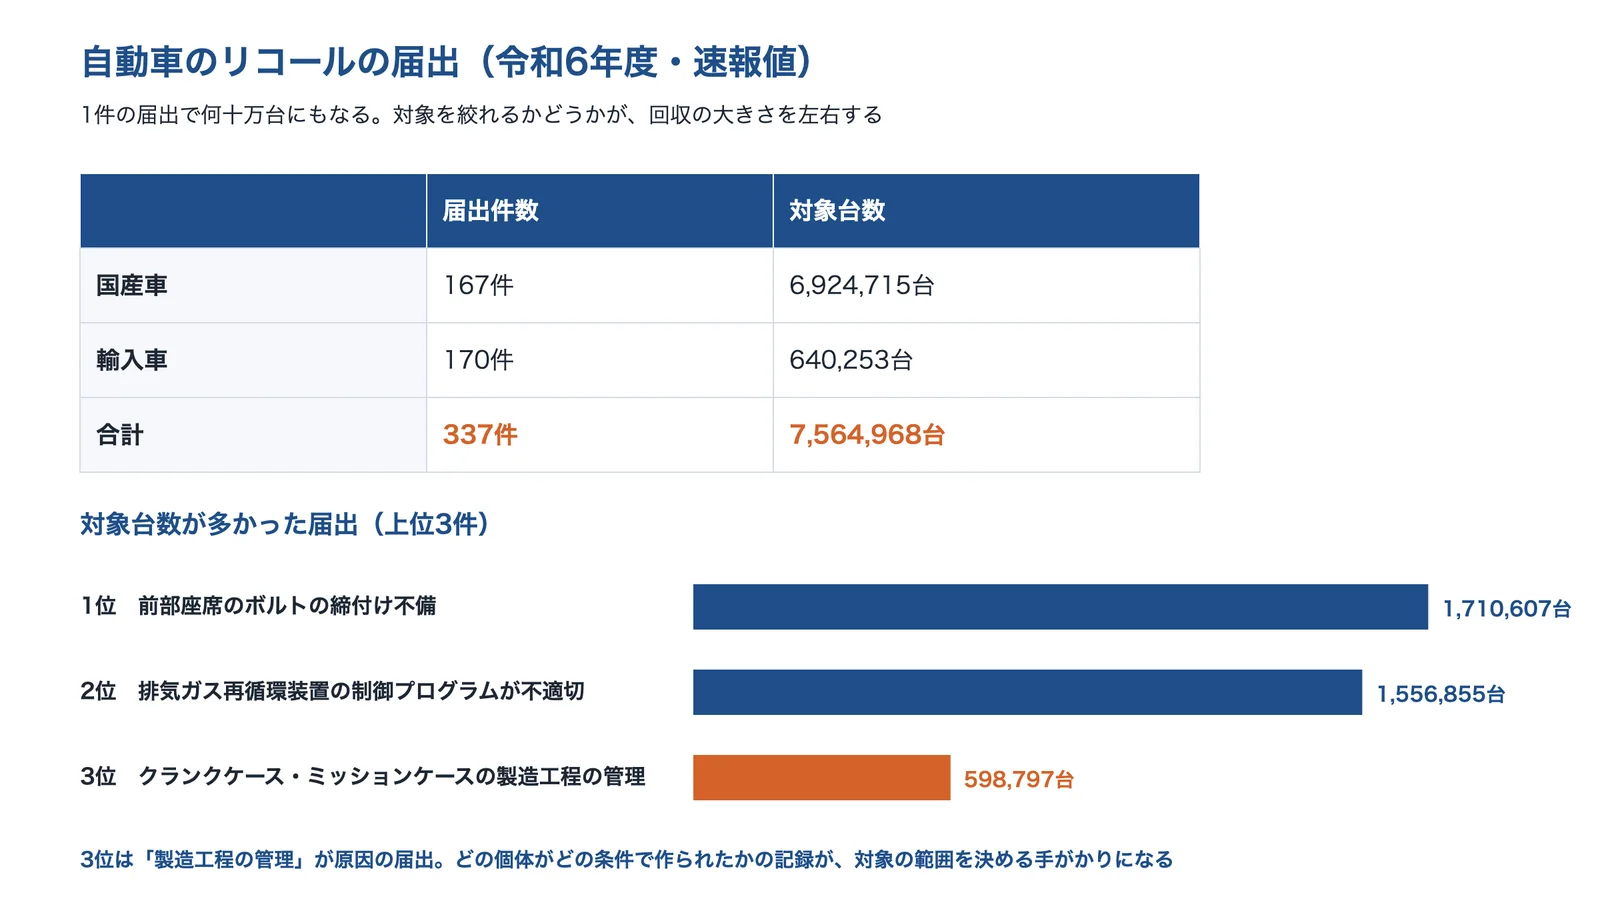
自動車のリコールの届出は、令和6年度(速報値)で337件、対象は7,564,968台でした。対象台数が多かった届出の3位(598,797台)は、クランクケースとミッションケースの製造工程での管理方法が不適切だったことが原因です(国土交通省)。工程の記録と製品の番号がつながっていれば、点検する範囲を決める手がかりになります。
出典:国土交通省の報道発表をもとに AI(Claude)で作成
2次元コードは欠けに強いが、表面が読み取りを左右する
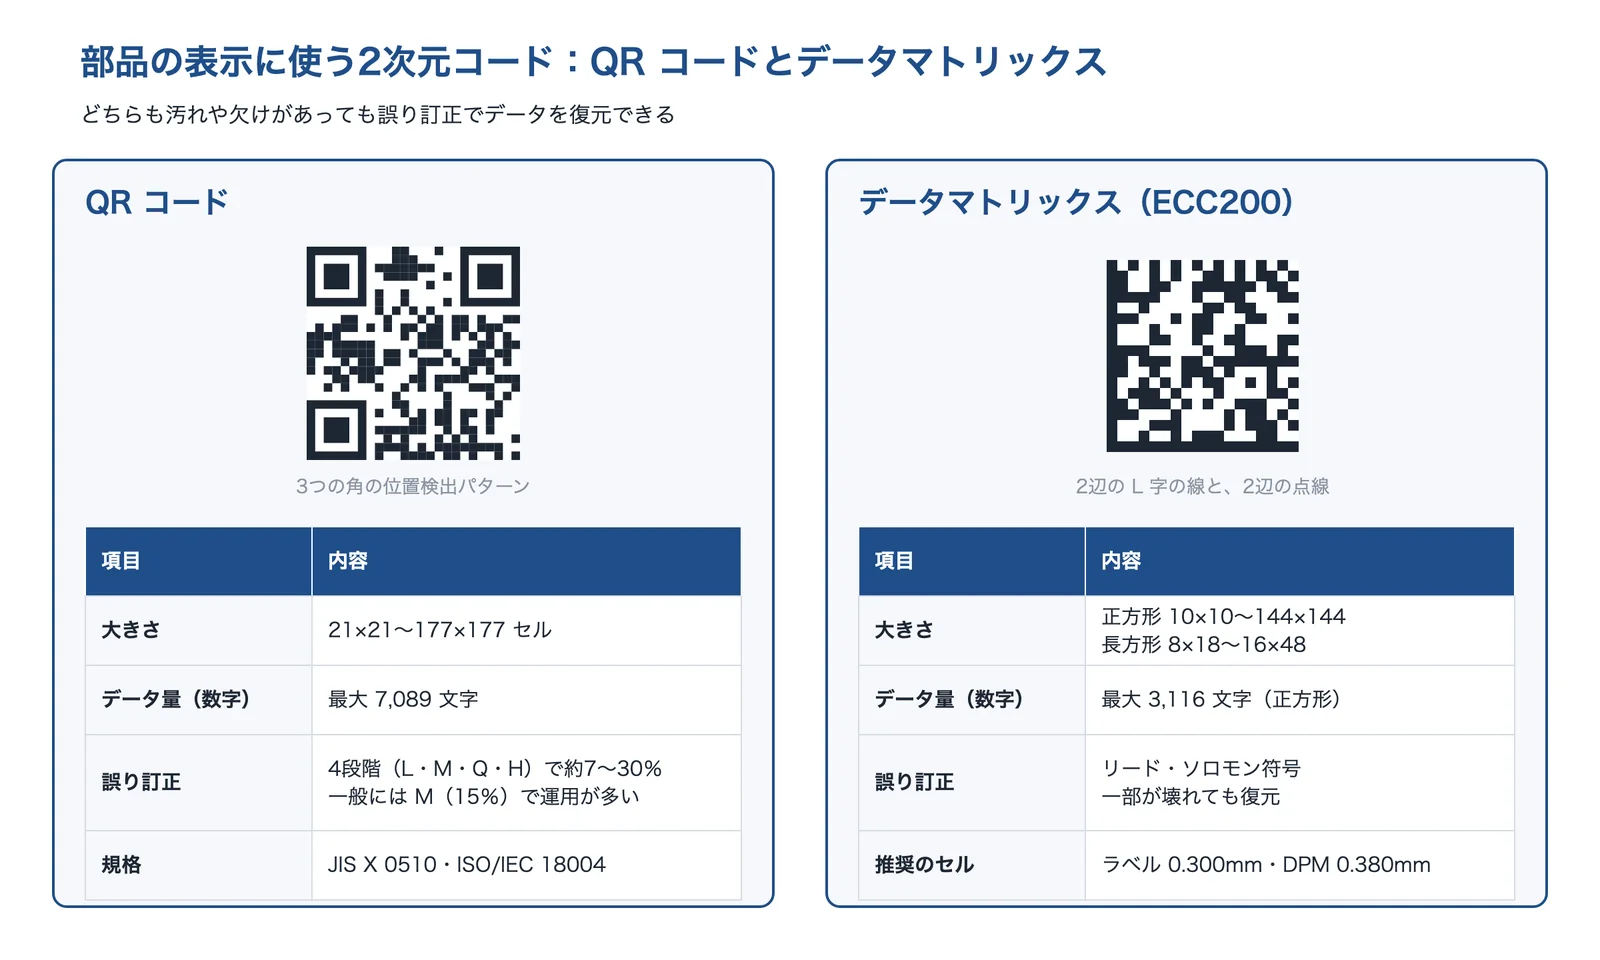
QR コードは、汚れや破損があってもコード自身でデータを復元する誤り訂正の機能を持ち、復元できる割合は4段階(約7〜30%)から選べます。一般には M(15%)で運用されることが多いとされます(デンソーウェーブ)。データマトリックス(ECC200)もリード・ソロモン符号で、一部が壊れてもデータを復元できます(キーエンスの解説)。
出典:デンソーウェーブ「規格」・同「誤り訂正機能」・キーエンス「データマトリックスとは」をもとに AI(Claude)で作成
ただし、部品に直接入れたコードは、印刷したラベルとは読まれ方が違います。金属の表面は光を反射し、どんな処理をしても光の反射は必ず起きるとされます(ティアンドエスラボラトリ)。熱処理の色むら、塗装、鋳物の粗い面、光沢のある丸い面などで、白と黒のセルの見分けにくさが変わります(キーエンスの事例、wenglor の解説、Foundry Management & Technology の記事)。
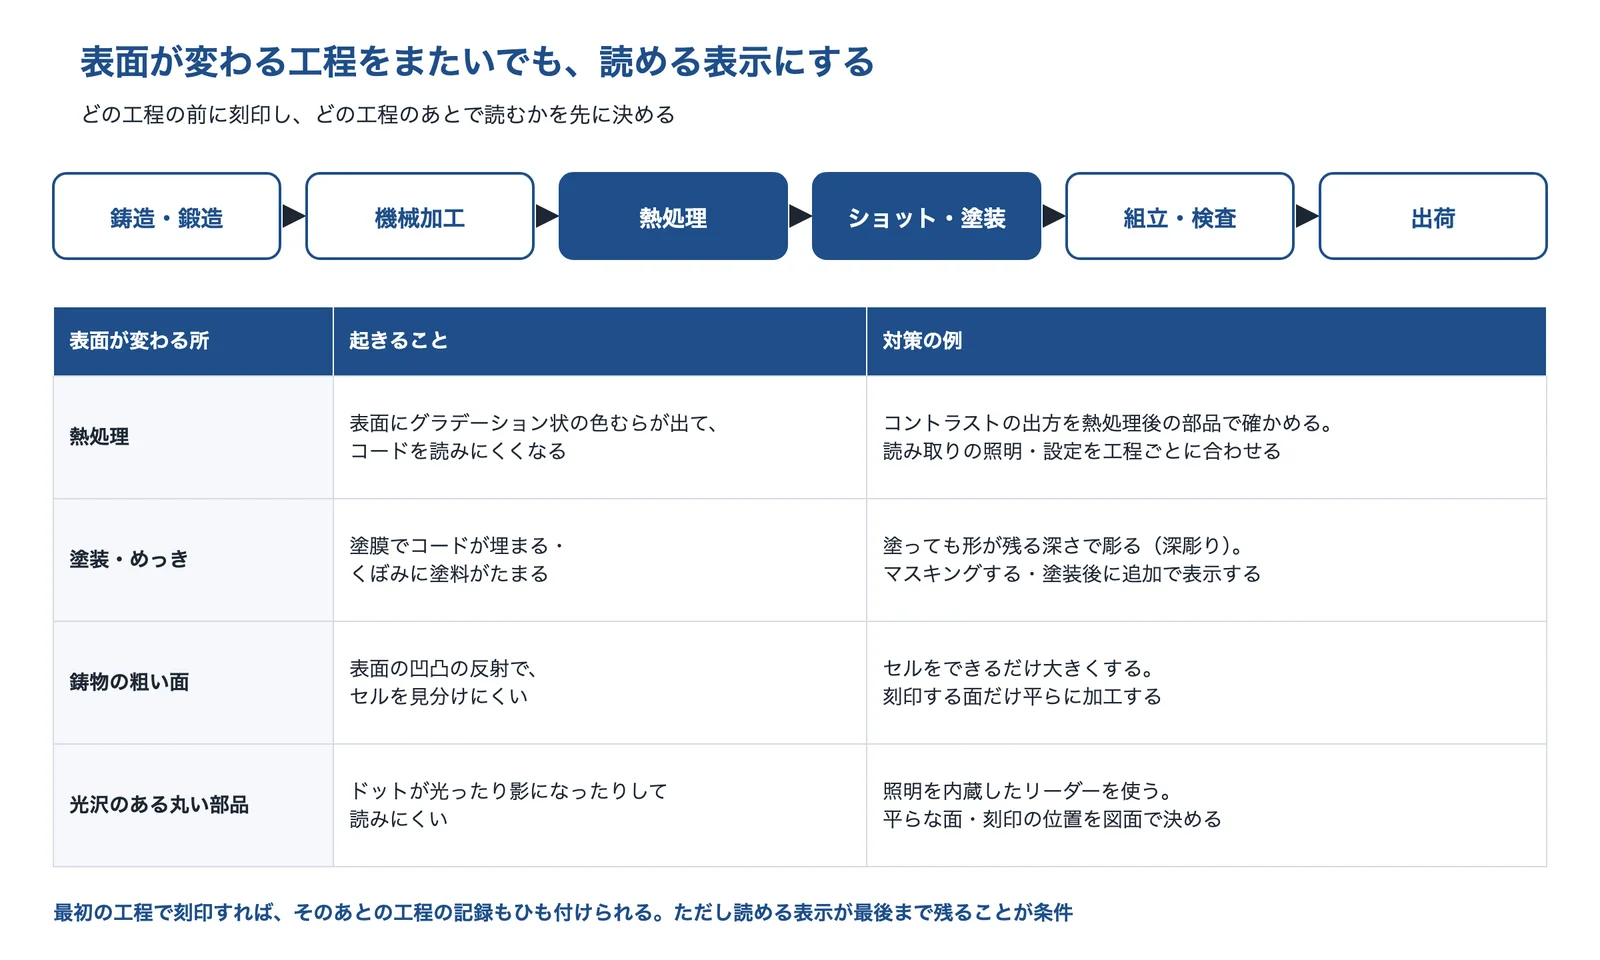
出典:キーエンスの事例・パナソニック インダストリー「ディープカーブ」・Foundry Management & Technology の記事・wenglor の解説と編集部の整理をもとに AI(Claude)で作成
出典:トレーサビリティとは|一宗、令和6年度におけるリコール総届出件数及び総対象台数について(速報値)|国土交通省、規格|QRコードドットコム(デンソーウェーブ)、誤り訂正機能|QRコードドットコム(デンソーウェーブ)、データマトリックスとは|キーエンス、熱処理後の2次元コード読み取り|キーエンス、Reading of Needle Punched 2D Codes on Round and Glossy Components|wenglor、Two-Dimensional Codes Leave Their Mark|Foundry Management & Technology
解決技術の詳細
レーザーマーキング
レーザーマーカーは、樹脂や金属などの表面を変質させて、文字・記号・2次元コードを描きます。表面を削る・溶かす方式、表面の塗膜をはがして下地を出す方式、酸化などで色を変える方式があります。レーザーの種類では、CO2 レーザー(波長10,600nm)は樹脂・木などの有機物に向き、ファイバーレーザー(1,060nm)は金属で反射が低く吸収が高いので金属に向きます(パナソニック インダストリー)。
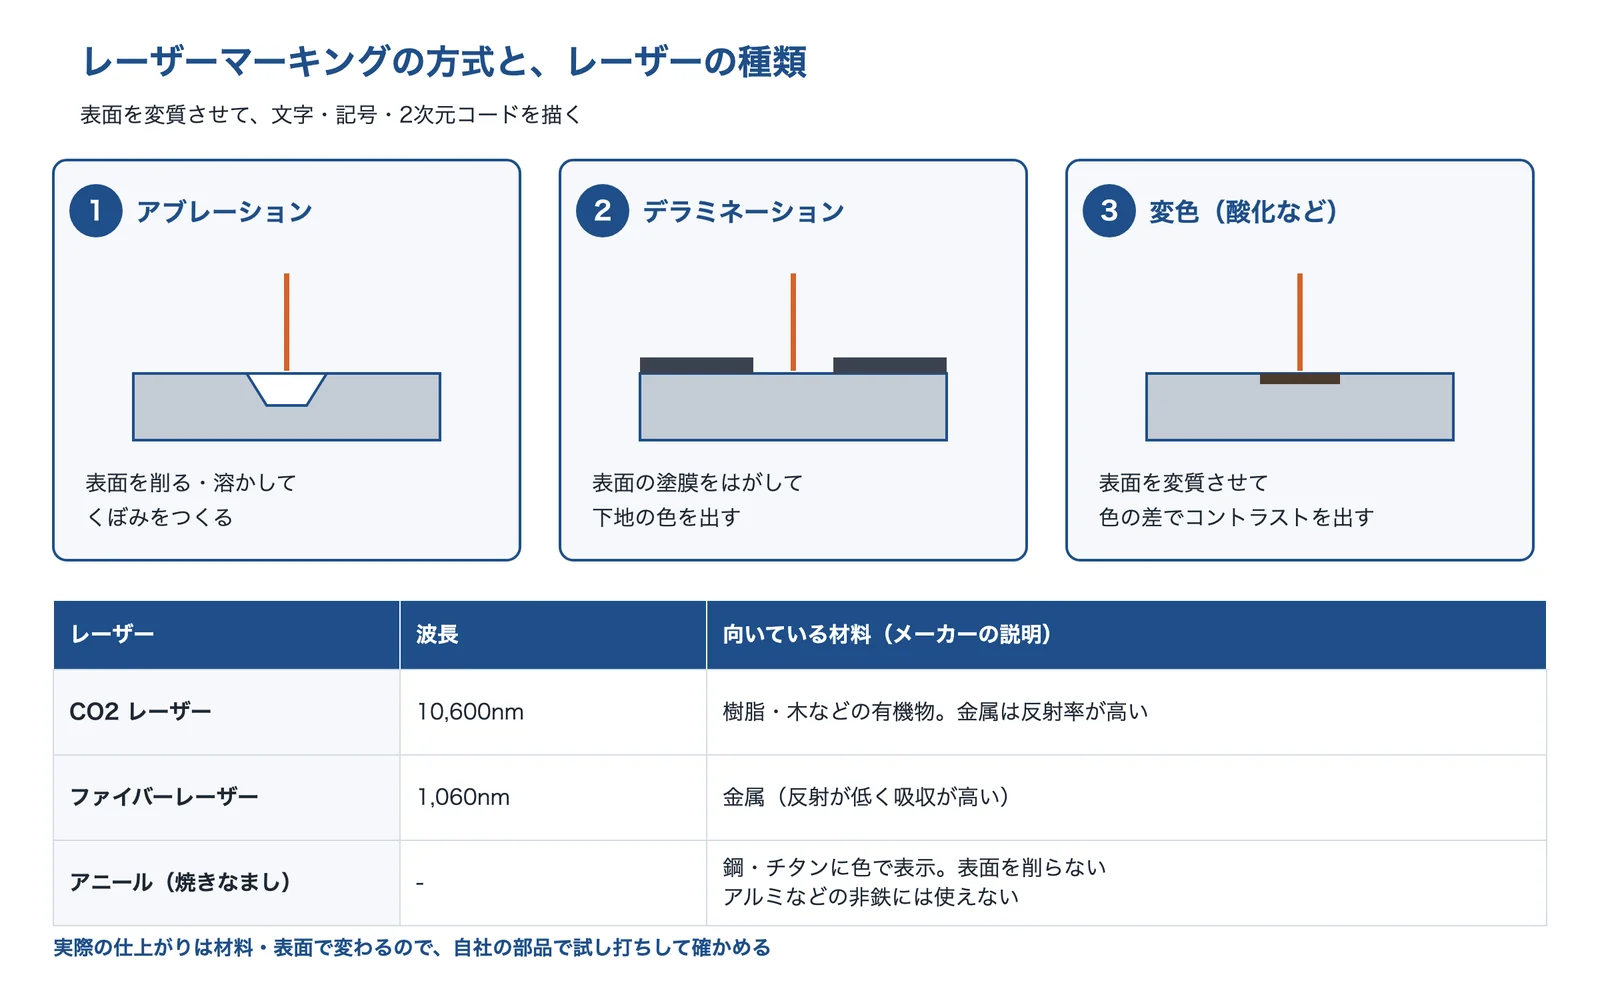
出典:パナソニック インダストリー「レーザーマーカーの原理」・TRUMPF「Annealing」をもとに AI(Claude)で作成
鋼やチタンには、溶ける直前まで局所的に加熱して酸化膜の色で表示するアニールマーキングもあります。表面を削らないので、くり返しの洗浄に耐え、医療機器の識別にも使われます。アルミなどの非鉄の金属には使えません(TRUMPF)。塗装などの工程をまたぐ部品には、深く彫って塗装のあとも読めるようにする方法があります(パナソニック インダストリー)。
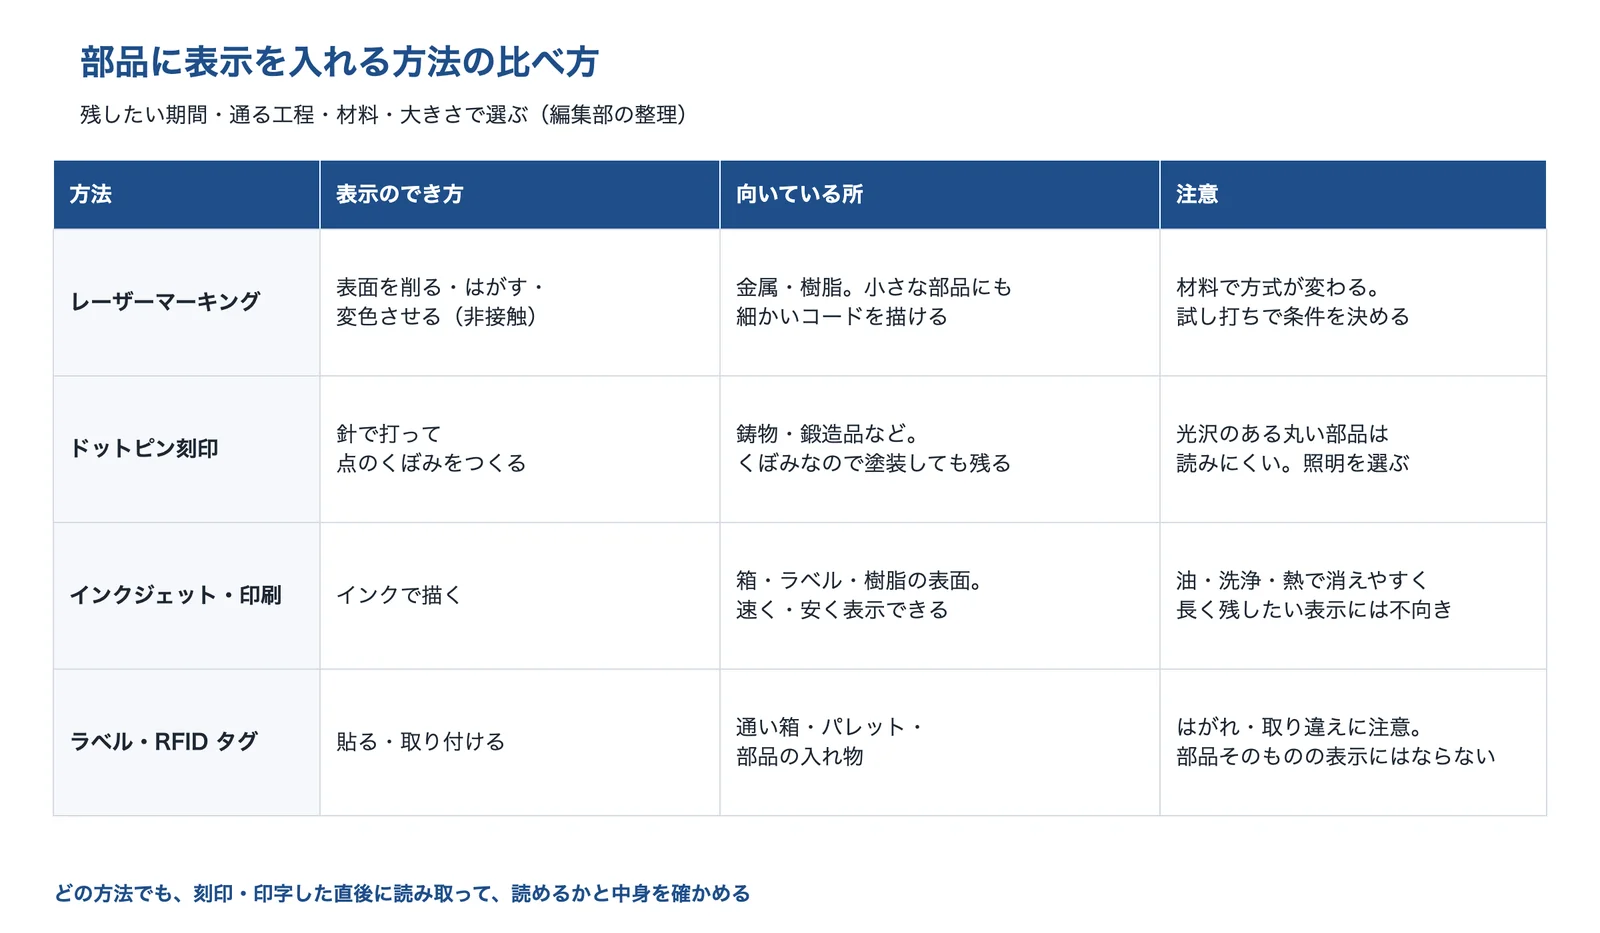
出典:パナソニック インダストリー「レーザーマーカーの原理」・ダイコーの事例・wenglor の解説・一宗のコラムと編集部の整理をもとに AI(Claude)で作成
ドットピン刻印
ドットピン刻印は、針で部品を打って点のくぼみを並べ、文字や2次元コードを描く方法です。電動の刻印機では、2次元コード・シリアル番号・ロゴを打刻でき、生産ラインの設備とつないで使えるものもあります(トーチョーマーキングシステムズ)。
点のくぼみは、照明の当たり方で光ったり影になったりします。光沢のある丸い部品(サスペンションやエンジンの部品)では読み取りが難しく、照明を内蔵したリーダーが勧められています(wenglor の解説)。鋳物の粗い面では、光の反射で見分けにくくならないよう、セルをできるだけ大きくするのがよいとされます(Foundry Management & Technology の記事)。
読み取り・印字品質の検証
2次元コードの印字品質は、規格の等級で評価できます。ラベルなどに印刷したコードは ISO/IEC 15415、部品に直接マーキングしたコードは ISO/IEC TR 29158(AIM DPM)で評価し、白と黒を分けるしきい値の決め方が違います(キーエンスの解説)。直接マーキングは航空・自動車・電子機器・医療機器で注目されていて、受け入れた部品に直接マーキングされた2次元コードの品質を管理し始めた自動車メーカーもあるとされます(キーエンスの解説)。
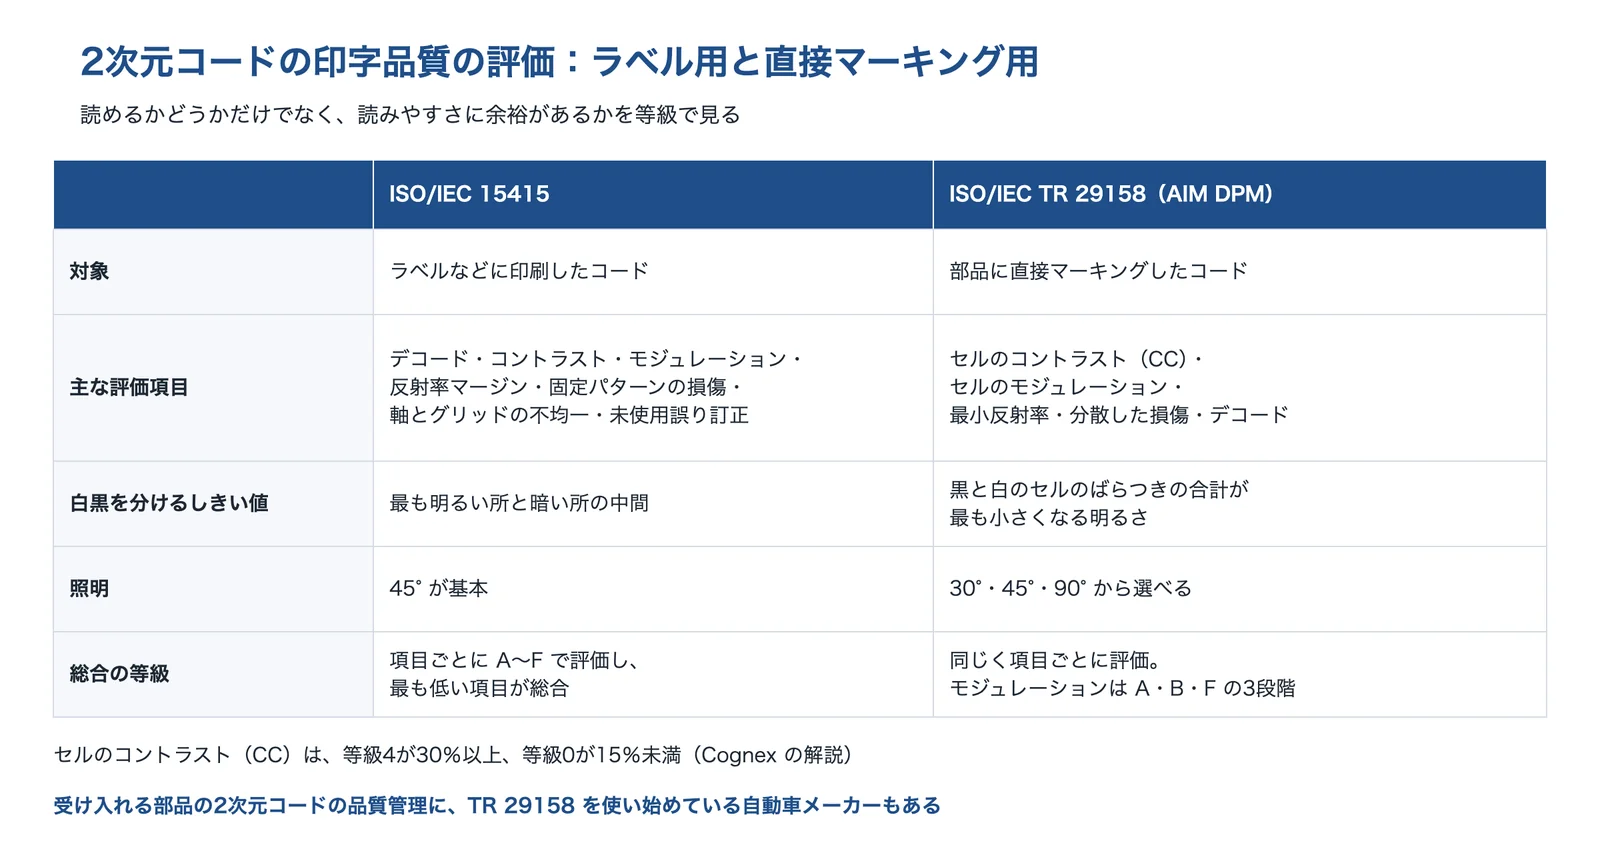
出典:キーエンス「15415 と 29158 の主な違い」・キーエンス「TR 29158 に基づく検証」・Euresys の解説・Cognex の解説をもとに AI(Claude)で作成
ISO/IEC 15415 では、デコード・コントラスト・モジュレーション・軸とグリッドの不均一・未使用誤り訂正などの項目ごとに評価し、最も低い項目が総合の等級になります(Euresys の解説)。TR 29158 では、セルのコントラストの等級4が30%以上、等級0が15%未満とされ、照明の角度を30°・45°・90° から選べます(Cognex の解説)。刻印の直後に読み取って等級と中身を確かめれば、読めないコードを後の工程に流さずに済みます。
読み取りの側では、コントラストを調整できるリーダーや、画像認識のリーダーが金属の上のコードを安定して読めるとされます(ティアンドエスラボラトリ)。熱処理の色むらの影響を除いて読むリーダーもあります(キーエンスの事例)。
データのひも付け(システム)
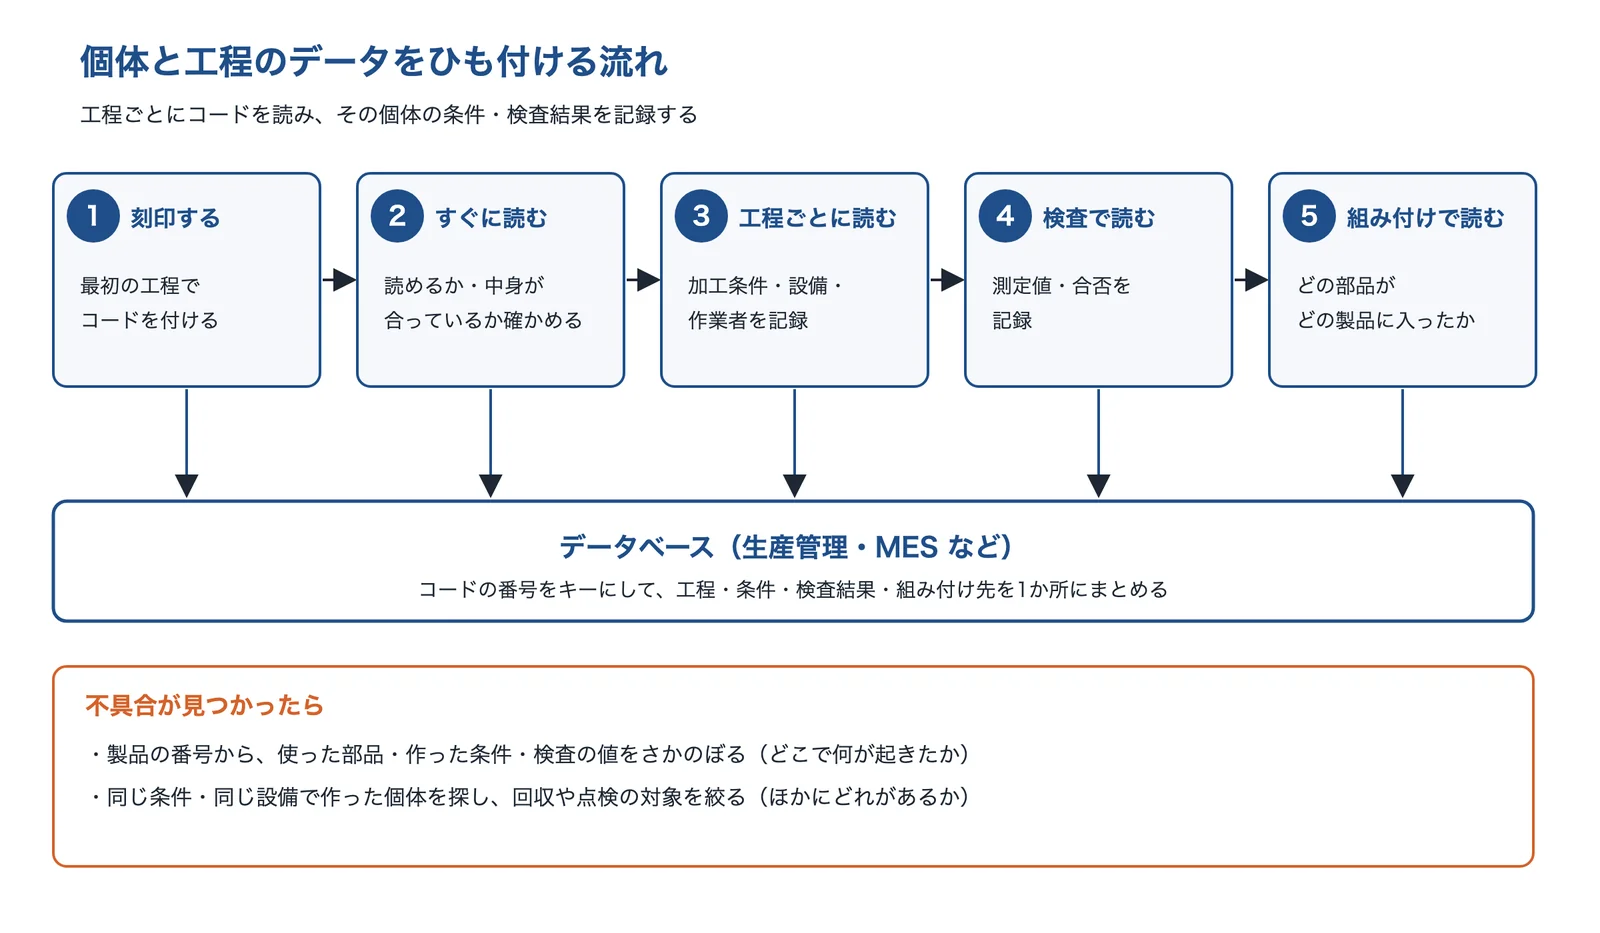
表示を入れたら、工程ごとにコードを読んで、加工の条件・設備・検査の結果・組み付け先を記録します。生産管理と現場の機械・センサーのあいだに位置する MES(製造実行システム)は、工程のセンサーや PLC のデータを取り込んで、異常の判定などに使います(MONOist)。製品の番号から部品と条件をさかのぼり、同じ条件の個体を探せるのは、番号をキーにしてデータを1か所にまとめているからです。
出典:MONOist の記事・一宗のコラム・ティージェイエスの事例と編集部の整理をもとに AI(Claude)で作成
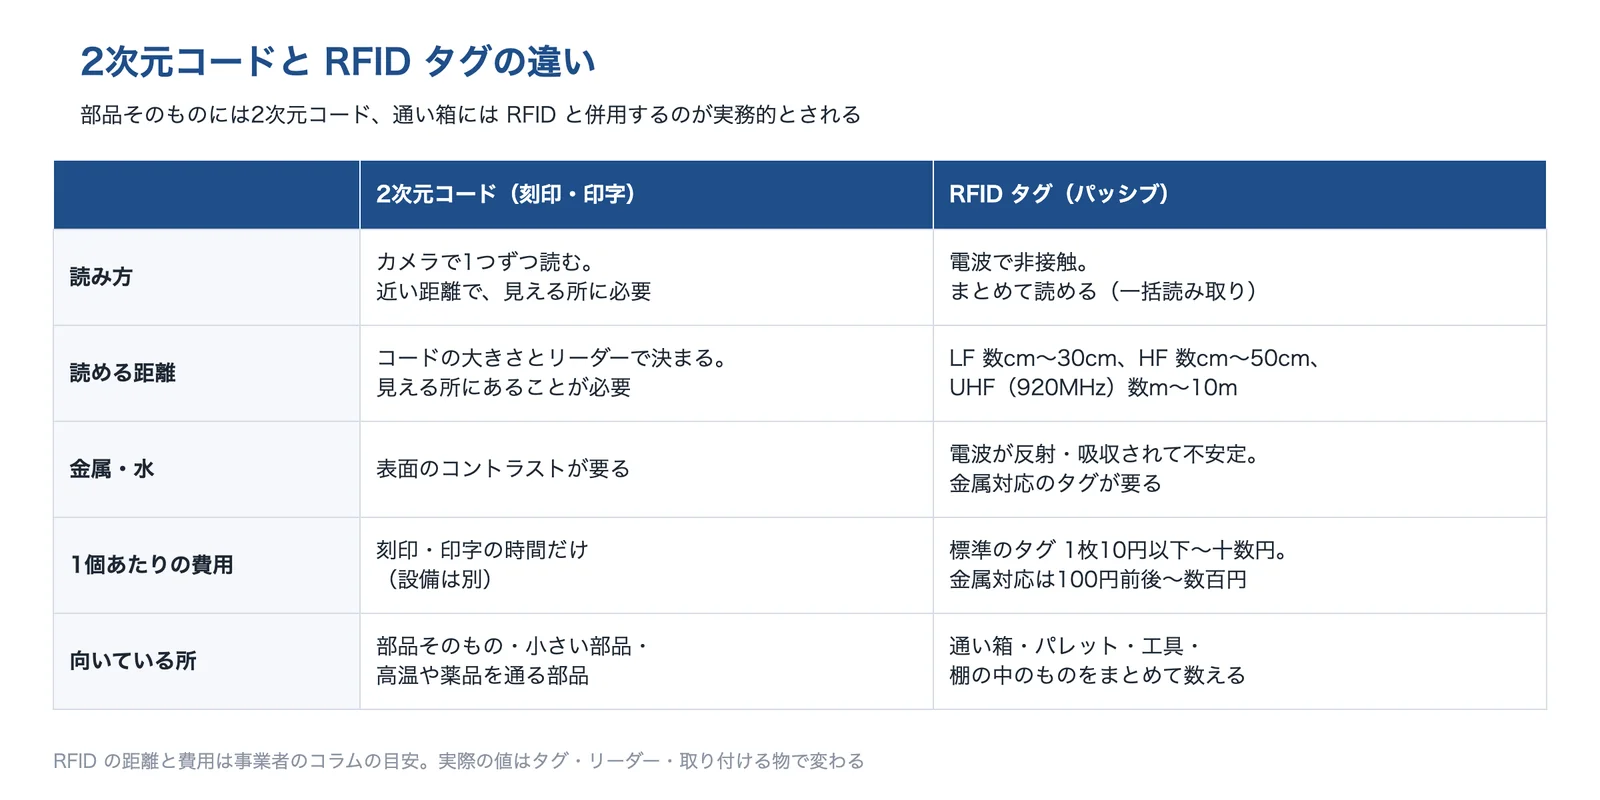
RFID タグは、電波で非接触に、まとめて読めます。ただし金属や水の多い所では電波が反射・吸収されて読み取りが不安定になり、金属対応のタグが要ります。このため、製品には2次元コード、通い箱には RFID と併用するのが実務的とされます(一宗のコラム)。
出典:一宗のコラム(RFID)・一宗のコラムをもとに AI(Claude)で作成
出典:レーザーマーカーの原理|パナソニック インダストリー、ディープカーブ(超深彫り)|パナソニック インダストリー、Annealing|TRUMPF、ISO/IEC TR 29158 に基づく検証|キーエンス、ISO/IEC 15415 と ISO/IEC 29158 の主な違い|キーエンス、ISO/IEC 15415 for Data Matrix and QR Codes|Euresys、ISO/IEC TR 29158 (AIM-DPM)|Cognex、Reading of Needle Punched 2D Codes on Round and Glossy Components|wenglor、Two-Dimensional Codes Leave Their Mark|Foundry Management & Technology、MESを使ったトレーサビリティー|MONOist、トレーサビリティとは|一宗、RFID(無線タグ)技術の概要|一宗、金属へのバーコード印字特集|ティアンドエスラボラトリ、熱処理後の2次元コード読み取り|キーエンス
トレーサビリティの技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。レーザーマーキングの受託の会社、レーザーマーカーのメーカー、樹脂部品に QR コードを印字する会社、ドットピン刻印機のメーカー、直接マーキングのコードを読むリーダーの会社、トレーサビリティのシステムを作る会社を挙げました。
株式会社ティアンドエスラボラトリ|金属・樹脂への2次元コードのレーザーマーキングの受託
ティアンドエスラボラトリとは
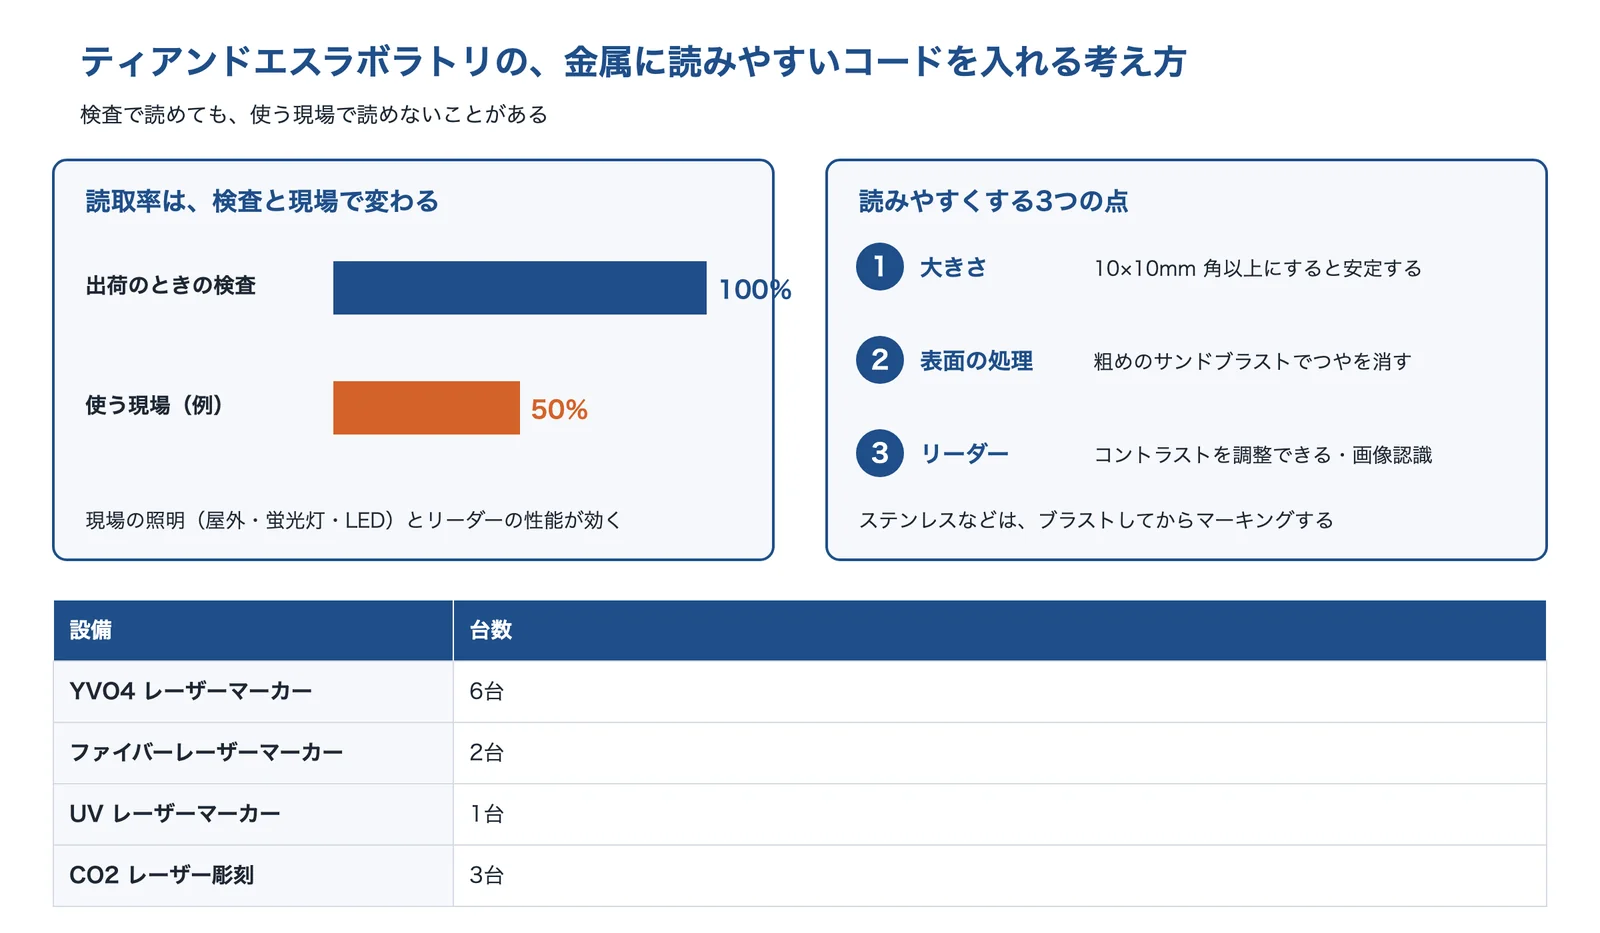
ティアンドエスラボラトリは、埼玉県八潮市にある、レーザー彫刻・マーキングの受託加工の会社です(2008年創立)。YVO4 レーザーマーカー6台、ファイバーレーザーマーカー2台、UV レーザーマーカー1台、CO2 レーザー彫刻3台を持ち、金属や樹脂の製品にバーコード・2次元コードを直接マーキングしています。
ティアンドエスラボラトリの得意技術
| 技術 | 内容 |
|---|---|
| 2次元コードの直接マーキング | 金属製品・樹脂製品に、QR コードやデータマトリックスなどを直接マーキングする。2次元コードは誤り訂正があり、少し欠けても読めるとしている |
| 読み取りを安定させる大きさ | コードの大きさを10×10mm 角以上にすると、安定した読取率を確保できるとしている |
| 表面の処理 | 粗めのサンドブラストで完全につやを消すと、読取率が飛躍的に向上するとしている。ステンレスなどは、ブラスト処理をしてからマーキングすると読み取り率が上がる |
同社は、出荷のときの検査で読取率が100%でも、使う現場では50%まで下がることもあるとして、現場の照明(屋外・蛍光灯・LED)やリーダーの性能を含めて考えるよう勧めています。
ティアンドエスラボラトリが解決できる課題
- 金属部品に入れた2次元コードが、現場で読めないことがある
- ステンレスなど光る材料に、読みやすいコードを入れたい
- 刻印の大きさ・表面の処理を、使う現場に合わせて決めたい
出典:ティアンドエスラボラトリ「金属へのバーコード印字特集」・同「会社案内」をもとに AI(Claude)で作成
出典:会社案内|ティアンドエスラボラトリ、金属へのバーコード印字特集|ティアンドエスラボラトリ
株式会社アコン|ファイバーレーザーマーカー PALLASER の自社開発・製造
アコンとは
アコンは、宮崎県日向市に本社がある、レーザーを使った製品の開発・販売の会社です(2012年設立)。PALLASER のブランドで、レーザーマーカー・レーザークリーナー・レーザー溶接機を扱い、宮崎の本社でレーザー製品の製造・検査・梱包をしています。
アコンの得意技術
| 技術 | 内容 |
|---|---|
| ファイバーレーザーマーカー | 金属への刻印が得意で、細かいデータマトリックスも鮮明に印字できるとしている。QR コード・データマトリックスに対応する |
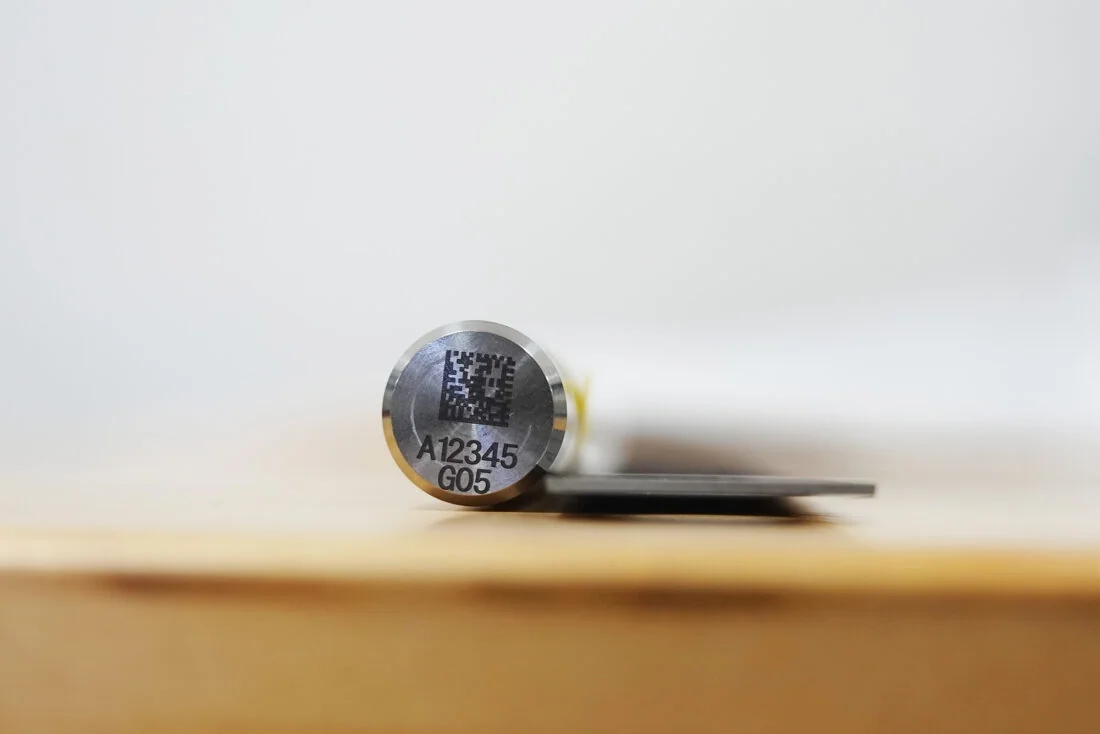
| ドリルの刃への印字 | 小さな工具であるドリルの刃にデータマトリックスを印字し、読み取って使った履歴や管理番号を確かめられるようにした事例を公開している |
| 条件の決め方 | 小さな面積に刻印するときは、熱の影響を避けながら鮮明に印字するため、本番の前に試し打ちをして条件を決めるとしている |
アコンが解決できる課題
- 工具や小さな金属部品に、管理番号の2次元コードを入れたい
- 工具・備品の使った履歴を、読み取りで確かめたい
- 自社の工場にレーザーマーカーを入れて、刻印を内製したい
出典:PALLASER(アコン)「ドリルの刃へのデータマトリクスの印字」
出典:会社概要|アコン(PALLASER)、ドリルの刃へのデータマトリクスの印字|PALLASER、レーザーマーカー|PALLASER
株式会社ダイコー|樹脂の機械部品への QR コードのレーザー印字
ダイコーとは
ダイコーは、大阪市西成区に本社を置く、1974年創業(1984年設立)の会社です。ガスケット・パッキンなどの製造販売を行っていて、レーザーマーカーでの印字・マーキングの加工もしています。
ダイコーの得意技術
| 技術 | 内容 |
|---|---|
| 樹脂部品への QR コードの印字 | MC ナイロン製の機械部品に、レーザーマーカーで QR コードを印字した事例がある。シールやラベルと違い、はがれたり消えたりする心配がないとしている |
| 非接触の加工 | 非接触なので、製品に力をかけず、変形させずに細かい印字ができるとしている |
| データから直接印字 | ソフトと連動して、データから直接印字する。版や型が要らない |
ダイコーが解決できる課題
- 樹脂の部品に、はがれない QR コード・シリアル番号を入れたい
- ラベルやシールがはがれて、部品の履歴がわからなくなる
- ガスケット・シール部品の加工と表示を、まとめて頼みたい
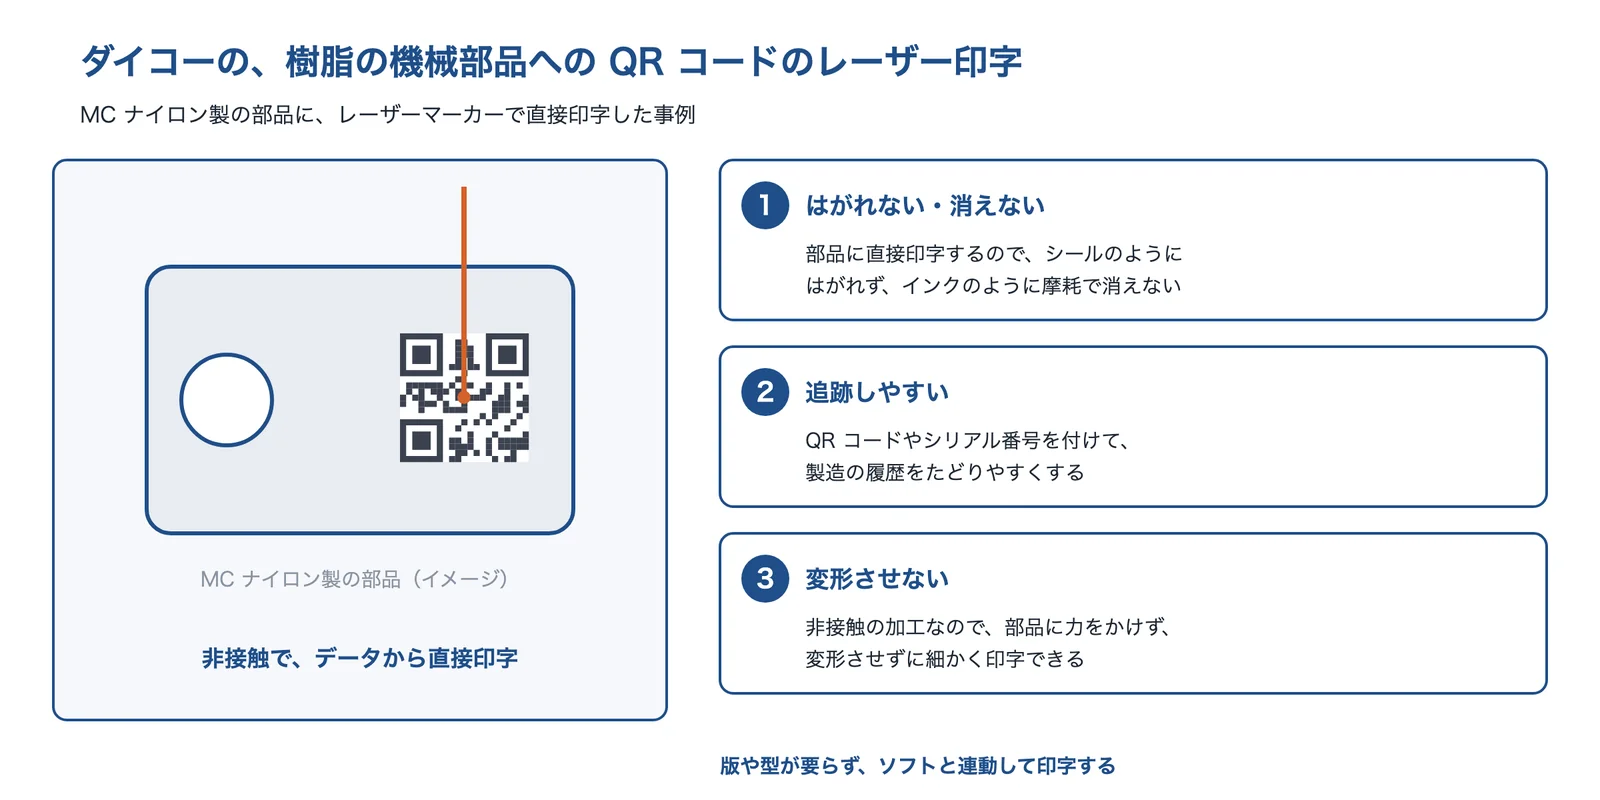
出典:ダイコー「MC ナイロン製部品への QR コードの印字」をもとに AI(Claude)で作成
出典:会社概要|ダイコー、MC ナイロン製部品への QR コードの印字|ダイコー
トーチョーマーキングシステムズ株式会社|ドットピン刻印機 MarkinBOX・Patmark
トーチョーマーキングシステムズとは
トーチョーマーキングシステムズは、千葉県八街市に本社がある、刻印・打刻機のメーカーです。1919年に東京で花輪刻印製作所として創業し、2023年に本社と工場を八街市に移して、社名をトーチョーマーキングシステムズに変えました(登記上の本店は東京都墨田区)。
トーチョーマーキングシステムズの得意技術
| 技術 | 内容 |
|---|---|
| MarkinBOX(電動のドットピン刻印機) | 完全電動のドットマーキング。2次元コード・シリアル番号・ロゴ・複数行の文字を打刻でき、小さな金属部品にも精度よく刻印できるとしている |
| つなぎ方 | 新しいコントローラー MB3 は Ethernet/IP に対応し、パソコンをつなぎっぱなしにしなくてよい。DXF・BMP やパソコンのフォントから刻印のデータを作れる |
| Patmark | 電池で動く、持ち運べるドットマーカー。QR コード・データマトリックス・シリアル番号の打刻に対応する |
トーチョーマーキングシステムズが解決できる課題
- 鋳物・鍛造品・鋼板など金属の部品に、2次元コードとシリアル番号を打刻したい
- 生産ラインの設備とつないで、刻印を自動にしたい
- インクやラベルではなく、くぼみで残る表示にしたい
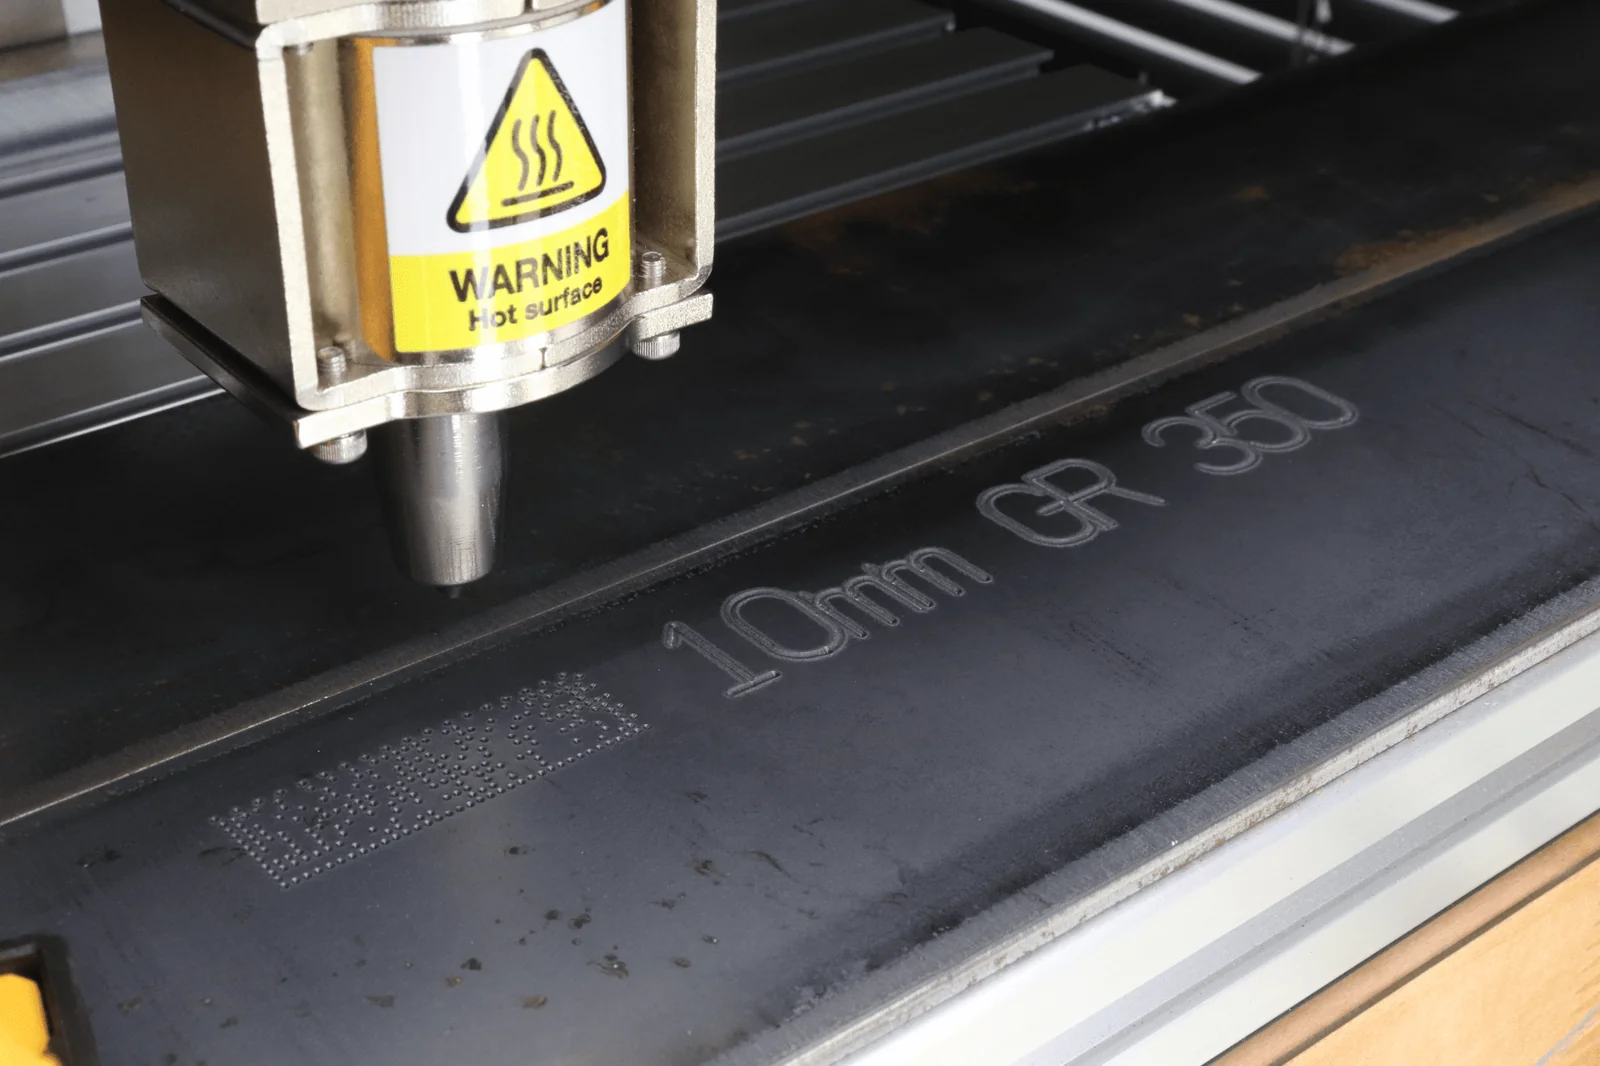
出典:トーチョーマーキングシステムズ「MarkinBOX」
出典:会社概要|トーチョーマーキングシステムズ、MarkinBOX|トーチョーマーキングシステムズ、Patmark|トーチョーマーキングシステムズ
株式会社ウェルコムデザイン|直接マーキングした極小の2次元コードを読むリーダー
ウェルコムデザインとは
ウェルコムデザインは、神戸市西区にある、バーコード・2次元コードのリーダーなど自動認識の機器の会社です(1994年設立)。部品に直接マーキングした2次元コード(DPM)を読むリーダーを扱っています。
ウェルコムデザインの得意技術
| 技術 | 内容 |
|---|---|
| MedicDPM シリーズ | MedicDPM-10 は、レーザー刻印した極小の DataMatrix・QR コードを読むリーダー。MedicDPM-90 は1次元コードも読める |
| 医療器具の読み取りの実証 | 市立病院の手術室の補助の業務で、鉗子・剪刀など数千種類の器具を、洗浄・消毒・乾燥のあとに DataMatrix を読んで管理する実証をした。作業時間が短くなり、形の似た器具も正しく見分けられたとしている |
| DPM 対応のリーダーの一覧 | 直接マーキングしたコードを読めるリーダーを、一覧にして紹介している |
ウェルコムデザインが解決できる課題
- 部品・器具に直接刻印した小さなコードが、ふつうのリーダーで読めない
- 洗浄・滅菌をくり返す器具を、1本ずつ管理したい
- 形の似た部品・器具の取り違えを防ぎたい
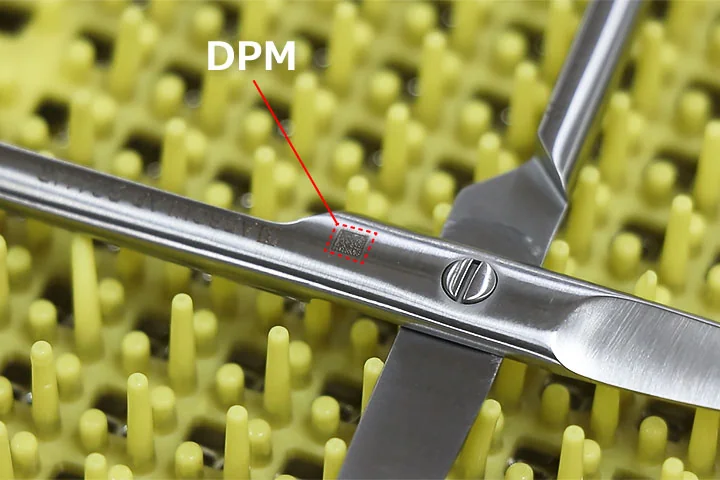
出典:ウェルコムデザイン「MedicDPM シリーズの読み取り実証」
出典:会社案内|ウェルコムデザイン、MedicDPM シリーズの読み取り実証|ウェルコムデザイン、DPM 対応のリーダー|ウェルコムデザイン
株式会社ティージェイエス|QR コードと測定機器をつなぐトレーサビリティのシステム開発
ティージェイエスとは
ティージェイエスは、静岡市清水区に本社がある、ソフトウェア開発などの会社です(1979年設立)。製造業向けのシステム開発の事例を公開しています。
ティージェイエスの得意技術
| 技術 | 内容 |
|---|---|
| トレーサビリティのシステム | ダイカストのメーカーの事例で、製品のシリアル番号の QR コードをハンディターミナルで読み、生産ラインの測定機器とつないで、トレースのデータをデータベースで一元管理するシステムを作った |
| 開発 | C#・Windows Embedded Compact 7 で、開発期間は3か月 |
| 効果 | 手書きの記録をやめて正確なデータをためられるようになり、品質管理を自動にして、梱包の前に NG の製品を見分けられるようになったとしている |
事例の導入先の会社名は公開されていません。
ティージェイエスが解決できる課題
- 作業の実績を手書きで記録していて、データが正確でない
- 製品のシリアル番号と、測定機器の結果をひも付けたい
- 社内でデータを共有するしくみがなく、製品を追えない
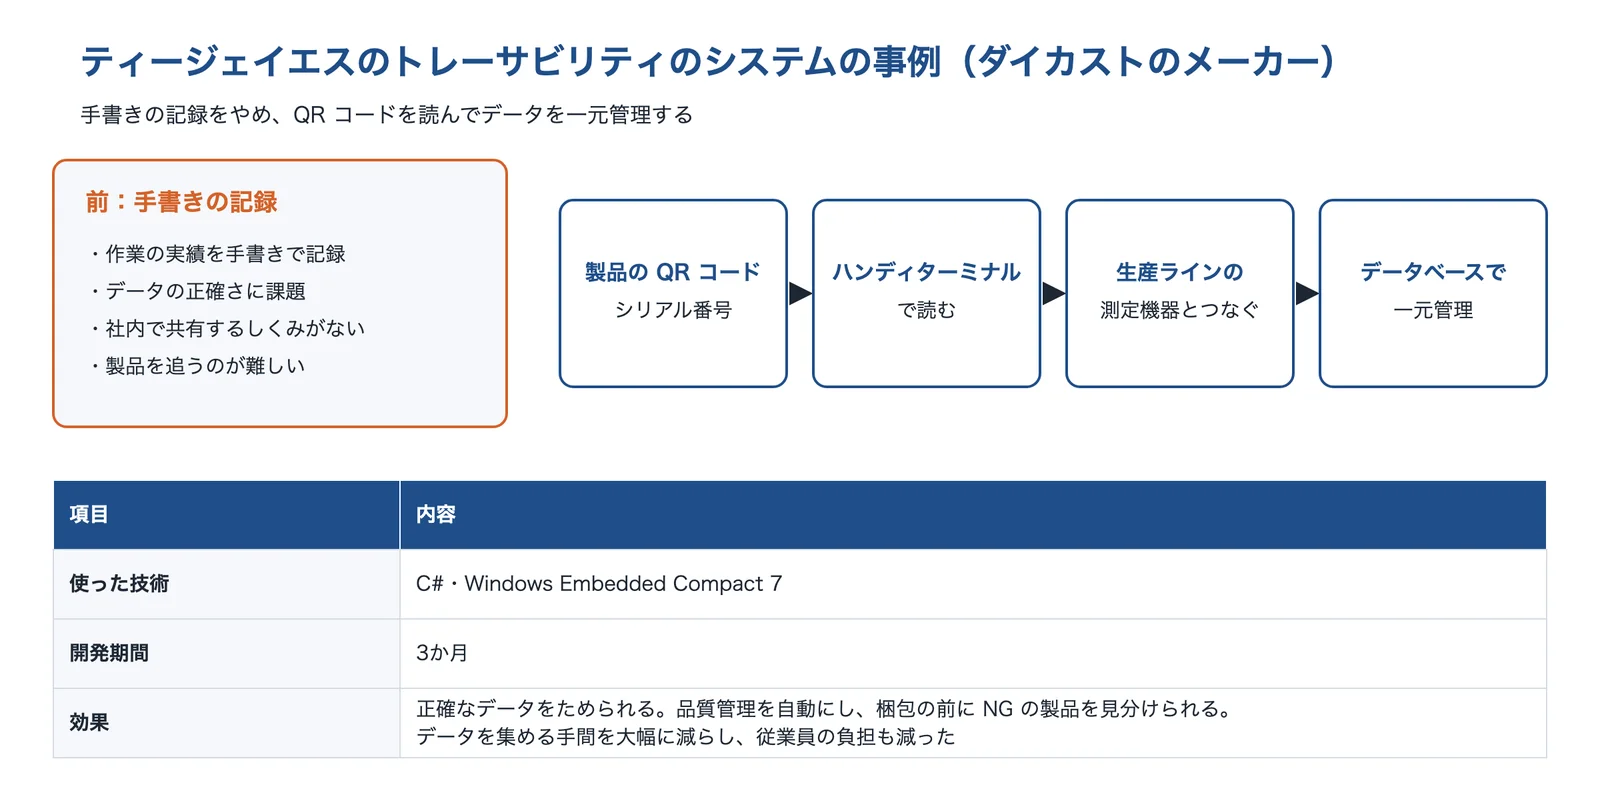
出典:ティージェイエス「トレーサビリティシステム構築事例」をもとに AI(Claude)で作成
出典:会社概要|ティージェイエス、トレーサビリティシステム構築事例|ティージェイエス
選ぶ前に確かめる条件
トレーサビリティのしくみを相談する前に、次のことを整理しておくと話が早く進みます。
- 困っていること(回収の範囲が広い・コードが読めない・工程で消える・表示を入れる場所がない・記録が手書き)と、だれに何を説明する必要があるか(客先・規制)
- 管理する単位(ロットか個体か)と、どの部品を個体で管理するか
- 部品の材料・表面(光る金属・鋳肌・樹脂)・大きさ・表示を入れられる場所と、刻印してよい深さ
- 表示を入れたあとに通る工程(熱処理・ショット・めっき・塗装・洗浄・滅菌)と、どこで読みたいか
- 読む場所の照明・距離・使うリーダー(ハンディか固定か)と、求める読み取りの速さ
- 記録したいデータ(加工条件・設備・作業者・検査の値・組み付け先)と、つなぐ生産管理・MES・測定機器
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月8日








