
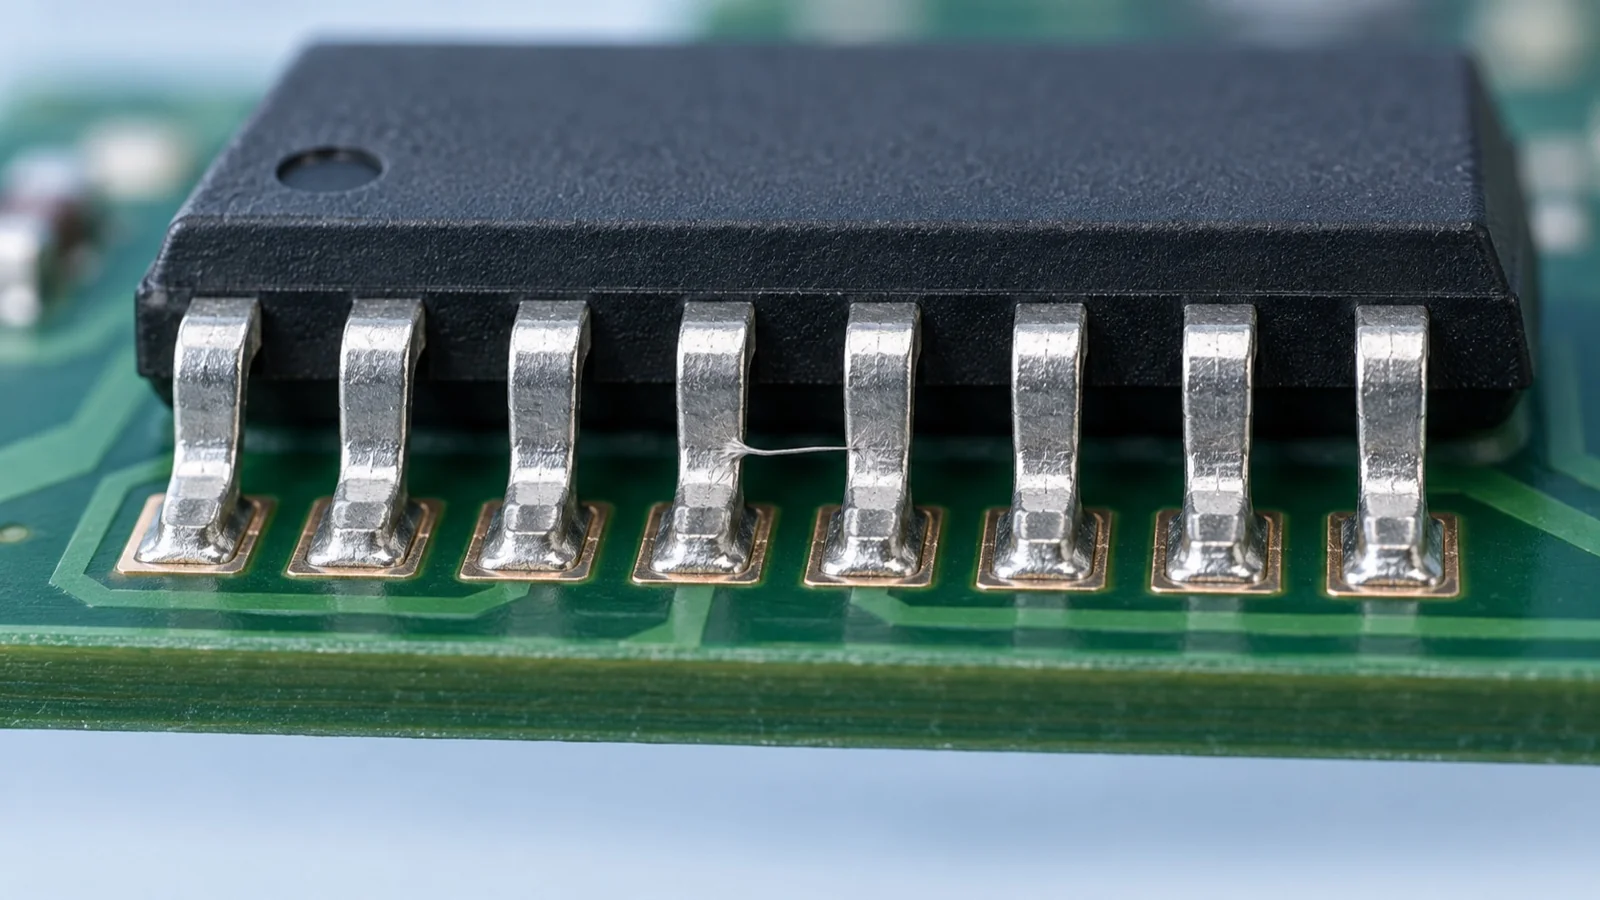
基板の上の部品のリードから、髪の毛よりずっと細い金属のひげが伸びて、隣のリードにつながっていた。コネクタのピンとシェルのあいだでショートしていた。サーバーの電源が、原因のわからないショートで止まった――。こうした故障の原因の1つが、めっきの表面から金属の結晶がひげのように伸びる「ウィスカ」です。
ウィスカは、スズめっきの中の応力、温度変化、コネクタの押し付け、高温高湿、そして部屋の部材の亜鉛めっきなど、いくつもの原因で伸びます。この記事では、伸びている所と条件から原因を切り分ける流れを示し、めっきの種類と結晶、熱処理とリフロー、下地、嵌合部のめっき、コーティング、亜鉛ウィスカへの対処、試験のしかたを、相談できる企業とあわせて紹介します。はんだ付けの不良(ボイド・ブリッジなど)は「はんだ付け不良を減らしたい」、鉛を使わない材料選びは「PFAS・鉛を使わずに作りたい」で扱っています。
ウィスカとは:めっきから伸びる金属のひげ
ウィスカは、めっきなどの金属の表面から伸びる、ひげ状・針状の金属の結晶です。NASA ゴダード宇宙飛行センターの資料では、長さはふつう 1 mm 未満で最大 10 mm ほど、太さ(直径)は典型で約 1 µm です。伸びる速さは年に 0.03〜9 mm の報告があり、伸び始めるまでの期間は数日から数年と幅があります。スズのほか、亜鉛・カドミウム・インジウム・アンチモン・銀でも起きます。
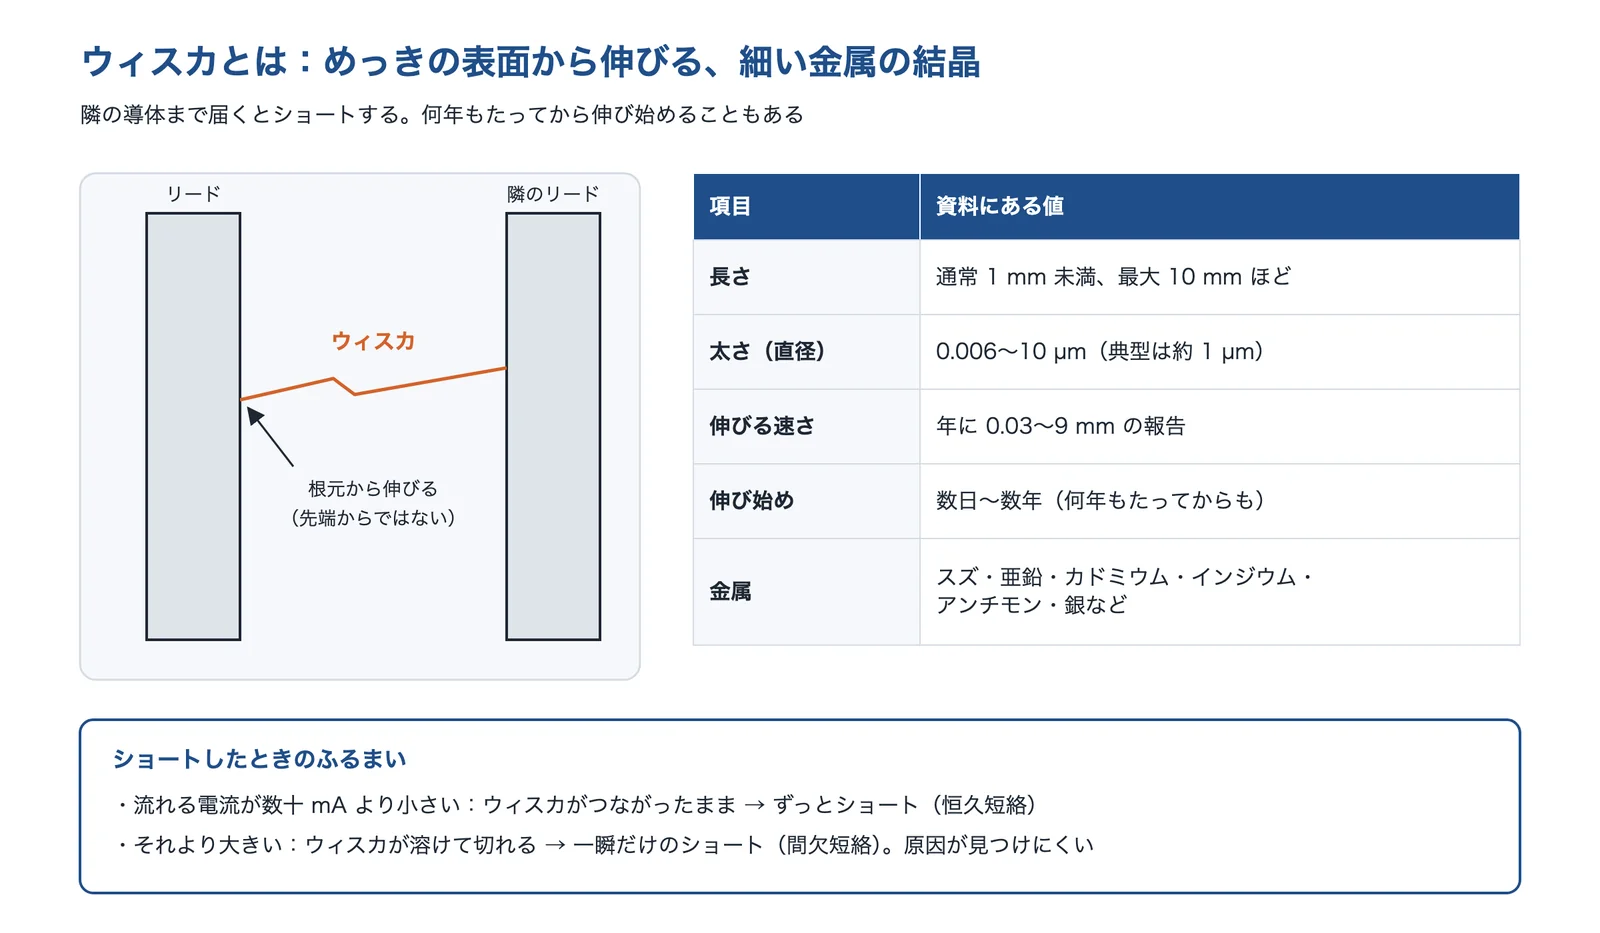
出典:NASA GSFC「Tin Whisker(Background)」・NASA GSFC「Basic Info on Tin Whiskers」をもとに AI(Claude)で作成
ウィスカが隣の導体に触れるとショートします。NASA の資料は、流れる電流が数十 mA より小さければつながったままのショート、大きければウィスカが溶けて切れる一瞬のショートになるとしています。一瞬のショートは、あとで調べても跡が見つからないことがあり、「再現しない不具合」の原因にもなります(編集部の解説)。
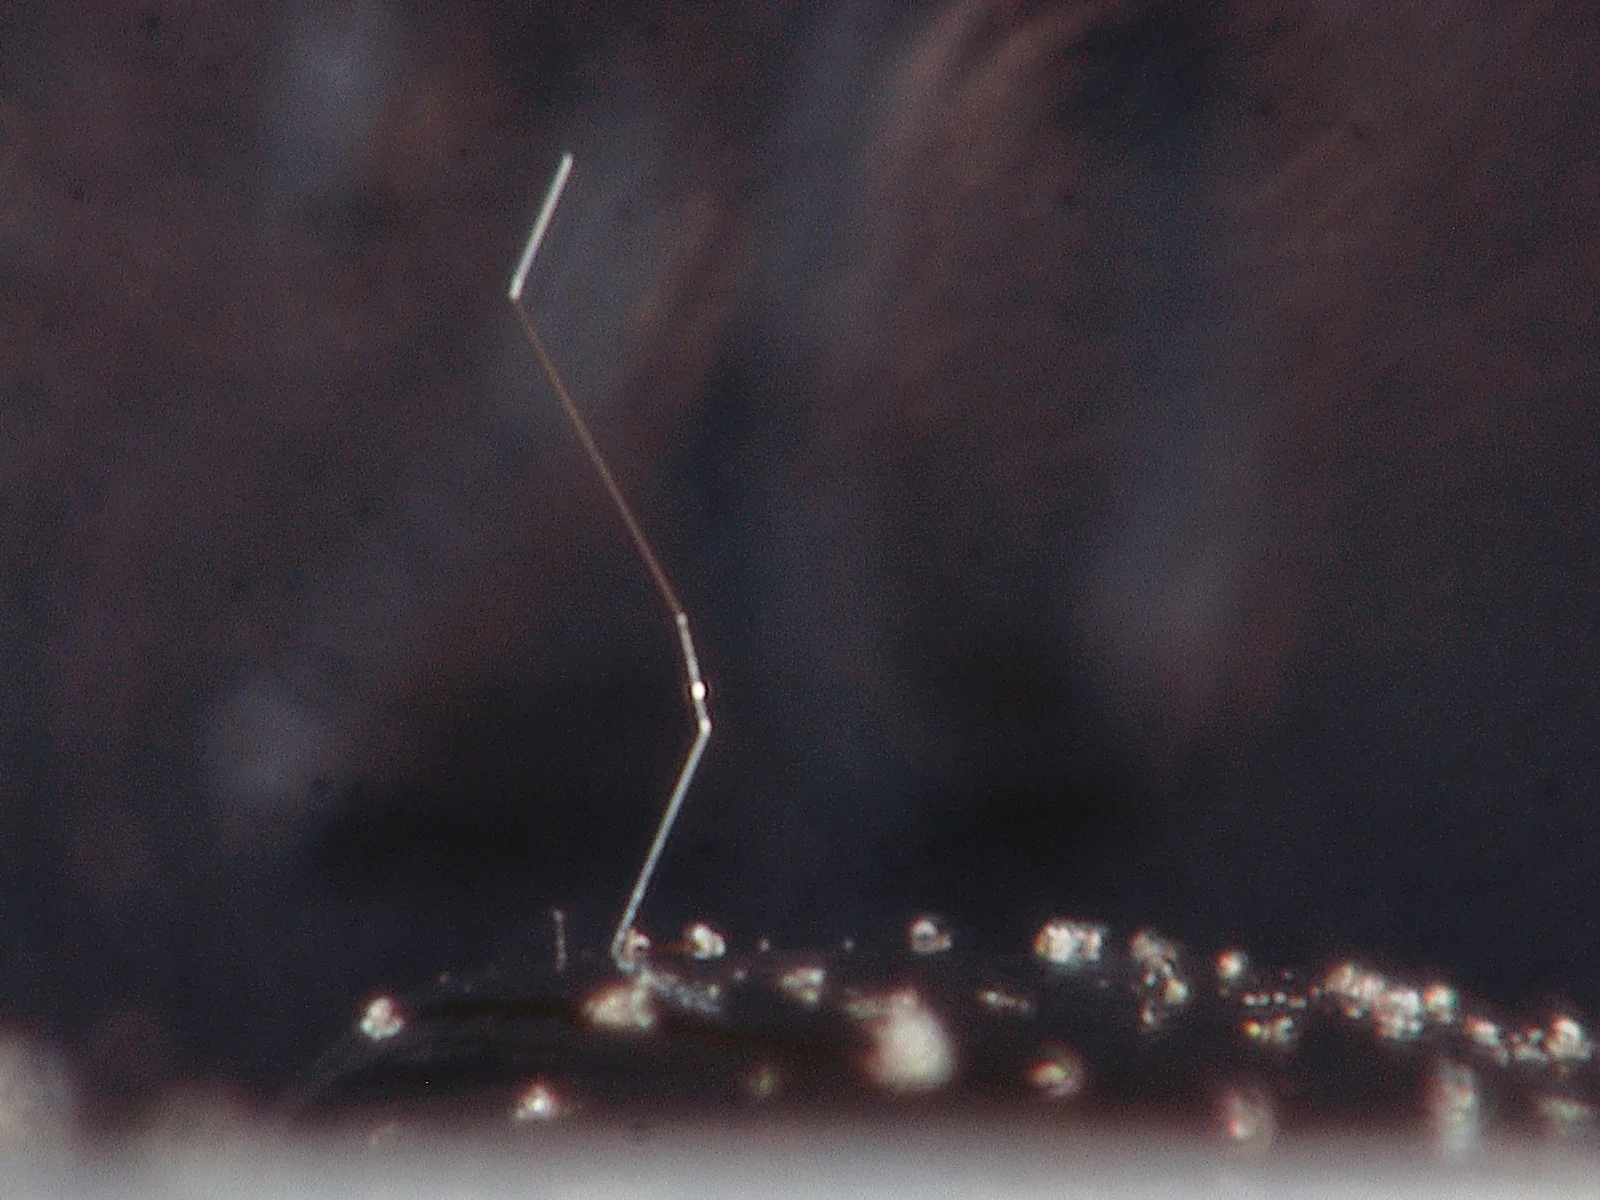
出典:Tin Whisker Photo Gallery|NASA GSFC(Images Courtesy of NASA-GSFC)
出典:Tin Whisker(Background)|NASA GSFC、Basic Info on Tin Whiskers(Brusse、2003年)|NASA GSFC、Tin Whisker Photo Gallery|NASA GSFC
伸びている所と条件から原因を切り分ける
まず、どの金属の、どの部分から、どんな環境で伸びるかを見ます。常温で置いているだけで伸びるのか、温度サイクルで伸びるのか、押し付けられた所から伸びるのか、高温高湿で伸びるのか、それとも部屋の亜鉛めっきから飛んできたのかで、効く対策が違います。
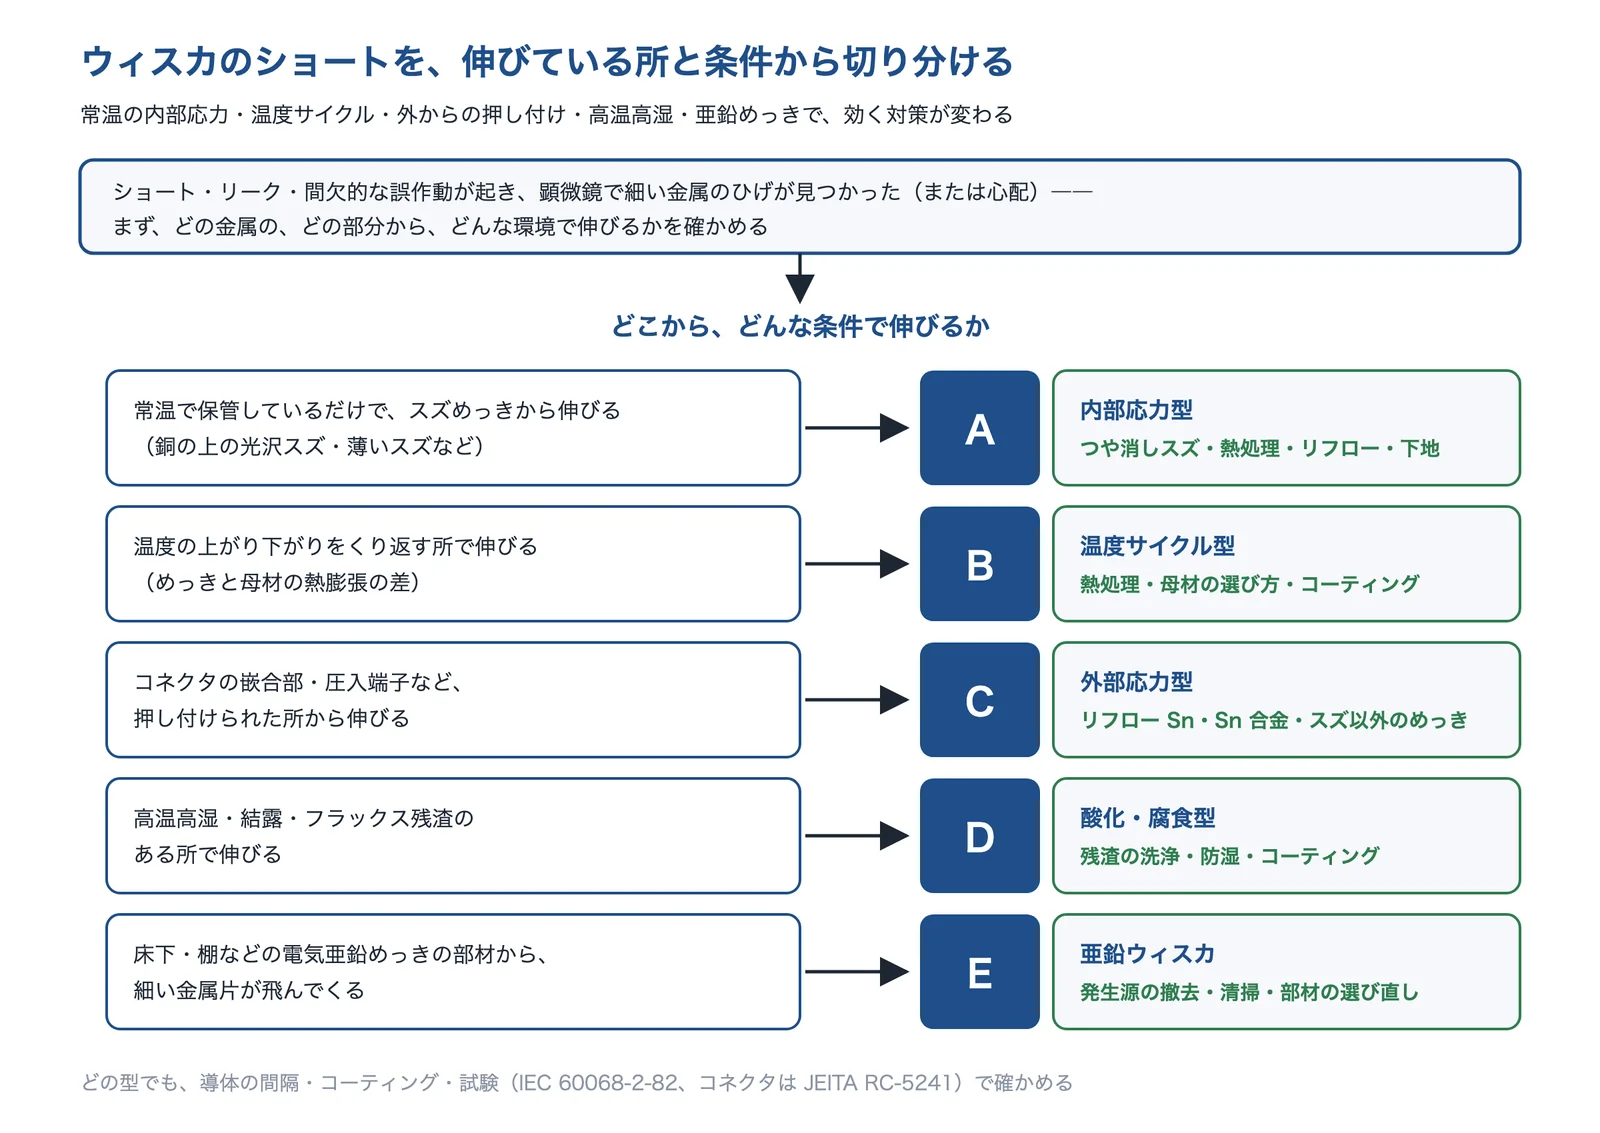
出典:クオルテック「ウィスカ試験」・NASA GSFC「Tin Whisker(Background)」・NASA GSFC「Zinc Whiskers on Raised Floor Tiles」と編集部の整理をもとに AI(Claude)で作成
A〜D は部品や端子のスズめっきの話で、めっきの仕様・処理・設計で手を打ちます。E は部品ではなく部屋の部材(電気亜鉛めっき)が発生源なので、部材と清掃で手を打ちます。どの場合も、1つの対策に頼らず、コーティングや導体の間隔と組み合わせ、試験で確かめます。
症状ごとの見分け方と対策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
常温で置いているだけで、スズめっきから伸びる
部品やコネクタを保管・使用しているうちに、スズめっきの表面から細い金属のひげが伸びる。銅の上の光沢スズで起きやすい。
- 起きている現象
- スズの膜の中の圧縮の応力が原因です。下地の銅とスズのあいだにできる金属間化合物(Cu6Sn5)が、結晶の境目に沿って伸びてスズの膜を押す、と説明されています(横浜国立大学の研究など)。皮膜中の有機物の吸蔵や小さい結晶も、内部応力を高める要因に挙げられています(大和電機工業)。
- 解決に使える技術
- めっきの種類と結晶を選ぶつや消しスズ・合金
- めっき後の熱処理・リフロー150℃・1時間など
- 下地のニッケル効き方は試験で確認
- 対策を重ねる・間隔をとるコーティングも
ウィスカは何年もたってから伸び始めることがあります(NASA)。出荷前の検査で見えなくても安心できないので、めっきの仕様と試験で確かめます。
温度の上がり下がりをくり返す所で伸びる
車載・屋外・電源まわりなど、温度が大きく上下する部品のスズめっきから伸びる。
- 起きている現象
- めっきと母材の熱膨張の差で、温度が変わるたびにスズの膜に応力がかかります(クオルテック)。−55〜85℃を1000回くり返した試験では、すべての試料に多数のウィスカが出て、長さは 50 µm 以内だった例があります(Panashchenko ほか、2009年)。
- 解決に使える技術
- めっき後の熱処理・リフロー応力をゆるめる
- めっきの種類と結晶を選ぶ仕上げを選び直す
- 温度サイクル試験で確かめるIEC 60068-2-82
母材とめっきの組み合わせで出方が変わります。実際の母材・めっき・温度の範囲で試験して確かめます(編集部の解説)。
コネクタの嵌合部・圧入端子から伸びる
コネクタを差し込んだ接点のまわり、基板に押し込んだ圧入端子(プレスフィット)のまわりから伸び、隣の端子やシェルにつながる。
- 起きている現象
- 外から押し付けられた所で、スズが押し出されるように伸びます(外部応力型)。千住金属工業の資料は、主にコネクタの嵌合部で起き、2006年に施行された RoHS 指令で鉛が規制されてから、問題が再燃したとしています。
- 解決に使える技術
- 嵌合部・圧入端子のめっきを選ぶリフロー・合金・金
- めっきの種類と結晶を選ぶスズ以外の仕上げも
- 外部応力の試験で確かめるJEITA RC-5241
めっきを薄くする・リフローする・薄い金を挟む、はどれも完全には抑えきれていないとされています(千住金属工業)。コネクタの試験規格で確かめて選びます。
高温高湿・結露・フラックス残渣のある所で伸びる
湿気の多い所で使う基板、はんだ付けのあとの残渣が残った所で、ウィスカが出る・長く伸びる。
- 起きている現象
- スズの酸化・腐食でできた生成物が膜を押すことで伸びます(クオルテック)。臭素系の活性剤を含むフラックスの残渣が多いと、はんだの局部的な腐食が進み、ウィスカの発生が早まった、という研究があります(津久井、2015年)。
- 解決に使える技術
- 残渣を減らし、湿気から守る洗浄・防湿
- コンフォーマルコーティング厚く均一に
- 高温高湿の試験で確かめる85℃・85%RH など
温度サイクルのあとに高温高湿にさらすと、本数は少なくても200 µm を超える長いウィスカが出た例があります(Panashchenko ほか)。複数の環境を続けて受ける製品は、その順で試験します(編集部の解説)。
床下・棚の亜鉛めっきから飛んできた金属片でショートする
データセンターやサーバー室で、電源やサーバーが原因不明のショートで止まる。床下に細い金属片がたまっている。
- 起きている現象
- 電気亜鉛めっきの床パネルの裏などで亜鉛ウィスカが伸び、保守作業で落ちて、空調の風で機器の中に運ばれて短絡します(NASA)。部品のめっきではなく、部屋の部材が発生源です。
- 解決に使える技術
- 発生源を取り除き、清掃する床パネル・部材
- 電気亜鉛めっきを使わない部材附属品など
汚れた床パネルを動かすと、ウィスカがさらに舞います。風を弱め、パネルは袋に入れて1枚ずつ外すなどの手順で作業します(ECM 誌の記事)。
なぜウィスカが伸びるのか
スズの膜を押す力が、結晶を押し出す
ウィスカの成長のしくみは、まだ1つの説明に決まっていません(NASA)。ただ、原因として、めっきの中の応力、温度変化による熱膨張の差、高温高湿での酸化・腐食、外からの押し付けの4つが挙げられています(クオルテック)。どれもスズの膜を押す力で、その力が逃げ場を求めて結晶を表面から押し出す、と考えると対策が選びやすくなります(編集部の解説)。
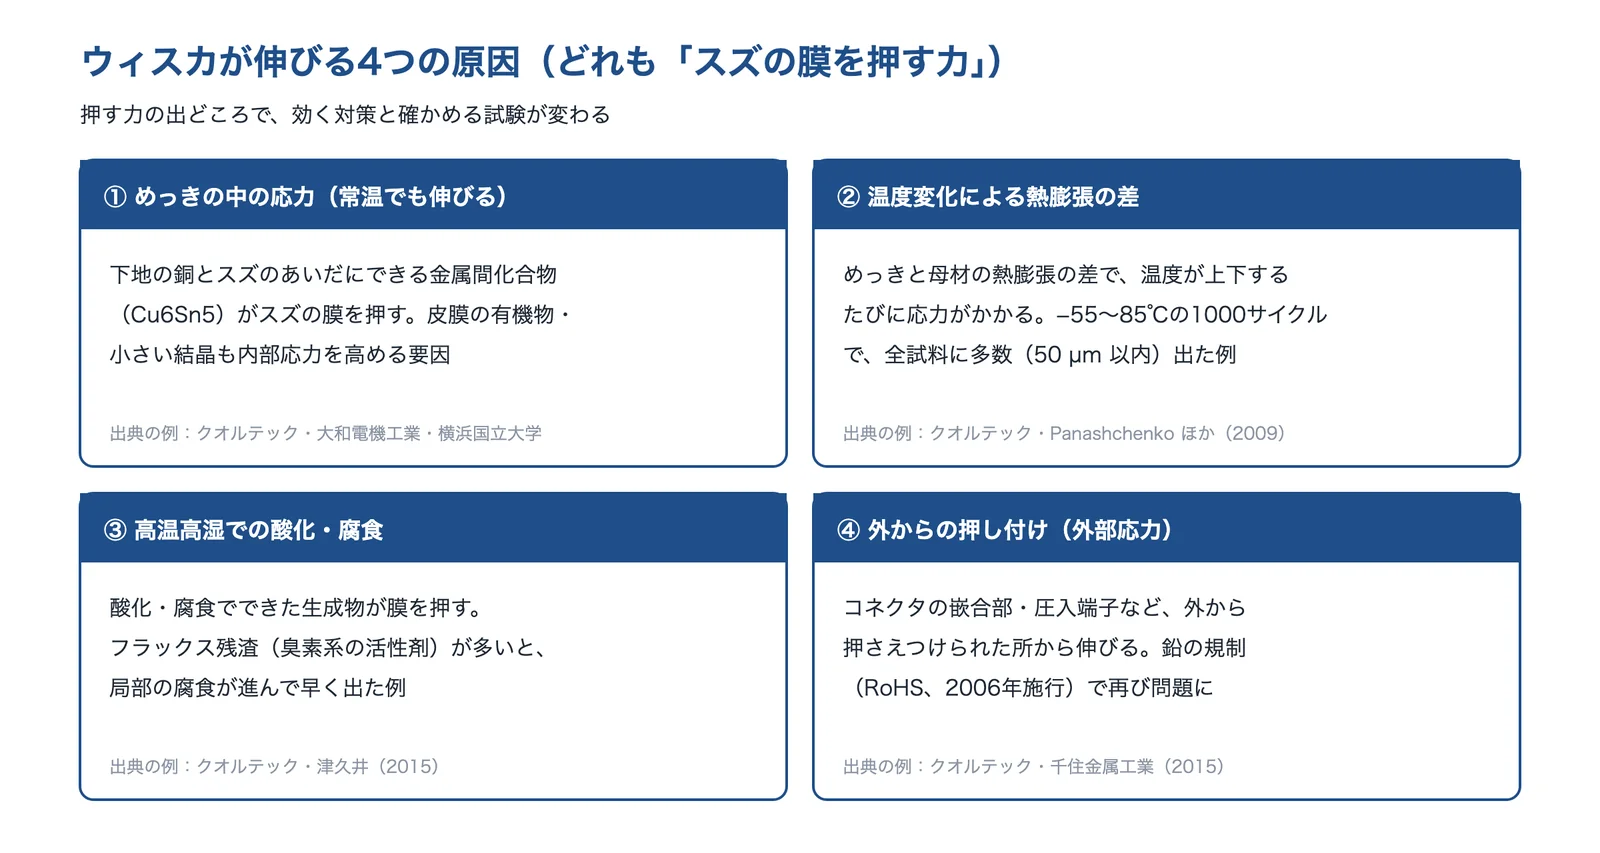
出典:クオルテック「ウィスカ試験」・大和電機工業「半田めっきのウイスカー対策について」・渋谷ほか(横浜国立大学)・Panashchenko・Osterman(2009年)・津久井(2015年)・千住金属工業(2015年)をもとに AI(Claude)で作成
ウィスカは先端ではなく根元から伸びます(NASA)。NASA の資料は、光沢剤の入った純スズのめっきが最も影響を受けやすいとし、めっき厚が 0.5 µm より厚く 8 µm より薄いもの、電流密度が高く残留応力が大きいものを「出やすい」側に挙げています。ただし同じ資料は、これらの要因には矛盾する実験結果も多いと注意しています。
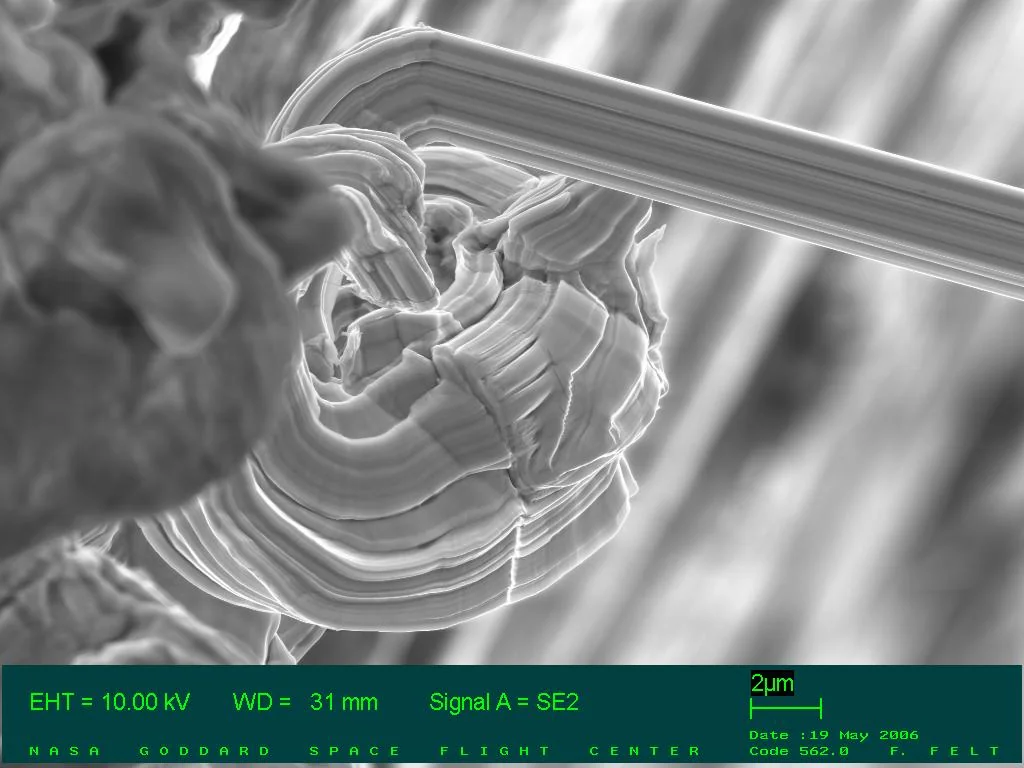
出典:Tin Whisker Photo Gallery|NASA GSFC(Images Courtesy of NASA-GSFC)

出典:Center for Advanced Life Cycle Engineering(YouTube)
常温でも伸びる理由の1つ:金属間化合物
銅の上のスズめっきでは、スズと銅のあいだに金属間化合物(Cu6Sn5)ができます。横浜国立大学の研究(解析のモデル)は、結晶の境目に沿って不規則に伸びた化合物がめっき膜のクリープ変形を妨げ、高い応力の勾配をつくることで、ウィスカの発生を進めると示しています。めっきが終わって何も負荷をかけなくても時間とともに伸びてくるのは、このためと考えられています。
出典:Tin Whisker(Background)|NASA GSFC、Tin Whiskers: Attributes and Mitigation(Brusse、2002年)|NASA GSFC、ウィスカ試験(PDF)|クオルテック、錫ウィスカ発生における局所成長した金属間化合物の影響|エレクトロニクス実装学会誌、Tin Whisker Photo Gallery|NASA GSFC
対策の詳しい内容
めっきの種類と結晶を選ぶ
内部応力型の対策は、めっきの皮膜から始めます。大和電機工業は、結晶を大きく均一にする、皮膜の有機物を少なくする、下地にニッケルを挟む、皮膜を厚くする、リフローで応力をゆるめる、を挙げています。同社の Sn めっきは、結晶サイズを 1 µm より大きく、有機物の吸蔵量を低くしています。
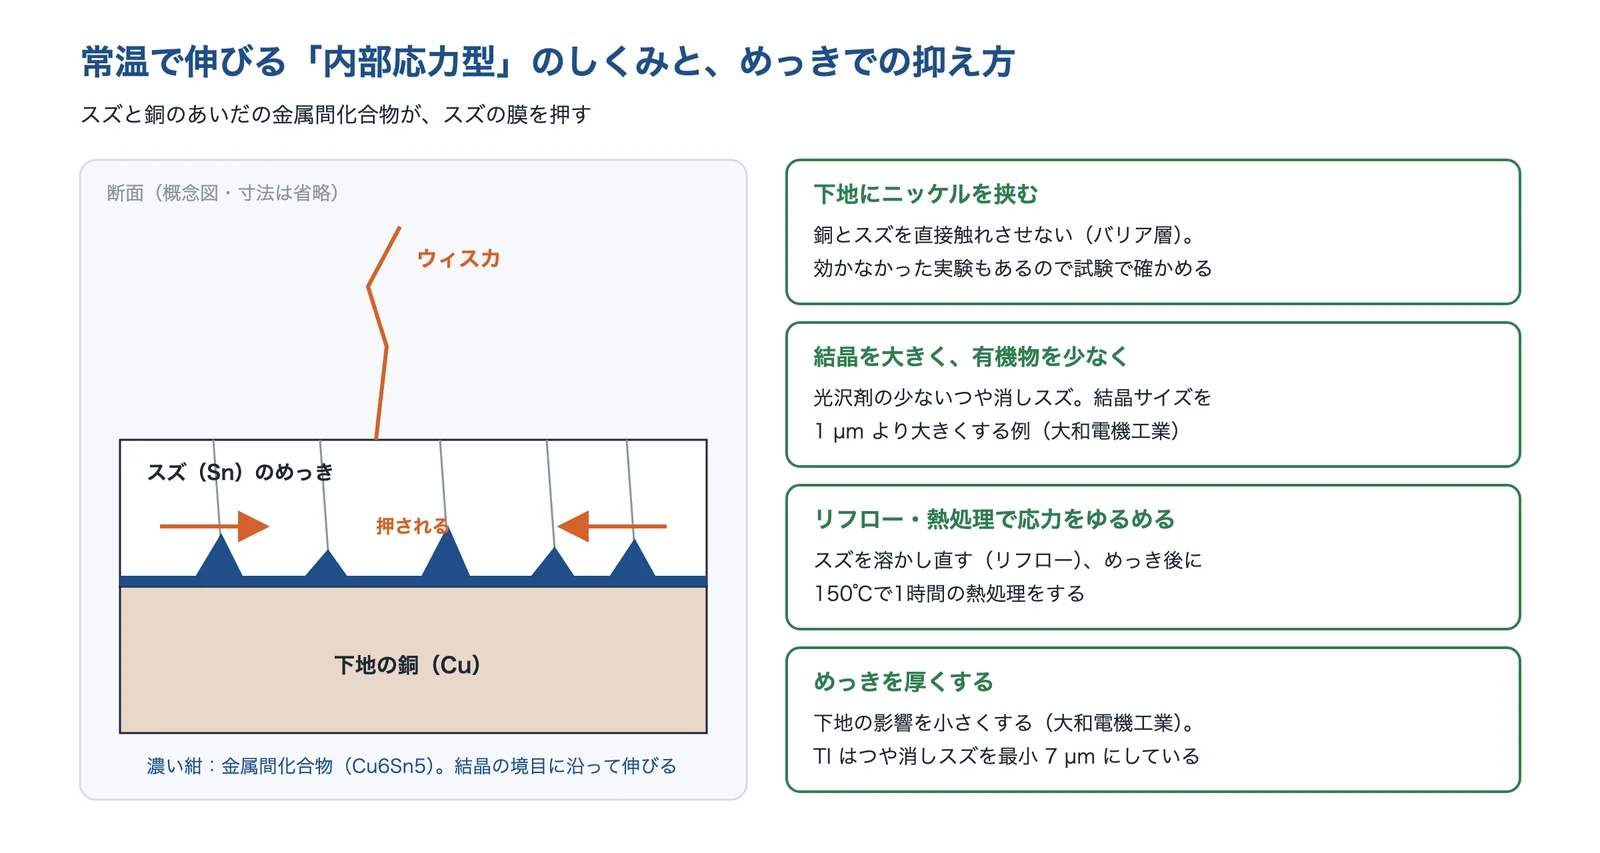
出典:渋谷ほか(横浜国立大学)・大和電機工業「半田めっきのウイスカー対策について」・Texas Instruments「Lead finish」・Panashchenko・Osterman(2009年)と編集部の解説をもとに AI(Claude)で作成

出典:株式会社三和鍍金(YouTube)
仕上げの種類ごとに、資料が述べていることを並べました。スズに銀・銅・ビスマスなどを加えた合金めっきは、ウィスカの防止などを目的に広く使われています(上村工業)。一方、NASA の資料は、Sn-Cu・Sn-Bi も純スズほどではないがウィスカが出ることがあるとし、千住金属工業の資料は、Sn-Ag・Sn-Bi の合金めっきでは外部応力型に十分な効果が得られなかったとしています。同じ「合金」「つや消し」でも、浴・厚さ・処理で結果が変わるので、採用する前に試験で確かめます(編集部の解説)。
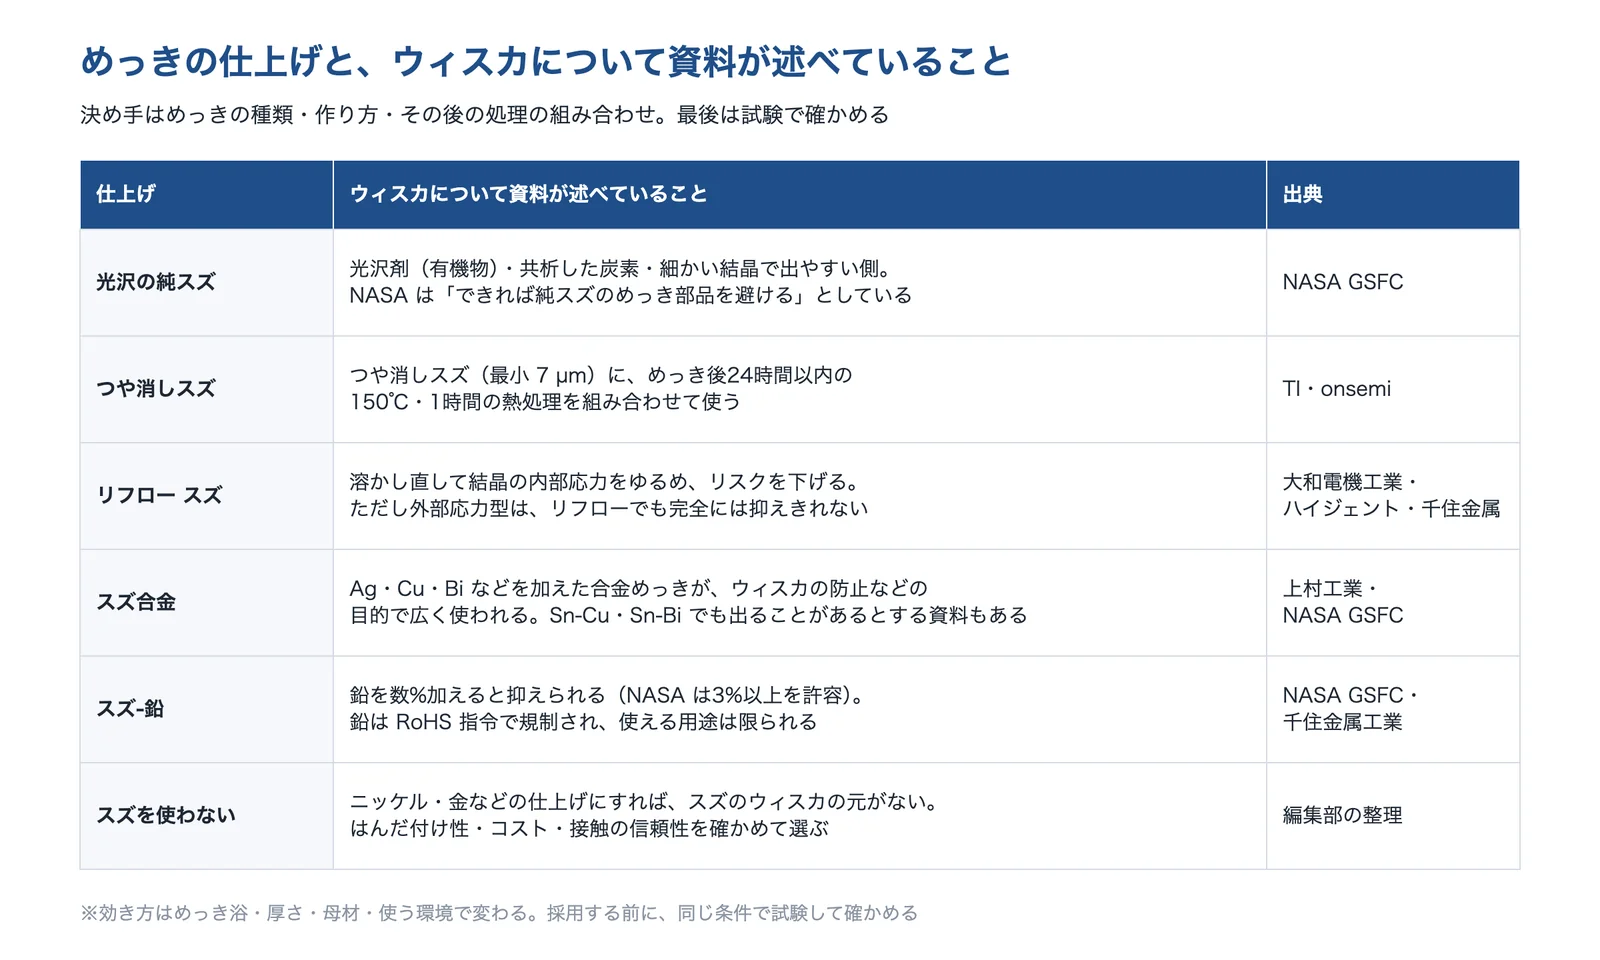
出典:NASA GSFC「Tin Whiskers: Attributes and Mitigation」・NASA GSFC「Tin Whisker(Background)」・Texas Instruments「Lead finish」・大和電機工業「半田めっきのウイスカー対策について」・ハイジェント「めっき」・千住金属工業(2015年)・上村工業「めっき産業のあゆみ 第3話」と編集部の整理をもとに AI(Claude)で作成
鉛を数%加えたスズ-鉛めっきは、ウィスカを抑える効果が知られ、世界中で使われてきました(千住金属工業)。NASA は鉛を 3% 以上含むものを許容としています。ただし鉛は RoHS 指令で規制されているため、使える用途は限られます。鉛を使わない材料の選び方は「PFAS・鉛を使わずに作りたい」、めっきの種類そのものは技術ページ「めっき」で解説しています。
めっきのあとに熱を入れる:熱処理とリフロー
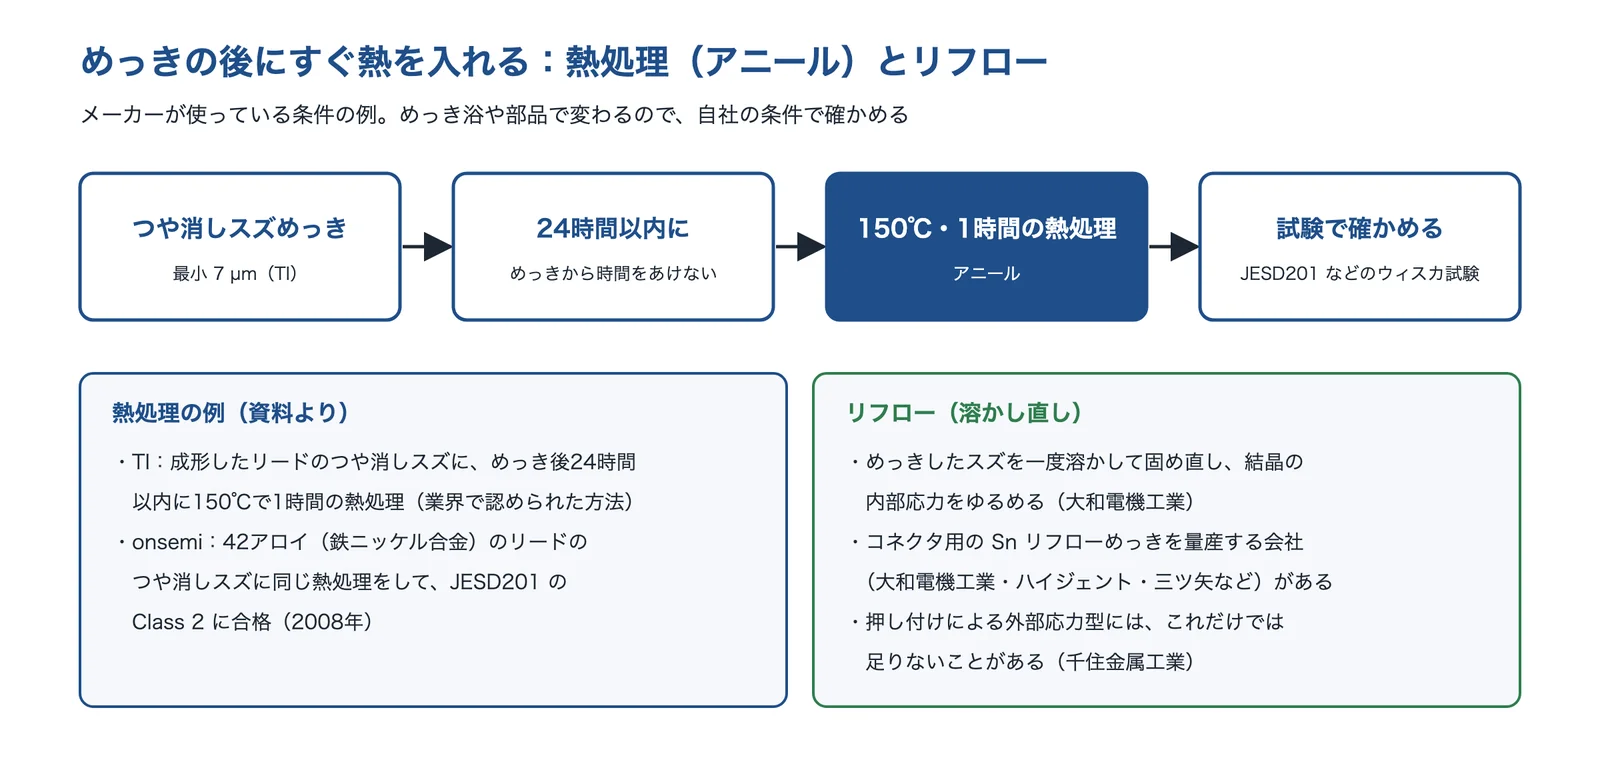
TI(テキサス・インスツルメンツ)は、成形したリードのつや消しスズに、めっき後24時間以内に150℃で1時間の熱処理(アニール)をしており、これを業界で認められた方法としています。めっきの厚さは最小 7 µm(トリム・成形で薄くなるのは15%まで)です。
出典:Texas Instruments「Lead finish」・onsemi「Tin Whisker Report」・大和電機工業「半田めっきのウイスカー対策について」・千住金属工業(2015年)をもとに AI(Claude)で作成
onsemi は、42アロイ(銅めっき付き)のリードフレームにつや消しスズをめっきし、同じ熱処理をした SOT-23 のパッケージで、JESD201 の Class 2 の基準(最大の長さ 40 µm・温度サイクル 45 µm)の試験に合格したと報告しています(2008年)。リフロー(スズを一度溶かして固め直す)も内部応力をゆるめる方法で、大和電機工業・ハイジェント・三ツ矢などがコネクタや条材向けに行っています。
下地のニッケルは「入れれば安心」ではない
銅とスズのあいだにニッケルを挟むと、銅とスズが直接触れず、金属間化合物ができにくくなります。大和電機工業は、素材に直接めっきせずバリア層として Ni を挟む方法を挙げています。NASA の資料も、積層セラミックコンデンサがウィスカに強い理由として、2 µm を超えるニッケルのバリア層を挙げる従来の研究を紹介しています。ただし同じ資料は、ニッケルの下地があってもウィスカが出た例も示しています。
一方、メリーランド大学 CALCE の実験(ニッケル約 1.2 µm)では、ニッケルの下地はウィスカを抑える目立った効果がなく、高温高湿では下地のある試料がいちばん長いウィスカを出しました(Panashchenko ほか、2009年)。下地は他の対策と組み合わせ、実際の条件の試験で効き方を確かめます。
嵌合部・圧入端子のめっきを選ぶ
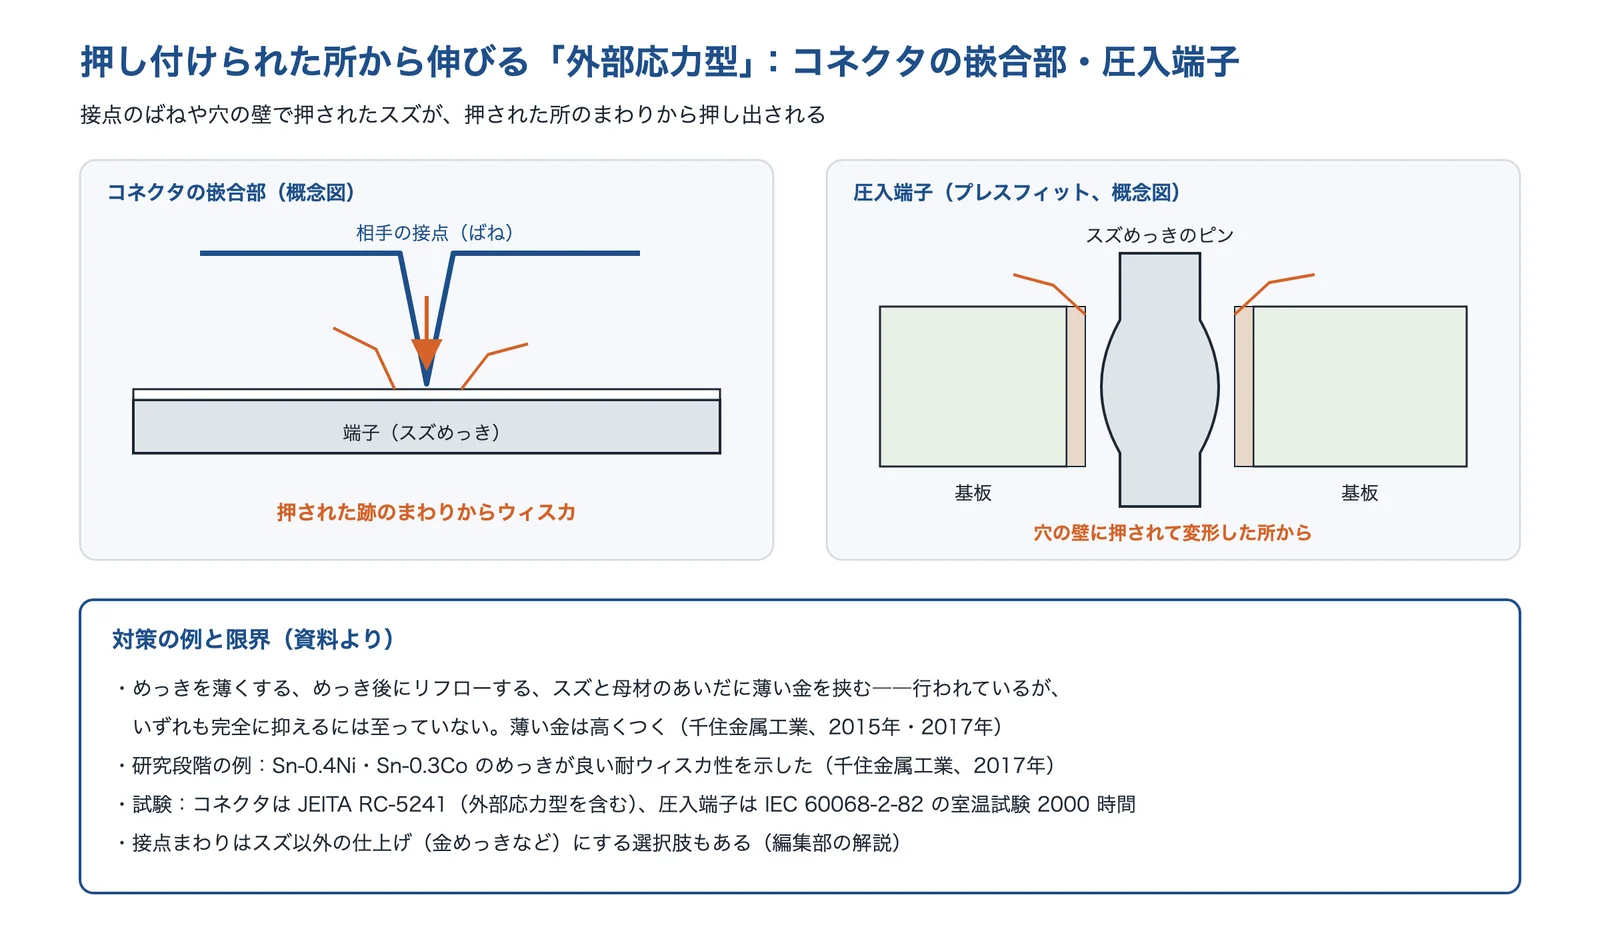
コネクタの嵌合部や圧入端子では、相手の接点や穴の壁に押されて、外部応力型のウィスカが伸びます。千住金属工業の資料では、めっきを薄くする、めっき後にリフローする、スズと母材のあいだに薄く金めっきする、が行われていますが、どれもまだ完全な抑制には至っていないとされ、金は費用が高くなります。
出典:千住金属工業(2015年)・千住金属工業(2017年)・クオルテック「ウィスカ試験」と編集部の解説をもとに AI(Claude)で作成
同社は、球圧子法の試験で Sn-0.4Ni・Sn-0.3Co のめっきが良い耐ウィスカ性を示したと報告しています(2017年、研究段階)。コネクタは JEITA RC-5241、圧入端子は IEC 60068-2-82 の室温試験(2000 時間)で確かめます。接点の信頼性も大事な所は、技術ページ「めっき」の金めっきなど、スズ以外の仕上げも比べます(編集部の解説)。
高温高湿とフラックス残渣を減らす
高温高湿では、スズの酸化・腐食の生成物がウィスカを押し出します。鉛フリーはんだ(Sn-3Ag-0.5Cu)でも、臭素系の活性剤を含むフラックスの残渣が多いと局部的な腐食が進み、ウィスカの発生が早まったという研究があります(津久井、2015年。Sn-3Ag-0.5Cu のはんだの表面で、85℃・85%RH の500時間で 40 µm、10000時間で 208 µm まで伸びた例)。はんだ付けのあとの残渣を減らし、結露や湿気から基板を守ることが対策になります。
制御盤や筐体の中の湿気・結露の対策は「制御盤・筐体の中の結露を防ぎたい」、はんだ付けの工程の不良は「はんだ付け不良を減らしたい」、はんだの材料は技術ページ「はんだ」で解説しています。
コンフォーマルコーティングで、突き抜けと接触を防ぐ
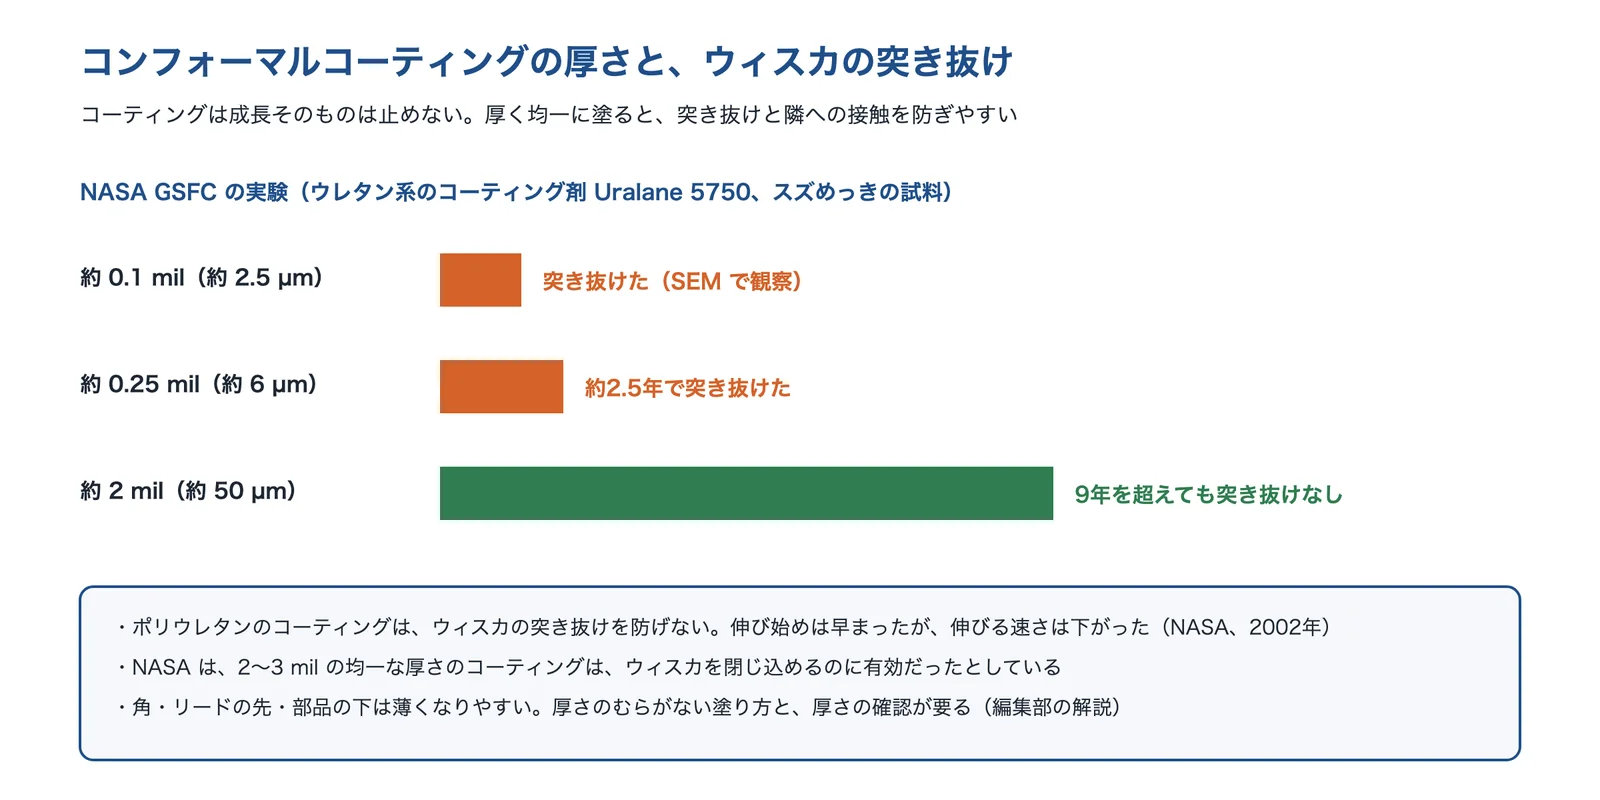
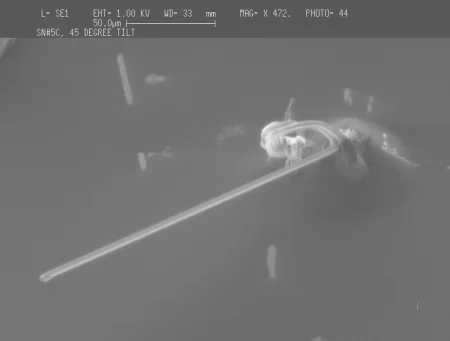
基板にコンフォーマルコーティングを塗ると、ウィスカが隣の導体に届くのを防げます。ただし NASA の資料は、ポリウレタンのコーティングはウィスカの成長そのものは止めず、突き抜けることもあるとしています(伸び始めは早まったが、伸びる速さは下がった)。
出典:NASA GSFC「Experiment 2」・NASA GSFC「Tin Whiskers: Attributes and Mitigation」・NASA GSFC「Tin Whisker(Background)」と編集部の解説をもとに AI(Claude)で作成
NASA GSFC の実験では、ウレタン系のコーティング剤を約 2 mil(約 50 µm)塗った試料は9年を超えても突き抜けがなく、約 0.25 mil の薄い所は約2.5年で突き抜けました。NASA は、2〜3 mil の均一な厚さのコーティングがウィスカを閉じ込めるのに有効だったとしています。角やリードの先は薄くなりやすいので、厚さを確かめます。材料と塗り方は技術ページ「ポッティング・コンフォーマルコーティング」で解説しています。
出典:Tin Whisker Experiment 2|NASA GSFC
はんだディップは、全体を覆えているかを確かめる
スズめっきのリードをはんだに浸して覆い直す方法(はんだディップ)もあります。ただし NASA の例では、水晶発振器のスズめっきのリードを、根元の約 50 mil 手前までスズ-鉛はんだに浸したところ、約1年後に浸からなかった部分から約 60 mil のウィスカが伸び、金属のケースにショートしました。NASA は、ふつうのはんだディップでは完全には守れないことがあるとしています。
亜鉛ウィスカは、発生源を取り除く
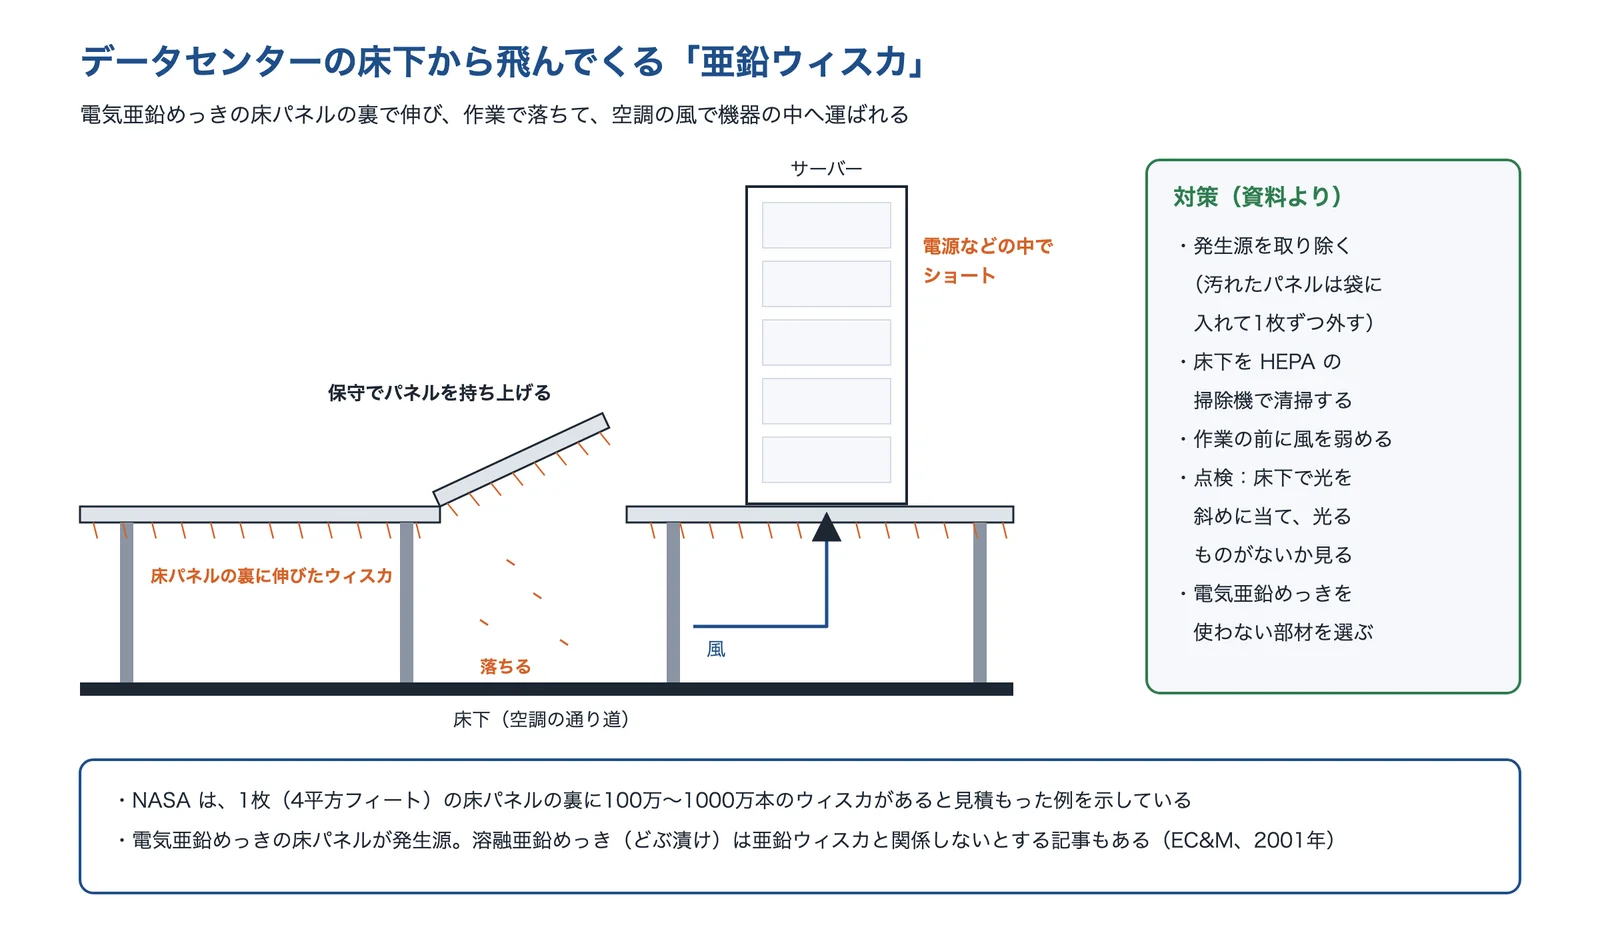
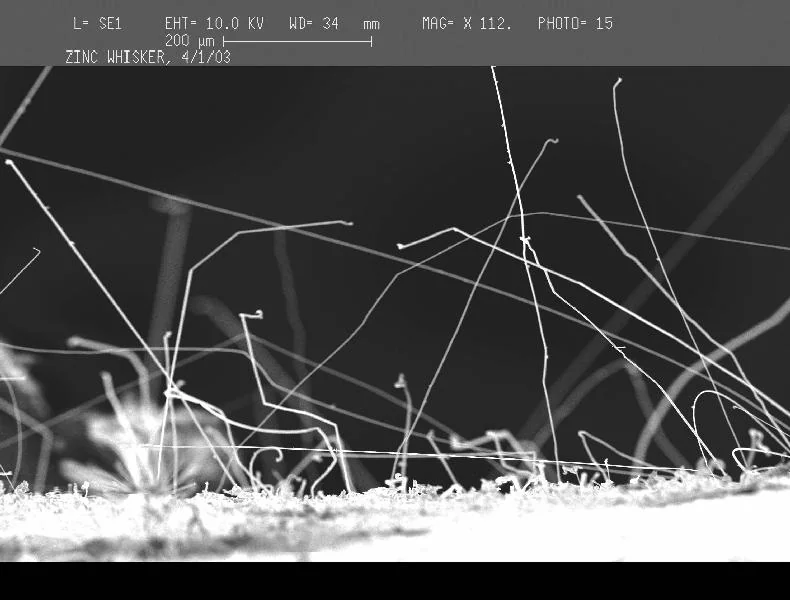
データセンターの床パネルなどの電気亜鉛めっきから伸びる亜鉛ウィスカは、部品のめっきを変えても防げません。NASA は、床パネルの裏の亜鉛めっき鋼に伸びたウィスカが保守作業で落ち、空調で運ばれてサーバー・ルーター・ディスクアレイに入り、致命的または間欠的なショートを起こすとしています。1枚(4平方フィート)の床パネルに100万〜1000万本と見積もった例もあります。
出典:NASA GSFC「Zinc Whiskers on Raised Floor Tiles」・NASA GSFC「Basic Info on Tin Whiskers」・EC&M「How Do Zinc Whiskers Affect Today’s Data Centers?」をもとに AI(Claude)で作成
ECM 誌の記事(2001年)は、うまく対処する唯一の方法は発生源を取り除くこととし、風量を下げる、汚れたパネルを袋に入れて1枚ずつ外す、床下を HEPA の掃除機で清掃する、という手順と、床下で光を斜めに当てて光るものがないかを見る点検を紹介しています。同じ記事は、溶融亜鉛めっき(どぶ漬け)は亜鉛ウィスカと関係しないとしています。部材を選ぶときは、三桂製作所の電線管の附属品のように、電気亜鉛めっきを使わないものもあります。
出典:Zinc Whiskers on Raised Floor Tiles|NASA GSFC(Photos Courtesy of NASA GSFC)
対策を重ね、導体の間隔をとる
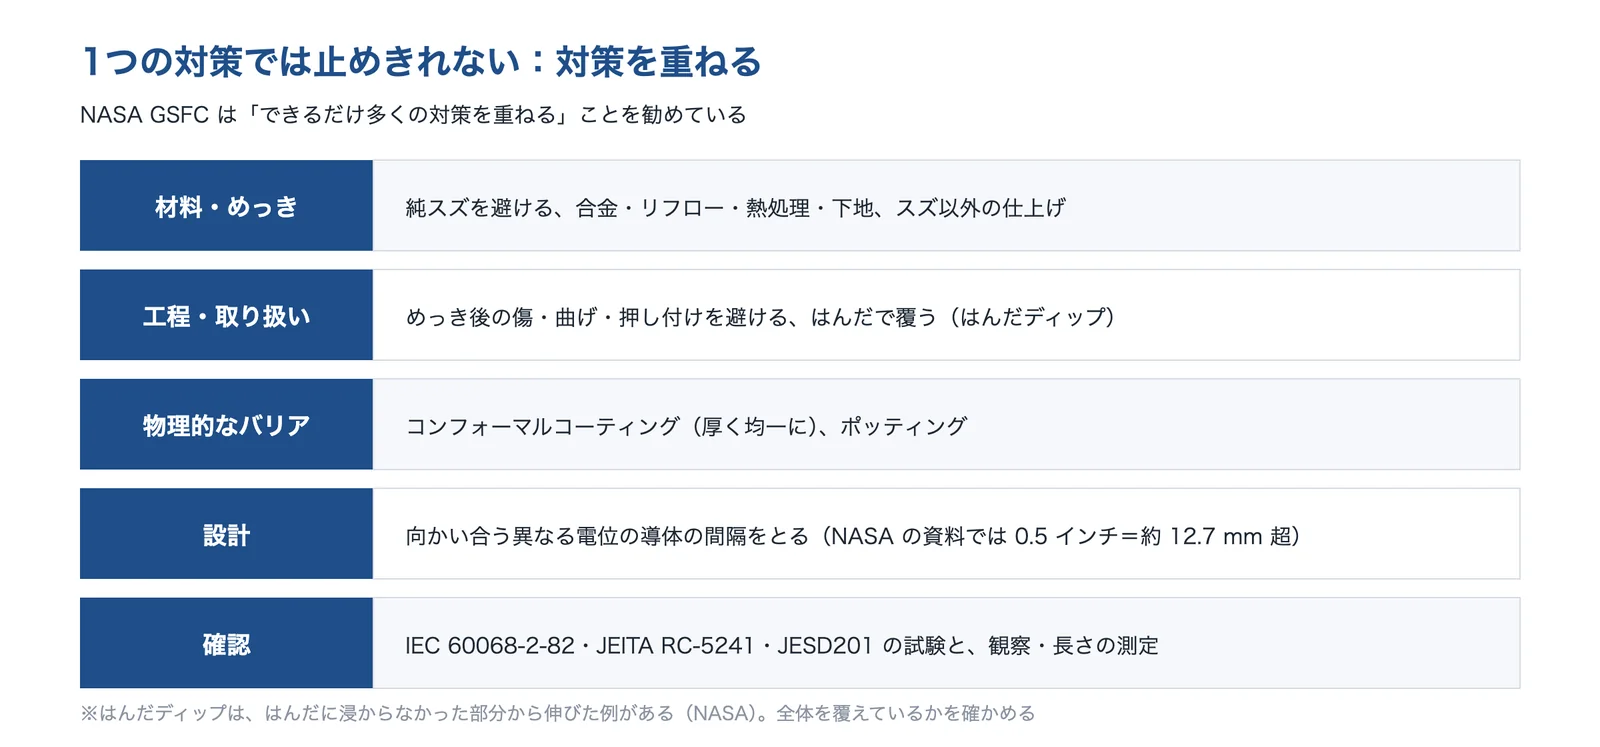
NASA の資料は、ウィスカの対策はできるだけ多くを重ねるよう勧めています。応力を下げる、熱処理やはんだディップをする、傷を避ける、コンフォーマルコーティングで物理的なバリアをつくる、向かい合う異なる電位の面の間隔を 0.5 インチ(約 12.7 mm)より広くする、などです。
出典:NASA GSFC「Tin Whiskers: Attributes and Mitigation」・NASA GSFC「Photo of the Month 2004年4月」をもとに AI(Claude)で作成
小型の電子機器で 12.7 mm の間隔をとるのは難しいので、実際には、めっきの仕様・処理・コーティングで伸びにくくし、試験で長さを確かめ、ウィスカが届きうる長さと導体の間隔を比べます(編集部の解説)。
出典:大和電機工業「鉛フリーめっき 半田めっきのウイスカー対策について」、めっき産業のあゆみ 第3話|上村工業、Lead finish(tin plating)|Texas Instruments、Tin Whisker Report, Matte Tin over Alloy 42(2008年)|onsemi、Nickel underlayer vs tin whiskers(Panashchenko・Osterman、2009年)|NASA GSFC 掲載、外部応力型ウィスカ抑制はんだ合金の検討(2015年)|千住金属工業、外部応力型ウィスカ対策Sn合金被膜の検討(2017年)|千住金属工業、はんだウィスカの発生と加速試験法の研究動向(津久井、2015年)|エレクトロニクス実装学会誌、Tin Whiskers: Attributes and Mitigation(2002年)|NASA GSFC、Basic Info on Tin Whiskers(Brusse、2003年)|NASA GSFC、Experiment 2(コンフォーマルコーティング)|NASA GSFC、Photo of the Month 2004年4月(はんだディップ)|NASA GSFC、Zinc Whiskers on Raised Floor Tiles|NASA GSFC、How Do Zinc Whiskers Affect Today’s Data Centers?|EC&M
確かめ方
規格の試験で長さを確かめる
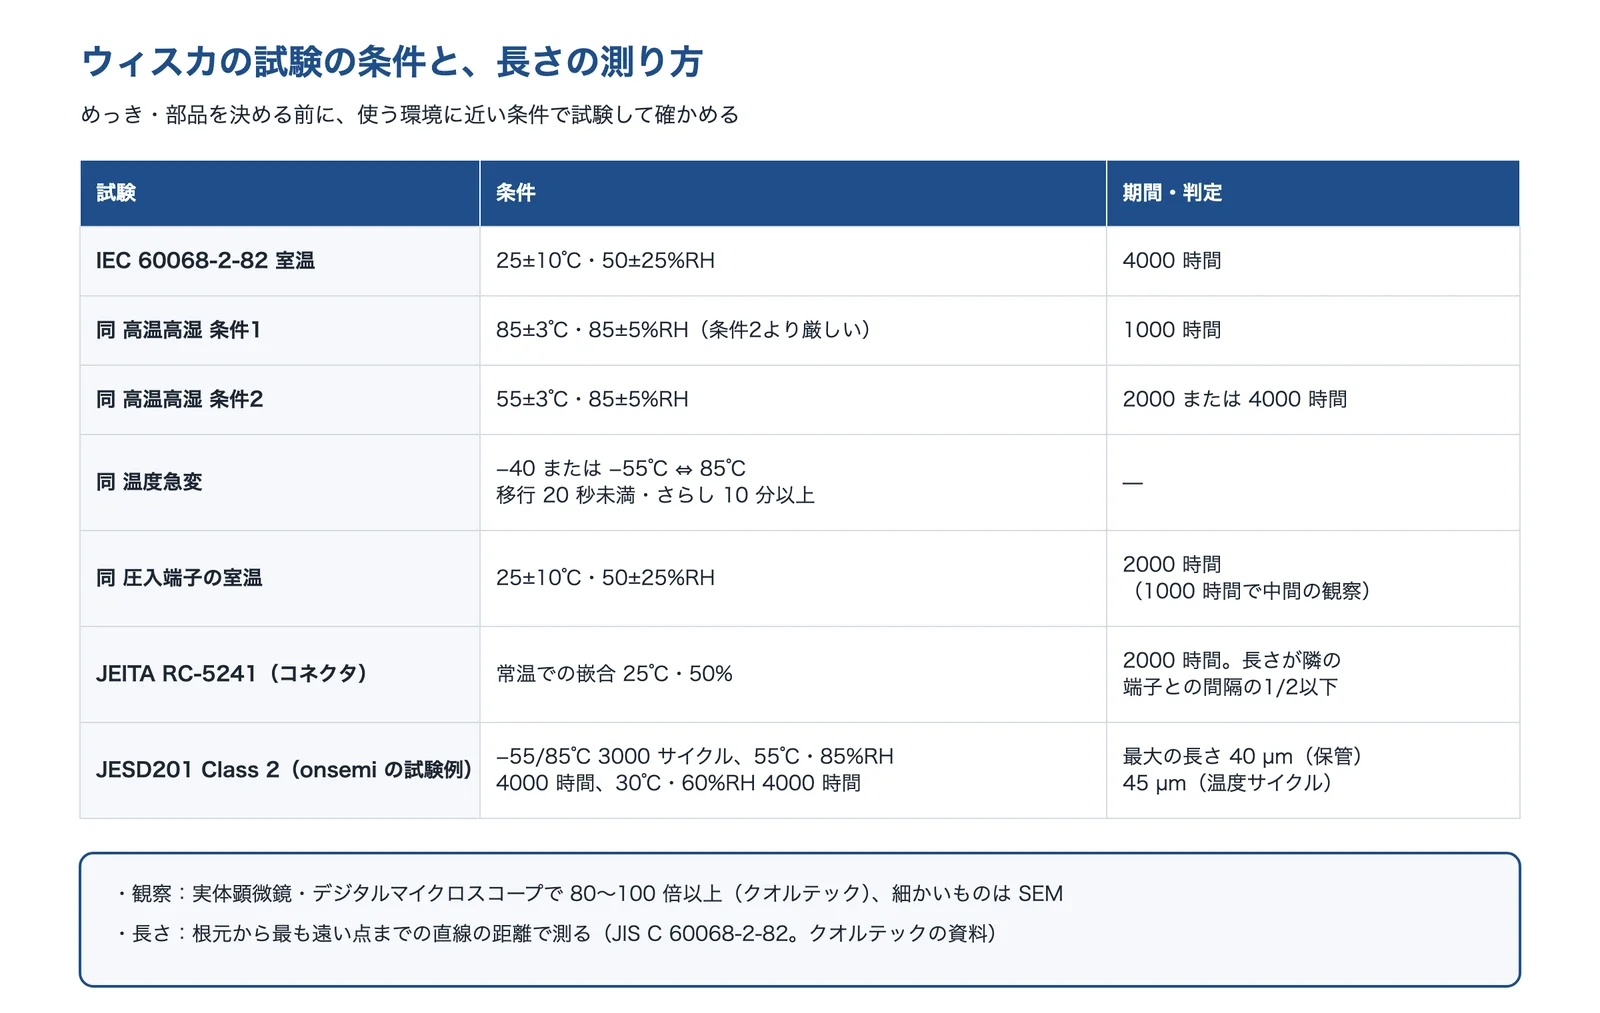
ウィスカは伸びるまでに時間がかかるので、温度・湿度・温度サイクルで加速した試験で確かめます。電気・電子部品は IEC 60068-2-82(JIS C 60068-2-82)、コネクタは JEITA RC-5241、半導体などの受け入れの基準は JEDEC JESD201 が使われます。
出典:クオルテック「ウィスカ試験」・ユーロフィンFQL の資料・onsemi「Tin Whisker Report」をもとに AI(Claude)で作成
IEC 60068-2-82 の条件の例(クオルテックの一覧)は、室温 4000 時間、高温高湿の条件1(85℃・85%RH)1000 時間・条件2(55℃・85%RH)2000 または 4000 時間、温度急変(−40 または −55℃ と 85℃)、圧入端子の室温試験 2000 時間です。試験のあとは、実体顕微鏡やデジタルマイクロスコープで 80〜100 倍以上で観察し、根元から最も遠い点までの直線の距離を長さとして測ります(同)。JEITA RC-5241 の判定の例は、長さが隣の端子との間隔の1/2以下です(ユーロフィンFQL の資料)。
試験の考え方は「加速試験で寿命を見積もりたい」、見つかった針状の異物が何かを調べるときは「壊れた原因を知りたい」も参考になります。
出典:ウィスカ試験(PDF)|クオルテック、ウィスカ評価試験|OKIエンジニアリング、ウィスカ評価試験の資料(PDF)|ユーロフィンFQL、Tin Whisker Report(2008年)|onsemi
ウィスカの対策を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ウィスカを抑えるめっきの加工・薬品、ウィスカの試験、亜鉛ウィスカの元を減らす部材を挙げました。
大和電機工業株式会社|コネクタ用の Sn リフローめっき
大和電機工業とは
大和電機工業は、長野県諏訪郡下諏訪町に本社を置くめっき加工の会社です(1944年創設)。鉛フリーめっきのページで、Sn めっきのウィスカーの原因と、めっき皮膜のつくり方による抑え方を説明しています。
大和電機工業の得意技術
| 技術 | 内容 |
|---|---|
| Sn リフローめっき | ウイスカーの発生原因である結晶粒子の内部応力を、リフローをかけることで緩和できると説明し、コネクタ用の Sn リフローめっきを量産している |
| めっき皮膜のつくり方 | 結晶を大きく均一な多角形の粒子にする、皮膜中の有機物の吸蔵を少なくする、下地に Ni 層を挟む、皮膜を厚くする、を挙げている |
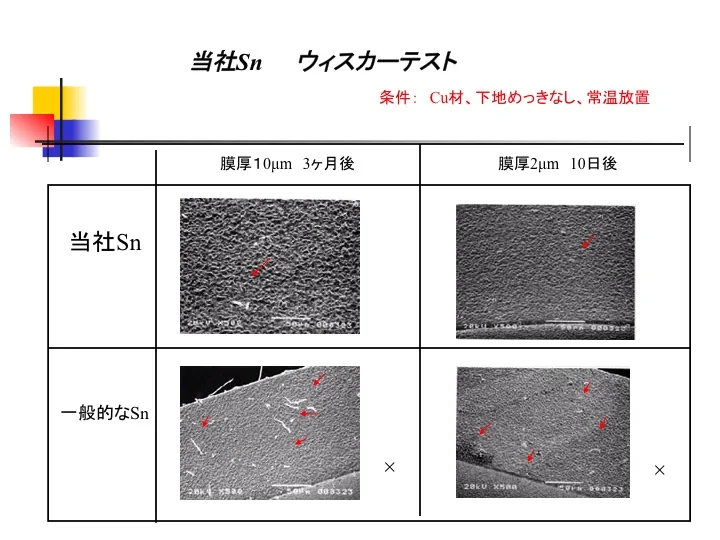
| 同社の Sn めっき | 析出物の結晶サイズを 1 µm より大きくし、有機物の吸蔵量を低くする。銅の素材に下地なしでめっきし常温で置いた試験の SEM 写真を公開している |
同社は、ウイスカーの発生をゼロにすることは一般に極めて困難だが、皮膜の状態や使用環境の管理で抑えることはできる、としています。
大和電機工業が解決できる課題
- コネクタ端子の Sn めっきから伸びるウィスカで、隣の端子とショートするのを防ぎたい
- 鉛を含むはんだめっきを Sn めっきに替えたが、ウィスカが心配
- Sn めっきの皮膜(結晶・下地・厚さ)から見直したい
出典:鉛フリーめっき 半田めっきのウイスカー対策について|大和電機工業
出典:会社概要|大和電機工業、鉛フリーめっき 半田めっきのウイスカー対策について|大和電機工業
ハイジェント株式会社|リフロー錫めっき(連続めっき)
ハイジェントとは
ハイジェントは、東京都渋谷区に本社を置くめっき加工の会社です(1970年設立)。銅・銅合金などの条材に、連続でめっきする加工を行っています。
ハイジェントの得意技術
| 技術 | 内容 |
|---|---|
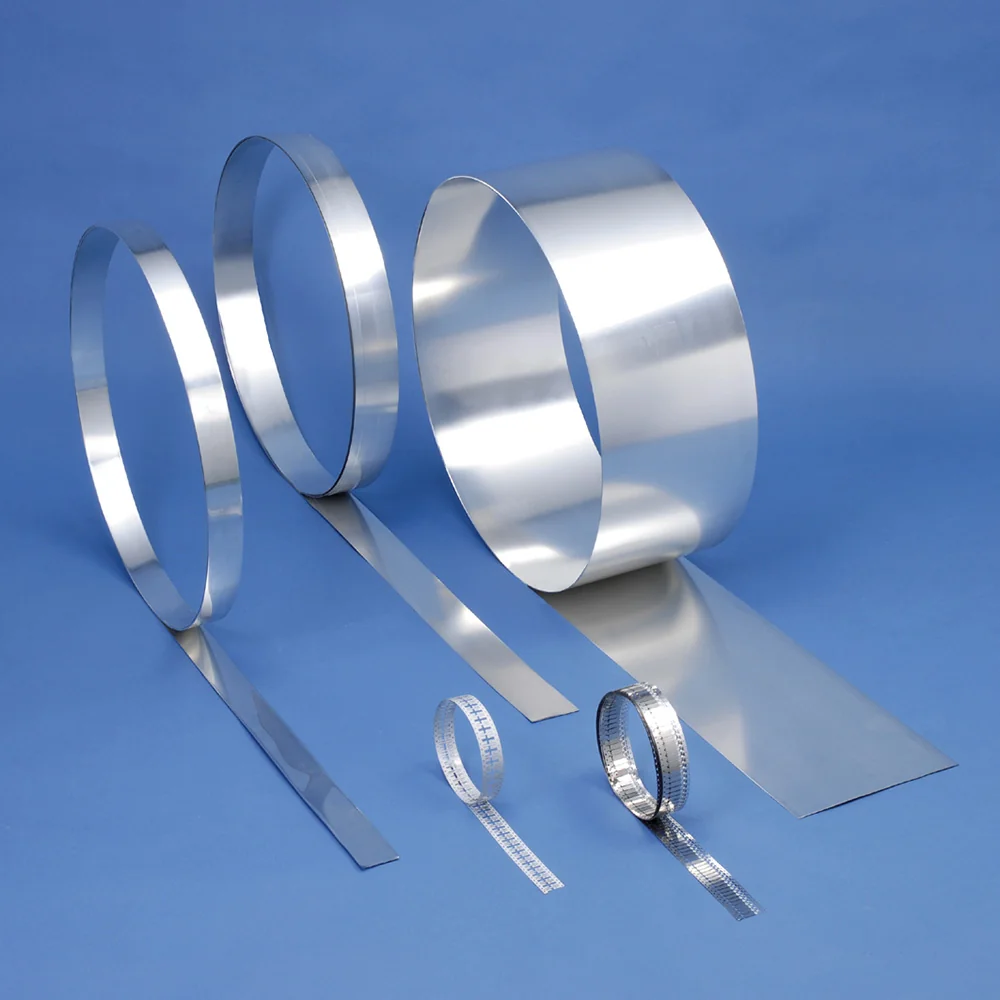
| リフロー錫めっき | 高密度実装で問題になるウィスカの発生対策として、リフロー錫めっきはウィスカによるリスクを低減できるとしている |
| 連続めっきの素材 | リフロー錫めっきができる素材の仕様(下地の種類:銅・ニッケルなど)を製品ページに載せている |
ハイジェントが解決できる課題
- 小型・高密度の実装で、端子の錫めっきのウィスカが心配
- 銅・銅合金の条材に、リフロー錫めっきを連続でかけてほしい
出典:めっき|ハイジェント
株式会社三ツ矢|銅との合金めっき・錫リフローフープめっき
三ツ矢とは
三ツ矢は、東京都品川区に本社を置くめっき加工の会社です(1931年創業、1959年設立)。錫めっきのページで、機能特性の1つに「ウィスカ発生対策」を挙げています。
三ツ矢の得意技術
| 技術 | 内容 |
|---|---|
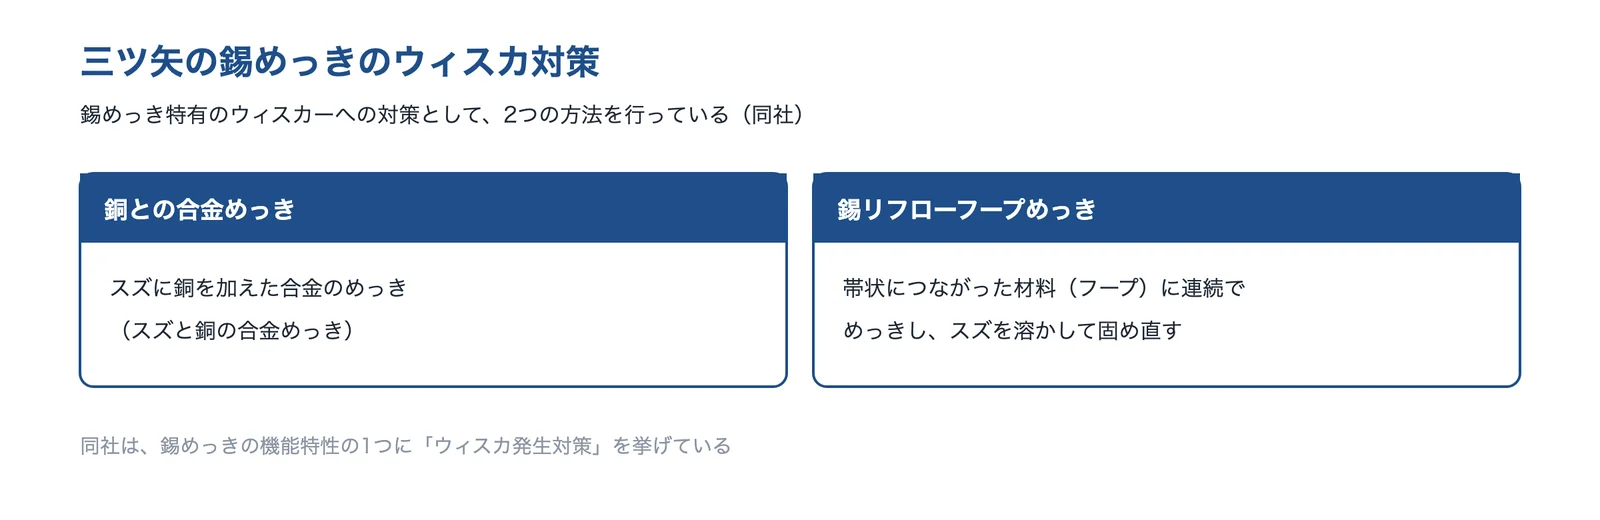
| 銅との合金めっき | 錫めっき特有のウィスカーへの対策として、銅との合金めっきを行っている |
| 錫リフローフープめっき | 同じくウィスカー対策として、錫リフローフープめっきを行っている |
三ツ矢が解決できる課題
- 錫めっきの部品で、ウィスカの対策をしためっきに替えたい
- フープ材の錫めっきにリフローをかけたい
出典:三ツ矢「錫めっき」をもとに AI(Claude)で作成
株式会社JCU|ウイスカ抑制スズめっきの薬品
JCUとは
JCU は、東京都台東区に本社を置く、めっきの薬品と装置の会社です(1957年創業、1968年設立)。電子部品用のめっき処理薬品に、ウイスカ抑制をうたうスズめっきの工程と薬品があります。
JCUの得意技術
| 技術 | 内容 |
|---|---|
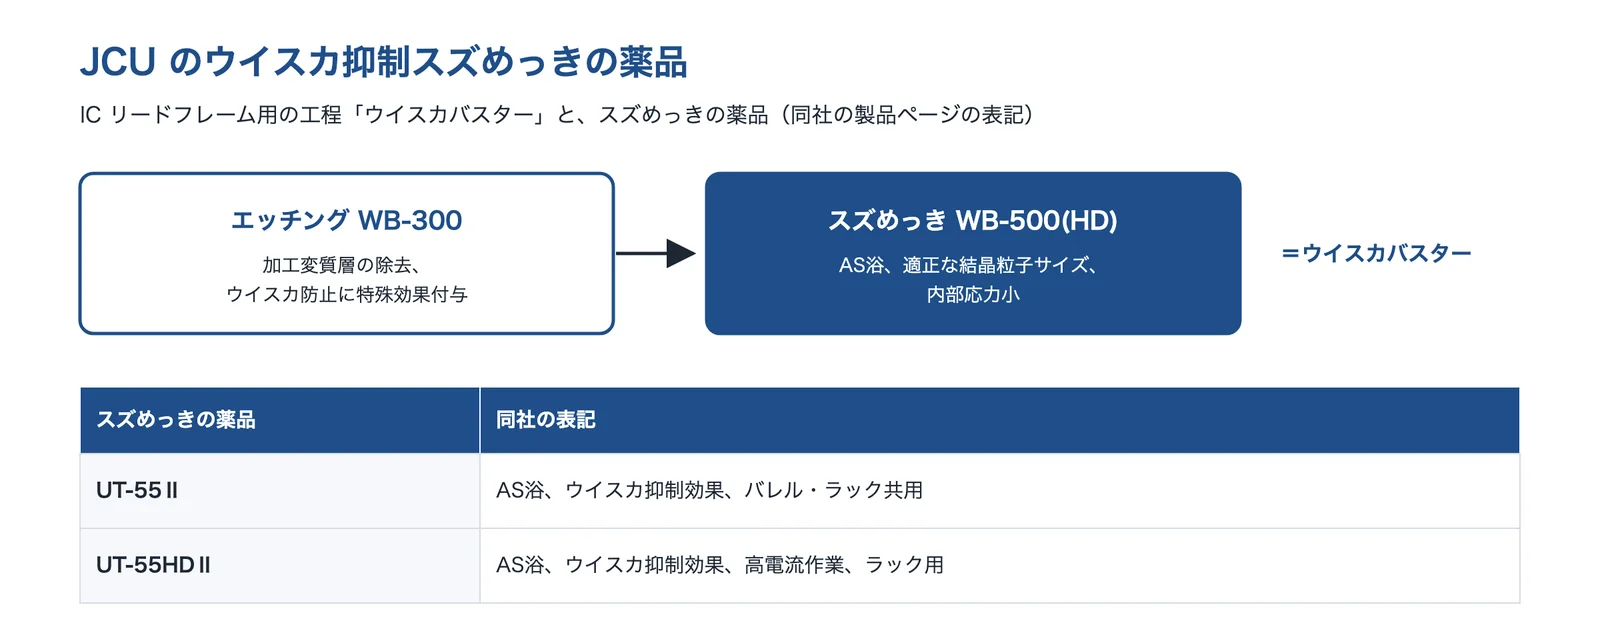
| ウイスカバスター | IC リードフレーム用のウイスカ抑制スズめっきプロセス。エッチング WB-300(加工変質層除去、ウイスカ防止に特殊効果付与)と、スズめっき WB-500(HD)(適正な結晶粒子サイズ、内部応力小) |
| スズめっきの薬品 | UT-55Ⅱ(ウイスカ抑制効果、バレル・ラック共用)、UT-55HDⅡ(ウイスカ抑制効果、高電流作業、ラック用) |
JCUが解決できる課題
- IC リードフレームのスズめっきのウィスカを、めっきの工程から抑えたい
- めっき工場で使うスズめっきの薬品を、ウィスカを抑えるものに替えたい
出典:JCU「電子部品用めっき処理薬品」をもとに AI(Claude)で作成
株式会社クオルテック|ウィスカ試験と観察・測長の受託
クオルテックとは
クオルテックは、大阪府堺市に本社を置く、信頼性試験・故障解析などの受託の会社です(1993年設立)。ウィスカ試験を JIS C 60068-2-82 と JEITA RC-5241 などで受託しています。
クオルテックの得意技術
| 技術 | 内容 |
|---|---|
| ウィスカ試験 | 高温高湿試験や冷熱衝撃試験などの環境試験から、試験後のウィスカの観察までをまとめて評価する。室温・高温高湿・温度急変・プレスフィットの室温試験の条件を一覧で示している |
| 観察・測長 | 試験後、実体顕微鏡やデジタルマイクロスコープで 80〜100 倍以上で観察・撮影・測長する。長さは根元から最も遠い点までの直線距離で測る(JIS C 60068-2-82 参照) |
クオルテックが解決できる課題
- 採用するめっき・コネクタのウィスカを、規格の条件で試験したい
- 高温高湿・温度急変のあとのウィスカの長さを測ってほしい
- 圧入端子(プレスフィット)の室温試験をしたい
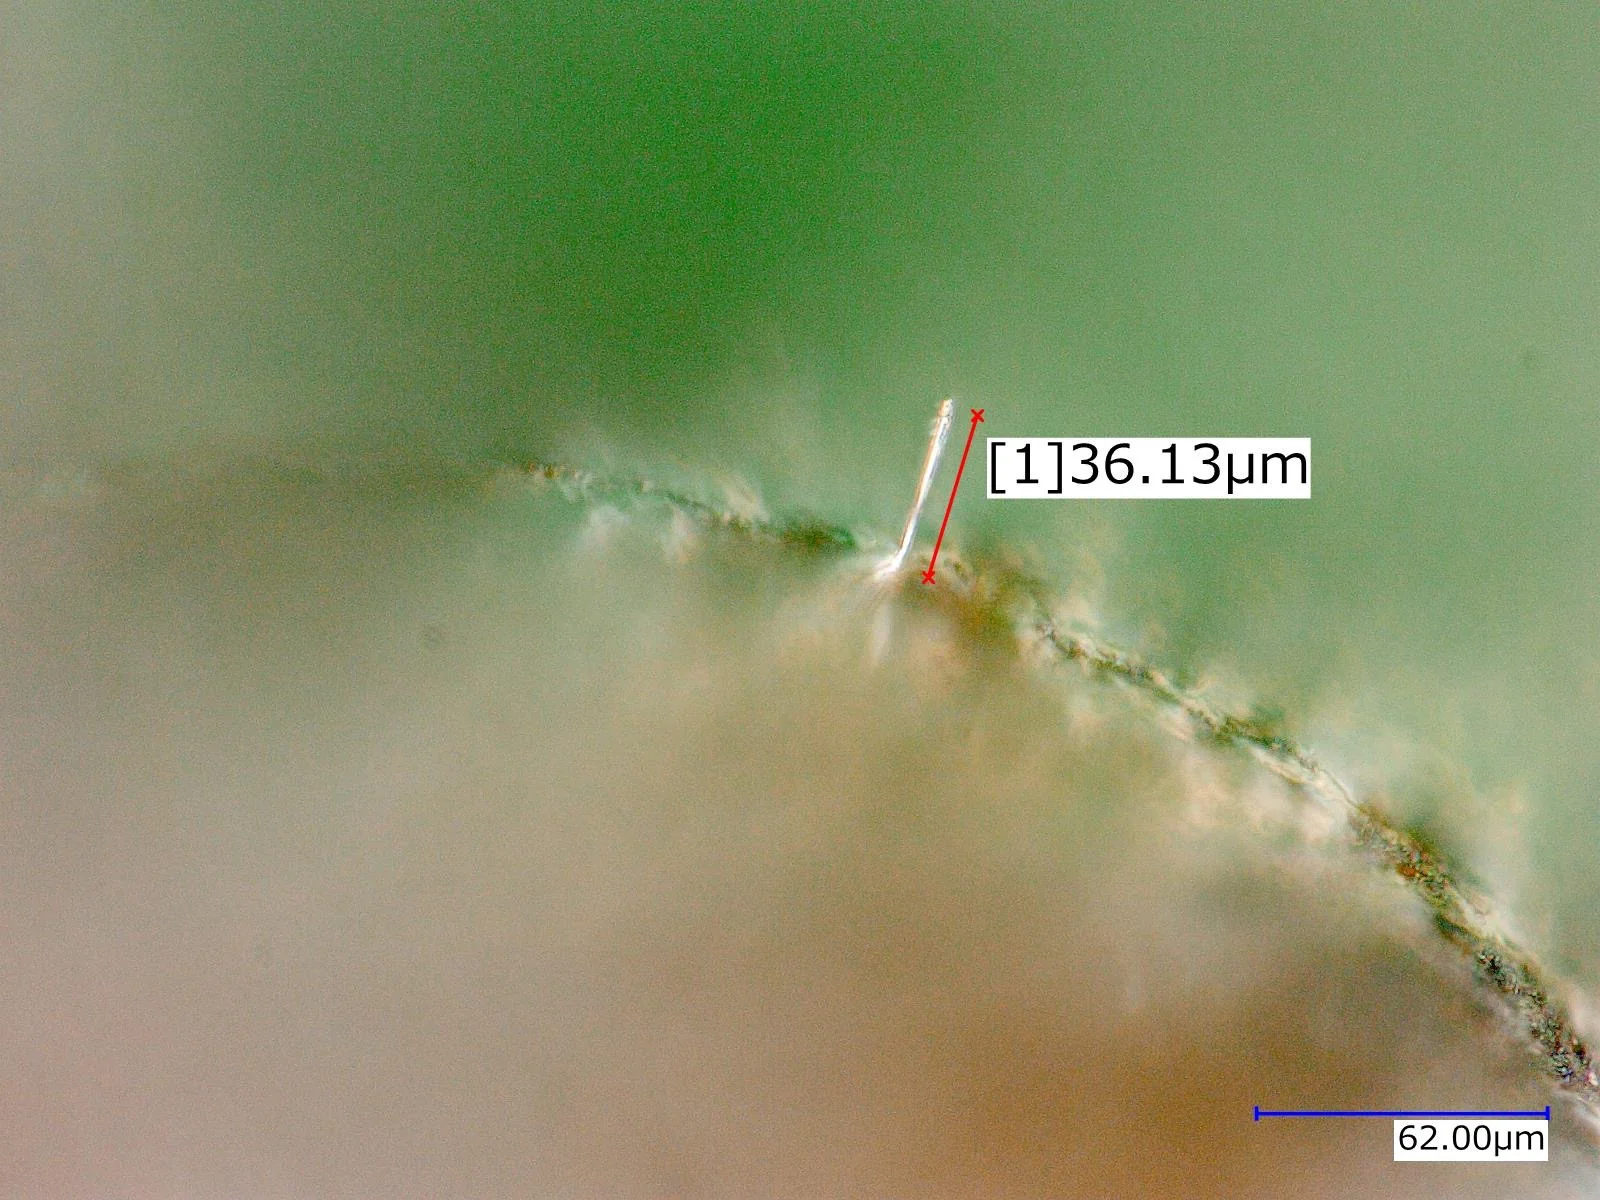
出典:ウィスカ試験|クオルテック
出典:会社概要|クオルテック、ウィスカ試験(PDF)|クオルテック、信頼性試験|クオルテック
OKIエンジニアリング株式会社|IEC・JEDEC のウィスカ試験と外部応力試験
OKIエンジニアリングとは
OKIエンジニアリングは、東京都練馬区に本社を置く、信頼性評価・環境試験などの受託の会社です(1973年創立)。ウィスカ評価試験のページで、規格の試験と観察の例を公開しています。
OKIエンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| ウィスカ試験規格 | IEC 60068-2-82、JEITA ET-7410、JEDEC JESD201 などのウィスカ試験規格の試験を受託し、要望の環境条件に合わせた試験条件も提案する |
| 外部応力試験 | すず・すず合金めっきの表面に、外から直接機械的な力が加わって生じる圧縮応力によるウィスカ成長のリスクを評価する |
| はんだ接合基板の観察 | 高温高湿試験をした鉛フリーはんだ接合基板について、ウィスカの発生の有無を観察する |
同社のページでは、JEITA 規格は2010年12月に廃止となり、JIS 規格の参照に移ったと説明しています。
OKIエンジニアリングが解決できる課題
- 部品・コネクタのウィスカを IEC・JEDEC の規格で評価したい
- 嵌合部など、押し付けによるウィスカのリスクを確かめたい
- 高温高湿のあと、はんだ接合部のまわりにウィスカが出ないか見たい
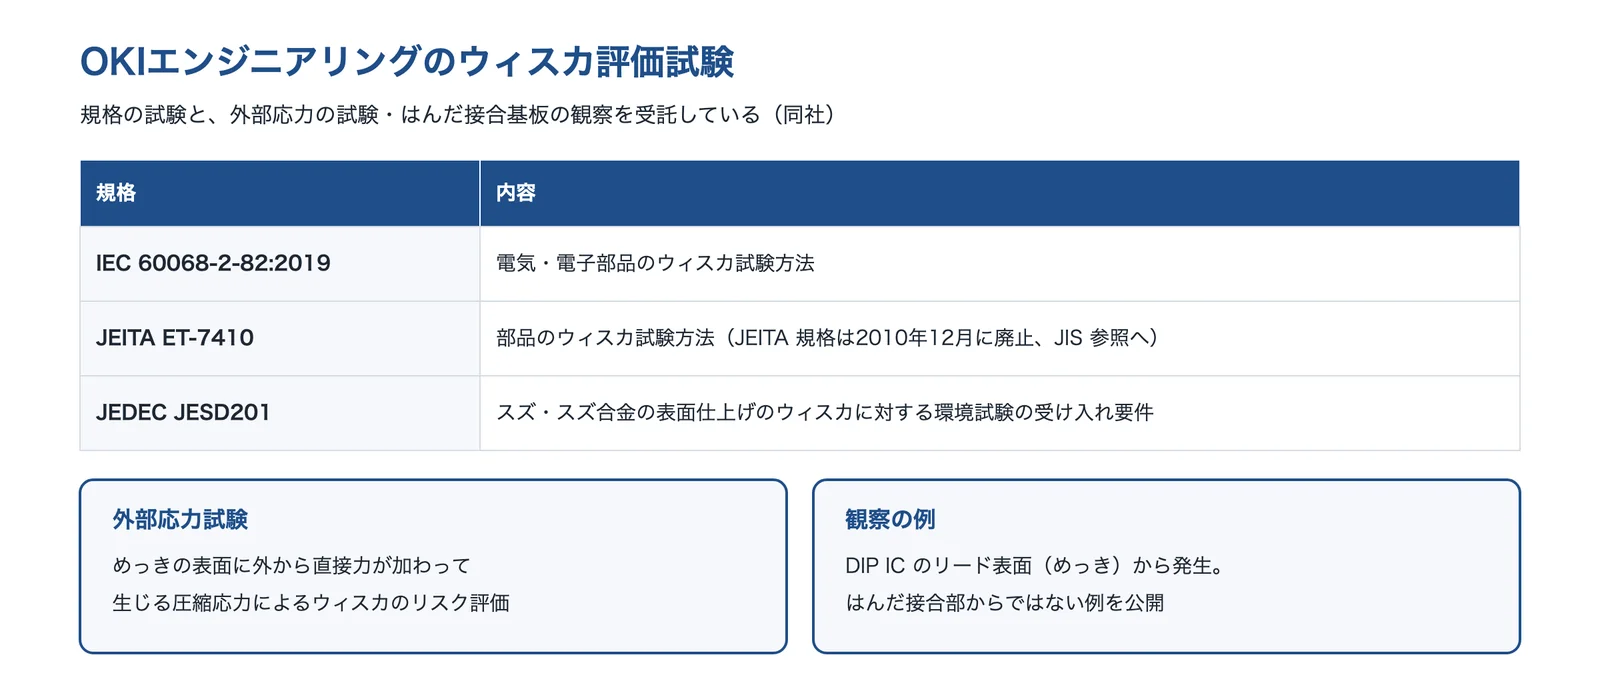
出典:OKIエンジニアリング「ウィスカ評価試験」をもとに AI(Claude)で作成
出典:会社概要|OKIエンジニアリング、ウィスカ評価試験|OKIエンジニアリング
株式会社三桂製作所|電気亜鉛めっきを使わない電線管の附属品
三桂製作所とは
三桂製作所は、東京都大田区に本社を置く、電線管の附属品などの会社です(1949年設立)。データセンター向けに、電気亜鉛めっきを使わない「ウィスカ対策附属品」を用意しています。
三桂製作所の得意技術
| 技術 | 内容 |
|---|---|
| ウィスカ対策附属品 | 材料は亜鉛合金ダイカストで、表面処理は電気亜鉛めっきを施さずクロメート処理のみ。ビスなどの附属部品はステンレス製。標準品の型番の末尾に WK が付く |
| 対象 | プリカチューブ・ケイフレックス・ケイグランド・グリップロックの附属品 |
同社は、ウィスカを放置すると電子機器のショートや故障の原因になるとしています。
三桂製作所が解決できる課題
- データセンター・サーバー室の配管まわりで、亜鉛ウィスカの元になる部材を減らしたい
- 電線管の附属品を、電気亜鉛めっきを使わないものにしたい
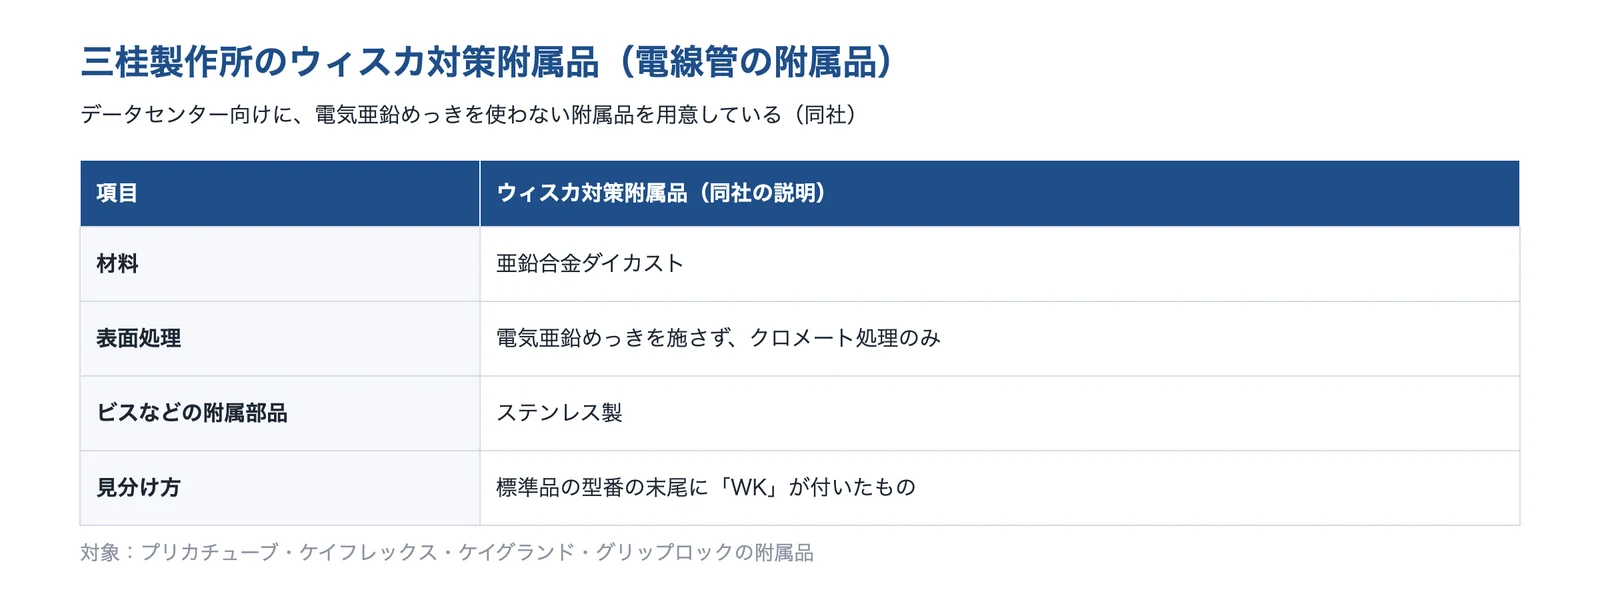
出典:三桂製作所「ウィスカ対策附属品」をもとに AI(Claude)で作成
出典:会社概要|三桂製作所、データセンターに最適!ウィスカ対策附属品|三桂製作所(イプロス)
選ぶ前に確かめる条件
ウィスカの対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 伸びている所:部品のリード・端子・コネクタの嵌合部・圧入端子・ケース・シャーシ、部屋の部材(床パネルなど)
- めっき:金属(スズ・スズ合金・亜鉛)、光沢かつや消しか、厚さ、下地、母材(銅・42アロイなど)、めっき後の処理(熱処理・リフロー)
- 環境:温度の範囲とサイクル、湿度・結露、フラックス残渣、使う年数
- 押し付け:コネクタの接圧、圧入の方式、ねじ・クリップでの締め付け
- 許容:導体の間隔、流れる電流(数十 mA より小さいか)、ショートしたときの影響
- 確かめ方:使う規格(IEC 60068-2-82・JEITA RC-5241・JESD201)、観察の方法、合否の長さ
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月22日








