
お客さまから「植物由来の材料にしてほしい」と言われた。使い捨ての容器やカトラリーを、生分解性の材料に替えたい。ところが、PLA に替えたら夏の車内で変形した、成形のサイクルが倍になった、思ったより高かった――。バイオプラスチックへの置き換えでは、「バイオ由来」と「生分解性」を分けて考え、耐熱・成形・使ったあとの処理・コストを今の樹脂と比べることが要ります。
この記事では、今の樹脂(PP・PE・PS・PET)から替えるときの課題を数字で確かめ、置き換え先の候補(バイオPE・バイオPET、PLA、PBS・PBAT、PHBH)を比べ、目的ごとの選び方と、成形・認証・使ったあとの流れの注意を、相談できる企業とあわせて紹介します。環境規制の対応は「PFAS・鉛を使わずに作りたい」で扱っています。
今の樹脂から替えるときの課題
「バイオ由来」と「生分解性」は、別の性質
国のバイオプラスチック導入ロードマップ(2021年1月)は、原料に植物などの再生可能な有機資源を使うものを「バイオマスプラスチック」、ある条件のもとで微生物の働きで最終的に二酸化炭素と水にまで分解するものを「生分解性プラスチック」とし、両方をまとめて「バイオプラスチック」と呼んでいます。
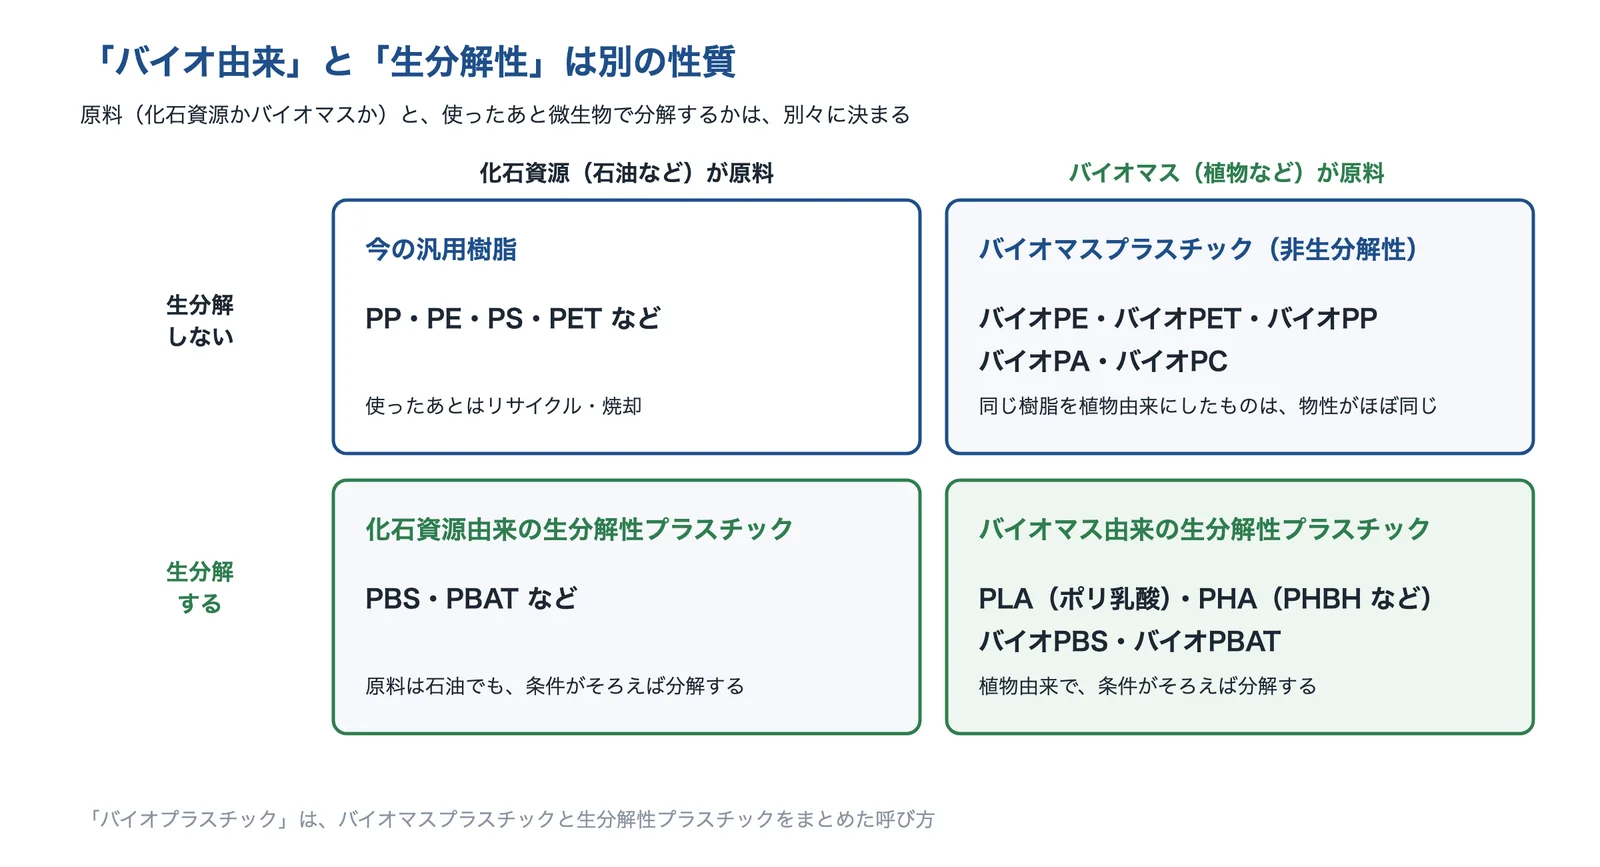
出典:環境省ほか「バイオプラスチック導入ロードマップ」をもとに AI(Claude)で作成
つまり、バイオPE・バイオPET は植物由来でも生分解しません。反対に、PBS・PBAT は石油から作るものでも生分解します。「CO2 を減らしたい(原料を替える)」のか、「使ったあと分解させたい」のかで、選ぶ材料が変わります。
PLA は、PP より熱と衝撃に弱い
広島県の西部工業技術センターの研究は、自動車部品で多く使われる PP の熱変形温度が約120℃なのに対して、ポリ乳酸(PLA)は約55℃、アイゾット衝撃値も PP の 8〜10 kJ/m² に対して約3 kJ/m² と低いとしています。同じ研究では、結晶核剤・改質剤と射出成形の条件を検討し、金型温度 90℃・成形時間 60 秒で熱変形温度 119℃・アイゾット 8.6 kJ/m² を得ています。
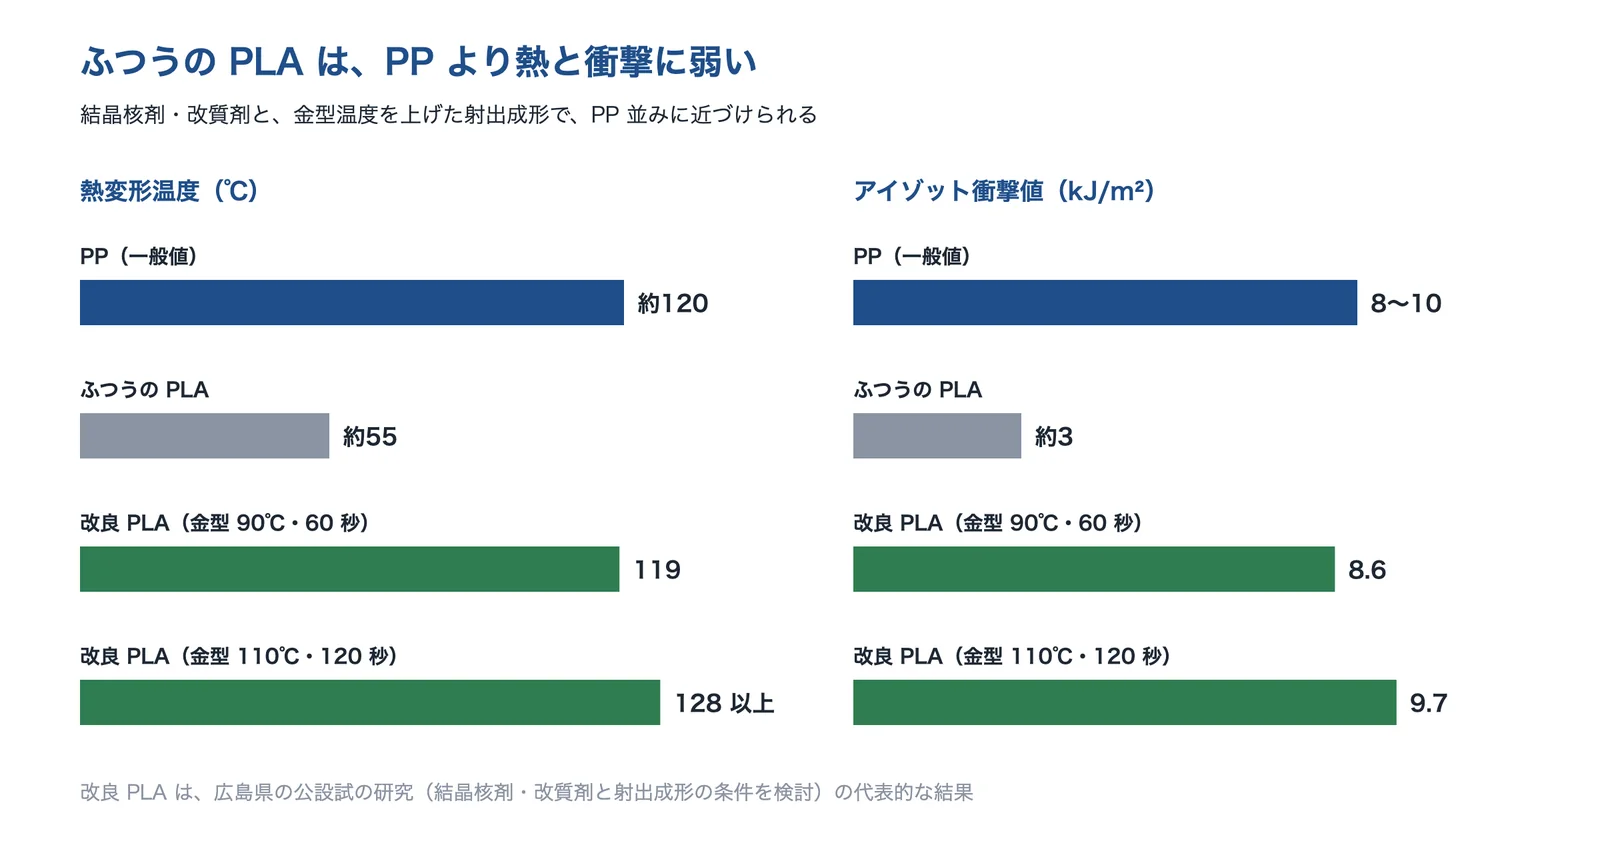
出典:広島県「ポリ乳酸樹脂の高性能化と自動車部品への応用」をもとに AI(Claude)で作成
PLA のガラス転移温度は約55℃で、PP・PE とはふるまいが違います。PP はガラス転移温度が 0℃ でも結晶があるので形を保ちますが、PLA は結晶化が遅く、冷たい金型では非晶のまま固まり、ガラス転移温度あたりで軟らかくなります(NatureWorks のサイトで公開されている bioplastics MAGAZINE の記事)。
単価は、今の樹脂の約1.5〜5倍
ロードマップは、国内の利用事業者へのヒアリングとして、従来の化石資源由来のプラスチックと比べた単価を、バイオPE が約3倍、バイオPET が約1.5倍、PLA が約2〜3倍、PBAT が石油由来で約2〜2.5倍、バイオマス由来で約4〜5倍としています。高い価格は、需要が増えない大きな要因とされています。
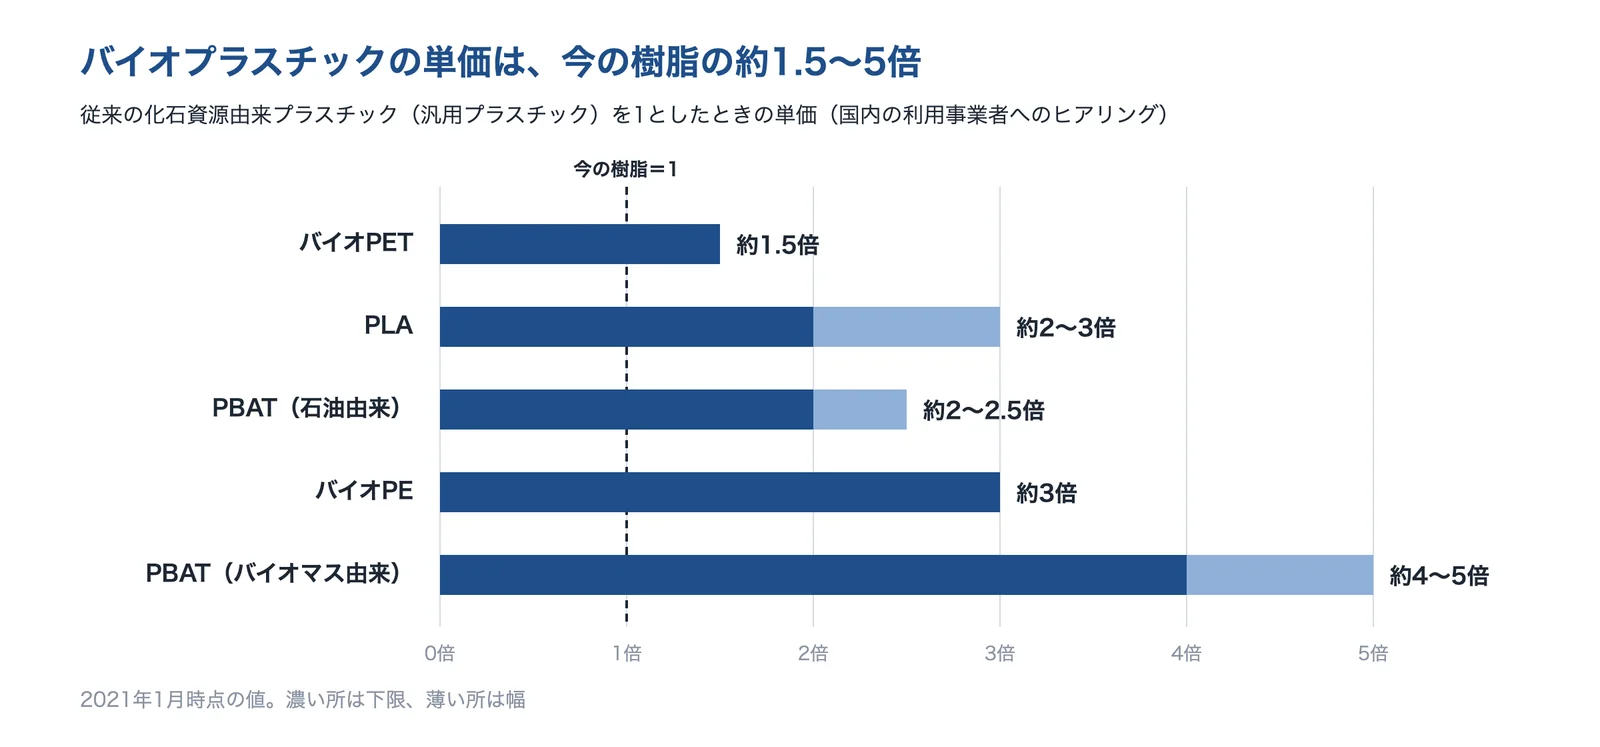
出典:環境省ほか「バイオプラスチック導入ロードマップ」をもとに AI(Claude)で作成
生分解は、どこで分解させるかで決まる
生分解性は、分解する環境によって、工業コンポスタブル・家庭コンポスタブル・土壌生分解性・海洋生分解性などに分かれます(ロードマップ)。工業コンポストは発酵のために高温に保つ専用の施設で、家庭コンポストは発酵温度が低い設備です。どの環境で分解するかは材料ごとに違い、ロードマップは、分解環境に合った生分解性プラスチックを選ぶよう求めています。
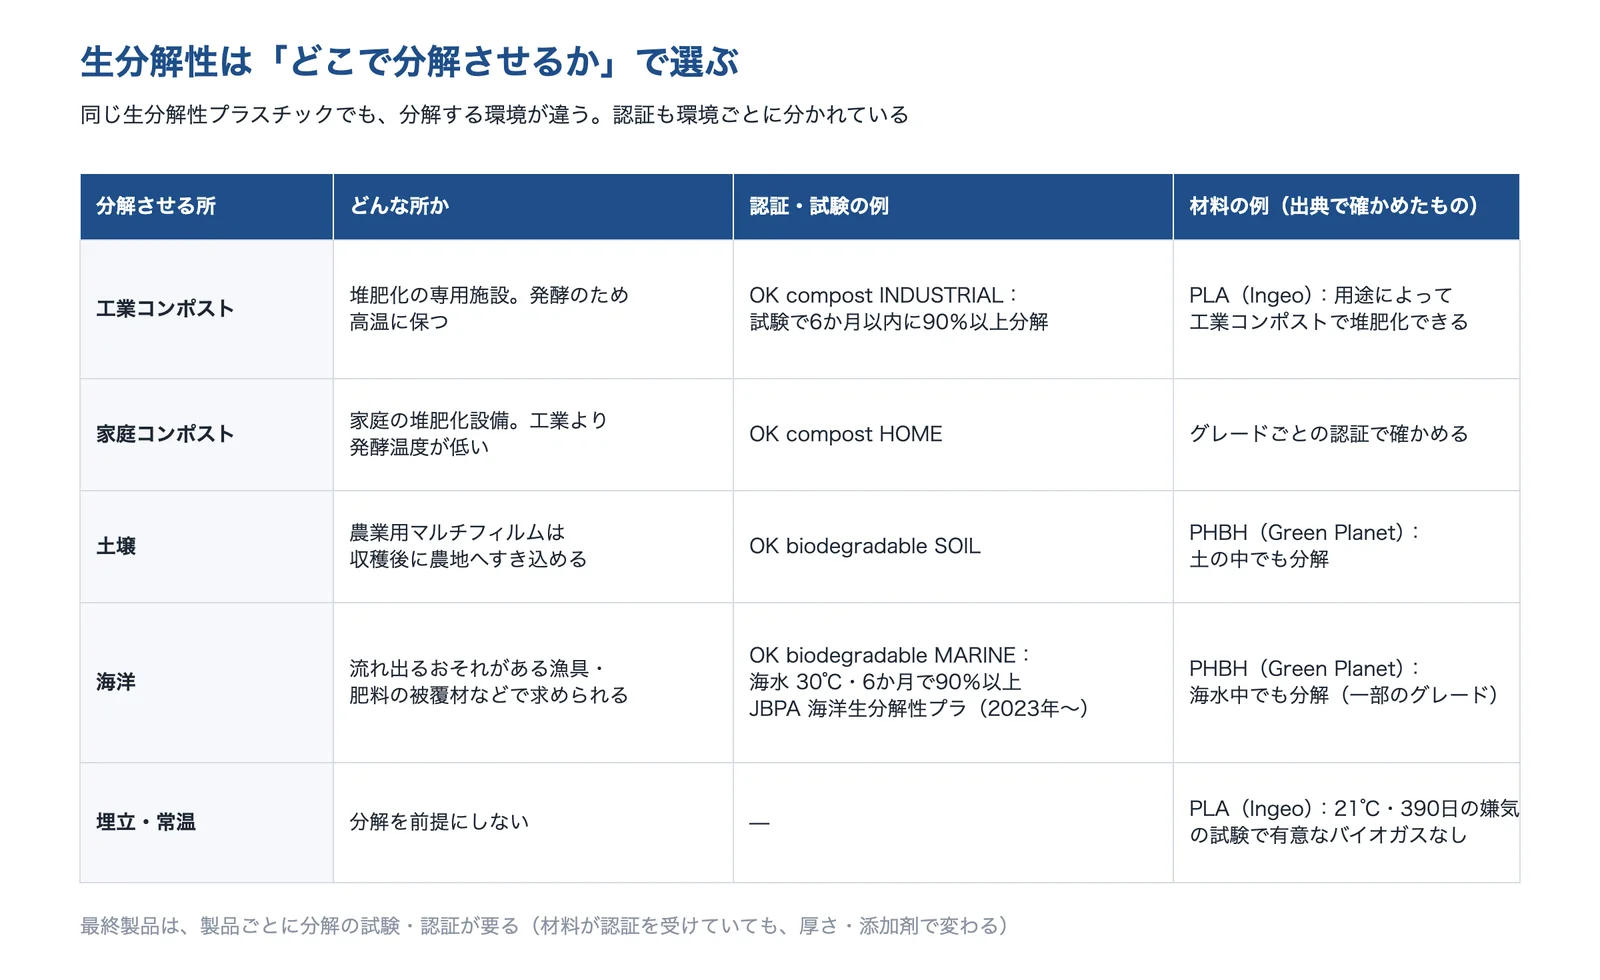
出典:環境省ほか「バイオプラスチック導入ロードマップ」・TÜV AUSTRIA「OK compost INDUSTRIAL」・NatureWorks「Composting」・NatureWorks「Landfill」・カネカ「Green Planet」・カネカ「OK Biodegradable MARINE の取得」・日本バイオプラスチック協会をもとに AI(Claude)で作成
たとえば PLA(Ingeo)は工業コンポストの認証を受けていますが、埋立を模した21℃・390日の嫌気の試験では、統計的に意味のあるバイオガスを出しませんでした(NatureWorks)。PHBH は海水中・土の中でも分解するとされています。また、ほかの樹脂との複合や、可塑剤・添加剤を加えると、生分解を妨げる要因になり得ます(ロードマップ)。
出典:バイオプラスチック導入ロードマップ(2021年1月)|環境省・経済産業省・農林水産省・文部科学省、ポリ乳酸樹脂の高性能化と自動車部品への応用|広島県立総合技術研究所 西部工業技術センター、Injection molding of PLA cutlery(bioplastics MAGAZINE)|NatureWorks、Composting|NatureWorks、Landfill|NatureWorks、カネカ生分解性バイオポリマー Green Planet|カネカ、OK compost INDUSTRIAL(CS-OK01)|TÜV AUSTRIA
置き換え先の候補
European Bioplastics によると、世界のバイオプラスチックの生産能力は2024年に約247万トンで、プラスチック全体(約4.14億トン)の約0.5%です。種類別では PLA が37.1%と最も多く、生分解性のものが56.3%を占めます。
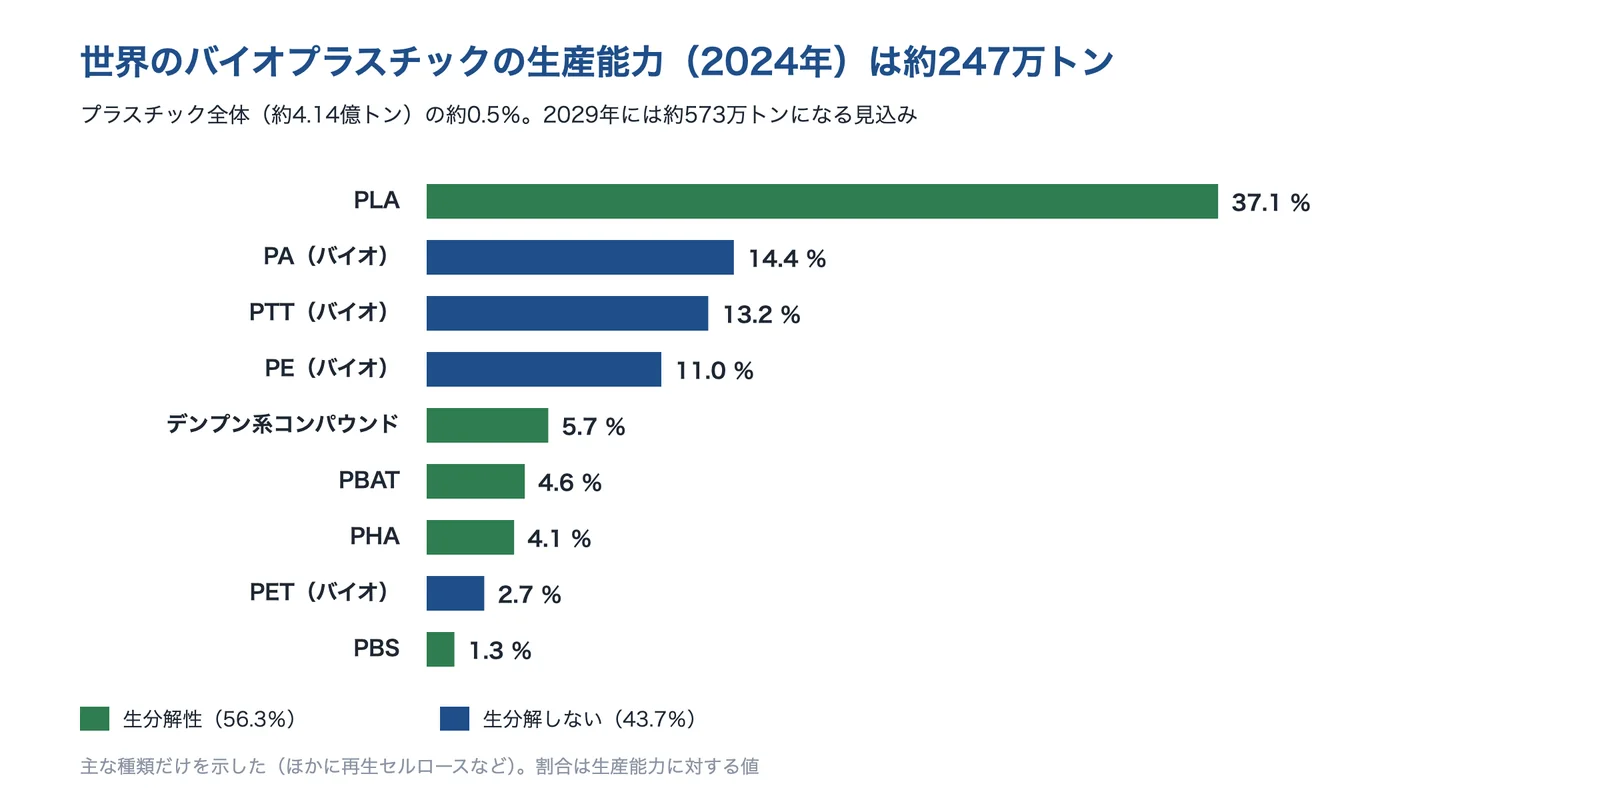
出典:European Bioplastics「Market data 2024」をもとに AI(Claude)で作成
バイオPE・バイオPET(同じ樹脂を植物から)
バイオPE は、サトウキビの糖からエタノールを作り、エチレンにして重合したポリエチレンです(主な産地はブラジル。ロードマップ)。Braskem の射出成形用のバイオ高密度ポリエチレン SHA7260 は、密度 0.955 g/cm³・曲げ弾性率 1,210 MPa で、バイオ由来の炭素の割合は 94%(ASTM D6866)です。
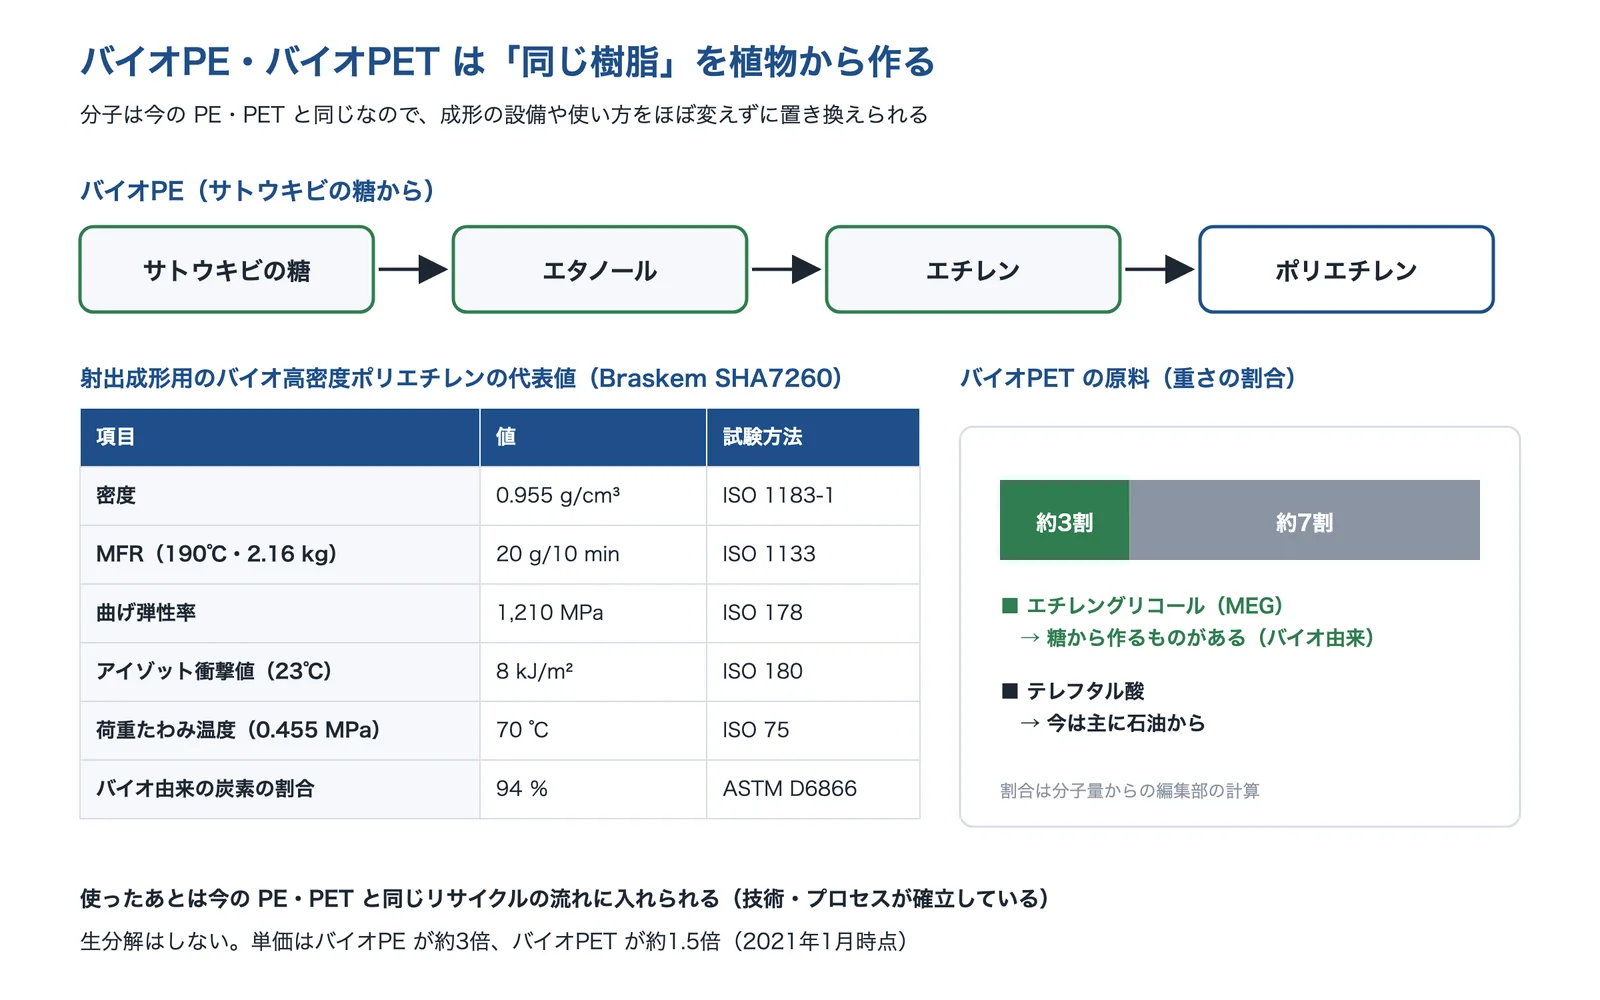
出典:環境省ほか「バイオプラスチック導入ロードマップ」・Braskem「SHA7260」と編集部の計算をもとに AI(Claude)で作成
バイオPET は、原料のうちエチレングリコールを糖から作り、テレフタル酸は石油から作ります(ロードマップ)。どちらも今の PE・PET と同じ樹脂なので、成形の設備や条件、使ったあとのリサイクルの流れを大きく変えずに置き換えられるのが強みです。生分解はしません。
PLA(ポリ乳酸)
PLA は、糖から作る乳酸を重合した樹脂で、世界のバイオプラスチックの生産能力でいちばん多い種類です。押出用の Ingeo 4043D では、比重 1.24、ガラス転移温度 55〜60℃、引張降伏強さ 60 MPa、曲げ弾性率 3.8 GPa、熱変形温度(0.45 MPa)は 55℃です(非晶の射出成形の試験片)。
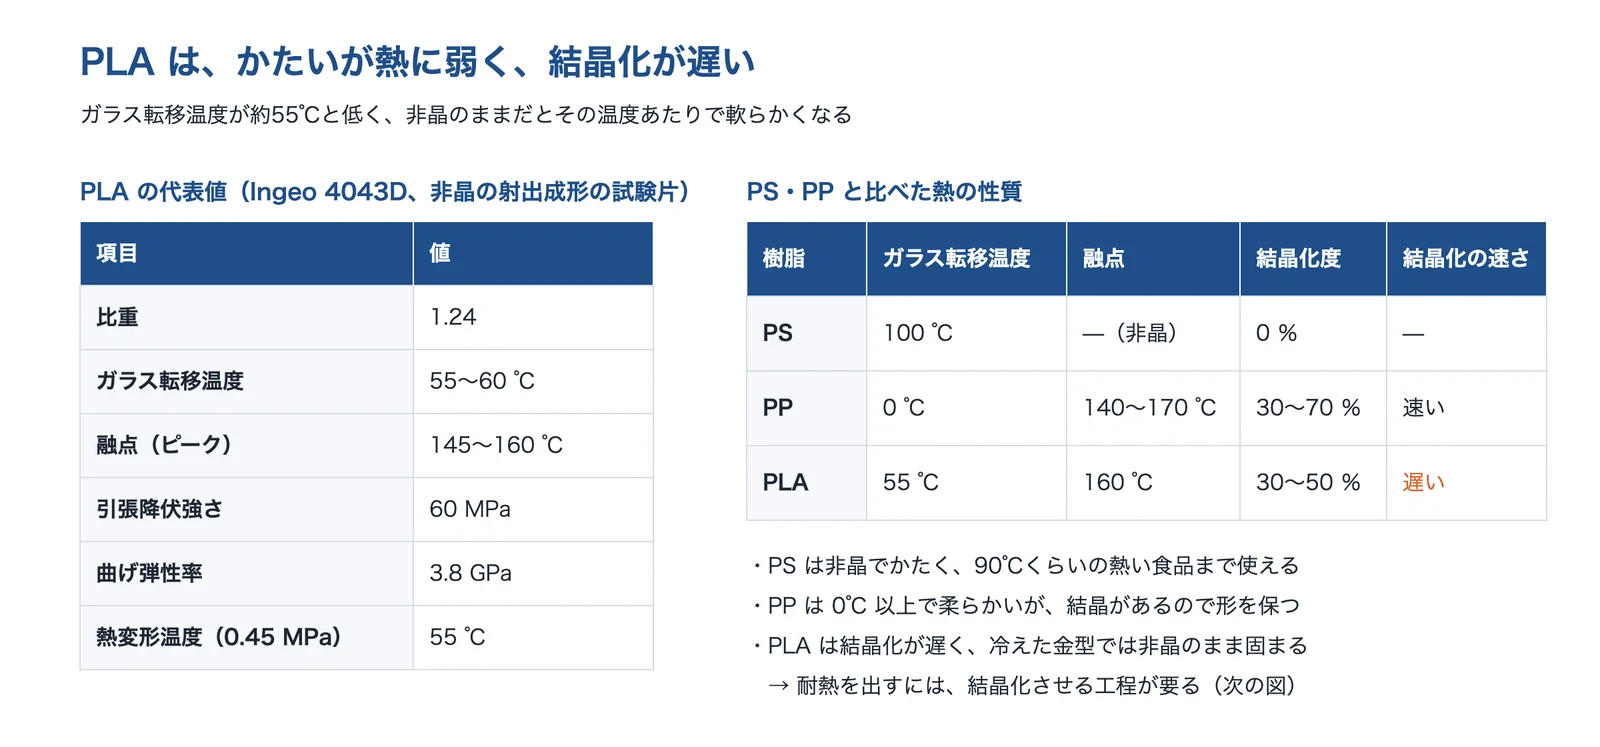
出典:NatureWorks「Ingeo 4043D」・bioplastics MAGAZINE「Injection molding of PLA cutlery」をもとに AI(Claude)で作成
耐熱を上げるには、結晶化させるか、耐熱用に改質したコンパウンドを使います。NatureWorks のサイトに載る耐熱用のコンパウンド(Natur-Tec のマスターバッチ BM3002HT と Ingeo 3001D を半分ずつ混ぜた試験片)では、熱変形温度が結晶化の前の 60℃ から、結晶化の後に 125℃になり、カトラリーとして 90℃ を超える耐熱です。ユニチカの「テラマック」は、PLA を原料にしたバイオマス素材で、電子・OA機器の筐体や複合機の機構部品にも使われています。
PBS・PBAT(化石資源由来もある生分解性樹脂)
PBS と PBAT は生分解性のポリエステルで、石油から作るものと、モノマーの一部をバイオマスから作るもの(バイオPBS・バイオPBAT)があります(ロードマップ)。PBAT は世界の生産能力の4.6%、PBS は1.3%です(European Bioplastics、2024年)。
供給にも注意が要ります。三菱ケミカルは2026年5月、タイの合弁会社で行ってきた PBS 事業から撤退し、生分解性プラスチック「BioPBS」の生産・販売を終えると発表しました。製造は2025年12月に終わり、在庫がなくなりしだい販売も終えます(LOGISTICS TODAY)。BioPBS は紙コップのコーティング材やコーヒーカプセルに使われていました。置き換え先を選ぶときは、量産の期間にわたって材料が手に入るかも確かめます。
PHBH(海水でも分解する)
PHBH は、PHA(ポリヒドロキシアルカン酸)の一種で、カネカが植物油などを原料に微生物で作っています(「Green Planet」)。ロードマップは、国内で製造されている生分解性プラスチック(バイオマス由来)として PHBH を挙げています。海水中・土の中でも分解するとされ、ストロー・カトラリー・食品容器・レジ袋・化粧品容器などに使われています。
出典:Bioplastics market development update 2024|European Bioplastics、SHA7260 Technical Data Sheet|Braskem、Ingeo 4043D Technical Data Sheet|NatureWorks、High Heat Technology|NatureWorks、テラマック|ユニチカ、三菱ケミカル、タイでの生分解性樹脂事業から撤退(2026年5月13日)|LOGISTICS TODAY、バイオプラスチック導入ロードマップ|環境省ほか、カネカ生分解性バイオポリマー Green Planet|カネカ
目的と置き換え先の比較表
行が置き換えの目的、列が置き換え先の候補です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | バイオPE バイオPET | PLA (耐熱品を含む) | PBS・PBAT | PHBH |
|---|---|---|---|---|
| A今の成形品・設備のまま、化石資源の使用を減らしたい | ◎ | △ | ||
| B硬い成形品(容器・カトラリー・筐体)を植物由来にしたい | ○ | ◎ | △ | △ |
| C使ったあと、コンポスト(堆肥化)で処理したい | ◎ | △ | ○ | |
| D海や土に流れ出るおそれがある製品に使いたい | △ | ◎ | ||
| E長く使う製品にしたい・リサイクルの流れに乗せたい | ◎ | ○ | △ | △ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的には向かない候補です。PBS・PBAT は化石資源由来とバイオマス由来の両方があります。記号は、国のロードマップと各社の公表している情報をもとにした編集部の評価です。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
今の成形品・設備のまま、化石資源の使用を減らしたい
PE の容器・フィルム、PET のボトル・繊維などを、形や成形の条件を変えずに植物由来にしたい。
- 比べた結果
- バイオPE・バイオPET・バイオPA のように、今の樹脂と同じ種類の樹脂をバイオマスから作ったものは、グレードの違いで物性がわずかに違うことはあっても、ほぼ同じ機能で、製造・使用の課題は少ないとされています(国のバイオプラスチック導入ロードマップ)。日本のバイオマスプラスチック(非生分解性)の利用の約8割がこれに当たります。使ったあとも、今の PE・PET と同じリサイクルの流れに入れられます。
- 候補
- バイオPE・バイオPET(◎)同じ樹脂なので、金型・成形条件をほぼそのまま使える
- PLA(△)別の樹脂になるので、耐熱・成形を設計し直す
生分解はしません。単価はバイオPE が約3倍、バイオPET が約1.5倍です(2021年1月時点、ロードマップ)。バイオPET でバイオマス由来なのはエチレングリコールの部分だけで、重さでは約3割です(分子量からの編集部の計算)。何割がバイオ由来かは、バイオマスプラ・バイオマスマークの表示で確かめます。
硬い成形品(容器・カトラリー・筐体)を植物由来にしたい
PS・PP の容器やカトラリー、機器の筐体・機構部品を、植物由来の樹脂に替えたい。
- 比べた結果
- PLA は植物由来で、かたい樹脂です(曲げ弾性率 3.8 GPa。Ingeo 4043D)。ただし、ふつうの PLA は熱変形温度が約55℃で、PP の約120℃より低く、アイゾット衝撃値も PP の 8〜10 kJ/m² に対して約3 kJ/m² です(広島県の公設試)。結晶核剤・改質剤と金型温度を上げた射出成形で、熱変形温度 119〜128℃ に上げた例があり、Bioworks は改質で最大 140℃(0.45 MPa)にできるとしています。
- 候補
- PLA・耐熱 PLA(◎)結晶化させるか、耐熱用のコンパウンドを使う
- バイオPE・バイオPET(○)今の製品が PE・PET なら、そのまま置き換えられる
- PBS・PBAT・PHBH(△)使い捨ての容器・カトラリーなどで使われる
PLA は、結晶化させないと 55〜60℃ 前後で軟らかくなります。熱いものに触れる、夏の車内に置くなど、使う温度を先に決め、結晶化させる工程(金型の温度・アニール)と、そのぶん長くなる成形サイクルを見込みます。
使ったあと、コンポスト(堆肥化)で処理したい
食べ残しと一緒に回収する容器・袋・カトラリーなどを、堆肥化の施設で処理したい。
- 比べた結果
- NatureWorks は、Ingeo(PLA)を使った製品の一部は、用途によって自治体・産業用のコンポスト施設で堆肥化できるとし、Ingeo は EN 13432(欧州)・ASTM D6400(米国)の認証を受け、日本バイオプラスチック協会(JBPA)のポジティブリストにも載っているとしています。工業コンポストの認証 OK compost INDUSTRIAL の試験では、6か月以内に90%以上の生分解が求められます(TÜV AUSTRIA)。カネカの PHBH も生分解性ポリマーです。
- 候補
- PLA(◎)工業コンポストの認証がある
- PHBH(○)海水・土の中でも分解する
- PBS・PBAT(△)分解する環境はグレードごとの認証で確かめる
工業コンポストの施設は限られています。NatureWorks は施設の数が限られていて近くにないことがあるとし、国のロードマップでは、生ごみの堆肥化・バイオガス化を行う自治体などの施設は全国で101です。最終製品は、製品ごとに分解の試験を受ける必要があります(NatureWorks)。
海や土に流れ出るおそれがある製品に使いたい
ストロー・漁具・農業資材・肥料の被覆材など、使っているうちに自然の中に出てしまうおそれがある。
- 比べた結果
- カネカの PHBH(Green Planet)は、海水中や土の中でも微生物で分解するとしています。2017年に、海水(30℃)で6か月以内に生分解度90%以上という条件の「OK Biodegradable MARINE」を取得しました(一部のグレード)。PLA(Ingeo)は、埋立を模した21℃・390日の嫌気の試験で、統計的に意味のあるバイオガスを出さず、埋立ではほぼ安定とされています(NatureWorks)。
- 候補
- PHBH(◎)海水での分解の認証がある
- PBS・PBAT(△)土での分解(農業用マルチなど)はグレードの認証で確かめる
国のロードマップは、海洋での生分解の速さをコントロールする技術の確立には時間がかかり、評価の方法も国際標準化を進めている段階としています。自然に流れ出ることを前提にせず、分解する環境(土・海)と速さを、グレードの認証で確かめて選びます。
長く使う製品にしたい・リサイクルの流れに乗せたい
家電・OA機器・自動車の部品や、回収してリサイクルする製品を植物由来にしたい。
- 比べた結果
- バイオPE・バイオPET・バイオPP は、今の汎用樹脂と物性が同じなので、いろいろな樹脂を混ぜたリサイクルにも入れられます。それ以外のバイオマスプラスチックと生分解性プラスチックは、選別の技術が確立していないため、混ぜたリサイクルでは異物になり、リサイクルのじゃまになり得ます(ロードマップ)。生分解性プラスチックは、種類によって長期保管で品質が落ちるおそれもあります(同)。
- 候補
- バイオPE・バイオPET(◎)今のリサイクルの流れにそのまま入る
- 耐久性を上げた PLA(○)室内で約10年の例・複合機の機構部品の例
- PBS・PBAT・PHBH(△)長期の保管・使用での品質の変化を確かめる
PLA のコンパウンドでも、耐久性は使い方で変わります(Bioworks は室内で約10年とし、設置場所や使用条件で変わるとしています)。使う温度・湿度で、どれだけの期間、物性を保つかを試験で確かめます。
出典:バイオプラスチック導入ロードマップ|環境省ほか、Ingeo 4043D Technical Data Sheet|NatureWorks、ポリ乳酸樹脂の高性能化と自動車部品への応用|広島県、PlaX Compound|Bioworks、Composting|NatureWorks、Landfill|NatureWorks、OK compost INDUSTRIAL|TÜV AUSTRIA、Green Planet|カネカ、OK Biodegradable MARINE の取得(2017年)|カネカ
置き換えるときの注意
PLA は成形の前に乾燥させる
PLA は、水分が残ったまま溶かすと加水分解して粘度が下がります。Ingeo 4043D のデータシートは、インラインの乾燥を必須とし、水分を 0.025%(250 ppm)未満にするよう勧めています。標準の乾燥条件は 80℃ で4時間、または露点 −35℃ までで、乾燥のあとは外気にさらさないよう求めています。
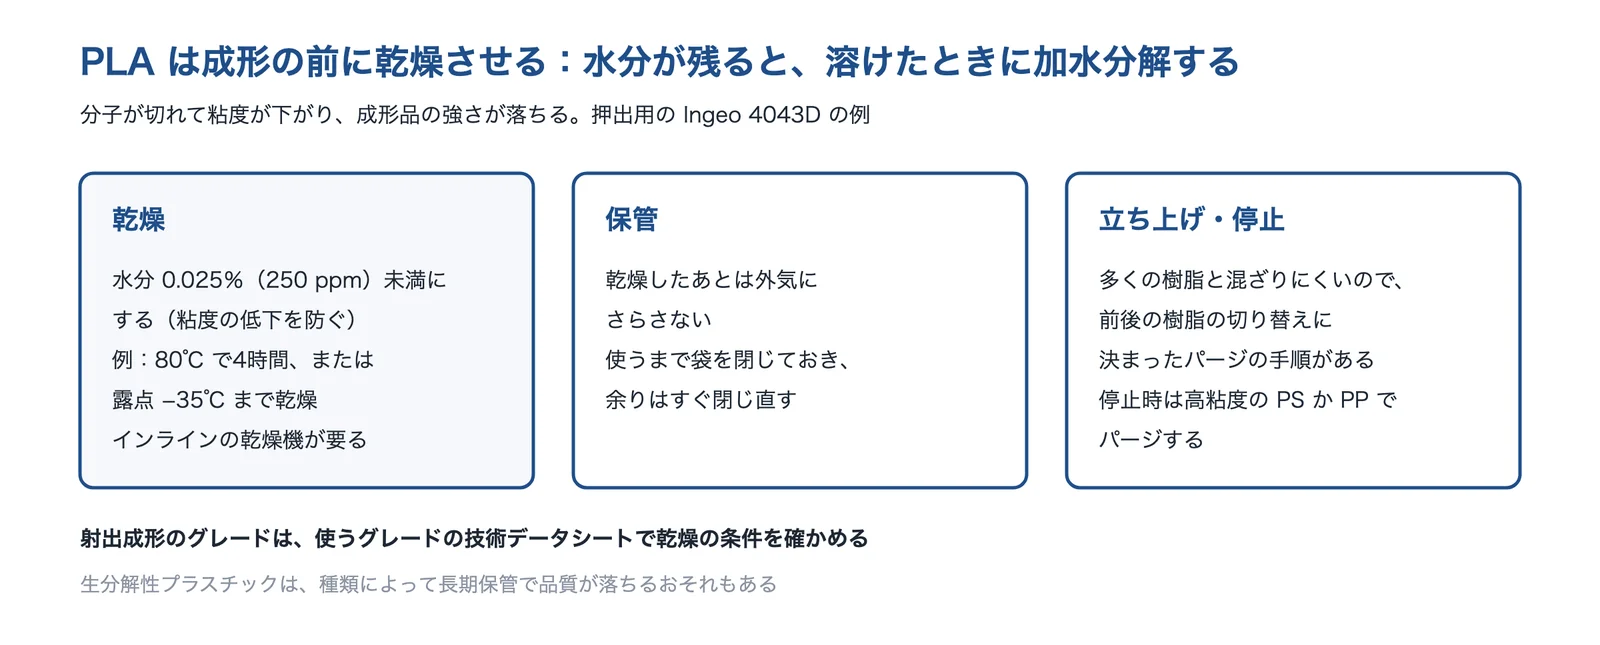
出典:NatureWorks「Ingeo 4043D」・環境省ほか「バイオプラスチック導入ロードマップ」をもとに AI(Claude)で作成
同じデータシートは、Ingeo は多くの樹脂と混ざりにくいので、樹脂を切り替えるときは決まったパージの手順をとり、止めるときは高粘度の PS か PP でパージするよう書いています。射出成形のグレードでは、使うグレードのデータシートで乾燥とパージの条件を確かめます。
耐熱を出すなら、結晶化の工程とサイクルを見込む
PLA を結晶化させる方法は2つあります。1つは、金型を結晶化の温度(多くは 100〜130℃)にして金型の中で結晶化させる方法で、反りは少ないものの、カトラリーで1サイクル 30〜45 秒と、PP・PS の 5〜10 秒より長くなります。もう1つは、冷たい金型で非晶のまま成形し、あとで炉で加熱(アニール)する方法で、サイクルは短い一方、炉や自動化への投資が要り、形によっては反ります(bioplastics MAGAZINE の記事)。
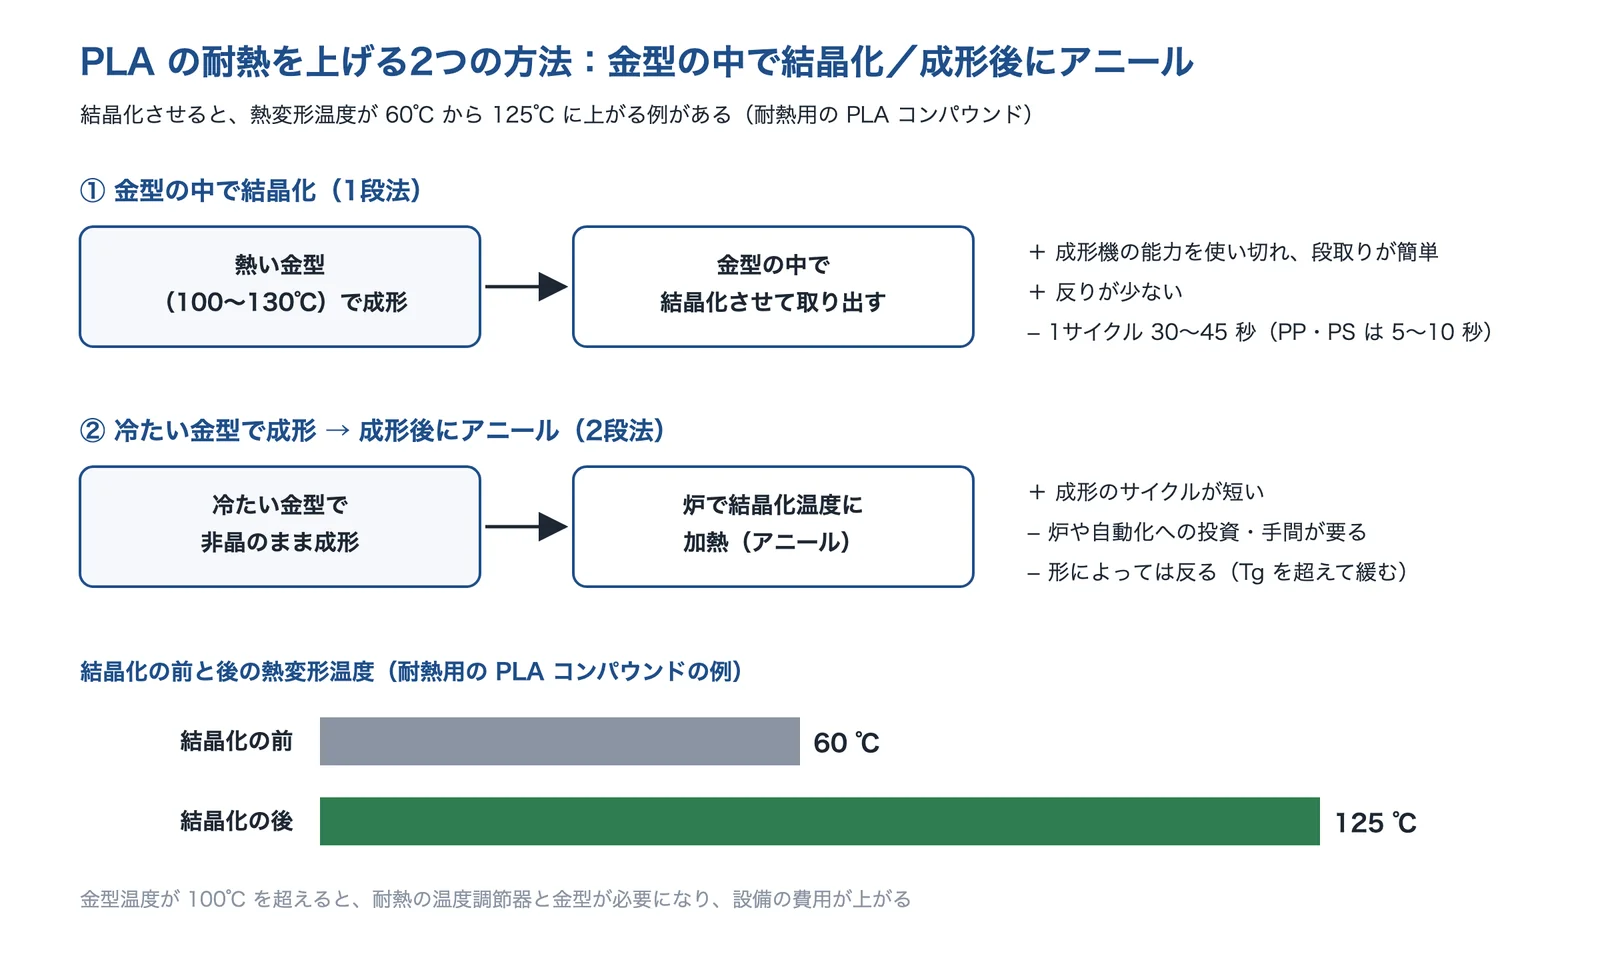
出典:bioplastics MAGAZINE「Injection molding of PLA cutlery」・NatureWorks「High Heat Technology」・広島県「ポリ乳酸樹脂の高性能化と自動車部品への応用」をもとに AI(Claude)で作成
広島県の研究は、金型温度が 100℃ を超えると耐熱の温度調節器と金型が要り、設備の初期投資が高くなるが、100℃ 以下(90℃)なら一般的な温度調節器と金型が使えるとしています。Bioworks も、PlaX は水で温調できる 100℃ 以下の金型で成形できるとしています。今の金型の温調で何℃まで出せるかを先に確かめます。
押出成形ではガスと背圧に注意する
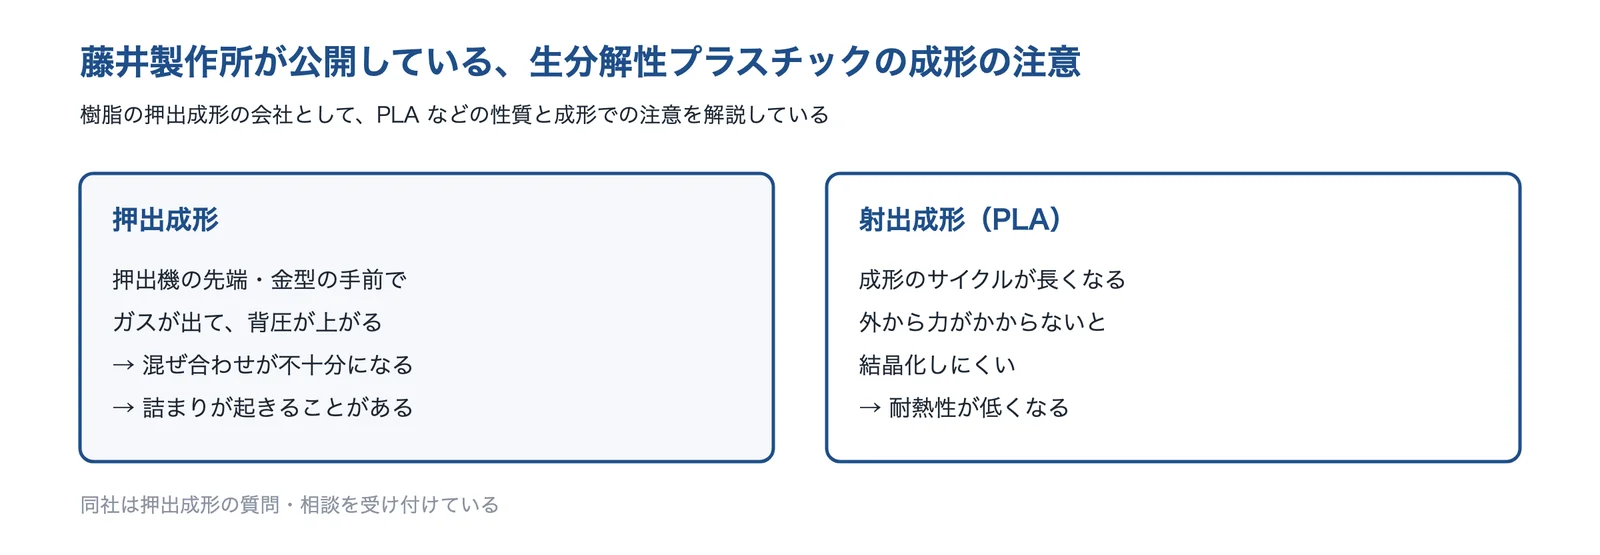
押出成形の会社の藤井製作所は、生分解性プラスチックの押出成形では、押出機の先端の金型の手前でガスが出て背圧が上がり、混ぜ合わせが不十分になったり詰まったりすることがあるとしています。今の押出の条件をそのまま使えると考えず、試作で背圧と押出の安定を確かめます。射出成形の条件・金型の考え方は技術ページ「射出成形」、今の汎用樹脂の性質は「汎用プラスチック」で解説しています。
認証と表示を確かめる
日本バイオプラスチック協会(JBPA)は、生分解性プラ・バイオマスプラ・海洋生分解性プラ(2023年7月に運用開始)の識別表示制度を運営しています。バイオマスプラは、ポジティブリストに載ったバイオマス由来の成分が 25.0 重量%以上含まれることが条件で、ASTM D6866 で測ります。マークの審査を受けるには、協会の会員になる必要があります。日本有機資源協会(JORA)のバイオマスマークは、商品のバイオマス度が10%以上であることが目安です。
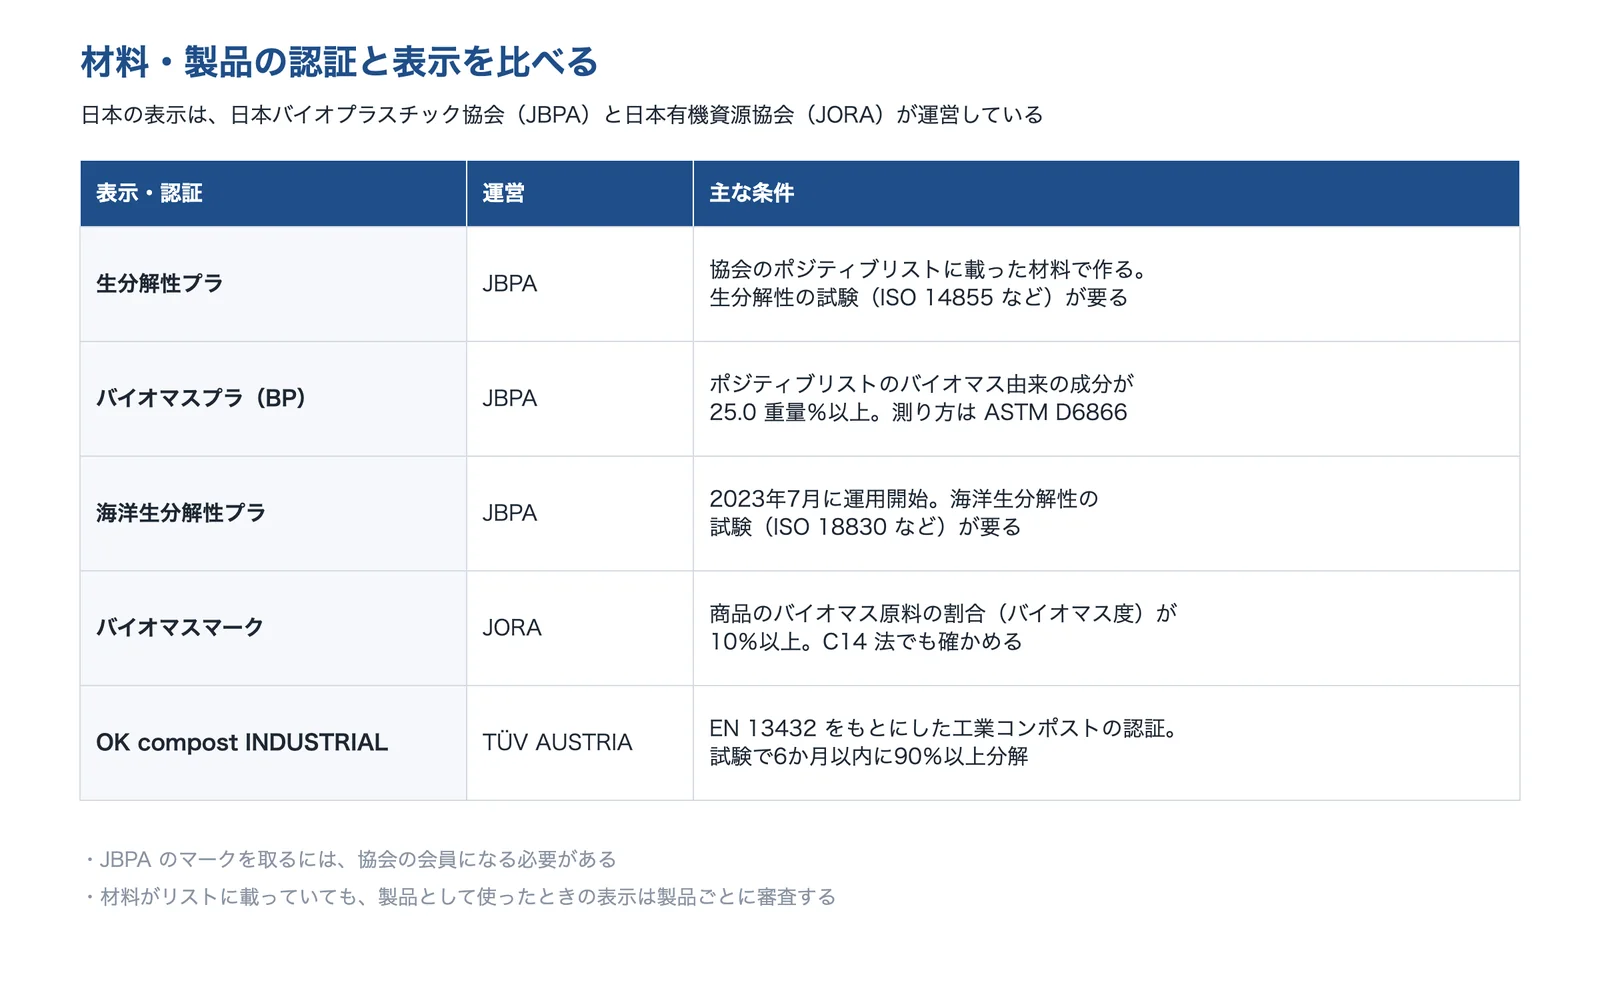
出典:環境省「バイオマスプラ識別表示」・環境省「バイオマスマーク」・日本バイオプラスチック協会・TÜV AUSTRIA「OK compost INDUSTRIAL」をもとに AI(Claude)で作成
海外の認証では、TÜV AUSTRIA の OK compost INDUSTRIAL が EN 13432 をもとにした工業コンポストの認証で、試験で6か月以内に90%以上の生分解が求められます。この認証で、家庭コンポスト・土・水の中での分解を主張することはできません(TÜV AUSTRIA)。どの環境での分解を、どの認証で示すかを、製品の表示とあわせて決めます。
使ったあとの流れと、供給を確かめる
ロードマップは、使ったあとの流れ(リサイクル・堆肥化とバイオガス化・焼却)ごとに、バイオプラスチックの影響を整理しています。バイオPE・バイオPET・バイオPP は今のリサイクルに入れられますが、それ以外のバイオマスプラスチックと生分解性プラスチックは、いろいろな樹脂を混ぜたリサイクルでは異物になり得ます。反対に、生分解しないバイオマスプラスチックは、堆肥化・バイオガス化では分解せずに残ります。
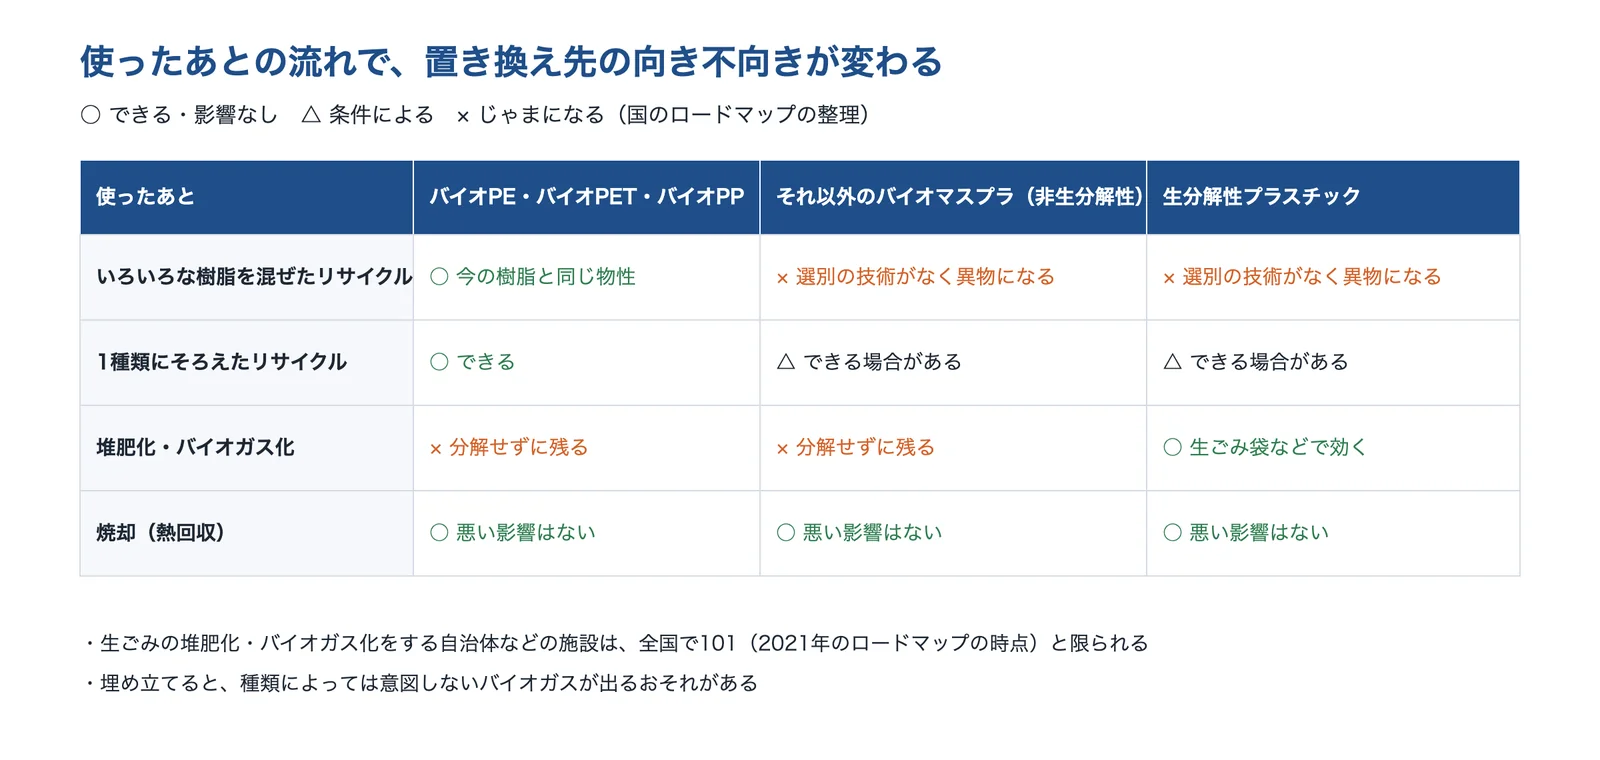
出典:環境省ほか「バイオプラスチック導入ロードマップ」をもとに AI(Claude)で作成
製品をどう回収し、どこで処理するかを決めてから材料を選ぶと、置き換えたあとに「分解させる施設がない」「リサイクルのじゃまになる」ということを防げます。量産の期間にわたって材料が手に入るか(BioPBS のように生産を終える例もある)も、材料メーカー・商社と確かめます。
出典:Ingeo 4043D Technical Data Sheet|NatureWorks、Injection molding of PLA cutlery(bioplastics MAGAZINE)|NatureWorks、ポリ乳酸樹脂の高性能化と自動車部品への応用|広島県、PlaX Compound|Bioworks、生分解性プラスチック(PLA)とは?|藤井製作所、バイオマスプラ識別表示(環境ラベル等データベース)|環境省、バイオマスマーク(環境ラベル等データベース)|環境省、生分解性プラ識別表示制度|日本バイオプラスチック協会、バイオマスプラ識別表示制度|日本バイオプラスチック協会、海洋生分解性プラ識別表示制度|日本バイオプラスチック協会、日本バイオプラスチック協会(トップページのお知らせ)、OK compost INDUSTRIAL|TÜV AUSTRIA、バイオプラスチック導入ロードマップ|環境省ほか
バイオプラスチックへの置き換えを相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。材料メーカー(PHBH・PLA・PLA のコンパウンド)と、成形の会社を挙げました。
株式会社カネカ|海水でも分解する PHBH「Green Planet」
カネカとは
カネカは、大阪と東京に本社を置く化学メーカーです(1949年設立)。植物油などを原料に微生物で作る生分解性ポリマー PHBH を、「Green Planet」の名前で製造・販売しています。
カネカの得意技術
| 技術 | 内容 |
|---|---|
| Green Planet(PHBH) | 100%バイオマス由来で、海水中や土の中でも微生物で二酸化炭素と水に分解するとしている(分解の速さは海水温などで変わる) |
| 海水での生分解の認証 | 2017年に「OK Biodegradable MARINE」を取得(一部のグレード)。条件は、海水(30℃)で6か月以内に生分解度90%以上 |
| 生産と用途 | 2019年12月に年産 5,000 トンのプラントが竣工。ストロー・レジ袋・カトラリー・食品容器包装材などに加工できるとしている |
カネカが解決できる課題
- 海や川に流れ出るおそれがある製品を、海水で分解する材料にしたい
- ストロー・カトラリー・容器など使い捨ての製品を、植物由来で生分解性の材料に替えたい
- 化粧品の容器などを、生分解性の材料で共同開発したい
公開されている実績
- スターバックス コーヒー ジャパンのカトラリー・ストロー、セブン-イレブン・ジャパンのセブンカフェ用ストロー、資生堂の化粧品容器(共同開発)、伊藤園の紙パック飲料の伸縮ストローなど(同社の公表)
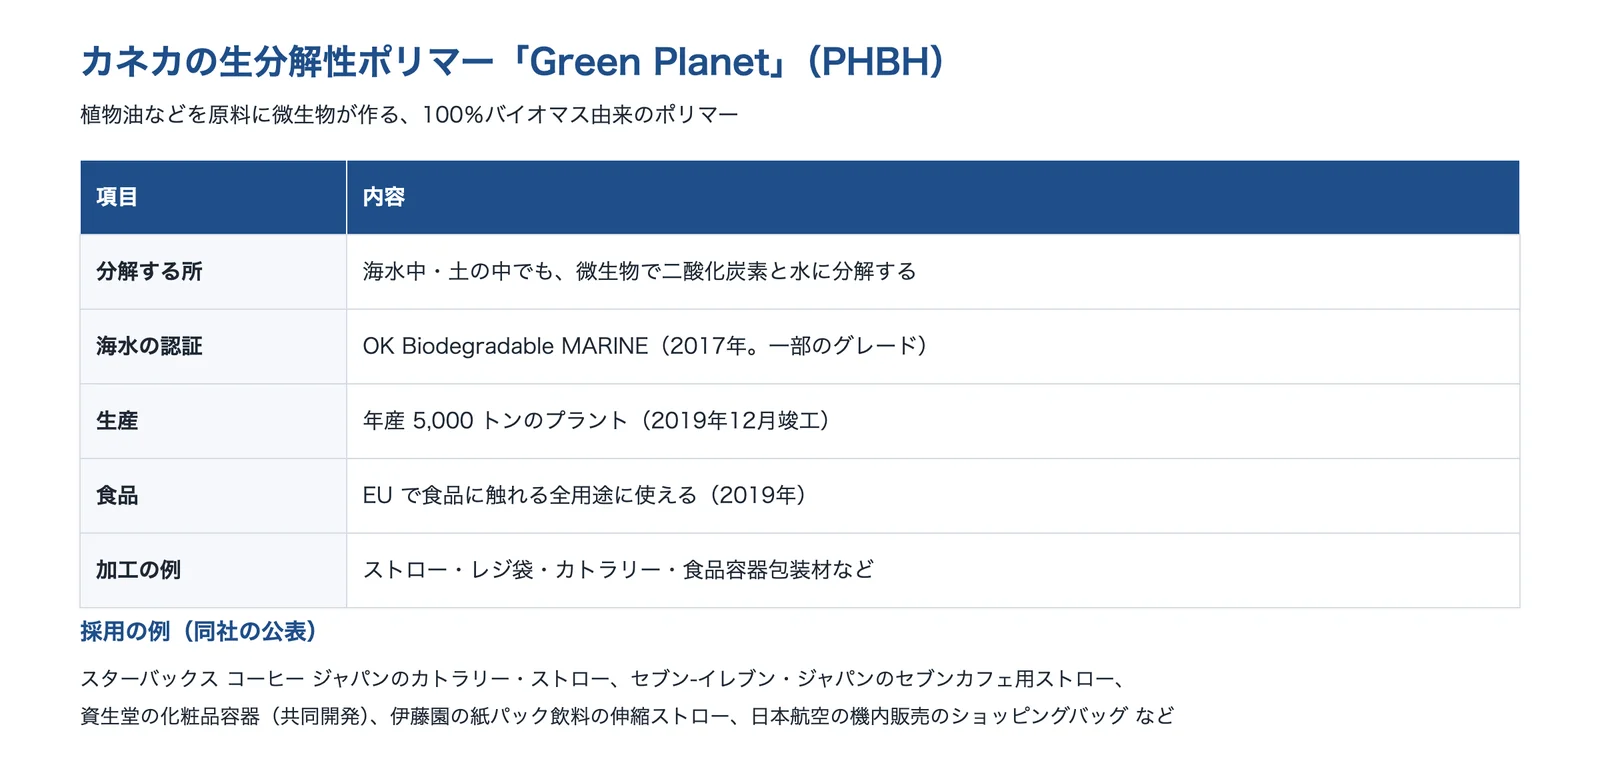
出典:カネカ「Green Planet」・カネカ「OK Biodegradable MARINE の取得」をもとに AI(Claude)で作成
出典:会社概要|カネカ、カネカ生分解性バイオポリマー Green Planet|カネカ、PHBH が OK Biodegradable MARINE を取得(2017年11月)|カネカ
ユニチカ株式会社|PLA のバイオマス素材「テラマック」
ユニチカとは
ユニチカは、大阪と東京に本社を置く会社です(1889年設立)。植物由来の糖から作るポリ乳酸(PLA)を原料にしたバイオマス素材「テラマック」を扱っています。
ユニチカの得意技術
| 技術 | 内容 |
|---|---|
| テラマック | ポリ乳酸(PLA)を原料にしたバイオマス素材。原料の PLA は、最終的に自然環境で水と二酸化炭素に分解される生分解性プラスチックと説明している |
| 用途 | 電子機器・OA機器の筐体、工業用の構造材料、日用雑貨、文具。2019年にはストロー向けの樹脂のグレードを開発した |
ユニチカが解決できる課題
- 機器の筐体・機構部品などの硬い成形品を、PLA 系の材料に替えたい
- 日用品・文具の樹脂を、植物由来の材料に替えたい
公開されている実績
- 富士フイルムビジネスイノベーションの複合機の機構部品、コンベヤ、ヘルスメーター、ヤマハのリコーダー(2023年)(同社の公表)
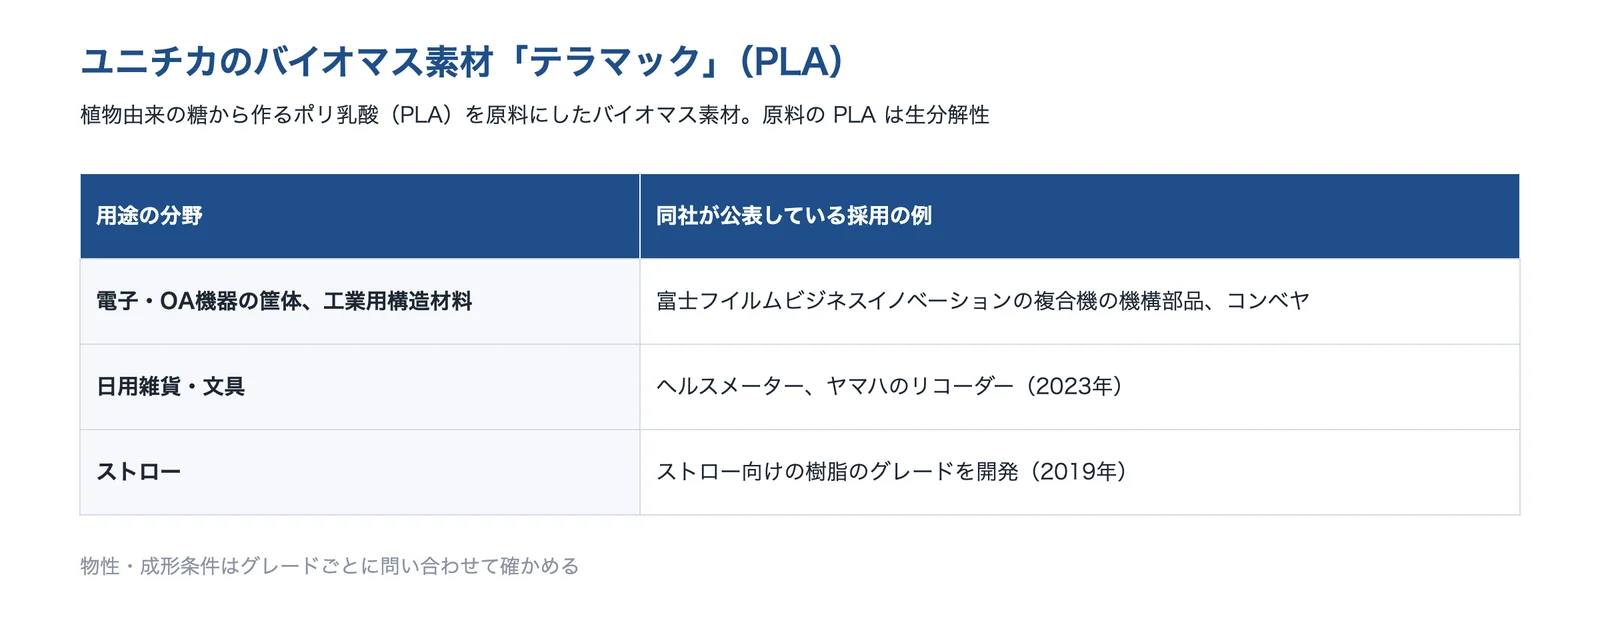
出典:ユニチカ「テラマック」をもとに AI(Claude)で作成
出典:会社概要|ユニチカ、テラマック|ユニチカ、樹脂のお問い合わせ|ユニチカ
Bioworks株式会社|耐熱を上げた PLA コンパウンド「PlaX」
Bioworksとは
Bioworks(バイオワークス)は、京都府相楽郡精華町に本社・研究所を置く会社です(2015年設立)。ポリ乳酸を改質したコンパウンド「PlaX」を開発し、成形メーカーに供給しています。
Bioworksの得意技術
| 技術 | 内容 |
|---|---|
| PlaX Compound | 一般的な PLA の耐熱が 50〜60℃ なのに対し、改質で最大 140℃(低荷重 0.45 MPa)にできるとしている。今あるグレードは ABS 樹脂に近い物性 |
| 成形 | 結晶化を速くして、PP・PET などの汎用樹脂と同じくらいの成形サイクルにしたとしている。高い耐熱を出すときは、金型の表面を 85〜95℃ に温調できる設備が要る。射出・ブロー・真空・発泡・シートの成形に対応 |
| 供給 | 標準のグレードを 25 kg 単位で在庫。成形の方法・耐熱・耐衝撃・耐久性に合わせた配合の設計にも対応する。室内で使った場合の耐久性は約10年(使い方で変わる)としている |
Bioworksが解決できる課題
- PLA の耐熱の低さで置き換えられなかった成形品を、もう一度検討したい
- 今の成形機・金型の温調で PLA 系の材料を成形したい
- 用途に合わせて耐熱・耐衝撃を調整した材料を相談したい
公開されている実績
- 音楽フェス「RISING SUN ROCK FESTIVAL 2022 in EZO」のビールカップ(射出成形)、七彩のマネキン「BIO TORSO」(ブロー成形)、GreenSnap の「Table Plants」のカップ(同社の公表)
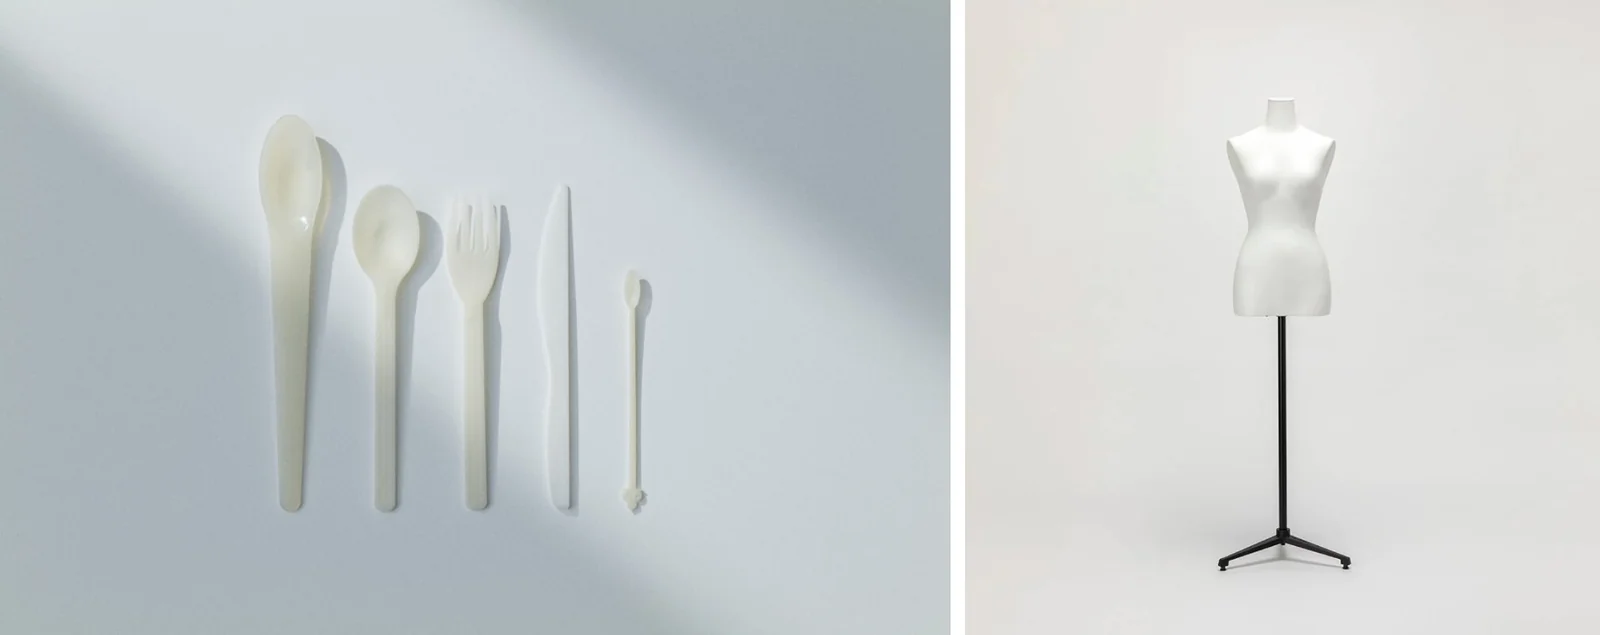
出典:Bioworks「PlaX Compound」
出典:会社情報|Bioworks、PlaX Compound|Bioworks、お問い合わせ|Bioworks
牧村プラスチック工業株式会社|PLA と紙のペレットから成形まで
牧村プラスチック工業とは
牧村プラスチック工業は、奈良県大和高田市に本社を置くプラスチックの射出成形の会社です(1979年に樹脂の射出成形を始めた)。自動車・家電・住宅・生活雑貨の部品を作り、和歌山県の岩出工場でカーボンニュートラル事業を行っています。
牧村プラスチック工業の得意技術
| 技術 | 内容 |
|---|---|
| 生分解性のペレット | トウモロコシ由来の樹脂(ポリ乳酸)と紙を混ぜたペレットを作っている。紙の植物繊維で耐熱性と強度を高めるとしている |
| ペレットから成形まで | ペレットの製造から成形まで対応する。自社で開発したハンガー、カトラリー、保護帽を成形の例に挙げている |
牧村プラスチック工業が解決できる課題
- 日用品・カトラリーなどを、植物由来の材料で成形してほしい
- 材料のペレットと成形を、1社にまとめて相談したい
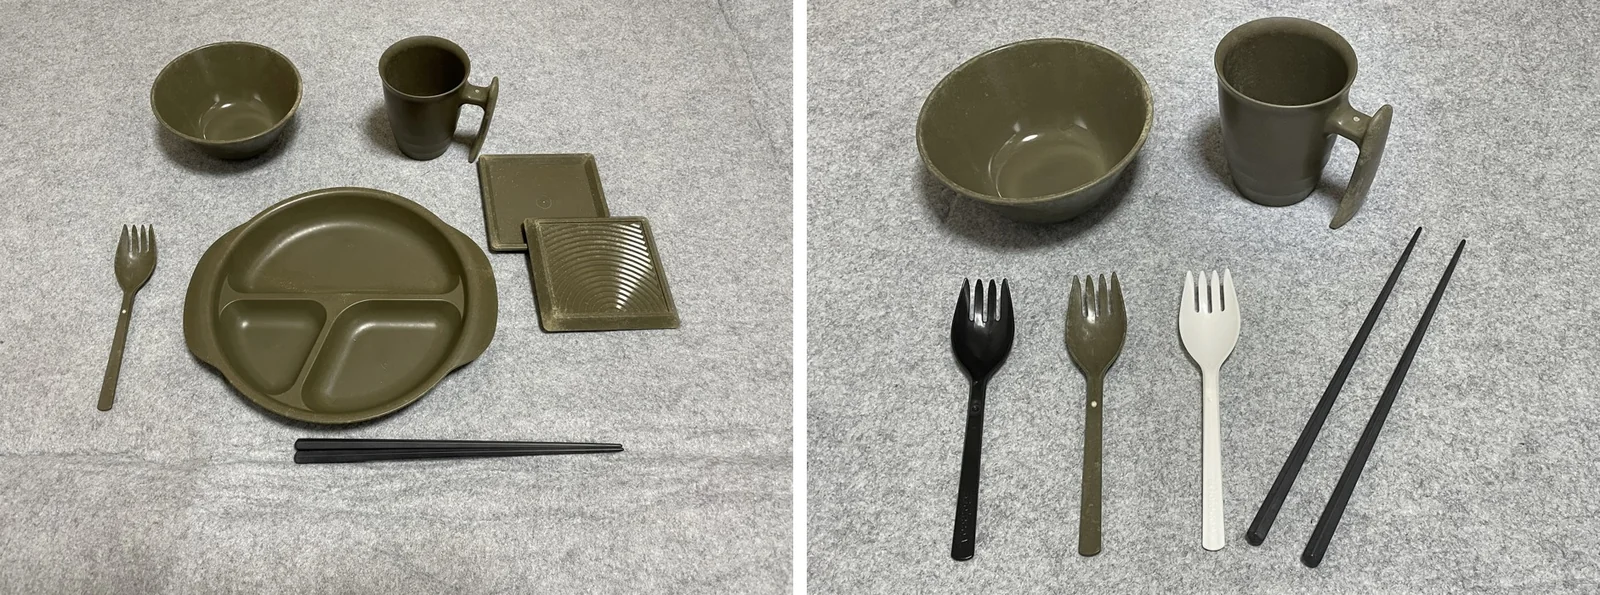
出典:牧村プラスチック工業「カーボンニュートラル事業」
出典:会社概要|牧村プラスチック工業、カーボンニュートラル事業|牧村プラスチック工業、お問い合わせ|牧村プラスチック工業
株式会社藤井製作所|樹脂の押出成形と生分解性樹脂の解説
藤井製作所とは
藤井製作所は、千葉県柏市に本社を置く会社です(1959年設立)。プレス加工、樹脂の押出成形(金属インサート・共押出・多層パイプなど)、切削加工を行い、自社サイトで生分解性プラスチック(PLA)を解説しています。
藤井製作所の得意技術
| 技術 | 内容 |
|---|---|
| 生分解性プラスチックの解説 | 微生物産生系(PHB/V など)・化学合成系(PCL・PBS・PLA など)・天然物系に分けて説明している |
| 成形の注意 | 生分解性プラスチックの押出成形では、押出機の先端の金型の手前でガスが出て背圧が上がり、混ぜ合わせが不十分になったり詰まったりすることがあるとしている。PLA の射出成形は、サイクルが長くなり、結晶化しにくく耐熱性が低くなるとしている |
藤井製作所が解決できる課題
- 樹脂の押出成形品(異形押出・パイプなど)の材料の置き換えを相談したい
- 射出成形の部品を押出成形に替える(工法転換)ことも含めて相談したい
出典:藤井製作所「生分解性プラスチック(PLA)とは?」をもとに AI(Claude)で作成
出典:会社案内|藤井製作所、生分解性プラスチック(PLA)とは?|藤井製作所、お問い合わせ|藤井製作所
選ぶ前に確かめる条件
バイオプラスチックへの置き換えを相談する前に、次のことを整理しておくと話が早く進みます。
- 目的:化石資源(CO2)を減らしたいのか、使ったあと分解させたいのか、両方か
- 今の樹脂と成形品:樹脂の種類(PP・PE・PS・PET など)・グレード、成形の方法(射出・押出・ブロー・シート)、金型の温調で出せる温度
- 使う条件:使う温度の上限(夏の車内・熱い食品など)、衝撃、使う期間、湿気
- 使ったあと:回収の方法、処理する所(リサイクル・工業コンポスト・焼却)、自然に出るおそれ(海・土)
- 表示:バイオマス度・生分解性の表示や認証(バイオマスプラ・生分解性プラ・海洋生分解性プラ・OK compost など)が要るか
- コストと量:許せる単価の上がり幅、年間の使用量、量産の期間に材料が手に入るか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月22日








