
はんだは、錫(Sn)を主成分にした、融点の低い合金で、溶かして金属どうしをつなぐ接合材です。基板と電子部品をつなぐ電気の通り道であり、部品を基板に留める役目も持ちます。鉛の規制で、いまは錫に銀・銅・ビスマスなどを足した鉛フリーはんだが主流で、合金によって溶ける温度・ぬれ方・強さ・値段が変わります。
出典:はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS、はんだ材料の種類と特徴(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
このページでは、はんだ付けのしくみ、合金の種類と溶ける温度、形(棒・やに入り・ペースト・プリフォーム・ボール)とフラックスの選び方、リフロー・フロー・手付け・レーザーの付け方、信頼性の注意、カタログ値の見方をまとめ、得意分野の違う会社を紹介します。ボイド・ブリッジなど、はんだ付けの不良の対策は課題「はんだ付け不良を減らしたい」、融点が 450℃以上のろう材を使う「ろう付け」は技術「ろう付け」で扱っています。
はんだの企業(早見表)
| 企業 | 鉛フリー 合金 | 低温 はんだ | ソルダ ペースト | やに 入り | プリ フォーム | 手付けの 道具 | 自動機・ ロボット | レーザー |
|---|---|---|---|---|---|---|---|---|
| 日本スペリア社銀を含まない SN100C を開発した材料メーカー(大阪府) | ● | ● | ● | ● | ● | |||
| 弘輝低銀・低ボイドのソルダーペーストとフラックス(東京都) | ● | ● | ● | |||||
| ニホンハンダ低融点ペースト・成形はんだ・銀焼結の接合材(東京都) | ● | ● | ● | ● | ● | |||
| 白光はんだこてのステーションと、こて先温度の管理(大阪府) | ● | |||||||
| アポロ精工コテ・レーザー・IH・セレクティブフローの自動機(静岡県) | ● | ● | ||||||
| ジャパンユニックス卓上はんだ付けロボットとレーザー・管理ソフト(東京都) | ● | ● |
●は、各社の公式サイトで製品・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
はんだの選び方が効くのは、鉛を使わずに作りたい、熱に弱い部品を傷めずに付けたい、温度サイクルではんだが割れる、ボイドやブリッジが出る、材料費を下げたいといった困りごとです。合金を替えると溶ける温度が変わり、付ける温度・炉・フラックスも変わるので、部品と基板の耐熱と一緒に決めます。
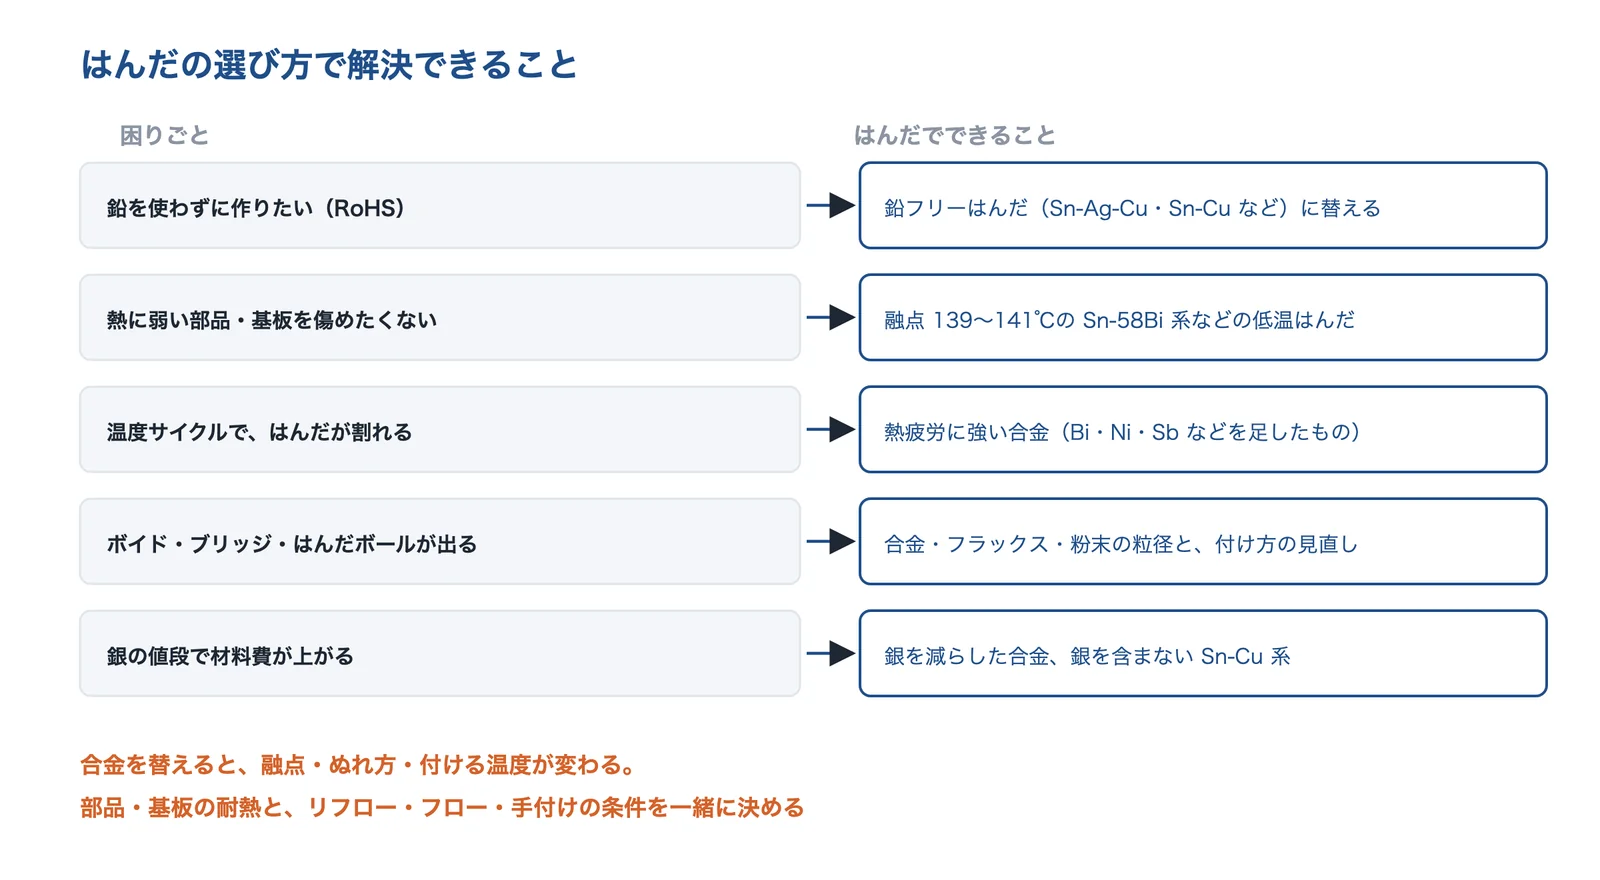
出典:このページの出典(RS(白光取材)・千住金属工業・EE Times Japan・環境省・各社の公式サイト)をもとに AI(Claude)で作成
出典:はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS、はんだ材料の種類と特徴(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)、低融点鉛フリーはんだの改良(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| PFAS・鉛を使わずに作りたい | Sn-Ag-Cu 系・Sn-Cu 系などの鉛フリーはんだに替える | 鉛フリーはんだ |
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | 合金・フラックス・粉の大きさを選び直す | はんだ材料の選び直し |
| はんだ付け不良を減らしたい(付け方) | リフロー・フローの温度と雰囲気を合金に合わせる | リフロー・フローの条件 |
| 繰り返し荷重・熱サイクルで割れる | 熱疲労に強い合金・接合材を選ぶ | 高耐久はんだ・接合材料 |
| 加速試験で寿命を見積もりたい | 温度サイクル試験で、はんだ付け部の寿命を確かめる | 環境試験装置 |
| 壊れた原因を知りたい | はんだ付け部を断面で見て、割れや合金層を調べる | 断面の観察 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:ぬれて、合金層ができてつながる
白光が取材協力した RS の解説によると、はんだが対象物になじんで広がることを「ぬれ」と呼びます。銅のはんだ付けでは、はんだの錫が銅の中に拡散して、境界に銅と錫の合金層ができます。はんだ付けでは、この合金層ができることが必須の条件で、合金層ができない物にははんだ付けできません。
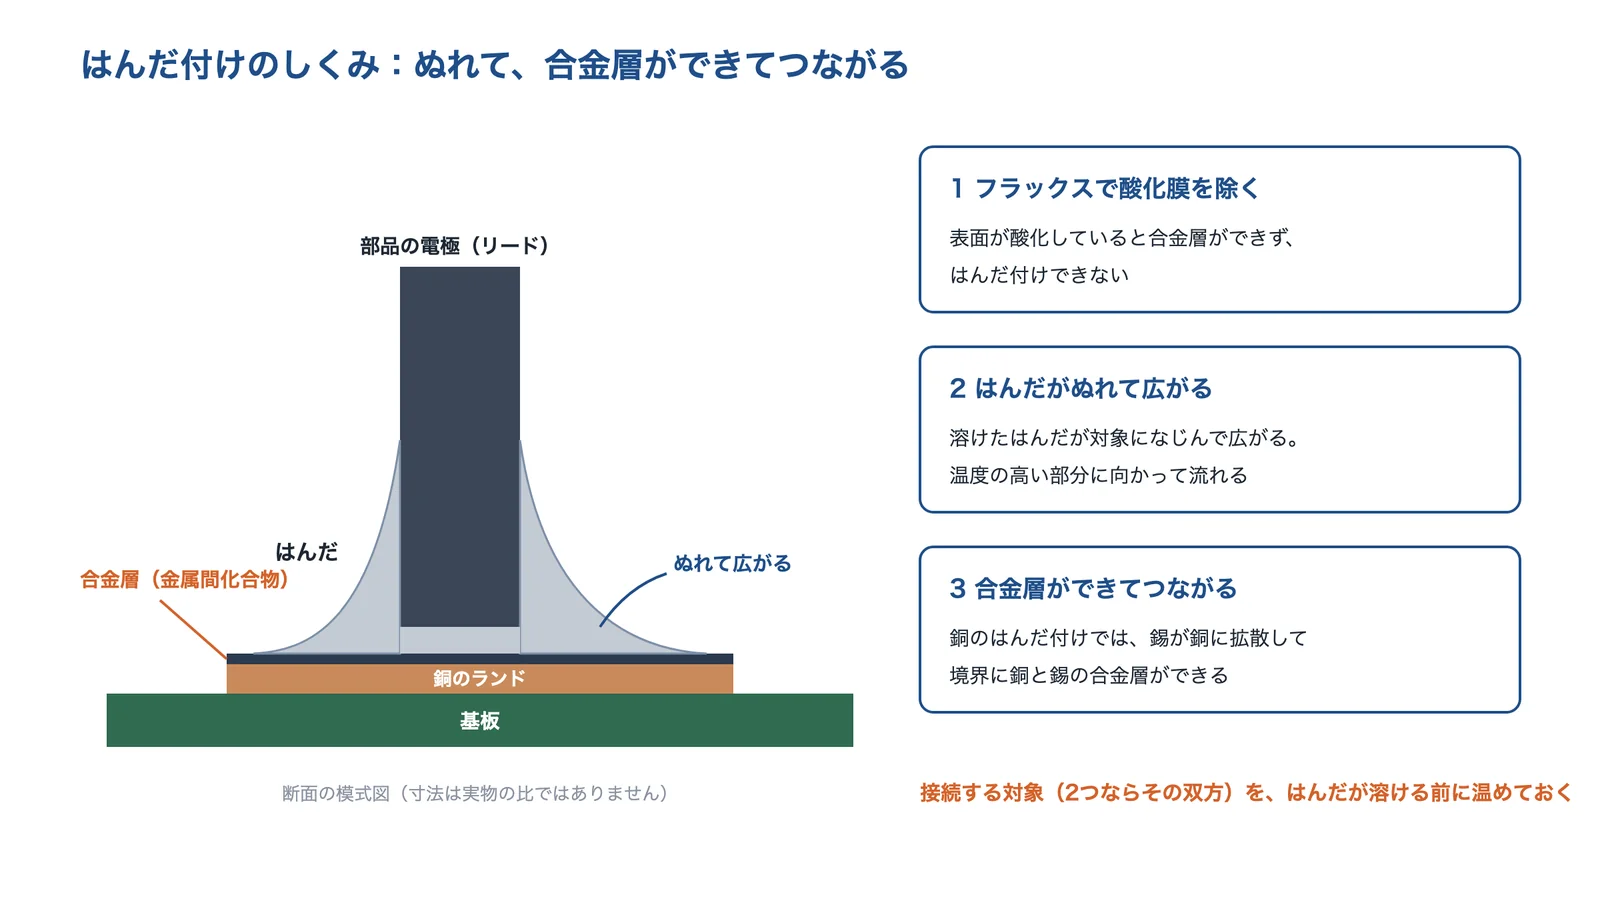
出典:RS「はんだの種類と選び方」(取材協力:白光)をもとに AI(Claude)で作成
出典:はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS
フラックスの役目
同じ解説では、表面が酸化していると合金層ができないので、はんだに含まれるフラックスが酸化皮膜を除き、ぬれをよくするとしています。フラックスは、付いた油や酸化膜を化学的にきれいにし、溶けたはんだの表面張力を和らげて流れやすくします。ただし、はんだごての鉄めっきのこて先の酸化膜を取る力はありません。
温める順番
はんだは温度の高い部分に向かって流れます。そのため、はんだが溶ける前に、つなぐ対象(2つならその双方)を高い温度にしておくことが大事です(RS の解説)。部品だけ、ランドだけが熱いと、熱い側にだけはんだが流れ、つながりません。
出典:はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS
種類と選び方:合金で溶ける温度が変わる
従来の錫鉛はんだは、錫 63%・鉛 37%の共晶はんだで、融点は 183℃です。鉛フリーはんだは、RS の解説で217℃(Sn-Ag-Cu 系)、227℃(Sn-Cu 系)など、共晶はんだより融点が高いとされています。代表は錫 96.5%・銀 3%・銅 0.5%の SAC305 です。EE Times Japan が紹介する JEITA のロードマップでは、SAC 系の短所を、はんだ付けの温度が Sn-Pb 共晶より高いことと、銀を含むため合金の値段が上がることとし、銀の比率を下げた製品も売られているとしています。
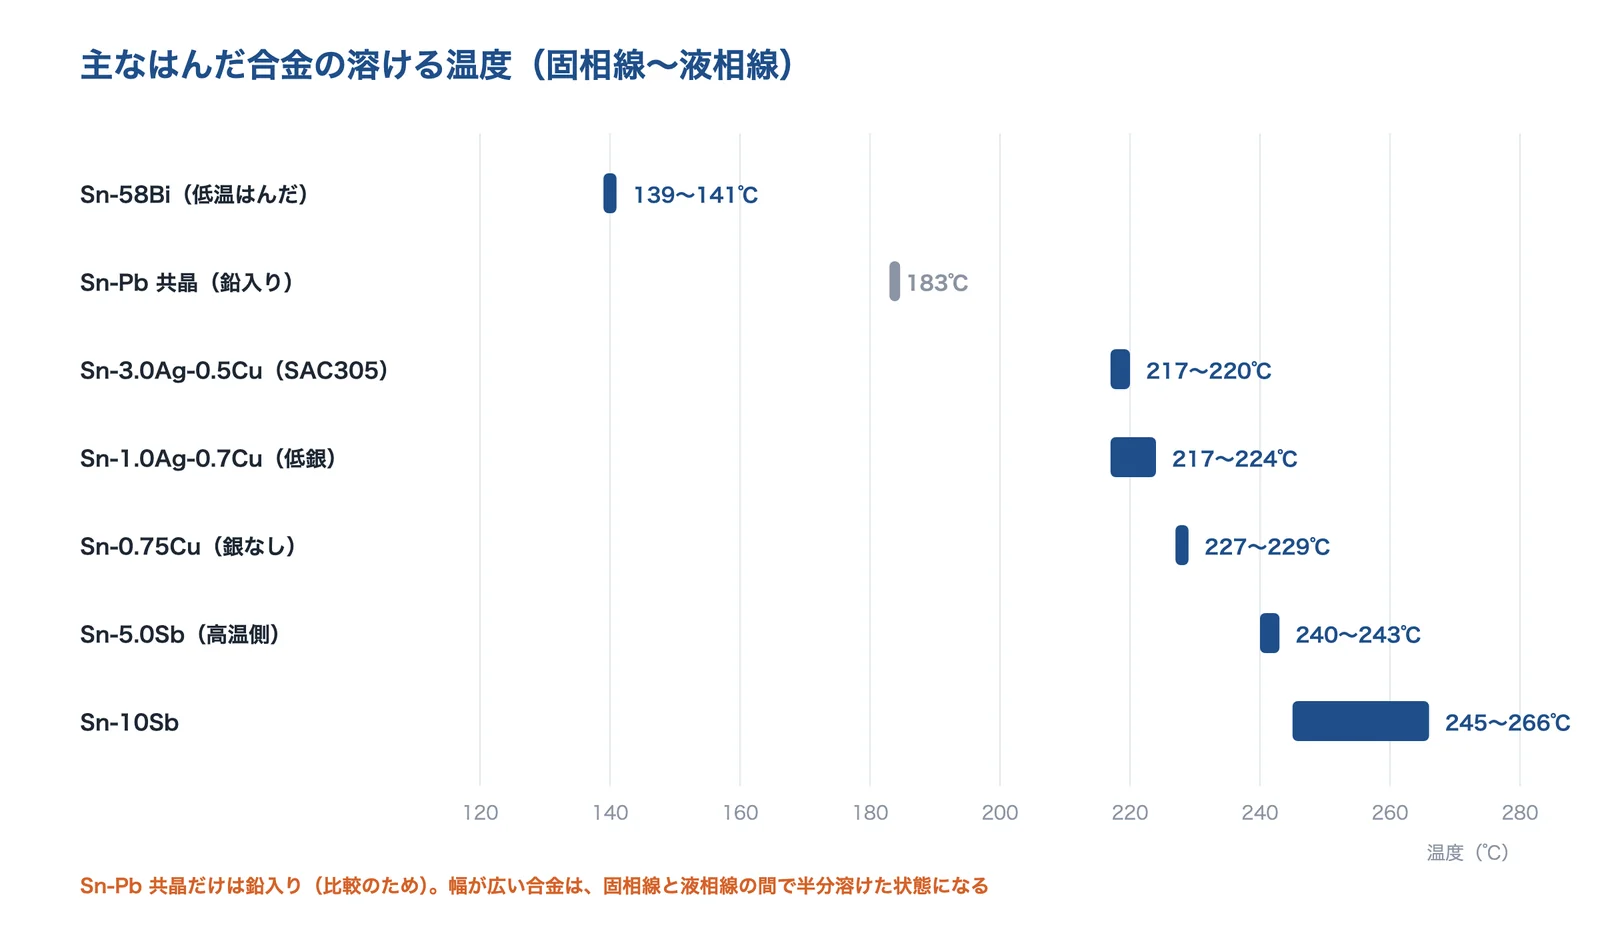
出典:千住金属工業「SMIC SOLDERING MATERIALS CATALOGUE 2025」・RS(白光取材)をもとに AI(Claude)で作成
出典:SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業、はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS、はんだ材料の種類と特徴(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
| 合金の系統 | 組成の例 | 溶ける温度の例(固相線〜液相線) | 向いている場面 | 注意 |
|---|---|---|---|---|
| Sn-Ag-Cu(SAC) | Sn-3.0Ag-0.5Cu(SAC305) | 217〜220℃(千住金属工業) | リフロー・フロー・手付けの標準 | 銀を含むので値段が高め |
| 低銀 SAC | Sn-1.0Ag-0.7Cu、Sn-0.3Ag-0.7Cu | 217〜224℃、217〜227℃(同) | 材料費を下げたいとき | 液相線が上がり、溶ける温度の幅が広がる |
| Sn-Cu(銀なし) | Sn-0.75Cu、Sn-0.7Cu-Ni-P-Ge | 227〜229℃、228〜230℃(同) | フロー(噴流)、コスト重視 | SAC より融点が約 10℃高い |
| Sn-Bi(低温) | Sn-58Bi | 139〜141℃(同) | 熱に弱い部品・基板、省エネ | 延性が低い。添加元素で改良した品を選ぶ |
| Sn-Sb(高温側) | Sn-5.0Sb、Sn-10Sb | 240〜243℃、245〜266℃(同) | 高温はんだとして使う所(千住金属工業は「古くから高温はんだとして採用実績あり」) | 付ける温度も上がる |
| Sn-Pb(鉛入り) | Sn-63Pb(共晶) | 183℃(RS) | RoHS の適用範囲外の製品など | 鉛の規制の対象 |
溶ける温度は千住金属工業のカタログ2025の合金一覧(Sn-Pb は RS の解説)の値です。メーカーや組成の細かな違いで変わります。向いている場面・注意の列は、このページの出典をもとに編集部が整理したものです。
出典:SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業、はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS、はんだ材料の種類と特徴(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)、低融点鉛フリーはんだの改良(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
鉛フリーと RoHS 指令
EU の RoHS 指令では、鉛とその化合物の上限が 0.1wt%(1000ppm)です(NIC の資料)。ただし、高融点はんだ中の鉛は適用除外 7(a) に挙げられていて、自動車の ELV 指令では同じ内容の除外 8(e) を「鉛を 85 重量%以上含む鉛ベースの合金」としています(ロームの適合証明)。ロームは、自社の SiC 製品の一部にこの除外の鉛が含まれるとしています。除外には期限と見直しがあるので、使う前に最新の条文を確かめます。
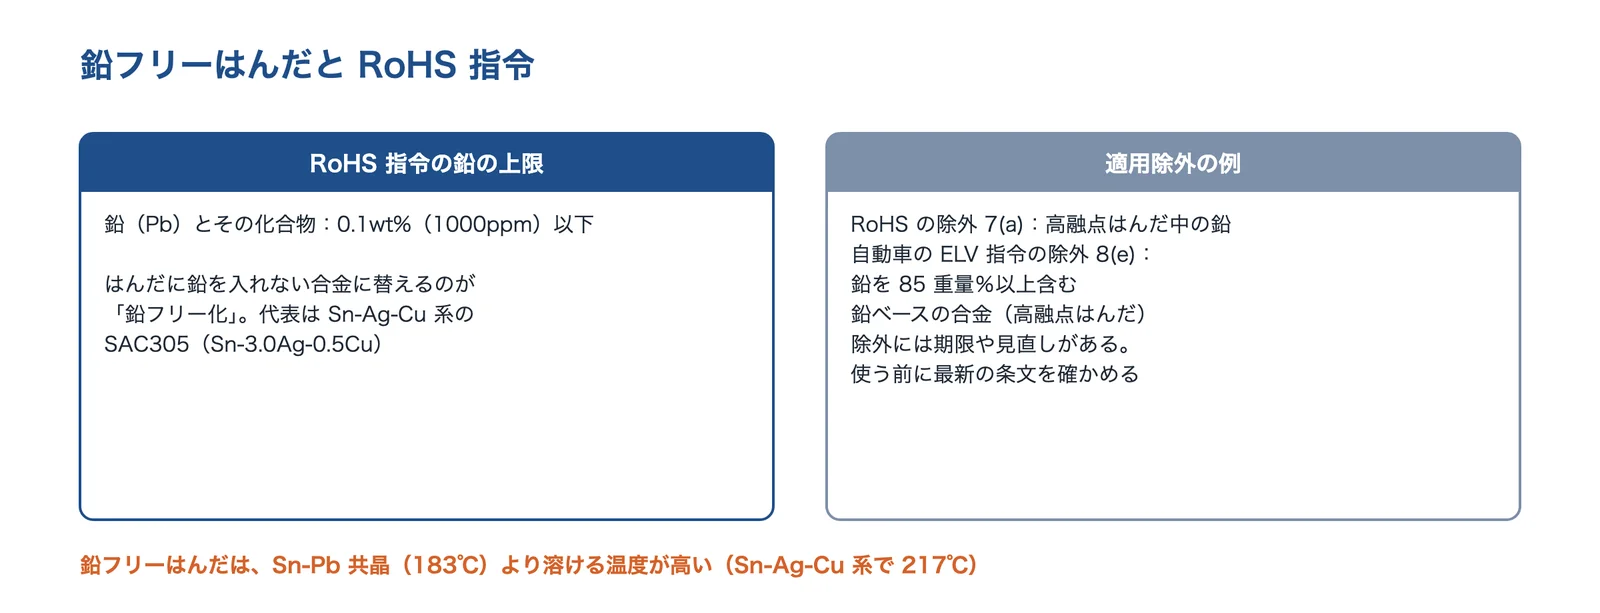
出典:NIC・ロームの資料と RS(白光取材)をもとに AI(Claude)で作成
出典:RoHS 指令への対応(規制物質と最大許容濃度)|NIC、RoHS・ELV 指令への適合の証明(適用除外 7(a)・8(e))|ローム
低温はんだ:Sn-Bi 系
錫 42%・ビスマス 58%の Sn-Bi 共晶は融点が 138℃と低く、低温はんだの基本の組成です(EE Times Japan)。Sn-Bi 合金は延性が低く脆くなりやすいので、第3の金属をわずかに加えた3元合金を使うことが少なくないとされています。環境省の個票では、フロー実装のはんだを汎用はんだ(融点 217〜220℃)から低温はんだ(融点 139〜141℃)に替え、装置1台あたりのエネルギー消費量を年 2kL(30%)減らした事例を紹介しています。
出典:はんだ材料の種類と特徴(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)、低温はんだの使用によるフロー実装のエネルギー削減(地球温暖化対策の個票)|環境省
形とフラックスの選び方
同じ合金でも、形によって付け方が決まります。千住金属工業のカタログでは、合金ごとに棒(BAR)・ペースト・やに入り(FLUX CORED)・プリフォーム・ボールのどの形があるかを一覧にしています。
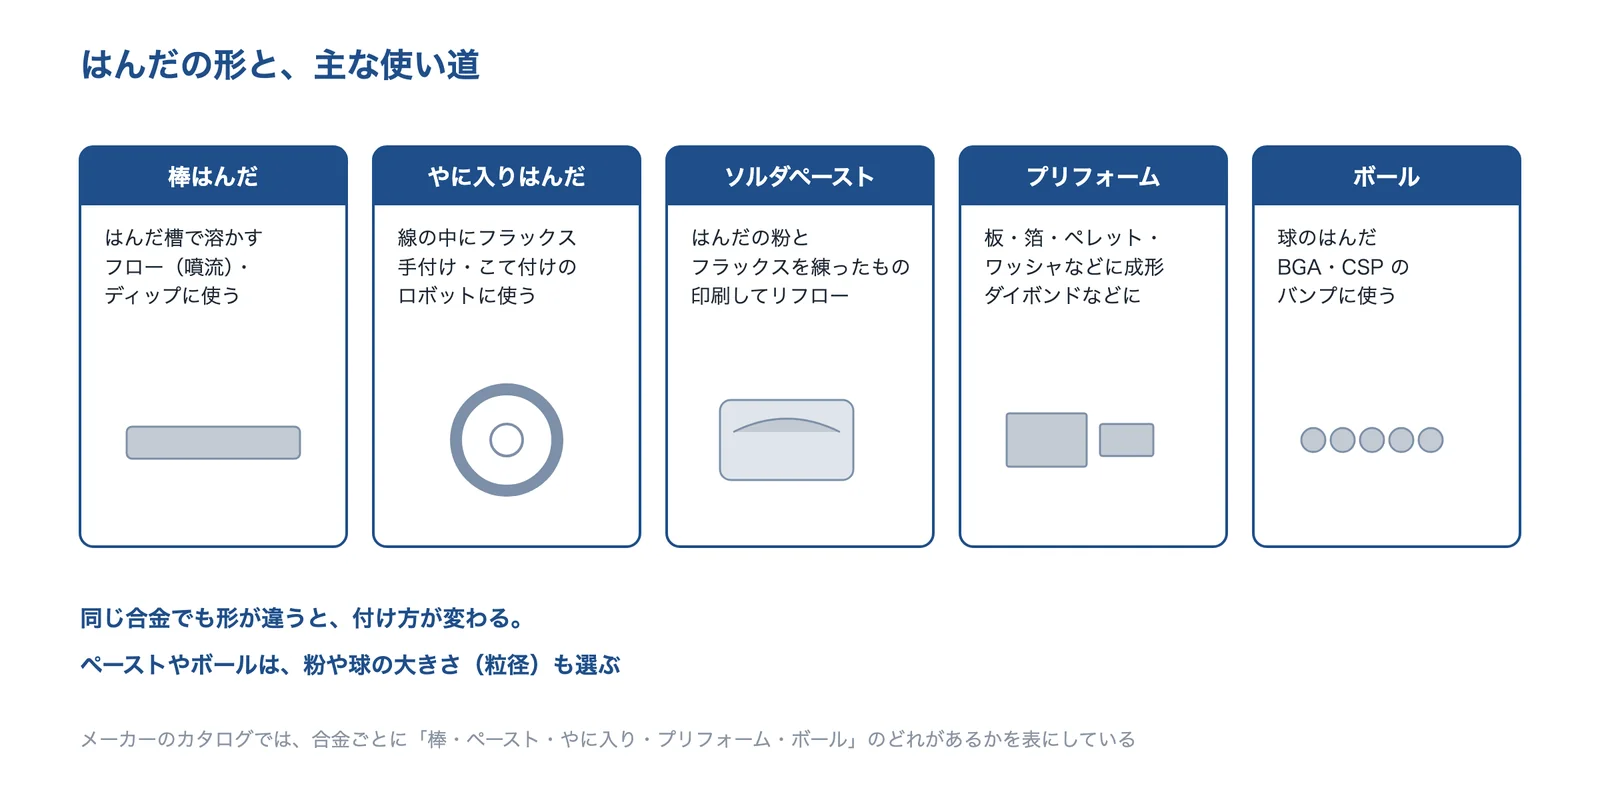
出典:千住金属工業のカタログ2025・日本スペリア社の製品一覧をもとに AI(Claude)で作成
出典:SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業、鉛フリーはんだ製品一覧|日本スペリア社
| 使う場面 | よく使われる形・合金 | 選ぶときのポイント |
|---|---|---|
| 表面実装部品(チップ・IC) | ソルダペースト(SAC305 など) | 粉の大きさ(Type)、フラックスの区分、洗うかどうか |
| 挿入部品をまとめて付ける | 棒はんだ(フロー・噴流) | Sn-Cu 系・SAC 系、はんだ槽の銅の溶け込み |
| 手付け・修理・ロボット | やに入りはんだ | 線の太さ、フラックスの量、こて先の傷みにくさ |
| 熱に弱い部品・フレキシブル基板 | Sn-Bi 系の低温はんだ | 耐熱、延性、ほかのはんだとの混ざり |
| パワー半導体のダイボンド | プリフォーム(成形はんだ)・焼結材 | ボイド、耐熱、熱の伝わりやすさ |
| BGA・CSP の端子 | ボール | 球の径、合金、α線の少なさ |
このページの出典(千住金属工業のカタログ・各社の公式サイト)をもとに編集部が整理したものです。
ソルダペーストの粉の大きさ(Type)
ソルダペーストは、はんだの粉とフラックスを練ったものです。粉の大きさは IPC J-STD-005 の Type で表し、Type 3 は 25〜45μm、Type 4 は 20〜38μm、Type 5 は 15〜25μm、Type 6 は 5〜15μmです。FCT Assembly の資料では、Type 3 は 0402(インチ)の部品くらいまで、0201 や微細な BGA には Type 4、01005 などさらに小さな部品には Type 5 が使われるとしています。千住金属工業のカタログには Type 7(2〜11μm)もあります。
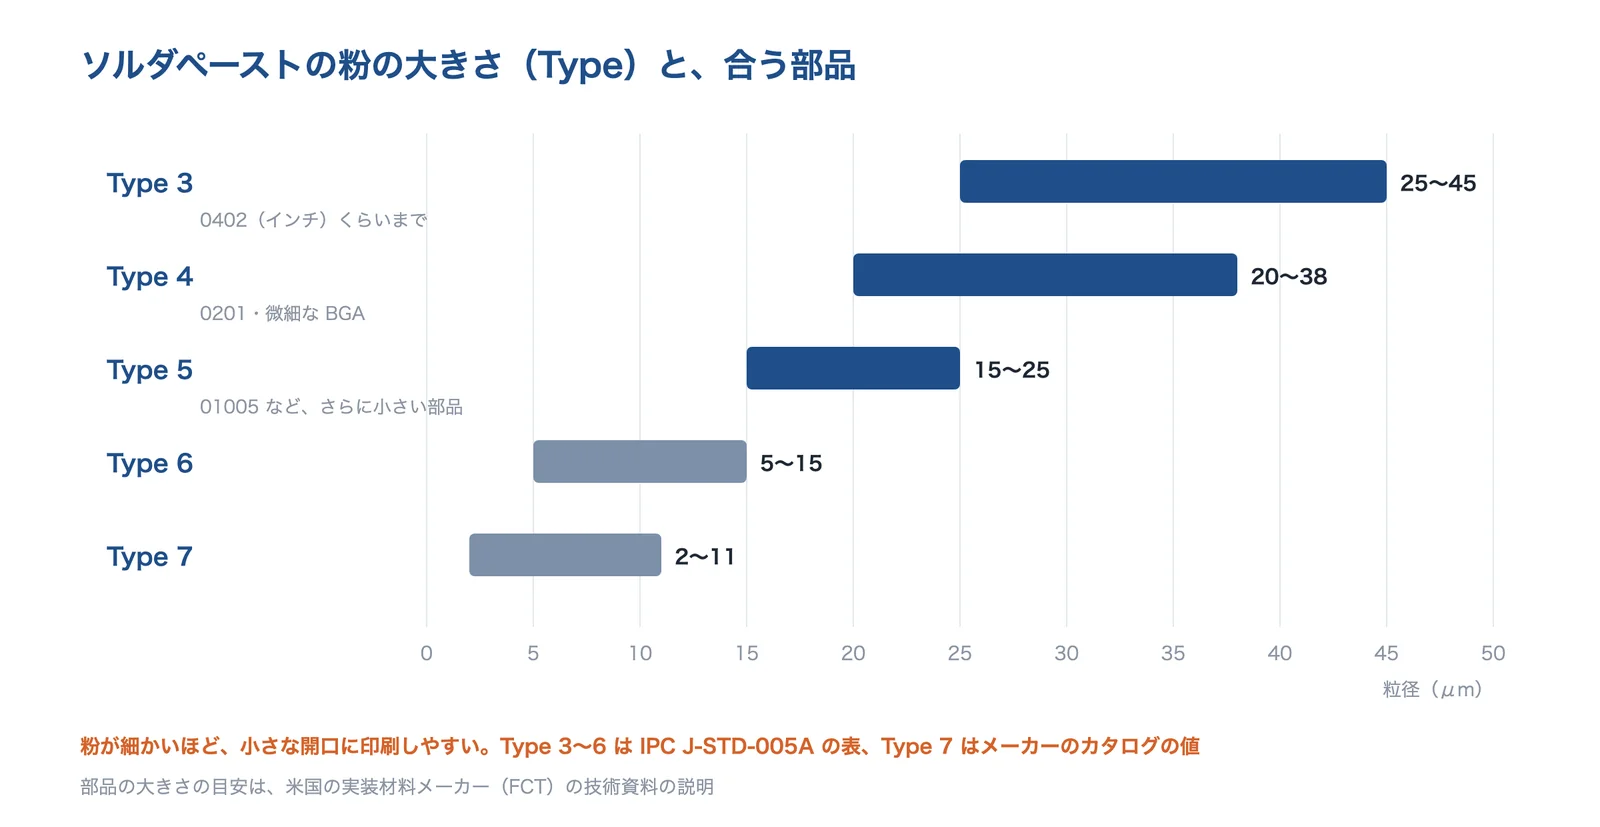
出典:FCT Assembly の技術資料(IPC J-STD-005A)・千住金属工業のカタログ2025をもとに AI(Claude)で作成
出典:Effects of Solder Powder Size on Solder Paste Performance(IPC J-STD-005A の粉の Type)|FCT Assembly、SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業
フラックスの区分と洗浄
フラックスは IPC J-STD-004 で、主成分(RO ロジン・RE レジン・OR 有機・IN 無機)、活性の強さ(L・M・H)、ハロゲンの有無(0・1)を組み合わせた記号で分けます。Indium の解説は、ROL0・ROL1 は無洗浄(ノークリーン)として扱われることが多い一方、OR と書いてあっても必ず水で洗う必要があるとは限らないとしています。RS の解説は、活性を高めるために塩素(ハロゲン)化合物を多く含んだフラックスは、残った分が空気中の水分と反応して腐食するので洗浄が必要としています。
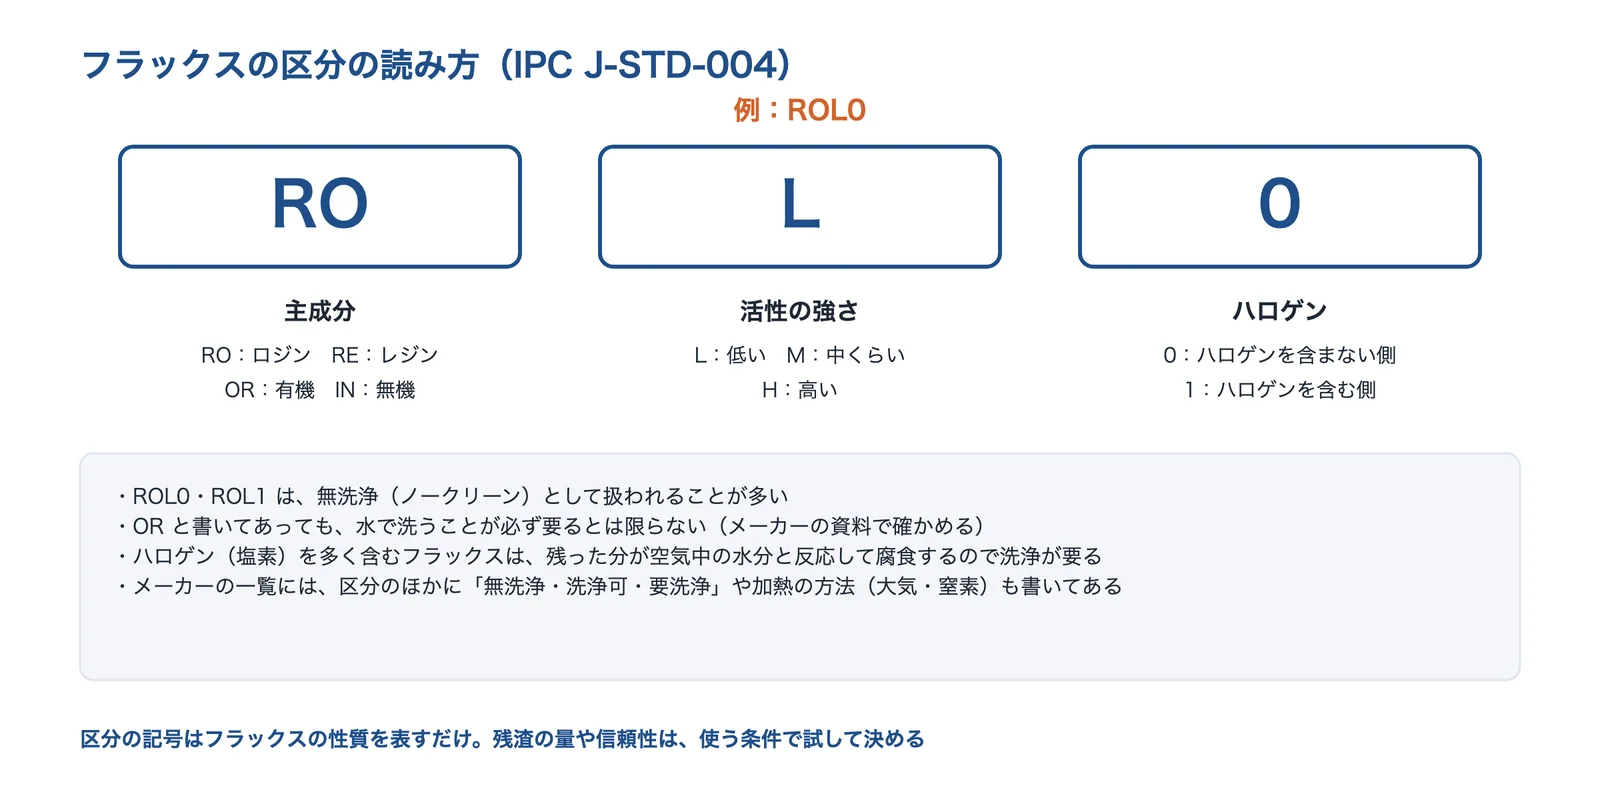
出典:Indium Corporation の解説・千住金属工業のカタログ2025・RS(白光取材)をもとに AI(Claude)で作成
出典:What a J-STD-004 Classification of OR Means(and What It Doesn’t)|Indium Corporation、はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS、SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業
付け方:リフロー・フロー・手付け・レーザー
表面実装部品は、ペーストを印刷して部品を載せ、炉で温めるリフローが中心です。挿入部品は、溶けたはんだが噴き出す噴流の上を基板が通るフローで付けます(環境省の個票)。手付けは、やに入りはんだとはんだごてで行い、RS の解説では融点より 40〜60℃高い状態が、はんだ付け部分の最適温度としています。こて先の温度はそれよりさらに高く、高温のこて先は傷みが早まります。酸化を防いで作業しやすくするため、窒素ガスを吹き付けることもあります。
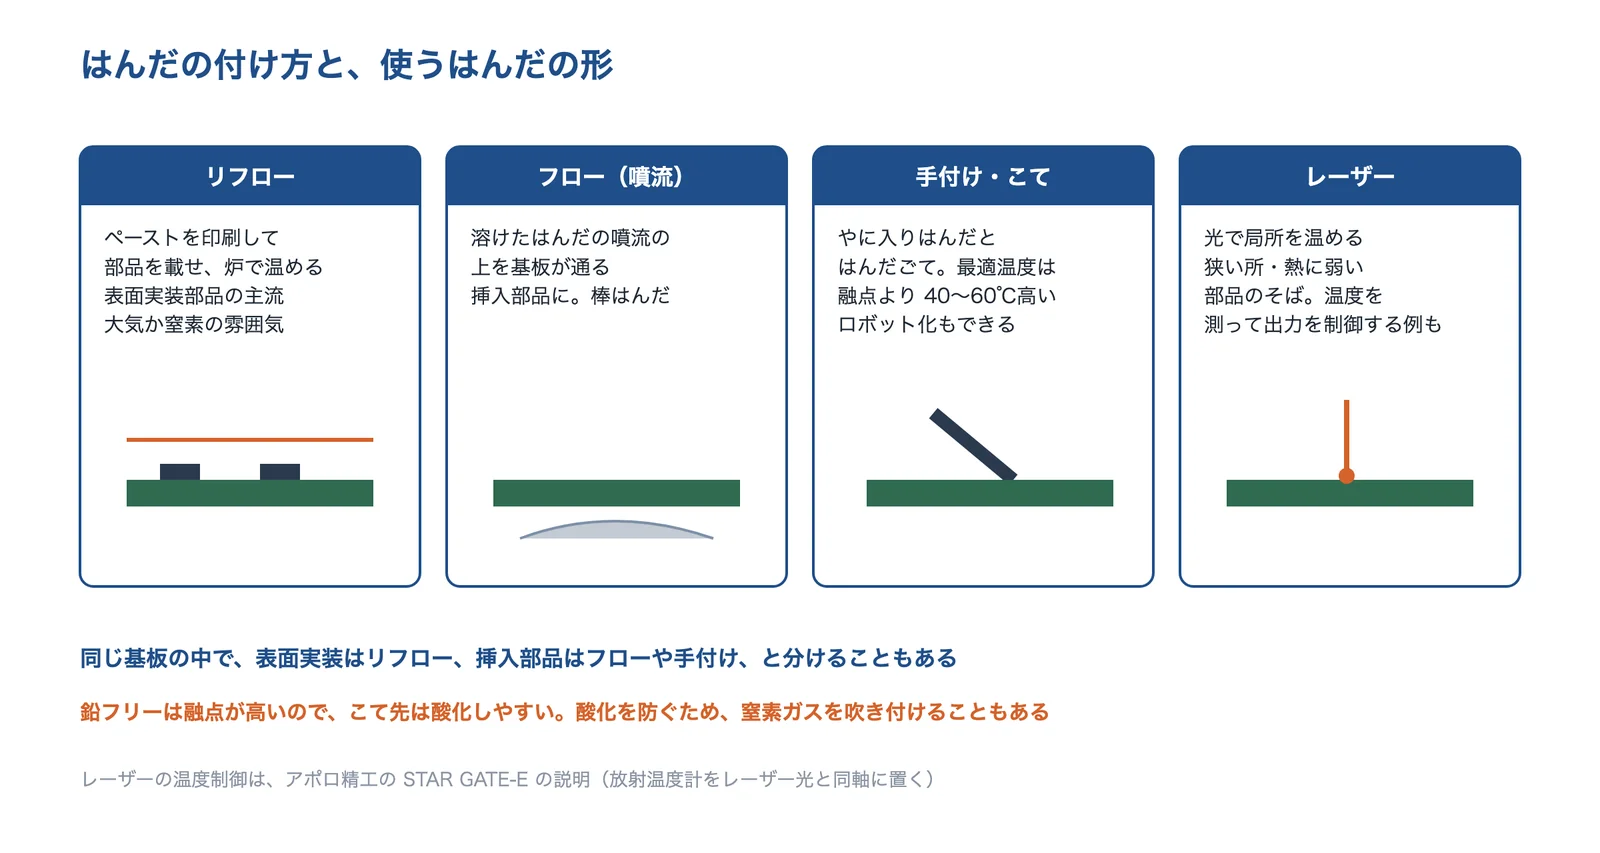
出典:環境省の個票・RS(白光取材)・アポロ精工の製品ページをもとに AI(Claude)で作成
出典:低温はんだの使用によるフロー実装のエネルギー削減(地球温暖化対策の個票)|環境省、はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS、卓上レーザーはんだ付け装置 J-CAT330 STAR GATE-E|アポロ精工
合金を替えると、炉の温度と電力が変わる
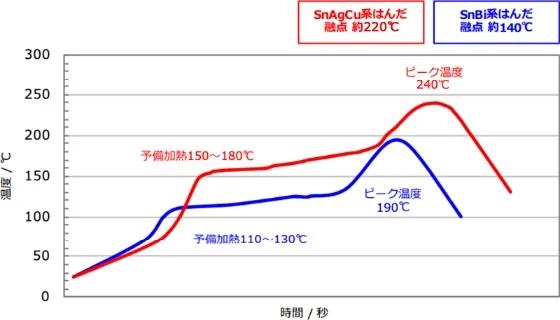
EE Times Japan が紹介する JEITA のロードマップでは、SAC305 のリフローのピーク温度は低くても 240℃前後で、Sn-Pb 共晶の 210℃前後より 30℃前後高く、リフロー炉の消費電力は 20%程度上がったとしています。Sn-Bi 共晶はピーク温度が 170〜180℃で、SAC305 より 60℃以上下がり、消費電力に換算すると 40%以上の削減に相当するとしています。ただし Sn-Bi 系は、リフローで表面に酸化物(ドロス)が多く出る問題があり、装置と条件の改良で減らせるようになってきたとしています。
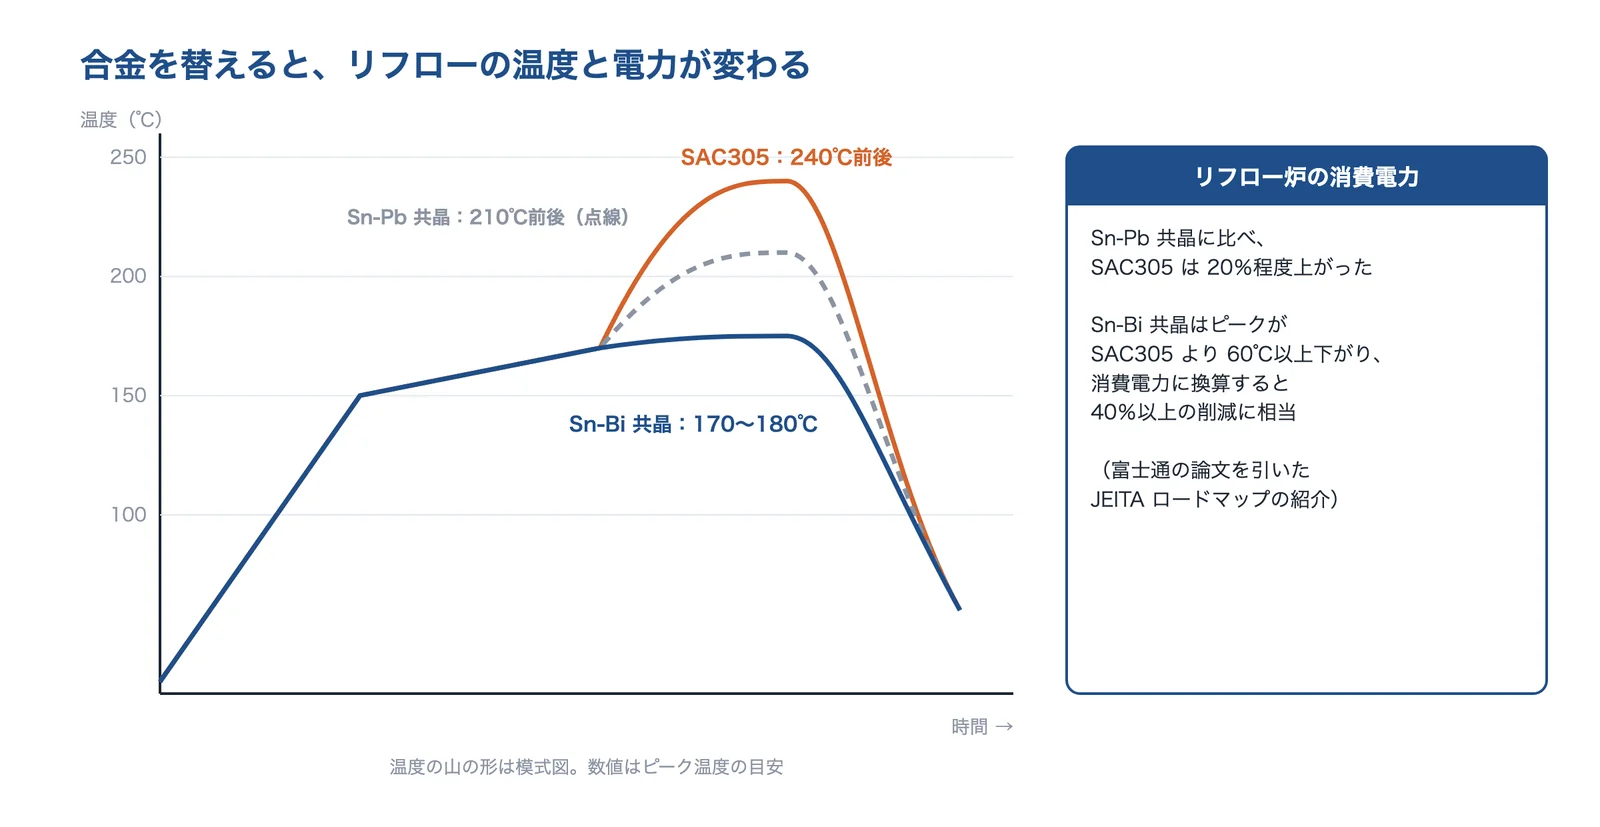
出典:EE Times Japan「低融点鉛フリーはんだの改良」(JEITA 実装技術ロードマップの紹介)をもとに AI(Claude)で作成
出典:低融点鉛フリーはんだの改良(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
部品の耐熱を先に確かめる
リフローの温度を決めるのは、はんだだけではありません。いちばん熱に弱い部品の耐熱(メーカーが示すはんだ付けの条件)より低い温度で、はんだを溶かしきる必要があります。鉛フリーにすると、部品・基板・コネクターの樹脂も、より高い温度に耐えなければなりません(編集部の補足)。
向いている条件と注意点
はんだが向いている条件
- 電子部品を基板に、電気的にもつなぎたい
- 数百℃以下で付けたい(母材を溶かさない)
- たくさんの部品を一度に付けたい(リフロー・フロー)
- あとで外して付け直したい(修理)
- 細い端子・狭いピッチをつなぎたい
注意点
- 温度サイクルで割れることがある(熱疲労)
- 強さは溶接・ろう付けより低い
- 鉛フリーは付ける温度が高い
- フラックスの残り・ボイド・ブリッジ
- 合金ごとに融点・ぬれ方が違い、混ぜると性質が変わる
この一覧は、このページの出典(RS・EE Times Japan・千住金属工業)をもとに編集部が整理したものです。
はんだ付け部の信頼性
部品と基板は熱で伸びる量が違うので、電源の入り切りや周りの温度の変化のたびに、はんだに繰り返しひずみがかかり、やがて割れます(熱疲労)。千住金属工業は、熱疲労による接合強度の低下が少ない合金を出しています。ボイドについては、MONOist が紹介した同社の講演で、ボイドが一定以上の大きさになると信頼性に影響するとし、フラックスの活性力・加熱の温度・メタルマスクの厚み・真空リフローなどで減らす方法を挙げています。
溶けたはんだに銅が溶け出す「銅食われ」は、Sn-Cu-Ni 系でNi の添加量 0.15mass% までは、多いほど銅の溶ける速さが減ったとの報告があります(エレクトロニクス実装学会誌)。錫の表面、とくに電気錫めっきからは、ウィスカと呼ぶ針のような結晶が伸びることがあり、NASA は数 mm、まれに 10mm を超える長さになるとしています。
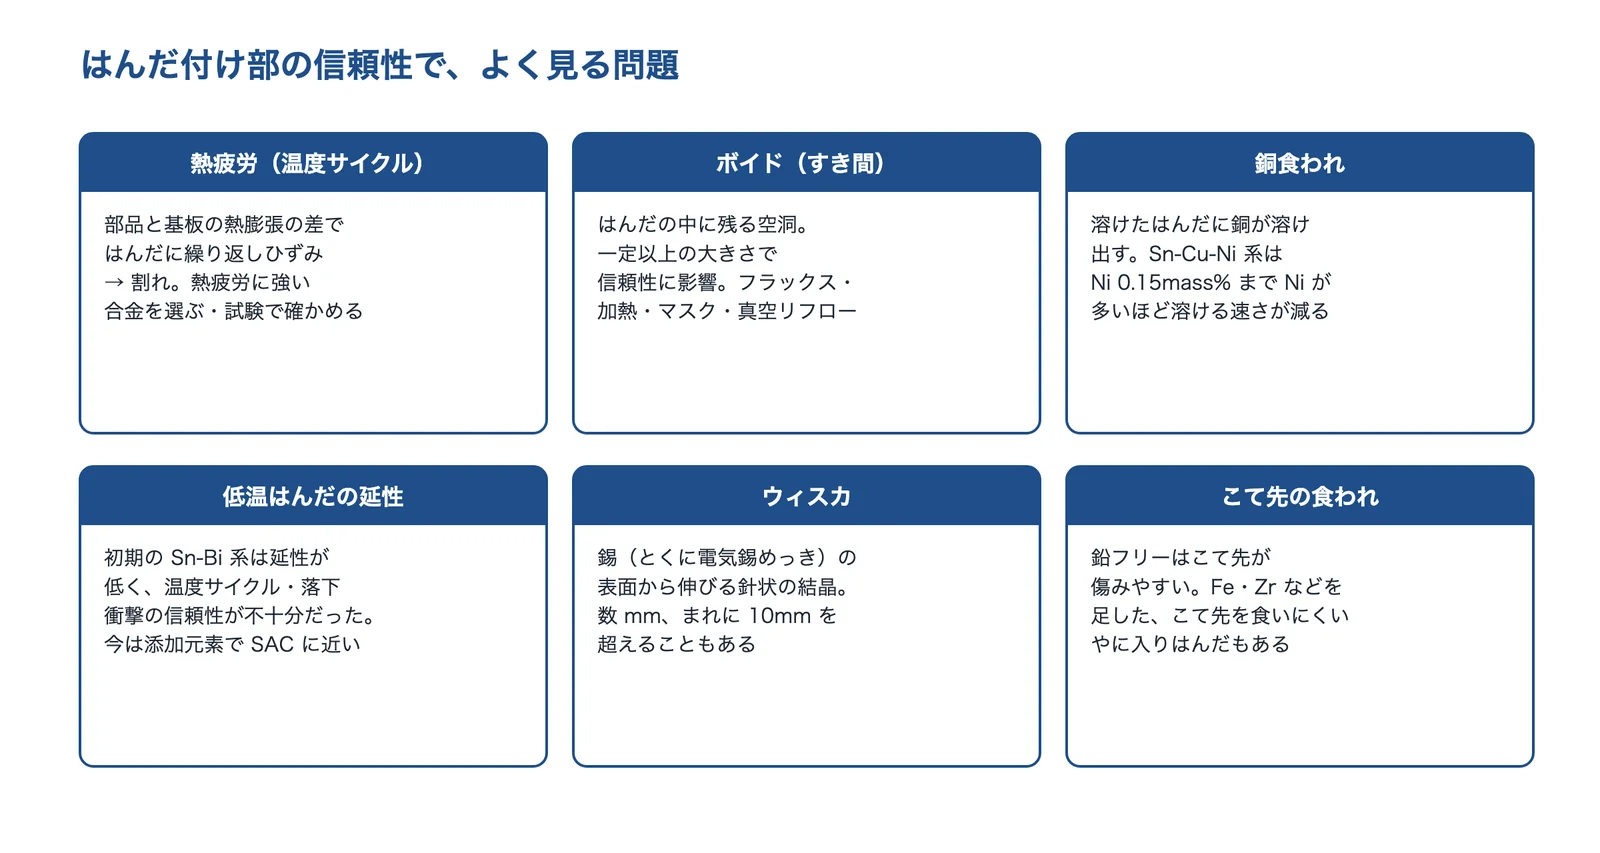
出典:EE Times Japan・MONOist・エレクトロニクス実装学会誌・NASA NEPP・千住金属工業のカタログ2025をもとに AI(Claude)で作成
出典:SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業、はんだ付けのボイドを減らす(千住金属工業の講演)|MONOist(2015年2月)、荘司ほか「Sn–Cu–Ni 系および Sn–Zn 系鉛フリーはんだへの Cu の溶解特性」|エレクトロニクス実装学会誌、Basic Info on Tin Whiskers|NASA NEPP、低融点鉛フリーはんだの改良(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
カタログ値の見方
| 項目 | 見方 |
|---|---|
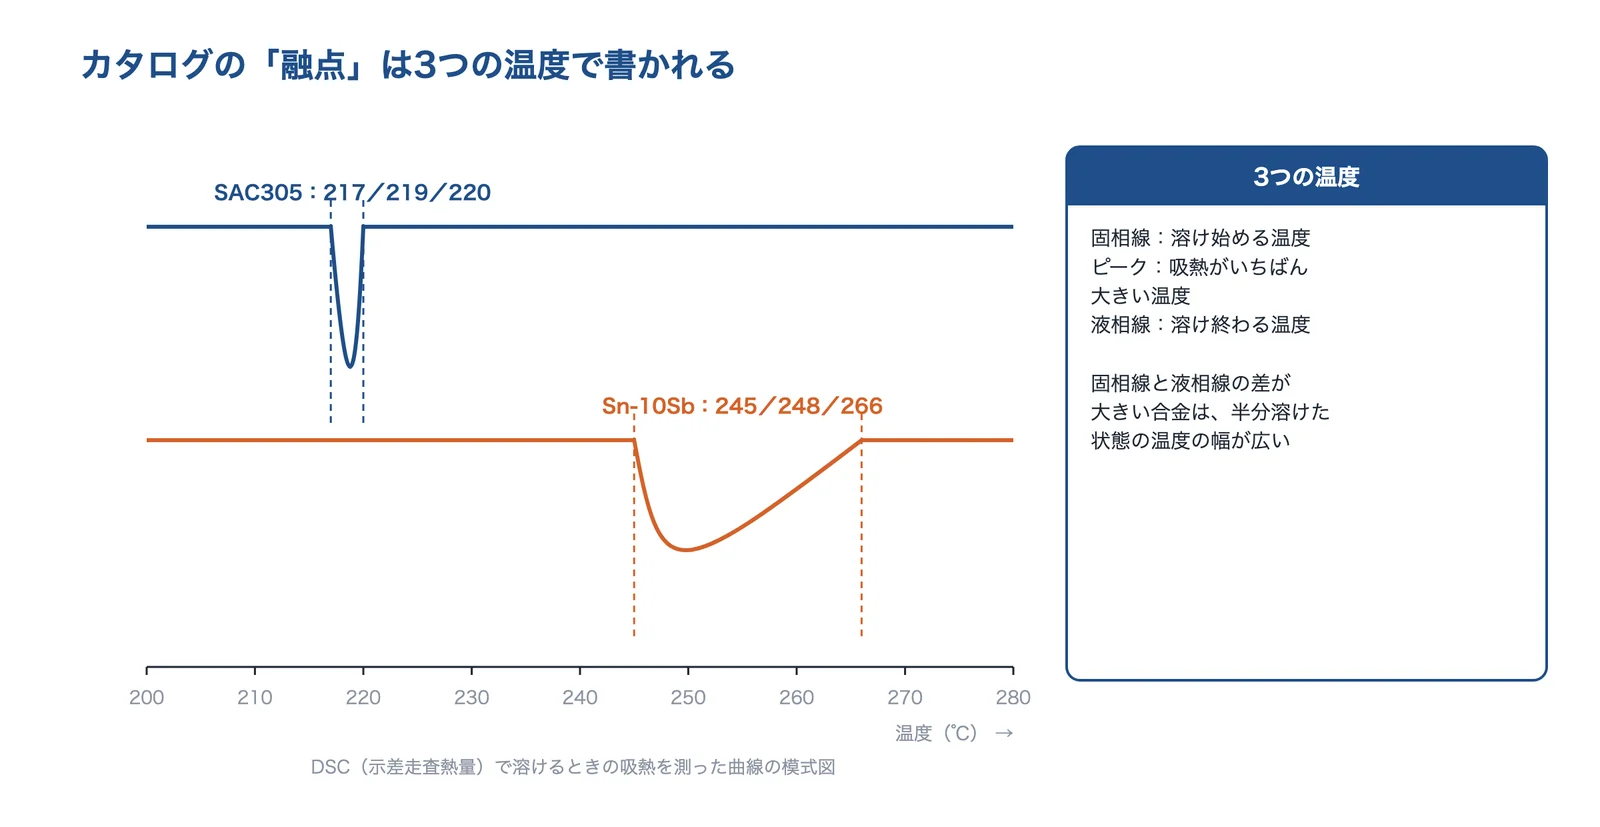
| 融点(固相線・液相線) | 溶け始めと溶け終わり。幅が広い合金は、半分溶けた温度の範囲が広い |
| ピーク | 千住金属工業のカタログでは、DSC 曲線で吸熱がいちばん大きい温度 |
| 組成 | Sn-3.0Ag-0.5Cu のように重量%で書く。微量の Ni・Ge・Bi なども効く |
| 粉の大きさ(Type) | ペーストの粉の粒径の範囲。印刷する開口と部品の大きさで選ぶ |
| フラックスの区分 | ROL0 など。洗浄の要否と、ハロゲンを含むかどうか |
| ハロゲン含有量・ハロゲンフリー | 型番に HF などが付く。判定の基準はメーカーの資料で確かめる |
| 粘度・フラックス含有量 | 印刷のしやすさに関わる。同じメーカーの製品どうしで比べる |
見方の列は、千住金属工業のカタログ・弘輝の製品ページ・Indium の解説をもとに編集部が整理したものです。
「融点」は3つの温度で書かれる
千住金属工業のカタログの合金一覧は、溶ける温度を固相線・ピーク・液相線の3つで書いています。SAC305 にあたる M705(Sn-3.0Ag-0.5Cu)は 217/219/220℃と幅が狭く、Sn-10Sb の M14 は 245/248/266℃と幅が広くなっています。リフローの温度は、液相線より十分高くする必要があります。融点の考え方は技術の基礎知識「融点」でもまとめています。
出典:千住金属工業のカタログ2025をもとに AI(Claude)で作成
出典:SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業
相談する前に整理すること
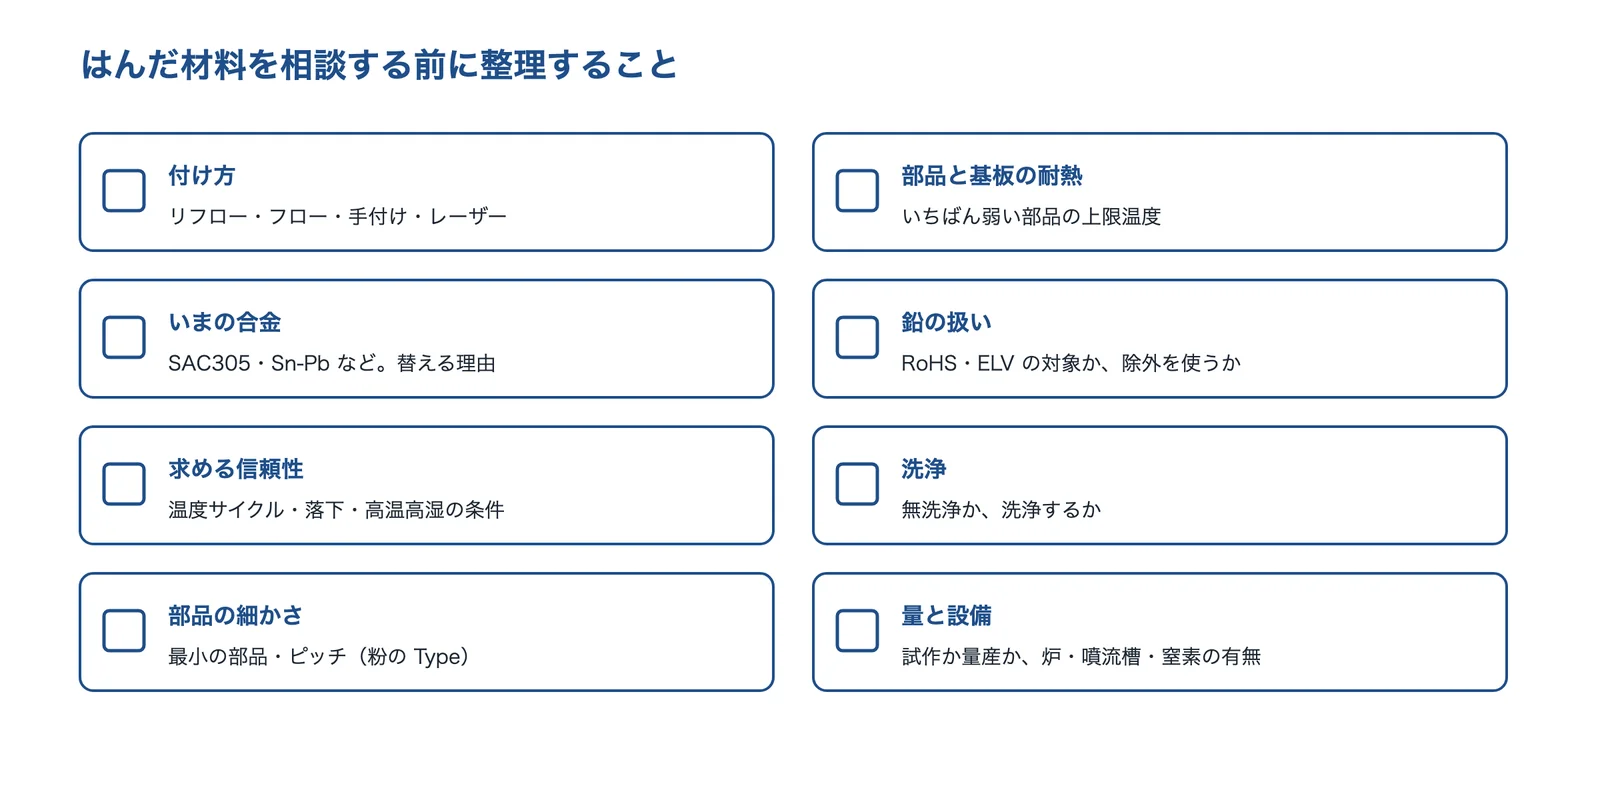
はんだ材料や装置を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
出典:このページの出典をもとに AI(Claude)で作成
- 付け方(リフロー・フロー・手付け・レーザー、二度付けの有無)
- 部品と基板の耐熱(いちばん弱い部品の上限温度と時間)
- いまの合金と、替えたい理由(鉛・コスト・温度・信頼性)
- 鉛の扱い(RoHS・ELV の対象か、除外を使うか)
- 求める信頼性(温度サイクル・落下・高温高湿の試験条件)
- 洗浄(無洗浄か、洗うか。ハロゲンフリーの要否)
- 部品の細かさ(最小の部品・ピッチ、メタルマスクの厚さ)
- 量と設備(試作か量産か、炉・噴流槽・窒素の有無)
企業紹介(はんだの技術)
鉛フリーはんだの合金、ソルダーペーストとフラックス、低融点・成形はんだ・銀焼結材、手付けのはんだこて、自動はんだ付け装置、卓上はんだ付けロボットまで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 鉛フリー 合金 | 低温 はんだ | ソルダ ペースト | やに 入り | プリ フォーム | 手付けの 道具 | 自動機・ ロボット | レーザー |
|---|---|---|---|---|---|---|---|---|
| 日本スペリア社銀を含まない SN100C を開発した材料メーカー(大阪府) | ● | ● | ● | ● | ● | |||
| 弘輝低銀・低ボイドのソルダーペーストとフラックス(東京都) | ● | ● | ● | |||||
| ニホンハンダ低融点ペースト・成形はんだ・銀焼結の接合材(東京都) | ● | ● | ● | ● | ● | |||
| 白光はんだこてのステーションと、こて先温度の管理(大阪府) | ● | |||||||
| アポロ精工コテ・レーザー・IH・セレクティブフローの自動機(静岡県) | ● | ● | ||||||
| ジャパンユニックス卓上はんだ付けロボットとレーザー・管理ソフト(東京都) | ● | ● |
●は、各社の公式サイトで製品・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社日本スペリア社|銀を含まない鉛フリーはんだ SN100C を開発し、棒・やに入り・ペースト・ボール・プリフォームまで
日本スペリア社とは
大阪府吹田市に本社を置く、電子機器用の金属接合材料(はんだ・フラックス・ろう材)を作り販売する会社です(創業1966年、従業員100名(2023年1月1日現在))。同社が開発した SN100C は、錫・銅・ニッケル・ゲルマニウム(Sn-Cu-Ni-Ge)の合金で、高価な銀を含まず、基本の組成の Sn-Cu-Ni は国際規格 ISO に登録されているとしています。
日本スペリア社の得意技術
| 技術 | 内容 |
|---|---|
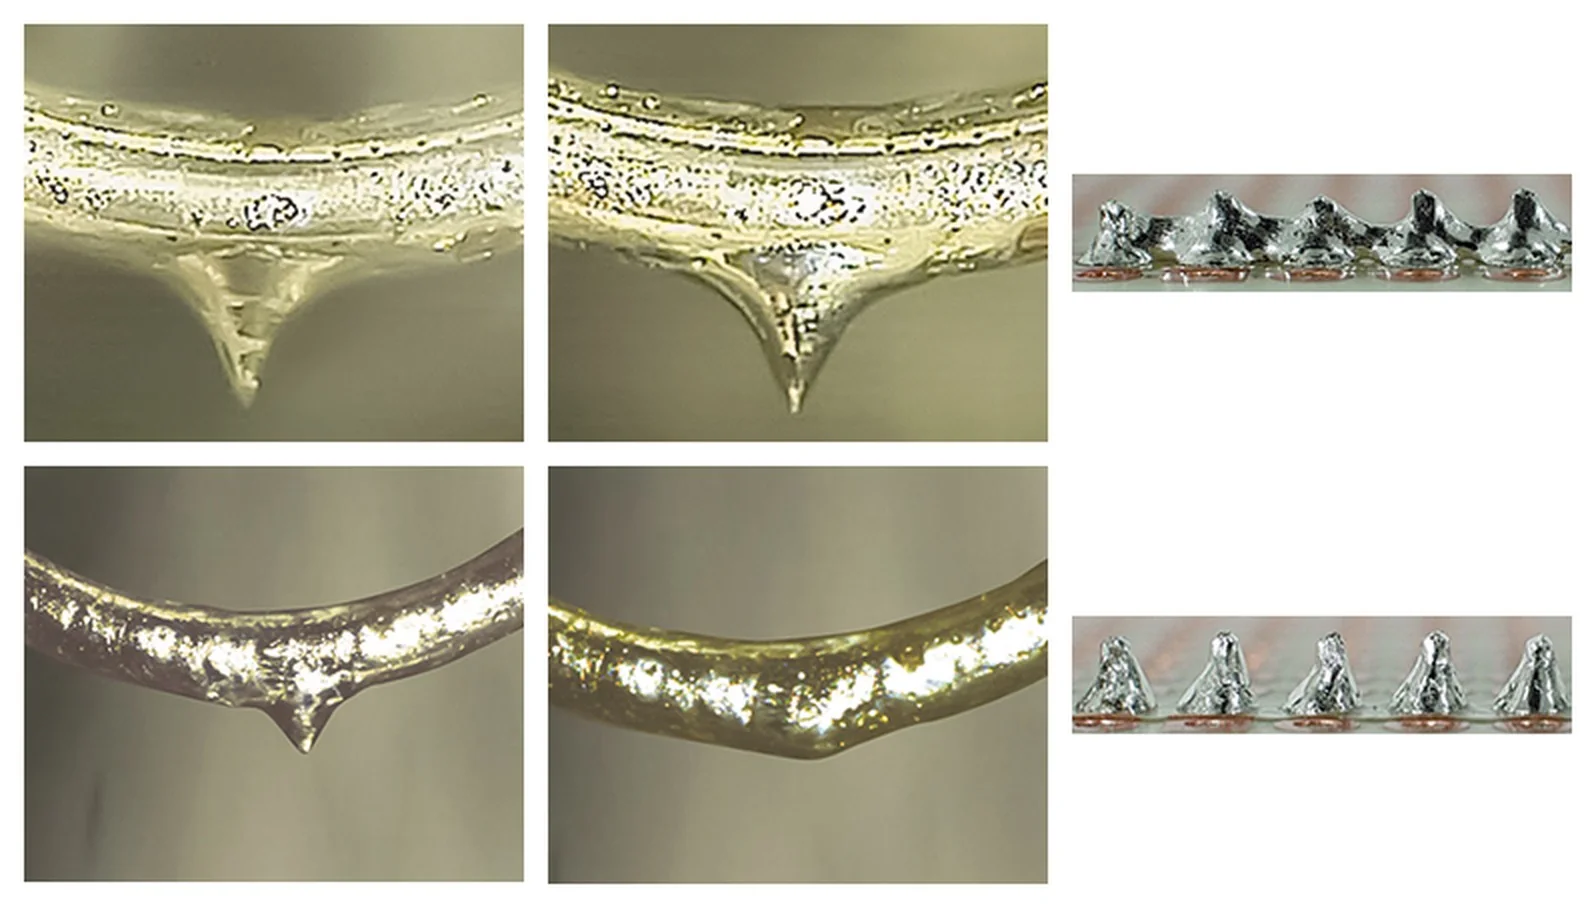
| SN100C | Sn-Cu-Ni-Ge の無銀の鉛フリーはんだ。微量の Ni と Ge が流動性を高め、つらら・ブリッジを抑えるとしている。Ni のバリア効果で銅パターンや銅線の食われと合金層の成長も抑えるとしている |
| 合金の品ぞろえ | SN100CV(Bi を足して強度を高めた)、SN97C(Ag 3%)、LF-C2(Sn-Ag-Cu-Bi、クラックに強い高強度タイプ)、TipSave N(こて先の食われを抑える)、TempSave(Sn-Bi 系の低温はんだ) |
| 形 | 棒はんだ、線はんだ(やに入り)、ソルダペースト(ディスペンサー用も)、ボールはんだ、プリフォームはんだ(はんだ箔) |
日本スペリア社が解決できる課題
- フロー(噴流)で、つらら・ブリッジや銅食われを減らしたい
- 銀を含まない合金で材料費を下げたい
- フレキシブル基板や熱に弱い部品を、低温のはんだで付けたい
公開されている実績・用途
- SN100C を電子部品の接合に使った製品の累計は24億台以上で、1999年3月に松下電器のビデオ用基板の製造ラインに初めて使われたとしている(同社の SN100C のページ)
出典:会社概要|日本スペリア社、鉛フリーはんだ製品一覧|日本スペリア社、SN100C について|日本スペリア社
株式会社弘輝|銀を 1.1%に抑えた合金のソルダーペーストなど、はんだ付け関連の電子材料メーカー
弘輝とは
東京都足立区にある、はんだ付け関連の電子材料を作り販売する会社です(設立1964年、従業員150人)。ソルダーペースト、ポストフラックス、タックフラックス、やに入りはんだ、熱硬化型接着剤、パワーデバイス向けの材料を扱っています。
弘輝の得意技術
| 技術 | 内容 |
|---|---|
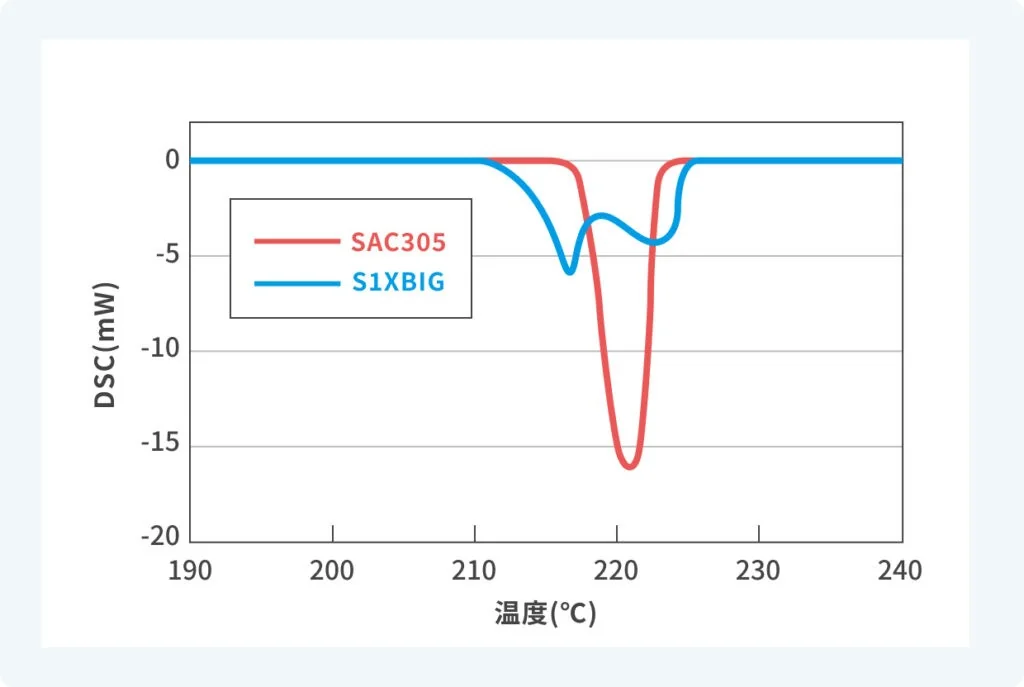
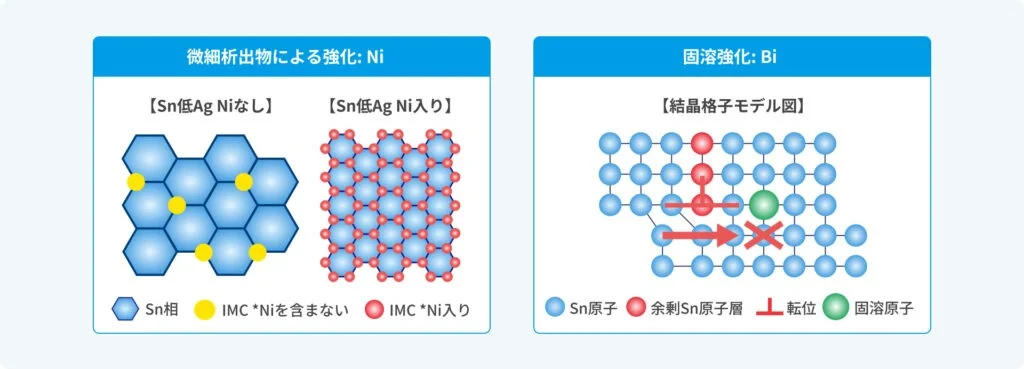
| 低銀のソルダーペースト | S1XBIG58-HF1200B:Sn 1.1Ag 0.7Cu 1.8Bi +Ni、融点 211〜223℃、粒径 20〜38μm、ハライド含有量 0%、フラックスタイプ ROL0(IPC J-STD-004D) |
| SAC305 と同じ条件で付ける | 低 Ag でも SAC305 に劣らない熱機械ストレス耐久性で、融点の上昇を防ぎ、SAC305 と同じリフロー条件(ピーク温度)で接合できるとしている |
| 製品の幅 | ソルダーペースト、ポストフラックス、タックフラックス、やに入りはんだ、熱硬化型接着剤、パワーデバイス向け |
弘輝が解決できる課題
- 銀の量を減らして材料費を下げつつ、温度サイクルの耐久性を保ちたい
- ボイド・濡れ性・フラックスの飛び散り・印刷性・ハロゲンフリーの課題をまとめて見直したい
出典:会社概要|弘輝、製品情報|弘輝、S1XBIG58-HF1200B(低コスト・耐久性向上はんだ合金ソルダーペースト)|弘輝
ニホンハンダ株式会社|低融点ペースト、ボイドを抑える成形はんだ、200℃で付く銀焼結材
ニホンハンダとは
東京都墨田区に本社・営業所を置き、千葉県に船橋工場と市原工場を持つ、はんだのメーカーです(創立1944年、個人創業1910年)。JIS Z 3282 のはんだ、特許のやに入りはんだ「ラピゾール」、半導体・電子部品用の成形はんだ、ソルダペースト、導電性接着剤を作っています。
ニホンハンダの得意技術
| 技術 | 内容 |
|---|---|
| 低融点はんだ | PF141-LT7HO:ハロゲンフリー・鉛フリーの SMT 用低融点はんだ。リフローのピーク温度が SAC 系はんだより約 50℃低いとしている。高湿度でも吸湿せず、ソルダボールの発生を防ぐ |
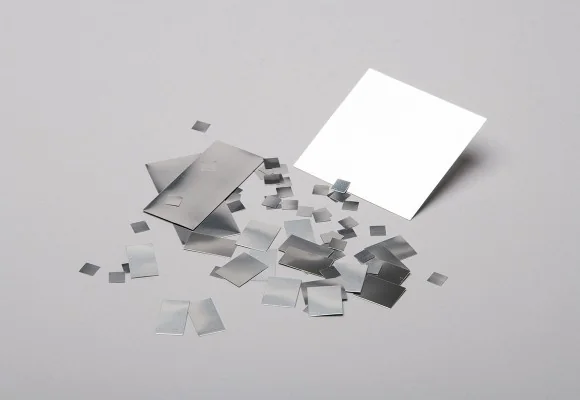
| 成形はんだ(プリフォーム) | DG-成形はんだ:パワーデバイス向けのダイボンド材。DG 処理で、ボイドの原因の一つの溶存ガスを除くとしている |
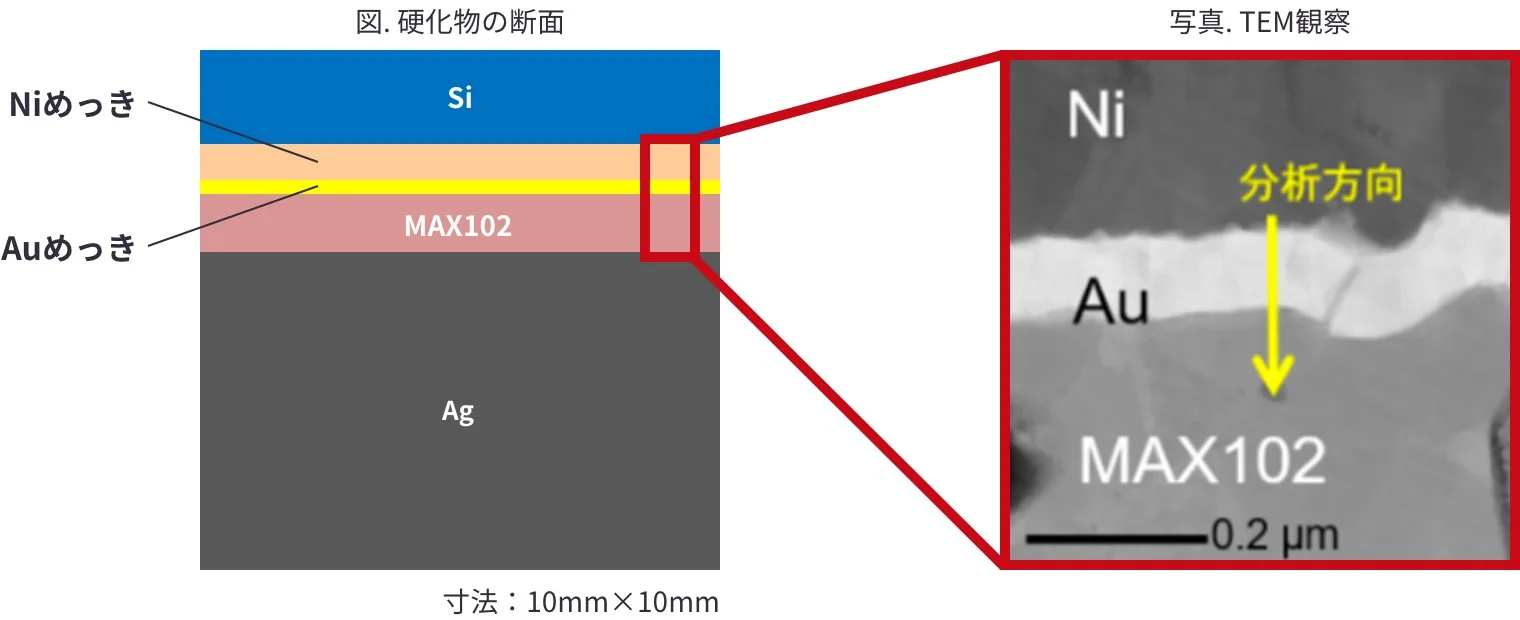
| 銀焼結の接合材 | MAX102:銀の微粒子と溶剤のペースト。200℃で接合でき、高熱伝導(200W/m・K)で、AuSn・高鉛入りはんだの代わりに使えるとしている |
ニホンハンダが解決できる課題
- 熱に弱い部品を、低い温度のリフローで付けたい
- パワーデバイスのダイボンドで、ボイドを減らしたい
- 高鉛はんだ・AuSn を、鉛を使わない高耐熱の接合に替えたい
公開されている実績・用途
- MAX102 の代表的な用途として、LED・レーザーダイオード・RF・パワーデバイスのダイアタッチを挙げている(同社の MAX102 のページ)
出典:会社概要|ニホンハンダ、PF141-LT7HO(低融点はんだ)|ニホンハンダ、DG-成形はんだ|ニホンハンダ、MAX102(焼結型金属接合材)|ニホンハンダ
白光株式会社|100W のはんだこてのステーションと、こて先温度の校正・記録
白光とは
大阪市浪速区に本社を置く、はんだこて・はんだ付けの道具のメーカーです(設立1954年、従業員173名)。RS の解説「はんだの種類と選び方」にも取材協力しています。
白光の得意技術
| 技術 | 内容 |
|---|---|
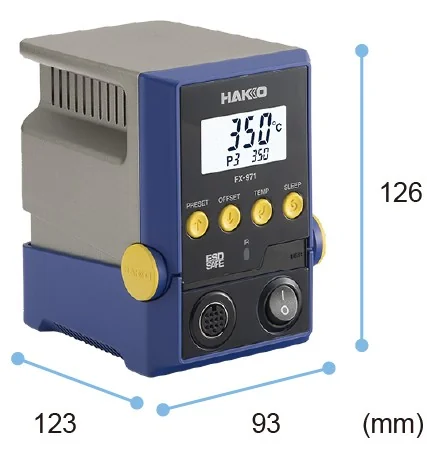
| はんだこてのステーション | FX-971:コンパクトなボディーに 100W。新しいコンポジットチップ(特許登録済)でこて先温度が安定するとし、サイクルタイムは約 40%短縮できるとしている |
| 温度の校正 | こて先温度計(FG-100B/FG-101B)の測定結果を赤外線で送ると、自動で補正・校正が終わる |
| 記録 | ステーションと PC をつなぐと、こて先の設定温度、校正・補正、作業中のこて先温度の履歴が PC に記録される |
白光が解決できる課題
- 手付けで、こて先の温度を安定させたい
- こて先の温度の校正と記録を、人の手に頼らずに管理したい
出典:会社概要|白光、HAKKO FX-971|白光、はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS
アポロ精工株式会社|コテ・メタルスリーブ・レーザー・IH・セレクティブフローの自動はんだ付け装置
アポロ精工とは
静岡県御殿場市に本社を置く、自動はんだ付け装置とレーザー関連製品のメーカーです(創業1969年)。同社は、世界で初めて自動はんだ付け装置を発明したメーカーだとしています。
アポロ精工の得意技術
| 技術 | 内容 |
|---|---|
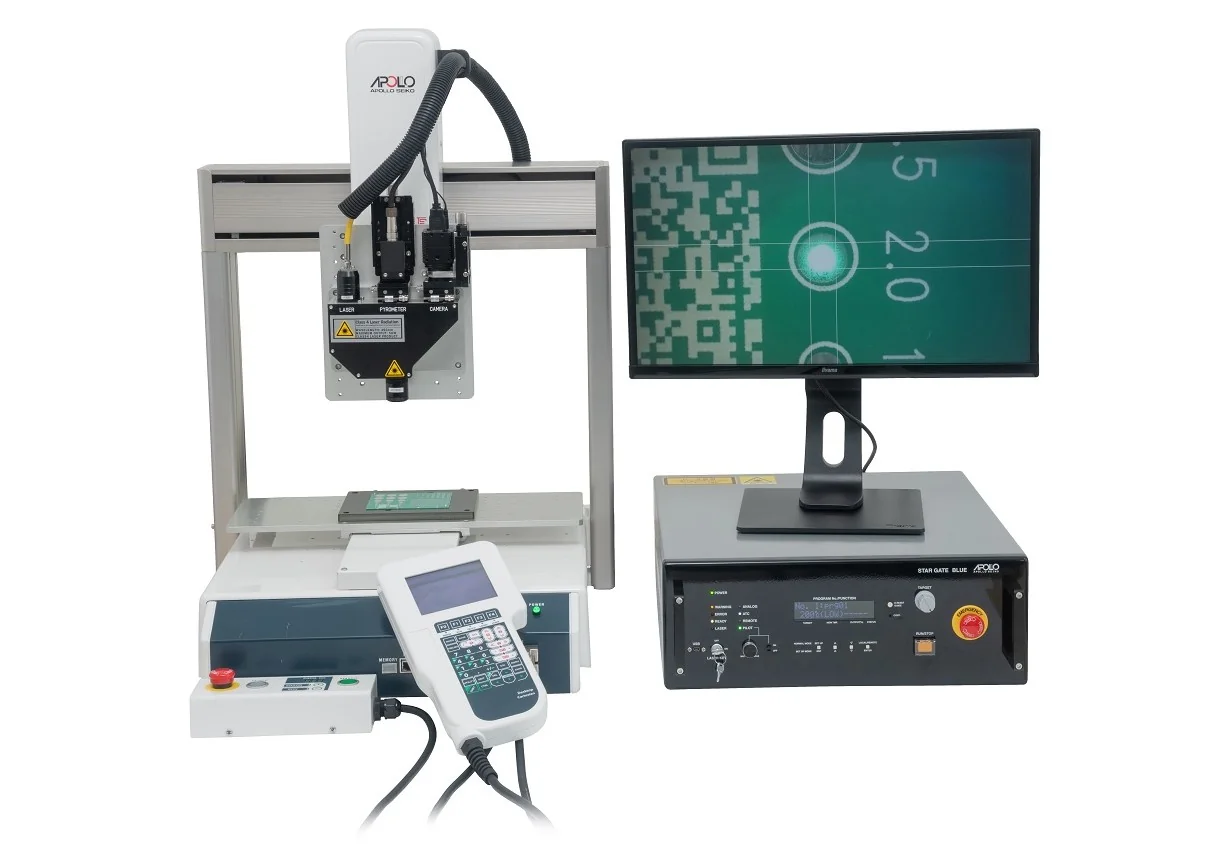
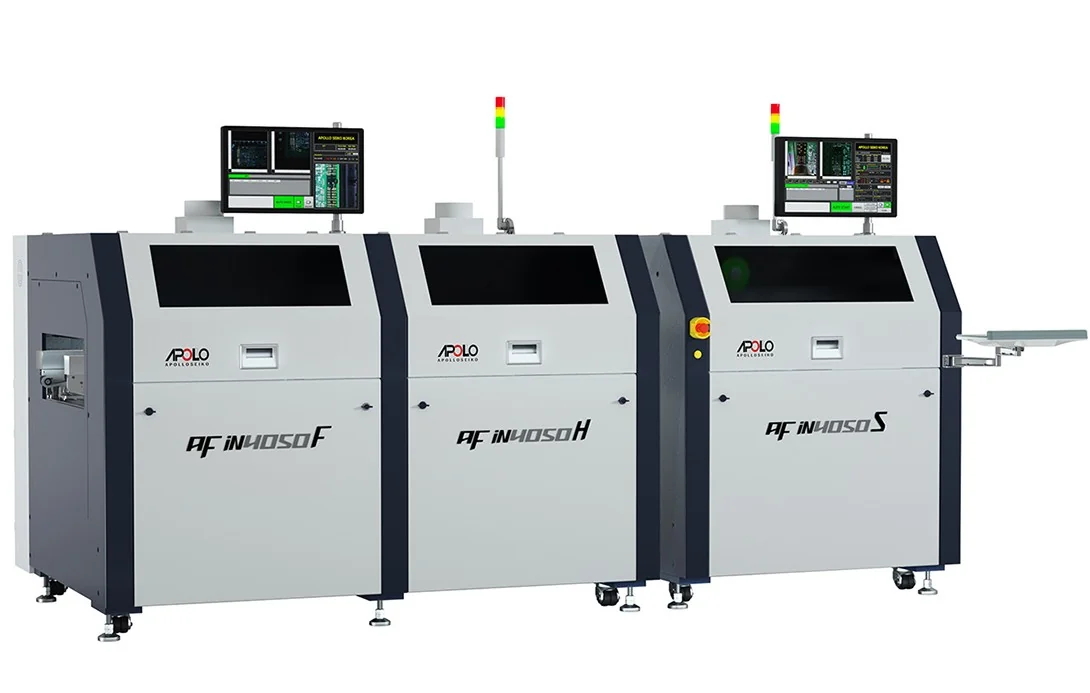
| はんだ付けの工法 | コテ、メタルスリーブ、レーザー、IH、セレクティブフローから、ワークに合った装置を提案する。はんだ付けの実験や相談も受け付けている |
| 温度で制御するレーザー | STAR GATE-E:はんだ付けの温度を設定すると、レーザー光と同軸に置いた放射温度計(サンプリング周期 0.0001 秒)で測りながら出力を自動で制御する |
| 波長とビーム径 | 915nm/80W の赤外と 450nm/50W のブルー。105μm のファイバーで最小のビーム径 φ18μm〜 |
アポロ精工が解決できる課題
- 部品の個体差で、レーザーはんだ付けの温度がばらつくのを抑えたい
- 微細な部品・狭いピッチで隣り合う部品を、局所だけ温めて付けたい
- 手付けや挿入部品のはんだ付けを、工法を選んで自動化したい
出典:会社概要|アポロ精工、アポロ精工の自動はんだ付け装置|アポロ精工、卓上レーザーはんだ付け装置 J-CAT330 STAR GATE-E|アポロ精工
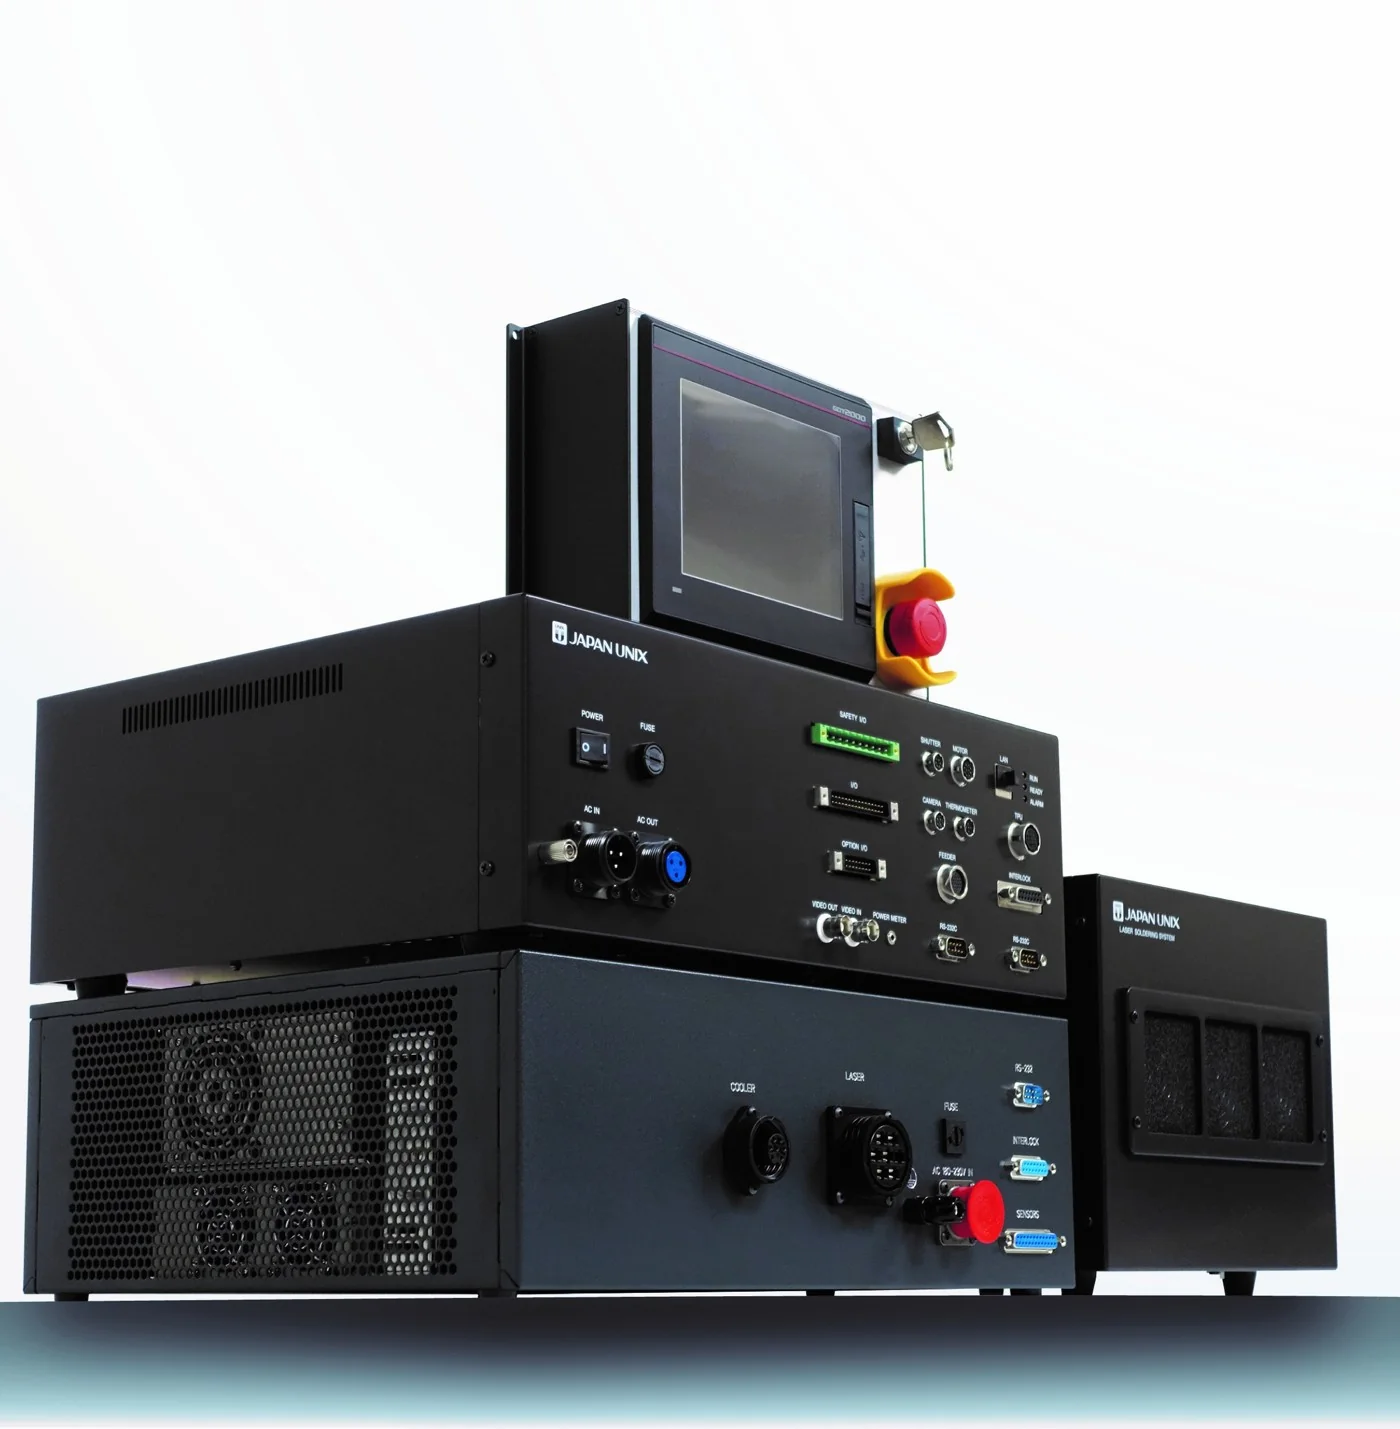
株式会社ジャパンユニックス|卓上はんだ付けロボットとレーザーはんだ付け、工程の見える化
ジャパンユニックスとは
東京都港区に本社を置く、はんだ付けの周辺機器と自動機を設計・製造・販売する会社です(創業1974年、社員数110名)。はんだ付けのトレーニングやテストの依頼も受け付けています。
ジャパンユニックスの得意技術
| 技術 | 内容 |
|---|---|
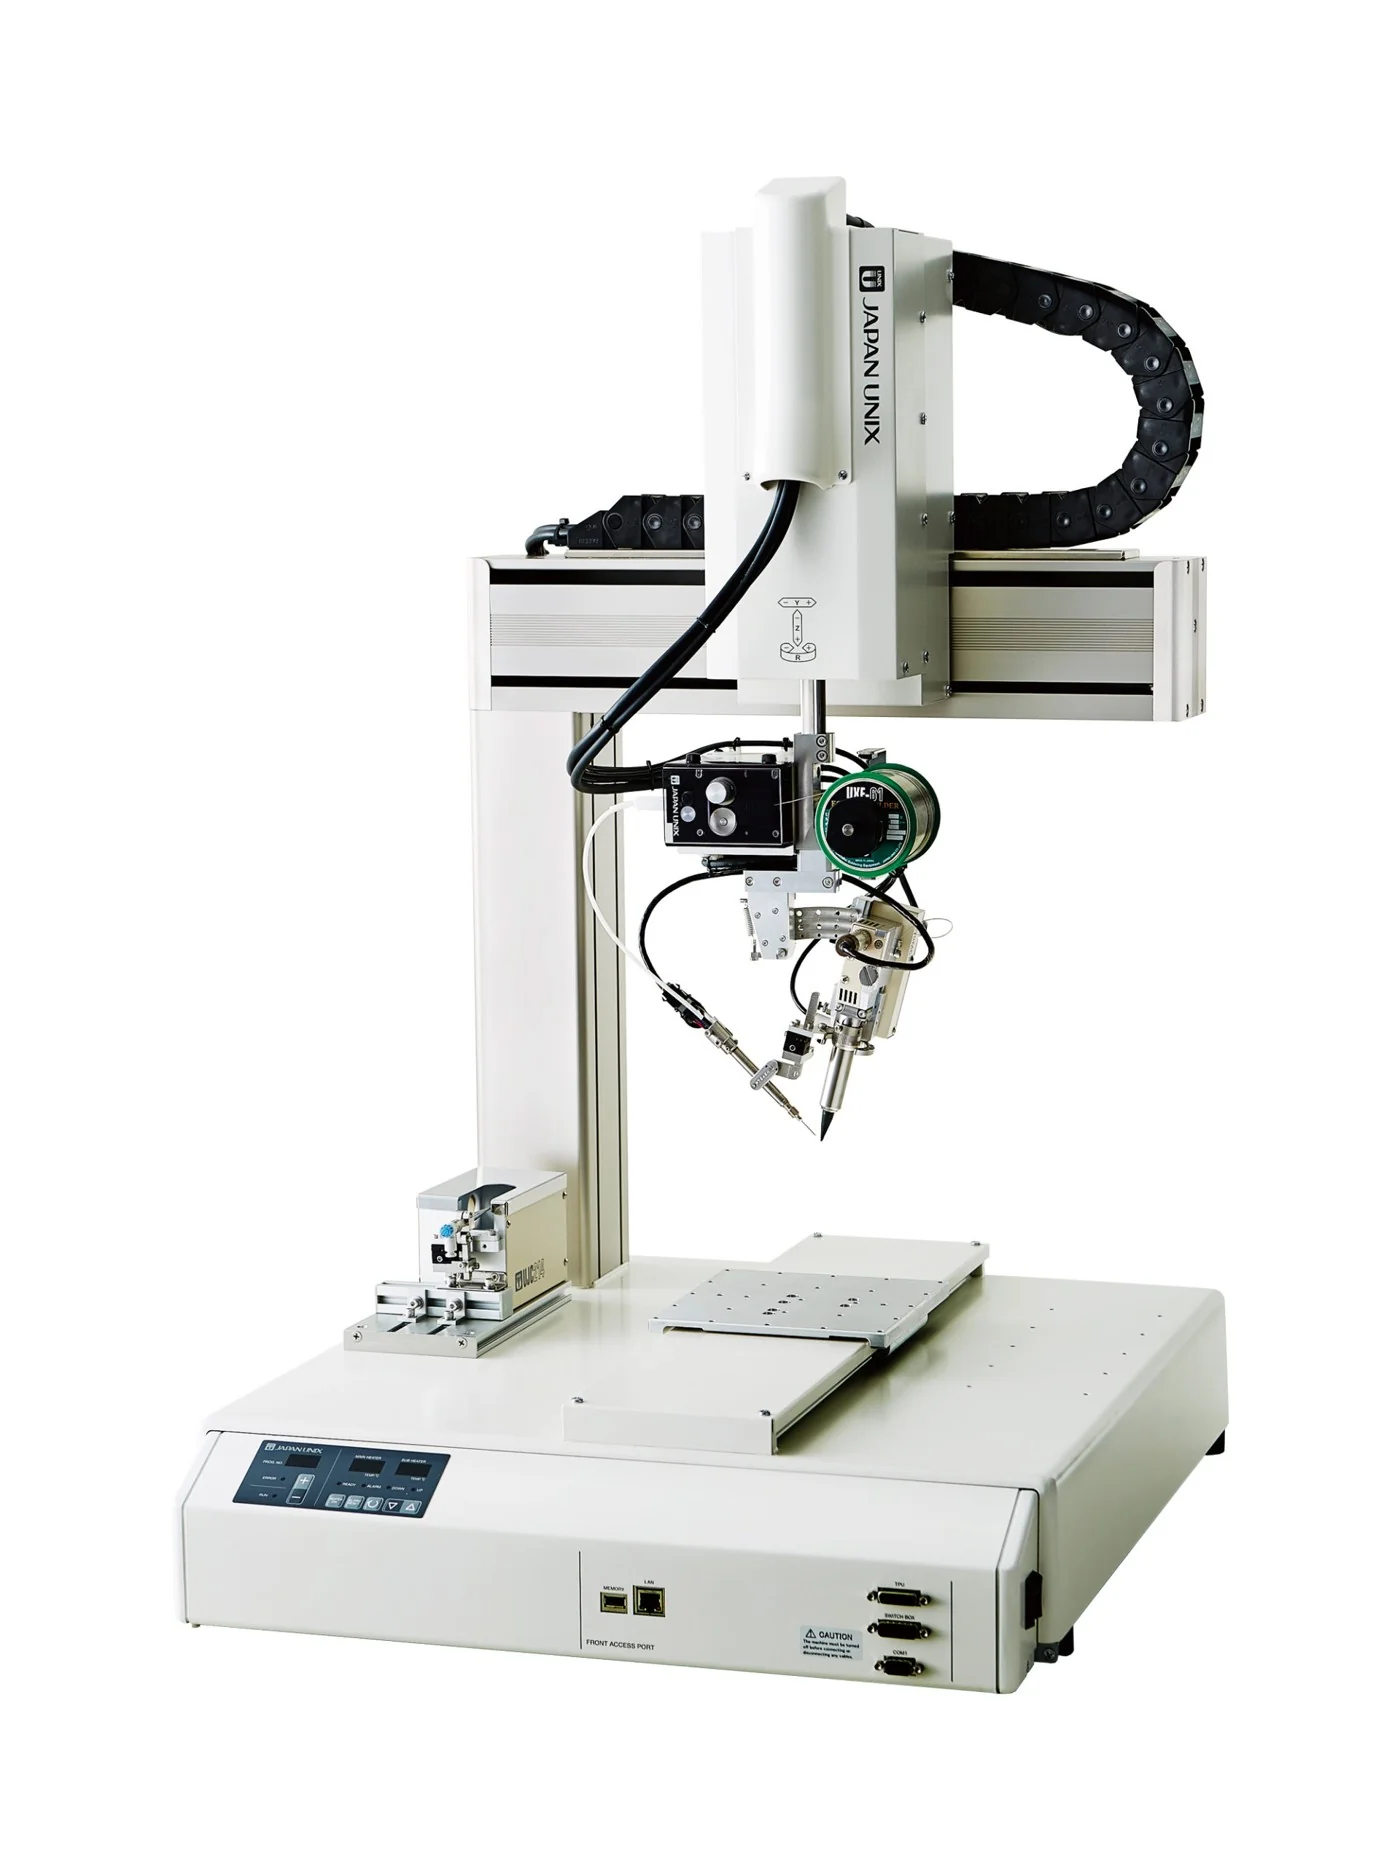
| 卓上はんだ付けロボット | UNIX-DF204S(ワークサイズ 200×210mm、X・Y 軸 600mm/sec、Z 軸 250mm/sec)、DF304S(300×275mm)、DF404S(400×365mm)。新型ヒーターを搭載 |
| 3D はんだ付け・レーザー | ワーク側に2つの付加軸を足し、複雑な形の基板や部品も付けられる。レーザーはんだ付け仕様の UNIX-DF303L も |
| 工程の見える化 | LAN・COM ポートで工場内のネットワークにつなぎ、はんだ付けの工程を見える化する |
ジャパンユニックスが解決できる課題
- はんだ付けの工程を、ネットワークでつないで見える化したい
- 侵入角度の難しい部品や複雑な形の基板を、ロボットで付けたい
出典:企業概要|ジャパンユニックス、卓上はんだ付けロボット UNIX-DF シリーズ|ジャパンユニックス、レーザーはんだ付けロボット製品一覧(ユニット ULD-02 など)|ジャパンユニックス
使われる製品・事例
はんだは、家電・自動車の電装品・携帯機器・サーバーの基板から、パワー半導体のダイボンド、LED・レーザーダイオードの接合、BGA・CSP の端子まで使われています。日本スペリア社は SN100C を使った製品として白物家電・車載部品・携帯機器・半導体などを挙げ、ニホンハンダは銀焼結材の用途に LED・レーザーダイオード・RF・パワーデバイスを挙げています(各社の公式サイト)。
出典:SN100C について|日本スペリア社、MAX102(焼結型金属接合材)|ニホンハンダ
関連する技術
- ろう付け
- ポッティング・コンフォーマルコーティング
- SiC・GaN のパワー半導体
- めっき
- 放熱シート・グリス
- 接着剤
- レーザー加工
- 非破壊検査
- はんだ付け不良を減らしたい
- PFAS・鉛を使わずに作りたい
- 繰り返し荷重・熱サイクルで割れる
- 融点(技術の基礎知識)
- 線膨張係数(技術の基礎知識)
- 表面張力(技術の基礎知識)
- 熱応力(技術の基礎知識)
- ろう付け・はんだ付け
出典・確認日
- はんだの種類と選び方(取材協力:白光株式会社。2023年7月発行・2026年2月更新)|RS
- はんだ材料の種類と特徴(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
- 低融点鉛フリーはんだの改良(JEITA 実装技術ロードマップの紹介)|EE Times Japan(2023年11月)
- SMIC SOLDERING MATERIALS CATALOGUE 2025(合金一覧・ソルダペースト一覧)|千住金属工業
- RoHS 指令への対応(規制物質と最大許容濃度)|NIC
- RoHS・ELV 指令への適合の証明(適用除外 7(a)・8(e))|ローム
- 低温はんだの使用によるフロー実装のエネルギー削減(地球温暖化対策の個票)|環境省
- 鉛フリーはんだ製品一覧|日本スペリア社
- Effects of Solder Powder Size on Solder Paste Performance(IPC J-STD-005A の粉の Type)|FCT Assembly
- What a J-STD-004 Classification of OR Means(and What It Doesn’t)|Indium Corporation
- 卓上レーザーはんだ付け装置 J-CAT330 STAR GATE-E|アポロ精工
- はんだ付けのボイドを減らす(千住金属工業の講演)|MONOist(2015年2月)
- 荘司ほか「Sn–Cu–Ni 系および Sn–Zn 系鉛フリーはんだへの Cu の溶解特性」|エレクトロニクス実装学会誌
- Basic Info on Tin Whiskers|NASA NEPP
- 会社概要|日本スペリア社
- SN100C について|日本スペリア社
- 会社概要|弘輝
- 製品情報|弘輝
- S1XBIG58-HF1200B(低コスト・耐久性向上はんだ合金ソルダーペースト)|弘輝
- 会社概要|ニホンハンダ
- PF141-LT7HO(低融点はんだ)|ニホンハンダ
- DG-成形はんだ|ニホンハンダ
- MAX102(焼結型金属接合材)|ニホンハンダ
- 会社概要|白光
- HAKKO FX-971|白光
- 会社概要|アポロ精工
- アポロ精工の自動はんだ付け装置|アポロ精工
- 企業概要|ジャパンユニックス
- 卓上はんだ付けロボット UNIX-DF シリーズ|ジャパンユニックス
- レーザーはんだ付けロボット製品一覧(ユニット ULD-02 など)|ジャパンユニックス
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月20日 本ページの内容は一般的な情報で、実際のはんだの選び方・付ける温度・信頼性は、部品、基板、設備、使う環境により異なります。数値は出典ごとに条件が違うので、使うときは元の資料で条件を確かめてください。RoHS・ELV の適用除外は見直しがあるため、最新の条文を確かめてください。








