
図面に「溶融亜鉛めっき」と書くか「電気亜鉛めっき(三価クロメート)」と書くか、ユニクロと三価クロメートは何が違うのか、屋外の架台がすぐ錆びた、溶融めっきに出したらナットが入らなくなった、高強度ボルトにめっきして大丈夫か――。亜鉛めっきは、鉄を錆から守るいちばん身近な表面処理ですが、種類によって膜の厚さも、向く部品も、設計で気をつけることも違います。
選び方の多くは、どこで使うか(屋外か屋内か、塩分や熱があるか)と、どんな部品か(大きな鋼材か、ねじ・小物か、高強度か)で決まります。まず下のマトリクスで、困りごとと方法の対応を確かめてください。めっき全体(ニッケル・クロム・金など)は技術ページめっき(電気めっき・無電解めっき)、錆全体の話は錆びる・腐食するにまとめています。
課題と解決技術のマトリクス
| 課題(症状) | 電気亜鉛めっき+三価クロメート | 溶融亜鉛めっき | 亜鉛ニッケル合金めっき | 亜鉛フレーク(電解しない塗膜) | 設計の配慮(ねじ・板厚・穴・大きさ) |
|---|---|---|---|---|---|
| A屋外の鉄骨・架台・標識柱を、何十年も錆びさせたくない | △ | ◎ | ○ | ||
| B屋内のねじ・小物・板金を、安く錆びにくくしたい | ◎ | △ | ○ | ○ | |
| C溶融めっきしたら、ねじがはまらない・歪んだ・槽に入らない | ○ | ○ | ◎ | ||
| Dエンジンまわり・寒冷地・海沿いの部品を、薄い膜で長持ちさせたい | ○ | ◎ | ○ | ||
| E高強度ボルト・ばねで、水素脆化(遅れ破壊)が心配 | △ | △ | △ | ◎ | |
| Fユニクロ・有色クロメート(六価クロム)を使えなくなった | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。数値は各資料の条件での値です。
出典:日本溶融亜鉛鍍金協会「よくある質問」・清水長金属工業「亜鉛めっき-三価クロミック」と編集部の整理をもとに AI(Claude)で作成
課題の診断と解決策
困りごと(A〜F)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。まず、使う場所と部品の種類から候補を絞ります。
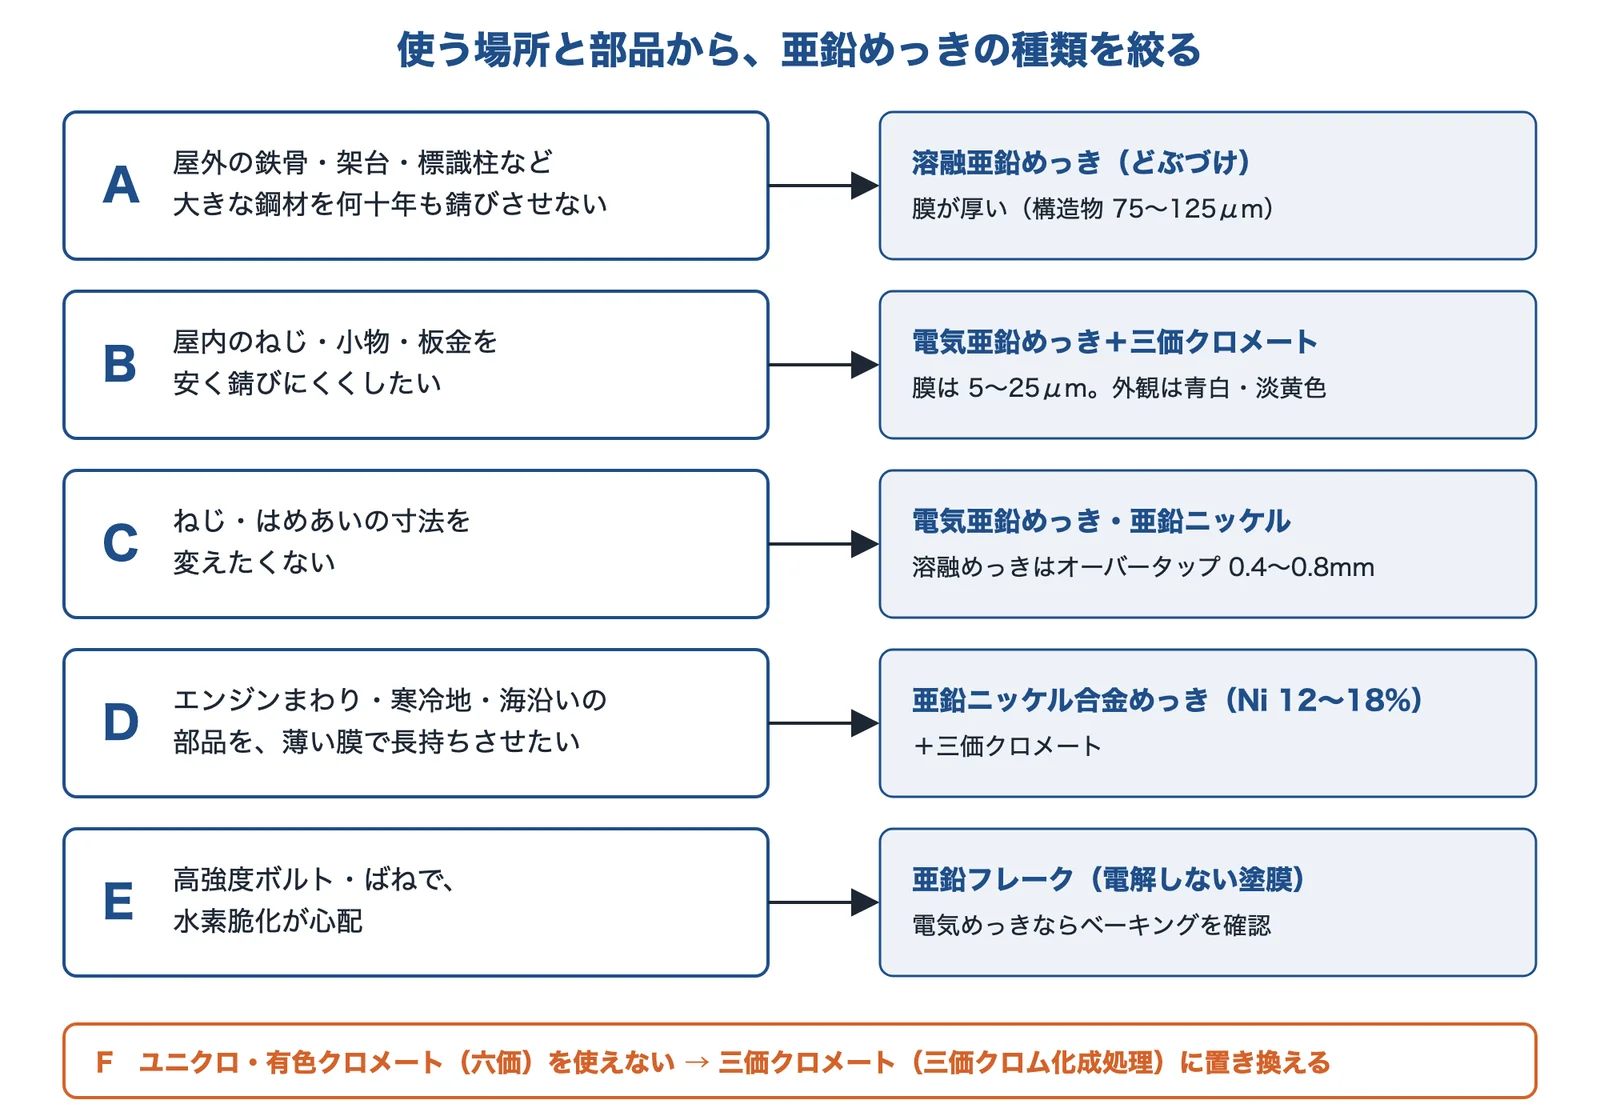
出典:日本溶融亜鉛鍍金協会「よくある質問」・ユケン工業「電気めっき」・ダイワエクセル「亜鉛ニッケル合金めっき」・NOF Metal Coatings「ファスナーとスプリング」・清水長金属工業「亜鉛めっき-三価クロミック」と編集部の整理をもとに AI(Claude)で作成
屋外の鉄骨・架台・標識柱を、何十年も錆びさせたくない
屋外に置く架台や手すり、鉄骨、標識柱を、塗り替えの手間をかけずに長く持たせたい。電気めっきの部品は、屋外で数年で赤錆が出た。
- 起きている現象
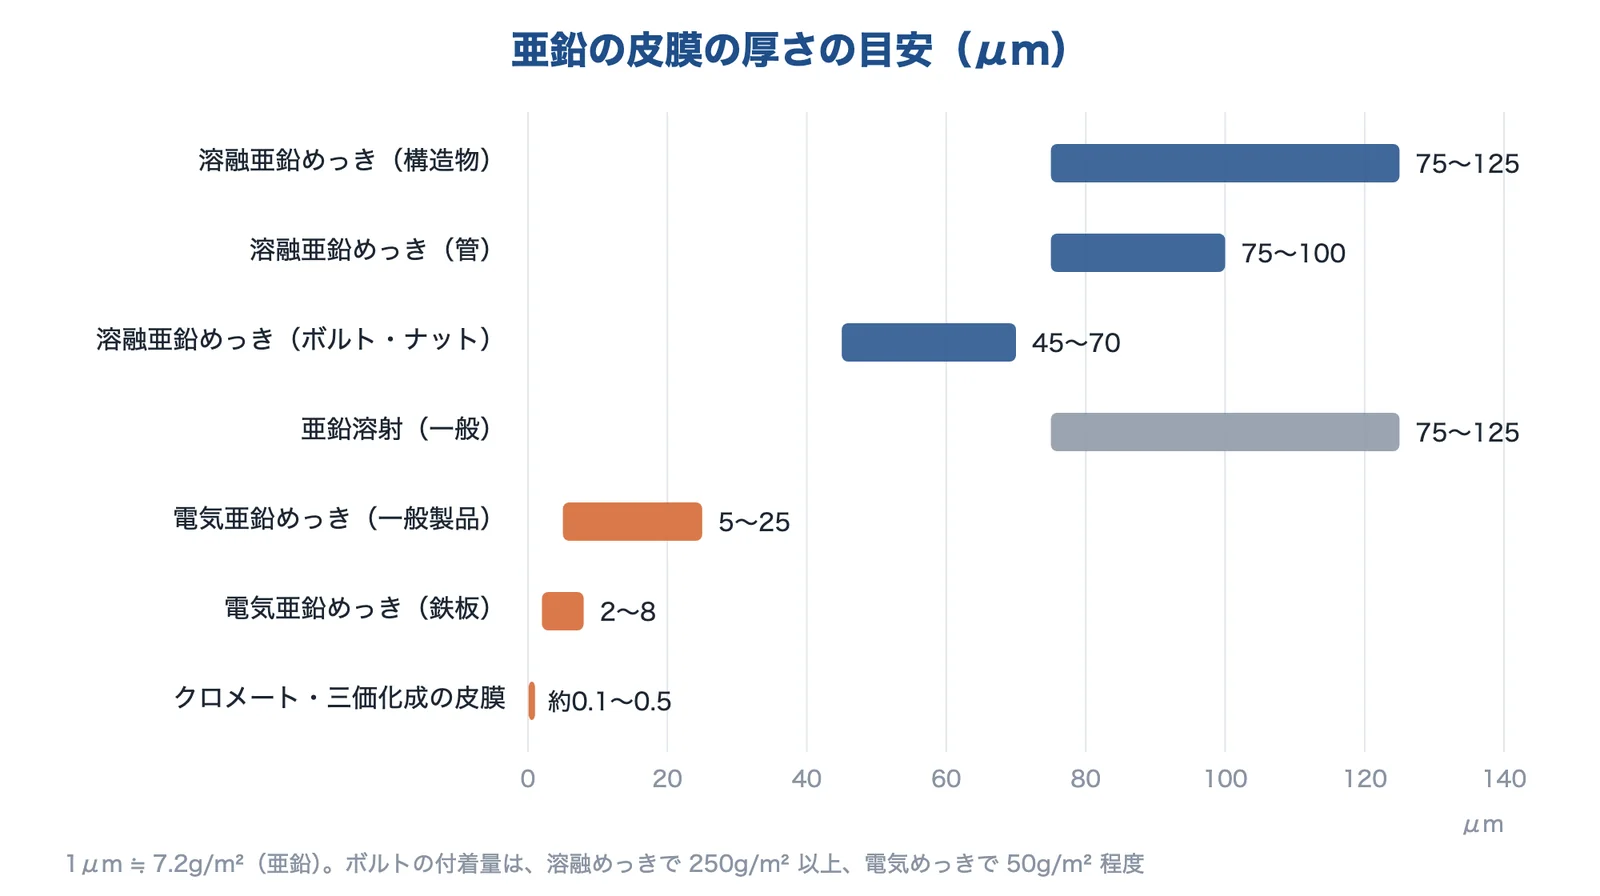
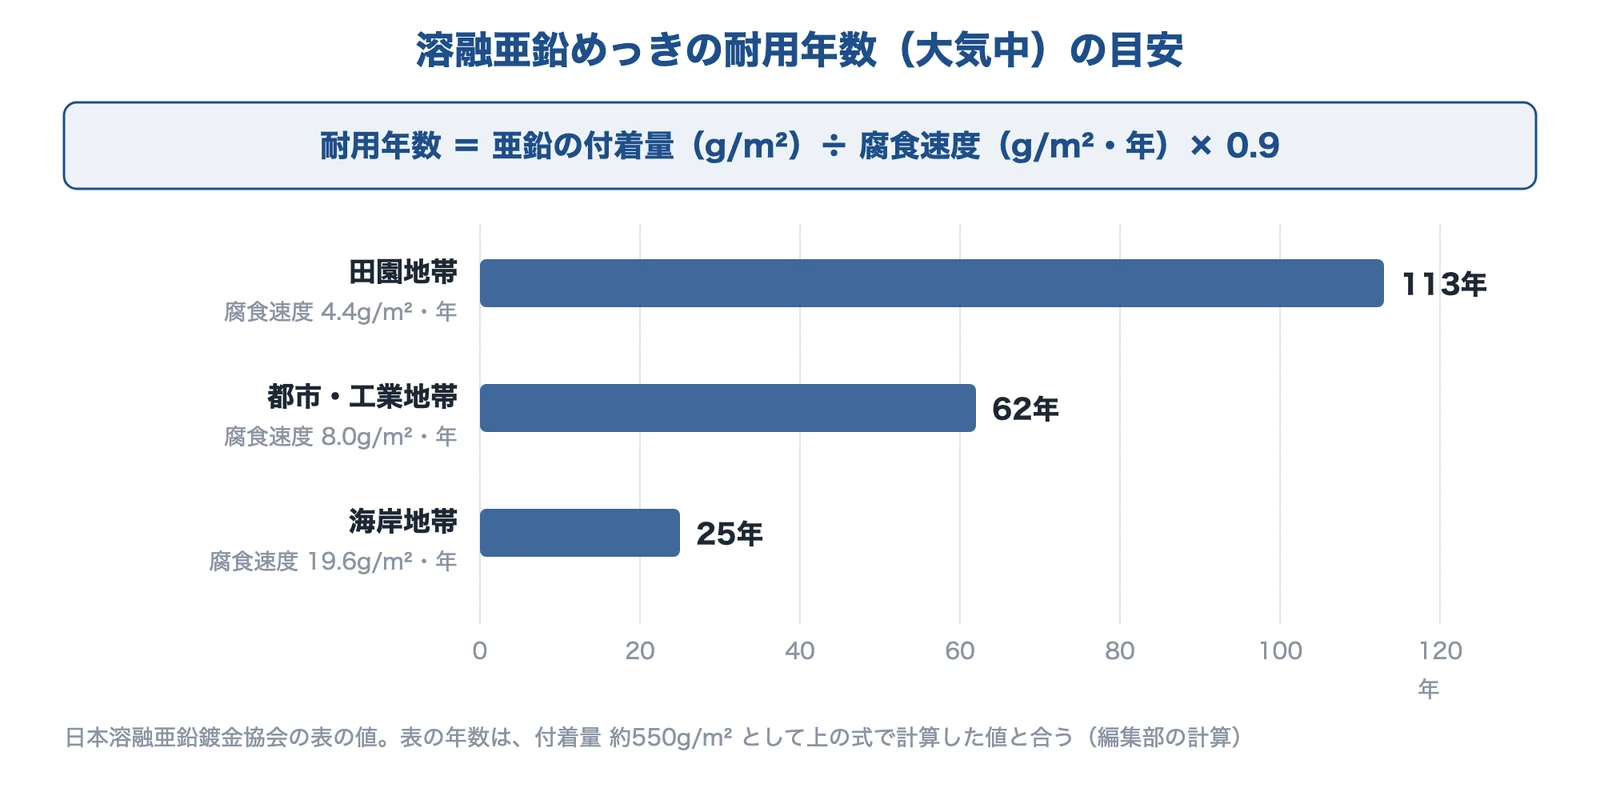
- 皮膜の厚さが大きく違います。日本溶融亜鉛鍍金協会の表では、溶融亜鉛めっきは構造物で 75〜125μm、電気亜鉛めっきは一般製品で 5〜25μmです。溶融めっきは亜鉛と鉄の合金層で金属結合しているので、長い年月を経ても剥がれないとしています。大気中の耐用年数の目安は、都市・工業地帯で62年、海岸地帯で25年です(同協会)。
耐用年数は、付着量と、置く場所の腐食速度で決まります。海岸に近いほど短くなります。溶融めっきは高温で溶かした亜鉛に浸すので、歪み・抜け穴・槽の大きさを設計のうちに決めます。
屋内のねじ・小物・板金を、安く錆びにくくしたい
制御盤の中の金具やねじ、板金のブラケットを、ステンレスにせずに錆びにくくしたい。色や外観もそろえたい。
- 起きている現象
- 電気亜鉛めっきは、電気で亜鉛を薄く付ける方法で、ねじや小物に広く使われます。ユケン工業は、亜鉛めっきだけでは白錆が出て外観が損なわれやすいので、多くの場合は後処理として三価クロム化成処理を施すとしています。ダイワエクセルも、外観と耐食性を高めるため一般に三価の白色クロメート処理を行うとしています。
- 解決に使える技術
- 電気亜鉛めっき+三価クロメート5〜25μm・青白や淡黄色
- 亜鉛ニッケル合金めっきもっと錆びにくく
- 亜鉛フレークボルト・ばねに
三価クロメートには、外観を重視するタイプと耐食性を重視するタイプがあり、白錆が出るまでの時間が違います(清水長金属工業)。溶融めっきは小さなねじには膜が厚すぎ、ナットを大きく切る必要があります。
溶融めっきしたら、ねじがはまらない・歪んだ・槽に入らない
溶融亜鉛めっきに出したら、ナットが入らなくなった。溶接した架台が反って戻ってきた。長すぎて受けてもらえなかった。
- 起きている現象
- 溶融めっきは膜が厚く、高温の浴に浸すので、設計で決めておくことがあります。日本溶融亜鉛鍍金協会は、めっき後にねじの溝へ亜鉛がたまってはまらなくなるので、約0.4〜0.8mm 大きくねじを切る(オーバータップ)とし、板厚比は 2.5 以下に抑えるのがよいとしています。製品の大きさはめっき槽と工場の搬送能力で決まります。
管や袋の構造は、中の水分が浴の中で急に膨張して爆発する危険があるので、流出入孔を設計であけます(同協会)。めっき後の矯正は一般にむずかしいとされます。
エンジンまわり・寒冷地・海沿いの部品を、薄い膜で長持ちさせたい
自動車や農業機械の部品で、膜厚は増やせないが、熱や融雪剤・塩分のある所で錆が早い。
- 起きている現象
- 亜鉛ニッケル合金めっきは、亜鉛にニッケルを 12〜18%混ぜためっきです。ダイワエクセルは、亜鉛めっきより防錆能力・耐熱性に優れ、同じ膜厚での防錆力は亜鉛めっきの3〜5倍程度とし、用途に自動車・農耕機械を挙げています。同社は、200℃の熱を加えたあとの塩水噴霧試験でも、2400時間で赤錆が出なかった(テストピースの結果)としています。
- 解決に使える技術
- 亜鉛ニッケル合金めっきNi 12〜18%+三価クロメート
- 亜鉛フレーク高耐食の塗膜
- 三価クロメート(耐食タイプ)電気亜鉛めっきのまま上げる
ダイワエクセルの評価では、亜鉛ニッケルは後加工とはんだ付けには向きません(×)。めっき後に曲げる・かしめる部品は、順番を確かめます。
高強度ボルト・ばねで、水素脆化(遅れ破壊)が心配
強度の高いボルトやばねに亜鉛めっきをしたい。めっきで割れることがあると聞いた。
- 起きている現象
- 電気めっきでは、亜鉛が付くのと同時に陰極で水素が出ます(ユケン工業)。高強度の鋼は、入った水素でもろくなることがあります。日本溶融亜鉛鍍金協会は、溶融亜鉛めっきの高力ボルトは現在 F8T だけが使え、F10T はめっき温度が焼戻し温度より高く、酸洗いでの水素による遅れ破壊の可能性も否定できないとしています。
- 解決に使える技術
- 亜鉛フレーク水素脆化の発生しない処理工程
- ベーキング電気めっきのあとに水素を出す
- 溶融亜鉛めっき高力ボルトF8T
NOF Metal Coatings は、亜鉛フレークの処理について、高い耐食性と水素脆化の発生しない処理工程は高強度ボルトにも適合するとしています。電気めっきにするなら、めっき会社がベーキング(加熱して水素を出す処理)に対応しているかを確かめます。
ユニクロ・有色クロメート(六価クロム)を使えなくなった
図面にユニクロや有色クロメートと書いてあるが、客先から六価クロムを使わないように言われた。
- 起きている現象
- ユニクロ(光沢クロメート)と有色クロメートは、亜鉛めっきの上に六価クロムを使って作る皮膜です。清水長金属工業は、RoHS・ELV 指令などで六価クロムの使用が制限されるようになり、六価の光沢クロメートの代わりに三価の光沢(青色・ユニクロ)タイプ、有色クロメートの代わりに三価の有色(淡黄色など)タイプが普及したとしています。
三価は、六価の有色クロメートより白錆が出るまでの時間が短いことがあります(清水長金属工業の比較表)。置き換えの全体は、六価クロムを使わずに表面処理したいにまとめています。
なぜ亜鉛めっきで鉄が錆びにくくなるのか
亜鉛が先に溶けて鉄を守る(犠牲防食)
亜鉛は鉄よりイオン化傾向が大きく、鉄より先に酸化(腐食)します。ユケン工業は、めっきに傷が入って鉄が出ても、亜鉛が先に錆びることで鉄の錆を防ぐとし、これを犠牲防食と呼んでいます。日本溶融亜鉛鍍金協会も、めっきが局部的に欠けた所では、周辺の亜鉛が鉄より先に溶け出すことで鋼は腐食しないとしています。
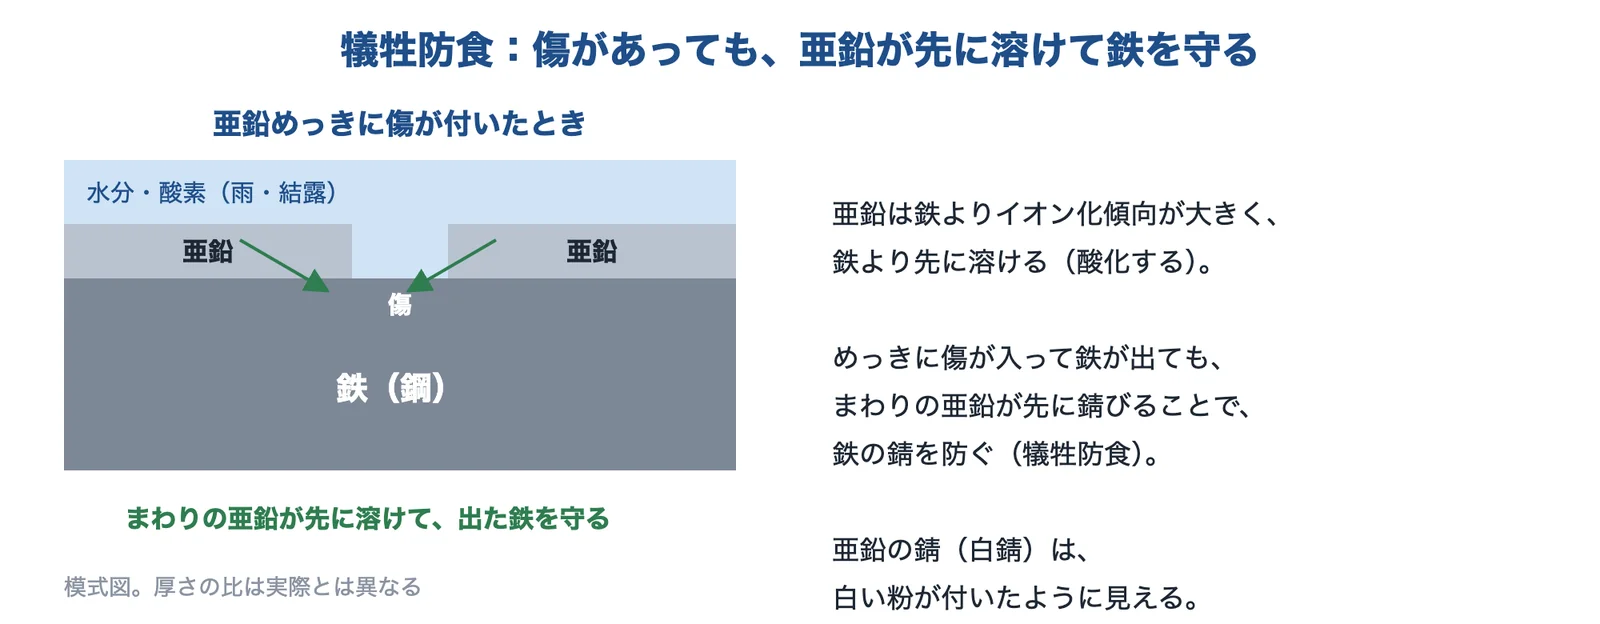
出典:ユケン工業「電気めっき」・日本溶融亜鉛鍍金協会「溶融亜鉛めっきとは」をもとに AI(Claude)で作成
亜鉛そのものも、時間とともに少しずつ減っていきます。亜鉛の錆は白錆と呼ばれ、白墨の粉が付いたような外観です。日本溶融亜鉛鍍金協会は、溶融めっきの白錆で減る亜鉛は 1μm 以下のことが多く、耐用年数への影響はほとんどないとしています。つまり、亜鉛めっきの寿命は、亜鉛の量(膜の厚さ)と、置く場所で亜鉛が減る速さで決まります(編集部の解説)。
電気めっき・溶融めっき・亜鉛フレークの違い
電気亜鉛めっきは、亜鉛の入った液の中で品物を陰極にして電気を流し、表面に亜鉛を析出させます。このとき陰極では水素も発生します(ユケン工業)。溶融亜鉛めっきは、高温で溶かした亜鉛に鋼材を浸して皮膜を作る方法で、脱脂・酸洗・フラックス・乾燥のあとにめっきし、温水で冷やします(日本溶融亜鉛鍍金協会)。
亜鉛フレークは、亜鉛などの薄片を含む液を、スプレーやディップスピン(浸して遠心で振り切る)で塗って焼き付ける処理です。電気を流さず酸洗いもしないので、水素が入りにくいのが特長です(編集部の解説)。NOF Metal Coatings は、この処理を「水素脆化の発生しない処理工程」としています。
出典:電気めっき|ユケン工業、溶融亜鉛めっきとは|日本溶融亜鉛鍍金協会、めっきの工程|日本溶融亜鉛鍍金協会、よくある質問|日本溶融亜鉛鍍金協会、ファスナーとスプリング|NOF Metal Coatings
亜鉛めっきの種類と、選び方の詳しい内容
電気亜鉛めっき+三価クロメート:ねじ・小物・板金の標準
電気亜鉛めっきの膜厚は、一般製品で 5〜25μm、鉄板で 2〜8μm です(日本溶融亜鉛鍍金協会)。膜が薄いので、ねじやはめあいの寸法をほとんど変えずにめっきできます。ダイワエクセルは用途に自動車・産業機械・家具などを挙げています。
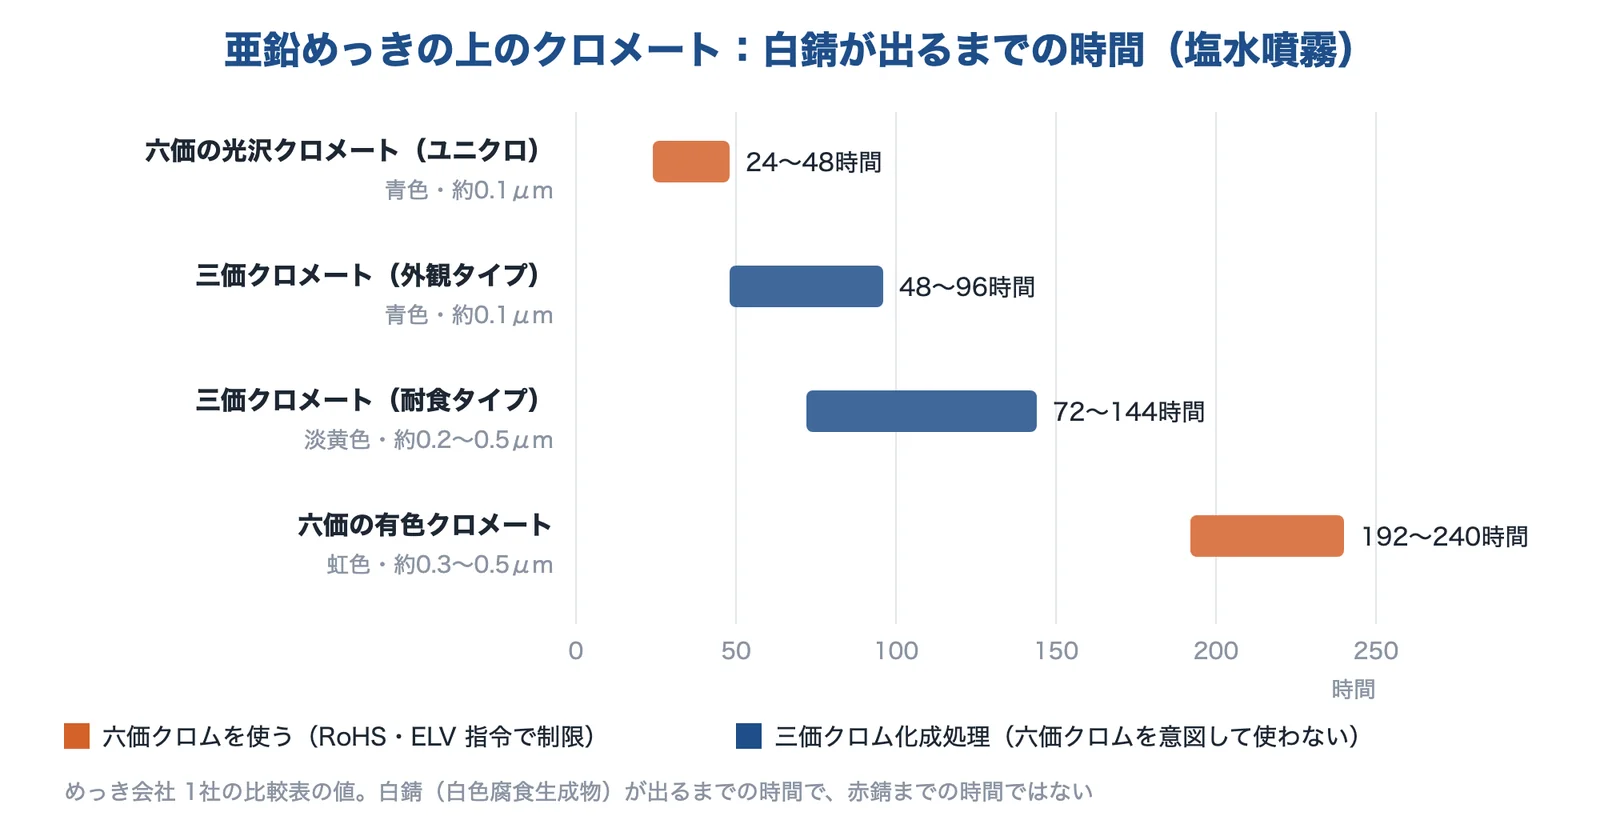
亜鉛めっきのままでは白錆が出やすいので、上にクロメート(化成処理の皮膜)を付けます。昔はユニクロ(六価の光沢クロメート)や有色クロメートが多く使われましたが、今は三価クロメート(三価クロム化成処理)が一般的です。清水長金属工業の比較表では、塩水噴霧で白錆が出るまでの時間は、ユニクロが 24〜48時間、三価の外観タイプが 48〜96時間、三価の耐食タイプが 72〜144時間、六価の有色クロメートが 192〜240時間です。
出典:清水長金属工業「亜鉛めっき-三価クロミック」をもとに AI(Claude)で作成
同じ比較表は、六価のクロメートは皮膜の中の六価クロムが溶け出して傷を直す作用(自己修復作用)があるといわれ、三価にはそれがない(処理によっては疑似的な作用があるともいわれる)としています。有色クロメートから三価に替えるときは、耐食タイプを選び、必要な時間を試験で確かめます(編集部の解説)。数値は白錆までの時間で、赤錆(鉄の錆)が出るまではもっと長くかかります。
高強度のボルトやばねに電気めっきをするときは、めっき会社がベーキング(加熱して水素を追い出す処理)に対応しているかを確かめます。ダイワエクセルは、バッチ式のベーキング処理に対応しているとしています。条件の決め方は金属の水素脆化(遅れ破壊)を防ぎたいにまとめています。
溶融亜鉛めっき:屋外の鋼構造物を長く守る
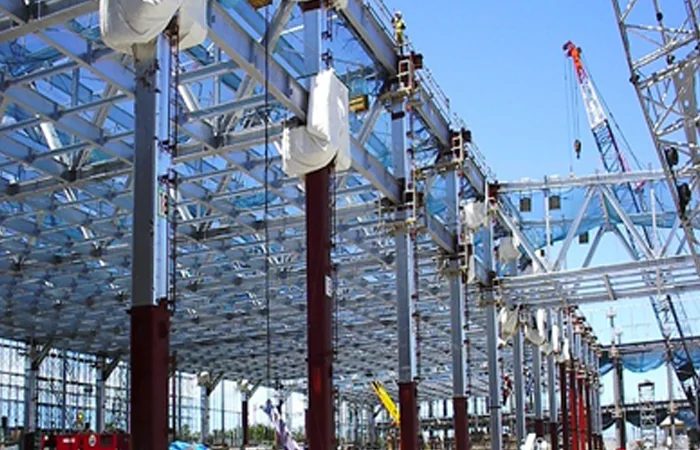
溶融亜鉛めっき(どぶづけ)の膜厚は、構造物で 75〜125μm、管で 75〜100μm、ボルト・ナットで 45〜70μm です(日本溶融亜鉛鍍金協会)。亜鉛と鉄の合金層で強く金属結合しているので、長い年月を経ても剥がれないとしています。ボルトの付着量は、溶融めっきで 250g/m² 以上、通常の電気めっきボルトで 50g/m² 程度で、溶融めっきのほうが耐食性が良好としています。
耐用年数の目安は、耐用年数=亜鉛の付着量(g/m²)÷ 腐食速度(g/m²・年)× 0.9 で計算します。同協会の表では、腐食速度は田園地帯 4.4、都市・工業地帯 8.0、海岸地帯 19.6g/m²・年で、耐用年数はそれぞれ 113年、62年、25年です。
出典:日本溶融亜鉛鍍金協会「耐食性」をもとに AI(Claude)で作成
表の年数は、付着量を約550g/m² として式で計算した値と合います(編集部の計算)。付着量が少ないボルト(250〜400g/m²)や、海に近い所では、もっと短く見積もります。
出典:デンロコーポレーション「溶融亜鉛めっき」
溶融亜鉛めっきの高力ボルトは、現在 F8T だけが使えます。F10T は、めっき温度が焼戻し温度より高く、酸洗いでの水素による遅れ破壊の可能性も否定できないためです。ただし同協会は、F12T 相当で国土交通大臣の認定を取ったボルトメーカーがあるともしています(日本溶融亜鉛鍍金協会)。
亜鉛ニッケル合金めっき:薄い膜で、熱と塩に強く
亜鉛ニッケル合金めっきは、亜鉛とニッケルの合金の膜です。ダイワエクセルは、腐食電流が分散し、鉄とのイオン化傾向の差が小さくなるとし、同じ膜厚での防錆力は亜鉛めっきの3〜5倍程度、耐熱性にも優れるとしています。同社の評価は、防錆◎・耐熱◎・コスト○で、後加工とはんだ付けは×です。
ニッケルの共析率は 12〜18%の高ニッケルタイプが使われます(ユケン工業・ダイワエクセル)。三価クロメートと組み合わせ、エンジンルームや寒冷地・海沿いの部品に使われます(ダイワエクセル)。
亜鉛フレーク:高強度ボルト・ばねに
亜鉛フレークの処理について、NOF Metal Coatings は、高い耐食性と水素脆化の発生しない処理工程は高強度ボルトにも適合するとし、ばね・座金なども処理され、U ボルトと風力発電用の大型スタッドはスプレーかディップスピンで処理されるとしています。
膜はめっきより塗膜に近いので、ねじのはめあいや、締付けの摩擦(トルク係数)が変わることがあります。採用するときは、締付けの条件を処理品で確かめます(編集部の解説)。ボルトの締付けはねじ・ボルト・ナット・ワッシャーにまとめています。
設計の配慮:溶融めっきにする部品で決めておくこと
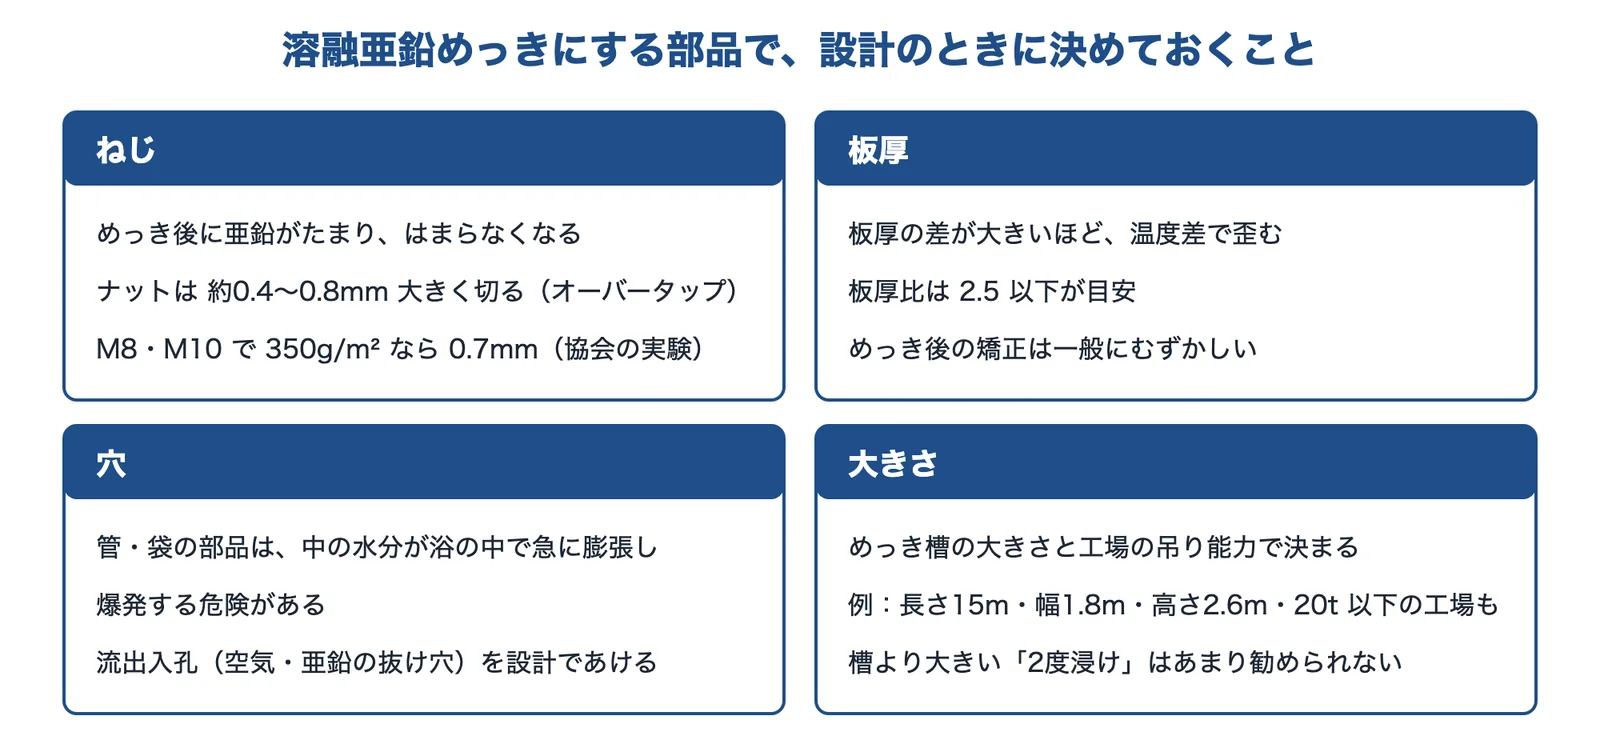
溶融めっきは、膜が厚く、高温の亜鉛に浸すので、図面の段階で決めておくことがあります。日本溶融亜鉛鍍金協会のよくある質問から、4つにまとめました。
出典:日本溶融亜鉛鍍金協会「よくある質問」・田中亜鉛鍍金「溶融亜鉛めっき」をもとに AI(Claude)で作成
ねじは、めっき後に溝へ亜鉛がたまってはまらなくなるので、ナットを約0.4〜0.8mm 大きく切ります(オーバータップ)。協会の実験では、M8・M10 で 350g/m² を得るには 0.7mm のオーバータップが要りました。歪みは、板厚の差が大きいほど温度差で永久歪みが出やすく、板厚比は 2.5 以下が目安です。左右対称にする、曲げ半径を大きくする、板厚をそろえるといった対策があります。
管や密閉した組立品は、中に水分があると高温の浴の中で急に膨張して爆発する危険があるので、流出入孔をあけます。形鋼の組立品も、流出入孔がないと亜鉛たまりや「やけ」の原因になります。製品の大きさと重さは、めっき槽の大きさと工場の搬送能力で決まるので、設計の段階でめっき工場の可能寸法を確かめます(同協会)。
出典:よくある質問|日本溶融亜鉛鍍金協会、耐食性|日本溶融亜鉛鍍金協会、亜鉛めっき-三価クロミック|清水長金属工業、亜鉛めっき|ダイワエクセル、亜鉛ニッケル合金めっき|ダイワエクセル、亜鉛ニッケル合金メッキ(MarkLines)|ダイワエクセル、メタス ANT-30GS|ユケン工業、ファスナーとスプリング|NOF Metal Coatings、溶融亜鉛めっき|田中亜鉛鍍金
亜鉛めっきを相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。大型の構造物まで受ける溶融亜鉛めっきの工場、電気亜鉛めっき・三価化成処理の薬品のメーカー、電気亜鉛・亜鉛ニッケルの受託めっきの会社を挙げました。
田中亜鉛鍍金株式会社|大型構造物までの溶融亜鉛めっき
田中亜鉛鍍金とは
田中亜鉛鍍金は、大阪市西淀川区に本社がある溶融亜鉛めっきの会社です(1908年(明治41年)創立)。本社・尼崎・堺などに工場があり、屋外で使われる鉄鋼製品の溶融亜鉛めっきを手がけています。
田中亜鉛鍍金の得意技術
| 技術 | 内容 |
|---|---|
| JIS 認証の3工場 | JIS H 8641「溶融亜鉛めっき」の認証を受けた本社工場・尼崎工場・堺工場で加工している |
| 工場ごとの推奨めっきサイズ | 本社工場は長さ 9,000mm・幅 1,900mm・高さ 2,000mm・5.6t 以下、堺工場は長さ 15,000mm・幅 1,800mm・高さ 2,600mm・20.0t 以下(吊り能力は治具を含む) |
| 用途 | 建築・道路・鉄道・電力・通信などの、屋外で使われる鉄鋼製品全般 |
田中亜鉛鍍金が解決できる課題
- 長さ十数メートルの鉄骨や大きな構造物を、溶融亜鉛めっきで長持ちさせたい
- 設計の段階で、めっきできる大きさと重さを確かめたい
株式会社デンロコーポレーション|溶融亜鉛めっきと低光沢処理
デンロコーポレーションとは
デンロコーポレーションは、大阪市東成区に本社がある会社です(1946年創業)。鉄塔・鉄構、設備、溶融亜鉛めっき、パーツの事業を持ち、岩手県花巻市の東北ガルバセンターと福島県相馬市の東北工場で溶融亜鉛めっきをしています。
デンロコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| 東北ガルバセンター(岩手県花巻市) | めっき槽は長さ 14.0m・幅 2.1m・深さ 3.3m、加工できる寸法は 13.5m×1.9m×2.8m・6.0t 以内、生産能力は月 2,500t。JIS 取得工場 |
| 東北工場(福島県相馬市) | めっき槽は 10.5m×1.7m×2.25m、加工できる寸法は 10.0m×1.6m×1.8m・4.0t 以内。JIS 取得工場 |
| 低光沢処理と付帯作業 | 溶融亜鉛めっきの金属光沢を抑えるりん酸処理(明色と暗色の2種類。塗装下地にも使える)、白錆防止処理、摩擦面処理、不めっき処理、めっき後の塗装など |
デンロコーポレーションが解決できる課題
- 溶融亜鉛めっきの光った見た目を抑えて、建物や景観になじませたい
- 高力ボルトの摩擦面処理や、一部をめっきしない処理もまとめて頼みたい
公開されている実績
- 道路の大型標識柱、工場やビル屋上の鉄骨、屋外階段など(施工実績)
- 低光沢処理:東日本大震災津波伝承館の屋外歩廊・壁材、屋外パーゴラの鉄骨など
出典:デンロコーポレーション「溶融亜鉛めっき」
出典:事業所案内|デンロコーポレーション、会社概要|デンロコーポレーション、溶融亜鉛めっき|デンロコーポレーション
ユケン工業株式会社|亜鉛めっき・三価化成処理の薬品
ユケン工業とは
ユケン工業は、愛知県刈谷市に本社がある会社です(1951年設立)。化学品事業で、亜鉛めっきの光沢剤や三価クロム化成処理剤などの表面処理の薬品を出し、電気めっきのしくみを解説しています。
ユケン工業の得意技術
| 技術 | 内容 |
|---|---|
| 亜鉛めっきの光沢剤 | 塩化浴用とジンケート浴用の亜鉛めっき光沢剤 |
| 三価クロム化成処理剤 | 亜鉛めっきの上に、三価クロム塩をもとにした酸性の液に浸して皮膜を作る処理剤(白銀色・黒色など) |
| 亜鉛-Hiニッケル合金めっき光沢剤「メタス ANT-30GS」 | ニッケルの共析率 12〜18%の高ニッケルタイプで、均一電着性と付き回り性に優れるとしている |
ユケン工業が解決できる課題
- 六価クロメートを、三価クロム化成処理に置き換えたい(めっき会社と相談するとき)
- 亜鉛ニッケル合金めっきで、複雑な形の部品にも均一に付けたい
出典:会社概要|ユケン工業、電気めっき|ユケン工業、メタス ANT-30GS|ユケン工業
株式会社ダイワエクセル|電気亜鉛・亜鉛ニッケルの受託めっき
ダイワエクセルとは
ダイワエクセルは、名古屋市千種区に本社がある金属表面加工の会社です(1967年設立)。名古屋の本社工場と豊橋工場で、電気亜鉛めっきや亜鉛ニッケル合金めっきなどを受託しています。
ダイワエクセルの得意技術
| 技術 | 内容 |
|---|---|
| 電気亜鉛めっき | シアン浴ラック4ライン、ジンケート浴ラック1ライン・バレル1ライン。後処理は一般に三価白色クロメートで、パイプの内面・外面の両面めっきや複雑な形の品を、専用の治具を社内で作って得意としている |
| 亜鉛ニッケル合金めっき | Ni 共析率 12〜18%の高ニッケルタイプ。防錆力は同じ膜厚で亜鉛めっきの3〜5倍程度とし、三価クロメートを一連の工程で行える。用途は自動車・農耕機械など |
| ベーキング | 電気亜鉛めっき・亜鉛ニッケル合金めっきとも、バッチ式のベーキング処理に対応 |
ダイワエクセルが解決できる課題
- パイプや袋状の部品の内面まで、亜鉛めっきで錆びにくくしたい
- エンジンまわりなど、熱と塩分のある所の部品を、薄い膜で長持ちさせたい
出典:会社概要|ダイワエクセル、亜鉛めっき|ダイワエクセル、亜鉛ニッケル合金めっき|ダイワエクセル、亜鉛ニッケル合金メッキ(MarkLines)|ダイワエクセル
選ぶ前に確かめる条件
めっきの種類を相談する前に、次のことを整理しておくと話が早く進みます。
- 使う場所:屋内か屋外か、海からの距離、融雪剤・薬品・熱(エンジンまわりなど)があるか、何年持たせたいか
- 部品の種類と大きさ・重さ:大きな鋼構造物か、ねじ・小物・板金か。溶融めっきなら、めっき工場の槽に入るか
- ねじ・はめあいの寸法:めっき後に寸法が変わってよいか。溶融めっきならオーバータップをどうするか
- 鋼の強度:高強度ボルト・ばねか(水素脆化の心配があるか)。電気めっきならベーキングをするか
- 六価クロムを使ってよいか(RoHS・ELV・客先の指定)と、外観の色(青白・淡黄色・黒・溶融めっきの銀灰色)
- めっき後に、曲げ・かしめ・溶接・はんだ付け・塗装をするか。管や袋の構造に抜け穴をあけられるか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月31日








