
ステンレスの配管やタンク、黄銅の金具などに、ある日細い割れが入り、液が漏れ出す。大きな力をかけたわけでもなく、錆びて肉が減ったようにも見えないのに、割れの先を調べると、中で枝分かれしながら深く進んでいた――こうした割れの多くは、応力腐食割れ(SCC:Stress Corrosion Cracking)です。
応力腐食割れは、割れやすい材料・引っ張る力・腐食の環境の3つがそろうと起きます。どの材料が、どんな環境で、どこから割れたかによって、材料を替える、環境を変える、応力を下げる、と効く対策が変わります。この記事では、割れた材料・場所・環境から原因を切り分ける流れを示し、原因ごとの対策と、本当に応力腐食割れかを確かめる方法、相談できる企業を紹介します。
割れた材料・場所・環境から原因を切り分ける
まず、大きな力がかかっていないのに、細い割れが折れ曲がり・枝分かれして進んでいるかを見ます。そのうえで、どんな材料が、どこで、どんな環境で割れたかで、原因を絞り込みます。
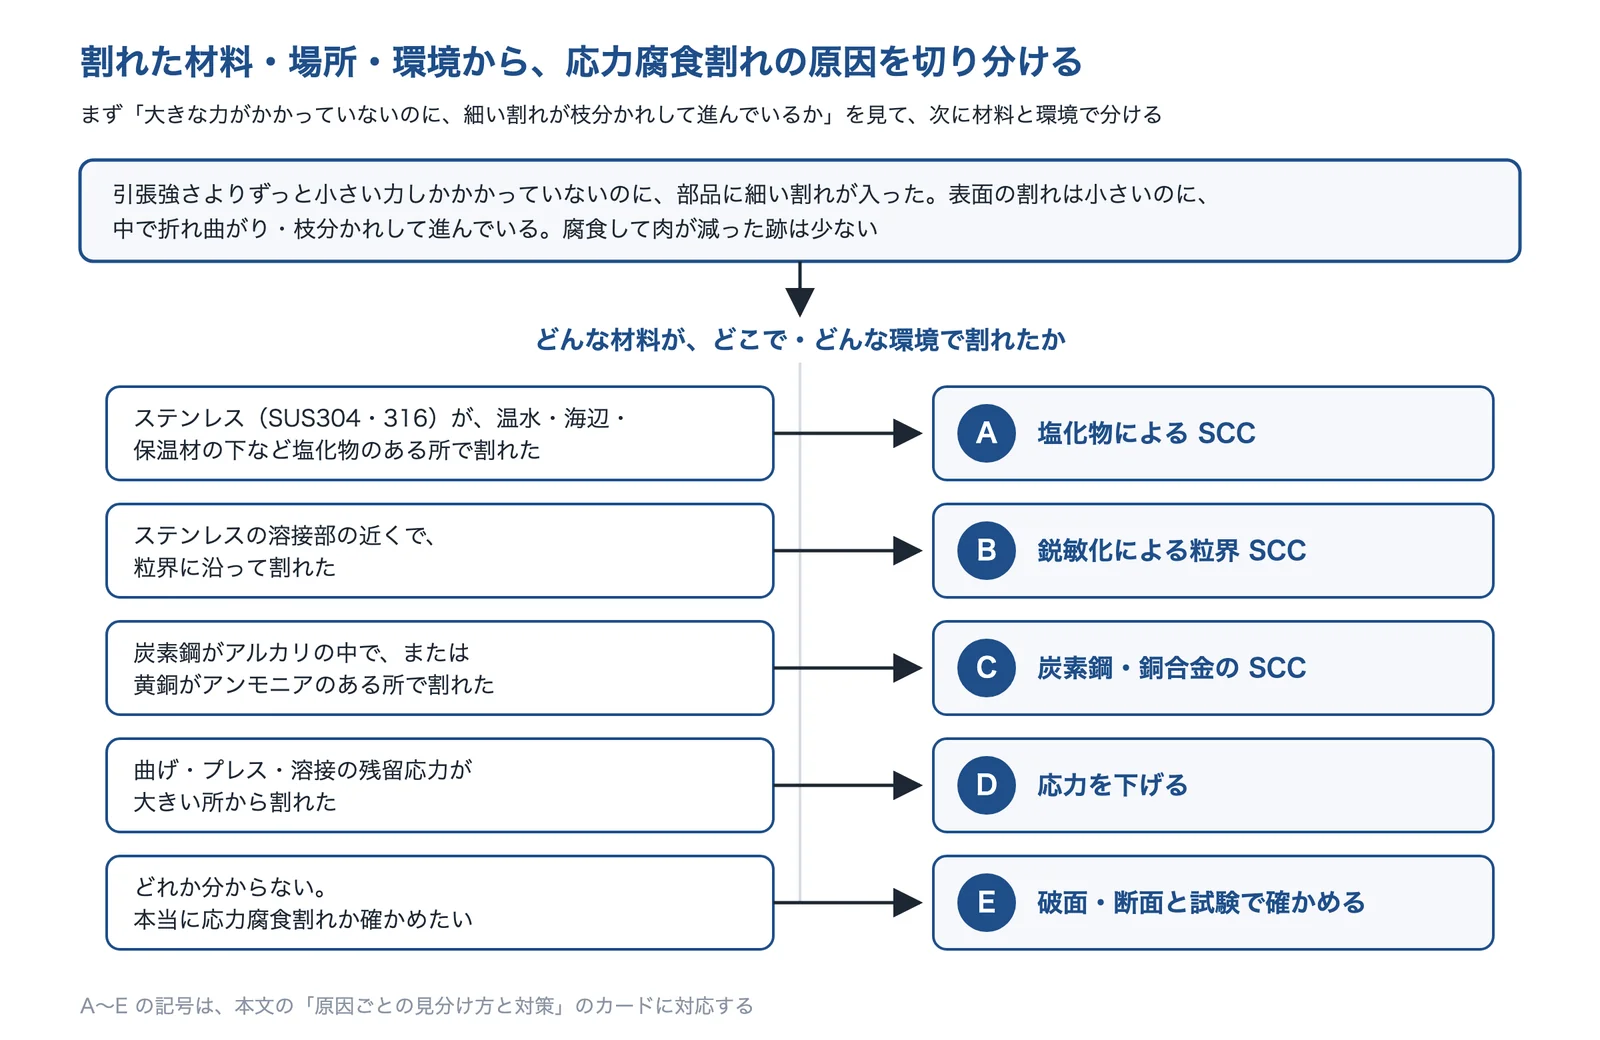
出典:新潟県工業技術総合研究所「応力腐食割れについて」・北海道立総合研究機構 工業試験場報告 No.323・木村化工機「二相ステンレス鋼 材料の特性と溶接技術」・名古屋市工業研究所「オーステナイト系ステンレス鋼の鋭敏化」・日本材料学会「材料」30巻337号の総説と編集部の整理をもとに AI(Claude)で作成
同じ応力腐食割れでも、塩化物で割れたステンレスなら材料と環境、溶接部の粒界割れなら鋭敏化を防ぐ材料と溶接、残留応力が大きい所ならピーニングや焼なまし、と打つ手が違います。原因がはっきりしないときは、E の確かめ方から始めます。
原因ごとの見分け方と対策
原因(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
ステンレスが、塩化物のある所で割れた
SUS304・316 の配管・タンク・金具が、温水・海の近く・保温材の下などで、細く枝分かれした割れを起こした。
- 起きている現象
- オーステナイト系ステンレス(SUS304・316 など)は、塩素のある環境で応力腐食割れを起こしやすい材料です(新潟県工業技術総合研究所)。塩化物イオンが0.1〜1%の環境では、SUS304・316 は50℃を超えると割れが起きる目安とされます(木村化工機)。北海道の屋外に置いた試験では、常温の大気の中でも SUS304 に割れが出ました(北海道立総合研究機構)。保温材の下で塩化物が濃縮して割れる例もあります(日本材料学会「材料」の総説)。
- 解決に使える技術
- 耐 SCC の材料に替える二相ステンレス・ニッケル基合金
- 塩化物を濃くしない・温度を下げる保温材・水の入り方・温度
- 表面に圧縮応力を入れるショットピーニングなど
二相ステンレスは塩化物 SCC に強い一方で、NaCl 水溶液では60℃を超えると耐孔食性が急に下がるとされます(木村化工機)。割れだけでなく孔食も合わせて確かめます。
ステンレスの溶接部の近くで、粒界に沿って割れた
溶接したステンレスの、溶接金属から少し離れた所(熱影響部)で、結晶の粒の境目に沿った割れが見つかった。
- 起きている現象
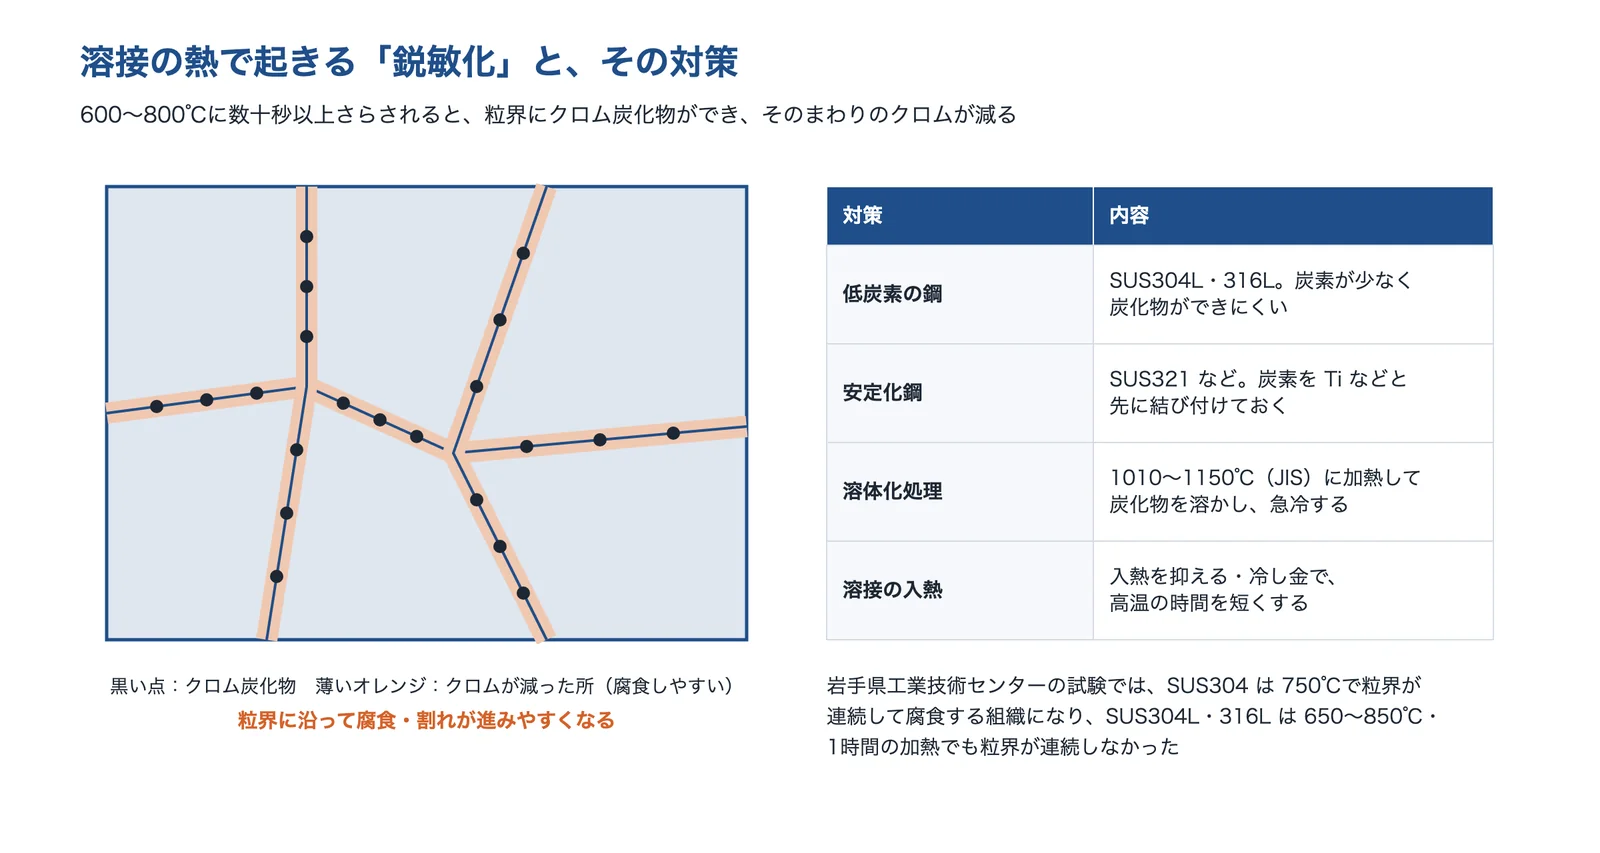
- オーステナイト系ステンレスは、600〜800℃に数十秒以上さらされると、粒界にクロム炭化物ができて、そのまわりのクロムが減る(鋭敏化)ことがあります(名古屋市工業研究所)。北海道立総合研究機構の試験では、SUS304 の溶接材で、溶接金属の境界から母材側へ約2mm の位置に、粒界を主体に枝分かれした割れが出ました。
- 解決に使える技術
- 鋭敏化しにくい材料・熱処理低炭素の鋼・安定化鋼・溶体化処理
- 溶接の入熱を抑える高温の時間を短くする
- 溶接部の表面を整える溶接焼けの除去と電解処理
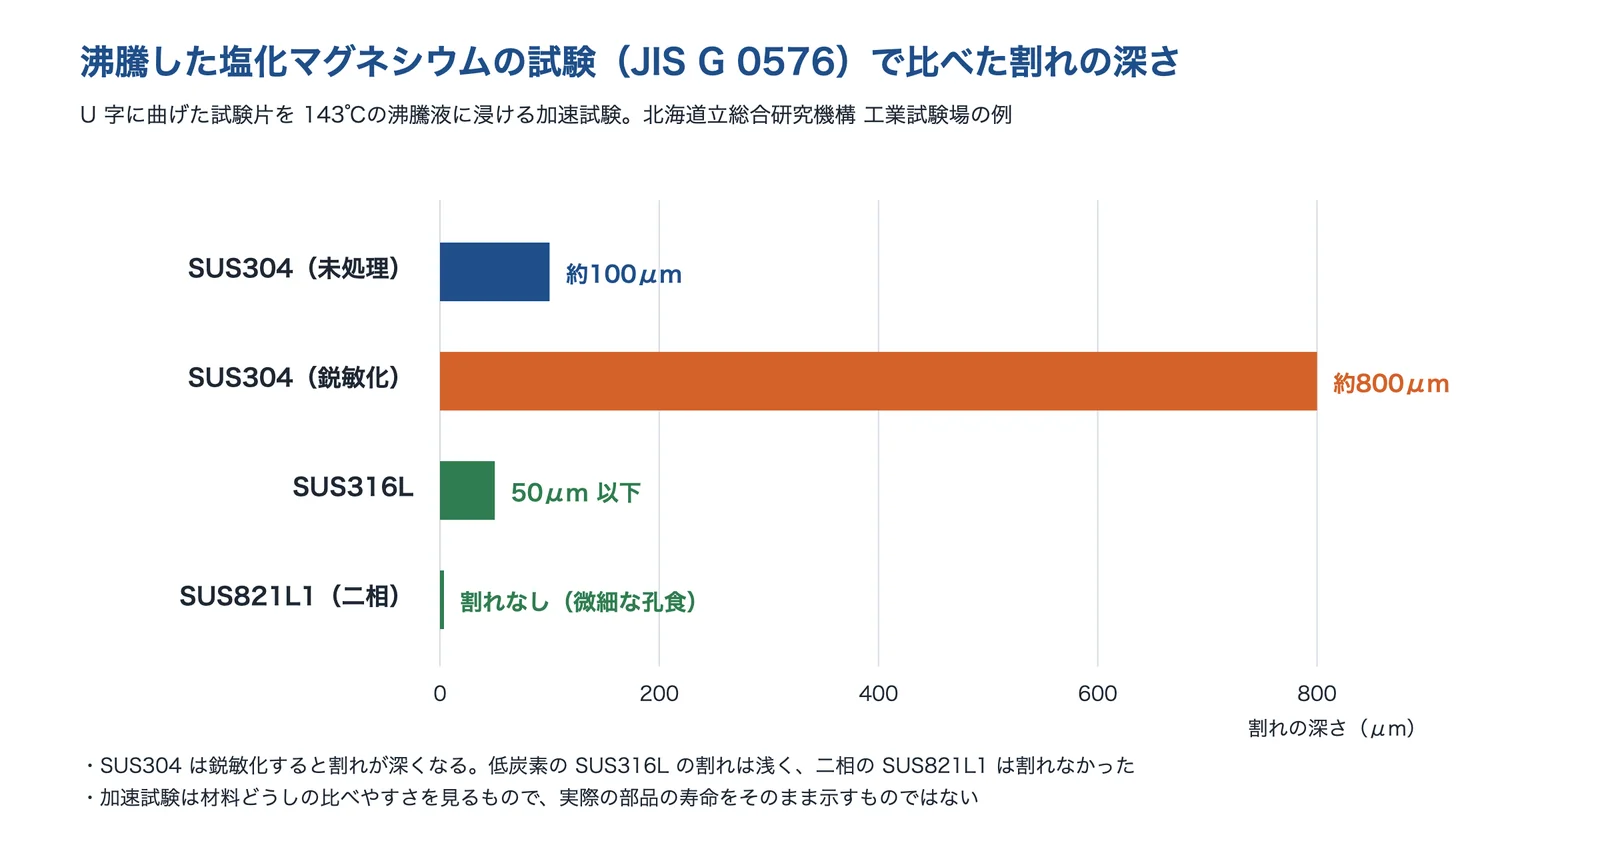
同じ沸騰した塩化マグネシウムの試験で、SUS304 の割れの深さは未処理が約100μm、鋭敏化させたものが約800μmでした(北海道立総合研究機構)。溶接する部品は、材料の選び方と溶接の条件を合わせて決めます。
炭素鋼がアルカリで、黄銅がアンモニアで割れた
苛性ソーダのタンクの溶接部や、黄銅の金具・部品が、大きな力をかけていないのに割れた。
- 起きている現象
- 応力腐食割れはステンレスだけのものではありません。炭素鋼は水酸化物(アルカリ)や硝酸塩の中で、黄銅はアンモニアのある所で割れることがあります(カンメタエンジニアリング・新潟県工業技術総合研究所)。黄銅の部品をフェノール樹脂と一緒に密閉した容器に保管すると、アンモニアのガスが出て割れる事例が知られています(新潟県工業技術総合研究所)。
- 解決に使える技術
- 応力除去焼鈍(PWHT)溶接・加工の残留応力を下げる
- 表面に圧縮応力を入れるショットピーニングなど
50%苛性ソーダのタンクを溶接で補修し、焼なまさずに使ったら1週間で割れ、650℃で部分的に焼なましたものは5年以上割れなかった例があります。ただし焼なましの温度を誤ると、かえって割れやすい組織になることがあります(日本材料学会「材料」の総説)。
曲げ・プレス・溶接の残留応力が大きい所から割れた
溶接線のそば、曲げた所、プレスで絞った所など、残留応力が大きいと思われる所から割れが始まっている。
- 起きている現象
- 応力腐食割れは、引張強さの1/10程度の小さい引張応力でも起きることがあります。応力は使うときの力だけでなく、機械加工や熱処理の残留応力も含みます(新潟県工業技術総合研究所)。溶接の残留応力は、応力腐食割れの事例の約1/4に関係するといわれます(日本材料学会「材料」の総説)。
- 解決に使える技術
- 表面に圧縮応力を入れるショット・レーザーなど
- 応力除去焼鈍(PWHT)全体の残留応力を下げる
- 残留応力を測るX 線回折で確かめる
ピーニングは、割れが心配な面の全体にやり残しなく行う必要があります(日本材料学会「材料」の総説)。施工の前後で残留応力を測り、圧縮になったかを確かめます。
本当に応力腐食割れか確かめたい
割れた部品はあるが、応力腐食割れなのか、疲労や水素脆化、ほかの腐食なのかが分からない。
- 起きている現象
- 応力腐食割れの割れは、まっすぐではなく折れ曲がり・枝分かれして進むのが特徴です(北海道立総合研究機構)。破面は、SUS304 の金具では粒界割れ、黄銅の金具では羽毛状の破面になった例があります(新潟県工業技術総合研究所)。表面の割れは小さく見つけにくいのに、中で広がって突然破損することがあります(北海道立総合研究機構)。
- 解決に使える技術
- 断面・破面を観察する割れの形・粒界か粒内か
- SCC 試験で確かめるJIS G 0576・SSRT など
- 残留応力を測る引張の応力が残っているか
割れた部品は、破面をこすったり、そのまま濡れた所に置いたりせず、早めに調査を頼みます(編集部の解説)。使っていた液の成分・温度・塩化物の量も記録しておくと、原因を絞りやすくなります。
なぜ応力腐食割れが起きるのか
材料・応力・環境の3つがそろうと割れる
新潟県工業技術総合研究所は、応力腐食割れは応力、腐食環境、材料の三つの因子がそろわないと割れないとし、対策はどれかの因子をなくす(あるいは少なくする)ことだと説明しています。割れやすい材料は、オーステナイト系ステンレスと黄銅などです。
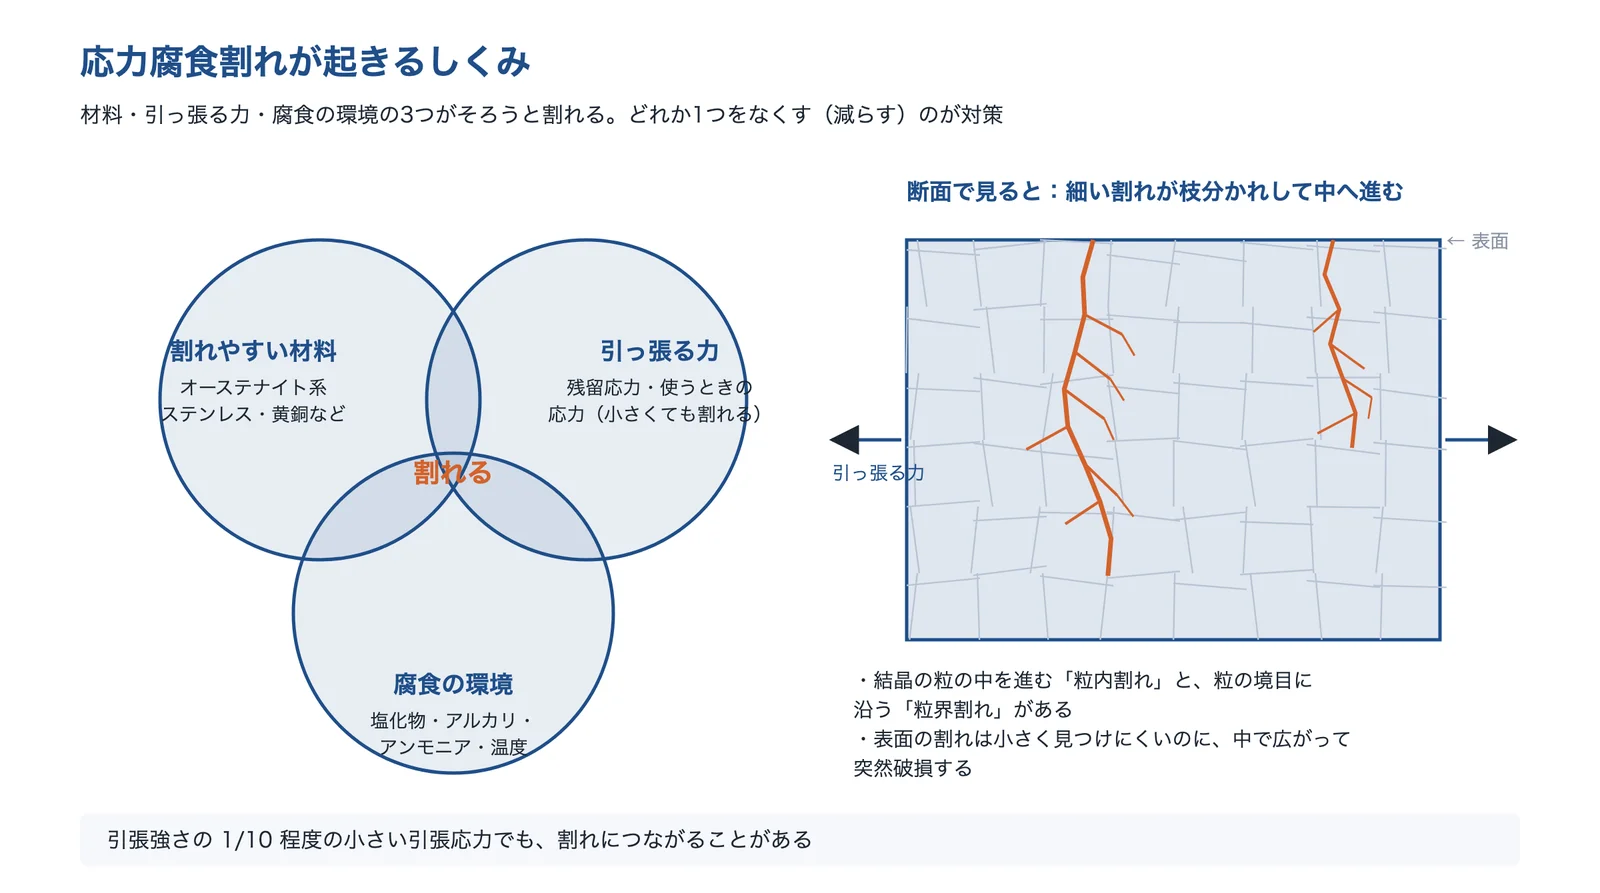
出典:新潟県工業技術総合研究所「応力腐食割れについて」・北海道立総合研究機構 工業試験場報告 No.323・北海道立総合研究機構「研究開発成果2024」をもとに AI(Claude)で作成
応力腐食割れは、最大引張応力や降伏応力より小さい応力で生じ、速い速度で進むことがあります(JFEテクノリサーチ)。結晶の粒の中を進む粒内割れと、粒の境目に沿って進む粒界割れがあり(神戸工業試験場)、微細な割れが内部へ進むので、表面からは見つけにくいのが厄介な点です(北海道立総合研究機構)。
材料と環境の組み合わせで決まる
どの環境で割れるかは、材料ごとにおおよそ決まっています。カンメタエンジニアリングは、ステンレスと塩化物イオン・水酸化物イオン、炭素鋼と硝酸塩イオン、黄銅とアンモニアの組み合わせを挙げています。塩化物によるステンレスの割れは温度が高いほど起きやすく、日本材料学会「材料」の総説は、ステンレスの熱交換器の冷却水側の事例から、100℃以下では割れに必要な塩化物の濃さが急に上がる(濃縮が起こりにくくなるため)と説明しています。
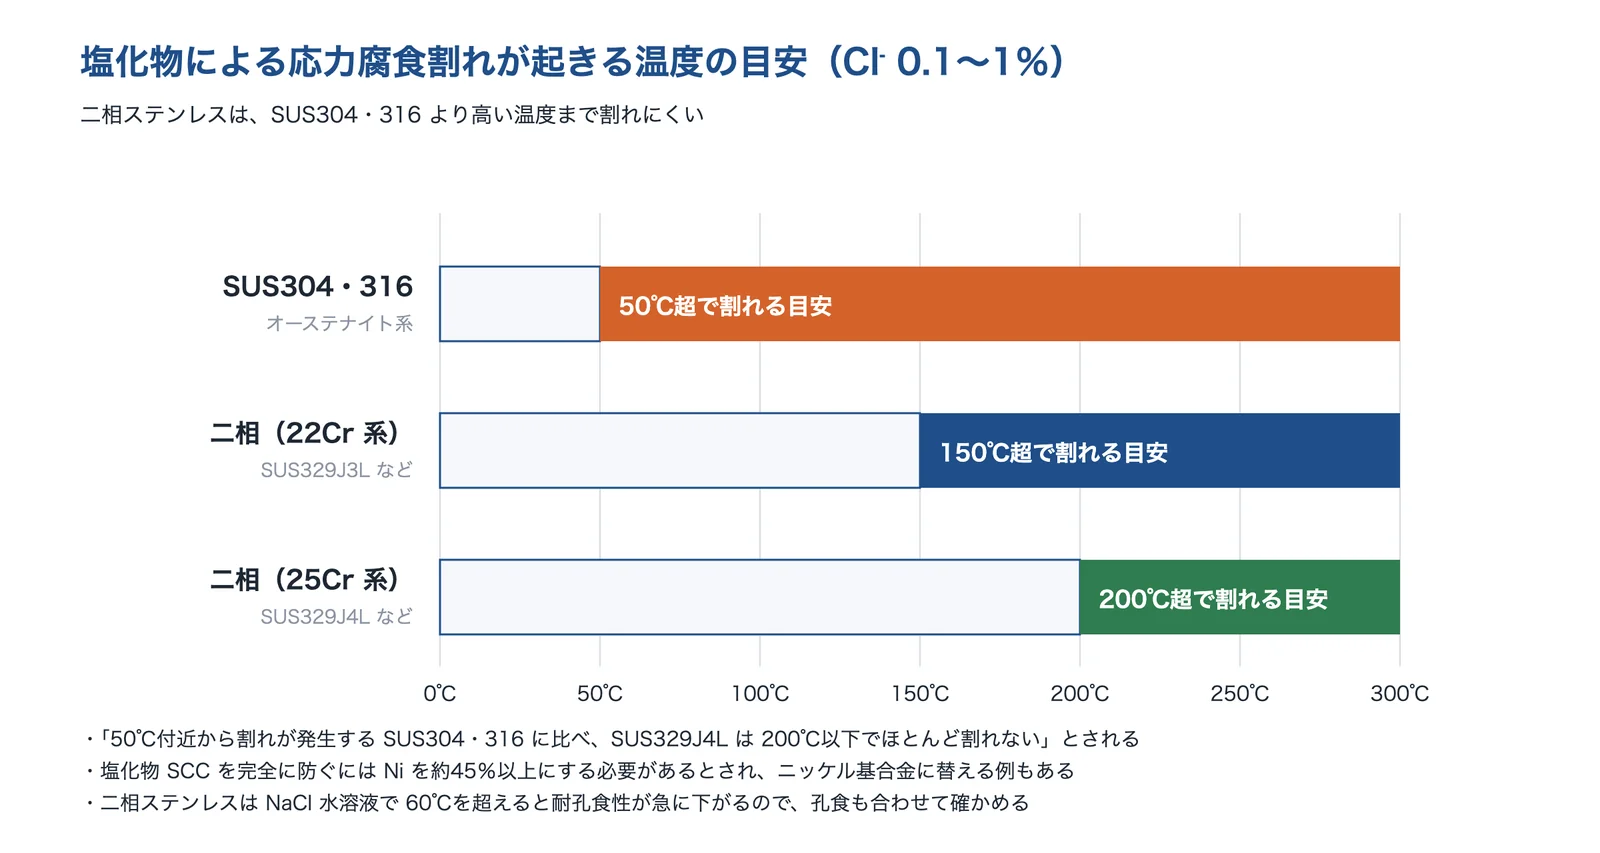
出典:木村化工機「二相ステンレス鋼 材料の特性と溶接技術」をもとに AI(Claude)で作成
ただし、温度が低ければ安全とは限りません。北海道立総合研究機構が札幌・苫小牧・函館・小樽の屋外で最大25か月行った試験では、鋭敏化させた SUS304 が3つの地点で1年〜1年半で割れ、未処理の SUS304 も札幌で25か月目に割れました。同機構は、札幌で割れが多かった理由の一つを、降水量が少なく付着した塩分が濃縮されやすかったためと推定しています。塩分が付いて濃縮されやすい屋外では、常温の大気の中でも割れることがあります。
出典:応力腐食割れについて(技術トピックス、2013年)|新潟県工業技術総合研究所、ステンレス鋼の応力腐食割れの評価方法の研究(工業試験場報告 No.323)|北海道立総合研究機構、ステンレス鋼の応力腐食割れの評価方法(研究開発成果2024)|北海道立総合研究機構、応力腐食割れとその対策(材料 30巻337号)|日本材料学会、二相ステンレス鋼 材料の特性と溶接技術|木村化工機、耐SCC性|カンメタエンジニアリング
対策の詳しい内容
耐 SCC の材料に替える(二相ステンレス・ニッケル基合金)
塩化物による割れには、材料を替えるのが確実な方法の一つです。木村化工機の技術資料は、塩化物イオン0.1〜1%の環境で割れが起きる温度の目安を、SUS304・316 は50℃超、22Cr 系の二相ステンレスは150℃超、25Cr 系は200℃超としています。国内で主流の SUS329J4L(25Cr-約6.5Ni-3Mo-N)は、200℃以下ではほとんど割れないとされます。
出典:北海道立総合研究機構 工業試験場報告 No.323をもとに AI(Claude)で作成
北海道立総合研究機構が JIS G 0576 の方法(沸騰した塩化マグネシウム、143℃)で比べた試験では、低炭素の SUS316L の割れは深さ50μm 以下と浅く、リーン二相の SUS821L1 は割れず、表面に微細な孔食が出ました。塩化物による割れを完全に防ぐには、合金のニッケルを約45%以上にする必要があるとされ、SUS304 からニッケル基合金へ一気に替える例もあります(木村化工機)。
鋭敏化を防ぐ(低炭素の鋼・安定化鋼・溶体化処理・溶接)
溶接の熱による鋭敏化には、炭素の少ない SUS304L・316L や、安定化鋼の SUS321 などに替えるのが対策になります(名古屋市工業研究所)。岩手県工業技術センターの試験では、SUS304 は750℃で粒界が連続して腐食する組織になり、SUS304L・316L は650〜850℃・1時間(1回)の加熱でも粒界が連続しませんでした。鋭敏化した部品は、固溶化熱処理(JIS では1010〜1150℃)で炭化物を溶かす方法もあります。
出典:名古屋市工業研究所「オーステナイト系ステンレス鋼の鋭敏化」・岩手県工業技術センター 研究報告 第25号・日本材料学会「材料」30巻337号の総説をもとに AI(Claude)で作成
溶接では、入熱を抑えたり冷し金を使ったりして、鋭敏化する温度の時間を短くします。電子ビーム溶接のように入熱の少ない溶接法が優れているとされます(日本材料学会「材料」の総説)。鋭敏化しているかは、しゅう酸の電解エッチングなどで確かめられます(名古屋市工業研究所)。
溶接部の表面を整える(溶接焼けの除去と電解処理)
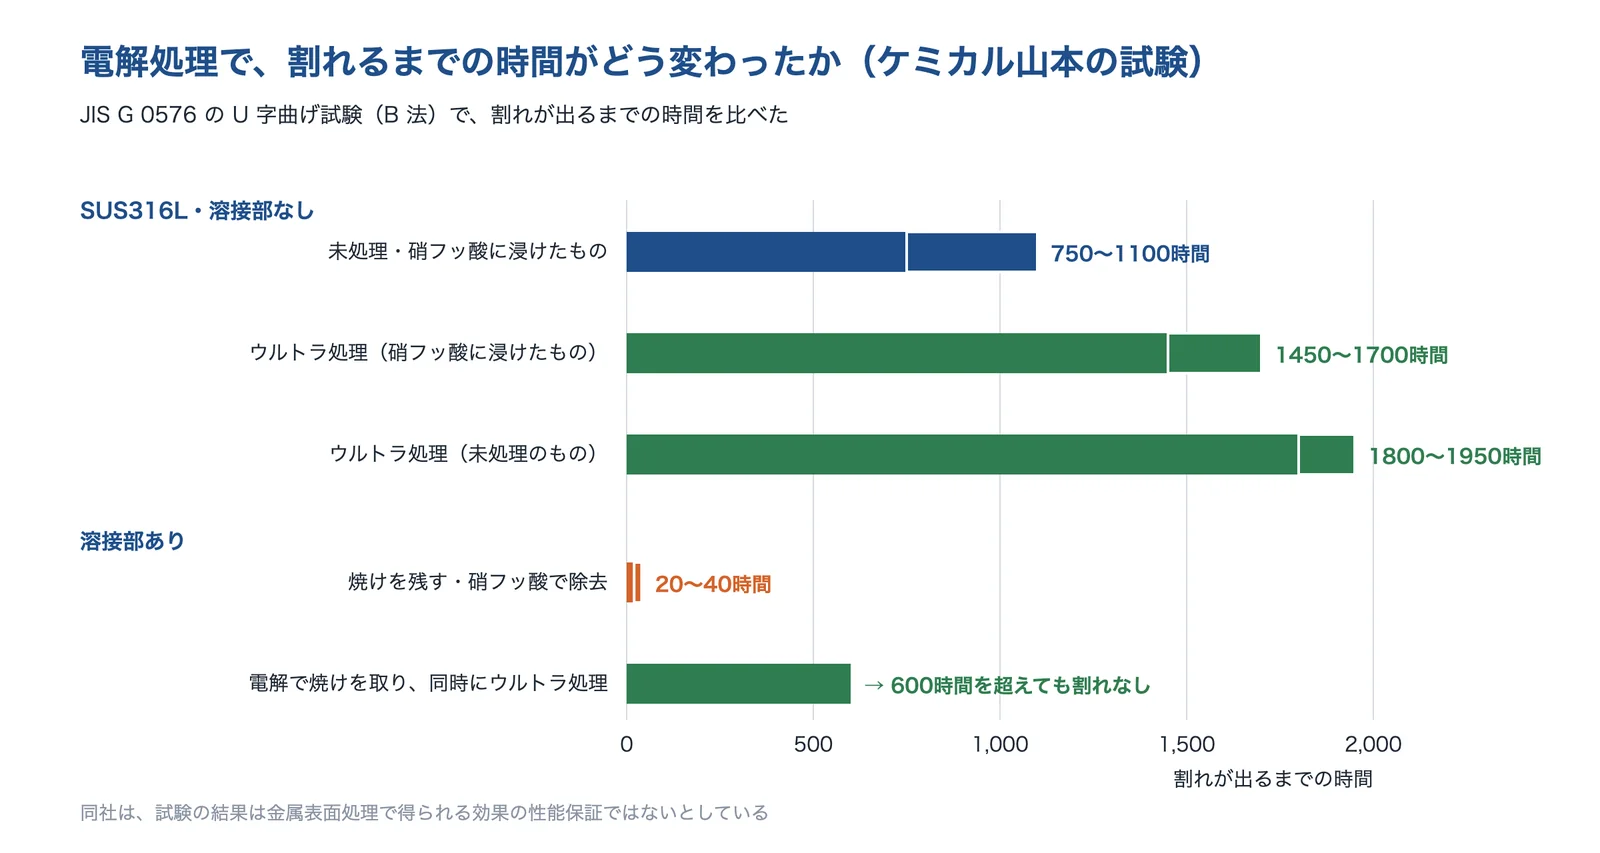
溶接したステンレスは、溶接焼けの残し方・取り方でも割れやすさが変わります。ケミカル山本は、JIS G 0576 の U 字曲げ試験(B 法)で、溶接部のあるステンレスの試験片は、焼けを残したものも硝フッ酸で焼けを取ったものも20〜40時間で割れたのに対し、同社の電解液で焼けを取り、同時に不動態皮膜をつくる処理(ウルトラ処理)をしたものは、600時間を超えても割れなかったとしています。
出典:ケミカル山本「ウルトラ不動態皮膜って何?」・ケミカル山本「クリエイトセンター」をもとに AI(Claude)で作成
塩化物を濃くしない・温度を下げる(環境の側の対策)
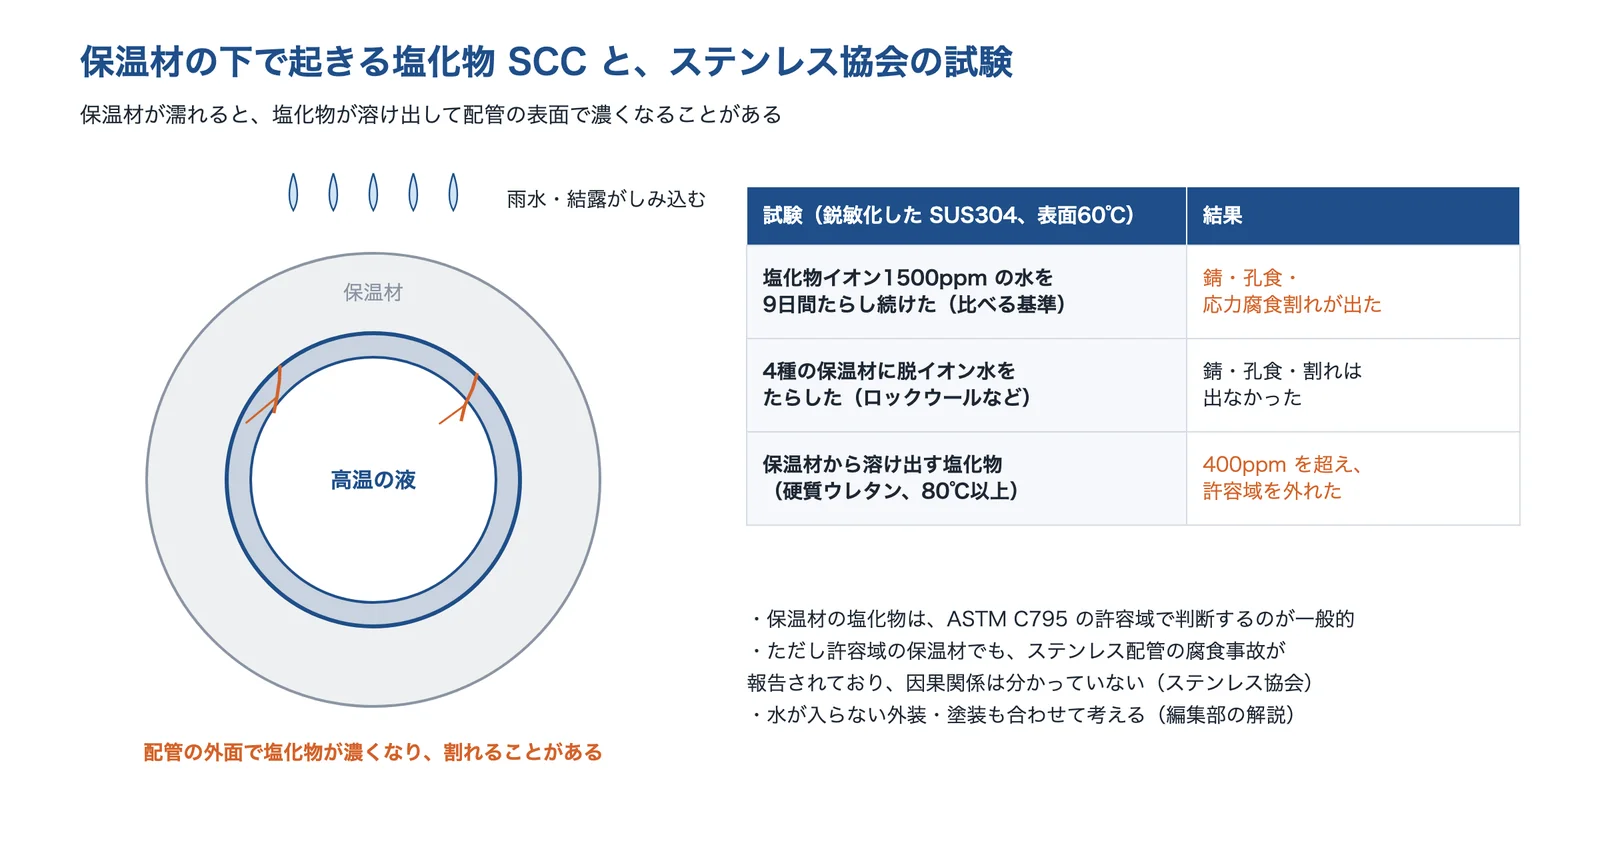
塩化物を減らす・濃くしない・温度を下げる、が環境の側の基本です。保温材の下では、塩化物が濃縮して割れる例があります(日本材料学会「材料」の総説)。保温材によっては、水に塩化物が溶け出します(ステンレス協会)。ステンレス協会の試験では、鋭敏化させた SUS304 の表面を60℃に保ち、塩化物イオン1500ppm の水をたらし続けると錆・孔食・応力腐食割れが出ましたが、4種の保温材に脱イオン水をたらした場合は出ませんでした。
出典:ステンレス協会「ステンレス配管と保温材に関する調査(その2)」・同(その1)・日本材料学会「材料」30巻337号の総説をもとに AI(Claude)で作成
保温材の塩化物は ASTM C795 の許容域で判断するのが一般的ですが、同協会は、許容域の保温材でもステンレス配管の腐食事故が報告されているとしています。保温材の選び方に加えて、水が入らない外装・水のたまらない形にすることも考えます(編集部の解説)。
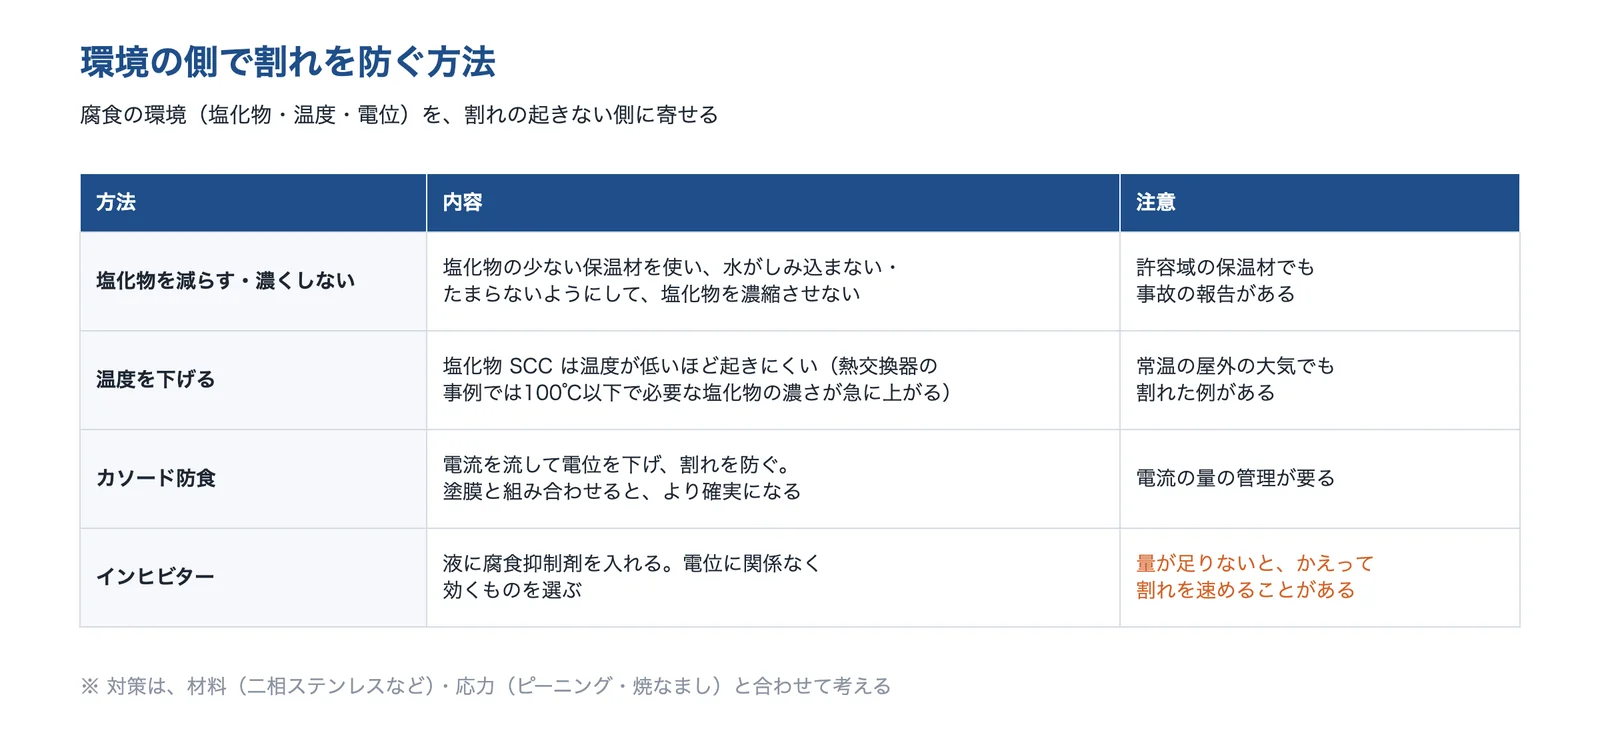
出典:日本材料学会「材料」30巻337号の総説・同(その1)・北海道立総合研究機構 工業試験場報告 No.323をもとに AI(Claude)で作成
液の側では、カソード防食(電流で電位を下げる)や腐食抑制剤(インヒビター)も使われます。ただしインヒビターは、電位を動かす種類のものが足りなくなると、かえって割れを速めることがあり、電位に関係なく効くものが安全とされます(日本材料学会「材料」の総説)。
表面に圧縮の残留応力を入れる(ピーニング)
引っ張る力は割れの条件の一つなので、表面を押し縮めた状態(圧縮の残留応力)にすると、割れにくくなります。日本材料学会「材料」の総説は、その方法としてショットピーニングなどを挙げています。原子力発電所では、ニッケル基合金の溶接部に、直径約4mm の金属球を超音波で動かして当てるショットピーニング(関西電力、2008年)や、水中の部品にパルスのレーザーを当てるレーザーピーニング(SPring-8 の報告)が予防保全に使われています。
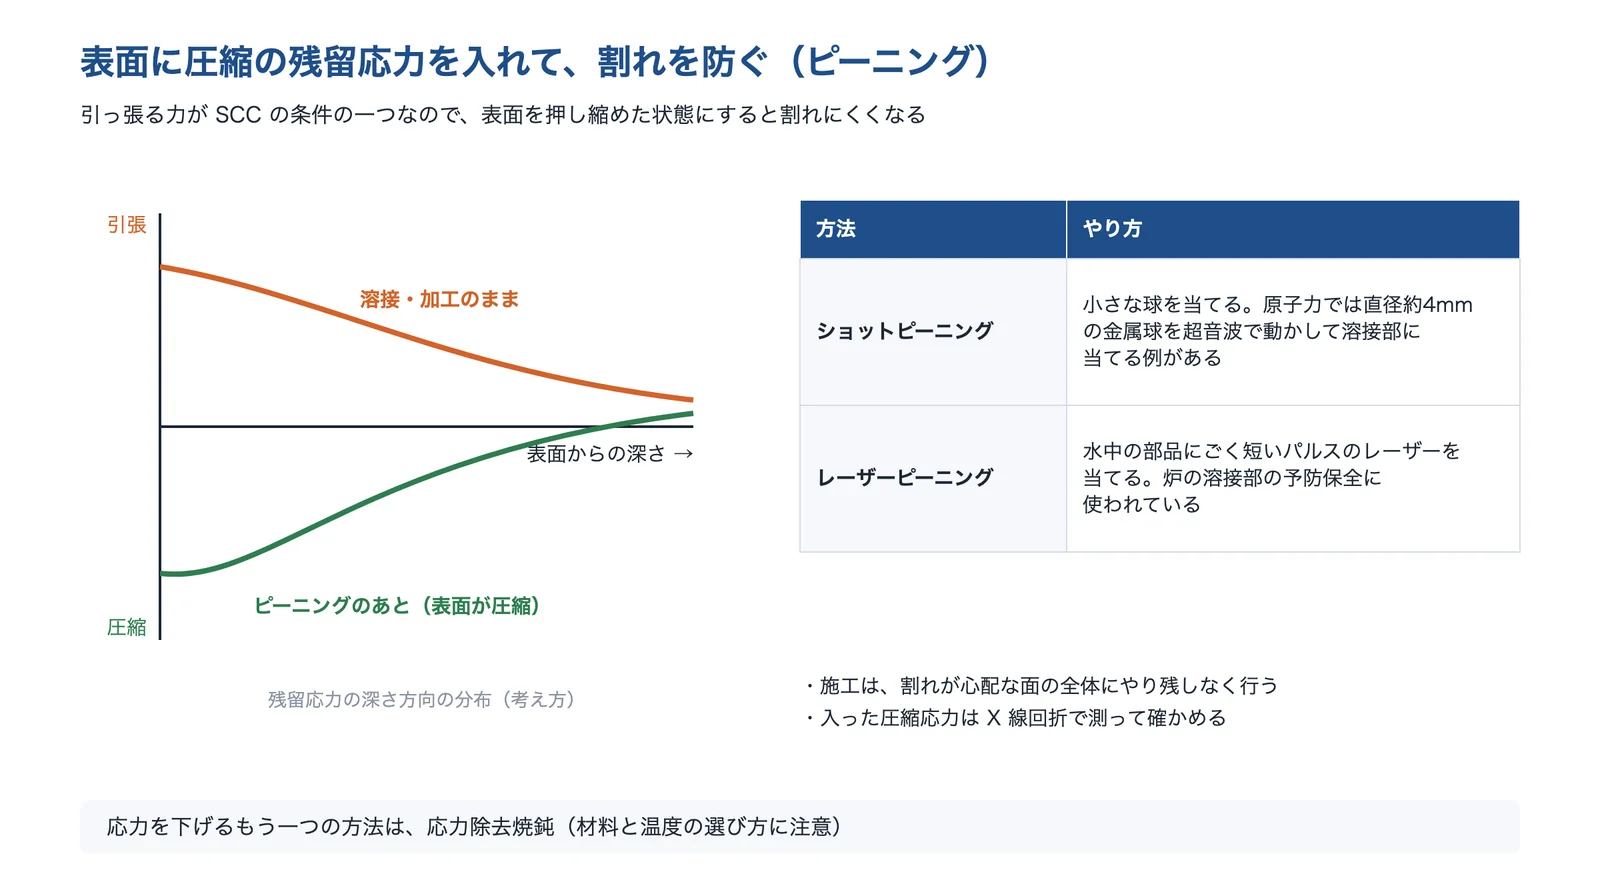
出典:日本材料学会「材料」30巻337号の総説・関西電力(2008年9月9日)・SPring-8 利用課題成果報告書をもとに AI(Claude)で作成
化学プラントの装置では、カンメタエンジニアリングが、ステンレスやハステロイの塔・タンクの溶接線と熱影響部にショットピーニングを行う例を公開しています。70℃の塩化物を含む廃水を扱う SUS316L のタンクでは、グラインダーで削って当て板で補修する方法では再発が心配されたため、内面の溶接線と、外の付属品の溶接で熱を受けた所にショットピーニングを行い、18年たっても再発が確認されていないとしています。施工した圧縮応力は、X 線回折などで測って確かめます(SPring-8 の報告・東洋精鋼)。
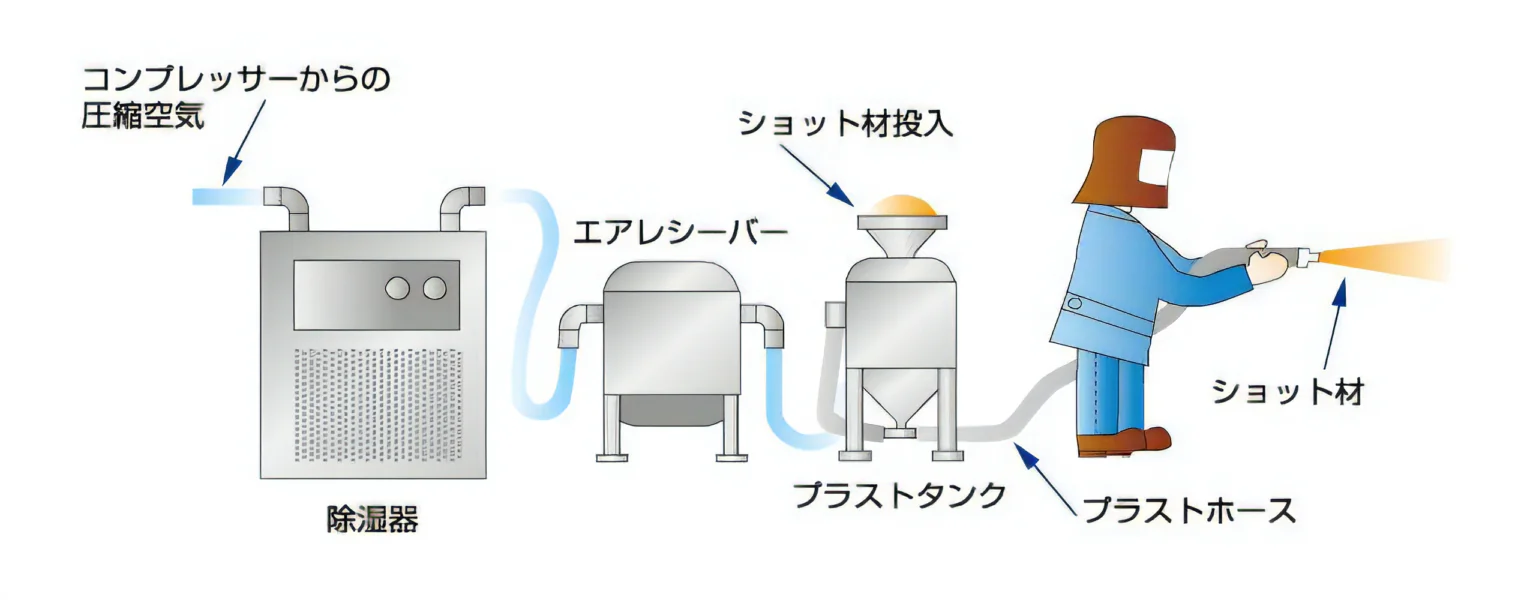
出典:カンメタエンジニアリング「プレミアムショットピーニング」
応力除去焼鈍(PWHT)
溶接や加工の残留応力を、加熱して全体的に下げる方法です。カンメタエンジニアリングは、SCC の対策として材料のグレードアップ・インヒビター・溶射・ショットピーニングと並べて PWHT(溶接後熱処理)を挙げています。炭素鋼のアルカリによる割れでは、補修溶接のあとに650℃で部分的に焼なまして5年以上割れなかった例がある一方、Ac1 変態点の直下付近で焼なますと、応力は取れても組織の割れやすさを高めることがあるとされます(日本材料学会「材料」の総説)。
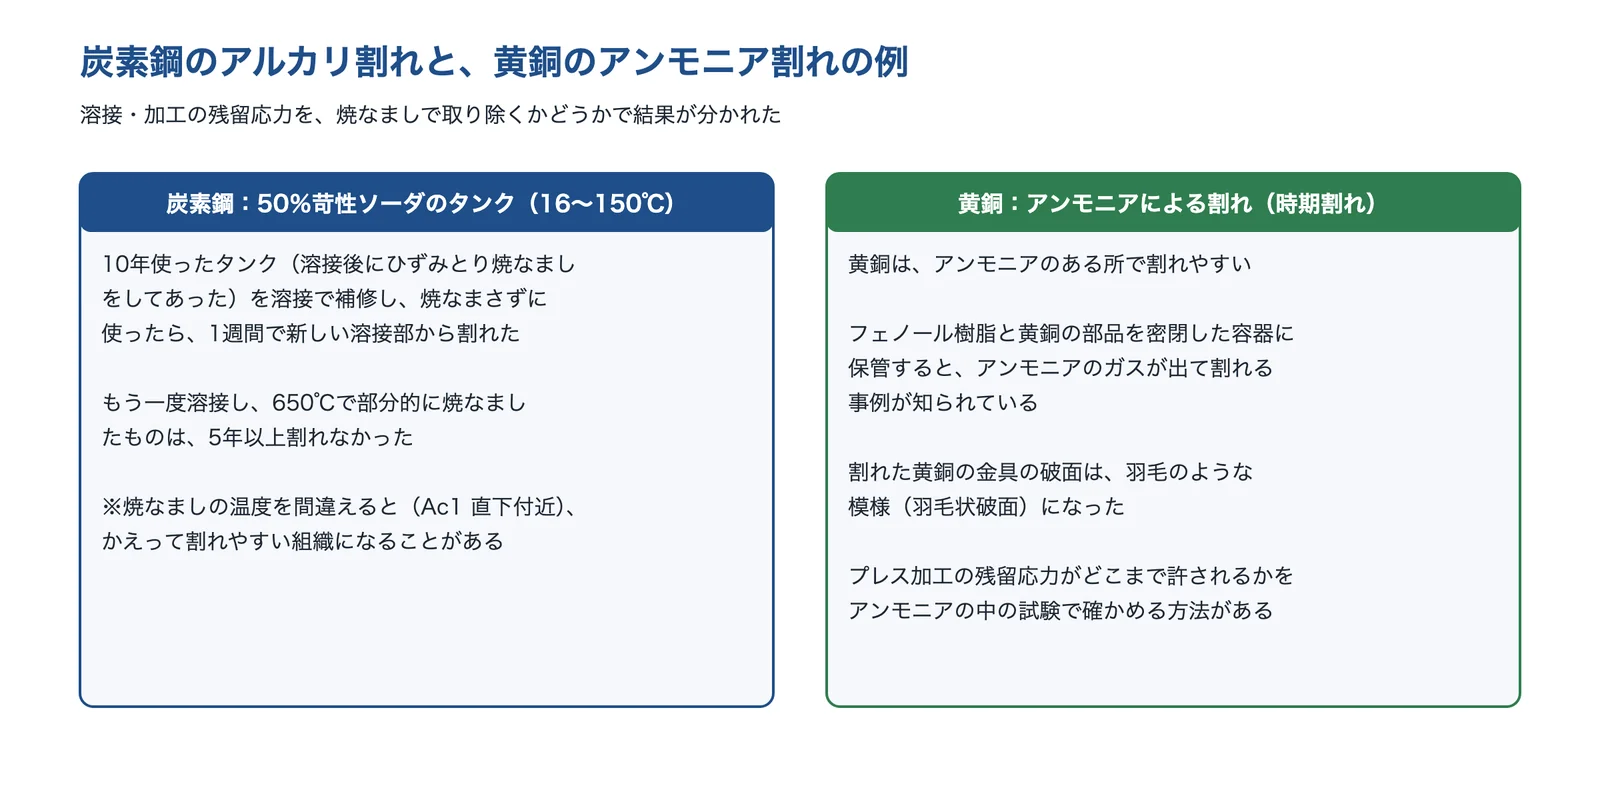
出典:日本材料学会「材料」30巻337号の総説・新潟県工業技術総合研究所「応力腐食割れについて」・JFEテクノリサーチ「銅・銅合金の応力腐食割れ試験」をもとに AI(Claude)で作成
出典:二相ステンレス鋼 材料の特性と溶接技術|木村化工機、ステンレス鋼の応力腐食割れの評価方法の研究|北海道立総合研究機構、オーステナイト系ステンレス鋼の鋭敏化(2024年)|名古屋市工業研究所、オーステナイト系ステンレス鋼の鋭敏化度の簡易評価手法(研究報告 第25号、2022年)|岩手県工業技術センター、ステンレス配管と保温材に関する調査(その1)|ステンレス協会、ステンレス配管と保温材に関する調査(その2)|ステンレス協会、応力腐食割れとその対策(材料 30巻337号)|日本材料学会、600系ニッケル基合金溶接部の予防保全(2008年9月9日)|関西電力、レーザーピーニングによる表面残留応力の測定(利用課題成果報告書)|SPring-8、耐SCC性|カンメタエンジニアリング、プレミアムショットピーニング|カンメタエンジニアリング、ウルトラ不動態皮膜って何?|ケミカル山本
本当に応力腐食割れかを確かめる
応力腐食割れかどうかは、割れの形の観察、試験での再現、残留応力の測定を組み合わせて判断します。
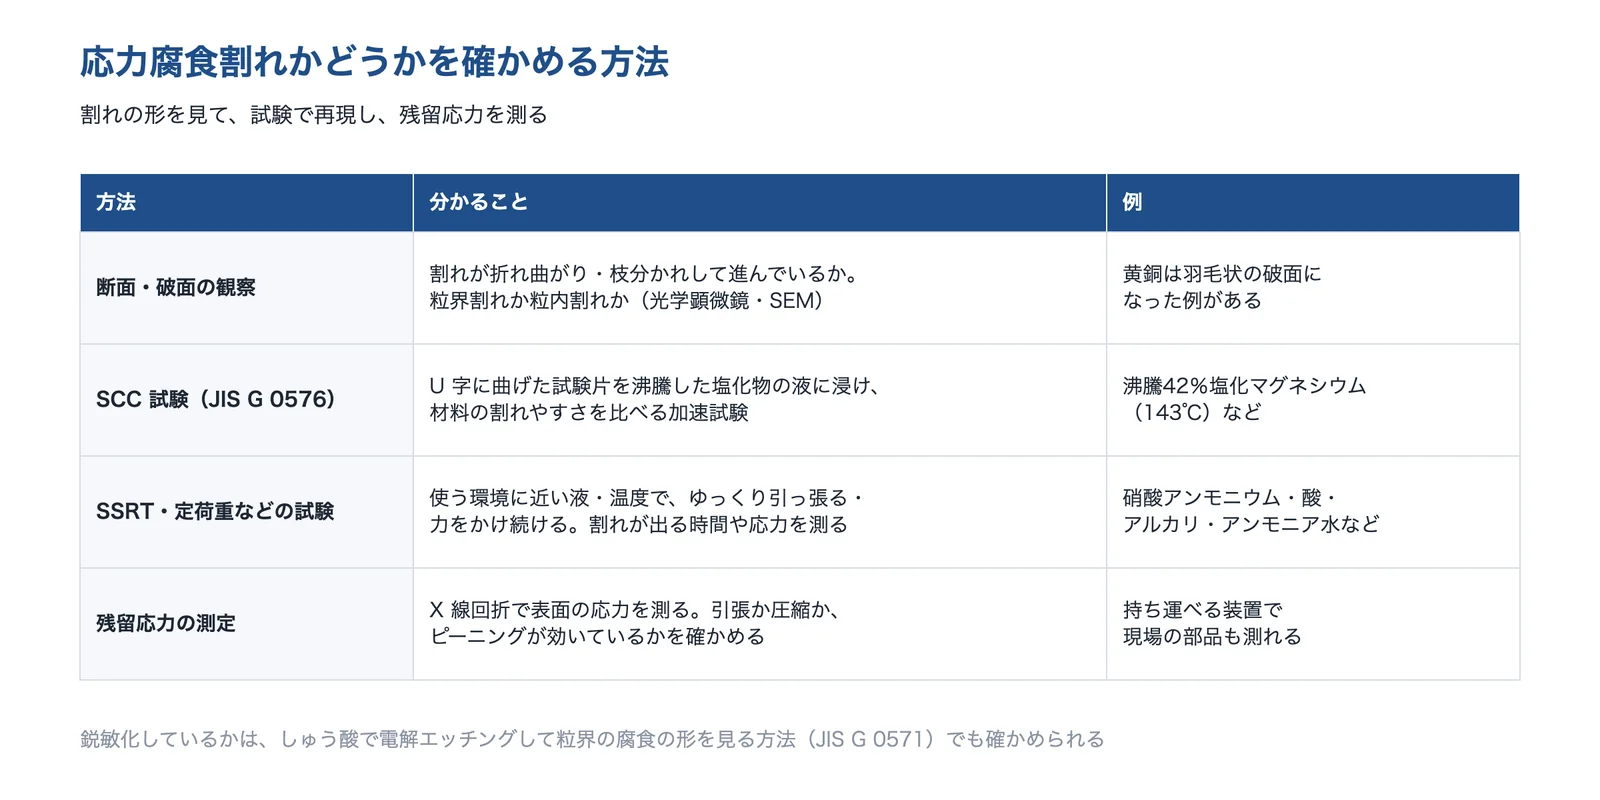
出典:北海道立総合研究機構 工業試験場報告 No.323・JFEテクノリサーチ「応力腐食割れ(SCC)試験」・新潟県工業技術総合研究所「応力腐食割れについて」・名古屋市工業研究所「オーステナイト系ステンレス鋼の鋭敏化」をもとに AI(Claude)で作成
断面・破面を観察する
割れた所の断面を研磨して光学顕微鏡や電子顕微鏡で見ると、応力腐食割れでは割れが直線的でなく折れ曲がって進む形になります(北海道立総合研究機構)。粒界割れか粒内割れか、起点が溶接の熱影響部や加工した所かも確かめます。疲労ではしま模様、水素脆化では割れた時期や強度との関係など、ほかの壊れ方との見分けも合わせて行います(編集部の解説)。
SCC 試験で確かめる(JIS G 0576・SSRT など)
ステンレスの割れやすさは、JIS G 0576 の試験で比べられます。北海道立総合研究機構の例では、U 字に曲げた試験片(厚さ2.0×幅15×長さ75mm)を143±1℃の沸騰した塩化マグネシウムに浸け、15〜120分ごとに取り出して割れを見ました。JFEテクノリサーチは、沸騰42%塩化マグネシウム・沸騰30%塩化カルシウムのほか、硝酸アンモニウム・酸・アルカリ・アンモニア水などの液で、定荷重・定ひずみ・U ベンド・低ひずみ速度引張(SSRT)の試験を挙げています。
沸騰した塩化マグネシウムの試験は、材料どうしの割れやすさを比べる加速試験で、曲げの応力などの条件がはっきりしないため、定量的な評価は難しいとされます(北海道立総合研究機構)。実際の部品の寿命を見るには、使う環境に近い液・温度・応力での試験を組み合わせます。黄銅のアンモニアによる割れは、室温のアンモニアの雰囲気で、プレス加工の残留応力がどこまで許されるかを評価する方法があります(JFEテクノリサーチ)。
残留応力を測る(X 線回折)
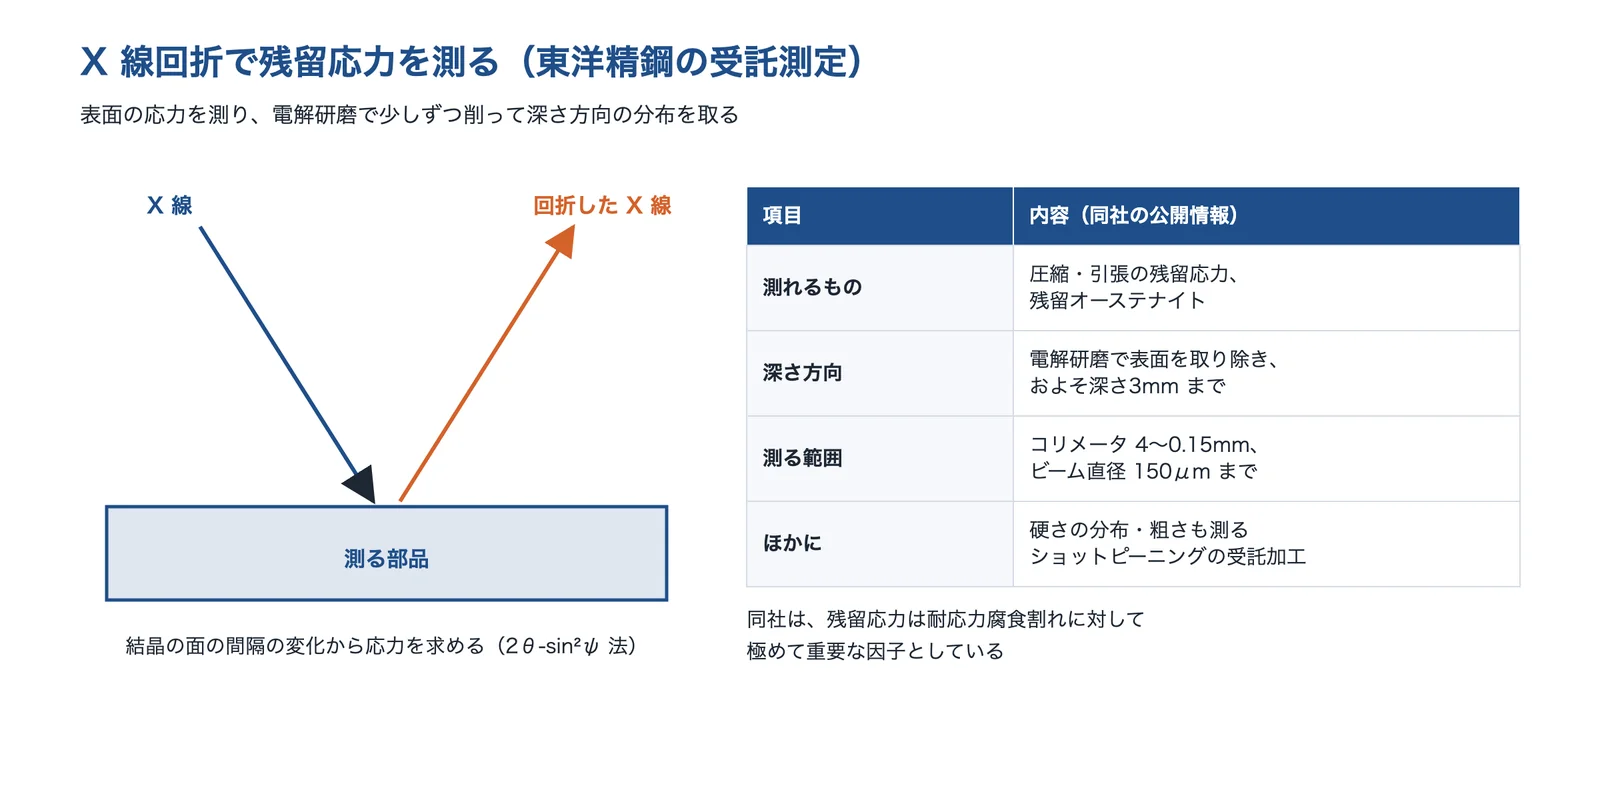
割れた所や対策をする所に、どれだけ引っ張る残留応力が残っているかは、X 線回折で測れます。北海道立総合研究機構の試験では、持ち運べる X 線残留応力測定装置で試験片の表面の応力を測り、割れが出ると引張の応力が下がることを確かめています。東洋精鋼は、X 線回折による残留応力の受託測定で、電解研磨で表面を取り除きながら、およそ深さ3mm までの分布を測るとしています。グラインダーで削ると表面に大きな引張の応力が生じるという指摘もあり(カンメタエンジニアリング)、補修したあとの表面を測ることも大切です。
出典:ステンレス鋼の応力腐食割れの評価方法の研究|北海道立総合研究機構、応力腐食割れ(SCC)試験|JFEテクノリサーチ、銅・銅合金の応力腐食割れ試験|JFEテクノリサーチ、残留応力測定|東洋精鋼、SUS316L製ブローダウンタンク|カンメタエンジニアリング
応力腐食割れの対策・調査を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。耐 SCC の材料での装置づくり、ピーニングで割れを防ぐ施工、溶接部の表面処理、SCC 試験と原因の調査、残留応力の測定を挙げました。
カンメタエンジニアリング株式会社|溶接部の応力腐食割れを、ショットピーニングで止める
カンメタエンジニアリングとは
カンメタエンジニアリングは、大阪府富田林市にある、金属表面処理(防食溶射・ショットピーニングなど)の会社です(1953年創業)。応力腐食割れの対策としてショットピーニングの実用化を開拓したのは、同社が初めてとしています。
カンメタエンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 耐 SCC のショットピーニング | ステンレス・ハステロイの塔やタンクの溶接線に、ジルコニアなどの粒を当てて表面に圧縮の残留応力を入れ、SCC の発生と再発を防ぐ。施工の実績は累計5,000㎡以上で、機材を運んで現場でも施工する |
| SCC の原因の整理 | SCC は応力・腐食・材質の3つが合わさると起きるとし、オーステナイト系ステンレス・炭素鋼・黄銅ごとに割れやすい環境を表にまとめている。代わりの材料として二相ステンレスやハステロイを使っても割れたケースがあるとしている |
カンメタエンジニアリングが解決できる課題
- 溶接線の SCC を研削・当て板で補修しても、また割れる
- 材料を替えずに、応力の側から割れを止めたい
- 塩化物を含む高温の液・地熱水を扱うタンク・塔の割れを防ぎたい
公開されている実績
- フェノール製造設備の SUS316L のブローダウンタンク(70℃、塩化物を含む廃水)で、内面の溶接線と外面の付属品の熱影響部に施工し、18年たっても再発を確認していない
- 地熱水(130℃、塩化物・硫化水素を含む)の SUS316L のタンクで、補修した所に再発した割れに対して施工し、10年たっても割れが出ていない
- SUS316L でも二相ステンレス(SUS329J4L)でも割れた蒸留塔を、ハステロイ C で作り直したうえで施工し、10年たっても SCC は出ていないとしている
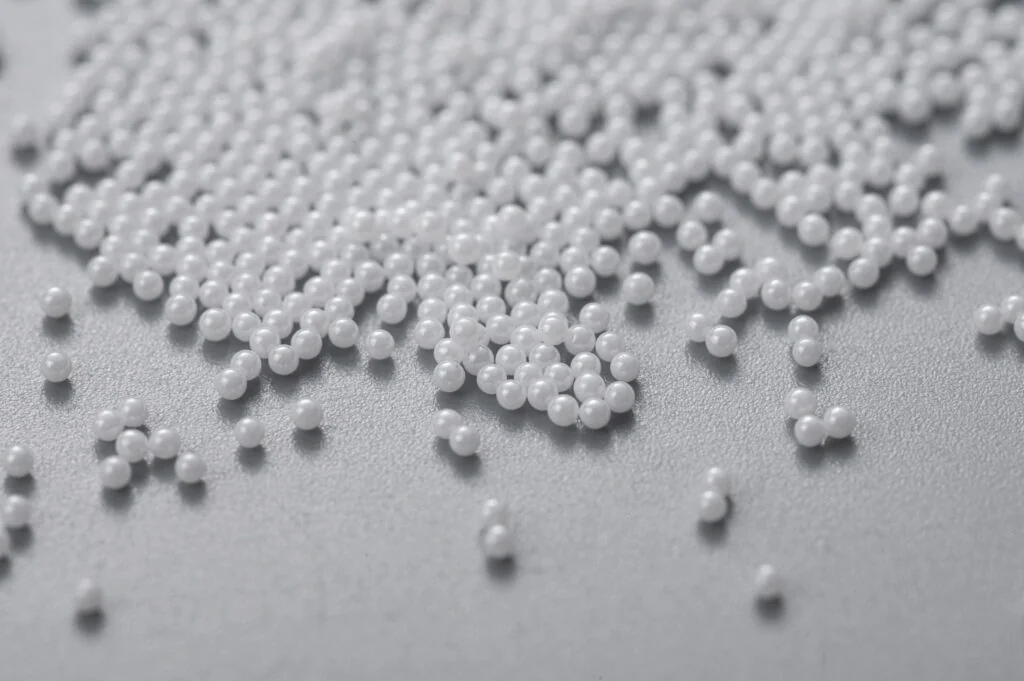
出典:カンメタエンジニアリング「プレミアムショットピーニング」
出典:会社概要|カンメタエンジニアリング、耐SCC性|カンメタエンジニアリング、プレミアムショットピーニング|カンメタエンジニアリング、SUS316L製ブローダウンタンク|カンメタエンジニアリング、地熱水による応力腐食割れ対策②|カンメタエンジニアリング、蒸留塔|カンメタエンジニアリング
株式会社ケミカル山本|溶接焼けを電解で取り、ステンレスの割れを遅らせる
ケミカル山本とは
ケミカル山本は、広島県廿日市市にある、ステンレスの表面処理の薬品と処理の会社です(1982年設立)。溶接焼け取りと不動態化に約40年の実績があり、JIS G 0576 の U 字曲げ試験(B 法)で試験したデータを公開しています。
ケミカル山本の得意技術
| 技術 | 内容 |
|---|---|
| 溶接焼け取りと不動態化 | フッ素などを配合した電解液で、溶接焼けを取ると同時に不動態皮膜をつくる(ウルトラ処理)。受託加工の拠点(クリエイトセンター)と現場での施工がある |
| SCC・孔食の試験データ | JIS G 0576 の U 字曲げ試験(B 法)で、SUS316L(溶接部なし)の割れるまでの時間が、未処理の750〜1100時間から、処理後は1450〜1950時間になったとしている。性能の保証ではないと明記している |
ケミカル山本が解決できる課題
- ステンレスの溶接部から、孔食や応力腐食割れが出る
- 溶接焼けを取ったあとの耐食性を上げたい
- 割れが出たフランジ面や、海水の取水口のストレーナーの手当てをしたい
公開されている実績
- 溶接部のある試験片で、焼けを残したもの・硝フッ酸で取ったものは20〜40時間で割れ、電解で焼けを取って処理したものは600時間を超えても割れなかったとしている
- 割れが発生した化学プラントのフランジ面や、SUS316L の冷却用海水取水口のストレーナーに、テスト施工した事例を挙げている
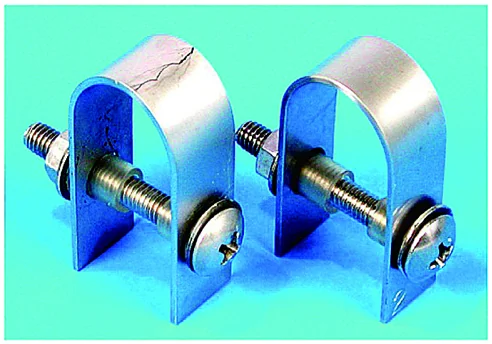
出典:ケミカル山本「ウルトラ不動態皮膜って何?」
出典:会社概要|ケミカル山本、ウルトラ不動態皮膜って何?|ケミカル山本、クリエイトセンター|ケミカル山本
木村化工機株式会社|二相ステンレスの溶接と、耐食の装置づくり
木村化工機とは
木村化工機は、兵庫県尼崎市にある、化学プラントの塔・槽などの装置を作る会社です(1924年創業)。二相ステンレス鋼の材料の特性と溶接の技術資料を公開し、防食の材料として二相ステンレス鋼を挙げています。
木村化工機の得意技術
| 技術 | 内容 |
|---|---|
| 二相ステンレスの溶接 | 二相ステンレスは溶接性が SUS304 と同じと思われがちだが、溶接や熱処理で相の割合が崩れて性能が落ちることがあるとしている。シールドガスに窒素を混ぜて、オーステナイトとフェライトの割合を保つ技術や、管と管板の溶接の熱解析を紹介している |
| 耐食の材料の提案と損傷の調査 | 防食の材料として二相ステンレス鋼などを提案し、装置の損傷の調査で、ステンレス鋼・ニッケル基合金の孔食・応力腐食割れに関わったとしている |
木村化工機が解決できる課題
- SUS304・316 の装置が塩化物で割れるので、二相ステンレスに替えたい
- 二相ステンレスの装置を、溶接の品質を保って作りたい
- 化学装置の割れの原因を調べ、材料を選び直したい
公開されている実績
- 技術資料で、塩化物イオン0.1〜1%の環境の SCC が起きる温度の目安を、SUS304・316 は50℃超、25Cr 系の二相ステンレスは200℃超としている
- 苛性ソーダの濃縮装置、塩化物を含む廃液の濃縮装置などの防食設計の実績を挙げている(どの装置にどの材料を使ったかは記載なし)
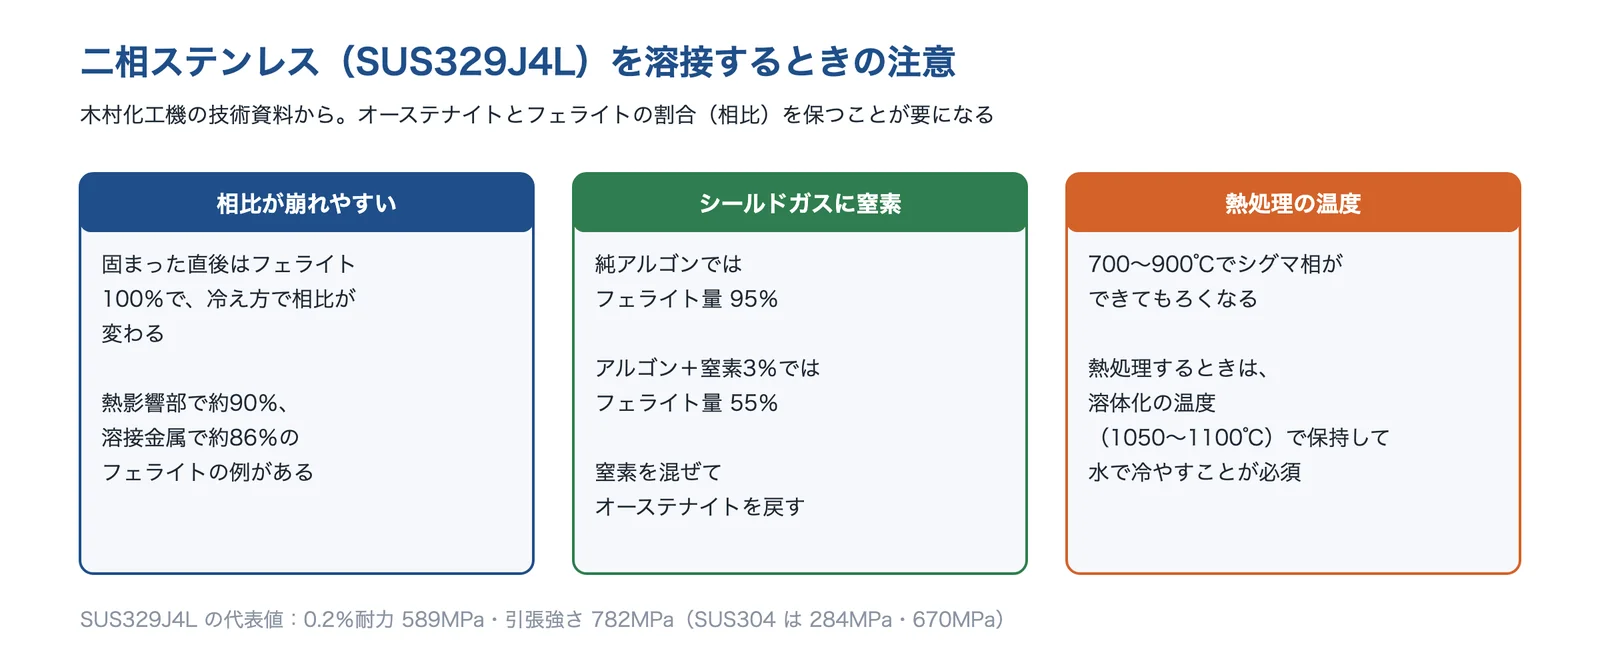
出典:木村化工機「二相ステンレス鋼 材料の特性と溶接技術」をもとに AI(Claude)で作成
出典:会社案内|木村化工機、二相ステンレス鋼 材料の特性と溶接技術|木村化工機、塔槽類の製作実績|木村化工機、耐食材料|木村化工機、設備診断|木村化工機
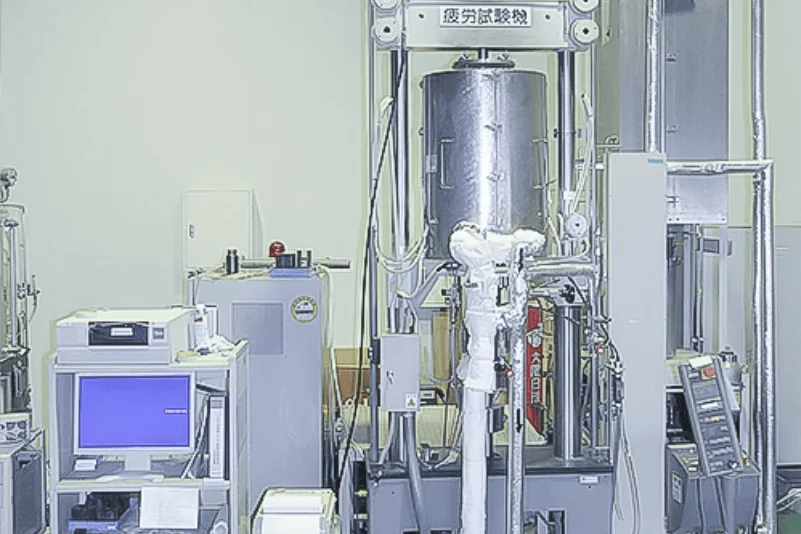
株式会社神戸工業試験場|JIS G 0576・SSRT・高温高圧水の SCC 試験
神戸工業試験場とは
神戸工業試験場は、兵庫県加古郡播磨町にある、材料試験・分析・解析の受託会社です(1950年設立)。応力腐食割れの試験を、試験片の製作から報告書の作成まで受けています。
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
| SCC 試験の方法 | 定変位(U 曲げ・3点曲げ・4点曲げ・C リング・CBB など)、定荷重(引張試験片・CT)、低ひずみ速度(SSRT)の3種類の試験を行う。規格の試験として JIS G 0576(ステンレス鋼の応力腐食割れ試験方法)を挙げている |
| 高温高圧水の中の試験 | 最高360℃・23MPa の高温高圧水の中で、SCC 試験・き裂の伝わる速さの試験・環境の中の疲労試験を行う。溶存酸素・溶存水素も変えられる |
神戸工業試験場が解決できる課題
- 使う液・温度で、選んだ材料が割れないか確かめたい
- 材料や処理の違いで、割れやすさを比べたい
- 高温の水の中で使う部品・溶接部の割れを評価したい
出典:神戸工業試験場「腐食試験」
株式会社コベルコ科研|SCC 試験と、腐食損傷の原因の調査
コベルコ科研とは
コベルコ科研は、兵庫県神戸市にある、神戸製鋼グループの分析・試験・解析の会社です(1979年設立)。腐食の試験と、腐食で壊れた部品の原因の調査を受けています。
コベルコ科研の得意技術
| 技術 | 内容 |
|---|---|
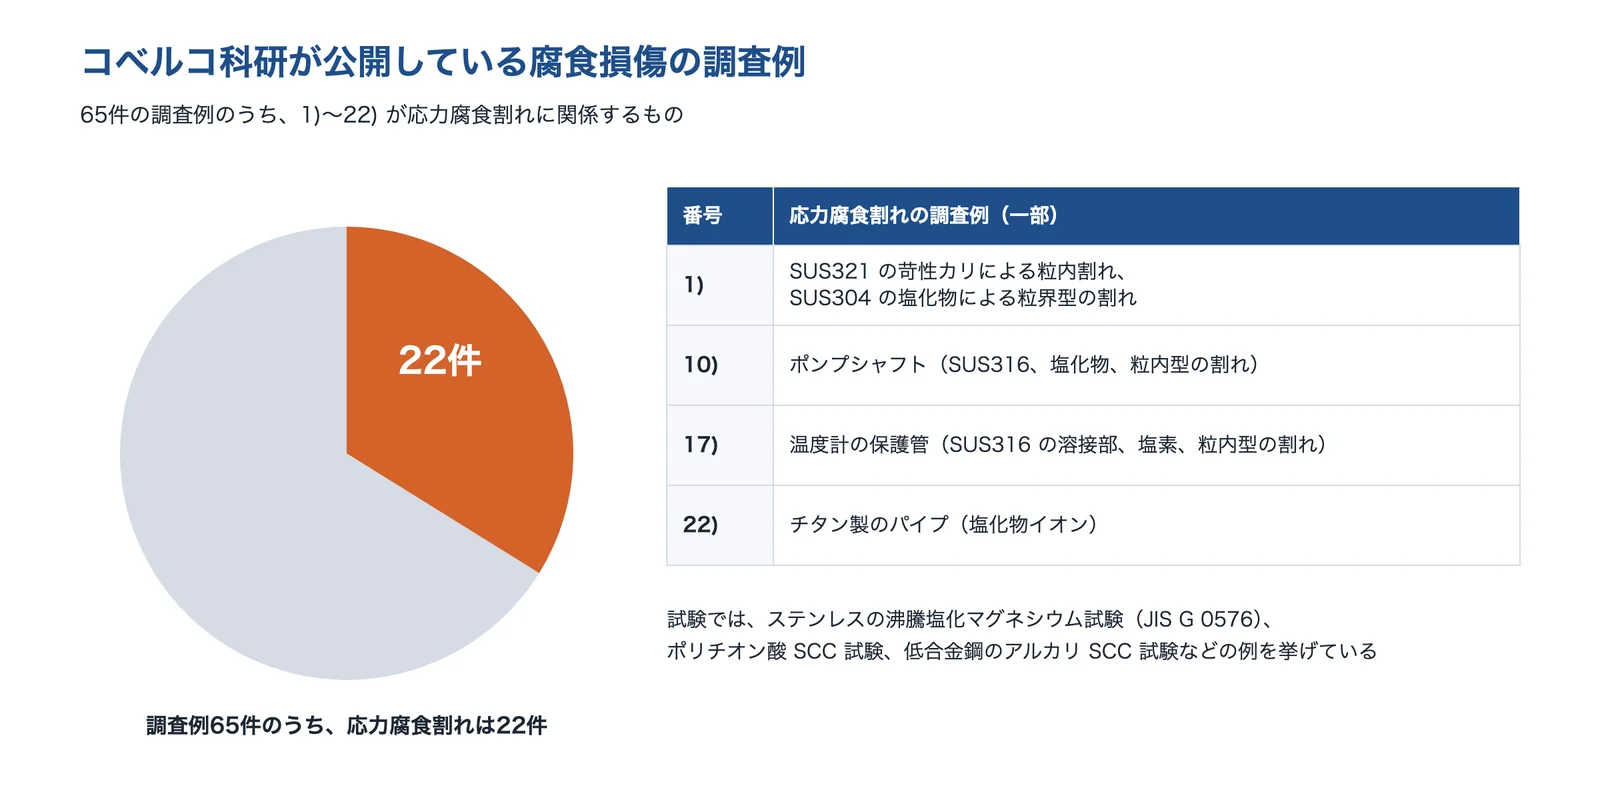
| SCC・水素脆性の試験 | 定ひずみ法・定荷重法・SSRT で、SCC や水素脆性への割れやすさを、常圧と高温高圧で調べる。例として、ステンレスの沸騰塩化マグネシウム試験(JIS G 0576)、ポリチオン酸 SCC 試験、低合金鋼のアルカリ SCC 試験を挙げている |
| 腐食損傷の調査 | 公開している65件の腐食損傷の調査例のうち、1)〜22) が応力腐食割れに関係するもので、ポンプシャフト(SUS316、塩化物)や温度計の保護管(SUS316 の溶接部)の割れなどがある |
コベルコ科研が解決できる課題
- 割れた部品が応力腐食割れか、どの環境で割れたのかを調べたい
- ポリチオン酸やアルカリなど、特殊な環境での割れやすさを試験したい
- ステンレス・ニッケル基合金・チタン・アルミ合金の割れを評価したい
出典:コベルコ科研「腐食損傷事故調査例」・同「腐食試験の実施例」をもとに AI(Claude)で作成
出典:会社概要|コベルコ科研、耐食性評価|コベルコ科研、腐食試験の実施例|コベルコ科研、腐食損傷事故調査例|コベルコ科研
東洋精鋼株式会社|X 線で残留応力の深さ方向の分布を測る
東洋精鋼とは
東洋精鋼は、愛知県弥富市にある、ショットピーニングの投射材のメーカーです(1975年設立)。航空機部品のショットピーニングの受託加工と、残留応力の受託測定を行っています。
東洋精鋼の得意技術
| 技術 | 内容 |
|---|---|
| X 線回折による残留応力の測定 | 微小部の X 線応力測定装置で、表面の圧縮・引張の残留応力を測る。電解研磨で表面を取り除きながら、およそ深さ3mm までの分布を取る(部品の形によってはできない場合がある) |
| ピーニングの効果の確認 | ショットの硬さを変えたときの圧縮残留応力の分布や、熱処理で割れた原因の解析の測定例を挙げている。残留応力は耐応力腐食割れに対して極めて重要な因子だとしている |
東洋精鋼が解決できる課題
- 溶接・研削のあとに、引張の残留応力が残っていないか確かめたい
- ピーニングで入れた圧縮応力が、どの深さまで入ったか知りたい
- 割れた部品の残留応力を測って、原因を絞りたい
出典:東洋精鋼「残留応力測定」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
応力腐食割れの対策や調査を相談する前に、次のことを整理しておくと話が早く進みます。
- 部品の材料(鋼種・JIS の記号)と、溶接・曲げ・プレス・熱処理の内容
- 使う環境:液やガスの成分、塩化物・アルカリ・アンモニアの有無と濃さ、温度、乾いたり濡れたりするか
- 割れた場所(溶接部のそば・曲げた所・保温材の下など)と、使い始めてから割れるまでの期間
- 使うときにかかる力と、残留応力の測定値があるか
- 割れた部品と、同じ条件で使っていて割れていない部品が残っているか
- 求める対策(材料の変更・ピーニング・焼なまし・環境の見直し・試験での確認)と、装置を止められる期間
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月7日








