
歯車は、歯をかみ合わせて回転と力を伝える機械要素です。種類は2本の軸の位置で決まり、平行なら平歯車やはすば歯車、交わるならかさ歯車、食い違うならウォームギヤを選びます。歯の大きさはモジュール(m = 基準円直径 ÷ 歯数)で表し、かみ合う2枚はモジュールと圧力角をそろえます。
この記事では、各部の名前と計算式、種類ごとの違いと選び方、遊星歯車のしくみ、切下げと転位、精度等級、強度、材料、作り方、壊れ方、企業をまとめます。
知りたいことから読む
- モジュールの意味を知りたい → モジュールとは
- 寸法を計算したい → 寸法の計算式
- どの歯車を選ぶか決めたい → 種類の比較と選び方
- 遊星歯車の減速比を知りたい → 遊星歯車
- 歯数を減らしたい → 切下げと転位
- 精度等級を指定したい → 精度等級
- 音を下げたい → 騒音
- 材料を選びたい → 材料と熱処理
歯車とは
3つの働き
小原歯車工業の資料は、歯車の機能を回転を伝える(向き・変速)、動力を伝える(回転数とトルク)、位置を決めるの3つに整理しています。基本の仕様は、中心距離・速度比(歯数の比)・伝えるトルク・周速です。
同社は歯車が広く使われる理由として、時計から船舶のタービンまで伝える動力の幅が広いこと、歯数の組み合わせで速度の比を正確に選べること、平行・交差・食い違いのどの軸にも使えることを挙げています。
出典:各種の歯車(小原歯車工業の研修資料)、歯車技術資料(2026年3月版)|小原歯車工業
歯数の比で回転とトルクが決まる
出典:小原歯車工業の研修資料と Wikipedia「歯車」の式をもとに AI(Claude)で作成
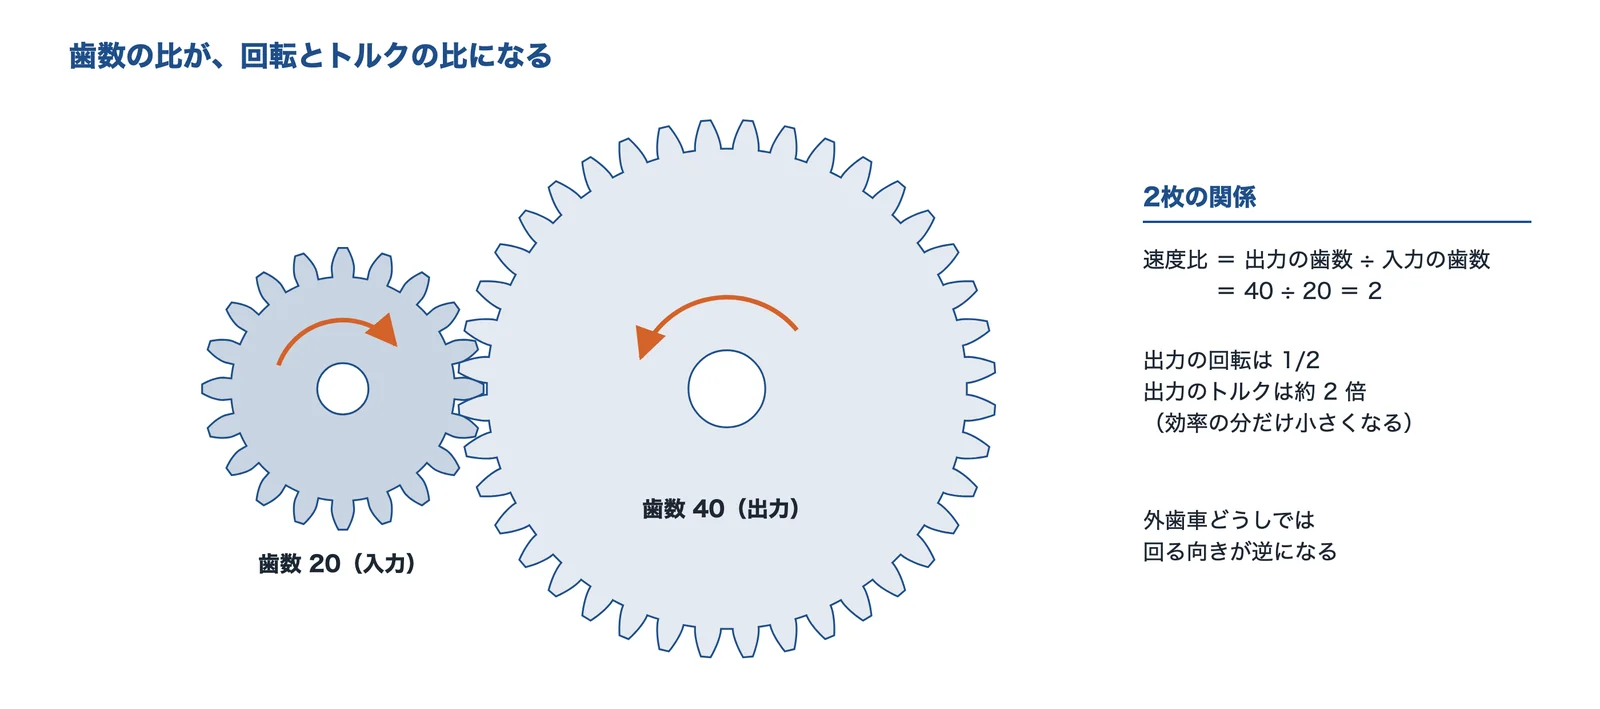
歯数 20 の歯車で歯数 40 の歯車を回すと、出力の回転は 1/2、トルクは約 2 倍になります。外歯車どうしでは回る向きが逆になります。実際のトルクは、かみ合いの効率の分だけ小さくなります。
出典:Wikipedia「歯車」、各種の歯車(小原歯車工業の研修資料)
歴史
Wikipedia によると、アルキメデスは紀元前 250 年ごろに、ウォームギヤと 5 段の円筒歯車を組み合わせた巻上機を考えました。アンティキティラ島の機械は紀元前 150〜100 年ごろの製作と考えられています。全金属製の歯車は 11〜12 世紀ごろに登場しました。なお、このページの Wikipedia の項目には出典不十分の注記があります。
歯の形とモジュール
各部の名前
出典:小原歯車工業「歯形とモジュール」「平歯車の計算」の式をもとに AI(Claude)で作成
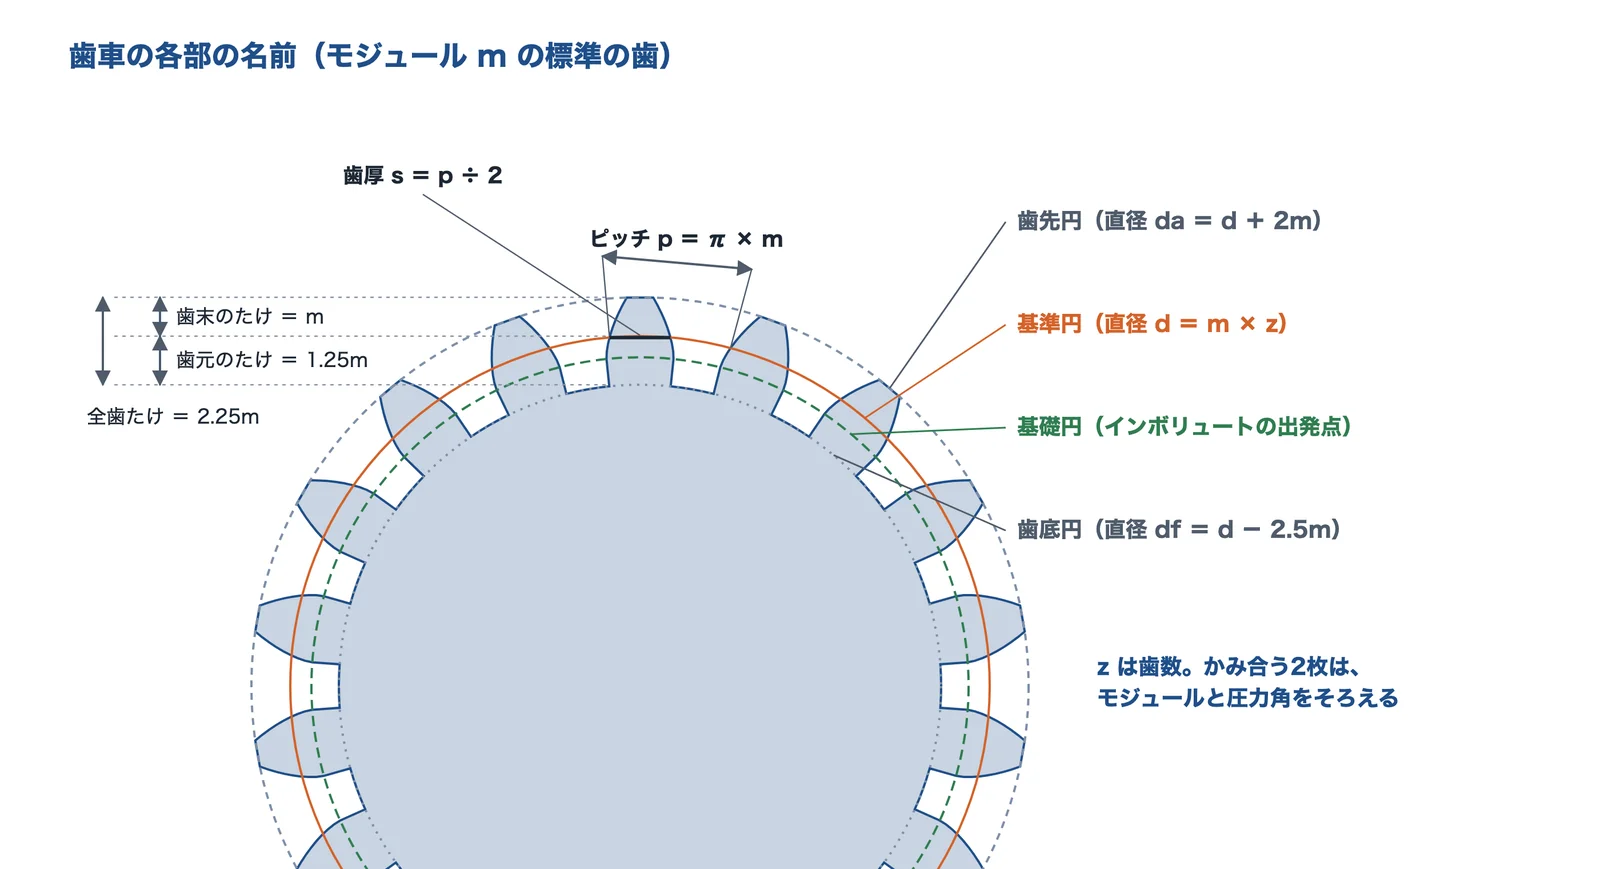
標準の歯の高さは、歯末のたけ 1.00m、歯元のたけ 1.25m、全歯たけ 2.25m です(m はモジュール)。歯底のすみの丸みは 0.38m です。
出典:歯形とモジュール|小原歯車工業、平歯車の計算|小原歯車工業
モジュールとは
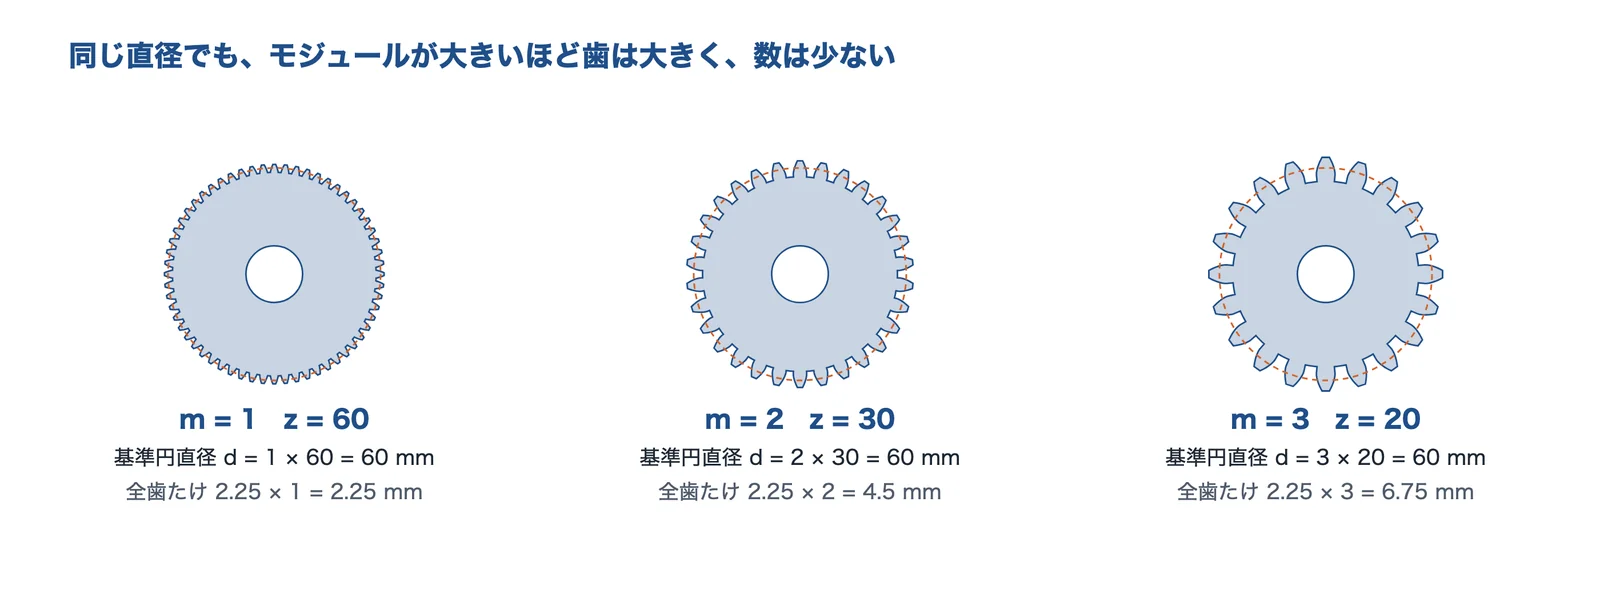
出典:小原歯車工業「平歯車の計算」の式(数値は編集部の計算)をもとに AI(Claude)で作成
モジュールは基準円直径を歯数で割った値で、単位は mm です。ピッチ(隣の歯までの距離)を円周率で割った値でもあります。大きいほど歯も大きくなります。インチ系の DP(ダイヤメトラルピッチ)とは m = 25.4 ÷ DP で換算します。DP8 は m 3.175 です。
| 列 | 標準モジュール(JIS B 1701-2:1999 の抜粋) |
|---|---|
| I 列(優先) | 0.1、0.2、0.3、0.4、0.5、0.6、0.8、1、1.25、1.5、2、2.5、3、4、5、6、8、10、12、16、20、25、32、40、50 |
| II 列 | 0.15、0.25、0.35、0.45、0.55、0.7、0.75、0.9、1.125、1.375、1.75、2.25、2.75、3.5、4.5、5.5、(6.5)、7、9、11、14、18、22、28、36、45 |
小原歯車工業は I 列を優先し、6.5 はできるだけ使わないとしています。上の表は同社の資料に載る抜粋です。規格の最新版は別に確かめてください。
出典:歯形とモジュール|小原歯車工業、歯車のQ&A|小原歯車工業
寸法の計算式
| 項目 | 式 | 例(m 3、歯数 12 と 24、圧力角 20°) |
|---|---|---|
| 基準円直径 d | z × m | 36 mm、72 mm |
| 基礎円直径 db | d × cos α | 33.829 mm(歯数 12) |
| 歯先円直径 da | d + 2m | 42 mm、78 mm |
| 歯底円直径 df | d − 2.5m | 28.5 mm、64.5 mm |
| 中心距離 a | (z1 + z2) × m ÷ 2 | 54 mm |
2枚がかみ合う条件は、基礎円のピッチ(π × m × cos α)が等しいことです。ふつうはモジュールと圧力角をそろえます。
出典:平歯車の計算|小原歯車工業、歯車のかみ合い|小原歯車工業
インボリュート歯形
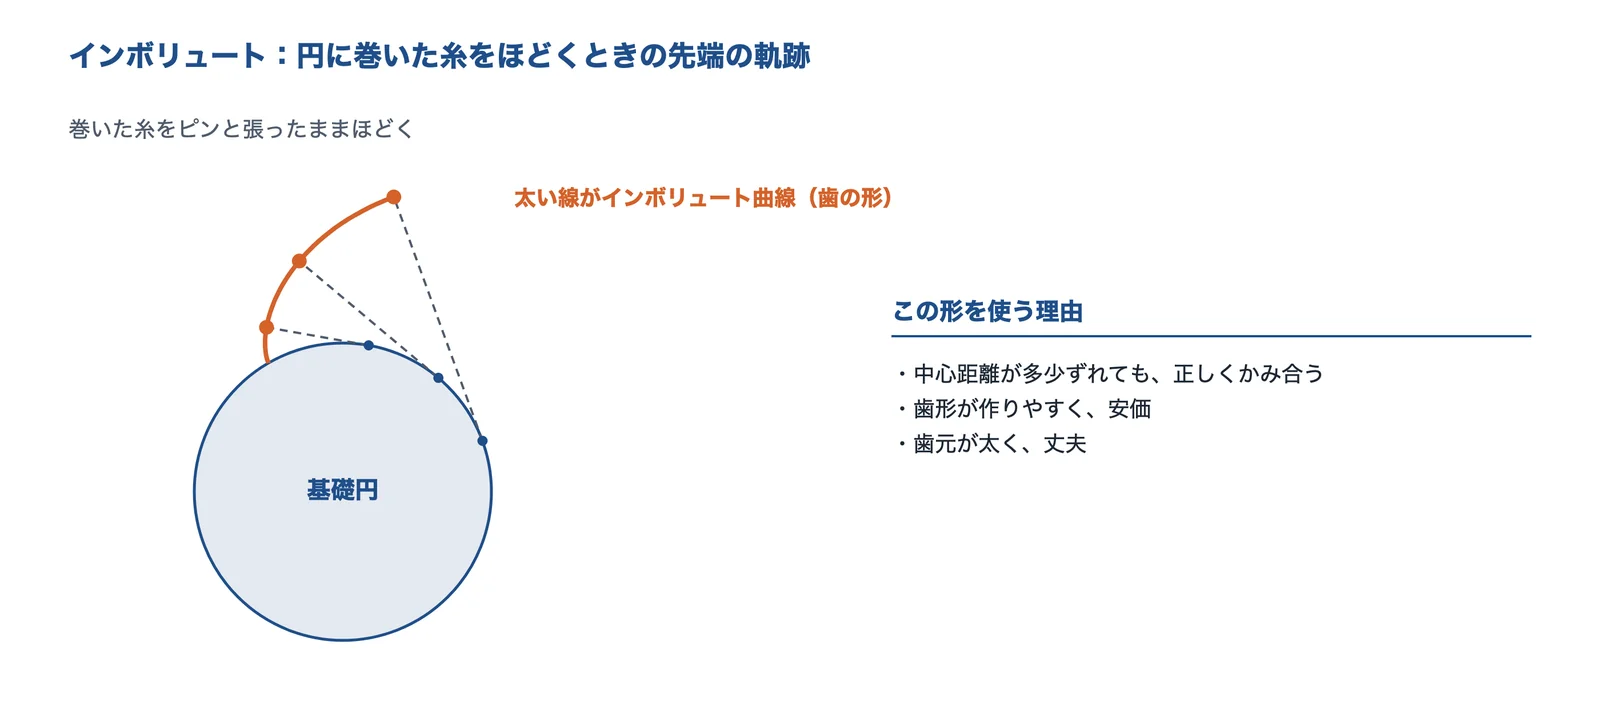
出典:小原歯車工業の研修資料をもとに AI(Claude)で作成
JIS の歯車はインボリュート歯形です。中心距離が多少ずれても正しくかみ合う、作りやすく安価、歯元が太く丈夫という特徴があります。円を転がしてできるサイクロイド歯形は時計などに使われます。
圧力角
圧力角は 20° が一般的です。特殊なものに 14.5°、15°、17.5°、22.5° があります。小さいとかみあい率が高く静かで、歯元は弱くなります。大きいと歯元は強く、かみあい率は下がります。
出典:歯形とモジュール|小原歯車工業、歯車のQ&A|小原歯車工業
バックラッシと頂げき
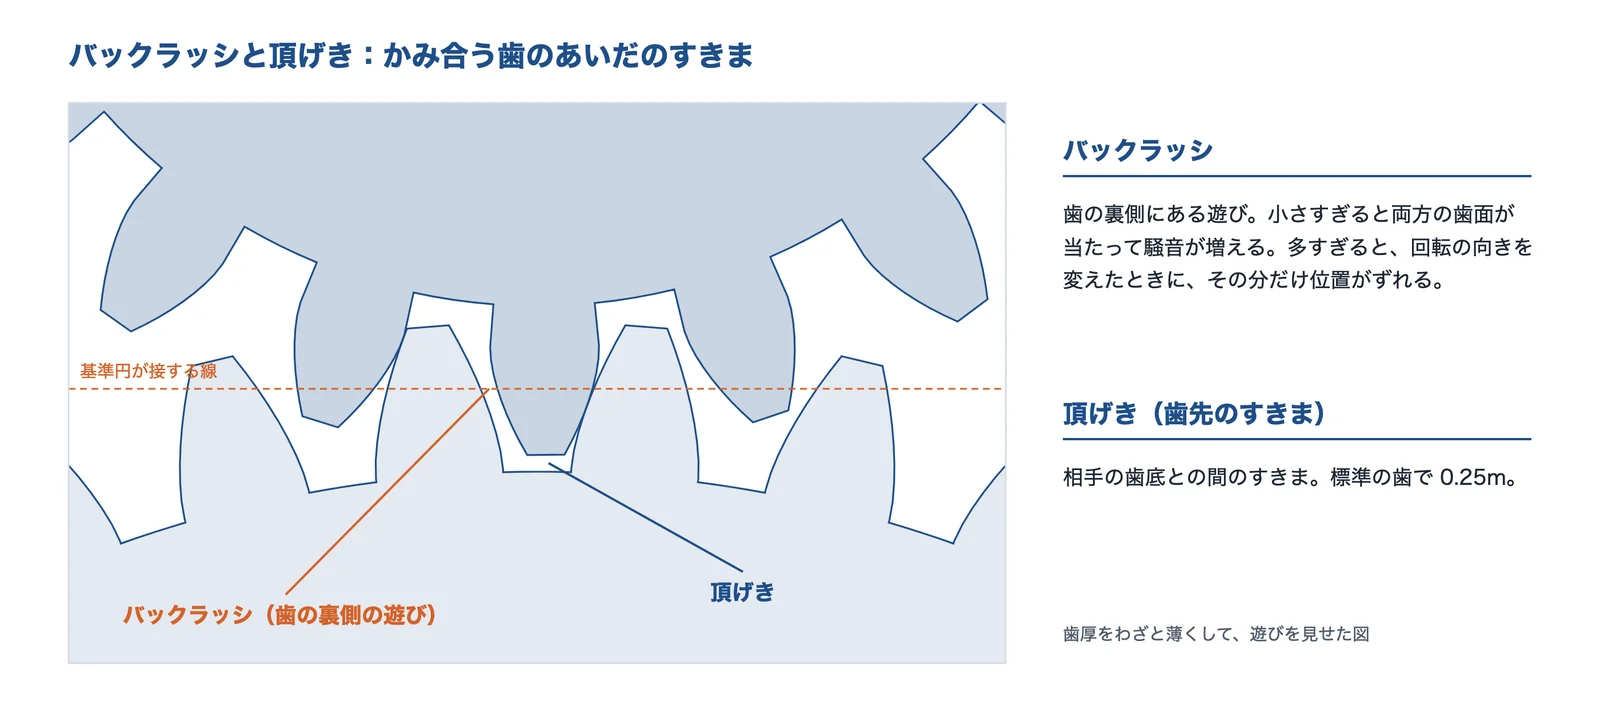
出典:小原歯車工業「歯形とモジュール」と Q&Aをもとに AI(Claude)で作成
バックラッシは歯の裏側の遊びです。小さすぎると両方の歯面が当たって騒音が増えます。円周方向、法線方向、角度、半径方向、軸方向の5つの定義があるので、図面ではどれかを明記します。樹脂と金属の組み合わせでは、目安を m の約 6〜10%としています。
頂げきは、歯先と相手の歯底のすきまで、標準の歯では 0.25m です。
出典:歯車技術資料(2026年3月版)|小原歯車工業、歯車のQ&A|小原歯車工業、歯形とモジュール|小原歯車工業
種類の比較と選び方
2本の軸の位置で分ける
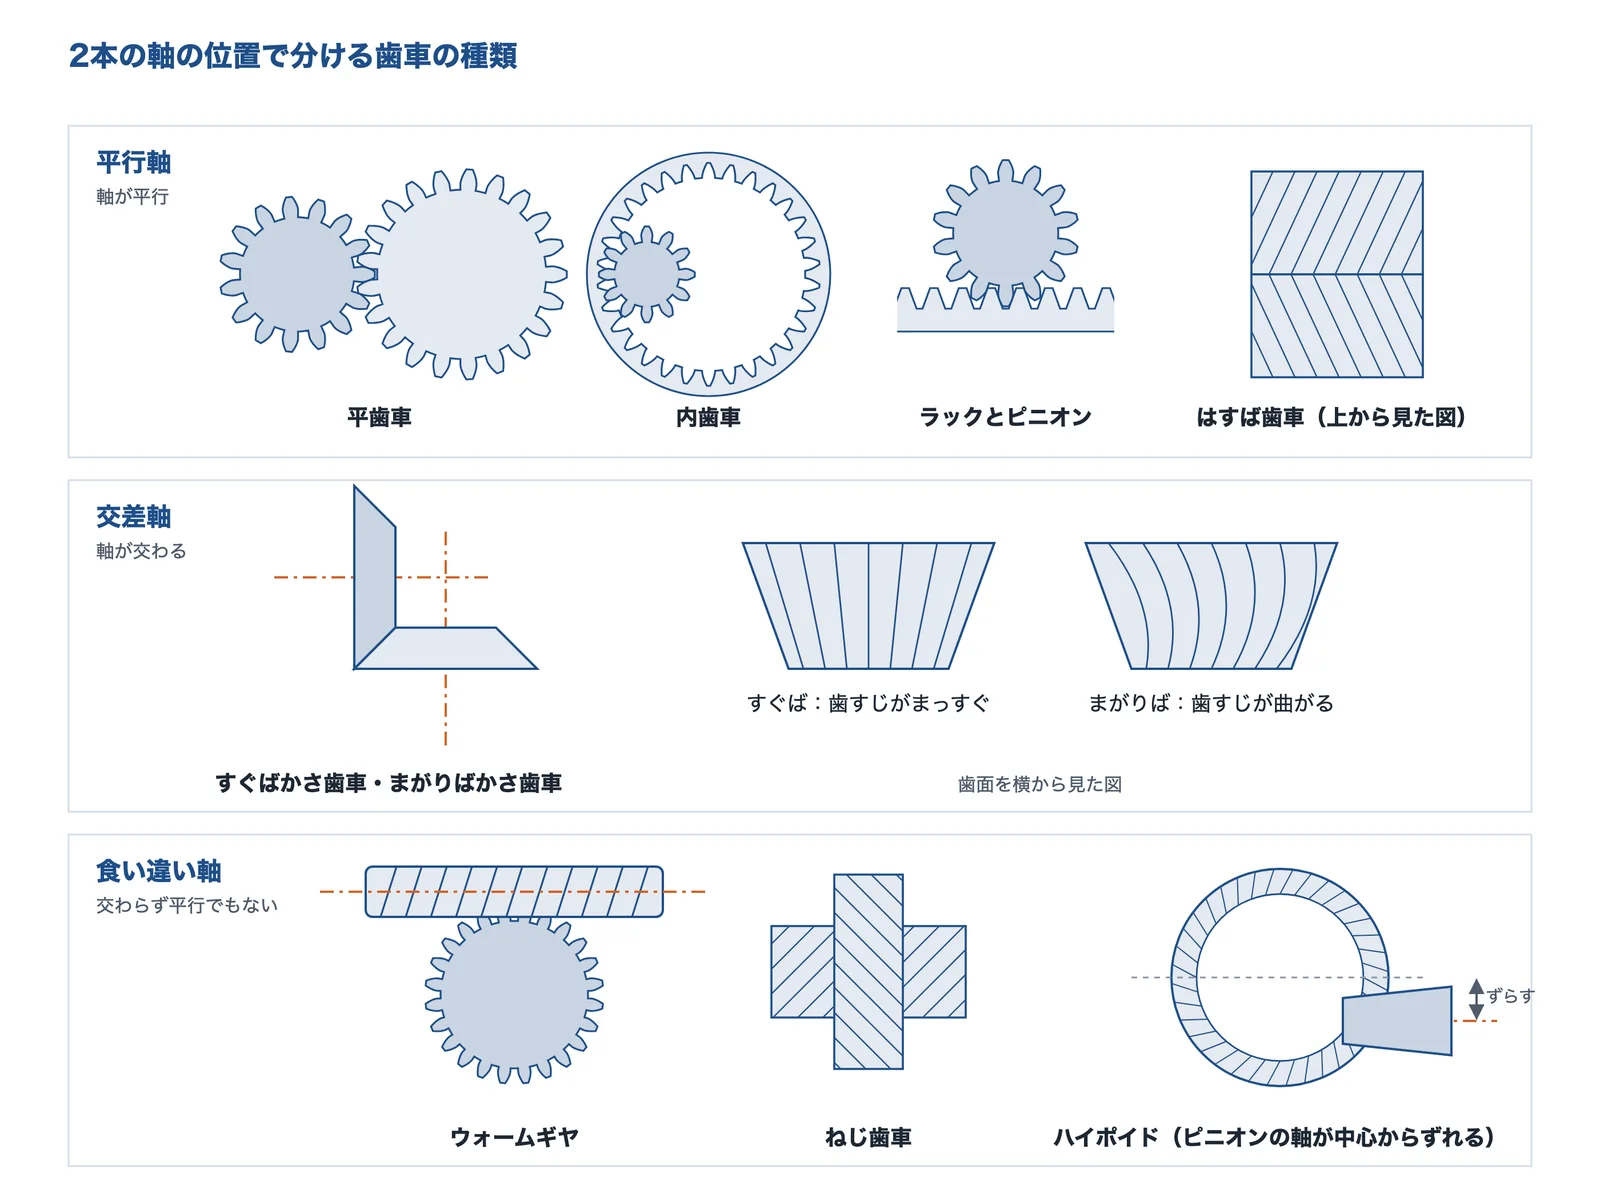
出典:小原歯車工業「歯車技術資料」の分類をもとに AI(Claude)で作成
| 軸 | 歯車 | 特徴 | 主な使い道 |
|---|---|---|---|
| 平行 | 平歯車 | 軸方向の力が出ない。精度の高いものが得られる | 一般の動力伝達 |
| 平行 | はすば歯車 | 平歯車より強く静か。軸方向の力が出る | 自動車、減速機 |
| 平行 | やまば歯車 | 左右のねじれで軸方向の力が出ない | — |
| 平行 | 内歯車 | 内側に歯がある | クラッチ、遊星歯車装置 |
| 平行 | ラックとピニオン | 回転を直線の動きに変える | 工作機械、ロボット、搬送 |
| 交差 | すぐばかさ歯車 | 減速比は 1:5 程度まで | 差動装置 |
| 交差 | まがりばかさ歯車 | 当たる面積と強度が大きく静か。製作はやや難しい | 自動車、トラクター、船舶 |
| 食い違い | ウォームギヤ | 小型で大きな減速比。滑りが多い | 割出装置、チェーンブロック |
| 食い違い | ねじ歯車 | 滑りが多く、効率は低め | — |
出典:各種の歯車(小原歯車工業の研修資料)、歯車技術資料(2026年3月版)|小原歯車工業
効率
出典:小原歯車工業「歯車技術資料」の表をもとに AI(Claude)で作成
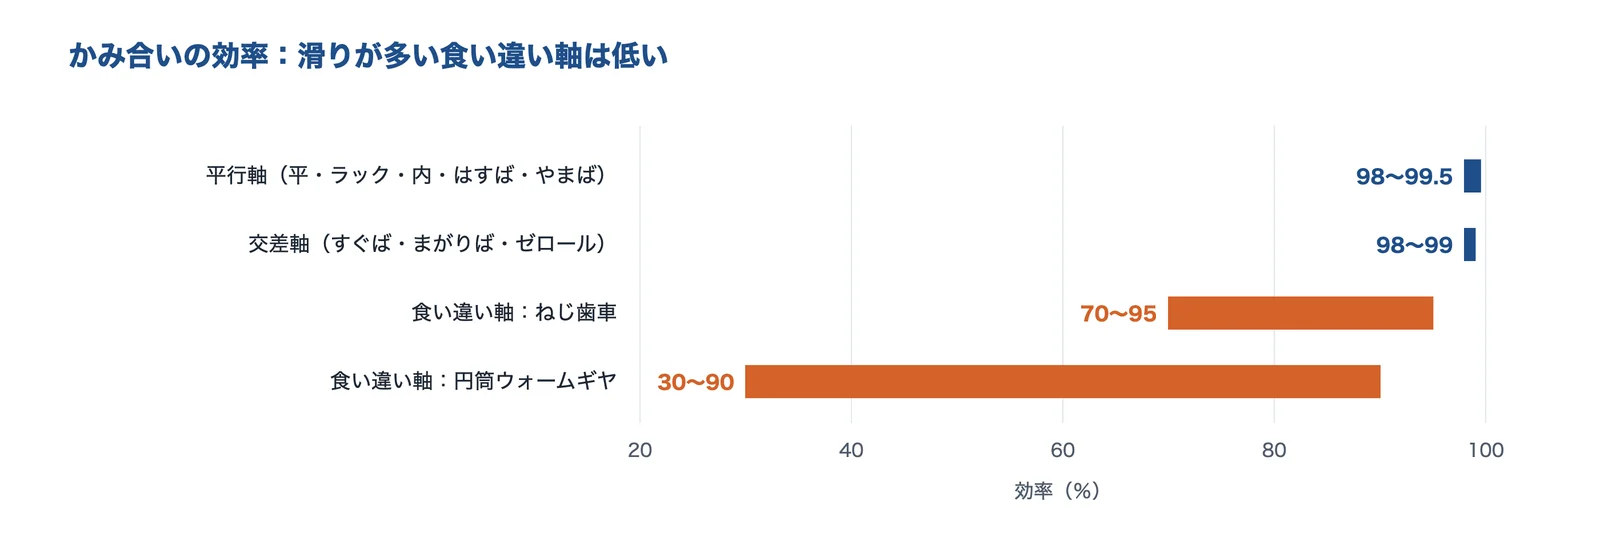
小原歯車工業の資料では、平行軸と交差軸はほぼ転がりなので効率が高く、食い違い軸は滑りが多いので低くなります。この値に、軸受の損失と油のかくはん損失は入っていません。
出典:歯車技術資料(2026年3月版)|小原歯車工業、各種の歯車(小原歯車工業の研修資料)
平歯車とはすば歯車
出典:小原歯車工業「歯車技術資料」の説明をもとに AI(Claude)で作成
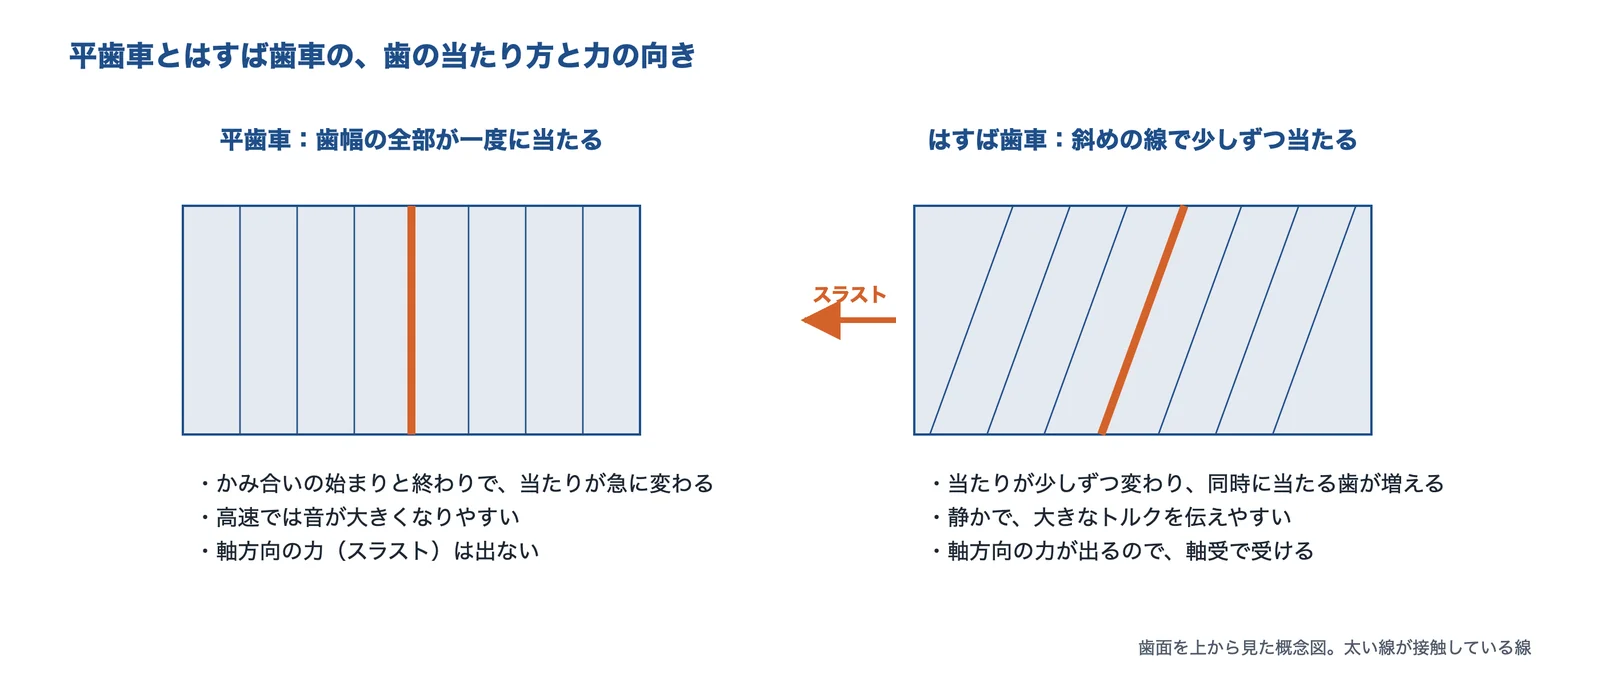
はすば歯車は平歯車より強く静かですが、軸方向の力(スラスト)が出るので、軸受で受けます。平行な軸でかみ合わせるには、ねじれ角を等しく、ねじれの向きを逆にします。
モジュールには歯直角と軸直角の2通りがあります。歯直角方式は、モジュールと圧力角が同じなら、ねじれ角が違っても同じホブで切れるので広く使われています。軸直角方式は、ねじれ角が変わるとホブも替えます。図面ではどちらの方式かを書きます。
ウォームギヤ
小型で大きな減速比が取れます。研修資料は、ホイールからウォームを回せないと説明しています。ただし、この「セルフロック」の判定は難しいです。小原歯車工業は、進み角が小さいほど向上するとしつつ、静摩擦係数が潤滑や面粗さで大きく変わるので判定は困難としています。ホイールには、りん青銅鋳物 CAC502 やアルミニウム青銅 CAC702 を使います。
出典:各種の歯車(小原歯車工業の研修資料)、歯車技術資料(2026年3月版)|小原歯車工業
遊星歯車
出典:小原歯車工業「歯車技術資料」の式(歯数の例と計算は編集部)をもとに AI(Claude)で作成
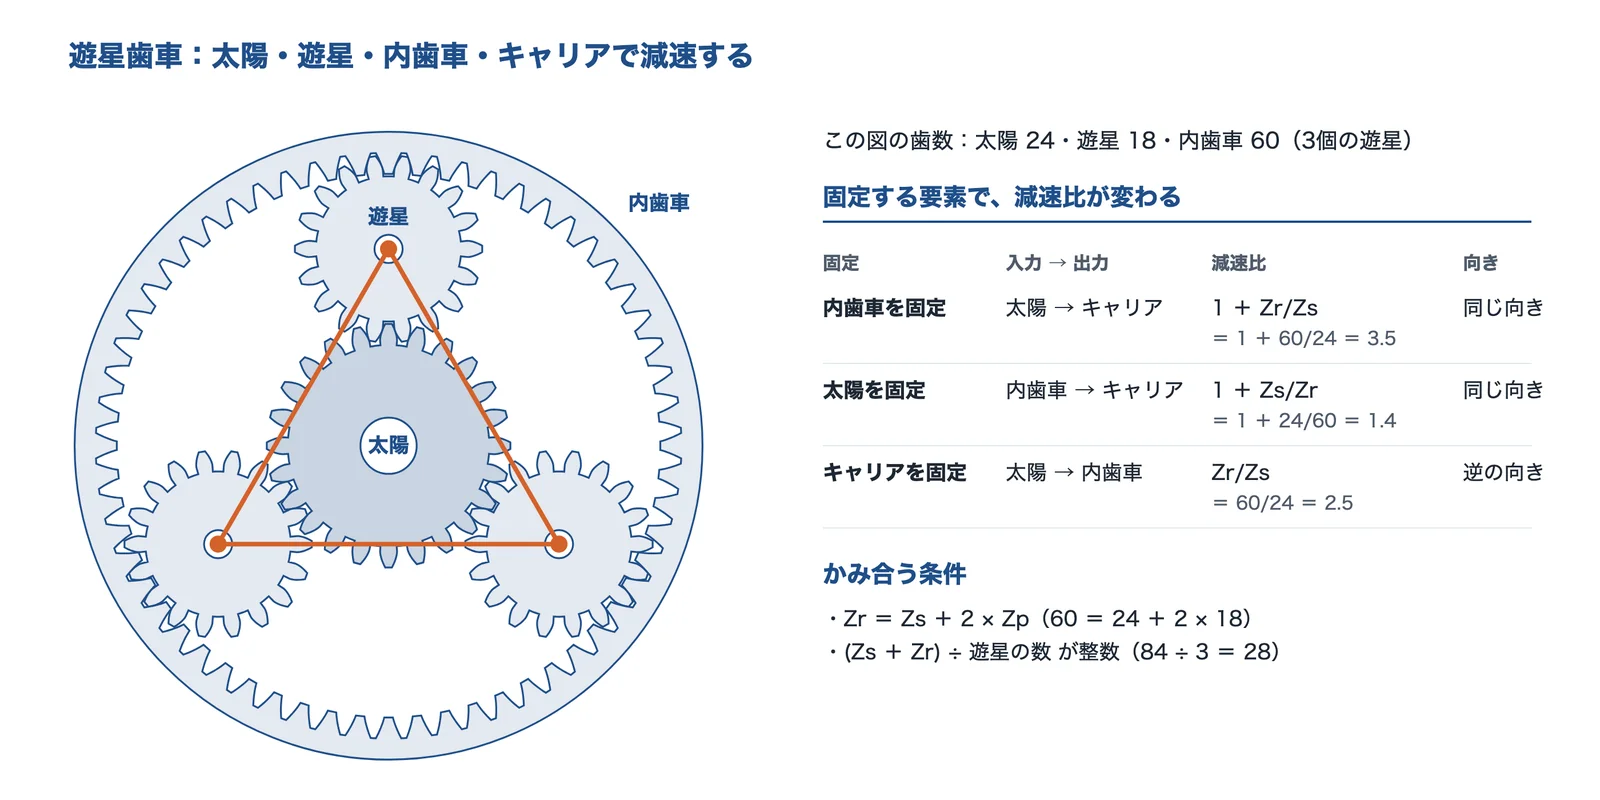
太陽歯車、遊星歯車、内歯車、キャリアでできています。どれを固定するかで、減速比と回転の向きが変わります。内歯車を固定し、太陽から入れてキャリアから出す形では、減速比は 1 + Zr/Zs です。入力と出力を同じ軸に並べられます。
遊星歯車を等間隔に置くには、内歯車の歯数 = 太陽の歯数 + 2 × 遊星の歯数(転位で調整可)と、(太陽の歯数 + 内歯車の歯数)÷ 遊星の数 が整数であることの2つを満たします。世界大百科事典は、遊星歯車が 4 個、5 個の場合もあるとしています。
出典:歯車技術資料(2026年3月版)|小原歯車工業、遊星歯車装置(世界大百科事典)|コトバンク
波動歯車
出典:ハーモニック・ドライブ・システムズ「波動歯車の原理」の説明(歯数の例は編集部)をもとに AI(Claude)で作成
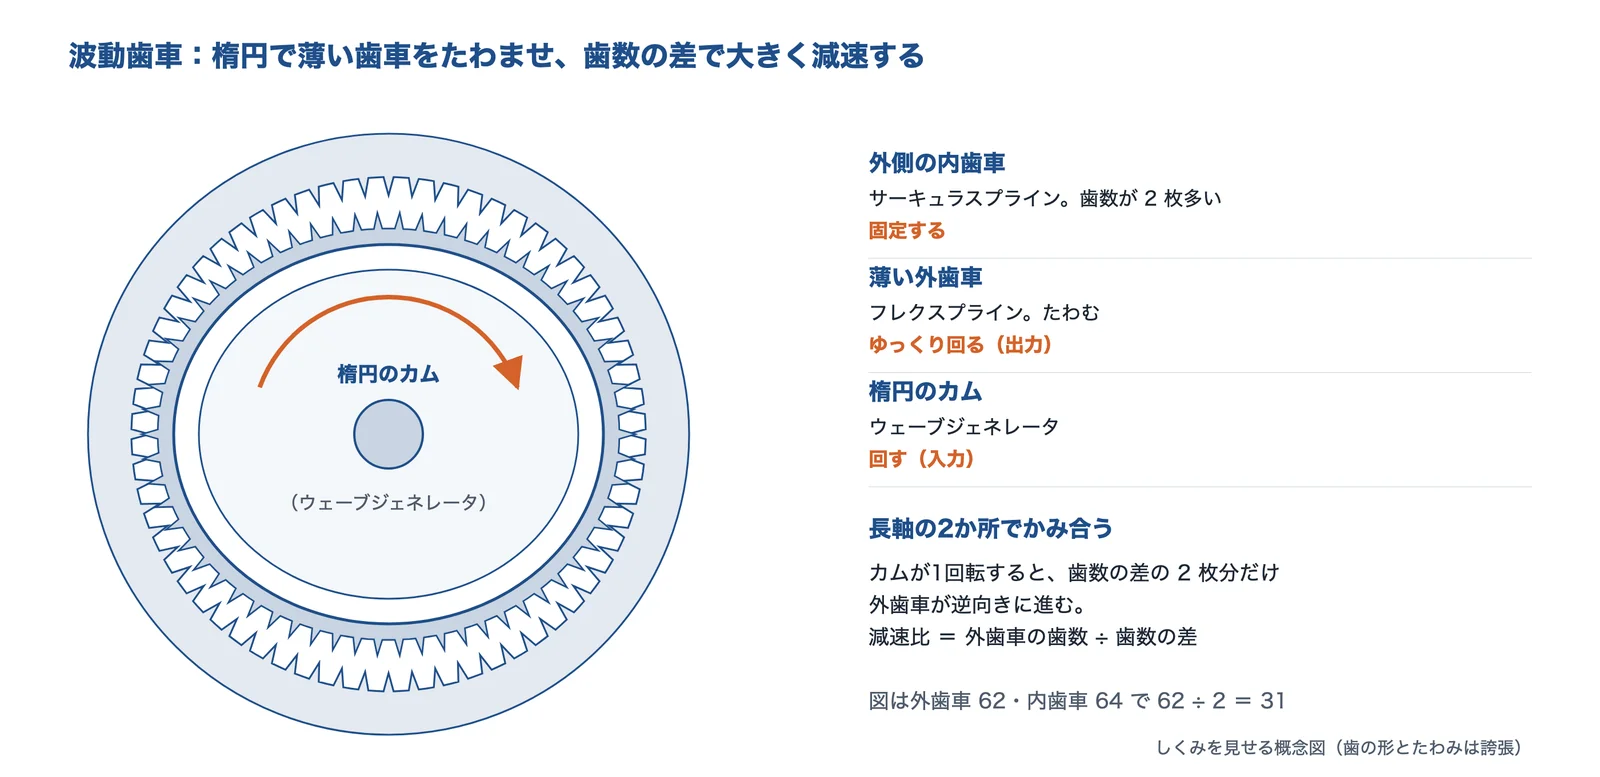
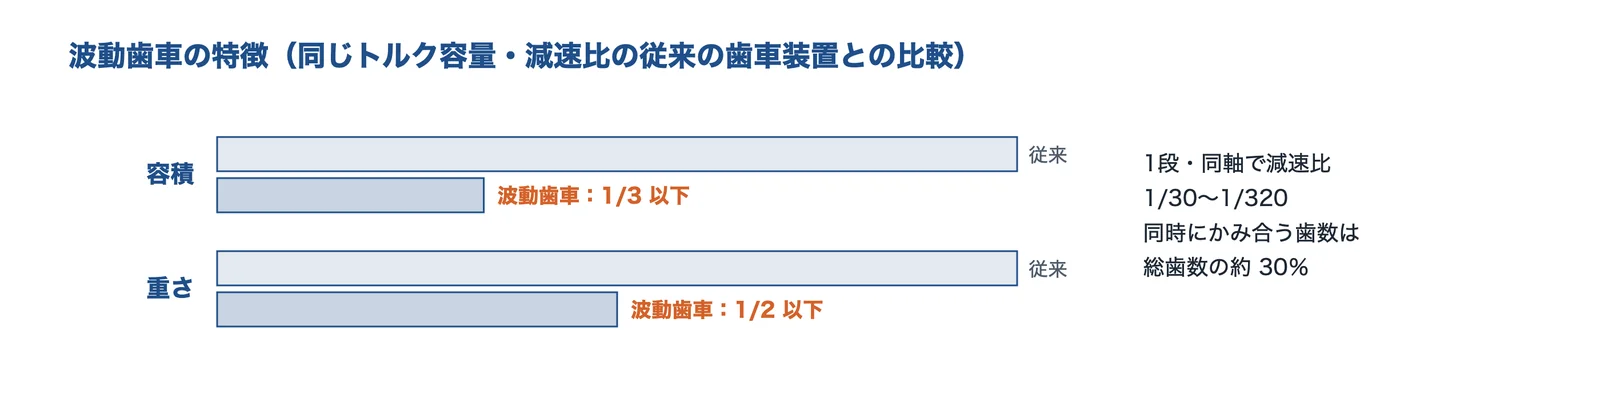
ハーモニック・ドライブ・システムズの説明では、ウェーブ・ジェネレータ、フレクスプライン、サーキュラ・スプラインの3点でできています。フレクスプラインは歯数が 2 枚少なく、1段・同軸で減速比 1/30〜1/320 が得られます。同時にかみ合う歯数は総歯数の約 30%です。

出典:HarmonicDriveSystems(YouTube)
RV 減速機
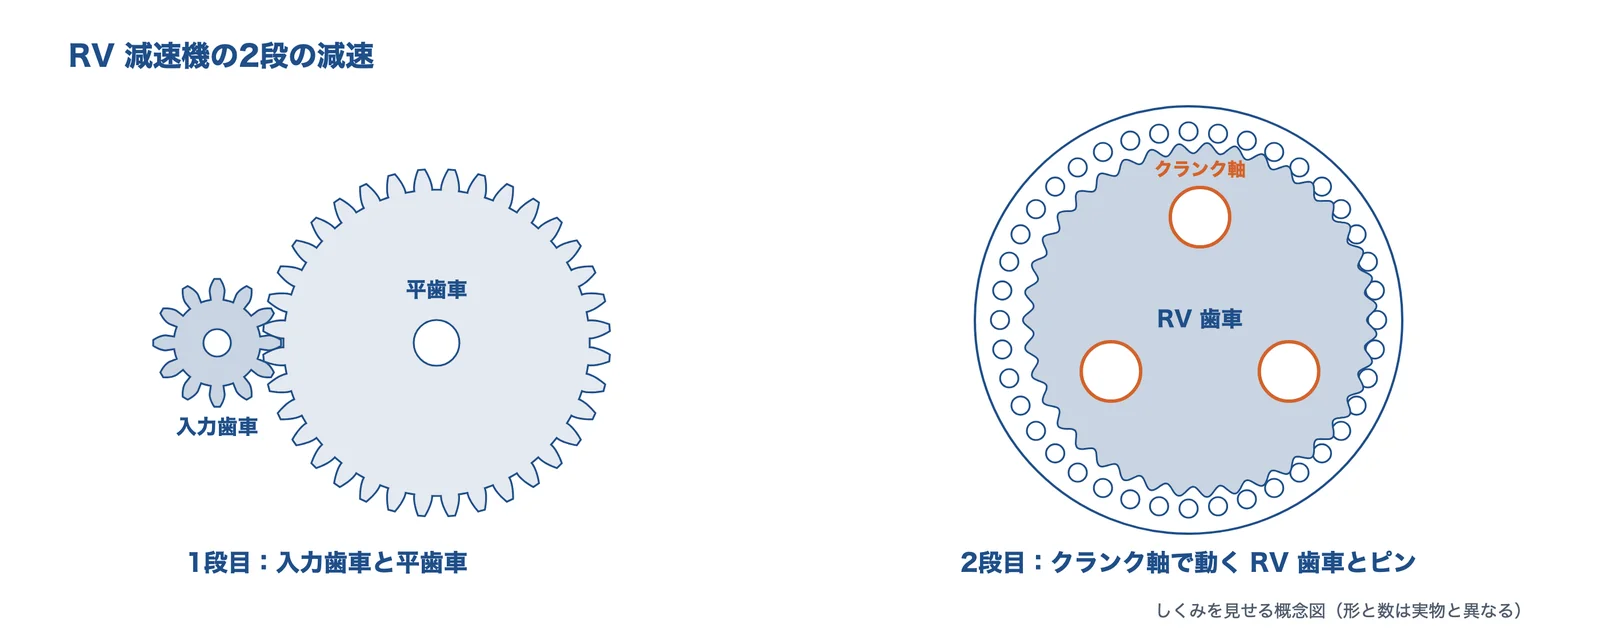
ナブテスコの説明では、入力歯車と平歯車で1段目を、クランク軸で動く RV 歯車とピンで2段目を減速します。同時にかみ合う歯数が多いので、小型・軽量でも高剛性で、過負荷に強いとしています。

出典:ナブテスコ株式会社精機カンパニー(YouTube)
選び方
| 条件 | まず検討するもの | 確かめること |
|---|---|---|
| 軸が平行で、速度が低い | 平歯車 | モジュール、歯幅、騒音 |
| 軸が平行で、静かにしたい・高速 | はすば歯車 | スラストを受ける軸受、ねじれの向き |
| スラストを出したくない | やまば歯車 | 軸方向の位置決め |
| 軸を 90° に曲げたい | かさ歯車 | すぐばは減速比 1:5 程度まで |
| 1段で大きく減速したい | ウォームギヤ | 効率と発熱、セルフロックに頼らない |
| 同軸で減速したい | 遊星歯車 | 固定する要素、遊星の数と歯数の条件 |
| 関節を小さく、遊びを小さく | 波動歯車、RV 減速機 | 減速比、剛性、寿命 |
| 回転を直線に変えたい | ラックとピニオン | バックラッシ、位置の精度 |
| 無潤滑・軽い負荷 | 樹脂歯車 | 温度、吸水と寸法の変化 |
この表は、この記事の出典をもとに編集部が整理した目安です。
歯数とかみ合いの条件
切下げと転位
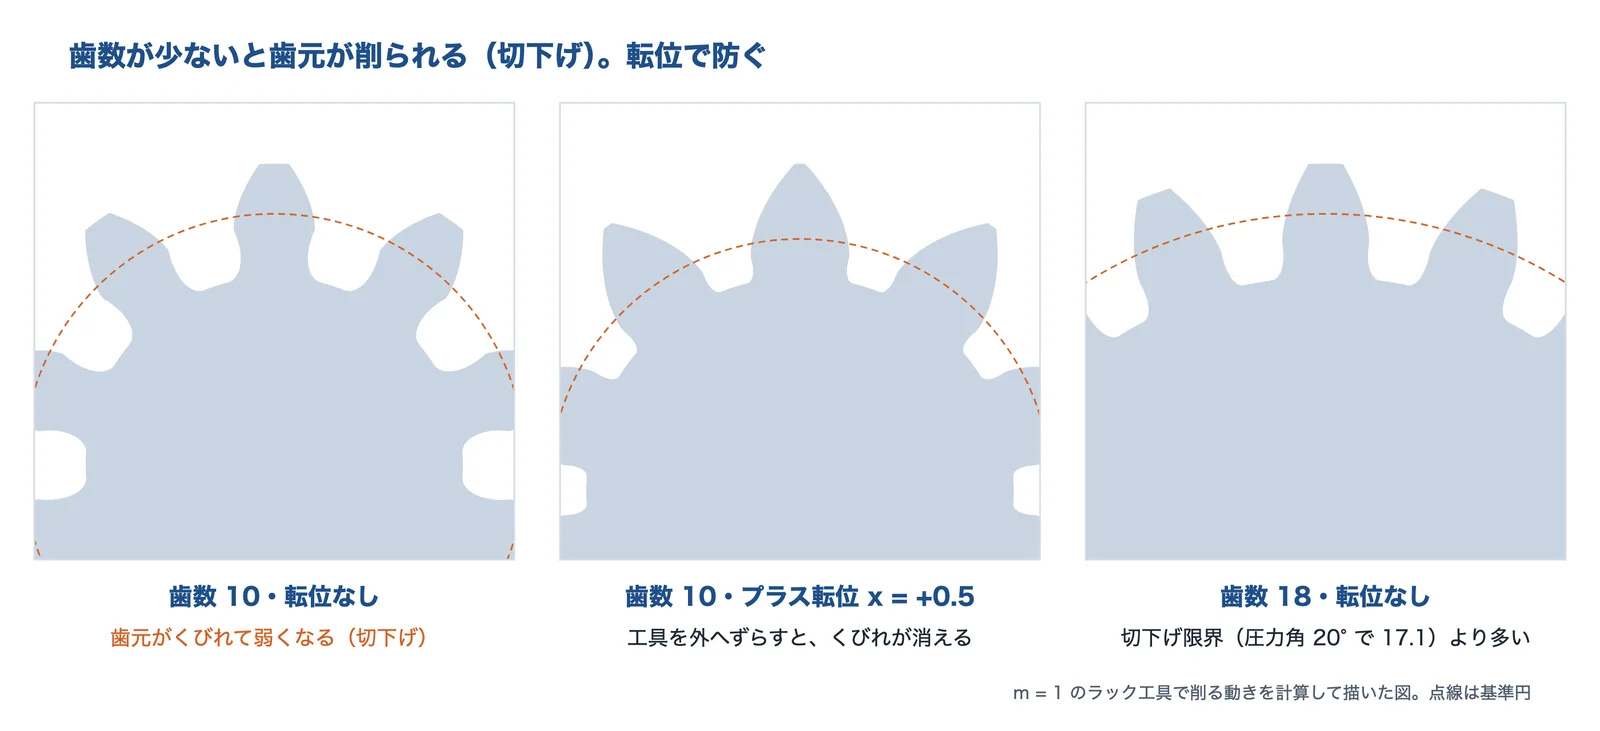
出典:小原歯車工業「歯車技術資料」の切下げの説明(形は編集部の計算)をもとに AI(Claude)で作成
歯数が少ないと、工具が歯元を削ってくびれます。これを切下げといいます。限界の歯数は z = 2 ÷ sin²α で、圧力角 20° では 17.1 です。小原歯車工業は、17 枚以下でも強度とかみあい率に問題がなければ使ってよいとしています。
対策は転位です。工具を外へずらして歯を切ります。基準円の直径は変わらず、転位量は 転位係数 × m です。中心距離を保ちたいなら、相手に逆の転位(+0.5 と −0.5 など)をします。正の転位が大きすぎると歯先がとがります。m 2、歯数 16、転位係数 0.3 では、歯先の幅は約 1.04 mm です。
出典:歯車技術資料(2026年3月版)|小原歯車工業、歯車のQ&A|小原歯車工業
かみあい率
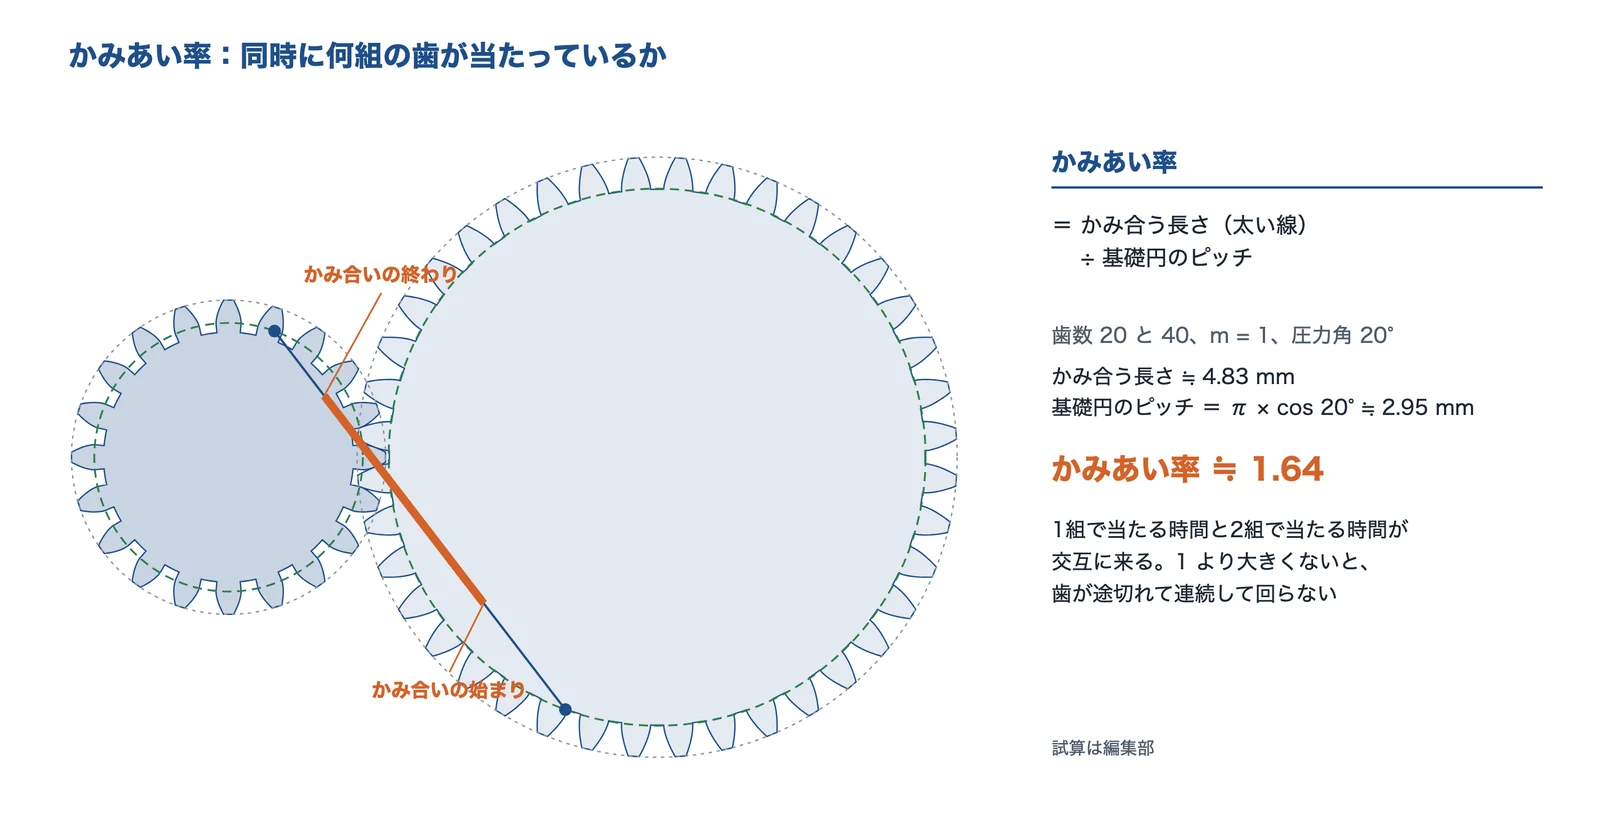
出典:小原歯車工業「歯車のかみ合い」と研修資料(試算は編集部)をもとに AI(Claude)で作成
かみあい率は、同時に当たっている歯の組の平均の数です。1 より大きいことが必要で、実際は 1.2 以上、普通は 1.4〜1.8 です。上の図の 1.64 は、その範囲に入ります。
出典:歯車のかみ合い|小原歯車工業、各種の歯車(小原歯車工業の研修資料)
精度等級
JIS の精度等級
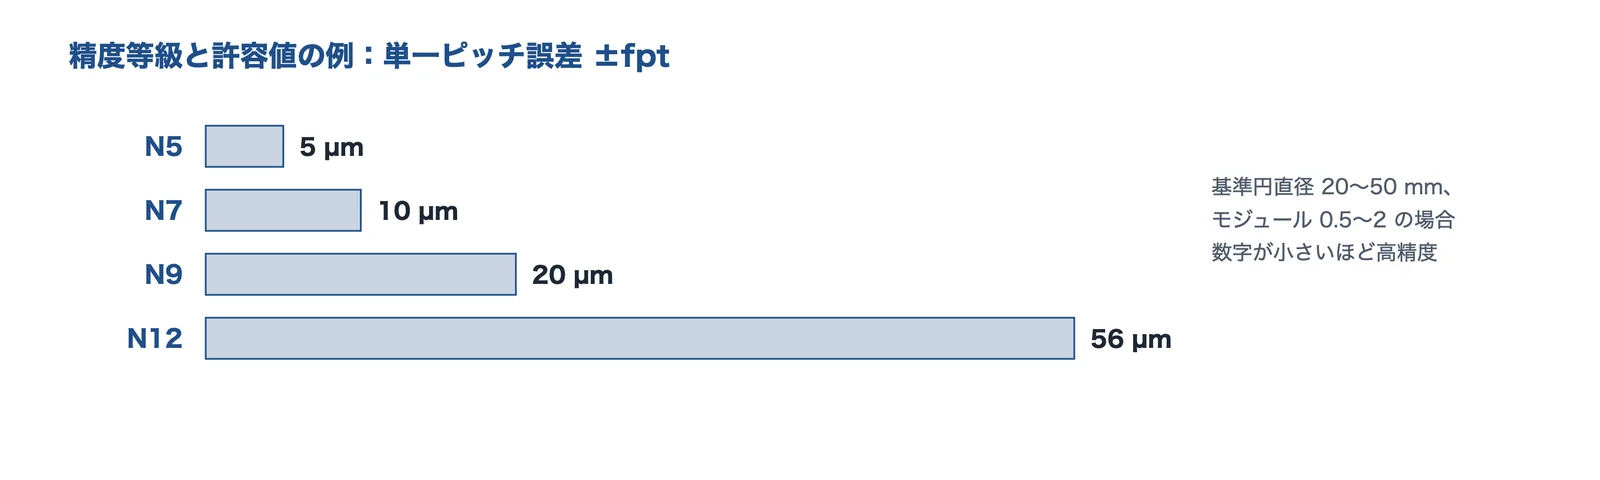
出典:小原歯車工業「歯車技術資料」の JIS 抜粋をもとに AI(Claude)で作成
JIS B 1702-1 は 0〜12 級の 13 等級で、0 級がもっとも高い精度です。旧 JIS B 1702(1976)は 0〜8 級の 9 段階で、区別のために新しい等級には N を付けます(N5 など)。新旧の目安は「新 = 旧 + 4 級」ですが、当てはまらない部分も多いとされています。図面には規格の年号まで書きます。
| 誤差の項目 | 記号 | 読み方 |
|---|---|---|
| 単一ピッチ誤差 | fpt | 隣り合う歯のピッチのずれ |
| 累積ピッチ誤差 | Fp | ピッチのずれの積み上がり |
| 全歯形誤差 | Fα | 歯の形のずれ |
| 全歯すじ誤差 | Fβ | 歯すじのずれ。大きいと歯幅の端に当たりが集中する |
| 歯溝の振れ | — | 歯溝の位置の振れ |
射出成形の樹脂歯車の精度には別の規格(JIS B 1702-3)があります。上の表の読み方は編集部の整理で、値と項目は小原歯車工業の資料の 1998 年版の抜粋によるものです。現行版は 2016 年版なので、指定するときは規格を確かめてください。
強度と壊れ方
2つの強度で設計する
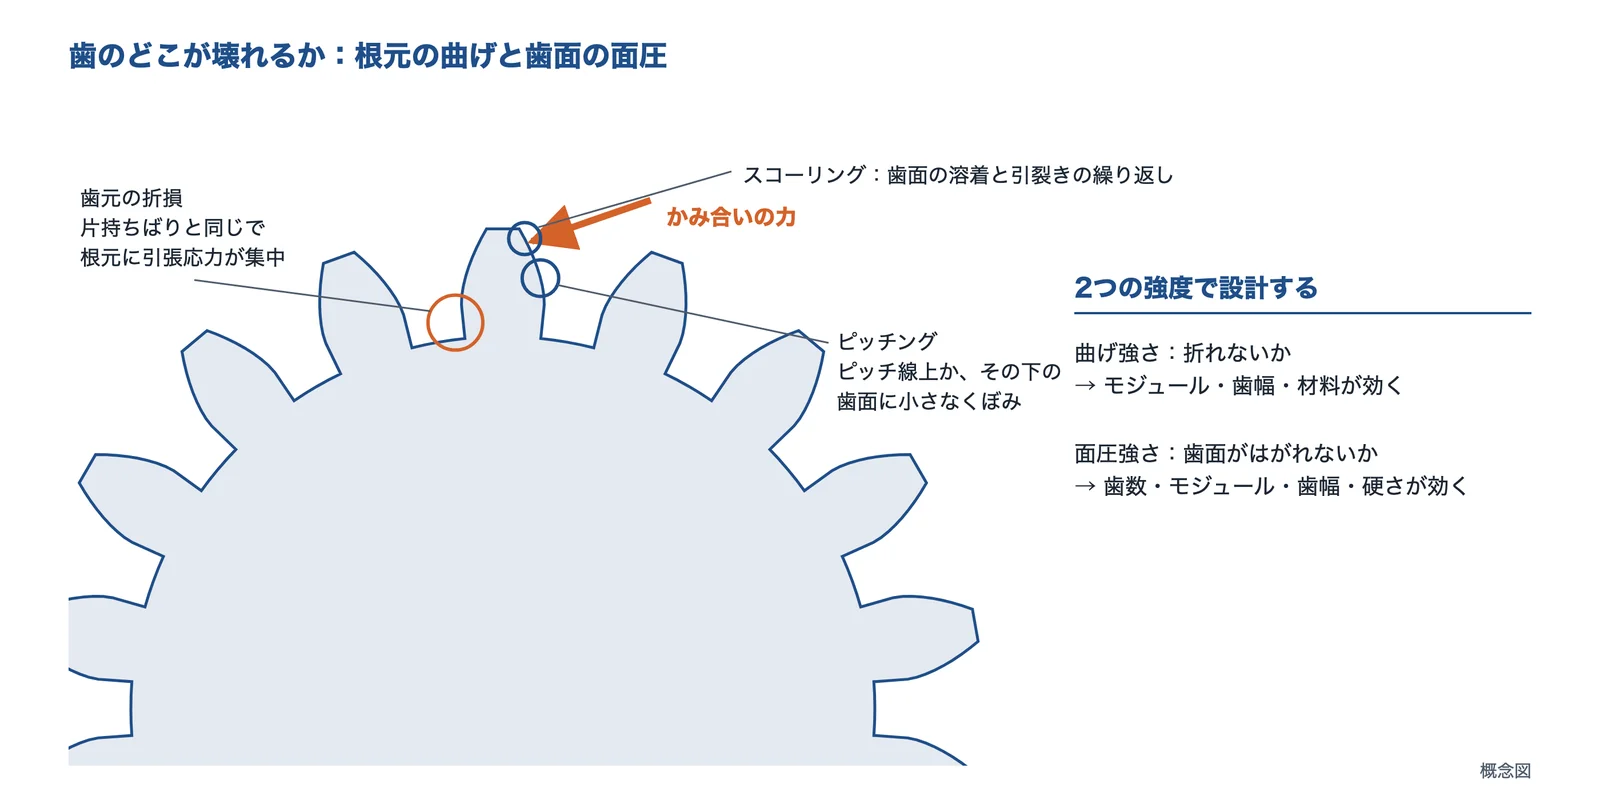
出典:小原歯車工業「歯車技術資料」の損傷の説明をもとに AI(Claude)で作成
小原歯車工業の資料は、曲げは JGMA 401-01、歯面は JGMA 402-01 の式を使っています。JGMA の最小安全率は、曲げ 1.2 以上、歯面 1.15 以上です。計算の適用範囲は 3,600 rpm または 25 m/s までとしています。
曲げの式は σF = Ft ÷ (mn × b) × YF × Yε × Yβ × KV × KO ÷ (KL × KFX) です。Ft は接線力、mn は歯直角モジュール、b は歯幅です。はすば歯車のねじれ角係数は Yβ = 1 − β ÷ 120(0〜30°)です。
許容値の例として、浸炭した SCM415(心部 HB290)の許容曲げ応力 σFlim は 45.0 kgf/mm²(約 441 MPa)、浸炭歯面の許容面圧 σHlim は HV580 で 115 kgf/mm²(約 1,128 MPa)です(MPa は編集部の換算)。
出典:歯車技術資料(2026年3月版)|小原歯車工業、歯車のQ&A|小原歯車工業
よくある不具合と対策
| 不具合 | どんな状態か | 対策の例 |
|---|---|---|
| ピッチング | 歯面の疲労。ピッチ線上か、その下の歯面に出やすい | 材料を強くする(S45C → SCM440・SCM415)、モジュール・歯数・歯幅を大きくする |
| スポーリング、ケースクラッシング | 歯面の疲労でできる損傷 | 同上 |
| スコーリング | 歯面の溶着と引裂きの繰り返し | 潤滑を適正にする |
| 片当たり | 歯幅の端に当たりが集中する | 軸や歯車箱の剛性を上げる、クラウニング |
| 歯の折損 | 過負荷、疲労、摩耗で薄くなったもの | 材料を変える、モジュールを大きくする、衝撃の負荷を下げる |
異常の兆候は、騒音・振動の増大、温度の上昇、油の汚れ、バックラッシの増大です。
騒音
小原歯車工業は、低騒音化の要点にピッチ誤差・歯形誤差・歯すじ誤差・歯溝の振れを小さくすること、正しい歯当たり(クラウニング、エンドレリーフ)、はすば歯車、歯形修整、高剛性の歯車箱を挙げています。鋳鉄は振動の減衰が大きく、鋼より騒音が小さいとしています。
かみ合いの周波数は、歯数 × 毎秒の回転数です。歯数 20 が 1,800 rpm なら、20 × 1,800 ÷ 60 = 600 Hz です(編集部の試算)。音を周波数で分析するときの手がかりになります。
潤滑
| 方法 | 向いている速さ | 注意 |
|---|---|---|
| グリース | 低速 | 高負荷・連続運転には不向き。入れすぎるとかくはん損失が増える |
| はねかけ(油浴) | 中速(周速 3 m/s 以上が望ましい) | 油面は平歯車・はすば歯車(水平軸)で歯たけ h の 1〜3 倍 |
| 強制潤滑 | 高速 | — |
工業用ギヤー油は ISO VG 32〜680(JIS K 2219)です。歯車箱の限界温度は 80〜90℃ が目安です。詳しくは潤滑油を見てください。
研究と事例
- ヘリコプターのエンジンの補機ギヤボックス(1997年):航空事故調査報告書によると、ベル式 214B(JA9202)がホバリング中にエンジンが止まり、不時着して横転しました。死傷者はいません。アクセサリ・ギヤボックスの中で振動が増え、ベベル・ギヤが摩耗し、スパー・ギヤの荷重の分布が変わって疲労破壊したと推定されています。材料の欠陥はなく、振動の発生原因は特定されていません
- 風車の増速機(2013年):正田らの研究は、遊星段の軸受の早期損傷の原因をローターモーメントとしました。従来の駆動系で遊星歯車に伝わる割合は 1〜1.8%で、円筒ころ軸受への変更と歯車継手による切り離しが有効としています
- 国内の風車(2019年):石橋の解説によると、MW 級でも 7〜8 割が増速機付きです。風向・風速の変化が激しく台風が来る国内の環境に合わない海外機を入れると、増速機の故障頻度が欧米より高い傾向があるとしています
- 樹脂歯車のリム(2010年):森脇らの研究では、POM-C 歯車はリムが薄いほど寿命が下がり、歯元の最大主応力と強く相関しました
- 焼結歯車(メーカーの報告):神戸製鋼所の報告は、焼結転造歯車で溶製鋼の歯車と同等以上の疲労強度が報告されていることを紹介し、要因を圧縮残留応力の高さと説明しています
出典:航空事故調査報告書 JA9202(1998年)|運輸安全委員会の公開資料、正田功彦ほか「風車用増速機の信頼性向上に関する研究(第1報)」日本機械学会論文集C編 79巻806号(2013年)、石橋「風力発電用増速機およびヨー・ピッチ減速機」風力エネルギー学会誌 43巻3号(2019年)、森脇一郎ほか「プラスチック歯車の疲労折損に及ぼすリム厚さの影響」精密工学会誌 76巻2号(2010年)、焼結転造歯車の報告|神戸製鋼所
材料と作り方
材料と熱処理
| 材料・処理 | 数値 | 特徴 |
|---|---|---|
| S45C | 引張強さ 690 N/mm² 以上、HB201〜269 | もっとも一般的な中炭素鋼。調質、高周波焼入れ(50〜60HRC) |
| SCM440 | 引張強さ 980 N/mm² 以上、HB285〜352 | 強度を上げたいとき |
| SCM415 + 浸炭焼入れ | 引張強さ 830 N/mm² 以上。55〜63HRC、硬化層 0.3〜1.2 mm(参考) | 変形するので、高精度には歯車研削が要る |
| 窒化 | — | Al・Cr・Mo を含む鋼に有効。代表は SACM645 |
| FC200(鋳鉄) | HB223 以下 | 鋼より強度が低いが、騒音は小さい |
| CAC502(りん青銅) | 引張強さ 295 N/mm² | ウォームホイール |
| CAC702(アルミニウム青銅) | 引張強さ 540 N/mm² | ウォームホイール |
樹脂歯車
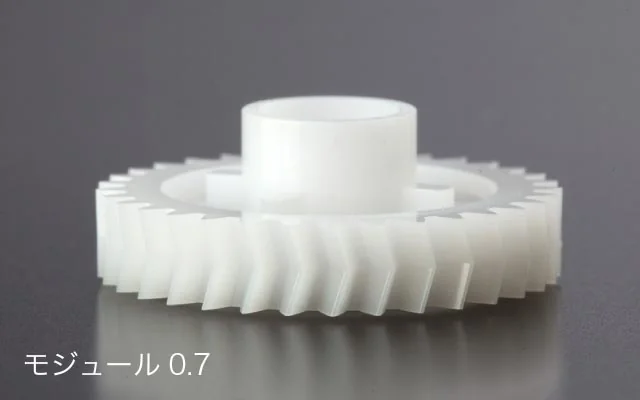
MC ナイロンやジュラコン(アセタール)は、自己潤滑で無潤滑の運転ができ、騒音を減らせます。温度と吸水で寸法が変わるので、バックラッシを多めに取ります。
| 項目 | MC ナイロン(MC901) | アセタール(ジュラコン M90) |
|---|---|---|
| 使用温度の目安 | 120℃以下 | 95℃以下 |
| 吸水率(24時間) | 0.8% | 0.22% |
| 吸水率(飽和) | 6.0% | 0.80% |
線膨張係数を 9×10⁻⁵/℃ とすると、長さ 1,005.31 mm のラックは 20℃ 上がると約 1.81 mm 伸びます。材料はエンジニアリングプラスチックも見てください。
出典:歯車技術資料(2026年3月版)|小原歯車工業、歯車のQ&A|小原歯車工業
歯の作り方
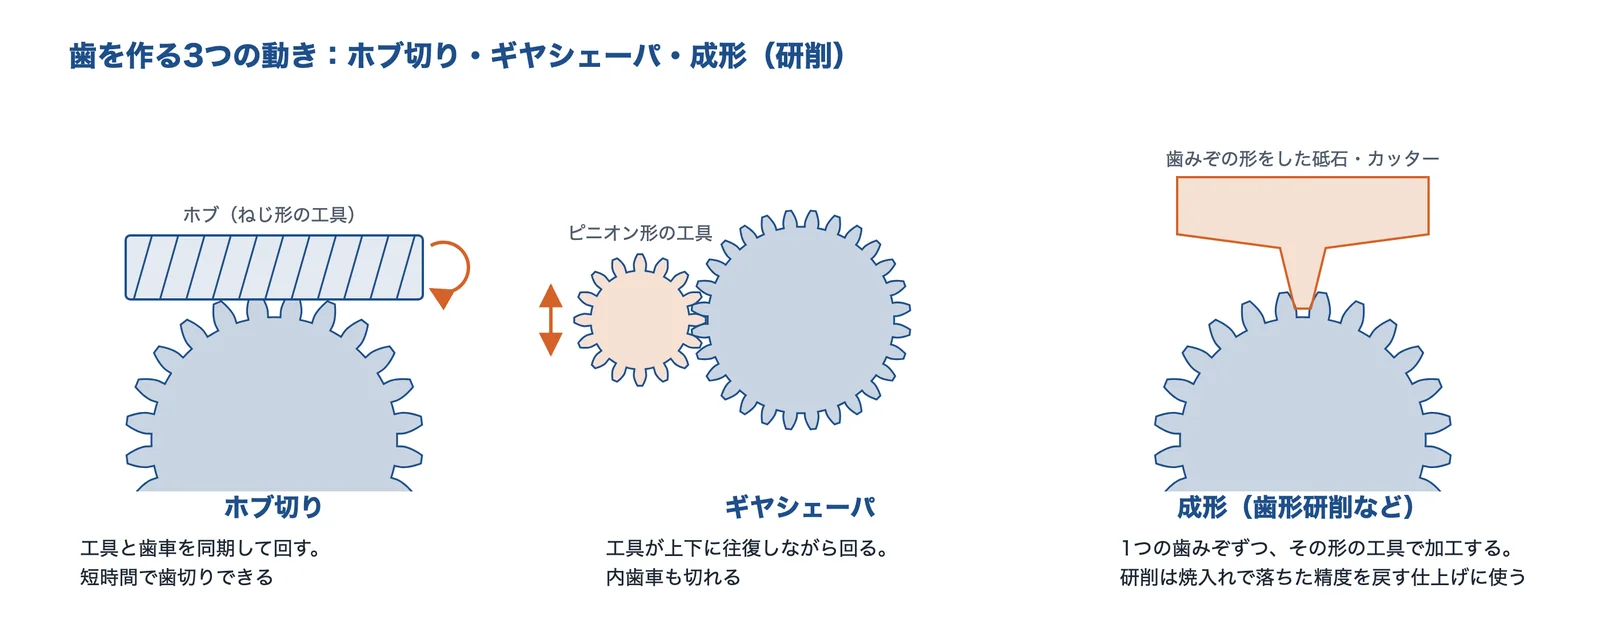
出典:小原歯車工業の研修資料と Q&Aをもとに AI(Claude)で作成
歯切りには、ホブ盤、ピニオンカッタ(ギヤシェーパ)、ラック工具があります。ホブ盤は短時間で切れ、ギヤシェーパは内歯車も切れます。仕上げにはシェービングと研削(歯研)があります。
小原歯車工業は、焼入れで歯面の強さは約 3〜5 倍になる一方、精度が落ちるので歯研をすると説明しています。研削した歯車は、切削の歯車より静かで摩耗も少ないとしています。

出典:株式会社オージック(YouTube)
出典:各種の歯車(小原歯車工業の研修資料)、歯車技術資料(2026年3月版)|小原歯車工業、歯車のQ&A|小原歯車工業
企業紹介(歯車技術)
歯車の標準品、特注、減速機、樹脂、機械を手がける会社です。下の表の●は、各社の公式サイトで扱いを確認できたものです。空欄は、扱っていないという意味ではありません。
小原歯車工業株式会社|標準歯車とオーダー歯車を作る
小原歯車工業とは
小原歯車工業(KHK)は、埼玉県川口市に本社を置く、1947年設立の会社です。KHK 標準歯車とオーダー歯車の製造・販売を事業としています。この記事で出典にしている「歯車技術資料」も公開しています。
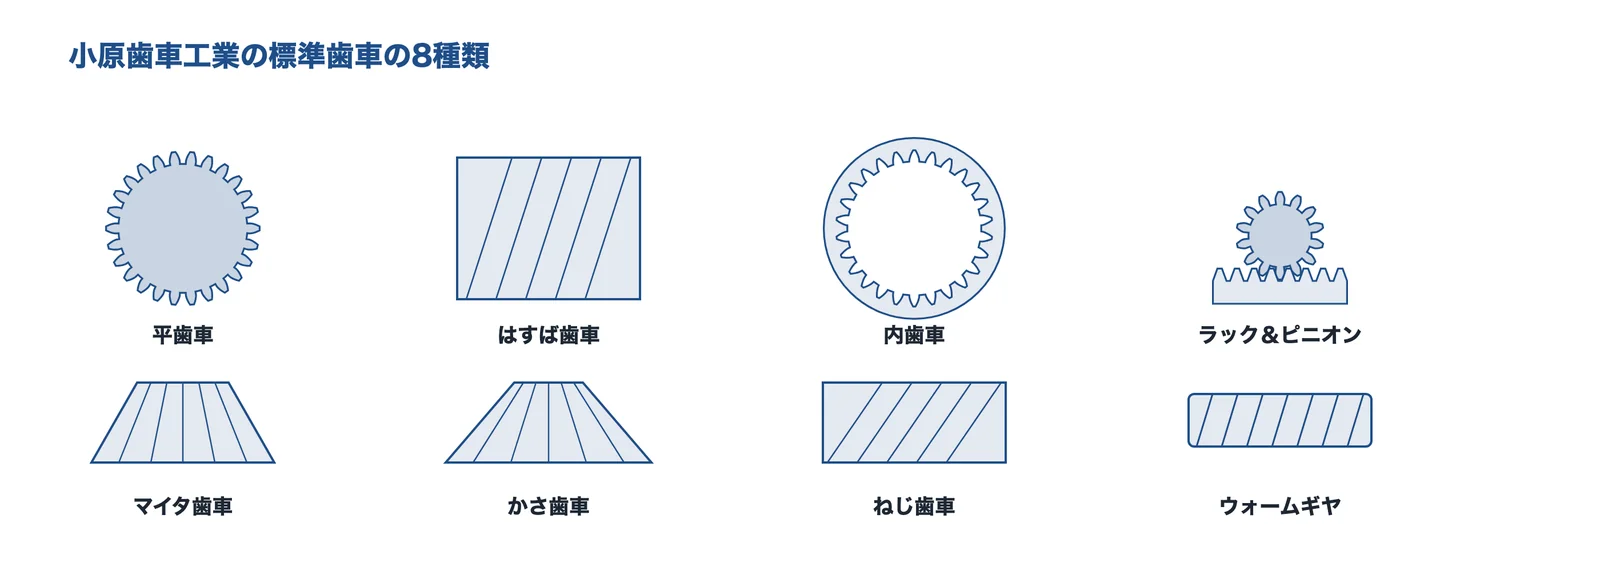
出典:小原歯車工業の標準歯車のページをもとに AI(Claude)で作成
小原歯車工業の得意技術
| 技術 | 内容 |
|---|---|
| 標準歯車 | 平歯車・はすば歯車・内歯車・ラック&ピニオン・マイタ歯車・かさ歯車・ねじ歯車・ウォームギヤの8種 |
| 平歯車の材質と処理 | S45C、SCM415、SUS303、MC901(樹脂)。高周波焼入れ、浸炭焼入れ |
| 歯面 | ホブ切りが標準で、静かさや高速回転が必要なときは歯研歯車 |
小原歯車工業が解決できる課題
- カタログの歯車で試作や少量の品を早く作りたい
- 歯車の計算や選び方の資料を読みたい
- 標準品にない形をオーダーで作りたい
出典:会社概要|小原歯車工業、標準歯車の選び方|小原歯車工業、平歯車|小原歯車工業
協育歯車工業株式会社|規格歯車と特注の小型歯車を作る
協育歯車工業とは
協育歯車工業(KG)は、東京都台東区に本社を置く、1958年創業の会社です。規格歯車(ストックギヤ)を約 3,000 点そろえ、規格品以外の特注品も受けています。
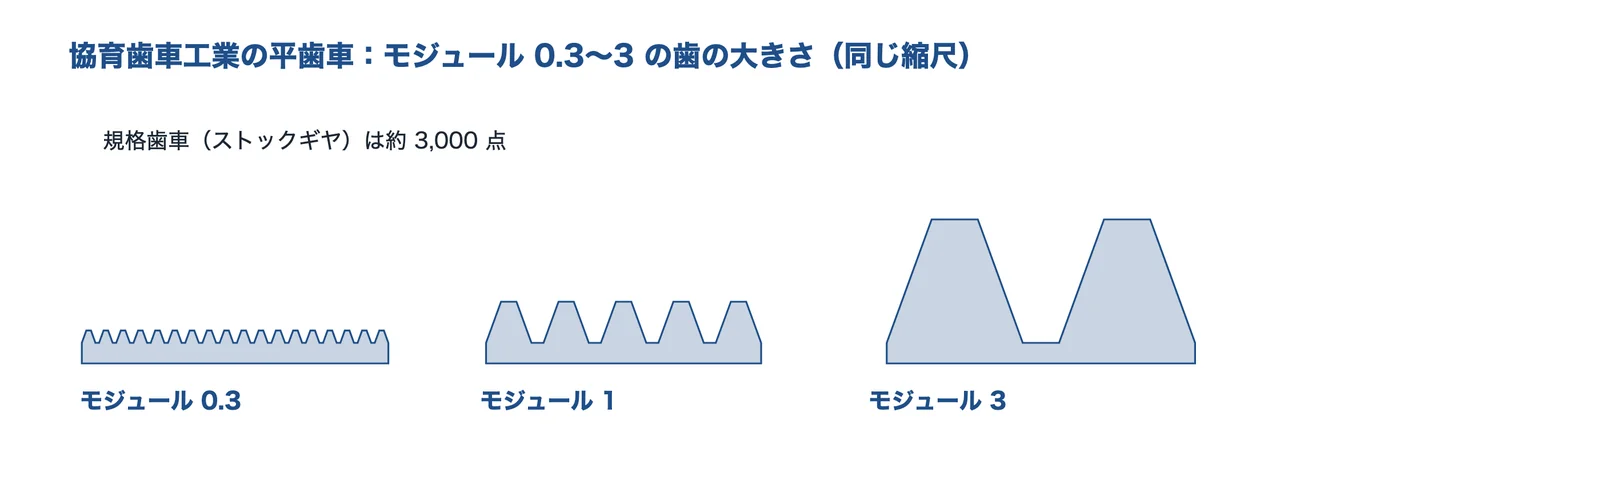
出典:協育歯車工業の公式サイトの値をもとに AI(Claude)で作成
協育歯車工業の得意技術
| 技術 | 内容 |
|---|---|
| ストックギヤ | 穴径の種類を増やし、追加工の手間を減らす。CAD データの提供もある |
| 平歯車 | m0.3〜m3。材質はアセタール、SUS304、黄銅、S45C |
| 精密小型歯車 | 鋼材、ステンレス、黄銅、高機能樹脂 |
協育歯車工業が解決できる課題
- 小さいモジュールの歯車を標準品で探したい
- 穴径の合う歯車で追加工を減らしたい
出典:会社案内|協育歯車工業、平歯車|協育歯車工業、精密小型歯車|協育歯車工業
株式会社川島製作所|大型歯車の歯切と歯研を受ける
川島製作所とは
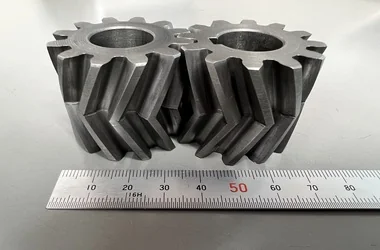
川島製作所は、千葉県成田市に本社を置く、1940年創業の会社です。大型歯車の歯切と歯研を手がけています。
川島製作所の得意技術
| 技術 | 内容 |
|---|---|
| 大型歯車 | φ2,000〜φ6,000 を大型歯車の区分としている。歯切の実績で最大は φ6,192 mm |
| 歯切の実績 | M16〜M50(例:M50×Z40×W700)、歯幅 W100〜W700 |
| 歯研の実績 | M18〜M32、歯幅 W200〜W650。「JIS0級大型歯車」と記載 |
M と歯幅は同社の製作実績の記載です。
川島製作所が解決できる課題
- 直径 2 m を超える歯車を作りたい
- 大型歯車を研削で高い精度に仕上げたい
出典:会社概要|川島製作所、事業内容|川島製作所、川島製作所の公式サイト
株式会社オージック|特注の精密ギヤと歯研
オージックとは
オージックは、大阪府東大阪市に本社を置く、1952年設立の会社です。各種精密ギヤとボールねじの製造・販売、精密機械加工を行っています。騒音を解決した事例も公開しています。
オージックの得意技術
| 技術 | 内容 |
|---|---|
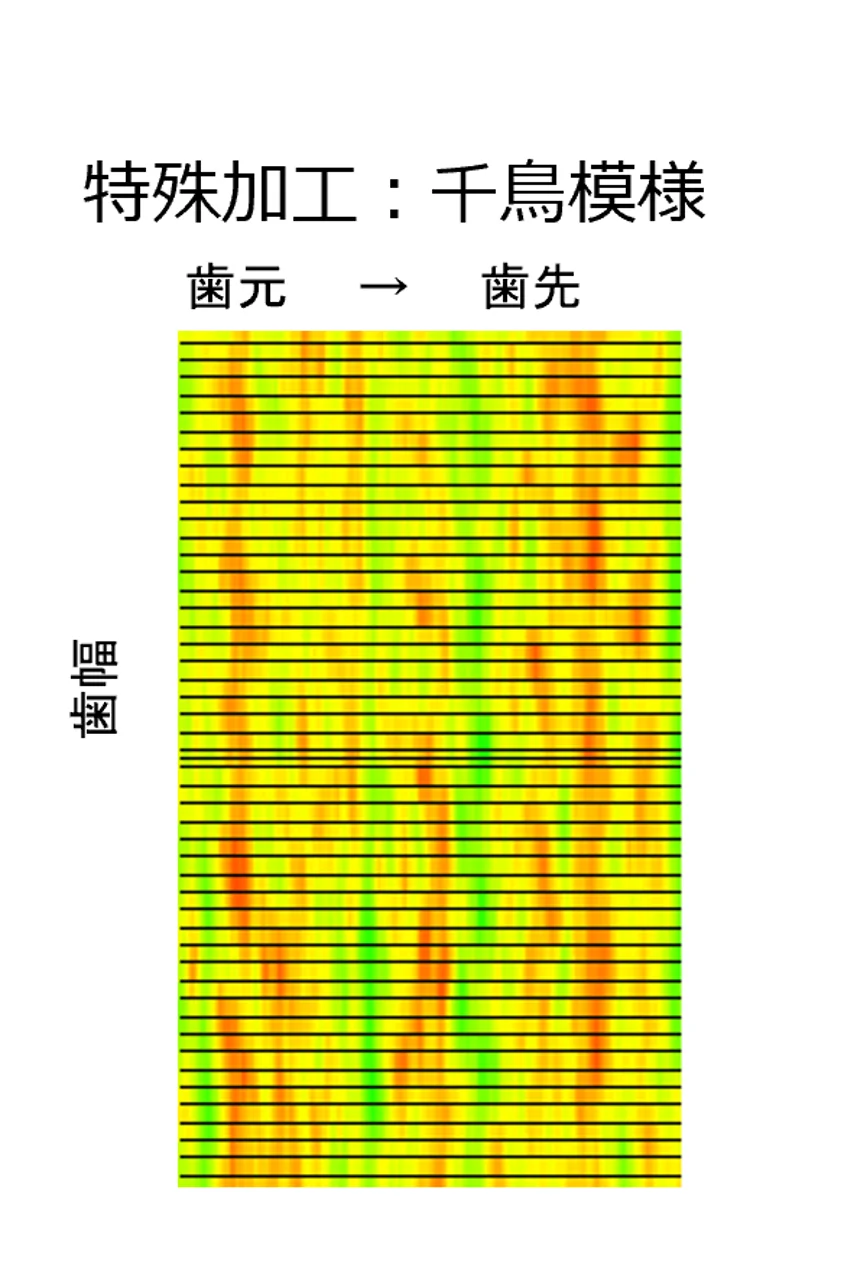
| 歯面の測定と研削 | 歯形・ピッチ・歯面のうねりを測り、歯研盤のシフト研削で研削目を千鳥模様にして騒音をなくした事例がある |
| 周波数分析 | 運転中の騒音を周波数分析し、歯車が原因かどうかを調べる |
オージックが解決できる課題
- 図面どおりの精度なのに歯車がうるさい
- 歯研の特注歯車を相談したい
出典:会社概要|オージック、シフト研削により研削目を千鳥模様にして騒音改善|特注ギヤ製造.com
株式会社ハーモニック・ドライブ・システムズ|波動歯車の減速機を作る
ハーモニック・ドライブ・システムズとは
ハーモニック・ドライブ・システムズは、東京都品川区に本社を置く、1970年設立の会社です。波動歯車の減速機を手がけています。
出典:ハーモニック・ドライブ・システムズの公式サイトの値をもとに AI(Claude)で作成
ハーモニック・ドライブ・システムズの得意技術
| 技術 | 内容 |
|---|---|
| 波動歯車 | 1段・同軸で減速比 1/30〜1/320 |
| 同時にかみ合う歯数 | 総歯数の約 30% |
| 大きさ | 従来の歯車装置に比べて、同じトルク容量・減速比で容量 1/3 以下、重量 1/2 以下(同社の説明) |
ハーモニック・ドライブ・システムズが解決できる課題
- ロボットの関節などで、小さい減速機で大きく減速したい
出典:会社概要|ハーモニック・ドライブ・システムズ、波動歯車の原理|ハーモニック・ドライブ・システムズ
ナブテスコ株式会社|RV 減速機を作る
ナブテスコとは
ナブテスコは、東京都千代田区に本社を置く、2003年設立の会社です。精密減速機 RV を手がけています。
出典:ナブテスコの公式サイトの説明をもとに AI(Claude)で作成
ナブテスコの得意技術
| 技術 | 内容 |
|---|---|
| RV 減速機 | 入力歯車と平歯車の1段目、クランク軸の RV 歯車とピンの2段目で減速する |
| 特徴 | 同時にかみ合う歯数が多く、小型・軽量でも高剛性で過負荷に強いとしている |
ナブテスコが解決できる課題
- ロボットの関節で、剛性の高い減速機を探したい
出典:会社概要|ナブテスコ、精密減速機の機構と動作原理|ナブテスコ
株式会社エンプラス|形を工夫した高性能ギヤを作る
エンプラスとは
エンプラスは、埼玉県さいたま市に本社を置く、1962年設立の会社です。騒音、耐久性、精度などの課題に合わせた高性能ギヤを開発しています。
エンプラスの得意技術
| 技術 | 内容 |
|---|---|
| ダブルヘリカルギヤ | 低騒音性と耐久性、伝達効率をねらう |
| クラウニングギヤ | 低騒音性と回転伝達の精度をねらう |
| そのほか | フェースギヤ、高精度ギヤ |
エンプラスが解決できる課題
- 機器の騒音を下げたい
- 耐久性を上げて手入れを減らしたい
- 小型・軽量にしたい
株式会社カシフジ|歯車を作る機械を作る
カシフジとは
カシフジは、京都市南区に本社を置く、1943年設立の会社です。CNC ホブ盤、ギヤスカイビング盤、歯面仕上盤、ホブ刃溝研削盤、歯車面取盤を製造・販売しています。
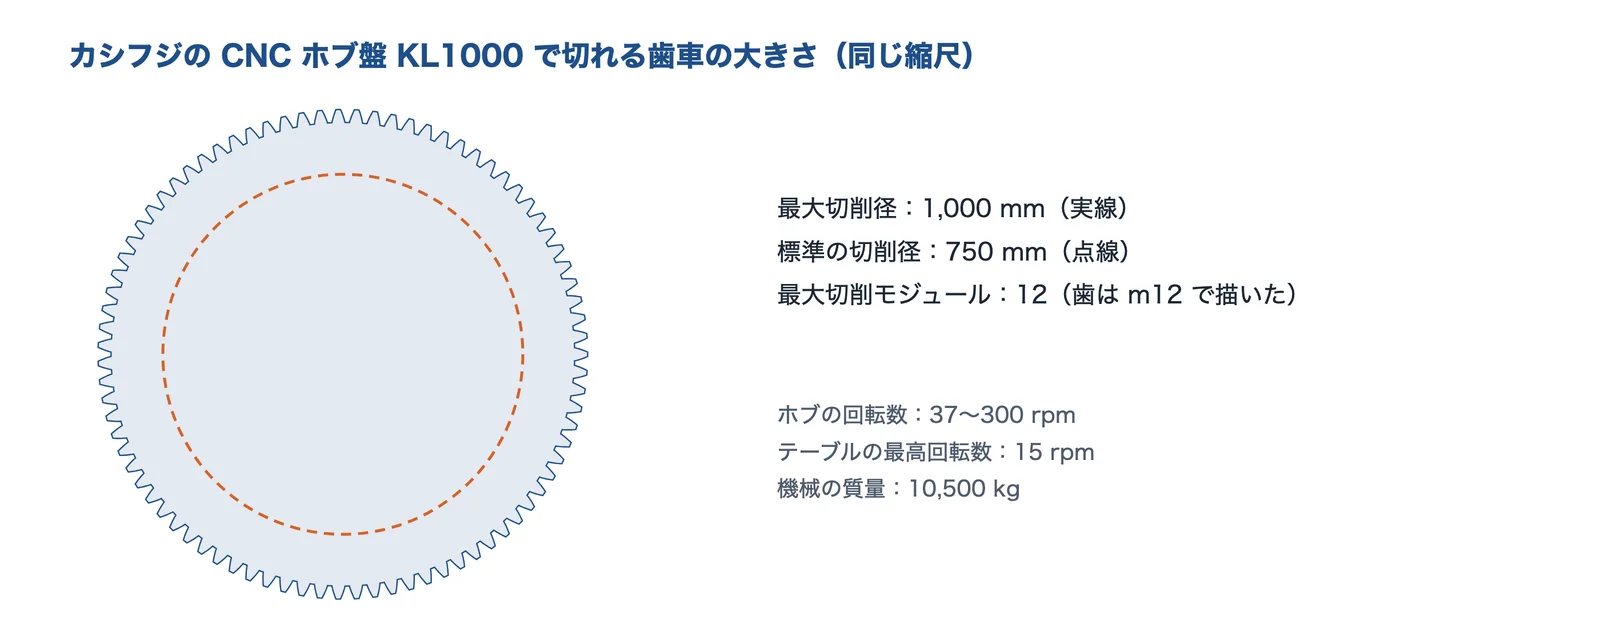
出典:カシフジの公式サイトの KL1000 の値をもとに AI(Claude)で作成
カシフジの得意技術
| 技術 | 内容 |
|---|---|
| KL1000 | 最大切削径 1,000 mm(標準 750 mm)、最大切削モジュール 12 |
| 歯車の機械 | CNC ホブ盤、ギヤスカイビング盤、歯面仕上盤、歯車面取盤 |
カシフジが解決できる課題
- 歯切りを内製するための機械を探したい
よくある質問
- 歯車のモジュールとは何ですか?
- 基準円直径を歯数で割った値で、歯の大きさを表します。単位は mm です。大きいほど歯も大きくなります。
- モジュールが違う歯車はかみ合いますか?
- ふつうはかみ合いません。モジュールと圧力角をそろえます。厳密な条件は、基礎円のピッチが等しいことです。
- 歯車の種類はどう分けますか?
- 2本の軸の位置で分けます。平行は平歯車・はすば歯車、交差はかさ歯車、食い違いはウォームギヤ・ねじ歯車です。
- 平歯車とはすば歯車はどちらがよいですか?
- 静かさと強さははすば歯車、軸方向の力が出ないのは平歯車です。はすば歯車は軸受でスラストを受けます。
- 遊星歯車の減速比は?
- 内歯車を固定し、太陽から入れてキャリアから出すなら 1 + 内歯車の歯数 ÷ 太陽の歯数 です。
- 歯数は何枚まで減らせますか?
- 圧力角 20° で切下げ限界は 17.1 枚です。17 枚以下でも、強度とかみあい率に問題がなければ使えるとされています。転位でも防げます。
- バックラッシはなくしてよいですか?
- 小さすぎると両方の歯面が当たって騒音が増えます。樹脂は温度と吸水の変化も見て取ります。
- 精度等級の N とは何ですか?
- JIS B 1702-1 の等級を、旧 JIS の等級と区別するために付ける記号です。数字が小さいほど高精度です。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- ベアリング(軸受)
- 潤滑油
- ボールねじ・リニアガイド
- Vベルト
- 研削加工
- 熱処理
- エンジニアリングプラスチック
- 産業用ロボット
- 基礎知識:トルク
- 基礎知識:慣性モーメント
- 基礎知識:シャフト(軸)
- 基礎知識:摩耗
- 製品:減速機・歯車
- 分野:機構と動力伝達
- 歯車の騒音を下げたい
- 減速機のバックラッシを減らしたい
- ロボットの関節を小さく軽くしたい
出典・確認日
- 各種の歯車(小原歯車工業の研修資料)
- 歯車技術資料(2026年3月版)|小原歯車工業
- Wikipedia「歯車」
- 歯形とモジュール|小原歯車工業
- 平歯車の計算|小原歯車工業
- 歯車のQ&A|小原歯車工業
- 歯車のかみ合い|小原歯車工業
- 遊星歯車装置(世界大百科事典)|コトバンク
- 波動歯車の原理|ハーモニック・ドライブ・システムズ
- 精密減速機の機構と動作原理|ナブテスコ
- 航空事故調査報告書 JA9202(1998年)|運輸安全委員会の公開資料
- 正田功彦ほか「風車用増速機の信頼性向上に関する研究(第1報)」日本機械学会論文集C編 79巻806号(2013年)
- 石橋「風力発電用増速機およびヨー・ピッチ減速機」風力エネルギー学会誌 43巻3号(2019年)
- 森脇一郎ほか「プラスチック歯車の疲労折損に及ぼすリム厚さの影響」精密工学会誌 76巻2号(2010年)
- 焼結転造歯車の報告|神戸製鋼所
- 会社概要|小原歯車工業
- 標準歯車の選び方|小原歯車工業
- 平歯車|小原歯車工業
- 会社案内|協育歯車工業
- 平歯車|協育歯車工業
- 精密小型歯車|協育歯車工業
- 会社概要|川島製作所
- 事業内容|川島製作所
- 川島製作所の公式サイト
- 会社概要|オージック
- シフト研削により研削目を千鳥模様にして騒音改善|特注ギヤ製造.com
- 会社概要|ハーモニック・ドライブ・システムズ
- 会社概要|ナブテスコ
- 会社情報|エンプラス
- 事業紹介(ギヤ)|エンプラス
- 会社概要|カシフジ
- KL1000|カシフジ
※製品名・会社名は各社の商標または登録商標です。写真は出典を示した会社のものです。そのほかの図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月5日 本ページの内容は一般的な情報です。数値はカタログや出典の例で、実際の選定と設計は最新の規格と仕様書で確かめてください。








