
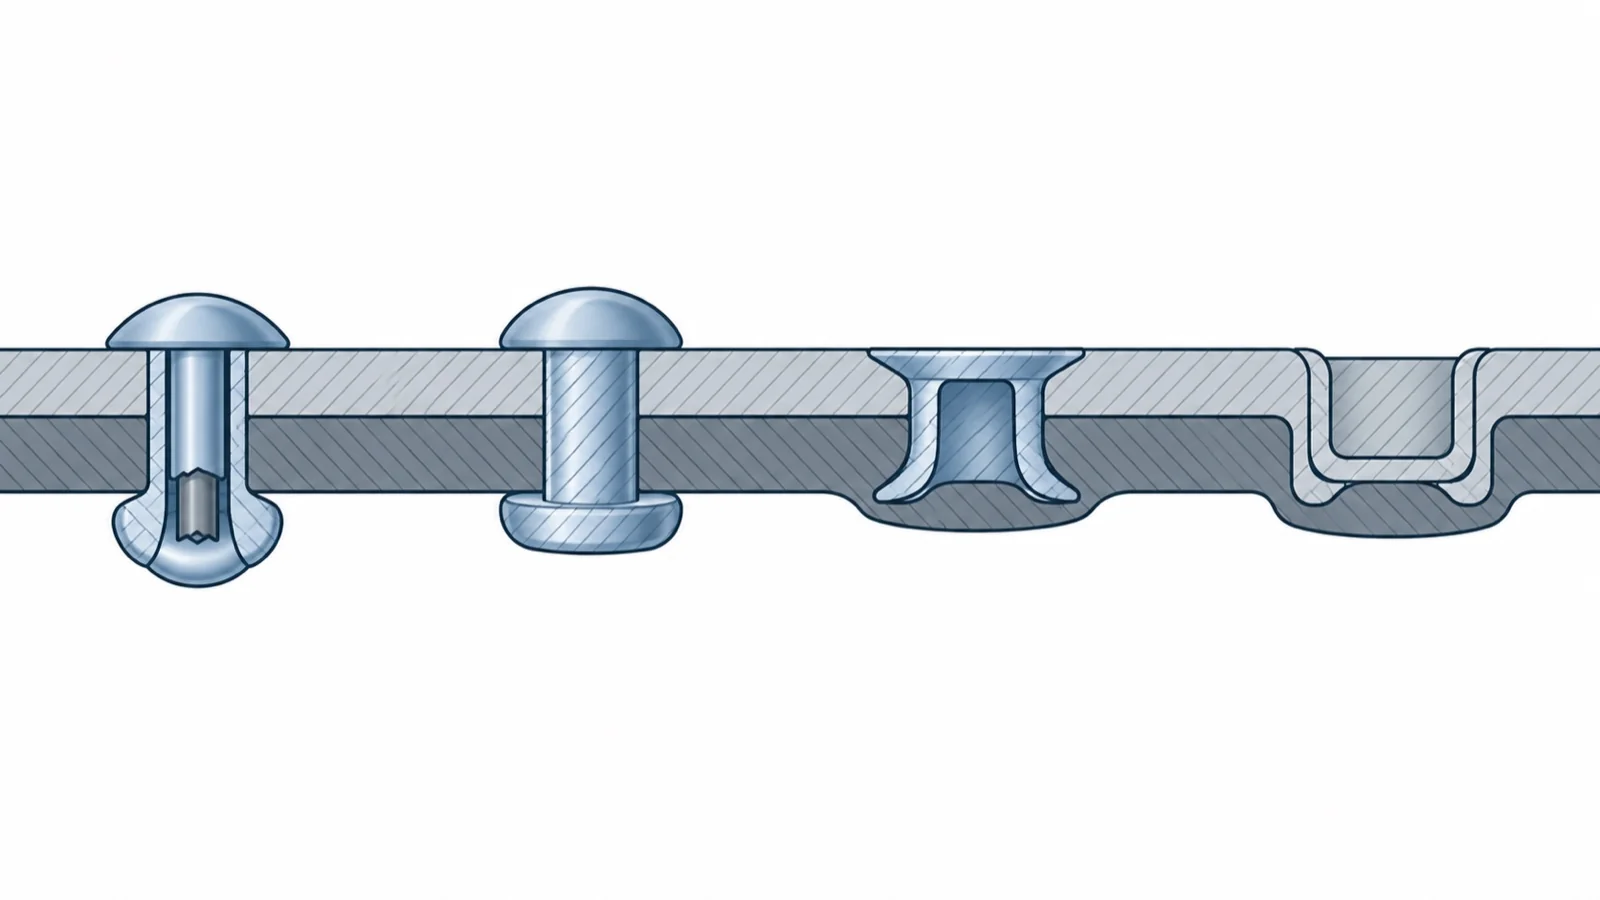
ねじで留めた所が振動でゆるむ。溶接すると歪んで、あとで直す手間がかかる。熱をかけずにアルミと鋼をつなぎたい――。こうしたときの選択肢が、リベットとかしめです。リベットは、頭とねじのない胴を持つ締結部品で、穴に通して反対側をかしめ(つぶして広げ)て留めます。
この記事では、ねじ・溶接から替えるときの課題を確かめ、置き換え先の候補(ブラインドリベット、ソリッドリベット、スピン・ラジアルかしめ、セルフピアスリベット、クリンチング)のしくみと数値を比べ、目的ごとの選び方、板厚と下穴・異種金属などの注意を、相談できる企業とあわせて紹介します。ねじのゆるみ止めは「ねじ・ボルトがゆるむのを防ぎたい」で扱っています。
今の方法(ねじ・溶接)から替えるときの課題
リベット・かしめは、変形させて留める
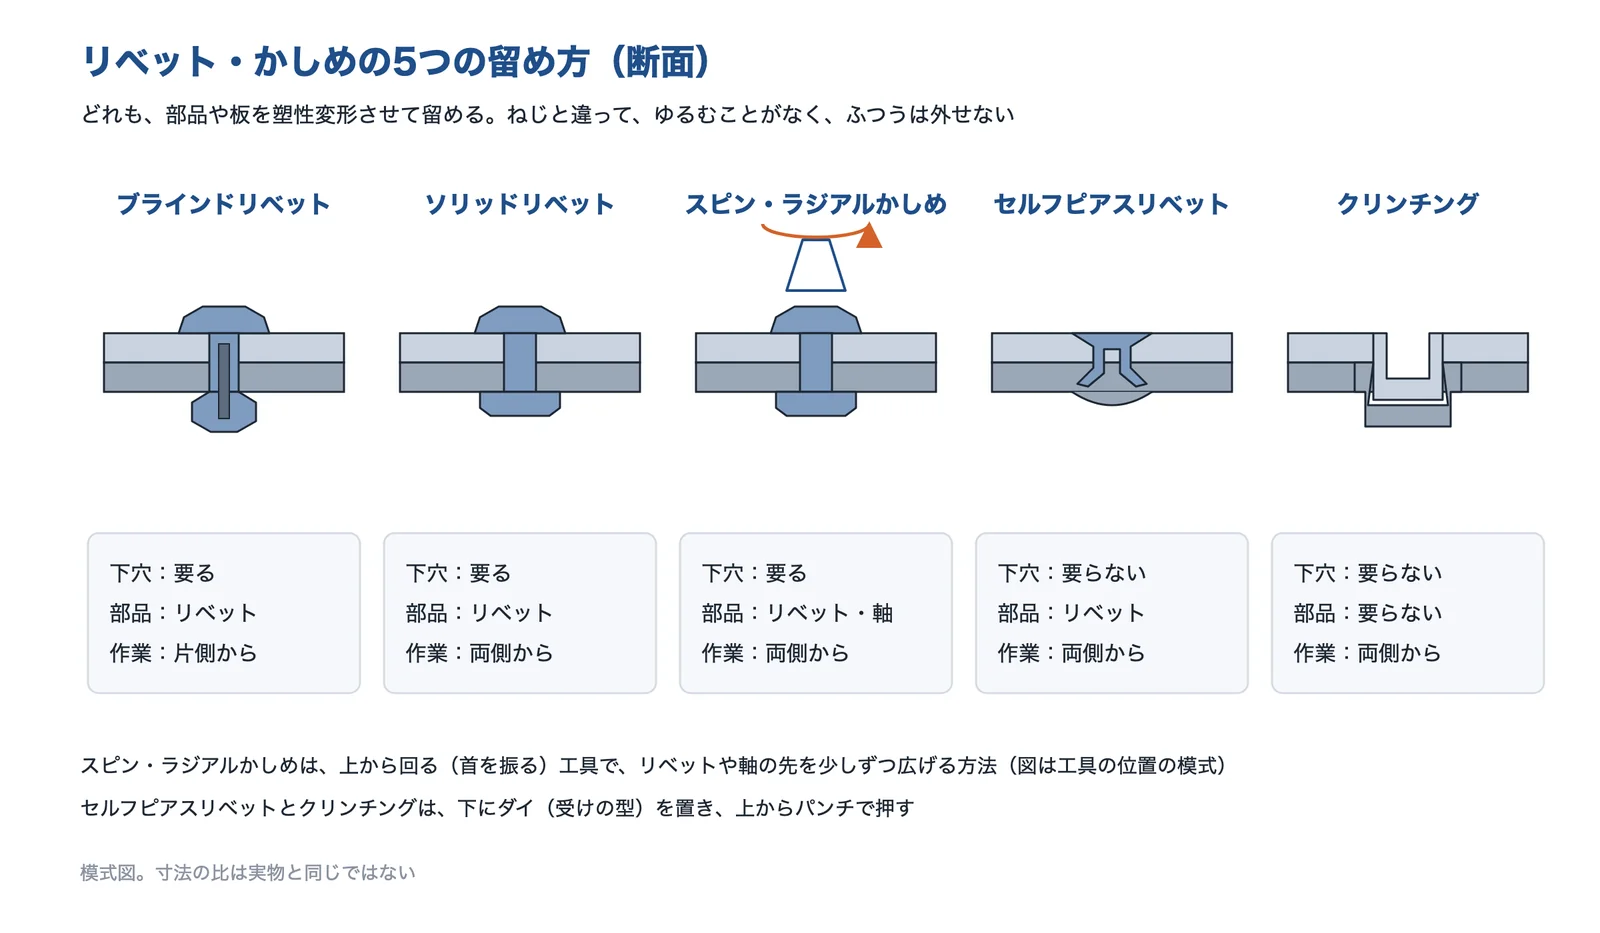
リベット・かしめは、部品や板を塑性変形させて留める方法です。リベットは、ボルト・ナットやねじと違って容易には取り外しができず、半永久的に留める所に使われます。かつては鋼橋・鉄塔・船のような大きな構造物で、真っ赤に熱したリベットをかしめる熱間の方法が使われましたが、重さと手間から溶接やボルト・ナットに置き換わりました。いまは常温でかしめる冷間の方法が、航空機から鍋・やかんまで広く使われています。
出典:Wikipedia「リベット」・ロブテックス「ブラインドリベット(丸頭)」・伊澤製作所(イプロス)・仲精機「バルテックの特徴」・アトラスコプコ「セルフピアスリベット」・TOX「テクノロジーの概要」をもとに AI(Claude)で作成
同じ「リベット・かしめ」でも、下穴が要るか、リベットという部品を使うか、片側から作業できるかが違います。どこに使うか(作業できる側・材料・動くか)で、選ぶ方法が変わります。
ねじは、ゆるむことがあり、部品と工数が増える
ねじは外せることが強みですが、振動や温度の変化でゆるむことがあり、ゆるみ止めの部品や締付けトルクの管理が要ります(詳しくは「ねじ・ボルトがゆるむのを防ぎたい」)。外す必要のない所なら、リベット・かしめに替えるとゆるみの心配と、ねじ・ワッシャー・ナットの部品をまとめて減らせることがあります。
溶接は、熱で歪み、後処理が要る
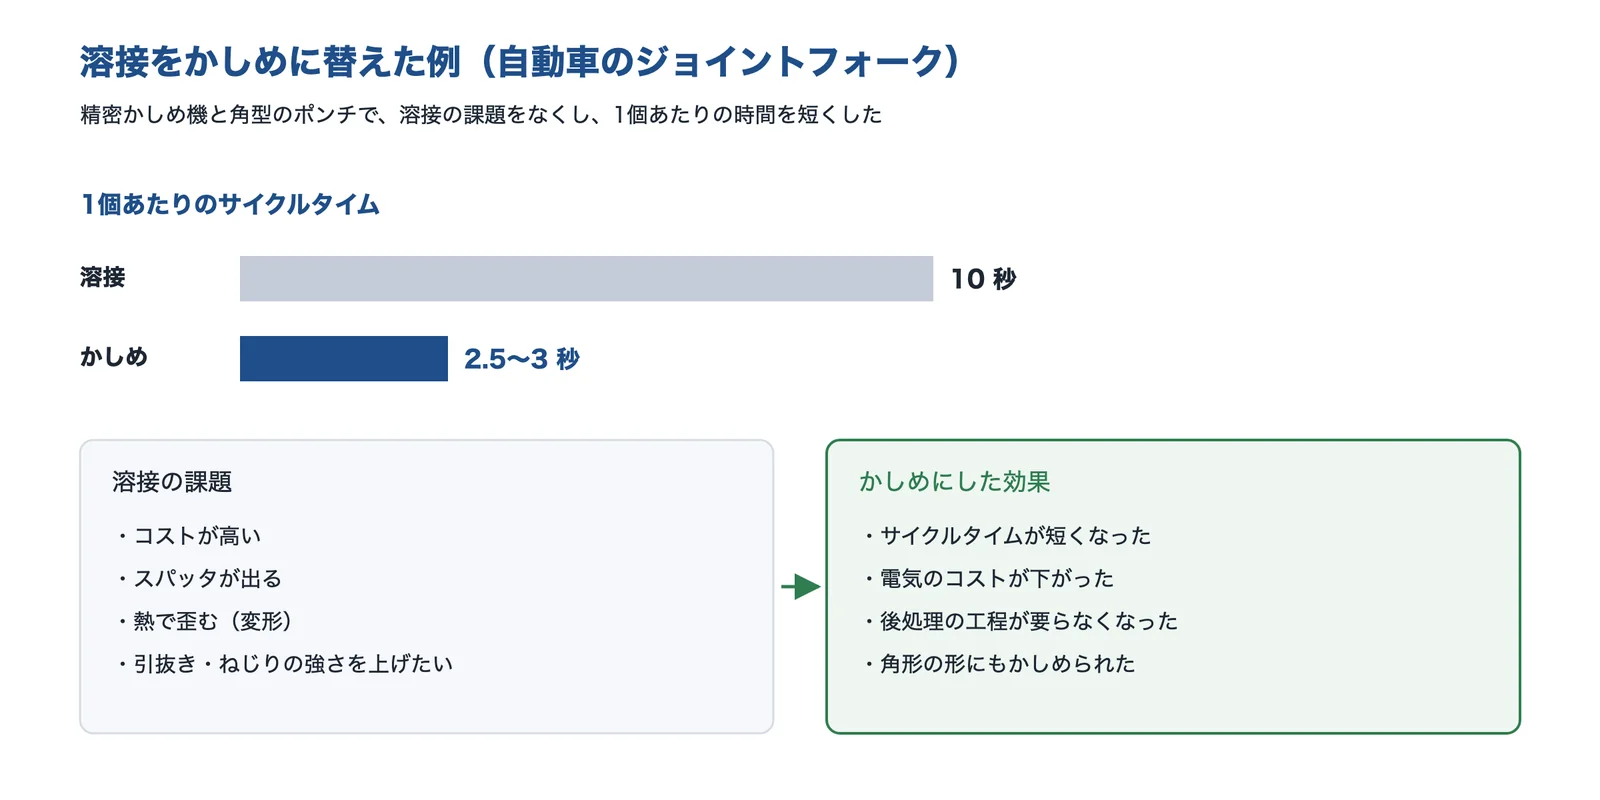
仲精機は、自動車のジョイントフォークの例で、溶接の課題としてコスト高・スパッタ・歪変形を挙げ、精密かしめ機と角型のポンチによるかしめに替えて、サイクルタイムを溶接の10秒から2.5〜3秒にし、後処理の工程を要らなくしたと公表しています。電気のコストも下がったとしています。
出典:仲精機(イプロス)をもとに AI(Claude)で作成
また、溶接は熱をかけるので、材料の組み合わせや表面処理によっては向かないことがあります(編集部の補足)。熱をかけないで留める方法は、下の「置き換え先の候補」で紹介します。溶接そのものの選び方は技術ページ「溶接」で解説しています。
出典:リベット|Wikipedia、精密かしめ機による溶接からかしめへの置き換え(イプロス)|仲精機
置き換え先の候補
ブラインドリベット(片側から留める)
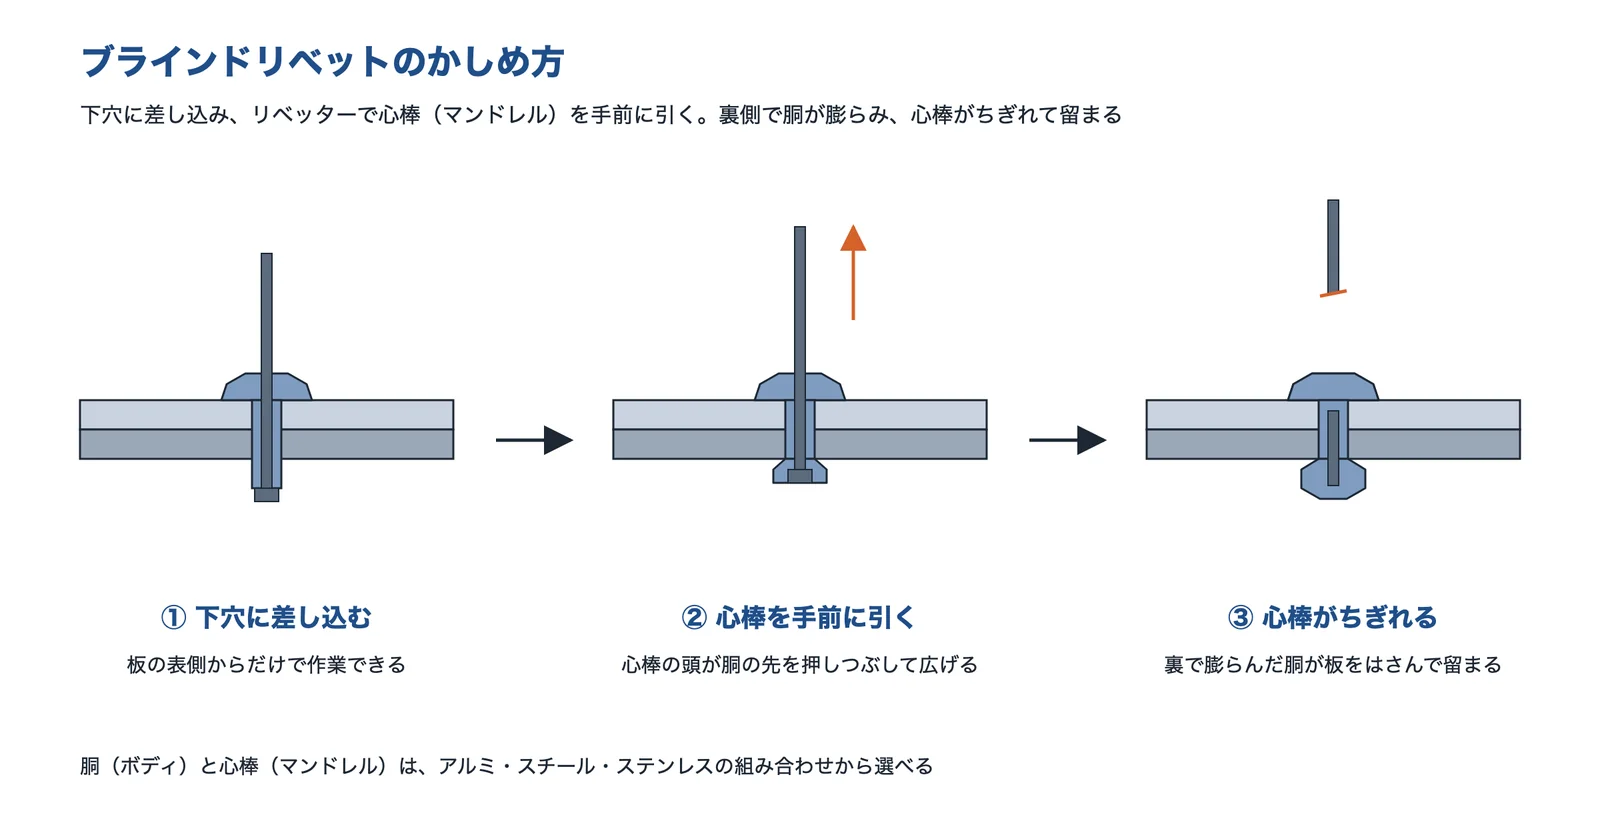
ブラインドリベットは、心棒(マンドレル)をリベッターで作業者側へ引っ張り、円筒状のリベットの内側を変形させ、心棒を引きちぎってかしめるリベットです。板の表側からだけで作業できるので、箱やパイプの内側に手が入らない所でも留められます。リベッターには、手動・空気圧・電動があります。
出典:Wikipedia「リベット」・ロブテックス「ブラインドリベット(丸頭)」をもとに AI(Claude)で作成
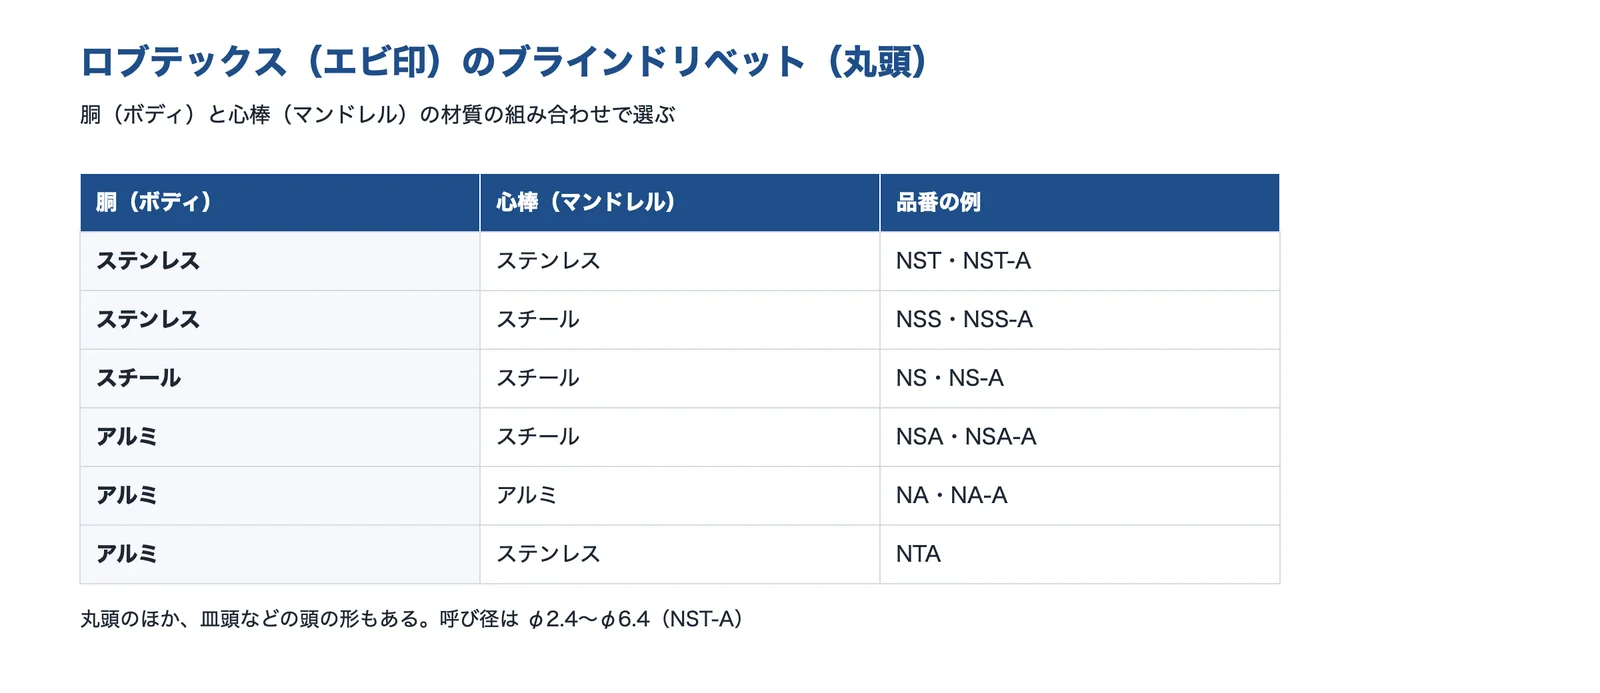
ロブテックス(エビ印)の丸頭のブラインドリベットでは、胴と心棒の材質を、ステンレス・スチール・アルミの組み合わせから選べます。ステンレスどうしの NST-A では、呼び径 φ3.2 で引張 2.79 kN・せん断 2.2 kN、φ4.8 で引張 6.14 kN・せん断 4.93 kNです(メーカーの公称値)。留める力は細い心棒がちぎれる強さで決まるので、同じ太さのふつうのリベットより小さくなります。
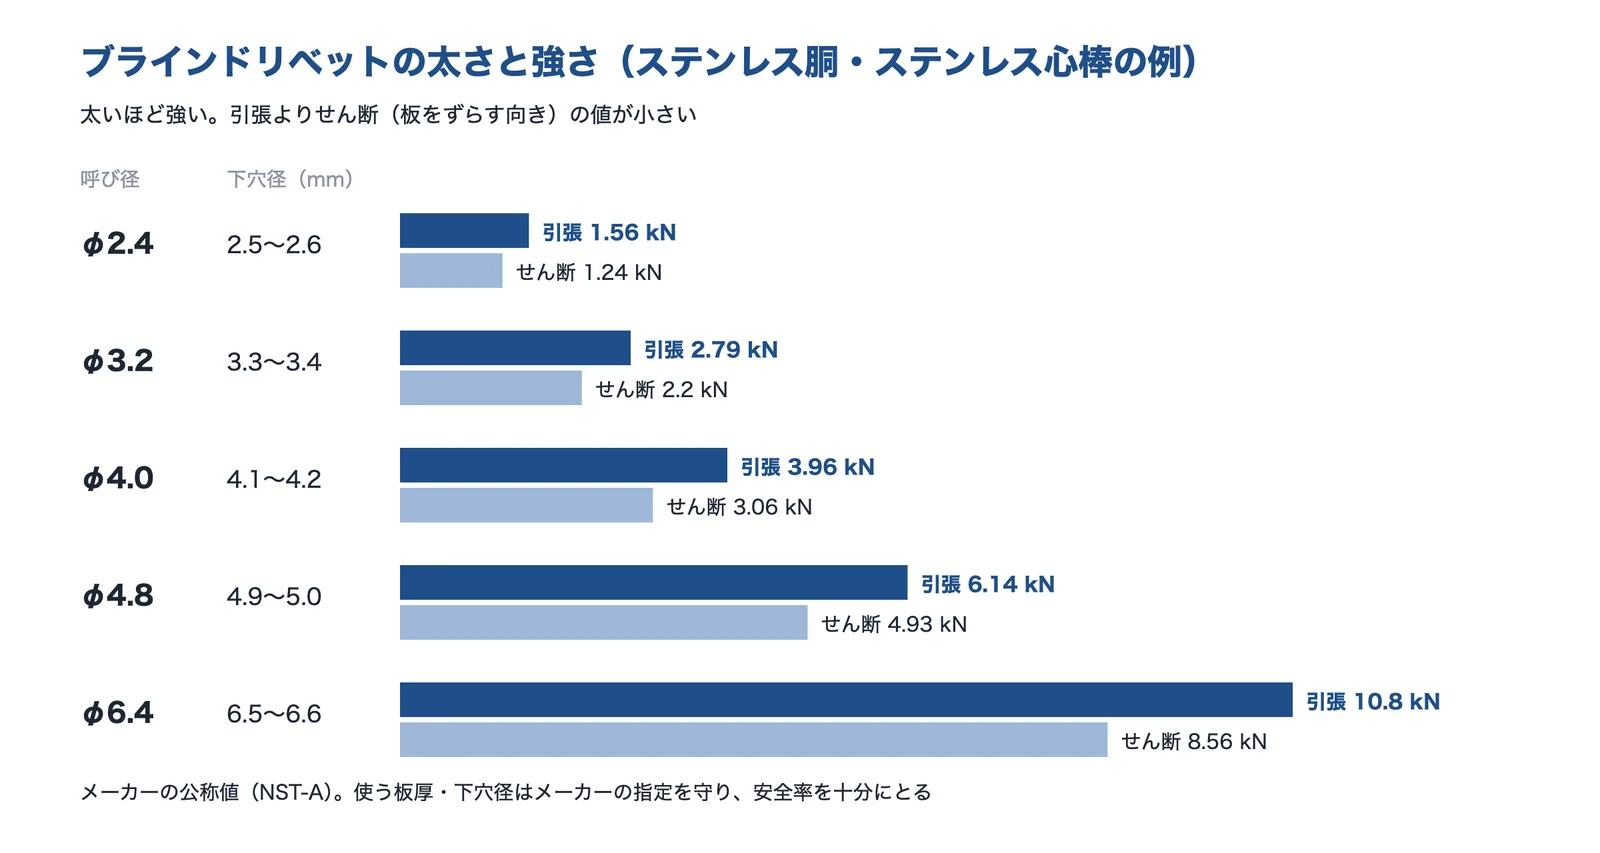
出典:ロブテックス「NST-A」をもとに AI(Claude)で作成
ソリッドリベット(両側からかしめる)
ソリッドリベットは、中の詰まったリベットを下穴に通し、裏に出た胴の先をつぶして頭を作る、いちばん基本のリベットです。常温で、工場のリベットハンマーや油圧プレスでかしめる冷間の方法が、航空機から鍋・やかんまで広く使われ、少ない数なら手ハンマーでもかしめられます。裏側に受けの型などを当てるので、両側から作業できる所に使います(編集部の補足)。
スピンかしめ・ラジアルかしめ(小さい力で頭を作る)
スピンかしめは、回転するインサート(工具)でリベットを押して変形させる方法です。回しながら押すので力が均等にかかり、押すだけのプレスかしめより小さな力で留められます。伊澤製作所は、剛性の高い接合ができ、可動部の接合に適し、異種材も留められるとしています。
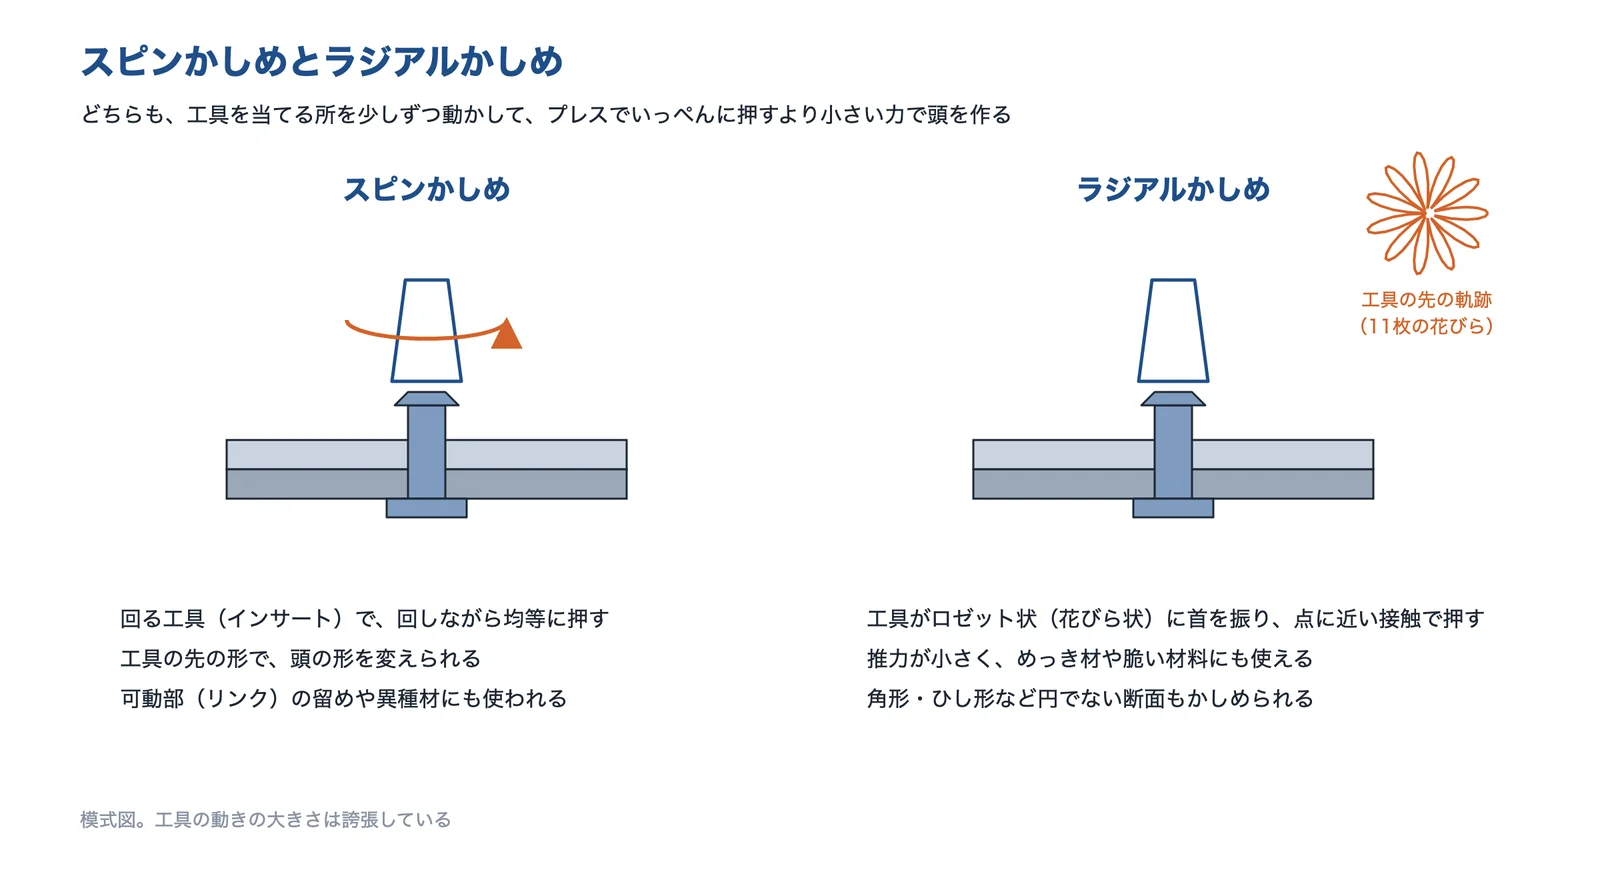
出典:伊澤製作所(イプロス)・仲精機「バルテックの特徴」をもとに AI(Claude)で作成
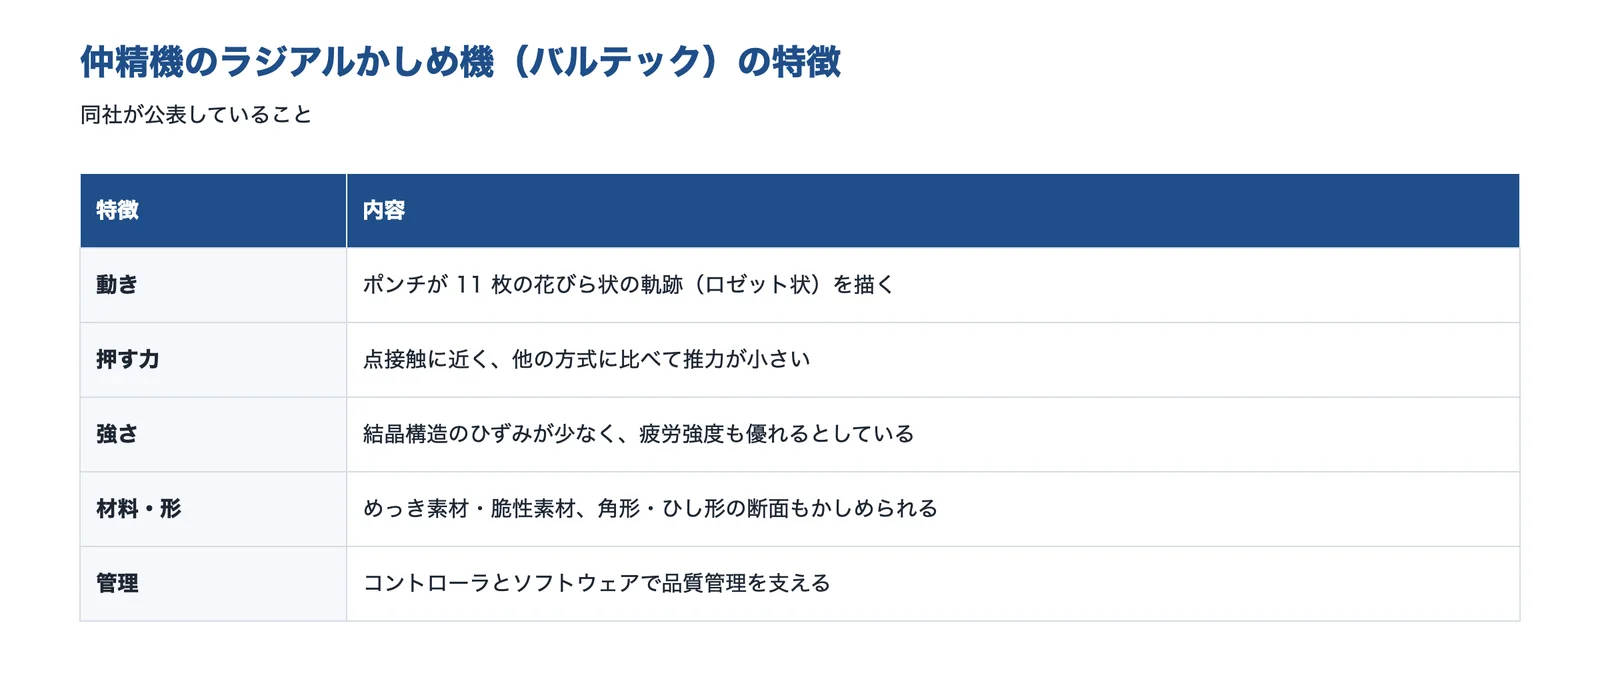
ラジアルかしめは、仲精機が扱うバルテックの方式で、ポンチが11枚の花びら状の軌跡(ロゼット状)を描きながら、点接触に近い状態で少しずつ押して頭を作ります。名前は、材料の流れが主に放射(ラジアル)方向に起こることから来ています。同社は、推力が小さく、結晶構造のひずみを小さくでき、角形やひし形の断面もかしめられるとしています。
セルフピアスリベット(下穴なしで留める)
セルフピアスリベット(SPR)は、専用のリベットを重ねた板に打ち込み、下のダイで脚を押し広げて、下の板を突き抜けずに、その中に食い込ませて留める方法です。アトラスコプコは、下穴加工や加熱、発煙なしで留められ、アルミとハイテン材(高張力鋼)、複合材と金属などの組み合わせに使えるとしています。
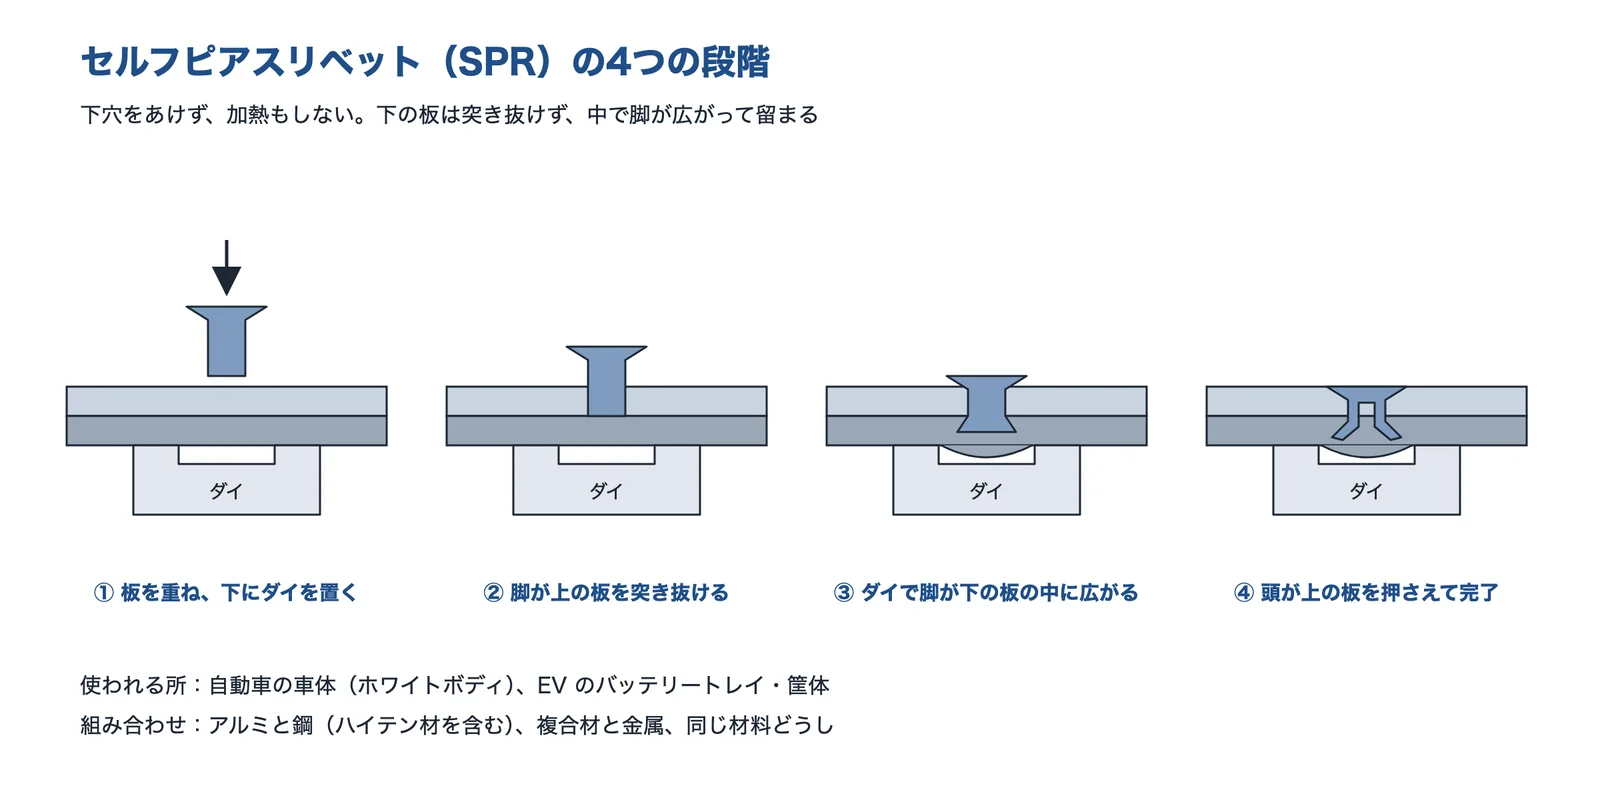
出典:アトラスコプコ「セルフピアスリベット」をもとに AI(Claude)で作成
同社は、使われる所として、自動車の車体(ホワイトボディ)の組立と、EV のバッテリートレイ・筐体・軽量構造部品を挙げています。板の上下に装置を置くので、板の両側から作業できる所に使います。
クリンチング(部品を使わずに留める)
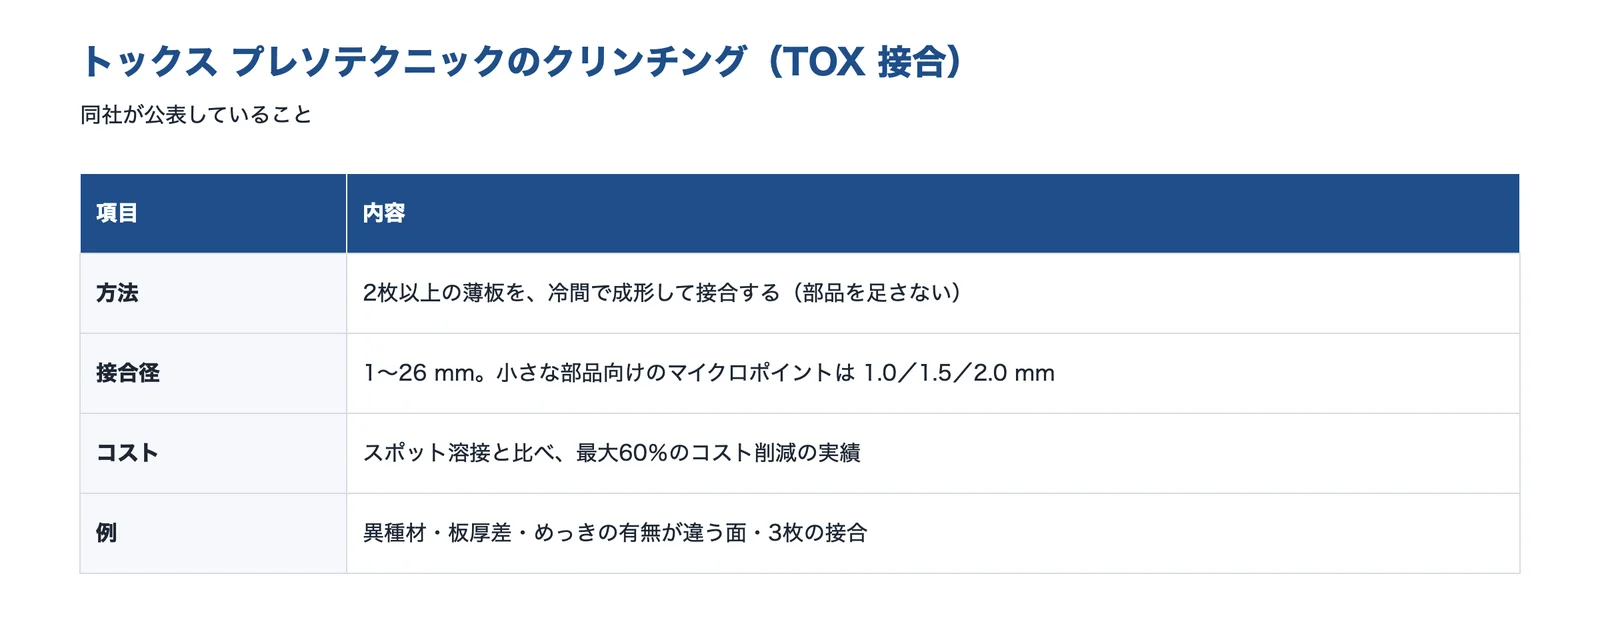
クリンチング(かしめ接合)は、2枚以上の薄板を冷間で成形して接合する技術です(トックス プレソテクニック)。同社は、専用のポンチが板を特殊な形のダイへ押し込み、ポンチ側の材料がダイ側の材料の内側で張り出して接合するとし、副資材や熱を加える必要がないとしています。
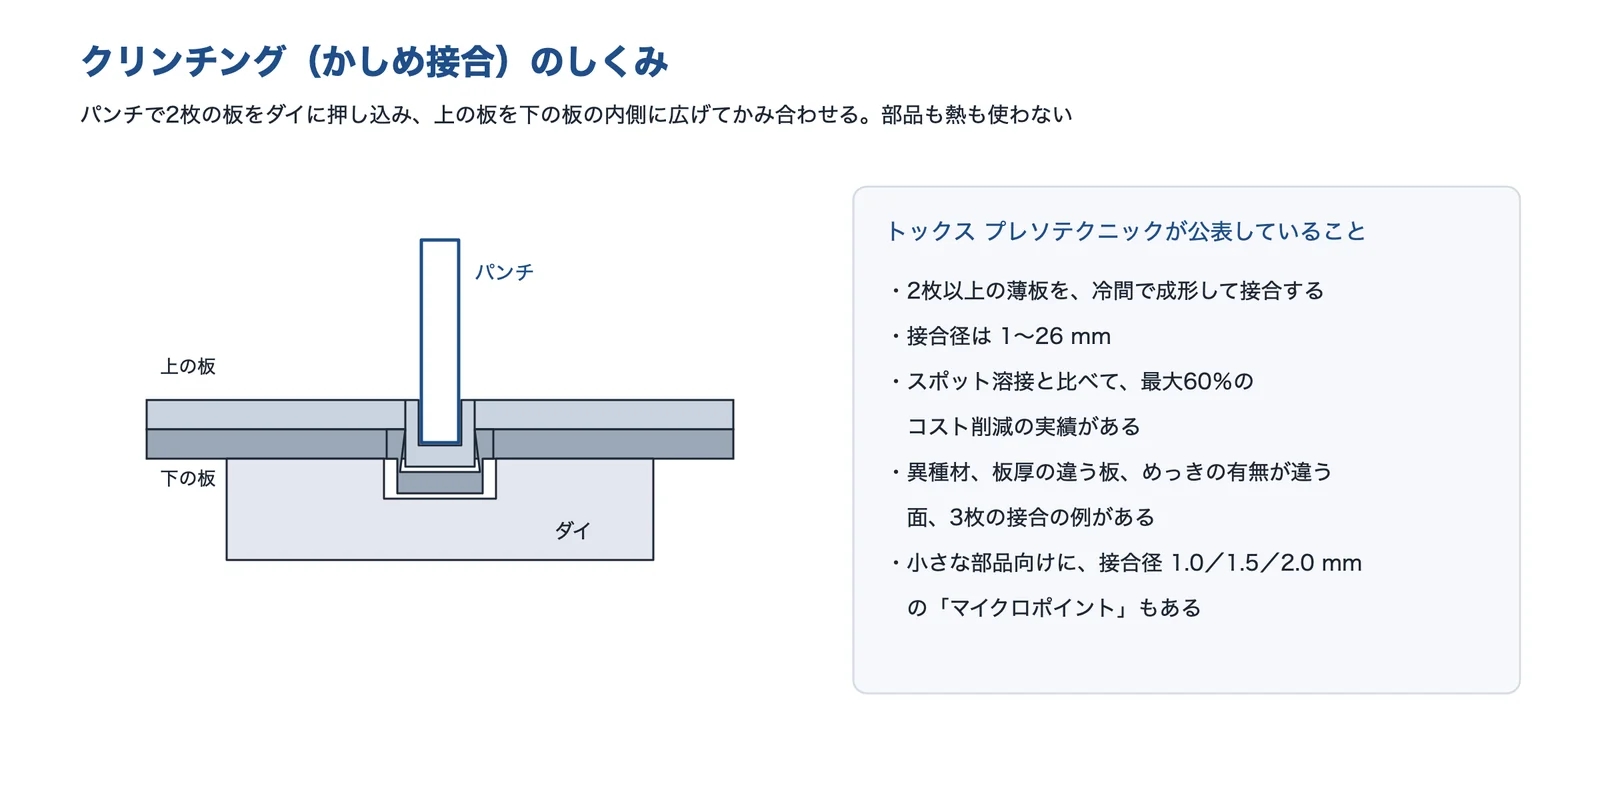
出典:TOX「テクノロジーの概要」・トックス プレソテクニック(イプロス)・トックス プレソテクニック「TOX 接合のしくみ」(イプロス)・トックス プレソテクニック「マイクロポイント」(イプロス)をもとに AI(Claude)で作成
同社は、接合径を 1〜26 mm、スポット溶接と比べて最大60%のコスト削減の実績があるとし、異種材・板厚の違う板・めっきの有無が違う面・3枚の接合の例を挙げています。板金の加工は技術ページ「板金・プレス加工」で解説しています。
出典:リベット|Wikipedia、ブラインドリベット(丸頭)|ロブテックス、NST-A|ロブテックス、スピンカシメ(イプロス)|伊澤製作所、バルテックの特徴|仲精機、セルフピアスリベット(SPR)|アトラスコプコ、テクノロジーの概要|TOX、TOX 接合(イプロス)|トックス プレソテクニック、TOX 接合のしくみ(イプロス)|トックス プレソテクニック
目的と置き換え先の比較表
行が置き換えの目的、列が置き換え先の候補です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | ブラインド リベット | ソリッド リベット | スピン・ ラジアルかしめ | セルフピアス リベット | クリンチング |
|---|---|---|---|---|---|
| A片側からしか作業できない所を留めたい | ◎ | ||||
| B溶接の熱・歪み・スパッタをなくしたい | △ | ○ | ◎ | ○ | ○ |
| Cアルミ・めっき鋼板・異種材料を留めたい | ○ | △ | ◎ | ○ | |
| D部品を足さずに、薄板どうしを安く留めたい | △ | ◎ | |||
| E回る・動く所(リンク・ヒンジ)を留めたい | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的には向かないか、根拠になる公開情報が見つからなかった候補です。記号は、メーカーが公表している情報をもとにした編集部の評価で、「置き換えるときの注意」には編集部の補足を含みます。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
片側からしか作業できない所を留めたい
箱・パイプ・筐体の内側に手や工具が入らない。組み上げたあとに部品を後付けしたい。
- 比べた結果
- ブラインドリベットは、心棒(マンドレル)をリベッターで作業者側へ引いて、円筒のリベットの内側を変形させ、心棒を引きちぎってかしめるので、板の表側からだけで作業できます。ほかの4つは、多くの場合、板の裏にダイ(受けの型)などを置くので、両側から作業します(編集部の補足)。
- 候補
- ブラインドリベット(◎)表側からだけで留められる
留める力は細い心棒がちぎれる強さで決まるので、同じ太さのふつうのリベットより小さくなります。強さは、メーカーが品番ごとに公表している引張・せん断の値で確かめます。
溶接の熱・歪み・スパッタをなくしたい
溶接すると歪んで後で直している、スパッタの除去に手間がかかる、サイクルタイムを短くしたい。
- 比べた結果
- 仲精機は、自動車のジョイントフォークで溶接をかしめに替え、サイクルタイムを溶接の10秒から2.5〜3秒にし、後処理の工程を要らなくした例を公表しています(溶接の課題はコスト高・スパッタ・歪変形)。セルフピアスリベットは下穴加工・加熱・発煙なしで留められ(アトラスコプコ)、クリンチングは冷間で板を成形して接合します(トックス プレソテクニック)。ソリッドリベットも、常温でプレスなどでかしめる冷間の方法があります。
- 候補
- スピン・ラジアルかしめ(◎)溶接から置き換えた例が公表されている
- セルフピアスリベット・クリンチング(○)熱をかけずに板どうしを留める
- ソリッドリベット(○)常温でプレスなどでかしめる
- ブラインドリベット(△)留める力は心棒の強さで決まる
溶接は部品どうしを一体にしますが、リベット・かしめは決まった点で留めます。溶接と同じ強さ・気密が要るかを先に決め、かしめの点の数と配置を試作で確かめます。
アルミ・めっき鋼板・異種材料を留めたい
アルミと鋼をつなぎたい。めっき鋼板を溶接すると、めっきが焼けて傷む。
- 比べた結果
- アトラスコプコは、セルフピアスリベットでアルミとハイテン材(高張力鋼)、複合材と金属などを、加熱せずに留められるとし、車体(ホワイトボディ)や EV のバッテリートレイに使われるとしています。トックス プレソテクニックは、異種材・めっきの有無が違う面の接合の例を挙げています。ブラインドリベットは、胴と心棒の材質をアルミ・スチール・ステンレスから選べます(ロブテックス)。仲精機は、ラジアルかしめは推力が小さく、めっき素材や脆い素材にも使えるとしています。
- 候補
- セルフピアスリベット(◎)アルミと鋼などを下穴なし・加熱なしで
- クリンチング(○)異種材・めっき面の接合の例
- ブラインドリベット(○)胴の材質を板に合わせて選べる
- ラジアルかしめ(△)めっき素材・脆い素材にも使えるとしている
違う金属が触れていると、水があるときに卑な金属のほうが腐食しやすくなります(異種金属接触腐食)。リベットの材質を板に合わせるか、絶縁を考えます。
部品を足さずに、薄板どうしを安く留めたい
ねじ・リベットの部品代と在庫を減らしたい。スポット溶接の電気代や電極の手入れを減らしたい。
- 比べた結果
- クリンチングは、ポンチで板をダイに押し込み、板そのものを張り出させて接合するので、ねじやリベットの部品が要りません。トックス プレソテクニックは、スポット溶接と比べて最大60%のコスト削減の実績があるとし、接合径を 1〜26 mm としています。セルフピアスリベットは下穴が要りませんが、リベットは使います。
- 候補
- クリンチング(◎)部品も下穴も要らない
- セルフピアスリベット(△)下穴は要らないが、リベットを使う
部品を足さないぶん、1点あたりの強さはリベットより小さくなりやすいので、点の数を増やすか、接合径を大きくすることを考えます(接合径は製品と金型で決まる)。強さはメーカーに試作で確かめてもらいます。
回る・動く所(リンク・ヒンジ)を留めたい
リンクやヒンジの軸を、ゆるまず、しかも回るように留めたい。
- 比べた結果
- 伊澤製作所は、スピンかしめは剛性の高い接合ができ、可動部の接合に適するので機能部品の接合に多く使われるとしています。千秋技研は、スピンかしめ機について「カシメ後にリンク旋回が可能」とし、かしめのストロークを 0.1 mm 単位で調整でき、2〜3段の高さの切り換えもできるとしています。
- 候補
- スピン・ラジアルかしめ(◎)かしめの高さを細かく決められる
強くかしめすぎると回らなくなり、弱いとがたつきます。かしめの高さ(ストローク)を決めて管理し、回る力(トルク)とがたを試作で確かめます。
出典:リベット|Wikipedia、NST-A|ロブテックス、精密かしめ機の事例(イプロス)|仲精機、バルテックの特徴|仲精機、セルフピアスリベット(SPR)|アトラスコプコ、TOX 接合(イプロス)|トックス プレソテクニック、スピンカシメ(イプロス)|伊澤製作所、MIRA スピンカシメ機(イプロス)|千秋技研
置き換えるときの注意
板厚の合計と下穴を、メーカーの指定に合わせる
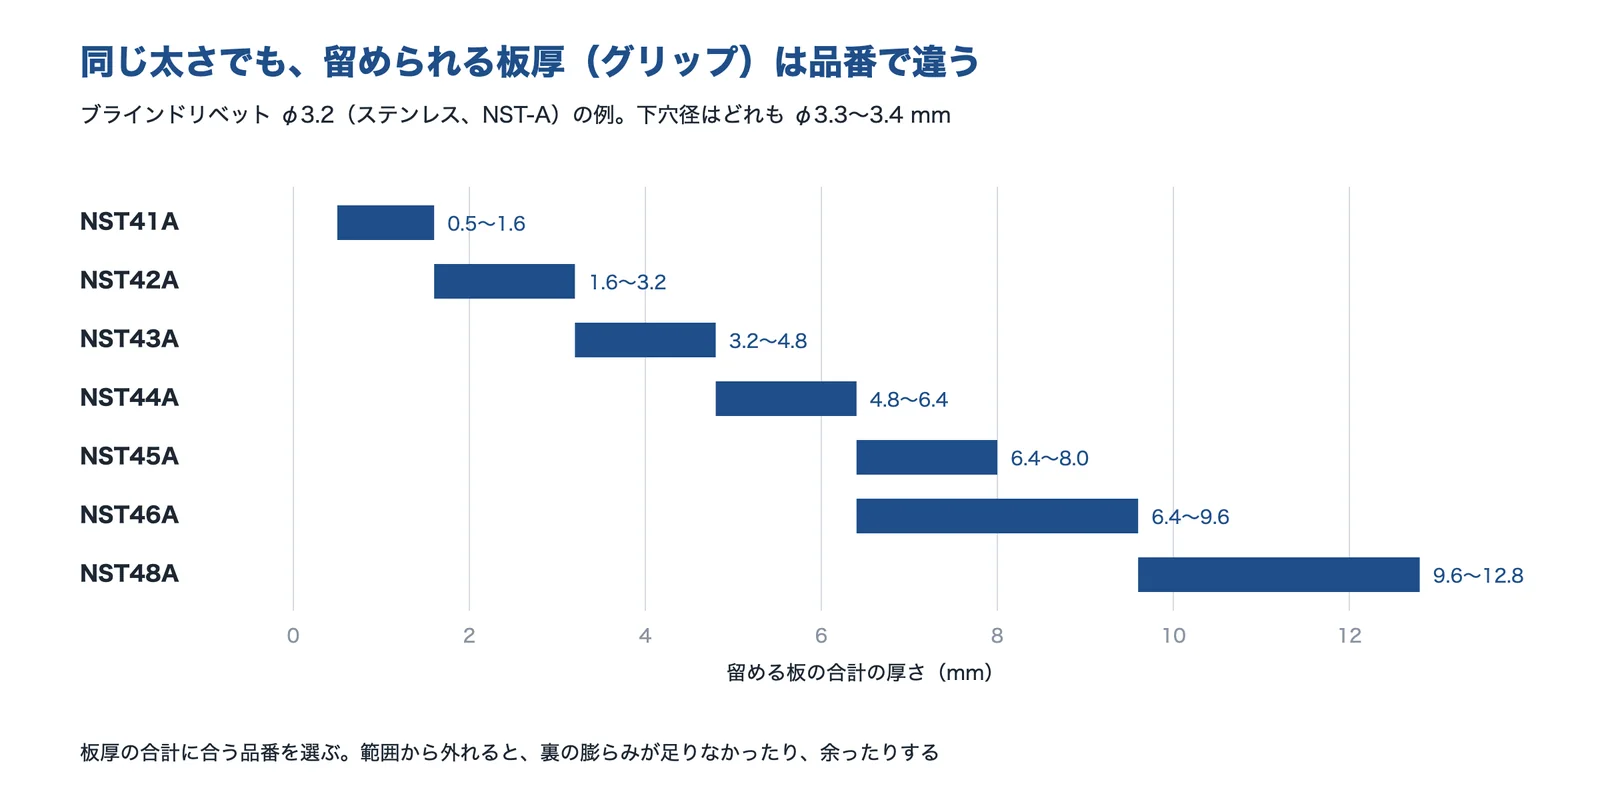
ブラインドリベットは、同じ太さでも、留められる板の合計の厚さ(かしめ板厚)が品番ごとに違います。ロブテックスの NST-A の φ3.2 では、0.5〜1.6 mm から 9.6〜12.8 mm まで7つの品番に分かれ、下穴径はどれも φ3.3〜3.4 mm です。
出典:ロブテックス「NST-A」をもとに AI(Claude)で作成
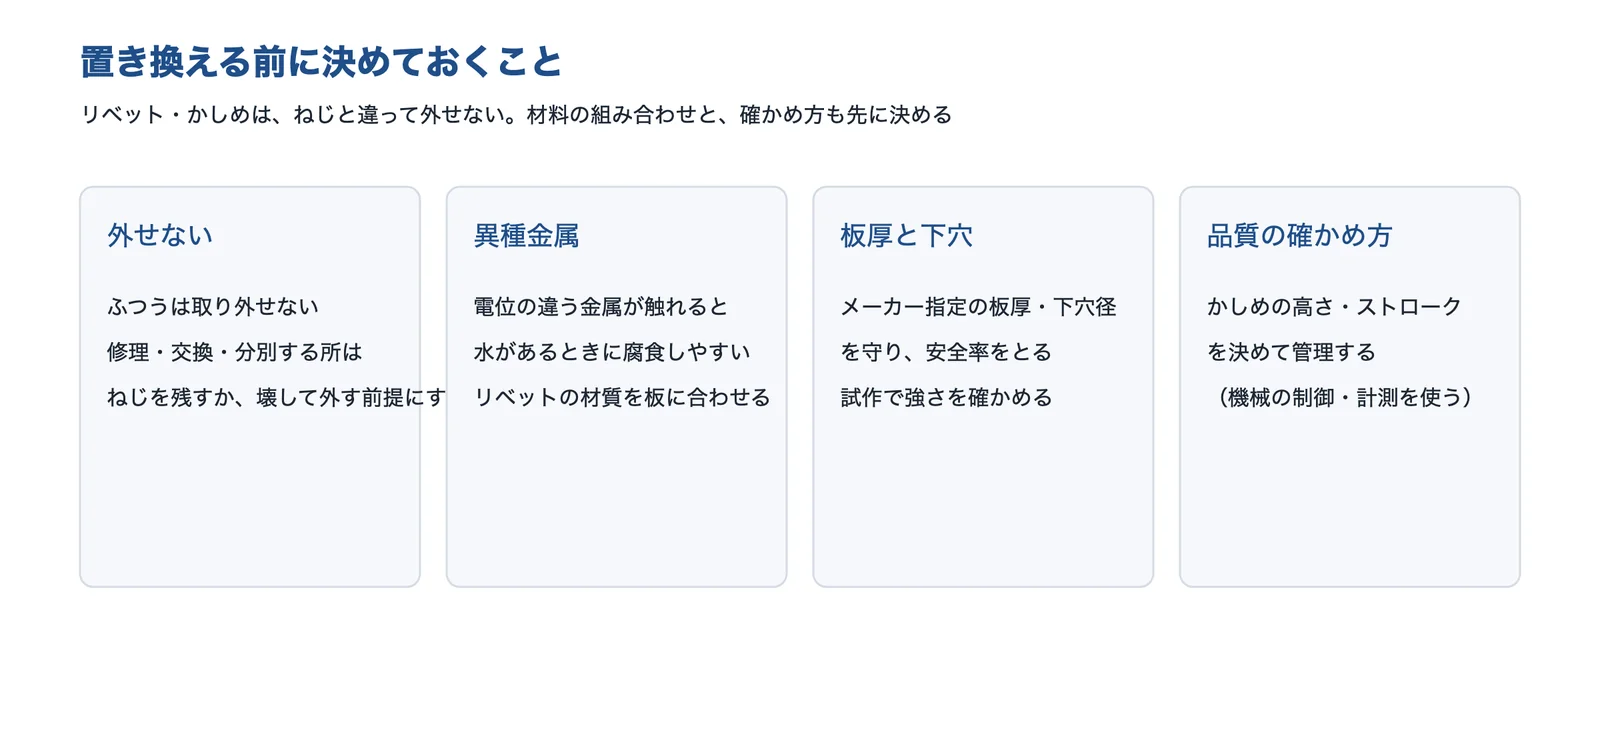
同社は、適正なかしめ板厚と下穴径は同社の指定寸法を守り、安全率を十分に考えて施工するよう注意しています。板厚の合計に合う品番を選び、試作で強さを確かめます。
外せないことを前提に、修理・分別を考える
リベット・かしめは、ねじと違って容易には外せません。修理や部品の交換、使ったあとの分別が要る所は、ねじを残すか、壊して外すことを前提にします(「分解・リサイクルしやすくしたい」)。
出典:Wikipedia「リベット」・ロブテックス「NST-A」・千秋技研(イプロス)・仲精機「バルテックの特徴」をもとに AI(Claude)で作成
違う金属どうしの腐食に気をつける
アルミの板をステンレスや鋼のリベットで留めるなど、違う金属が触れていると、水があるときに卑な金属(この例ではアルミ)が腐食しやすくなります。リベットの材質を板に合わせるか、絶縁します。しくみは 技術の基礎知識「イオン化傾向(と異種金属接触腐食)」、対策は「異種金属の接触で起きる腐食(電食)を防ぎたい」で解説しています。
かしめの高さを決めて、品質を管理する
かしめは、強すぎると部品が割れたり回らなくなったりし、弱いとがたつきます。千秋技研のスピンかしめ機は、かしめのストロークを 0.1 mm 単位で調整でき、仲精機は、コントローラとソフトウェアで品質管理を支えるとしています。かしめの高さ・ストロークを決めて記録し、量産でばらつかないようにします。自動化は技術ページ「自動組立機」で解説しています。
出典:NST-A|ロブテックス、リベット|Wikipedia、MIRA スピンカシメ機(イプロス)|千秋技研、バルテックの特徴|仲精機
リベット・かしめの技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。リベットのメーカー、かしめ機のメーカー、部品を使わない接合(クリンチング)の会社を挙げました。
株式会社ロブテックス|ブラインドリベット(エビ印)
ロブテックスとは
ロブテックスは、大阪府東大阪市に本店を置く会社です(1923年設立)。作業工具・ファスニングツール・工業用ファスナー・電設工具・油圧工具・切削工具を製造・販売し、「エビ印(LOBSTER)」のブランドでブラインドリベットを扱っています。
ロブテックスの得意技術
| 技術 | 内容 |
|---|---|
| ブラインドリベット(丸頭) | 胴(ボディ)と心棒(マンドレル)の材質の組み合わせで、ステンレス×ステンレス・ステンレス×スチール・スチール×スチール・アルミ×スチール・アルミ×アルミ・アルミ×ステンレスの品番がある |
| 品番ごとの数値の公表 | ステンレスの NST-A では、呼び径 φ2.4〜φ6.4 の品番ごとに、下穴径・かしめ板厚・引張とせん断の強さ(例:φ4.8 で引張 6.14 kN・せん断 4.93 kN)を公表している |
同社は、適正なかしめ板厚と下穴径は同社の指定寸法を守り、安全率を十分に考えて施工するよう注意しています。
ロブテックスが解決できる課題
- 片側からしか作業できない箱・パイプ・筐体を留めたい
- 板の材質に合わせて、リベットの胴と心棒の材質を選びたい
- 留める板厚と強さから、リベットの太さと品番を選びたい
出典:ロブテックス「ブラインドリベット(丸頭)」をもとに AI(Claude)で作成
出典:会社概要|ロブテックス、ブラインドリベット(丸頭)|ロブテックス、NST-A|ロブテックス、お問い合わせ|ロブテックス
仲精機株式会社|ラジアルかしめ機(バルテック)
仲精機とは
仲精機は、大阪府守口市に本社を置く会社です(1967年設立。前身の仲精機工作所は1952年創立)。航空機器部品・IT と AV 機器の機構部品・自動車部品などを作り、自社製品としてエアチャック・ハンドプレス・ラジアルかしめ機などを扱っています。
仲精機の得意技術
| 技術 | 内容 |
|---|---|
| ラジアルかしめ(バルテック) | ポンチが11枚の花びら状の軌跡(ロゼット状)を描き、点接触に近い状態で、他の方式より小さい推力でリベットの頭を作るとしている |
| 強さと材料 | 結晶構造のひずみを小さくして高い強度の頭を作り、疲労強度も優れるとしている。摩擦熱や推力が小さいので、めっき素材や脆い素材にも使えるとしている |
| 形と管理 | 角形・ひし形など円でない断面もかしめられる。コントローラとソフトウェアで品質管理を支えるとしている |
仲精機が解決できる課題
- 溶接で留めている部品を、かしめに替えてサイクルタイムを短くしたい
- めっきした部品や脆い材料を、傷めずにかしめたい
- 角形の軸など、円でない形をかしめたい
公開されている実績
- 自動車のジョイントフォークで、溶接(10秒)を精密かしめ機と角型ポンチによるかしめ(2.5〜3秒)に替え、後処理の工程を要らなくした(同社の公表)
- スピーカー・シートベルトのバックルなどの導入事例(同社のサイト)
出典:仲精機「バルテックの特徴」をもとに AI(Claude)で作成
出典:会社概要|仲精機、バルテックの特徴|仲精機、精密かしめ機の事例(イプロス)|仲精機、バルテックの導入事例|仲精機、お問い合わせ|仲精機
トックス プレソテクニック株式会社|部品を使わないクリンチング
トックス プレソテクニックとは
トックス プレソテクニックは、福岡県粕屋郡須恵町に所在する会社です。日本語のサイトで TOX® の技術を紹介し、薄板の冷間接合(クリンチング)を中核技術として、プレス・圧着の装置も扱っています。
トックス プレソテクニックの得意技術
| 技術 | 内容 |
|---|---|
| クリンチング(TOX 接合) | 2枚以上の薄板を、冷間で成形して接合する。熱や副資材を使わない |
| 接合径とコスト | 接合径は 1〜26 mm。スポット溶接と比べて最大60%のコスト削減の実績があるとしている |
| 小さな部品向け | 接合径 1.0/1.5/2.0 mm の「マイクロポイント」。LED ライトの鋼板や電子部品の端子の接合を例に挙げている |
トックス プレソテクニックが解決できる課題
- スポット溶接やリベットを、部品を使わない接合に替えたい
- めっき鋼板・異種材・板厚の違う板・3枚を留めたい
- 小さな電子部品の端子や薄板を留めたい
出典:TOX「テクノロジーの概要」・トックス プレソテクニック(イプロス)・トックス プレソテクニック「マイクロポイント」(イプロス)をもとに AI(Claude)で作成
出典:TOX インターネットページに関する法的通知(会社情報)、テクノロジーの概要|TOX、TOX 接合(イプロス)|トックス プレソテクニック、TOX 接合のしくみ(イプロス)|トックス プレソテクニック、TOX マイクロポイント(イプロス)|トックス プレソテクニック、営業連絡先|TOX
選ぶ前に確かめる条件
リベット・かしめへの置き換えを相談する前に、次のことを整理しておくと話が早く進みます。
- 作業できる側:板の表側からだけか、両側から装置を置けるか
- 材料:板の材質(アルミ・鋼・めっき鋼板・ステンレス・樹脂・複合材)と、それぞれの厚さ、留める枚数
- 強さ:かかる力の向き(板をずらす向き=せん断か、引きはがす向き=引張か)と大きさ、振動
- 動き:留めた所が回る・動くか(リンク・ヒンジ)、気密や水密が要るか
- 外すか:修理・交換・分別で外す必要があるか
- 量と設備:年間の数、サイクルタイム、今の溶接・ねじ締めの設備と工程
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月29日








