
食品のタンクや配管を CIP で洗っているのに、配管の枝の先やバルブのまわりにかすが残る。殺菌しても、溶接の跡から菌が出てくる。コンベヤを毎日分解して洗うのに時間がかかり、人によって洗い方が違う。CIP の水・薬剤・時間がかさむ。そもそも、洗えたかどうかをどう確かめればよいか分からない――食品機械の設計や改造では、こうした「洗いやすさ」と「菌の残りにくさ」の困りごとが出てきます。
こうした困りごとの多くは、洗浄液が届かない場所(死角・すき間・水たまり)と、汚れが入り込む凹凸が機械に残っていること、そして洗い方(流速・温度・薬剤・時間)がそれに合っていないことが原因です。症状によって効く対策が違うので、まず下のマトリクスで、症状と対策の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 衛生設計(死角・すき間・水たまりをなくす構造) | 表面仕上げ(研磨・電解研磨・ビードカット) | サニタリー継手・バルブ | CIP(洗浄の条件・ユニット・ノズル) | 洗えたかの確認(ATP・ふき取り・カバレッジ) |
|---|---|---|---|---|---|
| A配管・継手・バルブの奥(行き止まり・すき間)に汚れや菌が残る | ◎ | ◎ | ○ | ||
| B溶接部・傷・ざらついた面に汚れが残り、菌が戻ってくる | ○ | ◎ | ○ | ||
| C分解して洗うのに時間がかかる・洗い残しが出る | ○ | ○ | ◎ | ||
| DCIP をしても洗浄むらが出る・水と薬剤と時間がかかる | ○ | ○ | ◎ | ||
| E洗えたかどうかを確かめられない・基準がない | △ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の対策(または大きな効果の事例)として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
出典:MONOVATE「なぜステンレス溶接後にビードカットを行うのか」
課題の診断と解決策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
配管・継手・バルブの奥(行き止まり・すき間)に汚れや菌が残る
CIP をしても、配管の枝の先や、継手・バルブのすき間に製品のかすが残る。ふき取ると、そこだけ数値が高い。
- 起きている現象
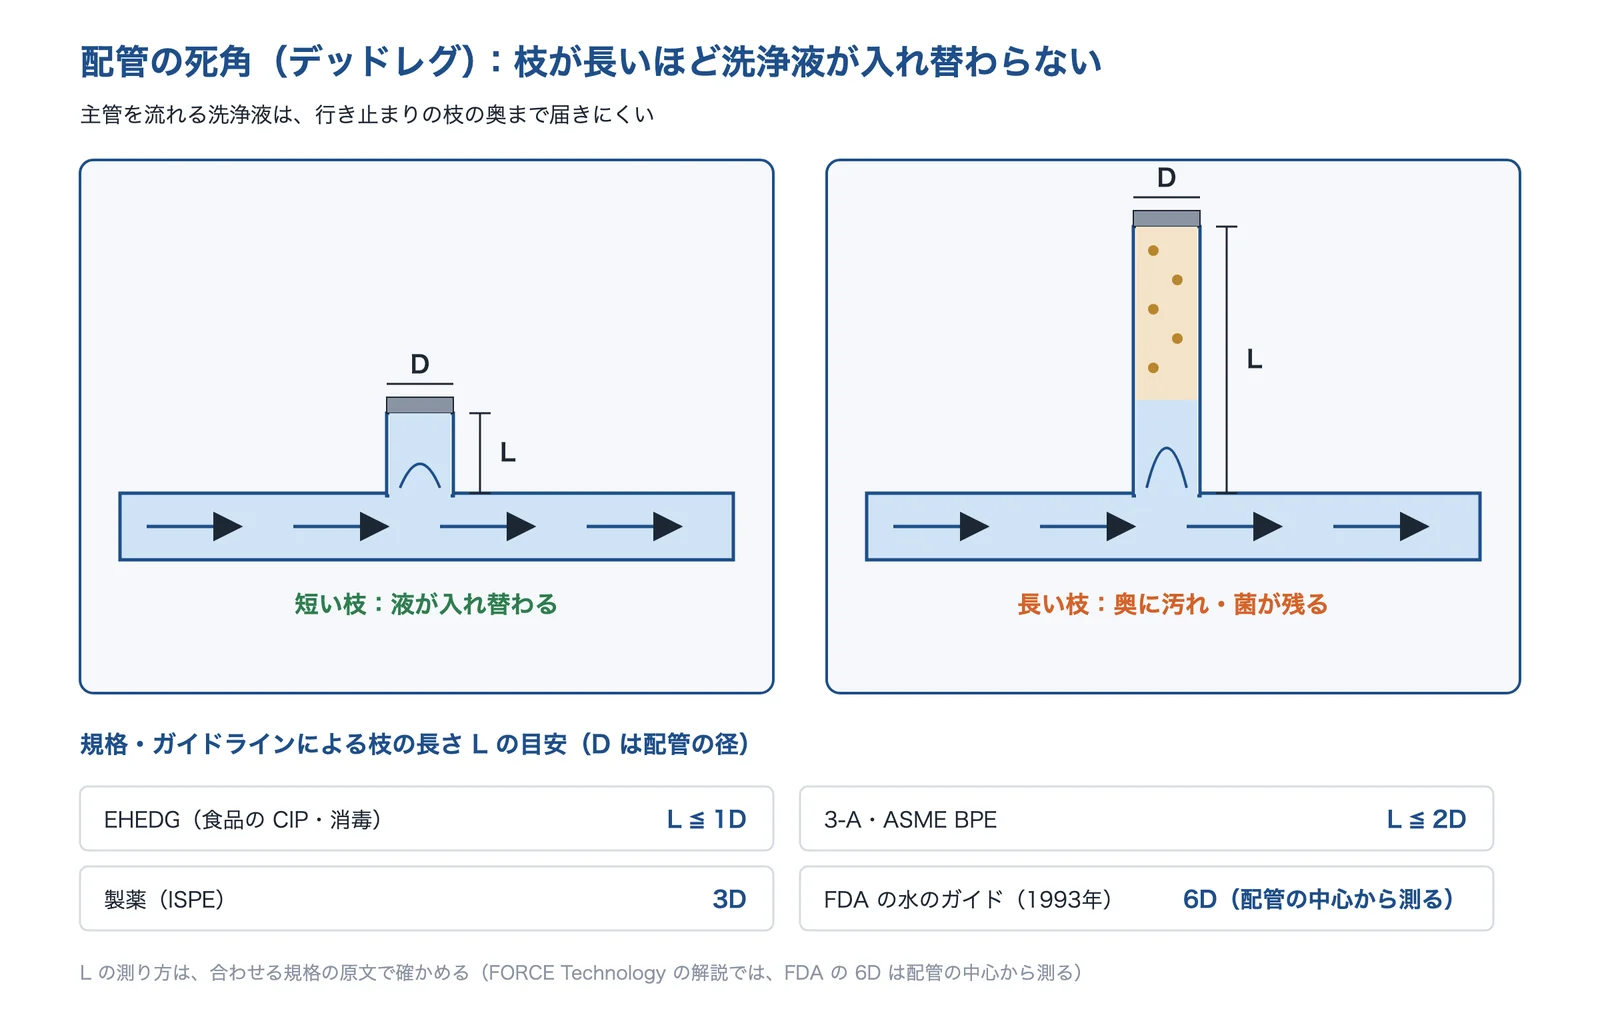
- 主管を流れる洗浄液は、行き止まりの枝(デッドレグ)の奥では入れ替わりにくくなります。枝の長さ L は、EHEDG が配管の径 D 以下、3-A と ASME BPE が 2D 以下を目安にしています(FORCE Technology の解説)。
- 解決に使える技術
- 衛生設計(死角・すき間・水たまりをなくす構造)行き止まりの枝を短くする・なくす
- サニタリー継手・バルブすき間の少ない継手と、ダイヤフラムのバルブを選ぶ
- CIP(洗浄の条件・ユニット・ノズル)枝の部分にも洗浄液が流れる順番と流速にする
同じ解説は、FDA の6Dだけを配管の中心から測る基準としています。どの規格に合わせるかを先に決め、測り方は規格の原文で確かめます。継手やバルブは、内面の仕上げと、すき間の少ない構造かどうかを確かめて選びます。
溶接部・傷・ざらついた面に汚れが残り、菌が戻ってくる
洗浄・殺菌をしたのに、しばらくすると同じ場所から菌が出る。溶接の跡や研削目のある面に、くもりや汚れが残る。
- 起きている現象
- 食品に触れるステンレスの面は、Ra 0.8µm 未満が標準的な目安とされています(FORCE Technology の解説。EHEDG と 3-A が支持する基準)。食品機械の材料に付くバイオフィルムは、洗浄殺菌に抵抗しやすく、二次汚染の原因になることが知られています(北海道立総合研究機構)。
- 解決に使える技術
- 表面仕上げ(研磨・電解研磨・ビードカット)凹凸・溶接ビード・溶接焼けをなくす
- CIP(洗浄の条件・ユニット・ノズル)バイオフィルムに効く洗浄液を選ぶ
- 衛生設計(死角・すき間・水たまりをなくす構造)角を丸め、液が残らない形にする
北海道立総合研究機構の試験では、ステンレスに付けたバイオフィルムの除去率は、中性洗剤60%、アルカリ性洗剤100%でした。ふだん使う 200ppm までの有効塩素では、塩素なしと差がありませんでした。ただし、シリコーンやポリウレタンはアルカリに弱い材料なので、洗剤は材料に合わせて選びます(同)。
分解して洗うのに時間がかかる・洗い残しが出る
コンベヤやタンク、配管を毎日分解して洗っている。部品が多く工具が要り、人によって洗い方が違う。
- 起きている現象
- CIP(定置洗浄)は、システムを解体せずに、機械的な洗浄と化学的な洗浄を行う方式です(テトラパック)。分解して洗う方式は、外す・洗う・組み立てる手間がかかり、人によって洗い方がばらつきやすくなります(編集部の解説)。
- 解決に使える技術
- CIP(洗浄の条件・ユニット・ノズル)タンク・配管を分解せずに自動で洗う
- 衛生設計(死角・すき間・水たまりをなくす構造)外しやすく、水で丸洗いできる構造にする
- サニタリー継手・バルブCIP に向くバルブ・継手にする
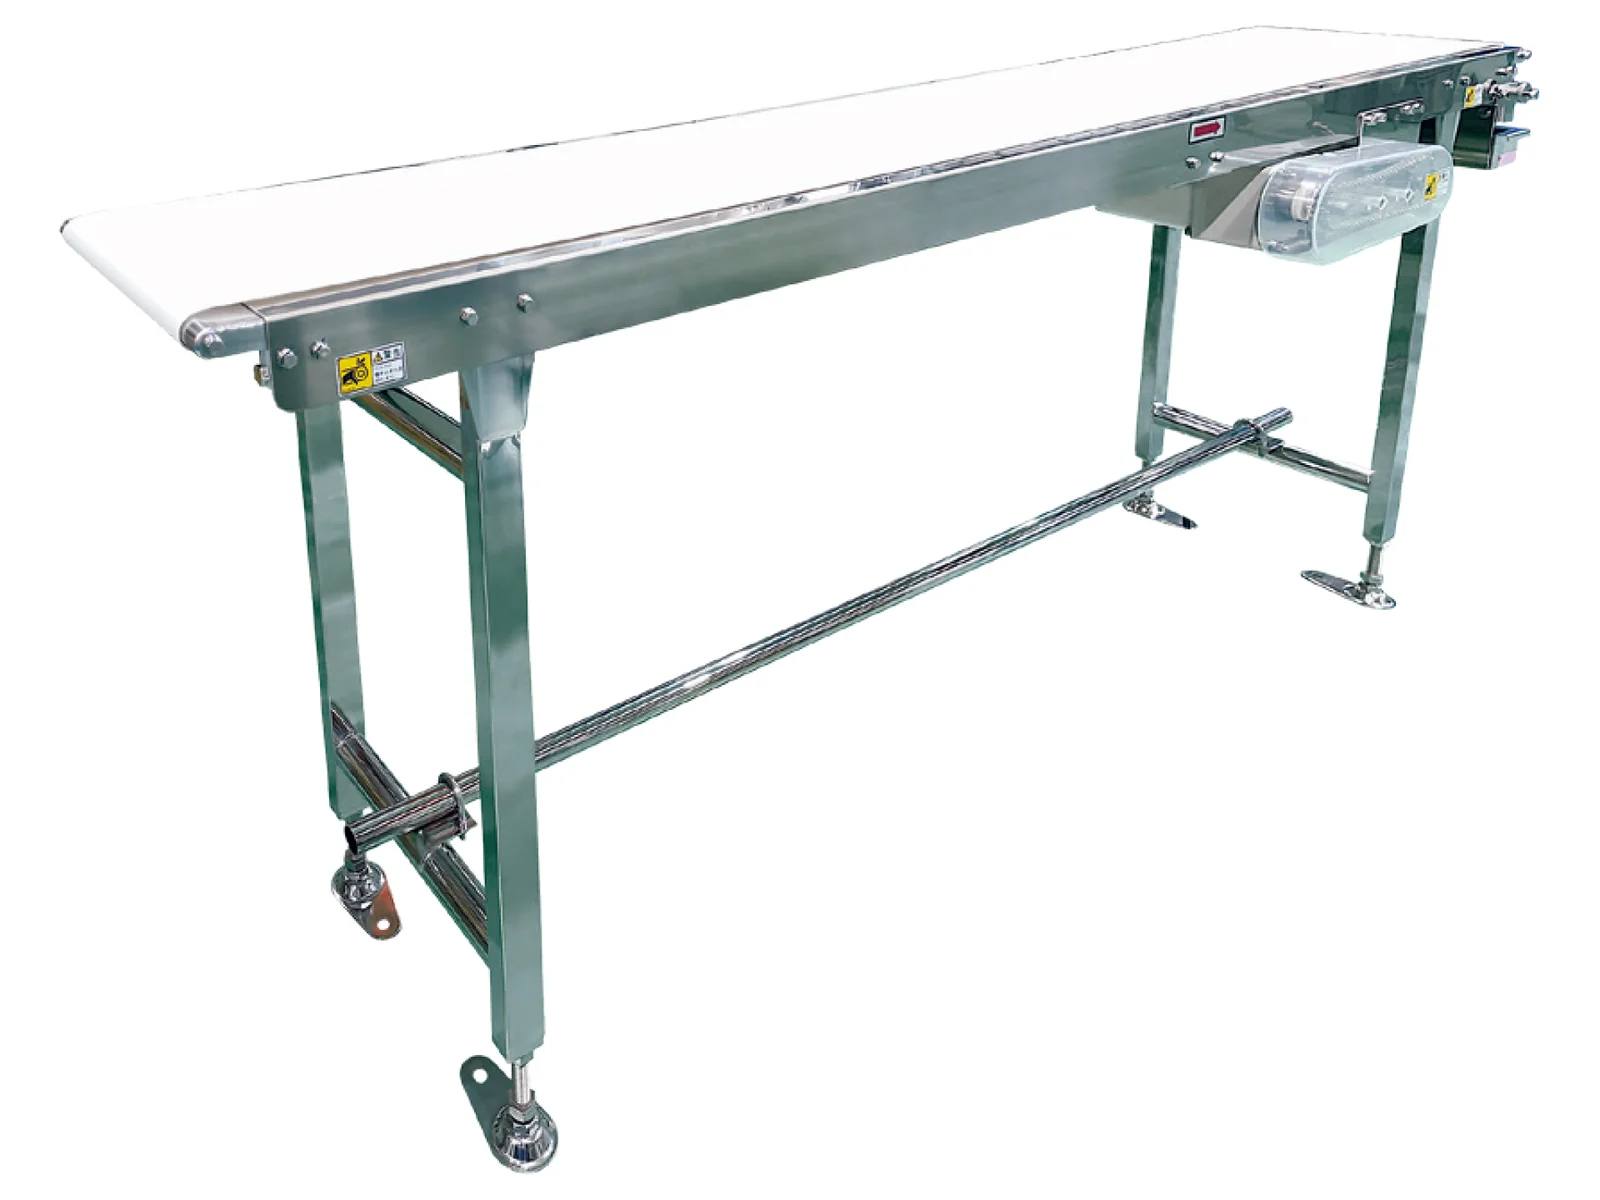
コンベヤのように CIP にしにくい機械は、水洗いできる材料と防水、外しやすい構造にします(編集部の考え)。マルヤス機械のフードベヤシリーズは、フレーム・ローラをステンレスか樹脂にして簡単に水洗いでき、トレベヤ(TBC)は駆動部のオートテンション機構をレバーで解除するだけでベルトを交換できるとしています。
CIP をしても洗浄むらが出る・水と薬剤と時間がかかる
CIP の時間が長く、水と薬剤とお湯の使用量が多い。それでも、配管の一部やタンクの上部に汚れが残る。
- 起きている現象
- 配管の CIP は、流速1.5m/s 未満の層流ではよく洗えず、1.5〜2.1m/s の乱流が必要で、2.1m/s を超えても効果は増えないとされています。戻りの不具合があると、CIP の時間・洗剤・熱を使いすぎることも指摘されています(Bürkert の解説)。
- 解決に使える技術
- CIP(洗浄の条件・ユニット・ノズル)流速・温度・濃度・時間と、ノズルの位置を見直す
- 衛生設計(死角・すき間・水たまりをなくす構造)枝と液だまりを減らし、洗浄液が届く形にする
- サニタリー継手・バルブ洗浄性の高いバルブで、CIP の時間とエネルギーを減らす
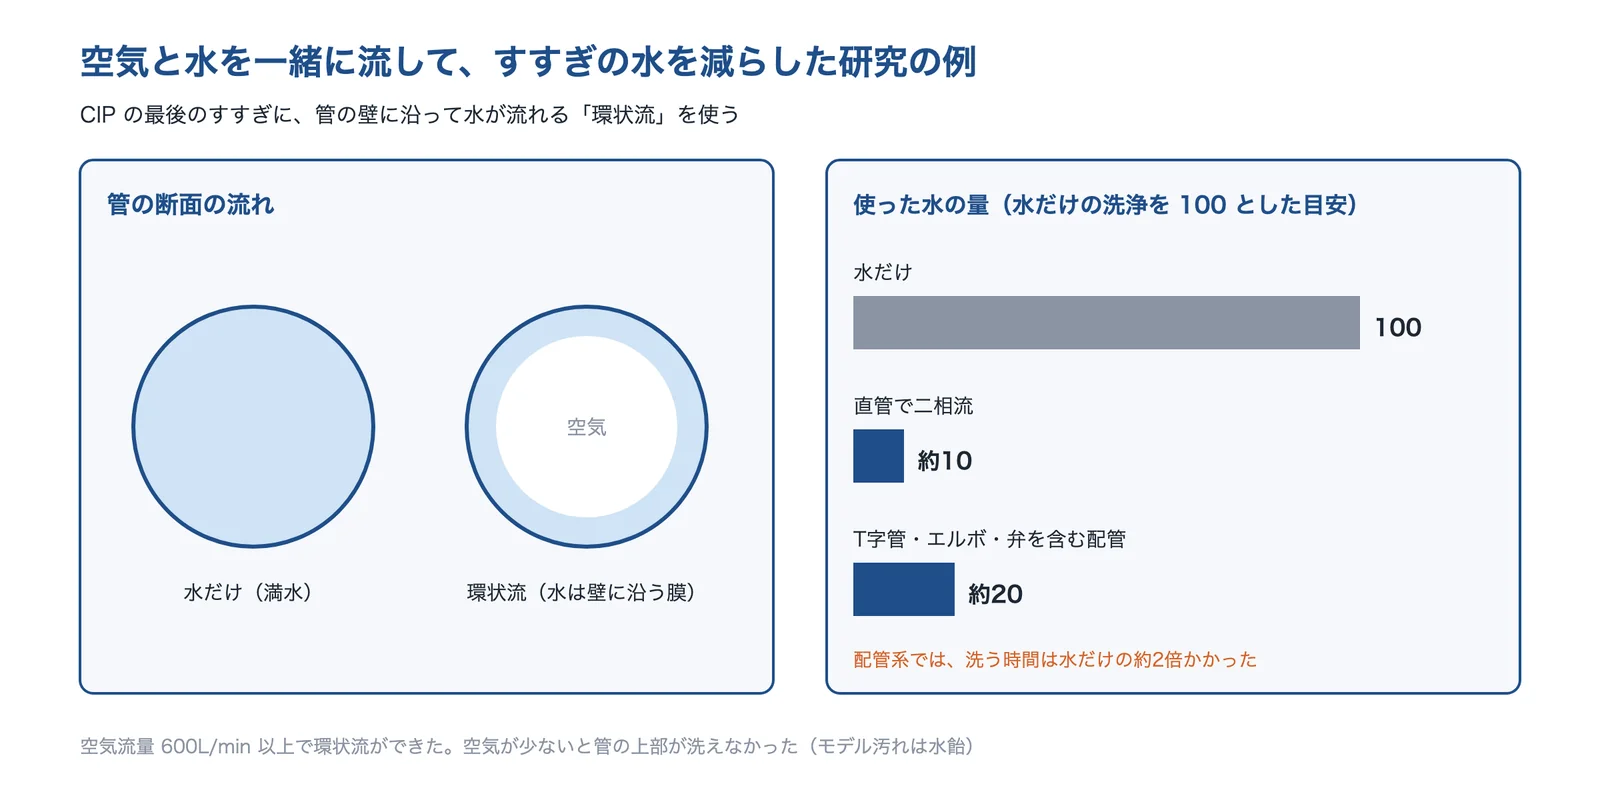
すすぎの水を減らす研究では、空気と水を一緒に流す環状流で、使った水は直管で水だけの洗浄の約10%、T字管・エルボ・ダイヤフラムバルブを含む配管で約20%でした。ただし配管系では、洗う時間が約2倍かかりました(日本食品工学会誌)。
洗えたかどうかを確かめられない・基準がない
見た目はきれいだが、汚れや菌が本当に残っていないか分からない。取引先や監査で、洗浄の確かめ方を聞かれる。
- 起きている現象
- 2021年6月1日から、原則としてすべての食品等事業者に、HACCP に沿った衛生管理が求められています(厚生労働省)。ATP ふき取り検査は、2004年に改訂された食品衛生検査指針(微生物編)に清浄度の確認法として紹介されています(食品と開発)。
- 解決に使える技術
- 洗えたかの確認(ATP・ふき取り・カバレッジ)ATP・菌の検査・カバレッジ試験で確かめる
- CIP(洗浄の条件・ユニット・ノズル)洗浄の条件を決めて記録する
ATP 検査の数値(RLU)は絶対値ではなく指標値で、同じものを測っても機器によって変わります。ふき取る場所ごとに基準値を決めておく必要があります(食品と開発)。菌の数は、培養の検査で確かめます。
なぜ、食品機械に汚れや菌が残るのか
洗浄液が届かない「死角」が残っている
汚れや菌が残りやすいのは、洗浄液が流れ込まない場所です。配管の行き止まりの枝(デッドレグ)は、主管を流れる洗浄液と入れ替わりにくく、規格・ガイドラインは枝の長さ L に目安を置いています。EHEDG は L≦1D(食品の CIP と消毒)、3-A と ASME BPE は 2D、製薬(ISPE)は 3D、1993年の FDA の水のガイドは 6D(配管の中心から測る)で、3D を超えるものは衛生的な設計とは言えないとされています(FORCE Technology の解説)。
出典:FORCE Technology「Dead legs in piping systems」をもとに AI(Claude)で作成
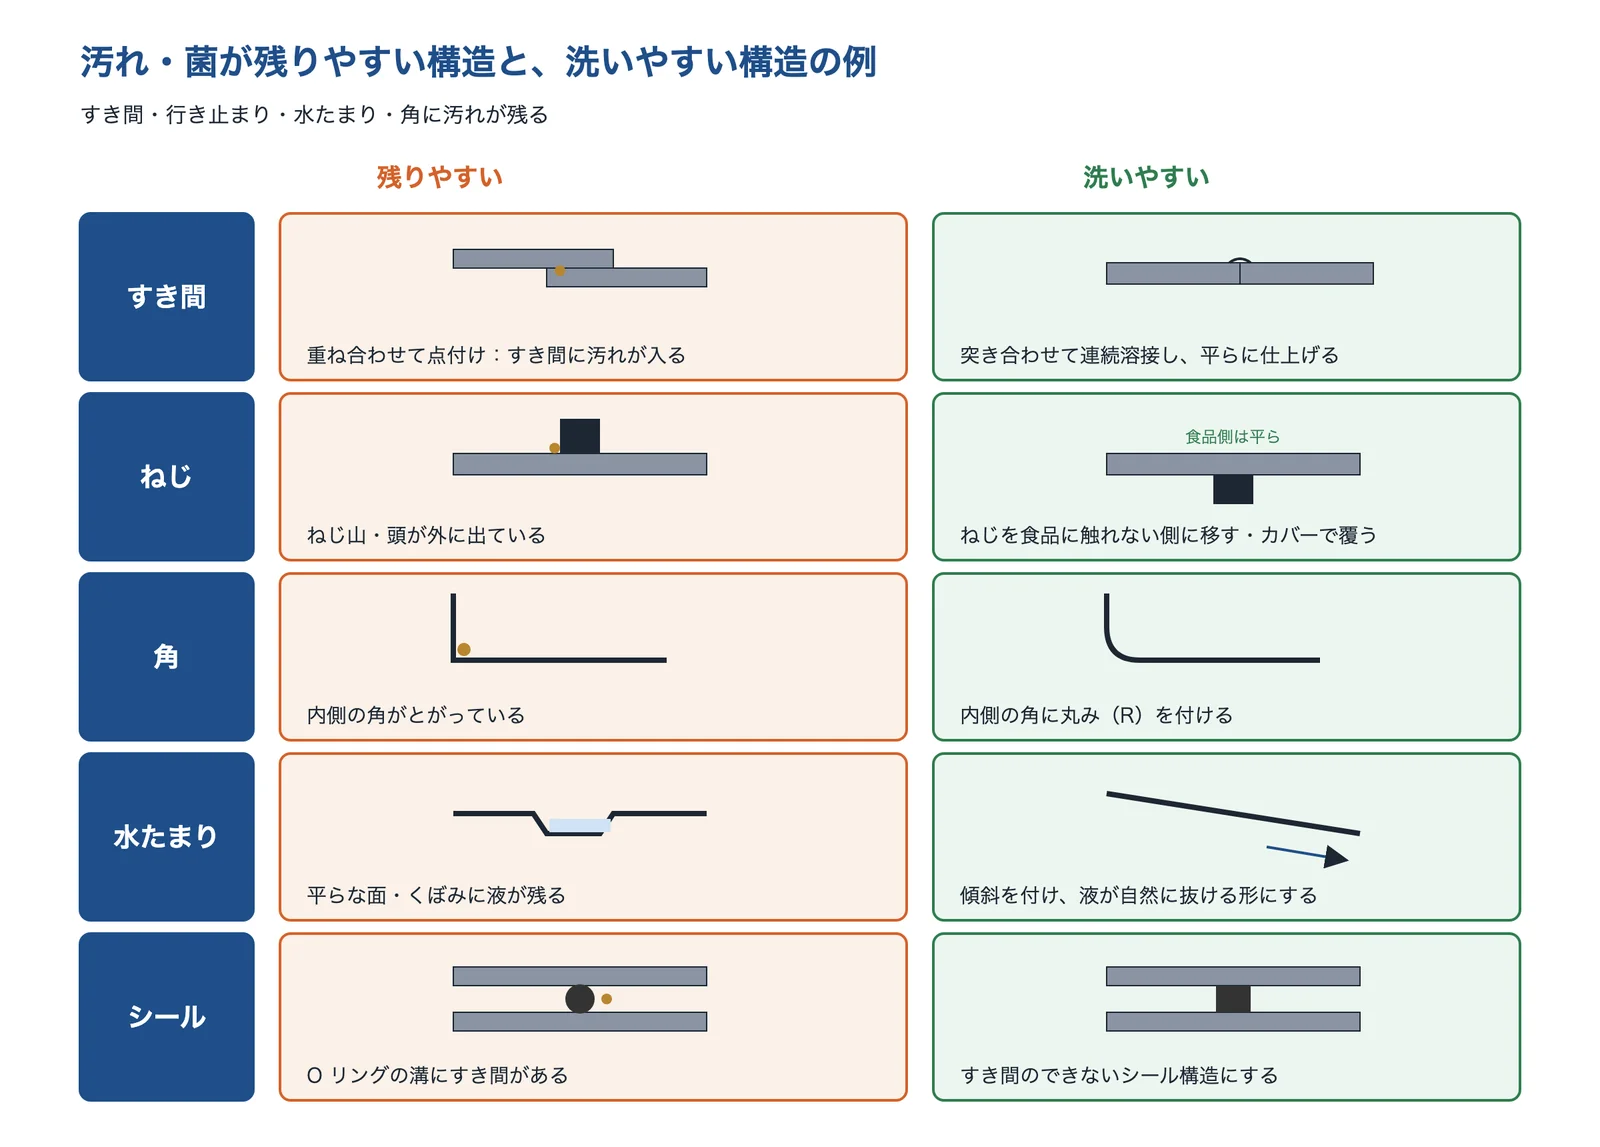
機械の本体でも、すき間、外に出たねじ、とがった内側の角、液が抜けない平らな面やくぼみが、汚れの残る場所になります。日本では、食料品加工機械の衛生設計の要求事項を JIS B 9650-2(2021年改正。原案は日本食品機械工業会)が定めていて、食品接触部・食品飛散部・食品非接触部に分けて、衛生面のリスクアセスメントと衛生要求事項、その検証を規定しています(JIS のプレビュー)。
出典:JIS B 9650-2:2021の項目と編集部の整理をもとに AI(Claude)で作成
凹凸に入り込んだ汚れが、バイオフィルムになる
表面の傷・研削目・溶接ビードの谷は、流れが弱く、汚れや菌が入り込みます。残った菌は、多糖類・脂質・たんぱく質などからなる膜(バイオフィルム)を作って表面に張り付き、洗浄殺菌に抵抗して二次汚染の原因になることが知られています(北海道立総合研究機構)。同機構の試験では、指標の菌がつくるバイオフィルムは、シリコーンとポリウレタンで他の材料より多くなりました。
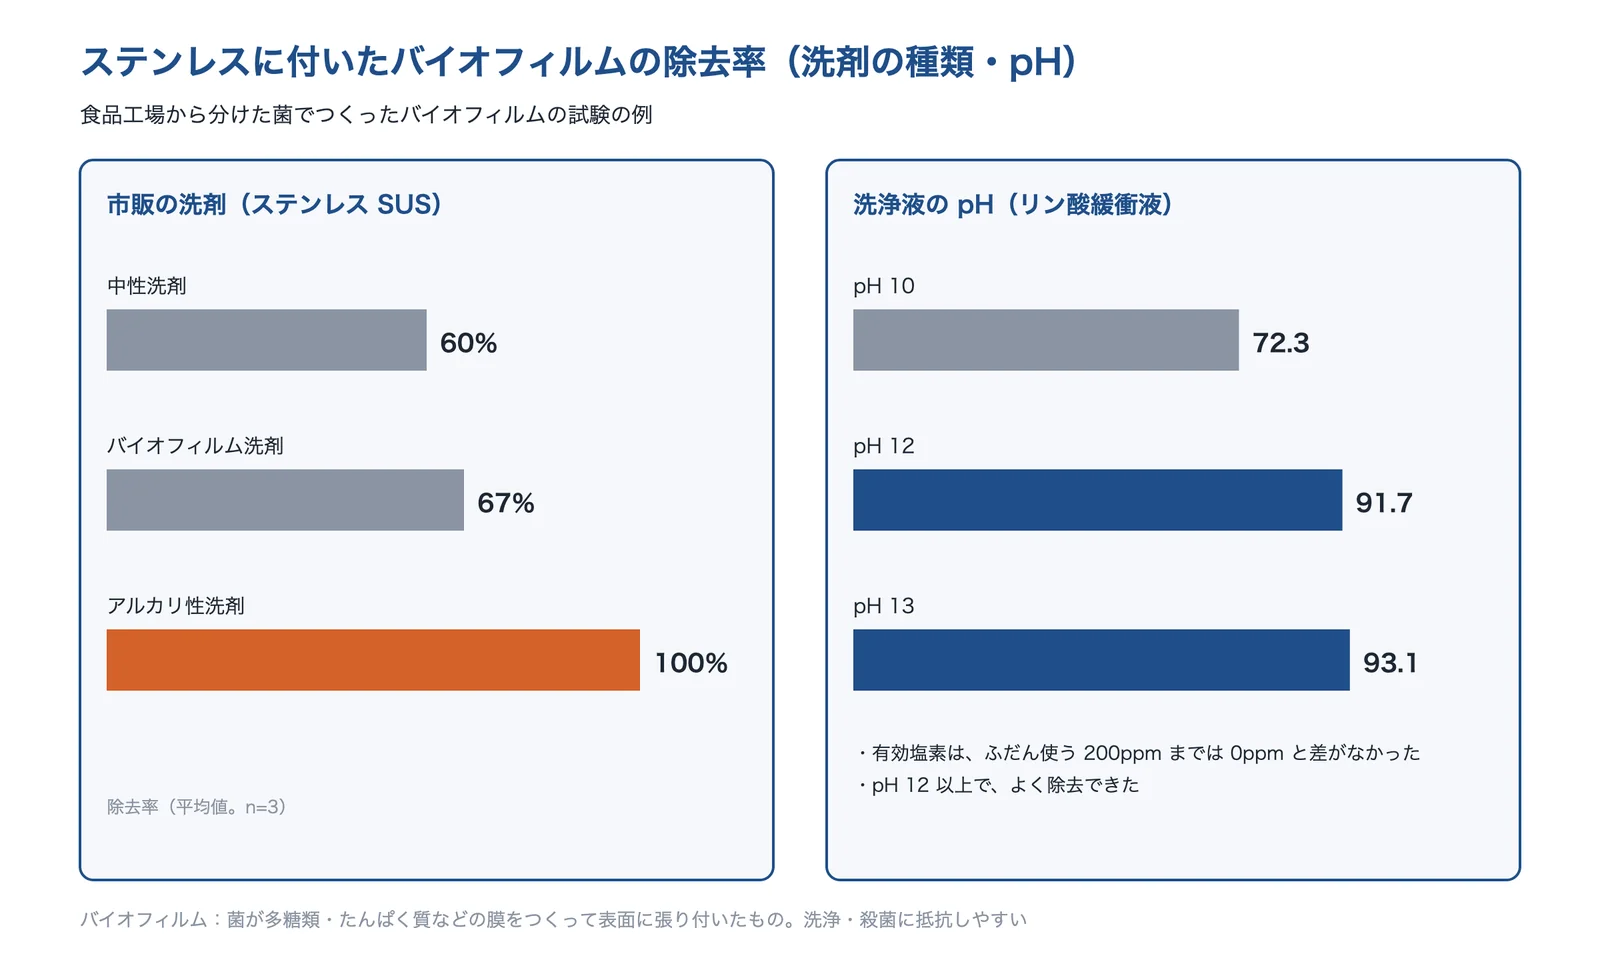
出典:北海道立総合研究機構「食品工場におけるバイオフィルムの評価と除去剤の検証」をもとに AI(Claude)で作成
同じ試験で、ステンレスに付けたバイオフィルムは、有効塩素ではふだん使う 200ppm まで塩素なしと差がなく、pH12 以上の高アルカリでよく除去できました。高い pH では、バイオフィルムを作る多糖類・脂質・たんぱく質が溶けやすくなるためと考えられています(同)。
洗い方の要素のどれかが足りない
CIP で管理する主な要素は、温度、洗剤の流れと濃度、水で、これに洗剤が汚れに接している時間が組み合わさります(テトラパック)。配管では流速も大切で、1.5m/s 未満の層流ではよく洗えず、1.5〜2.1m/s の乱流が必要とされています。タンクの洗浄では、高圧の洗浄ヘッドは機械的な力で汚れを落とし、低圧のヘッドは化学の作用だけに頼ります(Bürkert の解説)。
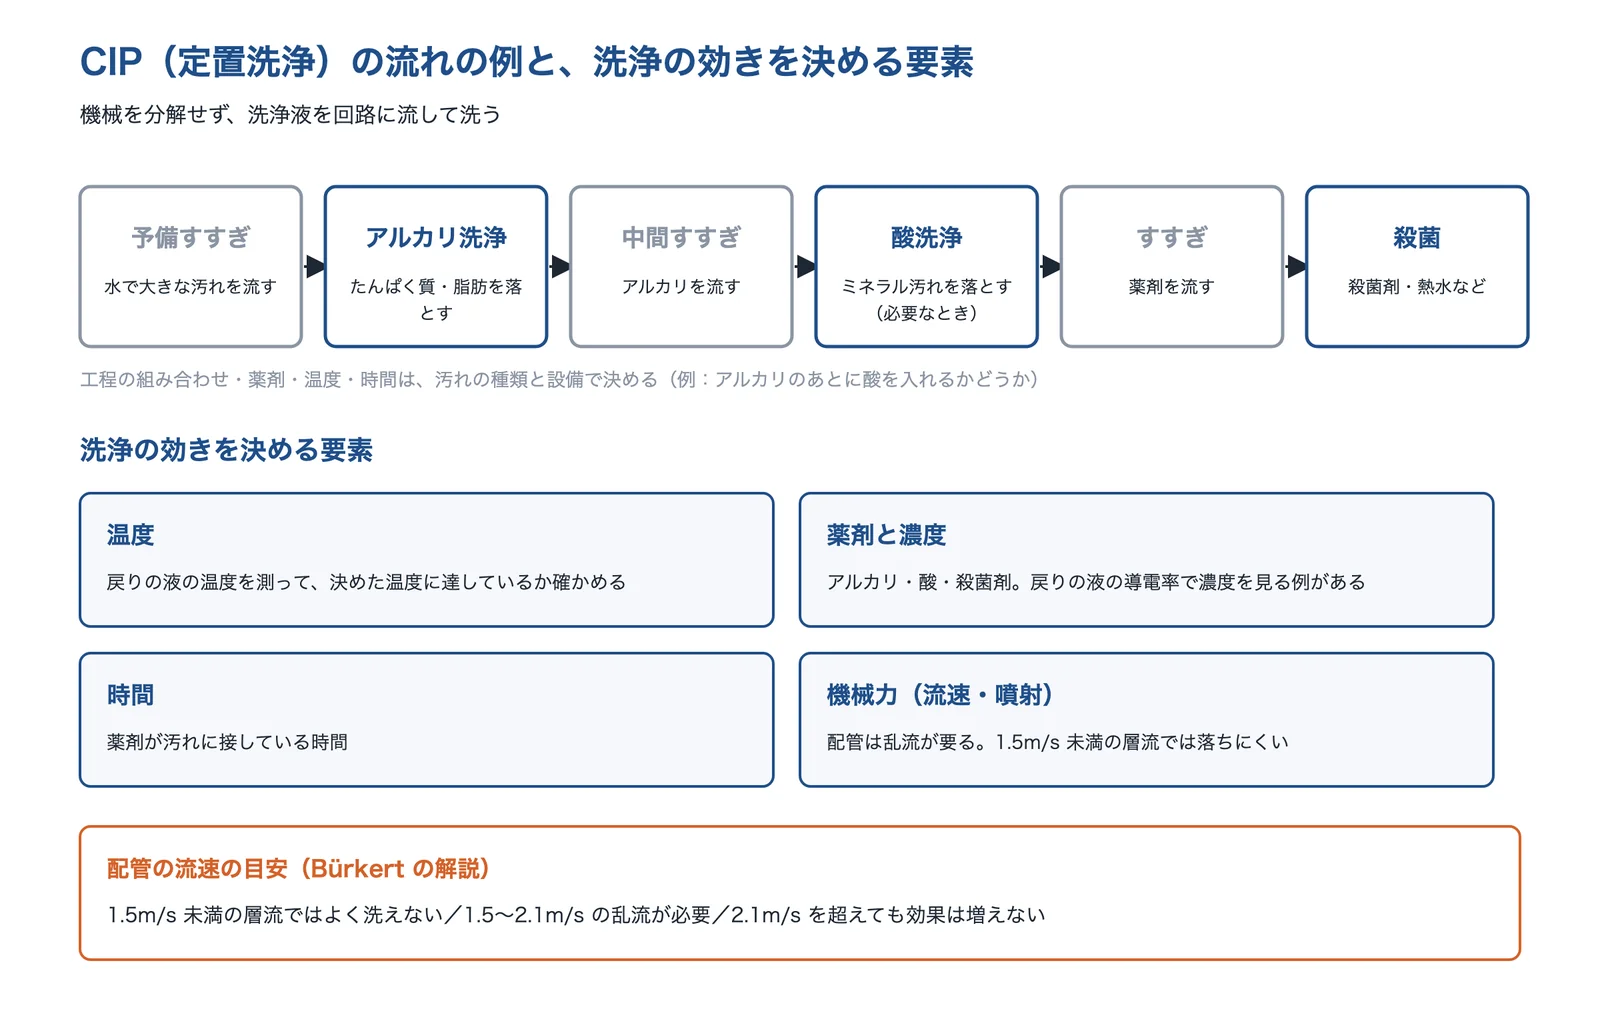
出典:PROCESS Worldwide「What is Cleaning in Place」(Bürkert の解説)・テトラパック「CIP 洗浄」と編集部の整理をもとに AI(Claude)で作成
Bürkert の解説は、CIP の見直しの点として、予備すすぎが澄んでからも続けていないか、アルカリを入れるときの戻りの導電率と温度の設定、中間すすぎでアルカリと熱を流しきれているか、殺菌剤の濃度と接触時間を挙げています。条件の足りない所があれば汚れが残り、多すぎれば水・薬剤・熱・時間のむだになります。
出典:Dead legs in piping systems|FORCE Technology、JIS B 9650-2:2021 プレビュー|日本規格協会、食品工場におけるバイオフィルムの評価と除去剤の検証|北海道立総合研究機構 食品加工研究センター 研究報告 No.15(2020)、CIP 洗浄|テトラパック、What is Cleaning in Place and How Does it Work?|PROCESS Worldwide(Bürkert の解説)
解決技術の詳細
衛生設計(死角・すき間・水たまりをなくす構造)
まず取り組みたいのは、汚れが残る場所を構造から無くすことです。配管は行き止まりの枝を短くするか無くし、本体はすき間を連続溶接でふさぎ、ねじを食品に触れない側に移し、内側の角を丸め、液が自然に抜ける傾斜を付けます(編集部の整理。枝の長さの目安は前の節の FORCE Technology の解説、要求事項の全体は JIS B 9650-2)。
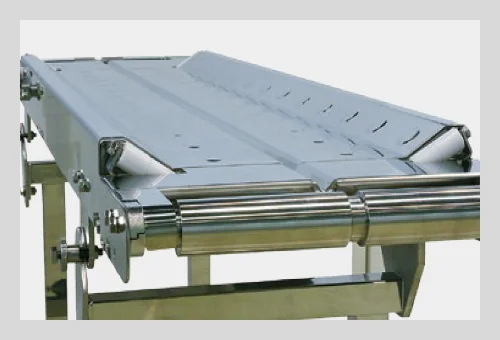
出典:マルヤス機械「フードベヤシリーズ」
CIP にしにくいコンベヤでは、水洗いできる材料と、外して洗える構造が要になります。マルヤス機械のフードベヤシリーズは、フレーム・ローラをステンレスか樹脂にして水洗いでき、VT2 はトラフをフレームと一体の折り曲げ構造にしてゴミ溜まりを減らしています。MONOVATE のサニタリーバットは、角をすべて丸め、縁を巻いたり折り返したりしないことで、異物や粉がたまる死角を無くしたとしています。
表面仕上げ(研磨・電解研磨・ビードカット)
食品に触れる面は、なめらかに仕上げます。標準的な目安は Ra 0.8µm 未満で、医薬では 0.3µm 未満が求められる場合もあります。ただし Ra は1つの数値で、山の密度などの形までは表せず、同じ Ra でも表面の形が違えば洗いやすさも違うとされています(FORCE Technology の解説)。
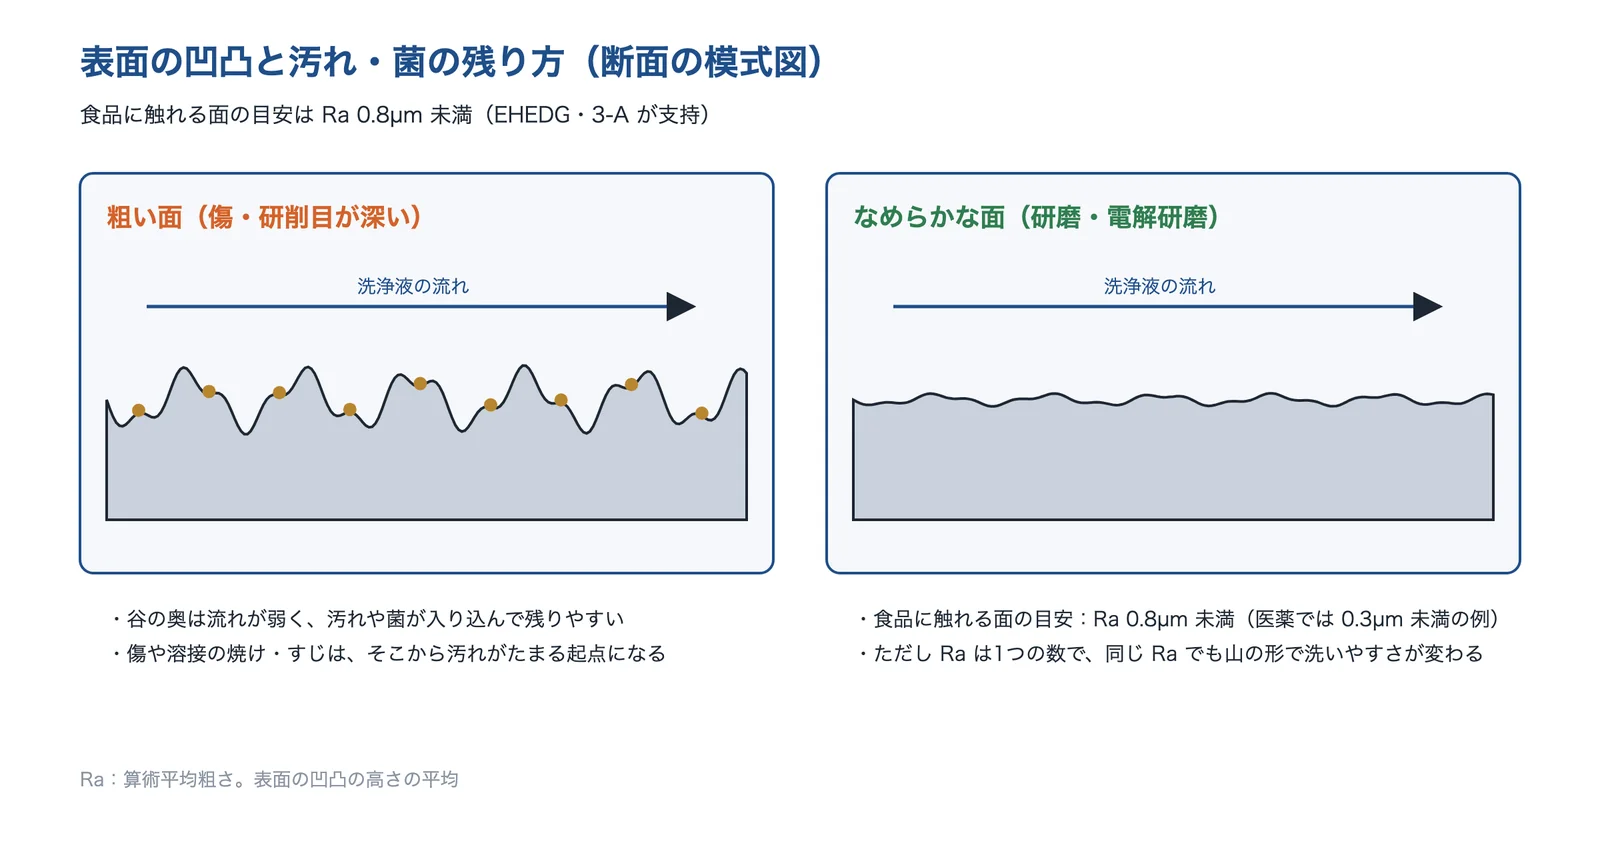
出典:FORCE Technology「How are hygienic process surfaces chosen?」と編集部の解説をもとに AI(Claude)で作成
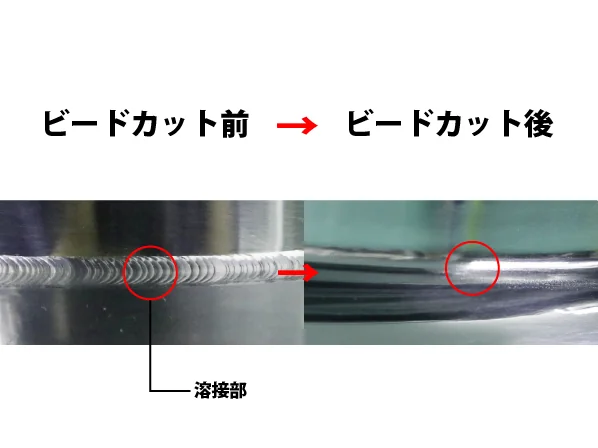
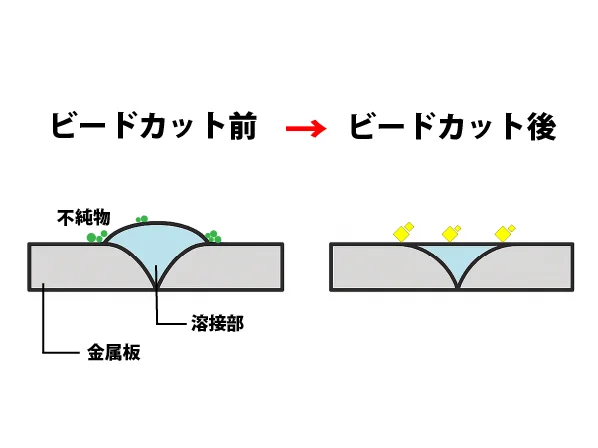
溶接部は、とくに汚れが残りやすい場所です。MONOVATE は、溶接で盛り上がったビードを削り落とす「ビードカット」をした所としない所に浸透探傷の浸透液を塗り、布で2回ほど拭き取って比べ、ビードカットした所は浸透液の残りが著しく減ったとしています。
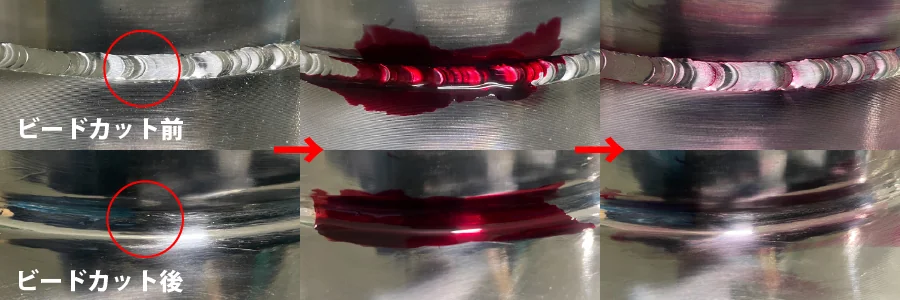
出典:MONOVATE「なぜステンレス溶接後にビードカットを行うのか」
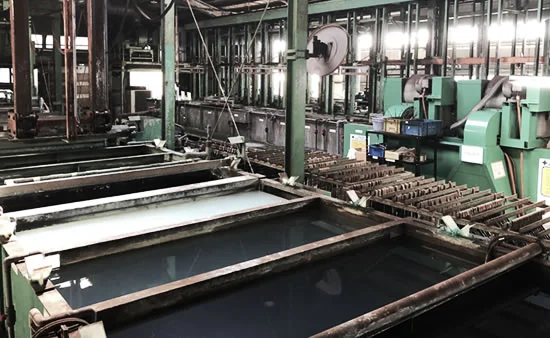
電解研磨は、表面を電気化学的に溶かしてなめらかにします。三和鍍金は、凹凸がなくなってゴミ・油・汚れが付着しにくくなり、簡単に洗浄できるとし、組み立て溶接でできた溶接焼けも除去できるとしています。片側5〜10µ を研磨することで、前加工の変質層や酸化スケール、研磨砥粒や鉄粉などの異物も除かれるとしています。
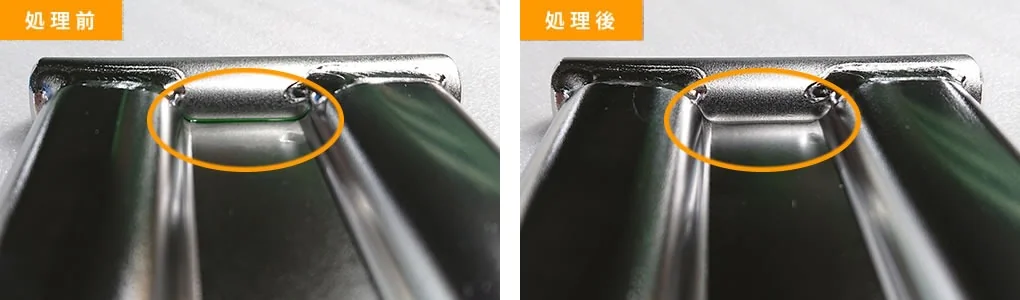
出典:三和鍍金「電解研磨」
サニタリー継手・バルブ
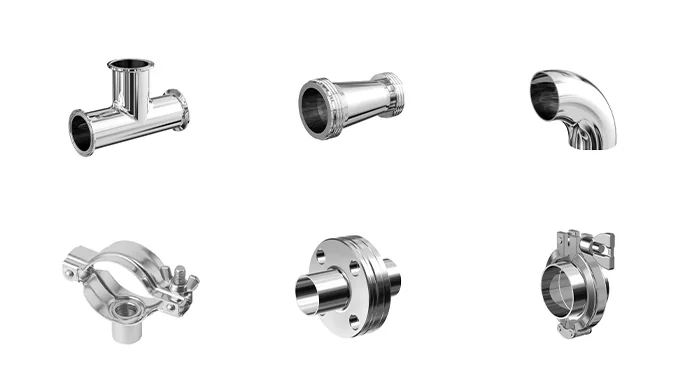
配管の部品は、すき間と死角の少ないサニタリー仕様にそろえます。トーステは、溶接用・ISO クランプ・ユニオン・フランジ・メタルタッチ式クランプなどの継手をISO 規格に準じた標準品でそろえ、内面の仕上げを #400 相当羽布研磨、酸洗、#400 相当羽布研磨+電解研磨から選べるとしています。バルブは、ダイヤフラム式や二重シールのシーケンスバルブなどを扱っています。
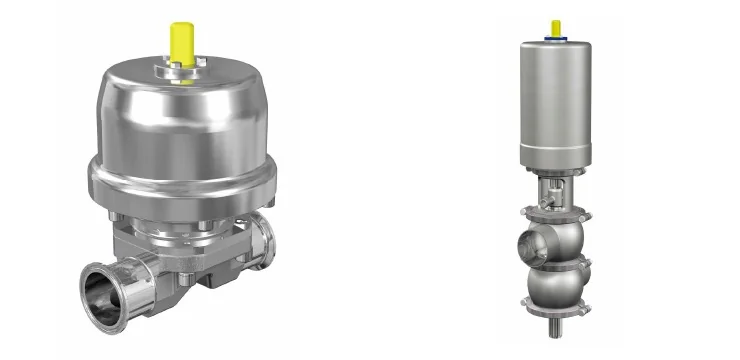
出典:トーステ「サニタリー生産本部 特設サイト」
バルブの構造も洗いやすさに効きます。岩井機械工業の VD 型サニタリバルブは、ダイヤフラムで外気を遮断するアセプティック対応のバルブです。ダイヤフラムは構造がシンプルで洗浄性が高く、全工程に入れると CIP のときのエネルギー・ユーティリティの使用量の削減と時間の短縮が期待できるとしています。
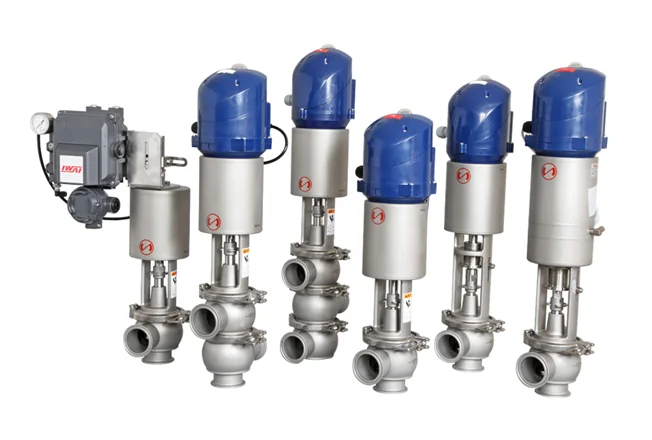
出典:岩井機械工業「バルブ・ポンプ・タンク」
CIP(洗浄の条件・ユニット・ノズル)
CIP は、タンクや配管を分解せずに、洗浄液を回路に流して洗う方式です(テトラパック)。工程の組み合わせは汚れと設備で決めますが、Bürkert の解説は、予備すすぎ、アルカリ、中間すすぎ、殺菌を見直しの点に挙げています。配管は 1.5〜2.1m/s の乱流になる流量にし、タンクは洗浄ノズルの種類と位置で内面全体に洗浄液を当てます(同)。
洗浄液の選び方も大切です。北海道立総合研究機構の試験では、バイオフィルムの除去には pH12 以上の高アルカリが効き、ステンレスでは市販のアルカリ性洗剤の除去率が100%でした(中性洗剤は60%)。ただし、シリコーンとポリウレタンはアルカリに弱い材料なので、パッキンやベルトの材料と合わせて選びます(同)。
水を減らす工夫もあります。日本食品工学会誌の研究では、最後のすすぎに空気と水を一緒に流し、管の壁に沿って水が流れる環状流にすると、直管では水だけの洗浄の約10%、T字管・エルボ・ダイヤフラムバルブを含む配管では約20%の水で済みました。空気の流量が600L/min 以上で環状流ができ、少ないと管の上部が洗えませんでした。配管系では、洗う時間が約2倍かかりました。
出典:日本食品工学会誌「気液二相流によるステンレス鋼配管の洗浄特性と洗浄水削減効果」をもとに AI(Claude)で作成
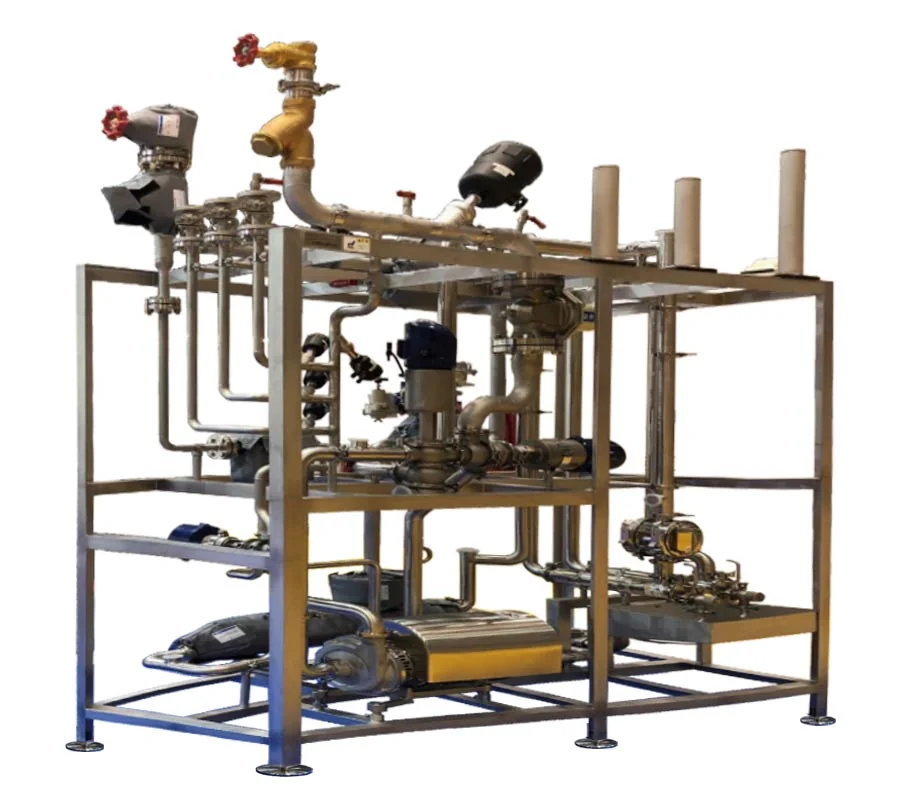
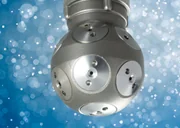
タンクの内面は、洗浄ノズルで洗います。新倉工業のクリアボール CB4 は、内径50cm と80cm の小さな挿入孔に使え、内面全面用・上部用・下部用の機種があり、醗酵槽・原液槽・飲食料品の塔槽の CIP などに使えるとしています。岩井機械工業は、1965年に C-300 型自動 CIP 装置を完成させ、いまは省スペースの「タンクレスシングル CIP ユニット」も出しています。
洗えたかの確認(ATP・ふき取り・カバレッジ試験)
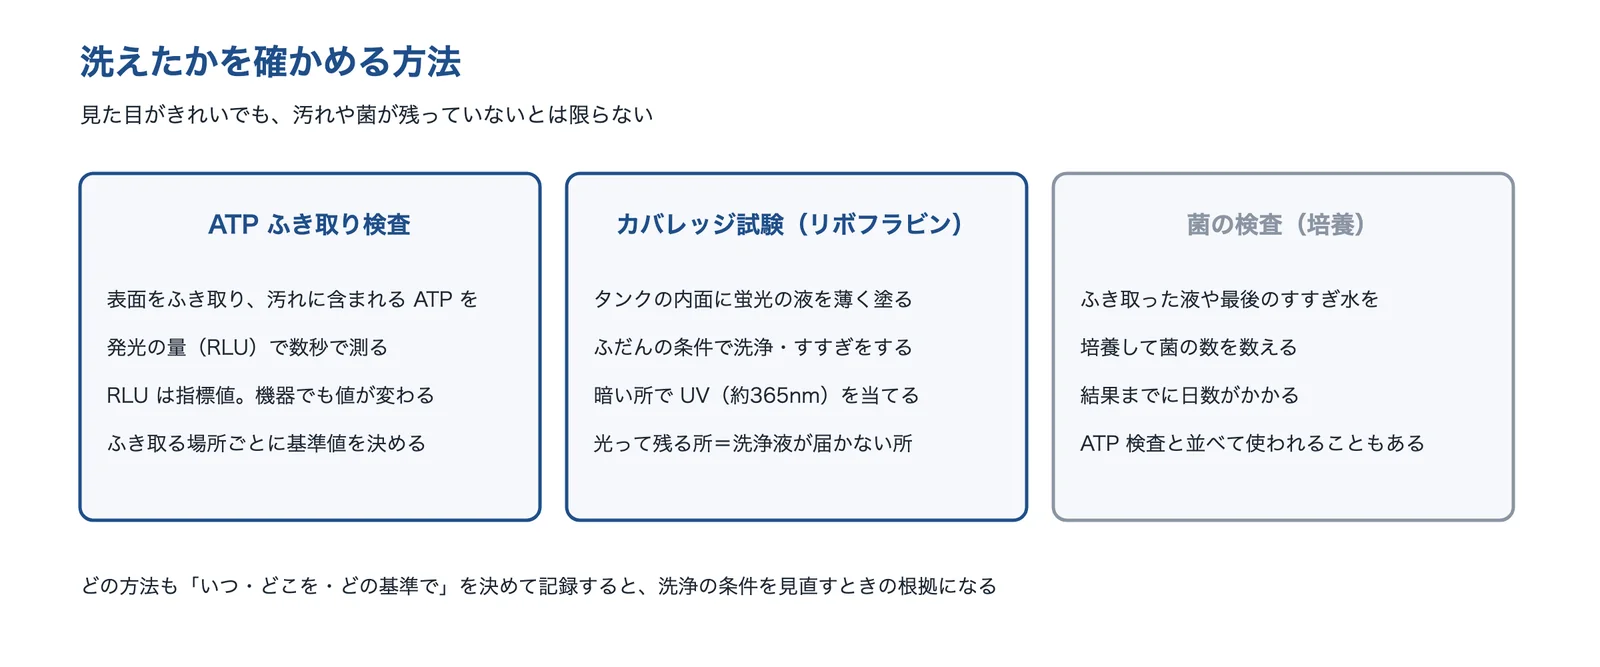
洗浄の条件は、洗えたかを確かめることで決められます。ATP ふき取り検査は、表面の汚れを数秒で数値(RLU)にでき、2004年改訂の食品衛生検査指針(微生物編)に清浄度の確認法として紹介されています。RLU は絶対値ではなく指標値で、機器によっても値が変わるので、ふき取る場所ごとに基準値を決めておく必要があります(食品と開発)。
出典:食品と開発「ATP ふき取り検査法の最新動向」・Fabrico「Riboflavin test for CIP spray ball coverage」と編集部の整理をもとに AI(Claude)で作成
タンクの内面に洗浄液が届いているかは、カバレッジ試験で確かめる方法があります。リボフラビン(約0.2g/L)の液を内面に薄く塗り、ふだんの条件で洗浄・すすぎをしてから、暗い所で約365nm の UV を当てると、光って残る所が洗浄液の届かない所です(Fabrico の解説)。菌の数は、ふき取った液を培養して数えます。AHC は、ふき取りキットを送って返送してもらう方式で、洗浄殺菌の効果の確認に使えるとしています。
出典:Dead legs in piping systems|FORCE Technology、How are hygienic process surfaces chosen?|FORCE Technology、JIS B 9650-2:2021 プレビュー|日本規格協会、What is Cleaning in Place and How Does it Work?|PROCESS Worldwide(Bürkert の解説)、CIP 洗浄|テトラパック、食品工場におけるバイオフィルムの評価と除去剤の検証|北海道立総合研究機構、気液二相流によるステンレス鋼配管の洗浄特性と洗浄水削減効果|日本食品工学会誌 11巻3号(2010)、ATP ふき取り検査法の最新動向|食品と開発、Riboflavin test for CIP spray ball coverage|Fabrico、HACCP(ハサップ)|厚生労働省、フードベヤシリーズ|マルヤス機械、サニタリーバット|MONOVATE(イプロスの掲載)、ビードカット|MONOVATE、電解研磨|三和鍍金、サニタリー生産本部 特設サイト|トーステ、バルブ・ポンプ・タンク|岩井機械工業、沿革|岩井機械工業、展示会の出展製品|岩井機械工業、クリアボール CB4|新倉工業(イプロスの掲載)、ふきとり検査|AHC
洗いやすく・菌が残らない機械にする技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。食品搬送用のコンベヤのメーカー、ステンレス容器のメーカー、電解研磨の会社、サニタリー継手・バルブのメーカー、CIP を含む流体プラントのメーカー、洗浄ノズルのメーカー、ふき取り検査の受託会社を挙げました。
マルヤス機械株式会社|水洗いできる食品搬送用のコンベヤを作るコンベヤメーカー
マルヤス機械とは
マルヤス機械は、長野県岡谷市に本社がある、搬送省力機械・自動化機器のメーカーです(1938年設立)。食品の搬送に向けた「フードベヤシリーズ」を出しています。
マルヤス機械の得意技術
| 技術 | 内容 |
|---|---|
| 水洗いできる食品専用コンベヤ | フレーム・ローラなどはステンレスまたは樹脂製で、簡単に水洗いできるとしている。ローラコンベヤからカーブコンベヤまで HACCP に対応するとしている |
| ベルトを外して洗う | トレベヤ(TBC)は、駆動部のオートテンション機構をレバーで解除するだけで、ベルトの交換が簡単にできるとしている |
| ゴミ溜まりを減らす形と防水 | VT2 はトラフをフレームと一体の折り曲げ構造にしてゴミ溜まりを減らし、清掃しやすくしている。モータは機種により IP65〜55 の防水仕様で、電装部には IP64 の防水 BOX を用意している |
マルヤス機械が解決できる課題
- 食品を運ぶコンベヤを、水で丸洗いできるものにしたい
- レバー操作でベルトを外せるようにして、ベルトの交換を楽にしたい
- トラフやフレームのすき間に、くずがたまらない形にしたい
出典:マルヤス機械「フードベヤシリーズ」
出典:会社概要・沿革|マルヤス機械、フードベヤシリーズ|マルヤス機械
MONOVATE株式会社|溶接ビードを削り、角を丸めたステンレスの容器
MONOVATEとは
MONOVATE は、東京都中央区に本社を置く、ステンレス製の容器と周辺機器のメーカーです(1957年創立。旧 日東金属工業)。製薬・化学・化粧品・食品などに向けて、タンクや容器を作っています。
MONOVATEの得意技術
| 技術 | 内容 |
|---|---|
| 溶接ビードのビードカット | 溶接で盛り上がったビードを滑らかに削り落とす。浸透探傷試験の浸透液を塗って布で2回ほど拭き取る比較で、ビードカットした所は、しない所より浸透液の残りが著しく減ったとしている |
| 角を丸め、縁を折り返さない容器 | サニタリーバット(SUS316L、300×400×H100mm、板厚1.2mm)は、内外面を #320 バフ研磨したあと内面を電解研磨し、角はすべて丸く、縁は巻いたり折り返したりしていない。異物や粉がたまる死角がないとしている |
MONOVATEが解決できる課題
- タンクや容器の溶接部に、汚れや液が残らないようにしたい
- 粉や液を扱う容器を、すき間や死角のない形にしたい
出典:MONOVATE「なぜステンレス溶接後にビードカットを行うのか」
出典:会社概要|MONOVATE、なぜステンレス溶接後にビードカットを行うのか|MONOVATE、サニタリーバット|MONOVATE(イプロスの掲載)
株式会社三和鍍金|溶接焼けや異物を取り、汚れが付きにくい面にする電解研磨
三和鍍金とは
三和鍍金は、群馬県高崎市に所在地がある、めっき・電解研磨の会社です。全自動の電解研磨ラインで、小物から大物まで処理しています。
三和鍍金の得意技術
| 技術 | 内容 |
|---|---|
| 汚れが付きにくい面にする | 表面が平滑になって光沢が出て凹凸がなくなり、ゴミ・油・汚れなどが付着しにくくなり、簡単に洗浄できるとしている。衛生面に厳しい医療・食品関係の現場でも多く採用されているとしている |
| 溶接焼け・異物の除去 | 組み立て溶接でできた溶接焼けも除去できる。片側5〜10µ 研磨することで、前加工による変質層や酸化スケールが除かれ、表面の異物(研磨砥粒・ゴミ・鉄粉・汚れ)が除かれるとしている |
| 処理できる大きさ | 電解研磨槽(キャリヤ)の処理可能サイズは幅1,800×奥行500×高さ1,200mm。極板を動かすことで、それより大きいものにも対応できるとしている |
三和鍍金が解決できる課題
- 食品機械のステンレス部品・タンクの溶接焼けを取りたい
- 研磨した面に残った異物や鉄粉まで取り除きたい
- 大きな部品も電解研磨したい
出典:三和鍍金「電解研磨」
トーステ株式会社|ISO 規格に準じたサニタリー継手と、バルブ・ポンプ・CIP ユニット
トーステとは
トーステは、大阪市西区に本社がある、ステンレスの配管資材と、食品・医薬・化粧品・半導体製造用機器の継手・バルブ・ポンプ・タンクの会社です(2004年設立)。岡山県津山市に工場があります。
トーステの得意技術
| 技術 | 内容 |
|---|---|
| サニタリー継手 | 溶接用・ISO クランプ・ユニオン・サニタリーフランジ・メタルタッチ式クランプの継手などを、ISO 規格に準じた標準品でそろえる。材質は SUS304・SUS316L 相当 |
| 内面の仕上げ | 継手の内面は #400 相当羽布研磨、酸洗、#400 相当羽布研磨+電解研磨から選べる。外面は #320〜#400 相当羽布研磨、#180 ヘアーライン、酸洗、ビーズショット |
| バルブ・ポンプ・CIP ユニット | サニタリーのダイヤフラムバルブ、二重シールのシーケンスバルブ、バタフライ・ボール・サンプリング・タンクバルブ、サニタリーポンプ、CIP ユニットなどを扱う |
トーステが解決できる課題
- 配管の継手を、ISO 規格のサニタリー継手でそろえたい
- 継手の内面の仕上げを、電解研磨まで選びたい
- すき間の少ないダイヤフラムバルブや、二重シールのバルブを選びたい
出典:トーステ「サニタリー生産本部 特設サイト」
出典:会社概要|トーステ、サニタリー生産本部 特設サイト|トーステ
岩井機械工業株式会社|1965年に自動 CIP 装置を完成させた、食品・乳業の製造機械とプラントのメーカー
岩井機械工業とは
岩井機械工業は、東京都大田区に本社がある、食料品・医薬品・化学品の製造機械のメーカーです(1947年創業、1957年設立)。殺菌装置などの熱交換器や、乳業・飲料・食品のプラントを手がけています。
岩井機械工業の得意技術
| 技術 | 内容 |
|---|---|
| CIP 装置の歴史 | 沿革に、1965年に C-300 型自動 CIP 装置を完成、1982年に SC-1 型 CIP 専用コントローラーを完成とある |
| ダイヤフラムのサニタリバルブ | VD 型サニタリバルブは、ダイヤフラムで外気を遮断するアセプティック対応のバルブ。ダイヤフラムは構造がシンプルで洗浄性が高く、全工程に入れるとCIP のときのエネルギー・ユーティリティの使用量の削減と時間の短縮が期待できるとしている |
| 小さな CIP ユニット | 省スペースにも対応できるコンパクトな「タンクレスシングル CIP ユニット」を出している |
岩井機械工業が解決できる課題
- タンク・配管を、分解せずに自動で洗えるようにしたい
- CIP の時間とエネルギーを減らせるバルブにしたい
- 殺菌装置から CIP まで、流体のラインをまとめて相談したい
出典:岩井機械工業「展示会の出展製品」
出典:会社概要|岩井機械工業、沿革|岩井機械工業、バルブ・ポンプ・タンク|岩井機械工業、展示会の出展製品(タンクレスシングル CIP ユニット)|岩井機械工業
新倉工業株式会社|タンクの内面を洗う回転洗浄機と洗浄ノズル
新倉工業とは
新倉工業は、静岡県御殿場市に本社がある、総合流体制御メーカーです(1950年創立)。舶用機器・プラント用機器・スプレーノズル・ストレーナを作っています。
新倉工業の得意技術
| 技術 | 内容 |
|---|---|
| 洗浄用のノズル・回転洗浄機 | 洗浄用製品として、回転洗浄機 JW-25・JWP-40、回転式スプリンクラーノズル SPR・SPR-E15(小挿入孔径用)、フォグジェット FG4、クリアボール CB4 を並べている |
| 小さな穴から入れて塔槽を洗う | クリアボール CB4 は、内径50cm と80cm の小さな挿入孔に使えるスプレーノズル。内面全面用・上部用・下部用の機種があり、醗酵槽・原液槽・飲食料品の塔槽の内面の CIP などに使えるとしている |
新倉工業が解決できる課題
- タンクや塔槽の内面を、ノズルで洗えるようにしたい
- 小さな穴からノズルを入れて、内面を洗いたい
- タンクの上部・下部など、洗いたい範囲に合うノズルを選びたい
出典:新倉工業「クリアボール CB4」(イプロスの掲載)
出典:会社概要|新倉工業、洗浄用製品|新倉工業、クリアボール CB4|新倉工業(イプロスの掲載)
株式会社AHC|ふき取りキットを送って、洗浄殺菌のあとの菌を調べる受託検査
AHCとは
AHC は、群馬県前橋市に本社がある、食品・環境の検査と衛生管理の指導の会社です(1977年設立)。微生物試験室は ISO/IEC 17025:2017 の認定を受けています。
AHCの得意技術
| 技術 | 内容 |
|---|---|
| 宅配のふき取り検査 | ふき取りキットを送り、利用者がふき取って返送する方式で、全国に対応する。施設の衛生状態の把握や、洗浄殺菌の効果の確認に使えるとしている |
| 項目と料金の例 | ふき取り1か所あたり、一般生菌数660円、基礎セット(一般生菌数+大腸菌群数)1,045円(いずれも税込)。日数は項目により約3〜7営業日 |
| ATP との使い分け | FAQ で、ATP テストは短い時間で汚れを数値にする方法で、洗浄・清掃の評価に使えると説明している。ふき取り検査は、ATP ではなく生菌数を知りたいときの使い道として挙げている |
AHCが解決できる課題
- 洗浄・殺菌のあとに、菌が残っていないか調べたい
- ATP 検査で決めた基準を、菌の検査で裏づけたい
- 社内に検査室がないので、ふき取り検査を外に頼みたい
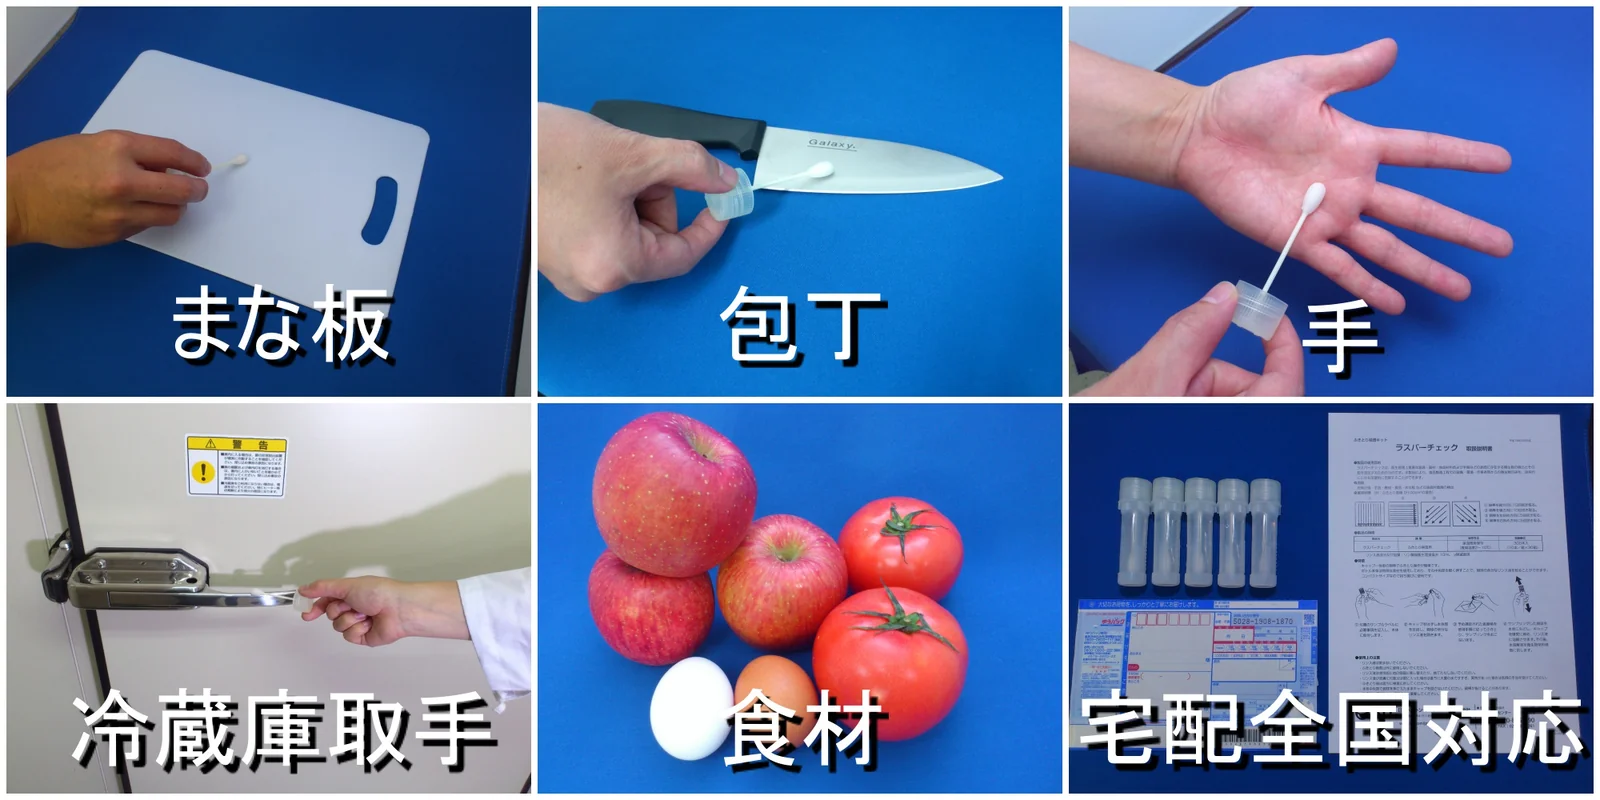
出典:AHC「ふきとり検査」
選ぶ前に確かめる条件
相談する前に、次のことを整理しておくと話が早く進みます。
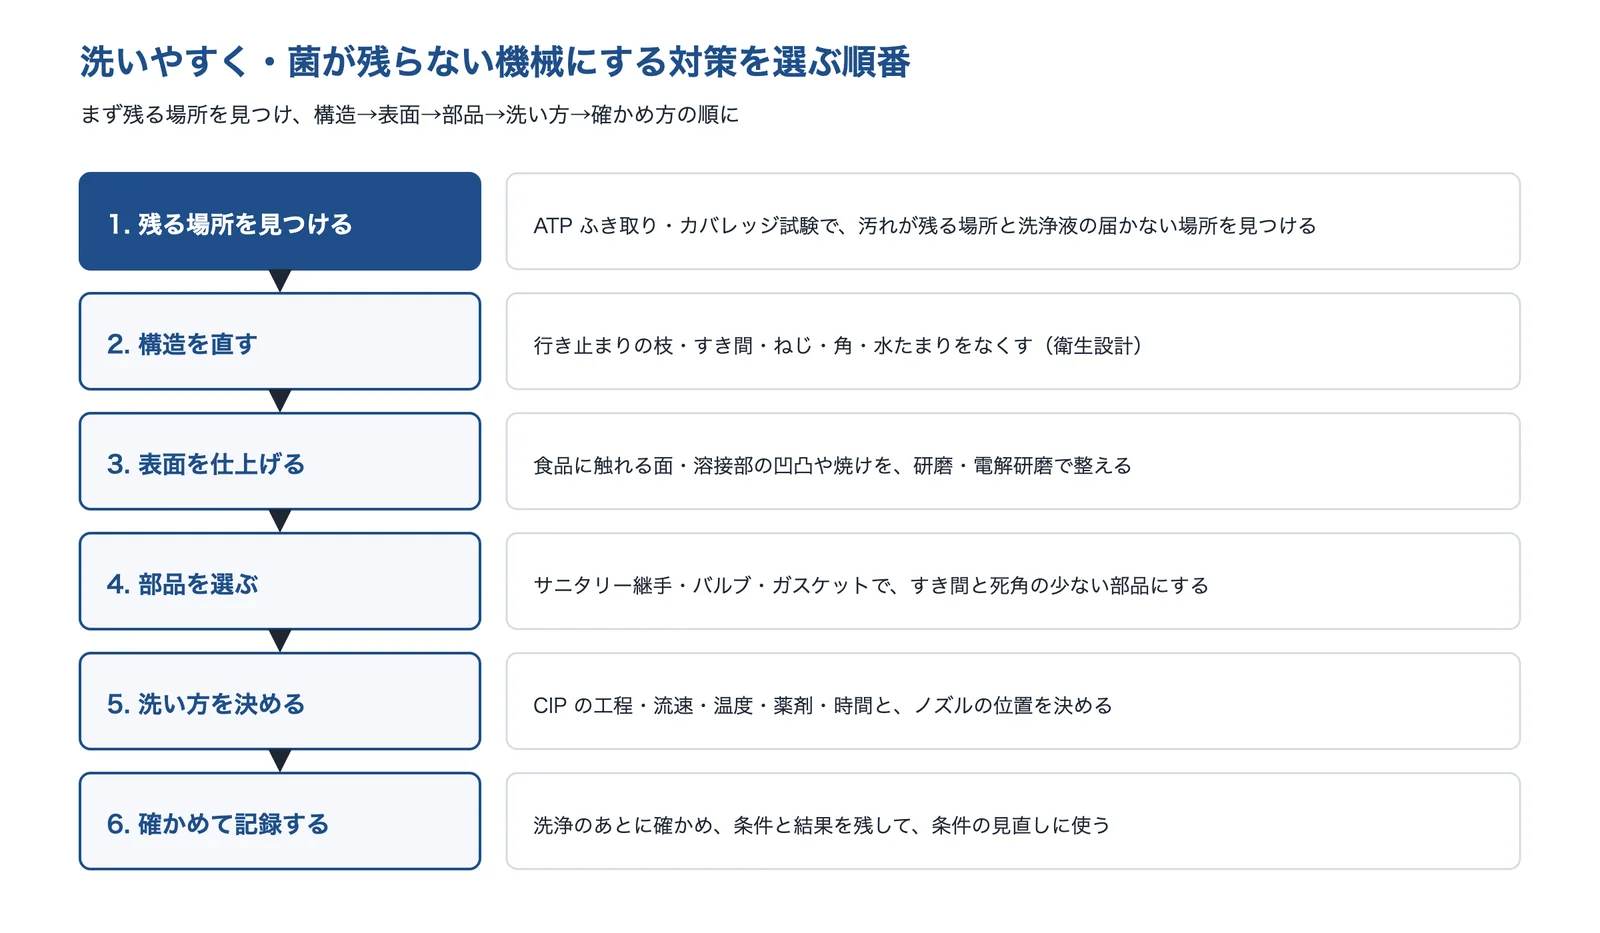
出典:FORCE Technology・Bürkert・北海道立総合研究機構・食品と開発の資料と、紹介した企業の公開情報をもとにした編集部の整理をもとに AI(Claude)で作成
- 扱う食品と汚れの種類(たんぱく質・脂肪・糖・でんぷん・ミネラル・粉)
- 洗い方:CIP にするか、分解して洗うか(毎日・週1回などの頻度も)
- 合わせる規格・ガイドライン(JIS B 9650-2、EHEDG、3-A など)と、取引先の要求
- 食品に触れる部分・飛び散る部分の範囲と、材料(ステンレスの種類・樹脂・ゴム)
- 表面の仕上げの指定(Ra の値、電解研磨の有無、溶接部の仕上げ)
- 使える洗剤(アルカリ・酸・殺菌剤)の種類と濃度・温度が、パッキンやベルトの材料に合うか
- 洗えたかの確かめ方(ATP・菌の検査・カバレッジ試験)と、場所ごとの基準値
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月20日








