
PROCESS / 加工・技術から探す
表面処理・熱処理の加工事例
めっき・溶射・コーティング・研磨・焼入れ・窒化など、表面や中の性質を変える処理の実績を、写真で並べています。
実績の一覧
種類がわかる214件が対象です(全214件のうち)
材料がわかる91件が対象です(全214件のうち)
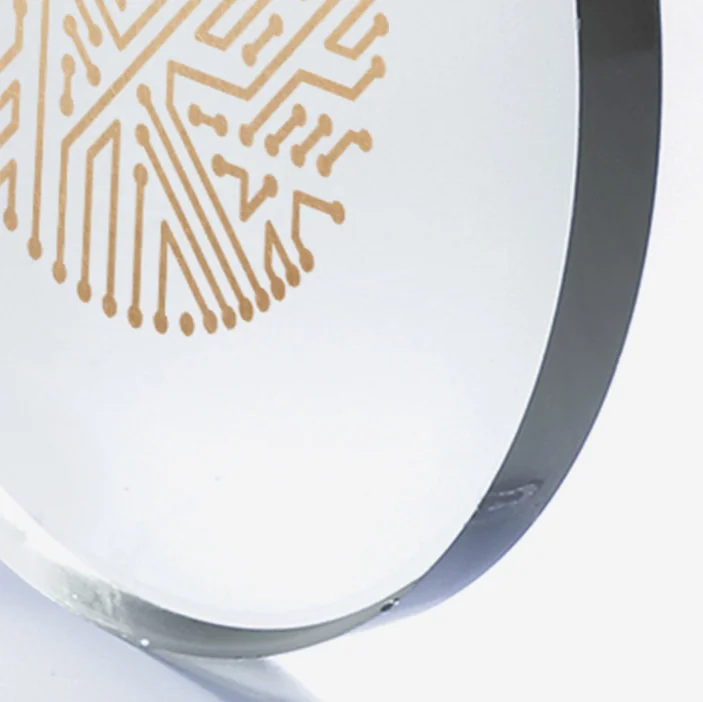
ガラスの一部だけを活性化して銅めっきを施し、本来通電しないガラスに電気を通せるようにした事例。
日本電鍍工業株式会社
出典:日本電鍍工業「ガラスにめっき!? 超難めっき素材への挑戦」
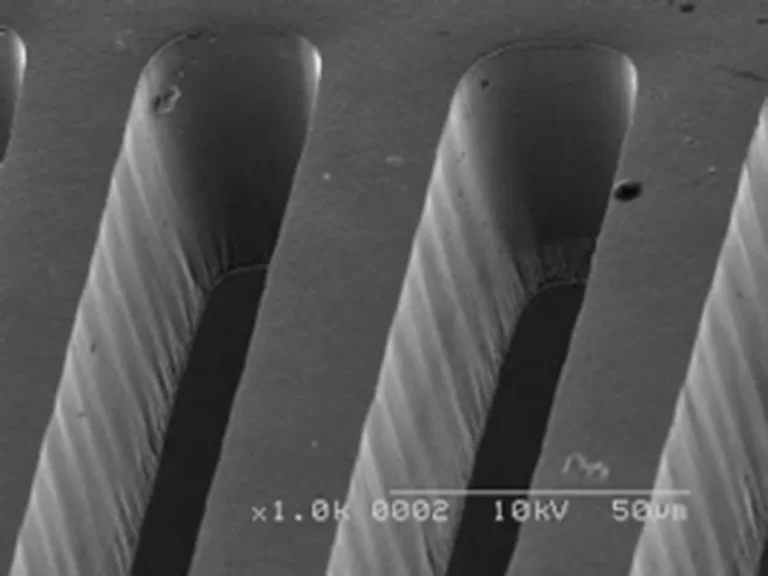
エースモデル幅0.025mmのスリットを板厚0.05mmで電鋳
Ni電鋳のアスペクト2:1のエンコーダ用スリット。ラインとスペースが各0.025mm、板厚0.05mm。
株式会社アルファー精工
出典:アルファー精工「新技術紹介」
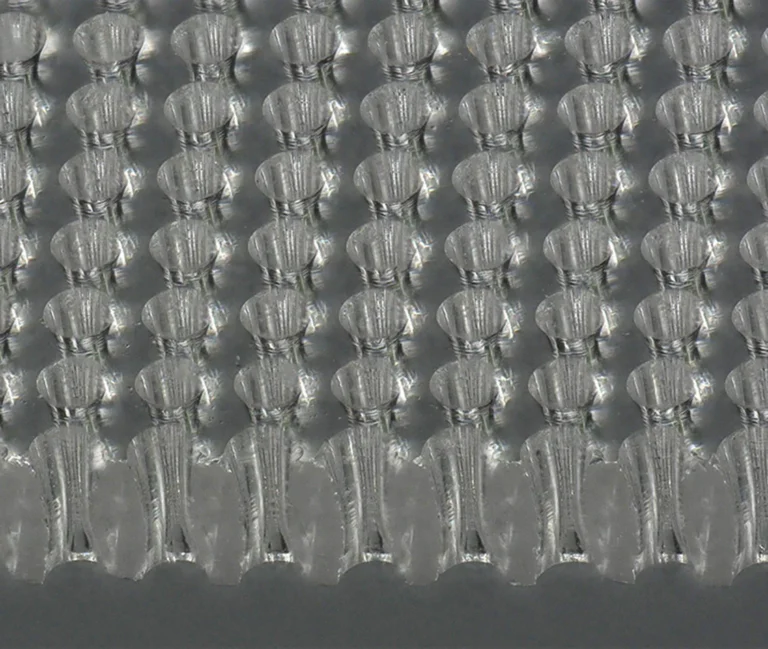
ガラスに穴径20μm〜の貫通穴を加工し、めっきで電極を形成。側壁の粗さRa≦0.08μm、穴位置の精度±5μm。
EBINAX株式会社
出典:EBINAX「TGV 微細電極技術」
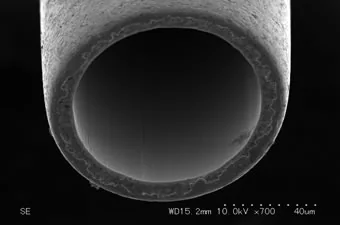
エースモデル外径0.1mm・内径0.08mm・肉厚0.01mmの電鋳マイクロパイプ
電気鋳造で最小径Φ0.04mm・最薄肉厚0.005mmと同社は記載。写真は外径Φ0.1×内径Φ0.08×肉厚0.01mmのSEM像(700倍)。
株式会社ナンシン
出典:ナンシン「マイクロパイプ」
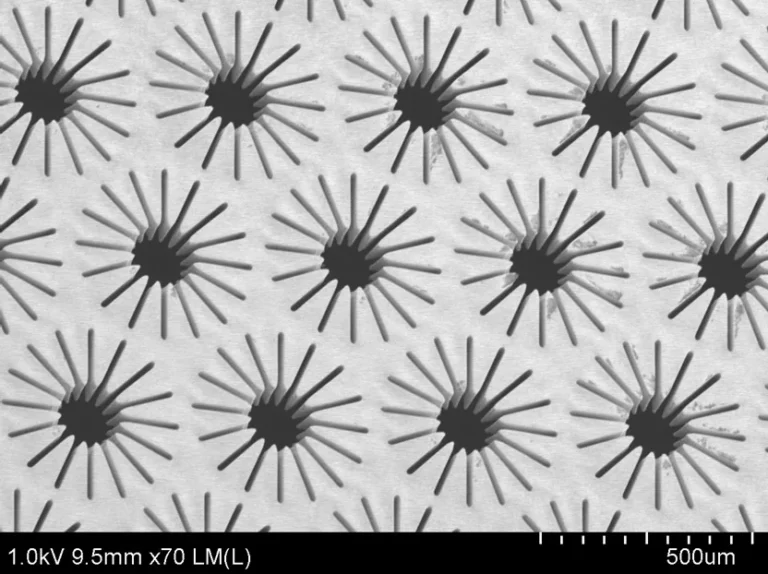
エースモデル溝幅10μmの異形穴、アスペクト比10〜20と同社は記載
電鋳の異形穴加工例のうち、溝幅10μmの放射状の穴。同社は一般的な電鋳のアスペクト比1〜2に対し自社は10〜20と記載。
株式会社セムテックエンジニアリング
出典:セムテックエンジニアリング「異形穴加工」
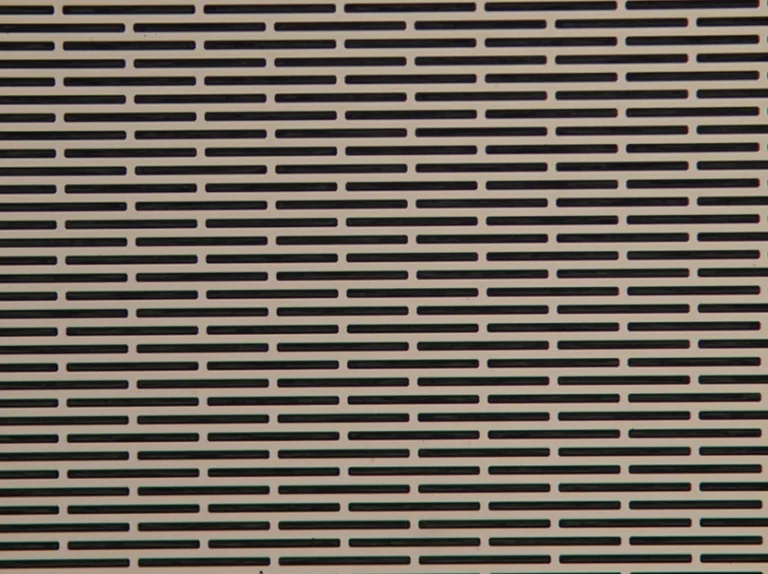
エースモデル溝幅5μm、アスペクト比10〜20と同社は記載
電鋳(エレクトロフォーミング)の異形穴加工例のうち、溝幅5μm。同社は板厚÷穴径(溝幅)のアスペクト比を10〜20と記載。
株式会社セムテックエンジニアリング
出典:セムテックエンジニアリング「異形穴加工」
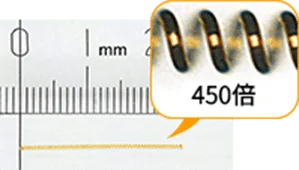
エースモデル線径13μm・外径53μmの極細ばねにめっき
線径13μm・外径53μmのばねにめっき。髪の毛(約70μm)より細いばねにも均一にめっきすると同社は記載。
株式会社エルグ
出典:エルグ「技術」
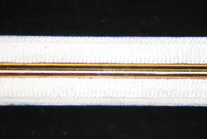
エースモデル内径0.3mmの管の内面に均一な金めっき(従来は内径2mm程度が限界と同社は記載)
内径0.3mmの微細管(注射針大)の内側に、薄く均一な金めっきを施す技術。従来は内径2mm程度が限界だったと同社は記載。
中嶋金属株式会社
出典:中嶋金属「微細管(微細パイプ)への金メッキ」
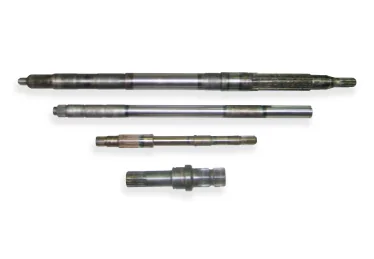
ページに「様々な自動車部品の高周波焼入加工事例」として掲載。長いシャフト状の部品の写真。
有限会社吉備高周波工業所
出典:吉備高周波工業所「業務内容」
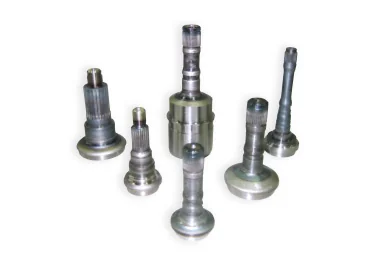
ページに「様々な自動車部品の高周波焼入加工事例」として掲載。写真はシャフト状の部品。
有限会社吉備高周波工業所
出典:吉備高周波工業所「業務内容」
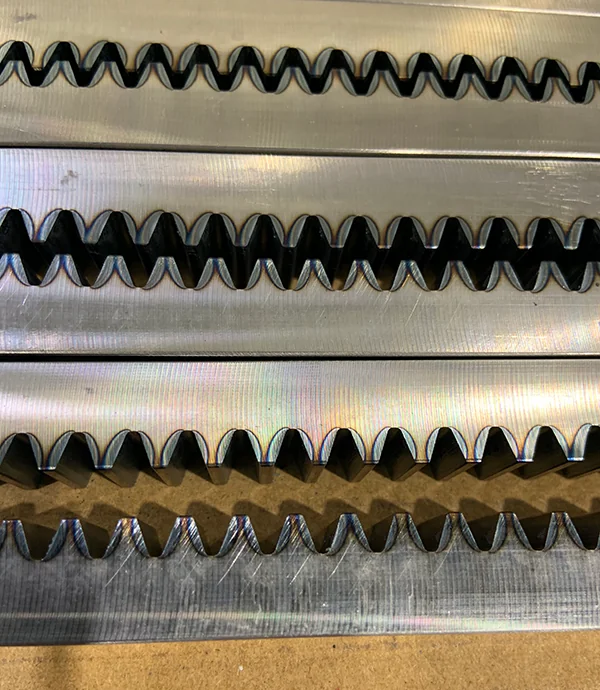
L1330×H13×T114、SCM440。硬さHRC60、硬化層深さ0.3mm。
富士高周波工業株式会社
出典:富士高周波工業「M2ラックギヤレーザ焼入れ」
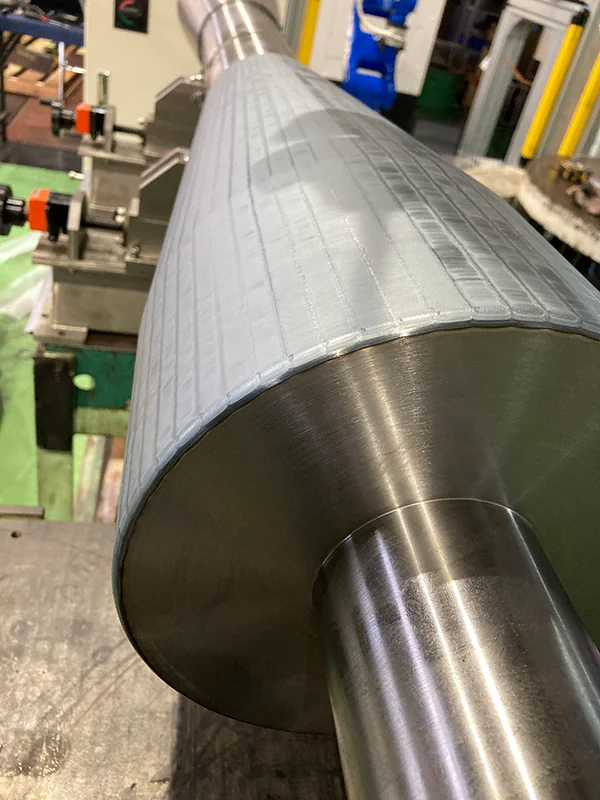
Φ235×L2151、SCM440。硬さHRC60、硬化層深さ0.7mm。
富士高周波工業株式会社
出典:富士高周波工業「大型テーパーロールレーザ焼入れ」
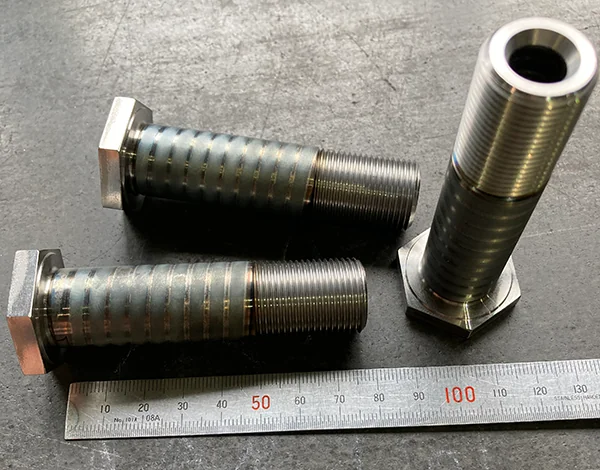
薄肉中空ボルト、SCM435。硬さHRC50、硬化層深さ0.4mm。
富士高周波工業株式会社
出典:富士高周波工業「薄肉中空ボルト螺旋レーザ焼入れ」
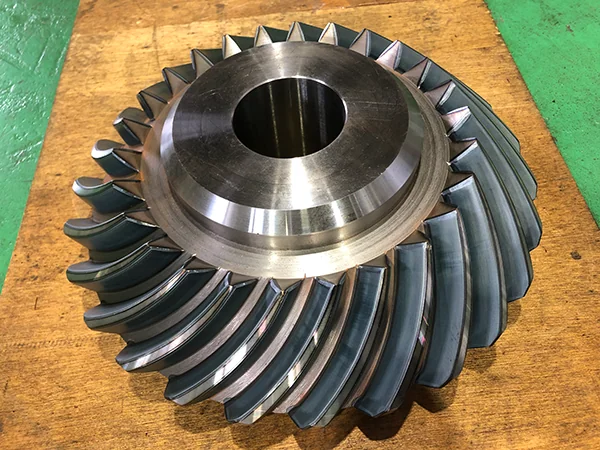
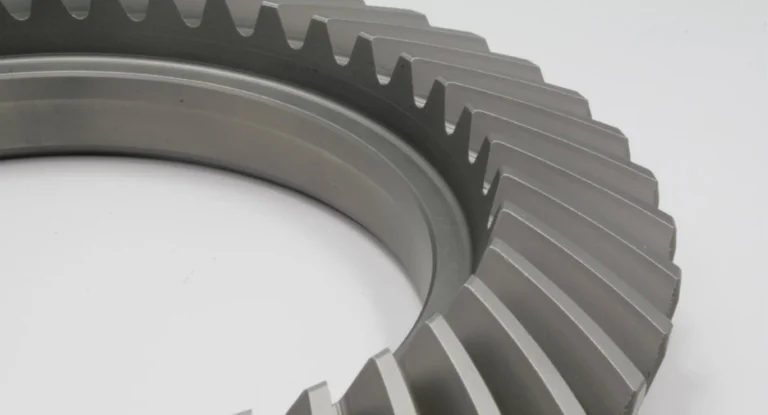
Φ336×T190、SCM435。硬さHRC57、硬化層深さ0.5mm。
富士高周波工業株式会社
出典:富士高周波工業「スパイラルベベルギヤ歯面レーザ焼入れ」
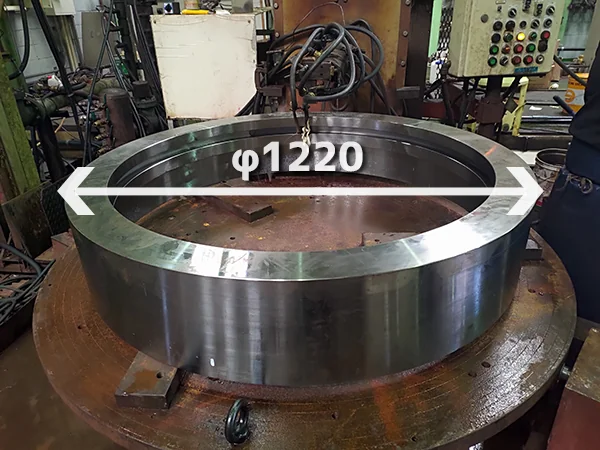
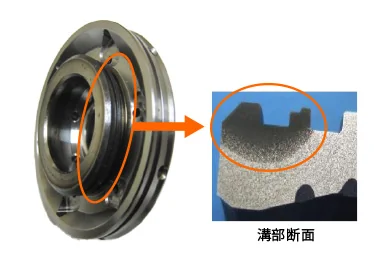
φ1220×φ1037×238W、SCM440。硬さHRC50、硬化層深さ2mm。
富士高周波工業株式会社
出典:富士高周波工業「大型リング溝高周波焼入れ」
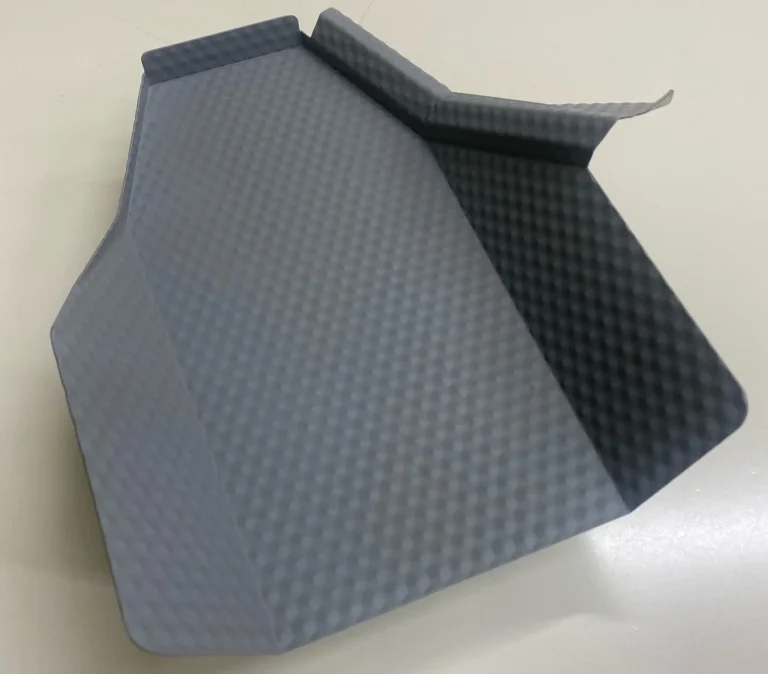
PTFE(FCX-830GY)のコーティングを施したシューターの事例。すべり性に優れるとしている。
株式会社エフ・シー
出典:エフ・シー「施工事例一覧」
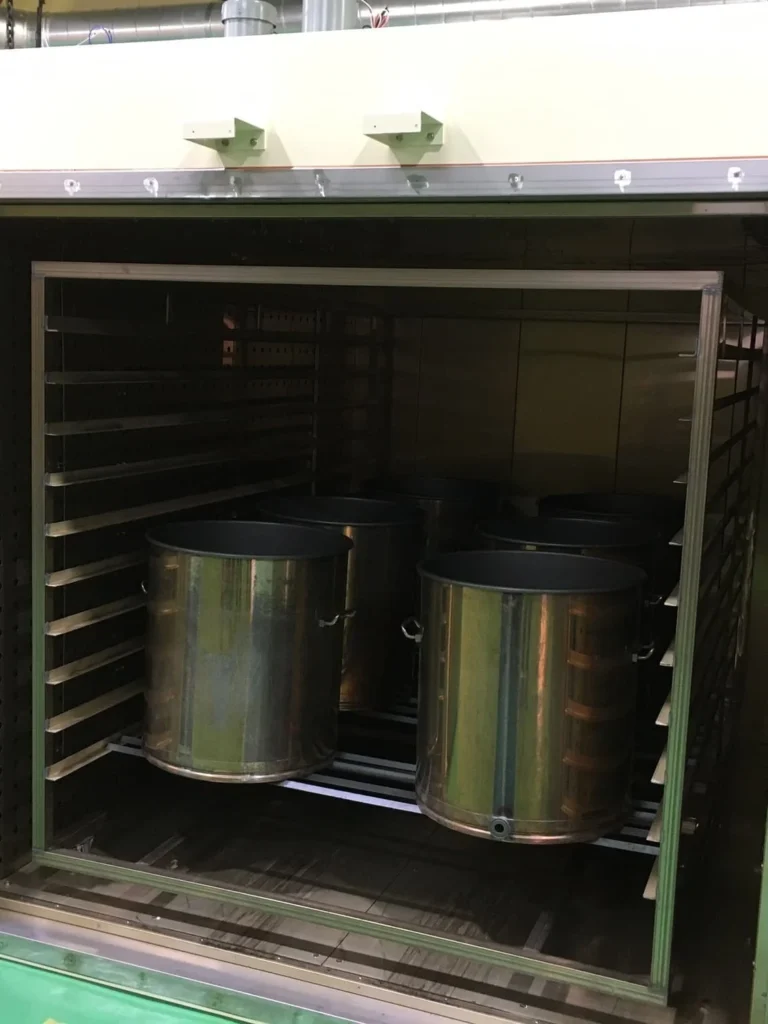
工業用タンクの内面にFCX-108Zでフッ素樹脂コーティングを施した事例。用途や温度、薬品に応じて材質・膜厚を選ぶとしている。
株式会社エフ・シー
出典:エフ・シー「施工事例一覧」
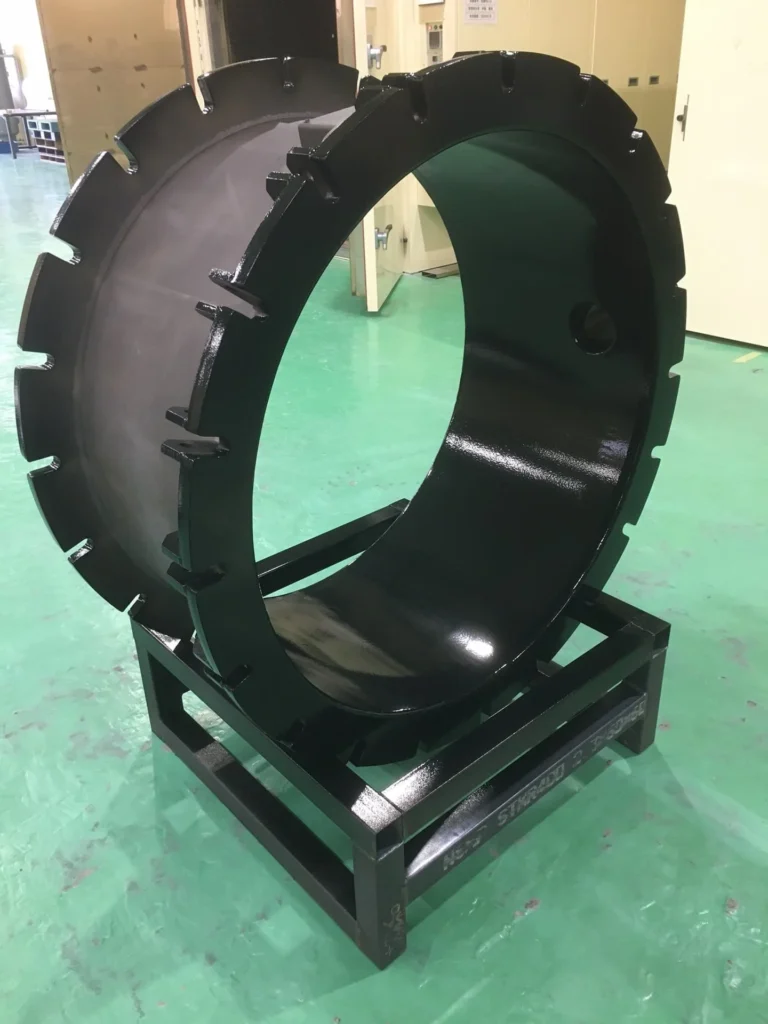
フランジ内外に黒色ETFE(FCX-203)を約700μmの厚膜で施工。直径約1m、重さ約300kgの大物にも対応と紹介されている。
株式会社エフ・シー
出典:エフ・シー「施工事例一覧」
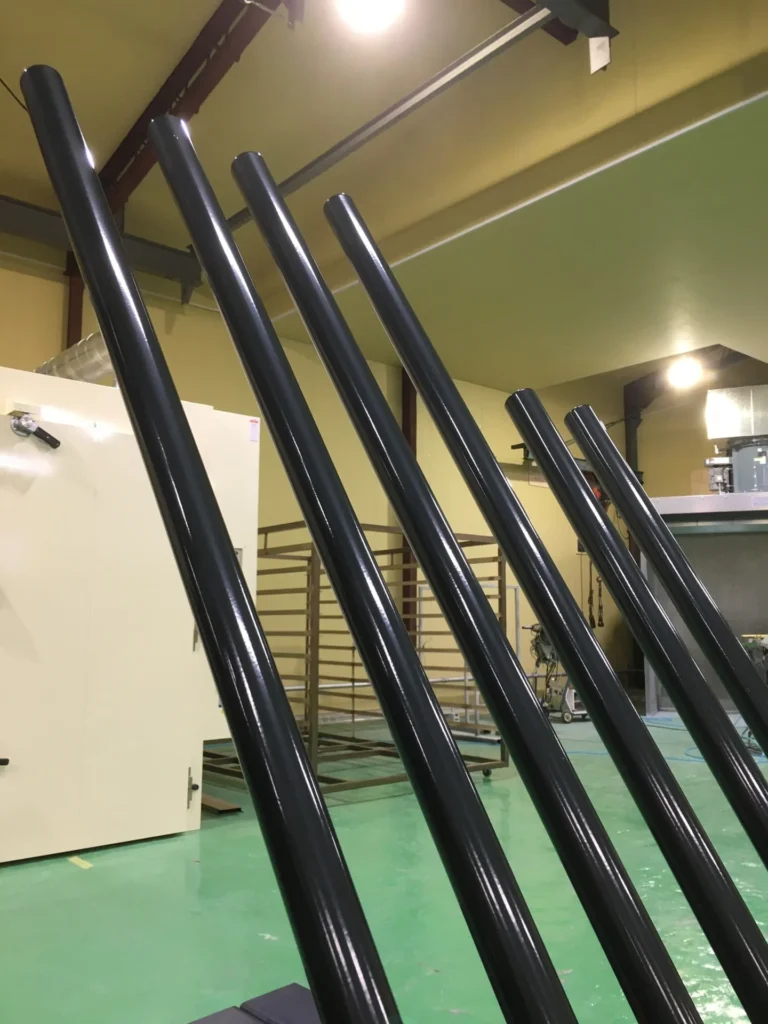
薬品環境で使う機械部品に、ECTFE(FCX-025)の膜厚約500μmのフッ素樹脂コーティングを施した事例。
株式会社エフ・シー
出典:エフ・シー「施工事例一覧」
フランジについて、数百ミクロンの厚膜化を行った事例として紹介されている。
アイフッソ技研有限会社
出典:アイフッソ技研「業界別製品群」
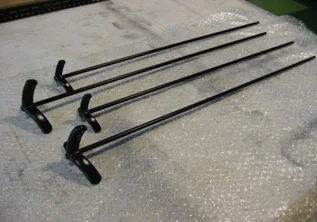
撹拌羽根について、耐薬・耐磨耗性で長期使用できるコーティング事例として紹介されている。
アイフッソ技研有限会社
出典:アイフッソ技研「業界別製品群」
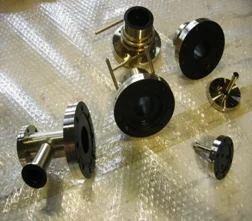
化学関連のテフロンライニングとして、切れ目のない配管ライニングの事例が紹介されている。
アイフッソ技研有限会社
出典:アイフッソ技研「業界別製品群」
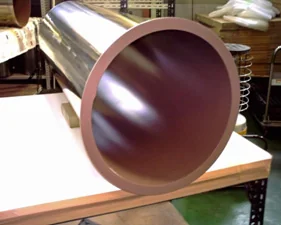
化学関連のテフロンライニングとして、直径1000mm×長さ2000mmの大きなものでもライニングできる事例が紹介されている。
アイフッソ技研有限会社
出典:アイフッソ技研「業界別製品群」
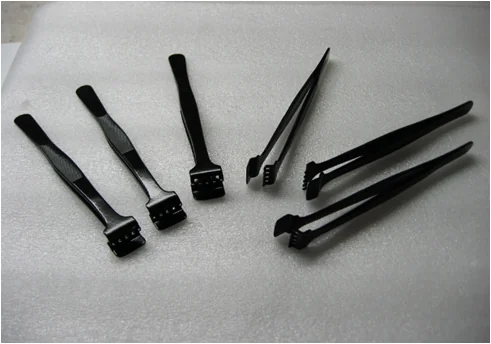
半導体関連部品として、ウエハー用ピンセットのコーティング事例が紹介されている。
アイフッソ技研有限会社
出典:アイフッソ技研「業界別製品群」
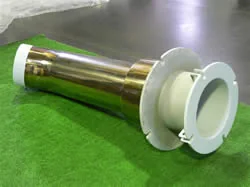
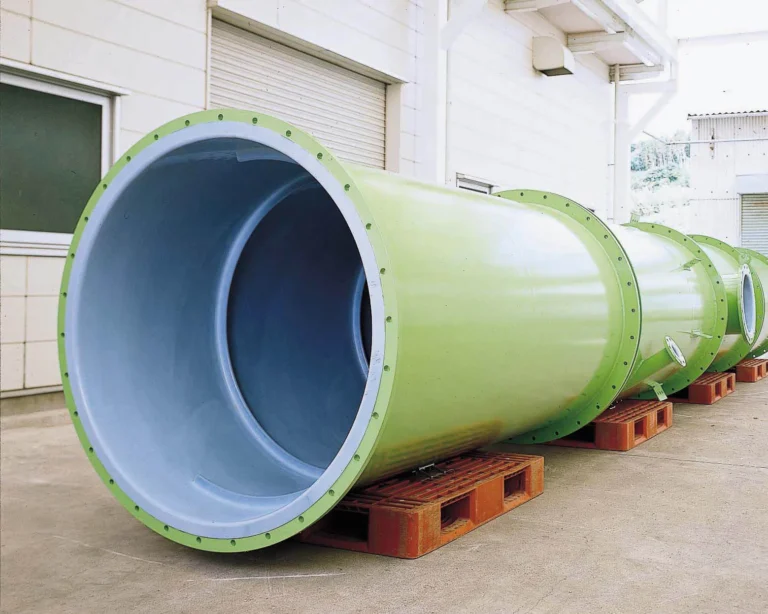
排風ダクトにフッ素樹脂コーティングを施した産業用途の施工実績。用途は防食と紹介されている。
株式会社関西技研
出典:関西技研「産業用途施工実績」
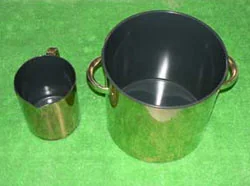
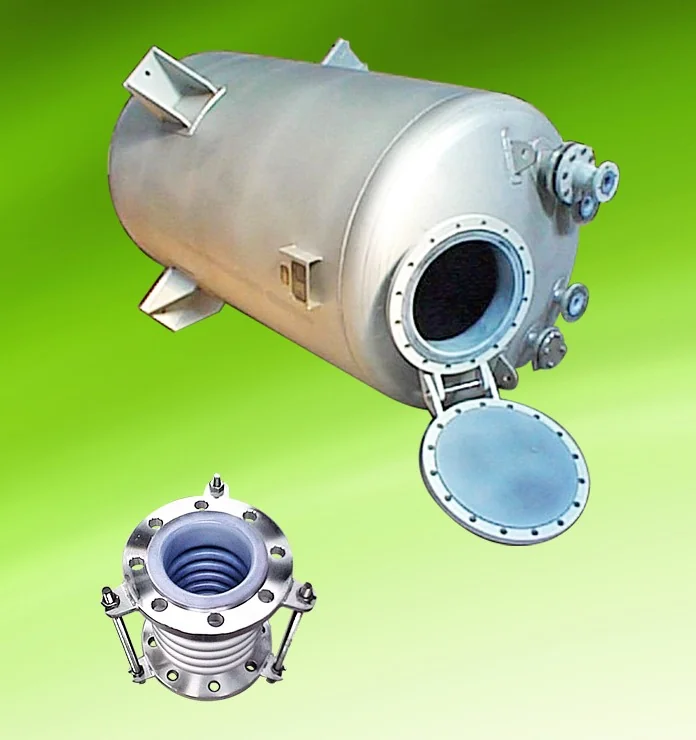
ステンレス丸タンクにフッ素樹脂コーティングを施した産業用途の施工実績。用途は耐薬品性と紹介されている。
株式会社関西技研
出典:関西技研「産業用途施工実績」
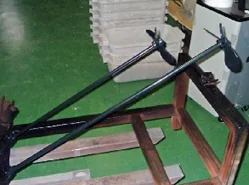
攪拌羽根にフッ素樹脂コーティングを施した産業用途の施工実績。用途は耐薬品性と紹介されている。
株式会社関西技研
出典:関西技研「産業用途施工実績」
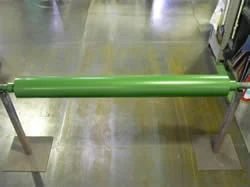
ロールにフッ素樹脂コーティングを施した産業用途の施工実績。用途は非粘着性と紹介されている。
株式会社関西技研
出典:関西技研「産業用途施工実績」
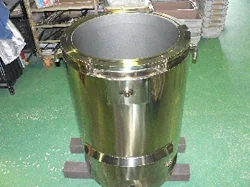
加圧タンクにフッ素樹脂コーティングを施した産業用途の施工実績。用途は非濡れ性と紹介されている。
株式会社関西技研
出典:関西技研「産業用途施工実績」
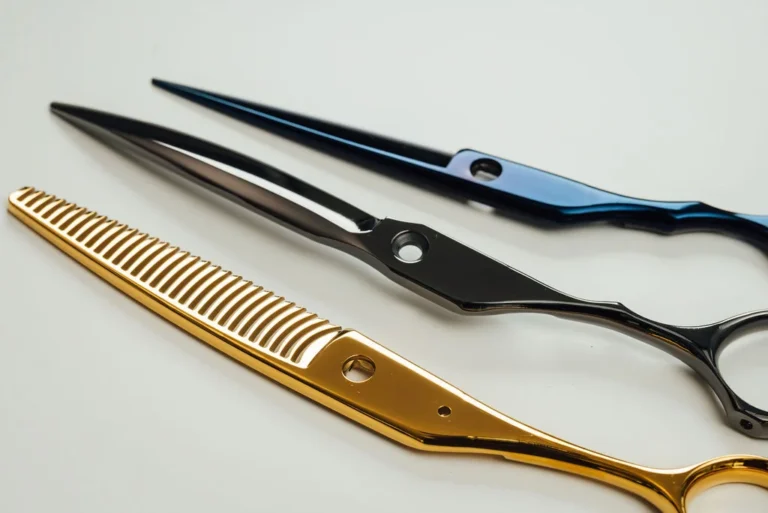
加工事例ページ「理美容ハサミ(ステンレス鋼)」の写真。
株式会社NCC
出典:NCC「加工事例:理美容ハサミ(ステンレス鋼)」
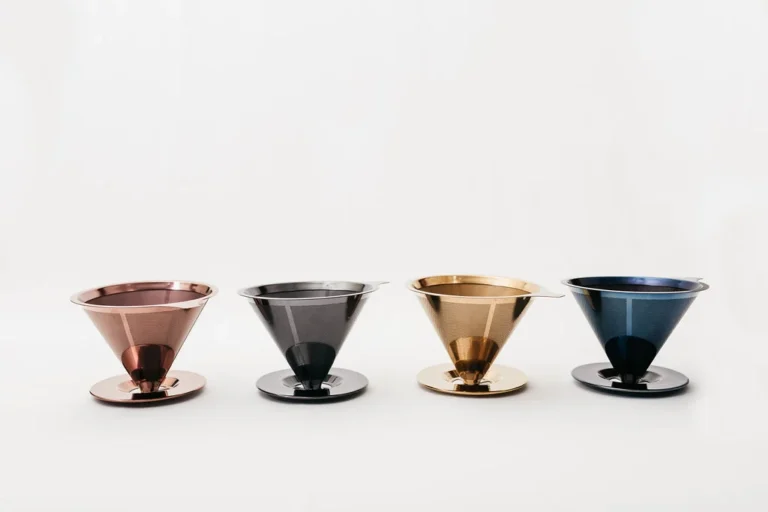
加工事例ページ「コーヒードリッパー(ステンレス)」の写真。
株式会社NCC
出典:NCC「加工事例:コーヒードリッパー(ステンレス)」
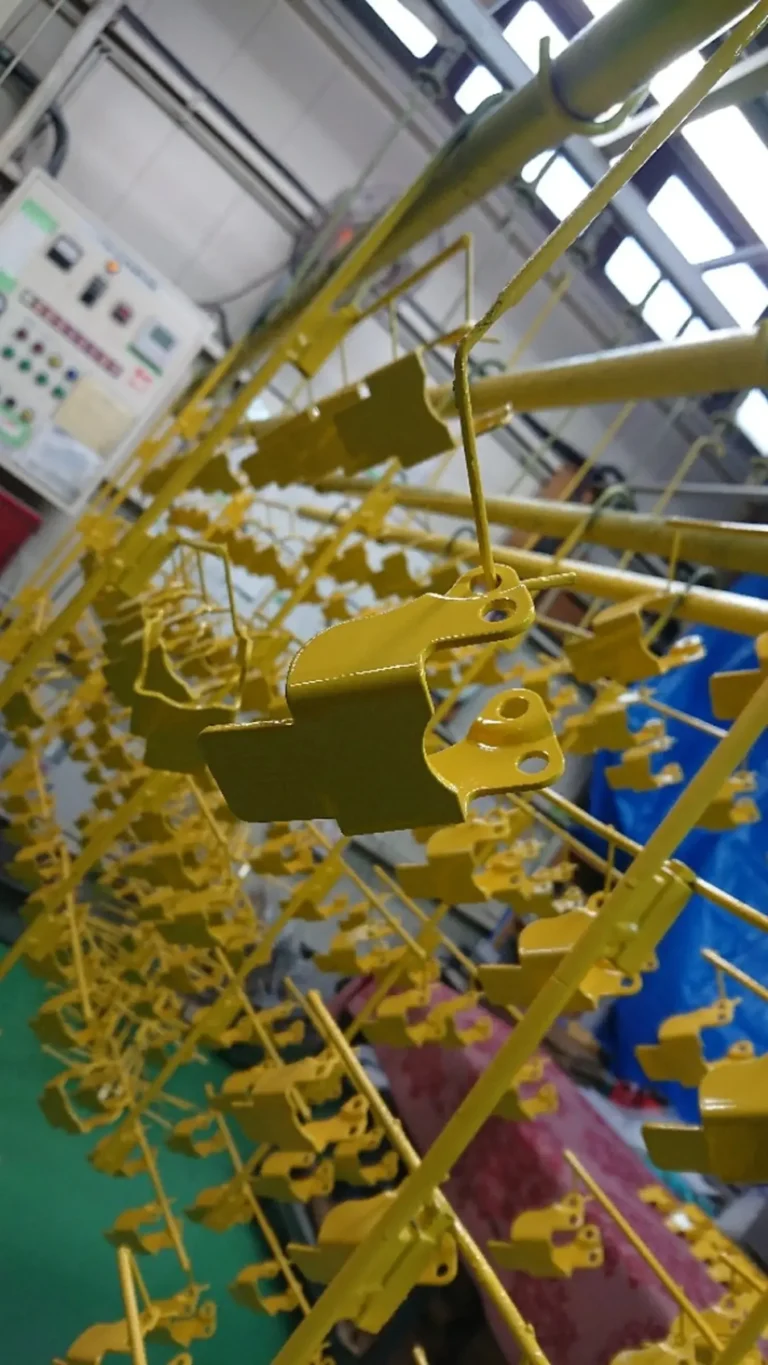
キャスターのカバー部分に使われるペダル。粉体塗装でも焼き付けると艶のある仕上がりになる。
富士電装株式会社
出典:富士電装「粉体塗装の施工事例:鉄製ペダル 粉体塗装」
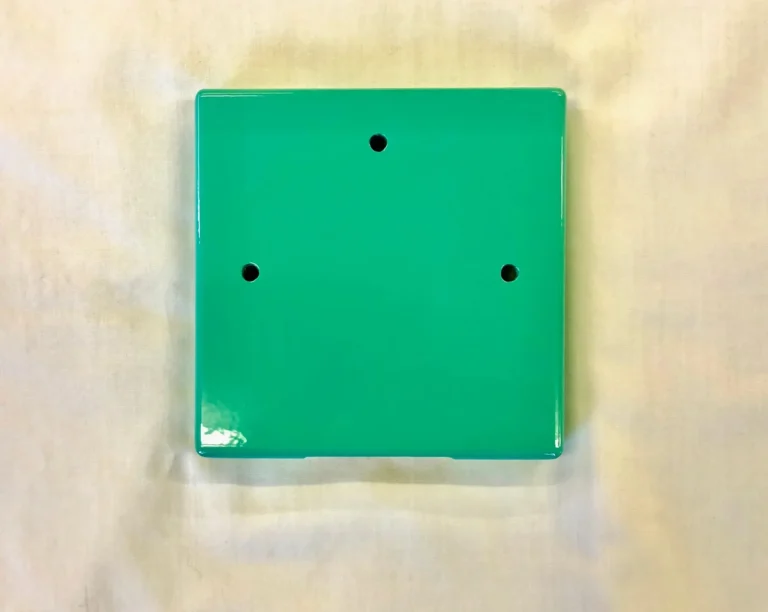
スチールカバーを粉体塗料752-040(563グリーン)で塗装した事例。
富士電装株式会社
出典:富士電装「粉体塗装の施工事例:スチールカバーを緑色で粉体塗装仕上げ」
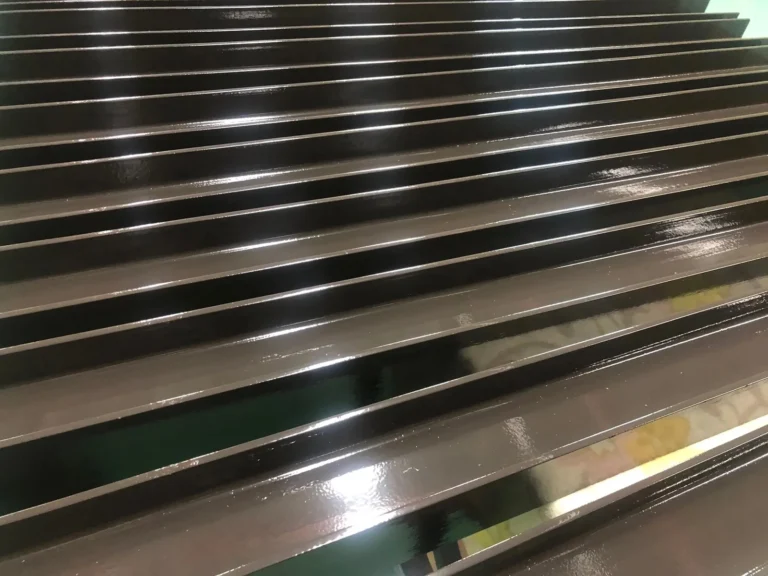
道路工事の落石防護柵の支柱になるH鋼。溶融亜鉛メッキの上に粉体塗装した。色は19-20B。
富士電装株式会社
出典:富士電装「粉体塗装の施工事例:H鋼に粉体塗装」
ロッドパッキン摺動部へタングステンカーバイド溶射で耐摩耗性を向上。硬質クロムめっきの5倍以上の耐摩耗性と記載。
倉敷ボーリング機工株式会社
出典:倉敷ボーリング機工「事例 ピストンロッド溶射」
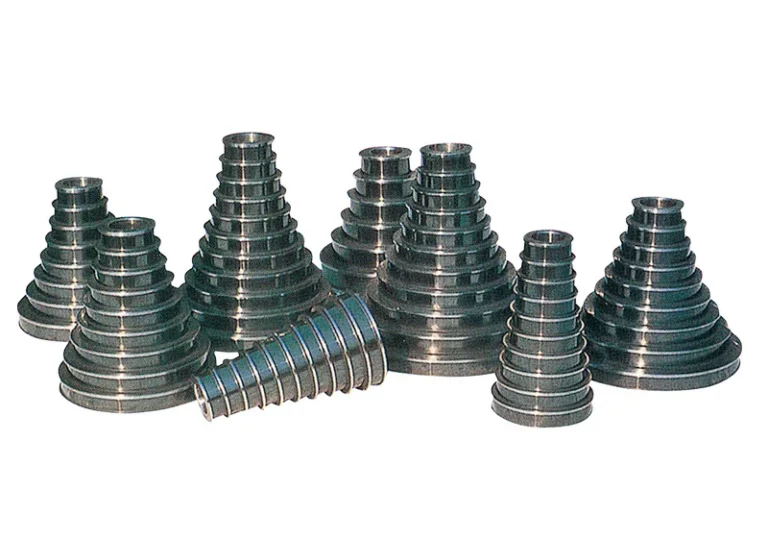
鉄鋼・金属分野のコーティング例。伸線機部品などの高速・高圧下での耐摩耗を目的とした溶射。
日本コーティング工業株式会社
出典:日本コーティング工業「事例紹介 鉄鋼・金属」
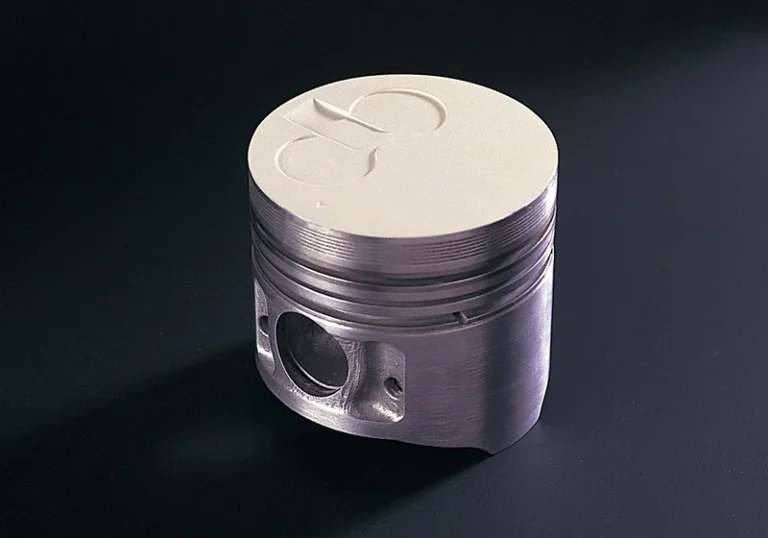
自動車分野のコーティング例。ピストンヘッドへの断熱・耐熱を目的とした溶射。
日本コーティング工業株式会社
出典:日本コーティング工業「事例紹介 自動車」
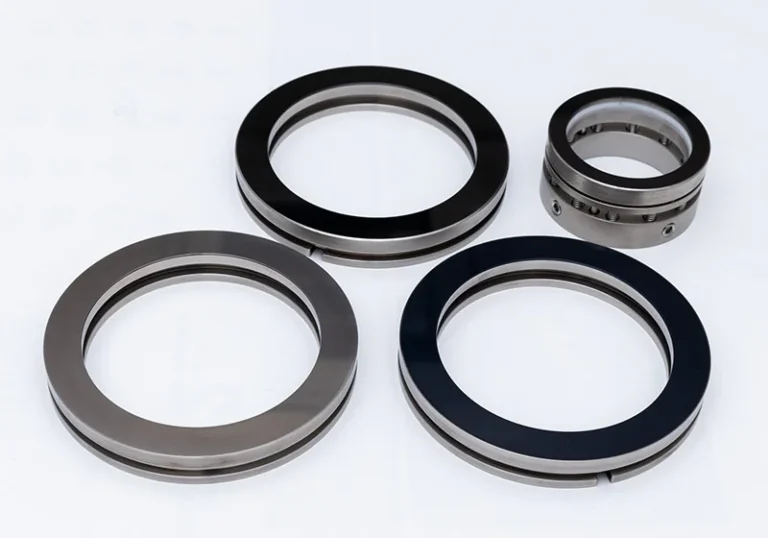
化学プラントのコーティング例。耐食性の高いセラミック溶射皮膜を摺動部の耐摩耗コーティングに使う。
日本コーティング工業株式会社
出典:日本コーティング工業「事例紹介 化学プラント」
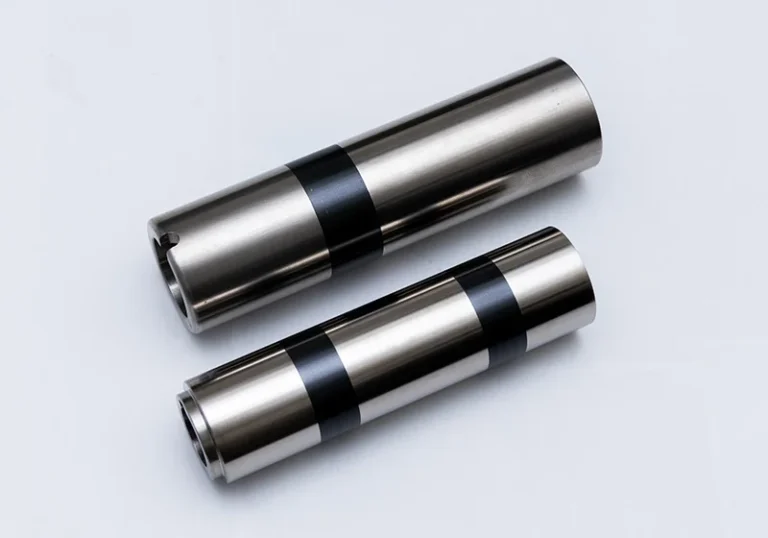
化学プラント向けのコーティング例。スリーブにセラミック溶射を施している。
日本コーティング工業株式会社
出典:日本コーティング工業「事例紹介 化学プラント」
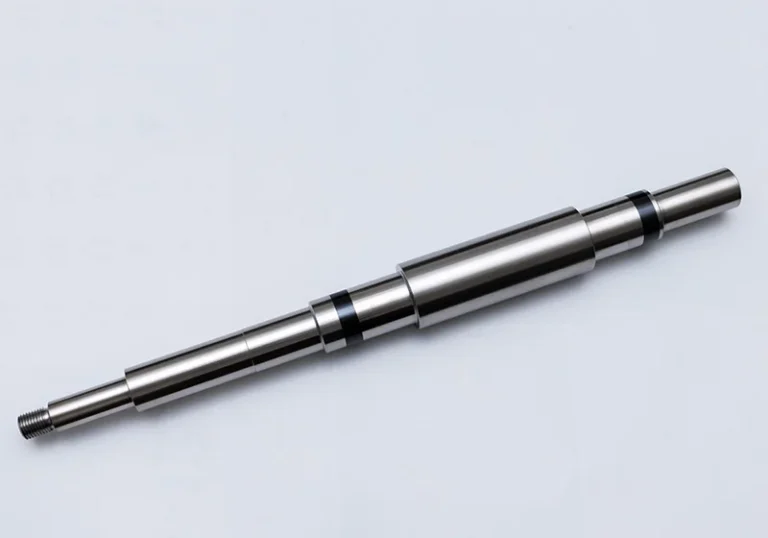
化学プラント向けのコーティング例。シャフトにセラミック溶射を施している。
日本コーティング工業株式会社
出典:日本コーティング工業「事例紹介 化学プラント」
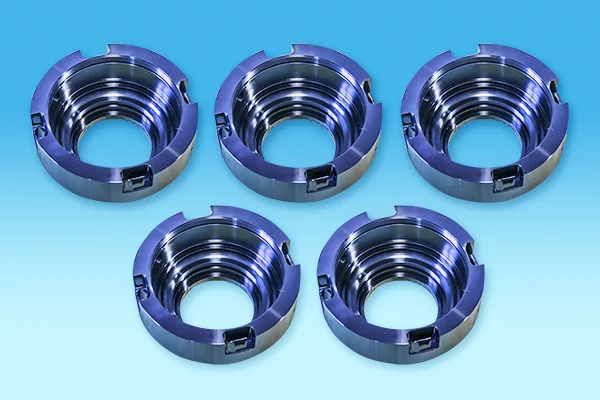
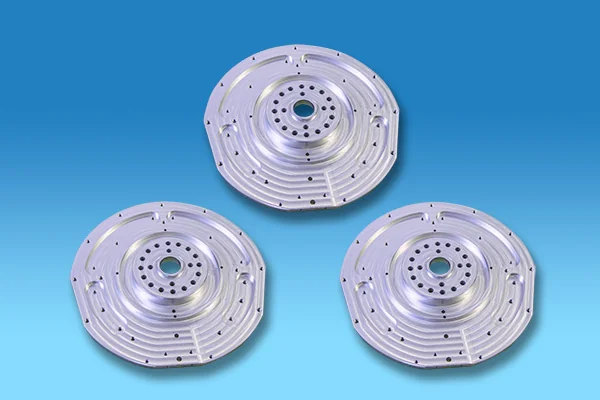
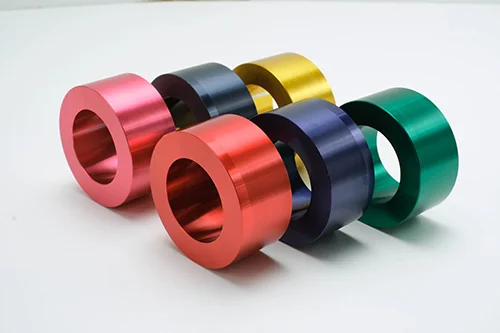
手動ラインによるカラーアルマイト処理。止まり穴や細長い形状の内部まで皮膜を形成できるとしている。
春日井アルマイト工業有限会社
出典:春日井アルマイト工業「硬質アルマイトで着色は可能?」
製品例のサンプル。製品部類は試作品、処理方法は硬質カラーアルマイト処理。
共和アルミニウム工業株式会社
出典:共和アルミニウム工業「製品例」
製品例のサンプル。製品部類は電子機器(放熱器)、処理方法は黒アルマイト。
共和アルミニウム工業株式会社
出典:共和アルミニウム工業「製品例」
製品例のサンプル。製品部類は電子機器、処理方法はカラーアルマイト。
共和アルミニウム工業株式会社
出典:共和アルミニウム工業「製品例」
製品例のサンプル。製品部類は電子機器、処理方法はカラーアルマイト。
共和アルミニウム工業株式会社
出典:共和アルミニウム工業「製品例」
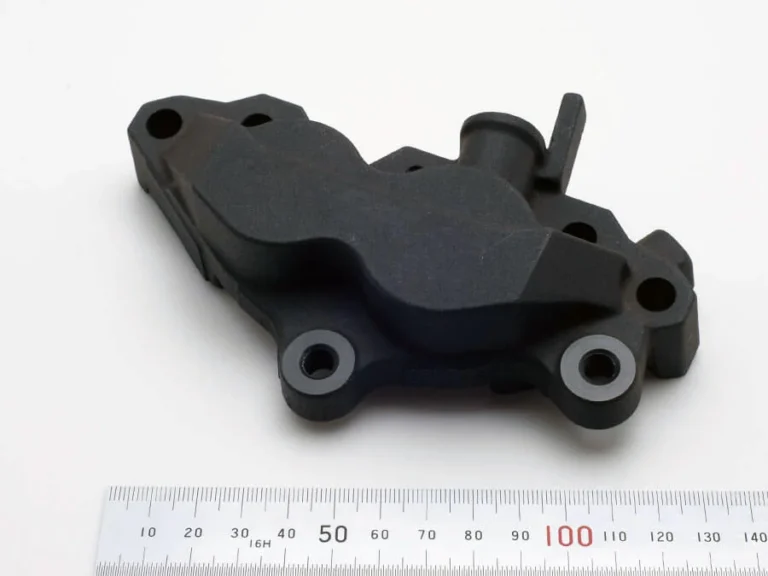
バイク部品。表面処理のみで、母材の前工程は同社で実施。寸法は140×80×40mm。
株式会社小林アルミ
出典:小林アルミ「加工実績」
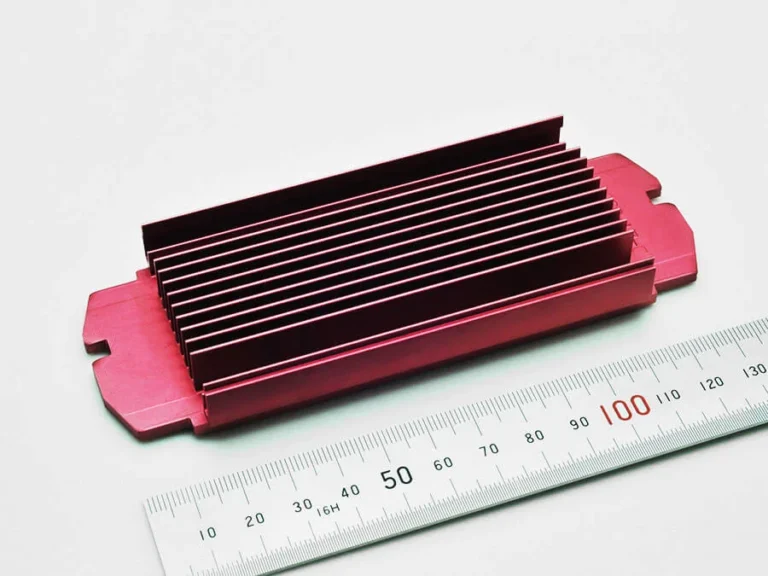
ヒートシンク。4m押出材から社内でカットし、カラーアルマイトのサンプル品にした。寸法は135×50×18mm。
株式会社小林アルミ
出典:小林アルミ「加工実績」
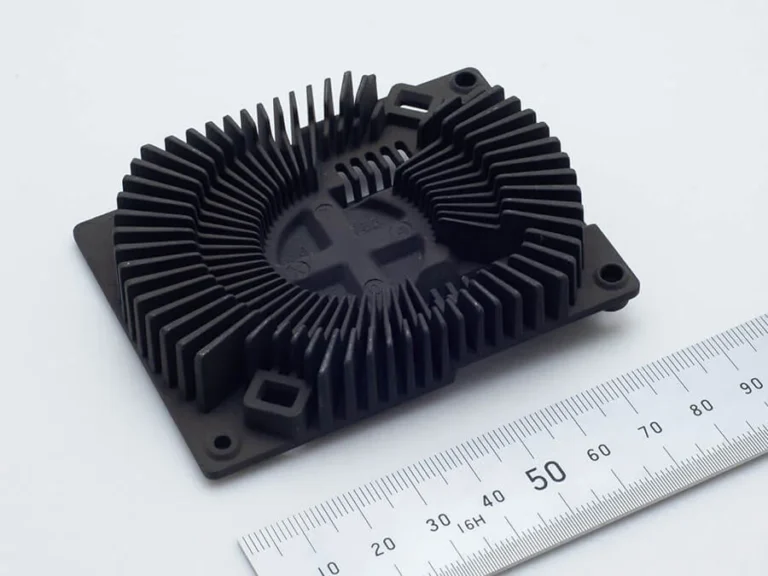
ヒートシンク。母材はダイキャストで、表面処理(黒アルマイト)を実施。寸法は80×60×18mm。
株式会社小林アルミ
出典:小林アルミ「加工実績」
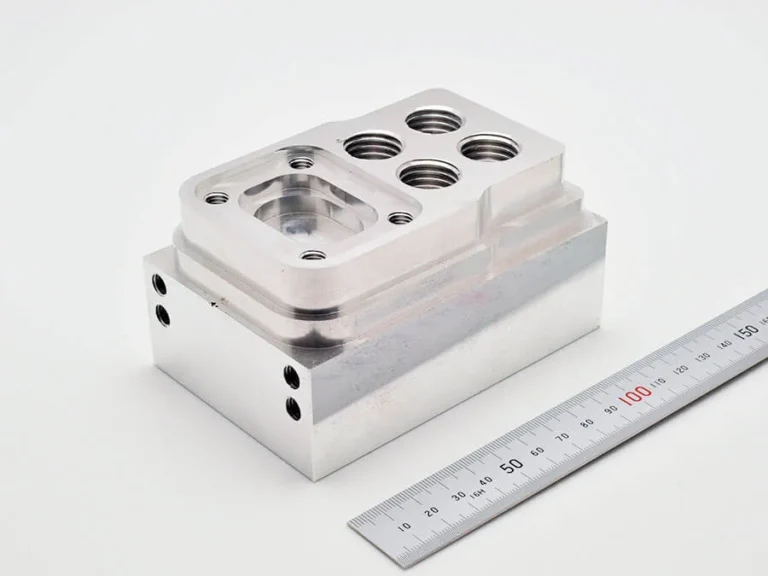
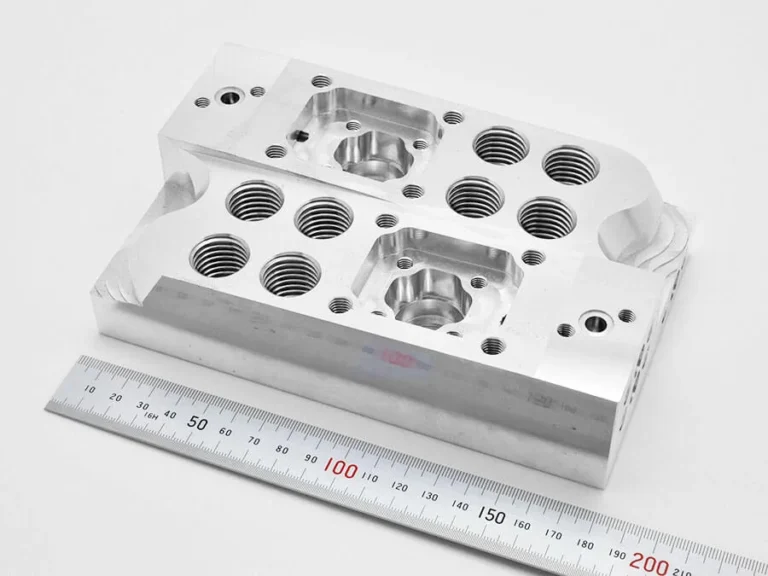
装置部品。アルミ材の削り出し部品に表面処理(白アルマイト)を実施。寸法は180×110×45mm。
株式会社小林アルミ
出典:小林アルミ「加工実績」
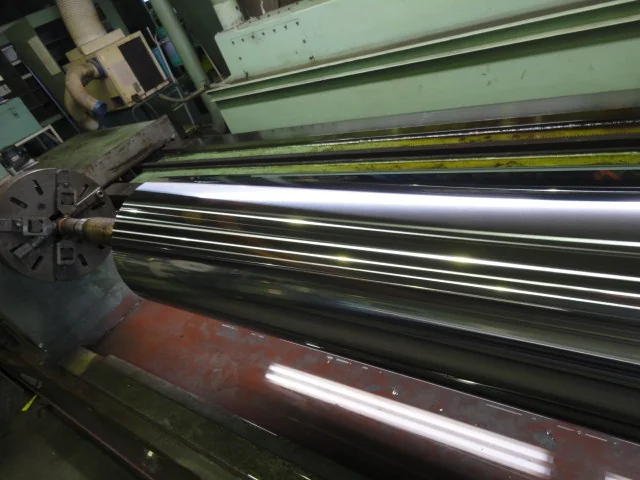
紙などに液体を均一に供給するロール。親水性の高いポーラスクロムめっきを施工。サイズはΦ300×2000など。ロール製作から表面処理まで対応。
株式会社野村鍍金
出典:野村鍍金「製品事例:アプリケーターロール」
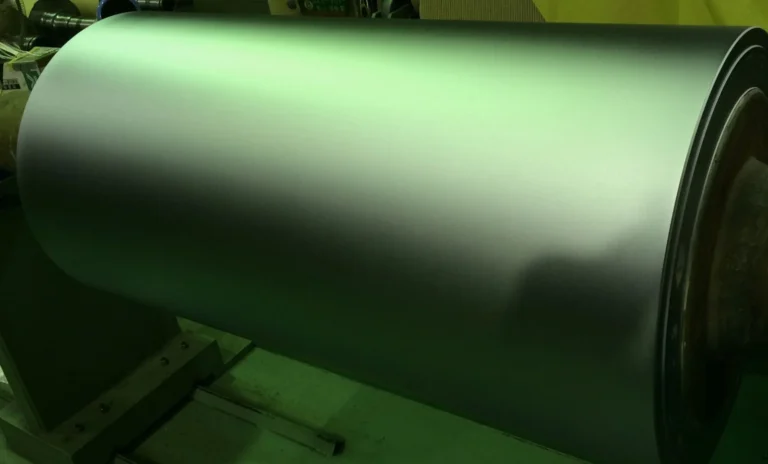
製鉄向けのコンダクターロール(Φ600前後)の再めっき加工。硬質クロム・ニッケル・銅などのめっきで耐摩耗性・耐食性・導電性を付与。
株式会社野村鍍金
出典:野村鍍金「製品事例:コンダクターロール」
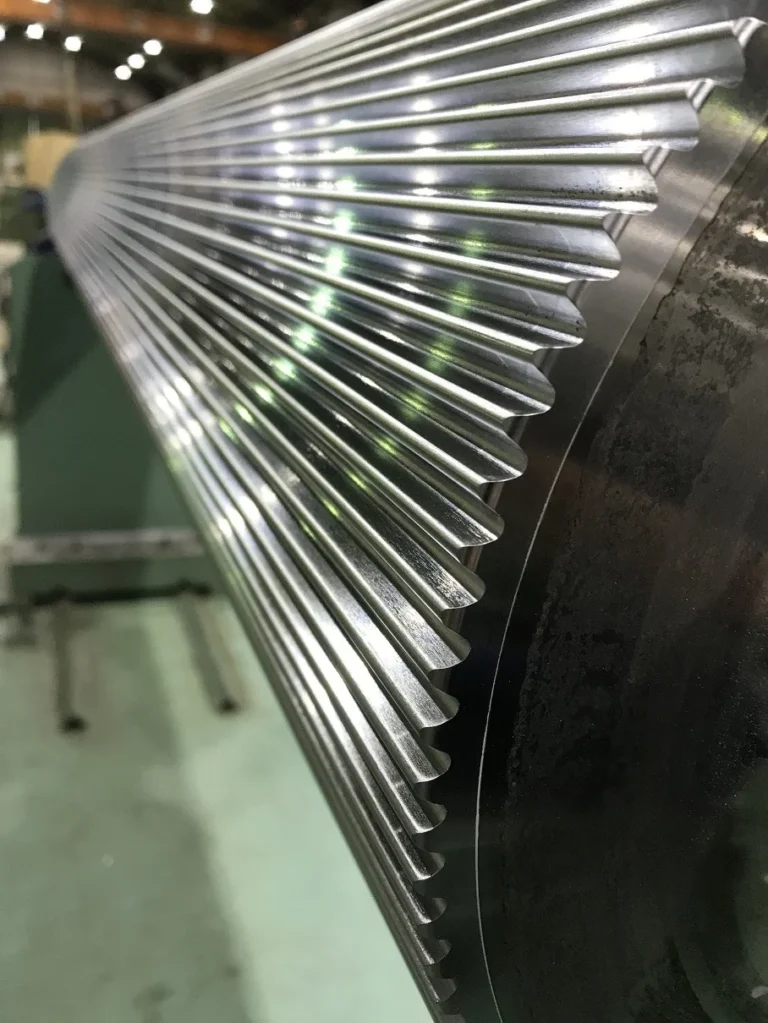
段ボールをつくるコルゲートマシン用の段ロールへの高硬度クロムめっき。耐摩耗・耐食・低摩擦を付与。母材は鋼。
株式会社野村鍍金
出典:野村鍍金「製品事例:段ロールへの高硬度クロムめっき」
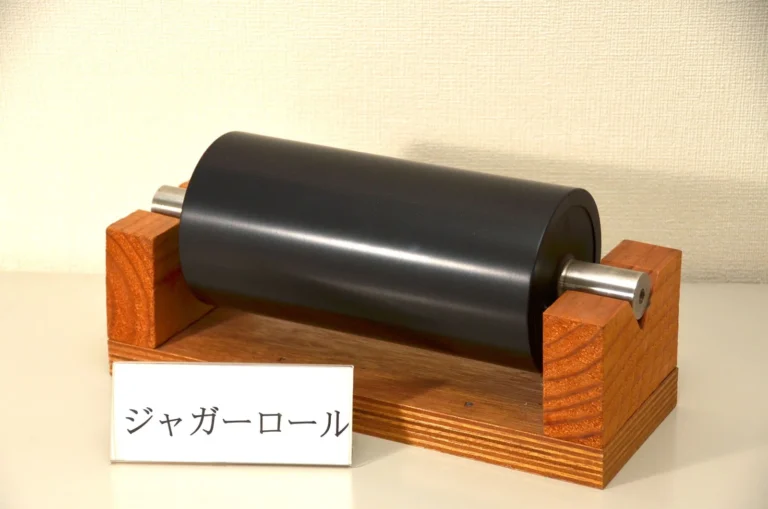
製紙業界向け。クロムめっき+テフロンの表面処理で、離型性と耐摩耗性を付加したロール。最大サイズは外径Φ600、全長2800L。
株式会社野村鍍金
出典:野村鍍金「製品事例:ジャガーロール」
「パーカー処理 製品写真」の1枚。リン酸亜鉛皮膜は厚さ1〜6μm程度の灰色の皮膜で、防錆と塗装下地が主な目的。
長泉パーカライジング株式会社
出典:長泉パーカライジング「パーカー処理(化成処理)」
「黒染処理 製品写真」の1枚。処理前後の寸法変化・重量変化が極めて少ないとしている。
長泉パーカライジング株式会社
出典:長泉パーカライジング「黒染め処理」
「黒染処理 製品写真」の1枚。鉄鋼・ステンレスの光沢のある皮膜、強靭で耐衝撃・耐摩耗としている。
長泉パーカライジング株式会社
出典:長泉パーカライジング「黒染め処理」
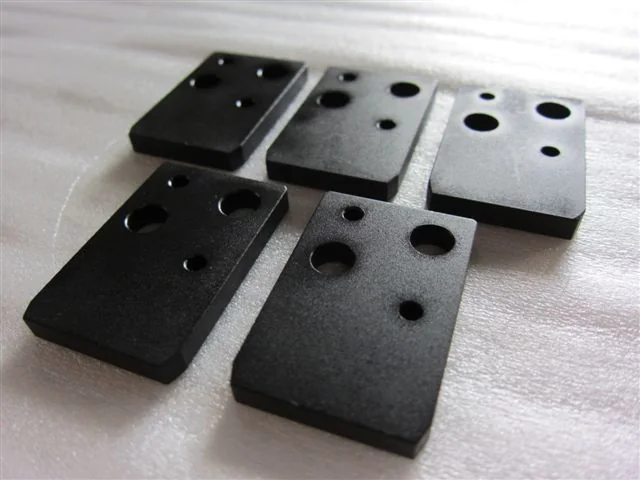
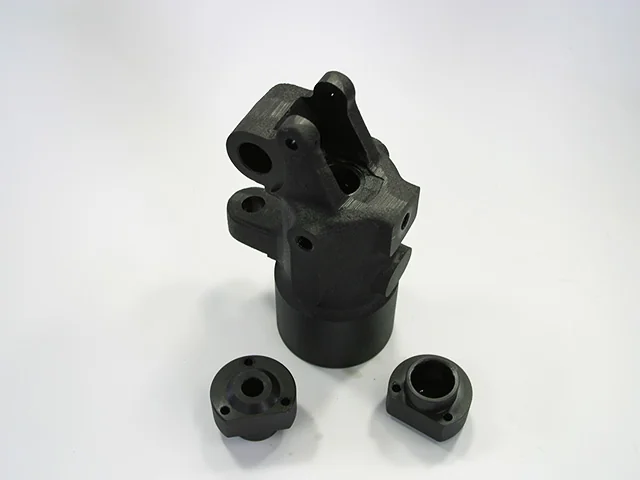
ギャラリーの写真。皮膜は灰黒色で、防錆油が浸透して潤滑性・耐食性が向上するとしている。
有限会社堀鍍金工業所
出典:堀鍍金工業所「リン酸マンガン処理」
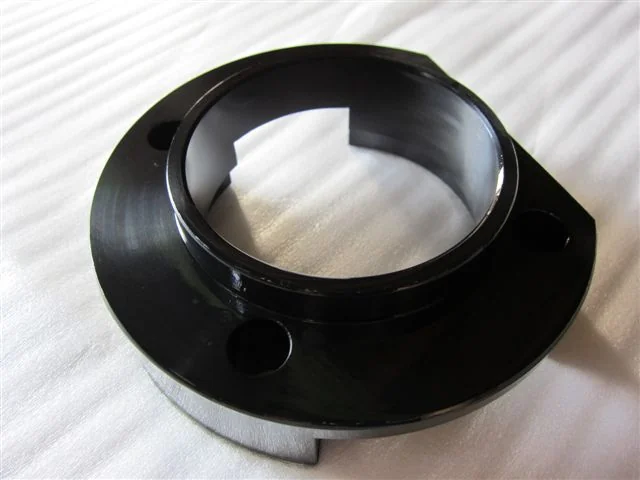
ギャラリーの写真。機械部品の錆止めと、黒く染めて乱反射を防ぐ目的に使われるとしている。
有限会社堀鍍金工業所
出典:堀鍍金工業所「四三酸化鉄皮膜処理」
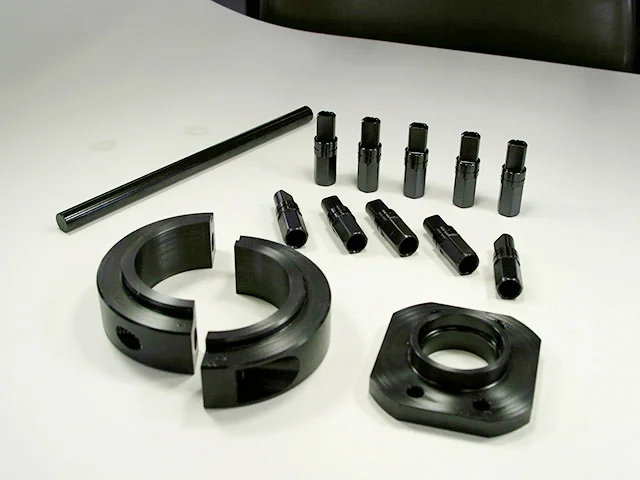
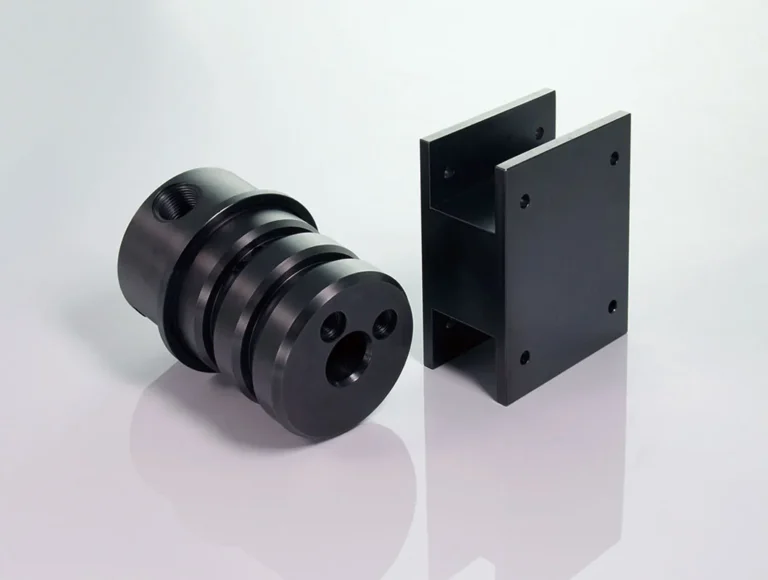
ギャラリーの写真。膜厚は無いため寸法公差が厳しい製品に使うとし、仕上げに防錆油を塗布するとしている。
有限会社堀鍍金工業所
出典:堀鍍金工業所「四三酸化鉄皮膜処理」
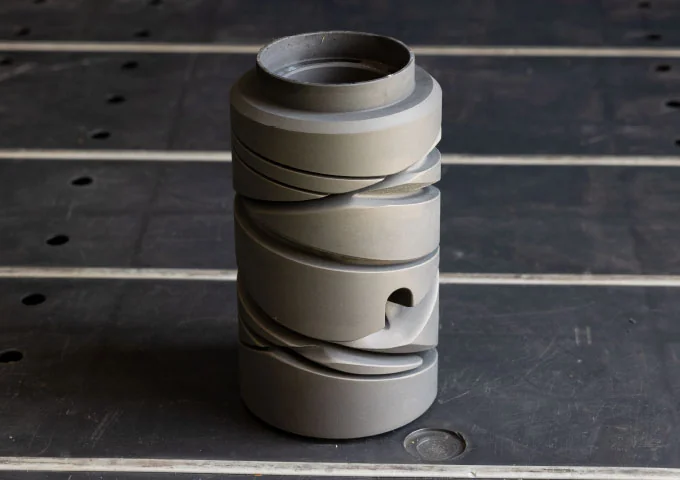
「製品例」の写真。膜厚は5〜15μm程度で、摺動部の焼付きやカジリを抑える効果が高いとしている。
株式会社来光皮膜工業所
出典:来光皮膜工業所「リン酸マンガン処理」
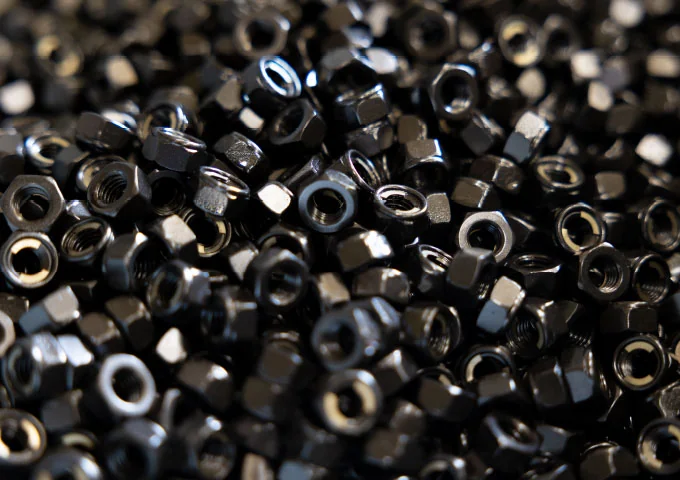
「製品例」の写真。黒染の皮膜は1μm前後で、寸法精度がほとんど変わらないとしている。
株式会社来光皮膜工業所
出典:来光皮膜工業所「黒染(ブラックオキサイド)」
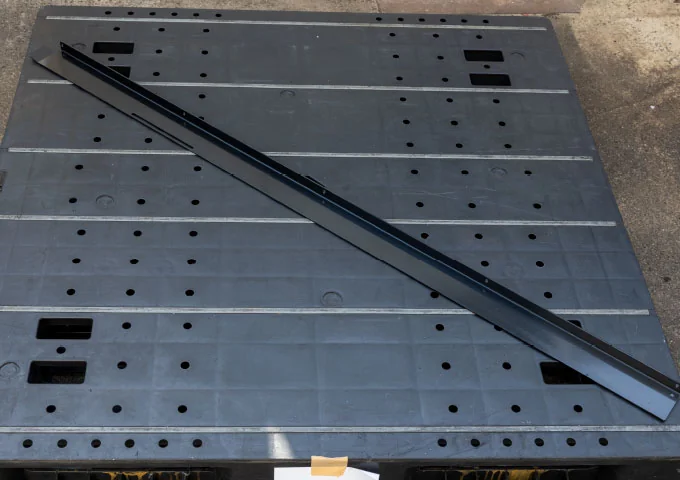
「製品例」の写真。大物板金物も可能で、大物から小物まで処理できるとしている。皮膜はおよそ1μm前後。
株式会社来光皮膜工業所
出典:来光皮膜工業所「黒染(ブラックオキサイド)」
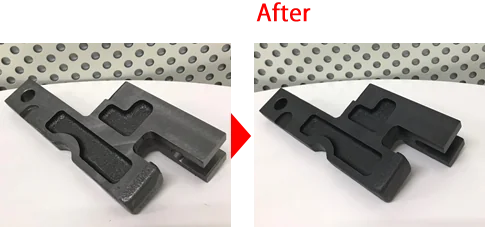
リューブライト(リン酸亜鉛皮膜)の処理前後の比較写真。膜厚は5〜15μm、色は光沢のないグレーとしている。
株式会社大阪防錆
出典:大阪防錆「技術・製品紹介(リューブライト)」
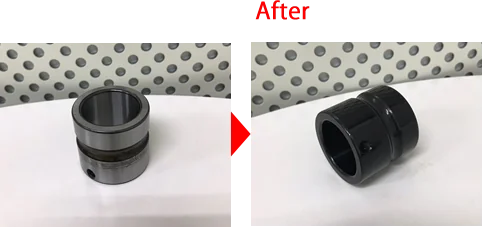
黒染めの処理前後の比較写真(円筒形の部品)。被膜は1〜3μm程度で、寸法変化は殆どないとしている。
株式会社大阪防錆
出典:大阪防錆「技術・製品紹介(黒染め)」
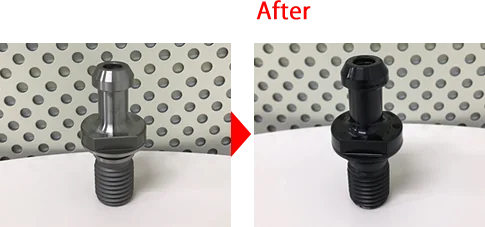
黒染め(四三酸化鉄被膜)の処理前後の比較写真。被膜は1〜3μm程度で、加工前後の寸法変化はほとんどないとしている。
株式会社大阪防錆
出典:大阪防錆「技術・製品紹介(黒染め)」
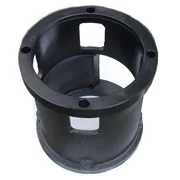
リン酸マンガン被膜(パーカー処理)の紹介写真。効果は防錆・耐摩耗・初期なじみ。
セイシンパーカー株式会社
出典:セイシンパーカー「業務案内」
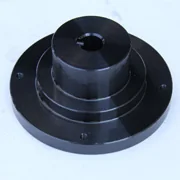
黒染処理(BK・四三酸化鉄被膜)の紹介写真。効果は防錆・美観・反射防止。
セイシンパーカー株式会社
出典:セイシンパーカー「業務案内」
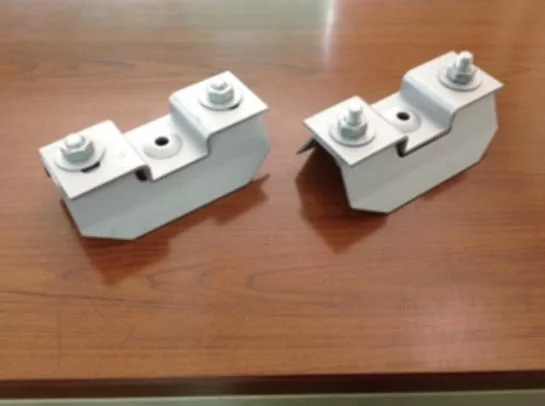
ジオメット処理の製品サンプル。太陽光パネル等の環境エネルギー関連に採用。
松山技研株式会社
出典:松山技研「ジオメット®処理」
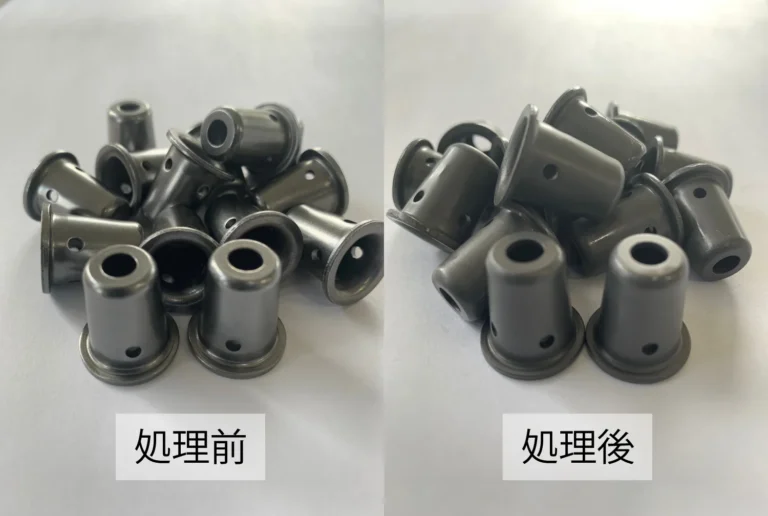
リン酸亜鉛処理の前と後の様子。膜厚は約10µmで、耐食性・塗装との密着性が向上する。
有限会社斎藤パーカー工業
出典:斎藤パーカー工業「パーカー処理(リン酸塩被膜)」
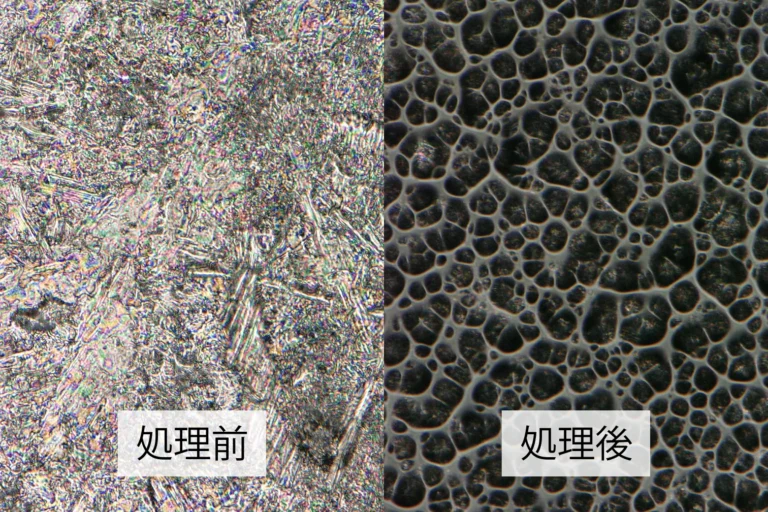
リン酸マンガン処理の前と後の表面を拡大した画像。膜厚は約15µm。
有限会社斎藤パーカー工業
出典:斎藤パーカー工業「パーカー処理(リン酸塩被膜)」
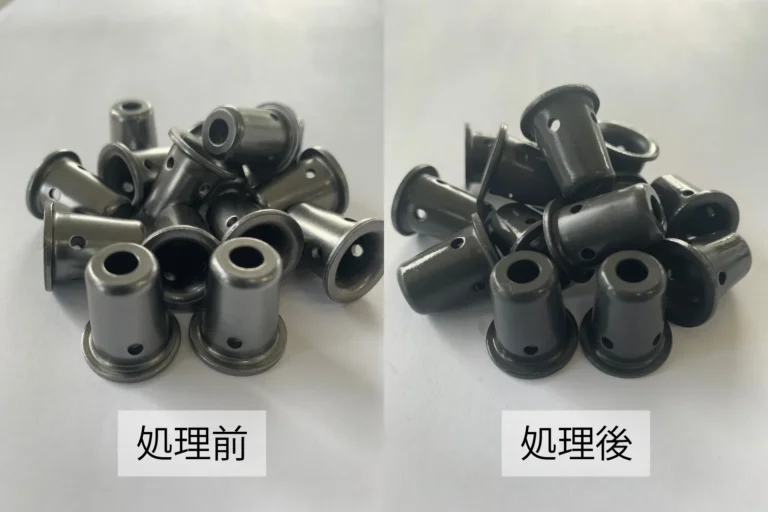
リン酸マンガン処理の前と後の様子。膜厚は約15µmで、耐食性・耐摩耗性が向上する。
有限会社斎藤パーカー工業
出典:斎藤パーカー工業「パーカー処理(リン酸塩被膜)」
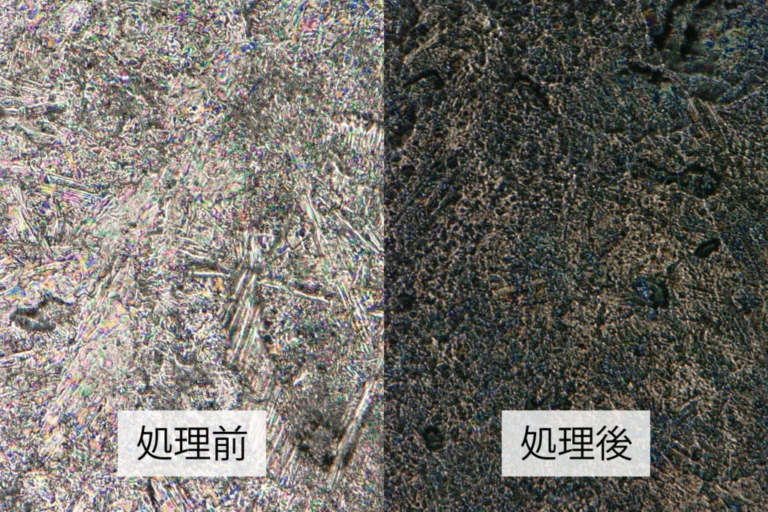
黒染め処理の前と後の表面を拡大した画像。鉄の表面に四三酸化鉄(Fe3O4)の被膜をつくる。
有限会社斎藤パーカー工業
出典:斎藤パーカー工業「黒染め(四三酸化鉄被膜)」
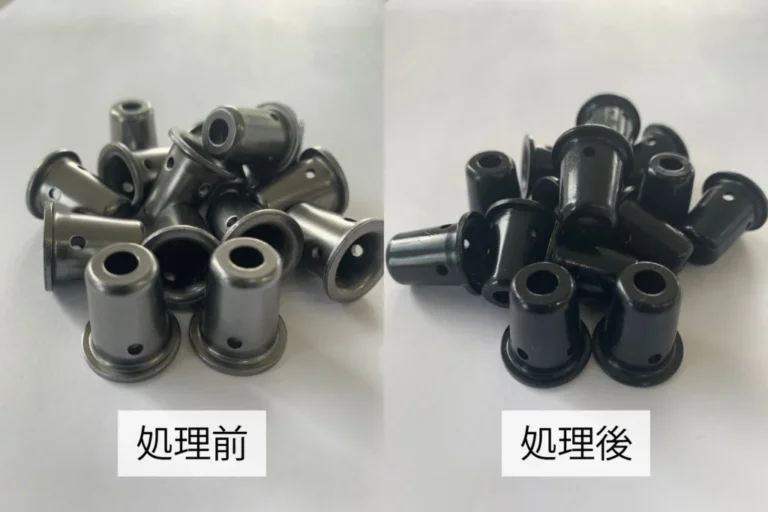
黒染め処理の前と後の様子。被膜の膜厚は約1µmで、処理後の寸法変化が少ない。
有限会社斎藤パーカー工業
出典:斎藤パーカー工業「黒染め(四三酸化鉄被膜)」
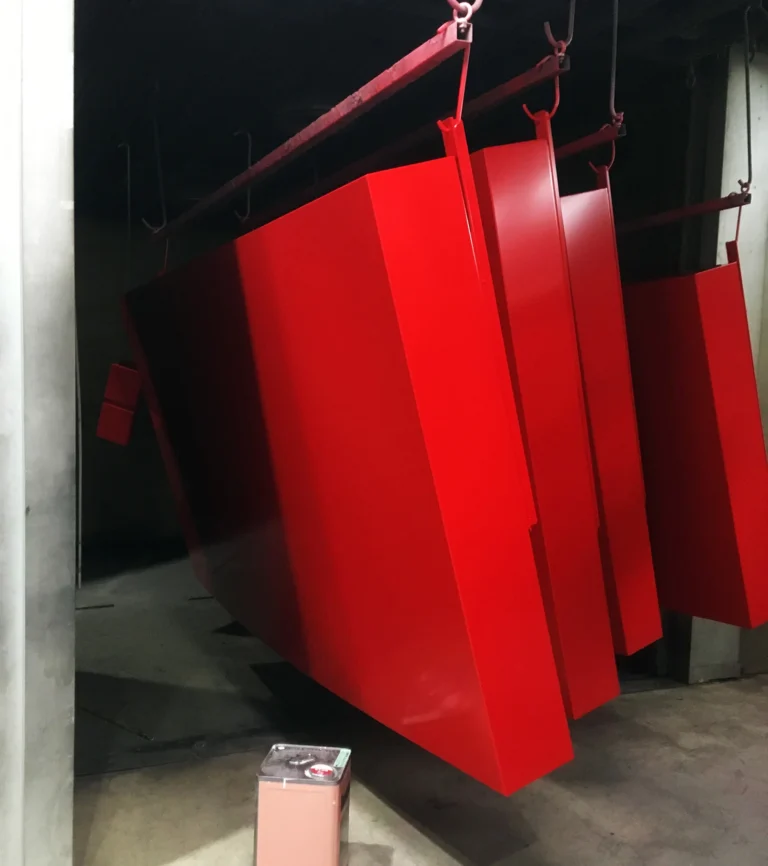
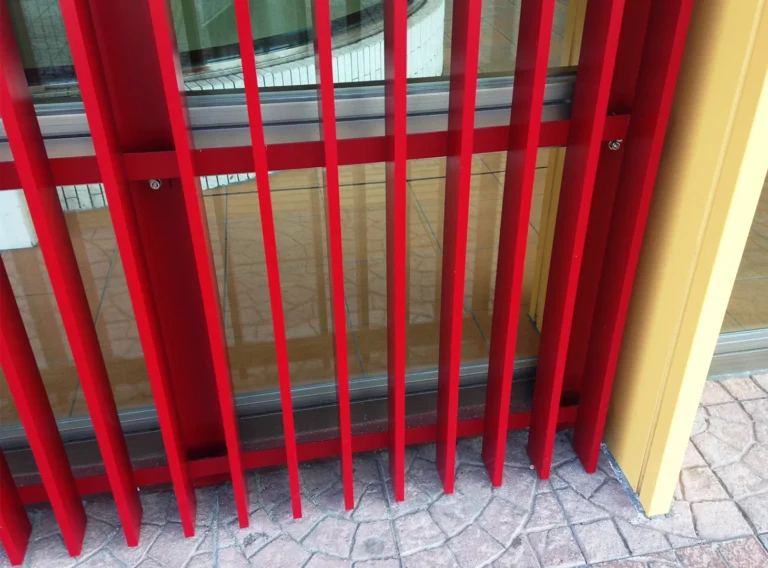
サービス紹介「大型製品の焼付塗装(溶剤塗装)」のページに載る焼付塗装の写真。
有限会社小林焼付塗装
出典:小林焼付塗装「塗装事例」「大型製品の焼付塗装(溶剤塗装)」
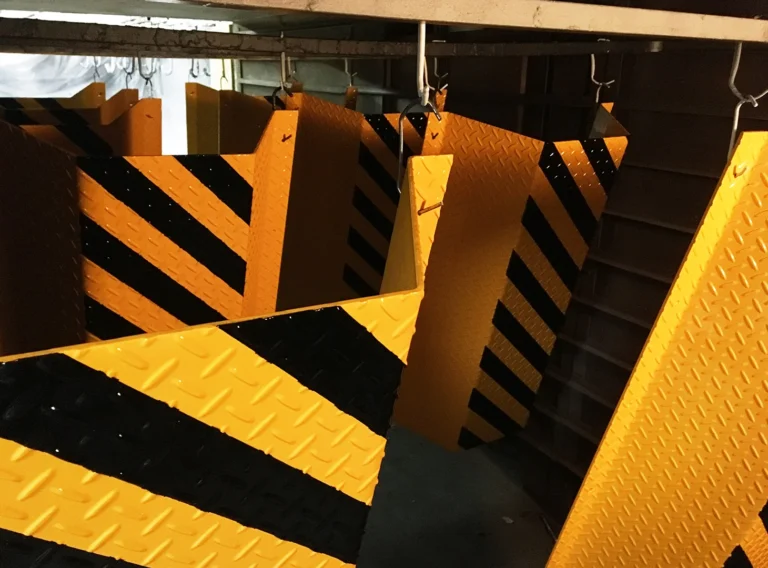
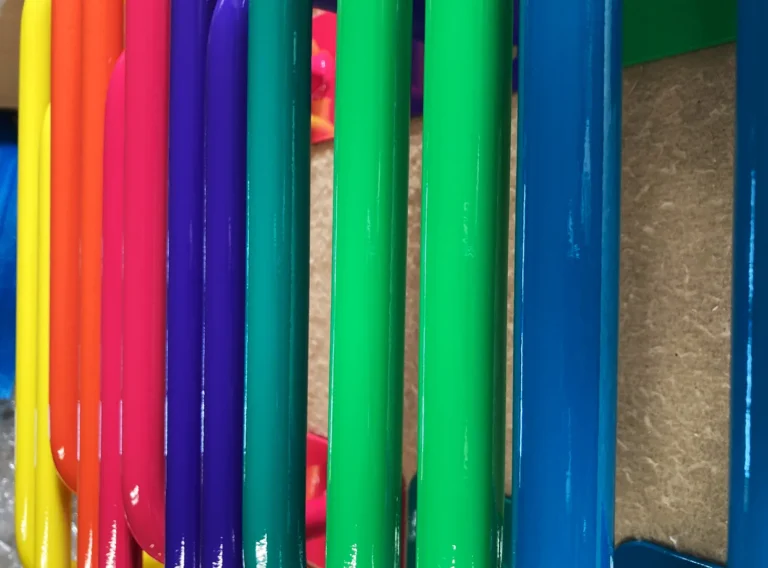
サービス紹介「少量多種焼付塗装」のページに載る焼付塗装の写真。
有限会社小林焼付塗装
出典:小林焼付塗装「塗装事例」「少量多種焼付塗装」
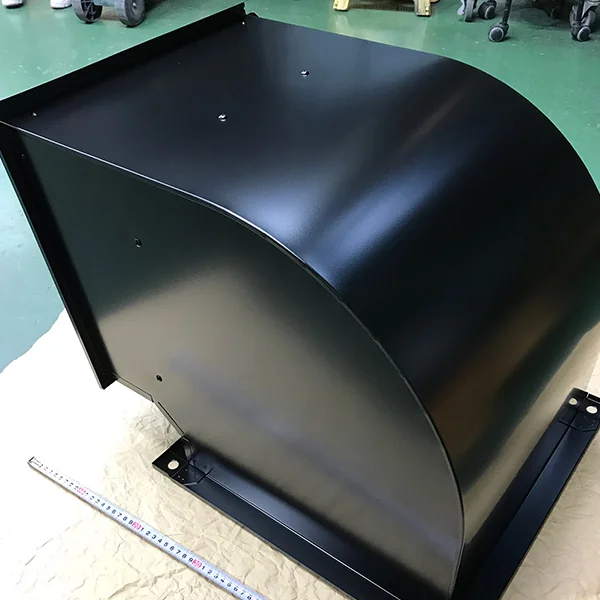
業界は医療・医薬機器、材質はSPHC、サイズ200×40×40、膜厚50μ、ロット300個。
株式会社太陽塗装
出典:太陽塗装「製品実績」
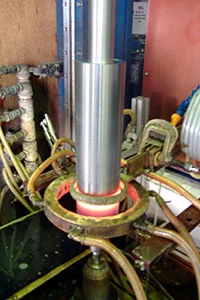
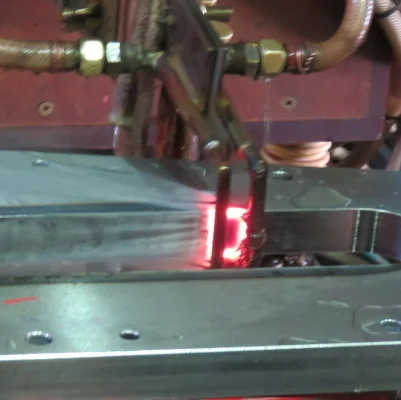
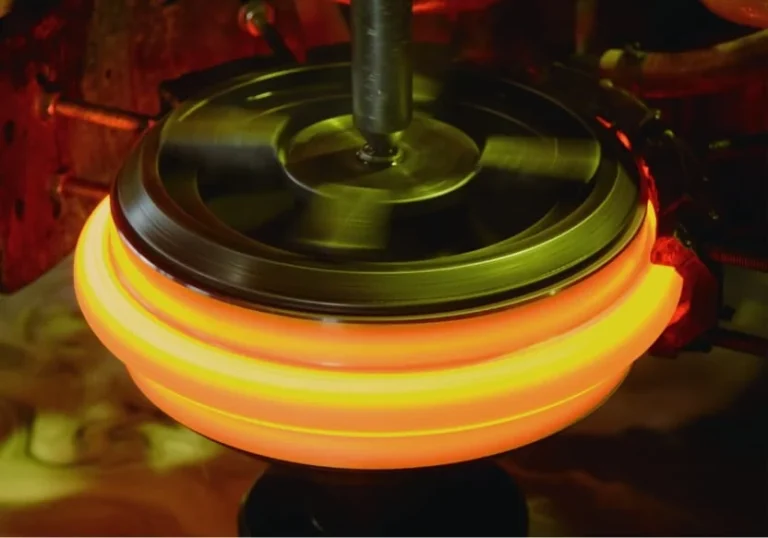
高周波誘導加熱の解説に載る写真。コイルの中で円柱状の被処理物が赤く加熱されている。
九州日本電子工業株式会社
出典:九州日本電子工業「受託加工」(高周波焼入)
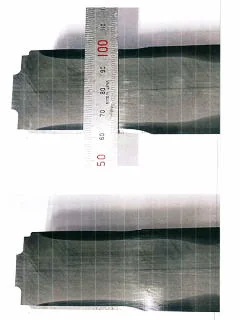
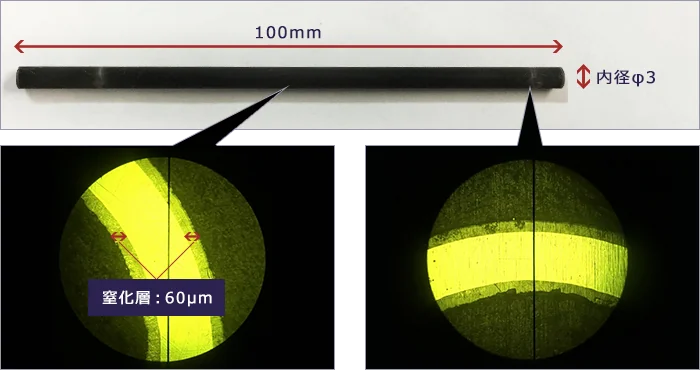
高周波焼入れした製品の切断面。黒く見える部分が焼入れで組織が変わった硬化層。焼入部はスプライン加工。
九州日本電子工業株式会社
出典:九州日本電子工業「受託加工」(高周波焼入)
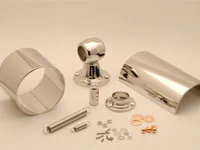
電解研磨のページに載る光沢のある金属部品の写真。ステンレス表面を溶解して平滑な研磨面にすると説明している。
メイホー株式会社
出典:メイホー「電解研磨」
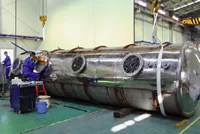
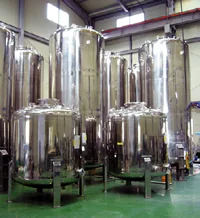
半導体会社の化学薬品向けの各種タンク。外面はバフ研磨、内面はバフ研磨+電解研磨。
株式会社酒井ステンレス
出典:酒井ステンレス「電解研磨」
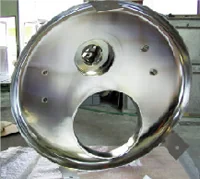
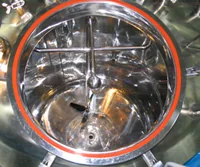
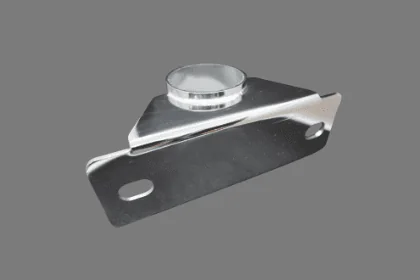
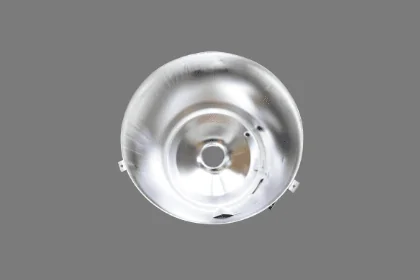
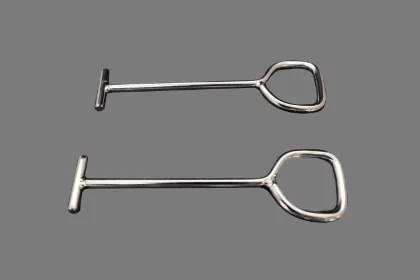
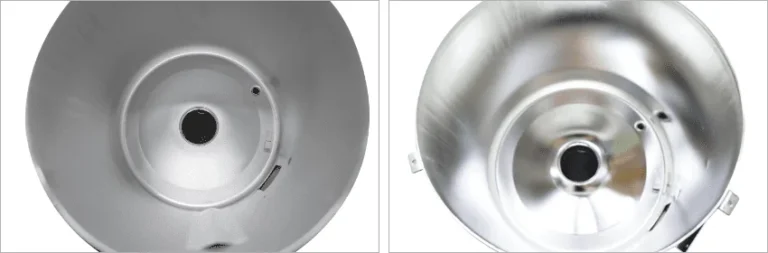
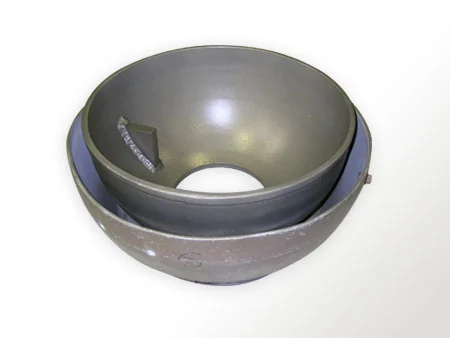
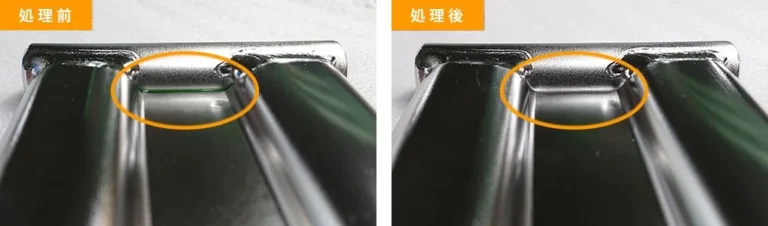
「ステンレスの電解研磨とは」の節に載る、すり鉢状の金属部品の内側の電解研磨の前と後の写真。
東陽化研興業株式会社
出典:東陽化研興業「電解研磨」
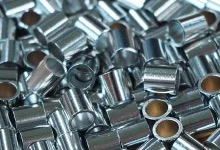
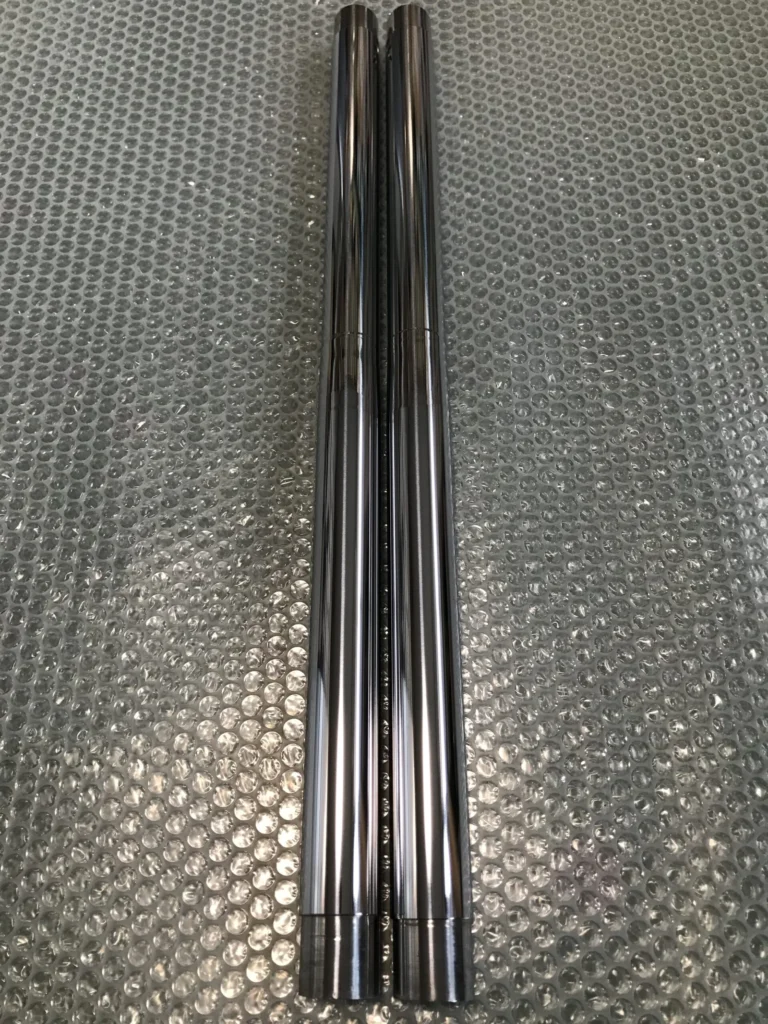
φ32・φ34のインナーチューブ2本(寸法は520×570Lと表記)。曲がりを修正し、硬質クロムめっきと研磨で再生と記載。
有限会社吉川ハードクローム
出典:吉川ハードクローム「【再メッキ】インナーチューブの再生メッキ研磨仕上げ」
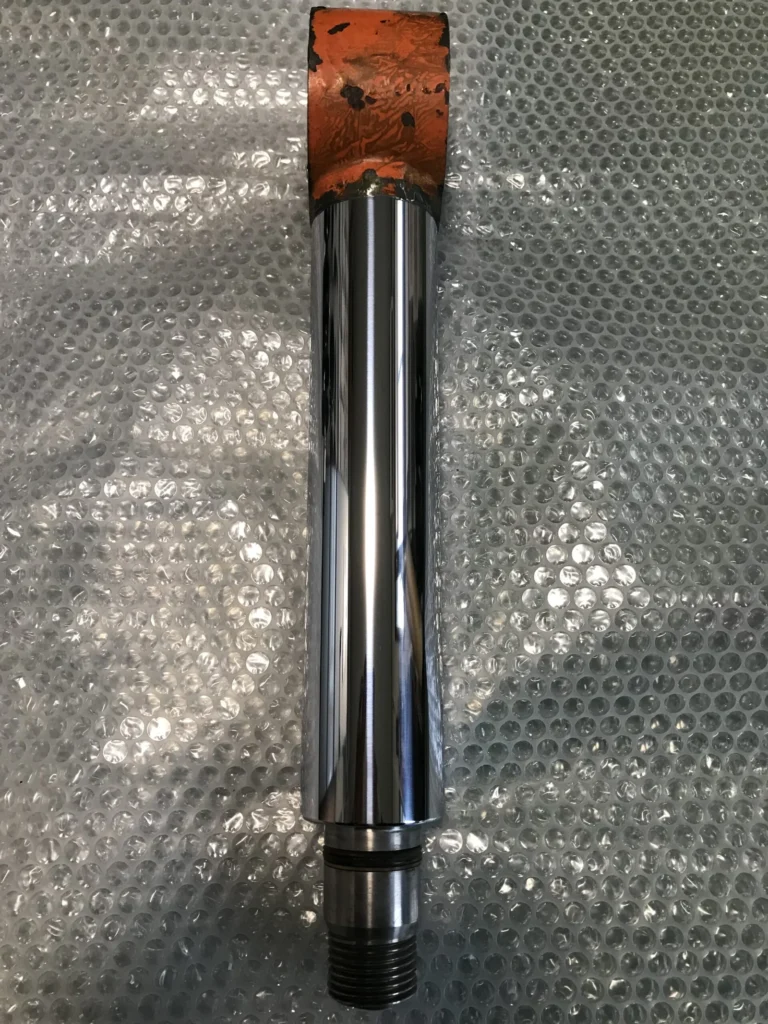
φ60×260×440Lのロッドの油漏れ修理。深い傷を研磨し0.4mm分以上を硬質クロムで肉盛り、φ59.94mmに鏡面仕上げと記載。
有限会社吉川ハードクローム
出典:吉川ハードクローム「【再メッキ】油圧シリンダーロッドのメッキ再生研磨仕上げ」
クロムめっき後の写真。同社はニッケル30〜40μm+硬質クロム30μmの二層めっきに対応すると記載。
ミカローム工業株式会社
出典:ミカローム工業「サービス/加工事例」
電気ニッケルめっきの製品例の写真(ニッケルめっき後)。同社はニッケル+クロムの二層めっきにも対応と記載。
ミカローム工業株式会社
出典:ミカローム工業「サービス/加工事例」
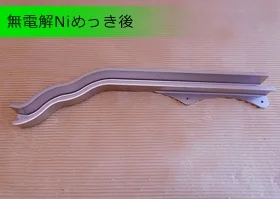
無電解ニッケルめっきの前後を並べた写真のうち、めっき後。同社は複雑な形状に20〜30μmの均質なめっきが可能と記載。
ミカローム工業株式会社
出典:ミカローム工業「サービス/加工事例」
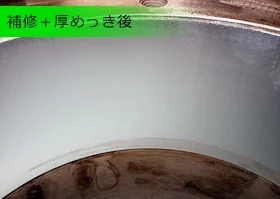
補修品(オーバーホール品)に対する厚めっき処理の事例(補修+厚めっき後)。同社は1mm強の厚めっき実績があると記載。
ミカローム工業株式会社
出典:ミカローム工業「サービス/加工事例」
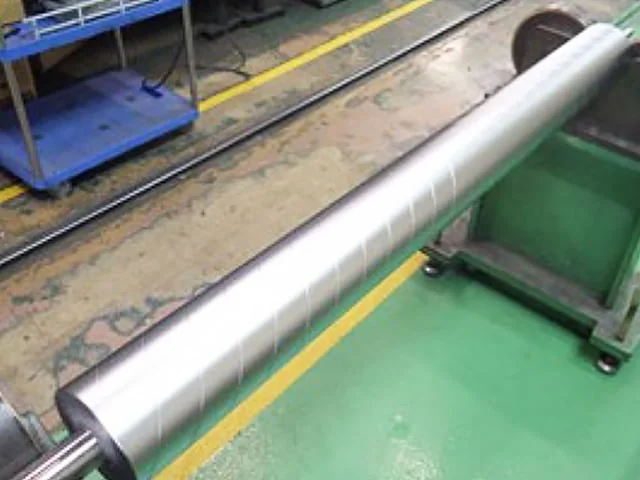
アルミ製ガイドロールの事例。アルミ製ロールへの直接クロムめっきが可能と記載。要求特性は軽量化・鏡面性。
オテック株式会社
出典:オテック「ロール、クロムめっき納入実績」
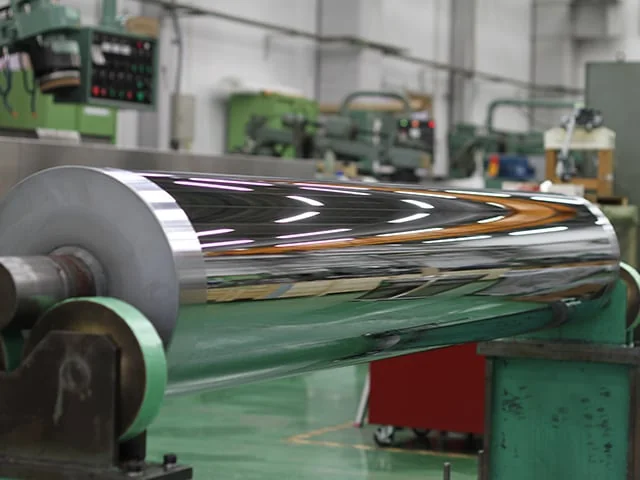
エースモデルロールの超鏡面仕上げ(Ry0.05以下)
ロール、クロムめっき納入実績のうち、ポリッシングロールの事例。超鏡面仕上げ(Ry0.05以下)から梨地仕上げに対応と記載。
オテック株式会社
出典:オテック「ロール、クロムめっき納入実績」
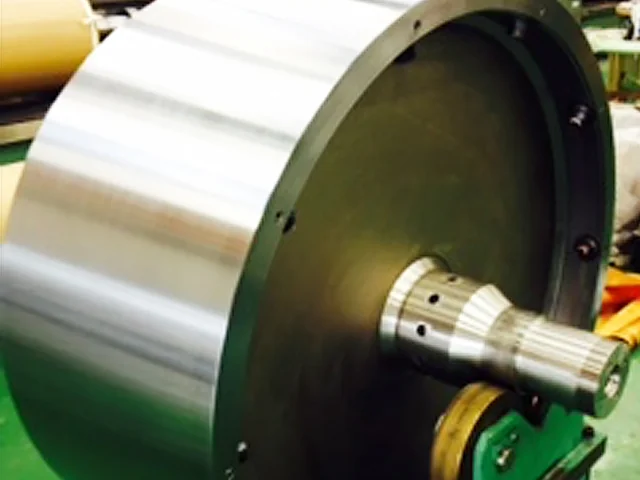
ロール、クロムめっき納入実績のうち、キャスティングロールの事例。要求される特性は鏡面性・表面粗度管理・冷却効率と記載。
オテック株式会社
出典:オテック「ロール、クロムめっき納入実績」
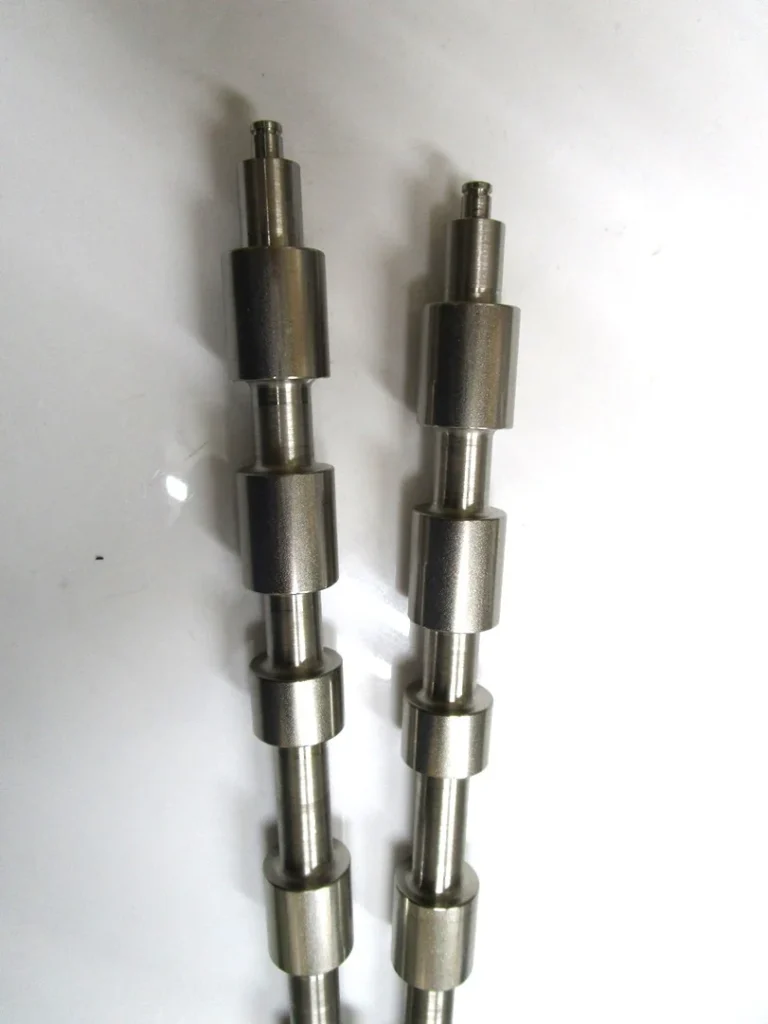
鉄製シャフトに無電解ニッケルめっきを施した事例。シャフト両先端部分にメッキの精度が要求されると記載。
植田鍍金工業株式会社
出典:植田鍍金工業「鉄製シャフトに無電解ニッケルメッキ加工を施した事例|大阪府」
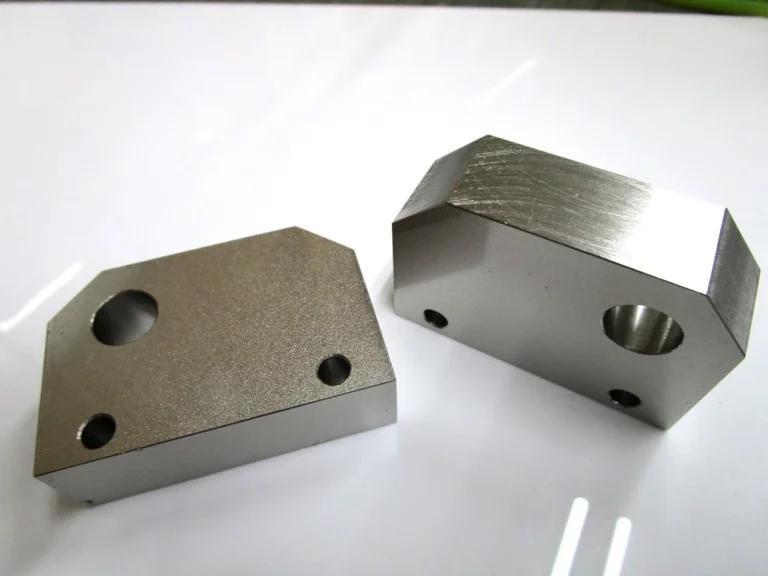
工場設備で使う鉄製ブロック50個に無電解ニッケルめっき。膜厚5ミクロンを時間・液温・濃度で管理、1週間で実施と記載。
植田鍍金工業株式会社
出典:植田鍍金工業「鉄製ブロックに無電解ニッケルメッキ加工を施した事例|大阪府」
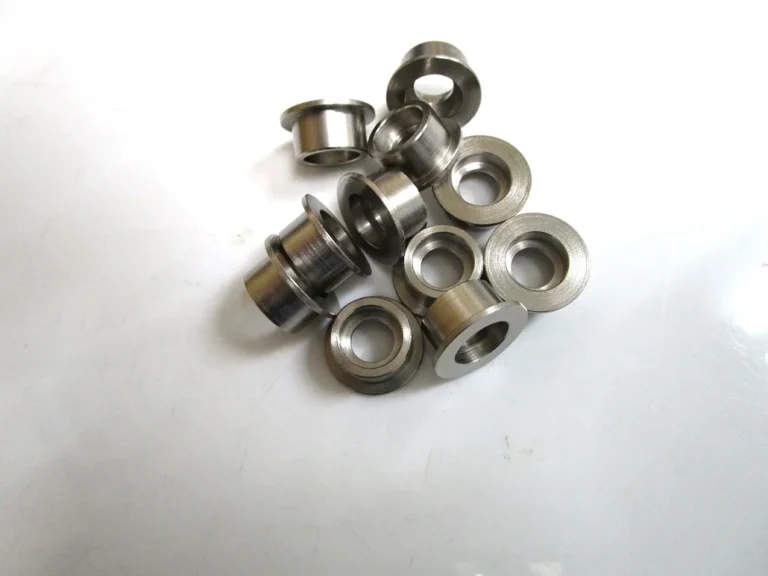
径16mm×長さ20mmの小型の鉄製プーリー500個に無電解ニッケルめっきを施した事例。
植田鍍金工業株式会社
出典:植田鍍金工業「鉄製プーリーに無電解ニッケルメッキ加工を施した事例|大阪府」
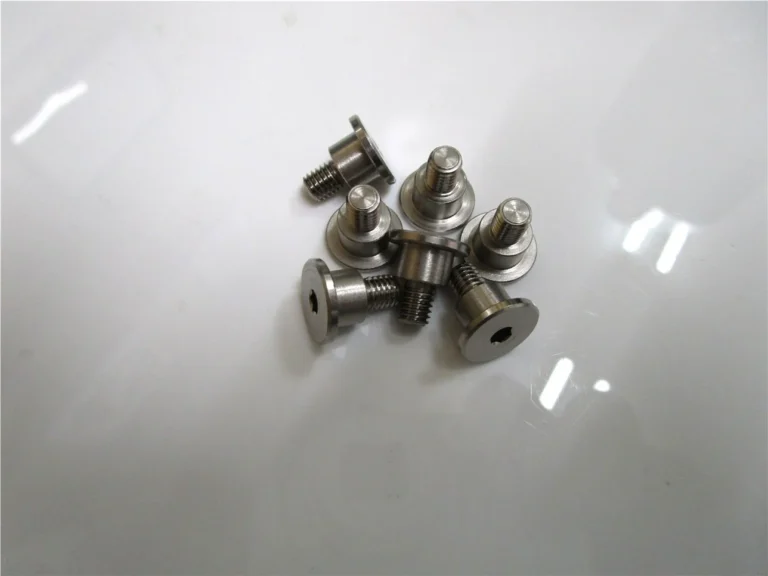
袋穴のある小さなネジ状の鉄製ピンに無電解ニッケルめっきを施した事例。袋穴の奥の加工油を前処理で除去と記載。
植田鍍金工業株式会社
出典:植田鍍金工業「鉄製特殊ピンに無電解ニッケルメッキ加工を施した事例|大阪府東大阪市」
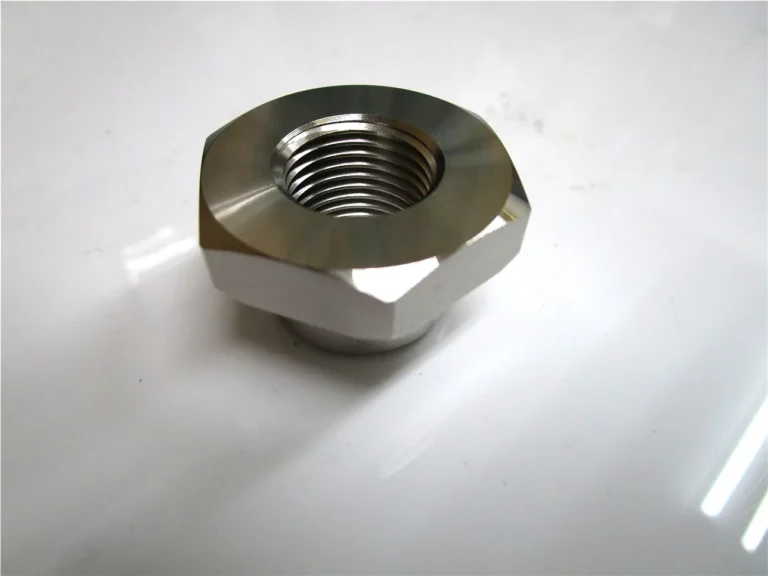
鉄製の特殊ナットに無電解ニッケルめっきを施した事例。脱脂と前処理を徹底して曇りを防いだと記載。
植田鍍金工業株式会社
出典:植田鍍金工業「鉄製特殊ナットへの無電解ニッケルメッキ加工|大阪市」
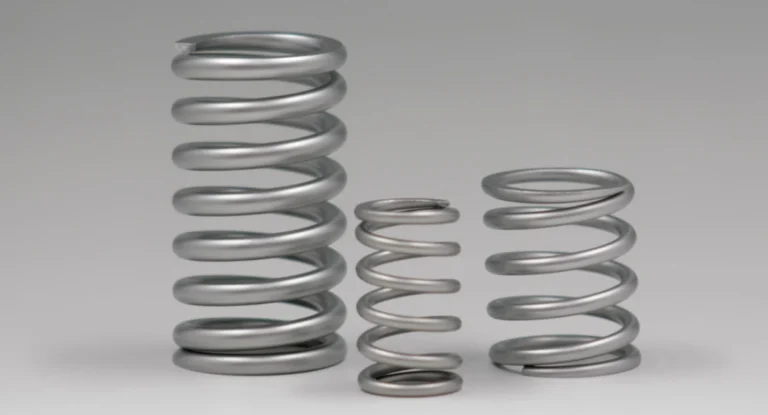
オイルテンパー線(SWOSC-B)、線径10mmのねじりばねのショットピーニングの例。
フセハツ工業株式会社
出典:フセハツ工業「ばねのショットピーニング」
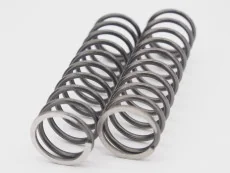
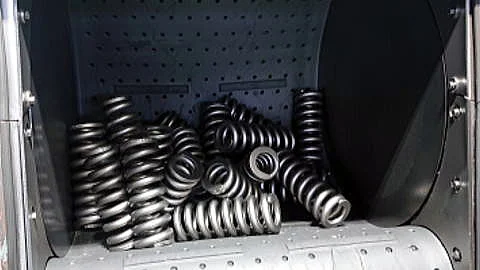
熱間ばねをタンブラー型のショットピーニングで処理する。圧縮残留応力などでばねの疲れ強さが増す。
日産スプリング株式会社
出典:日産スプリング「ばね ショットピーニング、ドライホーニング」
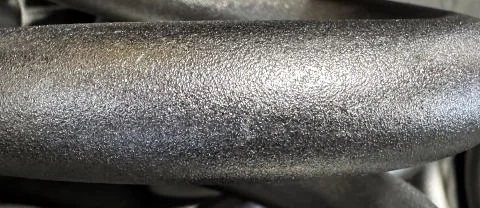
熱間ばねのショットピーニング後の状態。表面は梨地状になる。
日産スプリング株式会社
出典:日産スプリング「ばね ショットピーニング、ドライホーニング」
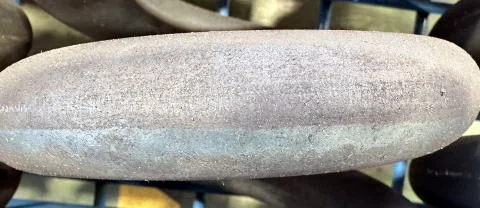
熱間ばねのショットピーニング前の状態。酸化スケールが付いている。
日産スプリング株式会社
出典:日産スプリング「ばね ショットピーニング、ドライホーニング」
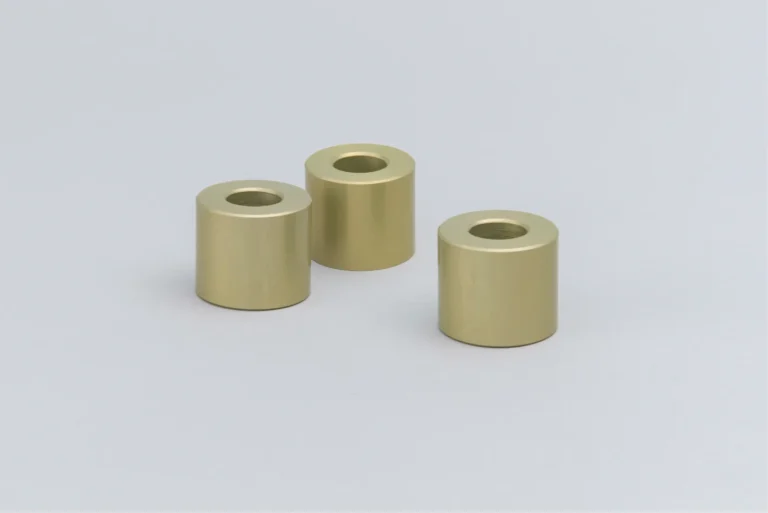
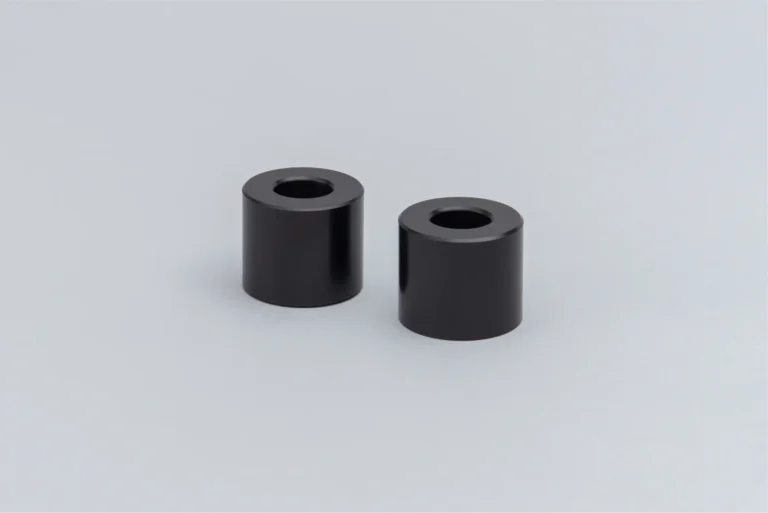
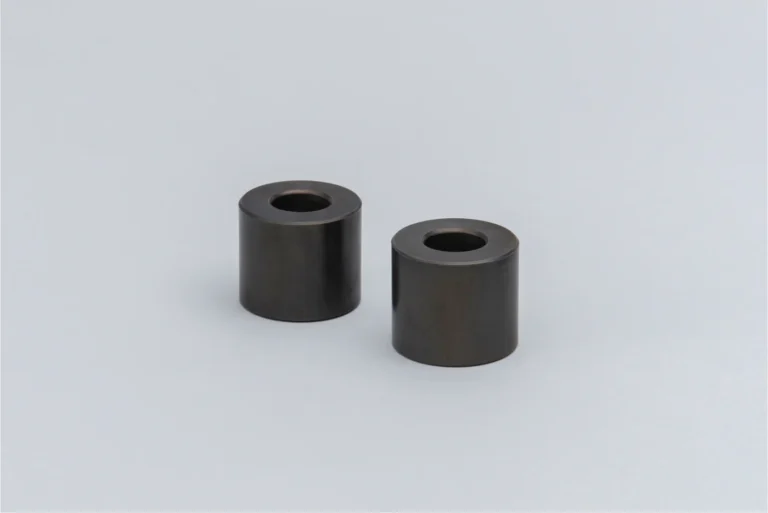
「潤滑性硬質アルマイト(PTFE)」の処理事例として掲載されたサンプル。
株式会社東洋技研
出典:東洋技研「潤滑性硬質アルマイト(PTFE)」
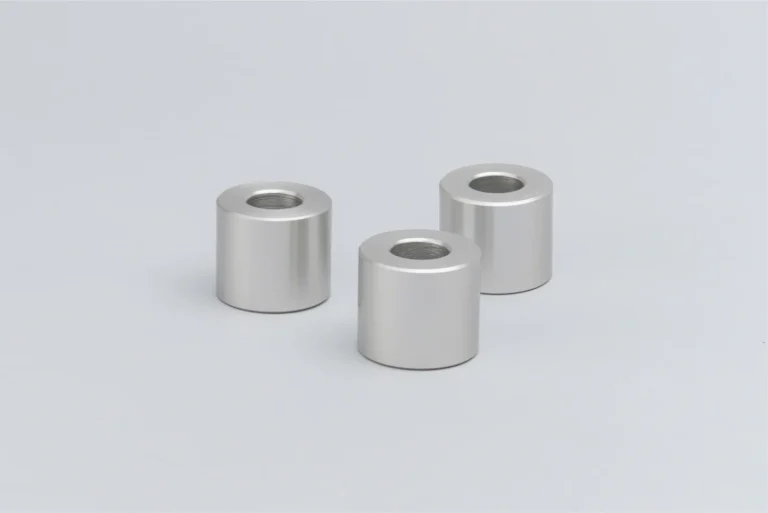
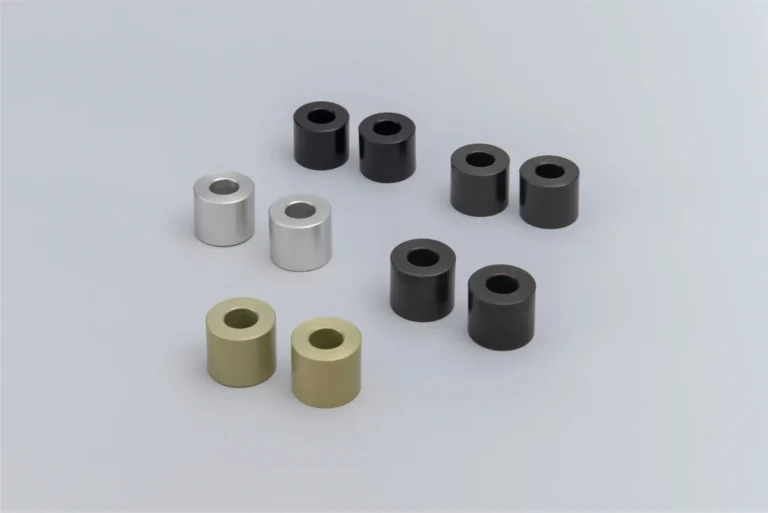
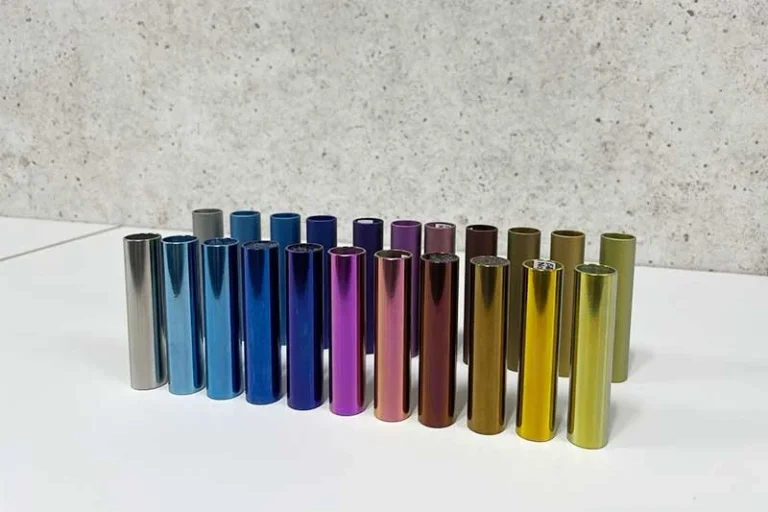
「アルマイト処理全般」の事例として掲載された、色の違うアルマイトのサンプル。
株式会社東洋技研
出典:東洋技研「アルマイト処理全般」
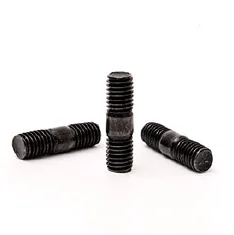
少量の鉄を含むめっきで、三価クロメート処理(黒色)。自動車をはじめ多くの機械部品に施されていると記載。
八熊鍍金工業株式会社
出典:八熊鍍金工業「製品紹介」
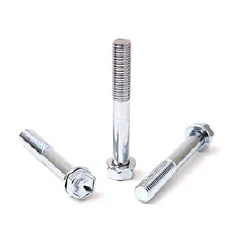
代表的な防錆めっき。三価クロメート処理(白、黒色)。クロメート処理の進歩で外観性能も向上と記載。
八熊鍍金工業株式会社
出典:八熊鍍金工業「製品紹介」
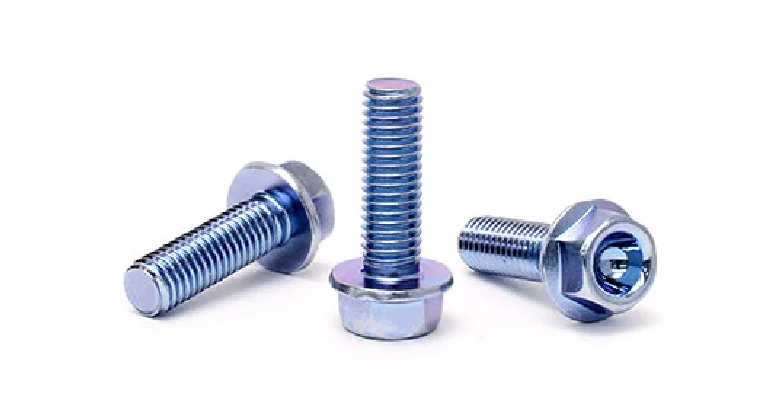
三価クロメート処理(白、黒色)。従来の亜鉛めっきの数倍の耐食性を発揮すると記載。
八熊鍍金工業株式会社
出典:八熊鍍金工業「製品紹介」
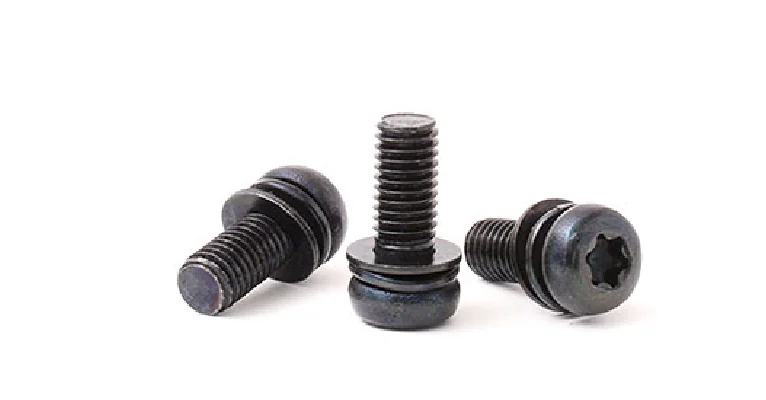
三価クロメート処理(白、黒色)。200℃の高温環境でもめっき皮膜が脱落せず、エンジン関連・足まわり部品に多く採用と記載。
八熊鍍金工業株式会社
出典:八熊鍍金工業「製品紹介」
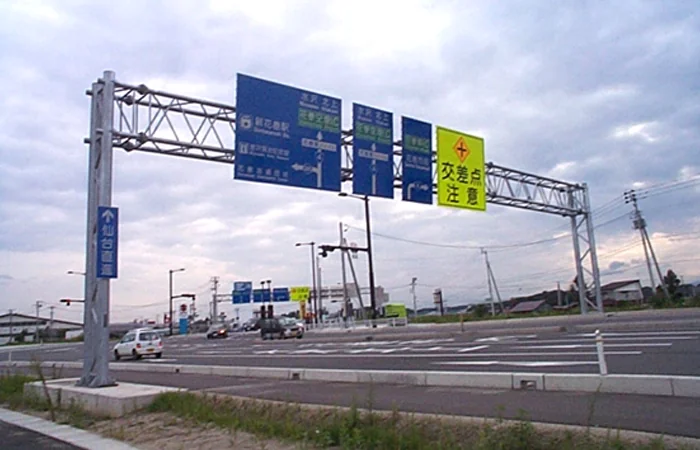
溶融亜鉛めっきの施工実績として掲載された道路の大型標識柱。
株式会社デンロコーポレーション
出典:デンロコーポレーション「溶融亜鉛めっき事業」
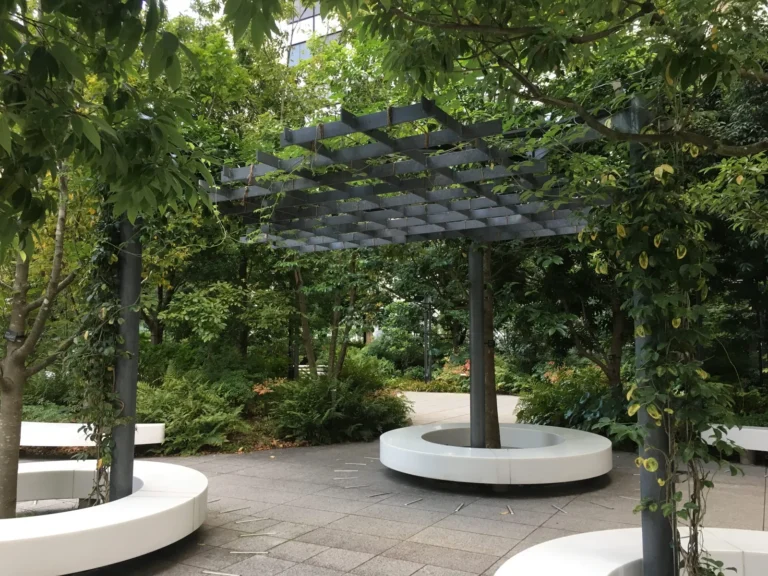
溶融亜鉛めっきの施工実績。低光沢処理をした屋外パーゴラの鉄骨(東京都内)。
株式会社デンロコーポレーション
出典:デンロコーポレーション「溶融亜鉛めっき事業」
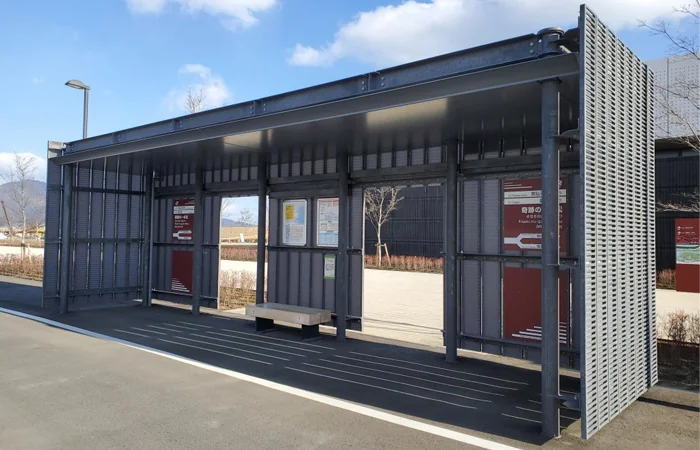
溶融亜鉛めっきの施工実績。低光沢処理をした東日本大震災津波伝承館のバス停(陸前高田市)。
株式会社デンロコーポレーション
出典:デンロコーポレーション「溶融亜鉛めっき事業」
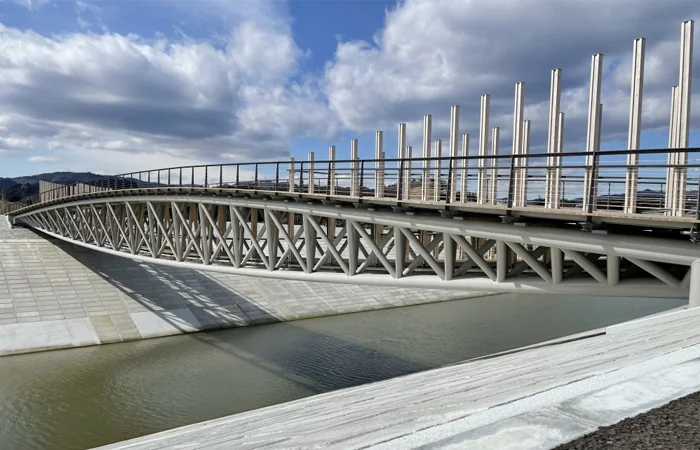
溶融亜鉛めっきの施工実績。低光沢処理をした中橋(南三陸町)の高欄。
株式会社デンロコーポレーション
出典:デンロコーポレーション「溶融亜鉛めっき事業」
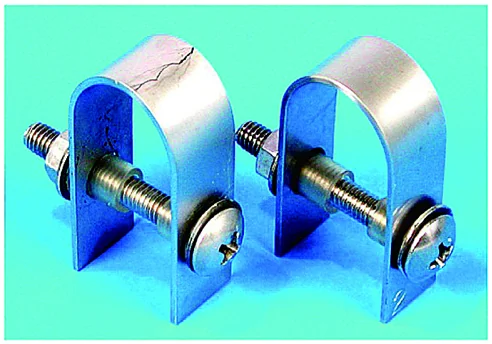
U字に曲げてボルトで締めた2つの試験片。左は割れが出て、右は処理して割れなかった。
株式会社ケミカル山本
出典:ケミカル山本「ウルトラ不動態皮膜って何?」
紹介した課題ページ:応力腐食割れ(SCC)を防ぎたい
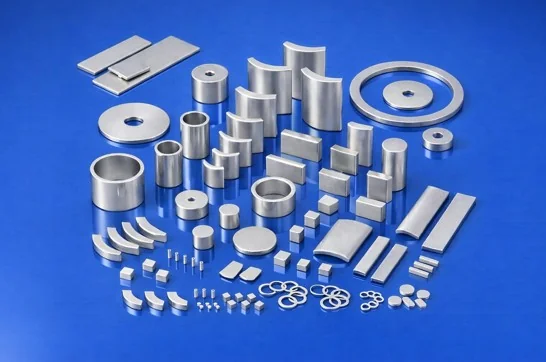
板状・円弧状・リング状・円柱状など、大小さまざまな形の磁石にめっきをかけた例。
清川メッキ工業株式会社
出典:清川メッキ工業「磁石へのめっき」
紹介した課題ページ:磁石の減磁を防ぎたい(熱減磁・逆磁界・錆)
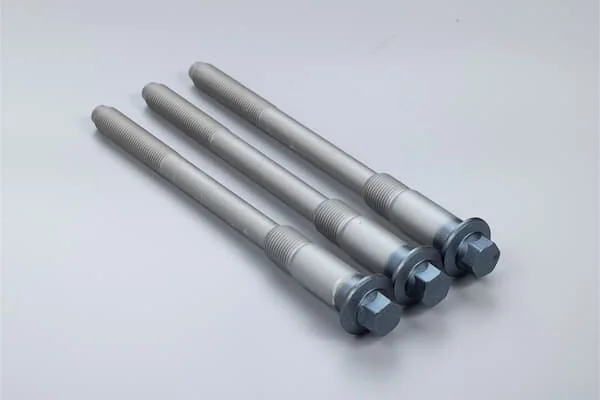
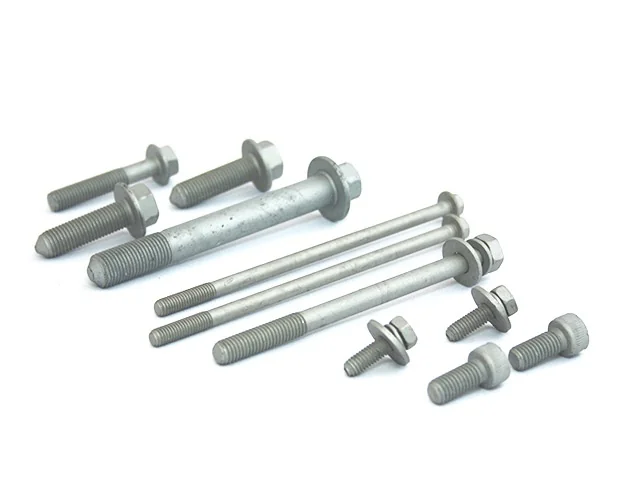
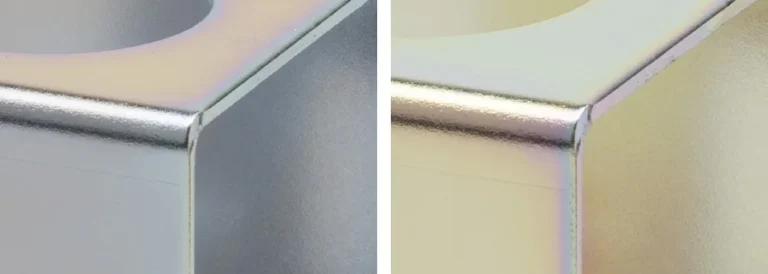
亜鉛めっきの三価クロミックで、色を重視した外観タイプ(青色)と、耐食性を重視した耐食タイプ(淡黄色)。
清水長金属工業株式会社
出典:清水長金属工業「亜鉛めっき-三価クロミック」 (2枚を1枚に並べた)
紹介した課題ページ:六価クロムを使わずに表面処理したい(三価クロム化成・めっきの置き換え)
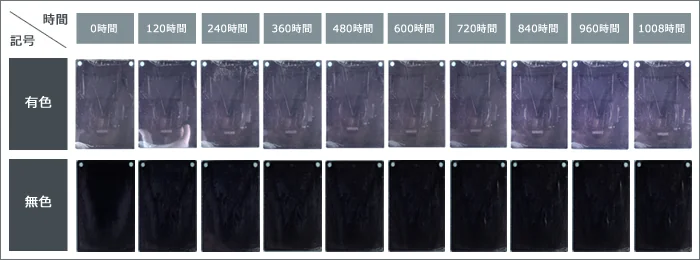
亜鉛ニッケル合金めっきの試験片を、0時間から1008時間まで塩水噴霧試験した外観(有色と無色)。
株式会社大協製作所
出典:大協製作所「亜鉛ニッケル合金めっき」
紹介した課題ページ:六価クロムを使わずに表面処理したい(三価クロム化成・めっきの置き換え)
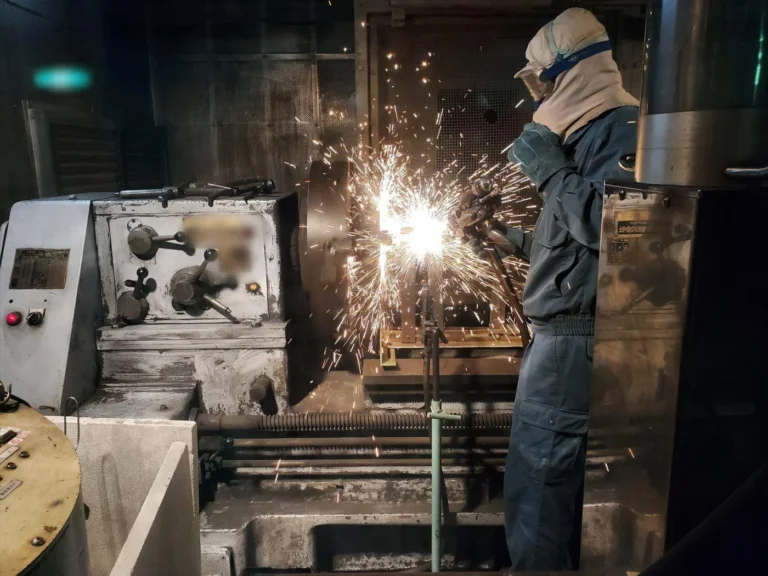
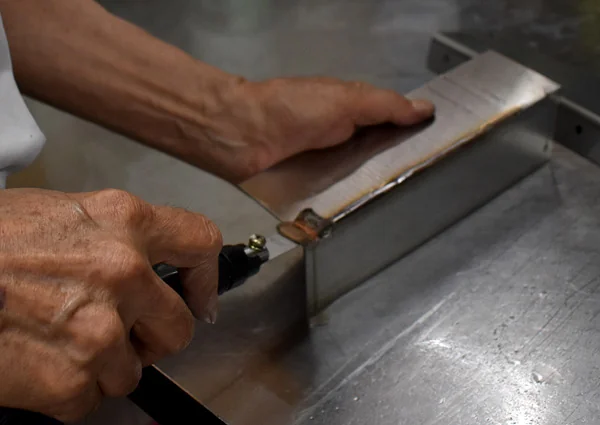
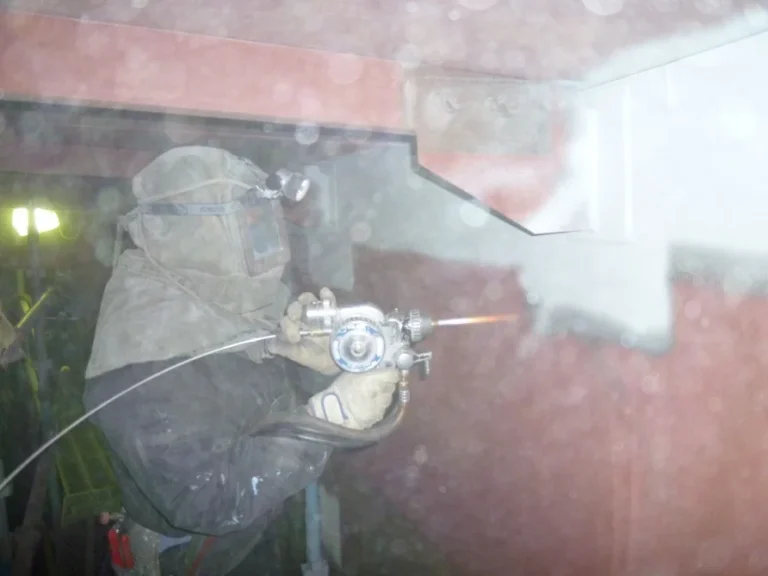
旋盤に取り付けた部品に、溶射ガンで皮膜を吹き付けている作業の様子。
株式会社共進サーフェーシング
出典:共進サーフェーシング「超硬溶射・HP-HVOF溶射」
紹介した課題ページ:六価クロムを使わずに表面処理したい(三価クロム化成・めっきの置き換え)
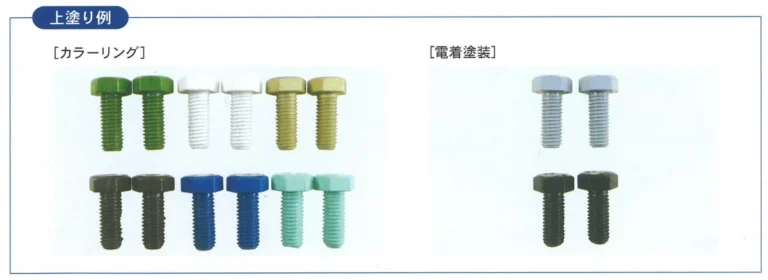
防錆処理の上に、カラーリングや電着塗装で上塗りした六角ボルトの例。
株式会社クロイワ
出典:クロイワ「防錆表面処理」
紹介した課題ページ:六価クロムを使わずに表面処理したい(三価クロム化成・めっきの置き換え)
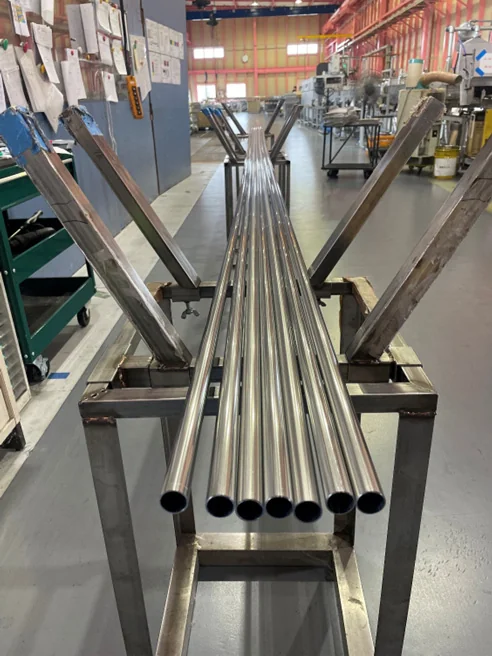
架台に並べた、長さ5840mmのステンレスパイプを光輝焼鈍したあとの様子。
Bright Anneal株式会社
出典:Bright Anneal「長物でも歪みが少なく処理できます!」
紹介した課題ページ:熱処理で歪む・割れる(焼入れの歪み・焼割れ・脱炭)を減らしたい
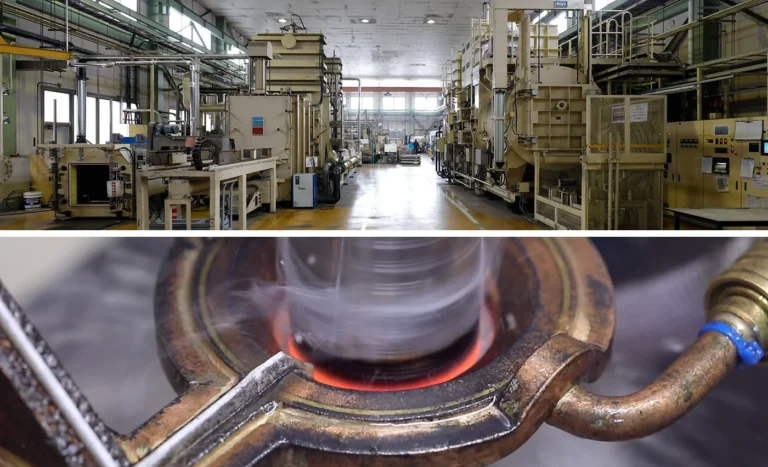
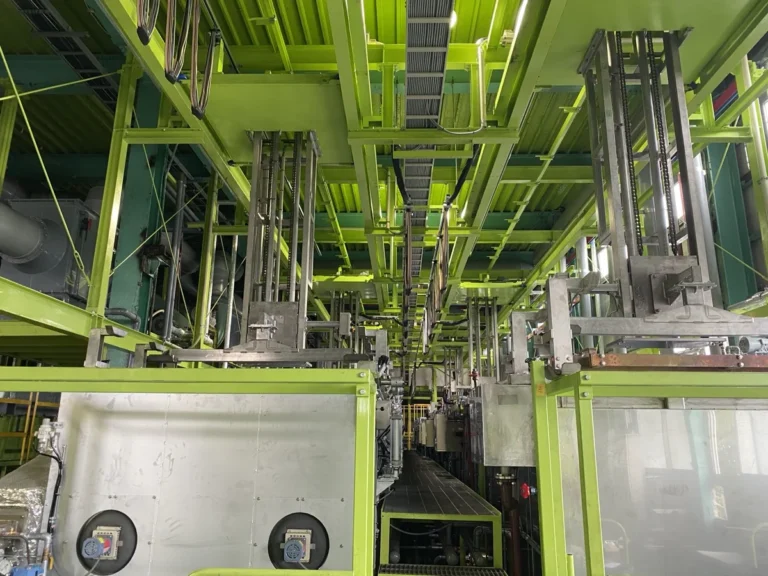
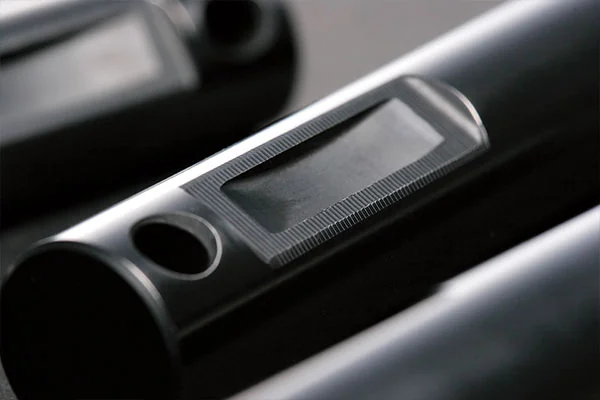
真空熱処理炉などが並ぶ熱処理の工場(上)と、高周波焼入れのコイルの中で部品が赤く加熱され、冷却水がかかる様子(下)。
株式会社中信高周波
出典:中信高周波「真空熱処理」 ・ 同「高周波熱処理」
紹介した課題ページ:熱処理で歪む・割れる(焼入れの歪み・焼割れ・脱炭)を減らしたい
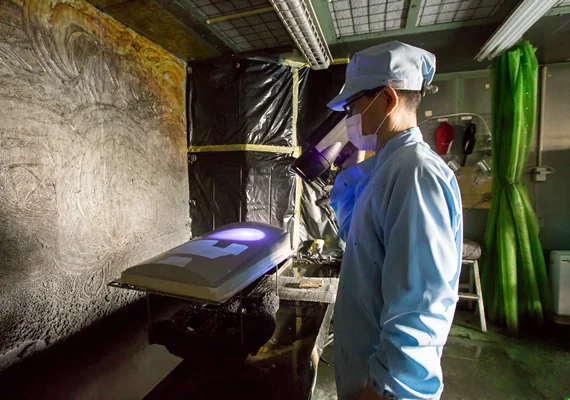
特殊なライトを当てて、塗装する前の部品の表面を調べている。
株式会社オークマ工塗
出典:オークマ工塗「不良率1%未満を実現する技術があります」
紹介した課題ページ:塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい
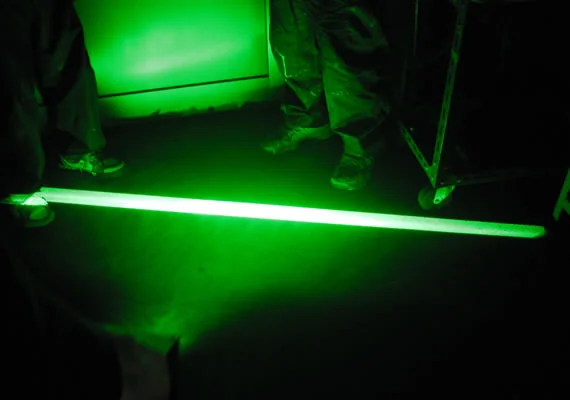
緑色の光を当てて、塗装室の床の近くに浮かぶほこりを調べている。
株式会社オークマ工塗
出典:オークマ工塗「不良率1%未満を実現する技術があります」
紹介した課題ページ:塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい
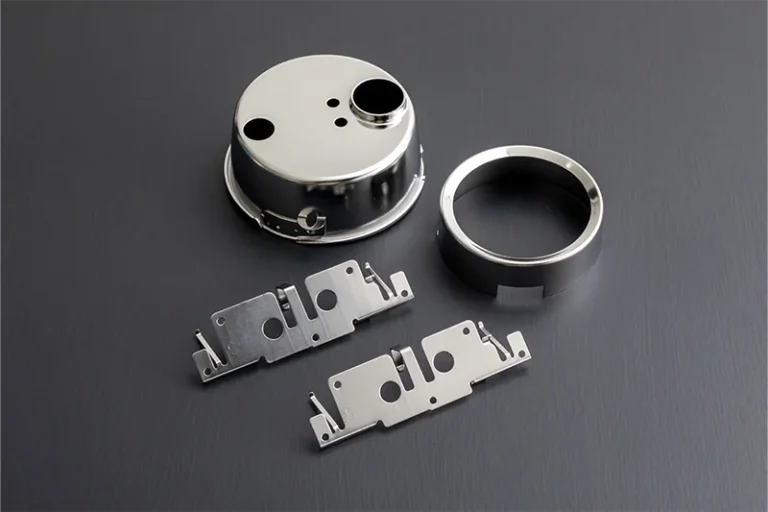
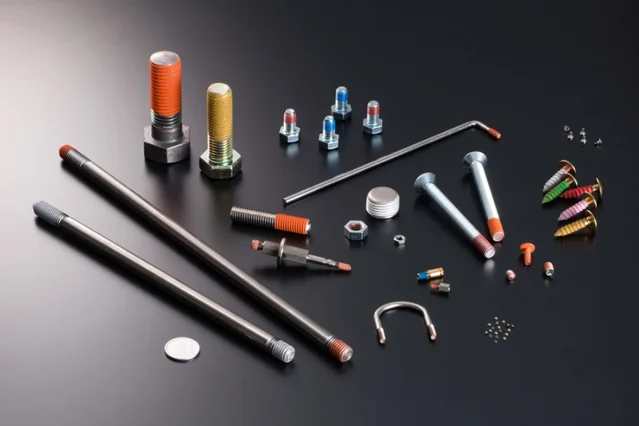
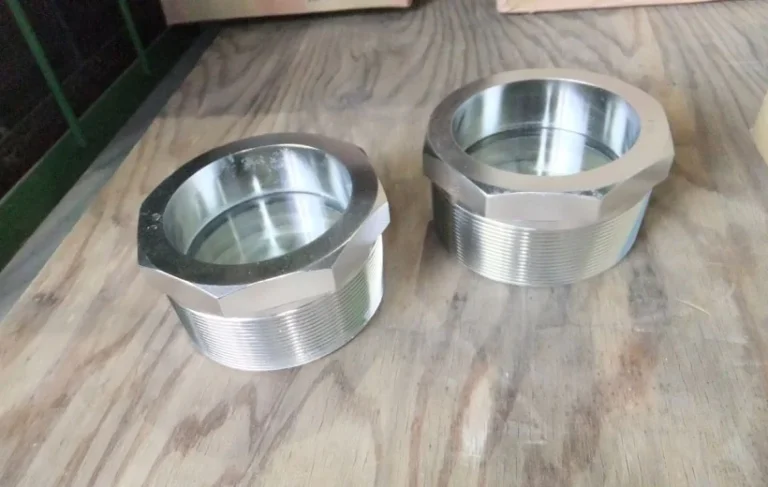
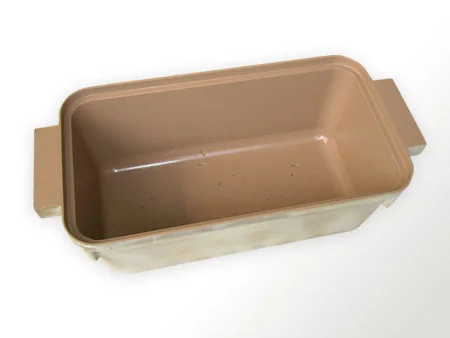
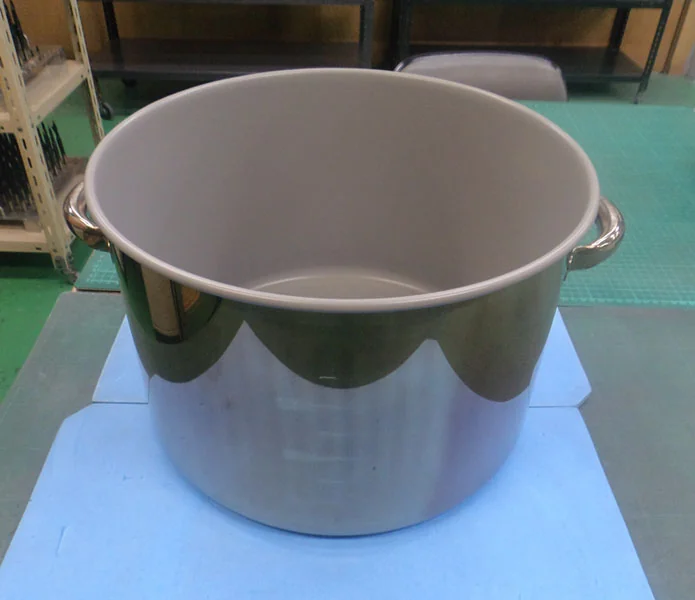
内側にフッ素樹脂コーティングをした寸胴鍋。約360℃で焼成するため、母材が変色する可能性があるとしている。
株式会社サーフコート
出典:フッ素樹脂塗料|サーフコート )
紹介した課題ページ:紫外線・薬品で劣化する
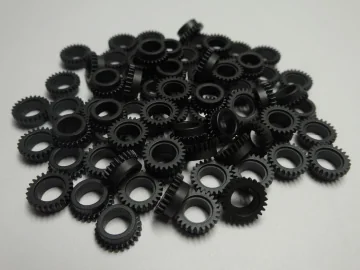
黒い被膜の付いた歯車。初期なじみ二硫化モリブデンコーティングのページに載っている写真。
日本エムティ株式会社
出典:初期馴染み二硫化モリブデンコーティング|日本エムティ )
紹介した課題ページ:摩擦損失を減らしたい
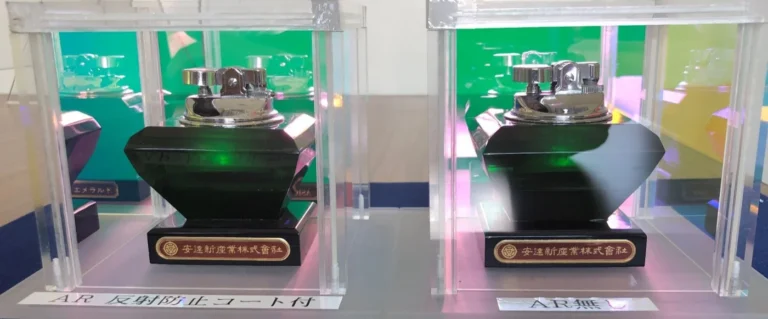
反射防止コートを付けたケース(左)と付けないケース(右)の比較。右は表面の反射で中が見にくい。
安達新産業株式会社
出典:反射防止膜を徹底解説します!|安達新産業 )
紹介した課題ページ:反射を抑えたい・光を制御したい
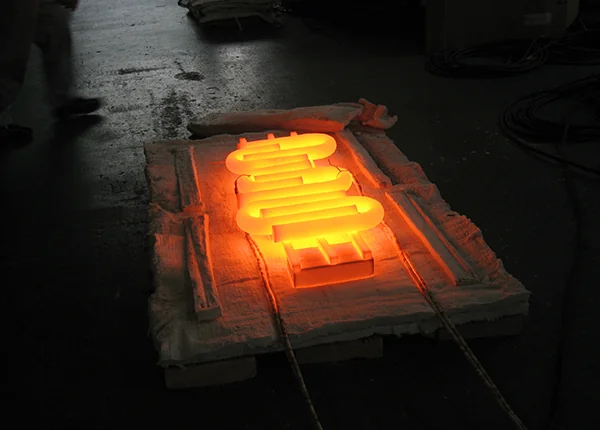
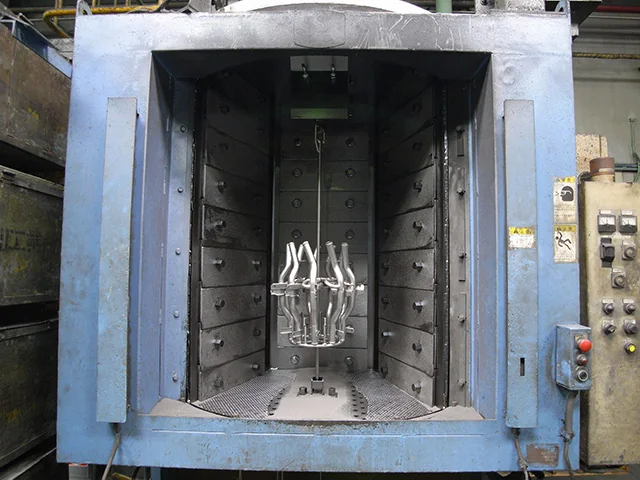
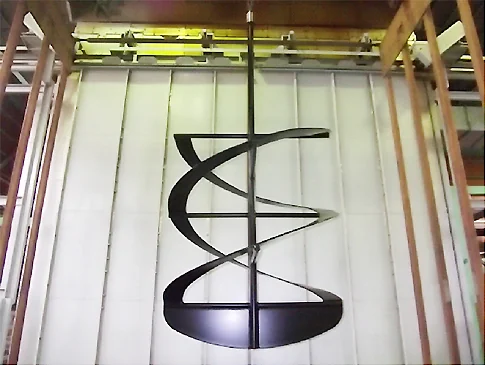
実機を作る前に行った加熱テストの事例。仮設の炉の中で蛇行形状の部材を赤熱させ、温度分布試験なども行った。
株式会社ウエストヒル
出典:事例集|ウエストヒル )
紹介した課題ページ:加熱・冷却の温度むらで品質がばらつく
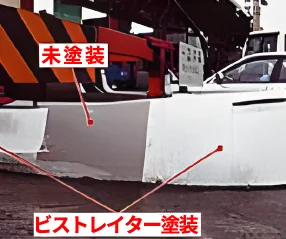
料金所の衝突防護壁で、ビストレイターを塗装した部分は白く、未塗装の部分は汚れている。
日本曹達株式会社
出典:光触媒コーティング ビストレイター|日本曹達 )
紹介した課題ページ:撥水・防汚・防曇を持たせたい
表面処理・熱処理のエースモデル
表面処理・熱処理の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデル幅0.025mmのスリットを板厚0.05mmで電鋳
Ni電鋳のアスペクト2:1のエンコーダ用スリット。ラインとスペースが各0.025mm、板厚0.05mm。
株式会社アルファー精工
出典:アルファー精工「新技術紹介」
エースモデル外径0.1mm・内径0.08mm・肉厚0.01mmの電鋳マイクロパイプ
電気鋳造で最小径Φ0.04mm・最薄肉厚0.005mmと同社は記載。写真は外径Φ0.1×内径Φ0.08×肉厚0.01mmのSEM像(700倍)。
株式会社ナンシン
出典:ナンシン「マイクロパイプ」
エースモデル溝幅10μmの異形穴、アスペクト比10〜20と同社は記載
電鋳の異形穴加工例のうち、溝幅10μmの放射状の穴。同社は一般的な電鋳のアスペクト比1〜2に対し自社は10〜20と記載。
株式会社セムテックエンジニアリング
出典:セムテックエンジニアリング「異形穴加工」
エースモデル溝幅5μm、アスペクト比10〜20と同社は記載
電鋳(エレクトロフォーミング)の異形穴加工例のうち、溝幅5μm。同社は板厚÷穴径(溝幅)のアスペクト比を10〜20と記載。
株式会社セムテックエンジニアリング
出典:セムテックエンジニアリング「異形穴加工」
エースモデル線径13μm・外径53μmの極細ばねにめっき
線径13μm・外径53μmのばねにめっき。髪の毛(約70μm)より細いばねにも均一にめっきすると同社は記載。
株式会社エルグ
出典:エルグ「技術」
エースモデル内径0.3mmの管の内面に均一な金めっき(従来は内径2mm程度が限界と同社は記載)
内径0.3mmの微細管(注射針大)の内側に、薄く均一な金めっきを施す技術。従来は内径2mm程度が限界だったと同社は記載。
中嶋金属株式会社
出典:中嶋金属「微細管(微細パイプ)への金メッキ」
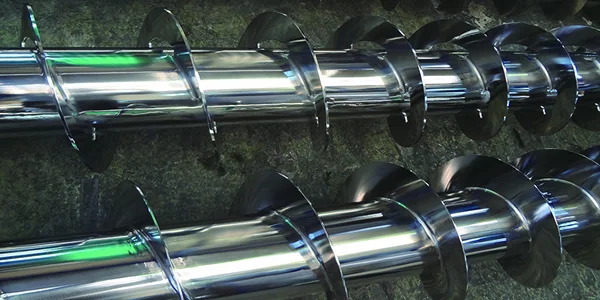
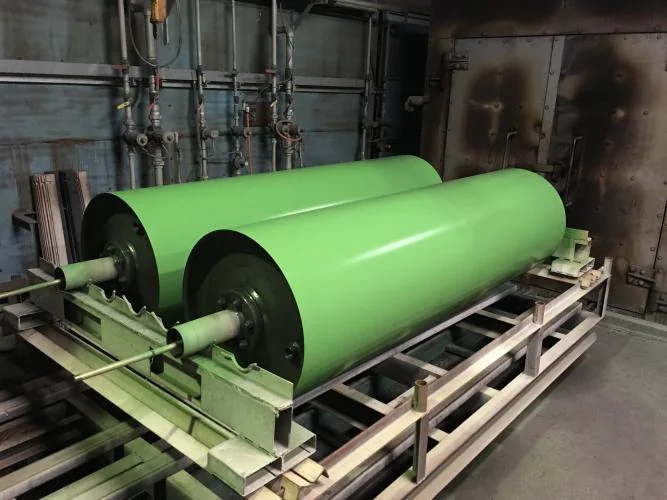
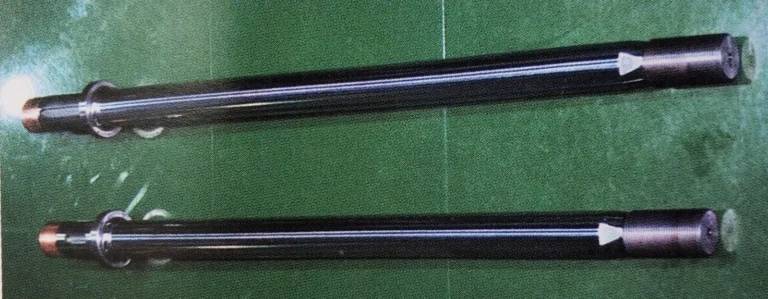
エースモデルロールの超鏡面仕上げ(Ry0.05以下)
ロール、クロムめっき納入実績のうち、ポリッシングロールの事例。超鏡面仕上げ(Ry0.05以下)から梨地仕上げに対応と記載。
オテック株式会社
出典:オテック「ロール、クロムめっき納入実績」
ほかの加工・技術から探す
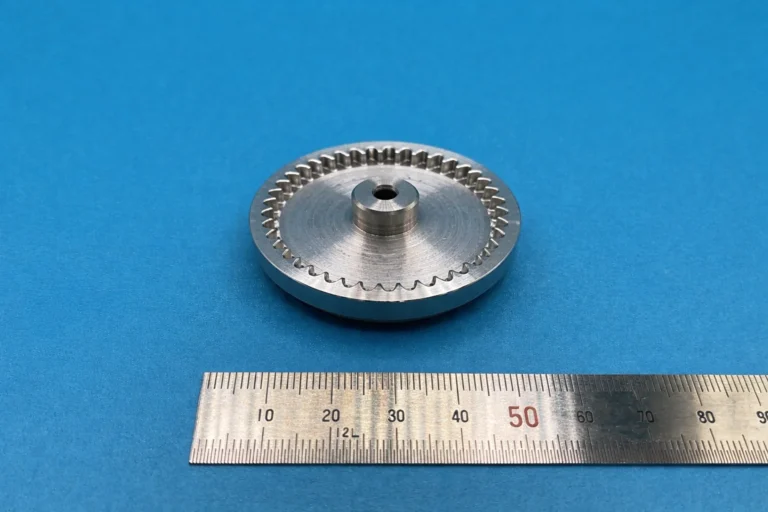 写真:PINION TEC「歯車試作(歯車試作の加工例)」切削・研削434件旋盤・フライス・マシニングセンタでの切削、砥石での研削、ウォータージェットなど、刃物や砥石で材料を削って形にする加工
 写真:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」放電加工48件ワイヤ放電・形彫り放電・細穴放電など、電気の火花で金属を溶かして形にする加工
 写真:トクニ工業「文字・イラスト加工」レーザー加工66件レーザーでの切断・3次元加工・微細な穴あけ・マーキング(印字)
 写真:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」板金・プレス・鍛造199件板を打ち抜く・曲げる・絞る、金属をたたいて形にする加工
 写真:銅ブスバー.com「つながれ!銅ブスバー!!」溶接・接合・ろう付け123件溶接・摩擦攪拌接合・ろう付け・焼きばめなどで、部品どうしをつなぐ加工
 写真:バンテック「樹脂インサート成形フィルター」樹脂・ゴムの成形143件射出成形・ゴム成形・注型・ポッティングなど、樹脂やゴムで形をつくる加工
 写真:イタニアルミ「製品紹介(ダイカスト鋳造品)」鋳造・焼結・セラミックス81件鋳造・ダイカスト・粉末冶金・MIM・ファインセラミックスなど、溶かす・焼き固めて形をつくる加工
 写真:Bfull「株式会社PFU」3Dプリンター・試作34件金属・樹脂の3Dプリンターや光造形で、試作品や型をつくる
 写真:活性炭に残るPFASをどう測る?|中外テクノス )試験・分析・検査40件破面・断面の観察、成分の分析、非破壊検査、環境試験などの受託
 写真:和田利工業「施工実績」配管加工 チラー配管施工・洗浄・包装35件防音・保温の施工、熱交換器の洗浄、緩衝・防錆の包装、照射滅菌など
 写真:さくら電子「製作実績:大電流基板(厚銅基板)」電気・電子・実装121件基板・実装・ワイヤーハーネス・ケーブル・制御盤・巻線・ヒーターなど、電気・電子の部品やユニットをつくる
 写真:古賀機械製作所「製作事例:プレス品組立機」組立・装置製作70件機械やユニットの組立、省力化装置・専用機・架台などの製作
 写真:重森産業社「シルクスクリーン印刷」キーシート印刷・加飾・銘板63件パッド印刷・シルク印刷・転写・ホットスタンプ・水圧転写・銘板・メンブレンスイッチなど、表示と加飾の加工
 写真:ワタナベフーマック「WTD-N130S ノーヴァ Sライン」製品・デバイス221件センサー・ロボット・ドローン・モーター・計測機器など、技術で際立つ製品や装置
 写真:ブル精密「製品案内」ガラス・縫製・木工など111件ガラス・石英の加工、工業用の縫製、木工・什器など、金属・樹脂以外の素材の加工
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る