
PROCESS / 加工・技術から探す
樹脂・ゴムの成形の加工事例
射出成形・ゴム成形・注型・ポッティングなど、樹脂やゴムで形をつくる加工の実績を、写真で並べています。
実績の一覧
種類がわかる143件が対象です(全143件のうち)
材料がわかる138件が対象です(全143件のうち)
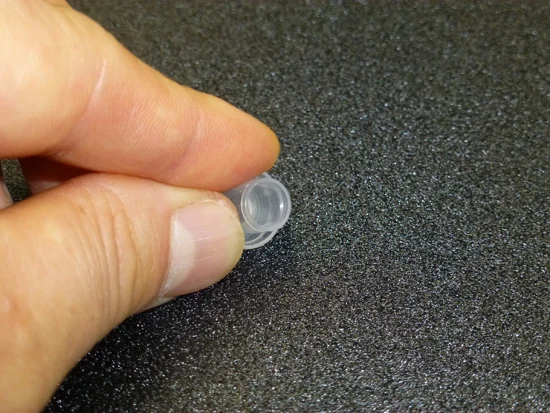
エースモデル天面の肉厚0.1mm。通常の成形では不可能と同社は記載、ウェルド・ボイドなし
PP製、φ8.0×10の医療用サンプルチューブのキャップ。ピアッシングする天面を肉厚0.1mmで成形し、ウェルドラインもボイドもない。
親和工業株式会社
出典:医療用プラスチック成形.com(親和工業)「極薄肉チューブキャップ」
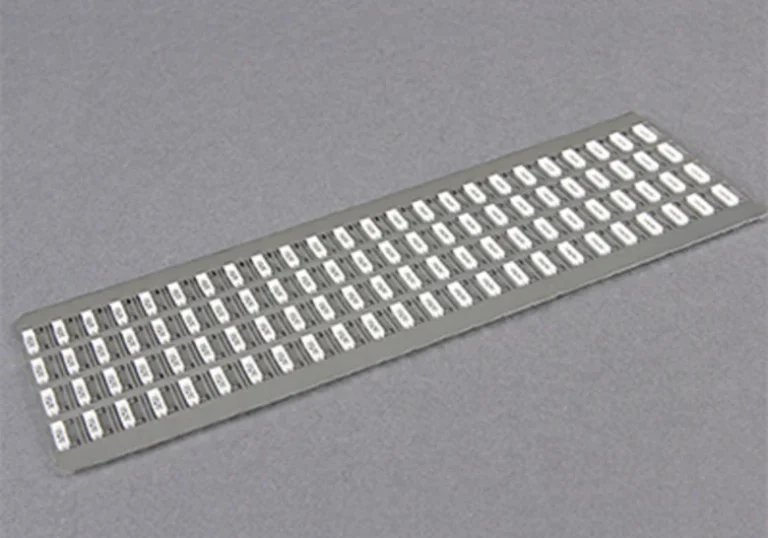
エースモデルチップLEDのリフレクターをインサート成形。最薄部の樹脂厚55μm
トップビュー/サイドビューLEDのリフレクター部をインサート成形する。多数個取りも行い、最薄部の樹脂厚は55μm。
テイカ精密株式会社
出典:テイカ精密「製品情報」
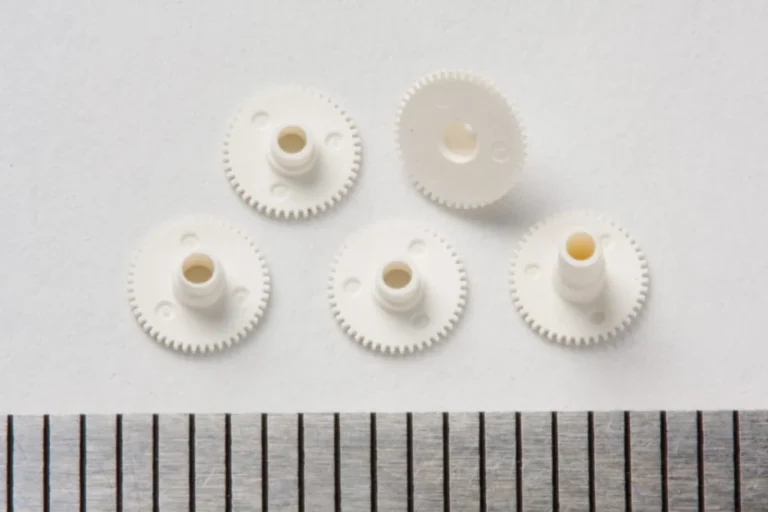
歯車幅0.08mm、歯数60の時計用ギア。ワイヤーカットと射出成形で作る。素材はPA・PC・PEI。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(時計部品)
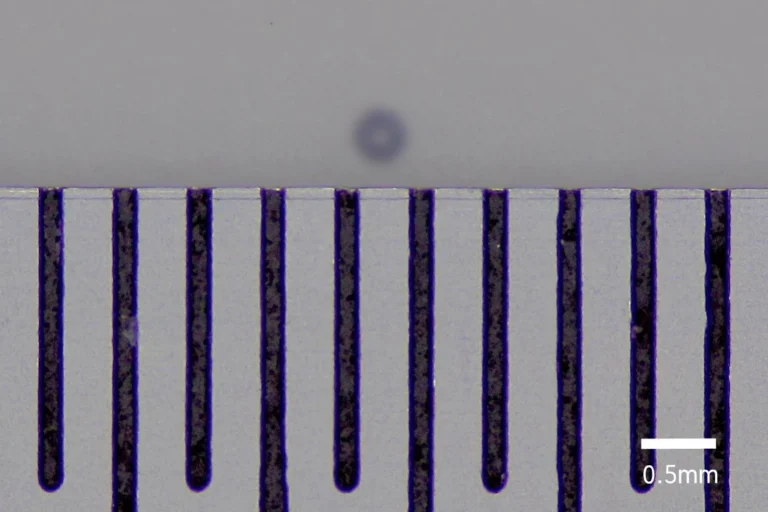
エースモデルΦ0.34×Φ0.10×0.125mm・0.000012gの樹脂成形品
LCP製の半導体検査用部品。Φ0.34×Φ0.10×0.125mm、公差レンジ0.005mm、製品重量0.000012g。同社の最小ゲート・最軽量品。
山一精工株式会社
出典:精密・微細部品 射出成形技術ナビ「微細・精密・最軽 半導体検査用部品①」
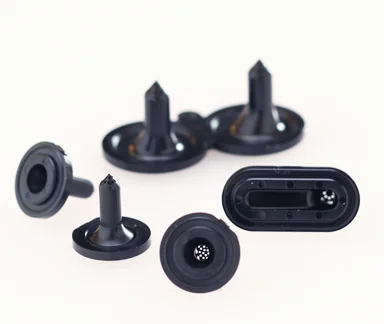
φ2の円錐形状にφ0.2の穴を最大24個成形。バリ規格は25ミクロン以下で、8個取りの多数個成形。
信州吉野電機株式会社
出典:信州吉野電機「プラスチック成形|技術領域・製品紹介」
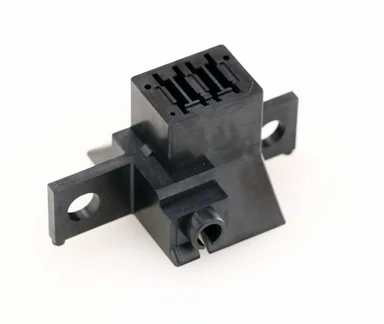
エースモデル樹脂の成形品で穴ピッチ±5μmを量産と同社は記載
スーパーエンプラのLCP製の成形品。樹脂成形品でも寸法公差±5ミクロン、量産加工精度は穴ピッチ±5ミクロンと同社は記載。
信州吉野電機株式会社
出典:信州吉野電機「プラスチック成形|技術領域・製品紹介」
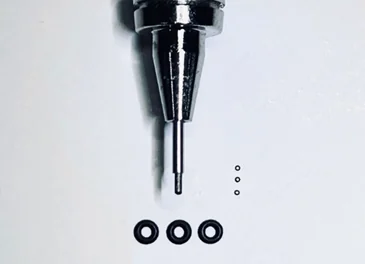
エースモデル内径・線径0.05mm。市販の最小マイクロOリングとしてギネス世界記録に認定
体内埋込み型医療製品向けに開発した内径・線径0.05mmのOリング。市販の最小マイクロOリングとしてギネス世界記録に認定。
ケーイーエフ株式会社
出典:ケーイーエフ「内径・線径0.05mmのマイクロOリングを開発」
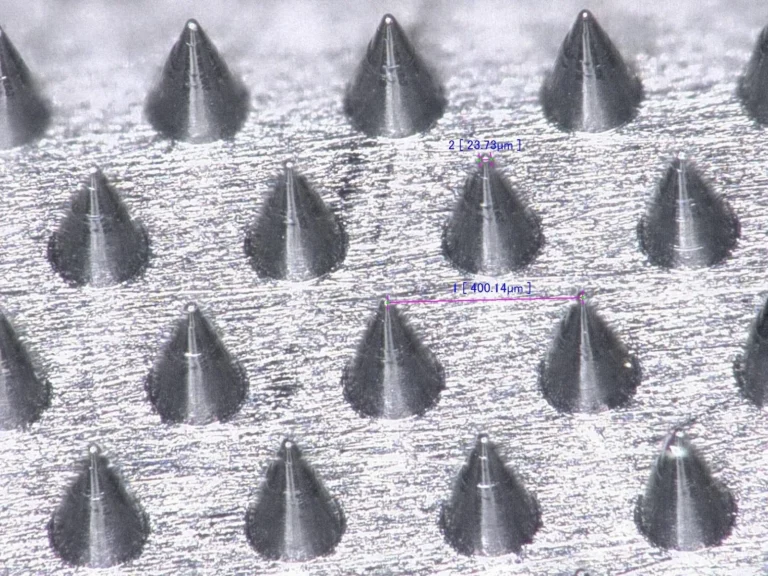
エースモデル射出成形で針先端Φ0.035mm以下・高さ0.3mmの針を並べた
ポリカーボネートの射出成形による剣山形のマイクロニードル試作品。針先端Φ0.035mm以下、針高さ0.3mm、針ピッチ0.4mm(2016年8月)。
旭彫刻工業株式会社
出典:旭彫刻工業「マイクロニードルアレイの射出成形での試作に成功しました。」
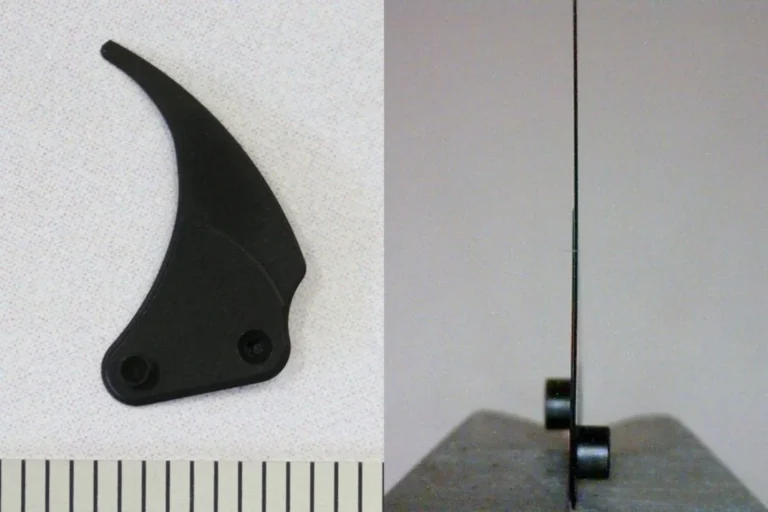
エースモデルPOM製の射出成形品で、最薄部の厚さ0.08mm
カメラのレンズを通る光の量を調整する板。POM製の薄肉成形品で、最薄部分の厚さは0.08mm。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
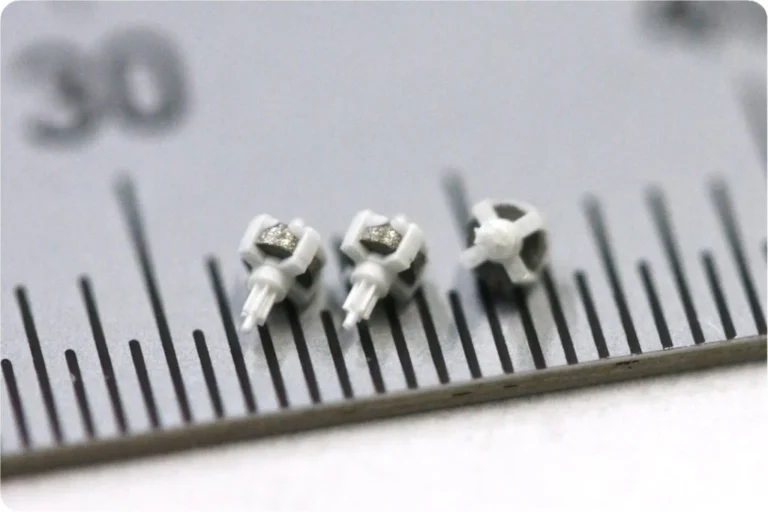
エースモデル直径1.4mmにマグネットと歯数6枚のギアを一体成形
アナログクォーツ腕時計のローター。直径1.4mm、ギアの歯先円直径0.44mm。着磁前のマグネットをインサートし、先端に歯数6枚のギアを樹脂成形。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
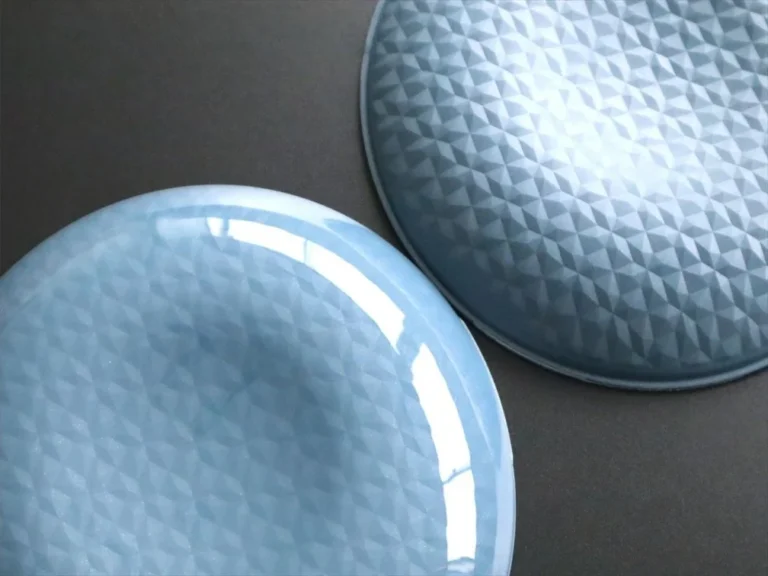
エースモデル金型を約2μmで密着させる成形加飾技術。第10回ものづくり日本大賞の優秀賞
射出成形と同時にウレタン塗料を多層で一体成形するインモールドコーティング。金型を約2μmの精度で密着させ、製品の表裏を均一に加飾する。
株式会社岐阜多田精機
出典:多田精機グループ「『ものづくり日本大賞』優秀賞受賞」
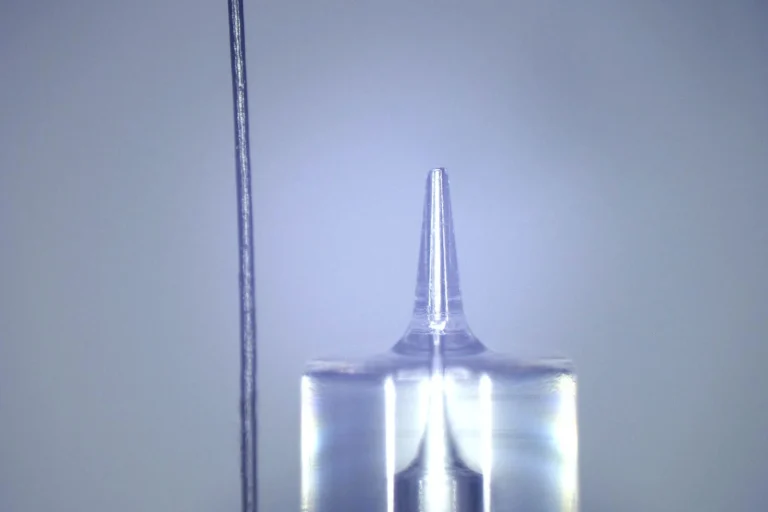
エースモデル針長1000µm・内径50µmの中空針16本を射出成形だけで一度に成形
後加工なしの射出成形だけで作る中空の微細針。針長1000µm・内径50µmの16本の中空針アレイを一度に成形した例も掲載。写真は髪の毛との比較。
WATSON株式会社
出典:WATSON「プラスチック微細射出成形」
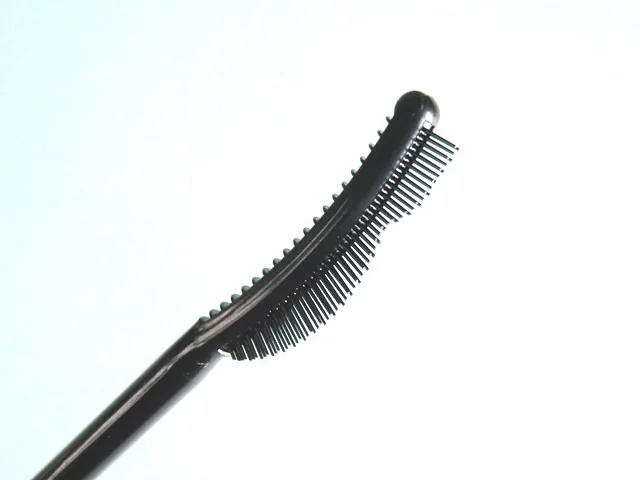
エースモデル先端φ0.2mmの突起を3列に成形。世界初の樹脂製ブラシと同社は記載
先端がφ0.2mmの突起を3列に配置した樹脂製ブラシ。特殊な構造の金型で先端まで樹脂を充填して離型する。累計500万個以上を納品。
株式会社一倉製作所
出典:一倉製作所「当社の製品」
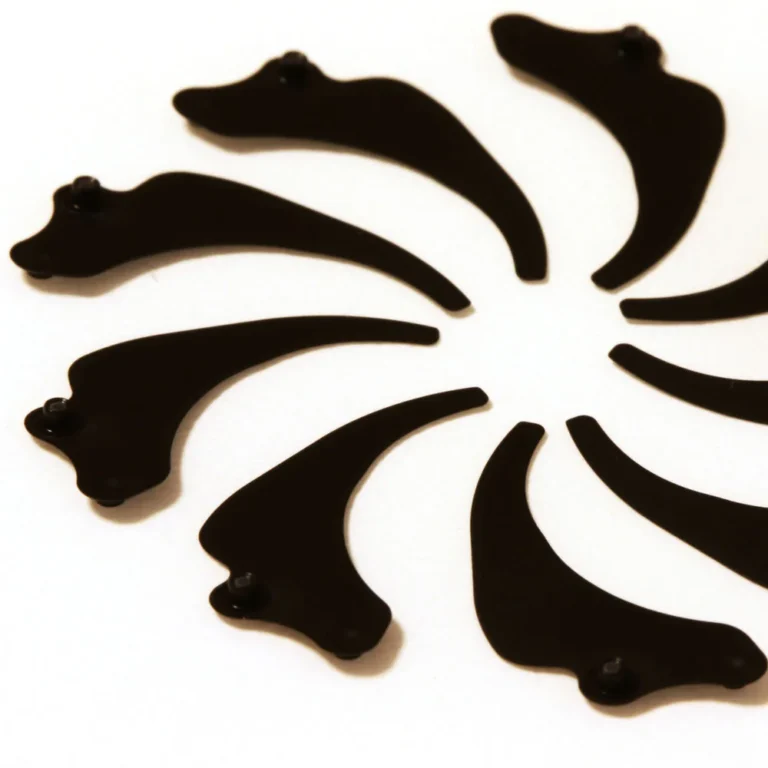
デジタルカメラ用シャッター羽根の極薄肉成形品。デジタルカメラの薄肉部品は最小肉厚0.1mm。
光輝化成株式会社
出典:光輝化成「製品情報 デジタルカメラ部品」
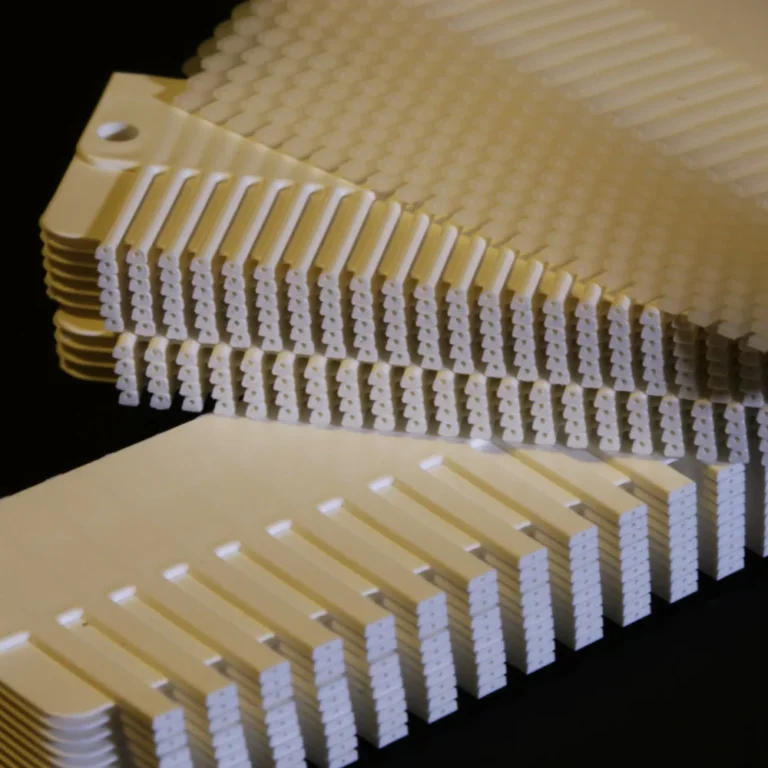
エースモデル穴径φ0.2mm×長さ20mmの貫通穴30か所を持つ樹脂成形品
水素燃料電池セパレーターの超微細加工成形品。穴径φ0.2mm×長さ20mmの貫通穴が30か所。
光輝化成株式会社
出典:光輝化成「製品情報 燃料電池部品」
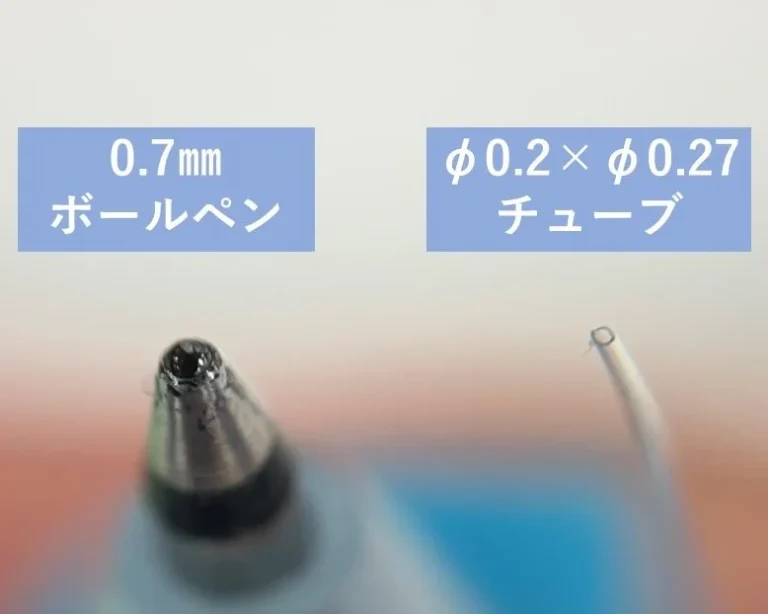
ナイロン12の超薄肉チューブの成形の試作。目標の肉厚 t0.035mm(内径0.2φ)に対し、結果は t0.032〜0.053mm のばらつき。
株式会社クニイ
出典:クニイ「薄肉チューブトライ」
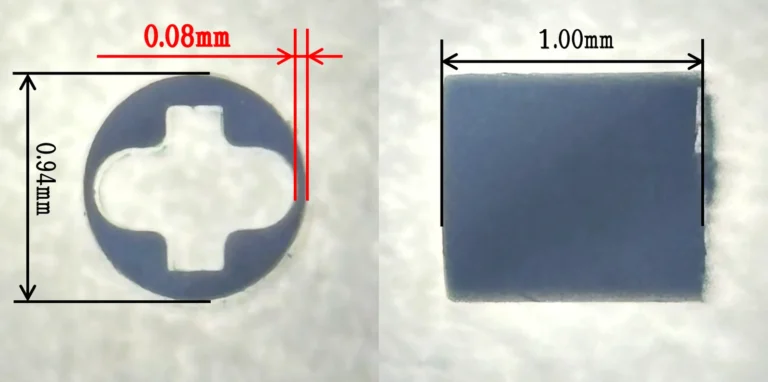
エースモデル医療グレードの LCP の射出成形の試作で最薄肉厚0.08mm
医療グレードの LCP を使った超薄肉の射出成形の試作で、最薄肉厚 t0.08mm を達成。写真の寸法は外径0.94mm・長さ1.00mm。
株式会社クニイ
出典:クニイ「樹脂射出成形で肉厚0.08㎜を達成」
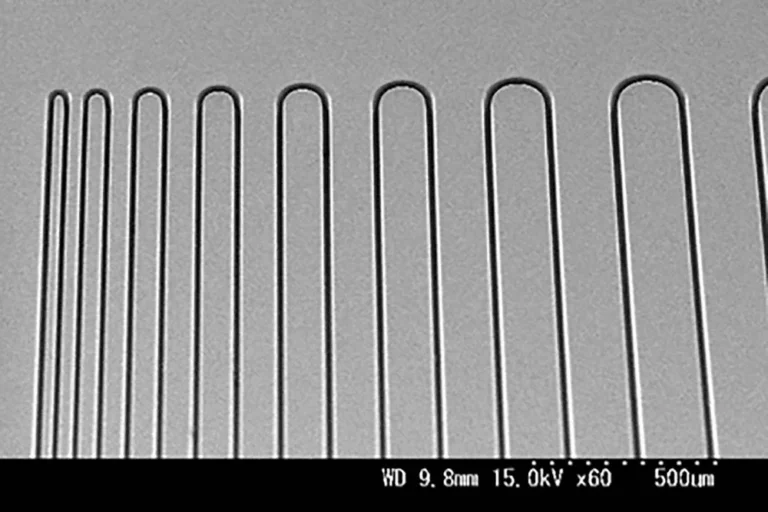
PDMSパターンの累積蛇行流路。L/S は20μm/20〜410μm、高さ50μm(電子顕微鏡写真)。
株式会社九州セミコンダクターKAW
出典:九州セミコンダクターKAW「マイクロ流路・加工事例」
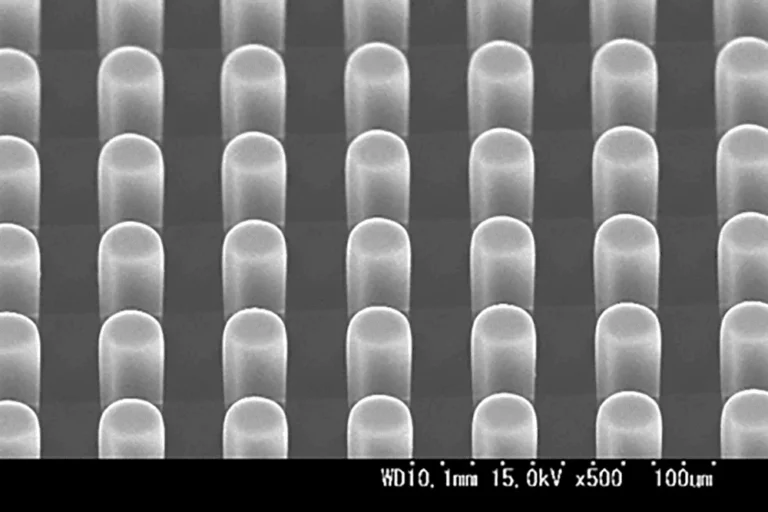
PDMSパターンのピラー形状。φ20μm、40μmピッチ、高さ50μm(電子顕微鏡写真)。
株式会社九州セミコンダクターKAW
出典:九州セミコンダクターKAW「マイクロ流路・加工事例」
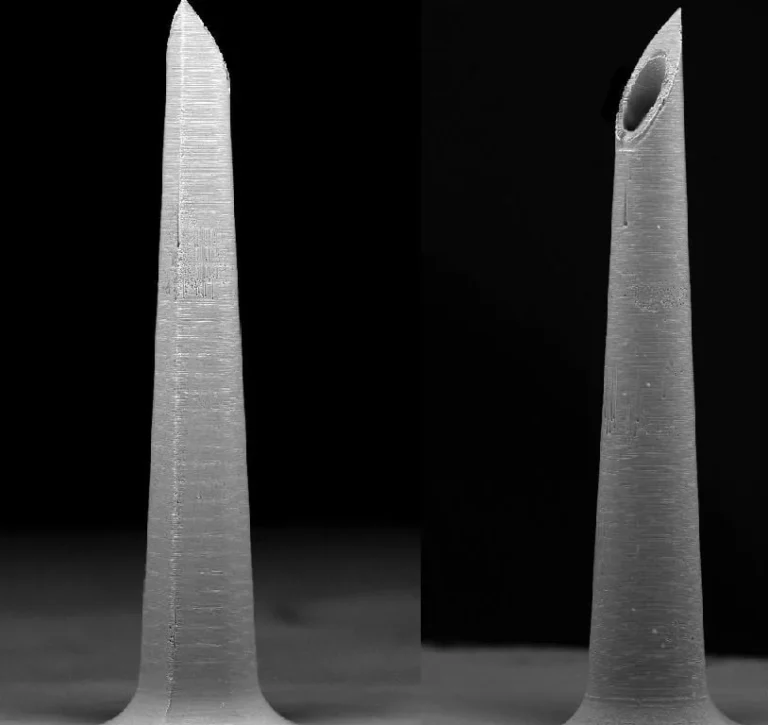
エースモデル針長1.2mmで先端部の肉厚が0.015mmの中空の針を樹脂で成形
針長1.2mmのプラスチック製マイクロニードル。先端部は肉厚0.015mmの円筒形状。成形できる樹脂はPP・LCP・PGA。
山田精工株式会社
出典:山田精工「超薄肉成形 最小肉厚15ミクロン」
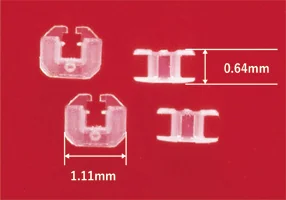
エースモデル寸法1.11×0.96×0.64mmのボビンを射出成形
射出成形の超小型ボビン。寸法は1.11×0.96×0.64mm。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超小型精密成形品」
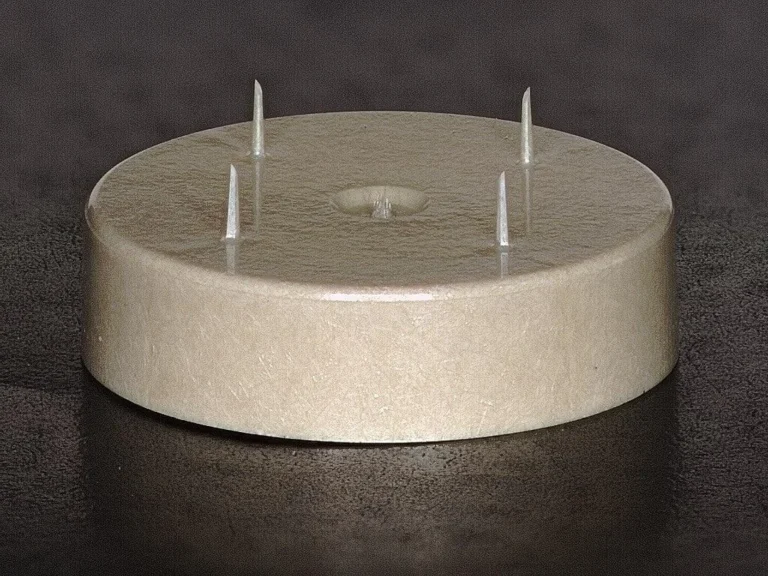
LCPで成形した中空マイクロニードル。針部の先端の肉厚は15ミクロン。
山田精工株式会社
出典:山田精工「超薄肉成形 最小肉厚15ミクロン」
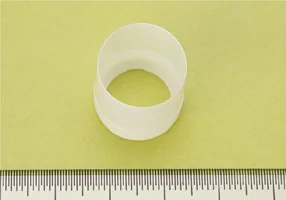
筒状の薄肉成形品。肉厚は0.15±0.015mm、同軸度は7.5μm以下。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超薄肉成形品」
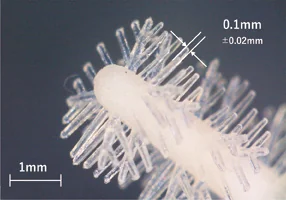
ブラシ形状の射出成形品。突起部の先端径はφ0.1mm、刷毛本数は200本。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超小型精密成形品」
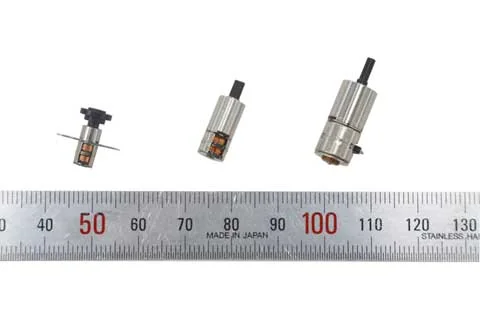
プラスチック成形の歯車を使うマイクロアクチュエーター。MUBD02は外形φ6×13.7mm・重量1.7g・減速比1/83.1。
株式会社アイカムス・ラボ
出典:アイカムス・ラボ「カスタム開発 マイクロアクチュエーター」
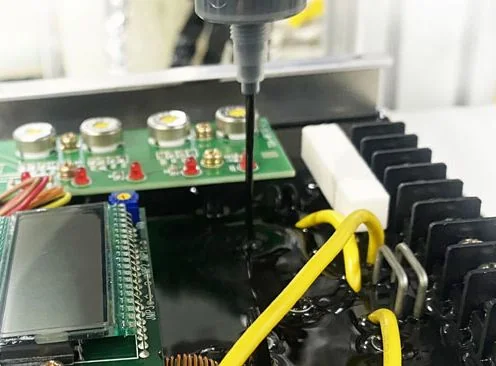
2液性ウレタン樹脂を真空脱泡し、定量の混合樹脂を基板入りのケースへ自動定量注入機で注入するポッティングの作業。
東亜電機工業株式会社
出典:東亜電機工業「プリント基板を封止して耐環境性能を高めます ~ウレタン樹脂ポッティング~」
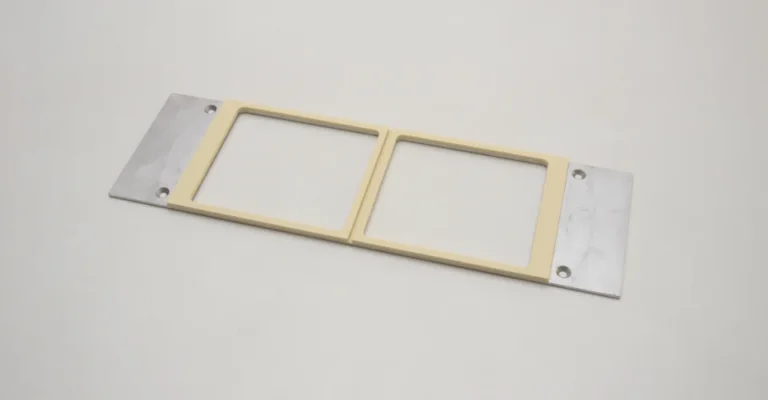
加硫接着で一体化した完成品。接着剤による貼り合わせでは課題だった端部のめくれを抑制し、高い接着強度と耐久性を実現したとしている。
株式会社西山ケミックス
出典:西山ケミックス ケミタス「シリコーンゴムと金属のインサート成型(加硫接着)事例」
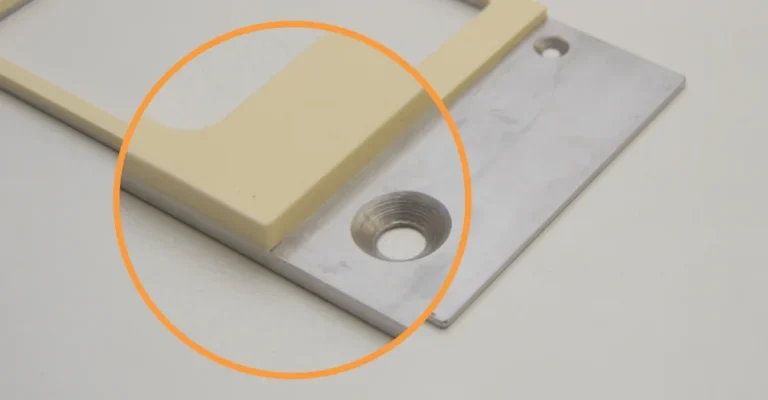
食品関連装置の部品。接着剤の貼り合わせで端部がめくれた課題に、シリコーンゴムを金属へ直接成型・接着する加硫接着を提案した事例。
株式会社西山ケミックス
出典:西山ケミックス ケミタス「シリコーンゴムと金属のインサート成型(加硫接着)事例」
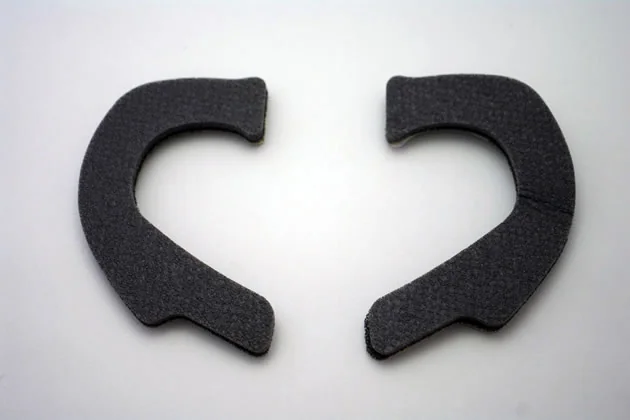
発泡ウレタン(厚み5mm)粘着付きをトムソン加工で打ち抜き、フルカット加工した事例。
株式会社可門プリントラボ
出典:「【トムソン加工】発泡ウレタンを打ち抜きでフルカット加工」
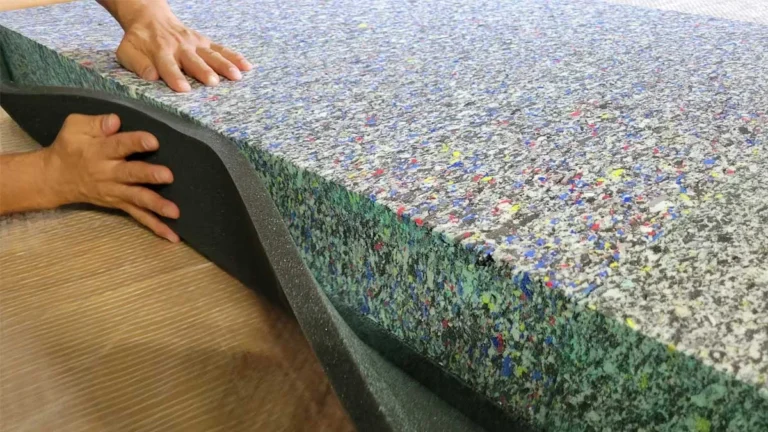
チップウレタンとスポンジを接着し、多層構造のクッション材・マットを製造する工程。
株式会社ストライダー社
出典:ストライダー社「スポンジ・ウレタン加工」
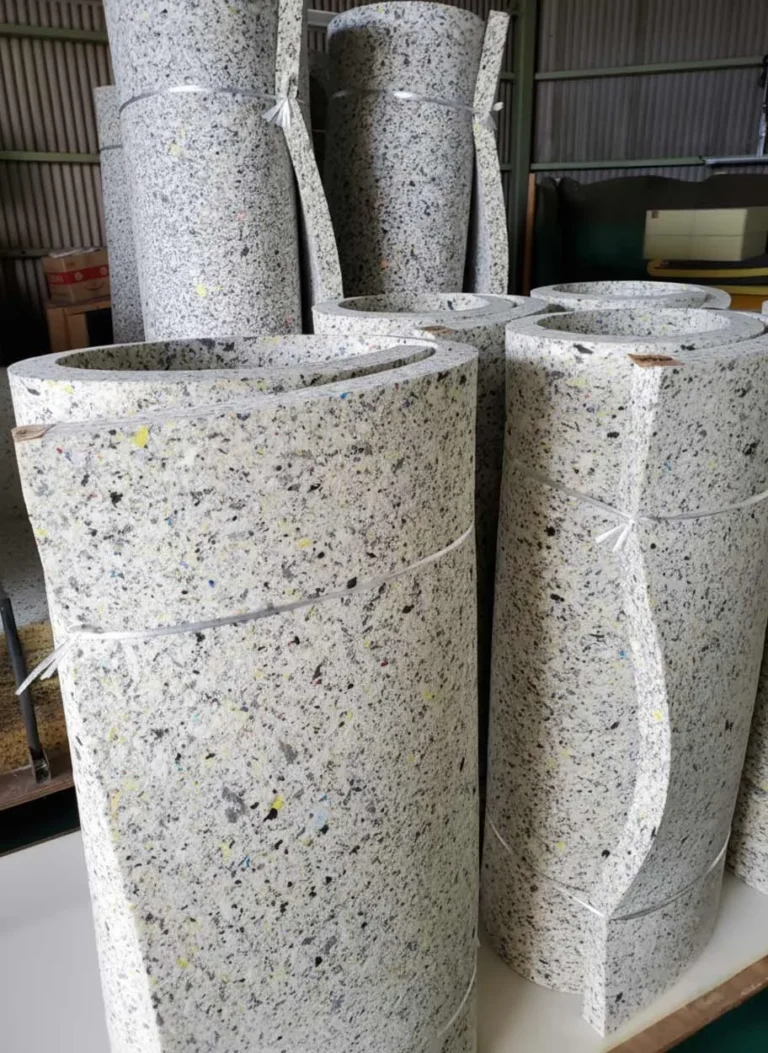
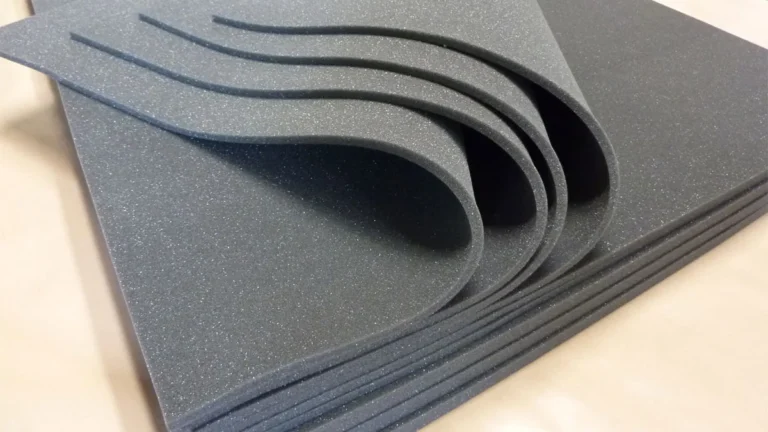
薄くスライスしたF-6吸音スポンジシート。貼り込みや内装、設備内の吸音補助材にも使いやすいとしている。
株式会社ストライダー社
出典:ストライダー社「スポンジ・ウレタン加工」
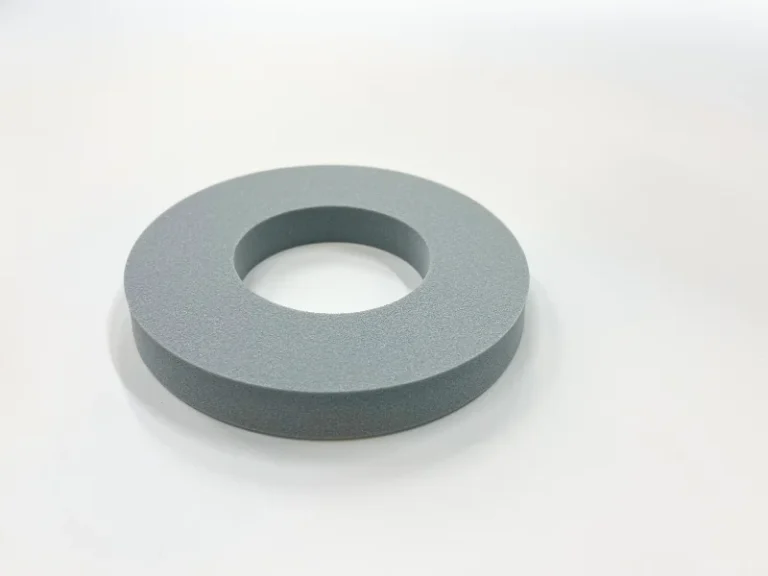
社内検証。同じポリエチレンスポンジ(厚20mm)をトムソン加工で丸形に打ち抜くと、断面に少しえぐれが出た。
株式会社甲南
出典:甲南ラボ「意外と奥が深い、加工断面の世界【Vol.42】」
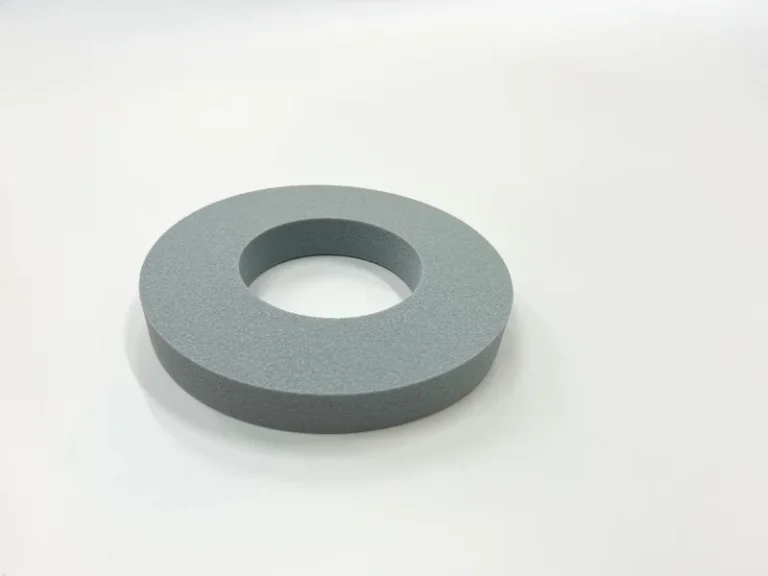
社内検証。ポリエチレンスポンジL-1400(厚20mm)をプロッターで丸形にカットし、断面はまっすぐだった。
株式会社甲南
出典:甲南ラボ「意外と奥が深い、加工断面の世界【Vol.42】」
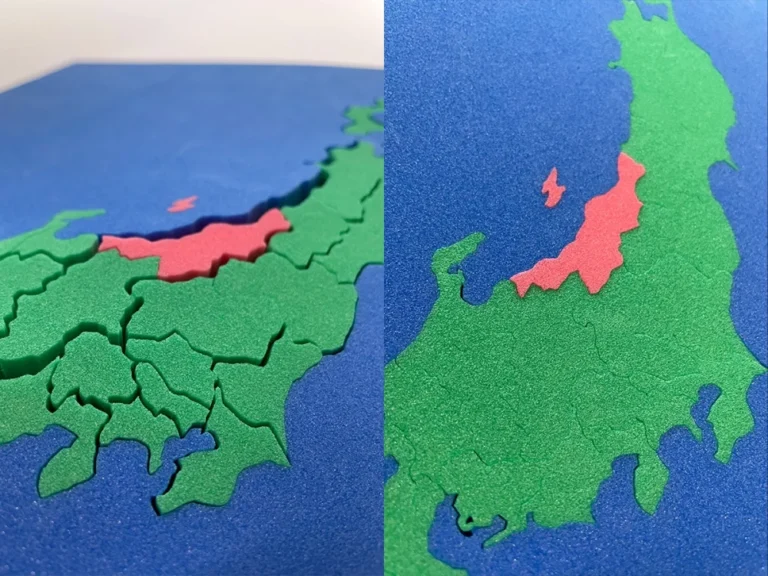
素材はLD45(赤・緑・青)。色違いの材料で都道府県を表現。サイズは300×400×高さ20。
有限会社 山﨑抜型
出典:山﨑抜型「ウォータージェット加工例 ウレタンフォーム」
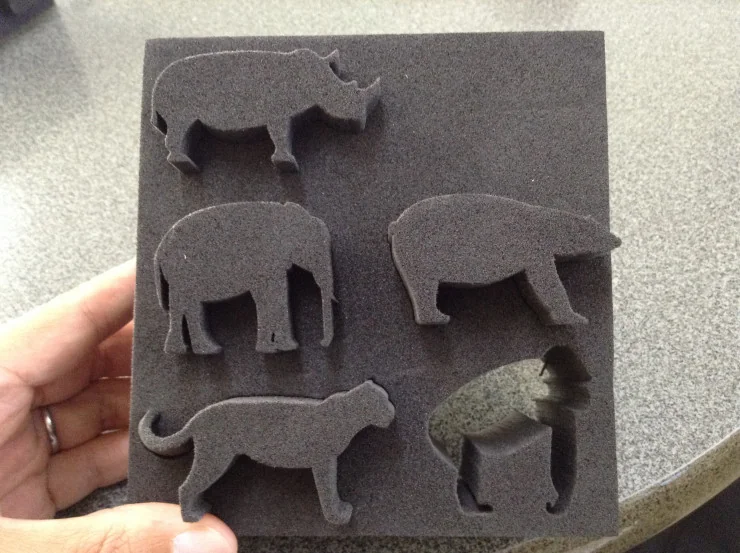
素材はLD45。微細な部分までデザインを忠実に再現でき、断面もきれいに仕上がるとしている。
有限会社 山﨑抜型
出典:山﨑抜型「ウォータージェット加工例 ウレタンフォーム」
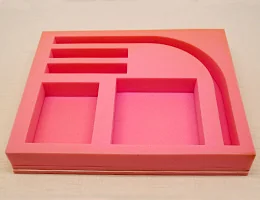
技術力・設備ページの「加工技術事例」に載る、ウレタンフォームの緩衝材の抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
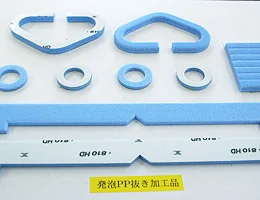
技術力・設備ページの「加工技術事例」に載る、発泡PPの抜き加工品の写真(写真内の表示は「発泡PP抜き加工品」)。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
技術力・設備ページの「加工技術事例」に載る、ウレタンフォームの抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
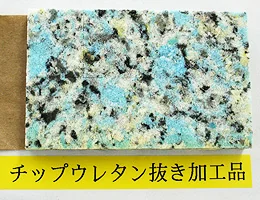
技術力・設備ページの「加工技術事例」に載る、チップウレタンの抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
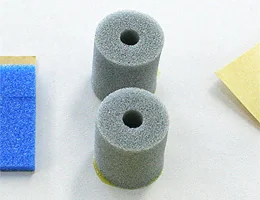
技術力・設備ページの「加工技術事例」に載る、発泡ポリエチレンの抜き加工品の写真。
富士ゴム産業株式会社
出典:富士ゴム産業「技術力・設備」加工技術事例
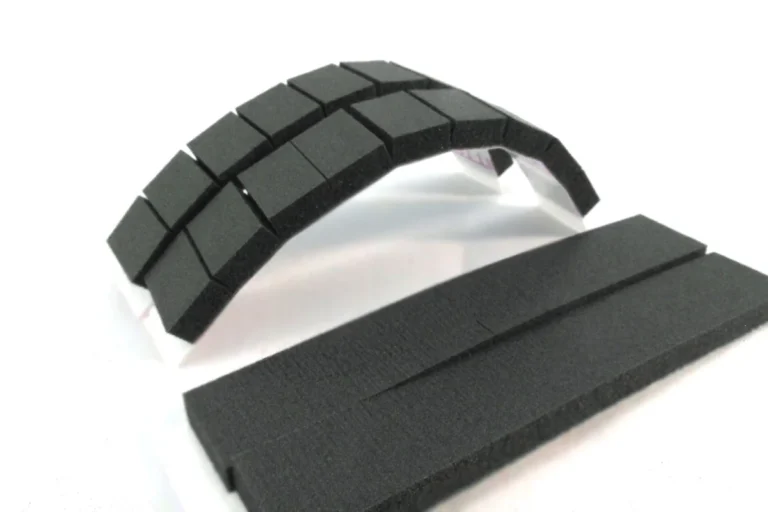
PORONの底面にテープを貼り付け、PORONに切り込みを入れた製品。切り込みの深さも調節できる。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
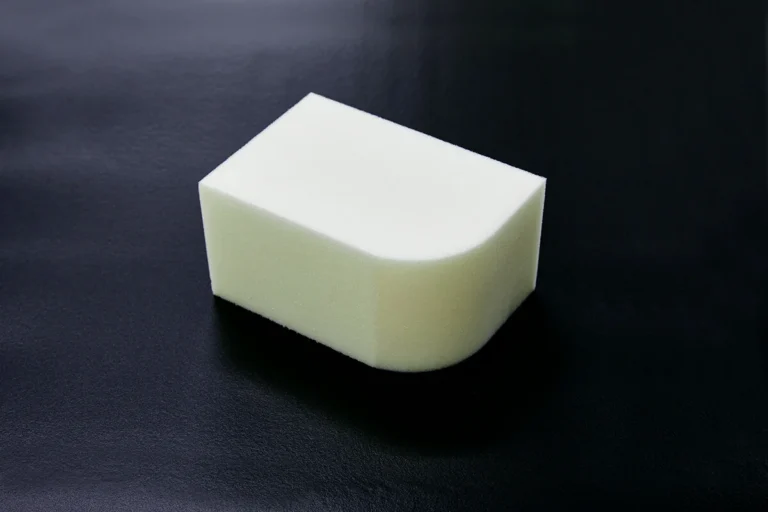
100mm厚のウレタンスポンジを型を使わずR形状にカット。バーチカルカッターによる裁断加工。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
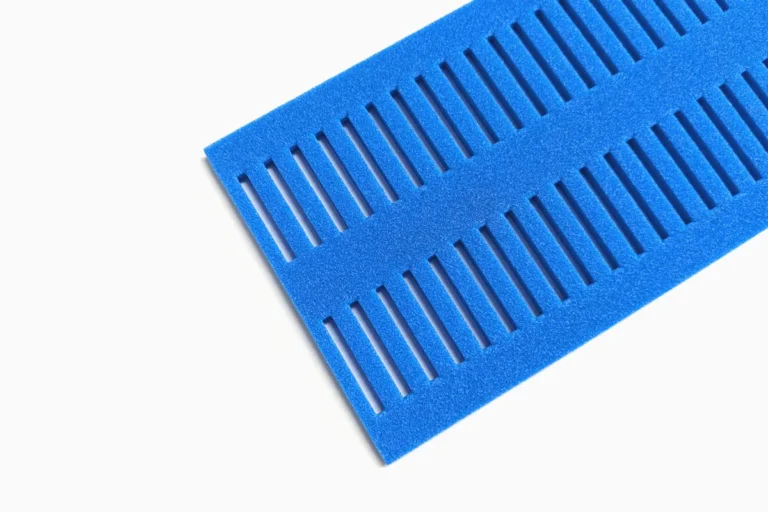
1シートの中に多くの穴あけ加工ができる。使用材料はポリエチレンフォーム、加工方法は打ち抜き・プレス加工。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
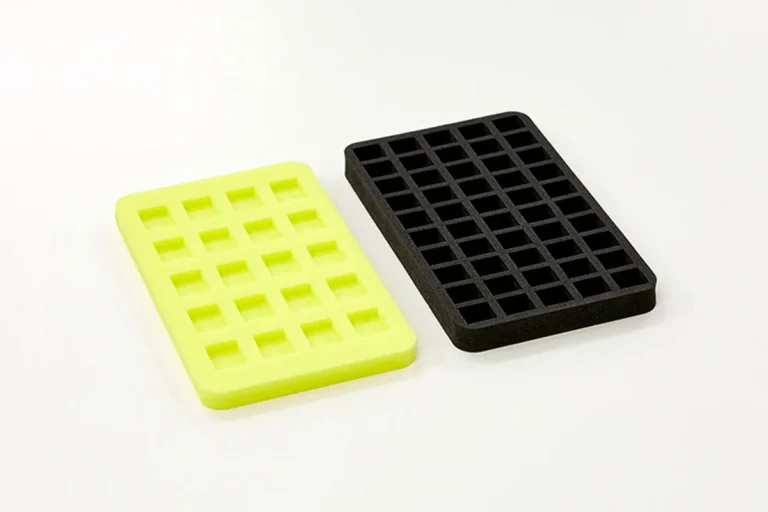
積層品のスポンジトレイの製作。使用材料はウレタンフォームと両面テープで、加工方法は積層加工。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
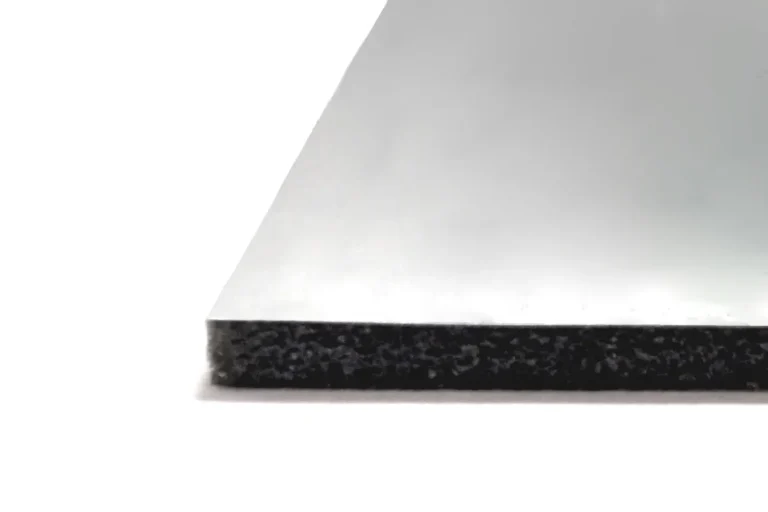
断熱材用途向けの貼り合わせ加工。ポリエチレンフォームとアルミ箔テープを使い、貼り合わせ加工と打ち抜き加工を行った。
株式会社創和
出典:創和「スポンジの抜き加工(クッション材、緩衝材など)」
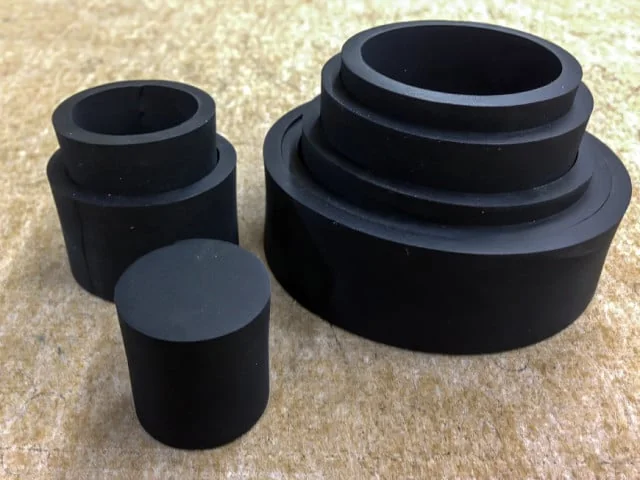
発泡スポンジ(厚み5mm、10個)をウォータージェット加工で製作した事例。形状に合わせて加工する。
功洋ゴム株式会社
出典:功洋ゴム「加工サービス」スポンジ材の複雑形状加工
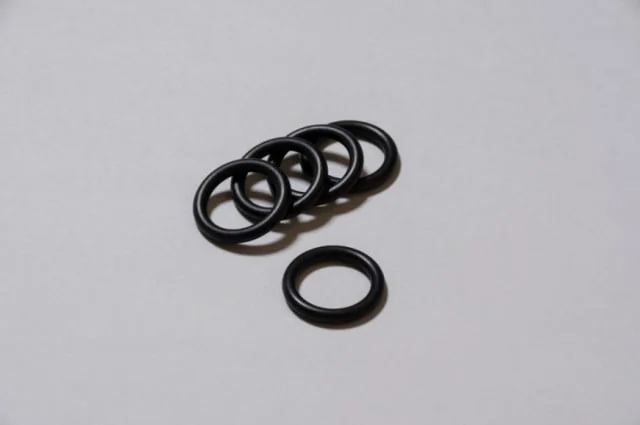
CRゴム・厚み3mm・50個。機械装置のシール材として、図面データをもとにプロッター加工で製作したパッキン。
功洋ゴム株式会社
出典:功洋ゴム「加工サービス」CRゴムパッキン
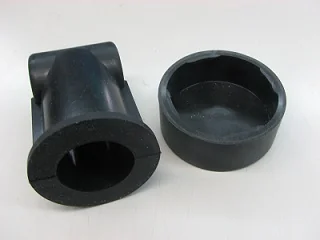
ワークに合わせて形状を提案し、ゴムを金型で成形して作ったマスキング用カバーの参考例。
株式会社ダイコーゴム
出典:シール・パッキン.com 加工事例紹介「マスキング用ゴム」
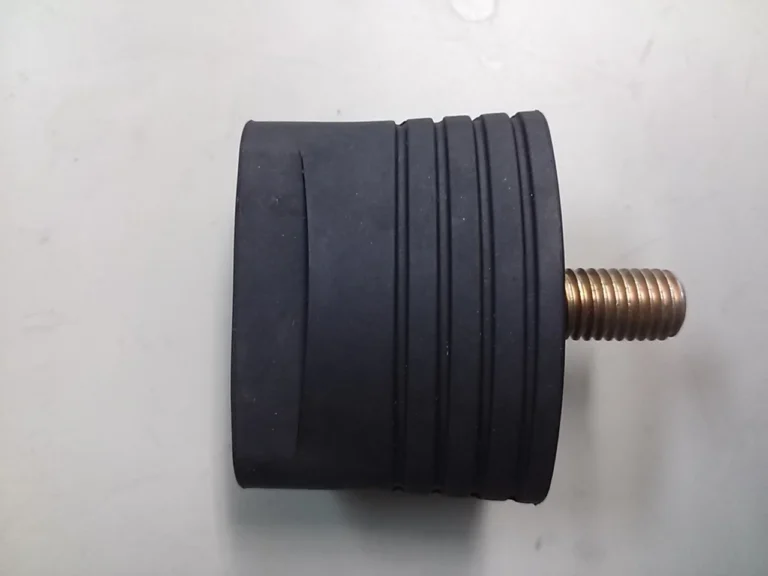
DUCATI F1・F3用のウインカー台座ゴムを、純正部品から型取りして新規金型を製作した事例。
株式会社ダイコーゴム
出典:シール・パッキン.com 加工事例紹介「旧車パーツ製作紹介」
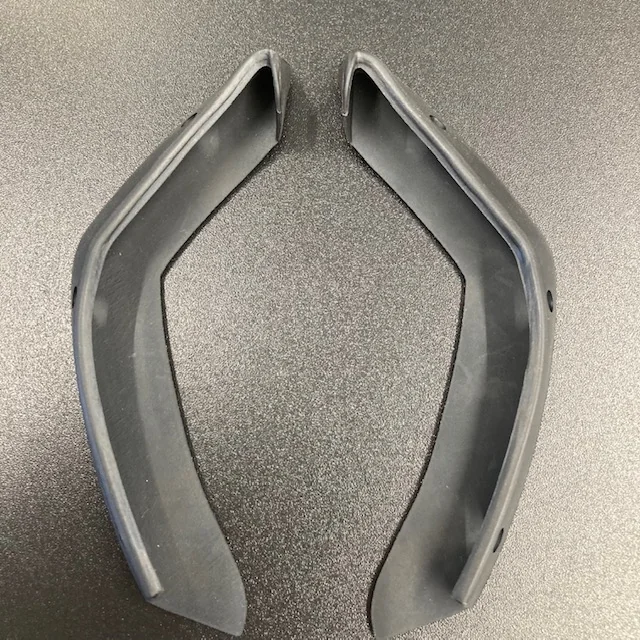
型取りできる純正ゴムの入手が難しい縦目グロリア(HA30)用リアバンパー緩衝材ゴムを製作した事例。
株式会社ダイコーゴム
出典:シール・パッキン.com 加工事例紹介「縦目グロリアリアバンパー緩衝材ゴム」
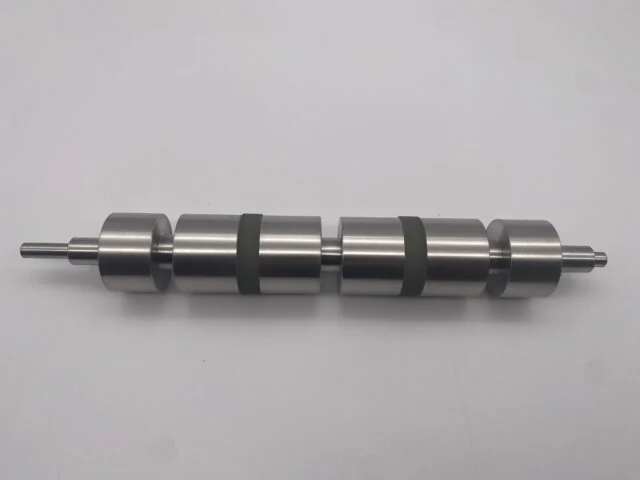
紙搬送ローラーの溝部2か所にウレタンをライニング。φ41×10mmL、硬度50度。芯金は客先支給の中古品で、加工に約1か月かかった。
中島革ゴムローラー製作所
出典:中島革ゴムローラー製作所「【紙送りローラー】A4用紙搬送ローラーのウレタン加工」
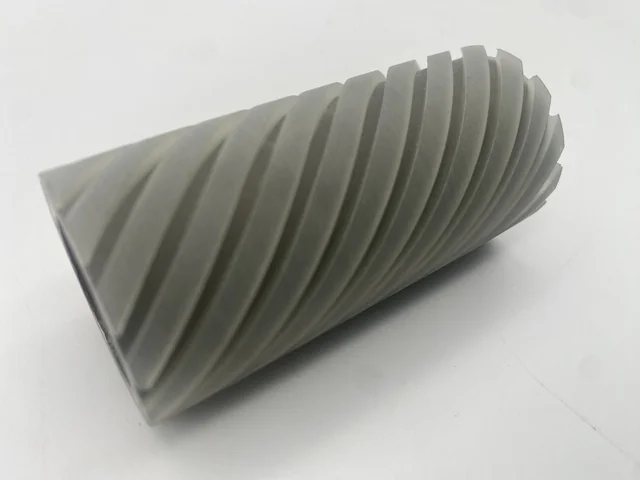
中古ローラーのゴムを巻替え溝加工した小型品。仕上径φ36.5×芯径φ30×幅78mm、ウレタン硬度90度、左45度のヘリカル溝13本(幅・深さ各2mm)。
中島革ゴムローラー製作所
出典:中島革ゴムローラー製作所「【ヘリカル溝加工付き】小型ウレタンローラー」
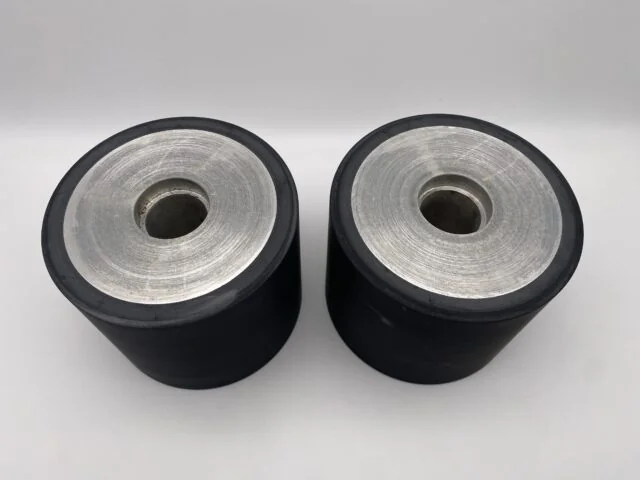
芯金から製作したピンチロール。外径φ120×芯径100×面長100mm、NBR硬度40度、芯金はA5052(アルミ)、2本。製作期間は約1か月半。
中島革ゴムローラー製作所
出典:中島革ゴムローラー製作所「ピンチロールの製作【芯金製作もお任せ下さい】」
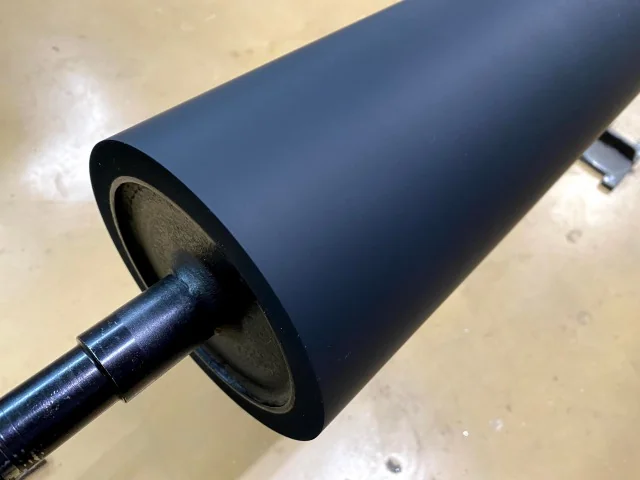
スラッジ脱水処理機用ローラーを研磨でなく巻替えで修理。φ140とφ75、ゴム面長655mm、NBR硬度50・60度。細い2本は軸の肉盛りも実施。
中島革ゴムローラー製作所
出典:中島革ゴムローラー製作所「スラッジ脱水処理機用ゴムローラーの修理」
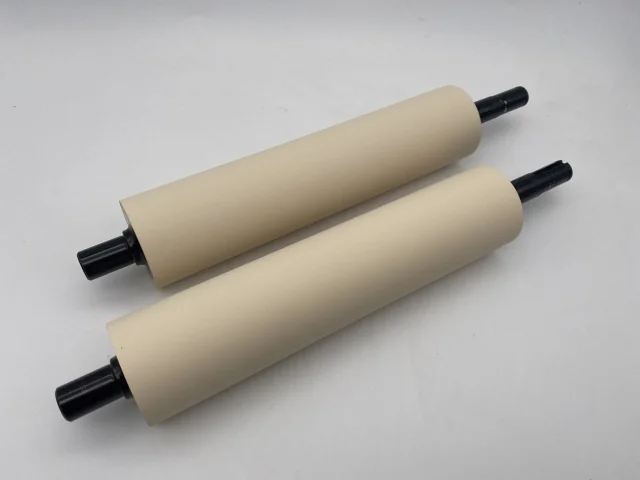
自動カンナ機搭載のゴムローラー2本の巻替え修理。直径φ50×芯径φ40×幅220mm、NBR・硬度80度。納期は約30〜45日。
中島革ゴムローラー製作所
出典:中島革ゴムローラー製作所「自動カンナ機械搭載 ゴムローラーの巻き替え修理」
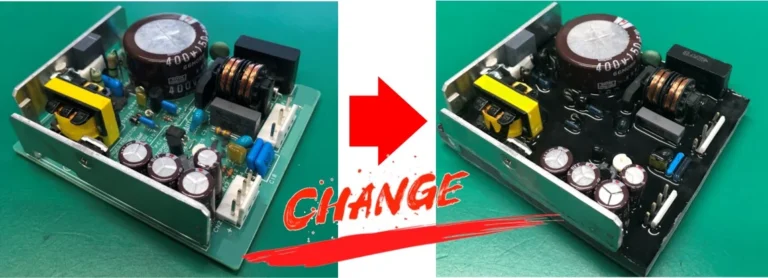
基板の樹脂ポッティング前後の比較。難燃エポキシ樹脂は電子部品の埋込封止や回路モジュールの封止に使う。
スカイ株式会社
出典:スカイ「サービス・製品情報」
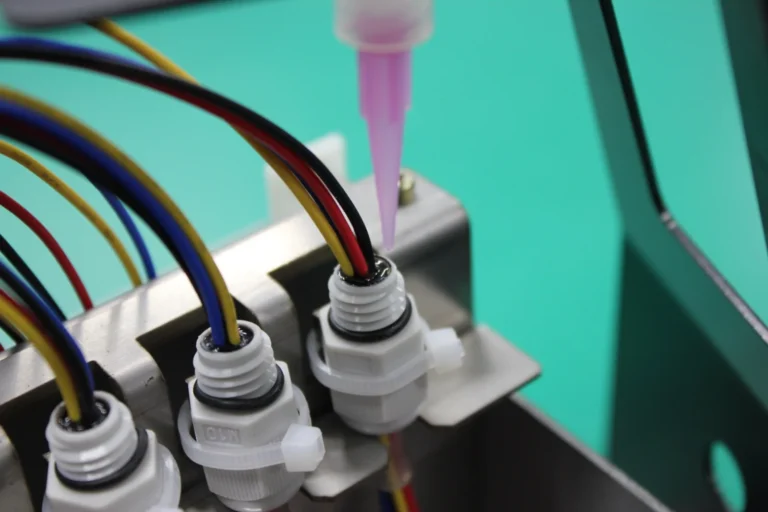
ケーブル引き出し部への樹脂封止。水分・粉塵の侵入防止や、振動・引張による断線防止が目的。
スカイ株式会社
出典:スカイ「樹脂ポッティング加工|防湿・絶縁・耐振動対策」
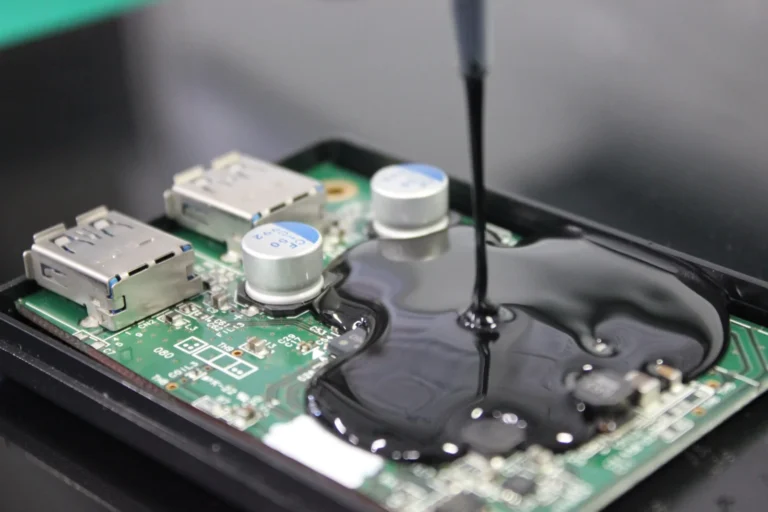
電子基板への樹脂ポッティング。耐振動性・防湿性・絶縁性の向上を目的とした樹脂封止。
スカイ株式会社
出典:スカイ「樹脂ポッティング加工|防湿・絶縁・耐振動対策」
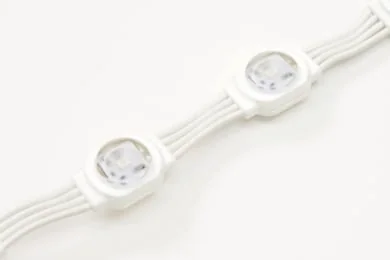
野外対応を実現する間接照明LEDを、低温低圧のホットメルト成形で封止した事例(封止後)。
中谷産業株式会社(中谷グループ)
出典:中谷グループ「低温低圧インサート成形(IP68 実現・電子部品封止)」
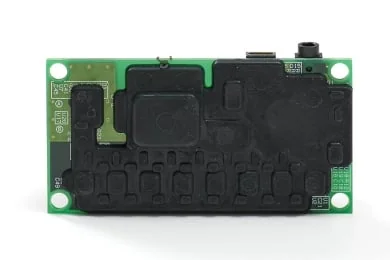
金型内部温度などを計測するワイヤレス装置をホットメルト樹脂で封止した事例(封止後)。
中谷産業株式会社(中谷グループ)
出典:中谷グループ「低温低圧インサート成形(IP68 実現・電子部品封止)」
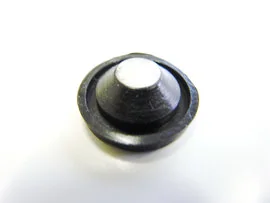
加硫接着、ステンレスプレート+シリコンゴム。
徳山産業株式会社
出典:徳山産業「製造事業 複合製品「加硫接着、ステンレスプレート+シリコンゴム」」
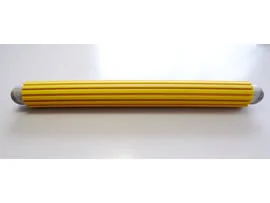
加硫接着、スティールパイプ+SBR。
徳山産業株式会社
出典:徳山産業「製造事業 複合製品「加硫接着、スティールパイプ+SBR」」
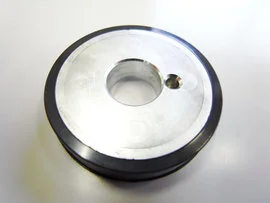
加硫接着、ジュラルミンディスク+フッ素ゴム。
徳山産業株式会社
出典:徳山産業「製造事業 複合製品「加硫接着、ジュラルミンディスク+フッ素ゴム」」
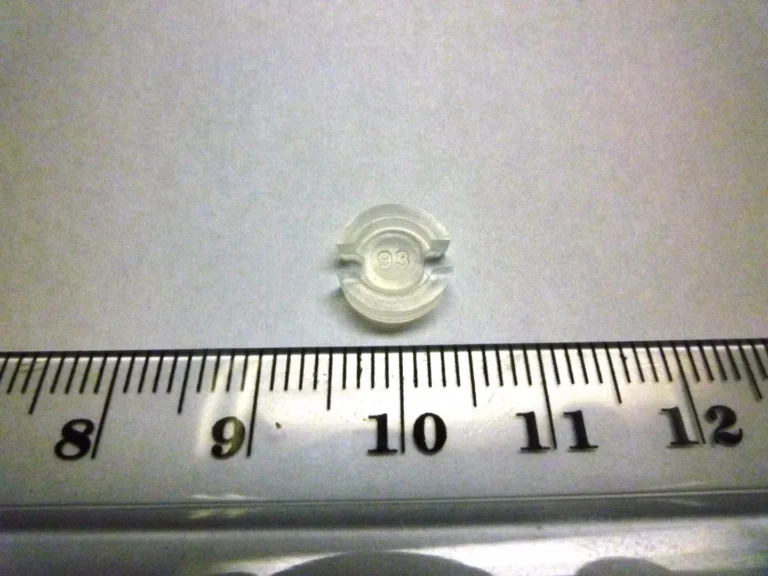
センサー部に使う小さな半透明の製品。形状が複雑で、バリ処理の方法を検討した。
徳山産業株式会社
出典:徳山産業「ピックアップ製品(2)」
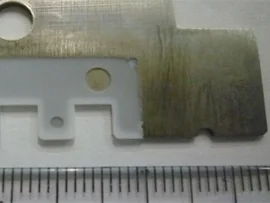
半導体の搬送で使う製品。金具とシリコンを隙間なく接着し、気泡の不良を改善。
徳山産業株式会社
出典:徳山産業「ピックアップ製品」
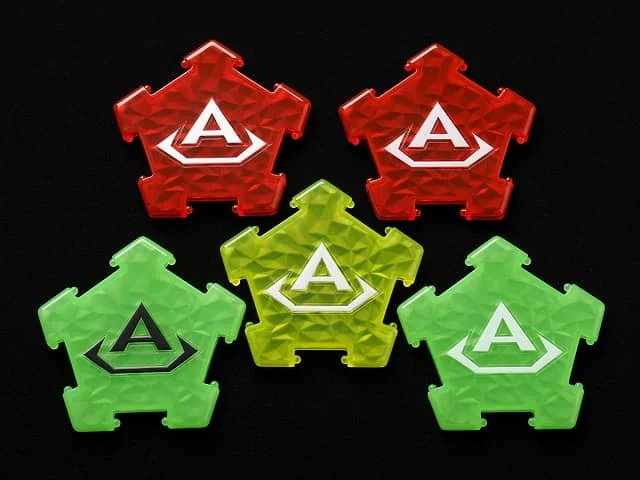
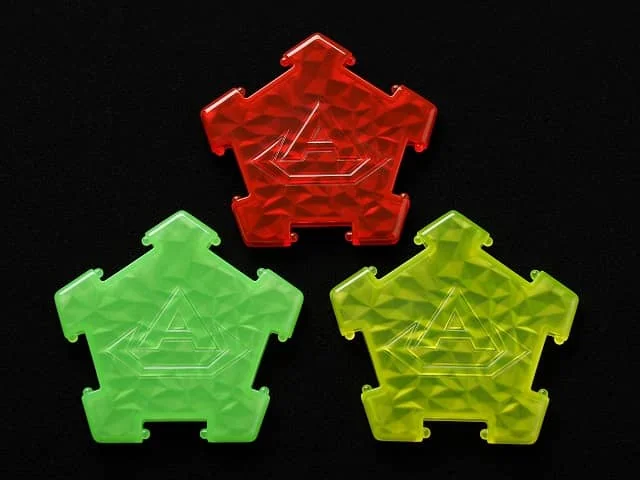
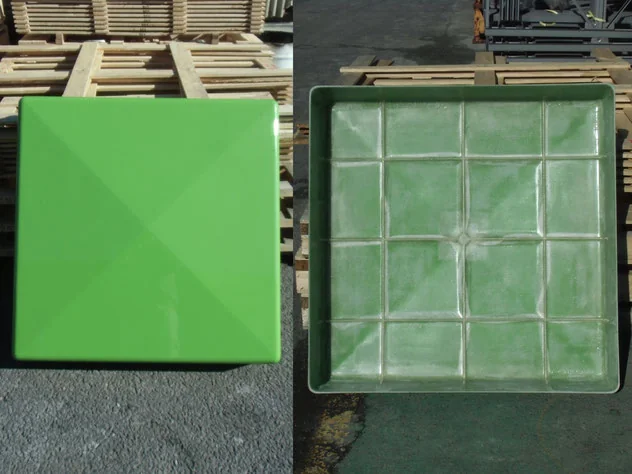
成形法はL-RTM成形。裏面にリブを一体成型したFRP製カバー。
株式会社光レジン工業
出典:光レジン工業「受注量産品」
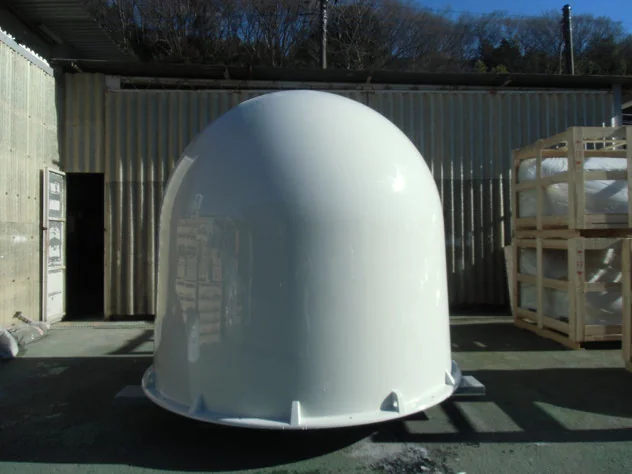
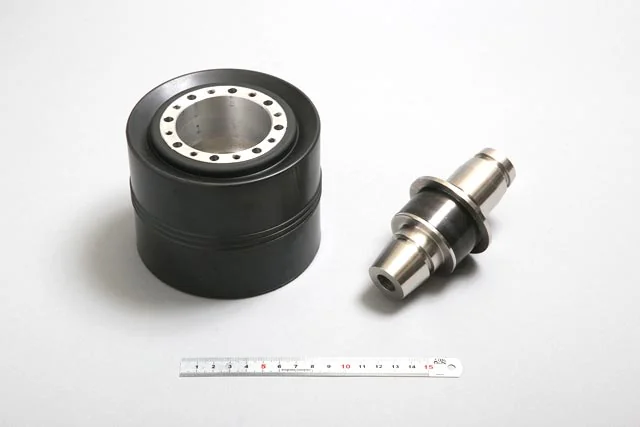
ゴム金属焼きつけ品の欄の写真。製品名はNBR・CR・フッ素ゴムとSUS・SSの組み合わせと記載。
株式会社大野社
出典:大野社「Oリング・成形品情報」
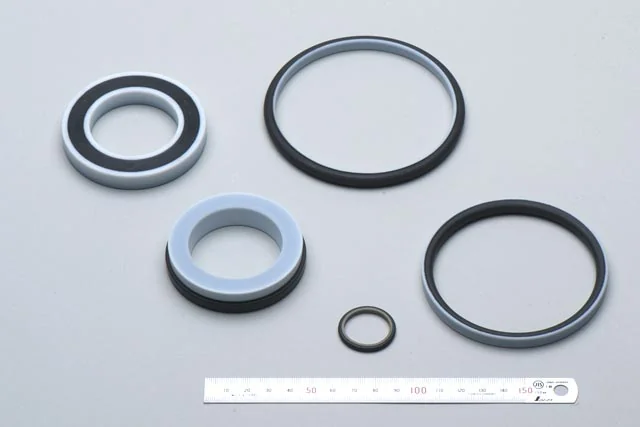
ゴム+PTFE複合品の欄の写真(PTFE+NBR、フッ素ゴム)。衛生・耐薬の問題を解決するため焼き付け、主に食品・化学設備の部品に使われると記載。
株式会社大野社
出典:大野社「Oリング・成形品情報」
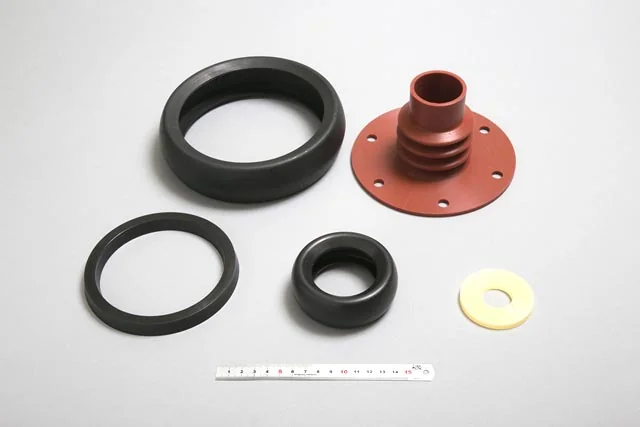
ゴム成形品の欄の写真。FKM・NBR・シリコン・ウレタンなどをコンプレッション成形などで成形すると記載。
株式会社大野社
出典:大野社「Oリング・成形品情報」
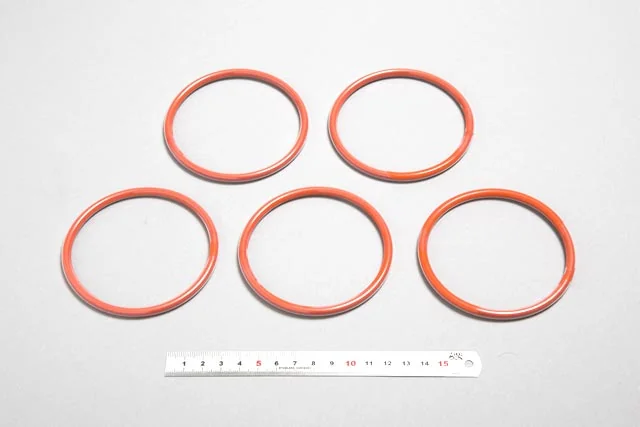
製品名は被覆Oリング。PFA・FEPとシリコンゴム、フッ素ゴムの組み合わせと記載されたページの写真。
株式会社大野社
出典:大野社「Oリング・成形品情報」
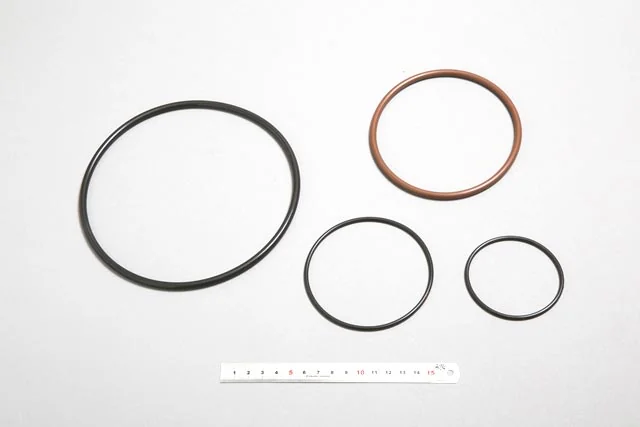
Oリングの製作事例。製品名はP番・G番・V番・規格外品等。材質はFKMを中心にNBR・シリコン・EPDMと記載。
株式会社大野社
出典:大野社「Oリング・成形品情報」
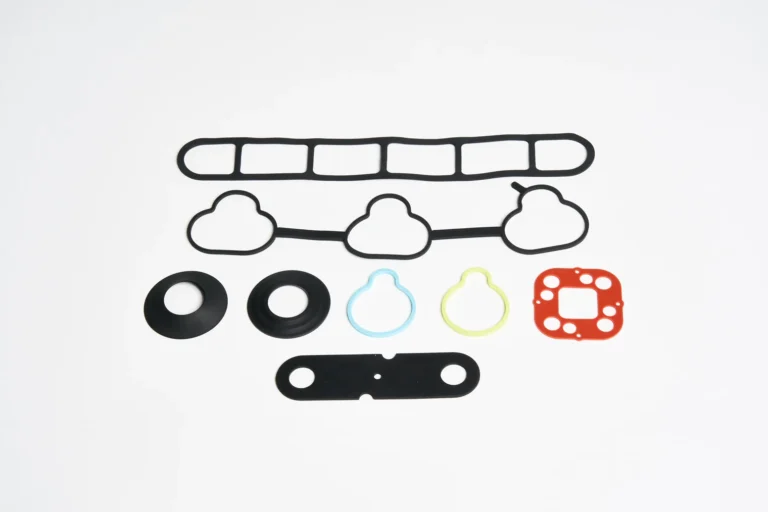
ゴムスライス加工は、製品形状に成形した筒を自動でスライスする工法。パッキンやガスケットに使われ、プレス工法より材料歩留まりが良く、バリが出ないと記載。
司ゴム電材株式会社
出典:司ゴム電材「ゴムスライス加工」
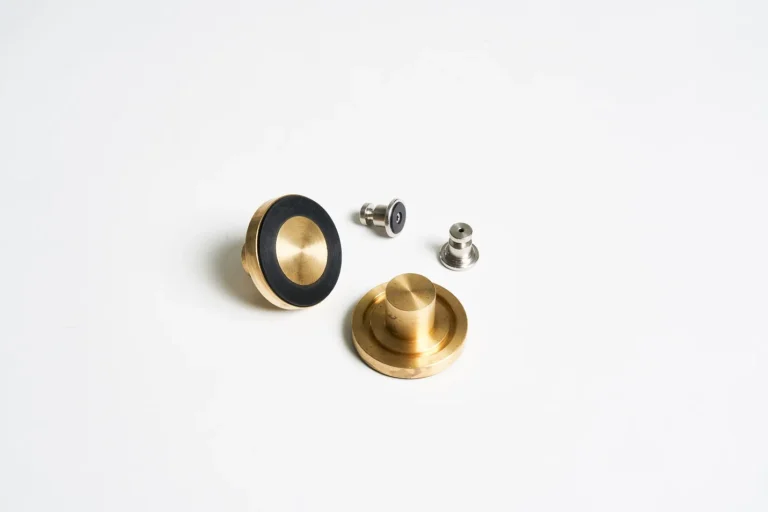
ゴムの焼付成型の記事に載る製品写真。記事は相手材として鉄・アルミ・SUS・樹脂などを挙げる。
司ゴム電材株式会社
出典:司ゴム電材「ゴムの焼付成型(加硫接着)の基礎知識」
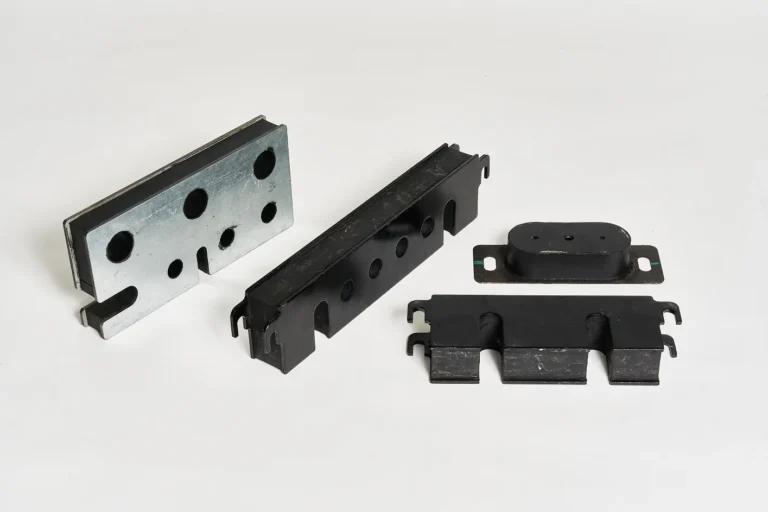
産業機械の用途例に防振ゴムが挙がる、ゴムと金属の焼付成型(加硫接着)の記事に掲載された製品写真。
司ゴム電材株式会社
出典:司ゴム電材「ゴムの焼付成型(加硫接着)の基礎知識」
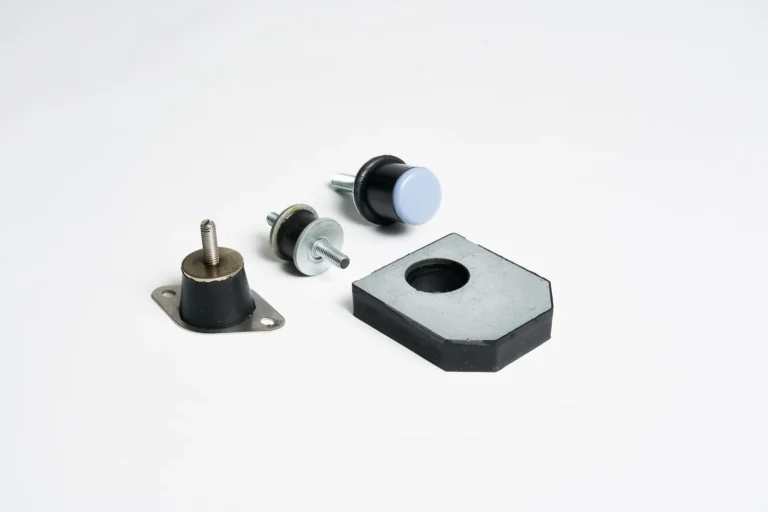
ゴムの焼付成型は、未加硫のゴムを金属などと金型内で加熱・加圧し、加硫と同時に接着する方法。用途例に防振ゴムが挙がっている。
司ゴム電材株式会社
出典:司ゴム電材「ゴムの焼付成型(加硫接着)の基礎知識」
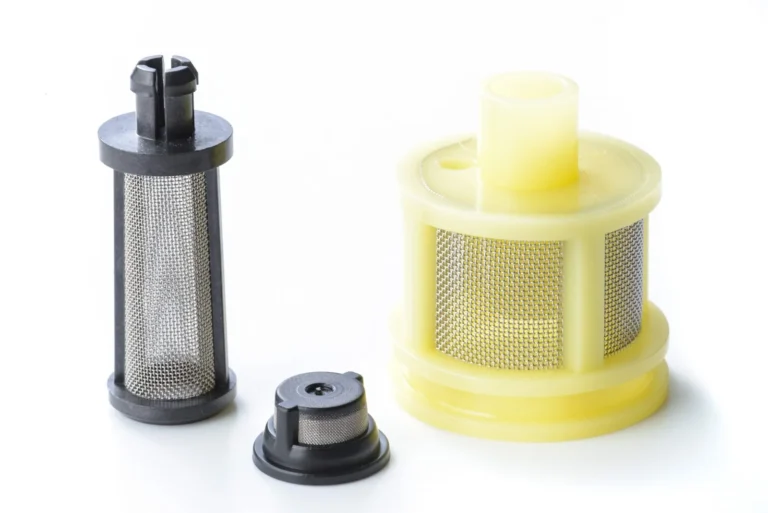
金型内に金網加工品をセットして樹脂を充填し接合。材質は樹脂(PPS・POM・PA66・PC等)とSUSメッシュと記載。
株式会社バンテック
出典:バンテック「樹脂インサート成形フィルター」
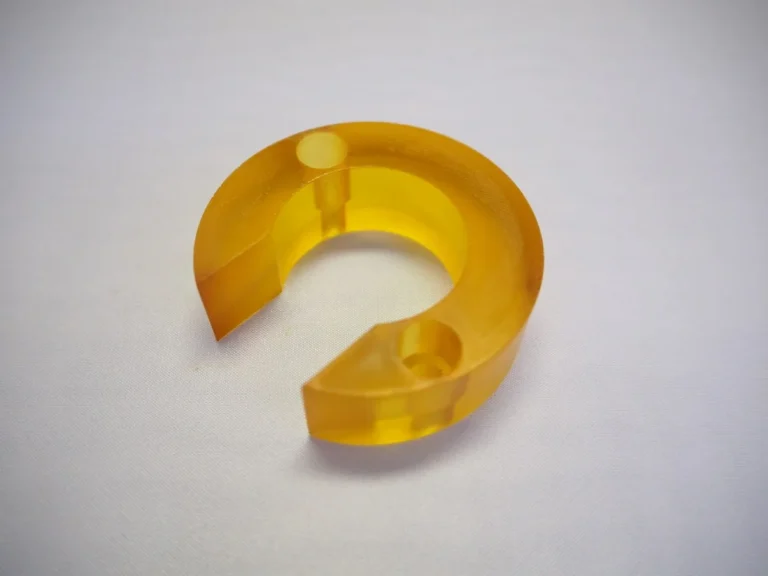
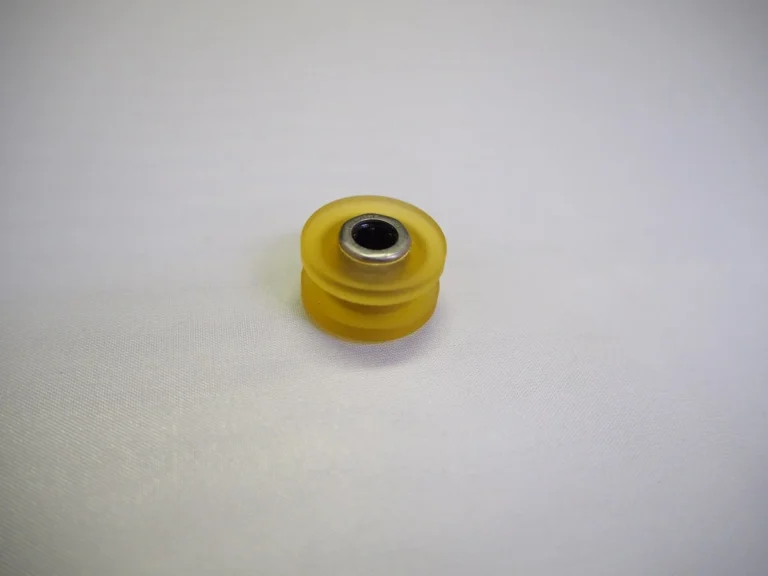
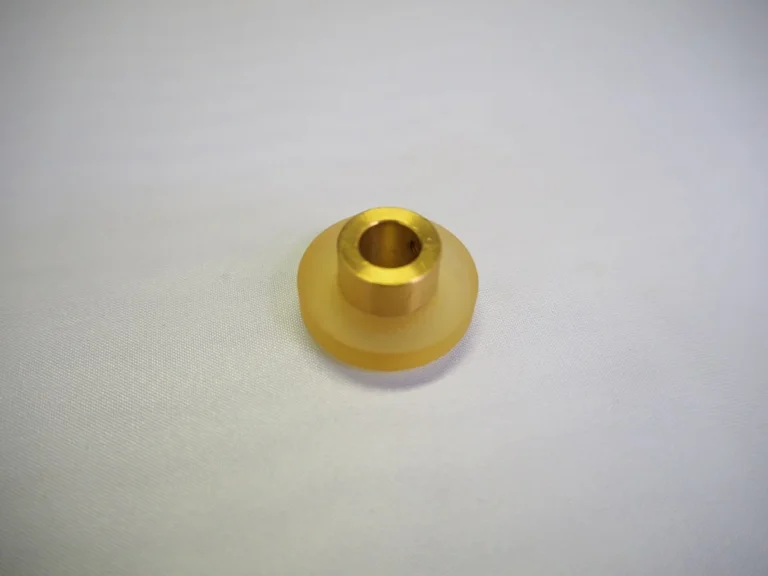
液状ウレタンとベアリングのストップローラー。加工は注型と加硫接着。
有限会社オカダイゴム
出典:オカダイゴム「ウレタン成型」
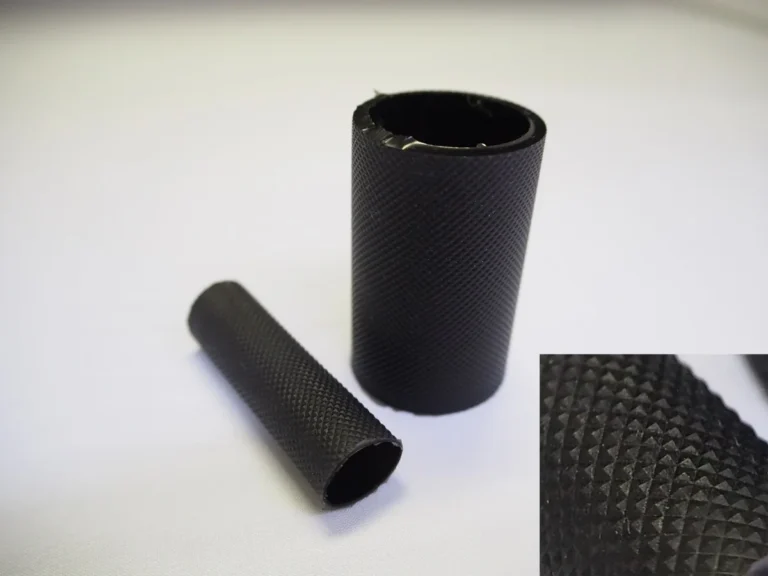
表面にローレット目を施した液状ウレタンの搬送ローラー。加工は注型。
有限会社オカダイゴム
出典:オカダイゴム「ウレタン成型」
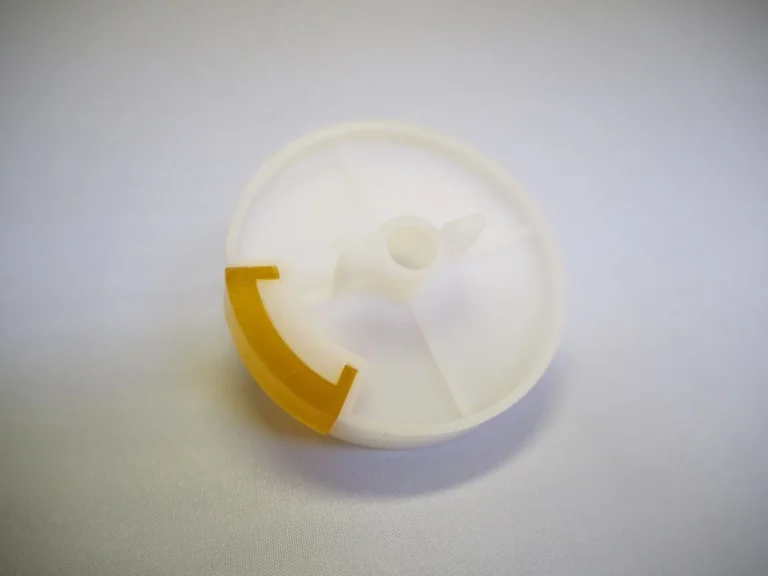
液状ウレタンで成型した部品を POM へはめ込み、研磨加工したフィードローラー。加工は注型。
有限会社オカダイゴム
出典:オカダイゴム「ウレタン成型」
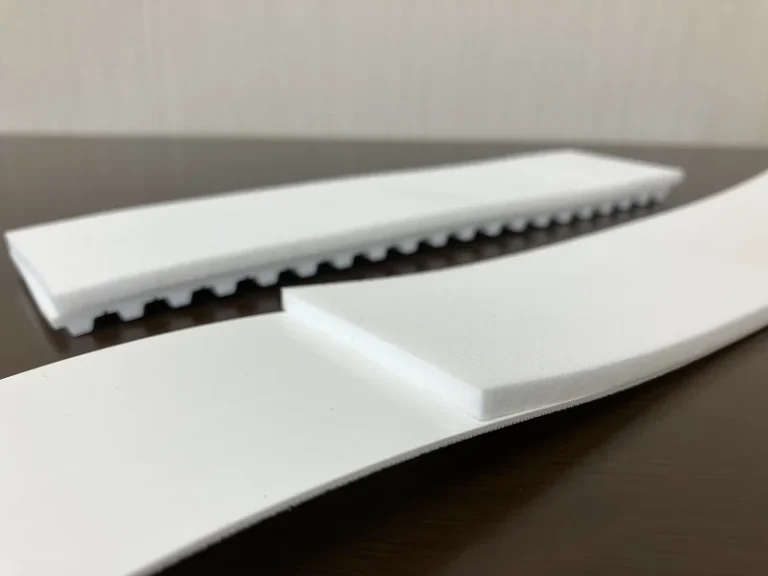
エーテル系ウレタンの耐加水分解グレードのウレタンフォームを貼ったクッションベルト。平ベルトにもタイミングベルトにも貼れる。
株式会社クレタス
出典:クレタス「水濡れ環境でも長持ちウレタンスポンジクッションベルト」
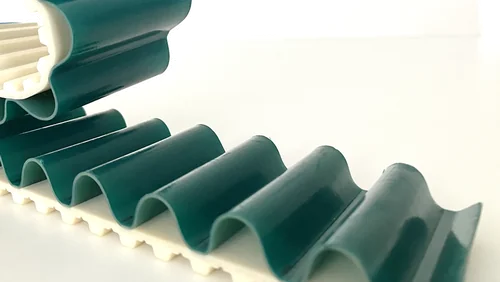
タイミングベルトにウレタンシートを波打つように溶着し、凸部を中空にした桟。ボトルを両側から挟んで送るサイドベルト。
株式会社クレタス
出典:クレタス「傷防止・グリップ良のサイドベルト・ウレタンシート中空桟加工」
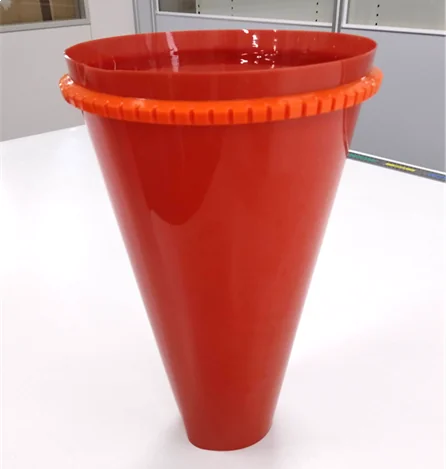
コンベヤの下流の飛び散り防止のシュート。外側に同じ材質のウレタンコードを接着したリング状のストッパーを付けた。
株式会社クレタス
出典:クレタス「ズレ止め付きウレタンシュート」
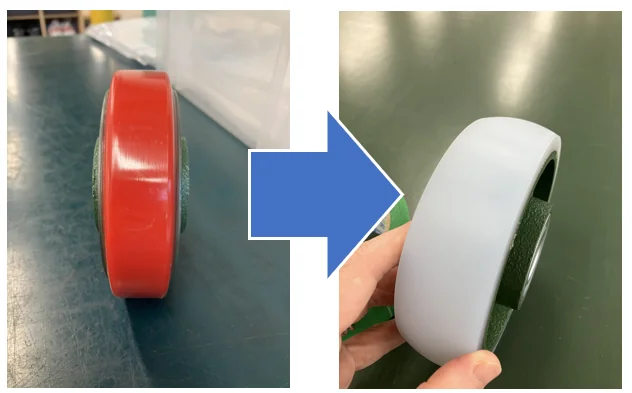
特殊仕様の台車の車輪のウレタン部を剥がし、高強度ウレタンに巻き替えた。軸径・車輪幅は同じで、外径(肉厚)と仕上げ形状を変えた。
株式会社クレタス
出典:クレタス「規格車輪のウレタン部巻替え改良」
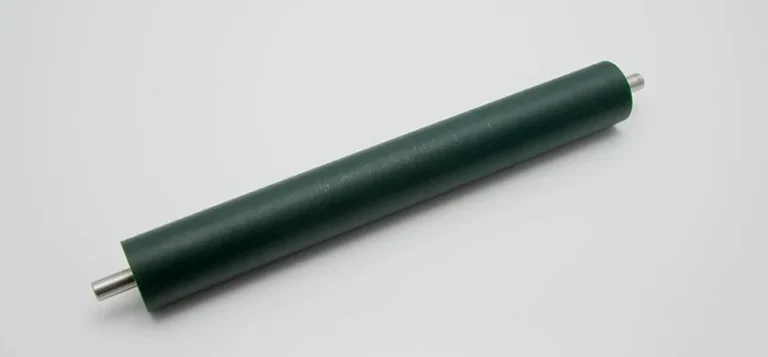
金属の芯金にウレタンゴムを圧着したローラー。材質はウレタンゴム90°。用途は搬送コンベアやプリンターの搬送部品など。
小野ゴム工業株式会社
出典:小野ゴム工業「ウレタンローラー製品事例」
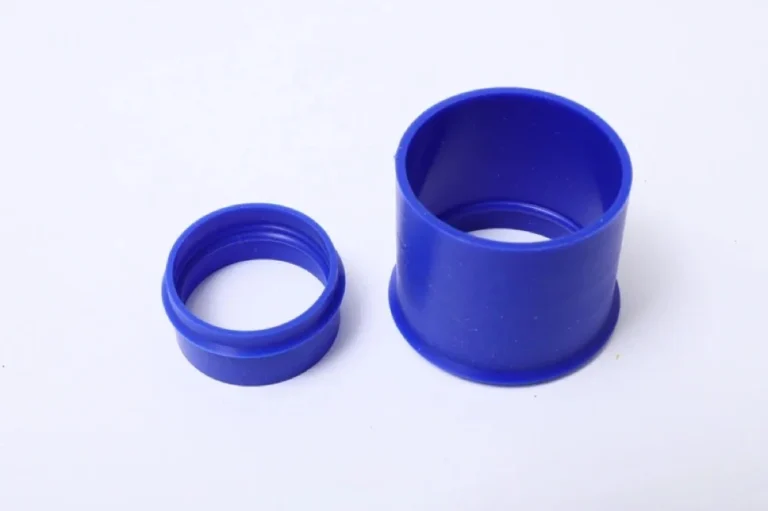
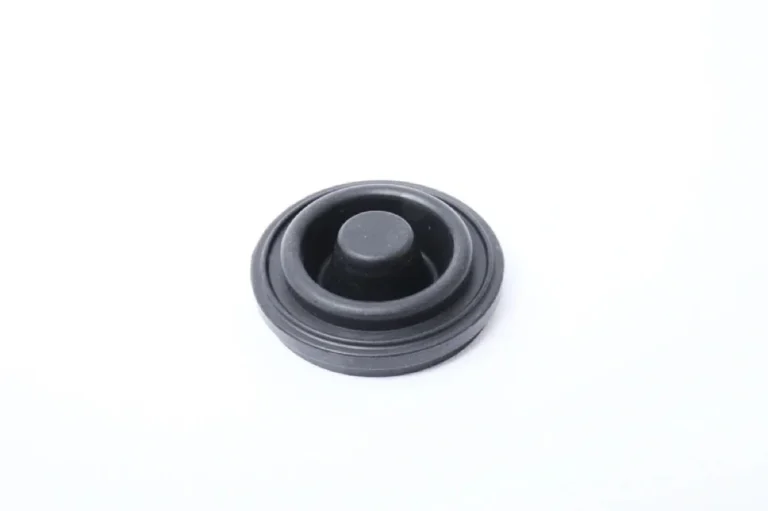
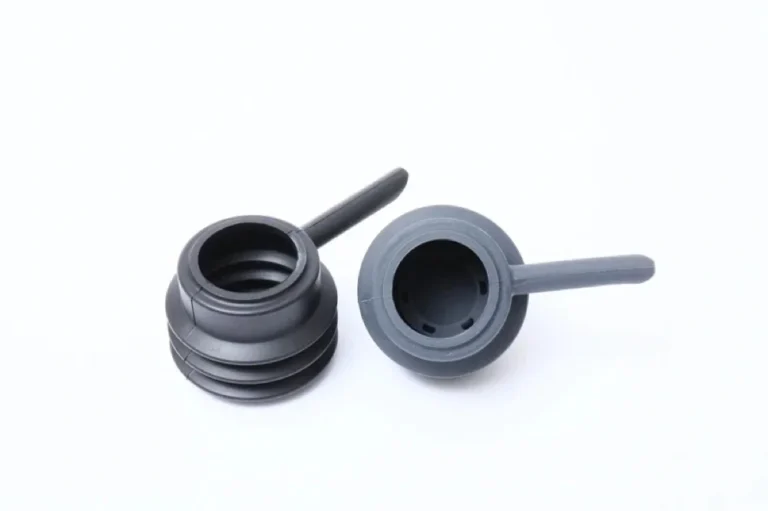
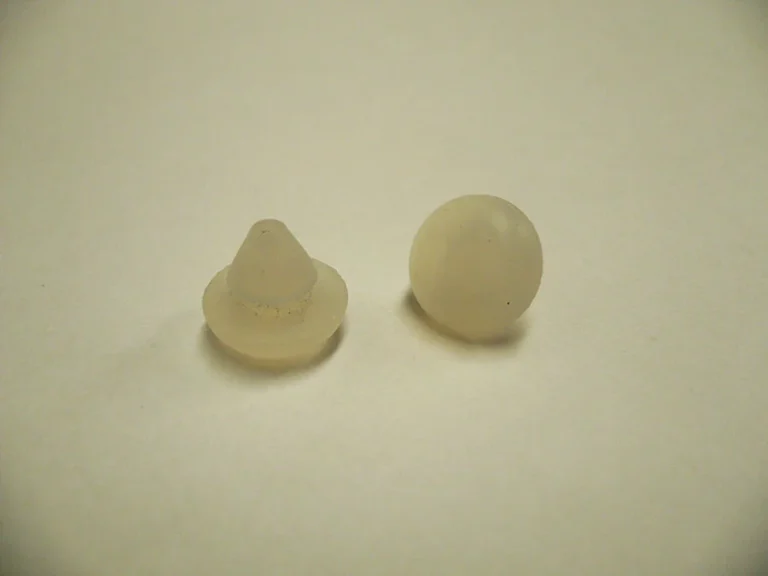
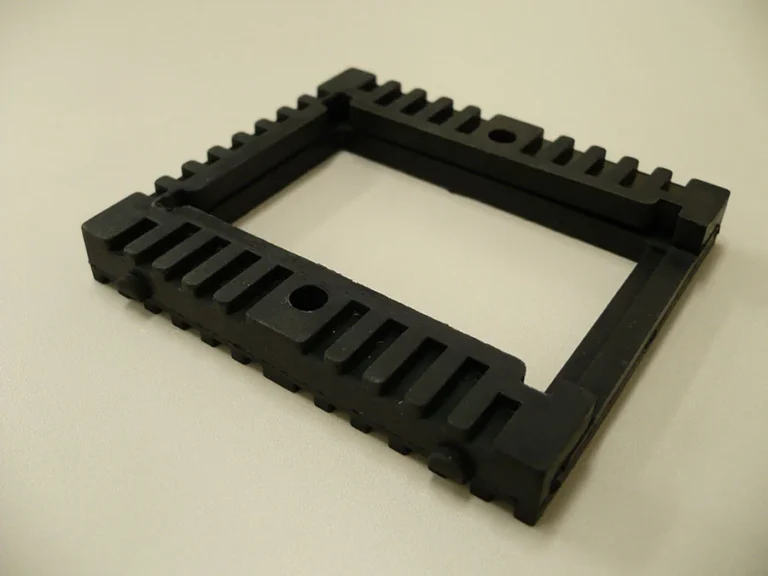
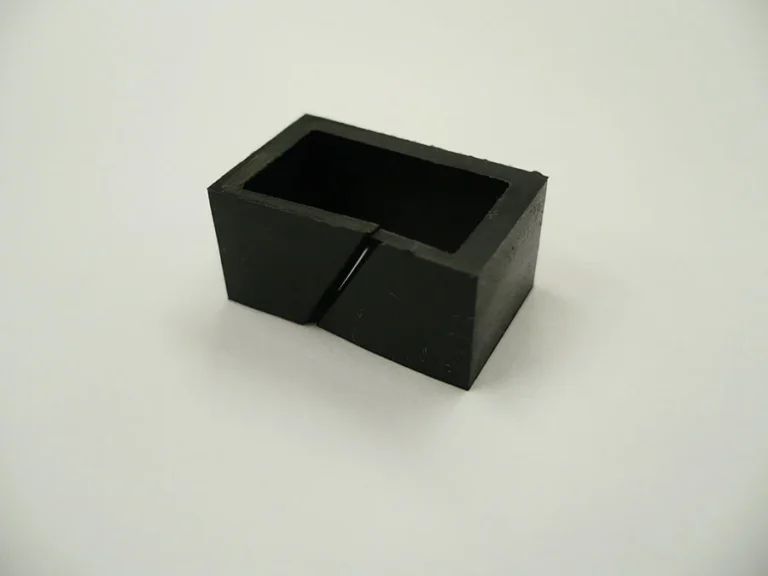
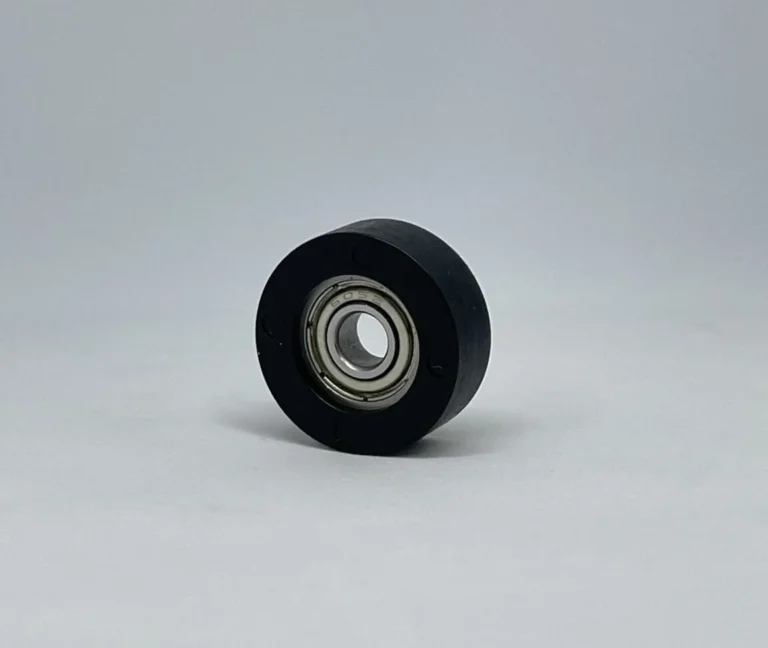
炭素鋼ベアリングにPOM(ポリアセタール)をインサート成形。受託加工品事業の納入事例。
株式会社KMT
出典:KMT「納入事例:特注ベアリング」
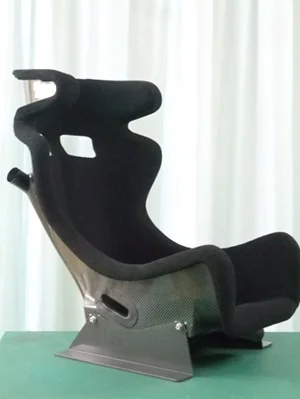
1990年の初代開発から進化し続け、FIA規格の公認を取得したフルバケットシート。
ムーンクラフト株式会社
出典:MOONCRAFT「カーボンファイバー製品開発・製作事例」
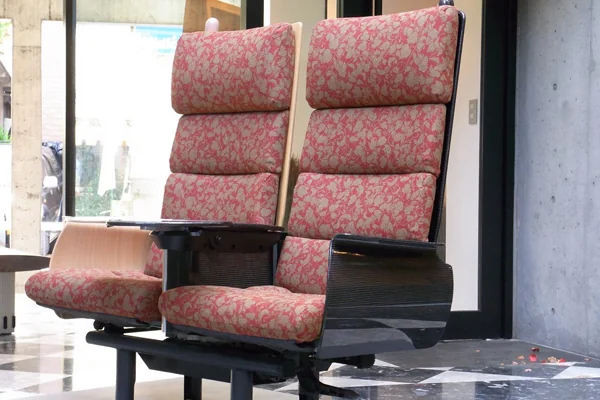
800系新幹線向けのデザインプロポーザルとして製作したCFRPシート。
ムーンクラフト株式会社
出典:MOONCRAFT「カーボンファイバー製品開発・製作事例」
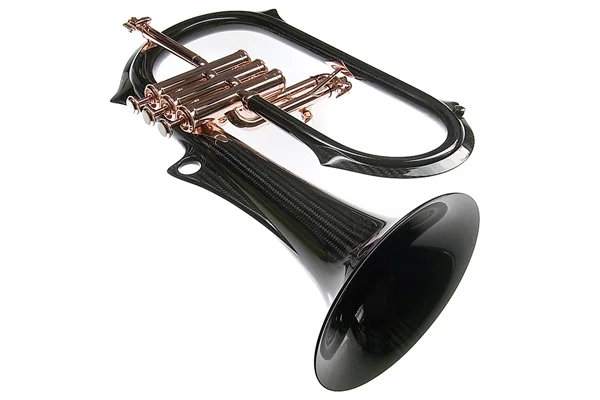
細長くU字にカーブした連続したチューブを、内面まで綺麗に独自の技術で成形した管楽器。
ムーンクラフト株式会社
出典:MOONCRAFT「カーボンファイバー製品開発・製作事例」
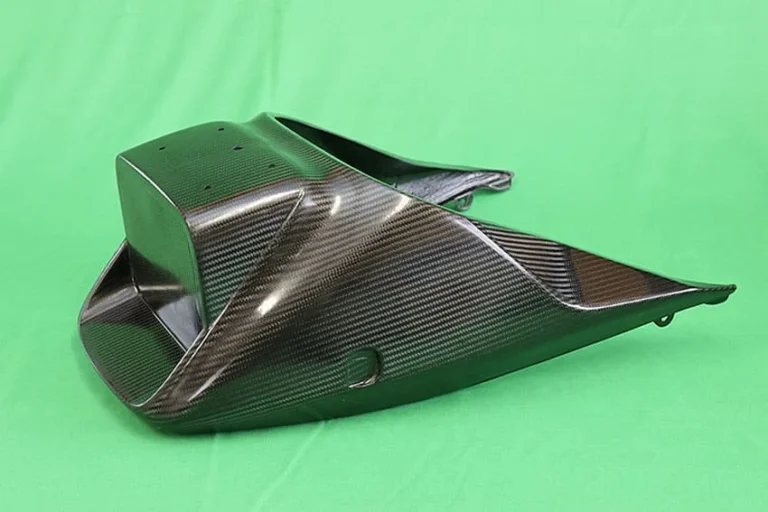
国産プリプレグをオートクレーブで熱硬化させて成形するCFRP製品。オートクレーブはφ1,300×L2,500、最大200℃に対応。
株式会社フューチャーズクラフト
出典:フューチャーズクラフト「CFRP製品」
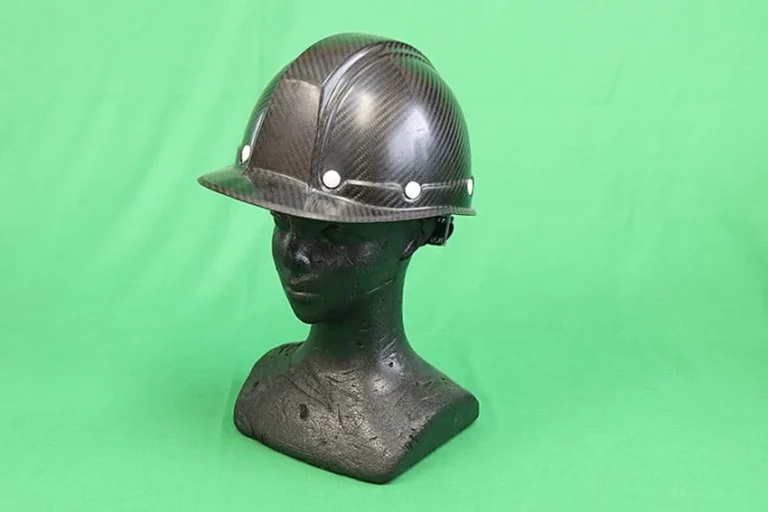
国産プリプレグをオートクレーブで熱硬化させて成形するCFRP製品。オートクレーブはφ1,300×L2,500、最大200℃に対応。
株式会社フューチャーズクラフト
出典:フューチャーズクラフト「CFRP製品」
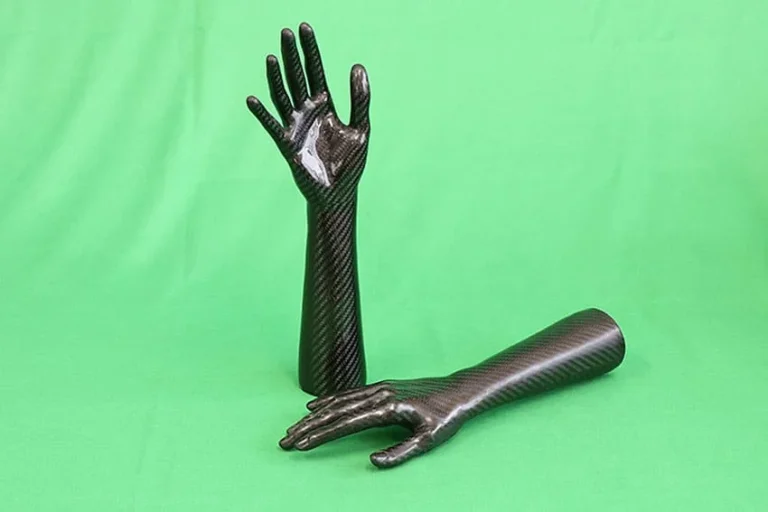
国産プリプレグをオートクレーブで熱硬化させて成形するCFRP製品。オートクレーブはφ1,300×L2,500、最大200℃に対応。
株式会社フューチャーズクラフト
出典:フューチャーズクラフト「CFRP製品」
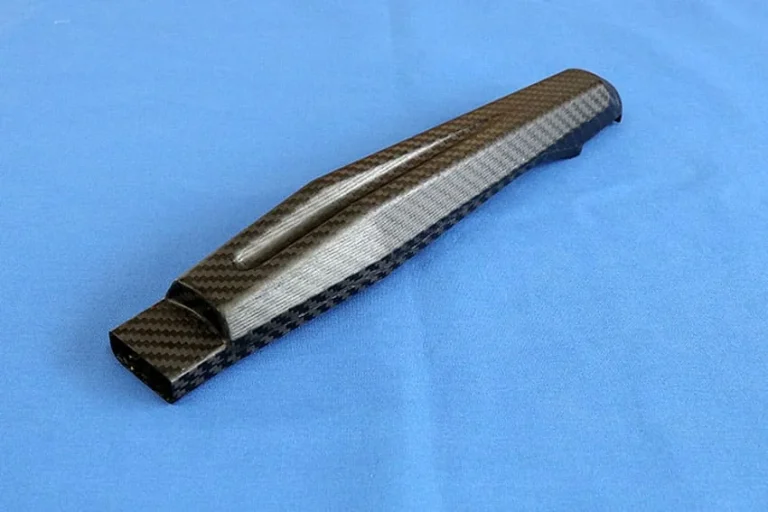
国産プリプレグをオートクレーブで熱硬化させて成形するCFRP製品。オートクレーブはφ1,300×L2,500、最大200℃に対応。
株式会社フューチャーズクラフト
出典:フューチャーズクラフト「CFRP製品」
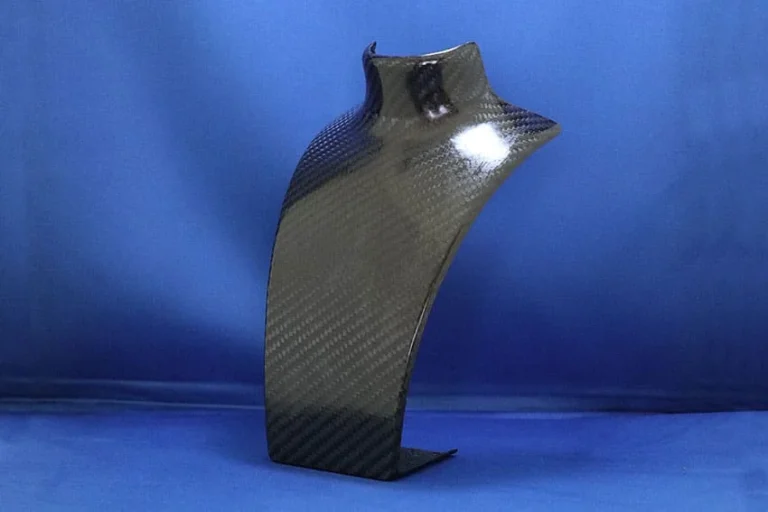
国産プリプレグをオートクレーブで熱硬化させて成形するCFRP製品。オートクレーブはφ1,300×L2,500、最大200℃に対応。
株式会社フューチャーズクラフト
出典:フューチャーズクラフト「CFRP製品」
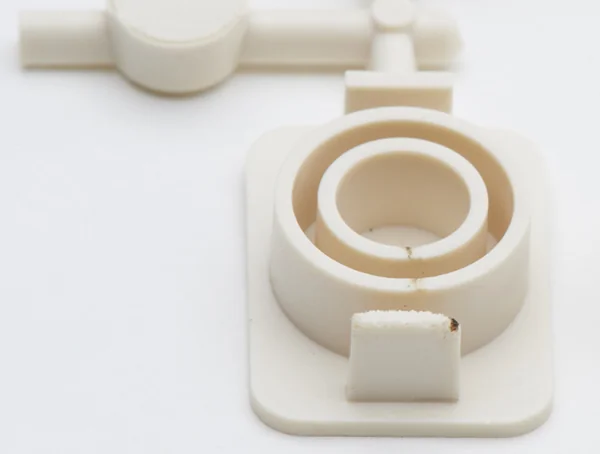
ガストースを入れる前の、ガス焼けが出た46ナイロンの成形品。
株式会社プラモール精工
出典:プラモール精工「ガストース」
紹介した課題ページ:射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい
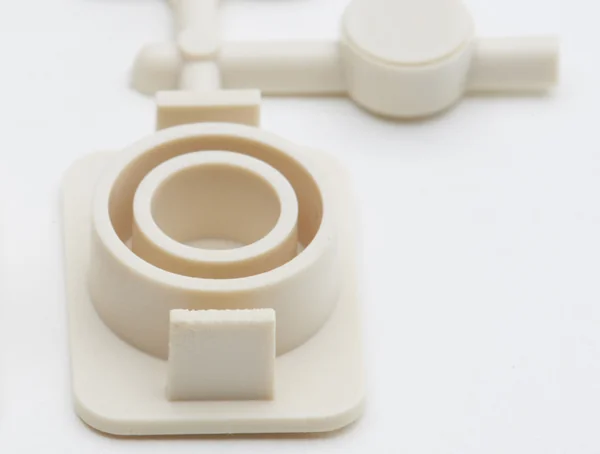
ガス焼けの対策の事例で、ガストースを入れたあとの成形品。
株式会社プラモール精工
出典:プラモール精工「ガストース」
紹介した課題ページ:射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい
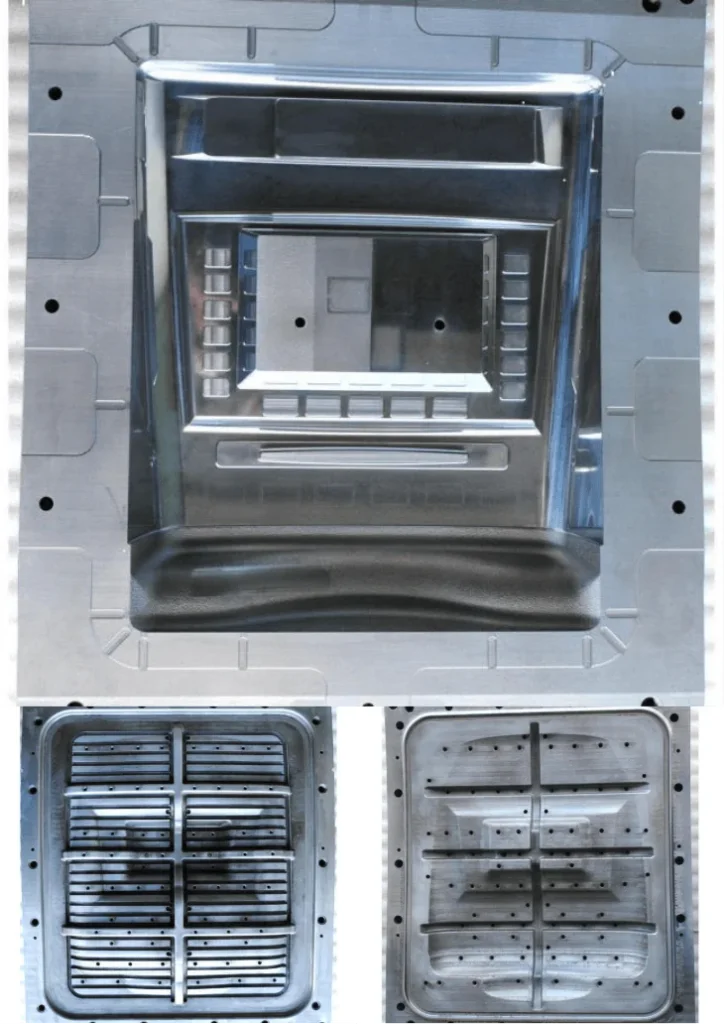
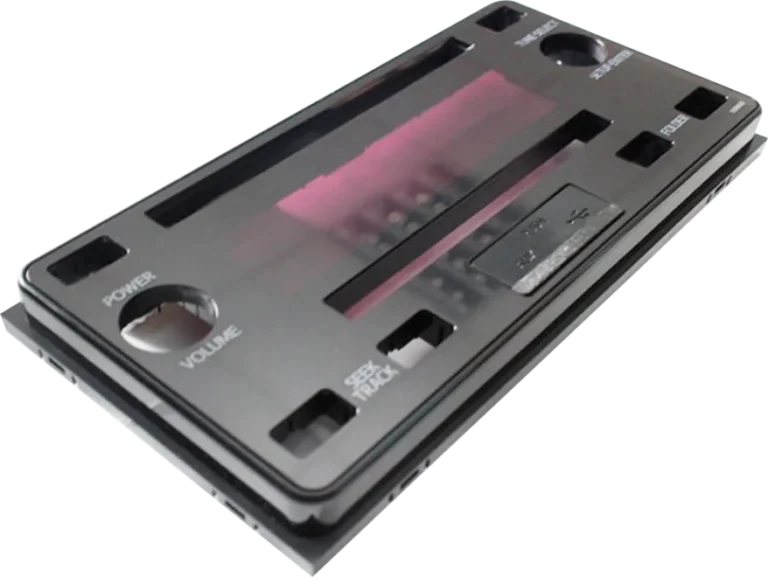
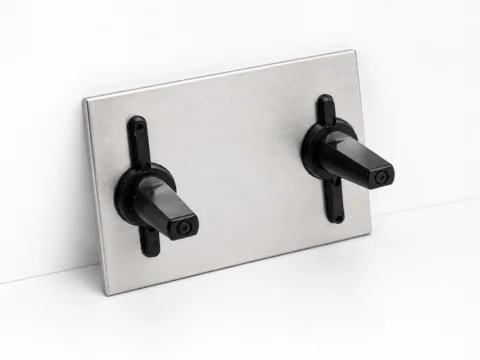
アルミとPPSを一体にした、プロジェクターカバー部品のNMTのサンプル品。
大成プラス株式会社
出典:大成プラス「プロジェクターカバー部品(NMTサンプル品)」
紹介した課題ページ:樹脂と金属をしっかり接合したい
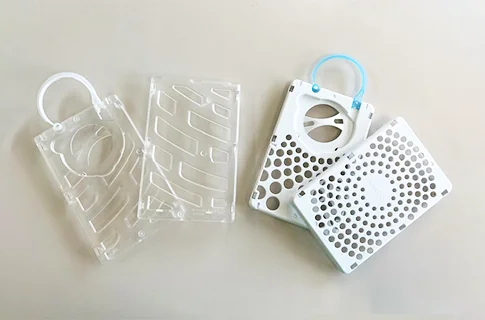
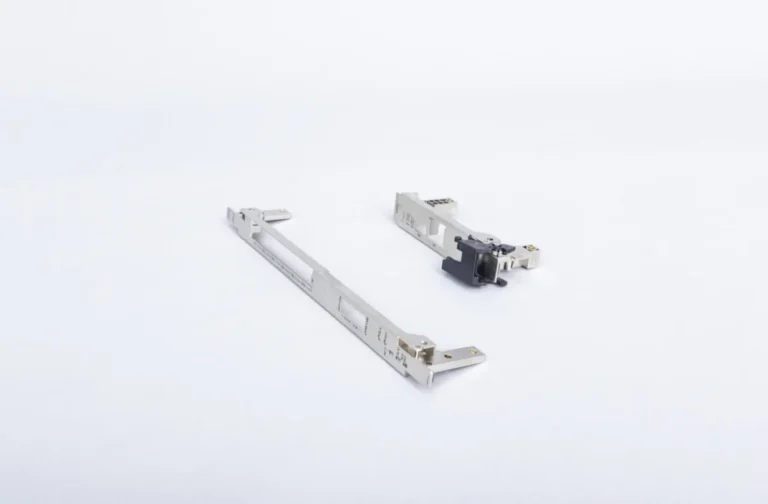
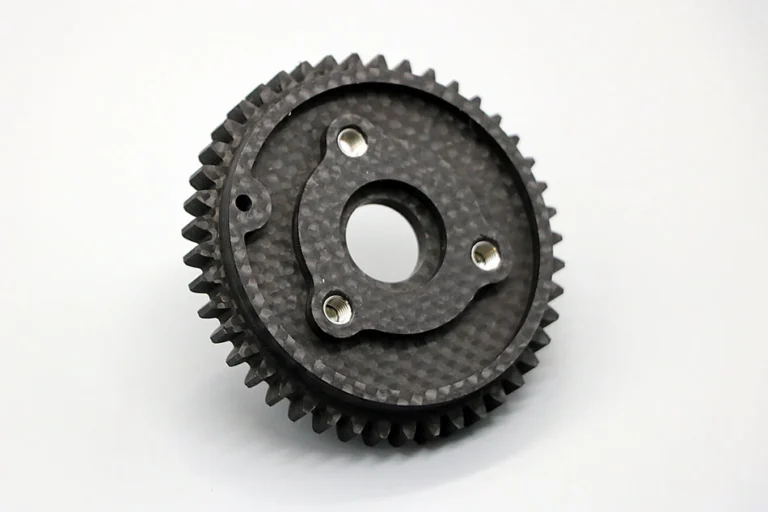
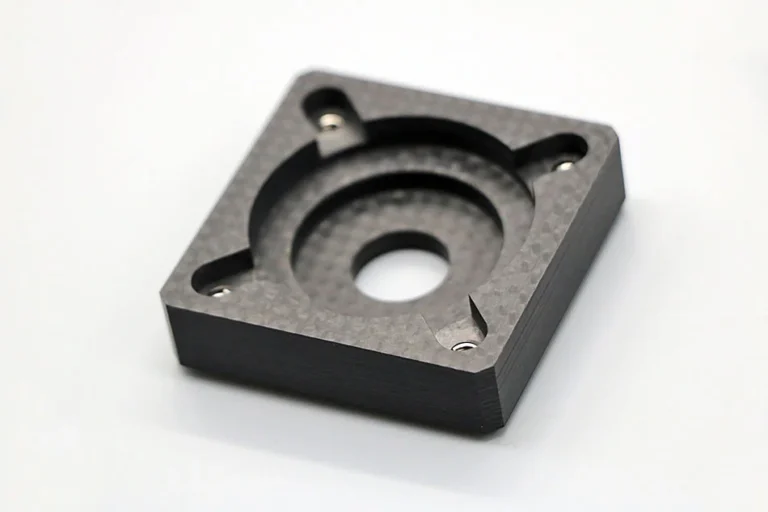
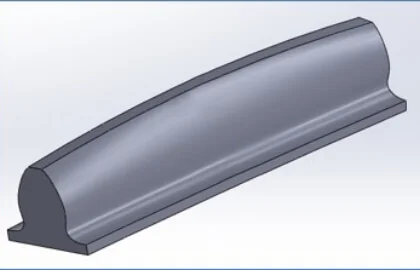
歯すじの中央に向かってふくらみを持たせたクラウニングギアの歯。POM などの樹脂で精密な樹脂歯車を射出成形している。
マブチオービーギアシステム株式会社
出典:高精度樹脂ギア|マブチオービーギアシステム )
紹介した課題ページ:歯車の騒音を下げたい
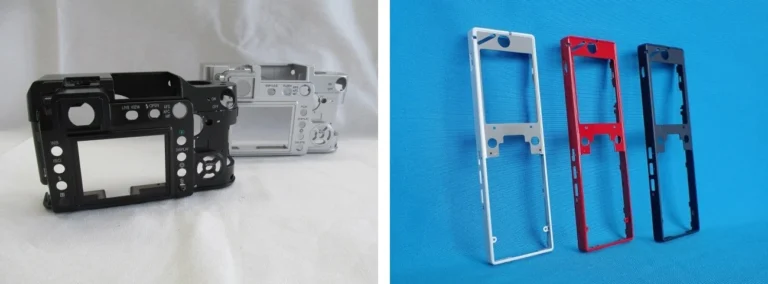
マグネシウムの成形品。デジタルカメラの部品と、携帯電話の筐体のフレーム。
株式会社藤岡エンジニアリング
出典:藤岡エンジニアリング )
紹介した技術ページ:マグネシウム合金(AZ31・AZ91D などの種類と選び方・加工の注意)
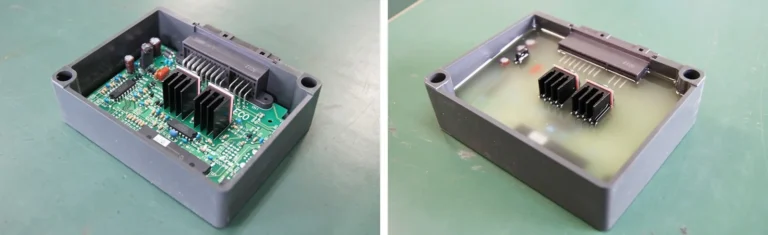
ケースに入れた基板の、ポッティング前(左)と透明の樹脂でポッティングした後(右)。
株式会社東條製作所
出典:東條製作所 )
紹介した技術ページ:ポッティング・コンフォーマルコーティング(基板の封止・防湿)
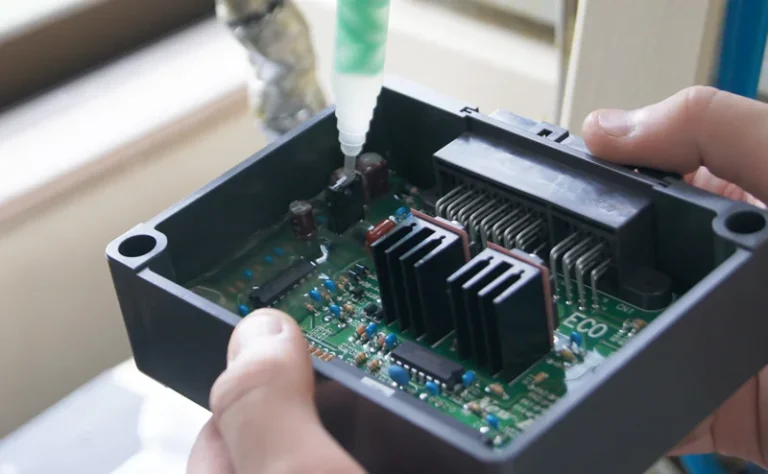
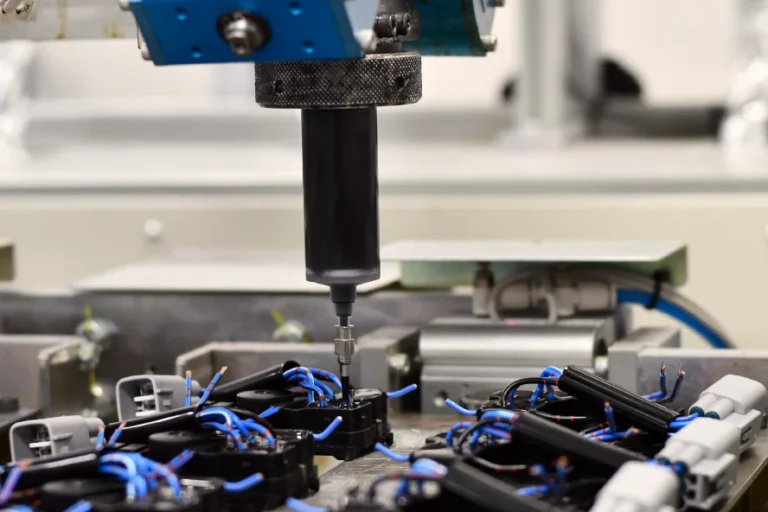
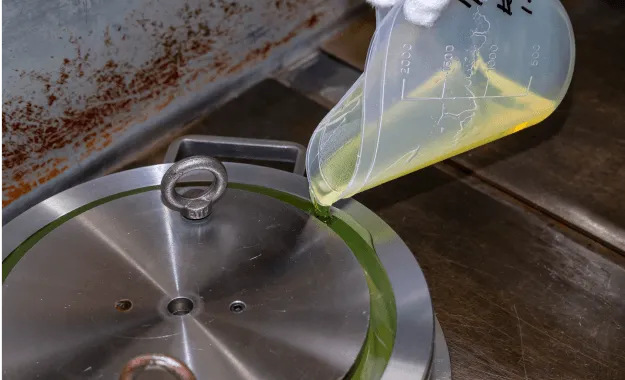
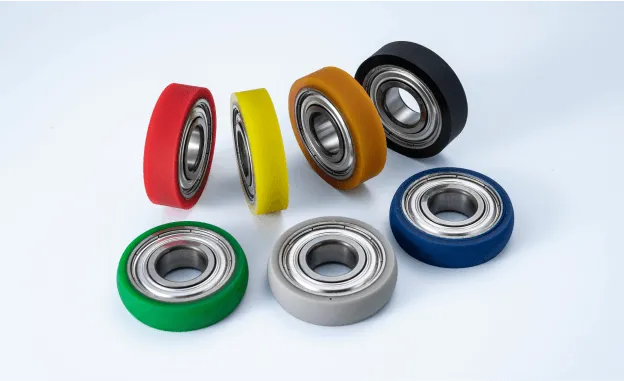
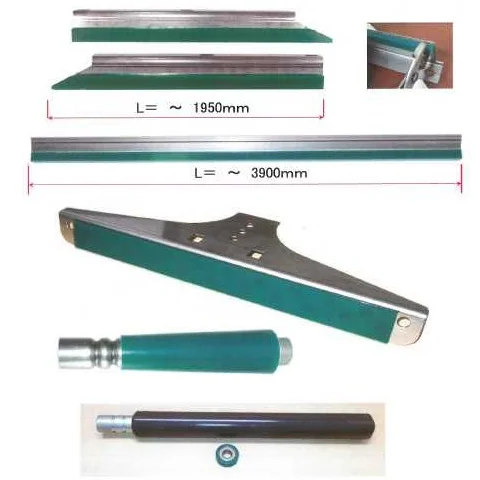
長さ約1,950mm・3,900mm のアルミのレールなどに、ウレタンを加硫接着した製品。
ケミックス工業株式会社
出典:ケミックス工業 )
紹介した技術ページ:ウレタンゴム・熱可塑性エラストマー(TPU・TPE の選び方)
樹脂・ゴムの成形のエースモデル
樹脂・ゴムの成形の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデル天面の肉厚0.1mm。通常の成形では不可能と同社は記載、ウェルド・ボイドなし
PP製、φ8.0×10の医療用サンプルチューブのキャップ。ピアッシングする天面を肉厚0.1mmで成形し、ウェルドラインもボイドもない。
親和工業株式会社
出典:医療用プラスチック成形.com(親和工業)「極薄肉チューブキャップ」
エースモデルチップLEDのリフレクターをインサート成形。最薄部の樹脂厚55μm
トップビュー/サイドビューLEDのリフレクター部をインサート成形する。多数個取りも行い、最薄部の樹脂厚は55μm。
テイカ精密株式会社
出典:テイカ精密「製品情報」
エースモデルΦ0.34×Φ0.10×0.125mm・0.000012gの樹脂成形品
LCP製の半導体検査用部品。Φ0.34×Φ0.10×0.125mm、公差レンジ0.005mm、製品重量0.000012g。同社の最小ゲート・最軽量品。
山一精工株式会社
出典:精密・微細部品 射出成形技術ナビ「微細・精密・最軽 半導体検査用部品①」
エースモデル樹脂の成形品で穴ピッチ±5μmを量産と同社は記載
スーパーエンプラのLCP製の成形品。樹脂成形品でも寸法公差±5ミクロン、量産加工精度は穴ピッチ±5ミクロンと同社は記載。
信州吉野電機株式会社
出典:信州吉野電機「プラスチック成形|技術領域・製品紹介」
エースモデル内径・線径0.05mm。市販の最小マイクロOリングとしてギネス世界記録に認定
体内埋込み型医療製品向けに開発した内径・線径0.05mmのOリング。市販の最小マイクロOリングとしてギネス世界記録に認定。
ケーイーエフ株式会社
出典:ケーイーエフ「内径・線径0.05mmのマイクロOリングを開発」
エースモデル射出成形で針先端Φ0.035mm以下・高さ0.3mmの針を並べた
ポリカーボネートの射出成形による剣山形のマイクロニードル試作品。針先端Φ0.035mm以下、針高さ0.3mm、針ピッチ0.4mm(2016年8月)。
旭彫刻工業株式会社
出典:旭彫刻工業「マイクロニードルアレイの射出成形での試作に成功しました。」
エースモデルPOM製の射出成形品で、最薄部の厚さ0.08mm
カメラのレンズを通る光の量を調整する板。POM製の薄肉成形品で、最薄部分の厚さは0.08mm。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
エースモデル直径1.4mmにマグネットと歯数6枚のギアを一体成形
アナログクォーツ腕時計のローター。直径1.4mm、ギアの歯先円直径0.44mm。着磁前のマグネットをインサートし、先端に歯数6枚のギアを樹脂成形。
hakkai株式会社
出典:hakkai株式会社「製品紹介」(特異技術)
エースモデル金型を約2μmで密着させる成形加飾技術。第10回ものづくり日本大賞の優秀賞
射出成形と同時にウレタン塗料を多層で一体成形するインモールドコーティング。金型を約2μmの精度で密着させ、製品の表裏を均一に加飾する。
株式会社岐阜多田精機
出典:多田精機グループ「『ものづくり日本大賞』優秀賞受賞」
エースモデル針長1000µm・内径50µmの中空針16本を射出成形だけで一度に成形
後加工なしの射出成形だけで作る中空の微細針。針長1000µm・内径50µmの16本の中空針アレイを一度に成形した例も掲載。写真は髪の毛との比較。
WATSON株式会社
出典:WATSON「プラスチック微細射出成形」
エースモデル先端φ0.2mmの突起を3列に成形。世界初の樹脂製ブラシと同社は記載
先端がφ0.2mmの突起を3列に配置した樹脂製ブラシ。特殊な構造の金型で先端まで樹脂を充填して離型する。累計500万個以上を納品。
株式会社一倉製作所
出典:一倉製作所「当社の製品」
エースモデル穴径φ0.2mm×長さ20mmの貫通穴30か所を持つ樹脂成形品
水素燃料電池セパレーターの超微細加工成形品。穴径φ0.2mm×長さ20mmの貫通穴が30か所。
光輝化成株式会社
出典:光輝化成「製品情報 燃料電池部品」
エースモデル医療グレードの LCP の射出成形の試作で最薄肉厚0.08mm
医療グレードの LCP を使った超薄肉の射出成形の試作で、最薄肉厚 t0.08mm を達成。写真の寸法は外径0.94mm・長さ1.00mm。
株式会社クニイ
出典:クニイ「樹脂射出成形で肉厚0.08㎜を達成」
エースモデル針長1.2mmで先端部の肉厚が0.015mmの中空の針を樹脂で成形
針長1.2mmのプラスチック製マイクロニードル。先端部は肉厚0.015mmの円筒形状。成形できる樹脂はPP・LCP・PGA。
山田精工株式会社
出典:山田精工「超薄肉成形 最小肉厚15ミクロン」
エースモデル寸法1.11×0.96×0.64mmのボビンを射出成形
射出成形の超小型ボビン。寸法は1.11×0.96×0.64mm。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超小型精密成形品」
ほかの加工・技術から探す
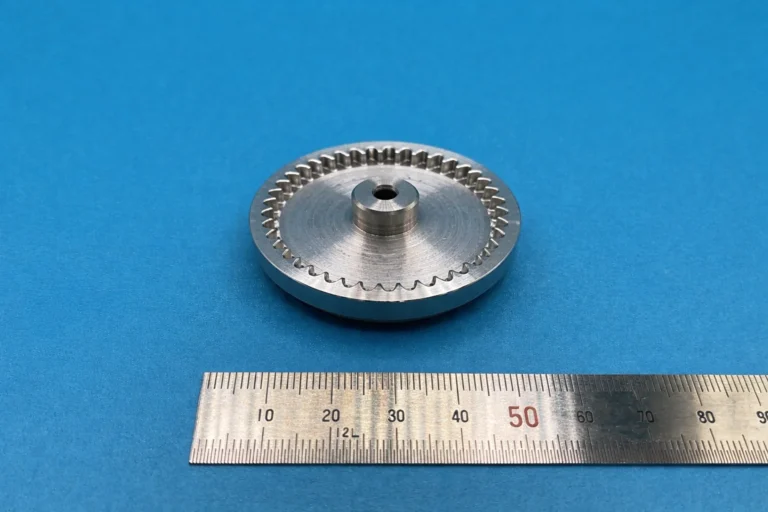 写真:PINION TEC「歯車試作(歯車試作の加工例)」切削・研削434件旋盤・フライス・マシニングセンタでの切削、砥石での研削、ウォータージェットなど、刃物や砥石で材料を削って形にする加工
 写真:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」放電加工48件ワイヤ放電・形彫り放電・細穴放電など、電気の火花で金属を溶かして形にする加工
 写真:トクニ工業「文字・イラスト加工」レーザー加工66件レーザーでの切断・3次元加工・微細な穴あけ・マーキング(印字)
 写真:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」板金・プレス・鍛造199件板を打ち抜く・曲げる・絞る、金属をたたいて形にする加工
 写真:銅ブスバー.com「つながれ!銅ブスバー!!」溶接・接合・ろう付け123件溶接・摩擦攪拌接合・ろう付け・焼きばめなどで、部品どうしをつなぐ加工
 写真:亜鉛ニッケル合金めっき|大協製作所 )表面処理・熱処理214件めっき・溶射・コーティング・研磨・焼入れ・窒化など、表面や中の性質を変える処理
 写真:イタニアルミ「製品紹介(ダイカスト鋳造品)」鋳造・焼結・セラミックス81件鋳造・ダイカスト・粉末冶金・MIM・ファインセラミックスなど、溶かす・焼き固めて形をつくる加工
 写真:Bfull「株式会社PFU」3Dプリンター・試作34件金属・樹脂の3Dプリンターや光造形で、試作品や型をつくる
 写真:活性炭に残るPFASをどう測る?|中外テクノス )試験・分析・検査40件破面・断面の観察、成分の分析、非破壊検査、環境試験などの受託
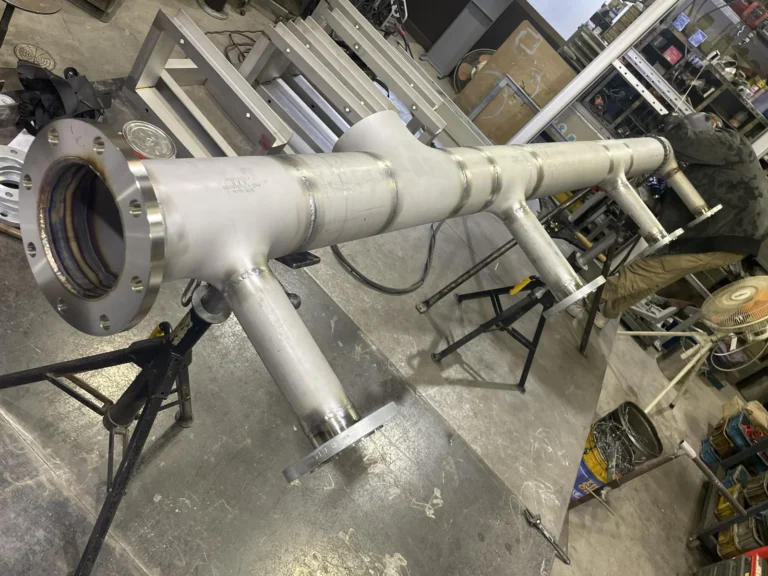 写真:和田利工業「施工実績」配管加工 チラー配管施工・洗浄・包装35件防音・保温の施工、熱交換器の洗浄、緩衝・防錆の包装、照射滅菌など
 写真:さくら電子「製作実績:大電流基板(厚銅基板)」電気・電子・実装121件基板・実装・ワイヤーハーネス・ケーブル・制御盤・巻線・ヒーターなど、電気・電子の部品やユニットをつくる
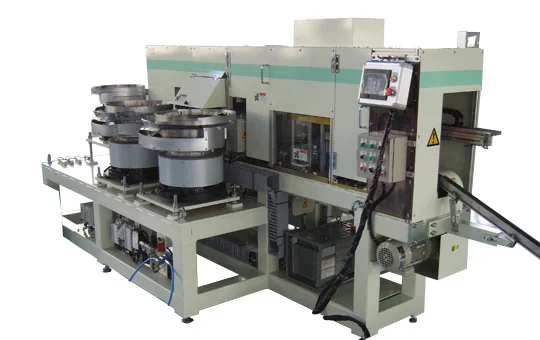 写真:古賀機械製作所「製作事例:プレス品組立機」組立・装置製作70件機械やユニットの組立、省力化装置・専用機・架台などの製作
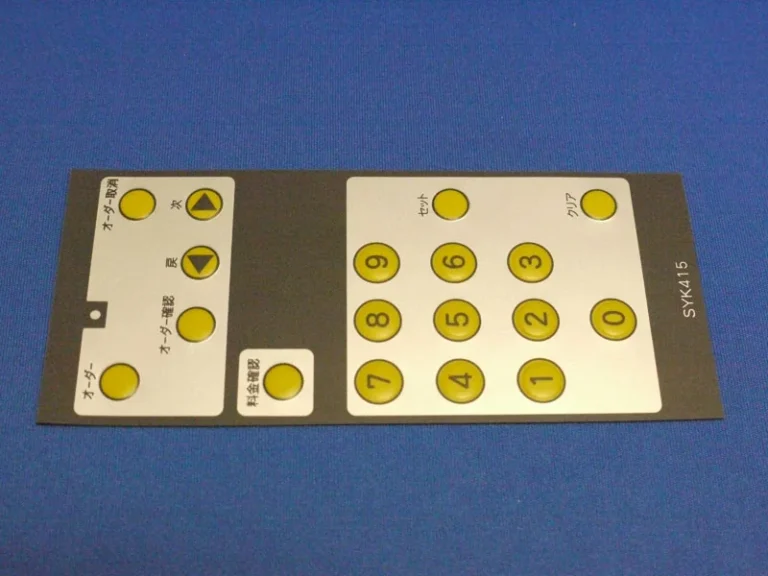 写真:重森産業社「シルクスクリーン印刷」キーシート印刷・加飾・銘板63件パッド印刷・シルク印刷・転写・ホットスタンプ・水圧転写・銘板・メンブレンスイッチなど、表示と加飾の加工
 写真:ワタナベフーマック「WTD-N130S ノーヴァ Sライン」製品・デバイス221件センサー・ロボット・ドローン・モーター・計測機器など、技術で際立つ製品や装置
 写真:ブル精密「製品案内」ガラス・縫製・木工など111件ガラス・石英の加工、工業用の縫製、木工・什器など、金属・樹脂以外の素材の加工
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る