
PROCESS / 加工・技術から探す
3Dプリンター・試作の加工事例
金属・樹脂の3Dプリンターや光造形で、試作品や型をつくるの実績を、写真で並べています。
実績の一覧
材料で絞り込む
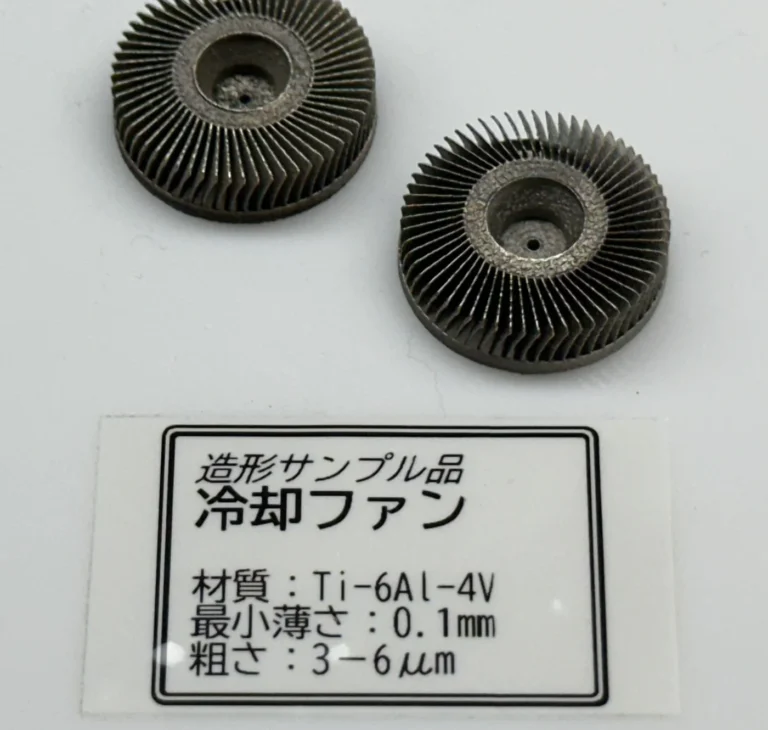
エースモデルTi-6Al-4Vの金属3D造形で最薄0.1mmの薄肉、粗さ3〜6μmの冷却ファン
金属3Dプリンターで造形したサンプル品。材質Ti-6Al-4V、最薄0.1mm、粗さ3〜6μm(写真の銘板の記載)。
テクノハンズ株式会社
出典:テクノハンズ「金属3Dプリンター造形事例一覧」
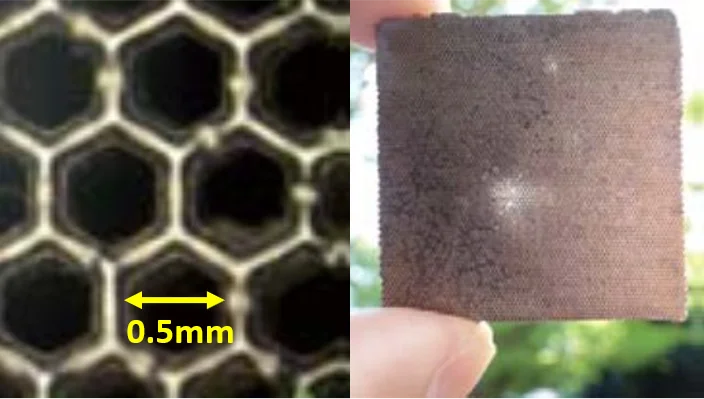
直径0.5mmの六角形ハニカム構造を均等かつ大量に造形した例。サンプルは金属めっき済み。
フォトンテックイノベーションズ株式会社
出典:フォトンテックイノベーションズ「3Dプリンティング技術RECILS 造形例」
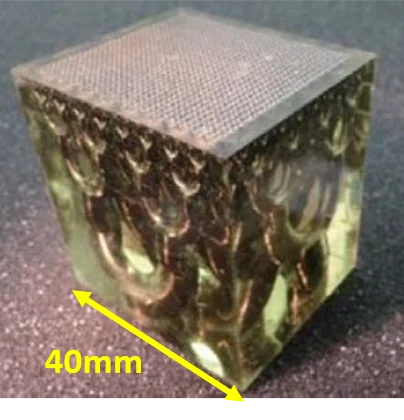
エースモデル一辺40mmの立方体の中で2本の流路がそれぞれ独立に11回分岐
各辺40mmの立方体の中を、2本の流路がそれぞれ独立に11回分岐する3次元流路構造。流路内は金属めっき済みのサンプル。
フォトンテックイノベーションズ株式会社
出典:フォトンテックイノベーションズ「3Dプリンティング技術RECILS 造形例」
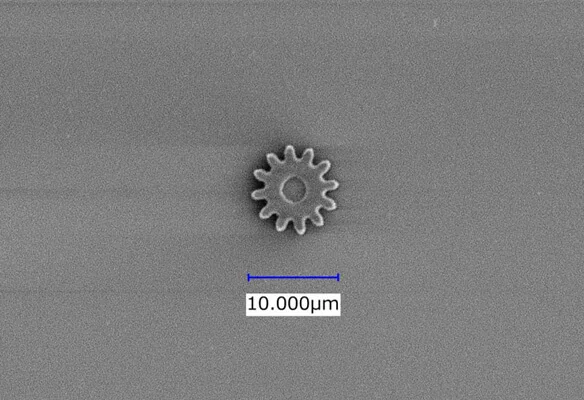
エースモデル外接円が10μmの平歯車を3D光造形で造形
3D光造形(超微細3Dプリント)で作った、外接円が10μmの平歯車。試作の受託造形サービスの提案例。
株式会社キャステム
出典:キャステム「超微細3Dプリント」
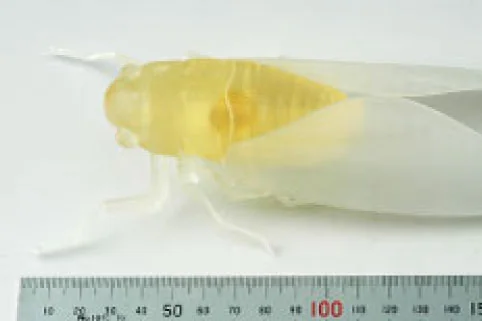
セミの胴体がうっすら見えるほど薄い羽根を光造形で実現。レーザーでUV硬化樹脂を硬化させて造形する。
株式会社ダサイ
出典:ダサイ「光造形による試作制作」
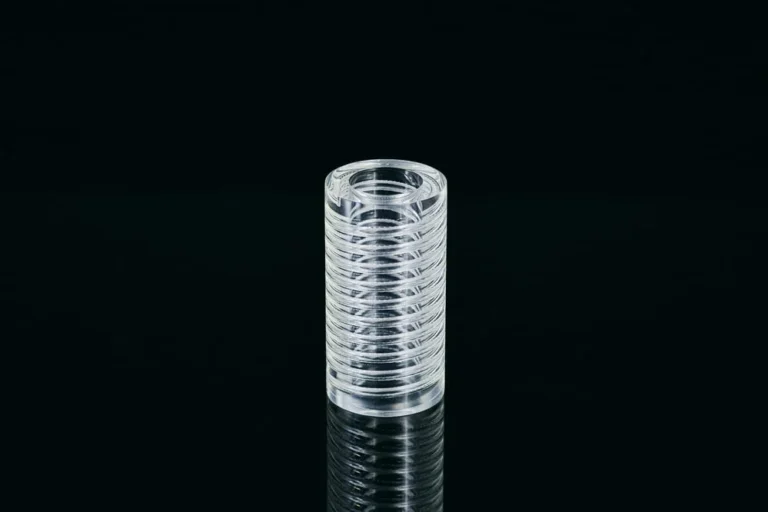
切削では加工できない中空形状を光造形で製作。外径Φ40mm×高さ70mm。らせんに沿って鋼球が回り落ちる。
株式会社イナック
出典:イナック「製作実例:透明光造形 中空らせん形状」
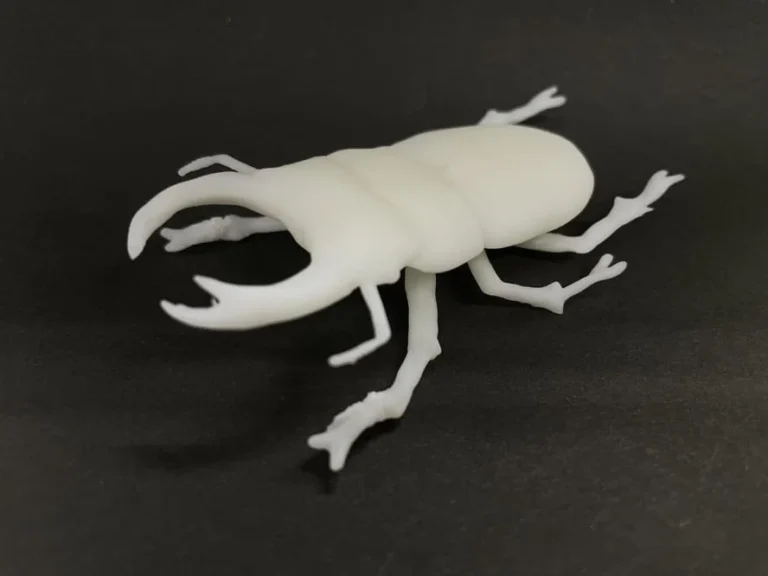
脚や触角も緻密に再現した3Dプリント品。ABSライク材料で、サイズは約93×58×23mm。
株式会社イナック
出典:イナック「製作実例:ABSライク光造形 クワガタ 3Dプリンター 受託加工」
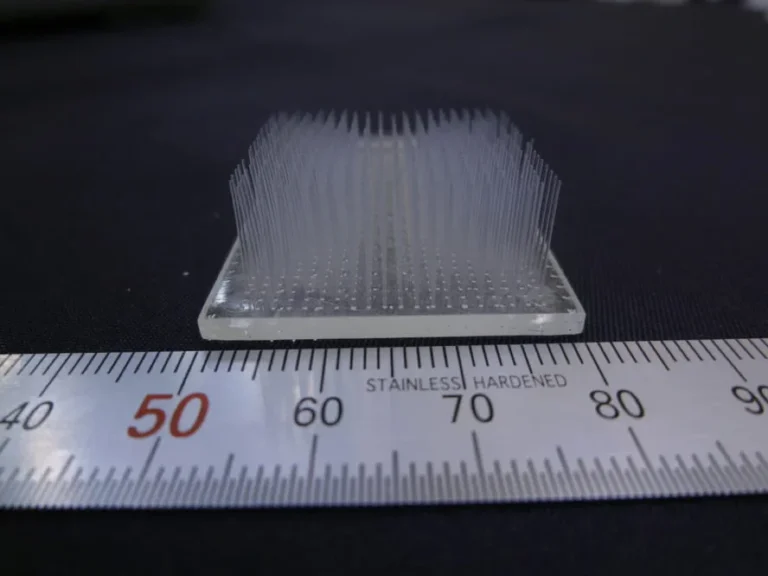
ブラシ部分の直径は約φ0.24mmで、柔軟さがあり指で押しても折れない。サイズは30×60×15。
株式会社イナック
出典:イナック「製作実例:微細形状造形」
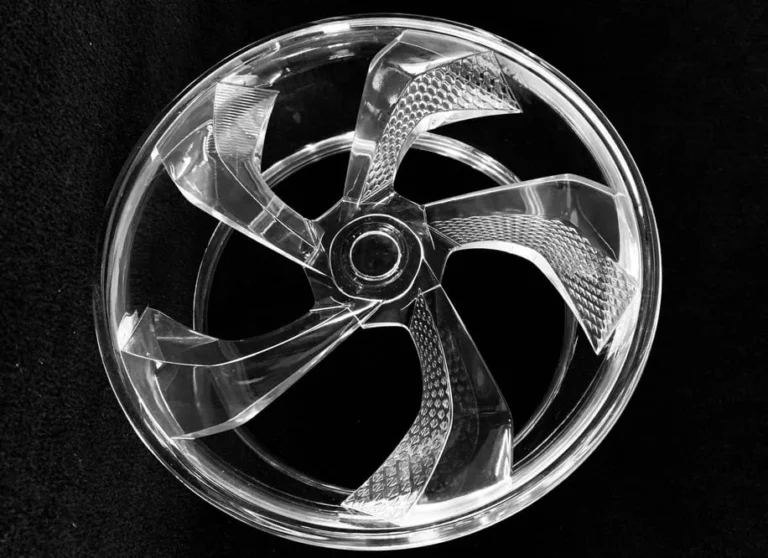
自動車用アルミホイールを1/2サイズ(φ300×130)で、透明光造形材料を使い3Dプリンターで製作。
株式会社イナック
出典:イナック「製作実例:透明光造形 自動車ホイール」
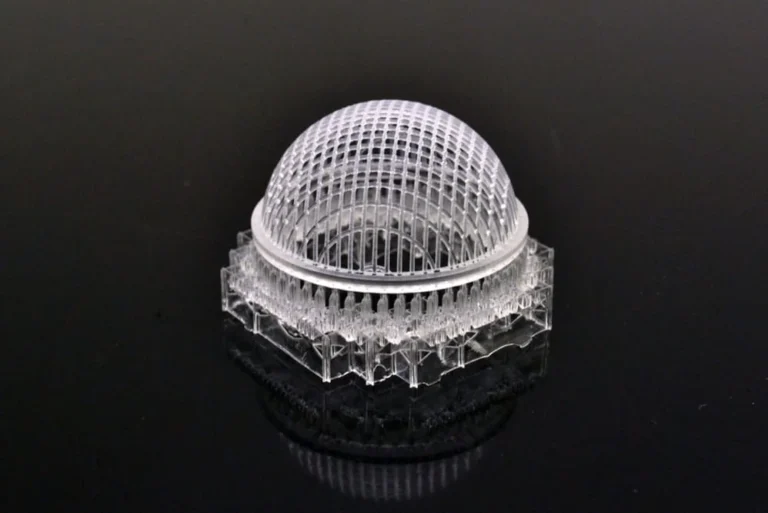
エンジン用オイルポンプのメッシュフィルターをオリジナルデザインし光造形で製作。メッシュ線径はΦ0.3mm、誤差公差は±0.1mm以内。
株式会社イナック
出典:イナック「製作実例:微細形状造形 メッシュ形状」
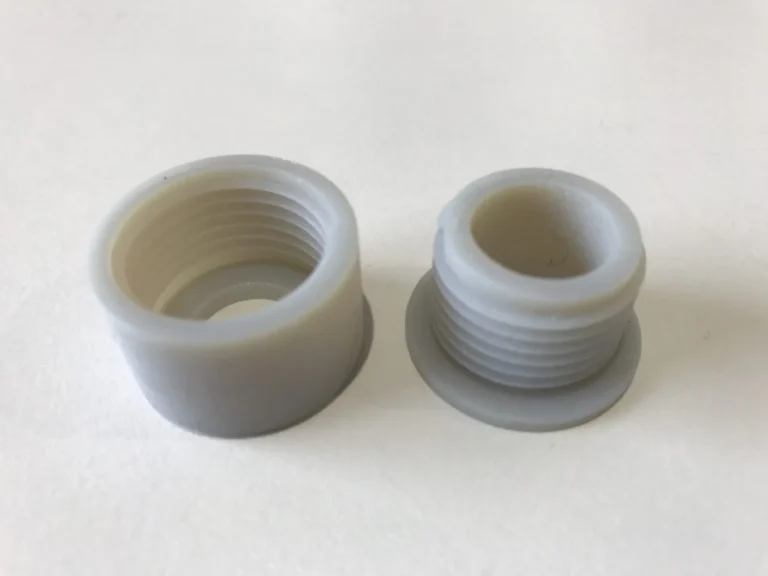
既存製品に接続する部品のネジ部。既存品を計測してCADでネジ部を作り、3Dプリンターで出力。めねじには公差を追加。
有限会社中山木型製作所
出典:中山木型製作所「3Dプリンターで作成した おねじ と めねじ」
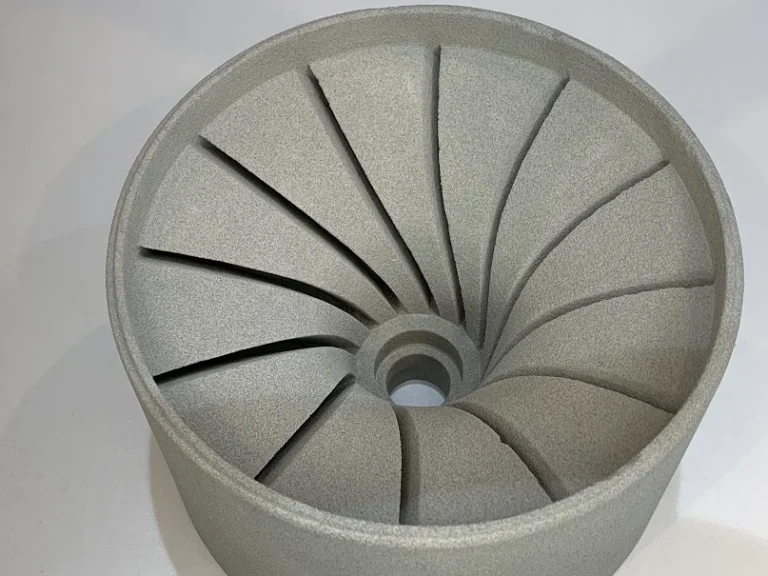
3Dプリンターで作成した鋳型(砂型)。品名はオープンインペラー、鋳物の大きさはΦ145×95mm、納期は約1週間。
有限会社中山木型製作所
出典:中山木型製作所「3Dプリンターで作成した鋳型(砂型) その2」
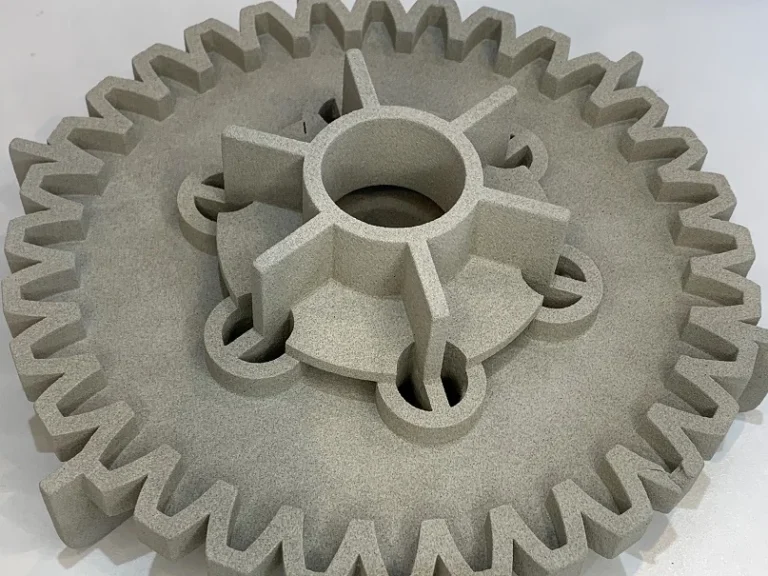
3Dプリンターで作成した鋳型(砂型)。品名はギア(下型)、鋳物の大きさはΦ205×70mm、納期は約1週間。
有限会社中山木型製作所
出典:中山木型製作所「3Dプリンターで作成した鋳型(砂型) その1」
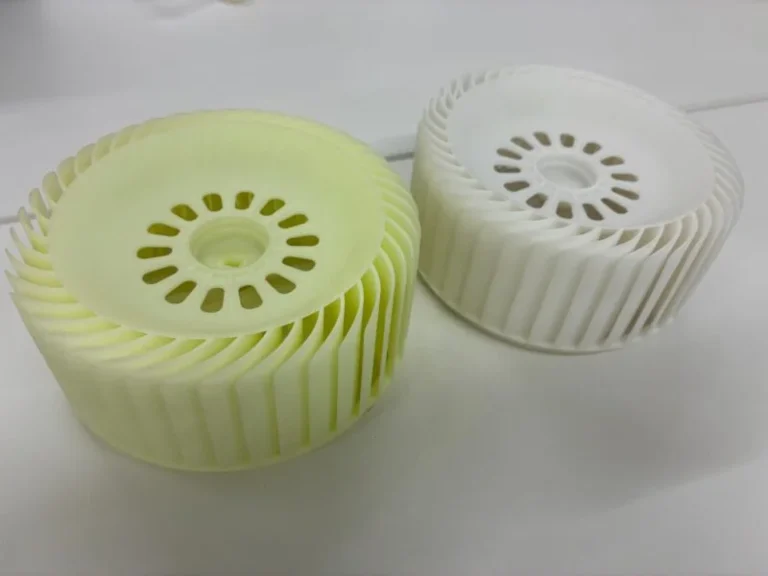
光造形でシロッコファンを製作した事例。積層面がほとんど目立たないなめらかな表面で、約5日で納品。材質ABS、サイズ130×65。
SST設計開発センター株式会社
出典:SST設計開発センター「シロッコファン(加工事例)」
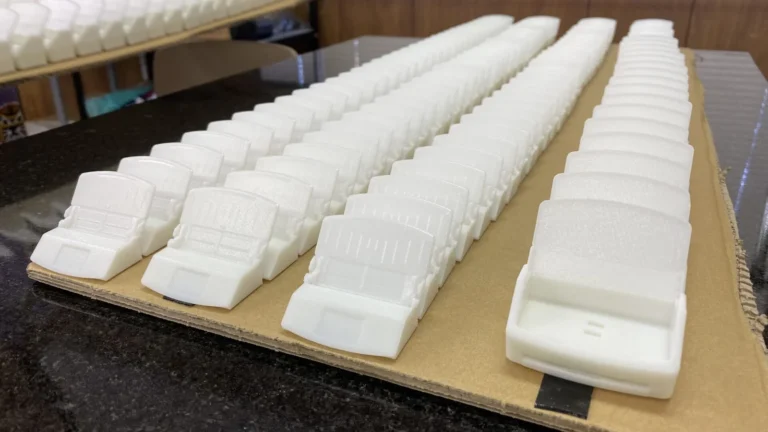
ドキュメントスキャナーのミニチュア模型を、3Dプリントサービスで100セット製作した事例。
株式会社Bfull
出典:Bfull「株式会社PFU」
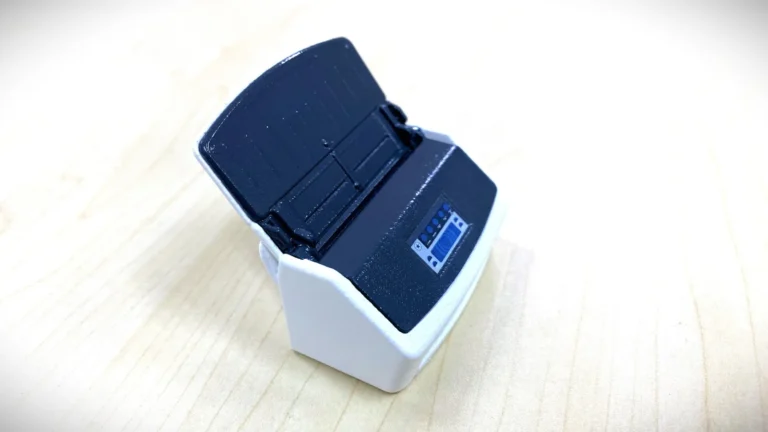
塗分けのため2パーツに分けて造形し、職人が塗装。タッチパネルはデカールシールで再現。100セットを製作。
株式会社Bfull
出典:Bfull「株式会社PFU」
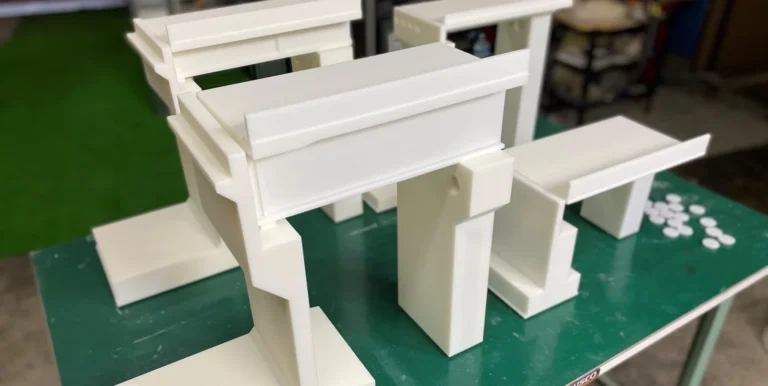
2D図面から3DCADデータを作成し、4種類の橋梁ミニチュア模型を製作。メンテナンス講習の教材として使われている。
株式会社Bfull
出典:Bfull「西日本高速道路エンジニアリング九州株式会社」
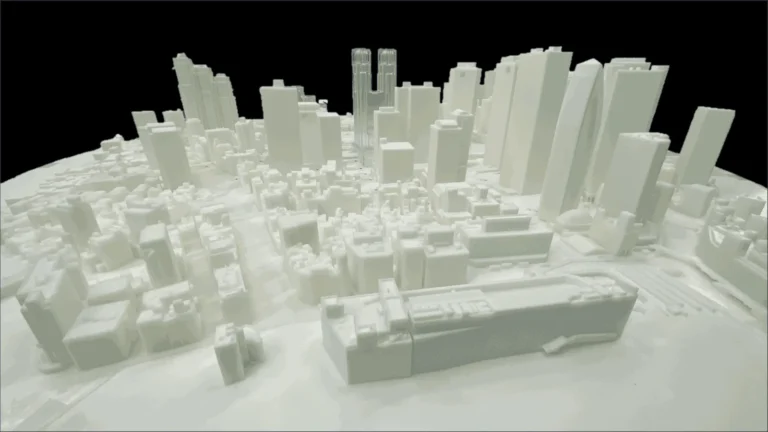
PLATEAUのデータを1/800スケールで造形。直径2mの地表は12分割し、東京都庁は透明材料、周囲は白色材料(ABSライク)で造形。
株式会社Bfull
出典:Bfull「PLATEAUを使用した風洞実験用都市模型」
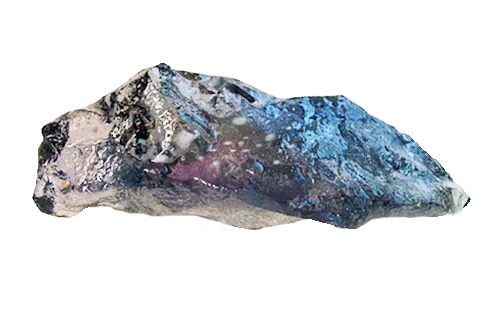
インクジェット方式・アクリルライク、122×62×54mm。粒子のデータを1000倍に拡大して再現し、空隙部分を着色して内部を可視化(データ提供:JAXA)。
八十島プロシード株式会社
出典:八十島プロシード「小惑星イトカワ「粒子模型」」
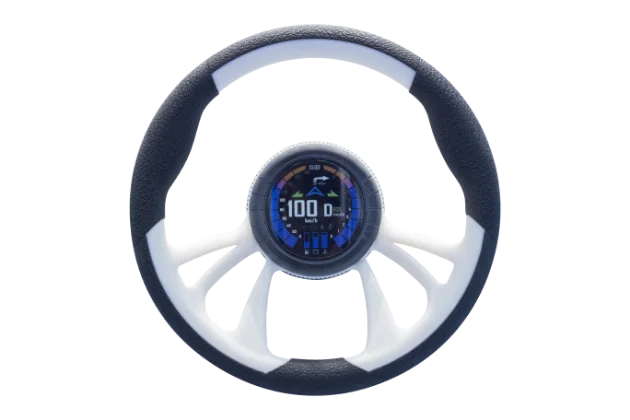
3Dプリント(インクジェット)。アクリルライクとゴムライクの2材質を一体造形、φ410×100mm。デジタル写真だけでシボ加工を再現できる。
八十島プロシード株式会社
出典:八十島プロシード「ステアリングホイール」
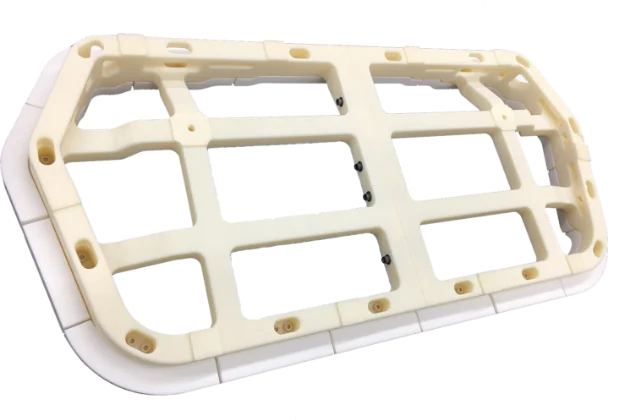
FDM×SLS×切削加工。ASAとPA2200(ナイロン12)で、800×400×80mm。大型造形機でベースの強度部品を一体造形した。
八十島プロシード株式会社
出典:八十島プロシード「フロントバンパー検査用治具」
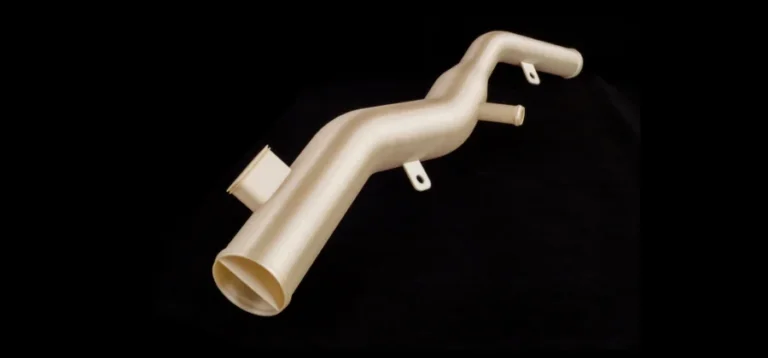
FDMでULTEM 9085(PEI)製、850×250×200mmの大型異形パイプを継ぎ手なしで一体造形。宇宙空間向けの低アウトガス性が選定ポイント。
八十島プロシード株式会社
出典:八十島プロシード「宇宙機「エアダクト」」
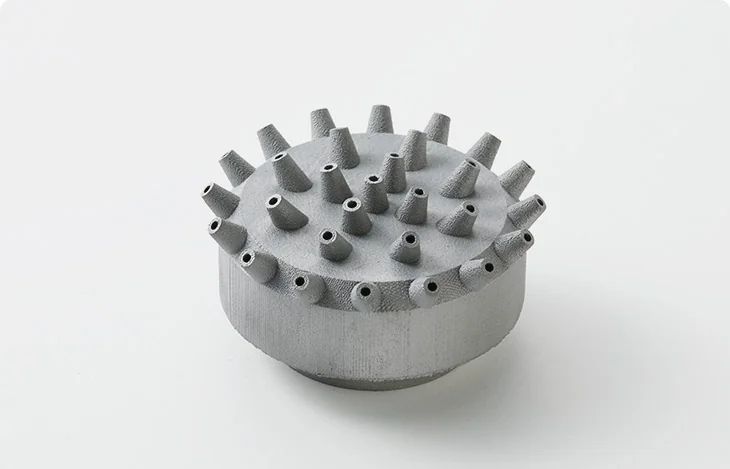
複数のノズルを有したシャワーヘッド。一体造形することで穴加工時の返りバリが発生せず、バリ取りが不要としている。AlSi12、縦56×横56×高さ30mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
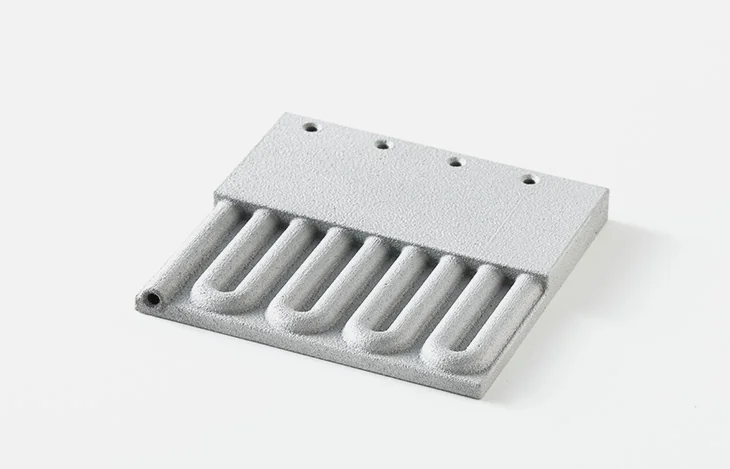
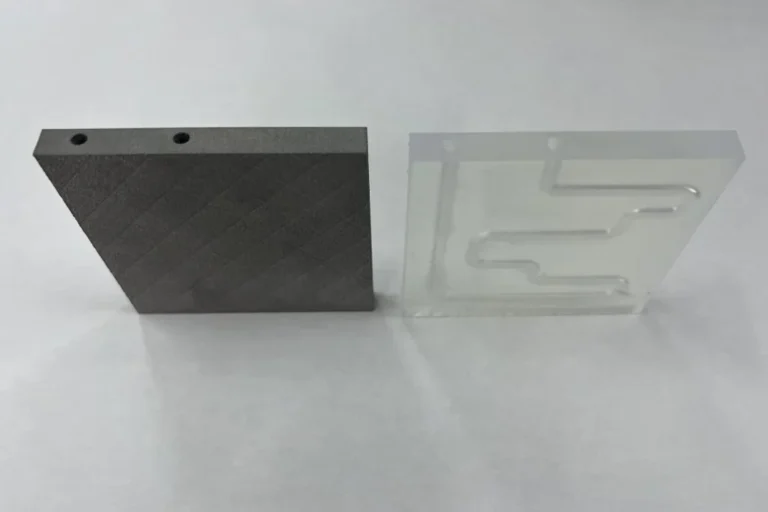
プレート内に冷却回路を配置したモデル。2枚のプレートをロウ付けすることなく冷却回路を製作できるとしている。AlSi12、2h、縦54×横54×高さ6mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
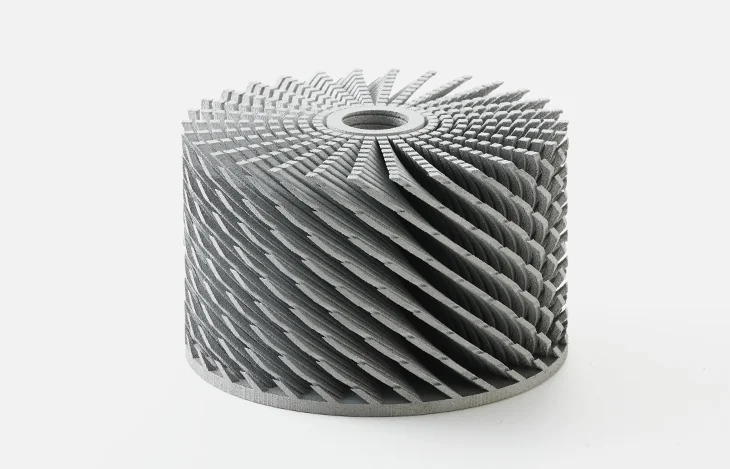
表面積を大きくしたヒートシンクのモデル。押出や切削では得られない形状を金属3D造形で実現するとしている。AlSi12、20h、縦80×横80×高さ50mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
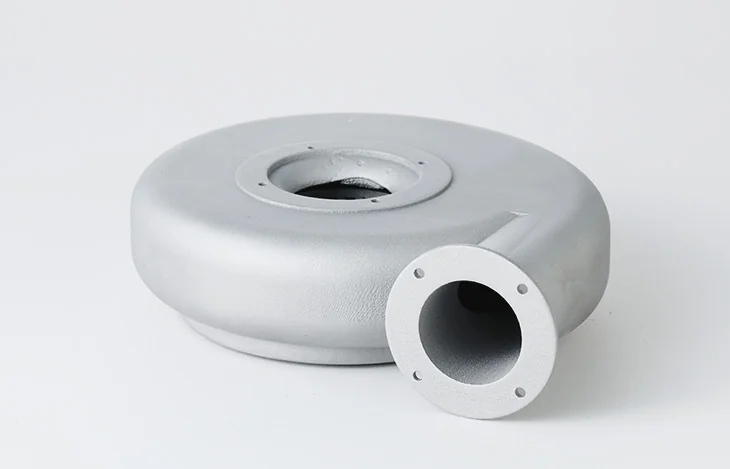
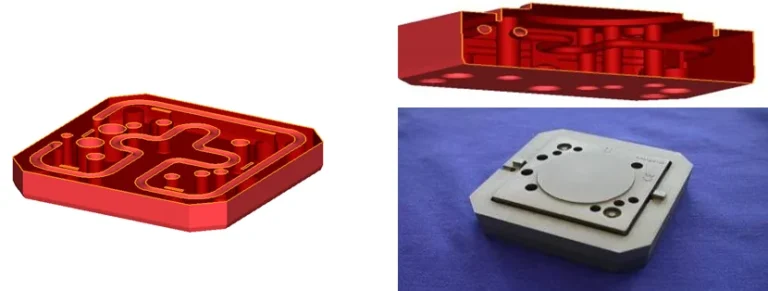
アルミ合金のマニホールド。従来工法より薄肉で複雑な形状を製作できるとしている。AlSi12、造形時間25h、86×110×86mm(造形時のサイズ)。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
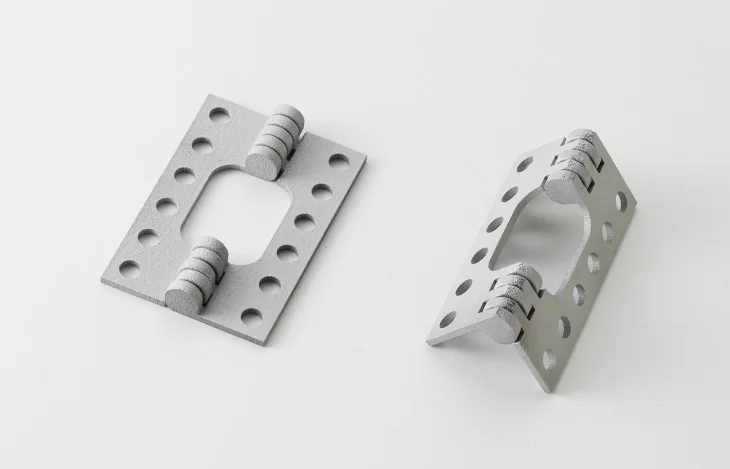
一体型のヒンジ。可動域を確保した一体造形で組み立て工程を省略し、部品点数を削減できるとしている。材質 AlSi12、造形時間 2h、縦40×横60×高さ9mm。
白銅株式会社
出典:白銅「対応鋼種、サービス、自社造形サンプル」
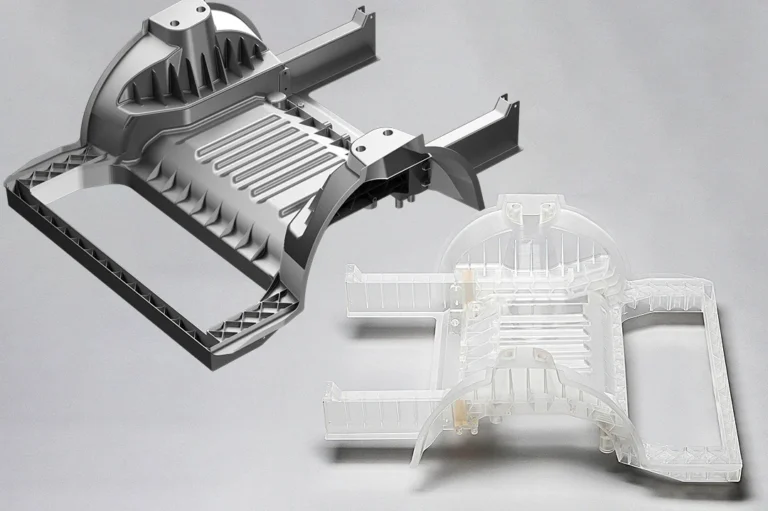
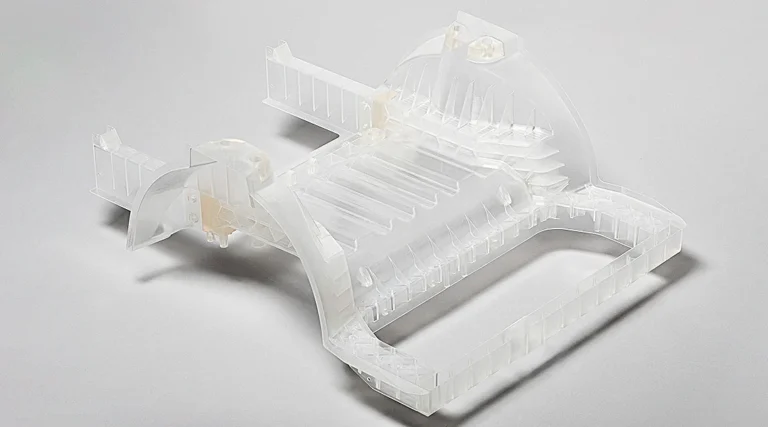
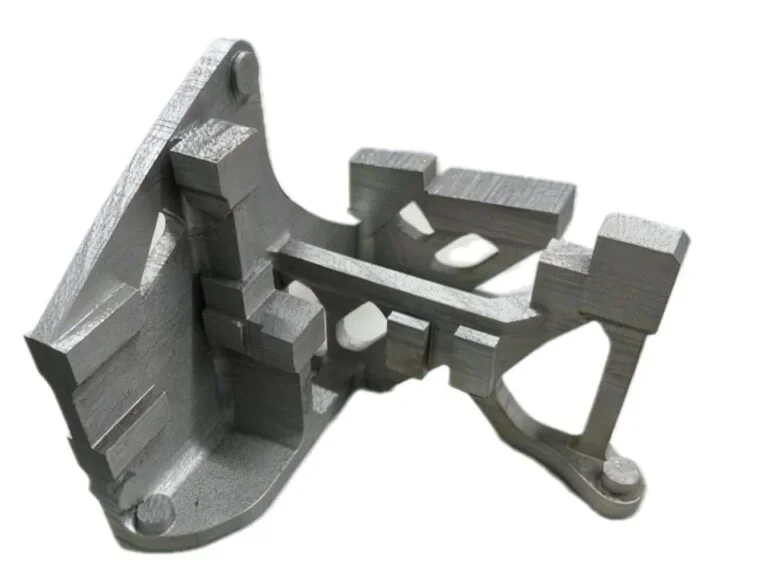
ギガキャストクラスの自動車用フレーム部品を、約38.6%に縮小して一体で造形した光造形品。
株式会社JMC
出典:自動車向け大型光造形品|3D出力サービス(JMC) )
紹介した課題ページ:試作回数を減らしたい
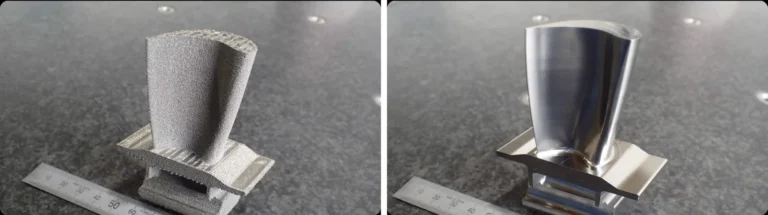
積層造形したままのざらざらしたブレードと、造形後に機械加工して滑らかにしたブレード。材質はTi-48Al-2Cr-2Nb。
金属技研株式会社
出典:金属技研 )
紹介した技術ページ:チタン・チタン合金(純チタンと64チタンの選び方・加工の注意)
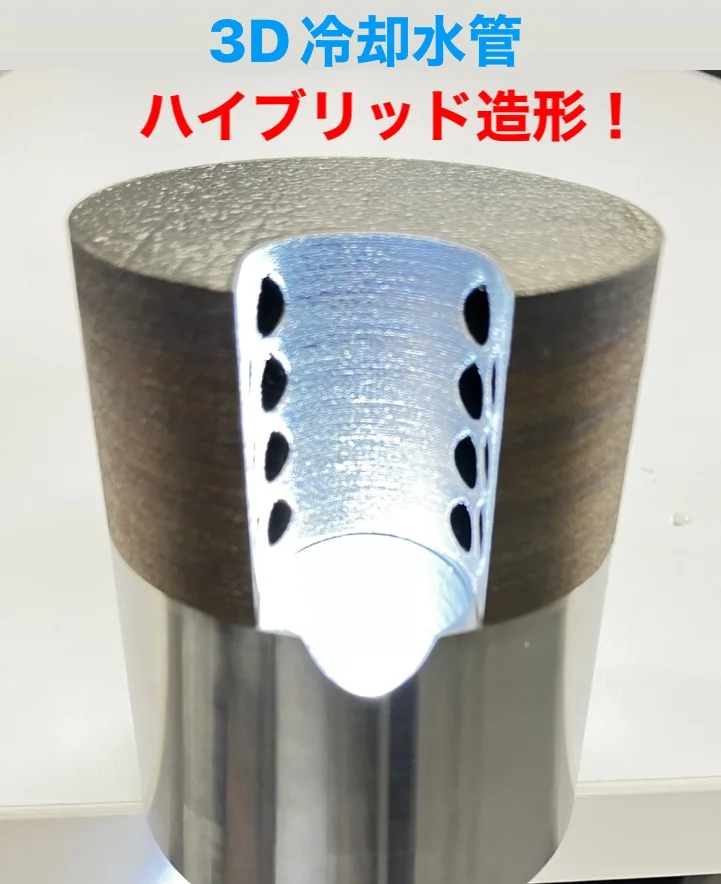
3Dプリンター・試作のエースモデル
3Dプリンター・試作の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデルTi-6Al-4Vの金属3D造形で最薄0.1mmの薄肉、粗さ3〜6μmの冷却ファン
金属3Dプリンターで造形したサンプル品。材質Ti-6Al-4V、最薄0.1mm、粗さ3〜6μm(写真の銘板の記載)。
テクノハンズ株式会社
出典:テクノハンズ「金属3Dプリンター造形事例一覧」
エースモデル一辺40mmの立方体の中で2本の流路がそれぞれ独立に11回分岐
各辺40mmの立方体の中を、2本の流路がそれぞれ独立に11回分岐する3次元流路構造。流路内は金属めっき済みのサンプル。
フォトンテックイノベーションズ株式会社
出典:フォトンテックイノベーションズ「3Dプリンティング技術RECILS 造形例」
エースモデル外接円が10μmの平歯車を3D光造形で造形
3D光造形(超微細3Dプリント)で作った、外接円が10μmの平歯車。試作の受託造形サービスの提案例。
株式会社キャステム
出典:キャステム「超微細3Dプリント」
ほかの加工・技術から探す
 写真:PINION TEC「歯車試作(歯車試作の加工例)」切削・研削434件旋盤・フライス・マシニングセンタでの切削、砥石での研削、ウォータージェットなど、刃物や砥石で材料を削って形にする加工
 写真:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」放電加工48件ワイヤ放電・形彫り放電・細穴放電など、電気の火花で金属を溶かして形にする加工
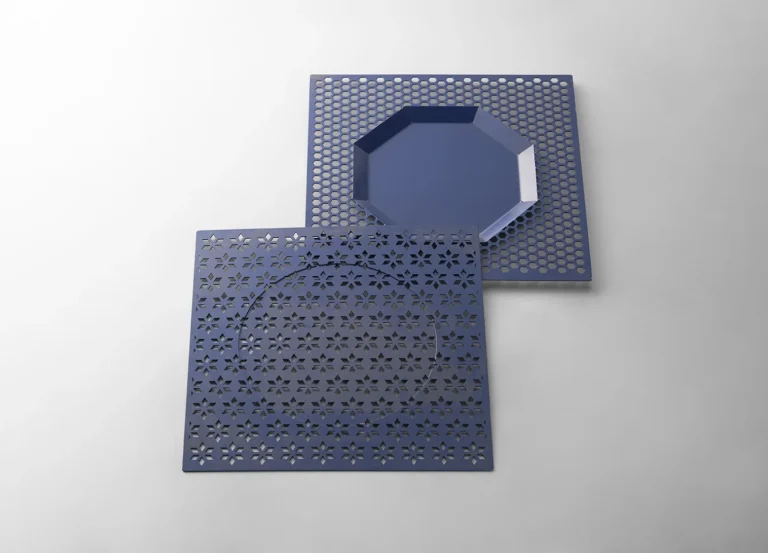 写真:トクニ工業「文字・イラスト加工」レーザー加工66件レーザーでの切断・3次元加工・微細な穴あけ・マーキング(印字)
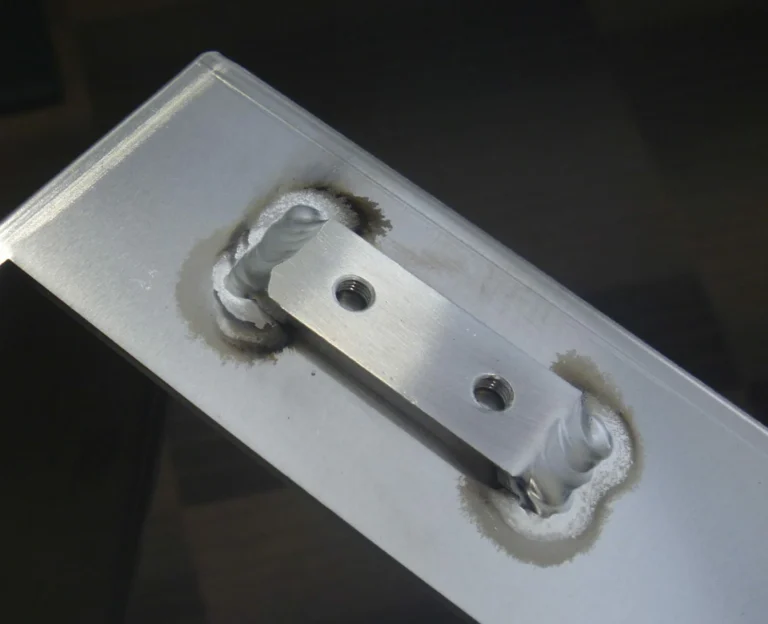 写真:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」板金・プレス・鍛造199件板を打ち抜く・曲げる・絞る、金属をたたいて形にする加工
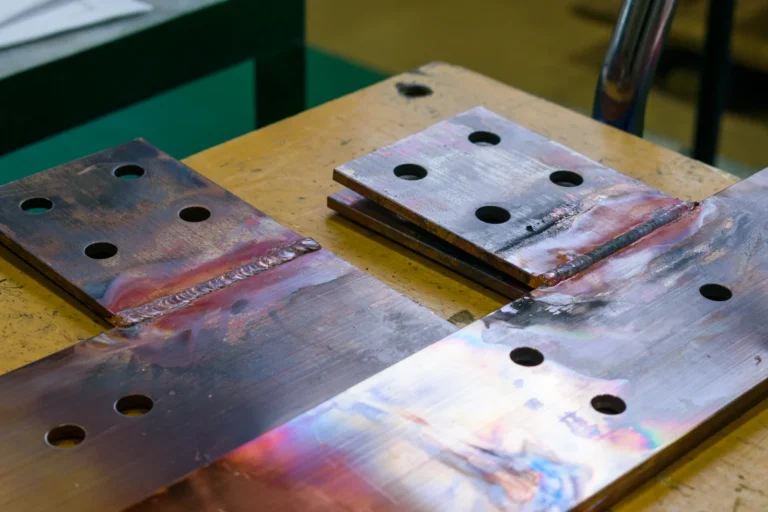 写真:銅ブスバー.com「つながれ!銅ブスバー!!」溶接・接合・ろう付け123件溶接・摩擦攪拌接合・ろう付け・焼きばめなどで、部品どうしをつなぐ加工
 写真:亜鉛ニッケル合金めっき|大協製作所 )表面処理・熱処理214件めっき・溶射・コーティング・研磨・焼入れ・窒化など、表面や中の性質を変える処理
 写真:バンテック「樹脂インサート成形フィルター」樹脂・ゴムの成形143件射出成形・ゴム成形・注型・ポッティングなど、樹脂やゴムで形をつくる加工
 写真:イタニアルミ「製品紹介(ダイカスト鋳造品)」鋳造・焼結・セラミックス81件鋳造・ダイカスト・粉末冶金・MIM・ファインセラミックスなど、溶かす・焼き固めて形をつくる加工
 写真:活性炭に残るPFASをどう測る?|中外テクノス )試験・分析・検査40件破面・断面の観察、成分の分析、非破壊検査、環境試験などの受託
 写真:和田利工業「施工実績」配管加工 チラー配管施工・洗浄・包装35件防音・保温の施工、熱交換器の洗浄、緩衝・防錆の包装、照射滅菌など
 写真:さくら電子「製作実績:大電流基板(厚銅基板)」電気・電子・実装121件基板・実装・ワイヤーハーネス・ケーブル・制御盤・巻線・ヒーターなど、電気・電子の部品やユニットをつくる
 写真:古賀機械製作所「製作事例:プレス品組立機」組立・装置製作70件機械やユニットの組立、省力化装置・専用機・架台などの製作
 写真:重森産業社「シルクスクリーン印刷」キーシート印刷・加飾・銘板63件パッド印刷・シルク印刷・転写・ホットスタンプ・水圧転写・銘板・メンブレンスイッチなど、表示と加飾の加工
 写真:ワタナベフーマック「WTD-N130S ノーヴァ Sライン」製品・デバイス221件センサー・ロボット・ドローン・モーター・計測機器など、技術で際立つ製品や装置
 写真:ブル精密「製品案内」ガラス・縫製・木工など111件ガラス・石英の加工、工業用の縫製、木工・什器など、金属・樹脂以外の素材の加工
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る