
PROCESS / 加工・技術から探す
板金・プレス・鍛造の加工事例
板を打ち抜く・曲げる・絞る、金属をたたいて形にする加工の実績を、写真で並べています。
実績の一覧
種類がわかる199件が対象です(全199件のうち)
材料がわかる135件が対象です(全199件のうち)
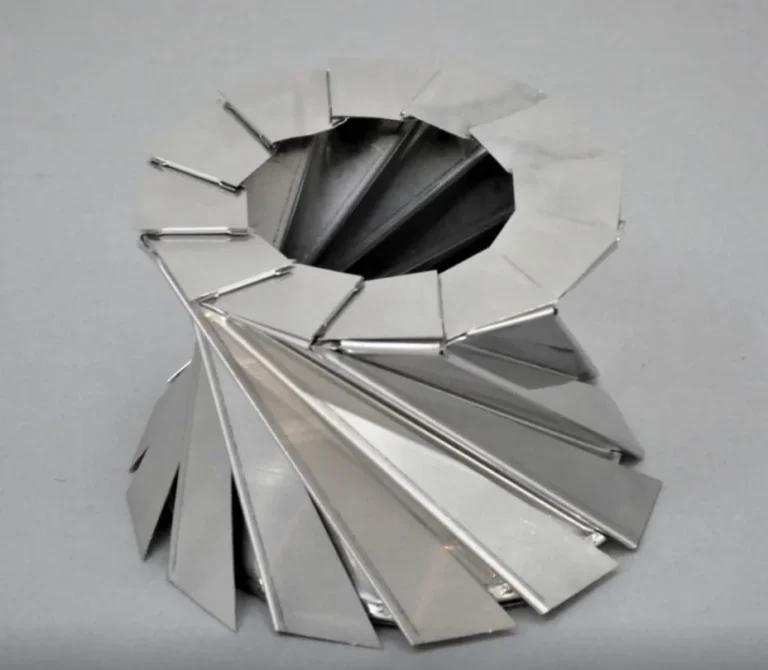
エースモデル双曲面を板金の曲げで再現。板金技能フェア組立品の部グランプリ
中央がくびれた双曲面を板金で再現した作品。曲げ加工の精度が評価され、優秀板金製品技能フェア組立品の部でグランプリ(2023年)。
株式会社坂口製作所
出典:坂口製作所「優秀板金製品技能フェアでグランプリを獲得しました」
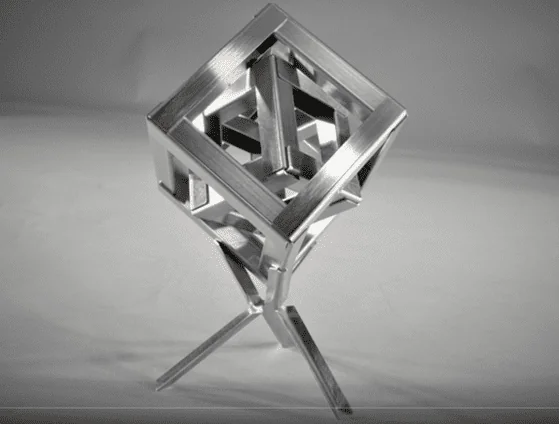
エースモデル溶接なし・嵌合だけで隙間なく組む。板金技能フェア組立品の部グランプリ
板金作品「CUBE」。溶接やリベットを使わず嵌合だけで隙間なく固定。優秀板金製品技能フェア組立品の部でグランプリ(2024年)。
株式会社坂口製作所
出典:坂口製作所「アマダ優秀板金製品技能フェアの表彰式に出席しました」
エースモデルハンマーの打ち出しで新幹線の先頭構体を製作。0系〜E7系の主要車種を手がけたと同社は記載
アルミ板をハンマーで打ち出して成形し、溶接で組む新幹線の先頭構体。0系からE7系までの主要車種を製造したと同社は記載。
株式会社山下工業所
出典:山下工業所「鉄道車両部品 – 打ち出し板金」
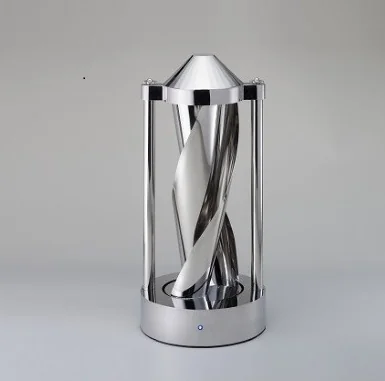
エースモデルねじれた3枚羽根の風車を板金で作り、技能フェアで経済産業大臣賞
サボニウス形にツイストを加えた風車を板金で製作。下部ほどねじれを強く加工し、3枚の羽根を合わせ込む。第34回優秀板金製品技能フェアで経済産業大臣賞。
株式会社田名部製作所
出典:田名部製作所「受賞歴」
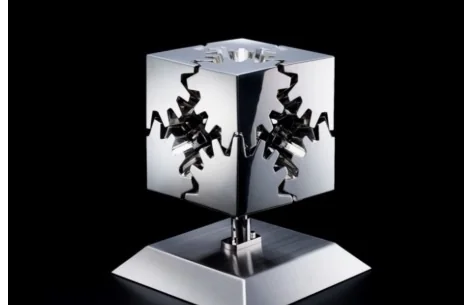
エースモデル板金で傘歯車8個の連動機構を作り、技能フェアで経済産業大臣賞
8個の傘歯車が連動して動く機構を板金で表現し、歪みを抑えた設計と溶接で製作。第37回優秀板金製品技能フェアで経済産業大臣賞。
株式会社田名部製作所
出典:田名部製作所「受賞歴」
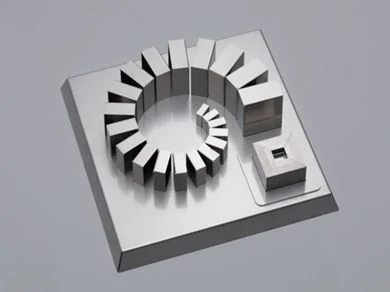
エースモデル曲げだけの箱21個を加工精度±0.02mmで組合せ。技能フェアで学会会長賞
板厚1mmのステンレスをレーザーで切り、ベンダーの曲げだけで作った箱21個を組み合わせた作品。加工精度は±0.02mm。
株式会社西野精器製作所
出典:西野精器製作所「板金曲げによる箱21個の組合せ加工、曲げ精度±0.02を実現」
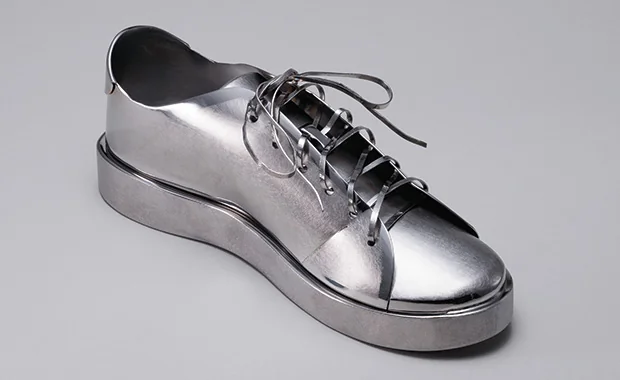
エースモデル実物大の靴を板金で再現。優秀板金製品技能フェア 造形品の部グランプリ
実物大の靴を板金で忠実に再現した作品「Safety Shoes」。第35回優秀板金製品技能フェアの造形品の部でグランプリ。
株式会社晃新製作所
出典:晃新製作所「「優秀板金製品技能フェア」グランプリ受賞」
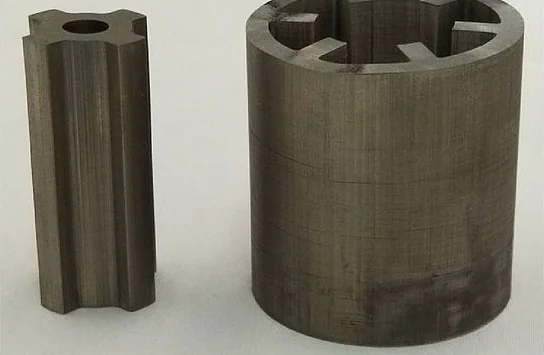
エースモデル0.025mm箔1,600枚の積層で日本塑性加工学会の技術開発賞を受賞
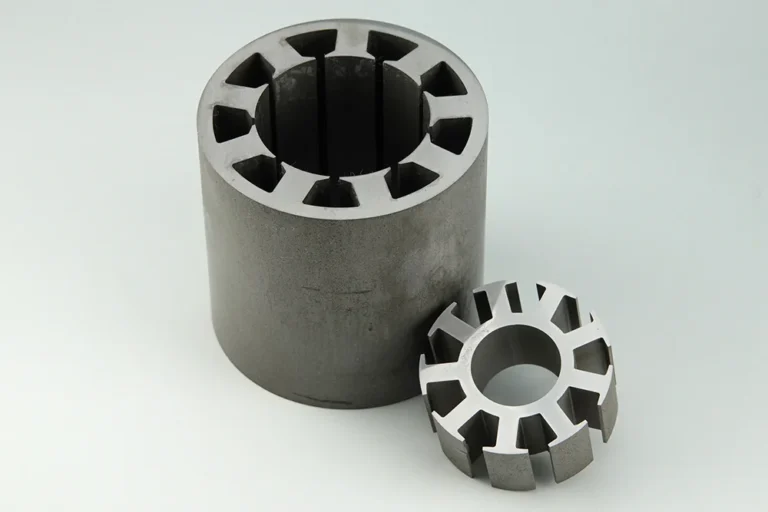
厚さ0.025mmの箔を1,600枚、型内で接着積層した積層高さ40mmのSRモータ用コア。プレスせん断の量産技術で日本塑性加工学会の技術開発賞を受賞。
株式会社山口製作所
出典:山口製作所「日本塑性加工学会 技術開発賞(中小企業)受賞」
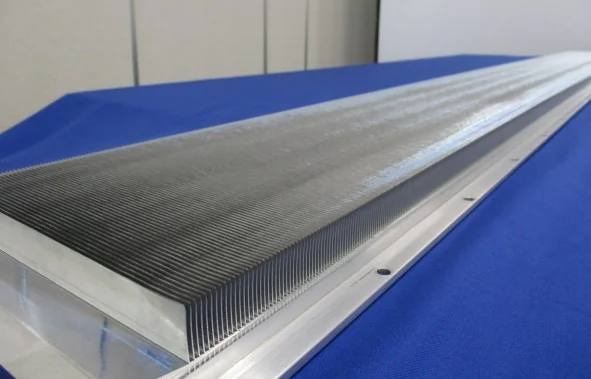
エースモデル冷間プレスでフィンを連続成形。超モノづくり部品大賞 日本力賞を受賞と同社は記載
航空機エンジンの熱制御システム用。金属板に冷間プレスでフィンを連続成形するオーロラフィン工法で、切り屑が出ない。板材長は最大2.5m。
ナカムラマジック株式会社
出典:ナカムラマジック「課題解決事例」
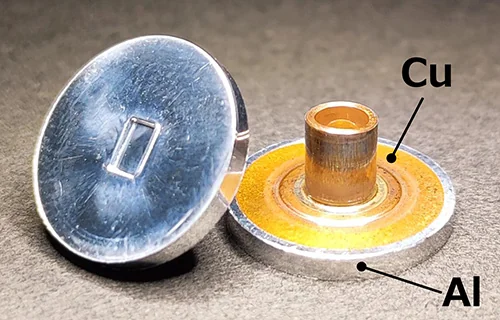
エースモデル第60回機械振興賞の機械振興協会会長賞。金属間化合物の厚さ100nm程度
低温鍛接法で銅電極にアルミを被せたリチウムイオン電池用の電極端子。金属間化合物の厚さは100nm程度。
ファインネクス株式会社
出典:ファインネクス「第60回 機械振興賞「機械振興協会会長賞」を受賞しました」
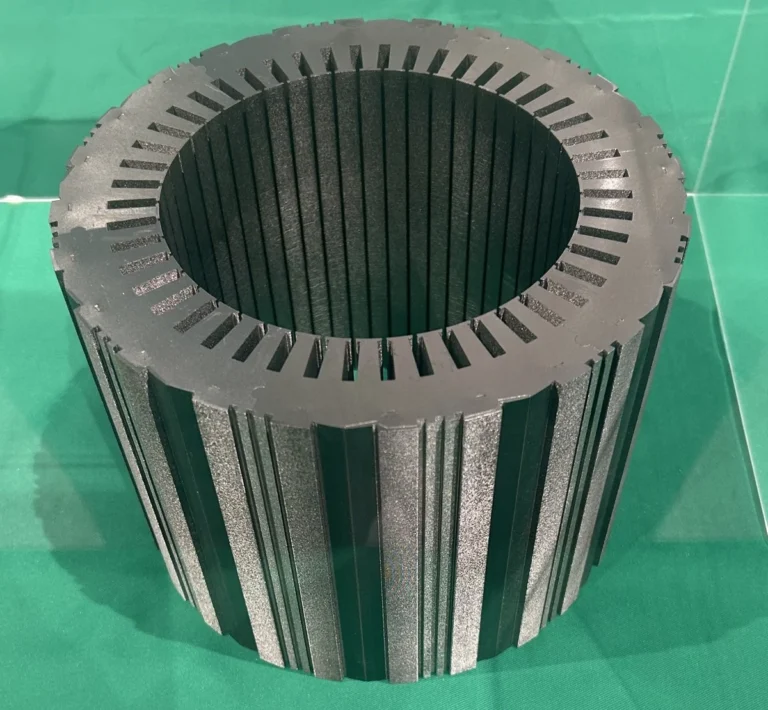
エースモデル第39回素形材産業技術賞 素形材センター賞を受賞した工法のモーターコア
第39回素形材産業技術賞で素形材センター賞を受賞した「分割打ち抜きと交互転積によるモータコア製造の開発」の展示品。
大垣精工株式会社
出典:大垣精工「モータコア新工法で素形材センター賞を受賞しました」
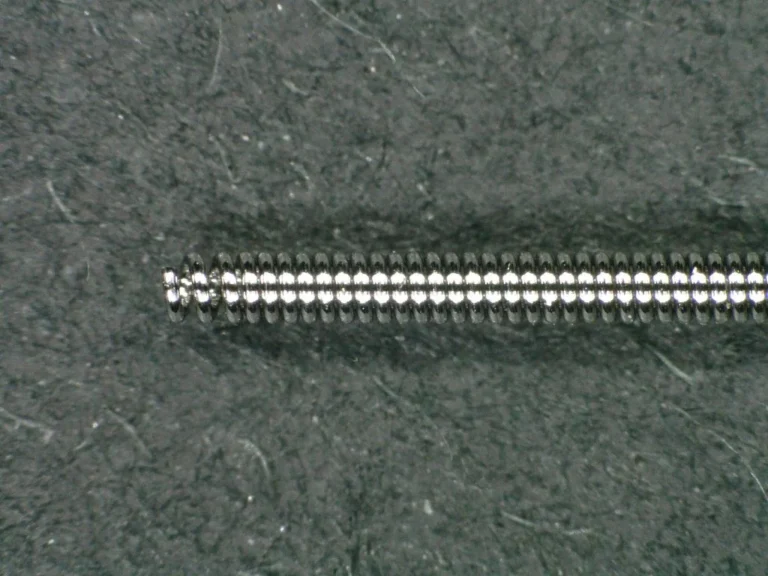
カテーテルのガイドワイヤー用。プラチナ製で線径0.05mm、外径0.33mmのコイルバネ。
株式会社東豊精工
出典:医療用バネ・スプリング.COM「医療用精密コイルプラチナバネ」
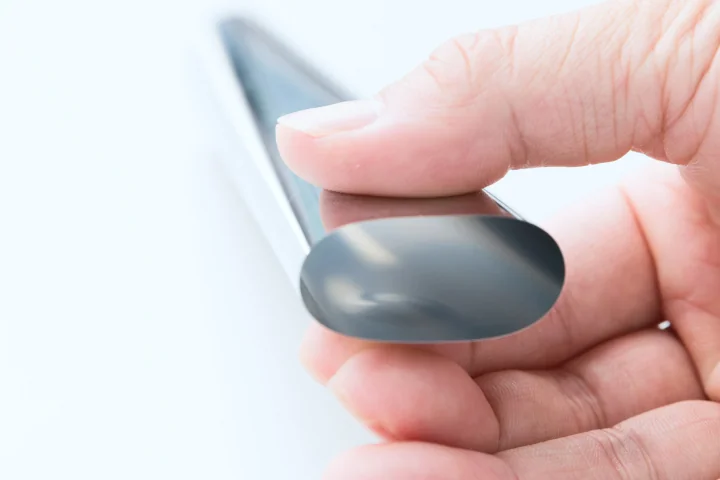
エースモデル厚さ10μmの金属シームレスパイプ。従来不可能とされたと同社は記載
温間深絞りと独自のスピニング加工で、10〜300μmの超薄肉シームレスパイプを製造。シームレスベルトの製法特許を日米独仏英で取得と同社は記載。
株式会社遠藤製作所
出典:遠藤製作所「メタルスリーブ分野」
エースモデル線径0.01mm(10μm)・外径0.06mmの微細ばね
線径φ0.01・外径φ0.06・5巻の微細バネ。50倍の拡大図として掲載。
株式会社城北スプリング製作所
出典:城北スプリング製作所「製品紹介」
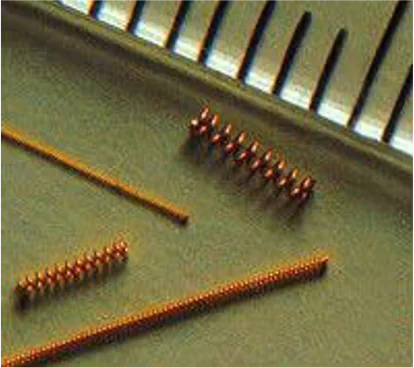
エースモデル線径0.02mm・外径0.08mmで1000巻の極細ばね
線径0.02mm・外径0.08mm・1000巻・自由長30mmのスプリングプローブ用ばね。写真倍率12.5倍。
ステラ株式会社
出典:ステラ「極細のバネ / 極太のバネ」
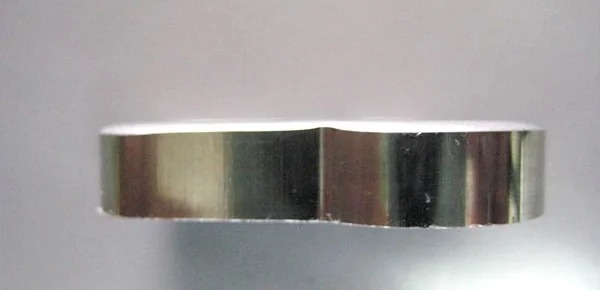
エースモデルSUS304板厚5mmを全せん断、MF技術優秀賞を受けた打ち抜き法
独自のネオファインプレス(サーボプレス精密打ち抜き)でSUS304板厚5mmを鏡面のような全せん断で打ち抜く。2014-2015 MF技術優秀賞。
有限会社田村製作所
出典:田村製作所「独自プレス技術(ネオファインプレス)」
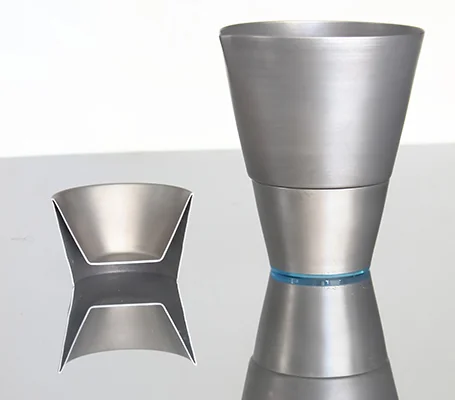
エースモデル溶接せずチタン板1枚から二重構造をへら絞り(特許取得)
以前は溶接などで一体化していた形を、1枚の板からへら絞りする特許技術「一枚鉸」(特許第6078723号)。チタン製の二重構造の酒器。
株式会社高桑製作所
出典:高桑製作所「技術解説」
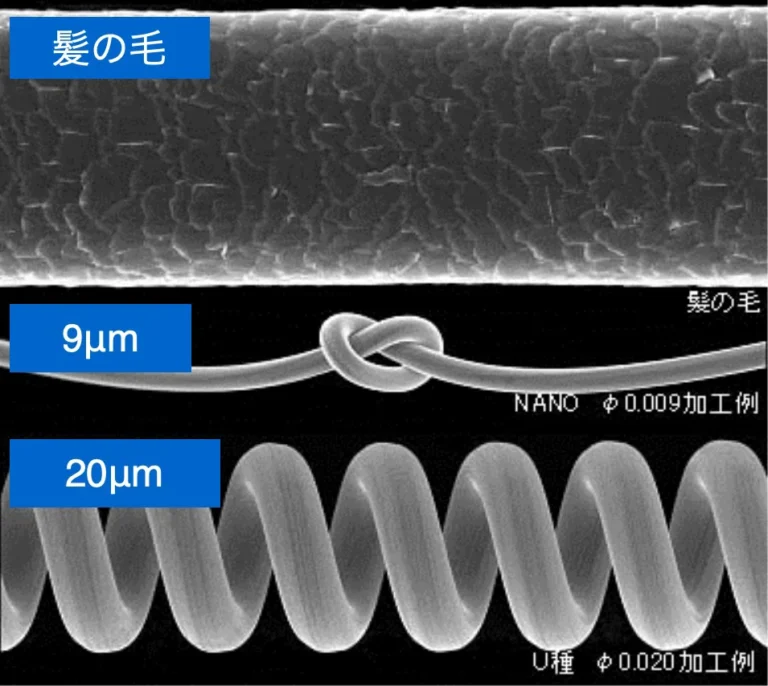
エースモデルΦ0.009mm(9μm)のピアノ線で結び目を作った加工例
最細でΦ0.009mmの極細ワイヤの加工が可能と同社は記載。写真は髪の毛と、Φ0.009mmの線の結び目、Φ0.020mmの線のコイル。
トクセン工業株式会社
出典:トクセン工業「極細ワイヤ(ピアノ線)の加工技術」
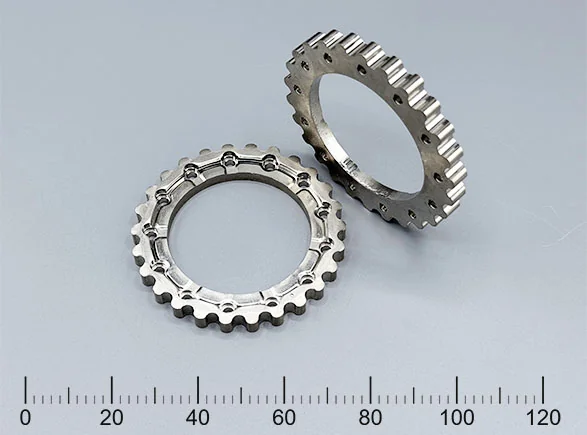
可変バルブタイミング機構用。切削では難しいサイクロイド曲線の歯車を打ち抜き成形。ギヤの輪郭度0.03、せん断面90%以上。
株式会社サイベックコーポレーション
出典:サイベックコーポレーション「板鍛造・順送プレス加工の製品事例」
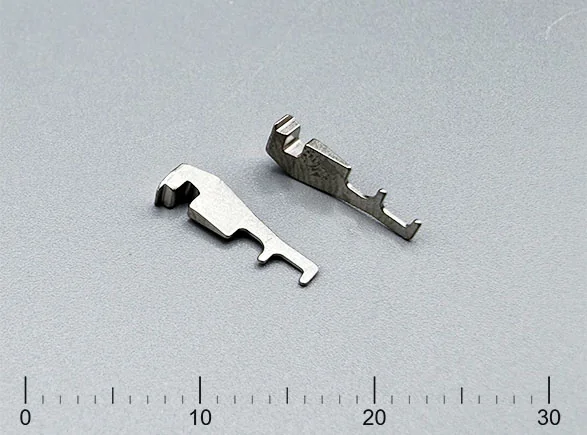
エースモデル最厚2.4mm・最薄0.3mmの部品を順送の板鍛造で成形、MIMから置き換え
プリンターヘッド用部品。最厚部2.4mm・最薄部0.3mm(12%)。平面度0.02、輪郭度0.04。MIMから板鍛造プレスに切り替え、月産100万個以上。
株式会社サイベックコーポレーション
出典:サイベックコーポレーション「板鍛造・順送プレス加工の製品事例」
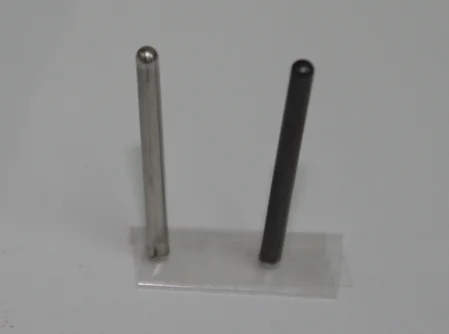
エースモデル板厚0.1mmのSUS304で外径φ2.0・長さ24mmに深絞り
医療用体温計の先端品。SUS304の板厚0.1tで、外径φ2.0・内径φ1.8・長さ24mmの深絞りにステンレスで成功と記載。
株式会社ナカザ
出典:ナカザ「深絞り加工」
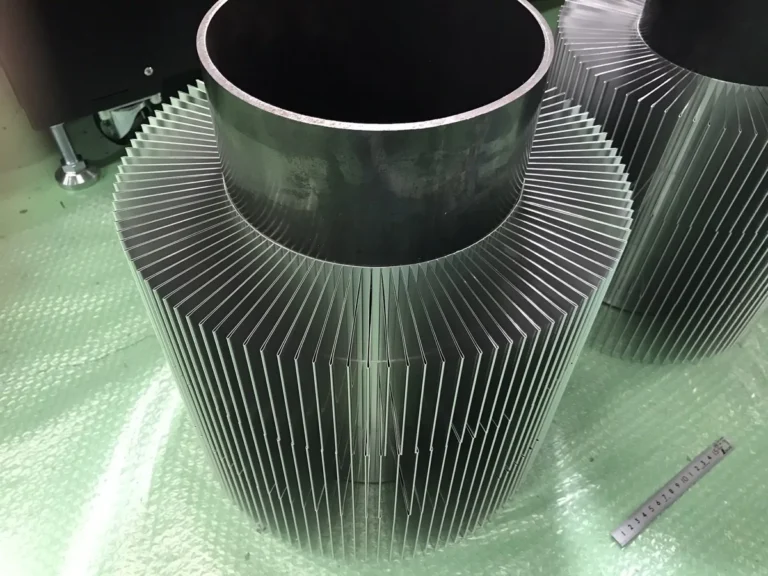
配管や設備の筐体に、特別な工具なしで後付けできる薄板の放熱フィン。写真は200A配管への取付の例。
株式会社最上インクス
出典:最上インクス スタンダードフィン「画像ギャラリー」
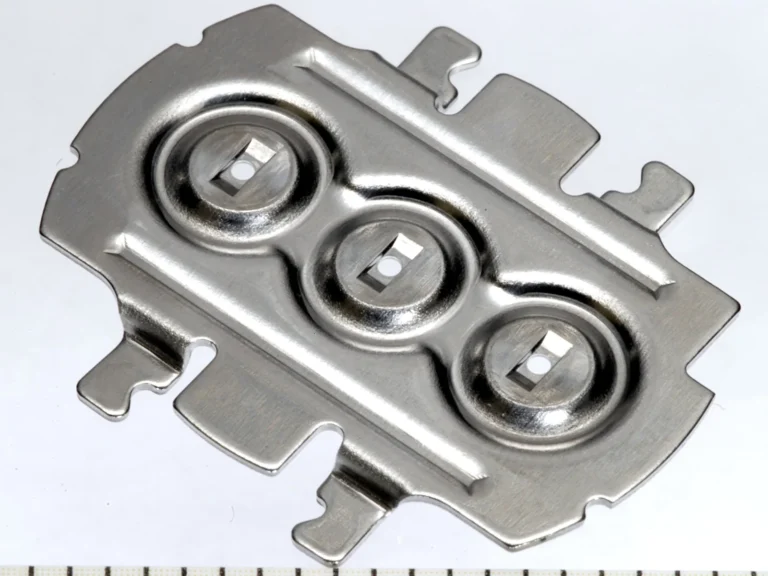
エースモデル板厚0.4〜0.7mm のプレス部品で平面度0.005以下
SUS316・42Ni・コバールの板厚0.4〜0.7mm をプレスで加工し、平面度0.005以下とした精密機器の部品。
株式会社寺方工作所
出典:寺方工作所「差別化技術 A 平面精度」
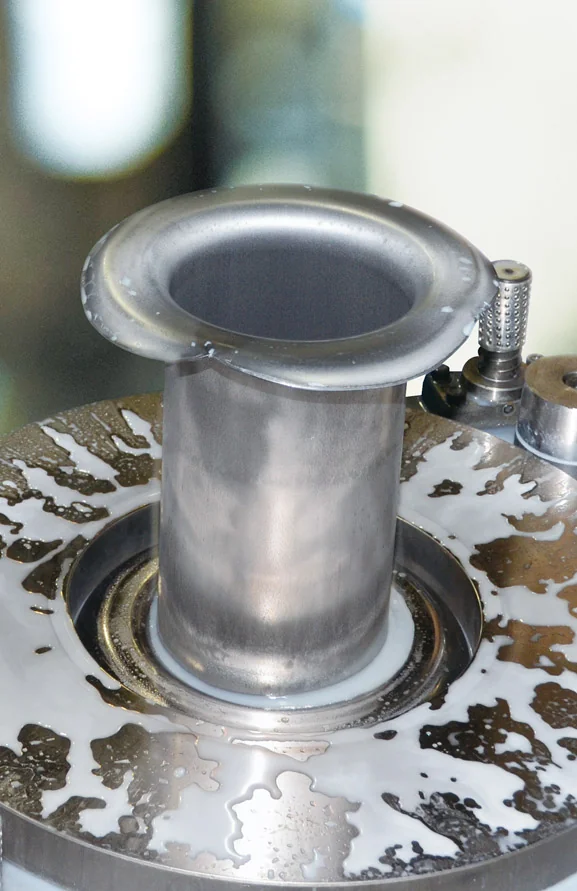
対向液圧プレスとリバースドロー成形で、直径480mm×厚さ1.6mmの鋼板を直径129mm×深さ370mmまで絞り、絞り比3.7を可能にしたと同社は記載。
株式会社松永製作所
出典:松永製作所「深絞り加工」
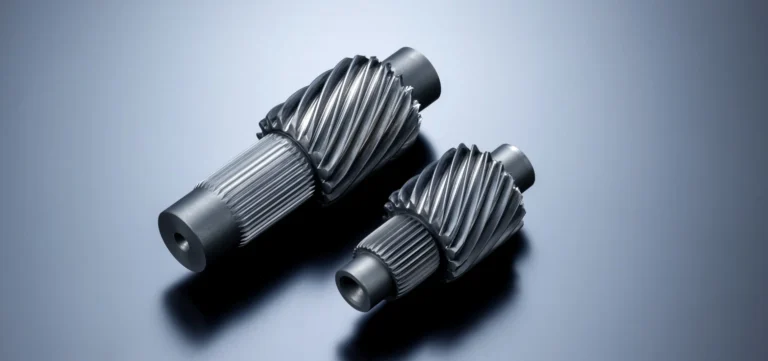
エースモデルプレス力と回転力を同時に加える鍛造は世界初の製法と同社は記載
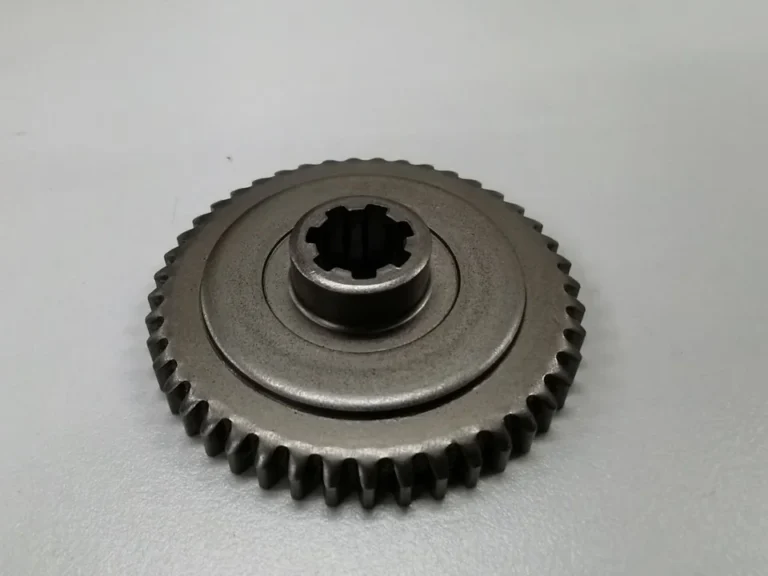
軸方向のプレス力と回転力を同時に加える冷間鍛造「歯精鍛」でワンショット成形する軸付きはすば歯車。諸元の例はモジュール2.3・ねじれ31.5度。
金田工業株式会社
出典:金田工業「歯精鍛-はすば歯車冷間鍛造-」
モータケースとベアリングパイプの一体絞り加工品。内径・外径の寸法と2つの筐体の同軸度を備えると同社は記載。
株式会社仲田製作所
出典:仲田製作所「製造技術」
SUS430、板厚1.0mm、絞り深さ52.7mm、内径4.6mm、絞り比率1:11、寸法公差は最小部0.03mm。生産数は月60万個。
ワールドウイング株式会社
出典:ワールドウイング「精密深絞り加工の先端事例」
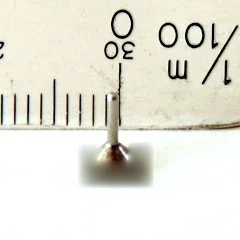
エースモデル板厚0.1mmで内径0.7mm・深さ4mmの深絞りを月300万個
SUS304、板厚0.1mm、絞り深さ4mm、内径0.7mm、絞り比率1:6、寸法公差は最小部0.04mm。生産数は月300万個。
ワールドウイング株式会社
出典:ワールドウイング「精密深絞り加工の先端事例」
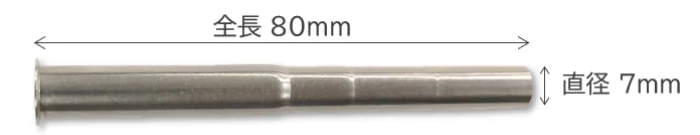
エースモデル板厚0.4mmの SUS430 を深さ/直径比11.4・全長80mmに深絞り
燃料噴射部品。材質 SUS430、板厚0.4mm、深さ/直径比(L/D)11.4。中間焼鈍で材料を破断させずに成形し、全長80mm。
日伸工業株式会社
出典:日伸工業「深絞り加工」
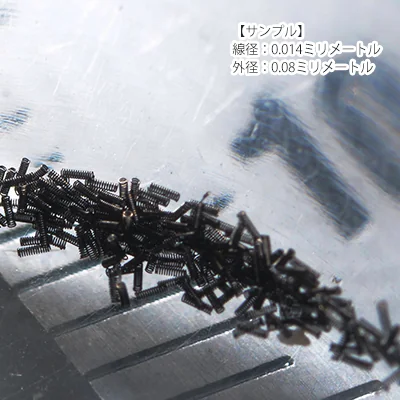
エースモデル線径0.014mm・外径0.08mmのコイルばね。14μは世界最小の直径と同社は記載
素線14μを使った超微細加工の極細・極小スプリング。写真のサンプルは線径0.014mm、外径0.08mm。
株式会社幸手スプリング
出典:幸手スプリング「幸手スプリングの強み」
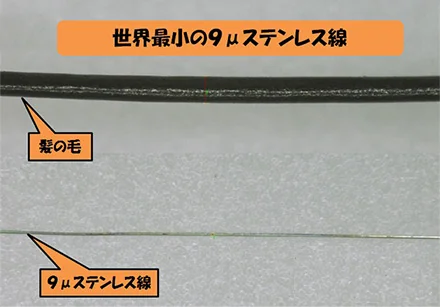
エースモデル直径9μm(0.009mm)のステンレス線。「世界最小」と同社は記載
シングル伸線で直径9μm(0.009mm)のステンレスワイヤを開発。9μmを49本撚り合わせたφ0.081mmのワイヤロープも製造可能。
大阪コートロープ株式会社
出典:大阪コートロープ「ワイヤロープ」
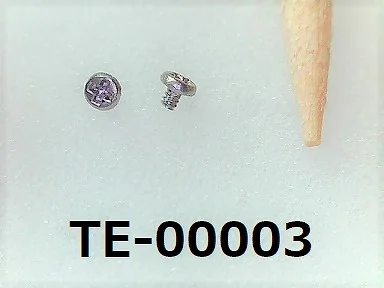
ステンレスの#00ナベ小ねじ。0.5×0.6、頭径1.1・頭高0.3。0.5・0.7・0.9ミリも製作可能と同社は記載。
松本産業株式会社(精密ねじ)
出典:松本産業「ミリねじ(#00)ミニチュアねじ」
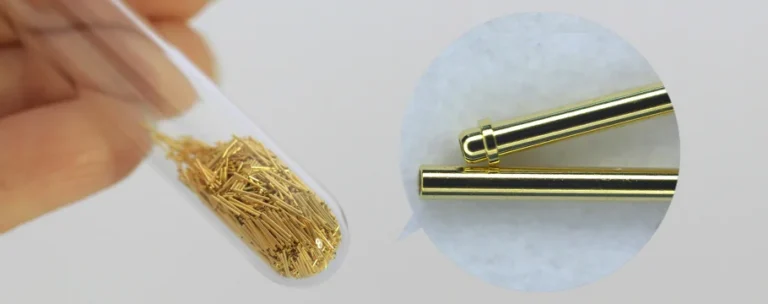
リン青銅の電子部品。大きさφ0.3mm×4mm、穴径φ0.22mm。絞り加工。表面処理はNiメッキ→金メッキ。
株式会社ウィル
出典:ウィル「製品ギャラリー」
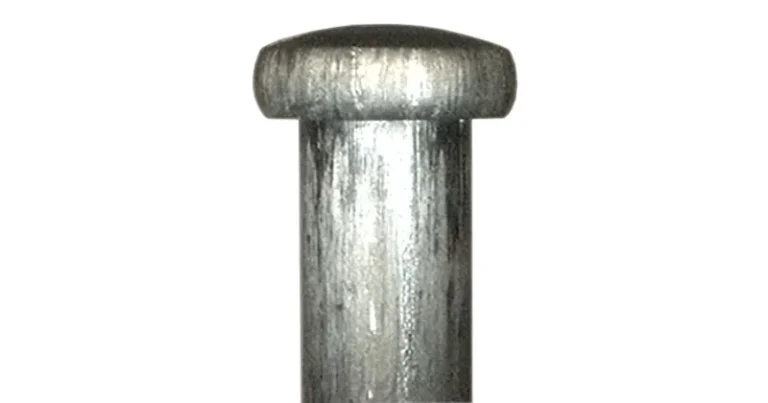
鍛造すると割れやすいモリブデンで、材料割れを小さくした平型・皿型・球面型のリベットに対応する温間鍛造を確立と記載。
株式会社アイテック・ツリタニ
出典:アイテック・ツリタニ「最新イチオシ技術」
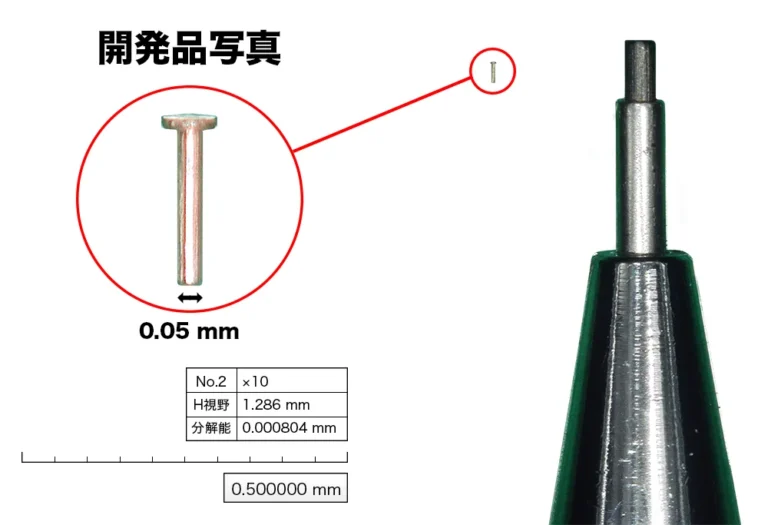
エースモデル線径0.05mmのワイヤーから鍛造した接続端子用のT型ピン
線径0.05mmのワイヤー材料をマイクロヘッダーを応用した加工で鍛造した、接続端子用のT型のピン(開発品)。
株式会社アイテック・ツリタニ
出典:アイテック・ツリタニ「最新イチオシ技術」
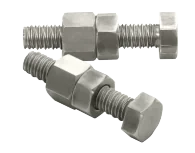
エースモデル超モノづくり部品大賞の共同議長賞(2023年)を受賞と同社は記載
1本のボルトに大小2種のリードのねじ山を持ち、2種のナットを装着する。ISO16130の振動試験2000サイクルで残存軸力約88%と同社は記載。
株式会社ニッセー
出典:ニッセー「PLB v2」
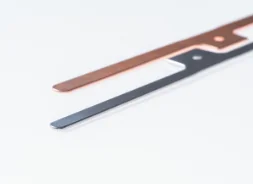
プレス切断のときにバリを出さない同社独自の加工方法(ラウンドトリム)の加工例。用途例は車載電池、材質例は銅・アルミ。
日伸工業株式会社
出典:日伸工業「技術紹介」
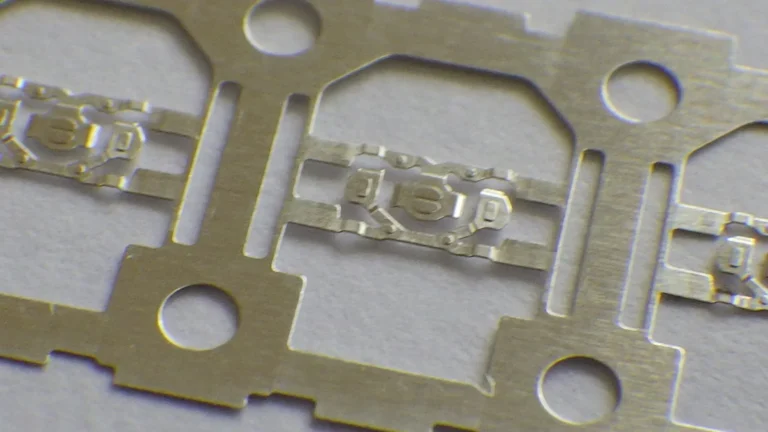
エースモデル板厚0.045mmで溝幅0.05mm・接点高さ±0.005
リン青銅C5212R-EH、板厚0.045mm、ピッチ5.8mm。中央接点の溝幅0.05mm、接点高さ±0.005、曲げ高さ±0.01。
株式会社ナカトガワ技研
出典:薄板プレス加工センター「C5212R-EH製 コンタクト」
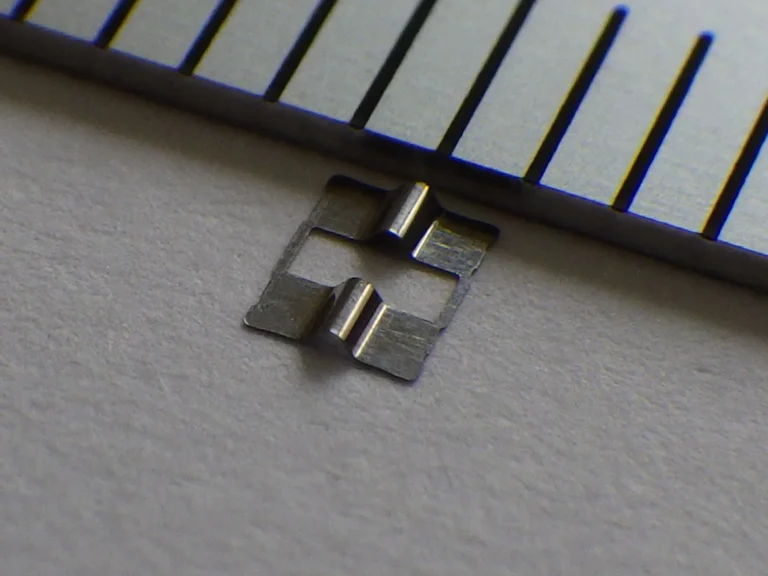
エースモデル板厚0.029mmのステンレスを順送金型で一発曲げ
SUS301-HT2000、板厚0.029mm、ピッチ5.5mm。試作順送金型で、一発曲げ加工で製造した電子部品向けの板バネ。
株式会社ナカトガワ技研
出典:薄板プレス加工センター「ステンレス製 極薄板バネ」
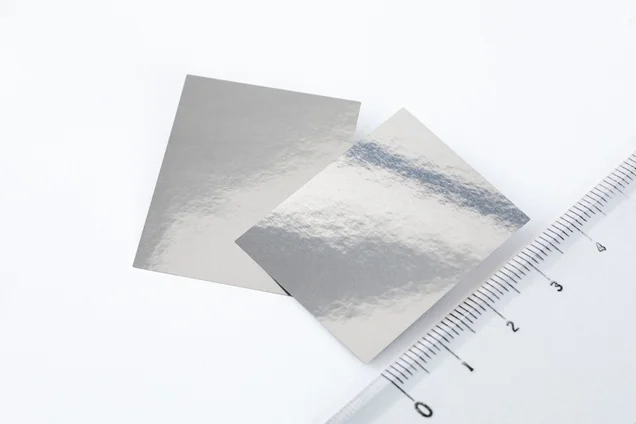
太陽光(発電デバイス)向け。サイズ25mm×35mm×0.04mm。精度はバリ高さ0.01mm以下。
有限会社飯田製作所
出典:飯田製作所 製作事例「極薄チタンプレス品」
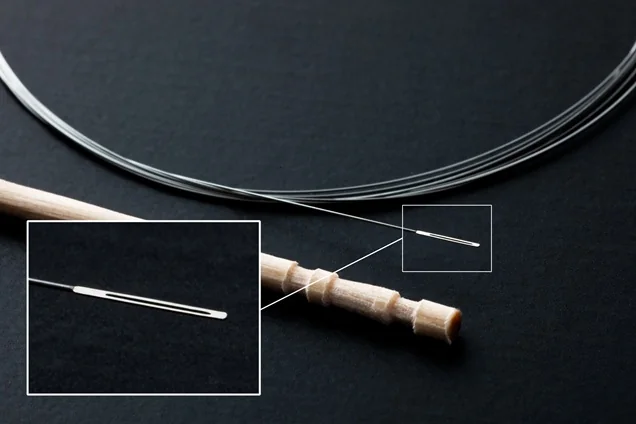
エースモデル外径φ0.16mmのNi-Ti線を潰し、0.05mmのスリットを加工
医療機器向け。外径φ0.16mmのNi-Ti材を厚さ0.1mmに潰し、0.05×0.1×3mmのスリットを加工。精度±0.02mm。
有限会社飯田製作所
出典:飯田製作所 製作事例「極細スリット加工品」
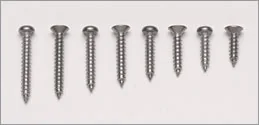
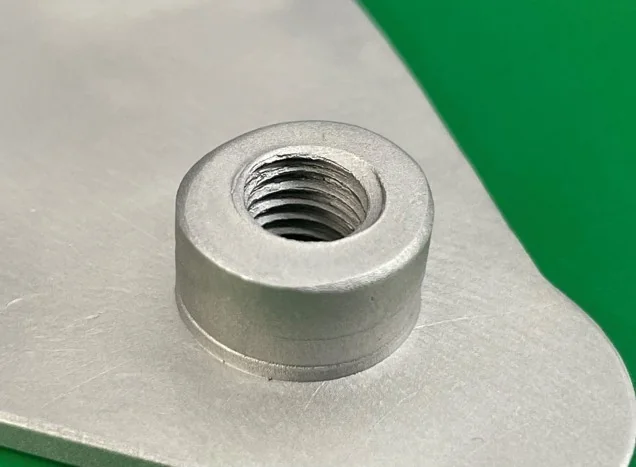
β合金のTi15-3-3-3を使ったねじ。2000年に加工に取り組み、2005年の初めに量産化に成功したと同社は記載。
興津螺旋株式会社
出典:興津螺旋「βチタン合金ねじの量産化に成功」
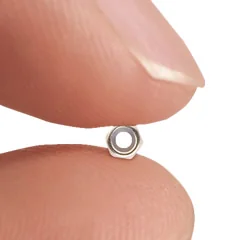
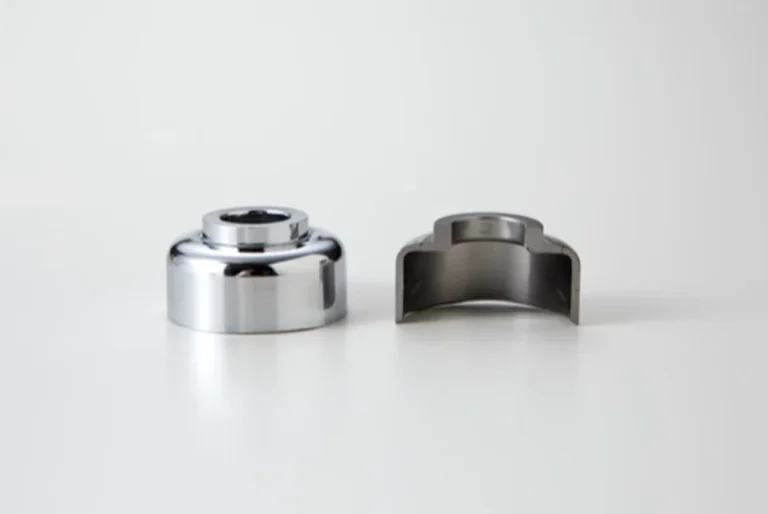
ツーポイントメガネ用の洋白のゆるみ止めナット。呼び径M1.4を鍛造で製造。ナイロンリングを組み付ける設備は新規設計で2年後に完成。
西精工株式会社
出典:西精工「ファインパーツ・ナット製造事例」
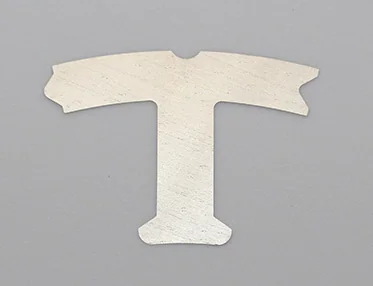
エースモデル薄く硬い厚さ0.025mmのアモルファス箔をプレスで打ち抜き、積層
薄く硬いアモルファス材をプレスで打ち抜いたティース形状(t=0.025mm)。打抜きと積層について特許を取得したと同社は記載。
株式会社小松精機工作所
出典:小松精機工作所「アモルファス積層コア」
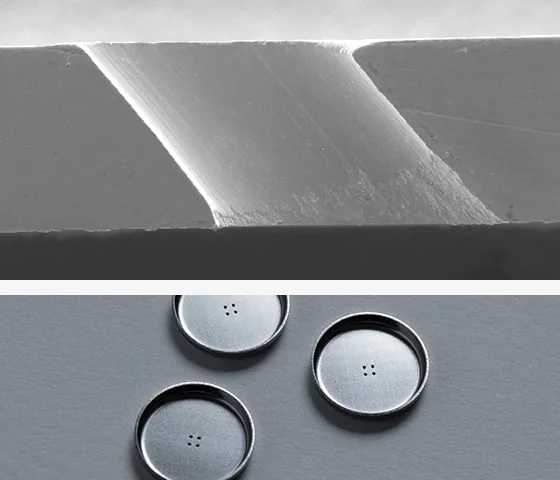
エースモデル0.1mmの薄板に最小径φ0.080mmの斜め孔をプレスであける
0.1mmの薄板に最小径φ0.080mmの斜め孔をプレスであける技術。燃料噴射装置の部品の先端ノズルに使われている。
株式会社小松精機工作所
出典:小松精機工作所「プレス加工技術」
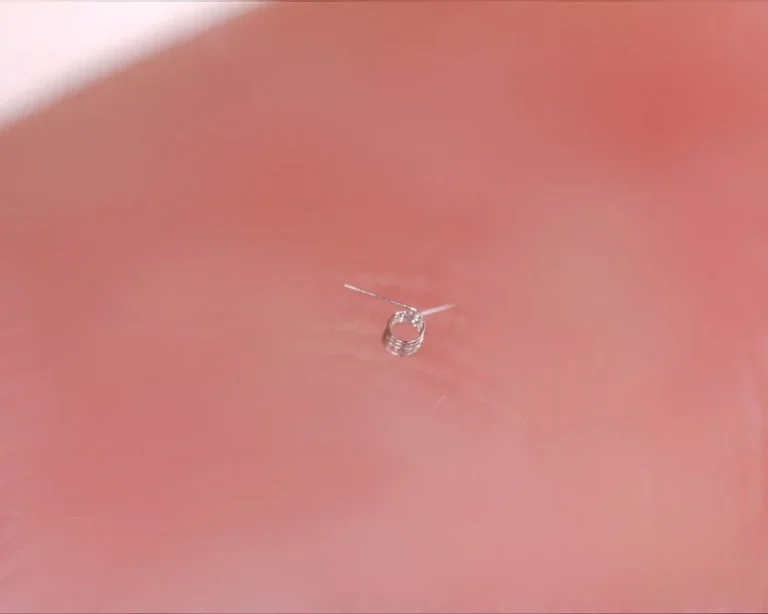
エースモデルプラチナの線径30μm・外径0.3mm・自由長0.3mmのねじりばね
プラチナのトーションばね。線径Φ0.03(30μm)、外径Φ0.3、自由長0.3mm。
中央ばね工業株式会社
出典:中央ばね工業「極細線ばね・微細ばね 紹介」
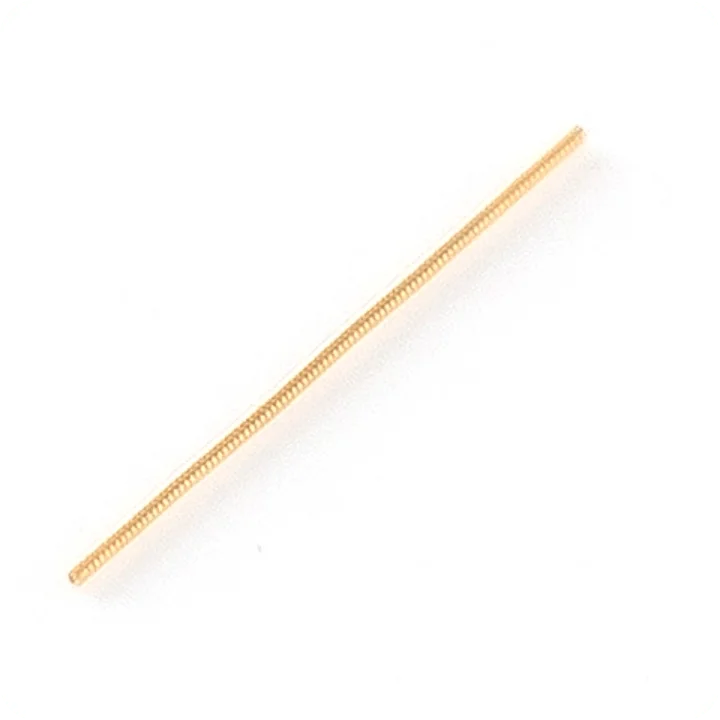
エースモデル線径0.018mm・外径0.072mmのコイルばね
線径0.018mm、外径0.072mmの極細線ばね。極細線ばねは半導体検査装置のプローブピンの部品に採用されている。
株式会社ミクロ発條
出典:ミクロ発條「極細線ばね」
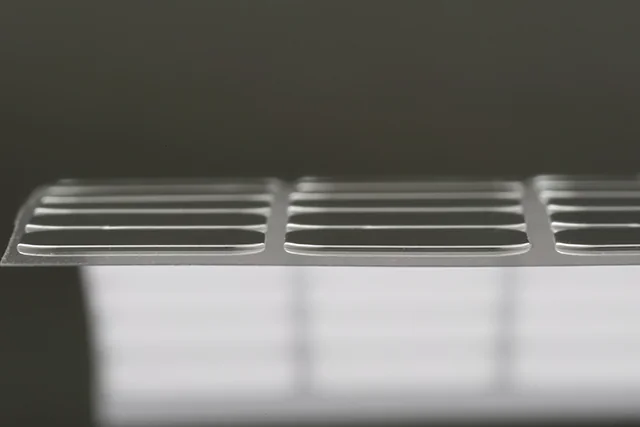
コア材0.10〜0.40mmの発泡体に、6.5〜15μのアルミ箔を9〜50μの粘着剤で貼り合わせたスピーカー用の振動板。
米島フエルト産業株式会社
出典:米島フエルト産業「振動板」
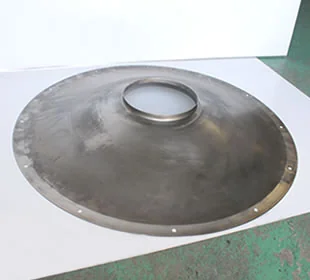
SUS製 板厚1.2mm、最大外径φ840、高さ100。海苔の洗浄設備に使う部品。平板からの絞り。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
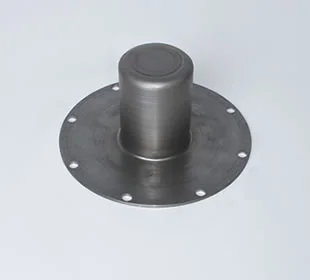
SPHC製 板厚3.2mm、最大外径φ183、高さ90。産業機器のカバー。平板からの絞り。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
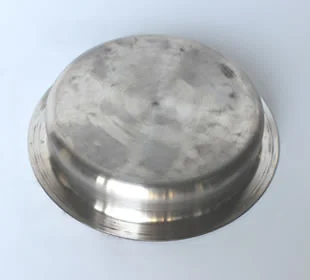
SUS製 板厚2.0mm、最大外径φ243、高さ40。受け皿で、平板からの絞り。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
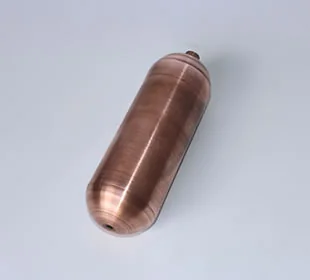
銅製 板厚2.0mm、最大外径φ70、全長245。左側は縮管率28%、熱間加工絞り。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
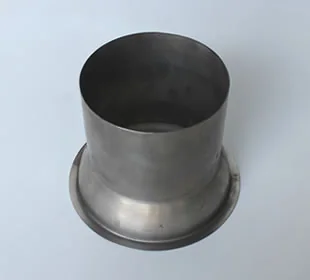
SUS製 板厚1.6mm、最大外径φ250、高さ200。φ256のパイプから絞った、用水路の排出口。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
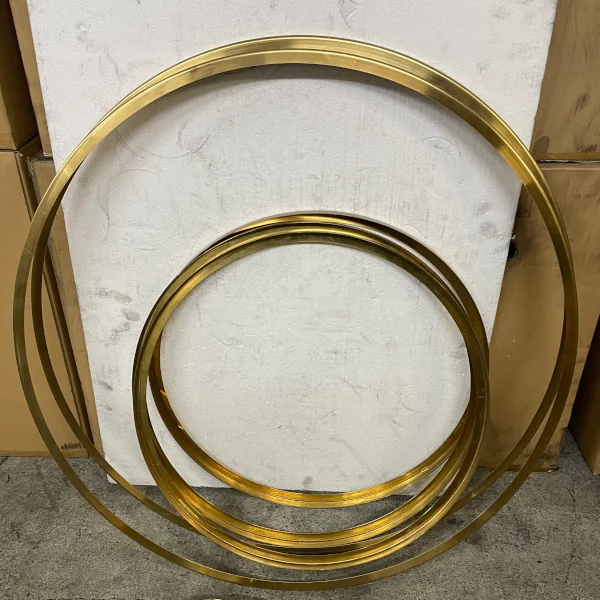
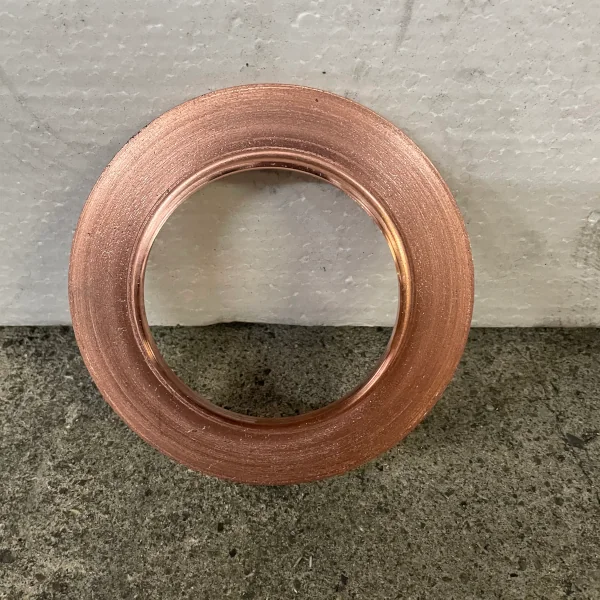
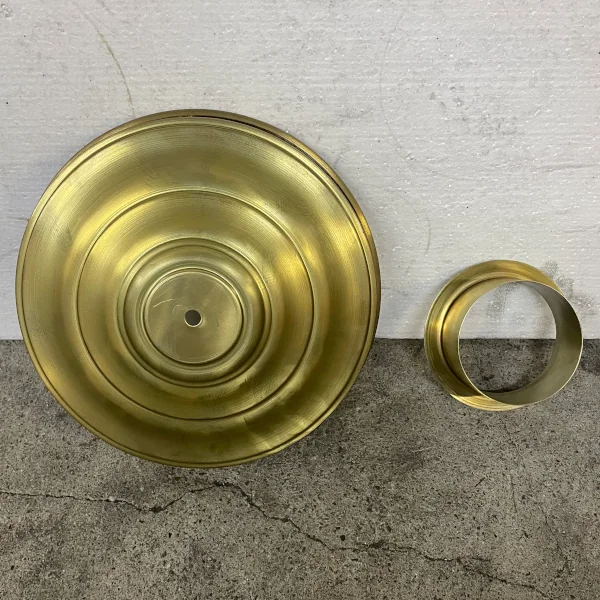
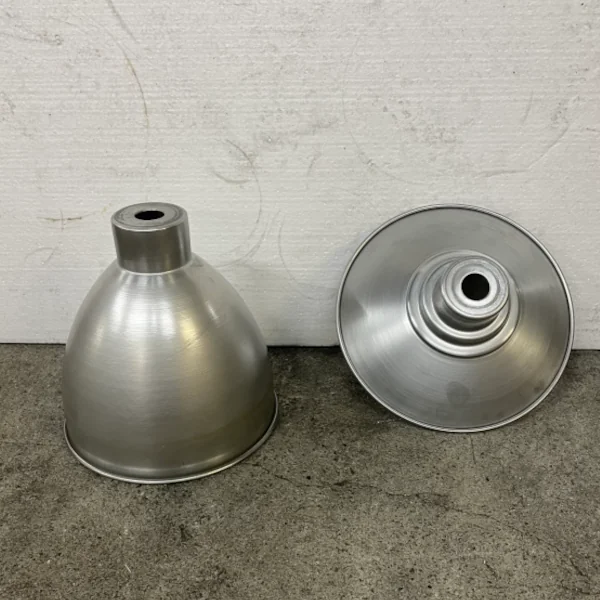
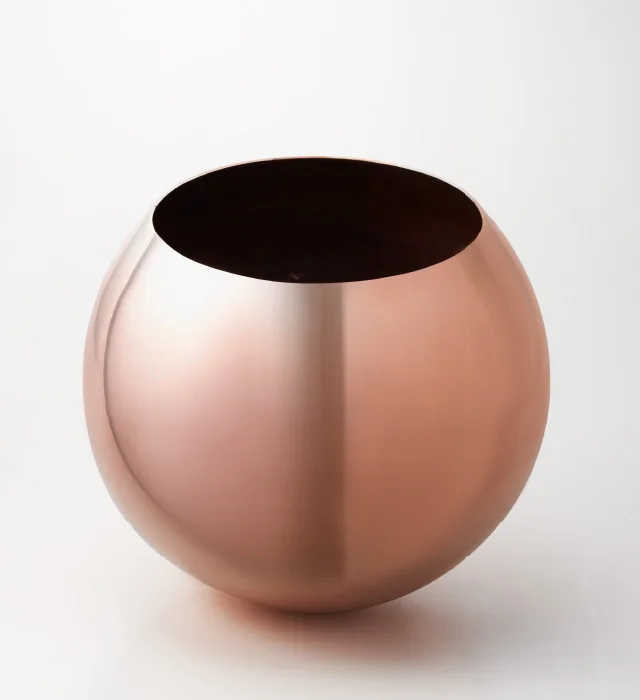
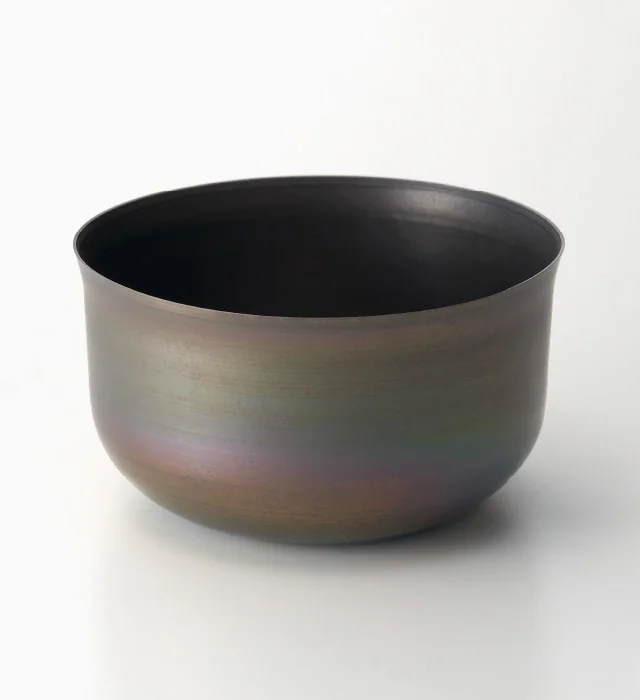
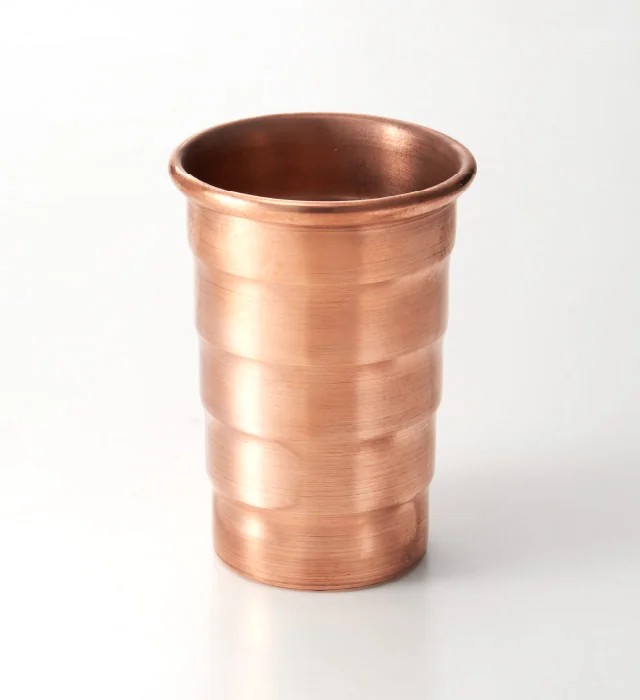
へら絞りの形状実績。銅、板厚1.2mm、高さ108mm、焼鈍1回、へら絞り加工。
ミノル製作所 株式会社
出典:ミノル製作所「へら絞り加工」形状実績
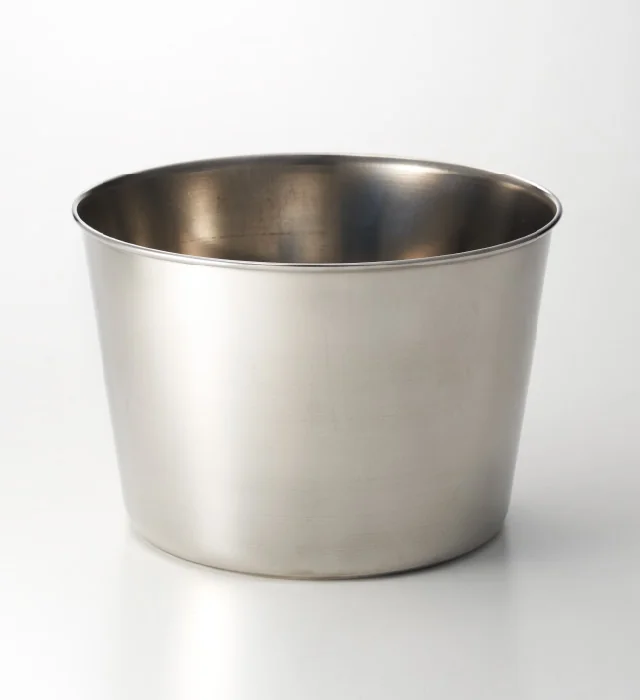
へら絞りの形状実績。304、板厚1.2mm、高さ120mm、焼鈍3回、へら絞り加工、スピニング仕上げ。
ミノル製作所 株式会社
出典:ミノル製作所「へら絞り加工」形状実績
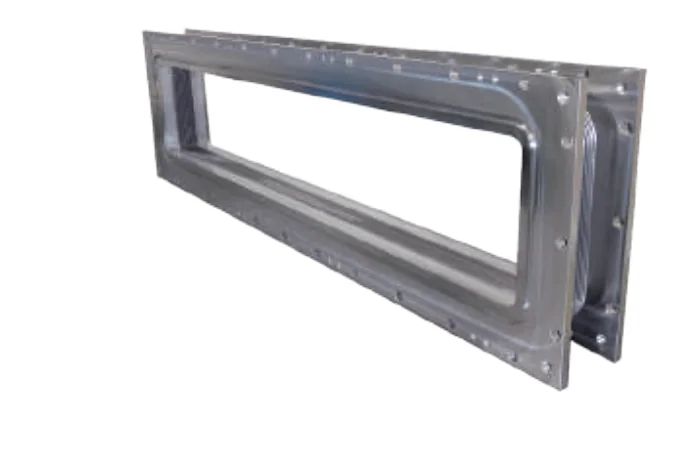
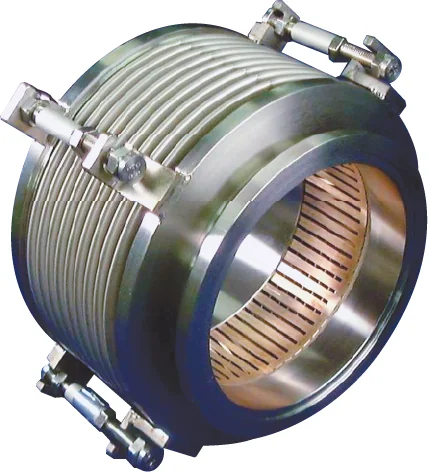
J-PARC 50GeV向け。RFコンタクト機能を有するチタン製の成形ベローズ。
入江工研株式会社
出典:入江工研「製作実績品:J-PARC 50GeV RFコンタクト付きチタン製成形ベローズ」
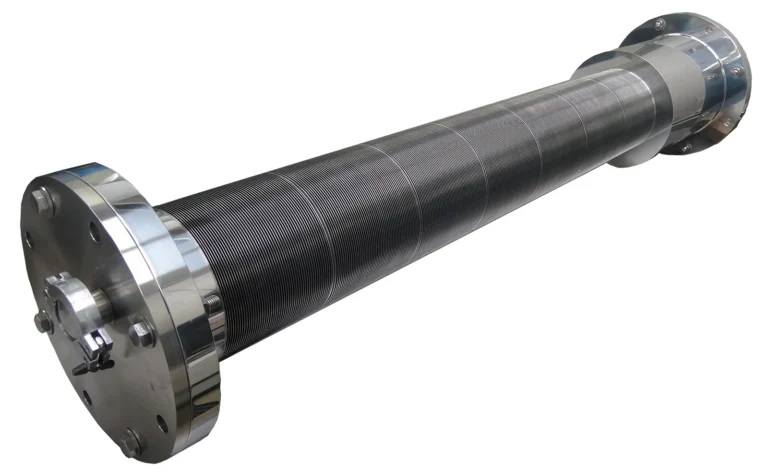
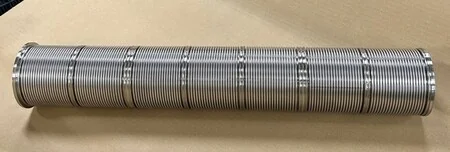
シール用。内径95mm、全長670mm、板厚0.2mm×2層、バネ定数59.6N/mm、ベローズ・金具ともハステロイC-22。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:シール用に使われるハステロイC-22製の2層ベローズ」
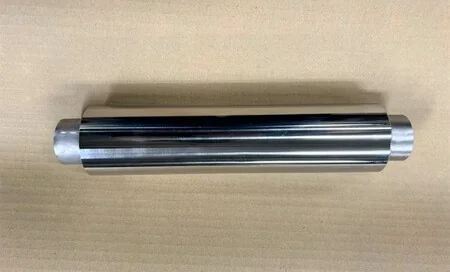
エースモデル900℃の配管用に、インコネル625の板厚0.2mm×2層のベローズ
32A Sch20のSUS316パイプ付き。温度900℃、板厚0.2mm×2層、ベローズはインコネル625、外筒SUS316L。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:900℃のエアーが流れる配管に組み込まれる外筒式ベローズ」
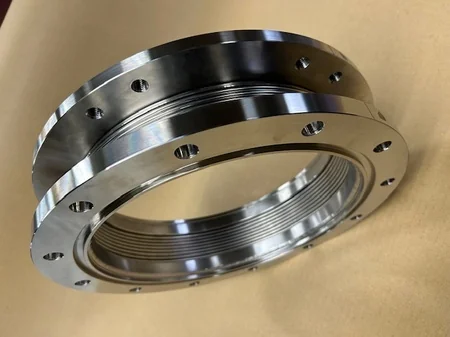
250A×100L、両端特殊フランジ。真空仕様で使用。板厚0.25mm、バネ定数92.3N/mm、ベローズSUS316L。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:250Aで面間100mmの短面間ベローズ伸縮管」
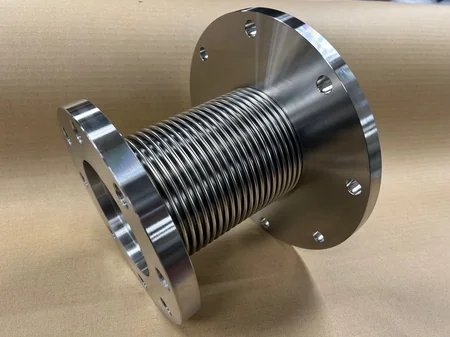
100A×185L、片側JIS10K・片側特殊フランジ。設計温度650℃、バネ定数13.6N/mm、ベローズSUS316L・フランジSUS304。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:650℃のスチームに対応するバネ定数の低いベローズ」
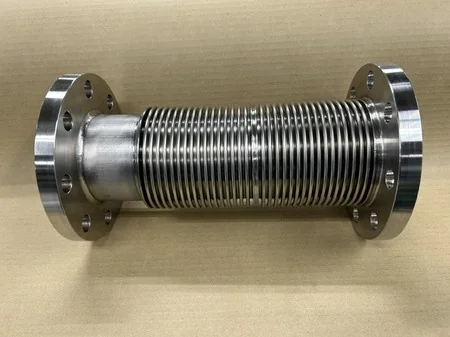
90A×340L、両端JIS10K(90A)フランジ。設計温度1100℃、板厚0.3mm、バネ定数15.4N/mm、材質はSUS310S。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:高耐熱SUS310S製ベローズ」
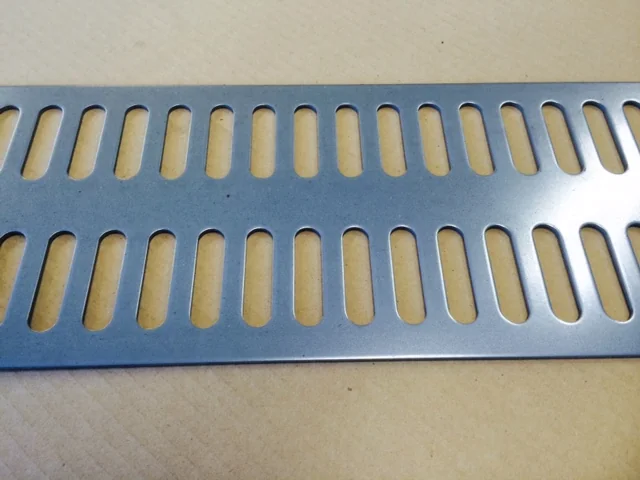
SPG・10×40長穴・130×1400・板厚2.3t・30枚。タレパンで穴あけ後にシャーリングカットし、最後にレベラー加工。
三和打抜工業株式会社
出典:三和打抜工業「建築用パンチングメタル」
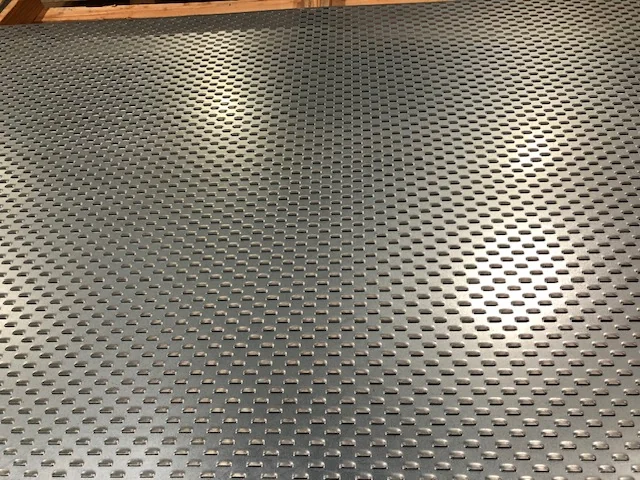
鉄・914×1829・板厚1.0t・20枚。専用の金型で、打ち抜くパンチングとは異なる押し上げるプレス加工を施した。
三和打抜工業株式会社
出典:三和打抜工業「プレス加工」
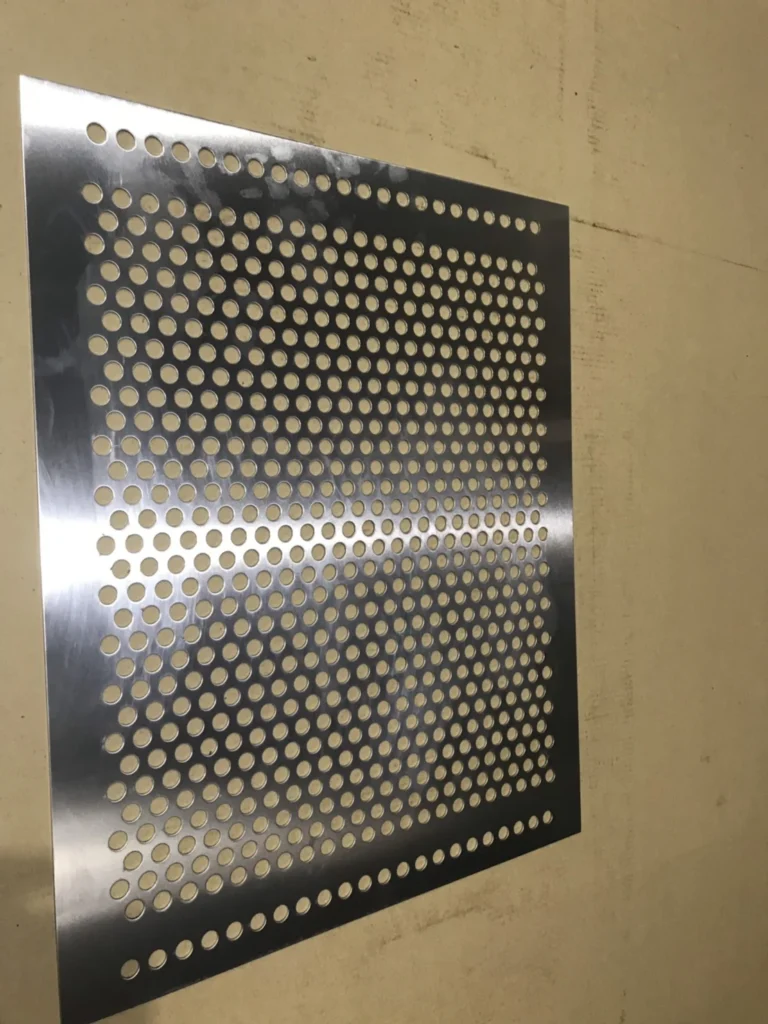
アルミ・14Φ×20.5P・開孔率46.7%・板厚2t。指定の穴径ピッチでタレパンにより1個ずつ穴あけし、シャーリングで切断。
三和打抜工業株式会社
出典:三和打抜工業「トレー用パンチングメタル」
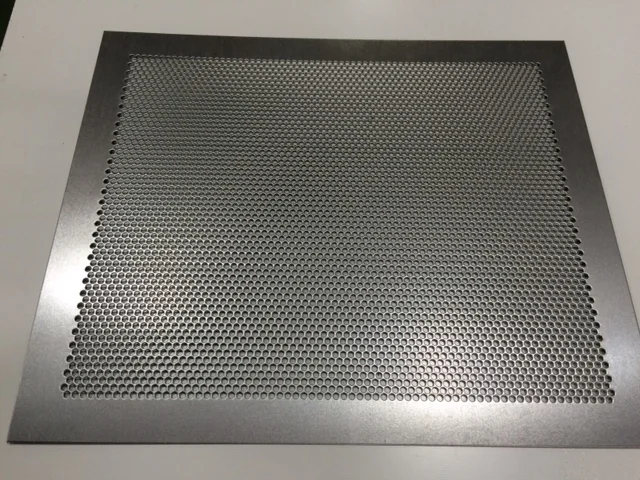
SPCC・3Φ丸孔・開孔率51%・板厚0.8t。タレットパンチプレスで外周カットし、平らにするためレベラー加工。
三和打抜工業株式会社
出典:三和打抜工業「通気用パンチングメタル②」
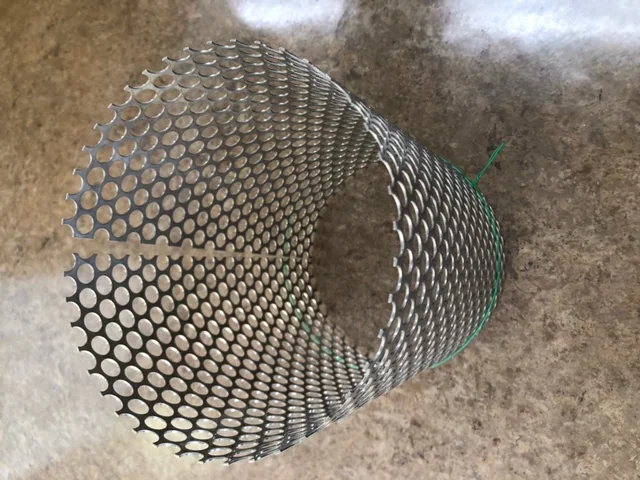
SUS304-2B・板厚1.0t・10Φ×12P千鳥のシートにタレパンで穴あけし、フチなし切断後、協力会社で丸め加工。
三和打抜工業株式会社
出典:三和打抜工業「パンチング加工と丸め加工」
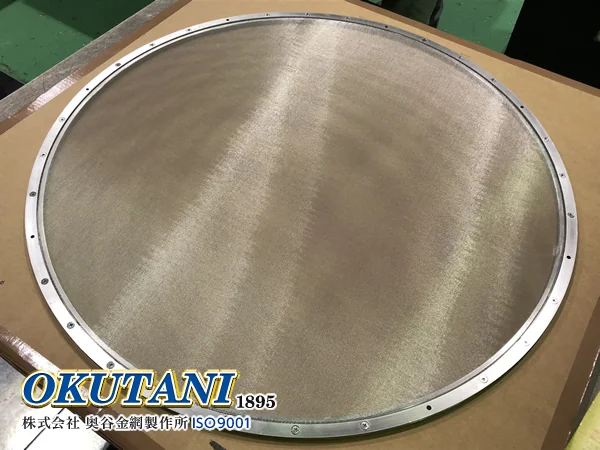
織金網の加工例として「フィルター」の題で掲載された、リング枠付きの円形の製作品。
株式会社奥谷金網製作所
出典:奥谷金網製作所「加工品一覧」織金網の加工例(フィルター)
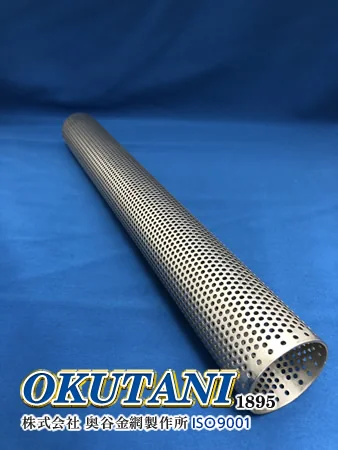
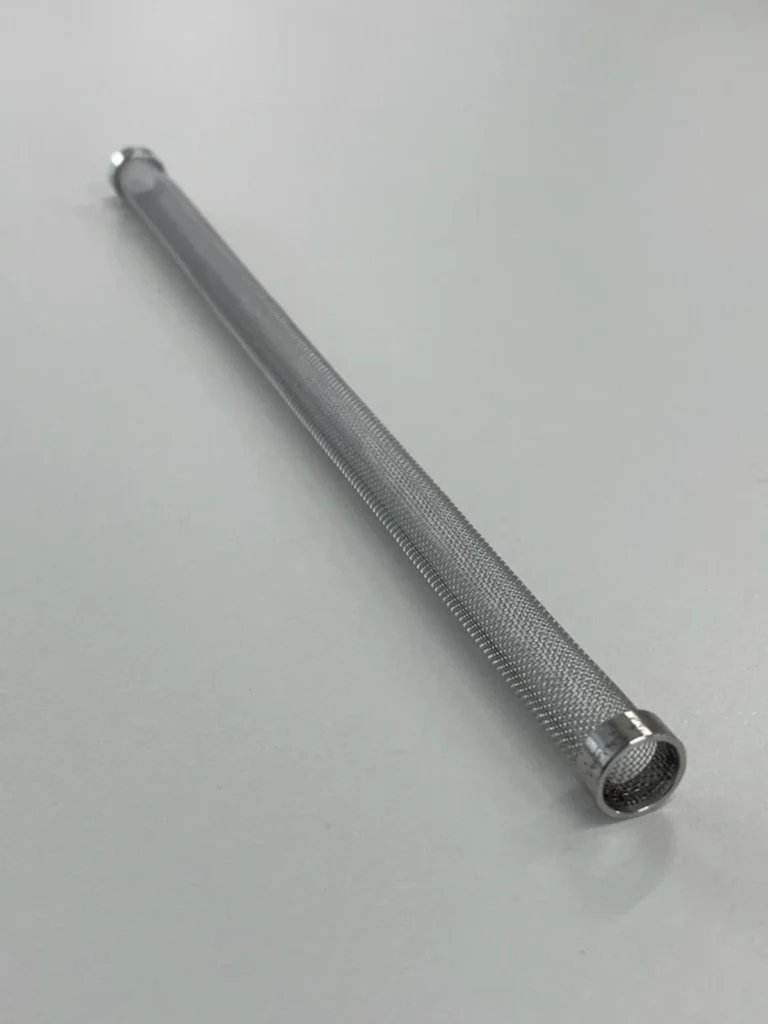
パンチングメタルの加工例として「ストレーナー」の題で掲載された、細長い円筒形の製作品。
株式会社奥谷金網製作所
出典:奥谷金網製作所「加工品一覧」パンチングメタルの加工例(ストレーナー)
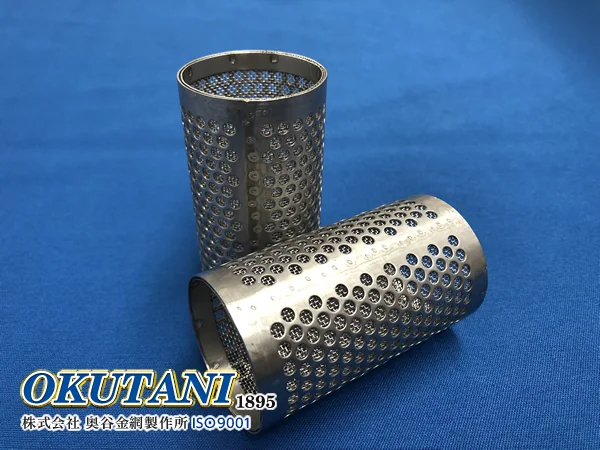
パンチングメタルの加工例として「ストレーナー」の題で掲載された円筒形の製作品2本。
株式会社奥谷金網製作所
出典:奥谷金網製作所「加工品一覧」パンチングメタルの加工例(ストレーナー)
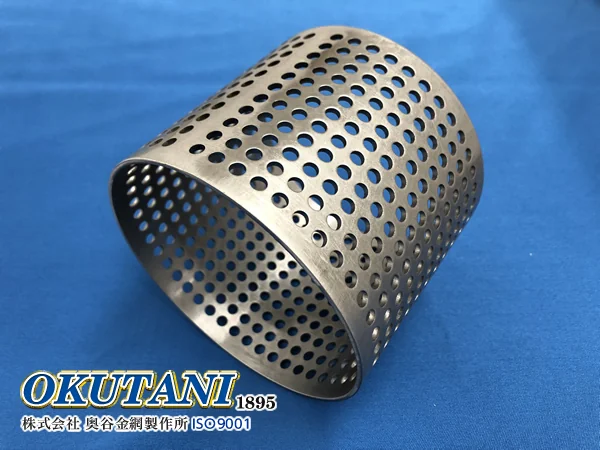
パンチングメタルの加工例として「ストレーナー」の題で掲載された円筒形の製作品。
株式会社奥谷金網製作所
出典:奥谷金網製作所「加工品一覧」パンチングメタルの加工例(ストレーナー)
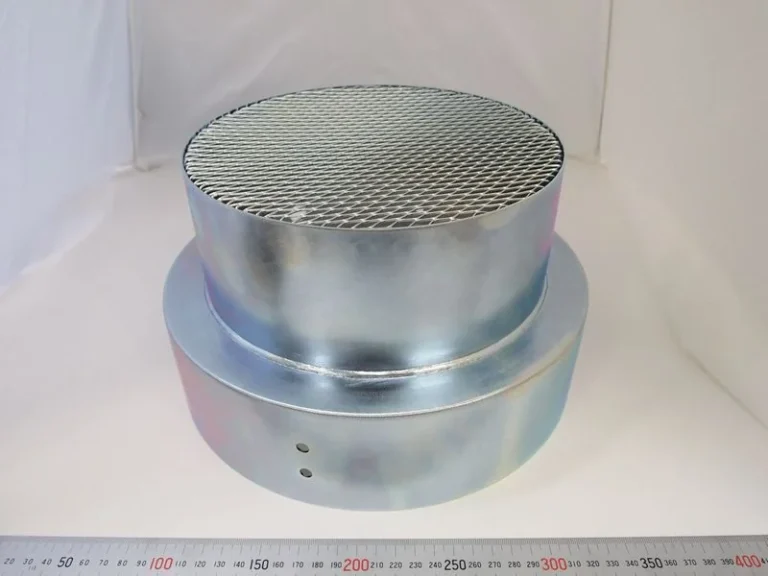
SPCC、t1.2mm、270×270×160mm、1個。ツインロール成形機で端曲げなしの円筒にし、溶接とスポット溶接で組み立てた。
株式会社前田テクニカ
出典:前田テクニカ「製品紹介」
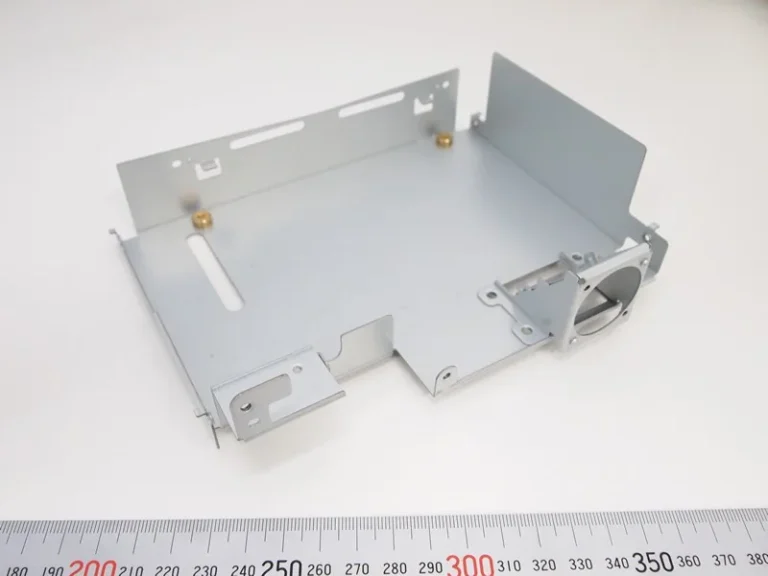
SECC、t0.8mm、200個。バーリングかしめと圧入で組立。QDC金型を含む単発プレス金型で金型コストを抑えた。
株式会社前田テクニカ
出典:前田テクニカ「製品紹介」
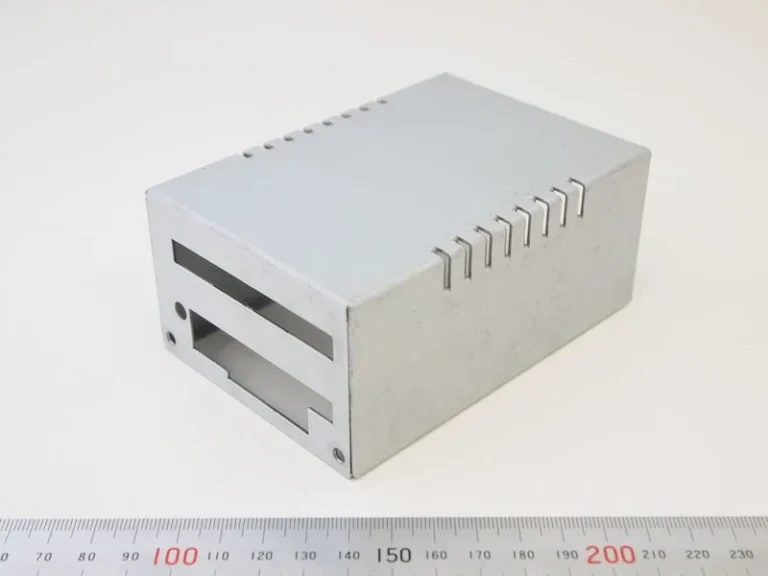
SECC、t1.0mm、110×110×52mm、100個。肩部の切り起こしの形状を提案し、専用型を製作して加工した。
株式会社前田テクニカ
出典:前田テクニカ「製品紹介」
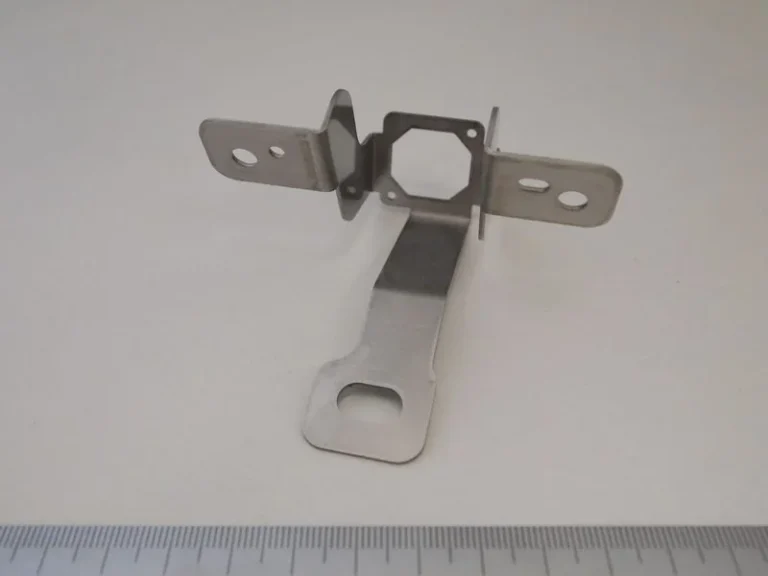
SUS304、t1.2mm、80×80×40mm、100個。板厚のばらつきのある材料でスプリングバックを見込み、穴間寸法±0.1mmレベルを確保。
株式会社前田テクニカ
出典:前田テクニカ「製品紹介」
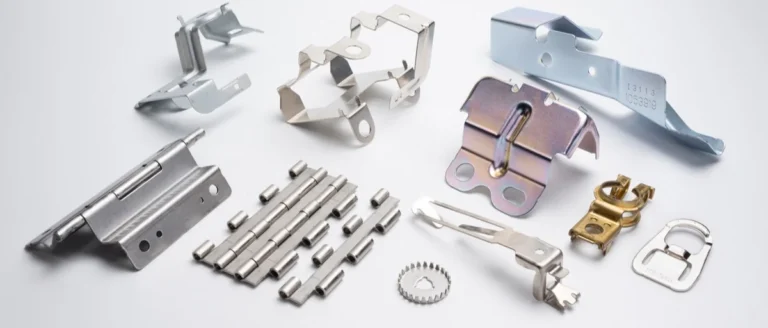
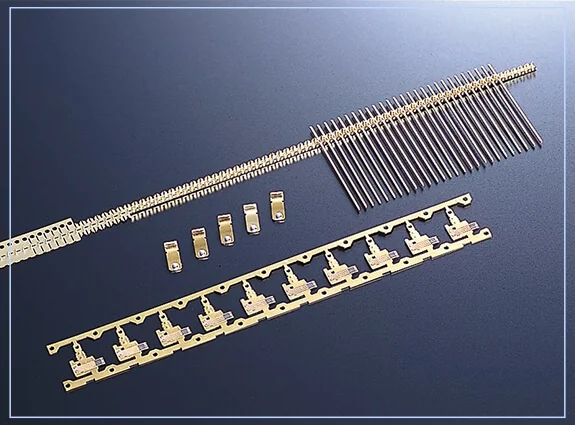
製品実績のギャラリーで「曲げ・成形」として載る、金具やヒンジ状の部品などのプレス品。
株式会社伊藤製作所
出典:伊藤製作所「製品実績」(曲げ・成形)
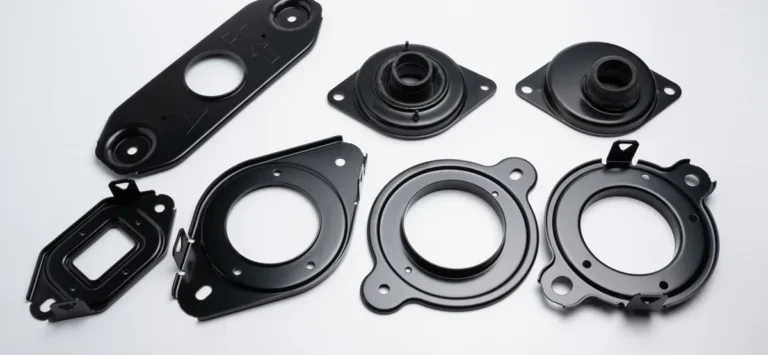
製品実績のギャラリーで「ハーネス用ブラケット」として載る黒いプレス部品が並ぶ。
株式会社伊藤製作所
出典:伊藤製作所「製品実績」(ハーネス用ブラケット)
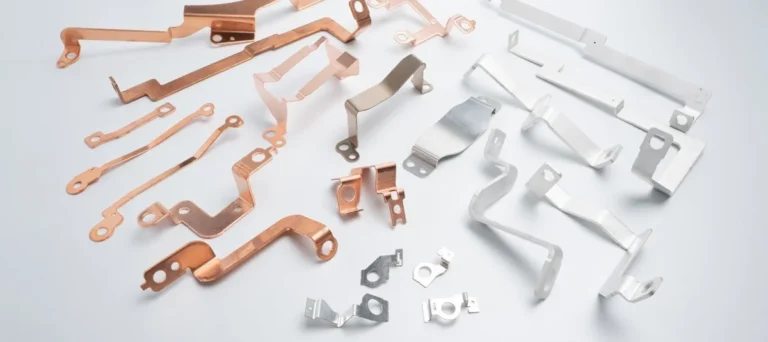
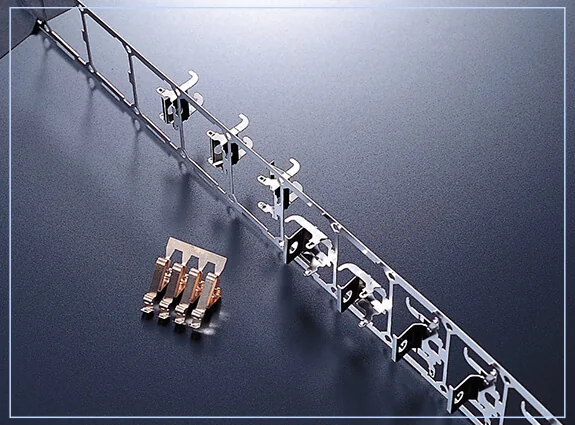
製品実績のギャラリーで「バスバー」として載るプレス部品。銅色と銀色の曲げた部品が並ぶ。
株式会社伊藤製作所
出典:伊藤製作所「製品実績」(バスバー)
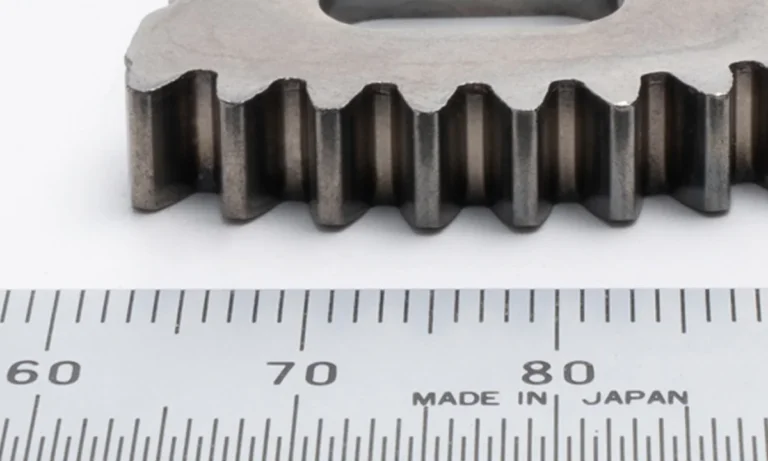
製品実績のギャラリーで「精密せん断」として載る部品。歯形の外周にせん断面が見える。
株式会社伊藤製作所
出典:伊藤製作所「製品実績」(精密せん断)
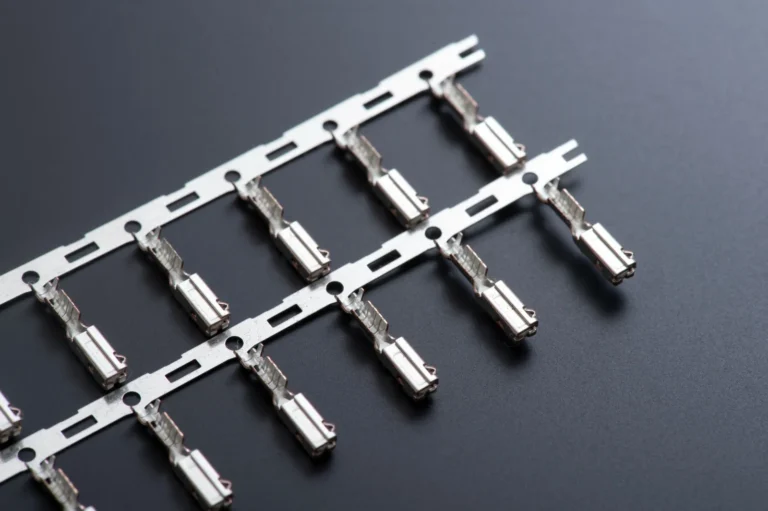
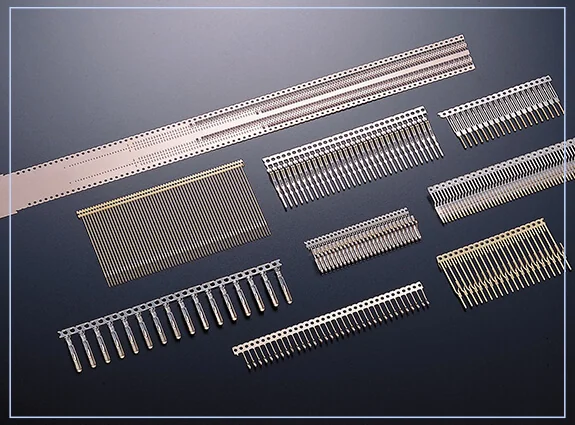
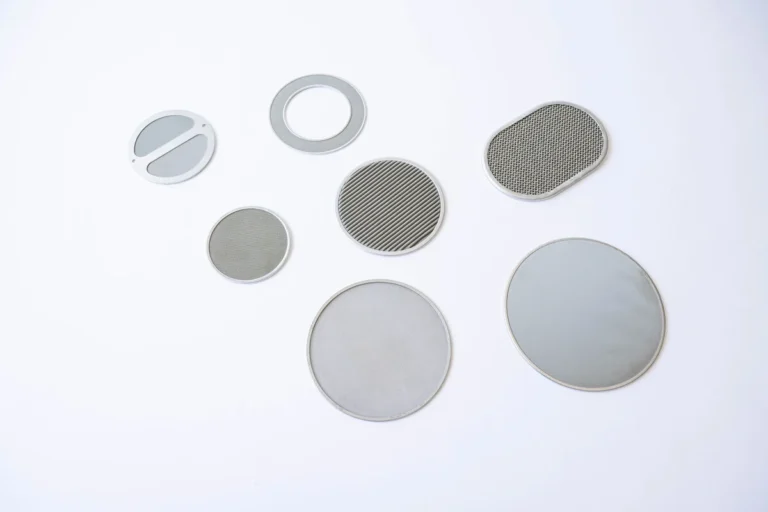
化学繊維の生産で糸切れや交換周期の短縮に悩む顧客向けのディスクフィルター。濾材と枠材をプレス成型で一体化し、生産条件に応じて提供する。
株式会社八尾金網製作所
出典:八尾金網製作所 導入事例「化学繊維の品質を守るディスクフィルター」
空気中の微細粒子を観測する研究機器に組み込む特注フィルター。図面のない段階からヒアリングし、織金網とSUSリングで従来品と同等仕様に製作した。
株式会社八尾金網製作所
出典:八尾金網製作所 導入事例「研究開発機関によりご依頼の特注製品」
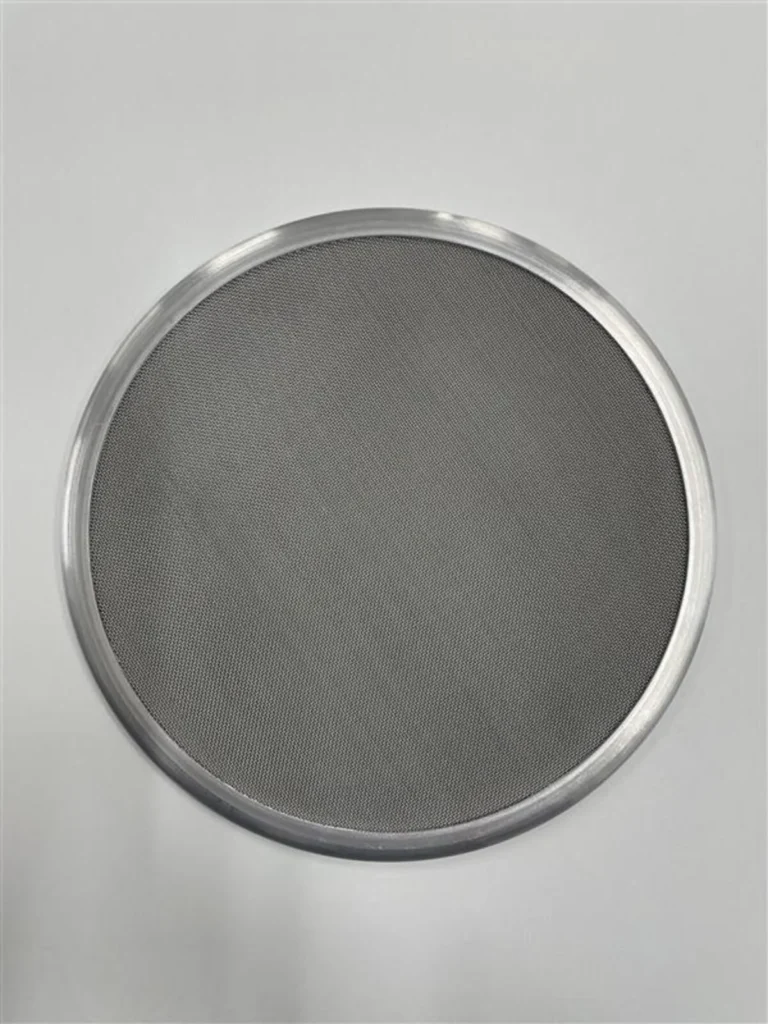
接着剤で接合したリムの剥離が頻発していたフィルターを、ヘラ絞り加工に切り替え。金型のプレス成形と比べてイニシャルコストを約3分の1に削減した。
株式会社八尾金網製作所
出典:八尾金網製作所 導入事例「コストを抑えたフィルター改善」
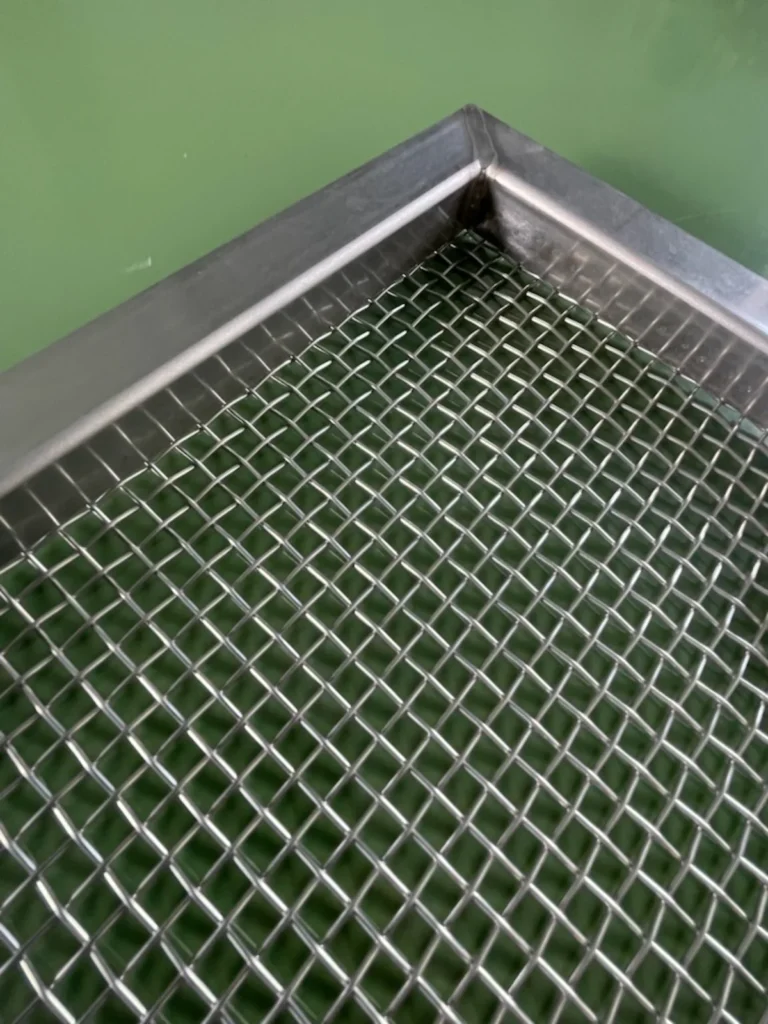
食品(乾物)加工メーカー向けに、線材が脱落しても磁力で捕捉できる磁性金網でフィルターを製作。従来と同じ構造で、清掃・メンテナンス手順は変えずに済んだ。
株式会社八尾金網製作所
出典:八尾金網製作所 導入事例「磁性金網フィルターによる金属異物混入防止のご提案」
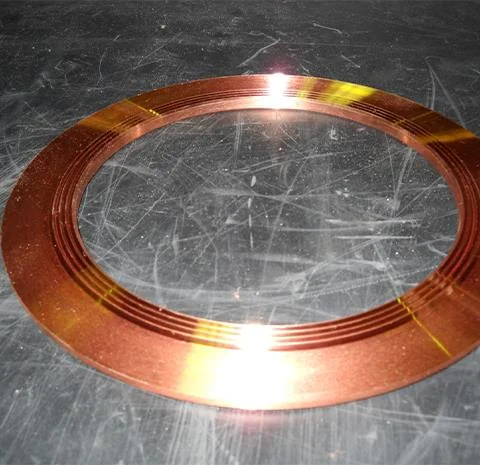
各種金属製のパッキン・ガスケットを製作。鉄・非鉄・ステンレス・チタンなどに対応し、加工はプレス・レーザー・切削などで行う。
株式会社丸和製作所
出典:丸和製作所「製品紹介 パッキン」
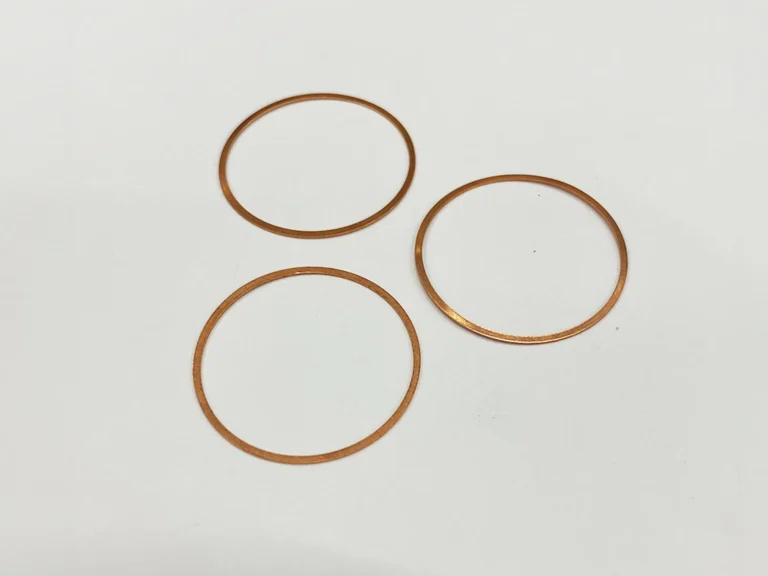
各種金属製のパッキン・ガスケットを製作。鉄・非鉄・ステンレス・チタンなどに対応し、加工はプレス・レーザー・切削などで行う。
株式会社丸和製作所
出典:丸和製作所「製品紹介 パッキン」
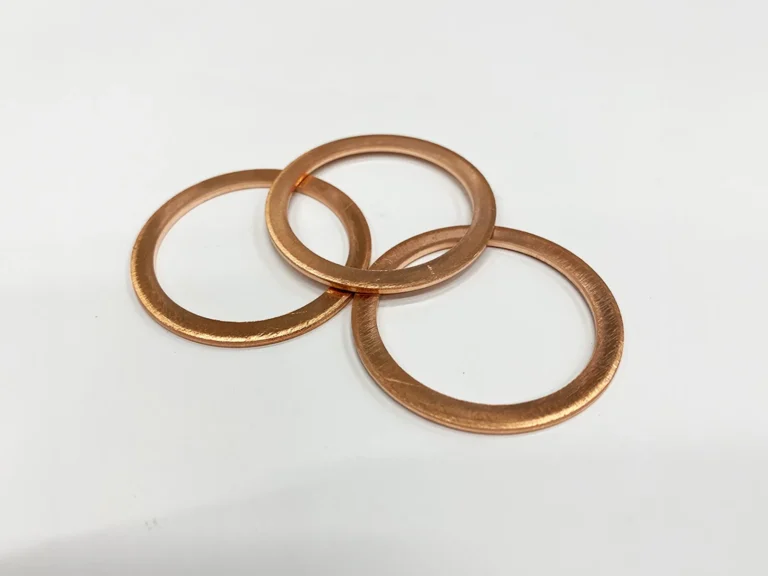
各種金属製のパッキン・ガスケットを製作。鉄・非鉄・ステンレス・チタンなどに対応し、加工はプレス・レーザー・切削などで行う。
株式会社丸和製作所
出典:丸和製作所「製品紹介 パッキン」
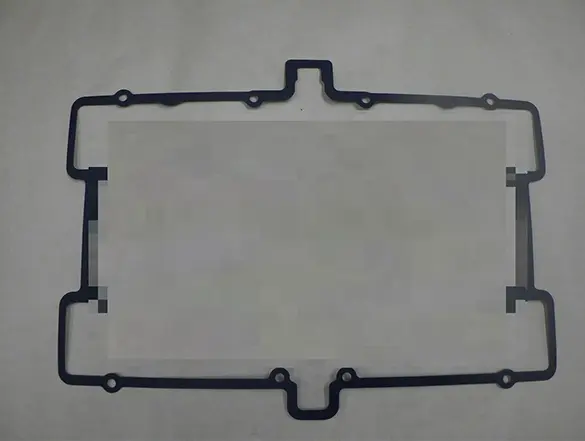
紙ガスケットをメタルガスケットに改良した事例。現物を図面化して製作。厚さ0.85mm、芯材 SPCC 0.25mm厚で、抜き加工で対応。
株式会社福田工業
出典:福田工業「図面が無いガスケット・パッキンも対応! 当社のリバースエンジニアリング事例をご紹介!」
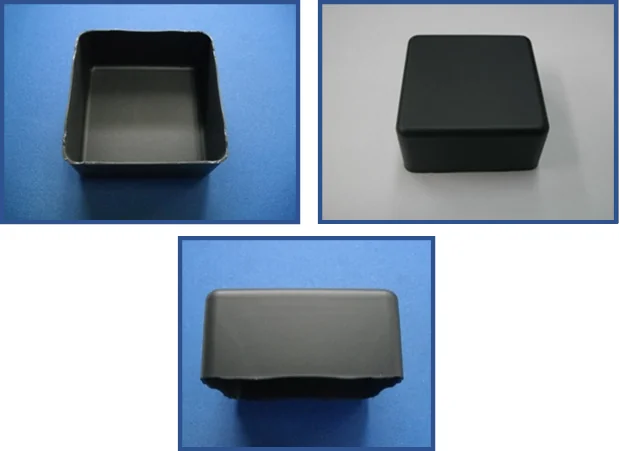
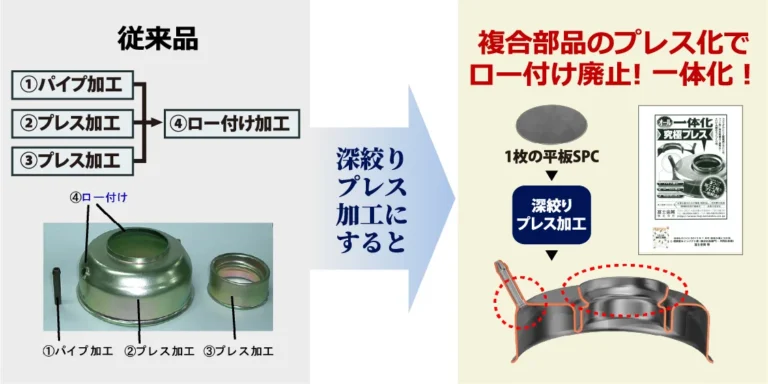
単発1工程で試作したマグネシウム合金の温間絞り加工品。加工後に黒色塗装をしている。
三全精工株式会社
出典:三全精工「マグネシウム温間鍛造プレス加工技術」
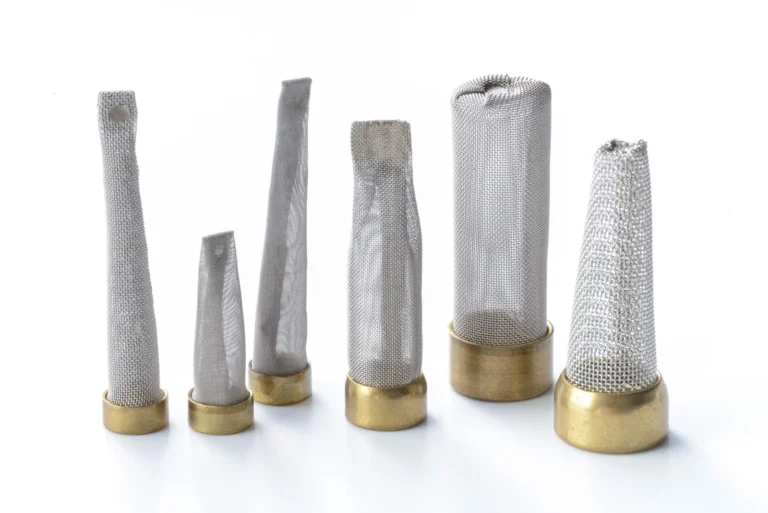
メッシュショートタイプ・溶接タイプ。最小外径φ4.75のフィルター試作の実績ありと記載。
株式会社バンテック
出典:バンテック「コンプレッサー内フィルター」
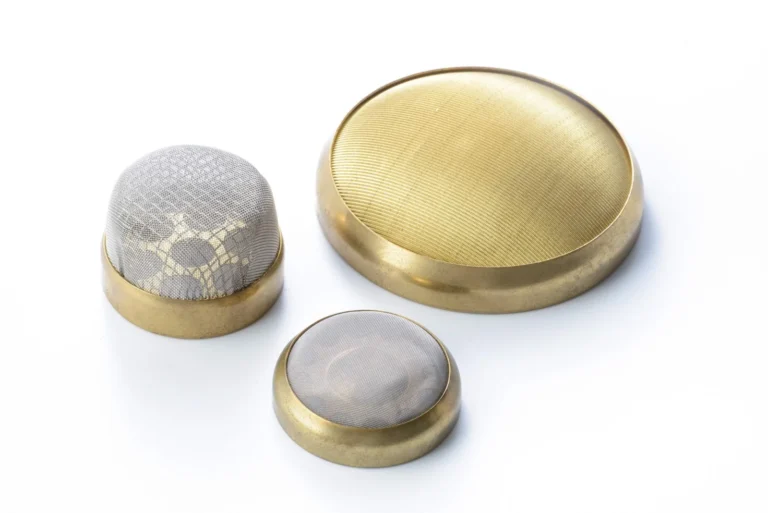
メッシュ絞りタイプ。コンプレッサー内の気液分離用。最大外径φ80の製作実績ありと記載。
株式会社バンテック
出典:バンテック「アキュムレーターフィルター」
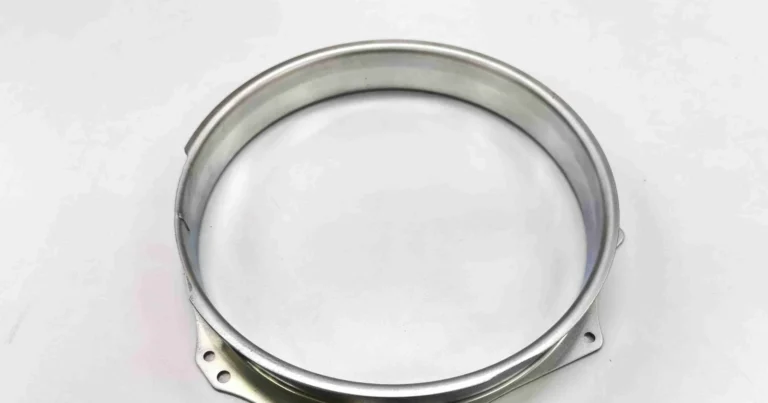
材質SPCE、t2.6、Φ280×50。内径真円度0.05〜0.10、孔位置度0.03で量産納入した事例。
株式会社池田製作所
出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
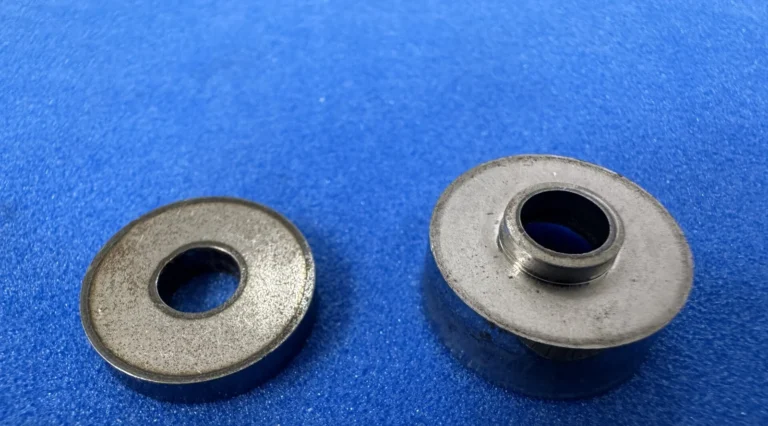
エースモデル板鍛造で1工程成形し、公差レンジ0.02mm・真円度0.01mm以下
絞り成形品を板鍛造技術で1工程成形。材質SPHC、t3.2、公差レンジ0.02mm、真円度0.01mm以下。
株式会社池田製作所
出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
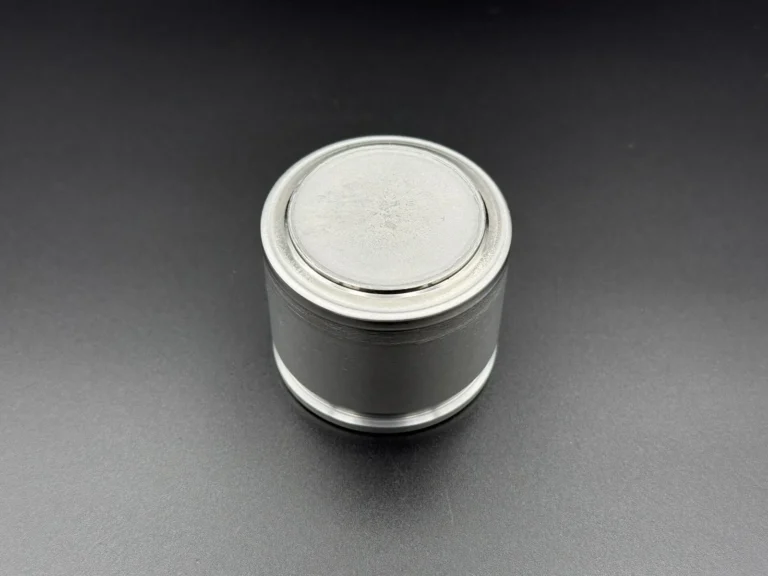
ブランク+鍛造工程+溝の切削で完結。材質S15C、サイズt8.0、面粗度Ra0.1以下の開発品。
株式会社池田製作所
出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
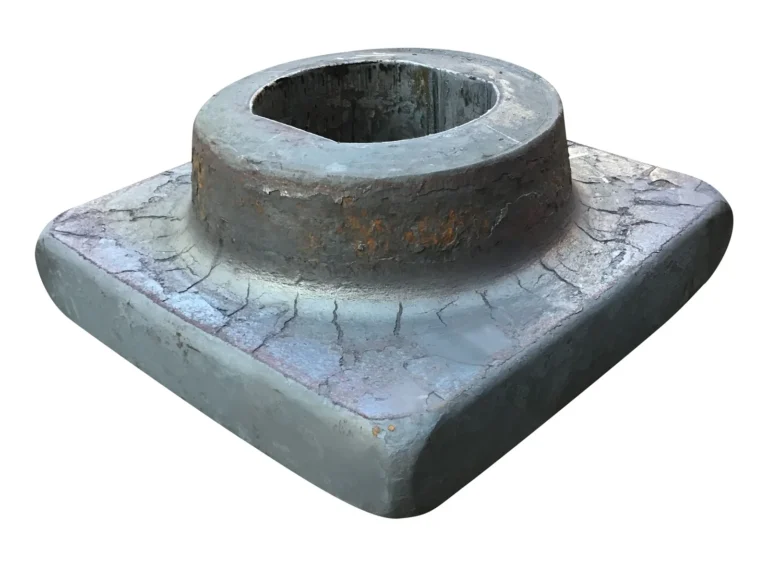
製品名鍛造設備部品、材質S25C、サイズ590×100+φ380×115、内径φ220の自由鍛造品事例。
同和鍛造株式会社
出典:同和鍛造「大型・自由鍛造」自由鍛造品事例
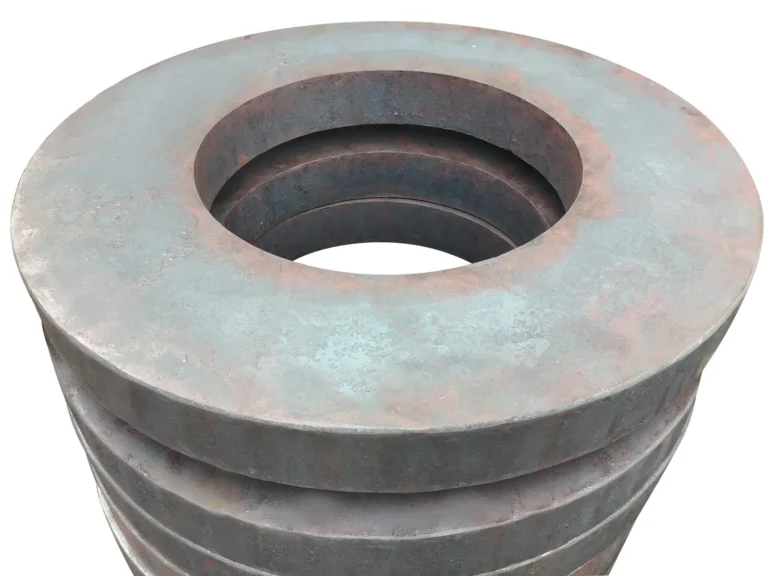
製品名スプロケット、材質SCM440、サイズφ770×φ430×80の自由鍛造品事例。
同和鍛造株式会社
出典:同和鍛造「大型・自由鍛造」自由鍛造品事例
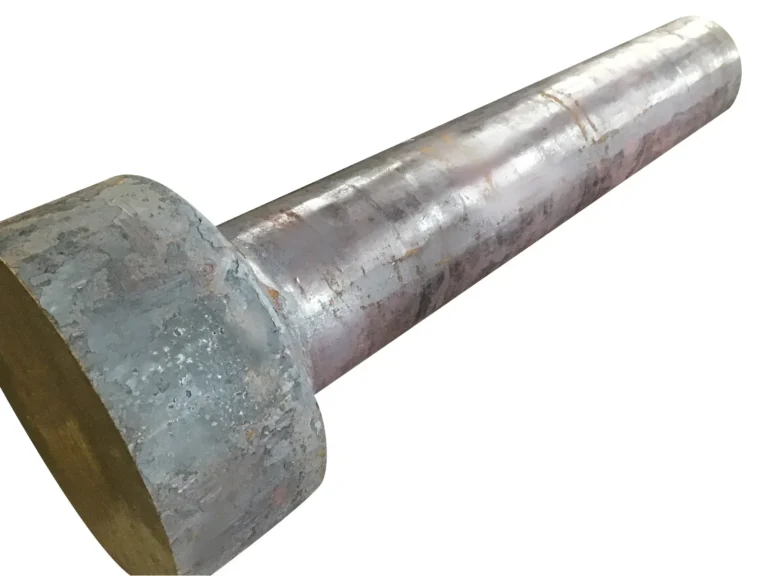
製品名ラム、材質SCM435、サイズφ530×250+φ300×1600の自由鍛造品事例。
同和鍛造株式会社
出典:同和鍛造「大型・自由鍛造」自由鍛造品事例
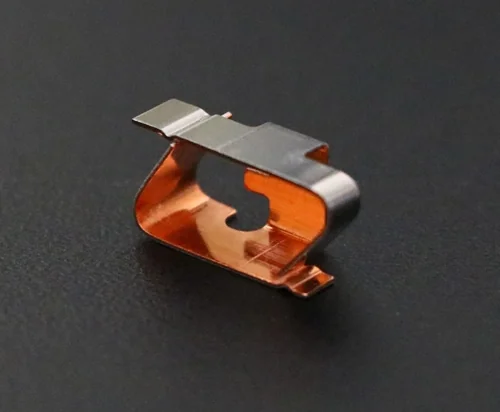
ステンレスと銅のクラッド材(0.4mm)を、順送プレスで高精度に抜き曲げした事例。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
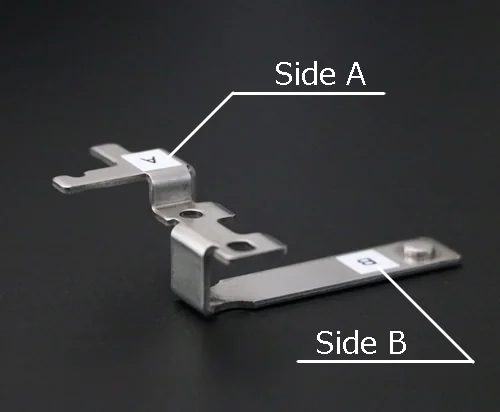
A面とB面の間に4回の曲げがある部品で、順送プレスで1回の曲げ精度0.02mm、平行度0.1mm以下を実現した事例。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
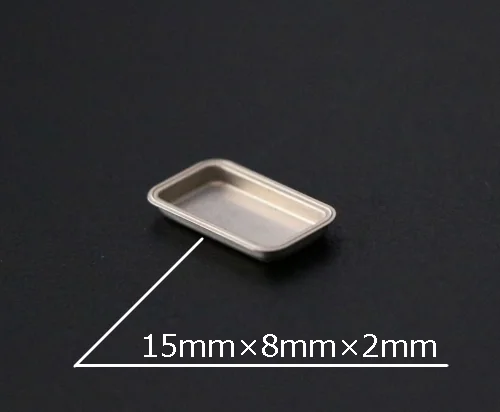
エッジから0.3mmの部分に溶接用プロジェクションを設けた角形ケースを、順送プレスで製品化した事例(SPC)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
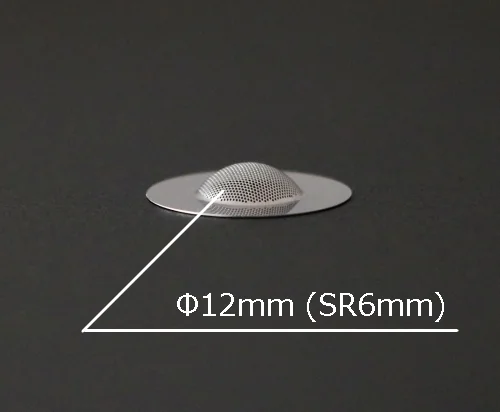
エースモデル板厚0.2mm・穴径0.2mmの微細メッシュを破断なく絞り加工
板厚0.2mm・穴径0.2mmの微細メッシュを、破断や穴の変形なく絞り加工した事例(ステンレス)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
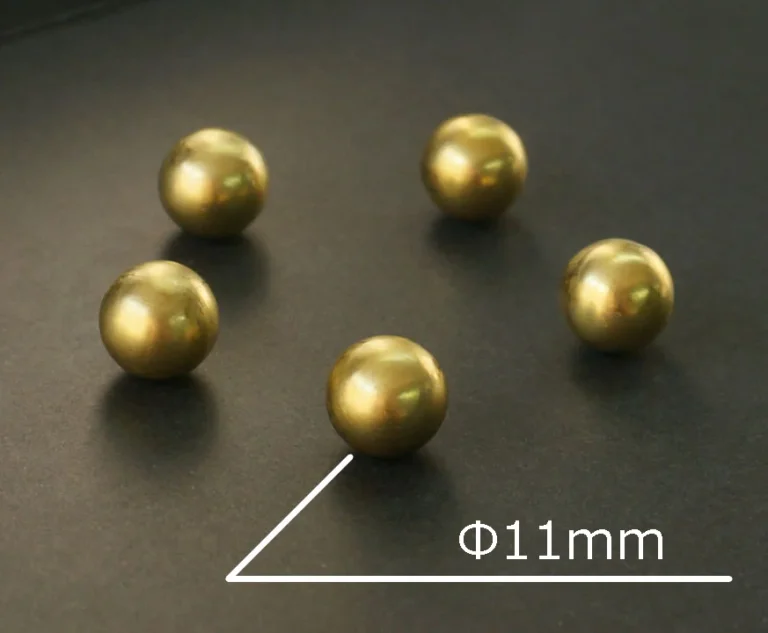
エースモデル1枚の平らな板から、密封された中空の球体(φ11mm)をプレスで
一枚の平らな板材から、完全に密封された中空の球体をプレス加工で製作した事例(黄銅、φ11mm)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
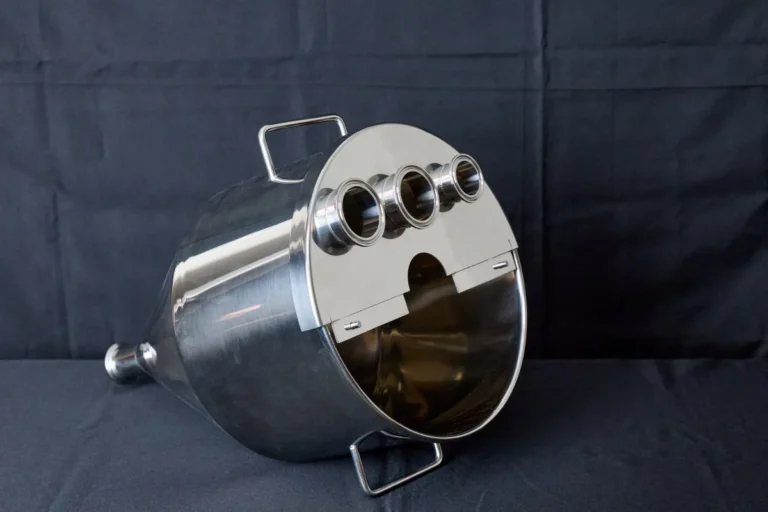
産業機器用のステンレス製ホッパー。ヘラ絞りでテーパー部とストレート部のつなぎを溶接レスにできる。
株式会社ナガセ
出典:ナガセ「製品事例(ヘラ絞り)」
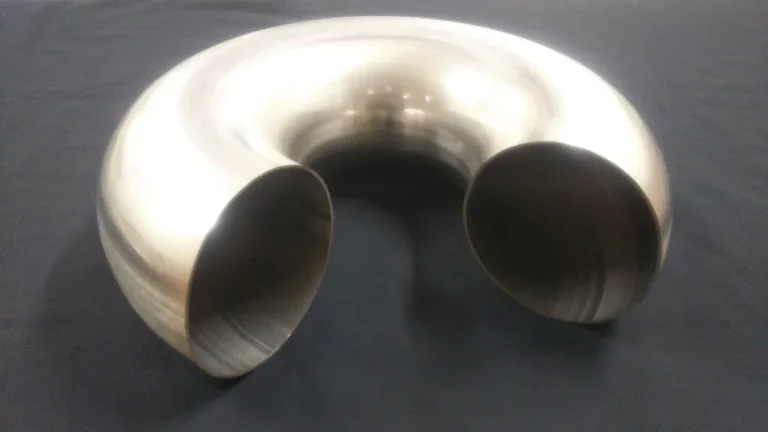
ステンレス板をヘラ絞りでドーナツ型のパイプ形状に加工。外面の溶接ビードを仕上げれば溶接痕が分からない。
株式会社ナガセ
出典:ナガセ「製品事例(ヘラ絞り)」
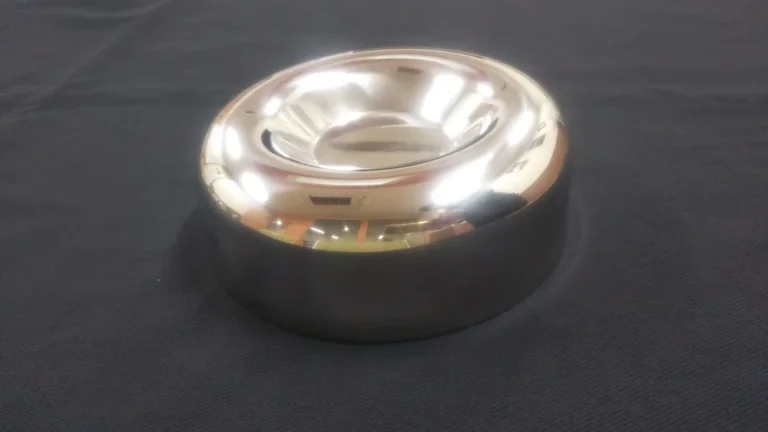
硬質なニッケル合金をヘラ絞りで成形し、外面をバフ研磨で仕上げて傷を除去できる事例。
株式会社ナガセ
出典:ナガセ「製品事例(ヘラ絞り)」
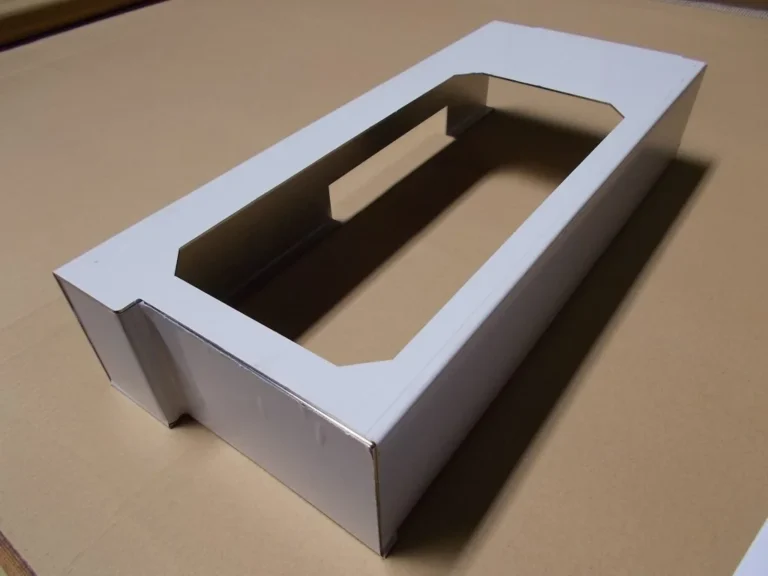
SUS304をレーザー加工・曲げ・溶接した食品機械カバー(570×250×100)の製作事例。側面の段差のため分割して製作。
東京金商株式会社
出典:ステンレス製缶板金加工.com「食品機械カバー(分割設計・板金展開)」
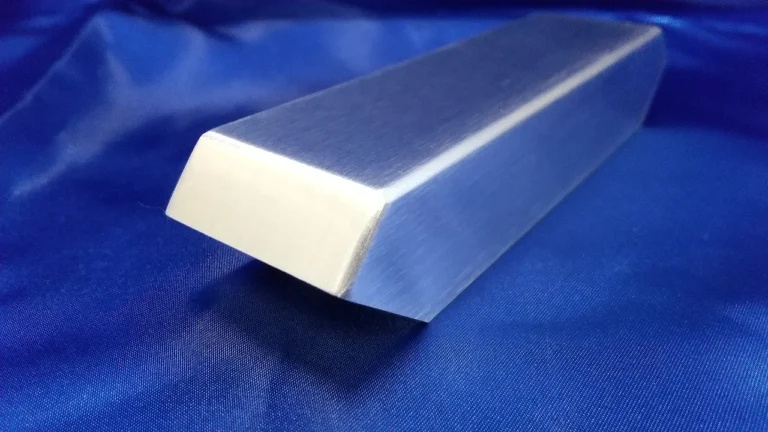
t1.5mmのアルミ溶接ケース(200×30×20)。曲げ加工で溶接箇所を減らし、歪みを抑えた。
Crest Precision株式会社
出典:アルミ溶接板金.com「アルミ溶接ケース(t=1.5mm)」
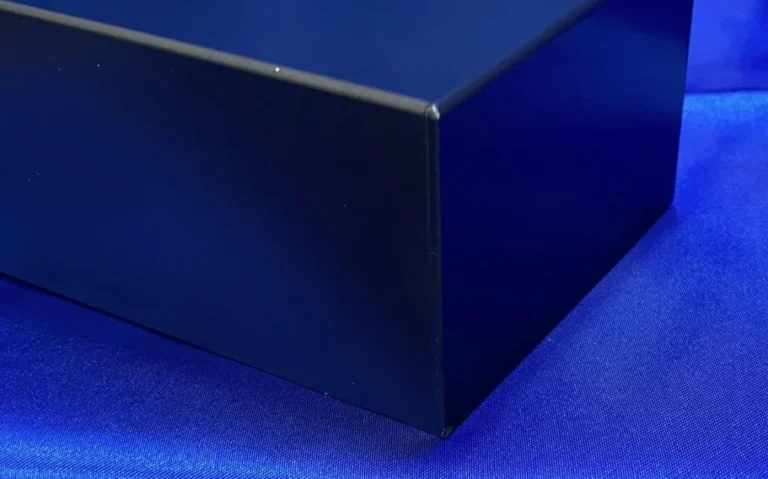
A5052のt1.0mmにレーザー溶接を行い、黒アルマイトで仕上げたカバー(150×100×100)。
Crest Precision株式会社
出典:アルミ溶接板金.com「アルミ溶接カバー(黒アルマイト仕上げ)」
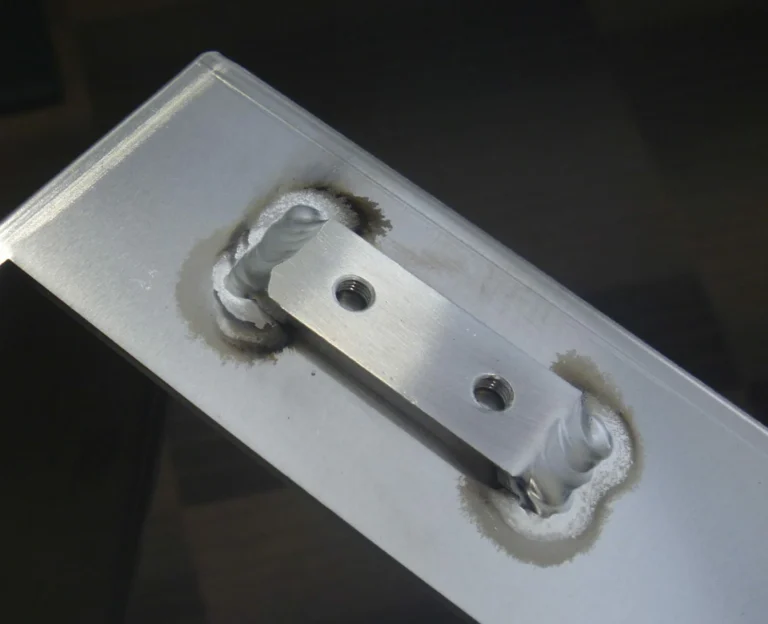
A5052のt3.0mmとt5.0mmで製作したアルミ筐体(900×800×800)。取付金具の部分をTIGで肉盛溶接。
Crest Precision株式会社
出典:アルミ溶接板金.com「アルミ筐体(t=3.0mm・5.0mm)」
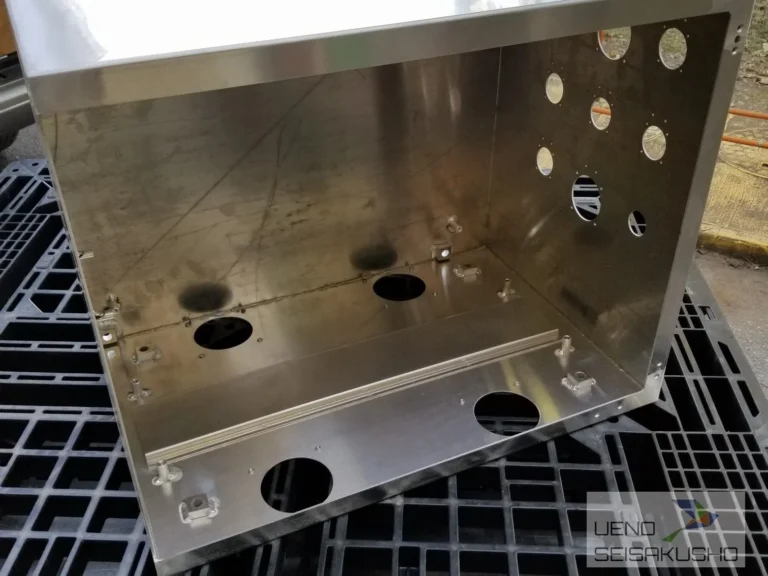
A5052-2tにレーザー加工・曲げ・アルミ溶接を行った制御箱(W550×L400×H374)。
株式会社上野製作所
出典:上野製作所「A5052-2tを使用した板金加工* アルミ溶接加工にて4面溶接構造」
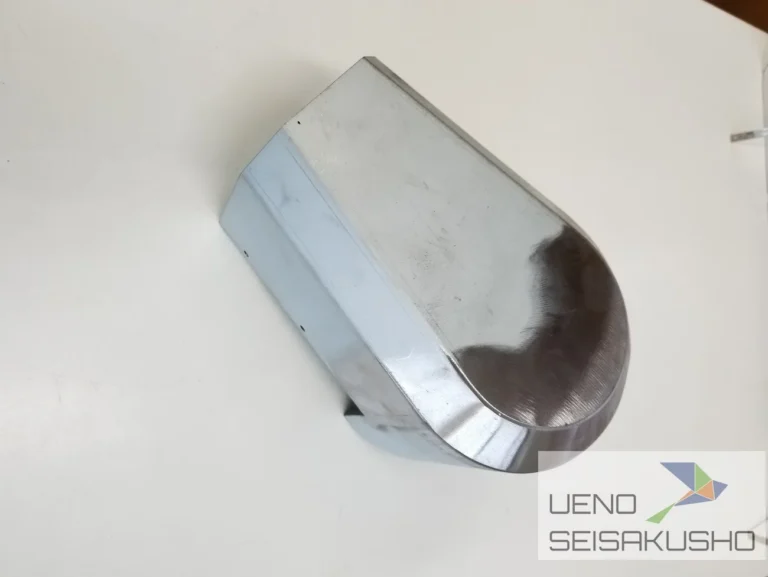
ボンデ鋼板1.2tにレーザー加工・曲げ・アルゴン溶接・仕上げを行った装置のアームカバー(L210×W140×H130)。
株式会社上野製作所
出典:上野製作所「【薄板板金】継ぎ目を目立たせない装置カバー製作事例」
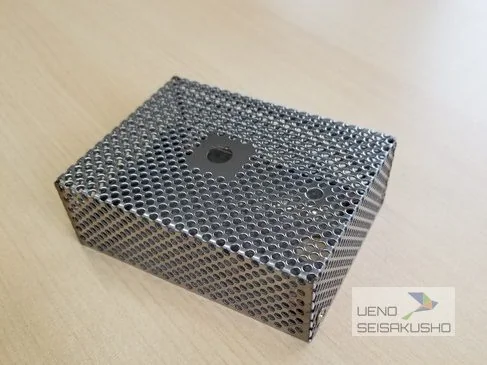
SUS304-1tのパンチングメタルをタレパン加工・曲げ・TIG溶接した電源ボックスとフタ(W108×L83×H37)。
株式会社上野製作所
出典:上野製作所「SUS304-1tのパンチングメタル材加工 電源ボックス&フタの板金加工」
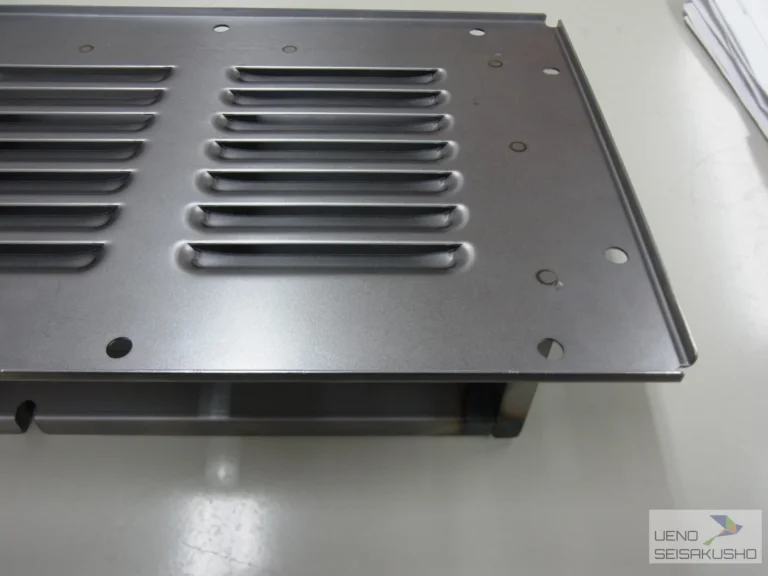
SPC1.2tにルーバー加工、曲げ、溶接を行った板金品(W480×L230×H78)。数量50個。
株式会社上野製作所
出典:上野製作所「SPC1.2t材への 100×15サイズのルーバー加工付板金加工」
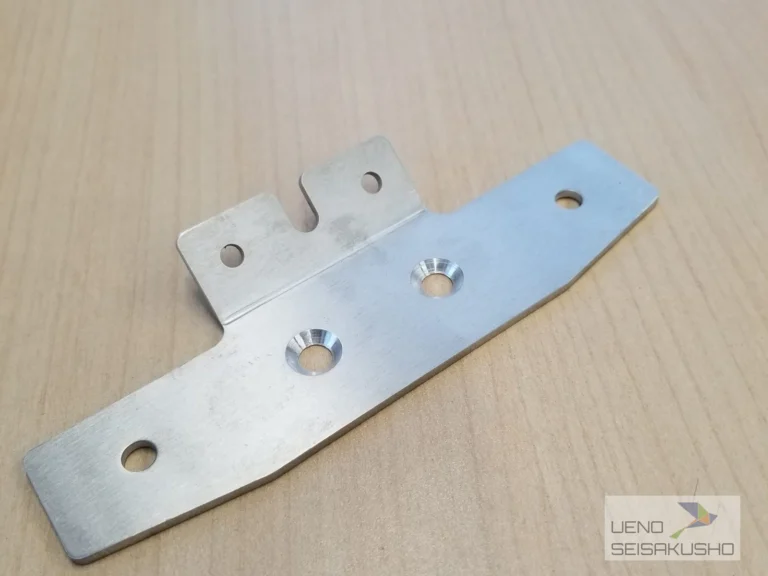
A5052-3tにレーザー加工、皿ザグリ、内R5曲げを施したバイク向けパーツ(L120×W60×H25)。
株式会社上野製作所
出典:上野製作所「A5052-3t 板金加工*内R5曲げ加工&レーザー加工」
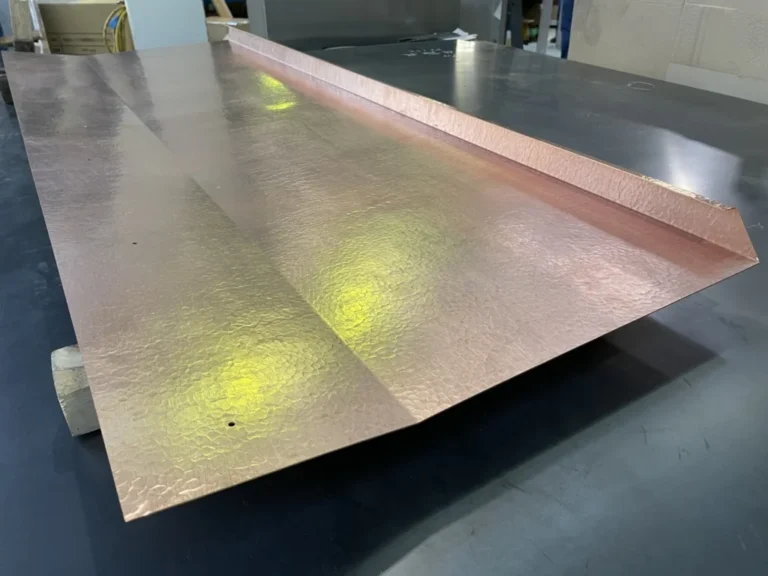
銅2mmにレーザー加工と曲げ加工を施した製品。ページの分類は「ハット・C型曲げ」「レーザー切断加工」。
株式会社かねよし
出典:かねよし「銅2mmレーザー、曲げ」
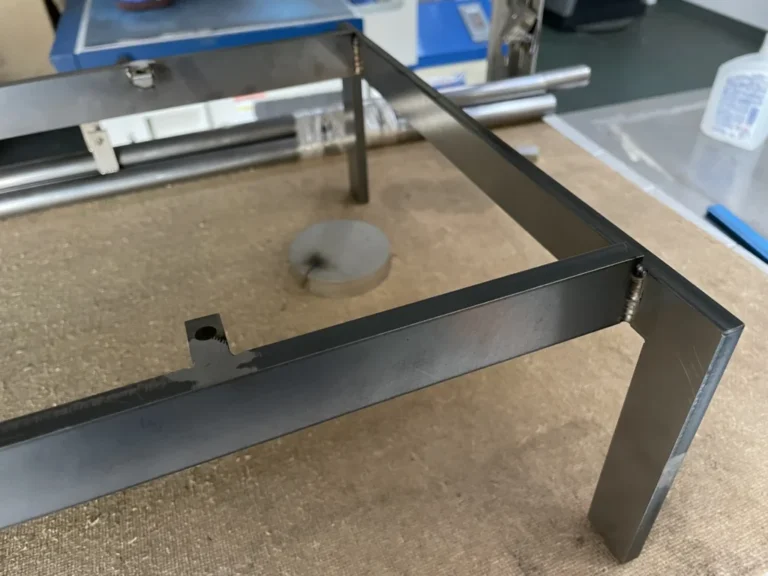
酸洗鋼板9mmにレーザー加工とTIG溶接を施した枠状の加工品。ページの分類は「溶接加工」「TIG溶接」。
株式会社かねよし
出典:かねよし「酸洗9mmレーザー、TIG溶接」
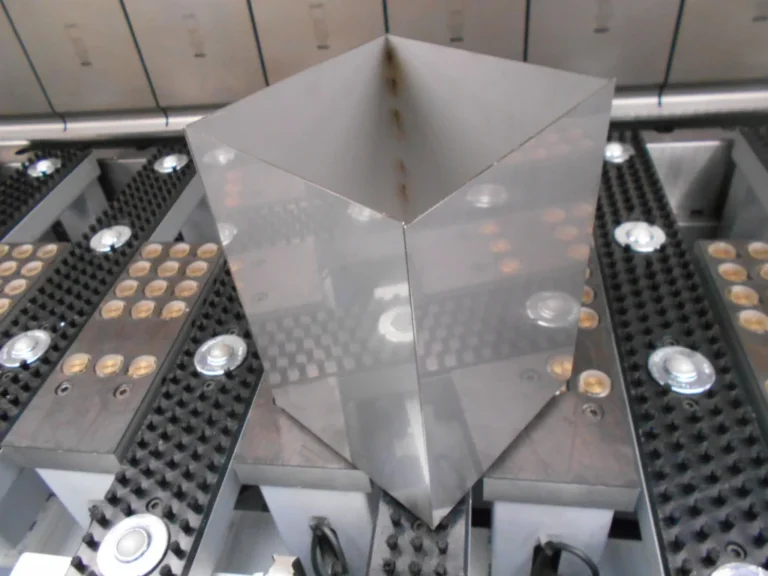
2Bステンレスを曲げ加工した深箱。ページの分類は「箱・C型箱曲げ」。
株式会社かねよし
出典:かねよし「2Bステンレス 深箱」
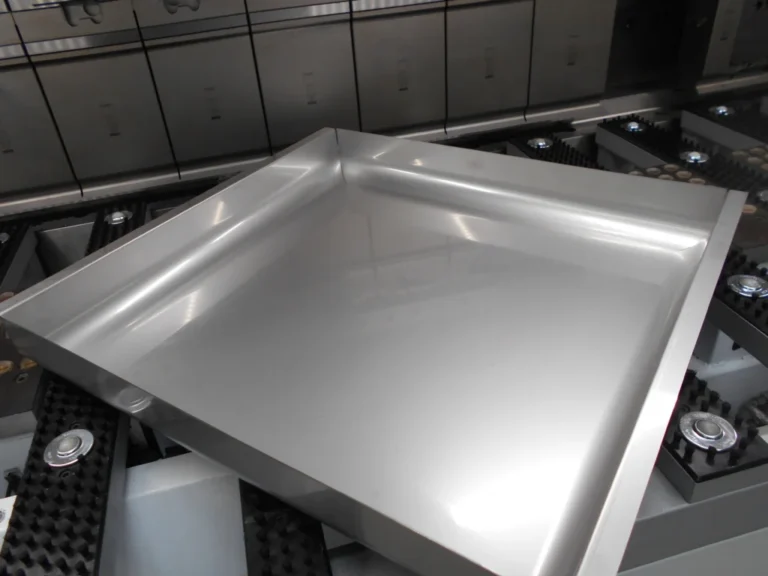
2Bステンレスを曲げ加工した、R曲げの箱形の製品。ページの分類は「R曲げ・ホッパー曲げ」「箱・C型箱曲げ」。
株式会社かねよし
出典:かねよし「2Bステンレス R箱曲げ」
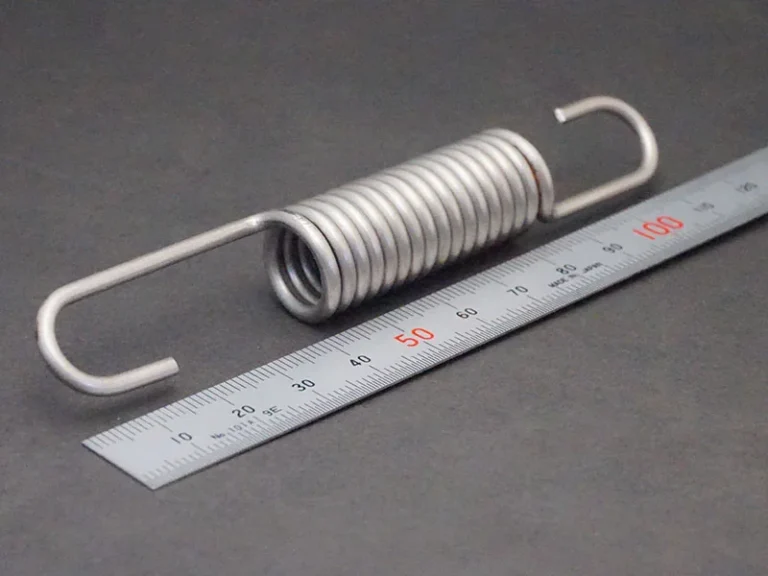
ステンレスSUS304 φ2.5、外径φ20×長さ120、100個。フックのストレート部を長くして設計値を満たした。
株式会社山内スプリング製作所
出典:山内スプリング製作所「製品事例集:引張ばね(ステンレス)」
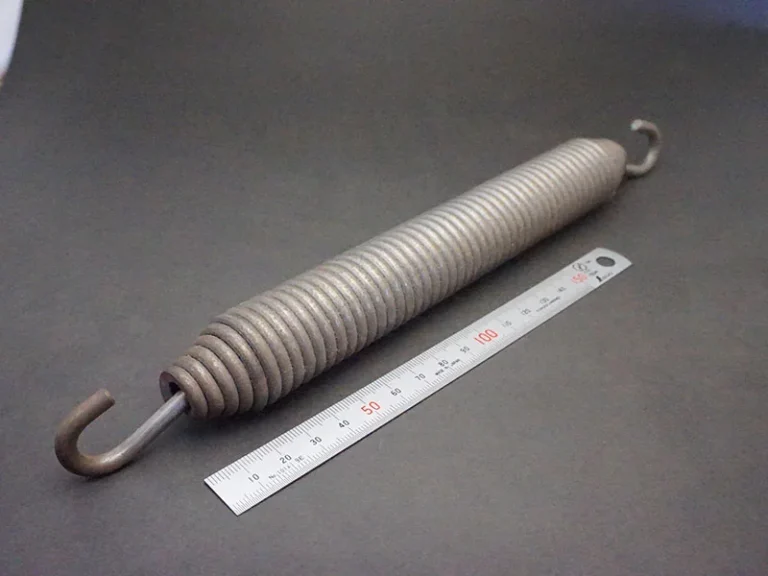
SWC φ3、フック部φ4、外径φ20×長さ120。コイリングマシンで製作し、手加工したフックを挿入して末端を絞る。
株式会社山内スプリング製作所
出典:山内スプリング製作所「製品事例集:引張ばね(フック部 別体構造)」
材質SUS304、Φ1×OD11.6/30.3×11L。メーカーが部品の製造を中止した高圧洗浄機のばねとして相談を受け製作。
株式会社三協スプリング製作所
出典:三協スプリング製作所「製作事例:高圧洗浄機用ばね」
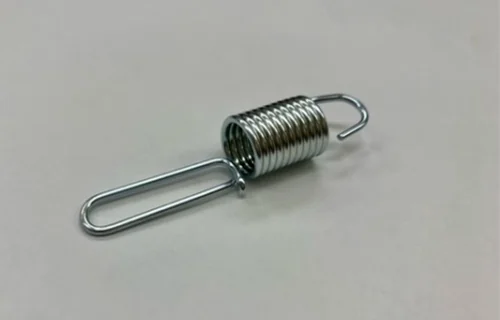
材質SWP-A、寸法φ1.8×D13.5×72L、防錆は三価クロメート。フック先端にスキマのない仕様。
株式会社三協スプリング製作所
出典:三協スプリング製作所「製作事例:引張コイルばね」
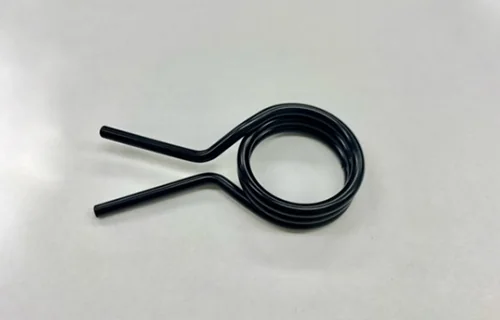
材質SWP-B、寸法φ3.2×D28.5×Na2.7、防錆は電着カチオン塗装。
株式会社三協スプリング製作所
出典:三協スプリング製作所「製作事例:ネジリコイルばね」
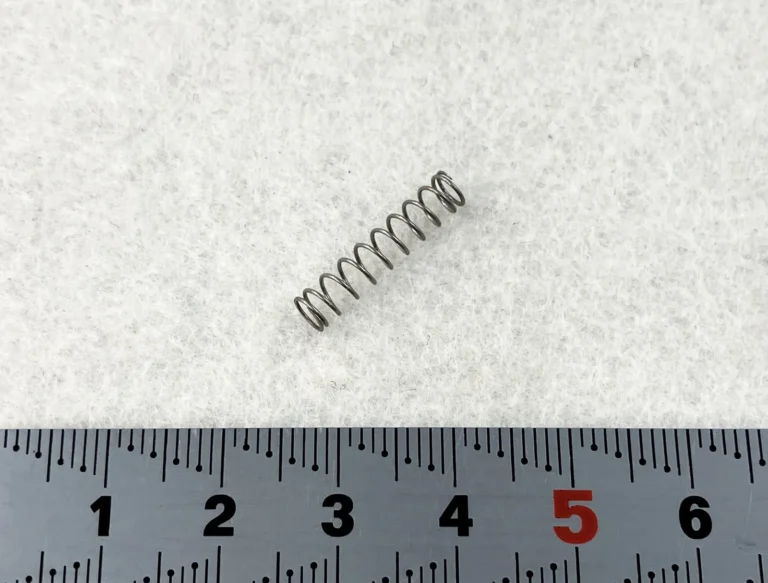
線径Φ0.4、材質SUS304-WPBの圧縮ばね。お客様の要望で両端研磨を実施。小型設備の振動吸収を目的としたばね。
葵スプリング株式会社
出典:葵スプリング「製作実績:両端研磨を行った小さい圧縮ばね」
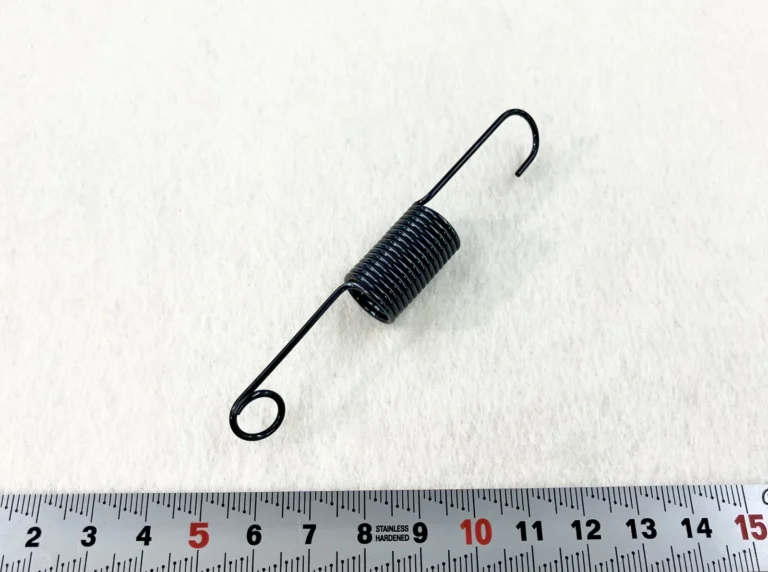
線径Φ1.4のピアノ線(SWP-B)をワイヤーフォーミングマシンで加工。片側はUフック、反対側は小径で1巻以上巻いた形状。
葵スプリング株式会社
出典:葵スプリング「製作実績:左右でフック形状の異なる引張バネ」
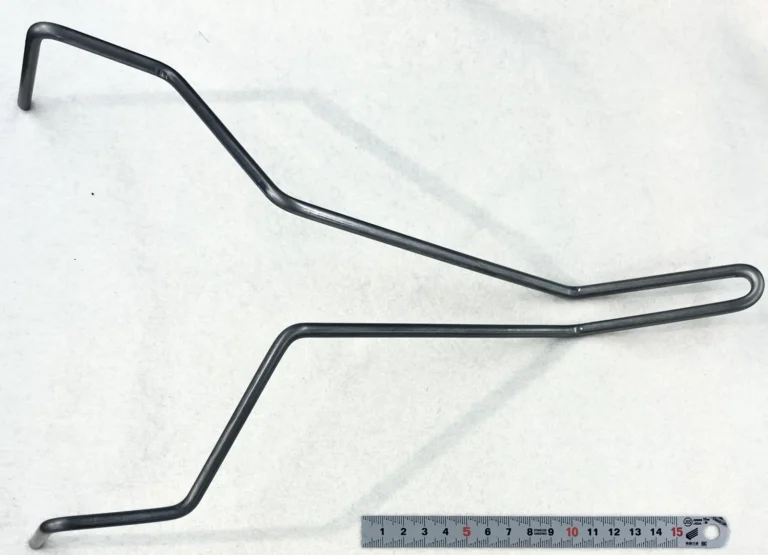
材質SWP-B、線径φ6.0、1000個。全長350mm程度で、大型のワイヤーフォーミングマシンで全自動量産。
葵スプリング株式会社
出典:葵スプリング「製作実績:Φ6ピアノ線を立体的に曲げた事例」
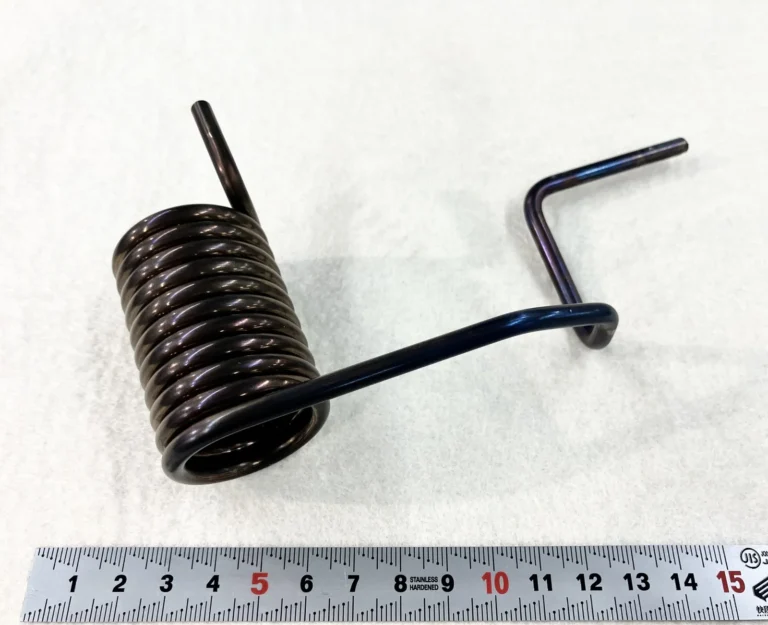
材質SWP-B、線径φ5.0、ワイヤーフォーミングで3000個。片側アームが長く曲げが複数ある形状。
葵スプリング株式会社
出典:葵スプリング「製作実績:ピアノ線Φ5のねじりコイルばね加工」
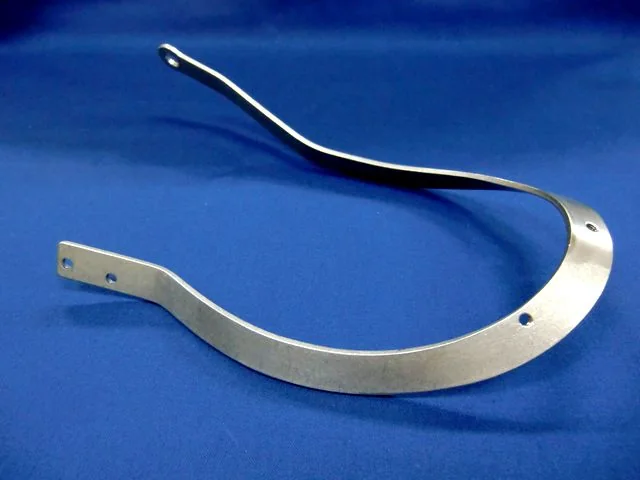
プレス加工が困難なチタン製品の例。純チタン TB340、医療・福祉機器分野。
株式会社定松製作所
出典:定松製作所「チタンプレス加工品」
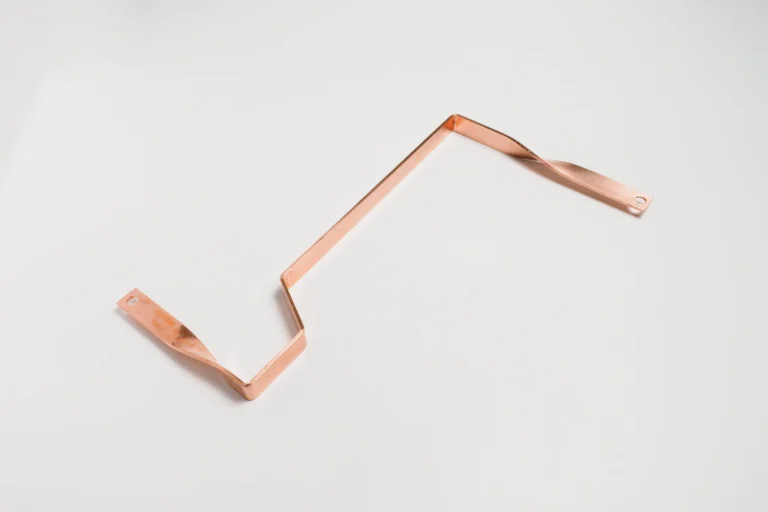
板厚3mm×幅25mmの銅ブスバーを4回曲げ・2回ひねり曲げした製品。材質C1100。
株式会社石垣商店
出典:銅ブスバー.com「3mmひねり多段曲げ銅ブスバー」
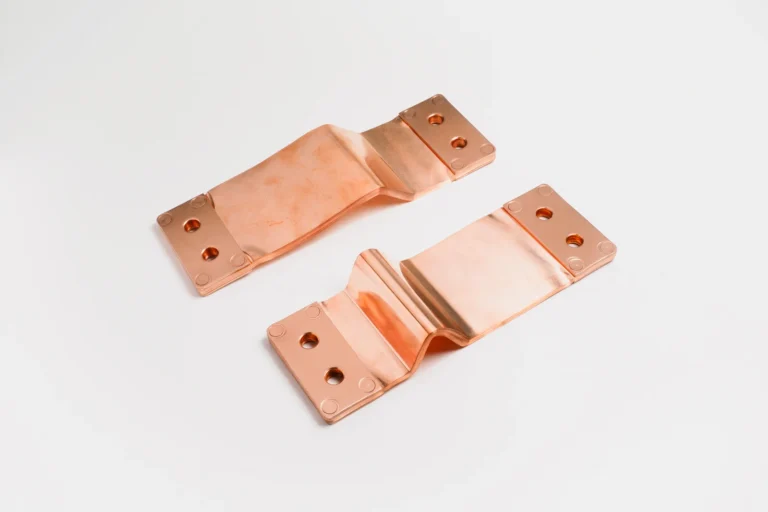
0.2mmの銅板を50枚重ねて穴あけ・曲げ・カシメをした製品。材質C1100、サイズ0.2×100。
株式会社石垣商店
出典:銅ブスバー.com「フレキシブルブスバー」
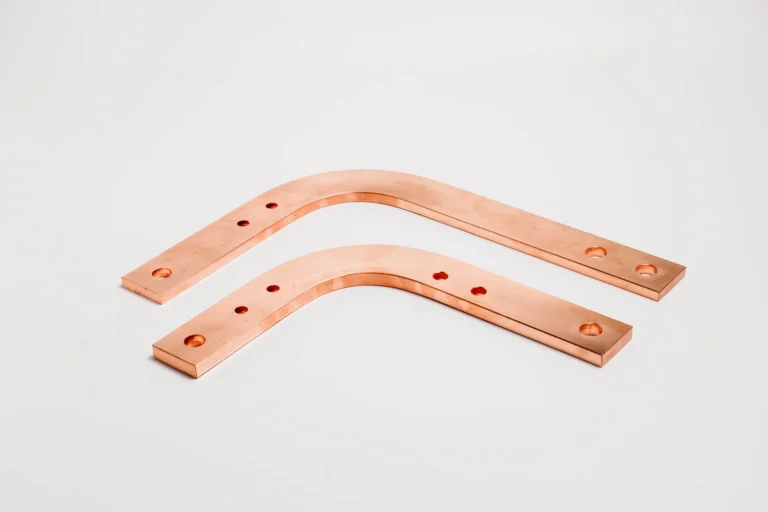
銅ブスバーの横曲げ。サイズ8×40(手前)・6×40(奥)。独自の横曲げ専用の型で、曲げ部内側のふくらみを最小限にしている。
株式会社石垣商店
出典:銅ブスバー.com「プレス曲げ(銅ブスバー横曲げ)」
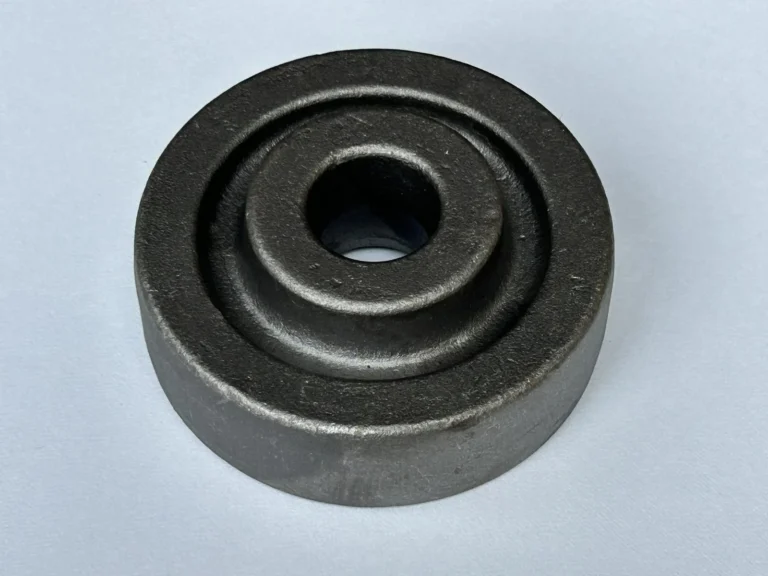
農業用機械部品・建設機械部品などの精密鍛造品に対応。製品一覧のギヤー(フランジ型)は0.7〜5.7kgと記載。
江戸川鍛工株式会社
出典:江戸川鍛工「鍛造品 製品一覧」
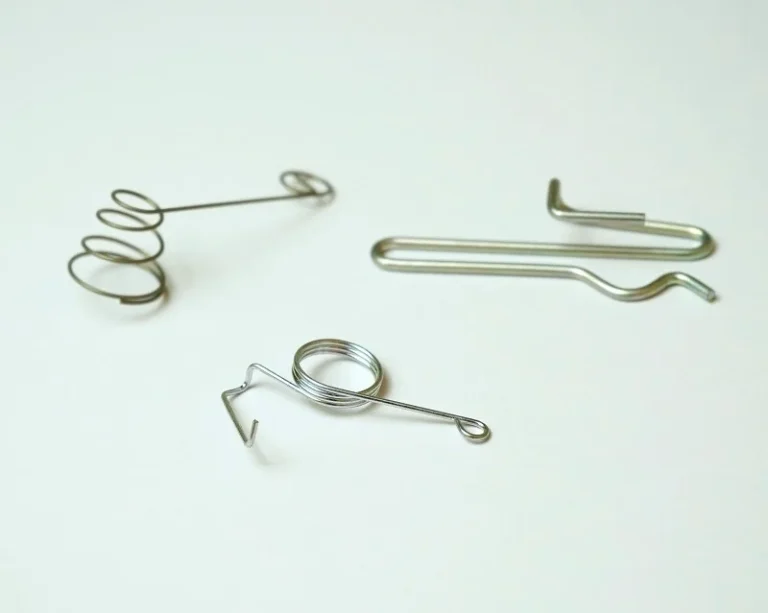
線ばね・板ばねを手がけ、メカ・NCの2種のマルチフォーミングで加工する。金型やツールの殆どを自社製造。
株式会社愛幸発條
出典:愛幸発條「愛幸発條の強み」
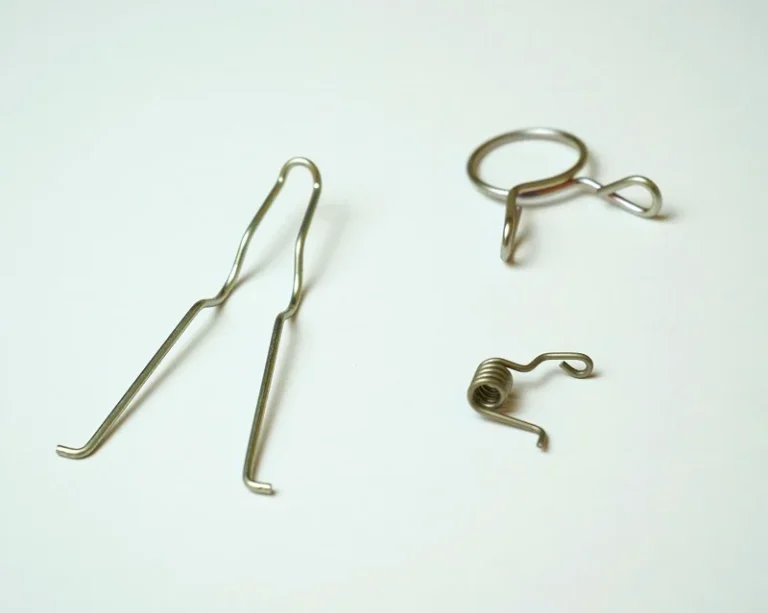
線ばね・板ばねを手がけ、メカ・NCの2種のマルチフォーミングで加工する。金型やツールの殆どを自社製造。
株式会社愛幸発條
出典:愛幸発條「愛幸発條の強み」
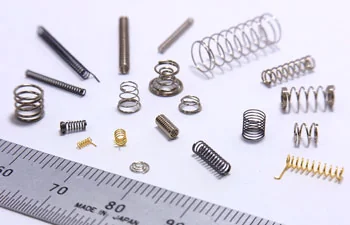
巻線のピッチが等しい圧縮コイルばねの製品例。数ある種類の中でよく用いられるばねとして紹介。
理研発条工業株式会社
出典:理研発条工業「圧縮コイルばね」
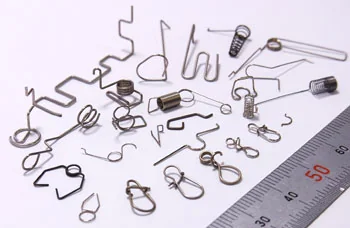
線を曲げて作る線細工ばね。曲げ工程が多く複雑な形状や高精度な製品の実績があるとしている。
理研発条工業株式会社
出典:理研発条工業「フォーミング」
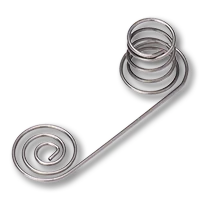
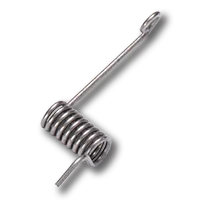
取付箇所に合わせて形状が多様になるねじりばね。試作から量産まで一貫対応し、デスク用ラッチばねなどを加工する。
株式会社光洋
出典:光洋「線ばねについて」
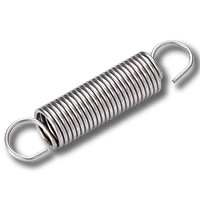
両端のフック形状や荷重値を仕様に合わせて設計・製造する。家電機器や設備機器など幅広い分野で使われる。
株式会社光洋
出典:光洋「線ばねについて」
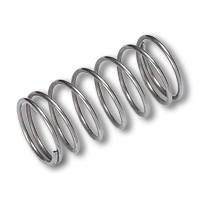
圧力を制御する弁ばねなど精密な圧縮コイルばねを製造。ほとんどがカスタム製品で、荷重値や径から設計する。
株式会社光洋
出典:光洋「線ばねについて」
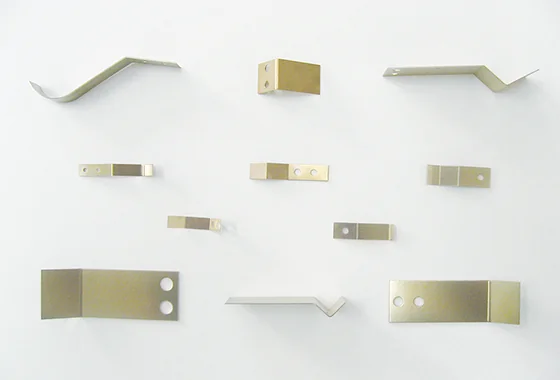
平板やフープ材に打ち抜き・曲げ加工を加えて製造。試作など数量の少ないうす板ばねを素早く生産供給している。
沢根スプリング株式会社
出典:沢根スプリング「ばねの種類」
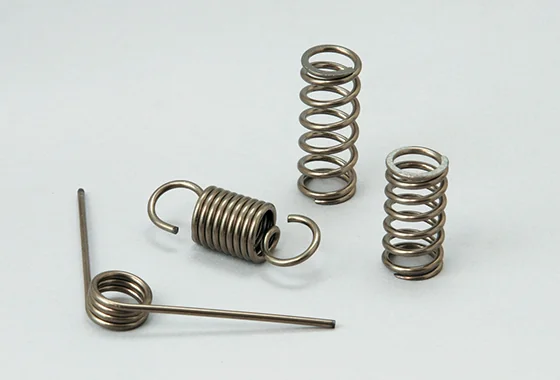
軽量で耐食性の高いチタン合金ばねや、タングステンを使ったコイルの加工を特注品として手がける。
沢根スプリング株式会社
出典:沢根スプリング「ばねの種類」
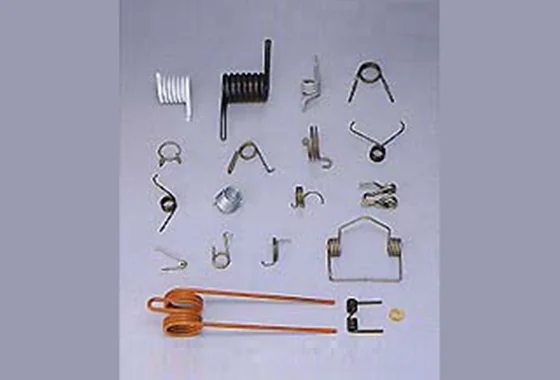
コイル中心軸まわりにねじりモーメントを受けるばね。ダブルトーションばねもあり、端部の形状や長さは様々。
沢根スプリング株式会社
出典:沢根スプリング「ばねの種類」
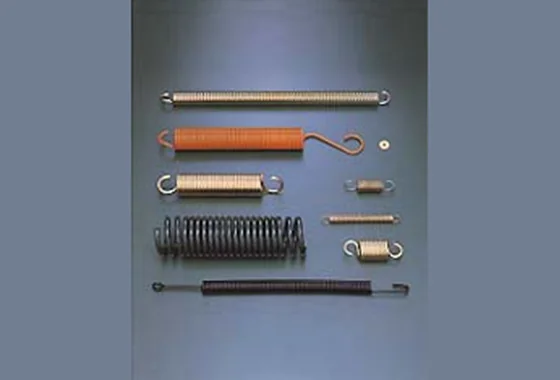
引張荷重を受ける用途のばね。無荷重時に密着しているばねの内力(初張力)を考慮して設計・製造する。
沢根スプリング株式会社
出典:沢根スプリング「ばねの種類」
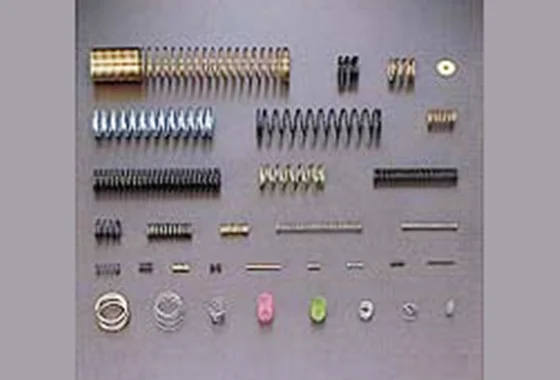
圧縮荷重を受ける用途のばねで、コイル形状は円筒形が一般的だが円錐形などもある。線径0.02〜12mmの線材で製作。
沢根スプリング株式会社
出典:沢根スプリング「ばねの種類」
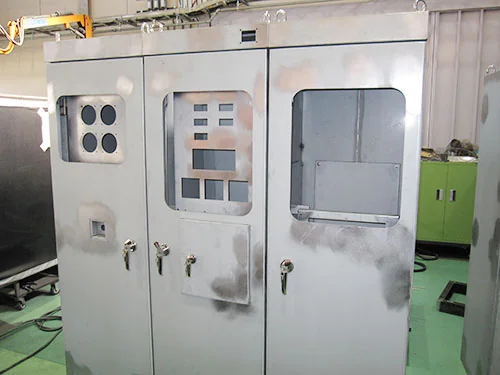
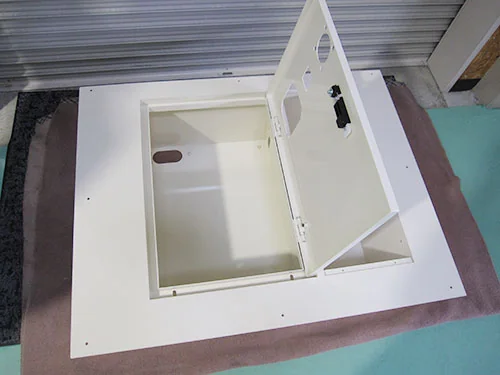
箱物・ボックスの精密板金加工の製品例として、大型筐体と記載。
株式会社竜東スチール
出典:竜東スチール トップページ「精密板金加工製品一例」
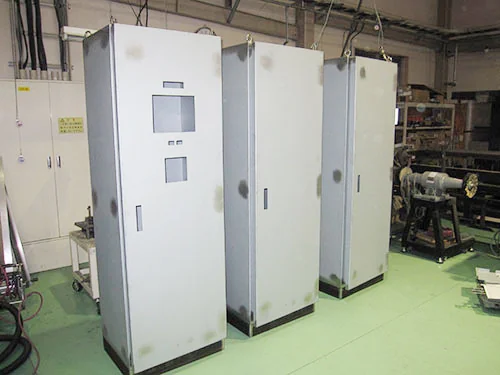
箱物・ボックスの精密板金加工の製品例として、分電盤の粗組と記載。
株式会社竜東スチール
出典:竜東スチール トップページ「精密板金加工製品一例」
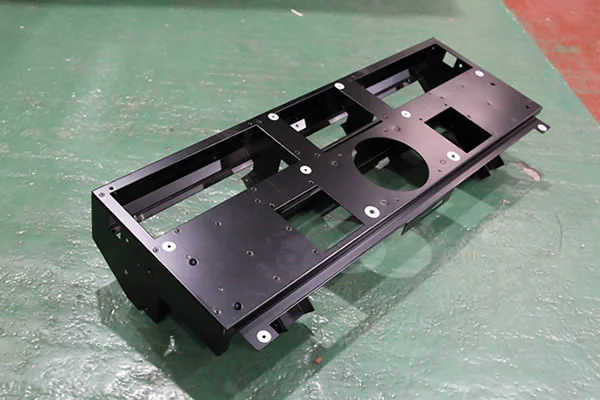
箱物・ボックスの精密板金加工の製品例。材質は亜鉛メッキ鋼板と記載。
株式会社竜東スチール
出典:竜東スチール トップページ「精密板金加工製品一例」
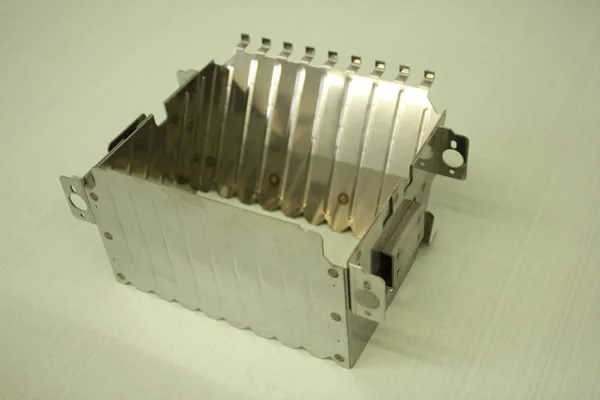
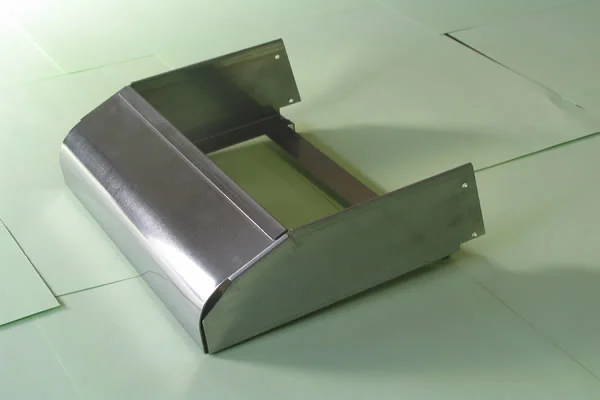
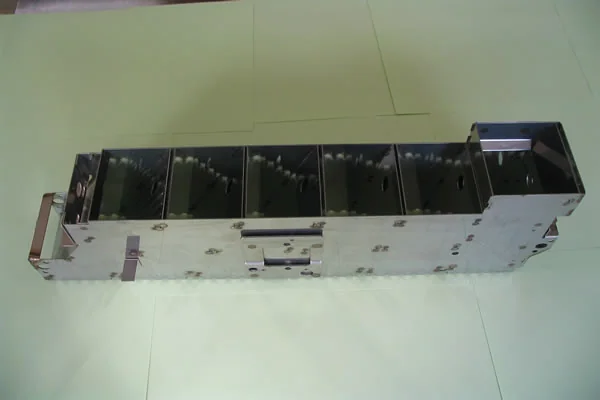
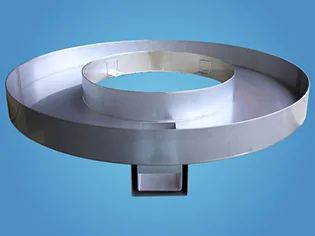
鉄・ステンレス溶接加工の事例。オイルパン、直径1000mm。
株式会社エステーリンク
出典:エステーリンク「精密板金 製品加工事例(鉄・ステンレス溶接加工)」
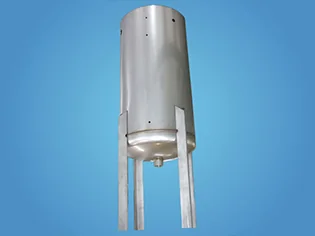
鉄・ステンレス溶接加工の事例。タンク、高さ2000mm。
株式会社エステーリンク
出典:エステーリンク「精密板金 製品加工事例(鉄・ステンレス溶接加工)」
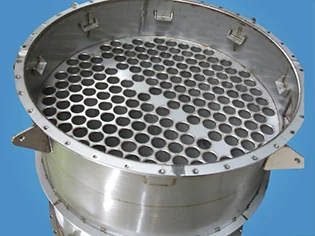
鉄・ステンレス溶接加工の事例。熱交換器、直径2000mm。
株式会社エステーリンク
出典:エステーリンク「精密板金 製品加工事例(鉄・ステンレス溶接加工)」
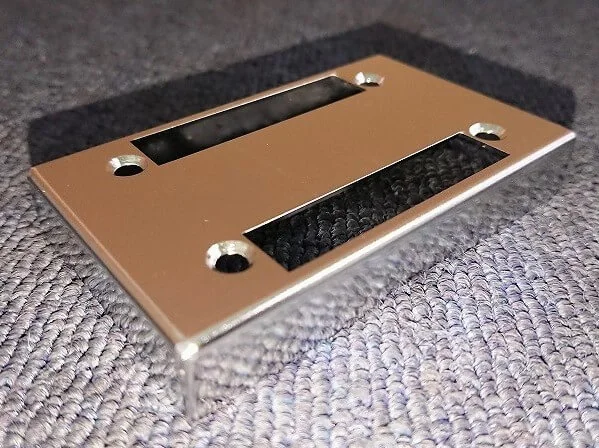
半導体製造装置用の板金カバー。SUS304-2B、板厚1mm、W80×D50×H15mm。レーザー・曲げ・TIG溶接のあと電解研磨まで対応(電解研磨は外注)。
スエナミ工業株式会社
出典:ステンレス板金加工+表面仕上げ.COM「半導体製造装置用 ステンレス板金カバー」
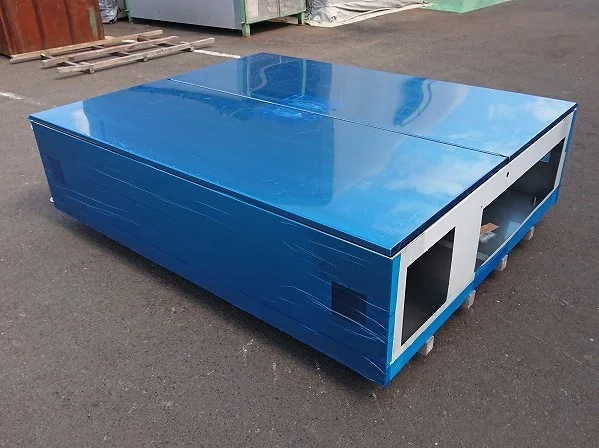
医薬品のボトル充填機の操作盤用ボックス。SUS304、板厚2.0mm、W2500×D1600×H600。レーザー・曲げ・TIG溶接・バフ研磨(#400)で製作。
スエナミ工業株式会社
出典:ステンレス板金加工+表面仕上げ.COM「ボトル充填機 操作盤用筐体 バフ研磨品」
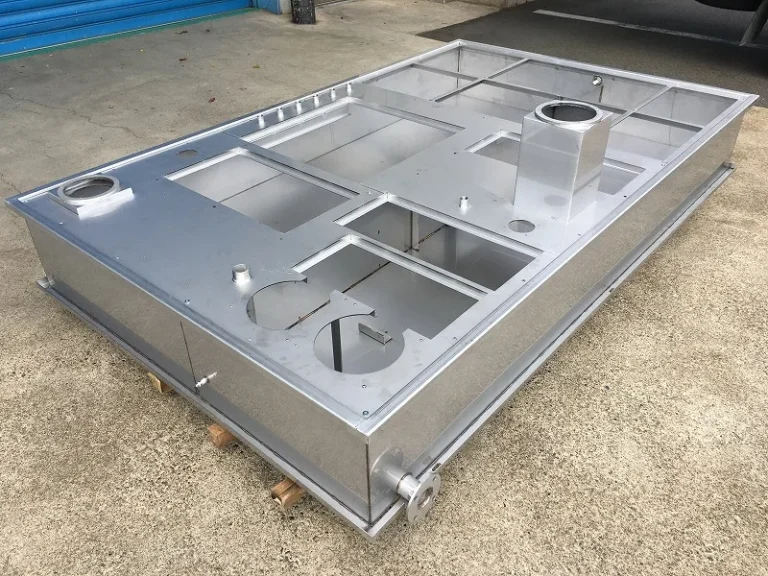
洗浄装置に使うタンク。SUS304-2B、板厚2.0mm。レーザー・曲げ・TIG溶接・酸洗いで製作。全周溶接で水漏れしない気密性が求められる。
スエナミ工業株式会社
出典:ステンレス板金加工+表面仕上げ.COM「環境機器用SUSタンク 板金組立」
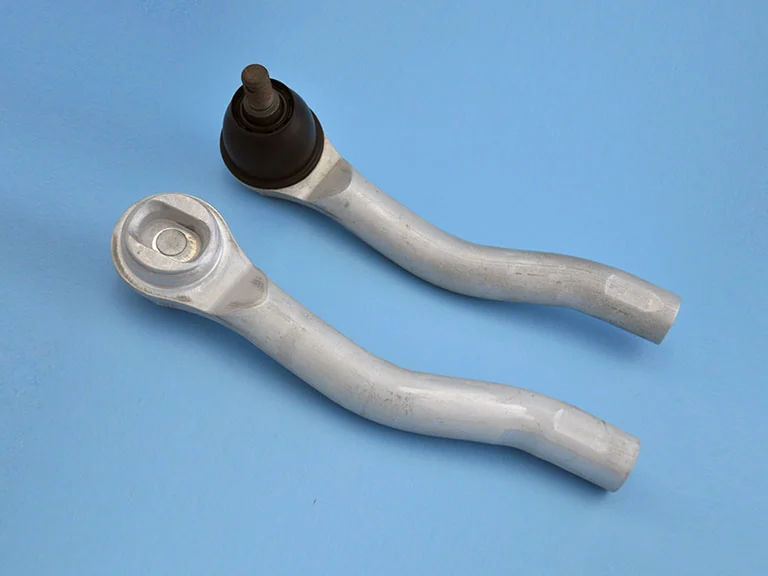
高強度アルミを鍛造してつくったタイロットエンド。
株式会社戸畑ターレット工作所
出典:戸畑ターレット工作所「高強度アルミ鍛造によるタイロットエンド」 )
紹介した課題ページ:鉄をアルミ・樹脂・複合材に替えて軽くしたい
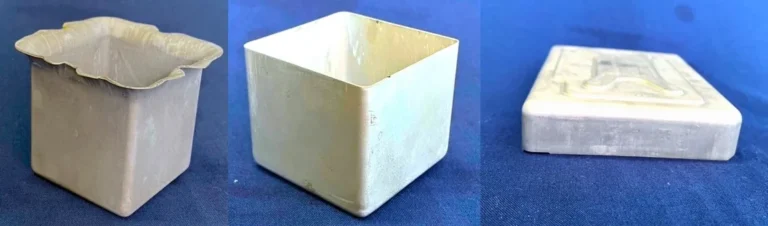
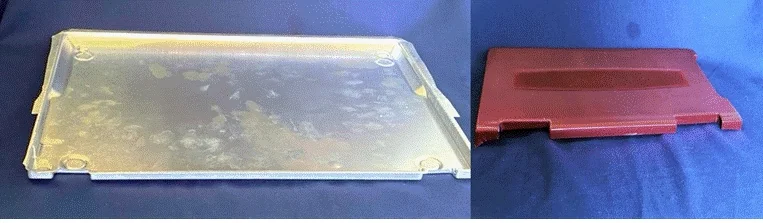
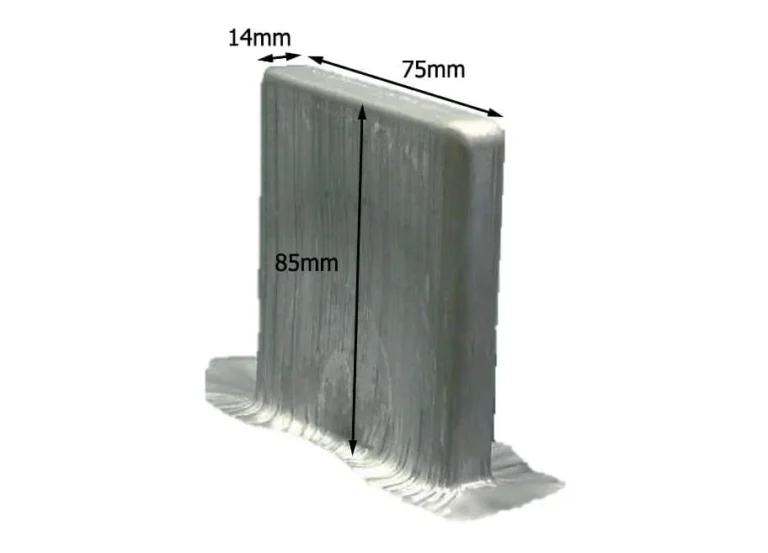
マグネシウム合金 AZ31B の板を深絞りして作った角筒(14×75×85mm)。
日本金属株式会社
出典:日本金属 )
紹介した技術ページ:マグネシウム合金(AZ31・AZ91D などの種類と選び方・加工の注意)
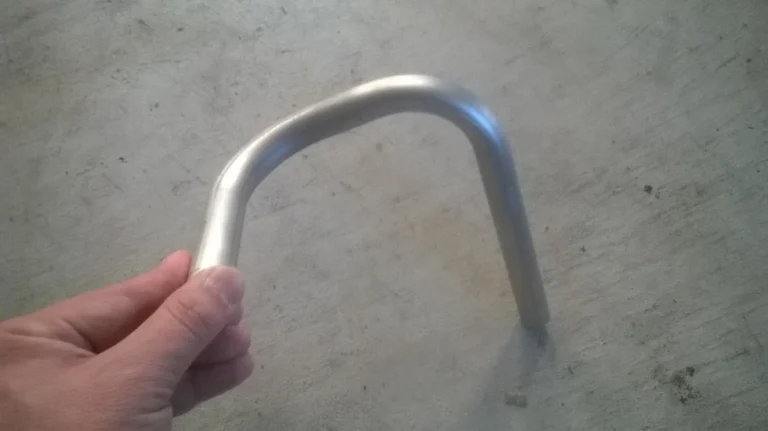
マグネシウム合金 AZ61 のパイプを、曲げ半径2.2D で逆U字形に曲げた例。
株式会社マクルウ
出典:マクルウ )
紹介した技術ページ:マグネシウム合金(AZ31・AZ91D などの種類と選び方・加工の注意)
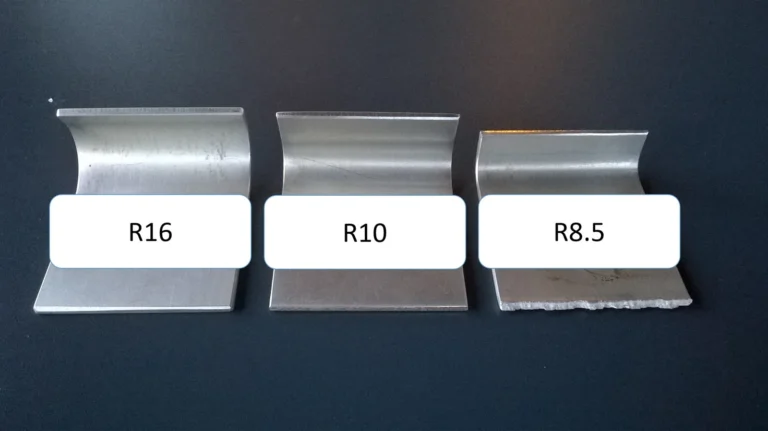
マグネシウム合金 AZ31 の厚さ3mm の板を、曲げ半径16・10・8.5mm で曲げた3つのサンプル。
株式会社マクルウ
出典:マクルウ )
紹介した技術ページ:マグネシウム合金(AZ31・AZ91D などの種類と選び方・加工の注意)
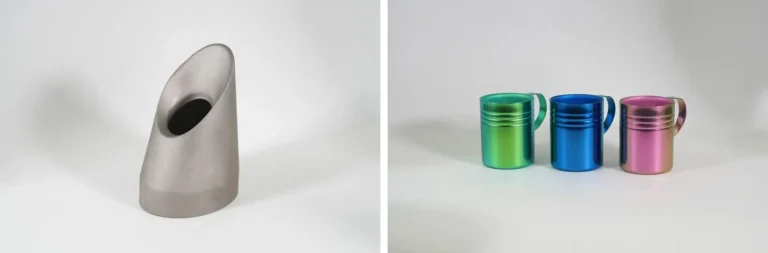
チタンを絞って作ったマフラーの部品と、陽極酸化で緑・青・ピンクに発色したチタンの二重マグ3個。
有限会社寿金属工業
出典:寿金属工業 )
紹介した技術ページ:チタン・チタン合金(純チタンと64チタンの選び方・加工の注意)
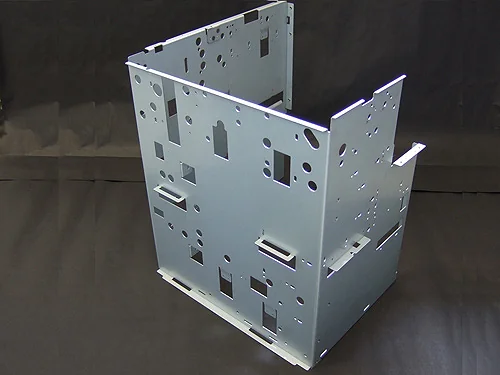
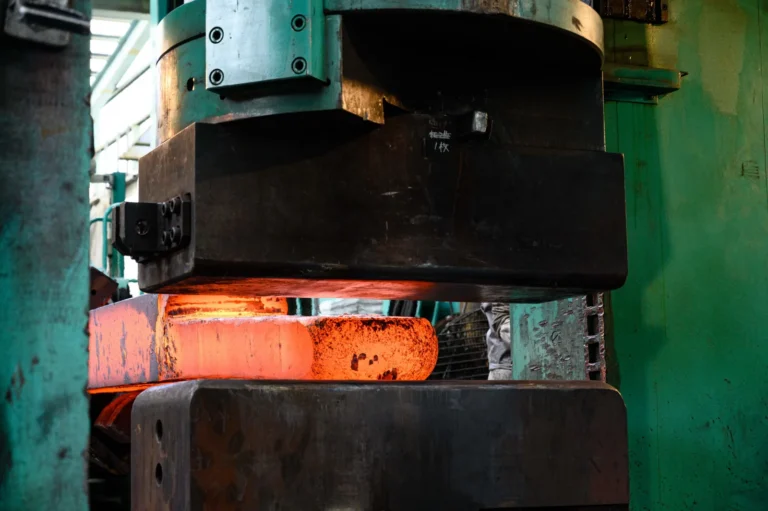
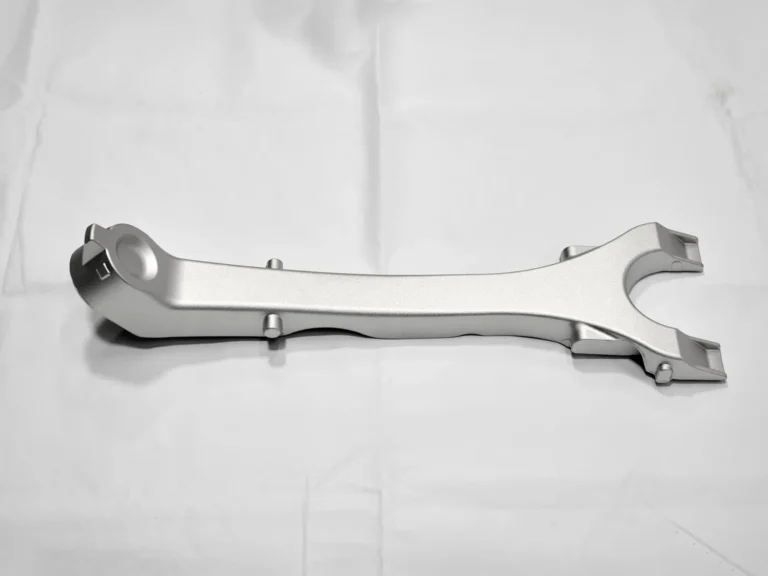
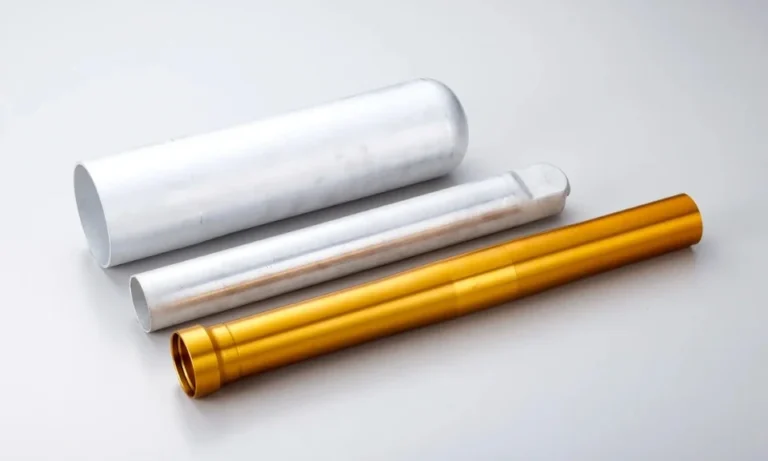
板金・プレス・鍛造のエースモデル
板金・プレス・鍛造の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデル双曲面を板金の曲げで再現。板金技能フェア組立品の部グランプリ
中央がくびれた双曲面を板金で再現した作品。曲げ加工の精度が評価され、優秀板金製品技能フェア組立品の部でグランプリ(2023年)。
株式会社坂口製作所
出典:坂口製作所「優秀板金製品技能フェアでグランプリを獲得しました」
エースモデル溶接なし・嵌合だけで隙間なく組む。板金技能フェア組立品の部グランプリ
板金作品「CUBE」。溶接やリベットを使わず嵌合だけで隙間なく固定。優秀板金製品技能フェア組立品の部でグランプリ(2024年)。
株式会社坂口製作所
出典:坂口製作所「アマダ優秀板金製品技能フェアの表彰式に出席しました」
エースモデルハンマーの打ち出しで新幹線の先頭構体を製作。0系〜E7系の主要車種を手がけたと同社は記載
アルミ板をハンマーで打ち出して成形し、溶接で組む新幹線の先頭構体。0系からE7系までの主要車種を製造したと同社は記載。
株式会社山下工業所
出典:山下工業所「鉄道車両部品 – 打ち出し板金」
エースモデルねじれた3枚羽根の風車を板金で作り、技能フェアで経済産業大臣賞
サボニウス形にツイストを加えた風車を板金で製作。下部ほどねじれを強く加工し、3枚の羽根を合わせ込む。第34回優秀板金製品技能フェアで経済産業大臣賞。
株式会社田名部製作所
出典:田名部製作所「受賞歴」
エースモデル板金で傘歯車8個の連動機構を作り、技能フェアで経済産業大臣賞
8個の傘歯車が連動して動く機構を板金で表現し、歪みを抑えた設計と溶接で製作。第37回優秀板金製品技能フェアで経済産業大臣賞。
株式会社田名部製作所
出典:田名部製作所「受賞歴」
エースモデル曲げだけの箱21個を加工精度±0.02mmで組合せ。技能フェアで学会会長賞
板厚1mmのステンレスをレーザーで切り、ベンダーの曲げだけで作った箱21個を組み合わせた作品。加工精度は±0.02mm。
株式会社西野精器製作所
出典:西野精器製作所「板金曲げによる箱21個の組合せ加工、曲げ精度±0.02を実現」
エースモデル実物大の靴を板金で再現。優秀板金製品技能フェア 造形品の部グランプリ
実物大の靴を板金で忠実に再現した作品「Safety Shoes」。第35回優秀板金製品技能フェアの造形品の部でグランプリ。
株式会社晃新製作所
出典:晃新製作所「「優秀板金製品技能フェア」グランプリ受賞」
エースモデル0.025mm箔1,600枚の積層で日本塑性加工学会の技術開発賞を受賞
厚さ0.025mmの箔を1,600枚、型内で接着積層した積層高さ40mmのSRモータ用コア。プレスせん断の量産技術で日本塑性加工学会の技術開発賞を受賞。
株式会社山口製作所
出典:山口製作所「日本塑性加工学会 技術開発賞(中小企業)受賞」
エースモデル冷間プレスでフィンを連続成形。超モノづくり部品大賞 日本力賞を受賞と同社は記載
航空機エンジンの熱制御システム用。金属板に冷間プレスでフィンを連続成形するオーロラフィン工法で、切り屑が出ない。板材長は最大2.5m。
ナカムラマジック株式会社
出典:ナカムラマジック「課題解決事例」
エースモデル第60回機械振興賞の機械振興協会会長賞。金属間化合物の厚さ100nm程度
低温鍛接法で銅電極にアルミを被せたリチウムイオン電池用の電極端子。金属間化合物の厚さは100nm程度。
ファインネクス株式会社
出典:ファインネクス「第60回 機械振興賞「機械振興協会会長賞」を受賞しました」
エースモデル第39回素形材産業技術賞 素形材センター賞を受賞した工法のモーターコア
第39回素形材産業技術賞で素形材センター賞を受賞した「分割打ち抜きと交互転積によるモータコア製造の開発」の展示品。
大垣精工株式会社
出典:大垣精工「モータコア新工法で素形材センター賞を受賞しました」
エースモデル厚さ10μmの金属シームレスパイプ。従来不可能とされたと同社は記載
温間深絞りと独自のスピニング加工で、10〜300μmの超薄肉シームレスパイプを製造。シームレスベルトの製法特許を日米独仏英で取得と同社は記載。
株式会社遠藤製作所
出典:遠藤製作所「メタルスリーブ分野」
エースモデル線径0.01mm(10μm)・外径0.06mmの微細ばね
線径φ0.01・外径φ0.06・5巻の微細バネ。50倍の拡大図として掲載。
株式会社城北スプリング製作所
出典:城北スプリング製作所「製品紹介」
エースモデル線径0.02mm・外径0.08mmで1000巻の極細ばね
線径0.02mm・外径0.08mm・1000巻・自由長30mmのスプリングプローブ用ばね。写真倍率12.5倍。
ステラ株式会社
出典:ステラ「極細のバネ / 極太のバネ」
エースモデルSUS304板厚5mmを全せん断、MF技術優秀賞を受けた打ち抜き法
独自のネオファインプレス(サーボプレス精密打ち抜き)でSUS304板厚5mmを鏡面のような全せん断で打ち抜く。2014-2015 MF技術優秀賞。
有限会社田村製作所
出典:田村製作所「独自プレス技術(ネオファインプレス)」
エースモデル溶接せずチタン板1枚から二重構造をへら絞り(特許取得)
以前は溶接などで一体化していた形を、1枚の板からへら絞りする特許技術「一枚鉸」(特許第6078723号)。チタン製の二重構造の酒器。
株式会社高桑製作所
出典:高桑製作所「技術解説」
エースモデルΦ0.009mm(9μm)のピアノ線で結び目を作った加工例
最細でΦ0.009mmの極細ワイヤの加工が可能と同社は記載。写真は髪の毛と、Φ0.009mmの線の結び目、Φ0.020mmの線のコイル。
トクセン工業株式会社
出典:トクセン工業「極細ワイヤ(ピアノ線)の加工技術」
エースモデル最厚2.4mm・最薄0.3mmの部品を順送の板鍛造で成形、MIMから置き換え
プリンターヘッド用部品。最厚部2.4mm・最薄部0.3mm(12%)。平面度0.02、輪郭度0.04。MIMから板鍛造プレスに切り替え、月産100万個以上。
株式会社サイベックコーポレーション
出典:サイベックコーポレーション「板鍛造・順送プレス加工の製品事例」
エースモデル板厚0.1mmのSUS304で外径φ2.0・長さ24mmに深絞り
医療用体温計の先端品。SUS304の板厚0.1tで、外径φ2.0・内径φ1.8・長さ24mmの深絞りにステンレスで成功と記載。
株式会社ナカザ
出典:ナカザ「深絞り加工」
エースモデル板厚0.4〜0.7mm のプレス部品で平面度0.005以下
SUS316・42Ni・コバールの板厚0.4〜0.7mm をプレスで加工し、平面度0.005以下とした精密機器の部品。
株式会社寺方工作所
出典:寺方工作所「差別化技術 A 平面精度」
エースモデルプレス力と回転力を同時に加える鍛造は世界初の製法と同社は記載
軸方向のプレス力と回転力を同時に加える冷間鍛造「歯精鍛」でワンショット成形する軸付きはすば歯車。諸元の例はモジュール2.3・ねじれ31.5度。
金田工業株式会社
出典:金田工業「歯精鍛-はすば歯車冷間鍛造-」
エースモデル板厚0.1mmで内径0.7mm・深さ4mmの深絞りを月300万個
SUS304、板厚0.1mm、絞り深さ4mm、内径0.7mm、絞り比率1:6、寸法公差は最小部0.04mm。生産数は月300万個。
ワールドウイング株式会社
出典:ワールドウイング「精密深絞り加工の先端事例」
エースモデル板厚0.4mmの SUS430 を深さ/直径比11.4・全長80mmに深絞り
燃料噴射部品。材質 SUS430、板厚0.4mm、深さ/直径比(L/D)11.4。中間焼鈍で材料を破断させずに成形し、全長80mm。
日伸工業株式会社
出典:日伸工業「深絞り加工」
エースモデル線径0.014mm・外径0.08mmのコイルばね。14μは世界最小の直径と同社は記載
素線14μを使った超微細加工の極細・極小スプリング。写真のサンプルは線径0.014mm、外径0.08mm。
株式会社幸手スプリング
出典:幸手スプリング「幸手スプリングの強み」
エースモデル直径9μm(0.009mm)のステンレス線。「世界最小」と同社は記載
シングル伸線で直径9μm(0.009mm)のステンレスワイヤを開発。9μmを49本撚り合わせたφ0.081mmのワイヤロープも製造可能。
大阪コートロープ株式会社
出典:大阪コートロープ「ワイヤロープ」
エースモデル線径0.05mmのワイヤーから鍛造した接続端子用のT型ピン
線径0.05mmのワイヤー材料をマイクロヘッダーを応用した加工で鍛造した、接続端子用のT型のピン(開発品)。
株式会社アイテック・ツリタニ
出典:アイテック・ツリタニ「最新イチオシ技術」
エースモデル超モノづくり部品大賞の共同議長賞(2023年)を受賞と同社は記載
1本のボルトに大小2種のリードのねじ山を持ち、2種のナットを装着する。ISO16130の振動試験2000サイクルで残存軸力約88%と同社は記載。
株式会社ニッセー
出典:ニッセー「PLB v2」
エースモデル板厚0.045mmで溝幅0.05mm・接点高さ±0.005
リン青銅C5212R-EH、板厚0.045mm、ピッチ5.8mm。中央接点の溝幅0.05mm、接点高さ±0.005、曲げ高さ±0.01。
株式会社ナカトガワ技研
出典:薄板プレス加工センター「C5212R-EH製 コンタクト」
エースモデル板厚0.029mmのステンレスを順送金型で一発曲げ
SUS301-HT2000、板厚0.029mm、ピッチ5.5mm。試作順送金型で、一発曲げ加工で製造した電子部品向けの板バネ。
株式会社ナカトガワ技研
出典:薄板プレス加工センター「ステンレス製 極薄板バネ」
エースモデル外径φ0.16mmのNi-Ti線を潰し、0.05mmのスリットを加工
医療機器向け。外径φ0.16mmのNi-Ti材を厚さ0.1mmに潰し、0.05×0.1×3mmのスリットを加工。精度±0.02mm。
有限会社飯田製作所
出典:飯田製作所 製作事例「極細スリット加工品」
エースモデル薄く硬い厚さ0.025mmのアモルファス箔をプレスで打ち抜き、積層
薄く硬いアモルファス材をプレスで打ち抜いたティース形状(t=0.025mm)。打抜きと積層について特許を取得したと同社は記載。
株式会社小松精機工作所
出典:小松精機工作所「アモルファス積層コア」
エースモデル0.1mmの薄板に最小径φ0.080mmの斜め孔をプレスであける
0.1mmの薄板に最小径φ0.080mmの斜め孔をプレスであける技術。燃料噴射装置の部品の先端ノズルに使われている。
株式会社小松精機工作所
出典:小松精機工作所「プレス加工技術」
エースモデルプラチナの線径30μm・外径0.3mm・自由長0.3mmのねじりばね
プラチナのトーションばね。線径Φ0.03(30μm)、外径Φ0.3、自由長0.3mm。
中央ばね工業株式会社
出典:中央ばね工業「極細線ばね・微細ばね 紹介」
エースモデル線径0.018mm・外径0.072mmのコイルばね
線径0.018mm、外径0.072mmの極細線ばね。極細線ばねは半導体検査装置のプローブピンの部品に採用されている。
株式会社ミクロ発條
出典:ミクロ発條「極細線ばね」
エースモデル900℃の配管用に、インコネル625の板厚0.2mm×2層のベローズ
32A Sch20のSUS316パイプ付き。温度900℃、板厚0.2mm×2層、ベローズはインコネル625、外筒SUS316L。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:900℃のエアーが流れる配管に組み込まれる外筒式ベローズ」
エースモデル板鍛造で1工程成形し、公差レンジ0.02mm・真円度0.01mm以下
絞り成形品を板鍛造技術で1工程成形。材質SPHC、t3.2、公差レンジ0.02mm、真円度0.01mm以下。
株式会社池田製作所
出典:池田製作所「製品事例」(板鍛造・プレス加工技術.com)
エースモデル板厚0.2mm・穴径0.2mmの微細メッシュを破断なく絞り加工
板厚0.2mm・穴径0.2mmの微細メッシュを、破断や穴の変形なく絞り加工した事例(ステンレス)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
エースモデル1枚の平らな板から、密封された中空の球体(φ11mm)をプレスで
一枚の平らな板材から、完全に密封された中空の球体をプレス加工で製作した事例(黄銅、φ11mm)。
株式会社JKB
出典:JKB「精密プレス加工 技術紹介」
ほかの加工・技術から探す
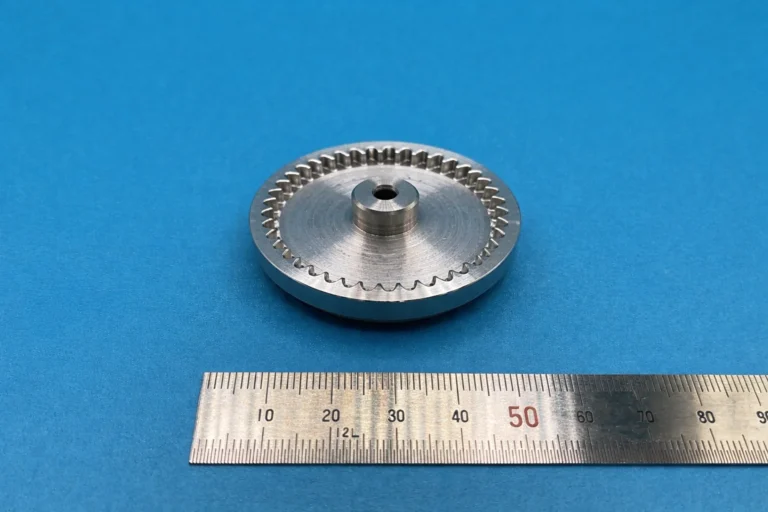 写真:PINION TEC「歯車試作(歯車試作の加工例)」切削・研削434件旋盤・フライス・マシニングセンタでの切削、砥石での研削、ウォータージェットなど、刃物や砥石で材料を削って形にする加工
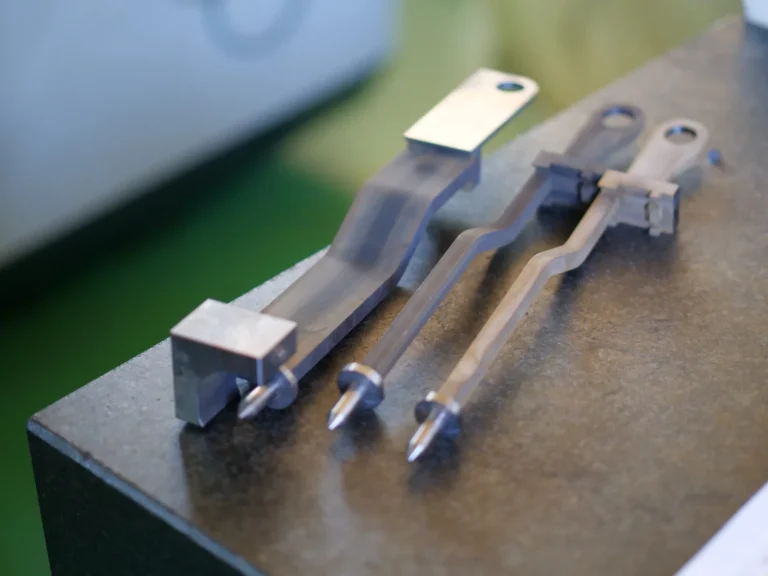 写真:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」放電加工48件ワイヤ放電・形彫り放電・細穴放電など、電気の火花で金属を溶かして形にする加工
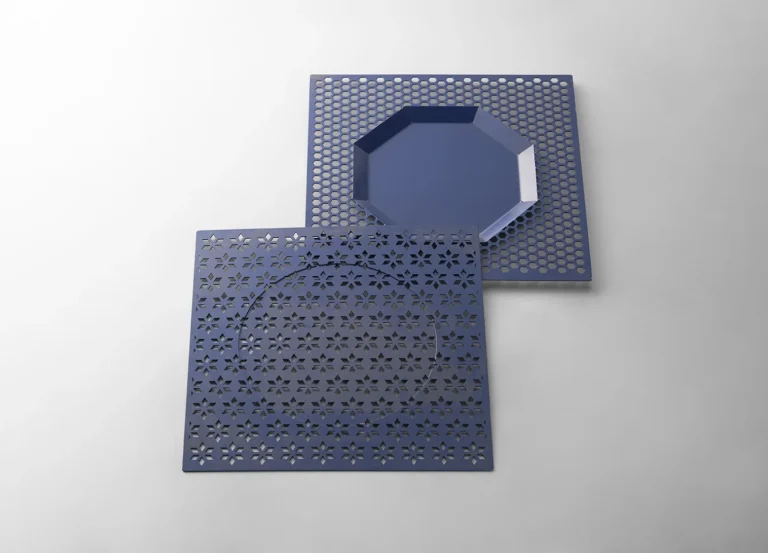 写真:トクニ工業「文字・イラスト加工」レーザー加工66件レーザーでの切断・3次元加工・微細な穴あけ・マーキング(印字)
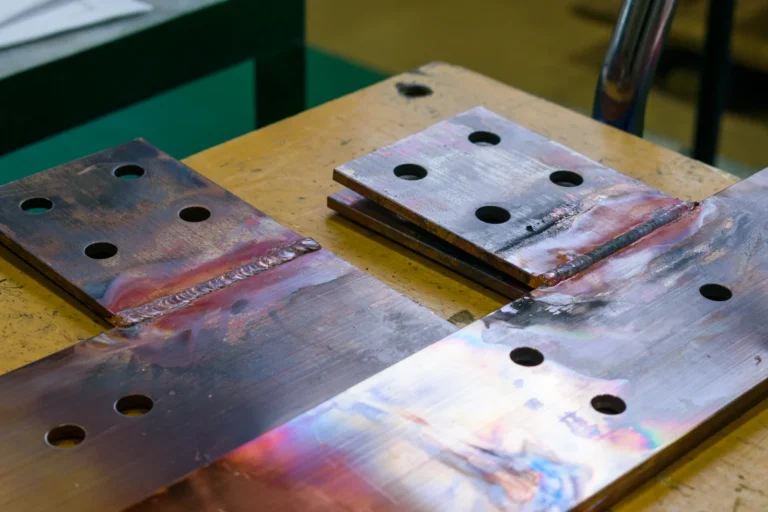 写真:銅ブスバー.com「つながれ!銅ブスバー!!」溶接・接合・ろう付け123件溶接・摩擦攪拌接合・ろう付け・焼きばめなどで、部品どうしをつなぐ加工
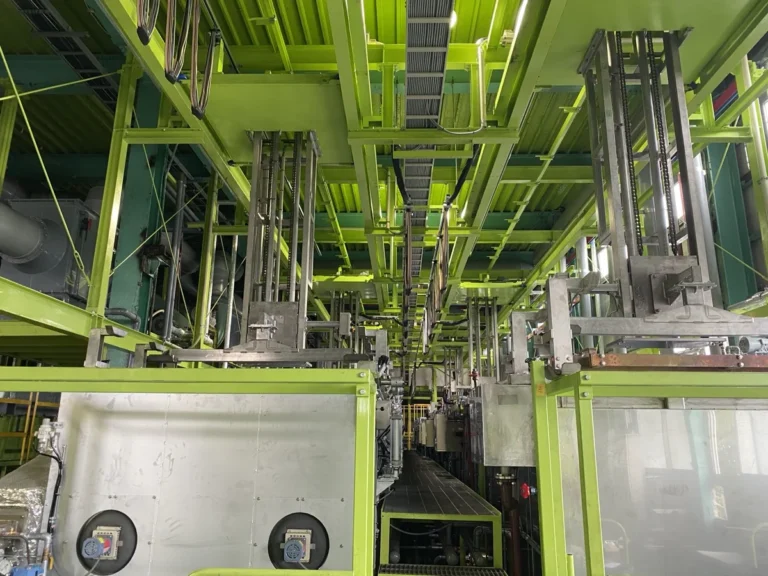 写真:亜鉛ニッケル合金めっき|大協製作所 )表面処理・熱処理214件めっき・溶射・コーティング・研磨・焼入れ・窒化など、表面や中の性質を変える処理
 写真:バンテック「樹脂インサート成形フィルター」樹脂・ゴムの成形143件射出成形・ゴム成形・注型・ポッティングなど、樹脂やゴムで形をつくる加工
 写真:イタニアルミ「製品紹介(ダイカスト鋳造品)」鋳造・焼結・セラミックス81件鋳造・ダイカスト・粉末冶金・MIM・ファインセラミックスなど、溶かす・焼き固めて形をつくる加工
 写真:Bfull「株式会社PFU」3Dプリンター・試作34件金属・樹脂の3Dプリンターや光造形で、試作品や型をつくる
 写真:活性炭に残るPFASをどう測る?|中外テクノス )試験・分析・検査40件破面・断面の観察、成分の分析、非破壊検査、環境試験などの受託
 写真:和田利工業「施工実績」配管加工 チラー配管施工・洗浄・包装35件防音・保温の施工、熱交換器の洗浄、緩衝・防錆の包装、照射滅菌など
 写真:さくら電子「製作実績:大電流基板(厚銅基板)」電気・電子・実装121件基板・実装・ワイヤーハーネス・ケーブル・制御盤・巻線・ヒーターなど、電気・電子の部品やユニットをつくる
 写真:古賀機械製作所「製作事例:プレス品組立機」組立・装置製作70件機械やユニットの組立、省力化装置・専用機・架台などの製作
 写真:重森産業社「シルクスクリーン印刷」キーシート印刷・加飾・銘板63件パッド印刷・シルク印刷・転写・ホットスタンプ・水圧転写・銘板・メンブレンスイッチなど、表示と加飾の加工
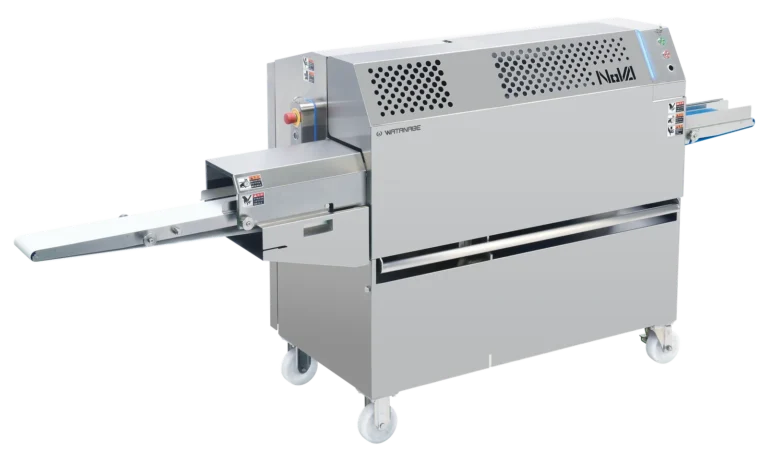 写真:ワタナベフーマック「WTD-N130S ノーヴァ Sライン」製品・デバイス221件センサー・ロボット・ドローン・モーター・計測機器など、技術で際立つ製品や装置
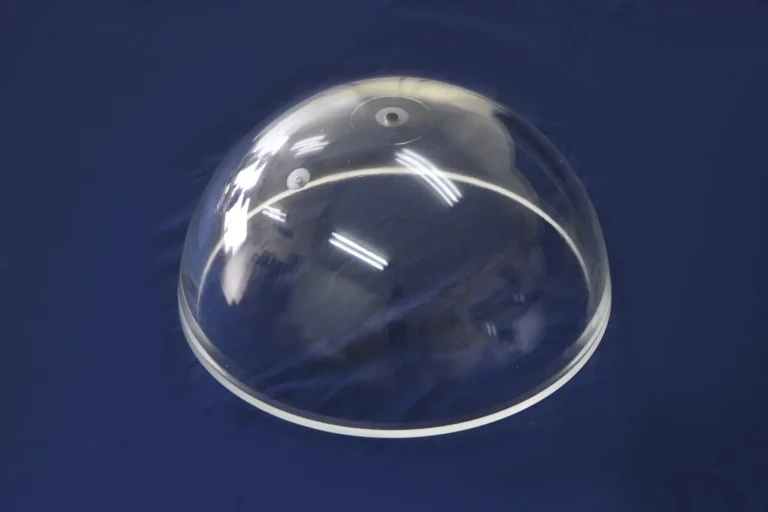 写真:ブル精密「製品案内」ガラス・縫製・木工など111件ガラス・石英の加工、工業用の縫製、木工・什器など、金属・樹脂以外の素材の加工
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る