
ホーム › 企業紹介 › 紹介ページのある企業 › 富士金属株式会社
COMPANY PROFILE / 企業紹介
企業紹介|深絞りプレス加工・工法転換(VA・VE)
富士金属株式会社
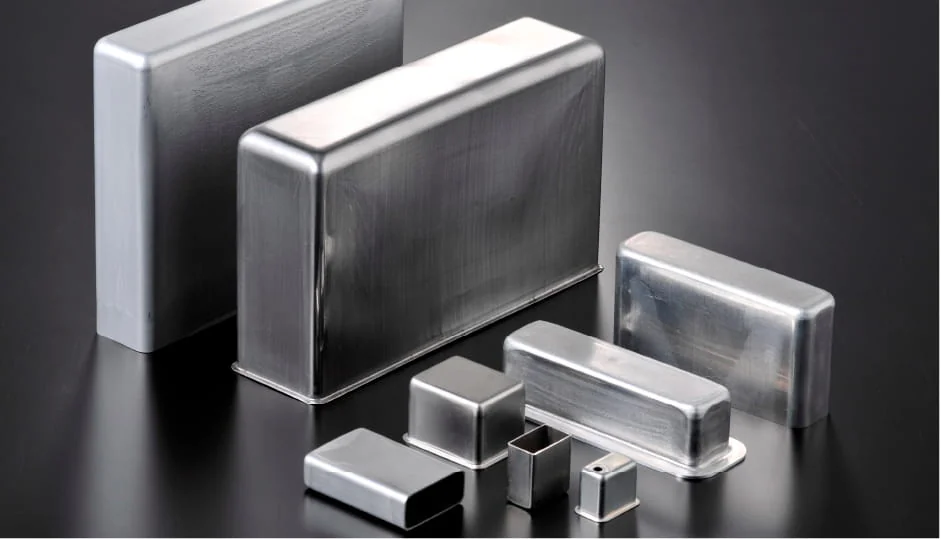
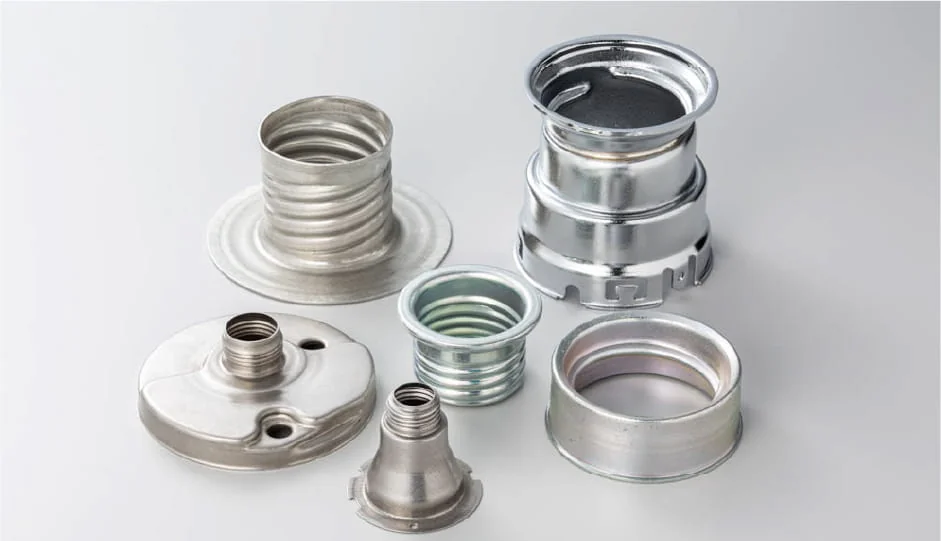
平板から、パイプやロウ付けを使っていた筒形・ケース形の金属部品を、トランスファープレスの深絞りで一体で作る、大阪府豊中市の金属プレス加工の会社
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月9日
OVERVIEW
富士金属とは
平板から、パイプやロウ付けを使っていた筒形・ケース形の金属部品を、トランスファープレスの深絞りで一体で作る、大阪府豊中市の金属プレス加工の会社
富士金属は、大阪府豊中市に本社がある、金属プレス加工の会社です。1950(昭和25)年に創業し、1968(昭和43)年に会社を設立しました。社員は150名(資格別の国家検定合格者は計75名)で、事業は「トランスファープレスによる超深絞りプレス加工、精密絞り加工、VA・VE提案など」と会社情報に書かれています。取引先は大手自動車メーカーや自動車部品メーカー、大手家電メーカーなどとしています。海外には、インドネシアとメキシコに関係会社があります。
パイプを切って曲げ、ロウ付けやカシメでつないでいた部品や、切削・鍛造・ダイカストで作っていた部品を、平板からの深絞りプレス加工で一体に作り替える「工法転換」の事例を公式サイトに多数公開しているとしています。使う金型は自社で設計・製作し、試し打ち(トライ)から量産までを社内で行うとしています(金型の販売のみは行っていません)。
こんな相談に向いています
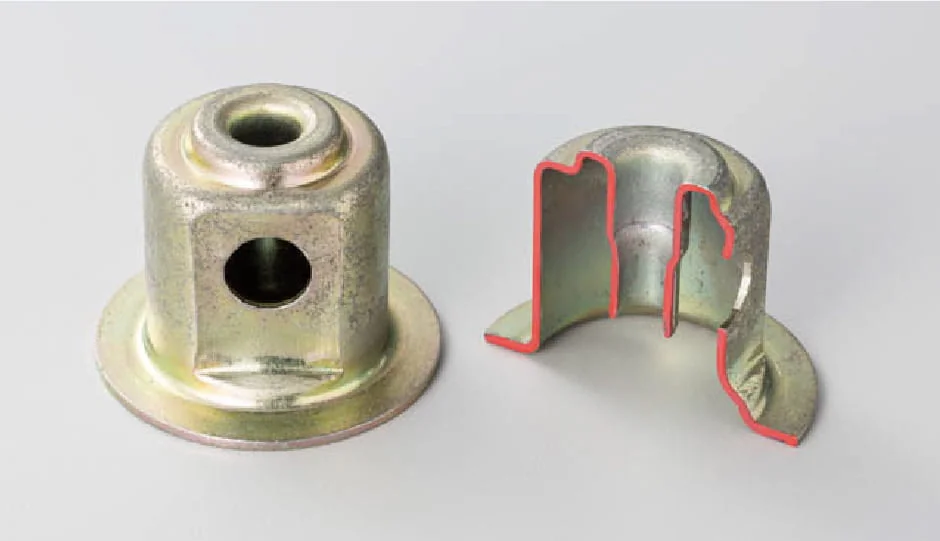
パイプとプレス部品をロウ付けしている部品を、1部品にしたい
従来のパイプ加工・プレス加工・ロウ付けを、平板からの深絞り(逆絞りなど)で一体にした事例を公開している。
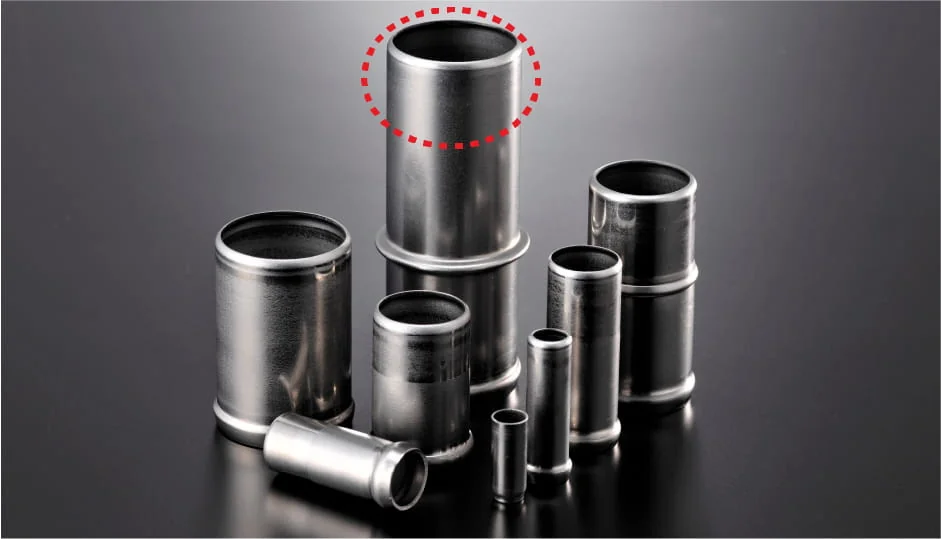
切削していたパイプの先端を、プレスだけで高精度に仕上げたい
従来は切削していた先端の精度が必要な部分を、プレス加工だけで加工精度50μm(公差レンジ)にしたとしている。
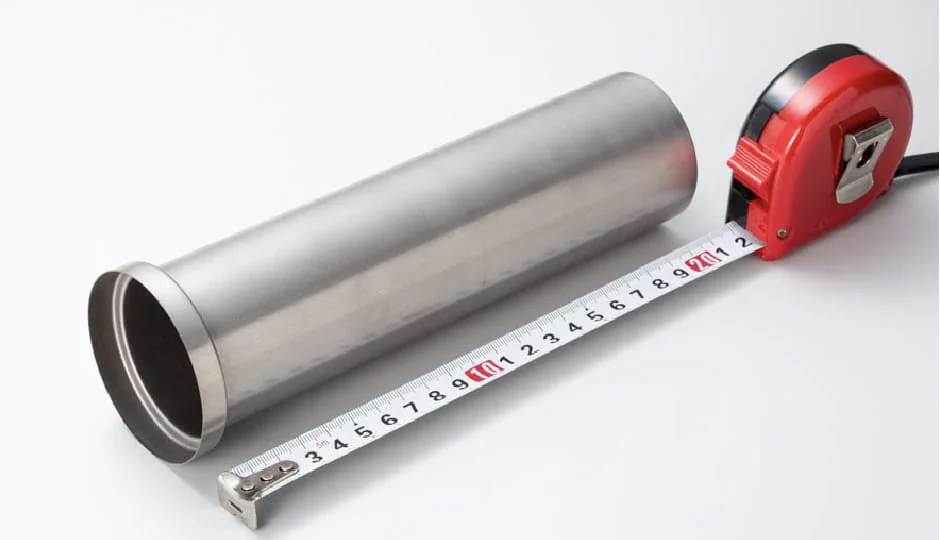
薄い板で、深さのある筒やケースを作りたい
t0.3のSUS316薄板を深さ200mmまで絞った事例を挙げている。
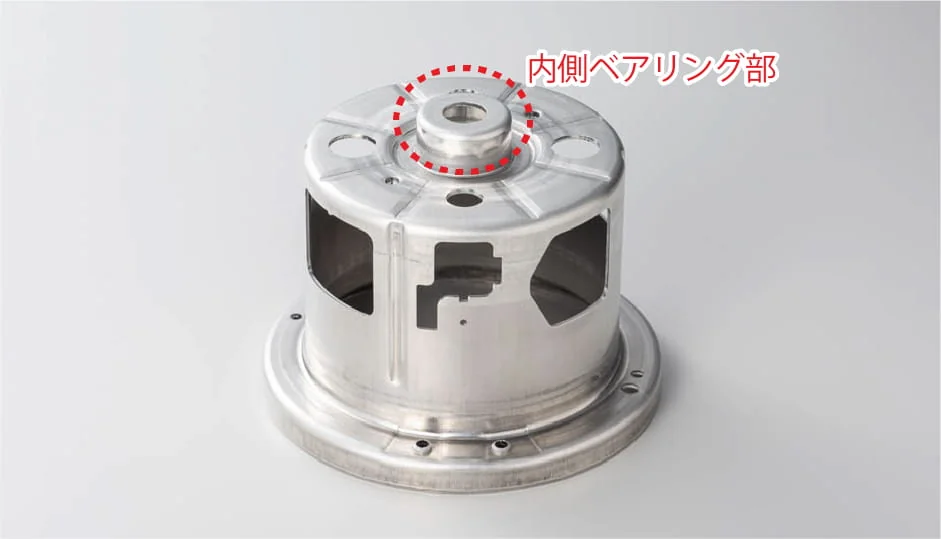
モーターケースなどの軸受部を、プレスで高精度に作りたい
モーターフレームなどのベアリング軸受部で、公差13μmまでの実績があるとしている。
出典:会社情報|富士金属、主要設備|富士金属、深絞りへの工法転換|富士金属、高精度深絞りプレス加工|富士金属、薄板/厚板深絞りプレス加工|富士金属
SERVICES
技術・サービス
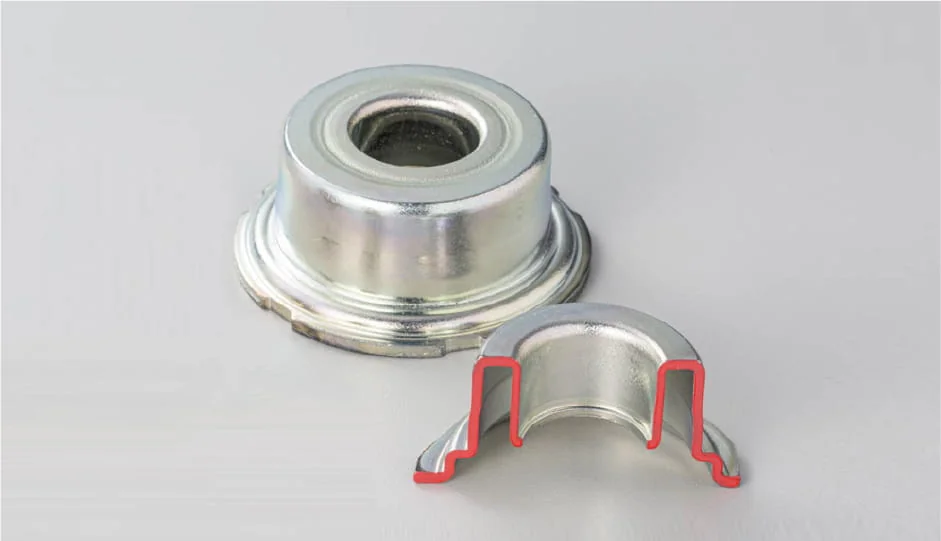
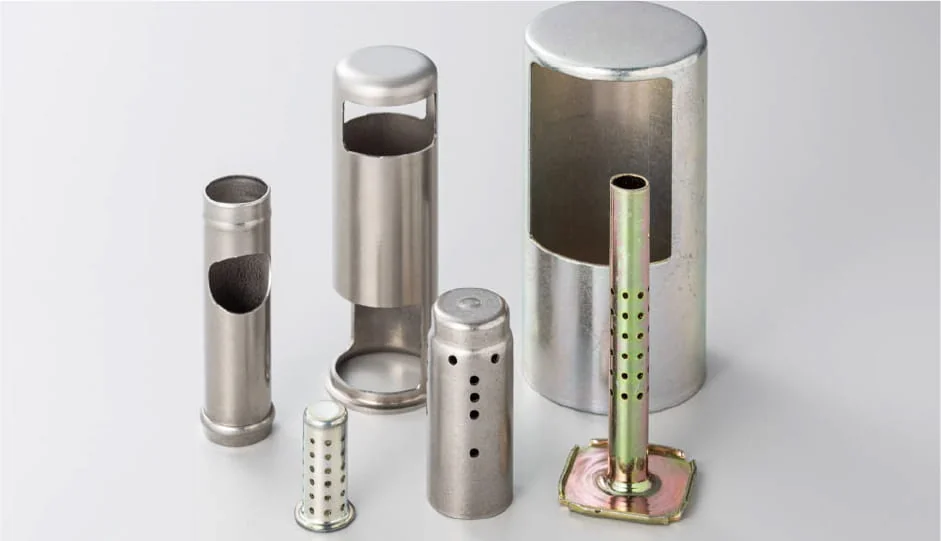
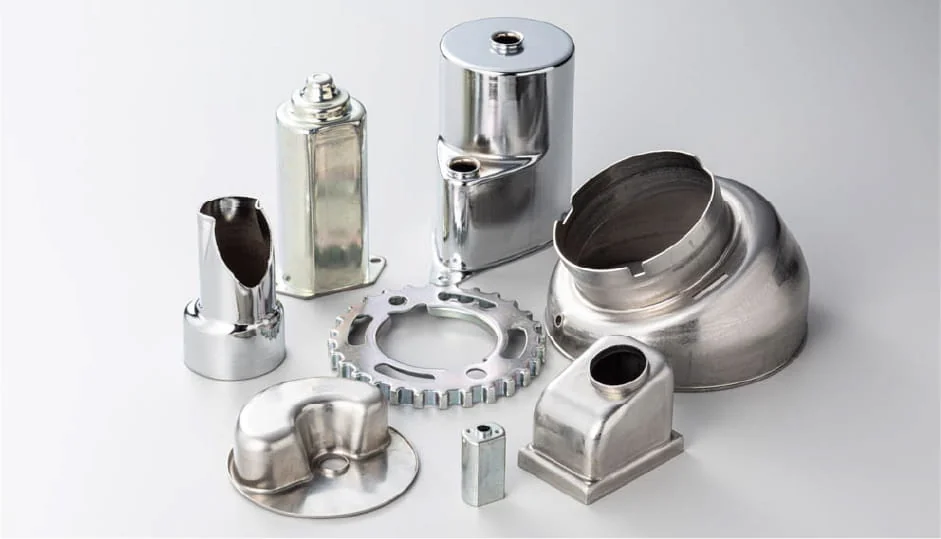
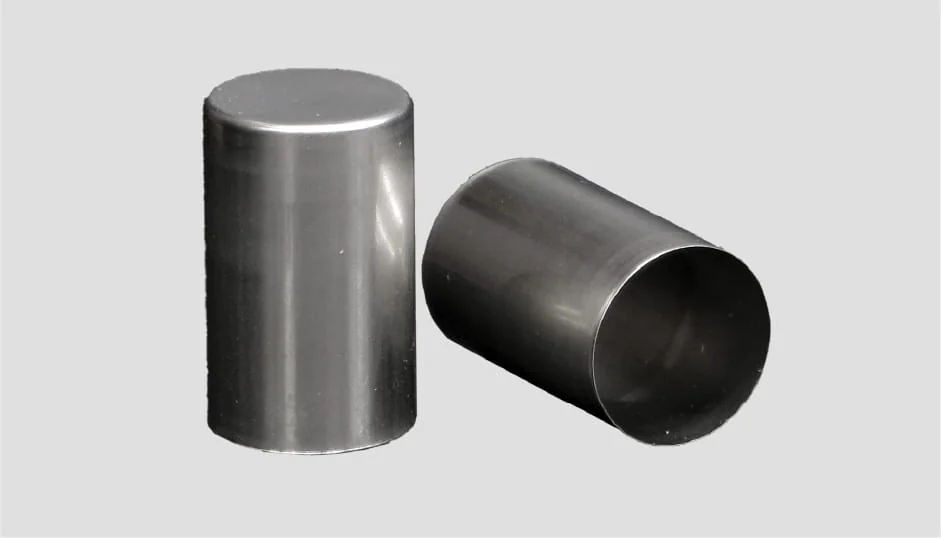
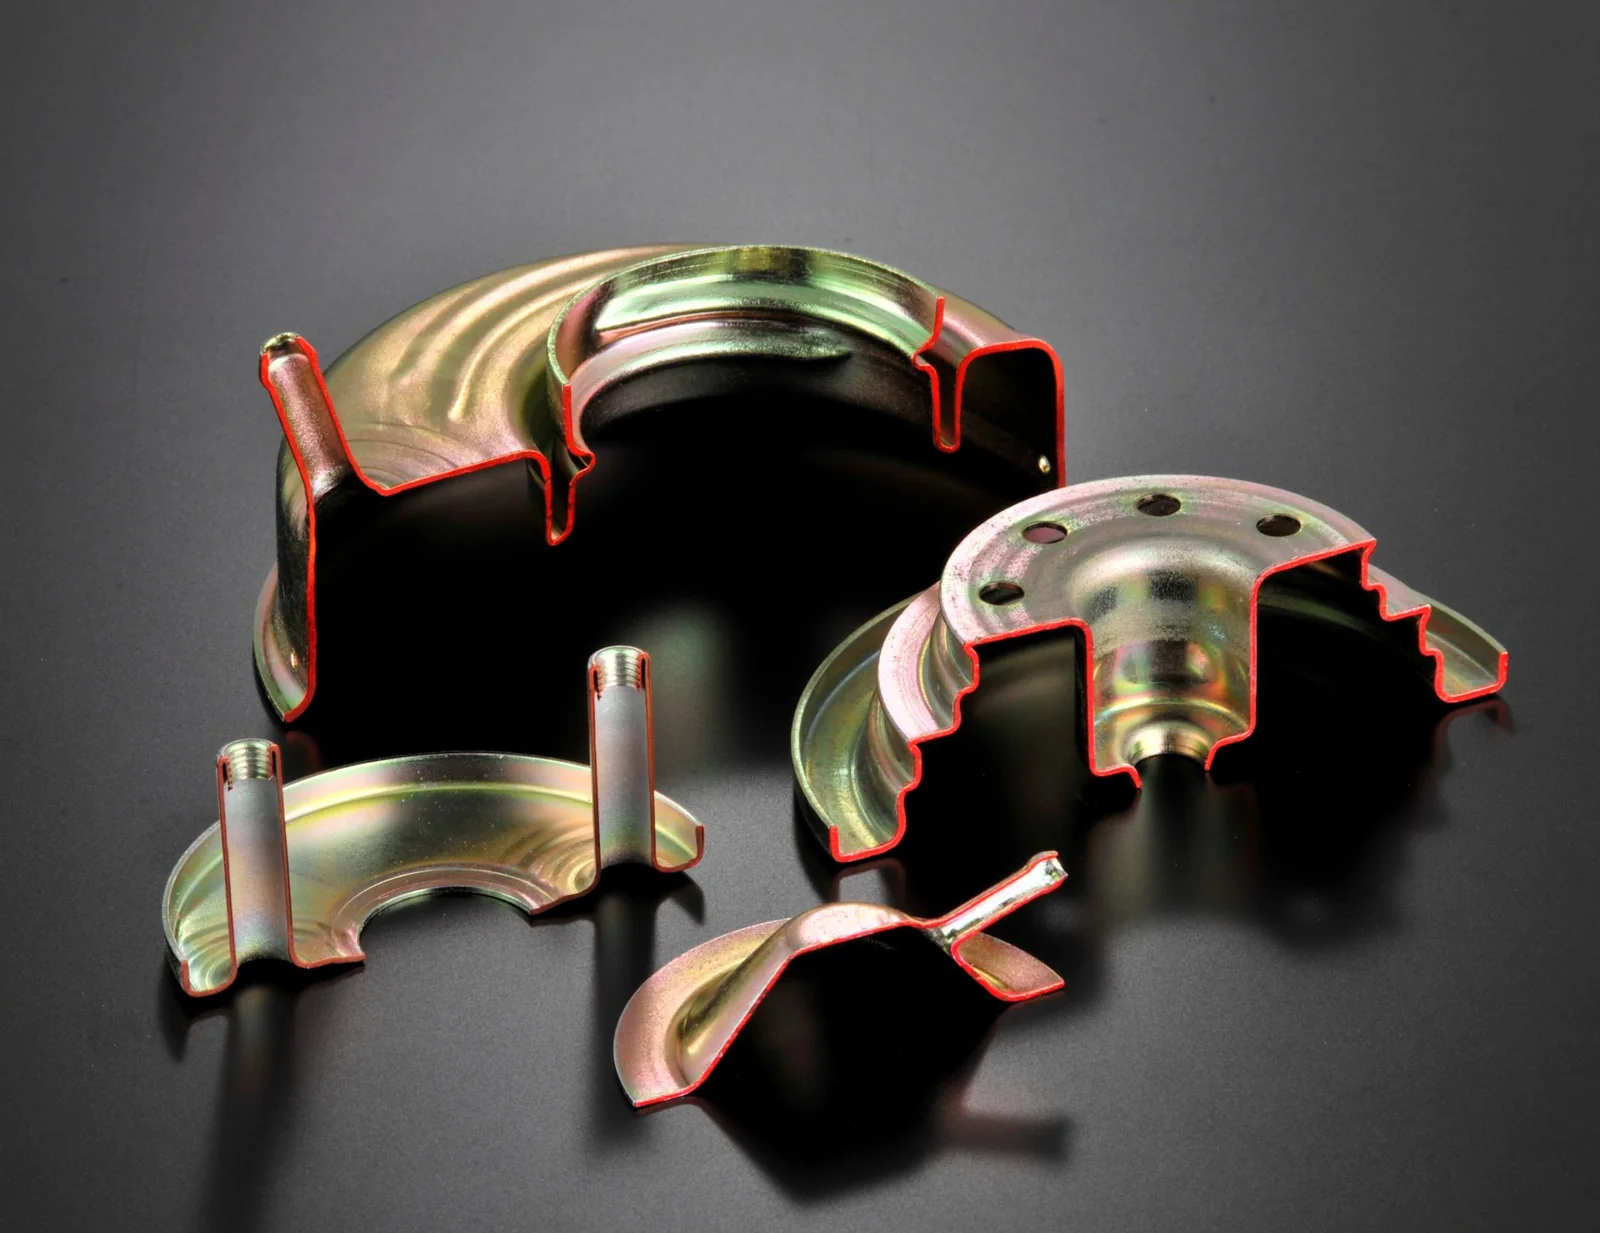
富士金属の公式サイトは、深絞りプレス加工技術のページが「深さ200mm」「超深絞り」「逆絞り」「深絞り+α」「角筒・異形」「高精度」「薄板・厚板」に分かれ、ほかに工法転換、工法転換事例、主要設備、会社情報などがあります。編集部ではこのうち6つにまとめました。
CASES
実績(公開されている事例)
富士金属が公式サイトで公開している事例から、編集部が9件を選びました。詳しい内容は各事例のページでご覧ください。
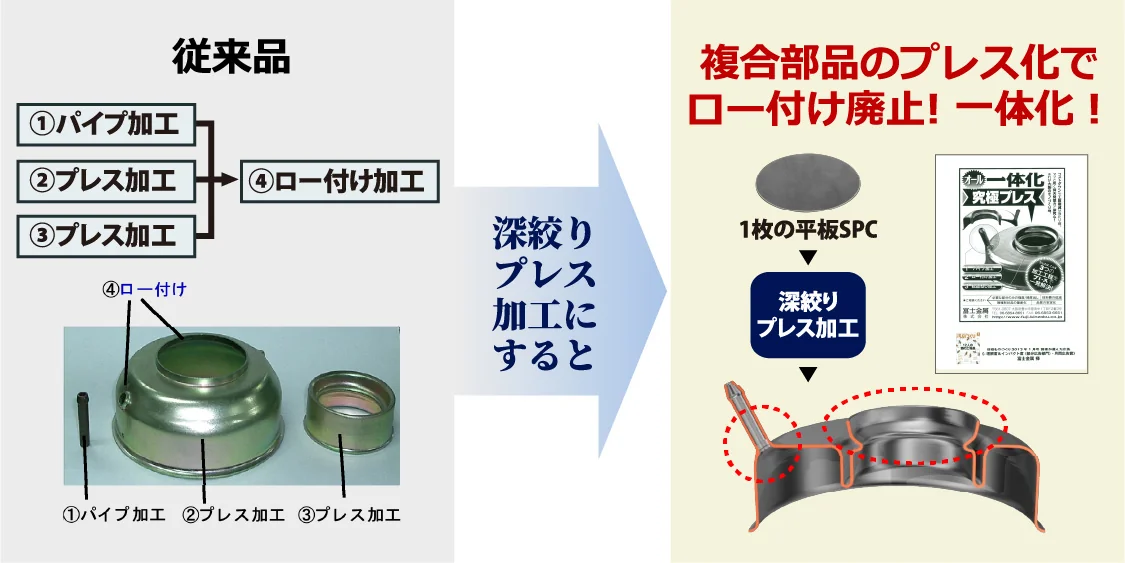
3部品を同時に一体化(自動車・鉄材)
従来のパイプ加工・プレス加工(2個)・ロウ付けを、超深絞りプレスで平板から一体加工に転換した。パイプ加工とロウ付けをなくし、工数・コスト・CO2の削減を実現したとしている。転造ねじ加工も行った。
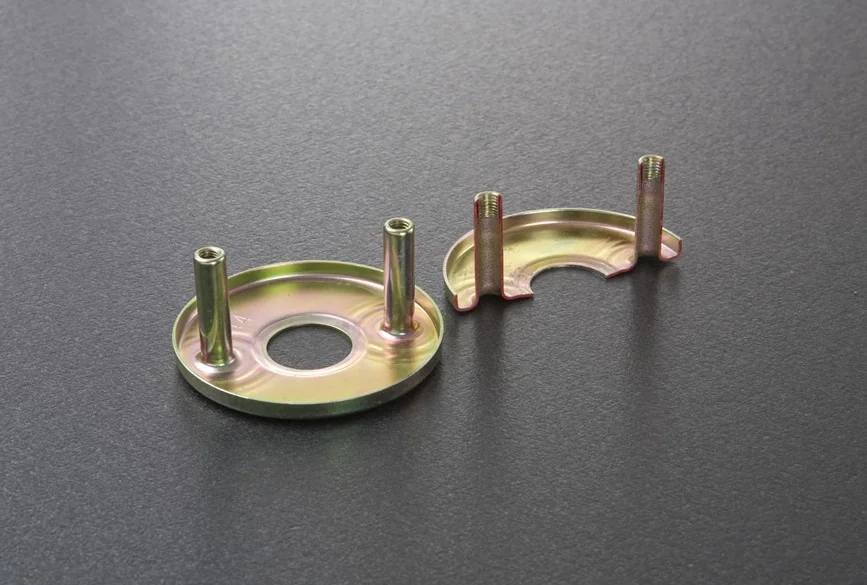
2本同時絞りで一体化(家電・鉄材)
従来のパイプ加工(2本)・プレス加工・カシメ加工を、超深絞りで2本同時に一体化した。パイプ加工とカシメ加工をなくし、コスト・工数・CO2の削減を実現したとしている。パイプ先端の2本のねじ加工も行った。
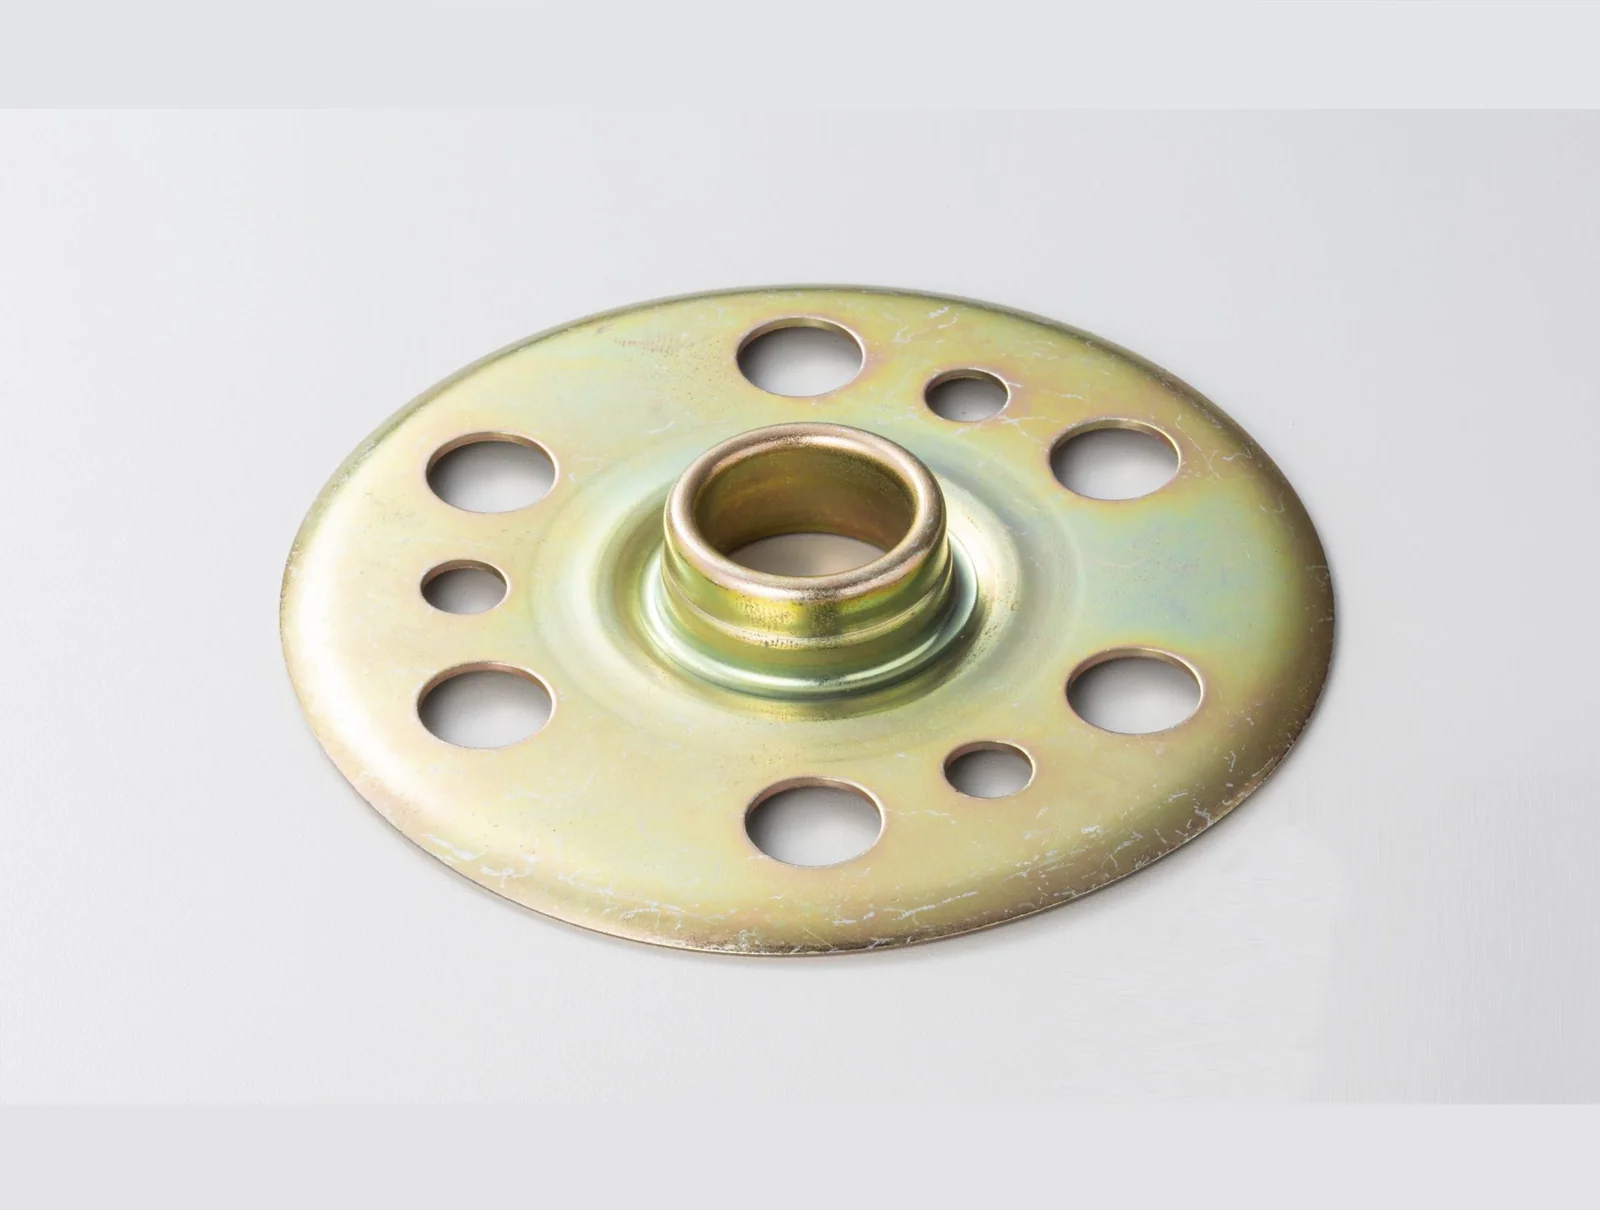
エンジン軸受部品(自動車・鉄)
従来の焼結→切削、プレス加工→組付けから、平板からの深絞りに転換した。逆絞りで空肉化し、同時に内外径の精度50μmを確保した。スクラップロスもなくし、コスト削減・軽量化に貢献したとしている。
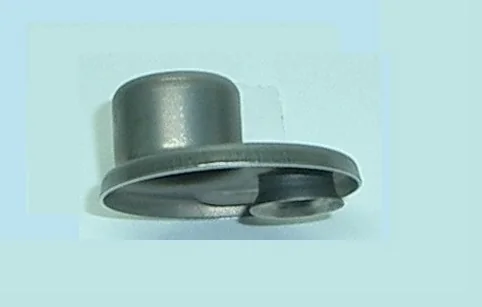
エアバッグ部品(自動車・SUS304)
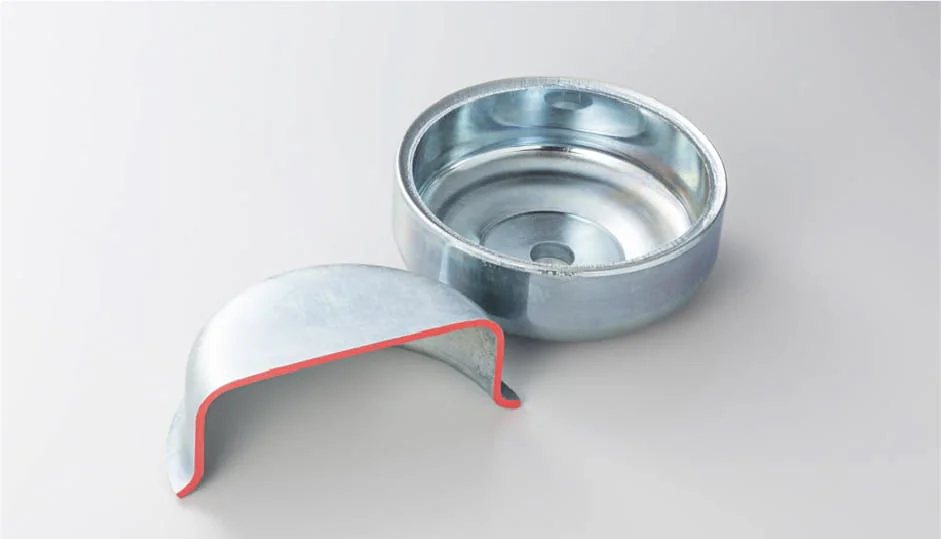
従来のキャッププレスとプレートプレスのロウ付けから、深絞りの上下同時絞りに転換し、ロウ付け加工を廃止した。コスト・工数・CO2の削減に貢献したとしている。
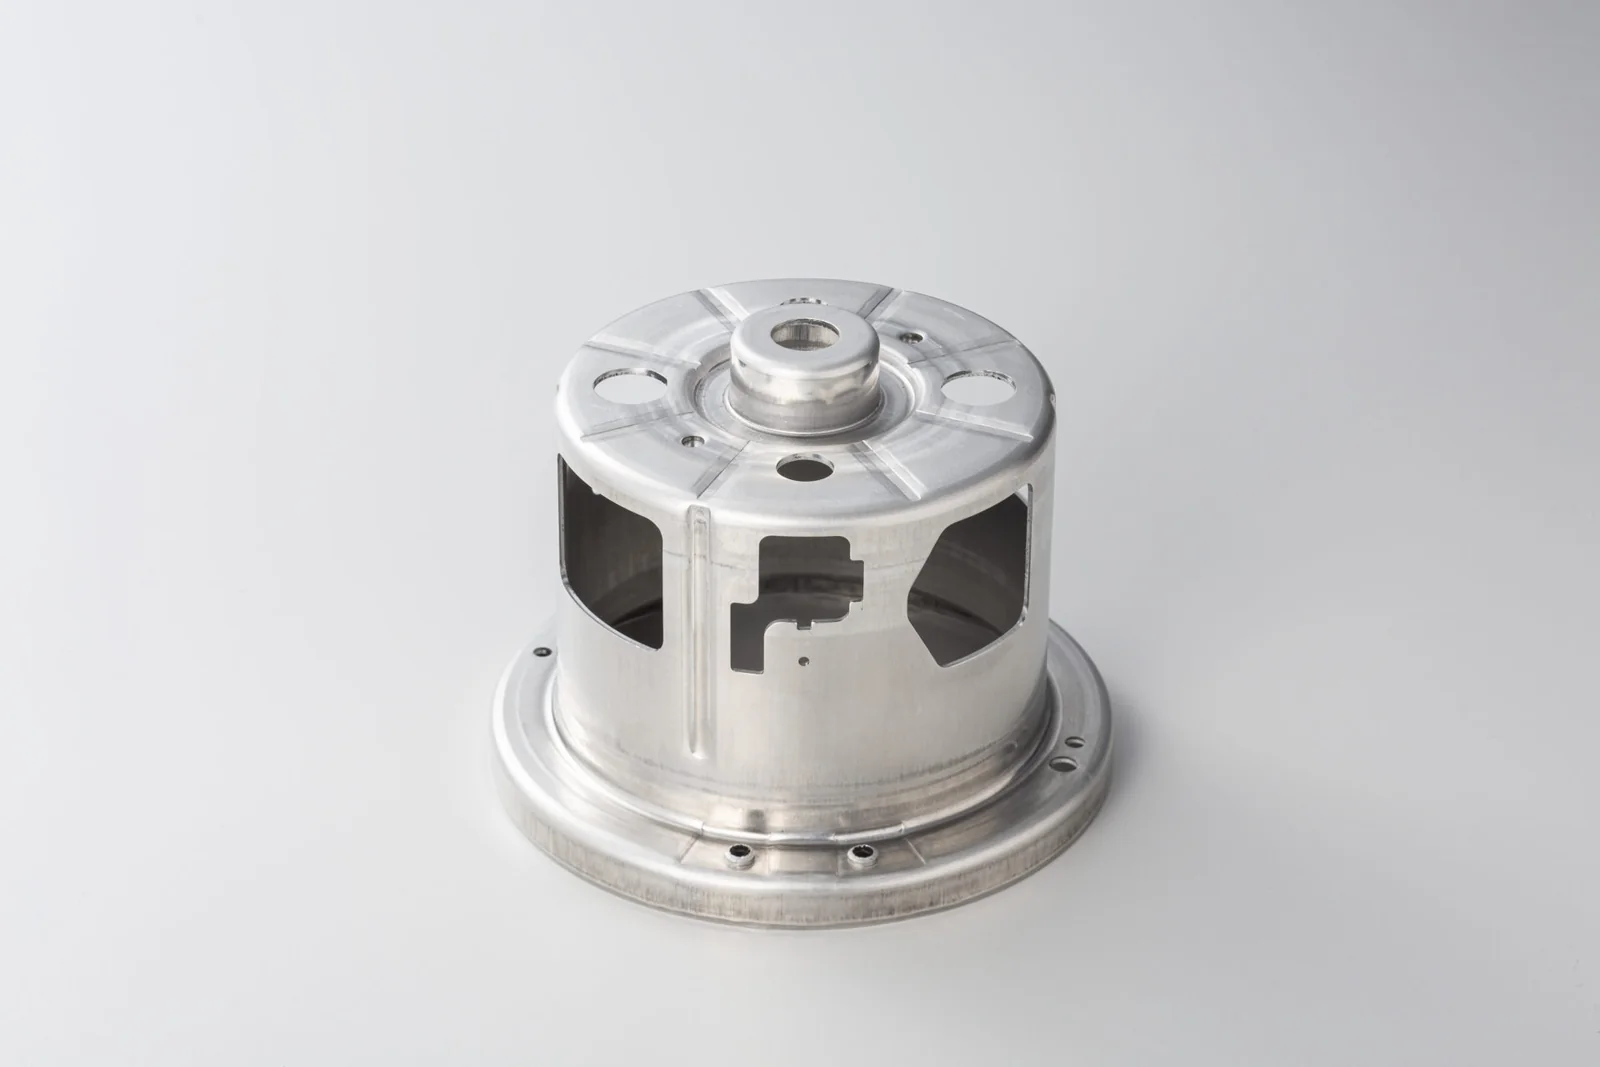
モータハウジング(ZAM材からアルミへ)
ZAM材からアルミニウムへの材質変更により61%の軽量化を実現したとしている。ベアリング軸受部の高精度加工(公差13μmまでの実績あり)も実現した。
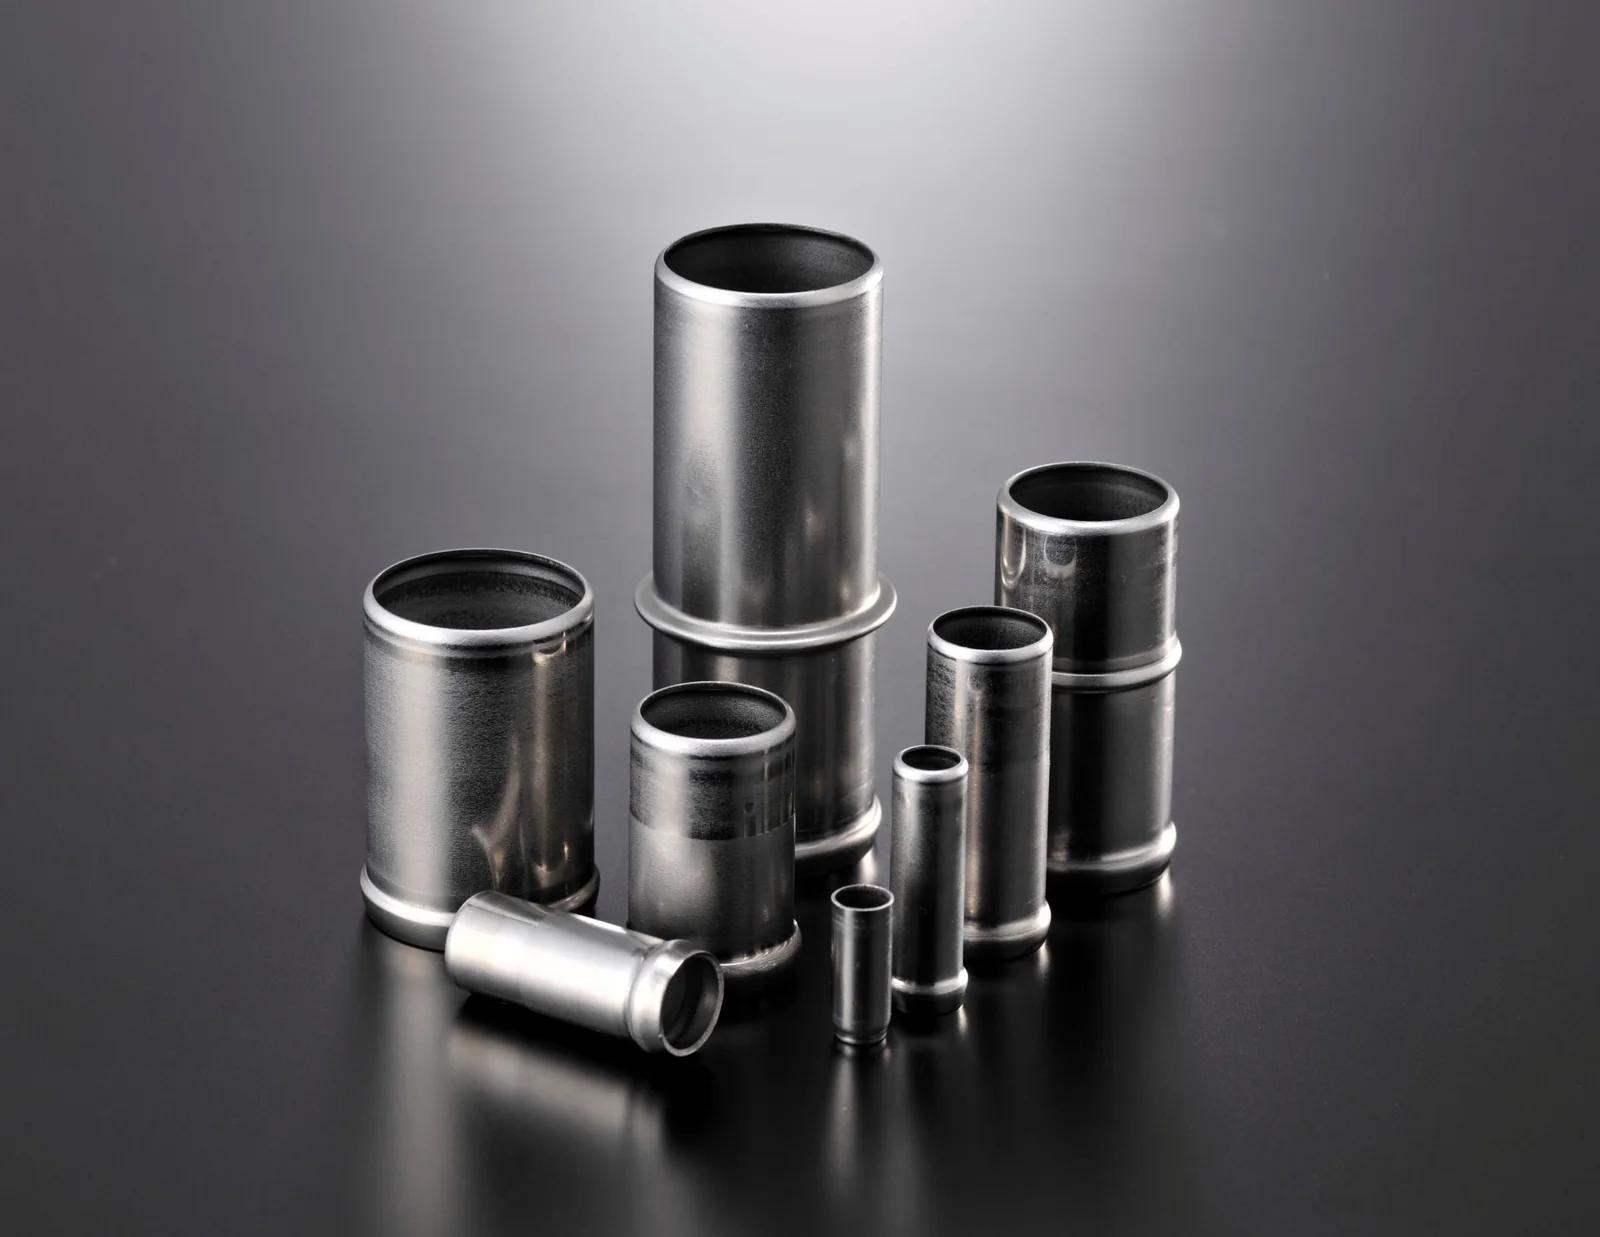
ユニオンパイプ(SUS)
深絞りに加えてビード加工(バルジ加工)を行った。パイプ接合部を50μmの精度で実現し、溶接・切削工程の廃止で工数とCO2の削減に貢献したとしている。
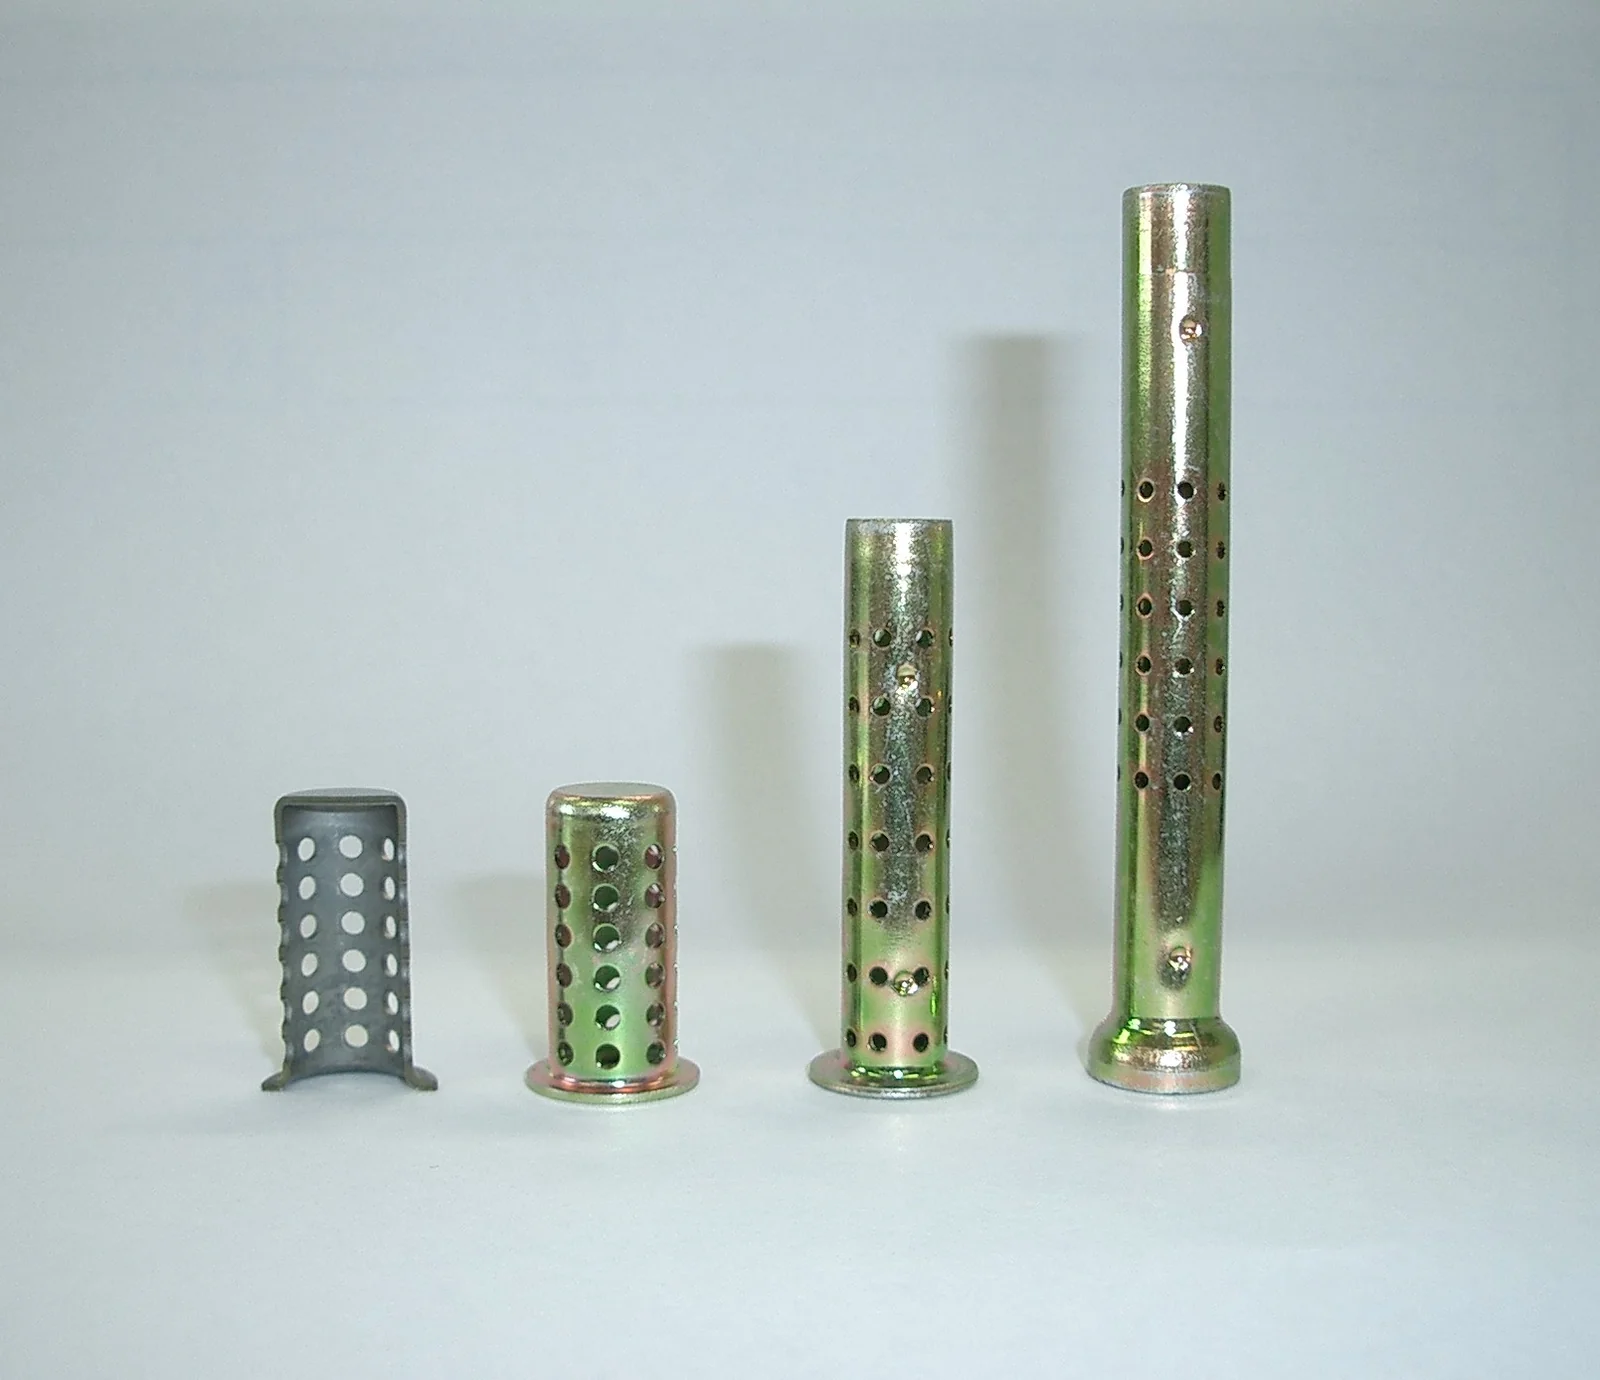
横穴加工(自動車・鉄)
深絞りに横穴加工を加え、56個の小穴をバリを発生させずに加工した。複数工程の連続加工で、コスト・軽量化・工数・CO2の削減に貢献したとしている。従来はパイプ切断→フレア加工→ドリル穴あけ→穴バリ取りだった。
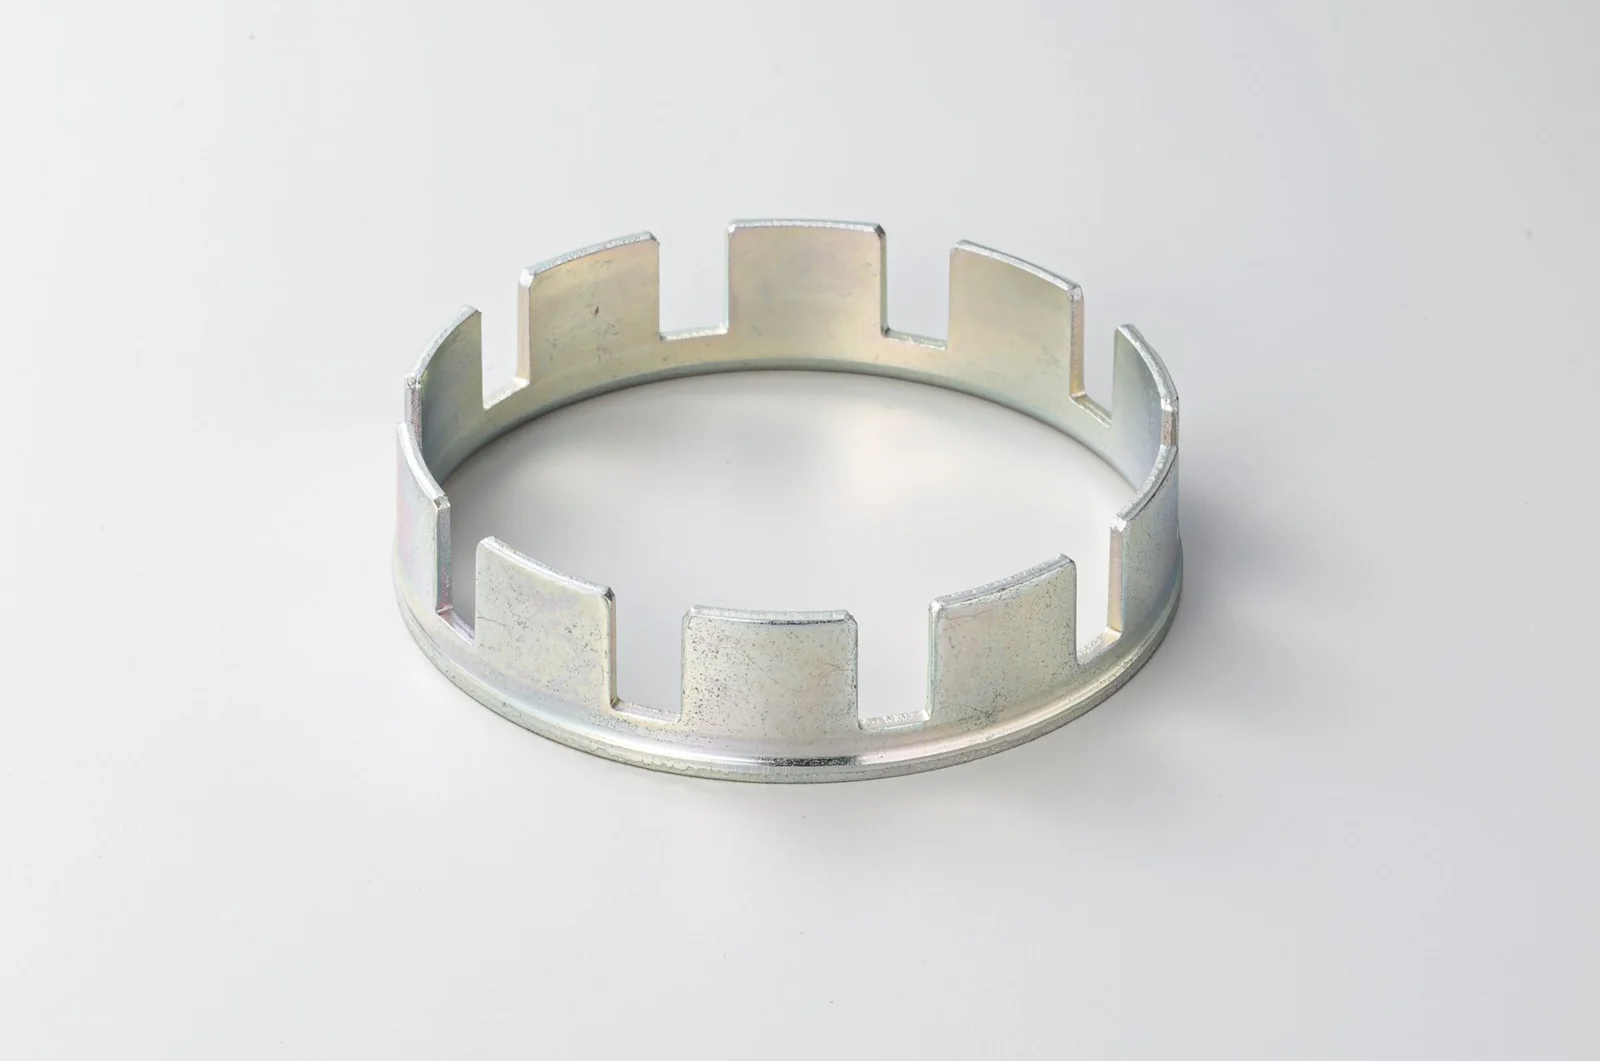
クラッチ部品(自動車・鉄)
従来のパイプ切断・バリ取り・全面切削・プレス横切欠き・熱処理から、プレス加工・熱処理に転換した。熱処理後の寸法変化を見越してテーパー形状に成形し、熱処理後の変形不良率0%を達成したとしている。
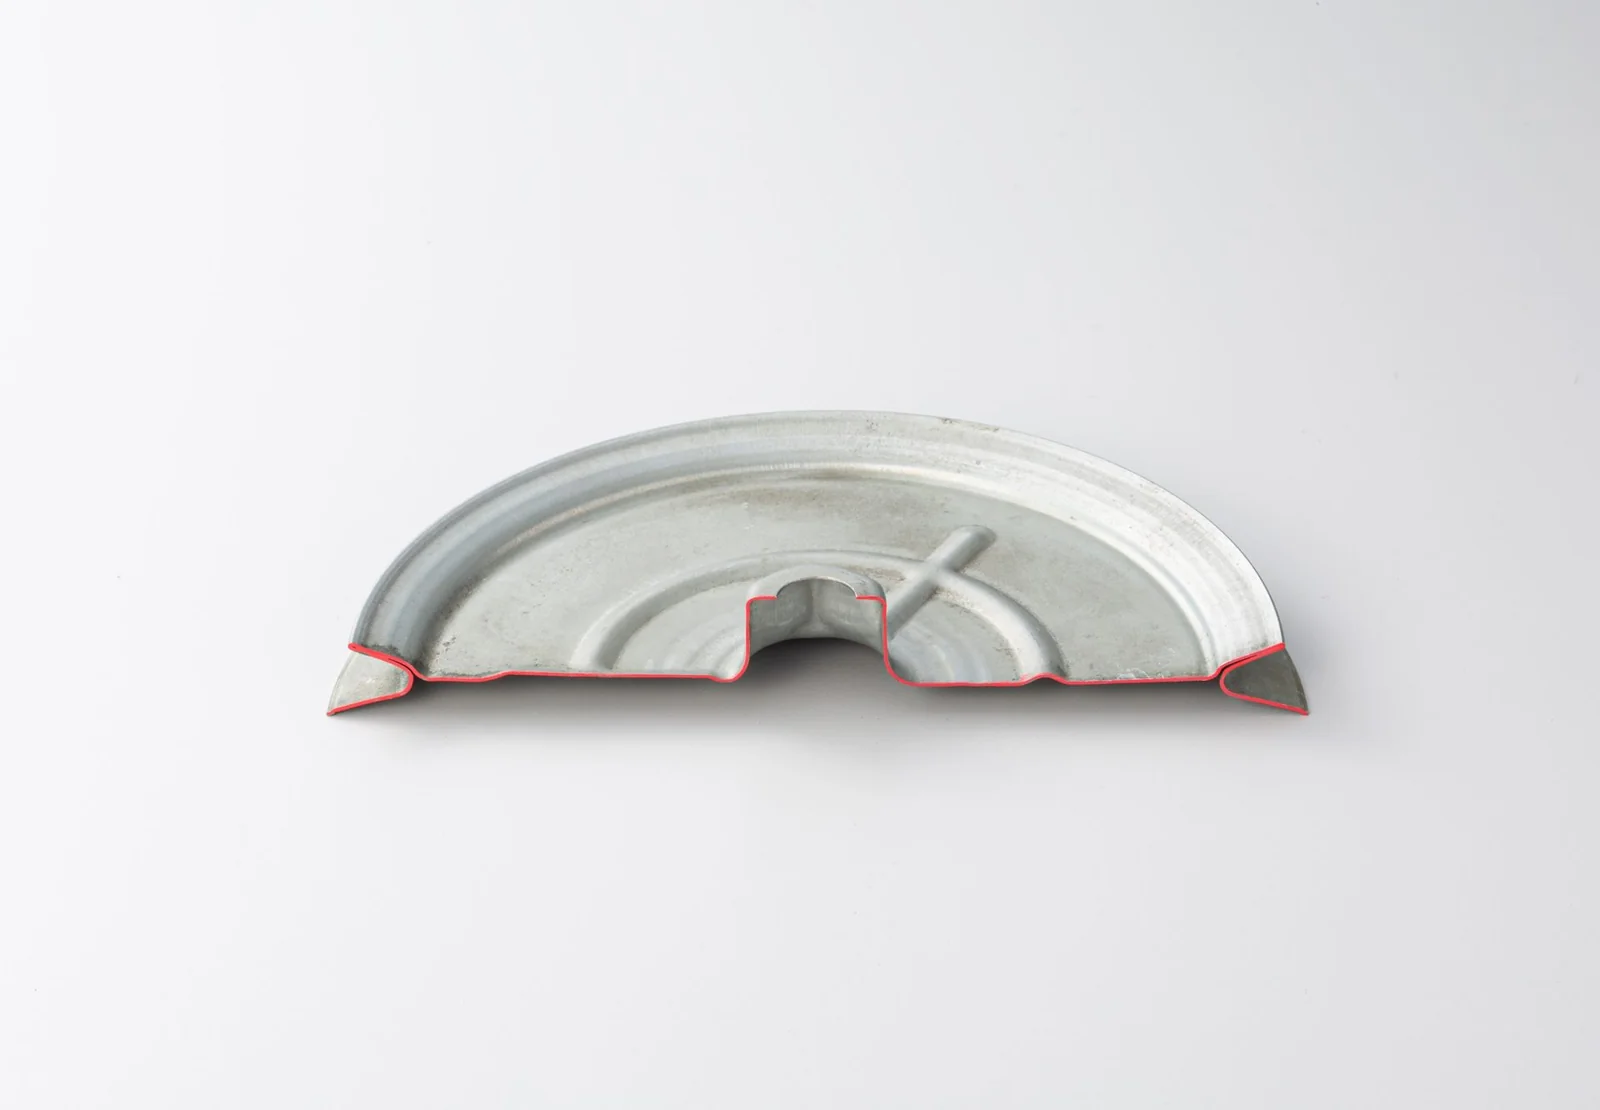
プーリー(アルミダイカストから鋼板プレスへ)
アルミダイカスト→切削から、電気亜鉛めっき鋼板のプレス加工へ転換した。コスト削減・工数削減・軽量化に貢献したとしている。
出典:富士金属の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
実績は、公式サイトの「工法転換事例」に、従来の工法、変えた工法、材質、業界、効果が書かれています。取引先の社名は書かれていません。
ここでは、工法転換の切り口(ロウ付け廃止・カシメ廃止・切削廃止・材質変更など)が偏らないように9件を選びました。効果は、公式サイトの記載を「〜としている」の形で書きました。
| 設備 | 主な仕様・用途 |
|---|---|
| プレス設備(計79台) | トランスファープレス機(50〜600トン):UL600トン1台、600トン1台、500〜300トン11台、200〜100トン23台、50トン10台。サーボプレス機(150トン3台・110トン1台)、鍛造プレス機630トン1台、油圧プレス機100トン1台、単発プレス機(200〜15トン)27台 |
| 熱処理・洗浄(計6台) | 真空熱処理炉3台、炭化水素洗浄機3台 |
| 金型設備(計18台) | マシニングセンター4台、フライス盤1台、NC旋盤2台、汎用旋盤3台、ワイヤーカット機2台、細穴加工機1台、円筒研磨機2台、平面研磨機3台。金型の設計から制作・トライ・量産まですべて社内で行い、金型の販売のみは行わないとしている |
| 検査設備(計10台) | 3Dスキャナー型三次元測定器1台、三次元測定機2台、輪郭形状測定機1台、粗さ・輪郭形状測定機1台、円筒形状測定機1台、投影機1台、画像寸法測定機1台、マイクロスコープ1台、ビッカース硬さ試験機1台 |
上の数字の帯:1950年 創業(昭和25年6月)/150名 社員数(国家検定合格者は計75名)/50μm 深絞りで実現できる加工精度(公差レンジ)としている/200mm 深絞りで加工できる深さの事例(t0.3のSUS316)
出典:主要設備|富士金属、工法転換事例|富士金属、会社情報|富士金属、薄板/厚板深絞りプレス加工|富士金属、高精度深絞りプレス加工|富士金属
COMPANY
会社概要
| 会社名 | 富士金属株式会社 |
|---|---|
| 創業 | 昭和25年(1950年)6月 |
| 設立 | 昭和43年(1968年)11月 |
| 創業者 | 山中 義孝 |
| 代表者 | 社長 山中 芳 |
| 資本金 | 8,500万円 |
| 社員数 | 150名(国家検定合格者:資格別総計 75名) |
| 所在地(本社) | 〒561-0807 大阪府豊中市原田中1-12-3 |
| 関係会社 | インドネシア:PT. FUJI KINZOKU INDONESIA/メキシコ:FUJI KINZOKU MEXICANA, S.A. de C.V. |
| 事業案内 | トランスファープレスによる超深絞りプレス加工、精密絞り加工、VA・VE提案など |
| 取引先 | 大手自動車メーカー、及び自動車モジュール・自動車部品メーカー、大手家電メーカー、他 |
| 認証・認定 | ISO9001、ISO14001、IATF16949(公式サイトに認証書のPDFあり)、健康経営優良法人(中小規模法人部門。2020年) |
| 住所 | 大阪府豊中市原田中1-12-3(本社) |
| 分野 | 加工・成形 |
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で富士金属を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 部品点数を減らしたい →超深絞りプレスで、パイプ加工・ロウ付け・カシメを使っていた複合部品を、1枚の平板から一体で作る
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、公式サイトのお問い合わせフォームで受け付けています。フォームの項目は、お問い合わせ内容(見積もりについて・加工技術について・その他のご相談)、御社名、所属、ご住所、ご担当者名、E-mail、電話番号、具体的なお問い合わせ内容などです。図面などは1ファイルまで添付でき、形式は zip・gif・jpg・jpeg・png・pdf・xls・xlsx です。複数ファイルは zip にまとめるとしています。オンライン商談(Webexなど)も希望日程を書いて申し込めます。電話の受付時間は、月曜日〜金曜日の8:30〜17:20です。
- 作りたい部品の形と寸法(図面か現物。添付は1ファイルまで、複数は zip にまとめる)
- 今の作り方(パイプ加工・ロウ付け・カシメ・切削・ダイカスト・鍛造・焼結など)と、その工程の数
- 材質(ステンレス・アルミ・めっき鋼板など)と板厚
- 必要な精度(公差)、深さや形状(筒・角筒・異形)、横穴やねじなど追加で必要な加工
- 数量と希望する納期、目的(コストダウン・軽量化・工数削減・CO2削減のどれを重視するか)
CONTACT
富士金属に問い合わせる
見積もり・加工技術・工法転換のご相談は、公式サイトのお問い合わせフォームから受け付けています。
電話:06-6854-8651(月〜金 8:30〜17:20)
ボタンを押すと富士金属の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「板金・プレス・鍛造」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
板金・プレス・鍛造の、近くの会社
 愛巧ヘラ押工業株式会社昭和36年創立、愛知県東海市の会社。ヘラ絞り、300トンまでのプレス加工、金型の設計・製作を社内で行い、1個の試作から量産まで対応するとしている
 株式会社アキタファインブランキングファインブランキングで難加工材を精密に打ち抜く、静岡県島田市の金属プレス加工会社
 Crest Precision株式会社金型を使わないダイレスフォーミングと、TIG とファイバーレーザーを使い分けるアルミ溶接で、試作の板金を1個からつくる岡谷の会社
 同和鍛造株式会社東京・京浜島の2,000トンのプレスで、特殊鋼やニッケル合金を型を使わずに1個から鍛造し、熱処理・機械加工・検査までつなぐ会社
 株式会社福田工業千葉で、ガスケット・パッキンを現物からでも再製作し、トムソンと金型のプレスで1個の試作から量産まで抜く・曲げる・絞る会社
このページは、富士金属の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月9日