
ホーム › 企業紹介 › 紹介ページのある企業 › 白光金属工業株式会社
COMPANY PROFILE / 企業紹介
企業紹介|真鍮・アルミ・銅・鉄鋼などの熱間鍛造(中空鍛造)と、鍛造後の切削加工
白光金属工業株式会社
1000tプレス機と独自開発のダイセットで、大型・複雑な部品を熱間中空鍛造し、削り出しや溶接で作っていた部品の一体化・省材料化を提案する、堺市の鍛造の会社
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月9日
OVERVIEW
白光金属工業とは
1000tプレス機と独自開発のダイセットで、大型・複雑な部品を熱間中空鍛造し、削り出しや溶接で作っていた部品の一体化・省材料化を提案する、堺市の鍛造の会社
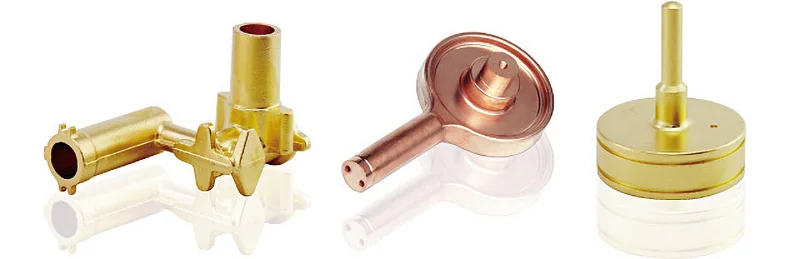
白光金属工業は、堺市西区に本社・工場がある、鍛造の会社です。1952年に白光金属工業所として創業し、1989年に白光金属工業株式会社として設立されました。鉄鋼と非鉄金属(真鍮・アルミ・銅など)の精密鍛造製品の製造・販売を事業としています。公式サイトのトップページでは、はんだごてメーカーの白光株式会社のグループ企業として、熱間中空鍛造の技術を追求してきたと説明しています。
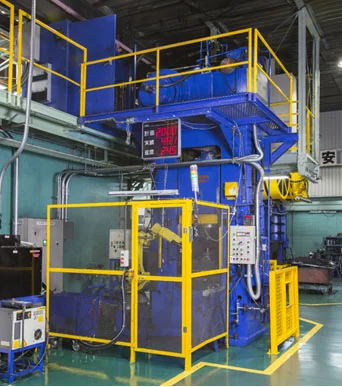
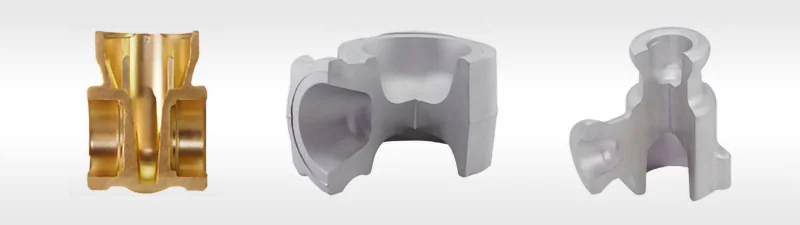
1000tのフォージングプレスと、自社で開発したダイセットを組み合わせ、削り出しや溶接・ロウ付けで作っている部品を、鍛造のワンショットで一体成形する提案を強みとしています。切削工程にはロボットを導入し、鍛造後の切削加工、鍍金・アルマイト・塗装などの表面処理から簡易アセンブリまで対応できるとしています。
こんな相談に向いています
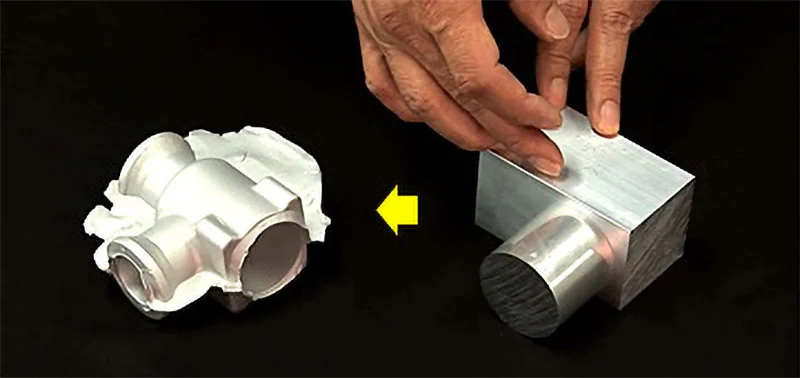
溶接・ロウ付けでつないでいる部品を、ひとつにまとめたい
複数のパーツを削り出して溶接やロウ付けでつなぐ方法から、鍛造のワンショットの一体成形に変える提案をしている。
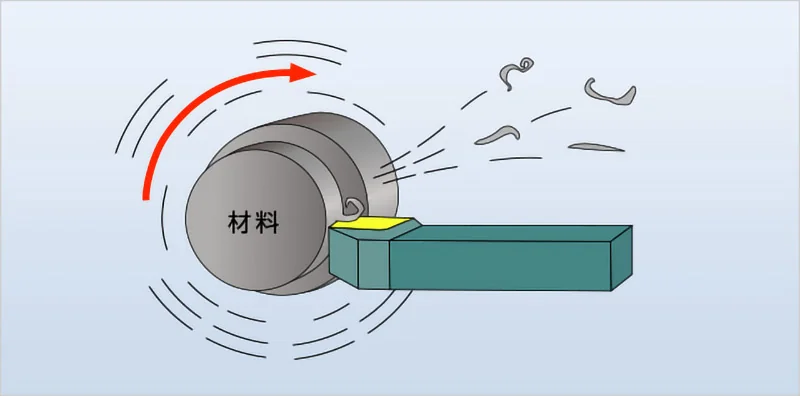
削り出しの切りくずが多く、材料費がかさんでいる
丸棒から削り出していた部品を、細い材料からの鍛造に変える例を挙げている。
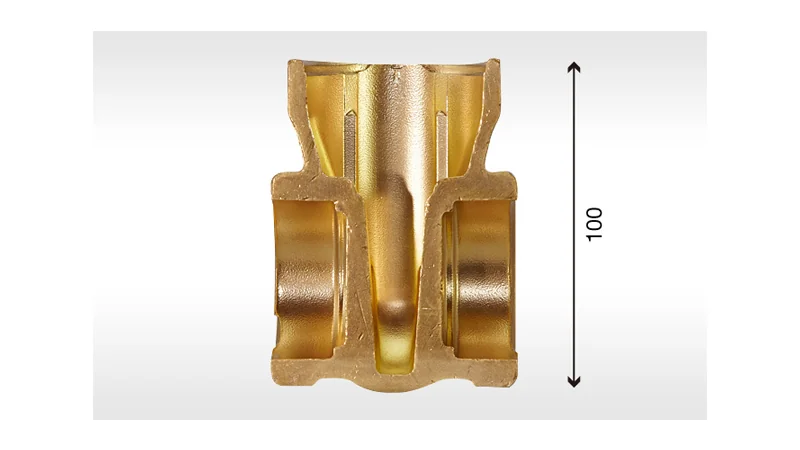
大型の部品を、中空にして材料と切削を減らしたい
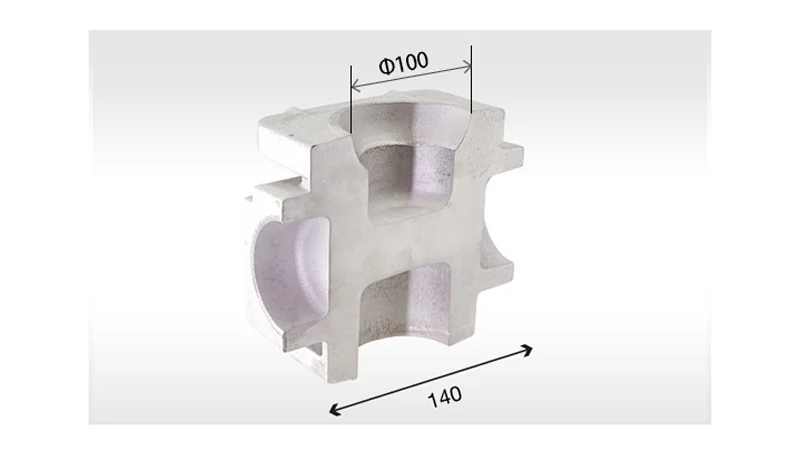
1000tプレス機と独自のダイセットで、最大 φ120 の大口径の中空や、重量10kg以上の大型部品を熱間鍛造するとして…
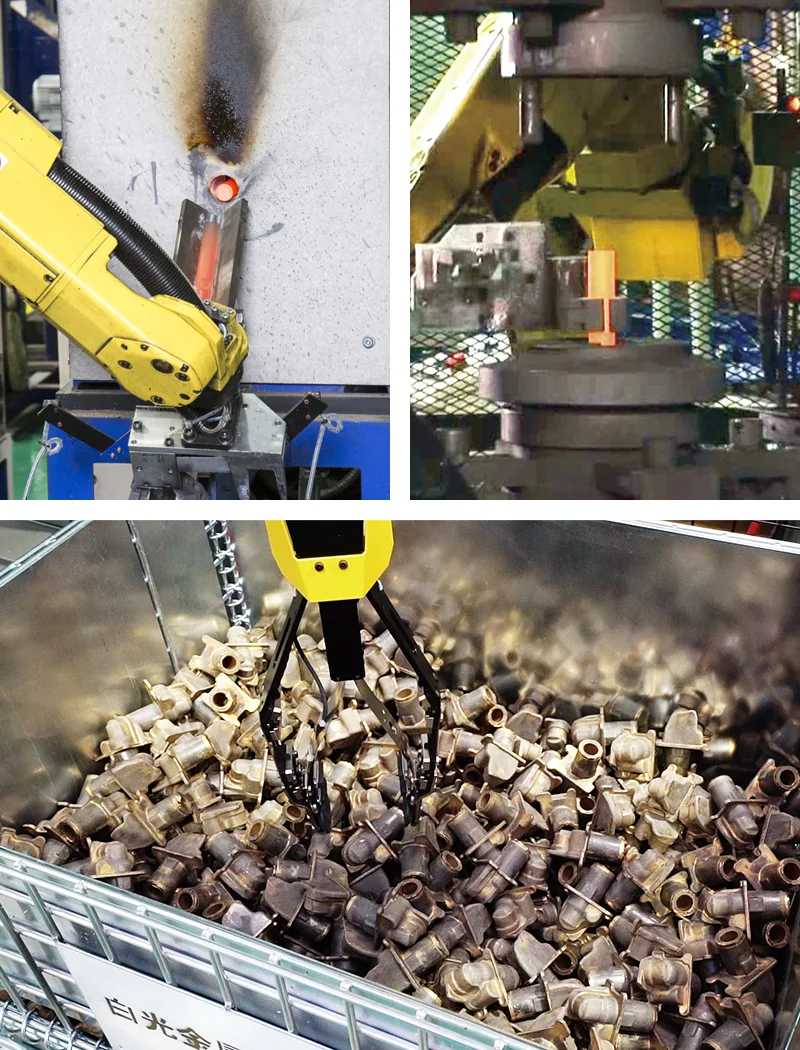
人手不足で、鍛造や切削の工程を自動化したい
材料の切断から加熱・鍛造・冷却・ストックまでの全自動化と、バラ積みの鍛造品をロボットが取り出して切削機に入れる24時間の…
出典:会社概要|白光金属工業、沿革|白光金属工業、トップページ|白光金属工業、白光金属工業の特長(独自の中空熱間鍛造技術)、よくあるご質問|白光金属工業
SERVICES
技術・サービス
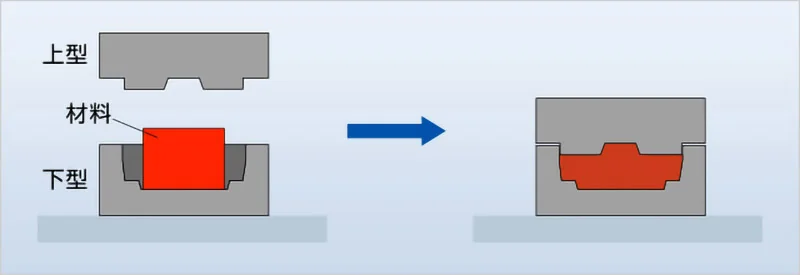
白光金属工業の公式サイトは、取扱材質(真鍮・アルミニウム合金・鉄鋼・銅・特殊材)、強みと特長、生産体制(主要設備・金型設計・製造工程フロー)、ユーザー様事例、鍛造事典、鍛造発注マニュアルなどに分かれています。編集部ではこのうち6つにまとめました。
CASES
実績(公開されている事例)
白光金属工業が公式サイトで公開している事例から、編集部が9件を選びました。詳しい内容は各事例のページでご覧ください。
切削から鍛造への工法変更(専門商社K社様)
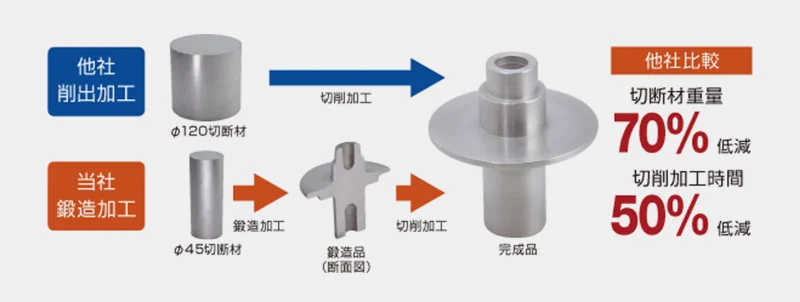
棒材から切削していた部品を、鍛造に切り替えて約50%のコストダウンとしている。新しい金型費は約半年で回収できたとしている。
中空鍛造への切り替え(機械メーカーA社様)
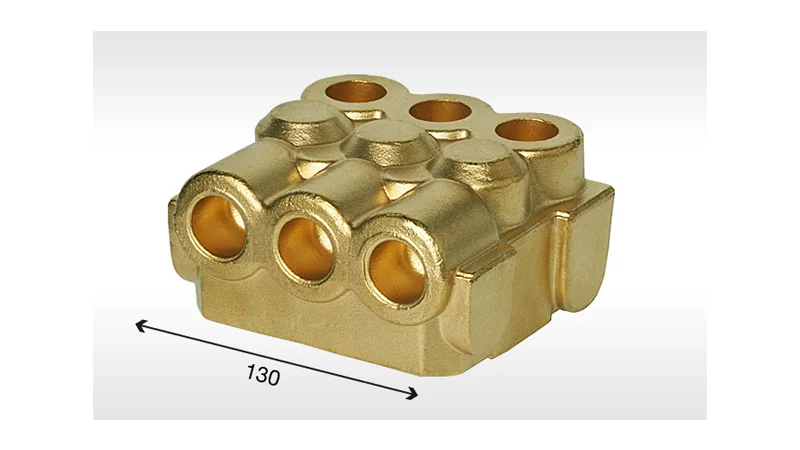
中実の鍛造品を、縦2方向・横1方向に計9か所の成形ピンを入れる中空鍛造にして、約25%のコストダウンとしている。金型費は約半年で回収としている。
長尺の銅電極を、2回鍛造で作る(某交通機関様)
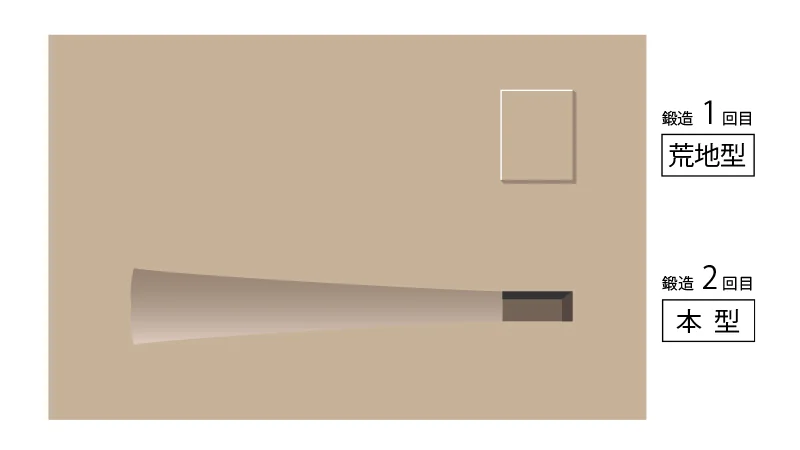
大型電池の電極を、φ55ではなくφ46の丸棒から、荒地型と本型の2回鍛造で成形し、材料費を約30%削減したとしている。
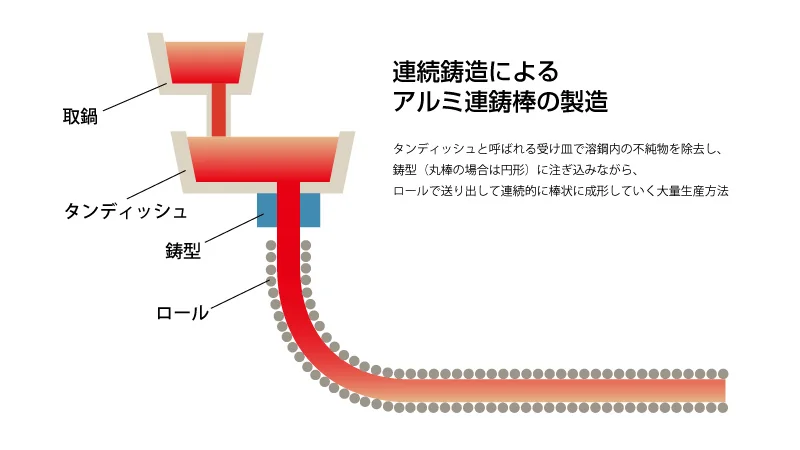
アルミ丸棒から連鋳棒への材料変更(機械メーカーA社様)
φ300のアルミ丸棒を連鋳棒に変え、材料費の約30%削減と、納期約6か月から約2か月への短縮としている。品質と強度は丸棒と遜色ないと発注元の試験で確かめられたとしている。
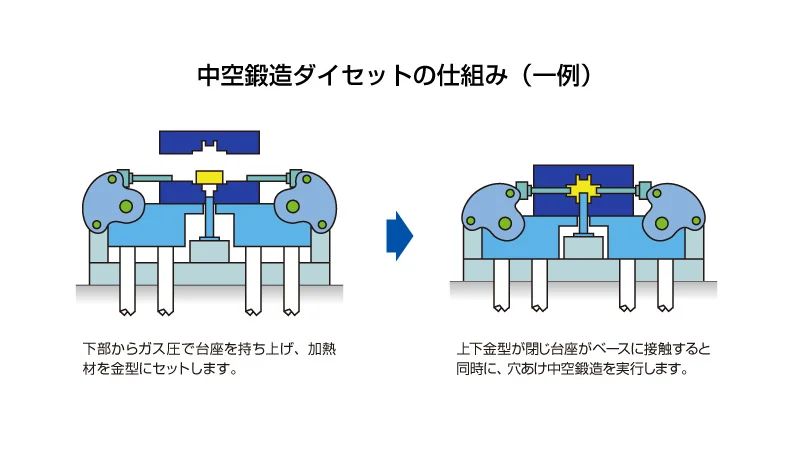
アルミ製の大型部品の大口径中空化(機械メーカーB社様)
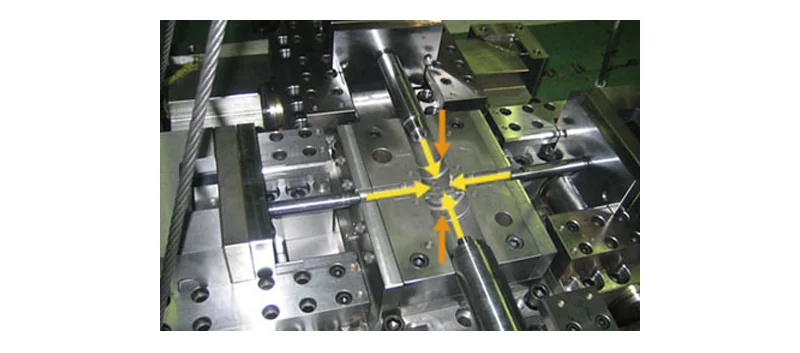
水平4方向から成形ピンを入れる中空鍛造で、材料費22%・切削費10%のダウン、合計で約20%のコストダウンとしている。
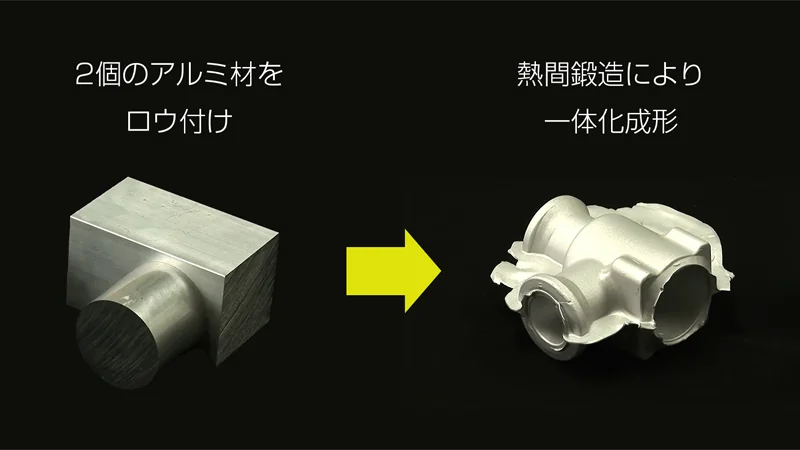
ロウ付け部品の鍛造による一体化(アルミ関連メーカーS社様)
丸棒と角材をロウ付けして切削していた部品を、中空・薄肉の一体鍛造にして、トータルで約23%のコストダウンとしている。ロウ付け部の漏れ不適合もなくなったとしている。
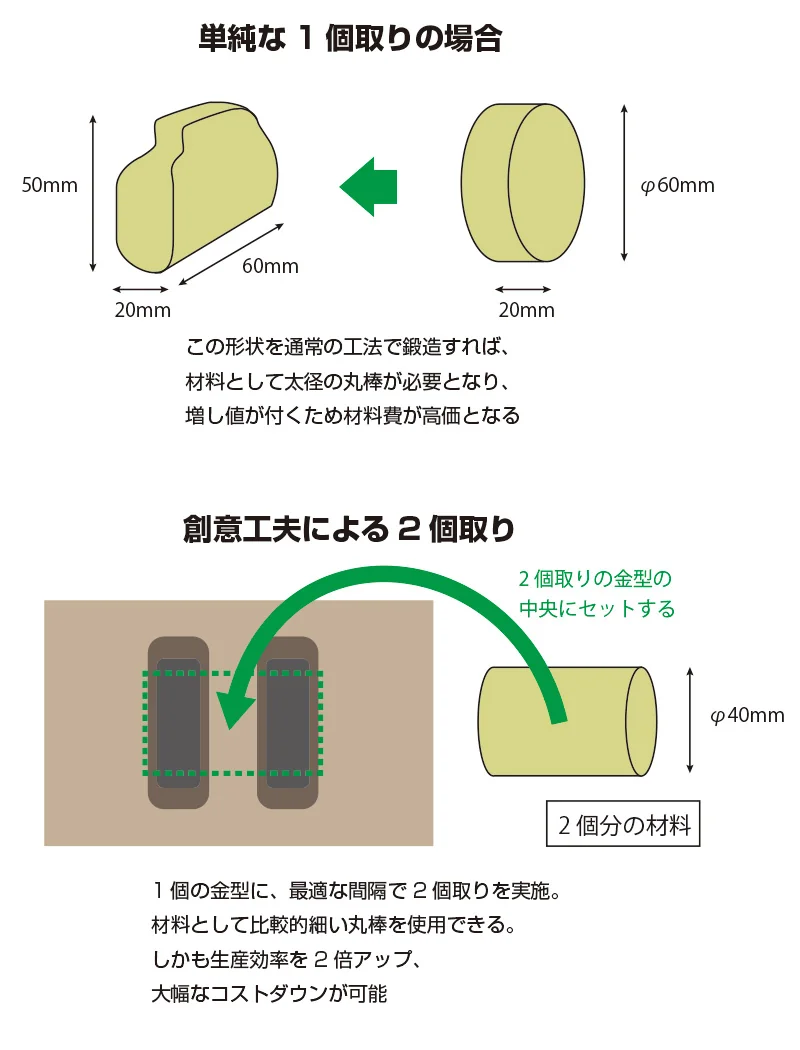
1個取りから2個取りへの変更(機械関連メーカーT社様)
φ60の丸棒を使う1個取りの金型から、φ40の丸棒で2個取りの金型に変えて、生産効率2倍・トータルで約40%のコストダウンとしている。
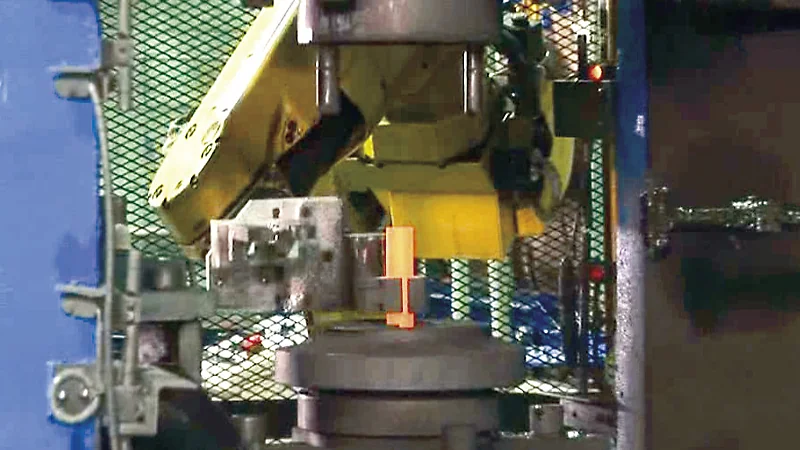
鍛造工程のロボット生産(機械関連メーカー某社様)
3種類の黄銅部品を、材料切断から冷却・ストックまで全自動化し、生産効率1.3〜1.5倍、トータルで約30%のコストダウンとしている。
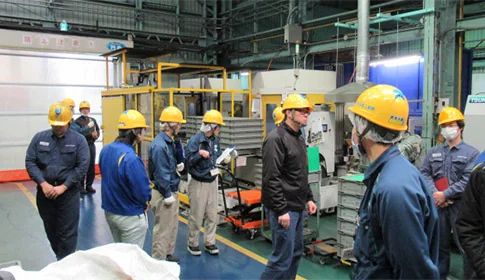
電池部品を65年以上にわたり製造(ジーエス・ユアサ テクノロジー様)
1959年に大型鉛蓄電池の銅端子の鍛造から取引が始まり、約20年前から鍛造後の精密切削とロウ付けを含む完成品までの一貫加工を担うとしている。同社は過去5年以上、受入検査での品質トラブルがないと述べている。
出典:白光金属工業の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
実績は、公式サイトの「ユーザー様事例」と、「プロが教える<実践>鍛造発注マニュアル」のコスト削減事例に、顧客の業種と課題、提案内容、効果が書かれています。顧客の社名は、ジーエス・ユアサ テクノロジー様を除き、「某社」「A社」などの伏せた形です。
ここでは、種類の違う9件を選びました。効果の数値は、公式サイトの記載を「〜としている」の形で書きました。設備は、公式サイトの主要設備の表から、機械メーカー名を除いて書きました。
| 設備 | 主な仕様・用途 |
|---|---|
| 鍛造プレス | フォージングプレス(1000t)1台、ナックルジョイントプレス(400t・250t)各1台、無人化ロボット付クランクプレス(250t)1台、クランクプレス(200t)1台・(60t)2台 |
| 加熱・材料切断 | 自動丸鋸切断機2台、循環式ガス加熱炉1台、ガス加熱炉2台、高周波誘導加熱炉2台 |
| 金型・表面処理 | 無人化自動ホーニング機(金型表面処理)1台、ショットブラスト(400k)1台、半自動化テーブルショット機1台 |
| 切削加工 | Y軸付NC複合旋盤(12インチ)1台、5軸NC複合旋盤2台(ロボット切削)、無人化ロボット付切削加工専用機3台、無人化バラ積みロボット付切削加工専用機2台 |
| 検査・測定 | CNC三次元測定機1台、投影機1台、CNC真円度・円筒形状測定機1台、表面粗さ・輪郭形状複合測定機1台 |
| 認証 | 品質マネジメント ISO9001:2015(鍛造品及び切削加工品の製造)、環境マネジメント エコアクション21 |
上の数字の帯:1952年 白光金属工業所として創業/1,000t フォージングプレスの能力(同社は非鉄金属鍛造業界最大級としている)/φ120 中空鍛造で成形できる大口径の最大径/30個程度から 熱間鍛造の最小ロット(コスト面で合意できた場合)
出典:主要設備|白光金属工業、ユーザー様事例|白光金属工業、プロが教える<実践>鍛造発注マニュアル、鍛造事典|鍛造によるコストダウン、認証取得/品質・環境方針|白光金属工業、白光金属工業の特長|独自の中空熱間鍛造技術
COMPANY
会社概要
| 商号 | 白光金属工業株式会社 |
|---|---|
| 代表者 | 代表取締役社長 吉村 加代子 |
| 本社所在地 | 〒592-8335 堺市西区浜寺石津町東1丁1番23号(TEL 072-241-1888(代表)/FAX 072-241-1865) |
| 設立年月日 | 1989年4月1日 |
| 資本金 | 3,000万円 |
| 事業種目 | 鉄鋼及び非鉄金属精密鍛造製品の製造販売 |
| 土地及び建物 | 敷地800坪、延建坪600坪 |
| 決算期 | 3月 |
| 認証 | ISO9001:2015(登録日 2017年11月20日)、エコアクション21(登録日 2017年11月1日) |
| 住所 | 大阪府堺市西区浜寺石津町東1丁1番23号(本社所在地) |
| 設立 | 1989年4月1日(創業は1952年) |
| 分野 | 加工・成形 |
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で白光金属工業を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 部品点数を減らしたい →削り出しの部品を溶接・ロウ付けでつないでいたアルミの真空バルブ部品を、鍛造のワンショットで一体化する
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、公式サイトの電話(平日9:00〜17:00)か、お問い合わせフォームで受け付けています。フォームの項目は、お名前・フリガナ・御社名・郵便番号・都道府県・ご住所・E-mail・電話番号・お問い合わせ内容などです。フォームに添付欄があるかは確かめられませんでした。公式サイトでは、製造部品の一体化や材料費低減のコスト削減相談を無料で受け付け、Zoom/Teams などのオンラインで現状の部品や設計図を見て助言するとしています(電話で会社名・担当部署・お名前・希望時間・メールアドレスを伝える)。
- 今の工法と材質(棒材からの削り出し・鋳造・溶接やロウ付けなど。真鍮・アルミ・銅・鉄・ステンレスを扱うとしている)
- 図面と現物の写真、部品の重量と寸法(非鉄金属は数十g〜20kg程度、長さ・径は φ300mm 程度までが目安としている)
- 年間の数量とロット(最小30個程度から。金型費の回収には数量が関わる)
- 困っていること(材料費・切削の手間・溶接部の漏れ・強度・納期など)と、今の部品の最小肉厚などの設計上の制約
- 設計の変更を受け入れられるか。構想・設計の段階から相談するほうが、鍛造に合った形を提案しやすいとしている
CONTACT
白光金属工業に問い合わせる
部品のコスト削減や一体化のご相談は、公式サイトの電話か、お問い合わせフォームから受け付けています。
電話:072-241-1888(平日 9:00〜17:00。土・日・祝日休)
ボタンを押すと白光金属工業の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「板金・プレス・鍛造」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
板金・プレス・鍛造の、近くの会社
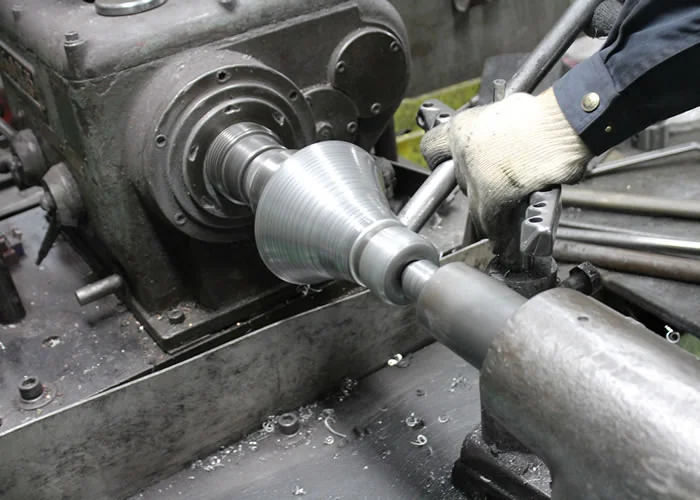 愛巧ヘラ押工業株式会社昭和36年創立、愛知県東海市の会社。ヘラ絞り、300トンまでのプレス加工、金型の設計・製作を社内で行い、1個の試作から量産まで対応するとしている
 株式会社アキタファインブランキングファインブランキングで難加工材を精密に打ち抜く、静岡県島田市の金属プレス加工会社
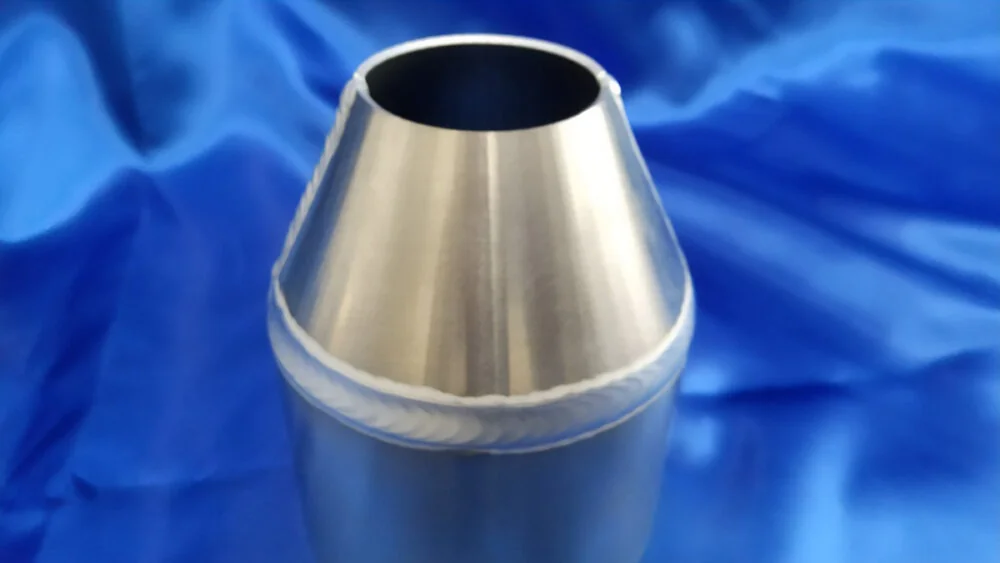 Crest Precision株式会社金型を使わないダイレスフォーミングと、TIG とファイバーレーザーを使い分けるアルミ溶接で、試作の板金を1個からつくる岡谷の会社
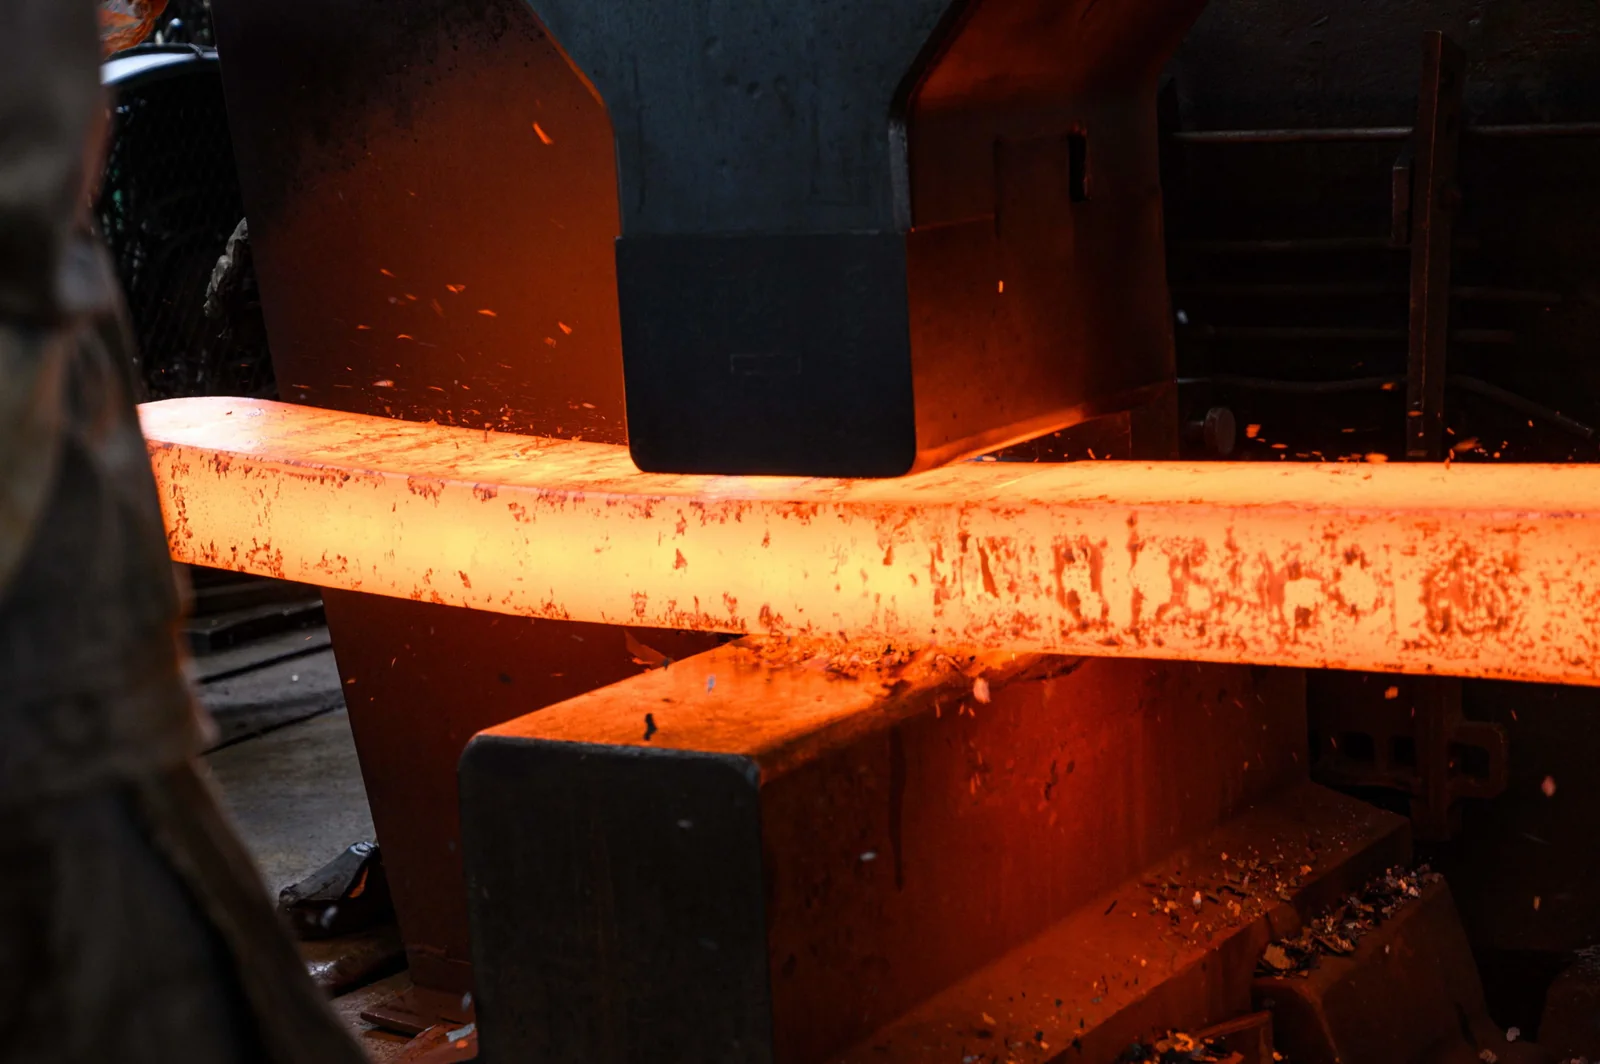 同和鍛造株式会社東京・京浜島の2,000トンのプレスで、特殊鋼やニッケル合金を型を使わずに1個から鍛造し、熱処理・機械加工・検査までつなぐ会社
 富士金属株式会社平板から、パイプやロウ付けを使っていた筒形・ケース形の金属部品を、トランスファープレスの深絞りで一体で作る、大阪府豊中市の金属プレス加工の会社
このページは、白光金属工業の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月9日