
ホーム › 企業紹介 › 紹介ページのある企業 › 株式会社豊島製作所
COMPANY PROFILE / 企業紹介
企業紹介|冷間鍛造と板金プレスを組み合わせた自動車部品などの塑性加工(部品事業部)と、スパッタリングターゲットなど薄膜材料の開発・製造(マテリアルズシステム事業部)の2事業部をもつメーカー
株式会社豊島製作所
冷間鍛造と板金プレスを組み合わせた「板鍛造」を強みとする、埼玉県東松山市の総合塑性加工メーカー
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月10日
OVERVIEW
豊島製作所とは
冷間鍛造と板金プレスを組み合わせた「板鍛造」を強みとする、埼玉県東松山市の総合塑性加工メーカー
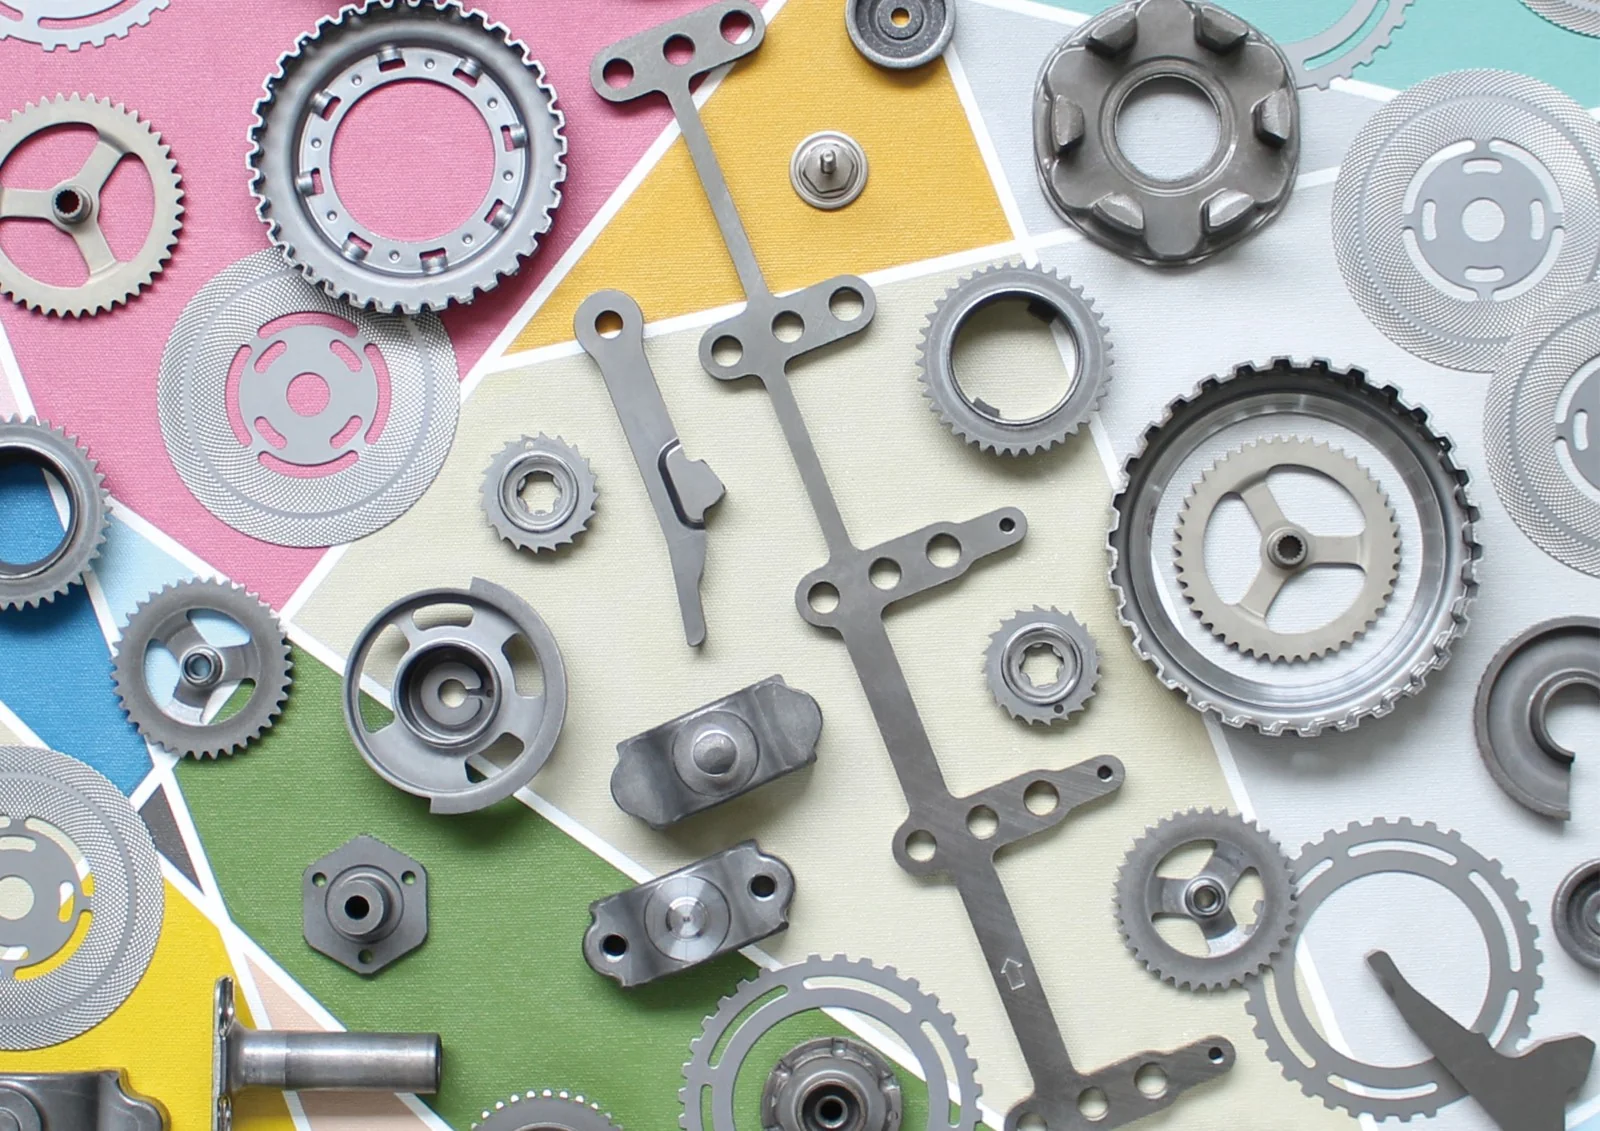
豊島製作所は、埼玉県東松山市に事業所を置く、冷間鍛造と板金プレスを組み合わせた塑性加工のメーカーです。同社は、1945年に創業し、スピーカー部品の製造から始めて、オートバイ、自動車部品へと製造品目を移してきたとしています。部品事業部は、「潰す・押す」の冷間鍛造と、「抜く・曲げる・絞る」の板金プレスの両方の考え方で、最適な工法を提案できる総合プレスメーカーとしています。1993年には、スパッタリングターゲット材などを手がけるマテリアルズシステム事業部を新設し、2事業部で事業を行っています。
強みは、冷間鍛造と板金プレスの両方のノウハウを組み合わせた「板鍛造」と、工程設計・金型設計を100%自社で行い、焼鈍・ショット・ボンデから切削・アッセンブリまで一貫して生産できることです。同社は、一般に板金プレスでは難しい厚板(6mm 以上)でも、10mm を超える材料まで対応できるとしています。
こんな相談に向いています
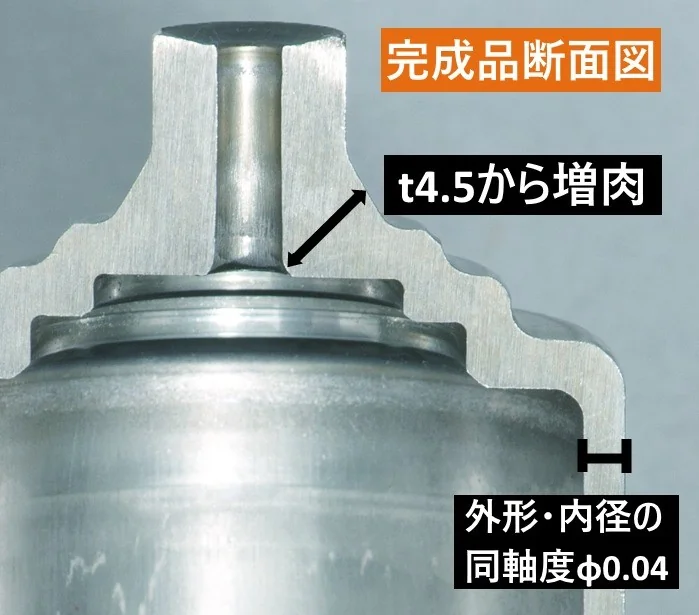
厚い板(6mm以上)から、肉厚が変わる複雑な部品をプレスで作りたい
同社は、冷間鍛造の金型技術を生かして、板金加工では難しい大きな増減肉を可能にするとしている。
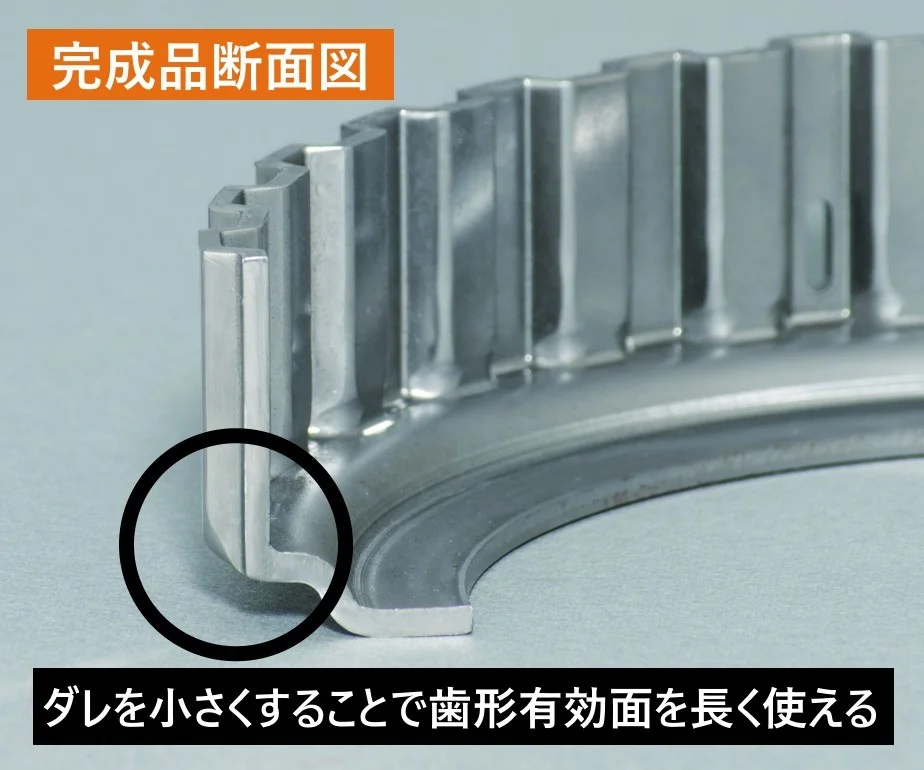
歯車状の部品を、切削を減らして少ない工程で作りたい
同社は、冷間鍛造と板金プレスの技術を組み合わせた歯形成形技術で、一般的な板金プレス加工(曲げ、抜き、絞り)より少ない工数…
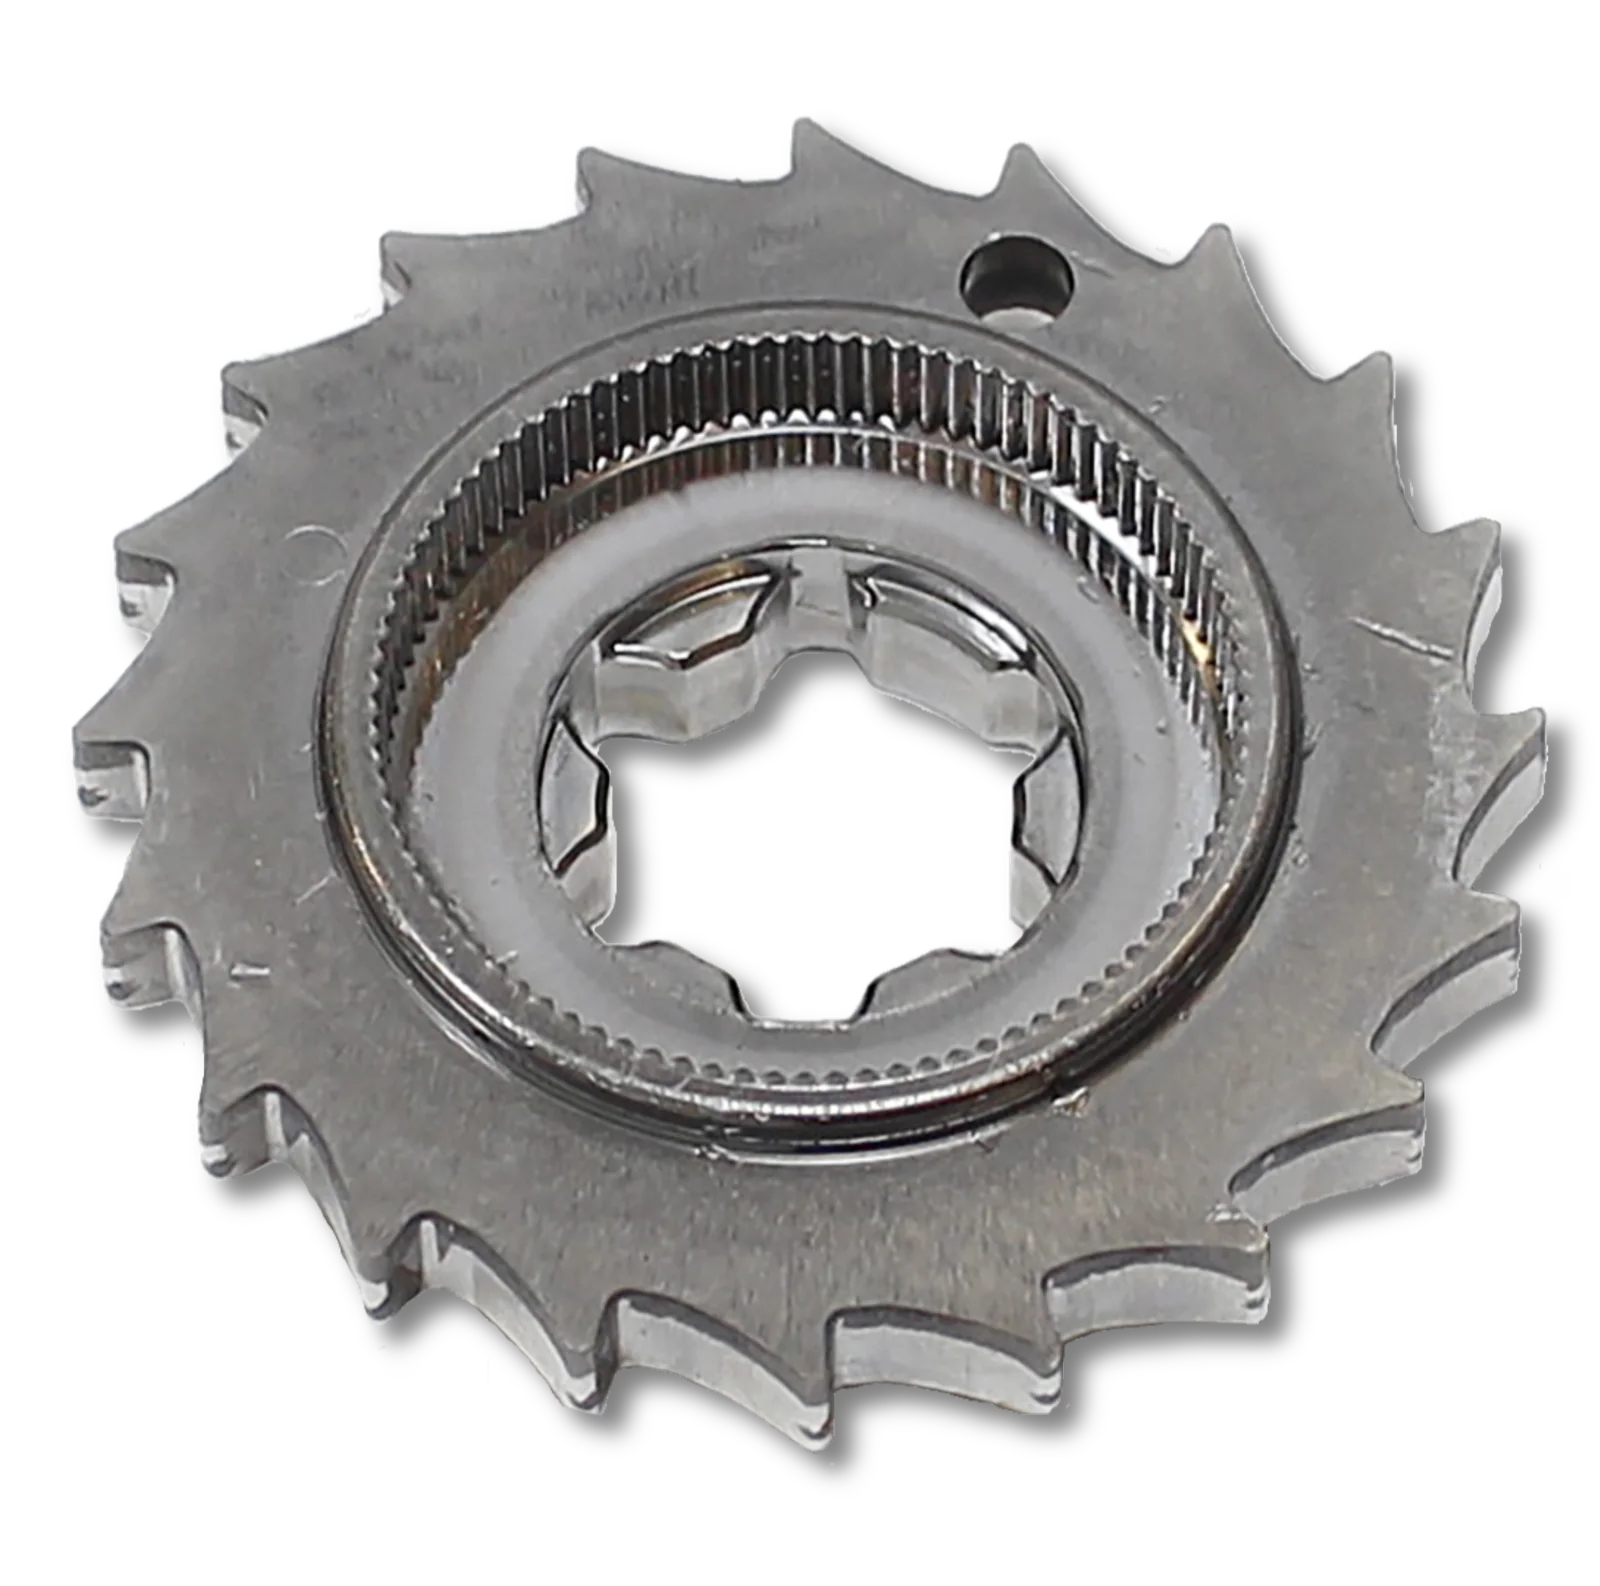
厚板の抜きで、せん断面を確保しダレを抑えたい
同社は、冷間鍛造金型の技術を生かし、10ミリを超える厚板、部分的に板厚が異なるもの、ギヤやカギのような異形状のものでも、…
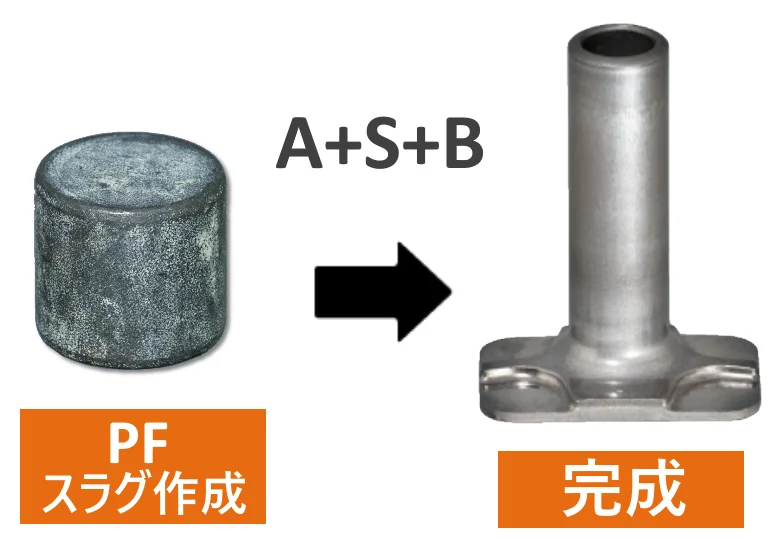
冷間鍛造の部品を、中間仕掛品を減らして連続で作りたい
同社は、AIDA 製 UL プレス機を使って冷間鍛造のトランスファー化に取り組み、複数工程(3〜7工程)を連続的に行うこ…
出典:トップページ|株式会社 豊島製作所、会社案内|株式会社 豊島製作所、私たちのものづくり|株式会社 豊島製作所、冷間鍛造とは|株式会社 豊島製作所
SERVICES
技術・サービス
豊島製作所の公式サイトは、部品事業部のサイト(「私たちのものづくり」「冷間鍛造とは」「会社案内」など)と、マテリアルズシステム事業部のサイトに分かれています。編集部では、事業と技術を6つに整理しました。
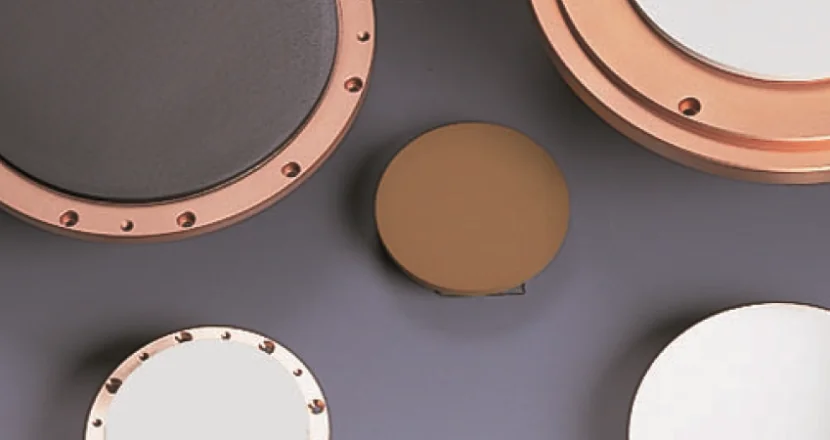
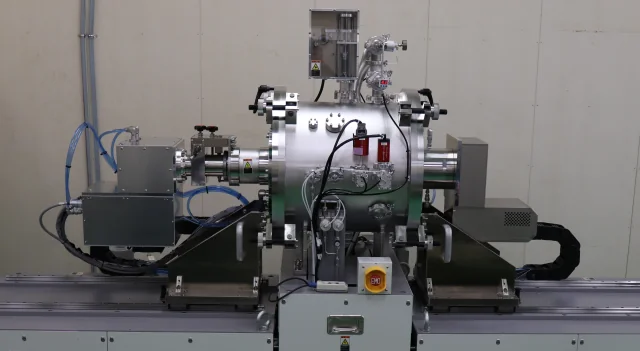
CASES
実績(公開されている事例)
豊島製作所が公式サイトで公開している事例から、編集部が10件を選びました。詳しい内容は各事例のページでご覧ください。
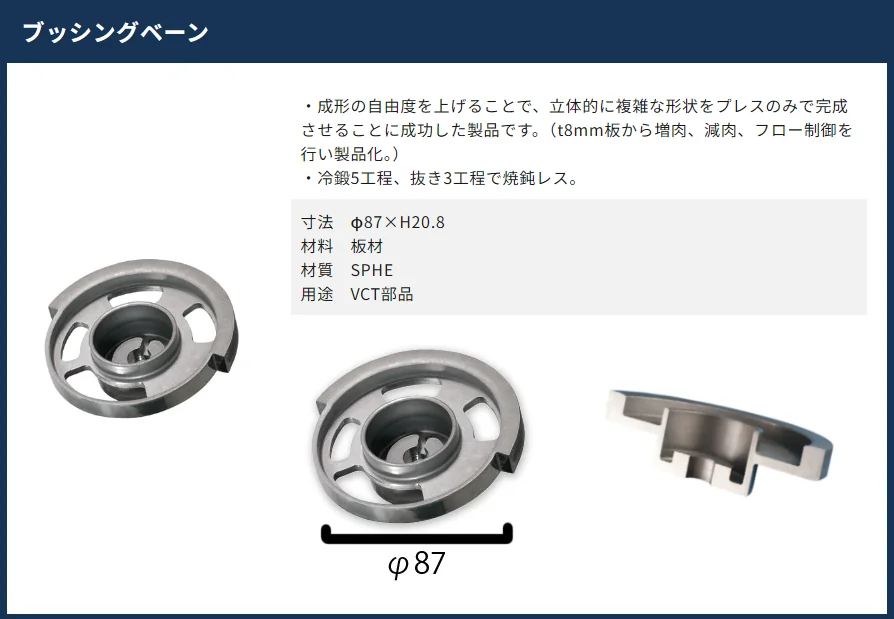
ブッシングベーン(VCT部品)
同社は、t8mm 板から増肉・減肉・フロー制御を行い、立体的に複雑な形状をプレスのみで完成させたとしている。冷鍛5工程、抜き3工程で焼鈍レスとしている。寸法 φ87×H20.8、材質 SPHE。
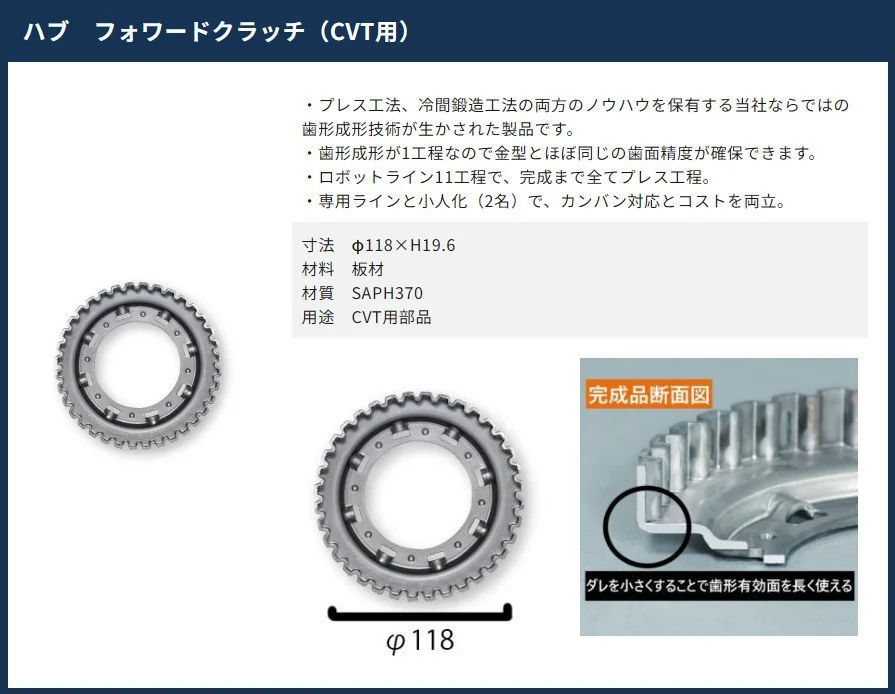
ハブ フォワードクラッチ(CVT用)
同社は、プレス工法と冷間鍛造工法の両方のノウハウを生かした歯形成形技術の製品としている。歯形成形は1工程で、ロボットライン11工程で完成まで全てプレス工程としている。寸法 φ118×H19.6、材質 SAPH370。
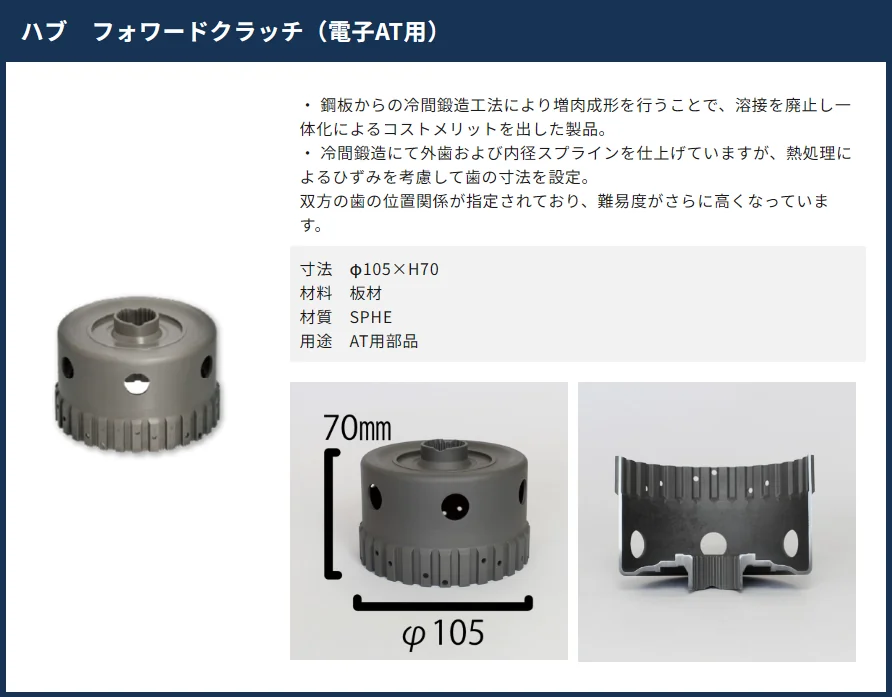
ハブ フォワードクラッチ(電子AT用)
同社は、鋼板からの冷間鍛造工法で増肉成形を行い、溶接を廃止して一体化によるコストメリットを出した製品としている。外歯と内径のスプラインを冷間鍛造で仕上げている。寸法 φ105×H70、材質 SPHE。
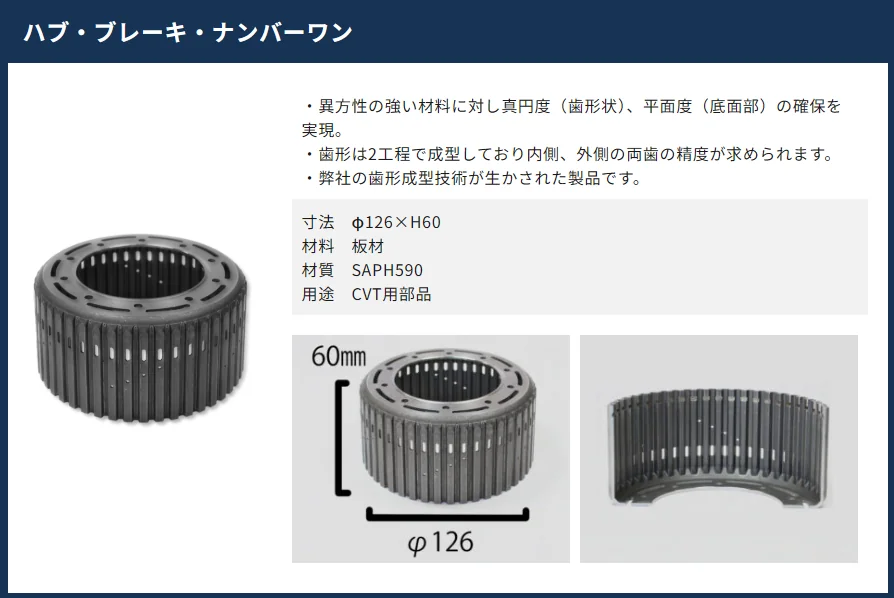
ハブ・ブレーキ・ナンバーワン(CVT用)
同社は、異方性の強い材料に対し、真円度(歯形状)と平面度(底面部)の確保を実現したとしている。歯形は2工程で成型している。寸法 φ126×H60、材質 SAPH590。
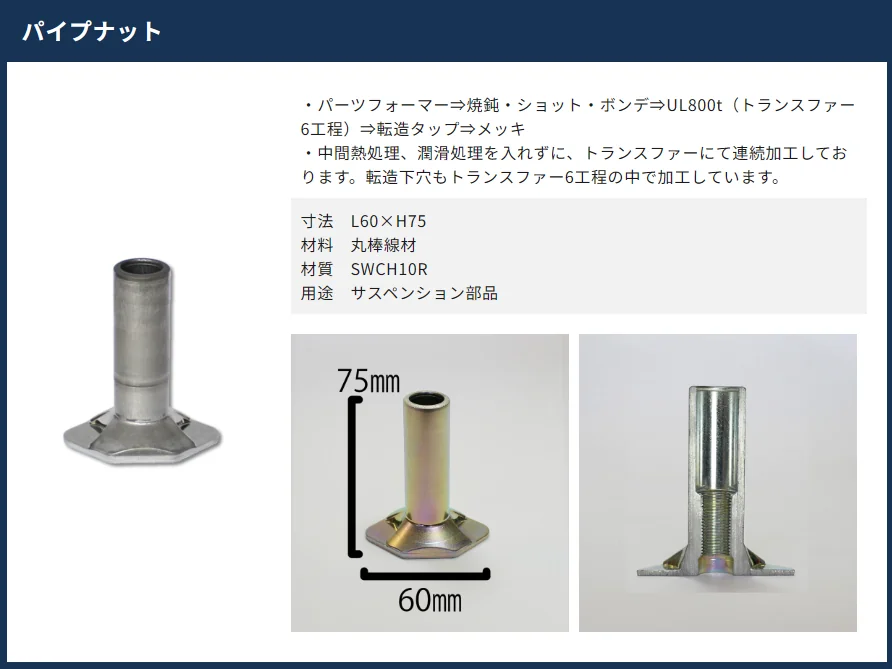
パイプナット(サスペンション部品)
同社は、パーツフォーマー、焼鈍・ショット・ボンデのあと、UL800t(トランスファー6工程)で加工し、転造タップ・メッキに進めるとしている。中間熱処理と潤滑処理を入れずに連続加工しているとしている。寸法 L60×H75、材質 SWCH10R。
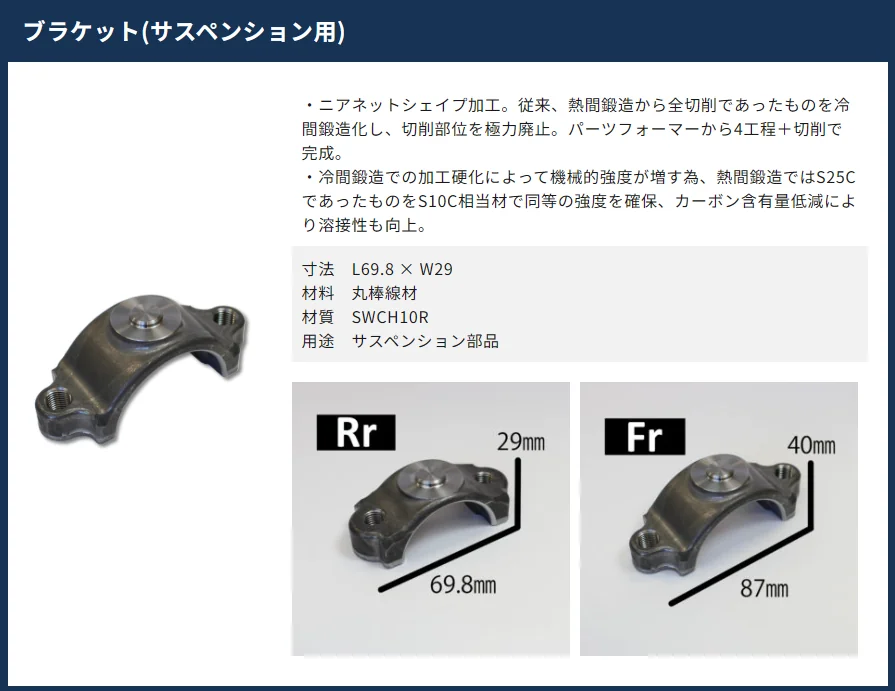
ブラケット(サスペンション用)
同社は、熱間鍛造から全切削であったものを冷間鍛造化し、切削部位を極力廃止したとしている。パーツフォーマーから4工程+切削で完成するとしている。寸法 L69.8×W29、材質 SWCH10R。
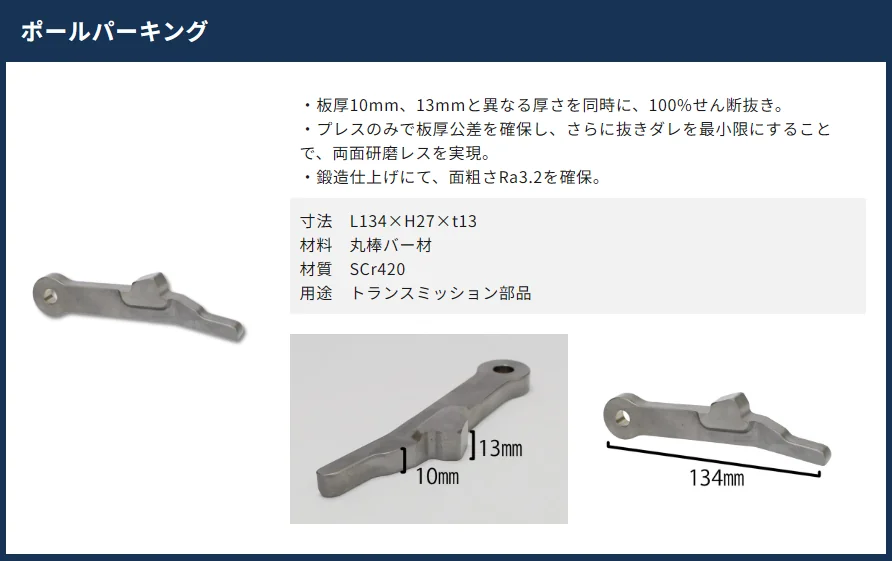
ポールパーキング(トランスミッション部品)
同社は、板厚10mm と13mm の異なる厚さを同時に100%せん断抜きしたとしている。プレスのみで板厚公差を確保し、抜きダレを最小限にして両面研磨レスを実現し、鍛造仕上げで面粗さ Ra3.2 を確保したとしている。寸法 L134×H27×t13、材質 SCr420。
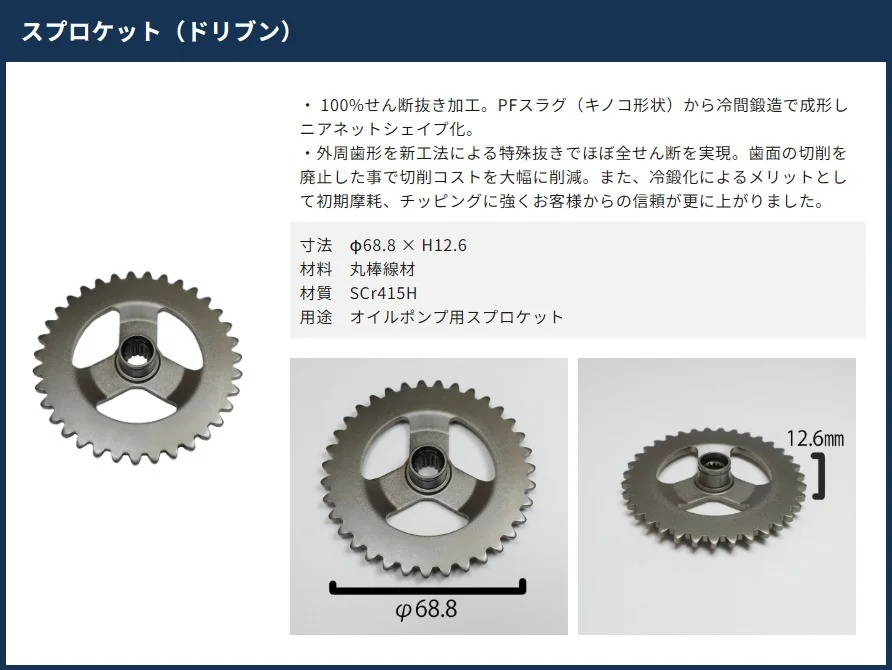
スプロケット(ドリブン)(オイルポンプ用)
同社は、100%せん断抜き加工で PF スラグ(キノコ形状)から冷間鍛造で成形し、ニアネットシェイプ化したとしている。外周歯形を新工法による特殊抜きでほぼ全せん断を実現し、歯面の切削を廃止して切削コストを大幅に削減したとしている。寸法 φ68.8×H12.6、材質 SCr415H。
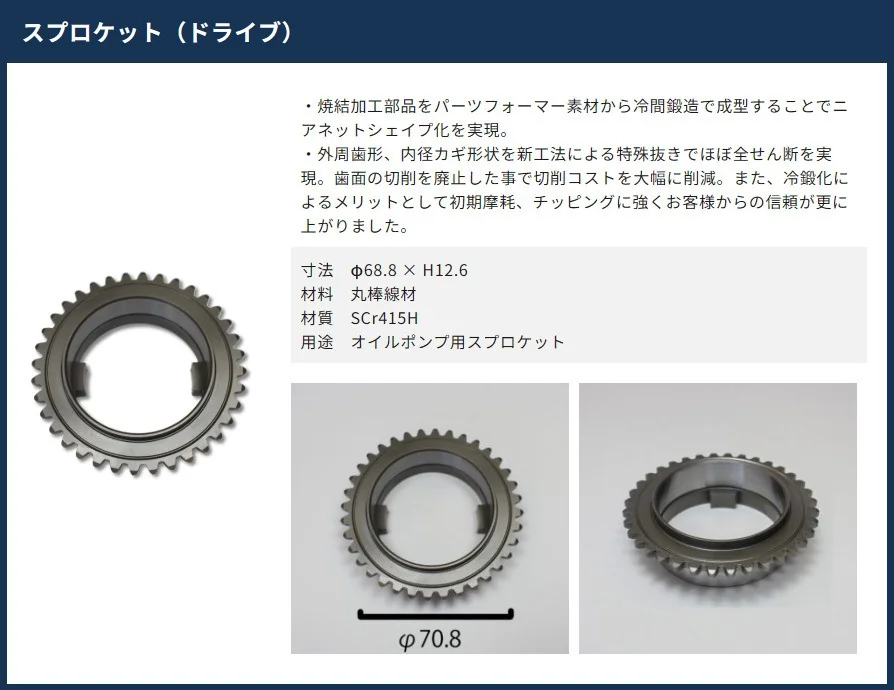
スプロケット(ドライブ)(オイルポンプ用)
同社は、焼結加工部品をパーツフォーマー素材から冷間鍛造で成形することでニアネットシェイプ化を実現したとしている。外周歯形と内径カギ形状を新工法による特殊抜きでほぼ全せん断を実現したとしている。寸法 φ68.8×H12.6、材質 SCr415H。
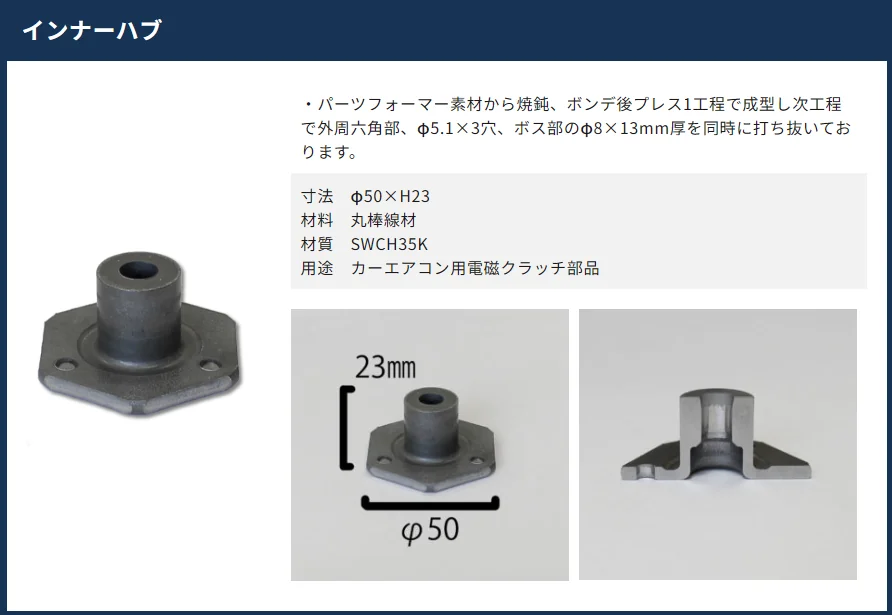
インナーハブ(カーエアコン用電磁クラッチ部品)
同社は、パーツフォーマー素材から焼鈍、ボンデ後プレス1工程で成型し、次工程で外周六角部、φ5.1×3穴、ボス部の φ8×13mm 厚を同時に打ち抜いているとしている。寸法 φ50×H23、材質 SWCH35K。
出典:豊島製作所の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
公式サイトの「私たちのものづくり」の製品紹介に載っている、同社が自慢の製品として紹介する10点です。個別の発注元名や効果の数値(コスト削減率など)は載っていません。ここでは、各製品の説明画像に書かれた工程・寸法・材質を、書かれている範囲でまとめました。
説明画像は、製品の写真と寸法・材質などの文字を含みます。画像は文字が読めるよう、縮めずに表示しています。
| 設備 | 主な仕様・用途 |
|---|---|
| トランスファー装置付プレス(アイダ UL) | UL12000(12000kN)1台、UL8000(8000kN)2台、UL6000(6000kN)3台、UL2000(2000kN)1台、UL1600(1600kN)1台 |
| 搬送装置付プレス | PK-150(15000kN)、K1-630・K-630(6300kN)、CF1-400(4000kN)、MKN450(4500kN)ほか。アイダ・コマツ製(設備一覧に型式・台数あり) |
| パーツフォーマー(阪村機械) | PF470SS(6000kN・4段)1台、PF470(5000kN・4段)2台、PF350SS・PF350(3500kN・3段)各1台 |
| 切削機と関連設備 | CNC 旋盤(ワシノ・滝澤鉄工所・高松機械工業・オークマほか)、マシニング(ミヤノ・ブラザー)、ロータリー研削盤2台、バリ取り機、ショットブラスト、洗浄機、ウェットブラスト(設備一覧に型式あり) |
| 金型工作用設備 | CNC ジグボーラ(5軸)YBM Vi40 1台、ワイヤー放電加工機2台、放電加工機、平面研削盤、成形研削盤、細穴放電加工機、油圧プレス120ton など |
| 精密測定機器 | 画像測定機、硬度計(ロックウェル2台・ビッカース1台)、面粗さ測定機2台、三次元測定機2台、輪郭形状解析機3台、真円度筒形状測定機1台 |
| 熱処理・表面処理 | 焼鈍炉(ガス炉5t/バッチ)3台、無酸化焼鈍炉(ガス炉2t/バッチ)3台、ショットブラスト(560kg/バッチ1台・1000kg/バッチ2台)、ボンデ処理ライン1ライン(10t/日) |
| 拠点 | 事業所(東松山市。敷地27,288m2、延床面積11,922m2)、子会社 TOSHIMA (THAILAND) CO., LTD.(タイ・チョンブリ。冷間鍛造プレス AIDA 800t・UL600t ほか。稼働2012年9月) |
上の数字の帯:1945年 創業(会社案内:昭和20年5月に豊島航空機を設立)/177名 従業員数(会社案内の記載)/220〜1500t 冷間鍛造プレスの能力の範囲(設備紹介の記載)/100% 工程設計・金型設計の自社対応(会社案内の記載)
COMPANY
会社概要
| 会社名 | 株式会社 豊島製作所 |
|---|---|
| 事業所 | 〒355-0036 埼玉県東松山市下野本1414 敷地 27,288m2 延床面積 11,922m2 |
| 事業部 | ■部品事業部 TEL:0493-23-1213 URL:www.toshima-mfg.jp ■マテリアルズシステム事業部 TEL:0493-24-6774 URL:www.material-sys.com |
| 子会社 | TOSHIMA (THAILAND) CO., LTD. |
| 設立 | 昭和20年5月15日 |
| 従業員数 | 177名(男性147名 女性30名) |
| 代表者 | 代表取締役社長 齋藤 次男 |
| 事業内容 | ■部品事業部:冷間鍛造加工及びプレス加工(切削+アッセンブリ) ■マテリアルズシステム事業部:薄膜材料の開発・製造 |
| 所在地 | 〒355-0036 埼玉県東松山市下野本1414(会社案内の表記は「事業所」。敷地27,288m2、延床面積11,922m2。子会社 TOSHIMA (THAILAND) CO., LTD.(タイ・チョンブリ)あり) |
| 認証 | ISO9001(2000年7月取得)、IATF 16949:2016(2018年9月10日認証取得)、KESステップ2、KESステップ2 SR、経済産業省・中小企業庁「はばたく中小企業300社」に選出(2018年3月) |
| 分野 | 加工・成形 |
出典:会社案内|株式会社 豊島製作所、会社概要|株式会社 豊島製作所マテリアルズシステム事業部、沿革|株式会社 豊島製作所マテリアルズシステム事業部
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で豊島製作所を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 鍛造(熱間・冷間・精密鍛造) →冷間鍛造と板金プレスを組み合わせた「板鍛造」の会社として紹介
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、部品事業部の公式サイトのフォームと電話で受け付けています。フォームでは、お問い合わせ部署(営業部、総務部・人事部、調達部、その他)を選びます。薄膜材料については、マテリアルズシステム事業部のフォームで受け付けています。
- どの事業部への相談か(部品事業部の冷間鍛造・プレス部品か、マテリアルズシステム事業部のターゲット・成膜か)
- 部品の用途と、求める形状・寸法・材質。冷間鍛造で加工できる径は φ100 程度が上限(材質による)としている
- 素材の形(板材か、丸棒・線材か)と板厚。板金プレスでは難しい6mm 以上の厚板も、10mm を超える材料まで対応できるとしている
- 求める精度と、後加工の要不要。FAQ に、外径・内径・厚み・高さ・同軸度・平面度などの大まかな精度の目安がある(形状・大きさ・材質による)
- 試作の進め方。冷間鍛造では試作でも本型が必要で、メインの工程だけ金型を起こして対応する方法もあるとしている
- 数量と、中間処理(焼鈍・ボンデ)や切削・アッセンブリまで含めて依頼するか
CONTACT
豊島製作所に問い合わせる
問い合わせは、公式サイトのフォームと電話で受け付けています。
部品事業部 電話:0493-23-1214(営業部直通)/0493-23-1213(その他お問い合わせ)。受付時間:平日8:00〜12:00/13:00〜17:20(当社指定休業日を除く)。マテリアルズシステム事業部 電話:0493-24-6774(平日8:30〜17:20)
ボタンを押すと豊島製作所の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「板金・プレス・鍛造」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
板金・プレス・鍛造の、近くの会社
 愛巧ヘラ押工業株式会社昭和36年創立、愛知県東海市の会社。ヘラ絞り、300トンまでのプレス加工、金型の設計・製作を社内で行い、1個の試作から量産まで対応するとしている
 株式会社アキタファインブランキングファインブランキングで難加工材を精密に打ち抜く、静岡県島田市の金属プレス加工会社
 Crest Precision株式会社金型を使わないダイレスフォーミングと、TIG とファイバーレーザーを使い分けるアルミ溶接で、試作の板金を1個からつくる岡谷の会社
 同和鍛造株式会社東京・京浜島の2,000トンのプレスで、特殊鋼やニッケル合金を型を使わずに1個から鍛造し、熱処理・機械加工・検査までつなぐ会社
 富士金属株式会社平板から、パイプやロウ付けを使っていた筒形・ケース形の金属部品を、トランスファープレスの深絞りで一体で作る、大阪府豊中市の金属プレス加工の会社
このページは、豊島製作所の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月10日