
ポンプやファン、減速機、モーターから、いつもと違う音がする。ゴロゴロ、キーン、ガラガラ、ブーン。音の正体が分からないまま運転を続けると、軸受や歯車の損傷が進むことがあります。機械の異音の原因は、音の出方(回転に合わせて規則的か、高い金属音か、不規則か、ある回転数だけか)と、振動の周波数を手がかりに切り分けられることがあります。
この記事では、音の出方から疑う原因を絞る流れを図にし、5つの出方ごとに、疑う原因と確かめ方を紹介します。原因ごとに出る周波数の目安、軸受・歯車・モーター・ファンの音のしくみ、異音を調べられる企業も紹介します。
異音の出方から原因を切り分ける流れ
まず、音がいつ・どんなふうに出るかを確かめます。電源を切ってもしばらく惰性で回る機械なら、電源を切った瞬間に音が消えるかどうかで、電気が原因の音(電磁音)か、回転や部品が原因の音かの見当がつきます(編集部の解説)。次に、音が回転に合わせて規則的にくり返すか、不規則か、ある回転数だけで大きくなるかを見ます。次の図は、各出典の説明をもとに編集部が整理した目安です。
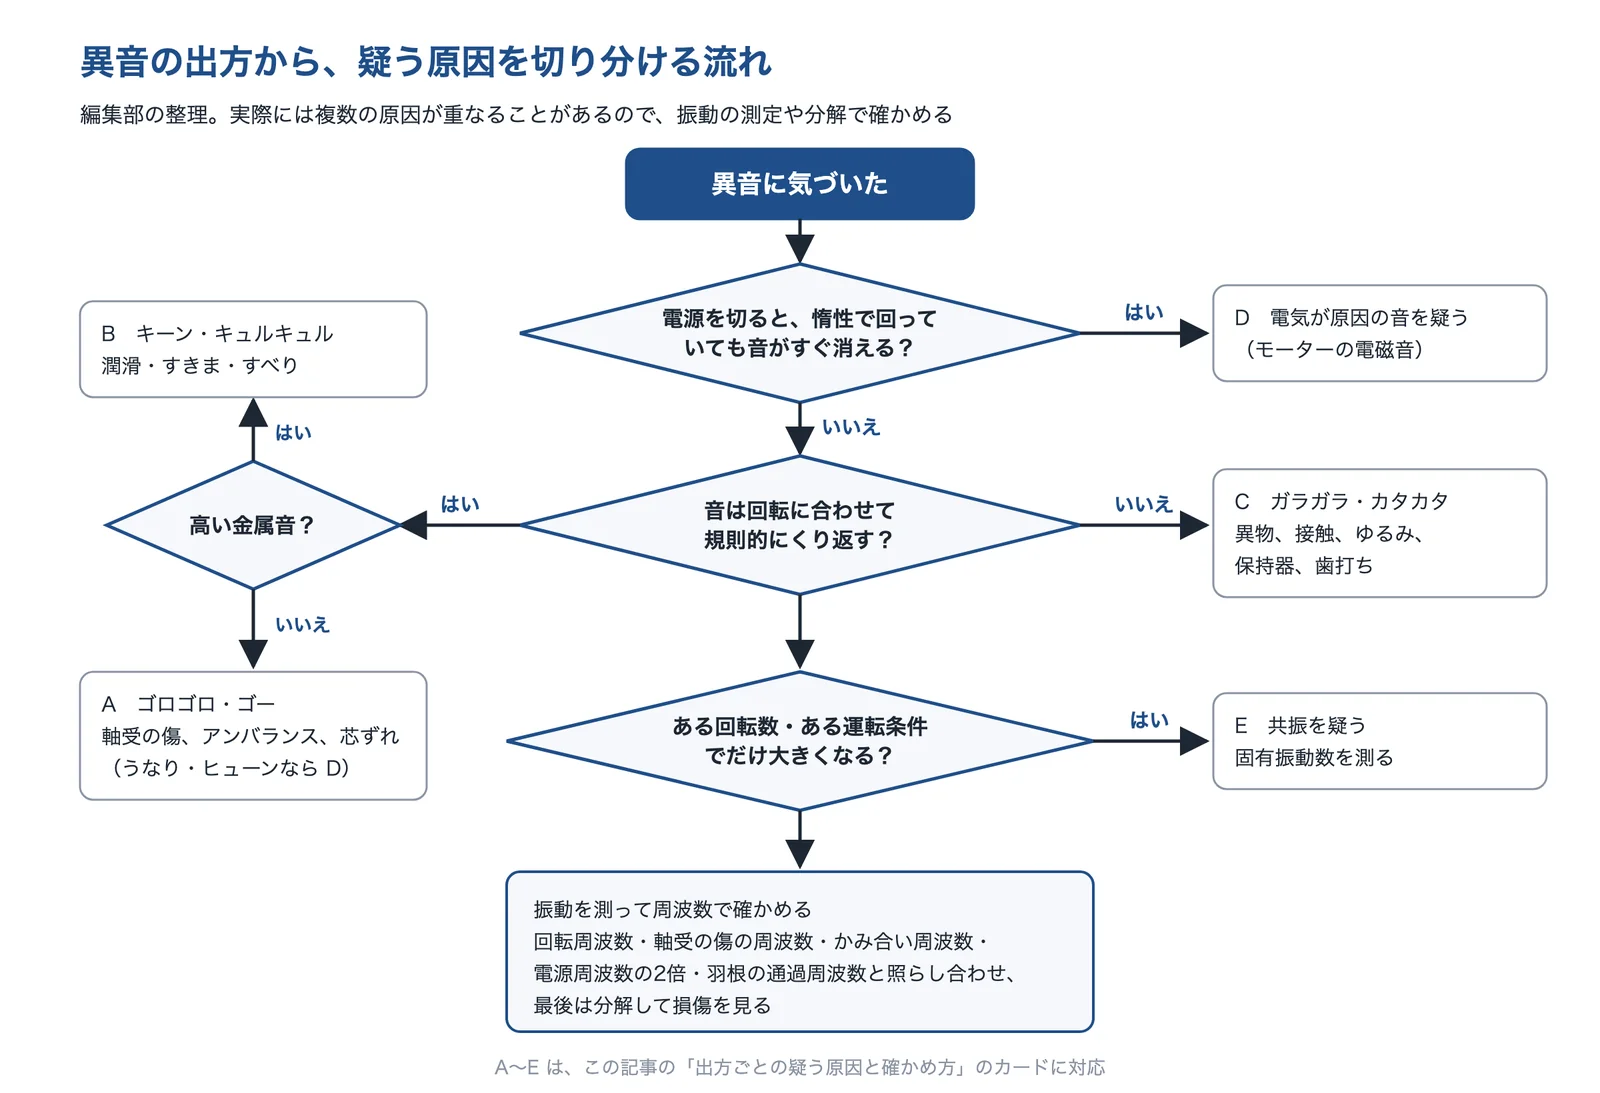
出典:ジェイテクト「転がり軸受の損傷とその原因・対策」・IMV「設備に関する振動の知識」・日本機械学会 状態監視振動診断技術者コミュニティの資料をもとに AI(Claude)で作成
軸受の損傷について、ジェイテクトの資料は「騒音大及び異常音」を、規則的な音・高い金属音・不規則音に分けて原因と対策をまとめています。日本機械学会の状態監視振動診断技術者コミュニティの資料(関口氏、2017年)では、軸の回転周波数30Hz の設備で、軸受の内輪の傷の周波数(190Hz)とほぼ同じ189Hz の成分が見つかり、軸受を解体すると内輪に傷が生じていました。音の出方で見当をつけ、振動の周波数で確かめ、最後に分解して損傷を見るのが基本の流れです(編集部の整理)。
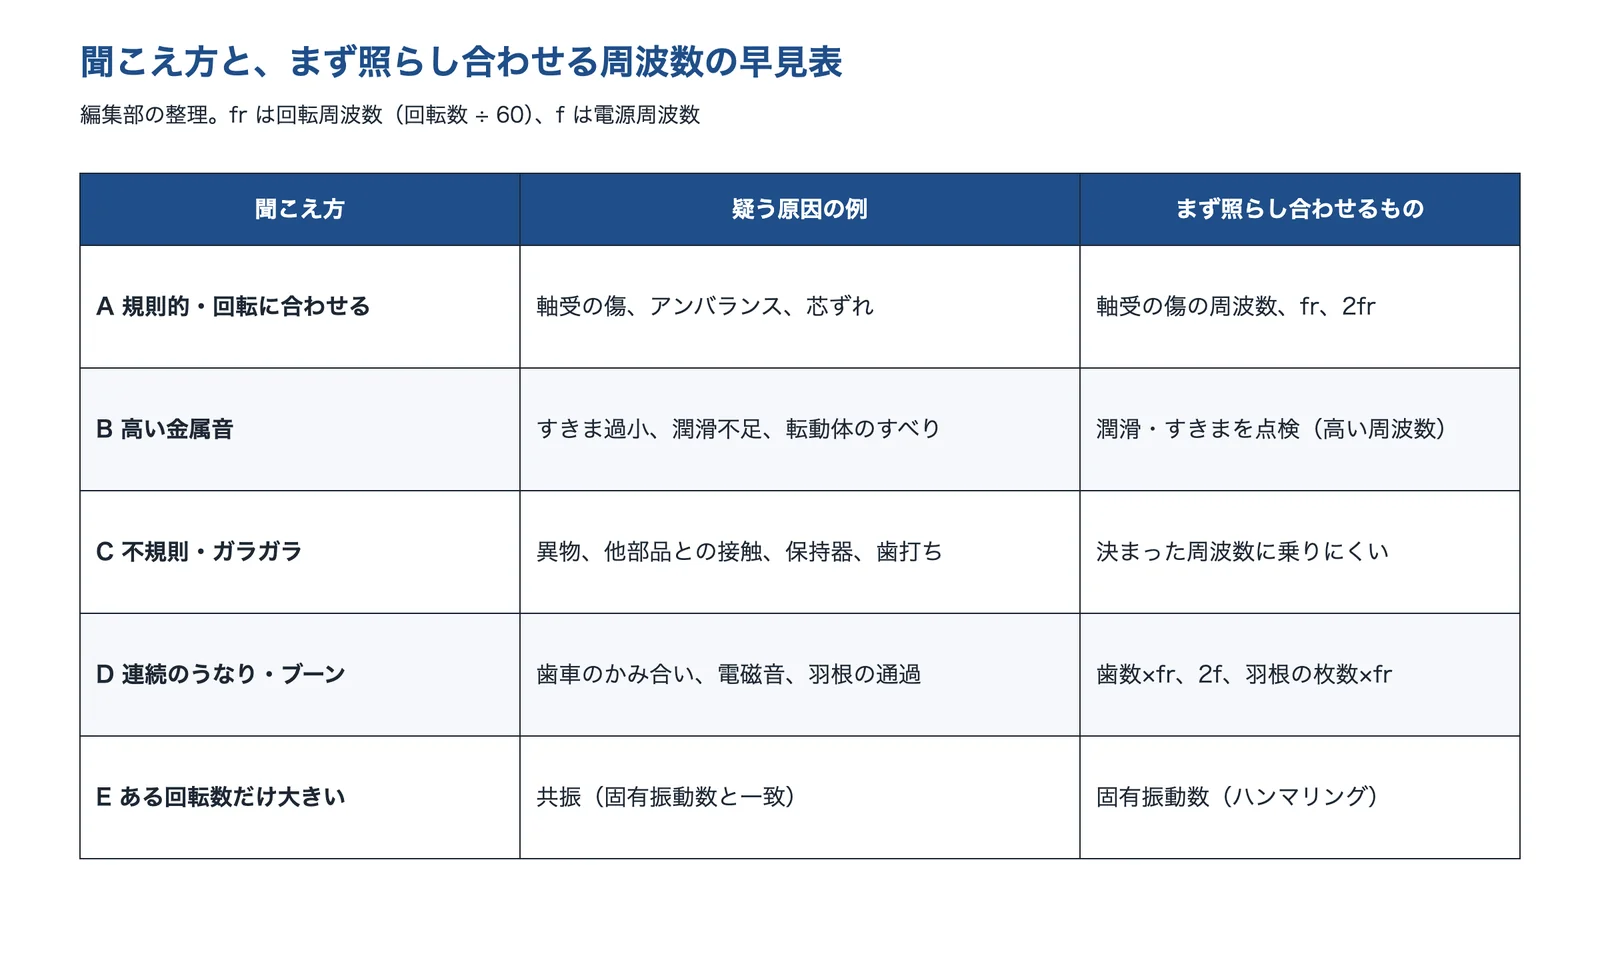
出典:この記事で紹介した出典をもとに AI(Claude)で作成
出典:転がり軸受の損傷とその原因・対策(CAT.NO.B3001)|ジェイテクト、ラジアル荷重を受ける転がり軸受の振動診断(第9回ミーティング、2017年)|日本機械学会 状態監視振動診断技術者コミュニティ
出方ごとの疑う原因と確かめ方
異音の出方(A〜E)ごとに、疑う原因、確かめ方、見誤りやすい点をまとめました。「確かめ方」は、本文の出典をもとに編集部が整理したものです。対策の詳しい内容は、それぞれの課題ページで紹介しています。
回転に合わせて規則的に鳴る(ゴロゴロ・ゴー)
回転数を上げると音のくり返しも速くなる。運転中はずっと同じ調子で鳴り続ける。
- 疑う原因
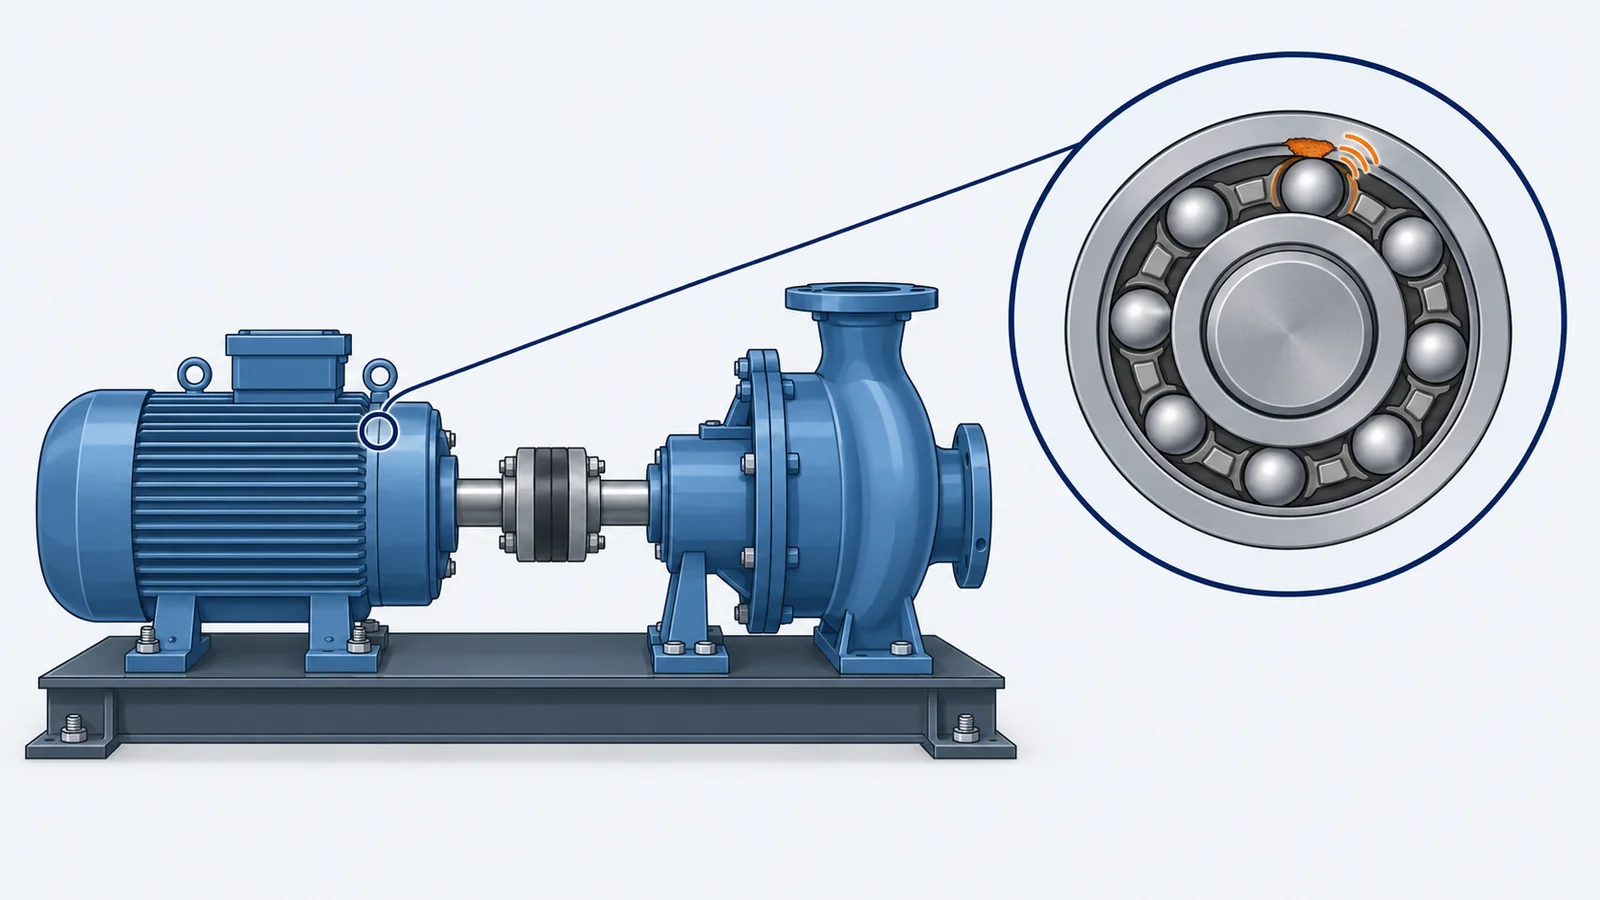
- 軸受の傷と、アンバランス・芯ずれ(ミスアライメント)を疑います。ジェイテクトの軸受の損傷の資料は、規則的な音の原因に、きず・打痕・圧痕、電食、内輪・外輪の割れ、軌道面のフレーキング、異物による軌道面の荒れを挙げています。明西エンジニアリングは、回転周波数の振動は1回転に1回、その2倍は1回転に2回の振動が起きていることを表すと解説しています。
- 確かめ方
- 振動を測って周波数で見る回転周波数・その2倍・軸受の傷の周波数と照らし合わせる
- エンベロープで軸受の傷を見る傷に当たる周期を取り出す
- 対策の考え方課題ページ「軸受の寿命を延ばしたい」
測る場所と向きを減らすと、異常を見逃しやすくなります。日本機械学会の資料が紹介する例では、異常があった97台のうち、2か所の軸受を3方向ずつ(6方向)測れば100%見つかったのに対し、2か所の水平方向だけでは46%でした。振動の向きと原因の目安(水平はアンバランスなど)も、明西エンジニアリングは「この限りではない」としています。
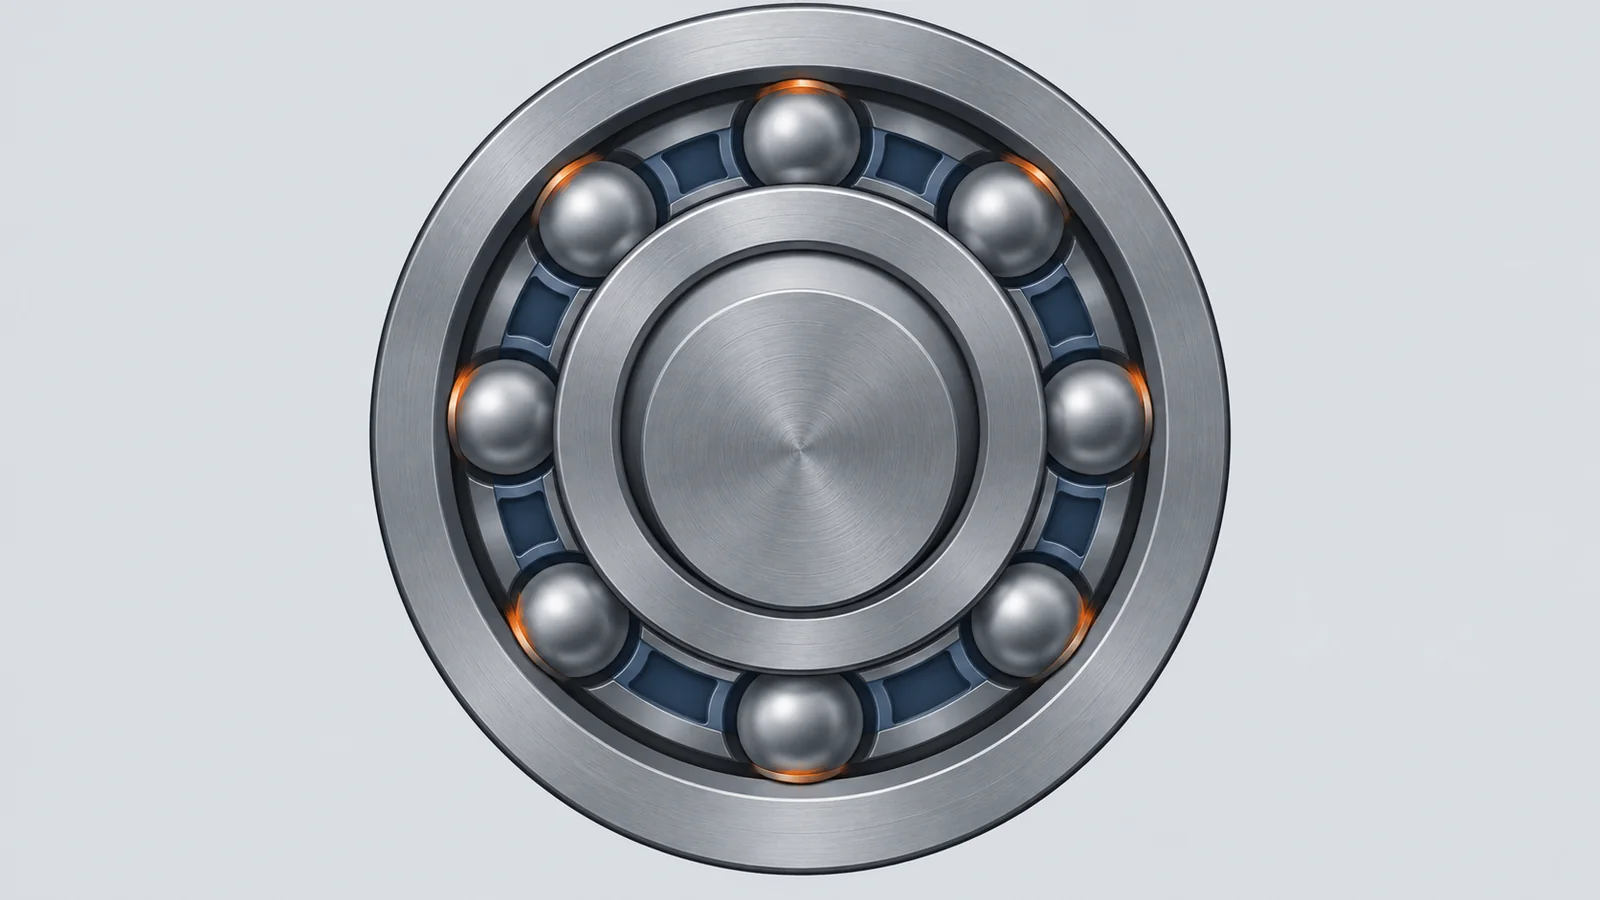
高い金属音がする(キーン・キリキリ・キュルキュル)
高い、こすれるような音がする。運転を始めたばかりの軸受や、給油・給脂のあとに出ることもある。
- 疑う原因
- 軸受のすきまが小さすぎる、潤滑剤が足りない、転動体がすべっていることを疑います。ジェイテクトの資料は、高い金属音の原因にこの3つを挙げ、対策を、軸受の交換または内部すきまの大きいものへの変更、潤滑剤の補給、潤滑剤の変更(または軸受の運転すきまを小さくする)としています。釜石電機製作所は、聴音棒で聞いたキリキリ音は塵埃や鉄粉の混入を示している可能性があるとしています。
同じ「高い音」でも、すきまの過小と潤滑不足では対策が違います。ジェイテクトの表では、すきまの過小は交換、潤滑剤の不足は補給と、対策が分かれています。給脂して音が変わるかどうかは手がかりになりますが、給脂しすぎると温度上昇の原因になる(同資料の「潤滑剤の過多」)ので、量を守ります(編集部の解説)。
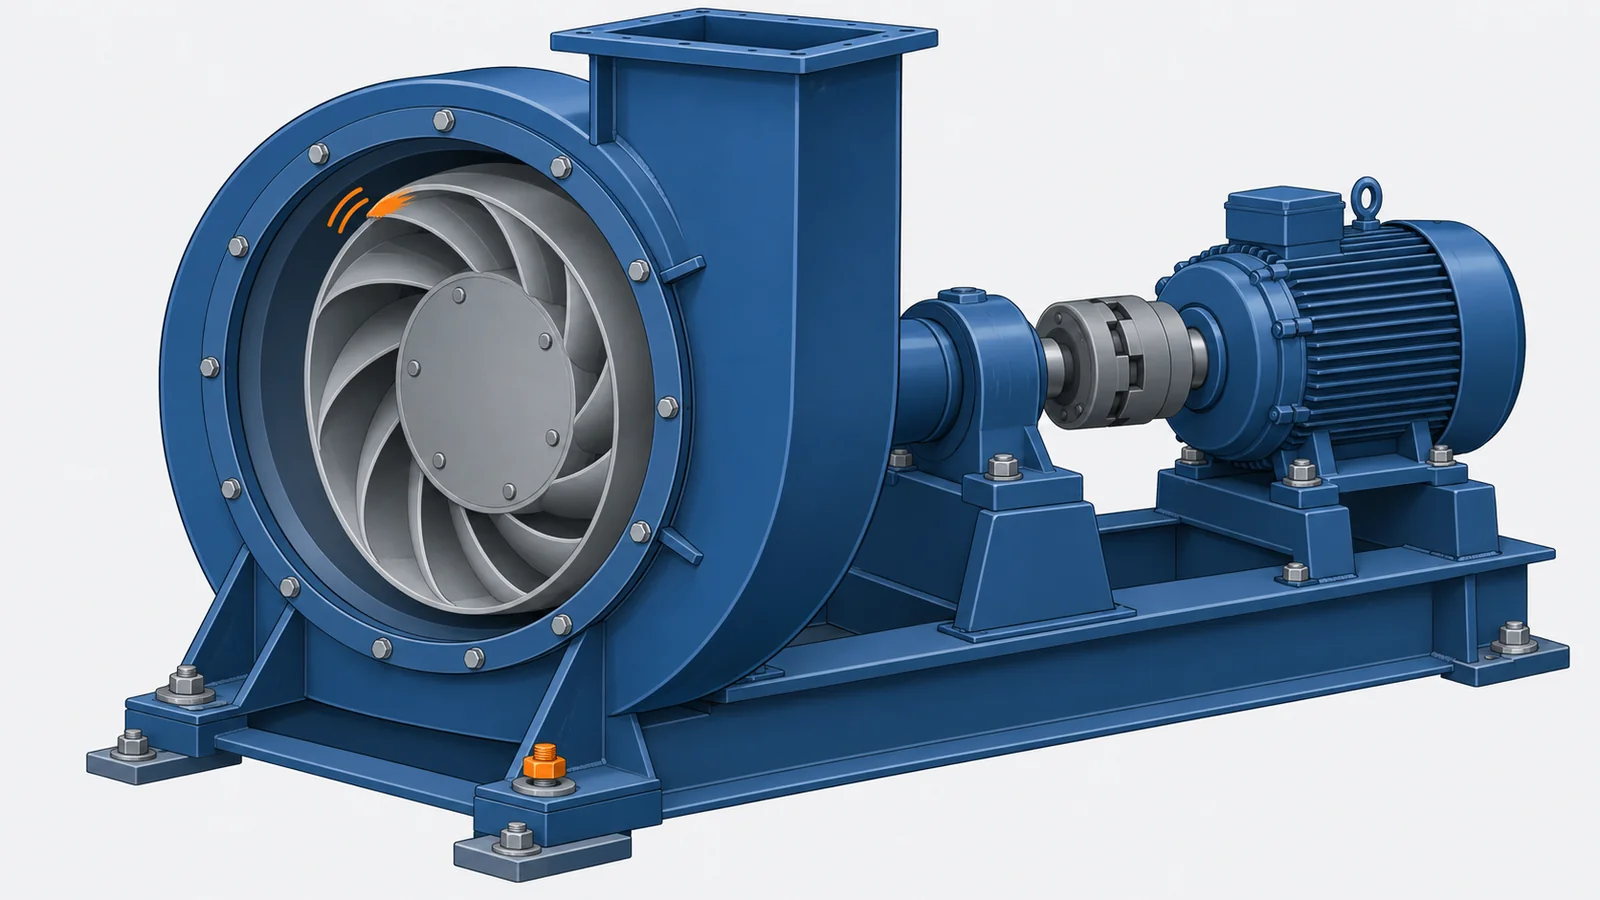
不規則にガラガラ・カタカタ鳴る
鳴ったり鳴らなかったりする。負荷が変わったとき、起動・停止のときに大きくなる。
- 疑う原因
- 異物の侵入、他の部品との接触、保持器の摩耗・割れ、ゆるみ、歯車の歯打ちを疑います。ジェイテクトの資料は、軸受の不規則な音の原因に、異物の侵入、他の回転部との接触、転動体のきず・フレーキング、保持器の摩耗・割れを挙げています。歯車では、ジェイテクトグラインディングツールが、歯打ち音は歯車の一部が他の部分と衝突して出る音で、負荷の変動やバックラッシの不適切(過大または過小)で発生するとしています。
- 確かめ方
- 聞き取りと聴診鳴る場所と、鳴るときの負荷・回転数
- 条件を変えて切り分ける負荷を外す、ベルトや継手を外して回す
- 分解して損傷を見る異物・接触の跡・保持器・ボルトのゆるみ
- 歯打ち音の対策課題ページ「減速機のバックラッシを減らしたい」
ゆるみだけを探しても見つからないことがあります。日本機械学会の資料(小村氏)は、ゆるみだけでは振動せず、ガタはゆるみにアンバランスなどが加わって起きるとしています。送風機では、羽根車とケーシングの接触や締付ボルトのゆるみも異音の原因になります(朝倉機械製作所)。
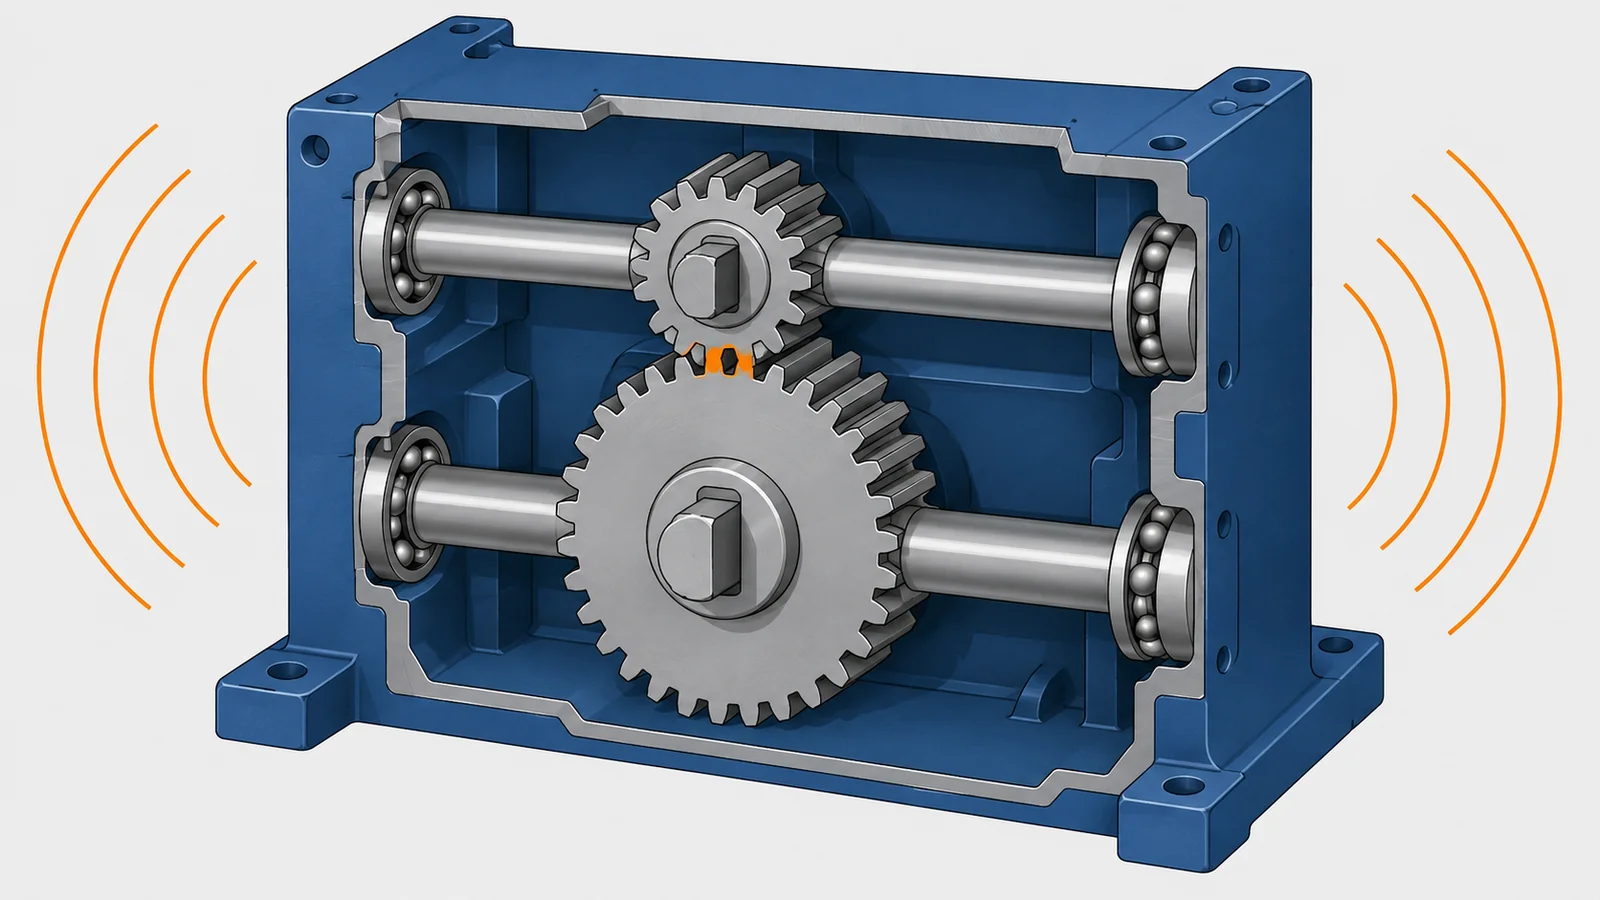
連続したうなり・ブーン・ヒューンが鳴る
ずっと同じ高さの音が続く。回転数を変えると音の高さが変わるもの、変わらないものがある。
- 疑う原因
- 歯車のかみ合い(うなり音)、モーターの電磁音、ファンの羽根が通り過ぎる音を疑います。歯車のかみ合い周波数は歯数×回転周波数で、潤滑不良などで歯面が摩耗・損傷すると、かみ合い周波数とその高調波が大きく現れます(IMV)。モーターでは、電源周波数の2倍の吸引力が必ず発生します(日本機械学会の資料、渡部氏)。インバーターで回すときは、スイッチング(キャリア)周波数を上げるとモーター音が軽減されるとしているメーカーもあります(シュナイダーエレクトリック)。
- 確かめ方
- 振動・音を周波数で見る歯数×回転周波数、電源周波数の2倍、羽根の枚数×回転周波数
- 条件を変えて切り分ける電源を切る、回転数を変える
- 歯車の騒音の対策課題ページ「歯車の騒音を下げたい」
- モーターの対策課題ページ「モーターの損失を減らしたい」
インバーターのスイッチング周波数を上げると、モーター音は軽減されても、電気のノイズや発熱が増えるとされています(シュナイダーエレクトリック)。音だけを見て設定を変えず、ノイズや温度も確かめます。歯車の騒音は、いろいろな原因が複合して発生するので、原因の特定が非常に困難だと KHK は書いています。
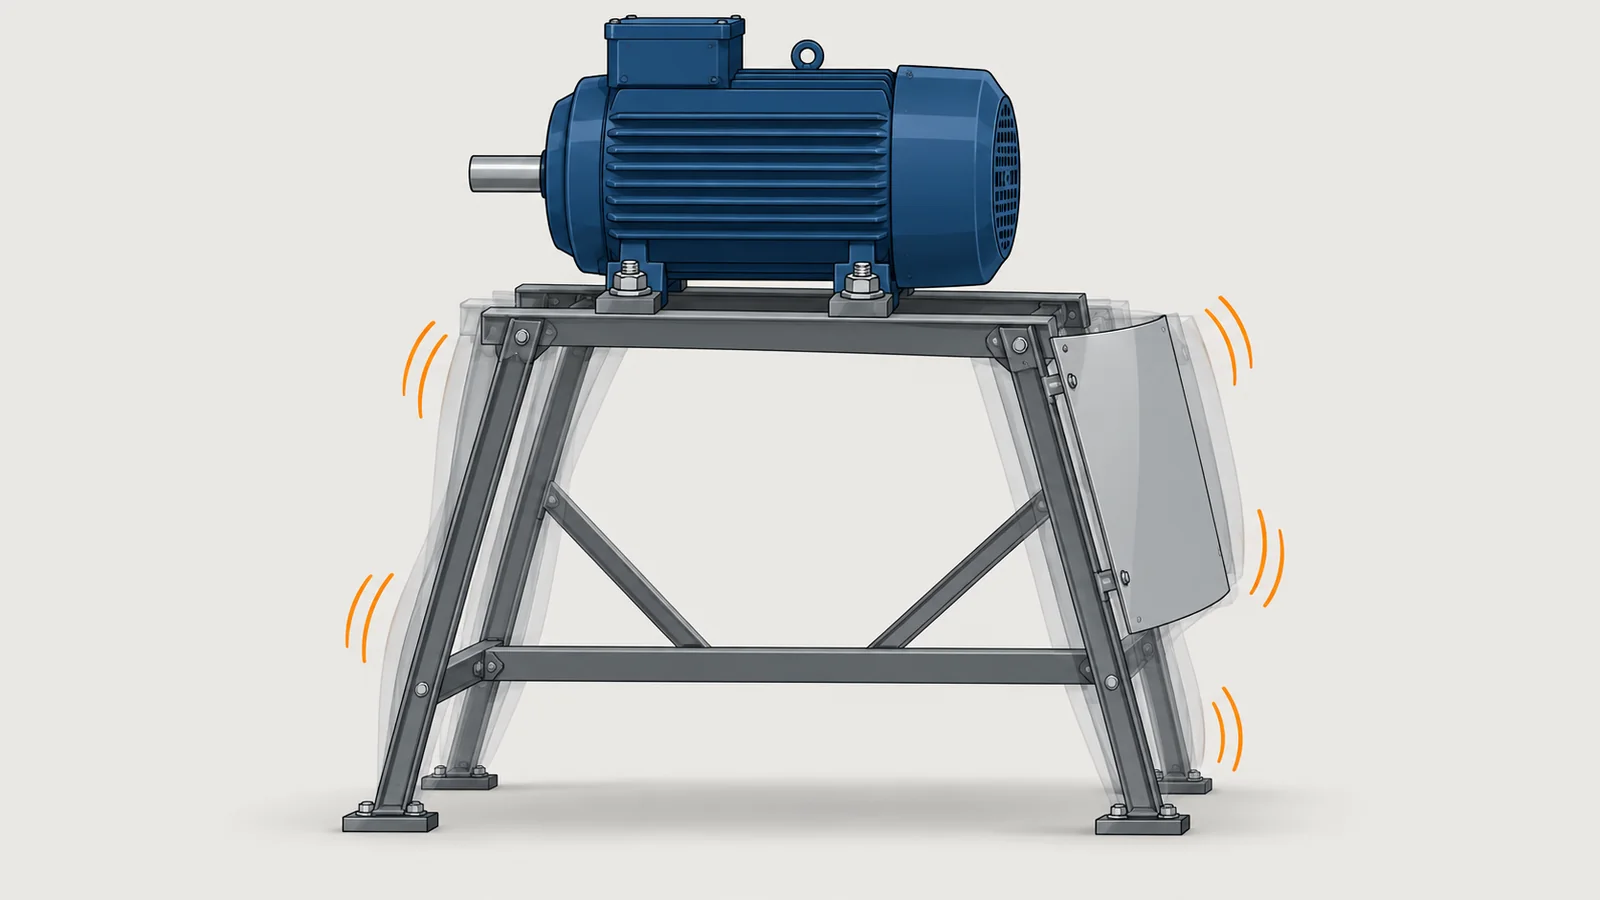
ある回転数・ある条件でだけ大きく鳴る
回転数を上げていく途中で急に大きくなり、さらに上げると静かになる。架台やカバーがびりびり鳴る。
- 疑う原因
- 共振を疑います。回転の周波数やその倍数、歯車のかみ合い周波数などが、機械・架台・カバーの固有振動数に重なると、振動と音が大きくなります(編集部の解説)。日本機械学会の資料(渡部氏)は、モーターのフレームの固有振動数が、固定子の溝やロータバーが通過する周波数に近いと共振するとしています。
- 確かめ方
- 固有振動数を測るハンマリング試験
- 回転数を上げ下げして記録する大きくなる回転数を探す
- 共振のしくみ技術の基礎知識「共振」
- 振動・騒音の対策課題ページ「軽くすると振動・騒音が増える」
共振で大きくなっている振動の元は、アンバランスや軸受の傷など別の原因のことがあります。2極モーターでロータが偏心すると、吸引力の差でモーター全体が共振することがあり、その原因は軸受の摩耗やモーターの取付けのゆるみだとされています(渡部氏)。共振を避ける対策と、元の原因の対策の両方を考えます(編集部の解説)。
なぜ、回転する機械から異音が出るのか
回転する機械の音の多くは、回転にともなって部品がくり返し当たったり、力が変わったりすることで出ます。そのため、くり返しの周期(周波数)が原因ごとに違い、回転数と部品の数から計算できます(編集部の解説)。回転周波数(Hz)は回転数(min⁻¹)÷60 で、明西エンジニアリングは、3,000 min⁻¹ のモーターの回転周波数は50Hz で、50Hz と100Hz の振動は1回転に1回と2回の振動が起きていることを表すと説明しています。
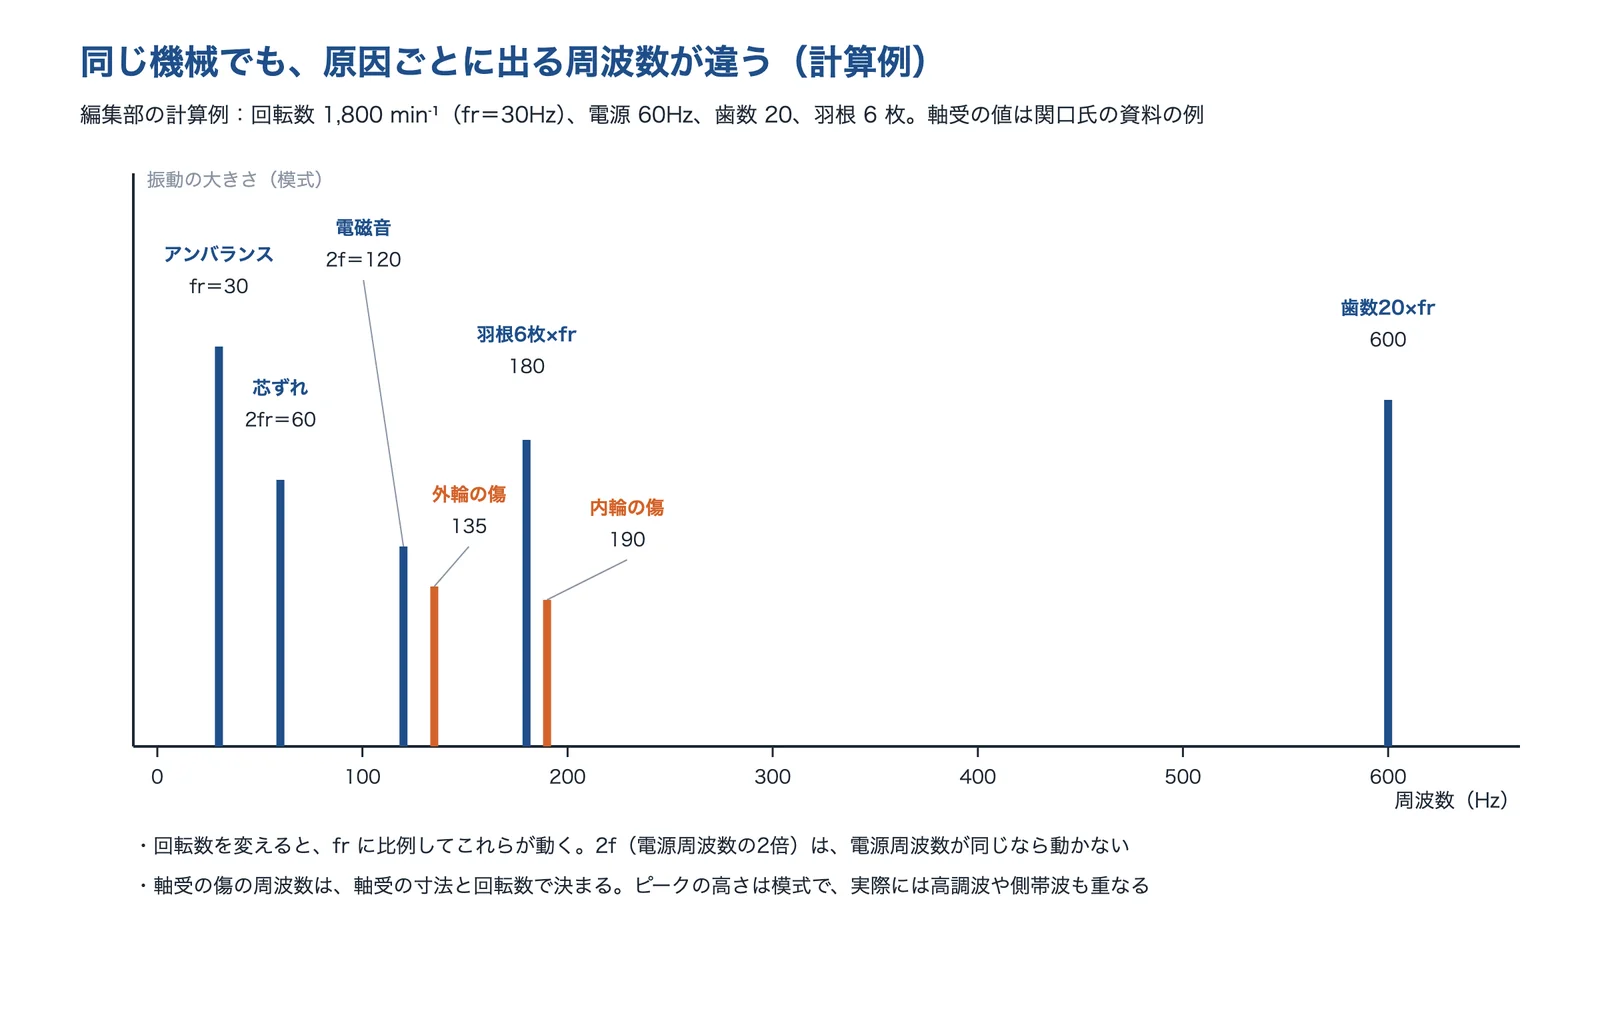
出典:編集部が計算し、関口氏の資料(日本機械学会 状態監視振動診断技術者コミュニティ)をもとに AI(Claude)で作成
軸受の傷は、傷の場所ごとに決まった周期で当たる
IMV の振動診断の教材は、軸受の内輪・外輪・転動体にフレーキング、割れ、圧痕、きず、スミアリングなどのスポット傷があると、傷が転動体などと衝突して振動が出るとし、外輪の傷は転動体の数×公転周波数、転動体の傷は自転周波数の2倍とその高調波で出るとしています。内輪の傷は、回転軸からの静的なラジアル荷重が大きいと、回転周波数で振幅が変わる(側帯波が出る)としています。
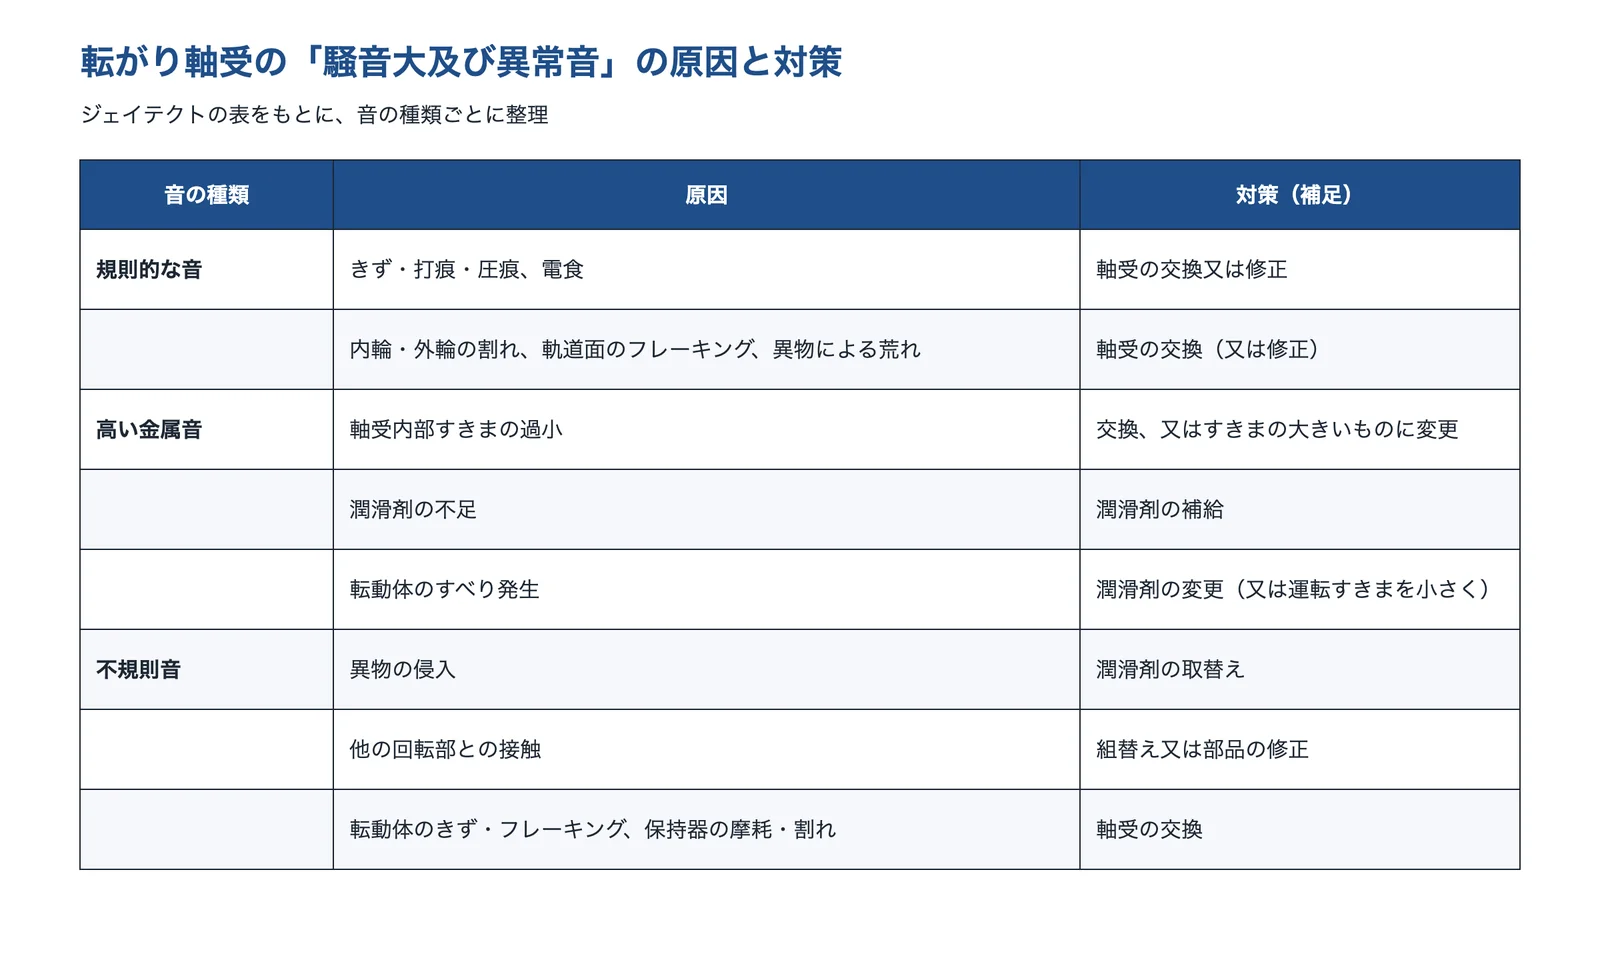
出典:ジェイテクト「転がり軸受の損傷とその原因・対策」表1-2をもとに AI(Claude)で作成
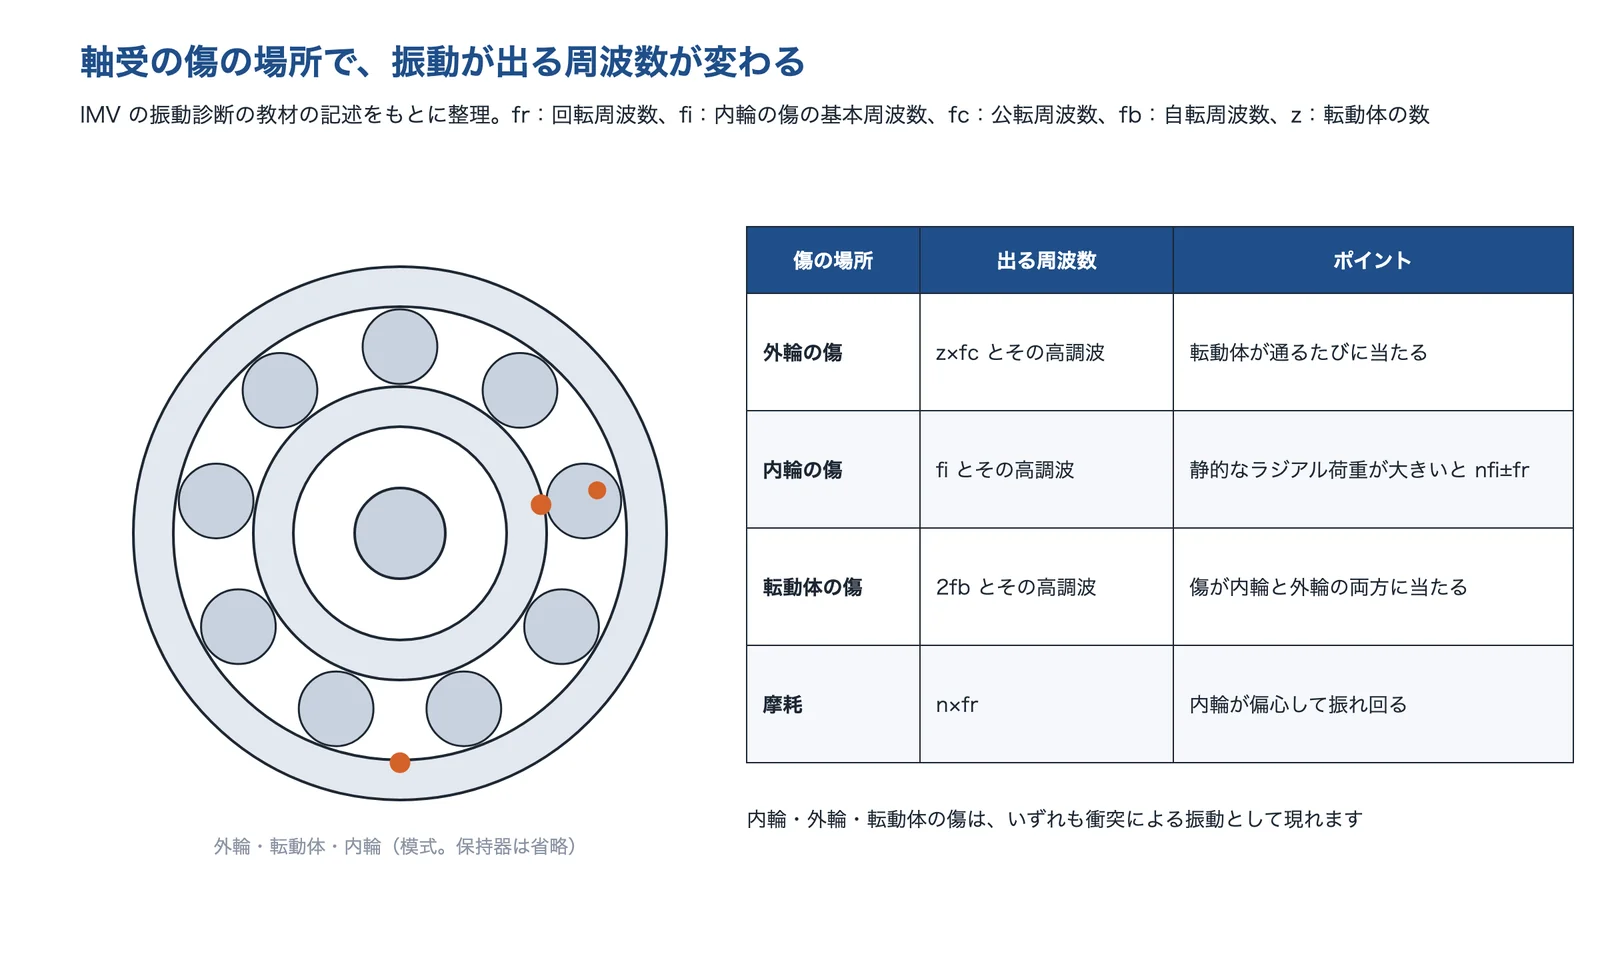
出典:IMV「設備に関する振動の知識【CAT-Ⅲ】7.6」をもとに AI(Claude)で作成
歯車は「うなり音」と「歯打ち音」に分ける
ジェイテクトグラインディングツールは、歯車の騒音をうなり音と歯打ち音に分けています。うなり音は高い周波数の音で、歯面の形の誤差や歯車の剛性に問題がある場合に発生し、歯打ち音は低い周波数の音で、負荷の変動や不適切なバックラッシで発生するとしています。IMV の教材は、かみ合い振動は理想的な歯車でも発生するが、正常なら小さいとしています。
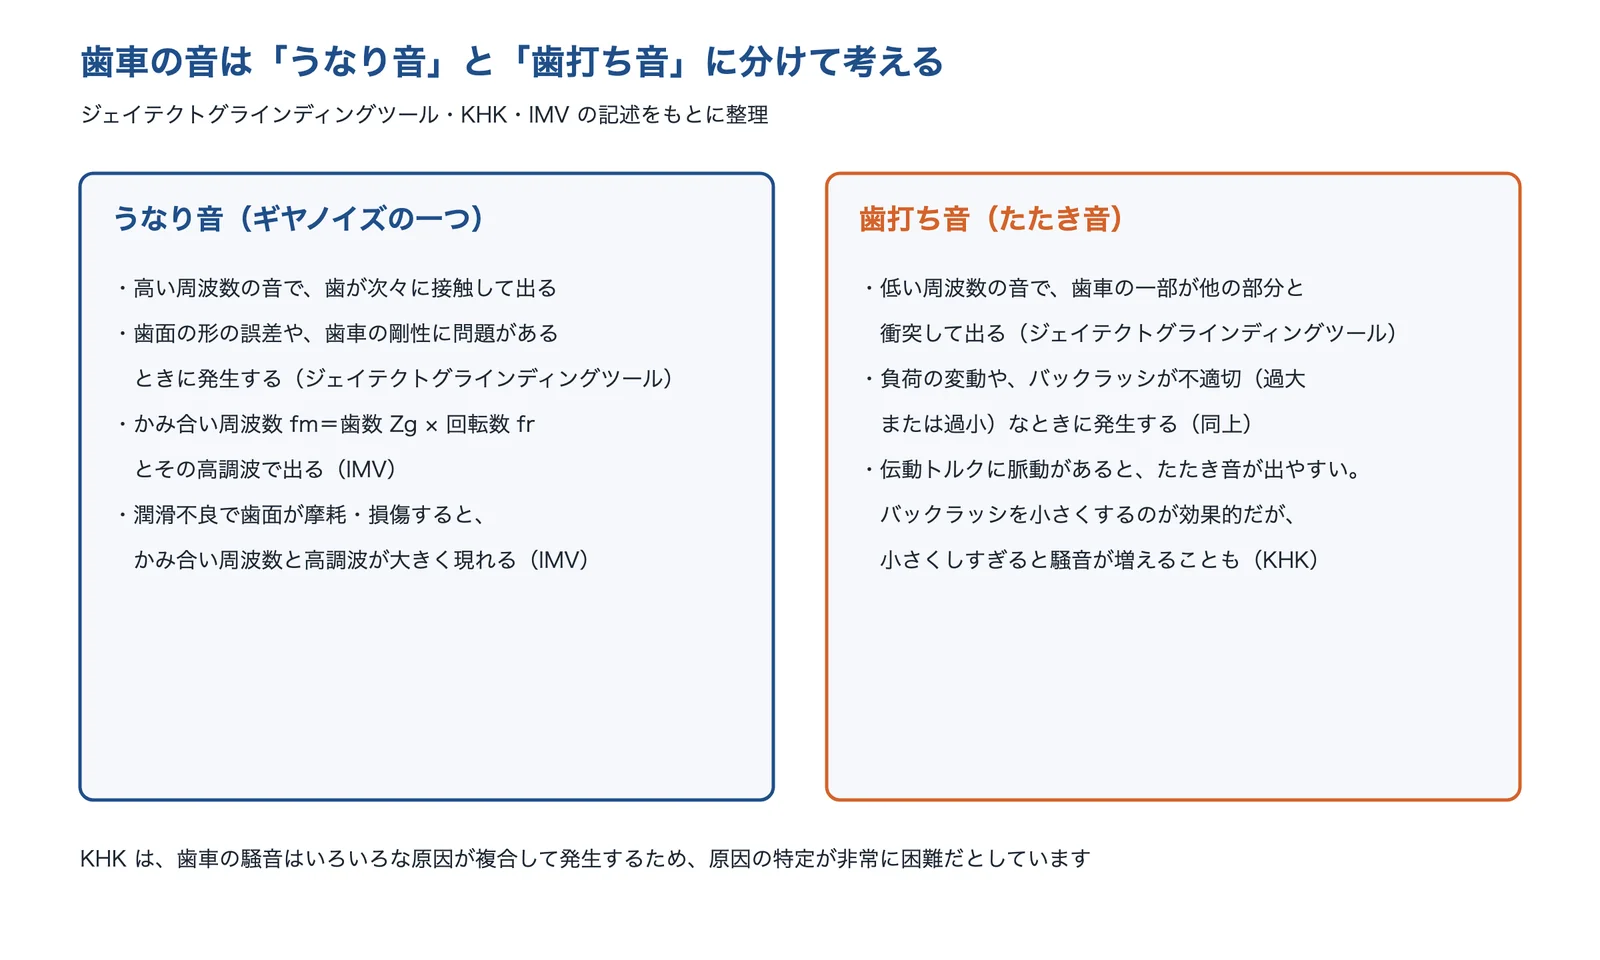
出典:ジェイテクトグラインディングツール「ギヤノイズとは?」・KHK「歯車の騒音と対策」・IMV「7.9.3 歯車の振動スペクトル」をもとに AI(Claude)で作成
モーターは、電気の力でも振動する
日本機械学会の資料(渡部氏、2017年)は、電源周波数による N 極と S 極の吸引力で、電源周波数の2倍の吸引力は必ず発生するとしています。同資料は、回転数48.8Hz のモーターの例で、固定子の溝の通過周波数(36×48.8Hz=約1,757Hz)とロータバーの通過周波数(44×48.8Hz=約2,147Hz)を示しています。
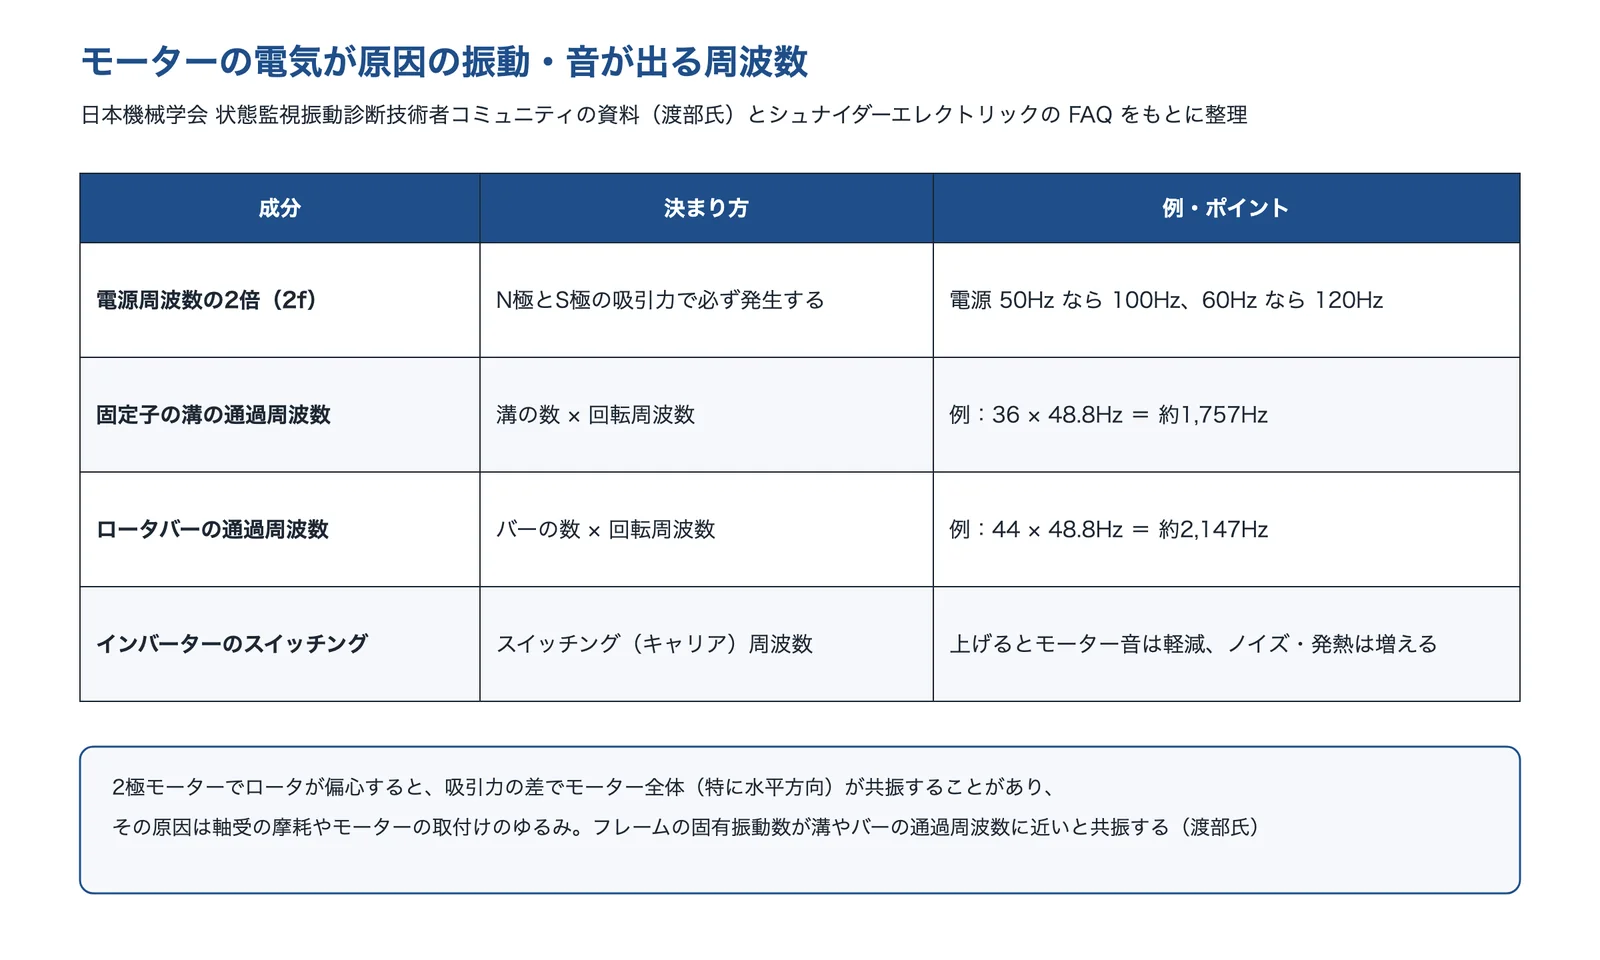
出典:日本機械学会 状態監視振動診断技術者コミュニティ「振動相談①[電磁振動について]」・シュナイダーエレクトリックの FAQをもとに AI(Claude)で作成
ファンは、羽根が通り過ぎるたびに音が出る
ファンでは、羽根が支えや仕切りの前を通るたびに空気の圧力が変わり、羽根の枚数×1秒あたりの回転数の周波数(翼通過周波数)とその倍数に音が出やすくなります(編集部の解説)。長崎大学の研究(2011年)は、回転数1,200 rpm のプロペラファンの翼通過周波数が280Hz で、この条件ではファンの騒音の支配的な因子が、こうした決まった周波数の騒音(離散周波数騒音)だったとしています。
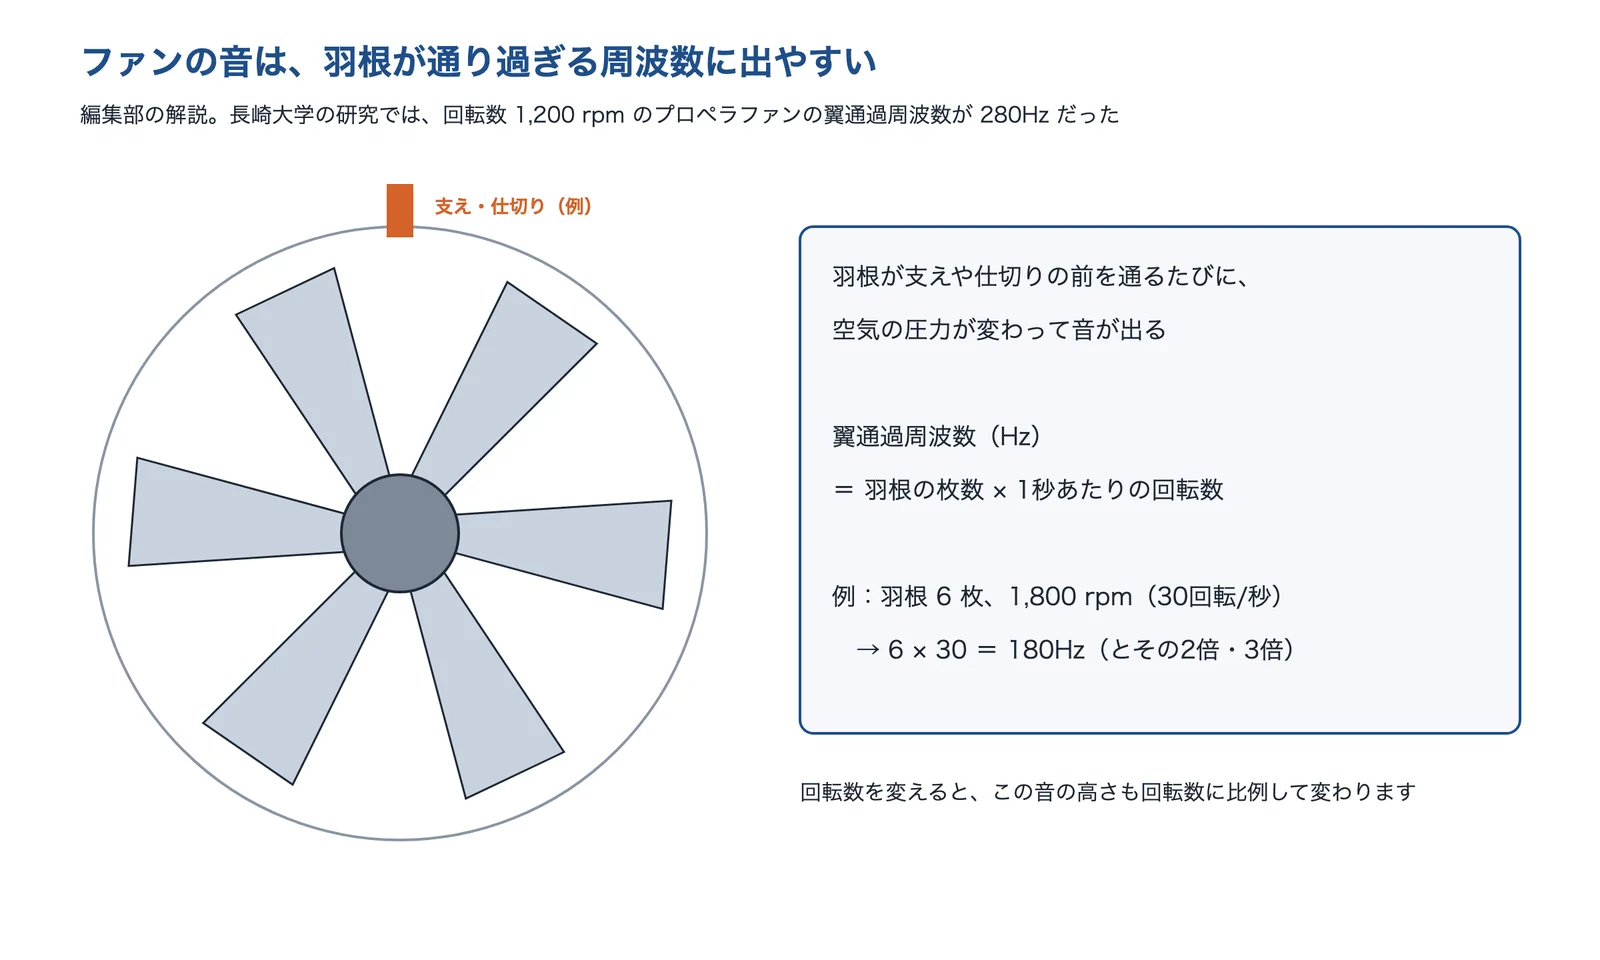
出典:長崎大学工学部研究報告 第41巻第76号をもとに AI(Claude)で作成
ある回転数だけ大きいのは、共振のことが多い
回転の周波数が、機械や架台の固有振動数に重なると、小さな力でも振動が大きくなります(編集部の解説)。回転数を変えると大きさが急に変わる音は、共振を疑う手がかりになります。共振のしくみは、技術の基礎知識「共振」で解説しています。
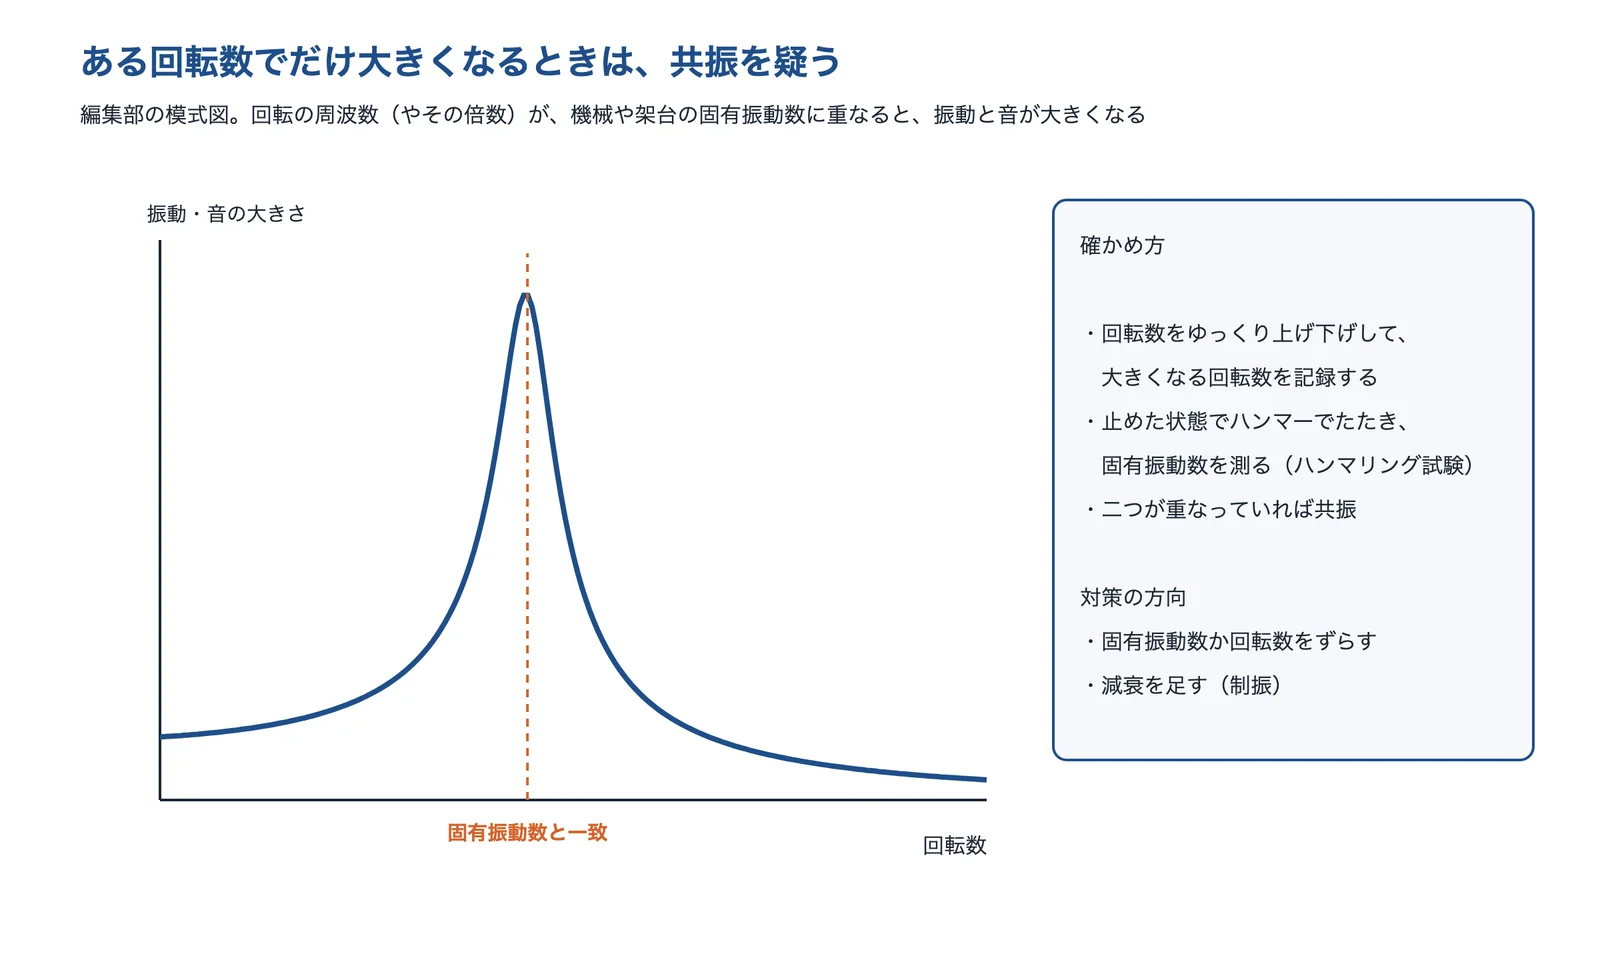
出典:福島県ハイテクプラザ「ハンマリング振動測定システム」をもとに AI(Claude)で作成
出典:設備に関する振動の知識【CAT-Ⅲ】7.6 軸受の異常|IMV、設備に関する振動の知識【CAT-Ⅲ】7.9.3 歯車の振動スペクトル|IMV、転がり軸受の損傷とその原因・対策(CAT.NO.B3001)|ジェイテクト、ギヤノイズとは?原因と対策|ジェイテクトグラインディングツール、歯車の騒音と対策|KHK 小原歯車工業、振動相談①[電磁振動について](第9回ミーティング、2017年)|日本機械学会 状態監視振動診断技術者コミュニティ、プロペラファンの非一様な環状後流と離散周波数騒音(長崎大学工学部研究報告 第41巻第76号、2011年)|長崎大学、軸受診断|明西エンジニアリング
異音の原因を確かめる方法
異音の原因を確かめる方法は、聞き取りと聴診、振動を測って周波数で見る、エンベロープ処理、条件を変えて切り分ける、固有振動数を測る、分解して損傷を見る、の6つに分けられます。前の段階の結果を見て、次に何をするかを決めます(編集部の整理)。
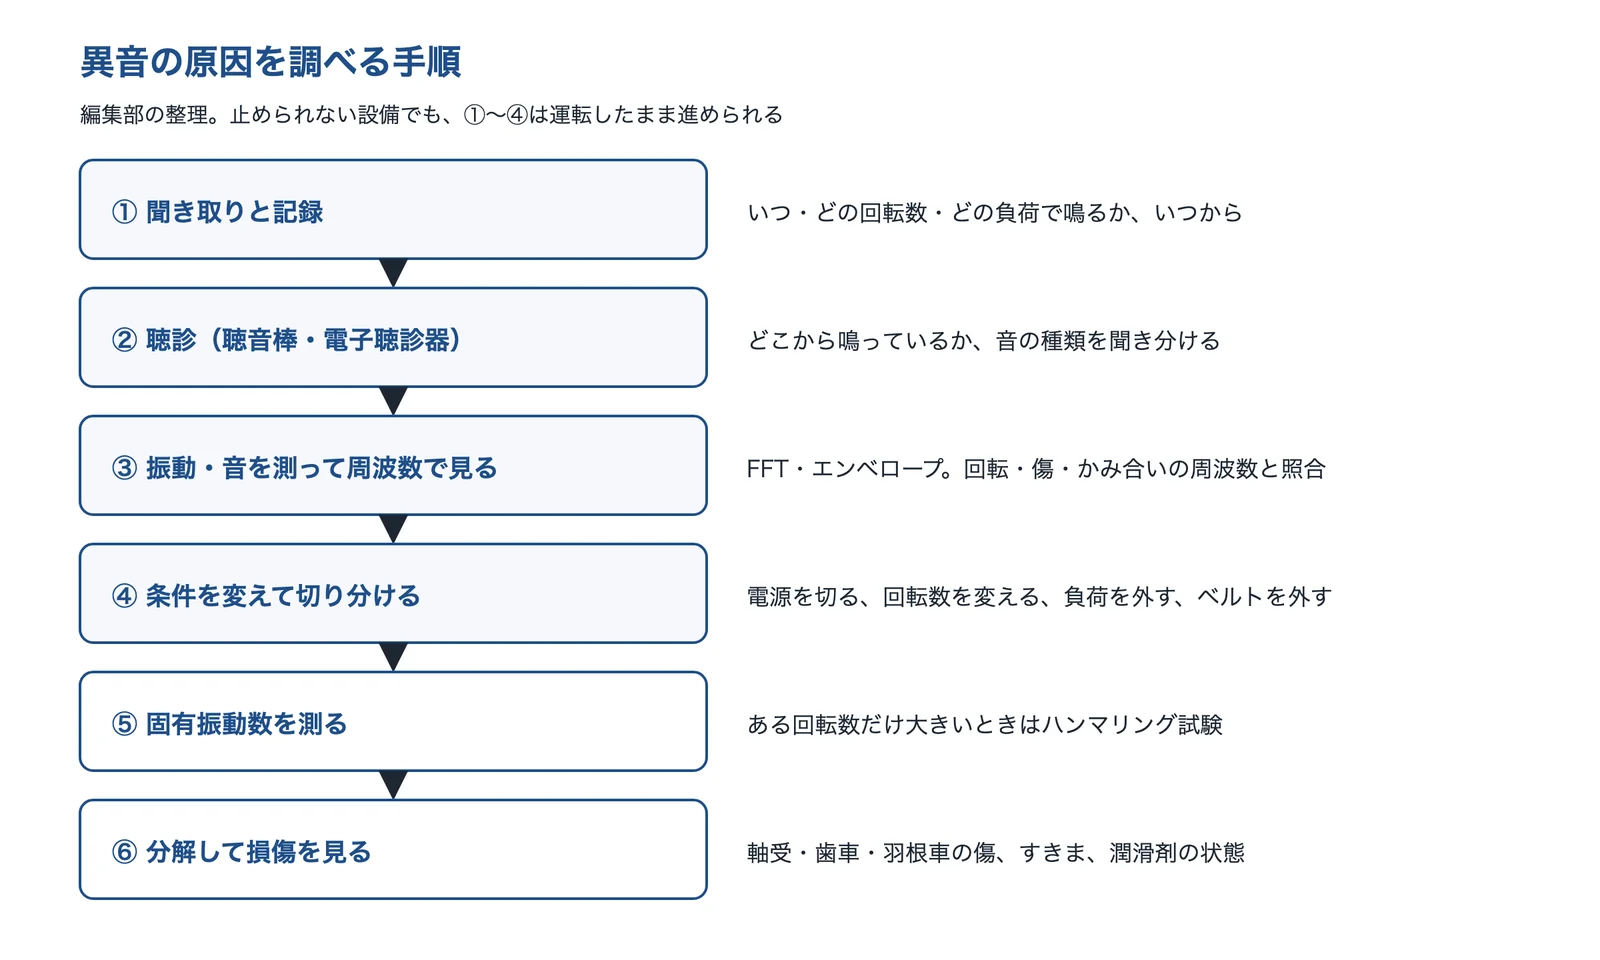
出典:この記事で紹介した出典をもとに AI(Claude)で作成
聞き取りと聴診(聴音棒・電子聴診器)
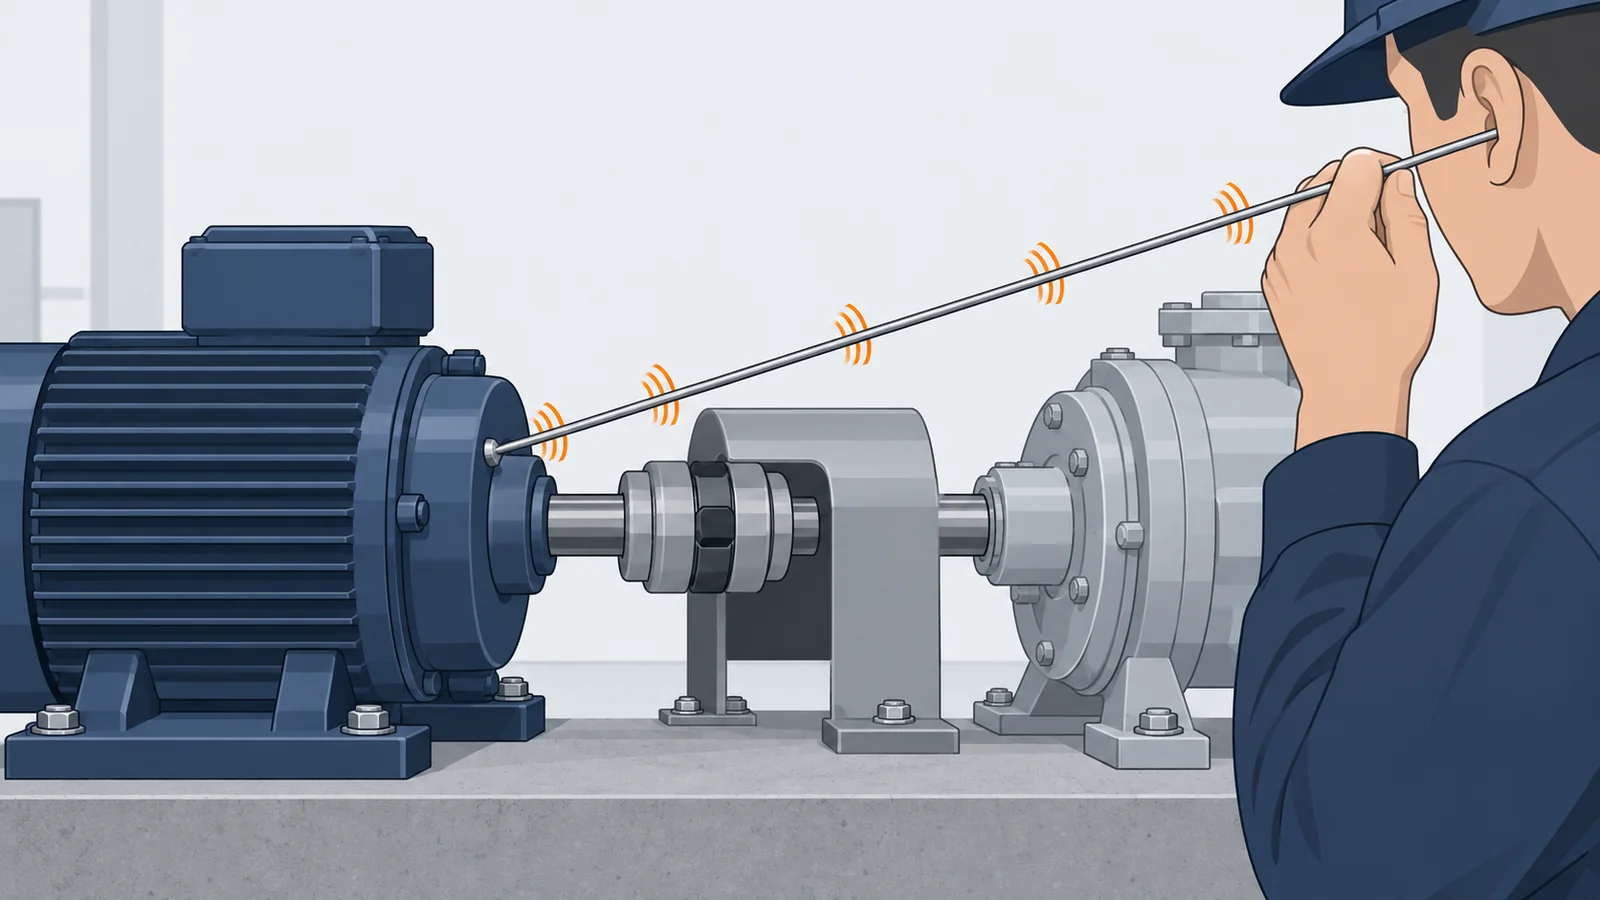
いつから、どの回転数・どの負荷で、どこから鳴るかを集めます。日鉄テックスエンジの技報は、点検員が聴音棒を用いて稼働中の回転機器の特徴的な音を聞き分け、軸受内部の状態の異常の有無を判断することが長年行われてきたとし、電子聴診器で音のデータを採ってデータを可視化することで、音のデータとベテラン点検員の知見を関連付けられるようになったとしています。釜石電機製作所も、聴音棒での定期的なチェックを勧めています。
振動を測って周波数で見る(FFT)
振動計で振動を測り、FFT(高速フーリエ変換)で周波数ごとの大きさに分けて、回転周波数とその倍数、軸受の傷の周波数、かみ合い周波数などと照らし合わせます。鉄原実業は、取得した FFT のデータに卓越した周波数があれば、回転周波数や損傷周波数(とその整数倍)と合うかを確かめることで、アンバランスやミスアライメントの有無、軸受の損傷の有無と部位を確かめられるとしています。
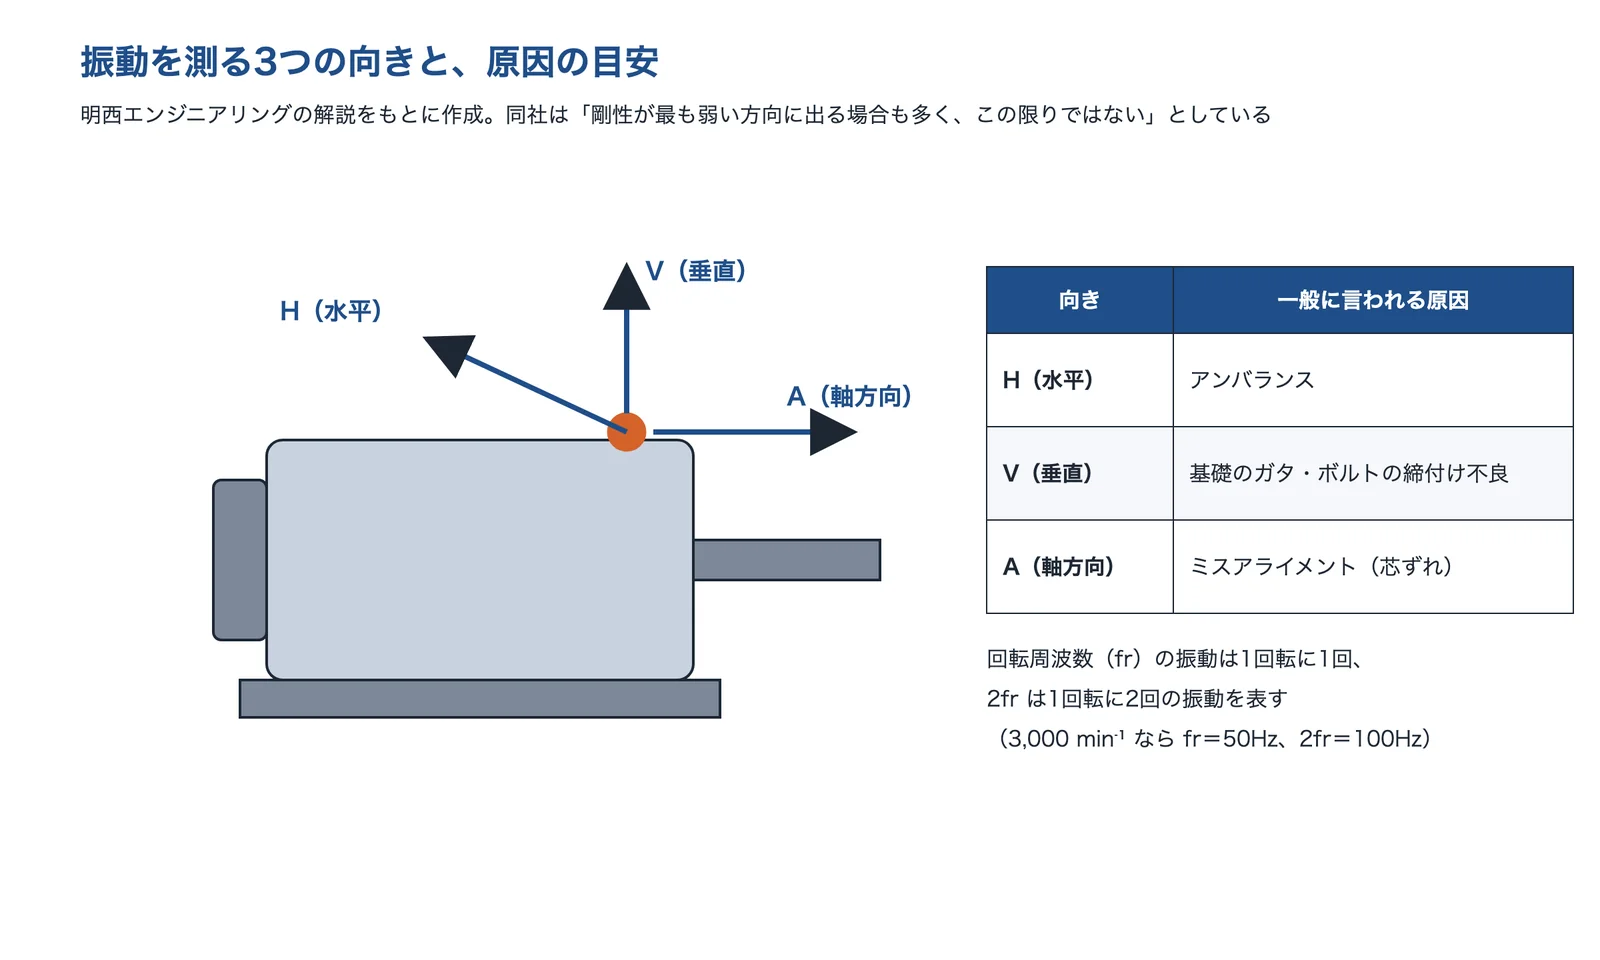
出典:明西エンジニアリング「軸受診断」をもとに AI(Claude)で作成
測る場所と向きも大切です。日本機械学会の資料(小村氏、2012年)は、267台を測って異常が見つかった97台を対象にした例(1988年の米国の文献からの引用)で、2か所の軸受を3方向ずつ測ると故障発見率は100%、垂直だけ・水平だけの2方向では46%だったと紹介しています。
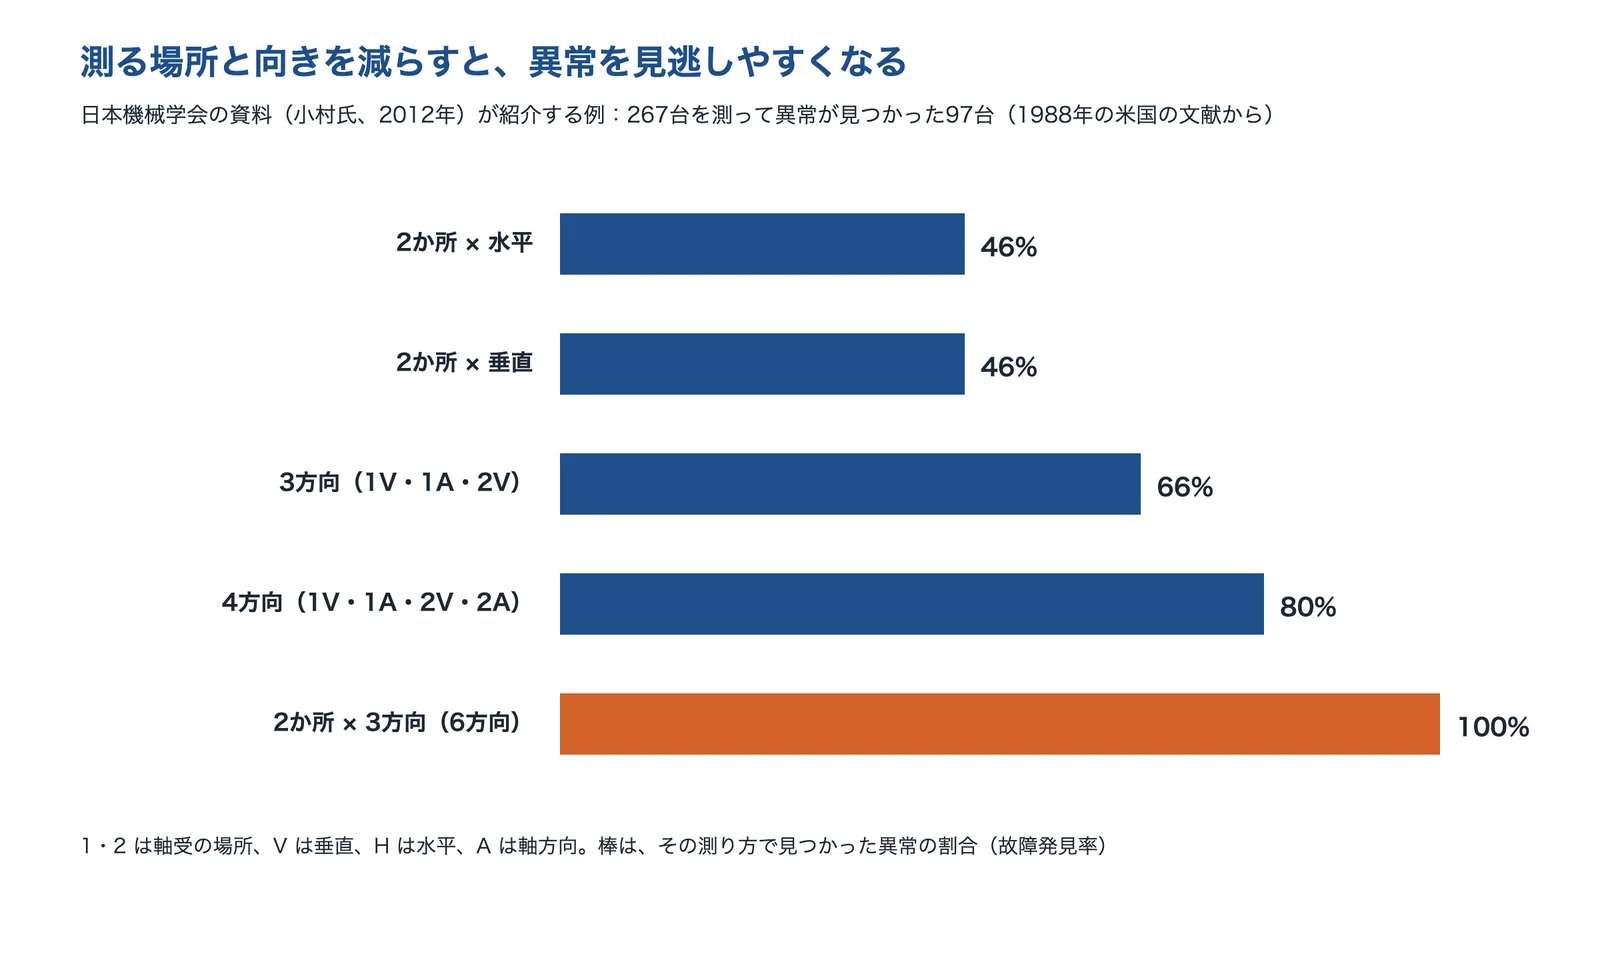
出典:小村英智「事例に基づいた状態監視 信号処理技術のノウハウ」(日本機械学会 状態監視振動診断技術者コミュニティ、2012年)をもとに AI(Claude)で作成
エンベロープ処理で、軸受の傷を早く見つける
軸受の傷は、はじめは小さな衝撃の振動として、高い周波数の中に埋もれています。エンベロープ処理は、高い周波数の振動が周期的に変動する場合に、変動する周期だけを求める方法で、軸受の診断には重要な処理だと野村工電社は説明しています。日本機械学会の振動診断の Q&A(2023年)は、加速度の FFT とエンベロープで15kHz まで解析するほうが、5kHz のローパスフィルターをかけた値のトレンド管理より、軸受の異常の兆候の早期発見に効果的で、両方を続けるべきだとしています。
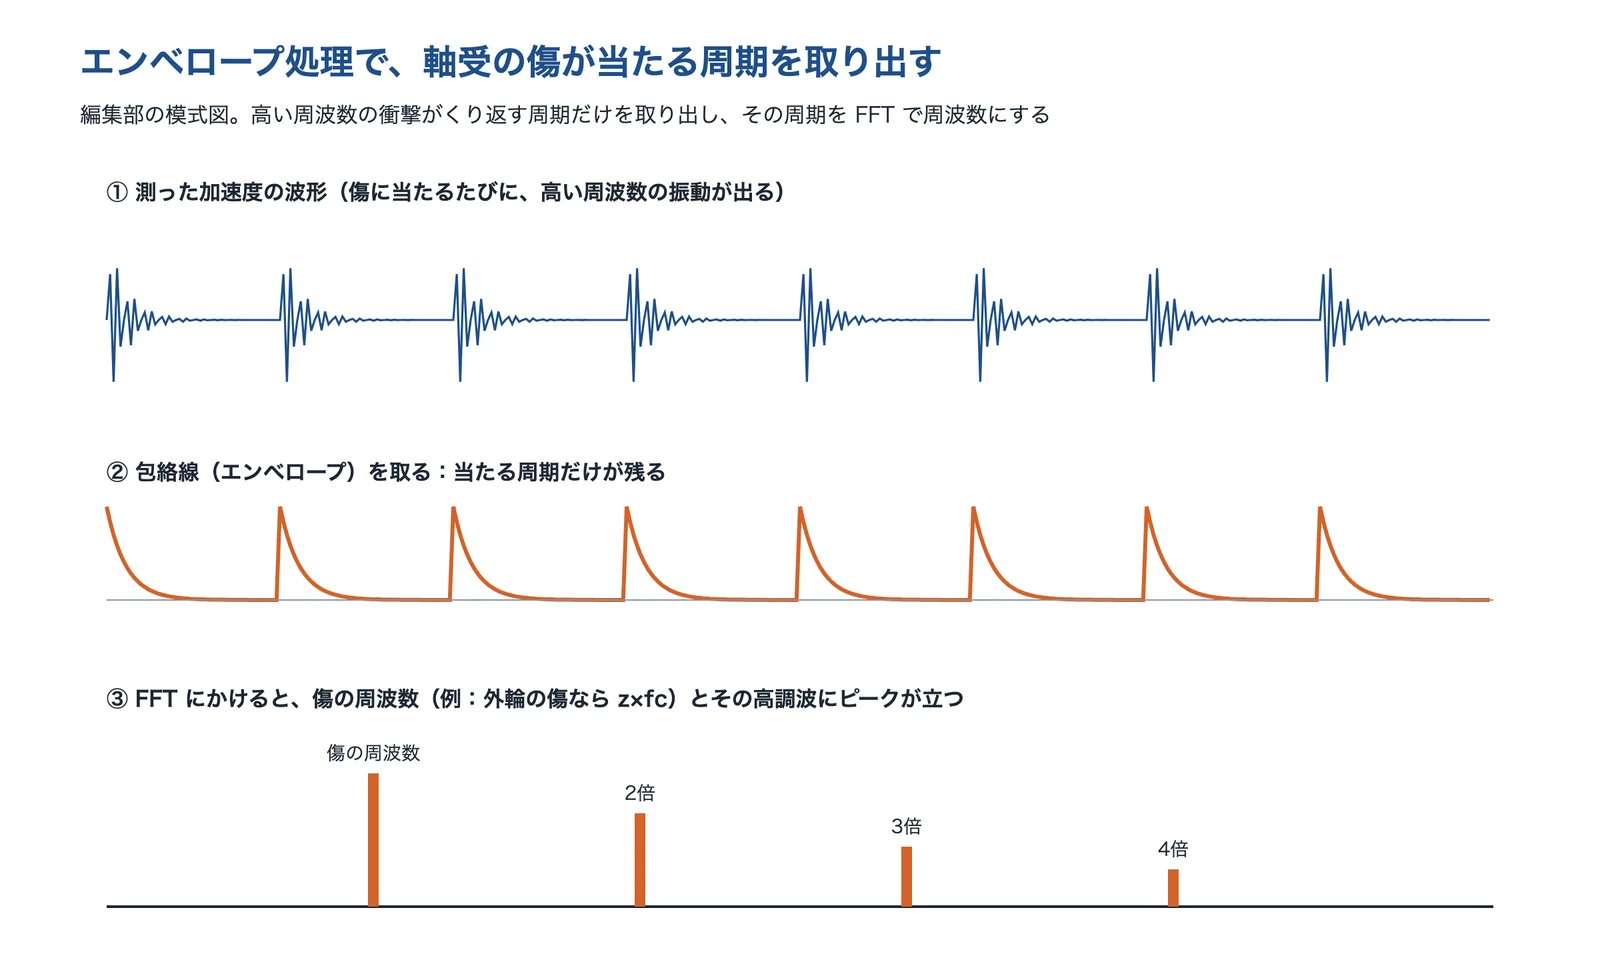
出典:野村工電社「精密振動解析(軸受診断)」・IMV「設備に関する振動の知識【CAT-Ⅲ】7.6」をもとに AI(Claude)で作成
同じ Q&A は、センサーの共振(10kHz)やマグネットでの取り付けの接触共振(7kHz 程度)が測定データに影響することがあるとし、取り付け方の見直しを勧めています。測り方そのものが結果を変えることがあります。
条件を変えて切り分ける(電源・回転数・負荷)
運転の条件を1つずつ変えて、音の変わり方を見ます。電源を切った瞬間に音が消えれば電気が原因の音、惰性で回っている間も続けば回転や部品が原因の音の可能性が高くなります。回転数を変えて音の高さが比例して変われば回転に関係する音、変わらなければ電源周波数や共振などを疑います。ベルトや継手を外してモーターだけを回すと、モーターと機械のどちらから出ているかを分けられます(いずれも編集部の解説。安全のため、作業は停止と施錠の手順を守って行う)。
出典:インバーター ATV600/ATV900 スイッチング周波数の変更は可能ですか?|シュナイダーエレクトリック
固有振動数を測る(ハンマリング試験)
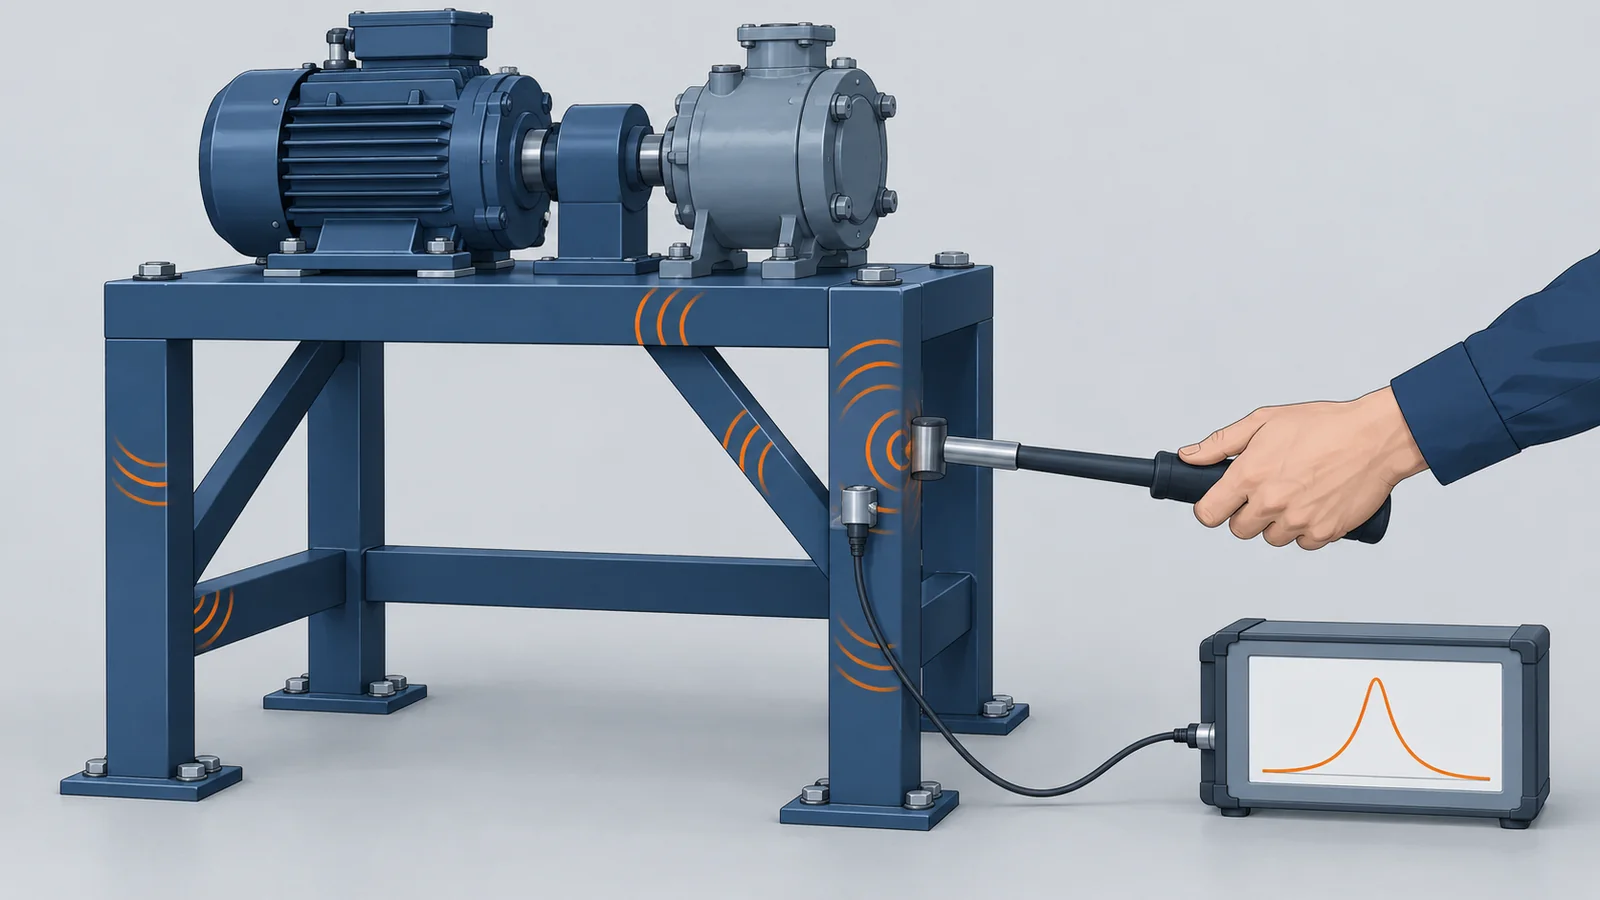
ある回転数だけ大きいときは、固有振動数を測ります。福島県ハイテクプラザの紹介は、ハンマリング試験を、加速度センサーを貼り付けた測定サンプルをハンマーでたたき、生じた振動を解析して固有振動数を導き出す試験としています。測った固有振動数と、大きくなる回転数の周波数が重なれば、共振の可能性が高くなります(編集部の解説)。
分解して損傷を見る
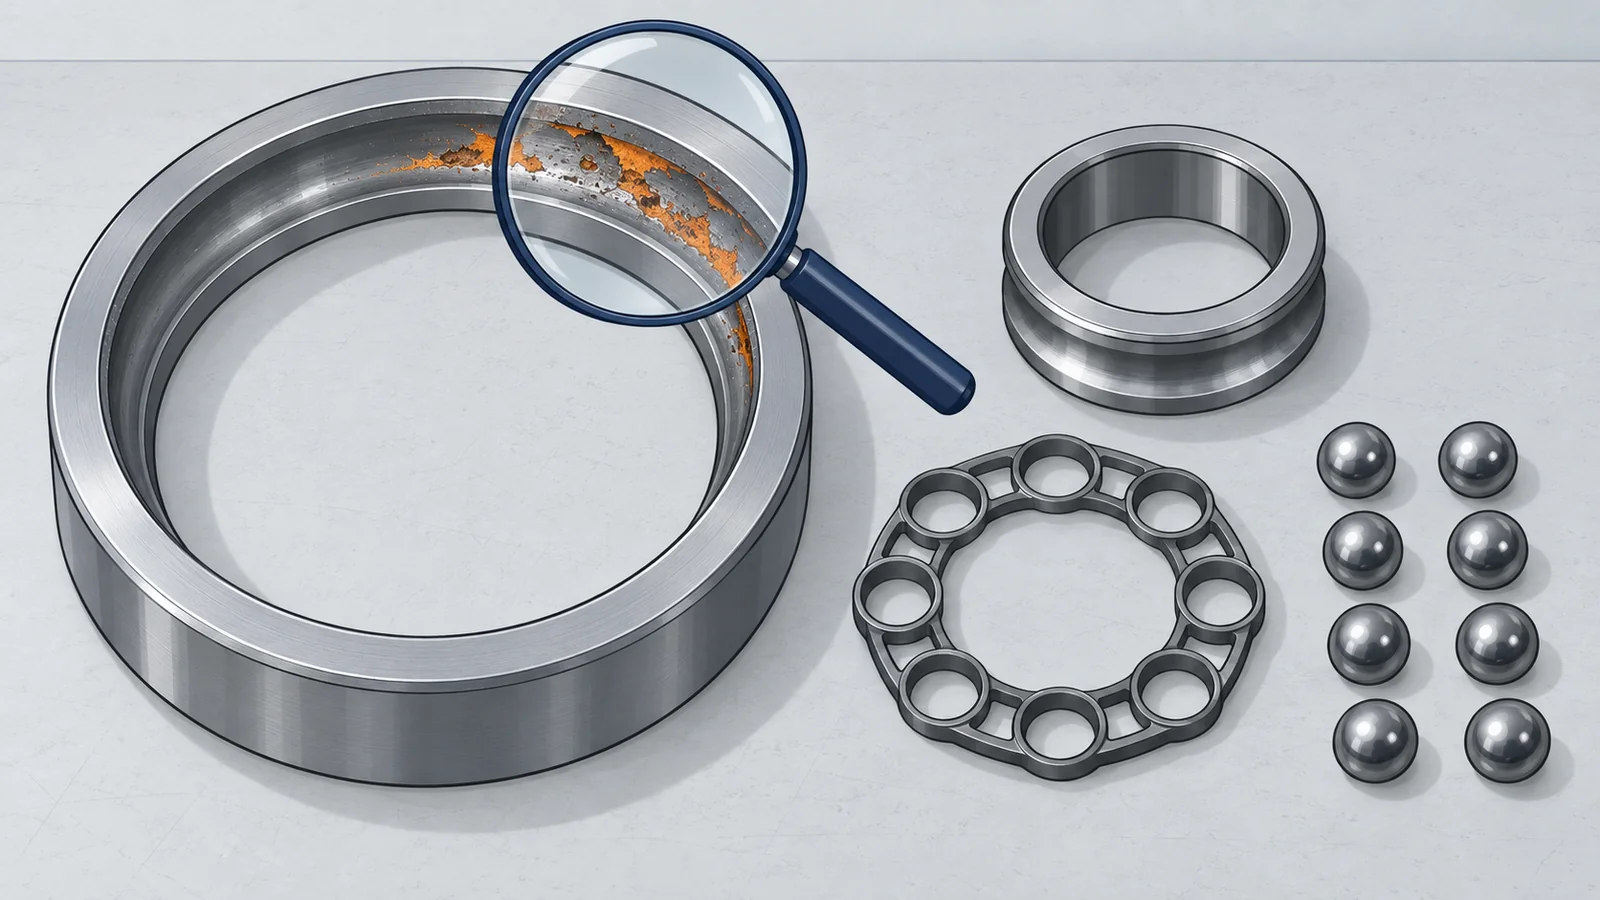
最後は、分解して軸受・歯車・羽根車などの損傷を確かめます。ジェイテクトの資料は、軸受の損傷の種類として、フレーキング・ピッチング、摩耗・フレッチング、割れ・欠け、圧痕・打痕、すり傷・かじり、さび・腐食、なし地・変色、スミアリング、クリープ、電食、焼付き、保持器の損傷の12に分け、それぞれの原因と対策をまとめています。鉄原実業が紹介するギアボックスの事例では、振動の監視で兆候をとらえたあと、開放してモーター軸受の外輪の摩耗を確かめ、はめあいを調整しました。壊れた部品の調べ方は、課題ページ「壊れた原因を知りたい」で紹介しています。
出典:設備安定化に向けた音響診断技術高度化への取り組み(TEXENG REPORT)|日鉄テックスエンジ、振動計の FFT 解析による軸受診断|鉄原実業、事例に基づいた状態監視 信号処理技術のノウハウ(第4回ミーティング、2012年)|日本機械学会 状態監視振動診断技術者コミュニティ、精密振動解析(軸受診断)|野村工電社、振動診断 Q&A「竪型ポンプモータ軸受の管理方法」(第13回ミーティング、2023年)|日本機械学会 状態監視振動診断技術者コミュニティ、ハンマリング振動測定システム|福島県ハイテクプラザ、転がり軸受の損傷とその原因・対策(CAT.NO.B3001)|ジェイテクト、入力軸の軸受の不良を検知した事例|鉄原実業
機械の異音の原因を調べられる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。モーターの整備まで任せたいのか、振動を測って原因を見当づけたいのか、送風機の異音か、音の出どころを見たいのかによって、合う相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 野村工電社 | モーター整備 | 産業用モーター・減速機・ポンプなどのメンテナンス。振動解析・エンベロープ処理での軸受診断と、バランス修正・分解整備まで。 | A 回転に合わせて規則的に鳴る(ゴロゴロ・ゴー) D 連続したうなり・ブーン・ヒューンが鳴る E ある回転数・ある条件でだけ大きく鳴る | |
| 鉄原実業 | 計測機器・診断 | 振動計の FFT で、回転周波数や損傷周波数と照らし合わせ、アンバランス・ミスアライメントや軸受の傷の部位を確かめる。 | A 回転に合わせて規則的に鳴る(ゴロゴロ・ゴー) E ある回転数・ある条件でだけ大きく鳴る | |
| 釜石電機製作所 | モーター整備 | 聴音棒・振動計での点検と、モーター・ポンプの整備。嵌合部の補修や芯出しも行う。 | A 回転に合わせて規則的に鳴る(ゴロゴロ・ゴー) B 高い金属音がする(キーン・キリキリ・キュルキュル) C 不規則にガラガラ・カタカタ鳴る | |
| 朝倉機械製作所 | 送風機メーカー | 送風機(ファン・ブロア)の異音・騒音・振動を測定し、原因を推定して改善策を出す。 | C 不規則にガラガラ・カタカタ鳴る D 連続したうなり・ブーン・ヒューンが鳴る | |
| 日本音響エンジニアリング | 音響・振動の測定 | 音響カメラなどの音源探査で、機械のどこから音が出ているかを見える化し、騒音対策の効果を確かめる。 | C 不規則にガラガラ・カタカタ鳴る D 連続したうなり・ブーン・ヒューンが鳴る | |
| 明西エンジニアリング | モーター修理・保守 | モーター・回転機の修理と保守。巡回点検の一つとして、稼働中のモーター軸受の振動診断を行う。 | A 回転に合わせて規則的に鳴る(ゴロゴロ・ゴー) B 高い金属音がする(キーン・キリキリ・キュルキュル) |
株式会社野村工電社|モーターの振動解析・バランス修正・分解整備
野村工電社とは
野村工電社は、山口県宇部市にある、産業用モーター(電動機)・減速機・ポンプなどのメンテナンスの会社です(1946年創業、1978年設立、社員32名(派遣社員を含む。2026年9月現在))。電動機の修理・整備を中心に、振動解析やバランス修正まで手がけています。
野村工電社の得意技術
| 技術 | 内容 |
|---|---|
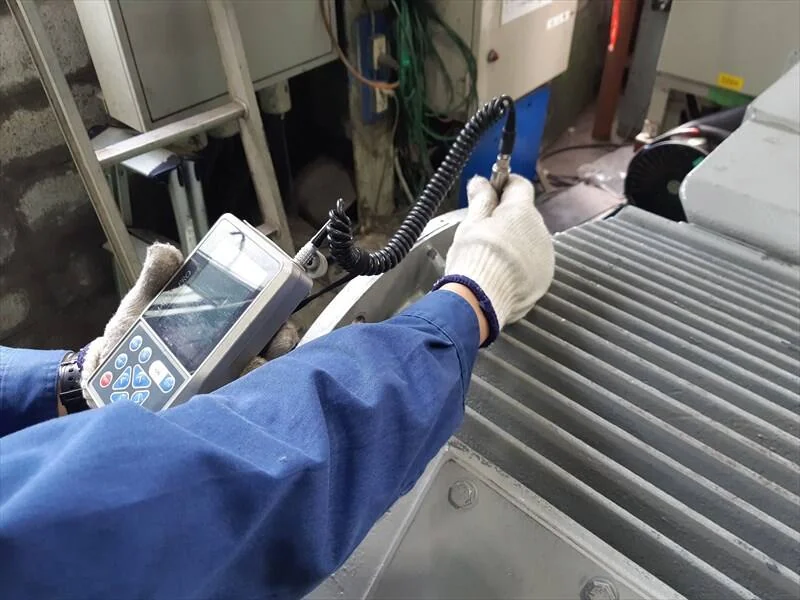
| 精密振動解析(軸受診断) | 軸受を中心に、アンバランス・ミスアライメント(据え付け不良)・軸の曲がりや偏摩耗を、振動を測って診断する。運転中に測るので、設備を止められない場合でも診断できるとしている。エンベロープ処理(同社の表記は「エンベローブ処理」)と FFT で解析する |
| ダイナミックバランス修正 | 回転体のアンバランスによる異常振動・異音を測定・修正する。重量20〜2,000kg(最大3,000kg)、直径最大1,600mm の回転体に対応し、近隣(宇部市・小野田市など)では現地でのフィールドバランス修正も行う |
| モーターのオーバーホール | 分解整備、各部の寸法の測定、ベアリングの交換などを行う |
同社は、非破壊検査という特性上、振動解析で必ずしも正確な結果が得られるわけではないとし、定期的なオーバーホールを勧めています。
野村工電社が解決できる課題
- ベアリングが悪くて異音がするのか、まったく見当がつかない
- 設備を止めずに、軸受やアンバランス・芯ずれを診断したい
- ファンの羽根車やモーターの回転子のアンバランスを修正したい
出典:野村工電社「精密振動解析(軸受診断)」
出典:会社概要|野村工電社、精密振動解析(軸受診断)|野村工電社、ダイナミックバランス修正|野村工電社
鉄原実業株式会社|振動計の FFT で軸受の傷の場所を調べる
鉄原実業とは
鉄原実業は、東京都練馬区にある、回転機械の状態診断用の計測機器・システムの輸入販売とコンサルティング、カップリングなどの輸入販売、ポンプ・減速機の整備の会社です(1964年設立、社員38名(2023年10月現在))。
鉄原実業の得意技術
| 技術 | 内容 |
|---|---|
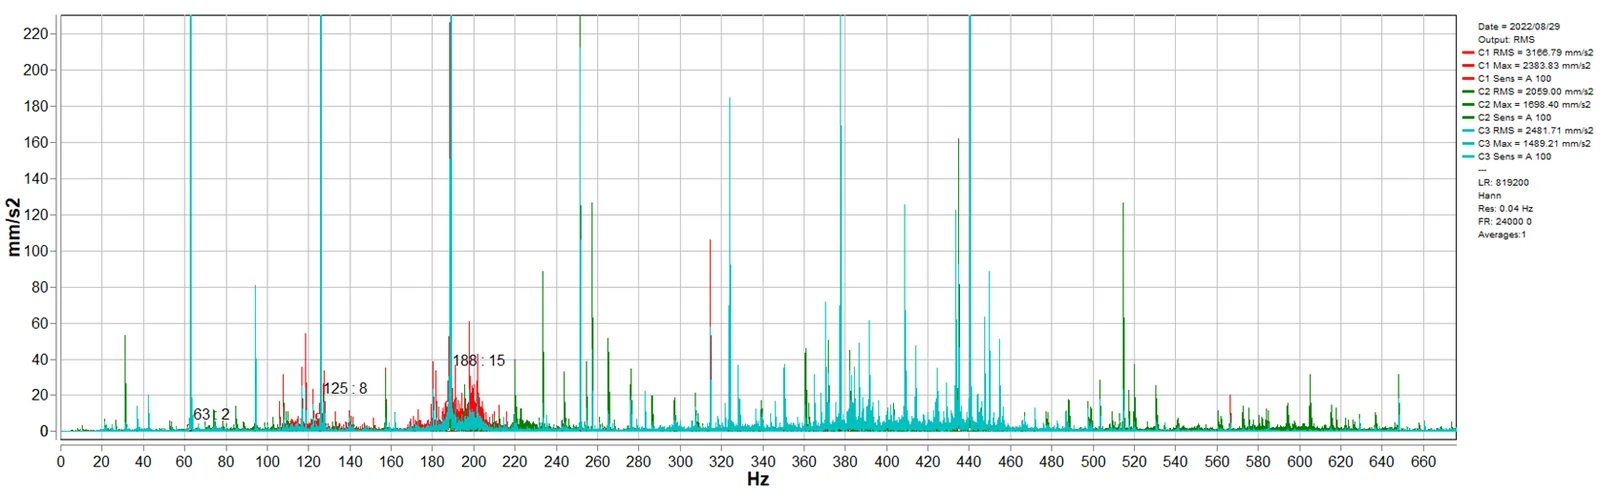
| FFT による軸受診断の解説 | 同社が扱う振動計で取ったデータの例として、回転数3,762 min⁻¹(回転周波数62.7Hz)の設備で、回転周波数とその2次・3次にピークがあり、ミスアライメントや軸のゆるみの可能性を指摘。さらに外輪の損傷周波数257Hz とその2倍の514Hz 付近にもピークがあり、軸受の傷が進んでいる可能性があるとした。内輪(371Hz)と転動体(167Hz)の損傷周波数には卓越が認められなかったとしている |
| バランス不良の切り分け | 新品と旧品の機械(モーターに連結した状態)を比べたデモ計測で、旧品だけ24Hz(回転数1,440 rpm÷60)にピークがあり、軸受ではなくシャフトのバランスに問題があると判明した例を紹介している |
| ギアボックスのオンライン監視 | 2017年7月19日に入力軸のミスアライメントの兆候を検知し、4日後に振幅が大幅に増えたため停止して開放、モーター軸受の外輪の摩耗と、はめあいが最大許容限度だったことを確かめて、はめあいを調整した事例を紹介している |
鉄原実業が解決できる課題
- 振動のスペクトルから、軸受の傷の場所(外輪・内輪・転動体)を見当づけたい
- 異音が軸受か、アンバランスか、芯ずれかを切り分けたい
- 大きなギアボックスを止めずに監視したい
出典:鉄原実業「振動計の FFT 解析による軸受診断」
出典:会社概要|鉄原実業、振動計の FFT 解析による軸受診断|鉄原実業、ミスアライメントの事例|鉄原実業、入力軸の軸受の不良を検知した事例|鉄原実業
株式会社釜石電機製作所|聴音棒・振動計での点検と、モーターの整備
釜石電機製作所とは
釜石電機製作所は、岩手県釜石市にある、モーター・ポンプなどのメンテナンスの会社です(1949年創業)。登記上の本社は第一工場(釜石市甲子町)で、溶射加工・コイル製作・電気工事も手がけています。
釜石電機製作所の得意技術
| 技術 | 内容 |
|---|---|
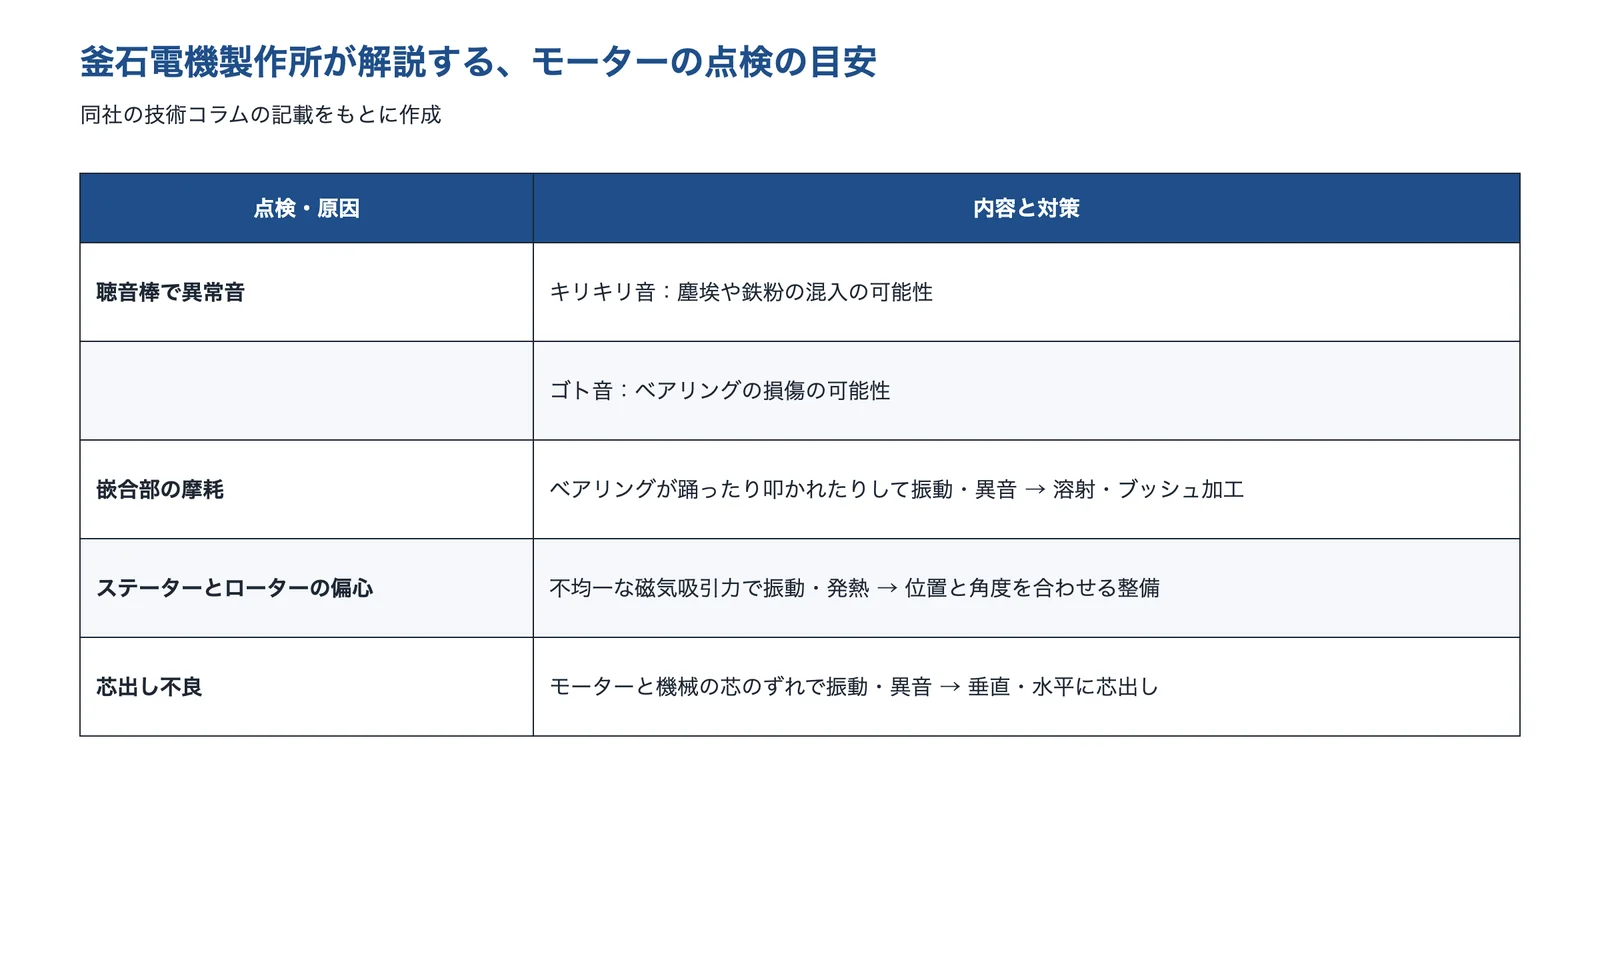
| モーターの点検 | 聴音棒で異常音を定期的に確かめ、キリキリ音は塵埃や鉄粉の混入、ゴト音はベアリングの損傷を示している可能性があるとしている。振動計で回転数に応じた基準値と比べる |
| 振動・異音の原因と対策 | 嵌合部の摩耗でベアリングが踊ったり叩かれたりする振動・異音には溶射やブッシュ加工、ステーターとローターの偏心には位置と角度を合わせる整備、芯出し不良には垂直・水平方向の芯出しで対策するとしている |
釜石電機製作所が解決できる課題
- モーターの異音・振動の原因を調べ、整備まで任せたい
- 軸やハウジングの嵌合部がすり減って、ベアリングがガタついている
- モーターと機械の芯出しをやり直したい
出典:釜石電機製作所「産業用モーター点検・メンテナンス方法」・同「モーター故障の原因と対策」をもとに AI(Claude)で作成
出典:会社概要|釜石電機製作所、産業用モーター点検・メンテナンス方法|釜石電機製作所、モーター故障の原因と対策|釜石電機製作所
株式会社朝倉機械製作所|送風機の異音・騒音・振動の測定と原因推定
朝倉機械製作所とは
朝倉機械製作所は、東京都小金井市に本社(技術研究所)がある送風機の専業メーカーです(創業1920年、工場はさいたま市岩槻区)。送風機の開発・設計・製造からメンテナンスまでを行い、「ファン・ブロア・送風機.com」で技術情報を公開しています。
朝倉機械製作所の得意技術
| 技術 | 内容 |
|---|---|
| 異音・騒音測定サービス | 簡易騒音計で周辺の騒音レベルを測り、触診で異常箇所を特定し、騒音の周波数から異音の原因を推定して、対策を盛り込んだ報告書を出す。関東圏を中心に対応する |
| 振動測定サービス | 触診による異常箇所の特定と、振動の周波数からの原因の推定を行い、改善提案書つきの診断報告書を出す |
| 異音の原因の解説 | 送風機の異音は軸受部・羽根車・ケーシング・潤滑油で起き、軸受部のベアリング異常が最も多い症例としている。羽根車がケーシングに接触している場合は、オーバーホールしてバランス調整とケーシングとの隙間の調整を行う |
朝倉機械製作所が解決できる課題
- 送風機(ファン・ブロア)から異音・騒音が出ている
- 送風機の振動の原因を推定して、改善策を出してほしい
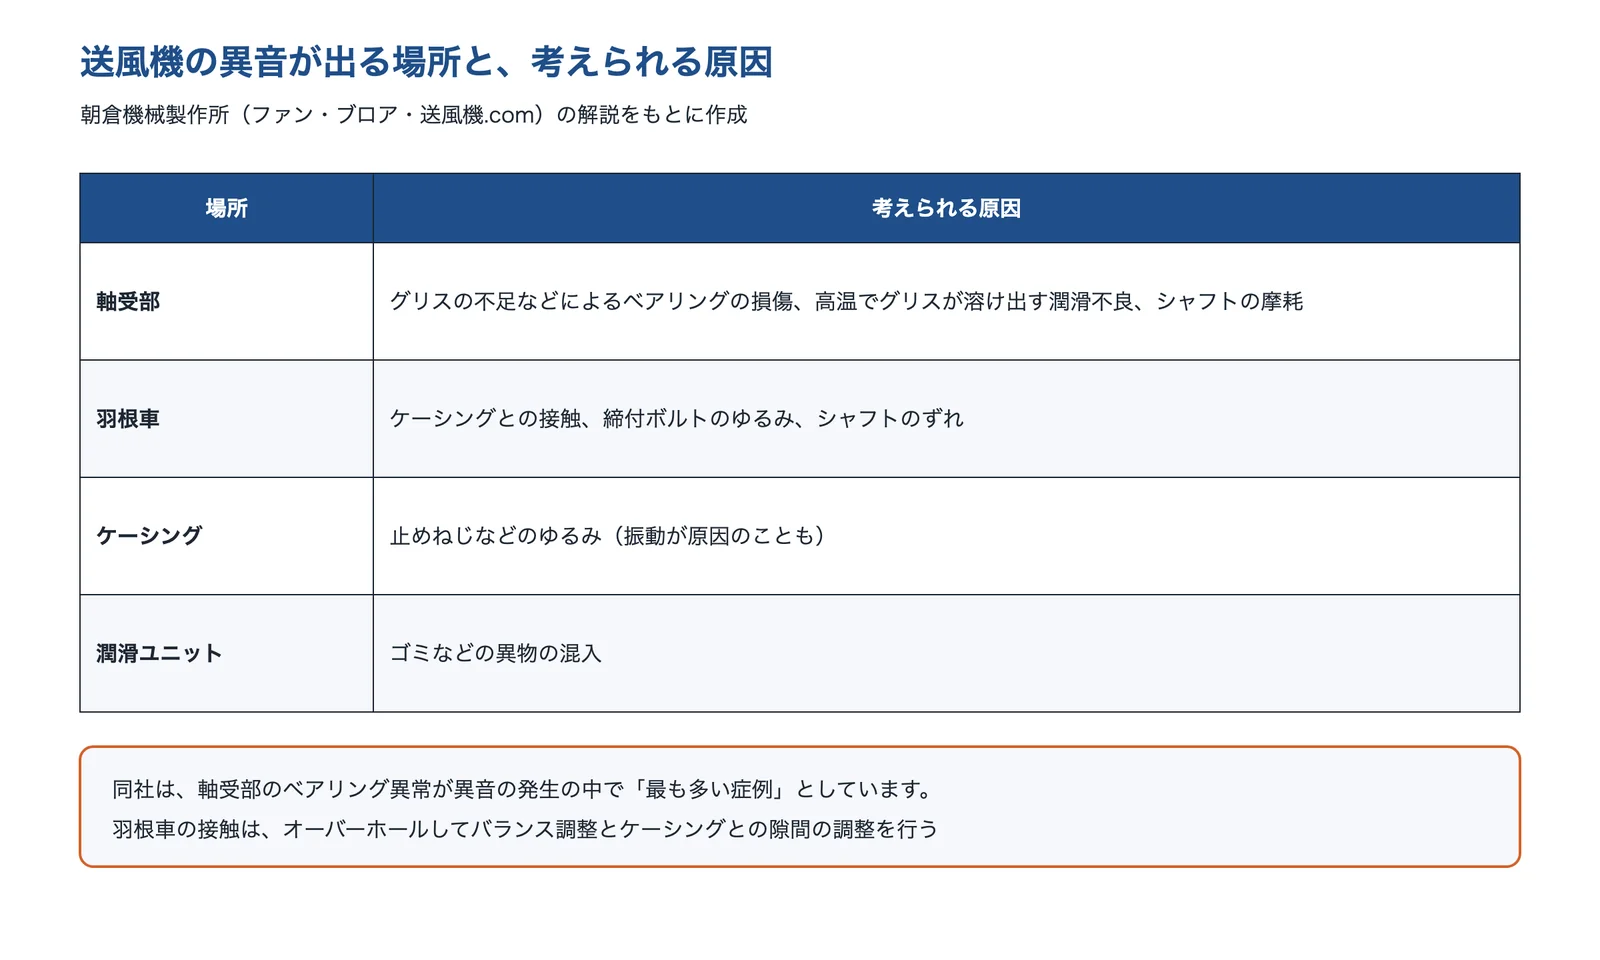
出典:ファン・ブロア・送風機.com「異音(軸受部・羽根車・ケーシング・潤滑油)」をもとに AI(Claude)で作成
出典:会社情報|朝倉機械製作所、異音・騒音測定サービス|ファン・ブロア・送風機.com、異音(軸受部・羽根車・ケーシング・潤滑油)|ファン・ブロア・送風機.com、振動測定サービス|ファン・ブロア・送風機.com
日本音響エンジニアリング株式会社|音響カメラで音の発生源を見える化
日本音響エンジニアリングとは
日本音響エンジニアリングは、東京都墨田区にある、音響・振動の設計・測定・コンサルティングの会社です(1972年設立、従業員111名、ヒビノの100%子会社)。音源探査などの音響計測システムの製造・販売や、音・振動の調査・測定、騒音・振動対策も行っています。
日本音響エンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 音響カメラ SoundGraphy | 直径100mm の球のセンサーにマイクロホン16個とカメラ1個を内蔵し、各マイクの音圧差と位相差から方向ごとの音の大きさを求めて、カラーマップをカメラの映像に重ねる。分析周波数は100〜8,000Hz。用途に「気になる音の発生源調査」「工場内の騒音源調査」「音の対策効果の確認」を挙げている |
| 騒音計との併用 | 音響カメラは騒音レベル(絶対音圧レベル)を測れないので、騒音計と併用すると騒音調査や対策を効率よく進められるとしている |
同社のサイトの利用条件(許諾なしの複製などを禁止)に配慮し、図は編集部が作成しました。
日本音響エンジニアリングが解決できる課題
- 機械のどこから音が出ているのか、場所を絞り込みたい
- 工場の中の騒音源を調べて、対策の効果を確かめたい
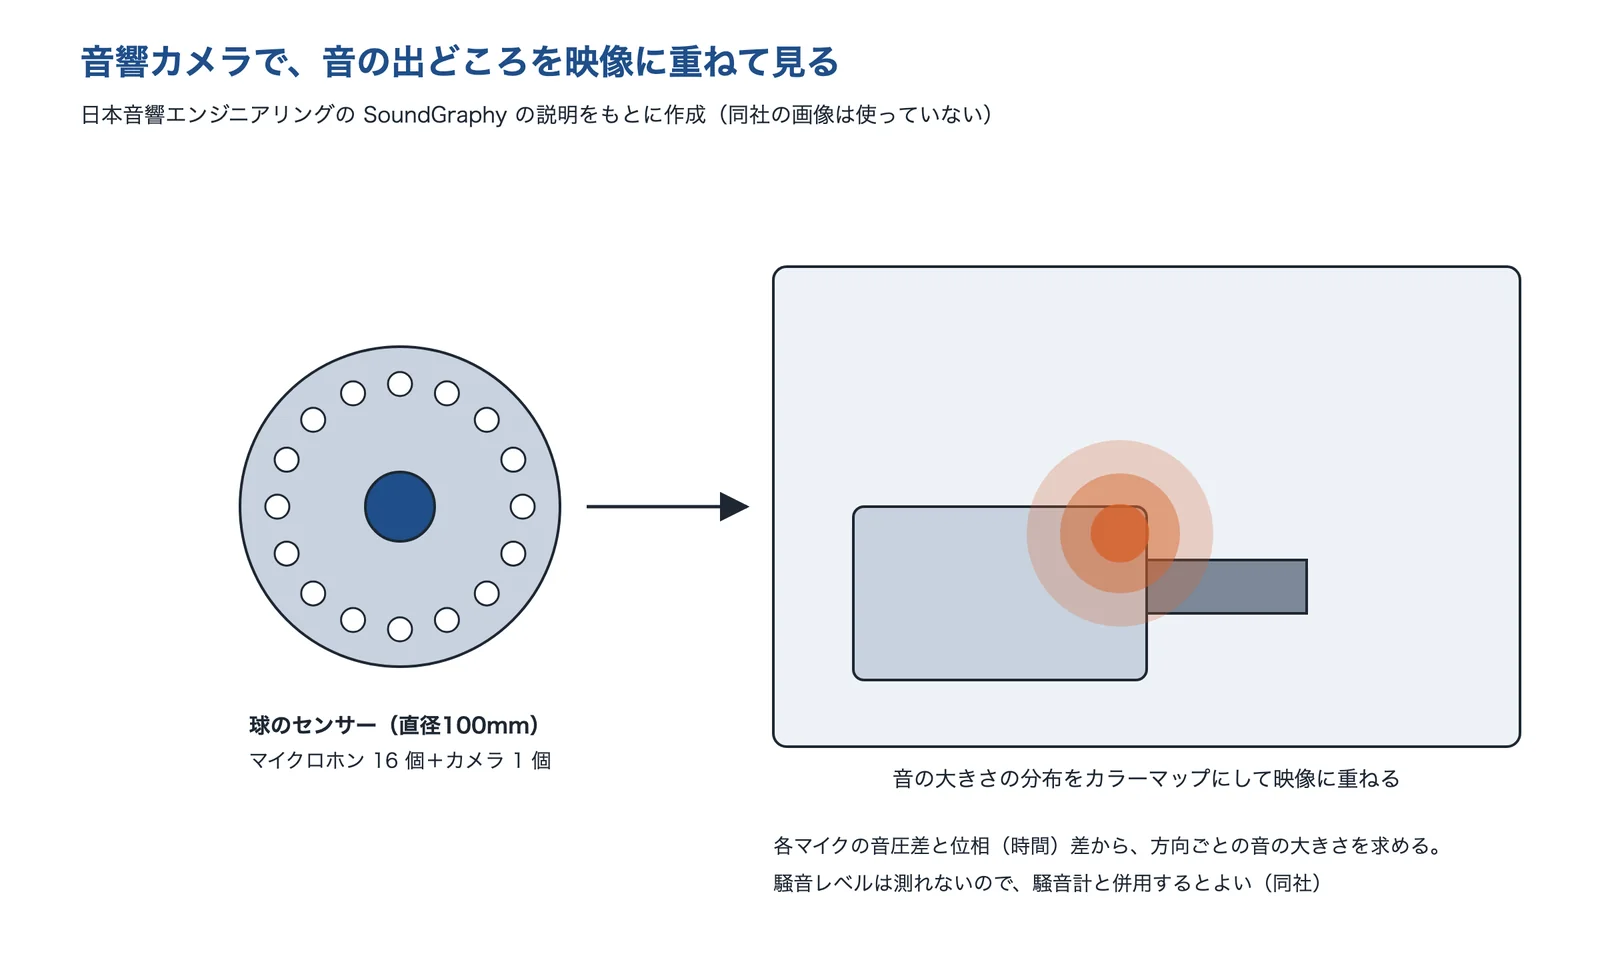
出典:日本音響エンジニアリング「手のひらサイズの音響カメラ SoundGraphy」をもとに AI(Claude)で作成
出典:会社概要|日本音響エンジニアリング、手のひらサイズの音響カメラ SoundGraphy|日本音響エンジニアリング
株式会社明西エンジニアリング|稼働中のモーター軸受の振動診断
明西エンジニアリングとは
明西エンジニアリングは、大阪府東大阪市に本社がある、モーター・回転機の修理と保守の会社です。設備の巡回点検の一つとして、軸受の診断を行っています。
明西エンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 軸受診断 | デジタル式の軸受診断器で、設備を動かしたまま短時間で振動を測り、分析する。軸受の損傷の主な原因として疲労(機械的・電気的)・潤滑不良・異物の混入を挙げ、異常の信号は人の聴覚では発見しづらい音(振動)として現れるとしている |
| 振動の基礎の解説 | 回転数 3,000 min⁻¹ のモーターで、回転周波数50Hz と100Hz の成分が1回転に1回・2回の振動を表すことを示し、振動の向き(水平・垂直・軸方向)と原因の目安を解説している |
明西エンジニアリングが解決できる課題
- 軸受の傷を、壊れる前に見つけたい(自社に診断の人手や機器がない)
- 振動の測り方と、結果の読み方の基本を知りたい
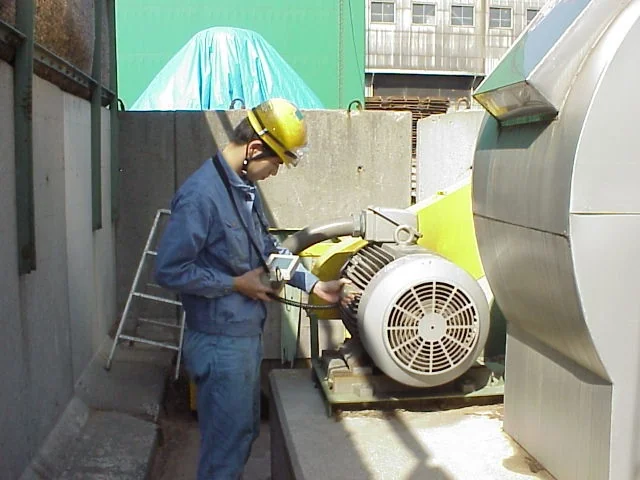
出典:明西エンジニアリング「軸受診断」
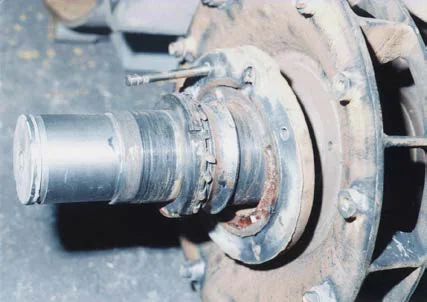
出典:明西エンジニアリング「軸受診断」
出典:会社概要|明西エンジニアリング、軸受診断|明西エンジニアリング
調べる前に確かめる条件
診断や修理を頼む前に、次のことを整理しておくと、原因を絞りやすくなります(編集部の目安)。
- いつから鳴っているか、だんだん大きくなっているか(急に変わったか)
- どの回転数・どの負荷で鳴るか、起動・停止のときだけか、ある回転数だけか
- 音の種類(ゴロゴロ・キーン・ガラガラ・ブーン)と、鳴っていそうな場所
- 電源を切って惰性で回っている間も鳴るか(安全を確かめたうえで)
- 機械の仕様:回転数、モーターの電源周波数とインバーターの有無、軸受の型番、歯車の歯数、羽根の枚数
- 最近の作業:軸受の交換、給油・給脂、分解・組立、芯出し、据え付け場所の変更
- これまでの振動の測定値があるか(同じ場所・同じ条件で比べられるか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








