
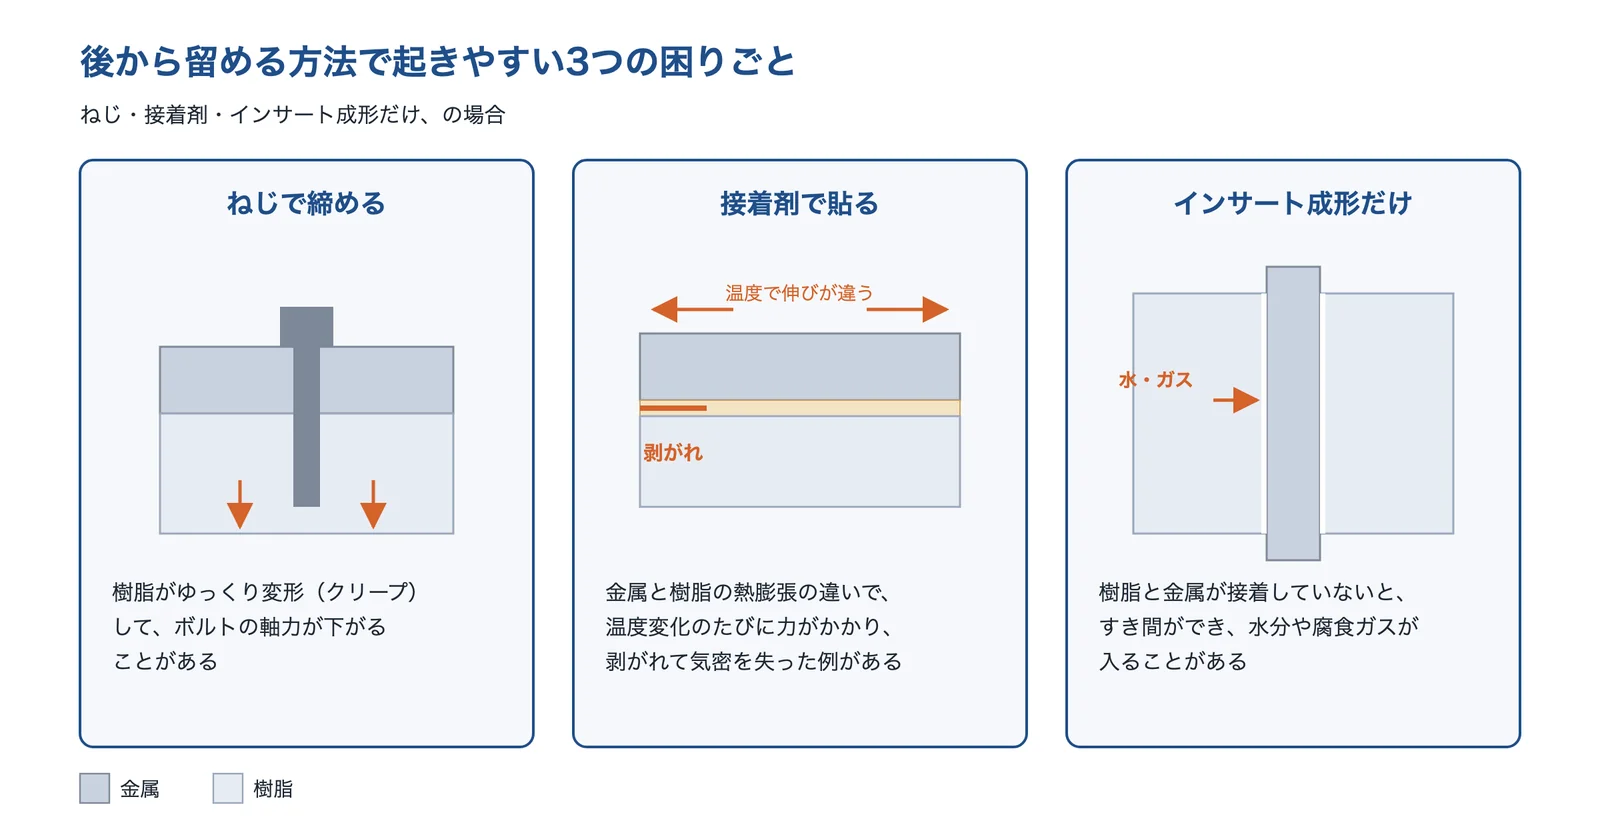
金属の部品に樹脂の部品を付けるとき、ふつうはねじ・インサートナット・接着剤で後から留めます。ところが、ねじは樹脂がゆるんで軸力が下がる、接着剤は温度の変化で剥がれる、インサート成形しただけでは金属と樹脂のあいだにすき間ができて水やガスが入る、といった困りごとが起きることがあります。軽くするために金属と樹脂を組み合わせる部品(マルチマテリアル)が増え、つなぎ方の選び方が大事になっています。
この記事では、今の方法(ねじ・接着剤で後から留める)の課題を確かめ、置き換え先の5つの候補(インサートナット・かしめ、表面処理と組み合わせた接着剤、凹凸を作る射出接合、接合膜を作るインサート成形、レーザーによる接合)を比べます。漏れ・強さ・温度・費用・分解のしやすさの目的ごとの選び方と、温度による伸びの違いの計算例、置き換えるときの注意を紹介します。
今の方法(ねじ・接着剤・インサート成形)の課題
ねじ:樹脂がクリープして、軸力が下がる
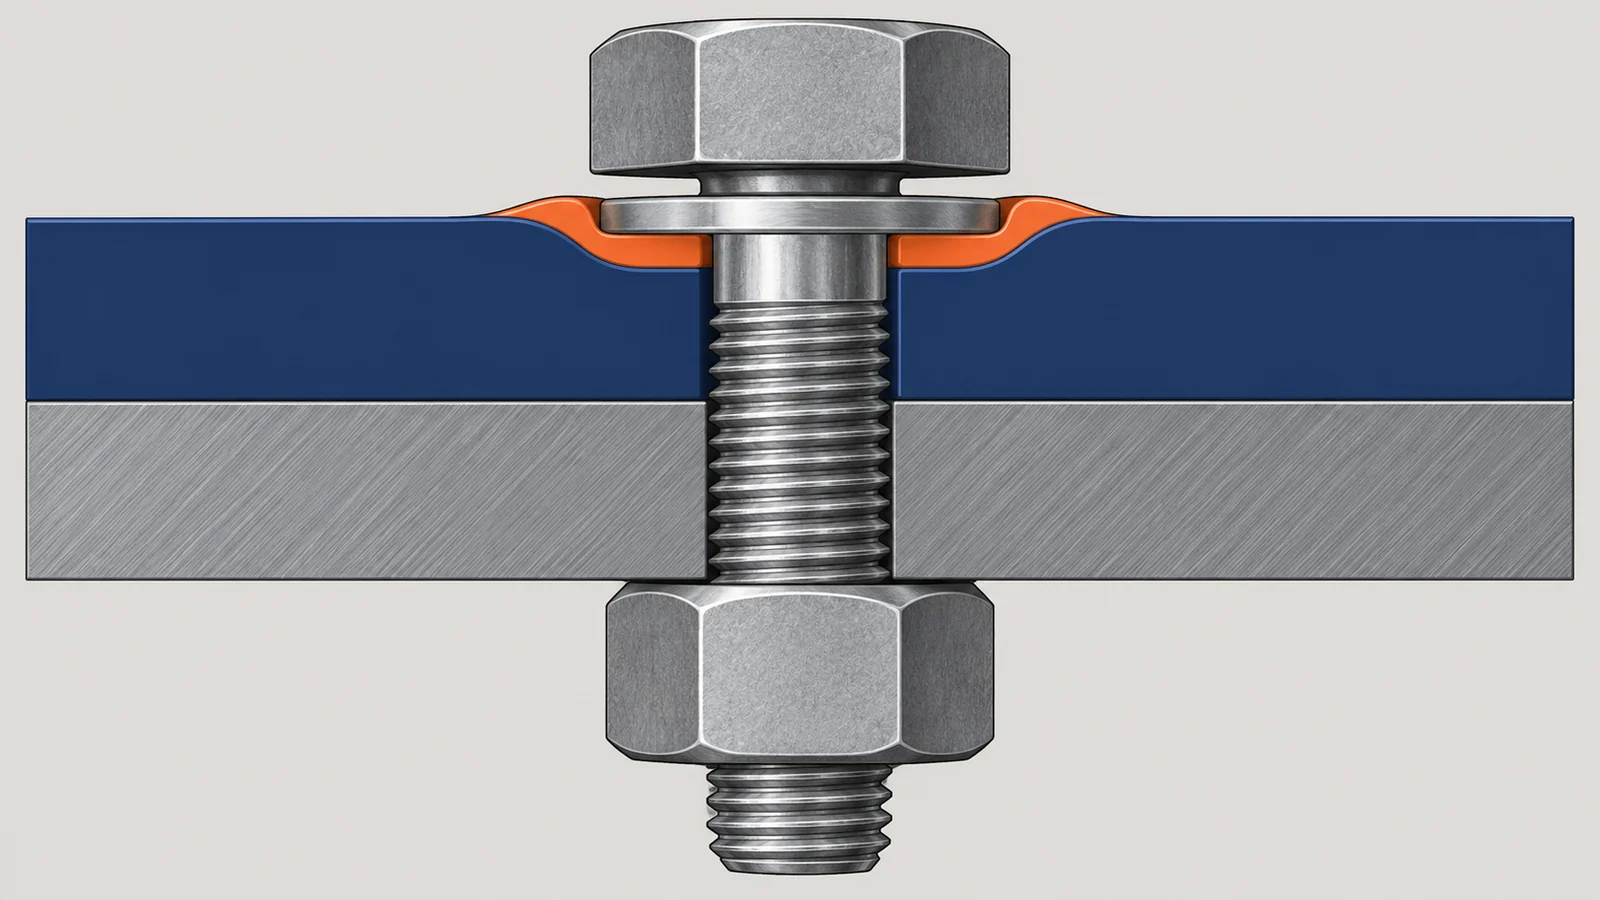
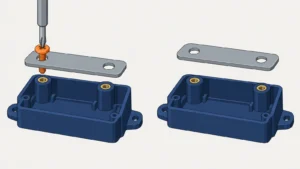
樹脂の部品をボルトで締めると、樹脂がゆっくり変形するクリープによってボルトの軸力が下がることがあります。JFEテクノリサーチは、ボルトにひずみゲージを付けたボルトゲージで、軸力が時間とともにどう変わるかを評価する試験を案内しています(-40〜80℃・〜95%RH の環境に対応。評価例は樹脂と普通鋼の締結体の比較で、M8、締付トルク12N·m、60℃・50%RH)。樹脂に強い留め場所が要るときは、金属のインサートナットを樹脂に圧入します(編集部の解説)。
出典:JFEテクノリサーチ「樹脂締結体の軸力評価」・JST の成果報告(東亜電化・岩手大学)をもとに AI(Claude)で作成
接着剤:温度が変わると、剥がれることがある
JST の成果報告(東亜電化・岩手大学)は、コネクタの樹脂と金属端子のすき間を埋めるためにエポキシなどの接着剤を詰めていたが、金属と樹脂の熱膨張の違いから、激しい温度変化によって接着剤が剥がれて十分に気密を保てなかったと述べています。また、静岡県工業技術研究所の試験では、ポリアセタール(POM)など、接着しにくい樹脂があることが示されています。
インサート成形だけでは、すき間ができる
金属の端子を金型に入れて樹脂を流し込むインサート成形は、それだけでは樹脂と金属が接着していないので、すき間ができ、そこから水分や腐食ガスが入って、ショートや腐食につながる可能性があるとされます(JST の成果報告)。東亜電化も、通常のインサート成形では接合面に接合機構がないため、接着剤を使ったり、機械加工で樹脂の引っ掛かりを作ったりする必要があったと説明しています。
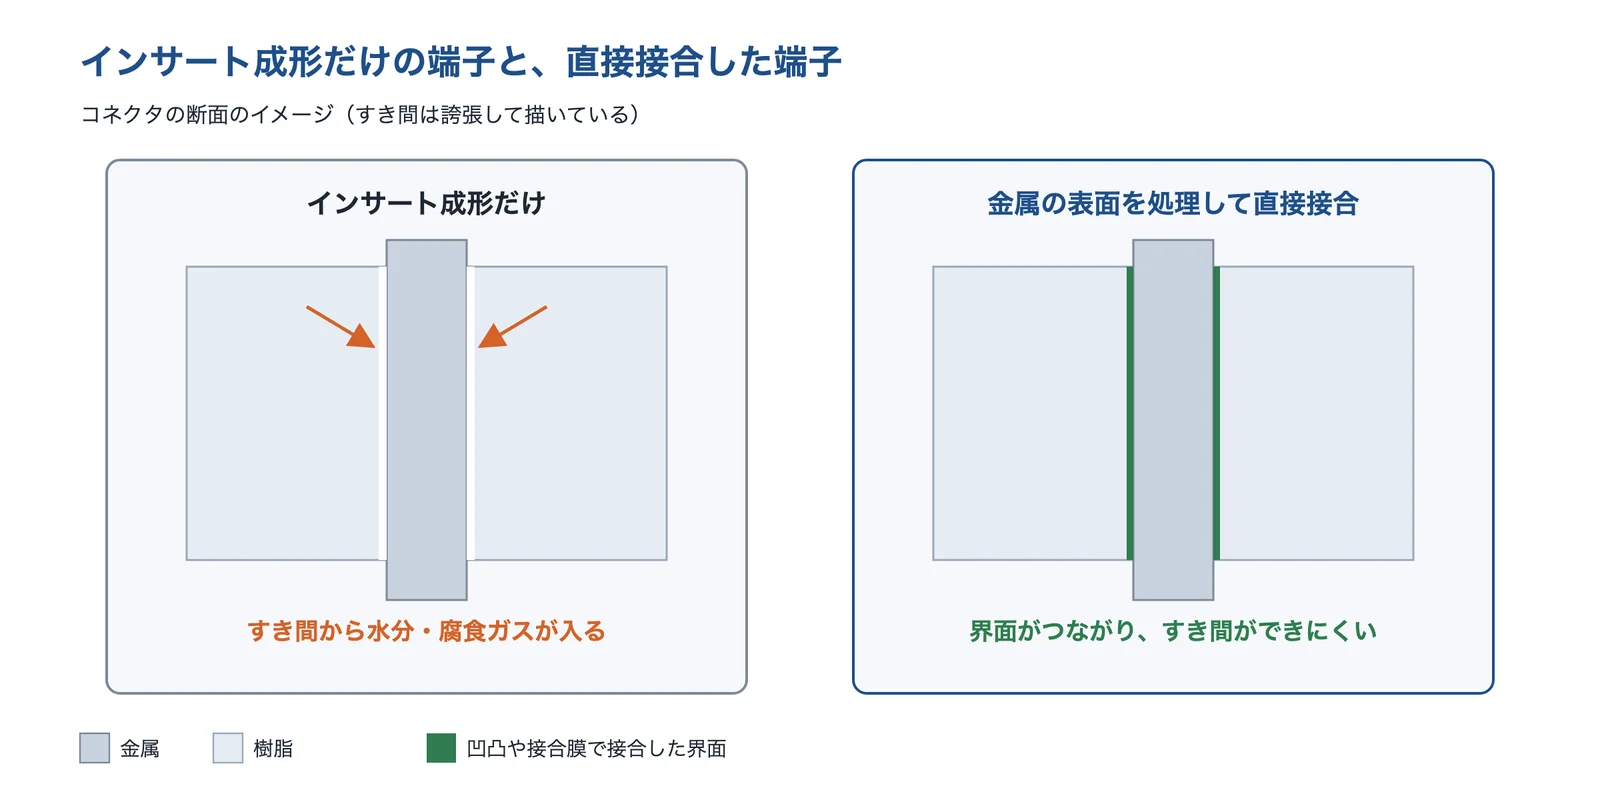
出典:JST の成果報告・東亜電化「TRI System」をもとに AI(Claude)で作成
出典:樹脂締結体の軸力評価(2019年)|JFEテクノリサーチ、SFTT 化合物を用いた直接成形接着による高気密性コネクタ|JST(東亜電化・岩手大学)、異種材料接合のための新型プラズマ照射装置の開発(第7報)(2020年)|静岡県工業技術研究所、TRI System|東亜電化
置き換え先の候補
置き換え先は、ねじ・かしめで「留める」方法、接着剤で「貼る」方法、金属の表面を処理して樹脂と直接「一体にする」方法に分かれます。直接接合は、金属の表面の細かい凹凸に樹脂が入り込んで固まるアンカー効果と、界面の化学的な結びつきで接合すると説明されます(大阪公立大学の研究を紹介した TECH+ の記事)。自動車の軽量化で金属部品を樹脂などに置き換えるマルチマテリアル化が進み、接着剤を使わない直接接合が注目されているとされます(同)。
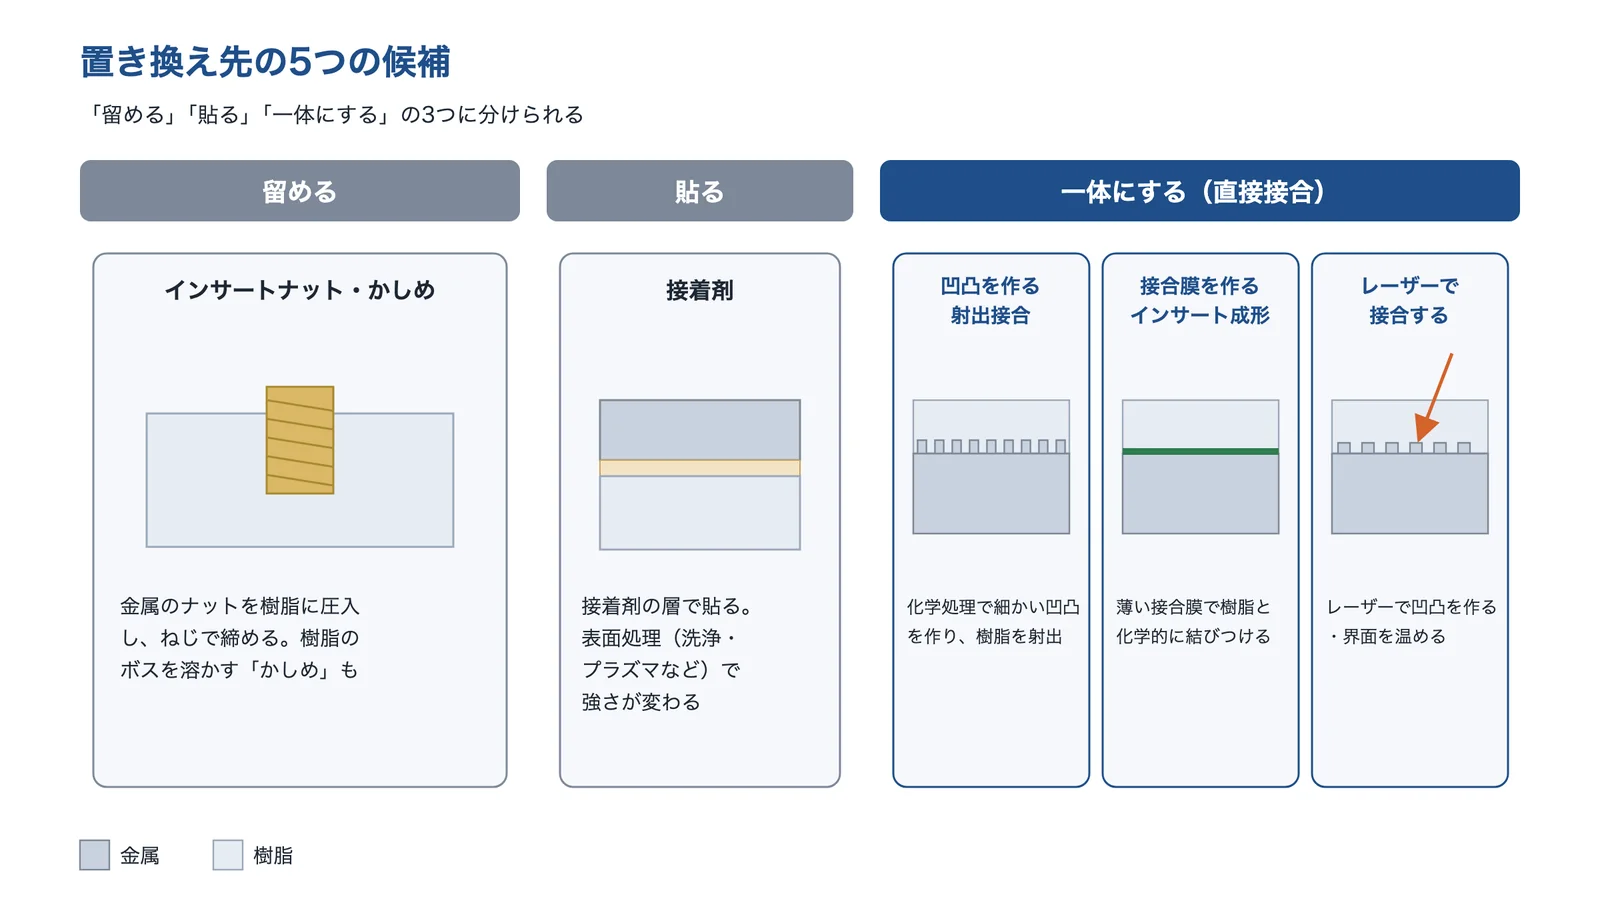
出典:この記事の内容をもとに AI(Claude)で作成
インサートナット・かしめ:留め方を見直す
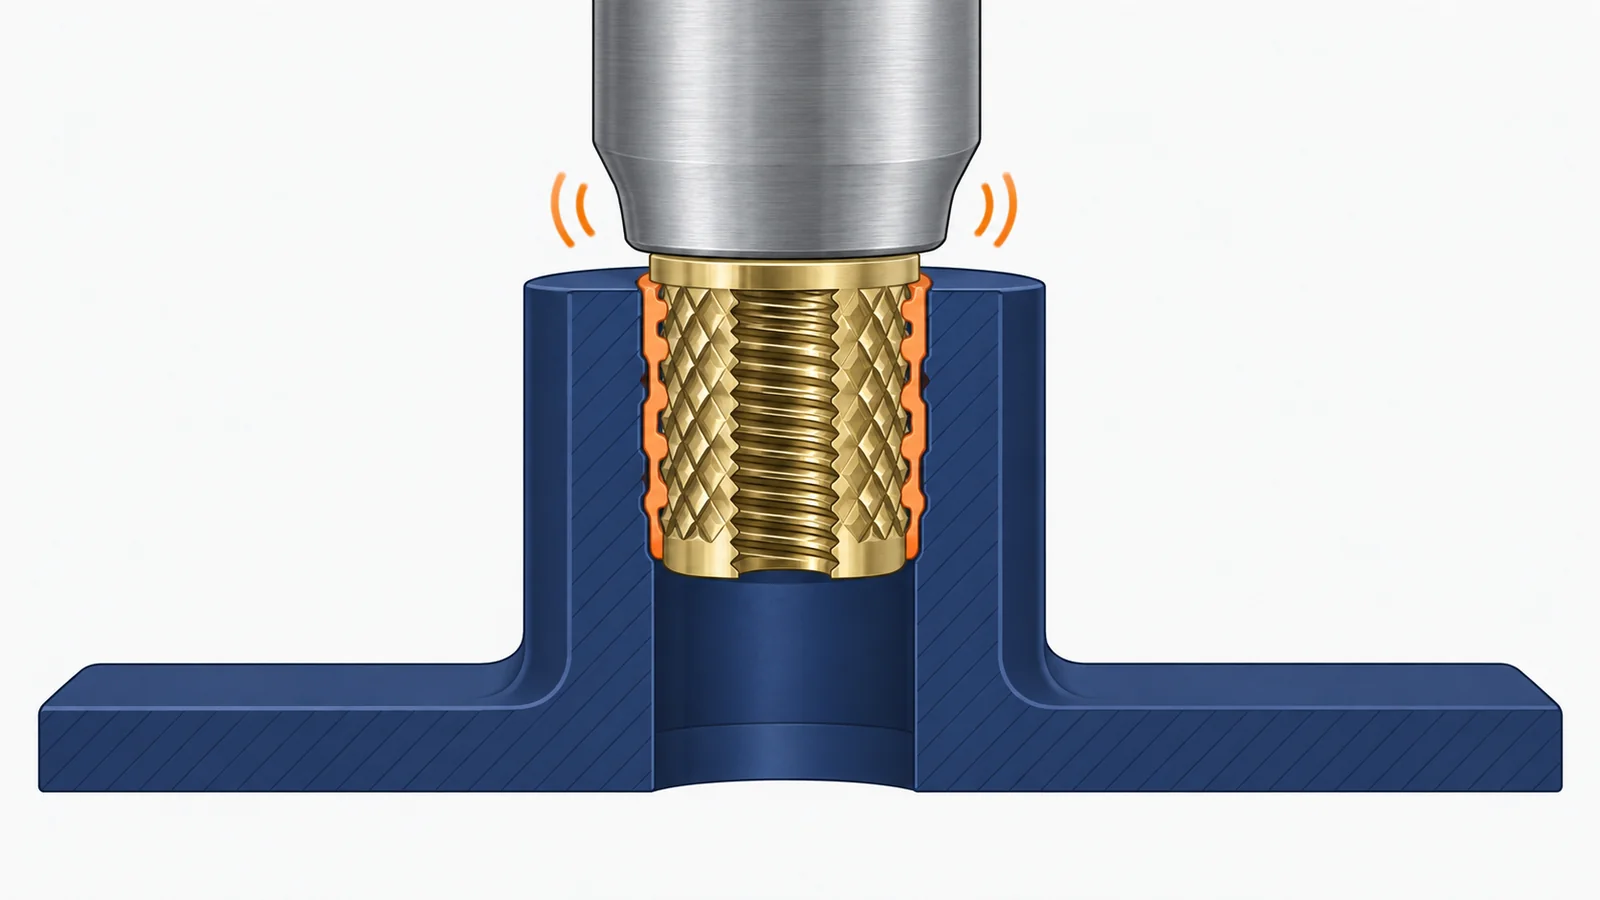
インサートナットは、樹脂の成形品に圧入し、ねじで締結するための金属の部品です。マイクロファスナーは、取り付けのしかたを成形後の熱圧入・成形後の冷間圧入・成形時のインサートの3つに分け、樹脂の種類(熱可塑性・熱硬化性・ポリカーボネートなど)に合わせてナットの形を選ぶとしています。精電舎電子工業は、金属ナットに超音波振動を与えて樹脂の穴に圧入する方法は、熱による変形が少なく加工時間が短いと説明しています。ねじを使わない方法として、樹脂のボスを溶かして頭を作り直す「かしめ」(リベッティング)で、金属の板を樹脂に留めることもできます(同)。
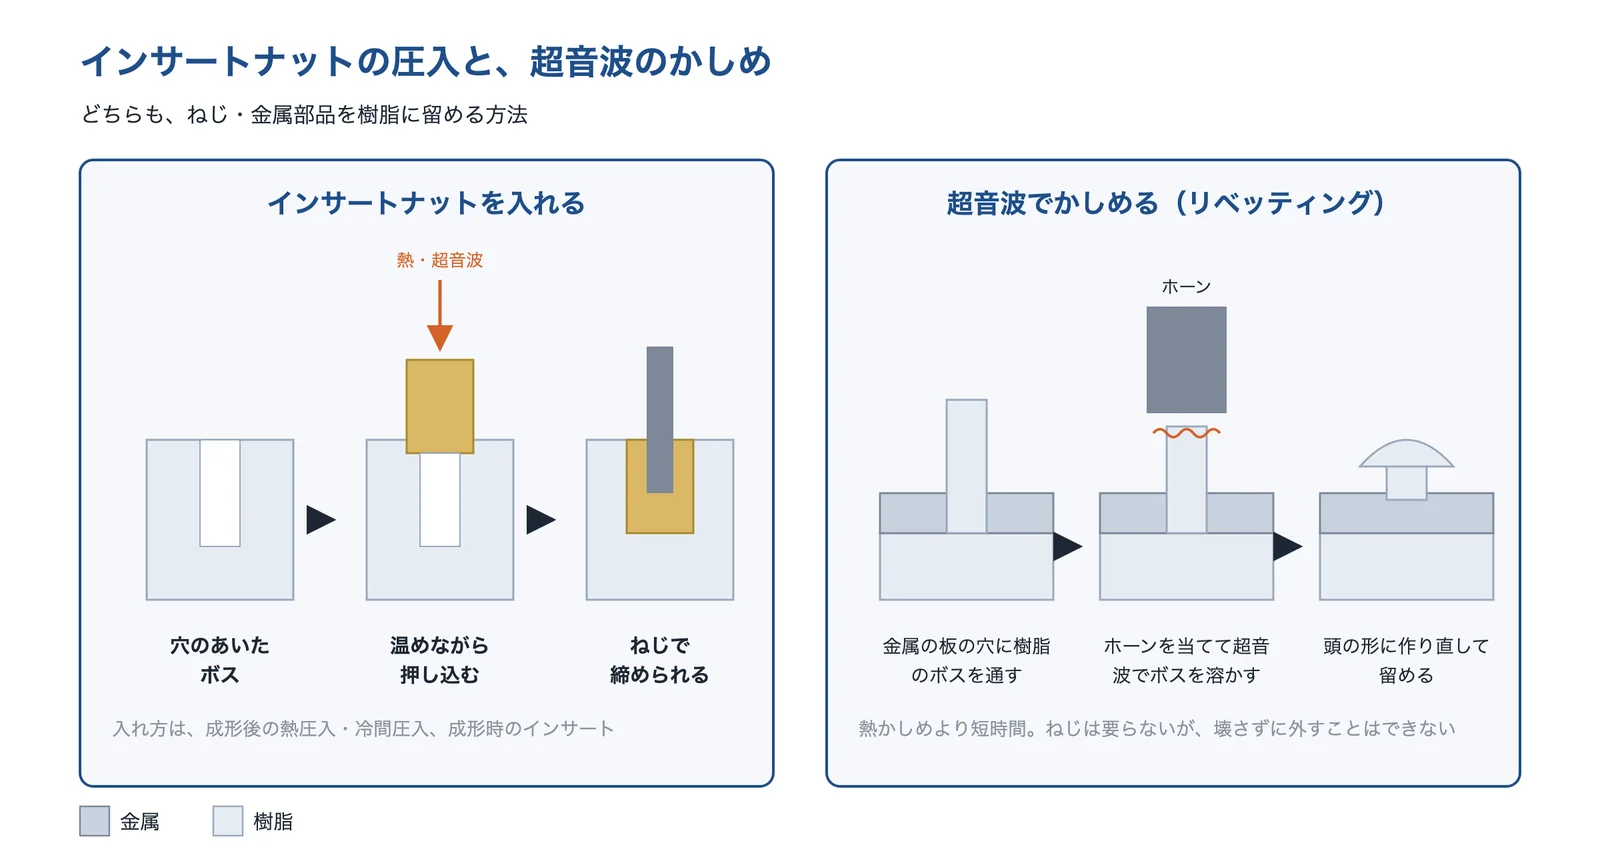
出典:マイクロファスナー「プラスチック用インサートナット」・精電舎電子工業「超音波溶着機の基本構成と溶着のポイント」をもとに AI(Claude)で作成
接着剤:表面処理と組み合わせる
接着剤は、形の自由度が高い一方、接着の前の表面の状態で強さが変わります。静岡県工業技術研究所は、空気のプラズマ(40Pa)を照射してから接着する試験で、引張せん断接着強さが上がり、金属(SUS304・A5052)は120秒の照射で最も高い強度が得られ、樹脂は60〜120秒の照射で十分な効果が得られると考察しています。ただし照射しすぎると下がる樹脂もあり、エポキシ系接着剤の PP は180秒の照射で未照射と同じくらいの強さに戻りました。接着しにくい POM の強さは、最大でも3.12MPa でした。
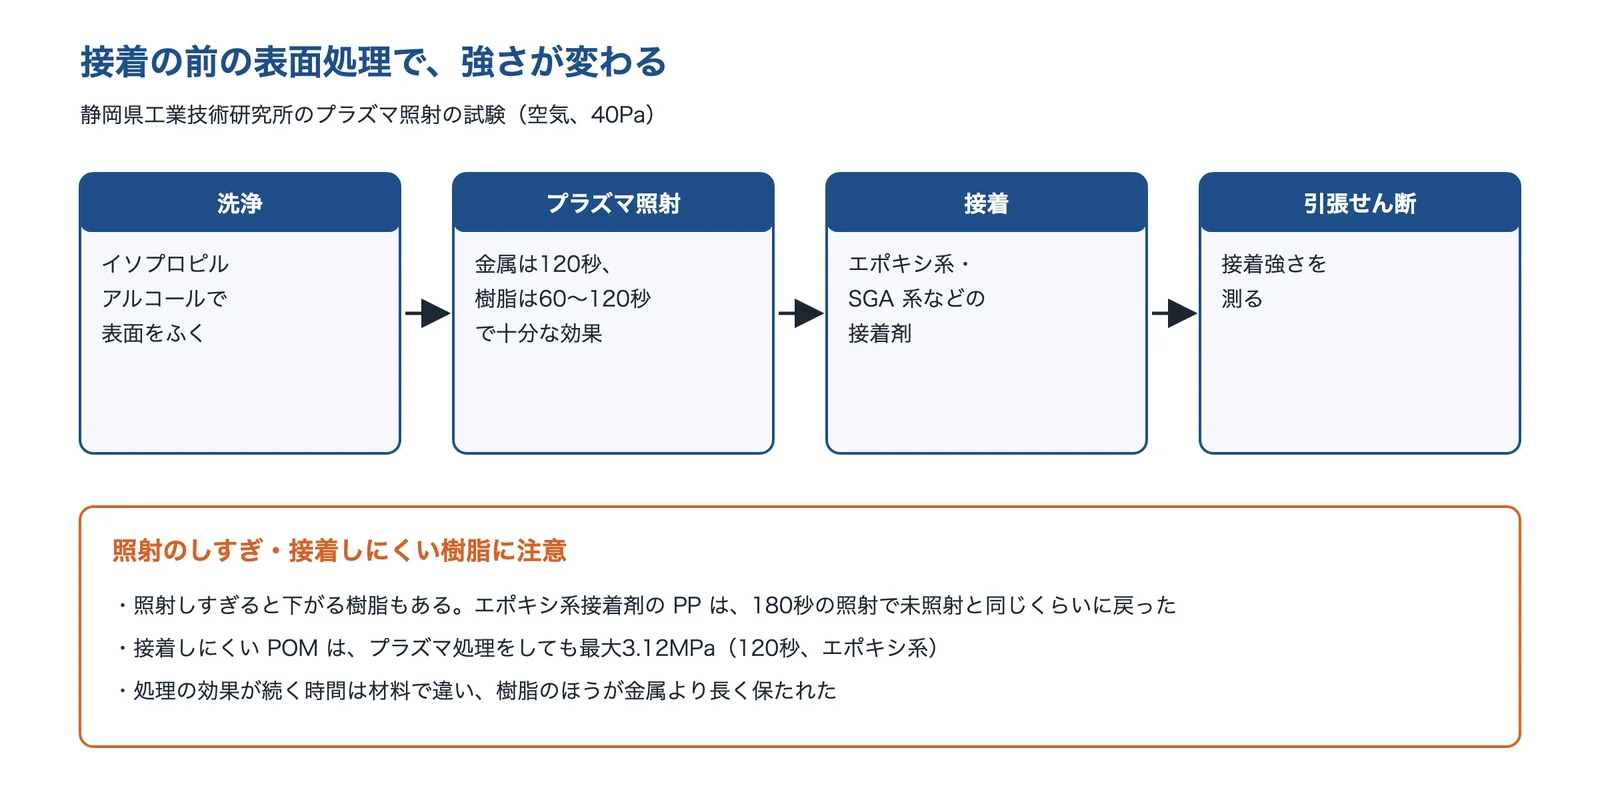
出典:静岡県工業技術研究所 研究報告 第13号をもとに AI(Claude)で作成
凹凸を作る射出接合:金属の表面に樹脂を食い込ませる
金属の表面を化学処理して細かい凹凸を作り、金型に入れて樹脂を射出成形すると、凹凸に樹脂が入り込んで固まり、金属と樹脂が一体になります。凹凸の大きさは、大成プラスの NMT で20〜50ナノメートル、メックのアマルファでミクロンサイズと説明されています。大成プラスの技術は、NEDO の事業化事例で、データプロジェクタのトップカバーに採用され、資料の時点で5万台を超えたとされます。兵庫県の研究(アルミと PPS)は、アルミを2層に陽極酸化して、アンカー効果のための粗い孔の層の下に耐食性の緻密な層を作り、接合強度35MPa 以上、-40〜120℃の熱サイクルで界面が剥離しないことを開発目標にしています。
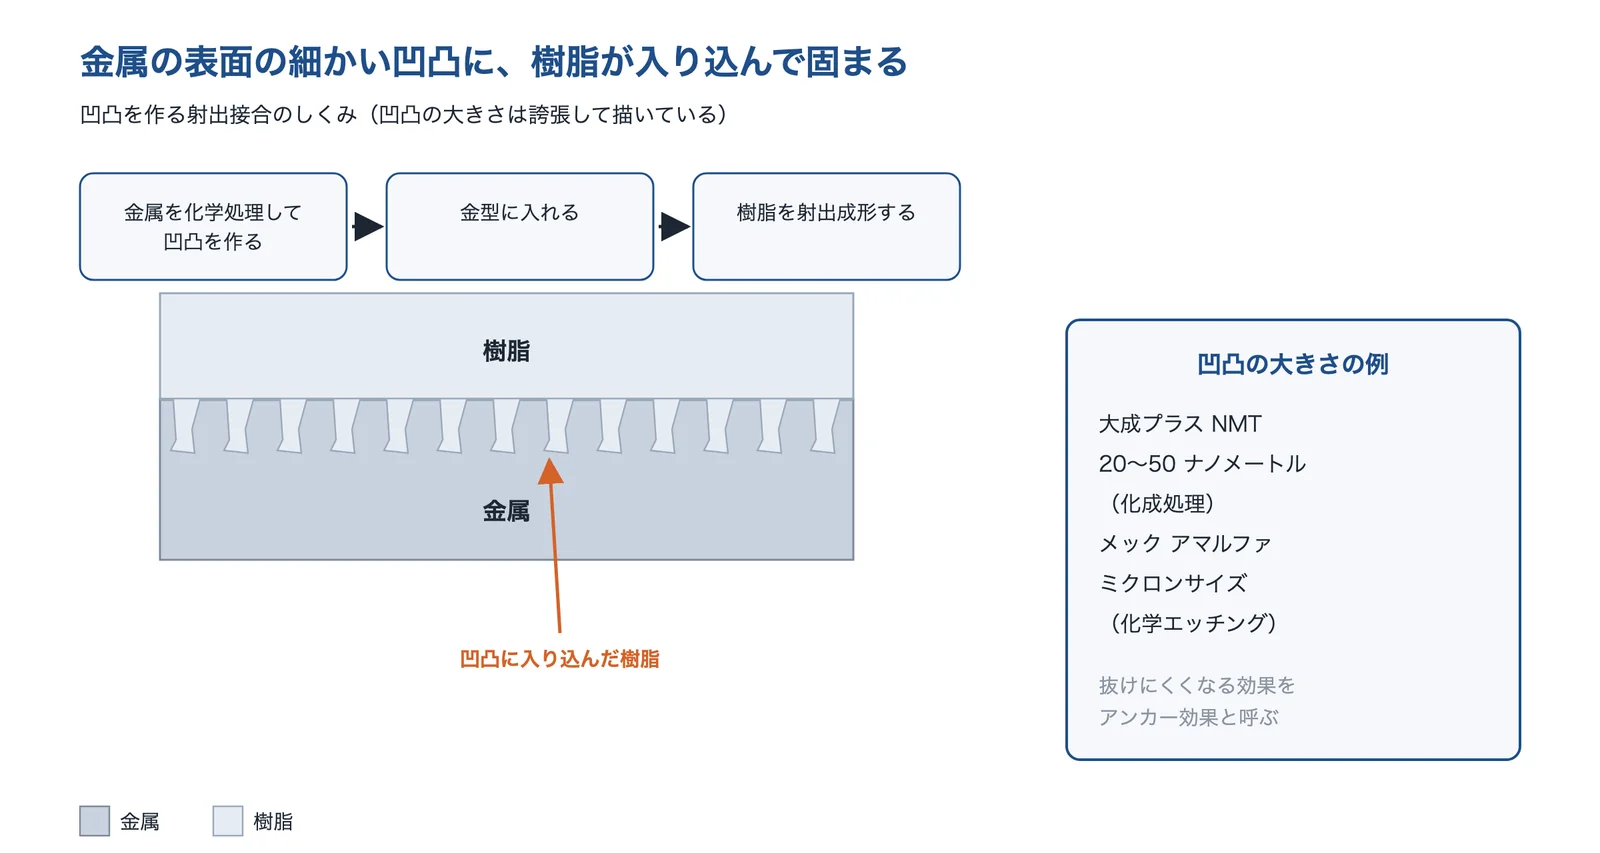
出典:大成プラス「NMT」・メック「AMALPHA」をもとに AI(Claude)で作成
接合膜を作るインサート成形:化学的に結びつける
凹凸ではなく、金属の表面に樹脂と化学反応しやすい薄い膜を作ってからインサート成形する方法もあります。東亜電化の TRI System は、金属・樹脂の両方と化学反応性の高いナノスケールの接合膜を作り、成形のときの高温・高圧で接合膜と樹脂を反応させて一体にするとしています。熱収縮によるすき間ができず、面で接着できるので、高い封止性が期待できると説明しています。JST の成果報告は、トリアジンチオール化合物を使った直接成形接着で、-40〜140℃・2,000サイクルでもすき間ができない高気密のコネクタを作れたとしています。
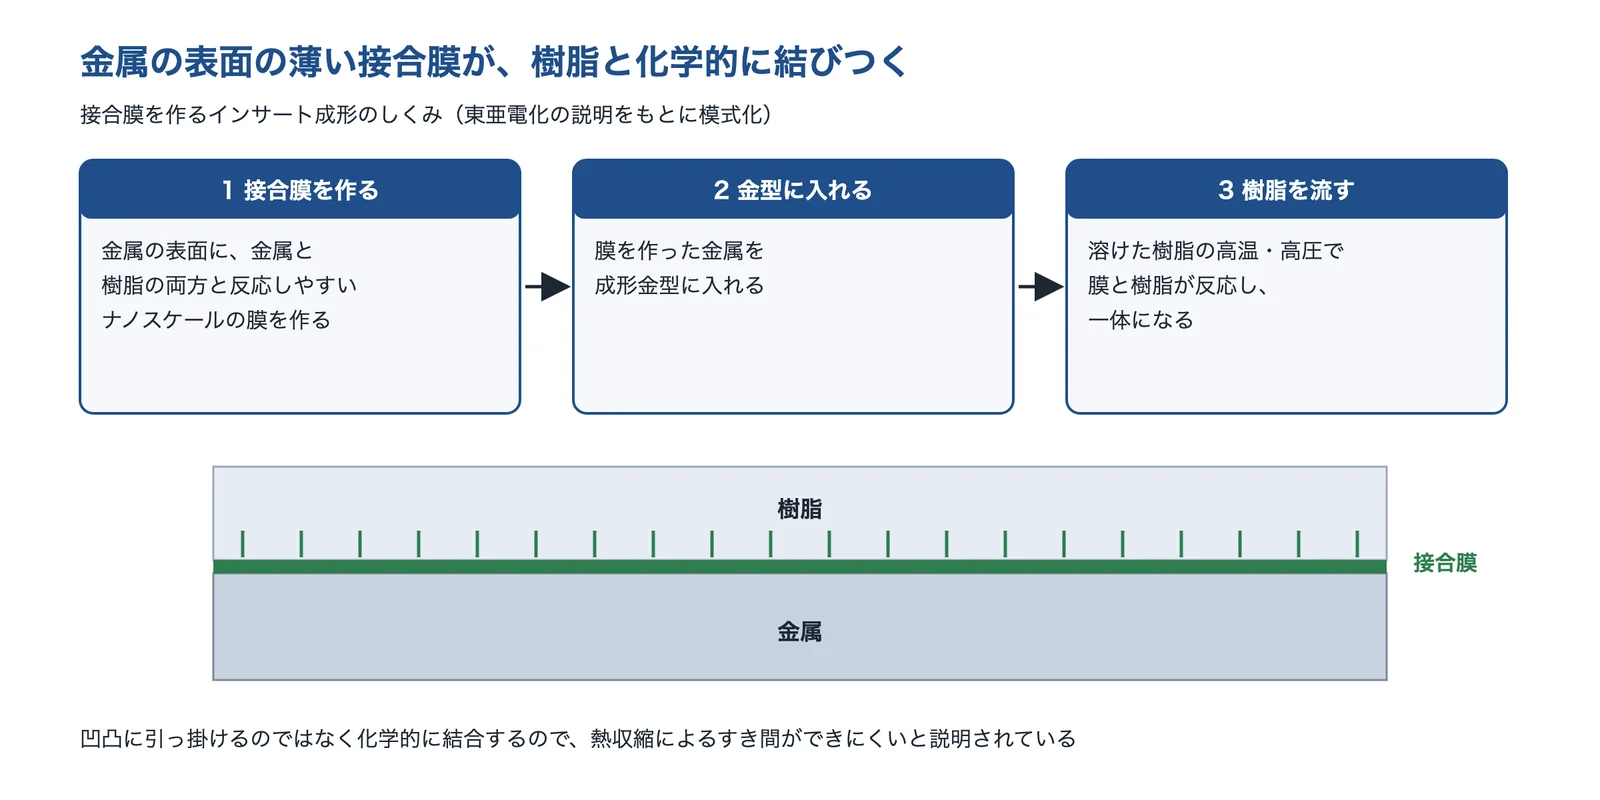
出典:東亜電化「TRI System」をもとに AI(Claude)で作成
レーザーで接合する:表面を加工する・界面を温める
レーザーの使い方には、金属の表面にレーザーで凹凸を作ってから樹脂を成形する方法と、金属と樹脂を重ねてレーザーで界面を温め、軟らかくなった樹脂を金属に接合する方法があります。ヤマセ電気のレザリッジは前者で、接合したい箇所だけを加工できるとしています。名古屋工業大学の早川伸哉准教授の研究は後者で、前処理で金属の接合面に微細な構造を作り、レーザーで界面を局所的に加熱して接合します。適用できる金属にアルミ・チタン・マグネシウム・ステンレス、樹脂に PMMA・PC・PA・PET などの熱可塑性樹脂を挙げ、課題として接合面の温度の管理と、金属の種類に応じた前処理を挙げています。
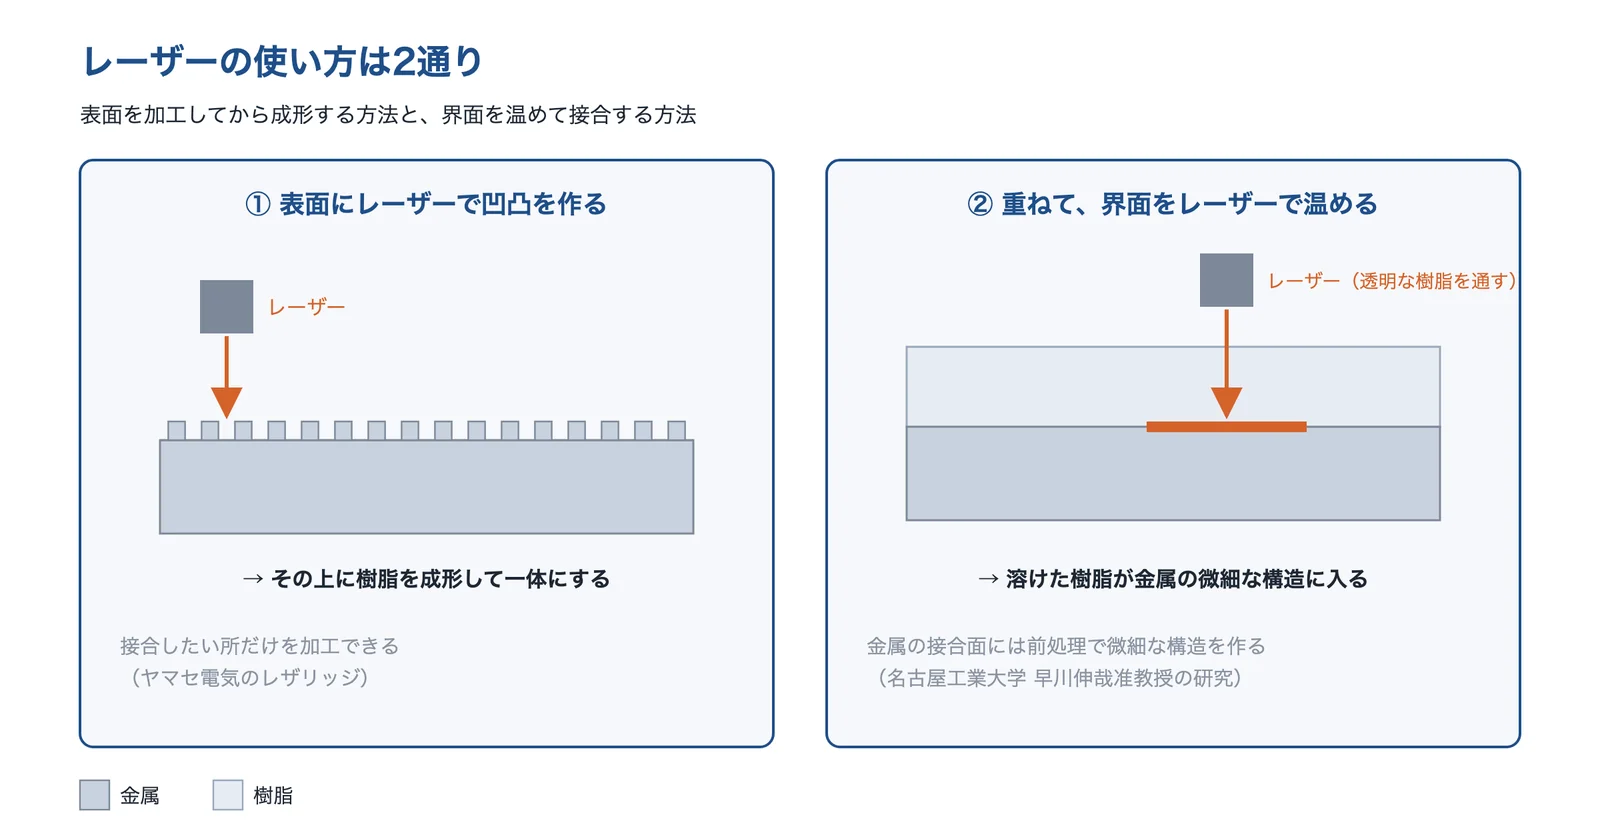
出典:ヤマセグループ「レザリッジ」・名古屋工業大学 早川伸哉「レーザ加熱による金属と樹脂の直接接合」をもとに AI(Claude)で作成
出典:大阪公大、金属と樹脂の異種材料接合のメカニズムを原子・分子レベルで解明(2025年)|TECH+、プラスチック用インサートナット|マイクロファスナー、超音波溶着機の基本構成と溶着のポイント|精電舎電子工業、異種材料接合のための新型プラズマ照射装置の開発(第7報)(2020年)|静岡県工業技術研究所、NMT|大成プラス、AMALPHA|メック、事業化事例24 大成プラス|NEDO、プラスチック射出成形を用いたアルミ−エンプラマルチマテリアルの創成と実用化(2020年)|兵庫県、TRI System|東亜電化、SFTT 化合物を用いた直接成形接着による高気密性コネクタ|JST、レザリッジ|ヤマセグループ、レーザ加熱による金属と樹脂の直接接合(2019年)|名古屋工業大学 早川伸哉
計算例:温度による伸びの違いを比べる
金属と樹脂は、温度が変わったときの伸び(線膨張係数)が違います。つないだまま温度が変わると、伸びの差の分だけつなぎ目に力がかかります。長さ100mm の部品の温度が100℃上がったときの伸び(=線膨張係数×長さ×温度差)を計算しました。
| 材料 | 線膨張係数[1/℃] | 100mm・100℃上がったときの伸び[mm] | アルミ合金 A5052 との差[mm] |
|---|---|---|---|
| アルミ合金 A5052 | 23.8×10⁻⁶ | 0.24 | — |
| 鋼 S50C | 11.9×10⁻⁶ | 0.12 | 0.12 |
| PPS(標準品) | 2.6×10⁻⁵ | 0.26 | 0.02 |
| PEEK(標準品) | 5.0×10⁻⁵ | 0.50 | 0.26 |
| MC ナイロン(標準品) | 9.0×10⁻⁵ | 0.90 | 0.66 |
| ABS(標準品) | 9.5×10⁻⁵ | 0.95 | 0.71 |
| PBT(標準品) | 10.0×10⁻⁵ | 1.00 | 0.76 |
(編集部の計算。値の出典:アルミ合金 A5052 は大阪富士工業、鋼 S50C はプロテリアル特殊鋼(20〜200℃の平均値)、樹脂はミスミの樹脂プレートの「スタンダード」の値(ASTM D696)。樹脂の値はグレードやガラス繊維の量、方向で大きく変わります。実際の部品では、形・固定のしかた・樹脂の柔らかさで、かかる力が変わります)
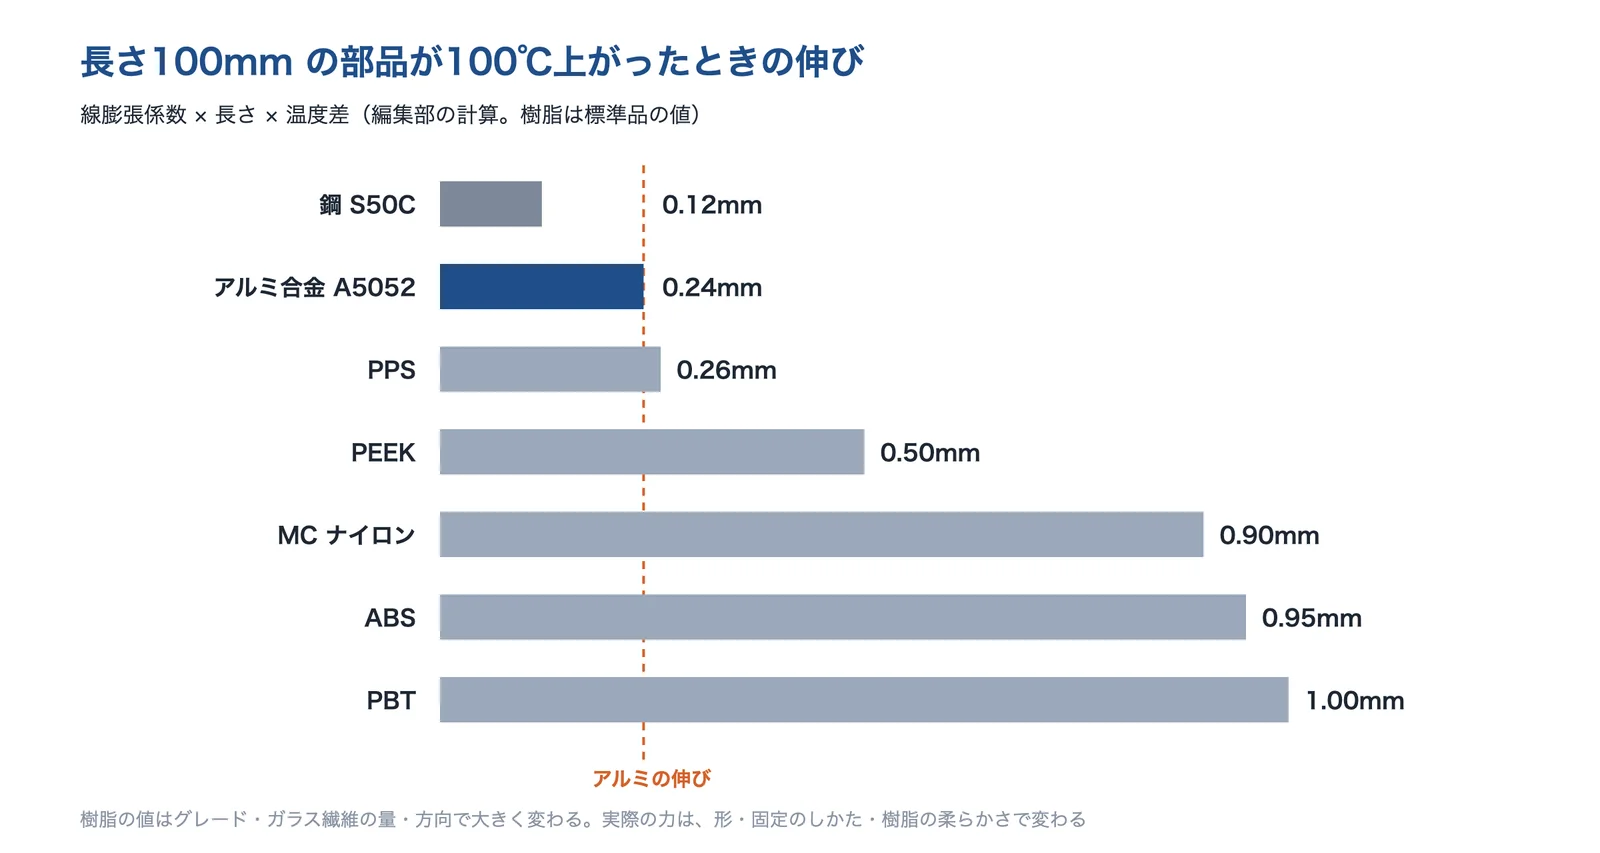
出典:編集部が計算し、大阪富士工業・プロテリアル特殊鋼・ミスミ「特性値一覧」の値をもとに AI(Claude)で作成
表の例では、PBT・ABS・ナイロンはアルミのおよそ4倍伸びます。一方、PPS のこの値は、アルミに近い値です。この記事で紹介する直接接合の公開例にも PPS が多く見られます。伸びの差が小さい組み合わせは、温度の変化でつなぎ目にかかる力が小さく、有利と考えられます(編集部の解説)。
出典:各種材料との比較|大阪富士工業、材料の物理的性質|プロテリアル特殊鋼、特性値一覧 樹脂・ガラス・セラミックス|ミスミ
公開されている接合の強さと、試験のしかた
各社や公設試が公開している、接合の強さと耐久の値を集めました。試験片の形と試験のしかたが違うので、数値をそのまま比べることはできません。比べるときは、同じ試験方法でそろえます。
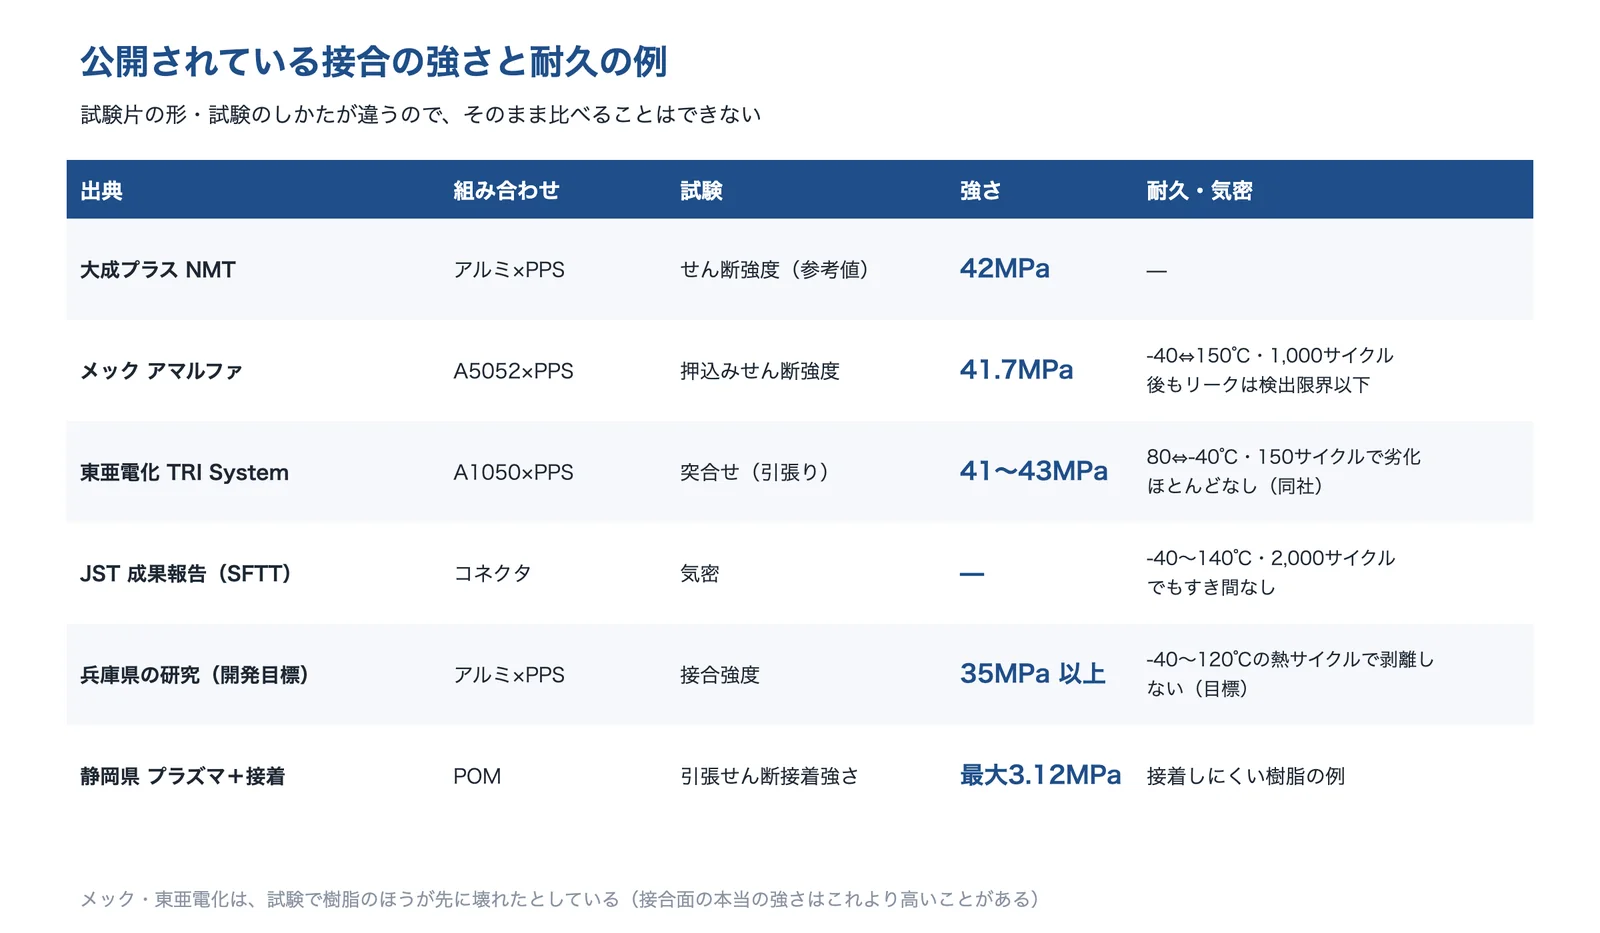
出典:大成プラス・メック・東亜電化・JST・兵庫県・静岡県工業技術研究所をもとに AI(Claude)で作成
樹脂と金属の接合部の試験方法には、国際規格 ISO 19095(プラスチックと金属の接合界面の性能の評価)があります。4つの部からなるシリーズで、自動車・航空宇宙などで金属と樹脂を組み合わせた材料が増えたことに対応して作られ、厳しい条件も含めて接合界面の性能と長期の耐久性を評価する試験方法を定めています(ISO/TC 61)。大成プラスは、NMT の接合の信頼性を ISO 19095 の評価方法で測っているとしています。
出典:NMT|大成プラス、性能|メック AMALPHA、耐久性|メック AMALPHA、TRI System|東亜電化、異種材料接合のための新型プラズマ照射装置の開発(第7報)(2020年)|静岡県工業技術研究所、プラスチック射出成形を用いたアルミ−エンプラマルチマテリアルの創成と実用化(2020年)|兵庫県、ISO 19095 series|ISO/TC 61
目的と置き換え先の比較表
行が置き換えの目的、列が置き換え先の候補です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | インサート ナット・ かしめ | 接着剤 (+表面 処理) | 凹凸を作る 射出接合 (NMT など) | 接合膜を 作る インサート 成形 | レーザーで 接合する |
|---|---|---|---|---|---|
| A水・油・ガスを漏らさない | △ | △ | ◎ | ◎ | |
| Bはがれない強さがほしい | ○ | △ | ◎ | ◎ | ○ |
| C温度の変化に耐えたい | △ | △ | ◎ | ◎ | |
| D設備と費用を抑えて量産したい | ◎ | ○ | ○ | ○ | ○ |
| Eあとで外せる・分けられるようにしたい | ◎ | △ | △ | △ | △ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的の根拠が今回の調べで見つからなかった候補です。記号は、公設試・大学・各社の公開情報をもとにした編集部の評価で、同じ目的の中での比較です。数値は試験のしかたが違うため、そのまま比べられません。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
水・油・ガスを漏らさない
端子やケースの金属と樹脂のつなぎ目から、水やガス、電解液が入る・漏れるのを防ぎたい。
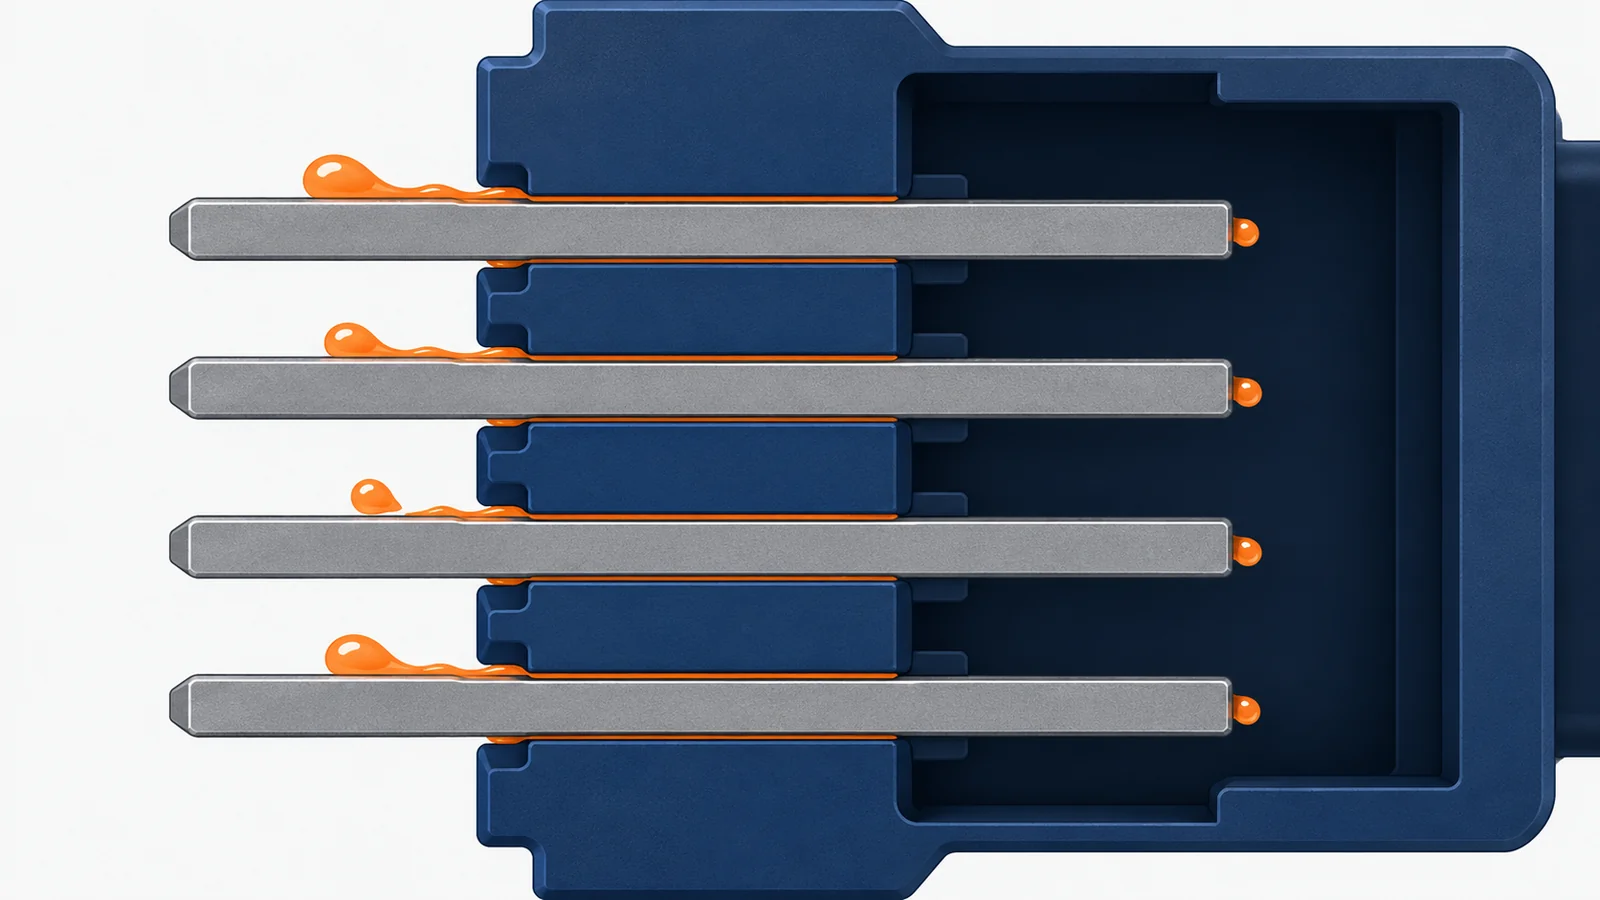
- 比べた結果
- 樹脂の本体に金属の端子をインサート成形しただけでは、樹脂と金属が接着していないのですき間ができることがあります。エポキシなどの接着剤を詰めても、金属と樹脂の熱膨張の違いから、激しい温度変化で接着剤が剥がれ、気密を保てなかったとされます(JST の成果報告)。一方、凹凸や接合膜で直接接合したものは、メックのアマルファがヘリウムリーク試験で検出限界値(1.0×10⁻¹⁰ Pa·m³/sec)以下、東亜電化の TRI System がアルゴンガス1kgf/cm²・24時間で漏れ無しとしています。
- 候補
- 凹凸を作る射出接合(◎)ヘリウムリークで検出限界以下の例
- 接合膜を作るインサート成形(◎)ガス・電解液で漏れ無しの例
- インサートナット・かしめ(△)留めるだけ。漏れは別にシールで止める
- 接着剤(△)温度変化で剥がれて気密を失った例
漏れの試験は、試験のガス・圧力・時間で結果が変わります。使う条件に近い圧力・温度で、ヘリウムリークや水没などの試験をして確かめます(編集部の解説)。インサートナットやかしめで留める場合は、パッキンなどのシールを別に考えます(編集部の解説)。
はがれない強さがほしい
力がかかってもつなぎ目がはがれない、抜けないようにしたい。
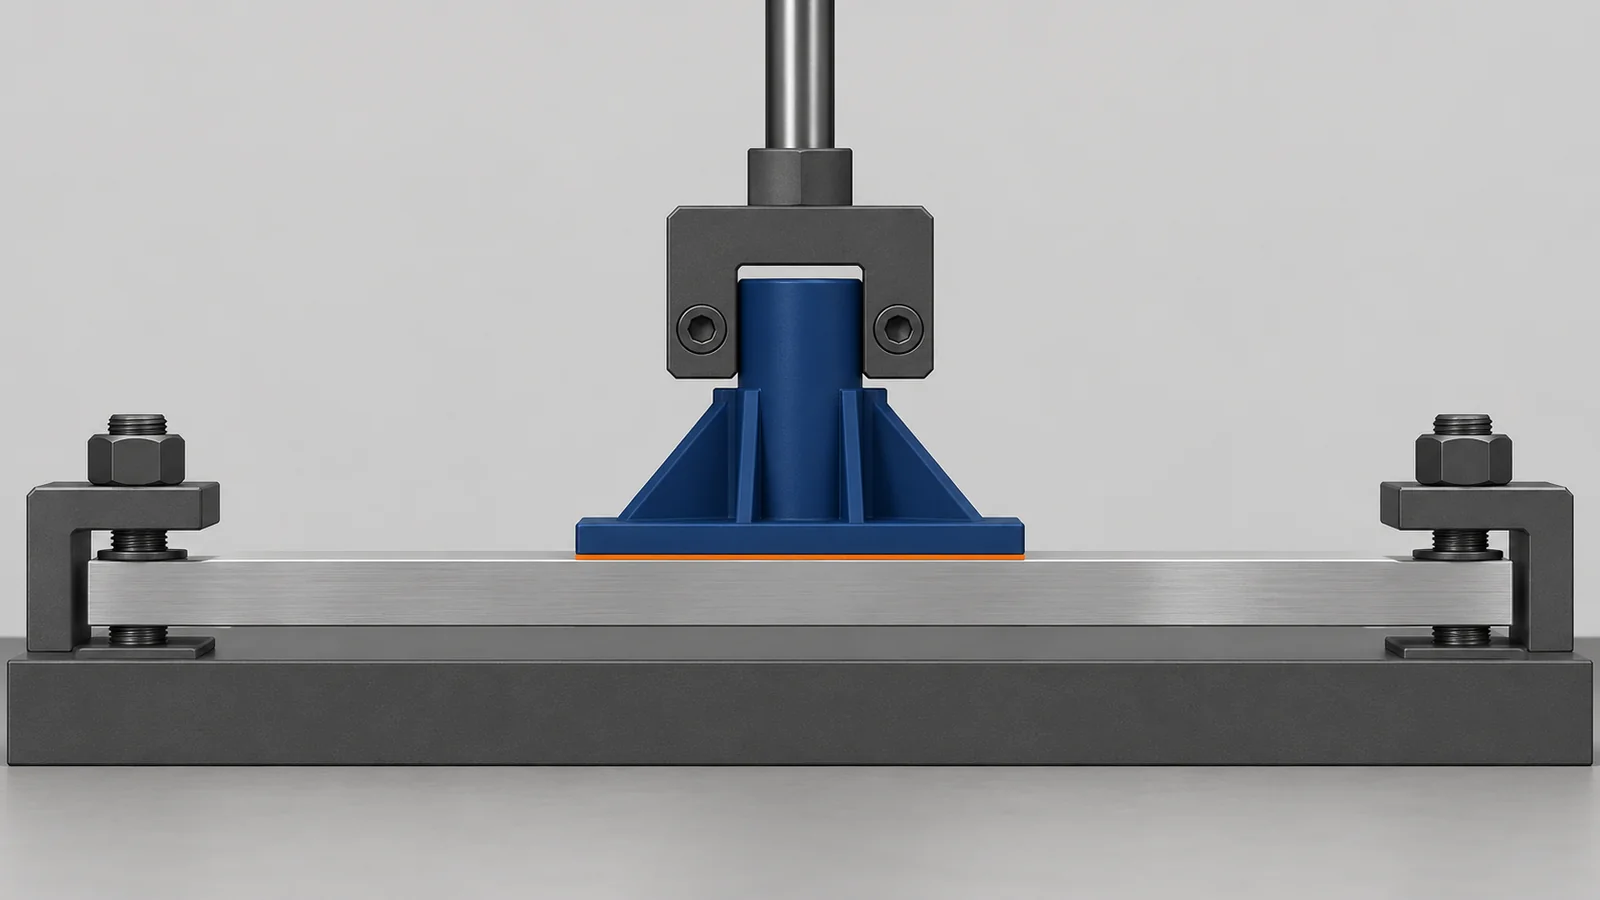
- 比べた結果
- 凹凸や接合膜の直接接合は、公開されている値で40MPa 前後の例があります(大成プラス:アルミ×PPS のせん断強度42MPa、メック:A5052×PPS の押込みせん断41.7MPa、東亜電化:アルミ×PPS の突合せ41〜43MPa)。メックは、試験の破断はすべて樹脂の破壊だったとし、東亜電化は、せん断試験ではほとんど樹脂が先に壊れたとしています。接着剤では、静岡県工業技術研究所の試験で、接着しにくい POM の強さが、プラズマ処理をしても最大3.12MPa でした。インサートナットは、形によって高い引っ張り強度・トルク強度を出すとされます(マイクロファスナー)。
- 候補
- 凹凸を作る射出接合(◎)40MPa 前後の例。樹脂が先に壊れる
- 接合膜を作るインサート成形(◎)突合せで41〜43MPa の例
- インサートナット・かしめ(○)ねじで締める。ナットの形で強さが変わる
- レーザーで接合する(○)強さは微細な孔の面積の割合で変わる
- 接着剤(△)樹脂によっては接着しにくい
強さの値は、試験片の形と試験のしかた(せん断・押込み・突合せ)で大きく変わります。東亜電化は、せん断試験では接合部の面積が大きく樹脂が先に壊れて、真の接合強度が得られないとしています。比べるときは、ISO 19095 などの同じ試験方法でそろえます。
温度の変化に耐えたい
エンジンまわり、屋外、電池など、温度が上がり下がりする所で使う。
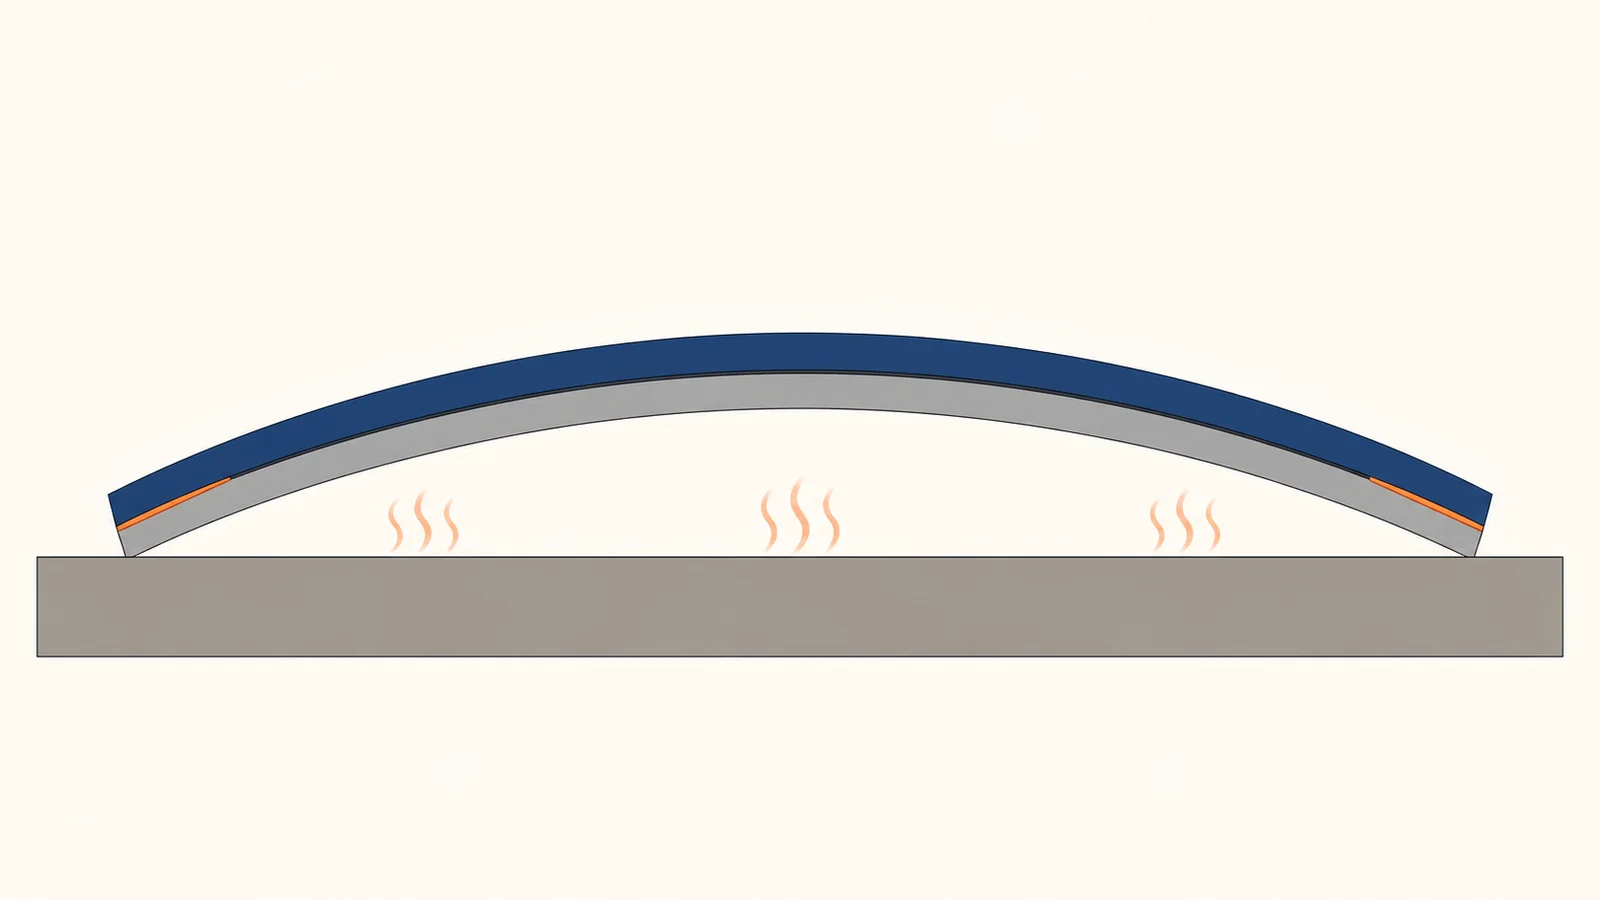
- 比べた結果
- 金属と樹脂は温度による伸び(線膨張係数)が違うため、温度が変わるとつなぎ目に力がかかります。直接接合では、メックが-40℃⇔150℃・1,000サイクルのあともヘリウムリークが検出限界値以下、JST の成果報告がトリアジンチオール化合物による直接成形接着で-40〜140℃・2,000サイクルでもすき間ができなかったとしています。一方、エポキシを詰めた方法は温度変化で剥がれたとされます(同)。樹脂のねじ締結は、クリープ変形でボルトの軸力が下がることがあり、温度と湿度を変えた評価が行われています(JFEテクノリサーチ)。
- 候補
- 凹凸を作る射出接合(◎)-40⇔150℃・1,000サイクルの例
- 接合膜を作るインサート成形(◎)-40〜140℃・2,000サイクルの例
- インサートナット・かしめ(△)樹脂のクリープで軸力が下がる
- 接着剤(△)温度変化で剥がれた例
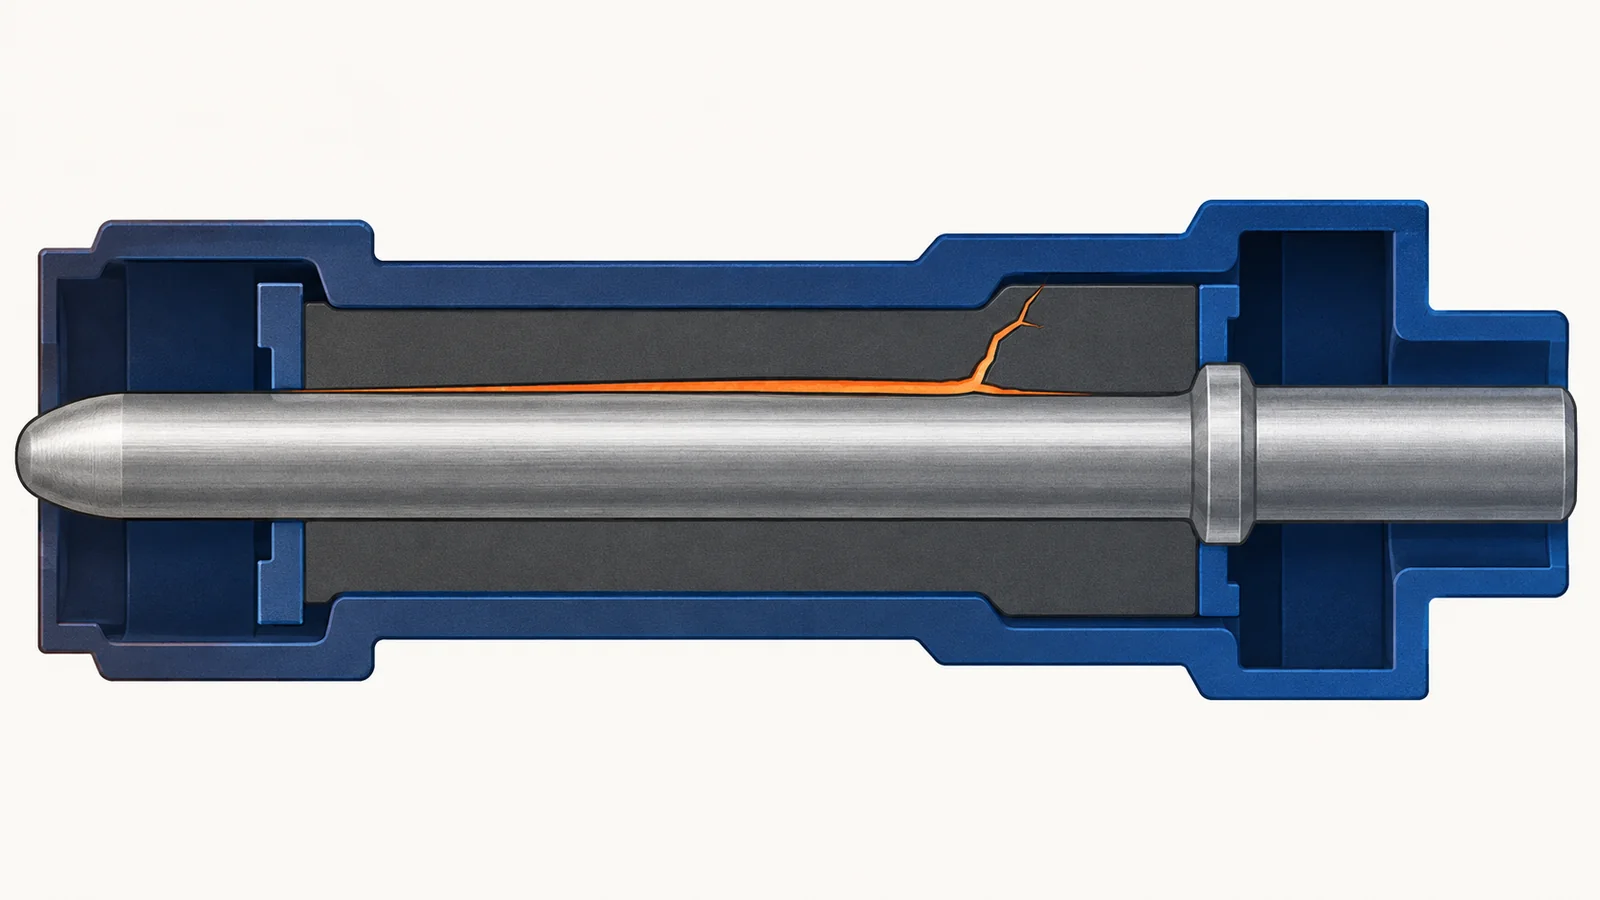
熱サイクルで、接合面ではなく樹脂そのものが割れることがあります。メックは、ガラスフィラーの入っていない樹脂でヒートサイクルのあとに樹脂にクラックが入った例を示し、兵庫県の研究は熱応力を和らげるためにフィラーで強化した PPS などを検討しています。樹脂の線膨張係数を金属に近づけることも考えます(上の計算例)。
設備と費用を抑えて量産したい
今の工場の設備を生かしたい。工程を増やしすぎたくない。
- 比べた結果
- インサートナットは、ハンドプレスやハンマーで取り付けられるものもあり(マイクロファスナー)、超音波のかしめは熱かしめより短時間で、多点を同時に加工できるとされます(精電舎電子工業)。直接接合は、射出成形で一度に一体にできますが、成形の前に金属の表面処理の工程が加わります。たとえば大成プラスの NMT は、アルカリ液・酸液・T液・水・乾燥の順に処理します。ヤマセ電気は、レーザーで接合する箇所だけを加工でき、汎用設備で工程をシンプルにできるとしています。兵庫県の研究資料は、表面処理のうち乾式処理は設備が高価で量産に不向き、湿式処理は複雑な形・量産に対応できるとしています。
- 候補
- インサートナット・かしめ(◎)手の工具から自動機まで。短時間
- 接着剤(○)前処理と硬化の時間を見込む
- 凹凸を作る射出接合(○)成形で一体に。前処理の工程が加わる
- 接合膜を作るインサート成形(○)成形で一体に。前処理の工程が加わる
- レーザーで接合する(○)接合する所だけを加工する
部品1個の費用だけでなく、なくせる部品と工程(ねじ、ナット、組み付け、シール)も合わせて比べます。メックは、ねじなどで締結されている部品を一体成形で1つの部品にまとめ、組み立て工数を減らせるとしています。
あとで外せる・分けられるようにしたい
修理や部品交換で外したい。使い終わったら金属と樹脂を分けたい。
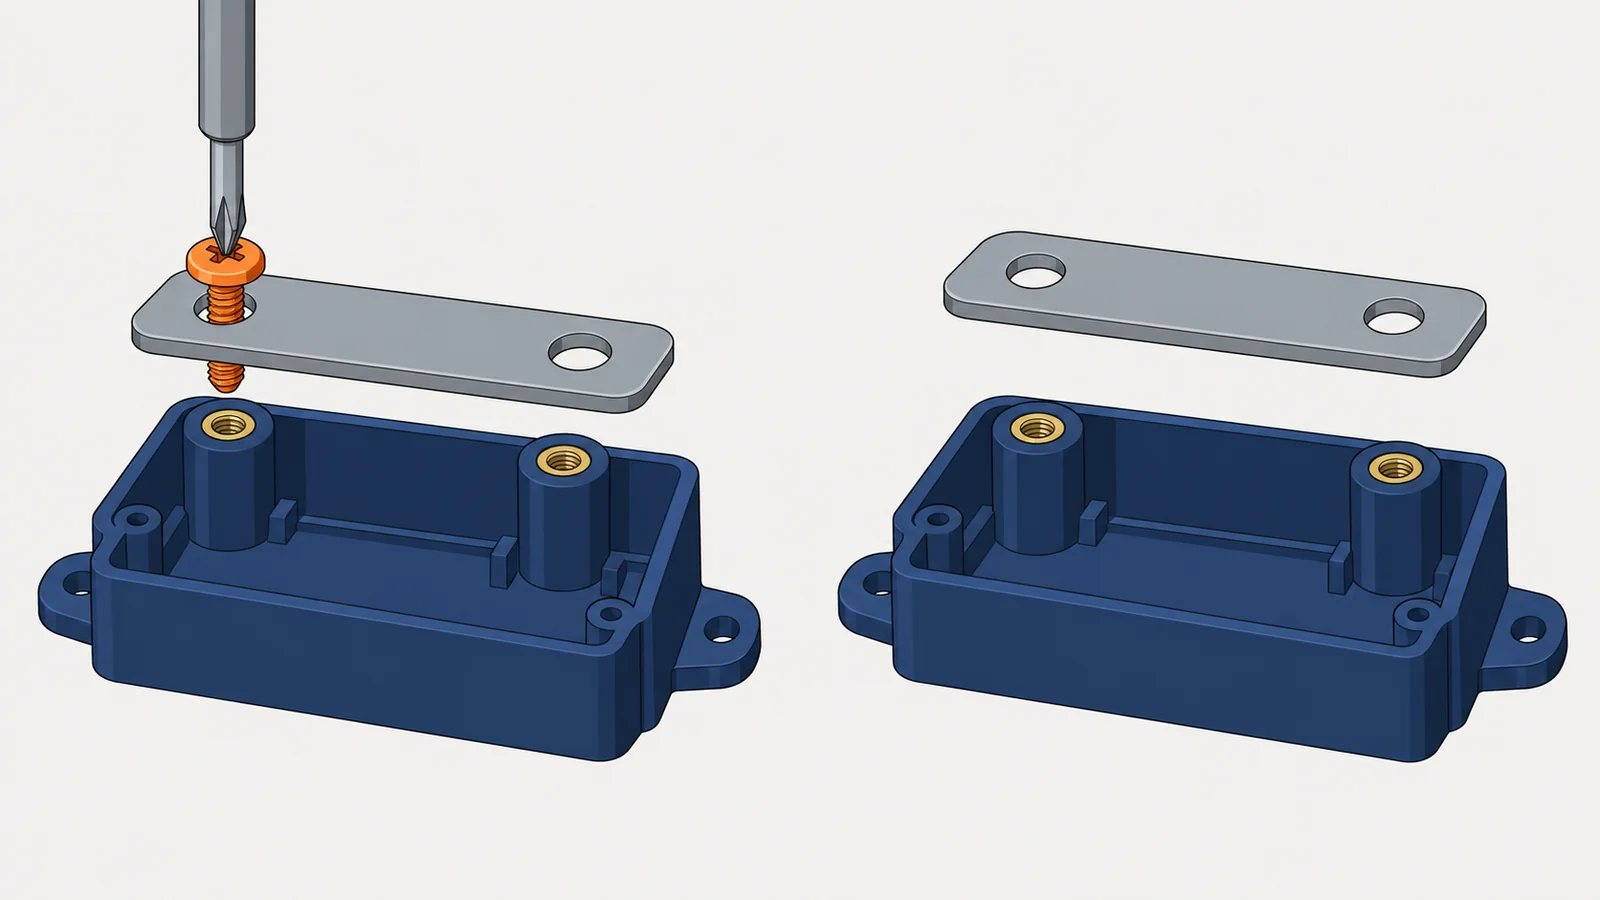
- 比べた結果
- ねじで留めた部品は、ねじを外せば分けられます。インサートナットのうちツバ付きのものは、ボルトの脱着が多い所に有利とされます(マイクロファスナー)。一方、JEITA がオーディオ機器・BD レコーダ向けに定めた製品アセスメントのチェックリストは、「分離困難な異種結合部品」の合計質量を従来の機種と比べる項目を設け、例として「プラスチック部品への金属インサートを減らしているか」「ラベル等に使用する接着剤は剥せるタイプか」を挙げています。
- 候補
- インサートナット・かしめ(◎)ねじなら外せる。かしめは外しにくい
- 接着剤(△)剥がせるタイプかを確かめる
- 凹凸を作る射出接合(△)金属と樹脂が一体で、分けにくい
- 接合膜を作るインサート成形(△)金属と樹脂が一体で、分けにくい
- レーザーで接合する(△)金属と樹脂が一体で、分けにくい
かしめは、樹脂のボスを溶かして頭を作るので、壊さずに外すことはできません(編集部の解説)。直接接合で一体にした部品は、修理で外す部分と、一体にしてよい部分を分けて設計します。分解しやすい設計は、課題「分解・リサイクルしやすくしたい」で解説しています。
置き換えるときの注意
つなぎ方を替えるときは、求める性能(漏れ・強さ・温度・分解)と数量を書き出し、金属と樹脂の組み合わせを決め、同じ試験方法でサンプルを試し、量産の工程と管理を決める、という順に進めます。次の図は、公設試・大学・各社の説明をもとに編集部が整理した進め方です。
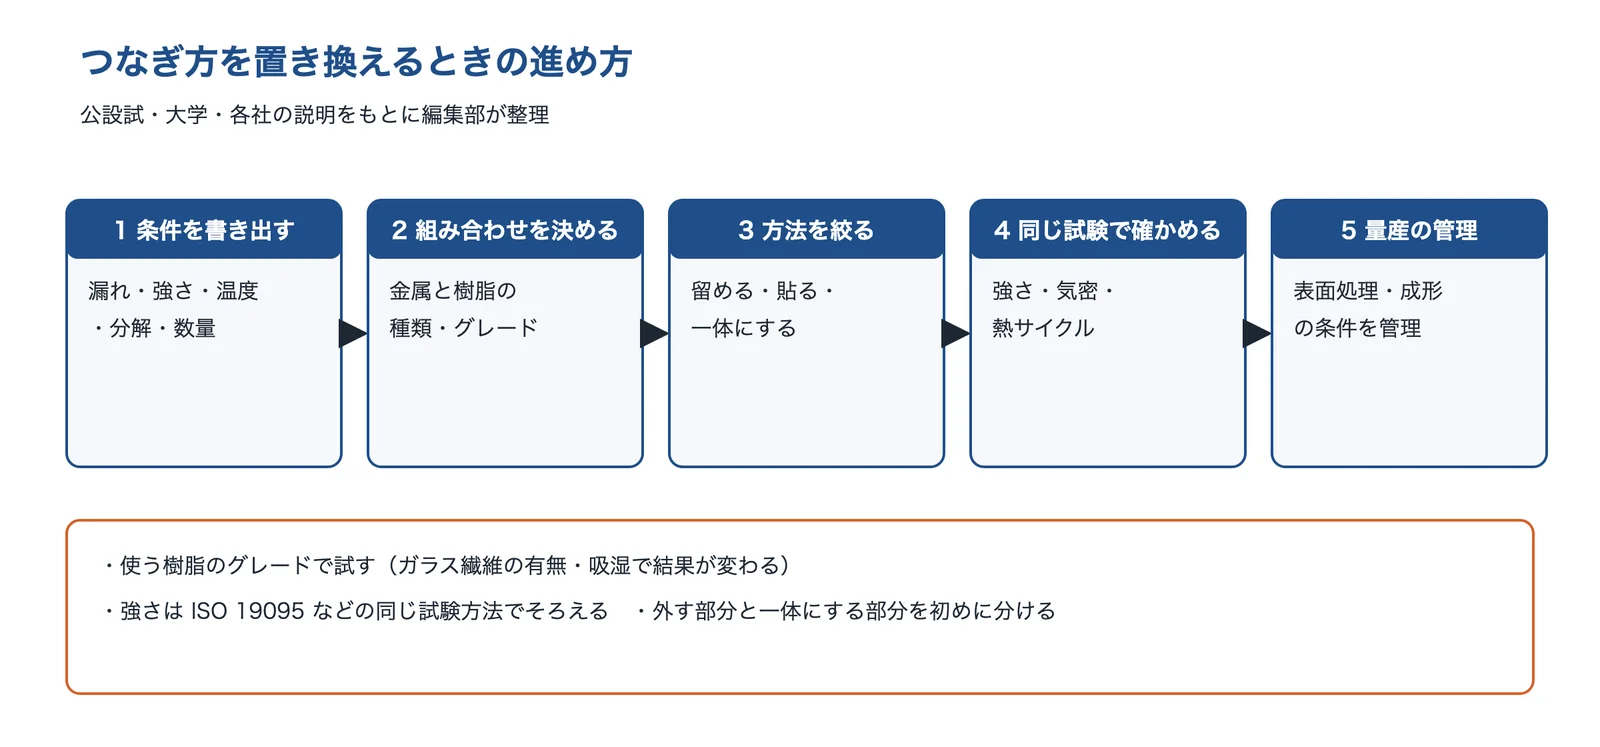
出典:この記事の内容をもとに AI(Claude)で作成
樹脂の種類と、水分・温度で強さが変わる
東亜電化の試験では、PPS・PBT は恒温恒湿(80℃・95%・200時間)のあとも接合強度の低下がほとんどなかったのに対し、PA6 は樹脂が吸湿するため強度が下がったとしています。接合できる樹脂も方法ごとに違い、東亜電化の表では、ABS は接合強度が低く、PE・PP は確認していない組み合わせとされています。使う樹脂のグレードで試すことが大切です。東亜電化も、樹脂のメーカー・グレード・配合物で接合力が変わるとしています。
熱サイクルで、樹脂そのものが割れることがある
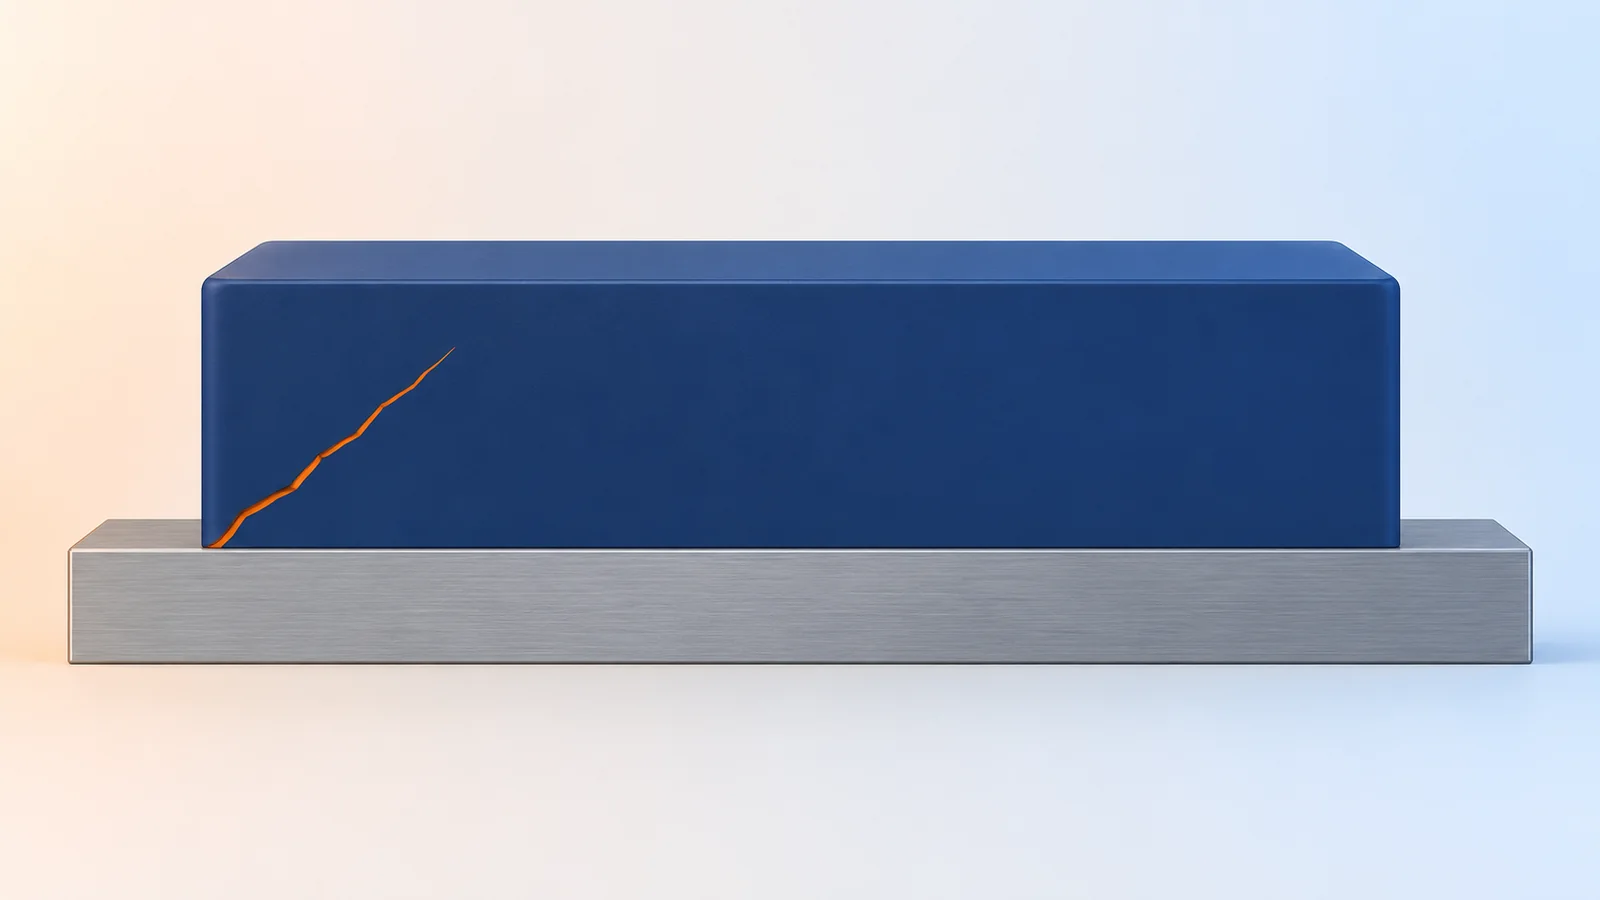
メックは、ガラスフィラーの入っていない非強化樹脂とアルミを接合したサンプルで、ヒートサイクルのあとに樹脂にクラックが入った例を示しています。接合面が強いと、伸びの差の力を樹脂が受け持つことになります(編集部の解説)。兵庫県の研究も、熱応力を和らげるために、フィラーで強化した PPS、熱可塑性エラストマー、2層の樹脂の射出などを検討しています。
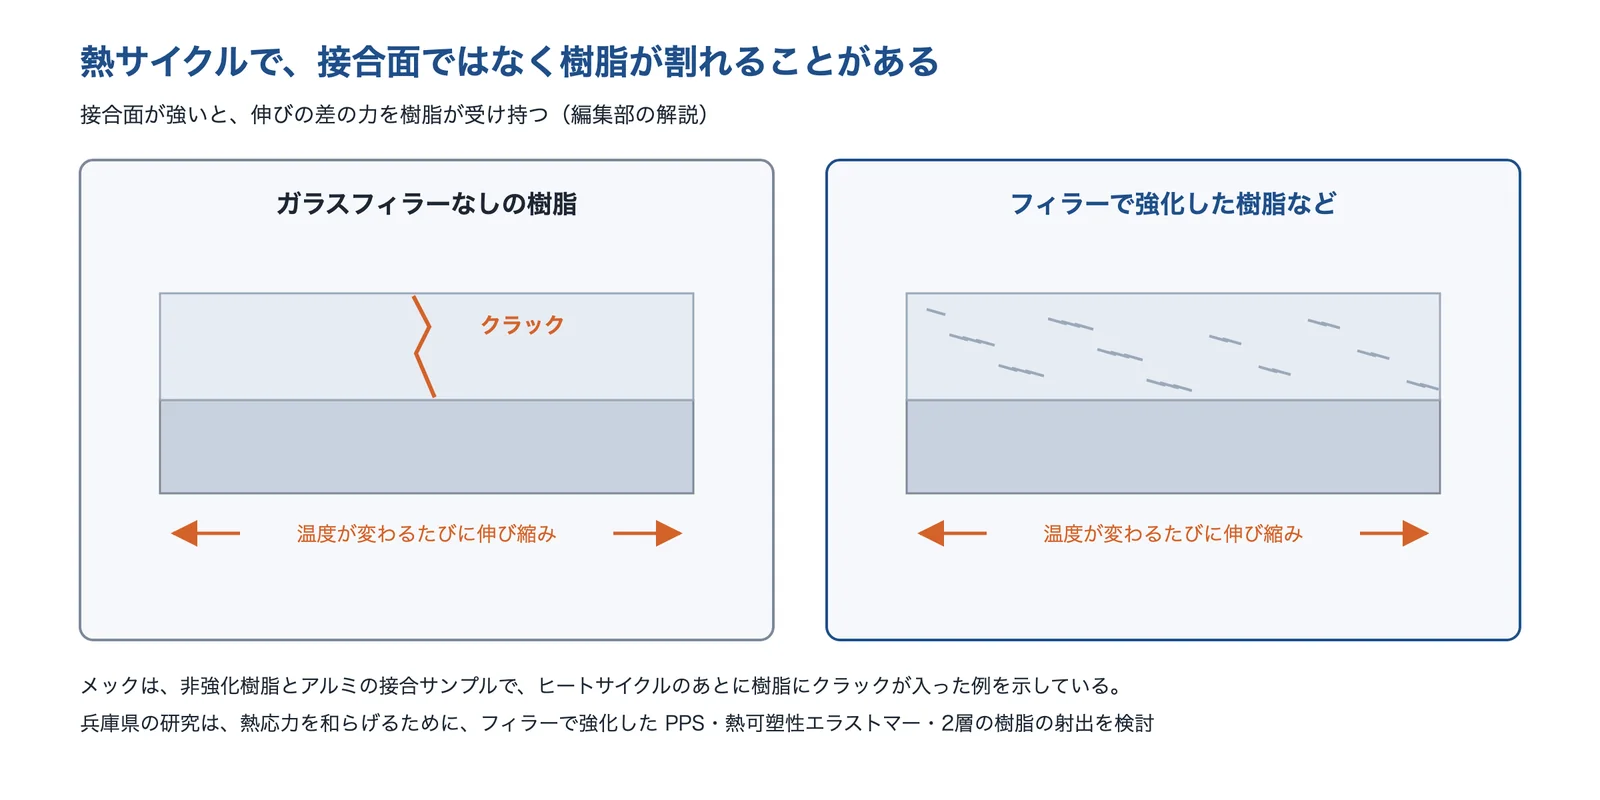
出典:メック「耐久性」・兵庫県の研究資料をもとに AI(Claude)で作成
界面の中を確かめる
接合の良し悪しは、外から見ても分かりません。金沢大学の研究(あいちシンクロトロン光センターの成果報告)では、レーザーで粗くしたアルミにガラス繊維強化 PBT を射出成形した接合部に、CO2 でわざと発泡させた試料を X 線 CT で観察し、界面付近の空隙と、金属から離れた所のクラックを確認しています。界面の状態は外から見えないため、断面の観察や X 線 CTで確かめる方法があります(編集部の解説)。
分解とリサイクルを、最初に決めておく
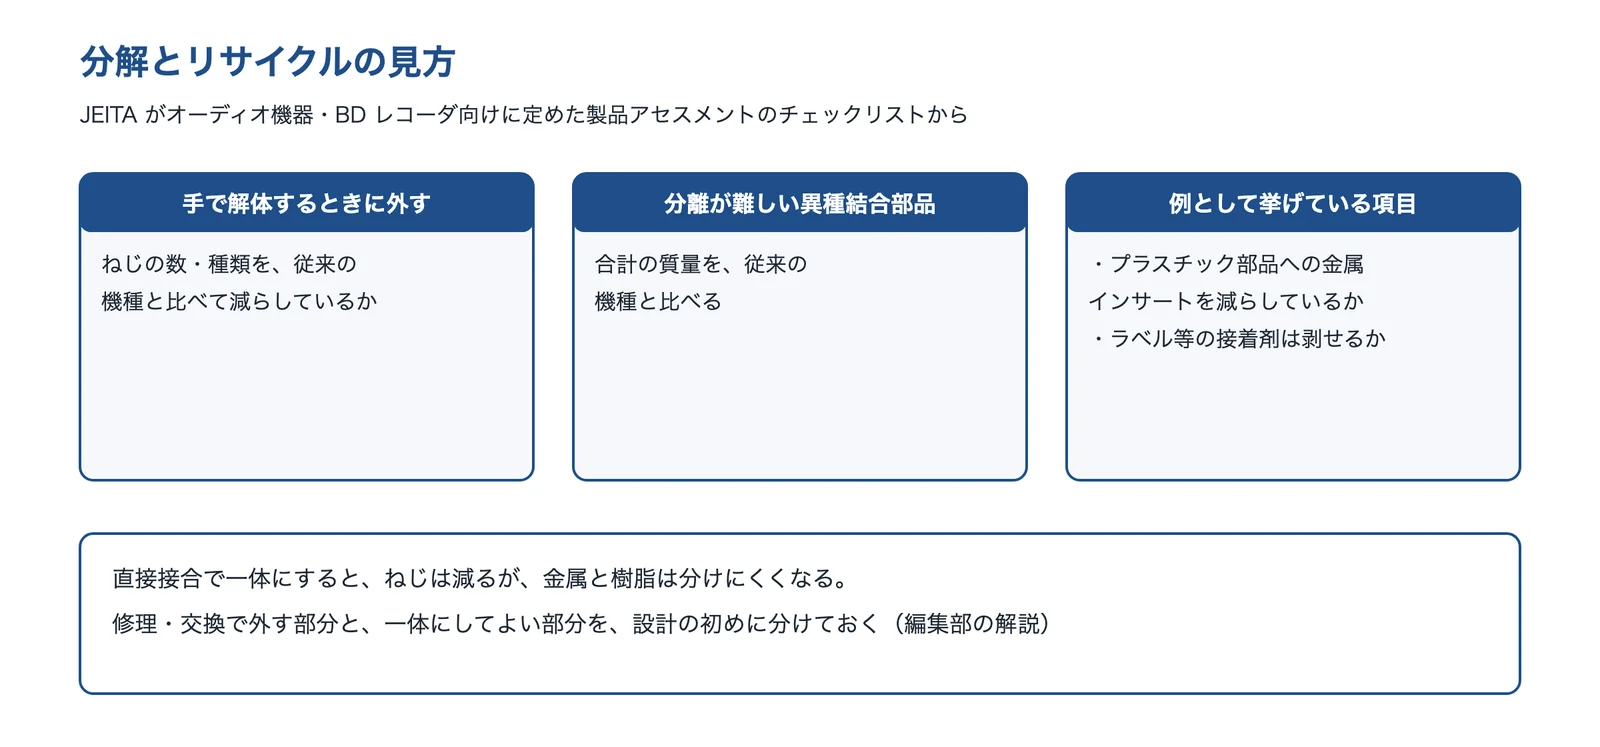
JEITA がオーディオ機器・BD レコーダ向けに定めた製品アセスメントのチェックリストは、手で解体するときに外すねじの数・種類を減らしているかと、分離が難しい異種結合部品の合計質量を、従来の機種と比べる項目を設けています。直接接合で一体にすると、ねじは減りますが、金属と樹脂は分けにくくなります(編集部の解説)。外す必要のある部分と、一体にしてよい部分を、設計の初めに分けておきます。
出典:JEITA 製品アセスメントガイドライン チェックリストをもとに AI(Claude)で作成
出典:TRI System|東亜電化、耐久性|メック AMALPHA、プラスチック射出成形を用いたアルミ−エンプラマルチマテリアルの創成と実用化(2020年)|兵庫県、X線CTによる金属樹脂界面の解析(2024年)|あいちシンクロトロン光センター 成果報告(金沢大学)、製品アセスメントガイドライン チェックリスト(2020年)|JEITA オーディオ・ビジュアル環境専門委員会
樹脂と金属の接合を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。直接接合の会社、ねじ・かしめで留める会社のどちらに相談するかは、漏れ・強さ・分解の優先順位で変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 東亜電化 | 表面処理 | 金属に接合膜を作り、インサート成形で樹脂と化学的に一体にする(TRI System)。接合の強さを温度・湿度の試験で確かめる。 | A 水・油・ガスを漏らさない B はがれない強さがほしい C 温度の変化に耐えたい | |
| メック | 表面処理(薬品) | 化学エッチングで金属の表面に凹凸を作り、樹脂と直接接合する(アマルファ)。ねじで留めていた部品を一体成形でまとめる。 | A 水・油・ガスを漏らさない B はがれない強さがほしい C 温度の変化に耐えたい | |
| 大成プラス | 樹脂成形 | 金属表面のナノの凹凸に、射出成形で樹脂を接合する(NMT)。板金の裏にボスやリブを樹脂で付ける。 | A 水・油・ガスを漏らさない B はがれない強さがほしい | |
| ヤマセ電気 | プレス・成形 | レーザーで金属の接合したい所だけに凹凸を作り、樹脂と一体にする(レザリッジ)。プレスから組立までまとめて受ける。 | D 設備と費用を抑えて量産したい | |
| 精電舎電子工業 | 溶着・接合装置 | 超音波で樹脂のボスをかしめ、金属ナットを樹脂に圧入する装置。条件をサンプルで試せる。 | D 設備と費用を抑えて量産したい E あとで外せる・分けられるようにしたい | |
| マイクロファスナー | インサート部品 | 樹脂の種類と圧入のしかたに合う、樹脂用のインサートナットを選ぶ。圧入装置も扱う。 | C 温度の変化に耐えたい D 設備と費用を抑えて量産したい E あとで外せる・分けられるようにしたい |
株式会社東亜電化|金属に接合膜を作り、インサート成形で化学的に一体にする(TRI System)
東亜電化とは
東亜電化は、岩手県盛岡市にある表面処理の会社です(1959年設立)。各種めっき、マグネシウム合金・アルミニウム合金の化成処理、金属と樹脂の接合技術「TRI System」などの機能性薄膜処理を手がけています。
東亜電化の得意技術
| 技術 | 内容 |
|---|---|
| TRI System | 金属の表面に、金属と樹脂の両方と化学反応しやすいナノスケールの接合膜を作り、インサート成形で樹脂と化学的に結合させる。接合面の複雑な加工が要らないとしている。接合できる組み合わせとして、銅系・アルミニウムと、PPS・PBT・PA6 を挙げている |
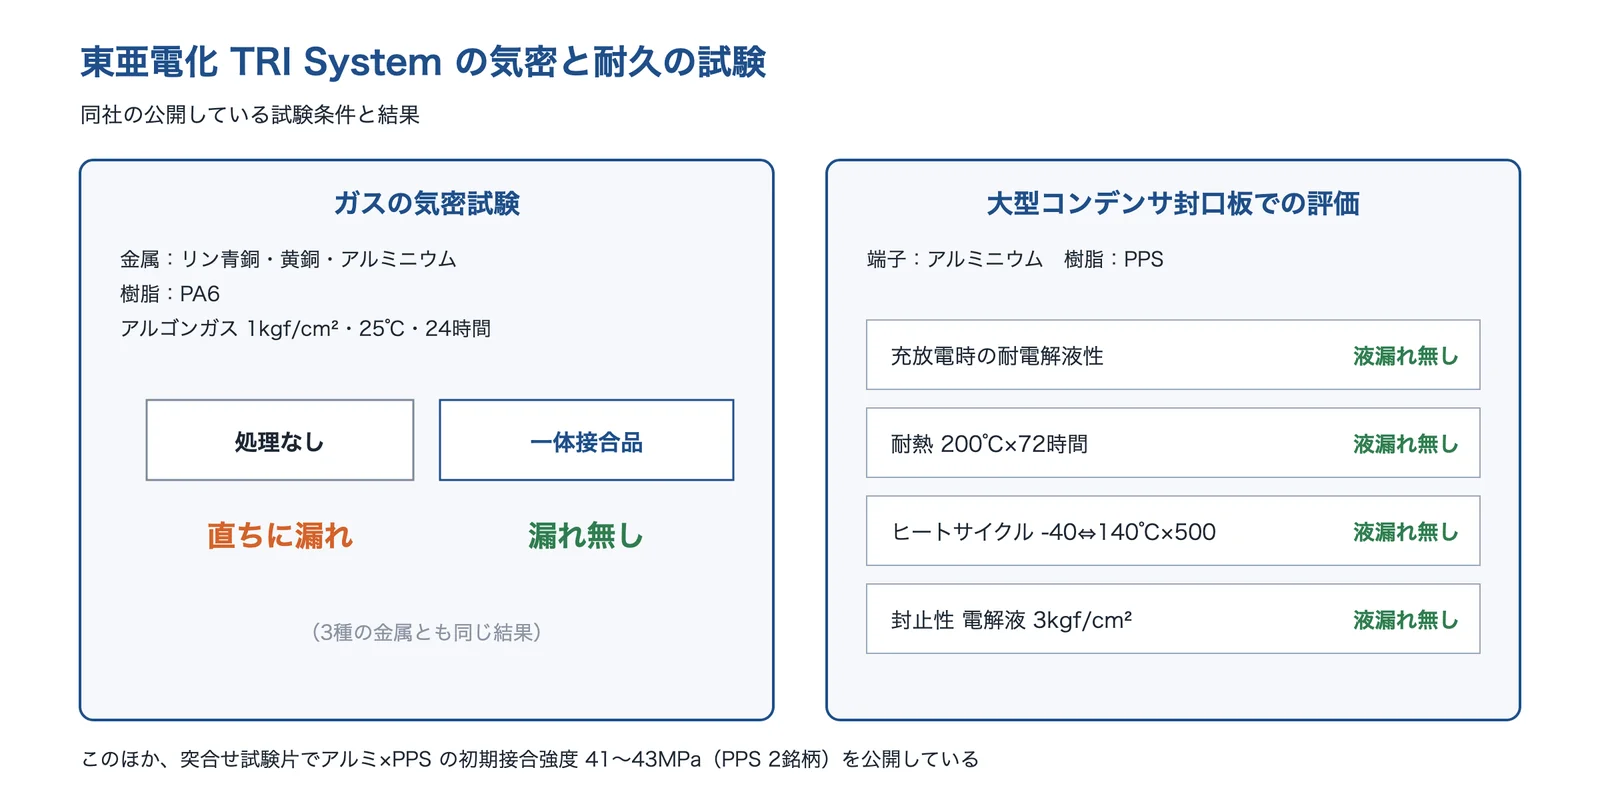
| 接合強度の試験 | 突合せ試験片(引張り速度5mm/min)で、アルミ(A1050)と PPS(2銘柄)は初期41〜43MPa。同社は、PPS・PBT は恒温恒湿(80℃・95%・200時間)と温度変化(80℃⇔-40℃・150サイクル)による劣化がほとんど見られず、PA6 は樹脂が吸湿するため恒温恒湿のあとに強度が下がったとしている |
| 気密の試験 | リン青銅・黄銅・アルミと PA6 の試験片に、アルゴンガスを1kgf/cm²で24時間かけ、処理していないものは直ちに漏れ、一体接合品は漏れ無しだった。アルミ端子と PPS の大型コンデンサ封口板では、-40⇔140℃・500サイクルで液漏れ無しとしている |
画像は、同社のサイトポリシーで事前の許諾なしの利用ができないため、公開されている数値をもとに編集部が図にしました。
東亜電化が解決できる課題
- 端子やケースの金属と樹脂のすき間から、水・ガス・電解液が漏れるのを防ぎたい
- 接着剤を使わずに、銅やアルミと PPS・PBT を一体にしたい
- インサート成形品の接合の強さを、温度・湿度の試験で確かめたい
出典:東亜電化「TRI System」をもとに AI(Claude)で作成
メック株式会社|化学エッチングの凹凸で、樹脂と金属を直接接合する(アマルファ)
メックとは
メックは、兵庫県尼崎市に本社がある、電子基板・部品製造用の薬品の会社です(1969年設立)。アマルファ(AMALPHA)は、樹脂と金属を直接接合させるための同社独自の金属表面処理技術です。
メックの得意技術
| 技術 | 内容 |
|---|---|
| アマルファ | 化学エッチングで金属の表面にミクロンサイズの微細な凹凸を作り、そこに樹脂が入り込んで固まるアンカー効果で接合する。インサート射出成形・トランスファモールド成形・ヒートプレスに対応するとしている |
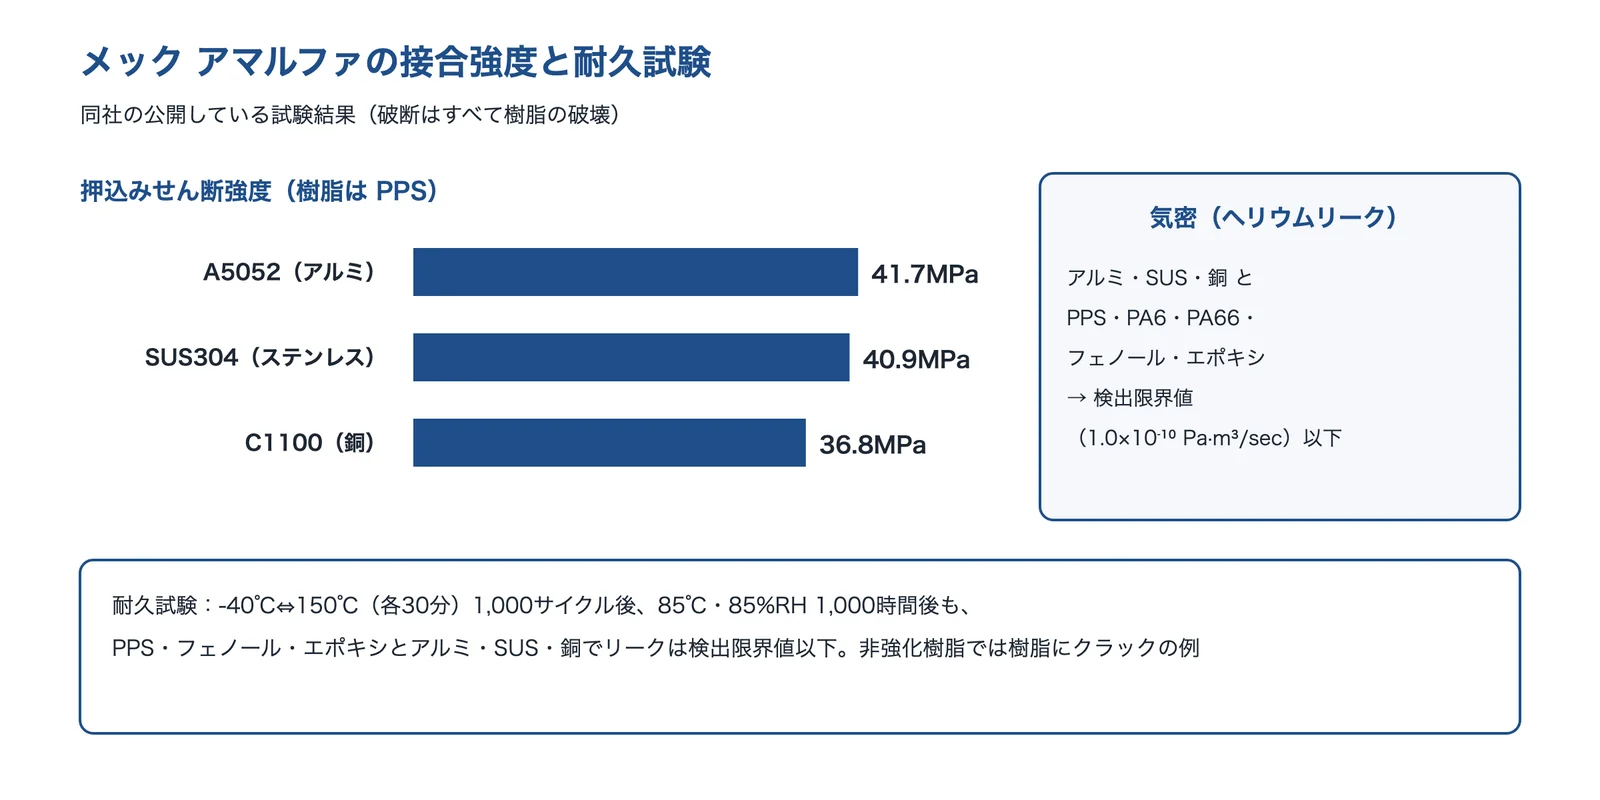
| 接合強度と気密 | 押込みせん断強度は、A5052×PPS で41.7MPa、C1100×PPS で36.8MPa、SUS304×PPS で40.9MPa。ヘリウムリーク試験は、アルミ・SUS・銅と PPS・PA6・PA66・フェノール・エポキシの組み合わせで、検出限界値(1.0×10⁻¹⁰ Pa·m³/sec)以下とされる。破断はすべて樹脂の破壊だったとしている |
| 耐久性 | -40℃⇔150℃(各30分)1,000サイクルのあとと、85℃・85%RH 1,000時間のあとも、ヘリウムリークは検出限界値以下だった。一方で、ガラスフィラーの入っていない非強化樹脂では、ヒートサイクルのあとに樹脂にクラックが入った例も示している |
メックが解決できる課題
- ねじで留めていた金属と樹脂の部品を、一体成形で1つにまとめたい
- 気密・水密が要る部品で、金属と樹脂を直接接合したい
- ステンレスや銅にも樹脂を接合したい
出典:メック「性能」・同「耐久性」をもとに AI(Claude)で作成
出典:会社概要・沿革|メック、AMALPHA|メック、性能|メック AMALPHA、耐久性|メック AMALPHA
大成プラス株式会社|金属表面のナノの凹凸に、射出成形で樹脂を接合する(NMT)
大成プラスとは
大成プラスは、東京都中央区に本社がある、樹脂成形の専門メーカーです。企画から設計、金型製作、成形、品質保証まで一貫して受け持つとしています。
大成プラスの得意技術
| 技術 | 内容 |
|---|---|
| NMT(ナノ・モールディング・テクノロジー) | 化成処理で金属の表面に20〜50ナノメートルの微細で複雑な凹凸を作り、射出成形で樹脂を流し込んで接合する。処理工程は、アルカリ液・酸液・T液・水・乾燥の順と説明している |
| 接合できる組み合わせと強度 | アルミ(A5052・A6063)、マグネシウム(AZ91D)、鋼材(SPCC)、ステンレス(SUS304)、チタン、銅と、PPS・PBT・PA66 の組み合わせを挙げている。せん断強度(参考値)は、アルミ×PPS で42MPa、銅×PPS で43MPa、ステンレス×PPS で41MPa。接合の信頼性は ISO 19095 の評価方法で測っているとしている |
| 製品の例 | NEDO の事業化事例では、アルミ合金を水溶液に浸す前処理をしてから PBT 系の樹脂を射出する技術が、データプロジェクタのトップカバーに採用され、資料の時点で5万台を超えたとされる |
大成プラスが解決できる課題
- 板金の裏に、ねじ固定用のボスやリブを樹脂で付けたい
- アルミ・ステンレス・銅などの金属と樹脂を、接着剤なしで一体にしたい
- アルミ以外の金属への接合を、材料メーカーとも協力して開発したい
出典:大成プラス「プロジェクターカバー部品(NMTサンプル品)」
出典:企業について|大成プラス、NMT|大成プラス、プロジェクターカバー部品(NMTサンプル品)|大成プラス、事業化事例24 大成プラス|NEDO
ヤマセ電気株式会社|レーザーで金属の表面に凹凸を作り、樹脂と一体にする(レザリッジ)
ヤマセ電気とは
ヤマセ電気は、宮城県加美郡色麻町に本社がある会社です(1972年7月設立)。ヤマセグループは、資材調達、金型設計製作、プレス加工、樹脂成形加工、塗装、印刷、基板実装から製品組立までを一貫して行っています。
ヤマセ電気の得意技術
| 技術 | 内容 |
|---|---|
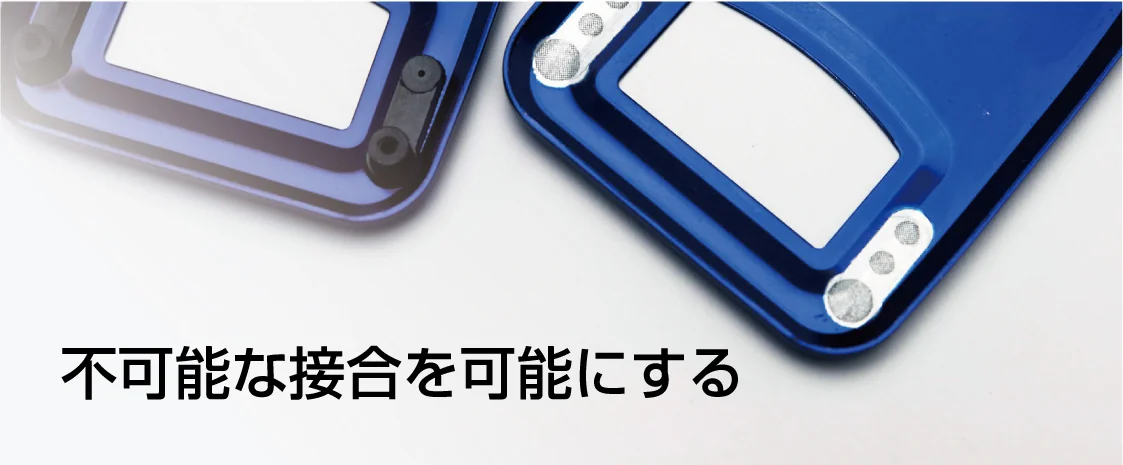
| レザリッジ | レーザー加工で金属の表面にアンカー形状を作り、樹脂部品と一体にする。接着剤などの介在物なしで接合できるとしている。名前は、接合部分の形が畑の畝(リッジ)に似ていることから付けた |
| ねじ留めからの置き換え | 外観の筐体に使うアルミや SUS のプレス部品は、外側からねじで取り付けていて品位の確保が難しかったが、金属に直接アウトサート成形をすることで解決したとしている |
| 特徴 | 金属と接合する箇所だけを加工できる、処理した面を簡単に観察できるので生産で管理しやすい、汎用設備で工程をシンプルにできる、を挙げている |
ヤマセ電気が解決できる課題
- プレス部品に、ねじを使わずに樹脂部品を付けたい
- 金属の接合したい所だけを処理して、樹脂と一体にしたい
- プレス・成形・組立までまとめて頼みたい
出典:ヤマセグループ「レザリッジ」
出典:ヤマセ電気株式会社 本社|ヤマセグループ、グループ概略|ヤマセグループ、レザリッジ|ヤマセグループ
精電舎電子工業株式会社|超音波で樹脂のボスをかしめ、金属部品を樹脂に圧入する
精電舎電子工業とは
精電舎電子工業は、東京都荒川区に本社がある、超音波・高周波・レーザ・熱・振動を使ったプラスチック溶着・溶断装置と、超音波の金属接合装置などの会社です(1956年設立)。
精電舎電子工業の得意技術
| 技術 | 内容 |
|---|---|
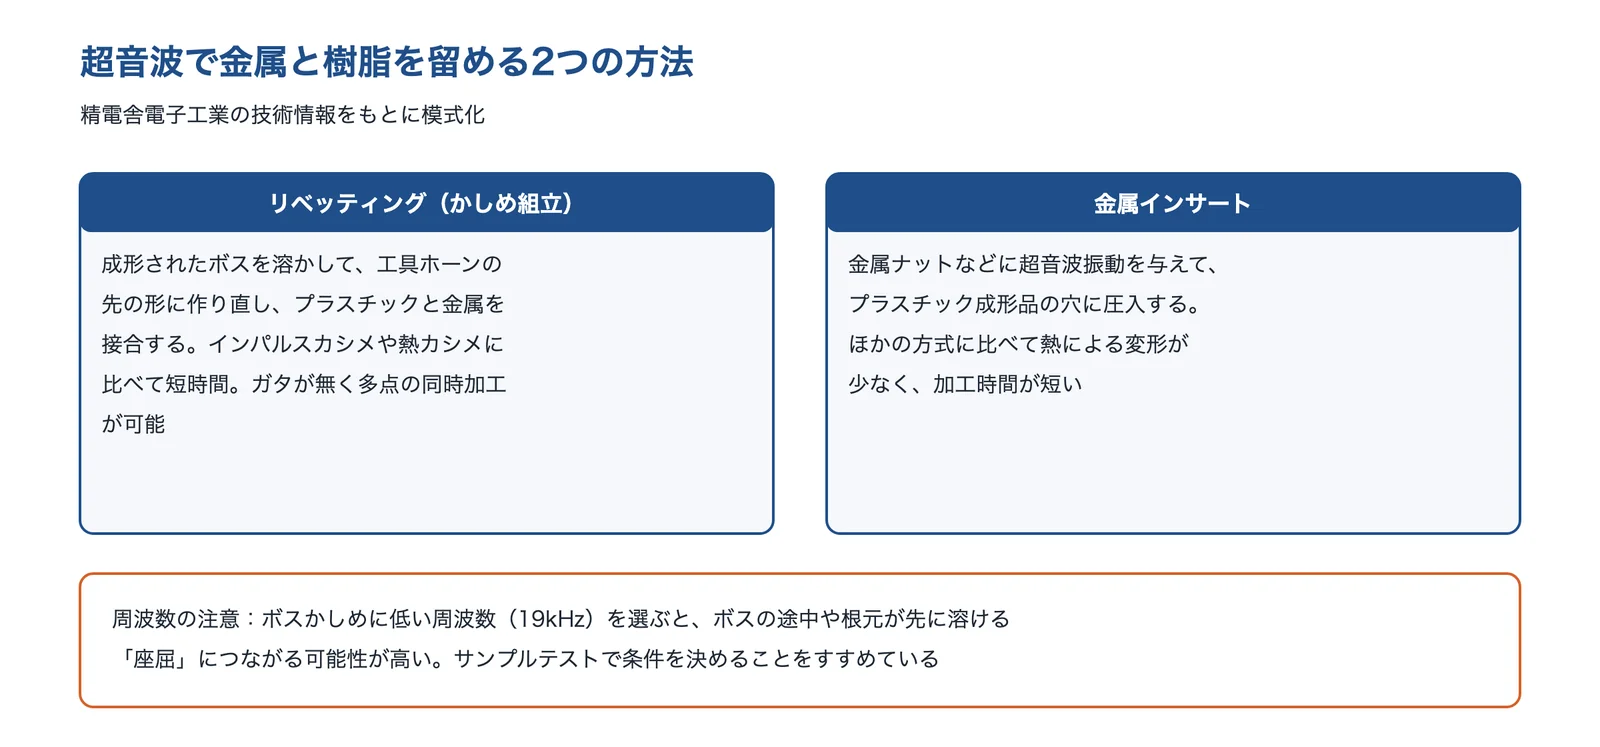
| 超音波のかしめ(リベッティング) | 成形された樹脂のボスを溶かして工具ホーンの先の形に作り直し、プラスチックと金属を接合できる。インパルスカシメや熱カシメに比べて短時間でリベットできるとしている。ボスかしめに低い周波数(19kHz)を選ぶと、ボスの途中や根元が先に溶ける「座屈」のトラブルにつながる可能性が高いと注意している |
| 金属インサート | 金属ナットなどに超音波振動を与えて、樹脂の成形品の穴に圧入する。ほかの方式に比べて、熱による変形が少なく、加工時間が短いとしている |
| 誘導加熱 | 高周波誘導加熱で加熱したナットを樹脂に入れるナットインサートは、間接加熱方式に近い工法と説明している |
精電舎電子工業が解決できる課題
- 樹脂の部品に金属の板や部品を、ねじを使わずに短い時間で留めたい
- 樹脂の成形品へのナットの圧入を、超音波や誘導加熱で行いたい
- かしめや溶着の条件を、サンプルで試してから決めたい
出典:精電舎電子工業「超音波溶着機の基本構成と溶着のポイント」・同「超音波溶着の種類と周波数の選び方」をもとに AI(Claude)で作成
出典:会社概要|精電舎電子工業、超音波溶着機の基本構成と溶着のポイント|精電舎電子工業、超音波溶着の種類と周波数の選び方|精電舎電子工業、高周波誘導加熱の原理|精電舎電子工業
マイクロファスナー株式会社|樹脂用のインサートナットを、樹脂の種類と圧入のしかたで選ぶ
マイクロファスナーとは
マイクロファスナーは、東京都目黒区に本社がある、樹脂用インサート部品と工業用ファスナーの会社です(2003年8月設立)。インサートナットの圧入装置や射出成形金型も扱っています。
マイクロファスナーの得意技術
| 技術 | 内容 |
|---|---|
| 樹脂用インサートナット | 樹脂の成形品に圧入し、ねじで締結するための部品。熱可塑性樹脂・熱硬化性樹脂など、樹脂の種類と必要な強度に合わせて形と圧入方法を提案するとしている。圧入方法は、成形後の熱圧入、成形後の冷間圧入、成形時のインサートの3つ |
| 形の選び方 | 外周のローレットが正逆反対方向の SG ロックは高い引っ張り強度・トルク強度、主に熱硬化性樹脂に使うナイフロックは樹脂にストレスがかかりにくくボスの端に近い所に有効、主にポリカーボネートに使うウェブロックは樹脂にストレスがかかりにくい形としている。ツバ付きは、ボルトの脱着が多い所に有利としている |
| 強度試験サービス | 量産で使う予定の樹脂材料を預かり、同社の金型で成形してインサートナットを埋め込み、量産前に強度試験ができるとしている |
マイクロファスナーが解決できる課題
- 樹脂部品に、何度も外せるねじの留め場所を作りたい
- 樹脂の種類やボスの形に合うインサートナットを選びたい
- 量産の前に、使う樹脂でインサートナットの強度を確かめたい
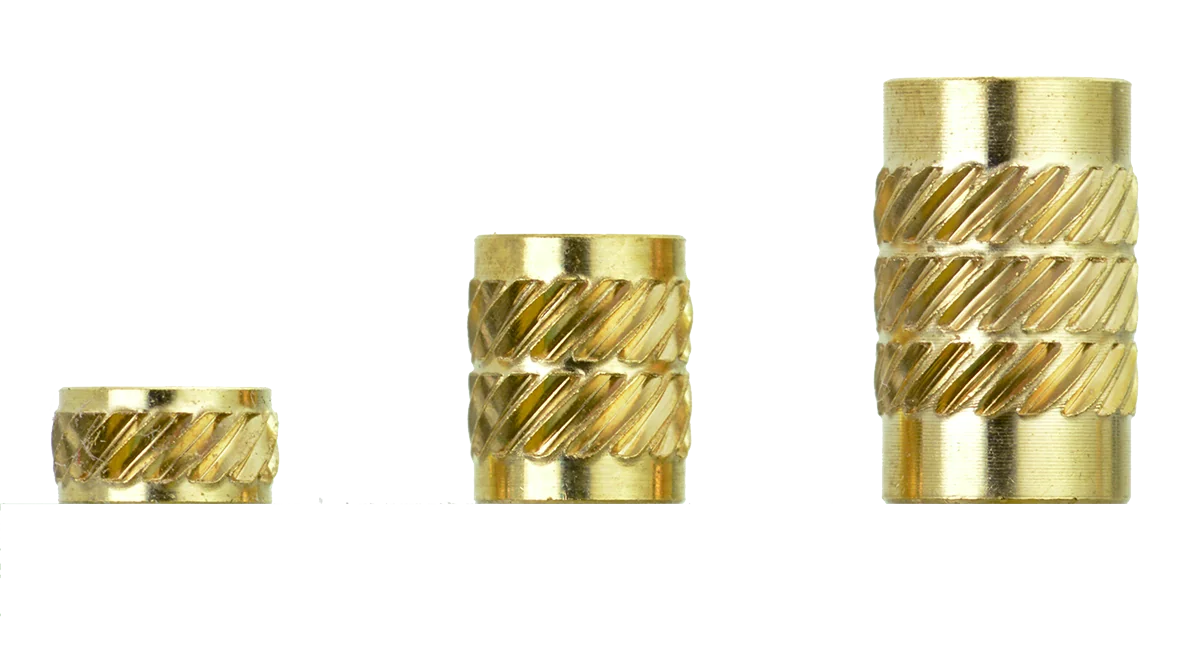
出典:マイクロファスナー「プラスチック用インサートナット」
出典:会社案内|マイクロファスナー、プラスチック用インサートナット|マイクロファスナー
選ぶ前に確かめる条件
つなぎ方を相談する前に、次のことを整理しておくと、候補の絞り込みと試作が進めやすくなります。
- つなぐ金属(アルミ・ステンレス・銅・鋼など)と、樹脂の種類・グレード(ガラス繊維の有無)
- 漏れを止める必要があるか(水・油・ガス・電解液)と、その圧力
- かかる力の向き(引っ張る・ずらす・ねじる)と大きさ
- 使う温度の範囲と温度変化の回数、湿度
- あとで外す必要があるか(修理・交換・分別)
- 年間の数量と、今の工程で使える設備(射出成形機・超音波・レーザー)
- 強さと漏れを確かめる試験の方法(ISO 19095 などでそろえるか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








