
製品を小さくしたら、部品の温度が上がった。基板を詰めたら、電源の IC だけが熱くなった。密閉の筐体にしたら、中の空気まで熱い。手で持つ面が熱いと言われた。電子機器の小型化は、多くの場合、熱との取り合いになります(編集部の解説)。同じ発熱でも、部品や筐体が小さくなると熱の逃げ道と表面積が減るので、温度が上がります。
どこが熱いか(1つの部品か、筐体の中全体か、表面か)で、効く対策が変わります。困っていることから、次のマトリクスで候補になる方法を確かめてください。放熱シート・グリスの選び方は技術ページ放熱シート・グリス、モーターの小型化は小型のまま出力を上げたいで扱っています。
課題と解決技術のマトリクス
| 課題(症状) | 熱の逃げ道の設計(基板・配置・筐体) | 放熱材料(TIM・グラファイト) | 冷却部品(ヒートシンク・ファン・ヒートパイプ) | 発熱を減らす(損失・使い方) | 熱の見積もり・解析と温度の測定 |
|---|---|---|---|---|---|
| A特定の部品だけが熱い:1つの IC・パワー素子だけが高い | ◎ | ◎ | ○ | ○ | ○ |
| B筐体の中に熱がこもる:どの部品も、中の空気も熱い | ◎ | ○ | ◎ | ○ | ○ |
| C筐体の表面が熱い:人が触る面が熱い、一か所だけ熱い | ○ | ◎ | △ | ○ | ○ |
| D温度は許容内だが寿命が心配:電解コンデンサ・半導体の近く | ○ | ○ | ◎ | ◎ | |
| E小さくする前に、温度がどこまで上がるか知りたい | ○ | △ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、発熱量、部品と筐体の大きさ、置き場所、使い方によって変わります。症状Aの「熱の逃げ道の設計」の「◎」は、同じ部品でも基板の銅箔とサーマルビアで熱抵抗が大きく変わる半導体メーカーの資料(ローム)、「放熱材料」の「◎」は、TIM で部品の熱を筐体へ逃がして部品温度を下げた計算例(ZEPエンジニアリングの国峯尚樹氏のコラム。以下「国峯氏のコラム」)、「冷却部品」の「○」は、ヒートシンクのない部品が定格を超える計算例(ジィーサス)、「発熱を減らす」の「○」は、温度上昇が発熱量と熱抵抗の積で決まるとする同じ資料、「熱の見積もり・解析と温度の測定」の「○」は、部品の上面の温度からジャンクション温度を求める方法(ルネサス エレクトロニクス)を示します。症状Bの「熱の逃げ道の設計」の「◎」は、密閉筐体で基板の熱を筐体の壁に逃がすと、壁付けなしで基板温度が約200℃になる所を、筐体へ逃がす壁付けと TIM で部品温度を約122℃にした計算例(国峯氏のコラム)、「冷却部品」の「◎」は、同じ寸法のヒートシンクで強制空冷と自然空冷の熱抵抗に約8倍の差があるとする解説(下西技研工業)、「放熱材料」の「○」は、同じ計算例で筐体との間に TIM を入れたこと、「発熱を減らす」と「熱の見積もり・解析」の「○」は、温度上昇が発熱量に比例するとする資料(ジィーサス)と、熱流体解析の受託(Wave Technology)を示します。症状Cの「放熱材料」の「◎」は、面の方向に高い熱伝導率をもつグラファイトで熱を広げる材料(サーモグラフィティクス、エレクトロニクス実装学会誌)、「熱の逃げ道の設計」と「発熱を減らす」の「○」は、熱の集まる場所と量を変える編集部の見立て、「冷却部品」の「△」は、ファンで筐体の中の熱を外へ出せば表面の温度も下がるが、密閉や静音が求められる製品では使えないことがあるという編集部の見立て、「熱の見積もり・解析と温度の測定」の「○」は、放射温度計で表面を測るときの放射率の注意(ジャパンセンサー)を示します。症状Dの「発熱を減らす」の「◎」は、負荷を定格から計画的に減らすディレーティングで信頼性を上げるとする資料(ルネサス エレクトロニクス)、「熱の見積もり・解析と温度の測定」の「◎」は、周囲の温度から電解コンデンサの寿命を見積もる式(日本ケミコン)、「熱の逃げ道の設計」と「冷却部品」の「○」は、温度を下げれば寿命が延びるという同じ資料を示します。症状Eの「熱の見積もり・解析と温度の測定」の「◎」は、許容温度・周囲温度・発熱量から目標の熱抵抗と必要な表面積を求める方法(国峯氏のコラム)と、熱回路網法・熱流体解析(CEND、福島県)、「熱の逃げ道の設計」と「発熱を減らす」の「○」は、同じ方法で寸法と発熱量の関係が分かること、「冷却部品」の「△」は、製品の大きさにヒートシンク・ファンの場所が取れるかを先に確かめる必要があるという編集部の見立てを示します。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
まず、どこが熱いかを確かめます。1つの部品だけか、筐体の中全体か、筐体の表面か。熱い場所で、熱の通り道のどこが細いかの見当がつきます。症状ごとの詳しい見方は、下のカードで確かめてください。
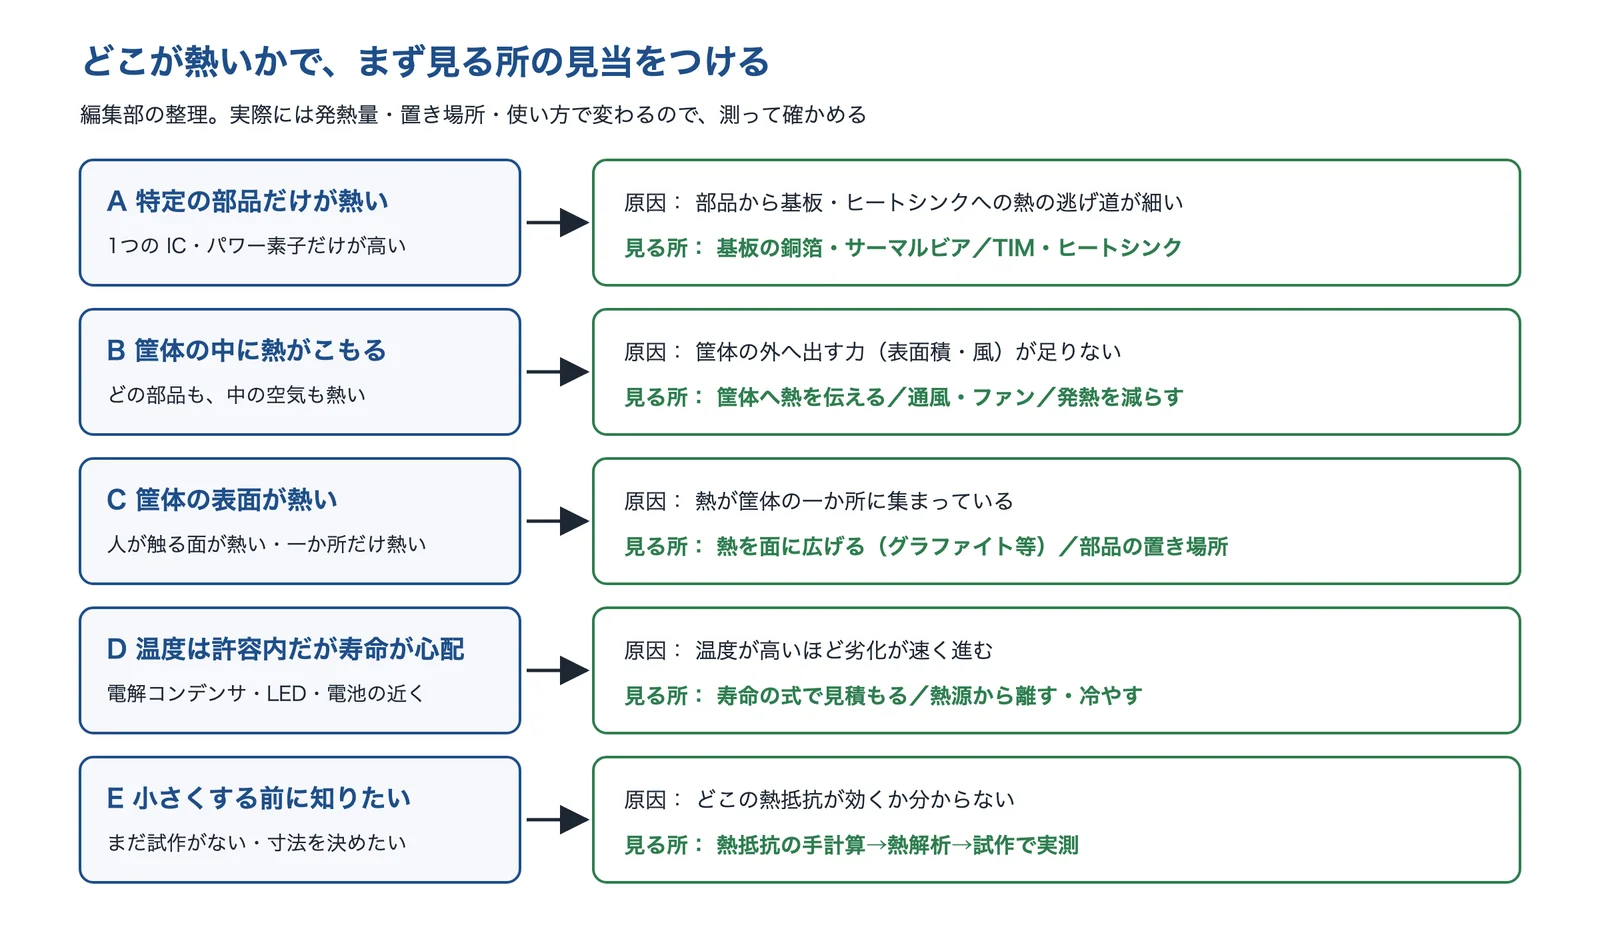
出典:この記事で紹介した出典をもとに AI(Claude)で作成
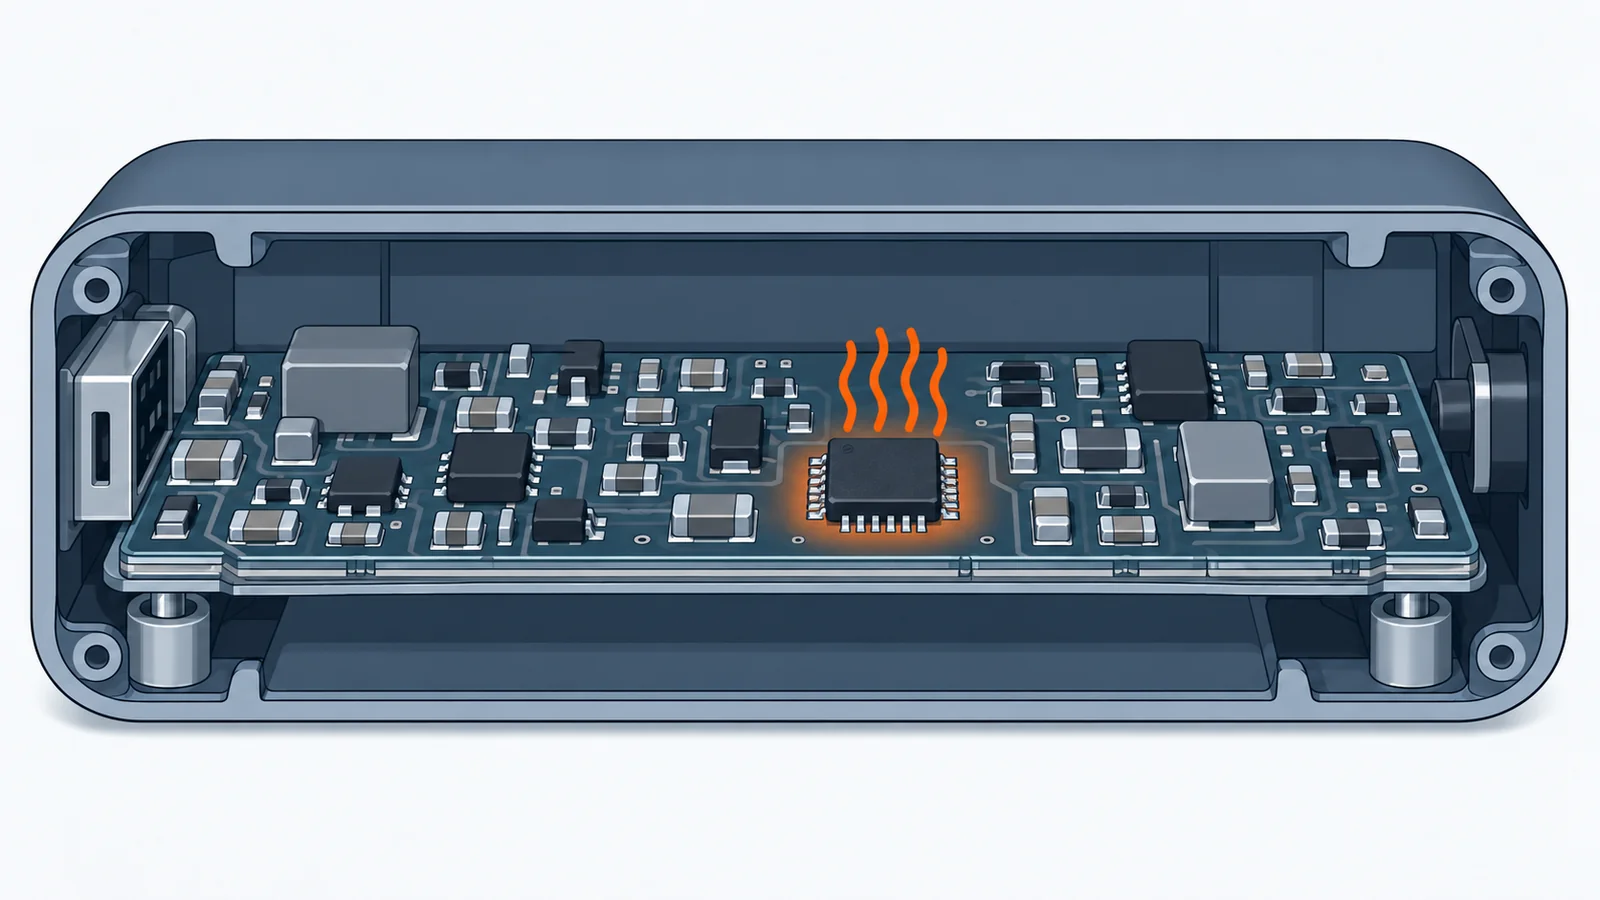
特定の部品だけが熱い:1つの IC・パワー素子だけが高い
電源の IC やパワー素子など、1つの部品だけが熱い。基板を小さくしたら、その部品の温度が許容に近づいた。
- 起きている現象
- 部品の温度は、まわりの温度+発熱量×熱抵抗で決まります(ジィーサス)。ジィーサスの例では、ヒートシンクのない TO-220 のレギュレーター(接合〜周囲の熱抵抗50℃/W)が3W 発熱すると、周囲60℃で接合部は210℃になり、上限の150℃を超えます。小さな部品の熱は、まず基板に流れます。ロームの資料では、同じ TO252 の部品でも、1層の基板で132.2℃/W、銅箔を広げた4層の基板で23.3℃/Wと、基板だけで熱抵抗が5倍以上違いました。
- 解決に使える技術
- 基板の銅箔・サーマルビアを増やす部品の下から内層・裏面へ逃がす
- TIM で筐体・ヒートシンクへつなぐすき間の空気をなくす
- ヒートシンク・ヒートスプレッダーを付ける熱を広い面に広げる
- 部品の損失を減らす発熱量そのものを下げる
基板を小さくすると、部品のまわりの銅箔の面積が減り、熱の逃げ道も細くなります(編集部の解説)。ヒートシンクを足す前に、熱がどこから逃げているか(基板か、上面か)を確かめると、効く対策を選べます。部品のデータシートの熱抵抗は決まった試験基板の値で、実機と一致するとは限りません(ローム)。
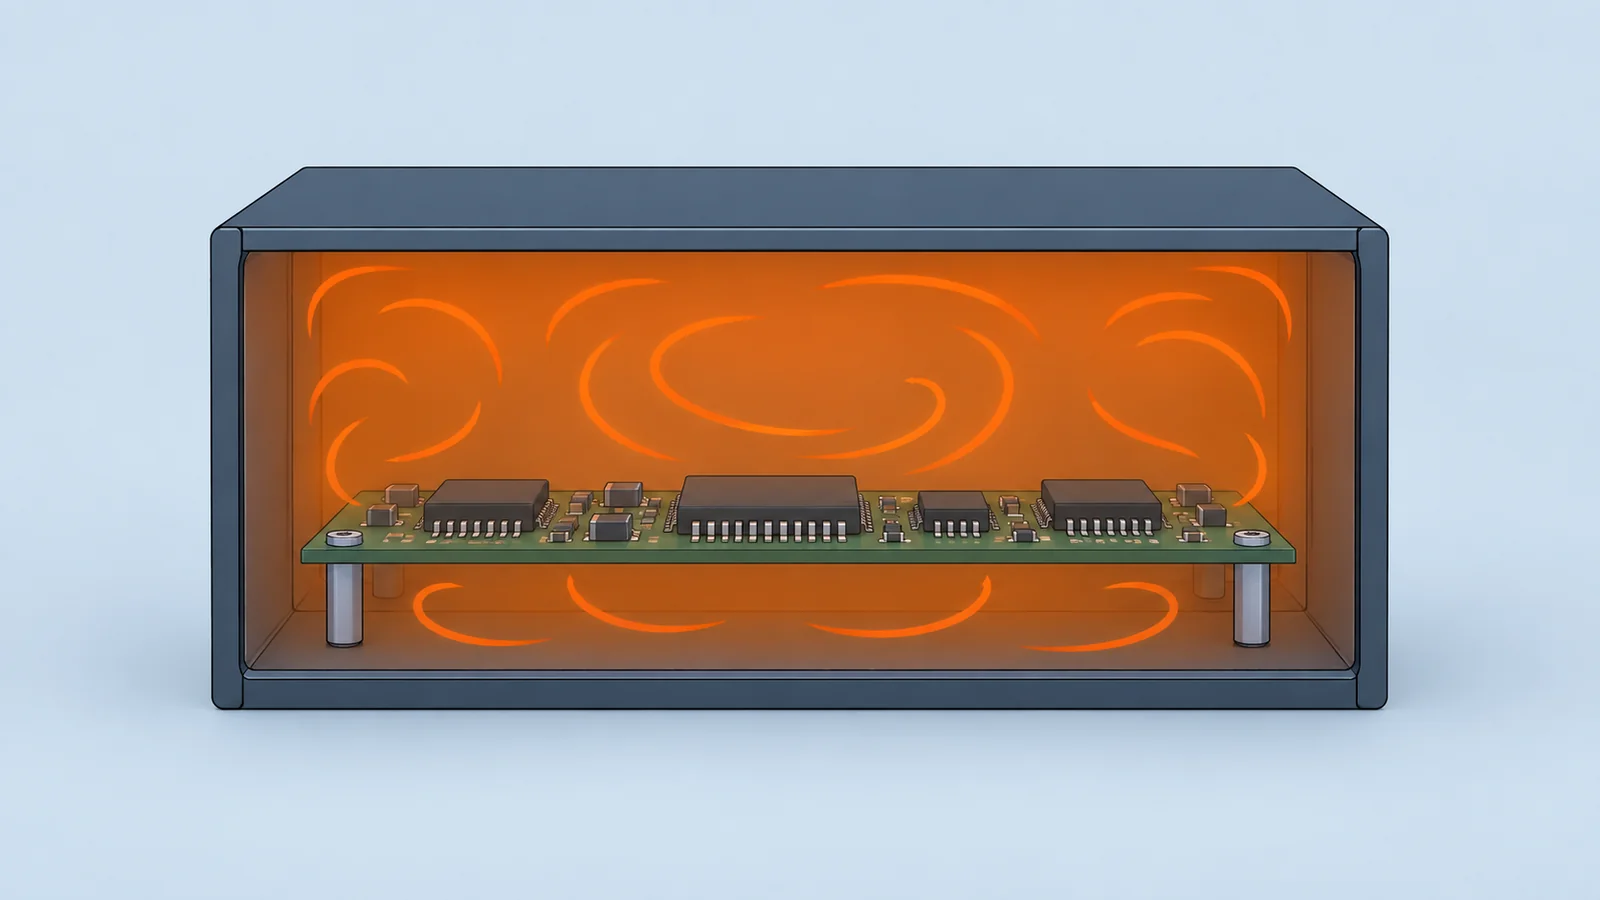
筐体の中に熱がこもる:どの部品も、中の空気も熱い
筐体を小さくしたら、どの部品も温度が上がった。密閉にしたら、筐体の中の空気まで熱い。
- 起きている現象
- 筐体の中の熱は、最後は筐体の表面から外の空気へ出ていきます。国峯氏のコラムの小型の密閉筐体の例(約15W の基板、周囲60℃)では、基板を筐体の壁に付けないと基板の温度が200℃程度まで上がるとし、15W のうち13W 程度を筐体に逃がす壁付けで部品温度を125℃以下に、さらに筐体の上面に TIM を当てて122℃程度にできるとしています。筐体を小さくすると表面積が減り、同じ発熱でも温度上昇が大きくなります(編集部の解説)。
- 解決に使える技術
- 基板の熱を筐体の壁へ逃がす壁を放熱板として使う
- 通風・ファン・ヒートシンクを使う強制空冷は自然空冷より大きく効く
- 部品と壁の間に TIM を入れる厚さと熱伝導率を選ぶ
- 発熱を減らす効率のよい電源・部品
密閉の筐体は、中の空気からの放熱がほとんど期待できないので、空気ではなく固体(基板・TIM・壁)で熱を外へ運ぶ設計にします(国峯氏のコラムの例をもとにした編集部の解説)。ファンを使えるなら効果は大きいですが、騒音・ほこり・寿命を確かめます。
筐体の表面が熱い:人が触る面が熱い、一か所だけ熱い
部品の温度は許容内なのに、手で持つ面が熱い。筐体のある一か所だけが熱くなる。
- 起きている現象
- 熱を筐体に逃がすほど、筐体の表面は温かくなります。部品の真上など一か所に熱が集まると、その場所だけが熱くなります(編集部の解説)。低い温度でも長く触れるとやけどになります。NITE(製品評価技術基盤機構)は、製品安全協会の資料を引いて、44℃で3〜4時間以上、46℃で30分〜1時間位、50℃で2〜3分で低温やけどになるといわれているとしています。
- 解決に使える技術
- グラファイトなどで熱を面に広げる一か所に集めない
- 発熱部品の置き場所を変える手が触れる面から離す
- 発熱を減らす表面の温度上昇も下がる
- 表面温度を正しく測る放射率の違いに注意
表面の温度は、製品の規格(安全規格)で上限が決まっていることがあります。UL Japan の解説(2010年)では、IEC 62368-1 で、1分を超えて触れる部分の上限(熱エネルギーの小さいクラス TS1 の値)を、金属・樹脂とも48℃としています(規格の版で値が変わることがあるので、最新の版で確かめます)。どこを、どのくらいの時間触るかを先に決めます。
温度は許容内だが寿命が心配:電解コンデンサ・半導体の近く
どの部品も許容温度の内側に入っている。それでも、長く使ったときの故障が心配。
- 起きている現象
- 許容温度の内側でも、温度が高いほど部品の劣化は速く進みます。日本ケミコンは、アルミ電解コンデンサの寿命は電解液が封口部から抜けていくことで決まり、60〜95℃では温度が10℃下がると寿命がおよそ2倍になる(10℃2倍則)としています。ルネサス エレクトロニクスは、動作温度の範囲内でも、使用環境が厳しいほど信頼性は下がるとしています。
- 解決に使える技術
- 寿命の式で見積もり、温度を測る部品のそばの温度で計算する
- 負荷を下げる(ディレーティング)定格から計画的に軽くする
- 熱源から離す・冷やす寿命の短い部品を熱い所に置かない
電解コンデンサの寿命の式は、部品のまわりの温度(実際に使うときの温度)で計算します(日本ケミコン)。小型化で発熱部品の近くに置くと、筐体の中の平均より高い温度になるので、その場所で測ります(編集部の解説)。
小さくする前に、温度がどこまで上がるか知りたい
まだ試作がない。製品をどこまで小さくできるか、寸法を決める前に知りたい。
- 起きている現象
- 国峯氏のコラムは、設計の目標は温度ではなく熱抵抗だとしています。周囲40℃・発熱10W・部品90℃以下なら、許される温度上昇は50℃で、目標の熱抵抗は5℃/W になります。自然空冷(熱伝達率をおよそ15W/m²K)とすると、必要な表面積は0.0133m²以上で、立方体なら一辺47mm 以上です。
- 解決に使える技術
- 熱抵抗の手計算で、寸法の見当をつける目標の熱抵抗から表面積を出す
- 熱回路網・熱流体解析で確かめる部品ごとの温度を見る
- 発熱量を見直す寸法の制約が厳しいとき
- 熱の逃げ道を先に決める基板・壁・TIM の構成
解析の結果は、モデルの作り方で実測とずれます。福島県の報告では、自然空冷のヒートシンクで、最初の解析は実測より低めに出て、放射の条件を見直して誤差を小さくしました。手計算 → 解析 → 試作で実測の順に確かめます(編集部の解説)。
なぜ小型化で温度が上がるのか
熱は通り道を通って、最後は外の空気へ出る
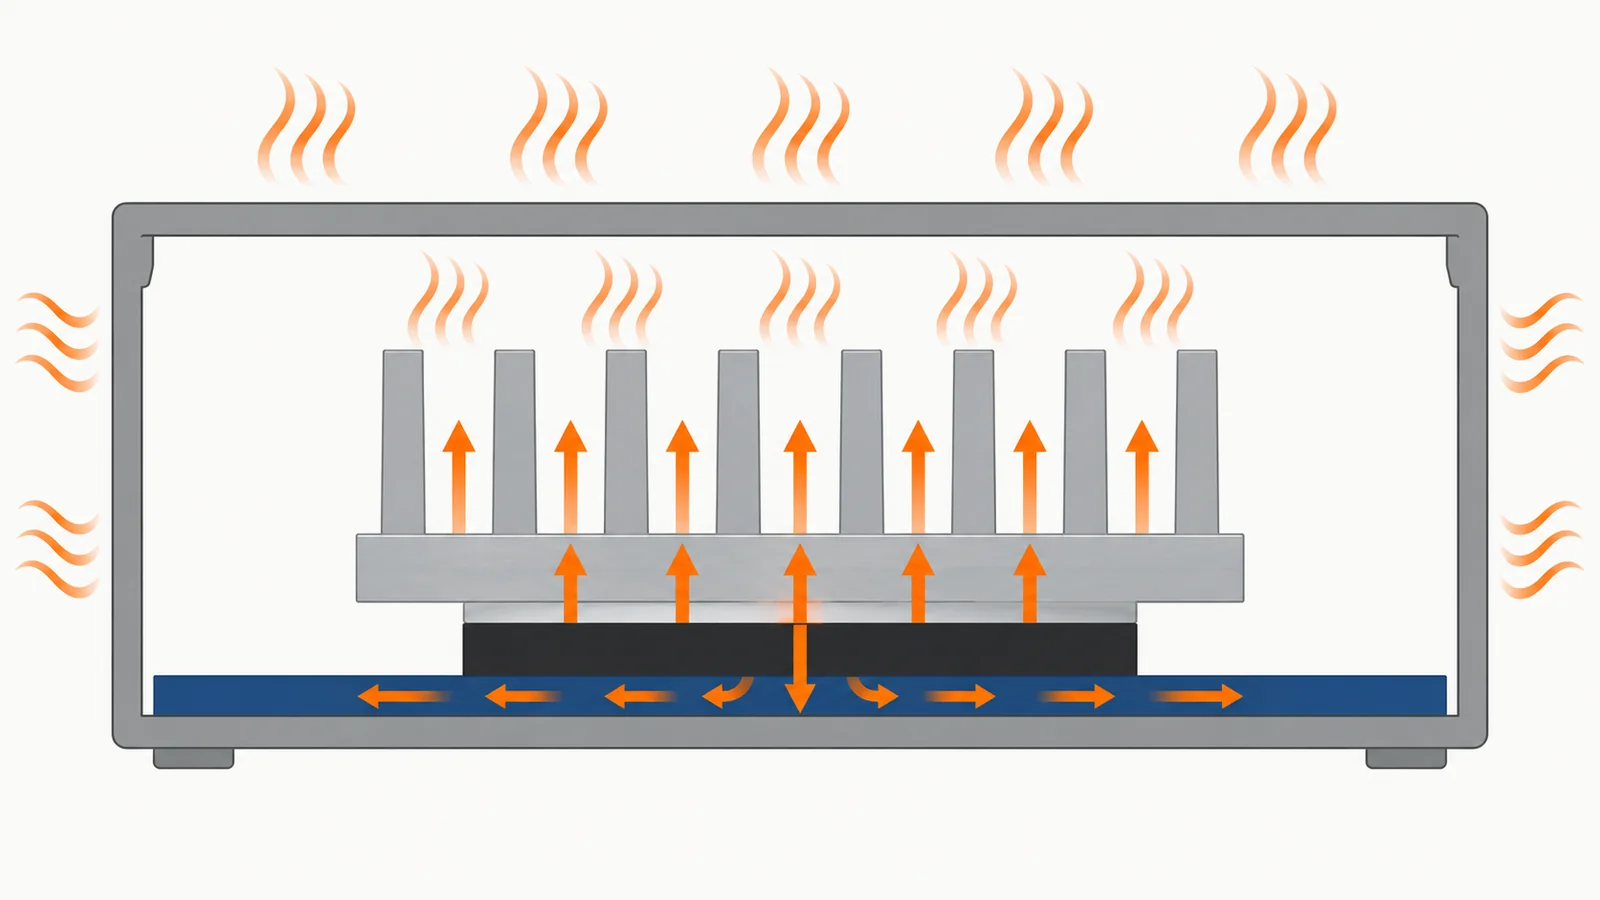
部品で出た熱は、部品の中 → 基板や TIM → ヒートシンクや筐体 → 表面から外の空気へと流れます。熱の流れにくさを熱抵抗(単位は℃/W。1W の熱が流れたときに何℃の温度差がつくか)で表すと、電気の抵抗と同じように、直列・並列で足し合わせて考えられます(CEND の熱設計入門、ジィーサス)。
部品の温度は、まわりの温度+発熱量×熱抵抗の合計です。温度を下げる方法は、発熱量を減らす、熱抵抗を小さくする、まわりの温度を下げる、のどれかになります。通り道のどこか1か所でも熱抵抗が大きいと、そこで熱が滞ります(編集部の解説)。
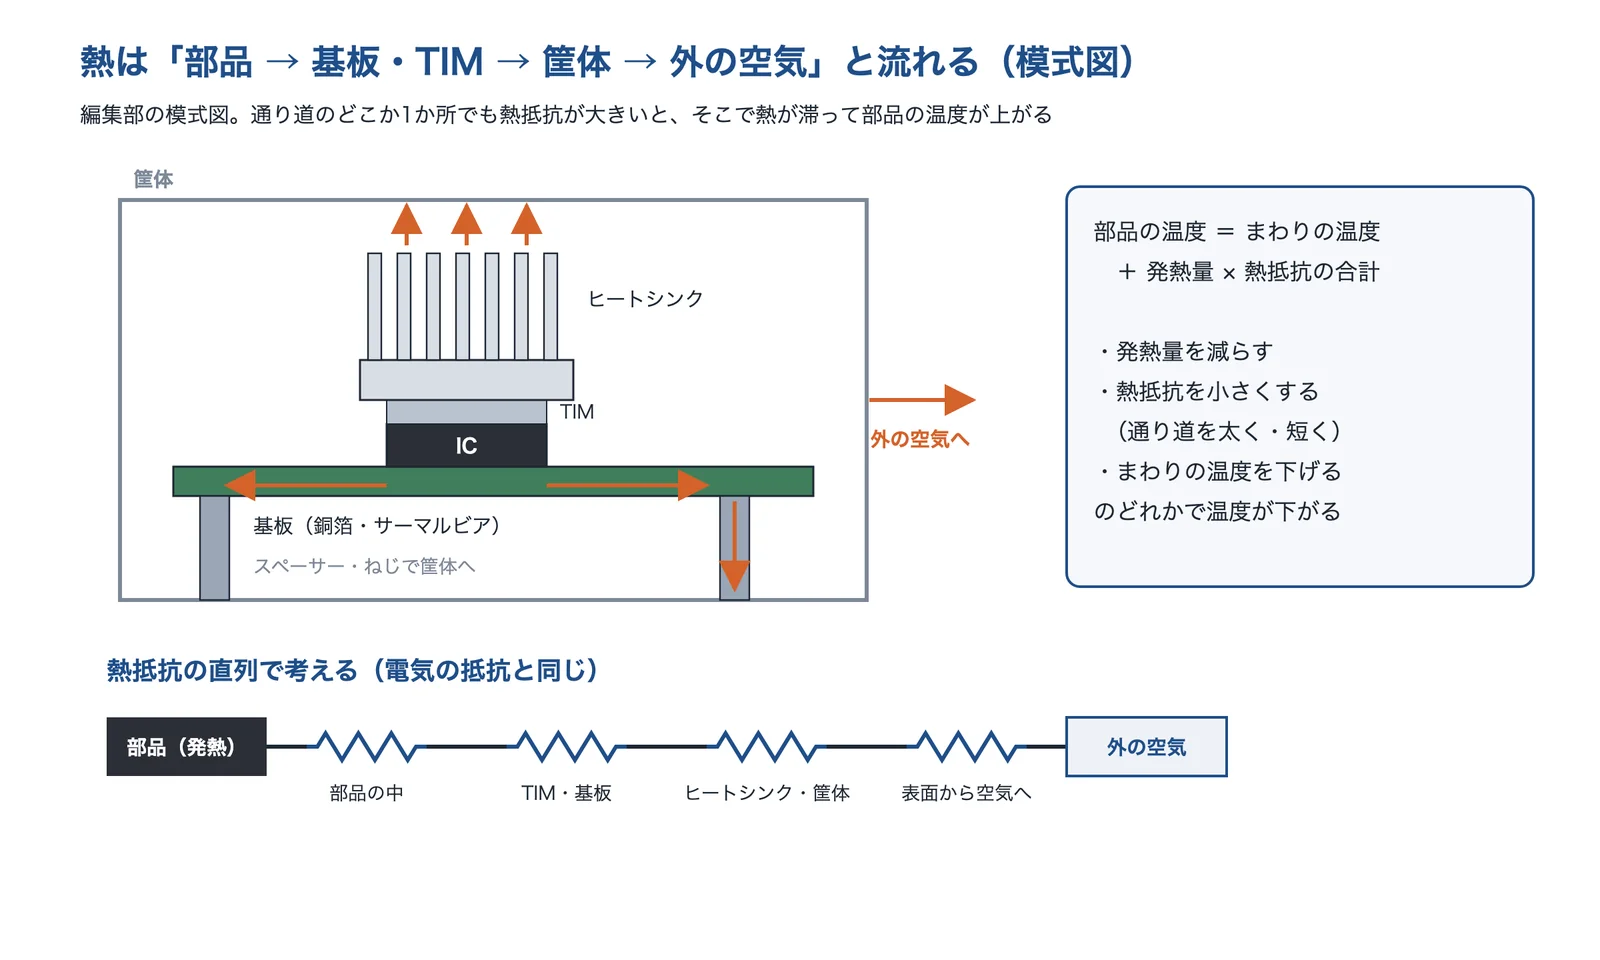
出典:ジィーサス「基板と熱設計 15. 熱抵抗について」・CEND「熱回路網法」をもとに AI(Claude)で作成
小さくすると、外へ出す面が減る
熱が最後に外の空気へ出るときの熱抵抗は、表面積×熱伝達率の逆数です(CEND の熱回路網法の解説)。熱伝達率は、静止した空気で1〜20W/m²K、流れている空気で10〜250W/m²K 程度とされます(CEND)。自然空冷では熱伝達率が小さいので、表面積が足りないと温度が上がります。
国峯氏のコラムの例(周囲40℃・発熱10W・部品90℃以下、熱伝達率およそ15W/m²K)では、立方体の一辺は47mm 以上が必要です。この条件をもとに編集部が計算すると、同じ10W のまま一辺を約33mm にする(表面積が半分)と温度上昇は約2倍の約100℃、約24mm(表面積が4分の1)にすると約4倍の約200℃になります(表面の温度が一様で、放射を含めた熱伝達率が変わらないとした目安)。
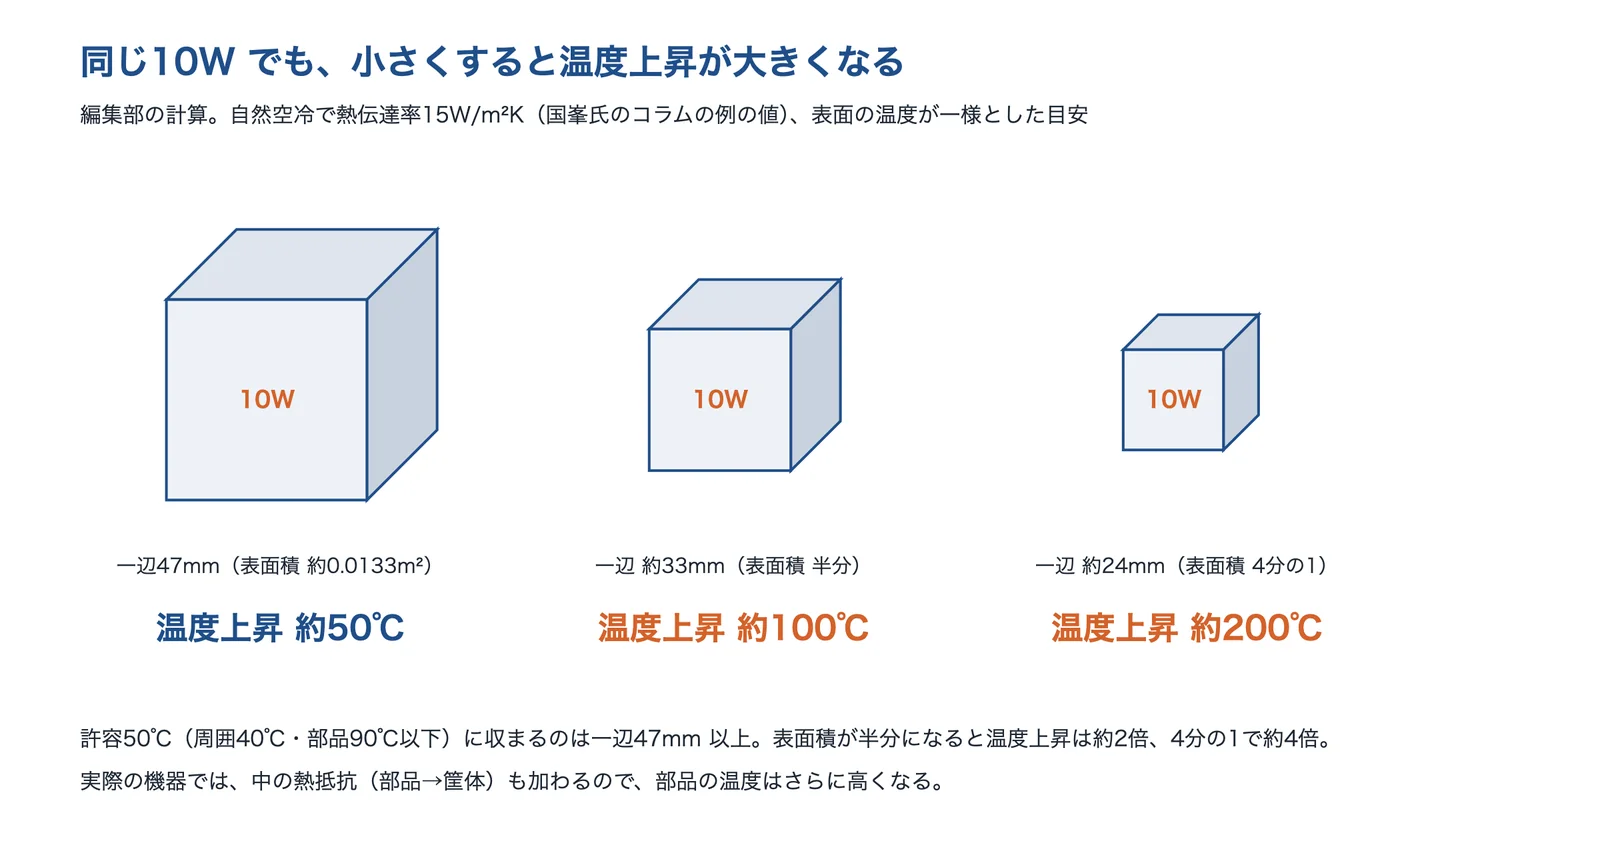
出典:ZEPエンジニアリング「設計目標は温度ではなく熱抵抗」をもとに編集部が計算し、 AI(Claude)で作成
小さな部品の熱は、基板を通って逃げる
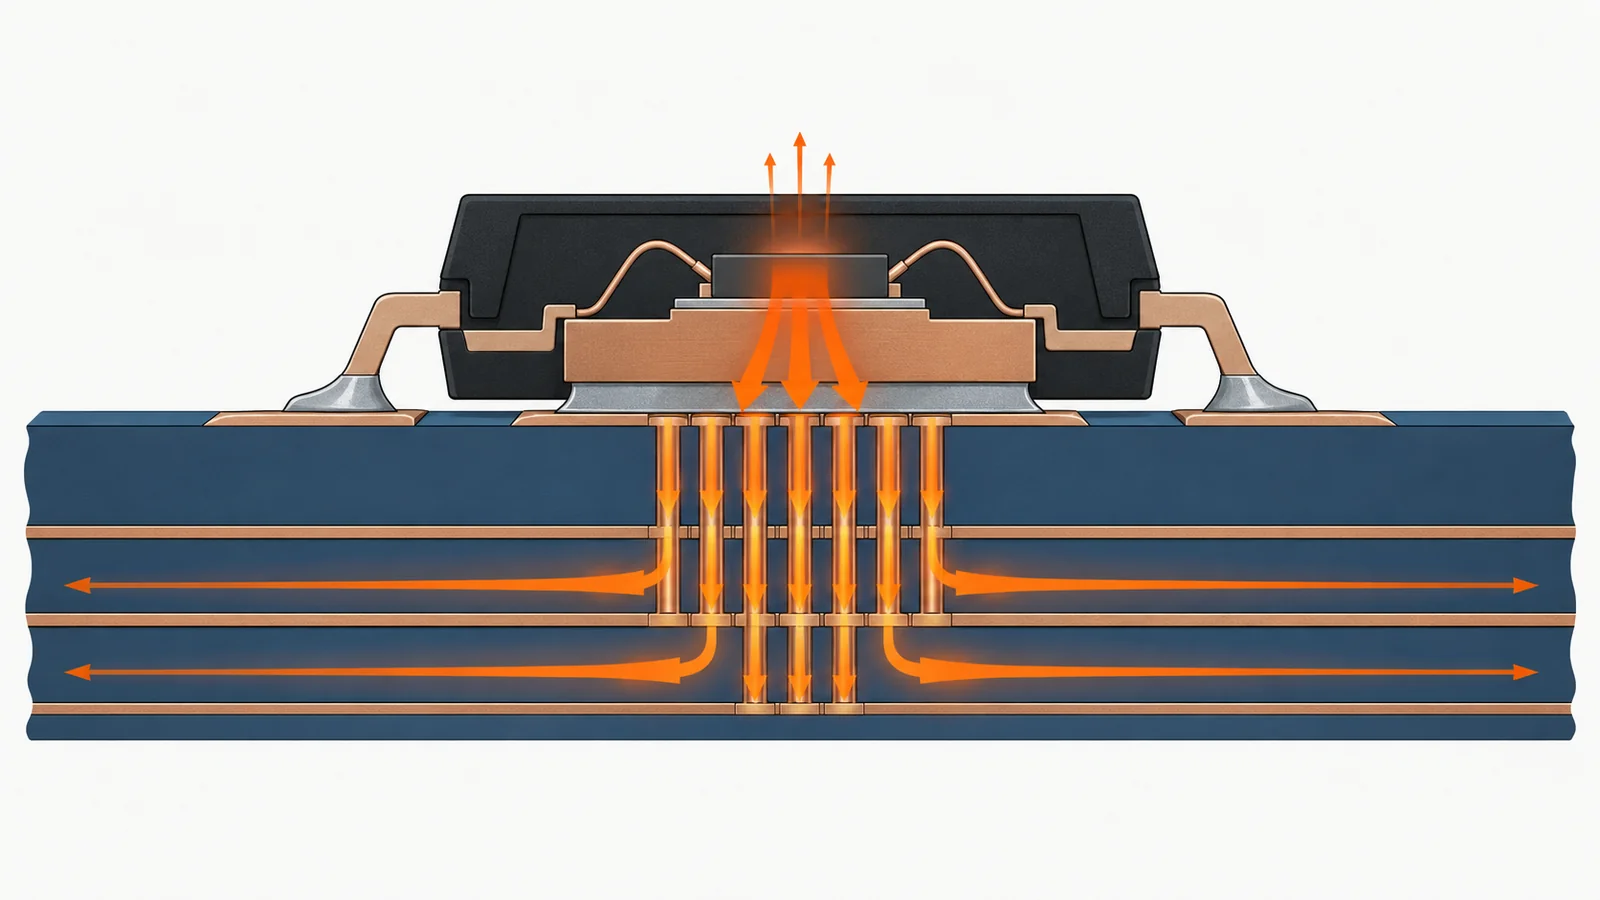
小さな表面実装の部品は、部品の表面から空気へ出す熱より、足や裏面のパッドから基板へ流す熱が大きくなります(編集部の解説)。ロームの資料(TO252、JEDEC 準拠の基板、静止した空気)では、部品の足の下だけに銅箔がある1層の基板で接合〜周囲の熱抵抗が132.2℃/W、内層と裏面に約74mm 角の銅箔がある4層の基板で23.3℃/W でした。基板を小さくして銅箔を削ると、部品の温度はすぐに上がります。
筐体の表面の温度にも上限がある
部品を冷やすために熱を筐体へ逃がすと、こんどは筐体の表面が熱くなります。人が触る製品では、部品の許容温度とは別に、表面の温度の上限を考えます(編集部の解説)。NITE(製品評価技術基盤機構)の資料は、低温やけどになる温度と時間の目安を、44℃で3〜4時間以上、45℃で1〜3時間、46℃で30分〜1時間位、47℃で45分位、50℃で2〜3分としています(製品安全協会の「製品と安全」第72号から引用)。
UL Japan の解説(2010年)によると、IEC 62368-1 では、触れる時間と材質ごとに表面温度の上限があり、熱エネルギーの小さいクラス TS1 の値で、1分を超えて触れる部分は金属・樹脂とも48℃、1秒未満なら金属70℃・樹脂94℃です。金属は樹脂より熱を多く伝えるので、短い時間の上限が低くなっています。規格の版で値が変わることがあるので、使う規格の最新の版で確かめます。
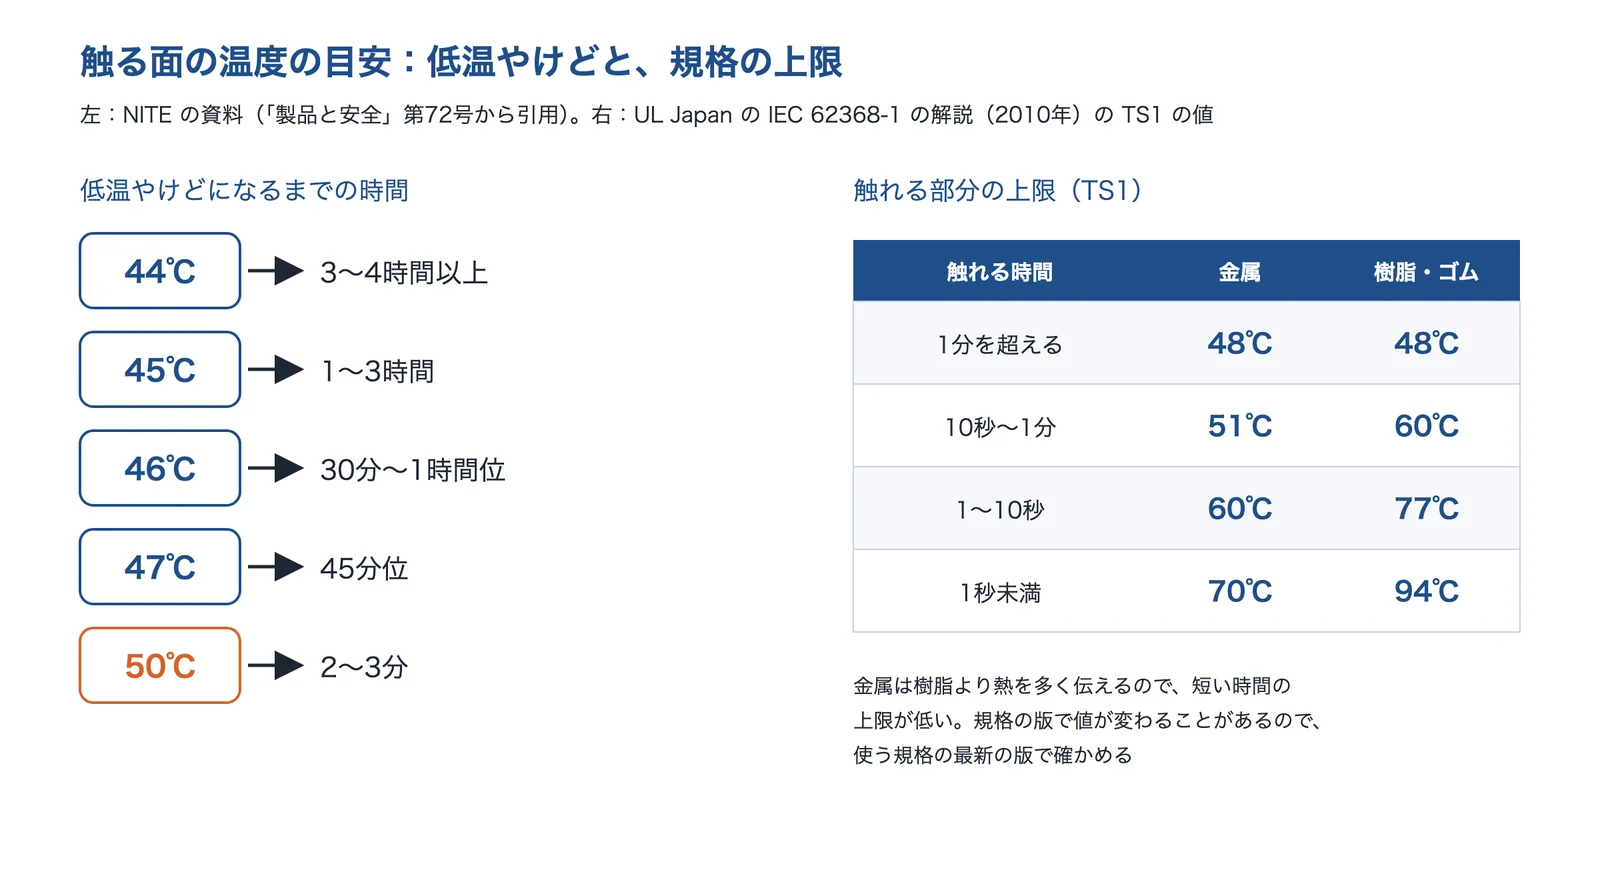
出典:NITE「PSマガジン VOL.441」・UL Japan「IEC 62368-1 技術解説 接触温度限界」をもとに AI(Claude)で作成
出典:基板と熱設計 15. 熱抵抗について(2012年)|図研 Club-Z(ジィーサス)、熱回路網法(熱設計入門)|CEND、対流熱伝達(熱設計入門)|CEND、設計目標は温度ではなく熱抵抗(国峯尚樹)|ZEPエンジニアリング、TO252 パッケージ熱抵抗情報(アプリケーションノート、2022年)|ローム、PSマガジン VOL.441 低温火傷による事故(2023年)|製品評価技術基盤機構(NITE)、IEC 62368-1 技術解説 接触温度限界(2010年)|UL Japan
解決技術の詳細
小型化の熱対策は、熱の逃げ道を設計する、放熱材料ですき間と広がりを良くする、冷却部品で外へ出す、発熱そのものを減らす、そして見積もり・解析と測定で確かめる、の5つに分けられます。部品を付け足す前に、熱の逃げ道と発熱量を見直すと、小さいまま温度を下げやすくなります(編集部の解説)。
熱の逃げ道の設計(基板・配置・筐体)
基板の銅箔とサーマルビアは、小さな部品の熱の逃げ道です。ロームの資料では、裏面に放熱パッドのある3mm 角の部品(VQFN16FV3030、JEDEC 準拠の4層基板のシミュレーション)で、パッドの下に直径0.3mm のサーマルビアがあると熱抵抗が58.4℃/W、ないと78.8℃/W でした。1W・周囲50℃なら、接合部の温度は108.4℃と128.8℃で、ビアだけで約20℃違います。内層の銅箔が小さい別の基板では、差が49.0℃/W と54.2℃/W に縮まりました。ビアは、熱を受け止める内層・裏面の銅箔とセットで効くことになります。
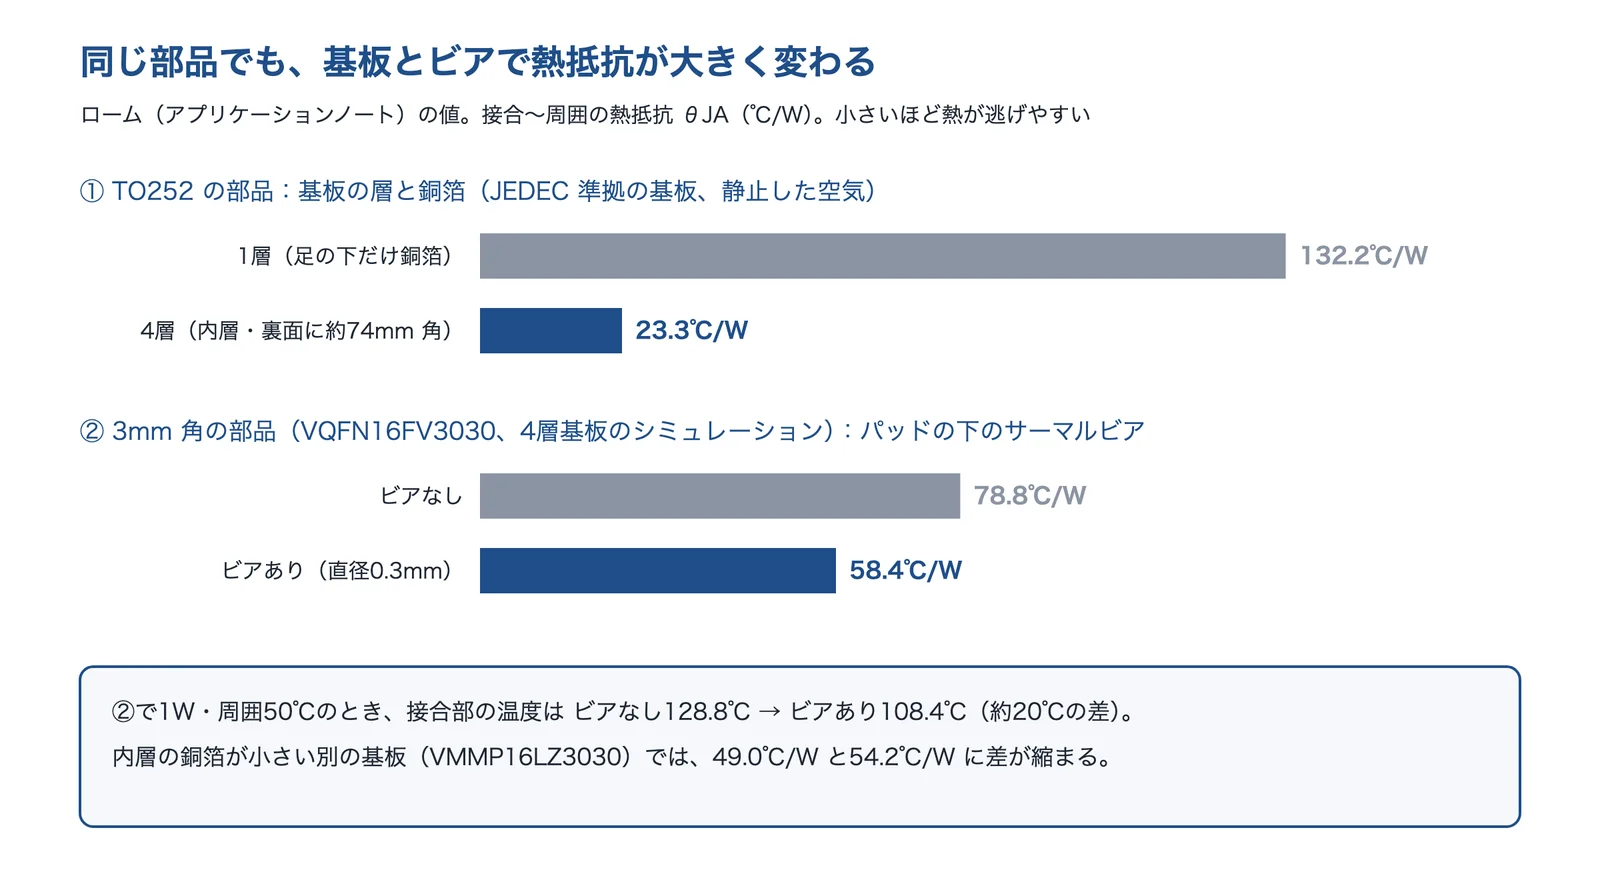
出典:ローム「TO252 パッケージ熱抵抗情報」・同「サーマルビアによる放熱効果」をもとに AI(Claude)で作成
筐体へ熱を逃がすのも、小型・密閉の製品で効く方法です。国峯氏のコラムの例(小型の密閉筐体、約15W の基板のうち FET 6個で合計12W、周囲60℃)では、壁付けなしで基板の温度が200℃程度まで上がるため、15W 中13W 程度を筐体に逃がす設計にしました。部品のまわり四方に29mm の空間を取り、厚さ2mm・熱伝導率3W/mK の TIM を筐体の上面に当てて、部品温度は122℃程度まで下がり、許容ケース温度125℃を超えない設計にできたとしています(200℃は基板の温度、122℃は部品の温度です)。
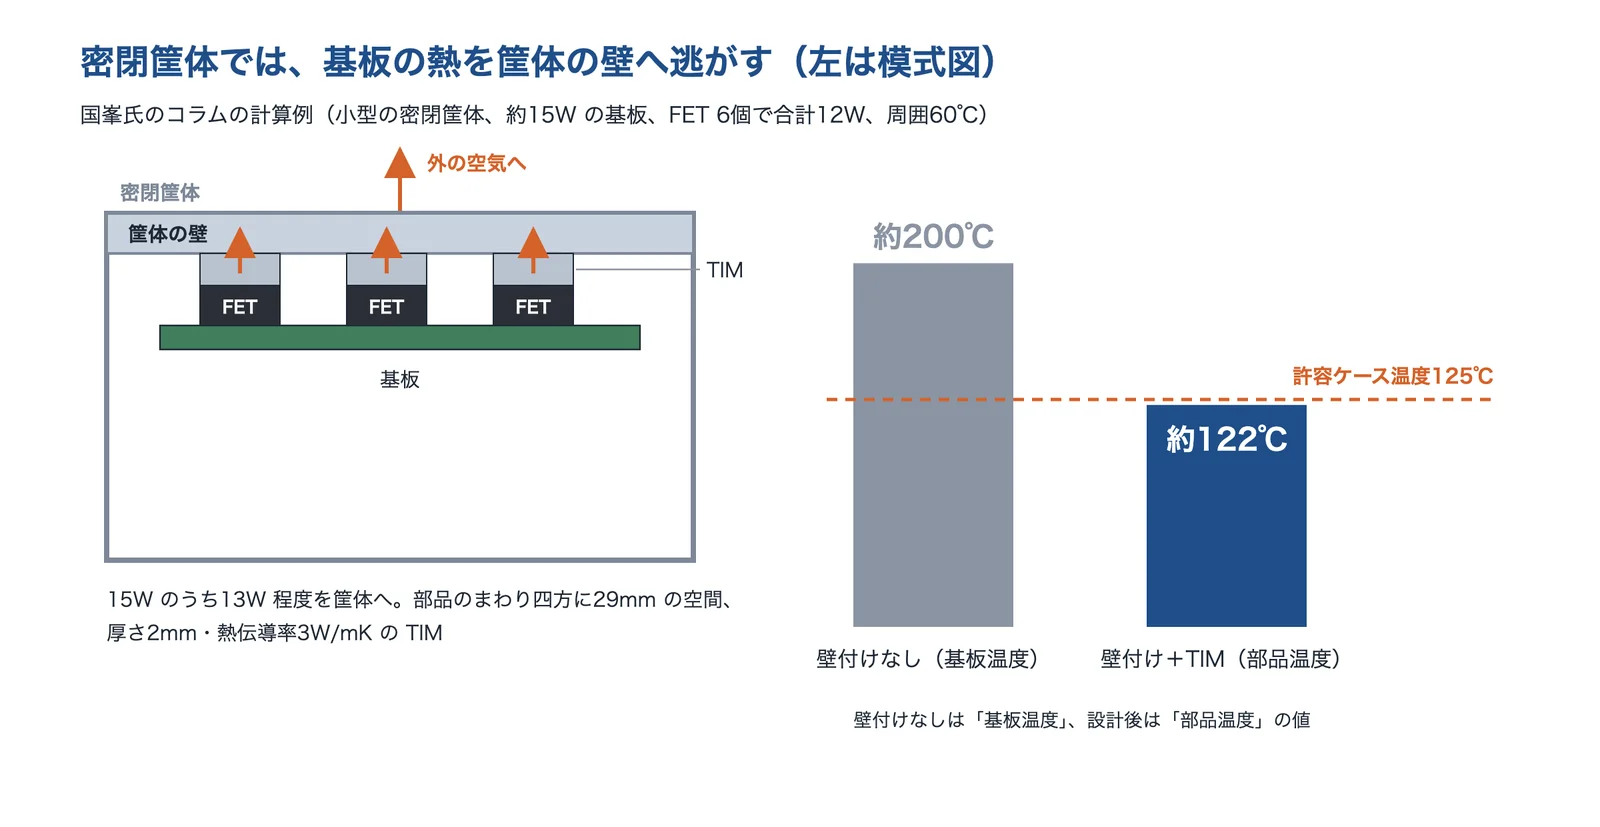
出典:ZEPエンジニアリング「密閉筐体の熱計算」をもとに AI(Claude)で作成
熱い部品どうしを近づけない、寿命の短い部品(電解コンデンサなど)を熱源の近くや上に置かない、といった部品の配置も、基板が小さいほど効いてきます(編集部の解説)。
放熱材料(TIM・グラファイト)
部品とヒートシンク・筐体の間には、目に見えないすき間があり、空気が入ると熱が流れにくくなります。このすき間を埋めるのが放熱シート・グリスなどの TIMです。種類と選び方は、技術ページ放熱シート・グリスで詳しく扱っています。
熱を面の方向に広げるには、グラファイトシートが使われます。エレクトロニクス実装学会誌の論文(2016年)は、グラファイトは1,000W/mK 以上の熱伝導率を示すが、それは2つの方向だけで、残りの1方向(層を積み重ねる方向)は極端に低いとしています。サーモグラフィティクスは、同社の CVD 法のグラファイトで、面の方向1700W/mK、積み重ねの方向7W/mK としています。熱を横に広げるのは得意で、厚さの方向に通すのは苦手なので、熱い一か所を広い面に広げて、表面の温度を下げる使い方に向きます(編集部の解説)。
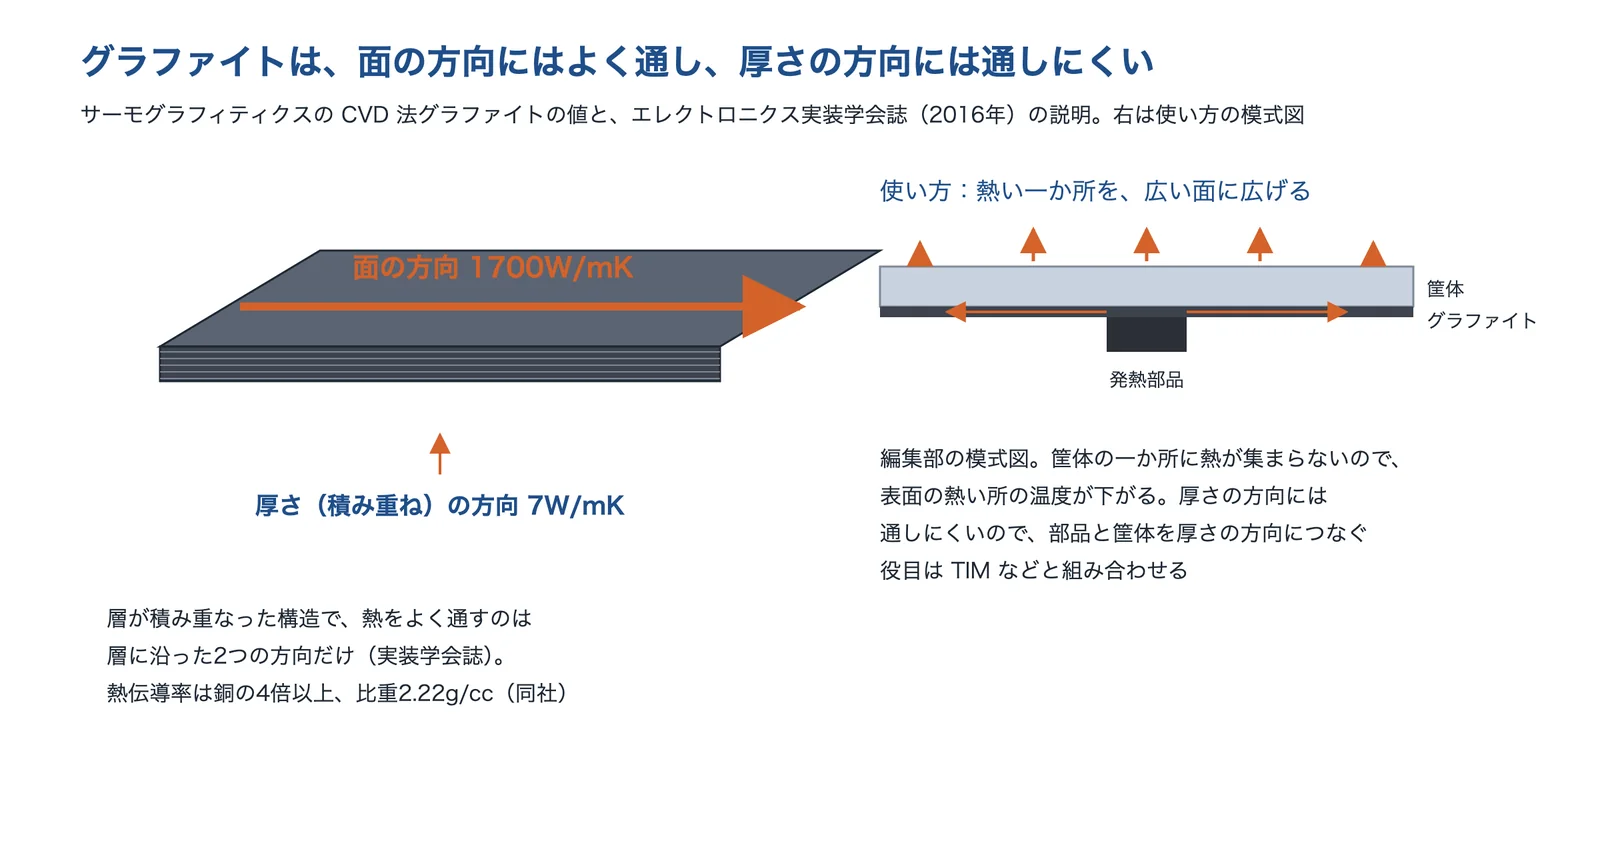
出典:サーモグラフィティクス「1700W/mk 熱伝導グラファイト」・エレクトロニクス実装学会誌 Vol.19 No.5をもとに AI(Claude)で作成
冷却部品(ヒートシンク・ファン・ヒートパイプ)
ヒートシンクは、表面積を増やして空気へ出す熱を増やす部品です。下西技研工業は、同じ寸法のヒートシンクで、強制空冷(風速3m/s)と自然空冷では熱抵抗に約8倍の差があるとしています。自然空冷では、フィンの間の風の速さと表面積のバランスで、いちばんよいフィンの枚数と間隔があるとしています。アルファは、自然空冷のヒートシンクで、フィンを横向きにして水平に置くと、横向きで鉛直に置くより熱抵抗が25%程度高くなる(同社の試験)とし、フィンを上向きにするか、鉛直に置くことを勧めています。
ファンを使えるなら、風で熱伝達率を大きくできます。ただし、風量を上げると騒音も上がります。下西技研工業の解析の事例では、同じヒートシンクで、最大風量4.8m³/min(騒音58dBA)のファンの熱抵抗が0.106℃/W、2.5m³/min(36dBA)のファンで0.120℃/W でした。目標の熱抵抗に合わせてファンを選ぶとしています。
ヒートパイプは、中の作動液が熱い側で蒸発し、冷たい側で凝縮して戻ることで熱を運ぶ部品です。熱を遠くへ運べますが、それ自体に冷やす力はなく、ヒートシンクと組み合わせて使います(下西技研工業)。向きで性能が変わり、同社の測定(アルミのヒートパイプ、20W)では、熱源が下のボトムヒートで0.34℃/W、水平で1.28℃/W、熱源が上のトップヒートで1.7℃/W でした。製品をどの向きで使うかを先に確かめます。
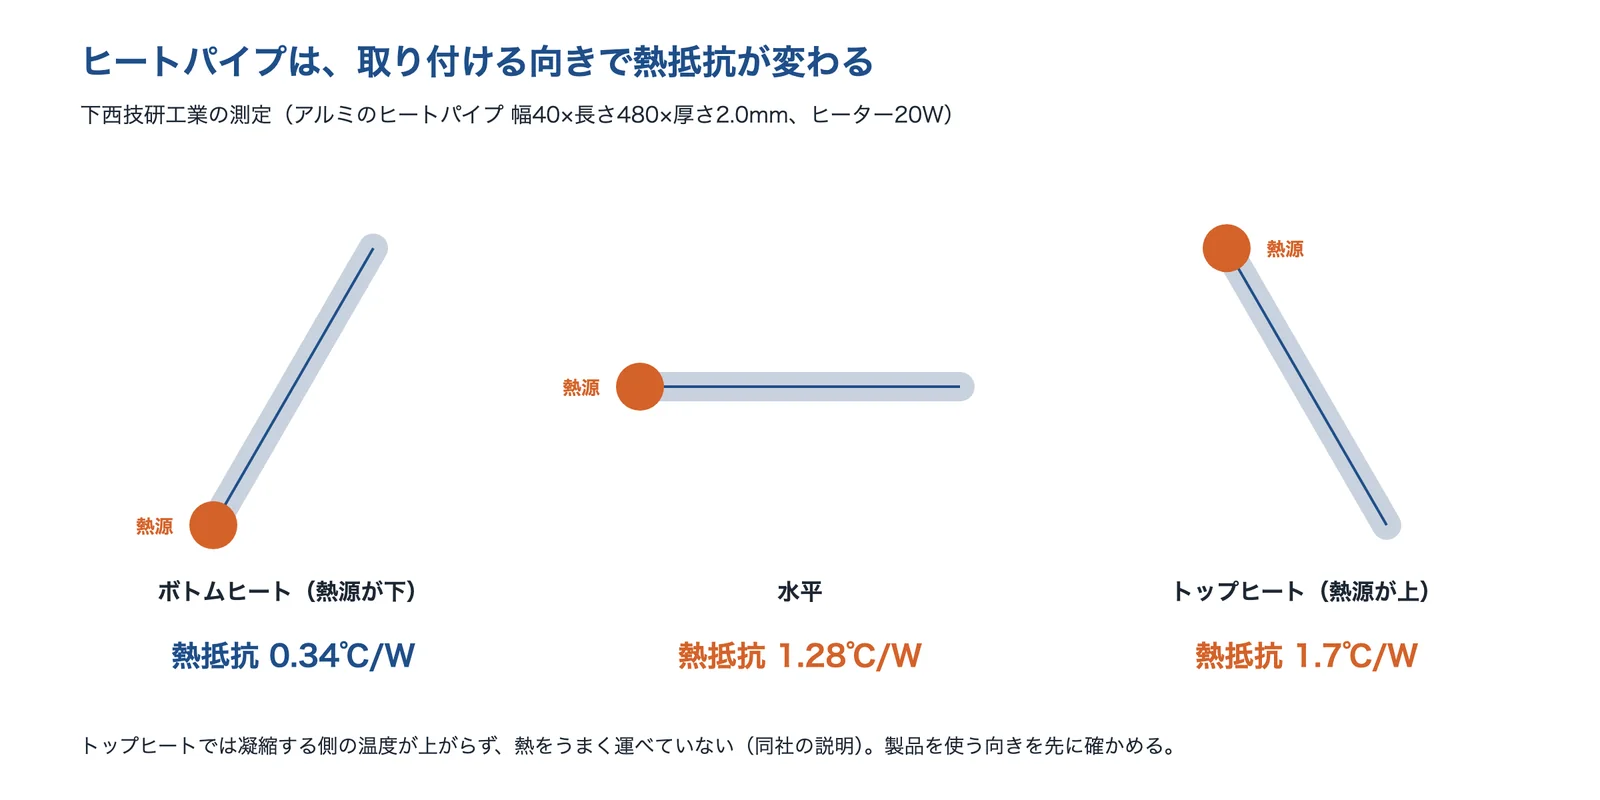
出典:下西技研工業「ヒートパイプの熱輸送特性」をもとに AI(Claude)で作成
発熱を減らす(損失・使い方)
温度上昇は発熱量に比例するので、発熱量を半分にすれば、同じ熱抵抗のまま温度上昇も半分になります(ジィーサスの式による編集部の解説)。効率のよい電源・損失の小さい素子を選ぶ、使わないときは止める、といった方法があります。電源の効率の上げ方は電源の変換効率を上げたい、パワー素子は技術ページSiC・GaN のパワー半導体で扱っています。
寿命が心配な部品には、ディレーティングがあります。ルネサス エレクトロニクスは、ディレーティングを「信頼性を改善するために、計画的に負荷を定格値から軽減すること」(JIS Z 8115)と説明し、最大定格の内側でも使用環境が厳しいほど信頼性は下がるとしています。日本ケミコンの式では、アルミ電解コンデンサの寿命は、周囲の温度が10℃下がるごとにおよそ2倍になります(60〜95℃の範囲)。
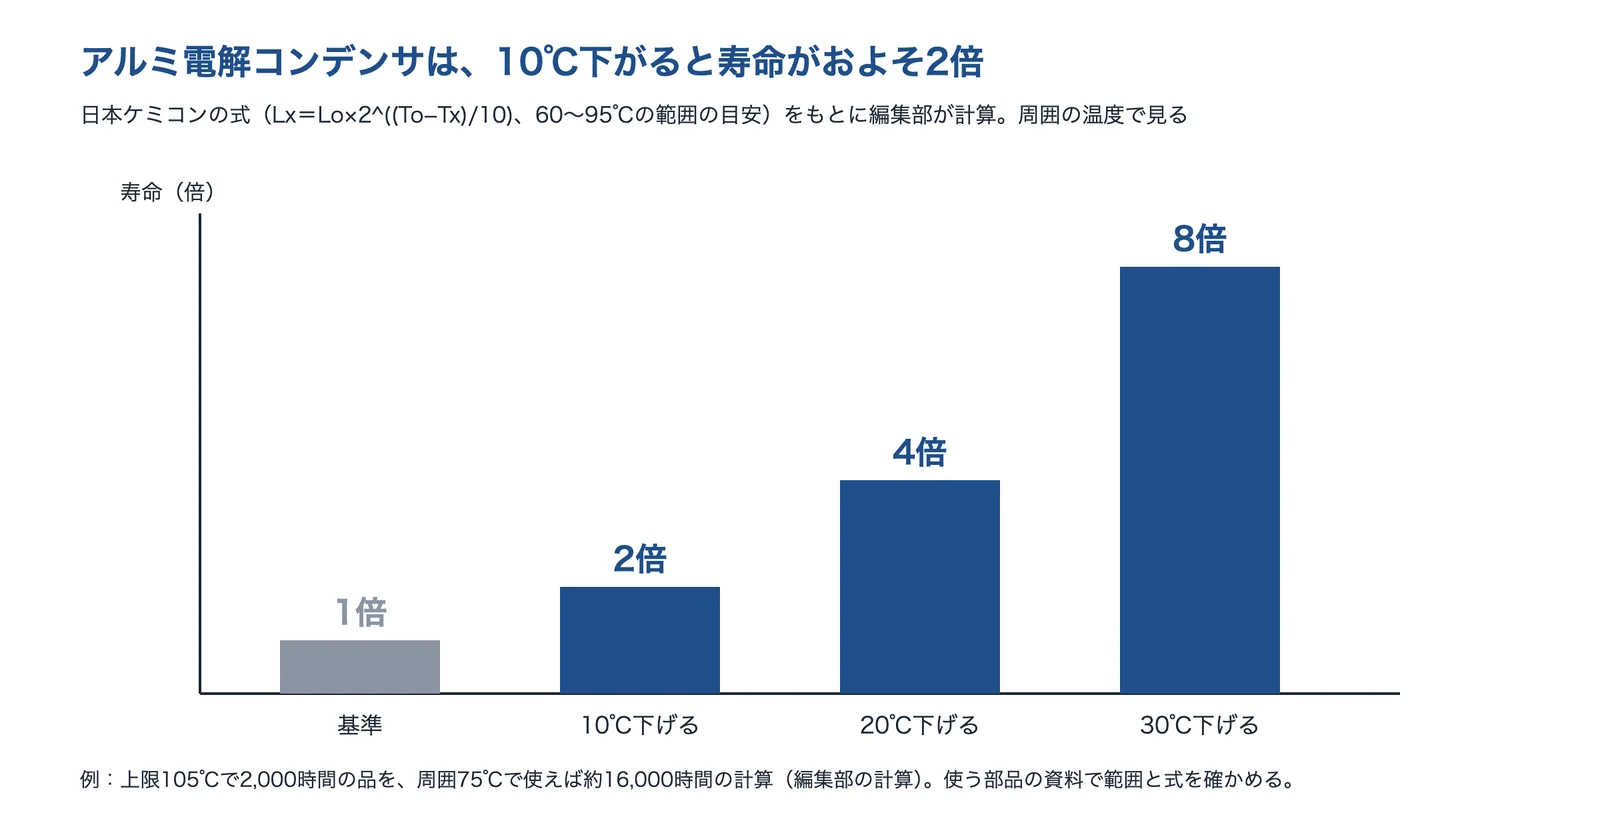
出典:日本ケミコン「アルミ電解コンデンサの寿命と温度」をもとに編集部が計算し、 AI(Claude)で作成
熱の見積もり・解析と温度の測定
熱抵抗の手計算で、寸法の見当をつけます。国峯氏のコラムは、許容温度・周囲温度・発熱量の3つから目標の熱抵抗を決め、そこから必要な表面積や寸法を出す進め方を示しています。部品ごとの温度を見るには、熱の通り道を熱抵抗の網で表す熱回路網法や、空気の流れも計算する熱流体解析を使います(CEND)。
解析は、条件の置き方で実測とずれます。福島県の報告では、自然空冷のヒートシンク(10〜50W)で、最初の解析は実測より全体に低く、平均絶対誤差は3.03℃でした。フィンの間の空気の温度を見直して放射の条件を設定し直すと2.44℃になりました。表面処理(アルマイト)を変えた別のヒートシンク(10W)の実験では、放射率を設定した解析で1.71℃でした。試作で測って、解析の条件を合わせ込むことが大事です(編集部の解説)。
温度の測り方にも注意が要ります。放射温度計・サーモグラフィは、表面の放射率で測れる値が変わり、放射率は材質・温度・表面の状態(酸化・粗さ)で変わります(ジャパンセンサー)。ルネサス エレクトロニクスは、基板の表面の放射率はおおよそ0.8〜0.9で、金属の表面は一般に放射率が小さく、0.8〜0.9の設定で測ると実際より低く出るとし、黒体スプレーで補正する方法を挙げています。熱電対は、線から熱が逃げて低めに出ることがあり、線の太さと付け方に注意します(オリックス・レンテック、ルネサス エレクトロニクス)。
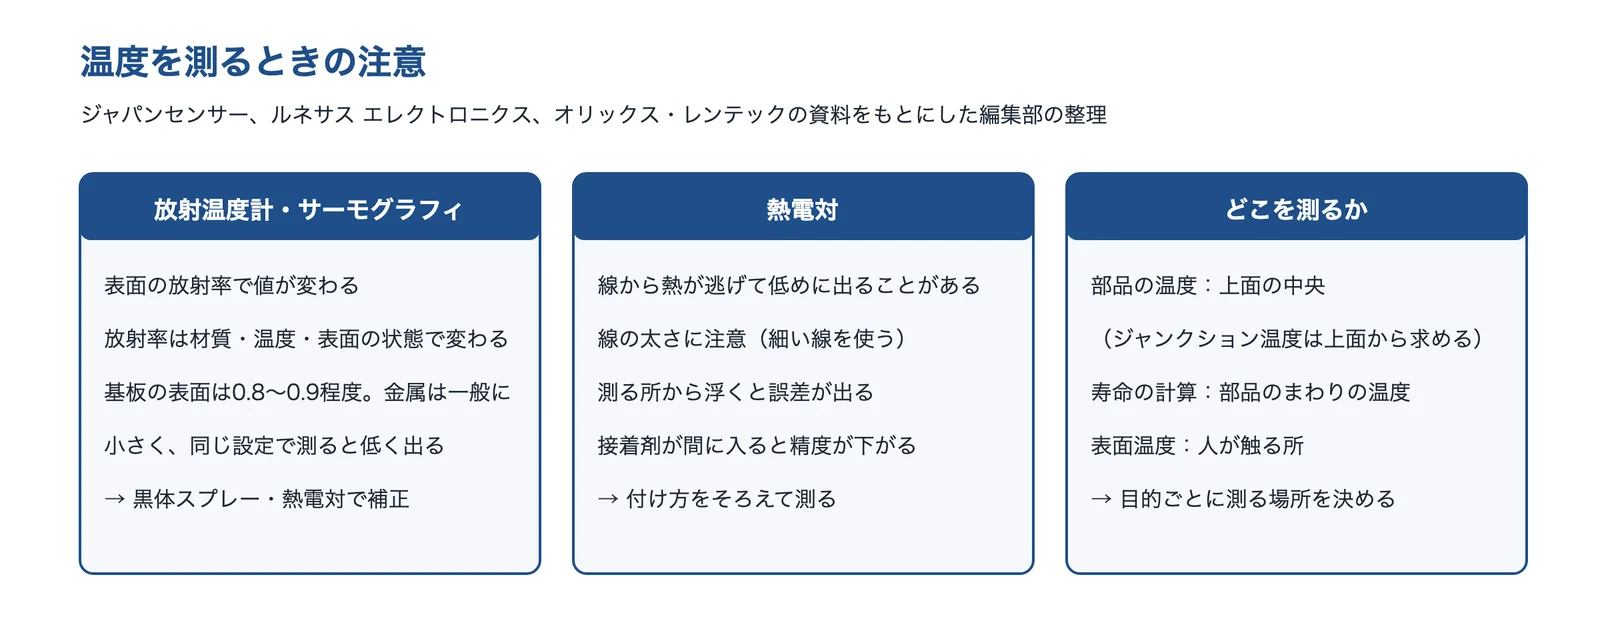
出典:ジャパンセンサー・ルネサス エレクトロニクス「EC-1 高温での動作についての注意事項」・オリックス・レンテックをもとに AI(Claude)で作成
出典:強制?自然?筐体放熱?密閉筐体の熱計算(国峯尚樹、2026年1月)|ZEPエンジニアリング、設計目標は温度ではなく熱抵抗(国峯尚樹)|ZEPエンジニアリング、エクスポーズドパッドタイプパッケージのサーマルビアによる放熱効果(アプリケーションノート、2022年)|ローム、高熱伝導グラファイトのパワー半導体モジュール放熱板への適用可能性(エレクトロニクス実装学会誌 Vol.19 No.5、2016年)|エレクトロニクス実装学会、ヒートシンク② 自然空冷式と強制空冷式|下西技研工業、ヒートパイプの原理|下西技研工業、ヒートパイプの熱輸送特性|下西技研工業、自然空冷の手引き|アルファ、EC-1 高温での動作についての注意事項(アプリケーションノート、2016年)|ルネサス エレクトロニクス、アルミ電解コンデンサの寿命と温度(FAQ)|日本ケミコン、熱回路網法(熱設計入門)|CEND、ヒートシンクの熱流体解析シミュレーション手法の開発|福島県、放射温度計の精度を徹底解説|ジャパンセンサー、熱電対による温度測定の方法と注意点(2023年)|オリックス・レンテック
小型化の熱対策の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ヒートシンク・ファン・ヒートパイプなどの冷却部品、熱を広げる材料、熱流体解析と実測、初期設計からの熱設計の支援と、得意な所が分かれます。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 下西技研工業 | 冷却部品・熱解析 | ヒートシンク・ファン・ヒートパイプを組み合わせた冷却ユニットをつくり、熱解析で形や大きさを検討する。 | A 特定の部品だけが熱い:1つの IC・パワー素子だけが高い B 筐体の中に熱がこもる:どの部品も、中の空気も熱い E 小さくする前に、温度がどこまで上がるか知りたい | |
| アルファ | ヒートシンクメーカー | 冷間鍛造のヒートシンクとベーパーチャンバーで、小さな熱源の熱をヒートシンクの広い面に広げる。 | A 特定の部品だけが熱い:1つの IC・パワー素子だけが高い B 筐体の中に熱がこもる:どの部品も、中の空気も熱い | |
| サーモグラフィティクス | 放熱材料 | グラファイトに金属・セラミックスを接合した複合材で、小さな発熱部品の熱を面の方向に広げて逃がす。 | A 特定の部品だけが熱い:1つの IC・パワー素子だけが高い C 筐体の表面が熱い:人が触る面が熱い、一か所だけ熱い | |
| Wave Technology | 解析・測定の受託 | 熱流体解析の受託と熱の実測で、開発の段階から製品の温度や熱の課題を予測する。 | A 特定の部品だけが熱い:1つの IC・パワー素子だけが高い B 筐体の中に熱がこもる:どの部品も、中の空気も熱い C 筐体の表面が熱い:人が触る面が熱い、一か所だけ熱い D 温度は許容内だが寿命が心配:電解コンデンサ・半導体の近く E 小さくする前に、温度がどこまで上がるか知りたい | |
| 風流設計 | 冷却設計・試作 | 空冷に特化し、熱流体シミュレーションで冷却を設計して、試作・評価までまとめて受ける。 | B 筐体の中に熱がこもる:どの部品も、中の空気も熱い E 小さくする前に、温度がどこまで上がるか知りたい | |
| ザズーデザイン | 熱設計コンサルティング | 電子機器の熱設計と機構設計を、企画の段階から相談に乗り、放熱デバイスの選定と性能の確認も行う。 | C 筐体の表面が熱い:人が触る面が熱い、一か所だけ熱い D 温度は許容内だが寿命が心配:電解コンデンサ・半導体の近く E 小さくする前に、温度がどこまで上がるか知りたい |
下西技研工業株式会社|ヒートシンク・ファン・ヒートパイプと熱解析
下西技研工業とは
下西技研工業は、大阪府東大阪市に本社がある、精密機器の部品の設計・開発・製造の会社です(1990年創業)。ヒンジなどの機構部品、磁気の部品、ノイズ対策の部品とならんで、ヒートパイプ・放熱ユニット・放熱シートなどの熱対策の製品をつくっています。
下西技研工業の得意技術
| 技術 | 内容 |
|---|---|
| ヒートシンクの最適化 | 同じ大きさ・同じ空冷の条件で、フィンの枚数を45枚(ピッチ2.0mm)→ 50枚 → 56枚(1.6mm)と増やすと、熱源の最高温度は63.6℃ → 61.0℃ → 59.1℃になり、製造の限界まで詰めるとおよそ4〜5℃の改善だったとしている(解析の事例) |
| ファンの選び方 | 同じヒートシンクで、最大風量4.8・3.3・2.5m³/min(騒音58・45・36dBA)のファンを比べ、熱抵抗は0.106・0.113・0.120℃/W だったとし、温度と騒音のバランスで、目標の熱抵抗に合うファンを選ぶとしている |
| ヒートパイプの向き | アルミのヒートパイプ(幅40×長さ480×厚さ2.0mm、20W)で、熱源が下のボトムヒートでは熱抵抗0.34℃/W、水平で1.28℃/W、熱源が上のトップヒートでは1.7℃/W だったとし、取り付ける姿勢が重要としている |
下西技研工業が解決できる課題
- ヒートシンクの大きさを変えずに、温度を下げたい
- ファンの騒音を抑えながら、必要な冷却性能を確保したい
- ヒートシンク・ファン・ヒートパイプを組み合わせた冷却ユニットを用意したい
公開されている実績
- 自然空冷のヒートシンクで、高さを50mm から100・200・250mm にすると、熱源の接触部の温度が102.2℃ → 79.5℃ → 69.2℃ → 67.5℃になった解析の事例を公開している
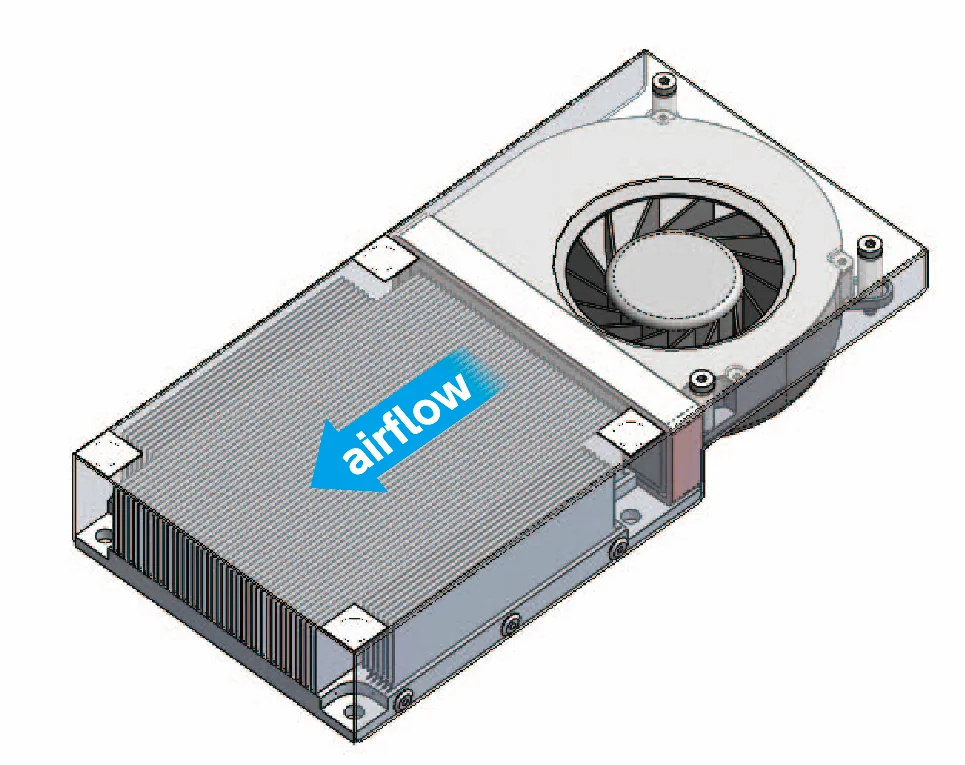
出典:下西技研工業「ヒートシンク最適化」
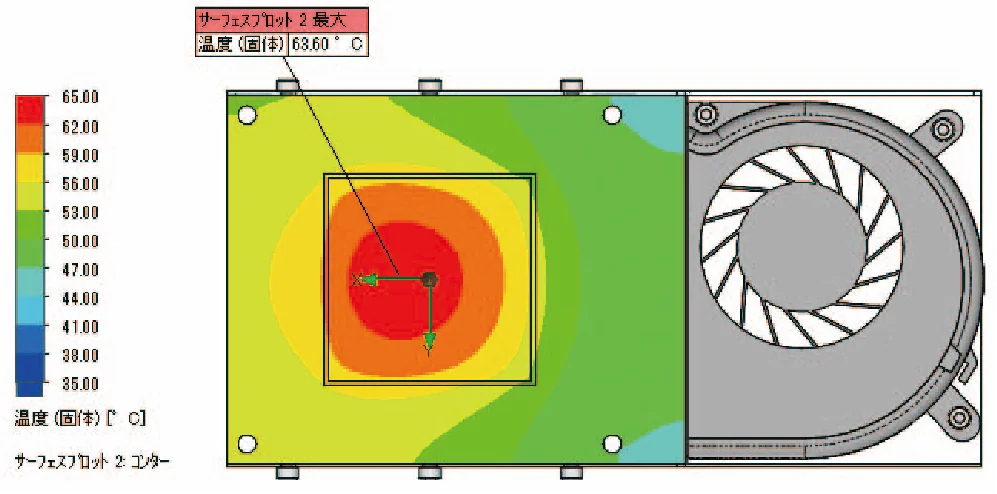
出典:下西技研工業「ヒートシンク最適化」
出典:会社概要|下西技研工業、ヒートシンク最適化(解析事例)|下西技研工業、空冷条件の最適化(解析事例)|下西技研工業、自然空冷ヒートシンク(解析事例)|下西技研工業、ヒートパイプの熱輸送特性|下西技研工業
株式会社アルファ|冷間鍛造のヒートシンクとベーパーチャンバー
アルファとは
アルファは、静岡県沼津市にある、ヒートシンクと関連機器の製造・販売と、軽合金の特殊な冷間鍛造品の会社です(1972年設立)。1989年からヒートシンクの開発に取り組み、冷間鍛造の製法「マイクロフォージング」でヒートシンクをつくっています。
アルファの得意技術
| 技術 | 内容 |
|---|---|
| ベーパーチャンバー(VC シリーズ) | 銅の薄いケースの内側に銅の金網を接合し、熱源の部分に多孔質のウィックを置き、真空にして純水を封入したもの。作動流体の蒸発・凝縮とウィックの毛細管現象で、高密度の熱を素早く広い面積に広げるとしている。使用温度の範囲は10〜90℃ |
| 熱抵抗の測定値 | 熱源15×25mm・400W・水冷(流量4.0L/min)の条件で、ベーパーチャンバーなしの0.094℃/W に対し、VC120 で0.066℃/W(VC80 で0.08、VC90 で0.069)としている |
| ヒートシンクの性能を上げる方法・自然空冷の手引き | ベースを大きくする、フィンを最適にする、ダクトを付ける、TIM を変える、銅のヒートスプレッダーを埋め込むなどの方法を解説している。自然空冷では、フィンを横向きにして水平に置くと、横向きで鉛直に置くより熱抵抗が25%程度高くなる(同社の試験)とし、上向きか鉛直に置くことを勧めている |
アルファが解決できる課題
- 小さな熱源の熱を、ヒートシンクやコールドプレートの広い面に広げたい
- ヒートシンクを付けても、熱源の真上だけが熱い
- 自然空冷のヒートシンクの向き・形を決めたい
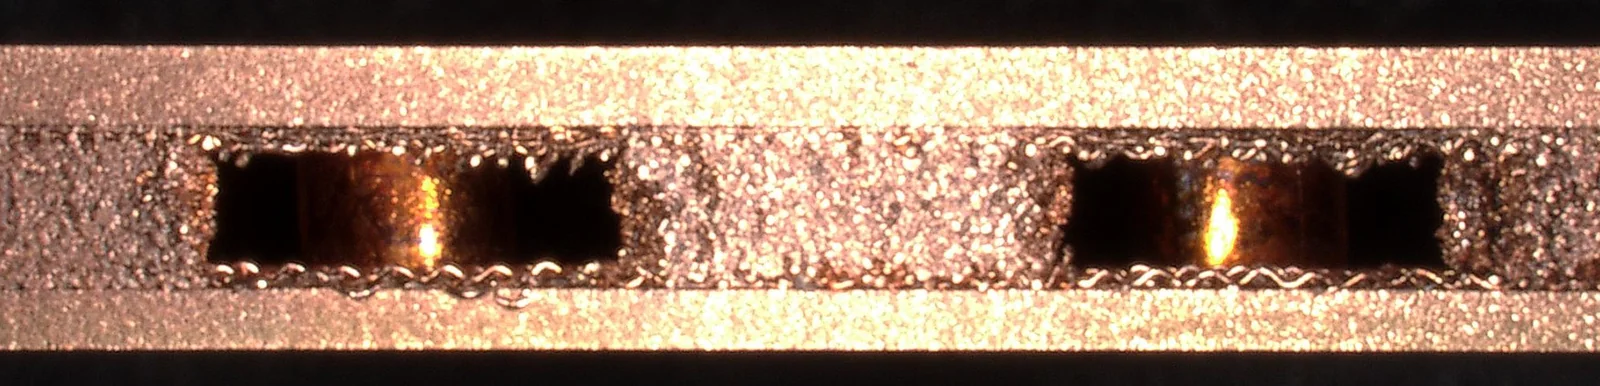
出典:アルファ「ベーパーチャンバー VC シリーズ」
出典:会社概要|アルファ、ベーパーチャンバー VC シリーズ|アルファ、ヒートシンクの放熱性能を高める方法|アルファ、自然空冷の手引き|アルファ
株式会社サーモグラフィティクス|面方向1700W/mK のグラファイト複合材
サーモグラフィティクスとは
サーモグラフィティクスは、大阪市大正区に本社がある、放熱・熱拡散の部材を研究開発・製造販売する会社です(2009年設立)。高い熱伝導率をもつグラファイトに、金属・セラミックスを接合したり、めっきをしたりした複合材「コンポロイド」をつくっています。
サーモグラフィティクスの得意技術
| 技術 | 内容 |
|---|---|
| CVD 法の人造グラファイト | 炭素のガスを熱分解する CVD 法でつくった人造グラファイトで、熱伝導率は面の方向(X-Y)1700W/mK、積み重ねの方向(Z)7W/mKと方向で大きく違うとしている。熱伝導率は銅の4倍以上、比重は2.22g/ccとアルミより軽いとしている |
| コンポロイド | グラファイトに金属・セラミックスを接合したもの、めっきしたものの2種類。サイズ・厚み・相手の材料・絶縁・熱伝導の方向などを、用途と仕様に合わせて注文に応じてつくるとしている |
| 小型化への効果(同社の説明) | デバイスの高密度・高集積化による熱設計の制約をやわらげ、製品の小型化・軽量化などにつながるとしている。スペースの取り合いになる自動車の電子機器で、冷却機能の小型化に大きなメリットがあるとしている |
サーモグラフィティクスが解決できる課題
- 小さな発熱部品の熱を、面の方向に広げて逃がしたい
- 銅のヒートスプレッダーでは重い
- 放熱の部材に絶縁も持たせたい
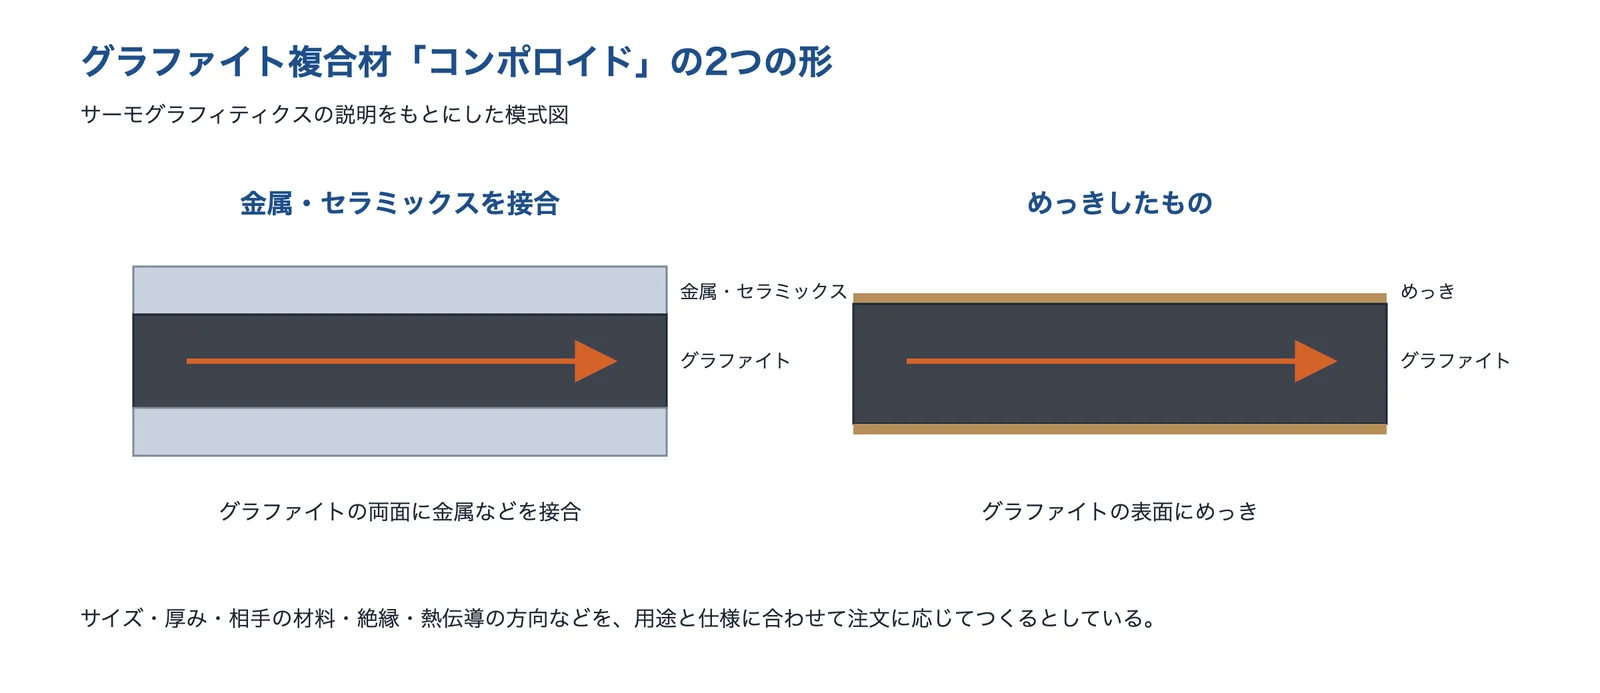
出典:サーモグラフィティクス「コンポロイドとは」をもとに AI(Claude)で作成
出典:会社概要|サーモグラフィティクス、コンポロイドとは|サーモグラフィティクス、1700W/mk 熱伝導グラファイト|サーモグラフィティクス
株式会社Wave Technology|熱流体解析と熱の実測の受託
Wave Technologyとは
Wave Technology(WTI)は、兵庫県川西市に本社がある、製品開発の設計を支援する会社です(1984年設立、2005年に社名変更)。半導体の評価、回路・プリント基板・ソフトウェア・筐体・包装の設計を請け、熱流体解析の受託サービスも行っています。三菱電機グループのミヨシ電子が全額出資しています。
Wave Technologyの得意技術
| 技術 | 内容 |
|---|---|
| 熱流体解析の受託 | Simcenter Flotherm(Flotherm XT)を使い、発熱や日射などの熱の課題を CAE 解析で解決するとしている。CAE 解析と熱の実測の両方を CAE の技術者が担当し、熱電対・サーモビューアでの測定やジャンクション温度の測定、X 線・断面研磨による評価も行う |
| 相談の段階に合わせたメニュー | 設計の妥当性の相談(5万円〜)、熱課題の簡易診断(10万円〜、設計の情報をもらってからおよそ3営業日)、熱課題の対策の検討(30万円〜、詳しい解析と実測)を示している |
| 解析の事例 | 熱伝導率121W/mK のアルミダイカストの筐体と20W の IC の例で、フィンを8〜30枚で比べると18枚がいちばんよく、TIM は0.6W/mK 以上を選ぶべきだとし、塗装(放射率0.95)で無処理のアルミ(0.03)より放射の放熱が大きくなることを示している |
Wave Technologyが解決できる課題
- 開発の段階で、製品の温度や熱の課題があるかを予測したい
- 放熱の対策をしたいが、知見がない
- 製品の中の、測りにくい所の温度を測りたい
- 試作品に放熱の対策をしているが、効果が出ない
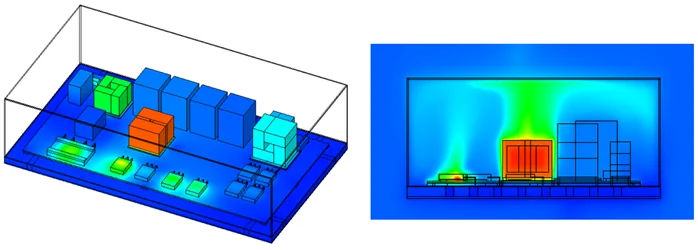
出典:Wave Technology「熱流体解析 受託サービス」
出典:会社概要|Wave Technology、熱流体解析 受託サービス|Wave Technology、熱流体解析を用いた放熱対策|Wave Technology
風流設計株式会社|空冷に特化した冷却設計と試作
風流設計とは
風流設計は、東京都日野市にある、電子機器の冷却の計算・受託設計・試作・製造の会社です(2015年設立)。「空冷プロフェッショナル」を掲げ、空冷に特化して熱流体シミュレーションで開発を支援しています。
風流設計の得意技術
| 技術 | 内容 |
|---|---|
| 初期設計からの冷却設計 | 電子機器は初期の設計の段階から冷却を考えてトラブルを防ぐべきだとし、高集積化や小型化は高温化に直結するとしている。スタンドアロンのロボットなどに向く空冷に特化し、熱流体シミュレーションで開発を支援する |
| 空冷が無理なときは別の方法 | 空冷が不可能なケースでは、水冷など、ほかの方法を勧める場合があるとしている |
| 設計から量産まで | 設計・熱設計・熱対策だけでなく、試作・評価・量産まですべての工程を支援するとしている |
風流設計が解決できる課題
- 小型化した電子機器の冷却を、初期の設計から考えたい
- 空冷で足りるかを、熱流体シミュレーションで見極めたい
- 冷却の設計から試作・評価まで、まとめて頼みたい
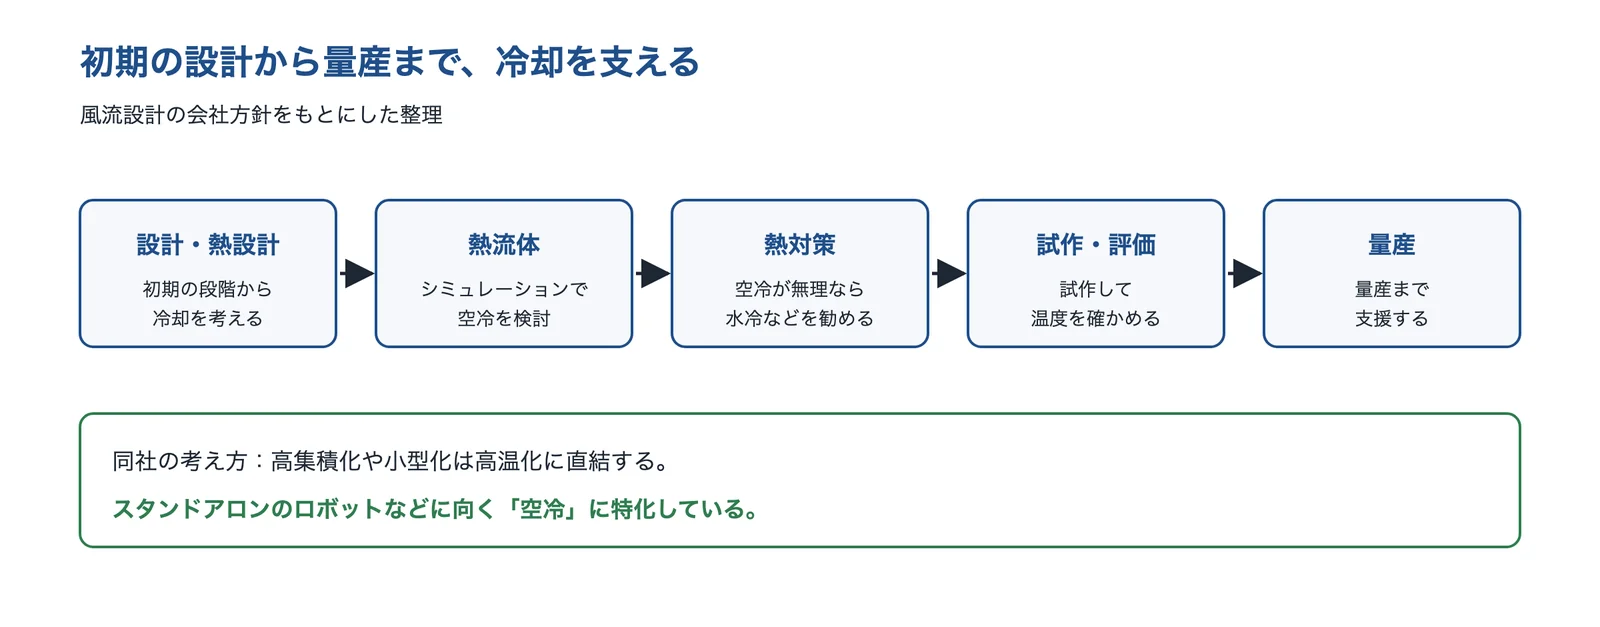
出典:風流設計「会社方針」をもとに AI(Claude)で作成
株式会社ザズーデザイン|電子機器の熱設計のコンサルティング
ザズーデザインとは
ザズーデザインは、東京都大田区にある、電気・電子機器向けの熱設計と機構設計のコンサルティングの会社です(2019年設立)。代表は、テレビの LED バックライトやスマートフォン向けの放熱デバイスなどの放熱設計に携わってきたと紹介しています。
ザズーデザインの得意技術
| 技術 | 内容 |
|---|---|
| 企画の段階 | 企画・構想のときに、放熱デバイスの選定や性能の評価を行うとしている |
| 設計の段階 | 熱流体シミュレーションで放熱性能を検証し、構造シミュレーションで機構の設計を最適にするとしている |
| 量産の前 | 放熱デバイスの特性に合わせた、量産の立ち上げのためのアドバイスをするとし、これらをワンストップで提供するとしている |
ザズーデザインが解決できる課題
- 消費電力が増えた電子機器の放熱設計を、企画の段階から相談したい
- 放熱デバイスを選び、性能を確かめたい
- 放熱と機構の設計を、まとめて見てほしい
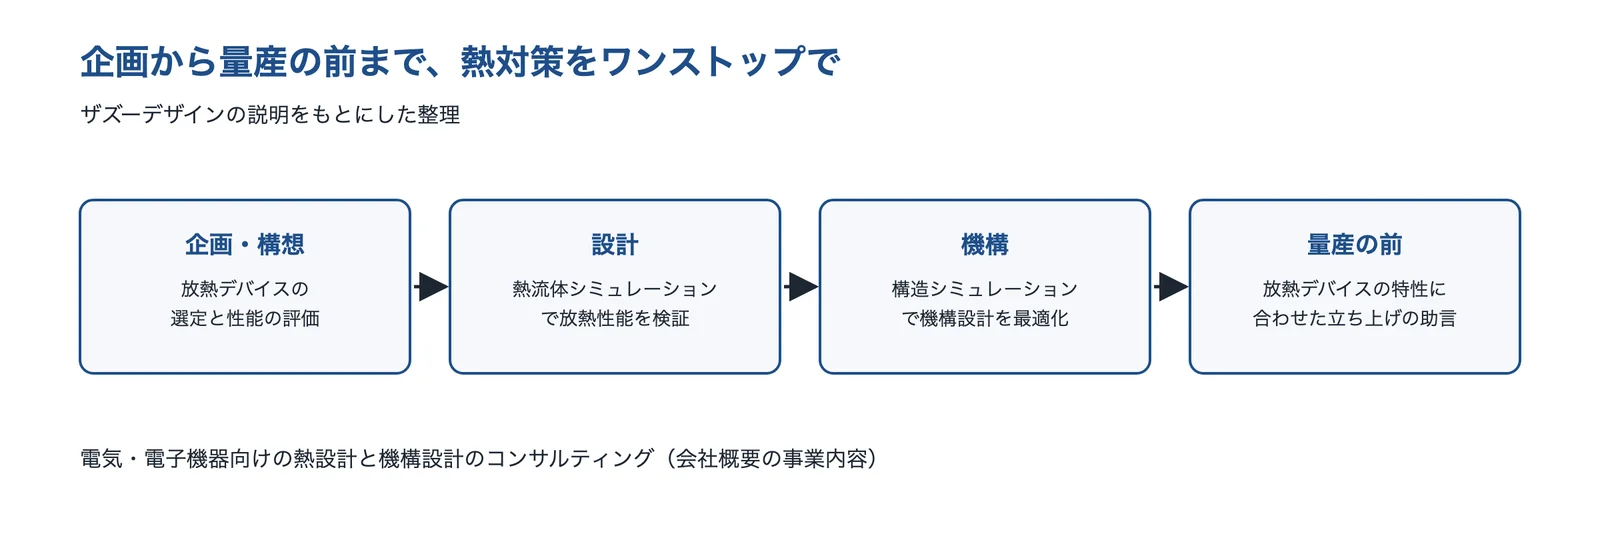
出典:ザズーデザイン・同「会社概要」をもとに AI(Claude)で作成
出典:会社概要|ザズーデザイン、ザズーデザイン トップページ、代表紹介|ザズーデザイン
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 熱い部品の名前と発熱量(W)、許容温度(ジャンクション温度・ケース温度)
- 使うときのまわりの温度(最高)と、製品を置く向き・場所(屋外・密閉の盤の中など)
- 筐体の大きさ・材質・表面の処理、密閉か、通風口やファンを付けられるか
- 基板の層の数・大きさ・銅箔の厚さ、部品の配置を変えられるか
- 人が触る面があるか、触る時間はどのくらいか(表面温度の上限)
- 求める寿命(年・時間)と、寿命が短い部品(電解コンデンサ・電池・ファンなど)の場所
- いまの温度の測定値(どこを、何で測ったか)、試作や解析をする時期と予算
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








