
鋳造は、溶かした金属を型に流し込んで固め、形をつくる方法です。そのうちロストワックス(精密鋳造)は、ワックスの模型をセラミックの型で包み、ワックスを溶かし出してから金属を注ぐ方法で、ステンレスや耐熱合金でも複雑な形を一体で作れます。砂型鋳造は、模型で砂に型を作って鋳込む方法で、型が安く、大きな鋳物や少量の生産に向いています。どちらも削り出しや溶接の部品を置き換える候補になりますが、鋳放しの精度や欠陥の出方が違います。
出典:ハヤカワロストワックス「ロストワックス精密鋳造」、九州精密機器「ロストワックスとは?」、新潟大学 工学部「第9章 鋳造」(実習資料、PDF)
このページでは、ロストワックスと砂型の工程、砂型の種類、精度・鋳肌・数量の比べ方、寸法公差(JIS B 0403)、代表的な欠陥と設計の注意をまとめ、得意分野の違う鋳造の会社を紹介します。アルミ・マグネシウムを金型で大量に作る方法は技術「ダイカスト」、金属粉末で小さな部品を作る方法は技術「粉末冶金・MIM」も参考になります。
精密鋳造・砂型鋳造の企業(早見表)
| 企業 | ロスト ワックス | 真空 鋳造 | 石膏 鋳造 | 砂型・ Vプロセス | フル モールド | 3D砂型 | 鋳鉄 FC・FCD |
|---|---|---|---|---|---|---|---|
| 木村鋳造所鋳鉄の大物のフルモールドと、3Dプリンターの砂型(静岡県) | ● | ● | ● | ● | |||
| キングパーツロストワックスの鉄・ステンレス・アルミ。最少5個から(広島県) | ● | ● | |||||
| ヨネダアドキャスト真空溶解でニッケル・チタン・コバルト合金を精密鋳造(富山県) | ● | ● | ● | ||||
| モールドモデル石膏鋳造でアルミの試作。5〜100個程度(山梨県) | ● | ||||||
| アスザックVプロセスで大型のアルミ鋳物(長野県) | ● | ||||||
| 渡辺鋳造所鋳鉄 FC・FCD を1個から。独自の高機能鋳鉄(山形県) | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
鋳造が効くのは、削り出しで材料のむだが多い、いくつもの部品を溶接・ねじで組んでいる、大きな部品を少しだけ作りたいといった困りごとです。キングパーツは、削り出しでは材料の約80%を削り取る形もあるのに対し、ロストワックスなら削り代は通常 0.5mm 程度としています。
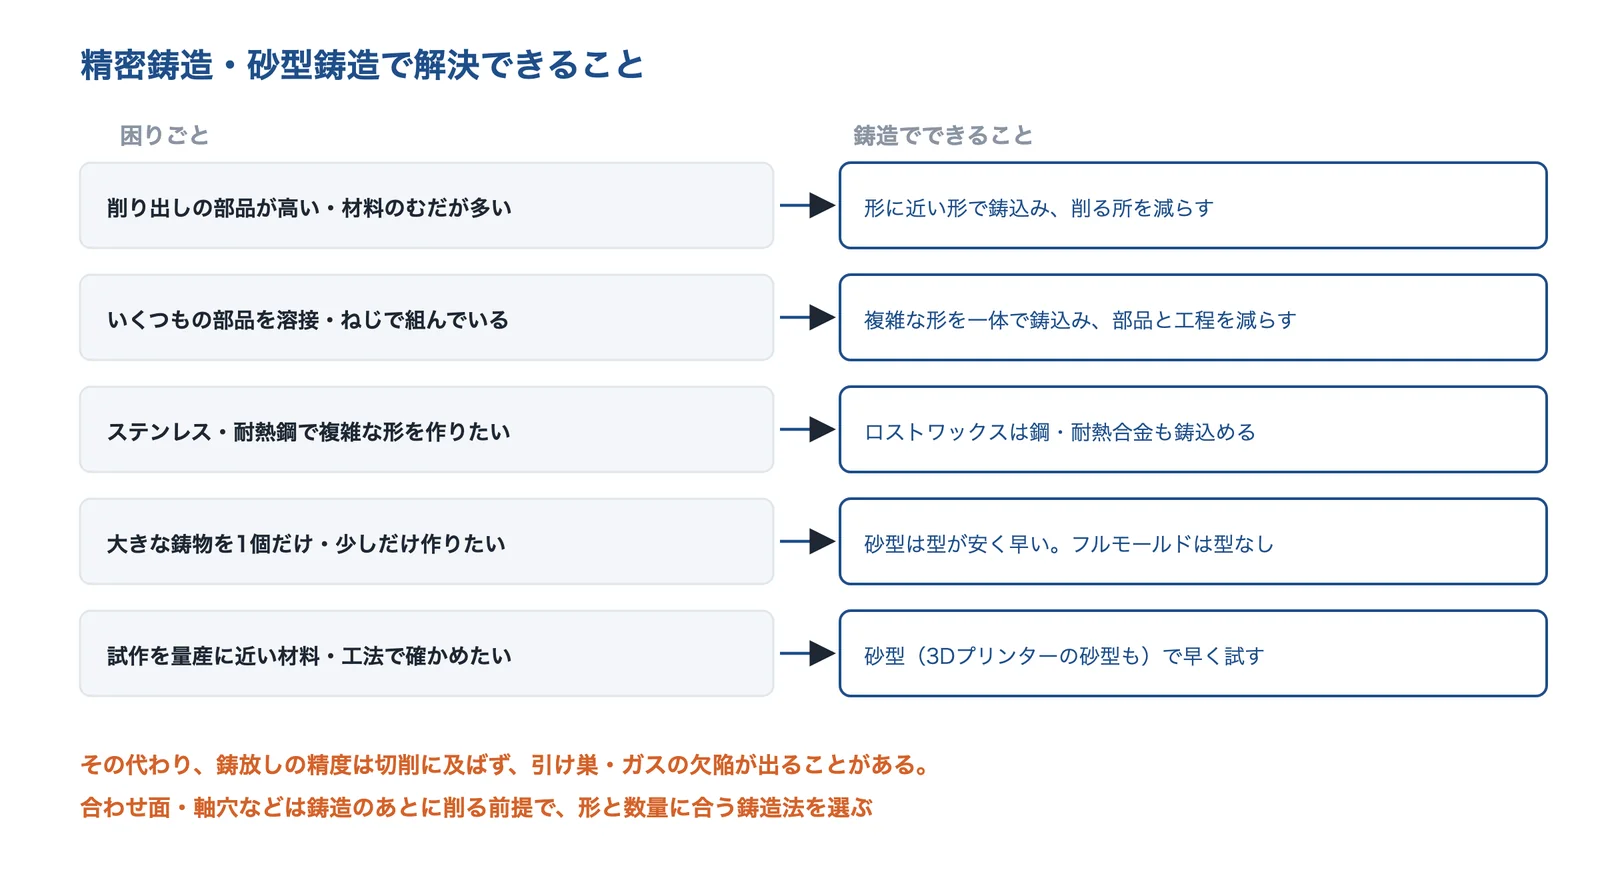
出典:このページの出典(ハヤカワロストワックス・九州精密機器・武杉製作所・木村鋳造所)をもとに AI(Claude)で作成
出典:キングパーツ「コストダウン事例」、武杉製作所「鋳造の種類」
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 工法を切り替えたい | 削り出し・溶接の部品を、形に近い鋳物に置き換える | 鋳造に替える |
| 工程を減らせる設計にしたい | 精密鋳造で製品に近い形にし、削る・つなぐ工程を減らす | 成形で製品に近い形にする |
| 部品点数を減らしたい | いくつもの部品を一体の鋳物にする | 金属部品の一体化 |
| 試作回数を減らしたい | 砂型の3Dプリントなどで、量産に近い材料・工法で早く試す | 量産に近い材料・工法で試す |
| 高温でも使える材料にしたい | 耐熱鋼・耐熱合金を鋳物にする | 耐熱金属 |
| 鉄をアルミ・樹脂・複合材に替えて軽くしたい | 大型の鋳物をマグネシウム合金の砂型鋳造で軽くする | マグネシウム合金 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:型に溶けた金属を流し込み、固めて形をつくる
新潟大学の実習資料は、鋳造によれば複雑な形状のものや、大形のものなどを容易に、安価に作ることができるとし、鋳造法の例として砂型鋳造法(生型・乾燥型・ガス型など)、精密鋳造法(シェルモールド法・インベストメント法など)、遠心鋳造法、ダイカスト、低圧鋳造法を挙げています。ロストワックスは、このインベストメント法にあたります。
ロストワックス:ワックスの模型を溶かし出す
ハヤカワロストワックスは、工程を金型作成、ワックス模型作成、ワックス組立、鋳型製作、脱ろう、鋳型焼成、鋳造、型バラシ、切断、仕上げ、検査の順に挙げています。九州精密機器の解説によると、ワックスの模型を湯道につないだ「ツリー」をセラミック液に浸して層を重ね、高温の蒸気などでワックスを溶かし出し、焼成で固めた型に溶けた金属を注ぎ、冷えたら型を壊して取り出します。
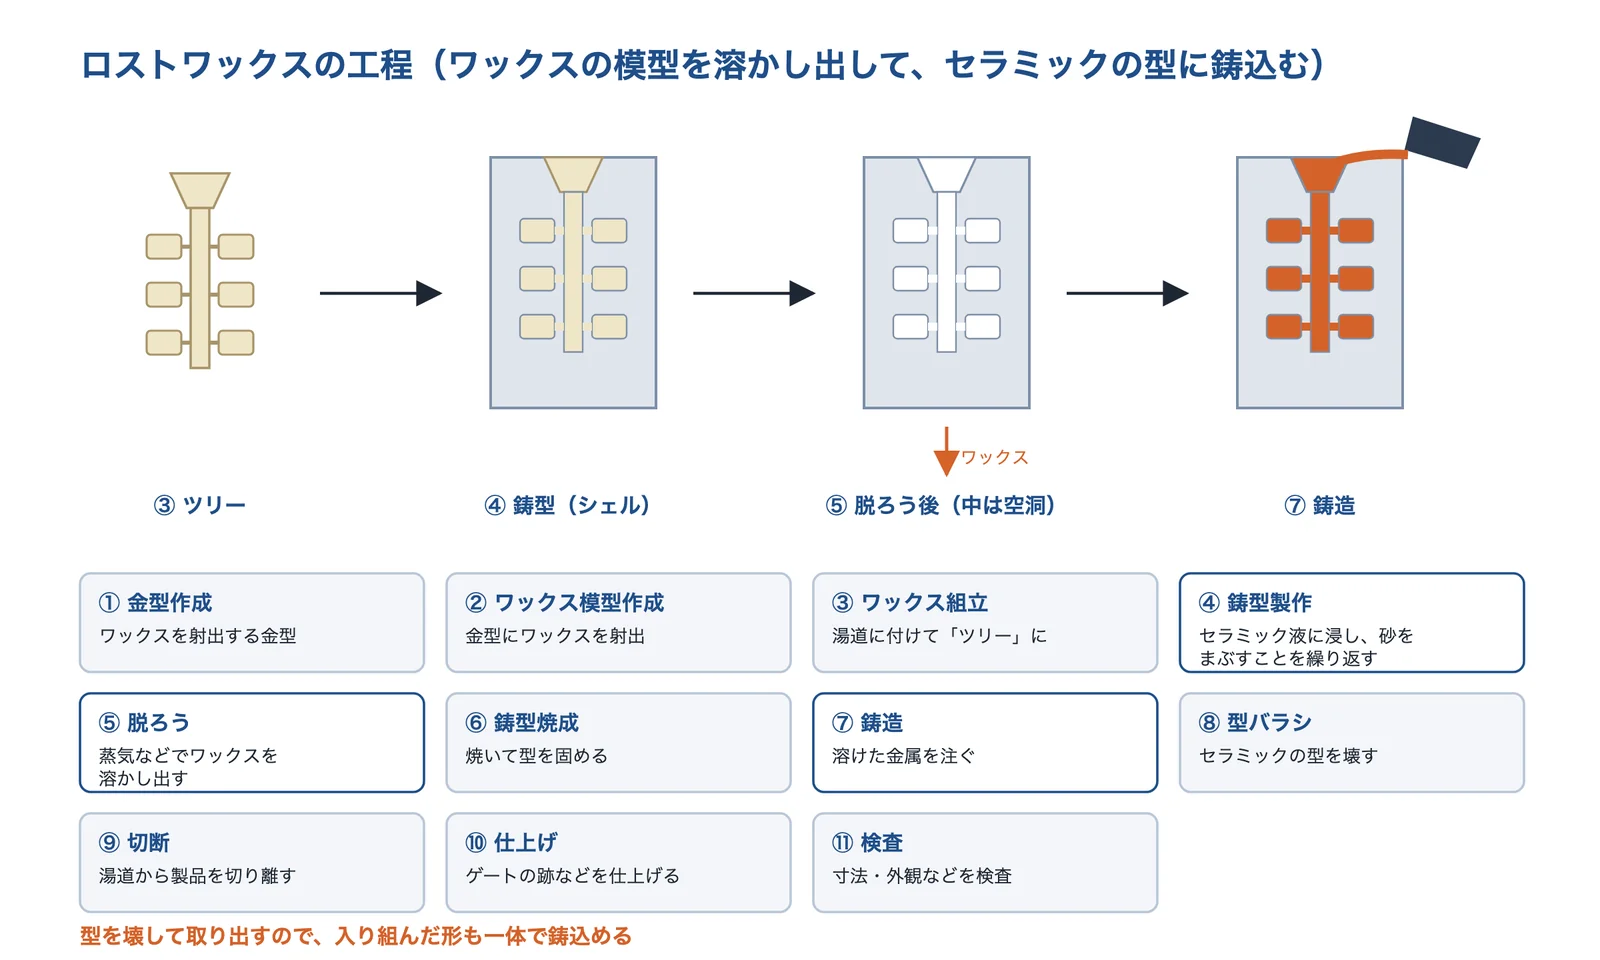
出典:ハヤカワロストワックス・九州精密機器の工程の説明をもとに AI(Claude)で作成
出典:ハヤカワロストワックス「ロストワックス精密鋳造」、九州精密機器「ロストワックスとは?」
砂型:模型で砂に型を作り、上型・下型を合わせる
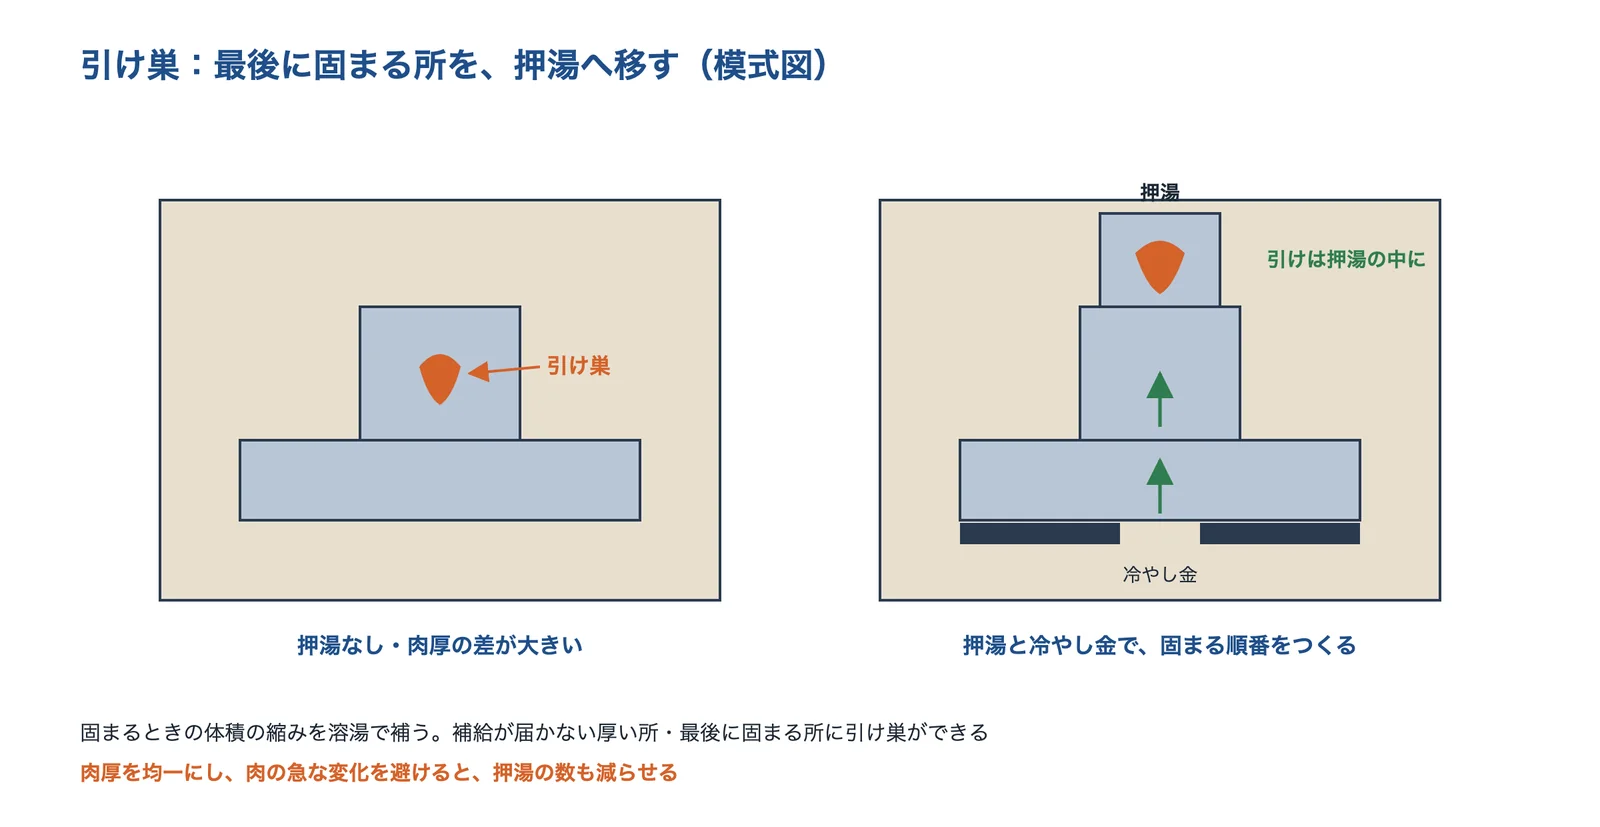
新潟大学の資料では、鋳物は、原型(模型)を作り、上型・下型と中子を作り、型を合わせて鋳込み、湯口・鋳ばりを取る流れで作ります。形と寸法の正しい鋳物にするには、製品の部分のほかに湯口・押し湯・上りなどの補助部分が要り、押し湯は、鋳物の収縮に対して湯口だけでは湯の供給が十分でないときに設けるものです。ガス抜き穴は、型の中の空気や、型から出る水蒸気・ガスを外へ逃がします。
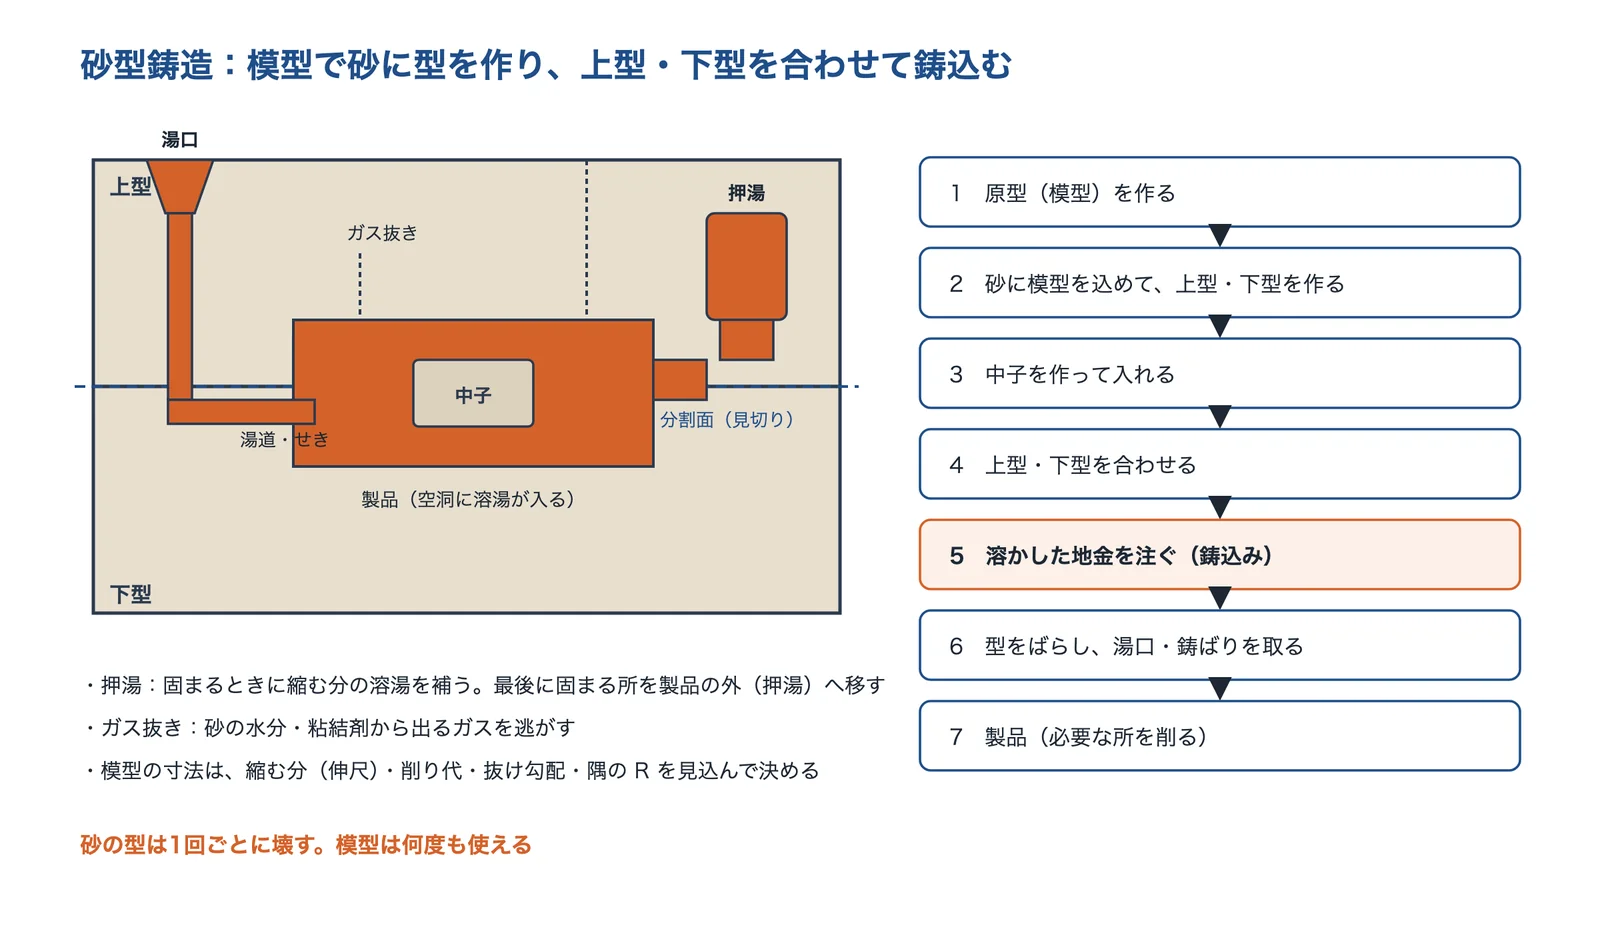
出典:新潟大学 工学部の実習資料「鋳造」をもとに AI(Claude)で作成
種類と選び方:精度・鋳肌・数量・大きさで比べる
鋳造法は、作る数・大きさ・必要な精度と鋳肌・材料で選びます。アスザックの比較表では、ロストワックスの最適製品重量は 1〜10kg、最小抜け勾配は 0°、最小肉厚は 1.5mm、最適生産数は 1000以下です。砂型鋳造は 1kg〜、1〜5°、5mm、1〜100 で、大きな鋳物は Vプロセス(5〜300kg)などの砂型が受け持ちます。
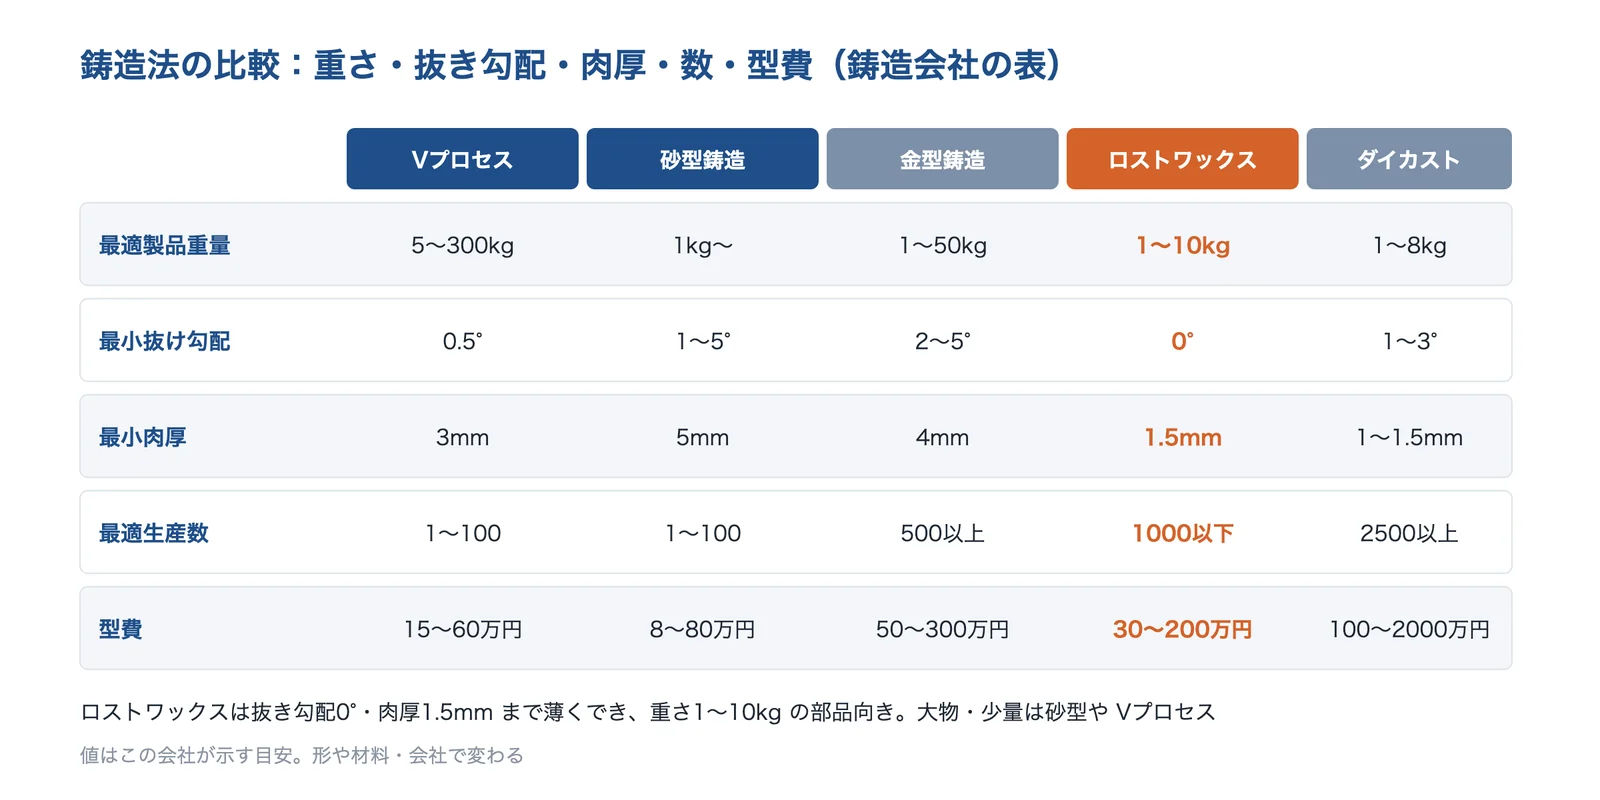
出典:アスザック アルミ事業部の鋳造法の比較表をもとに AI(Claude)で作成
| 鋳造法 | 寸法精度(±mm) | 表面粗さ Ra(µm) | 向いている場面 |
|---|---|---|---|
| 砂型鋳造 | 0.5〜1.5 | 25〜50 | 大物・少量。型が安く早い |
| シェルモールド | 0.25〜0.75 | 12.5〜25 | 精度が要る量産(金型代が高い) |
| ロストワックス | 0.1〜0.5 | 3.2〜12.5 | 複雑な形の小〜中型。鋼・耐熱合金も |
| 金型鋳造 | 0.05〜0.25 | 1.6〜6.3 | アルミなどの量産 |
| 遠心鋳造 | 0.5〜1.0 | 6.3〜12.5 | 管・リングなど回転体 |
寸法精度と表面粗さは BANTEC の比較表の値(加工会社の一般的な目安で、条件は書かれていません)。向いている場面の列は、武杉製作所・アスザックの記述をもとに編集部が整理したものです。遠心鋳造の場面は編集部の補足です。
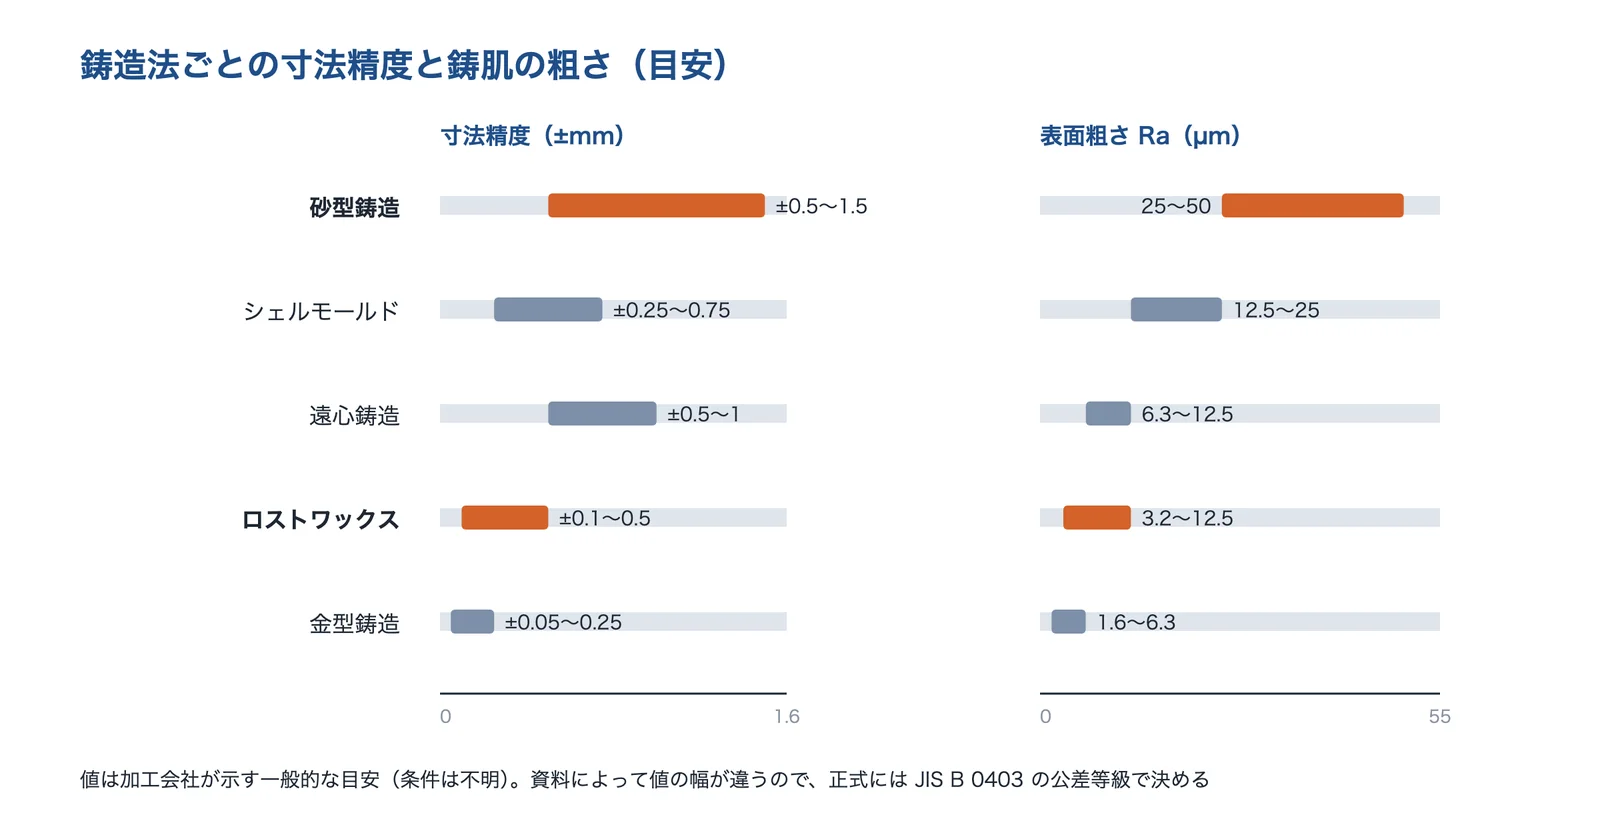
出典:BANTEC「鋳物の加工種類と精度分類」の比較表をもとに AI(Claude)で作成
出典:BANTEC「鋳物の加工種類と精度分類」、武杉製作所「鋳造の種類」、アスザック アルミ事業部「Vプロセス鋳造」
砂型の種類:生型・自硬性・シェルモールド・フルモールド
武杉製作所は、生型は低コストで量産できるが鋳肌が粗く寸法精度は劣る、自硬性鋳型は鋳肌がきれいだが気温や湿度の影響を受けやすく管理が難しい、シェルモールドは寸法精度が高いが金型代が高い、フルモールドは納期とイニシャルコストを抑えられ、単品・小ロットに向くと整理しています。新潟大学の資料は、生型は工程が少なく能率が良いが、砂の水分が湯にふれて水蒸気になるので、逃がす工夫が要るとしています。
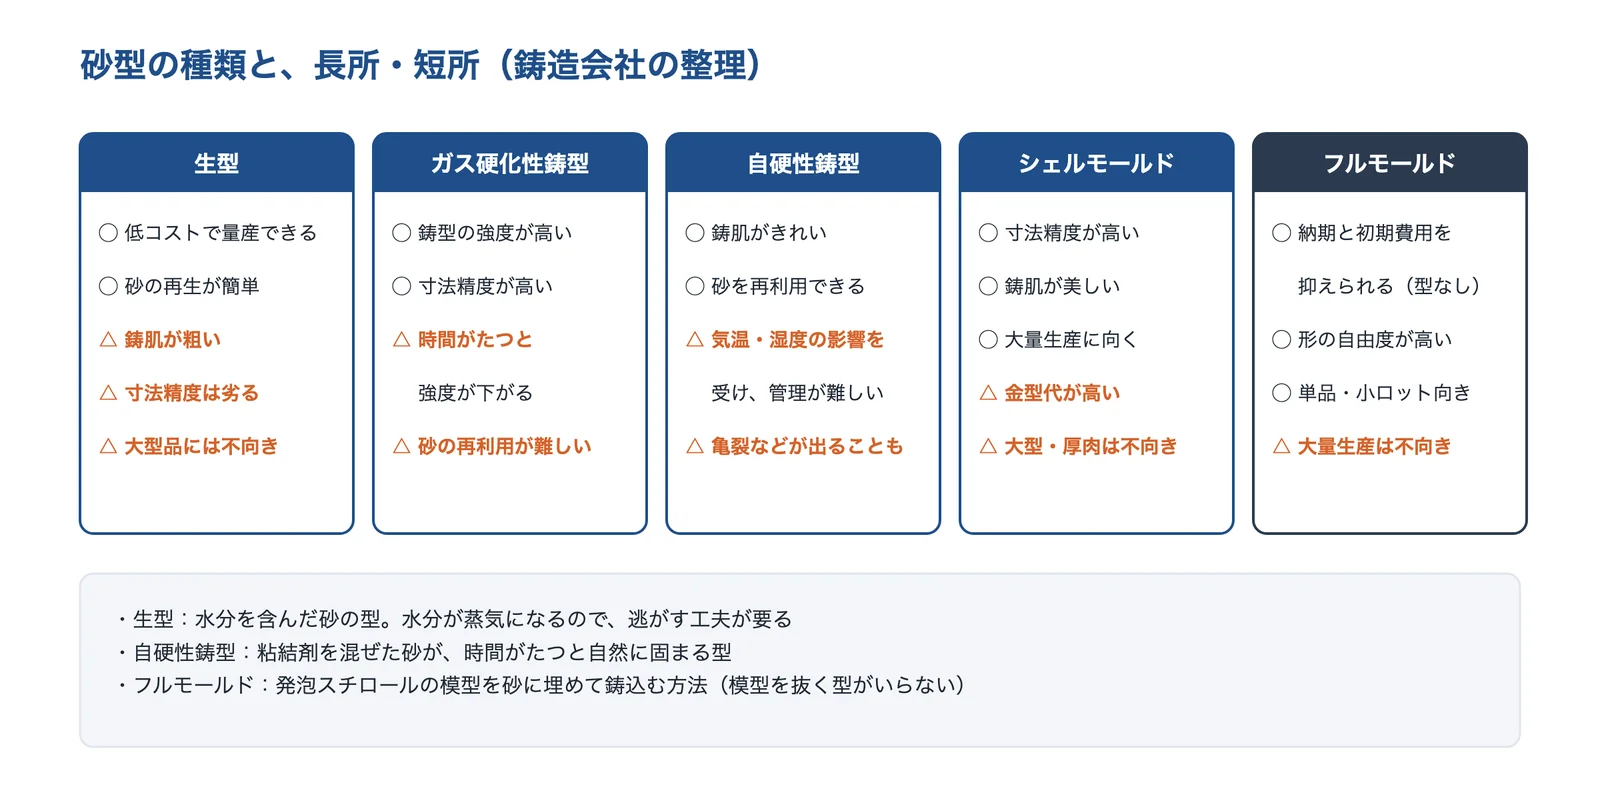
出典:武杉製作所「鋳造の種類」、新潟大学の実習資料をもとに AI(Claude)で作成
出典:武杉製作所「鋳造の種類」、新潟大学 工学部「第9章 鋳造」(実習資料、PDF)
数量と型の費用:ロストワックスは数百〜数千個
プロテックジャパンは、ロストワックスは数百から数千個程度で、高い精度が求められる場合に最も高いコストパフォーマンスを発揮するとし、数万個単位の大量生産ならダイカストのほうが有利、型を安く早く準備できるのは砂型鋳造としています。大きな平らな面を持つ厚い板状の部品は凝固のときに「ひけ」が出やすく、複雑すぎる内部の中空は、中に詰めた耐火物を後の工程で完全に取り除かなければならないので慎重な判断が要るとしています。
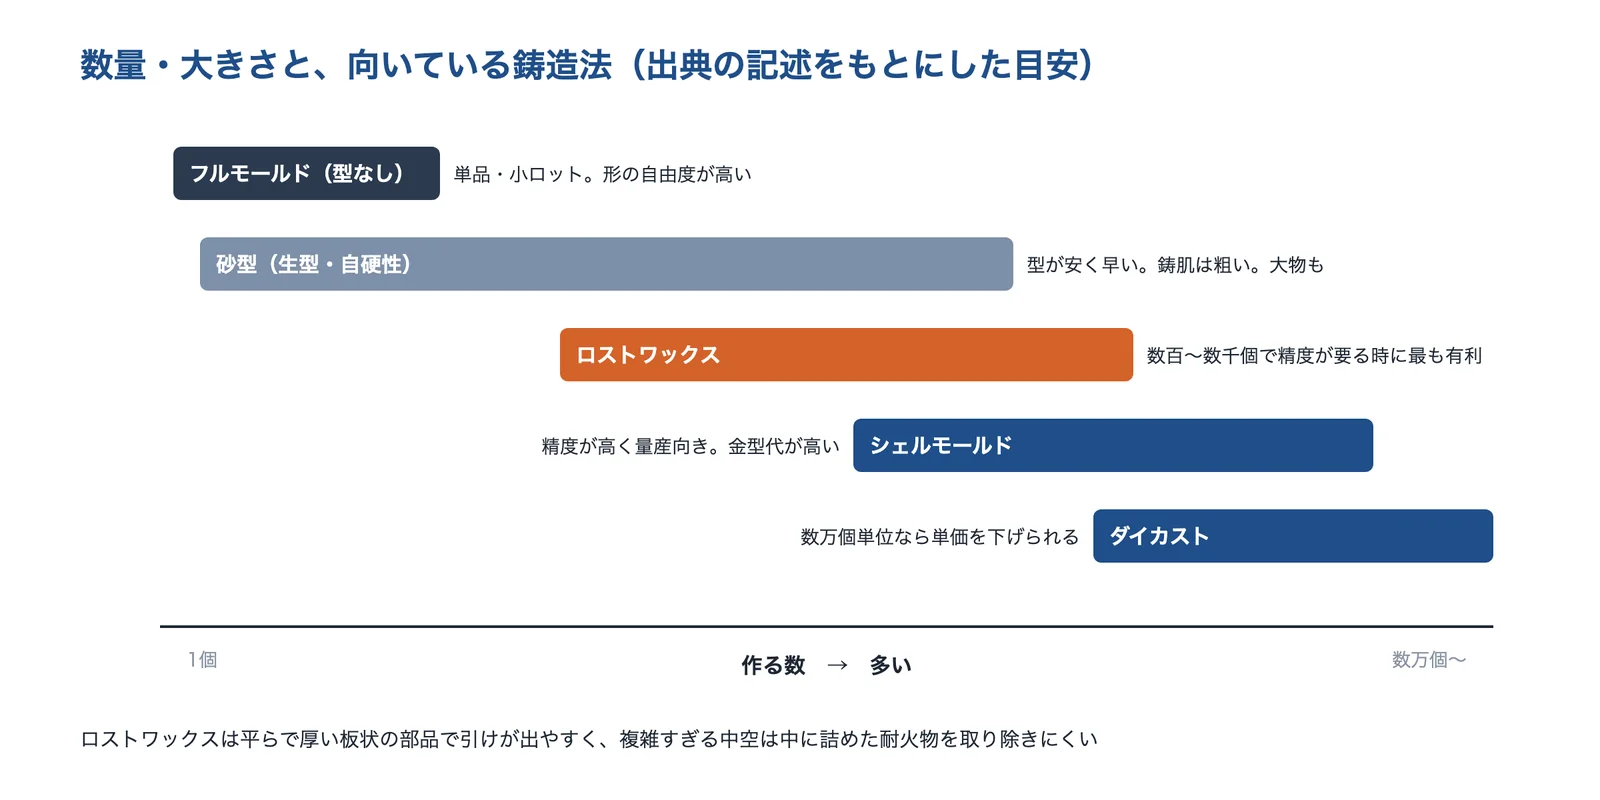
出典:プロテックジャパン・武杉製作所・アスザックの記述をもとに AI(Claude)で作成
出典:プロテックジャパン「ロストワックス製法のデメリット」、武杉製作所「鋳造の種類」、アスザック アルミ事業部「Vプロセス鋳造」
使う場面ごとの選び方
| 使う場面 | よく使われる鋳造法 | 選ぶときのポイント |
|---|---|---|
| 削り出し・溶接の小〜中型部品を置き換える | ロストワックス | 数百〜数千個か(プロテックジャパン)。合わせ面・軸穴は削る前提で(九州精密機器) |
| ステンレス・耐熱鋼の複雑な部品 | ロストワックス | 炭素鋼・ステンレス鋼・低合金鋼・耐熱鋼などに対応(九州精密機器) |
| ニッケル基・チタンなどの特殊な合金 | 真空溶解の精密鋳造 | 真空鋳造炉の有無。会社によって扱える合金が違う |
| 工作機械のベッドなど、鋳鉄の大物 | 砂型(フルモールドなど) | 重さ・大きさに合う鋳枠と設備があるか |
| アルミの試作を量産に近い形で | 石膏鋳造・砂型(3Dプリンターの砂型) | 数・納期・寸法の精度 |
| 建材など大型のアルミ鋳物 | Vプロセス | 肉厚と大きさ、月に何個作るか(アスザック) |
鋳造法とポイントの列は、このページの出典と各社の公開情報をもとに編集部が整理したものです。
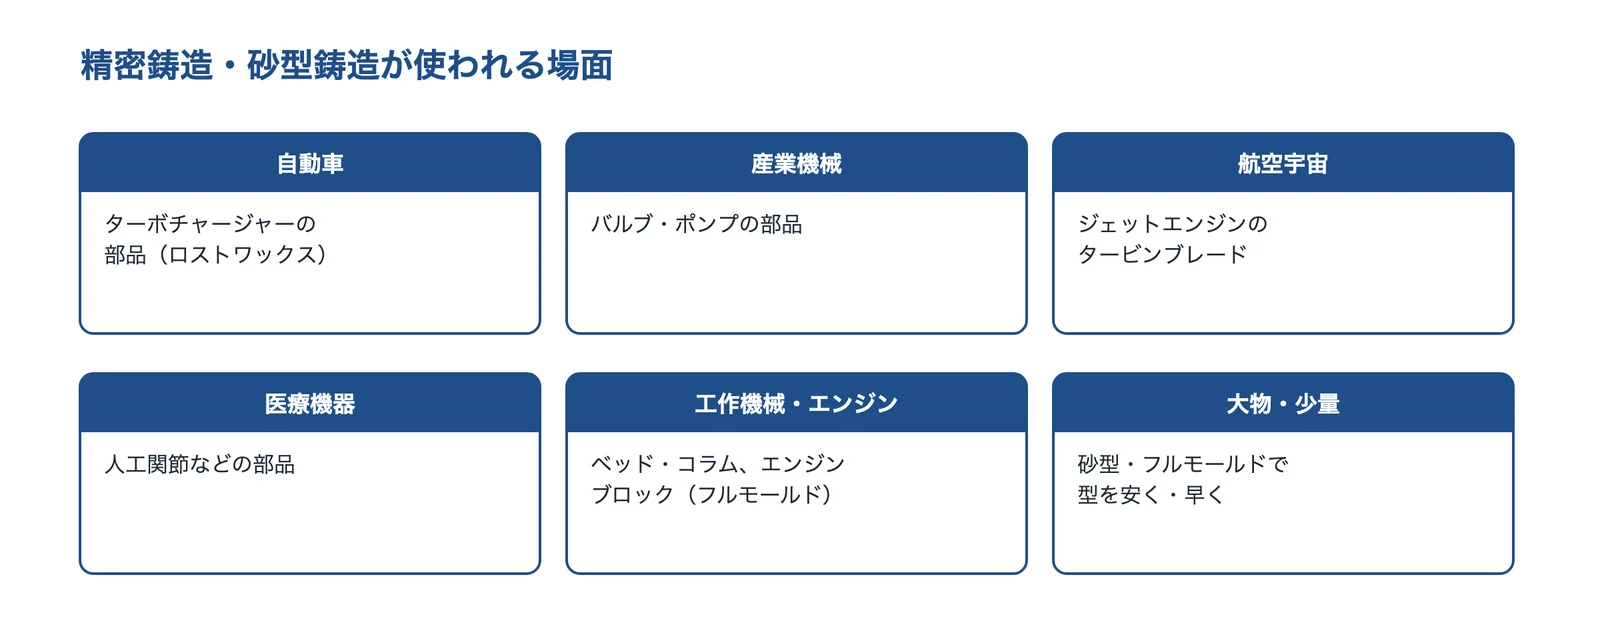
出典:九州精密機器の解説、木村鋳造所の製品例をもとに AI(Claude)で作成
出典:九州精密機器「ロストワックスとは?」、木村鋳造所「フルモールド鋳造法」
置き換え:削り代と部品の一体化
キングパーツは、ロストワックスに置き換えると、マシニング加工を大幅に減らせ、ねじ止めや溶接構造、ばね掛けやピンなど多くの部品を一体化した事例があるとしています。一体化の効果として、部品管理費と組立工程の削減、積み重なる誤差がなくなって精度が安定すること、ねじ止め部分の強度アップを挙げています。
向いている条件と注意点
鋳造が向いている条件
- 形が複雑で、削り出すと材料のむだが多い
- いくつもの部品を一体にしたい
- ステンレス・耐熱鋼など削りにくい材料(ロストワックス)
- 大きい・重い部品を少しだけ作る(砂型)
- 形に合わせて肉厚を変えたい(鋳物の形の自由度)
注意点
- 鋳放しの精度は切削に及ばない。合わせ面・軸穴は削る
- 引け巣・ガス欠陥などの内部の欠陥が出ることがある
- 型の費用と、最初の試作までの日数
- ロストワックスは大型品・平らで厚い板でひけが出やすい
- 複雑すぎる中空は、中の耐火物を取り除くのが難しい
この一覧は、このページの出典(九州精密機器・プロテックジャパン・エンジニアのための生産技術)をもとに編集部が整理したものです。
よくある欠陥:引け巣とガス欠陥
エンジニアのための生産技術は、引け巣は液体から固体になるときに体積が減り、最後に固まる厚い所に溶湯の補給が届かないとできるとし、押湯と冷やし金で最後に固まる所を製品の外へ移す(指向性凝固)ことを対策に挙げています。ガス欠陥は、砂の粘結剤や水分が溶湯の熱で分解したガスが原因で、ガス抜きの穴を増やします。マルサン木型製作所は、引け巣の対策として押し湯からの補給、厚肉部を作らず肉厚を均一にすること、冷やし金を挙げています。
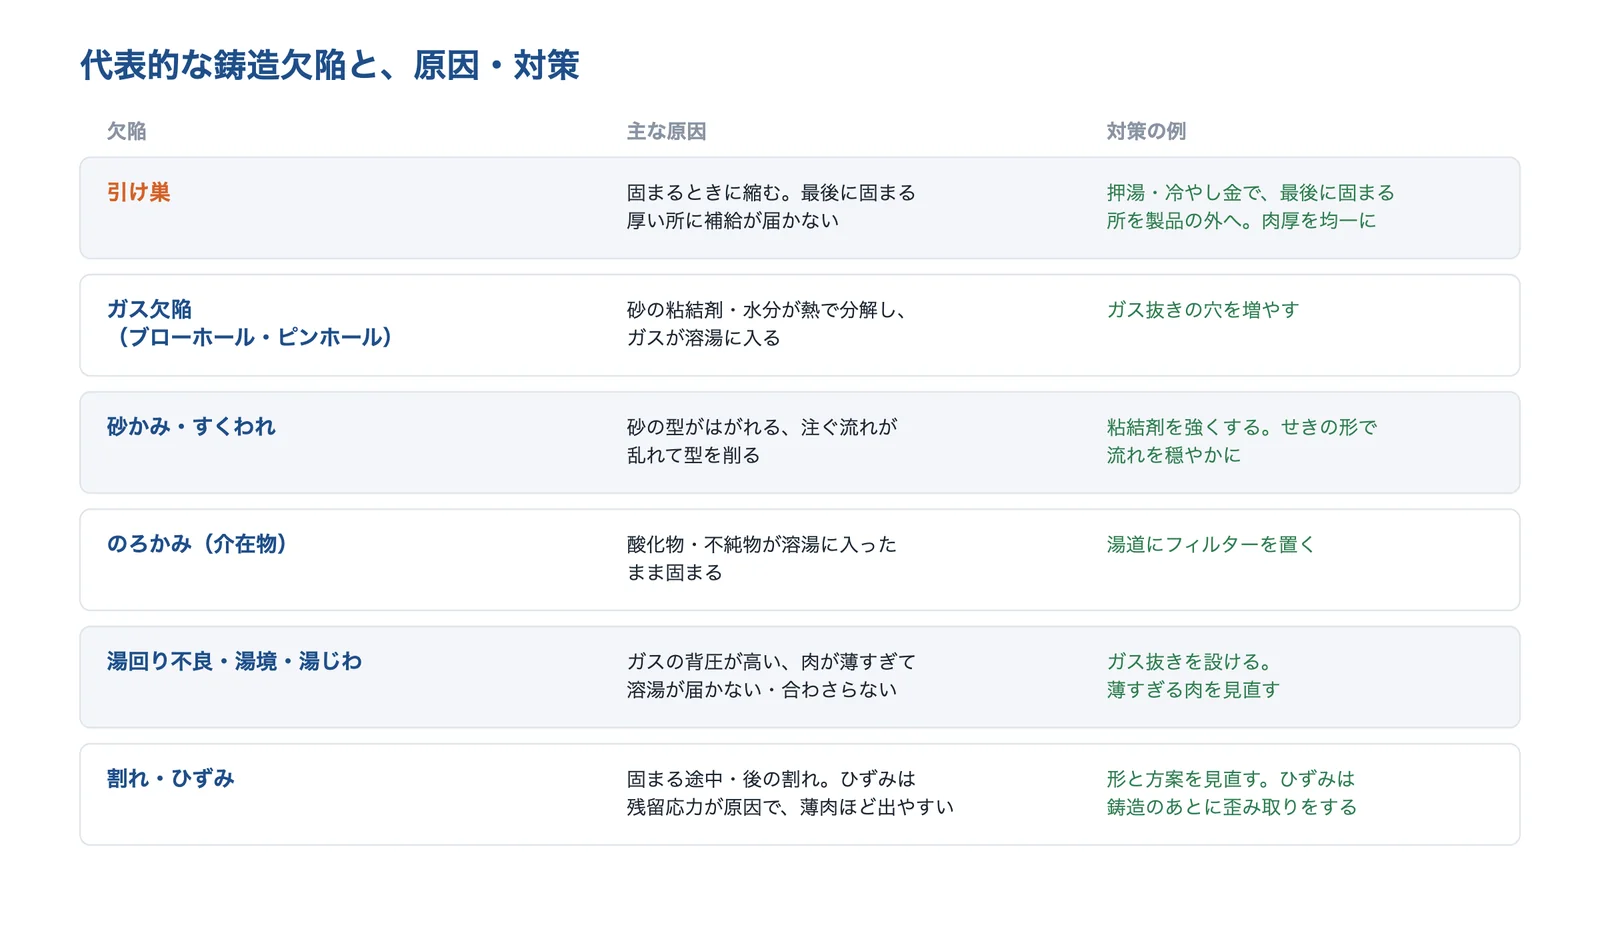
出典:エンジニアのための生産技術・マルサン木型製作所の解説をもとに AI(Claude)で作成
出典:エンジニアのための生産技術「砂型鋳造の欠陥と対策」、マルサン木型製作所「鋳造欠陥の種類と原因」
出典:エンジニアのための生産技術・新潟大学の実習資料をもとに AI(Claude)で作成
出典:エンジニアのための生産技術「砂型鋳造の欠陥と対策」、マルサン木型製作所「鋳造欠陥の種類と原因」
寸法公差(JIS B 0403)と図面の見方
鋳造品の寸法公差は、JIS B 0403 の公差等級 CT(CT1〜16)で決めます。長期間製造する鋳放し鋳造品の表では、砂型の手込めは鋳鋼・鋳鉄で CT11〜14、機械込めとシェルモールドは CT8〜12、軽金属は手込め CT9〜12、機械込め CT7〜9 です。基準寸法 63mm を超え 100mm 以下の鋳造公差(全幅)は、CT7 で 1.1mm、CT9 で 2.2mm、CT11 で 4.4mm、CT13 で 9mm です。肉厚には1等級大きい公差を当てます。太陽パーツの FAQ は、一般的な寸法公差を、ロストワックスは CT6〜7、砂型鋳造は CT9〜12 としています。
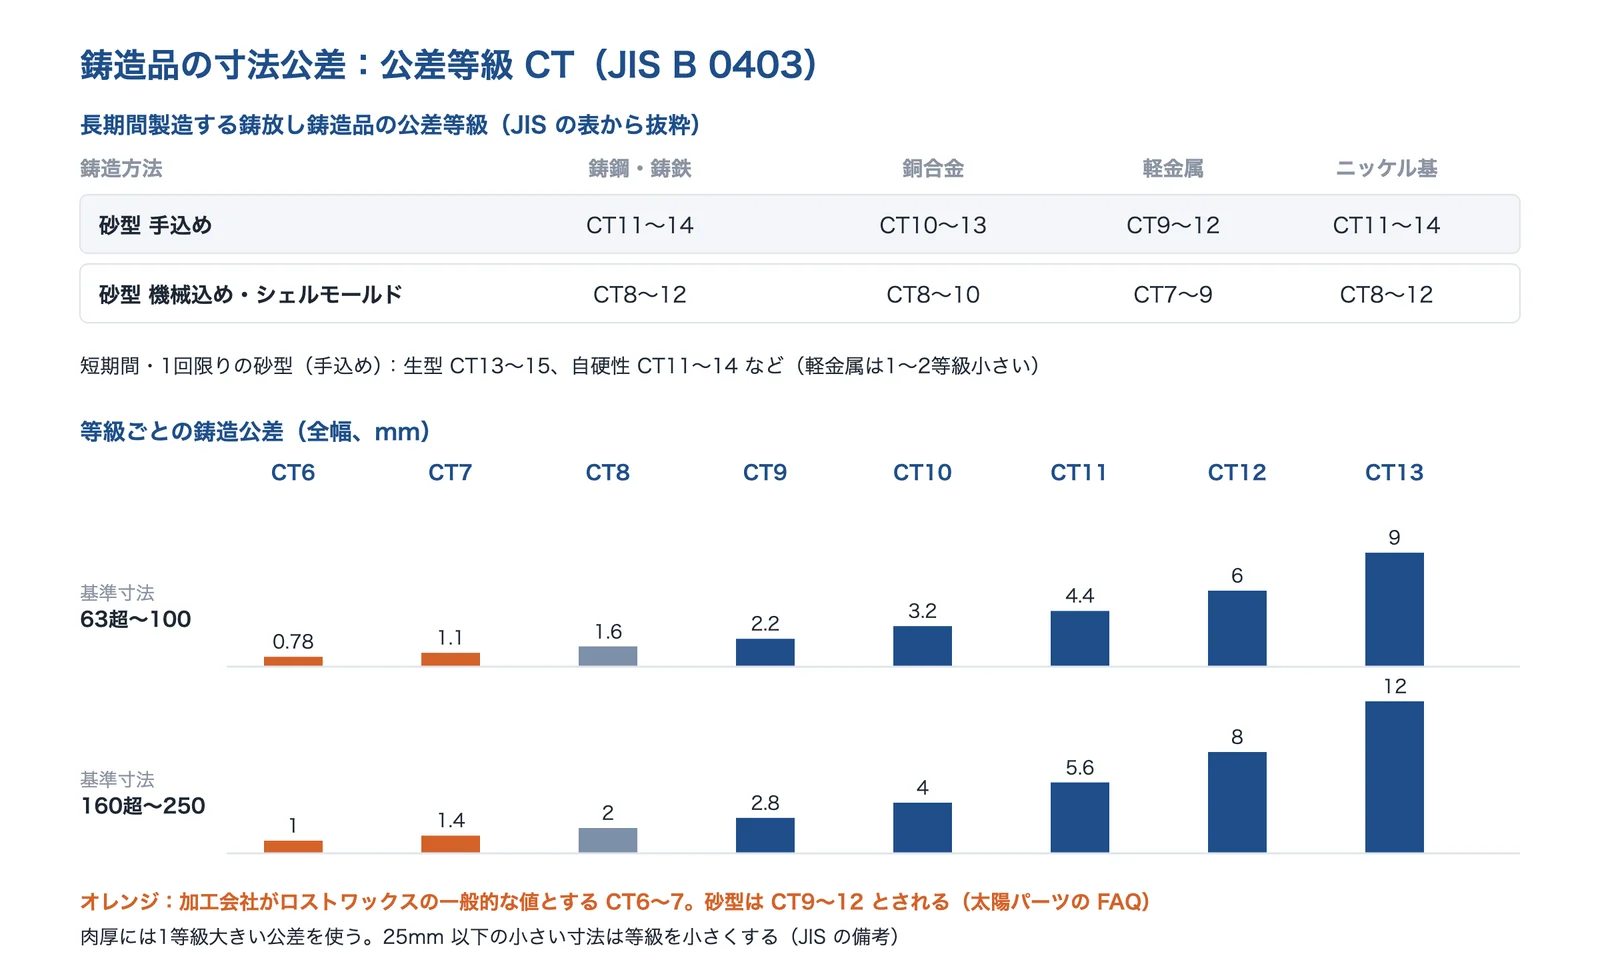
出典:JIS B 0403:1995(NBK の抜粋)と太陽パーツの FAQをもとに AI(Claude)で作成
出典:NBK(鍋屋バイテック会社)「鋳造品の寸法公差 JIS B 0403:1995 より抜粋」(PDF)、太陽パーツ ダイカスト鋳造コストダウンNavi「よくある質問(寸法公差)」
| 項目 | 見方 |
|---|---|
| 材料記号 | ステンレス鋳鋼品(JIS G 5121、SCS13 など)、ねずみ鋳鉄品(JIS G 5501)、球状黒鉛鋳鉄品(JIS G 5502)など、鋳物の規格の記号で書く |
| 寸法公差 | 普通公差は JIS B 0403 の CT で指示。厳しい所だけ個別に公差を書く |
| 鋳放し面と加工面 | どの面を削るか(削り代)、どこを鋳肌のまま使うか |
| 鋳肌の粗さ | 鋳造法で大きく違う(目安は砂型 Ra25〜50µm、ロストワックス Ra3.2〜12.5µm。BANTEC) |
| 欠陥の許容 | 巣・介在物をどこまで許すか、どの検査で確かめるか |
材料記号の例はヨネダアドキャストの材質一覧から。見方の列は、このページの出典をもとに編集部が整理したものです。
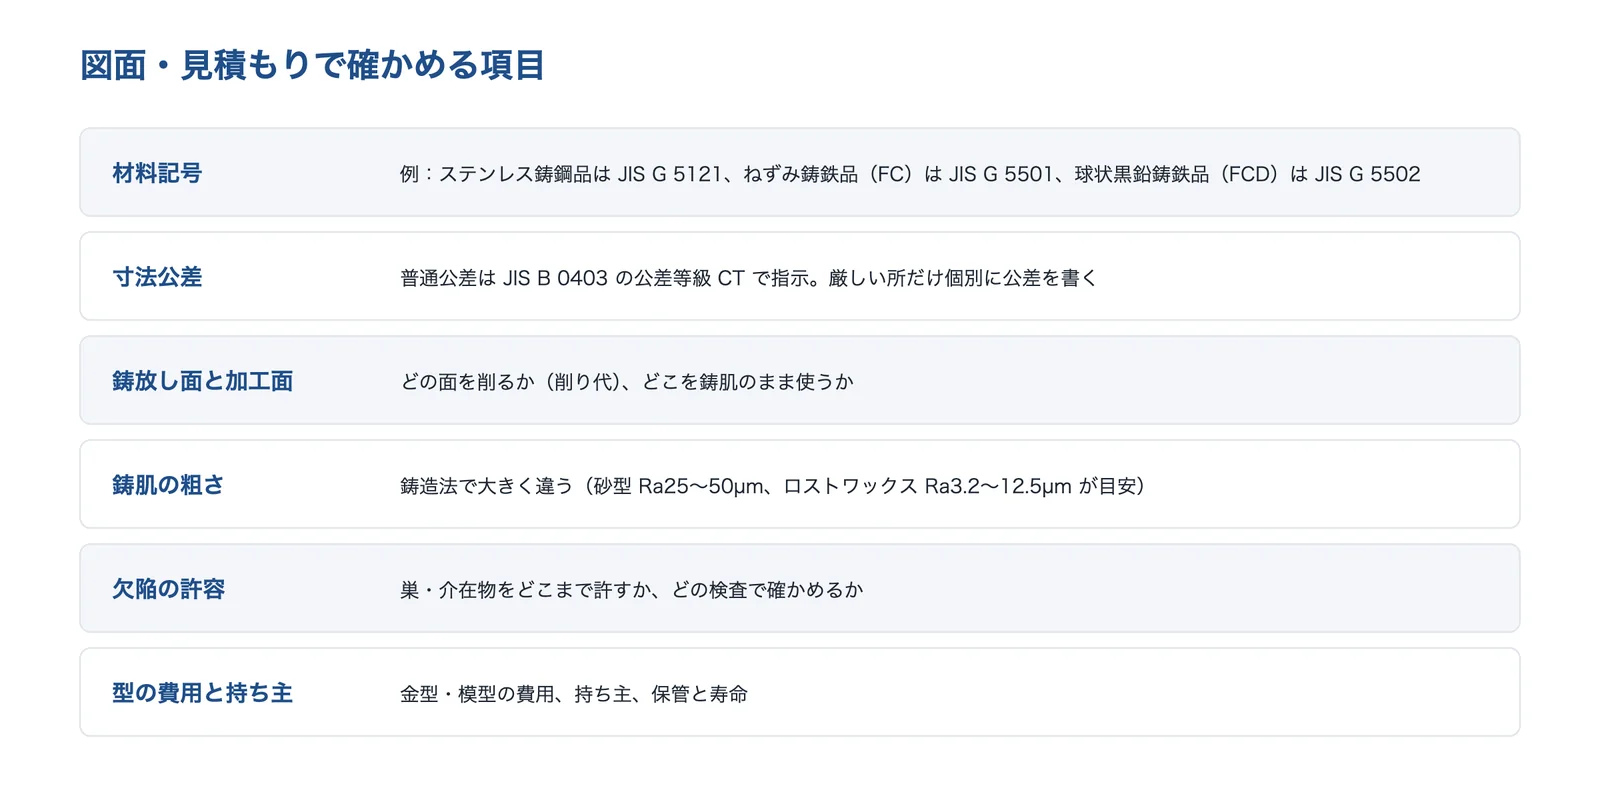
出典:このページの出典(JIS B 0403・ヨネダアドキャストの材質一覧・BANTEC)をもとに AI(Claude)で作成
出典:ヨネダアドキャスト「事業案内」、NBK(鍋屋バイテック会社)「鋳造品の寸法公差 JIS B 0403:1995 より抜粋」(PDF)、BANTEC「鋳物の加工種類と精度分類」
会社の公差表は、寸法ごとに見る
ハヤカワロストワックスは、ロストワックスの寸法公差を 0〜25mm で ±0.25mm、25〜50mm で ±0.4mm、50〜100mm で ±0.8mm、100mm 以上で ±1%、角度は ±1° としています。九州精密機器は、一般的なロストワックスの寸法公差を ±0.5%程度とし、高い精度が要る所(接合面・摺動部・軸穴など)は鋳造のあとの機械加工が必須としています。会社や資料で値の書き方が違うので、見積もりのときに寸法ごとの公差を確かめます(編集部)。
出典:ハヤカワロストワックス「ロストワックス精密鋳造」、九州精密機器「ロストワックスとは?」
設計と発注の注意(形・寸法・数)
- 肉厚をそろえる厚い所は引け巣のもと。肉の急な変化を避ける
- 削る所を決めておく合わせ面・軸穴は削り代を残す
- 数と型の費用で工法を選ぶ試作・少量・量産で向く鋳造法が違う
この3点は、このページの出典をもとに編集部が整理したものです。
形の注意:肉厚・隅の R・抜き勾配
新潟大学の資料は、木型の寸法は、固まるときの収縮分、仕上げに必要な仕上しろ、型から抜きやすくする抜けこう配、面取り、隅の Rなどを考えて決め、収縮分は寸法を何%か大きくした物差し(伸尺)で見込むとしています。マルサン木型製作所は、寸法不良の原因に設計段階の収縮率の誤りを挙げています。抜き勾配は、アスザックの表でロストワックスが 0°、砂型が 1〜5° です。
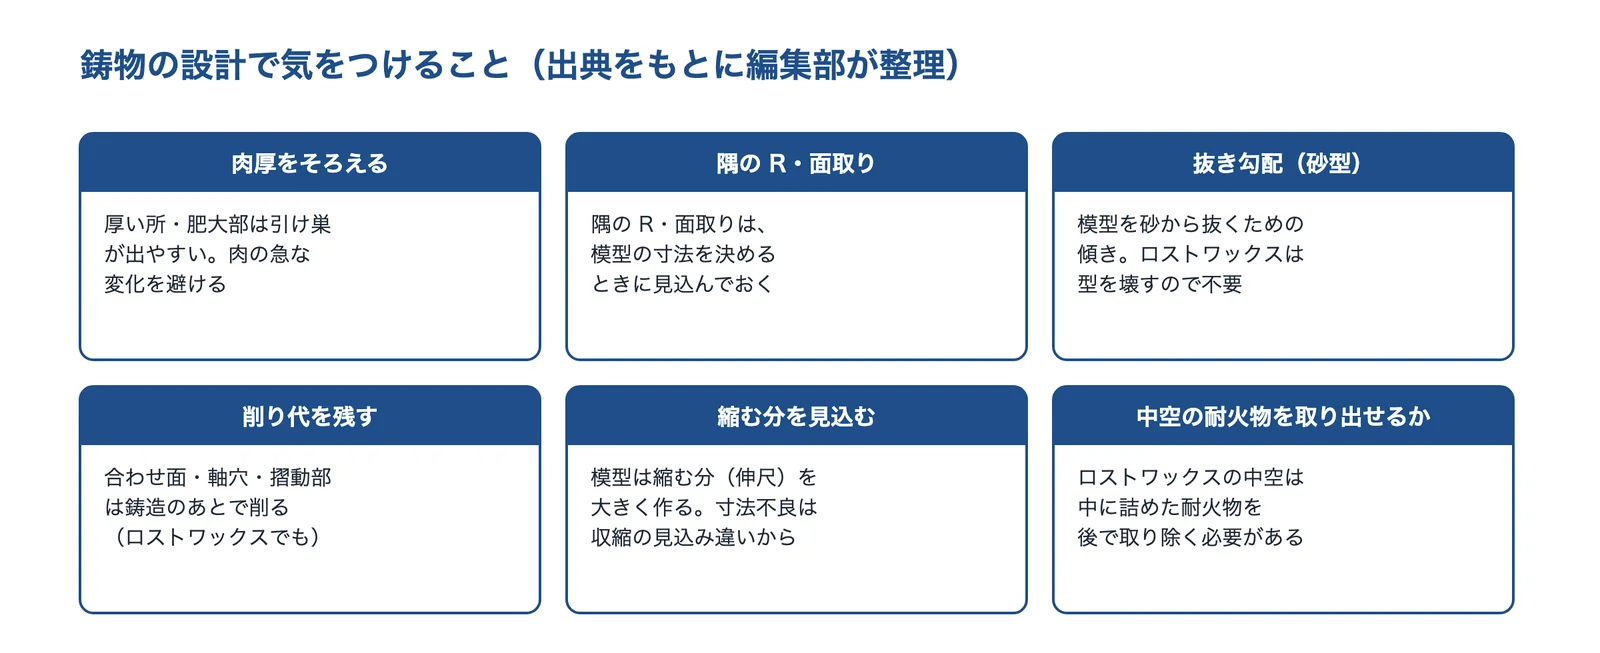
出典:新潟大学の実習資料・マルサン木型製作所・プロテックジャパン・アスザックをもとに AI(Claude)で作成
出典:新潟大学 工学部「第9章 鋳造」(実習資料、PDF)、マルサン木型製作所「鋳造欠陥の種類と原因」、アスザック アルミ事業部「Vプロセス鋳造」、プロテックジャパン「ロストワックス製法のデメリット」
湯回り不良とひずみ:薄すぎる肉に注意
マルサン木型製作所は、湯回り不良・湯境・湯じわの原因に、充填時間が長い、鋳込み温度が低い、薄肉、ガス抜きの設計の不足、湯口の形の不適切を挙げ、肉厚・湯口の形・鋳込み速度の見直しを対策にしています。歪みは残留応力が原因で、肉厚が薄いほど生じやすいので、鋳造のあとの歪み取りの工程が要るとしています。薄くできる限界は工法と面積で変わり、キングパーツのロストワックスでは、100×100mm の面で鉄系・ステンレス 2.0mm、アルミ 1.5mm です。
出典:マルサン木型製作所「鋳造欠陥の種類と原因」、キングパーツ「ロストワックスの大きさ」
相談する前に整理すること
鋳物の製作を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
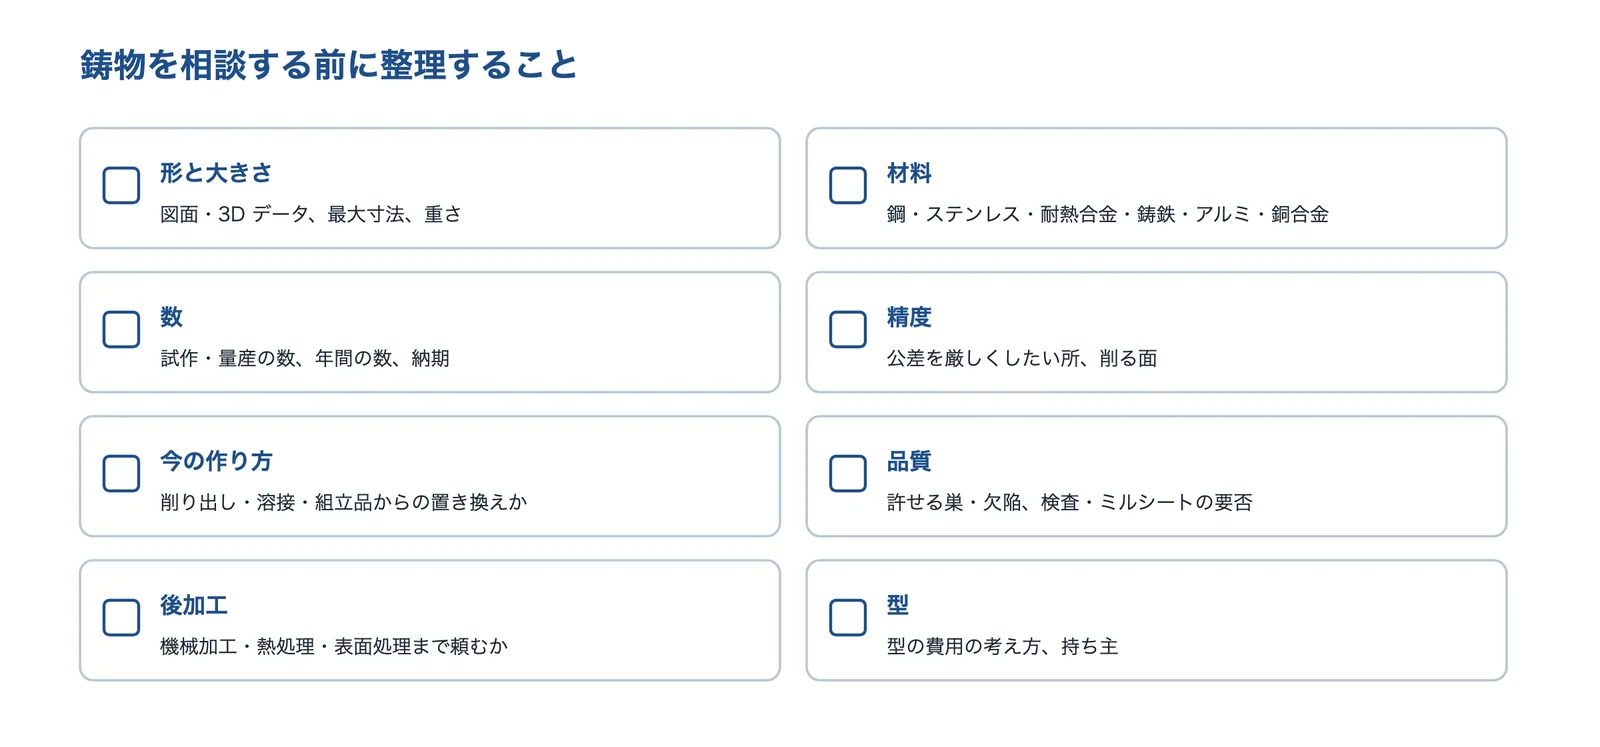
出典:このページの出典をもとに AI(Claude)で作成
- 形と大きさ(図面・3D データ、最大寸法、重さ)
- 材料(鋼・ステンレス・耐熱合金・鋳鉄・アルミ・銅合金など。規格の記号)
- 数(試作・量産の数、年間の数、納期)
- 精度(公差を厳しくしたい所、削る面)
- 今の作り方(削り出し・溶接・組立品からの置き換えか)
- 品質(許せる巣・欠陥、検査・ミルシートの要否)
- 後加工(機械加工・熱処理・表面処理まで頼むか)
- 型(型の費用の考え方、持ち主)
企業紹介(精密鋳造・砂型鋳造技術)
ロストワックス、真空溶解の精密鋳造、石膏鋳造、Vプロセス、フルモールドと3Dプリンターの砂型、鋳鉄の砂型鋳造まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | ロスト ワックス | 真空 鋳造 | 石膏 鋳造 | 砂型・ Vプロセス | フル モールド | 3D砂型 | 鋳鉄 FC・FCD |
|---|---|---|---|---|---|---|---|
| 木村鋳造所鋳鉄の大物のフルモールドと、3Dプリンターの砂型(静岡県) | ● | ● | ● | ● | |||
| キングパーツロストワックスの鉄・ステンレス・アルミ。最少5個から(広島県) | ● | ● | |||||
| ヨネダアドキャスト真空溶解でニッケル・チタン・コバルト合金を精密鋳造(富山県) | ● | ● | ● | ||||
| モールドモデル石膏鋳造でアルミの試作。5〜100個程度(山梨県) | ● | ||||||
| アスザックVプロセスで大型のアルミ鋳物(長野県) | ● | ||||||
| 渡辺鋳造所鋳鉄 FC・FCD を1個から。独自の高機能鋳鉄(山形県) | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社木村鋳造所|鋳鉄の大物をフルモールドで。試作は3Dプリンターの砂型で
木村鋳造所とは
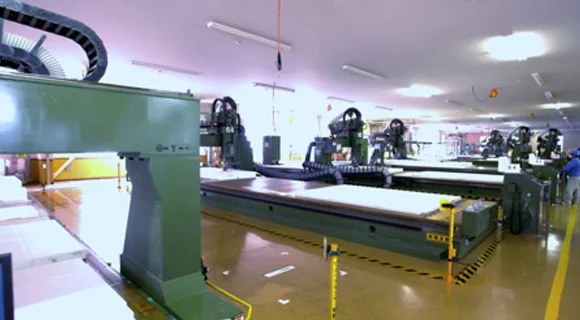
静岡県駿東郡清水町に本社を置く鋳造の会社です(1927年創業、従業員856名)。発泡スチロールの模型を使うフルモールド鋳造法と、3Dプリンターで砂型を作る試作を行っています。
木村鋳造所の得意技術
| 技術 | 内容 |
|---|---|
| フルモールド鋳造 | ねずみ鋳鉄(FC)・ダクタイル鋳鉄(FCD)は最大40トン、鋳鋼は3トンまで。鋳枠は 8,600×3,800mm など。模型を削る NC 機を40台以上保有 |
| 3Dプリンターの砂型(DMP) | 積層機のボックスサイズ 1,800×1,000×700mm、積層厚さ 240µm。鋳物の製作は通常納期7日から(試作品目・工事内容による) |
| 材質と精度 | FC・FCD・耐熱鋳鉄・ステンレス鋳鋼(SCS)・耐熱鋳鋼(SCH)・アルミ(AC)・銅合金(CAC)。寸法精度は鋳鉄 CT7〜9、アルミ・銅合金 CT6〜8 としている |
木村鋳造所が解決できる課題
- 工作機械のベッドなど、数トンの鋳鉄の大物を作りたい
- 鋳物の試作を、木型・金型を作らずに早く作りたい
- 鋳物の形を、量産の前に確かめたい
公開されている実績・用途
- ベッド(FC300、3,500kg など)、コンプレッサーケーシング(FCD450、12,000kg)、ディーゼルエンジンブロック(FCD450、7,500kg)
出典:木村鋳造所「会社概要」、木村鋳造所「フルモールド鋳造法」、木村鋳造所「3Dプリンター砂型(DMP)」
キングパーツ株式会社|ロストワックスの鉄・ステンレス・アルミを、最少5個から
キングパーツとは
広島県福山市に本社を置く、ロストワックス精密鋳造の会社です(1964年設立、従業員317名)。
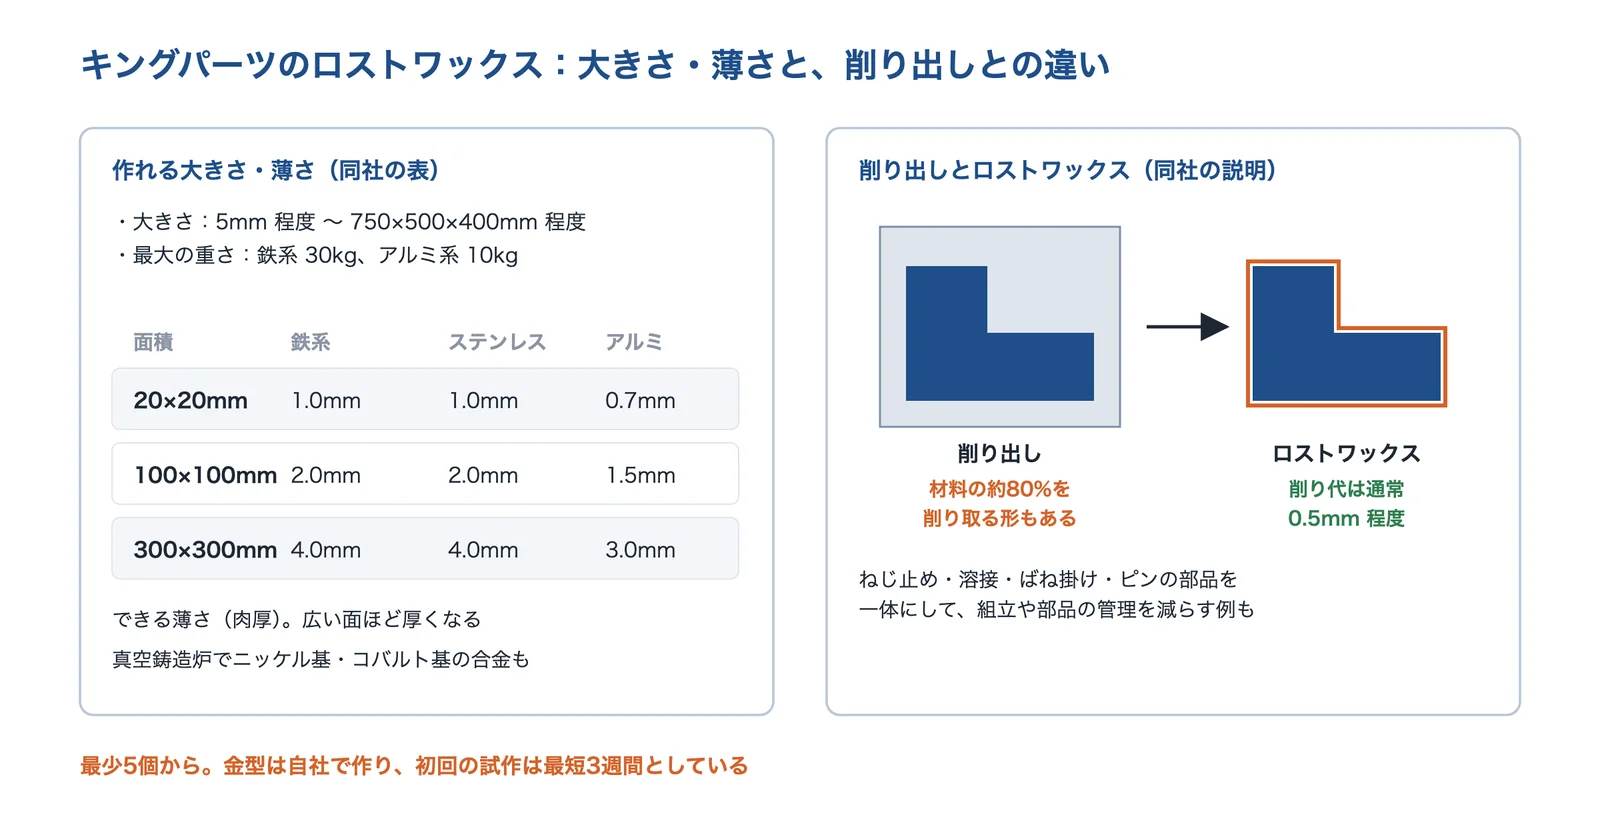
出典:キングパーツ「大きさ」「コストダウン事例」「5つの強み」をもとに AI(Claude)で作成
キングパーツの得意技術
| 技術 | 内容 |
|---|---|
| 大きさと薄さ | 5mm 程度から 750×500×400mm 程度まで。最大の重さは鉄系 30kg、アルミ系 10kg。100×100mm の面で鉄系 2.0mm・アルミ 1.5mm まで薄くできるとしている |
| 材質 | 炭素鋼・低合金鋼・耐熱鋼、ステンレス(オーステナイト系・マルテンサイト系など)、アルミ合金、銅合金。真空鋳造炉でニッケル基・コバルト基合金 |
| 小ロットと短納期 | 最少5個から。金型を100%自社で作り、初回の試作は最短3週間。コストダウンの実績は30,000点としている |
キングパーツが解決できる課題
- 削り出しの部品を、削る量の少ない鋳物に置き換えたい
- ねじ止め・溶接で組んでいる部品を一体にしたい
- 少ない数から、ロストワックスを試したい
出典:キングパーツ「会社概要」、キングパーツ「ロストワックスの大きさ」、キングパーツ「対応材質」、キングパーツ「5つの強み」、キングパーツ「コストダウン事例」
株式会社ヨネダアドキャスト|真空溶解で、ニッケル・チタン・コバルト合金を精密鋳造
ヨネダアドキャストとは
富山県高岡市の精密鋳造の会社です(1965年設立)。1987年に純チタン・チタン合金などの精密鋳造品の製造を始め、2002年に ISO9001 の認証を取得しています。
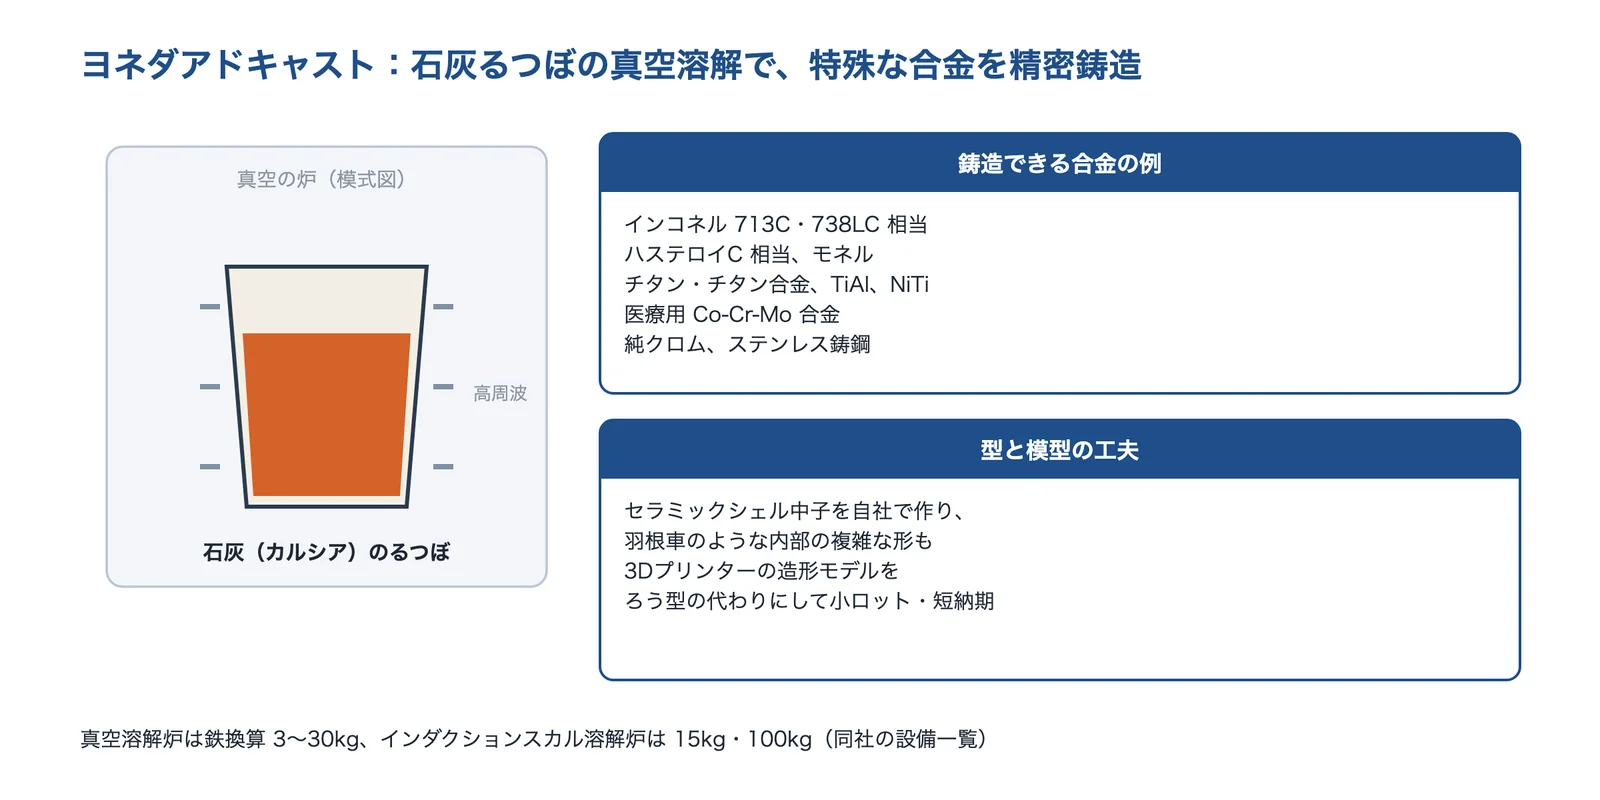
出典:ヨネダアドキャスト「事業案内」「コア技術」をもとに AI(Claude)で作成
ヨネダアドキャストの得意技術
| 技術 | 内容 |
|---|---|
| 石灰るつぼの真空溶解 | 石灰(カルシア)のるつぼを自社で作り、高周波真空溶解に使う。インコネル 713C・738LC 相当、ハステロイC 相当、チタン合金、TiAl、医療用 Co-Cr-Mo 合金、純クロムなどを鋳造 |
| セラミックシェル中子 | 溶融シリカやアルミナのスラリーを成形・焼成した中子を自社で作り、羽根車のような内部の複雑な形を鋳造 |
| 3Dプリンターの模型 | 積層造形のモデルをろう型の代わりにして、小ロット・短納期の鋳造品にも対応。水ガラスを炭酸ガスで固めた砂型で、ステンレス・耐熱鋼の砂型鋳造も |
ヨネダアドキャストが解決できる課題
- ニッケル基・コバルト基の耐熱合金やチタンで、複雑な形を作りたい
- 羽根車のように中が入り組んだ形を、精密鋳造で作りたい
- 新しい合金を少しだけ溶かして試したい(同社はインゴットの委託溶解・鋳造も行う)
出典:ヨネダアドキャスト「会社概要」、ヨネダアドキャスト「事業案内」、ヨネダアドキャスト「コア技術」
有限会社モールドモデル|石膏鋳造で、アルミの試作を5〜100個程度
モールドモデルとは
山梨県都留市の、石膏鋳造の会社です(1997年に石膏鋳造の専業として設立)。
モールドモデルの得意技術
| 技術 | 内容 |
|---|---|
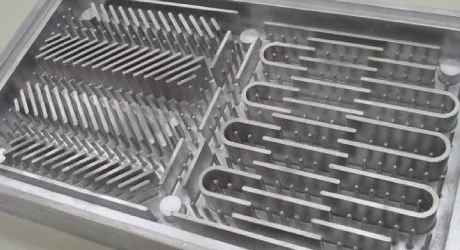
| 石膏鋳造 | 最大外形寸法 600×350×200mm 程度。アルミ合金(AC2B・AC4C・AC7A など)、マグネシウム合金、亜鉛合金、ダイカスト用の ADC 材 |
| 数量の目安 | 寸法・形状で異なるが、コストパフォーマンスの高いレンジは 5〜100個程度としている |
| 寸法公差 | 25mm 以下 ±0.1mm、50〜75mm ±0.2mm、100〜150mm ±0.3mm など、寸法区分ごとの公差を公開 |
モールドモデルが解決できる課題
- 量産はダイカストの部品を、量産の前に同じアルミ合金で試作したい
- ヒートシンクのような薄い壁・細いピンの形を鋳物で作りたい
公開されている実績・用途
- ヒートシンク、バルブボディ、工作機アーム、カム部品、球状歯車、コントローラーカバー
出典:モールドモデル「会社概要」、モールドモデル「石膏鋳造」
アスザック株式会社|Vプロセスで、大型のアルミ鋳物を
アスザックとは
長野県上高井郡高山村に本社を置く会社です(1946年設立)。アルミ事業部で、Vプロセスによるアルミの建材・エクステリアの鋳物を手がけています(鋳造ラインはベトナムの子会社)。
アスザックの得意技術
| 技術 | 内容 |
|---|---|
| Vプロセス | 粘結材を含まない流動性の良い砂を、微振動で均一に充填する鋳造法。抜き勾配は 0.5〜1度で、ほかの砂型鋳造法の 2〜3度より小さいとしている |
| 大きさと肉厚 | 鋳造できる目安は最大 5,800×2,000×270mm。最薄肉厚は 1m² まで 6mm 以上、1〜2m² は 7mm 以上、2m² 以上は 8mm 以上 |
| 型の費用 | 比較表では型費 15〜60万円。月に100個程度なら、金型に比べて型の償却費を抑えられるとしている |
アスザックが解決できる課題
- 大きく薄いアルミの鋳物を、少ない数で作りたい
- 鋳肌をそのまま外観に使いたい(同社は鋳肌の良さで追加の仕上げを減らせるとしている)
出典:アスザック「会社概要」、アスザック アルミ事業部「Vプロセス鋳造」
有限会社渡辺鋳造所|鋳鉄 FC・FCD を1個から。綱車の材質を FCVP に替えた例も
渡辺鋳造所とは
山形県山形市の、鋳鉄の機械鋳物の会社です(1900年創業、ISO9001 認証)。産業機械、油空圧部品、昇降機用の耐摩耗鋳造品を主に作っています。
渡辺鋳造所の得意技術
| 技術 | 内容 |
|---|---|
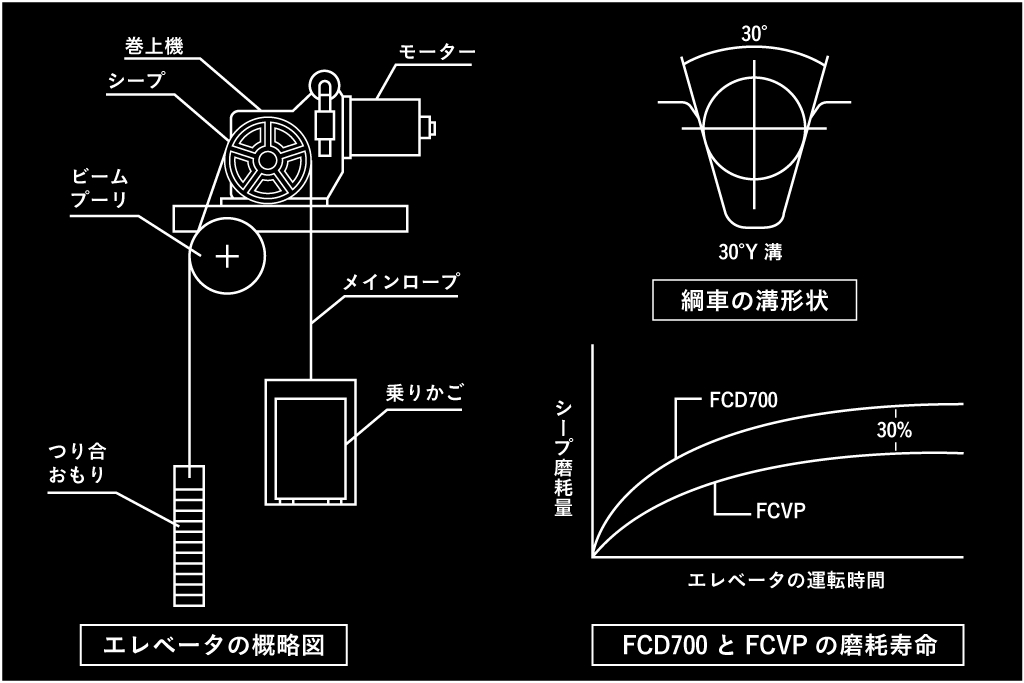
| FC・FCD の多種変量 | 1個から1,000個/ロット(サイズ・形状による。試作から対応)。手のひらサイズから φ1500mm のエレベーターの滑車くらいまで。FC は ~600kg/個、FCD は ~450kg/個 |
| FCVP | 全パーライト系芋虫状黒鉛鋳鉄。強度 400〜800N/mm²、硬度 Hs38〜45。球状黒鉛鋳鉄に対し切削効率30%向上、耐摩耗性は球状黒鉛鋳鉄と同等としている |
渡辺鋳造所が解決できる課題
- 鋳鉄の部品を、試作の1個から作りたい
- 鋳鉄の部品の削る手間と摩耗を両方減らしたい
公開されている実績・用途
- エレベーター用の綱車(シーブ)の材質を FCD700 から FCVP にし、鋳造歩留まり・機械加工性・耐摩耗性が良くなり、大幅なコストダウンを達成したとしている
出典:渡辺鋳造所「会社概要」、渡辺鋳造所「FC・FCD」、渡辺鋳造所「FCVP(全パーライト系芋虫状黒鉛鋳鉄)」
使われる製品・事例
九州精密機器は、ロストワックスの用途として、自動車部品(ターボチャージャー)、産業機械(バルブ、ポンプ)、医療機器(人工関節)、航空機部品を挙げています。木村鋳造所は、フルモールド鋳造の製品例として工作機械のベッド・コラム、エンジンブロック、コンプレッサーケーシング、風力発電用の鋳物を公開しています。
出典:九州精密機器「ロストワックスとは?」、木村鋳造所「フルモールド鋳造法」
関連する技術
- ダイカスト
- 鍛造
- 粉末冶金・MIM
- 金属3Dプリンター(積層造形)
- CAE(構造解析・熱流体解析)
- 非破壊検査
- ステンレス鋼
- チタン・チタン合金
- 鋳造に替える(工法を切り替えたい)
- 製品に近い形にする(工程を減らせる設計にしたい)
- 金属
- 耐熱
出典・確認日
- ハヤカワロストワックス「ロストワックス精密鋳造」
- 九州精密機器「ロストワックスとは?」
- 新潟大学 工学部「第9章 鋳造」(実習資料、PDF)
- キングパーツ「コストダウン事例」
- 武杉製作所「鋳造の種類」
- アスザック アルミ事業部「Vプロセス鋳造」
- BANTEC「鋳物の加工種類と精度分類」
- プロテックジャパン「ロストワックス製法のデメリット」
- 木村鋳造所「フルモールド鋳造法」
- エンジニアのための生産技術「砂型鋳造の欠陥と対策」
- マルサン木型製作所「鋳造欠陥の種類と原因」
- NBK(鍋屋バイテック会社)「鋳造品の寸法公差 JIS B 0403:1995 より抜粋」(PDF)
- 太陽パーツ ダイカスト鋳造コストダウンNavi「よくある質問(寸法公差)」
- ヨネダアドキャスト「事業案内」
- キングパーツ「ロストワックスの大きさ」
- 木村鋳造所「会社概要」
- 木村鋳造所「3Dプリンター砂型(DMP)」
- キングパーツ「会社概要」
- キングパーツ「対応材質」
- キングパーツ「5つの強み」
- ヨネダアドキャスト「会社概要」
- ヨネダアドキャスト「コア技術」
- モールドモデル「会社概要」
- モールドモデル「石膏鋳造」
- アスザック「会社概要」
- 渡辺鋳造所「会社概要」
- 渡辺鋳造所「FC・FCD」
- 渡辺鋳造所「FCVP(全パーライト系芋虫状黒鉛鋳鉄)」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の精度・品質・費用・納期は、形・材料・数量・鋳造する会社により異なります。








