表面処理は、部品の表面に膜を付けたり、表面そのものを変えたりして、錆びにくさ・硬さ・すべりやすさ・電気の通りやすさ・見た目など、素材だけでは足りない性質を持たせる加工です。金属の表面処理には、めっき・化成処理・陽極酸化(アルマイト)・塗装・溶射・PVD/CVD・表面硬化(窒化・浸炭・高周波焼入れ)・研磨やブラストがあり、目的・材料・寸法の許し方で選び分けます。
この記事では、表面処理の種類を「膜を付ける・表面を変える・削って整える」の3つに分けて一覧にし、膜の厚さの目安、目的から選ぶ表、鉄・アルミ・ステンレスなど材料ごとの表面処理、図面の記号(JIS H 0404)、寸法・水素脆化・六価クロムといった注意点、相談できる企業までをまとめます。それぞれの処理を詳しく知りたいときは、各節のリンクから技術ページへ進んでください。
知りたいことから読む
- 表面処理にはどんな種類があるか一覧で見たい → 第2章 表面処理の種類
- 錆び・摩耗・導電など、目的に合う処理を選びたい → 第3章 目的から選ぶ
- アルミ・ステンレスの表面処理を知りたい → 第4章 材料ごとの表面処理
- 図面に表面処理をどう書くか知りたい → 第5章 図面での指示
- めっきで寸法が変わる・ボルトが割れるのを防ぎたい → 第6章 注意点とトラブル
表面処理とは
デジタル大辞泉は表面処理を、「材料の表面を硬化・美化・平滑化・耐食化するなど、その状態を改善するための処理」とし、例にめっき・塗装を挙げています。部品全体の性質は材料と熱処理で決まりますが、錆び・摩耗・接触・見た目のように表面で起きる困りごとは、表面だけを変えれば足りることが多く、そこを受け持つのが表面処理です。
出典:コトバンク「表面処理」(デジタル大辞泉・化学辞典 第2版)
表面処理の目的
| 目的 | 例 |
|---|---|
| 錆び・腐食を防ぐ(防錆・防食) | 亜鉛めっき、化成処理、塗装、アルマイト |
| すり減りを防ぐ・硬くする(耐摩耗) | 硬質クロムめっき、無電解ニッケル、窒化、PVD・DLC、溶射 |
| すべりやすくする・かじりを防ぐ(摺動) | DLC、フッ素樹脂コーティング、りん酸塩処理 |
| 電気を通す・はんだを付けやすくする | 金・銀・すずめっき |
| 電気を通さない(絶縁) | アルマイト、塗装・樹脂コーティング |
| 見た目・色を付ける(装飾) | 装飾クロムめっき、カラーアルマイト、塗装 |
| 疲れ強さを上げる・下地を整える | ショットピーニング、ブラスト、研磨 |
表は、化学辞典の分類と各処理の技術ページをもとに編集部が整理した一般的な対応です。1つの処理で複数の目的を満たすことも多くあります。
出典:コトバンク「表面処理」(デジタル大辞泉・化学辞典 第2版)
コーティングとの違い
「コーティング」は、塗装・樹脂コーティング・PVD など、表面に膜をかぶせる処理を指して使われることが多い言葉です。表面処理はそれより広く、膜を付けない窒化・高周波焼入れ・研磨なども含みます(化学辞典 第2版の分類では、前処理・金属被覆・無機質被覆・有機質被覆・表面硬化に分けています)。
出典:コトバンク「表面処理」(デジタル大辞泉・化学辞典 第2版)
表面処理の種類
3つの分け方と種類の一覧
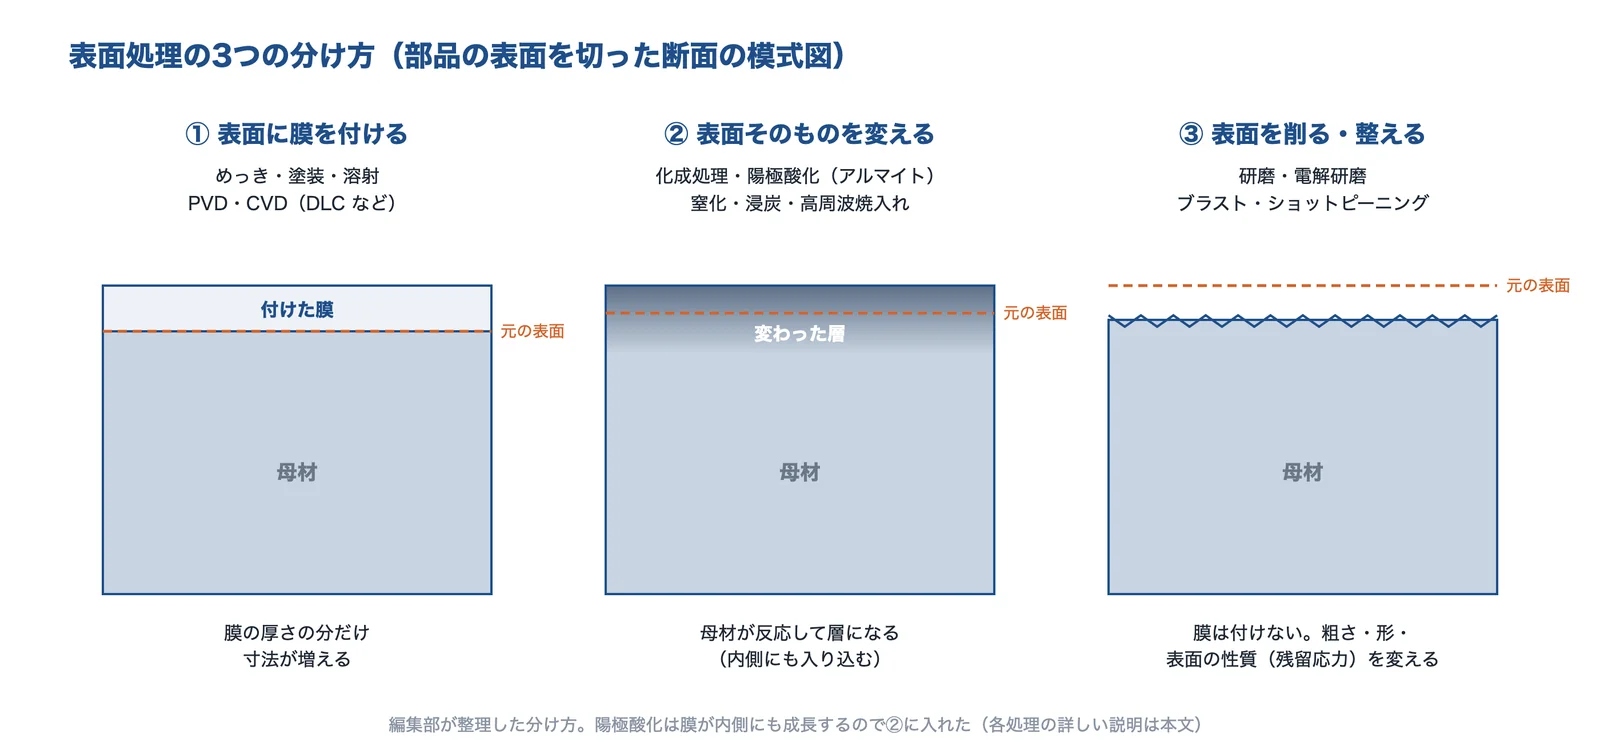
出典:コトバンク「表面処理」(化学辞典 第2版の分類)・各処理の技術ページをもとに AI(Claude)で作成
| 分け方 | 処理 | しくみ | 主な目的 | 詳しいページ |
|---|---|---|---|---|
| 膜を付ける | 電気めっき・無電解めっき | 液の中で金属の膜を析出させる | 防錆・耐摩耗・導電・装飾 | めっき |
| 膜を付ける | 塗装(溶剤・粉体・電着) | 塗料の膜を付けて焼き付ける・乾かす | 防錆・色・絶縁 | 粉体塗装・電着塗装 |
| 膜を付ける | 溶射 | 溶かした金属・セラミックスを吹き付ける | 耐摩耗・耐熱・防食(厚い膜) | 溶射 |
| 膜を付ける | PVD・CVD(DLC など) | 真空中・気相で硬い薄膜を付ける | 耐摩耗・低摩擦(工具・金型・摺動部品) | PVD・CVD・DLC |
| 表面を変える | 化成処理(クロメート・三価クロム化成・りん酸塩・黒染め) | 液と母材の化学反応で薄い膜をつくる | 防錆・塗装の下地 | 六価クロムを使わない表面処理 |
| 表面を変える | 陽極酸化(アルマイト) | アルミを陽極にして酸化皮膜を育てる | 防食・耐摩耗・絶縁・着色 | アルマイト |
| 表面を変える | 表面硬化(窒化・浸炭・高周波焼入れ) | 表面の層だけを、熱(と窒素・炭素)で硬くする | 耐摩耗・疲れ強さ | 表面硬化 |
| 削って整える | 研磨・電解研磨 | 表面を削る・溶かして平らにする | 平滑・洗浄性・ステンレスの不動態化 | 電解研磨 |
| 削って整える | ブラスト・ショットピーニング | 粒を当てて粗す・圧縮の応力を入れる | 下地処理・疲れ強さ | ショットピーニング・ブラスト |
分け方は編集部が整理したもので、化学辞典 第2版の分類(前処理・金属被覆・無機質被覆・有機質被覆・表面硬化)とも重なります。陽極酸化は、皮膜が母材の内側にも育つので「表面を変える」に入れています(第4章)。
出典:コトバンク「表面処理」(デジタル大辞泉・化学辞典 第2版)
膜の厚さ・層の深さの目安
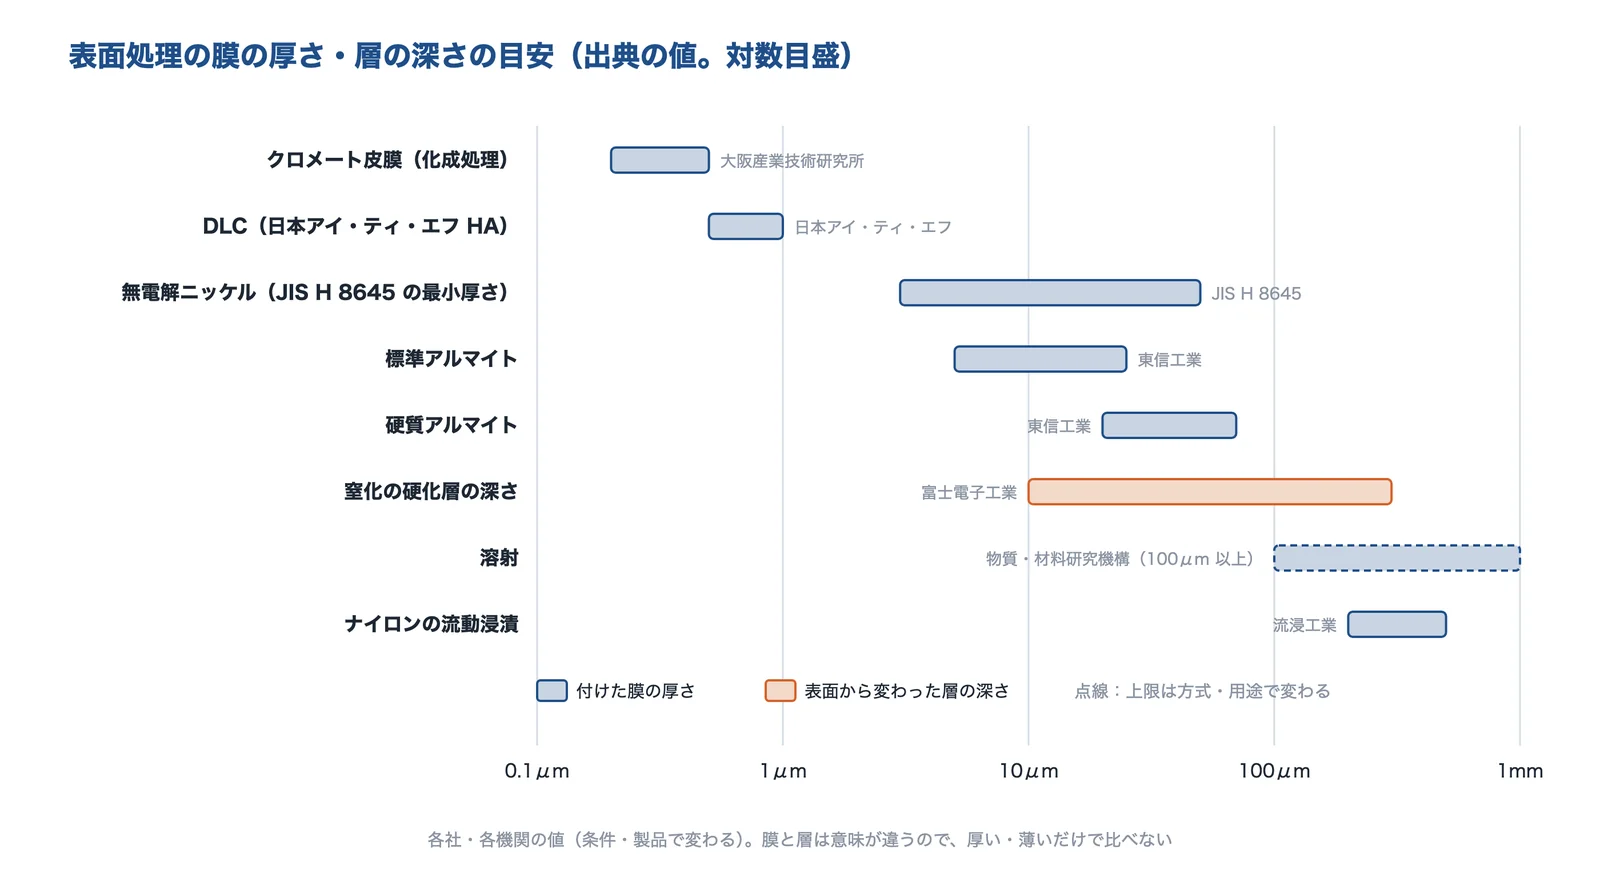
出典:大阪産業技術研究所・日本アイ・ティ・エフ・JIS H 8645・東信工業・富士電子工業・物質・材料研究機構・流浸工業の資料をもとに AI(Claude)で作成
表面処理の膜の厚さは、0.1μm 台の化成皮膜から、100μm を超える溶射・樹脂コーティングまで、1,000 倍以上の幅があります。図の値は次の出典のものです。
| 処理 | 厚さ・深さ(出典の値) | 出典 |
|---|---|---|
| クロメート皮膜 | 0.2〜0.5μm 程度 | 大阪産業技術研究所 |
| DLC(日本アイ・ティ・エフの HA) | 0.5〜1.0μm(硬さ 4,000〜7,000Hv) | 日本アイ・ティ・エフ |
| 無電解ニッケル | 最小厚さ 3〜50μm の7等級。塩水噴霧試験が数時間なら 3〜5μm で十分(日本カニゼン) | JIS H 8645・日本カニゼン |
| 標準アルマイト | 一般的に 5〜25μm、200HV 前後 | 東信工業 |
| 硬質アルマイト | 20〜70μm、400HV 以上 | 東信工業 |
| 窒化(硬化層の深さ) | 概ね 0.01〜0.3mm、加熱温度は約550℃ | 富士電子工業 |
| 溶射 | めっきや蒸着より厚い 100 ミクロン以上の膜 | 物質・材料研究機構 |
| ナイロンの流動浸漬 | 200〜500μm | 流浸工業 |
| 電着塗装(試験の例) | 200V で2分電着、195℃で30分焼き付けて 20μm | 岩手県工業技術センター |
値は各社・各機関の製品や試験の例で、条件で変わります。窒化は「付けた膜」ではなく「表面から変わった層の深さ」なので、膜の厚さと同じには比べられません。
出典:大阪産業技術研究所 技術シート No.08018「クロメート代替3価クロム化成処理皮膜の特徴と課題」、日本アイ・ティ・エフ「DLCコーティングについて」、JIS H 8645:1999「無電解ニッケル-りんめっき」(kikakurui.com)、コネクション福井「JIS H 8645 の解説」、日本カニゼン「Q&A」、東信工業「アルマイトの基礎知識」、富士電子工業「他の熱処理との違い」、物質・材料研究機構「画期的な防食コーティング技術を開発」(2002年)、流浸工業「ナイロンコーティング(流動浸漬・静電粉体)」、岩手県工業技術センター 研究報告 第18号「下塗りに電着塗装を利用する VOC 低減化法」
めっき
めっきは、金属の膜を部品の表面に付ける処理です。電気を流して析出させる電気めっきと、還元剤の反応で析出させる無電解めっきがあり、無電解めっきは電気の流れにくい穴の奥や角でも膜厚がそろいやすいのが特徴です(編集部の整理。詳しくは技術ページ「めっき」「ニッケルめっき」)。
クロムめっきは、目的で厚さがまったく違います。奥野製薬工業ほかの発表では、装飾クロムめっきは膜厚 0.5μm 以下でニッケルめっきの保護が目的、硬質クロムめっきは膜厚 2μm 以上で硬さ・耐摩耗・潤滑・離型などが目的としています。
出典:奥野製薬工業ほか「板状アルミナ粒子を用いた硬質3価クロム分散めっき皮膜」(近畿大学学術情報リポジトリ)
化成処理と黒染め
化成処理は、処理液と金属の表面が化学反応して薄い膜をつくり、耐食性や塗装の密着性を与える処理です。亜鉛めっきのあとのクロメート処理は六価クロムを含み RoHS で規制されるため、三価クロム化成処理への置き換えが進んでいます(Wikipedia「化成処理」)。大阪産業技術研究所は、クロメート皮膜を亜鉛めっきの優れた防食皮膜とし、膜厚を 0.2〜0.5μm 程度としています。
鉄では、りん酸塩処理と黒染めが使われます。黒染めは、100℃を超える濃いアルカリの液で煮て四三酸化鉄の薄い皮膜をつくる処理で、皮膜がやや多孔質なので、油を塗らないと防錆力は弱いと説明されています(Wikipedia「化成処理」)。
出典:Wikipedia「化成処理」、大阪産業技術研究所 技術シート No.08018「クロメート代替3価クロム化成処理皮膜の特徴と課題」
塗装・樹脂コーティング
塗装は、色を自由に付けられ、大きな物にも施工しやすい処理です。溶剤塗装のほか、粉の塗料を静電気で付けて焼き付ける粉体塗装、液の中で電気を流して付ける電着塗装があります。流浸工業は、ナイロン11 の流動浸漬で 200〜500μm の厚い塗膜をつくるとしています(詳しくは「粉体塗装・電着塗装」「フッ素樹脂コーティング」)。
出典:流浸工業「ナイロンコーティング(流動浸漬・静電粉体)」
溶射・PVD・CVD
溶射は、溶かした金属やセラミックスを吹き付けて膜をつくる方法で、物質・材料研究機構はめっきや蒸着より厚い 100 ミクロン以上の膜を、速く広い面積に付けられるとしています。PVD・CVD は、真空中や気相で数μm ほどの硬い薄膜を付ける方法で、切削工具・金型・摺動部品に使われます。日本アイ・ティ・エフは、DLC の膜として、硬さ 4,000〜7,000Hv・膜厚 0.5〜1.0μm・処理温度 150〜200℃ の HA などを示しています(詳しくは「溶射」「PVD・CVD」「DLC」)。
出典:物質・材料研究機構「画期的な防食コーティング技術を開発」(2002年)、日本アイ・ティ・エフ「DLCコーティングについて」
表面硬化(窒化・浸炭・高周波焼入れ)
表面硬化は、膜を付けずに、表面の層だけを硬くする熱処理です。富士電子工業の比較では、窒化は加熱温度が約550℃と低く歪みが出にくい一方、処理時間は1時間〜数十時間で、硬化層の深さは概ね 0.01〜0.3mmとしています。浸炭と高周波焼入れは、窒化より深い層をつくれます(詳しくは「表面硬化」「熱処理」)。
研磨・電解研磨・ブラスト
膜を付けずに表面を整える処理もあります。電解研磨は、部品を陽極にして液の中で表面を溶かし、平らで汚れにくい面にします。三和鍍金は、片側 5〜10µ 研磨することで、前加工による変質層や酸化スケール、表面の異物が除かれるとしています。ブラストは塗装・溶射の前の下地づくりに、ショットピーニングは表面に圧縮の応力を入れて疲れ強さを上げるのに使います(詳しくは「電解研磨」「ショットピーニング・ブラスト」)。
出典:三和鍍金「電解研磨」
目的から表面処理を選ぶ
目的ごとの候補
| したいこと | よく使われる候補 | 選ぶときのポイント |
|---|---|---|
| 鉄の部品を錆びにくくしたい | 亜鉛めっき+化成処理、塗装、溶融亜鉛めっき | 屋外か屋内か、何年もたせるか、色が要るか |
| すり減り・かじりを防ぎたい | 硬質クロム、無電解ニッケル、窒化、PVD・DLC、溶射 | 相手の材料、面圧、温度、膜厚を寸法に含められるか |
| アルミを錆びにくく・硬くしたい | アルマイト・硬質アルマイト、化成処理、無電解ニッケル | 合金の種類(鋳物・ダイカストはむらが出やすい)、絶縁してよいか |
| 電気を通したい・はんだを付けたい | 金・銀・すず・ニッケルめっき | 接点か端子か、はんだ付けか、変色・ウィスカ |
| 電気を通したくない | アルマイト、塗装・樹脂コーティング | 必要な耐電圧と膜厚、ピンホール |
| 見た目をそろえたい・色を付けたい | 塗装、カラーアルマイト、装飾クロムめっき | 色の指定方法、色のばらつき、屋外の色あせ |
| 疲れて割れるのを防ぎたい | ショットピーニング、高周波焼入れ・浸炭 | 割れる位置(応力の高い所)に効く処理か |
表は、各処理の技術ページの内容をもとに編集部が整理した一般的な候補です。1つの処理に決める前に、使う環境・必要な寿命・寸法の許し方・費用を書き出してから、処理する会社に相談します。
防錆のしくみの違い:亜鉛とニッケル
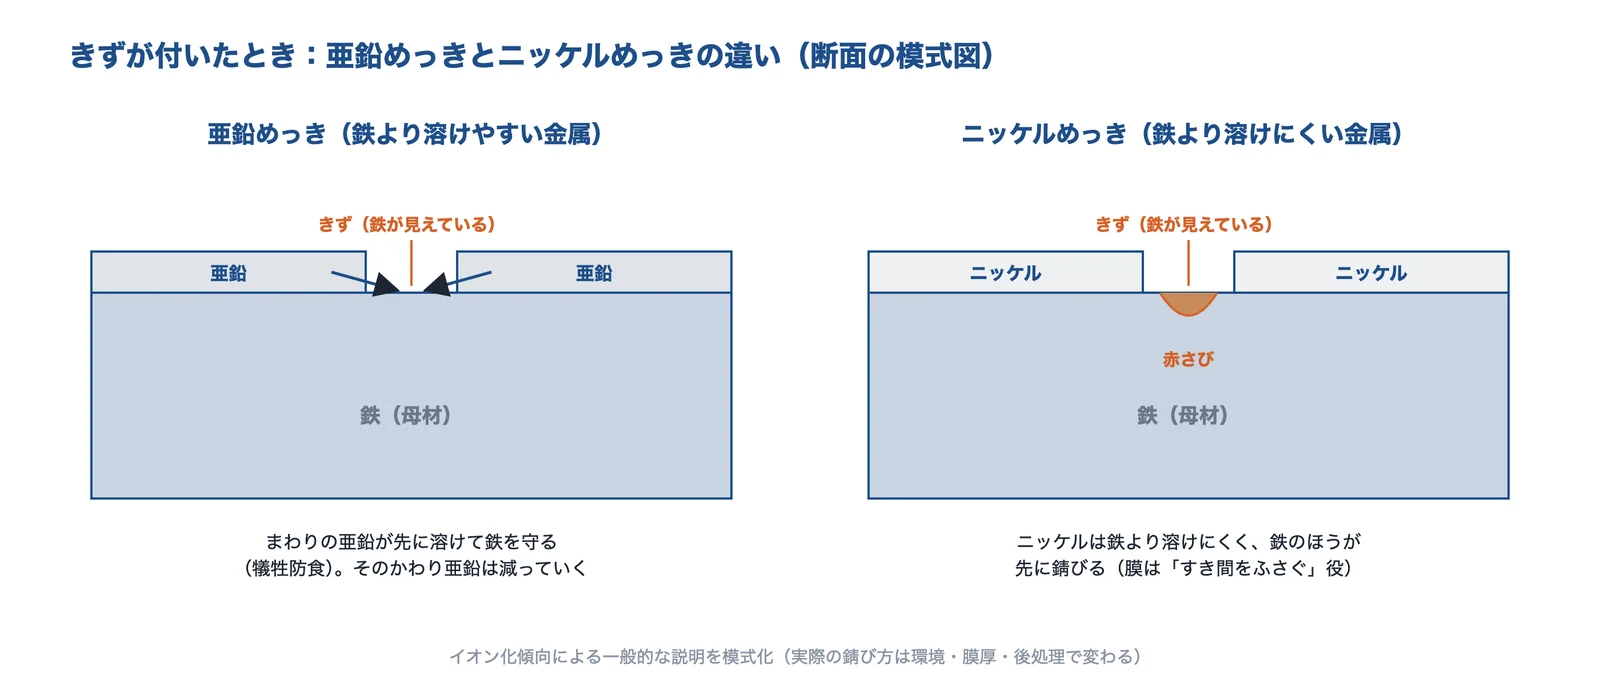
出典:基礎知識「イオン化傾向」の説明をもとに AI(Claude)で作成
同じ「錆びを防ぐめっき」でも、しくみが違います。亜鉛は鉄より溶けやすい(イオン化傾向が大きい)ので、きずで鉄が見えても、まわりの亜鉛が先に溶けて鉄を守ります(犠牲防食)。ニッケルは鉄より溶けにくいので、膜に穴やきずがあると、その所の鉄が先に錆びます。鉄の部品の防錆に亜鉛めっきが多く使われる理由のひとつです(編集部の整理。基礎知識「イオン化傾向」)。
材料ごとの表面処理
鉄・鋼
| 目的 | よく使われる処理 |
|---|---|
| 錆び止め(屋内・屋外) | 電気亜鉛めっき+三価クロム化成、溶融亜鉛めっき、塗装(粉体・電着) |
| 錆び止め(工具・治具などで黒く) | 黒染め(油を塗って使う)、りん酸塩処理 |
| 耐摩耗 | 硬質クロムめっき、無電解ニッケル、窒化・浸炭・高周波焼入れ、PVD |
| 塗装の下地 | りん酸塩処理、ブラスト |
表は、編集部が整理した一般的な組み合わせです。強度の高い鋼に電気めっきをするときは、水素脆化に注意します(第6章)。
アルミ
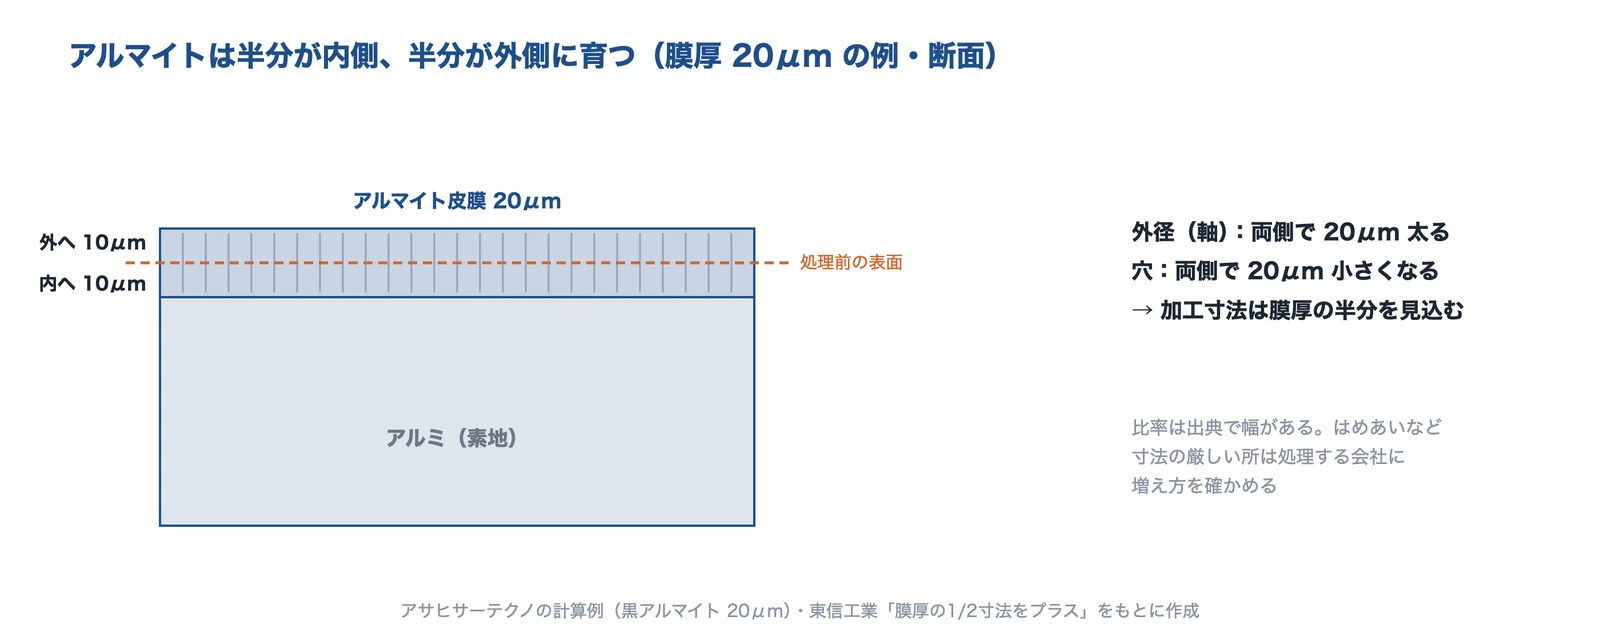
出典:アサヒサーテクノ「アルマイトの寸法変化(太り)の計算式」・東信工業「アルマイトの基礎知識」をもとに AI(Claude)で作成
アルミの代表的な表面処理はアルマイト(陽極酸化)です。東信工業は、標準アルマイトの膜厚を一般的に 5〜25μm(200HV 前後)、硬質アルマイトを 20〜70μm(400HV 以上)とし、どちらも寸法は膜厚の1/2をプラスするとしています。アサヒサーテクノの計算例では、20μm の黒アルマイトで片側 10μm、外径は両側で 20μm 太り、穴は内側に皮膜が育つので 20μm 小さくなります。
ほかに、塗装の下地や導電を残したい所に使う化成処理、硬さと膜厚の均一さがほしいときの無電解ニッケルがあります。合金によってはアルマイトの色むらや膜厚のばらつきが出るので、詳しくは技術ページ「アルマイト」と課題「アルミの腐食を防ぎたい」を見てください。
出典:東信工業「アルマイトの基礎知識」、アサヒサーテクノ「アルマイトの寸法変化(太り)の計算式と膜厚公差の指示方法」
ステンレス
ステンレスは、表面にクロムの酸化物のごく薄い膜(不動態皮膜)ができるので錆びにくい材料です。表面処理は、この不動態皮膜を整える処理(酸洗い・電解研磨・不動態化処理)が中心です(編集部の整理)。三和鍍金は、電解研磨によってクロムが濃縮した不動態皮膜になるとしています。溶接の焼けや、ほかの鉄粉が付いたまま(もらい錆)では錆びることがあるので、課題「ステンレスの錆びを防ぎたい」も参考にしてください。耐摩耗が要るときは、窒化や PVD を組み合わせることもあります(編集部の整理)。
出典:三和鍍金「電解研磨」
銅・樹脂
銅・銅合金の端子やバスバーは、変色を防ぎ、接触やはんだ付けを安定させるために、すず・ニッケル・銀・金のめっきを使い分けます(技術ページ「すずめっき」「銀めっき」)。樹脂には塗装のほか、前処理で表面を粗してからめっきする方法もあります(編集部の整理)。
図面での表面処理の指示
めっきの記号(JIS H 0404)
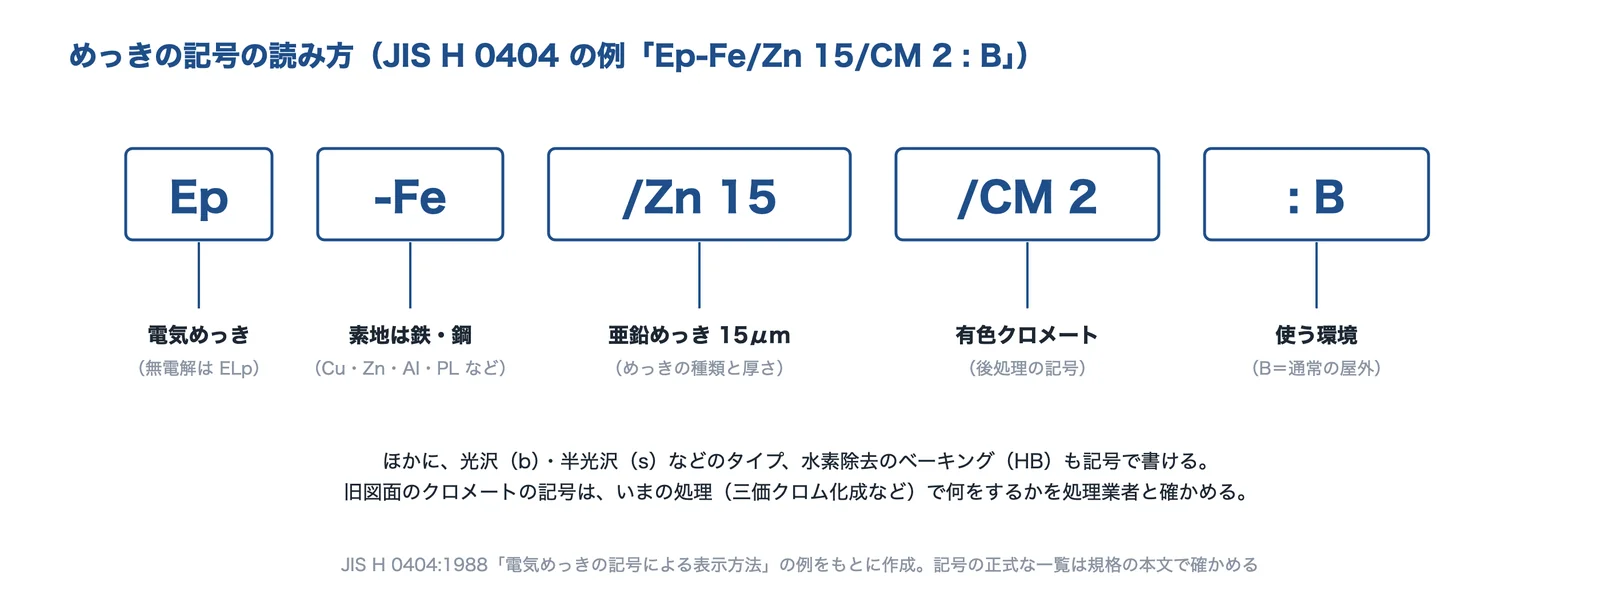
出典:JIS H 0404:1988「電気めっきの記号による表示方法」(kikakurui.com)をもとに AI(Claude)で作成
JIS H 0404「電気めっきの記号による表示方法」は、電気めっき(自己触媒型の無電解めっきを含む)を記号で表す方法を定めています。規格の例には、「Ep-Fe/Zn 15/CM 2 : B」(通常の屋外)や「Ep-Fe/Cu 20, Ni 25b, Cr 0.1r/ : A」(腐食性の強い屋外)があります。
| 記号 | 意味(規格の例から) |
|---|---|
| Ep・ELp | 電気めっき・無電解めっき |
| Fe・Cu・Zn・Al・PL など | 素地(鉄鋼・銅・亜鉛・アルミ・プラスチックなど) |
| Zn 15・Ni 25b | めっきの種類(元素記号)と厚さ。b は光沢など、めっきのタイプ |
| CM2・HB | 後処理(有色クロメート・水素除去のベーキングなど) |
| : A〜D | 使う環境(A 腐食性の強い屋外、B 通常の屋外、C 湿度の高い屋内、D 通常の屋内) |
記号の正式な一覧と、厚さによる等級の書き方は、規格の本文で確かめてください。
出典:JIS H 0404:1988「電気めっきの記号による表示方法」(kikakurui.com)
図面に書くこと・確かめること
- 処理の種類と、膜厚(最小か範囲か)
- 寸法が処理の前か後か
- 処理しない所(マスキング)の範囲と境界
- 後処理(化成処理の種類・封孔・ベーキング)
- 色・外観の基準
- RoHS など、使ってはいけない物質
renue の図面ガイドは、寸法の基準が処理前か処理後かを図面で明確にすること、旧図面の「ユニクロ」「有色クロメート」は今の処理内容を処理業者に確かめること、色や通称からクロムの価数を決めないことを挙げています。チェックリストは、この解説をもとに編集部が整理したものです。
表面処理の注意点とトラブル
寸法が変わる
膜を付ける処理は、外径なら膜厚の2倍だけ太り、穴なら膜厚の2倍だけ小さくなります。renue の解説は、外周に一様に 10μm ずつ付く場合、直径は 20μm 増え、内周に同じ厚さが付くと穴径は 20μm 小さくなるとしています。アルマイトは膜の半分ほどが内側に育つので、増え方が膜厚と同じにはなりません(第4章)。はめあい・ねじなど寸法の厳しい所は、処理する会社と増え方を決めてから加工寸法を決めます。
出典:renue「表面処理 図面の書き方ガイド」、アサヒサーテクノ「アルマイトの寸法変化(太り)の計算式と膜厚公差の指示方法」
水素脆化(強い鋼のボルト・ばね)
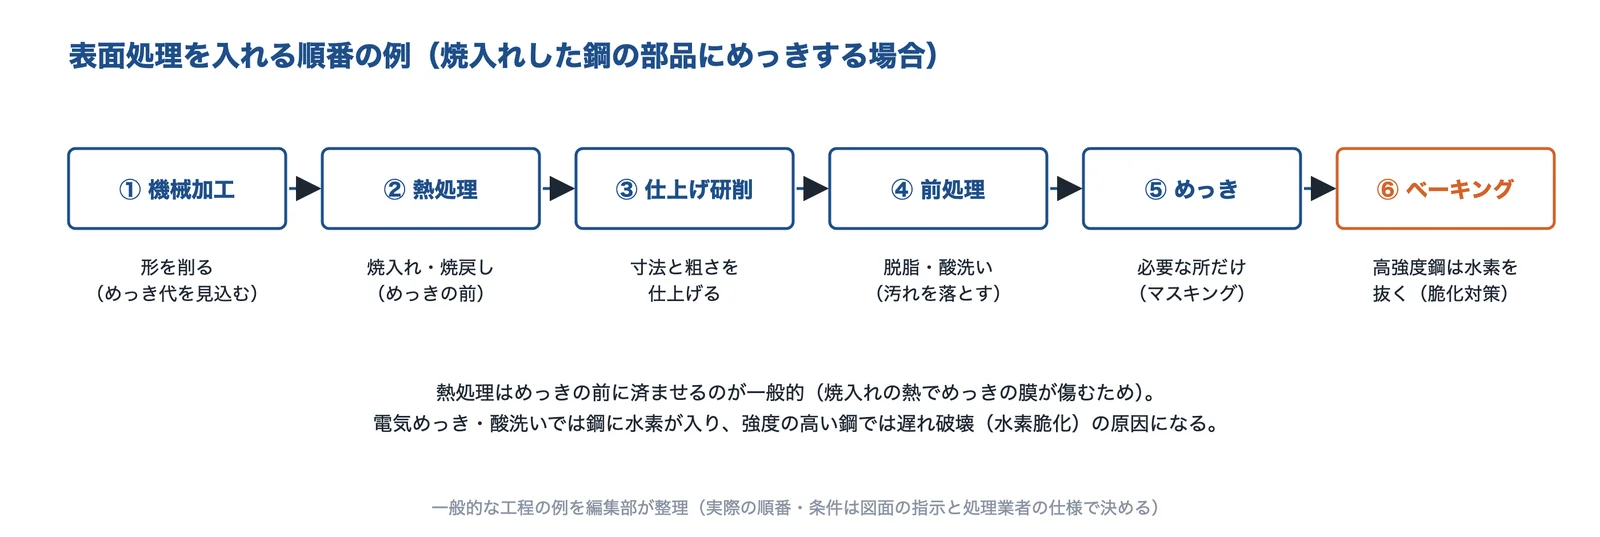
出典:新潟県工業技術総合研究所「鋼材の水素脆性について」と一般的な工程の例をもとに AI(Claude)で作成
電気めっきや酸洗いでは、鋼に水素が入ることがあり、強度の高い鋼では、あとから急に割れる遅れ破壊(水素脆化)の原因になります。新潟県工業技術総合研究所は、200℃程度に加熱・保持するベイキングで、水素をある程度放出できるとしています。同じ資料は、亜鉛めっき・厚めっき・光沢めっきではベイキングの効果が低いこと、めっきのあとすぐにベイキングしないと効きにくいことも挙げています。強度の高いボルト・ばねにめっきするときは、ベーキングの要否を図面に書き、処理する会社が対応できるかを確かめます。
出典:新潟県工業技術総合研究所 技術トピックス「鋼材の水素脆性について」
はがれる・膨れる(密着不良)
めっきや塗装のはがれ・膨れは、多くが前処理(脱脂・酸洗い)の不足や、素材の表面の状態(油・酸化膜・鋳物の巣)から起きます。原因の切り分けと対策は、課題「塗装・めっきが剥がれる」と「部品の洗浄不良を減らしたい」にまとめています(編集部の整理)。
六価クロムと RoHS
六価クロムを含むクロメート処理は RoHS で規制されるため、三価クロム化成などへの置き換えが進んでいます(Wikipedia「化成処理」)。renue の解説は、「三価クロメート」という名前だけで RoHS 適合は保証できないとし、処理の中身を処理業者に確かめるよう求めています。置き換えのしかたは課題「六価クロムを使わずに表面処理したい」を見てください。
出典:Wikipedia「化成処理」、renue「表面処理 図面の書き方ガイド」
企業紹介(表面処理)
| 企業 | 無電解めっき | 化成処理 | アルマイト | 表面硬化(高周波焼入れ) | PVD・DLC・溶射 |
|---|---|---|---|---|---|
| 日本カニゼン | ● | ||||
| 日本パーカライジング | ● | ||||
| 東信工業 | ● | ||||
| 高周波熱錬 | ● | ||||
| 日本アイ・ティ・エフ | ● | ||||
| トーカロ | ● |
●は各社の公式サイトで取り扱いを確かめられた処理です。空欄は扱っていないという意味ではありません。
| 困りごと | 相談先の例 |
|---|---|
| 穴の奥まで均一な膜で、耐摩耗・耐食性を上げたい | 日本カニゼン |
| 化成処理をクロムフリーにしたい・塗装の下地を見直したい | 日本パーカライジング |
| アルミ部品にアルマイト・硬質アルマイトをかけたい(試作・小ロット) | 東信工業 |
| 歯車・軸の表面を、変形を抑えて硬くしたい | 高周波熱錬 |
| 工具・金型・摺動部品に DLC などの薄膜を付けたい | 日本アイ・ティ・エフ |
| ロール・大型設備に厚い耐摩耗・耐熱の皮膜を付けたい | トーカロ |
日本カニゼン株式会社|無電解ニッケルめっきの加工と液
日本カニゼンとは
東京都足立区に本社を置く、無電解めっきの会社です。会社概要では、各種無電解めっき加工(商標「カニゼン」)、無電解めっき液の製造・販売(商標「シューマー」)、無電解めっきプラントの設計・販売を事業に挙げています。
日本カニゼンの得意技術
| 技術 | 内容 |
|---|---|
| カニゼン(Ni-P) | 膜厚が均一で、耐食性・硬さに優れる無電解ニッケル |
| 複合めっきなど | カニフロン(PTFE 分散)、セラミックカニゼン(Q&A で Hv1000 以上と説明)、カニボロン(Ni-P-B。製品紹介で熱処理なしで約 Hv700、Q&A で 200℃の熱処理で Hv750 以上と説明) |
| 膜厚の目安 | 塩水噴霧試験が数時間なら 3〜5μm で十分、それ以上保たせるなら厚めにする(Q&A) |
日本カニゼンが解決できる課題
- 穴の奥・複雑な形の部品に、均一な厚さの膜を付けたい
- 硬質クロムの代わりになる耐摩耗の膜を探したい
- すべりやすさ(PTFE)や黒色の膜がほしい
公開されている実績・用途
- 導入事例:エンジン・ブレーキのピストン、OA 機器のシャフト、射出成形金型・T ダイス、工作機械・産業機械部品、光学部品、電子部品
出典:日本カニゼン「会社概要」、日本カニゼン「アクセス」、日本カニゼン「製品紹介」、日本カニゼン「Q&A」、日本カニゼン「導入事例」
日本パーカライジング株式会社|化成処理の薬品と受託加工
日本パーカライジングとは
東京都中央区に本社を置く、表面処理の薬品・加工・装置の会社です。会社概要では、表面処理用の化成薬剤・防錆油・無電解めっき液などの薬品事業、防錆・熱処理・めっき・塗装の受託の加工事業、前処理・電着塗装・粉体塗装の装置事業を挙げています。
日本パーカライジングの得意技術
| 技術 | 内容 |
|---|---|
| 化成処理 | クロムフリー化成皮膜。自動車向けに、りん酸塩処理に代わる新しい技術(表面調整フリー・低付着量・スラッジ低減)を紹介 |
| 複合処理 | りん酸塩化成処理と窒化処理の複合 |
| アルミ | 電解プラズマ酸化で、硬質アルマイトを上回る硬さの皮膜を紹介 |
日本パーカライジングが解決できる課題
- 化成処理をクロムフリーにしたい
- 塗装の下地(りん酸塩処理)を見直したい
- 防錆・熱処理・めっき・塗装をまとめて相談したい
出典:日本パーカライジング「会社概要」、日本パーカライジング「技術紹介」
東信工業株式会社|アルマイト加工と化学研磨
東信工業とは
大阪市生野区の、アルマイト加工と化学研磨の会社です。関西圏で40年、アルマイト加工を専門的に手がけてきたとし、染色や長尺物・大型製品、小ロット・試作にも対応するとしています。
東信工業の得意技術
| 技術 | 内容 |
|---|---|
| 標準アルマイト | 膜厚は一般的に 5〜25μm、200HV 前後 |
| 硬質アルマイト | 耐摩耗性・電気絶縁性を発揮させるには 20〜70μm の範囲で指定、400HV 以上 |
| 寸法 | 膜厚の1/2寸法をプラス |
東信工業が解決できる課題
- アルミ部品にアルマイト・硬質アルマイトをかけたい
- 色を付けたい(染色)
- 長い物・大きい物、試作・小ロットを頼みたい
出典:東信工業「会社概要」、東信工業(トップページ)、東信工業「アルマイトの基礎知識」
高周波熱錬株式会社|高周波焼入れの受託と設備
高周波熱錬とは
東京都品川区に本社を置く、高周波熱処理の会社です。会社概要では、高周波熱処理をした PC 鋼棒・ばね鋼線などの製品と、機械部品の高周波焼入れの受託加工、誘導加熱装置・高周波焼入設備の製造販売を挙げています。
高周波熱錬の得意技術
| 技術 | 内容 |
|---|---|
| SRIQ | 低変形高周波輪郭焼入れ。変形量 ±5μm 以下、本加熱時間 0.5 秒以下、浸炭と比べて省エネルギー 50%減と説明 |
| ほかの技術 | 2重硬化層の高周波焼入れ(WIQ)、窒化との複合(PALNIP) |
| 受託加工 | 自動車部品・建設機械部品・産業機械部品など |
高周波熱錬が解決できる課題
- 歯車の歯の表面を、変形を抑えて硬くしたい
- 浸炭の代わりに短い時間で表面を硬くしたい
- 高周波焼入れの設備を入れたい
出典:高周波熱錬「会社概要」、高周波熱錬「熱処理技術」、高周波熱錬「SRIQ(低変形高周波輪郭焼入れ)」、高周波熱錬「熱処理受託加工」
日本アイ・ティ・エフ株式会社|DLC などの薄膜コーティング
日本アイ・ティ・エフとは
京都市南区の、薄膜コーティングの会社です。会社概要では、薄膜コーティングの受託加工、コーティング装置の設計・製造・販売、膜の評価・分析、コーティング設計を挙げています。
日本アイ・ティ・エフの得意技術
| 技術 | 内容 |
|---|---|
| DLC の膜の例 | HA:4,000〜7,000Hv・0.5〜1.0μm・150〜200℃、HT:500〜3,000Hv・1〜20μm(同社の表) |
| 用途 | 自動車エンジン部品(バルブリフター・カムシャフト・ピストンリングなど)、切削工具、金型、ロボット部品、光学部品 |
日本アイ・ティ・エフが解決できる課題
- 工具・金型の寿命を延ばしたい
- 摺動部品の摩擦と摩耗を減らしたい
- 膜の厚さ・硬さを目的に合わせて選びたい
出典:日本アイ・ティ・エフ「会社概要」、日本アイ・ティ・エフ「DLCコーティングについて」
トーカロ株式会社|溶射などの表面改質
トーカロとは
神戸市中央区に本社を置く、溶射などの表面処理の会社です。会社概要では、取引先を鉄鋼・製紙・石油化学・樹脂・輸送機器・産業機械・エネルギーなどの基幹産業から、半導体・FPD、宇宙開発、医療までとしています。
トーカロの得意技術
| 技術 | 内容 |
|---|---|
| 溶射 | 金属・合金・セラミックス・サーメットを熱源で溶かして吹き付ける。鉄のほかアルミ・ニッケル、CFRP にも適用できると説明 |
| 施工 | 取り外せない大型設備は、現地で施工することもあると説明 |
トーカロが解決できる課題
- ロール・大型の部品に、耐摩耗・耐熱の厚い皮膜を付けたい
- 取り外せない設備の表面を現地で処理したい
よくある質問
- 表面処理とは何ですか?
- 部品の表面に膜を付けたり、表面そのものを変えたりして、錆びにくさ・硬さ・すべりやすさ・導電性・見た目など、素材だけでは足りない性質を持たせる加工です。めっき・化成処理・アルマイト・塗装・溶射・PVD・窒化などがあります。
- 表面処理にはどんな種類がありますか?
- 表面に膜を付ける処理(めっき・塗装・溶射・PVD/CVD)、表面そのものを変える処理(化成処理・アルマイト・窒化・浸炭・高周波焼入れ)、表面を削って整える処理(研磨・電解研磨・ブラスト・ショットピーニング)に分けられます。
- 表面処理とコーティングの違いは?
- コーティングは表面に膜をかぶせる処理を指して使われることが多く、表面処理はそれより広く、膜を付けない窒化・焼入れ・研磨なども含みます。
- アルミの表面処理は何がありますか?
- 代表はアルマイト(陽極酸化)で、標準アルマイトは一般的に 5〜25μm、硬質アルマイトは 20〜70μm(東信工業)。ほかに化成処理、無電解ニッケル、塗装があります。
- ステンレスに表面処理は要りますか?
- ステンレスは不動態皮膜で錆びにくい材料ですが、溶接の焼けやもらい錆を除き、不動態皮膜を整えるために酸洗い・電解研磨・不動態化処理をすることがあります。耐摩耗が要るときは窒化や PVD を組み合わせることもあります。
- めっきをすると寸法はどれくらい変わりますか?
- 一様に付く膜なら、外径は膜厚の2倍太り、穴は膜厚の2倍小さくなります。アルマイトは膜の半分ほどが内側に育つので、片側で膜厚の半分ほど増えます(アサヒサーテクノ・東信工業)。
- 図面には表面処理をどう書きますか?
- めっきは JIS H 0404 の記号で書けます。例「Ep-Fe/Zn 15/CM 2 : B」は、鉄の素地に電気亜鉛めっき 15、有色クロメートの後処理、通常の屋外で使う、という意味です。寸法が処理前か処理後か、マスキングの範囲も書きます。
- 表面処理を英語で何と言いますか?
- 一般に surface treatment、または surface finishing と言います(Wikipedia「表面処理」の英語名)。
関連する技術・ページ
- めっき(電気めっき・無電解めっき)
- ニッケルめっきの種類と選び方
- アルマイト(陽極酸化)
- 表面硬化(窒化・浸炭・高周波焼入れ)
- PVD・CVD
- DLC・低摩擦コーティング
- 溶射
- 粉体塗装・電着塗装
- 電解研磨
- ショットピーニング・ブラスト
- 熱処理
- 基礎知識:腐食とは
- 基礎知識:イオン化傾向
- めっきと塗装のどちらにするか決めたい
- 六価クロムを使わずに表面処理したい
出典・確認日
- コトバンク「表面処理」(デジタル大辞泉・化学辞典 第2版)
- 大阪産業技術研究所 技術シート No.08018「クロメート代替3価クロム化成処理皮膜の特徴と課題」
- 日本アイ・ティ・エフ「DLCコーティングについて」
- JIS H 8645:1999「無電解ニッケル-りんめっき」(kikakurui.com)
- コネクション福井「JIS H 8645 の解説」
- 日本カニゼン「Q&A」
- 東信工業「アルマイトの基礎知識」
- 富士電子工業「他の熱処理との違い」
- 物質・材料研究機構「画期的な防食コーティング技術を開発」(2002年)
- 流浸工業「ナイロンコーティング(流動浸漬・静電粉体)」
- 岩手県工業技術センター 研究報告 第18号「下塗りに電着塗装を利用する VOC 低減化法」
- 奥野製薬工業ほか「板状アルミナ粒子を用いた硬質3価クロム分散めっき皮膜」(近畿大学学術情報リポジトリ)
- Wikipedia「化成処理」
- 三和鍍金「電解研磨」
- アサヒサーテクノ「アルマイトの寸法変化(太り)の計算式と膜厚公差の指示方法」
- JIS H 0404:1988「電気めっきの記号による表示方法」(kikakurui.com)
- renue「表面処理 図面の書き方ガイド」
- 新潟県工業技術総合研究所 技術トピックス「鋼材の水素脆性について」
- 日本カニゼン「会社概要」
- 日本カニゼン「アクセス」
- 日本カニゼン「製品紹介」
- 日本カニゼン「導入事例」
- 日本パーカライジング「会社概要」
- 日本パーカライジング「技術紹介」
- 東信工業「会社概要」
- 東信工業(トップページ)
- 高周波熱錬「会社概要」
- 高周波熱錬「熱処理技術」
- 高周波熱錬「SRIQ(低変形高周波輪郭焼入れ)」
- 高周波熱錬「熱処理受託加工」
- 日本アイ・ティ・エフ「会社概要」
- トーカロ「会社概要」
- トーカロ「溶射とは」
- Wikipedia「表面処理」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社・各機関の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月8日 本ページの内容は一般的な情報です。数値は出典の例で、実際の表面処理の選定と指示は、最新の規格と処理する会社の仕様で確かめてください。