研磨加工は、砥粒で表面を少しずつ削って、滑らかさ・光沢・平らさを整える仕上げの加工です。主な方法は、曲面の光沢や見た目を整えるバフ研磨、平面度と寸法を出すラッピング、傷のない鏡面にするポリッシング(CMP)の3つで、目的に合わせて使い分けたり、順番に組み合わせたりします。
この記事では、研削との違い、3つの方法のしくみ、砥粒の番手と仕上げ面、ステンレスの表面仕上げ(#400・No.8 など)、選び方、縁のダレや粉じん爆発などの注意点、研磨の会社をまとめます。砥石で形と寸法を出す加工は研削加工、電気で溶かして滑らかにする方法は電解研磨のページで扱っています。
知りたいことから読む
- 研削と研磨の違いを知りたい → 研削との違い
- バフ・ラップ・ポリッシングの違いを一覧で見たい → 比較表
- ステンレスの #400・HL・No.8 の違いを知りたい → ステンレスの表面仕上げ
- 番手と砥粒の大きさの関係を知りたい → 番手
- どの研磨を選べばいいか → 選ぶ流れ
- 角が丸まる・形がくずれる → 縁のダレ
- 研磨の粉じんの危険を知りたい → 粉じん爆発
- バリを取りたい → 課題:バリを出さない・バリ取りを減らしたい
研磨加工とは(研削との違いと種類)
研削との違い:砥粒の持ち方が違う
研削も研磨も、硬い砥粒で表面を削る加工です。違いは砥粒の持ち方で、研削は砥粒を固めた砥石を回して、形と寸法を出すのに対し、研磨は布・パッド・定盤などで砥粒を押し当てて、表面の粗さ・光沢・平らさを整えることが主な目的です。研磨は、切削や研削のあとの仕上げに使うことが多い加工です。
Wikipedia の「研磨」は、研磨加工を砥粒と工具の関係で3つに分けています。
- 固定砥粒加工:砥粒と工具が一体になった砥石や研磨ベルトを押し付ける。例:超仕上げ・ホーニング・ベルト研削
- 遊離砥粒加工:砥粒と工具が分かれている、研磨で最も一般的な方法。粗研磨のラッピングと、仕上げ研磨のポリシング(ポリッシング)に分けられる。目づまりが起きにくく面を精度よく仕上げられるが、加工の速さは遅い
- 自由砥粒加工:工具を使わず、砥粒を吹き付けるなどして加工する。例:噴射加工(ブラスト)・バレル研磨。表面処理やバリ取りに向くが、寸法や形の精度は低い
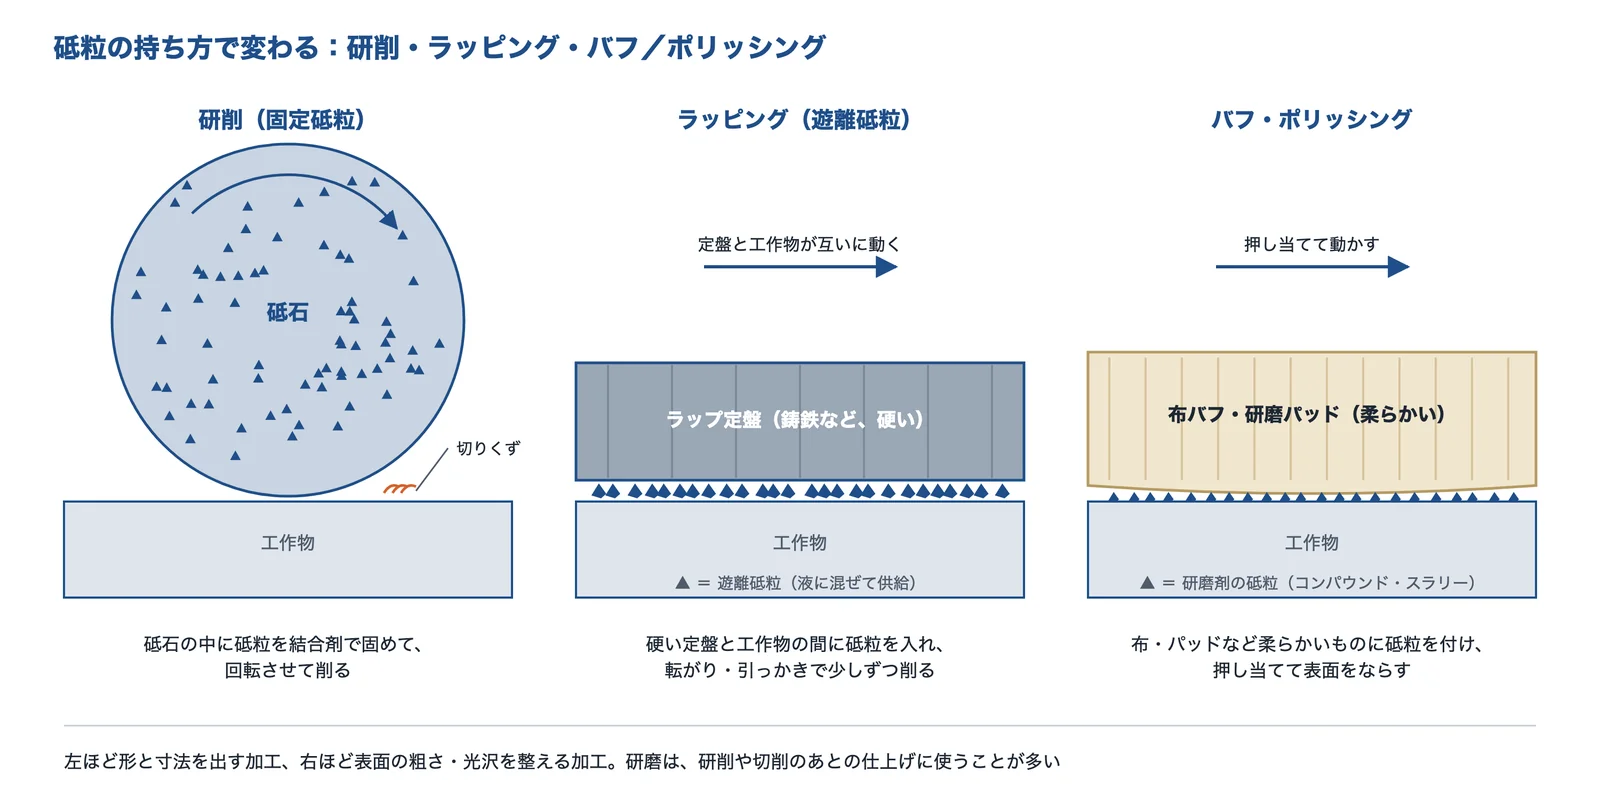
出典:Wikipedia「研磨」の分類と、東大阪市技術交流プラザ・新興製作所の説明をもとに AI(Claude)で作成
出典:研磨(固定砥粒・遊離砥粒・自由砥粒の分類)|Wikipedia
比較表
| バフ研磨 | ラッピング | ポリッシング(CMP) | |
|---|---|---|---|
| 道具 | 布・フェルトなどの柔らかいバフを回す | 鋳鉄などの硬い定盤と、液に混ぜた砥粒 | 柔らかいパッドと、細かい砥粒を含む液(スラリー) |
| 得意なこと | 曲面・立体の光沢、外観、めっきの前後の仕上げ | 平面度・平行度・寸法を出す | ラッピングのあとの梨地の面を、傷のない鏡面にする |
| 苦手なこと | 寸法・平面度を上げる加工量は得られない。細かい穴や段、平面を一様に磨くのは不向き | 平面が中心(曲面・球面に対応する会社もある) | 平面度を大きく直すこと |
| 主な用途 | ステンレス製品・装飾・金型・配管部品 | シール面・ゲージ・摺動部・金型・ウエハ | ウエハ・ガラス・光学部品・精密プレート |
表は、東大阪市技術交流プラザの用語集、新興製作所・大野精工・日本エンギスの説明をもとに編集部がまとめたものです。
出典:バフ研磨(機械加工技術用語集)|東大阪市技術交流プラザ(Weblio 掲載)、超精密ラッピング加工・超精密ポリシング加工|新興製作所(イプロス掲載)、超精密ポリシング加工|新興製作所(イプロス掲載)、ラップ加工|大野精工
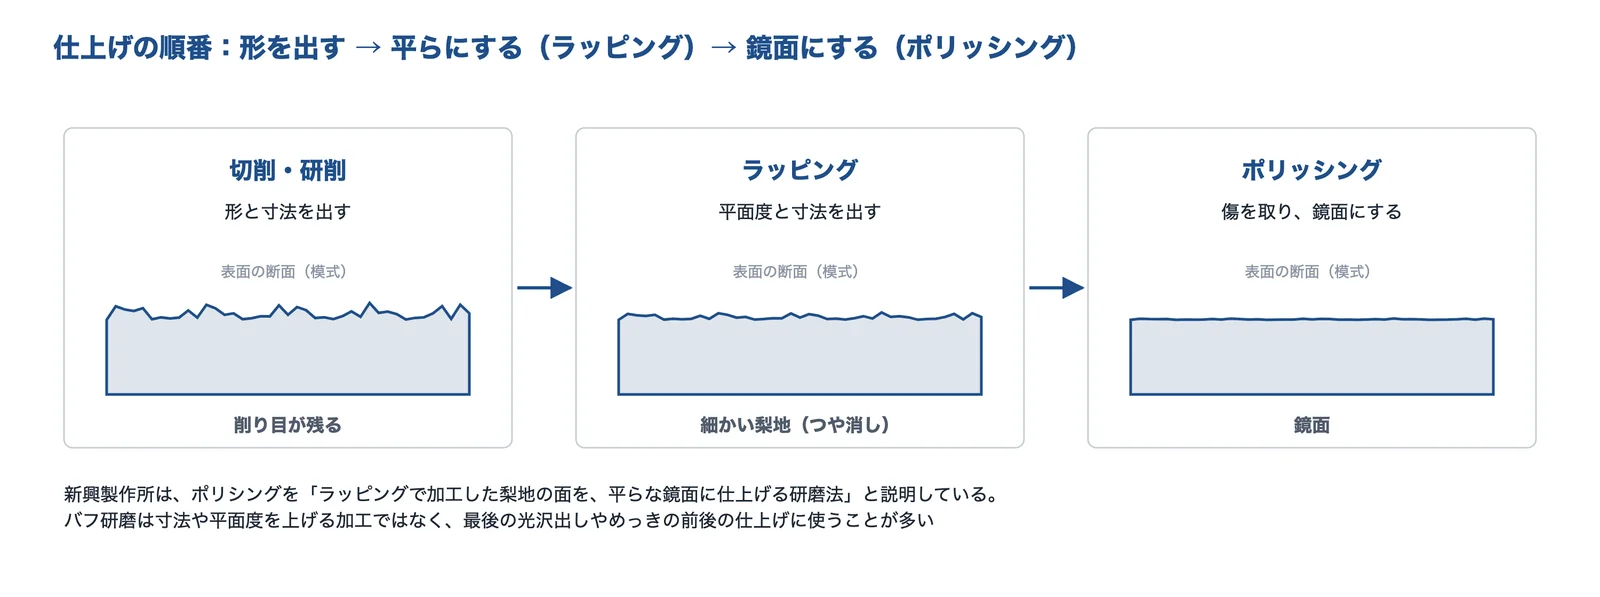
仕上げの順番:形 → 平ら → 鏡面
精密な部品では、切削・研削で形と寸法を出し、ラッピングで平らにして、ポリッシングで鏡面にするという順番で組み合わせます。新興製作所は、ポリシングを「ラッピング加工された梨子地面を平坦な鏡面に仕上げる研磨法」と説明し、どちらも圧力をかけて加工することは同じで、加工液と加工の媒体がまったく違うとしています。
出典:新興製作所・東大阪市技術交流プラザの説明をもとに AI(Claude)で作成
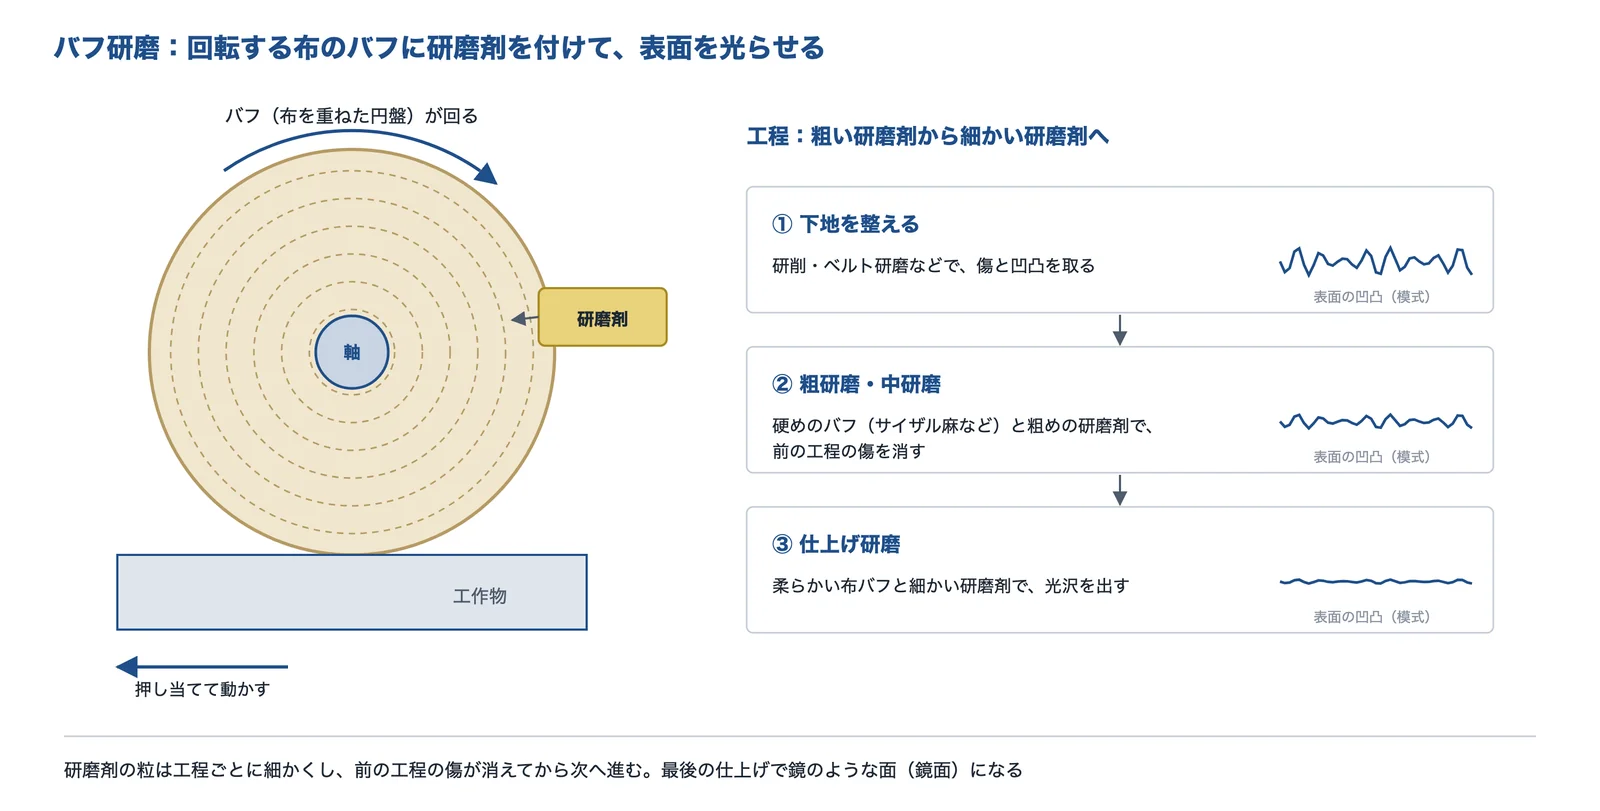
バフ研磨:曲面の光沢と外観を整える
しくみ
バフ研磨は、表面に砥粒を保持させた布・皮・ゴムなどの柔らかい研磨輪(バフ)を高速で回し、そこに工作物を押し当てて磨く加工です(シズテック)。バフに砥粒を固めて使う場合と、遊離したまま使う場合があります(東大阪市技術交流プラザ)。
シズテックは、使う砥粒・研磨剤を選べば、バリ取りや駄肉の除去のような削る力が要る加工から、光沢・鏡面の仕上げまで対応できるとしています。
出典:シズテック・三和メッキ工業・東大阪市技術交流プラザの説明をもとに AI(Claude)で作成
出典:バフ研磨|シズテック(イプロス掲載)、バフ研磨(機械加工技術用語集)|東大阪市技術交流プラザ(Weblio 掲載)
工程:バフと研磨剤を細かくしていく
バフ研磨は、一度で鏡面にはしません。三和メッキ工業は、工程を粗磨き → 中間磨き → 表面を滑らかにする磨き → 微細磨き → 極微細磨き → 仕上磨きとし、バフの目を細かくしていくことで鏡面に仕上げられるとしています。前の工程の傷が消えてから、次の細かい工程へ進めます。

出典:ハルヤマ研磨工業(YouTube)
バフ研磨が向く部品・向かない部品
東大阪市技術交流プラザの用語集によると、バフは柔らかいので、研磨面に多少の段差があっても磨けます。一方で、寸法精度を上げたり、平坦度を良くするほどの加工量は得られません。バフの当たる範囲を厳密に制御しにくいため、細かな穴や段を磨いたり、平面を一様に加工したりするのにも向きません。そのため、バフ仕上げは最終の仕上げの段階で使われます。
つまり、外観・光沢・触り心地が大事なステンレス製品や装飾、めっきの下地にはバフ研磨、平面度や寸法が図面で厳しい面にはラッピング、と考えます。
出典:バフ研磨(機械加工技術用語集)|東大阪市技術交流プラザ(Weblio 掲載)
ステンレスの表面仕上げ(No.4・HL・#400・No.8)
ステンレスの板の仕上げの記号は、研磨の方法と砥粒の番手を表しています。日本ステンレス協会の表から、研磨による仕上げを抜き出すと次のとおりです。#400 は P400 番のバフ、No.8(鏡面)は最終研磨を鏡面用バフで行います。
| 記号 | 見た目 | 仕上げ方(日本ステンレス協会) |
|---|---|---|
| No.4 | 光沢のある細かい目 | P150〜P180 番のベルトで研磨 |
| #240・#320 | さらに細かい目 | P240・P320 番程度のベルトで研磨 |
| HL(ヘアライン) | 長く連続した研磨目 | 通常 P150〜P240 番の研磨ベルトで長い研磨目を付ける |
| #400 | 鏡面に近い光沢、若干のすじ | P400 番のバフで研磨 |
| No.7 | 準鏡面(研磨目あり) | P600 番の回転バフで研磨 |
| No.8(鏡面) | 鏡に近い(研磨目なし) | 最終研磨は鏡面用バフ |
| 2B・BA(比べる相手) | 2B はやや光沢、BA は光沢 | 研磨ではない。2B は軽い冷間圧延(スキンパス)、BA は冷間圧延のあと光輝焼鈍 |
市販の板の大部分は 2B 仕上げです(日本ステンレス協会)。板の規格と選び方はステンレス板の規格と選び方、材料はステンレス鋼にまとめています。
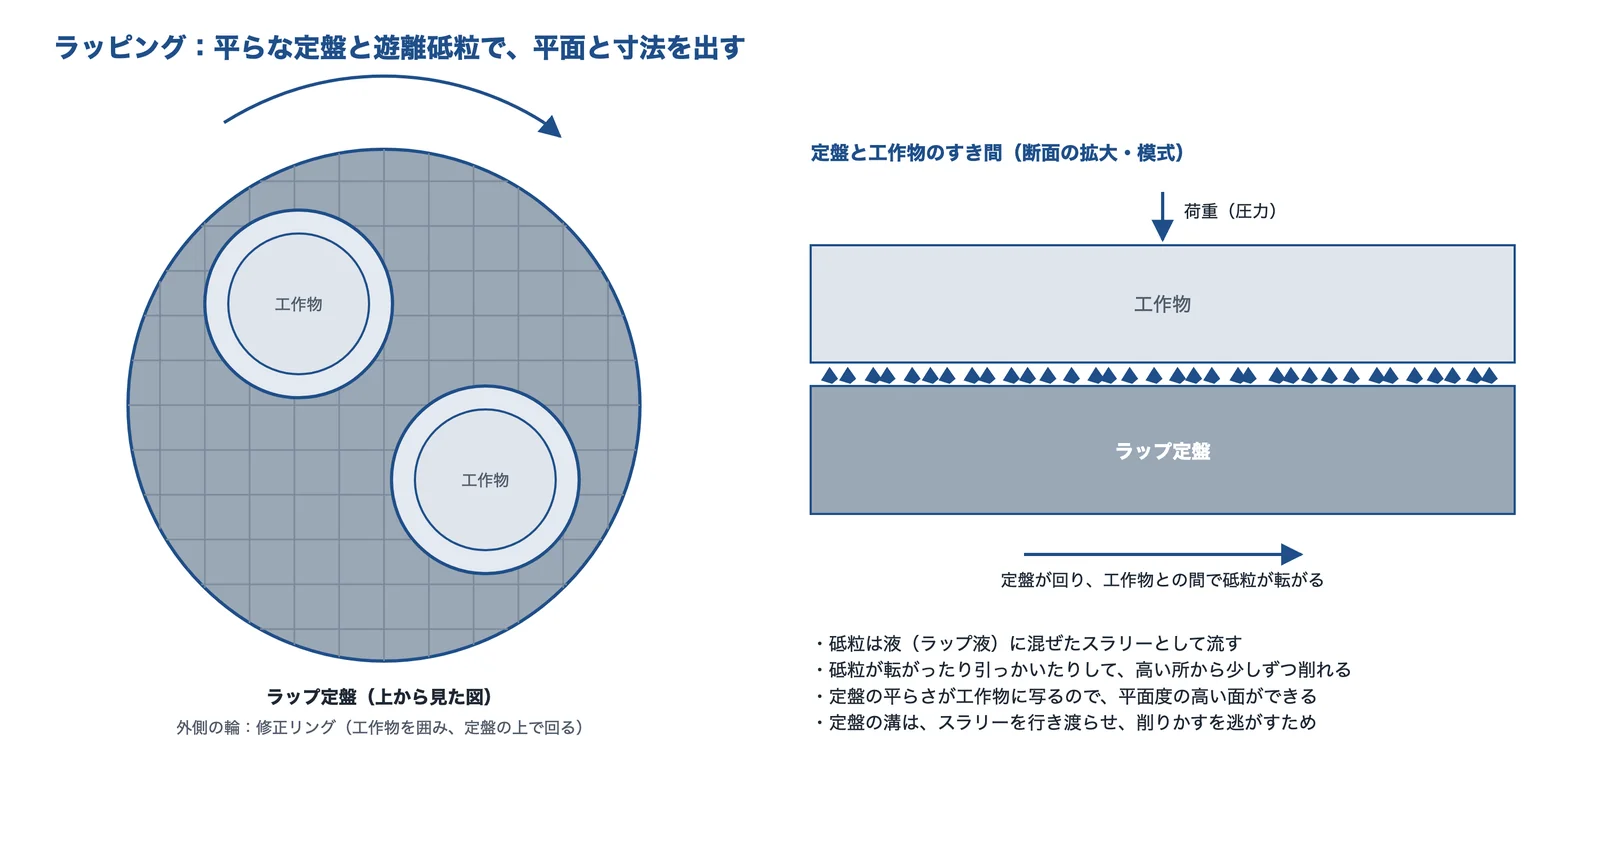
ラッピング:平面度と寸法を出す
しくみ
ラッピングは、遊離砥粒(研磨剤)を含んだ状態ですり合わせ、加工物を少しずつ削りながら平らに仕上げていく加工です(新興製作所)。日信テクニクスは、ラップ盤の両面ラッピングでは上下の定盤の間に工作物をはさみ、片面ラッピングでは定盤の上に工作物を置いて研磨すると説明しています。
新興製作所は、加工機には両面と片面があり、TTV・LTV などの高い精度を求めるときは両面機を使うとしています。
出典:新興製作所・日信テクニクスの説明をもとに AI(Claude)で作成

出典:北川グレステック株式会社(YouTube)
出典:超精密ラッピング加工・超精密ポリシング加工|新興製作所(イプロス掲載)、研磨(バフ研磨・電解研磨・鏡面研磨・バレル研磨)|日信テクニクス
どこまで平らに・滑らかにできるか(事例)
ラッピングでできる面は、材料・工程・装置で大きく変わります。会社が公開している事例の値を挙げます(指標が Ra と Rz で違うので、値どうしを単純に比べないでください)。
- 英国の研磨装置メーカー Kemet の事例:真鍮の板(φ69 mm)をダイヤモンドスラリーで 5 分ラッピングし、Ra 0.1480 μm → 0.0332 μm、平面度は光の干渉じま1本(0.3 μm)
- 日本エンギスの事例:光ディスクの金型(SUS420)を、ラッピング 20 分・ポリッシュ 5 分で、平面度 0.3 μm・表面粗さ 1 nm Ra 未満
- 大野精工:平面部 Rz 0.05 μm、異形状部 Rz 0.2 μm までの仕上げができる
- ティ・ディ・シー:超精密鏡面加工で、ほとんどの材質に面粗さ Ra 1 nm 前後・Rz 10 nm(同社の説明。異形状は Ra 15 nm 前後)
面の粗さの指標 Ra・Rz の違いは基礎知識:表面粗さ(Ra・Rz)を見てください。
出典:Lapping & Polishing Brass(真鍮のラッピングとポリッシングの事例)|Kemet、DEMO LAB(加工事例)|日本エンギス、ラップ加工|大野精工、超精密鏡面加工|ティ・ディ・シー(イプロス掲載)
ラッピングが向く部品
大野精工は、ラップ加工がゲージ・パンチ・摺動部など、摩擦や気密性が求められる部品に向くとしています。日本エンギスは、メカニカルシール(DLC)の平面を 10 分で平面度 0.5 μm 以下にした事例を載せています。漏れを止めるシール面、すり合わせて使う摺動面、測定の基準になるゲージ、半導体のウエハなど、「平らさ」が性能を決める面がラッピングの出番です。
出典:ラップ加工|大野精工、DEMO LAB(加工事例)|日本エンギス
ポリッシング・CMP:傷のない鏡面にする
しくみ
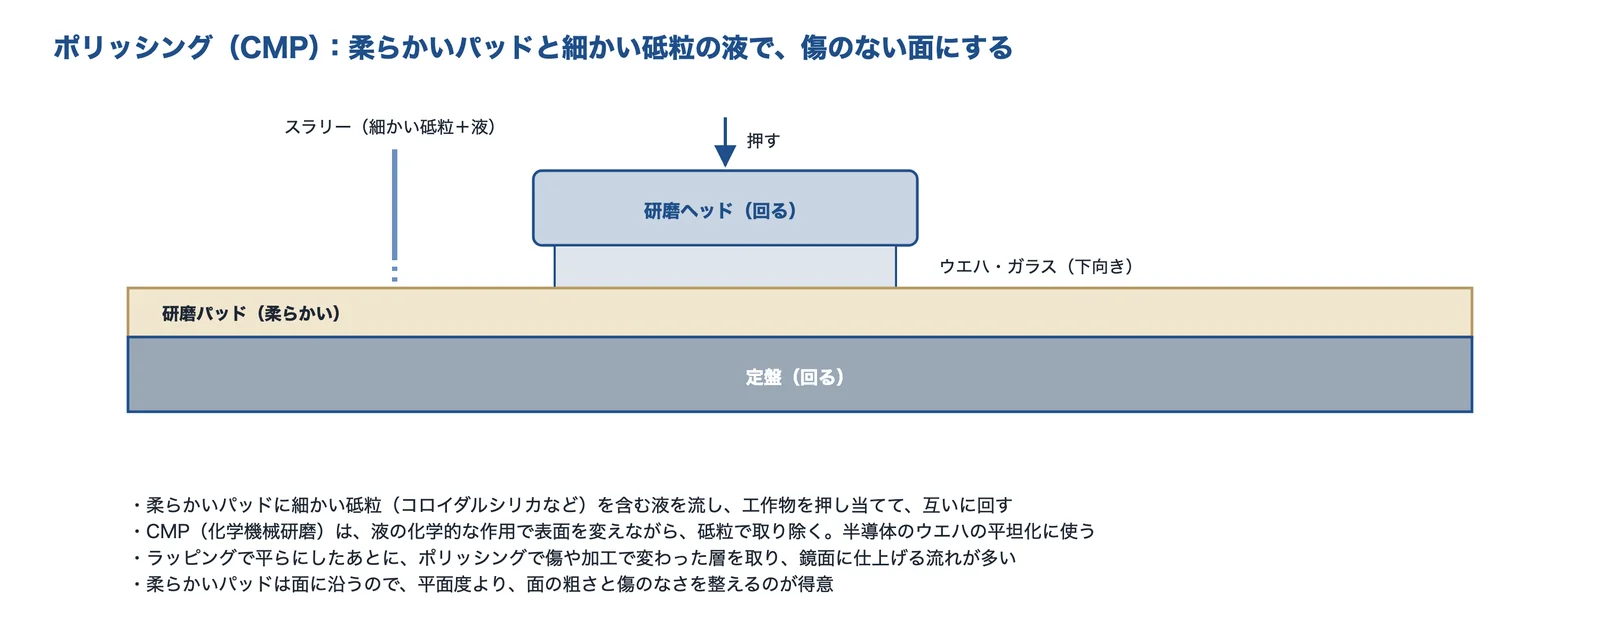
ポリッシング(ポリシング)は、柔らかいパッドと細かい砥粒を含む液(スラリー)で、ラッピングのあとの梨地の面を鏡面にする研磨です。新興製作所は、硬い材料にはダイヤモンドパウダーを使うハードポリシング、酸化物や磁性材料にはメカノケミカルポリシングなどがあり、表面粗さはサブミクロンからナノメーターまで達成しているとしています。
出典:Wikipedia「化学機械研磨」と新興製作所の説明をもとに AI(Claude)で作成
CMP(化学機械研磨)
CMP は、スラリーの化学的な作用と砥粒の機械的な作用を組み合わせて磨く方法で、半導体のウエハの平坦化に使われます。Wikipedia の「化学機械研磨」によると、研磨パッドには発泡性の樹脂・無発泡の樹脂・不織布などがあり、一般に硬いパッドほどウエハの表面形状に追従しないので平坦性が上がる一方、研磨の分布は悪くなります。パッドの表面には、スラリーを回り込ませるための同心円・らせん・格子の溝が入っています。
削れる量の考え方(プレストンの式)
ポリッシングで削れる速さ(研磨レート)は、一般にプレストンの式に従い、研磨パッドと加工物の相対速度と、圧力に比例すると考えられています(ニッタ・デュポンの CMP 用語集。精密工学会編『半導体CMP用語辞典』から)。押す力を上げるか、速く動かせば速く削れる、ということです。ただし同じ用語集は、スラリー・パッド・装置の条件も研磨レートに大きく影響するとしていて、比べるときは加工条件と仕上がり(精度・粗さ)も一緒に示す必要があるとしています。
出典:【基礎知識】CMP用語集「研磨レート」|ニッタ・デュポン(イプロス掲載)
砥粒の番手と仕上げ面
番手が大きいほど砥粒は細かい
砥粒の大きさは「番手」で表し、番手の数字が大きいほど砥粒は細かくなります。ノリタケが載せている JIS R 6001 の精密研磨用の微粉の表では、累積 50% の粒径(ds-50)が、#400 で 34.0±2.0 μm、#800 で 18.0±1.0 μm、#2000 で 8.5±0.7 μm です。
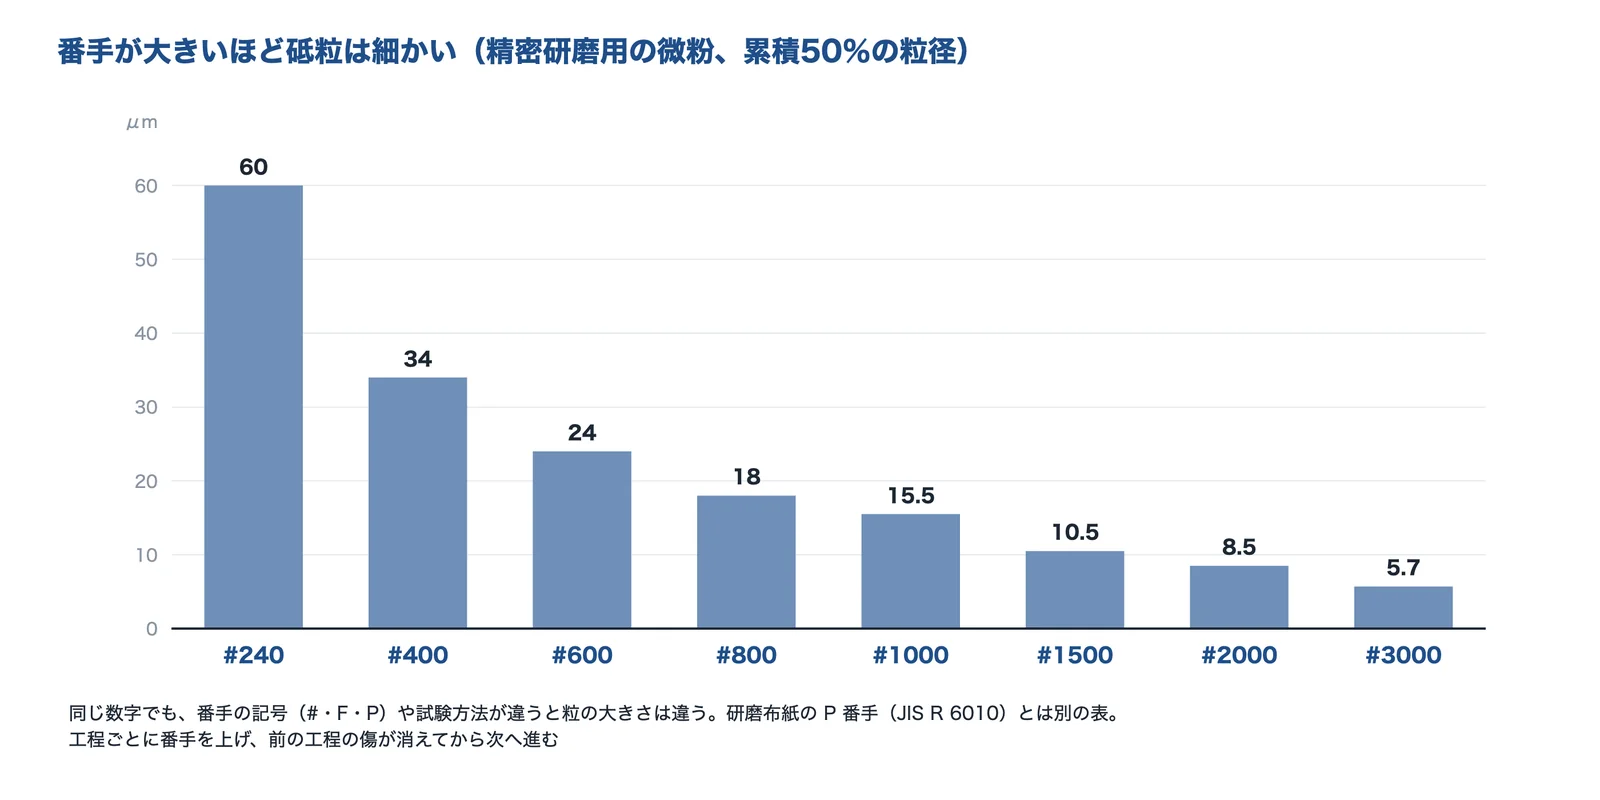
出典:ノリタケが載せる JIS R 6001 の精密研磨用微粉の表をもとに AI(Claude)で作成
同じ表でも、F 番手(一般研磨用の微粉)では F400 が 21.4±1.0 μm と、#400 とは違う値です。研磨布紙の P 番手も別の規格です。番手は記号(#・F・P)まで書いて指定し、ステンレスの #400 仕上げが P400 番のバフを使うように、何の番手なのかをはっきりさせます。
出典:Grain(砥粒の粒度。JIS R 6001 の表)|ノリタケ、ステンレスの主な表面仕上げ|日本ステンレス協会
Ra だけで決めない
仕上げ面は、図面では Ra(算術平均粗さ)で指定することが多いですが、三和産業の実測データでは、バフ研磨は Ra 0.017 μm でも Ry(最大高さ)0.151 μm、電解研磨は Ra 0.020 μm で Ry 0.136 μmでした。同社は、Raだけでは工法の優劣を判断できず、清浄性や真空性が求められる用途では電解研磨のほうが有利な場合があるとしています。
見た目の光沢・洗浄のしやすさ・漏れ・すべりなど、何のために滑らかにするのかを決めてから、Ra と Rz(または Ry)のどちらで、いくつまで求めるかを決めます。洗浄のしやすさが大事な食品・医薬の部品は課題:食品機械を洗いやすく・菌が残らないようにしたいも見てください。
研磨の方法の選び方
選ぶ流れ
最初に、平面度・寸法を出したいのか、傷のない鏡面がほしいのか、曲面の光沢・外観を整えたいのかを決めると、方法が絞れます。
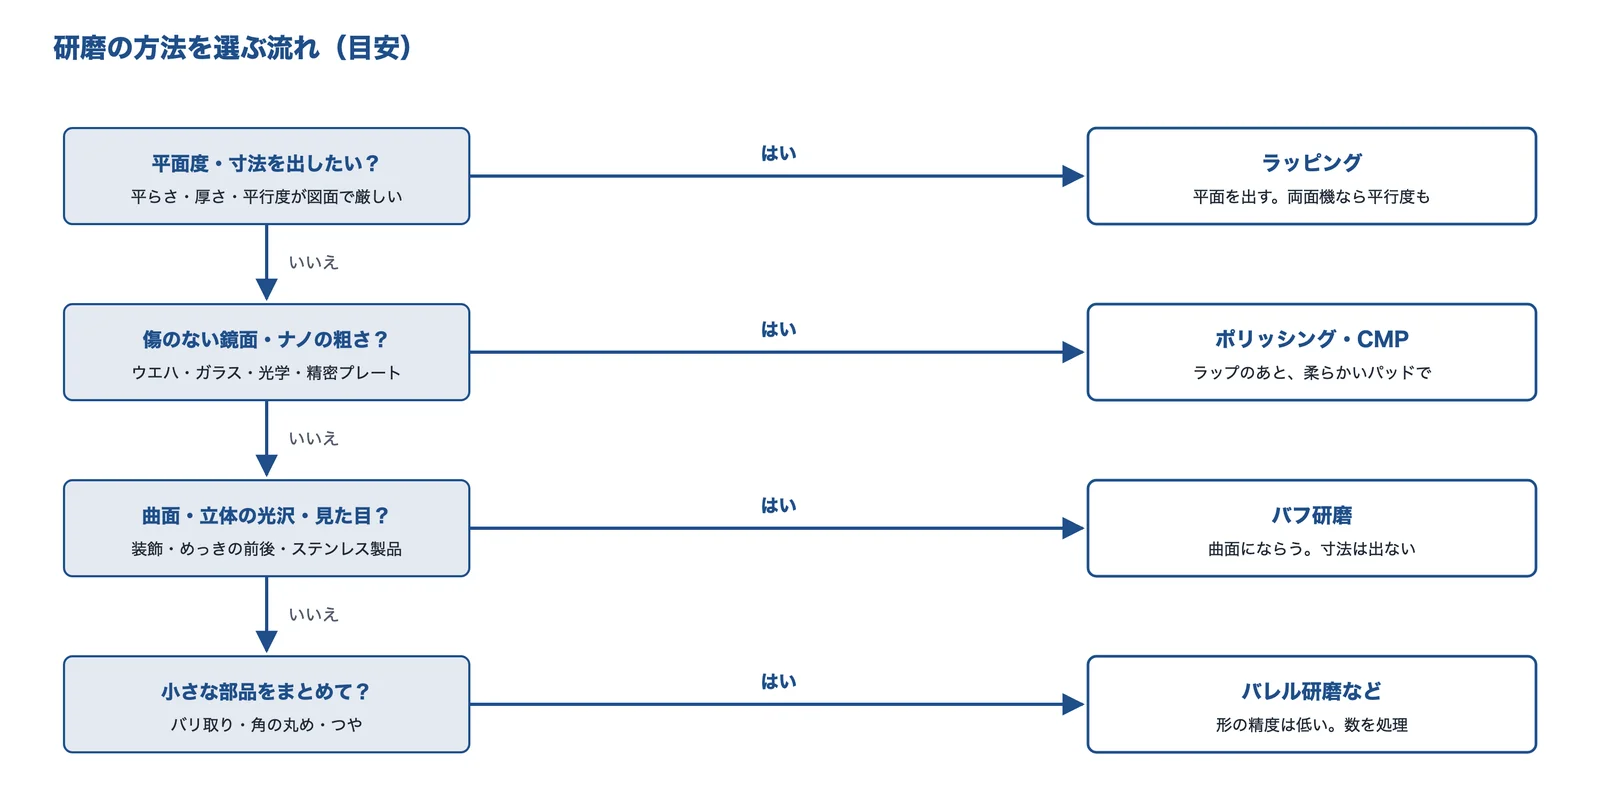
出典:この記事の出典(新興製作所・東大阪市技術交流プラザ・Wikipedia ほか)をもとにした編集部の整理をもとに AI(Claude)で作成
目的ごとの選び方
| 目的 | まず考える方法 | 選ぶときのポイント |
|---|---|---|
| シール面・摺動面を平らに | ラッピング | 平面度と粗さを図面で指定。両面の平行度が要るなら両面ラッピング |
| 金型・プレートを鏡面に | ラッピング → ポリッシング | 平面を出してから鏡面にする。縁のダレを許せる範囲を決める |
| ウエハ・ガラスを平坦・鏡面に | ラッピング・CMP | 厚さのばらつき(TTV)・傷・加工で変わった層の要求を伝える |
| ステンレス製品の外観・光沢 | バフ研磨 | #400・No.8 など仕上げの記号で指定。曲面・溶接部も磨ける |
| 真空・半導体・配管の内面を清浄に | 電解研磨・電解複合研磨 | Ra に加えて Ry(Rz)も見る。電解研磨のページも参照 |
| 小さな部品をまとめて、バリ取り・つや | バレル研磨など | 形の精度は低い。部分的な研磨はできない |
表は、この記事の出典をもとに編集部がまとめた目安です。電解研磨は電解研磨、バリ取りの方法はバリ取り工具の種類と選び方、ブラストはショットピーニング・ブラストにまとめています。
図面での指定のしかた
研磨を頼むときは、どの面を・どの指標(Ra・Rz・平面度・平行度)で・いくつまで仕上げるかを図面で決めます。光沢や見た目は数値にしにくいので、ステンレスなら #400・No.8 のような仕上げの記号や、限度見本(OK とする見本品)で合わせます。研磨しない面・角を残す所も書いておくと、縁のダレの行き違いを防げます。
研磨のトラブルと安全
縁のダレ:柔らかい工具は角を丸める
バフやパッドのような柔らかい工具は、面にならって沈み込むので、縁や穴の周りの角が先に削れて丸くなります(ダレ)。東大阪市技術交流プラザも、バフは当たる範囲を厳密に制御しにくく、細かな穴や段を磨くのに向かないとしています。角の形が機能に関わる部品(シールの縁、刃先、はめあいの面)は、研磨する範囲や順番を図面と打ち合わせで決めておきます。
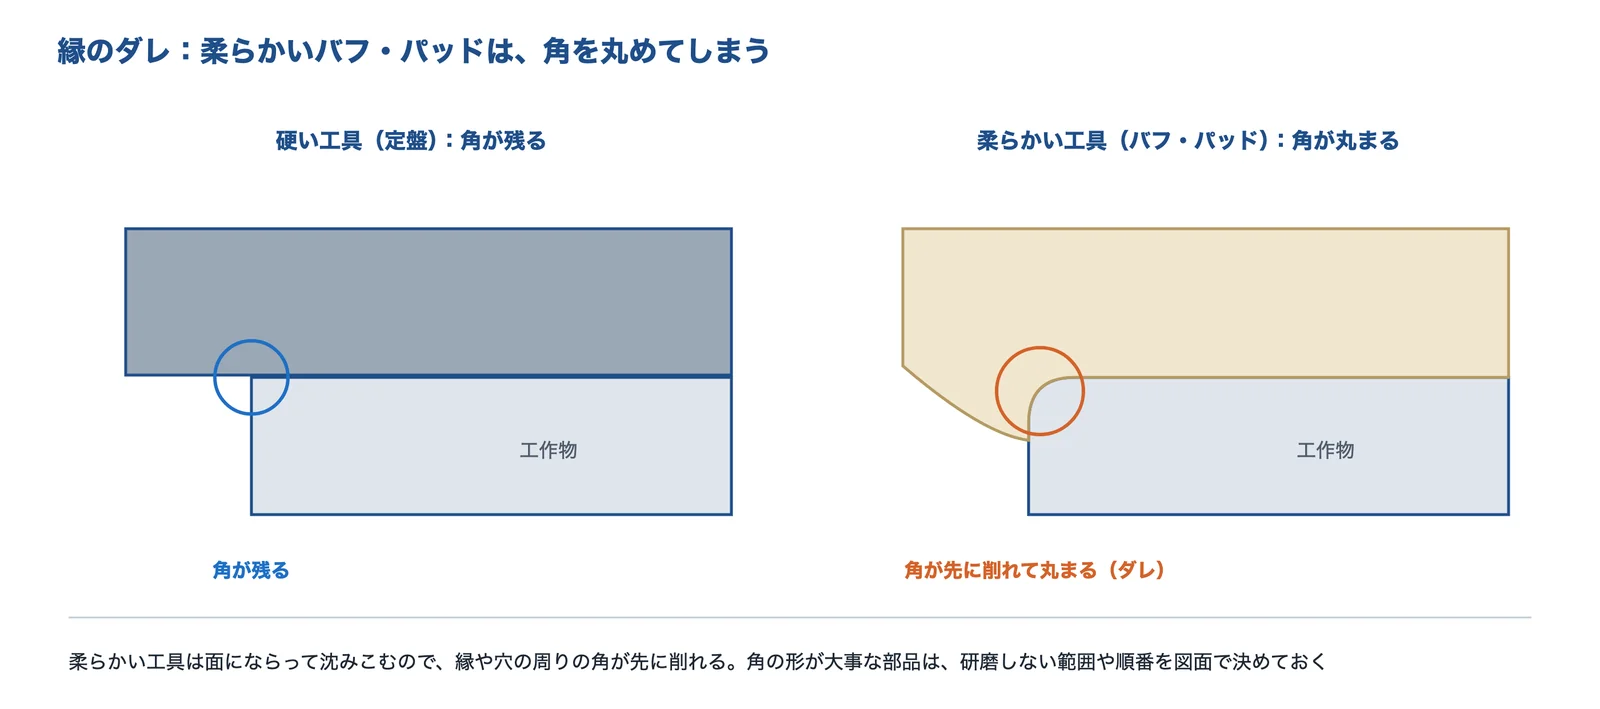
出典:東大阪市技術交流プラザの説明(バフは当たる範囲を厳密に制御しにくい)をもとに AI(Claude)で作成
出典:バフ研磨(機械加工技術用語集)|東大阪市技術交流プラザ(Weblio 掲載)
前の工程の傷が残る
研磨では、番手を順に細かくしていきます。前の工程の深い傷が消える前に細かい工程へ進むと、仕上げのあとに傷が残ります。三和メッキ工業のバフ研磨のように、工程を段階に分けて、バフの目を少しずつ細かくするのはこのためです。工程の間に部品を洗って、粗い砥粒を次の工程へ持ち込まないことも大事です(編集部の整理)。
研磨のあとに残った研磨剤やバフの糸くずは、めっきや塗装のはがれ、洗浄不良の原因になります。洗い方は課題:部品の洗浄不良(油・残渣)を減らしたいにまとめています。
粉じん爆発:アルミなどの細かい粉
金属を研磨すると細かい粉が出ます。厚生労働省の職場のあんぜんサイトには、アルミチップの研磨機の集じん機の中で、アルミニウムの粉じんが爆発した災害の事例が載っています。原因として、研磨で出た粒径 24 μm 程度のとても細かい粉が温度の上がった状態で吸い込まれ、ダクトに堆積していた粉を加熱して発火したことと、帯電防止用のろ布やダクトの接地が確かでなく、静電気が生じた可能性が挙げられています。
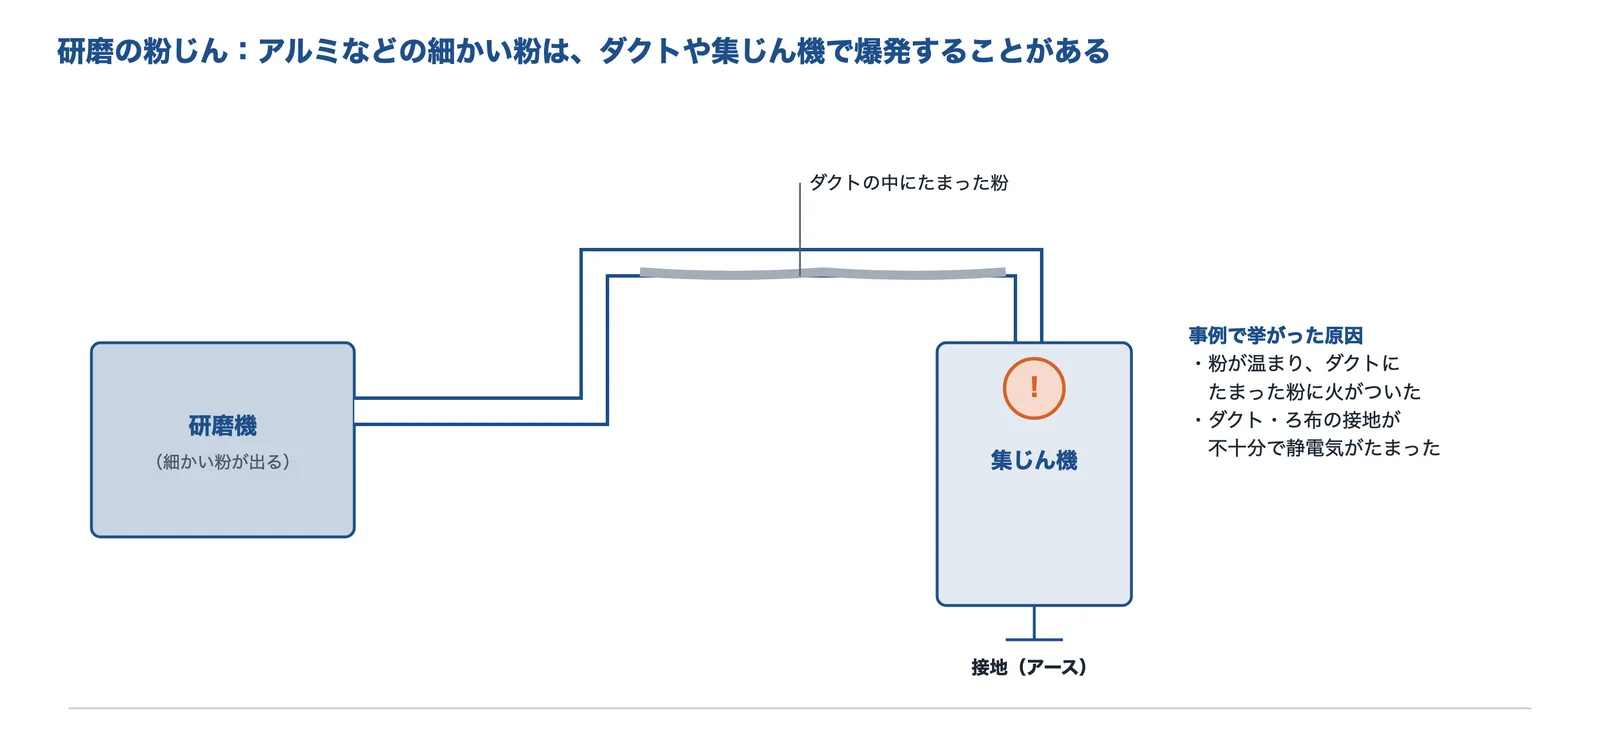
出典:職場のあんぜんサイト(厚生労働省)の災害事例をもとに AI(Claude)で作成
アルミ・マグネシウムなどの研磨では、集じん機とダクトを確実に接地し、ダクトや集じん機に粉をためないよう掃除の頻度を決めておきます。設備の安全対策は、研磨を頼む会社の体制を確かめる項目にもなります。
出典:アルミチップ研磨機用集じん機内でのアルミニウム粉じん爆発|職場のあんぜんサイト(厚生労働省)
相談・発注の前に整理すること
チェックリスト
- 研磨する面と、研磨しない面・角を残す所(図面に書く)
- 求める仕上げ:Ra・Rz の値、平面度・平行度、または #400・No.8 などの記号と限度見本
- 何のための仕上げか:外観・光沢、洗浄性・清浄性、気密・シール、すべり、めっきの下地
- 材料と硬さ、前の工程(切削・研削・熱処理)と、そのときの粗さ
- 大きさ・重さ・形(曲面・穴・溶接部の有無)と数量(試作・量産)
- 研磨のあとの洗浄・梱包、粗さの測定データの要否
チェックリストは、この記事の出典をもとに編集部がまとめたものです。
企業紹介(研磨加工の技術)
研磨の受託加工の会社と、ラッピング・ポリッシングの装置や研磨材の会社です。下の表の●は、各社の公式サイトで扱いを確認できたものです。空欄は、扱っていないという意味ではありません。
三和産業株式会社|バフ研磨と電解研磨を、粗さのデータで比べられる
三和産業とは
三和産業は、山口県下松市に本社を置く、1918年創業(1961年法人設立)の会社です。営業品目に、バフ研磨・ヘアーライン仕上げ、電解研磨・化学研磨・複合研磨などを挙げています。
研磨の専門サイトで、バフ研磨・電解研磨・電解複合研磨の表面粗さの実測データを並べて載せています。
三和産業の得意技術
| 技術 | 内容 |
|---|---|
| バフ研磨 | 研磨材を含ませた布やフェルトのバフを回して金属の表面を磨き、光沢を出す(同社の説明)。実測データでは Ra 0.017 μm・Ry 0.151 μm |
| 電解研磨 | 実測データでは Ra 0.020 μm・Ry 0.136 μm。Ra はバフより少し大きいが、Ry が小さく凹凸が均一で、耐食性・清浄性に有利としている |
| 電解複合研磨 | 実測データでは Ra 0.0027 μm・Ry 0.0192 μm |
同社は「Ra だけで工法の優劣は判断できない」とし、バフ研磨は Ra が低くても Ry が大きいため、清浄性や真空性が求められる用途では電解研磨のほうが有利な場合があると説明しています。
三和産業が解決できる課題
- ステンレスの部品を、外観のよい鏡面に仕上げたい
- 真空・半導体の部品で、バフと電解研磨のどちらにするか粗さのデータで決めたい
出典:会社概要|三和産業、バフ研磨|三和産業(研磨の専門サイト)、表面粗さ(Ra)・仕上げ品質|三和産業
日信テクニクス株式会社|バフ・電解・ラップ盤の鏡面・バレルを1社で
日信テクニクスとは
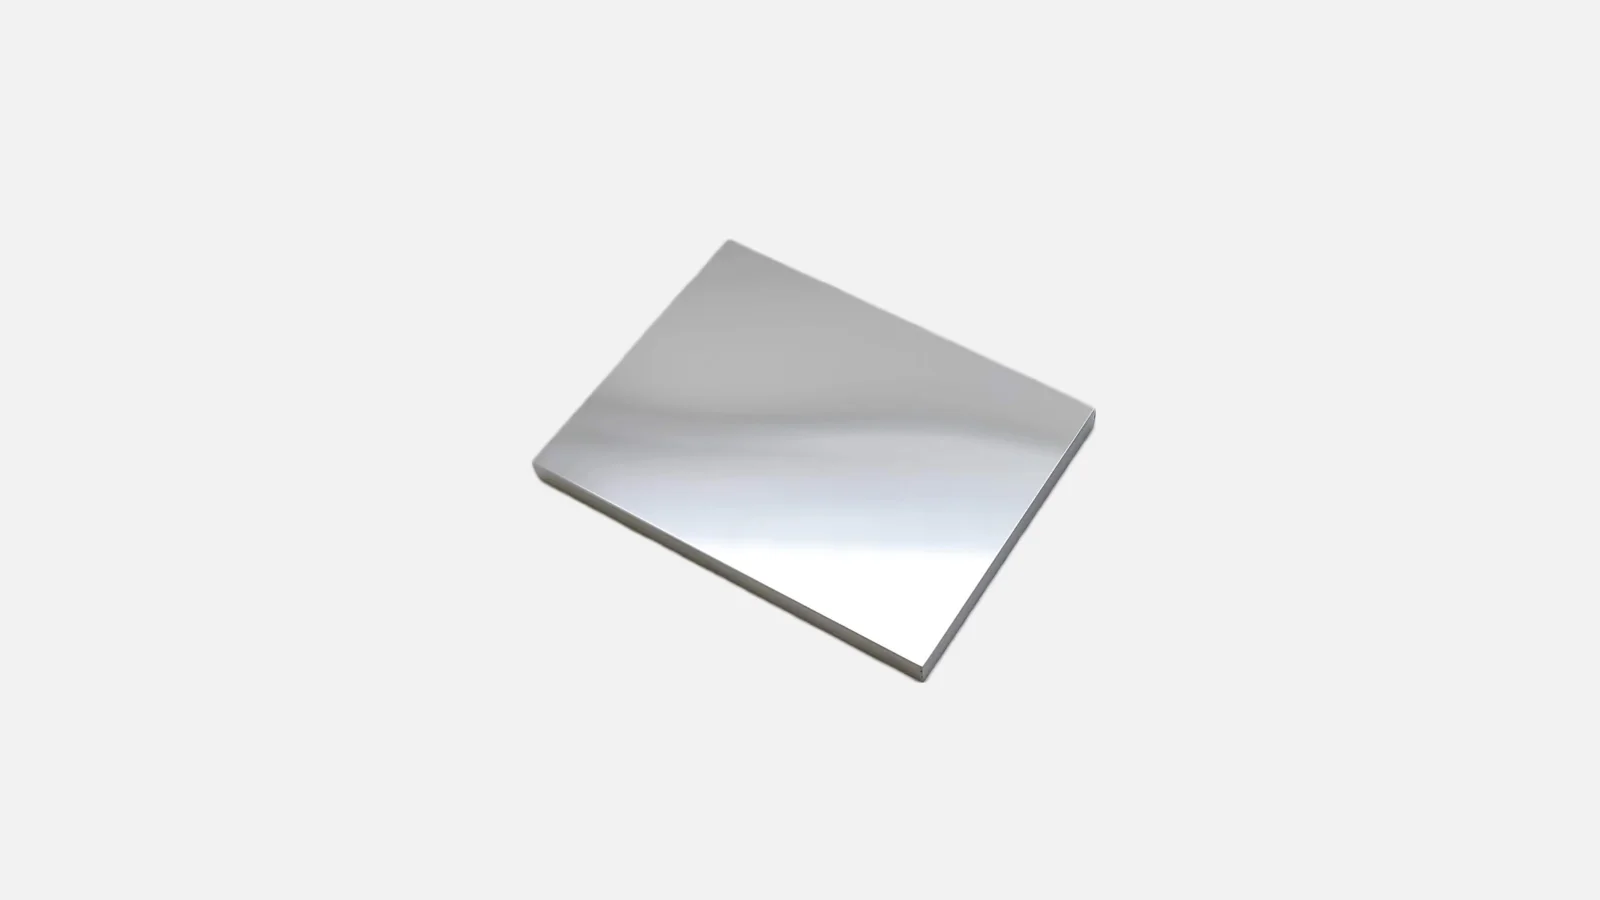
日信テクニクスは、大阪府和泉市に本社を置く、2014年(平成26年)設立の会社です。各種表面処理・塗装の受託加工を事業とし、研磨では、バフ研磨・電解研磨・鏡面研磨・バレル研磨を挙げています。
日信テクニクスの得意技術
| 技術 | 内容 |
|---|---|
| バフ研磨 | 綿やフェルトのバフに砥粒を付けて高速で回し、多くは手作業で磨く。対象は鉄・ステンレス・アルミ・銅・真鍮・鋳物(同社の説明) |
| 鏡面研磨(ラッピング) | ラップ盤で、砥粒を含んだ研磨剤と工作物をすり合わせて磨く。両面ラッピングと片面ラッピングがある |
| 電解研磨・バレル研磨 | 電解研磨と、たくさんの部品を一度に磨くバレル研磨も行う |
日信テクニクスが解決できる課題
- 外観の意匠のために、部品をバフで磨きたい
- セラミックや硬い金属の板材を、ラップ盤で鏡面にしたい
出典:会社概要|日信テクニクス、研磨(バフ研磨・電解研磨・鏡面研磨・バレル研磨)|日信テクニクス
大野精工株式会社|ゲージ・パンチ・摺動部のラップ加工
大野精工とは
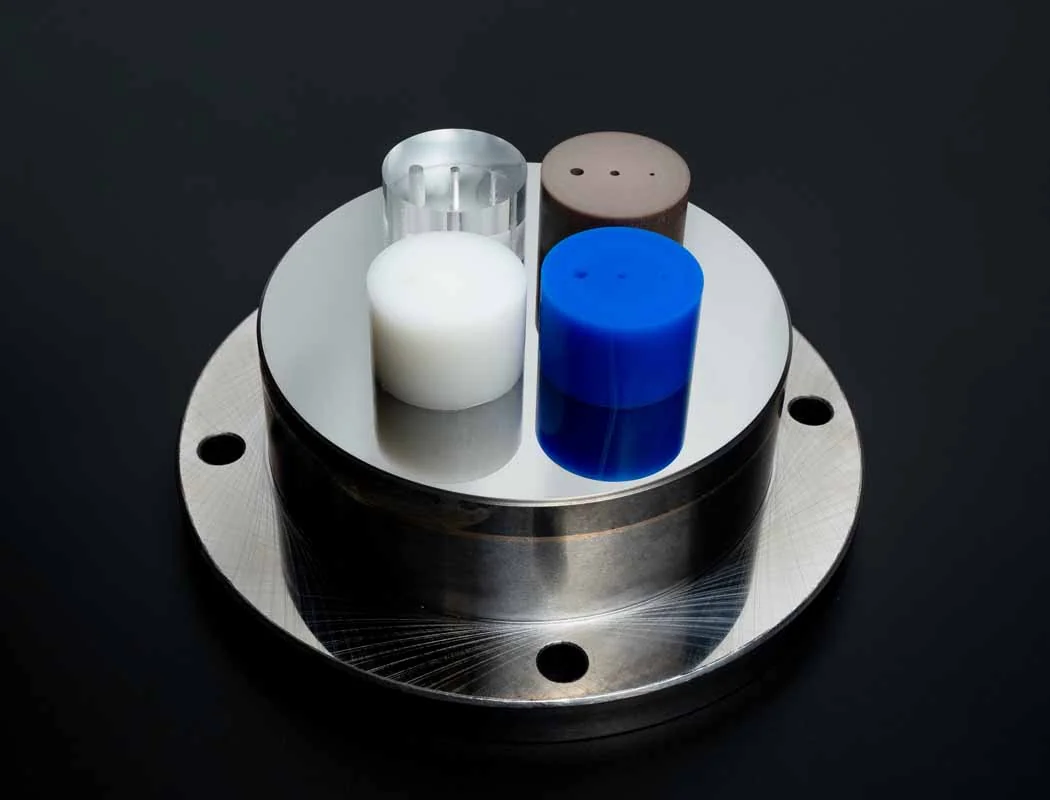
大野精工は、愛知県西尾市に本社を置く、2001年設立の会社です。部品加工と機工販売を事業とし、ラップ加工を用いた鏡面仕上げを行っています。
大野精工の得意技術
| 技術 | 内容 |
|---|---|
| ラップ加工 | 平面部 Rz 0.05 μm、異形状部 Rz 0.2 μm までの仕上げができる(同社の説明) |
| 向く部品 | ゲージ・パンチ・摺動部など、摩擦や気密性が求められる部品 |
| 材料 | 鉄(S45C・SKD)、ステンレス(SUS304・SUS440C)、銅、アルミ(A7075・A5052)。超硬・セラミック・樹脂も加工できる |
試作から量産まで対応し、研削・研磨・ラップ・組立までまとめて頼めるとしています。測定だけの依頼もできます。
大野精工が解決できる課題
- 摺動部やシール面を、平らで滑らかに仕上げたい
- 試作の部品を、研削からラップまでまとめて頼みたい
日本エンギス株式会社|ダイヤモンドラッピングの装置・スラリーとデモ加工
日本エンギスとは
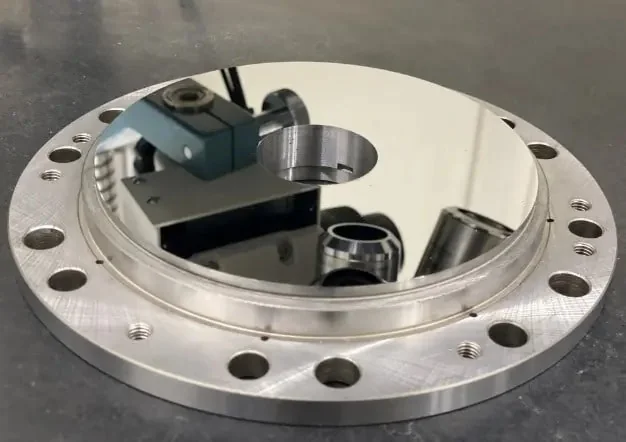
日本エンギスは、横浜市都筑区に本社を置く会社で、1983年に米国エンギス社の日本法人として設立されました。超砥粒を用いた精密研磨の、ラッピングマシン・ダイヤモンドスラリー・ポリッシングパッドなどを扱っています。
日本エンギスの得意技術
| 技術 | 内容 |
|---|---|
| 金型の鏡面加工 | 光ディスクの金型(SUS420)を、ラッピング 20 分・ポリッシュ 5 分で、平面度 0.3 μm・表面粗さ 1 nm Ra 未満(同社の加工事例) |
| メカニカルシール | DLC のメカニカルシールを 3 ミクロンのダイヤモンドスラリーで 10 分、平面度 0.5 μm 以下 |
| 化合物半導体の CMP | InP・GaAs などのウエハの研削とポリッシング |
日本エンギスが解決できる課題
- 金型やシール面のラッピングを、社内に入れる前に試したい
- ダイヤモンドスラリーでの研磨条件を相談したい
出典:会社概要|日本エンギス、DEMO LAB(加工事例)|日本エンギス
不二越機械工業株式会社|両面・片面のラッピングマシンとポリシングマシン
不二越機械工業とは
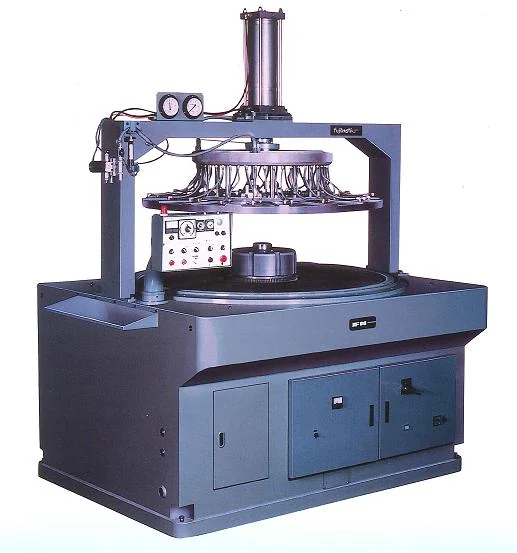
不二越機械工業は、長野市に本社・工場を置く、1952年(昭和27年)設立の会社です。半導体・電子材料の加工装置の開発・製造・販売と、電子材料の切断・研削・研磨加工を事業にしています。
不二越機械工業の得意技術
| 技術 | 内容 |
|---|---|
| 両面ラッピングマシン | USP-20B は定盤 φ1364×φ448×50t mm、最大加工物径 φ410 mm、最小加工物厚さ 0.5 mm |
| 片面ラッピングマシン | SLM-485 は、定盤の精度を 10 μm 以下に保つ修正の装置をもつ(同社の説明) |
| ポリシングマシン・定盤 | 両面・片面のポリシングマシン。ポリシングのフラット定盤は、修正機で面精度を数ミクロン以内に仕上げている |
サンプル加工やテスト加工を受けるとしています。
不二越機械工業が解決できる課題
- ウエハや電子材料の両面ラッピング・ポリッシングの装置を選びたい
- 量産の前に、装置でのテスト加工をしたい
出典:会社概要|不二越機械工業、製品案内(ラッピングマシン・ポリシングマシン)|不二越機械工業
マイポックス株式会社|研磨フィルム・液体研磨剤と、ウエハの受託研磨
マイポックスとは
マイポックスは、栃木県鹿沼市に所在地を置く会社です。研磨フィルム・液体研磨剤の製造販売、研磨装置の開発販売、受託製造を事業にしています。
マイポックスの得意技術
| 技術 | 内容 |
|---|---|
| 平面研磨(CMP)・ラッピング | CMP 装置(12〜4 インチ)、片面ポリシング・ラッピング装置(6〜2 インチ、小片にも対応)を持ち、受託で研磨する |
| エッジ研磨 | ウエハの縁を研磨フィルムで磨く装置(18 インチ〈450 mm〉、12〜2 インチ) |
| 研磨材 | 研磨フィルム・液体研磨剤を製造販売している |
試作や開発用途、少量から中量の生産を請け負うとしています。
マイポックスが解決できる課題
- ウエハや基板の研磨を、試作から外に頼みたい
- 研磨フィルムや研磨剤を選びたい
出典:会社概要|マイポックス、精密研磨加工サービス|マイポックス
株式会社中野科学|電解研磨と研磨材を組み合わせた電解複合研磨
中野科学とは
中野科学は、新潟県燕市に本社を置く、1956年創立(1981年設立)の会社です。電解研磨・化学研磨・電解複合研磨など、ステンレスやチタンなどの金属の表面処理を行っています。
中野科学の得意技術
| 技術 | 内容 |
|---|---|
| 電解複合研磨 | 電解研磨の電気化学的な研磨と、研磨材による物理的な研磨を同時に行い、ナノレベルの平滑な面にする(同社の説明) |
| 仕上がりの例 | SUS304(2B の圧延材)で、平均粗さ 0.1 μm を 1 nm に。純チタンで 0.2 μm を 10 nm に |
| 電解研磨・化学研磨 | 電解研磨・バレル電解研磨・化学研磨も行う |
中野科学が解決できる課題
- 半導体製造装置・配管・医療機器の部品を、異物の付きにくい滑らかな面にしたい
よくある質問
- 研削と研磨は何が違いますか?
- 研削は砥粒を固めた砥石を回して、形と寸法を出す加工です。研磨は布・パッド・定盤などで砥粒を押し当てて、表面の粗さ・光沢・平らさを整える加工で、研削や切削のあとの仕上げに使います。
- バフ研磨で寸法や平面度は出せますか?
- 出せません。東大阪市技術交流プラザの用語集は、バフ研磨では寸法精度を上げたり平坦度を良くしたりするほどの加工量は得られないとしています。平面度が必要な面はラッピングを使います。
- ラッピングとポリッシングはどう違いますか?
- ラッピングは硬い定盤と遊離砥粒で平面と寸法を出し、ポリッシングは柔らかいパッドと細かい砥粒の液で、ラッピングのあとの梨地の面を鏡面にします。精密な部品では、この順番で組み合わせます。
- ステンレスの #400 と No.8 の違いは?
- 日本ステンレス協会によると、#400 は P400 番のバフで研磨した、鏡面に近いが若干すじのある仕上げです。No.8 は最終研磨を鏡面用バフで行う、研磨目のない鏡に近い仕上げです。
- 番手の数字はどう読みますか?
- 数字が大きいほど砥粒が細かくなります。JIS R 6001 の精密研磨用の微粉では、#400 の累積 50% の粒径が 34.0 μm、#2000 が 8.5 μm です。# と F と P では同じ数字でも粒の大きさが違うので、記号まで指定します。
- 鏡面にすると Ra はどのくらいですか?
- 方法と材料で大きく変わります。会社の公開値では、三和産業のバフ研磨で Ra 0.017 μm、日本エンギスの金型のラッピングとポリッシュで 1 nm Ra 未満などの例があります。Ra だけでなく Rz(Ry)も見て決めます。
- 研磨で角が丸くなるのを防ぐには?
- 柔らかいバフやパッドは縁を先に削るので、角を残したい所は研磨の範囲から外すか、硬い定盤のラッピングを使います。図面に研磨しない範囲を書いて、打ち合わせで決めておきます。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 研削加工(平面・円筒・センタレス)
- 電解研磨(ステンレスの鏡面・不動態化・バリ取り)
- バリ取り工具の種類と選び方
- ショットピーニング・ブラスト
- 表面処理の種類と選び方
- ステンレス板の規格と選び方
- ステンレス鋼
- ファインセラミックス
- ガラスの種類と選び方
- 基礎知識:表面粗さ(Ra・Rz)
- 分野:表面処理
- バリを出さない・バリ取りを減らしたい
- 部品の洗浄不良(油・残渣)を減らしたい
- 摺動部がすり減る
- 食品機械を洗いやすく・菌が残らないようにしたい
- ステンレスの錆び(もらい錆・孔食)を防ぎたい
- 硬い材料に細かい形・穴を加工したい
出典・確認日
- 研磨(固定砥粒・遊離砥粒・自由砥粒の分類)|Wikipedia
- バフ研磨(機械加工技術用語集)|東大阪市技術交流プラザ(Weblio 掲載)
- 超精密ラッピング加工・超精密ポリシング加工|新興製作所(イプロス掲載)
- 超精密ポリシング加工|新興製作所(イプロス掲載)
- ラップ加工|大野精工
- バフ研磨|シズテック(イプロス掲載)
- バフ研磨(工程)|三和メッキ工業(イプロス掲載)
- ステンレスの主な表面仕上げ|日本ステンレス協会
- 研磨(バフ研磨・電解研磨・鏡面研磨・バレル研磨)|日信テクニクス
- Lapping & Polishing Brass(真鍮のラッピングとポリッシングの事例)|Kemet
- DEMO LAB(加工事例)|日本エンギス
- 超精密鏡面加工|ティ・ディ・シー(イプロス掲載)
- 化学機械研磨|Wikipedia
- 【基礎知識】CMP用語集「研磨レート」|ニッタ・デュポン(イプロス掲載)
- Grain(砥粒の粒度。JIS R 6001 の表)|ノリタケ
- 表面粗さ(Ra)・仕上げ品質|三和産業
- アルミチップ研磨機用集じん機内でのアルミニウム粉じん爆発|職場のあんぜんサイト(厚生労働省)
- 会社概要|三和産業
- バフ研磨|三和産業(研磨の専門サイト)
- 会社概要|日信テクニクス
- 会社概要|大野精工
- 会社概要|日本エンギス
- 会社概要|不二越機械工業
- 製品案内(ラッピングマシン・ポリシングマシン)|不二越機械工業
- 会社概要|マイポックス
- 精密研磨加工サービス|マイポックス
- 会社案内|中野科学
- 電解複合研磨|中野科学
※製品名・会社名は各社の商標または登録商標です。写真は出典を示した会社のものです。そのほかの図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。番手の粒径はノリタケが載せている JIS R 6001 の値です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月10日 本ページの内容は一般的な情報です。数値は各社の公開している例で、実際の仕上がりは材料・形・工程で変わります。選定と設計は、最新の規格と各社の仕様で確かめてください。