旋盤のチャックは、主軸の先に付けて、回転させる工作物をつかむ道具です。手でハンドルを回して3つの爪を同時に動かすスクロールチャック、爪を1つずつ動かす単動(四つ爪)チャック、細い棒を全周から締めるコレットチャック、NC旋盤で油圧や空圧のシリンダで爪を開閉するパワーチャックがよく使われます。
この記事では、チャックの種類としくみ、硬爪と生爪の違いと生爪の成形、工作物に合わせた選び方、把握力と回転数の関係(遠心力)、振れ・変形・工作物の飛散といったトラブルの対策、相談できる企業までをまとめます。
知りたいことから読む
- どんな種類のチャックがあるか知りたい → 第2章 チャックの種類
- 生爪と硬爪の違い・生爪の成形のしかたを知りたい → 第3章 爪(ジョー)
- 工作物に合ったチャックを選びたい → 第4章 選び方
- 回転を上げるとつかむ力が下がるのはなぜか知りたい → 第5章 把握力と回転数
- 振れが大きい・薄い工作物がゆがむ → 第6章 トラブルと対策
旋盤のチャックとは
チャックは、旋盤の主軸に取り付けて工作物をつかみ、主軸と一緒に回す道具です。モノタロウの解説では、スクロールチャックを「主に旋盤で工作物の保持に使用する手締めチャック」と説明しています。NC旋盤では、油圧・空圧のシリンダで爪を開閉するパワーチャックが使われ、爪の上に工作物の形に合わせて削った生爪を取り付けます。
出典:モノタロウ「スクロールチャックの種類と特長」、モノタロウ「生爪の特長とチャック各部の名称」
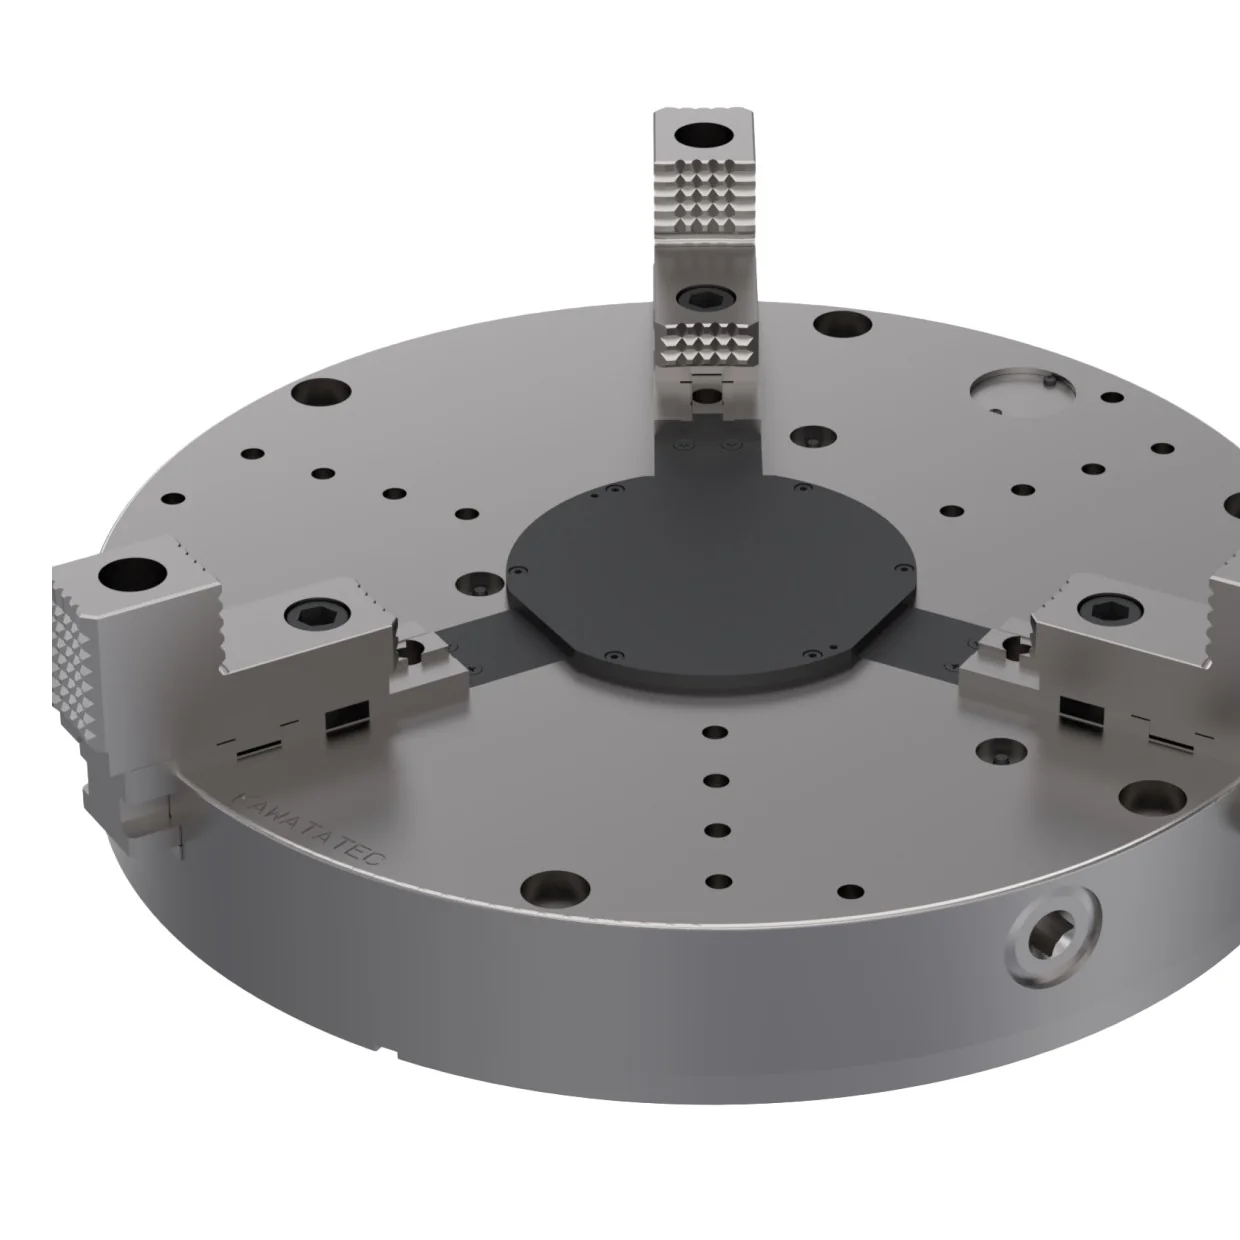
出典:カワタテック
各部の名前
| 名前 | 意味 |
|---|---|
| 本体(ボディ) | 主軸に取り付ける円盤状の部分。中に爪を動かすしくみ(スクロール・くさびなど)が入っている |
| 爪(ジョー) | 工作物をつかむ部分。上の爪だけを替えられる分割爪と、一体の爪がある |
| 生爪・硬爪 | 生爪は焼入れしていない爪で、工作物に合わせて削って使う。硬爪は焼入れした既製の爪 |
| ジョウナット・取付ボルト | パワーチャックで、生爪を本体側に留める部品 |
| チャックハンドル | 手締めのチャックで、外周の四角い穴に差して爪を動かす工具 |
| バックプレート(アダプタ) | 主軸端とチャックをつなぐ板。主軸端の形に合わせて使う |
表は、モノタロウ・北川鉄工所の解説をもとに編集部が整理した一般的な説明です。北川鉄工所は、旋盤の主軸端の形として A1ノーズと A2ノーズの2種類を挙げています。
出典:モノタロウ「スクロールチャックの種類と特長」、モノタロウ「生爪の特長とチャック各部の名称」、北川鉄工所「よくあるご質問」
チャックの規格(JIS)
| 規格 | 名前・範囲 |
|---|---|
| JIS B 6151 | スクロールチャック(工作機械に使う三つ爪のスクロールチャック)。現行は 2015 年版 |
| JIS B 6150:2015 | 工作物を保持するチャックの設計及び製作の安全要求事項(ISO 16156:2004 と同等) |
規格の内容(寸法・精度の数値など)は、日本規格協会の規格票で確かめてください。この表は規格の販売ページに載っている名前と範囲だけを書いています。
出典:JIS B 6151「スクロールチャック」(1993年版の販売ページ。2015年版に置き換え)、JIS B 6150:2015「工作物を保持するチャックの設計及び製作の安全要求事項」(規格の販売ページ)
チャックの種類
主な4つの種類
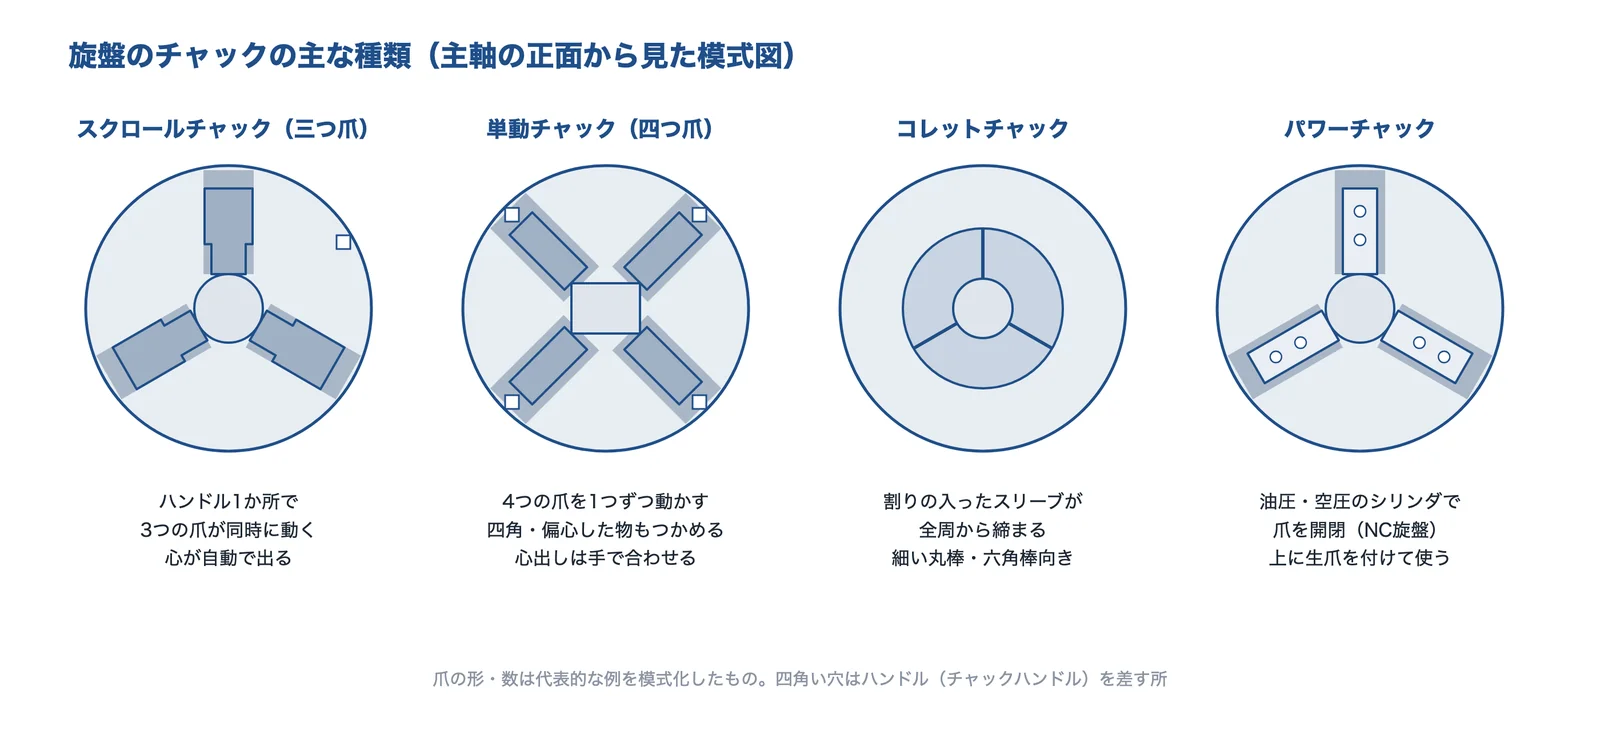
出典:モノタロウ「スクロールチャックの種類と特長」・ユキワ精工「コレットチャックとは」・北川鉄工所「パワーチャックの動作メカニズムと分類」をもとに AI(Claude)で作成
| 種類 | しくみ | 向いている工作物 | 注意 |
|---|---|---|---|
| スクロールチャック(三つ爪) | ハンドル1か所で、3つの爪が同時に同じだけ動く | 丸棒・円筒。心出しを早く済ませたいとき | 四角い物・偏心させたい物はつかめない |
| 単動チャック(四つ爪) | 4つの爪を1つずつ動かす | 四角・非対称・偏心させて削る物 | 心出しを手で合わせるので時間がかかる |
| コレットチャック | 割りの入ったコレットが全周から締まる | 細い丸棒・六角棒。傷を付けたくない物 | つかめる径の幅が狭く、径ごとにコレットが要る |
| パワーチャック | 油圧・空圧のシリンダで爪を開閉する | NC旋盤での量産 | 把握力と回転数の管理が要る(第5章) |
表は、モノタロウ・カワタテック・ユキワ精工・北川鉄工所の説明をもとに編集部が整理した一般的な説明です。
出典:モノタロウ「スクロールチャックの種類と特長」、カワタテック「インデペンデントチャック」、ユキワ精工「コレットチャックとは」、北川鉄工所「パワーチャックの動作メカニズムと分類」(PDF)
スクロールチャック(三つ爪)
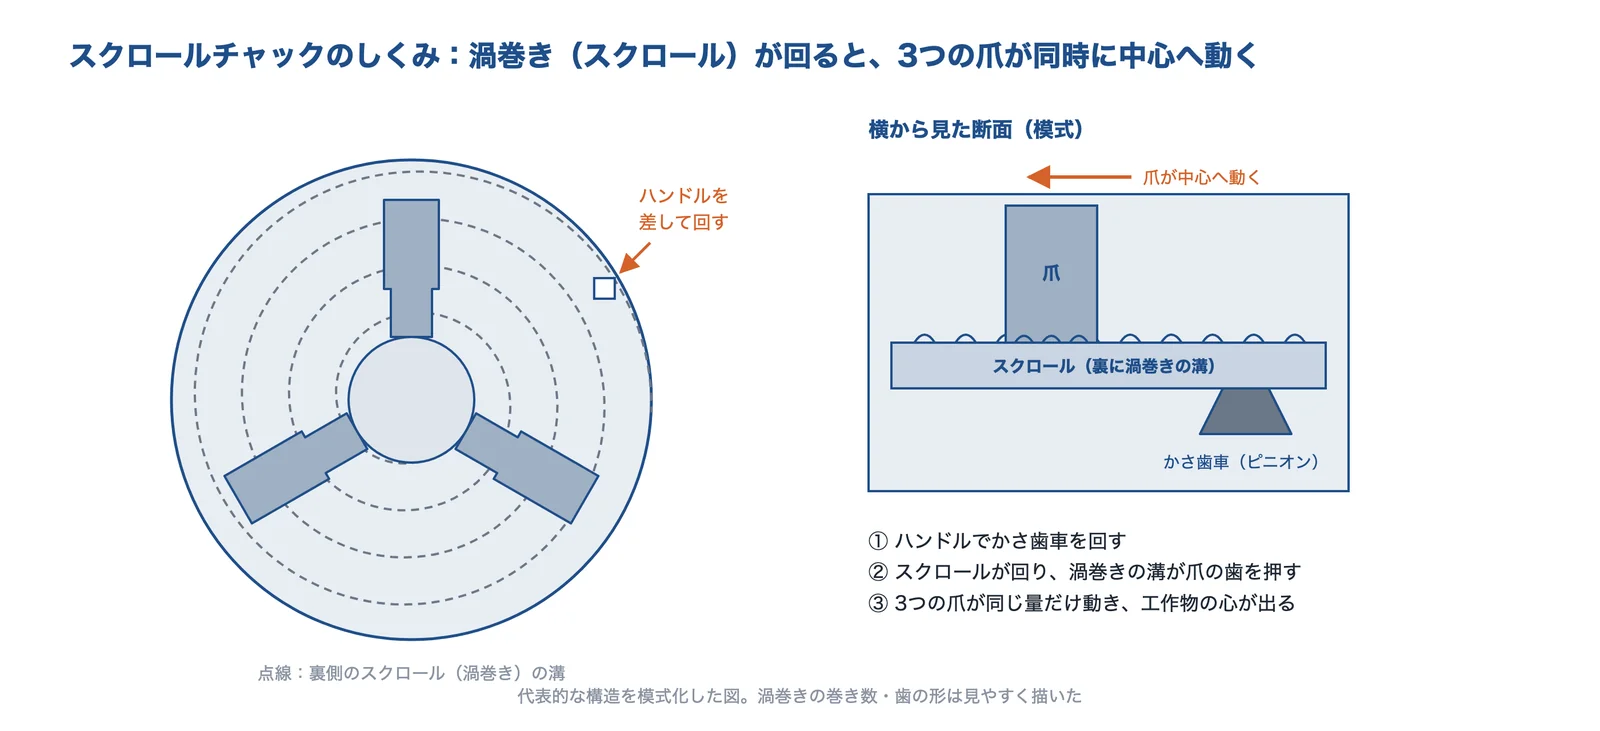
出典:モノタロウ「スクロールチャックの種類と特長」をもとに AI(Claude)で作成
スクロールチャックは、すべての爪が同時に同じだけ動くので、工作物の中心を出しやすいチャックです(モノタロウ)。3つ爪のほかに4つ爪のものもあります。爪には、上の爪だけを替えられる分割爪と、一体の爪があり、分割爪なら生爪を使って工作物に合わせて成形できます。
つかむ向きでは、シャフトの外径やパイプの内径をつかむ「内爪」と、フランジなどの外径をつかむ「外爪」を使い分けます。北川鉄工所は、スクロールチャックを部品を組み立てた状態で把握精度 30μ(0.03 mm)以内に設定して出荷し、部品を1つでも替えると出荷時の精度に戻らない可能性があるとしています。
出典:モノタロウ「スクロールチャックの種類と特長」、北川鉄工所「よくあるご質問」
単動チャック(四つ爪)
単動チャック(インデペンデントチャック)は、4つの爪をそれぞれのねじで別々に動かします。カワタテックは、円筒や正方形、非対称なワークの把握に優れると説明しています。爪を1つずつ合わせるので、心出しにはダイヤルゲージで振れを見ながら合わせる手間がかかります。
コレットチャック
コレットチャックは、割りの入ったコレットでワークを包むようにつかみます。ユキワ精工は、3つや4つの爪でつかむスクロールチャックと違い、圧力が分散するので、把握部分全体を傷付けずに強く固定できると説明しています。細い棒材を続けて削る自動盤・NC旋盤でよく使われます(この一文は編集部が整理した一般的な説明)。
パワーチャック
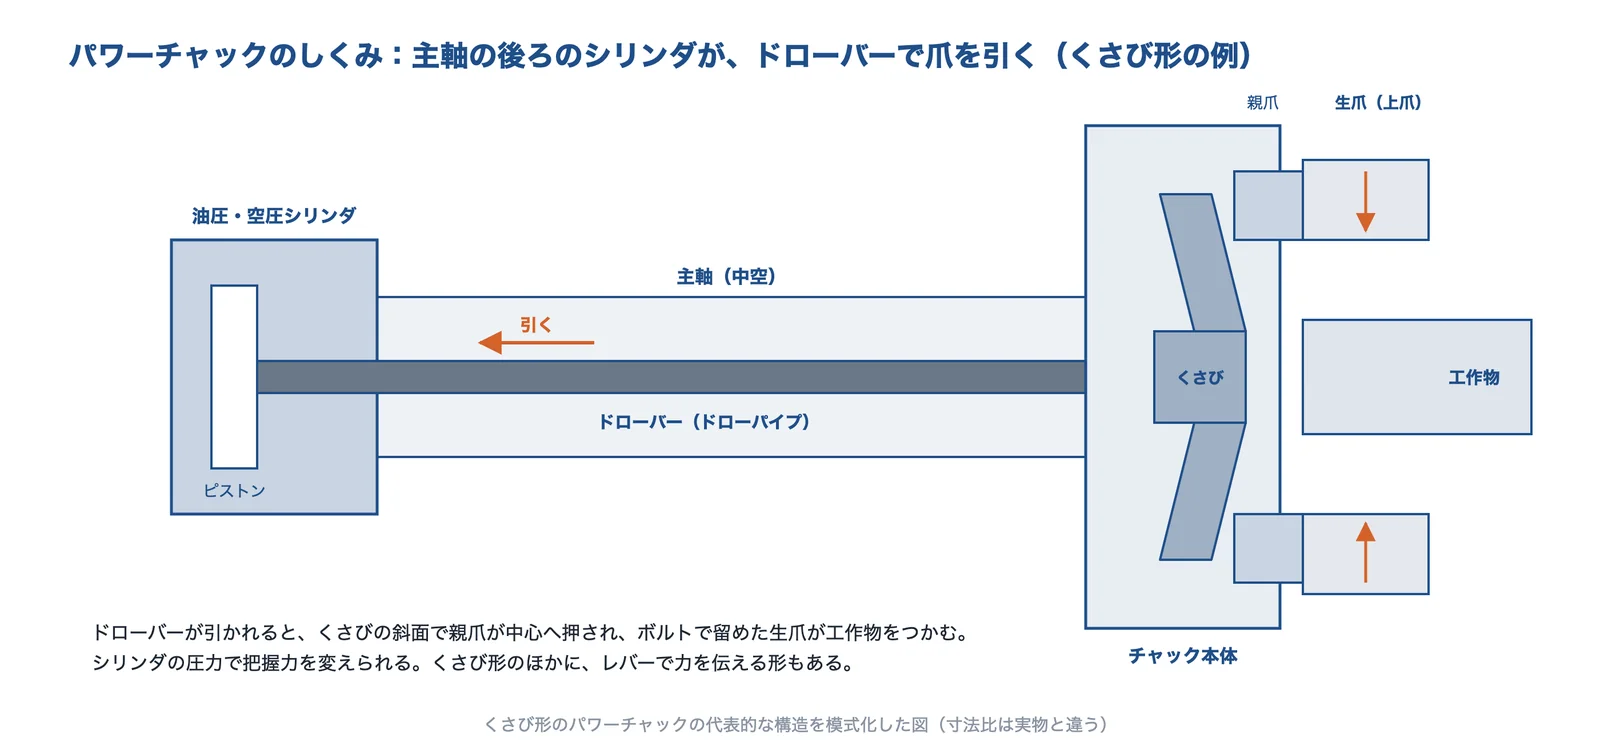
出典:北川鉄工所「パワーチャックの動作メカニズムと分類」・モノタロウ「生爪の特長とチャック各部の名称」をもとに AI(Claude)で作成
パワーチャックは、主軸の後ろに付けた油圧・空圧のシリンダの力を、主軸の中を通るドローバー(ドローパイプ)でチャックに伝えて爪を動かします。北川鉄工所の分類では、爪を動かすしくみにウェッジ(くさび)型・レバー型・フィンガー型などがあり、つかむ向きにも半径方向・軸方向・両方向があるとしています。主軸に棒材を通す中空形と、通さない中実形があります。
パワーチャック用の生爪は、ジョウナットにジョウ取付ボルトで留めます。モノタロウは、段取り替えのときは次の爪にあらかじめジョウナットを付けておけば、差し替えだけで爪を替えられると説明しています。
出典:北川鉄工所「パワーチャックの動作メカニズムと分類」(PDF)、モノタロウ「生爪の特長とチャック各部の名称」
工作物の形に合わせた専用のチャック
| 困りごと | チャックの例(各社の説明) |
|---|---|
| 外径が偏心している物を、センタ穴を基準にしてつかみたい | コンペンセーティングチャック(豊和工業 H05M) |
| 工作物を反転せずに全体を削りたい | フェースドライバ内蔵のコンビネーションチャック(豊和工業 H056M) |
| 異形の物をつかみたい | 2爪のロングジョーストロークチャック(豊和工業 H024M。「異形ワークの把握に適した」と説明) |
| 爪の交換を自動にしたい | AJC 対応チャック(豊和工業 H3QJ) |
| 薄肉の物を削りたい | マルチジョウチャック(帝国チャック。「薄肉ワーク加工に最適」と説明) |
出典:豊和工業「パワーチャック」製品一覧、帝国チャック「マルチジョウチャック」
爪(ジョー)の種類と生爪の成形
硬爪と生爪の違い
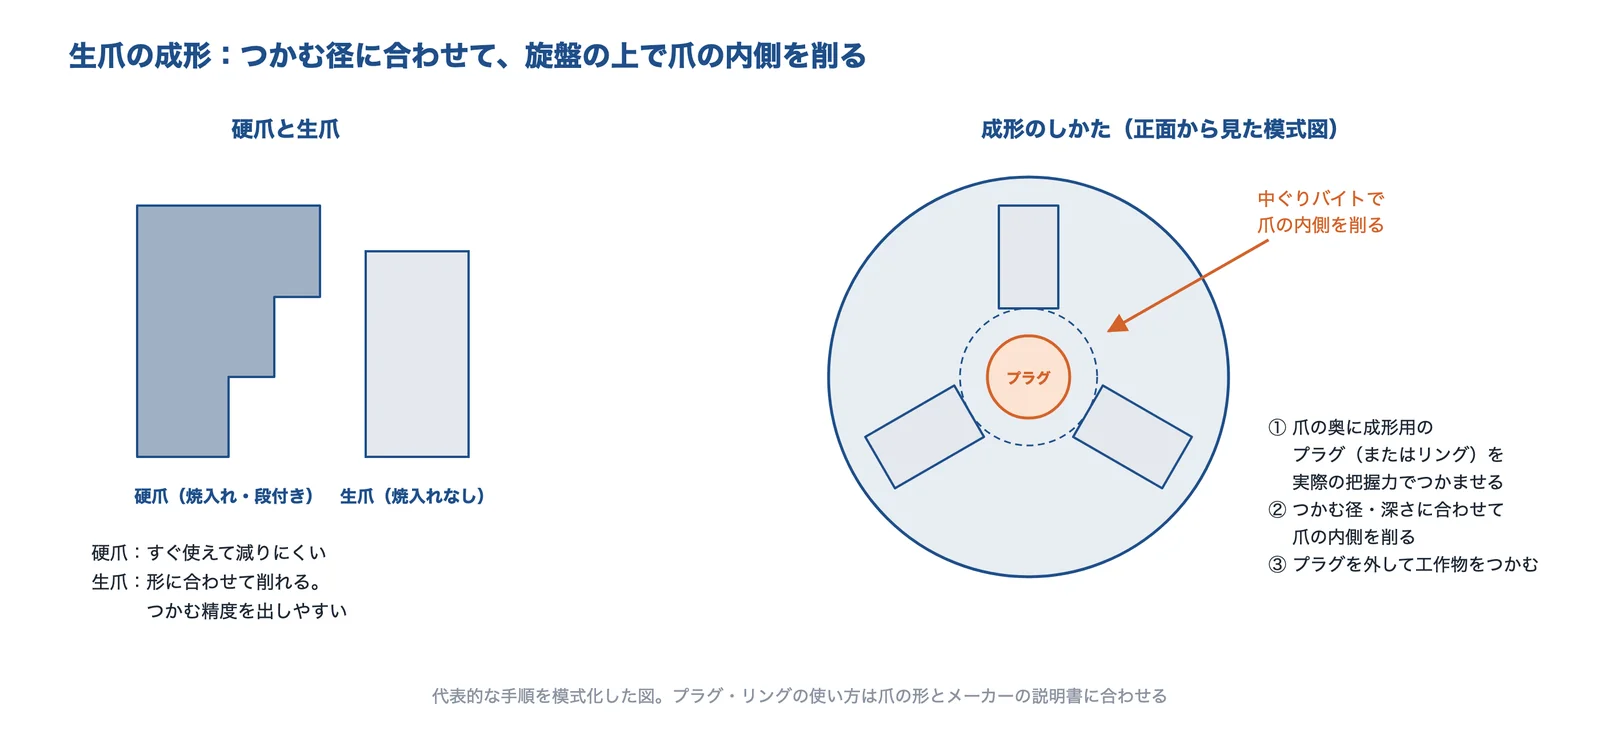
出典:モノタロウ「生爪の特長とチャック各部の名称」「生爪成形ホルダの種類と特長」をもとに AI(Claude)で作成
| 硬爪 | 生爪 | |
|---|---|---|
| 材料・状態 | 焼入れした既製の爪(段付きが多い) | 焼入れしていない爪。材質は一般的に S45C(モノタロウ) |
| 使い方 | そのまま使える | 工作物の形に合わせて、バイトで削ってから使う |
| 向いている場面 | 素材(黒皮)の荒削り、いろいろな径をつかむ汎用の作業 | 仕上げ、2回目のつかみ直し、量産で同じ物を続けて削る |
| 注意 | つかんだ跡が付きやすい | 工作物が変わるたびに成形し直す。成形のしかたで振れが変わる |
表のうち、生爪の材質(S45C)と「バイトで削って使う」はモノタロウの説明で、焼入れの有無・「向いている場面」・「注意」は編集部が整理した一般的な説明です。モノタロウは、生爪を汎用旋盤・NC旋盤・マシニングセンターのスクロールチャックや油圧・エアチャックの交換爪として使うと説明しています。
生爪の成形のしかたと注意
- ① 爪の奥(工作物をつかむ所と違う深さ)に、成形用のプラグ(芯金)やリングを、実際に使う把握力でつかませる
- ② その状態で、つかむ径・深さに合わせて爪の内側(外側)を削る
- ③ プラグを外して工作物をつかみ、振れを確かめる
モノタロウは、よくある成形のしかたでは芯金をつかんだときと工作物をつかんだときで生爪の力の支点が変わり、爪が前に傾く「前スキ」になって、芯振れと把握力の低下を起こすと説明しています。生爪成形ホルダを使うと、工作物をつかんだときと同じ状態で成形できるとしています。
チャックの選び方
工作物と作業から選ぶ
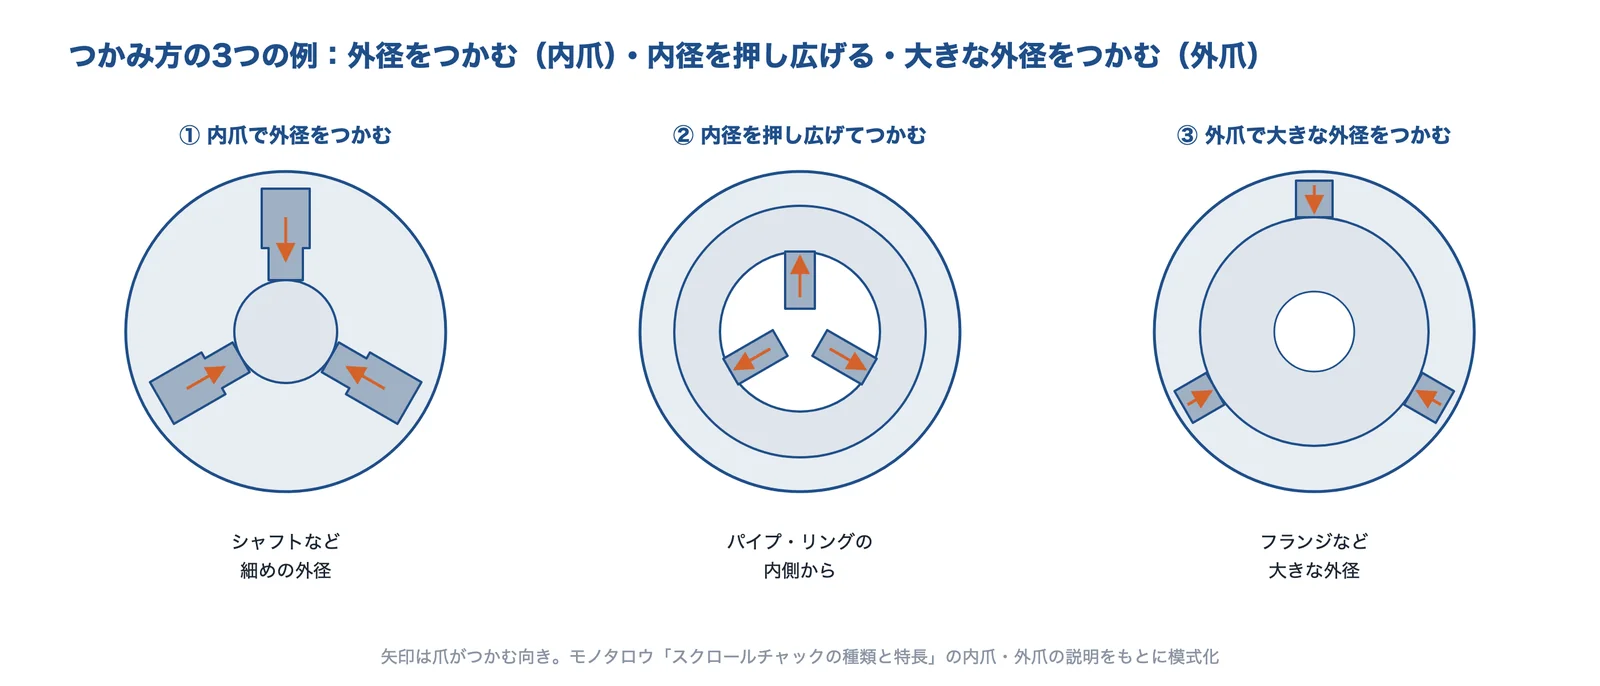
出典:モノタロウ「スクロールチャックの種類と特長」をもとに AI(Claude)で作成
| 工作物・作業 | よく使われるチャック | 選ぶときのポイント |
|---|---|---|
| 汎用旋盤で丸棒・円筒を1個ずつ削る | スクロールチャック+硬爪 | 心出しが早い。仕上げやつかみ直しは生爪にする |
| 四角・非対称・偏心した物 | 単動チャック(四つ爪) | 心出しに時間がかかる。同じ物が多いなら専用の爪・治具も考える |
| 細い棒材を続けて削る | コレットチャック | コレットの割り数で全周からつかむ。径ごとにコレットを用意する |
| NC旋盤で量産する | パワーチャック+生爪 | 最大静的把握力・許容最高回転速度・貫通穴の大きさ・爪の交換のしかたで選ぶ |
| 薄肉の筒・リング | 薄肉用のチャック | 把握力を下げてもつかめる形にする(第6章) |
| 大きな物(立旋盤など) | 大型のスクロール・パワーチャック | カワタテックは φ600 以上の大型チャックを得意とする |
表は、各社の説明をもとに編集部が整理した一般的な目安です。
出典:モノタロウ「スクロールチャックの種類と特長」、ユキワ精工「コレットチャックとは」、北川鉄工所「BRシリーズ(中空パワーチャック)」、カワタテック(トップページ)
カタログで見る項目(パワーチャックの例)
北川鉄工所の中空パワーチャック BR シリーズのカタログ値を例に、見る項目をまとめます。数値は同社の製品の例で、ほかの製品にそのまま当てはまるものではありません。
| 項目 | 見方 | BR シリーズの値(北川鉄工所) |
|---|---|---|
| 最大静的把握力 | 止まっているときにつかめる最大の力。加工に要る把握力はこれを超えられない | 外径把握 36〜156 kN(サイズにより) |
| 許容最高回転速度 | これより速く回してはいけない | 8000〜3500 min⁻¹(BR05〜BR12) |
| 最高回転時の動的把握力 | 最高回転のときに残る把握力(遠心力で下がる) | 外径把握 15.5〜53 kN |
| 把握精度 | つかんだときの振れの大きさ | 0.01 mm T.I.R. 以下(BR12 は 0.015 mm T.I.R.) |
| 爪の交換の再現精度 | 爪を替えたあと、成形し直さずに使えるか | Tナット-プラス(オプション)で 0.01 mm T.I.R. 以下(BR12 は 0.015 mm)、再成形が不要 |
把握力と回転数
回転を上げると把握力が下がる
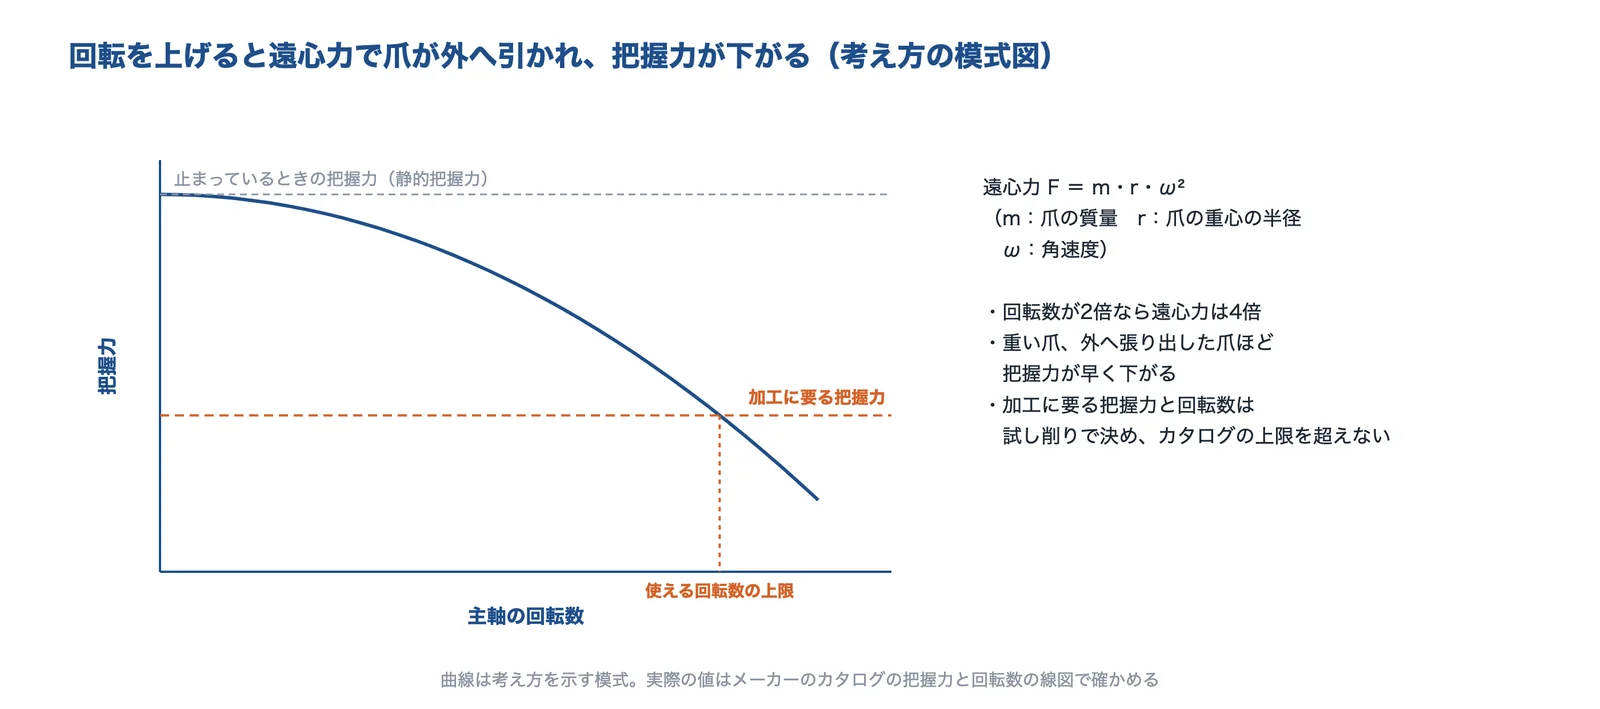
出典:北川鉄工所「チャックの把握力の設定方法」をもとに AI(Claude)で作成
回転すると、爪には外へ向かう遠心力がかかります。外径をつかんでいるときは、遠心力の分だけ把握力が減るので、止まっているときの把握力(静的把握力)から遠心力による損失を引いた値(動的把握力)で考えます。遠心力は回転数の2乗に比例するので、回転を2倍にすると損失は4倍になります。
北川鉄工所の資料では、把握力が高すぎると工作物に有害な把握ひずみが出たりチャックが壊れたりするおそれがあり、低すぎると加工中に工作物が飛ぶおそれがあるとしています。加工に要る把握力と回転速度は試し削りで決め、最大静的把握力と許容最高回転速度を超えないことを求めています。
把握力の計算の流れ(北川鉄工所の例)
北川鉄工所「チャックの把握力の設定方法」の計算例(3爪のチャック BB208 の例)を、流れが分かるようにまとめます。数値はこの資料の前提のもとでの例です。
| 手順 | 計算 | 資料の例 |
|---|---|---|
| ① 静的把握力 | 把握部の中心の高さから、カタログの線図で求める | 高さ 60 mm のとき 60 kN |
| ② 質量モーメント | 爪の質量 × 爪の重心の半径 × 爪の数 | 1.2 kg × 72 mm × 3 = 259.2 kg・mm |
| ③ 把握力の損失 | 質量モーメントと回転数から線図で読む | 3500 min⁻¹ で 38 kN |
| ④ 動的把握力 | 静的把握力 - 把握力の損失 | 60 - 38 = 22 kN |
| ⑤ 把握トルク | 動的把握力 × 摩擦係数 × 把握半径 | 22 kN × 0.1 × 80 mm = 176 N・m |
| ⑥ 切削トルク | 切込み × 送り × 比切削抵抗 × 切削半径 | 1.5 mm × 0.2 mm/rev × 2100 N/mm² × 80 mm = 50.4 N・m |
同じ資料は、切削トルクに対する安全率を、連続切削で 2.5 以上、断続切削で 3.5 以上、転倒モーメントに対しては連続切削で 3.0 以上、断続切削で 4.0 以上を勧めています。
油圧から把握力を出す・管理する
北川鉄工所は、シリンダの推力と把握力を次の式で計算して、数値で管理するよう勧めています(0.25 MPa は機械の損失分)。
- シリンダ推力 = ピストン最大推力 ×(使用圧力 - 0.25 MPa)÷(最大圧力 - 0.25 MPa)
- チャックの把握力 = 最大静的把握力 ×(シリンダ推力 ÷ 許容最大入力)
また、同じ仕様のチャックでも、グリースの供給状態・爪の形・作動油の粘度などで把握力は大きくばらつくとして、静止型の把握力計で実際の把握力を測って管理することを勧めています。
- チャックごとに把握力の管理表を作る
- グリースを決められたとおりに補給する
- 爪を替えたら把握力を測り直す
- 油圧を下げるときは計算して下げ、試し削りで確かめる
チェックリストは、北川鉄工所のよくあるご質問と資料をもとに編集部が整理したものです。
出典:北川鉄工所「よくあるご質問」、北川鉄工所「チャックの把握力の設定方法」(PDF)
トラブルと対策
振れが大きい
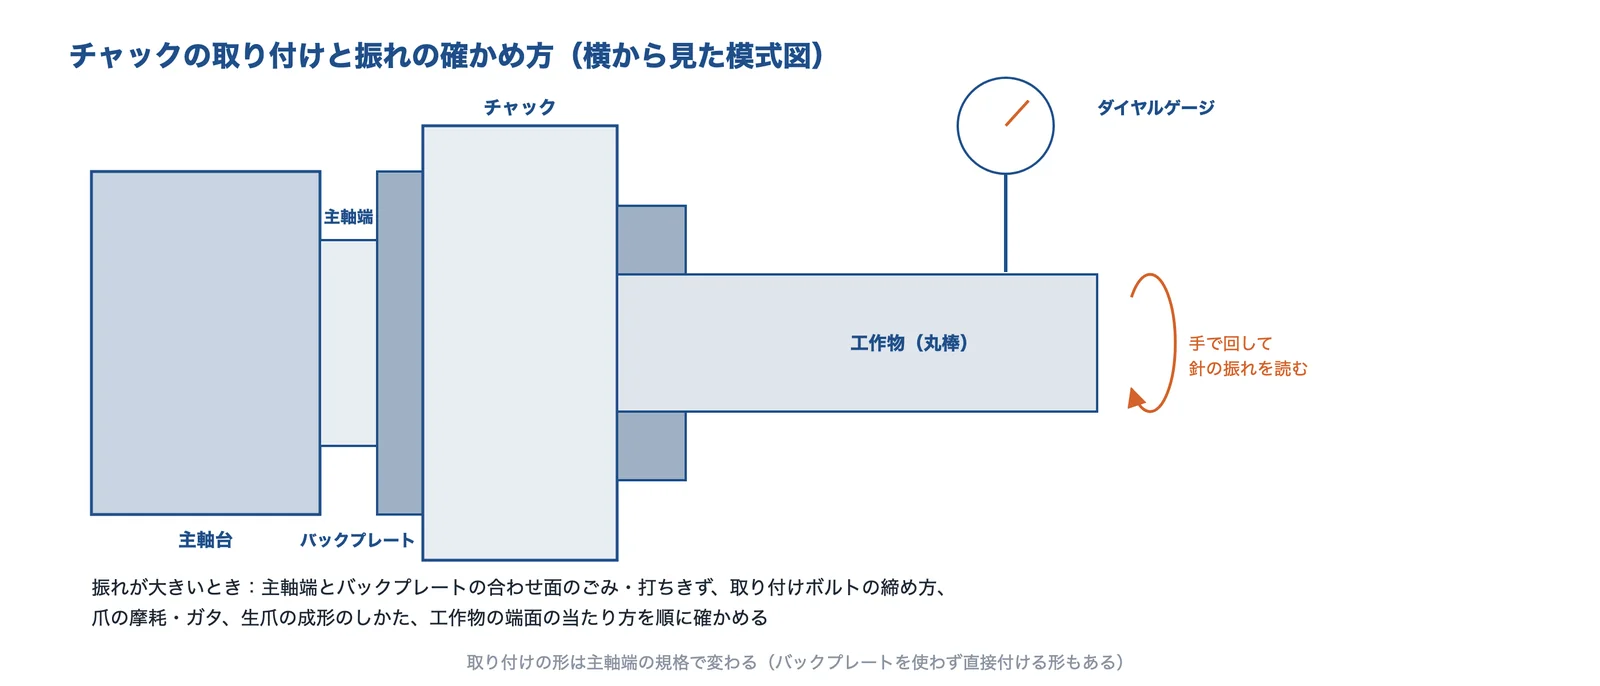
出典:北川鉄工所「よくあるご質問」・モノタロウ「生爪成形ホルダの種類と特長」をもとに AI(Claude)で作成
| 見る所 | よくある原因 | 対策の例 |
|---|---|---|
| 取り付け | 主軸端・バックプレートの合わせ面のごみ、打ちきず、ボルトの締め方 | 合わせ面を清掃してから付け直し、振れを測る |
| 爪 | 爪の摩耗・ガタ、生爪の成形のしかた(前スキ) | 生爪を成形し直す。成形ホルダを使う |
| スクロールチャックの部品 | 部品を交換して組み直した | 北川鉄工所は、部品を1つでも替えると出荷時の把握精度に戻らない可能性があるとしている |
| 工作物 | 端面の当たり、つかむ長さが短い | 端面を当てる面を作る。つかむ長さを確保する |
表は、北川鉄工所・モノタロウの説明をもとに編集部が整理した一般的な確かめ方です。
出典:北川鉄工所「よくあるご質問」、モノタロウ「生爪成形ホルダの種類と特長」
薄い工作物がゆがむ(真円度が悪い)
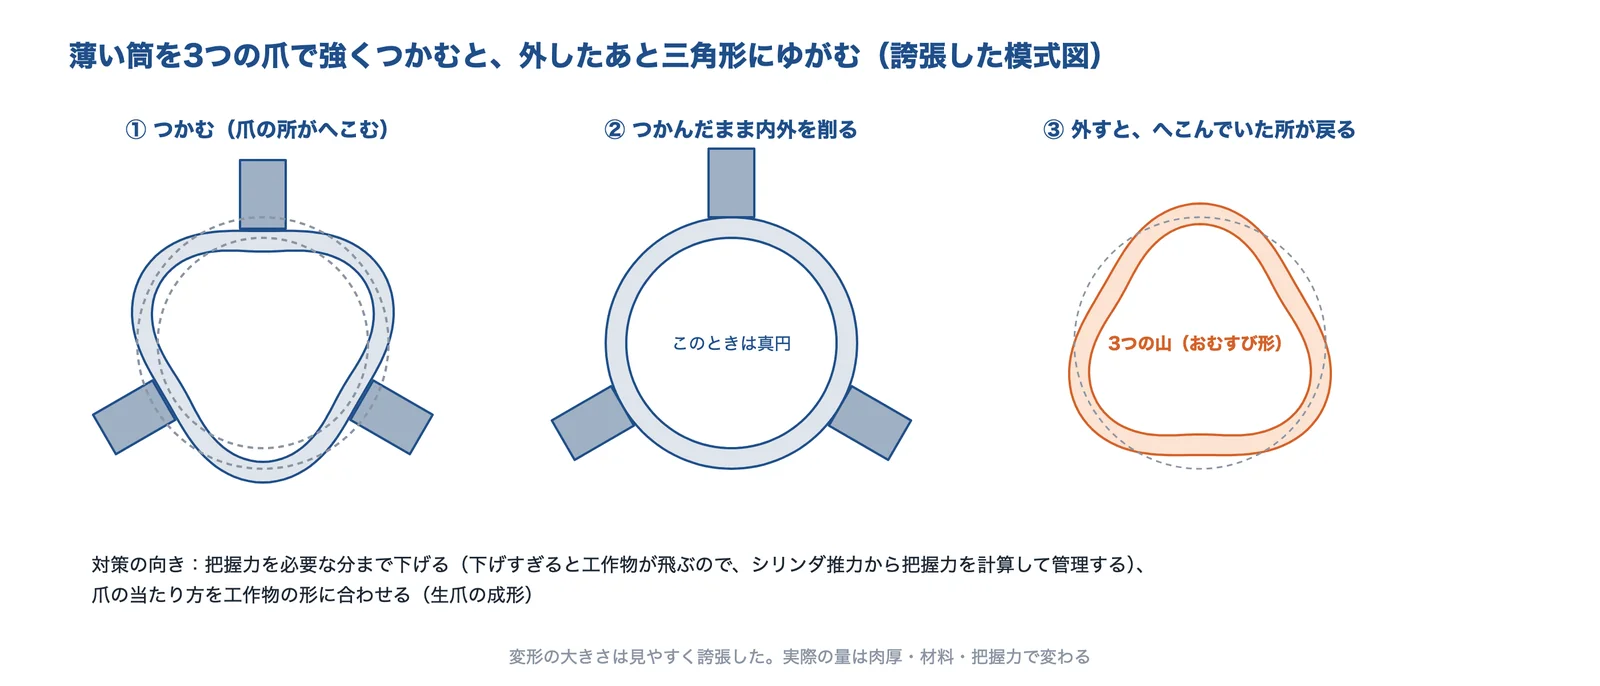
出典:北川鉄工所「チャックの把握力の設定方法」「よくあるご質問」をもとに AI(Claude)で作成
薄い筒やリングを強くつかむと、爪の所がへこんだまま削られ、外したあと戻って三角形(おむすび形)にゆがみます(ここまでは編集部が整理した一般的な説明)。北川鉄工所は、把握力を下げるにはシリンダの推力を下げるが、推力を下げると工作物が飛ぶ大きな原因になるので、感覚で変えずに計算して管理するよう求めています。
把握力を下げても必要なトルクを伝えられるように、生爪を工作物の形に合わせて広く当てる、薄肉用のチャックを使う(帝国チャックは、マルチジョウチャックを「薄肉ワーク加工に最適」と説明)、といった方法があります。
出典:北川鉄工所「よくあるご質問」、北川鉄工所「チャックの把握力の設定方法」(PDF)、帝国チャック「マルチジョウチャック」
工作物が飛ぶ・巻き込まれる(安全)
北川鉄工所の資料は、把握力の不足や許容回転速度の超過を、チャックや工作物が飛んで重大な人身事故につながるおそれとして注意しています。また、厚生労働省の職場のあんぜんサイトには、CNC旋盤で回転している工作物を、軍手をした手でサンドペーパーを持って磨いていて、軍手が引っかかって巻き込まれ死亡した事例が載っています。対策として、回転物に手を近づけない(サンドペーパーを支持台に付けて当てる)、回転部の近くで手袋を使わない、作業手順書を作って教えることが挙げられています。
- チャックハンドルを差したまま離れない(回すと飛ぶ)
- 許容最高回転速度・最大静的把握力を超えない
- 回転中の工作物に手を近づけない。回転部の近くで手袋をしない
- 爪を替えたら把握力を確かめてから回す
チェックリストは、北川鉄工所の資料と職場のあんぜんサイトの事例に、一般的な注意を足して編集部が整理したものです。
出典:北川鉄工所「チャックの把握力の設定方法」(PDF)、厚生労働省 職場のあんぜんサイト「CNC旋盤に巻き込まれて死亡」
企業紹介(旋盤のチャック)
●は各社の公式サイトで取り扱いを確かめられた種類です。空欄は扱っていないという意味ではありません。
| 困りごと | 相談先の例 |
|---|---|
| NC旋盤の量産で、把握精度と高い回転数を両立したい | 北川鉄工所 |
| 偏心した物・異形の物をつかみたい、爪の交換を自動にしたい | 豊和工業 |
| 薄肉ワークを加工したい・特殊な形のチャックを相談したい | 帝国チャック |
| 直径が大きな物を立旋盤などでつかみたい | カワタテック |
| 細い棒を傷を付けずにつかみたい | ユキワ精工 |
株式会社北川鉄工所|パワーチャックの国内大手
北川鉄工所とは
広島県府中市に本社を置くメーカーです。会社概要では、パワーチャック・タワークレーンが国内シェア60%以上としています(業界の統計をもとに同社で調べたものを含む)。工作機器(チャック・シリンダなど)のほか、建設機械・立体駐車場などの事業があります。
北川鉄工所の得意技術
| 技術 | 内容 |
|---|---|
| 中空パワーチャック BR シリーズ | 把握精度 0.01 mm T.I.R. 以下(BR12 は 0.015 mm)、許容最高回転速度 8000〜3500 min⁻¹(サイズにより) |
| 爪の交換 | Tナット-プラス(オプション)で、爪を替えたあとの再現精度 0.01 mm T.I.R. 以下(BR12 は 0.015 mm)、再成形が不要 |
| 技術資料 | 把握力の設定方法、パワーチャックの動作メカニズムと分類を公開 |
北川鉄工所が解決できる課題
- 高い回転数で使うときの把握力を計算で確かめたい
- 爪の交換のあとの成形をなくして段取りを短くしたい
- 把握力を管理したい(同社は静止型の把握力計の使用を勧めている)
出典:会社概要|北川鉄工所、北川鉄工所「BRシリーズ(中空パワーチャック)」、北川鉄工所「よくあるご質問」、北川鉄工所「チャックの把握力の設定方法」(PDF)
豊和工業株式会社|工作物の形に合わせた品ぞろえのパワーチャック
豊和工業とは
愛知県清須市に本社を置く、工作機械・油空圧機器などのメーカーです。パワーチャックでは、楔(くさび)形の3爪・2爪を中心に、工作物の形や加工に合わせた機種をそろえています。
豊和工業の得意技術
| 技術 | 内容 |
|---|---|
| 偏心した物 | コンペンセーティングチャック H05M:把握外径が偏心しているワークでも、センタ穴基準で把握可能 |
| 反転なしの加工 | H056M:ワークを反転しないで全加工が可能なフェースドライバ内蔵チャック |
| 段取り | AJC 対応チャック H3QJ:爪交換の自動化。クイックチェンジチャック H018MA:専用レンチを半回転させて爪を交換・移動 |
豊和工業が解決できる課題
- センタ穴を基準に削りたいが、外径が偏心している
- 工作物を反転する工程を減らしたい
- 爪の交換に時間がかかる・自動にしたい
- 異形のワークを2つの爪でつかみたい
出典:会社概要|豊和工業、豊和工業「パワーチャック」製品一覧
帝国チャック株式会社|自動車部品向けのチャックと特殊なチャック
帝国チャックとは
大阪府八尾市の、1926年(大正15年)創業のチャックメーカーです。会社案内では、スクロールチャックを日本で初めて国産化したとしています。自動車産業向けに、さまざまなチャックの開発に取り組んでいると説明しています。
帝国チャックの得意技術
| 技術 | 内容 |
|---|---|
| マルチジョウチャック | 「薄肉ワーク加工に最適!」と説明 |
| 製品の分類 | ボールロックチャック、ピンアーバー、コレットアーバー、ダイヤフラム&ギヤチャック、マルチジョウチャック、特殊デザイン |
帝国チャックが解決できる課題
- 薄肉ワークを加工したい(マルチジョウチャック)
- 自動車部品などの加工に合う特殊なチャックを相談したい
出典:会社案内|帝国チャック、帝国チャック「マルチジョウチャック」
株式会社カワタテック|φ600 以上の大型チャック
カワタテックとは
奈良県桜井市の、大型の旋盤用チャックを得意とするメーカーです。最大直径 3500 mm の製品の実績、500 種類以上の品ぞろえ、25 か国以上への輸出をトップページで紹介しています。
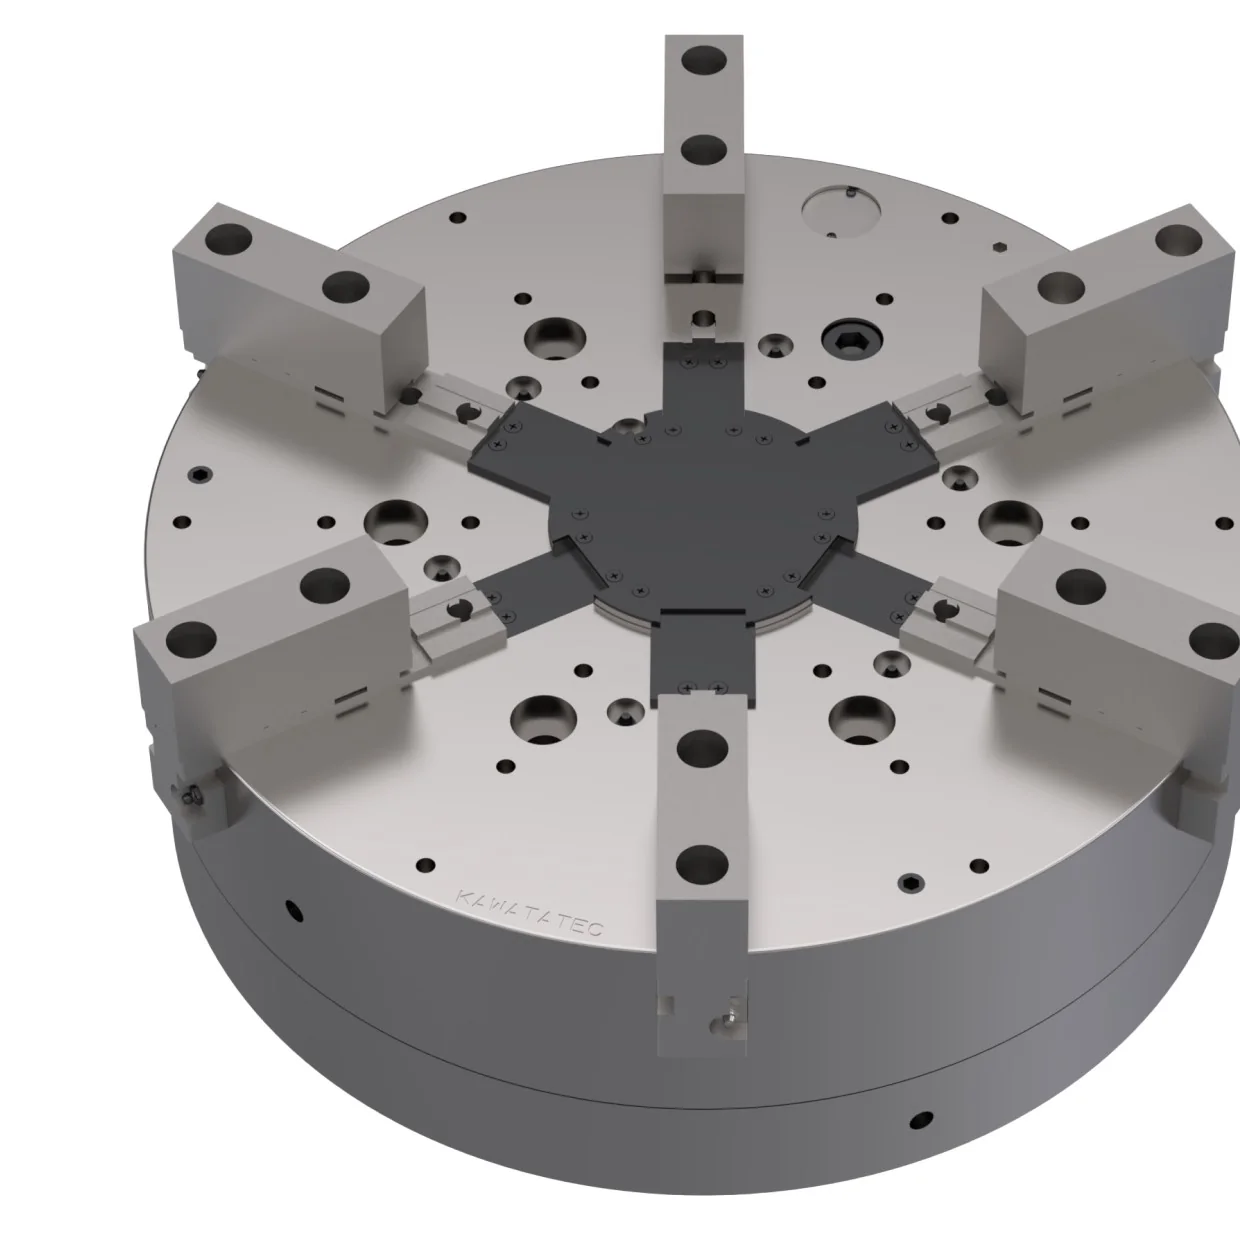
出典:カワタテック
カワタテックの得意技術
| 技術 | 内容 |
|---|---|
| スクロールチャック | φ87〜1800 のサイズを取りそろえる |
| パワーチャック | φ460〜2000 の大型サイズの製造を得意とする(油圧とチャック内部のウェッジ構造) |
| インデペンデントチャック | 4ツメ単動。円筒や正方形、非対称なワークの把握に優れる。φ600 以上の大型サイズを多数 |
カワタテックが解決できる課題
- 直径の大きな物を立旋盤でつかみたい
- 大きな非対称の物を四つ爪でつかみたい
出典:会社概要|カワタテック、カワタテック(トップページ)、カワタテック「スクロールチャック」、カワタテック「パワーチャック」、カワタテック「インデペンデントチャック」
ユキワ精工株式会社|コレットチャックの専門メーカー
ユキワ精工とは
新潟県小千谷市のメーカーです。コレットチャックの専門メーカーとして50年以上にわたって製造し、ワークの形状や使用条件に応じたさまざまなコレットチャックの納入実績があると説明しています。
ユキワ精工の得意技術
| 技術 | 内容 |
|---|---|
| コレットチャック | コレットの割り数でワークを包み込むようにつかみ、圧力が分散するので把握部分を傷付けずに強く固定できる(同社の説明) |
| 納入実績 | ワークの形状や使用条件に応じたさまざまなコレットチャック |
ユキワ精工が解決できる課題
- 細い棒材を傷を付けずにつかみたい
- ワークの形に合ったコレットチャックを相談したい
出典:会社概要|ユキワ精工、ユキワ精工「コレットチャック」、ユキワ精工「コレットチャックとは」
よくある質問
- 旋盤のチャックとは何ですか?
- 旋盤の主軸の先に付けて、工作物をつかんで主軸と一緒に回す道具です。手で締めるスクロールチャックや単動チャック、油圧・空圧で動かすパワーチャック、細い棒をつかむコレットチャックがあります。
- 三つ爪と四つ爪の違いは?
- 三つ爪のスクロールチャックは3つの爪が同時に動くので、丸い物の心出しが早くできます。四つ爪の単動チャックは爪を1つずつ動かすので、四角や非対称の物をつかめ、偏心させて削ることもできますが、心出しに手間がかかります。
- 生爪と硬爪の違いは?
- 硬爪は焼入れした既製の爪で、そのまま使えます。生爪は焼入れしていない爪(材質は一般的に S45C)で、工作物の形に合わせて削ってから使います。仕上げや量産では生爪がよく使われます。
- 生爪の成形で振れが出るのはなぜ?
- 成形用の芯金をつかんだときと工作物をつかんだときで、爪にかかる力の支点が変わり、爪が前に傾く「前スキ」になるためと説明されています(モノタロウ)。工作物をつかむときと同じ状態で成形できる成形ホルダがあります。
- 回転を上げるとつかむ力が下がるのはなぜ?
- 爪に遠心力がかかり、外径をつかむ力が減るためです。遠心力は回転数の2乗に比例します。カタログの許容最高回転速度を超えず、動的把握力で切削トルクに安全率をとって確かめます。
- 把握力はどれくらいにすればよい?
- 加工に要る把握力は試し削りで決め、最大静的把握力を超えないようにします。北川鉄工所は、切削トルクに対して連続切削で2.5以上、断続切削で3.5以上の安全率を勧めています。
- スクロールチャックの精度はどれくらい?
- 北川鉄工所は、スクロールチャックを把握精度30μ以内に設定して出荷しているとしています。部品を1つでも替えると出荷時の精度に戻らない可能性があります。
- 旋盤の主軸端にはどんな形がありますか?
- 北川鉄工所は、A1ノーズと A2ノーズの2種類を挙げています。チャックは主軸端の形に合うもの(またはバックプレート)を選びます。
関連する技術・ページ
- NC旋盤(CNC旋盤)とは
- 旋盤のバイトの種類と選び方
- 切削加工(旋盤・フライス・マシニングセンタ)
- 基礎知識:フライス盤とは
- 切削のびびり振動を抑えたい
- 部品の寸法・形状を正しく測りたい
- 加工しやすい形状にしたい
- 金型・工具の寿命を延ばしたい
出典・確認日
- モノタロウ「スクロールチャックの種類と特長」
- モノタロウ「生爪の特長とチャック各部の名称」
- 北川鉄工所「よくあるご質問」
- JIS B 6151「スクロールチャック」(1993年版の販売ページ。2015年版に置き換え)
- JIS B 6150:2015「工作物を保持するチャックの設計及び製作の安全要求事項」(規格の販売ページ)
- カワタテック「インデペンデントチャック」
- ユキワ精工「コレットチャックとは」
- 北川鉄工所「パワーチャックの動作メカニズムと分類」(PDF)
- 豊和工業「パワーチャック」製品一覧
- 帝国チャック「マルチジョウチャック」
- モノタロウ「生爪成形ホルダの種類と特長」
- 北川鉄工所「BRシリーズ(中空パワーチャック)」
- カワタテック(トップページ)
- 北川鉄工所「チャックの把握力の設定方法」(PDF)
- 厚生労働省 職場のあんぜんサイト「CNC旋盤に巻き込まれて死亡」
- 会社概要|北川鉄工所
- 会社概要|豊和工業
- 会社案内|帝国チャック
- 会社概要|カワタテック
- カワタテック「スクロールチャック」
- カワタテック「パワーチャック」
- 会社概要|ユキワ精工
- ユキワ精工「コレットチャック」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月8日 本ページの内容は一般的な情報です。数値は出典の例で、実際のチャック選びと把握力・回転数の設定は、最新の規格とメーカーのカタログ・取扱説明書で確かめてください。