
試作品を作って試験したら、角から割れた。筐体に入れたら、部品の温度が上がりすぎた。金型を作って打ってみたら、樹脂が端まで流れなかった。そのたびに設計を直して、また試作する。CAE(コンピューターで性能を予測する技術)を使えば、こうした問題を試作の前に画面の上で見つけやすくなりますが、入れる条件と材料データが実物と違えば、予測も外れます。
強度・熱・流れ・成形のどれを予測したいのか、解析が実物と合わないのか、社内に解析できる人がいないのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 構造解析(FEM:強度・剛性・振動) | 熱・流体解析(CFD) | 成形・加工のシミュレーション(射出成形・鋳造・プレス) | 材料データの測定と、試験での照合 | 解析の受託・導入支援・公設試の支援 |
|---|---|---|---|---|---|
| A試作してから、強度不足・割れ・たわみに気づく | ◎ | ○ | ○ | ||
| B熱がこもる。部品の温度が試作するまで分からない | △ | ◎ | ○ | ○ | |
| C流れ・圧力損失・冷却の風の通りが読めない | ◎ | ○ | ○ | ||
| D型を作ってから、成形・鋳造・プレスの不良が分かる | ◎ | ◎ | ○ | ||
| E解析が実物と合わない。社内に解析できる人がいない | ○ | ○ | ○ | ◎ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に使う解析は、予測したい性能(強度・温度・流れ・成形の不良など)、形の複雑さ、求める精度、社内の人と設備によって異なります。「構造解析」の「△」(症状B)は、温度の分布を熱の解析で求めたうえで、構造解析と組み合わせると熱による応力(熱応力)も予測できることを示します。「材料データの測定と、試験での照合」の「◎」(症状D)は、樹脂の粘度のデータしだいで充填不足を予測できるかが変わった研究報告があることを示します。◎は、公設試験研究機関の報告やメーカーの資料で、その症状に直接はたらくとされている方法、○は効果が期待できる方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(割れる、熱い、流れが読めない、成形の不良、解析が合わない)から、使う解析と、まず確かめることの見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
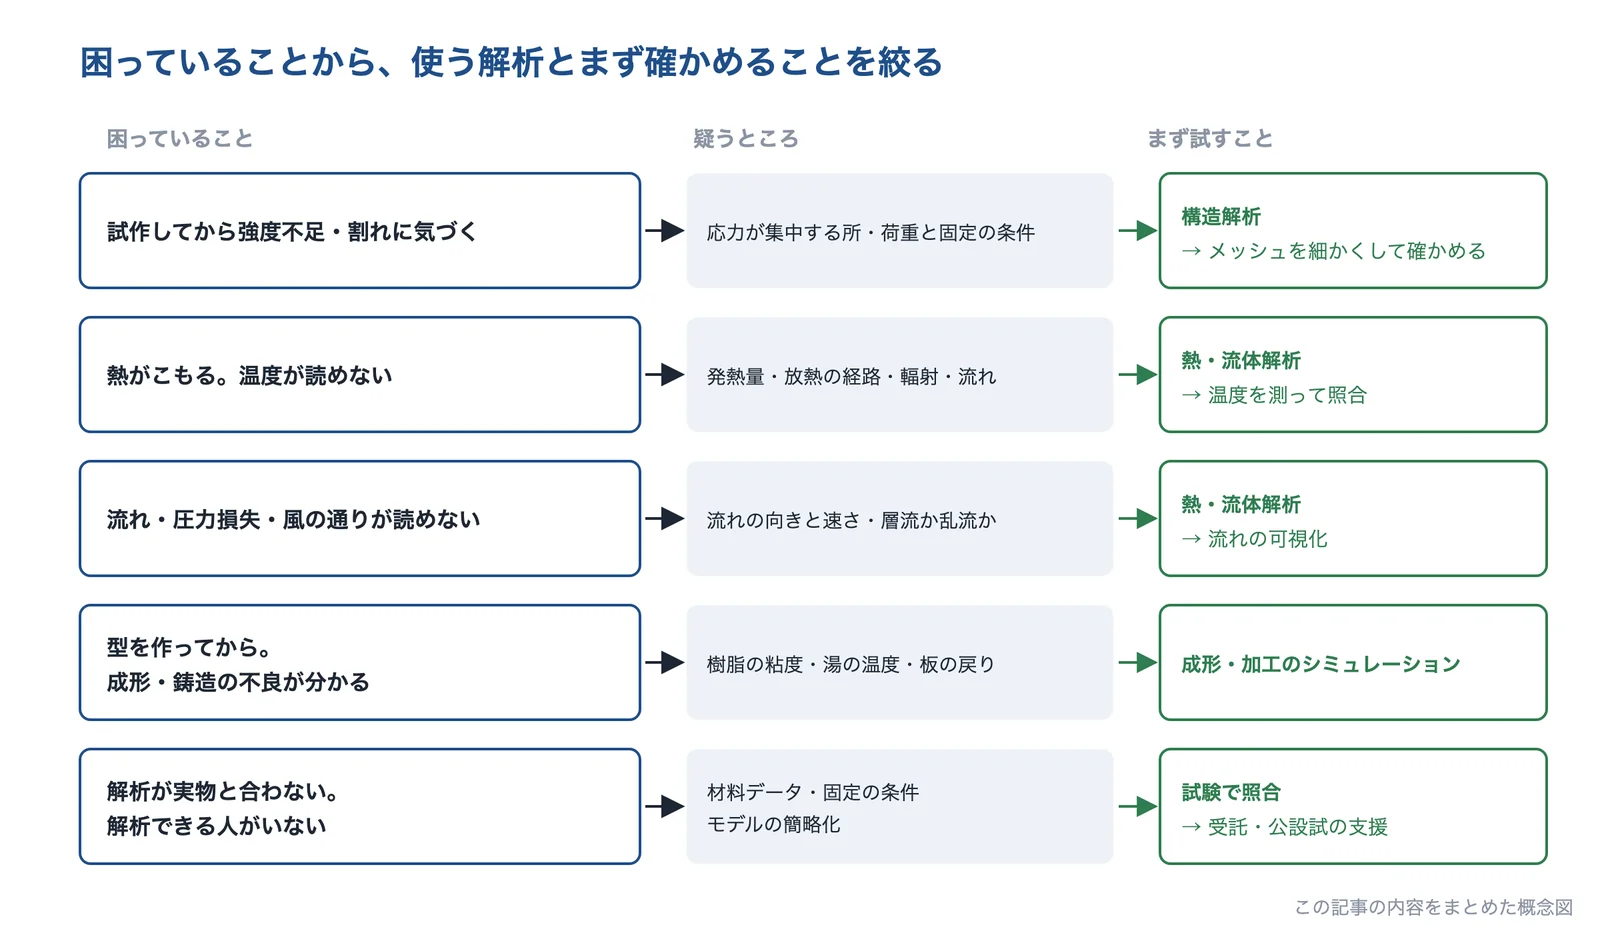
出典:この記事の内容をもとに AI(Claude)で作成
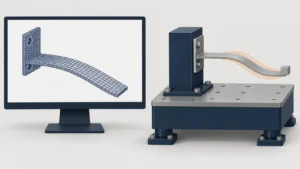
試作してから、強度不足・割れ・たわみに気づく
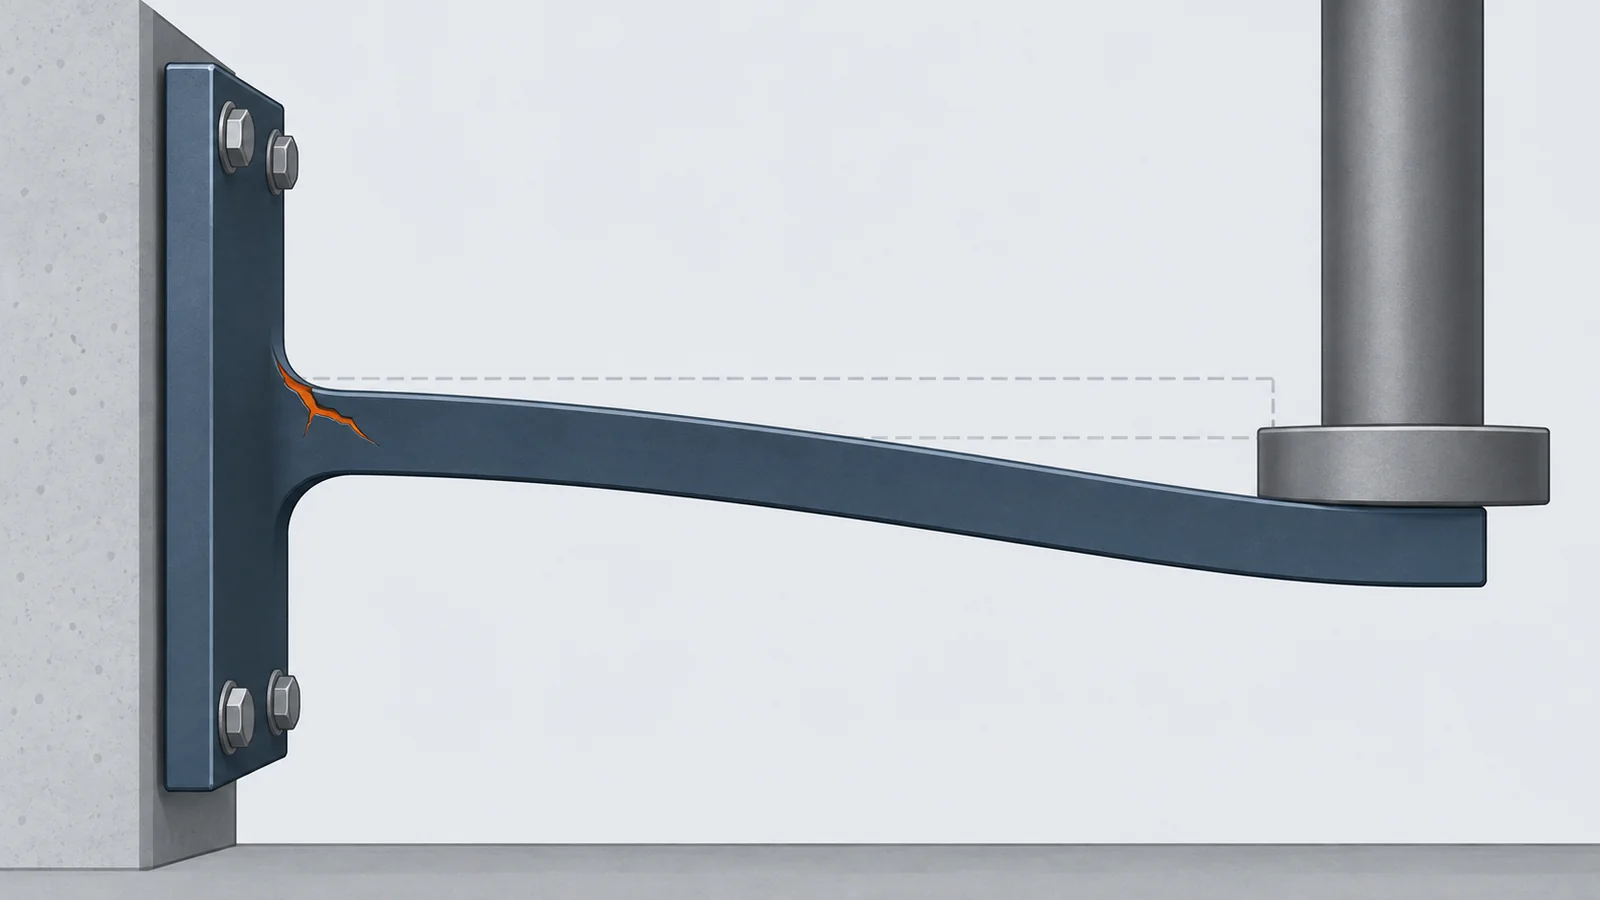
試作品を試験したら、角から割れた。たわみが大きすぎた。そのたびに設計を直して、また試作している。
- 起きている現象
- 構造解析(有限要素法、FEM)は、CAD のデータを小さな要素に分け、荷重と固定の条件を入れて、変形と応力を計算します(大阪産業技術研究所)。ただし、根元・穴の周り・角などの応力が集中する所は、メッシュの大きさで応力の値が変わる「特異点」になり、粗いメッシュでは応力が低く出て「問題なし」に見えることがあります。
最大応力の数字だけで強度を判断しないようにします。大阪産業技術研究所は、応力集中部の評価の方法(ホットスポット応力・線形化応力)や、角の丸み(R)を正しく描いて十分なメッシュを置く方法を紹介しています。くり返しの荷重で割れる場合は「繰り返し荷重・熱サイクルで割れる」の課題ページも参考にしてください。
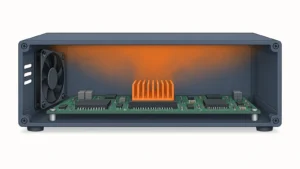
熱がこもる。部品の温度が試作するまで分からない
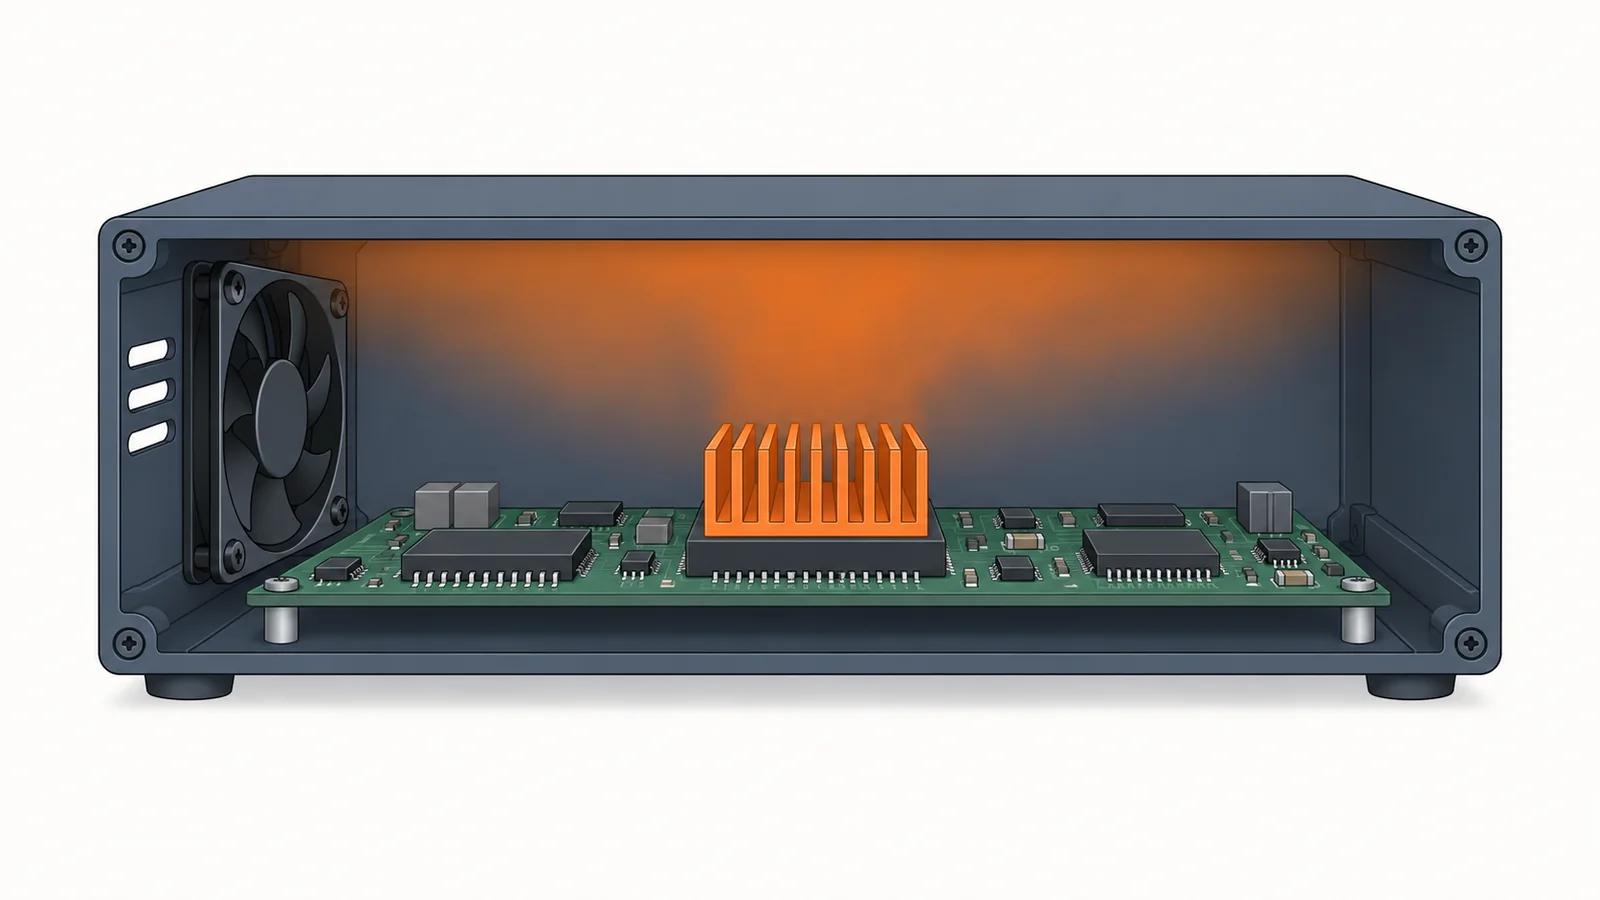
筐体に入れたら、部品の温度が上がりすぎた。ヒートシンクやファンの効き方が、作ってみないと分からない。
- 起きている現象
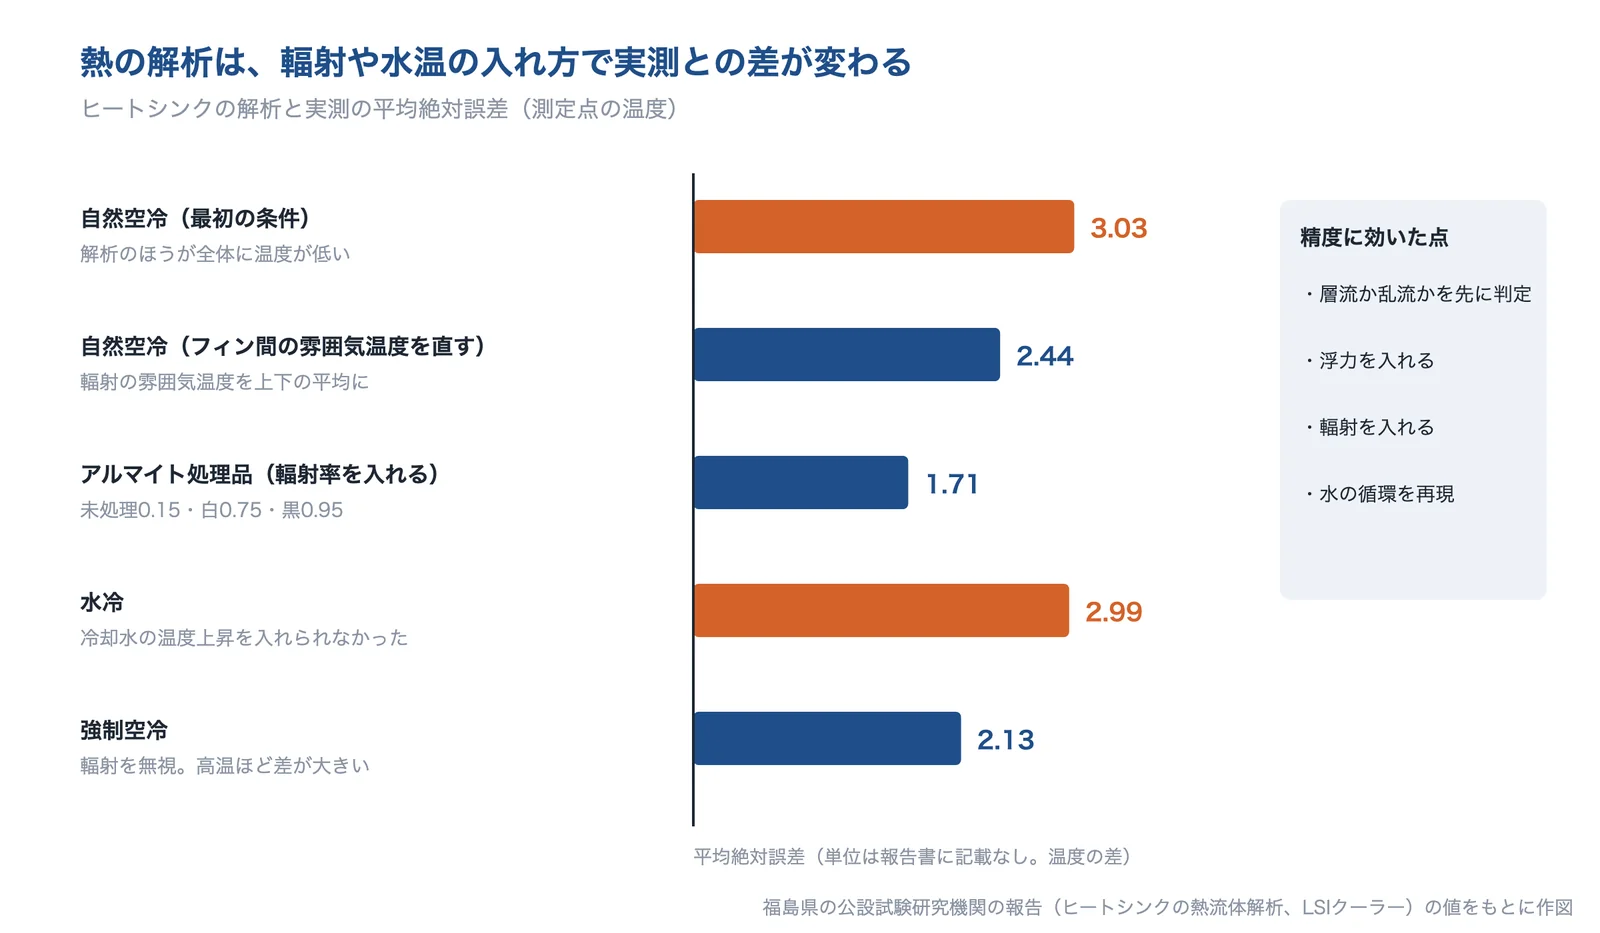
- 熱の解析では、発熱量や周りの条件を入れて、温度の分布とその時間の変化を予測します(大阪産業技術研究所)。福島県の公設試験研究機関のヒートシンクの研究では、最初の条件の解析は実測より全体に温度が低く出ました。輻射の扱いやフィンの間の空気の温度を直すと、実測との差が小さくなりました。水冷では、冷却水の温度の上がり方を入れなかったため解析が低めに出たと考察しています。
解析の温度は、入れた発熱量・輻射率・周りの温度しだいで変わります(編集部の解説)。最初の1台は、試作品で温度を測って解析と比べておくと、次の設計から解析の条件を使い回せます。放熱の部材は「放熱シート・グリス」の技術ページ、温度のむらは「加熱・冷却の温度むらで品質がばらつく」の課題ページも参考にしてください。
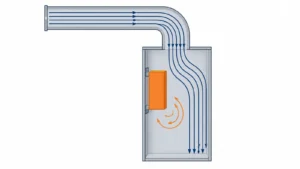
流れ・圧力損失・冷却の風の通りが読めない
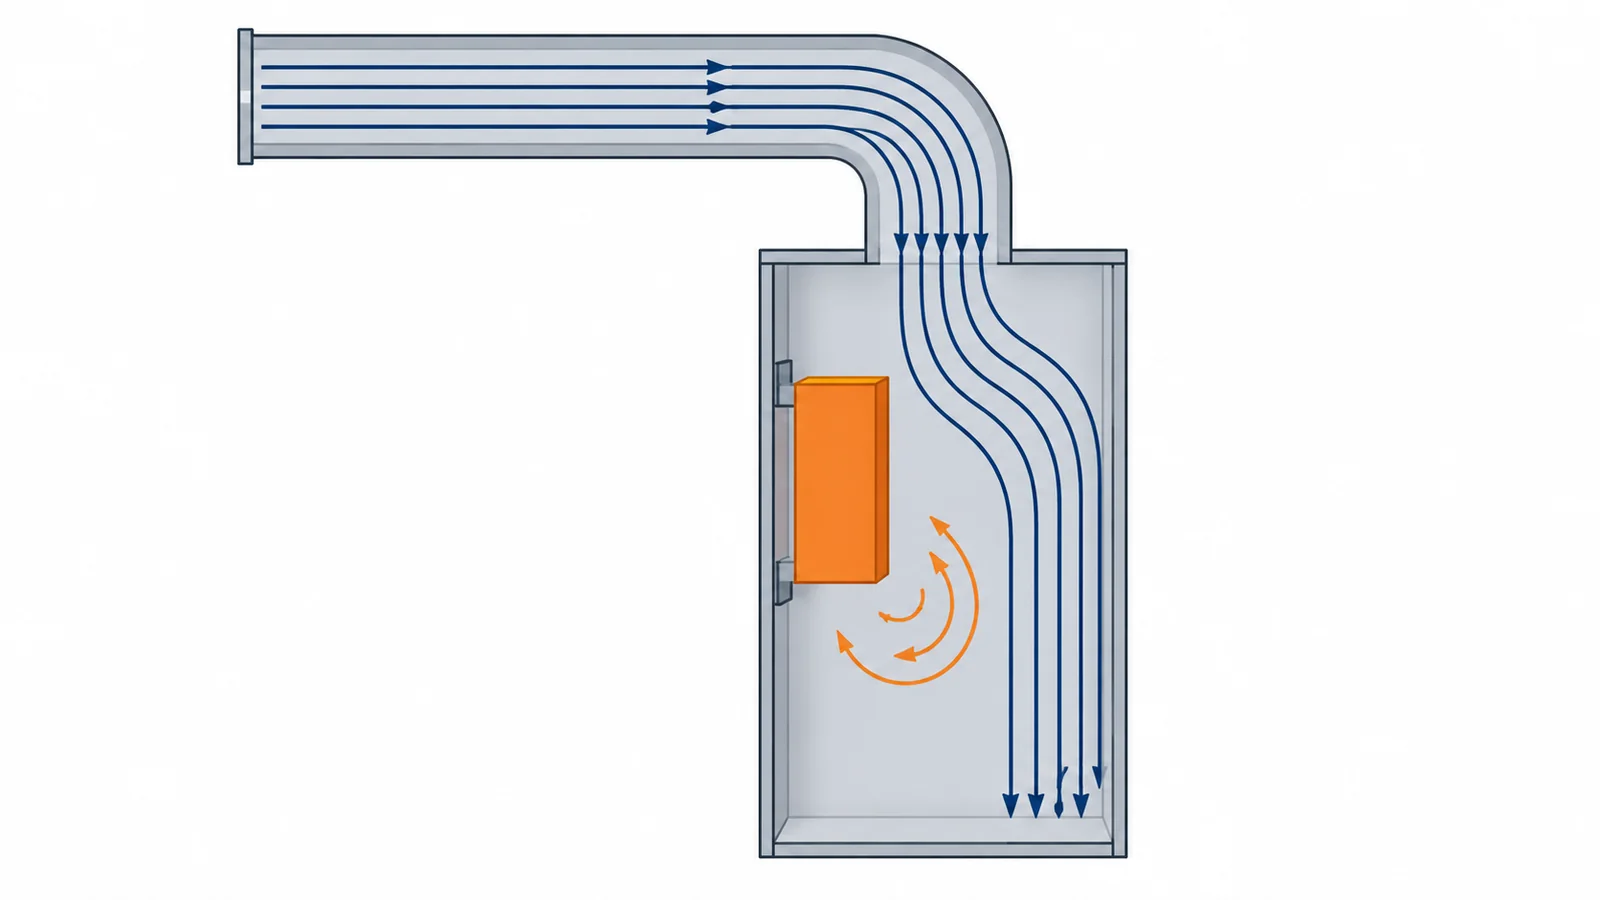
配管やダクトの圧力損失が、計算より大きかった。冷却の風が、熱い部品に届いていない。
- 起きている現象
- 熱流体解析(CFD)は、室内や、ポンプ・配管の中の流れなどを予測します(大阪産業技術研究所)。流れの実測は難しいため、CAE で流れを見える形にする使い方があります(静岡県 浜松工業技術支援センター)。流れが乱流になると、近似のモデル(乱流モデル)を入れる必要があり、乱流モデルによって解の精度が変わります(名古屋工業大学)。
層流か乱流かを先に見積もってから解析の方法を選びます。福島県の公設試験研究機関の研究では、自然対流はグラスホフ数、水冷・強制空冷はレイノルズ数で判定しています。圧力損失そのものを減らす方法は「流体抵抗・圧力損失を減らしたい」の課題ページで扱っています。
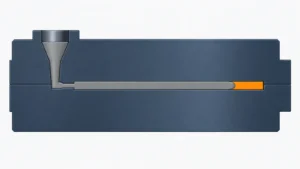
型を作ってから、成形・鋳造・プレスの不良が分かる
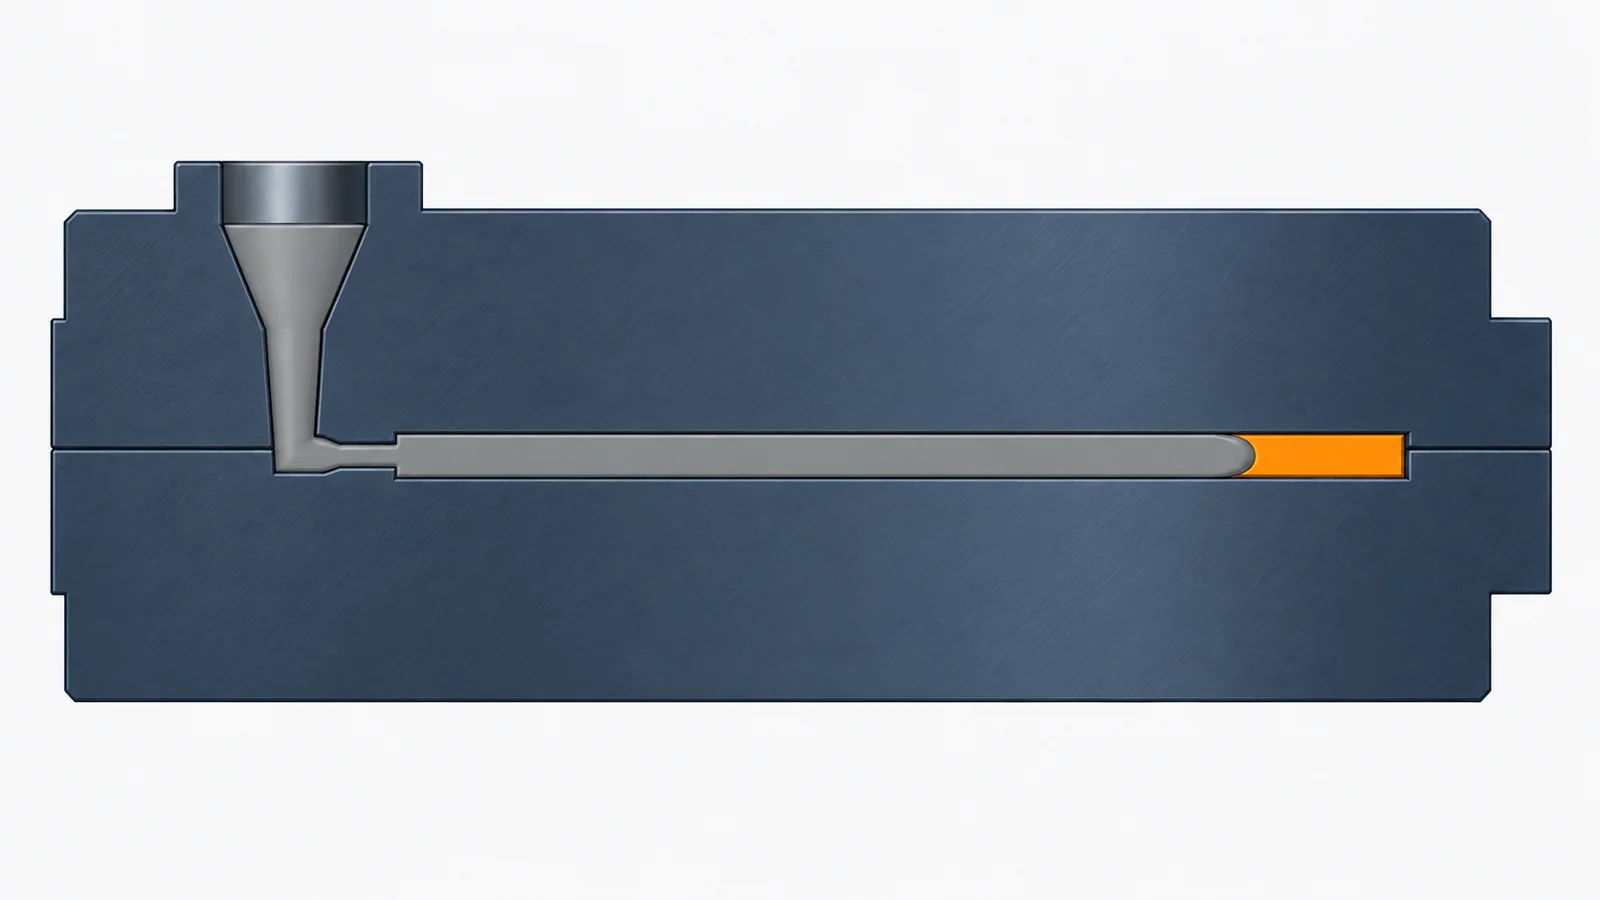
金型を作って打ってみたら、樹脂が端まで流れなかった。鋳物に巣ができた。プレス品が型から外すと開いた。
- 起きている現象
- CAE の分野には、プレス・鍛造・鋳造・樹脂流動・溶接などの生産の解析があります(大阪産業技術研究所)。ハイテン材のプレスの割れ・しわ・スプリングバックや、鋳造の湯流れ、射出成形の充填をシミュレーションした公設試験研究機関の報告もあります。ただし、広島県立総合技術研究所の PP の試験形状の研究では、データベースの樹脂の粘度を使った解析は充填不足(ショートショット)を予測できず、固化温度付近で計測した粘度を使うと実際の成形品に近い形になりました。
- 解決に使える技術
- 成形・加工のシミュレーション樹脂の流れ・鋳造の湯流れ・プレスの変形を計算する
- 材料データの測定使う樹脂の粘度などを実測して、解析に入れる
- 受託解析成形・加工の解析を受託で頼む
解析に入れる材料データが実物と違うと、予測も外れます。使う樹脂のグレードのデータがデータベースにあるか、なければ測れるかを確かめます(編集部の解説)。成形品のそりや寸法のばらつきは「溶接・成形で歪む・反る」「量産で寸法がばらつく」の課題ページも参考にしてください。
解析が実物と合わない。社内に解析できる人がいない
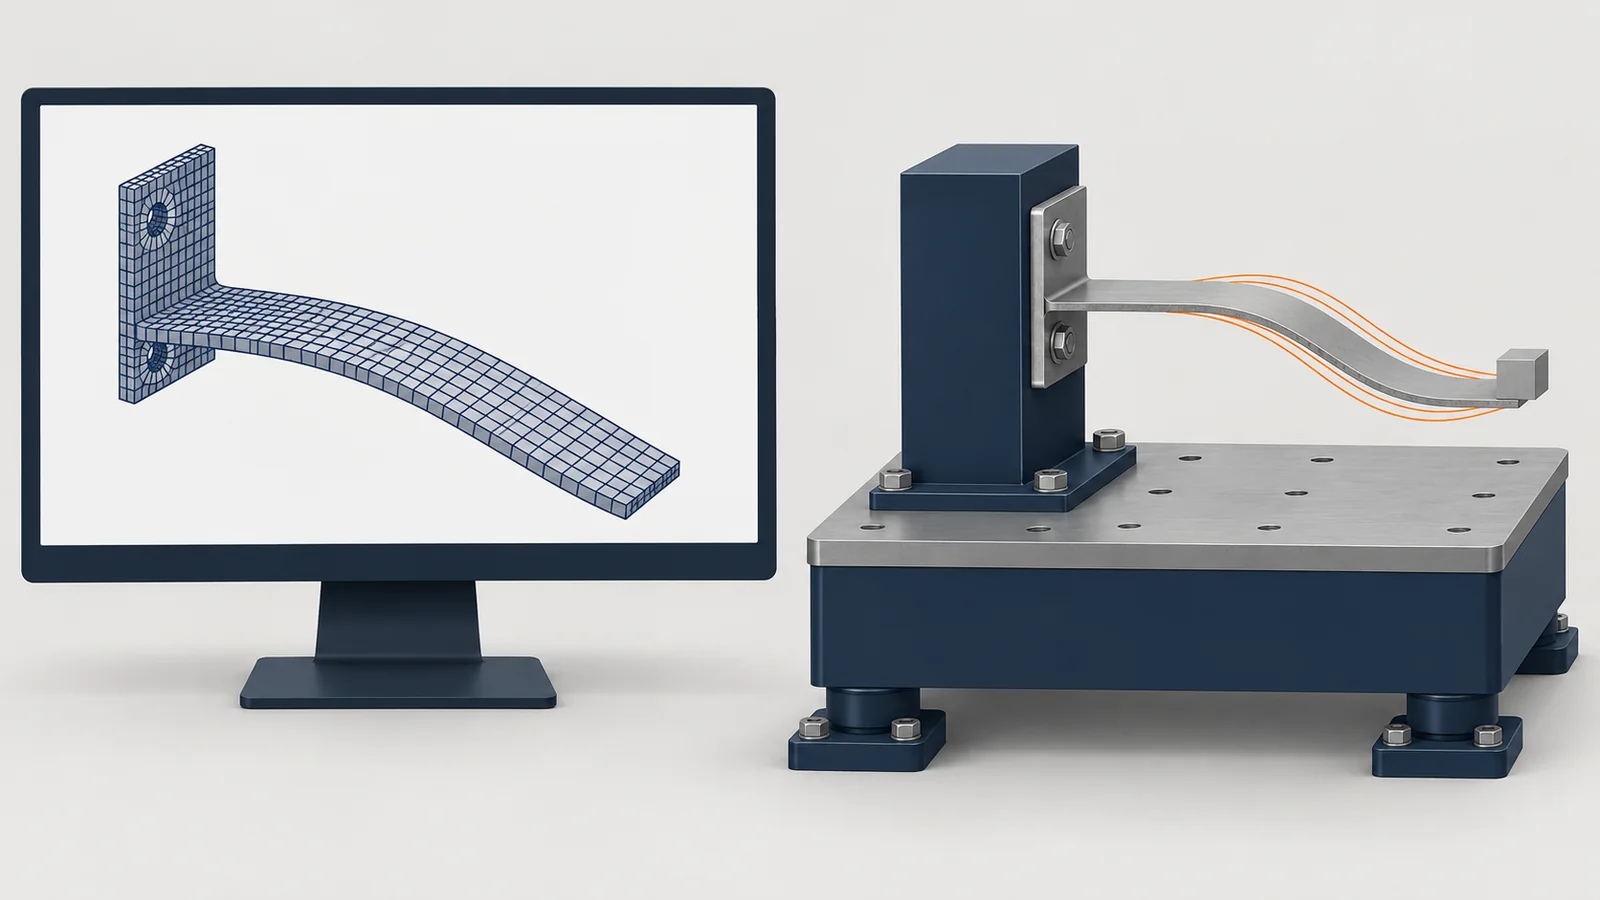
解析ソフトは入れたが、結果が試験と合わず、信じてよいか分からない。解析できる人が社内に1人しかいない。
- 起きている現象
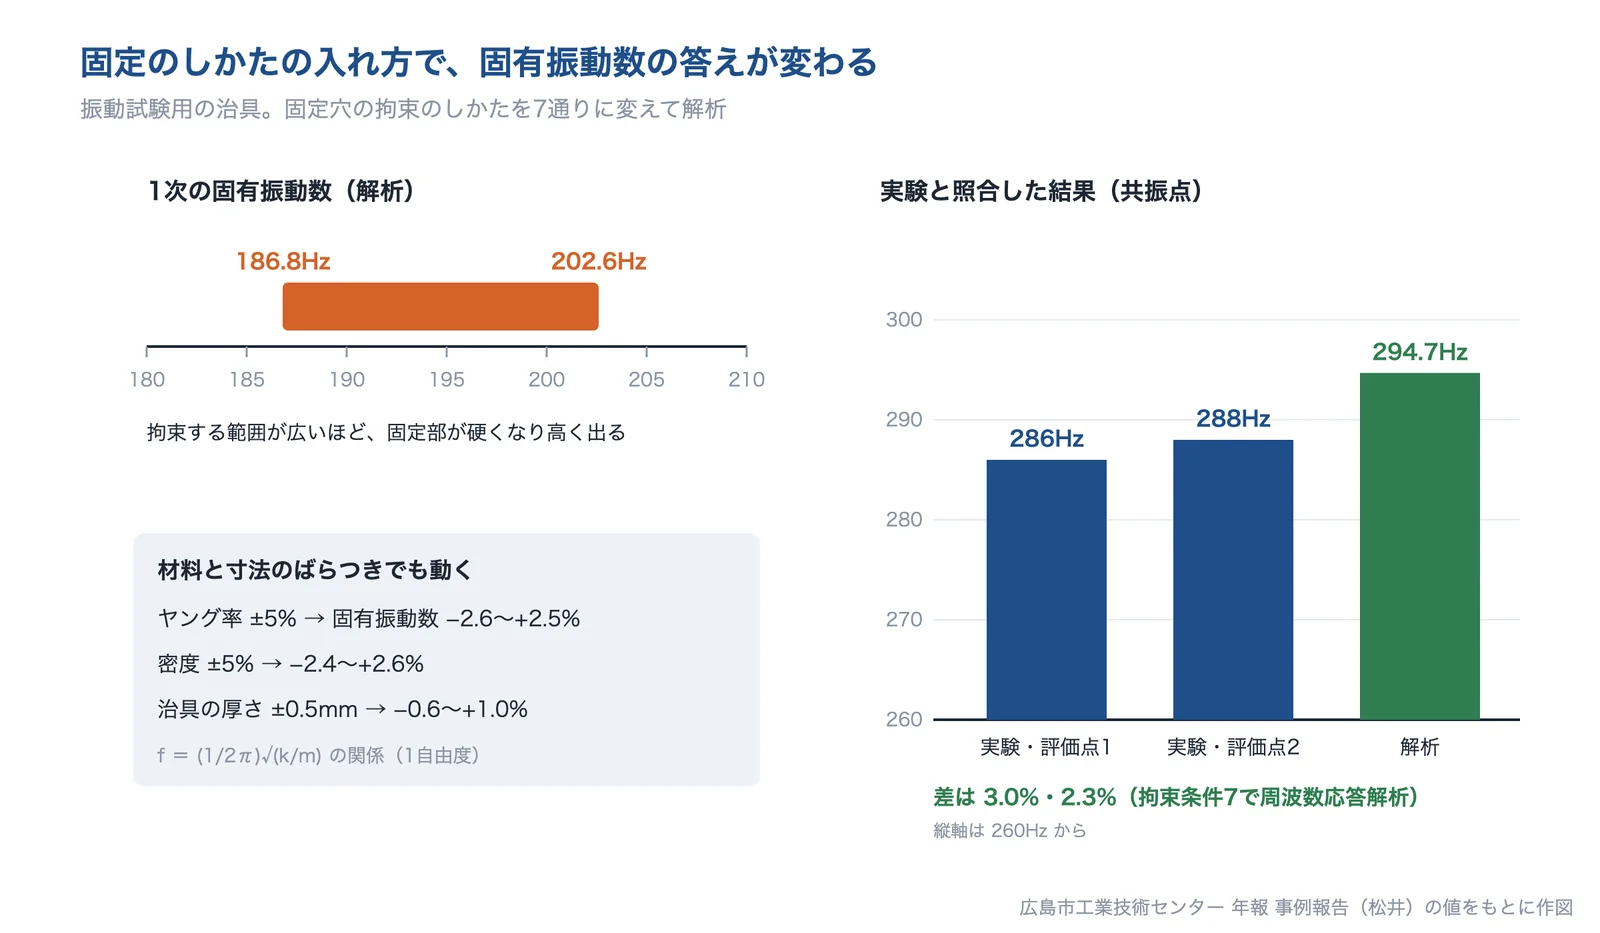
- 広島市工業技術センターの研究では、振動試験の治具の固定のしかたの入れ方を7通りに変えると、1次の固有振動数が186.8〜202.6Hzと変わりました。同センターは、負荷条件や拘束条件の設定が重要で、実験と解析の両方で妥当性を検証することが重要としています。茨城県産業技術イノベーションセンターは、研究開発人材の育成を課題に挙げる企業は少なくないとしています。
- 解決に使える技術
- 試験での照合試作品を測り、固定・材料データなどの条件を見直す
- 材料データの測定解析に使う材料の物性を実測する
- 受託・導入支援・公設試解析を頼む、教わる、公設試の設備を使う
「どこまで合えば十分か」を、解析を使う目的に合わせて先に決めておきます(清水建設 櫻井氏の V&V の資料)。合わない原因を、試験の結果に合わせて条件を動かすだけでごまかさないようにします(編集部の解説)。
なぜ、解析の予測は実物と外れるのか
CAE は、入れた条件と材料データから計算する
大阪産業技術研究所のものづくり計算センターは、CAE(Computer Aided Engineering)を、一般にシミュレーションソフトで部品の強度や性能を予測することと説明しています。分野には、構造解析、熱流体解析、衝撃・振動、音響、生産の解析(プレス・鍛造・鋳造・樹脂流動・溶接)、電磁場があります。構造解析では、CAD のデータを要素に分け、荷重と固定の条件を入れて、変形と応力を計算します。
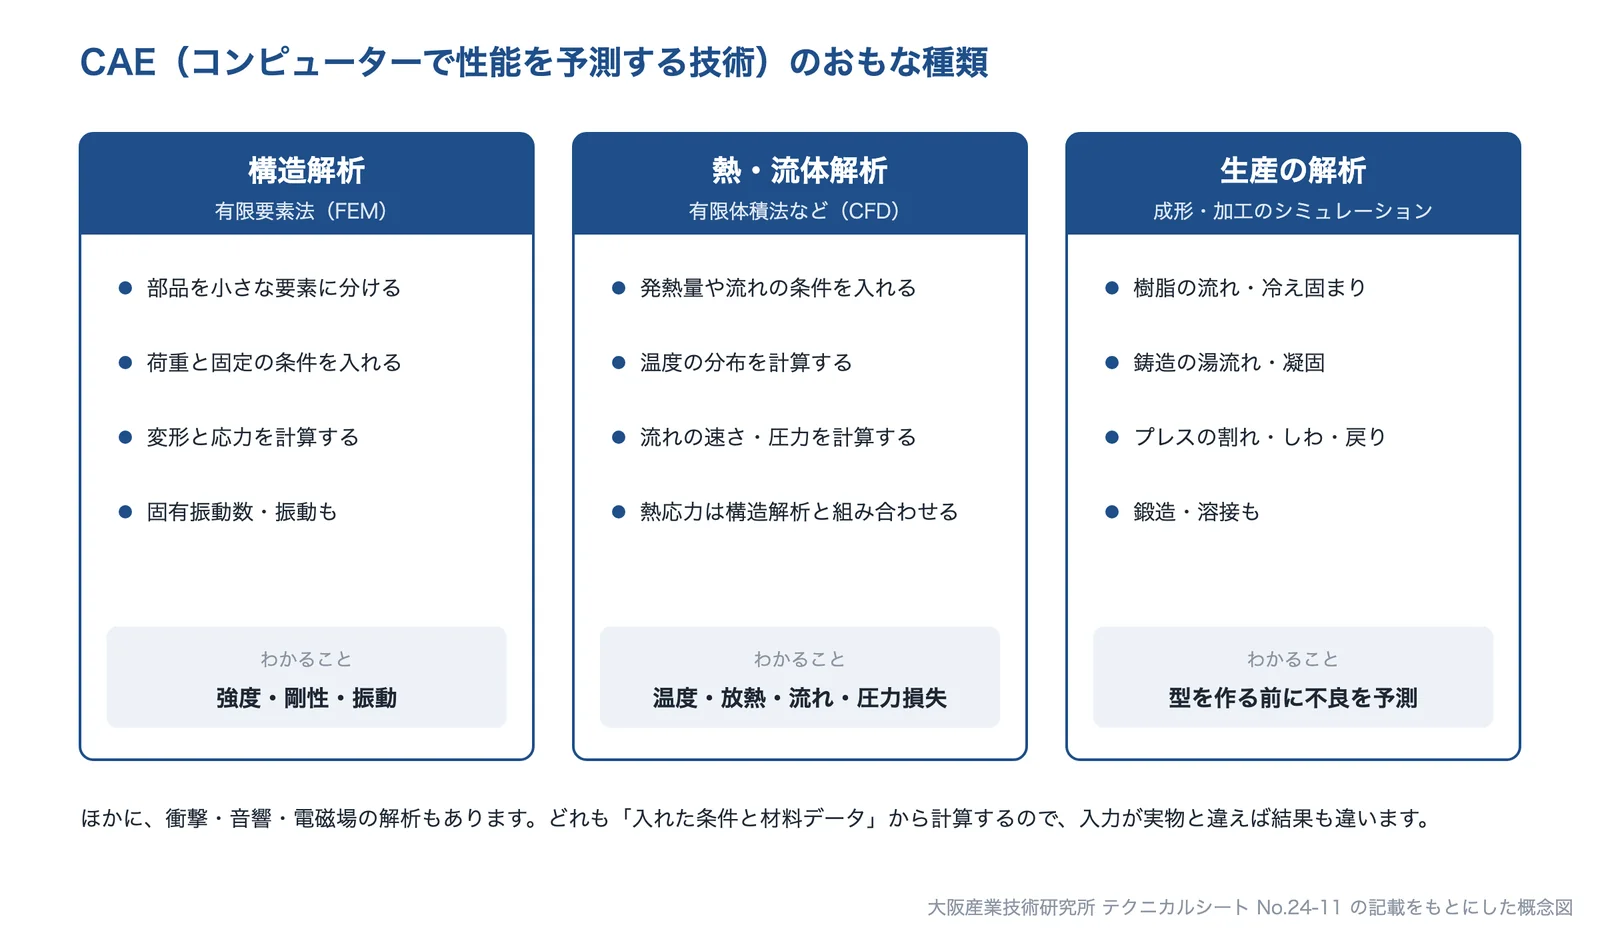
出典:大阪産業技術研究所 テクニカルシート No.24-11の記載をもとに AI(Claude)で作成
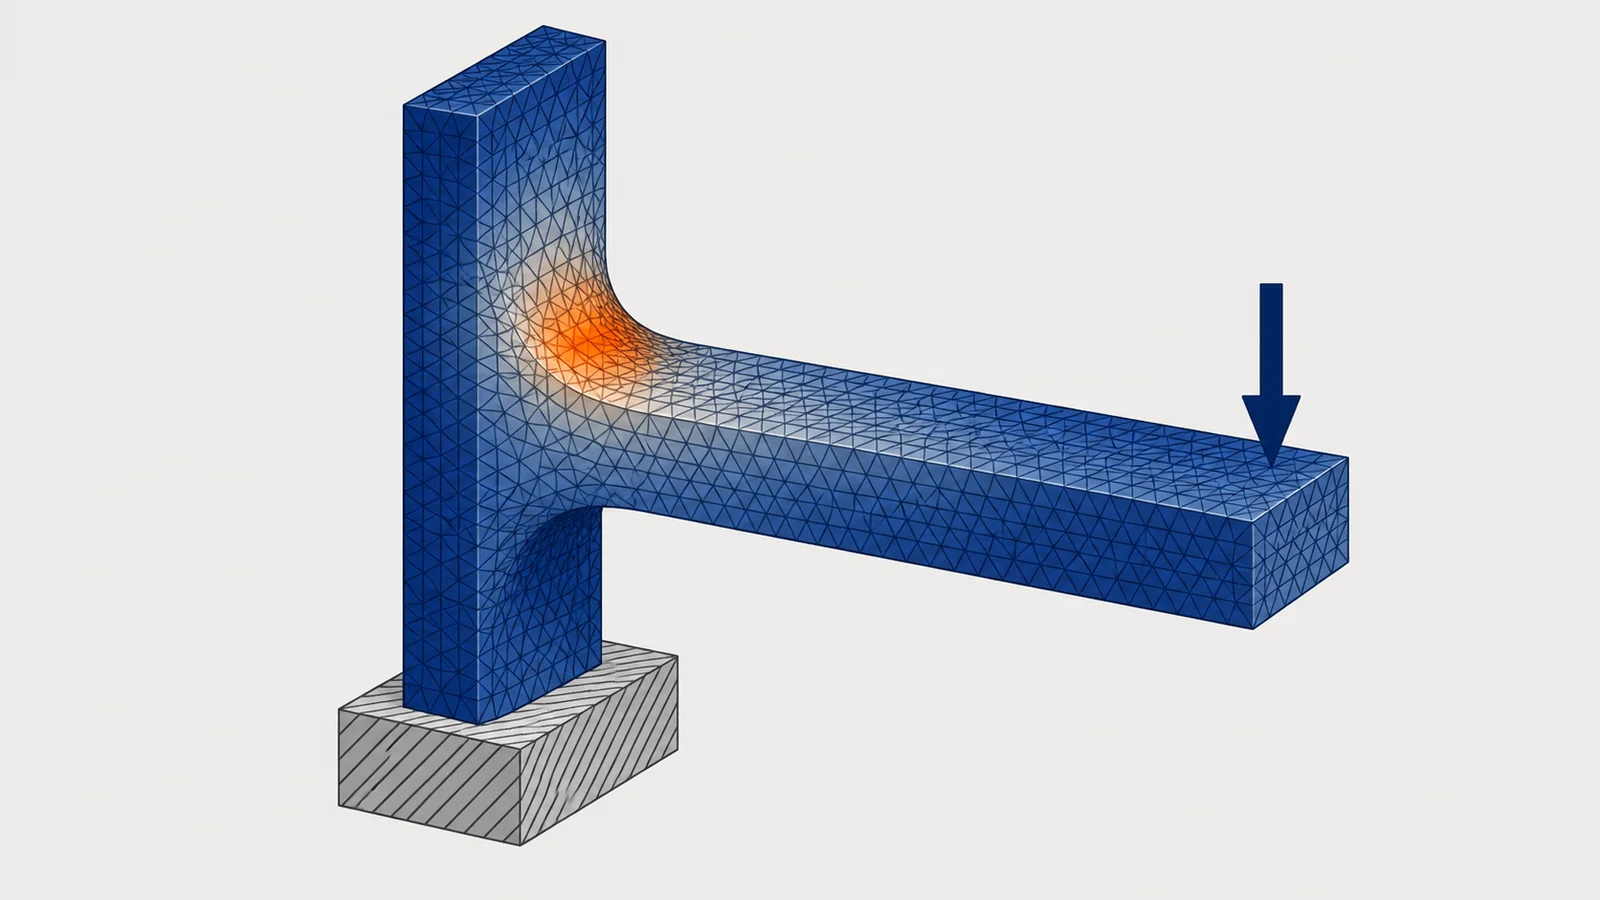
どの解析も、入れた形・条件・材料データから答えを出します。入力が実物と違えば、答えも実物と違います(編集部の解説)。この記事では、外れる原因を「メッシュ」「固定のしかた」「材料データ」「モデルの簡略化」に分けて見ていきます。
応力が集中する角は、メッシュで答えが変わる
大阪産業技術研究所のテクニカルシートでは、大きさ約110mm の部品の応力が集中する所で、メッシュを0.1mm にすると相当応力は約505MPa、4mm にすると約132MPa でした。材質を構造用鋼(耐力300MPa)とすると、粗いメッシュでは強度上問題のない結果に見えてしまいます。一方、最大変位は0.11〜0.12mm とほぼ同じでした。
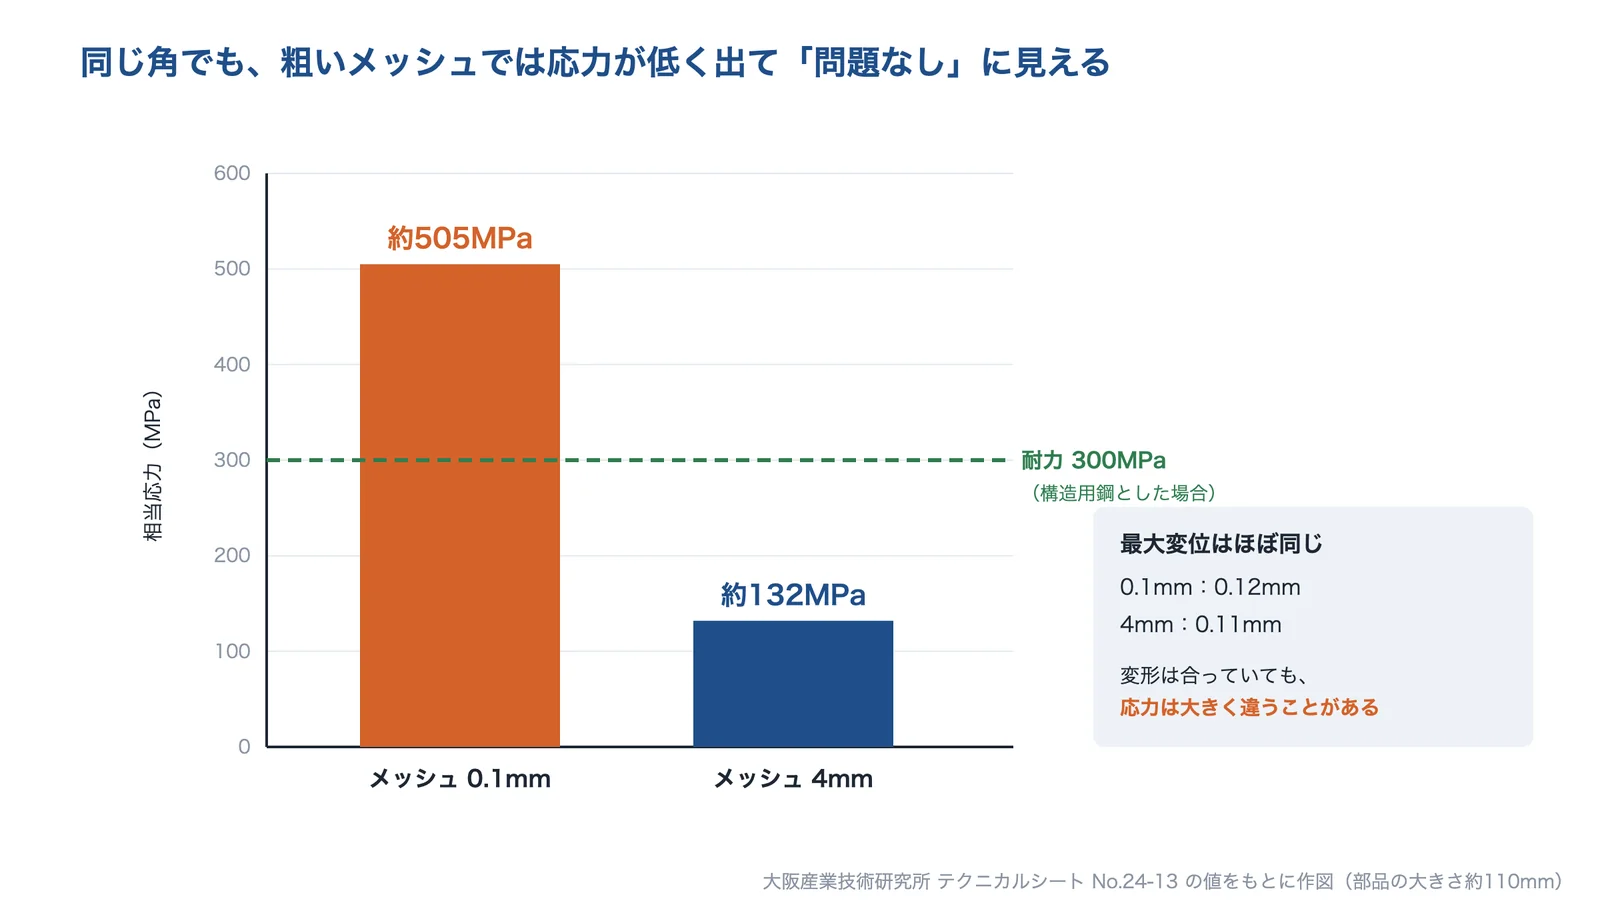
出典:大阪産業技術研究所 テクニカルシート No.24-13の値をもとに AI(Claude)で作成
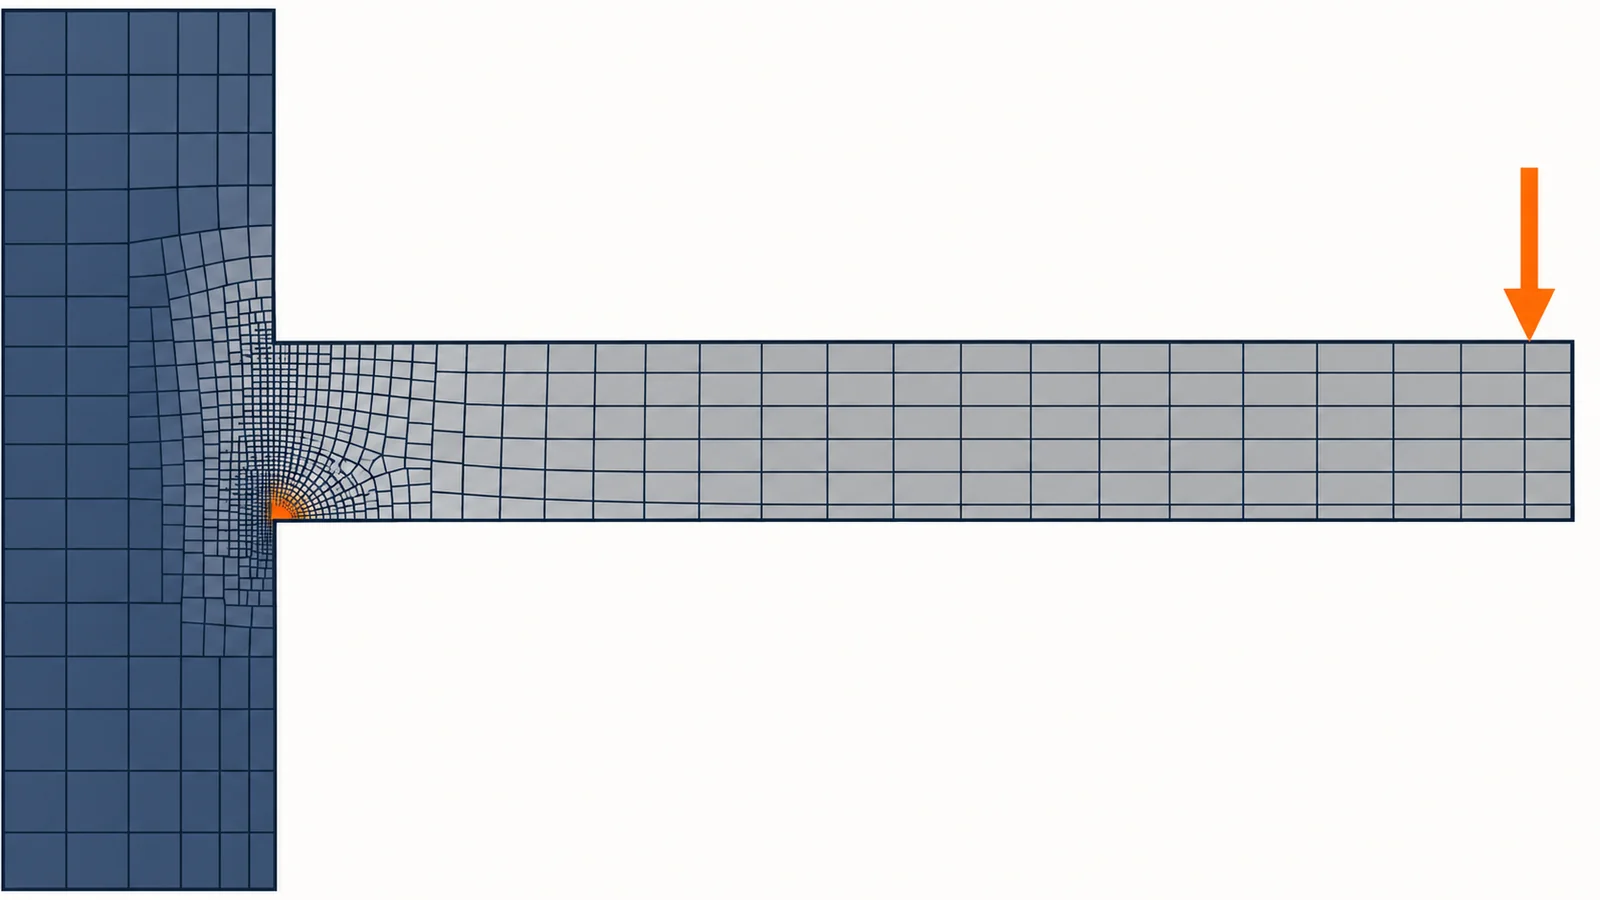
同じシートの片持ち梁の例では、根元の角の最大応力は、メッシュを10mm から0.1mm まで細かくするにつれて239MPa から799MPa へ上がり続けました。こうした所は CAE で「特異点」と呼ばれます。一方、応力集中部の評価に使う方法のひとつであるホットスポット応力や線形化応力は、メッシュ0.1〜1mm でほぼ一定の値(約300MPa)でした。
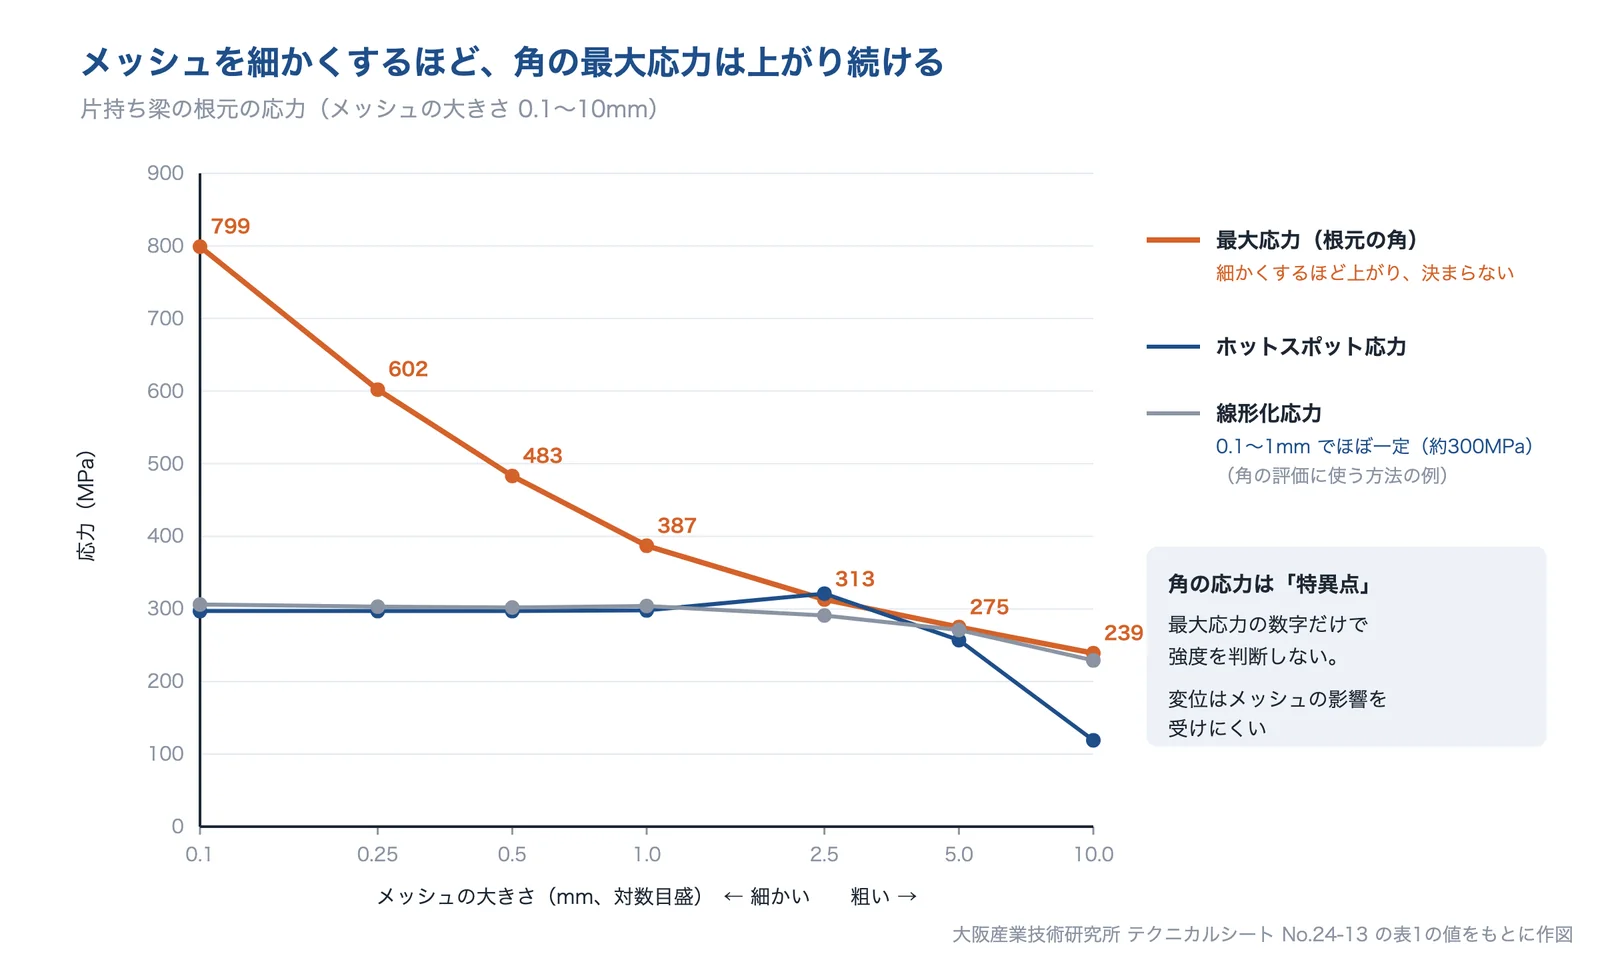
出典:大阪産業技術研究所 テクニカルシート No.24-13の表1の値をもとに AI(Claude)で作成
固定のしかたと材料のばらつきで、答えが変わる
広島市工業技術センターは、振動試験用の治具で、固定する穴の拘束のしかたを7通りに変えて固有振動数を解析しました。1次の固有振動数は186.8〜202.6Hzと変わり、拘束する範囲が広いほど固定部の剛性が上がって高くなりました。ヤング率を±5%変えると固有振動数は−2.6〜+2.5%、密度を±5%変えると−2.4〜+2.6%変わりました。
出典:広島市工業技術センター 年報 事例報告の値をもとに AI(Claude)で作成
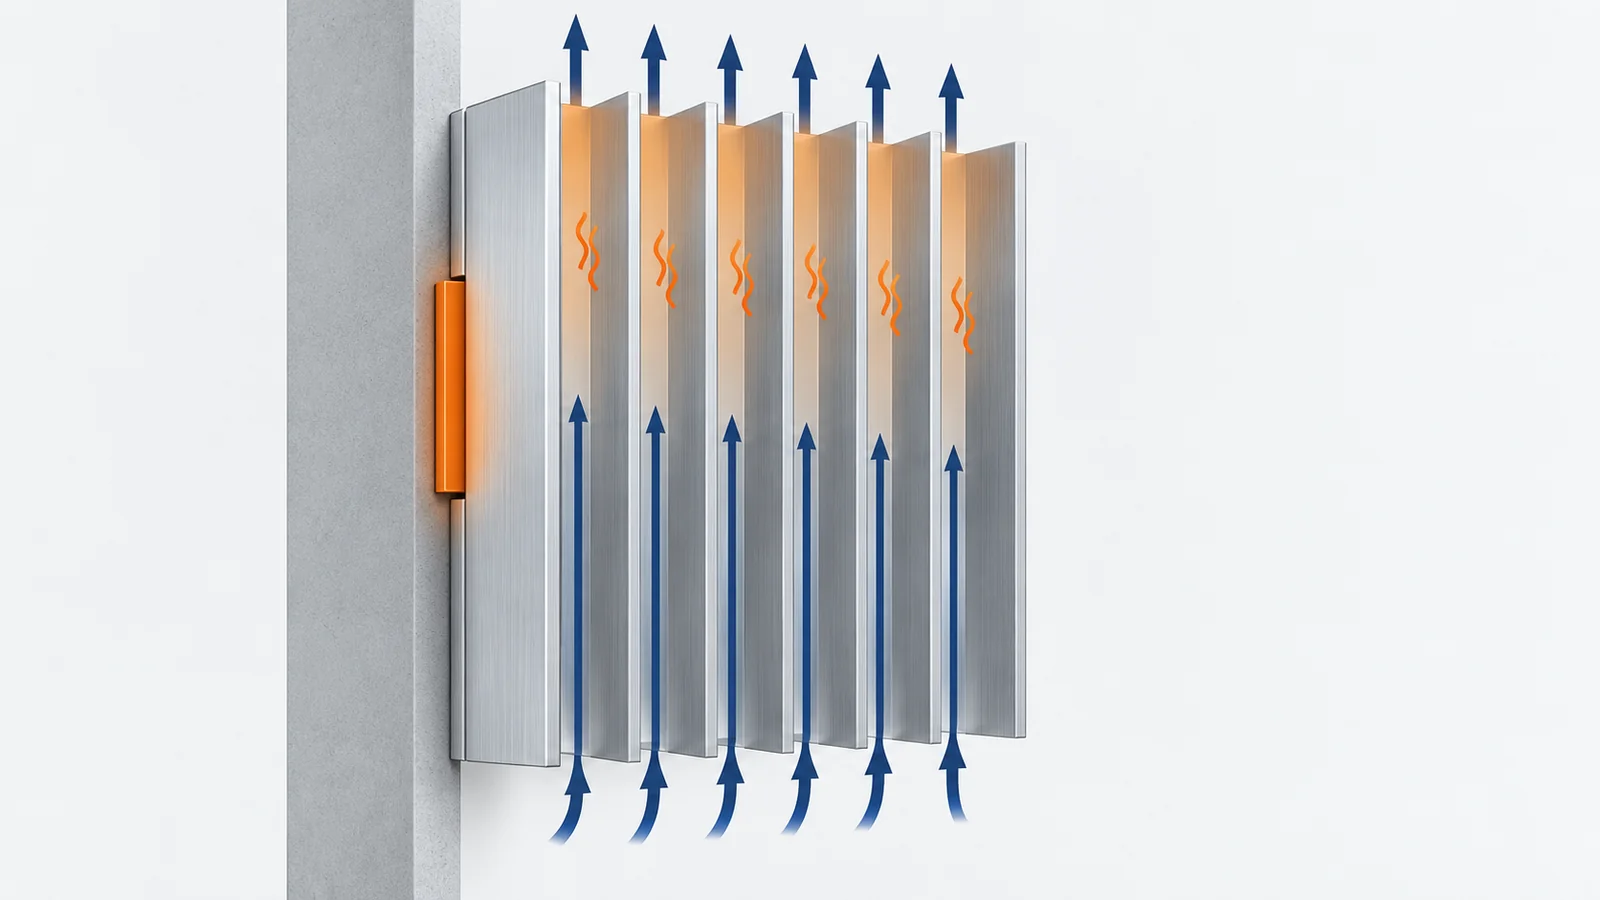
熱の解析でも同じです。福島県の公設試験研究機関は、ヒートシンクの解析と実測を比べ、自然空冷の最初の条件では解析のほうが全体に温度が低く、平均絶対誤差は3.03でした。フィンの間の空気の温度が上がることを輻射の条件に入れると、2.44になりました。水冷では、冷却水の温度の上がり方を入れられず、解析のほうが低めになっています(平均絶対誤差2.99)。
出典:福島県の公設試験研究機関の研究報告の値をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の目安です。解析が実物と合わないときは、まず「メッシュ」「固定・荷重の条件」「材料データ」「形の簡略化」のどれが原因かを分けます。メッシュを細かくしても値が変わり続けるなら、特異点を疑います。変位や固有振動数が合わないなら、固定のしかたと材料データを疑います。温度が合わないなら、発熱量・輻射・周りの温度を見直します。成形の解析が合わないなら、材料データがその樹脂・その温度の範囲で測ったものかを確かめます。
出典:CAE入門(テクニカルシート No.24-11)|大阪産業技術研究所、CAE基礎 構造解析/応力集中部の評価について(No.24-13)|大阪産業技術研究所、振動試験用治具の固有振動数への数値解析条件の影響評価|広島市工業技術センター、ヒートシンクの熱流体解析シミュレーション手法の開発|福島県
解決技術の詳細
方法は、予測したい性能に合った解析を選ぶ(構造・熱流体・成形)、入れる材料データと条件を試験で確かめる、社内にない力は受託や公設試で補うの3つに分けて考えます。解析は試作をなくすものではなく、試作の前に候補を絞り、試作の回数を減らすためのものです(編集部の解説)。
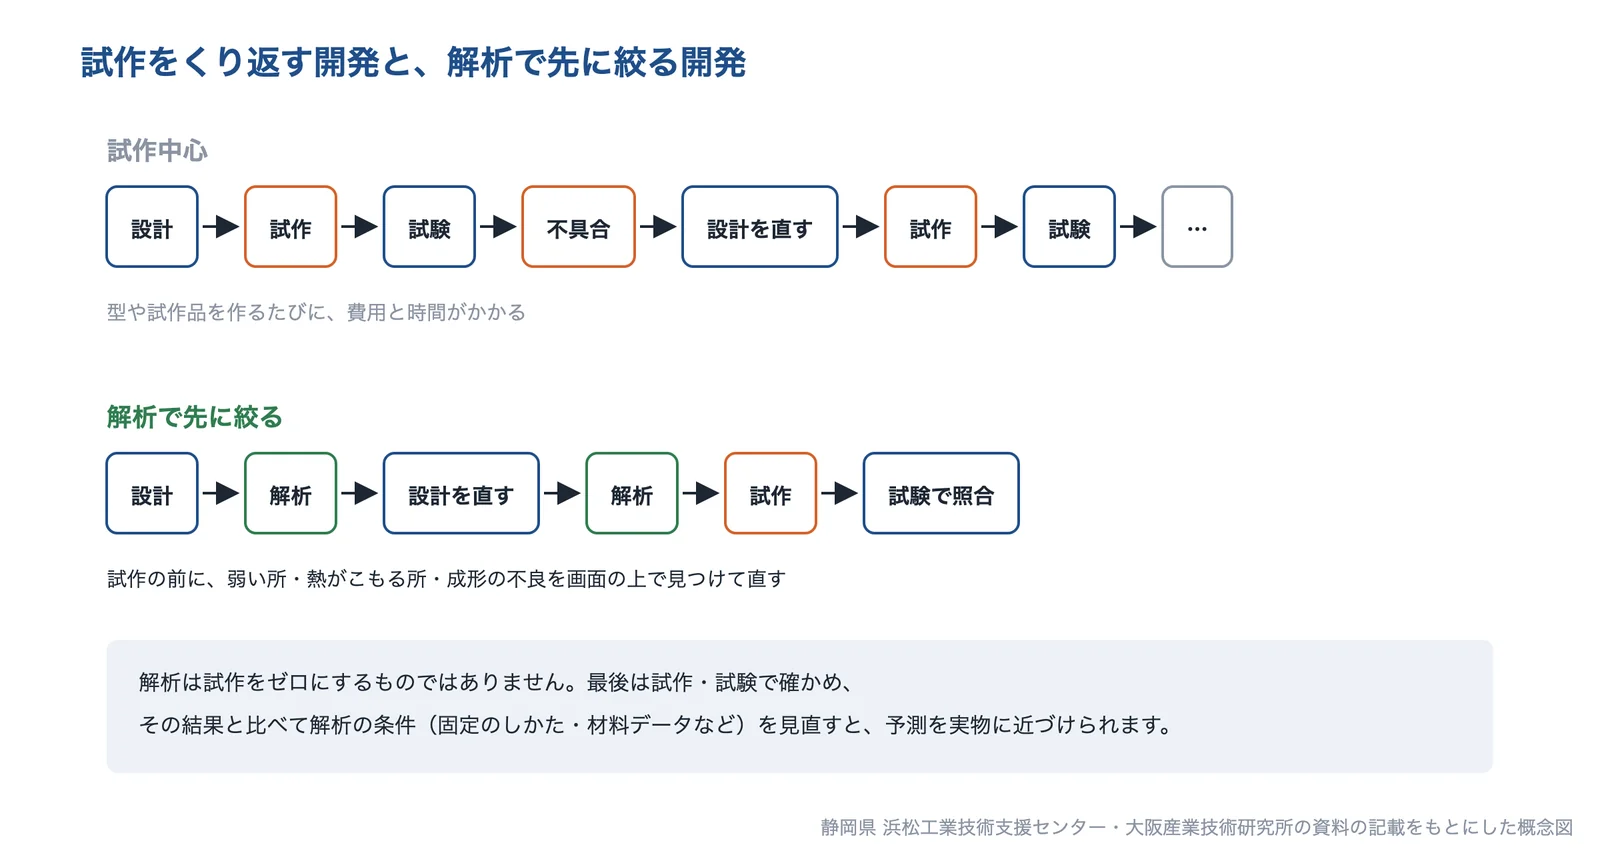
出典:静岡県 浜松工業技術支援センター・大阪産業技術研究所の資料の記載をもとに AI(Claude)で作成
構造解析(FEM:強度・剛性・振動)
構造解析は、有限要素法(FEM)で、部品の変形と応力を計算します。固有振動数を求めて共振を避ける使い方もあります(編集部の解説)。静岡県 浜松工業技術支援センターは、CAE を、実際の試作や試験の代わりにコンピューター上のモデルでシミュレーションを行う技術とし、試作の回数を減らし、開発期間やコストを減らせるとしています。同センターの事例では、樹脂製のリードの周波数応答を解析して、事前に性能を予測できたため試作型の製作が不要になったとしています。
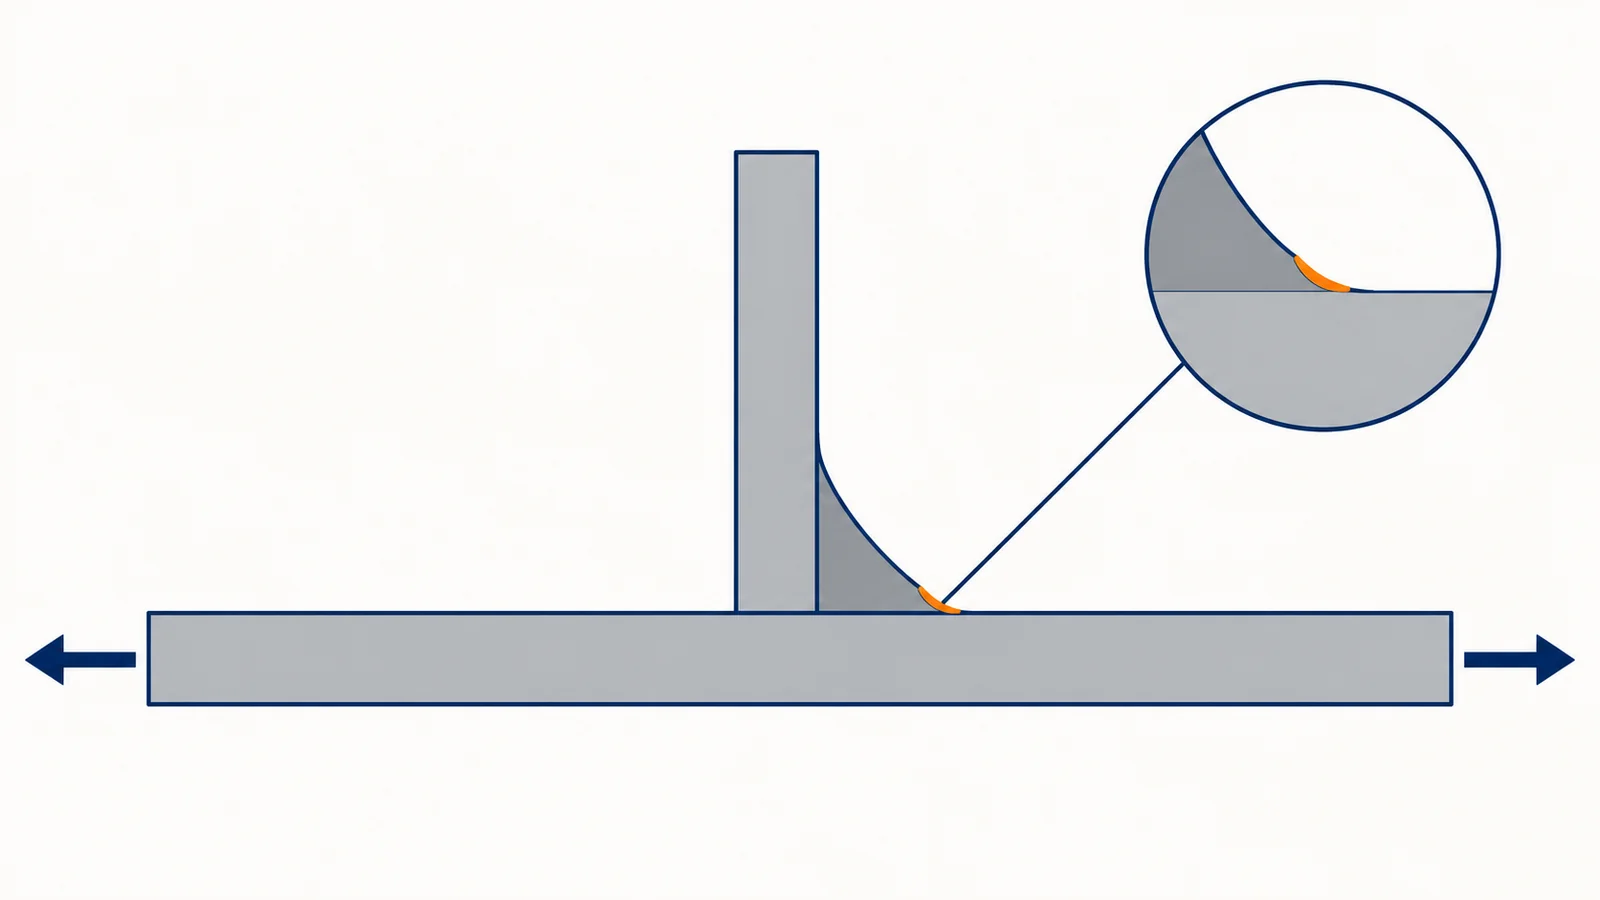
応力が集中する角では、メッシュの大きさで値が変わります。大阪産業技術研究所は、溶接の止端部の例で、形を簡略化したモデルでは655MPa だった応力が、グラインダーで仕上げた形を CAD に描き、十分なメッシュを置いたモデルでは442MPa になったとしています。角の丸み(R)を正しく描き、十分な数のメッシュを置けば、正確な応力の評価ができるとしています。
熱・流体解析(CFD)
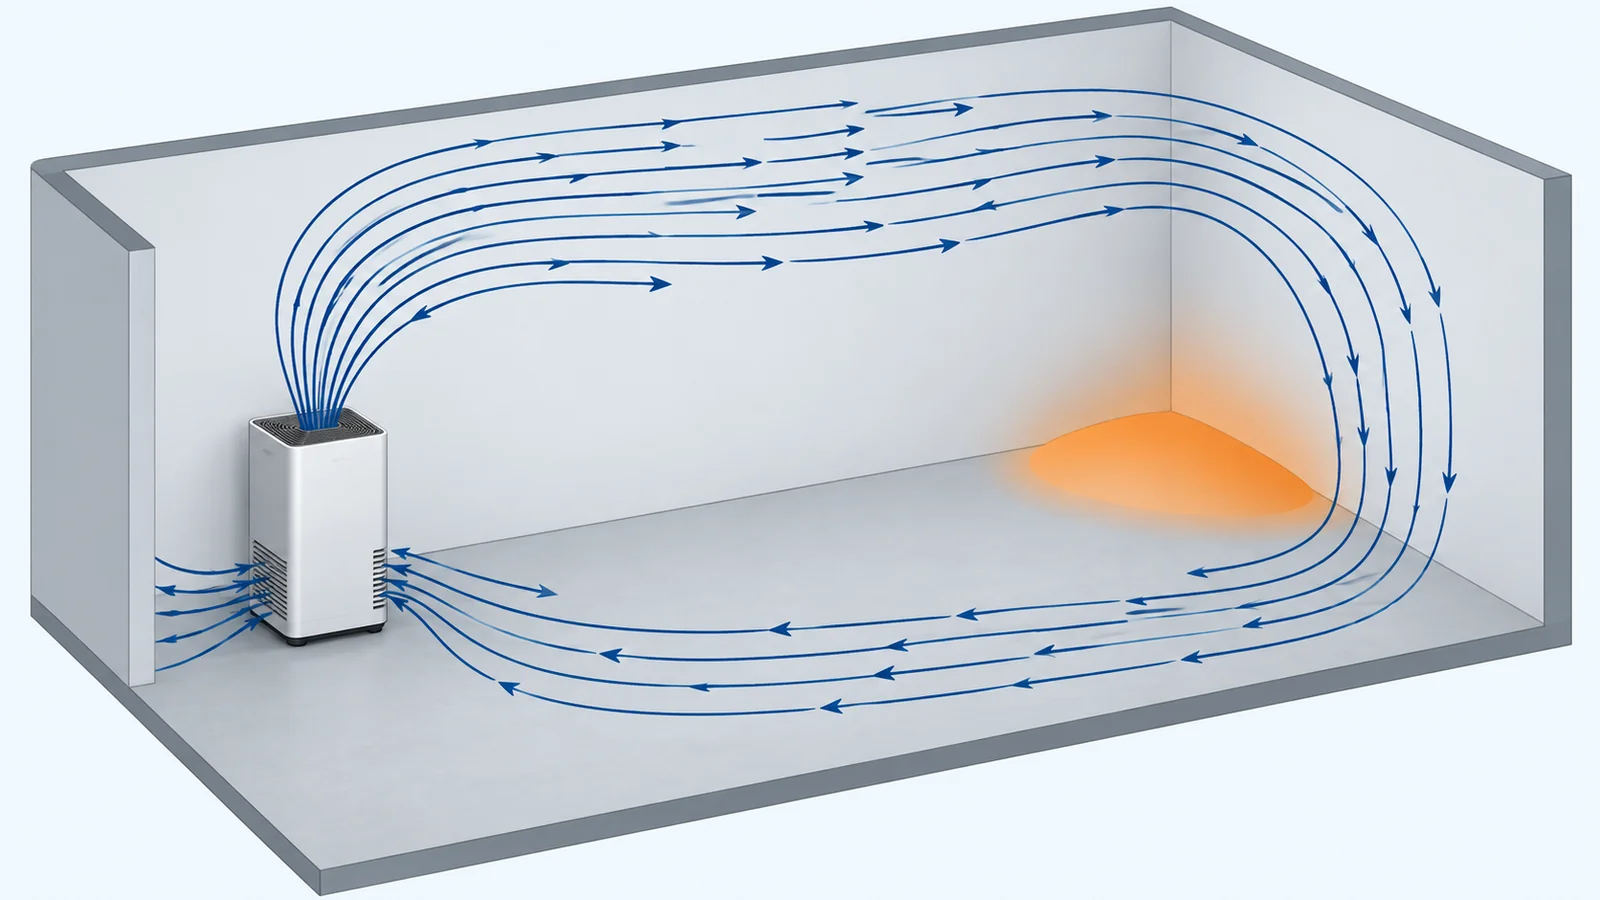
熱の解析は、発熱量や温度を入れて、温度の分布と時間の変化を予測します。熱流体解析は、主に有限体積法で流れを予測し、CFD とも呼ばれます(大阪産業技術研究所)。静岡県 浜松工業技術支援センターは、空気清浄機の事例で、部屋の大きさ・置く位置・ファンの出力から室内の気流を計算し、きれいな空気が届きにくい場所を明らかにしました。熱の伝わり方も計算でき、自動車や電子機器の温度の予測にも役立つとしています。
福島県の公設試験研究機関の研究は、精度よく解析するには、流れが層流か乱流かを先に判定し、自然対流では浮力を入れ、フィンの間の空気の温度の上昇を考えて輻射を設定する必要があるとまとめています。水冷では冷却水の循環を再現すれば、さらに精度を上げられると考えられるとしています。アルマイトの色で輻射率(未処理0.15、白0.75、黒0.95)を入れた解析では、平均絶対誤差は1.71でした。
成形・加工のシミュレーション(射出成形・鋳造・プレス)
射出成形:樹脂の粘度データが予測を左右する
射出成形の CAE は、金型の中の溶けた樹脂の流れ・冷え・固まりを計算して、成形の状態や品質を予測します。広島県立総合技術研究所 西部工業技術センターは、従来は、成形温度付近で測った粘度を低い温度の側へ延ばした値で計算することがほとんどで、固化温度付近で粘度が急に上がるのを小さく見積もるとしています。PP では、固化温度付近の粘度は成形温度付近の100倍を超えました。
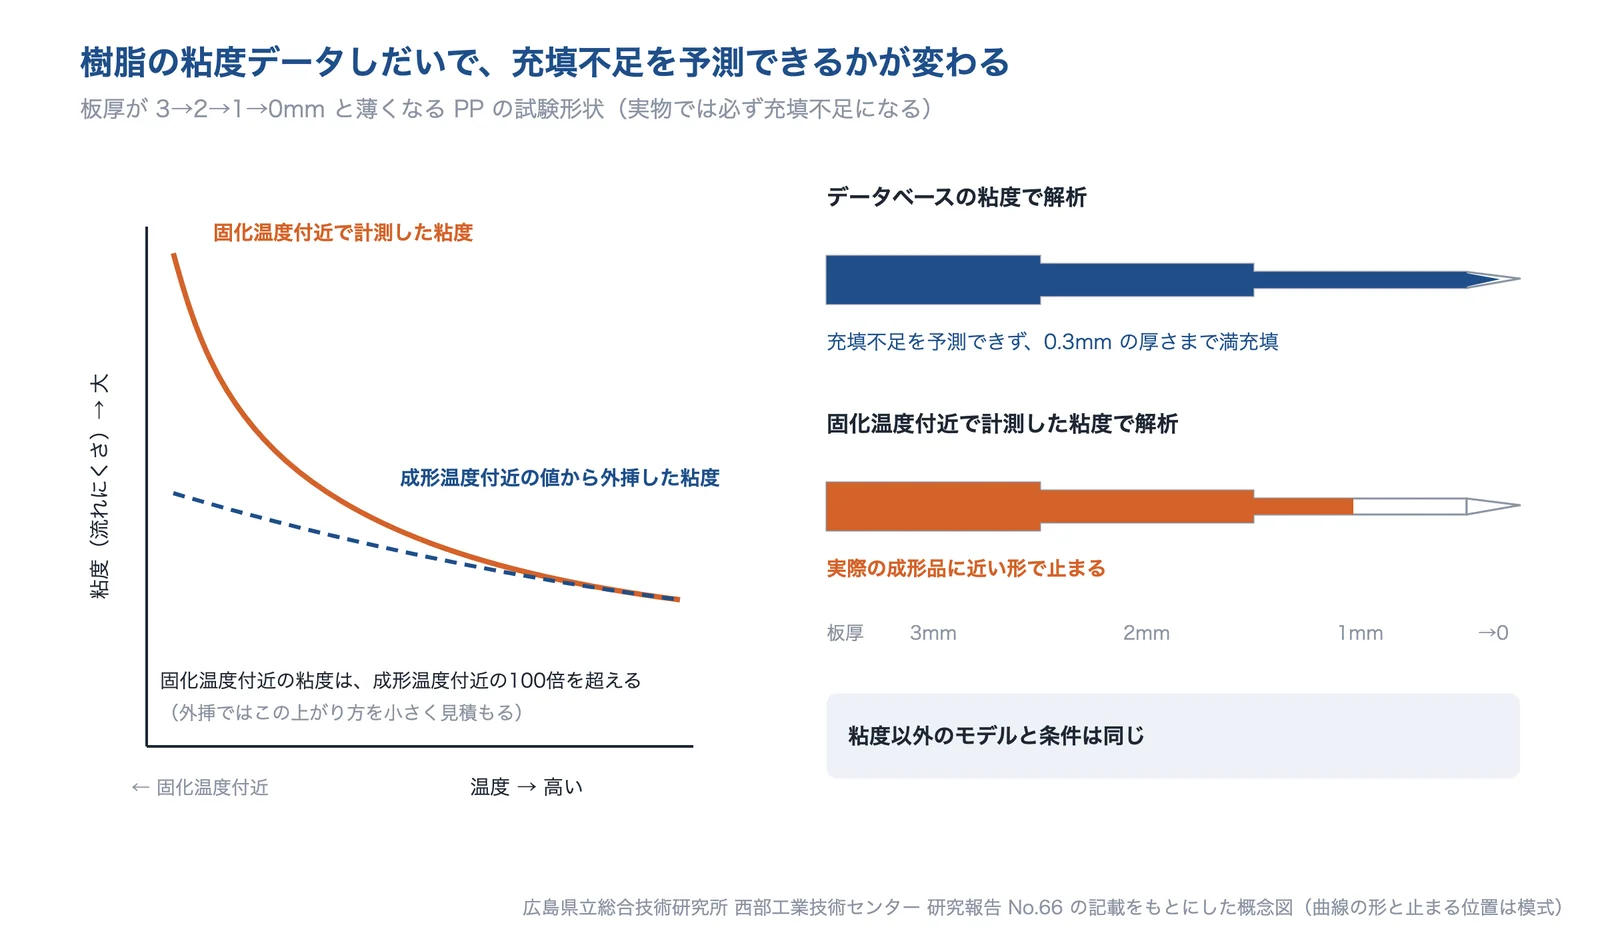
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.66の記載をもとに AI(Claude)で作成(曲線の形と止まる位置は模式)
鋳造:湯流れを予測して注湯温度を検討する
岐阜県産業技術総合センターは、青銅鋳物(CAC406)の1つの水栓部品で、注湯温度をいつもの1,175℃と1,200℃にした場合の湯流れを鋳造シミュレーションで比べました。水栓部品へ流れ込む所の湯の温度は1,124℃と1,155℃で、1,200℃のほうがより多くの湯が充填されると予測されました。実際に1,200℃で鋳造すると、鋳造欠陥による不良率は22%から12%(43%減)に下がりました。同センターは、水栓部品ごとに最適な鋳造温度を設定する必要があるとしています。
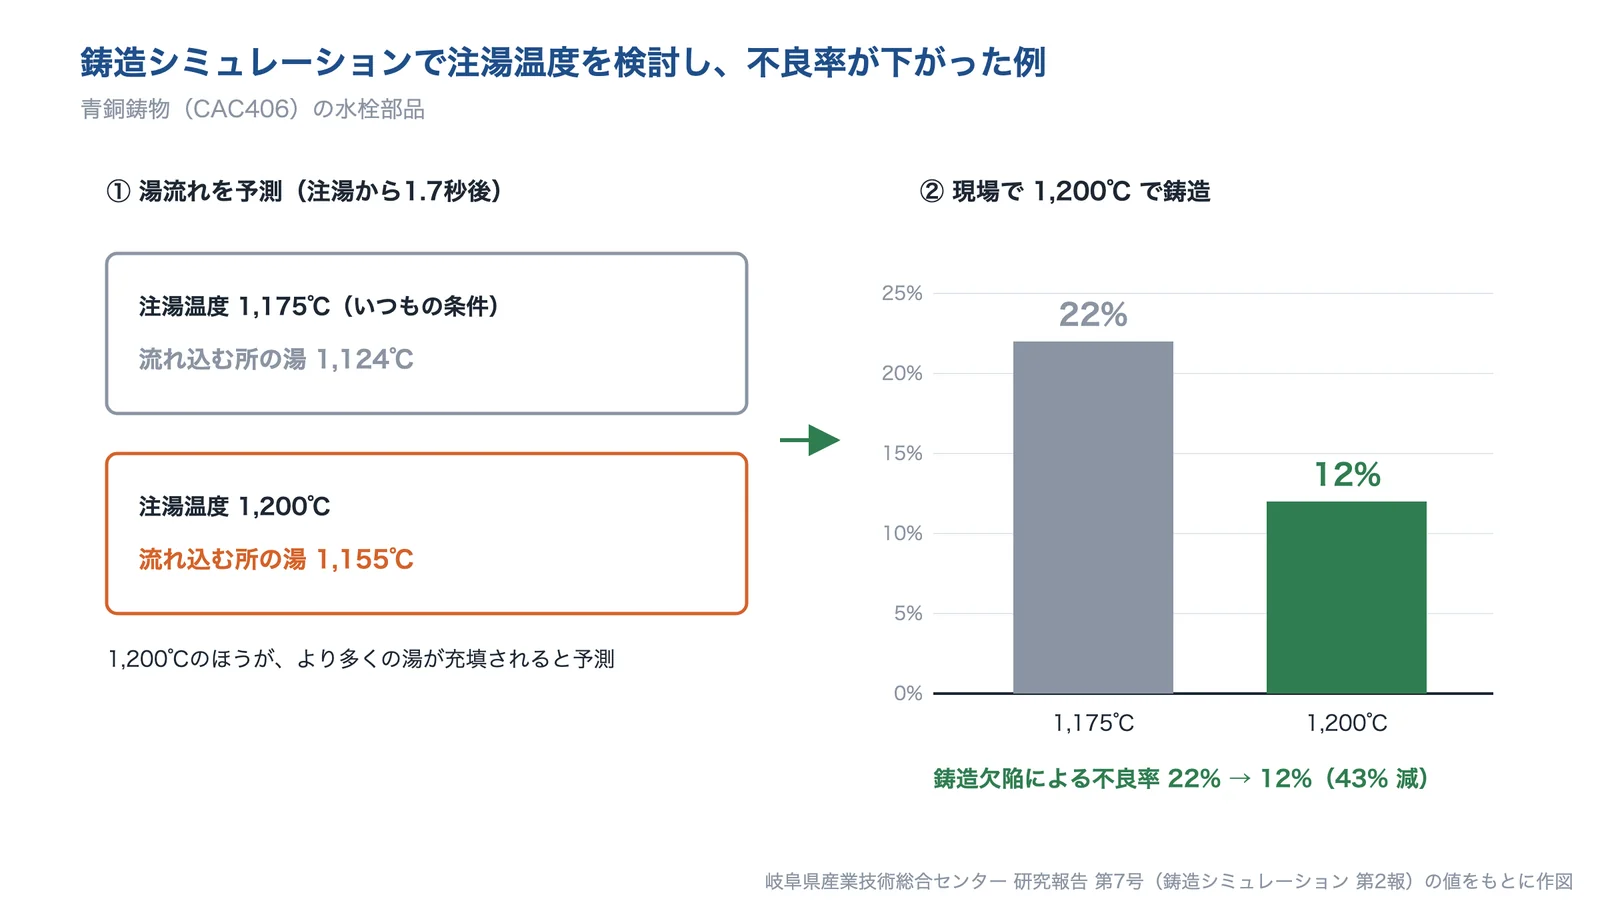
出典:岐阜県産業技術総合センター 研究報告 第7号の値をもとに AI(Claude)で作成
プレス:割れ・しわ・スプリングバックを先に見る
広島県立総合技術研究所 西部工業技術センターは、高張力鋼板(ハイテン材)のプレスで、角筒の絞りとハットの曲げについてそれぞれ約1,000通りの条件でシミュレーションし、データベースにしました。ハイテン材は成形性が悪く、スプリングバック・割れ・しわが目立つため、不良のない条件を決めるのが難しいとしています。絞りビードの形を最適化して、シミュレーションと実際の成形品の変形の様子が良好に一致したとしています。
材料データの測定と、試験での照合
解析を信じてよいかを確かめる考え方に、V&V(検証と妥当性確認)があります。清水建設の櫻井英行氏の資料では、検証(Verification)は計算が正しく解けているか(ソフトの誤りや数値の誤差、メッシュを変えたときの収束)、妥当性確認(Validation)はモデルが実際の現象を正しく表しているかを、使う目的に照らして評価するものです。固体力学では ASME V&V 10、流体・伝熱では ASME V&V 20 が標準としてまとめられています。
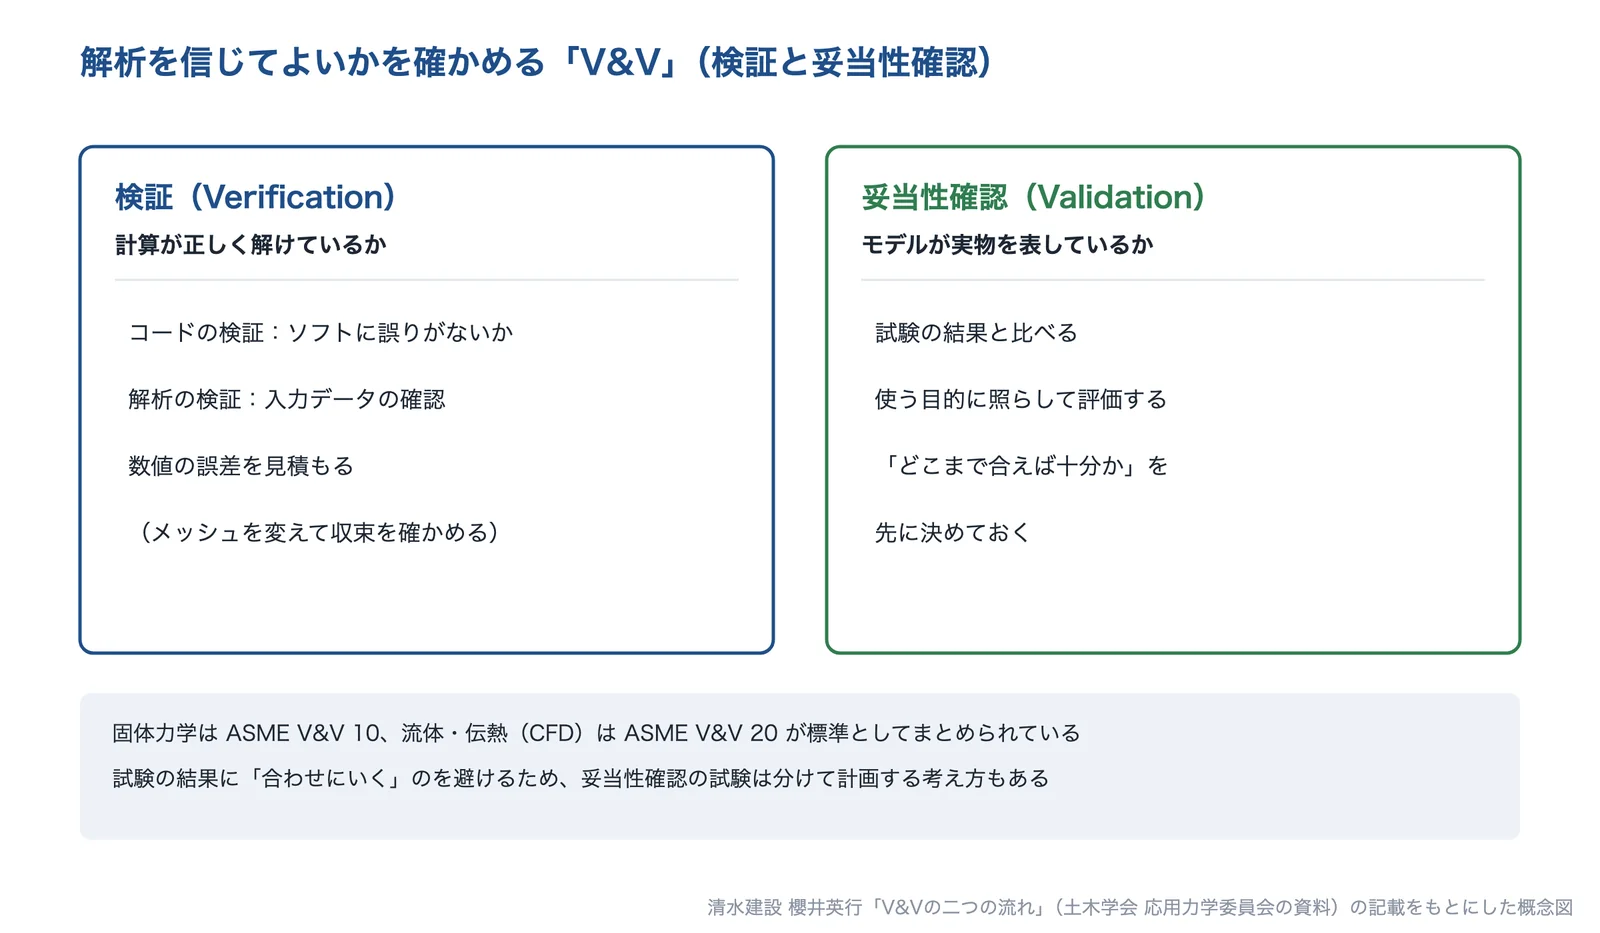
出典:清水建設 櫻井英行「V&Vの二つの流れ」の記載をもとに AI(Claude)で作成
照合には、試作品の温度・振動・ひずみを測って解析と比べる方法があります(編集部の解説)。広島市工業技術センターは、振動試験(正弦波の掃引)で2か所の共振点286Hz・288Hz を測り、固有値解析で実験の共振点に最も近かった拘束条件で周波数応答解析をしました。解析の共振点は294.7Hz で、差は3.0%・2.3%でした。材料データは、樹脂やゴムのように温度や変形の速さで性質が変わる材料ほど、使う条件で測ったものを入れる必要があります(編集部の解説)。
解析の受託・導入支援・公設試の支援
解析ソフトと人を社内にそろえられないときは、受託解析の会社に頼む、導入や教育の支援を受ける、公設試験研究機関(公設試)の設備と相談を使う方法があります。福岡県工業技術センターは、県内の中小企業の設計技術の向上のため、CAE を中核にしたデジタル化実証支援ラボを2021年(令和3年)に開き、CAE の解析結果を検証できる評価設備を整えています。大阪産業技術研究所のものづくり計算センターや、静岡県 浜松工業技術支援センターも、CAE のソフトを持ち、企業の利用や相談を受けています。
人を育てる取り組みもあります。茨城県産業技術イノベーションセンターは、研究開発人材の育成を課題に挙げる企業は少なくないとして、令和3年度の人材育成の事業で CAE 解析のコースを含む研修を行いました。
出典:CAE入門(No.24-11)|大阪産業技術研究所、CAE基礎 構造解析/応力集中部の評価について(No.24-13)|大阪産業技術研究所、流体及び周波数応答解析を活用した製品開発支援(静岡県工業技術情報 2026 No.11)|静岡県工業技術研究所 浜松工業技術支援センター、ヒートシンクの熱流体解析シミュレーション手法の開発|福島県、技術の方向 2014(CHT)|名古屋工業大学、デジタルものづくりによる不良レス射出成形技術の開発(第1報)|広島県立総合技術研究所 西部工業技術センター、ノウハウとシミュレーションを融合したプレス金型設計技術の開発|広島県立総合技術研究所 西部工業技術センター、鋳造シミュレーションを用いた革新的な生産効率の向上に関する研究(第2報)|岐阜県産業技術総合センター、振動試験用治具の固有振動数への数値解析条件の影響評価|広島市工業技術センター、V&Vの二つの流れ(櫻井英行)|土木学会 応用力学委員会、公設工業試験研究所等における機械設備拡充補助事業 2025年度報告|福岡県工業技術センター、令和3年度 成果集 次世代技術活用人材育成事業|茨城県産業技術イノベーションセンター
作る前に性能を予測する技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。強度を解析してほしいのか、熱や流れを見たいのか、鋳造や射出成形の不良を予測したいのか、材料データを測りたいのか、社内で CAE を使えるようにしたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| テラバイト | 解析の受託・材料試験 | 構造解析の受託に加えて、樹脂・ゴムの材料試験と落下試験を自社で行い、解析と実物の照合までできる。 | A 試作してから、強度不足・割れ・たわみに気づく E 解析が実物と合わない。社内に解析できる人がいない | |
| 富士テクニカルリサーチ | 解析の受託 | 応力・振動・熱・流体から板成形・樹脂流動まで受託で解析し、試作前の性能評価とトラブルの原因分析を行う。 | A 試作してから、強度不足・割れ・たわみに気づく B 熱がこもる。部品の温度が試作するまで分からない C 流れ・圧力損失・冷却の風の通りが読めない D 型を作ってから、成形・鋳造・プレスの不良が分かる | |
| アドバンスドナレッジ研究所 | 熱流体解析ソフト・受託 | 熱流体解析ソフト FlowDesigner を開発し、機器の通風・熱設計の受託解析と、目標の温度から改善点を探す逆解析を行う。 | B 熱がこもる。部品の温度が試作するまで分からない C 流れ・圧力損失・冷却の風の通りが読めない | |
| フローサイエンスジャパン | 鋳造の解析ソフト・受託 | 鋳造専用のシミュレーション FLOW-3D CAST で、引け巣や湯回り不良などの鋳造欠陥を予測する。 | D 型を作ってから、成形・鋳造・プレスの不良が分かる | |
| セイロジャパン | 樹脂流動解析・材料の測定 | 樹脂流動解析の精度を左右する粘度・PVT・熱伝導率などを「レオロジーセンター」で実測する。 | D 型を作ってから、成形・鋳造・プレスの不良が分かる E 解析が実物と合わない。社内に解析できる人がいない | |
| オーツー・パートナーズ | CAE の導入支援・教育 | 解析の代行が中心ではなく、設計者が CAE を使いこなすためのプロセス・ソフト・人の育成をまとめて支援する。 | E 解析が実物と合わない。社内に解析できる人がいない |
株式会社テラバイト|構造解析の受託に加えて、樹脂・ゴムの材料試験と落下試験を自社で行い、解析と実物の照合までできる
テラバイトとは
テラバイトは、東京都文京区に本社を置く CAE の会社です(1997年設立)。解析ソフトの販売のほか、受託解析、材料試験と材料データの作成、落下試験、CAE のコンサルティングを行っています。材料試験・落下試験の試験所は東京都台東区にあります。
テラバイトの得意技術
| 技術 | 内容 |
|---|---|
| 受託解析 | 解析のテーマに合わせてソルバーを選び、顧客に代わって解析して結果のレポートを納める。解析モデルだけの納品もできる。利用の場面として「実機との比較評価」「解析ソフトウェアの精度検証」「不良現象の再現」「材料特性を反映した解析」を挙げている |
| 材料試験と材料データの作成 | 樹脂・ゴム・発泡材の引張・圧縮・高速引張・粘弾性などの試験を行い、解析で使う材料データに変換して渡す。樹脂の落下衝撃解析では「ひずみ速度依存性」、ゴムでは「粘弾性特性」を無視できないとしている。データの妥当性は Ansys LS-DYNA による材料試験のシミュレーションで確かめている |
| 落下試験 | 自社の落下試験機で、加速度(8チャンネル)とひずみ(2チャンネル)を同時に測る。LS-DYNA と合わせて使えば、落下試験と解析の妥当性の評価もできるとしている(試験体は重さ2kg 以下、幅125mm 以下、奥行162mm 以下) |
| CAE コンサルティング | CAE ソフトとハードの選定、初期の導入教育、運用のサポートを、半年・通年の定期契約か、テーマごとのスポット契約で行う |
テラバイトが解決できる課題
- 強度・変形を試作の前に確かめたいが、社内に解析する人がいない
- 解析の結果が実物と合わない。実機との比較で確かめたい
- 樹脂やゴムの製品で、解析に使う材料データがない
- CAE を社内で立ち上げたい(ソフトの選定・教育)
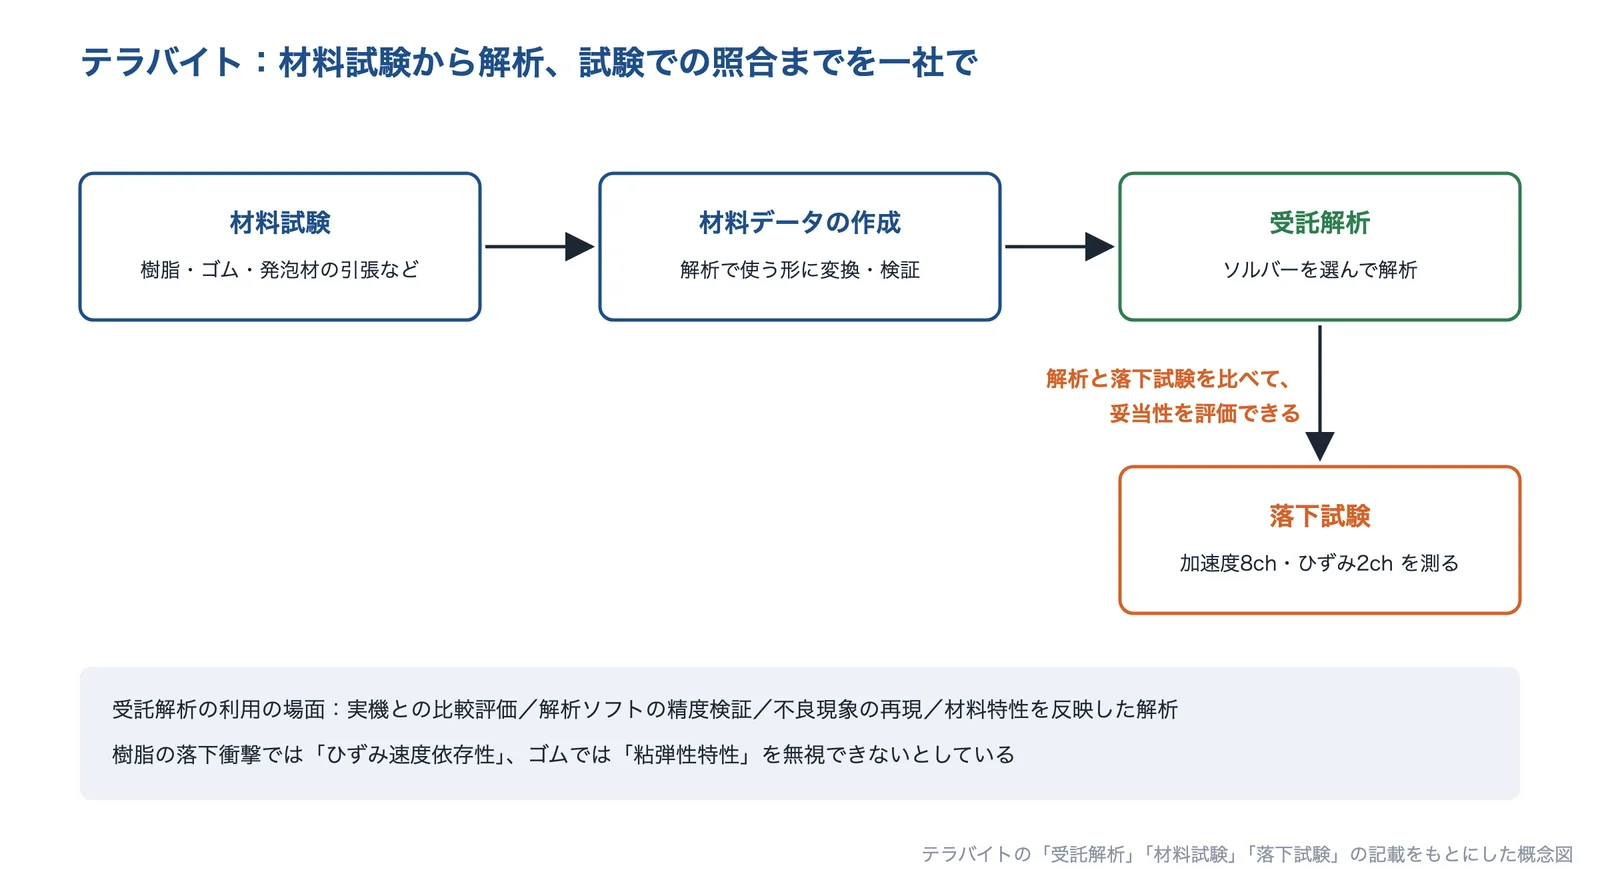
出典:テラバイト「受託解析」・「材料試験」・「落下試験」の記載をもとに AI(Claude)で作成
出典:会社概要|テラバイト、受託解析|テラバイト、材料試験|テラバイト、落下試験|テラバイト、CAEコンサルティング|テラバイト
株式会社富士テクニカルリサーチ|応力・振動・熱・流体から板成形・樹脂流動まで受託で解析し、試作前の性能評価とトラブルの原因分析を行う
富士テクニカルリサーチとは
富士テクニカルリサーチは、神奈川県横浜市西区(みなとみらい)に本社を置く会社です(1991年設立、資本金3億8,300万円)。原子力・火力発電設備の科学技術計算から始まり、CAE の受託解析や解析ソフトの開発を行っています。
富士テクニカルリサーチの得意技術
| 技術 | 内容 |
|---|---|
| CAE 受託解析 | 製品設計のときの性能評価や、生産設計のときの事前の問題予測を受託で解析する。解析の分野は、応力(線形・非線形)、振動、熱伝導、熱応力、疲労、衝撃・衝突・落下、流体、電磁場、音響、板成形、樹脂流動などと幅広い |
| 生産技術のフロントローディング | 生産準備の工程で、成形・加工のときの不具合や問題点を CAE で先に見つけてつぶし、加工の精度・速さ・不良品の低減を図る |
| トラブルの原因分析 | 設計で検討していなかった環境や、予測できない環境で起きたトラブルについて、構造・流体・熱・振動の面から要因を分析する |
| 最適化 | 形状の寸法や生産条件の組み合わせから、応答曲面法や数理計画法で最適な組み合わせを探す |
富士テクニカルリサーチが解決できる課題
- 試作の前に、強度・剛性・振動の性能を確かめたい
- 成形・加工で出る不具合を、型や設備を作る前に見つけたい
- 原因の分からないトラブルを、解析で調べたい
公開されている実績
- コンサルティングの実績例として、自動車の車体剛性の設計(CAD → メッシュ → 条件の設定 → 計算 → 結果の評価 → 構造の改良)の流れを紹介している
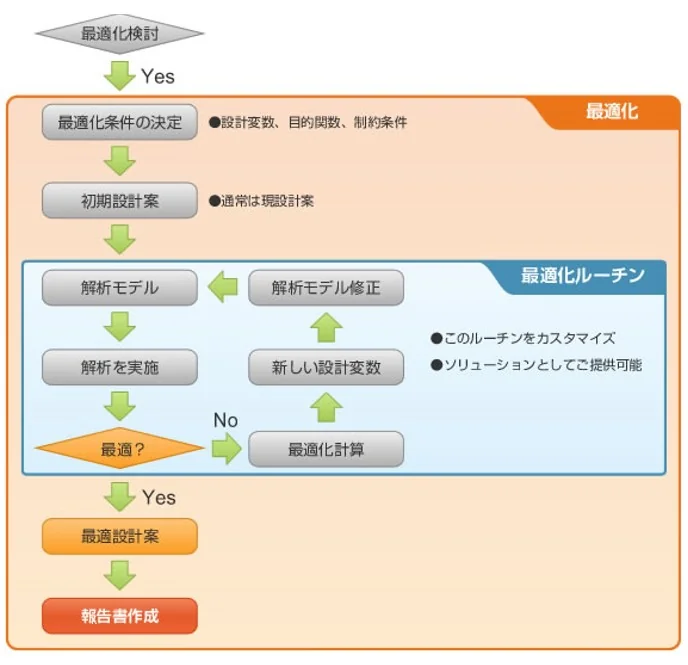
出典:会社概要|富士テクニカルリサーチ、CAE受託解析サービス|富士テクニカルリサーチ
株式会社アドバンスドナレッジ研究所|熱流体解析ソフト FlowDesigner を開発し、機器の通風・熱設計の受託解析と、目標の温度から改善点を探す逆解析を行う
アドバンスドナレッジ研究所とは
アドバンスドナレッジ研究所(AKL)は、東京都台東区に本社を置く会社です(1998年設立)。熱流体解析ソフト「FlowDesigner」の開発・販売と、気流解析・温熱環境解析の受託、解析のコンサルティングを行っています。
アドバンスドナレッジ研究所の得意技術
| 技術 | 内容 |
|---|---|
| 気流・温熱の受託解析 | FlowDesigner で、温度・速度・輻射・湿度・結露などを解析する。適用分野に機械装置の通風・熱設計(UPS・制御盤・回路ケース)、データセンターの熱対策、クリーンルームの気流制御を挙げている。3D CAD からの解析モデルの作成もでき、相談・見積もりは無料 |
| 逆解析(感度マップ) | ふつうの解析の結果をもとに、目標の温度や風速を決めると、どの条件を変えると目標に近づくかが「感度マップ」で表示される。感度の例は、風量・風向(ファン)、吹出し温度、開口率(開口の圧損)、面の加熱、熱通過率(筐体)など。試行錯誤の時間を短くできるとしている |
アドバンスドナレッジ研究所が解決できる課題
- 機器や筐体の中で、熱がこもる所を試作の前に知りたい
- 解析結果を出してほしいと言われたが、社内に解析する時間や人がいない
- ファンや開口の位置を、何を変えればよいかの見当をつけたい
公開されている実績
- 適用ケースとして、ノート PC の筐体で CPU の内部の平均温度が150℃になり目標の80℃を大きく上回った例について、逆解析で給気口の位置と大きさを検討する事例を公開している(結果は資料請求)
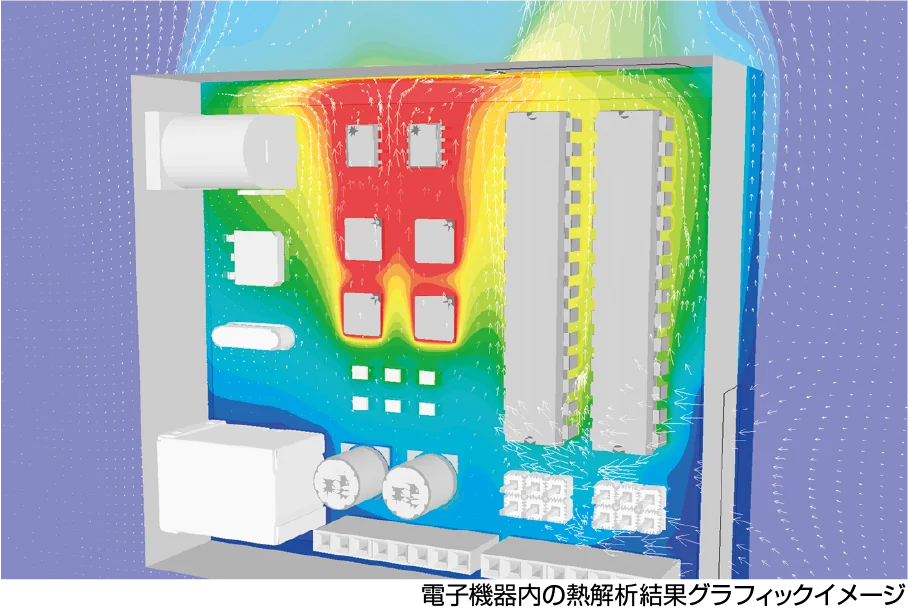
出典:カンパニープロファイル|アドバンスドナレッジ研究所、解析サービス|アドバンスドナレッジ研究所、製造業界向け使用例|アドバンスドナレッジ研究所、筐体開口位置の最適化|アドバンスドナレッジ研究所
株式会社フローサイエンスジャパン|鋳造専用のシミュレーション FLOW-3D CAST で、引け巣や湯回り不良などの鋳造欠陥を予測する
フローサイエンスジャパンとは
フローサイエンスジャパンは、静岡県浜松市に所在する CFD(数値流体力学)の専門会社です(2011年4月設立)。米国 Flow Science 社の FLOW-3D と、鋳造専用の FLOW-3D CAST の日本総代理店で、販売・レンタル、技術サポート、受託開発、受託解析を行っています。
フローサイエンスジャパンの得意技術
| 技術 | 内容 |
|---|---|
| 鋳造シミュレーション FLOW-3D CAST | 凝固収縮巣(引け巣)、湯回り不良、空気の巻き込み量などの鋳造欠陥や、鋳型の温度分布、鋳型の溶損、熱応力による変形を予測する。中子の造型や中子のガス欠陥の予測もでき、溶湯と鋳型の材料データベースを標準で持つ |
| 湯流れの予測の精度 | 流れる湯の表面の形を追う方法(VOF 法)を改良した TruVOF 法を使う。高圧ダイカストのように速く乱れの大きい湯流れで特に重要としている。高圧ダイカストの充填不足(ショートショット)の比較で、シミュレーションが実機の流動パターンを良好に再現したとしている |
| 受託解析 | FLOW-3D・FLOW-3D CAST を使った受託解析と受託開発を行う |
フローサイエンスジャパンが解決できる課題
- 鋳造の欠陥(引け巣・湯回り不良・空気の巻き込み)を、型を作る前に予測したい
- 薄くて複雑なダイカストの湯流れを確かめたい
- 湯の流れや固まり方を見て、方案や条件を決めたい
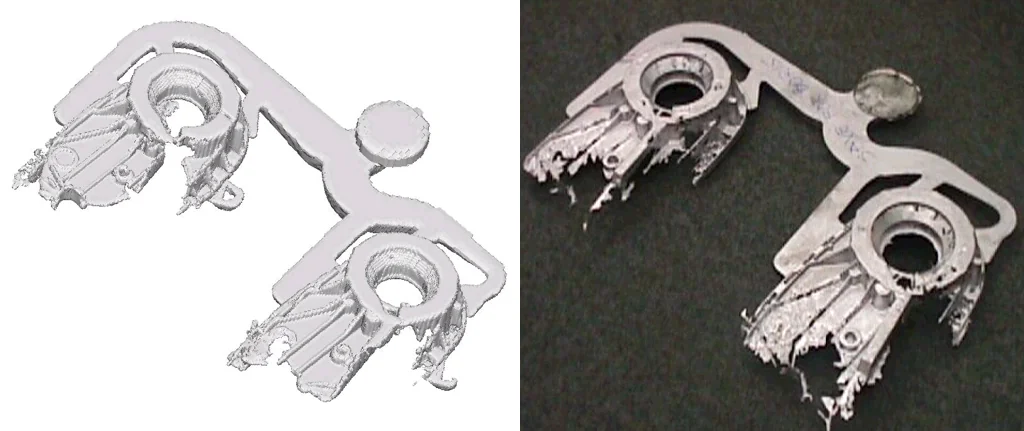
出典:フローサイエンスジャパンについて、アクセスマップ|フローサイエンスジャパン、FLOW-3D CAST|フローサイエンスジャパン
株式会社セイロジャパン|樹脂流動解析の精度を左右する粘度・PVT・熱伝導率などを「レオロジーセンター」で実測する
セイロジャパンとは
セイロジャパンは、埼玉県春日部市に本社を置く、製造業向けの CAD/CAM/CAE を扱う会社です。樹脂流動解析ソフト Moldex3D を扱い、2013年に材料物性を測る「レオロジーセンター」を設けました。
セイロジャパンの得意技術
| 技術 | 内容 |
|---|---|
| 材料物性の測定(レオロジーセンター) | 「プラスチックCAEにおいて、粘度などの材料特性は解析精度に大きく影響します」として、せん断粘度、溶融粘弾性、粘度の圧力依存性、PVT 特性、熱伝導率、ガラス転移温度、比熱、結晶化の挙動、硬化反応の速さなどを測る。超高速の DSC(冷却速度 最大240,000K/min)も持つ |
| 解析用のモデル式への当てはめ | 測ったデータを、粘度のモデル式(Cross 式など)、PVT のモデル式(Tait 式)、結晶化・硬化のモデル式に当てはめる例を公開している |
| 樹脂流動解析 Moldex3D | 射出成形の樹脂の流れ・そりなどを解析するソフトを扱う |
セイロジャパンが解決できる課題
- 射出成形の解析が実物と合わない。材料データを実測したい
- スーパーエンプラ・長繊維入り・フッ素系などの樹脂の粘度を測りたい
- 解析に使うモデル式の係数を求めたい
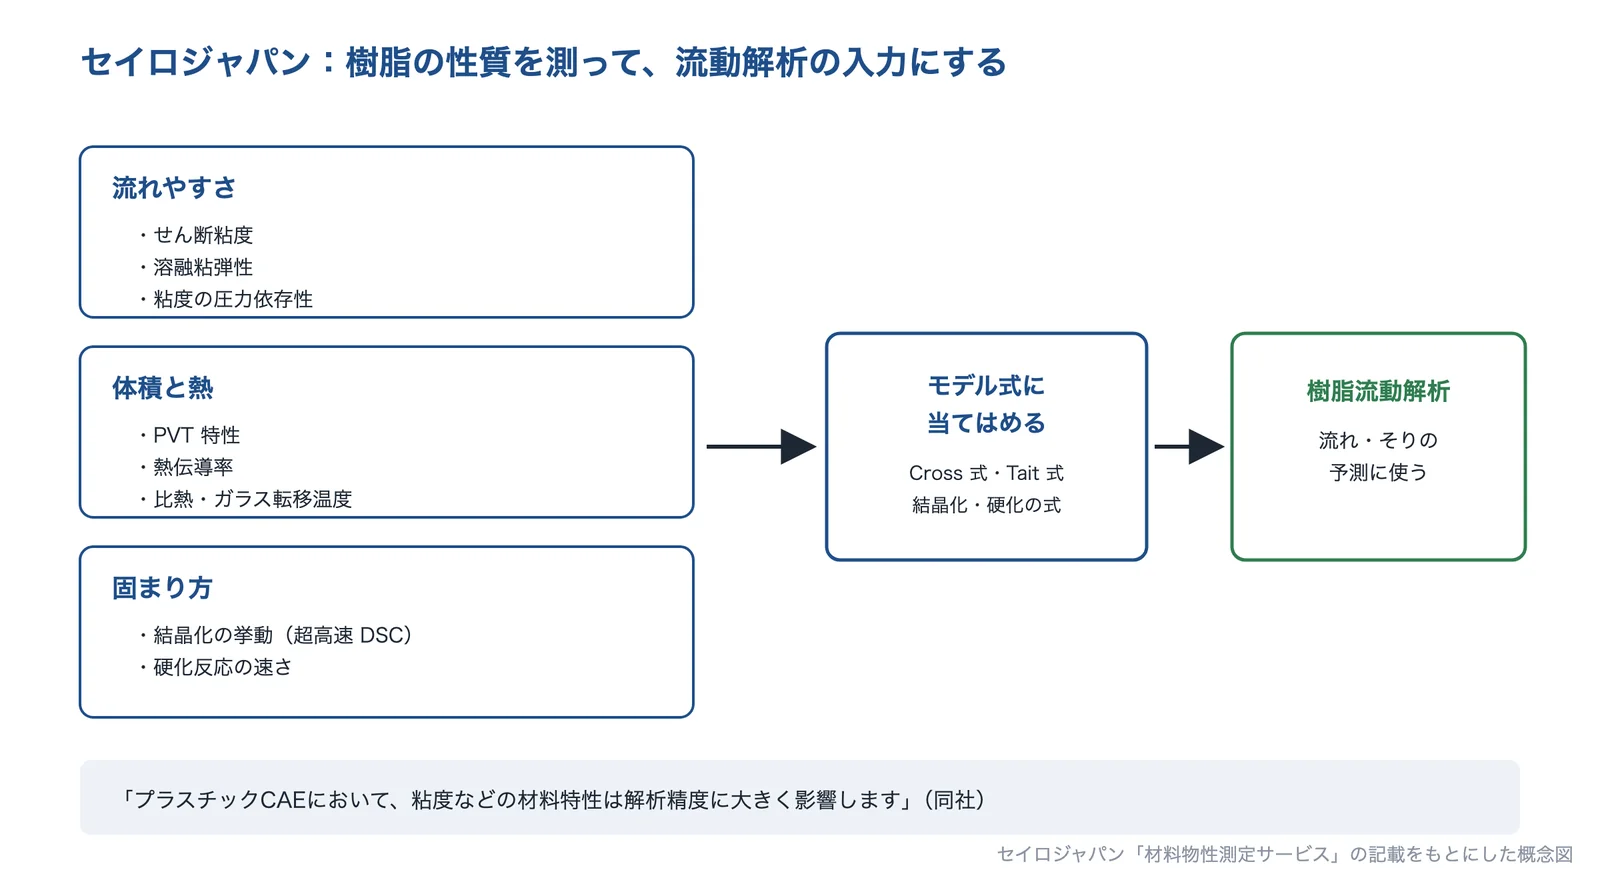
出典:セイロジャパン「材料物性測定サービス」の記載をもとに AI(Claude)で作成
出典:国内・グループ会社拠点|セイロジャパン、材料物性測定サービス|セイロジャパン、Moldex3D|セイロジャパン
株式会社オーツー・パートナーズ|解析の代行が中心ではなく、設計者が CAE を使いこなすためのプロセス・ソフト・人の育成をまとめて支援する
オーツー・パートナーズとは
オーツー・パートナーズは、東京都千代田区に本社を置く、製造業向けのコンサルティングの会社です(2004年設立)。事業は、製造業向けのコンサルティング、プロジェクトマネジメント、教育などです。
オーツー・パートナーズの得意技術
| 技術 | 内容 |
|---|---|
| CAE の導入・活用の支援 | 設計者が CAE を活用するには、設計解析のプロセス、CAE ソフト、設計者・解析担当者の3つを同時に整備することが重要としている。設計全体の課題をつかむ、シンプルな現象から取り組む、関係者で共通の認識を持つ、という進め方をとる |
| ソフトの選定から教育まで | CAE ソフトの選定・導入支援に加え、操作のトレーニングだけでなく、物理現象の理解など解析設計者向けのトレーニングも行う。コンサルタントの9割が元技術者としている |
同社は「こんな課題を感じていませんか?」として、目的が不明確なため最初から複雑な現象を解析したり、解の合わせ込みをしてしまったりすることを挙げています。
オーツー・パートナーズが解決できる課題
- CAE を入れたが、設計の現場に根付かない
- 何から解析すればよいか、進め方が決められない
- 解析のソフトやマシンを入れ替えたいが、選び方がわからない
公開されている実績
- モデルケースとして、装置の内部にセンサーを置けず現象がつかめなかった大手電機メーカーで、CAE のモデル化と、解析結果の妥当性を確かめる試作・検証を行った例と、金属メーカーでソフトの選定から解析設計者のトレーニングまで行った例を紹介している
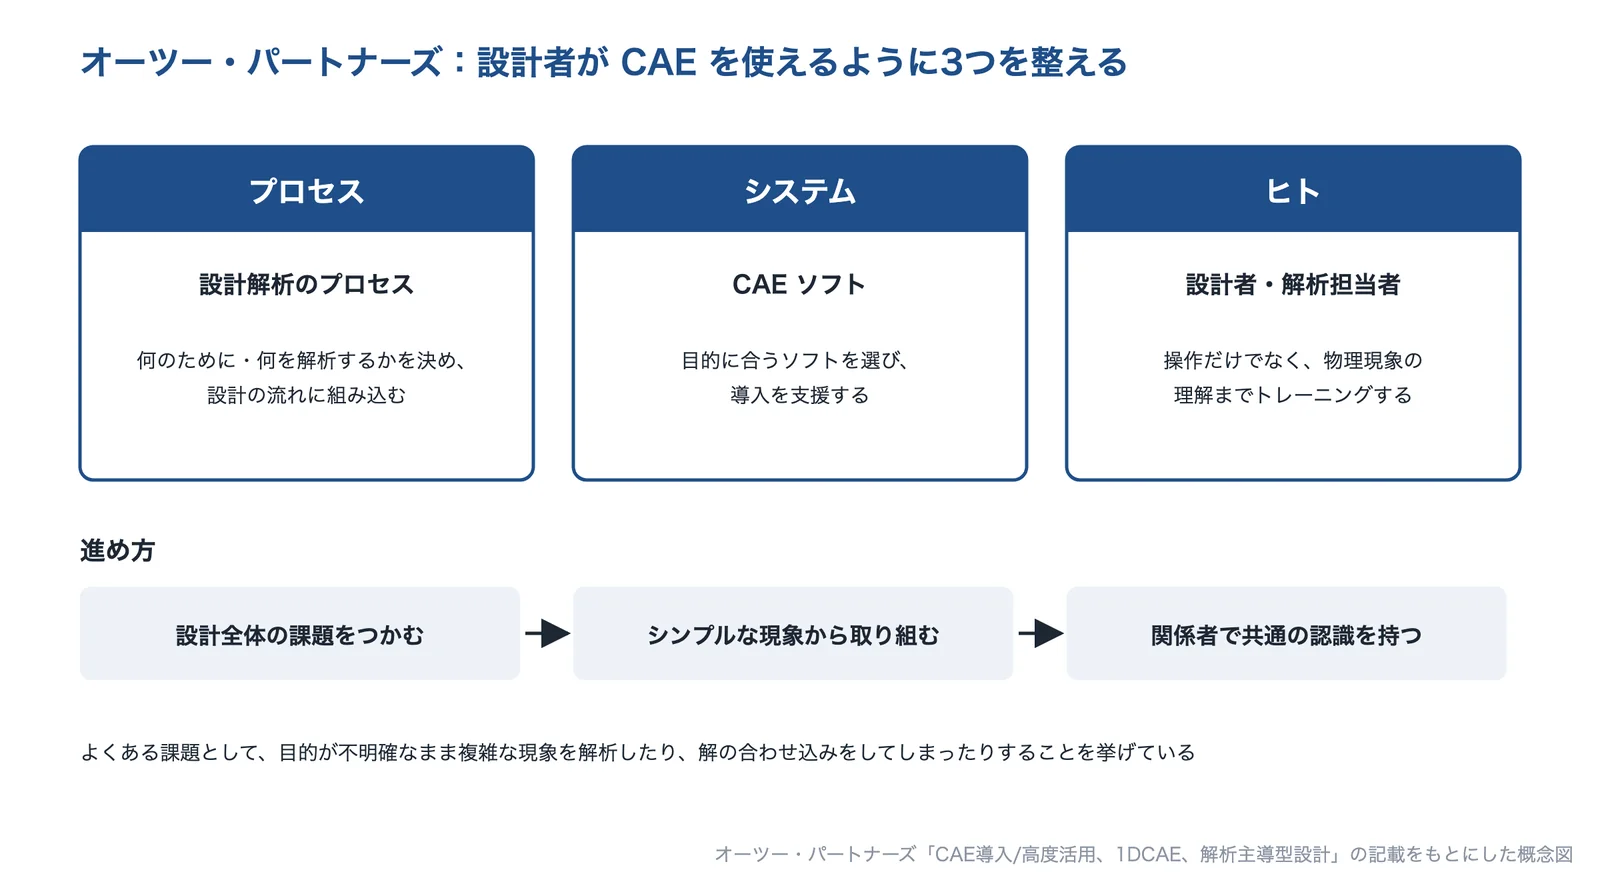
出典:オーツー・パートナーズ「CAE導入/高度活用、1DCAE、解析主導型設計」の記載をもとに AI(Claude)で作成
出典:会社情報|オーツー・パートナーズ、CAE導入/高度活用、1DCAE、解析主導型設計|オーツー・パートナーズ
選ぶ前に確かめる条件
解析の会社や公設試に相談する前に、次の条件を整理しておくと、話が早くなります。
- 予測したい性能(強度・剛性・振動・温度・流れ・成形の不良など)と、合否を決める目安の値
- 解析の目的(候補の比較か、数値で合否を決めるか)と、どこまで合えば十分か
- 3D CAD のデータの有無と形式、形を簡略化してよい所
- 荷重・固定・発熱量・流量など、解析に入れる条件(分かっていない所はどれか)
- 材料の種類とグレード、材料データ(ヤング率・熱伝導率・粘度など)の有無
- 照合に使える試作品や試験の結果があるか、これから測れるか
- 社内で続けて解析したいのか、1回だけ頼みたいのか(ソフト・人・教育の要否)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








