
何十回かオートクレーブにかけたら、樹脂のカバーが白くなってゆがんだ。消毒用のアルコールで毎日拭いていたら、外装にひびが入った。ガンマ線で滅菌したら部品が黄色くなった。ステンレスの器具に錆が出た。医療機器の部品は、熱・水分・薬品・放射線のどれで滅菌・消毒するかで、傷み方がまったく違います。
このページでは、滅菌・消毒で部品が傷む困りごとを5つに分け、樹脂・ゴム・金属の選び方、滅菌の方法の選び方、試験での確かめ方のどれが効くかを整理します。人や食品に触れたときに溶け出すものの安全は人や食品に触れても安全にしたい、紫外線や薬品による劣化の全体は紫外線・薬品で劣化するで説明しています。
課題と解決技術のマトリクス
| 課題(症状) | 滅菌に強い樹脂に替える | ゴム・シールの材料を選ぶ | 金属の表面処理と手入れ | 滅菌の方法を変える | 繰り返し滅菌・劣化を試験で確かめる |
|---|---|---|---|---|---|
| A高圧蒸気(オートクレーブ)で、樹脂が白くなる・変形する・割れる | ◎ | ○ | ○ | ○ | |
| B消毒薬で拭くと、樹脂の外装にひびが入る | ◎ | ○ | |||
| C放射線(ガンマ線・電子線)で、樹脂が変色する・もろくなる | ◎ | ○ | ○ | ◎ | |
| Dステンレスの器具・部品が錆びる・変色する | ◎ | ||||
| EEOG のガスが抜けない・低温の滅菌で処理できない | ○ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの対策が合うかは、部品の材料と形、滅菌の方法と回数、使う消毒薬、部品にかかる力、製品の大きさと密度によって変わります。症状Aの「滅菌に強い樹脂」の「◎」は、PPSU が高温スチームの滅菌1,000回以上でクレージングや破壊がないとする資料(旭モールディング)と、134℃で800回まで機械的な特性が大きく下がらないとする資料(Ensinger)、PEEK が200℃の蒸気の中で3,000時間後も性質を保つとする資料(Victrex)、「ゴム・シール」の「○」は、蒸気に耐えるゴムとしてシリコーン・EPDM・FFKM などを挙げる解説(Apple Rubber)、「滅菌の方法」の「○」は、高圧蒸気に耐えない器材は EOG か過酸化水素の低温の滅菌で処理するとする論文(佐賀大学医学部附属病院ほか)、「試験」の「○」は、洗浄の工程を含めると耐える回数がかなり下がるとする説明(Ensinger)によります。症状Bの「滅菌に強い樹脂」の「◎」は、PPSU が多くの酸・アルカリ・洗浄剤・消毒液に耐えるとする説明と、応力を取るアニールでソルベントクラックを減らすとする説明(日成工業)、「試験」の「○」は、消毒薬のメーカーと樹脂のメーカーが組み合わせを試験しているとする記事(Medical Device Developments)によります。症状Cの「滅菌に強い樹脂」の「◎」は、PTFE やセルロースが放射線で劣化しやすいとする解説(日本原子力学会誌)と、耐放射線のグレードを一覧にした資料(コーガアイソトープ)、「ゴム・シール」の「○」は、ガンマ線にはシリコーンと過酸化物で架橋した EPDM が使われるとする解説(Apple Rubber)、「滅菌の方法」の「○」は、電子線はガンマ線より材料への影響が小さいとする説明(ジャパンガス)、「試験」の「◎」は、最大線量での劣化試験が求められるとする説明(ラジエ工業)と、導入前に試験的な照射が要るとする説明(コーガアイソトープ)によります。症状Dの「金属の表面処理と手入れ」の「◎」は、塩素系の消毒液を避け、洗ったらすぐ乾かすとする器具の添付文書(シオダ・カキヌマメディカル)と、電解研磨で強固な不動態皮膜ができるとする説明(中野科学)によります。症状Eの「滅菌の方法」の「◎」は、放射線の滅菌は後処理が要らず残留物がないとする比較(日本照射サービス)と、過酸化水素の滅菌では紙・液体・粉体を処理できないとする説明(NISSHA)、「樹脂」の「○」は、PVC・TPU は EOG が抜けにくく POM は抜けやすいとする論文(別宮ら)、「試験」の「○」は、残留の許容限度を決めた JIS T 0993-7 によります。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている対策、○は効果が期待できる対策、△は条件によって有効な対策を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
傷むのが、蒸気(A)、消毒薬(B)、放射線(C)、金属の錆(D)、低温の滅菌の制限(E)のどれにあたるかで分けると、まず見る対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
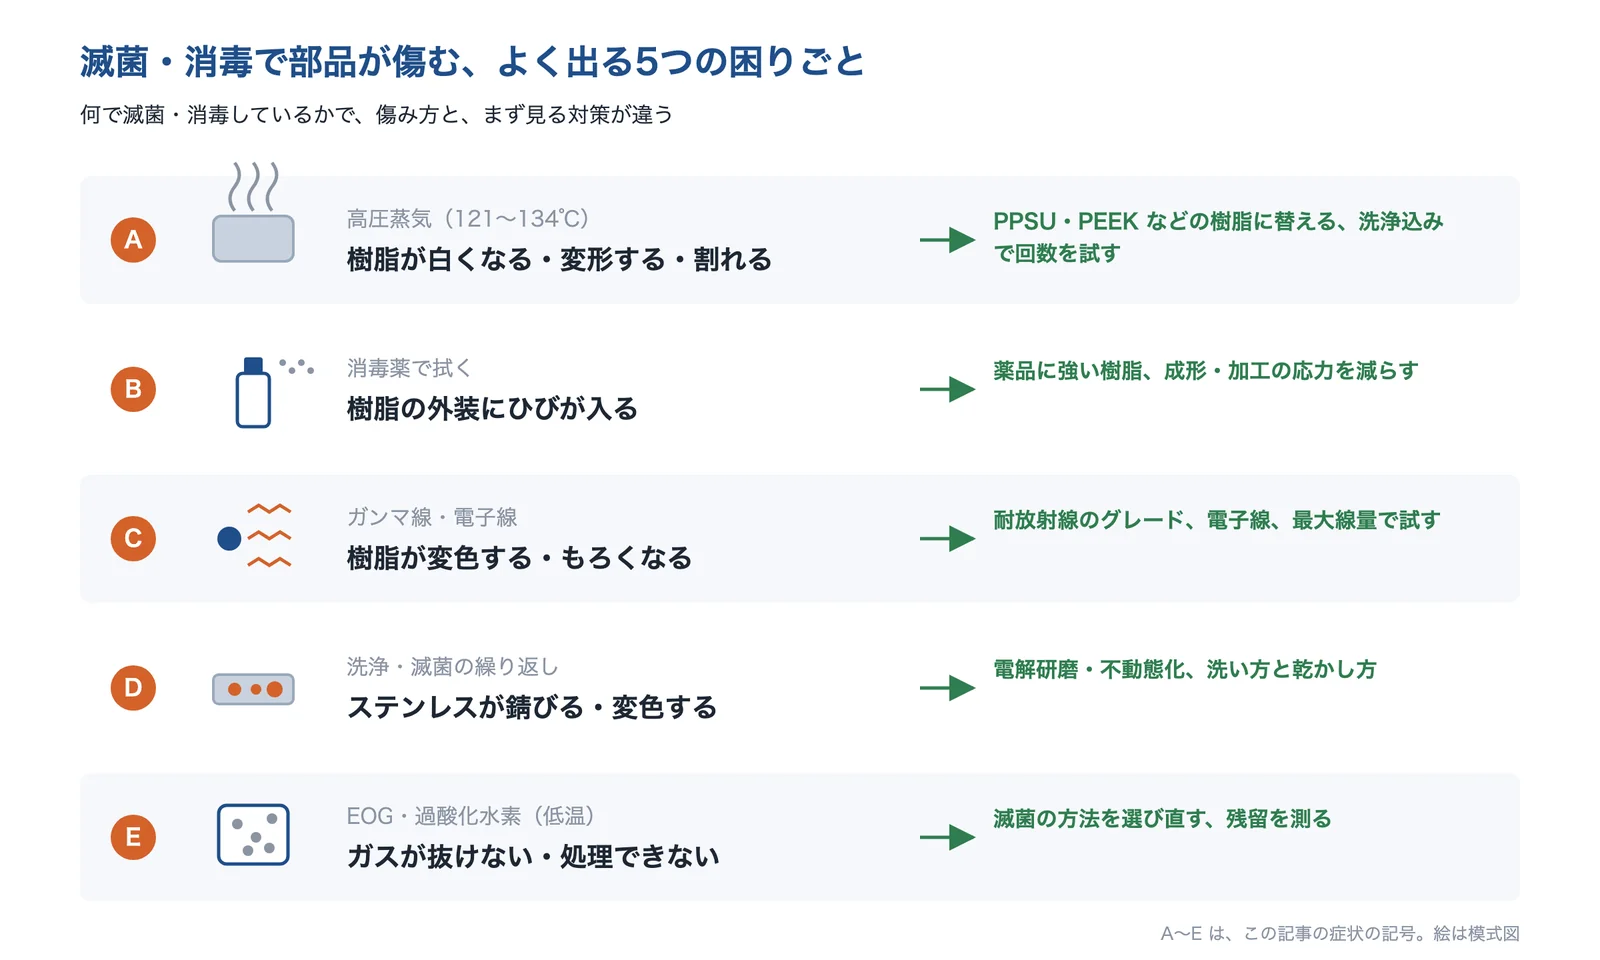
出典:この記事の内容をもとに AI(Claude)で作成
高圧蒸気(オートクレーブ)で、樹脂が白くなる・変形する・割れる
何十回か滅菌したら、樹脂のカバーが白っぽくなった。ふたがゆがんで閉まらない。持ち手に細かいひびが出た。
- 起きている現象
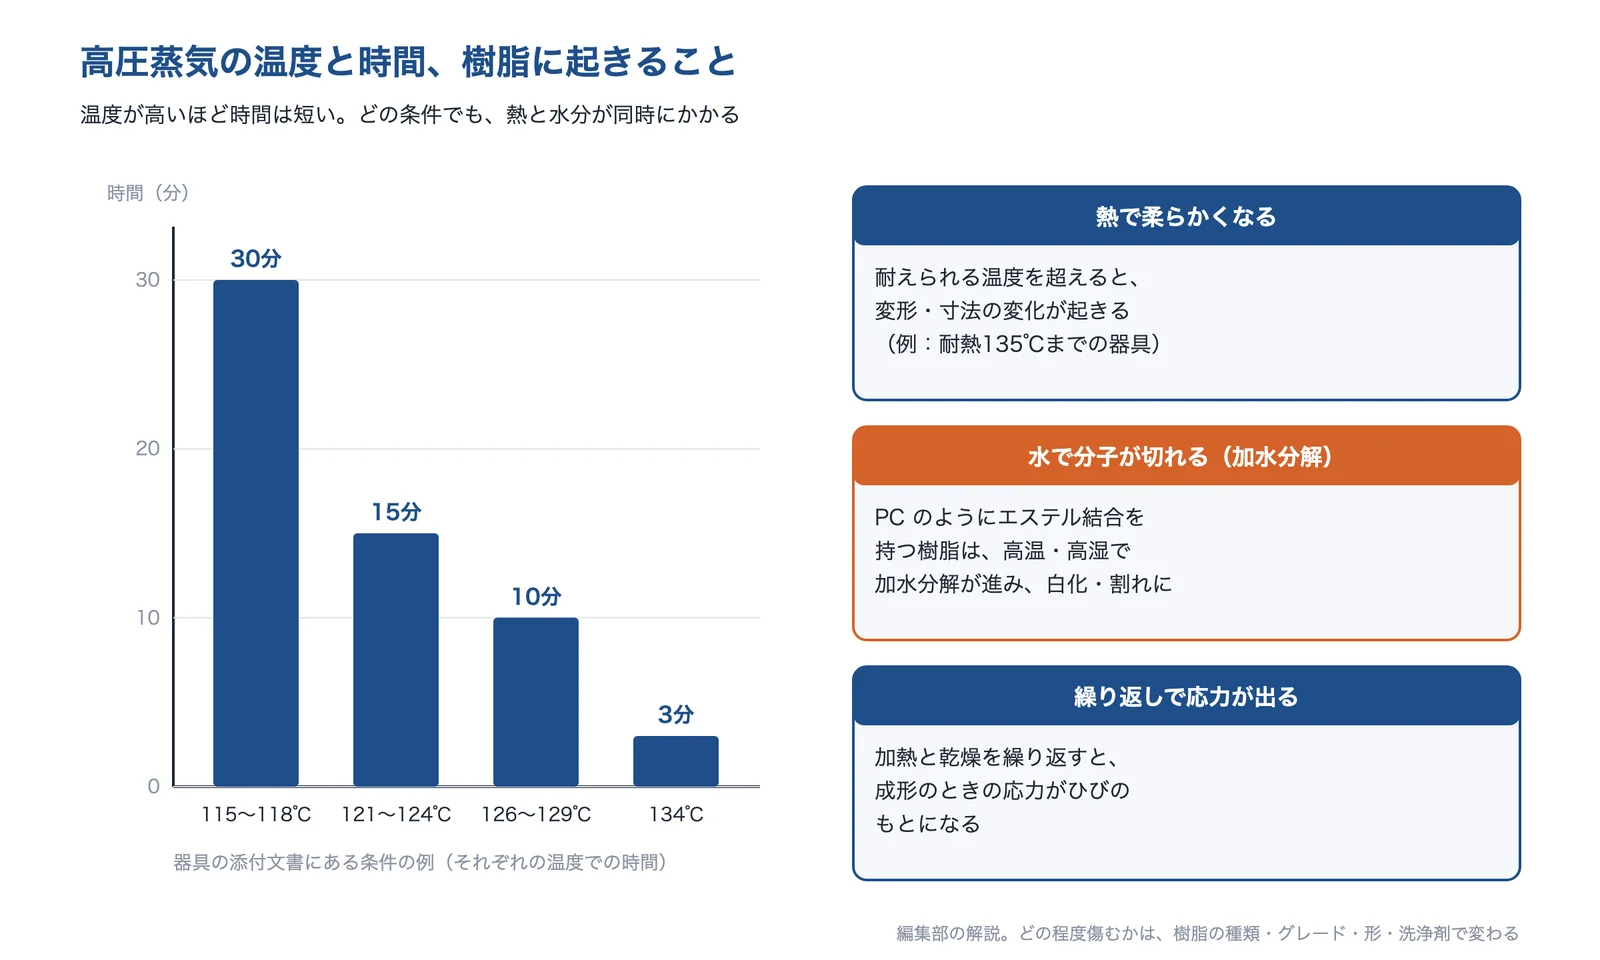
- 高圧蒸気の滅菌は、121℃で15分、134℃で3分のように、高い温度と水分を同時にかけます。温度に耐えない樹脂は柔らかくなって変形し、PC(ポリカーボネート)は、高温・高湿で加水分解が進みます(広島県立総合技術研究所の報告)。乾燥と加熱を繰り返すと、成形のときの応力も表に出ます(編集部の解説)。
- 解決に使える技術
- PPSU・PEEK などに替える繰り返しの蒸気に耐える樹脂
- 蒸気に耐えるゴムを選ぶシリコーン・EPDM・FFKM
- 低温の滅菌に替えるEOG・過酸化水素
- 洗浄込みで回数を試す繰り返し滅菌の試験
樹脂の資料にある「何回耐える」は、洗浄の工程を含まない試験の値のことがあります。Ensinger は、洗浄剤を含めると耐える回数がかなり下がるとしています。病院で使う洗浄剤と滅菌の条件で確かめます。
消毒薬で拭くと、樹脂の外装にひびが入る
アルコールで毎日拭いていたら、ねじ止めの周りから細いひびが走った。割れた面がナイフで切ったようにきれいだった。
- 起きている現象
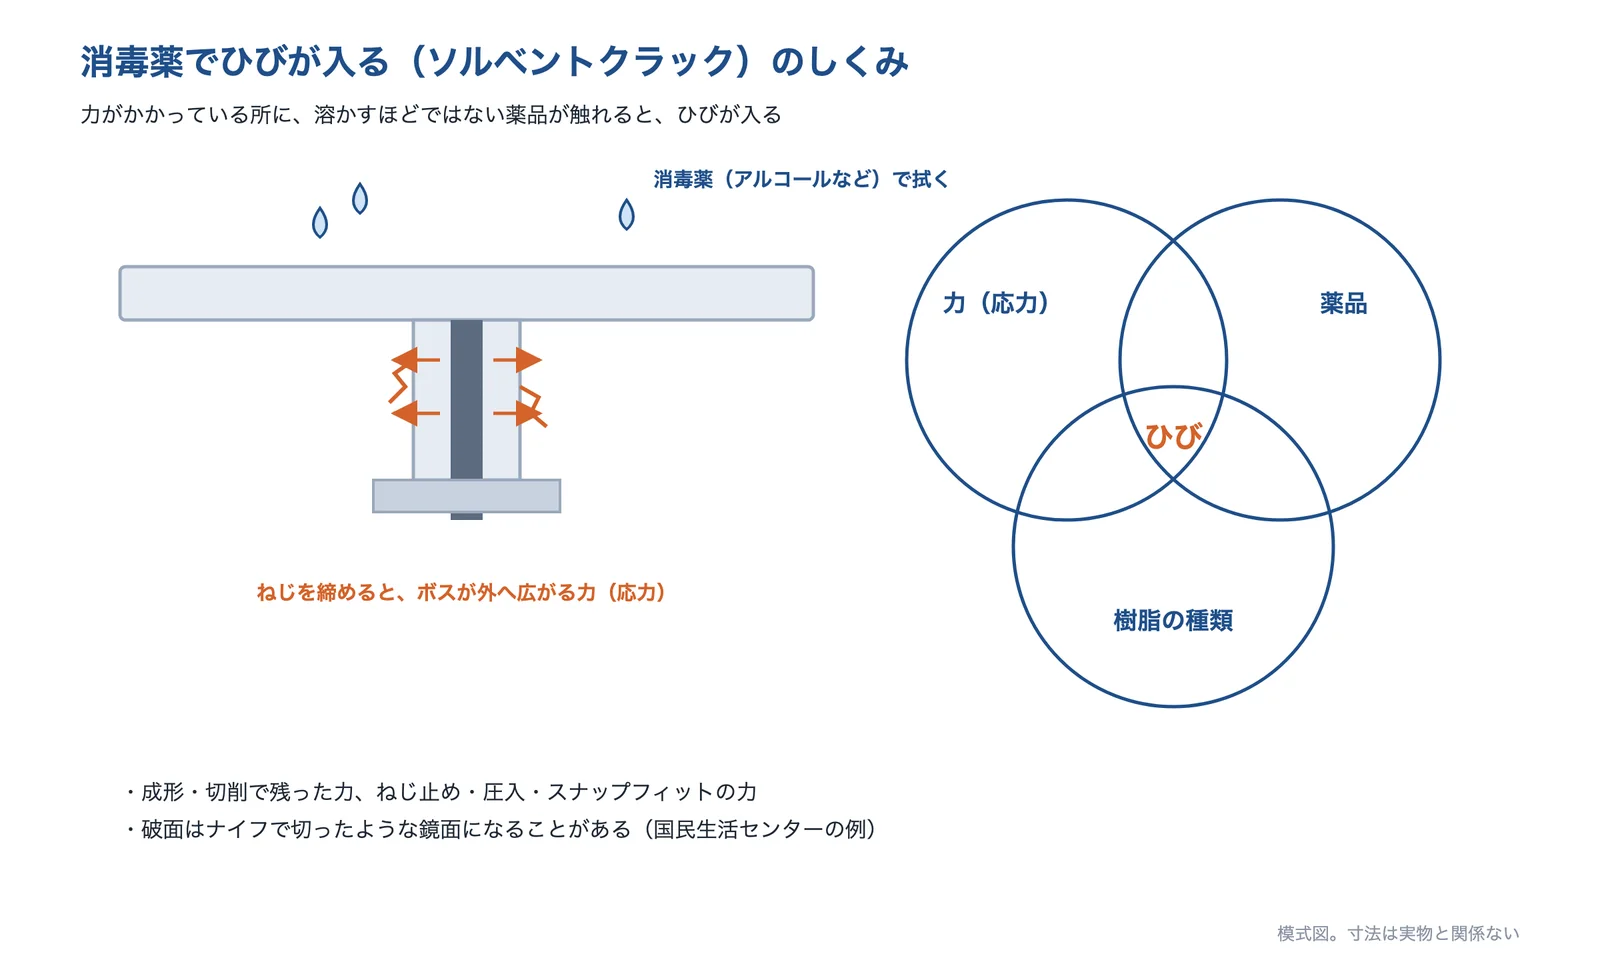
- 力がかかっている樹脂に、溶かすほどではない薬品が触れると、ひびが入ることがあります(ソルベントクラック、環境応力割れ)。国民生活センターは、アクリル樹脂のドアノブがアルコールの消毒で約2か月で割れた例で、破面がナイフでスパッと切ったような鏡面だったとしています。
- 解決に使える技術
- 消毒薬に強い樹脂に替えるPPSU など
- 成形・加工の応力を減らすアニール・形の見直し
- 使う消毒薬で試験する力をかけた状態で拭く・浸ける
ひびは、ねじ止め・圧入・スナップフィットなど、力がかかっている所から出やすくなります。材料だけでなく、部品にかかる力も見直します(編集部の解説)。取扱説明書に、使える消毒薬と使えない消毒薬を書いておきます。
放射線(ガンマ線・電子線)で、樹脂が変色する・もろくなる
ガンマ線で滅菌したら、白い部品が黄色くなった。薄いフィルムの部品が、しばらくしてから割れやすくなった。
- 起きている現象
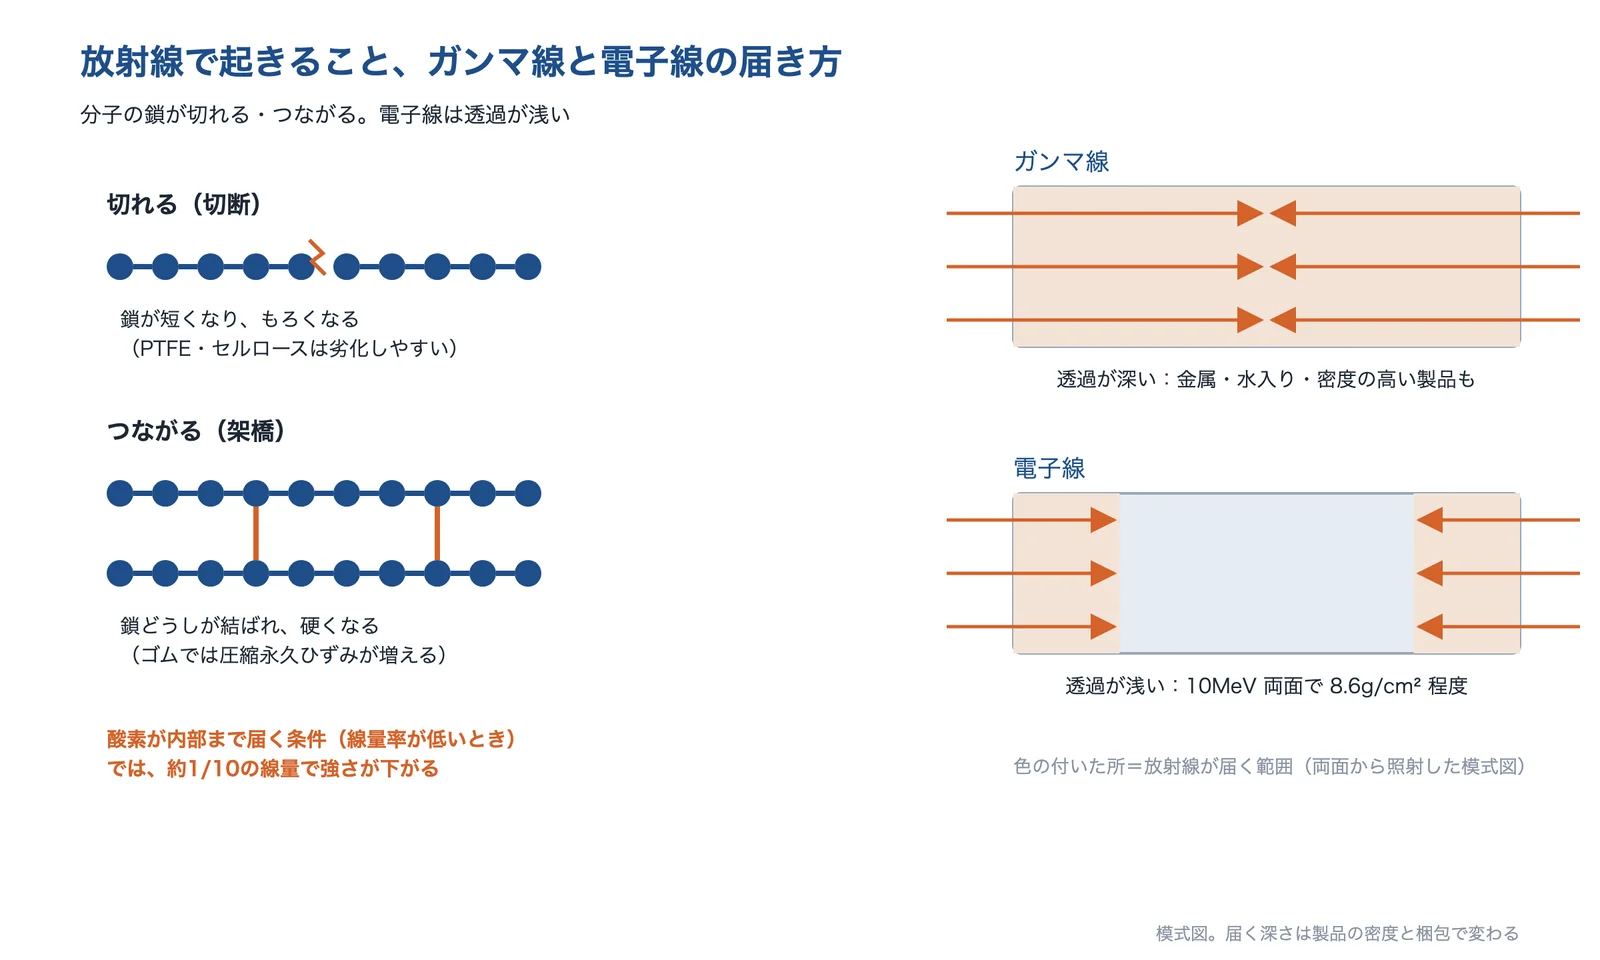
- 放射線は、樹脂の分子の鎖を切ったり、つないだりします。日本原子力学会誌の解説は、PTFE などのフッ素樹脂やセルロースは放射線で劣化しやすいとしています。ATOMICA は、線量率が低く酸素が材料の内部まで届く条件で照射すると、酸化の起きない条件の約1/10の線量で強さが下がるとしています。
- 解決に使える技術
- 放射線に強い樹脂・グレードを選ぶPEEK・耐放射線のグレード
- ゴムを選び直すシリコーン・過酸化物架橋の EPDM
- 電子線にするガンマ線より影響が小さい
- 最大線量で劣化を試す時間がたってからも測る
放射線の劣化は、照射の直後だけでなく、時間がたってから進むことがあります。ラジエ工業は、最大線量での劣化試験と、時間がたってからの劣化のデータが要るとしています。
ステンレスの器具・部品が錆びる・変色する
洗浄と滅菌を繰り返していたら、ステンレスの器具に茶色い点が出た。錆びていない器具まで、いっしょに滅菌したら錆が移った。
- 起きている現象
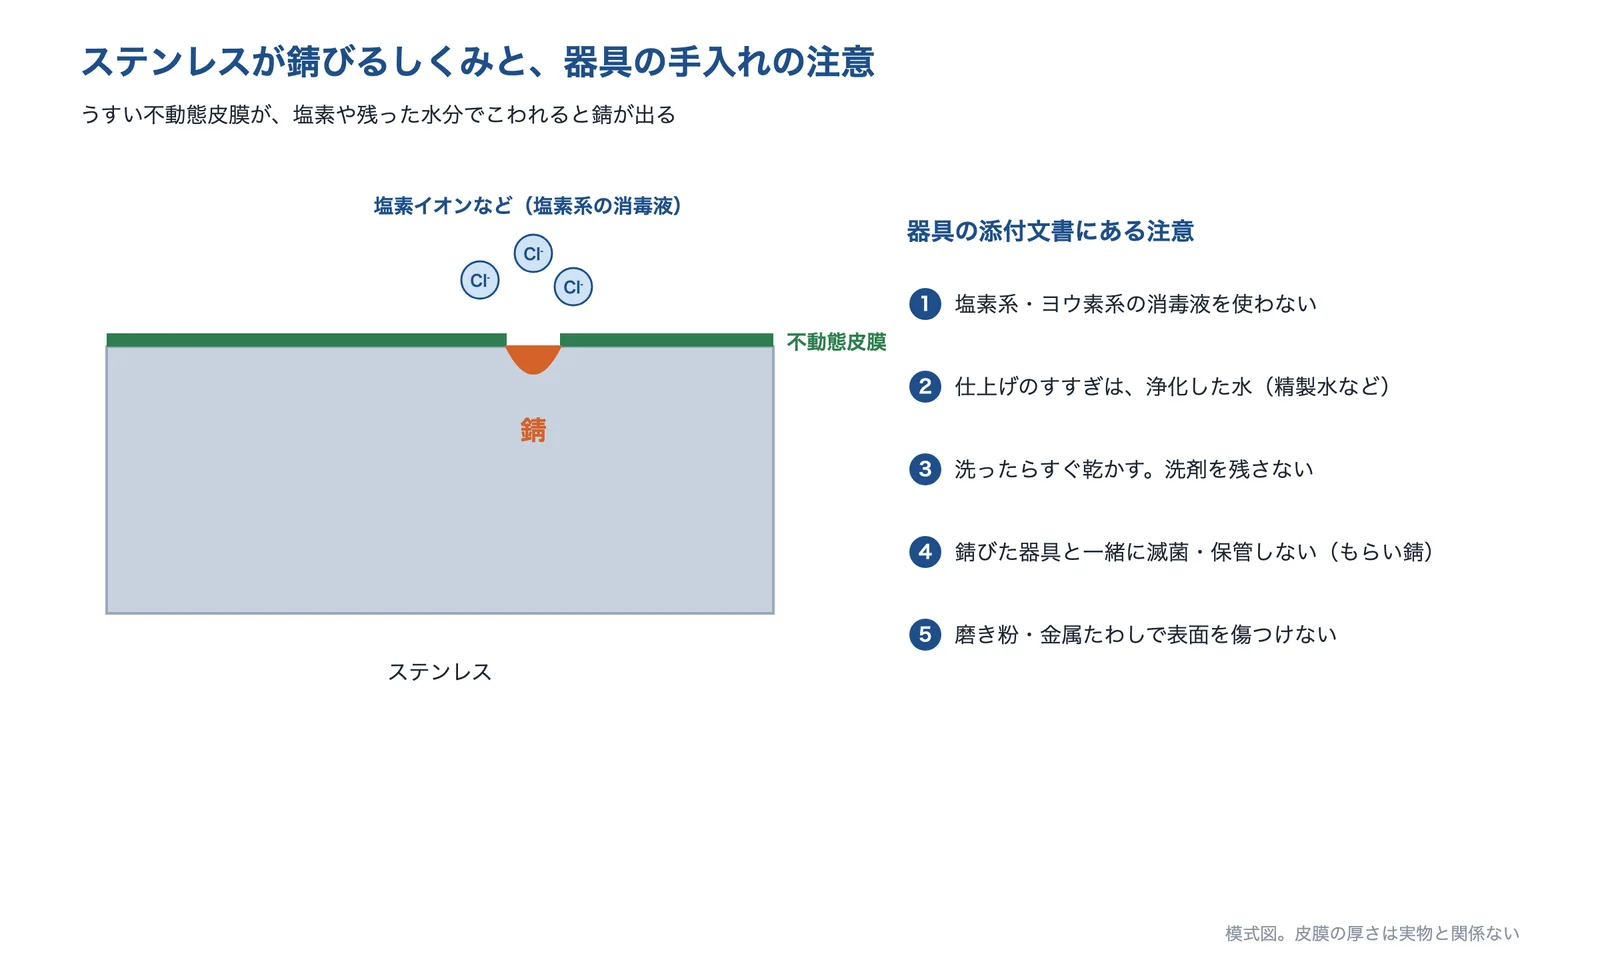
- ステンレスは、表面のうすい不動態皮膜で錆を防いでいます。器具の添付文書は、塩素系・ヨウ素系の消毒液(ハロゲンイオンを含む液)や、洗ったあと乾かさないことを錆の原因に挙げ、錆びた器具といっしょに滅菌すると錆が移る(もらい錆)としています(シオダ・カキヌマメディカルほか)。
- 解決に使える技術
- 電解研磨・不動態化処理不動態皮膜を整え、なめらかにする
- 洗い方・乾かし方を決めるすぐ乾燥・塩素系を避ける
表面処理をしても、塩素の多い消毒液や、洗剤の残りがあると錆びます。添付文書に、使ってよい洗剤・消毒液と、乾かし方を書きます(編集部の解説)。
EOG のガスが抜けない・低温の滅菌で処理できない
EOG で滅菌したら、出荷の前のガス抜きに何日もかかる。過酸化水素の滅菌器に入れたら、紙のラベルの部品が通らなかった。
- 起きている現象
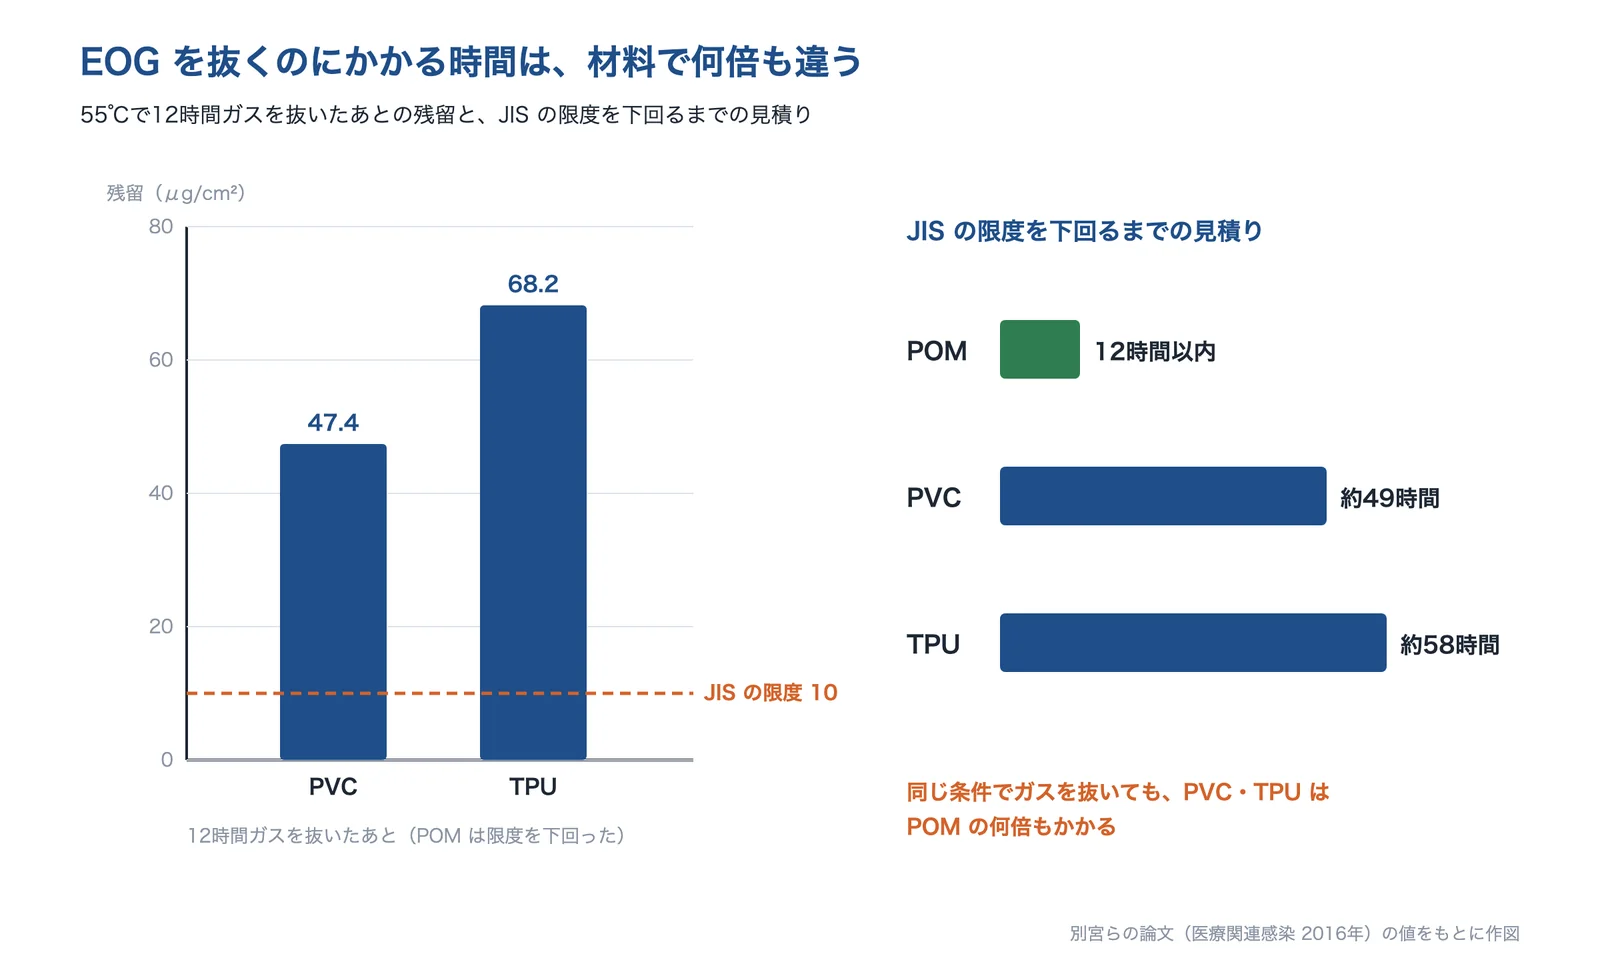
- EOG(酸化エチレン)は低い温度で滅菌できますが、毒性があり、滅菌のあとにガスを抜く時間(エアレーション)が要ります。別宮らの論文では、55℃で12時間抜いても、PVC と TPU は JIS の限度(10μg/cm²)を超えていたとし、POM は下回ったとしています。過酸化水素の滅菌は、紙・ガーゼ・液体・粉体を処理できません(NISSHA)。
- 解決に使える技術
- 滅菌の方法を選び直す放射線・電子線は残留物がない
- ガスの抜けやすい材料にするPVC・TPU は抜けにくい
- 残留を測るJIS T 0993-7 の限度
滅菌の方法を変えると、使える材料も変わります。放射線に切り替えるなら、樹脂とゴムが放射線に耐えるか(症状C)を先に確かめます(編集部の解説)。
なぜ、滅菌・消毒で部品が傷むのか
滅菌は、菌がほぼいない状態(無菌性保証水準 SAL 10-6)にするための処理で、消毒は菌を減らす処理です。滅菌のバリデーション(決めた条件で確かに滅菌できることを確かめる手続き)は、滅菌の方法ごとに JIS(ISO)の規格に基づいて行います(厚生労働省の通知の別紙、日本照射サービス)。滅菌の方法ごとに、部品にかかる「負担」の種類が違うので、まず自分の製品がどの方法で滅菌・消毒されるかを知ることが出発点です。
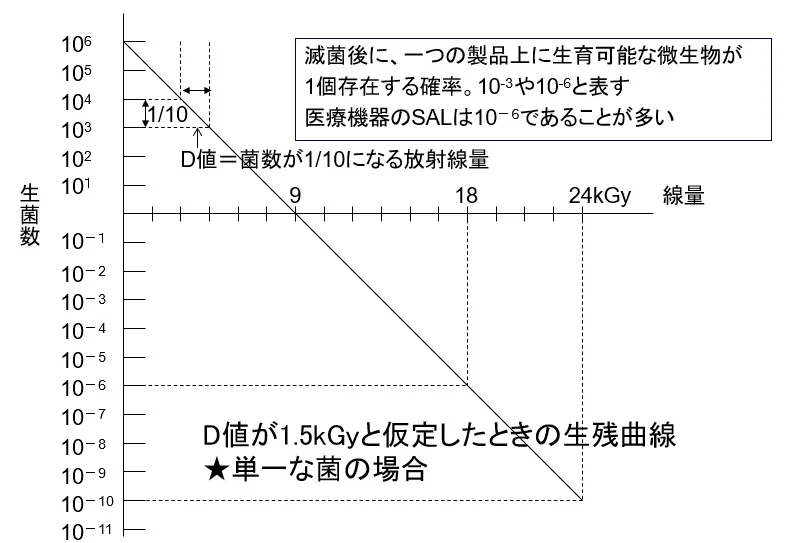
出典:ラジエ工業「放射線滅菌」
主な滅菌の方法と、部品にかかる負担
国内の滅菌済みの医療機器は、放射線が約60%、EOG が約30%、高圧蒸気が約10%という統計があります(日本原子力学会誌の解説、2011年。同じ解説は、売上げで見ると EOG のほうが多いとする統計もあるとしています)。病院の中で器具を何度も滅菌するときは、高圧蒸気が中心で、熱に耐えない器材は EOG か過酸化水素の低温の滅菌で処理します(佐賀大学医学部附属病院ほかの論文)。
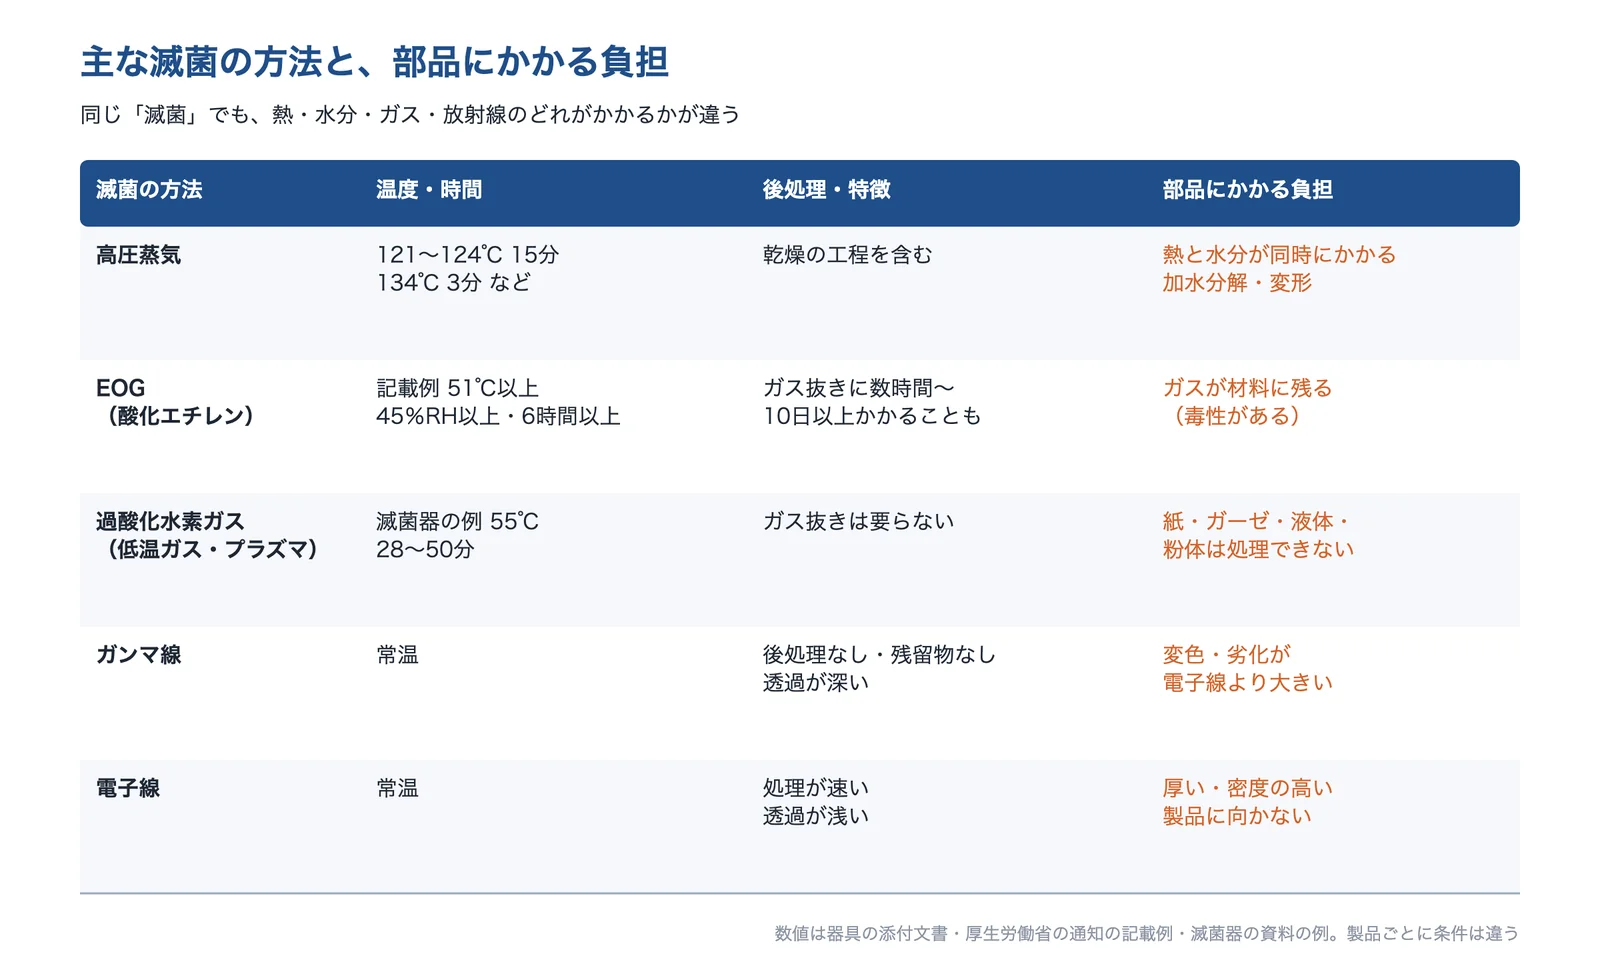
出典:シオダの添付文書・厚生労働省の通知の別紙・NISSHA・キヤノンメディカルサプライ ES-1400・日本照射サービス・ジャパンガスをもとに AI(Claude)で作成
- 高圧蒸気:121〜124℃で15分、134℃で3分など。熱と水分が同時にかかる(器具の添付文書)
- EOG(酸化エチレン):記載例は51℃以上・湿度45%RH 以上で6時間以上、そのあと10日間置く。ガスを抜く(エアレーション)のに数時間〜10日以上かかることもある(厚生労働省の通知の別紙、NISSHA)
- 過酸化水素ガス(低温ガス・低温プラズマ):プラズマを使わないガス式の滅菌器の例は55℃で28〜50分(キヤノンメディカルサプライ)。紙・ガーゼ・液体・粉体は処理できない(NISSHA)
- ガンマ線・電子線:常温で処理でき、後処理が要らず残留物がない。材料の放射線による劣化を考える必要がある(日本照射サービス、ラジエ工業)
出典:医療用ピンセットの添付文書(シオダ)|PMDA、滅菌バリデーションの記載例(厚生労働省の通知の別紙)|広島県、滅菌とは?代表的な滅菌方法の種類|NISSHA、ES-1400 製品資料|キヤノンメディカルサプライ、過酸化水素ガスを用いた低温滅菌装置の滅菌性能について|医科器械学 86(3)(J-STAGE)、滅菌法比較|日本照射サービス、「放射線滅菌」について|日本原子力学会誌 53(2)(J-STAGE)
蒸気:熱で柔らかくなり、水で分子が切れる
高圧蒸気では、部品は121〜134℃まで温まります。シオダのピンセットの添付文書は、134℃で3分の条件を挙げ、耐熱は135℃までとしています。使う樹脂が、この温度で形を保てるかがまず問題です。PC(ポリカーボネート)は、高温・高湿で加水分解が進みます(エステル結合を持つため。編集部の補足)。広島県立総合技術研究所は、PC を90℃の熱水に浸けると、加水分解の進み方と物性の低下に相関があった一方、60℃・70%RH では物性の低下より先に加水分解が見えたとしています。
出典:カキヌマメディカルの添付文書・シオダの添付文書・広島県立総合技術研究所をもとに AI(Claude)で作成
消毒薬:力と薬品がそろうと、ひびが入る
消毒薬は、毎日の拭き取りで何百回も触れます。厚生労働省の研究班の手引きは、イソプロパノールはゴム・合成樹脂・塗装を変質させること、次亜塩素酸ナトリウムは金属を腐食させることを、備考に書いています。樹脂のひびは、薬品だけでは起きにくく、ねじ止めや成形のときに残った力(残留応力)と組み合わさって起きます。Medical Device Developments は、2013年の調査で27社のうち13社が樹脂の被覆の割れを経験し、5社は深刻だとしたと伝えています。
出典:国民生活センター・Medical Device Developmentsをもとに AI(Claude)で作成
放射線:分子の鎖が切れる・つながる
ガンマ線は透過が深く、金属や水の入った製品・密度の高い製品も処理できます。電子線は短い時間で処理でき、透過が浅いので、密度の小さい製品に向きます(日本照射サービス)。10MeV の電子線で両面から照射すると、有効に照射できるのは 8.6g/cm² 程度の厚さです(日本原子力学会誌)。ガンマ線は、材料の変色・劣化が電子線より大きいとされます(ジャパンガス)。
出典:日本原子力学会誌 53(2)・ATOMICA・日本照射サービス・ジャパンガスをもとに AI(Claude)で作成
金属:塩素と水分で、不動態皮膜がこわれる
ステンレスの器具の添付文書には、錆を防ぐための注意がまとめて書かれています。塩素系・ヨウ素系の消毒液などハロゲンイオンを含む液は腐食の原因になる、洗ったらすぐ乾かす、錆びた器具と一緒に滅菌・保管しない、磨き粉や金属たわしを使わない、などです(シオダ・カキヌマメディカル)。錆は、材料より、洗い方と乾かし方で出ることが多いのが特徴です。
出典:シオダの添付文書・カキヌマメディカルの添付文書をもとに AI(Claude)で作成
低温の滅菌:ガスが残る・通らない
EOG は、樹脂にしみ込んだあと、時間をかけて抜けていきます。別宮らの論文(医療関連感染 2016年)は、55℃で12時間ガスを抜いたあと、PVC は 47.4μg/cm²、TPU は 68.2μg/cm² が残り、JIS T 0993-7 の限度 10μg/cm² を下回るまで、PVC で約49時間、TPU で約58時間かかると見積もっています。同じ滅菌でも、材料によってガスを抜く時間が何倍も違います。
出典:別宮ら「エチレンオキサイドガス滅菌後の医療用プラスチックにおけるエアレーション時間の予測」をもとに AI(Claude)で作成
出典:透析施設の標準的な洗浄消毒の手引き|厚生労働省 研究班、アルコール消毒で合成樹脂製のドアノブが破損|国民生活センター(2021年)、Crack under pressure|Medical Device Developments(2017年)、化学構造変化による樹脂劣化評価の可能性検討|広島県立総合技術研究所、滅菌受託業務|ジャパンガス、メスの添付文書(カキヌマメディカル)|PMDA、エチレンオキサイドガス滅菌後の医療用プラスチックにおけるエアレーション時間の予測|医療関連感染 9(東京医療保健大学)、JIS T 0993-7 見本|日本規格協会
原因を切り分ける順番
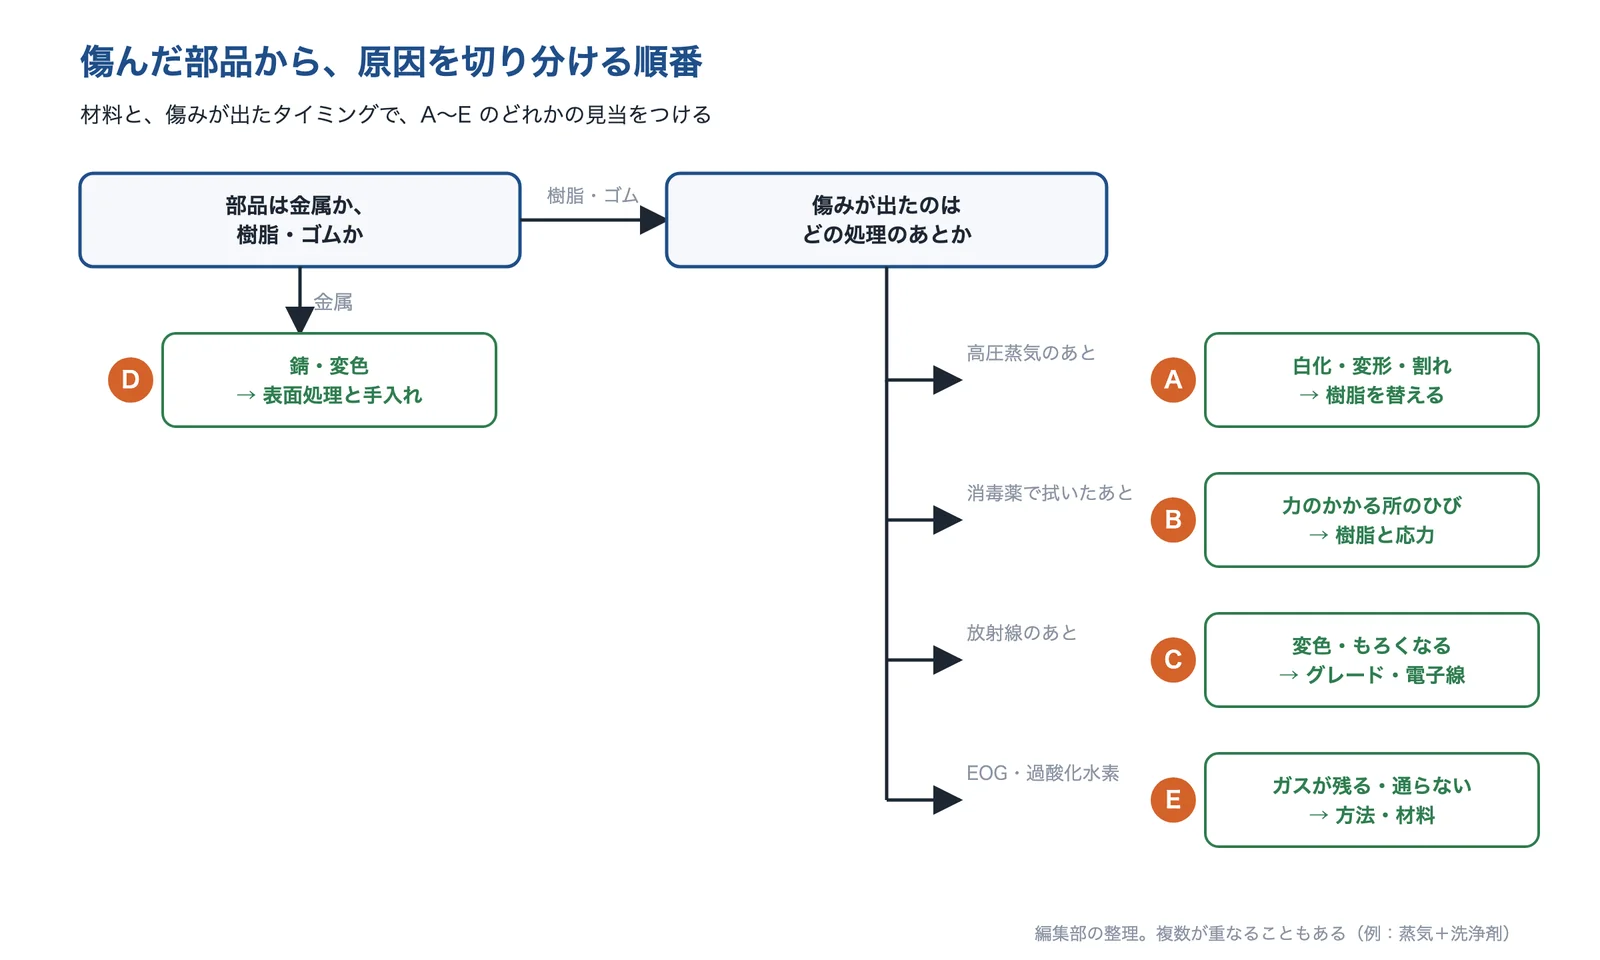
傷んだ部品があったら、どの滅菌・消毒で、どこから傷んだかを確かめます。部品が樹脂か金属か、傷みが出たのは滅菌のあとか拭き取りのあとか、ひびは力のかかる所から出ているか、を順に見ると、原因の見当がつきます。
出典:この記事の内容をもとに AI(Claude)で作成
解決技術の詳細
滅菌に強い樹脂に替える
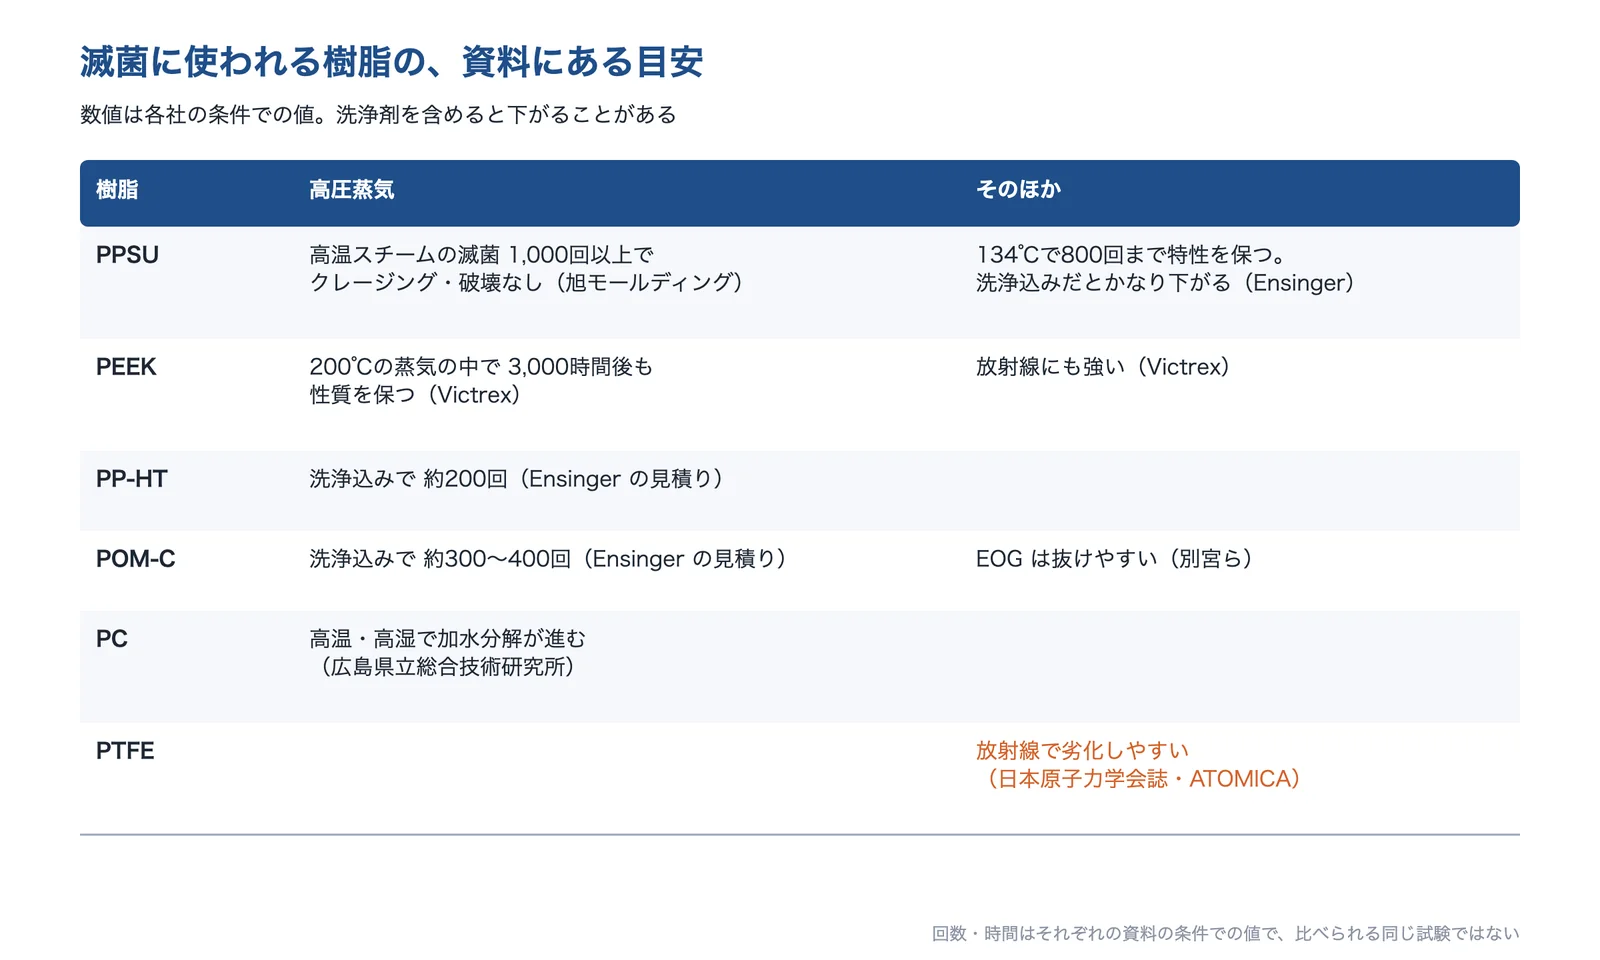
繰り返しの高圧蒸気に耐える樹脂として、よく使われるのが PPSU と PEEK です。旭モールディングは、PPSU は高温スチームの滅菌1,000回以上でクレージングや破壊がないとしています。Ensinger は、PPSU が134℃で800回まで機械的な特性を大きく落とさなかったとする一方、洗浄の工程を含めると耐える回数はかなり下がるとし、PP-HT は約200回、POM-C は約300〜400回と見積もっています。Victrex は、PEEK が200℃の蒸気の中で3,000時間後も機械的・化学的な性質を保ち、放射線にも強いとしています。
放射線で滅菌するなら、PTFE などのフッ素樹脂は避けます。コーガアイソトープは、PP・PC・PEEK などの耐放射線のグレードを一覧にしています。消毒薬によるひびには、薬品に強い樹脂を選ぶことに加えて、成形や切削で残った力を減らすこと(アニール、ねじ止めの周りの形の見直し)が効きます(日成工業)。
出典:旭モールディング・Ensinger・Victrex・広島県立総合技術研究所・日本原子力学会誌・別宮らをもとに AI(Claude)で作成
出典:PPSU|旭モールディング(イプロス)、PPSU|Ensinger、VICTREX PEEK の医療機器への応用|Victrex、高分子材料の放射線劣化と改質 II|ATOMICA(日本原子力研究開発機構)
ゴム・シールの材料を選ぶ
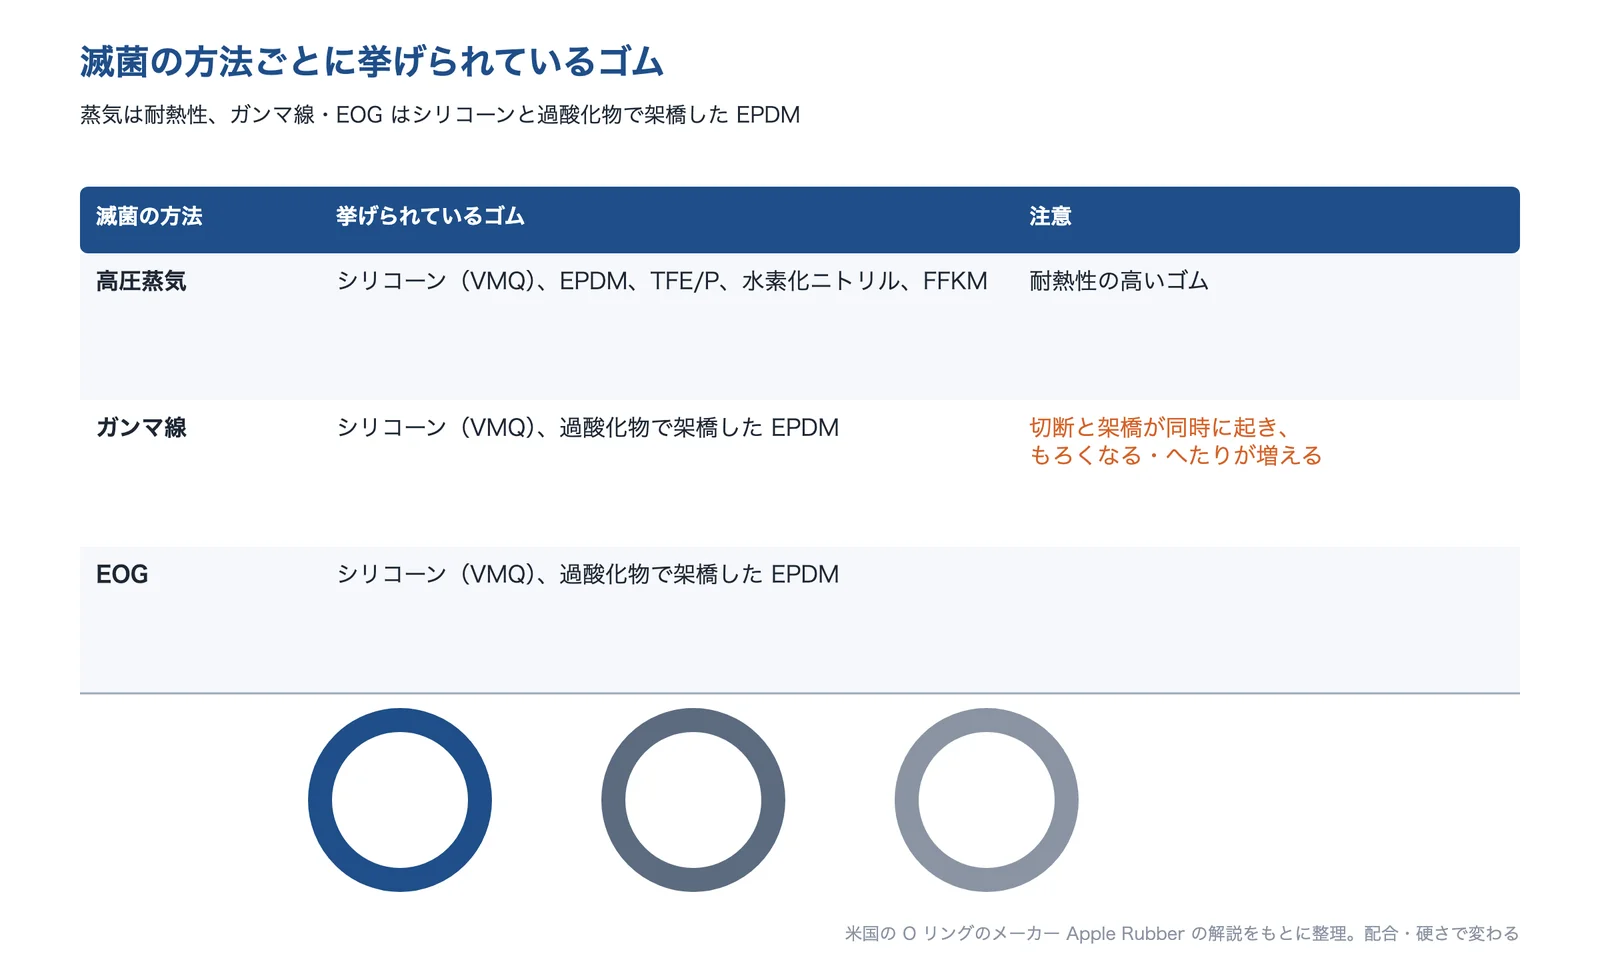
O リング・パッキン・チューブなどのゴムも、滅菌の方法で選び方が変わります。米国の O リングのメーカー Apple Rubber の解説は、蒸気にはシリコーン・EPDM・水素化ニトリル・FFKM など耐熱性の高いゴムを、ガンマ線と EOG にはシリコーンと過酸化物で架橋した EPDM を挙げています。ガンマ線では、ゴムの分子の鎖が切れるのとつながるのが同時に起き、もろくなって圧縮永久ひずみが増えるとしています。
出典:Apple Rubber「Sterilization: Water and Steam, Gamma, and ETO」をもとに AI(Claude)で作成
出典:Sterilization: Water and Steam, Gamma, and ETO|Apple Rubber
金属の表面処理と手入れ
ステンレスの錆を防ぐには、表面の不動態皮膜を整えることと、洗い方・乾かし方を決めることの両方が要ります。中野科学は、電解研磨でクロムに富んだ、より強固で安定な不動態皮膜ができるとしています。産業技術総合研究所の地域連携の事例では、電解で不動態皮膜を改質して、SUS304 の耐食性を SUS316 並みに高めたとしています。
器具の添付文書は、塩素系・ヨウ素系の消毒液を使わない、仕上げのすすぎに浄化した水を使う、すぐ乾かす、錆びた器具と一緒に滅菌しない、といった手入れを求めています(シオダ・カキヌマメディカル)。部品をつくる側は、使ってよい洗剤・消毒液と乾かし方を、取扱説明書や添付文書に書いておくことが大切です(編集部の解説)。
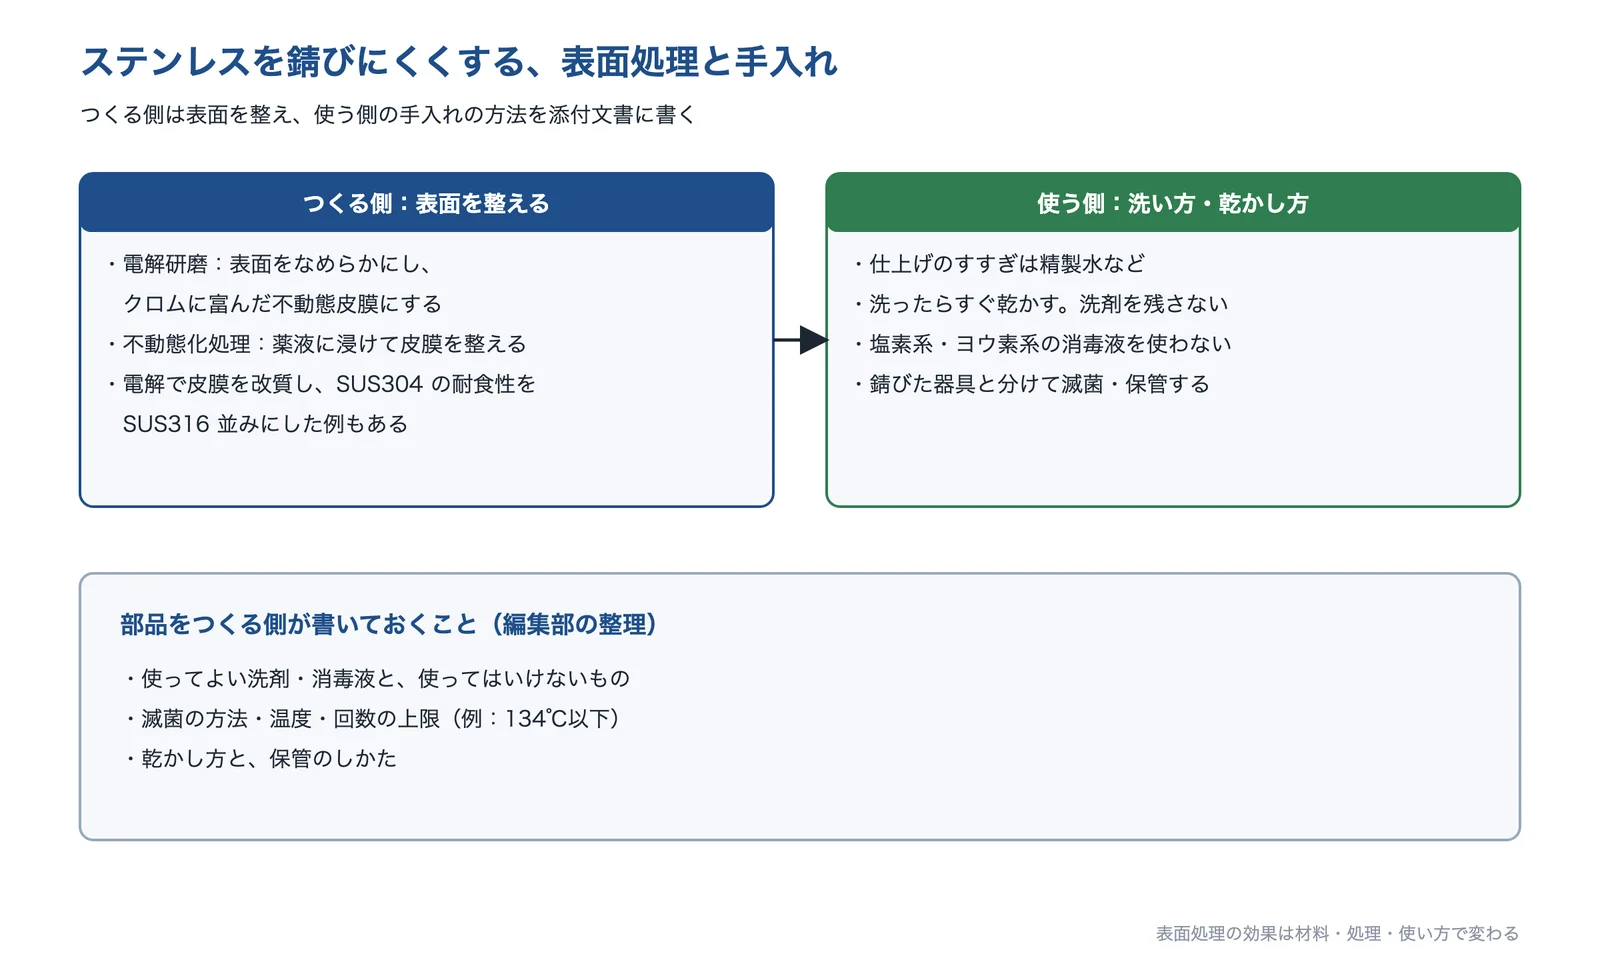
出典:中野科学「ステンレスの電解研磨」・同「不動態化処理」・産業技術総合研究所・シオダの添付文書・カキヌマメディカルの添付文書をもとに AI(Claude)で作成
出典:ステンレスの電解研磨|中野科学、ステンレス鋼の電解式不動態皮膜改質技術|産業技術総合研究所、医療用ピンセットの添付文書(シオダ)|PMDA
滅菌の方法を変える
材料を替えにくいときは、滅菌の方法を変えることも選択肢です。日本照射サービスの比較では、放射線は常温で、後処理が要らず、残留物がない一方、材料には耐放射線性が要るとしています。電子線はガンマ線より材料への影響が小さく、密度の小さい製品に向きます(ジャパンガス)。EOG は低い温度で処理でき、複雑な形にも入りやすい一方、ガスを抜く時間が要ります。
放射線の滅菌は、ISO 11137(JIS T 0806-1)で、線量の決め方と日常の管理が決められています。ラジエ工業は、滅菌の線量だけでなく、最大線量での劣化試験が求められるとしています。滅菌の方法を変えると、バリデーションもやり直しになるので、早い段階で受託の会社に相談します(編集部の解説)。
出典:コーガアイソトープ「照射工程」
出典:滅菌法比較|日本照射サービス、滅菌受託業務|ジャパンガス、放射線滅菌|ラジエ工業、微生物試験|ラジエ工業、ISO 11137-1 の改正に伴う JIS の改正(厚生労働省の通知)|広島県
繰り返し滅菌・劣化を試験で確かめる
材料の資料の数値は、決まった条件での値です。自分の部品では、形・力のかかり方・洗浄剤・滅菌の条件がすべて違うので、実際に使う洗浄と滅菌を繰り返して確かめるのが確実です。試験では、回数ごとの見た目(白化・ひび・変色)、寸法、強さを記録します。
- 繰り返し滅菌の試験:実際の洗浄剤と滅菌の条件で、決めた回数ごとに測る
- 消毒薬の試験:部品に力をかけた状態(ねじを締めた状態など)で、使う消毒薬で拭く・浸ける
- 放射線の劣化試験:最大線量で照射し、照射の直後と時間がたってから測る(ラジエ工業)
- EOG の残留の測定:JIS T 0993-7(ISO 10993-7)の限度を下回るまでのガス抜きの時間を決める
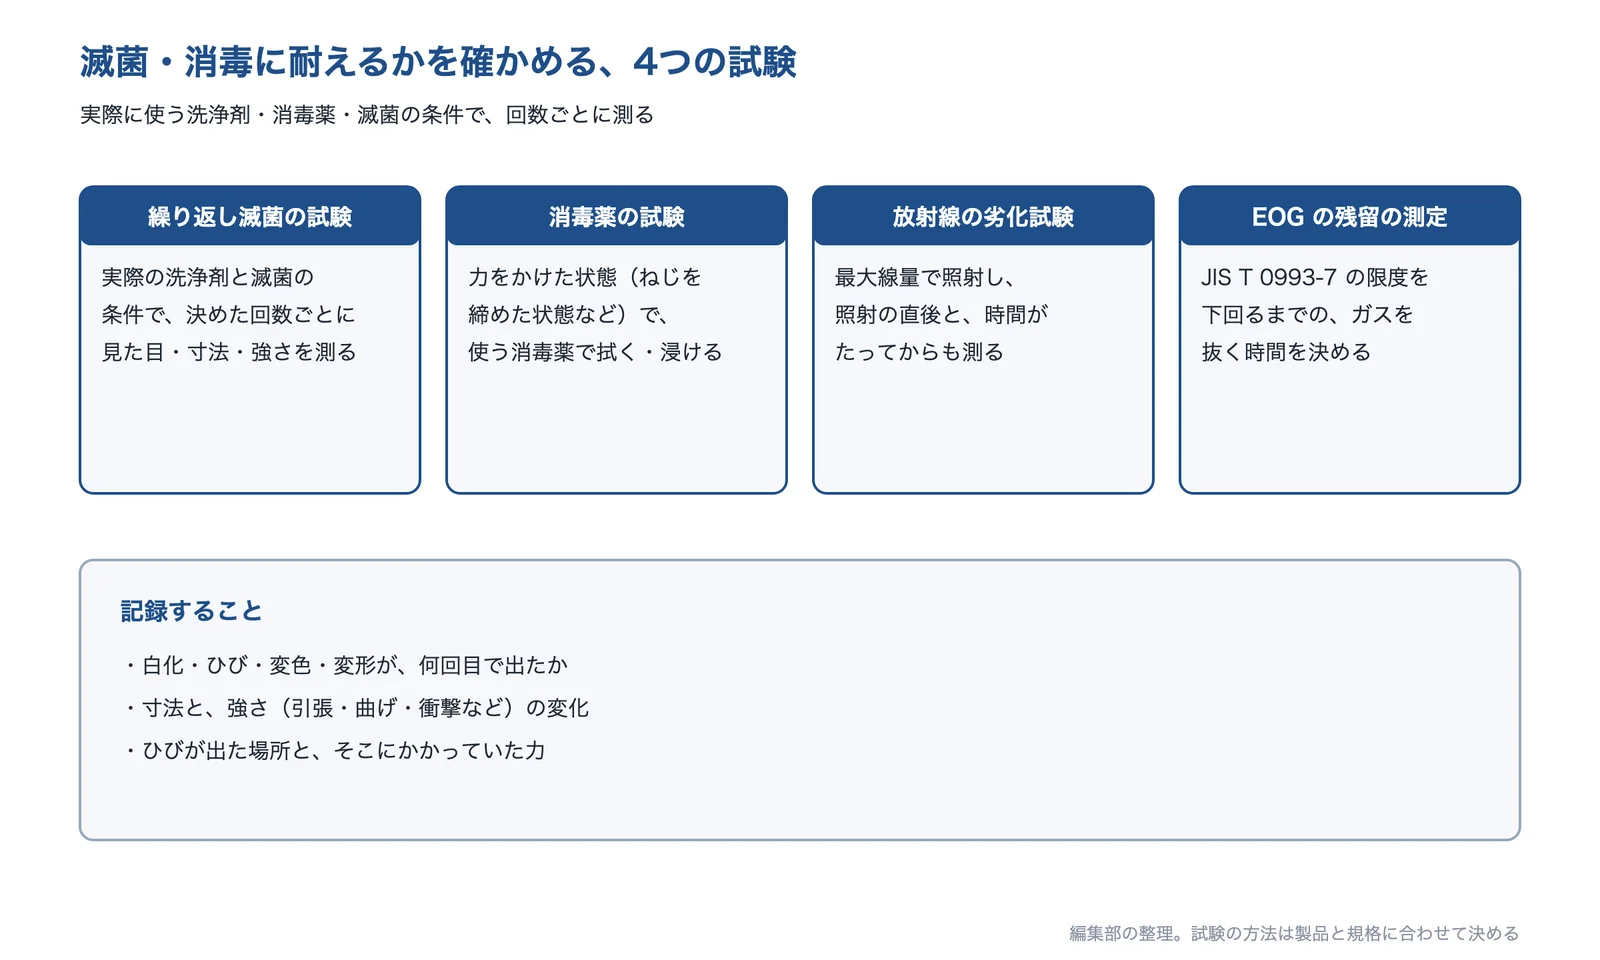
出典:ラジエ工業「各種劣化試験」・Ensinger・別宮らをもとに AI(Claude)で作成
出典:各種劣化試験|ラジエ工業、PPSU|Ensinger、エチレンオキサイドガス滅菌後の医療用プラスチックにおけるエアレーション時間の予測|医療関連感染 9、JIS T 0993-7 見本|日本規格協会
滅菌・消毒に耐える部品をつくる技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。蒸気や薬品に強い樹脂の部品なら樹脂の加工、錆なら金属の表面処理、放射線で滅菌するなら照射の受託、ゴムなら医療向けの成形、というように、困りごとで合う相談先が変わります。
有限会社日成工業|PPSU・PEEK など滅菌に強い樹脂の切削
日成工業とは
日成工業は、神奈川県川崎市中原区にある、樹脂の切削加工の会社です(1978年設立)。会社概要では、主な取引先に半導体・医療機器・食品・自動車・光学などのメーカーを挙げています。
日成工業の得意技術
| 技術 | 内容 |
|---|---|
| PPSU の切削 | 技術コラムで、PPSU はガラス転移温度が約220℃、連続使用温度が180℃で、繰り返しのオートクレーブでも物性の低下や加水分解による劣化がほとんど起こらない材料だと説明している(材料一般の説明) |
| ソルベントクラックを減らす加工 | PPSU を削るときは、加工の熱を管理し、応力を取るアニール(加熱処理)でソルベントクラックを減らすとしている |
| 扱う樹脂 | PPSU のほか、PEEK・PPS・PBI などの専門ページがある |
| 用途の例 | 手術用器具のグリップ、滅菌トレイ、内視鏡の部品、歯科用のツールを挙げている |
「1,000回以上の滅菌に耐える」という説明は、PPSU という材料についての一般的な説明で、同社の試験結果ではありません。自分の部品の形と滅菌の条件で確かめます(編集部の解説)。
日成工業が解決できる課題
- オートクレーブを繰り返すと、樹脂の部品が白くなる・割れる
- 消毒薬に強い樹脂で、部品を少量つくりたい
- 削った樹脂の部品に、薬品でひびが入る
出典:日成工業「PPSU樹脂とは」
株式会社中野科学|ステンレスの電解研磨・不動態化処理
中野科学とは
中野科学は、新潟県燕市に本社がある、金属の表面処理の会社です。1956年に燕市で金属洋食器の電解研磨工場として創業し、2023年に大関工場で医療機器製造業の登録をしています(同社の会社概要)。
中野科学の得意技術
| 技術 | 内容 |
|---|---|
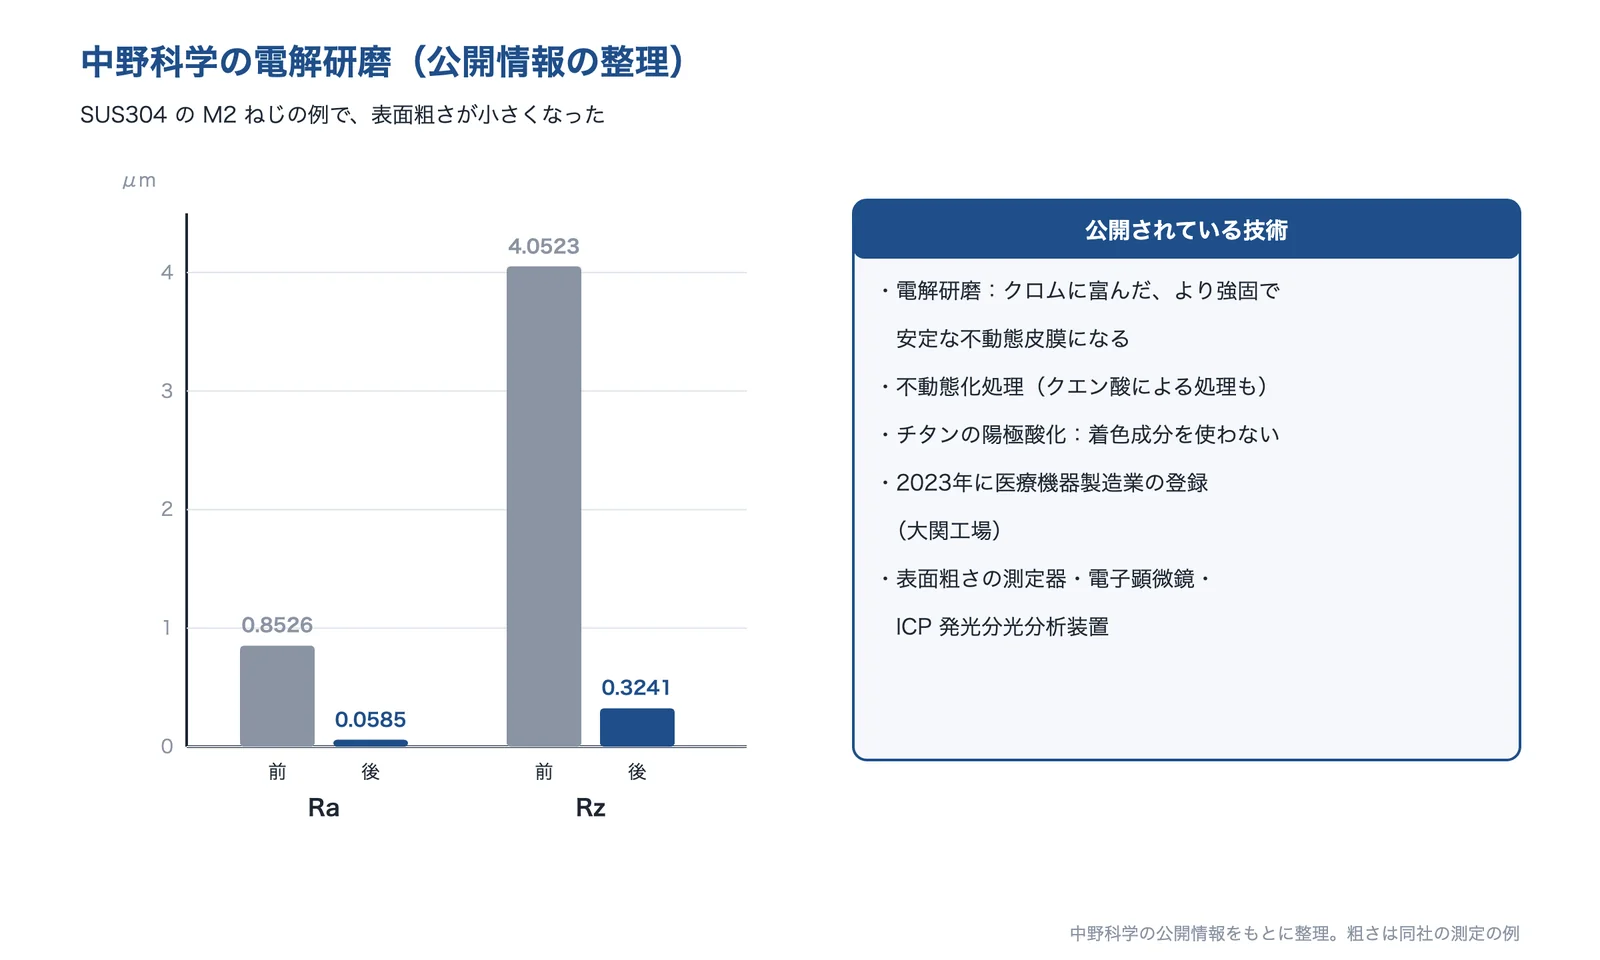
| ステンレスの電解研磨 | 電解研磨で、クロムに富んだ、より強固で安定な不動態皮膜ができるとしている。SUS304 の M2 ねじの例で、表面粗さ Ra が 0.8526μm から 0.0585μm になったとしている |
| 不動態化処理 | ステンレスを浸けて行う不動態化処理(クエン酸による処理もできる)。サニタリー配管や食品容器の継手などの処理例を挙げている |
| チタンの陽極酸化 | 着色成分を使わないので、食品・医療など異物の混入が許されない分野でも使えるとしている |
| 測る設備 | 表面粗さの測定器、走査型電子顕微鏡、ICP 発光分光分析装置を持つとしている |
同社の技術ページには、滅菌や消毒への耐性を直接試した数値は書かれていません。表面をなめらかにし、不動態皮膜を整えることで、錆びにくく汚れが残りにくい表面にする、という使い方です(編集部の解説)。
中野科学が解決できる課題
- ステンレスの器具・部品が、洗浄と滅菌を繰り返すうちに錆びる
- 汚れが残りにくい、なめらかな表面にしたい
- チタンの部品を、色を付けて見分けたい
出典:中野科学「ステンレスの電解研磨」・同「会社概要」・同「チタンの陽極酸化」をもとに AI(Claude)で作成
出典:会社概要|中野科学、ステンレスの電解研磨|中野科学、不動態化処理|中野科学、チタンの陽極酸化|中野科学
ラジエ工業株式会社|ガンマ線・電子線の滅菌と劣化試験
ラジエ工業とは
ラジエ工業は、群馬県高崎市に本社がある、放射線の照射サービスの会社です(1971年設立)。ガンマ線の照射施設3基と電子線の照射施設1基を持ち、ISO 13485 などの認証と医療機器製造業の登録があるとしています。
ラジエ工業の得意技術
| 技術 | 内容 |
|---|---|
| 放射線滅菌 | ガンマ線・電子線で滅菌する。処理による温度の上昇が少なく、残留物がなく、最後の梱包の状態で処理できる一方、材料の放射線による劣化を考える必要があるとしている |
| 最大線量での劣化試験 | 滅菌バリデーションでは、滅菌線量ではなく最大線量での劣化試験が求められ、時間がたってからの劣化のデータも要るとしている。SAL 10-6 と ISO 11137-1(JIS T 0806-1)の線量の決め方を説明している |
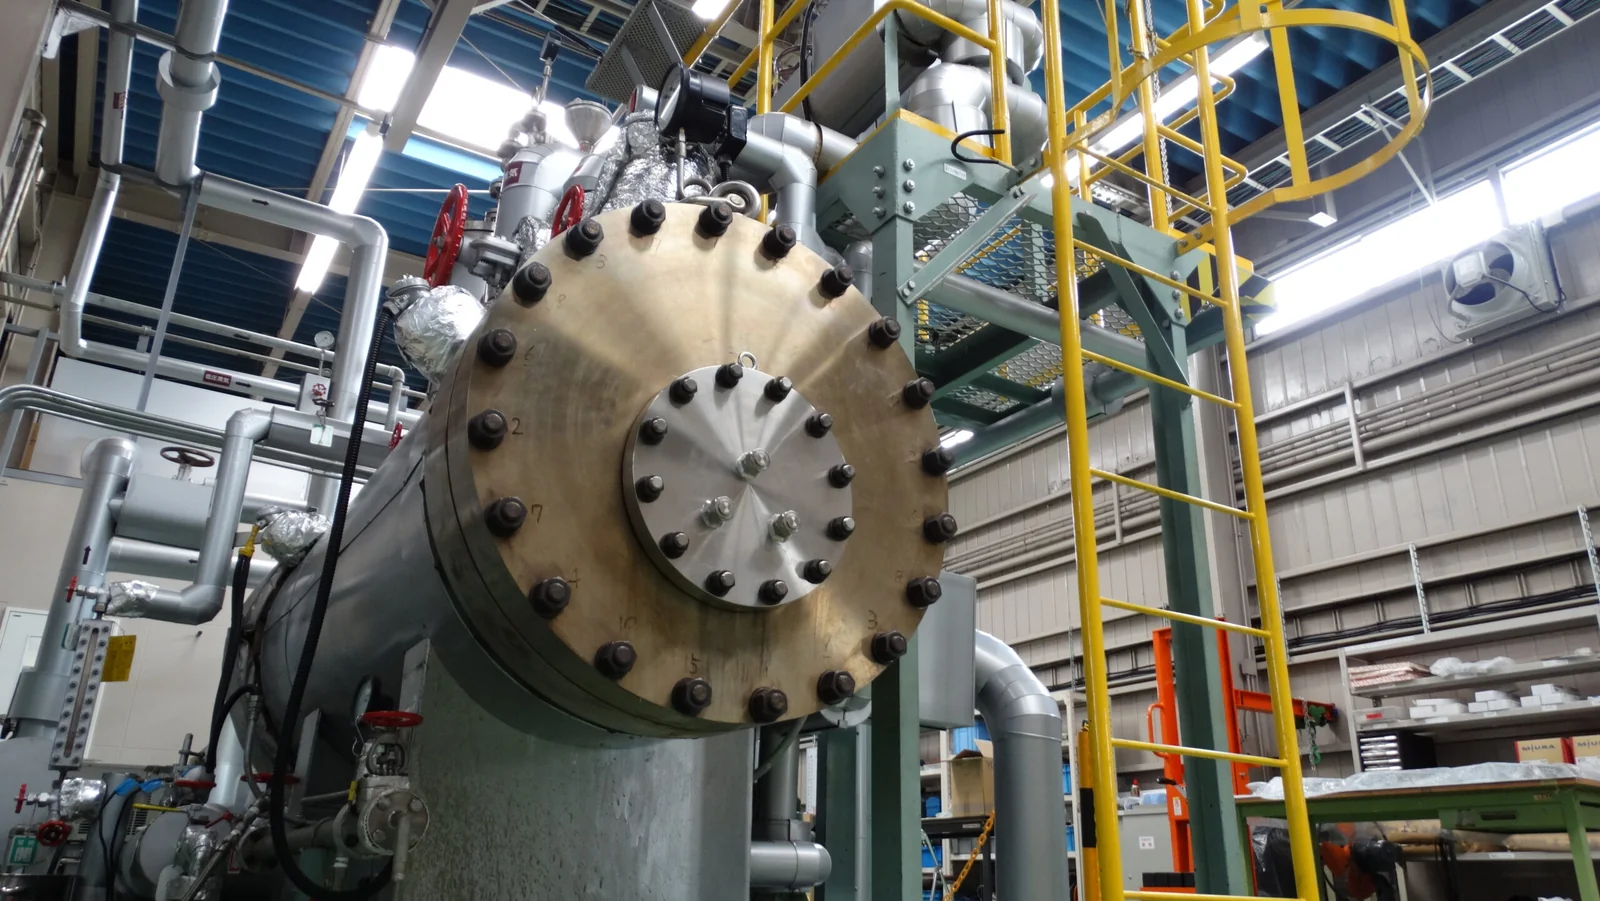
| 各種の劣化試験 | 熱と放射線を同時にかける試験、蒸気にさらす試験(飽和蒸気 0.01〜1.65MPa、過熱蒸気〜260℃)、熱サイクル試験(-20〜150℃、20〜98%RH)などを受託している(原子力・産業用の試験として紹介) |
| 微生物の試験 | バイオバーデン(滅菌前の菌の数)の測定や無菌試験を受託している |
ラジエ工業が解決できる課題
- 放射線で滅菌したいが、樹脂やゴムが劣化しないか確かめたい
- EOG の残留ガスをなくすため、放射線滅菌に切り替えたい
- 蒸気や熱を繰り返したときの劣化を試験したい
出典:ラジエ工業「各種劣化試験」
出典:会社情報|ラジエ工業、照射サービス|ラジエ工業、放射線滅菌|ラジエ工業、各種劣化試験|ラジエ工業、微生物試験|ラジエ工業
株式会社コーガアイソトープ|ガンマ線の滅菌と試験的な照射
コーガアイソトープとは
コーガアイソトープは、滋賀県甲賀市に本社がある、ガンマ線の照射と微生物の試験の会社です(1981年設立)。ISO 13485 などの認証を取っています。
コーガアイソトープの得意技術
| 技術 | 内容 |
|---|---|
| ガンマ線滅菌 | コバルト60 のガンマ線で滅菌する。温度を上げずに処理できる一方、着色・照射のにおい・材質の変化が起きる可能性があり、導入前に試験的な照射が要るとしている |
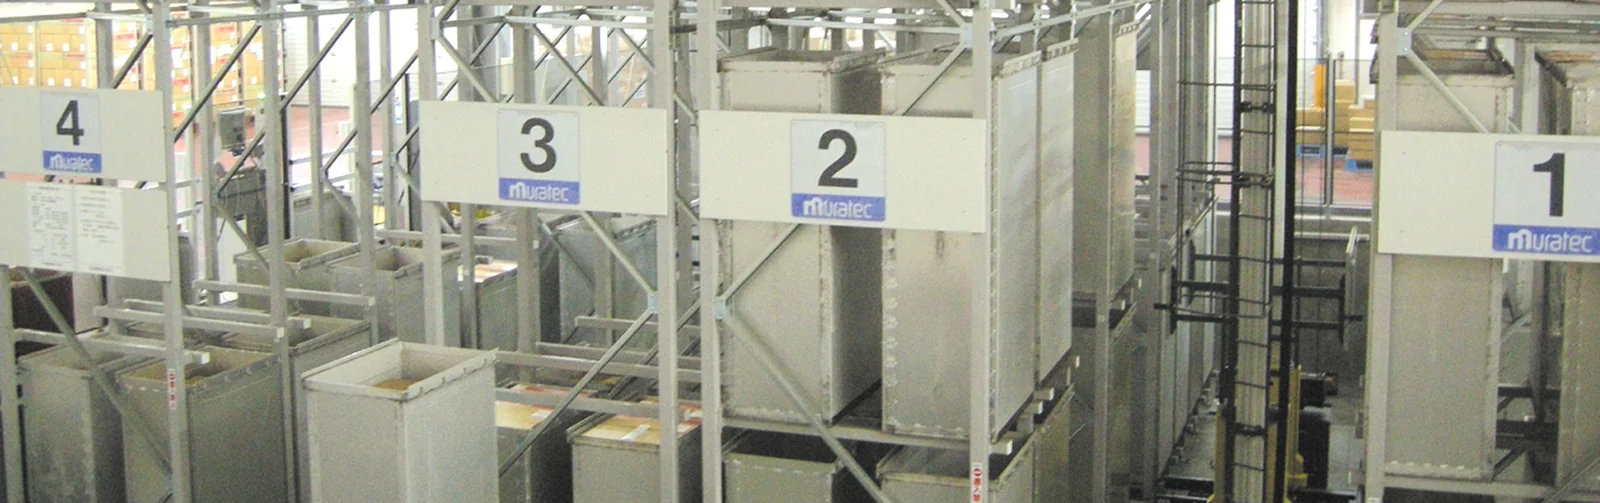
| 照射の工程 | 照射の容器(例:1・3号機 460×580×890mm)に入れて照射し、線量を測って照射の報告書を出すとしている |
| 耐放射線の材料の一覧 | PP・PC・PEEK・PI・コポリエステルなどの、耐放射線のグレードの商品名を一覧にしている |
| 微生物の試験 | バイオバーデンの測定、無菌試験、菌の同定、エンドトキシンの測定を行う |
コーガアイソトープが解決できる課題
- ガンマ線で滅菌したときに、部品が変色・劣化しないか試したい
- 放射線に強い樹脂のグレードを選びたい
- 滅菌の前後の菌の数を測りたい
出典:コーガアイソトープ「照射工程」
出典:会社概要|コーガアイソトープ、ガンマ線滅菌とは|コーガアイソトープ、照射工程|コーガアイソトープ、材料の情報|コーガアイソトープ
住重アテックス株式会社|電子線の滅菌と滅菌バリデーション
住重アテックスとは
住重アテックスは、愛媛県西条市に本社がある、住友重機械グループの試験・照射の会社です。電子線の照射は、つくばセンター(茨城県つくば市)と関西センターで行っています。医療機器製造業の登録と ISO 13485 の認証があるとしています。
住重アテックスの得意技術
| 技術 | 内容 |
|---|---|
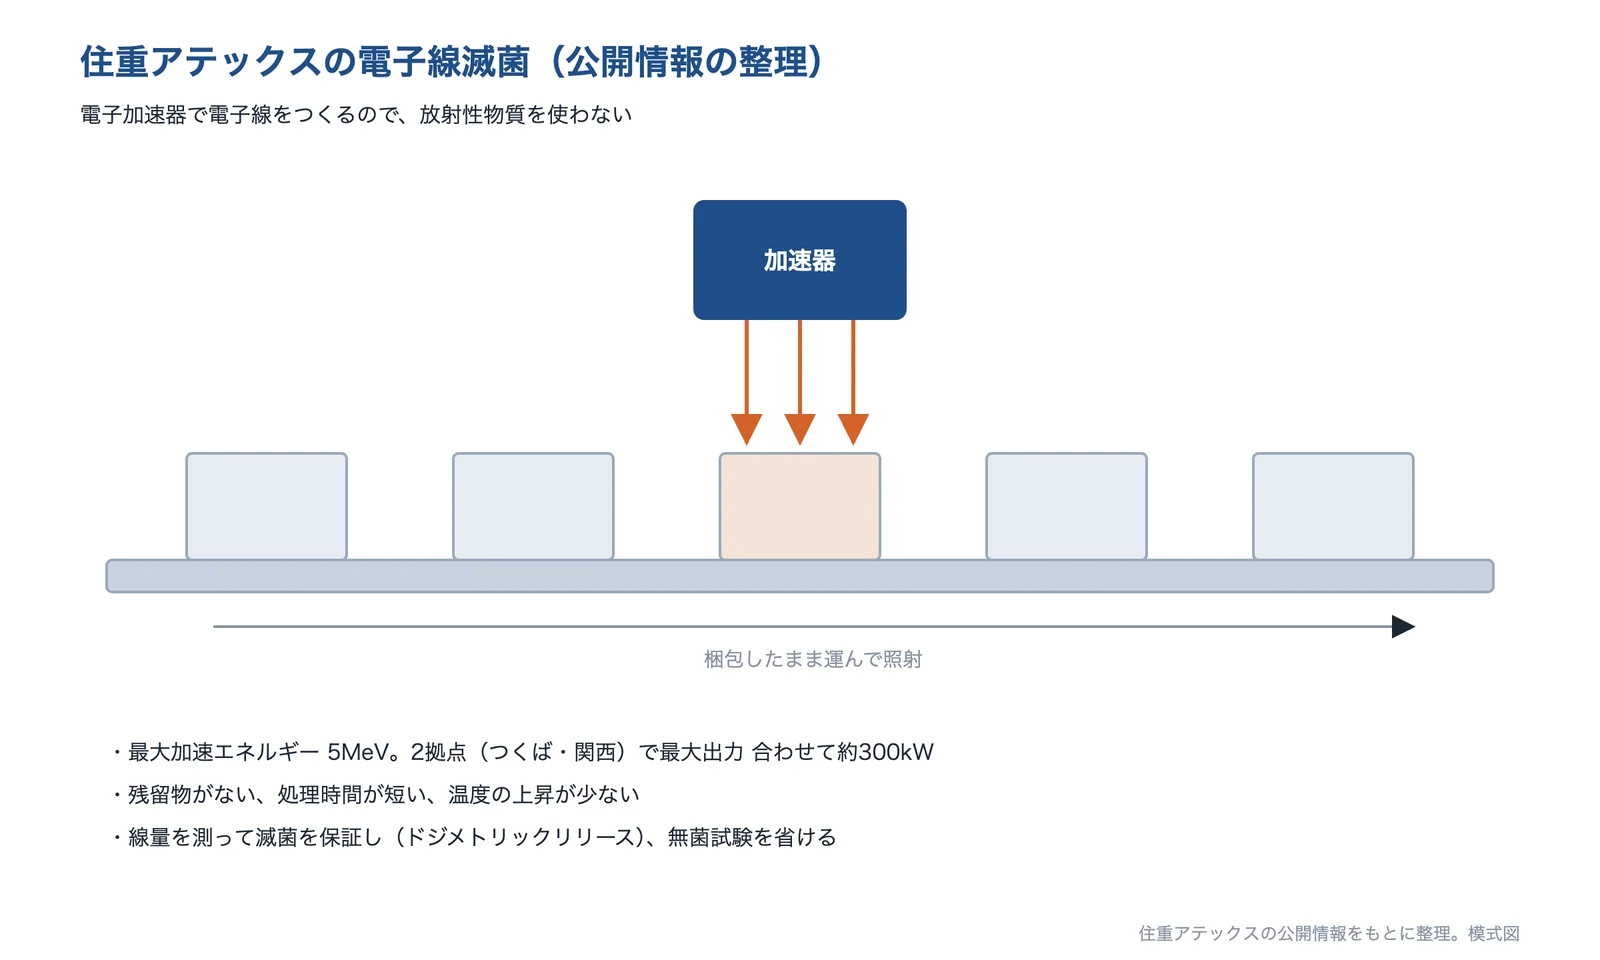
| 電子線滅菌 | 電子加速器で電子線をつくるので、放射性物質を使わない。最後の梱包の状態で滅菌でき、残留物がなく、処理時間が短く、温度の上昇が少ないとしている |
| 照射の設備 | 最大加速エネルギー 5MeV の装置を2拠点に持ち、最大出力は合わせて約300kW としている |
| 線量で出荷を決める | 線量を測って滅菌を保証する方法(ドジメトリックリリース)で、無菌試験を省けるとしている |
| 試験 | 導入時の試験・滅菌バリデーション・微生物試験も受けている |
電子線は、ガンマ線より材料への影響が小さい一方、透過が浅く、密度の小さい製品に向くとされます(ジャパンガス)。厚い製品や金属の多い製品は、ガンマ線と比べて選びます(編集部の解説)。
住重アテックスが解決できる課題
- EOG の残留ガスをなくしたい
- 短い時間で滅菌して、早く出荷したい
- ガンマ線より材料の劣化を抑えたい
出典:住重アテックス「電子線滅菌・殺菌」をもとに AI(Claude)で作成
出典:会社概要|住重アテックス、電子線滅菌・殺菌|住重アテックス
株式会社マスオカ|医療向けシリコーンのクリーン成形
マスオカとは
マスオカは、宮崎県西都市に本社がある、パッキン・O リングなどのゴム製品の会社です(1989年設立)。5,000面以上の金型を自社で持つとしています。
マスオカの得意技術
| 技術 | 内容 |
|---|---|
| 医療向けシリコーンの専用工場 | 医療向けのシリコーン製品は、一般のゴム製品と製造ラインを分けたクリーンな工場で成形・検査し、入る前にエアシャワーなどでほこりを取るとしている。滅菌器などで製品を洗う設備も持つとしている |
| 薬品に強いフッ素ゴム | 高機能のフッ素ゴムの O リング「ウルフ」は、これまでのフッ素ゴムで使えなかった溶剤・薬品・作動油に耐えるとしている |
| 大きな O リング | 送り成形で、規格にない大きな径の O リングをつくるとしている |
同社のサイトには、オートクレーブや過酸化水素の滅菌に耐えるという数値は書かれていません。滅菌の方法と回数を伝えて、材料を相談します(編集部の解説)。
マスオカが解決できる課題
- 医療機器のシリコーンの部品を、異物を入れずにつくりたい
- 薬品に触れる O リング・パッキンの材料を選びたい
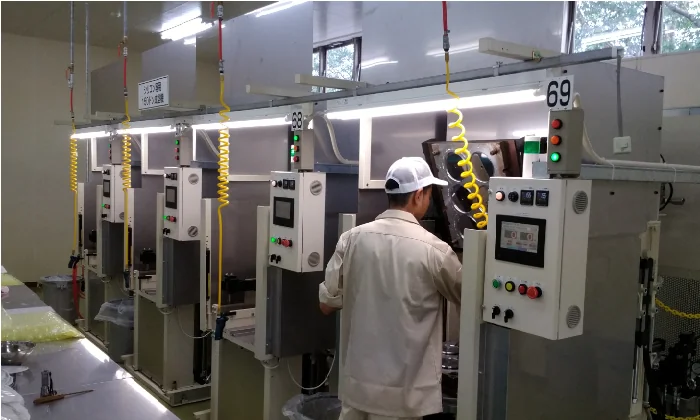
出典:マスオカ「マスオカのアピール」
出典:会社概要|マスオカ、マスオカのアピール|マスオカ、高機能フッ素 O リング ウルフ|マスオカ
会津ゴム工業株式会社|オートクレーブ対応のシリコーンゴム製品
会津ゴム工業とは
会津ゴム工業は、東京都練馬区にある、ゴム・プラスチック・金属の製品の会社です(1969年設立)。歯科医療と一般の医療機器を中心に、試作から量産までを行ってきたとしています。
会津ゴム工業の得意技術
| 技術 | 内容 |
|---|---|
| オートクレーブ対応のシリコーンピンマット | 滅菌コンテナの中に敷く、オートクレーブ対応のシリコーンゴムのマット。最大 447×348×16.3mm で、ピンが73×56本並び、3mm 間隔で蒸気の通る穴があるとしている |
| 医療機器の部品 | ゴム・プラスチック・金属の試作研究から量産までを一貫して手がけるとしている |
オートクレーブの温度や回数の数値は、同社のページには書かれていません(編集部の確認)。
会津ゴム工業が解決できる課題
- オートクレーブで滅菌する器具を、傷つけずに並べて置きたい
- 医療・歯科の器具のゴム部品を試作したい
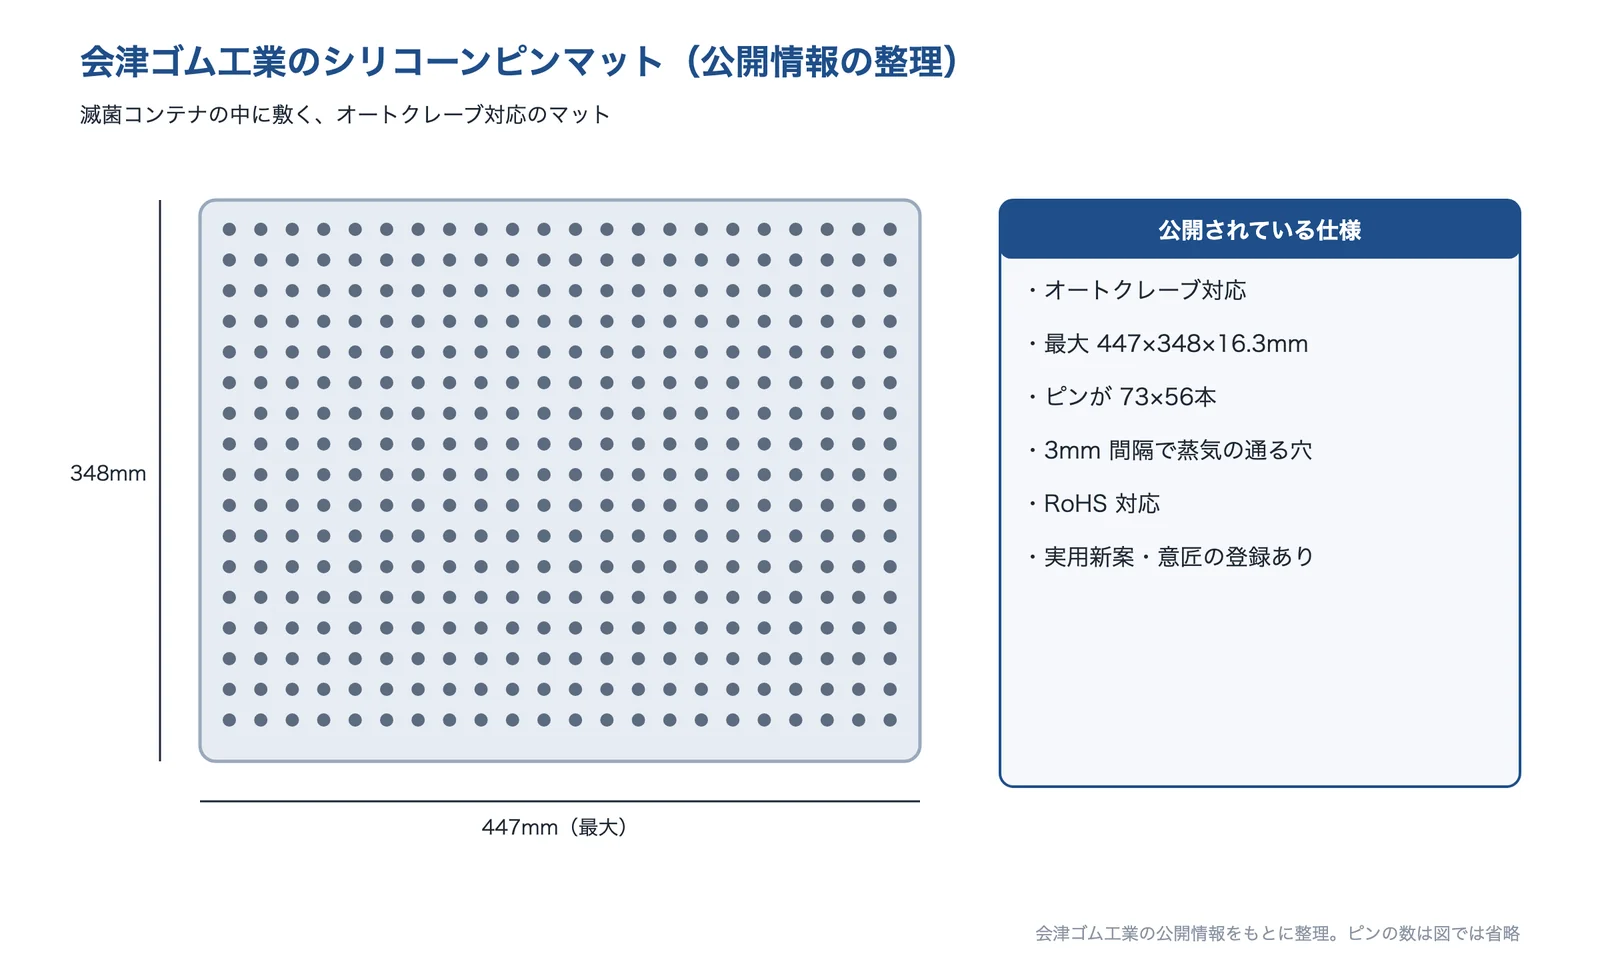
出典:会津ゴム工業「シリコンゴム製品」をもとに AI(Claude)で作成
出典:会社概要|会津ゴム工業、シリコンゴム製品|会津ゴム工業
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 滅菌の方法(高圧蒸気・EOG・過酸化水素・ガンマ線・電子線)と、温度・時間・線量
- 製品の一生で何回滅菌・消毒されるか(使い捨てか、繰り返し使うか)
- 病院で使う洗浄剤と消毒薬の名前・濃度、拭くか浸けるか
- 部品の材料(グレードまで)と、ねじ止め・圧入などで力がかかっている所
- どんな傷み方か(白化・ひび・変色・変形・錆)と、何回目で出たか
- 人の体に触れるか、液体の通り道か(生体適合性の試験の要否)
- 梱包の形・大きさと密度(放射線や EOG が届くか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月6日








