
ドリルで穴をあけると、出口にめくれたバリが残る。プレスで打ち抜いた部品の縁に、かえりが出る。樹脂の成形品の合わせ目に、薄いバリがはみ出す。バリは、けがや組み立ての不良、はがれて異物になる原因になり、取るにも手間がかかります(編集部の解説)。バリは、出てから取るだけでなく、出にくい条件と工法を選ぶことと、残ったバリに合った取り方を選ぶことの両方で減らせます。
どの方法が合うかは、どの加工でバリが出ているか、バリがどこにあるか(外から届くか、内側か)、どれだけの数を処理するかで変わります。困っていることから、次のマトリクスで候補になる方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 切削の条件・工具の見直し | 型と工法の見直し(プレス・成形) | 機械的なバリ取り(ブラシ・バレル・ブラスト) | 電解・熱・高圧水のバリ取り | バリ取りの自動化(ロボット・専用機) |
|---|---|---|---|---|---|
| Aドリル・フライスで削ると、穴の出口や縁にバリが出る | ◎ | △ | △ | ○ | |
| Bプレスの打ち抜き・せん断で、かえり(バリ)が出る | ◎ | ○ | ○ | ||
| C樹脂成形品・ダイカストの合わせ目(パーティングライン)にバリが出る | ◎ | ○ | △ | △ | |
| D交差穴の内側など、手や工具が届かない所にバリが残る | ○ | ◎ | |||
| E手作業のバリ取りに時間がかかり、仕上がりがばらつく | ○ | ○ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、材料、形、バリの大きさ、数量、求める仕上がりによって変わります。症状Aの「切削の条件・工具の見直し」の「◎」は、ドリルが貫通する直前だけ送りを下げると出口のバリを低コストで抑えられたとする報告(大阪府立産業技術総合研究所)とステンレスでの同様の報告(栃木県産業技術センター)、工具の摩耗が進むとバリが増えるとする研究(日本大学)、「バリ取りの自動化」の「○」は、協働ロボットでドリル穴のバリ取りを自動化した報告(福島県ハイテクプラザ)と、穴の口元のバリ取りをロボットに置き換えた例(ジェイテクト)、「機械的なバリ取り」の「△」は、チタン製品のバリはバレル・ブラストで早く取れるが砥粒が残るとする報告(山梨県富士工業技術支援センター)、「電解・熱・高圧水」の「△」は、穴あけ・切削のバリをサーマルデバリングで除くとする説明(エクスツルードホーン)を示します。症状Bの「型と工法の見直し」の「◎」は、パンチとダイのすき間(クリアランス)が大きいほどバリが多くなるとする報告(岐阜県工業技術研究所)と、金型と工法でバリ・ホコリを抑えたプリント基板のプレス(藤原電子工業)、「機械的なバリ取り」の「○」は、プレス品のバリ取り機(トーバン工業)と精密プレス品の微細バリのバレル研磨(西村技研)、「電解・熱・高圧水」の「○」は、プレス品のステンレス部品の電解研磨の例(エプテック)を示します。症状Cの「型と工法の見直し」の「◎」は、金型の摩耗・型締め力の不足・複雑な合わせ目がバリの原因になるとする解説(MONOist)、「機械的なバリ取り」の「○」は、ナイロン粒子を打ちつけて樹脂成形品のバリを取る機械(協和特機製作)、「電解・熱・高圧水」の「△」は、亜鉛・アルミのダイカストのバリをサーマルデバリングで除くとする説明(エクスツルードホーン。樹脂は対象に挙げていません)、「バリ取りの自動化」の「△」は、ダイカスト部品の小さなバリを双腕ロボットで仕上げる研究(茨城県産業技術イノベーションセンター)を示します。症状Dの「電解・熱・高圧水」の「◎」は、ガスが部品の内外に行き渡るサーマルデバリング、工具の届かない所を処理できる電解加工(エクスツルードホーン)、工具の届かない内部のバリを除く高圧水の装置(MONOist)、「機械的なバリ取り」の「○」は、製品の内側のバリがエアーブラストで取れたとする報告(山梨県富士工業技術支援センター)と交差穴用のバリ取り工具(山田マシンツール)を示します。症状Eの「バリ取りの自動化」の「◎」は、上の福島県・ジェイテクトの例とウノコーポレーションの開発、「機械的なバリ取り」の「○」はプレス品・成形品を連続で流すバリ取り機(トーバン工業・協和特機製作)、「電解・熱・高圧水」の「○」は30〜60秒で数百個を処理できるとするサーマルデバリング(エクスツルードホーン)、「切削の条件・工具の見直し」の「○」は、特殊な装置や工具なしにバリそのものを小さくできるとする報告(大阪府立産業技術総合研究所)を示します。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
どの加工で出たバリか、手や工具が届く所か、数がどれだけあるかで、まず考える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
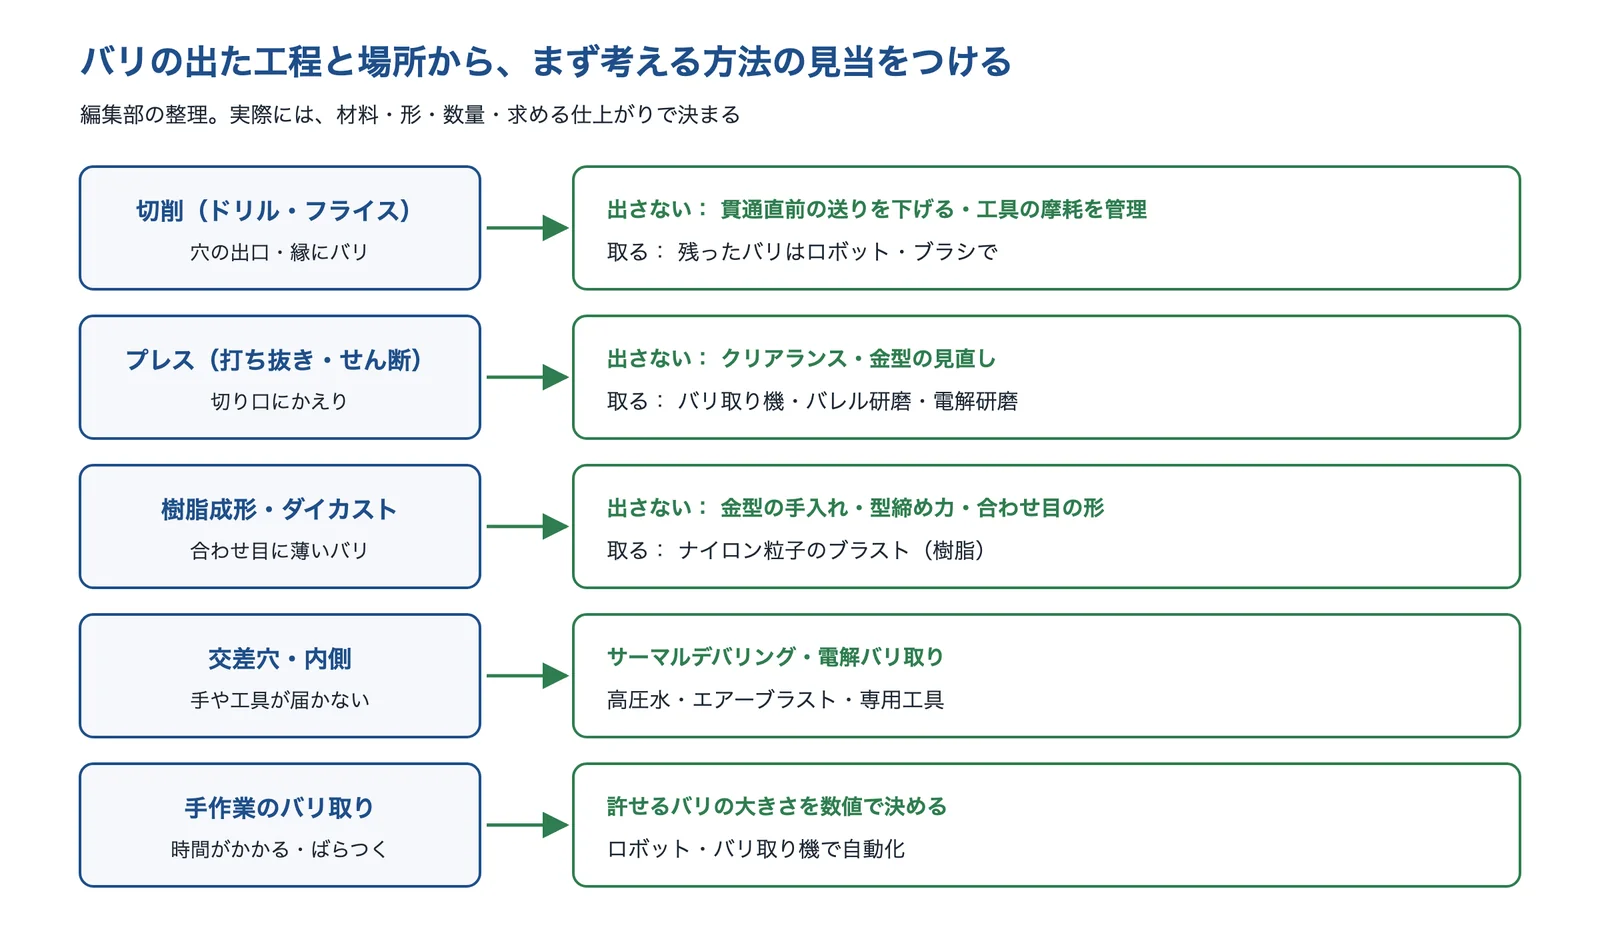
出典:この記事の内容をもとに AI(Claude)で作成
ドリル・フライスで削ると、穴の出口や縁にバリが出る
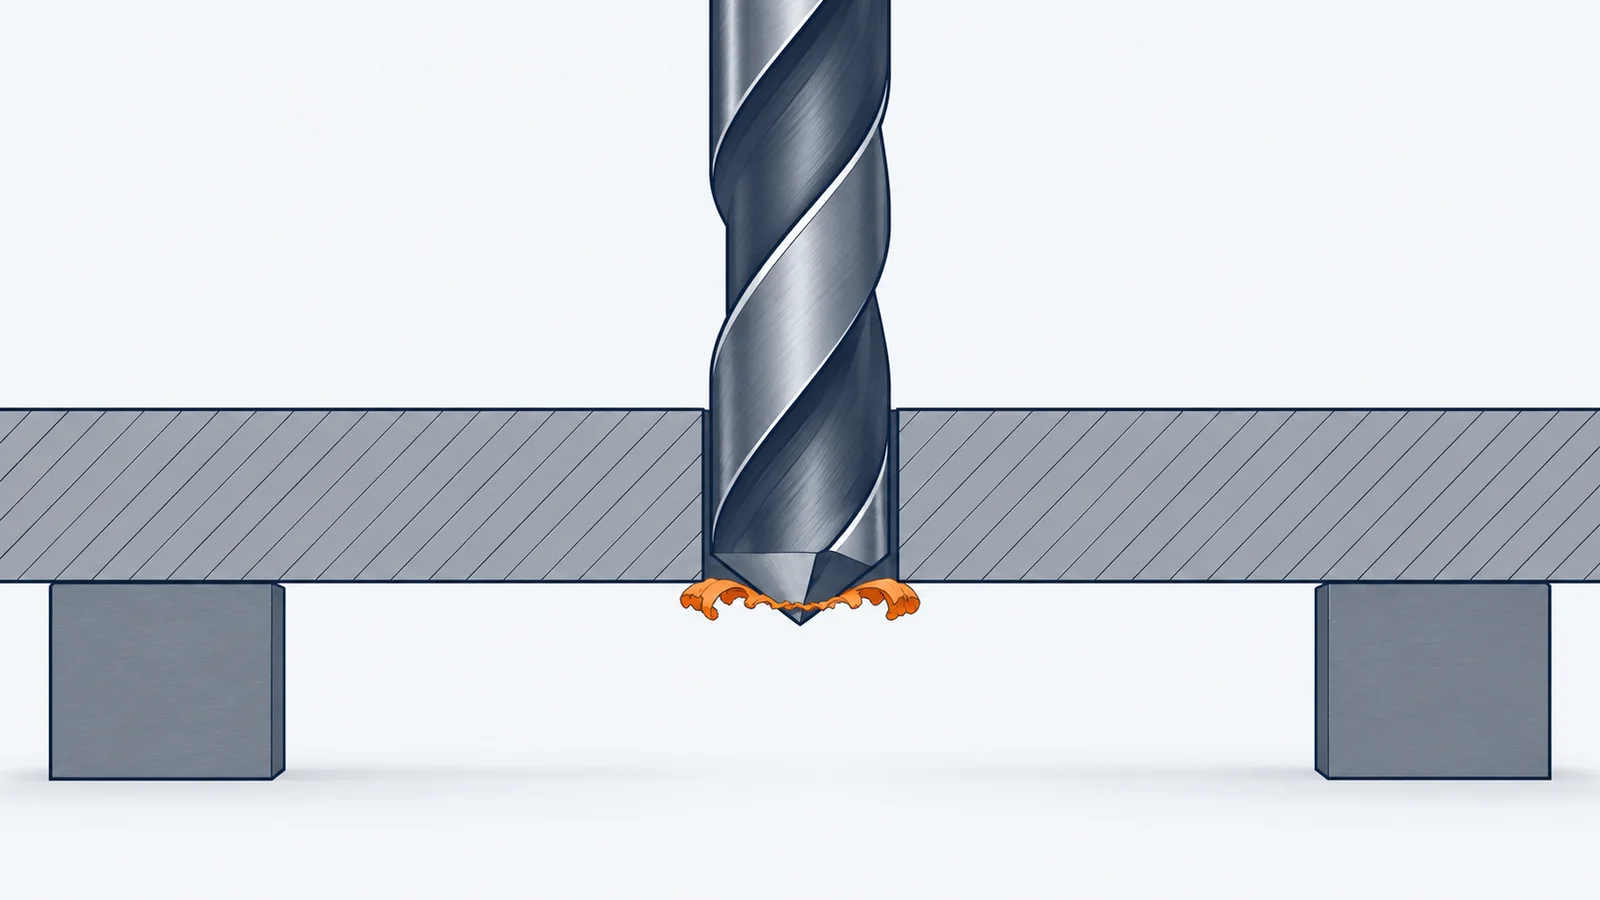
ドリルが抜ける穴の出口に、めくれたバリが残る。工具を替えた直後はよいが、使ううちにバリが大きくなる。
- 起きている現象
- 切削では、刃先の近くの材料も押されて変形し、加工の端でその部分が逃げ場を失って押し出されたものがバリになります(大阪府立産業技術総合研究所)。ドリルの出口のバリは、条件によってはドリルの直径より高くなるとしています。日本大学の研究は、工具の摩耗が進んで切れ味が落ちると、バリの発生率が増えるとしています。
- 解決に使える技術
- 貫通直前の送りを下げる特殊な工具なしで出口のバリを抑える
- 工具の摩耗を管理するバリが増える前に工具を替える
- ロボット・専用工具で取る残ったバリを決まった品質で取る
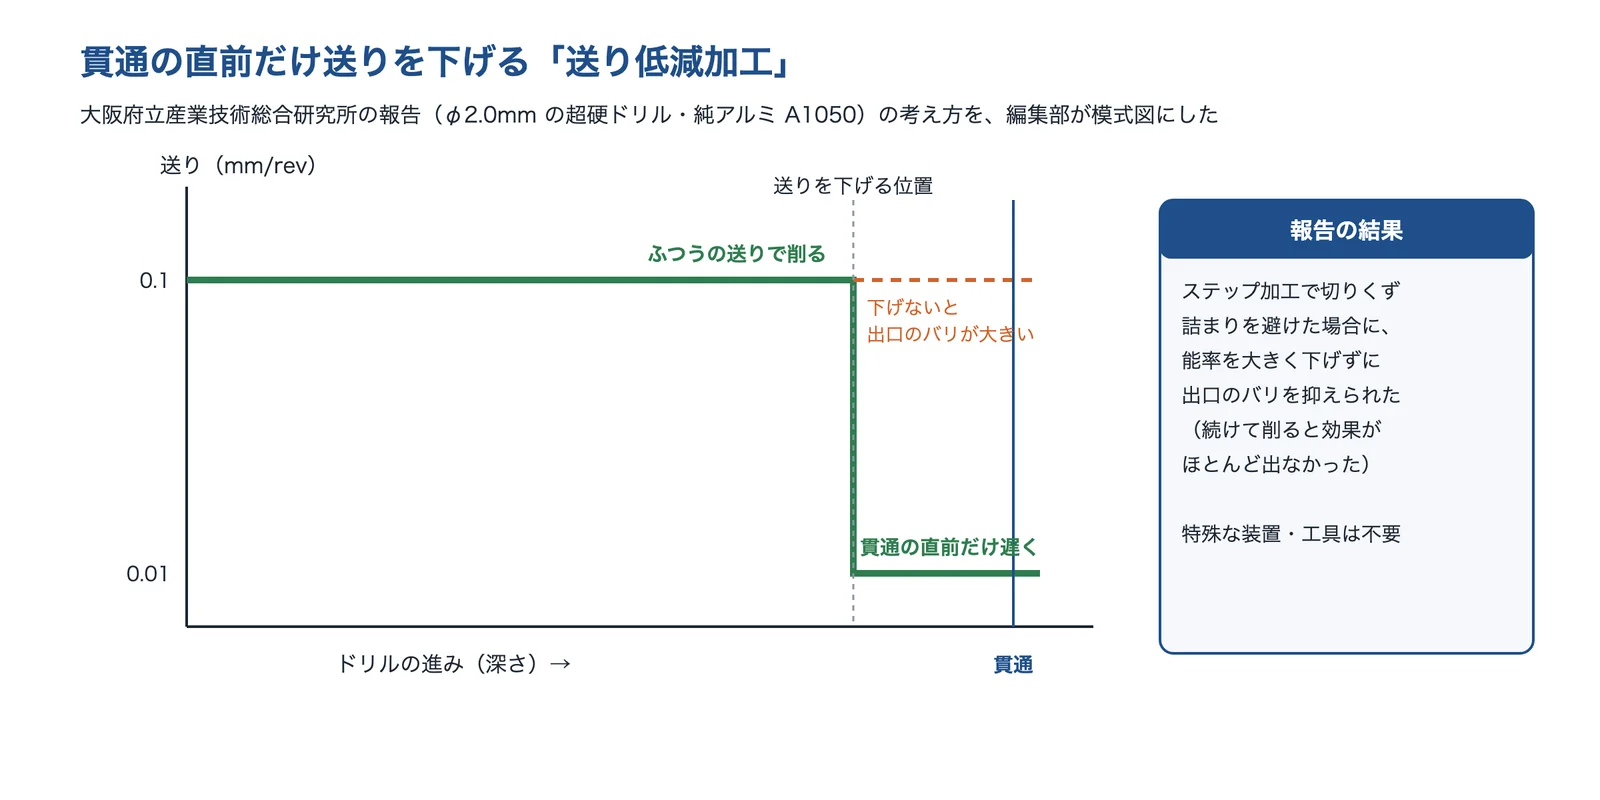
送りを下げると加工時間が延びるので、下げるのは貫通の直前だけにします。この方法は、切りくず詰まりを避けるステップ加工と組み合わせたときに効果が出ました(大阪府立産業技術総合研究所)。効く条件は材料で違い、同じ報告でも冷間圧延鋼板とアルミでバリの出方が違いました。自社の材料で試し加工をして、バリの高さを測って決めます(編集部の解説)。
プレスの打ち抜き・せん断で、かえり(バリ)が出る
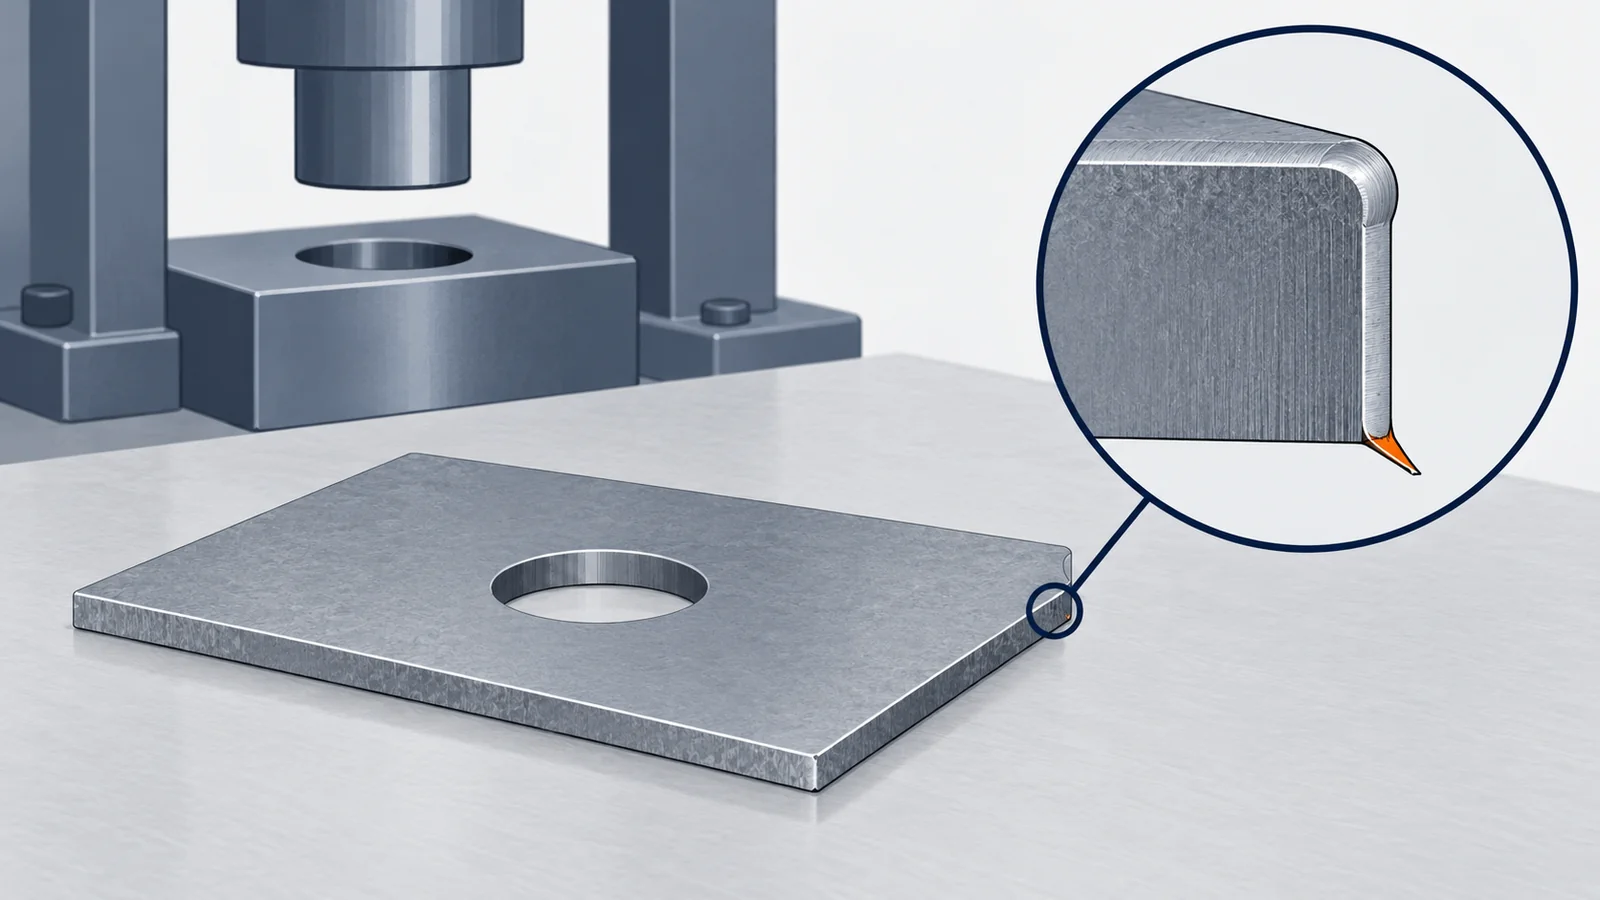
打ち抜いた部品の縁に、かえりが出る。金型を使い続けるとかえりが大きくなる。基板を打ち抜くと、バリやホコリが出る。
- 起きている現象
- プレスで打ち抜いた切り口は、だれ・せん断面・破断面・バリ(かえり)でできています。岐阜県工業技術研究所のプレス焼入れの報告は、背景の説明として、パンチとダイのすき間(クリアランス)が大きいほど、バリや破断面、だれが多くなるとし、クリアランスは材質・板厚・硬さなどで最適な条件が違うとしています。
- 解決に使える技術
- クリアランスと金型の見直しバリの出にくい金型と工法
- バリ取り機・バレル研磨板金の縁や、精密プレス品の微細なバリ
- 電解研磨ステンレスの小さな部品の微細なバリ
金型の摩耗とバリの関係は、条件によって違います。高張力鋼板の打ち抜きで、表面処理したパンチのかじりが進んでもバリの高さは増えなかったとする報告もあります(大同特殊鋼)。金型の点検の目安は、自社でバリの高さを記録して決めます(編集部の解説)。
樹脂成形品・ダイカストの合わせ目(パーティングライン)にバリが出る
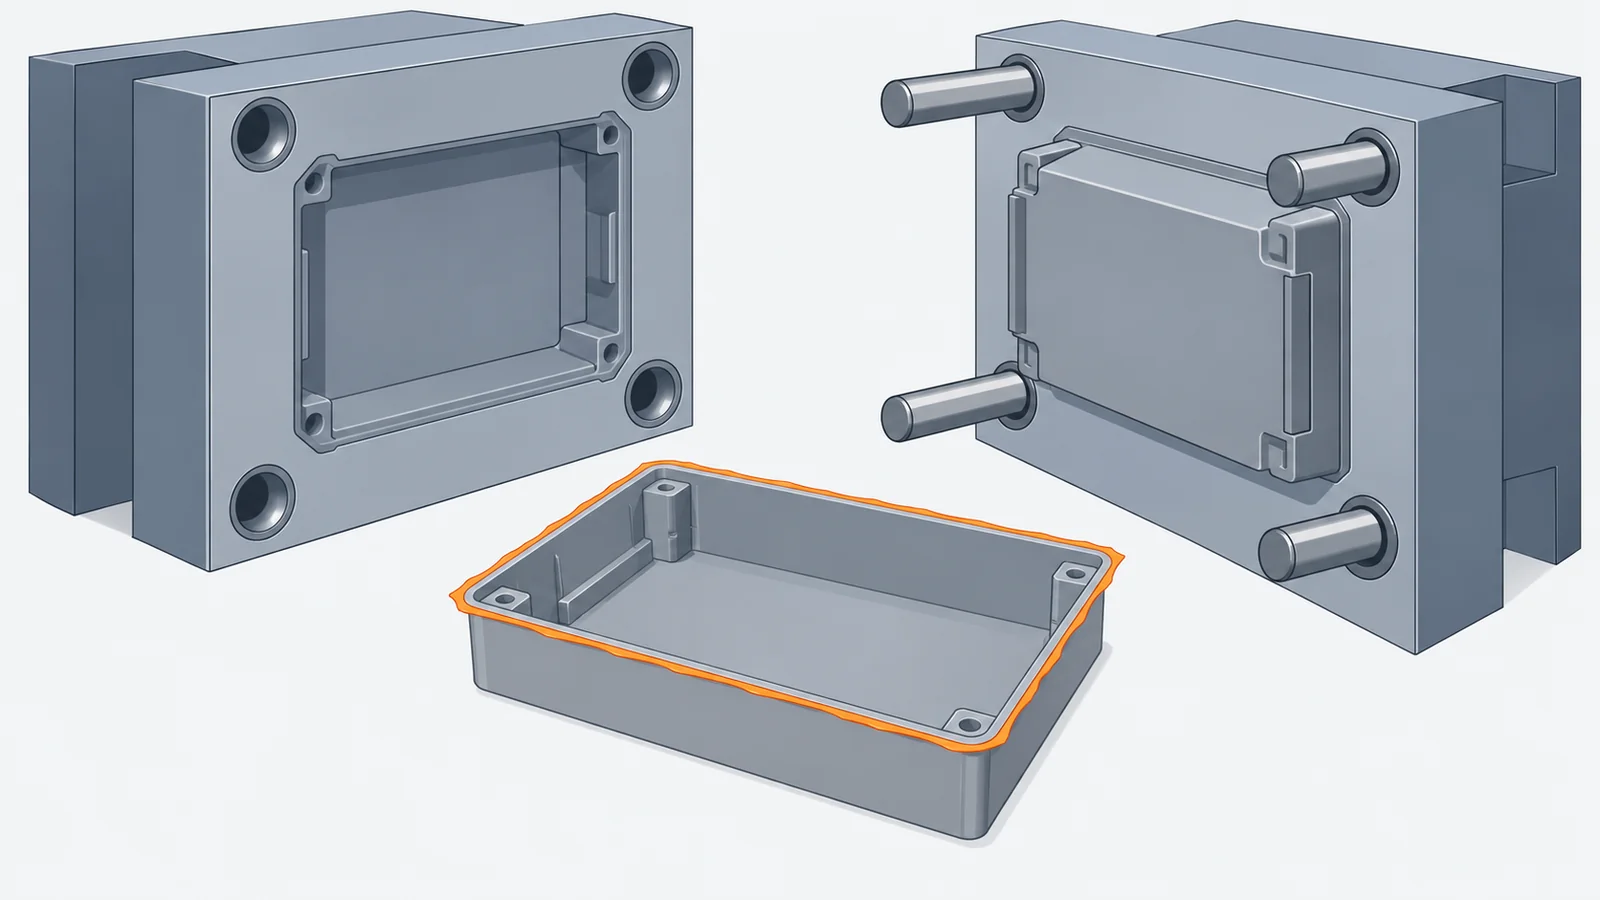
成形品の合わせ目に薄いバリが出る。成形を続けるうちに出るようになった。ガラス繊維入りの樹脂で早く出る。
- 起きている現象
- 金型の合わせ目(パーティングライン)にすき間があると、溶けた樹脂が入り込んでバリになります。MONOist の解説は、すき間ができる原因として成形の繰り返しによる金型の摩耗、型締め力が射出の力に負けている、パーティングラインが複雑で合わせにくいの3つを挙げています。ガラス繊維入りの樹脂は金型の摩耗が激しく、数百回程度の成形でバリが出ることもあるとしています。
- 解決に使える技術
- 金型の手入れ・型締め力・合わせ目の形すき間をつくらない
- ナイロン粒子のブラスト樹脂成形品のバリをまとめて取る
- サーマルデバリング亜鉛・アルミのダイカストのバリ
樹脂の成形条件を変えるとバリが減ることがありますが、ほかの不良(充填不足など)とのかね合いがあります(編集部の解説)。金型の合わせ目の形は、部品の設計の段階でできるだけ単純にしておきます(MONOist)。
交差穴の内側など、手や工具が届かない所にバリが残る
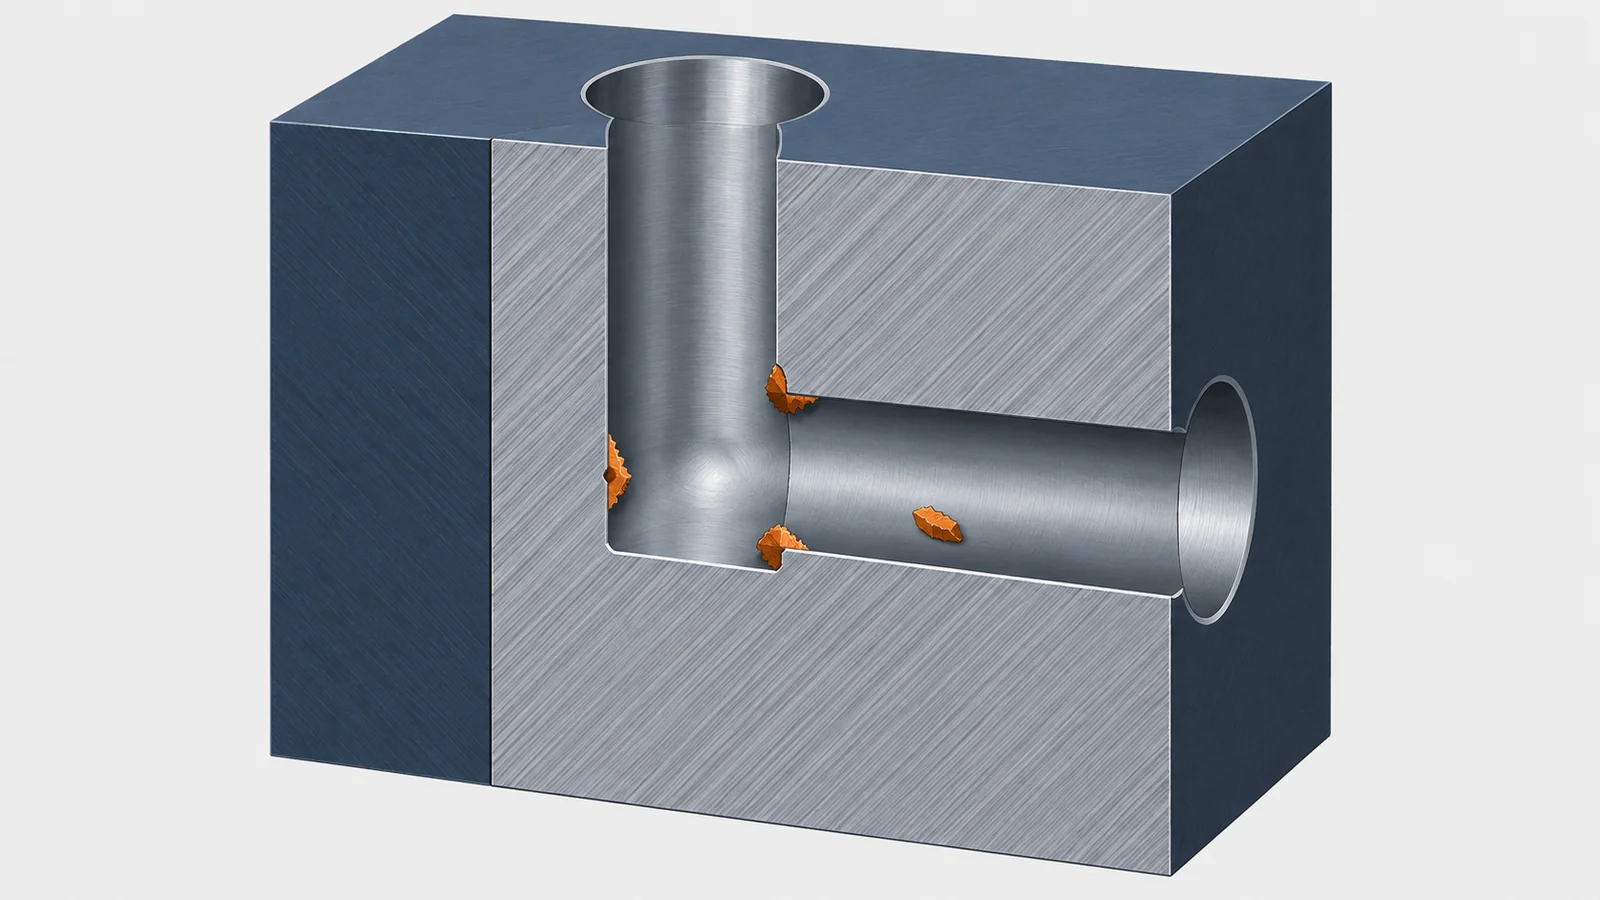
油圧部品やバルブの中の交差穴に、ドリルのバリが残る。残ったバリがはがれて、異物になるのが心配。
- 起きている現象
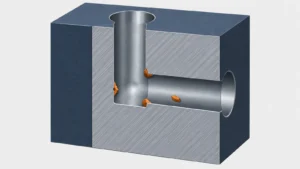
- 山梨県富士工業技術支援センターの報告は、製品の内部でドリル穴が交差する所のバリや、パイプの外からドリルで穴をあけたときの内側のバリは、一か所ずつ手作業で取らなければならず、作業効率が非常に悪いとしています。
- 解決に使える技術
- サーマルデバリングガスが内外に行き渡り、見えない所のバリも燃やす
- 電解バリ取り・高圧水工具の届かない所を一度に処理する
- エアーブラスト・交差穴用の工具内側の空間や交差穴の口元
サーマルデバリングは、燃えたバリが酸化物の粉として残るので、あとで洗浄などが要ります(エクスツルードホーン)。電解バリ取りは、処理の前のバリが大きいと仕上がりに影響するとされています(Extrude Hone の資料)。どの方法でも、バリが取れたかを確かめる方法(内視鏡で見る・洗浄液の異物を数える など)を決めておきます(編集部の解説)。
手作業のバリ取りに時間がかかり、仕上がりがばらつく
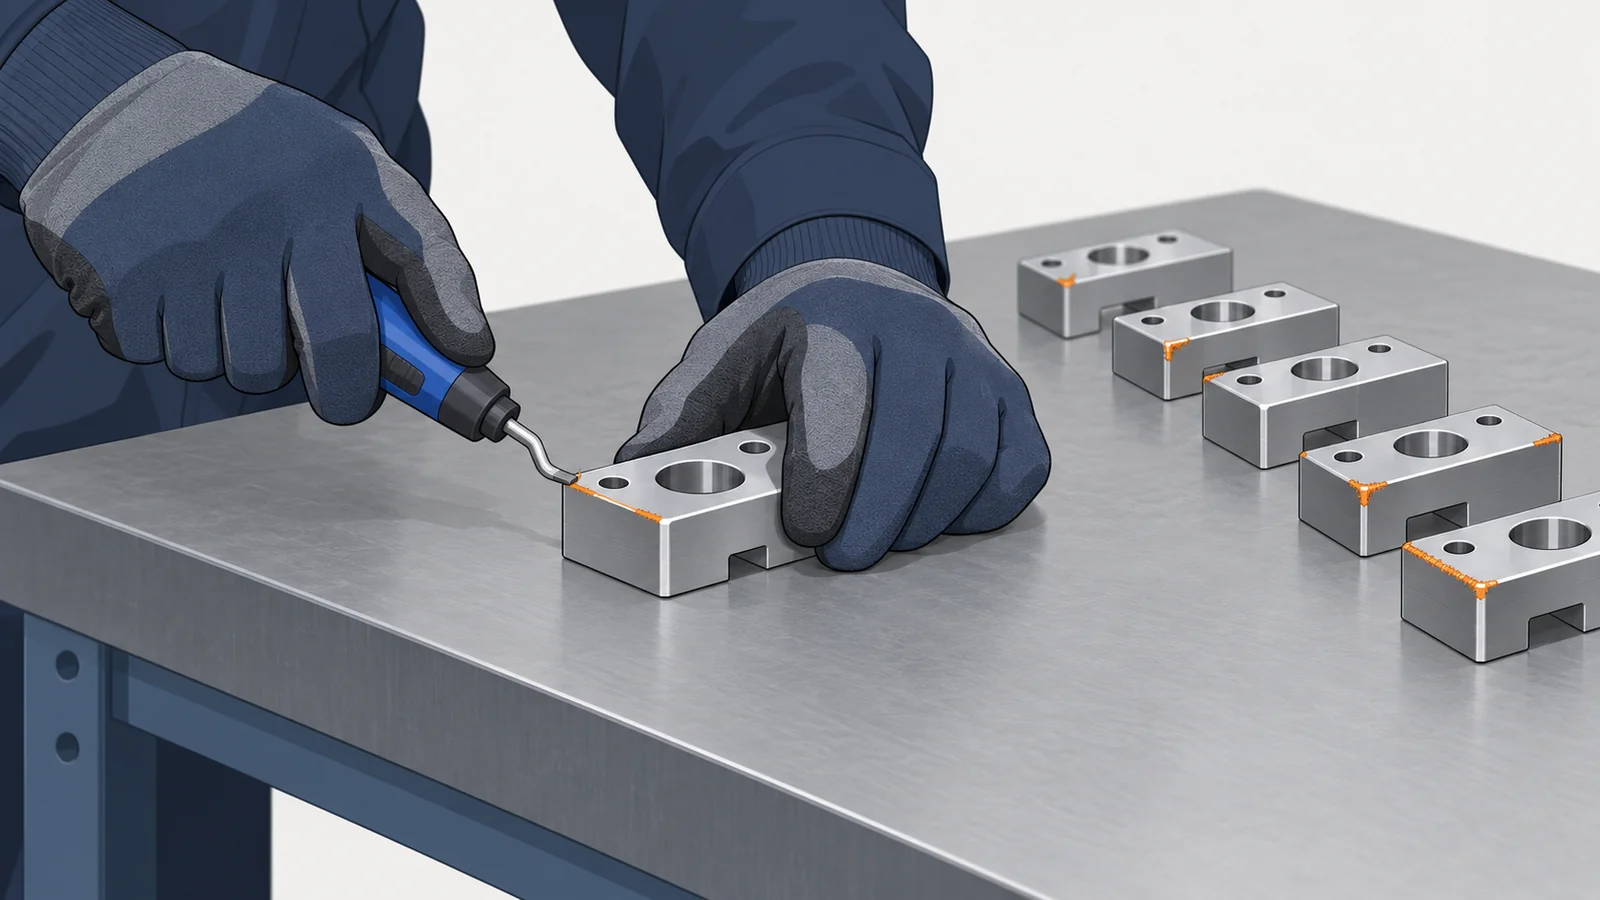
やすりや刃物で1個ずつバリを取っている。人によって取り方が違い、取りすぎたり、取り残したりする。
- 起きている現象
- MONOist の記事で、バリ取り装置のメーカー(スギノマシン)の幹部は、どこからバリというのかも人によって違い、図面に「バリなきこと」と書いてあっても、どんな状態かはそれぞれの価値観になっていると指摘しています。ウノコーポレーションの開発者は、バリが出る場所や形はすべて違い、人が目で見て1個ずつ取っていたとしています。
- 解決に使える技術
- ロボットで取る決まった動きで同じ品質に
- バリ取り機で流す板金・成形品を連続で
- バリそのものを小さくする取る手間を元から減らす
自動化の前に、許せるバリの大きさを数値で決めておきます。数値がないと、機械の条件を決められず、出来を判定できません(編集部の解説)。
なぜバリが出るのか
切削:刃先の近くの材料が押し出される
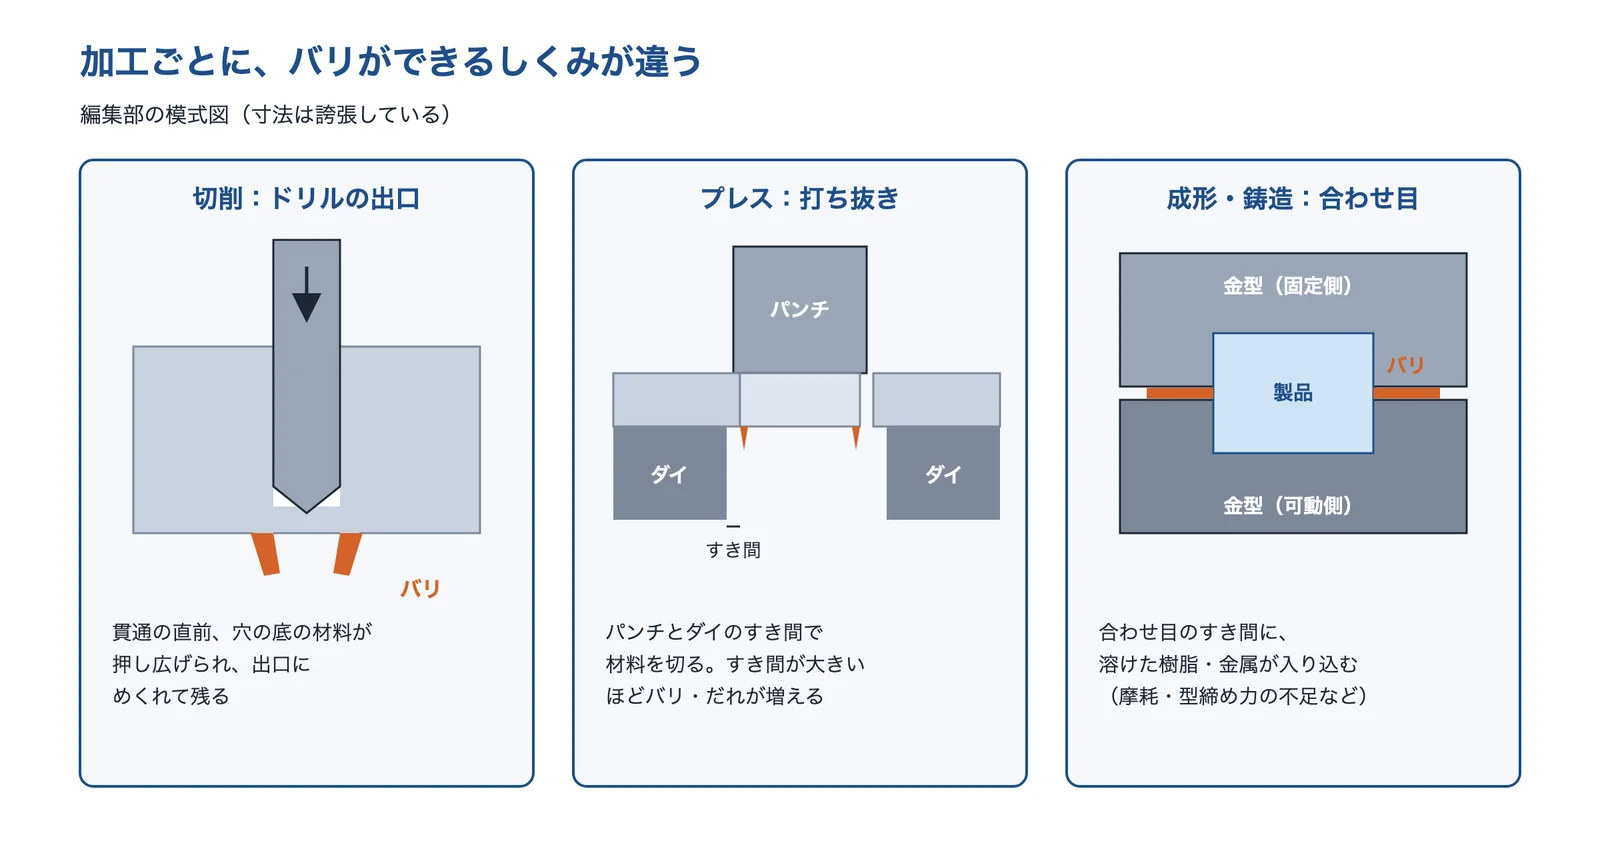
刃物で削ると、切りくずになる部分だけでなく、刃先の近くの材料も押されて変形します。大阪府立産業技術総合研究所の報告は、この変形した部分が、加工の端で自由な空間に押し出されたものがバリになるとしています。ドリルの出口のバリは、貫通する直前に、穴の底の材料がどれだけ押し広げられるかで大きく変わるとしています。
出典:大阪府立産業技術総合研究所 報告 No.28・岐阜県工業技術研究所 研究報告 第3号・MONOist「バリの発生を阻止せよ」をもとに AI(Claude)で作成
プレス:すき間で切り口の形が決まる
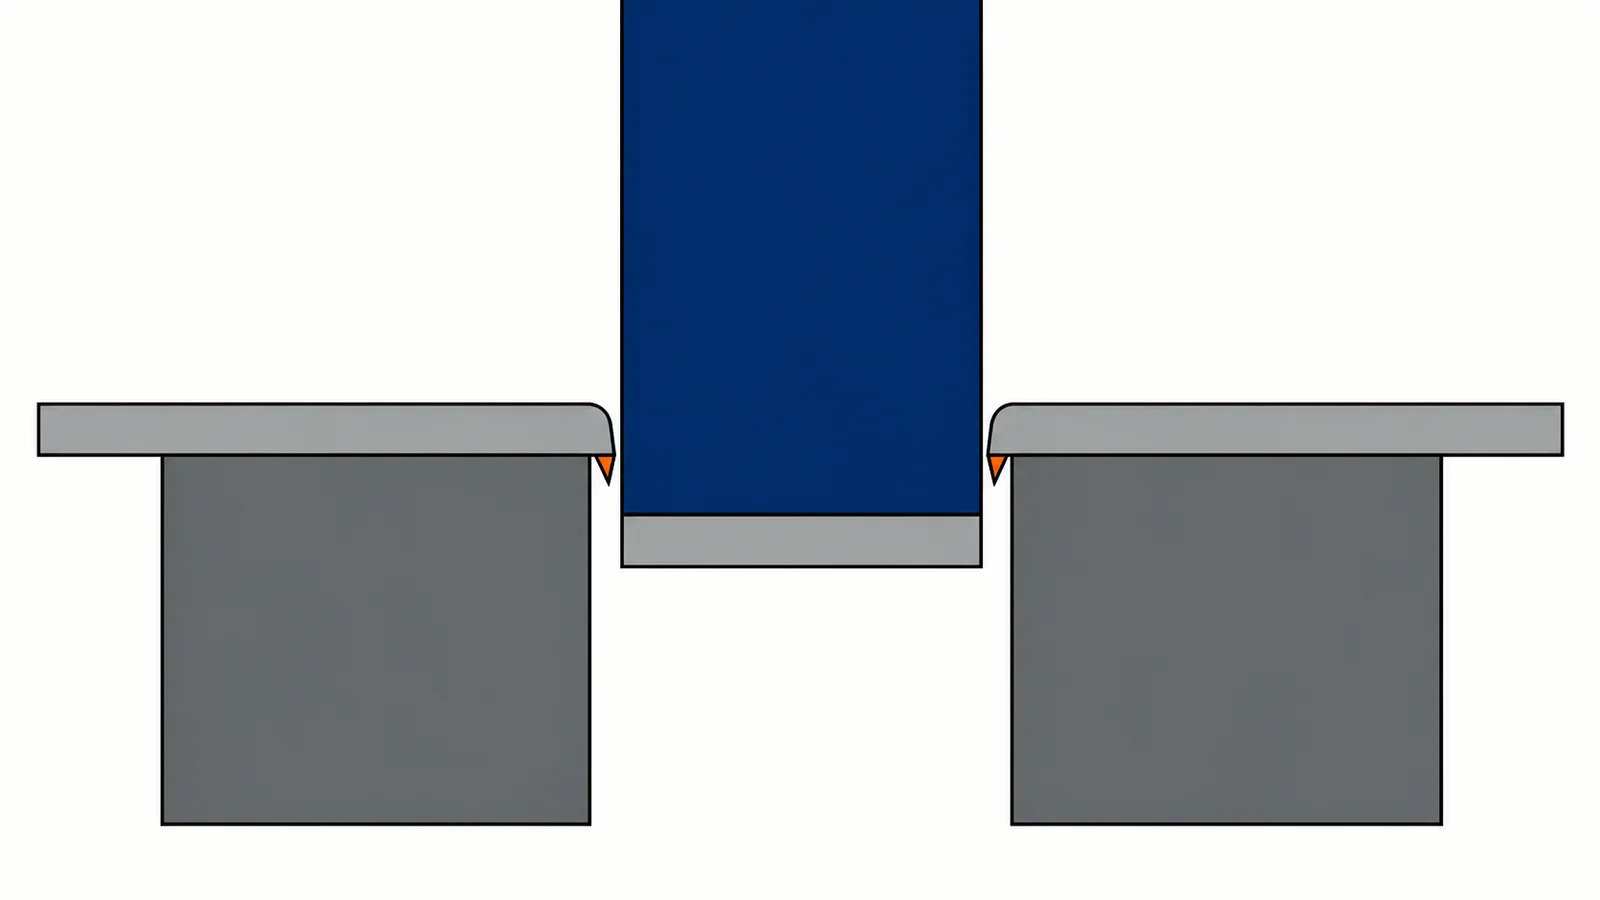
プレスの打ち抜きでは、パンチとダイのすき間(クリアランス)で材料を引きちぎるように切ります。切り口は、だれ・せん断面・破断面・バリでできていて、岐阜県工業技術研究所のプレス焼入れの報告は、背景の説明として、クリアランスが大きいほどバリや破断面、だれが多くなり、小さいとせん断面が多くなってだれが少なくなるとしています。最適なクリアランスは、材質・板厚・材料の硬さなどで違うとしています。
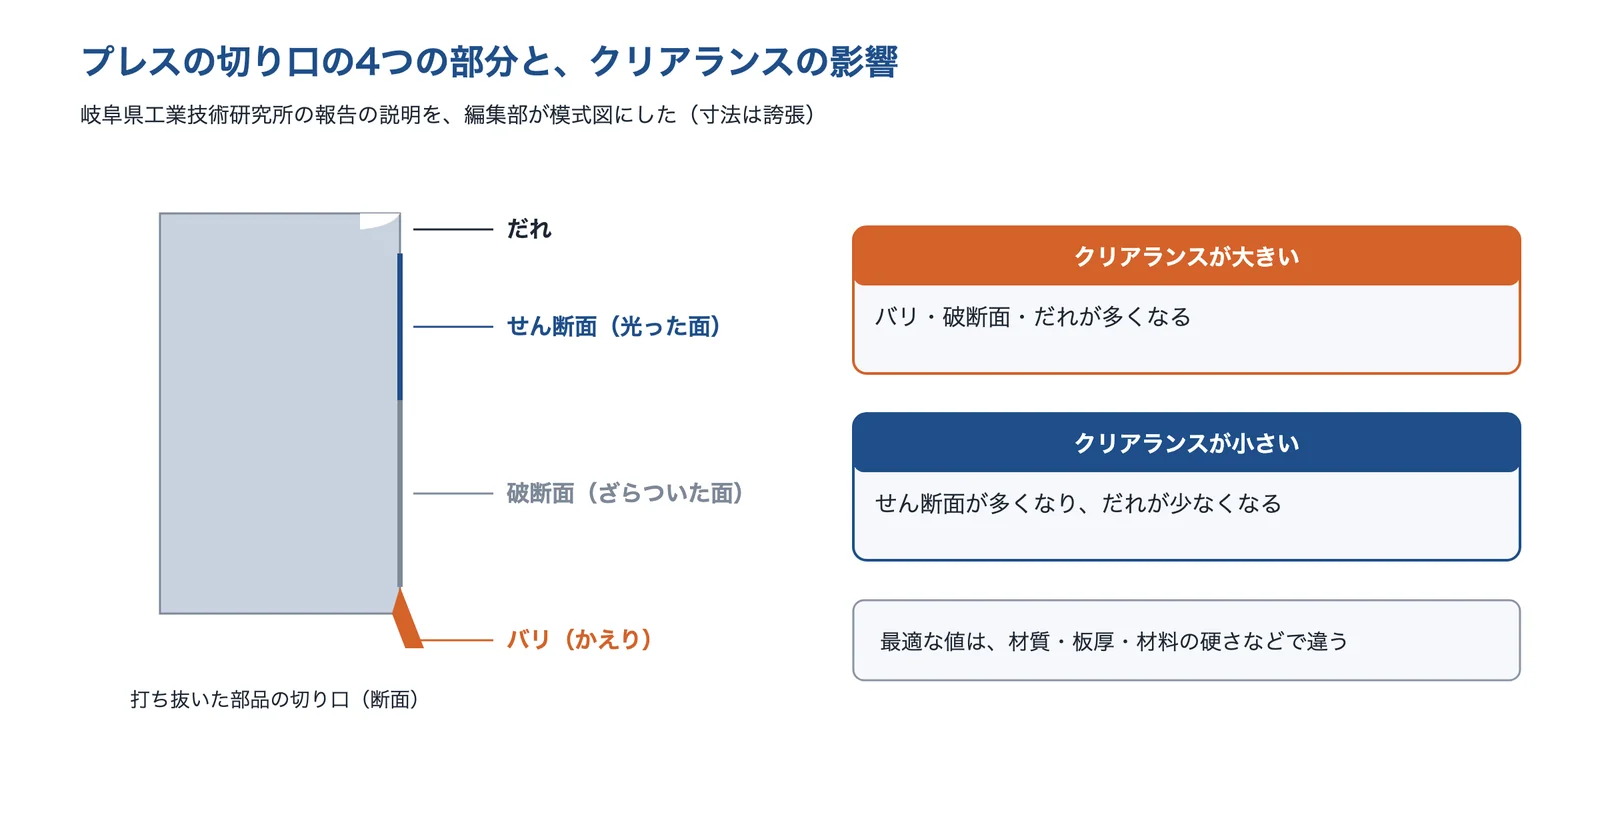
出典:岐阜県工業技術研究所 研究報告 第3号をもとに AI(Claude)で作成
成形・鋳造:合わせ目のすき間に材料が入る
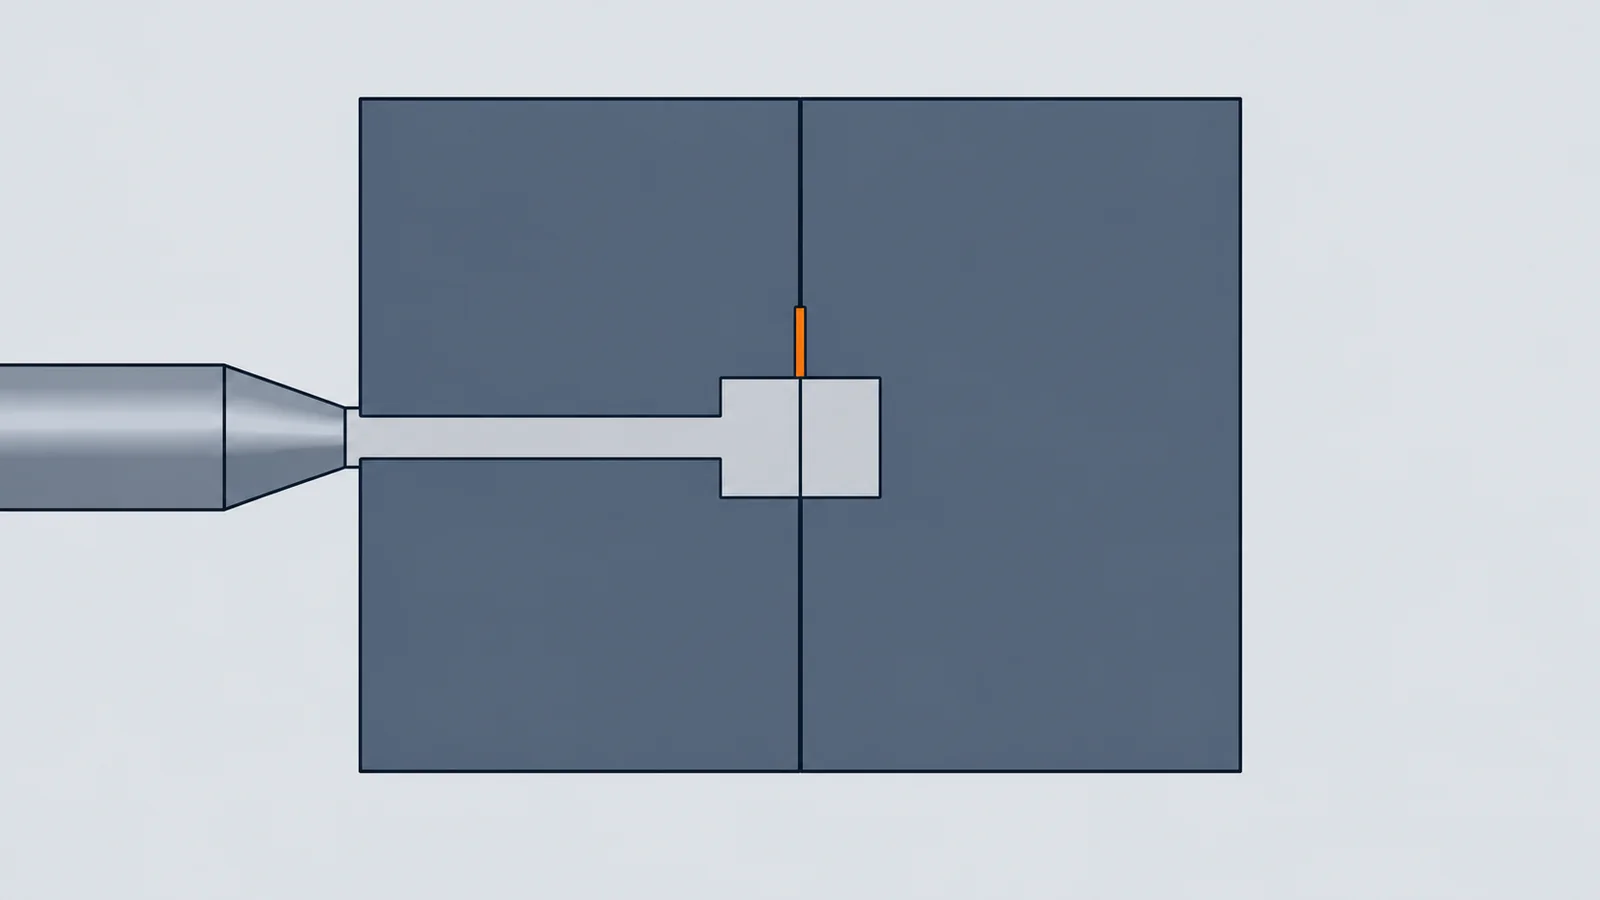
樹脂の射出成形やダイカストでは、2つ以上に分かれた金型を閉じて、溶けた材料を流し込みます。合わせ目にすき間があると、そこに材料が入り込んでバリになります。MONOist の解説は、射出のときに金型を開こうとする力(射出力)が、金型を閉じておく力(型締め力)より大きいと、金型が開いてバリが出るとし、射出力は製品の投影面積から求めて、成形機を選ぶとしています。ダイカスト部品では、型から押し出すピンの跡にも円形のバリが必ず出るとされています(茨城県産業技術イノベーションセンター)。
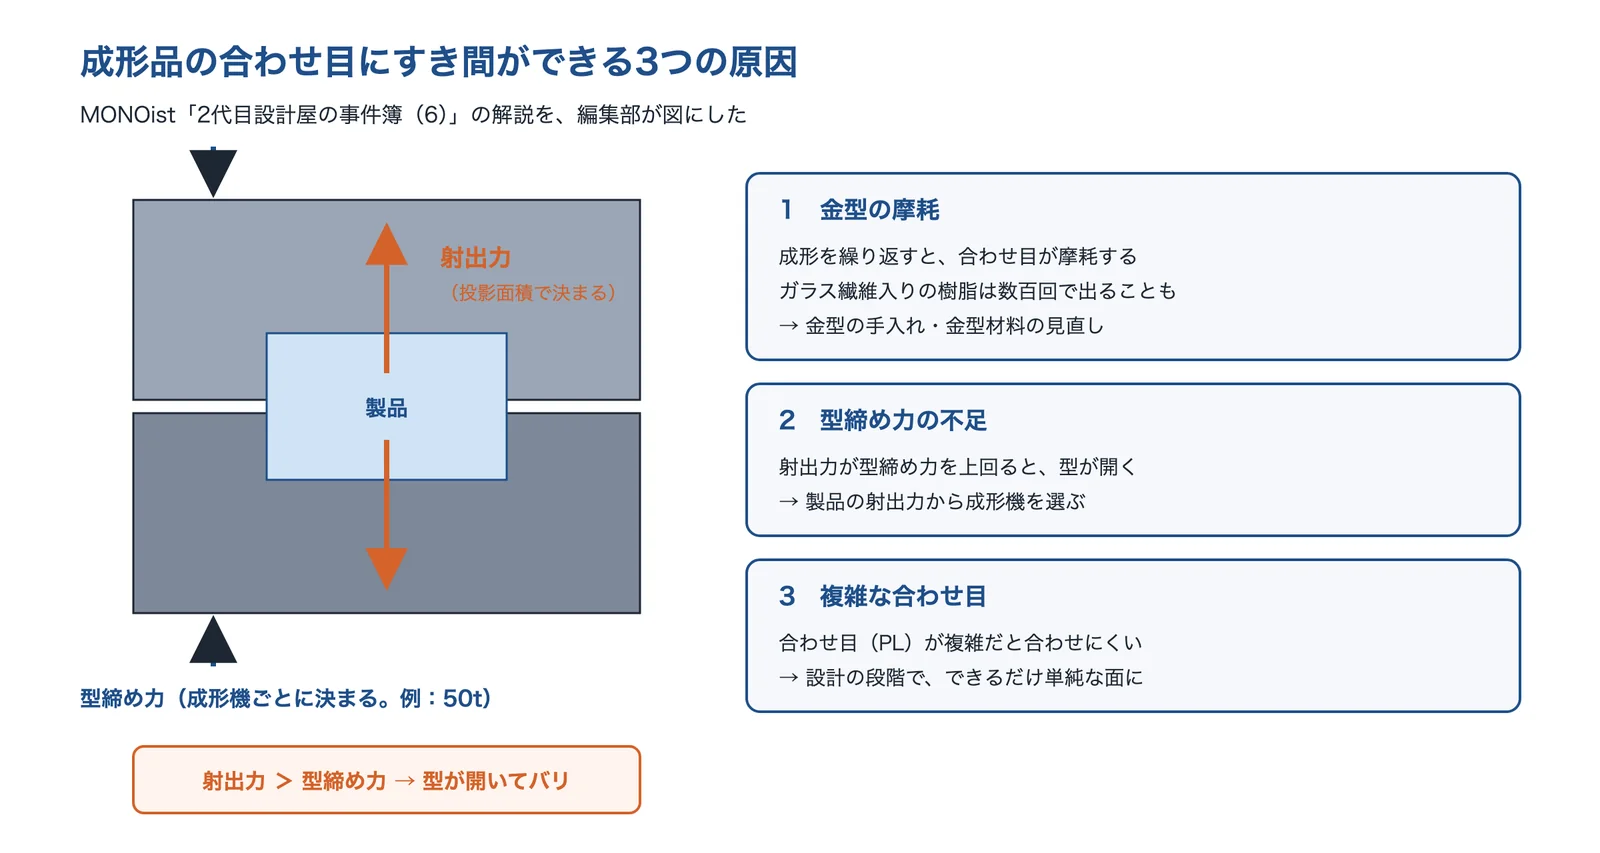
出典:MONOist「バリの発生を阻止せよ」・同 2ページ目をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の整理です。まず、どの工程で出たバリかを確かめます。そのうえで、バリが少しずつ大きくなるなら工具や金型の摩耗、急に出たなら条件や設備の変化(型締め力・クリアランス・送り)を疑います。バリの高さを、測る場所と方法を決めて記録しておくと、原因を絞り込めます。日本大学の研究では、バリの高さを40か所で測り、10μm 以上のバリの割合で評価しています。
出典:ドリル出口バリの生成過程とその抑制(報告 No.28、2014年)|大阪府立産業技術総合研究所、薄板のプレス焼入れ技術に関する研究(第2報)(研究報告 第3号)|岐阜県工業技術研究所、【トラブル6】バリの発生を阻止せよ(2021年)|MONOist、同 2ページ目|MONOist、バリ取りを制す者がモノづくりを制す(2023年)|MONOist、協働型双腕ロボットによる複雑形状部品の仕上げ加工に関する試験研究事業(研究報告 第48号)|茨城県産業技術イノベーションセンター、軟磁性材料の切削時におけるバリの発生とその抑制に関する研究|日本大学 理工学部
解決技術の詳細
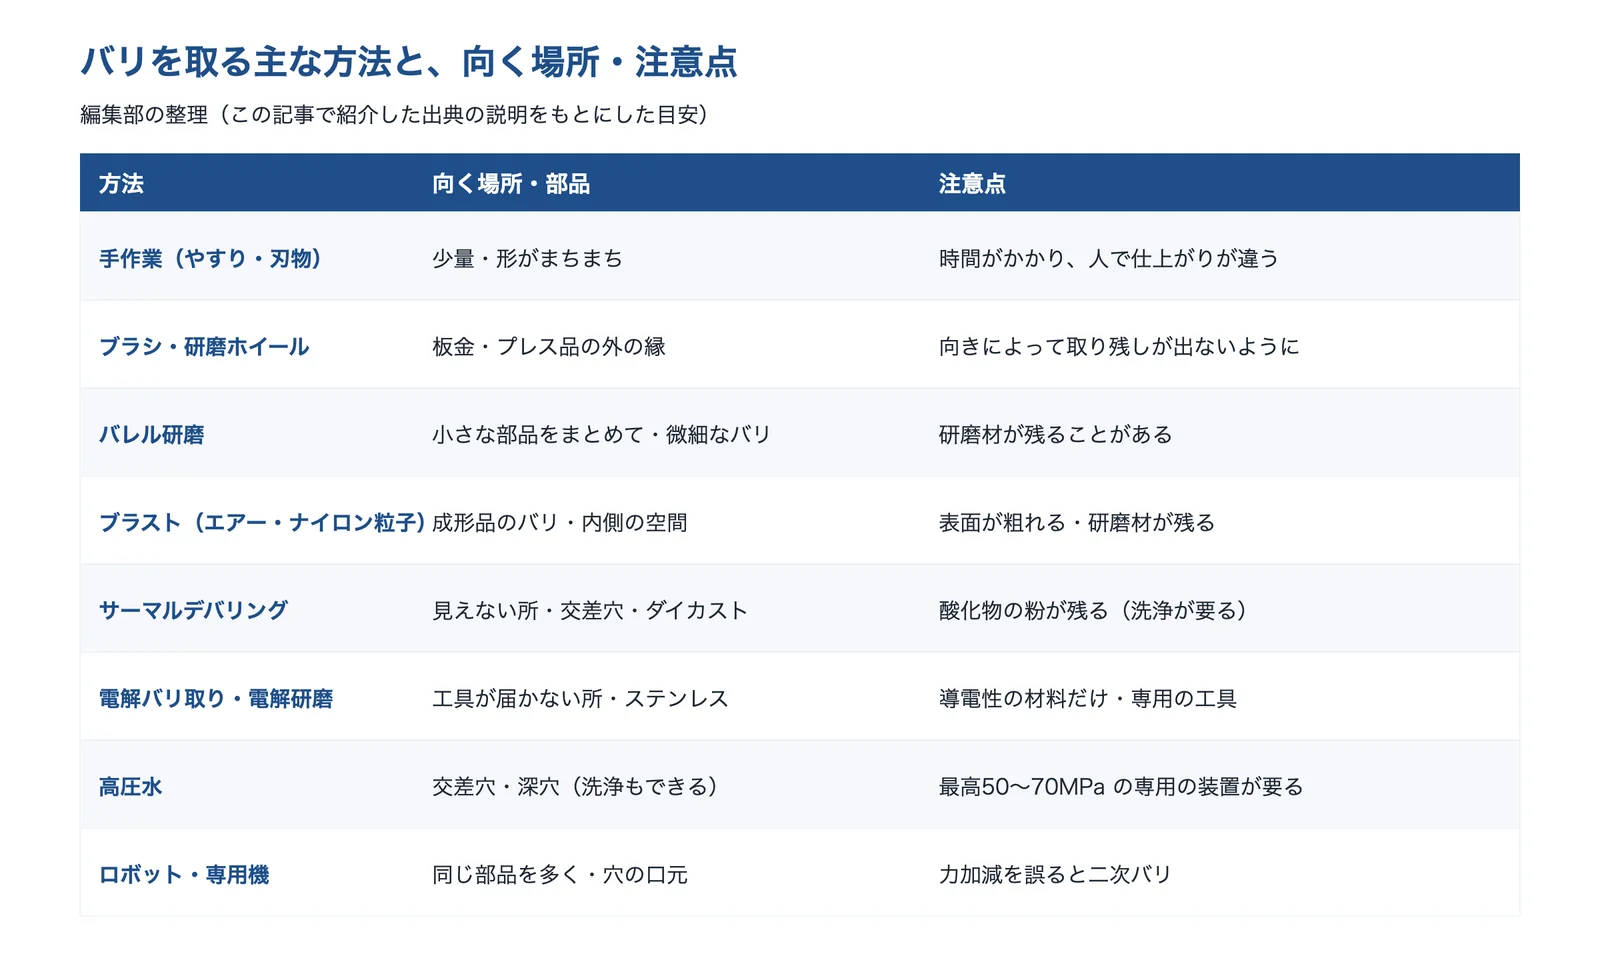
バリを減らす方法は、出さないようにする方法(切削の条件、型と工法)と、出たバリを取る方法(機械的・電解・熱・高圧水、自動化)に分けられます。取る方法は、取りたいバリの場所と大きさ、部品の数で選びます(編集部の解説)。
出典:この記事で紹介した出典をもとに AI(Claude)で作成
切削の条件・工具の見直し
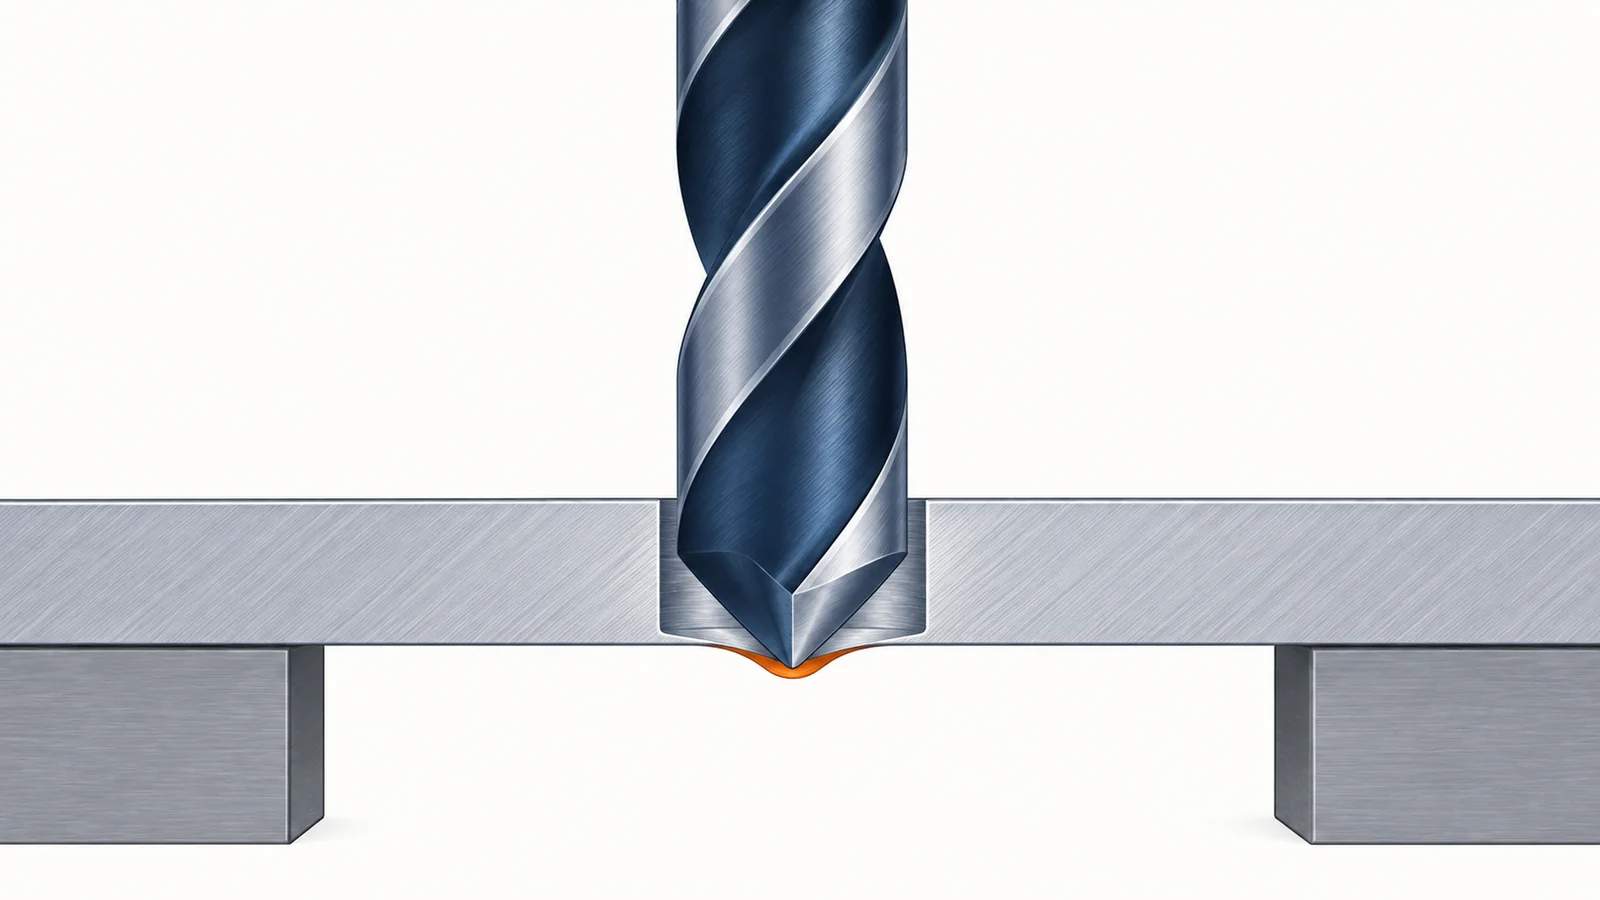
大阪府立産業技術総合研究所の報告は、超硬のφ2.0mm のドリルで純アルミ(A1050)に穴をあける実験で、貫通する直前だけ送りを0.1mm/rev から0.01mm/rev に下げる「送り低減加工」で、加工の能率を大きく下げずに出口のバリを抑えられたとしています。ただし、効果が出たのは、途中で区切って削るステップ加工で切りくず詰まりを避けた場合で、同じ送りで続けて削った場合は、送りを下げてもほとんど効果がありませんでした。特殊な装置や工具は要らず、プログラムを作る程度のコストでできるとしています。アルミ(A1050)では、送りを0.02mm/rev 以下にすればバリを抑えられ、切削速度を上げてもバリの形は悪くならなかったとしています。
出典:大阪府立産業技術総合研究所「ドリル出口バリの生成過程とその抑制」をもとに AI(Claude)で作成
ステンレスでも同じ方向の結果があります。栃木県産業技術センターの報告は、SUS316L のドリル加工で、1刃あたりの送りを小さくするとバリが小さくなり、貫通の直前で止めてから抜く2段の加工でもバリを抑えられたとしています。工具の摩耗も影響します。日本大学の研究は、軟磁性材料の旋削で、工具の摩耗が進むとバリの発生率が増えるとし、摩耗しにくい工具を選ぶことでバリを抑えられるとしています。
型と工法の見直し(プレス・成形)
プレスでは、クリアランスを材料に合わせることが基本です(岐阜県工業技術研究所)。金型の工夫でバリそのものを減らした例もあります。藤原電子工業は、ガラス繊維と樹脂の複合材(プリント基板)を打ち抜く独自の金型と工法で、バリ・ホコリを抑え、切削加工と同等の切断面をめざしたとしています。
樹脂の成形では、MONOist の解説が、成形を繰り返してバリが出るなら金型の手入れ(何万回も成形するなら必要)、ガラス繊維入りの樹脂なら金型の材料の見直し、型締め力の足りない成形機なら機種の見直し、合わせ目はできるだけ単純な面にすること、を挙げています。合わせ目の突き当たる面(押し切り)が適切でないと、金型が摩耗してすき間ができるとする解説もあります(MONOist、2008年)。
機械的なバリ取り(ブラシ・バレル・ブラスト)
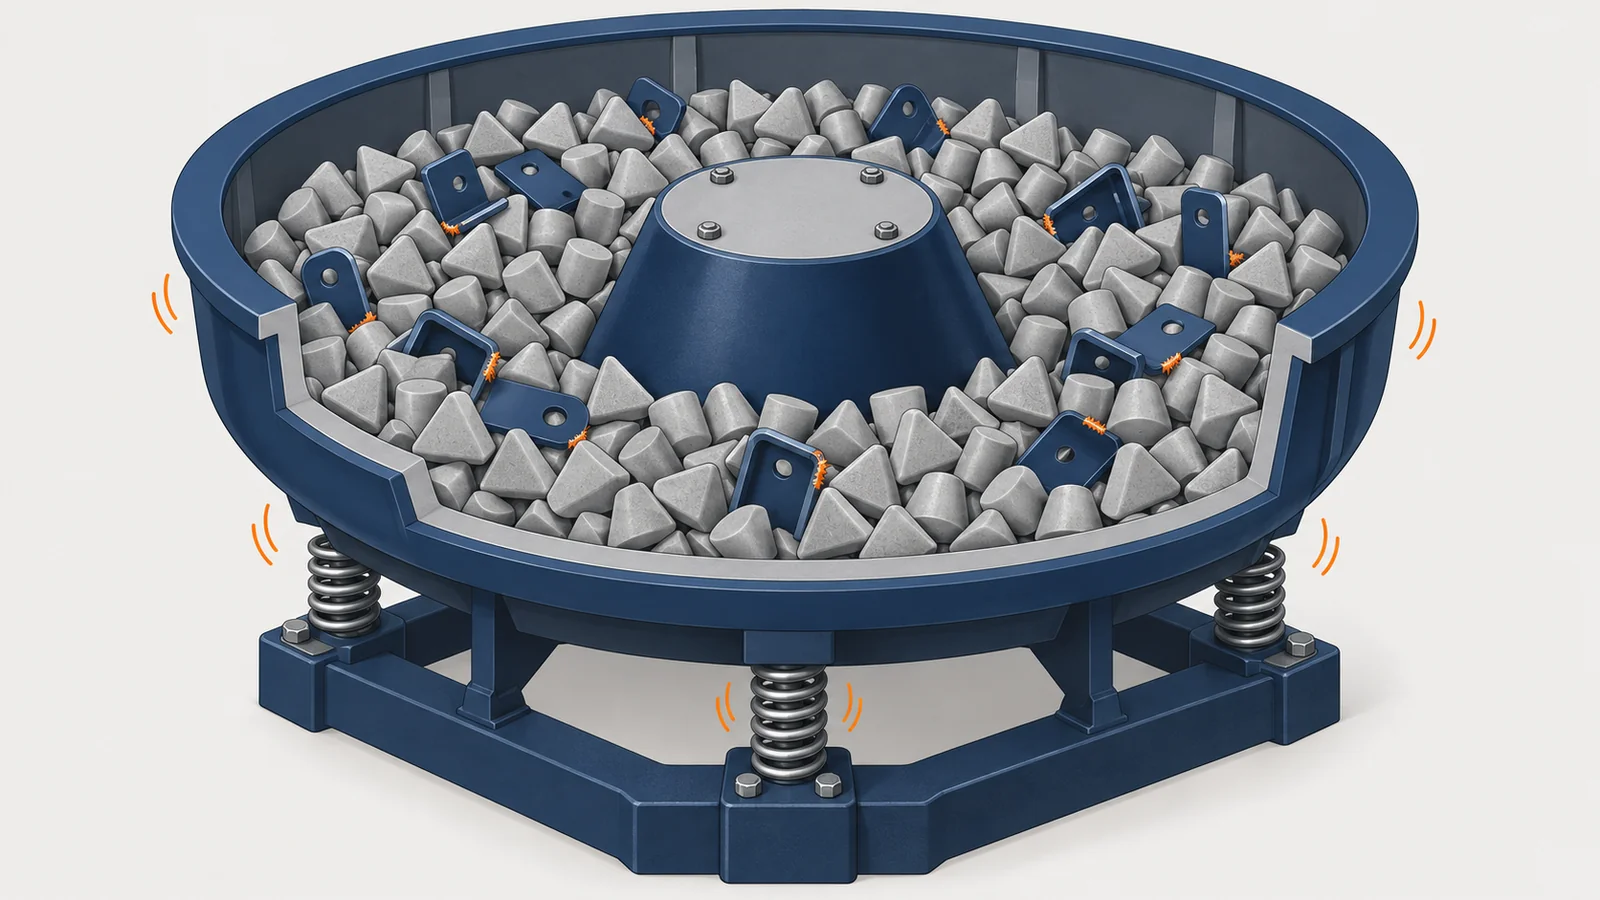
機械的なバリ取りは、ブラシや研磨ホイールでこする、部品と研磨材を容器の中でこすり合わせる(バレル研磨)、粒を吹き付ける(ブラスト)などの方法です(編集部の解説)。外から届く縁のバリに向き、板金ならトーバン工業のようなバリ取り機で連続して流せます。西村技研は、精密プレス品の高さ4〜5μm の微細なバリを、平面を傷めずにバレル研磨で除いた例を紹介しています。
内側のバリにも使える場合があります。山梨県富士工業技術支援センターの報告は、一辺5mm・長さ約100mm の空間の内側に出したバリを、エアーブラストでは貫通・底付きのどちらでも取れ、水と研磨材のブラストは貫通の空間では取れたが底付きでは効果が弱かったとしています。水と研磨材のブラストは、貫通の空間では、エアーブラストと比べて表面の粗さの変化が少なかったとしています(材質と装置で差があります)。底付きの製品では、エアーブラストの研磨材が中に溜まるおそれがあるので、置き方に注意するとしています。交差穴の口元のバリには、穴の中で刃が出入りする専用の工具もあります(山田マシンツール)。
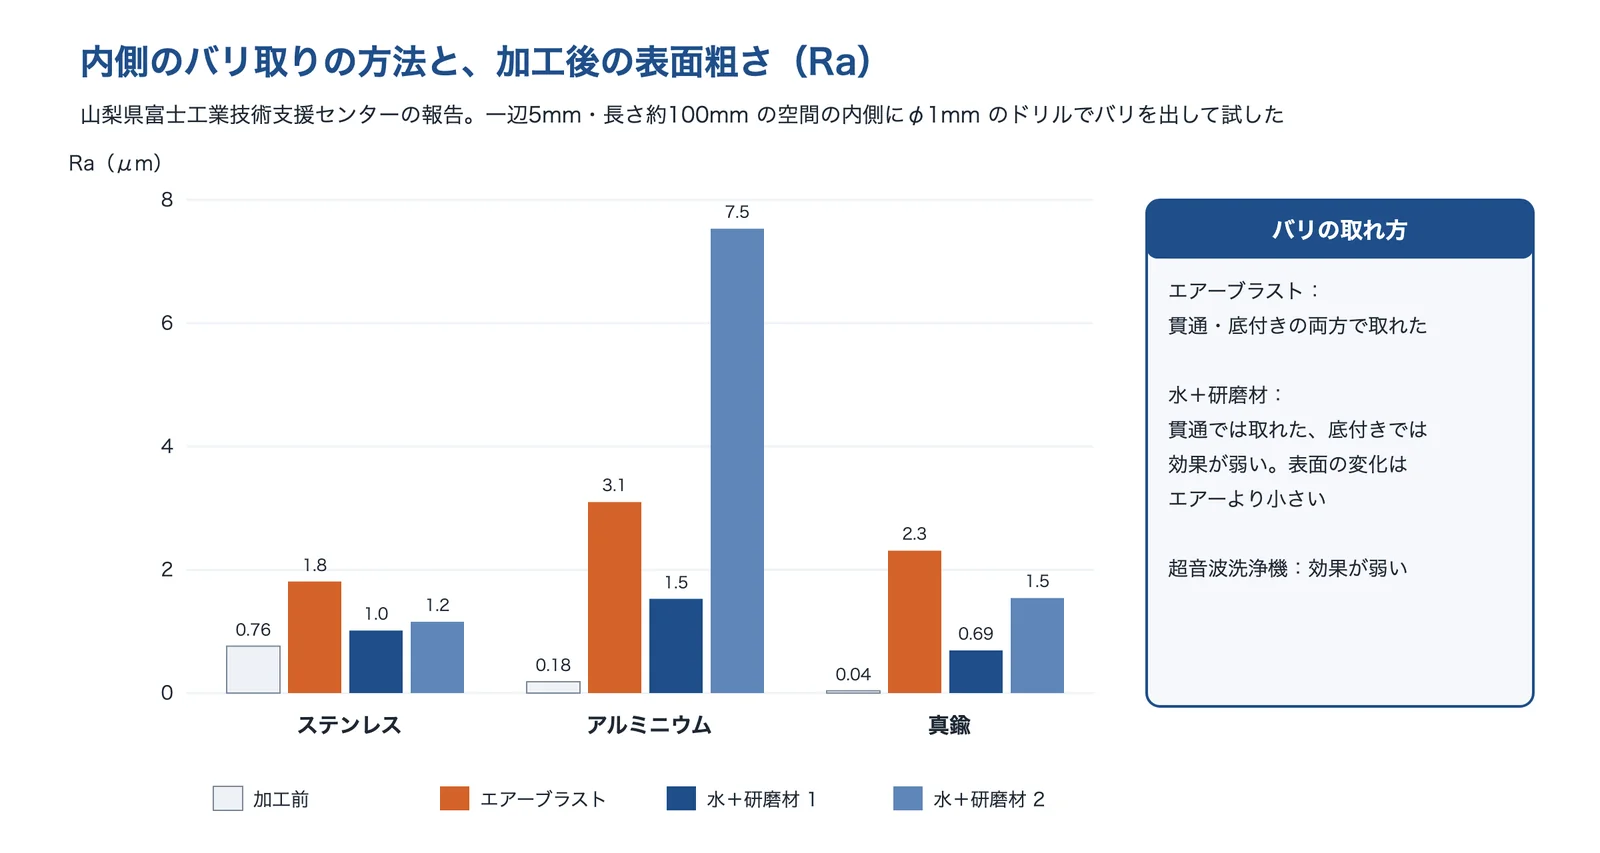
出典:山梨県富士工業技術支援センター「製品内側のバリ取り技術の開発」をもとに AI(Claude)で作成
注意点は、研磨材が残ることです。山梨県の別の報告は、チタン製品のバリは、ブラスト・バレルでは早く取れるが、砥粒が表面に刺さって残り、強い酸で溶かさないと除けないとしています。残った砥粒の深さは、バレルよりブラストのほうが大きかったとしています。
電解・熱・高圧水のバリ取り
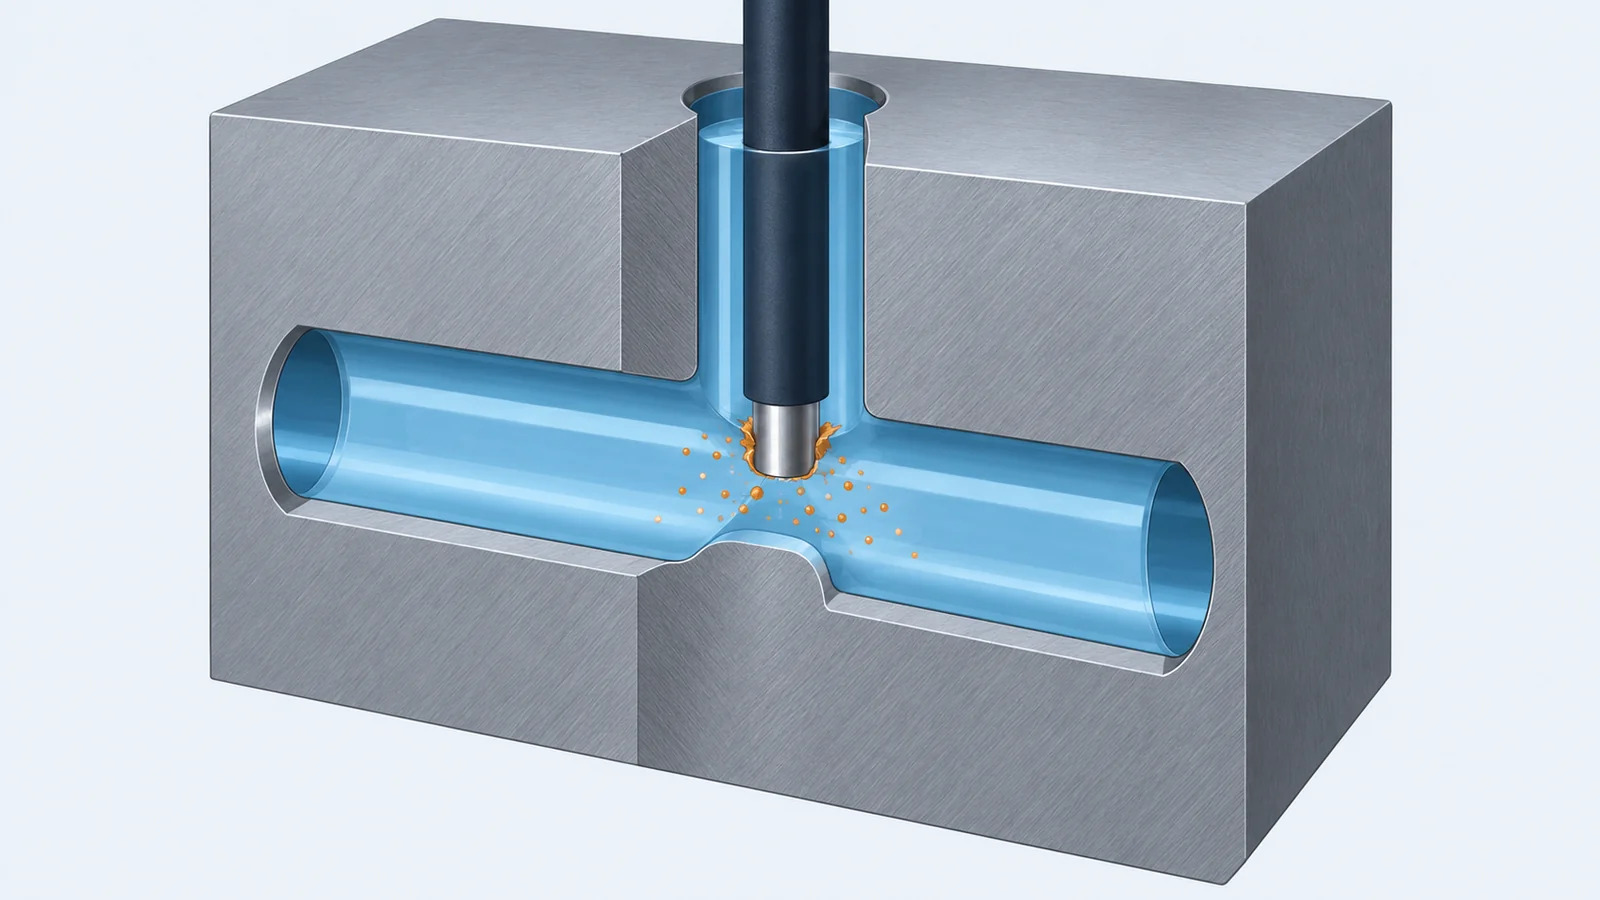
手や工具が届かない所のバリには、液・ガス・水を使う方法があります。サーマルデバリングは、チャンバーの中でメタンガスと酸素の混合ガスを燃やし、数ミリ秒で最大3,300℃の熱で、薄いバリだけを燃やして除く方法です。ガスが部品の内外を満たすので、バリの場所を問わないとしています(エクスツルードホーン)。燃えたバリは酸化物の粉として表面に残り、洗浄などで除きます。
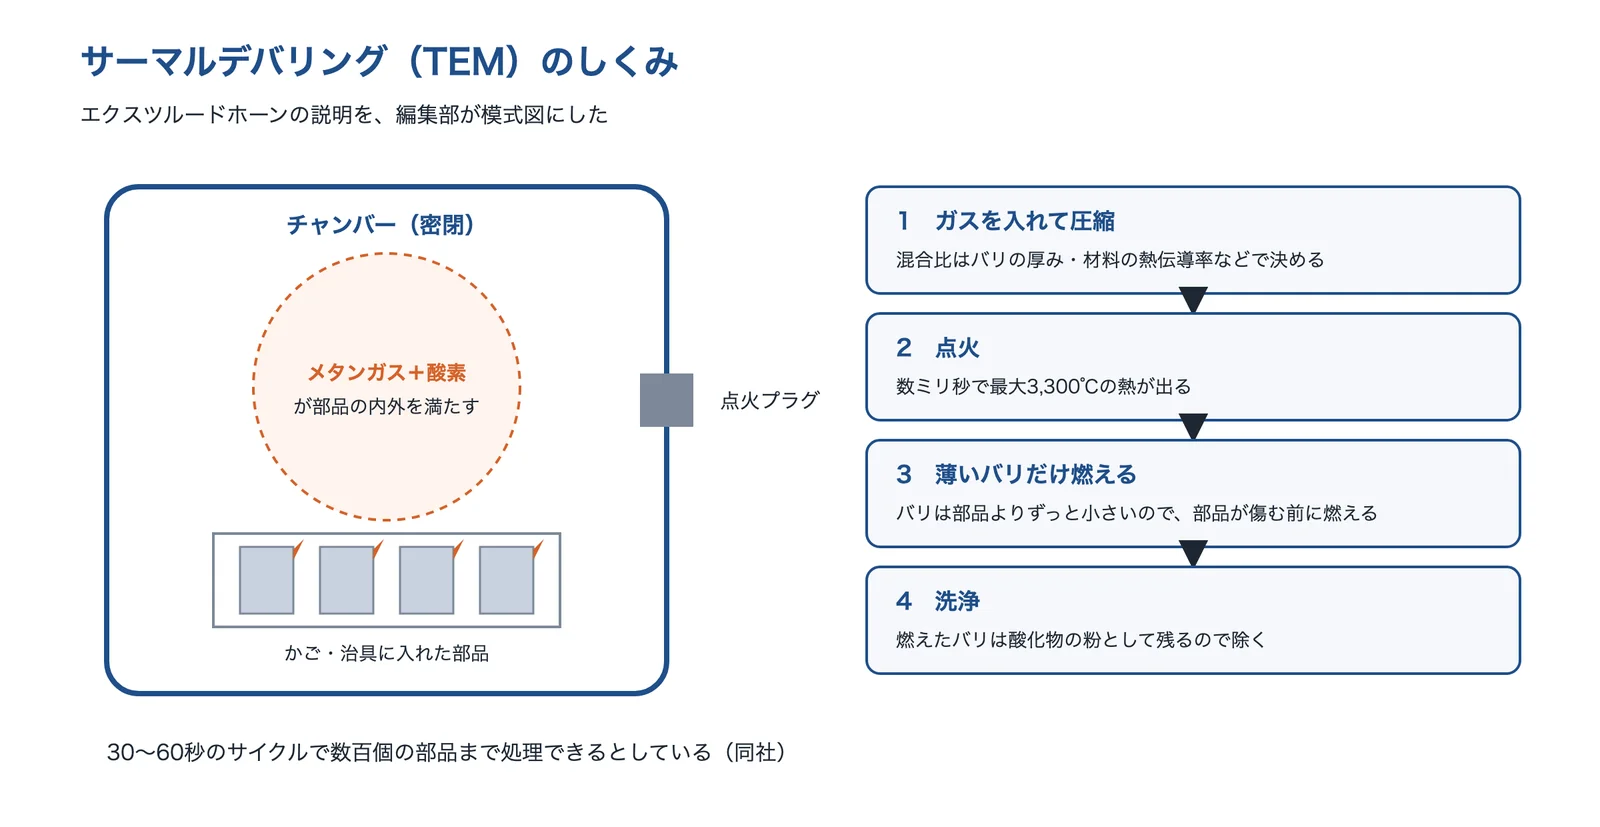
出典:エクスツルードホーン「サーマルデバリング法(TEM)」をもとに AI(Claude)で作成
電解バリ取りは、部品を陽極にして電気化学的にバリを溶かす方法で、機械的・熱的なストレスをほとんど加えず、1サイクルは通常30秒〜1分とされています(Extrude Hone の資料)。導電性の素材に限られ、加工物ごとに専用の工具が要ります。ステンレスの小さな部品なら、全体を電解研磨して角のバリを選択的に除く方法もあります(エプテック)。高圧水では、スギノマシンが、最高50MPa(2022年)・最大70MPa(2025年)の水で、交差穴や深穴など工具の届かない内部のバリを除く装置を発表しています(MONOist)。高圧水は、同時に洗浄もできるとしています。
バリ取りの自動化(ロボット・専用機)
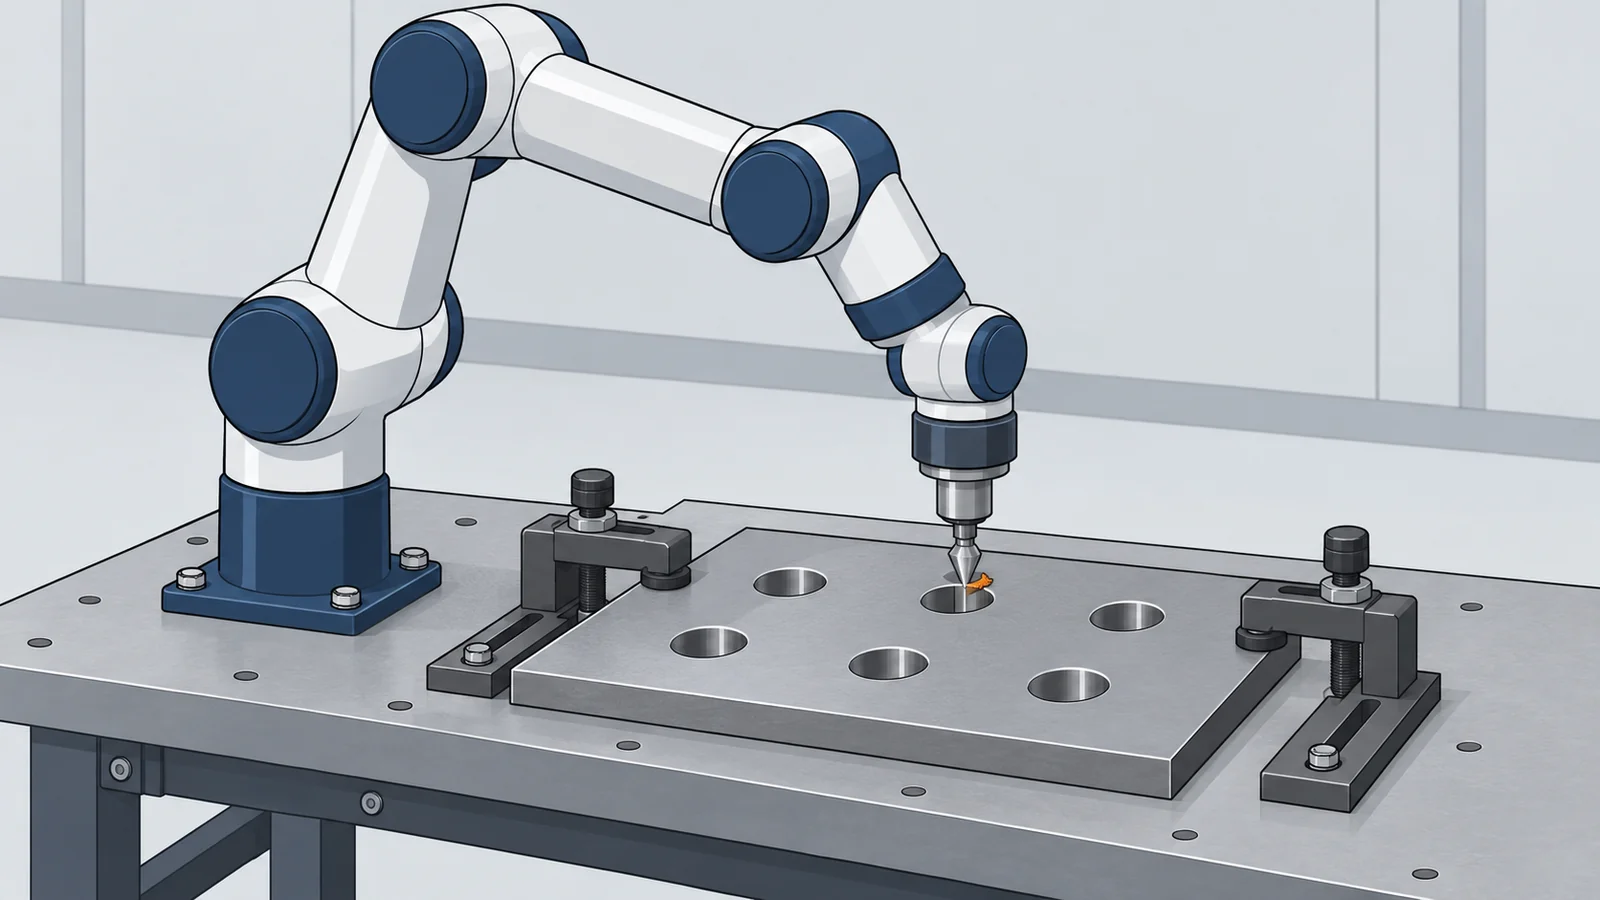
福島県ハイテクプラザの報告は、鉄板(SS400 相当)にあけたφ13mm の穴6つのバリ取りを、協働ロボットと画像処理で自動化しました。ロボットの作業時間は112秒で、同じ条件の手作業は1穴平均40.47秒×6穴=約243秒と見積もっています。工具は、ブレード式・軸付き砥石・切削式を比べ、切削式の工具を位置で制御する方法がよく、軸付き砥石では二次バリが出たとしています。
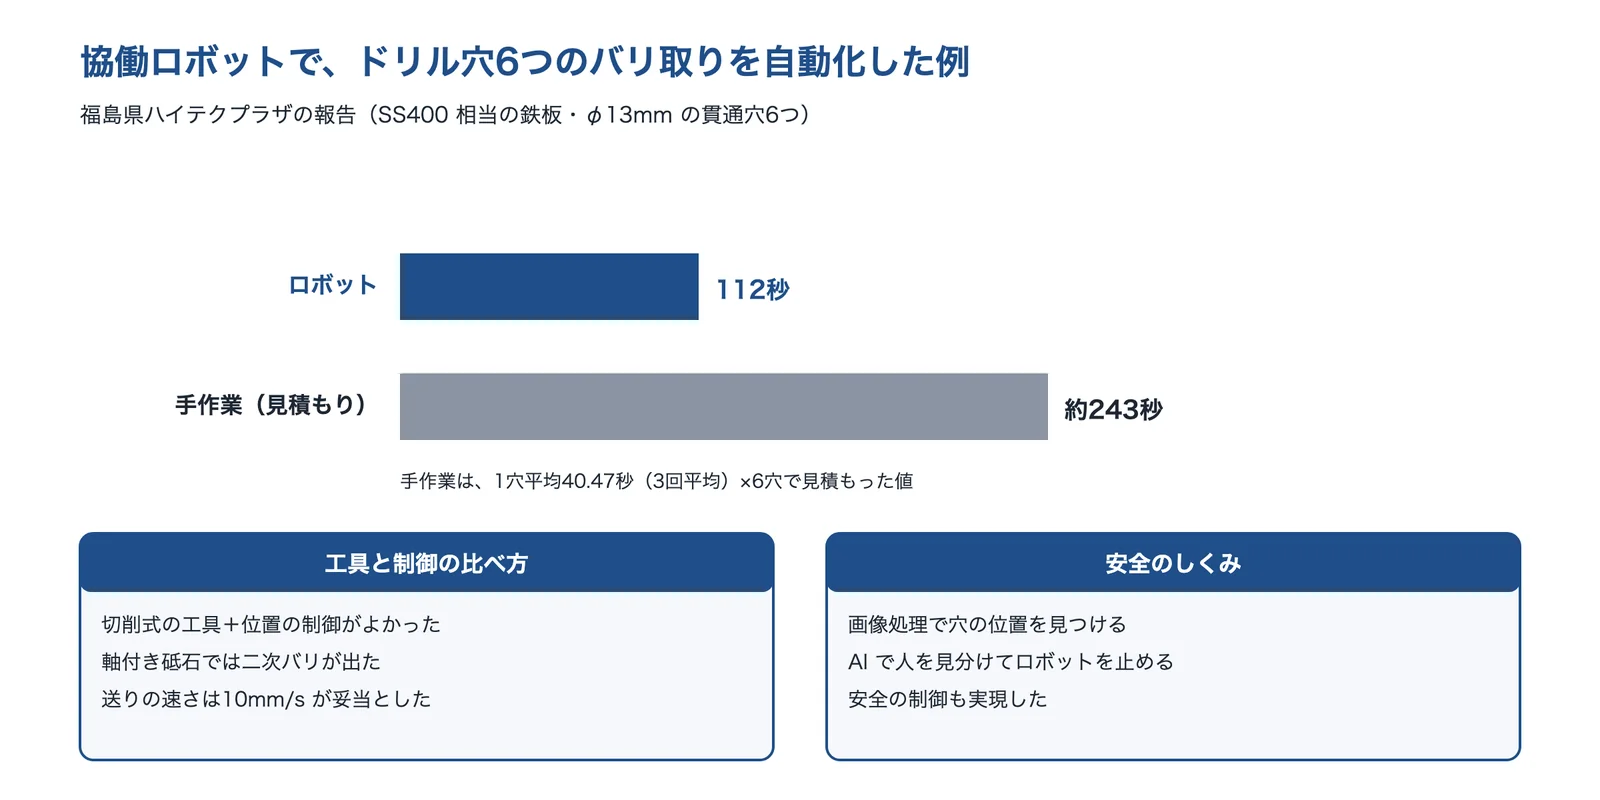
出典:福島県ハイテクプラザ「協働ロボットによるバリ取り作業自動化に関する研究」をもとに AI(Claude)で作成
力のかけ方が難しい作業もあります。ジェイテクトは、工作機械のコア部品の穴の口元のバリ取りで、工具を当てるときの逃げ具合を調整して力をかけすぎないようにし、二次バリを抑えながら、職人が15分かけていた作業を35秒に短縮したとしています(2015年の報道)。茨城県産業技術イノベーションセンターは、ダイカスト部品の小さなバリを、接触式のセンサーで見つけ、ばねで押し当てる力を1.2〜2.1N に保って取り、もう一度測って取れたかを確かめる研究を報告しています。
出典:ドリル出口バリの生成過程とその抑制(報告 No.28、2014年)|大阪府立産業技術総合研究所、高圧水素用ステンレス鋼のドリル加工におけるばり抑制手法の開発(令和5年度)|栃木県産業技術センター、軟磁性材料の切削時におけるバリの発生とその抑制に関する研究|日本大学 理工学部、高張力鋼板成形用冷間金型における表面処理品の寿命評価(大同技報 85巻1号、2014年)|大同特殊鋼、【トラブル6】バリの発生を阻止せよ(2021年)|MONOist、パーティングラインを極めるべし!(2008年)|MONOist、製品内側のバリ取り技術の開発(平成27年度)|山梨県富士工業技術支援センター、チタン製品のバリ取り技術の研究(第2報)|山梨県富士工業技術支援センター、交差穴用高速バリ取りツールの仕組みと事例|山田マシンツール、サーマルデバリング法(TEM)|エクスツルードホーン、ECM Applications by Extrude Hone(2025年)|エクスツルードホーン、バリ取り用高速スピンドルを部品洗浄機に搭載(2022年)|MONOist、最大70MPaのウオータージェットでバリ取り(2025年)|MONOist、協働ロボットによるバリ取り作業自動化に関する研究|福島県ハイテクプラザ、職人技をロボット化、バリ取り15分を35秒に短縮(2015年)|ニュースイッチ、協働型双腕ロボットによる複雑形状部品の仕上げ加工に関する試験研究事業(研究報告 第48号)|茨城県産業技術イノベーションセンター
バリ対策の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。バリを出さない金型、外から届くバリを取る機械、内側のバリを取る方法、ロボットによる自動化と、得意な所が分かれます。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 藤原電子工業 | プレス金型・加工 | プリント基板などの複合材を、バリとホコリを抑えて打ち抜く金型(SAF 金型)で加工する。 | B プレスの打ち抜き・せん断で、かえり(バリ)が出る | |
| 西村技研 | バレル研磨 | バレル研磨で精密プレス部品の微細なバリを取る。仕上がりをマイクロスコープと表面粗さ計で確かめる。 | B プレスの打ち抜き・せん断で、かえり(バリ)が出る | |
| トーバン工業 | バリ取り機メーカー | プレス品・レーザー加工品のバリを取るバリ取り機を作る。サンプル研磨で取れるかを確かめられる。 | B プレスの打ち抜き・せん断で、かえり(バリ)が出る E 手作業のバリ取りに時間がかかり、仕上がりがばらつく | |
| エプテック | 表面処理 | ステンレスの電解研磨で、加工品の微細なバリやコンタミを取る。 | B プレスの打ち抜き・せん断で、かえり(バリ)が出る | |
| エクスツルードホーン | 仕上げ加工・装置 | サーマルデバリングと砥粒流動加工の委託加工で、交差穴の内側など見えない所のバリを取る。電解加工の装置も扱う。 | A ドリル・フライスで削ると、穴の出口や縁にバリが出る C 樹脂成形品・ダイカストの合わせ目(パーティングライン)にバリが出る D 交差穴の内側など、手や工具が届かない所にバリが残る E 手作業のバリ取りに時間がかかり、仕上がりがばらつく | |
| 協和特機製作 | ブラスト機メーカー | 熱硬化性樹脂やガラス繊維入り樹脂の成形品のバリを、ブラスト機でまとめて取る。 | C 樹脂成形品・ダイカストの合わせ目(パーティングライン)にバリが出る E 手作業のバリ取りに時間がかかり、仕上がりがばらつく | |
| ウノコーポレーション | 工具・ロボットシステム | 切削工具のメーカー。金属加工のあとのバリ取りを、ロボットで自動化するシステムを開発している。 | A ドリル・フライスで削ると、穴の出口や縁にバリが出る E 手作業のバリ取りに時間がかかり、仕上がりがばらつく |
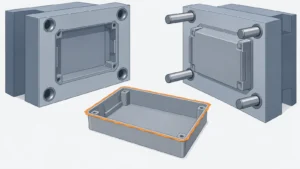
株式会社藤原電子工業|バリ・ホコリを出さない基板のプレス金型
藤原電子工業とは
藤原電子工業は、大阪府八尾市にある、プリント基板などの複合素材のプレス加工と金型を主力とする会社です(1993年開業、1998年に法人設立)。ガラス繊維と樹脂の複合材(FR-4)を、バリとホコリを抑えて打ち抜く独自の金型「SAF 金型」を開発しました。
藤原電子工業の得意技術
| 技術 | 内容 |
|---|---|
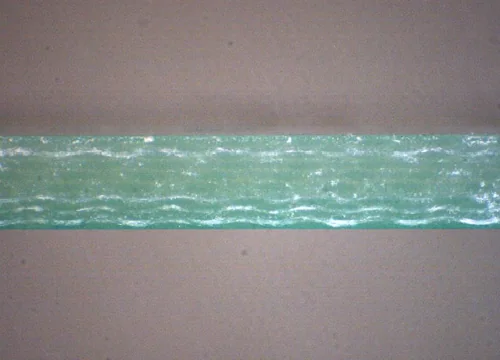
| SAF 工法 | 複合素材のプレス加工でバリ・ホコリを無くし、切削加工と同等の切断面を実現する技術としている。独自開発の精密金型とサーボプレスを組み合わせ、ガラス繊維と樹脂の複合材の加工で20年の実績があるとしている |
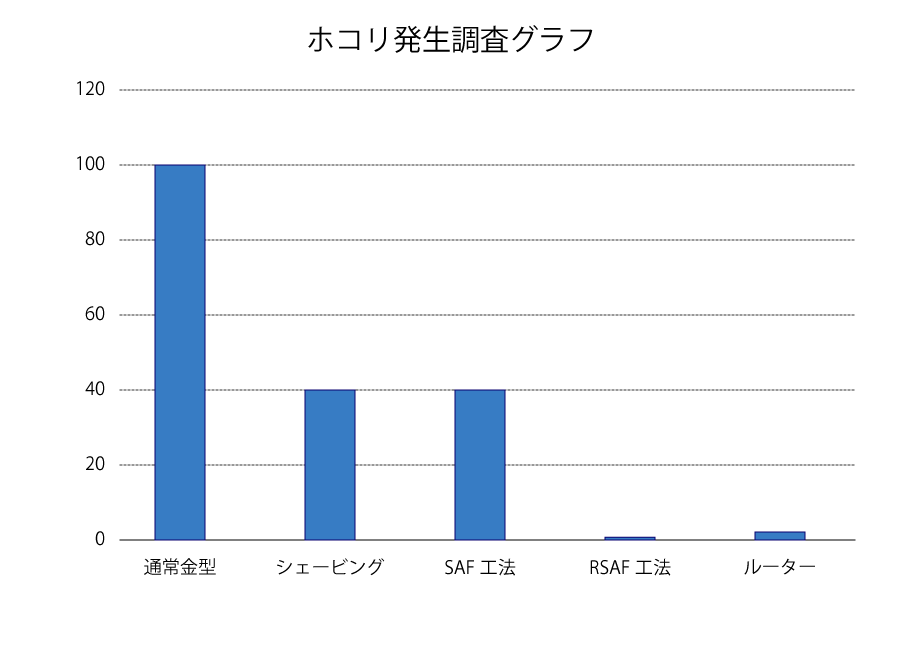
| RSAF 工法 | SAF 工法ではバリ・ホコリがシェービング加工と同等程度出ていたのを、ルーター加工と同等にした改良版としている。同社の比較(通常の金型を100)で、ホコリの発生はシェービング40・SAF 工法40・RSAF 工法1・ルーター3 |
| 費用の比較 | 同社の比較(通常の金型を100)で、コストはシェービング200・SAF 工法150・RSAF 工法200・ルーター500。RSAF 工法はルーター加工に代わる技術として開発したとしている |
藤原電子工業が解決できる課題
- プリント基板などの複合材をプレスで打ち抜くと、バリやホコリが出る
- ルーター(切削)で切り出している基板を、プレスに替えて費用を下げたい
公開されている実績
- 同社の試験では、FR-4 の30シートで振動・衝撃試験を行い、振動試験ではホコリの発生なし、衝撃試験では2個(ルーター加工品は6個)だったとしている(2021年)
出典:藤原電子工業「複合素材プレス加工」
出典:藤原電子工業「複合素材プレス加工」
出典:会社沿革|藤原電子工業、アクセス|藤原電子工業、複合素材プレス加工(SAF 工法)|藤原電子工業
株式会社西村技研|バレル研磨で微細なバリまで除去
西村技研とは
西村技研は、大阪府大東市にあるバレル研磨の会社です(1981年創業、社員22名)。部品と研磨材(メディア)を容器に入れて動かし、こすり合わせて仕上げるバレル研磨で、バリ取り・R 付け・光沢仕上げなどを受けています。マイクロスコープと表面粗さ計で仕上がりを数値で確かめています。
西村技研の得意技術
| 技術 | 内容 |
|---|---|
| 精密部品の微細バリ除去 | 板厚0.3mm・17×17mm でφ5.5の穴がある精密プレス抜きのプレートで、穴の高さ4〜5μm の抜きバリを、平面に傷を付けず、反りなどの歪みを出さずに除去した例を紹介している |
| 大きなバリへの対応 | 同じプレートで、プレス金型のダイチッピングによる幅520μm・奥行き65μm・高さ15μmの大きなバリも、メディアと加工条件を合わせて除去できたとしている |
| 大きさ・形の制限 | バリ取りは、加工できる材料のサイズ・形状に制限はないとしている。自動車部品のバリ取りの例も掲載している |
西村技研が解決できる課題
- 精密プレス部品の微細なバリで、積み重ねたときに高さがそろわない
- 平面に傷や反りを出さずに、バリだけを取りたい
- 金型の欠けで出た大きなバリも、条件を合わせて取りたい
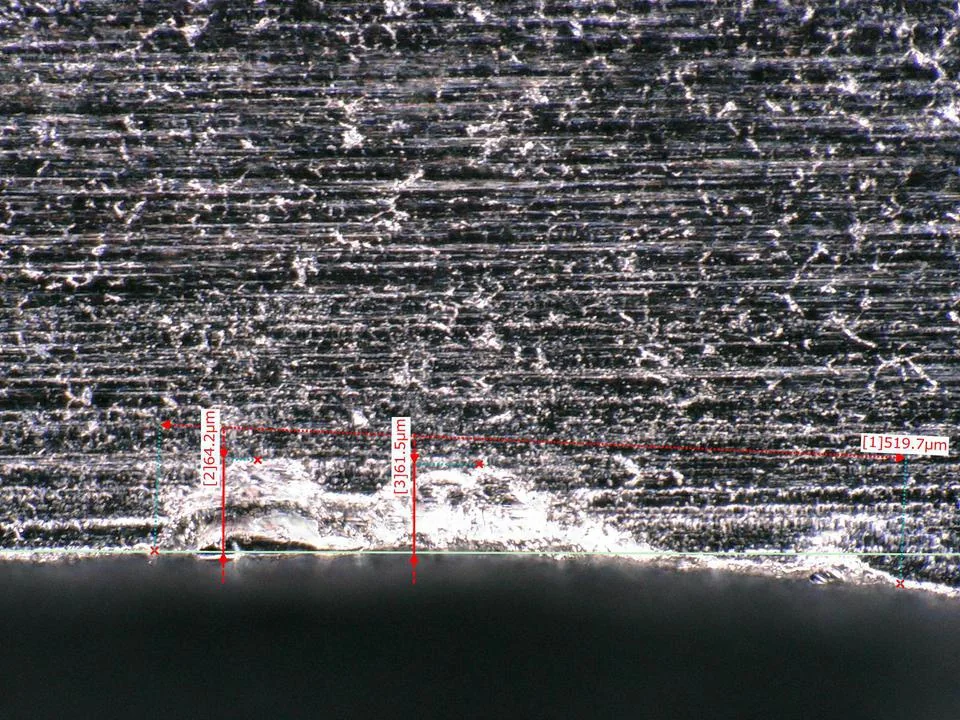
出典:西村技研「精密部品の微細バリ除去」
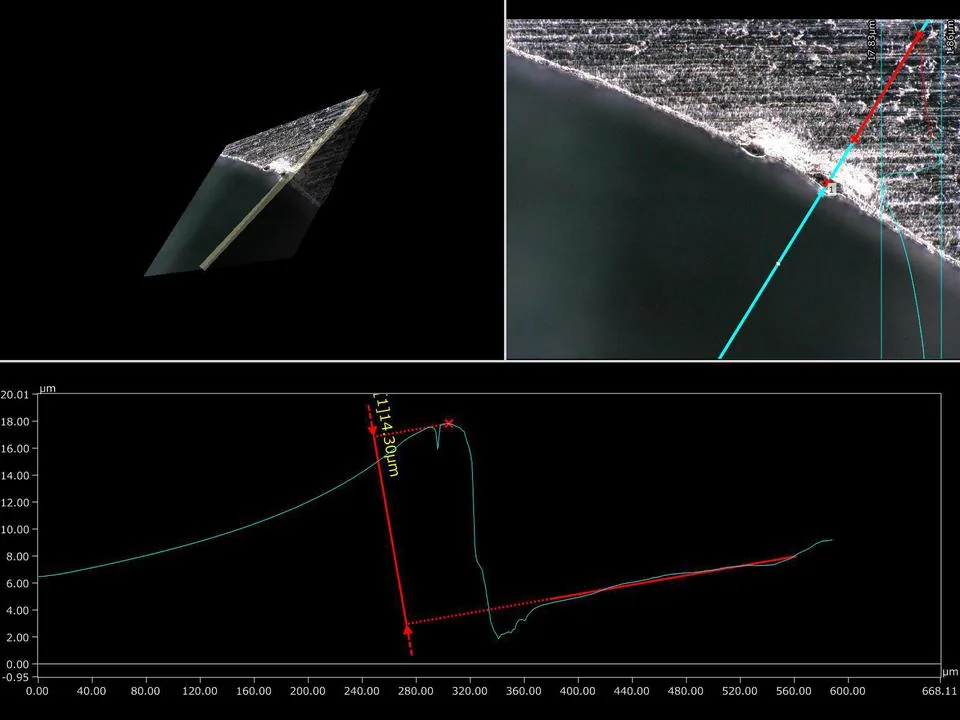
出典:西村技研「精密部品の微細バリ除去」
出典:会社概要|西村技研、精密部品の微細バリ除去|西村技研、バリ取り|西村技研
トーバン工業株式会社|プレス品・レーザー加工品のバリ取り機
トーバン工業とは
トーバン工業は、東京都江東区に本社・研究所がある、バリ取り機・バフ研磨機・自動洗浄機のメーカーです(1860年創業、1950年に法人化)。バリ取り機は1975年に開発したとしています。横浜事業所にショールームがあり、サンプル研磨を受け付けています。
トーバン工業の得意技術
| 技術 | 内容 |
|---|---|
| 2本の研磨ホイール | BURRY TACK Ⅲ-CT 型は、2本の研磨ホイールをそれぞれ別に駆動し、正回転・逆回転で回しながら左右10mm 間隔でオシュレーションさせる。これによりバリの取れる方向性がなくなり、どんな形状の物でもまんべんなくバリを除去できるとしている |
| 搬送と固定 | ベルトコンベヤーにワークを載せ、電磁マグネットで固定して搬送する。高く立ち上がったバリも、研磨ホイールの強い加圧でワークがずれたり飛んだりせずに取れるとしている |
| 対応できる板 | 板厚0.5〜5.0mm、最大板幅300・600・900mm、送り0〜8m/min。乾式と、水溶性研削液をかける湿式がある。プレス品やレーザー加工品に幅広く対応するとしている |
トーバン工業が解決できる課題
- プレス品・レーザー加工品のバリを、手作業ではなく機械で取りたい
- 形が複雑な板金部品のバリを、向きによらずまんべんなく取りたい
- 自社の部品で取れるかを、サンプル研磨で確かめたい
公開されている実績
- 導入先として、自動車・電気・素材・重工業・航空・建築・金属製品などの関連企業を挙げている
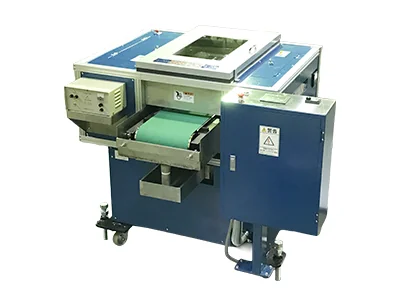
出典:トーバン工業「BURRY TACK Ⅲ-CT 型」
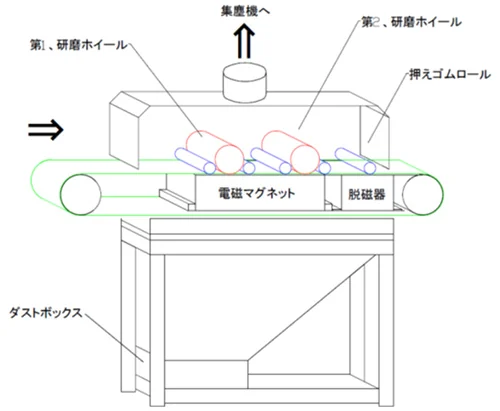
出典:トーバン工業「BURRY TACK Ⅲ-R 型」
出典:会社情報|トーバン工業、BURRY TACK Ⅲ-CT 型/Ⅲ-CT-W 型|トーバン工業、導入実績|トーバン工業
株式会社エプテック|電解研磨でステンレスの微細バリを除去
エプテックとは
エプテックは、長野県岡谷市に本社工場がある、めっきと表面処理の会社です(1960年創立、従業員30名)。めっきのほか、ステンレスの電解研磨と不動態化処理を行っています。
エプテックの得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨によるバリ取り | 製品を陽極にして、電気化学的にステンレスを研磨する。加工物の形状に関係なく端面や角の金属が選択的に除去されるため、信頼性の高いバリ取りができるとしている |
| ストレスと残留物がない | バフやバレルのような機械的な研磨と違い、加工物にストレスを与えず、加工変質層も残らないとしている。研磨剤などの残留物も残らないとしている |
| 施工例と洗浄 | インクジェットプリンタの用紙送りパーツ(SUS304、エッチング)と携帯電話のヒンジ部品(SUS304、プレス)の処理前後を紹介している。協力工場と組んで、クラス100のクリーンルームでの精密洗浄まで対応するとしている |
エプテックが解決できる課題
- 加工品に微細なバリが出て困っている
- 小さな部品を、安く大量に研磨したい
- 製品の表面のコンタミ(異物)を除きたい
公開されている実績
- 電解研磨をした製品の多くは、半導体製造装置・医療機器・ハードディスクドライブなど、クリーンな環境を必要とする機器で使われているとしている
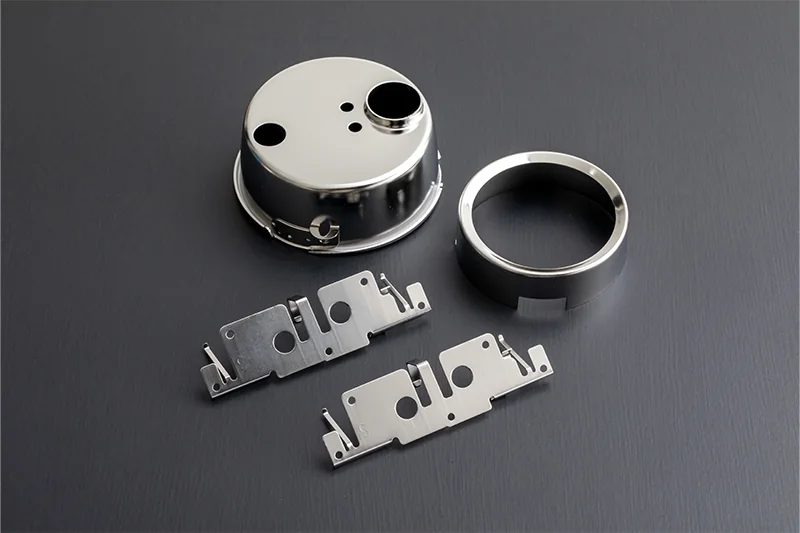
出典:エプテック「ステンレス電解研磨」
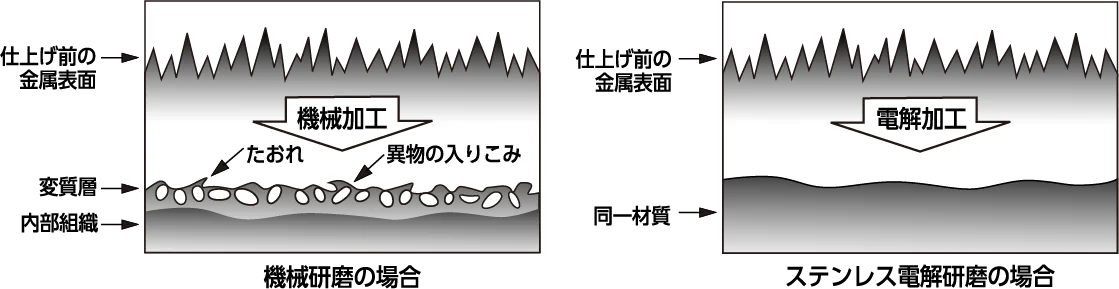
出典:エプテック「ステンレス電解研磨」
株式会社エクスツルードホーン|サーマルデバリングと電解加工
エクスツルードホーンとは
エクスツルードホーンは、仕上げ加工の装置を作るアメリカの Extrude Hone の日本法人で、埼玉県三郷市に工場があります。三郷工場は1983年に、アメリカ以外で最初に開設された工場の1つとしています。サーマルデバリング(TEM)と砥粒流動加工(AFM)の委託加工を行い、電解加工(ECM)の装置も扱っています。
エクスツルードホーンの得意技術
| 技術 | 内容 |
|---|---|
| サーマルデバリング(TEM) | チャンバーの中でメタンガスと酸素の混合ガスを燃焼させ、数ミリ秒で最大3,300℃の熱でバリを酸化させて除く。バリは部品よりはるかに小さいので、部品が傷む前に燃え、部品の内外を満たすガスがバリを覆うので、場所を問わず除去できるとしている |
| 処理の速さと後処理 | 30〜60秒のサイクルで数百個の部品まで加工でき、24時間の稼働もできるとしている。燃えたバリは酸化物の粉として表面に残り、熱処理・めっきの工程か、中性洗浄剤の洗浄で除くとしている |
| 電解加工(ECM)のバリ取り | 電気化学的に材料を溶かしてバリを取る。手作業や工具の届かない所を一度に複数処理でき、1サイクルは通常30秒〜1分、機械的・熱的なストレスをほとんど加えないとしている。導電性の素材に限られ、加工物ごとに専用の工具が要るとしている |
エクスツルードホーンが解決できる課題
- 穴あけ・切削の加工で、交差穴の内側など見えない所にバリが残る
- 亜鉛・ZAMAC 合金・アルミのダイカストのバリを取りたい
- 部品の見えない所に溜まった異物(コンタミ)を除きたい
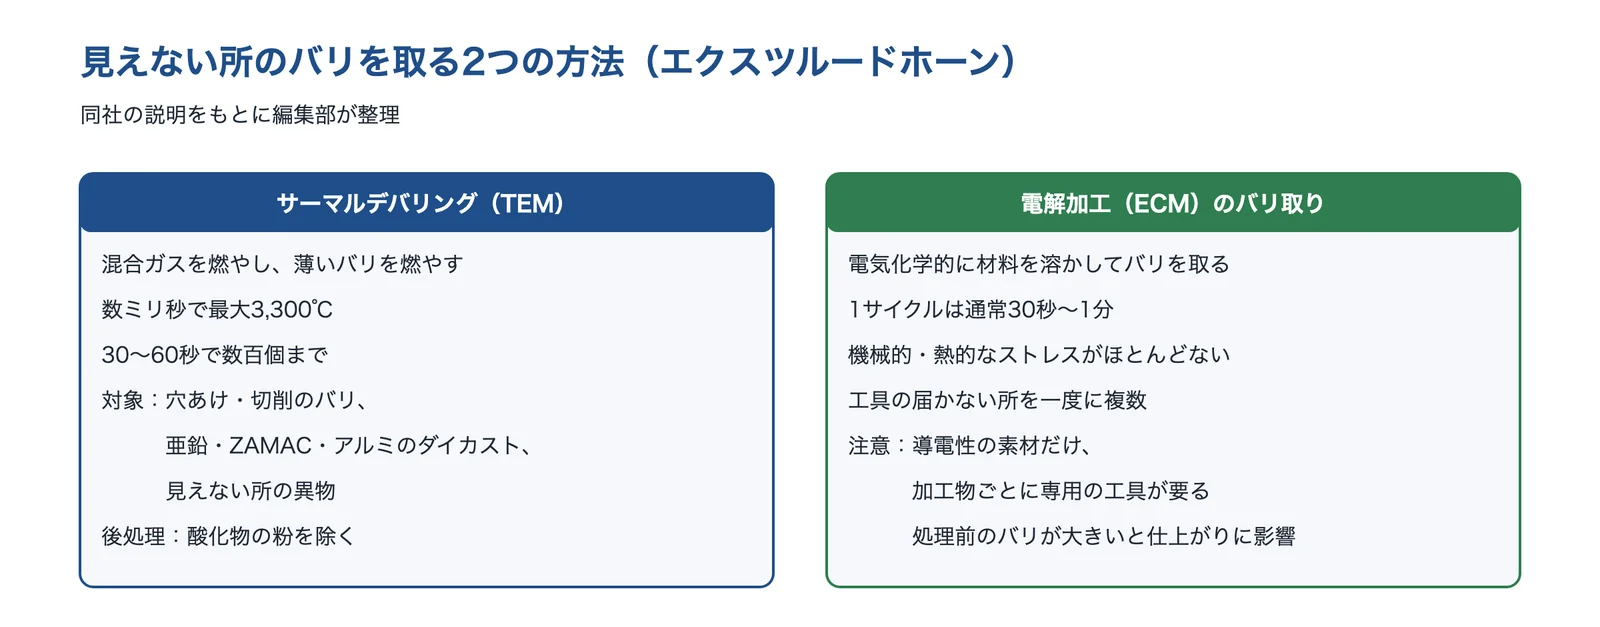
出典:エクスツルードホーン「サーマルデバリング法(TEM)」・ECM Applications by Extrude Honeをもとに AI(Claude)で作成
出典:Extrude Hone K.K. – Misato – Japan|エクスツルードホーン、サーマルデバリング法(TEM)|エクスツルードホーン、ECM Applications by Extrude Hone(日本語資料、2025年)|エクスツルードホーン
協和特機製作株式会社|樹脂成形品のバリを取るブラスト機
協和特機製作とは
協和特機製作(旧 日本機器開発)は、広島県福山市に本社・工場がある会社です(1984年設立)。治具・機械部品の製作から始まり、樹脂成形品のバリ取り機「プラスチックブラスター」を開発・製作しています。
協和特機製作の得意技術
| 技術 | 内容 |
|---|---|
| ナイロン粒子のブラスト | 熱硬化性プラスチックや、ガラス繊維入りの熱可塑性プラスチックの成形品に出るバリを、主にナイロン粒子を投射材にして強く打ちつけて除去する機械としている |
| 回転ホイール(インペラー)方式 | インペラーの径を350mm にし、回転を毎分2,500〜4,800回転の無段変速にして、投射力を強くし細かい粒子も使えるようにしたとしている。投射量も変えられるので、加工物の光沢を損なわずにバリを取れ、エッジの欠けも防げるとしている |
| 機種と静電気の対策 | コンベヤー式(幅300mm 以下・厚さ50mm 以下)、小物を大量に流すスパイラルドラム式(最大対角100mm)などがある。静電防止液の定量供給で、投射材に均等に効果を出すとしている |
協和特機製作が解決できる課題
- 熱硬化性樹脂やガラス繊維入りの樹脂の成形品のバリを、まとめて取りたい
- バリを取りながら、成形品の光沢や角を傷めたくない
- 小さな樹脂部品のバリ取りを、連続で大量に行いたい
公開されている実績
- 用途として、ブレーカー・マグネット・OA 機器のフレーム・インサート成形品、車載点火系部品・ボビン・コンセント・スイッチ部品などを挙げている
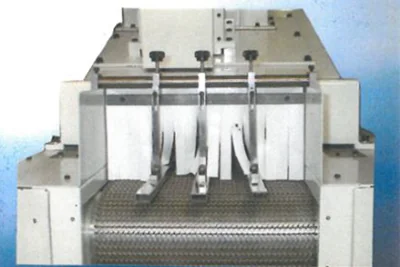
出典:協和特機製作「プラスチックブラスター」
出典:会社案内|協和特機製作、プラスチックブラスターの特徴|協和特機製作、プラスチックブラスター|協和特機製作
株式会社ウノコーポレーション|2台のロボットでバリ取りを自動化
ウノコーポレーションとは
ウノコーポレーションは、福井県越前市にある切削工具のメーカーです(1952年に機械工具商として創業)。オーダーメイドの切削工具の製造・再研磨を手がけ、近年はロボットシステムの開発にも力を入れています。
ウノコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| 2台のロボットによる自動バリ取り | 5軸構成のロボットを2台組み合わせ、加工品のピックアップからバリ取りまでの一連の作業を自動化したとしている(福井県の令和元年度の技術開発支援事業) |
| カメラで形を確かめる | 1台目のロボットが加工品をピックアップして上下左右を認識し、2台目のロボットが1台目から送られたデータと上部のカメラで形状を確かめ、±0.01mm レベルの精度でバリを取るとしている |
| 協働ロボットで運ぶ | 運搬側には、人や物にぶつかると即停止する協働ロボットを使い、安全柵なしで人と同じスペースで作業できるとしている |
同社の開発者は、今回達成できたのは無人化ロボットのごく基礎的な動きの部分だけで、実際の現場で使われるにはまだ十分ではないとも述べています。
ウノコーポレーションが解決できる課題
- 金属加工のあとのバリ取りを、人の手作業からロボットに移したい
- バリの場所や形が部品ごとに違い、目で見て1個ずつ取っている
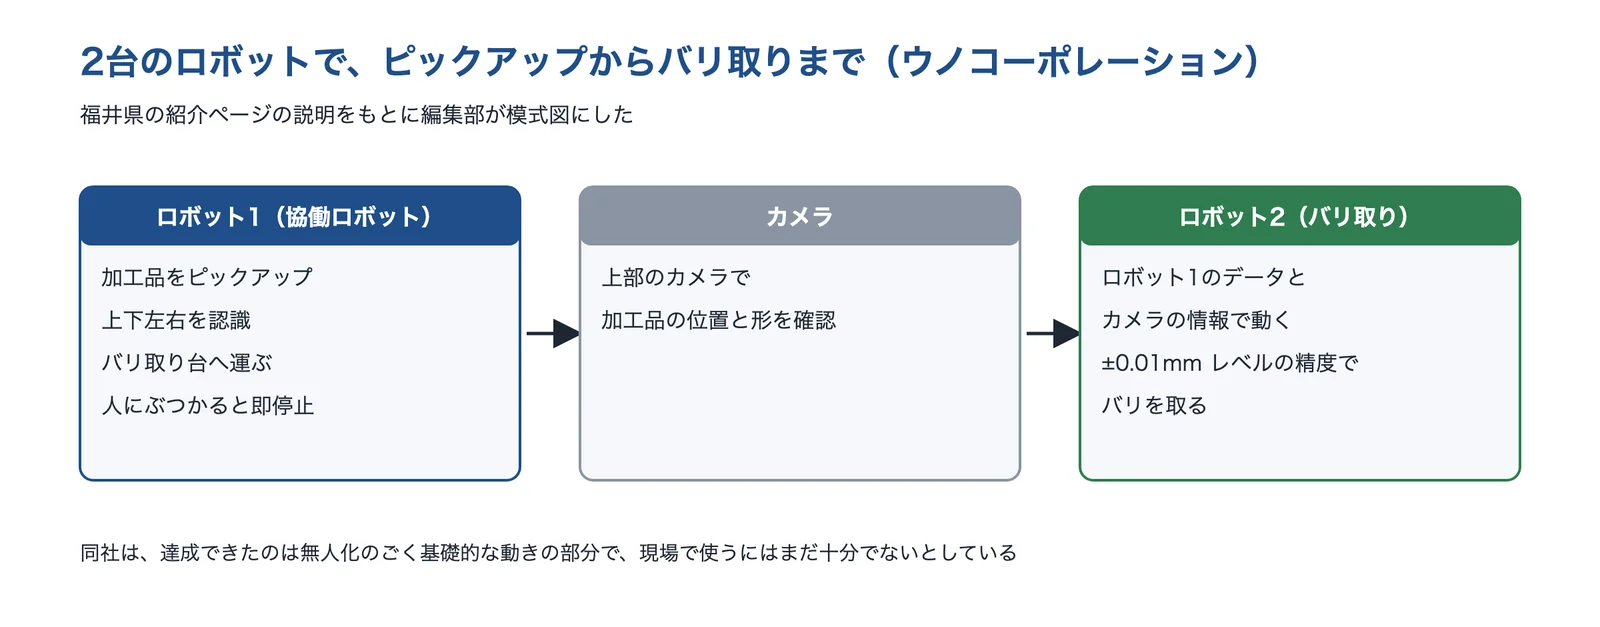
出典:福井県「自動バリ取りロボット」の紹介(2020年)をもとに AI(Claude)で作成
出典:会社概要・沿革|ウノコーポレーション、人手不足を解消し生産性を向上させる『自動バリ取りロボット』(2020年)|福井県
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- どの加工(切削・プレス・樹脂成形・ダイカスト)で出たバリか、部品の材料
- バリのある場所(外の縁か、穴の出口か、交差穴の内側か)と、手や工具が届くか
- バリの大きさ(高さ・厚さ)と、許せる大きさを数値で決めているか
- バリを取ったあとの縁の形(角を丸める・面取りが要るか)と、表面の傷・粗さの許容
- 研磨材・酸化物の粉・切りくずの残りを許せるか(洗浄・清浄度の決まり)
- 1日あたりの数と、部品の大きさ・重さ(機械に流せるか、まとめて処理できるか)
- 前後の工程(熱処理・めっき・洗浄)との順番
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








